


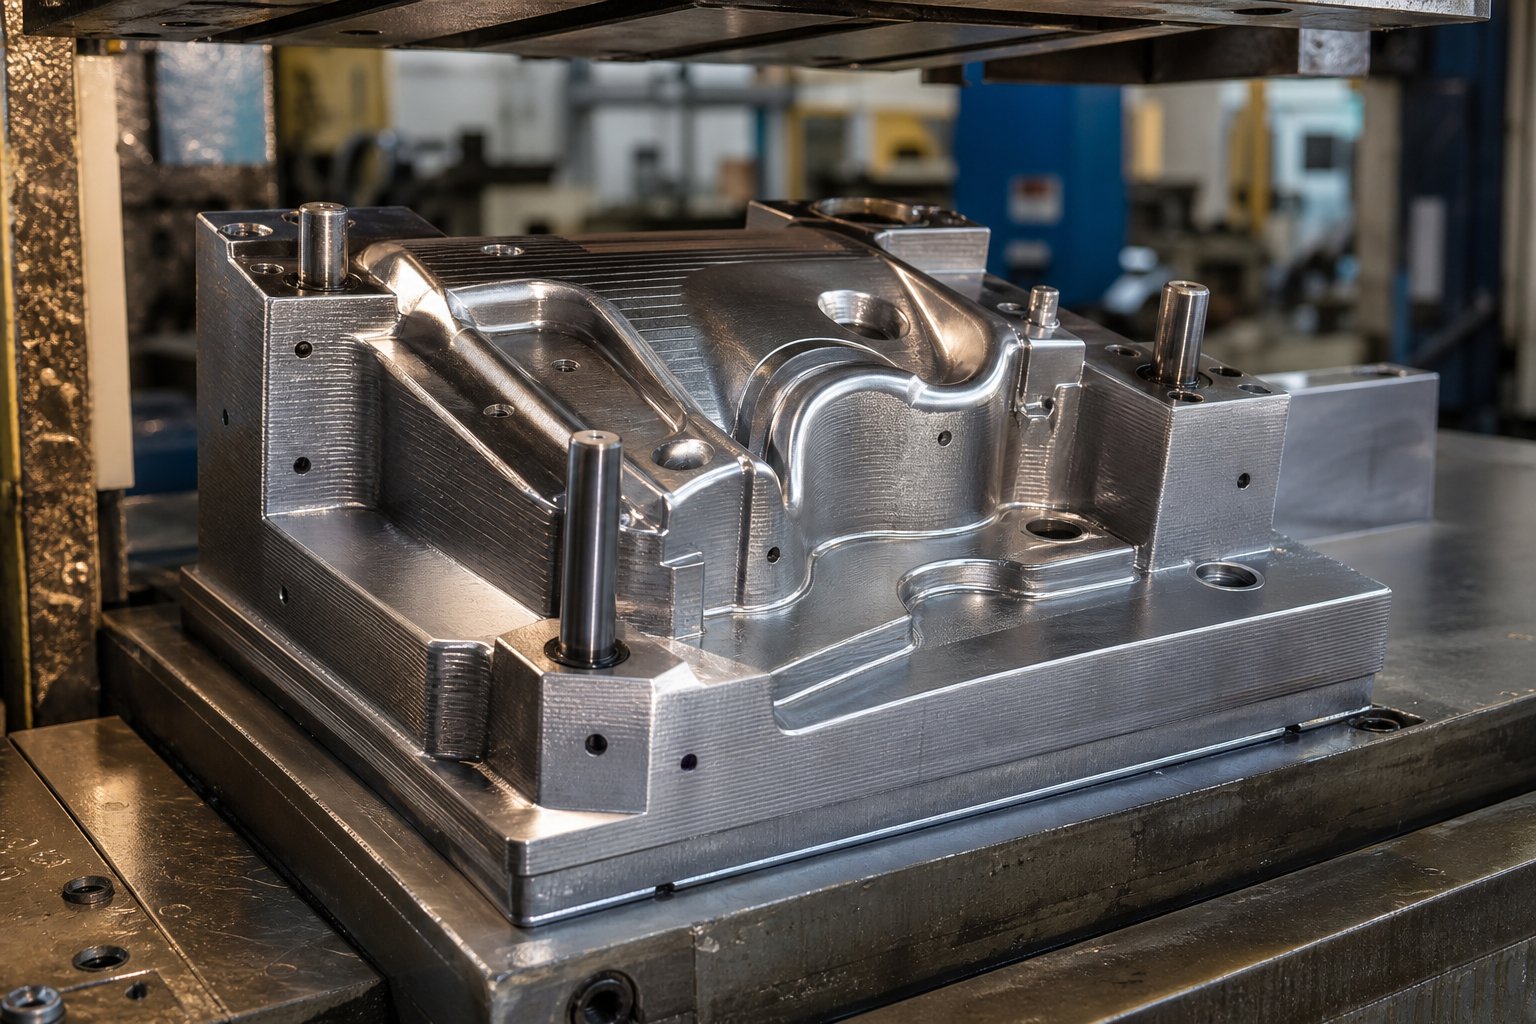
Τι είναι στην πραγματικότητα ένα τρισδιάστατο εκτυπωμένο μεταλλικό καλούπι
Φανταστείτε να παραλείπετε εβδομάδες χρόνου παράδοσης κατεργασίας CNC και αντί να εκτυπώνετε την ακριβή γεωμετρία της μήτρας που χρειάζεστε κατά τη διάρκεια της νύχτας. Αυτό το σενάριο προκαλεί σοβαρό ενδιαφέρον για τα πρόσθετακατασκευή για εργαλεία σφράγισης, από εργαστήρια γκαράζ που διαμορφώνουν βραχίονες αλουμινίου μέχρι εργαστήρια έρευνας αυτοκινήτου που σφραγίζουν χάλυβα εξαιρετικά υψηλής- αντοχής.
Αλλά ο ίδιος ο όρος μπορεί να σημαίνει πολύ διαφορετικά πράγματα ανάλογα με το ποιον ρωτάτε. Ας το γειώσουμε λοιπόν ξεκάθαρα πριν προχωρήσουμε βαθύτερα.
Τι είναι ένα τρισδιάστατο εκτυπωμένο μεταλλικό καλούπι
Ένα τρισδιάστατο εκτυπωμένο μεταλλικό καλούπι σφράγισης είναι ένα εργαλείο διαμόρφωσης που παράγεται μέσω της κατασκευής πρόσθετων - είτε από πολυμερή μηχανικής είτε από μεταλλικές σκόνες - που έχουν σχεδιαστεί για να διαμορφώνουν μεταλλικά μέρη υπό πίεση, αντικαθιστώντας ή συμπληρώνοντας συμβατικά επεξεργασμένα εργαλεία.
Αυτός ο ορισμός καλύπτει ένα ευρύ φάσμα. Από τη μία πλευρά, θα βρείτε χομπίστες και ομάδες δημιουργίας πρωτοτύπων που εκτυπώνουν μήτρες πολυμερών από υλικά όπως PLA, νάιλον ή{1}}σύνθετα υλικά από ανθρακονήματα σε επιτραπέζιες μηχανές FDM. Αυτές οι τρισδιάστατες εκτυπωμένες μήτρες λαμαρίνας λειτουργούν καλά για το σχηματισμό χαμηλής-δύναμης λεπτού αλουμινίου ή χαλκού. Από την άλλη πλευρά, οι βιομηχανικοί χρήστες παράγουν πραγματικές μεταλλικές μήτρες μέσω διεργασιών σύντηξης κλίνης σκόνης λέιζερ - που ονομάζονται κοινώς DMLS ή SLM - χρησιμοποιώντας χάλυβα εργαλείων ή σκόνες χάλυβα μαρτενγκ. Όπως εξηγεί η Protolabs, τα DMLS και SLM είναι ουσιαστικά η ίδια τεχνολογία σύντηξης λέιζερ σε σκόνη, παρά τα διαφορετικά ακρωνύμια. Και τα δύο λιώνουν πλήρως μεταλλική σκόνη στρώμα-στρώμα για να δημιουργήσουν πυκνά, λειτουργικά μέρη.
Η διάκριση έχει σημασία επειδή μια μήτρα από πολυμερές φύλλο μετάλλου και μια μεταλλική-τυπωμένη μήτρα έχουν θεμελιωδώς διαφορετικούς ρόλους. Οι μήτρες πολυμερών λειτουργούν ως εργαλεία ταχείας διαμόρφωσης για επικύρωση γεωμετρίας και σύντομες διαδρομές. Οι μεταλλικές μήτρες 3D λειτουργούν ως ένθετα με δυνατότητα παραγωγής-που μπορούν να σφραγίσουν χιλιάδες εξαρτήματα. Έρευνα στο Πανεπιστήμιο του Όκλαντ, για παράδειγμα, δοκίμασε επικαλυμμένα τρισδιάστατα-τυπωμένα μεταλλικά ένθετα έναντι παραδοσιακών ενθέτων από χάλυβα εργαλείων D2 απόσφράγιση 50.000 εξαρτημάτων από χάλυβα υπερυψηλής αντοχής DP980 πάχους 1-mm-- και τα δύο είχαν καλή απόδοση χωρίς σημαντικές γρατσουνιές στα δείγματα που σχηματίστηκαν.
Γιατί το Additive Tooling αποκτά πρόσφυση
Η παραδοσιακή κατασκευή καλουπιών περιλαμβάνει τη σφυρηλάτηση του ζωμού μπιγιέτας και στη συνέχεια την αφαίρεση σημαντικού υλικού μέσω κατεργασίας CNC - μια δαπανηρή και χρονοβόρα διαδικασία-, ειδικά για πολύπλοκες γεωμετρίες. Η παραγωγή προσθέτων ανατρέπει αυτή την εξίσωση. Χτίζετε μόνο τη γεωμετρία που χρειάζεστε, στρώμα-στρώμα, εξαλείφοντας τα περισσότερα απόβλητα υλικών.
Τα πλεονεκτήματα ξεπερνούν την εξοικονόμηση υλικών. Σύμφωνα με τον Thomas Eberius τουAachen Center for Additive Manufacturing, η AM οδηγεί σε βελτιωμένους χρόνους κύκλου και μειωμένη χρήση ενέργειας, βοηθώντας τους κατασκευαστές να αυξήσουν τον όγκο παραγωγής και να φέρουν τα προϊόντα στην αγορά πιο γρήγορα. Εκτιμά ότι η τεχνολογία θα μπορούσε να διεισδύσει στο 50-60% της γερμανικής αγοράς εργαλείων καθώς ωριμάζουν οι στρατηγικές υιοθέτησης, με άλλες περιοχές στην Ευρώπη, την Ασία και τη Βόρεια Αμερική σε παρόμοια τροχιά.
Για μικρότερες ομάδες, η έκκληση είναι ακόμη πιο άμεση. Ένας τρισδιάστατος εκτυπωτής για εργαλεία εξαλείφει την ανάγκη για εξωτερική ανάθεση απλών εργαλείων διαμόρφωσης μετάλλου πρέσας, μειώνοντας τους χρόνους παράδοσης από εβδομάδες σε ώρες. Είτε επικυρώνετε τη γεωμετρία ενός σφραγισμένου εξαρτήματος προτού δεσμευτείτε για την παραγωγή εργαλείων είτε εκτελέσετε μια σύντομη παρτίδα διαμορφωμένων εξαρτημάτων, η πρόσθετη εργαλειοθήκη προσφέρει μια πιο γρήγορη διαδρομή.
Αυτός ο οδηγός καλύπτει αυτό το πλήρες φάσμα - από πολυμερή επιτραπέζιες μήτρες για χομπίστες τρισδιάστατες λαμαρίνες που σχηματίζουν μέσα από βιομηχανικά μεταλλικά-ένθετα τυπωμένα για δεκάδες χιλιάδες επισκέψεις. Το πραγματικό ερώτημα δεν είναι αν λειτουργεί η τεχνολογία. Είναι ποια προσέγγιση ταιριάζει στις συγκεκριμένες απαιτήσεις υλικού, όγκου και ποιότητας.
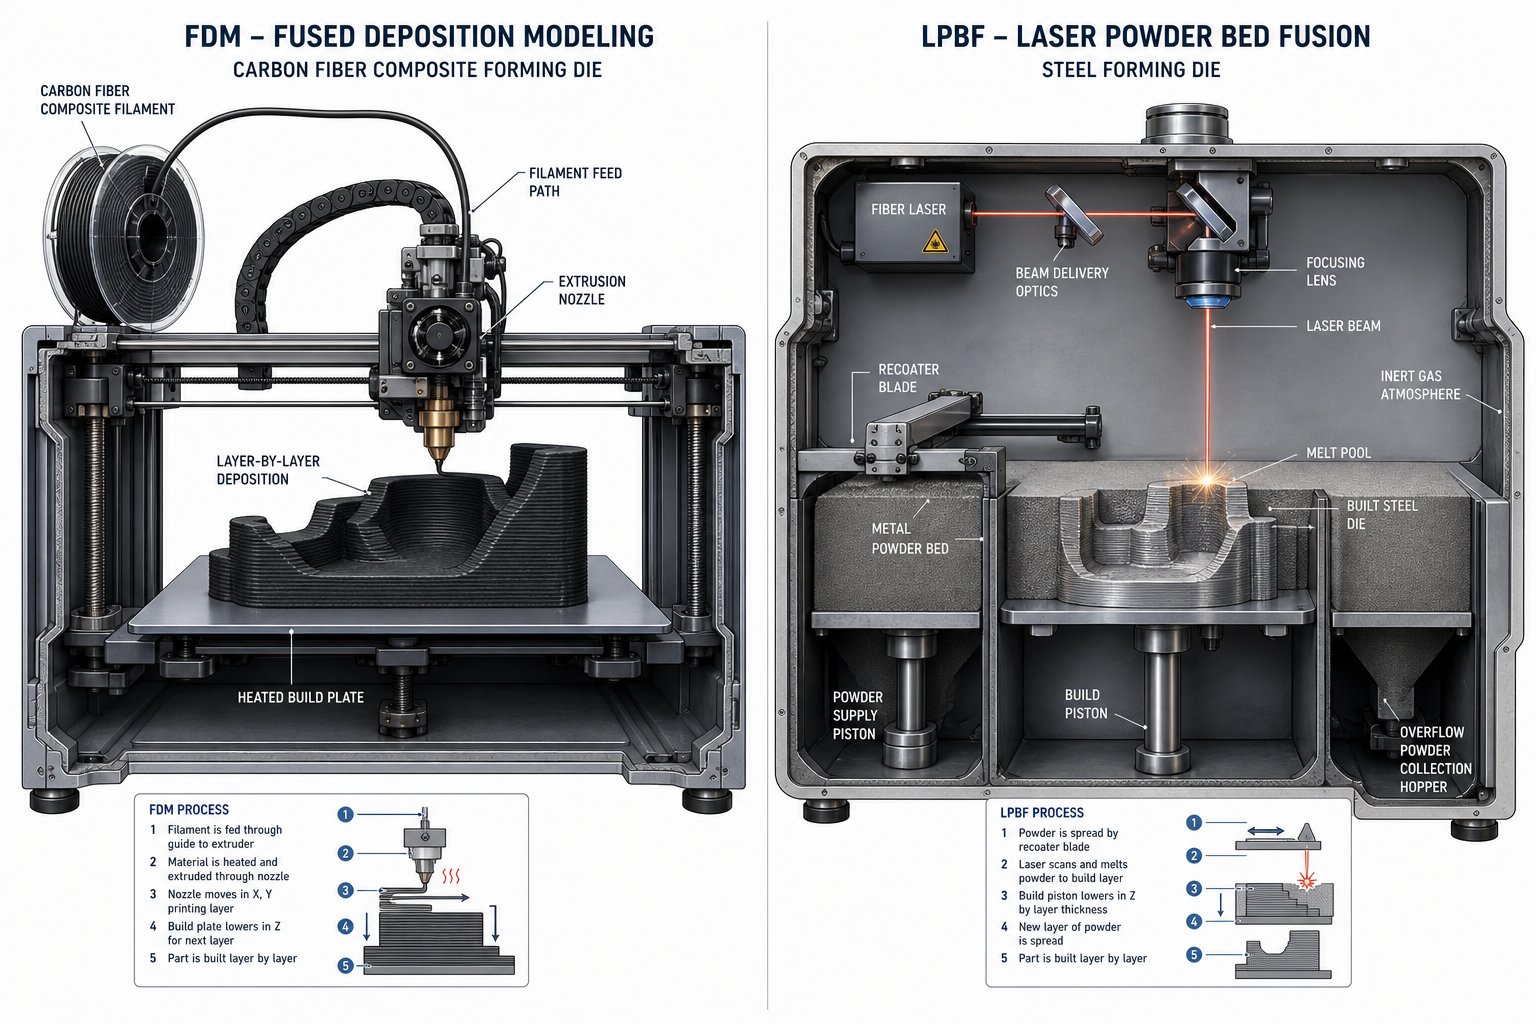
Τεχνολογίες τρισδιάστατης εκτύπωσης που χρησιμοποιούνται για τη σφράγιση καλουπιών
Ποια πρόσθετη διαδικασία παράγει πραγματικά μια μήτρα που μπορεί να χειριστεί τις δυνάμεις σχηματισμού χωρίς ρωγμές στο πρώτο χτύπημα; Η απάντηση εξαρτάται από το αν χρειάζεστε αεργαλείο ταχείας διαμόρφωσης 3dγια μια χούφτα εξαρτήματα ή μια ανθεκτική μεταλλική μήτρα κατασκευασμένη για να διαρκεί χιλιάδες κύκλους πρέσας. Δύο ξεχωριστές κατηγορίες τεχνολογίας εξυπηρετούν αυτές τις ανάγκες και λειτουργούν με θεμελιωδώς διαφορετικούς τρόπους.
Τεχνολογίες 3D εκτύπωσης πολυμερών για εργαλεία διαμόρφωσης
Η τρισδιάστατη εκτύπωση{0}}με βάση πολυμερή σάς προσφέρει την ταχύτερη διαδρομή από το αρχείο CAD στο λειτουργικό εργαλείο σφράγισης. Δύο διαδικασίες κυριαρχούν σε αυτόν τον χώρο:
FDM (Fused Deposition Modeling)λιώνει το θερμοπλαστικό νήμα μέσω ενός θερμαινόμενου ακροφυσίου, αποθέτοντας το στρώμα-στρώμα. Για εφαρμογές καλουπιών, υλικά όπως το νάιλον, το ABS, το PETG και τα σύνθετα υλικά-ενισχυμένα με ίνες-άνθρακα παρέχουν τη θλιπτική αντοχή που απαιτείται για το σχηματισμό λεπτής-λαμαρίνας. ΩςΣημειώνει ο Fabricator, το FDM επιτυγχάνει την καλύτερη ισορροπία κόστους, ταχύτητας, αντοχής και προσβασιμότητας για τα εργαλεία διαμόρφωσης. Μπορείτε να ενισχύσετε τα τυπωμένα εργαλεία με ενσωματωμένες μεταλλικές πλάκες, πείρους ή μπουλόνια και να έχετε ένα προσαρμοσμένο καλούπι έτοιμο σε ώρες και όχι ημέρες.
Το αντάλλαγμα; Τα τμήματα FDM είναι ανισότροπα - ισχυρότερα κατά μήκος των γραμμών του στρώματος (άξονες X και Y) αλλά πιο αδύναμα κατά μήκος αυτών (άξονας Z). Ο προσανατολισμός εκτύπωσης έχει τεράστια σημασία για τα τρισδιάστατα εργαλεία διαμόρφωσης λαμαρίνας. Ευθυγραμμίστε την ισχυρότερη κατεύθυνση με τον άξονα που παίρνει το φορτίο διαμόρφωσης και θα παρατείνετε δραματικά τη διάρκεια ζωής του καλουπιού.
SLA (Στερεολιθογραφία)χρησιμοποιεί λέιζερ UV για τη σκλήρυνση υγρής ρητίνης, παράγοντας εξαρτήματα με εξαιρετικό φινίρισμα επιφάνειας και σφιχτές ανοχές (±0,05–0,13 mm σύμφωνα με τη σύγκριση διεργασιών του MakerStage). Αυτή η ποιότητα επιφάνειας μεταφέρεται απευθείας στα διαμορφωμένα μέρη σας. Ωστόσο, οι περισσότερες ρητίνες SLA είναι εύθραυστες κάτω από επαναλαμβανόμενα θλιπτικά φορτία, γεγονός που τις καθιστά ακατάλληλες για εφαρμογές σφράγισης που περιλαμβάνουν κρούση ή υψηλή χωρητικότητα. Το SLA λειτουργεί καλύτερα για-χαμηλής δύναμης ανάγλυφη ή επικύρωση γεωμετρίας μίας-χρήσης όπου η λεπτομέρεια της επιφάνειας έχει μεγαλύτερη σημασία από την ανθεκτικότητα.
Μεταλλικές τεχνολογίες τρισδιάστατης εκτύπωσης για μήτρες παραγωγής
Όταν το πολυμερές δεν μπορεί να επιβιώσει από τις δυνάμεις που εμπλέκονται, η παραγωγή μεταλλικών πρόσθετων δραστηριοποιείται. Αυτές οι διαδικασίες παράγουν πλήρως πυκνές μεταλλικές μήτρες ικανές για πραγματικές εργασίες παραγωγής.
DMLS/SLM (Laser Powder Bed Fusion)χρησιμοποιεί ένα-λέιζερ υψηλής ισχύος - τυπικά 200 έως 1.000 watt - για την πλήρη τήξη της μεταλλικής σκόνης σε έναν θάλαμο αδρανούς αερίου, χτίζοντας τη μήτρα στρώμα προς στρώμα σε ανάλυση 20–60 μm. Όπως εξηγεί ο Sodick, το DMLS και το SLM είναι ουσιαστικά η ίδια κατηγορία τεχνολογίας - οι διαφορές ονομασίας είναι σε μεγάλο βαθμό ιστορικές. Τα σύγχρονα συστήματα επιτυγχάνουν μεγαλύτερη από 99,5% πυκνότητα, παράγοντας μήτρες με μηχανικές ιδιότητες που ανταποκρίνονται ή υπερβαίνουν τα ισοδύναμα σφυρήλατος. Για τους κατασκευαστές εργαλείων, η LPBF υποστηρίζει υλικά{13}}εργαλειομηχανής όπως H13, χάλυβας maraging και Inconel και επιτρέπει σύνθετα εσωτερικά χαρακτηριστικά που είναι αδύνατη η συμβατική μηχανική κατεργασία.
Binder Jettingακολουθεί μια ταχύτερη αλλά λιγότερο άμεση προσέγγιση. Αντί για πούδρα σύντηξης{1}}λέιζερ, εναποθέτει ένα υγρό συνδετικό μέσο στρώμα-στρώμα, δημιουργώντας ένα "πράσινο" τμήμα που στη συνέχεια περνά από αποσύνδεση και πυροσυσσωμάτωση σε φούρνο. Το βήμα εκτύπωσης είναι γρήγορο και τα μηχανήματα κοστίζουν λιγότερο εκ των προτέρων. Το αντάλλαγμα είναι το υψηλότερο πορώδες και η πιθανή διαστασιακή συρρίκνωση κατά τη διάρκεια της πυροσυσσωμάτωσης, καθιστώντας τις στενές ανοχές πιο δύσκολο να συγκρατηθούν. Για μήτρες σφράγισης που απαιτούν επαναλαμβανόμενες κρούσεις υψηλής-δύναμης, η εκτόξευση συνδετικού υλικού γενικά αποτυγχάνει χωρίς εκτεταμένη επεξεργασία-μετά.
Μεταλλικό FFF (Εναπόθεση δεμένου μετάλλου)εξωθεί ένα σύνθετο νήμα μετάλλου-πολυμερούς και στη συνέχεια αποσυνδέει και πυροσυσσωματώνει το μέρος σε στερεό μέταλλο. Τα συστήματα από Desktop Metal και Markforged λειτουργούν σε τυπικά περιβάλλοντα καταστημάτων χωρίς χαλαρή σκόνη ή αδρανές αέριο. Τα εξαρτήματα κοστίζουν 5–10 φορές λιγότερο από το DMLS για συγκρίσιμες γεωμετρίες, αν και η πυκνότητα (96–99%) και η ανοχή είναι χαμηλότερες. Για έναν τρισδιάστατο εκτυπωτή για επεξεργασία εργαλείων σε προσιτές τιμές, το Metal FFF προσφέρει μια πρακτική είσοδο στην παραγωγή μεταλλικών καλουπιών για στάμπα χαμηλού-όγκου.
| Τεχνολογία | Τύπος υλικού | Διαμόρφωση Ικανότητας Δύναμης | Φινίρισμα επιφάνειας (Ra) | Τυπικό εύρος έντασης |
|---|---|---|---|---|
| FDM (Πολυμερές) | PLA, ABS, Nylon, CF-Νάιλον | Χαμηλό προς Μεσαίο | 10–25 µm | 1–100 μέρη |
| SLA (Πολυμερές) | Ρητίνες σκληρές/υψηλής-Θερμοκρασίας | Χαμηλός | 1–3 µm | 1–10 μέρη |
| DMLS/SLM (Μέταλλο) | Χάλυβας εργαλείων, χάλυβας Maraging, Inconel | Ψηλά | 6–20 µm | 1.000–100,000+ μέρη |
| Εκτόξευση συνδετήρων (Μέταλλο) | Ανοξείδωτο ατσάλι, Χάλυβας εργαλείων | Μέσον | 6–15 µm | 100–5.000 εξαρτήματα |
| Μεταλλικό FFF | H13, 17-4 PH, 316L | Μεσαία προς Υψηλή | 8–20 µm | 100–10.000 εξαρτήματα |
Κάθε τεχνολογία καταλαμβάνει διαφορετική ζώνη στο φάσμα κόστους-έναντι-αντοχής. Η σωστή επιλογή εξαρτάται λιγότερο από τη διαδικασία που ακούγεται πιο εντυπωσιακή και περισσότερο από τη λαμαρίνα που σχηματίζετε, πόσα μέρη χρειάζεστε και ποια ποιότητα επιφάνειας απαιτεί η εφαρμογή σας - παράγοντες που σχετίζονται με την επιλογή υλικού.
Κριτήρια επιλογής υλικού για τρισδιάστατα εκτυπωμένα καλούπια
Η επιλογή μιας τεχνολογίας τρισδιάστατης εκτύπωσης είναι μόνο η μισή εξίσωση. Το υλικό που τροφοδοτείτε σε αυτό το μηχάνημα καθορίζει εάν η μήτρα σας επιβιώνει δέκα χτυπήματα ή δέκα χιλιάδες. Αντί να ταξινομείτε τις επιλογές ανά επωνυμία ή μοντέλο εκτυπωτή, είναι πιο λογικό να τις οργανώνετε με βάση αυτό που πραγματικά απαιτεί η εφαρμογή σας: πόση δύναμη πρέπει να αντέχει η μήτρα, ποια ποιότητα επιφάνειας χρειάζεστε στο διαμορφωμένο μέρος και πόσα μέρη σκοπεύετε να σφραγίσετε.
Επιλογές πολυμερών υλικών και τα όριά τους
Οι πολυμερείς μήτρες λειτουργούν ως ταχεία διαμόρφωση λαμαρίνας όταν οι δυνάμεις παραμένουν χαμηλές και οι όγκοι παραμένουν μικροί. Κάθε υλικό καταλαμβάνει διαφορετικό επίπεδο απόδοσης:
PLAείναι το πιο εύκολο στην εκτύπωση και το πιο άκαμπτο κοινό νήμα, με αντοχή εφελκυσμού 50–60 MPa και συντελεστή 3,5 GPa. Αυτή η ακαμψία το βοηθά να διατηρεί το σχήμα κάτω από συμπιεστικά φορτία. Τα αλιεύματα; Το PLA είναι εύθραυστο - θρυμματίζεται αντί να παραμορφώνεται - και μαλακώνει γύρω στις 55 μοίρες . Η θερμότητα τριβής από επαναλαμβανόμενους κύκλους πίεσης θα το υποβαθμίσει γρήγορα. Χρησιμοποιήστε το μόνο για μονοψήφιες παραγωγές σε λεπτό φύλλο αλουμινίου ή χαλκού.
ABSεμπορεύεται ακατέργαστη αντοχή (35–40 MPa εφελκυσμού) για καλύτερη σκληρότητα και υψηλότερη θερμοκρασία απόκλισης θερμότητας γύρω στους 95 βαθμούς. Απορροφά τις κρούσεις χωρίς να σπάει όπως κάνει το PLA, καθιστώντας το πιο επιεικής υπό επαναλαμβανόμενα φορτία διαμόρφωσης. Μια λογική επιλογή για ελαφριά-μεταλλική πρέσα που χρειάζονται για να επιβιώσουν σε μέτριες σειρές παραγωγής.
PETGκάθεται μεταξύ PLA και ABS - πιο άκαμπτο από το ABS με συντελεστή περίπου 2,0–3,0 GPa, πιο σκληρό από το PLA και είναι εύκολο στην εκτύπωση. Η θερμική εκτροπή 70 μοιρών το καθιστά κατάλληλο για μήτρες που δεν θα υποστούν σημαντική θέρμανση λόγω τριβής.
Nylon (PA6/PA12)είναι το εργαλείο για λειτουργικά πολυμερή εργαλεία. Με αντοχή εφελκυσμού 60–80 MPa, εξαιρετική αντοχή στην κρούση και θερμική απόκλιση πάνω από 120 μοίρες, το νάιλον χειρίζεται επαναλαμβανόμενους κύκλους συμπίεσης πολύ καλύτερα από το PLA ή το ABS. Η αυτο-λιπαντική επιφάνεια μειώνει την τριβή έναντι της λαμαρίνας. Το μειονέκτημα είναι η απορρόφηση υγρασίας - στεγνώνει το νήμα πριν από την εκτύπωση, διαφορετικά η μήτρα θα έχει χαμηλή απόδοση.
Σύνθετα υλικά από ανθρακονήματα-(CF-Νάιλον)ωθήστε τα πολυμερή καλούπια προς την οροφή τους. Η ακαμψία εκτινάσσεται στα 6–10 GPa, η αντοχή εφελκυσμού φτάνει τα 80–100+ MPa και η απόκλιση θερμότητας φτάνει τους 150–160 μοίρες. Αυτές οι σύνθετες μήτρες αντιστέκονται στην παραμόρφωση υπό φορτία που θα συνθλίβουν το τυπικό νάιλον. Απαιτούν ακροφύσιο από σκληρυμένο χάλυβα για την εκτύπωση και κοστίζουν πολύ περισσότερο, αλλά για τη διαμόρφωση μαλακού χάλυβα έως περίπου 0,6 mm, αντιπροσωπεύουν το ανώτερο όριο του τι μπορούν να χειριστούν οι μήτρες διαμόρφωσης πολυμερών μετάλλων.
Ρητίνες SLAυπερέχει στο φινίρισμα της επιφάνειας παρά στην ανθεκτικότητα. Η άκαμπτη ρητίνη 10K φτάνει τα 88 MPa σε εφελκυσμό και ακαμψία 10 GPa, αλλά η εξαιρετική ευθραυστότητά της (με εγκοπή Izod μόλις 20 J/m) την κάνει να ραγίζει-επιρρεπής σε επαναλαμβανόμενη στάμπα. Αποθηκεύστε μήτρες SLA για ανάγλυφο, νομισματοκοπείο ή ελέγχους γεωμετρίας μιας χρήσης- όπου οι λεπτομέρειες της επιφάνειας μεταφέρονται απευθείας στο διαμορφωμένο τμήμα.
Επιλογές μεταλλικής σκόνης για ανθεκτικές μήτρες
Όταν το πολυμερές δεν μπορεί να επιβιώσει στις δυνάμεις που εμπλέκονται, οι μεταλλικές σκόνες που εκτυπώνονται μέσω σύντηξης λέιζερ σε σκόνη ή εναπόθεσης δεσμευμένου μετάλλου παρέχουν εργαλεία παραγωγής-. Το τοπίο των υλικών εδώ αντιστοιχεί απευθείας στους παραδοσιακούς χάλυβες μήτρας:
Χάλυβας Maraging (MS1/18Ni-300)είναι η πιο κοινή επιλογή για τυπωμένες μήτρες σφράγισης. Μετά την ωρίμανση-τη θερμική επεξεργασία, φτάνει 50–55 HRC σκληρότητα με εξαιρετική σκληρότητα. Κατασκευάζει μηχανήματα και το EDM-τελειώνει εύκολα μετά την εκτύπωση-, καθιστώντας το πρακτικό για μήτρες που χρειάζονται σφιχτές ανοχές επιφάνειας. Ο χάλυβας maraging ταιριάζει στη στάμπα μεσαίου-προς-υψηλού{10}}όγκου από μαλακό χάλυβα και αλουμίνιο.
Χάλυβες εργαλείων (H13, H11)παρέχει την αντίσταση στη φθορά που είναι γνωστή σε κάθε κατασκευαστή εργαλείων.Τα H13 και H11 συνδυάζουν υψηλή αντοχή με εξαιρετική αντοχή στη διάβρωση, καθιστώντας τα ιδανικά για ζεστές-εφαρμογές εργασίας ή μήτρες που σχηματίζουν λειαντικούς χάλυβες υψηλής{{1} αντοχής. Η εκτύπωση H13 απαιτεί προσεκτική θερμική διαχείριση για την αποφυγή ρωγμών, αλλά η προκύπτουσα μήτρα έχει συγκρίσιμη απόδοση με το ισοδύναμο σφυρήλατο.
Ανοξείδωτο ατσάλι (316L, 17-4 PH)προσφέρει αντοχή στη διάβρωση και καλές μηχανικές ιδιότητες με χαμηλότερο κόστος από τους χάλυβες εργαλείων. 17-4 PH, βαθμού σκλήρυνσης κατά την κατακρήμνιση-, επιτυγχάνει σκληρότητα έως και 40 HRC μετά από θερμική επεξεργασία. Λειτουργεί καλά για το σχηματισμό ανοξείδωτου φύλλου ή τη λειτουργία σε διαβρωτικά περιβάλλοντα, αν και η αντοχή του στη φθορά υπολείπεται των ειδικών χάλυβων εργαλείων για εργασίες μεγάλου-όγκου.
Inconel (718/625)χειρίζεται ακραίες συνθήκες - στάμπας υψηλής-θερμοκρασίας, σχηματισμό φύλλων υπερκράματος ή εφαρμογές που περιλαμβάνουν διαβρωτικά περιβάλλοντα. Οι ιδιότητές του υψηλής-αντοχής και αντοχής στη διάβρωση-το καθιστούν βιώσιμο εκεί όπου άλλοι χάλυβες μήτρας θα μαλακώσουν ή θα διαβρωθούν. Το αντάλλαγμα είναι το κόστος και η μηχανική ικανότητα. Οι μήτρες Inconel είναι ακριβές στην εκτύπωση και δύσκολο να φινιριστούν.
Αντιστοίχιση υλικού με απαιτήσεις εφαρμογής
Αντί να κάνετε προεπιλογή για την ισχυρότερη ή φθηνότερη επιλογή, αντιστοιχίστε το υλικό με τους τέσσερις βασικούς παράγοντες απόφασής σας. Χρησιμοποιήστε αυτήν τη λίστα ελέγχου ως αρχικό πλαίσιο:
- Δύναμη σχηματισμού κάτω από 5 kN, λεπτό φύλλο αλουμινίου ή χαλκού:PLA ή PETG (χαμηλότερο κόστος, ταχύτερη διεκπεραίωση)
- Δύναμη διαμόρφωσης 5–20 kN, μαλακός χάλυβας έως 0,6 mm:Nylon ή CF-Σύνθετα νάιλον (καλύτερη αναλογία αντοχής-προς-κόστους σε πολυμερές)
- Κρίσιμο φινίρισμα επιφάνειας, πολύ χαμηλός όγκος:SLA Rigid 10K Resin (μεταφέρει λεπτομέρεια, μίας-χρήσης)
- Δύναμη σχηματισμού άνω των 20 kN, μέτρια-έως-υψηλή ένταση:Χάλυβας maraging ή χάλυβας εργαλείων H13 (αντοχή ποιότητας παραγωγής-)
- Διαβρωτικό περιβάλλον ή σχηματισμός ανοξείδωτου φύλλου:17-4 PH ανοξείδωτο ή Inconel (χημική αντοχή χωρίς να θυσιάζει τη σκληρότητα)
- Όγκος παραγωγής κάτω από 100 μέρη:Οι πολυμερείς μήτρες προσφέρουν το καλύτερο πλεονέκτημα κόστους
- Όγκος παραγωγής 100–10.000 εξαρτήματα:Οι μεταλλικές-εκτυπωμένες μήτρες γίνονται οικονομικές κατά την παραγοντοποίηση της συχνότητας αντικατάστασης
- Όγκος παραγωγής άνω των 10.000 ανταλλακτικών:Αξιολογήστε τις τυπωμένες μήτρες μετάλλων σε σχέση με τις συμβατικές μηχανικές εργαλειομηχανές ανά-με βάση
Λάβετε υπόψη ότι η επιλογή υλικού διαμορφώνει άμεσα το πόσο διαρκεί το ζάρι σας και πώς τελικά αποτυγχάνει. Ένα καλούπι CF-Νάιλον μπορεί να αποδώσει 200 τέλεια εξαρτήματα προτού η φθορά της επιφάνειας υποβαθμίσει την ποιότητα, ενώ μια μήτρα από χάλυβα maraging διατηρεί την ανοχή σε 50.000 κύκλους. Αυτές οι διαφορές στη διάρκεια ζωής - και οι συγκεκριμένοι τρόποι αστοχίας που τις οδηγούν - καθορίζουν εάν η επιλογή υλικού σας ήταν η σωστή για την επόμενη πορεία παραγωγής.
Συμβατότητα λαμαρίνας με 3D εκτυπωμένα εργαλεία
Το υλικό σας λέει μόνο τη μισή ιστορία. Το άλλο μισό; Αυτό που στην πραγματικότητα σχηματίζεις. Ένα καλούπι από νάιλον από ανθρακονήματα-που διέρχεται από αλουμίνιο πάχους 0,5 mm θα σπάσει στην πρώτη του συνάντηση με τον ανοξείδωτο χάλυβα 1,0 mm. Η ίδια η λαμαρίνα - η σκληρότητα, το πάχος και η ελαστική συμπεριφορά της - υπαγορεύει εάν μια 3D εκτυπωμένη μήτρα είναι ένα πρακτικό εργαλείο διαμόρφωσης λαμαρίνας ή μια συνταγή για χαμένο χρόνο και σπασμένο πλαστικό.
Πώς η σκληρότητα λαμαρίνας επηρεάζει τη σκοπιμότητα της μήτρας
Η σκληρότητα καθορίζει πόση δύναμη αντιστέκεται το φύλλο κατά τη διαμόρφωση και αυτή η δύναμη μεταφέρεται απευθείας στη μήτρα σας. Απόδοση μαλακών μετάλλων όπως ο νεκρός-μαλακός χαλκός και το αλουμίνιο της σειράς 1100-με περίπου 35–70 MPa. Ο μαλακός χάλυβας (AISI 1018/1020) εκτινάσσεται σε ισχύ διαρροής 250–350 MPa. Ο ανοξείδωτος χάλυβας (304/316) πιέζει ακόμα περισσότερο, με αντοχές διαρροής 200–290 MPa σε κατάσταση ανόπτησης αλλά σημαντικά υψηλότερους ρυθμούς σκληρύνσεως-που αυξάνουν το φορτίο καθώς προχωρά η διαμόρφωση. Χάλυβες υψηλής- αντοχής - όπως οι χάλυβες DP980 και βορίου που χρησιμοποιούνται σε εφαρμογές αυτοκινήτων - φτάνουν σε αντοχές διαρροής άνω των 600 MPa.
Τι σημαίνει αυτό για την επιλογή μήτρας; Μια μήτρα πολυμερούς μπορεί να χειριστεί τα φορτία διαμόρφωσης που δημιουργούνται από μαλακό αλουμίνιο επειδή το φύλλο υποχωρεί πριν η μήτρα υποστεί επικίνδυνη θλιπτική τάση. Ο μαλακός χάλυβας απαιτεί σημαντικά περισσότερη δύναμη για να παραμορφωθεί, ωθώντας τις πολυμερείς μήτρες προς τα όρια φορτίου τους ακόμη και σε λεπτά μετρητές. Ο ανοξείδωτος χάλυβας και οι χάλυβες υψηλής- αντοχής δημιουργούν δυνάμεις σχηματισμού που υπερβαίνουν τη θλιπτική ικανότητα του πολυμερούς σχεδόν σε οποιοδήποτε πρακτικό σενάριο.
ΩςΤο Fabricator εξηγεί, οι μαλακοί χάλυβες και τα μαλακά αλουμίνια είναι πολύ πιο όλκιμα από τα υλικά υψηλής- αντοχής, γεγονός που επηρεάζει άμεσα τις δυνάμεις διαμόρφωσης και τις ελάχιστες ακτίνες κάμψης που εμπλέκονται. Η υψηλότερη περιεκτικότητα σε άνθρακα στον χάλυβα ή η μεγαλύτερη σκληρότητα στο αλουμίνιο μειώνει την ολκιμότητα και τη μορφοποίηση, αυξάνοντας την απαιτούμενη δύναμη και την ελάχιστη ακτίνα που μπορεί να παραχθεί. Αυτή η αύξηση της δύναμης είναι που σας ωθεί από την πολυμερή εργαλειοθήκη σε μεταλλικές-τυπωμένες ή συμβατικές μήτρες.
Σχέσεις πάχους μετρητή και σχηματισμού δύναμης
Το πάχος πολλαπλασιάζει τις απαιτήσεις δύναμης μη-μη γραμμικά. Ο διπλασιασμός του πάχους του φύλλου δεν διπλασιάζει απλώς την χωρητικότητα - το τετραπλασιάζει χονδρικά για τις εργασίες κάμψης, αφού σχηματίζονται κλίμακες δύναμης με το τετράγωνο του πάχους του υλικού στις περισσότερες εξισώσεις διαμόρφωσης μετάλλου πρέσσας. Ένα πολυμερές καλούπι που σχηματίζει άνετα αλουμίνιο 0,5 mm μπορεί να αποτύχει καταστροφικά στο 1,5 mm του ίδιου υλικού, παρόλο που ο τύπος του μετάλλου δεν έχει αλλάξει.
Εδώ είναι ένας πρακτικός τρόπος για να το σκεφτείτε. Οι μετρητές λαμαρίνας που χρησιμοποιούνται συνήθως στη σφράγιση κυμαίνονται από περίπου 0,005 έως 0,249 ίντσες (περίπου 0,13 έως 6,3 mm). Στο λεπτό άκρο, οι δυνάμεις σχηματισμού παραμένουν αρκετά χαμηλές για την επεξεργασία πολυμερών στα περισσότερα μέταλλα. Στο παχύ άκρο, ακόμη και η πλάκα αλουμινίου απαιτεί δυνάμεις που μόνο μεταλλικές-εκτυπωμένες ή σκληρυμένες μήτρες χάλυβα μπορούν να αντέξουν.
Το κρίσιμο όριο για τις μήτρες πολυμερών FDM τείνει να προσγειώνεται γύρω από:
- Κράματα αλουμινίου:έως 1,0–1,5 mm (ανάλογα με τη σκληρότητα του κράματος και την πολυπλοκότητα της γεωμετρίας)
- Χαλκός και ορείχαλκος:έως 0,8–1,0 mm
- Χαλυβδοσίδηρος:έως 0,5–0,8 mm (με σύνθετα νήματα υψηλής-αντοχής)
- Ανοξείδωτο ατσάλι:γενικά δεν είναι εφικτό με πολυμερείς μήτρες, ανεξάρτητα από την πυκνότητα πλήρωσης
Πέρα από αυτά τα κατώφλια, οι δυνάμεις συμπίεσης και διάτμησης κατά τη διαμόρφωση υπερβαίνουν αυτό που μπορεί να αντέξει ακόμη και το νάιλον ινών 100% πλήρωσης από άνθρακα- χωρίς σύνθλιψη επιφάνειας ή αποκόλληση του στρώματος. Θα παρατηρήσετε ότι η μήτρα αρχίζει να παραμορφώνεται προτού το φύλλο κάνει - ένα σαφές σημάδι ότι έχετε υπερβεί τη χωρητικότητα του εργαλείου.
Ανοιξιάτικες-Στρατηγικές αποζημίωσης επιστροφής
Κάθε διαμορφωμένο μεταλλικό τμήμα αναπηδά προς το αρχικό επίπεδο σχήμα του μόλις απελευθερωθεί η δύναμη πίεσης. Το ελατήριο-πίσω είναι η απελευθέρωση ελαστικής καταπόνησης και κλιμακώνεται άμεσα με την αντοχή διαρροής του υλικού. Το μαλακό αλουμίνιο μπορεί να αναπηδήσει 1–2 μοίρες σε μια απλή κάμψη, ενώ ο ανοξείδωτος χάλυβας ή ο χάλυβας υψηλής- αντοχής μπορούν να αναπηδήσουν 5–10 μοίρες ή περισσότερο κάτω από την ίδια γεωμετρία.
Για τρισδιάστατες εκτυπωμένες μήτρες, η αντιστάθμιση πλάτης ελατηρίου-σημαίνει πάνω από-κάμψη - σχεδιάζοντας τη μήτρα ώστε να σχηματίσει το φύλλο πέρα από τη γωνία στόχο του, ώστε να χαλαρώνει πίσω στη σωστή θέση. Ένα τεμάχιο κατεργασίας λαμαρίνας με 2 μοίρες ελατηρίου-πίσω απαιτεί γωνία διάτρησης τουλάχιστον 2 μοίρες πιο έντονη από τον στόχο για να ληφθεί υπόψη αυτή η ελαστική ανάκτηση. Καθώς η ακτίνα αυξάνεται σε σχέση με το πάχος του υλικού, το ελατήριο-πίσω αυξάνεται περαιτέρω, μερικές φορές σημαντικά.
Οι στρατηγικές αποζημίωσης διαφέρουν ανάλογα με τον τύπο της μήτρας:
- Πολυμερές πεθαίνει:Δεδομένου ότι είναι φθηνά και γρήγορα στην επανεκτύπωση, μπορείτε να τα επαναλάβετε γρήγορα. Εκτυπώστε, σχηματίστε, μετρήστε την οπίσθια γωνία-του ελατηρίου και, στη συνέχεια, προσαρμόστε το μοντέλο CAD και εκτυπώστε ξανά. Αυτή η προσέγγιση δοκιμής-και-λάθους λειτουργεί καλά επειδή κάθε επανάληψη κοστίζει ελάχιστο χρόνο και υλικό.
- Μεταλλικά-εκτυπωμένα καλούπια:Επαναλάβετε πρώτα σε πολυμερές για να καρφώσετε την αντιστάθμιση του ελατηρίου-και μετά δεσμευτείτε για μια μεταλλική εκτύπωση με τη διορθωμένη γεωμετρία. Η επανεπεξεργασία ενός μεταλλικού-εκτυπωμένου καλουπιού είναι δαπανηρή, επομένως η σωστή γωνία εκ των προτέρων έχει σημασία.
- Υλικά υψηλής-απόδοσης-αντοχής:Εξετάστε ανακουφισμένες γεωμετρίες μήτρας με συμπεριλαμβανόμενες γωνίες 78 ή 73 μοιρών, οι οποίες επιτρέπουν τη βαθύτερη διείσδυση διάτρησης για να ξεπεράσει το ελατήριο-χωρίς παρεμβολές μεταξύ των επιφανειών της μήτρας και του υλικού.
Η κατεύθυνση των κόκκων της λαμαρίνας επηρεάζει επίσης τόσο τη δύναμη σχηματισμού όσο και το ελατήριο-πίσω. Ο σχηματισμός με τον κόκκο (διαμήκης) απαιτεί λιγότερη δύναμη κάμψης επειδή η ολκιμότητα τεντώνεται εύκολα προς αυτή την κατεύθυνση, αλλά η διαμήκης κάμψη αυξάνει τον κίνδυνο ρωγμής της επιφάνειας και απαιτεί μεγαλύτερη ακτίνα κάμψης. Ο σχηματισμός κατά μήκος του κόκκου (εγκάρσια) αυξάνει την χωρητικότητα αλλά δέχεται πιο σφιχτές ακτίνες. Όταν σχεδιάζετε ένα τρισδιάστατο εκτυπωμένο καλούπι, επαληθεύστε εάν τα κενά σας θα προσανατολίζονται με ή ενάντια στον κόκκο και μετρήστε ανάλογα την ακτίνα και τη γωνία αντιστάθμισης του καλουπιού σας.
| Τύπος λαμαρίνας | Τυπική ισχύς απόδοσης | Πολυμερής μήτρα FDM | Πολυμερής μήτρα SLA | Μεταλλική-Τυπωμένη μήτρα |
|---|---|---|---|---|
| Αλουμίνιο 1100 (μαλακό), έως 1,0 mm | 35–105 MPa | Ναί | Ναι (μόνο χαμηλής ισχύος) | Ναί |
| Αλουμίνιο 6061-T6, έως 1,0 χλστ | 240–275 MPa | Οριακό (CF-μόνο νάιλον) | Οχι | Ναί |
| Χαλκός / Ορείχαλκος, έως 0,8 mm | 70–200 MPa | Ναί | Ναι (μόνο ανάγλυφο) | Ναί |
| Ήπιος χάλυβας (1018), έως 0,6 χλστ | 250–350 MPa | Οριακό (CF-μόνο νάιλον) | Οχι | Ναί |
| Ήπιος χάλυβας (1018), 0,6–1,5 χλστ | 250–350 MPa | Οχι | Οχι | Ναί |
| Ανοξείδωτο ατσάλι (304), οποιοδήποτε μετρητή | 200–290 MPa (εργασία-σκληραίνει) | Οχι | Οχι | Ναί |
| Χάλυβας υψηλής- αντοχής (DP980/Βόριο), οποιοδήποτε μετρητή | 600–1,000+ MPa | Οχι | Οχι | Ναι (maraging/H13) |
Να είστε ειλικρινείς με τον εαυτό σας όταν διαβάζετε αυτόν τον πίνακα. Οι καταχωρίσεις "Περιοριακές" σημαίνουν ότι η επιτυχία εξαρτάται σε μεγάλο βαθμό από την απλότητα της γεωμετρίας, τις ρυθμίσεις εκτύπωσης και την ταχύτητα διαμόρφωσης. Μια μορφή ρηχού καναλιού από μαλακό χάλυβα 0,5 mm με χρήση μήτρας CF-Nylon; Πιθανό, με συντηρητικές παραμέτρους. Μια βαθιά ισοπαλία στον ίδιο μετρητή; Το ζάρι δεν θα επιβιώσει. Ο ανοξείδωτος χάλυβας και τα υλικά υψηλής{6}} αντοχής απαιτούν μέταλλο-εκτυπωμένα ή συμβατικά εργαλεία - κανένα σχέδιο πλήρωσης ή κόλπο πάχους τοιχώματος αλλάζει τη φυσική.
Η πραγματική αξία της κατανόησης αυτών των ορίων συμβατότητας είναι η αποφυγή χαμένων εκτυπώσεων και αποτυχημένων εξαρτημάτων. Ταιριάξτε τον τύπο λαμαρίνας και τον μετρητή σας με τη σωστή κατηγορία καλουπιών από την αρχή και θα αφιερώσετε τον χρόνο σας βελτιώνοντας τη γεωμετρία αντί για την επανεκτύπωση σπασμένων εργαλείων. Αυτή η διαδικασία βελτίωσης - από την αρχική σχεδίαση CAD έως την εκτύπωση, την επεξεργασία μετά-και τη δημιουργία πρώτου άρθρου - είναι όπου ξεκινά η πρακτική ροή εργασίας.
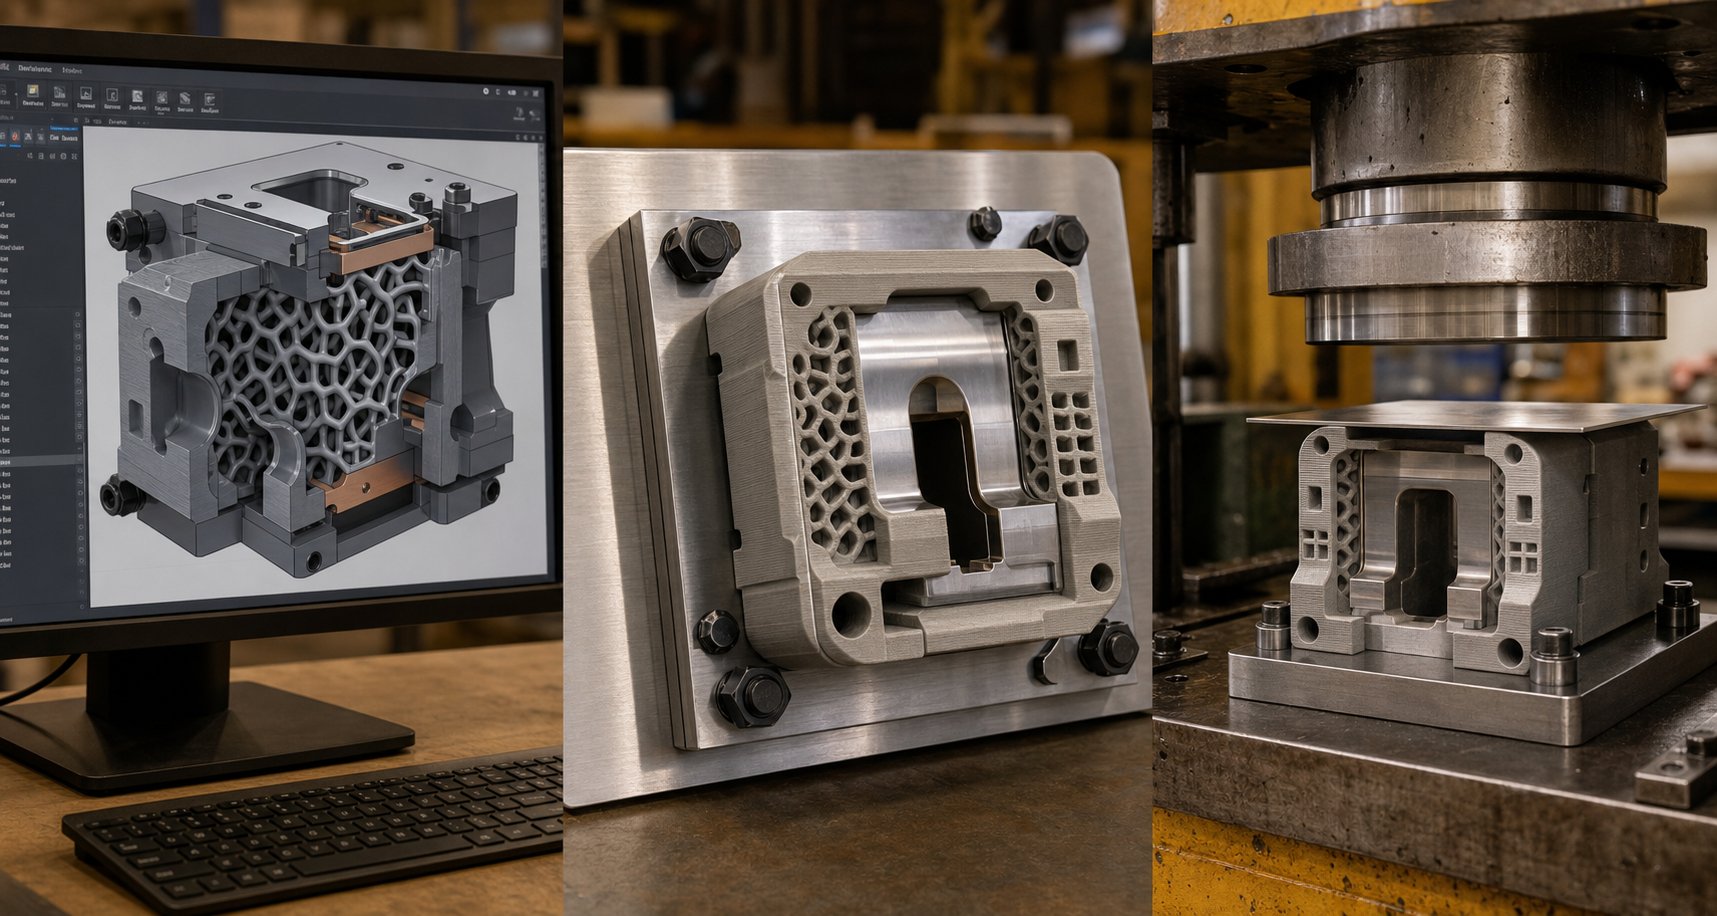
Πλήρης ροή εργασίας από το σχεδιασμό CAD στο διαμορφωμένο τμήμα
Το να γνωρίζετε ποια υλικά και λαμαρίνες συνεργάζονται είναι απαραίτητο, αλλά δεν θα σας βοηθήσει μέχρι να δημιουργήσετε μια λειτουργική μήτρα και να σφραγίσετε ένα καλό μέρος με αυτό. Η πλήρης ροή εργασίας σχεδίασης 3d εκτυπωμένης μήτρας περιλαμβάνει έξι διαφορετικά στάδια, το καθένα με αποφάσεις που επηρεάζουν άμεσα αν τα εργαλεία σας επιβιώνουν από την παραγωγή ή αποτυγχάνουν στον πρώτο κύκλο.
- Σχεδιασμός CAD με πρόσθετες-ειδικές εκτιμήσεις
- Ρύθμιση παραμέτρων κοπής και εκτύπωσης
- Εκτύπωση του καλουπιού
- Ανάρτηση-επεξεργασίας και επαλήθευσης διαστάσεων
- Πατήστε ρύθμιση και δημιουργία πρώτου άρθρου
- Σχεδιασμός συντήρησης και αντικατάστασης μήτρας
Ας περάσουμε σε κάθε στάδιο με τις πρακτικές λεπτομέρειες που χρειάζεστε για να το κάνετε σωστά την πρώτη φορά.
CAD Σχεδιασμός και Προβλήματα Κατασκευής Πρόσθετων
Όταν προσεγγίζετε το σχέδιο cad για τη σφράγιση της μήτρας σε ένα πρόσθετο πλαίσιο, σχεδιάζετε για δύο πραγματικότητες ταυτόχρονα: τη λειτουργία διαμόρφωσης και τη διαδικασία εκτύπωσης. Αγνοήστε ένα από τα δύο και θα καταλήξετε με ένα ζάρι που είτε δεν μπορεί να εκτυπωθεί καθαρά είτε δεν μπορεί να επιβιώσει από φορτία τύπου.
Πάχος και μάζα τοίχου.Οι μήτρες σφράγισης πολυμερών χρειάζονται σημαντικά περισσότερο όγκο από ό,τι θα περίμενε κανείς. Το ελάχιστο πάχος τοιχώματος για τα εργαλεία FDM θα πρέπει να είναι 8–12 mm σε περιοχές που φέρουν φορτίο-. Λεπτές διατομές-κάτω από 2 mm παραμορφώνονται γρήγορα υπό συμπιεστικό φορτίο και θερμότητα, όπωςΗ έρευνα Formlabs επιβεβαιώνει- πάχος επιφάνειας μικρότερο από 1–2 mm θα παραμορφωθεί με τη θερμότητα στις εφαρμογές διαμόρφωσης. Για μεταλλικές-εκτυπωμένες μήτρες, τα τμήματα τοίχου 3–5 mm παρέχουν συνήθως επαρκή ακαμψία, καθώς το ίδιο το υλικό φέρει σημαντικά υψηλότερα φορτία ανά μονάδα επιφάνειας.
Πρόχειρες γωνίες.Συμπεριλάβετε 3-5 βαθμούς βύθισης σε όλα τα κατακόρυφα τοιχώματα της κοιλότητας της μήτρας. Αυτό εξυπηρετεί δύο σκοπούς: διευκολύνει την εξώθηση μέρους μετά τη διαμόρφωση (αποτρέποντας το κλείδωμα της λαμαρίνας στη μήτρα) και βελτιώνει την ικανότητα εκτύπωσης μειώνοντας τις προεξοχές που χρειάζονται δομές στήριξης. Ειδικά για τις μήτρες πολυμερών, οι γωνίες βύθισης μειώνουν τις δυνάμεις ξεκαλουπώματος που μπορεί να θρυμματίσουν ή να ραγίσουν την επιφάνεια του εργαλείου.
Στρατηγικές ενίσχυσης.Οι μήτρες πολυμερών σπάνια λειτουργούν ως αυτόνομα μονολιθικά εργαλεία υπό φορτία πρέσας. Σχεδιάστε τη μήτρα σας ώστε να ενσωματώνεται με μια πλάκα στήριξης - συνήθως μια πλάκα αλουμινίου ή χάλυβα που κατανέμει τη δύναμη στην πίσω όψη της μήτρας. Σχεδιάστε εσοχές ή τρύπες μπουλονιών στο μοντέλο CAD σας για τη στερέωση της τυπωμένης μήτρας σε αυτή τη δομή στήριξης. Μερικοί σχεδιαστές ενσωματώνουν χαλύβδινους πείρους ή μπουλόνια μέσα στην εκτύπωση διακόπτοντας τη μεσαία-εκτύπωση και εισάγοντας υλικό, δημιουργώντας ένα σύνθετο εργαλείο που χειρίζεται πολύ περισσότερο φορτίο από το πολυμερές μόνο.
Μοτίβο πλήρωσης για τρισδιάστατα εκτυπωμένα εργαλεία.Αυτό είναι όπου οι αποφάσεις εσωτερικής γεωμετρίας καθορίζουν άμεσα τη ζωή του ζευγαριού. Τρία μοτίβα κυριαρχούν στις εφαρμογές εργαλείων:
- Γυροειδές:Παρέχει σχεδόν-ισότροπη ισχύ, που σημαίνει ότι αντιστέκεται σε δυνάμεις σχεδόν εξίσου προς όλες τις κατευθύνσεις.Η συνεχής καμπύλη γεωμετρία του γυροειδούςπροσφέρει επίσης εξαιρετική αντοχή στις δυνάμεις διάτμησης. Για μήτρες σφράγισης που παρουσιάζουν φορτία εκτός άξονα- ή περίπλοκες γεωμετρίες σχηματισμού, η προεπιλεγμένη σύσταση είναι γυροειδής σε πυκνότητα 60–80%.
- Κυβικός:Δημιουργεί μια τρισδιάστατη-δομή πλέγματος που υπερέχει σε κάθετη αντίσταση συμπίεσης. Εάν το φορτίο μορφοποίησής σας τρέχει κυρίως κατευθείαν προς τα κάτω μέσω της μήτρας (απλές κάμψεις V-, μορφές καναλιού), το κυβικό γέμισμα σε πυκνότητα 50–70% παρέχει ισχυρή απόδοση με λιγότερο υλικό από το γυροειδή με ισοδύναμη αντοχή.
- Πλέγμα:Το απλούστερο και πιο γρήγορο-μοτίβο εκτύπωσης, με κάθετες γραμμές που σχηματίζουν τετράγωνα. Το πλέγμα χειρίζεται καλά την άμεση κατακόρυφη συμπίεση, αλλά δεν έχει καλή απόδοση σε φορτία διάτμησης ή εκτός άξονα-. Χρησιμοποιήστε το μόνο για μήτρες με επίπεδο-πυθμένα με αμιγώς συμπιεστική φόρτιση - ποτέ για μήτρες με γωνιακές επιφάνειες διαμόρφωσης.
Για τις περισσότερες εφαρμογές καλουπιού σφράγισης, το γυροειδής σε πυκνότητα πλήρωσης 70% ή υψηλότερη σας προσφέρει τον καλύτερο συνδυασμό αντοχής σε θλίψη και σταθερής απόδοσης σε όλες τις κατευθύνσεις φορτίου. Η μετάβαση στο 100% γέμισμα σπάνια αξίζει τον προστιθέμενο χρόνο εκτύπωσης - η έρευνα δείχνει ότι η μείωση της αντοχής αποδίδει πάνω από 60–80% πυκνότητα, ενώ ο χρόνος εκτύπωσης αυξάνεται γραμμικά.
Επίδομα αποθέματος.Σχεδιάστε επιπλέον υλικό (0,5 mm ελάχιστο) σε κρίσιμες επιφάνειες διαμόρφωσης. Θα το αφαιρέσετε κατά την επεξεργασία-ανάρτησης για να καλέσετε τις τελικές διαστάσεις. Είναι πολύ πιο εύκολο να τρίψετε ή να αφαιρέσετε με μηχανική μηχανή επιπλέον υλικό από το να εκτυπώσετε ξανά μια μήτρα μικρού μεγέθους.
Παράμετροι εκτύπωσης και επεξεργασία ανάρτησης-
Με το βελτιστοποιημένο μοντέλο CAD, οι ρυθμίσεις κοπής μεταφράζουν αυτές τις προθέσεις σχεδίασης σε φυσική πραγματικότητα.
Ύψος στρώματος:Χρησιμοποιήστε στρώματα 0,1–0,15 mm για τη διαμόρφωση επιφανειών που έρχονται σε επαφή με λαμαρίνα. Λεπτότερες στρώσεις σημαίνουν πιο λείες επιφάνειες και καλύτερη ακρίβεια διαστάσεων, τα οποία μεταφέρονται απευθείας στην ποιότητα του διαμορφωμένου εξαρτήματος. Για μη κρίσιμες περιοχές (πίσω όψεις, επιφάνειες τοποθέτησης), τα στρώματα 0,2–0,3 mm επιταχύνουν τα πράγματα χωρίς ποινή.
Προσανατολισμός εκτύπωσης:Προσανατολίστε τη μήτρα έτσι ώστε τα σχηματιζόμενα φορτία να συμπιέζουν τα στρώματα μεταξύ τους αντί να προσπαθείτε να τα ξεφλουδίσετε. Για μια μήτρα V-, αυτό σημαίνει εκτύπωση με την κοιλότητα διαμόρφωσης στραμμένη προς τα επάνω και τα στρώματα να στοιβάζονται παράλληλα με την επιφάνεια μήτρας. Η αποκόλληση του στρώματος κάτω από φορτία εφελκυσμού είναι η πιο κοινή λειτουργία αστοχίας στα εργαλεία FDM - την αποτρέπει ο σωστός προσανατολισμός.
Αριθμός περιμέτρου:Αυξήστε τα εξωτερικά στρώματα τοίχων σε 4–6 περιμέτρους τουλάχιστον. Αυτά τα συμπαγή εξωτερικά κελύφη φέρουν την πλειοψηφία των θλιπτικών φορτίων και προστατεύουν την εσωτερική πλήρωση από την άμεση επαφή με τη λαμαρίνα. Περισσότερες περίμετροι βελτιώνουν επίσης την ανθεκτικότητα της επιφάνειας.
Οι τρισδιάστατες εκτυπωμένες μήτρες μετά την επεξεργασία γεφυρώνουν το χάσμα μεταξύ ακατέργαστης εκτύπωσης και λειτουργικού εργαλείου:
- Υποστήριξη αφαίρεσης και καθαρισμού:Αφαιρέστε όλο το υλικό στήριξης, δίνοντας ιδιαίτερη προσοχή στη διαμόρφωση των επιφανειών. Τυχόν υπολείμματα ή σημάδια που απομένουν θα τηλεγραφούν στα σχηματισμένα μέρη σας.
- Φινίρισμα επιφάνειας:Τρίψτε τις επιφάνειες σχηματισμού με άμμο μέσω προοδευτικών κόκκων - 120 έως 220 έως 400 - για να εξαφανιστούν οι γραμμές στρώσης. Για τις μήτρες πολυμερών, μια εποξειδική επίστρωση στην επιφάνεια διαμόρφωσης δημιουργεί ένα σκληρότερο δέρμα που αντέχει περισσότερο στη φθορά. Για τις μήτρες SLA, η ανατίναξη μέσων με γυάλινες χάντρες λειαίνει την επιφάνεια και μπορεί πραγματικά να βελτιώσει τις μηχανικές ιδιότητες.
- Επαλήθευση διαστάσεων:Μετρήστε κρίσιμες διαστάσεις με δαγκάνες ή CMM. Συγκρίνετε με το μοντέλο CAD σας και σημειώστε τις αποκλίσεις. Τυπική ακρίβεια διαστάσεων για διαδρομές εργαλείων FDM ±0,1–0,3 mm. Το SLA επιτυγχάνει ±0,05 χλστ. Εάν οι κρίσιμες επιφάνειες διαμόρφωσης είναι εκτός προδιαγραφών, επεξεργαστείτε τις ή τρίψτε τις σε ανοχή χρησιμοποιώντας το όριο αποθέματος που σχεδιάζατε νωρίτερα.
- Θερμική επεξεργασία (μόνο μεταλλικά καλούπια):Οι μεταλλικές-τυπωμένες μήτρες απαιτούν ανακούφιση από το άγχος και συχνά ωριμάζουν-. Ο χάλυβας μαρκινγκ, για παράδειγμα, χρειάζεται γήρανση στους περίπου 490 βαθμούς για 6 ώρες για να φτάσει σε πλήρη σκληρότητα (50–55 HRC). Παραλείψτε αυτό το βήμα και η μεταλλική σας μήτρα θα έχει σημαντικά χαμηλότερη απόδοση.
Πατήστε Setup and First Article Forming
Η μήτρα σας εκτυπώνεται, έχει τελειώσει και επαληθεύεται διαστάσεις. Η σωστή εισαγωγή του στην πρέσα καθορίζει εάν το πρώτο χτύπημα παράγει ένα καλό εξάρτημα ή ένα κατεστραμμένο εργαλείο.
Ενσωμάτωση πλάκας στήριξης:Ποτέ μην τοποθετείτε μια μήτρα πολυμερούς απευθείας σε ένα κρεβάτι πρέσας χωρίς μεταλλική πλάκα στήριξης. Η πλάκα κατανέμει τη δύναμη του κριού σε ολόκληρο το αποτύπωμα της μήτρας, αποτρέποντας την τοπική σύνθλιψη. Χρησιμοποιήστε μια αλεσμένη επίπεδη πλάκα αλουμινίου με πάχος τουλάχιστον 6 mm για εφαρμογές χαμηλής-τονάζ ή μια χαλύβδινη πλάκα για οτιδήποτε άνω των 10 kN. Στερεώστε τη μήτρα στην πλάκα στήριξης με μπουλόνια, σφιγκτήρες ή μια εσοχή τσέπη που εμποδίζει την πλευρική κίνηση κατά τη διαμόρφωση.
Ευθυγραμμία:Τοποθετήστε καρφίτσες κεντραρίσματος ή χρησιμοποιήστε χαρακτηριστικά εγγραφής τυπωμένα στα μισά της μήτρας για να εξασφαλίσετε ευθυγράμμιση με διάτρηση-σε-διατρητική. Η κακή ευθυγράμμιση τόσο μικρή όσο 0,5 mm προκαλεί ανομοιόμορφη φόρτωση που επιταχύνει τη φθορά της μήτρας στη μία πλευρά και δημιουργεί ασυνεπή εξαρτήματα.
Ρυθμίσεις ταχύτητας και δύναμης:Ξεκινήστε συντηρητικά. Μειώστε την ταχύτητα πίεσης στο 50% αυτού που θα χρησιμοποιούσατε με τα συμβατικά εργαλεία. Οι πολυμερείς μήτρες δεν ανέχονται την κρούση με τον τρόπο που ο σκληρυμένος χάλυβας κάνει - χαμηλότερες ταχύτητες εμβόλου που επιτρέπουν στο υλικό να απορροφά προοδευτικά τα φορτία σχηματισμού αντί να υφίσταται κρούση. Για τον ίδιο λόγο, μειώστε την χωρητικότητα στο ελάχιστο που επιτυγχάνει πλήρη διαμόρφωση και, στη συνέχεια, αυξήστε σταδιακά εάν το εξάρτημα δεν είναι πλήρως διαμορφωμένο.
Πρώτη επιθεώρηση άρθρου:Σχηματίστε ένα μέρος, αφαιρέστε το και μετρήστε το με τις στοχευόμενες διαστάσεις σας. Ελέγξτε για:
- Απόκλιση ελατηρίου-πίσω (συγκρίνετε την πραγματική γωνία με τη γωνία στόχου)
- Επιφανειακά σημάδια ή γρατσουνιές που μεταφέρονται από γραμμές στρώματος καλουπιού
- Ακρίβεια διαστάσεων σε κρίσιμα χαρακτηριστικά
- Οποιαδήποτε σημάδια παραμόρφωσης της μήτρας (γυαλιστερά σημεία, σημάδια συμπίεσης στην επιφάνεια της μήτρας)
Εάν το ελατήριο-πίσω υπερβαίνει την ανοχή, προσαρμόστε τη γεωμετρία της μήτρας σύμφωνα με τις στρατηγικές αντιστάθμισης που συζητήθηκαν προηγουμένως και εκτυπώστε ξανά. Εάν εμφανιστούν επιφανειακά σημάδια, η πρόσθετη λείανση ή η επίστρωση τα επιλύει. Εάν το καλούπι εμφανίζει σημάδια συμπίεσης μετά από ένα μόνο χτύπημα, η επιλογή του υλικού σας ή η πυκνότητα πλήρωσης δεν επαρκεί για τις δυνάμεις διαμόρφωσης που εμπλέκονται - σε μια πιο άκαμπτη κατηγορία υλικού αντί για επανεκτύπωση στην ίδια προδιαγραφή.
Κύκλος συντήρησης:Επιθεωρήστε την επιφάνεια της μήτρας κάθε 10–20 μέρη για πολυμερή εργαλεία, κάθε 500–1.000 μέρη για μεταλλικές-εκτυπωμένες μήτρες. Τα μοτίβα φθοράς αποκαλύπτονται ως θάμπωμα της επιφάνειας, στρογγυλοποίηση άκρων ή μικρο-ρωγμές σε συγκεντρώσεις τάσεων. Το ελαφρύ τρίψιμο μεταξύ των εργασιών μπορεί να παρατείνει τη διάρκεια ζωής της μήτρας πολυμερούς, ενώ οι μεταλλικές μήτρες επωφελούνται από το περιοδικό γυάλισμα των επιφανειών διαμόρφωσης. Παρακολουθήστε τη μετατόπιση διαστάσεων στα διαμορφωμένα μέρη σας - όταν οι μετρήσεις πλησιάζουν τα όρια ανοχής, το καλούπι πλησιάζει στο τέλος της ζωής του.
Αυτό το τέλος-για-ολοκλήρωση της διαδικασίας - σχεδίαση, εκτύπωση, φινίρισμα, ρύθμιση, διαμόρφωση, συντήρηση - συμπιέζεται συνήθως σε 24–72 ώρες για μήτρες πολυμερών και 1–2 εβδομάδες για μεταλλικές-εκτυπωμένες μήτρες συμπεριλαμβανομένης της θερμικής επεξεργασίας. Συγκρίνετε το με 4-8 εβδομάδες για συμβατικά μηχανικά εργαλεία και το πλεονέκτημα χρόνου γίνεται σαφές. Αλλά η ταχύτητα έχει σημασία μόνο εάν η μήτρα διαρκεί πραγματικά αρκετά για να ολοκληρώσετε την παραγωγή σας, γεγονός που εγείρει το κρίσιμο ερώτημα για το πώς αυτά τα εργαλεία αποτυγχάνουν και τι μπορείτε να κάνετε για να το αποτρέψετε.
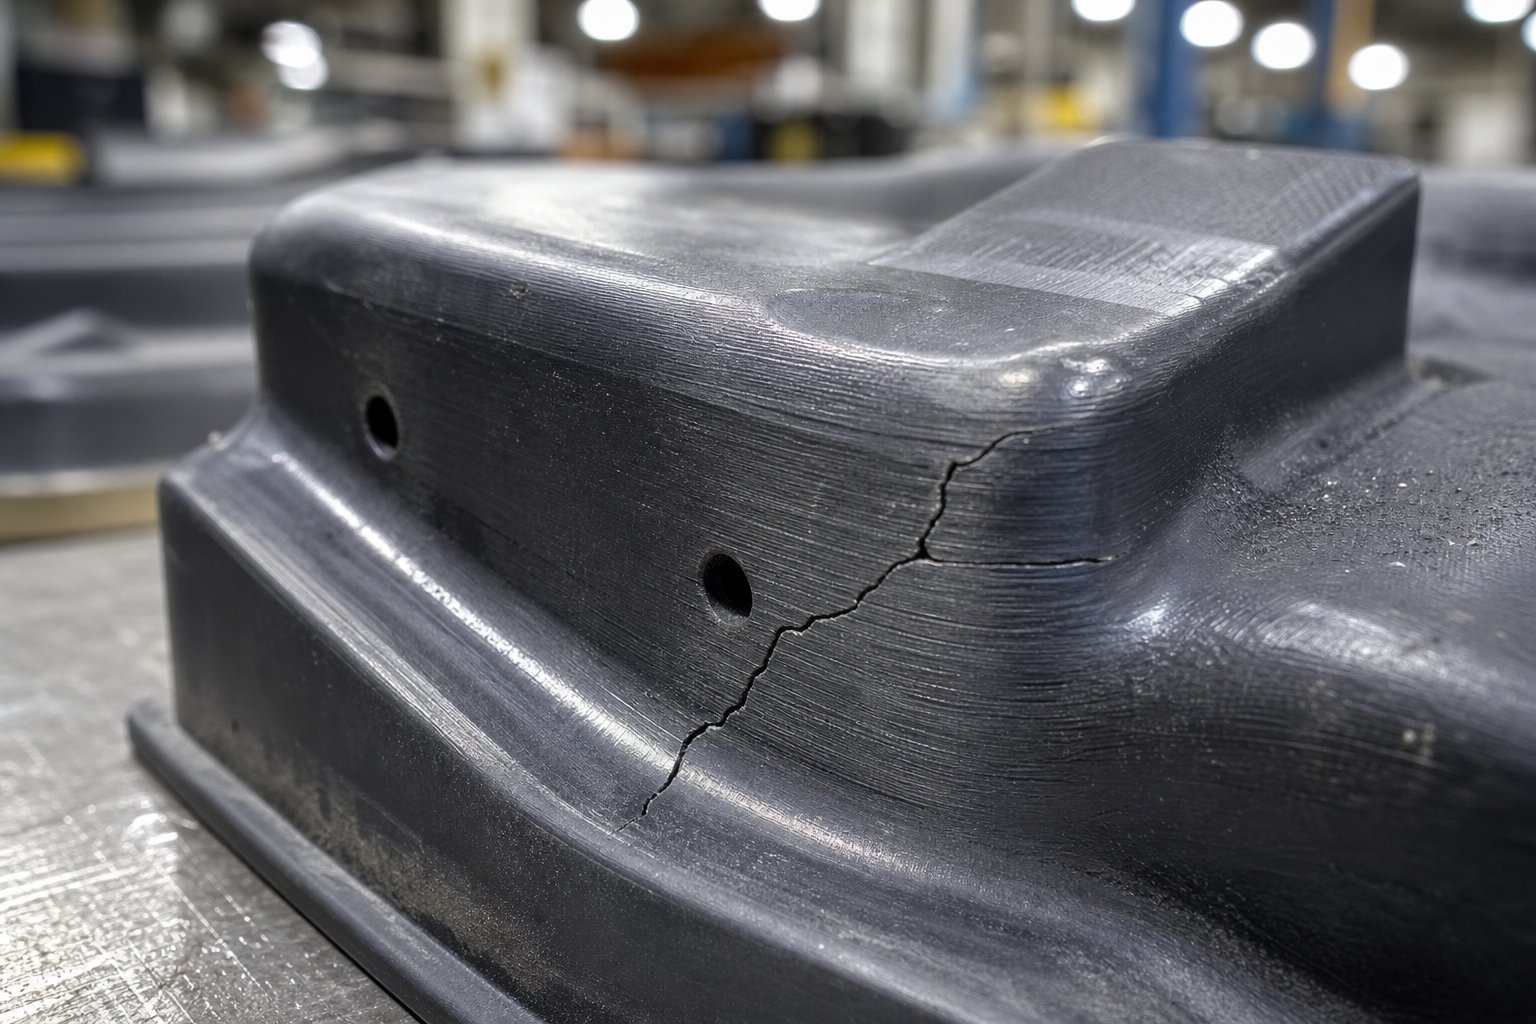
Ανάλυση διάρκειας ζωής και αστοχίας
Η ταχύτητα από το CAD μέχρι το πρώτο άρθρο είναι εντυπωσιακή, αλλά τίποτα από αυτά δεν έχει σημασία αν το ζάρι καταρρέει στα μισά του τρεξίματός σας. Πόσο διαρκούν τα τρισδιάστατα εκτυπωμένα μήτρα; Η ειλικρινής απάντηση: εξαρτάται εξ ολοκλήρου από το πώς αποτυγχάνουν, και κάθε τρισδιάστατο εκτυπωμένο καλούπι αποτυγχάνει τελικά μέσω ενός από τους τέσσερις προβλέψιμους μηχανισμούς. Η κατανόηση αυτών των τρόπων αστοχίας καλουπιού σφράγισης - και η σχεδίαση γύρω από αυτές - είναι αυτό που διαχωρίζει μια επιτυχημένη σύντομη διαδρομή από ένα σωρό σπασμένα πλαστικά και απορριπτόμενα μέρη.
Συνήθεις λειτουργίες αποτυχίας σε τρισδιάστατα εκτυπωμένα καλούπια
Κάθε καλούπι που κατασκευάζεται με πρόσθετο φέρει εγγενείς αδυναμίες που συνδέονται με τη διαδικασία κατασκευής στρώσης-ανά-στρώμα. Αυτές οι αδυναμίες εκδηλώνονται ως διακριτά μοτίβα αστοχίας, το καθένα με διαφορετικά προειδοποιητικά σημάδια και διαφορετικές συνέπειες για τα διαμορφωμένα μέρη σας.
- Αποκόλληση στρώματος υπό επαναλαμβανόμενα θλιπτικά φορτία.Αυτή είναι η πιο συνηθισμένη και πιο ξαφνική λειτουργία αστοχίας στα καλούπια πολυμερών FDM. Κάθε τυπωμένο στρώμα συνδέεται με αυτό που βρίσκεται κάτω από αυτό μέσω θερμικής σύντηξης, αλλά αυτός ο δεσμός είναι πιο αδύναμος από το ίδιο το χύμα υλικό. Οι επαναλαμβανόμενοι κύκλοι συμπίεσης δημιουργούν κυκλικές θλιπτικές και εφελκυστικές τάσεις στις διεπαφές στρώσεων. Με την πάροδο του χρόνου, μικρο-ρωγμές σχηματίζουν πυρήνες κατά μήκος αυτών των ορίων και διαδίδονται μέχρι να αποκολληθούν ολόκληρα τμήματα. Έρευνα για3D-εκτυπωμένες σύνθετες δομέςεπιβεβαιώνει ότι η διαστρωματική τάση εφελκυσμού στα όρια του στρώματος οδηγεί την έναρξη της αποκόλλησης - όταν ξεπεραστεί η ενδιάμεση αντοχή εφελκυσμού (ILTS), η αστοχία είναι ξαφνική και όχι σταδιακή. Θα ακούσετε συχνά ένα απότομο ράγισμα και η μήτρα χωρίζεται κατά μήκος μιας γραμμής στρώματος χωρίς προηγούμενη προειδοποίηση.
- Η υποβάθμιση της φθοράς της επιφάνειας επηρεάζει το φινίρισμα του εξαρτήματος.Κάθε κύκλος σφράγισης περιλαμβάνει ολίσθηση λαμαρίνας πάνω στην επιφάνεια της μήτρας υπό πίεση. Αυτή η ολισθαίνουσα δράση τρίβει σταδιακά την επιφάνεια της μήτρας, εξομαλύνοντας τη λεπτομέρεια και διευρύνοντας τις ανοχές. Στις μήτρες πολυμερών, η φθορά εκδηλώνεται ως μια στιλβωμένη γυαλάδα που αναπτύσσεται σε περιοχές υψηλής-επαφής, ακολουθούμενη από απώλεια διαστάσεων καθώς το υλικό αφαιρείται φυσικά. Οι μεταλλικές-εκτυπωμένες μήτρες αντέχουν τόσο περισσότερο, αλλά εξακολουθούν να υποβαθμίζονται - ιδιαίτερα εάν το φινίρισμα της επιφάνειας από την εκτύπωση αφήνει μικρο-κορυφές που λειτουργούν ως αρχικά σημεία φθοράς.
- Θερμική υποβάθμιση από τη συσσώρευση θερμότητας τριβής.Η τριβή μεταξύ λαμαρίνας και επιφάνειας μήτρας παράγει θερμότητα με κάθε κύκλο πίεσης. Σε ταχύτητες παραγωγής, αυτή η θερμότητα συσσωρεύεται ταχύτερα από ό,τι η μήτρα μπορεί να τη διαχέει. Οι μήτρες πολυμερών είναι ιδιαίτερα ευάλωτες επειδή οι θερμοκρασίες θερμικής εκτροπής τους είναι σχετικά χαμηλές - Το PLA μαλακώνει στους 55 βαθμούς, το ABS στους 95 βαθμούς, ακόμη και το CF-Το νάιλον αρχίζει να χάνει ακαμψία πάνω από 150 βαθμούς. Μόλις η θερμοκρασία της επιφάνειας της μήτρας πλησιάσει αυτά τα κατώφλια, η επιφάνεια διαμόρφωσης παραμορφώνεται πλαστικά υπό τα φορτία που είχε χειριστεί στο παρελθόν καλά. Θα παρατηρήσετε ότι τα διαμορφωμένα μέρη γίνονται προοδευτικά λιγότερο ακριβή καθώς η μήτρα "μανιτάρια" στα υψηλά σημεία επαφής.
- Αστοχία συμπίεσης λόγω υπέρβασης της αντοχής διαρροής υλικού.Αυτή είναι η πιο απλή αστοχία: η δύναμη σχηματισμού υπερβαίνει απλώς ό,τι μπορεί να αντισταθεί το υλικό μήτρας. Η μήτρα συνθλίβει, ραγίζει ή παραμορφώνεται μόνιμα με το πρώτο χτύπημα ή μέσα στους πρώτους κύκλους. Σε αντίθεση με τους άλλους τρόπους λειτουργίας, η αποτυχία συμπίεσης δεν είναι προοδευτική - είναι άμεση και καταστροφική. Συμβαίνει όταν οι χειριστές υποτιμούν τις δυνάμεις διαμόρφωσης, χρησιμοποιούν λαμαρίνα παχύτερη από αυτή για την οποία σχεδιάστηκε η μήτρα ή παραλείπουν την ενσωμάτωση της πλάκας στήριξης.
Αυτές οι τέσσερις λειτουργίες δεν λειτουργούν μεμονωμένα. Μια μήτρα που παρουσιάζει θερμική αποσκλήρυνση θα αποκολληθεί σε χαμηλότερα φορτία. Μια μήτρα με επιφανειακή φθορά αναπτύσσει συγκεντρώσεις τάσεων που επιταχύνουν το διαχωρισμό των στιβάδων. Στην πράξη, οι περισσότερες μήτρες πολυμερών αποτυγχάνουν μέσω ενός συνδυασμού - η θερμική μαλάκυνση αποδυναμώνει τη δομή και, στη συνέχεια, η αποκόλληση δίνει το τελικό χτύπημα.
Στρατηγικές Μετριασμού Μέσω Σχεδιασμού και Επιλογής Υλικού
Κάθε τρόπος αποτυχίας ανταποκρίνεται σε συγκεκριμένα αντίμετρα. Δεν μπορείτε να εξαλείψετε εντελώς την αποτυχία, αλλά μπορείτε να την προωθήσετε περισσότερο κατά μήκος του χρονοδιαγράμματος παραγωγής.
- Κατά της αποκόλλησης:Ο προσανατολισμός εκτύπωσης είναι η ισχυρότερη άμυνά σας. Το Orient πεθαίνει, έτσι τα φορτία σχηματίζοντας συμπιέζουν τα στρώματα μεταξύ τους αντί να προσπαθούν να τα χωρίσουν. Χρησιμοποιήστε πλήρωση γυροειδούς σε πυκνότητα 70%+ για να κατανείμετε ομοιόμορφα τις ενδιάμεσες τάσεις. Αυξήστε τα περιμετρικά κελύφη σε 5-6 τοίχους, δημιουργώντας ένα παχύ συμπαγές όριο που αντιστέκεται στη διάδοση των ρωγμών. Για κρίσιμες μήτρες, εξετάστε το ενδεχόμενο συνεχούς ενίσχυσης ινών (CF-Σύνθετα νάιλον) - ενσωματωμένες ίνες άνθρακα γεφυρώνουν τα όρια του στρώματος και αυξάνουν δραματικά τη διατμητική αντοχή σε διάτμηση.
- Κατά της φθοράς της επιφάνειας:Εφαρμόστε μια λεπτή επίστρωση εποξειδικής ή ουρεθάνης σε επιφάνειες που σχηματίζουν μήτρα πολυμερούς. Αυτό το σκληρό δέρμα παίρνει την τριβή αντί για το βασικό υλικό και μπορεί να εφαρμοστεί ξανά μεταξύ των τρεξίματος. Για μεταλλικές-εκτυπωμένες μήτρες, δημοσιεύστε-επεξεργασία με γυάλισμα επιφάνειας για να εξαλείψετε-τις τυπωμένες κορυφές τραχύτητας που επιταχύνουν την αρχική φθορά. Σκεφτείτε τις επιφάνειες μεταλλικής μήτρας που κολλάνε με σφηνάκι για να προκαλέσουν υπολειμματική τάση συμπίεσης, η οποία αντιστέκεται στην εκκίνηση ρωγμών σε σημεία φθοράς.
- Κατά της θερμικής αποδόμησης:Επιβραδύνετε τον κύκλο του πιεστηρίου σας. Η προσθήκη έστω και λίγων δευτερολέπτων μεταξύ των χτυπημάτων επιτρέπει τη διάχυση της θερμότητας τριβής. Χρησιμοποιήστε υλικά με υψηλότερη θερμική απόκλιση - CF-Νάιλον πάνω από απλό νάιλον, νάιλον πάνω από ABS, ABS πάνω από PLA. Για λειτουργίες υψηλού-κυκλικού-ρυθμού, ενσωματώστε παύσεις ψύξης στην ακολουθία παραγωγής σας (στάμπ 10 μέρη, παύση 30 δευτερόλεπτα). Οι τυπωμένες μεταλλικές μήτρες εξαλείφουν σε μεγάλο βαθμό αυτήν την ανησυχία, επειδή οι χάλυβες εργαλείων διατηρούν τις ιδιότητές τους πολύ πάνω από οποιαδήποτε θερμοκρασία τριβής που δημιουργείται κατά τη διάρκεια της στάμπας θερμοκρασίας δωματίου{11}.
- Κατά της αστοχίας συμπίεσης:Χρησιμοποιείτε πάντα μια μεταλλική πλάκα στήριξης που κατανέμει τη δύναμη πίεσης σε ολόκληρο το αποτύπωμα της μήτρας. Ποτέ μην υπερβαίνετε το 60–70% της δημοσιευμένης αντοχής σε θλίψη του υλικού μήτρας κατά τη λειτουργία - αυτό το περιθώριο ασφαλείας ευθύνεται για τη μειωμένη αντοχή των τυπωμένων εξαρτημάτων έναντι των στερεών έγχυσης-χυτευμένων ή σφυρήλατων ισοδυνάμων. Σε περίπτωση αμφιβολίας, εκτελέστε έναν υπολογισμό δύναμης πριν από τον πρώτο κύκλο πίεσης: εάν η απαιτούμενη δύναμη σχηματισμού υπερβαίνει το 50% της ονομαστικής χωρητικότητας της μήτρας σας, προχωρήστε σε μια ισχυρότερη κατηγορία υλικού.
Οι λειτουργικές πρακτικές έχουν σημασία όσο και ο σχεδιασμός. Λιπάνετε τη λαμαρίνα με ένα ελαφρύ λάδι αποτύπωσης ή ξηρό λιπαντικό-μεμβράνης για να μειώσετε τις δυνάμεις τριβής και τις επιφανειακές θερμοκρασίες ταυτόχρονα. Επιθεωρείτε τη μήτρα σε τακτά χρονικά διαστήματα - κάθε 10–25 κύκλους για πολυμερές, κάθε 500–1.000 για μέταλλο. Αντικαταστήστε αντί να επισκευάσετε τις πολυμερείς μήτρες. είναι φθηνά και αρκετά γρήγορα για να εκτυπώσετε ξανά ότι η λειτουργία ενός κατεστραμμένου εργαλείου κινδυνεύει να απορρίψει διαμορφωμένα εξαρτήματα.
Προσδοκίες διάρκειας ζωής κατά κατηγορία υλικού
Πόσο καιρό λοιπόν διαρκούν τα τρισδιάστατα εκτυπωμένα μήτρα στην πραγματική-παγκόσμια παραγωγή; Δείτε τι μπορείτε να περιμένετε σε όλο το φάσμα υλικών, με την προϋπόθεση σωστής σχεδίασης, προσανατολισμού και πρακτικών λειτουργίας:
| Υλικό μήτρας | Τυπική διάρκεια ζωής (κύκλοι σχηματισμού) | Λειτουργία κύριας αποτυχίας | Καλύτερη εφαρμογή |
|---|---|---|---|
| PLA | 5–30 μέρη | Θερμική υποβάθμιση / συμπίεση | Επικύρωση ενός πρωτοτύπου |
| ABS / PETG | 20–75 μέρη | Επιφανειακή φθορά / αποκόλληση | Σύντομη απόδειξη-των-σειρών έννοιας |
| Nylon (PA6/PA12) | 50–200 μέρη | Επιφανειακή φθορά / αποκόλληση | Παραγωγή χαμηλού-όγκου |
| CF-Σύνθετο νάιλον | 100–500 μέρη | Επιφανειακή φθορά (σταδιακή) | Λειτουργικά εργαλεία χαμηλού όγκου- |
| SLA Rigid Resin | 5-20 μέρη | Εύθραυστο κάταγμα / συμπίεση | Μόνο επικύρωση λεπτομέρειας επιφάνειας |
| Μεταλλικός-Τυπωμένος χάλυβας Maraging | 10.000–100,000+ μέρη | Φθορά επιφάνειας (πολύ σταδιακή) | Παραγωγή μεσαίου-έως-υψηλού- όγκου |
| Μεταλλικός-Τυπωμένος χάλυβας εργαλείων H13 | 50.000–500,000+ μέρη | Ράγισμα κόπωσης (πολύ μακροπρόθεσμα) | Παραγωγή μεγάλου-όγκου |
Αυτά τα εύρη προϋποθέτουν τη διαμόρφωση λεπτού-αλουμινίου ή μαλακού χάλυβα. Τα σκληρότερα λαμαρίνα μειώνουν δραματικά τη διάρκεια ζωής - σχηματίζοντας ανοξείδωτο χάλυβα με CF-Νάυλον καλούπι μπορεί να αποδώσει μόνο 10–30 μέρη πριν η επιφάνεια υποβαθμιστεί πέρα από την αποδεκτή ανοχή. Η Protolabs αναφέρει ότι ακόμη και για καλούπια έγχυσης (μια συγκρίσιμη{7}}εφαρμογή εργαλείων με φορτίο), τα 3D-εκτυπωμένα πολυμερή εργαλεία συνήθως καθίστανται αναποτελεσματικά εντός 100 βολών, ενώ τα μεταλλικά εργαλεία μπορούν να φτάσουν τις 10.000 βολές και περισσότερο. Οι μήτρες σφράγισης αντιμετωπίζουν παρόμοια φυσική, αν και το προφίλ φορτίου διαφέρει.
Η φθορά και η ανθεκτικότητα του καλουπιού καταλήγουν τελικά στην απόφαση για τον όγκο παραγωγής. Οι μήτρες πολυμερών έχουν οικονομικό νόημα όταν χρειάζεστε λιγότερα από 100–500 εξαρτήματα και αντέχουν την περιοδική επανεκτύπωση. Οι μεταλλικές-εκτυπωμένες μήτρες δικαιολογούν το υψηλότερο εκ των προτέρων κόστος τους όταν οι όγκοι φτάνουν τις εκατοντάδες ή τις χιλιάδες, όπου μια μόνο εκτύπωση αντικαθιστά δεκάδες ανατυπώσεις πολυμερών. Και η συμβατική μηχανική επεξεργασία εργαλείων παραμένει η σωστή απάντηση για όγκους που υπερβαίνουν τα 100.000 εξαρτήματα, όπου το αποσβεσμένο κόστος ανά εξάρτημα πέφτει κάτω από αυτό που μπορεί να ταιριάξει οποιαδήποτε προσθετική προσέγγιση.
Γνωρίζοντας πού θα αποτύχει η μήτρα σας - και περίπου πότε το - μετατρέψει την ερώτηση διάρκειας ζωής του τρισδιάστατου εκτυπωμένου καλουπιού από εικασίες σε προγραμματισμό. Μπορείτε να προγραμματίσετε εκτυπώσεις αντικατάστασης, να κάνετε προϋπολογισμό για το κόστος υλικών σε μια ολόκληρη σειρά παραγωγής και να πραγματοποιήσετε μια ενημερωμένη κλήση σχετικά με το εάν τα οικονομικά στοιχεία ανά μέρος των εργαλείων πρόσθετων ξεπερνούν πραγματικά τις παραδοσιακές μεθόδους. Αυτή η σύγκριση κόστους-οφέλους αξίζει ένα δικό της δομημένο πλαίσιο.
Κόστος-Πλαίσιο οφέλους για αποφάσεις εργαλείων
Η γνώση του τρόπου λειτουργίας αποτυχίας σας λέειότανμια μήτρα χρειάζεται αντικατάσταση. Αλλά πόσους κύκλους αντικατάστασης μπορείτε να αντέξετε οικονομικά πριν η οικονομική συμβουλή εναντίον σας; Το πραγματικό ερώτημα πίσω από κάθε τρισδιάστατο εκτυπωμένο κόστος μήτρας έναντι της παραδοσιακής συζήτησης εργαλείων δεν είναι ποια μέθοδος είναι φθηνότερη ανά μήτρα - αλλά ποια μέθοδος παρέχει τη συνολική παραγωγή σας με το χαμηλότερο κόστος ανά σχηματισμένο εξάρτημα.
Αυτός ο υπολογισμός περιλαμβάνει περισσότερες μεταβλητές από ό, τι αντιλαμβάνονται οι περισσότεροι άνθρωποι. Ας το αναλύσουμε.
Παράγοντες κόστους σε τρισδιάστατη εκτύπωση έναντι συμβατικών εργαλείων
Μια σύγκριση κόστους καλουπιού σφράγισης πρέπει να λαμβάνει υπόψη έξι διαφορετικούς παράγοντες κόστους, όχι μόνο την τιμή αυτοκόλλητου του ίδιου του εργαλείου:
- Κόστος υλικού μήτρας:Μια μήτρα πολυμερούς FDM μπορεί να κοστίζει 5-30 $ σε νήμα. Μια μήτρα SLA κοστίζει περίπου 30 $ για-εσωτερική εκτύπωση. Ένα μεταλλικό-εκτυπωμένο καλούπι σε χάλυβα maraging ξεκινά από 200$–500+ ανάλογα με το μέγεθος και την πολυπλοκότητα. Μια συμβατικά επεξεργασμένη μήτρα από χάλυβα εργαλείων κοστίζει συνήθως 450–2 $,000+ για ισοδύναμη γεωμετρία.
- Χρόνος εκτύπωσης ή κατεργασίας:Εκτύπωση πολυμερών μήλων σε 10–24 ώρες. Οι μεταλλικές-εκτυπωμένες μήτρες απαιτούν 1–5 ημέρες συν θερμική επεξεργασία. Η συμβατική κατεργασία και η εξωτερική ανάθεση χρειάζονται 15-25 εργάσιμες ημέρες. Ο χρόνος είναι χρήμα όταν έχει καθοριστεί η προθεσμία παραγωγής σας.
- Δημοσίευση-επεξεργασίας εργασίας:Το τρίψιμο, η επίστρωση, η επαλήθευση διαστάσεων και η ενσωμάτωση της πλάκας στήριξης προσθέτουν 1-4 ώρες ανά πολυμερή μήτρα. Οι μεταλλικές-εκτυπωμένες μήτρες χρειάζονται ανακούφιση από την πίεση, φινίρισμα επιφάνειας και πιθανώς προσθήκη κόστους EDM - που μπορεί να αντιπροσωπεύει το 15–40% του συνολικού κόστους ανταλλακτικών για μεταλλικά εξαρτήματα AM.
- Επίδραση του χρόνου κύκλου πίεσης:Οι μήτρες πολυμερών απαιτούν μικρότερες ταχύτητες εμβόλου για να αποφευχθεί η φόρτιση κραδασμών, μειώνοντας την απόδοση κατά 30–50% σε σύγκριση με τα εργαλεία από σκληρυμένο χάλυβα. Πάνω από εκατοντάδες εξαρτήματα, αυτή η ποινή ταχύτητας αθροίζεται σε χρόνο εργασίας και μηχανής.
- Συχνότητα αντικατάστασης καλουπιού:Μια μήτρα CF-Nylon μήτρας διάρκειας 200 εξαρτημάτων σημαίνει πέντε επανεκτυπώσεις για 1.000-τεμάχια. Κάθε αντικατάσταση προσθέτει κόστος υλικού, χρόνο εκτύπωσης και εργασία εγκατάστασης. Ένα μεταλλικό καλούπι καλύπτει την ίδια διαδρομή χωρίς αντικατάσταση.
- Κόστος ευκαιρίας χρόνου παράδοσης:Η αναμονή 4-6 εβδομάδων για συμβατικά εργαλεία σημαίνει καθυστερημένα έσοδα, χαμένα παράθυρα αγοράς ή αδράνεια γραμμές συναρμολόγησης. Ένα καλούπι που τυπώνεται κατά τη διάρκεια της νύχτας σας επιτρέπει να αρχίσετε να σχηματίζεστε αύριο. Για χρονικά-κρίσιμα έργα, αυτό το πλεονέκτημα ταχύτητας μπορεί να αντισταθμίσει το υψηλότερο κόστος ανά-ανταλλακτικό.
Ανάλυση ανοδικής τιμής όγκου παραγωγής
Η ανάλυση εξισορρόπησης για μήτρες μεταλλικής σφράγισης ακολουθεί ένα προβλέψιμο μοτίβο. 3Η εκτύπωση D έχει σχεδόν-μηδενικό κόστος εγκατάστασης, αλλά χονδρικά γραμμική κλίμακα κόστους - 50 εξαρτημάτων κοστίζουν περίπου 50 φορές το ένα εξάρτημα. Τα συμβατικά εργαλεία έχουν υψηλό σταθερό κόστος, αλλά μειώνονται γρήγορα ανά-μοναδιαίο κόστος, καθώς η επένδυση αυτή κατανέμεται σε περισσότερα μέρη. Το crossover εξαρτάται από την κατηγορία υλικού της μήτρας και το ποσοστό αντικατάστασης.
Δείτε πώς αλλάζουν τα οικονομικά σε όλες τις βαθμίδες όγκου για σενάρια κόστους εργαλείων σφράγισης χαμηλού όγκου:
| Όγκος Παραγωγής | Πολυμερής μήτρα FDM | Μεταλλική-Τυπωμένη μήτρα | Συμβατική μηχανική μήτρα | Επιλογή χαμηλότερου κόστους |
|---|---|---|---|---|
| 1–10 μέρη | $35–60 συνολικά (1 ζάρι) | $300–600 συνολικά (1 ζάρι) | $500–2,000+ συνολικά (1 ζάρι) | Πολυμερές FDM |
| 10-100 μέρη | 50–150 $ (1–2 μήτρες) | 300–600 $ (1 ζάρι) | 500–2.000 $ (1 ζάρι) | Πολυμερές για κάτω από 50; μέταλλο-εκτυπωμένο πάνω από 50 |
| 100–1.000 εξαρτήματα | 150–900 $ (3–10 μήτρες) | 300–600 $ (1 ζάρι) | 500–2.000 $ (1 ζάρι) | Μεταλλικό-εκτυπωμένο ή συμβατικό |
| 1,000+ μέρη | Μη πρακτικό (πάρα πολλές αντικαταστάσεις) | 300–600 $ (1 ζάρι, μπορεί να χρειαστεί 1 αντικατάσταση) | 500–2.000 $ (1 ζάρι, διαρκεί ολόκληρο το τρέξιμο) | Συμβατικό (χαμηλότερο κόστος ανά εξάρτημα) |
Παρατηρήστε τη ζώνη διασταύρωσης μεταξύ 50 και 200 εξαρτημάτων. Κάτω από αυτό το εύρος, κυριαρχούν οι πολυμερείς μήτρες επειδή η ίδια η μήτρα κοστίζει τόσο λίγο που ακόμη και οι πολλαπλές αντικαταστάσεις παραμένουν φθηνότερες από ένα μόνο συμβατικά επεξεργασμένο εργαλείο. Πάνω από αυτό το εύρος, η ανθεκτικότητα των συμβατικών εργαλείων σημαίνει μηδενικό κόστος αντικατάστασης και η υψηλή σταθερή επένδυση αραιώνεται σε αρκετά εξαρτήματα ώστε να πέσει κάτω από την οικονομία πρόσθετου ανά-εξάρτημα.
Οι μεταλλικές-τυπωμένες μήτρες καταλαμβάνουν μια στρατηγική μέση λύση. Κοστίζουν περισσότερο εκ των προτέρων από το πολυμερές, αλλά εξαλείφουν τον κύκλο αντικατάστασης που διαβρώνει την οικονομία του πολυμερούς σε υψηλότερους όγκους. Για σειρές 100–10.000 εξαρτημάτων, συχνά αντιπροσωπεύουν το γλυκό σημείο - αρκετά ανθεκτικό ώστε να αποφευχθεί η αντικατάσταση, αρκετά γρήγορα ώστε να αποφευχθεί ο χρόνος παράδοσης 4-6 εβδομάδων της συμβατικής κατεργασίας και αρκετά ικανά να χειριστούν δυνάμεις σχηματισμού που το πολυμερές δεν μπορεί να αντέξει.
Τα μαθηματικά αλλάζουν περαιτέρω όταν λαμβάνετε υπόψη την αστάθεια του σχεδιασμού. Εάν η γεωμετρία του εξαρτήματός σας μπορεί να αλλάξει μετά τα πρώτα 50 κομμάτια, η βύθιση 1.500 $ σε συμβατικά εργαλεία γίνεται υποχρέωση. Ένα πολυμερικό καλούπι 30 $ που μπορείτε να εκτυπώσετε ξανά με ενημερωμένη γεωμετρία κατά τη διάρκεια της νύχτας δεν ενέχει σχεδόν κανένα κίνδυνο εάν το σχέδιο εξελιχθεί. Αυτό το ασφάλιστρο ευελιξίας δεν εμφανίζεται σε έναν απλό υπολογισμό κόστους ανά-μέρος, αλλά είναι πραγματικό - ειδικά κατά τους κύκλους ανάπτυξης προϊόντων όπου η επικύρωση και η επανάληψη γίνονται παράλληλα.
Τελικά, η ανάλυση κόστους από μόνη της δεν αποτυπώνει την πλήρη εικόνα. Η πιο πρακτική στρατηγική συνδυάζει συχνά μεθόδους: πολυμερικές μήτρες για αρχική επικύρωση γεωμετρίας και πρώτα-δοκιμή αντικειμένου, μετά μια μεταλλική-τυπωμένη ή συμβατική μήτρα μόλις σταθεροποιηθεί ο σχεδιασμός για παραγωγή. Αυτή η σταδιακή προσέγγιση ελαχιστοποιεί τόσο τον οικονομικό κίνδυνο όσο και τον χρόνο παράδοσης - επικυρώνοντας φθηνά την ιδέα πριν από τη δέσμευση σοβαρών επενδύσεων σε εργαλεία.
Στρατηγικές ταχείας δημιουργίας πρωτοτύπων για επικύρωση μέρους
Μια σταδιακή προσέγγιση - πολυμερές πεθαίνει πρώτα και, στη συνέχεια, το εργαλείο παραγωγής - λειτουργεί μόνο εάν μπορείτε πραγματικά να επιβεβαιώσετε ότι το εξάρτημα είναι σωστό πριν από τη δέσμευση του προϋπολογισμού. Εκεί είναι που η μερική επικύρωση πριν από τα εργαλεία παραγωγής γίνεται ο πραγματικός θυρωρός. Η εκτύπωση ενός καλουπιού και ο σχηματισμός μερικών κομματιών σας λέει εάν η γεωμετρία είναι φυσικά εφικτή. Δεν σας λέει απαραίτητα εάν το εξάρτημα ταιριάζει σε ένα συγκρότημα, πληροί τις προδιαγραφές υπό φορτίο ή μπορεί να κατασκευαστεί σε κλίμακα χωρίς δαπανηρές αναθεωρήσεις.
Η επικύρωση ενός σφραγισμένου στοιχείου απαιτεί περισσότερες από μία μέθοδο. Απαιτεί τον σωστό συνδυασμό μεθόδων που εφαρμόζονται στο σωστό στάδιο ανάπτυξης.
Χρήση τρισδιάστατων εκτυπωμένων καλουπιών για επικύρωση εξαρτημάτων
Οι τρισδιάστατες εκτυπωμένες μήτρες υπερέχουν σε μια συγκεκριμένη εργασία επικύρωσης: αποδεικνύοντας ότι μπορεί να διαμορφωθεί μια δεδομένη γεωμετρία λαμαρίνας, ότι το ελατήριο-μπορεί να αντισταθμιστεί και ότι το κενό αναπτύσσεται σωστά. Όταν φτιάχνετε πρωτότυπα μορφοποίησης λαμαρίνας με μια μήτρα πολυμερούς-εσωτερικού, απαντάτε σε ερωτήσεις σχετικά με τη μορφοποίηση - μπορεί αυτό το σχήμα να αποτυπωθεί χωρίς σχίσιμο, τσαλακώματα ή υπερβολικό ελατήριο-;
Αυτό είναι πραγματικά πολύτιμο. Αντιμετωπίζει προβλήματα σχεδιασμού που διαφορετικά θα εμφανίζονταν μόνο μετά την κατασκευή ακριβών εργαλείων παραγωγής. Οι ομάδες μπορούν να επικυρώσουν επαναληπτικά τη σχεδίαση του καλουπιού σφράγισης, να επανεκτυπώσουν προσαρμοσμένες μήτρες σε ώρες και να δοκιμάσουν πολλαπλές αναθεωρήσεις γεωμετρίας σε μία μόνο ημέρα. Για την αρχική-σχετική εργασία, τίποτα άλλο δεν ταιριάζει με αυτήν την ταχύτητα.
Αλλά η επικύρωση μορφοποιησιμότητας έχει όρια. Ένα εξάρτημα που σχηματίζεται σε μια μήτρα πολυμερούς μπορεί να διαφέρει διαστατικά από το ίδιο τμήμα που σχηματίζεται σε εργαλεία από σκληρυμένο χάλυβα - διαφορετική τριβή στην επιφάνεια, διαφορετική ελαστική παραμόρφωση της ίδιας της μήτρας, διαφορετική θερμική συμπεριφορά. Το διαμορφωμένο πρωτότυπο επιβεβαιώνεικατά προσέγγισηγεωμετρία, όχι ακριβείς διαστάσεις παραγωγής-. Για ελέγχους προσαρμογής σε σφιχτά συγκροτήματα, ανοχή-κρίσιμες διεπαφές ή λειτουργικές δοκιμές υπό πραγματικά φορτία, χρειάζεστε εξαρτήματα που παράγονται με μεθόδους πιο κοντά στις τελικές συνθήκες παραγωγής.
Ενσωμάτωση πολλαπλών μεθόδων γρήγορης δημιουργίας πρωτοτύπων
Η γρήγορη δημιουργία πρωτοτύπων μεταλλικών σφραγισμένων εξαρτημάτων λειτουργεί καλύτερα ως εξέλιξη και όχι ως ένα μόνο βήμα. Κάθε μέθοδος καλύπτει μια διαφορετική ανάγκη επικύρωσης:
- 3D εκτυπωμένες μήτρες (εσωτερικά:-):Επικυρώστε τη μορφοποίηση, τη συμπεριφορά ελατηρίου-και την ανάπτυξη κενού. Γρήγορο, φθηνό, ιδανικό για εξερεύνηση γεωμετρίας.
- Πρωτότυπα κατεργασμένα με CNC-:Κατασκευάστε εξαρτήματα από συμπαγές υλικό που ταιριάζουν ακριβώς με τις τελικές διαστάσεις. Χρήσιμο για ελέγχους προσαρμογής, επικύρωση συναρμολόγησης και λειτουργικές δοκιμές όπου οι ιδιότητες του υλικού πρέπει να ταιριάζουν με την πρόθεση παραγωγής.
- Κατασκευή λαμαρίνας (κοπή λέιζερ + φρένο πίεσης):Δημιουργήστε εξαρτήματα χρησιμοποιώντας πραγματικές διαδικασίες παραγωγής-ποιότητας λαμαρίνας και μορφοποίησης. Επιβεβαιώνει τη δυνατότητα κατασκευής με πραγματικά υλικά και παρέχει εξαρτήματα κατάλληλα για περιβαλλοντικές δοκιμές ή δοκιμές φορτίου.
- Σχόλια DFM:Ανασκόπηση ειδικών της γεωμετρίας εξαρτημάτων έναντι των περιορισμών της διαδικασίας σφράγισης - ακτίνες κάμψης, προσανατολισμός κόκκων, όρια βάθους σχεδίασης - προτού η επένδυση εργαλείων κλειδώσει το σχέδιο.
Οι ομάδες που συνδυάζουν αυτές τις μεθόδους αντιμετωπίζουν προβλήματα στο φθηνότερο δυνατό στάδιο. Ένα πρόβλημα μορφοποίησης που εντοπίστηκε με μια τυπωμένη μήτρα 30 $ εξοικονομεί την αναθεώρηση του συμβατικού εργαλείου $1.500. Ένα πρόβλημα προσαρμογής που εντοπίστηκε με ένα κατεργασμένο πρωτότυπο με CNC-εξοικονομεί εβδομάδες καθυστέρησης παραγωγής. Η έγκαιρη ανάδραση DFM αποτρέπει και τα δύο.
Για ομάδες ανάπτυξης προϊόντων-που χρειάζονται επαγγελματική-επικύρωση βαθμών πέρα από ό,τι μπορεί να επιτύχει-εσωτερικά τρισδιάστατα εκτυπωμένα εργαλεία,Υπηρεσίες ταχείας δημιουργίας πρωτοτύπων της YICHENγεφυρώσει το χάσμα μεταξύ της επικύρωσης της ιδέας και της δέσμευσης παραγωγής. Συνδυάζοντας την ταχεία δημιουργία πρωτοτύπων CNC, την κατασκευή λαμαρίνας και την πρώιμη ανάδραση DFM σε μια ενιαία ροή εργασίας, η YICHEN βοηθά τις ομάδες να επικυρώσουν τα μεταλλικά σφραγισμένα εξαρτήματα με παραγωγή-αντιπροσωπευτική ακρίβεια - επιβεβαιώνοντας τη μορφή, την εφαρμογή και τη λειτουργία πριν ξεκινήσει η πλήρης επένδυση εργαλείων.
Αυτή η πολυεπίπεδη προσέγγιση επικύρωσης δεν μειώνει απλώς τον κίνδυνο. Δημιουργεί σιγουριά ότι το σχέδιο που πρόκειται να χρησιμοποιήσετε για την παραγωγή είναι στην πραγματικότητα το σχέδιο που θέλετε - και όχι ένα σχέδιο που θα χρειαστεί έκτακτες αναθεωρήσεις μετά την πρώτη πιλοτική εκτέλεση. Το ερώτημα που απομένει είναι πώς να αποφασίσετε ποια διαδρομή χρειάζεται το συγκεκριμένο έργο σας.
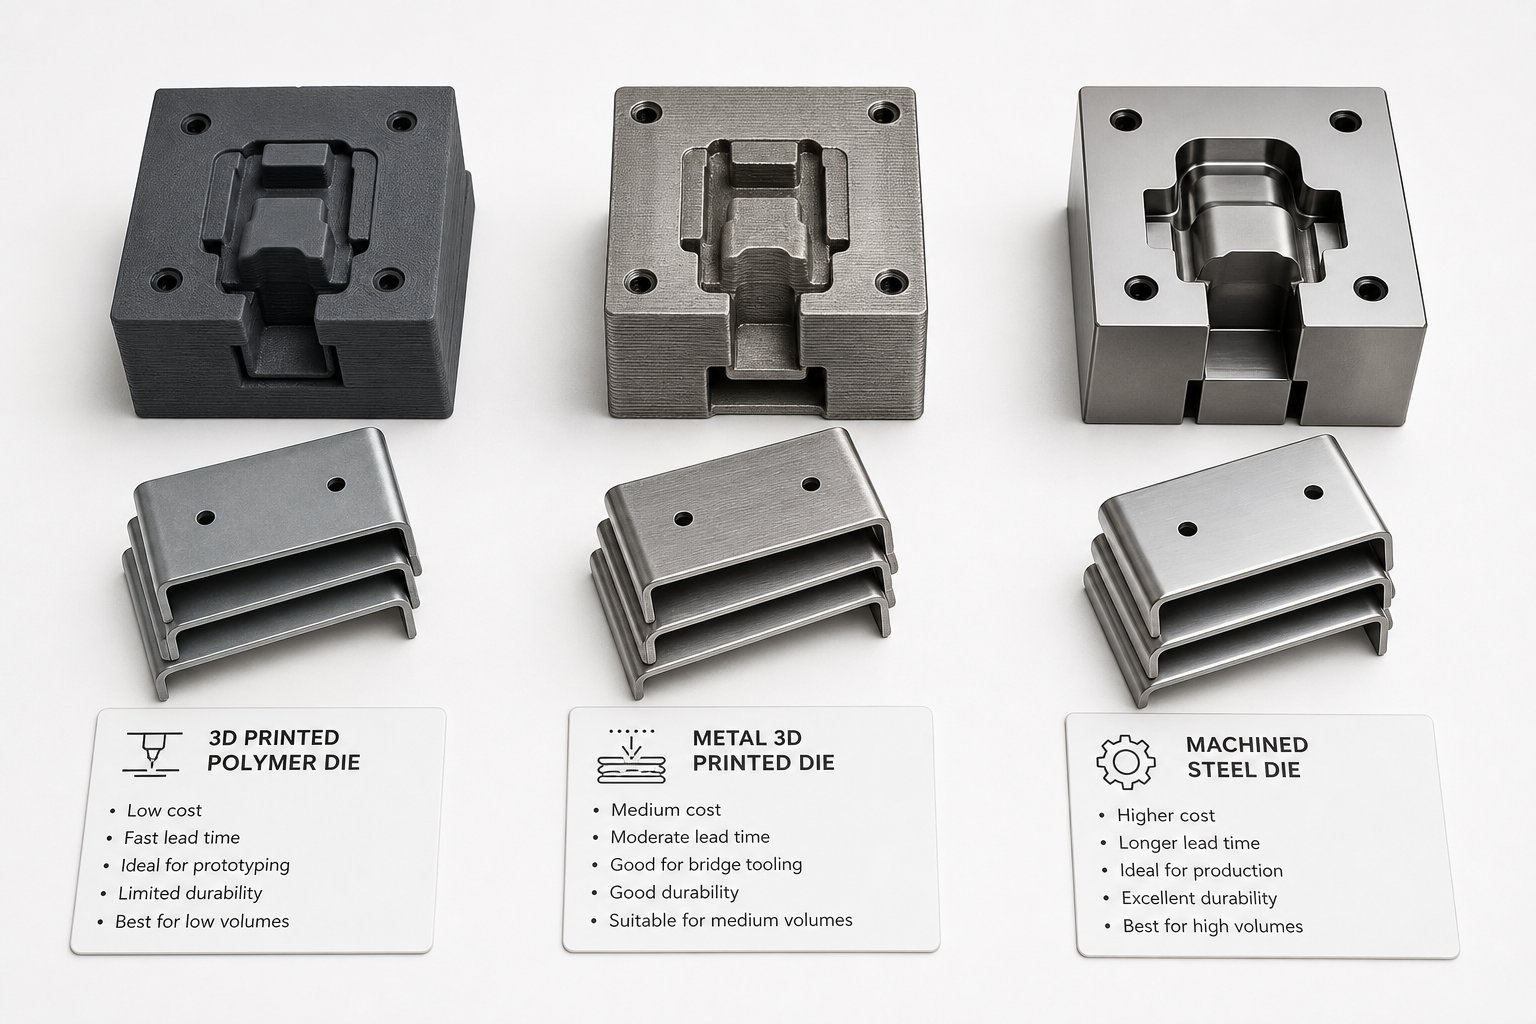
Επιλέγοντας τη σωστή διαδρομή εργαλείων για το έργο σας
Κάθε απόφαση εργαλείων εξαρτάται από μια χούφτα μεταβλητών: πόσα εξαρτήματα χρειάζεστε, πόσο γρήγορα τα χρειάζεστε, πόσο σταθερό είναι το σχέδιό σας και πόσο σφιχτές πρέπει να είναι οι ανοχές σας. Αντί να αντιμετωπίζετε τα τρισδιάστατα εκτυπωμένα ή τα συμβατικά μήτρα σφράγισης ως επιλογή είτε-, σκεφτείτε τα ως διαφορετικά εργαλεία για διαφορετικά στάδια. Ακολουθεί ένα εργαλείο που μπορούν να εφαρμόσουν άμεσα οι ομάδες παραγωγής πλαισίου αποφάσεων.
Όταν τα τρισδιάστατα εκτυπωμένα καλύμματα είναι η σωστή επιλογή
Γνωρίζοντας πότε να χρησιμοποιήσετε τρισδιάστατα εκτυπωμένα μήτρες σφράγισης εξοικονομείτε χρόνο και προϋπολογισμό. Ταιριάζουν καθαρά σε αυτά τα σενάρια:
- Επικύρωση γεωμετρίας:Πρέπει να επιβεβαιώσετε ότι ένα σφραγισμένο σχήμα είναι φυσικά εφικτό πριν επενδύσετε σε εργαλεία παραγωγής.
- Παραγωγή χαμηλού όγκου (κάτω από 100–500 μέρη):Τα οικονομικά στοιχεία ανά ανταλλακτικό ευνοούν την εκτύπωση έναντι της κατεργασίας όταν η συχνότητα αντικατάστασης παραμένει διαχειρίσιμη.
- Σχεδιαστική αστάθεια:Η γεωμετρία των μερών σας εξακολουθεί να εξελίσσεται και η επανεκτύπωση ενός καλουπιού 30 $ ξεπερνά την επανεπεξεργασία ενός επεξεργασμένου εργαλείου αξίας 1.500 $.
- Χρονικά-κρίσιμα έργα:Χρειάζεστε διαμορφωμένα μέρη αύριο, όχι σε τέσσερις έως έξι εβδομάδες.
- Μαλακά μέταλλα σε λεπτούς μετρητές:Αλουμίνιο, χαλκός ή μαλακός χάλυβας κάτω από 0,8 mm - υλικά που παραμένουν εντός των ορίων φορτίου πολυμερούς μήτρας.
- Εκπαιδευτική ή χομπίστικη εργασία:Ο προϋπολογισμός και η προσβασιμότητα έχουν μεγαλύτερη σημασία από την διάρκεια παραγωγής-.
Πρόκειται για γνήσιες λύσεις σφράγισης μετάλλων χαμηλού όγκου που παρέχουν πραγματικά εξαρτήματα χωρίς την οικονομική δέσμευση συμβατικών εργαλείων. Το κλειδί είναι να αναγνωρίζετε τα όριά τους με ειλικρίνεια - και να γνωρίζετε πότε το έργο σας τα έχει ξεπεράσει.
Πότε να επενδύσετε σε επαγγελματική υποστήριξη εργαλείων
Οι τρισδιάστατες εκτυπωμένες μήτρες επικυρώνουν έννοιες. Η παραγωγή απαιτεί κάτι παραπάνω. Εάν ισχύει κάποια από αυτές τις προϋποθέσεις, ήρθε η ώρα να προχωρήσετε πέρα από την-εργαλειοθήκη οικιακών πρόσθετων:
- Ο σχεδιασμός έχει οριστικοποιηθείκαι οι όγκοι ξεπερνούν τα 500–1.000 μέρη.
- Ανοχές μικρότερες από ±0,2 mmαπαιτούνται στα διαμορφωμένα χαρακτηριστικά.
- Η λαμαρίνα είναι ανοξείδωτος χάλυβας, υψηλής-αντοχής ή παχύτερος από μαλακό χάλυβας 1,0 mm.
- Τα εξαρτήματα πρέπει να περάσουν λειτουργικές ή περιβαλλοντικές δοκιμέςμε αντιπροσωπευτική ακρίβεια παραγωγής-.
- Έλεγχοι συναρμολόγησηςαπαιτούν ακριβή συμμόρφωση διαστάσεων μεταξύ των συνιστωσών.
Για ομάδες σε αυτή τη θέση,Υπηρεσίες ταχείας δημιουργίας πρωτοτύπων της YICHENπαρέχετε τη λογική γέφυρα μεταξύ του πρωτοτύπου τρισδιάστατου εκτυπωμένου καλουπιού και της πλήρους δέσμευσης εργαλείων παραγωγής - συνδυάζοντας την ταχεία δημιουργία πρωτοτύπων CNC, την κατασκευή λαμαρίνας και την πρώιμη ανάδραση DFM για επικύρωση εξαρτημάτων με ακρίβεια ποιότητας-προτού δεσμεύσετε σοβαρά κεφάλαια. Αυτή η πρώιμη αναθεώρηση του DFM από μόνη της μπορεί να αποτρέψει τις δαπανηρές αναθεωρήσεις εργαλείων που μαστίζουν τις ομάδες που παραλείπουν την επικύρωση και μεταπηδούν κατευθείαν στην παραγωγή.
Η πιο έξυπνη διαδρομή συνήθως δεν είναι η μία μέθοδος ή η άλλη - είναι μια εξέλιξη. Ξεκινήστε με ένα τρισδιάστατο εκτυπωμένο καλούπι για να αποδείξετε τη δυνατότητα διαμόρφωσης. Επικυρώστε την εφαρμογή και τη λειτουργία με επαγγελματικό πρωτότυπο. Στη συνέχεια, δεσμευτείτε για την παραγωγή εργαλείων με σιγουριά ότι το σχέδιο είναι κλειδωμένο. Αυτή η σταδιακή προσέγγιση ελαχιστοποιεί τόσο τον οικονομικό κίνδυνο όσο και τον χρόνο-για-αγορά, παρέχοντάς σας διαμορφωμένους παράγοντες σε κάθε στάδιο χωρίς να στοιχηματίζετε τον προϋπολογισμό εργαλείων σας σε μη επαληθευμένη γεωμετρία.
Συχνές ερωτήσεις σχετικά με τα τρισδιάστατα τυπωμένα μήτρα σφράγισης μετάλλων
1. Πόσα μέρη μπορεί να παράγει ένα τρισδιάστατο εκτυπωμένο καλούπι σφράγισης πριν αστοχήσει;
Η διάρκεια ζωής του καλουπιού ποικίλλει δραματικά ανά κατηγορία υλικού. Οι μήτρες PLA διαρκούν συνήθως 5-30 μέρη πριν από τη θερμική υποβάθμιση ή την αποτυχία συμπίεσης. Nylon και CF-Σύνθετα νάιλον επεκτείνονται σε 50-500 μέρη υπό κατάλληλες συνθήκες. Οι μεταλλικές-εκτυπωμένες μήτρες σε χάλυβα maraging μπορούν να χειριστούν 10.000 έως 100 κύκλους σχηματισμού, ενώ οι μήτρες από χάλυβα εργαλείων H13 που εκτυπώνονται μέσω DMLS μπορεί να φτάσουν τους 500.000 κύκλους. Αυτά τα στοιχεία υποθέτουν αλουμίνιο λεπτού διαμετρήματος ή μαλακό χάλυβα ως τεμάχιο εργασίας - τα σκληρότερα λαμαρίνα μειώνουν σημαντικά τη διάρκεια ζωής.
2. Μπορείτε να χρησιμοποιήσετε ένα τρισδιάστατο εκτυπωμένο καλούπι για να σφραγίσετε ανοξείδωτο χάλυβα;
Οι εκτυπωμένες μήτρες πολυμερών 3D δεν μπορούν να σχηματίσουν αξιόπιστα ανοξείδωτο χάλυβα σε κανένα πρακτικό μετρητή. Η υψηλή αντοχή διαρροής του ανοξείδωτου χάλυβα (200-290 MPa σε κατάσταση ανόπτησης) σε συνδυασμό με την επιθετική εργασία-σκλήρυνση δημιουργεί δυνάμεις σχηματισμού που υπερβαίνουν τη θλιπτική ικανότητα πολυμερούς. Οι μεταλλικές-εκτυπωμένες μήτρες που παράγονται από χάλυβα maraging ή χάλυβα εργαλείων H13 μέσω σύντηξης λέιζερ σε σκόνη μπορούν να σφραγίσουν αποτελεσματικά τον ανοξείδωτο χάλυβα. Έρευνα στο Πανεπιστήμιο του Όκλαντ έδειξε ότι τα επικαλυμμένα 3D{12}}τυπωμένα μεταλλικά ένθετα σφράγισαν με επιτυχία 50.000 μέρη από χάλυβα εξαιρετικά υψηλής αντοχής χωρίς σημαντική υποβάθμιση της επιφάνειας.
3. Ποιο μοτίβο πλήρωσης είναι καλύτερο για τρισδιάστατες εκτυπωμένες μήτρες σφράγισης;
Η πλήρωση γυροειδούς σε πυκνότητα 70% ή μεγαλύτερη είναι η συνιστώμενη προεπιλογή για τις περισσότερες εφαρμογές μήτρας σφράγισης. Η συνεχής καμπύλη γεωμετρία του παρέχει σχεδόν-ισότροπη αντοχή, αντιστέκεται σε δυνάμεις εξίσου προς όλες τις κατευθύνσεις και χειρίζεται καλά τα διατμητικά φορτία. Η κυβική πλήρωση λειτουργεί για μήτρες με αμιγώς κατακόρυφη συμπιεστική φόρτιση όπως απλές κάμψεις V-, ενώ το σχέδιο πλέγματος θα πρέπει να χρησιμοποιείται μόνο για μήτρες με επίπεδο-πυθμένα χωρίς δυνάμεις εκτός-αξόνων. Η πυκνότητα πλήρωσης πάνω από το 80% δείχνει μειωμένες αποδόσεις αντοχής σε σχέση με τον προστιθέμενο χρόνο εκτύπωσης.
4. Είναι ένα τρισδιάστατο εκτυπωμένο καλούπι φθηνότερο από ένα κατεργασμένο καλούπι σφράγισης;
Για σειρές παραγωγής κάτω των 100 εξαρτημάτων, οι εκτυπωμένες μήτρες πολυμερών 3D κοστίζουν περίπου 35-150 $ συνολικά, συμπεριλαμβανομένων των αντικαταστάσεων, σε σύγκριση με $500-2,000+ για συμβατικά κατεργασμένα εργαλεία. Το σημείο εξάντλησης κυμαίνεται συνήθως μεταξύ 50 και 200 εξαρτημάτων ανάλογα με το υλικό της μήτρας και τη συχνότητα αντικατάστασης. Οι μεταλλικές-εκτυπωμένες μήτρες (300-600 $) καταλαμβάνουν τη μέση λύση, καθίστανται οικονομικά αποδοτικές για 100-10.000 εκδόσεις ανταλλακτικών, όπου εξαλείφουν τόσο τον κύκλο αντικατάστασης των πολυμερών καλουπιών όσο και τον μεγάλο χρόνο παράδοσης της συμβατικής κατεργασίας. Πέρα από τα 10.000 εξαρτήματα, τα συμβατικά εργαλεία συνήθως κερδίζουν στα οικονομικά ανά εξαρτήματα.
5. Πώς αντισταθμίζετε το ελατήριο-πίσω όταν χρησιμοποιείτε τρισδιάστατα εκτυπωμένα καλούπια;
Η αντιστάθμιση ελατηρίου-προϋποθέτει υπερβολική κάμψη-της γεωμετρίας της μήτρας έτσι ώστε η λαμαρίνα να χαλαρώνει πίσω στη γωνία στόχο μετά την απελευθέρωση τύπου. Η ταχύτερη προσέγγιση με πολυμερικές μήτρες είναι επαναληπτική: εκτυπώστε, σχηματίστε ένα δοκιμαστικό εξάρτημα, μετρήστε την πραγματική απόκλιση του ελατηρίου-πίσω, προσαρμόστε το μοντέλο CAD κατά αυτήν την ποσότητα και εκτυπώστε ξανά. Δεδομένου ότι οι μήτρες πολυμερών κοστίζουν μόνο λίγα δολάρια και εκτυπώνονται σε ώρες, οι πολλαπλές επαναλήψεις είναι πρακτικές. Για μεταλλικές-εκτυπωμένες μήτρες, επικυρώστε πρώτα την αντιστάθμιση του ελατηρίου-πίσω σε πολυμερές και μετά δεσμεύστε τη διορθωμένη γεωμετρία σε μια μεταλλική εκτύπωση. Υλικά υψηλής- αντοχής μπορεί να χρειάζονται γωνίες μήτρας 73-78 μοιρών για να ξεπεραστεί η σημαντική ελαστική ανάκτηση.


