


Τι είναι οι εγκοπές παράκαμψης και γιατί έχουν σημασία στη σφράγιση μήτρων
Όταν εσύεκτελέστε ένα προοδευτικό καλούπι σφράγισης με ταχύτητα παραγωγής, κάθε σχηματισμένο χαρακτηριστικό στη λωρίδα πρέπει να ταξιδεύει μέσω σταθμών κατάντη χωρίς να προσκρούσει σε εργαλεία. Αυτή η μοναδική απαίτηση οδηγεί σε μία από τις πιο πρακτικές σχεδιαστικές αποφάσεις που αντιμετωπίζει ένας κατασκευαστής εργαλείου και μήτρας: πού και πώς να κόψετε τις εγκοπές παράκαμψης.
Ορισμός εγκοπών παράκαμψης σε προοδευτικές μήτρες
Μια εγκοπή παράκαμψης είναι μια σκόπιμη αφαίρεση υλικού στη λωρίδα μεταφοράς μιας προοδευτικής μήτρας που δημιουργεί διάκενο για τα προηγούμενα διαμορφωμένα χαρακτηριστικά για να περάσουν μέσα από επόμενους σταθμούς χωρίς σύγκρουση με γροθιές, μπλοκ μήτρας, απογυμνωτές ή ανυψωτικά.
Ο σκοπός των εγκοπών παράκαμψης στις μήτρες σφράγισης είναι απλός. Καθώς η λωρίδα ευρετηριάζει προς τα εμπρός, χαρακτηριστικά όπως λόγχες, ανάγλυφα, τραβηγμένα κύπελλα και λυγισμένες γλωττίδες προεξέχουν πάνω ή κάτω από το επίπεδο της ταινίας. Χωρίς διαδρομή διάκενου, αυτά τα χαρακτηριστικά προσκρούουν στα κατάντη εξαρτήματα εργαλείων και η πρέσα μπλοκάρει. Οι εγκοπές παράκαμψης στη διαμόρφωση λαμαρίνας δίνουν σε κάθε προεξέχον χαρακτηριστικό έναν ασφαλή διάδρομο για να ταξιδέψει, διατηρώντας τη λωρίδα σε κίνηση και την πρέσα σε λειτουργία.
Γιατί η πρόληψη παρεμβολών είναι μια βασική πρόκληση σχεδιασμού καλουπιών
Η παρεμβολή μεταξύ των διαμορφωμένων χαρακτηριστικών και των εξαρτημάτων της μήτρας δεν είναι μικρή ενόχληση. Προκαλεί εμπλοκές λωρίδων, σπασμένα εξαρτήματα, σπασμένες γροθιές και απρογραμμάτιστο χρόνο διακοπής λειτουργίας που επηρεάζει τους στόχους παραγωγής. Κάθε εργαλείο και επαγγελματίας μήτρας που εμπλέκεται στη σχεδίαση, τη ρύθμιση ή τη συντήρηση χρειάζεται μια σαφή κατανόηση του τρόπου με τον οποίο οι εγκοπές παράκαμψης αποτρέπουν παρεμβολές σε ένα καλούπι στάμπας, επειδή η εναλλακτική είναι η ανταποδοτική αντιμετώπιση προβλημάτων σε μια σταματημένη πρέσα.
Αυτό το άρθρο αναλύει τη μηχανική, τους τύπους, τη διαδικασία σχεδιασμού, τις εκτιμήσεις υλικών και τους τρόπους αστοχίας των εγκοπών παράκαμψης στη διαμόρφωση λαμαρίνας. Ο στόχος είναι να σας δώσουμε μια πλήρη, πρακτική αναφορά για την πρόληψη παρεμβολών ακριβώς στο στάδιο του σχεδιασμού αντί για την αντιμετώπιση προβλημάτων στην παραγωγή.
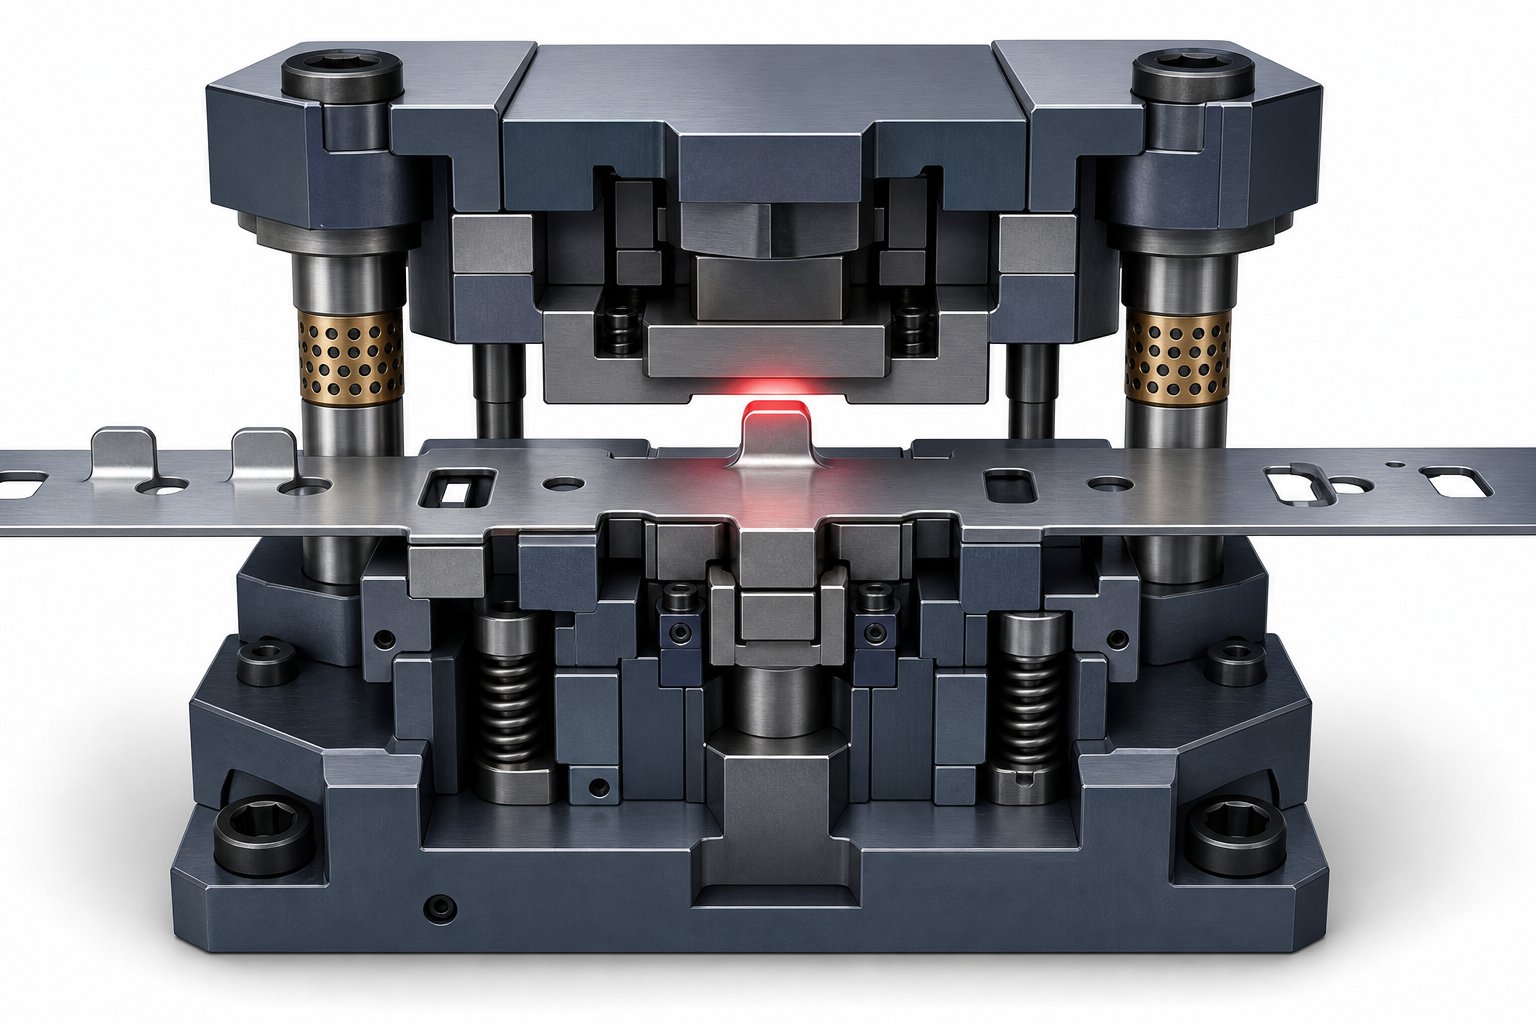
Κατανόηση του τρόπου με τον οποίο αναπτύσσονται οι παρεμβολές λωρίδων στους σταθμούς διαμόρφωσης
Φανταστείτε μια λωρίδα λαμαρίνας να προχωρά μέσα από μια προοδευτική μήτρα, σταθμό προς σταθμό, με εκατοντάδες πινελιές ανά λεπτό. Κάθε σταθμός εκτελεί μια συγκεκριμένη λειτουργία διαμόρφωσης μετάλλου: ο ένας χτυπά μια λόγχη, ο επόμενος τραβάει ένα κύπελλο, ο άλλος λυγίζει μια γλωττίδα. Κάθε μία από αυτές τις λειτουργίες μετατοπίζει μόνιμα υλικό πάνω ή κάτω από το επίπεδο της ταινίας. Η λωρίδα συνεχίζει να κινείται προς τα εμπρός, φέρνοντας μαζί της αυτά τα προεξέχοντα χαρακτηριστικά, και από εκεί ακριβώς ξεκινά ο κίνδυνος σύγκρουσης.
Πώς τα διαμορφωμένα χαρακτηριστικά δημιουργούν κινδύνους σύγκρουσης κατά την εξέλιξη της ταινίας
Σε μια προοδευτική μήτρα, η λωρίδα ευρετηριάζεται προς τα εμπρός κατά ένα μήκος βήματος κάθε κύκλο πίεσης. Χαρακτηριστικά που σχηματίζονται ανάντη καταλαμβάνουν πλέον χώρο που χρειάζονται και τα κατάντη εξαρτήματα εργαλείων. Ένα τραβηγμένο κύπελλο που κάθεται κάτω από το επίπεδο λωρίδας κινείται κατευθείαν προς την επιφάνεια του μπλοκ καλουπιού του επόμενου σταθμού. Μια λυγισμένη γλωττίδα που στέκεται πάνω από τη λωρίδα ταξιδεύει κατευθείαν σε μια πλάκα απογύμνωσης. Η δύναμη υποχώρησης που εφαρμόζεται κατά τη διαμόρφωση έχει αναδιαμορφώσει μόνιμα το υλικό και αυτή η νέα γεωμετρία δεν συρρικνώνεται για να χωρέσει σωστά στον επόμενο σταθμό.
Το πρόβλημα ενώνεται σε μήτρες με πολλούς σταθμούς. Κάθε πρόσθετη λειτουργία διαμόρφωσης προσθέτει ένα άλλο προεξέχον χαρακτηριστικό που πρέπει να καθαρίζει κάθε επόμενο σταθμό από τον οποίο διέρχεται.Κατασκευαστής μήτραςο σχεδιασμός ενός προοδευτικού εργαλείου δώδεκα-σταθμών μπορεί να χρειαστεί να παρακολουθεί διαδρομές παρεμβολών για λειτουργίες που δημιουργήθηκαν ήδη από τον σταθμό δύο μέχρι τον σταθμό ενδέκατη.
Ακολουθούν τα πιο κοινά σενάρια παρεμβολών που αναπτύσσονται κατά την εξέλιξη της ταινίας:
- Φόρμες που κοιτούν προς τα πάνω-(λόγχες, ανάγλυφα, λυγισμένες γλωττίδες) που συγκρούονται με πλάκες απογύμνωσης ή επάνω γροθιές καθώς κλείνει η μήτρα
- Προς τα κάτω-σημάνσεις ή εξωθημένα χαρακτηριστικά που έρχονται σε επαφή με τις επιφάνειες του μπλοκ μήτρας ή τα κάτω εργαλεία κατά την προώθηση της λωρίδας
- Πλαϊνές κάμψεις ή κομμένες φλάντζες που πιάνουν στις ράγες οδηγών, αποτρέποντας την ομαλή διαδρομή της ταινίας μεταξύ των σταθμών
- Σχηματισμένα χαρακτηριστικά, εντυπωσιακές καρφίτσες ανύψωσης με ελατήριο-που ανυψώνουν τη λωρίδα για τροφοδοσία
Συνέπειες της ανεπίλυτης παρέμβασης σε κύκλους παραγωγής
Όταν ένα διαμορφωμένο χαρακτηριστικό χτυπά ένα κατάντη στοιχείο, τα αποτελέσματα είναι άμεσα και δαπανηρά. Η ταινία μπλοκάρει, διακόπτοντας το πάτημα στα μέσα-κύκλου. Τα υπό επεξεργασία εξαρτήματα συνθλίβονται ή παραμορφώνονται πέρα από την ανοχή. Οι γροθιές κουμπώνουν, οι πλάκες μήτρας τσιπ και οι στρίπερ λυγίζουν. Σύμφωνα μεΠεριοδικό Metalforming, ακόμη και φαινομενικά ασήμαντα ζητήματα χρονισμού ή εκκαθάρισης σε προοδευτικές μήτρες μπορεί να δημιουργήσουν περιττή χωρητικότητα που βλάπτει τόσο τη μήτρα όσο και την ίδια την πρέσα.
Ο απρογραμμάτιστος χρόνος διακοπής λειτουργίας από παρεμβολές-που σχετίζονται με εμπλοκές δεν κοστίζει μόνο ώρες επισκευής. Διαταράσσει τα χρονοδιαγράμματα παραγωγής, καταστρέφει υλικό και αναγκάζει την αντιδραστική αντιμετώπιση προβλημάτων υπό πίεση. Η πιο έξυπνη διαδρομή είναι η πρόληψη από το σχεδιασμό, η αντιμετώπιση κάθε πιθανής σύγκρουσης στη διάταξη της ταινίας πριν η μήτρα χτυπήσει ποτέ στην πρέσα. Αυτή η σχεδίαση-η σκηνική σκέψη είναι ακριβώς αυτή που οδηγεί στην παράκαμψη της γεωμετρίας της εγκοπής, της τοποθέτησης και των αποφάσεων μεγεθών.
Πώς οι εγκοπές παράκαμψης αποτρέπουν μηχανικά παρεμβολές
Η παρεμβολή ταινιών είναι ένα πρόβλημα γεωμετρίας και οι εγκοπές παράκαμψης το λύνουν με γεωμετρία. Η αρχή είναι απατηλά απλή: αφαιρέστε ένα τμήμα υλικού λωρίδας σε μια ακριβή θέση, έτσι ώστε όταν η λωρίδα προχωρά, το προεξέχον σχηματισμένο χαρακτηριστικό να καταλαμβάνει το χώρο όπου βρισκόταν το υλικό. Χωρίς υλικό στη διαδρομή δεν σημαίνει σύγκρουση με τα κατάντη εργαλεία. Η πρόκληση έγκειται στον υπολογισμό ακριβώς του πόσο υλικό πρέπει να αφαιρεθεί, πού να το αφαιρέσετε και πώς αυτή η αφαίρεση αλληλεπιδρά με τη δομική συμπεριφορά της λωρίδας καθώς τροφοδοτείται μέσω της μήτρας.
Δημιουργία φακέλου εκκαθάρισης μέσω αφαίρεσης υλικού
Σκεφτείτε τον φάκελο απόστασης ως έναν τρισδιάστατο διάδρομο που χρειάζεται ένα διαμορφωμένο χαρακτηριστικό για να περάσει χωρίς να αγγίξει τίποτα. Η εγκοπή παράκαμψης ορίζει το δάπεδο, τους τοίχους και την οροφή αυτού του διαδρόμου εξαλείφοντας το υλικό της ταινίας που διαφορετικά θα τον καταλάμβανε.
Η γεωμετρία της εγκοπής πρέπει να αντιπροσωπεύει τις τρεις διαστάσεις του σχηματιζόμενου χαρακτηριστικού:
- Ύψος ή βάθος- πόσο το χαρακτηριστικό προεξέχει πάνω ή κάτω από το επίπεδο λωρίδας
- Ιχνος- το σχέδιο-προβολή περιοχής που καταλαμβάνει το χαρακτηριστικό κατά μήκος και κατά μήκος της λωρίδας
- Περιθώριο εκκαθάρισης- πρόσθετος χώρος πέρα από τον φάκελο χαρακτηριστικών για την προσαρμογή της διακύμανσης στην ακρίβεια τροφοδοσίας, την επιστροφή υλικού και την εκτροπή του πιεστηρίου
Η εγκοπή δεν χρειάζεται να είναι δραματικά μεγαλύτερη από τη δυνατότητα που διαγράφει, αλλά πρέπει να λαμβάνει υπόψη τις πραγματικές-συνθήκες του κόσμου. Η συμπεριφορά υλικού υπό πίεση ακολουθεί μια καμπύλη s-s (καμπύλη τάσης-καταπόνησης) που αποκαλύπτει πώς η λωρίδα παραμορφώνεται ελαστικά πριν φτάσει σε μόνιμη απόδοση. Αυτό έχει σημασία επειδή ο συντελεστής ελαστικότητας του υλικού της λωρίδας καθορίζει πόσο κάμπτεται ο φορέας υπό τις δυνάμεις τροφοδοσίας, οι οποίες μπορούν να μετατοπίσουν ελαφρώς το σχηματισμένο χαρακτηριστικό σε σχέση με την ονομαστική του θέση. Μια εγκοπή με μέγεθος μόνο στο περίβλημα των θεωρητικών χαρακτηριστικών, χωρίς περιθώριο διάκενου για ελαστική παραμόρφωση, κινδυνεύει με διαλείπουσα επαφή υπό συνθήκες παραγωγής.
Το περιθώριο διάκενου κυμαίνεται τυπικά από 0,5 mm έως 2,0 mm πέρα από το όριο χαρακτηριστικών, ανάλογα με την ακαμψία του υλικού, την ταχύτητα πίεσης και την ακρίβεια του συστήματος τροφοδοσίας. Οι παχύτερες, πιο άκαμπτες λωρίδες με υψηλότερη αντοχή διαρροής και τιμές σημείου διαρροής τείνουν να διατηρούν τη θέση τους πιο σταθερά, επιτρέποντας στενότερα περιθώρια απόστασης. Τα λεπτότερα, πιο εύκαμπτα υλικά απαιτούν μεγαλύτερα περιθώρια, επειδή η λωρίδα μπορεί να κρεμάσει ή να φτερουγίσει μεταξύ των ανυψωτικών κατά τη διάρκεια τροφοδοσίας υψηλής-ταχύτητας.
Πώς το Strip Pitch και το Feature Geometry υπαγορεύουν την τοποθέτηση εγκοπής
Η τοποθέτηση της εγκοπής δεν μπορεί να διαχωριστεί από το βήμα της λωρίδας - τη σταθερή απόσταση που προχωρά η ταινία με κάθε πάτημα πίεσης. Όταν η λωρίδα ευρετηριάζεται προς τα εμπρός κατά ένα βήμα, ένα διαμορφωμένο χαρακτηριστικό που δημιουργείται στο σταθμό N φτάνει στο σταθμό N+1. Εάν το εργαλείο στο σταθμό N+1 καταλαμβάνει τον ίδιο κατακόρυφο χώρο με αυτό το χαρακτηριστικό, πρέπει να υπάρχει ήδη μια εγκοπή παράκαμψης στη λωρίδα ακριβώς στη θέση όπου θα τοποθετηθεί το χαρακτηριστικό όταν φτάσει σε αυτόν τον σταθμό.
Εδώ είναι η λογική σε πρακτικούς όρους. Φανταστείτε ένα τραβηγμένο κύπελλο που σχηματίζεται στο σταθμό 3 που προεξέχει 8 mm κάτω από τη λωρίδα. Στο σταθμό 4, ένα χαμηλότερο μπλοκ καλουπιού ανεβαίνει σε απόσταση 2 mm από την κάτω πλευρά της λωρίδας. Χωρίς παρέμβαση, το κύπελλο προσκρούει σε αυτό το μπλοκ καλουπιού όταν η λωρίδα τροφοδοτείται προς τα εμπρός. Η λύση: στο σταθμό 2 ή 3, μια διάτρηση με εγκοπή αφαιρεί υλικό από τη λωρίδα σε μια θέση μήκους ένα βήμα μπροστά από το σημείο που θα σχηματιστεί το κύπελλο. Αφού τραβήξετε το κύπελλο στο σταθμό 3, η λωρίδα προχωρά και το κύπελλο μετακινείται στο οδοντωτό άνοιγμα - περνώντας ελεύθερα πάνω από το μπλοκ καλουπιού του σταθμού 4.
Η σχέση μεταξύ του τόνου της ταινίας, του μεγέθους των χαρακτηριστικών και των διαστάσεων εγκοπής ακολουθεί μια σαφή ιεραρχία. Το strip pitch θέτει το χωρικό πλαίσιο. Το περίβλημα του σχηματισμένου χαρακτηριστικού, συμπεριλαμβανομένου τυχόν ελατηρίου που προβλέπεται από τη συμπεριφορά της καμπύλης s- του υλικού, ορίζει το ελάχιστο απαιτούμενο άνοιγμα. Το λογισμικό ένθεσης υλικού για το μήκος του υλικού και τη διάταξη λωρίδων βοηθά τους μηχανικούς να οπτικοποιήσουν πώς η τοποθέτηση εγκοπής αλληλεπιδρά με παρακείμενα χαρακτηριστικά, οπές πιλότων πιλότων, ράβδους μεταφοράς και σημεία σύνδεσης σε όλο το μήκος του καλουπιού. Αυτός ο σχεδιασμός διάταξης{5}}που βασίζεται στο λογισμικό αποτρέπει τις διενέξεις μεταξύ της εγκοπής παράκαμψης και άλλης κρίσιμης γεωμετρίας λωρίδας.
Οι διαστάσεις εγκοπής πρέπει επίσης να σέβονται την κατεύθυνση προόδου. Μια πολύ στενή εγκοπή στην κατεύθυνση τροφοδοσίας δεν θα παρέχει αρκετό διάκενο μόλις το χαρακτηριστικό ευρετηριαστεί σε αυτό. Μια πολύ φαρδιά εγκοπή εξασθενεί τη λωρίδα φορέα πέρα από τα αποδεκτά όρια. Η εξισορρόπηση αυτών των περιορισμών είναι αυτό που διαχωρίζει μια λειτουργική εγκοπή παράκαμψης από αυτή που είτε αποτυγχάνει να αποτρέψει παρεμβολές είτε δημιουργεί νέα προβλήματα τροφοδοσίας κατάντη.
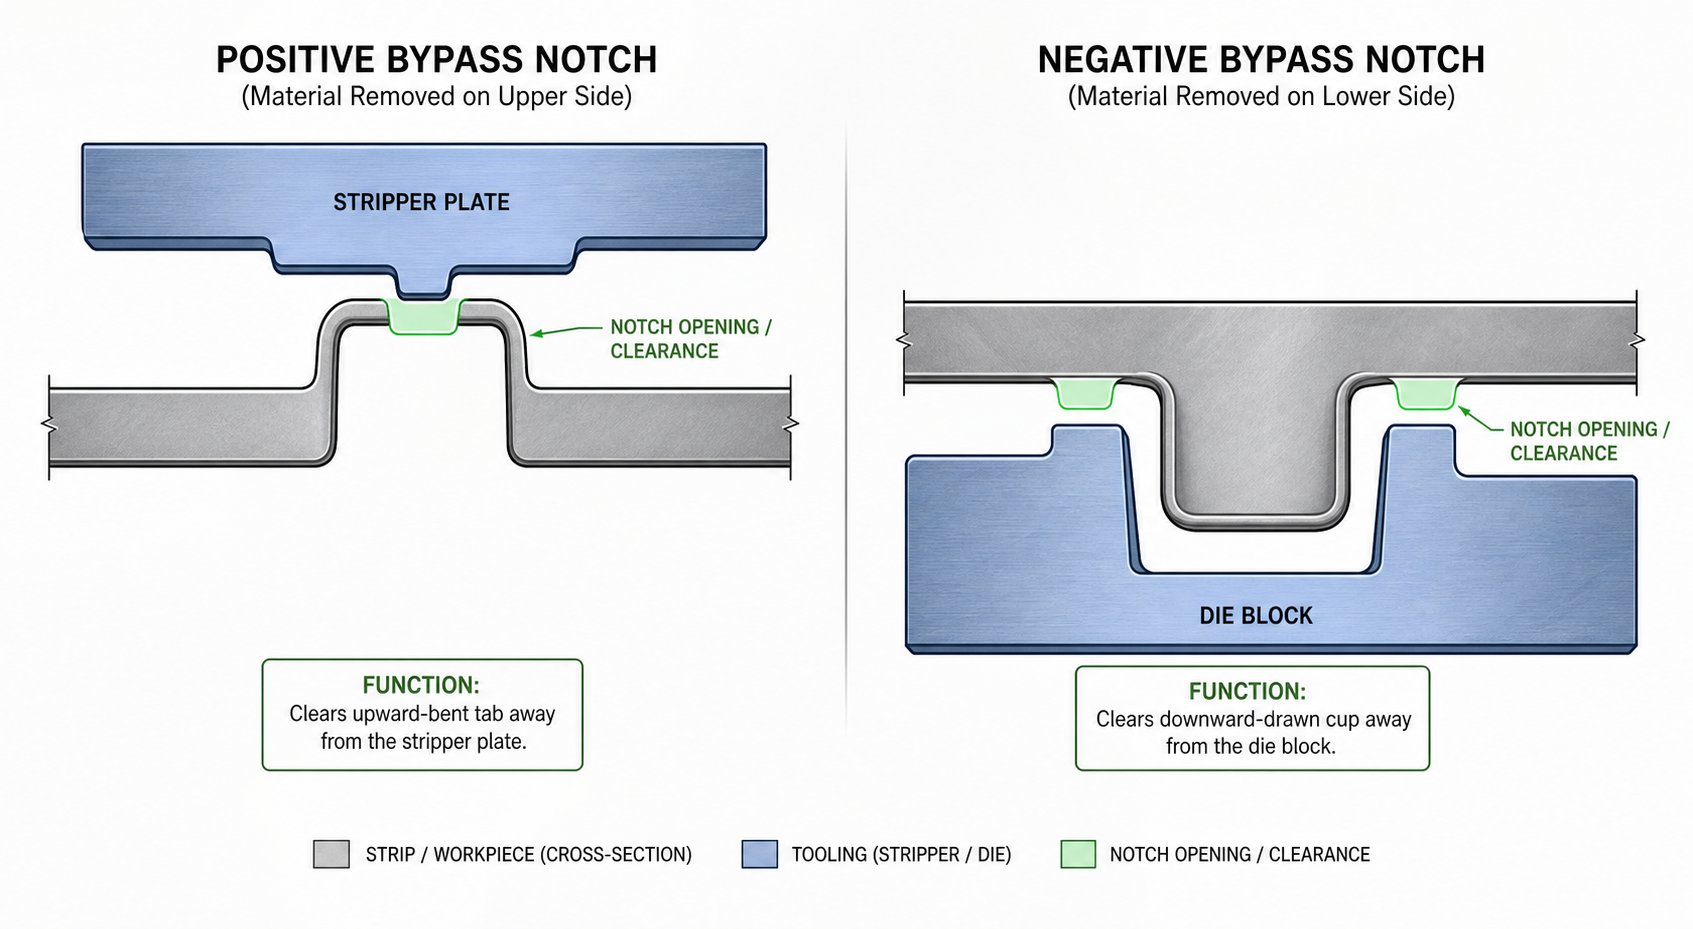
Επεξήγηση θετικών και αρνητικών εγκοπών παράκαμψης
Η εξισορρόπηση των διαστάσεων της εγκοπής με την ακεραιότητα της λωρίδας εγείρει μια προφανή-επακόλουθη ερώτηση: ποια κατεύθυνση πρέπει να ανοίξει η εγκοπή σε σχέση με το σχηματισμένο χαρακτηριστικό; Η απάντηση χωρίζει τις εγκοπές παράκαμψης σε δύο θεμελιώδεις κατηγορίες - θετικές και αρνητικές - και η διάκριση καθορίζει εάν ο διάδρομος εκκένωσης βρίσκεται πάνω ή κάτω από το επίπεδο της ταινίας. Η κατανόηση των αρνητικών και θετικών εγκοπών παράκαμψης σε μήτρες σφράγισης από λαμαρίνα είναι απαραίτητη για την επιλογή της σωστής λύσης παρεμβολής σε κάθε σταθμό.
Θετικές εγκοπές παράκαμψης για ανοδικές-Λειτουργίες με όψη
Μια θετική εγκοπή παράκαμψης αφαιρεί υλικό από τη λωρίδα στην ίδια πλευρά με την προεξοχή του διαμορφωμένου στοιχείου. Όταν μια λόγχη, ανάγλυφο ή λυγισμένη γλωττίδα προεξέχει προς τα πάνω πάνω από τη λωρίδα, η εγκοπή ανοίγει προς τα πάνω για να δημιουργήσει διάκενο έναντι των άνω εξαρτημάτων της μήτρας, όπως πλάκες απογύμνωσης, οδηγοί έκκεντρου ή αδρανείς γροθιές στον επόμενο σταθμό.
Φανταστείτε μια γλωττίδα λυγισμένη 90 μοίρες προς τα πάνω στο σταθμό 4. Στο σταθμό 5, μια πλάκα απογυμνωτή κατεβαίνει για να κρατήσει την λωρίδα επίπεδη κατά τη διάρκεια μιας λειτουργίας τυφώματος. Χωρίς διάκενο, το άκρο της γλωττίδας πέφτει στην κάτω πλευρά αυτού του απογυμνωτή. Μια θετική εγκοπή παράκαμψης - που κόβεται στη λωρίδα στη θέση ευρετηρίου της καρτέλας σε σχέση με τον σταθμό 5 - αφαιρεί το υλικό που διαφορετικά θα εξανάγκαζε μια σύγκρουση στην επάνω πλευρά. Η γλωττίδα περνά μέσα από τον ανοιχτό χώρο, η απογυμνωτή έρχεται σε επαφή μόνο με επίπεδη λωρίδα και η πρέσα συνεχίζει να λειτουργεί.
Αρνητικές εγκοπές παράκαμψης για λειτουργίες με κατεύθυνση προς τα κάτω-
Μια αρνητική εγκοπή παράκαμψης λειτουργεί προς την αντίθετη κατεύθυνση. Αφαιρεί υλικό από την πλευρά απέναντι από την προεξοχή του χαρακτηριστικού, δημιουργώντας διάκενο κάτω από το επίπεδο της λωρίδας. Αυτός ο τύπος απευθύνεται σε χαρακτηριστικά που κοιτούν προς τα κάτω-όπως τραβηγμένα κύπελλα, εξωθημένες κεφαλές ή κοιλότητες που σχηματίζονται-κέρματα που διαφορετικά θα έρχονταν σε επαφή με κατώτερα μπλοκ μήτρας, επιφάνειες ανύψωσης ή πείρους εκτοξευτήρα σε σταθμούς κατάντη.
Η ορολογία μπορεί να φαίνεται αντίθετη στην αρχή. Το "αρνητικό" δεν σημαίνει ότι η εγκοπή είναι λιγότερο σημαντική - αναφέρεται αυστηρά στον προσανατολισμό σε σχέση με την κατεύθυνση διαμόρφωσης. Στην πράξη, οι αρνητικές και θετικές εγκοπές παράκαμψης στις μήτρες σφράγισης σχηματισμού λαμαρίνας εμφανίζονται με περίπου ίση συχνότητα, επειδή οι περισσότερες ταινίες προοδευτικής μήτρας φέρουν χαρακτηριστικά που προεξέχουν και προς τις δύο κατευθύνσεις.
Συνδυασμός και των δύο τύπων σε σύνθετες διατάξεις λωρίδων
Τα πολύπλοκα μέρη με διαμόρφωση πολλαπλών-κατευθύνσεων συχνά απαιτούν και τους δύο τύπους εγκοπών εντός της ίδιας διάταξης λωρίδων. Σκεφτείτε ένα εξάρτημα που έχει ανάγλυφο προς τα πάνω σε έναν σταθμό και προς τα κάτω σε έναν άλλο. Κάθε χαρακτηριστικό δημιουργεί τον δικό του κίνδυνο παρεμβολής σε διαφορετικούς σταθμούς κατάντη, επομένως η ταινία μπορεί να χρειάζεται μια θετική εγκοπή για τον ένα και μια αρνητική εγκοπή για την άλλη - μερικές φορές στην ίδια θέση βήματος κατά μήκος του φορέα.
Όταν και οι δύο τύποι εμφανίζονται μαζί, η ακαμψία της ταινίας γίνεται ο κρίσιμος περιορισμός. Κάθε εγκοπή αφαιρεί υλικό και οι συνδυασμένες αφαιρέσεις και στις δύο πλευρές της λωρίδας σε κοντινές τοποθεσίες μπορούν να λεπτύνουν τον φορέα μέχρι το σημείο που λυγίζει ή τροφοδοτεί εσφαλμένα. Οι μηχανικοί που εργάζονται με αρνητικές και θετικές εγκοπές παράκαμψης σε μια μήτρα σφράγισης από λαμαρίνα πρέπει να επαληθεύσουν ότι η ολική αφαίρεση υλικού σε οποιαδήποτε διατομή- εξακολουθεί να αφήνει αρκετή αντοχή φορέα για να τραβήξει αξιόπιστα τη λωρίδα μέσα από τη μήτρα.
Ο παρακάτω πίνακας συνοψίζει τις βασικές διαφορές μεταξύ θετικών και αρνητικών εγκοπών παράκαμψης:
| Χαρακτηριστικός | Θετική εγκοπή παράκαμψης | Αρνητική εγκοπή παράκαμψης |
|---|---|---|
| Κατεύθυνση του σχηματισμένου χαρακτηριστικού | Ανοδικά (πάνω από το επίπεδο της ταινίας) | Προς τα κάτω (κάτω από το επίπεδο της λωρίδας) |
| Τυπικό σημείο παρεμβολής | Πλάκες απογυμνωτή, πάνω γροθιές, τσουλήθρες έκκεντρου | Μπλοκ καλουπιών, πείροι ανύψωσης, μηχανισμοί εκτίναξης |
| Θέση εγκοπής σε σχέση με τη λωρίδα | Ανοίγει στο επάνω μέρος (ίδια πλευρά με την προεξοχή) | Ανοίγει στο κάτω μέρος (απέναντι από την προεξοχή) |
| Κοινές εφαρμογές | Λόγχες, στροφές προς τα πάνω, ανάγλυφα, υπερυψωμένα γλωσσίδια | Τραβηγμένα κύπελλα, εξωθημένα αφεντικά, φόρμες νομισμάτων προς τα κάτω |
Η επιλογή του σωστού τύπου εγκοπής είναι μια απλή απόφαση όταν ένα μεμονωμένο χαρακτηριστικό προεξέχει προς μία κατεύθυνση. Η πολυπλοκότητα πολλαπλασιάζεται με τα μέρη πολλαπλών-κατευθύνσεων, όπου συνυπάρχουν και οι δύο τύποι και η ισχύς μεταφοράς λωρίδων πρέπει να υπολογίζεται εκ νέου σε κάθε τμήμα. Αυτός ο-υπολογισμός αντοχής εξαρτάται σε μεγάλο βαθμό από τις ιδιότητες του υλικού - το πάχος, τη συμπεριφορά απόδοσης και τον τρόπο με τον οποίο η λωρίδα ανταποκρίνεται στην προοδευτική σκλήρυνση εργασίας γύρω από κάθε ζώνη εγκοπής.
Παράγοντες υλικού και πάχους που διαμορφώνουν το σχέδιο εγκοπής
Οι υπολογισμοί δύναμης μεταφοράς-δεν είναι αφηρημένες μαθηματικές ασκήσεις. Εξαρτώνται άμεσα από το τι είναι κατασκευασμένη η λωρίδα, πόσο παχύ είναι και πώς μεταβάλλονται οι μηχανικές της ιδιότητες κατά την προοδευτική διαμόρφωση. Μια εγκοπή παράκαμψης που λειτουργεί τέλεια σε χάλυβα ψυχρής-έλασης 1,0 mm μπορεί να προκαλέσει λυγισμό της λωρίδας σε HSLA 0,5 mm ή να αφήσει ανεπαρκές διάκενο σε αλουμίνιο 1,5 mm. Κάθε μεταβλητή υλικού ανατροφοδοτεί το μέγεθος της εγκοπής, την τοποθέτηση και το περιθώριο μεταξύ ενός καλουπιού που λειτουργεί καθαρά και ενός καλουπιού που μπλοκάρει υπό την ταχύτητα παραγωγής.
Επιδράσεις στο πάχος και την αντοχή στην απόδοση στο μέγεθος εγκοπής
Το πάχος του υλικού οδηγεί σε παράκαμψη της σχεδίασης εγκοπής με δύο συνδεδεμένους τρόπους. Πρώτον, το παχύτερο κοντάκι παράγει πιο ψηλά διαμορφωμένα χαρακτηριστικά. Μια έλξη που μετατοπίζει το υλικό προς τα κάτω θα προεξέχει περισσότερο κάτω από τη λωρίδα σε κοντάκι 1,2 mm παρά σε κοντάκι 0,6 mm, απλώς και μόνο επειδή υπάρχει περισσότερο υλικό για μετατόπιση. Αυτό το ψηλότερο χαρακτηριστικό χρειάζεται ένα μεγαλύτερο περίβλημα, το οποίο απαιτεί μεγαλύτερη ή βαθύτερη εγκοπή. Δεύτερον, οι παχύτερες λωρίδες αντιστέκονται καλύτερα στην κάμψη και τη χαλάρωση κατά τη διάρκεια της τροφοδοσίας, πράγμα που σημαίνει ότι το διαμορφωμένο χαρακτηριστικό διατηρεί την ονομαστική του θέση πιο σταθερά. Συχνά μπορείτε να ξεφύγετε με ένα πιο στενό περιθώριο απόστασης σε χοντρά κοντάκια, επειδή η λωρίδα δεν κυματίζει ή εκτρέπεται τόσο πολύ μεταξύ των ανυψωτικών.
Η ισχύς διαρροής εισάγει τη μεταβλητή επιστροφής ελατηρίου. Όταν σχηματίζετε ένα χαρακτηριστικό σε ένα υλικό υψηλής- αντοχής - ας πούμε, διπλής-φάσης 590 ή HSLA 420 -, το μέταλλο αναδύεται πιο επιθετικά μετά την απόσυρση της διάτρησης. Μια στροφή που προορίζεται να φτάσει τις 90 μοίρες μπορεί να χαλαρώσει στις 87 ή 85 μοίρες. Ένα τραβηγμένο κύπελλο μπορεί να ανοίξει ελαφρώς. Αυτή η ελαστική ανάκτηση αλλάζει το ενεργό περίβλημα χαρακτηριστικών που πρέπει να καθαρίσει η εγκοπή. Εάν προσδιορίσατε το μέγεθος της εγκοπής με βάση την προβλεπόμενη γεωμετρία και όχι με τη γεωμετρία με ελατήριο, μπορεί να καταλήξετε είτε με υπερβολικό διάκενο (σπατάλη υλικού λωρίδας) είτε, πιο επικίνδυνα, ανεπαρκές διάκενο σε ορισμένες άκρες χαρακτηριστικών όπου το ελατήριο ώθησε το προφίλ προς τα έξω.
Η σχέση μεταξύ αντοχής διαρροής και επαναφοράς ελατηρίου είναι καλά τεκμηριωμένη στην επιστήμη της σφράγισης. ΩςΟ Art Hedrick σημειώνει στο The Fabricator, εάν δεν έχετε επαρκή καταπόνηση στο μέταλλο για να καλύψει το σημείο διαρροής του - το σημείο στο οποίο παραμορφώνεται μόνιμα πλαστικά - θα συμβεί η ελαστική ανάκτηση. Για τον σχεδιασμό εγκοπής παράκαμψης, αυτό σημαίνει ότι ο φάκελος χαρακτηριστικών που χρησιμοποιείται για το μέγεθος της εγκοπής θα πρέπει πάντα να αντικατοπτρίζει τη γεωμετρία της ανάρτησης{3}}και όχι τη θεωρητική γεωμετρία διάτρησης. Η αντοχή διαρροής του χάλυβα ποικίλλει ευρέως μεταξύ των ποιοτήτων και κάθε κατηγορία παράγει ένα διαφορετικό προφίλ ελατηρίου που επηρεάζει άμεσα το διάκενο που χρειάζεται η εγκοπή σας.
Εξετάστε ένα πρακτικό παράδειγμα. Σχηματίζετε μια ανοδική λόγχη από χάλυβα DP780 0,8 mm. Η γωνία διάτρησης είναι 45 μοίρες, αλλά η τάση διαρροής σε αυτόν τον βαθμό αναγκάζει τη λόγχη να αναπηδήσει σε περίπου 42 μοίρες. Η άκρη της λόγχης βρίσκεται τώρα ελαφρώς ψηλότερα πάνω από το επίπεδο της λωρίδας από ό,τι θα προέβλεπε η γεωμετρία των 45 μοιρών. Η εγκοπή παράκαμψης πρέπει να φιλοξενεί αυτή τη θέση 42 μοιρών και όχι την πρόθεση σχεδίασης 45 μοιρών. Η παράβλεψη αυτής της διαφοράς προκαλεί διαλείπουσα επαφή με την ταχύτητα παραγωγής.
Περιορισμοί πλάτους λωρίδας και όρια ακεραιότητας φορέα
Κάθε εγκοπή παράκαμψης αφαιρεί υλικό από τη λωρίδα μεταφοράς και αυτή η αφαίρεση μειώνει άμεσα την ικανότητα της λωρίδας να αντιστέκεται στην κάμψη κατά τη διάρκεια της τροφοδοσίας. Ο φορέας πρέπει να παραμείνει αρκετά δυνατός ώστε να τραβήξει ολόκληρη τη λωρίδα - με όλα τα σχηματισμένα χαρακτηριστικά της - ομαλά μέσα από τη μήτρα χωρίς λυγισμό, συστροφή ή εσφαλμένη τροφοδοσία. Αυτό θέτει ένα σκληρό ανώτερο όριο στο μέγεθος της εγκοπής.
Το πλάτος της ταινίας είναι ο πρωταρχικός περιορισμός. Μια στενή λωρίδα προσφέρει λιγότερο υλικό για εργασία, επομένως κάθε εγκοπή αντιπροσωπεύει μεγαλύτερο ποσοστό της διαθέσιμης διατομής-. Φανταστείτε μια λωρίδα πλάτους 40 mm με εγκοπή παράκαμψης 12 mm κομμένη στη μία πλευρά. Αυτή η μονή εγκοπή μειώνει το πραγματικό πλάτος του φορέα στα 28 mm σε αυτήν τη διατομή-- με μείωση 30 τοις εκατό. Σε μια ευρύτερη λωρίδα 80 mm, η ίδια εγκοπή αντιπροσωπεύει μόνο μείωση 15 τοις εκατό, αφήνοντας πολύ μεγαλύτερο δομικό περιθώριο.
Οι διαστάσεις της ράβδου μεταφοράς έχουν εξίσου σημασία. Όπως σημειώνεται στοοδηγίες σχεδίασης φορέα από το The Fabricator, χρειάζεται περίπου το 10 τοις εκατό του βάρους του εξαρτήματος για να το μετακινήσετε οριζόντια και εάν εμπλέκονται πολλαπλές προόδους, ο φορέας πρέπει να αντισταθεί στη αθροιστική δύναμη χωρίς κάμψη. Μια εγκοπή παράκαμψης που κόβει πολύ βαθιά σε μια ράβδο μεταφοράς μπορεί να ρίξει την αντίσταση κάμψης της λωρίδας κάτω από αυτό το όριο, προκαλώντας τη χαλάρωση της λωρίδας μεταξύ των σταθμών και την εσφαλμένη τροφοδοσία.
Ο πρακτικός κανόνας: το πλάτος της εγκοπής δεν πρέπει ποτέ να υπερβαίνει το 60 έως 70 τοις εκατό του πλάτους της ράβδου φορέα σε οποιαδήποτε μεμονωμένη διατομή-. Όταν πολλές εγκοπές εμφανίζονται κοντά η μία στην άλλη κατά μήκος της λωρίδας, η συνδυασμένη επίδρασή τους στην αντοχή στη μεταφορά πρέπει να αξιολογείται ως σύστημα και όχι μεμονωμένα.
Θέματα σκλήρυνσης εργασίας και ελαστικής ανάκτησης
Οι λειτουργίες μορφοποίησης δεν αλλάζουν απλώς το σχήμα του μετάλλου - αλλά αλλάζουν τις ιδιότητές του τοπικά. Η σκλήρυνση εργασίας αυξάνει την τάση διαρροής και την αντοχή σε εφελκυσμό της παραμορφωμένης ζώνης ενώ μειώνει την ολκιμότητα. Αυτό έχει σημασία για τον σχεδιασμό εγκοπής παράκαμψης με δύο διαφορετικούς τρόπους.
Πρώτον, η ίδια η λειτουργία εγκοπής εισάγει σκλήρυνση εργασίας στα άκρα των εγκοπών. Η δράση διάτμησης που δημιουργεί την εγκοπή παραμορφώνει πλαστικά μια στενή ταινία υλικού κατά μήκος της περιμέτρου κοπής. Αυτή η σκληρυμένη ζώνη είναι πιο άκαμπτη και πιο εύθραυστη από την περιβάλλουσα λωρίδα. Εάν ένας επόμενος σταθμός σχηματισμού απαιτεί η λωρίδα να κάμπτεται κοντά σε μια ακμή εγκοπής, το σκληρυμένο υλικό αντιστέκεται σε αυτή την κάμψη και μπορεί να ραγίσει. Οι μηχανικοί πρέπει να τοποθετούν εγκοπές έτσι ώστε οι σκληρυμένες άκρες τους να μην συμπίπτουν με τις περιοχές όπου ο φορέας πρέπει να παραμορφωθεί κατά την τροφοδοσία - ιδιαίτερα σε διατάξεις λωρίδων που χρησιμοποιούν εύκαμπτους ιστούς ή ελαστικούς φορείς.
Δεύτερον, η σκλήρυνση εργασίας σε διαμορφωμένα χαρακτηριστικά επηρεάζει την τελική τους γεωμετρία. Ένα χαρακτηριστικό που υφίσταται σημαντική σκλήρυνση λόγω παραμόρφωσης κατά τη διαμόρφωση μπορεί να έχει ελαφρώς διαφορετικό τελικό προφίλ από ένα πανομοιότυπο χαρακτηριστικό που σχηματίζεται σε ανοπτημένο υλικό. Ο συντελεστής ελαστικότητας των μετάλλων δεν αλλάζει με τη σκλήρυνση εργασίας, αλλά το αποτελεσματικό σημείο διαρροής αυξάνεται, πράγμα που σημαίνει ότι η ανάκτηση λιγότερης ελαστικότητας εμφανίζεται σε βαριά κατεργασμένες ζώνες. Αυτό μπορεί πραγματικά να μειώσει την επιστροφή του ελατηρίου τοπικά, καθιστώντας το χαρακτηριστικό να κρατά πιο κοντά στην προβλεπόμενη γεωμετρία του. Η αλληλεπίδραση μεταξύ του συντελεστή υλικού (που παραμένει σταθερό) και της αυξημένης τάσης διαρροής (η οποία αυξάνεται με την παραμόρφωση) καθορίζει την καθαρή θέση διαμόρφωσης του στοιχείου.
Η ελαστική ανάκτηση μετά τη διαμόρφωση αξίζει ξεχωριστής προσοχής. Ακόμη και αφού ένα διαμορφωμένο χαρακτηριστικό φτάσει στην τελική του θέση, η λωρίδα συνεχίζει να παρουσιάζει ελαστικές κινήσεις μικρο-κλίμακας καθώς τροφοδοτείται μέσω των επόμενων σταθμών. Οι δυνάμεις δόνησης πίεσης, δράσης ανυψωτικού και επιτάχυνσης κατά την ευρετηρίαση επιβάλλουν όλα τα μεταβατικά φορτία. Ο συντελεστής ελαστικότητας του χάλυβα - συνήθως περίπου 200 GPa για ανθρακούχους χάλυβες και 70 GPa για κράματα αλουμινίου - καθορίζει πόσο εκτρέπεται η λωρίδα κάτω από αυτά τα μεταβατικά φορτία. Μια λωρίδα με χαμηλότερη τιμή μέτρου ελαστικότητας μετάλλων (όπως το αλουμίνιο) θα εκτρέπεται περισσότερο υπό την ίδια δύναμη τροφοδοσίας, μετατοπίζοντας πιθανώς τα διαμορφωμένα χαρακτηριστικά πιο κοντά στις επιφάνειες εργαλείων. Αυτή η δυναμική συμπεριφορά ενισχύει την ανάγκη για επαρκή περιθώρια απόστασης στη σχεδίαση εγκοπής παράκαμψης, ιδιαίτερα για πιο μαλακά υλικά που λειτουργούν σε υψηλές ταχύτητες πίεσης.
Αυτές οι μεταβλητές με βάση το υλικό-το πάχος -, η συμπεριφορά απόδοσης, οι ζώνες σκλήρυνσης εργασίας και η ελαστική παραμόρφωση - αποτελούν τη βάση στην οποία στηρίζεται κάθε διάσταση εγκοπής. Χωρίς να ληφθούν υπόψη, μια εγκοπή σχεδιασμένη μόνο στη γεωμετρία του χαρτιού θα προκαλέσει τελικά παρεμβολές στο πάτωμα παραγωγής. Η μετάφραση αυτών των υλικών πραγματικοτήτων σε αξιόπιστο σχεδιασμό απαιτεί μια δομημένη ακολουθία μηχανικής, όπου ακριβώς έρχεται η διαδικασία-βήμα προς-βήμα υλοποίησης.
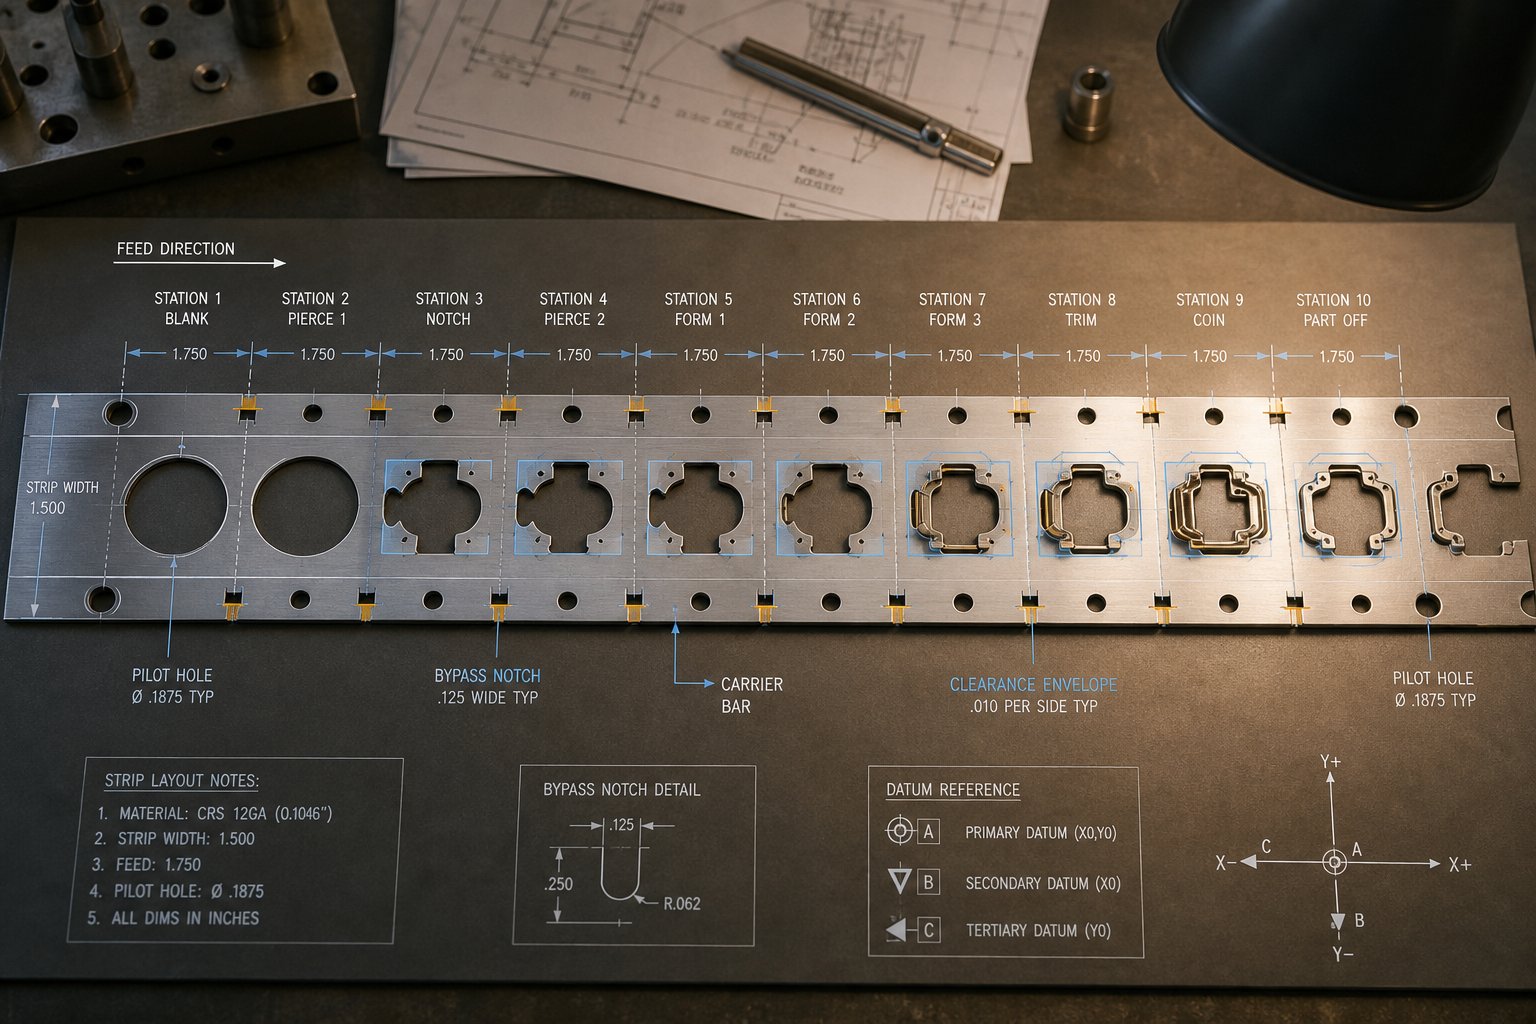
Βήμα{0}}Βήμα προς-Διαδικασία σχεδίασης για την υλοποίηση Bypass Notch
Οι ιδιότητες του υλικού σας λένε τι πρέπει να χωρέσει η εγκοπή. Η ακολουθία σχεδίασης σάς λέει πώς να φτάσετε από τον ακατέργαστο κίνδυνο παρεμβολής σε μια επικυρωμένη γεωμετρία εγκοπής που λειτουργεί αξιόπιστα στην ταχύτητα παραγωγής. Οι μηχανικοί εργαλείων δεν ακολουθούν αυτή τη διαδικασία - ακολουθούν μια δομημένη λογική που βασίζεται στον εντοπισμό του προβλήματος έως την επαλήθευση διαστάσεων και κάθε βήμα εξαρτάται από το προηγούμενο.
Αντιστοίχιση κινδύνων παρεμβολής σε όλη τη διάταξη λωρίδων
Η διαδικασία ξεκινά με έναν έλεγχο-από-σταθμό ολόκληρης της διάταξης της ταινίας. Αναζητάτε κάθε διαμορφωμένο χαρακτηριστικό που προεξέχει πάνω ή κάτω από το επίπεδο της ταινίας και παρακολουθείτε τη διαδρομή του μέσω όλων των σταθμών κατάντη. Μια λόγχη που σχηματίζεται στο σταθμό 3 δεν χρειάζεται μόνο διάκενο στο σταθμό 4 - χρειάζεται διάκενο σε κάθε σταθμό από τον οποίο διέρχεται έως ότου το τμήμα διαχωριστεί από τον φορέα.
Εδώ είναι η λογική ακολουθία σχεδιασμού που ακολουθούν οι πιο έμπειροι μηχανικοί εργαλείων:
- Προσδιορίστε σταθμούς-παραγωγής παρεμβολών- Ελέγξτε κάθε σταθμό διαμόρφωσης και καταγράψτε κάθε χαρακτηριστικό που εκτοπίζει υλικό από το επίπεδο λωρίδας. Σημειώστε την κατεύθυνση (πάνω ή κάτω), το ύψος και το αποτύπωμα κάθε χαρακτηριστικού.
- Χαρτογραφήστε το σχηματισμένο φάκελο χαρακτηριστικών συμπεριλαμβανομένου του ελατηρίου- Υπολογίστε την πραγματική γεωμετρία της ανάρτησης-αντί να βασίζεστε σε ονομαστικές διαστάσεις διάτρησης. Το όριο απόδοσης του χάλυβα για τη συγκεκριμένη ποιότητα υλικού σας καθορίζει την ελαστική ανάκτηση και αυτή η ανάκτηση καθορίζει την πραγματική απαίτηση απόστασης.
- Προσδιορίστε την απαιτούμενη απόσταση- Προσθέστε ένα περιθώριο ασφαλείας (συνήθως 0,5 έως 2,0 mm) στον φάκελο χαρακτηριστικών. Αυτό το περιθώριο ευθύνεται για την ανοχή τροφοδοσίας, την εκτροπή της πίεσης και τη δυναμική κίνηση της λωρίδας στην ταχύτητα.
- Ορίστε τη γεωμετρία της εγκοπής- Καθορίστε το σχήμα, το πλάτος, το μήκος και την ακριβή θέση της εγκοπής μέσα στη λωρίδα. Οι ορθογώνιες εγκοπές ταιριάζουν στις περισσότερες εφαρμογές. Τα χαρακτηριστικά ακανόνιστου σχήματος μπορεί να χρειάζονται προφίλ εγκοπής με περιγράμματα, που συχνά παράγονται με μηχανική κατεργασία σύρματος EDM για σφιχτές-γωνίες ακτίνας που δεν μπορούν να επιτευχθούν καθαρά με συμβατικές διατρήσεις.
- Βεβαιωθείτε ότι η εγκοπή δεν εξασθενεί τη λωρίδα κάτω από την ελάχιστη αντοχή μεταφοράς- Υπολογίστε την υπολειπόμενη διατομή-στην οδοντωτή θέση και επιβεβαιώστε ότι μπορεί να αντισταθεί στις δυνάμεις τροφοδοσίας που απαιτούνται για να τραβήξετε τη λωρίδα σε όλους τους κατάντη σταθμούς χωρίς λυγισμό.
- Επιβεβαιώστε ότι η τοποθέτηση της εγκοπής δεν έρχεται σε αντίθεση με τις λειτουργίες χειριστηρίου πιλότων, ράβδων δεσίματος ή λωρίδων- Σταυρό-αναφέρετε τη θέση της εγκοπής έναντι των οπών πιλότων πιλότων, των σημείων στερέωσης του φορέα, των ζωνών επαφής του ανυψωτικού και οποιωνδήποτε άλλων χαρακτηριστικών που εξαρτώνται από το υλικό που υπάρχει σε αυτήν τη θέση.
Η παράλειψη οποιουδήποτε βήματος σε αυτήν τη σειρά προκαλεί προβλήματα παραγωγής. Το βήμα 2 είναι όπου προέρχονται τα περισσότερα σφάλματα - μηχανικοί που μεγεθύνουν τις εγκοπές από τη γεωμετρία CAD αντί να δημοσιεύουν-την ανοιξιάτικη πραγματικότητα καταλήγουν σε κενά που φαίνονται ωραία στην οθόνη αλλά παράγουν διακεκομμένα χτυπήματα στην πρέσα.
Υπολογισμός γεωμετρίας εγκοπής από τον φάκελο χαρακτηριστικών
Ο καθορισμός του σχήματος και των διαστάσεων της εγκοπής είναι βασικά μια άσκηση αντιστοίχισης φακέλου-. Παίρνετε το τρισδιάστατο όριο - του διαμορφωμένου χαρακτηριστικού, το πλάτος στην κατεύθυνση τροφοδοσίας και το πλάτος κατά μήκος της λωρίδας - και το προβάλλετε στο επίπεδο της λωρίδας για να ορίσετε το ελάχιστο άνοιγμα.
Η ιδιότητα κατεύθυνσης ροής-είναι ιδιαίτερα σημαντική. Η εγκοπή πρέπει να είναι αρκετά μεγάλη (στην κατεύθυνση διαδρομής της λωρίδας) έτσι ώστε το διαμορφωμένο χαρακτηριστικό να βρίσκεται εξ ολοκλήρου στον ανοιχτό χώρο όταν η λωρίδα ευρετηριάζεται στον επόμενο σταθμό. Εάν το βήμα της λωρίδας σας είναι 25 mm και το αποτύπωμα χαρακτηριστικών εκτείνεται 10 mm κατά μήκος του άξονα τροφοδοσίας, η εγκοπή χρειάζεται τουλάχιστον 10 mm συν τα περιθώρια απόστασης τόσο στις μπροστινές όσο και στις πίσω άκρες. Στην πράξη, οι περισσότεροι μηχανικοί προσθέτουν 1 έως 1,5 mm ανά πλευρά, καθιστώντας το μήκος της εγκοπής κατεύθυνσης τροφοδοσίας περίπου 12 έως 13 mm για αυτό το παράδειγμα.
Το βάθος της εγκοπής (μετρούμενο κάθετα στην άκρη της λωρίδας) εξαρτάται από το πόσο το χαρακτηριστικό προεξέχει σε όλο το πλάτος της λωρίδας. Και πάλι, ο υπολογισμός χρησιμοποιεί την πραγματική γεωμετρία σχηματισμού ανάρτησης-. Για υλικά υψηλής- αντοχής όπου η καταπόνηση διαρροής στον χάλυβα επιτυγχάνεται σε σχετικά χαμηλή επιμήκυνση, η επαναφορά του ελατηρίου μπορεί να μετατοπίσει το όριο του χαρακτηριστικού προς τα έξω κατά ένα μετρήσιμο ποσό. Ο συντελεστής ελαστικότητας του χάλυβα - περίπου 200 GPa για τις περισσότερες ποιότητες άνθρακα και κραμάτων - οδηγεί αυτήν την ελαστική ανάκτηση, επομένως ο υπολογισμός του βάθους πρέπει να το περιλαμβάνει.
Τα σύνθετα προφίλ εγκοπών που ακολουθούν μη-ορθογώνια όρια χαρακτηριστικών απαιτούν αυστηρότερες ανοχές μηχανικής κατεργασίας στο μπλοκ εγκοπής και της μήτρας. Η κοπή σύρματος EDM είναι η τυπική μέθοδος για την παραγωγή αυτών των προφίλ ακριβείας σε σκληρυμένο χάλυβα εργαλείων, παρέχοντας τις αιχμηρές εσωτερικές γωνίες και τις ομαλές επιφάνειες κοπής που αποτρέπουν την παρεμβολή γρέζιων κατά τη διάρκεια των εργασιών παραγωγής.
Επαλήθευση της ακεραιότητας της ταινίας και της αξιοπιστίας της τροφοδοσίας μετά την εγκοπή
Μια εγκοπή τέλειου μεγέθους που αποτρέπει τις παρεμβολές αλλά προκαλεί την λωρίδα ή την εσφαλμένη τροφοδοσία της λωρίδας δεν έχει λύσει το πρόβλημα - έχει ανταλλάξει μια λειτουργία αποτυχίας με μια άλλη. Η επαλήθευση είναι όπου επιβεβαιώνετε ότι η εγκοπή παράκαμψης και η λωρίδα φορέα μπορούν να συνυπάρχουν δομικά.
Ο έλεγχος είναι κατ' αρχήν απλός: υπολογίστε την ελάχιστη-διατομή του φορέα στην οδοντωτή θέση και συγκρίνετε τη με τη δύναμη που απαιτείται για την τροφοδοσία της λωρίδας. Όπως σημειώνει η Talan Products στον οδηγό σχεδίασης προοδευτικής μήτρας, το πλάτος του φορέα πρέπει να είναι τουλάχιστον διπλάσιο από το πάχος του υλικού και η λωρίδα πρέπει να ανθίσταται στις σωρευτικές δυνάμεις τροφοδοσίας χωρίς κάμψη. Μια εγκοπή παράκαμψης που παραβιάζει αυτό το ελάχιστο δημιουργεί ένα αδύναμο σημείο όπου ο φορέας διπλώνει υπό τάση ή κρεμάει μεταξύ των ανυψωτικών.
Πέρα από την ακατέργαστη αντοχή, οι μηχανικοί επαληθεύουν ότι η εγκοπή δεν προσγειώνεται πάνω ή δίπλα σε μια οπή πιλότου πιλότου. Οι πιλότοι διατηρούν εγγραφή ταινίας σε κάθε σταθμό και μια εγκοπή που αφαιρεί υλικό πολύ κοντά σε θέση πιλότου υπονομεύει την ικανότητα της λωρίδας να εντοπίζει με ακρίβεια. Ομοίως, η εγκοπή δεν πρέπει να επικαλύπτεται με τις ζώνες επαφής του ανυψωτικού - περιοχές όπου οι καρφίτσες-με ελατήριο πιέζουν προς τα πάνω στη λωρίδα για να την ανυψώσουν για τροφοδοσία. Εάν ένας ανυψωτήρας πιέσει σε μια ανοιχτή εγκοπή αντί για στερεό υλικό, η λωρίδα πέφτει σε αυτό το σημείο και τροφοδοτεί εσφαλμένα.
Για πολύπλοκες διατάξεις προοδευτικής μήτρας όπου πολλαπλές εγκοπές παράκαμψης, οπές πιλότου, ανυψωτές και ράβδοι σύνδεσης ανταγωνίζονται για ακίνητα περιορισμένης λωρίδας, οι μηχανικοί εργαλείων που εργάζονται σε αυτές τις προκλήσεις μπορούν να συμβουλευτούνΔιαλύσεις μήτρας σφράγισης της YICHENγια προσαρμοσμένα σχέδια που αντιμετωπίζουν τη βελτιστοποίηση εγκοπής παράκαμψης παράλληλα με τον σχεδιασμό λωρίδων φορέα, τον συντονισμό ανυψωτικών και τις προκλήσεις ροής υλικού.
Όταν η επαλήθευση επιβεβαιώσει ότι η ακεραιότητα της ταινίας, η εγγραφή πιλότου και η λειτουργία ανύψωσης παραμένουν ανέπαφα μετά την κοπή, η σχεδίαση είναι έτοιμη για κατασκευή εργαλείου. Αλλά ακόμη και μια καλά σχεδιασμένη εγκοπή-δεν υπάρχει μεμονωμένα - πρέπει να εκτελείται παράλληλα με άλλες μεθόδους πρόληψης παρεμβολών-που εξυπηρετούν διαφορετικούς σκοπούς στο ίδιο καλούπι. Η κατανόηση του τρόπου με τον οποίο οι εγκοπές παράκαμψης συγκρίνονται με αυτές τις εναλλακτικές λύσεις, βοηθά τους μηχανικούς να επιλέξουν το σωστό εργαλείο για κάθε συγκεκριμένο πρόβλημα εκκαθάρισης.
Εγκοπές παράκαμψης σε σύγκριση με εναλλακτικές μεθόδους πρόληψης παρεμβολών
Οι εγκοπές παράκαμψης είναι η πιο άμεση λύση παρεμβολής - αφαιρέστε υλικό, δημιουργήστε διάκενο, επιλύθηκε το πρόβλημα. Αλλά δεν είναι το μόνο εργαλείο σε ένα κιτ σχεδιαστή μήτρας. Ανάλογα με τη γεωμετρία του εξαρτήματος, τους περιορισμούς της λωρίδας και τις απαιτήσεις παραγωγής, άλλες μέθοδοι μπορεί να επιτύχουν τον ίδιο στόχο με διαφορετικές ανταλλαγές. Η επιλογή μεταξύ τους δεν είναι εικασία. ακολουθεί ένα πλαίσιο απόφασης που βασίζεται στη γεωμετρία χαρακτηριστικών, στους περιορισμούς διάταξης λωρίδων και στην πραγματικότητα κόστους.
Εγκοπές παράκαμψης έναντι εγκοπών βήματος για προοδευτικές μήτρες
Οι εγκοπές βήματος και οι εγκοπές παράκαμψης συχνά συγχέονται επειδή και οι δύο περιλαμβάνουν την κοπή υλικού από τη λωρίδα. Οι σκοποί τους, ωστόσο, είναι θεμελιωδώς διαφορετικοί. ΕΝΑεγκοπή βήματος(μερικές φορές ονομάζεται γαλλική εγκοπή) αφαιρεί ένα μικρό τμήμα από το άκρο της λωρίδας κυρίως για να παρέχει σταθερή αναστολή κατά της υπερβολικής τροφοδοσίας και για να εξαλείψει την κλίση της ακμής που διαταράσσει την ομαλή διαδρομή της λωρίδας. Ελέγχει την εγγραφή, όχι την εκκαθάριση. Μια εγκοπή παράκαμψης, αντίθετα, υπάρχει αποκλειστικά για τη δημιουργία ενός περιβλήματος απόστασης για ένα διαμορφωμένο χαρακτηριστικό που διέρχεται από έναν σταθμό κατάντη.
Εκεί που τέμνονται οι δύο προσεγγίσεις είναι ο αντίκτυπός τους στην αντοχή της λωρίδας. Και οι δύο αφαιρούν υλικό και μειώνουν τη διατομή- φορέα στη θέση κοπής. Σε καλούπια όπου υπάρχουν και τα δύο, οι μηχανικοί πρέπει να λογοδοτούν για τη σωρευτική απώλεια υλικού. Οι εγκοπές βήματος τείνουν να είναι μικρότερες - συχνά μόλις δύο έως τρεις φορές το πάχος του υλικού σε πλάτος - ενώ οι εγκοπές παράκαμψης κλιμακώνονται στο περίβλημα του διαμορφωμένου στοιχείου και μπορεί να είναι σημαντικά μεγαλύτερες. Η συνδυασμένη επίδραση στην ακαμψία του φορέα έχει μεγαλύτερη σημασία από κάθε μία από τις δύο εγκοπές σε απομόνωση, ειδικά σε υλικά υψηλής-αντοχής όπου η σκλήρυνση λόγω καταπόνησης και η σκλήρυνση εργασίας γύρω από τις κομμένες άκρες κάνουν την υπόλοιπη λωρίδα πιο άκαμπτη αλλά πιο εύθραυστη.
Ένα βασικό πλεονέκτημα που προσφέρουν οι εγκοπές βήματος είναι η δευτερεύουσα λειτουργία τους ως μηχανισμός προστασίας-μηχανισμού. Όταν συνδυάζεται με αισθητήρες εγγύτητας, ένα στοπ με εγκοπή μπορεί να σηματοδοτήσει την πρέσα ότι η λωρίδα έχει ευρετηριαστεί σωστά πριν ξεκινήσει η επόμενη διαδρομή. Οι εγκοπές παράκαμψης δεν εξυπηρετούν αυτόν τον σκοπό - είναι καθαρά χαρακτηριστικά εκκαθάρισης χωρίς ρόλο εγγραφής ή προστασίας.
Όταν η παράκαμψη σταθμού ή η ανύψωση λωρίδων είναι καλύτερες εναλλακτικές λύσεις
Δεν απαιτείται κάθε πρόβλημα παρεμβολής να αφαιρείται το υλικό. Δύο κοινές εναλλακτικές λύσεις αποφεύγουν εντελώς την αφαίρεση υλικού.
Παράκαμψη σταθμούαφήνει έναν ή περισσότερους κενούς (αδρανείς) σταθμούς μεταξύ των λειτουργιών διαμόρφωσης. Η λογική είναι απλή: εάν το χαρακτηριστικό που σχηματίστηκε δεν συναντήσει κανένα εργαλείο στον επόμενο σταθμό επειδή αυτός ο σταθμός είναι σκόπιμα κενός, δεν υπάρχει τίποτα για σύγκρουση. Αυτή η μέθοδος λειτουργεί καλά όταν η προεξοχή του χαρακτηριστικού είναι μέτρια και ο κίνδυνος παρεμβολής υπάρχει μόνο σε μία κατάντη θέση. Το αντάλλαγμα είναι το μήκος καλουπιού - κάθε σταθμός αδράνειας προσθέτει στο φυσικό αποτύπωμα της μήτρας, αυξάνει το μήκος λωρίδας που καταναλώνεται ανά εξάρτημα και αυξάνει το κόστος υλικού. Για τρεξίματα μεγάλου-όγκου, αυτή η επιπλέον κατανάλωση υλικού αυξάνεται γρήγορα.
Η παράκαμψη σταθμού ταιριάζει σε καταστάσεις όπου η τάση διαρροής του χάλυβα ή άλλων υλικών παραγόντων καθιστά το διαμορφωμένο χαρακτηριστικό σχετικά ρηχό και μόνο ένας μόνο σταθμός κατάντη παρουσιάζει σύγκρουση. Δεν είναι πρακτικό όταν το χαρακτηριστικό πρέπει να περάσει από πολλούς σταθμούς ή όταν το μήκος του καλουπιού είναι ήδη περιορισμένο από το μέγεθος του κρεβατιού πίεσης.
Ανύψωση λωρίδωνχρησιμοποιεί καρφίτσες ή ράγες ανύψωσης με ελατήριο-για να ανυψώσει ολόκληρη τη λωρίδα πάνω από την επιφάνεια της μήτρας κατά τη δημιουργία ευρετηρίου. Όταν η λωρίδα ανεβαίνει ψηλότερα, τα χαρακτηριστικά που κοιτούν προς τα κάτω- αποκτούν απόσταση από τα χαμηλότερα μπλοκ μήτρας και τους εκτοξευτές χωρίς αφαίρεση υλικού. Η λωρίδα κατεβαίνει μόνο όταν κλείνει η πρέσα και συμπιέζονται τα ανυψωτικά. Αυτή η προσέγγιση διατηρεί την πλήρη ακεραιότητα της λωρίδας - δεν χάνεται υλικό - και λειτουργεί ιδιαίτερα καλά για ρηχά σχέδια ή μορφές νομισμάτων.
Ο περιορισμός είναι το ύψος. Οι ανυψωτές μπορούν να ανυψώσουν τη λωρίδα μόνο μέχρι τώρα προτού τα επάνω εξαρτήματα της μήτρας γίνουν το πρόβλημα παρεμβολής. Για έντονα τραβηγμένα χαρακτηριστικά ή ψηλές-φόρμες που κοιτούν προς τα πάνω, η ανύψωση λωρίδων από μόνη της δεν μπορεί να προσφέρει αρκετή απόσταση. Προσθέτει επίσης πολυπλοκότητα στο κάτω παπούτσι της μήτρας και απαιτεί συντήρηση των ελατηρίων ανύψωσης και των ακίδων για μεγάλες περιόδους παραγωγής.
Αναπροσανατολισμός μέρουςπαίρνει μια εντελώς διαφορετική οπτική γωνία. Αντί να αντιμετωπίσει τις παρεμβολές μετά την εμφάνισή της, ο σχεδιαστής αλλάζει τον προσανατολισμό του εξαρτήματος εντός της διάταξης λωρίδας έτσι ώστε το προβληματικό χαρακτηριστικό να μην έρχεται πλέον σε σύγκρουση με τα κατάντη εργαλεία. Η περιστροφή του εξαρτήματος κατά 90 ή 180 μοίρες ή η διαφορετική ένθεση του, μερικές φορές μπορεί να εξαλείψει εντελώς τη διαδρομή σύγκρουσης. Αυτή η προσέγγιση είναι πιο αποτελεσματική νωρίς στη φάση του σχεδιασμού, πριν κατασκευαστεί το εργαλείο. Δεν είναι πρακτικό για μέρη με πολύπλοκη γεωμετρία - όπως αυτά που συνδυάζουν προοδευτική στάμπα με δευτερεύουσες λειτουργίες όπως υδροδιαμόρφωση ή περιστροφή - όπου ο προσανατολισμός του εξαρτήματος κλειδώνεται από απαιτήσεις αλληλουχίας διεργασιών που δεν μπορούν να αναδιαταχθούν χωρίς ουσιαστικό επανασχεδιασμό της ροής κατασκευής.
Πλαίσιο απόφασης για την επιλογή της σωστής μεθόδου
Όταν αποφασίζετε ποια μέθοδος πρόληψης{0}}παρεμβάσεων ταιριάζει σε μια συγκεκριμένη κατάσταση, λάβετε υπόψη αυτούς τους τέσσερις παράγοντες με τη σειρά:
- Γεωμετρία χαρακτηριστικών- Οι ψηλές ή βαθιές προεξοχές απαιτούν εγκοπές παράκαμψης ή παράβλεψη σταθμού. Τα ρηχά χαρακτηριστικά μπορούν συχνά να αντιμετωπιστούν μόνο με την ανύψωση ταινιών.
- Περιορισμοί διάταξης λωρίδων- Εάν ο φορέας είναι ήδη στενός ή πολύ χαραγμένος, η προσθήκη άλλης εγκοπής παράκαμψης μπορεί να ωθήσει τη λωρίδα κάτω από την ελάχιστη αντοχή. Η παράκαμψη του σταθμού ή η ανύψωση μπορεί να είναι ασφαλέστερη.
- Όγκος παραγωγής- Δοκιμές μεγάλου-όγκου ενισχύουν τη σπατάλη υλικών από την παράκαμψη σταθμού. Οι εγκοπές παράκαμψης καταναλώνουν λιγότερη ταινία ανά εξάρτημα από την προσθήκη σταθμών αδράνειας.
- Κόστος και πολυπλοκότητα- Ο επαναπροσανατολισμός εξαρτήματος δεν κοστίζει τίποτα σε υλικό ή εργαλεία μόλις εφαρμοστεί, αλλά απαιτεί επανασχεδιασμό της διάταξης της ταινίας. Οι εγκοπές παράκαμψης προσθέτουν σταθμούς διάτρησης. Τα ανυψωτικά προσθέτουν μηχανικά εξαρτήματα και διαστήματα συντήρησης.
Ο συντελεστής του χάλυβα και η αναλογία αντοχής σε διαρροή υλικού έναντι αντοχής σε εφελκυσμό επηρεάζουν επίσης την απόφαση. Υλικά με υψηλή απόδοση-προς-αναλογία εφελκυσμού αναπηδούν περισσότερο, δημιουργώντας ψηλότερους, αποτελεσματικούς φακέλους χαρακτηριστικών που μπορεί να μην αντέχουν μόνο η ανύψωση των ταινιών. Τα υλικά με χαμηλότερες τιμές συντελεστή εκτρέπονται περισσότερο κάτω από φορτία τροφοδοσίας, καθιστώντας τις στενές- εγκοπές παράκαμψης πιο επικίνδυνες σε υψηλή ταχύτητα.
Ο παρακάτω πίνακας παρέχει μια δομημένη σύγκριση και στις πέντε μεθόδους:
| Μέθοδος | Μηχανισμός | Καλύτερη περίπτωση χρήσης | Επίδραση αντοχής ταινίας | Die Complexity | Περιορισμοί |
|---|---|---|---|---|---|
| Εγκοπές παράκαμψης | Η αφαίρεση υλικού δημιουργεί ένα φάκελο εκκαθάρισης | Χαρακτηριστικά ψηλά ή βαθιά περνώντας πολλούς σταθμούς | Το μέτριο - μειώνει τη διατομή- φορέα | Προσθέτει σετ διάτρησης με εγκοπή | Δεν μπορεί να υπερβεί τα όρια αντοχής φορέα. Το μέγεθος πρέπει να λαμβάνει υπόψη το ελατήριο |
| Εγκοπές βήματος | Αφαίρεση υλικού άκρων για έλεγχο και καταχώρηση τροφοδοσίας | Καταχώριση λωρίδας, αποτροπή υπερτροφοδότησης, αφαίρεση άκρων | Χαμηλή - μικρή περιοχή αφαίρεσης | Ελάχιστη - τυπική επένδυση άκρων | Δεν παρέχει διάκενο για σχηματισμένα χαρακτηριστικά. διαφορετικό πρωταρχικό σκοπό |
| Παράκαμψη σταθμού | Οι άδειοι σταθμοί εξαλείφουν τα εργαλεία από τη διαδρομή χαρακτηριστικών | Ρηχά χαρακτηριστικά με παρεμβολές ενός-σταθμού | Κανένα - κανένα υλικό δεν αφαιρέθηκε | Αυξάνει το μήκος του καλουπιού και τον αριθμό σταθμών | Απορρίμματα λωρίδων υλικού; μη πρακτικό για τις ανάγκες εκκαθάρισης πολλών-σταθμών |
| Ανύψωση λωρίδων | Οι ελατηριωτοί πείροι ή οι ράγες ανυψώνουν τη λωρίδα πάνω από το κάτω εργαλείο | Ρηχά προς τα κάτω χαρακτηριστικά πάνω από μπλοκ μήτρας ή εκτοξευτές | Κανένα - κανένα υλικό δεν αφαιρέθηκε | Προσθέτει εξαρτήματα ανυψωτικού και συντήρηση | Περιορισμένο ύψος ανύψωσης. δεν βοηθά με τις παρεμβολές άνω-μητρών |
| Αναπροσανατολισμός μέρους | Επανασχεδιασμός της διάταξης λωρίδων για την εξάλειψη των μονοπατιών σύγκρουσης | Σχεδιασμός πρώιμου-σταδίου όπου μπορούν να αποφευχθούν οι συγκρούσεις χαρακτηριστικών | Κανένα - κανένα υλικό δεν αφαιρέθηκε | Απαιτεί πλήρη επανασχεδιασμό της διάταξης | Κλειδωμένο με αλληλουχία διεργασιών σε μέρη πολλαπλών-λειτουργιών (π.χ. δευτερεύοντα βήματα υδροδιαμόρφωσης ή σχηματισμού περιστροφής) |
Στην πράξη, πολλές προοδευτικές μήτρες χρησιμοποιούν συνδυασμό αυτών των μεθόδων. Οι εγκοπές παράκαμψης χειρίζονται τα κρίσιμα χαρακτηριστικά υψηλής-προεξοχής. Οι ανυψωτές διαχειρίζονται τα ρηχά. Ένας σταθμός ρελαντί μπορεί να εμφανιστεί όπου το μήκος καλουπιού το επιτρέπει και το κόστος υλικού είναι δευτερεύον σε σχέση με την απλότητα. Οι καλύτερες διατάξεις λωρίδων είναι εκείνες όπου κάθε μέθοδος εφαρμόζεται εκεί όπου ταιριάζει καλύτερα, αντί να επιβάλλεται μια ενιαία προσέγγιση σε κάθε σταθμό.
Ακόμη και η καλύτερη-μέθοδος που έχει επιλεγεί μπορεί να αποτύχει εάν δεν συντηρηθεί και δεν παρακολουθείται σε μεγάλες περιόδους παραγωγής. Ειδικά οι εγκοπές παράκαμψης υπόκεινται σε προοδευτική υποβάθμιση - μοτίβα φθοράς, συσσώρευση γρεζιών και μετατόπιση διαστάσεων που διαβρώνουν αθόρυβα τα περιθώρια απόστασης μέχρι να επιστρέψουν οι παρεμβολές. Η αναγνώριση αυτών των τρόπων αστοχίας προτού σταματήσουν το πάτημα είναι η διαφορά μεταξύ προγραμματισμένης συντήρησης και επισκευής έκτακτης ανάγκης.
Κοινές λειτουργίες αστοχίας εγκοπής παράκαμψης και πώς να τις αποτρέψετε
Μια εγκοπή παράκαμψης μπορεί να σχεδιαστεί τέλεια σε χαρτί και να αποτύχει στην παραγωγή. Η φθορά συσσωρεύεται, οι διαστάσεις μετατοπίζονται και τα γρέζια μεγαλώνουν αόρατα μετά από χιλιάδες πιέσεις έως ότου μια μέρα μπλοκάρει η λωρίδα και η πίεση σταματά στα μέσα-του κύκλου. Αυτές οι λειτουργίες αποτυχίας είναι προβλέψιμες και αποτρέψιμες -, αλλά μόνο εάν γνωρίζετε τι πρέπει να αναζητήσετε και να δημιουργήσετε αντίμετρα τόσο στον σχεδιασμό του καλουπιού όσο και στο πρόγραμμα συντήρησης.
Ακολουθούν οι πέντε πιο συνηθισμένες αστοχίες εγκοπής παράκαμψης, οι βαθύτερες αιτίες τους και οι πρακτικές που τις εμποδίζουν να φτάσουν στον όροφο παραγωγής.
Ανεπαρκής κάθαρση και διακοπτόμενη παρεμβολή κάτω από την ταχύτητα
Αυτή είναι η πιο παραπλανητική λειτουργία αποτυχίας επειδή δεν ανακοινώνεται αμέσως. Η μήτρα μπορεί να λειτουργεί καθαρά με την ταχύτητα εγκατάστασης ή κατά τη διάρκεια της δοκιμής και, στη συνέχεια, να αρχίσει να παράγει διακεκομμένα χτυπήματα μόλις η παραγωγή φτάσει σε ράμπες μέχρι πλήρεις πινελιές ανά λεπτό. Γιατί; Σε υψηλότερες ταχύτητες, οι δυναμικές δυνάμεις αυξάνονται. Η λωρίδα αναπηδά ελαφρά μεταξύ των ανυψωτών κατά τη διάρκεια της γρήγορης ευρετηρίασης, τα διαμορφωμένα χαρακτηριστικά ταλαντώνονται εντός του ελαστικού εύρους τους και η εκτροπή της πίεσης υπό φορτίο μετατοπίζει τις θέσεις των εργαλείων κατά κλάσματα του χιλιοστού.
Μια εγκοπή μεγέθους με ελάχιστα επαρκές διάκενο σε χαμηλή ταχύτητα χάνει αυτό το περιθώριο λόγω της δυναμικής παραγωγής. Το χαρακτηριστικό που σχηματίζεται βόσκει ένα εξάρτημα μήτρας μία φορά κάθε πενήντα ή εκατοντάδες πινελιές - όχι αρκετά για να μπλοκάρει την πρέσα αμέσως, αλλά αρκετά για να χαράξει την επιφάνεια του χαρακτηριστικού, να δημιουργήσει συντρίμμια και τελικά να κλιμακωθεί σε τελεία.
- Βασική αιτία:Το περιθώριο διάκενου υπολογίζεται από τη στατική γεωμετρία χωρίς να λαμβάνεται υπόψη η δυναμική κίνηση της λωρίδας, η απόκλιση του πιεστηρίου στην ταχύτητα ή η χειρότερη-στοίβα ανοχής τροφοδοσίας θήκης-επάνω.
- Πρόληψη:Περιθώρια απόστασης μεγέθους για συνθήκες ταχύτητας παραγωγής, όχι συνθήκες δοκιμής. Προσθέστε τουλάχιστον 0,5 mm πέρα από το φάκελο στατικών χαρακτηριστικών για τυπικές-εφαρμογές ταχύτητας και 1,0 έως 1,5 mm για πιέσεις υψηλής-ταχύτητας που τρέχουν πάνω από 200 πινελιές ανά λεπτό. Επικυρώστε το διάκενο με-παρατήρηση αργής κίνησης κατά τη διάρκεια της αρχικής ράμπας παραγωγής-επάνω, προσέχοντας για σημάδια μάρτυρα στο διαμορφωμένο χαρακτηριστικό που υποδεικνύουν κοντινή-επαφή.
Απογυμνώστε την αδυναμία από υπερμεγέθεις εγκοπές
Το ένστικτο της αποφυγής ανεπαρκούς απόστασης μερικές φορές ταλαντεύεται πολύ προς την άλλη κατεύθυνση. Μια υπερμεγέθη εγκοπή παρέχει γενναιόδωρο διάκενο, αλλά αφαιρεί τόσο πολύ υλικό φορέα που η λωρίδα δεν μπορεί πλέον να τροφοδοτηθεί αξιόπιστα. Τα συμπτώματα εμφανίζονται ως λυγισμός μεταξύ των σταθμών, πλευρική μετατόπιση ή ασυνεπής εμπλοκή πιλότου - που όλα δημιουργούν σφάλματα εγγραφής και εν μέρει-σε-παραλλαγή διαστάσεων.
Αυτό το πρόβλημα επιδεινώνεται σε σκληρυμένο με εργασία υλικό ταινίας. Όταν η λωρίδα έχει ήδη υποστεί σκλήρυνση λόγω παραμόρφωσης από εργασίες διαμόρφωσης ανάντη, γίνεται πιο άκαμπτη αλλά πιο εύθραυστη στη ζώνη παραμόρφωσης γύρω από την εγκοπή. Μια υπερμεγέθη εγκοπή σε μια περιοχή όπου η σκλήρυνση λόγω παραμόρφωσης έχει μειώσει την ολκιμότητα, συγκεντρώνει την τάση κάμψης στη στενή διατομή-κατά τη διάρκεια της τροφοδοσίας. Αντί να κάμπτεται απαλά, ο φορέας ραγίζει ή συστρέφεται στο αδύναμο σημείο.
- Βασική αιτία:Καθορίζονται διαστάσεις εγκοπής χωρίς επαλήθευση ελάχιστων απαιτήσεων διατομής- φορέα ή αποτυχία να ληφθεί υπόψη η σωρευτική αφαίρεση υλικού όταν εμφανίζονται πολλές εγκοπές σε κοντινές τοποθεσίες κατά μήκος της λωρίδας.
- Πρόληψη:Εφαρμόστε τον κανόνα ότι το πλάτος της εγκοπής δεν πρέπει ποτέ να υπερβαίνει το 60 έως 70 τοις εκατό του πλάτους της ράβδου φορέα σε οποιαδήποτε μεμονωμένη διατομή-. Όταν συγκεντρώνονται πολλές εγκοπές, αξιολογήστε τη συνδυασμένη επίδρασή τους στην αντίσταση κάμψης. Εάν οι απαιτήσεις διάκενου απαιτούν μεγαλύτερη εγκοπή από αυτή που μπορεί να υποστηρίξει ο φορέας, επανασχεδιάστε τη διάταξη λωρίδας - αυξήστε το πλάτος φορέα, προσθέστε ένα δεύτερο φορέα ή συνδυάστε την εγκοπή παράκαμψης με ένα ανυψωτικό έτσι ώστε μια μικρότερη εγκοπή και μέτρια ανύψωση της ταινίας να επιτυγχάνουν το ίδιο διάκενο μαζί.
Progressive Wear and Burr Buildup Over Production Runs
Παρακάμπτετε τις διατρήσεις με εγκοπή και τα κουμπιά μήτρας φορούν όπως κάθε άλλο εργαλείο κοπής. Η διαφορά είναι ότι η φθορά των εγκοπών συχνά δεν παρακολουθείται επειδή η εγκοπή δεν είναι ένα χαρακτηριστικό ορατό τμήματος - είναι ένα χαρακτηριστικό διεργασίας που εξαφανίζεται με τη λωρίδα αποκομμάτων. Μετά από εκατοντάδες χιλιάδες πινελιές, οι άκρες της εγκοπής είναι θαμπές και το διάκενο κοπής μεταξύ του κουμπιού διάτρησης και μήτρας ανοίγει. Το αποτέλεσμα: οι διαστάσεις της εγκοπής συρρικνώνονται ελαφρώς καθώς οι στρογγυλεμένες άκρες διάτρησης δεν κόβουν καθαρά το υλικό και το άνοιγμα της εγκοπής καταλήγει μικρότερο από το σχεδιασμένο.
Αυτή η απώλεια διαστάσεων μπορεί να ανέρχεται μόνο σε 0,1 έως 0,3 mm ανά πλευρά, αλλά όταν το αρχικό περιθώριο διάκενου ήταν σφιχτό, ακόμη και αυτή η μικρή μείωση μπορεί να ωθήσει ένα διαμορφωμένο χαρακτηριστικό ξανά σε διακοπτόμενη επαφή με τα κατάντη εργαλεία. ΩςΤο MetalForming Magazine αναφέρει, η κοπή αντιπροσωπεύει τον πιο συνηθισμένο μηχανισμό αστοχίας κατά την κοπή-υλικών υψηλότερης αντοχής και η προκύπτουσα υποβάθμιση των άκρων μειώνει άμεσα την ακρίβεια κάθε κοπής -, συμπεριλαμβανομένων των εγκοπών παράκαμψης.
Η συσσώρευση γρεζιών εισάγει ένα δεύτερο επίπεδο κινδύνου. Ο σχηματισμός γρέζιων εγκοπών παράκαμψης στη σφράγιση ακολουθεί την ίδια μηχανική όπως κάθε εργασία κοπής: το υλικό μετατοπίζεται κατά μήκος της κομμένης ακμής και ένα μικρό ανασηκωμένο χείλος σχηματίζεται στη μία πλευρά της λωρίδας. Αυτό το χείλος του γρέζιου προεξέχει στον ελεύθερο χώρο που έπρεπε να δημιουργήσει η εγκοπή. Σε μεγάλες διαδρομές, το ύψος του γρέζιου μεγαλώνει καθώς η διάτρηση θαμπώνει περαιτέρω, μειώνοντας προοδευτικά την αποτελεσματική απόσταση από την άκρη προς τα μέσα.
Η κατεύθυνση του γρέζιου έχει σημασία. Σε μια τυπική διαμόρφωση μήτρας-διαμέσου-, η γρέζια σχηματίζεται στην πλευρά της μήτρας της λωρίδας. Εάν η εγκοπή παράκαμψης είναι μια θετική εγκοπή (διαγραφή ενός προς τα πάνω στοιχείου), η γρέζια προεξέχει προς τα κάτω και συνήθως δεν παρεμβαίνει στο χαρακτηριστικό για το οποίο σχεδιάστηκε να καθαρίσει. Αλλά αν η κατεύθυνση του γρέζιου ευθυγραμμίζεται με την προεξοχή του χαρακτηριστικού -, κάτι που μπορεί να συμβεί με αρνητικές εγκοπές ή ανεστραμμένες ρυθμίσεις εργαλείων -, το ίδιο το γρέζι γίνεται μια δευτερεύουσα επιφάνεια παρεμβολής.
- Βασική αιτία:Απουσία προγραμματισμένης επιθεώρησης εγκοπής-διάτρησης στο πρόγραμμα προληπτικής συντήρησης και αδυναμία να ληφθεί υπόψη η κατεύθυνση του γρέζιου σε σχέση με το διάδρομο εκκένωσης κατά τον αρχικό σχεδιασμό.
- Πρόληψη:Συμπεριλάβετε το ακόνισμα με διάτρηση εγκοπής στον ίδιο κύκλο συντήρησης με τις διατρήσεις διαμόρφωσης. Παρακολουθήστε τις διαστάσεις της εγκοπής σε τακτά χρονικά διαστήματα χρησιμοποιώντας μετρητές go/no-go ή επιθεώρηση όρασης των ταινιών δειγμάτων. Κατά τη διάρκεια του σχεδιασμού, προσανατολίστε τη διάτρηση και τη μήτρα έτσι ώστε η κατεύθυνση του γρέζιου να βλέπει μακριά από το διάδρομο διάκενου. Όταν η κατεύθυνση του γρέζιου δεν μπορεί να προσανατολιστεί ευνοϊκά, αυξήστε το περιθώριο διάκενου κατά το αναμενόμενο μέγιστο ύψος γρέζινου - συνήθως 5 έως 10 τοις εκατό του πάχους του υλικού για τυπικές αποστάσεις κοπής. Ορισμένα καταστήματα χρησιμοποιούν έναν επαγωγικό αισθητήρα εγγύτητας που είναι τοποθετημένος κοντά στο σταθμό εγκοπής για να ανιχνεύει διακυμάνσεις λωρίδας-του ύψους που προκαλούνται από υπερβολική ανάπτυξη γρεζιών, ενεργοποιώντας μια ειδοποίηση συντήρησης πριν από την εμφάνιση παρεμβολών.
Διένεξες πιλότων και σφάλματα εγγραφής
Οι εγκοπές παράκαμψης και οι πιλότες πιλότων ανταγωνίζονται για την ίδια ακίνητη περιουσία περιορισμένης λωρίδας. Οι πιλότοι απαιτούν στερεό, επίπεδο υλικό για να εμπλακούν και να εντοπίσουν τη λωρίδα με ακρίβεια σε κάθε σταθμό. Μια εγκοπή παράκαμψης που τοποθετείται πολύ κοντά σε μια θέση πιλότου μπορεί να υπονομεύσει την εγγραφή με δύο τρόπους: αφαιρεί υλικό που πρέπει να αντέχει ο πιλότος ή εξασθενεί τη ζώνη γύρω από την πιλοτική οπή, έτσι ώστε ο πιλότος να παραμορφώνει την άκρη της οπής του κατά την εμπλοκή αντί να εντοπίζει θετικά τη λωρίδα.
Όταν η εγγραφή μετατοπίζεται, κάθε κατάντη λειτουργία μετατοπίζεται μαζί της. Τα κενά προφίλ μετακινούνται- από το κέντρο, οι θέσεις των οπών μετακινούνται και τα διαμορφωμένα χαρακτηριστικά δεν ευθυγραμμίζονται πλέον με τα προβλεπόμενα ανοίγματα εγκοπής παράκαμψης στους επόμενους σταθμούς. Το αρχικό πρόβλημα παρεμβολής επιστρέφει - όχι επειδή η εγκοπή είναι μικρότερη από το μέγεθος, αλλά επειδή η λωρίδα δεν είναι πλέον τοποθετημένη εκεί που υποτίθεται ότι θα ήταν η σχεδίαση.
- Βασική αιτία:Καθορίζεται γεωμετρία εγκοπής χωρίς διασταυρούμενη-αναφορά στις τοποθεσίες πιλότων πιλότων και τις ζώνες εμπλοκής τους σε ολόκληρη την εξέλιξη της λωρίδας.
- Πρόληψη:Διατηρήστε μια ελάχιστη απόσταση τουλάχιστον δύο πάχους υλικού (ή 2 mm, όποιο είναι μεγαλύτερο) μεταξύ οποιασδήποτε ακμής εγκοπής και της πλησιέστερης περιμέτρου οπής πιλότου. Κατά τη διάρκεια του σχεδιασμού διάταξης λωρίδων, χαρτογραφήστε τις ζώνες εμπλοκής πιλότου ως περιοχές αποκλεισμού που δεν μπορεί να παραβιάσει κανένα όριο εγκοπής. Εάν οι χωρικοί περιορισμοί αναγκάζουν μια εγκοπή κοντά σε έναν πιλότο, ενισχύστε τη ζώνη πιλότου με μια τοπική γλωττίδα φορέα ή μετακινήστε τον πιλότο σε ένα τμήμα της λωρίδας χωρίς συμβιβασμούς.
Καθένας από αυτούς τους τρόπους αποτυχίας μοιράζεται ένα κοινό νήμα: αναπτύσσονται σταδιακά και αθόρυβα κατά τη διάρκεια της παραγωγής, σπάνια ανακοινώνοντας τον εαυτό τους μέχρι να σταματήσει η πίεση. Η ανίχνευση και η πρόληψη κτιρίων τόσο στον αρχικό σχεδιασμό όσο και στο πρόγραμμα συνεχιζόμενης συντήρησης εντοπίζει την υποβάθμιση νωρίς - προτού φτάσει στο σημείο εμπλοκής λωρίδων και επισκευών έκτακτης ανάγκης. Αυτή η προληπτική νοοτροπία δεν ισχύει μόνο για την αποφυγή αποτυχιών, αλλά για την καθιέρωση του ευρύτερου συνόλου βέλτιστων πρακτικών που διατηρούν τις εγκοπές παράκαμψης με αξιόπιστη απόδοση καθ' όλη τη διάρκεια ζωής του καλουπιού.
Βέλτιστες πρακτικές για αξιόπιστη απόδοση με εγκοπή παράκαμψης
Η πρόληψη της αποτυχίας δεν είναι το ίδιο με την επίτευξη συνεπούς, μακροπρόθεσμης-απόδοσης. Οι τρόποι αποτυχίας που συζητήθηκαν παραπάνω σας λένε τι πρέπει να αποφύγετε. Οι βέλτιστες πρακτικές σάς λένε τι να ενσωματώσετε ενεργά σε κάθε σχέδιο μήτρας, κάθε αναθεώρηση διάταξης λωρίδων και κάθε κύκλο συντήρησης, έτσι ώστε οι εγκοπές παράκαμψης να συνεχίσουν να κάνουν τη δουλειά τους αθόρυβα για όλη τη διάρκεια ζωής του εργαλείου. Η διαφορά μεταξύ ενός ζαριού που εκτελεί 500.000 χτυπήματα χωρίς παρεμβολή-σχετιζόμενης διακοπής και ενός ζαριού που χρειάζεται επείγουσα προσοχή στα 50.000 χτυπήματα σχεδόν πάντα εντοπίζεται στο πόσο σκόπιμα ακολουθήθηκαν αυτές οι πρακτικές από την πρώτη μέρα.
Τυποποίηση περιθωρίων εκκαθάρισης ανά κατηγορία υλικού
Μία από τις απλούστερες βελτιώσεις που μπορεί να κάνει μια ομάδα εργαλείων είναι να σταματήσει να υπολογίζει εκ νέου τα περιθώρια εκκαθάρισης από την αρχή για κάθε νέα εργασία. Αντ 'αυτού, δημιουργήστε τυπικούς πίνακες απόστασης οργανωμένους ανά κατηγορία υλικού, εύρος πάχους και τύπο χαρακτηριστικών. Όταν γνωρίζετε ποια είναι η ισχύς απόδοσης για μια δεδομένη κατηγορία και πώς συμπεριφέρεται αυτός ο βαθμός στη διαμόρφωση, μπορείτε να ορίσετε προεπιλεγμένα περιθώρια που αντικατοπτρίζουν πραγματικές συνθήκες παραγωγής και όχι θεωρητικά ελάχιστα.
Μια πρακτική ταξινόμηση μπορεί να μοιάζει με αυτό:
| Κατηγορία Υλικού | Τυπικό εύρος αντοχής απόδοσης | Συνιστώμενο περιθώριο εκκαθάρισης εγκοπής παράκαμψης |
|---|---|---|
| Μαλακός χάλυβας (CRS, 1008/1010) | 170 - 250 MPa | 0.5 - 1.0 mm ανά πλευρά |
| HSLA / δομικός χάλυβας | 340 - 550 MPa | 1.0 - 1.5 mm ανά πλευρά |
| Προηγμένος χάλυβας υψηλής-αντοχής (DP, TRIP) | 590 - 980 MPa | 1.5 - 2.0 mm ανά πλευρά |
| Κράματα αλουμινίου (5xxx, 6xxx) | 100 - 310 MPa | 1.0 - 1.5 mm ανά πλευρά |
| Ανοξείδωτος χάλυβας (301, 304) | 250 - 500 MPa | 1.0 - 1.5 mm ανά πλευρά |
Αυτά τα περιθώρια ευθύνονται για το μέτρο ελαστικότητας του χάλυβα (περίπου 200 GPa για ποιότητες άνθρακα και κράματος) και τις εναλλακτικές λύσεις χάλυβα χαμηλότερου συντελεστή εφελκυσμού, όπως το αλουμίνιο (περίπου 70 GPa), οι οποίες εκτρέπονται περισσότερο υπό τα φορτία τροφοδοσίας και απαιτούν μεγαλύτερο διάκενο. Υλικά υψηλότερης απόδοσης-αντοχής επανέρχονται πιο επιθετικά, ωθώντας τα διαμορφωμένα χαρακτηριστικά πέρα από το προβλεπόμενο περίβλημα. Το σημείο διαρροής του χάλυβα σε προηγμένες ποιότητες υψηλής- αντοχής μπορεί να μετατοπίσει το όριο ενεργού χαρακτηριστικού κατά 0,5 mm ή περισσότερο σε σύγκριση με τη γεωμετρία διάτρησης, γι' αυτό ακριβώς οι ποιότητες χρειάζονται μεγαλύτερα περιθώρια.
Η τυποποίηση δεν σημαίνει ότι αγνοούνται- συγκεκριμένες μεταβλητές εργασίας. Σημαίνει ότι ξεκινάτε από μια αποδεδειγμένη γραμμή βάσης και προσαρμόζεστε μόνο όταν η συγκεκριμένη γεωμετρία το απαιτεί - αντί να μαντεύετε νέα κάθε φορά. Τεκμηριώστε τον πίνακα, ενημερώστε τον καθώς τα δεδομένα παραγωγής επιβεβαιώνουν ή βελτιώνουν τις τιμές και κάντε τον προσβάσιμο σε κάθε σχεδιαστή της ομάδας.
Συντονισμός σχεδίασης εγκοπής με σχεδιασμό διάταξης λωρίδων
Εγκοπές παράκαμψης δεν υπάρχουν μεμονωμένα στη λωρίδα. Μοιράζονται χώρο με οπές πιλότων πιλότων, ράβδους μεταφοράς, γλωττίδες σύνδεσης, ζώνες επαφής ανυψωτικού και εγκοπές βήματος. Η αντιμετώπιση της εγκοπής ως εκ των υστέρων - κάτι που προστέθηκε μετά την οριστικοποίηση της ακολουθίας σχηματισμού - σχεδόν εγγυάται διενέξεις. Η καλύτερη προσέγγιση ενσωματώνει τον σχεδιασμό εγκοπής παράκαμψης στη διάταξη της ταινίας από την πρώτη κιόλας επανάληψη.
Εδώ είναι τα σημεία συντονισμού που έχουν μεγαλύτερη σημασία:
- Ζώνες αποκλεισμού πιλότων πιλότων- Καταγράψτε πρώτα κάθε πιλοτική τοποθεσία. Καμία ακμή εγκοπής παράκαμψης δεν πρέπει να εισχωρεί σε δύο πάχη υλικού στην περίμετρο μιας πιλοτικής οπής. Οι πιλότοι είναι η ραχοκοκαλιά εγγραφής της ταινίας και η αποδυνάμωση του περιβάλλοντος υλικού τους υποβαθμίζει κάθε κατάντη λειτουργία.
- Ακεραιότητα ράβδου μεταφοράς- Αξιολογήστε τη διατομή- φορέα σε κάθε θέση εγκοπής. Εάν πολλές εγκοπές συγκεντρώνονται κοντά στην ίδια θέση βήματος, η συνδυασμένη αφαίρεσή τους πρέπει να αφήνει αρκετό υλικό για να αντισταθεί στις δυνάμεις τροφοδοσίας. Οι ράβδοι φορέα που πέφτουν κάτω από την ελάχιστη αντίσταση κάμψης χρειάζονται επανασχεδιασμό - ευρύτερων φορέων, διπλές-διατάξεις φορέα ή ανακατανομή των θέσεων εγκοπών.
- Περιοχές επαφής ανυψωτικού- Τα ανυψωτικά πιέζουν προς τα πάνω τη λωρίδα για να την ανυψώσουν για ευρετηρίαση. Ένας ανυψωτήρας που πιέζει σε μια ανοιχτή εγκοπή δεν παρέχει υποστήριξη. Διασταυρώστε-τις θέσεις ανυψωτικών θέσεων με τις θέσεις ανύψωσης και βεβαιωθείτε ότι στερεό υλικό τοποθετείται κάτω από κάθε πείρο ανύψωσης.
- Γραβάτες και εύκαμπτοι ιστοί- Σε διατάξεις λωρίδων που χρησιμοποιούν ράβδους σύνδεσης για τη σύνδεση του εξαρτήματος με τον φορέα, η τοποθέτηση εγκοπών δεν πρέπει να διακόπτει αυτές τις συνδέσεις. Μια εγκοπή που κόβει κατά λάθος μια ράβδο σύνδεσης απελευθερώνει το εξάρτημα πρόωρα, προκαλώντας εμπλοκές ή απώλεια εξαρτημάτων στη μήτρα.
Η τεκμηρίωση της πρόθεσης εγκοπής στα αρχεία σχεδίασης μήτρας είναι εξίσου σημαντική. Όταν ένας τεχνικός συντήρησης ακονίζει εκ νέου μια εγκοπή δύο χρόνια αργότερα, πρέπει να γνωρίζει γιατί υπάρχει αυτή η εγκοπή, ποιο χαρακτηριστικό καθαρίζει και ποιες είναι οι κρίσιμες διαστάσεις. Χωρίς αυτήν την τεκμηρίωση, η συντήρηση μπορεί να μειώσει ακούσια μια εγκοπή κάτω από την απαιτούμενη τεκμηρίωση - αποκαθιστώντας την ίδια την παρεμβολή που η εγκοπή σχεδιάστηκε να αποτρέπει. Ωςτονίζει ο Art Hedrick, κάθε λεπτομέρεια στην εκτύπωση πρέπει να ορίζεται με σαφήνεια χωρίς περιθώρια ερμηνείας και οι προδιαγραφές εγκοπής παράκαμψης αξίζουν την ίδια αυστηρότητα με κάθε διάσταση διαμόρφωσης.
Συμπεριλάβετε αυτές τις λεπτομέρειες στην εκτύπωση μήτρας ή σε ένα συμπληρωματικό έγγραφο συντήρησης για κάθε εγκοπή παράκαμψης:
- Ο σταθμός και το χαρακτηριστικό η εγκοπή καθαρίζει
- Ελάχιστες αποδεκτές διαστάσεις εγκοπής (πλάτος, βάθος, τροφοδοσία-μήκος κατεύθυνσης)
- Απαιτείται μέγιστο αποδεκτό ύψος γρέζινων πριν το ξανατρόνισμα
- Διάστημα ακονίσματος διάτρησης (σε πινελιές ή ώρες παραγωγής)
- Κατεύθυνση γρέζιου και σχέση του με τον διάδρομο εκκένωσης
Συνεργασία με έμπειρους παρόχους λύσεων Die
Για απλά προβλήματα εκκαθάρισης μεμονωμένων-λειτουργιών, ένας έμπειρος-σχεδιαστής χειρίζεται χωρίς δυσκολία τον προγραμματισμό εγκοπής παράκαμψης. Η πρόκληση κλιμακώνεται όταν εργάζεστε με πολύπλοκες προοδευτικές μήτρες πολλαπλών-σταθμών όπου δεκάδες διαμορφωμένες λειτουργίες ταξιδεύουν μέσω πολλών κατάντη σταθμών, όπου η ισχύς του φορέα είναι σφιχτή και όπου ανυψωτές, πιλότοι και ράβδοι ανταγωνίζονται για την ίδια ακίνητη περιουσία. Σε αυτά τα σενάρια, η προσπάθεια συντονισμού πολλαπλασιάζεται και οι αποφάσεις σχεδιασμού κυματίζουν σε ολόκληρη τη διάταξη της ταινίας.
Οι μηχανικοί που αντιμετωπίζουν αυτά τα{0}}βαριά έργα σχεδιασμού επωφελούνται από τη συνεργασία με παρόχους που ειδικεύονται σε προσαρμοσμένες λύσεις προοδευτικής μήτρας - ομάδες που έχουν λύσει τις προκλήσεις βελτιστοποίησης εγκοπής σε εκατοντάδες κατασκευές εργαλείων και κατανοούν πώς η γεωμετρία των εγκοπών αλληλεπιδρά με τη δομή της μήτρας, τη σχεδίαση εξαρτημάτων, τον έλεγχο γρέζιων, τη μηχανική εκκαθάρισης ως μη ακαθόριστο σύστημα ροής υλικών.Διαλύσεις μήτρας σφράγισης της YICHENπροσφέρουν αυτού του είδους την ολοκληρωμένη υποστήριξη, ιδιαίτερα για έργα προοδευτικής μήτρας όπου πολλαπλές λειτουργίες ελέγχου ταινιών πρέπει να συνεργάζονται χωρίς συμβιβασμούς. Η πρόσβαση σε αυτό το βάθος εμπειρίας συντομεύει τον κύκλο σχεδίασης, μειώνει τις επαναλήψεις ανάπτυξης και παρέχει μήτρες που λειτουργούν καθαρά από το πρώτο χτύπημα έως το τέλος της ζωής τους.
Η φιλοσοφία πρόληψης-από-σχεδιασμού διέπεται από κάθε βέλτιστη πρακτική σε αυτό το άρθρο: τυποποιήστε τα περιθώρια απόστασης, συντονίστε την τοποθέτηση των εγκοπών με τη διάταξη πλήρους λωρίδας, τεκμηριώστε την πρόθεσή σας για μελλοντική συντήρηση και προσφέρετε εξειδικευμένη τεχνογνωσία όταν η πολυπλοκότητα υπερβαίνει τις εργασίες ρουτίνας. Οι εγκοπές παράκαμψης αποτρέπουν την παρεμβολή σε ένα καλούπι σφράγισης μόνο όταν έχουν σχεδιαστεί σκόπιμα, επικυρωθεί διεξοδικά και διατηρούνται με συνέπεια. Λάβετε σωστά αυτά τα τρία στοιχεία και η λωρίδα τροφοδοτείται καθαρά, η πρέσα συνεχίζει να λειτουργεί και οι παρεμβολές γίνονται ένα πρόβλημα που λύσατε στο σχέδιο και όχι ένα πρόβλημα που αντιμετωπίζετε στο πάτωμα παραγωγής.
Συχνές ερωτήσεις σχετικά με τις εγκοπές παράκαμψης σε μήτρες σφράγισης
1. Ποιος είναι ο σκοπός των εγκοπών παράκαμψης σε μια μήτρα προοδευτικής σφράγισης;
Οι εγκοπές παράκαμψης είναι σκόπιμες αφαιρέσεις υλικού που κόβονται στη λωρίδα φορέα που δημιουργούν διαδρόμους για προηγούμενα διαμορφωμένα χαρακτηριστικά - όπως λόγχες, τραβηγμένα κύπελλα, ανάγλυφα και λυγισμένες γλωττίδες - για να περάσουν από σταθμούς κατάντη χωρίς σύγκρουση με γροθιές, μπλοκ μήτρας, απογυμνωτές ή ανυψωτικά. Εξαλείφουν εμπλοκές λωρίδων, ζημιές εξαρτημάτων και θραύση εργαλείου αντιμετωπίζοντας τους κινδύνους σύγκρουσης στο στάδιο του σχεδιασμού αντί να αντιδρούν σε παρεμβολές στο πάτωμα παραγωγής.
2. Ποια είναι η διαφορά μεταξύ θετικών και αρνητικών εγκοπών παράκαμψης;
Μια θετική εγκοπή παράκαμψης αφαιρεί το υλικό της λωρίδας στην ίδια πλευρά με την κατεύθυνση προεξοχής του διαμορφωμένου στοιχείου, συνήθως καθαρίζοντας προς τα πάνω- χαρακτηριστικά όπως λόγχες ή λυγισμένες γλωττίδες στις πλάκες απογύμνωσης. Μια αρνητική εγκοπή παράκαμψης αφαιρεί το υλικό στην αντίθετη πλευρά, δημιουργώντας διάκενο κάτω από το επίπεδο της λωρίδας για χαρακτηριστικά που κοιτούν προς τα κάτω- όπως τραβηγμένα κύπελλα ή εξωθημένα μπουζόνια. Τα σύνθετα εξαρτήματα με διαμόρφωση πολλαπλών-κατευθύνσεων συχνά απαιτούν και τους δύο τύπους εντός της ίδιας διάταξης λωρίδων και οι μηχανικοί πρέπει να επαληθεύουν ότι η συνδυασμένη αφαίρεση υλικού δεν θέτει σε κίνδυνο την ακεραιότητα της λωρίδας φορέα.
3. Πώς προσδιορίζετε το σωστό μέγεθος για μια εγκοπή παράκαμψης;
Το μέγεθος των εγκοπών ξεκινά με τον τρισδιάστατο φάκελο - του διαμορφωμένου στοιχείου, συμπεριλαμβανομένης της γεωμετρίας του στύλου-και όχι των ονομαστικών διαστάσεων διάτρησης. Προσθέστε ένα περιθώριο απόστασης 0,5 έως 2,0 mm ανά πλευρά ανάλογα με την κατηγορία υλικού, την ταχύτητα πίεσης και την ακρίβεια του συστήματος τροφοδοσίας. Η εγκοπή πρέπει να είναι αρκετά μεγάλη προς την κατεύθυνση τροφοδοσίας ώστε να περιέχει πλήρως το αποτύπωμα του χαρακτηριστικού συν τα περιθώρια προπορευόμενης και υστερίας. Ουσιαστικά, το πλάτος της εγκοπής δεν πρέπει ποτέ να υπερβαίνει το 60 έως 70 τοις εκατό του πλάτους της ράβδου μεταφοράς σε οποιαδήποτε διατομή{10}}για να διατηρηθεί η αξιοπιστία της τροφοδοσίας της ταινίας.
4. Τι προκαλεί την αστοχία των εγκοπών παράκαμψης κατά την παραγωγή;
Οι πιο συνηθισμένοι τρόποι αστοχίας περιλαμβάνουν ανεπαρκή διάκενο που προκαλεί διακοπτόμενη επαφή στην ταχύτητα παραγωγής, μεγάλες εγκοπές που αποδυναμώνουν τον φορέα και προκαλούν εσφαλμένη τροφοδοσία, προοδευτική φθορά διάτρησης που σταδιακά συρρικνώνει τις διαστάσεις της εγκοπής σε μεγάλες διαδρομές, συσσώρευση γρεζιών στις άκρες εγκοπής που μειώνει το αποτελεσματικό διάκενο και τοποθέτηση εγκοπών που έρχεται σε αντίθεση με τις θέσεις των ακίδων του πιλότου. Κάθε αστοχία εξελίσσεται σταδιακά και αθόρυβα, γι' αυτό και η προγραμματισμένη επιθεώρηση της κατάστασης της εγκοπής και των διαστάσεων της εγκοπής πρέπει να αποτελεί μέρος κάθε προγράμματος προληπτικής συντήρησης.
5. Πότε πρέπει να χρησιμοποιείτε εγκοπές παράκαμψης αντί για ανύψωση ταινίας ή παράκαμψη σταθμού;
Οι εγκοπές παράκαμψης είναι η προτιμώμενη λύση για ψηλά ή βαθιά διαμορφωμένα χαρακτηριστικά που πρέπει να περνούν από πολλούς σταθμούς κατάντη, όπου η ανύψωση ταινιών δεν μπορεί να παρέχει επαρκές ύψος απόστασης και η παράκαμψη του σταθμού θα σπαταλούσε υπερβολικό υλικό ταινίας και θα αυξήσει το μήκος της μήτρας. Η ανύψωση λωρίδων λειτουργεί καλύτερα για ρηχά προς τα κάτω χαρακτηριστικά, ενώ η παράκαμψη σταθμού ταιριάζει στην παρεμβολή ενός-σταθμού με μέτριες προεξοχές. Για σχεδιασμό-βαριές προοδευτικές μήτρες με σύνθετες προκλήσεις παρεμβολής, πάροχοι όπως η YICHEN (https://www.yichen-group.com/stamping-die/) προσφέρουν προσαρμοσμένες λύσεις μήτρας σφράγισης που βελτιστοποιούν τον συνδυασμό εγκοπών παράκαμψης, συντονισμού ανυψωτήρα και σχεδιασμού ολοκληρωμένου συστήματος λωρίδων φορέα.


