


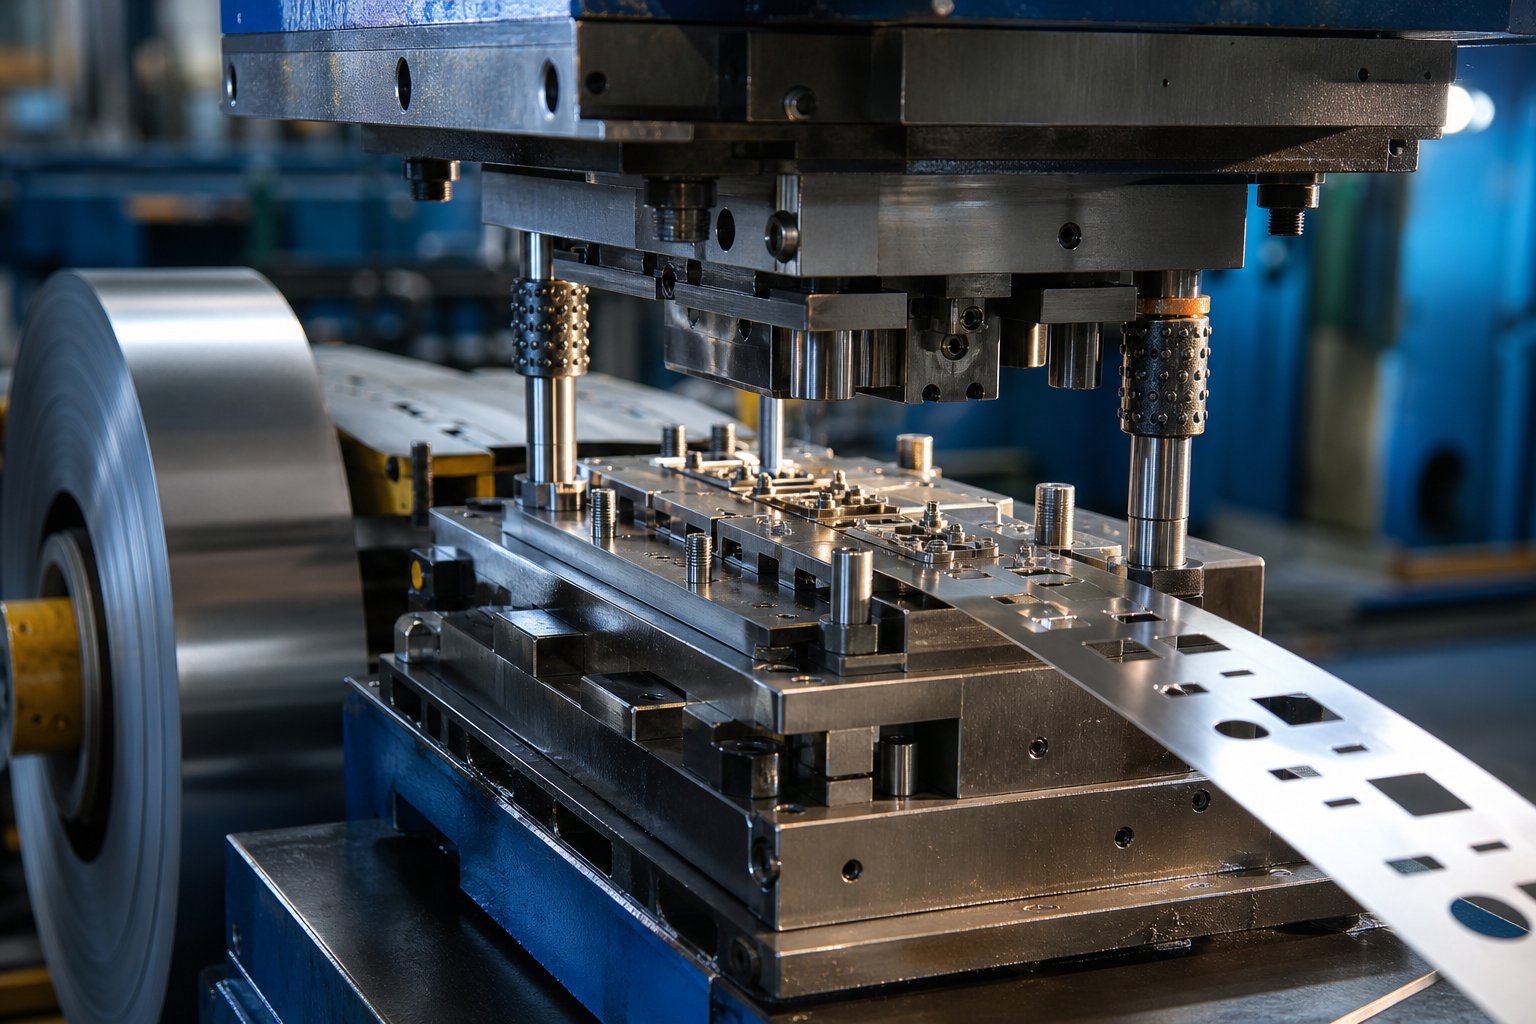
Τι σημαίνει στην πραγματικότητα η προσαρμοσμένη σφράγιση
Όταν ακούτε "μεταλλικό σφράγισμα", μπορεί να φανταστείτε μια πρέσα να τρυπάει γενικά σχήματα από λαμαρίνα.Προσαρμοσμένη σφράγιση μήτραςείναι κάτι διαφορετικό. Ξεκινά με την κατασκευή εργαλείων από την αρχή για ένα συγκεκριμένο εξάρτημα, το υλικό του και τις απαιτήσεις παραγωγής του αντί να βασίζεται σε-τα-καλούπια ραφιού που προσεγγίζουν τη γεωμετρία που χρειάζεστε.
Η προσαρμοσμένη σφράγιση μήτρας είναι μια διαδικασία διαμόρφωσης μετάλλου που χρησιμοποιεί-εργαλεία που έχουν κατασκευαστεί ειδικά, σχεδιασμένα για μια συγκεκριμένη γεωμετρία, υλικό και απαιτήσεις παραγωγής εξαρτημάτων, για την παραγωγή εξαρτημάτων ακριβείας σε κλίμακα με επαναλαμβανόμενη ακρίβεια.
Αυτή η διάκριση έχει μεγαλύτερη σημασία από ό,τι φαίνεται με την πρώτη ματιά. Μια τυπική μήτρα μπορεί να σφραγίσει ένα πλυντήριο ή ένα απλό στήριγμα. Αλλά τη στιγμή που το εξάρτημά σας έχει ιδιόκτητες διαστάσεις, σφιχτές ανοχές ή χαρακτηριστικά που αλληλεπιδρούν με άλλα εξαρτήματα σε ένα συγκρότημα, χρειάζεστε προσαρμοσμένες μεταλλικές μήτρες σφράγισης χτισμένες γύρω από το σχέδιό σας αντί για λυγισμένη σχεδίαση για να ταιριάζει στα υπάρχοντα εργαλεία.
Τι κάνει ένα Die Custom
Μια μήτρα γίνεται "έθιμο" όταν η γεωμετρία, η διάταξη του σταθμού και οι προδιαγραφές υλικού αναπτύσσονται αποκλειστικά για ένα μέρος. Φανταστείτε τη διαφορά ανάμεσα στην αγορά ενός κοστουμιού από το ράφι και στο να έχετε ένα προσαρμοσμένο στα μέτρα σας. Off-το-ράφι λειτουργεί για απλές ανάγκες. Οι προσαρμοσμένες μήτρες σφράγισης είναι προσαρμοσμένες: κάθε προφίλ διάτρησης, κάθε διάκενο, κάθε σταθμός διαμόρφωσης υπολογίζεται για το συγκεκριμένο πάχος υλικού, την ολκιμότητα και τους στόχους διαστάσεων που απαιτεί το εξάρτημά σας.
Αυτή η εκ των προτέρων μηχανική περιλαμβάνει την επιλογή ποιοτήτων χάλυβα εργαλείων, το σχεδιασμό διατάξεων λωρίδων για προοδευτικές λειτουργίες και την αντιστάθμιση για συμπεριφορές υλικών όπως η επαναφορά ελατηρίου. Το αποτέλεσμα είναι μια σφραγίδα μήτρας που παράγει σχεδόν πανομοιότυπα εξαρτήματα κάθε φορά, είτε τρέχετε δέκα χιλιάδες είτε δέκα εκατομμύρια κομμάτια.
Ποιος ωφελείται από το Custom Die Stamping
Οι μηχανικοί και οι ομάδες προμηθειών επενδύουν σε προσαρμοσμένα εργαλεία για μερικούς βασικούς λόγους:
- Αυστηρότερες ανοχέςΟι προσαρμοσμένες μήτρες - έχουν σχεδιαστεί για να τηρούν τις συγκεκριμένες απαιτήσεις διαστάσεων, όχι απλώς "αρκετά κοντά".
- Μοναδικές γεωμετρίες- ιδιόκτητα χαρακτηριστικά ανταλλακτικών, προφίλ πολλαπλών-κάμψεων και σύνθετες εγκοπές που δεν μπορεί να παράγει κανένα καλούπι καταλόγου.
- Υψηλότερη απόδοση σε κλίμακα- μια σφραγίδα μήτρας που έχει βελτιστοποιηθεί για το δικό σας κομμάτι λειτουργεί πιο γρήγορα με λιγότερα σκραπ από τα προσαρμοσμένα εργαλεία.
- Επαναλαμβανόμενη ποιότητα- κάθε τμήμα του καλουπιού είναι σχεδόν πανομοιότυπο, κρίσιμο όταν τα εξαρτήματα πρέπει να εναλλάσσονται σε συγκροτήματα.
Οι βιομηχανίες από την αυτοκινητοβιομηχανία έως τα ηλεκτρονικά και την αεροδιαστημική βασίζονται σε μια προσαρμοσμένη προσέγγιση σφραγίδας κάθε φορά που η απόδοση, η ασφάλεια ή η ακρίβεια εξαρτημάτων δεν μπορούν να αφεθούν στους περιορισμούς των γενικών εργαλείων. Εάν σχεδιάσατε μόνοι σας το εξάρτημα, οι πιθανότητες είναι μεγάλες ότι χρειάζεστε προσαρμοσμένα εργαλεία για την παραγωγή του.
Πώς αυτή η διαδικασία ταιριάζει στο ευρύτερο τοπίο διαμόρφωσης μετάλλων
Η προσαρμοσμένη σφράγιση μήτρας εντάσσεται σε μια οικογένεια μεθόδων διαμόρφωσης μετάλλων που περιλαμβάνει κατεργασία με CNC, κοπή με λέιζερ, χύτευση και υδρομορφοποίηση. Αυτό που διαχωρίζει το stamping die από αυτές τις εναλλακτικές είναι τα οικονομικά της επανάληψης. Ένα προσαρμοσμένο καλούπι φέρει μια σημαντική αρχική επένδυση, αλλά μόλις κατασκευαστεί, παράγει εξαρτήματα με ένα κλάσμα του κόστους ανά-μονάδας μηχανικής κατεργασίας ή κοπής. Αυτό το πλεονέκτημα κόστους συνδυάζεται με τον όγκο, καθιστώντας το την κυρίαρχη επιλογή για μεσαία-έως-υψηλή παραγωγή σε σχεδόν κάθε κλάδο παραγωγής.
Αυτό το άρθρο έχει δημιουργηθεί ως πηγή-λήψης αποφάσεων. Είτε είστε μηχανικός που αξιολογεί τη σκοπιμότητα είτε είστε επαγγελματίας που συγκρίνει μεθόδους κατασκευής, οι ενότητες που ακολουθούν καλύπτουν τους τύπους διαδικασιών, τις λειτουργίες διαμόρφωσης, τις απαιτήσεις του κλάδου, τις ανοχές, τους παράγοντες κόστους και την επιλογή προμηθευτή, όλα όσα επιθυμούν οι αγοραστές να είχαν καταλάβει πριν από το πρώτο τους προσαρμοσμένο έργο εργαλείων.
Η πρώτη απόφαση που αντιμετωπίζουν οι περισσότερες ομάδες είναι απλή: το έργο μου χρειάζεται πραγματικά προσαρμοσμένα εργαλεία ή μπορούν οι τυπικές μήτρες να χειριστούν τη δουλειά;
Προσαρμοσμένη έναντι τυπικής σφράγισης μήτρας και πότε να επιλέξετε το καθένα
Υπάρχει μια τυπική μήτρα σε ένα ράφι, έτοιμη να σφραγίσει κοινά σχήματα: επίπεδες ροδέλες, απλά στηρίγματα, βασικά κλιπ. Κοστίζει ελάχιστα ή καθόλου εκ των προτέρων επειδή το εργαλείο υπάρχει ήδη. Μια προσαρμοσμένη μήτρα σφράγισης μετάλλων, από την άλλη πλευρά, έχει κατασκευαστεί από την αρχή για το συγκεκριμένο μέρος σας. Η επιλογή μεταξύ αυτών των δύο οδών διαμορφώνει την οικονομία του έργου σας, την ελευθερία σχεδιασμού και το μακροπρόθεσμο κόστος παραγωγής με τρόπους που δεν είναι πάντα προφανείς με την πρώτη ματιά.
Όταν το Standard Dies πέφτει απότομα
Οι τυπικές μήτρες λειτουργούν όταν το εξάρτημά σας ταιριάζει με μια γεωμετρία για την οποία κάποιος έχει ήδη κατασκευάσει εργαλεία. Σκεφτείτε γενικές οπές στερέωσης, ορθογώνιες εγκοπές ή βραχίονες προδιαγραφών-καταλόγου. Τη στιγμή που το σχέδιό σας εισάγει ιδιόκτητες διαστάσεις, αλληλεπιδράσεις πολλαπλών-χαρακτηριστικών ή προκλήσεις διαμόρφωσης συγκεκριμένων υλικών-, ένα τυπικό καλούπι γίνεται περιορισμός και όχι συντόμευση.
Εδώ είναι αυτό που συνήθως αναγκάζει τη στροφή σε προσαρμοσμένα εργαλεία:
- Το εξάρτημά σας έχει μοναδικές απαιτήσεις διαστάσεων ή ιδιόκτητα χαρακτηριστικά που καμία υπάρχουσα μήτρα δεν μπορεί να παράγει.
- Οι αυστηρές ανοχές απαιτούν εργαλεία σχεδιασμένα ειδικά για την επιτρεπόμενη παραλλαγή σας και όχι για γενική-προσέγγιση.
- Η συμπεριφορά των υλικών, όπως η επαναφορά του ελατηρίου σε χάλυβα υψηλής- αντοχής ή η φθορά από αλουμίνιο, απαιτεί διάκενα καλουπιών και αντισταθμίσεις προσαρμοσμένες σε αυτό το κράμα.
- Τα εξαρτήματα πολλών-λειτουργιών χρειάζονται τυφλό, διάτρηση και διαμόρφωση που εκτελούνται με ελεγχόμενη σειρά εντός ενός κύκλου σφράγισης μήτρας.
Όταν πιέζετε ένα εξάρτημα σε υπάρχοντα εργαλεία, σχεδιάζετε προς τα πίσω. Τα εργαλεία υπαγορεύουν τι μπορείτε να φτιάξετε και οι μηχανικοί σας καταλήγουν να συμβιβάζονται με τη γεωμετρία, να χαλαρώνουν τις ανοχές ή να διαχωρίζουν τις λειτουργίες σε πολλαπλές ρυθμίσεις. Αυτή η απώλεια ευελιξίας κοστίζει συχνά περισσότερο μακροπρόθεσμα από ό,τι θα είχε εκ των προτέρων το προσαρμοσμένο καλούπι σφράγισης.
Ελευθερία σχεδίασης με προσαρμοσμένα εργαλεία
Με μια προσαρμοσμένη προσέγγιση με μεταλλική σφραγίδα, η σχέση ανατρέπεται. Ο σχεδιασμός του ανταλλακτικού σας οδηγεί τα εργαλεία και όχι το αντίστροφο. Ο σχεδιαστής καλουπιών κατασκευάζει κάθε σταθμό, κάθε διάκενο και κάθε προφίλ διαμόρφωσης γύρω από τη γεωμετρία CAD και τις προδιαγραφές υλικού σας. Παίρνετε ακριβώς το ανταλλακτικό που χρειάζεστε χωρίς συμβιβασμούς που αναγκάζονται από αυτό που συμβαίνει να υπάρχει σε ένα ράφι.
Αυτό έχει μεγαλύτερη σημασία για εξαρτήματα που πρέπει να συνδυάζονται με ακρίβεια σε συγκροτήματα, να πληρούν αυστηρά κριτήρια απόδοσης ή να διαθέτουν ιδιόκτητα χαρακτηριστικά που διαφοροποιούν το προϊόν σας.Ένα προσαρμοσμένο ζάρι σφράγισηςΕπιτρέπει επίσης τη βελτιστοποίηση της διάταξης των λωρίδων και της ακολουθίας σχηματισμού, η οποία μειώνει το σκραπ και αυξάνει την ταχύτητα πίεσης, οφέλη που δεν θα ξεκλειδώσετε ποτέ με προσαρμοσμένα τυπικά εργαλεία.
Η ρήξη-Ζήτη ερώτηση μεταξύ τυπικού και προσαρμοσμένου
Η πιο επίμονη παρανόηση σχετικά με τα προσαρμοσμένα εργαλεία είναι ότι είναι πάντα ακριβά. Στην πραγματικότητα, η αρχική επένδυση αποσβένεται σε κάθε μέρος που παράγει η μήτρα. Σύμφωνα με τα πραγματικά-στοιχεία του έργου από την Jennison Corporation, ένα προσαρμοσμένο καλούπι 12.000 $ που παράγει 20.000 εξαρτήματα προσθέτει μόνο 0,60 $ ανά τεμάχιο στο κόστος εργαλείων, ενώ το ίδιο σχέδιο που υποβάλλεται σε μηχανική επεξεργασία χωρίς εργαλεία μπορεί να κοστίζει 3,50 $ ή περισσότερο ανά εξάρτημα.
Τα μαθηματικά-ανάλογα είναι απλά: διαιρέστε το κόστος του καλουπιού με την εξοικονόμηση ανά-εξάρτημα σε σχέση με την εναλλακτική σας διαδικασία. Πάνω από αυτό το όριο όγκου, κάθε επιπλέον εξάρτημα είναι δραματικά φθηνότερο. Κάτω από αυτό, οι τυπικές προσεγγίσεις ή η κατεργασία CNC μπορεί να κοστίζουν λιγότερο συνολικά.
| Διάσταση | Standard Die | Custom Die |
|---|---|---|
| Ευελιξία σχεδιασμού | Περιορίζεται στις υπάρχουσες γεωμετρίες | Σχεδιασμένο σύμφωνα με τις ακριβείς προδιαγραφές του ανταλλακτικού σας |
| Προκαταβολικό κόστος | Χαμηλό ή μηδέν | $8,000 - $50,000+ ανάλογα με την πολυπλοκότητα |
| Ανά{0}}μοναδιαίο κόστος σε όγκο | Υψηλότερο (περιορισμένη διαδικασία) | Σημαντικά χαμηλότερα σε κλίμακα |
| Γεωμετρική πολυπλοκότητα | Μόνο απλά σχήματα | Ανταλλακτικά με πολλαπλά-χαρακτηριστικά, σφιχτά-ανοχή |
| Χρόνος ανοχής | Άμεσα (υπάρχει εργαλείο) | 8 - 14 εβδομάδες για σχεδιασμό και κατασκευή |
| Ιδιοκτησία | Ο πωλητής διατηρεί τα εργαλεία | Ο αγοραστής κατέχει συνήθως το ζάρι |
Το πραγματικό ερώτημα δεν είναι αν μπορείτε να αντέξετε οικονομικά προσαρμοσμένα εργαλεία. Είναι αν ο συνολικός όγκος διάρκειας ζωής σας, σε όλες τις αναπαραγγελίες τα επόμενα τρία έως πέντε χρόνια, ξεπερνάει αυτό το όριο-ζυγής. Εάν συμβεί αυτό, η μήτρα γίνεται ένα περιουσιακό στοιχείο που συνεχίζει να παράγει αξία πολύ καιρό αφότου έχει πληρώσει για τον εαυτό της. Εάν όχι, οι τυπικές ή εναλλακτικές διαδικασίες παραμένουν η πιο έξυπνη επένδυση.
Τα οικονομικά του όγκου, ωστόσο, είναι μόνο ένα μέρος της εξίσωσης. Ο τύπος μήτρας που επιλέγετε, είτε προοδευτικός, μεταφορικός, σύνθετος ή τετρακύλινδρος, καθορίζει πόσο αποτελεσματικά εκτελείται αυτός ο όγκος και ποιες γεωμετρίες γίνονται δυνατές.
Επεξηγούνται οι τύποι διαδικασιών σφράγισης προσαρμοσμένων καλουπιών
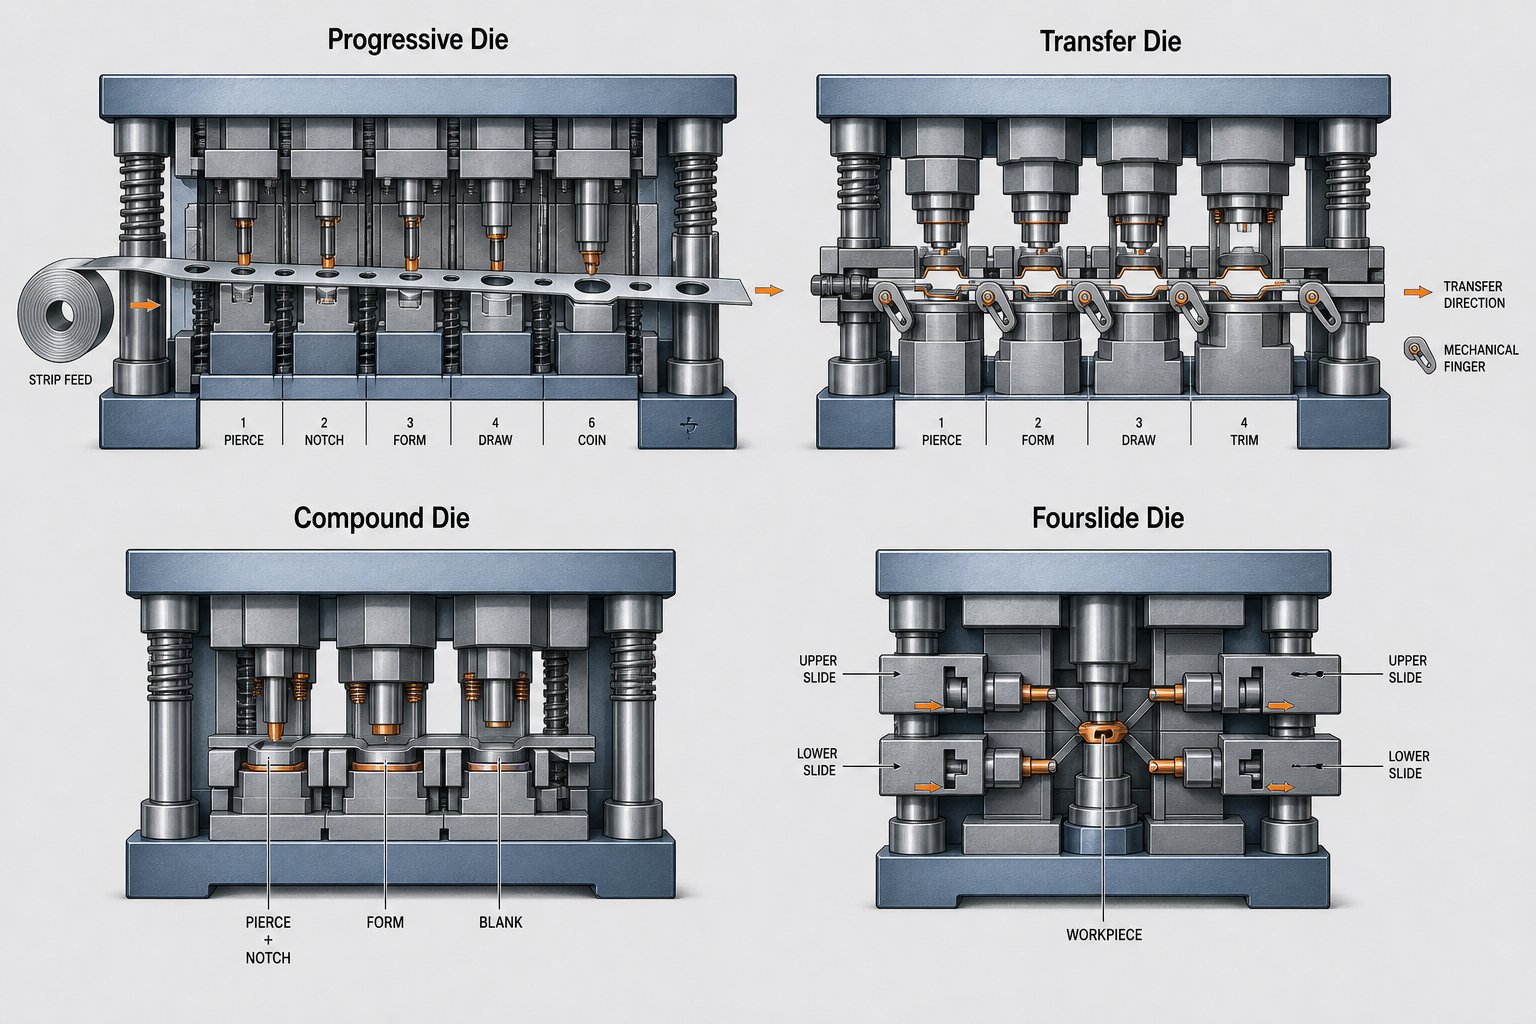
Η επιλογή του σωστού τύπου μήτρας δεν είναι μικρή λεπτομέρεια. Καθορίζει την ταχύτητα παραγωγής σας, την επιτεύξιμη πολυπλοκότητα του ανταλλακτικού σας, το ποσοστό σκραπ και τα οικονομικά στοιχεία ανά μονάδα-. Τέσσερις κύριοι τύποι μήτρων σφράγισης κυριαρχούν στις προσαρμοσμένες εργασίες και ο καθένας εξυπηρετεί μια ξεχωριστή θέση. Η κατανόηση του πού υπερέχουν και πού υπολείπονται σάς βοηθά να αποφύγετε τις ακριβές αναντιστοιχίες μεταξύ των απαιτήσεων των ανταλλακτικών σας και της επένδυσής σας σε εργαλεία.
Προοδευτικές μήτρες για σύνθετα εξαρτήματα υψηλού-όγκου
Οι προοδευτικές μήτρες είναι το πλεονέκτημα των καλών αποτύπωσης μετάλλων μεγάλου-όγκου. Ένα πηνίο από λαμαρίνα τροφοδοτείται συνεχώς μέσω μιας σειράς σταθμών μέσα σε ένα ενιαίο σετ μήτρας, με κάθε σταθμό να εκτελεί μια συγκεκριμένη λειτουργία: διάτρηση μιας οπής, διάνοιξη μιας άκρης, σχηματίζοντας μια κάμψη. Η λωρίδα μεταφέρει το μέρος από σταθμό σε σταθμό έως ότου η τελική λειτουργία διαχωρίσει το έτοιμο κομμάτι.
Φανταστείτε μια γραμμή συναρμολόγησης συμπιεσμένη σε ένα μόνο εργαλείο. Αυτό ουσιαστικά πετυχαίνει το progressive dies και το stamping. Επειδή το υλικό δεν φεύγει ποτέ από τη μήτρα μέχρι να ολοκληρωθεί το εξάρτημα, οι χρόνοι κύκλου είναι εξαιρετικά γρήγοροι, συχνά παράγοντας εκατοντάδες μέρη ανά λεπτό. Αυτό καθιστά το προοδευτικό εργαλείο ιδανικό για εξαρτήματα μικρού-έως-μεσαίου-μεγέθους, όπως ηλεκτρικές συνδέσεις, βραχίονες, πλαίσια μολύβδου και προστατευτικά δοχεία.
Το αντάλλαγμα; Οι προοδευτικές μήτρες απαιτούν υψηλότερη αρχική επένδυση εργαλείων και παράγουν κάποιο εγγενές σκραπ από τη λωρίδα μεταφοράς. Λειτουργούν επίσης καλύτερα για μέρη που παραμένουν σχετικά επίπεδα ή έχουν ρηχές μορφές. Βαθιές-γεωμετρίες ή πολύ μεγάλα μέρη ξεπερνούν αυτό που μπορεί να αντέξει μια προοδευτική λωρίδα.
Μνήμες μεταφοράς για μεγάλα και βαθιά-σχεδιασμένα εξαρτήματα
Όταν τα μέρη είναι πολύ μεγάλα, πολύ βαθιά ή πολύ περίπλοκα για να παραμείνουν προσκολλημένα σε μια λωρίδα, τα καλούπια μεταφοράς αναλαμβάνουν. Σε αυτή τη διαδικασία, το τυφλό διαχωρίζεται από την πρώτη ύλη νωρίς και στη συνέχεια μεταφέρεται μηχανικά μεταξύ των σταθμών με τα δάχτυλα ή τα συστήματα μεταφοράς. Κάθε σταθμός εκτελεί ένα βήμα διαμόρφωσης, όπως βαθιά σχεδίαση, φλάντζα ή περικοπή, στο διακριτό κενό.
Τα καλούπια μεταφοράς είναι κοινά σε πάνελ αμαξώματος αυτοκινήτων, δομικά εξαρτήματα και περιβλήματα συσκευών όπου οι διαστάσεις των εξαρτημάτων υπερβαίνουν αυτό που επιτρέπει η προοδευτική τροφοδοσία λωρίδων. Διαχειρίζονται βαθύτερες έλξεις και πιο επιθετικές ακολουθίες σχηματισμού, επειδή το κενό κινείται ελεύθερα μεταξύ σταθμών χωρίς τους γεωμετρικούς περιορισμούς να παραμείνει προσαρτημένο σε μια λωρίδα φορέα. Το κόστος εργαλείων βρίσκεται στο μεσαίο-έως-εύρος τιμών και οι ταχύτητες παραγωγής είναι πιο αργές από τις προοδευτικές μήτρες, αλλά η γεωμετρική ικανότητα είναι σημαντικά μεγαλύτερη.
Compound and Fourslide Dies για εξειδικευμένες γεωμετρίες
Οι σύνθετες μήτρες ακολουθούν μια εντελώς διαφορετική προσέγγιση. Αντί να αλληλουχούν λειτουργίες σε πολλούς σταθμούς, εκτελούν πολλές λειτουργίες κοπής ταυτόχρονα με ένα μόνο πάτημα. Μια σύνθετη μήτρα μπορεί να αδειάσει το εξωτερικό προφίλ και να τρυπήσει εσωτερικές τρύπες ταυτόχρονα, δημιουργώντας επίπεδα εξαρτήματα μήτρας σφράγισης από λαμαρίνα όπως ροδέλες, παρεμβύσματα και ηλεκτρικά ελάσματα με εξαιρετική ακρίβεια και επιπεδότητα. Μειώνουν τον χρόνο παραγωγής κατά 25-30% σε σύγκριση με τις διαδοχικές εργασίες, αν και γενικά περιορίζονται σε εξαρτήματα χωρίς απαιτήσεις διαμόρφωσης ή κάμψης.
Τα καλούπια τεσσάρων ολισθήσεων, που μερικές φορές ονομάζονται μήτρες πολλαπλών-ολισθήσεων, χρησιμοποιούν οριζόντια τοποθετημένες πλάκες διατεταγμένες γύρω από μια κεντρική περιοχή διαμόρφωσης αντί να βασίζονται αποκλειστικά στην κατακόρυφη δύναμη πίεσης. Αυτές οι μεταλλικές μήτρες πρέσας κινούνται από πολλαπλές κατευθύνσεις, καθιστώντας τις ικανές να παράγουν σύνθετες στροφές άνω των 90 μοιρών, σφιχτά κλιπ και περίπλοκες μορφές σύρματος που δεν μπορούν να επιτύχουν οι συμβατικές κάθετες πρέσες. Σύμφωνα με δεδομένα παραγωγής από την Keats Manufacturing, οι μηχανές τεσσάρων ολισθήσεων παράγουν έως και 375 εξαρτήματα ανά λεπτό, ενώ παράγουν 31% λιγότερα σκραπ από την προοδευτική σφράγιση, επειδή εξαλείφουν την ανάγκη για πιλοτικές οπές και ταινίες μεταφοράς.
Τα τετράπλευρα εργαλεία λειτουργούν καλύτερα για μικρά, λεπτά εξαρτήματα με πολύπλοκες κάμψεις πολλαπλών-κατευθύνσεων, όπως κλιπ, σφιγκτήρες, συνδετήρες και επαφές ελατηρίου. Ο περιορισμός είναι το μέγεθος: μεγαλύτερα ή παχύτερα υλικά απαιτούν συνήθως συμβατικές μεταλλικές μήτρες πρέσας σε προοδευτικές ή μεταφορικές διαμορφώσεις.
Η επιλογή μεταξύ αυτών των τύπων μήτρων σφράγισης καταλήγει σε μια χούφτα μετρήσιμα κριτήρια. Κάντε στον εαυτό σας αυτές τις ερωτήσεις με τη σειρά:
- Ποιος είναι ο ετήσιος όγκος παραγωγής σας;Οι μεγάλοι όγκοι ευνοούν τις προοδευτικές μήτρες. Οι χαμηλοί-έως-μέτριοι όγκοι μπορεί να δικαιολογούν μεταφορικές ή σύνθετες προσεγγίσεις.
- Ποιες είναι οι διαστάσεις και το βάθος του εξαρτήματος;Τα μεγάλα ή βαθιά τραβηγμένα μέρη απαιτούν μήτρες μεταφοράς. Μικρά, επίπεδα εξαρτήματα ταιριάζουν σύνθετες μήτρες. Μικρά εξαρτήματα με σύνθετες στροφές δείχνουν τετράπλευρη.
- Πόσο σύνθετη είναι η γεωμετρία;Οι κάμψεις πολλαπλών-κατευθύνσεων και οι σφιχτές ακτίνες ευνοούν την τετραολίσθηση. Επίπεδα μέρη πολλαπλών-χαρακτηριστικών με σύνθετες μήτρες εφαρμογής κοπής και διάτρησης. Τα μέρη που χρειάζονται διαδοχική διαμόρφωση και κοπή σε πολλά χαρακτηριστικά ευθυγραμμίζονται με τα προοδευτικά εργαλεία.
- Τι υλικό και πάχος σφραγίζετε;Λεπτά, εύκαμπτα υλικά λειτουργούν σε όλους τους τύπους. Τα παχύτερα ή σκληρότερα υλικά ενδέχεται να αποκλείουν την τετραολίσθηση και να ευνοούν τις προοδευτικές ή μεταφορικές διαμορφώσεις με υψηλότερη χωρητικότητα πρέσας.
- Ποιες απαιτήσεις ανοχής και επιπεδότητας ισχύουν;Οι σύνθετες μήτρες παρέχουν ανώτερη επιπεδότητα στα κομμένα μέρη. Οι μήτρες μεταφοράς παρέχουν αυστηρότερο έλεγχο διαστάσεων σε γεωμετρίες σε βάθος-.
| Τύπος μήτρας | Εύρος έντασης | Όρια μεγέθους ανταλλακτικών | Δυνατότητα πολυπλοκότητας | Τυπικός χρόνος παράδοσης |
|---|---|---|---|---|
| Προοδευτικός | Υψηλό (100 χιλιάδες - εκατομμύρια) | Μικρό προς μεσαίο | Διαδοχικές λειτουργίες πολλαπλών-χαρακτηριστικών. περιορισμένο βάθος τραβήγματος | 10 - 16 εβδομάδες |
| Μεταφορά | Μεσαία προς υψηλή (50K+) | Μεσαία προς μεγάλη | Βαθιά σχέδια, σύνθετες τρισδιάστατες φόρμες, μεγάλες γεωμετρίες | 12 - 20 εβδομάδες |
| Χημική ένωση | Μεσαία προς υψηλή (50K+) | Μικρό έως μεσαίο (συνήθως κάτω από 150 mm) | Ταυτόχρονες εργασίες κοπής. μόνο επίπεδα μέρη | 6 - 10 εβδομάδες |
| Fourslide | Υψηλό (100 χιλιάδες - εκατομμύρια) | Μικρό (λεπτό μετρητή) | Πολλαπλές-κάμψεις άνω των 90 μοιρών. περίπλοκες μορφές | 8 - 14 εβδομάδες |
Κανένας μεμονωμένος τύπος μήτρας δεν είναι παγκοσμίως ανώτερος. Η σωστή επιλογή προκύπτει από την αντιστοίχιση της γεωμετρίας του εξαρτήματός σας, της πρόβλεψης όγκου και των απαιτήσεων υλικού σε σχέση με αυτό που κάνει κάθε διαμόρφωση καλύτερα. Ένας καλά επιλεγμένος-τύπος καλουπιού ελαχιστοποιεί το κόστος ανά-ανταλλακτικό και μεγιστοποιεί τον χρόνο λειτουργίας πίεσης, ενώ η λάθος επιλογή οδηγεί σε υπερβολικά σκραπ, αργούς χρόνους κύκλου ή εξαρτήματα που απλά δεν μπορούν να διαμορφωθούν σωστά.
Φυσικά, ο τύπος μήτρας είναι μόνο το δοχείο. Αυτό που συμβαίνει μέσα σε αυτό το κοντέινερ, οι συγκεκριμένες λειτουργίες διαμόρφωσης που εκτελεί κάθε σταθμός, είναι όπου δημιουργείται πραγματικά η ακρίβεια διαστάσεων και η ποιότητα του εξαρτήματος.
Λειτουργίες διαμόρφωσης πυρήνα μέσα σε μια προσαρμοσμένη μήτρα
Κάθε μήτρα σφράγισης μετάλλων, ανεξάρτητα από τον τύπο, εκτελεί το έργο του μέσω ενός συγκεκριμένου συνόλου εργασιών διαμόρφωσης. Σκεφτείτε αυτές τις λειτουργίες ως το λεξιλόγιο που μιλάει το ζάρι. Ένα προοδευτικό ζάρι μπορεί να χρησιμοποιήσει πέντε ή έξι από αυτά στη σειρά. ένα σύνθετο ζάρι μπορεί να εκτελέσει δύο ταυτόχρονα. Η πολυπλοκότητα ενός προσαρμοσμένου μεταλλικού καλουπιού σφραγίδας προέρχεται από τον τρόπο με τον οποίο αυτές οι λειτουργίες συνδυάζονται, παραγγέλλονται και ρυθμίζονται ώστε να αλληλεπιδρούν χωρίς να παρουσιάζουν ελαττώματα.
Η κατανόηση του τι κάνει κάθε λειτουργία μηχανιστικά σάς βοηθά να επικοινωνείτε με τους σχεδιαστές καλουπιών, να προβλέψετε πιθανά προβλήματα και να αξιολογήσετε εάν η γεωμετρία του τμήματός σας είναι πράγματι εφικτή σε σφραγισμένη μορφή.
Βασικά στοιχεία κενού και διάτρησης
Το τέντωμα και το τρύπημα είναι εργασίες κοπής, το θεμέλιο σχεδόν κάθε στάμπας. Ακούγονται παρόμοια, και μηχανικά είναι. Η διαφορά είναι τι κρατάς.
Στο τυφλό, η διάτρηση σπρώχνει το υλικό μέσα από το άνοιγμα της μήτρας και το κομμένο{{0} κομμάτι γίνεται το μέρος σας (ή το κενό που θα σχηματιστεί περαιτέρω). Στο piercing, που ονομάζεται επίσης punching, η διάτρηση δημιουργεί μια τρύπα και το κομμένο-slug είναι σκραπ. Και οι δύο βασίζονται στην ελεγχόμενη διάτμηση: οι άκρες διάτρησης και μήτρας δεν συναντώνται ακριβώς. Αντίθετα, ένα σκόπιμο διάκενο μεταξύ τους, συνήθως 5-10% του πάχους του υλικού ανά πλευρά, επιτρέπει στο υλικό να σπάσει καθαρά αντί να παραμορφώνεται ή να σύρεται.
Λάβετε αυτή την άδεια και βλέπετε αμέσως προβλήματα. Πολύ σφιχτό και η γροθιά φθείρεται πρόωρα. Πολύ χαλαρά και έχετε υπερβολικά γρέζια, τραχιές άκρες και μετατόπιση διαστάσεων στα μέρη της μήτρας στάμπας. Το βέλτιστο διάκενο αλλάζει επίσης ανάλογα με το υλικό: ο μαλακός χαλκός χρειάζεται λιγότερο από χάλυβα-υψηλής αντοχής και ο ανοξείδωτος απαιτεί περισσότερη δύναμη και αυστηρότερο έλεγχο από τις ήπιες ποιότητες άνθρακα.
- Ελάχιστη διάμετρος οπήςθα πρέπει να είναι τουλάχιστον ίσο με το πάχος του υλικού για τις στρογγυλές τρύπες ή το 80% του πάχους για τις διαμορφωμένες οπές, για να αποφευχθεί το σπάσιμο της διάτρησης.
- Απόσταση από άκρο-σε-τρύπαπρέπει να είναι τουλάχιστον 1,0 έως 2,0 φορές το πάχος του υλικού για να διατηρείται η δομική ακεραιότητα του περιβάλλοντος ιστού.
- Διεύθυνση Burrσχηματίζεται πάντα στην πλευρά του μπλοκ-. Καθορίστε ποιο πρόσωπο έχει σημασία για την εφαρμογή και τη λειτουργία της συναρμολόγησης σας.
- Γροθιά-για-κάθαρσηπρέπει να υπολογίζεται για κάθε συγκεκριμένο κράμα και πάχος, όχι από γενικούς πίνακες.
Αποζημίωση κάμψης, σχεδίασης και ελατηρίου
Η κάμψη μετατρέπει ένα επίπεδο κενό σε τρισδιάστατη-μορφή ασκώντας δύναμη κατά μήκος μιας ευθείας γραμμής έως ότου το υλικό παραμορφωθεί πλαστικά. Ακούγεται απλό, αλλά κάθε κάμψη εισάγει το ελατήριο: η ελαστική τάση του υλικού να επανέρχεται εν μέρει στο αρχικό του σχήμα μετά την αφαίρεση της δύναμης διαμόρφωσης. Μια σφραγίδα μήτρας σχεδιασμένη για κάμψη 90 μοιρών μπορεί στην πραγματικότητα να σχηματιστεί στις 92 ή 93 μοίρες, γνωρίζοντας ότι το υλικό θα αναπηδήσει πίσω στη γωνία στόχο.
Η σοβαρότητα του ελατηρίου εξαρτάται από την αντοχή διαρροής του υλικού, το πάχος και την ακτίνα κάμψης. Χάλυβες υψηλής- αντοχής και πλάτη από ανοξείδωτο ελατήριο πιο επιθετικά από τον μαλακό χάλυβα ή τον χαλκό. Όπως σημειώνεται απόΟ Κατασκευαστής, η κατεύθυνση του κόκκου σε σχέση με τη γραμμή κάμψης παίζει επίσης κρίσιμο ρόλο: η κάμψη κάθετα προς τον κόκκο παράγει ισχυρότερες στροφές που είναι πολύ λιγότερο επιρρεπείς σε ρωγμές, ενώ η κάμψη παράλληλα με τον κόκκο απαιτεί μεγαλύτερες ακτίνες για την αποφυγή θραύσης στην εξωτερική επιφάνεια.
Το σχέδιο διαμορφώνεται βαθύτερα. Μια διάτρηση σπρώχνει το κενό σε μια κοιλότητα μήτρας, δημιουργώντας κοίλα σχήματα όπως κύπελλα, κοχύλια ή περιβλήματα. Το υλικό ρέει προς τα μέσα από την περιοχή της φλάντζας αντί απλώς να κάμπτεται σε μια γραμμή. Όταν το βάθος υπερβαίνει τη διάμετρο, η διαδικασία γίνεται βαθύ τράβηγμα και συχνά απαιτεί πολλαπλά στάδια για να αποφευχθεί το σχίσιμο ή το τσαλάκωμα του υλικού.
- Εσωτερική ακτίνα κάμψηςπρέπει να είναι τουλάχιστον 1,0 έως 1,5 φορές το πάχος του υλικού. Πηγαίνοντας κάτω από το 1,0 T κινδυνεύει να ραγίσει, ειδικά παράλληλα με την κατεύθυνση των κόκκων.
- Προσανατολισμός κόκκωνπρέπει να προσδιορίζεται στη διάταξη της ταινίας. Οι κρίσιμες στροφές πρέπει να είναι κάθετες προς τους κόκκους όποτε είναι δυνατόν.
- Αποζημίωση ελατηρίουενσωματώνεται στην ίδια τη γεωμετρία της μήτρας. Η μήτρα-κάμπτει σκόπιμα, ώστε το τμήμα να χαλαρώνει στη γωνία στόχο.
- Σχεδιάστε το βάθοςανά στάδιο δεν πρέπει να υπερβαίνει κατά προσέγγιση το 40-60% της διαμέτρου του τυφλού. Τα βαθύτερα μέρη χρειάζονται πολλαπλούς σταθμούς έλξης με ανόπτηση μεταξύ των σταδίων εάν το υλικό σκληρύνει.
- Πίεση κενούστις εργασίες σχεδίασης ελέγχει τη ροή του υλικού. Το πολύ λίγο προκαλεί ρυτίδες. πάρα πολύ προκαλεί σχίσιμο.
Κέρμα και ανάγλυφο για χαρακτηριστικά ακριβείας
Το νόμισμα και το ανάγλυφο περιλαμβάνουν συμπίεση ή μετατόπιση υλικού για τη δημιουργία επιφανειακών χαρακτηριστικών, αλλά εξυπηρετούν διαφορετικούς σκοπούς και λειτουργούν σε διαφορετικά επίπεδα δύναμης.
Το Coining εφαρμόζει εξαιρετικά υψηλή πίεση για να παραμορφώσει πλαστικά το υλικό σε ακριβείς κοιλότητες μήτρας. Η δύναμη είναι τόσο μεγάλη που το υλικό προσαρμόζεται ακριβώς στην επιφάνεια της μήτρας, εξαλείφοντας εξ ολοκλήρου την επαναφορά του ελατηρίου στην περιοχή της κοπής. Αυτό καθιστά το coining ιδανικό για τον καθορισμό κρίσιμων διαστάσεων, την ισοπέδωση συγκεκριμένων ζωνών ή τη δημιουργία χαρακτηριστικών που απαιτούν ανοχές πέρα από αυτό που μπορεί να επιτύχει η τυπική κάμψη. Η αντιστάθμιση είναι η χωρητικότητα της πρέσας: η δημιουργία νομισμάτων απαιτεί σημαντικά μεγαλύτερη δύναμη από άλλες λειτουργίες, γεγονός που επηρεάζει την επιλογή της πρέσας και την ανθεκτικότητα της μήτρας.
Το ανάγλυφο δημιουργεί ανυψωμένα ή σε εσοχή σχέδια τεντώνοντας το υλικό σε μια κοιλότητα μήτρας χωρίς να το κόψετε. Σε αντίθεση με το νόμισμα, το ανάγλυφο μετατοπίζει αντί να συμπιέζει το υλικό, δημιουργώντας ένα αντίστοιχο χαρακτηριστικό στην αντίθετη πλευρά. Οι λειτουργικές χρήσεις περιλαμβάνουν νευρώσεις ακαμψίας, χαρακτηριστικά εντοπισμού για τη συναρμολόγηση και σημάνσεις όπως αριθμούς ανταλλακτικών ή κωδικούς ημερομηνίας. Οι αισθητικές εφαρμογές προσθέτουν υφή ή επωνυμία σε ορατές επιφάνειες.
- Δύναμη νομίσματοςμπορεί να είναι 3-5 φορές μεγαλύτερη από την τυπική διαμόρφωση. Η χωρητικότητα της πρέσας πρέπει να οφείλεται σε αυτό, εάν υπάρχουν σταθμοί κοπής νομισμάτων στη μήτρα σφράγισης μετάλλων σας.
- Βάθος ανάγλυφουσυνήθως δεν πρέπει να υπερβαίνει το 2-3 φορές το πάχος του υλικού για να αποφευχθεί η υπερβολική λέπτυνση ή θραύση.
- Διάστημα χαρακτηριστικώνγια τις ανάγλυφες λεπτομέρειες χρειάζεται επαρκές υλικό περιβάλλοντος για να αποφευχθεί η παραμόρφωση των παρακείμενων περιοχών.
- Ελκιμότητα υλικούπεριορίζει και τις δύο λειτουργίες. Τα εύθραυστα ή σκληρά{1}}υλικά που έχουν σκληρυνθεί μπορεί να σπάσουν αντί να ρέουν σε κοιλότητες νομίσματος ή ανάγλυφης εκτύπωσης.
Αυτό που κάνει ένα προσαρμοσμένο καλούπι πραγματικά περίπλοκο δεν είναι καμία μεμονωμένη λειτουργία. Είναι η αλληλεπίδραση μεταξύ των λειτουργιών που εκτελούνται σε σειρά ή συνδυασμό. Μια τρυπημένη τρύπα κοντά σε μια επόμενη κάμψη μπορεί να παραμορφωθεί εάν τα διάκενα είναι ανεπαρκή. Ένα σχεδιασμένο χαρακτηριστικό δίπλα σε μια ζώνη που έχει διαμορφωθεί μπορεί να λεπτύνει απρόβλεπτα. Ο σχεδιαστής της μήτρας πρέπει να υπολογίσει πώς η εργασία κάθε σταθμού επηρεάζει την κατάσταση του υλικού για κάθε σταθμό που ακολουθεί και πώς οι ιδιότητες του υλικού όπως η ολκιμότητα, η σκληρότητα και το πάχος περιορίζουν αυτό που είναι φυσικά εφικτό χωρίς ελαττώματα.
Αυτοί οι περιορισμοί δεν υπάρχουν στο κενό. Αλλάζουν δραματικά ανάλογα με τη βιομηχανία που εξυπηρετούν τα εξαρτήματά σας, τα κράματα που απαιτούν αυτές οι βιομηχανίες και τα πρότυπα ποιότητας που επιβάλλουν.
Βιομηχανία-Συγκεκριμένα θέματα σφράγισης προσαρμοσμένων καλουπιών
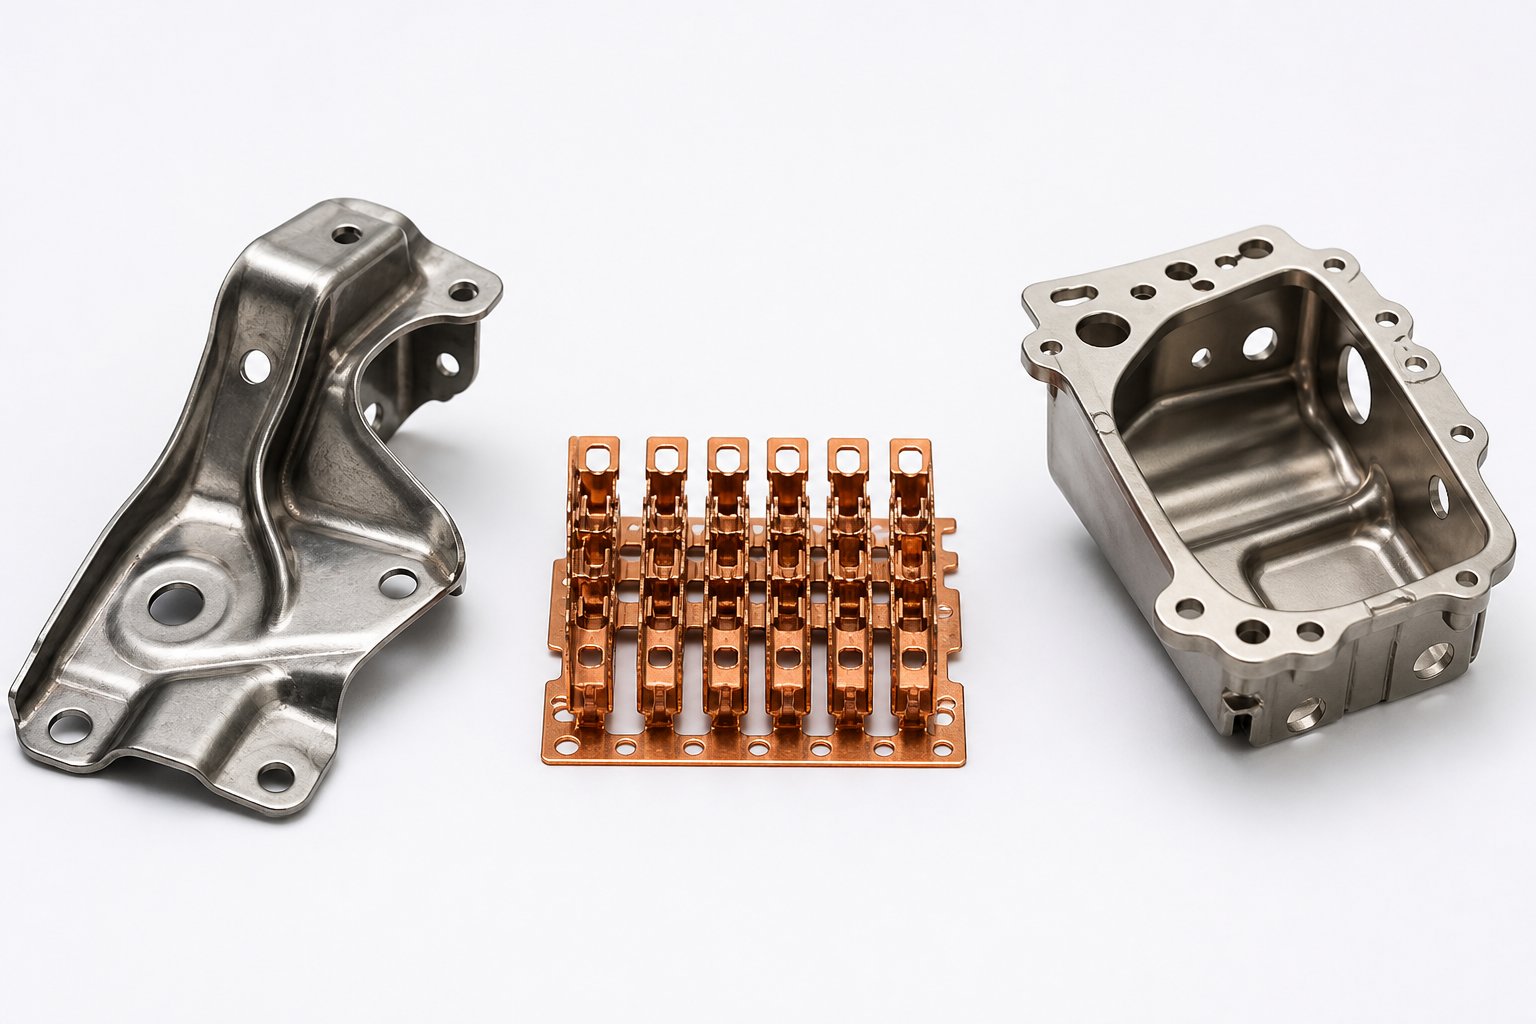
Ένα καλούπι σφράγισης που λειτουργεί άψογα για ένα στήριγμα αυτοκινήτου μπορεί να είναι εντελώς λάθος για ένα περίβλημα αισθητήρα αεροδιαστημικής ή μια μικροσκοπική ακίδα σύνδεσης. Οι ίδιες οι εργασίες διαμόρφωσης είναι καθολικές, αλλά τα υλικά, οι όγκοι, τα συστήματα ποιότητας και οι ανοχές κάθε βιομηχανίας απαιτεί να αναδιαμορφώσουν τον τρόπο με τον οποίο εφαρμόζονται αυτές οι λειτουργίες. Η γνώση της θέσης των εξαρτημάτων σας σε αυτό το φάσμα σάς βοηθά να προσδιορίσετε με ακρίβεια τις απαιτήσεις και να αξιολογήσετε εάν ένας προμηθευτής κατανοεί πραγματικά τις προσδοκίες του κλάδου σας.
Απαιτήσεις μήτρας σφράγισης αυτοκινήτου
Η αυτοκινητοβιομηχανία είναι ο βασιλιάς του όγκου. Οι δομικές ενισχύσεις, τα πάνελ αμαξώματος, τα εξαρτήματα μετάδοσης και τα συγκροτήματα φρένων λειτουργούν σε εκατοντάδες χιλιάδες έως εκατομμύρια μονάδες ετησίως. Αυτή η κλίμακα καθοδηγεί τα πάντα σχετικά με τις μήτρες σφράγισης αυτοκινήτων: τα εργαλεία πρέπει να επιβιώνουν σε δεκάδες εκατομμύρια κύκλους πρέσας, η διαδικασία πρέπει να διατηρεί τη συνέπεια σε πολλές- σειρές παραγωγής και τα συστήματα ποιότητας πρέπει να ικανοποιούν την πιστοποίηση IATF 16949.
Το IATF 16949 δεν είναι άσκηση σε χαρτί. Απαιτεί από τους προμηθευτές να εφαρμόζουν τον Προηγμένο Σχεδιασμό Ποιότητας Προϊόντος (APQP), να διεξάγουν υποβολές στη Διαδικασία Έγκρισης Μέρους Παραγωγής (PPAP) και να διατηρούν τεκμηριωμένα συστήματα διορθωτικών ενεργειών. Για μηχανικούς και ομάδες προμηθειών που προμηθεύονται προσαρμοσμένες μεταλλικές σφραγίδες στον χώρο του αυτοκινήτου, αυτό σημαίνει ότι ο προμηθευτής σας χρειάζεται τεκμηρίωση ζωντανής διαδικασίας, παρακολούθηση SPC σε πραγματικό-χρόνο και αποδεδειγμένες τιμές Cpk 1,33 ή υψηλότερες σε κρίσιμες διαστάσεις.
Οι απαιτήσεις υλικών επικεντρώνονται σε χάλυβες υψηλής-αντοχής-χαμηλού κράματος, χάλυβες διπλής-φάσης και όλο και περισσότερο σε κράματα αλουμινίου για μείωση βάρους. Οι μήτρες σφράγισης από χάλυβα για δομικά μέρη αυτοκινήτου πρέπει να ευθύνονται για το επιθετικό ελατήριο σε προηγμένους χάλυβες υψηλής-αντοχής, που μερικές φορές απαιτούν πολυ-φυσική προσομοίωση για την προ-αντιστάθμιση της γεωμετρίας της μήτρας. Οι μήτρες σφράγισης αλουμινίου αντιμετωπίζουν διαφορετικές προκλήσεις: θόρυβο, χαμηλότερα όρια μορφοποίησης και ευαισθησία επιφάνειας που αποκλείει τις επιθετικές λιπαντικές στρατηγικές που είναι κοινές με τον χάλυβα.
Ένα καλούπι σφράγισης αυτοκινήτου ζει επίσης υπό συνεχή πίεση για βελτιστοποίηση του χρόνου κύκλου. Κάθε δευτερόλεπτο που ξυρίζεται από έναν κύκλο πρέσας πολλαπλασιάζεται σε εκατομμύρια μέρη. Οι προοδευτικές μήτρες κυριαρχούν σε αυτόν τον τομέα για μικρότερα εξαρτήματα, ενώ οι μήτρες μεταφοράς χειρίζονται μεγαλύτερα δομικά κομμάτια και στοιχεία αμαξώματος σε βάθος-.
Απαιτήσεις της βιομηχανίας ηλεκτρονικών και συνδετήρων
Η ηλεκτρική σφράγιση μετάλλων καταλαμβάνει το αντίθετο άκρο του φάσματος μεγέθους. Οι ακίδες σύνδεσης, τα προστατευτικά δοχεία, τα πλαίσια μολύβδου και τα ελατήρια επαφής περιλαμβάνουν χαρακτηριστικά μετρημένα σε δέκατα χιλιοστών, αποτυπωμένα από υλικά με πάχος 0,1 mm. Οι ανοχές εδώ συνήθως φτάνουν τα ± 0,025 mm σε κρίσιμες διαστάσεις επαφής και τα υλικά, ο φωσφορόχαλκος, ο χαλκός από βηρύλλιο και τα λεπτά κράματα χαλκού, συμπεριφέρονται πολύ διαφορετικά από τους χάλυβες και τα αλουμίνια της αυτοκινητοβιομηχανίας.
Η ακρίβεια σε αυτήν την κλίμακα απαιτεί sub{0}}micron punch-to-die spaces, servo-driven presses with micron-level επαναληψιμότητα και 100% συστήματα επιθεώρησης όρασης που επαληθεύουν κάθε μέρος έναντι της γεωμετρίας CAD. Οι προοδευτικές μήτρες κυριαρχούν επειδή τα εξαρτήματα σύνδεσης λειτουργούν σε όγκους εκατομμυρίων έως δεκάδων εκατομμυρίων ετησίως και τα εξαρτήματα είναι αρκετά μικρά ώστε να παραμένουν σε μια λωρίδα μεταφοράς σε όλους τους σταθμούς διαμόρφωσης.
Η πρόκληση με την ηλεκτρική σφράγιση μετάλλων δεν είναι η ωμή βία αλλά ο έλεγχος. Ο χαλκός από βηρύλλιο, ένα κοινό υλικό για τις επαφές του ελατηρίου λόγω της αγωγιμότητας και της αντοχής του στην κόπωση, είναι εμφανώς δύσκολο να σχηματιστεί χωρίς μικρο-ρωγμές. Ο φωσφορικός μπρούτζος, ενώ είναι πιο επιεικής, εξακολουθεί να απαιτεί ακριβή διαχείριση της κατεύθυνσης των κόκκων και των ακτίνων κάμψης. Αυτά τα υλικά τείνουν επίσης να-σκληραίνουν γρήγορα, περιορίζοντας τον αριθμό των δυνατών εργασιών διαμόρφωσης χωρίς ενδιάμεση ανόπτηση.
Οι σχεδιαστές καλουπιών για τον τομέα των ηλεκτρονικών αντιμετωπίζουν επίσης πίεση μικρογραφίας. Καθώς οι συσκευές συρρικνώνονται, οι βίδες των συνδέσμων σφίγγουν και τα χαρακτηριστικά που είναι αποτυπωμένα στα πλαίσια ηλεκτροδίων και τις συστοιχίες επαφών γίνονται πιο λεπτά. Σύμφωνα με τα δεδομένα του κλάδου από κατασκευαστές σφράγισης ακριβείας, τα μικρο{2}}εξαρτήματα με σφράγιση πάχους κάτω του 0,1 mm απαιτούν τεχνικές EDM σύρματος και μικρο-τριβής που επιτυγχάνουν διάκενα διάτρησης και μήτρας σε μονοψήφια{{5}επίπεδα micron, υπερβαίνοντας τα όρια της συμβατικής κατασκευής εργαλείων.
Εφαρμογές Αεροδιαστημικής και Υψηλής-Αξιοπιστίας
Η αεροδιαστημική ανατρέπει την εξίσωση όγκου. Οι σειρές παραγωγής μπορεί να κυμαίνονται από 500 έως 50.000 μονάδες, αλλά κάθε εξάρτημα έχει πλήρη ιχνηλασιμότητα από την παρτίδα πρώτων υλών μέχρι την τελική επιθεώρηση. Πιστοποίηση AS9100, η οποίαβασίζεται στο ISO 9001 με πιο αυστηρές απαιτήσεις, απαιτεί τεκμηριωμένες διαδικασίες για αποθήκευση υλικού, αρχεία θερμικής επεξεργασίας, ανάλυση χημικής σύνθεσης και διατήρηση αρχείων ποιότητας για επτά ή περισσότερα χρόνια.
Τα υλικά στην αεροδιαστημική σφράγιση είναι συχνά εξωτικά: κράματα τιτανίου, Inconel, κατακρημνίσεις-σκληρυμένοι ανοξείδωτοι χάλυβες και εξειδικευμένες ποιότητες αλουμινίου όπως 6061 και 7075. Αυτά τα κράματα αντέχουν στο σχηματισμό, φορούν εργαλεία γρηγορότερα και απαιτούν προσεκτικό έλεγχο των παραμέτρων της διαδικασίας για να αποφευχθεί η επαναλαμβανόμενη λίπος διάρκεια ζωής{3} κρίσιμες εφαρμογές πτήσης-. Οι σχεδιαστές καλουπιών πρέπει να λαμβάνουν υπόψη την περιορισμένη μορφοποίηση των παραθύρων, τα οποία συχνά απαιτούν πιο γενναιόδωρες ακτίνες κάμψης, πρόσθετα στάδια διαμόρφωσης και{6}}επεμβάσεις ανακούφισης από το στρες μετά τη διαμόρφωση.
Η προσαρμοσμένη μεταλλική σφράγιση 316/316L εμφανίζεται επίσης σε περιβλήματα αισθητήρων αεροδιαστημικής και εξαρτήματα χειρισμού υγρών όπου η αντίσταση στη διάβρωση είναι απαραίτητη. Οι ποιότητες ωστενιτικού ανοξείδωτου-σκληραίνουν σημαντικά κατά τη διαμόρφωση, απαιτώντας μήτρες με βελτιστοποιημένα διάκενα και προσεκτική προσοχή στις λειτουργίες αλληλουχίας για την αποφυγή πρόωρης αστοχίας υλικού.
Τα πρωτόκολλα επιθεώρησης υπερβαίνουν κατά πολύ τη δειγματοληψία ΠΧΠ. Η πρώτη-επιθεώρηση άρθρου με πλήρη αναφορά CMM, η λειτουργική δοκιμή υπό προσομοιωμένες συνθήκες λειτουργίας και η επαλήθευση διαστάσεων σε κάθε παρτίδα αποτελούν τυπικές προσδοκίες. Το κόστος-ανά-εξάρτημα είναι δευτερεύον σε σχέση με την τεκμηριωμένη απόδειξη ότι κάθε στοιχείο πληροί τις προδιαγραφές.
Τα καταναλωτικά προϊόντα καταλαμβάνουν μια ακόμη ζώνη: μέτριους όγκους, απαιτήσεις για καλλυντικά φινιρίσματα επιφάνειας, ποικίλα υλικά που κυμαίνονται από ανοξείδωτο έως αλουμίνιο έως προ{0}}επιμεταλλωμένα μέταλλα και έντονο χρόνο-έως-την πίεση της αγοράς. Ο σχεδιασμός του καλουπιού εδώ δίνει προτεραιότητα στη γρήγορη περιστροφή, τις ευέλικτες προσεγγίσεις εργαλείων και τις στρατηγικές προστασίας της επιφάνειας που αποτρέπουν γρατσουνιές ή σημάδια σε ορατά πρόσωπα. Τα συστήματα ποιότητας είναι συνήθως πιστοποιήσεις ISO 9001 αντί για συγκεκριμένες-τομεακές πιστοποιήσεις, αλλά τα πρότυπα φινιρίσματος μπορεί να είναι οπτικά πιο απαιτητικά από οτιδήποτε απαιτεί η αεροδιαστημική.
| Βιομηχανία | Τυπικά Υλικά | Εύρος έντασης | Βασικές Πιστοποιήσεις | Κριτικές ανοχές |
|---|---|---|---|---|
| Αυτοκίνητο | χάλυβας HSLA, χάλυβας διπλής-φάσης, αλουμίνιο σειράς 5000/6000 | 100 χιλιάδες - εκατομμύρια/έτος | IATF 16949, ISO 9001 | ±0,05 mm έως ±0,1 mm σε δομικά χαρακτηριστικά |
| Ηλεκτρονική | Χάλκινος φώσφορος, χαλκός βηρυλλίου, λεπτά κράματα χαλκού | Εκατομμύρια - δεκάδες εκατομμύρια/έτος | ISO 9001, πρότυπα IPC | ±0,025 mm στις διαστάσεις της επαφής |
| Αεροδιαστημική | Titanium, Inconel, 316/316L SS, 6061/7075 αλουμίνιο | 500 - 50.000/έτος | AS9100, NADCAP | ±0,025 mm έως ±0,05 mm με πλήρη ιχνηλασιμότητα |
| Καταναλωτικά Προϊόντα | 304 ανοξείδωτο, αλουμίνιο, προ-επιμεταλλωμένο ατσάλι | 10 χιλιάδες - 500K/έτος | ISO 9001 | ±0,1 mm διαστάσεων; κρίσιμο καλλυντικό φινίρισμα |
Αυτές οι διαφορές δεν είναι ακαδημαϊκές. Καθορίζουν άμεσα ποιοι προμηθευτές πληρούν τις προϋποθέσεις για την εργασία σας, ποια τεκμηρίωση επιθεώρησης θα πρέπει να περιμένετε με τις παραδόσεις και πώς πρέπει να προσαρμοστεί ο σχεδιασμός της μήτρας σας ώστε να εξυπηρετεί υλικά και πρότυπα ειδικά για τον κλάδο σας. Ένας προμηθευτής καλουπιών σφράγισης αυτοκινήτων χωρίς IATF 16949 δεν είναι-ένας εκκινητής για προγράμματα Tier 1. Ένας κατασκευαστής ηλεκτρονικών καλουπιών χωρίς δυνατότητα μικρο-σφράγισης και επιθεώρηση όρασης δεν μπορεί να παρέχει την ακρίβεια που απαιτούν τα εξαρτήματα σύνδεσης.
Ανεξάρτητα από τη βιομηχανία, ένα ερώτημα ενοποιεί όλους τους αγοραστές: πόσο αυστηρές μπορεί να είναι στην πραγματικότητα οι ανοχές και ποια συστήματα ποιότητας διασφαλίζουν ότι αυτές οι ανοχές διατηρούνται σε ολόκληρο τον όγκο παραγωγής;
Ανοχές και πρότυπα ποιότητας στη στάμπα ακριβείας με καλούπι
Οι αριθμοί ανοχής σε μια εκτύπωση δεν σημαίνουν τίποτα εάν η διεργασία πίσω από αυτούς δεν μπορεί να κρατήσει αυτές τις τιμές μέρος μετά το άλλο, μετατόπιση σε μετατόπιση. Η σφράγιση μήτρας ακριβείας είναι ικανή για εξαιρετικά αυστηρό έλεγχο διαστάσεων, αλλά αυτό που μπορείτε πραγματικά να επιτύχετε εξαρτάται από μια αλυσίδα μεταβλητών: ιδιότητες υλικού, κατάσταση μήτρας, μηχανική πρέσας και υποδομή ποιότητας που τα υποστηρίζει όλα. Γνωρίζοντας πού βρίσκονται αυτά τα όρια, σας βοηθά να προσδιορίσετε ανοχές που μπορούν να επιτευχθούν χωρίς να πληρώσετε για την ακρίβεια που δεν χρειάζεστε.
Εφικτές ανοχές στην προσαρμοσμένη σφράγιση καλουπιών
Αυτό που παλαιότερα ήταν μια τυπική ανοχή ±0,005 ίντσες (±0,127 mm) στη βιομηχανία σφράγισης έχει σταδιακά αυστηροποιηθεί. Σήμερα, οι εργασίες μήτρας ακριβείας και σφράγισης ισχύουν συνήθως±0,002 in. (±0,05 mm) σε κρίσιμα χαρακτηριστικά, με ορισμένες εφαρμογές να φτάνουν τα ±0,001 in. (±0,025 mm). Οι ηλεκτρονικές υποδοχές και τα μικρο{1}}πλαίσια μολύβδου με στάμπα πιέζουν ακόμη περισσότερο, λειτουργώντας στο εύρος υπο-0,025 mm όπου τα διάκενα από διάτρηση- έως-πέφτουν σε μονοψήφια μικρά.
Αυτοί οι αριθμοί είναι πραγματικοί, αλλά έρχονται με προϋποθέσεις. Το κράτημα ±0,001 in. απαιτεί μια μήτρα ακριβείας κατασκευασμένη με στιβαρά πλαίσια εργαλείων, υπερμεγέθη συστήματα καθοδήγησης και σφιχτά διάκενα πιλότου. Όταν ένα stamper χρησιμοποιεί διάκενο πιλότου 0,0005 in., η συνολική διακύμανση στις διαστάσεις του εξαρτήματος παραμένει εντός του ίδιου παραθύρου 0,0005 in., γι' αυτό και τα προσαρμοσμένα εργαλεία σφράγισης ακριβείας πρέπει να κατασκευαστούν με γνώμονα την επαναληψιμότητα από το πρώτο σκίτσο CAD.
Η επιτεύξιμη ακρίβεια εξαρτάται επίσης από τον τύπο του χαρακτηριστικού. Οι διαστάσεις επίπεδης κάλυψης και διάτρησης συγκρατούνται πιο εύκολα από τις γωνίες κάμψης ή τα τραβηγμένα βάθη, όπου η επιστροφή ελατηρίου και η ροή υλικού εισάγουν πρόσθετες μεταβλητές. Οι αγοραστές θα πρέπει να προσδιορίζουν τις αυστηρότερες ανοχές τους μόνο σε λειτουργικά κρίσιμα χαρακτηριστικά και να επιτρέπουν τις τυπικές ανοχές κατασκευής αλλού, ώστε να διατηρείται λογικό το κόστος εργαλείων.
Τι σημαίνουν το ISO 9001 και το IATF 16949 για τα ανταλλακτικά σας
Οι πιστοποιήσεις εμφανίζονται σε ιστότοπους προμηθευτών, αλλά τι απαιτούν πραγματικά στα παρασκήνια;
ISO 9001είναι η βασική γραμμή. Ισχύει για κάθε κλάδο και καθιερώνει ένα Σύστημα Διαχείρισης Ποιότητας που βασίζεται σε τεκμηριωμένες διαδικασίες, εσωτερικούς ελέγχους, αναθεώρηση διαχείρισης και συστήματα διορθωτικών ενεργειών. Για τους αγοραστές σφράγισης καλουπιών ακριβείας, το ISO 9001 σημαίνει ότι ο προμηθευτής σας έχει επισημοποιήσει τους ελέγχους διαδικασίας και μπορεί να επιδείξει συνεχή βελτίωση. Ωστόσο, δεν επιβάλλει συγκεκριμένες συχνότητες επιθεώρησης, δείκτες ικανότητας ή βάθος ιχνηλασιμότητας.
IATF 16949βασίζεται απευθείας στο ISO 9001 και προσθέτειαυτοκινήτων-ειδικές απαιτήσεις για την πρόληψη ελαττωμάτων, την ποιότητα της αλυσίδας εφοδιασμού και την πλήρη ιχνηλασιμότητα εξαρτημάτων. Στην πράξη, αυτό σημαίνει Προηγμένο Σχεδιασμό Ποιότητας Προϊόντος (APQP), Υποβολές Διαδικασίας Έγκρισης Μέρους Παραγωγής (PPAP), υποχρεωτικές τιμές Cpk 1,33 ή υψηλότερες σε κρίσιμες διαστάσεις και επίσημη παρακολούθηση εγγύησης. Ένα Cpk 1,33 μειώνει αποτελεσματικά το εύρος ανοχής σας στο μισό από πρακτική άποψη, επειδή απαιτεί η διαδικασία να είναι κεντραρισμένη και ικανή εντός των ορίων προδιαγραφών.
AS9100εξυπηρετεί την αεροδιαστημική με ακόμη πιο αυστηρή τεκμηρίωση. Απαιτεί πλήρη ιχνηλασιμότητα υλικού, διατήρηση αρχείων ποιότητας για επτά ή περισσότερα χρόνια και τεκμηριωμένες διαδικασίες για το χειρισμό μη συμμόρφωσης. Κάθε παρτίδα πρέπει να είναι ανιχνεύσιμη στην προέλευση της πρώτης ύλης, στα αρχεία θερμικής επεξεργασίας και στα αποτελέσματα των επιθεωρήσεων.
Το πρακτικό πακέτο: αντιστοιχίστε την απαίτηση πιστοποίησης με τον κλάδο σας. Το ISO 9001 επαρκεί για γενικές βιομηχανικές και καταναλωτικές εφαρμογές. Το IATF 16949 δεν είναι-διαπραγματεύσιμο για τις αλυσίδες εφοδιασμού αυτοκινήτων. Το AS9100 είναι υποχρεωτικό για -κρίσιμα στοιχεία πτήσης. Ζητώντας περισσότερα από όσα χρειάζεστε προσθέτει κόστος χωρίς να προσθέτει αξία στα ανταλλακτικά σας.
Μέθοδοι Επιθεώρησης και Στατιστικός Έλεγχος Διαδικασιών
Ακόμη και ένα τέλεια σχεδιασμένο καλούπι ακριβείας θα παρασυρθεί με την πάροδο του χρόνου. Οι άκρες διάτρησης φθείρονται, οι οδηγοί καρφίτσες αναπτύσσουν παιχνίδι και οι παρτίδες υλικών ποικίλλουν διακριτικά σε πάχος ή σκληρότητα. Η υποδομή επιθεώρησης που περιβάλλει το πιεστήριο είναι αυτό που παρασύρεται πριν γίνει ελαττωματικό προϊόν.
Τα stamper υψηλής-απόδοσης χρησιμοποιούν μια προσέγγιση επιθεώρησης σε επίπεδα:
- Πρώτη-επιθεώρηση άρθρου (FAI)επικυρώνει μια νέα ρύθμιση στο σχέδιο πριν ξεκινήσει η παραγωγή. Κάθε κρίσιμη διάσταση μετριέται και τεκμηριώνεται.
- Σε-διαδικασία δειγματοληψίαςτραβάει εξαρτήματα σε καθορισμένα διαστήματα κατά τη διάρκεια του τρεξίματος. Τα κρίσιμα χαρακτηριστικά μετρώνται με δαγκάνες, μικρόμετρα ή οπτικά συστήματα ανάλογα με τις απαιτήσεις ανοχής.
- Μηχανές μέτρησης συντεταγμένων (CMM)χειριστείτε πολύπλοκες τρισδιάστατες γεωμετρίες όπου η χειροκίνητη μέτρηση δεν μπορεί να φτάσει. Τα CMM επαληθεύουν τις συνολικές διαστάσεις, τις θέσεις των οπών, τις γωνίες κάμψης και την επιπεδότητα στα δειγματοληπτικά μέρη.
- Συστήματα μέτρησης οπτικών και όρασηςπαρέχετε επαλήθευση χωρίς{0}}επικοινωνία ιδανική για λεπτές ή ευαίσθητες στάμπες. Τα συστήματα κάμερας υψηλής-ταχύτητας μπορούν να επιθεωρήσουν 100% σε μικρο-σταμπωμένα εξαρτήματα με ταχύτητα παραγωγής.
- Στατιστικός Έλεγχος Διαδικασιών (SPC)παρακολουθεί μετρήσεις διαστάσεων με την πάροδο του χρόνου, σχεδιάζοντας τάσεις και ανιχνεύει τη μετατόπιση της διαδικασίας πριν τα εξαρτήματα εγκαταλείψουν την ανοχή. Τα διαγράμματα SPC αποκαλύπτουν εάν μια διαδικασία είναι σταθερή και ικανή, όχι απλώς εάν μεμονωμένα μέρη περνούν ή αποτυγχάνουν.
Το SPC αξίζει ιδιαίτερης προσοχής. Μία μόνο μέτρηση επιβεβαιώνει ένα μέρος. Η SPC επιβεβαιώνει ότι η διαδικασία σφράγισης καλουπιών ακριβείας είναι εγγενώς ικανή να παράγει συμμορφούμενα εξαρτήματα σε εκτεταμένες διαδρομές. Μετατοπίζει την ποιότητα από τον εντοπισμό στην πρόληψη, κάτι που ακριβώς χρειάζονται οι αγοραστές μεγάλου όγκου-.
Ακόμη και με αυτήν την υποδομή, οι ανοχές υποβαθμίζονται κατά τη διάρκεια της παραγωγής, εάν δεν αντιμετωπιστούν οι βαθύτερες αιτίες. Οι πιο συνηθισμένοι παράγοντες που διαβρώνουν την ακρίβεια με την πάροδο του χρόνου περιλαμβάνουν:
- Φθορά στην άκρη με διάτρηση και μήτρα, η οποία αυξάνει σταδιακά τα διάκενα και το ύψος των γρεζιών
- Η φθορά του πείρου και του δακτυλίου καθοδήγησης, επιτρέποντας την ανάπτυξη άνω-να-κάτω μη ευθυγράμμισης μήτρας
- Κάμψη παπουτσιών υπό επαναλαμβανόμενη χωρητικότητα, ειδικά σε σχέδια παπουτσιών μικρού μεγέθους ή λεπτών
- Διακύμανση της παρτίδας υλικού στο πάχος, τη σκληρότητα ή την κατάσταση της επιφάνειας μεταξύ των αλλαγών του πηνίου
- Απόκλιση εμβόλου ή φθορά τσακίσματος που εισάγει μετατόπιση θέσης
- Διακοπή λίπανσης, αύξηση της τριβής και αλλαγή της ροής του υλικού κατά τη διαμόρφωση
- Θερμική διαστολή κατά τη διάρκεια εκτεταμένων διαδρομών υψηλής-ταχύτητας, μετατόπιση των αποστάσεων καθώς θερμαίνονται τα εξαρτήματα της μήτρας
Ένα προληπτικό πρόγραμμα συντήρησης, το ακόνισμα των αιχμών στο χρονοδιάγραμμα, η περιοδική επαλήθευση της ευθυγράμμισης και η παρακολούθηση των τάσεων SPC για έγκαιρα προειδοποιητικά σημάδια, είναι αυτό που διαχωρίζει τους προμηθευτές που έχουν ακρίβεια σε εκατομμύρια κύκλους από αυτούς που ξεκινούν δυνατά και σταδιακά απομακρύνονται από την ανοχή.
Η ικανότητα ανοχής και τα συστήματα ποιότητας σάς λένε εάν ένας προμηθευτής μπορεί να κάνει σωστά το μέρος σας. Η επόμενη ερώτηση είναι εξίσου πρακτική: πόσο θα κοστίσει και πώς αλλάζει ο όγκος τα οικονομικά;
Προγράμματα οδήγησης κόστους και οικονομία όγκου για προσαρμοσμένη σφράγιση καλουπιών
Εδώ είναι το ερώτημα που διαμορφώνει κάθε απόφαση εργαλείων: σε ποιο σημείο αποδίδει η αρχική επένδυση σε ένα προσαρμοσμένο καλούπι; Η απάντηση δεν είναι ένας μόνο αριθμός. Εξαρτάται από μια στοίβα μεταβλητών, από το πόσο περίπλοκο είναι το ζάρι σας μέχρι το πόσα μέρη σκοπεύετε να τρέξετε κατά τη διάρκεια της ζωής του. Η κατανόηση κάθε μοχλού κόστους σάς δίνει το πλαίσιο για να συγκρίνετε τη σφράγιση έναντι εναλλακτικών και να διαπραγματευτείτε με τους προμηθευτές από μια θέση γνώσης και όχι εικασίας.
Προγράμματα οδήγησης κύριου κόστους σε προσαρμοσμένα έργα
Η τιμή σε μια προσαρμοσμένη μήτρα δεν είναι αυθαίρετη. Αντανακλά μετρήσιμες εισροές μηχανικής και κατασκευής. Εδώ είναι οι παράγοντες που κινούν περισσότερο τη βελόνα:
- Πολυπλοκότητα- ο αριθμός των σταθμών σε μια προοδευτική μήτρα, η στεγανότητα των ανοχών και ο αριθμός των διακριτών εργασιών διαμόρφωσης όλες οι ώρες σχεδιασμού οδήγησης και ο χρόνος κατεργασίας. Ένα καλούπι τεσσάρων-σταθμών κοστίζει πολύ λιγότερο από ένα καλούπι δεκαέξι-σταθμών που εκτελεί σβήσιμο, διάτρηση, πολλαπλές στροφές και-κτυπήματα με ζάρι.
- Σφράγιση χάλυβα μήτρας και ένθετα- σημασία έχει η ποιότητα χάλυβα εργαλείων. Ένα καλούπι κατασκευασμένο από χάλυβα εργαλείων D2 ή A2 για μέτριες διαδρομές κοστίζει λιγότερο από ένα που χρησιμοποιεί χάλυβα υψηλής-ταχύτητας S7 ή M2 για μεγαλύτερη διάρκεια ζωής. Οι μήτρες σφράγισης καρβιδίου, οι οποίες χρησιμοποιούν ένθετα καρβιδίου βολφραμίου σε τμήματα διάτρησης και μήτρας υψηλής φθοράς-, διαρκούν σημαντικά περισσότερο, αλλά αυξάνουν το κόστος εργαλείων κατά 30-50%. Η επιλογή εξαρτάται από τον συνολικό όγκο παραγωγής σας: το καρβίδιο πληρώνεται για εκατομμύρια κύκλους όπου ο τυπικός χάλυβας εργαλείων θα απαιτούσε πολλαπλά ακονίσματα ή αντικαταστάσεις.
- Κόστος υλικών ανταλλακτικώνΗ πρώτη ύλη - αντιπροσωπεύει συνήθως το 60-70% του συνολικού κόστους ενός σφραγισμένου εξαρτήματος. Τα εξωτικά κράματα όπως ο χαλκός από βηρύλλιο ή το Inconel κοστίζουν πολλαπλάσια ανά κιλό από τον μαλακό χάλυβα και φθείρονται πιο γρήγορα τα εργαλεία, επιβαρύνοντας το κόστος.
- Απαιτήσεις χωρητικότητας πρέσας- μεγαλύτερα ή παχύτερα μέρη χρειάζονται μεγαλύτερες πρέσες με υψηλότερο λειτουργικό κόστος ανά ώρα. Ένα καλούπι μηχανής με ονομαστική απόδοση 200 τόνων κοστίζει φθηνότερα ανά διαδρομή από ένα που απαιτεί 600 τόνους δύναμης.
- Δευτερεύουσες λειτουργίεςΤα βήματα θερμικής επεξεργασίας, επιμετάλλωσης, αφαίρεσης γρεζιών, τρυπήματος ή συναρμολόγησης που εκτελούνται μετά τη σφράγιση προσθέτουν ανά-κόστος. Η ενσωμάτωση ορισμένων από αυτά στο ίδιο το καλούπι (για παράδειγμα, στο-πατώντας το ζάρι) αυξάνει το κόστος εργαλείων, αλλά συχνά μειώνει το συνολικό κόστος εξαρτημάτων εξαλείφοντας το χειρισμό και τη ρύθμιση για ξεχωριστές λειτουργίες.
Η κατασκευή εργαλείων και καλουπιών είναι βασικά μια άσκηση μηχανικής κατεργασίας ακριβείας. Η μήτρα πρέπει να είναι CNC-τριμμένη, κομμένη με σύρμα-EDM, λείανση και τοποθέτηση στο χέρι-, όλα από σκληρυμένο χάλυβα ή καρβίδιο. Κάθε ώρα αυτής της εξειδικευμένης εργασίας εμφανίζεται στο απόσπασμα εργαλείων. Αλλά αυτό το κόστος είναι σταθερό. Δεν αλλάζει αν σφραγίζετε 10.000 εξαρτήματα ή 10 εκατομμύρια.
Όρια όγκου όπου τα προσαρμοσμένα εργαλεία αποδίδουν
Τα προσαρμοσμένα εξαρτήματα σφράγισης φέρουν δύο επίπεδα κόστους: την-επένδυση εργαλείων μίας χρήσης και το κόστος παραγωγής ανά-τεμάχιο. Σε χαμηλούς όγκους, το κόστος εργαλείων κυριαρχεί στα οικονομικά σας ανά-μονάδα. Σε υψηλούς όγκους, γίνεται αμελητέο ανά εξάρτημα και το χαμηλό κόστος σφράγισης ανά τεμάχιο αναλαμβάνει.
Εξετάστε ένα πρακτικό παράδειγμα. Ένα προσαρμοσμένο προοδευτικό καλούπι κοστίζει 25.000 $ που παράγει ένα ανταλλακτικό στα 0,12 $ το καθένα φαίνεται ακριβό εάν χρειάζεστε μόνο 1.000 εξαρτήματα (25,12 $ ανά μονάδα με εργαλεία απόσβεσης). Στα 100.000 εξαρτήματα, τα εργαλεία προσθέτουν μόνο 0,25 $ ανά μονάδα, ανεβάζοντας το συνολικό κόστος στα 0,37 $. Στα 1.000.000 εξαρτήματα, η συνεισφορά εργαλείων μειώνεται στα 0,025 $ ανά μονάδα και το συνολικό σας κόστος είναι περίπου 0,145 $ ανά εξάρτημα. Η κατεργασία CNC με την ίδια γεωμετρία μπορεί να κοστίζει 3,00-5,00 $ ανά τεμάχιο ανεξάρτητα από τον όγκο, επειδή κάθε εξάρτημα απαιτεί ξεχωριστό χρόνο μηχανής.
Σύμφωνα με τα οικονομικά δεδομένα παραγωγής από συγκρίσεις κατασκευής μετάλλων, το σημείο διασταύρωσης όπου η σφράγιση γίνεται φθηνότερη από την κατεργασία με CNC κυμαίνεται συνήθως μεταξύ 5.000 και 20.000 εξαρτημάτων, ανάλογα με την πολυπλοκότητα του εξαρτήματος και το κόστος μήτρας. Για απλούστερες γεωμετρίες με χαμηλότερη επένδυση εργαλείων, το διάλειμμα-φθάνει ακόμη νωρίτερα. Για εξαιρετικά πολύπλοκα σετ καλουπιών σφράγισης μετάλλων με πολλούς σταθμούς, μπορεί να χρειαστούν μεγαλύτεροι όγκοι για να καλύψει τις δαπάνες εργαλείων.
Το γενικό πλαίσιο όγκου από τους οδηγούς εργαλείων βιομηχανίας αναλύεται ως εξής:
| Βαθμίδα όγκου | Προσαρμοσμένη σφράγιση μήτρας | Μηχανική CNC | Κοπή με λέιζερ | Χύσιμο |
|---|---|---|---|---|
| Κάτω από 1.000 εξαρτήματα | Μη οικονομικό (το κόστος εργαλείων κυριαρχεί) | Οικονομική-αποτελεσματική δεν χρειάζονται εργαλεία | Οικονομικά-για επίπεδα δισδιάστατα προφίλ | Μέτρια (απαιτείται επένδυση σε μοτίβο/καλούπι) |
| 1,000 - 10,000 μέρη | Βιώσιμο με απλοποιημένα μαλακά εργαλεία | Εξακολουθεί να είναι ανταγωνιστικό, αλλά το κόστος ανά{0}}μονάδα παραμένει αμετάβλητο | Ανταγωνιστικό μόνο για απλές γεωμετρίες | Γίνεται οικονομικό-για τρισδιάστατα σχήματα |
| 10,000 - 100,000 μέρη | Σαφές πλεονέκτημα κόστους. δικαιολογημένα εργαλεία από σκληρυμένο χάλυβα | Ακριβά (υψηλός αθροιστικός χρόνος μηχανής) | Μη πρακτικό για διαμορφωμένα μέρη σε αυτόν τον όγκο | Ανταγωνιστικό για σύνθετες τρισδιάστατες γεωμετρίες |
| Πάνω από 100.000 εξαρτήματα | Κυρίαρχη επιλογή? χαμηλότερο ανά{0}}μοναδιαίο κόστος με μεγάλο περιθώριο | Απαγορευτικά ακριβό ανά εξάρτημα | Μη επεκτάσιμο | Ανταγωνιστικό μόνο για πολύ περίπλοκα χυτά σχήματα |
Η βασική ιδέα: μην αξιολογείτε το κόστος εργαλείων μεμονωμένα. Αξιολογήστε το συνολικό κόστος του προγράμματος για τον προβλεπόμενο όγκο ζωής σας, συμπεριλαμβανομένων των αναπαραγγελιών. Τα σετ καλουπιών σφράγισης μετάλλων αποδίδονται το πρώτο έτος συνεχίζουν να παράγουν αξία για χρόνια στη συνέχεια με μόνο κόστος συντήρησης, με αποτέλεσμα να εκτιμούν τα περιουσιακά στοιχεία και όχι να-τα έξοδα μιας φοράς.
Προσδοκίες χρόνου παράδοσης και τι επηρεάζει την ανάκαμψη
Το κόστος είναι μόνο το ήμισυ της εξίσωσης. Το άλλο μισό είναι ο χρόνος. Τα προσαρμοσμένα έργα σφράγισης μήτρας ακολουθούν μια διαδοχική πορεία ανάπτυξης και κάθε στάδιο έχει ένα εύρος διάρκειας που εξαρτάται από την πολυπλοκότητα:
- Επικύρωση σχεδιασμού και προσομοίωση CAE- 1 έως 3 εβδομάδες. Περιλαμβάνει επισκόπηση σκοπιμότητας, προσομοίωση μορφοποίησης και βελτιστοποίηση διάταξης λωρίδων.
- Λεπτομερής σχεδιασμός καλουπιών- 2 έως 4 εβδομάδες. Πλήρης μοντελοποίηση CAD όλων των εξαρτημάτων μήτρας, τιμολόγιο υλικών και αναθεώρηση σχεδίου με τον πελάτη.
- Κατασκευή καλουπιών- 4 έως 10 εβδομάδες. CNC μηχανική κατεργασία, σύρμα EDM, λείανση, θερμική επεξεργασία εξαρτημάτων από χάλυβα εργαλείων και κατασκευή ένθετων καρβιδίου. Αυτή είναι η μεγαλύτερη φάση και κλιμακώνεται άμεσα με την πολυπλοκότητα της μήτρας.
- Συναρμολόγηση και τοποθέτηση- 1 έως 2 εβδομάδες. Χειροκίνητη-τοποθέτηση εξαρτημάτων, επαλήθευση ευθυγραμμίσεων και συναρμολόγηση ολόκληρου του σετ καλουπιών.
- Δοκιμαστικές εκτελέσεις (δειγματοληψία T1)- 1 έως 2 εβδομάδες. Τα πρώτα δείγματα σφραγίζονται, μετρώνται και συγκρίνονται με τις προδιαγραφές. Ορισμένοι κατασκευαστές επιτυγχάνουν την Τ1 σε μόλις 4-5 εβδομάδες για μέτρια σύνθετες μήτρες με επικάλυψη φάσεων σχεδιασμού και κατεργασίας.
- Αναθεωρήσεις και εκ νέου{0}}δοκιμές- 1 έως 3 εβδομάδες, εάν απαιτούνται προσαρμογές. Τα περισσότερα μήτρα απαιτούν τουλάχιστον έναν γύρο λεπτομέρειας-μετά τις αρχικές δοκιμές.
Ο συνολικός χρόνος παράδοσης για ένα τυπικό προσαρμοσμένο προοδευτικό καλούπι κυμαίνεται από 10 έως 20 εβδομάδες, με τα απλούστερα σύνθετα καλούπια να φτάνουν πιο γρήγορα (6-10 εβδομάδες) και τα σύνθετα καλούπια μεταφοράς να διαρκούν περισσότερο (12-20+ εβδομάδες).
Τι επιταχύνει ή καθυστερεί αυτό το χρονοδιάγραμμα; Κάποιοι παράγοντες ξεχωρίζουν. Τα πλήρη και παγωμένα σχέδια εξαρτημάτων αποτρέπουν τους βρόχους αναθεώρησης. Η πρώιμη προδιαγραφή υλικού επιτρέπει στον σχεδιαστή της μήτρας να οριστικοποιεί τις στρατηγικές εκκαθάρισης και αποζημίωσης χωρίς να περιμένει αποφάσεις. Οι προμηθευτές με εσωτερικά σύρματα EDM, CNC και λείανση εξαλείφουν τις καθυστερήσεις υπεργολαβίας. Και οι ρεαλιστικές προδιαγραφές ανοχής αποφεύγουν την περιττή ακρίβεια που προσθέτει χρόνο κατεργασίας σε κάθε εξάρτημα μήτρας.
Το πιο συνηθισμένο λάθος του αγοραστή είναι η υποτίμηση των κύκλων αναθεώρησης. Ένα ζάρι που απαιτεί τρεις δοκιμές-και-προσαρμογή επαναλήψεων αντί για μία μπορεί να προσθέσει τέσσερις έως έξι εβδομάδες πέρα από την αρχική εκτίμηση. Η προσπάθεια μηχανικής εμπρός{4}}φόρτωσης μέσω προσομοίωσης και αναθεώρησης DFM είναι ο πιο αξιόπιστος τρόπος συμπίεσης του χρόνου παράδοσης χωρίς να μειώνεται η ποιότητα.
Η κατανόηση αυτών των οικονομικών στοιχείων σάς βοηθά να προγραμματίσετε και να προγραμματίσετε. Αλλά το πλαίσιο κόστους σάς λέει μόνο τι να περιμένετε. Η ροή εργασιών που παρέχει στην πραγματικότητα το ζάρι σας, από τον πρώτο έλεγχο σκοπιμότητας έως την έγκριση παραγωγής, καθορίζει εάν αυτές οι προσδοκίες γίνονται πραγματικότητα.
Η προσαρμοσμένη ροή εργασίας σφράγισης μήτρας από το σχεδιασμό έως την παράδοση
Η γνώση των οικονομικών είναι ένα πράγμα. Βλέποντας ένα καλούπι να ζωντανεύει πραγματικά, από ένα τρισδιάστατο μοντέλο σε μια οθόνη έως το σκληρυμένο χάλυβα που παράγει τελικά εξαρτήματα με ταχύτητα, είναι όπου οι περισσότεροι αγοραστές αντιμετωπίζουν εκπλήξεις. Η ροή εργασίας είναι διαδοχική και καθοδηγείται από πύλη-: κάθε στάδιο πρέπει να περάσει πριν ξεκινήσει το επόμενο και η παράλειψη βημάτων κοστίζει σχεδόν πάντα περισσότερο χρόνο από ό,τι εξοικονομεί. Είτε το έργο σας περιλαμβάνει μια απλή σύνθετη μήτρα είτε ένα σύνθετο προοδευτικό εργαλείο με είκοσι σταθμούς, το τόξο ανάπτυξης ακολουθεί την ίδια θεμελιώδη δομή.
Εδώ είναι η πλήρης σειρά που ακολουθούν τα περισσότερα έργα εργαλείων σφράγισης μετάλλων:
- Αξιολόγηση σκοπιμότητας- Μπορεί να επισημανθεί καθόλου αυτό το τμήμα;
- Προσομοίωση CAE- Προβλέψτε τη συμπεριφορά σχηματισμού, εντοπίστε κινδύνους, βελτιστοποιήστε τη γεωμετρία ψηφιακά.
- Λεπτομερής σχεδιασμός καλουπιών- Πλήρης μοντελοποίηση CAD για κάθε στοιχείο, διάταξη σταθμού και εξέλιξη λωρίδας.
- Κατασκευή καλουπιών- Κατεργασία CNC, EDM σύρματος, λείανση και θερμική επεξεργασία εξαρτημάτων από χάλυβα εργαλείων.
- Συναρμολόγηση και τοποθέτηση- Τοποθέτηση-στο χέρι, επαλήθευση ευθυγράμμισης και πλήρης συναρμολόγηση σετ καλουπιών.
- Δοκιμαστικές εκτελέσεις (δειγματοληψία T1)- Τα πρώτα μέρη σφραγίστηκαν, μετρήθηκαν και συγκρίθηκαν με τις προδιαγραφές.
- Προσαρμογές και εκ νέου{0}}δοκιμές- Λεπτός-συντονισμός βάσει δεδομένων διαστάσεων από αρχικά δείγματα.
- Έγκριση παραγωγής- Επίσημη υπογραφή-ότι η μήτρα πληροί όλες τις απαιτήσεις για παραγωγή όγκου.
- Συνεχής συντήρηση- Προγραμματισμένη προληπτική φροντίδα και επισκευή εργαλείου σφράγισης για διατήρηση της ακρίβειας σε εκατομμύρια κύκλους.
Κάθε πύλη φέρει συγκεκριμένα παραδοτέα και σημεία απόφασης. Η κατανόηση του τι συμβαίνει σε κάθε στάδιο και των ερωτήσεων που πρέπει να κάνετε, αποτρέπει τις εκπλήξεις που εκτροχιάζουν τα χρονοδιαγράμματα και τους προϋπολογισμούς.
Αξιολόγηση Σκοπιμότητας και Προσομοίωση CAE
Η ροή εργασίας ξεκινά πριν κοπεί οποιοδήποτε ατσάλι ή ανοίξει οποιοδήποτε αρχείο CAD για σχεδιασμό καλουπιού. Η αξιολόγηση σκοπιμότητας απαντά σε μια απατηλά απλή ερώτηση: μπορεί αυτή η γεωμετρία του εξαρτήματος να παραχθεί μέσω σφράγισης δεδομένων του καθορισμένου υλικού, του πάχους και των ανοχών;
Μια έμπειρη ομάδα μηχανικής εργαλείων σφράγισης και μήτρας αξιολογεί το μέρος σας για περιορισμούς μορφοποίησης, προκλήσεις ροής υλικού και πιθανούς κινδύνους ελαττωμάτων. Εξετάζουν τις αναλογίες βάθους έλξης, τις ακτίνες κάμψης σε σχέση με το πάχος του υλικού, την απόσταση μεταξύ των χαρακτηριστικών και το αν το εξάρτημα μπορεί να παραχθεί σε μία μήτρα ή απαιτεί πολλαπλά στάδια. Εδώ επισημαίνονται νωρίς οι μη πρακτικές γεωμετρίες. Ένα χαρακτηριστικό που λειτουργεί άψογα στη μηχανική κατεργασία CNC μπορεί να είναι αδύνατο να αποτυπωθεί χωρίς ρωγμές ή μπορεί να απαιτεί έναν πρόσθετο σταθμό διαμόρφωσης που αλλάζει εντελώς τα οικονομικά του έργου.
Ερωτήσεις που πρέπει να κάνετε σε αυτό το στάδιο: Έχει εντοπίσει ο προμηθευτής κάποια χαρακτηριστικά που υπερβαίνουν τα τυπικά όρια μορφοποίησης; Υπάρχουν εναλλακτικές γεωμετρίες που επιτυγχάνουν την ίδια λειτουργία με καλύτερη δυνατότητα κατασκευής; Τι είδους μήτρα προτείνουν και γιατί;
Μόλις επιβεβαιωθεί η σκοπιμότητα ότι το εξάρτημα είναι σφραγισμένο, η προσομοίωση CAE αναλαμβάνει. Χρησιμοποιώντας λογισμικό ανάλυσης πεπερασμένων στοιχείων όπως το AutoForm ή το DEFORM, οι μηχανικοί αναπαράγουν ψηφιακά ολόκληρη τη διαδικασία διαμόρφωσης προτού δεσμευτούν στη φυσική επεξεργασία εργαλείων. Σύμφωνα μεΕιδικοί προσομοίωσης CAE στη μηχανική μήτρας σφράγισης, αυτό το βήμα επιτρέπει την πρόβλεψη της συμπεριφοράς ροής υλικού, της κατανομής τάσεων και καταπόνησης, διακύμανσης πάχους, τάσεων ρυτίδωσης και παραμόρφωσης πίσω ελατηρίου, όλα πριν δαπανηθεί ένα δολάριο για την κατασκευή καλουπιών.
Το στάδιο της προσομοίωσης είναι όπου ο παραδοσιακός κύκλος "Σχεδίαση, Κατασκευή, Δοκιμή, Διόρθωση, Επανάληψη" συμπιέζεται σε "Σχεδίαση, Προσομοίωση, Βελτιστοποίηση, Κατασκευή, Ελάχιστη δοκιμή". Οι κατασκευαστές που αξιοποιούν το CAE συνήθως μειώνουν τις επαναλήψεις δοκιμής κατά 30-50%, το οποίο μεταφράζεται απευθείας σε εβδομάδες εξοικονόμησης και λιγότερες δαπανηρές τροποποιήσεις καλουπιών. Τα οριακά διαγράμματα σχηματισμού (FLD) προσδιορίζουν τις ζώνες κινδύνου ρωγμών, οι χάρτες αραίωσης αποκαλύπτουν πού μπορεί να αποτύχει το υλικό και η αντιστάθμιση ελατηρίου υπολογίζεται μαθηματικά αντί να ανακαλύπτεται μέσω φυσικής δοκιμής και λάθους.
Για τους αγοραστές, το πρακτικό όφελος είναι απλό: ένας προμηθευτής που προσομοιώνει πριν από τη μηχανική κατεργασία παραδίδει μήτρες που λειτουργούν πιο κοντά στην αρχή την πρώτη φορά. Η παράλειψη της προσομοίωσης για εξοικονόμηση μιας εβδομάδας εκ των προτέρων κοστίζει συχνά τρεις έως έξι εβδομάδες σε δοκιμαστική περίοδο-και-προσαρμόστε τους κύκλους κατάντη.
Σχεδιασμός, μηχανική κατεργασία και συναρμολόγηση καλουπιών
Με τα δεδομένα προσομοίωσης που επικυρώνουν την προσέγγιση διαμόρφωσης, ξεκινά ο λεπτομερής σχεδιασμός της μήτρας. Πρόκειται για μοντελοποίηση πλήρους-κλίμακας CAD κάθε στοιχείου: προφίλ διάτρησης, μπλοκ καλουπιών, απογυμνωτή, πιλότοι, συστήματα οδηγών, στοιχεία ελατηρίου και η δομή του παπουτσιού που συγκρατεί τα πάντα σε ευθυγράμμιση κάτω από τον όγκο. Για τις προοδευτικές μήτρες, η διάταξη λωρίδων οριστικοποιείται εδώ, ορίζοντας το βήμα (προώθηση ανά διαδρομή), τη σειρά σταθμών και τον σχεδιασμό της γέφυρας απόρριψης.
Ένα προσαρμοσμένο εργαλείο σφράγισης μετάλλων σε αυτό το στάδιο δεν είναι ένα μεμονωμένο εξάρτημα, αλλά ένα συγκρότημα από δεκάδες έως εκατοντάδες εξαρτήματα ακριβείας, το καθένα από τα οποία έχει ανοχή να συνεργαστεί υπό δυναμικό φορτίο. Η φάση σχεδιασμού διαρκεί συνήθως δύο έως τέσσερις εβδομάδες και θα πρέπει να περιλαμβάνει μια επίσημη αναθεώρηση σχεδίασης όπου ο αγοραστής επαληθεύει τις κρίσιμες διαστάσεις, τα μηνύματα προώθησης υλικών και τυχόν αλλαγές από την αρχική γεωμετρία του εξαρτήματος.
Η κατασκευή καλουπιών είναι η μεγαλύτερη φάση στη ροή εργασίας, που διαρκεί τέσσερις έως δέκα εβδομάδες ανάλογα με την πολυπλοκότητα. Οι βασικές διαδικασίες περιλαμβάνουν:
- Φρέζα CNCΜπλοκ καλουπιών - τραχείας και ημι-τελικής επεξεργασίας, συγκρατητήρες διάτρησης και δομικά στοιχεία από μπιγιέτες από χάλυβα εργαλείων.
- Σύρμα EDM- κοπή προφίλ ακριβείας διάτρησης και μήτρας, ειδικά για περίπλοκα περιγράμματα και σφιχτές εσωτερικές γωνίες που δεν μπορεί να φτάσει το φρεζάρισμα.
- Επιφανειακή λείανση- επίτευξη επιπεδότητας και παραλληλισμού σε επιφάνειες ζευγαρώματος, κρίσιμης σημασίας για την ευθυγράμμιση της μήτρας και σταθερό ύψος κλεισίματος.
- Κατεργασία με θερμοκρασία- σκλήρυνση εξαρτημάτων από χάλυβα εργαλείων στη σκληρότητα εργασίας τους (συνήθως 58-62 HRC για κοπτικά κοπτικά), στη συνέχεια σκλήρυνση για να εξισορροπηθεί η σκληρότητα με τη σκληρότητα.
- Τελειώστε το τρίψιμο και το γυάλισμα- τελική διαστασιολόγηση των σκληρυμένων εξαρτημάτων και προετοιμασία της επιφάνειας για τη διαμόρφωση περιοχών όπου η ροή του υλικού πρέπει να είναι ομαλή.
Η συναρμολόγηση και η τοποθέτηση ακολουθούν την κατεργασία. Ακόμη και με ακρίβεια CNC, τα εξαρτήματα εργαλείων σφράγισης απαιτούν τοποθέτηση με το χέρι-από έμπειρους κατασκευαστές καλουπιών που επαληθεύουν τη διάτρηση-για-κενές μήτρας, ελέγχουν την ευθυγράμμιση υπό συνθήκες προσομοίωσης πίεσης και διασφαλίζουν ότι όλα τα κινούμενα στοιχεία (απογυμνωτές, ακίδες, πιλότοι) λειτουργούν ελεύθερα χωρίς δέσιμο. Αυτή η φάση διαρκεί συνήθως μία έως δύο εβδομάδες και ολοκληρώνεται με μια δοκιμή στον πάγκο για να επιβεβαιωθεί η μηχανική λειτουργία πριν συνεχιστεί το πάτημα-.
Δοκιμαστικές εκτελέσεις, επιθεώρηση και έγκριση παραγωγής
Η πρώτη δοκιμή τύπου, που συχνά ονομάζεται δειγματοληψία Τ1, είναι η στιγμή της αλήθειας. Η μήτρα τοποθετείται σε πρέσα που ταιριάζει με τις προδιαγραφές χωρητικότητας και ύψους κλεισίματος από τη φάση σχεδιασμού και τα πρώτα μέρη σφραγίζονται. Οι μηχανικοί μετρούν κάθε κρίσιμη διάσταση σε αυτά τα δείγματα σε σχέση με το τμήμα εκτύπωσης, τεκμηριώνοντας τις αποκλίσεις και προσδιορίζοντας ποιοι σταθμοί μήτρας χρειάζονται προσαρμογή.
Σπάνια μια δοκιμή T1 παράγει τέλεια εξαρτήματα στο πρώτο κτύπημα. Οι τυπικές προσαρμογές περιλαμβάνουν-λεπτό συντονισμό του βάθους διείσδυσης διάτρησης, την τροποποίηση της αντιστάθμισης ελατηρίου στους σταθμούς κάμψης, τη ρύθμιση της πίεσης της θήκης κενού και τους σταθμούς λαμπάδας όπου οι διαστάσεις είναι ελαφρώς μακριά-του στόχου.Έμπειροι κατασκευαστές καλουπιώνσχεδιάστε για αυτήν την επανάληψη, αντιμετωπίζοντας το T1 ως βήμα επικύρωσης αντί να αναμένετε άμεσα έτοιμα αποτελέσματα παραγωγής-.
Μια δεύτερη δοκιμή (T2) επιβεβαιώνει ότι οι προσαρμογές επέλυσαν τις αποκλίσεις που βρέθηκαν στο T1. Για σύνθετες μήτρες, μπορεί να χρειαστεί ένα Τ3. Κάθε γύρος μειώνει το χάσμα μεταξύ των πραγματικών εξαρτημάτων και των προδιαγραφών στόχου έως ότου όλες οι διαστάσεις πέσουν εντός της ανοχής. Η εργασία προσομοίωσης CAE που έχει φορτωθεί στο μπροστινό μέρος-που περιγράφηκε νωρίτερα είναι αυτό που κρατά αυτόν τον βρόχο επανάληψης σύντομο. Χωρίς προσομοίωση, τρεις έως πέντε φυσικές επαναλήψεις είναι κοινές. Με αυτό, οι περισσότερες μήτρες φθάνουν στην έγκριση σε έναν ή δύο γύρους.
Η έγκριση παραγωγής είναι η επίσημη πύλη όπου τα μετρούμενα εξαρτήματα, τα στατιστικά δεδομένα και οι παράμετροι διαδικασίας τεκμηριώνονται και υπογράφονται. Για τα προγράμματα αυτοκινήτων, αυτό έχει τη μορφή υποβολής PPAP. Για την αεροδιαστημική, σημαίνει μια πλήρη-αναφορά επιθεώρησης πρώτου άρθρου με αρχεία ιχνηλασιμότητας. Για γενικά βιομηχανικά ανταλλακτικά, η έγκριση μπορεί απλώς να είναι μια αναφορά διαστάσεων που επιβεβαιώνει την επιτυχία όλων των χαρακτηριστικών.
Πέρα από την έγκριση, η μήτρα εισέρχεται στη ζωή παραγωγής της και η συντήρηση γίνεται ο κρίσιμος παράγοντας για τη διατήρηση της ποιότητας. Η προληπτική συντήρηση σε ένα καθορισμένο χρονοδιάγραμμα, η επιθεώρηση των άκρων διάτρησης για φθορά, η επαλήθευση της ευθυγράμμισης των οδηγών, η αντικατάσταση ελαστικών στοιχείων και η εκ νέου-εφαρμογή επιστρώσεων PVD σε επιφάνειες διαμόρφωσης, διατηρεί σταθερές τις ανοχές σε εκατοντάδες χιλιάδες ή εκατομμύρια κύκλους. Η επισκευή του εργαλείου σφράγισης καθίσταται απαραίτητη όταν τα προληπτικά μέτρα αποκαλύπτουν εξαρτήματα που πλησιάζουν στο τέλος--της ζωής τους: οι φθαρμένες γροθιές ξαναγόνωνται ή αντικαθίστανται, οι δακτύλιοι οδηγών ανανεώνονται και οι ενεργές επιφάνειες επικαλύπτονται εκ νέου. Ένα δομημένο πρόγραμμα συντήρησης, είτε προληπτικό είτε έκτακτο, μειώνει τα ποσοστά σκραπ, αποτρέπει τον απρογραμμάτιστο χρόνο διακοπής λειτουργίας και παρατείνει τη διάρκεια ζωής του καλουπιού πολύ πέρα από τις αρχικές προβλέψεις.
Οι προμηθευτές που προσφέρουν αυτόν τον σκοπό-για-τερματισμό της ροής εργασιών κάτω από την ίδια στέγη εξαλείφουν τον κίνδυνο συντονισμού που συνεπάγεται ο διαχωρισμός της σκοπιμότητας, του σχεδιασμού, της κατεργασίας και της δοκιμής σε πολλούς προμηθευτές.Διαλύσεις μήτρας σφράγισης της YICHENεπεξηγήστε αυτό το πλήρες-μοντέλο διαδικασίας στην πράξη: η ανάλυση σκοπιμότητας και η προσομοίωση CAE τροφοδοτούνται απευθείας σε-εσωτερική κατεργασία καλουπιών, δοκιμές και επιθεώρηση διαστάσεων, δίνοντας στους κατασκευαστές ένα μόνο σημείο ευθύνης από την αρχική ιδέα έως την παραγωγή-έτοιμα εργαλεία. Για ομάδες που κινούνται από την πρώιμη έρευνα προς ένα RFQ, αυτή η ολοκληρωμένη προσέγγιση συμπιέζει βρόχους επικοινωνίας και διατηρεί προβλέψιμα τα χρονοδιαγράμματα.
Μια καλά-εκτελούμενη ροή εργασίας παρέχει ένα ζάρι που εκτελείται αξιόπιστα. Αλλά η ροή εργασίας είναι τόσο ισχυρή όσο ο συνεργάτης που την εκτελεί, γεγονός που εγείρει ένα τελευταίο πρακτικό ερώτημα: πώς αξιολογείτε εάν ένας προμηθευτής μπορεί πραγματικά να παραδώσει τη διαδικασία που περιγράφει;
Πώς να επιλέξετε τον σωστό συνεργάτη προσαρμοσμένης σφράγισης καλουπιών
Κάθε κατασκευαστής καλουπιών σφράγισης μπορεί να σας δείξει μια λίστα μηχανών. Λιγότεροι μπορούν να σας καθοδηγήσουν στο πώς θα λύσουν τη συγκεκριμένη πρόκληση διαμόρφωσης πριν αναφέρουν μια τιμή. Αυτή η διαφορά, μεταξύ ενός πωλητή που εκπληρώνει παραγγελίες και ενός συνεργάτη που σχεδιάζει λύσεις, καθορίζει εάν το έργο σας θα φτάσει στην παραγωγή σύμφωνα με το χρονοδιάγραμμα ή θα σταματήσει σε κύκλους αναθεώρησης. Εδώ είναι πώς να διαχωρίσετε τα δύο.
Κριτήρια τεχνικής ικανότητας προς αξιολόγηση
Όταν εξετάζετε τους κατασκευαστές καλουπιών σφράγισης μετάλλων, ξεκινήστε με το τι μπορούν πραγματικά να κάνουν παρά με αυτό που ισχυρίζεται ο ιστότοπός τους. Μια επισκόπηση της εταιρείας σφράγισης μετάλλων σας λέει την ιστορία τους. Ο κατάλογος εξοπλισμού, η ομάδα μηχανικών και το ιστορικό του έργου σάς λένε αν μπορούν να χειριστούν τον ρόλο σας.
Χρησιμοποιήστε αυτήν τη λίστα ελέγχου για να δομήσετε την αξιολόγησή σας:
- Εύρος χωρητικότητας πιεστηρίου- Ο εξοπλισμός τους ταιριάζει με το μέγεθος και το πάχος του υλικού σας; Ένας προμηθευτής με μικρές μόνο πρέσες δεν μπορεί να παράγει εξαρτήματα αυτοκινήτου με βαθιά έλξη.
- Εσωτερικός σχεδιασμός και προσομοίωση CAE- Οι προμηθευτές που σχεδιάζουν και προσομοιώνουν εσωτερικά αντιμετωπίζουν προβλήματα πριν από την έναρξη της μηχανικής κατεργασίας. Η εξωτερική ανάθεση σχεδίασης προσθέτει κενά επικοινωνίας και χρόνο παράδοσης.
- Εμπειρία πολυπλοκότητας- Ζητήστε παραδείγματα παρόμοιων γεωμετριών τμημάτων. Ένας κατασκευαστής καλουπιών σφράγισης έμπειρος με προοδευτικές μήτρες 20 σταθμών λειτουργεί σε διαφορετικό επίπεδο από ένα απλό κτήριο εργαλείων τυφώματος.
- Πιστοποιήσεις ποιότητας- Αντιστοιχίστε τις πιστοποιήσεις με τον κλάδο σας: ISO 9001 για γενικές εφαρμογές, IATF 16949 για αυτοκίνητα, AS9100 για αεροδιαστημική. Επαληθεύστε τα αντί να λάβετε υπόψη τον προμηθευτή.
- Δυνατότητα δοκιμής και δημιουργίας πρωτοτύπων- Μπορούν να εκτελέσουν δείγματα T1 στο σπίτι-και να παρέχουν αναφορές πλήρους διαστάσεων; Οι προμηθευτές που αναθέτουν με υπεργολαβία τις δοκιμαστικές εκτελέσεις χάνουν τον έλεγχο της ταχύτητας επανάληψης.
- Υλική τεχνογνωσία- Επιβεβαιώστε ότι έχουν εκτελέσει την παραγωγή στο συγκεκριμένο κράμα σας. Ένας κατασκευαστής καλουπιών έμπειρος με μαλακό χάλυβα μπορεί να παλέψει με φωσφορομπρούτζο ή υψηλής αντοχής-διπλής-διαβάθμισης.
- Γεωγραφική και υλικοτεχνική προσαρμογή- Εξετάστε το κόστος αποστολής, την επικάλυψη ζώνης ώρας για επικοινωνία και τα πλαίσια προστασίας IP στη δικαιοδοσία του προμηθευτή.
- Διαφανής παράθεση- Μια λεπτομερής προσφορά αναλύει τα εργαλεία, την τιμή τεμαχίου, το υλικό και τις δευτερεύουσες λειτουργίες ξεχωριστά. Οι αόριστες εφάπαξ-προσφορές καθιστούν αδύνατη τη δίκαιη σύγκριση των προμηθευτών ή τον εντοπισμό ευκαιριών μείωσης{3}}κόστους.
Συνήθη λάθη αγοραστών που πρέπει να αποφεύγονται
Αφού εξέτασαν εκατοντάδες RFQ, έμπειροι κατασκευαστές καλουπιών μεταλλικής σφράγισης επισημαίνουν με συνέπεια τα ίδια σφάλματα αγοραστή που διογκώνουν το κόστος ή καθυστερούν τα έργα:
Υποκαθορισμός ανοχών.Η επισήμανση κάθε διάστασης ως κρίσιμης αναγκάζει τον κατασκευαστή της μήτρας να ενσωματώσει την ακρίβεια σε χαρακτηριστικά που δεν τη χρειάζονται. Προσδιορίστε ποια χαρακτηριστικά είναι λειτουργικά κρίσιμα και επιτρέψτε τυπικές ανοχές αλλού.
Παράλειψη προδιαγραφών υλικού.Λέγοντας "ανοξείδωτο ατσάλι" χωρίς να προσδιορίσετε 304 έναντι 316 έναντι 430 αφήνει τον προμηθευτή να μαντέψει. Κάθε βαθμός σχηματίζεται διαφορετικά και απαιτεί διαφορετικά διάκενα καλουπιών. Όπως τονίζουν οι οδηγοί βέλτιστων-πρακτικών RFQ, ο ακριβής βαθμός υλικού είναι μία από τις πιο κοινές λεπτομέρειες που λείπουν και καθυστερεί την προσφορά κατά ημέρες.
Επιλογή αποκλειστικά βάσει τιμής.Η φθηνότερη εργοστασιακή προσφορά μήτρας σφράγισης αντικατοπτρίζει συχνά συντομεύσεις: λεπτότερα παπούτσια με καλούπι, χαμηλότερης ποιότητας-χάλυβας εργαλείων ή παράλειψη βημάτων προσομοίωσης. Αυτές οι εξοικονομήσεις επανεμφανίζονται ως μεγαλύτεροι κύκλοι δοκιμής, πρόωρη φθορά καλουπιών και ασυνεπή ανταλλακτικά όταν η παραγωγή ανέβει.
Δεν ζητούνται δεδομένα δοκιμαστικής εκτέλεσης.Ζητήστε δείγματα αναφορών διαστάσεων T1 και δεδομένα ικανότητας επεξεργασίας από παρόμοια προηγούμενα έργα. Ένας προμηθευτής που δεν μπορεί να το παρέχει αυτό είτε δεν μετρά αυστηρά είτε δεν διατηρεί αρχεία, και τα δύο κόκκινα σημάδια για τη συνέπεια της παραγωγής.
Μετάβαση από την έρευνα στο RFQ-Έτοιμη δέσμευση
Έχετε διαβάσει τους τύπους διεργασιών, τις λειτουργίες διαμόρφωσης, τα πρότυπα του κλάδου, τους οδηγούς κόστους και τα στάδια ροής εργασίας. Το χάσμα μεταξύ έρευνας και δράσης είναι ένα καλά δομημένο RFQ που αποστέλλεται σε έναν εξειδικευμένο συνεργάτη. Προετοιμάστε ένα πλήρες πακέτο: αρχείο 3D CAD συν PDF με διαστάσεις, ακριβής βαθμός υλικού, ετήσια πρόβλεψη όγκου, μηνύματα ανοχής σε κρίσιμα χαρακτηριστικά, απαιτήσεις φινιρίσματος επιφάνειας ή επίστρωσης και το χρονοδιάγραμμα του στόχου σας.
Για κατασκευαστές και διαχειριστές προμήθειας που αναζητούν έναν συνεργάτη κατασκευαστών καλουπιών σφράγισης που καλύπτει την ανάλυση σκοπιμότητας, την προσομοίωση CAE, την κατεργασία καλουπιών, τις δοκιμαστικές διαδρομές και την τελική επιθεώρηση κάτω από μια στέγη,Διαλύσεις μήτρας σφράγισης της YICHENπροσφέρουν αυτήν την πλήρη-δυνατότητα φάσματος. Το ενσωματωμένο μοντέλο τους σάς επιτρέπει να μεταβείτε από την αρχική συζήτηση ιδέας σε μια έτοιμη προσαρμοσμένη λύση σφράγισης RFQ-χωρίς συντονισμό μεταξύ πολλών προμηθευτών, συμπιέζοντας τόσο τα γενικά έξοδα επικοινωνίας όσο και τα χρονοδιαγράμματα ανάπτυξης.
Η καλύτερη σχέση προμηθευτή ξεκινά με σαφήνεια και από τις δύο πλευρές. Καθορίστε τι χρειάζεστε με ακρίβεια, αξιολογήστε τους συνεργάτες για το βάθος της μηχανικής και όχι μόνο για την τιμή και επιλέξτε έναν κατασκευαστή μεταλλικών καλουπιών σφράγισης του οποίου η ροή εργασίας, οι πιστοποιήσεις και το στυλ επικοινωνίας ευθυγραμμίζονται με τον τρόπο λειτουργίας της ομάδας σας. Αυτή η ευθυγράμμιση είναι που μετατρέπει μια αγορά εργαλείων σε πλεονέκτημα παραγωγής.
Συνήθεις ερωτήσεις για τη σφράγιση προσαρμοσμένης μήτρας
1. Ποια είναι η διαφορά μεταξύ της προσαρμοσμένης σφράγισης μήτρας και της τυπικής σφράγισης μήτρας;
Η τυπική στάμπα με καλούπι χρησιμοποιεί προ{0}}υπάρχοντα εργαλεία για την παραγωγή γενικών σχημάτων όπως ροδέλες ή απλούς βραχίονες. Η προσαρμοσμένη σφράγιση μήτρας περιλαμβάνει μηχανική επεξεργασία εργαλείων από την αρχή για μια συγκεκριμένη γεωμετρία, υλικό και απαίτηση ανοχής εξαρτημάτων. Η προσαρμοσμένη προσέγγιση επιτρέπει στον σχεδιασμό του ανταλλακτικού σας να οδηγεί τα εργαλεία αντί να επιβάλλει συμβιβασμούς στο σχεδιασμό ώστε να ταιριάζουν στις διαθέσιμες μήτρες. Ενώ οι τυπικές μήτρες έχουν μηδενικό αρχικό κόστος, τα προσαρμοσμένα εργαλεία αποσβένονται σε ολόκληρο τον όγκο παραγωγής και προσφέρουν σημαντικά χαμηλότερο κόστος ανά{4}}μονάδα σε κλίμακα, συνήθως μεταξύ 5.000 και 20.000 εξαρτημάτων ανάλογα με την πολυπλοκότητα.
2. Πόσο κοστίζει τα προσαρμοσμένα εργαλεία σφράγισης μήτρας;
Η προσαρμοσμένη μήτρα εργαλείων κυμαίνεται συνήθως από 8.000 $ έως 50.000 $ ή περισσότερο ανάλογα με παράγοντες πολυπλοκότητας όπως ο αριθμός των σταθμών, οι απαιτήσεις ανοχής, η ποιότητα χάλυβα εργαλείων και εάν χρειάζονται ένθετα καρβιδίου. Ένα προοδευτικό καλούπι τεσσάρων-σταθμών κοστίζει πολύ λιγότερο από ένα καλούπι δεκαέξι-σταθμών που εκτελεί σβήσιμο, διάτρηση, πολλαπλές κάμψεις και-πάτημα με ζάρι. Ωστόσο, αυτή η αρχική επένδυση αποσβένεται σε κάθε παραγόμενο μέρος. Για παράδειγμα, ένα καλούπι 25.000 $ που παράγει 1.000.000 εξαρτήματα προσθέτει μόνο 0,025 $ ανά μονάδα στο κόστος εργαλείων, καθιστώντας το δραματικά φθηνότερο από την κατεργασία CNC σε όγκο.
3. Ποιες ανοχές μπορεί να επιτύχει η προσαρμοσμένη στάμπα;
Η σύγχρονη στάμπα με καλούπι ακριβείας κρατά συνήθως ±0,002 in. (±0,05 mm) σε κρίσιμα χαρακτηριστικά, με ορισμένες εφαρμογές να φτάνουν τα ±0,001 in. (±0,025 mm). Η μικροσφράγιση ηλεκτρονικών-σπρώχνει ακόμη περισσότερο στην επικράτεια κάτω από-0,025 mm. Η επιτεύξιμη ακρίβεια εξαρτάται από τον τύπο του χαρακτηριστικού, το υλικό, την κατάσταση της μήτρας και τα χαρακτηριστικά της πρέσας. Οι διαστάσεις επίπεδης κάλυψης και διάτρησης είναι πιο εύκολο να κρατηθούν σφιχτά από τις γωνίες κάμψης ή τα τραβηγμένα βάθη. Προμηθευτές όπως η YICHEN χρησιμοποιούν προσομοίωση CAE και παρακολούθηση SPC για να διατηρήσουν αυτές τις ανοχές με συνέπεια σε όλη την παραγωγή μεγάλου όγκου.
4. Πόσος χρόνος χρειάζεται για να κατασκευαστεί μια προσαρμοσμένη μήτρα σφράγισης;
Ο συνολικός χρόνος παράδοσης για ένα τυπικό προσαρμοσμένο προοδευτικό καλούπι κυμαίνεται από 10 έως 20 εβδομάδες. Αυτό περιλαμβάνει αξιολόγηση σκοπιμότητας (1-3 εβδομάδες), λεπτομερή σχεδιασμό καλουπιών (2-4 εβδομάδες), κατασκευή καλουπιών μέσω CNC, σύρμα EDM και λείανση (4-10 εβδομάδες), συναρμολόγηση και τοποθέτηση (1-2 εβδομάδες) και δοκιμαστικές εκτελέσεις με προσαρμογές (2-5 εβδομάδες). Οι απλούστερες σύνθετες μήτρες φτάνουν πιο γρήγορα στις 6-10 εβδομάδες, ενώ οι σύνθετες μήτρες μεταφοράς μπορεί να χρειαστούν 12-20 εβδομάδες. Η προσπάθεια μηχανικής εκ των προτέρων φόρτωσης μέσω της προσομοίωσης CAE και των πλήρων προδιαγραφών ανταλλακτικών είναι ο πιο αξιόπιστος τρόπος συμπίεσης των χρονοδιαγραμμάτων.
5. Ποιοι τύποι προσαρμοσμένων καλουπιών σφράγισης είναι διαθέσιμοι και πώς επιλέγω;
Τέσσερις κύριοι τύποι εξυπηρετούν διαφορετικές ανάγκες. Οι προοδευτικές μήτρες μεταφέρουν μια λωρίδα μέσω πολλών σταθμών για μικρά-έως-μεγάλα-μέρη-έως{3}}μεγάλου όγκου. Οι μήτρες μεταφοράς μετακινούν διακριτά κενά μεταξύ των σταθμών για μεγάλα ή βαθιά-εξαρτήματα. Οι σύνθετες μήτρες εκτελούν πολλαπλές εργασίες κοπής ταυτόχρονα για επίπεδα μέρη με ανώτερη ακρίβεια. Οι μήτρες τεσσάρων ολισθήσεων χρησιμοποιούν διαφάνειες πολλαπλών-κατευθύνσεων για πολύπλοκες στροφές σε μικρά μέρη. Η επιλογή εξαρτάται από τον ετήσιο όγκο, τις διαστάσεις και το βάθος των εξαρτημάτων, τη γεωμετρική πολυπλοκότητα, το πάχος του υλικού και τις απαιτήσεις ανοχής. Ένας εξειδικευμένος συνεργάτης όπως η YICHEN αξιολογεί αυτούς τους παράγοντες κατά την αξιολόγηση σκοπιμότητας για να προτείνει τον βέλτιστο τύπο καλουπιού για τη συγκεκριμένη εφαρμογή σας.


