


Τι είναι μια εταιρεία σφράγισης καλουπιών και γιατί έχει σημασία
Φανταστείτε ότι χρειάζεστε χιλιάδες πανομοιότυπα μεταλλικά στηρίγματα, το καθένα με ακρίβεια μέσα σε λίγα χιλιοστά της ίντσας. Η επίπεδη λαμαρίνα μπαίνει μέσα, τα τελειωμένα εξαρτήματα ακριβείας βγαίνουν. Αυτός ο μετασχηματισμός είναι ακριβώς αυτό που συμβαίνει μέσα σε μια εταιρεία σφράγισης καλουπιών κάθε μέρα.
Μια εταιρεία σφράγισης καλουπιών χρησιμοποιεί μήτρες από σκληρυμένο χάλυβα εργαλείων που τοποθετούνται σε πρέσες σφράγισης για να κόψει, να λυγίσει και να διαμορφώσει επίπεδη λαμαρίνα σε εξαρτήματα ακριβείας-σχεδιασμένα μέσω ελεγχόμενων εργασιών ψυχρής διαμόρφωσης.
Τι κάνει στην πραγματικότητα μια εταιρεία σφράγισης
Στον πυρήνα της, η μήτρα και η στάμπα είναι μια τεχνική ψυχρής διαμόρφωσης. Μια λωρίδα ή τεμάχιο μετάλλου τοποθετείται ανάμεσα σε ειδικά κατασκευασμένες μήτρες και η δύναμη από την πρέσα επαναδιαμορφώνει το υλικό σε μια συγκεκριμένη γεωμετρία. Λειτουργίες όπωςτυφλό, διάτρηση, κάμψη, νομισματοκοπία και σχέδιοσυμβαίνουν με υψηλή ταχύτητα, παράγοντας εξαρτήματα που κυμαίνονται από μικροσκοπικές ηλεκτρονικές υποδοχές έως μεγάλα πάνελ αυτοκινήτων. Οι ίδιες οι μήτρες είναι εργαλεία ακριβείας, κατασκευασμένα από σκληρυμένο χάλυβα και κατασκευασμένα για να διατηρούν αυστηρές ανοχές σε εκατομμύρια κύκλους.
Αυτό που ξεχωρίζει το καλούπι ακριβείας και τη σφράγιση από τη γενική κατασκευή είναι η επαναληψιμότητα. Μόλις αποδειχθεί η επεξεργασία εργαλείων, κάθε εξάρτημα που βγαίνει από την πρέσα είναι διαστάσεων πανομοιότυπο με αυτό που προηγήθηκε, καθιστώντας τη διαδικασία ιδανική για παραγωγές μεγάλου-όγκου όπου η συνοχή δεν είναι-διαπραγματεύσιμη.
Ποιος βασίζεται στις υπηρεσίες σφράγισης καλουπιών
Η σύντομη απάντηση: σχεδόν κάθε βιομηχανία που χρησιμοποιεί μεταλλικά εξαρτήματα σε κλίμακα. Οι κατασκευαστές αυτοκινήτων εξαρτώνται από σφραγισμένα μέρη για τα πάνελ του αμαξώματος, τους βραχίονες και τα εξαρτήματα του συστήματος μετάδοσης κίνησης. Οι αεροδιαστημικές εταιρείες απαιτούν αυστηρές σφραγίδες ανοχής-για δομικά και ηλεκτρονικά συγκροτήματα. Οι εταιρείες ηλεκτρονικών προμηθεύονται υποδοχές και θωράκιση με μικροσφράγιση, ενώ οι κατασκευαστές ιατρικών συσκευών χρειάζονται βιοσυμβατά σφραγισμένα εξαρτήματα που παράγονται υπό αυστηρούς ποιοτικούς ελέγχους. Οι βιομηχανίες κατασκευών, συσκευών και υλικού ολοκληρώνουν τη λίστα.
Αυτόεταιρεία μήτρων σφράγισης μετάλλωνΗ επισκόπηση θέτει τη βάση για μια βαθύτερη ματιά στο τι πραγματικά συμβαίνει πίσω από τις πόρτες της αίθουσας Τύπου. Οι μελλοντικές ενότητες αναλύουν τους τύπους διαδικασιών, την επιλογή υλικών, τις πιστοποιήσεις ποιότητας, τους παράγοντες κόστους και τον τρόπο αξιολόγησης ενός προμηθευτή πριν από τη δέσμευση εργαλείων.
Επεξήγηση των τύπων διαδικασιών σφράγισης καλουπιών
Δεν ακολουθεί κάθε σταμπωτό μέρος την ίδια διαδρομή μέσω του πιεστηρίου. Η γεωμετρία του εξαρτήματός σας, ο όγκος παραγωγής και οι απαιτήσεις ανοχής υπαγορεύουν τη διαδικασία που επιλέγει μια εταιρεία σφράγισης καλουπιών για το έργο σας. Τέσσερις κύριες μέθοδοι καλύπτουν τη συντριπτική πλειονότητα των σεναρίων παραγωγής και η κατανόηση του τρόπου μηχανικής λειτουργίας της καθεμίας σάς βοηθά να μιλάτε την ίδια γλώσσα με τον μηχανικό εργαλείων σας κατά τη διάρκεια της προσφοράς.
Progressive Die Stamping για τρεξίματα υψηλής-όγκου
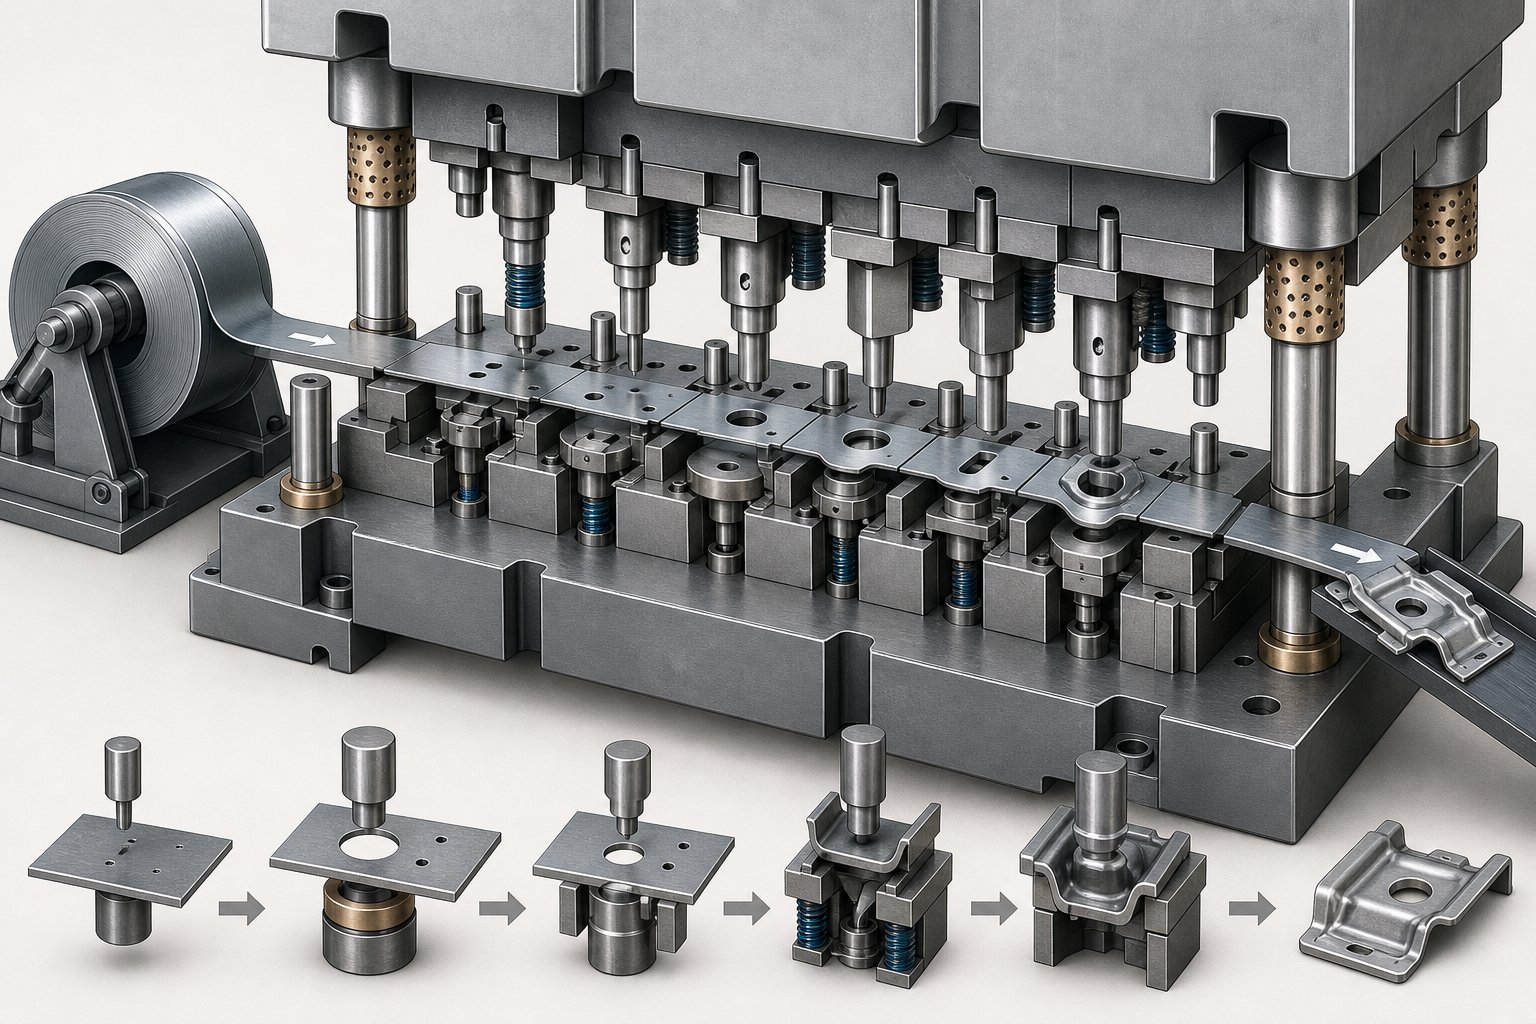
Φανταστείτε ένα πηνίο από λαμαρίνα να τροφοδοτείται συνεχώς σε μια πρέσα που στεγάζει ένα ενιαίο καλούπι με πολλαπλούς σταθμούς διατεταγμένους στη σειρά. Σε κάθε σταθμό, η λωρίδα υφίσταται διαφορετική λειτουργία: διάτρηση μιας οπής, διάνοιξη μιας άκρης, σχηματισμός κάμψης ή δημιουργία ενός χαρακτηριστικού επιφάνειας. Το τεμάχιο εργασίας παραμένει συνδεδεμένο με τη λωρίδα φορέα καθ' όλη τη διάρκεια, προωθώντας ένα μήκος βήματος ανά διαδρομή πίεσης. Μόνο στον τελικό σταθμό διαχωρίζεται το τελειωμένο μέρος από τη λωρίδα βασικού μετάλλου.
Αυτή η-προσέγγιση συνεχούς ροής είναι που κάνει μια προοδευτική εταιρεία σφραγίδας τόσο αποτελεσματική στην παραγωγή υψηλού-όγκου. Επειδή η ταινία δεν φεύγει ποτέ από τη μήτρα, ο χρόνος εγκατάστασης είναι ελάχιστος, το κόστος εργασίας παραμένει χαμηλό και οι ταχύτητες πίεσης μπορούν να φτάσουν τις εκατοντάδες πινελιές ανά λεπτό. Οι υπηρεσίες προοδευτικής σφράγισης μετάλλων με μήτρα υπερέχουν όταν χρειάζεστε πολύπλοκες γεωμετρίες σε εξαρτήματα μικρού-έως-μεσαίου-με ανοχές τόσο σφιχτές όσο +/-0,05 mm.
Το αντάλλαγμα; Η επένδυση σε εργαλεία είναι σημαντική. Οι προοδευτικές μήτρες είναι όργανα ακριβείας με πολλαπλούς σταθμούς, καθένας από τους οποίους κατασκευάζεται με αυστηρά πρότυπα. Επίσης, παλεύουν με βαθιά-σχεδιασμένα χαρακτηριστικά, καθώς το τμήμα παραμένει προσκολλημένο στη λωρίδα, περιορίζοντας πόσο μακριά μπορεί να τεντωθεί το υλικό σε μια κοιλότητα.
Σφράγιση μήτρας μεταφοράς για μεγαλύτερα εξαρτήματα
Όταν τα εξαρτήματα είναι πολύ μεγάλα για προοδευτικές μεθόδους ή όταν το σχέδιό σας απαιτεί βαθιές έλξεις, νευρώσεις, ραβδώσεις ή σπειρώματα, η στάμπα με τη μήτρα μεταφοράς αναλαμβάνει. Η βασική μηχανική διαφορά: η πρώτη κιόλας λειτουργία χωρίζει το κενό από τη μεταλλική λωρίδα. Από εκείνο το σημείο και μετά, αυτοματοποιημένα "δάχτυλα" ή μηχανικά συστήματα μεταφοράς μετακινούν φυσικά το μεμονωμένο τεμάχιο εργασίας από σταθμό σε σταθμό.
Επειδή το εξάρτημα είναι-ελεύθερο, η πρέσα μπορεί να τρυπήσει τόσο βαθιά όσο το επιτρέπει η πρώτη ύλη χωρίς μια λωρίδα φορέα που περιορίζει το βάθος σχηματισμού. Αυτό καθιστά τη σφράγιση μεταφοράς την πρώτη-μέθοδο για εφαρμογές σωλήνων, κυλινδρικά περιβλήματα και εξαρτήματα με περίπλοκα τρισδιάστατα-χαρακτηριστικά. Οι προμηθευτές αποτύπωσης καλουπιών μεταφοράς συνήθως εξυπηρετούν αγοραστές που χρειάζονται μεσαίους όγκους μεγαλύτερων ή πιο περίπλοκων εξαρτημάτων που απλά δεν μπορούν να χωρέσουν τα προοδευτικά εργαλεία.
Η ευελιξία έχει το κόστος της ταχύτητας. Ο μηχανισμός μηχανικής μεταφοράς εισάγει χρόνο κύκλου που αποφεύγει η προοδευτική τροφοδοσία και η χρήση εργαλείων εξακολουθεί να αντιπροσωπεύει μια σημαντική επένδυση. Ωστόσο, οι μήτρες μεταφοράς μειώνουν ή εξαλείφουν τις δευτερεύουσες λειτουργίες για εξειδικευμένες γεωμετρίες, κάτι που συχνά αντισταθμίζει τη διαφορά ταχύτητας ανά-τμήμα.
Σύνθετες και Μεμονωμένοι-Σταθμοί
Σφράγιση σύνθετης μήτραςκαταλαμβάνει μια ξεχωριστή θέση. Φανταστείτε ένα καλούπι που εκτελεί πολλαπλές λειτουργίες κοπής και διαμόρφωσης με μία μόνο διαδρομή πίεσης αντί να προωθείται μέσω διαδοχικών σταθμών. Μια επίπεδη ροδέλα, για παράδειγμα, ανοίγει την εσωτερική της τρύπα και αδειάζει την εξωτερική της διάμετρο ταυτόχρονα. Το αποτέλεσμα είναι μια εξαιρετικά αποτελεσματική διαδικασία για απλά, επίπεδα μέρη που παράγονται σε μεσαίους-έως-υψηλούς όγκους.
Τα σύνθετα εργαλεία είναι λιγότερο δαπανηρά και πιο γρήγορα στην κατασκευή από τα προοδευτικά εργαλεία, και η προσέγγιση με μία-διαδρομή παράγει εξαιρετικά επίπεδα μέρη. Ο περιορισμός είναι η γεωμετρική πολυπλοκότητα. Τα μέρη με κάμψεις, βαθιές φόρμες ή περίπλοκα χαρακτηριστικά εξυπηρετούνται καλύτερα με προοδευτικές μεθόδους ή μεθόδους μεταφοράς.
Η σφράγιση ενός-σταθμού είναι η απλούστερη διαμόρφωση: ένα ζάρι που εκτελεί μία λειτουργία ανά διαδρομή. Θα το βρείτε ότι χρησιμοποιείται για σβήσιμο, διάτρηση ή απλή κάμψη όταν οι όγκοι είναι αρκετά χαμηλοί ώστε να μην δικαιολογείται η επένδυση σε εργαλεία πολλαπλών-σταθμών. Είναι επίσης σύνηθες κατά τις φάσεις δημιουργίας πρωτοτύπων, όπου ένας αγοραστής χρειάζεται απόδειξη-των-εννοιολογικών εξαρτημάτων προτού δεσμευτεί για την πλήρη επεξεργασία εργαλείων παραγωγής.
| Μέθοδος | Καλύτερο εύρος έντασης | Πολυπλοκότητα μέρους | Τυπική Ανοχή | Ιδανικές Εφαρμογές |
|---|---|---|---|---|
| Progressive Die | Υψηλό (100.000+ μέρη) | Μέτρια προς υψηλή (πολλαπλές-χαρακτηριστικές, μικρό έως μεσαίο-μέγεθος) | +/-0,05 mm έως +/-0,1 mm | Ηλεκτρικές επαφές, βραχίονες, σύνδεσμοι, κλιπ |
| Μεταφορά Ζήτου | Μεσαία (10.000-100.000 μέρη) | Υψηλό (βαθιά σχέδια, τρισδιάστατες φόρμες, κλωστή) | +/-0,05 mm έως +/-0,2 mm | Εξαρτήματα σωλήνων, περιβλήματα, μεγάλα δομικά μέρη |
| Compound Die | Μεσαία προς υψηλή (50.000+ μέρη) | Χαμηλή (επίπεδη, απλή γεωμετρία) | +/-0,05 mm έως +/-0,1 mm | Ροδέλα, κενά τροχών, ροδέλες, επίπεδοι δακτύλιοι |
| Μονός-Σταθμός | Χαμηλή έως μεσαία (κάτω από 50 K) | Χαμηλό (μία επέμβαση ανά εγκεφαλικό επεισόδιο) | +/-0,1 mm έως +/-0,2 mm | Πρωτότυπα, απλά κενά, μεμονωμένα-εξαρτήματα |
Η επιλογή της σωστής διαδικασίας είναι τελικά μια πράξη εξισορρόπησης μεταξύ της γεωμετρίας των εξαρτημάτων, του ετήσιου όγκου και του προϋπολογισμού. Ένας προοδευτικός κατασκευαστής καλουπιών θα σας κατευθύνει προς τα εργαλεία πολλαπλών-σταθμών όταν οι όγκοι δικαιολογούν την επένδυση, ενώ τα απλούστερα εξαρτήματα σε μικρότερες ποσότητες μπορεί να χρειάζονται μόνο μια σύνθετη ή μεμονωμένη ρύθμιση-σταθμού. Το πραγματικό ερώτημα είναι: ποια μέταλλα και κράματα συνδυάζονται καλύτερα με κάθε μέθοδο και πώς οι ιδιότητες του υλικού διαμορφώνουν τις αποφάσεις σχεδιασμού της μήτρας;
Υλικά που ταιριάζουν καλύτερα για εργασίες σφράγισης καλουπιών
Η επιλογή υλικού διαμορφώνει τα πάντα κατάντη. Το κράμα που επιλέγετε καθορίζει τη γεωμετρία της μήτρας, την χωρητικότητα της πρέσας, τη διάρκεια ζωής του εργαλείου και, τελικά, το κόστος ανά-ανταλλακτικό σας. Ένας κατασκευαστής μήτρας σφράγισης μετάλλων σχεδιάζει εργαλεία γύρω από τη συγκεκριμένη μηχανική συμπεριφορά του υλικού που έχετε επιλέξει, επομένως η έγκαιρη λήψη αυτής της απόφασης εξοικονομεί εκ νέου επεξεργασία, σκραπ και εκπλήξεις προϋπολογισμού αργότερα.
Κοινά μέταλλα και κράματα για σφράγιση καλουπιών
Οι εταιρείες σφράγισης καλουπιών επεξεργάζονται μια ευρεία οικογένεια μετάλλων. Κάθε ένα φέρνει μια διαφορετική ισορροπία αντοχής, μορφοποίησης, αντοχής στη διάβρωση και κόστους στο τραπέζι. Ακολουθούν οι κύριες κατηγορίες που θα συναντήσετε όταν αναφέρετε προϊόντα σφράγισης ακριβείας:
- Ανθρακούχο χάλυβα (1008, 1010, 1045, 1095)- Το άλογο της στάμπας. Οι ποιότητες χαμηλών-ανθράκων προσφέρουν εξαιρετική ικανότητα διαμόρφωσης για βραχίονες, περιβλήματα και εξαρτήματα αυτοκινήτου. Μεσαίες και υψηλές{4}}βαθμίδες άνθρακα ανταλλάσσουν ολκιμότητα για σκληρότητα, ελατήρια και εξαρτήματα ανθεκτικά στη φθορά-.
- Χάλυβας υψηλής-Χαμηλής αντοχής-κράμα (HSLA).- Διαβαθμίσεις όπως HSLA 50 και HSLA 70 προσφέρουν υψηλότερη αντοχή σε εφελκυσμό σε μειωμένο βάρος, καθιστώντας τις δημοφιλείς σε δομικές εφαρμογές και εφαρμογές βαρέως εξοπλισμού αυτοκινήτων.
- Ανοξείδωτος χάλυβας (σειρά 300 και 400, 17-4 PH)- Η σειρά 300 (304, 316) παρέχει ανώτερη αντοχή στη διάβρωση για ιατρικό περιβάλλον, επεξεργασία τροφίμων και θαλάσσιο περιβάλλον. Η σειρά 400 (410, 430) προσθέτει αντοχή στη φθορά για εξαρτήματα εξοπλισμού συσκευών και αυτοκινήτων.
- Αλουμίνιο (1100, 3003, 5052, 6061)- Ελαφρύ και ανθεκτικό στη διάβρωση-. Ο βαθμός 1100 υπερέχει στο βαθύ σχέδιο, ενώ τα 5052 και 6061 εξυπηρετούν θαλάσσιες, μεταφορικές και αεροδιαστημικές εφαρμογές όπου η αναλογία δύναμης{- προς-βάρος έχει σημασία.
- Χαλκός και κράματα χαλκού (C110, C260, C510)- Βραβείο για την ηλεκτρική και θερμική αγωγιμότητα. Ο καθαρός χαλκός ταιριάζει στους ηλεκτρικούς συνδετήρες, ο ορείχαλκος (χαλκός-ψευδάργυρος) εξισορροπεί την εργασιμότητα με την αντίσταση στη διάβρωση και ο φωσφορομπρούτζος (C510) παρέχει αντοχή σε κόπωση για τις επαφές του ελατηρίου.
- Ειδικά κράματα- Τα κράματα νικελίου (Inconel, Monel) χειρίζονται ακραίες θερμοκρασίες στην αεροδιαστημική. Το Titanium εξυπηρετεί ιατρικά εμφυτεύματα και αμυντικές εφαρμογές όπου απαιτείται βιοσυμβατότητα ή εξαιρετικά{2}}υψηλή αντοχή-σε-βάρος.
Πώς οι ιδιότητες των υλικών επηρεάζουν το σχεδιασμό του καλουπιού
Όταν οι κατασκευαστές καλουπιών σφράγισης μετάλλων κατασκευάζουν τα εργαλεία σας, τέσσερις μηχανικές ιδιότητες καθοδηγούν τις αποφάσεις τους:
Αντοχή σε εφελκυσμόυπαγορεύει την ποσότητα του πιεστηρίου που απαιτείται για την κοπή ή το σχηματισμό του υλικού. Κράματα υψηλότερης{1}} αντοχής όπως το HSLA ή το ανοξείδωτο 17-4 PH απαιτούν βαρύτερες πρέσες και πιο στιβαρή κατασκευή καλουπιών.Εύπλαστοκαθορίζει πόσο μακριά μπορεί να τεντωθεί το υλικό πριν ραγίσει. Τα εξαιρετικά όλκιμα μέταλλα όπως ο χάλυβας-με χαμηλή περιεκτικότητα σε άνθρακα και το καθαρό αλουμίνιο ανέχονται βαθιές έλξεις και πολύπλοκες κάμψεις που θα μπορούσαν να σπάσουν σκληρότερα κράματα.
Σκληρότηταεπηρεάζει άμεσα τη φθορά των εργαλείων. Η σφράγιση λειαντικών ανοξείδωτων ποιοτήτων ή χάλυβων με υψηλή περιεκτικότητα σε άνθρακα-επιταχύνει την υποβάθμιση της μήτρας, πράγμα που σημαίνει ότι τα εργαλεία μπορεί να απαιτούν χάλυβες εργαλείων ή επιφανειακές επιφάνειες υψηλής ποιότητας, προσθέτοντας εκ των προτέρων κόστος αλλά παρατείνοντας τη διάρκεια ζωής.
Springbackείναι η ελαστική ανάκτηση που συμβαίνει μετά την αφαίρεση του φορτίου σχηματισμού. Έρευνα απόΟ Κατασκευαστήςεπιβεβαιώνει ότι η επιστροφή του ελατηρίου αυξάνεται καθώς μειώνεται το μέτρο του Young και καθώς αυξάνεται η ανισοτροπία του υλικού. Το αλουμίνιο και ο χάλυβας HSLA, για παράδειγμα, αναπηδούν πιο επιθετικά από τον μαλακό χάλυβα. Οι σχεδιαστές καλουπιών αντισταθμίζουν με υπερβολική κάμψη ή ρύθμιση των ακτίνων της μήτρας, αλλά αυτές οι διορθώσεις πρέπει να υπολογίζονται με ακρίβεια κατά το στάδιο της προσομοίωσης CAE.
Εύρος πάχους και ζητήματα μορφοποίησης
Οι περισσότερες εργασίες σφράγισης μήτρας χειρίζονται υλικό σε ένα εύρος από περίπου 0,020 in. έως 0,625 in. (περίπου 0,5 mm έως 16 mm). Υλικά λεπτής-διαμέτρου κάτω των 0,030 ιντσών είναι κοινά σε εφαρμογές ηλεκτρονικών ειδών και συνδετήρων, όπου οι διαδικασίες μικροσφράγισης σχηματίζουν μικροσκοπικά χαρακτηριστικά με υψηλή ταχύτητα. Το απόθεμα μεσαίου εύρους{11}}(0,030 ίντσες έως 0,125 ίντσες) καλύπτει το μεγαλύτερο μέρος της γενικής σφράγισης βιομηχανικών, αυτοκινήτων και συσκευών. Η στάμπα{17}}βαριάς μέτρησης άνω των 0,125 ιντσών απαιτεί πρέσες υψηλότερης χωρητικότητας-και είναι τυπική στους τομείς των φορτηγών, της άμυνας και της διανομής ηλεκτρικής ενέργειας.
Τα λεπτότερα υλικά σχηματίζονται εύκολα, αλλά είναι πιο ευαίσθητα σε ζάρες και παραμορφώσεις. Το παχύτερο κοντάκι αντιστέκεται σε αυτά τα ελαττώματα, αλλά απαιτεί μεγαλύτερη δύναμη πίεσης και επιταχύνει τη φθορά του καλουπιού. Η επίτευξη της σωστής ισορροπίας μεταξύ μετρητή, ποιότητας κράματος και σχεδίασης μήτρας είναι εκεί όπου η έμπειρη τεχνική υποστήριξη πληρώνει για τον εαυτό της και είναι ένας λόγος για τον οποίο η ροή εργασίας από την ιδέα στην παραγωγή περιλαμβάνει τόσα πολλά σκόπιμα βήματα.
Η Ροή Εργασιών Σφράγισης Κάρτας από το Σχέδιο έως την Παράδοση
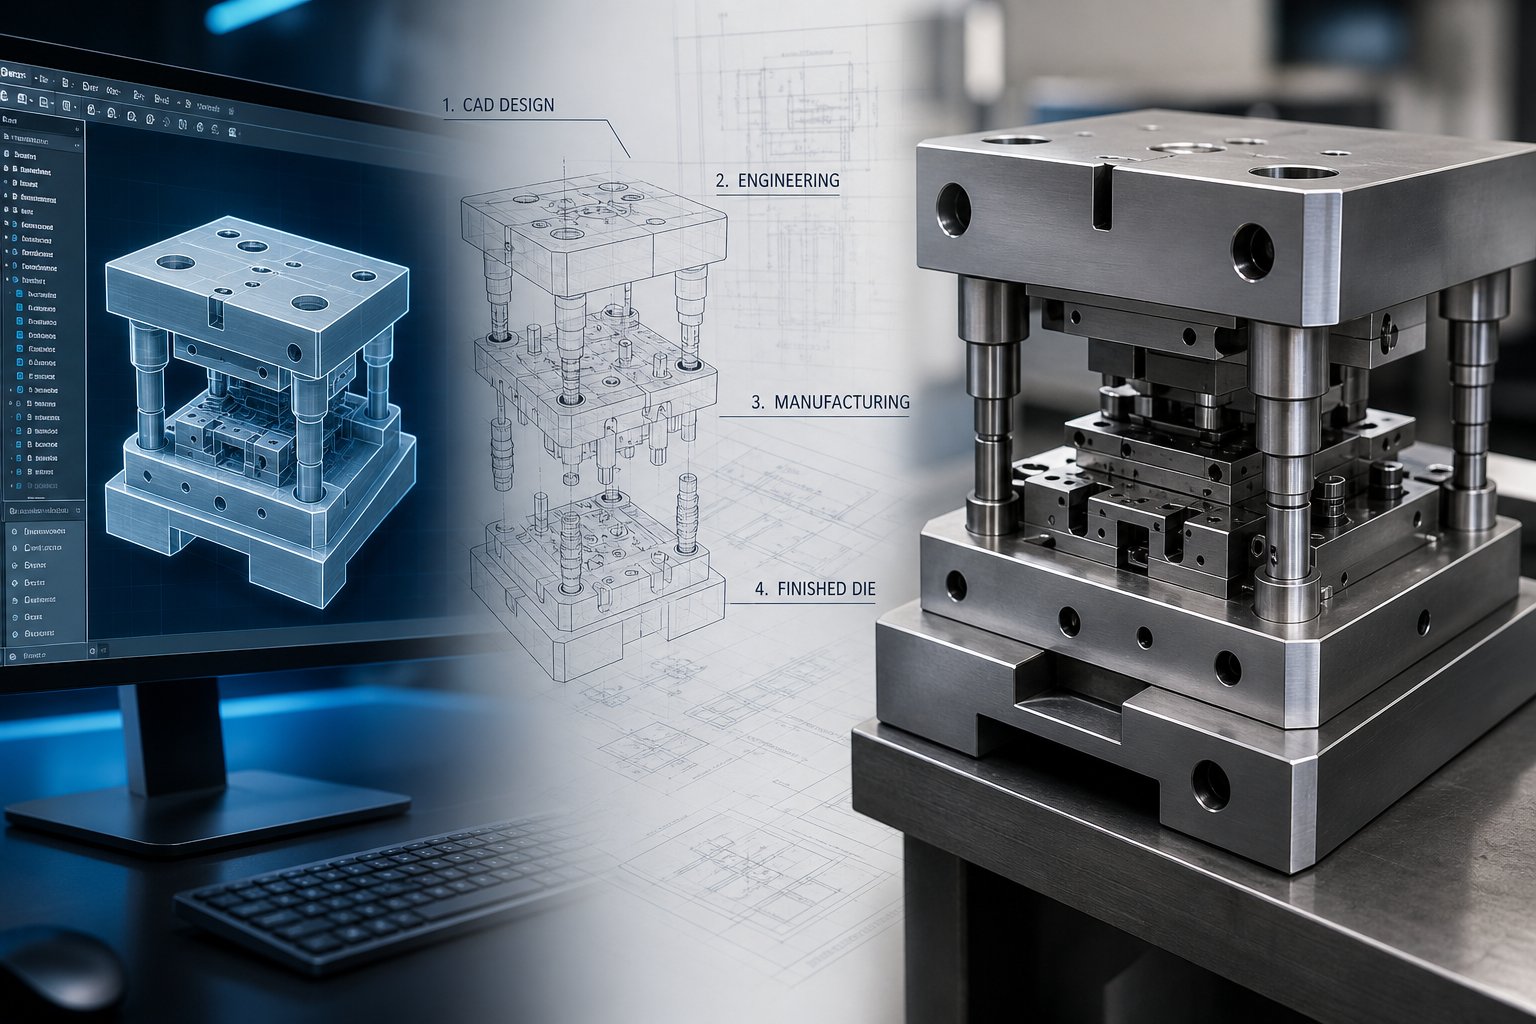
Η επιλογή υλικού και ο τύπος της διαδικασίας είναι μόνο δύο κομμάτια του παζλ. Αυτό που συχνά αιχμαλωτίζει τους αγοραστές είναι ο αριθμός των σταδίων μηχανικής μεταξύ της υποβολής ενός σχεδίου ανταλλακτικού και της λήψης εξαρτημάτων παραγωγής. Ένα τυπικό εργοστάσιο καλουπιών σφράγισης ακολουθεί μια δομημένη ακολουθία βημάτων, καθένα από τα οποία βασίζεται στο τελευταίο, για να εξασφαλίσει ότι τα εργαλεία σας αποδίδουν άψογα σε πλήρη ταχύτητα. Η παράλειψη ή η βιασύνη οποιουδήποτε σταδίου συνήθως σημαίνει επανάληψη, καθυστερήσεις ή κατάργηση της γραμμής.
Ακολουθεί η ροή εργασίας-για να-τερματιστεί τα περισσότερα έργα σφράγισης:
- Επισκόπηση σκοπιμότητας- Αρχική αξιολόγηση της γεωμετρίας των εξαρτημάτων, των ανοχών, των απαιτήσεων όγκου και της επιλογής υλικού.
- Design for Manufacturability (DFM)- Η ομάδα μηχανικών συνιστά τροποποιήσεις για την απλοποίηση της διαμόρφωσης, τη μείωση των σταθμών εργαλείων ή την εξάλειψη δευτερευουσών λειτουργιών.
- Προσομοίωση CAE- Η ανάλυση πεπερασμένων στοιχείων μοντελοποιεί τη ροή του μετάλλου, προβλέπει τη λέπτυνση και εντοπίζει πιθανές ρωγμές ή τσαλακώματα πριν από την κοπή χάλυβα.
- Die Design- Λεπτομερής τρισδιάστατη μοντελοποίηση CAD εξαρτημάτων μήτρας: γροθιές, μπλοκ καλουπιών, απογυμνωτές, συστήματα καθοδήγησης και εξέλιξη υλικού.
- Εργαλειομηχανή χάλυβα- CNC φρεζάρισμα, λείανση και σύρμα EDM σχήματος σκληρυμένου χάλυβα σε εξαρτήματα μήτρας ακριβείας.
- Die Assembly- Όλα τα εξαρτήματα τοποθετούνται, ευθυγραμμίζονται με οδηγούς πείρους και δακτυλίους και ελέγχονται για διάκενο.
- Δοκιμαστικές Εκτελέσεις- Η μήτρα τοποθετείται στην πρέσα και λειτουργεί με μειωμένη ταχύτητα για την παραγωγή δειγμάτων εξαρτημάτων για αξιολόγηση.
- Επιθεώρηση πρώτου άρθρου (FAI)- Η λεπτομερής επαλήθευση διαστάσεων επιβεβαιώνει ότι το πρώτο μέρος παραγωγής πληροί όλες τις προδιαγραφές σχεδίασης.
- Έγκριση Παραγωγής- Ο πελάτης ελέγχει τα δεδομένα FAI και αποχωρεί για πλήρη-παραγωγή.
- Συνεχιζόμενη Παραγωγή- Η πλήρης-αποτύπωση ταχύτητας ξεκινά με την ποιότητα παρακολούθησης του στατιστικού ελέγχου διεργασιών σε πραγματικό χρόνο.
Από την ιδέα στην αναθεώρηση σκοπιμότητας
Η διαδικασία ξεκινά όταν υποβάλετε το σχέδιο εξαρτημάτων ή το τρισδιάστατο μοντέλο σας. Οι μηχανικοί του κατασκευαστή μεταλλικών καλουπιών αποτύπωσης αξιολογούν εάν η γεωμετρία είναι εφικτή με τις δηλωμένες παραμέτρους ανοχής, όγκου και υλικού. Αναζητούν χαρακτηριστικά που μπορεί να είναι προβληματικά: εξαιρετικά σφιχτές ακτίνες, βαθιές έλξεις σε σχέση με το πάχος του υλικού ή χαρακτηριστικά που θα απαιτούσαν υπερβολικούς σταθμούς σε μια προοδευτική μήτρα.
Τα σχόλια του DFM συνήθως ακολουθούν εντός ημερών. Φανταστείτε ότι έχετε σχεδιάσει ένα στήριγμα με μια φλάντζα 90 μοιρών που περιλαμβάνει μια τρύπα που έχει τρυπηθεί πολύ κοντά στη γραμμή κάμψης. Η ομάδα μηχανικών επισημαίνει αυτό και προτείνει τη μετατόπιση της οπής ή την προσαρμογή της ακτίνας της φλάντζας, εξοικονομώντας εβδομάδες από την επανεπεξεργασία εργαλείων αργότερα. Στη συνέχεια, η προσομοίωση CAE επικυρώνει αυτές τις αλλαγές ψηφιακά, μοντελοποιώντας τον τρόπο με τον οποίο το μέταλλο ρέει υπό πίεση και προβλέποντας ζητήματα όπως η επιστροφή ελατηρίου ή η αραίωση υλικού πριν από την ύπαρξη οποιουδήποτε φυσικού εργαλείου.
Σχεδιασμός, μηχανική κατεργασία και συναρμολόγηση καλουπιών
Με δεδομένα προσομοίωσης που επιβεβαιώνουν τη στρατηγική διαμόρφωσης, οι σχεδιαστές καλουπιών κατασκευάζουν λεπτομερή τρισδιάστατα μοντέλα κάθε στοιχείου. Ένας κατασκευαστής προοδευτικής μήτρας, για παράδειγμα, χαρτογραφεί κάθε σταθμό κατά μήκος της διάταξης της λωρίδας: πού συμβαίνει το τυφλό, πού γίνονται φόρμες και πού το τελειωμένο τμήμα διαχωρίζεται από τη λωρίδα φορέα.
Η κατασκευή εργαλείων ζωντανεύει αυτά τα μοντέλα. Οι προσαρμοσμένες μήτρες κατασκευάζονται με φρέζα CNC, λείανση ακριβείας και σύρμα EDM από υλικά υψηλής ποιότητας, όπως σκληρυμένο χάλυβα ή καρβίδιο βολφραμίου για να αντέχουν στις επαναλαμβανόμενες πιέσεις της σφράγισης παραγωγής. Η συναρμολόγηση περιλαμβάνει την τοποθέτηση γροθιών σε συγκρατητές, την ευθυγράμμιση των παπουτσιών με οδηγούς πείρους και τους δακτυλίους και την επαλήθευση των ανοιγμάτων σε κάθε σταθμό. Αυτή η φάση αντιπροσωπεύει συνήθως τον μεγαλύτερο χρόνο παράδοσης στο έργο, που συχνά κυμαίνεται από έξι έως δώδεκα εβδομάδες ανάλογα με την πολυπλοκότητα.
Δοκιμαστικές εκτελέσεις, επιθεώρηση και έναρξη παραγωγής
Οι δοκιμαστικές διαδρομές είναι εκεί όπου η θεωρία συναντά την πραγματικότητα. Η συναρμολογημένη μήτρα τοποθετείται στην πρέσα και οι χειριστές την τρέχουν με μειωμένη ταχύτητα για να παράγουν αρχικά δείγματα. Οι μηχανικοί ελέγχουν για σωστή τροφοδοσία λωρίδων, ισορροπημένες δυνάμεις διαμόρφωσης και καθαρές άκρες διάτμησης. Οι προσαρμογές στο ύψος της διάτρησης, στο χρονισμό ή στη λίπανση γίνονται εδώ και όχι κατά τη διάρκεια της πλήρους παραγωγής.
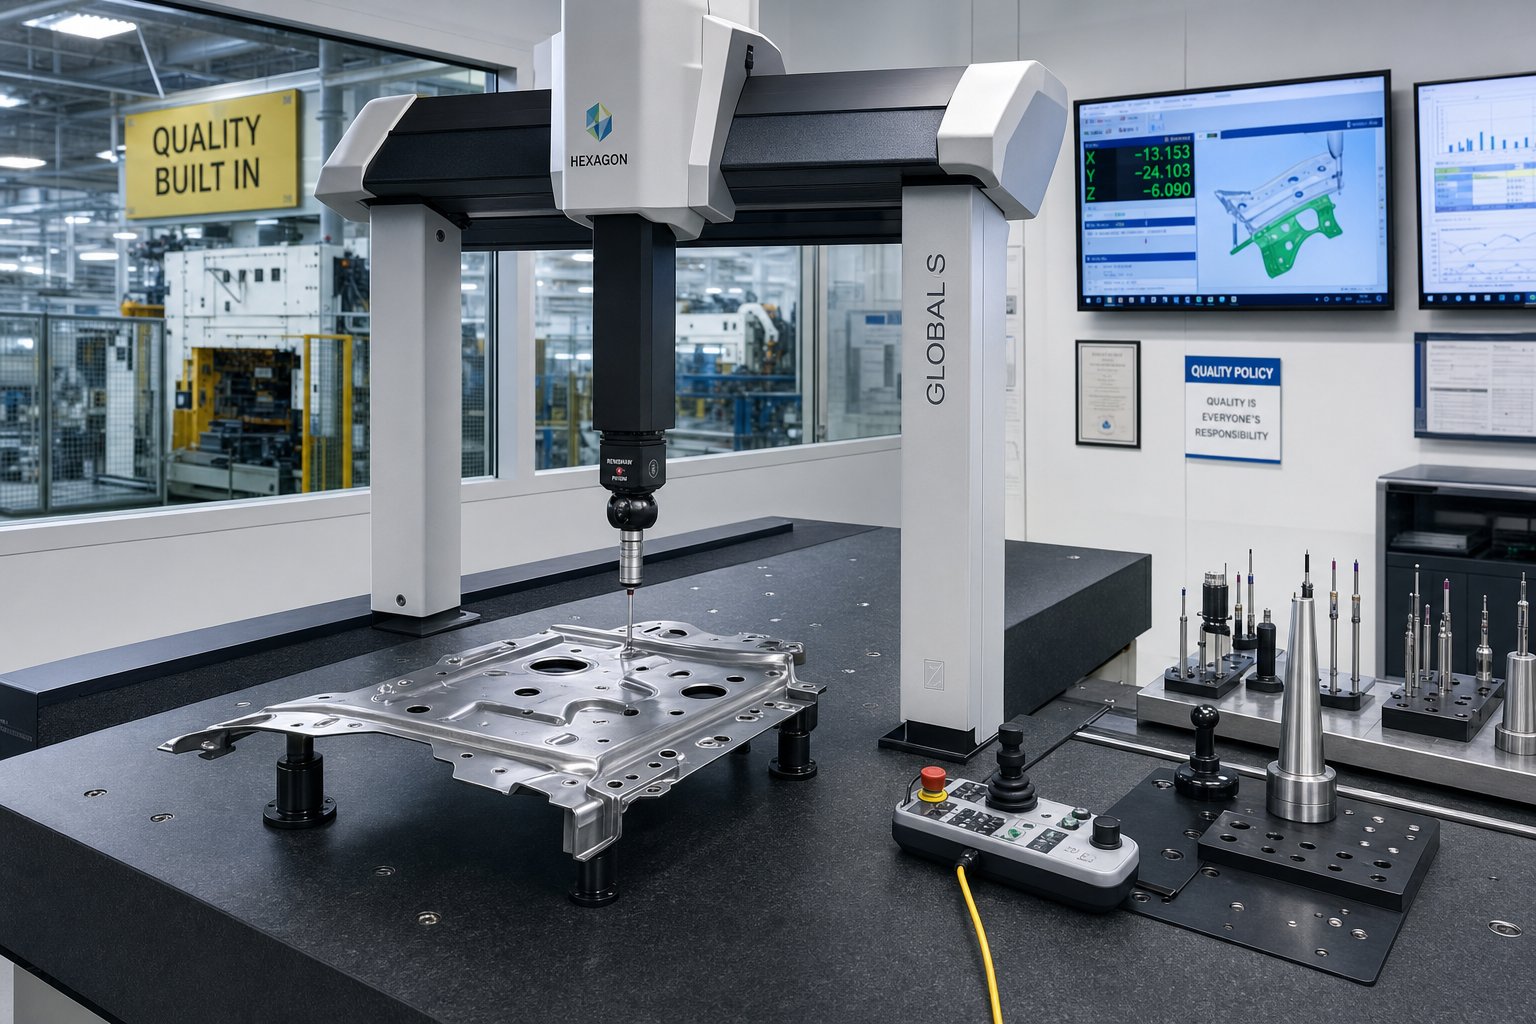
Επιθεώρηση πρώτου άρθρουείναι η επίσημη πύλη μεταξύ δοκιμής και παραγωγής. Οι επιθεωρητές μετρούν κρίσιμες διαστάσεις χρησιμοποιώντας CMM, δαγκάνες ή σαρωτές λέιζερ και στη συνέχεια τεκμηριώνουν τα αποτελέσματα σε σχέδια με μπαλόνια. Η FAI αντιμετωπίζει προβλήματα όπως λανθασμένες γωνίες κάμψης ή κακή ευθυγράμμιση οπών πριν παραχθούν εκατοντάδες χιλιάδες εξαρτήματα. Είναι ιδιαίτερα σημαντικό όταν λανσάρετε ένα νέο εξάρτημα, αλλάζετε εργαλεία ή χρησιμοποιείτε νέα υλικά.
Μόλις ελέγξετε και εγκρίνετε την αναφορά της FAI, η παραγωγή ξεκινά με πλήρη ταχύτητα τύπου. Ο στατιστικός έλεγχος διαδικασίας παρακολουθεί τη συνοχή των διαστάσεων σε πραγματικό χρόνο και οι περιοδικές επιθεωρήσεις διασφαλίζουν ότι η μήτρα διατηρεί την ακρίβειά της σε όλη τη διάρκεια της παραγωγής.
Εταιρείες όπωςΓΙΤΣΕΝδομούν τη ροή εργασιών τους για να καθοδηγούν τους αγοραστές σε καθένα από αυτά τα στάδια, από τη σκοπιμότητα και την προσομοίωση CAE έως τη μηχανική κατεργασία, τις δοκιμαστικές εκτελέσεις και την επιθεώρηση, δίνοντας στις ομάδες προμήθειας σαφή ορατότητα των χρονοδιαγραμμάτων και του κόστους σε κάθε ορόσημο.
Κάθε ένα από αυτά τα στάδια ροής εργασίας προσθέτει χρόνο και κόστος στο έργο σας και η κατανόηση του πού πάνε αυτά τα δολάρια είναι απαραίτητη για τη λήψη τεκμηριωμένων αποφάσεων σχετικά με τον προϋπολογισμό προτού δεσμευτείτε για την επεξεργασία εργαλείων.
Πιστοποιήσεις και ποιοτικός έλεγχος στο Die Stamping
Τα στάδια ροής εργασίας σάς λένε πώς κατασκευάζεται ένα εξάρτημα. Οι πιστοποιήσεις σας λένε εάν μπορείτε να εμπιστευτείτε τα αποτελέσματα. Όταν αξιολογείτε οποιονδήποτε κατασκευαστή καλουπιών σφράγισης, οι πιστοποιήσεις που διαθέτουν αποκαλύπτουν πολύ περισσότερα από ένα λογότυπο στον ιστότοπό τους. Αντιπροσωπεύουν ελεγμένα συστήματα, τεκμηριωμένες διαδικασίες και δέσμευση για συνεπή αποτελέσματα που έχουν επαληθευτεί ανεξάρτητα.
Τι σημαίνει η πιστοποίηση κάθε κλάδου για τους αγοραστές
Δεν δημιουργούνται όλες οι πιστοποιήσεις ποιότητας ίσες. Κάθε ένα στοχεύει στο ρυθμιστικό περιβάλλον ενός συγκεκριμένου κλάδου και φέρει τις δικές του λειτουργικές απαιτήσεις. Δείτε πώς συσσωρεύονται οι κύριες πιστοποιήσεις για αγοραστές που προμηθεύονται εξαρτήματα με σφραγίδα:
| Πιστοποίηση | Εστίαση στον κλάδο | Βασικές Απαιτήσεις | Γιατί έχει σημασία για τους αγοραστές |
|---|---|---|---|
| ISO 9001:2015 | Γενική μεταποίηση (όλες οι βιομηχανίες) | Τεκμηριωμένο QMS, δομή{0}}προσανατολισμένη στη διαδικασία, σκέψη που βασίζεται-του κινδύνου, μηχανισμοί ανάδρασης πελατών, εσωτερικοί έλεγχοι | Καθιερώνει βασική πειθαρχία ποιότητας. επιβεβαιώνει ότι ο προμηθευτής λειτουργεί ένα δομημένο, επαναλαμβανόμενο σύστημα |
| IATF 16949 | Αυτοκίνητο | Τεκμηρίωση PPAP, σχεδιασμός APQP, ανάλυση FMEA, ανάλυση συστήματος μέτρησης, ειδικές απαιτήσεις-πελάτη | Υποχρεωτικό για τους προμηθευτές αυτοκινήτων Tier 1 και Tier 2. διασφαλίζει ότι τα ανταλλακτικά πληρούν τις προδιαγραφές OEM σε εκατομμύρια κύκλους |
| AS9100 | Αεροδιαστημική και άμυνα | Διαχείριση διαμόρφωσης, επιθεώρηση πρώτου αντικειμένου ανά AS9102, ιχνηλασιμότητα σε παρτίδες θερμότητας υλικών, διαχείριση κινδύνου, πρόληψη πλαστών ανταλλακτικών | Επιβεβαιώνει ότι ο προμηθευτής μπορεί να χειριστεί-κρίσιμες ανοχές πτήσης και πλήρη γενεαλογία υλικού |
| ISO 13485 | Ιατρικές συσκευές | Έλεγχοι σχεδιασμού με επαλήθευση και επικύρωση, τεκμηρίωση βιοσυμβατότητας, έλεγχος μόλυνσης, διαχείριση παραπόνων, συστήματα παρακολούθησης μετά την-αγορά | Απαιτείται για ρυθμιζόμενες ιατρικές αγορές παγκοσμίως. δίνει έμφαση στην ασφάλεια των ασθενών και στη συμμόρφωση με τους κανονισμούς παρά μόνο τη συνεχή βελτίωση |
Ένας κατασκευαστής σφράγισης μεταλλικών καλουπιών που κατέχει το IATF 16949 έχει ήδη αποδείξει ότι μπορεί να διαχειριστεί τις διαδικασίες έγκρισης εξαρτημάτων παραγωγής, να ελέγξει τα συστήματα μέτρησης και να ανταποκριθεί στις συγκεκριμένες απαιτήσεις-του πελάτη. Ο ίδιος προμηθευτής που θέλει να εξυπηρετήσει αγοραστές ιατροτεχνολογικών προϊόντων θα πρέπει να επιστρώσει το ISO 13485 από πάνω, προσθέτοντας συνταγογραφική τεκμηρίωση, μεγαλύτερη διατήρηση αρχείων, ελέγχους μόλυνσης και επίσημη αναφορά ανεπιθύμητων συμβάντων στα υπάρχοντα συστήματά τους.
Τι σημαίνει αυτό πρακτικά; Όταν βλέπετε μια πιστοποίηση στη λίστα, δεν κοιτάτε απλώς μια πλάκα στον τοίχο. Αναζητάτε στοιχεία ότι ο προμηθευτής υποβάλλεται σε τακτικούς- ελέγχους τρίτων, διατηρεί βαθμονομημένο εξοπλισμό σε τεκμηριωμένα χρονοδιαγράμματα, παρακολουθεί κάθε παρτίδα υλικού μέσω της παραγωγής και λειτουργεί συστήματα διορθωτικών ενεργειών που κλείνουν τον κύκλο για ελαττώματα προτού φτάσουν στη γραμμή συναρμολόγησής σας.
Μέθοδοι Ποιοτικού Ελέγχου και Διαδικασίες Επιθεώρησης
Οι πιστοποιήσεις ορίζουν το σύστημα διαχείρισης. Οι μέθοδοι ποιοτικού ελέγχου καθορίζουν τον τρόπο λειτουργίας αυτού του συστήματος στον χώρο του καταστήματος. Μια λειτουργία Precision Die & Stamping Inc συνήθως αναπτύσσει πολλαπλά στρώματα επιθεώρησης για να εντοπίσει την παραλλαγή πριν γίνει ελάττωμα:
- Πιστοποίηση εισερχόμενου υλικού- Επαλήθευση της ποιότητας της πρώτης ύλης, της ιδιοσυγκρασίας, της σκληρότητας και του πάχους επικάλυψης σε σχέση με τις προδιαγραφές αγοράς πριν η λωρίδα εισέλθει σε πρέσα.
- Επιθεώρηση πρώτου άρθρου (FAI)- Ολοκληρωμένη επαλήθευση διαστάσεων των πρώτων εξαρτημάτων από ένα νέο εργαλείο ή παρτίδα παραγωγής, μετρημένη σε σχέση με το μοντέλο CAD χρησιμοποιώντας CMM, παχύμετρα και μικρόμετρα. Αυτή είναι η επίσημη πύλη μεταξύ δοκιμής και έγκρισης παραγωγής.
- Στατιστικός Έλεγχος Διαδικασιών (SPC)- Συνεχής παρακολούθηση των διαστάσεων των βασικών εξαρτημάτων κατά τη διάρκεια μιας εκτέλεσης παραγωγής, σχεδίαση σημείων δεδομένων σε γραφήματα ελέγχου για τον εντοπισμό τάσεων που σηματοδοτούν τη φθορά του εργαλείου ή τη μετατόπιση του πιεστηρίου πριν δημιουργηθούν-από-εξαρτήματα ανοχής.
- Μέτρηση συντεταγμένων CMM- Προγραμματιζόμενη ανίχνευση πολύπλοκων γεωμετριών, επαλήθευση χαρακτηριστικών όπως η πραγματική θέση των οπών, οι ανοχές προφίλ και οι γωνιακές σχέσεις που τα εργαλεία χειρός δεν μπορούν να μετρήσουν αξιόπιστα.
- Οπτική και αυτοματοποιημένη επιθεώρηση- Τα συστήματα όρασης και η αυτοματοποιημένη οπτική επιθεώρηση (AOI) παρέχουν αντικειμενική,-επιφανειακή ανίχνευση ελαττωμάτων υψηλής ταχύτητας για γρατσουνιές, γρατζουνιές και σημάδια εργαλείων, εξαλείφοντας την υποκειμενικότητα των χειροκίνητων οπτικών ελέγχων.
- Καταστροφική δοκιμή- Περιοδική επαλήθευση των μηχανικών ιδιοτήτων μέσω δοκιμών σκληρότητας (μέθοδοι Rockwell ή Vickers), δοκιμές έλξης εφελκυσμού και διατομής-για την επιβεβαίωση της ακεραιότητας του υλικού μετά τη διαμόρφωση και οποιαδήποτε επακόλουθη θερμική επεξεργασία.
Η βασική αρχή εδώ είναι ότι η ποιότητα ενσωματώνεται στη σειρά παραγωγής αντί να ελέγχεται εκ των υστέρων. Το SPC ανιχνεύει τη μετατόπιση σε πραγματικό χρόνο. Το CMM επικυρώνει τη γεωμετρία σε καθορισμένα διαστήματα. Οι καταστροφικές δοκιμές επιβεβαιώνουν ότι η μηχανική απόδοση ταιριάζει με τις προδιαγραφές. Μαζί, αυτές οι μέθοδοι δημιουργούν ένα-σύστημα κλειστού βρόχου όπου η παραλλαγή εντοπίζεται και διορθώνεται προτού μετατραπεί σε απορρίμματα ή αστοχίες πεδίου.
Κατανόηση των επιτεύξιμων ανοχών
Οι ανοχές ποικίλλουν ανάλογα με το υλικό, τη γεωμετρία και το επίπεδο ελέγχου της διαδικασίας που εφαρμόζεται. Ακολουθεί ένα γενικό πλαίσιο για το τι μπορούν να περιμένουν οι αγοραστές από τις εργασίες σφράγισης καλουπιών ακριβείας:
- Γενικές εμπορικές ανοχές- Συνήθως +/-0,1 mm έως +/-0,25 mm για χαρακτηριστικά διαστάσεων όπως διάμετροι οπών, πλάτη φλάντζας και συνολικά μήκη. Κατάλληλο για βραχίονες, περιβλήματα και μη κρίσιμα συγκροτήματα.
- Στενές ανοχές- Επιτυγχάσιμο στην περιοχή από +/-0,025 mm έως +/-0,05 mm για κρίσιμα χαρακτηριστικά. Απαιτεί πιο σφιχτή κατασκευή εργαλείου, ελεγχόμενες ιδιότητες υλικού και συχνότερη δειγματοληψία SPC. Συνήθης σε ακροδέκτες σύνδεσης, δομικά μέρη αεροδιαστημικής και εξαρτήματα ιατρικών συσκευών.
- Επιπεδότητα και ανοχές μορφής- Τα στάμπα εξαρτήματα μπορούν να διατηρήσουν την επιπεδότητα εντός 0,05 mm ανά 25 mm ανοίγματος, όταν τα εργαλεία σχεδιάζονται με σταθμούς κοπής νομισμάτων ή ισοπέδωσης. Εξαρτήματα που απαιτούν επιφάνειες στεγανοποίησης ή χωνευτή τοποθέτηση επωφελούνται από αυτές τις πρόσθετες εργασίες διαμόρφωσης.
Οι εφαρμογές αυτοκινήτων καθορίζουν συνήθως ανοχές στο εύρος +/-0,1 mm έως +/-0,25 mm για την ευθυγράμμιση των εξαρτημάτων συγκόλλησης, ενώ τα αεροδιαστημικά και ιατρικά εξαρτήματα πιέζουν προς το στενότερο άκρο του φάσματος. Όσο πιο αυστηρά ορίζετε, τόσο περισσότερος έλεγχος διαδικασίας, συχνότητα επιθεώρησης και ακρίβεια εργαλείων απαιτούνται, τα οποία επηρεάζουν το κόστος του έργου.
Οι πιστοποιήσεις και τα συστήματα ποιότητας σάς δίνουν τη σιγουριά ότι ο προμηθευτής σας μπορεί να διατηρήσει αυτές τις ανοχές με συνέπεια. Αλλά οι ανοχές, τα πρωτόκολλα επιθεώρησης και η πολυπλοκότητα των εργαλείων τροφοδοτούν απευθείας τα οικονομικά του έργου σας, γεγονός που εγείρει ένα πρακτικό ερώτημα: τι οδηγεί στην πραγματικότητα την τιμή ενός προγράμματος σφράγισης καλουπιών;
Παράγοντες κόστους που οδηγούν την τιμολόγηση του έργου σφράγισης
Λαμβάνετε δύο εισαγωγικά για αυτό που φαίνεται να είναι το ίδιο σφραγισμένο παρένθεση. Το ένα επιστρέφει στα 0,50 $ ανά τεμάχιο, το άλλο στα 5,00 $. Κανένας προμηθευτής δεν κάνει λάθος. Το κενό αντανακλά διαφορετικές υποθέσεις σχετικά με την πολυπλοκότητα του εργαλείου, τον όγκο, την ποιότητα υλικού και τις δευτερεύουσες λειτουργίες, καθεμία από τις οποίες τραβά τον τελικό αριθμό σε διαφορετική κατεύθυνση. Η κατανόηση αυτών των οδηγών κόστους σάς επιτρέπει να κάνετε πιο έξυπνες ανταλλαγές αντί να κυνηγάτε απλώς τη χαμηλότερη προσφορά.
Εδώ είναι οι κύριοι παράγοντες που διαμορφώνουν την τιμολόγηση σε οποιαδήποτε εταιρεία σφράγισης καλουπιών:
- Επένδυση εργαλείων- Πολυπλοκότητα μήτρας, αριθμός σταθμών, ποιότητα χάλυβα εργαλείων και αναμενόμενη διάρκεια ζωής του εργαλείου. Μια απλή μήτρα τυφλής μπορεί να κοστίζει 5.000 $, ενώ μια σύνθετη προοδευτική μήτρα με πολλαπλούς σταθμούς σχηματισμού μπορεί να υπερβαίνει τα 100.000 $. Τα περισσότερα έργα κυμαίνονται από 15.000 $ έως 50.000 $ για μέτρια πολυπλοκότητα.
- Κόστος υλικού- Επιλογή κράματος, ρυθμός απορριμμάτων και αποτελεσματικότητα ένθεσης. Ανθρακούχο χάλυβα κάθεται στο χαμηλό άκρο? ο ανοξείδωτος, τα κράματα χαλκού και τα εξειδικευμένα μέταλλα έχουν προοδευτικά υψηλότερα ασφάλιστρα. Η κακή σχεδίαση διάταξης λωρίδων σπαταλά υλικό που πηγαίνει κατευθείαν στον κάδο απορριμμάτων.
- Όγκος παραγωγής- Το σταθερό κόστος εργαλείων αποσβένεται σε σχέση με τον αριθμό των ανταλλακτικών. Οι υψηλότεροι όγκοι εξαπλώνουν αυτήν την επένδυση πιο αδύνατη, μειώνοντας δραματικά την τιμή ανά-τεμάχιο.
- Δευτερεύουσες λειτουργίες- Η αφαίρεση γρεζιών, η θερμική επεξεργασία, η επιμετάλλωση, το χτύπημα και η εισαγωγή υλικού προσθέτουν χρόνο και κόστος χειρισμού πέρα από την ίδια την πρέσα σφράγισης μήτρας.
- Πολυπλοκότητα μερών- Οι σφιχτές ανοχές, οι περίπλοκες εγκοπές, οι βαθιές φόρμες και οι λειτουργίες πολλαπλών-διαφανειών προσθέτουν σταθμούς στη μήτρα σας ή απαιτούν χαμηλότερες ταχύτητες πίεσης, αυξάνοντας τόσο το κόστος εργαλείων όσο και το κόστος παραγωγής.
Εργαλεία επένδυσης και κόστους πολυπλοκότητας
Τα εργαλεία είναι σχεδόν πάντα η μεγαλύτερη προκαταβολική δαπάνη. Κάθε τρύπα, κάμψη, ανάγλυφο και εγκοπή μεταφράζεται σε έναν πρόσθετο σταθμό ή μια πιο περίπλοκη γεωμετρία μήτρας. Ένα προοδευτικό καλούπι με δώδεκα σταθμούς κοστίζει σημαντικά περισσότερο στη σχεδίαση και τη μηχανή από ένα με τέσσερις σταθμούς, αλλά εξαλείφει επίσης τον χειρισμό κατάντη ολοκληρώνοντας όλες τις λειτουργίες σε ένα μόνο πέρασμα μέσω της πρέσας.
Η ποιότητα χάλυβα εργαλείων έχει επίσης σημασία. Οι τυπικοί χάλυβες μήτρας D2 ή A2 χειρίζονται τους περισσότερους όγκους παραγωγής, αλλά η σφράγιση λειαντικών ανοξείδωτων κραμάτων ή η εκτέλεση προγραμμάτων πολλών-εκατομμυρίων- τεμαχίων ενδέχεται να απαιτούν ένθετα καρβιδίου ή υψηλής ποιότητας ποιότητες όπως ο χάλυβας υψηλής-ταχύτητας M2. Αυτές οι αναβαθμίσεις παρατείνουν τη διάρκεια ζωής του εργαλείου και μειώνουν τη συχνότητα συντήρησης, αλλά αυξάνουν την αρχική επένδυση. Η απόφαση βασίζεται στα οικονομικά της ζωής: ένα πιο ακριβό καλούπι που έχει δύο εκατομμύρια χτυπήματα πριν από το ακόνισμα μπορεί να κοστίσει λιγότερο ανά εξάρτημα από ένα φθηνότερο καλούπι που χρειάζεται σέρβις κάθε 200.000 κύκλους.
Οι δομές πληρωμών ακολουθούν συνήθως μια διαίρεση 50/50, με το μισό να οφείλεται στην παραγγελία εργαλείων και το υπόλοιπο μετά την έγκριση δείγματος. Οι προμηθευτές και οι κατασκευαστές εργαλείων της πρέσας σφράγισης το δομούν με αυτόν τον τρόπο για να καλύπτουν το κόστος μηχανικής κατεργασίας, ενώ παράλληλα δίνουν στους αγοραστές μια πύλη ποιότητας πριν από την τελική πληρωμή.
Όγκος παραγωγής και ανά-Μέρος Οικονομικά
Ο όγκος είναι ο μεγάλος ισοσταθμιστής στη σφράγιση των οικονομικών. Φανταστείτε ένα προοδευτικό ζάρι 30.000 δολαρίων που παράγει 10.000 εξαρτήματα. Αυτό είναι 3,00 $ ανά τεμάχιο μόνο σε απόσβεση εργαλείων. Κλιμακώστε σε 300.000 εξαρτήματα και πέφτει στα 0,10 $. Η πρώτη ύλη και ο χρόνος πίεσης παραμένουν περίπου σταθεροί ανά μονάδα, επομένως η μόχλευση όγκου προέρχεται σχεδόν εξ ολοκλήρου από την κατανομή του σταθερού κόστους.
Αυτά τα μαθηματικά εξηγούν γιατί η στάμπα γίνεται-ανταγωνιστική έναντι της κοπής με λέιζερ ή της κατεργασίας CNC σε όγκους που συνήθως υπερβαίνουν τα 10.000 εξαρτήματα ανά μήνα. Κάτω από αυτό το όριο, οι εναλλακτικές διαδικασίες αποφεύγουν τη βαριά επένδυση εργαλείων. Πάνω από αυτό, είναι δύσκολο να ξεπεραστούν τα οικονομικά στοιχεία ανά-μέρους μιας πρέσας στάμπας που λειτουργεί με εκατοντάδες χτυπήματα ανά λεπτό.
Οι γενικές παραγγελίες ενισχύουν περαιτέρω το πλεονέκτημα. Οι ετήσιες δεσμεύσεις όγκου επιτρέπουν στους προμηθευτές να σχεδιάζουν τον προγραμματισμό της παραγωγής, να αγοράζουν υλικό χύμα και να μειώνουν τα διοικητικά έξοδα. Σε αντάλλαγμα, οι αγοραστές ξεκλειδώνουν καλύτερες τιμές και πιο προβλέψιμους χρόνους παράδοσης. Ο συμβιβασμός είναι η ακρίβεια της πρόβλεψης: η υπερβολική δέσμευση κεφαλαίων στο απόθεμα, ενώ η υποδέσμευση αφήνει στο τραπέζι τις αποταμιεύσεις.
Στρατηγικές για τη μείωση του κόστους του έργου σφράγισης
Η βελτιστοποίηση κόστους ξεκινά πολύ πριν από το πρώτο πάτημα. Ο πιο αποτελεσματικός μοχλός είναισχεδιασμός για δυνατότητα κατασκευής. Απλές αλλαγές γεωμετρίας, όπως η χρήση τυπικών ακτίνων κάμψης, η τοποθέτηση οπών τουλάχιστον 1,5 φορές το πάχος του υλικού από τις στροφές και η διατήρηση σταθερών τμημάτων τοίχων, μπορούν να εξαλείψουν τους σταθμούς εργαλείων και να μειώσουν τα ποσοστά σκραπ χωρίς συμβιβασμούς στη λειτουργία.
Άλλες πρακτικές στρατηγικές περιλαμβάνουν:
- Αντικατάσταση υλικού- Η μετάβαση από ανοξείδωτο χάλυβα σε επικαλυμμένο ανθρακούχο χάλυβα, όπου οι απαιτήσεις διάβρωσης το επιτρέπουν, μπορεί να μειώσει σημαντικά το κόστος του υλικού απλοποιώντας παράλληλα τον σχεδιασμό της μήτρας.
- Ενοποίηση δευτερευουσών πράξεων- Η ενσωμάτωση στο-αναρρόφηση ή την εισαγωγή συνδετήρων PEM αυξάνει το αρχικό κόστος εργαλείων, αλλά μειώνει την τιμολόγηση ανά-τεμάχιο, εξαλείφοντας τη σφράγιση ξεχωριστού χειρισμού και διαίρεσης των λειτουργιών σε πολλούς σταθμούς εργασίας.
- Βελτιστοποίηση διάταξης λωρίδων- Η καλύτερη ένθεση των εξαρτημάτων στο πηνίο ελαχιστοποιεί τα θραύσματα. Η έξυπνη σχεδίαση προοδευτικής μήτρας συμπιέζει τη μέγιστη αξία από κάθε ίντσα υλικού.
- Πολυετείς-συμφωνίες- Οι μεγαλύτερες δεσμεύσεις παρέχουν σταθερότητα τιμών και επιτρέπουν στους προμηθευτές να επενδύουν σε βελτιστοποιημένα εργαλεία, γνωρίζοντας ότι ο όγκος το δικαιολογεί.
- Πρώιμη δέσμευση προμηθευτή- Φέρνοντας τον συνεργάτη σφράγισης στη φάση του σχεδιασμού του δίνει την ευκαιρία να προτείνει αλλαγές που μειώνουν την πολυπλοκότητα πριν από τη δέσμευση εργαλείων.
Η βασική αρχή είναι απλή: κάθε απόφαση που παίρνετε κατά τη διάρκεια του σχεδιασμού και της προμήθειας κυματίζει τη δομή του κόστους. Μια γεωμετρία εξαρτημάτων που φαίνεται καλή σε μια οθόνη CAD ενδέχεται να απαιτεί ακριβά εργαλεία, ενώ μια μικρή αλλαγή ακτίνας ή μετατόπιση οπών θα μπορούσε να εξοικονομήσει χιλιάδες στην κατασκευή καλουπιών και να βελτιώσει τη μακροπρόθεσμη απόδοση παραγωγής.
Ωστόσο, η επίγνωση του κόστους από μόνη της δεν εγγυάται ένα καλό αποτέλεσμα. Το ίδιο ανταλλακτικό με την ίδια τιμή μπορεί να έχει πολύ διαφορετική απόδοση ανάλογα με τον κλάδο που εξυπηρετεί, τις απαιτούμενες πιστοποιήσεις και την τεκμηρίωση που αναμένεται κατά την παράδοση. Η αυτοκινητοβιομηχανία, η αεροδιαστημική, τα ηλεκτρονικά και οι ιατρικές εφαρμογές επικαλύπτουν τις δικές τους απαιτήσεις πέρα από τα βασικά οικονομικά στοιχεία.
Εφαρμογές Βιομηχανίας και Τι Απαιτεί ο Καθένας
Ένας βραχίονας που προορίζεται για ένα πάνελ πόρτας μίνι βαν και ένα προστατευτικό δοχείο μέσα σε ένα χειρουργικό ρομπότ μπορεί και τα δύο να ξεκινούν ως επίπεδη λαμαρίνα, αλλά τα πρότυπα, η τεκμηρίωση και οι έλεγχοι διεργασίας που περιβάλλουν το καθένα απέχουν πολύ κόσμο. Ο κλάδος σας υπαγορεύει πολύ περισσότερα από την επιλογή υλικού. Καθορίζει ποιες πιστοποιήσεις πρέπει να διαθέτει ο προμηθευτής σας, ποια έγγραφα επιθεώρησης αποστέλλονται με κάθε παρτίδα και πόσο αυστηρές πρέπει να τηρούνται οι ανοχές σε όλη τη διάρκεια της παραγωγής.
Απαιτήσεις σφράγισης μήτρας αυτοκινήτου
Τα προγράμματα αυτοκινήτου εκτελούνται με ένταση. Οι ετήσιες ποσότητες εκατοντάδων χιλιάδων ή εκατομμυρίων είναι ρουτίνα και κάθε εξάρτημα πρέπει να πληροί τις προδιαγραφές OEM σε όλη αυτή τη διάρκεια ζωής. Η πιστοποίηση IATF 16949 είναι ουσιαστικά υποχρεωτική για τους προμηθευτές Tier 1 και Tier 2, απαιτώντας επίσημη τεκμηρίωση PPAP, σχεδιασμό APQP και ανάλυση συστήματος μέτρησης πριν από την αποστολή ενός μεμονωμένου τμήματος παραγωγής.
Θα αντιμετωπίσετε επίσης συγκεκριμένες απαιτήσεις πελατών-από πάνω. Κάθε OEM προσθέτει μοναδικά πρότυπα συσκευασίας, πρωτόκολλα ετικετών και διαδικασίες διαχείρισης μηχανικών αλλαγών. Οι ανοχές συνήθως προσγειώνονται στο εύρος +/-0,1 mm έως +/-0,25 mm για σφραγισμένους βραχίονες, κλιπ και δομικές ενισχύσεις. Οι περιφερειακοί προμηθευτές σε όλο τον διάδρομο σφράγισης μετάλλων των Μεγάλων Λιμνών, για παράδειγμα, έχουν δημιουργήσει βαθιά τεχνογνωσία σε αυτές τις ροές εργασίας αυτοκινήτων, επειδή η εγγύτητα με τους OEM του Ντιτρόιτ το απαιτεί.
Θέματα Αεροδιαστημικής και Άμυνας
Η Aerospace ανεβάζει τον πήχη στην ακρίβεια και την ιχνηλασιμότητα. Οι ανοχές συνήθως σφίγγουν στις +/-0,001 ίντσες και κάθε στάμπα εξάρτημα πρέπει να ανατρέχει στη συγκεκριμένη παρτίδα θερμότητας υλικού. Η πιστοποίηση AS9100 διέπει τη διαχείριση της διαμόρφωσης, την πρόληψη πλαστών εξαρτημάτων και την επιθεώρηση πρώτου αντικειμένου σύμφωνα με τα πρωτόκολλα AS9102.
Η επιλογή υλικού αλλάζει επίσης δραματικά. Τα προγράμματα αεροδιαστημικής συχνά καθορίζουν τιτάνιο, Inconel και εξειδικευμένα κράματα αλουμινίου που προσφέρουν ανώτερη αντοχή-σε-απόδοση βάρους, αλλά θέτουν μοναδικές προκλήσεις διαμόρφωσης, όπως ρωγμές, τρέμουλο και επιθετικό ελατήριο. Η κατασκευή εργαλείων για αυτά τα κράματα απαιτεί συχνά εξειδικευμένες επιστρώσεις μήτρας και προσεκτικά υπολογισμένη χωρητικότητα πίεσης για τη διατήρηση της ακεραιότητας του υλικού. Οι όγκοι τείνουν να είναι χαμηλότεροι από την αυτοκινητοβιομηχανία, κυμαινόμενοι από μερικές χιλιάδες έως δεκάδες χιλιάδες τεμάχια, αλλά η τεκμηρίωση και ο φόρτος επιθεώρησης ανά εξάρτημα είναι σημαντικά υψηλότερος.
Ηλεκτρονικές, Ιατρικές και Γενικές Βιομηχανικές Ανάγκες
Η ηλεκτρονική σφράγιση λειτουργεί σε διαφορετική κλίμακα εντελώς. Εξαρτήματα όπως δοχεία θωράκισης EMI, κλιπ γείωσης, επαφές μπαταρίας και σώματα συνδετήρων απαιτούν πάχος υλικού που κυμαίνονται από 0,001 ίντσες έως 0,032 ίντσες, με μεμονωμένα χαρακτηριστικά μερικές φορές μόνο μια τρίχα-πλάτος ή δύο. Υλικά όπως ο φώσφορος μπρούντζος, ο χαλκός από βηρύλλιο, το νικέλιο ασήμι και το MuMetal είναι κοινά επειδή συνδυάζουν την ηλεκτρική αγωγιμότητα με την αντίσταση στη φθορά. Τα εξαρτήματα συχνά αποστέλλονται σε συσκευασία-και-σε ρολό για αυτοματοποιημένη συλλογή-και-συναρμολόγηση σε πλακέτες κυκλωμάτων.
Τα επίπεδα σφράγισης ιατρικών συσκευών καλύπτουν τις απαιτήσεις ISO 13485 κατά τη διαδικασία κατασκευής. Βιοσυμβατά υλικά όπως ο ανοξείδωτος χάλυβας 316L ή το τιτάνιο είναι στάνταρ και ο έλεγχος της μόλυνσης μπορεί να επεκταθεί στον χειρισμό καθαρού χώρου και στην εξειδικευμένη συσκευασία. Οι απαιτήσεις τεκμηρίωσης δίνουν έμφαση στους ελέγχους σχεδιασμού, τα αρχεία επικύρωσης και την παρακολούθηση της αγοράς μετά την{4}}εποπτεία, με τις περιόδους διατήρησης αρχείων να υπερβαίνουν κατά πολύ αυτές σε άλλους κλάδους.
Οι γενικές βιομηχανικές εφαρμογές δίνουν προτεραιότητα στην ευελιξία έναντι της κανονιστικής πολυπλοκότητας. Οι αγοραστές στον τομέα των κατασκευών, του HVAC, της γεωργίας και του βαρέως εξοπλισμού χρειάζονται οικονομικά{1}αποτελεσματική παραγωγή σε ένα ευρύ φάσμα υλικών και όγκου. Οι κατασκευαστές προϊόντων βιομηχανικών μηχανών σε περιοχές όπως η Οξφόρδη, το Μιλάνο και σε όλη τη Μεσοδυτική Αμερική συχνά εξυπηρετούν αυτές τις αγορές με ευέλικτες δυνατότητες εκτύπωσης και μικρότερους χρόνους παράδοσης, καθώς τα βάρη πιστοποίησης είναι ελαφρύτερα και οι ζώνες ανοχής είναι πιο επιεικές.
| Βιομηχανία | Πιστοποίηση κλειδιού | Τυπικοί τόμοι | Κρίσιμες προδιαγραφές | Κοινά Υλικά |
|---|---|---|---|---|
| Αυτοκίνητο | IATF 16949 | 100 χιλιάδες έως εκατομμύρια ετησίως | PPAP, +/-0,1 έως +/-0,25 mm ανοχές, απαιτήσεις ειδικές για OEM | Ανθρακούχο χάλυβα, HSLA, αλουμίνιο, ανοξείδωτο χάλυβα |
| Αεροδιαστημική & Άμυνα | AS9100 | 1.000 έως 50.000 ετησίως | +/-0,025 mm ανοχές, ιχνηλασιμότητα παρτίδας θερμότητας, AS9102 FAI | Τιτάνιο, Inconel, κράματα αλουμινίου αεροδιαστημικής |
| Ηλεκτρονική | ISO 9001 (ελάχιστο) | 10 χιλιάδες έως εκατομμύρια ετησίως | Δυνατότητα μικροσφράγισης, 0,001"-0,032" υλικό, ταινία-και συσκευασία με ρολό | Φώσφορος μπρούτζος, BeCu, νικέλιο ασήμι, χαλκός, MuMetal |
| Ιατρικές συσκευές | ISO 13485 | 5 χιλιάδες έως 500 χιλιάδες ετησίως | Βιοσυμβατότητα, έλεγχος μόλυνσης, εκτεταμένη ιχνηλασιμότητα | 316L ανοξείδωτο, τιτάνιο, κοβάλτιο-χρώμιο |
| Γενική Βιομηχανική | ISO 9001 | 5 χιλιάδες έως 500 χιλιάδες ετησίως | Οικονομική απόδοση, ευέλικτοι όγκοι, μικρότεροι χρόνοι παράδοσης | Ανθρακούχο χάλυβα, αλουμίνιο, ορείχαλκος, ανοξείδωτο ατσάλι |
Οι μοναδικές απαιτήσεις κάθε κλάδου δημιουργούν έναν μηχανισμό φιλτραρίσματος. Ένας προμηθευτής που είναι κατάλληλος για βραχίονες αυτοκινήτων μεγάλου-όγκου ενδέχεται να μην έχει την υποδομή ιχνηλασιμότητας για την αεροδιαστημική, ενώ ένας ειδικός στη μικροσφράγιση μπορεί να μην έχει την χωρητικότητα πιεστηρίου για βιομηχανικά ανταλλακτικά βαρέως-μετρητή. Το να αναγνωρίσετε πού εμπίπτει το έργο σας σε αυτό το φάσμα είναι το πρώτο βήμα για να περιορίσετε τη λίστα με τους προμηθευτές σας, αλλά το να γνωρίζετε τι πρέπει να αναζητήσετε κατά τη διάρκεια της διαδικασίας αξιολόγησης είναι αυτό που διαχωρίζει μια καλή απόφαση προμήθειας από ένα ακριβό μάθημα.
Πώς να αξιολογήσετε και να επιλέξετε τον κατάλληλο συνεργάτη για τη σφράγιση
Έχετε περιορίσει τη σύντομη λίστα σας σε μια χούφτα προμηθευτών προοδευτικών σφραγίδων. Οι ιστοσελίδες τους φαίνονται επαγγελματικοί, οι πιστοποιήσεις ελέγχονται και οι αναγραφόμενες τιμές είναι σε παρόμοιο εύρος. Πώς λοιπόν μπορείτε να διαχωρίσετε έναν προμηθευτή που θα προσφέρει σταθερή ποιότητα για χρόνια από έναν προμηθευτή που θα σας αφήσει να κυνηγάτε καθυστερημένες αποστολές και να υποβάλλετε παράπονα πελατών σε έξι μήνες από τώρα;
Η διαφορά σπάνια εμφανίζεται σε μια σύγκριση τιμών. Ζει στις λεπτομέρειες: πόσο βαθιά πηγαίνει ο πάγκος μηχανικής τους, πώς επικοινωνούν κατά τη φάση της προσφοράς και εάν ο εξοπλισμός τους ανταποκρίνεται πραγματικά στις απαιτήσεις σας για εξαρτήματα. Εδώ είναι ένα πρακτικό πλαίσιο που μπορούν να χρησιμοποιήσουν οι διευθυντές και οι μηχανικοί εργαλείων για να αξιολογήσουν τους υποψηφίους με σιγουριά.
Λίστα ελέγχου τεχνικών δυνατοτήτων για αγοραστές
Η τεχνική εφαρμογή είναι το μη διαπραγματεύσιμο σημείο εκκίνησης. Ένας προμηθευτής μπορεί να έχει άψογα συστήματα ποιότητας, αλλά εάν οι πρέσες του δεν μπορούν να χειριστούν τις απαιτήσεις γεωμετρίας ή χωρητικότητας των εξαρτημάτων σας, τίποτα άλλο δεν έχει σημασία. Κατά τον έλεγχο των δυνατοτήτων, επαληθεύστε αυτές τις λεπτομέρειες:
- Εύρος χωρητικότητας πρέσας- Λειτουργεί ο προμηθευτής πρέσες που ταιριάζουν με τις απαιτήσεις σας για υλικό και μετρητή; Η σφράγιση από ανοξείδωτο χάλυβα 0,060 ιντσών απαιτεί σημαντικά μεγαλύτερη χωρητικότητα από τη διαμόρφωση αλουμινίου 0,020 ιντσών. Ζητήστε την πλήρη γκάμα χωρητικότητας, όχι μόνο τη μεγαλύτερη πρέσα στο πάτωμα.
- Μέγεθος κρεβατιού και ύψος κλεισίματος- Μεγαλύτερα μέρη ή σύνθετες προοδευτικές μήτρες με πολλούς σταθμούς χρειάζονται κατάλληλες διαστάσεις κρεβατιού. Εάν η μήτρα σας υπερβαίνει το διαθέσιμο μέγεθος κρεβατιού, ο προμηθευτής δεν μπορεί να το λειτουργήσει ανεξάρτητα από άλλα προσόντα.
- Πατήστε το εύρος ταχύτητας- Προγράμματα σύνδεσης υψηλής- έντασης ήχου ενδέχεται να χρειάζονται 400+ πινελιές ανά λεπτό, ενώ τα δομικά μέρη βαρέως-με μετρητή λειτουργούν στα 30-60 SPM. Επιβεβαιώστε ότι ο προμηθευτής λειτουργεί με ταχύτητες συμβατές με τον όγκο και την πολυπλοκότητα των ανταλλακτικών σας.
- Δυνατότητα εσωτερικών εργαλείων-- Οι προμηθευτές που σχεδιάζουν και κατασκευάζουν μήτρες ελέγχουν εσωτερικά τους δικούς τους χρόνους παράδοσης και μπορούν να κάνουν προσαρμογές πιο γρήγορα από εκείνους που αναθέτουν σε τρίτους τα εργαλεία. Αναζητήστε μηχανική κατεργασία CNC, EDM σύρματος και λείανση ακριβείας κάτω από μια στέγη.
- Δευτερεύουσες λειτουργίες- Μπορούν να χειριστούν την αφαίρεση γρεζιών, το χτύπημα, την επιμετάλλωση, τη συγκόλληση ή τη συναρμολόγηση στο σπίτι-; Κάθε πράξη που αποστέλλεται σε έναν υπεργολάβο εισάγει χρόνο διέλευσης, κίνδυνο χειρισμού και πολυπλοκότητα συντονισμού.
- Χειρισμός υλικού και χωρητικότητα πηνίου- Βεβαιωθείτε ότι μπορούν να χειριστούν τα πλάτη, τα βάρη και τους τύπους υλικών σας. Οι προοδευτικές λειτουργίες-που τροφοδοτούνται με πηνία χρειάζονται κατάλληλα αποσπώμενα, ισιωτικά και τροφοδότες που ταιριάζουν με τις διαστάσεις της ταινίας σας.
- Πιστοποιήσεις που ταιριάζουν με τον κλάδο σας- Όπως καλύφθηκε προηγουμένως, η αυτοκινητοβιομηχανία απαιτεί το IATF 16949, η αεροδιαστημική απαιτεί AS9100 και οι ιατρικές ανάγκες ISO 13485. Μια λειτουργία μήτρας ακριβείας και σφράγισης χωρίς τη σωστή πιστοποίηση για την αγορά σας δεν αποτελεί-εναρκτήριο, ανεξάρτητα από την τιμή.
Ακούγεται πολλά κουτάκια για έλεγχο; Είναι. Αλλά το καθένα εξαλείφει τον κίνδυνο που διαφορετικά θα εμφανιζόταν κατά την παραγωγή όταν το κόστος αλλαγής προμηθευτών είναι εκθετικά υψηλότερο.
Αξιολόγηση Μηχανικής Υποστήριξης και Επικοινωνίας
Οι τεχνικές προδιαγραφές σε ένα φύλλο ικανοτήτων σας λένε τι μπορεί να κάνει ένας προμηθευτής. Η τεχνική υποστήριξη σάς λέει πόσο καλά το κάνουν. Το βάθος της ομάδας μηχανικών ενός προμηθευτή συχνά καθορίζει εάν το έργο σας θα ξεκινήσει έγκαιρα ή θα κολλήσει σε επαναλαμβανόμενες αναθεωρήσεις εργαλείων.
Όταν προσελκύετε πιθανούς συνεργάτες, δώστε προσοχή σε αυτούς τους δείκτες:
Ποιότητα σχολίων DFM.Υποβάλετε το σχέδιο του ανταλλακτικού σας και αξιολογήστε πώς ανταποκρίνεται ο προμηθευτής. Παραθέτουν παθητικά αυτό που στείλατε ή εντοπίζουν προληπτικά πιθανά προβλήματα σχηματισμού, προτείνουν αλλαγές ακτίνας και επισημαίνουν μηνύματα ανοχής που θα οδηγήσουν σε περιττό κόστος εργαλείων; Ένας προμηθευτής που προσφέρει ουσιαστικές συστάσεις DFM κατά το στάδιο της προσφοράς επιδεικνύει την ίδια πειθαρχία μηχανικής που θα φέρει στο πρόγραμμα παραγωγής σας.
Δυνατότητα προσομοίωσης.Η ανάλυση CAE και πεπερασμένων στοιχείων δεν είναι πλέον προαιρετικά για σύνθετες αποτυπώσεις. Ρωτήστε εάν ο προμηθευτής εκτελεί προσομοιώσεις διαμόρφωσης για να επικυρώσει τα σχέδια μήτρας πριν ξεκινήσει η μηχανική κατεργασία. Η προσομοίωση πιάνει το ελατήριο, την αραίωση και το τσαλάκωμα ψηφιακά, εξοικονομώντας εβδομάδες επαναλήψεων φυσικής δοκιμής. Προμηθευτές όπωςΓΙΤΣΕΝενσωματώνουν την προσομοίωση CAE στην τυπική ροή εργασιών τους από τη σκοπιμότητα έως τις δοκιμαστικές εκτελέσεις, μειώνοντας το χάσμα μεταξύ της θεωρητικής σχεδίασης μήτρας και της απόδοσης του πραγματικού-παγκόσμιου τύπου.
Επιλογές πρωτοτύπων.Για εισαγωγές νέων προϊόντων, μπορεί ο προμηθευτής να παράγει πρωτότυπα εξαρτήματα χρησιμοποιώντας μαλακές εργαλειομηχανές ή μεθόδους ενός-σταθμού προτού δεσμευτεί για πλήρη παραγωγή; Αυτή η ικανότητα επιταχύνει το χρονοδιάγραμμα επικύρωσης του σχεδιασμού σας χωρίς τον κίνδυνο δαπανηρής επανεπεξεργασίας σε σκληρυμένα προοδευτικά εργαλεία.
Ρυθμός επικοινωνίας.Η έρευνα σχετικά με τη δυναμική των αγοραστών-προμηθευτών στη σφράγιση μετάλλων υπογραμμίζει με συνέπεια ότι η προβλεψιμότητα στην επικοινωνία έχει σημασία όσο και η προβλεψιμότητα στην ποιότητα εξαρτημάτων. Ένας προμηθευτής που σιωπά κατά την κατασκευή εργαλείων ή αποτυγχάνει να παρέχει ενημερώσεις ορόσημο σηματοδοτεί πώς θα συμπεριφερθεί κατά την παραγωγή. Αναζητήστε δομημένη διαχείριση έργου: καθορισμένα ορόσημα, τακτικές αναφορές κατάστασης και ένα μόνο σημείο επαφής που κατέχει το πρόγραμμά σας.
Πολιτικές ιδιοκτησίας εργαλείων.Αυτό αιχμαλωτίζει τους αγοραστές. Σε ποιον ανήκει το ζάρι αφού πληρωθεί; Η τυπική πρακτική του κλάδου δίνει την κυριότητα στον αγοραστή, αλλά ορισμένοι προμηθευτές διατηρούν τα εργαλεία ή χρεώνουν τέλη μεταφοράς. Διευκρινίστε την ιδιοκτησία, τις ευθύνες συντήρησης και τι συμβαίνει με τη μήτρα σας εάν χρειαστεί να μετακινήσετε την παραγωγή. Λάβετέ το γραπτώς κατά τη φάση της αναφοράς, όχι αφού προκύψει μια διαφωνία.
RFQ Red Flags και θετικοί δείκτες
Η ίδια η διαδικασία RFQ είναι ένα διαγνωστικό εργαλείο. Το πώς συμπεριφέρεται ένας προμηθευτής όταν προσπαθεί να κερδίσει την επιχείρησή σας είναι η καλύτερη εκδοχή του πώς θα συμπεριφερθεί μόλις το αποκτήσει. Εδώ είναι τι πρέπει να προσέξετε:
Θετικοί δείκτες:
- Λεπτομερείς ερωτήσεις σχετικά με την αίτησή σας, το περιβάλλον τελικής-χρήσης και τις απαιτήσεις συναρμολόγησης αντί να αναφέρονται αυστηρά από την εκτύπωση
- Προληπτικές προτάσεις DFM που μειώνουν το κόστος ή βελτιώνουν την ποιότητα
- Σαφείς εκτιμήσεις χρόνου παράδοσης εργαλείων με καθορισμένα ορόσημα
- Διαφανείς αναλύσεις τιμολόγησης που διαχωρίζουν τα εργαλεία, την τιμή τεμαχίου και τις δευτερεύουσες λειτουργίες
- Αναφορές από πελάτες στον κλάδο σας με τους οποίους μπορείτε πραγματικά να επικοινωνήσετε
- Προθυμία παροχής δοκιμαστικών-δεδομένων και δειγμάτων εξαρτημάτων πριν από τη δέσμευση για όγκους παραγωγής
- Δείκτες χρηματοοικονομικής σταθερότητας: έτη δραστηριότητας, επενδύσεις σε εγκαταστάσεις, διαφοροποιημένη πελατειακή βάση
Κόκκινες σημαίες:
- Οι προσφορές επιστράφηκαν χωρίς καμία τεχνική ερώτηση, ένα σημάδι που ο προμηθευτής μαντεύει και όχι μηχανικός
- Αόριστες ή λείπουν δεσμεύσεις χρόνου παράδοσης
- Απροθυμία να μοιραστείτε την πρόσβαση στις εγκαταστάσεις περιήγησης ή να παρέχετε αναφορές πελατών
- Τιμολόγηση δραματικά χαμηλότερη από όλες τις άλλες προσφορές χωρίς σαφή εξήγηση για το πώς μειώνεται το κόστος
- Δεν γίνεται αναφορά σε μεθόδους επιθεώρησης, ΠΧΠ ή τεκμηρίωση ποιότητας στην πρόταση
- Απροθυμία να καθοριστούν εκ των προτέρων όροι ιδιοκτησίας εργαλείων
- Υψηλή εναλλαγή υπαλλήλων ή συχνές αλλαγές στο σημείο επαφής σας κατά τη φάση της προσφοράς
Γεωγραφικοί παράγοντες επηρεάζουν επίσης, ιδιαίτερα για προγράμματα που απαιτούν συχνή συνεργασία κατά την ανάπτυξη του καλουπιού. Ένας προμηθευτής που βρίσκεται σε απόσταση οδήγησης επιτρέπει-τη συμμετοχή στη δοκιμή, ταχύτερες αλλαγές μηχανικής και μειωμένο κόστος αποστολής για τους κύκλους έγκρισης δειγμάτων. Τούτου λεχθέντος, η γεωγραφία δεν πρέπει να υπερισχύει της ικανότητας. Ένας μακρινός προμηθευτής με βαθιά εξειδίκευση στη συγκεκριμένη εφαρμογή σας μπορεί να ξεπεράσει σε απόδοση ένα τοπικό κατάστημα που δεν έχει σχετική εμπειρία.
Η χρηματοπιστωτική σταθερότητα αξίζει επίσης έλεγχο. Οι μακροχρόνιες σχέσεις με τους πωλητές υλικών και οι δεκαετίες συνεχούς λειτουργίας δείχνουν ανθεκτικότητα στους κύκλους της αγοράς. Ένας προμηθευτής που έχει ξεπεράσει τις πτώσεις χωρίς να θέτει σε κίνδυνο τις επενδύσεις σε εξοπλισμό ή προσωπικό είναι πολύ λιγότερο πιθανό να δημιουργήσει διακοπές εφοδιασμού στα μέσα-του προγράμματος από έναν προμηθευτή που λειτουργεί με μικρά περιθώρια κέρδους με γηρασμένα μηχανήματα.
Τελικά, το πλαίσιο αξιολόγησης συνοψίζεται σε ένα μόνο ερώτημα: επιδεικνύει αυτός ο προμηθευτής την τεχνική ικανότητα, το βάθος της μηχανικής και την επικοινωνιακή πειθαρχία για να είναι ένας πραγματικός κατασκευαστικός συνεργάτης και όχι απλώς ένας πωλητής που εκπληρώνει παραγγελίες; Η απάντηση συνήθως γίνεται σαφής πολύ πριν εκδώσετε την πρώτη PO, εάν γνωρίζετε τι να αναζητήσετε κατά τη διάρκεια της συνομιλίας RFQ.
Λήψη Αποφάσεων Προμήθειας Σφραγίσματος με αυτοπεποίθηση
Κάθε ενότητα αυτού του οδηγού δείχνει προς την ίδια υποκείμενη αλήθεια: τα επιτυχημένα προγράμματα σφράγισης βασίζονται σε ενημερωμένες αποφάσεις που λαμβάνονται έγκαιρα και όχι σε αντιδραστικές διορθώσεις που εφαρμόζονται αργά. Είτε προμηθεύεστε ένα στήριγμα αυτοκινήτου μεγάλου-όγκου είτε έναν αεροδιαστημικό σύνδεσμο μικρο-ανοχής, οι αρχές που διαχωρίζουν τις ομαλές εκτοξεύσεις από τις δαπανηρές καθυστερήσεις παραμένουν συνεπείς.
Βασικά σημεία για αποφάσεις προμήθειας
Εδώ είναι τι έχει μεγαλύτερη σημασία όταν μετακινείστε από την έρευνα στην ενεργό δέσμευση προμηθευτών με μια εταιρεία σφράγισης:
- Αντιστοιχίστε τον τύπο της διαδικασίας με τη γεωμετρία και τον όγκο του τμήματος.Οι προοδευτικές μήτρες εξυπηρετούν εξαρτήματα μεγάλου-όγκου, πολλαπλών-χαρακτηριστικών. Οι μήτρες μεταφοράς χειρίζονται μεγαλύτερες ή βαθύτερες γεωμετρίες. Οι μέθοδοι σύνθετου και ενός{4}}σταθμού ταιριάζουν σε πιο απλά μέρη σε μικρότερες ποσότητες. Η επιλογή της λανθασμένης μεθόδου διογκώνει το κόστος εργαλείων ή περιορίζει την αποδοτικότητα της παραγωγής.
- Επαληθεύστε τις πιστοποιήσεις για τον συγκεκριμένο κλάδο σας.IATF 16949 για την αυτοκινητοβιομηχανία, AS9100 για την αεροδιαστημική, ISO 13485 για την ιατρική. Αυτά δεν είναι προαιρετικά πρόσθετα. Αντιπροσωπεύουν ελεγμένα συστήματα που διασφαλίζουν την ιχνηλασιμότητα, την τεκμηρίωση και τον έλεγχο της διαδικασίας στο επίπεδο που απαιτεί η εφαρμογή σας.
- Κατανοήστε το πλήρες χρονοδιάγραμμα ροής εργασιών.Από την αναθεώρηση σκοπιμότητας έως τη μηχανική κατεργασία μήτρας, τις δοκιμές και την πρώτη επιθεώρηση αντικειμένου, ένα τυπικό πρόγραμμα διαρκεί εβδομάδες έως μήνες πριν από την αποστολή ανταλλακτικών παραγωγής. Η ενσωμάτωση αυτού του χρονοδιαγράμματος στο σχέδιο του έργου σας αποτρέπει την πίεση της τελευταίας-λεπτής που οδηγεί σε συντομεύσεις.
- Αξιολογήστε το βάθος της μηχανικής, όχι μόνο την ικανότητα πίεσης.Ένας προμηθευτής με ισχυρή ανάδραση DFM, δυνατότητα προσομοίωσης CAE και προληπτική επικοινωνία κατά τη διάρκεια της προσφοράς θα έχει καλύτερη απόδοση από ένα μεγαλύτερο κατάστημα που κατασκευάζει παθητικά ό,τι του παραδίδετε. Η συνεργασία μηχανικών εντοπίζει τα προβλήματα ψηφιακά πριν γίνουν δαπανηρή φυσική επανεπεξεργασία.
- Ζητήστε δεδομένα δοκιμής-προτού δεσμευτείτε για όγκους παραγωγής.Οι αναφορές επιθεώρησης πρώτου άρθρου, τα δεδομένα SPC από δοκιμαστικές εκτελέσεις και τα δείγματα εξαρτημάτων σάς παρέχουν αντικειμενικά στοιχεία ικανότητας. Οποιοσδήποτε προμηθευτής καλουπιών σφράγισης είναι σίγουρος για τη διεργασία του θα παρέχει αυτά τα δεδομένα χωρίς δισταγμό.
Τα καλύτερα αποτελέσματα προμήθειας προέρχονται από την πρώιμη συνεργασία μεταξύ των ομάδων μηχανικών αγοραστών και των κατασκευαστών καλουπιών σφράγισης, όχι από την επιλογή της χαμηλότερης προσφοράς μετά το κλείδωμα των σχεδίων.
Επόμενα βήματα για μετάβαση από την έρευνα στο RFQ
Έχετε το πλαίσιο. Η εφαρμογή του σημαίνει να δεσμεύσετε πιθανούς συνεργάτες πριν ολοκληρωθεί ο σχεδιασμός σας και όχι μετά. Η πρώιμη συμμετοχή δίνει σε έναν προμηθευτή καλουπιών και σφράγισης ποικιλίας την ευκαιρία να προτείνει αντικαταστάσεις υλικών, να προτείνει αλλαγές γεωμετρίας που απλοποιούν την κατασκευή εργαλείων και να επισημάνει την ανοχή που θα οδηγήσει σε περιττό κόστος. Η έρευνα δείχνει σταθερά ότι αυτή η συνεργατική προσέγγιση συντομεύει τους κύκλους ανάπτυξης, μειώνει τις επαναλήψεις πρωτοτύπων και δημιουργεί μια πιο προβλέψιμη πορεία προς την παραγωγή.
Όταν είστε έτοιμοι να εκδώσετε RFQ, στείλτε το σχέδιό σας σε πολλούς πιστοποιημένους κατασκευαστές καλουπιών σφράγισης και συγκρίνετε όχι μόνο τις τιμές, αλλά και την ποιότητα των τεχνικών τους ερωτήσεων, τα σχόλια DFM και τα προτεινόμενα χρονοδιαγράμματα. Ο προμηθευτής που κάνει τις πιο στοχαστικές ερωτήσεις κατά τη διάρκεια της προσφοράς είναι συνήθως αυτός που προσφέρει τις λιγότερες εκπλήξεις κατά την παραγωγή.
Αναζητήστε έναν συνεργάτη που να προσφέρει πλήρη-υπηρεσία υποστήριξης από ανάλυση σκοπιμότητας μέσω επιθεώρησης παραγωγής, ο οποίος αντιμετωπίζει το πρόγραμμά σας ως μια τεχνική συνεργασία και όχι ως μια εντολή αγοράς συναλλαγής. Αυτή η διάκριση, περισσότερο από την χωρητικότητα ή τη γεωγραφία, είναι που οδηγεί τη μακροπρόθεσμη- επιτυχία της παραγωγής.
Συχνές Ερωτήσεις σχετικά με τις Εταιρείες Σφραγίδας
1. Ποια είναι η διαφορά μεταξύ της προοδευτικής σφράγισης μήτρας και της σφράγισης μήτρας μεταφοράς;
Η προοδευτική σφράγιση με καλούπι τροφοδοτεί μια συνεχή μεταλλική λωρίδα μέσω πολλών σταθμών, ενώ το τεμάχιο εργασίας παραμένει προσαρτημένο σε μια λωρίδα φορέα, καθιστώντας το ιδανικό για μικρά-έως-μεγάλα εξαρτήματα μεγάλου όγκου με εκατοντάδες κινήσεις ανά λεπτό. Η σφράγιση του καλουπιού μεταφοράς διαχωρίζει το κενό από τη λωρίδα στον πρώτο σταθμό και, στη συνέχεια, τα μηχανικά δάχτυλα μετακινούν το ελεύθερο- κομμάτι μεταξύ των σταθμών. Αυτό επιτρέπει βαθύτερες σχεδιάσεις, σπειρώματα και πιο σύνθετη τρισδιάστατη-διαμόρφωση για μεγαλύτερα μέρη. Το προοδευτικό εργαλείο ταιριάζει σε όγκους άνω των 100.000 τεμαχίων, ενώ οι μήτρες μεταφοράς συνήθως εξυπηρετούν 10.000 έως 100.000 διαδρομές όπου η γεωμετρία εξαρτημάτων υπερβαίνει τις προοδευτικές δυνατότητες.
2. Πόσο κοστίζει η κατασκευή εργαλείων για ένα έργο σφράγισης καλουπιών;
Το κόστος εργαλείων ποικίλλει ευρέως ανάλογα με την πολυπλοκότητα της μήτρας, τον αριθμό των σταθμών και την ποιότητα χάλυβα εργαλείων. Μια απλή μήτρα κενού μπορεί να κοστίζει περίπου $5.000, ενώ πολύπλοκες προοδευτικές μήτρες με πολλαπλούς σταθμούς σχηματισμού μπορεί να υπερβεί τα $100.000. Τα περισσότερα έργα μέτριας πολυπλοκότητας κυμαίνονται από 15.000 $ έως 50.000 $. Οι παράγοντες που αυξάνουν το κόστος εργαλείων περιλαμβάνουν αυστηρότερες ανοχές, πρόσθετους σταθμούς για επιπλέον χαρακτηριστικά, χάλυβες εργαλείων υψηλής ποιότητας για λειαντικά υλικά και ένθετα καρβιδίου για εκτεταμένες σειρές παραγωγής. Η πληρωμή δομείται συνήθως ως 50% κατά παραγγελία εργαλείων και 50% μετά την έγκριση δείγματος.
3. Τι πιστοποιήσεις πρέπει να έχει μια εταιρεία σφράγισης καλουπιών;
Οι απαιτούμενες πιστοποιήσεις εξαρτώνται από τον κλάδο σας. Το ISO 9001 είναι η βάση για τα γενικά συστήματα ποιότητας κατασκευής. Τα προγράμματα αυτοκινήτων απαιτούν το IATF 16949, το οποίο απαιτεί τεκμηρίωση PPAP, σχεδιασμό APQP και ανάλυση συστήματος μέτρησης. Οι εφαρμογές αεροδιαστημικής και άμυνας χρειάζονται AS9100, που καλύπτει την ιχνηλασιμότητα υλικών για τη θέρμανση παρτίδων, τη διαχείριση διαμόρφωσης και την πρόληψη πλαστών εξαρτημάτων. Η σφράγιση ιατρικών συσκευών απαιτεί ISO 13485, δίνοντας έμφαση στην τεκμηρίωση βιοσυμβατότητας, τον έλεγχο μόλυνσης και την παρακολούθηση μετά την{8}}αγορά. Επαληθεύετε πάντα ότι ένας προμηθευτής διαθέτει τη συγκεκριμένη πιστοποίηση που{10}}απαιτείται από την αγορά πριν τον δεσμεύσετε.
4. Πόσος χρόνος χρειάζεται για να πάει από το σχεδιασμό στην παραγωγή με μια εταιρεία σφράγισης καλουπιών;
Ένα τυπικό πρόγραμμα σφράγισης καλουπιών ακολουθεί μια δομημένη ροή εργασίας: ανασκόπηση σκοπιμότητας, ανατροφοδότηση DFM, προσομοίωση CAE, σχεδιασμός καλουπιών, μηχανική κατεργασία χάλυβα εργαλείων, συναρμολόγηση μήτρας, δοκιμαστικές εκτελέσεις, επιθεώρηση πρώτου προϊόντος και έγκριση παραγωγής. Η φάση κατασκευής εργαλείων από μόνη της συχνά διαρκεί έξι έως δώδεκα εβδομάδες ανάλογα με την πολυπλοκότητα. Προσθέτοντας την αναθεώρηση σκοπιμότητας, την προσομοίωση και τις δοκιμαστικές εκδόσεις, τα περισσότερα προγράμματα απαιτούν τρεις έως πέντε μήνες από την αρχική δέσμευση έως τα πρώτα εξαρτήματα παραγωγής. Οι αγοραστές που προσελκύουν προμηθευτές νωρίς κατά τη φάση σχεδιασμού και ενσωματώνουν προτάσεις DFM μπορούν να συντομεύσουν αυτό το χρονοδιάγραμμα μειώνοντας τους κύκλους αναθεώρησης εργαλείων.
5. Ποια υλικά μπορεί να επεξεργαστεί μια εταιρεία σφράγισης μήτρας;
Οι εταιρείες σφράγισης καλουπιών επεξεργάζονται ένα ευρύ φάσμα μετάλλων, συμπεριλαμβανομένου ανθρακούχου χάλυβα (1008 έως 1095), χάλυβα HSLA, ανοξείδωτου χάλυβα (σειρά 300 και 400), κράματα αλουμινίου (1100, 3003, 5052, 6061), χαλκού, ορείχαλκου, φωσφορικού ορείχαλκου και ειδικού μπρούντζου και ειδικού μεταλλικού χαλκού. Το πάχος του υλικού κυμαίνεται τυπικά από 0,020 ίντσες έως 0,625 ίντσες. Οι ιδιότητες του υλικού όπως η αντοχή σε εφελκυσμό, η ολκιμότητα, η σκληρότητα και η επαναφορά του ελατηρίου επηρεάζουν άμεσα τον σχεδιασμό της μήτρας, τις απαιτήσεις χωρητικότητας της πρέσας και τους ρυθμούς φθοράς των εργαλείων. Η επιλογή του σωστού κράματος νωρίς στη φάση του σχεδιασμού συμβάλλει στη βελτιστοποίηση τόσο του κόστους κατασκευής των καλουπιών όσο και των μακροπρόθεσμων{13}οικονομικών της παραγωγής.


