


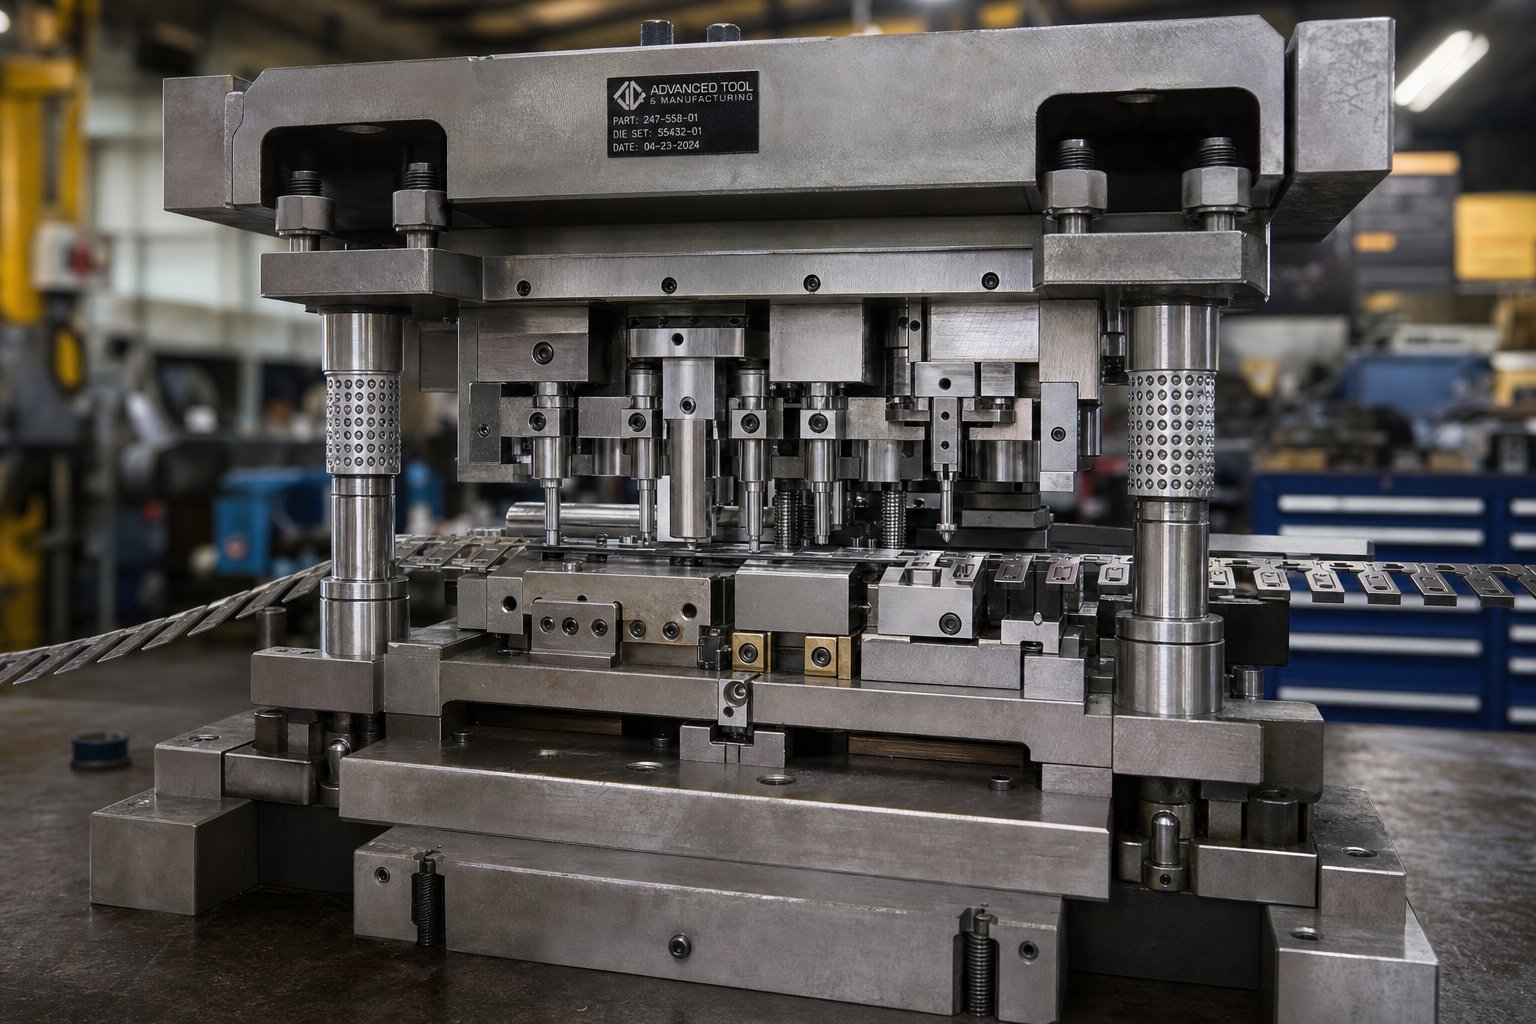
Τι είναι το Die Stamping Design και γιατί έχει σημασία
Σχέδιο σφράγισης μήτραςείναι η πειθαρχία της μηχανικής της δημιουργίας σετ εργαλείων ακριβείας που διαμορφώνουν τη λαμαρίνα σε τελειωμένα μέρη μέσω ελεγχόμενης δύναμης και ροής υλικού. Κάθεται ανάντη από όλα όσα συμβαίνουν στο πάτωμα τύπου. Όπου η σφράγιση μετάλλων αναφέρεται στην ίδια τη λειτουργία παραγωγής, η σχεδίαση σφράγισης μήτρας εστιάζει στις αποφάσεις, τους υπολογισμούς και τους ορισμούς της γεωμετρίας που καθιστούν δυνατή αυτή τη λειτουργία εξαρχής.
Εάν έχετε ρωτήσει ποτέ τι είναι η σφράγιση στην κατασκευή, η σύντομη απάντηση είναι: η εφαρμογή δύναμης σε λαμαρίνα χρησιμοποιώντας ταιριαστά εργαλεία για να κόψετε, να λυγίσετε ή να σχηματίσετε ένα μέρος. Η μεγαλύτερη απάντηση περιλαμβάνει εκατοντάδες μεταβλητές μηχανικής που καθορίζουν εάν αυτή η διαδικασία εκτελείται ομαλά ή καταρρέει μετά τις πρώτες χίλιες επισκέψεις.
Τι περιλαμβάνει στην πραγματικότητα το σχέδιο σφράγισης
Σκεφτείτε το ως τη γέφυρα μεταξύ μιας ιδέας ανταλλακτικού και ενός-έτοιμου εργαλείου παραγωγής. Οι είσοδοι είναι απλές: γεωμετρία εξαρτημάτων από ένα τρισδιάστατο μοντέλο, προδιαγραφές υλικού (κράμα, πάχος, θερμοκρασία) και απαιτήσεις όγκου που υπαγορεύουν πόσο στιβαρό πρέπει να είναι το εργαλείο. Οι έξοδοι είναι πλήρη σχέδια συναρμολόγησης καλουπιών, λεπτομερείς προδιαγραφές για κάθε εξάρτημα και μια διάταξη λωρίδας που καθορίζει τον τρόπο με τον οποίο το ακατέργαστο πηνίο γίνεται τελικά εξαρτήματα σταθμό προς σταθμό.
Ένα πακέτο σχεδίασης σφράγισης λαμαρίνας περιλαμβάνει συνήθως διαστάσεις μπλοκ διάτρησης και μήτρας, τιμές διάκενου ανά τύπο υλικού, επιλογές ελατηρίου, διαμορφώσεις συστήματος οδηγών και υπολογισμούς χωρητικότητας. Κάθε διάσταση σε αυτό το πακέτο είτε επιτρέπει τη συνεπή παραγωγή είτε εισάγει μια λειτουργία αποτυχίας που περιμένει να βγει στην επιφάνεια.
Γιατί οι αποφάσεις σχεδιασμού οδηγούν σε αποτελέσματα παραγωγής
Εδώ είναι η δυσάρεστη αλήθεια που μαθαίνουν οι περισσότερες εργασίες σφράγισης με τον δύσκολο τρόπο: προβλήματα που εμφανίζονται κατά την παραγωγή σχεδόν πάντα προέρχονται από τη φάση του σχεδιασμού. Τα λανθασμένα διάκενα προκαλούν γρέζια. Κακή διάταξη λωρίδων απόβλητο υλικό. Τα μικρού μεγέθους εξαρτήματα φθείρονται πρόωρα. Κάθε ένα από αυτά τα ζητήματα ανατρέχει σε μια απόφαση που πάρθηκε μήνες πριν ο κύβος δει ποτέ τον Τύπο.
Η εμπειρία του κλάδου δείχνει σταθερά ότι περίπου το 80% των ελαττωμάτων σφράγισης ανάγονται στις αποφάσεις σχεδιασμού-φάσεων και όχι στα σφάλματα εκτέλεσης στο πάτημα{2}}.
Αυτό καθιστά τη σχεδίαση σφράγισης το υψηλότερο-σημείο μόχλευσης στον κύκλο ζωής οποιουδήποτε προγράμματος. Ένας στιβαρός σχεδιασμός μήτρας κλειδώνει την ποιότητα μερών, ελαχιστοποιεί τα ποσοστά σκραπ, παρατείνει τη διάρκεια ζωής του καλουπιού και διατηρεί το κόστος ανά{2}}ανταλλακτικό προβλέψιμο σε εκατομμύρια κύκλους. Ένας ελαττωματικός σχεδιασμός, από την άλλη πλευρά, δημιουργεί μια αλυσίδα από προβλήματα κατάντη, τα οποία δεν μπορεί να επιλυθεί πλήρως κανένας βαθμός προσαρμογής ή προσαρμογής του πιεστηρίου.
Το πραγματικό κόστος της κακής σχεδίασης δεν είναι μόνο η επανεπεξεργασία στο ίδιο το εργαλείο. Χάθηκε ο χρόνος παραγωγής, χάθηκε υλικό και καθυστερημένα λανσαρίσματα που επιβαρύνουν ολόκληρο τον προϋπολογισμό του προγράμματος. Η σωστή εφαρμογή της μηχανικής στην πηγή είναι η πιο αποτελεσματική επένδυση που μπορεί να κάνει μια επιχείρηση σφράγισης.
Τύποι μήτρων σφράγισης και πώς να επιλέξετε
Η επιλογή της λανθασμένης αρχιτεκτονικής μήτρας είναι ένα από τα πιο ακριβά λάθη στο σχεδιασμό της μήτρας. Σας εγκλωβίζει σε μια προσέγγιση εργαλείων που είτε κάτω από-παρέχει δυνατότητα είτε υπερ-δαπανά στην πολυπλοκότητα που δεν χρειάζεται το τμήμα σας. Η απόφαση δεν αφορά μόνο το τι είναι τεχνικά δυνατό. Πρόκειται για την αντιστοίχιση του τύπου μήτρας με τη γεωμετρία του εξαρτήματος, τον όγκο παραγωγής και την πραγματικότητα του προϋπολογισμού προτού δεσμευτούν έξι ψηφία στον χάλυβα.
Τέσσερις κύριες αρχιτεκτονικές καλύπτουν τη συντριπτική πλειοψηφία τωνεφαρμογές σχεδίασης μήτρας σφράγισης μετάλλων: προοδευτικές, μεταφορικές, σύνθετες και συνδυαστικές μήτρες. Κάθε ένα έχει ξεχωριστές ανταλλαγές-που πρέπει να αξιολογήσουν οι μηχανικοί σε σχέση με τις συγκεκριμένες απαιτήσεις του προγράμματος.
Προοδευτικά ζητήματα σχεδίασης καλουπιών
Οι προοδευτικές μήτρες είναι το επίκεντρο της στάμπας υψηλού-όγκου. Μια λωρίδα μετάλλου τροφοδοτείται μέσω διαδοχικών σταθμών, όπου ο καθένας εκτελεί μια συγκεκριμένη λειτουργία, κόβοντας, κάμπτοντας, σχηματίζοντας, έως ότου ένα τελειωμένο τμήμα διαχωριστεί στον τελικό σταθμό. Το τεμάχιο εργασίας παραμένει προσαρτημένο σε μια λωρίδα φορέα καθ' όλη τη διάρκεια της διαδικασίας, η οποία διατηρεί την ευθυγράμμιση και εξαλείφει το χειρισμό εξαρτημάτων μεταξύ των εργασιών.
Από σχεδιαστική άποψη, οι προοδευτικές μήτρες απαιτούν ιδιαίτερη προσοχή στη μηχανική της λωρίδας φορέα, στην τοποθέτηση οπών πιλότου για ακρίβεια τροφοδοσίας και στην αλληλουχία σταθμών που εξισορροπεί τις δυνάμεις κατά τη διαδρομή της πίεσης. Διακρίνονται όταν χρειάζεστε αυστηρές ανοχές σε μικρότερα μέρη σε όγκους που υπερβαίνουν τις 50.000 μονάδες. Το αντάλλαγμα-; Υψηλότερο αρχικό κόστος εργαλείων και περιορισμένη ευελιξία για αλλαγές σχεδιασμού μόλις κατασκευαστεί το εργαλείο.
Τα βασικά πλεονεκτήματα του σχεδιασμού περιλαμβάνουν την ελάχιστη σπατάλη υλικών, την ικανότητα υψηλών πινακίδων-ανά-λεπτό και τη δυνατότητα παραγωγής σύνθετων γεωμετριών σε μία διάταξη πίεσης με μειωμένη εργασία.
Transfer and Compound Die Trade-Off
Οι μήτρες μεταφοράς διαχωρίζουν το τεμάχιο εργασίας από τη λωρίδα νωρίς στη διαδικασία και, στη συνέχεια, χρησιμοποιήστε μηχανικές λαβές για να μετακινήσετε μεμονωμένα κενά μεταξύ ανεξάρτητων σταθμών. Αυτή η αρχιτεκτονική είναι ιδανική για μεγάλα εξαρτήματα ή εξαρτήματα βαθιάς-έλξης που δεν μπορούν να παραμείνουν συνδεδεμένα σε μια λωρίδα φορέα. Οι ανεξάρτητοι σταθμοί επιτρέπουν επίσης πιο περίπλοκες ακολουθίες σχηματισμού, συμπεριλαμβανομένων των νημάτων, των νευρώσεων και του ραβδισμού. Επειδή δεν υπάρχει συνδετικός ιστός μεταξύ των εξαρτημάτων, οι μήτρες μεταφοράς μπορούν πραγματικά να μειώσουν τη χρήση υλικού σε σύγκριση με τα προοδευτικά εργαλεία σε ορισμένες γεωμετρίες.
Οι σύνθετες μήτρες ακολουθούν την αντίθετη προσέγγιση: εκτελούν πολλαπλές εργασίες κοπής ταυτόχρονα με μία μόνο διαδρομή πίεσης. Φανταστείτε το τυφλό και το τρύπημα να συμβαίνει ακριβώς την ίδια στιγμή. Αυτό παράγει εξαιρετικά επίπεδα μέρη επειδή οι δυνάμεις εξισορροπούνται σε όλο το τεμάχιο εργασίας. Οι σύνθετες μήτρες είναι η καλύτερη-επιλογή για επιπεδότητα-κρίσιμες εφαρμογές τυφώματος όπως ροδέλες, ροδέλες και ηλεκτρικά ελάσματα. Το κόστος εργαλείων βρίσκεται κάτω από τις προοδευτικές μήτρες, αλλά η διαδικασία περιορίζεται σε σχετικά απλές, επίπεδες γεωμετρίες.
Επιλέγοντας τη σωστή αρχιτεκτονική
Η επιλογή μεταξύ αυτών των τύπων καλουπιών σφράγισης καταλήγει σε τέσσερις μεταβλητές: μέγεθος ανταλλακτικού, ετήσιος όγκος, απαιτήσεις ανοχής και περιορισμοί προϋπολογισμού. Ένα μικρό τερματικό σύνδεσης που λειτουργεί δύο εκατομμύρια μονάδες ετησίως είναι ένας ξεκάθαρος υποψήφιος προοδευτικής μήτρας. Ένα μεγάλο δομικό βραχίονα στις 10.000 μονάδες ετησίως μπορεί να δικαιολογήσει μια εγκατάσταση μεταφοράς. Μια απλή επίπεδη ροδέλα σε μεσαίους όγκους δείχνει προς σύνθετα εργαλεία.
Το παρακάτω πλαίσιο απόφασης αντιστοιχίζει κάθε αρχιτεκτονική σφράγισης εργαλείου και μήτρας σε σχέση με τον βέλτιστο χώρο εφαρμογής του:
| Τύπος μήτρας | Καλύτερη εφαρμογή | Εύρος έντασης | Σχετικό κόστος εργαλείων | Τυπικός χρόνος παράδοσης | Πολυπλοκότητα σχεδιασμού |
|---|---|---|---|---|---|
| Προοδευτικός | Ανταλλακτικά μικρού έως μεσαίου μεγέθους-με πολλά χαρακτηριστικά | 50.000+ μονάδες/έτος | Ψηλά | 12-20 εβδομάδες | Ψηλά |
| Μεταφορά | Μεγάλα εξαρτήματα, βαθιά σχέδια, σύνθετες τρισδιάστατες φόρμες | 10.000-500.000 μονάδες/έτος | Ψηλά | 14-24 εβδομάδες | Ψηλά |
| Χημική ένωση | Επίπεδα μέρη που απαιτούν τυφλό και τρύπημα | 5K-500K μονάδες/έτος | Μέσον | 8-14 εβδομάδες | Χαμηλό προς Μεσαίο |
| Συνδυασμός | Εξαρτήματα που χρειάζονται κοπή και διαμόρφωση με μία κίνηση | 10.000-200.000 μονάδες/έτος | Μεσαία-Υψηλή | 10-18 εβδομάδες | Μέσον |
Συνδυαστικές μήτρες, που αξίζει να αναφέρουμε ξεχωριστά, συγχωνεύουν τις λειτουργίες κοπής και διαμόρφωσης σε μία μόνο διαδρομή. Καταλαμβάνουν μια μέση λύση μεταξύ σύνθετων και προοδευτικών προσεγγίσεων, χρήσιμα όταν ένα εξάρτημα χρειάζεται τόσο διάτμηση όσο και κάμψη, αλλά δεν δικαιολογεί την πολυπλοκότητα ενός πλήρως προοδευτικού εργαλείου.
Η κρίσιμη πρόταση για τους μηχανικούς: η επιλογή αρχιτεκτονικής μήτρας δεν αποτελεί προτίμηση. Είναι μια απόφαση μηχανικής που βασίζεται στις απαιτήσεις εξαρτημάτων. Το να το κάνετε λάθος σημαίνει είτε να πληρώσετε για την πολυπλοκότητα που δεν χρειάζεστε είτε να καταπολεμήσετε περιορισμούς που θα μπορούσαν να είχαν αποφευχθεί με μια διαφορετική προσέγγιση εργαλείων από την αρχή.
Φυσικά, η επιλογή της σωστής αρχιτεκτονικής είναι μόνο το πρώτο βήμα. Καθένας από αυτούς τους τύπους καλουπιών βασίζεται στα ίδια θεμελιώδη εξαρτήματα, γροθιές, μπλοκ καλουπιών, απογυμνωτές και συστήματα ευθυγράμμισης, των οποίων η ατομική ποιότητα σχεδίασης καθορίζει εάν το εργαλείο προσφέρει πραγματικά την επιδιωκόμενη απόδοσή του.
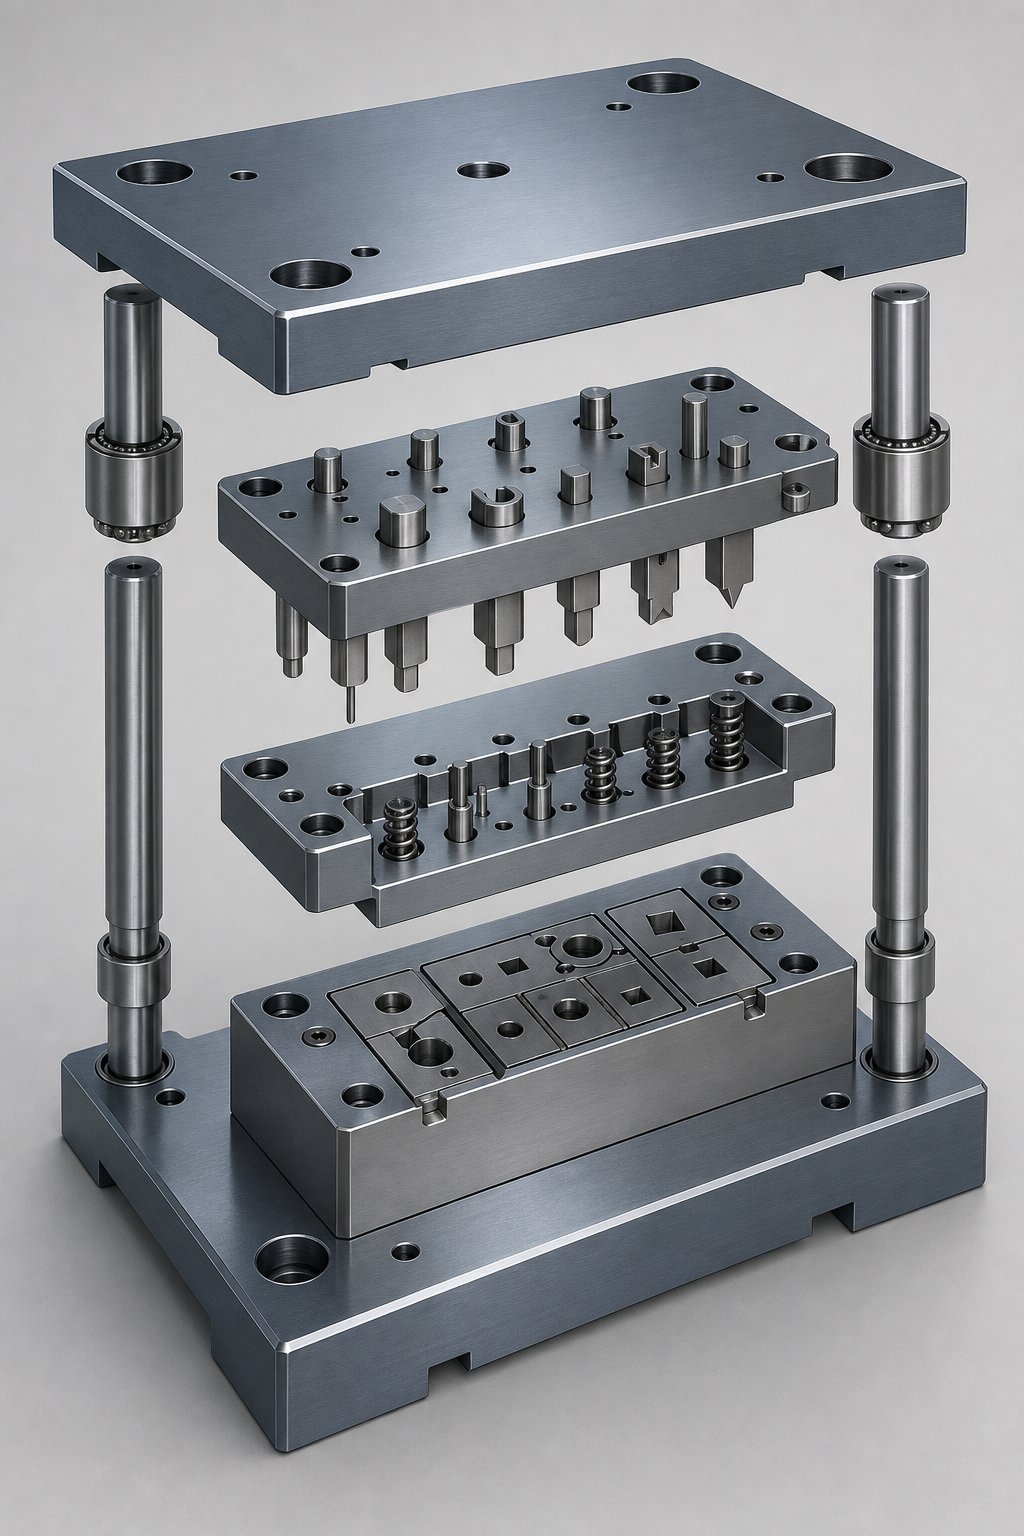
Βασικά εξαρτήματα μήτρας και οι λειτουργίες σχεδιασμού τους
Κάθε μήτρα σφράγισης, ανεξαρτήτως αρχιτεκτονικής, κατασκευάζεται από την ίδια βασική οικογένεια εξαρτημάτων. Γροθιές κόβονται και σχηματίζονται. Τα μπλοκ μήτρας δέχονται αυτές τις γροθιές με ακριβή διάκενο. Οι στρίπερς διαχειρίζονται τη συμπεριφορά του υλικού κατά τη διάρκεια και μετά από κάθε εγκεφαλικό επεισόδιο. Τα συστήματα καθοδήγησης κρατούν τα πάντα ευθυγραμμισμένα κάτω από χιλιάδες λίβρες δύναμης. Ακούγεται ξεκάθαρο, αλλά η τεχνική λογική πίσω από τον τρόπο με τον οποίο κάθε στοιχείο έχει διαστάσεις και ποιο υλικό εργαλείων σφράγισης επιλέγεται είναι όπου ο σχεδιασμός εργαλείων μήτρας διαχωρίζει τα αξιόπιστα εργαλεία παραγωγής από τους χρόνιους πονοκεφάλους συντήρησης.
Θα παρατηρήσετε ότι πολλές αποτυχίες σφράγισης δεν προκαλούνται από ένα μόνο καταστροφικό ελάττωμα. Είναι το αποτέλεσμα οριακών αποφάσεων που συσσωρεύονται σε πολλαπλά στοιχεία. Μια γροθιά που είναι ελαφρώς πολύ μεγάλη, μια απογυμνωτή με ανεπαρκή δύναμη ελατηρίου, ένα παπούτσι που εκτρέπεται τόσο ώστε να μετατοπίζει τα διάκενα. Η κατανόηση του "γιατί" πίσω από τις προδιαγραφές κάθε εξαρτήματος αποτρέπει αυτά τα αθροιστικά σφάλματα να φτάσουν στο πάτωμα της πρέσας.
Αρχές σχεδίασης Punch and Die Block
Η διάτρηση είναι το ενεργό στοιχείο κοπής ή διαμόρφωσης και η γεωμετρία του ελέγχει άμεσα την ποιότητα των άκρων, το σχηματισμό γρέζιων και τις απαιτήσεις της δύναμης κοπής. Μια καλά σχεδιασμένη διάτρηση έχει τρεις διακριτές ζώνες: την κοπτική άκρη (όπου έρχεται σε επαφή με το τεμάχιο εργασίας), το στέλεχος (όπου συγκρατείται στην πλάκα διάτρησης) και τη μετάβαση μεταξύ τους. Κάθε ζώνη έχει τις δικές της απαιτήσεις διαστάσεων και φινιρίσματος επιφάνειας.
Το προφίλ αιχμής έχει μεγαλύτερη σημασία από όσο αντιλαμβάνονται οι περισσότεροι μηχανικοί. Μια διάτρηση με επίπεδη-όψη κόβει καθαρά, αλλά απαιτεί μέγιστη χωρητικότητα, επειδή ολόκληρη η περίμετρος κοπής εμπλέκεται ταυτόχρονα με το υλικό. Η προσθήκη γωνίας διάτμησης στην επιφάνεια διάτρησης, συνήθως 1 έως 1,5 φορές το πάχος του υλικού, κλονίζει τη δράση κοπής κατά μήκος της διαδρομής. Αυτό μπορεί να μειώσει τη μέγιστη δύναμη κοπής κατά 30-50%, γεγονός που παρατείνει τη διάρκεια ζωής της διάτρησης και μειώνει το φορτίο κραδασμών στην πρέσα. Το αντίτιμο-είναι ότι οι γωνίες διάτμησης εισάγουν πλευρικές δυνάμεις που μπορούν να εκτρέψουν τις λεπτές διατρήσεις, έτσι ώστε να εφαρμόζονται καλύτερα σε μεγαλύτερες διατομές.
Για το μπλοκ καλουπιών, οι μηχανικοί αντιμετωπίζουν μια βασική επιλογή κατασκευής: συμπαγές ή ένθετο στυλ. Τα συμπαγή μπλοκ μήτρας κατασκευάζονται από ένα μόνο κομμάτι χάλυβα εργαλείων, προσφέροντας μέγιστη ακαμψία και απλότητα. Εισαγάγετε-μπλοκ μήτρας στυλ χρησιμοποιώντας σκληρυμένα ένθετα πιεσμένα ή βιδωμένα σε μια μαλακότερη πλάκα συγκράτησης. Τα ένθετα αντικαθίστανται ευκολότερα όταν φθείρονται οι ακμές κοπής, μειώνοντας σημαντικά τον χρόνο διακοπής συντήρησης. Για εργαλεία σφράγισης μετάλλων υψηλού-όγκου, η κατασκευή με ένθετα είναι η τυπική προσέγγιση επειδή επιτρέπει την τοπική αντικατάσταση χωρίς την ανακατασκευή ολόκληρου του τμήματος της μήτρας.
Ο έλεγχος γρέζιων ανατρέχει απευθείας στη σχέση μεταξύ της γεωμετρίας της διάτρησης και της απόστασης του μπλοκ καλουπιού. Όταν το διάκενο είναι σωστό και οι κοπτικές άκρες είναι αιχμηρές, οι γραμμές θραύσης από την πλευρά της διάτρησης και την πλευρά της μήτρας συναντώνται καθαρά. Το υπερβολικό διάκενο προκαλεί ανατροπή και σχηματισμό γρεζιών στην πλευρά της μήτρας. Το ανεπαρκές διάκενο δημιουργεί δευτερεύουσες συνθήκες διάτμησης και τραχιών άκρων. Η σκληρότητα της αιχμής της διάτρησης, συνήθως 58-62 HRC για χάλυβες εργαλείων όπως D2 ή M2, καθορίζει πόσο χρόνο θα κρατήσει αυτή η καθαρή σχέση θραύσης προτού χρειαστεί εκ νέου ακόνισμα.
- Το μήκος της ακμής κοπής πρέπει να είναι σχεδιασμένο έτσι ώστε να αποτρέπει την πλευρική κάμψη κατά την επεξεργασία
- Η επιλογή της γωνίας διάτμησης πρέπει να εξισορροπεί τη μείωση της χωρητικότητας έναντι της δημιουργίας πλευρικής δύναμης
- Η διάτρηση-στη-προσαρμογή συγκράτησης (συνήθως H7/h6) πρέπει να εμποδίζει την περιστροφή και την αξονική κίνηση
- Η γωνία διαφυγής του μπλοκ μήτρας κάτω από το έδαφος κοπής επιτρέπει την εκκένωση του γυμνοσάλιαγκου χωρίς δέσιμο
- Η μέθοδος συγκράτησης εισαγωγής (πιέστε-fit, ώμος ή βίδα) πρέπει να ανθίσταται στις δυνάμεις εκτίναξης
- Το φινίρισμα της επιφάνειας στις κοπτικές άκρες θα πρέπει να φτάνει το Ra 0,4 um ή καλύτερα για να ελαχιστοποιηθεί η τριβή
Απογυμνωτές, ανυψωτικά και συστήματα καθοδήγησης υλικού
Φανταστείτε μια γροθιά να διαπερνά τη λαμαρίνα. Καθώς αποσύρεται, το υλικό καταρρέει φυσικά γύρω από το σώμα της διάτρησης και προσπαθεί να το ακολουθήσει προς τα πάνω. Χωρίς μηχανισμό απογύμνωσης, αυτό το υλικό είτε δεσμεύεται στη διάτρηση, είτε προκαλεί εμπλοκή στην επόμενη τροφοδοσία ή καταστρέφει τους παρακείμενους σταθμούς. Οι stripper λύνουν αυτό το πρόβλημα, αλλά ο τύπος που επιλέγετε έχει σοβαρές επιπτώσεις στην απόδοση της μήτρας.
Ανοιξιάτικες στρίπερ(ονομάζονται επίσης μαξιλαράκια πίεσης) είναι πλάκες με ελατήριο-που τοποθετούνται στο επάνω πέδιλο της μήτρας που περιβάλλουν τις διατρήσεις κοπής. Έρχονται σε επαφή με το υλικό της λωρίδας πριν γίνουν οι διατρήσεις, ισοπεδώνοντας οποιαδήποτε καμπυλότητα που προκαλείται από το σετ σερπαντίνας και κρατώντας το τεμάχιο εργασίας σφιχτά πάνω στο μπλοκ μήτρας κατά την κοπή και την απόσυρση. Αυτό αποτρέπει το δέσιμο του υλικού μεταξύ των διατρήσεων, εξαλείφει το φαινόμενο σφυρηλάτησης κατά την απογύμνωση και εμποδίζει την πλευρική μετατόπιση της λωρίδας κατά τη διάρκεια της κοπής.
Τα συμπαγή απογυμνωτικά (απογυμνωτή γέφυρας ή απογυμνωτή πλάκας) είναι σταθερές πλάκες που βιδώνονται στην κάτω μήτρα. Είναι απλούστερα και φθηνότερα στην κατασκευή τους, χωρίς να απαιτούνται ελατήρια ή καθοδηγούμενα καρούλια. Ωστόσο, δεν συγκρατούν το υλικό επίπεδο κατά τη διάρκεια της κοπής, πράγμα που σημαίνει ότι οι γροθιές πρέπει να σπρώχνουν το υλικό προς τα κάτω στο μπλοκ της μήτρας από μόνες τους. Εάν η λωρίδα έχει οποιαδήποτε καμπυλότητα, το υλικό μπορεί να συνδεθεί μεταξύ των διατρήσεων σε διαφορετικά ύψη, προκαλώντας εκτροπή, θρυμματισμό ή ολική θραύση με διάτρηση. Για προοδευτικές μήτρες ακριβείας, οι ελατηριωτές απογυμνωτές είναι η ξεκάθαρη επιλογή παρά το υψηλότερο κόστος.
Οι ράγες ανύψωσης εξυπηρετούν μια διαφορετική αλλά εξίσου κρίσιμη λειτουργία. Σε προοδευτικές μήτρες, η λωρίδα πρέπει να είναι ανυψωμένη πάνω από την επιφάνεια της μήτρας μεταξύ των διαδρομών, ώστε να μπορεί να τροφοδοτείται ελεύθερα προς τα εμπρός χωρίς να σέρνεται στους σταθμούς διαμόρφωσης ή στα ένθετα καλουπιού. Οι καρφίτσες ανύψωσης, συνήθως με ελατήριο-από κάτω, ανυψώνουν τη λωρίδα σε σταθερό ύψος τροφοδοσίας. Η παράμετρος σχεδίασης που έχει μεγαλύτερη σημασία εδώ είναι το ύψος ανύψωσης: πολύ μικρό και η λωρίδα πιάνει στα διαμορφωμένα χαρακτηριστικά. πάρα πολύ και εισάγει αστάθεια κατά τη σίτιση.
- Η δύναμη απογυμνωτή ελατηρίου πρέπει να υπερβαίνει τη δύναμη απογύμνωσης (συνήθως 5-10% της δύναμης κοπής) συν τυχόν απαιτήσεις συγκράτησης κενού
- Το διάκενο του απογυμνωτή-για-διάτρηση θα πρέπει να είναι μικρότερο από το μισό διάκενο της μήτρας για να διατηρηθεί η καθοδήγηση
- Το ύψος του πείρου ανύψωσης πρέπει να καθαρίζει το ψηλότερο διαμορφωμένο χαρακτηριστικό συν ένα περιθώριο ασφαλείας για το πτερύγιο της ταινίας
- Η ανοχή πλάτους ράγας οδηγού ελέγχει την πλευρική θέση της λωρίδας και επηρεάζει την ακρίβεια εμπλοκής του πιλότου
- Το μήκος της σήραγγας καθοδήγησης υλικού θα πρέπει να παρέχει αρκετή εμπλοκή ώστε να αποτρέπεται η περιστροφή της ταινίας κατά τη διάρκεια της τροφοδοσίας
Συστήματα παπουτσιών και ευθυγράμμισης
Το υπόδημα είναι η δομική ραχοκοκαλιά ολόκληρου του συγκροτήματος. Τα επάνω και κάτω παπούτσια φέρουν όλα τα εξαρτήματα της μήτρας σφράγισης, απορροφούν τις δυνάμεις αντίδρασης από κάθε εργασία κοπής και διαμόρφωσης και διατηρούν τη χωρική σχέση μεταξύ των τμημάτων διάτρησης και μήτρας σε εκατομμύρια κύκλους. Εάν τα παπούτσια εκτρέπονται, κάθε διάκενο στο εργαλείο μετατοπίζεται και χάνεται η ακρίβεια που σχεδιάσατε σε μεμονωμένα εξαρτήματα.
Κλίμακα απαιτήσεων ακαμψίας με μέγεθος καλουπιού και συνολική δύναμη κοπής. Τα παπούτσια είναι συνήθως πλάκες από χυτοσίδηρο ή χάλυβα, με το πάχος τους να καθορίζεται από το άνοιγμα μεταξύ των σημείων στήριξης στο στήριγμα της πρέσας. Μια γενική οδηγία: το πάχος του παπουτσιού θα πρέπει να αποτρέπει περισσότερες από 0,001 ίντσες εκτροπής ανά πόδι μη υποστηριζόμενου ανοίγματος υπό πλήρες φορτίο. Τα παπούτσια μικρού μεγέθους δημιουργούν ανομοιόμορφα διάκενα στις άκρες της μήτρας, τα οποία εμφανίζονται ως γρέζια στη μία πλευρά του εξαρτήματος και καθαρή διάτμηση στην άλλη.
Οι στύλοι οδηγοί συνδέουν τα πάνω και τα κάτω παπούτσια και διατηρούν την ευθυγράμμισή τους καθ' όλη τη διάρκεια της πίεσης. Υπάρχουν δύο βασικά στυλ:πείροι τριβής (απλού ρουλεμάν) και πείροι ρουλεμάν. Οι πείροι τριβής οδηγούν απευθείας μέσα σε σκληρυμένους δακτυλίους με διάκενο περίπου 0,0005 ίντσες. Διαχειρίζονται καλά πλευρικά φορτία ώσης και κοστίζουν λιγότερο, αλλά δημιουργούν τριβές που περιορίζουν τη λειτουργία υψηλής{3}}ταχύτητας. Οι δακτύλιοι είναι συχνά επενδεδυμένοι με μπρούτζο αλουμινίου που περιέχει βύσματα γραφίτη για μείωση της φθοράς.
Οι πείροι οδηγών ρουλεμάν εδράνονται σε ρουλεμάν ακριβείας μέσα σε ένα κλουβί, επιτυγχάνοντας αρνητική-προσαρμογή στην κλίση όπου η διάμετρος του πείρου-συν-του ρουλεμάν είναι στην πραγματικότητα 0,0002 ίντσες μεγαλύτερη από την οπή του δακτυλίου. Αυτό παράγει εξαιρετικά-ευθυγράμμιση με ελάχιστη τριβή, καθιστώντας τα πρότυπα για προοδευτικά καλούπια υψηλής-ταχύτητας. Το αντίτιμο-: οι καρφίτσες με ρουλεμάν ανέχονται λιγότερη πλάγια ώθηση από τους πείρους τριβής, επομένως τα μήτρα με σημαντικές μη ισορροπημένες πλευρικές δυνάμεις μπορεί να χρειάζονται συμπληρωματικά μπλοκ φτέρνας.
Η ακρίβεια ευθυγράμμισης επηρεάζει άμεσα τη συνοχή του διάκενου σε όλη την επιφάνεια της μήτρας. Ακόμη και μια μετατόπιση 0,001 ιντσών μεταξύ του επάνω και του κάτω παπουτσιού σημαίνει ότι το διάκενο στη μία πλευρά του κοψίματος αυξάνεται ενώ η αντίθετη πλευρά μειώνεται κατά το ίδιο ποσό. Σε ένα εργαλείο σχεδιασμένο με διάκενο 0,004 ιντσών ανά πλευρά, αυτή είναι μια απόκλιση 25%, αρκετή για να δημιουργήσει ορατές διαφορές γρεζιών από τη μια άκρη του εξαρτήματος στην άλλη.
- Το υλικό του παπουτσιού πρέπει να ταιριάζει με τα όρια παραμόρφωσης: χυτοσίδηρος για γενική χρήση, χαλύβδινη πλάκα για εφαρμογές υψηλής-ακρίβειας ή βαρέως{1}}φόρτου
- Η διάμετρος του οδηγού πείρου πρέπει να έχει μέγεθος για την αναμενόμενη πλευρική ώθηση, όχι μόνο το βάρος της μήτρας
- Οι καρφίτσες ρουλεμάν απαιτούν φόρτωση ελατηρίου στους κάτω-τοποθετημένους στύλους για να διασφαλιστεί ότι ο κλωβός εισέρχεται στον δακτύλιο πριν από τον πείρο
- Τουλάχιστον δύο θέσεις οδηγών ανά ζάρι. τέσσερις στύλους για μακριές προοδευτικές μήτρες για την αποφυγή ανατροπής του παπουτσιού
- Τα τακούνια με ανόμοιες πλάκες φθοράς (χάλυβας έναντι αλουμινίου μπρούντζου) θα πρέπει να συμπληρώνουν τους οδηγούς πείρους όταν οι πλευρικές δυνάμεις υπερβαίνουν τη χωρητικότητα των πείρων
- Το μήκος εμπλοκής του οδηγού πείρου πρέπει να διασφαλίζει ότι οι πείροι έχουν τοποθετηθεί πλήρως πριν έρθει σε επαφή με το τεμάχιο εργασίας
Αυτά τα εξαρτήματα της μήτρας σφράγισης δεν λειτουργούν μεμονωμένα. Μια τέλεια σχεδιασμένη γροθιά σε συνδυασμό με ένα παπούτσι με ανεπαρκή καθοδήγηση θα προκαλέσει τα ίδια ελαττώματα με ένα φθαρμένο εργαλείο. Η αλληλεπίδραση μεταξύ της ακρίβειας του εξαρτήματος και της δομικής ακαμψίας είναι αυτό που διαχωρίζει ένα καλούπι που λειτουργεί σταθερά από αυτό που απαιτεί συνεχή ρύθμιση. Και αυτή η αλληλεπίδραση γίνεται ακόμη πιο περίπλοκη όταν λαμβάνετε υπόψη τις συγκεκριμένες συμπεριφορές-υλικών, όπου οι ίδιες διαστάσεις εξαρτημάτων που λειτουργούν για τον μαλακό χάλυβα μπορεί να προκαλέσουν άμεσα προβλήματα με το ανοξείδωτο ή το αλουμίνιο.
Μηχανική Επιλογής Υλικών και Εκκαθάρισης
Ένα καλούπι σχεδιασμένο με τέλεια γεωμετρία εξαρτημάτων εξακολουθεί να αποτυγχάνει εάν τα διάκενα δεν ταιριάζουν με το υλικό που διατρέχει. Η ίδια σχέση διάτρησης-σε-πήνωση που παράγει καθαρές άκρες σε μαλακό χάλυβα μπορεί να δημιουργήσει υπερβολικό τρύπημα σε ανοξείδωτο ή να προκαλέσει πρόωρο θρυμματισμό των άκρων σε αλουμίνιο. Τα υλικά σφράγισης μετάλλων συμπεριφέρονται διαφορετικά κατά τη διάτμηση, κάμπτονται διαφορετικά κατά τη διαμόρφωση και ανακτούν διαφορετικά μετά την πίεση της πίεσης. Κάθε μία από αυτές τις συμπεριφορές απαιτεί σχεδιαστική απόκριση.
Εδώ καίγονται πολλοί μηχανικοί. Εφαρμόζουν έναν ενιαίο κανόνα διάκενου σε όλα τα υλικά, αντιγράφουν τις υποθέσεις του ελατηρίου-από το ένα κράμα στο άλλο ή αντιμετωπίζουν τα χαρακτηριστικά ελέγχου της ταινίας ως εκ των υστέρων. Το αποτέλεσμα είναι ένα εργαλείο που λειτουργεί σε ένα υλικό, αλλά δημιουργεί ελαττώματα τη στιγμή που αλλάζει ένα φύλλο προδιαγραφών.
Τιμές εκκαθάρισης ανά τύπο υλικού και πάχος
Το διάκενο της μήτρας εκφράζεται ως ποσοστό του πάχους υλικού ανά πλευρά. Καθορίζει το κενό μεταξύ της ακμής κοπής διάτρησης και του ανοίγματος της μήτρας και ελέγχει τον τρόπο θραύσης του υλικού κατά τη διάρκεια του τυφώματος ή του τρυπήματος. Αποκτήστε το σωστά και οι γραμμές κατάγματος από την πλευρά της διάτρησης και την πλευρά της μήτρας συναντώνται καθαρά με ελάχιστο γρέζι. Λάθος, και κυνηγάτε προβλήματα ποιότητας άκρων για όλη τη διάρκεια ζωής του εργαλείου.
Η γενική αρχή είναι απλή: σκληρότερα υλικά με χαμηλότερη απόδοση-προς-αναλογία εφελκυσμού απαιτούν μεγαλύτερα διάκενα για να παρέχουν τη μηχανική μόχλευση που απαιτείται για ένα καθαρό σπάσιμο. Αλλά οι ιδιαιτερότητες ποικίλλουν σημαντικά μεταξύ υλικών οικογενειών. Για σφράγιση φύλλου χάλυβα,δείχνει η έρευναότι ενώ το 10% ανά πλευρά είναι στάνταρ για τον μαλακό χάλυβα, αυτό το ίδιο διάκενο παράγει το χειρότερο δυνατό ύψος γρεζιών σε ανοξείδωτο χάλυβα. Οι προηγμένοι χάλυβες υψηλής- αντοχής μπορεί να χρειάζονται διάκενα έως και 21% ανά πλευρά για βέλτιστη ικανότητα τεντώματος των άκρων-.
| Υλική Οικογένεια | Τυπικό εύρος πάχους | Προτεινόμενο διάκενο (% ανά πλευρά) | Σημειώσεις συμπεριφοράς Burr |
|---|---|---|---|
| Ήπιος χάλυβας (CRS/HRS) | 0.5 - 3.0 χλστ | 8 - 12% | Καθαρή διάτμηση με μέτρια ανατροπή. Το γρέζι αυξάνεται σταδιακά με διάκενο πέρα από το βέλτιστο |
| Ανοξείδωτος χάλυβας (Austenitic 304/316) | 0.3 - 2.5 χλστ | 12 - 16% | Η υψηλή εργασία-σκλήρυνση προκαλεί ταχεία ανάπτυξη γρεζιών σε χαμηλές αποστάσεις. αποφύγετε το 10% ανά πλευρά |
| Ανοξείδωτος χάλυβας (Ferritic 430) | 0.3 - 2.0 χλστ | 10 - 14% | Λιγότερο ευαίσθητο από τους ωστενιτικούς βαθμούς. μέτριο γρέζια σε τυπικές αποστάσεις |
| Αλουμίνιο (σειρά 5000/6000) | 0.5 - 3.0 χλστ | 6 - 10% | Μαλακό υλικό σχίζει αντί για σπασίματα σε υπερβολικό διάκενο. Το στενό διάκενο μειώνει την ανατροπή |
| Προηγμένος χάλυβας υψηλής-Αντοχής (AHSS) | 0.8 - 3.0 χλστ | 14 - 21% | Η χαμηλή απόδοση-προς-αναλογία εφελκυσμού απαιτεί μεγάλο διάκενο για απόδοση τεντώματος άκρων |
Για τη σφράγιση μετάλλων από ανοξείδωτο χάλυβα, η συμπεριφορά{0}}σκλήρυνσης αλλάζει σημαντικά τη μηχανική θραύσης. Οι ωστενιτικές ποιότητες απαιτούν περίπου τη διπλάσια ισχύ πίεσης από τον μαλακό χάλυβα και παράγουν σημαντικά περισσότερη θερμότητα τριβής. Αυτές οι δυνάμεις επιταχύνουν τη φθορά της διάτρησης, πράγμα που σημαίνει ότι η υποβάθμιση των άκρων επιδεινώνει το πρόβλημα της διάκενου με την πάροδο του χρόνου. Ο καθορισμός της σωστής αρχικής απόστασης αγοράζει περισσότερους κύκλους πριν καταστεί απαραίτητο το εκ νέου ακόνισμα.
Η σφράγιση αλουμινίου παρουσιάζει μια διαφορετική πρόκληση. Η χαμηλότερη αντοχή στη διάτμηση του αλουμινίου σημαίνει ότι οι δυνάμεις κοπής είναι χαμηλότερες, αλλά η τάση του να χολεύει τις επιφάνειες εργαλείων δημιουργεί φθορά κόλλας στις πλευρές της διάτρησης. Πολλοί μηχανικοί προκαθορίζουν τις τιμές διάκενου ήπιου χάλυβα για το αλουμίνιο και αναρωτιούνται γιατί υφίστανται υπερβολική ανατροπή και κορδόνι. Πιο σφιχτά διάκενα, σε συνδυασμό με γυαλισμένες επιφάνειες διάτρησης και κατάλληλες επιστρώσεις, παράγουν σημαντικά καλύτερη ποιότητα ακμών στα κράματα αλουμινίου.
Ανοιξιάτικη-Αποζημίωση επιστροφής στη σχεδίαση καλουπιών
Κάθε κάμψη σε λαμαρίνα περιλαμβάνει τόσο ελαστική όσο και πλαστική παραμόρφωση. Όταν η δύναμη σχηματισμού απελευθερώνεται, το ελαστικό τμήμα ανακτά και το τμήμα ανοίγει. Το ποσό της ανάκτησης εξαρτάται από την αντοχή του υλικού, την ακτίνα κάμψης σε σχέση με το πάχος και την κατεύθυνση των κόκκων. Υλικά υψηλότερης- αντοχής επανέρχονται περισσότερο. Μεγαλύτερες ακτίνες κάμψης αναπηδούν περισσότερο προς τα πίσω. Και αν το ζάρι σας δεν το λαμβάνει υπόψη, τα εξαρτήματά σας βγαίνουν εκτός προδιαγραφών.
Οι σχεδιαστές καλουπιών χρησιμοποιούν διάφορες στρατηγικές αποζημίωσης.Υπερβολική κάμψηείναι το πιο συνηθισμένο: η μήτρα κάμπτει το υλικό πέρα από τη γωνία στόχου κατά ένα υπολογισμένο ποσό, έτσι ώστε το ελατήριο- να το επαναφέρει στην επιθυμητή γεωμετρία. Για παράδειγμα, εάν χρειάζεστε 90 μοίρες και το υλικό αναπηδά 3 μοίρες, η μήτρα έχει σχεδιαστεί για να σχηματίζεται στις 87 μοίρες. Τα φρένα πίεσης CNC το αυτοματοποιούν με βάσεις δεδομένων υλικών, αλλά οι μήτρες σφράγισης απαιτούν τη μόνιμη επεξεργασία της αντιστάθμισης στη γεωμετρία του εργαλείου.
Το κάτω μέρος, ή η δημιουργία νομισμάτων, ακολουθεί μια διαφορετική προσέγγιση. Αντί να κάμπτεται πέρα από τον στόχο, η μήτρα εφαρμόζει συγκεντρωμένη πίεση στην κορυφή της κάμψης, αναγκάζοντας πρόσθετη πλαστική παραμόρφωση που μειώνει την αποθηκευμένη ελαστική ενέργεια. Αυτή η μέθοδος προσφέρει ανώτερο γωνιακό έλεγχο με χαμηλότερη ευαισθησία στη διακύμανση του πάχους του υλικού. Το αντίτιμο-είναι υψηλότερες απαιτήσεις χωρητικότητας και πιθανή επιφανειακή σήμανση στο εσωτερικό του τεμαχίου εργασίας.
Για σύνθετες στάμπες με πολλαπλές στροφές, ελατηριώστε-ενώσεις προς τα πίσω στα χαρακτηριστικά. Ένα εξάρτημα με τρεις διαδοχικές στροφές, καθεμία από τις οποίες αναπηδά ανεξάρτητα, μπορεί να παρασυρθεί πολύ έξω από την ανοχή εάν δεν αντισταθμιστεί κάθε κάμψη ξεχωριστά. Οι σχεδιαστές καλουπιών χρησιμοποιούν συχνά-προβλέψεις βάσει προσομοίωσης για να χαρτογραφήσουν την κατανομή του ελατηρίου-πίσω σε όλο το τμήμα και στη συνέχεια τη γεωμετρία αντιστάθμισης μηχανών σε κάθε σταθμό διαμόρφωσης αντί να βασίζονται σε έναν μόνο συντελεστή διόρθωσης.
Παράκαμψη Notch Design για έλεγχο ταινίας
Σε προοδευτικές διατάξεις λωρίδων μήτρας, τα διαμορφωμένα χαρακτηριστικά και η γεωμετρία φορέα πρέπει να συνυπάρχουν καθώς η ταινία προχωρά από σταθμό σε σταθμό. Οι εγκοπές παράκαμψης είναι μικρά ανάγλυφα χαρακτηριστικά κομμένα στη λωρίδα που εμποδίζουν την παρεμβολή μεταξύ των διαμορφωμένων περιοχών, των εξαρτημάτων εργαλείων και των παρακείμενων σταθμών. Ακούγονται ήσσονος σημασίας, αλλά οι κακώς τοποθετημένες εγκοπές μπορούν να αποδυναμώσουν τον φορέα, να προκαλέσουν παραμόρφωση της λωρίδας ή να δημιουργήσουν αστάθεια τροφοδοσίας στις ταχύτητες παραγωγής.
Η κατανόηση των αρνητικών και θετικών εγκοπών παράκαμψης σε μήτρες σφράγισης λαμαρίνας ξεκινά με τον λειτουργικό τους σκοπό. Μια θετική εγκοπή παράκαμψης συγκρατεί ή καθοδηγεί το υλικό γύρω από ένα χαρακτηριστικό, ενώ διατηρεί επαρκή υποστήριξη φορέα για σταθερή τροφοδοσία. Μια αρνητική εγκοπή παράκαμψης αφαιρεί το υλικό για να δημιουργήσει διάκενο γύρω από τα εργαλεία, τη διαμορφωμένη γεωμετρία ή τις διαδρομές σκραπ. Και οι δύο εξυπηρετούν τον ίδιο θεμελιώδη στόχο: να αφήσουν τη λωρίδα να περάσει με ασφάλεια από όλους τους σταθμούς χωρίς σύγκρουση ή παραμόρφωση.
Οι κανόνες σχεδιασμού για τη γεωμετρία της εγκοπής παράκαμψης συνδέονται απευθείας με το πάχος του υλικού και το πλάτος του φορέα. Η εγκοπή πρέπει να αφαιρεί αρκετό υλικό για να καθαρίσει τα διαμορφωμένα χαρακτηριστικά συν ένα περιθώριο ασφαλείας για πτερυγισμό λωρίδας και διακύμανση θέσης, αλλά όχι τόσο ώστε η διατομή-φορέα να γίνει πολύ αδύναμη για να μεταδώσει τις δυνάμεις τροφοδοσίας χωρίς λυγισμό ή συστροφή. Οι αιχμηρές εσωτερικές γωνίες στις εγκοπές δημιουργούν συγκεντρώσεις τάσεων που μπορούν να ξεκινήσουν το σχίσιμο, ειδικά σε σκληρότερα υλικά. Οι μεταβάσεις με ακτίνες τουλάχιστον ενός πάχους υλικού βοηθούν στην κατανομή της πίεσης και στην πρόληψη της πρόωρης αστοχίας του φορέα.
Το κρίσιμο μάθημα: τα προβλήματα παράκαμψης εγκοπής εμφανίζονται συνήθως κατά τη δοκιμή μήτρας, αλλά η βασική τους αιτία ζει στο στάδιο της διάταξης λωρίδων. Εάν η διάταξη της λωρίδας δεν λαμβάνει υπόψη τον τρόπο με τον οποίο τα διαμορφωμένα χαρακτηριστικά, οι οπές πιλότου και οι περιοχές απορριμμάτων αλληλεπιδρούν με την ισχύ του φορέα, καμία προσαρμογή δοκιμής δεν διορθώνει τη θεμελιώδη σύγκρουση γεωμετρίας.
Οι συγκεκριμένες παράμετροι υλικού-δεν υπάρχουν μεμονωμένα. Οι τιμές εκκαθάρισης, η αντιστάθμιση ελατηρίου-πίσω και τα χαρακτηριστικά ελέγχου λωρίδων αλληλεπιδρούν στο ίδιο εργαλείο και όλα ανατρέχουν στη διάταξη της ταινίας, το μοναδικό σχεδιαστικό τεχνούργημα που ενορχηστρώνει τη ροή υλικού σε κάθε σταθμό.
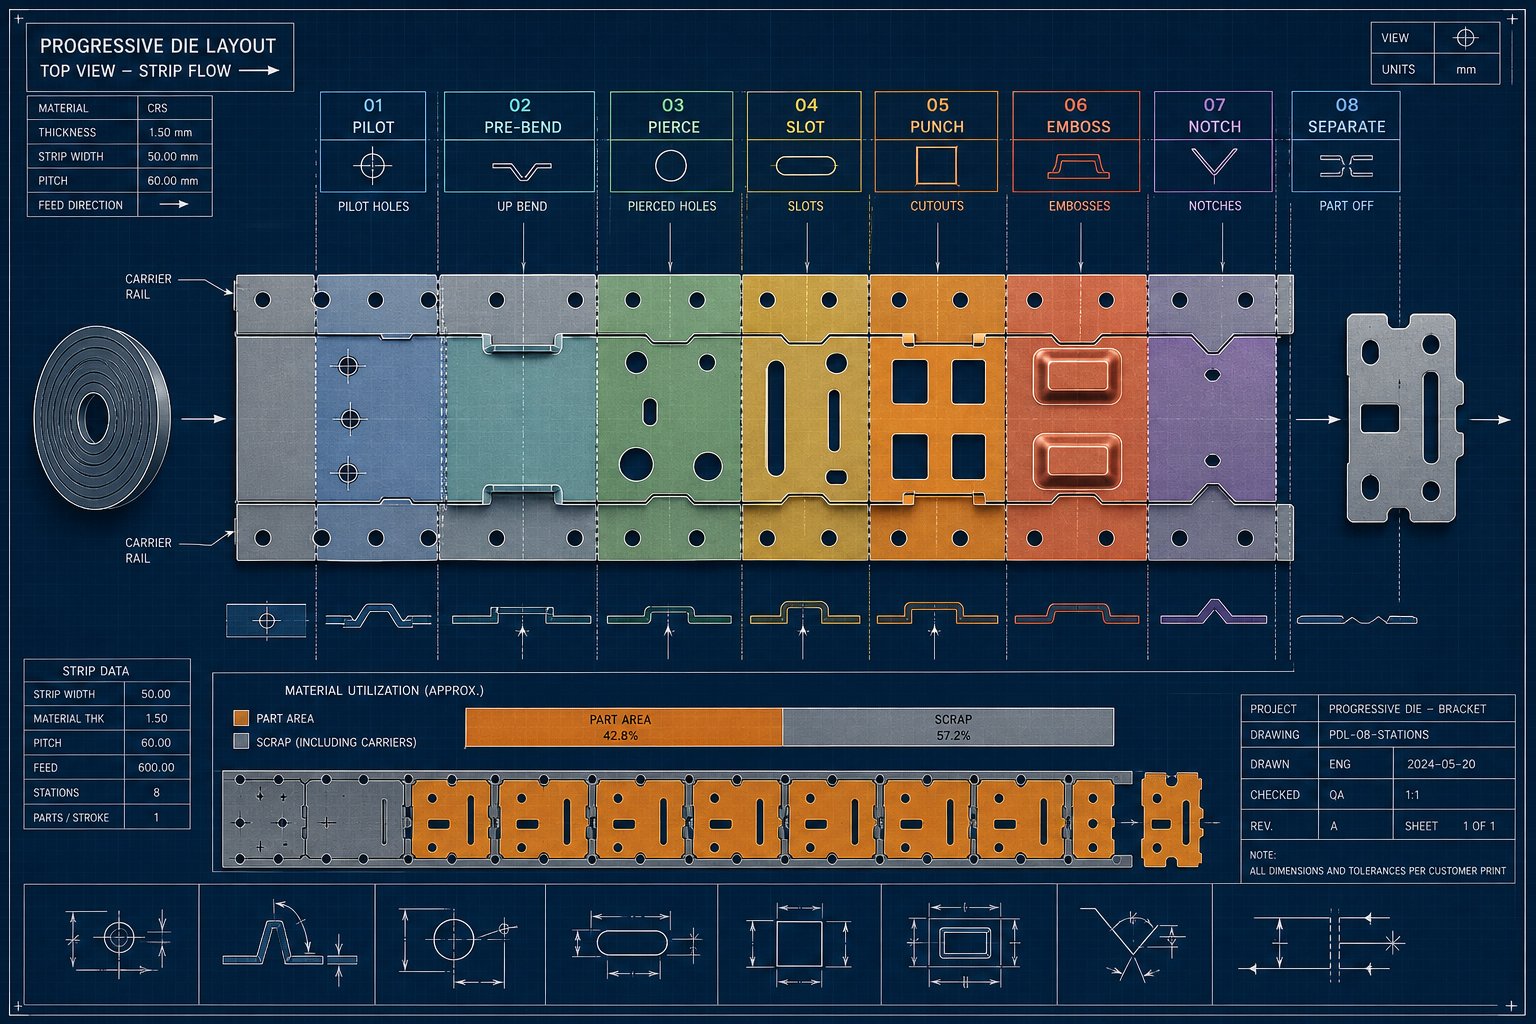
Βελτιστοποίηση διάταξης λωρίδων για προοδευτικές μήτρες
Η διάταξη λωρίδας είναι το μοναδικό σχεδιαστικό τεχνούργημα που καθορίζει πόσο από το πηνίο που αγοράσατε γίνεται σφράγιση και πόσα καταλήγουν στον κάδο απορριμμάτων. Καθορίζει τον προσανατολισμό του τμήματος, το βήμα τροφοδοσίας, τη γεωμετρία φορέα, τη σειρά σταθμών και το σχέδιο σκραπ με το οποίο πρέπει να ζει η μήτρα για όλη τη διάρκεια ζωής της. Μερικά χιλιοστά χαμένου πλάτους γέφυρας ή μια αναποτελεσματική γωνία φωλιάς μπορεί να κοστίσει χιλιάδες δολάρια ανά κύκλο παραγωγής όταν πολλαπλασιαστεί σε εκατομμύρια διαδρομές.
Για προοδευτικές μήτρες που παράγουν σφραγισμένα εξαρτήματα λαμαρίνας, η διάταξη δεν είναι απλώς μια άσκηση σχεδίασης. Είναι μια οικονομική απόφαση που κλειδώνει την απόδοση υλικού πριν αγγίξει το ατσάλι μια μόνο γροθιά.
Βασικές αρχές διάταξης λωρίδων και χρήση υλικού
Τρεις μεταβλητές οδηγούν την απόδοση υλικού σε οποιαδήποτε διάταξη λωρίδας: πλάτος λωρίδας, βήμα τροφοδοσίας και προσανατολισμός εξαρτήματος στη λωρίδα. Το πλάτος της λωρίδας ισούται με τη μέγιστη διάσταση του εξαρτήματος κάθετα προς την κατεύθυνση τροφοδοσίας συν γέφυρες και στις δύο πλευρές συν τυχόν πλάτος φορέα που απαιτείται για τη μεταφορά. Το βήμα τροφοδοσίας, η απόσταση που προχωρά η ταινία ανά διαδρομή πίεσης, ισούται με τη μέγιστη διάσταση του εξαρτήματος προς την κατεύθυνση τροφοδοσίας συν μία γέφυρα.
Το πάχος της γέφυρας, ο μικρός ιστός υλικού που χωρίζει τα παρακείμενα μέρη και μεταξύ των μερών και την άκρη της λωρίδας, ακολουθεί έναν πρακτικό κανόνα: περίπου 1,25 έως 1,5 φορές το πάχος του υλικού. Πολύ λεπτή και η γέφυρα σκίζεται κατά τη διάρκεια του ταΐσματος, μπλοκάροντας τη μήτρα. Υπερβολικά παχύ και απορρίπτετε το χρησιμοποιήσιμο υλικό κάθε χτύπημα.
Ο προσανατολισμός εξαρτημάτων ανοίγει σημαντικές δυνατότητες βελτιστοποίησης. Η κλίση ενός τμήματος υπό γωνία στη λωρίδα, γνωστό ως γωνιακό πέρασμα ή ένθεση, επιτρέπει σε γεωμετρίες ακανόνιστου σχήματος να ταιριάζουν πιο κοντά. Φανταστείτε δύο αγκύλες σε σχήμα L- που περιστρέφονται για να συμπλέκονται σαν κομμάτια παζλ. Αυτή η προσέγγιση μπορεί να ωθήσει τη χρήση υλικού πολύ πάνω από το σημείο αναφοράς του 75% που στοχεύουν οι περισσότερες εργασίες σφράγισης λαμαρίνας. Το αντίτιμο-είναι η αυξημένη πολυπλοκότητα της μήτρας και οι πιθανώς μη ισορροπημένες δυνάμεις κοπής που απαιτούν προσεκτικό σχεδιασμό σταθμού.
Η διαθεσιμότητα πλάτους πηνίου περιορίζει επίσης τις επιλογές διάταξης. Τα τυπικά πλάτη πηνίων από τα κέντρα εξυπηρέτησης έρχονται σε σταθερές αυξήσεις. Εάν το βέλτιστο πλάτος της λωρίδας σας πέφτει μεταξύ τυπικών μεγεθών, είτε πληρώνετε για επεξεργασία σχισμής{-σε-πλάτος ή αποδέχεστε μια ελαφρώς λιγότερο αποδοτική διάταξη που χρησιμοποιεί μια διάσταση στοκ. Έμπειροι σχεδιαστές αξιολογούν πολλαπλούς προσανατολισμούς διάταξης σε σχέση με τα διαθέσιμα πλάτη πηνίου πριν δεσμευτούν σε μια τελική προσέγγιση.
Αλληλουχία σταθμού και τοποθέτηση πιλότων
Η ακολουθία σταθμών καθορίζει τη σειρά με την οποία πραγματοποιούνται οι εργασίες διάτρησης, διαμόρφωσης και κενού καθώς η λωρίδα προχωρά μέσα από τη μήτρα. Το λάθος αυτό δημιουργεί προβλήματα που κυμαίνονται από αστάθεια λωρίδας έως αθροιστική μετατόπιση διαστάσεων μεταξύ των σταθμών.
Η κατευθυντήρια αρχή: δημιουργήστε πρώτα χαρακτηριστικά αναφοράς, κατανείμετε ομοιόμορφα τα βαριά φορτία κοπής, εκτελέστε τη βασική διαμόρφωση μόνο αφού η λωρίδα έχει επαρκή στήριξη και αφήστε την τελική αποκοπή μέχρι μετά το τελευταίο βήμα βαθμονόμησης. Η διάτρηση οπών πιλότου νωρίς, συνήθως στον πρώτο ή τον δεύτερο σταθμό, καθορίζει τη θέση αναφοράς στην οποία βασίζονται όλοι οι επόμενοι σταθμοί. Αυτοί οι πιλότοι διορθώνουν μικρές ανακρίβειες τροφοδοσίας και κρατούν την ταινία σε ακριβή καταχώριση πριν από κάθε πάτημα πιέσεως.
Το διάκενο από πιλότο-σε-τρύπα για εργασίες σφράγισης με κρύο φύλλο μετάλλου ακριβείας είναι στενό, συνήθως περίπου 0,0005 έως 0,001 ίντσες, πράγμα που σημαίνει ότι οι ίδιες οι οπές του πιλότου πρέπει να τρυπηθούν με ελάχιστη παραμόρφωση. Η τοποθέτηση πιλότων στη λωρίδα φορέα και όχι εντός της γεωμετρίας του εξαρτήματος προστατεύει τα τελικά χαρακτηριστικά από πιθανή σήμανση και διατηρεί τις επιφάνειες δεδομένων καθαρές.
Η διαχείριση δυνάμεων σε όλους τους σταθμούς έχει επίσης σημασία. Εάν όλες οι βαριές λειτουργίες κενού συγκεντρωθούν σε παρακείμενους σταθμούς, η προκύπτουσα ακίδα φορτίου μπορεί να εκτρέψει το πέδιλο της μήτρας και να πιέσει το πλαίσιο ανομοιόμορφα. Η κατανομή των δυνάμεων κοπής εναλλάσσοντας βαριές και ελαφριές λειτουργίες κατά μήκος της λωρίδας βοηθά στη διατήρηση σταθερών σχέσεων απόστασης σε όλη τη διαδρομή. Μια χρήσιμη εκτίμηση για τη δύναμη κοπής είναι η περίμετρος πολλαπλασιασμένη με το πάχος πολλαπλασιασμένο με την αντοχή στη διάτμηση του υλικού, με τη δύναμη απογύμνωσης να προσθέτει άλλο 5-10% στην κορυφή.
Μείωση σκραπ μέσω βελτιστοποίησης σχεδιασμού
Κάθε ποσοστιαία μονάδα βελτίωσης της απόδοσης υλικού μεταφράζεται άμεσα σε εξοικονόμηση κόστους σε μεταλλικά σφραγισμένα μέρη. Τρεις στρατηγικές προσφέρουν το μεγαλύτερο αντίκτυπο: ελαχιστοποίηση πλάτους φορέα, κοινή-κοπή γραμμών και συνεργασία τμημάτων γεωμετρίας.
Το πλάτος του φορέα πρέπει να είναι όσο το δυνατόν πιο στενό δομικά, ενώ εξακολουθεί να παρέχει σταθερή μεταφορά λωρίδων. Μια πρακτική οδηγία για το δάπεδο του καταστήματος-προϋποθέτει πλάτος ιστού φορέα τουλάχιστον δύο φορές το πάχος του υλικού για την αποφυγή λυγισμού ή ανατροπής κατά την τροφοδοσία. Αλλά η γεωμετρία έχει σημασία όσο το ακατέργαστο πλάτος. Ένας φορέας με στρατηγικές ενισχυτικές νευρώσεις μπορεί να είναι στενότερος από έναν επίπεδο φορέα διατηρώντας παράλληλα την ίδια ακαμψία.
Η κοινή-κοπή γραμμών, όπου τα γειτονικά μέρη μοιράζονται μια ενιαία κομμένη άκρη αντί να απαιτούν ξεχωριστές γέφυρες μεταξύ τους, εξαλείφει ένα πλάτος γέφυρας ανά όριο τμήματος. Αυτή η τεχνική λειτουργεί όταν τα μέρη έχουν ευθείες ή συμβατές γεωμετρίες άκρων και όταν ο σκελετός που προκύπτει μπορεί να βγει από τη μήτρα καθαρά.
Μερικές φορές η πιο αποτελεσματική μείωση του σκραπ προέρχεται από τη συνεργασία με σχεδιαστές προϊόντων για την τροποποίηση της ίδιας της γεωμετρίας εξαρτημάτων. Μικρές αλλαγές στις ακτίνες των γωνιών, στο πλάτος των καρτελών ή στους γενικούς φακέλους μπορούν να μετατοπίσουν μια διάταξη από 68% χρήση σε 78% χωρίς να επηρεαστεί η λειτουργία του εξαρτήματος. Αυτός ο σχεδιασμός-για-συνομιλία σχετικά με τη δυνατότητα κατασκευής γίνεται ιδανικά πριν παγώσει η γεωμετρία του τμήματος και όχι μετά την επιστροφή των εισαγωγικών εργαλείων πέρα από τον προϋπολογισμό.
Μια δομημένη προσέγγιση κρατά πειθαρχημένες τις αποφάσεις για τη διάταξη των ταινιών και αποτρέπει την επανεπεξεργασία αργά-σταδίου:
- Αναλύστε τη γεωμετρία του εξαρτήματος και προσδιορίστε τις ανεπτυγμένες κενές διαστάσεις, συμπεριλαμβανομένων όλων των διαμορφωμένων χαρακτηριστικών που ξεδιπλώνονται επίπεδα
- Αξιολογήστε τους προσανατολισμούς πολλαπλών εξαρτημάτων και τις στρατηγικές ένθεσης σε σχέση με τα τυπικά πλάτη πηνίου
- Υπολογίστε τη χρήση υλικού για κάθε υποψήφια διάταξη και κατάταξη ανά ποσοστό απόδοσης
- Σχεδιάστε τον τύπο λωρίδας φορέα (συμπαγής, ελαστικός ιστός ή γλωττίδα) με βάση τις απαιτήσεις διαμόρφωσης και τη σταθερότητα μεταφοράς
- Ακολουθήστε τους σταθμούς για να δημιουργήσετε πρώτα πιλότους, να κατανείμετε τις δυνάμεις ομοιόμορφα και να διαχωρίσετε τη διαμόρφωση από την κοπή όπου είναι δυνατόν
- Καθορίστε τις διαστάσεις της γέφυρας χρησιμοποιώντας πολλαπλάσια πάχους υλικού και επαληθεύστε την αντοχή του φορέα έναντι της συνολικής δύναμης τροφοδοσίας
- Επικυρώστε την τελική διάταξη μέσω προσομοίωσης ή χειροκίνητης μοντελοποίησης λωρίδων για να επιβεβαιώσετε ότι δεν υπάρχει παρεμβολή μεταξύ των σταθμών
Η διάταξη λωρίδας κλειδώνει στη δομή κόστους κάθε εξαρτήματος που παράγει η μήτρα. Αλλά ακόμη και μια τέλεια βελτιστοποιημένη διάταξη λειτουργεί μόνο σε χαρτί μέχρι να επικυρωθεί έναντι της πραγματικής συμπεριφοράς υλικού. Αυτό το βήμα επικύρωσης, χρησιμοποιώντας εργαλεία προσομοίωσης για την πρόβλεψη της λέπτυνσης, του τσαλακώματος και του ελατηρίου-πίσω πριν από την κοπή οποιουδήποτε χάλυβα εργαλείων, είναι αυτό που διαχωρίζει τις σίγουρες εκκινήσεις παραγωγής από τις ακριβές εκπλήξεις δοκιμής καλουπιών.
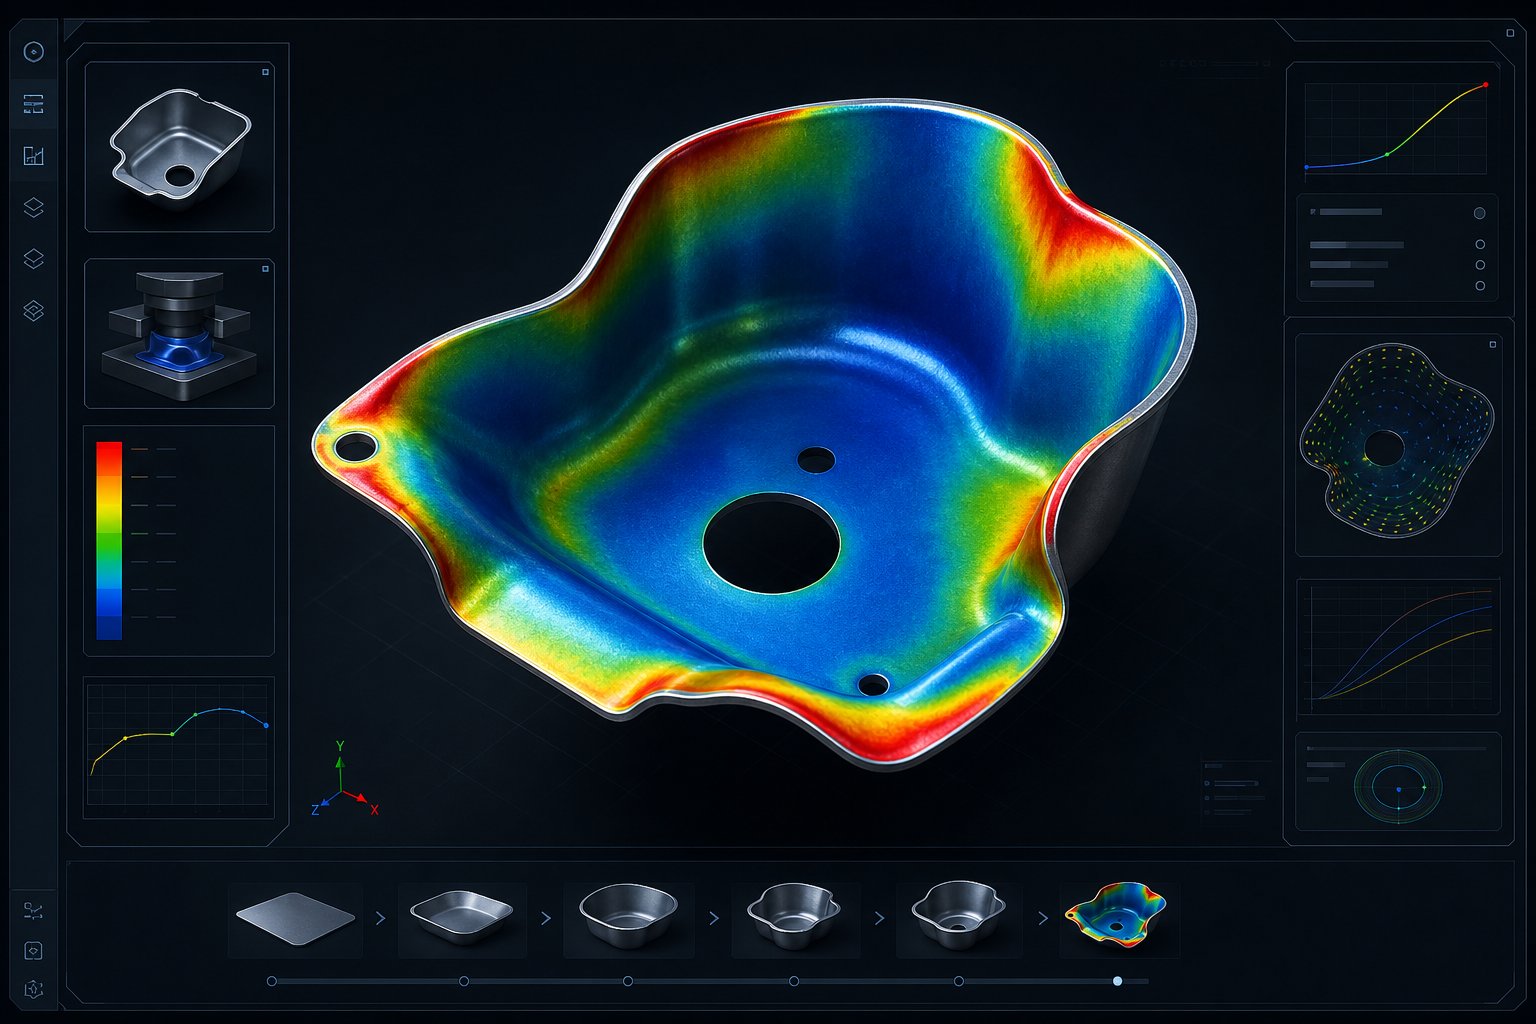
Προσομοίωση-Επικύρωση βάσει σχεδίασης
Μια διάταξη λωρίδας μπορεί να φαίνεται άψογη σε CAD και να εξακολουθεί να προκαλεί σχίσματα, ζάρες ή αστοχίες διαστάσεων όταν το μέταλλο ρέει πραγματικά μέσα από το εργαλείο. Το κενό μεταξύ του γεωμετρικού σχεδιασμού και της φυσικής πραγματικότητας είναι το σημείο που συμπληρώνεται η προσομοίωση. Τα σύγχρονα εργαλεία ανάλυσης πεπερασμένων στοιχείων (FEA) επιτρέπουν στους μηχανικούς να εκτελέσουν ολόκληρη τη διαδικασία σφράγισης μετάλλων εικονικά, προβλέποντας ακριβώς πού θα λεπτύνει το υλικό, πού θα τσαλακωθεί και πόσο θα αναπηδήσει, όλα αυτά προτού κατεργαστεί ένα μόνο κομμάτι χάλυβα εργαλείων.
Αυτό δεν είναι καλό-να-βήμα. Είναι η διαφορά μεταξύ μιας δοκιμαστικής δοκιμής τριών-εβδομάδων και μιας δοκιμής τριών-ημέρων. Κάθε επανάληψη που εξαλείφετε στο πάτωμα της πρέσας, με το κόστος εργασίας, το χρόνο της μηχανής και το υλικό που έχει απορριφθεί, έχει ίχνη εμπιστοσύνης που δημιουργείται κατά την προσομοίωση. Ωστόσο, πολλές ομάδες μηχανικών εξακολουθούν να αντιμετωπίζουν την ανάλυση σχηματισμού ως προαιρετική, ή χειρότερα, ως κάτι που πρέπει να γίνει αφού το εργαλείο έχει ήδη κατασκευαστεί και εμφανιστούν προβλήματα.
Προσομοίωση Διαμόρφωσης και Ανάλυση Σκοπιμότητας
Η ανάλυση πεπερασμένων στοιχείων λειτουργεί διαιρώντας το ακατέργαστο φύλλο μετάλλου σε χιλιάδες μικρά στοιχεία και στη συνέχεια λύνοντας μαθηματικά πώς κάθε στοιχείο παραμορφώνεται καθώς έρχεται σε επαφή με τις επιφάνειες διάτρησης και μήτρας υπό φορτίο. Ο επιλύτης παρακολουθεί την τάση, την παραμόρφωση, την αλλαγή πάχους και τη μετατόπιση σε κάθε κόμβο σε όλη την ακολουθία σχηματισμού. Αυτό που βγαίνει είναι ένας λεπτομερής χάρτης της συμπεριφοράς του υλικού που τονίζει προβληματικές περιοχές πολύ πριν γίνουν σκραπ στο πάτωμα της πρέσας.
Τα κρίσιμα αποτελέσματα που πρέπει να αξιολογήσουν οι μηχανικοί περιλαμβάνουν:
- Κατανομή αραίωσης: περιοχές όπου το υλικό εκτείνεται πέρα από τα ασφαλή όρια, υποδεικνύοντας πιθανές διασπάσεις ή αστοχίες λαιμού
- Τάση ρυτίδωσης: ζώνες όπου οι θλιπτικές τάσεις προκαλούν λυγισμό του φύλλου, συνήθως σε φλάντζες ή μη υποστηριζόμενους τοίχους έλξης
- Μέγεθος και κατεύθυνση ελατηρίου-πίσω: πόσο το τμήμα αποκλίνει από τη γεωμετρία της μήτρας μετά την αφαίρεση της δύναμης, χαρτογραφημένο σε κάθε στροφή και περίγραμμα
- Διαγράμματα ορίου σχηματισμού (FLD): γραφικά που συγκρίνουν τις τοπικές καταστάσεις παραμόρφωσης με την καμπύλη ορίου σχηματισμού του υλικού, δείχνοντας ακριβώς πόσο περιθώριο ασφαλείας υπάρχει σε κάθε σημείο
Οδιάγραμμα ορίου σχηματισμούείναι ιδιαίτερα ισχυρό επειδή μεταφράζει σύνθετα δεδομένα καταπόνησης σε μια απλή απεικόνιση πέρασμα/αστοχία. Τα σημεία κάτω από την οριακή καμπύλη διαμόρφωσης είναι ασφαλή. Τα σημεία κοντά στην καμπύλη υποδεικνύουν οριακές συνθήκες. Σημεία πάνω από την καμπύλη προβλέπουν αποτυχία. Οι μηχανικοί μπορούν να δουν αμέσως ποιες περιοχές του εξαρτήματος κινδυνεύουν και πόσες αλλαγές σχεδιασμού χρειάζονται για να τις τραβήξουν πίσω στην ασφαλή ζώνη.
Πέρα από την πρόβλεψη αστοχίας, η ανάλυση σκοπιμότητας καθορίζει τις οριακές συνθήκες για ολόκληρη τη διαδικασία κατασκευής σφράγισης. Οι μηχανικοί θα πρέπει να αξιολογήσουν διάφορα κριτήρια πριν δεσμευτούν στην κατασκευή εργαλείων:
- Αναλογίες βάθους τραβήγματος: σύγκριση του βάθους του κυπέλλου ή του κελύφους με τη διάμετρο του τυφλού, με τυπικά όρια γύρω στο 0,5 για τις πρώτες λήψεις σε μαλακό χάλυβα
- Ελάχιστες ακτίνες κάμψης: γενικά 1-2 φορές το πάχος υλικού για όλκιμα κράματα, αυξανόμενο για ποιότητες υψηλής αντοχής
- Ποσοστά τάνυσης: τοπικές τιμές επιμήκυνσης σε σύγκριση με τα ειδικά όρια υλικού-από τη δοκιμή εφελκυσμού
- Εκτιμήσεις χωρητικότητας: συνολική δύναμη που απαιτείται για όλες τις λειτουργίες διαμόρφωσης, τυφώματος και μαξιλαριού μαζί
Αυτά τα κριτήρια αλληλεπιδρούν μεταξύ τους. Ένα εξάρτημα που περνά μεμονωμένους ελέγχους για το βάθος έλξης και τις ακτίνες κάμψης μπορεί να αποτύχει επειδή η συνδυασμένη καταπόνηση από διαδοχικές λειτουργίες υπερβαίνει την ικανότητα του υλικού σε μια συγκεκριμένη περιοχή. Η προσομοίωση καταγράφει αυτές τις αλληλεπιδράσεις ολιστικά, κάτι που οι υπολογισμοί με το χέρι απλά δεν μπορούν να κάνουν για πολύπλοκες γεωμετρίες.
Επανάληψη σχεδίασης και επικύρωση πρωτοτύπου
Η προσομοίωση σπάνια δίνει πράσινο φως στο πρώτο πέρασμα. Η πραγματική τιμή εμφανίζεται στον βρόχο επανάληψης: εκτελέστε μια προσομοίωση, εντοπίστε προβλήματα, τροποποιήστε τη γεωμετρία της μήτρας ή τις παραμέτρους της διαδικασίας και εκτελέστε ξανά. Κάθε κύκλος διαρκεί ώρες σε έναν υπολογιστή αντί για εβδομάδες στο πάτωμα τύπου. Μια τυπική προσομοίωση της διαδικασίας κατασκευής σφράγισης μετάλλων μπορεί να πραγματοποιηθεί σε πέντε έως δέκα επαναλήψεις σχεδιασμού προτού επιτευχθούν αποδεκτά αποτελέσματα σε όλα τα κριτήρια αξιολόγησης.
Τι αλλάζει μεταξύ των επαναλήψεων; Ρυθμίσεις δύναμης συγκράτησης κενών για τον έλεγχο του τσαλακώματος. Σχεδιάστε τροποποιήσεις γεωμετρίας σφαιριδίων για να ρυθμίσετε τη ροή του υλικού. Η ακτίνα διάτρησης αυξάνεται για να μειώσει την αραίωση στις κρίσιμες γωνίες. Η επιφάνεια του πρόσθετου αλλάζει για να ανακατανεμηθεί η καταπόνηση πιο ομοιόμορφα. Κάθε τροποποίηση στοχεύει ένα συγκεκριμένο πρόβλημα προσομοίωσης-και η επόμενη εκτέλεση επιβεβαιώνει εάν η επιδιόρθωση λειτουργεί χωρίς να δημιουργεί νέα προβλήματα αλλού.
Το ερώτημα που αντιμετωπίζουν οι μηχανικοί είναι: πότε η εμπιστοσύνη της προσομοίωσης είναι αρκετά υψηλή για να δεσμευτούν στην παραγωγή εργαλείων; Η απάντηση εξαρτάται από την πολυπλοκότητα του εξαρτήματος και την ανοχή κινδύνου. Για απλές εργασίες τυφώματος και κάμψης, μια καθαρή προσομοίωση με επαρκή περιθώρια ασφαλείας συχνά δικαιολογεί την απευθείας μετάβαση σε σκληρυμένα εργαλεία παραγωγής. Για βαθιά σχέδια, σύνθετες τρισδιάστατες φόρμες ή υλικά με στενά παράθυρα διαμόρφωσης, τα πρωτότυπα εργαλεία σφράγισης μετάλλων παρέχουν φυσική επικύρωση που συμπληρώνει τις προβλέψεις προσομοίωσης.
Υπάρχουν δύο πρωτότυπες στρατηγικές, η καθεμία με ξεχωριστές-ανταλλαγές:
- Τα πρωτότυπα μαλακών εργαλείων χρησιμοποιούν μη σκληρυμένο χάλυβα εργαλείων ή ακόμη και χυτά κράματα ψευδαργύρου (Kirksite) για την παραγωγή δειγμάτων εξαρτημάτων με χαμηλό κόστος. Επικυρώνουν τη ροή υλικού, επιβεβαιώνουν-ανοιξιάτικες προβλέψεις και εντοπίζουν απρόβλεπτα ζητήματα σχηματισμού. Αλλά τα μαλακά εργαλεία φθείρονται γρήγορα, μερικές φορές διαρκούν μόνο 500-2.000 χτυπήματα και η διαστατική συμπεριφορά τους δεν αναπαράγει τέλεια τις σκληρυμένες συνθήκες παραγωγής.
- Τα πρωτότυπα σκληρών εργαλείων χρησιμοποιούν-υλικά ποιότητας και θερμική επεξεργασία, δημιουργώντας ουσιαστικά μια σύντομη- έκδοση του τελικού εργαλείου. Παρέχουν την πιο ακριβή επικύρωση της ποιότητας των εξαρτημάτων και της σταθερότητας της διαδικασίας. Το κόστος είναι σημαντικά υψηλότερο, αλλά για προγράμματα υψηλού-κινδύνου, η ασφάλιση έναντι ενός αποτυχημένου εργαλείου παραγωγής δικαιολογεί την επένδυση.
Ένα πρωτότυπο σφράγισης μετάλλων που κατασκευάζεται από μαλακά εργαλεία κοστίζει περίπου το 30-50% μιας πλήρους μήτρας παραγωγής, ενώ ένα σκληρό πρωτότυπο κοστίζει 60-80%. Ο πίνακας απόφασης είναι απλός: αν ο όγκος του προγράμματος και η κρισιμότητα του μέρους δικαιολογούν την εκ των προτέρων δαπάνη για την απο-αποβολή κινδύνου εκκίνησης της παραγωγής, τα σκληρά πρωτότυπα έχουν νόημα. Για εφαρμογές χαμηλότερου-πονταρίσματος όπου η προσομοίωση δείχνει άνετα περιθώρια κέρδους, τα soft tooling ή ακόμη και οι δεσμεύσεις απευθείας-προς-παραγωγή μειώνουν το χρόνο μέχρι την αγορά.
Οι υβριδικές προσεγγίσεις λειτουργούν επίσης. Οι μηχανικοί μπορούν να επικυρώσουν τις λειτουργίες τραβήγματος με μαλακά εργαλεία ενώ κατασκευάζουν απευθείας σκληρυμένα τμήματα επένδυσης και διάτρησης, καθώς οι εργασίες κοπής είναι ευκολότερο να προβλεφθούν αναλυτικά και ενέχουν μικρότερο κίνδυνο βασικής γεωμετρικής αστοχίας.
Υπολογισμός χωρητικότητας και πατήστε Επιλογή
Κάθε εργασία διαμόρφωσης, κοπής και συγκράτησης σε καλούπι καταναλώνει χωρητικότητα πρέσας. Η υποτίμηση της απαιτούμενης χωρητικότητας αναγκάζει το πιεστήριο να σταματήσει στο κάτω νεκρό σημείο. Η υπερεκτίμηση καταναλώνει κεφάλαιο σε άσκοπα μεγάλο εξοπλισμό. Ο ακριβής υπολογισμός χωρητικότητας συνδέει τον σχεδιασμό απευθείας με τη διαθέσιμη υποδομή παραγωγής.
Για σβήσιμο και τρύπημα, τοτυπική φόρμουλαείναι απλή: η περίμετρος κοπής πολλαπλασιαζόμενη με το πάχος του υλικού πολλαπλασιασμένο με την αντοχή διάτμησης ισούται με την απαιτούμενη χωρητικότητα. Μια περίμετρος 6 ιντσών κόβει μαλακό χάλυβα 0,060 ιντσών στους 25 τόνους/τετρ. Η αντοχή στη διάτμηση απαιτεί περίπου 9 τόνους δύναμης κοπής. Αλλά ένα προοδευτικό ζάρι με 15 σταθμούς που εκτελούν ταυτόχρονες περικοπές, φόρμες και τραβήγματα μπορεί να αθροιστούν γρήγορα.
Οι εργασίες σχεδίασης χρησιμοποιούν παρόμοια δομή υπολογισμού, αλλά αντικαθιστούν την τελική αντοχή εφελκυσμού για τη διάτμηση, επειδή τα τοιχώματα του κυπέλλου ή του κελύφους είναι σε τάση αντί να διατμούνται. Η πίεση συγκράτησης κενού, συνήθως 30-40% της δύναμης έλξης για μαλακό χάλυβα, προσθέτει στο σύνολο. Οι απογυμνωτές ελατηρίων, οι πείροι ανύψωσης, τα μαξιλαράκια πίεσης αζώτου και οι κινούμενοι έκκεντροι συμβάλλουν σε πρόσθετα φορτία που πολλοί μηχανικοί ξεχνούν να συμπεριλάβουν.
Ο πλήρης υπολογισμός της χωρητικότητας για μια προοδευτική μήτρα απαιτεί την ταυτόχρονη λογιστική για κάθε σταθμό:
- Όλες οι δυνάμεις διάτρησης και κάλυψης (περίμετρος x πάχος x αντοχή σε διάτμηση)
- Δυνάμεις έλξης σε κάθε σταθμό έλξης (περίμετρος x πάχος x UTS)
- Πιέσεις θήκης κενών και μαξιλαριού
- Δυνάμεις απογυμνωτή ελατηρίου (5-10% της συνολικής δύναμης κοπής)
- Πείρος ανύψωσης και φορτία ελατηρίου αζώτου
- Οποιεσδήποτε λειτουργίες εκκεντροφόρου-και οι συνιστώσες της γωνιακής τους δύναμης
- Τελικές δυνάμεις αποκοπής φορέα και διαχωρισμού απορριμμάτων
Η προσθήκη γωνιών διάτμησης στις διατρήσεις μπορεί να μειώσει τη μέγιστη δύναμη κοπής κατά 30-50%, κάτι που έχει σημασία όταν η συνολική χωρητικότητα πλησιάζει τα όρια ικανότητας πίεσης. Ωστόσο, η διάτμηση κατανέμει το φορτίο σε μεγαλύτερη απόσταση διαδρομής, η οποία επηρεάζει τους υπολογισμούς ενέργειας. Μπορεί να έχετε επαρκή χωρητικότητα αλλά ανεπαρκή ενέργεια, μια συνηθισμένη αιτία εμπλοκής της πίεσης στο κάτω νεκρό σημείο όπου η ταχύτητα του σφονδύλου πέφτει κάτω από το όριο που απαιτείται για την ολοκλήρωση της διαδρομής.
Η επιλογή του πιεστηρίου πρέπει επίσης να λαμβάνει υπόψη το σημείο που εμφανίζεται το φορτίο στη διαδρομή. Μια μήτρα που εφαρμόζει το μεγαλύτερο μέρος της χωρητικότητας του πολύ κοντά στο νεκρό σημείο του πυθμένα απαιτεί περισσότερη ενέργεια από τον σφόνδυλο πρέσας από έναν με φορτία κατανεμημένα σε μεγαλύτερη διαδρομή. Αυτή η σχέση μεταξύ της χωρητικότητας, της θέσης διαδρομής και της διαθεσιμότητας ενέργειας καθορίζει εάν μια δεδομένη πρέσα μπορεί πραγματικά να λειτουργήσει τη μήτρα με ταχύτητα παραγωγής χωρίς να σταματήσει.
Η επικύρωση σχεδίασης που βασίζεται-στην προσομοίωση συνήθως μειώνει τις επαναλήψεις δοκιμαστικών δοκιμών κατά 50-70%, μεταφράζοντας απευθείας σε μικρότερους χρόνους παράδοσης, χαμηλότερο κόστος ανάπτυξης και ταχύτερες εκκινήσεις παραγωγής.
Ο υπολογισμός της χωρητικότητας επηρεάζει επίσης την ισορροπία της μήτρας στο πιεστήριο. Τα φορτία πρέπει να κατανέμονται όσο το δυνατόν πιο ομοιόμορφα στην περιοχή του κρεβατιού πρέσας. Η φόρτωση εκτός κέντρου προκαλεί ανομοιόμορφη εκτροπή της ολίσθησης, η οποία μετατοπίζει τα διάκενα και επιταχύνει τη φθορά στη μία πλευρά του εργαλείου. Όταν η προσομοίωση αποκαλύπτει μη ισορροπημένες δυνάμεις, οι μηχανικοί μπορούν να επαναφέρουν τους σταθμούς ή να επανατοποθετήσουν τη μήτρα σε σχέση με την κεντρική γραμμή πίεσης για να βελτιώσουν την κατανομή του φορτίου.
Η προσομοίωση, η ανάλυση σκοπιμότητας και οι υπολογισμοί χωρητικότητας αποτελούν την αναλυτική ραχοκοκαλιά που επικυρώνει κάθε απόφαση ανάντη σχεδιασμού. Αλλά όλη αυτή η ανάλυση προϋποθέτει ένα συγκεκριμένο πλαίσιο παραγωγής: έναν συγκεκριμένο όγκο, ένα καθορισμένο πιεστήριο, μια ζωή στόχου. Αλλάξτε αυτές τις υποθέσεις και ολόκληρη η σχεδιαστική προσέγγιση αλλάζει. Αυτό που λειτουργεί για ένα πρόγραμμα ενός εκατομμυρίου-μονάδων απαιτεί μια θεμελιωδώς διαφορετική φιλοσοφία μηχανικής από μια σειρά πρωτοτύπων 5.000 τεμαχίων.
Συνήθεις αποτυχίες σχεδιασμού και ρίζα-Αιτία αντιμετώπισης προβλημάτων
Όταν ένα μεταλλικό σταμπωτό εξάρτημα βγαίνει από την πρέσα με γρέζια, σφάλματα διαστάσεων ή ελαττώματα επιφάνειας, το ένστικτο στο πάτωμα του καταστήματος ευθύνεται για τη μήτρα. Προσαρμόστε τη ρύθμιση. Σιμίξτε έναν σταθμό. Ξανατριβήξτε μια γροθιά. Αυτές οι διορθώσεις αντιμετωπίζουν τα συμπτώματα, αλλά το υποκείμενο πρόβλημα ζει συνήθως στις αποφάσεις που λαμβάνονται μήνες νωρίτερα κατά τη διάρκεια του σχεδιασμού. Όπως σημειώνει ο ειδικός σφραγίδας Art HedrickΟ Κατασκευαστής, ο σχεδιασμός του καλουπιού είναι κρίσιμος, αλλά είναι μόνο ένα στοιχείο σε έναν ιστό αλληλεπιδρώντων μεταβλητών. Το κλειδί είναι να κατανοήσουμε ποια ελαττώματα προέρχονται πραγματικά από αποφάσεις σχεδιασμού-σε σχέση με εκείνα που προκαλούνται από τη διακύμανση της διαδικασίας στο πάτωμα της πρέσας.
Αυτό που ακολουθεί είναι μια ανάλυση σχεδίασης-προοπτικής ρίζας-των τριών πιο επιζήμιων κατηγοριών αστοχιών: σχηματισμός γρεζιών, μετατόπιση διαστάσεων και ελαττώματα ροής υλικού. Καθεμία ανατρέχει σε συγκεκριμένες συμβουλές σχεδίασης σφράγισης που, όταν ακολουθούνται κατά την ανάπτυξη του εργαλείου, εμποδίζουν το πρόβλημα να φτάσει ποτέ στην παραγωγή.
Σχηματισμός γρέζιων και ελαττώματα ποιότητας ακμών
Το Burr είναι το μοναδικό πιο κοινό παράπονο ποιότητας σε ακατέργαστα και τρυπημένα μέρη. Οδηγεί δευτερεύουσες λειτουργίες όπως αφαίρεση γρεζιών και ανατροπή, επιβραδύνει τη συναρμολόγηση και σε ορισμένες περιπτώσεις δημιουργεί κίνδυνο για την ασφάλεια στις εκτεθειμένες άκρες. Ωστόσο, το γρέζια είναι σχεδόν πάντα ένα προβλέψιμο αποτέλεσμα σχεδιαστικών επιλογών, όχι ένα τυχαίο πρόβλημα παραγωγής.
Τρεις μεταβλητές φάσης σχεδίασης- ελέγχουν τη συμπεριφορά του γρέζιου:
Προδιαγραφές εκκαθάρισης.Όπως καλύπτεται στο κεφάλαιο επιλογής υλικού, κάθε οικογένεια κράματος έχει ένα παράθυρο βέλτιστου διάκενου. Το τρέξιμο έξω από αυτό το παράθυρο, ειδικά στην ψηλή πλευρά, αυξάνει το βάθος ανατροπής και δημιουργεί ένα έντονο χείλος με γρέζια στην πλευρά της μήτρας της κοπής. Για παραδείγματα σφράγισης όπου οι μηχανικοί εφάρμοσαν ελαφρά διάκενα χάλυβα (8-10% ανά πλευρά) σε ωστενιτικό ανοξείδωτο, το αποτέλεσμα είναι σταθερά υπερβολικό ύψος γρεζιών, επειδή η συμπεριφορά σκληρυντικής εργασίας του ανοξείδωτου απαιτεί 12-16% ανά πλευρά για καθαρή διάδοση κατάγματος. Η επιδιόρθωση σχεδιασμού είναι απλή: προσδιορίστε τις τιμές διάκενου ανά υλικό, όχι ως γενικό ποσοστό σε ολόκληρη τη μήτρα.
Εφαρμογή γωνίας διάτμησης.Οι επίπεδες{0}}γροθιές προσώπου εμπλέκουν ολόκληρη την περίμετρο κοπής ταυτόχρονα, δημιουργώντας μέγιστη δύναμη αιχμής και φόρτιση κραδασμών. Αυτό το σοκ επιταχύνει την υποβάθμιση των άκρων και οι φθαρμένες άκρες δημιουργούν γρέζια ακόμα και όταν το διάκενο είναι σωστό. Η εφαρμογή γωνίας διάτμησης 1 έως 1,5 φορές το πάχος του υλικού στην επιφάνεια διάτρησης μειώνει τη μέγιστη χωρητικότητα κατά 30-50% και κατανέμει τη φθορά πιο ομοιόμορφα στην κοπτική άκρη. Η αντιστάθμιση, η πλευρική δύναμη στη διάτρηση, είναι διαχειρίσιμη με την κατάλληλη στήριξη διάτρησης μέσω της πλάκας απογυμνωτή.
Επιλογή σκληρότητας χάλυβα εργαλείου.Μια αιχμή κοπής που έχει σκληρυνθεί σε 58-62 HRC (συνήθης για χάλυβες εργαλείων D2 ή M2) διατηρεί τη γεωμετρία της πολύ μεγαλύτερη από εκείνη στα 54-56 HRC. Η διαφορά δεν είναι λεπτή. Σε όγκους παραγωγής πάνω από 100.000 χτυπήματα, κάθε δύο σημεία σκληρότητας Rockwell μπορεί να σημαίνει χιλιάδες πρόσθετες πινελιές μεταξύ των διαστημάτων ακονίσματος. Η απόφαση σχεδιασμού δεν είναι μόνο ποιος χάλυβας θα καθοριστεί, αλλά και η περιεκτικότητα σε καρβίδιο, τα χαρακτηριστικά αντοχής στη φθορά και η επεξεργασία επιφάνειας (επικαλύψεις TiN, TiCN ή DLC) που παρατείνουν τη διάρκεια ζωής των άκρων σε εφαρμογές λειαντικών υλικών.
Η στοίχιση με διάτρηση-to-die συνδέει και τις τρεις μεταβλητές μεταξύ τους. Ακόμη και με τις σωστές τιμές διάκενου και την κατάλληλη σκληρότητα, εάν το άνω και το κάτω μισό μήτρας μετατοπιστούν το ένα ως προς το άλλο κατά τη διάρκεια της διαδρομής, το διάκενο γίνεται ανομοιόμορφο. Η μία πλευρά της κοπής σφίγγει, ενώ η αντίθετη πλευρά ανοίγει, δημιουργώντας ένα χαρακτηριστικό μοτίβο γρεζιών που εμφανίζεται μόνο στη μία άκρη. Αυτό ανάγεται στη σχεδίαση του συστήματος καθοδήγησης: στύλοι οδηγών ρουλεμάν με επαρκή προφόρτιση, μπλοκ φτέρνας για διαχείριση της πλευρικής ώσης και ακαμψία του παπουτσιού μήτρας επαρκής για την αποφυγή παραμόρφωσης υπό πλήρες φορτίο κοπής.
Στοίβα ολίσθησης και ανοχής διαστάσεων-Επάνω
Φανταστείτε ένα προοδευτικό ζάρι με δώδεκα σταθμούς. Κάθε σταθμός εισάγει τη δική του παραλλαγή θέσης, ίσως μόνο 0,001 έως 0,002 ίντσες ανά σταθμό. Αλλά εάν αυτά τα σφάλματα είναι αθροιστικά, σταθμός-σε-σταθμό, το τελικό τμήμα μπορεί να είναι 0,012 έως 0,024 ίντσες από το ονομαστικό μέχρι να φτάσει στην τελευταία λειτουργία. Αυτό είναι αρκετό για να ωθήσει τις ανοχές σφράγισης λαμαρίνας πέρα από την τυπική απαίτηση +/-0,005 ίντσες σε κρίσιμα χαρακτηριστικά.
Αυτό είναι όπου οι εκτιμήσεις GD&T γίνονται απαραίτητες στο σχεδιασμό σφράγισης καλουπιών. Η παραδοσιακή διαστασιολόγηση συντεταγμένων εντοπίζει χαρακτηριστικά σε σχέση με άλλα χαρακτηριστικά, δημιουργώντας αλυσίδες εξάρτησης όπου κάθε ανοχή στοιβάζεται στην προηγούμενη. ΩςΒασικές αρχές GD&TΓια παράδειγμα, η χρήση στοιχείων ελέγχου πραγματικής θέσης με πλαίσια αναφοράς δεδομένων εξαλείφει αυτές τις αλυσίδες εντοπίζοντας κάθε χαρακτηριστικό σε σχέση με ένα κοινό σύνολο δεδομένων και όχι μεταξύ τους.
Εφαρμόζεται στην προοδευτική σχεδίαση καλουπιών, αυτή η αρχή μεταφράζεται σε μια συγκεκριμένη στρατηγική: καθιερώστε χαρακτηριστικά αναφοράς (πιλοτικές οπές) στον πρώτο σταθμό και, στη συνέχεια, παραπέμψτε όλες τις επόμενες λειτουργίες πίσω σε αυτά τα δεδομένα και όχι σε χαρακτηριστικά που δημιουργούνται σε ενδιάμεσους σταθμούς. Όταν κάθε λειτουργία διαμόρφωσης και διάτρησης εντοπίζεται από την ίδια αναφορά πιλότου, τα σφάλματα δεν επιδεινώνονται. Παραμένουν ανεξάρτητοι.
Οι στρατηγικές σχεδιασμού που ελαχιστοποιούν τη σωρευτική διακύμανση περιλαμβάνουν:
- Τοποθέτηση πιλοτικών οπών στη λωρίδα μεταφοράς στο σταθμό 1 και χρήση τους ως κύριο σημείο αναφοράς θέσης για όλες τις κατάντη λειτουργίες
- Εντοπισμός κρίσιμων χαρακτηριστικών από πιλότους και όχι από προηγουμένως σχηματισμένη γεωμετρία
- Σχεδιασμός σταθμών έτσι ώστε να δημιουργούνται τα πιο ευαίσθητα χαρακτηριστικά-ανοχής όσο το δυνατόν πιο κοντά στα σημεία εμπλοκής πιλότων
- Χρήση σε
- Καθορισμός ανοχών σφράγισης μετάλλων στην κατασκευή της μήτρας που είναι πιο σφιχτές από την ανοχή εξαρτημάτων κατά τουλάχιστον 30% για να παρέχουν ένα περιθώριο διακύμανσης της διαδικασίας
Η ακρίβεια τροφοδοσίας παίζει επίσης ρόλο. Εάν ο μηχανισμός τροφοδοσίας ταινίας απελευθερώσει το υλικό πριν εμπλακούν οι πιλότοι, η ταινία επιπλέει στιγμιαία χωρίς έλεγχο θέσης. Κατά τη διάρκεια αυτού του παραθύρου, οποιαδήποτε υπολειπόμενη τάση στον φορέα ή μη ισορροπημένες δυνάμεις σχηματισμού από την προηγούμενη διαδρομή μπορεί να μετατοπίσει τη λωρίδα. Η απόκριση σχεδιασμού διασφαλίζει ότι η πιλοτική είσοδος ξεκινά πριν από τη λήξη της απελευθέρωσης τροφοδοσίας, δημιουργώντας μια επικάλυψη που διατηρεί τη συνεχή καταχώριση των λωρίδων.
Ελαττώματα ροής υλικού και αιτίες σχεδιασμού τους
Το τσαλάκωμα, το σχίσιμο και η επιφανειακή σήμανση είναι τα τρία ελαττώματα ροής υλικού που σκοτώνουν συχνότερα τις σειρές παραγωγής. Καθεμία έχει μια ξεχωριστή σχεδίαση-ριζική αιτία φάσης και η καθεμία μπορεί να αποτραπεί μέσω συγκεκριμένων αποφάσεων εργαλείων που λαμβάνονται πολύ πριν η μήτρα φτάσει στο δοκιμαστικό.
Τσάρωμα από ανεπαρκή πίεση συγκράτησης τυφλού.Όταν η λαμαρίνα ρέει σε μια κοιλότητα έλξης υπό πίεση συμπίεσης με ανεπαρκή συγκράτηση, λυγίζει. Οι ρυτίδες που σχηματίζονται στην κενή περιοχή υποδοχής δεν μένουν μόνο εκεί. Όπως επιβεβαιώνει η ανάλυση ρίζας-, το ζαρωμένο υλικό που πιέζεται πάνω από ένα σφαιρίδιο ή στην κοιλότητα της μήτρας δημιουργεί περιοριστικές δυνάμεις που προκαλούν υπερβολική λέπτυνση και τελικά σχίσιμο κατάντη. Η επιδιόρθωση σχεδίασης περιλαμβάνει τον καθορισμό της πίεσης κενού συγκράτησης επαρκή για τη διατήρηση της τάσης του φύλλου (συνήθως 30-40% της δύναμης έλξης για μαλακό χάλυβα), την ενσωμάτωση σφαιριδίων τραβήγματος όπου απαιτείται τοπικός έλεγχος ροής και τη διασφάλιση της στάσης ή των ισοσταθμιστών που διατηρούν ομοιόμορφη πίεση σε ολόκληρη την επιφάνεια συγκράτησης.
Διάσπαση από υπερβολικό βάθος τραβήγματος.Κάθε υλικό έχει μια περιοριστική αναλογία έλξης, τη μέγιστη αναλογία της διαμέτρου του τυφλού προς τη διάτρηση που μπορεί να διατηρήσει σε μία μόνο λειτουργία. Ξεπεράστε το και το τοίχωμα του κυπέλλου αποτυγχάνει σε τάση. Οι συνηθισμένες αστοχίες βαθιάς έλξης υποδεικνύουν επίσης το διάκενο μεταξύ της διάτρησης και της μήτρας ως βασικό παράγοντα: εάν αυτό το κενό είναι πολύ μικρό, πολύ μεγάλο ή ανομοιόμορφο, το υλικό σπάει κατά τη διάρκεια της έλξης. Η σχεδίαση-πρόληψη φάσης περιλαμβάνει τον υπολογισμό των αναλογιών έλξης κατά τη διάρκεια της ανάλυσης σκοπιμότητας, τον διαχωρισμό των βαθιών έλξεων σε πολλούς σταθμούς για τη μείωση της καταπόνησης ανά χτύπημα και την επαλήθευση της διάτρησης{4}}για-ομοιομορφία διάκενου ζύμης πριν από την κατασκευή του εργαλείου.
Επιφανειακά ελαττώματα από ανεπαρκείς διατάξεις λίπανσης.Ο σχεδιασμός της μήτρας πρέπει να υπολογίζει τον τρόπο με τον οποίο το λιπαντικό φτάνει και παραμένει σε κρίσιμες επιφάνειες διαμόρφωσης. Χωρίς σχεδιασμένα-σε κανάλια λιπαντικού, δεξαμενές ή επιφάνειες με υφή που συγκρατούν φιλμ λαδιού, η επαφή μετάλλου-με-μετάλλου υπό υψηλή πίεση προκαλεί θλίψη, χαραγή και ανάληψη της επιφάνειας. Αυτά δεν είναι σφάλματα χειριστή. Είναι σχεδιαστικές παραλείψεις. Χαρακτηριστικά όπως αυλακώσεις λαδιού στους δακτυλίους έλξης, επιφάνειες διάτρησης με μικρο-σύσταση και θύρες εφαρμογής λιπαντικού τοποθετημένες ανάντη των σταθμών διαμόρφωσης εξασφαλίζουν σταθερή κάλυψη μεμβράνης καθ' όλη τη διάρκεια του κύκλου διαδρομής.
Μια δομημένη λίστα ελέγχου αντιμετώπισης προβλημάτων συνδέει τα ορατά συμπτώματα με τα βασικά αίτια της φάσης σχεδιασμού-:
- Τρίψτε μόνο στη μία πλευρά του εξαρτήματος:ανομοιόμορφη απόσταση από την κακή ευθυγράμμιση του συστήματος οδήγησης ή την εκτροπή του παπουτσιού υπό φορτίο
- Αυξάνεται το ύψος του γρέζιου κατά τη διάρκεια της παραγωγής:φθορά των άκρων διάτρησης από ανεπαρκή σκληρότητα ή έλλειψη επιφανειακής επίστρωσης
- Τρύπες εκτός θέσης:πιλότος-για-απογύμνωση του χρονισμού εμπλοκής εσφαλμένου ή στοίβαξη ανοχής-επάνω στους σταθμούς
- Προοδευτική μετατόπιση διαστάσεων:σωρευτικά σφάλματα σταθμών από χαρακτηριστικά που αναφέρονται σε άλλα χαρακτηριστικά και όχι σε βασικά δεδομένα
- Ρυτίδες στις περιοχές της φλάντζας:Η πίεση του κενού συγκρατητή είναι πολύ χαμηλή ή ανομοιόμορφα ύψη ακινητοποίησης σε όλη την κάτω επιφάνεια συγκράτησης-
- Διάσπαση σε τοίχους έλξης:ο λόγος τραβήγματος υπερβαίνει το όριο υλικού ή η ακτίνα διάτρησης είναι πολύ στενή για το πάχος του υλικού
- Τροφοδοσία ή χάραξη σε διαμορφωμένες επιφάνειες:έλλειψη λιπαντικών στη σχεδίαση καλουπιών ή πολύ τραχύ φινίρισμα της επιφάνειας της μήτρας (πάνω από Ra 0,8 um)
- Εξάρτημα που δεν είναι επίπεδο μετά το τυφλό:μη ισορροπημένες δυνάμεις κοπής ή υπολειπόμενη τάση στο εισερχόμενο υλικό που δεν αντιμετωπίζεται από την πίεση του απογυμνωτή
- Ασυνεπής άνοιξη-πίσω:διακύμανση ιδιοτήτων εισερχόμενου υλικού σε συνδυασμό με ανεπαρκή στρατηγική αντιστάθμισης στη γεωμετρία διαμόρφωσης
Το κοινό νήμα όλων αυτών των αστοχιών: η πρόληψη κοστίζει λιγότερο από τη διόρθωση. Κάθε ελάττωμα σε αυτήν τη λίστα μπορεί να προβλεφθεί κατά τη φάση του σχεδιασμού μέσω της κατάλληλης ανάλυσης, της σωστής προδιαγραφής παραμέτρων και της δομημένης αναθεώρησης του σχεδιασμού. Η δοκιμή θα πρέπει να επικυρώνει έναν υγιή σχεδιασμό, όχι να χρησιμεύει ως η πρώτη ευκαιρία να ανακαλύψουμε ότι οι θεμελιώδεις αποφάσεις μηχανικής ήταν λανθασμένες.
Αυτά τα μοτίβα αποτυχίας αποκαλύπτουν επίσης κάτι για το πώς οι επενδύσεις σε εργαλεία θα πρέπει να κλιμακώνονται με τις απαιτήσεις παραγωγής. Ένα εργαλείο που λειτουργεί με 5.000 εξαρτήματα ετησίως μπορεί να ανεχθεί σχεδιαστικούς συμβιβασμούς που θα ήταν καταστροφικοί σε 500.000 μονάδες. Η κατανόηση του τρόπου με τον οποίο οι προσδοκίες όγκου θα πρέπει να αναδιαμορφώσουν τις αποφάσεις μηχανικής μήτρας, από την επιλογή υλικού μέχρι τον αριθμό σταθμών έως τη στρατηγική συντήρησης, είναι αυτό που διαχωρίζει τα οικονομικά{6}}αποτελεσματικά εργαλεία από τα εργαλεία που είτε υπερ-επενδύουν είτε λιγότερο-.
Σχεδιασμός για διαφορετικές βαθμίδες όγκου παραγωγής
Ένα καλούπι που είναι τέλειο για δύο εκατομμύρια ετήσιες μονάδες έχει σχεδιαστεί υπερβολικά-για μια σειρά επικύρωσης 2.000-τεμαχίων. Και ένα εργαλείο κατασκευασμένο σύμφωνα με τα πρότυπα σφράγισης πρωτοτύπων θα αυτοκαταστραφεί μέσα σε ένα μήνα με ταχύτητες παραγωγής. Ο όγκος δεν είναι απλώς ένας αριθμός σε μια παραγγελία αγοράς. Αναδιαμορφώνει θεμελιωδώς κάθε απόφαση μηχανικής: βαθμός χάλυβα εργαλείων, αριθμός σταθμών, στυλ κατασκευής εξαρτημάτων, προσβασιμότητα συντήρησης και οικονομικά μαθηματικά που δικαιολογούν κάθε επιλογή.
Τα λάθη που κάνουν οι μηχανικοί πιο συχνά; Εφαρμόζοντας μια ενιαία σχεδιαστική φιλοσοφία σε όλα τα επίπεδα όγκου. Το αποτέλεσμα είναι είτε ένα εργαλείο που κοστίζει τριπλάσιο από αυτό που μπορεί να υποστηρίξει το πρόγραμμα είτε ένα εργαλείο που φθείρεται πριν αποσταλεί η πρώτη παραγγελία.
Πρωτότυπο και σύντομες{0}}Στρατηγικές σχεδίασης μήτρας
Όταν χρειάζεστε 500 έως 5.000 εξαρτήματα, η προτεραιότητα σχεδίασης μετατρέπεται από τη μακροζωία στη συγκράτηση της ταχύτητας και του κόστους. Κάθε δολάριο που δαπανάται για εργαλεία αποσβένεται σε μικρό αριθμό μονάδων, επομένως η αρχική επένδυση κυριαρχεί στα οικονομικά στοιχεία ανά μέρος. Ένα προσαρμοσμένο προοδευτικό ζάρι με 12.000 $ προσθέτει 2,40 $ ανά εξάρτημα σε 5.000 μονάδες, αλλά μόνο 0,12 $ ανά εξάρτημα στις 100.000 μονάδες. Αυτά τα μαθηματικά οδηγούν κάθε σχεδιαστική απόφαση στο επίπεδο πρωτοτύπων.
Οι βραχυπρόθεσμες-στρατηγικές σχεδίασης καλουπιών περιλαμβάνουν:
- Χρησιμοποιώντας μη σκληρυμένους ή ημι{0}}χάλυβες εργαλείων (A2 σε 54-56 HRC αντί για D2 σε 60-62 HRC) που μηχανεύονται πιο γρήγορα και κοστίζουν λιγότερο, αποδεχόμενοι μικρότερη διάρκεια ζωής σε αντάλλαγμα
- Μείωση του αριθμού των σταθμών συνδυάζοντας λειτουργίες όπου είναι δυνατόν, ακόμη και με το κόστος ελαφρώς υψηλότερης καταπόνησης του υλικού ανά-σταθμό
- Χρήση κατασκευής συμπαγούς μπλοκ μήτρας αντί εισαγωγής-στυλ, καθώς η συχνότητα αντικατάστασης δεν προκαλεί ανησυχία σε χαμηλούς όγκους
- Απλοποίηση συστημάτων καθοδήγησης για καρφίτσες τύπου τριβής
- Παράλειψη περιττών λειτουργιών όπως εφεδρικοί πιλότοι, δευτερεύουσα ανίχνευση ή εφεδρικές τσέπες ένθετων που προσθέτουν χρόνο κατασκευής χωρίς απόσβεση σε χαμηλούς όγκους
Τα πρωτότυπα μαλακών εργαλείων, μερικές φορές χυτά από κράματα ψευδαργύρου όπως το Kirksite, καταλαμβάνουν το εξαιρετικά χαμηλό άκρο. Επικυρώνουν τη ροή υλικού και επιβεβαιώνουν τις ανοιξιάτικες-προβλέψεις για 500-2.000 χτυπήματα πριν φορεθούν πέρα από την ανοχή. Για πρωτότυπες εφαρμογές σφράγισης όπου ο σχεδιασμός μπορεί να αλλάξει ακόμα, αυτή η προσέγγιση μιας χρήσης αποτρέπει την δαπανηρή επανεπεξεργασία σε σκληρυμένα εργαλεία που δεν μπορούν εύκολα να τροποποιηθούν.
Οι ανταλλαγές-είναι πραγματικές: μικρότερη διάρκεια ζωής του καλουπιού (συνήθως 10.000-50.000 χτυπήματα έναντι εκατοντάδων χιλιάδων), μεγαλύτερες ανοχές από λιγότερο άκαμπτη κατασκευή και υψηλότερο κόστος ανά εξαρτήματος. Αλλά για την απόδειξη των εννοιών, την επικύρωση της προσαρμογής σε συγκροτήματα ή την πλήρωση μιας παραγγελίας γέφυρας κατά την κατασκευή εργαλείων παραγωγής, αυτοί οι συμβιβασμοί δεν είναι απλώς αποδεκτοί αλλά και οικονομικά απαραίτητοι.
Απαιτήσεις σχεδίασης καλουπιών παραγωγής υψηλού-Όγκου
Σε όγκους που υπερβαίνουν τις 100.000 ετήσιες μονάδες, η οικονομική εξίσωση αντιστρέφεται πλήρως. Το κόστος εργαλείων μετατρέπεται σε σφάλμα στρογγυλοποίησης στον υπολογισμό ανά-τμήματος. Αυτό που έχει σημασία είναι ο χρόνος λειτουργίας, η συνέπεια και η διάρκεια ζωής μετρημένα σε εκατομμύρια κύκλους. Η σφράγιση μετάλλων παραγωγής σε αυτήν την κλίμακα απαιτεί αποφάσεις μηχανικής που θα φαίνονται παράλογα-καθορισμένες για σύντομο χρονικό διάστημα, αλλά θα αποδίδουν πολλές φορές σε όλη τη διάρκεια ζωής του προγράμματος.
Για προγράμματα βιομηχανικής σφράγισης μετάλλων,Προοδευτικό εργαλείο τάξης Αείναι το πρότυπο. Αυτές οι μήτρες διαθέτουν αντικαταστάσιμα εξαρτήματα φθοράς, καθοδηγούμενα απογυμνωτικά με οδηγούς ρουλεμάν ακριβείας και ένθετα κοπής από σκληρυμένο χάλυβα ή καρβίδιο. Οι συμβατικές μήτρες μπορεί να διαρκέσουν έως και ένα εκατομμύριο εξαρτήματα. Τα εργαλεία κατηγορίας Α με σωστή συντήρηση μπορεί να ξεπεράσουν σημαντικά αυτό.
Τα ένθετα καρβιδίου είναι το καθοριστικό χαρακτηριστικό του σχεδιασμού καλουπιών υψηλού-όγκου. Οι κοπτικές ακμές καρβιδίου βολφραμίου διαρκούν 5-10 φορές περισσότερο από τον συμβατικό χάλυβα εργαλείων, πράγμα που σημαίνει λιγότερες στάσεις πίεσης για εκ νέου ακόνισμα και πιο σταθερή ποιότητα ακμών σε εκτεταμένες σειρές παραγωγής. Οι σχεδιαστικές εκτιμήσεις αλλάζουν: το καρβίδιο είναι εύθραυστο και πρέπει να υποστηρίζεται από υλικά υποστήριξης που απορροφούν τους κραδασμούς, να υποβάλλεται σε προσεκτική επεξεργασία για να αποφευχθεί η υποβάθμιση του συνδετικού υλικού κατά τη διάρκεια της λείανσης και μερικές φορές να επικαλύπτεται (TiN, TiCN) για πρόσθετη αντοχή στη φθορά.
Πρόσθετοι σταθμοί διαμόρφωσης χαρακτηρίζουν επίσης εργαλεία μεγάλου-όγκου. Όπου μια μήτρα σύντομης-λειτουργίας μπορεί να δημιουργήσει ένα χαρακτηριστικό σε δύο σταθμούς με υψηλότερη καταπόνηση ανά χτύπημα, μια μήτρα παραγωγής κατανέμει την ίδια λειτουργία σε τρεις ή τέσσερις σταθμούς. Λιγότερη καταπόνηση ανά σταθμό σημαίνει λιγότερη σκλήρυνση μεταξύ των χτυπημάτων, καλύτερο φινίρισμα επιφάνειας, πιο προβλέψιμο ελατήριο-πίσω και δραματικά μεγαλύτερη διάρκεια ζωής του καλουπιού. Η σφράγιση μετάλλων για μεγάλα εξαρτήματα επωφελείται ιδιαίτερα από αυτήν την προσέγγιση επειδή οι υψηλότερες δυνάμεις διαμόρφωσης που εμπλέκονται ενισχύουν τους ρυθμούς φθοράς στις επιφάνειες εργαλείων.
Τα περιττά χαρακτηριστικά που φαίνονται υπερβολικά σε χαμηλούς όγκους γίνονται απαραίτητα σε κλίμακα:
- Εφεδρικοί πιλοτικοί σταθμοί που διατηρούν εγγραφή εάν σπάσει μια κύρια πιλοτική ακίδα
- Σε-ανίχνευση μήτρας (ανίχνευση εσφαλμένης τροφοδοσίας, οθόνες συγκράτησης γυμνοσάλιαγκας, αισθητήρες εξαρτημάτων-) που σταματά την πίεση πριν μια βλάβη καταρρεύσει σε ζημιά στο καλούπι
- Γρήγορη-αλλαγή τσέπες ένθετων που επιτρέπουν την εναλλαγή των φθαρμένων κοπτικών άκρων κατά τη διάρκεια ενός προγραμματισμένου διαλείμματος αντί να απαιτείται πλήρης έλξη
- Τυποποιημένα μεταλλικά εξαρτήματα σφράγισης συνδετήρων (βίδες, πείροι, ελατήρια) που προέρχονται από κοινούς καταλόγους για γρήγορη συντήρηση χωρίς καθυστερήσεις κατά παραγγελία
Κόστος-Σχεδιαστικές αποφάσεις βάσει κόστους
Η πραγματική πρόκληση της μηχανικής δεν είναι ο σχεδιασμός για ένα επίπεδο όγκου. Είναι να αποφασίσετε πού θα πέσει το πρόγραμμά σας και να λάβετε επενδυτικές αποφάσεις που ταιριάζουν με την πραγματικότητα και όχι με την αισιοδοξία. Κάθε αναβάθμιση, είτε πρόκειται για καρβίδιο έναντι χάλυβα εργαλείων, τέσσερις σταθμούς έναντι τριών, είτε για στύλους ρουλεμάν έναντι ακίδων τριβής, έχει ένα ασφάλιστρο κόστους που δικαιολογείται μόνο πάνω από ένα συγκεκριμένο όριο όγκου.
Τα μαθηματικά-ζυγού είναι συγκεκριμένα για κάθε απόφαση. Ένα σετ ένθετων καρβιδίου μπορεί να προσθέσει 3.000 $ στο κόστος εργαλείων, αλλά να εξοικονομήσει 0,002 $ ανά εξάρτημα σε μειωμένο χρόνο διακοπής λειτουργίας. Αυτή η επένδυση σπάει ακόμη και στο 1,5 εκατομμύριο ανταλλακτικά. Κάτω από αυτόν τον όγκο, ο χάλυβας εργαλείων προσφέρει ισοδύναμα οικονομικά. Πάνω από αυτό, το καρβίδιο πληρώνει επανειλημμένα. Οι μηχανικοί θα πρέπει να εκτελούν αυτόν τον υπολογισμό για κάθε σημαντική απόφαση σχεδιασμού αντί να κάνουν προεπιλογή είτε για τη φθηνότερη είτε για την πιο ανθεκτική επιλογή.
Στο-die sensing ακολουθεί παρόμοια λογική. Ένα πακέτο αισθητήρων εσφαλμένης τροφοδοσίας μπορεί να κοστίζει 2.000-5.000 $, αλλά αποτρέπει ατυχήματα που κοστίζουν 15.000-50.000 $ για επισκευή. Εάν η πιθανότητα σύγκρουσης είναι μία φορά ανά εκατομμύριο εγκεφαλικά επεισόδια, ο αισθητήρας πληρώνει για τον εαυτό του σε προγράμματα που υπερβαίνουν μερικές εκατοντάδες χιλιάδες χτυπήματα. Για μικρότερες περιόδους, η στατιστική πιθανότητα κραχ μπορεί να μην δικαιολογεί την επένδυση.
| Παράμετρος σχεδίασης | Πρωτότυπο / Σύντομη-Εκτέλεση | Μέση-Ένταση (10K-100K) | Υψηλή-Ένταση (100K+) |
|---|---|---|---|
| Εύρος κόστους εργαλείων | $3,000 - $15,000 | $15,000 - $50,000 | $50,000 - $200,000+ |
| Ανά-Επίπτωση κόστους εξαρτήματος | Υψηλό ($1.00 - $5.00+ απόσβεση εργαλείων) | Μέτρια ($0.15 - $1,00) | Χαμηλό ($0.01 - $0,10) |
| Αναμενόμενο Die Life | 10,000 - 50,000 επισκέψεις | 250,000 - 1.000.000 επισκέψεις | 1.000,000 - 10.000,000+ επισκέψεις |
| Βαθμός χάλυβα εργαλείων | A2, S7 (ημι-σκληρυμένο) | D2, M2 (πλήρως σκληρυμένο) | Ένθετα καρβιδίου, χάλυβες PM |
| Σύστημα οδηγών | Καρφίτσες τριβής, δύο-πόλοι | Ρουλεμάν, τέσσερις-πόλοι | Ρουλεμάν με προφόρτιση, μπλοκ φτέρνας |
| Στρατηγική Σταθμού | Λιγότεροι σταθμοί, υψηλότερη καταπόνηση ανά χτύπημα | Ισορροπημένος αριθμός σταθμών | Πρόσθετοι σταθμοί για μειωμένη καταπόνηση |
| Χαρακτηριστικά Συντήρησης | Minimal (στιβαρή κατασκευή) | Αντικαταστάσιμα ένθετα σε σημεία φθοράς | Γρήγορη-αλλαγή ένθετων, σε-ανίχνευση, εφεδρικές τσέπες |
| Τυπικές Εφαρμογές | Επικύρωση σχεδιασμού, παραγωγή γέφυρας, εξειδικευμένα μέρη | Καταναλωτικά προϊόντα, μεσαία-συναρμολόγηση | Αυτοκίνητα, συσκευές,-κουμπώματα υψηλής ζήτησης |
Παρατηρήστε πώς τα όρια μεταξύ των επιπέδων δεν είναι άκαμπτα. Ένα εξάρτημα με εξαιρετικά στενές ανοχές μπορεί να δικαιολογήσει πρακτικές κατασκευής υψηλού-όγκου σε ποσότητες μεσαίου-όγκου, επειδή το κόστος του σκραπ από λιγότερο ακριβή εργαλεία υπερβαίνει το ασφάλιστρο για καλύτερα εξαρτήματα. Αντίθετα, ένα μη κρίσιμο καλλυντικό εξάρτημα σε υψηλούς όγκους μπορεί να ανέχεται την κατασκευή μεσαίου επιπέδου, εάν οι απαιτήσεις για το φινίρισμα της επιφάνειας είναι επιεικές.
Οι μηχανικοί που εργάζονται σε αυτά τα επίπεδα όγκου επωφελούνται από τη συνεργασία με παρόχους λύσεων καλουπιών που μπορούν να προσαρμόσουν τις στρατηγικές εργαλείων ώστε να ταιριάζουν με την κλίμακα του προγράμματος.ΓΙΤΣΕΝπροσφέρει προσαρμοσμένες λύσεις μήτρας σφράγισης που εκτείνονται σε πρωτότυπο μέσω εργαλείων παραγωγής, με εξειδίκευση στη δομή της μήτρας, την επιλογή εξαρτημάτων και τη βελτιστοποίηση ροής υλικού που προσαρμόζεται στην πραγματικότητα όγκου κάθε έργου. Η ύπαρξη ενός μόνο συνεργάτη που κατανοεί το πλήρες φάσμα αποτρέπει την αποσύνδεση που συμβαίνει όταν τα πρωτότυπα εργαλεία σχεδιάζονται από μια ομάδα και τα εργαλεία παραγωγής από μια άλλη χωρίς συνέχεια στη φιλοσοφία της μηχανικής.
Η απόφαση για το επίπεδο όγκου επηρεάζει επίσης τον τρόπο με τον οποίο προσεγγίζετε την επικύρωση σχεδίασης. Τα προγράμματα μεγάλου-όγκου δικαιολογούν την εκτεταμένη προσομοίωση και τη σκληρή δημιουργία πρωτοτύπων, επειδή το κόστος της λανθασμένης λήψης πολλαπλασιάζεται σε εκατομμύρια εξαρτήματα. Τα βραχυπρόθεσμα-προγράμματα ενδέχεται να δέχονται περισσότερες δοκιμαστικές επαναλήψεις, επειδή η οικονομική έκθεση είναι περιορισμένη. Αλλά ανεξάρτητα από τον όγκο, οι θεμελιώδεις αρχές μηχανικής παραμένουν σταθερές. Αυτό που αλλάζει είναι το πόσα επενδύετε στην εκτέλεσή τους.
Εφαρμογή των αρχών σχεδίασης σφράγισης μήτρας στην πράξη
Η γνώση των αρχών μηχανικής είναι ένα πράγμα. Η εφαρμογή τους με συνέπεια σε κάθε νέο πρόγραμμα, υπό την πίεση των προθεσμιών, με μεταβαλλόμενες απαιτήσεις εξαρτημάτων και περιορισμούς προϋπολογισμού, είναι όπου οι περισσότερες ομάδες υστερούν. Οι αστοχίες που καλύπτονται σε αυτόν τον οδηγό μεταλλικής σφράγισης μοιράζονται ένα κοινό νήμα: δεν προκλήθηκαν από έλλειψη γνώσης. Προκλήθηκαν από παραλείψεις βημάτων, μη ελεγχόμενες παραδοχές και σχεδιαστικές αποφάσεις που ελήφθησαν μεμονωμένα από τις κατάντη πραγματικότητες.
Αυτό που διαχωρίζει τις ομάδες που εκτοξεύουν καθαρά εργαλεία από εκείνες που έχουν κολλήσει σε ατελείωτους κύκλους δοκιμής δεν είναι το ταλέντο. Είναι πειθαρχία διαδικασίας. Μια δομημένη ροή εργασίας που αναγκάζει κρίσιμα ερωτήματα νωρίς, επικυρώνει τις υποθέσεις μέσω προσομοίωσης και εντοπίζει τα σφάλματα προτού κατεργαστούν σε σκληρυμένο χάλυβα.
Λίστα ελέγχου σχεδίασης για νέα προγράμματα
Κάθε νέο έργο σχεδιασμού μεταλλικής σφράγισης επωφελείται από μια σειρά αποφάσεων με προτεραιότητα. Παραλείψτε ή αναδιατάξτε αυτά τα βήματα και θα βρείτε τον εαυτό σας να λύνει προβλήματα που δεν χρειαζόταν να υπάρχουν. Χρησιμοποιήστε αυτήν τη λίστα ελέγχου ως πλαίσιο ελέγχου πύλης, όπου κάθε στοιχείο επαληθεύεται πριν ξεκινήσει η επόμενη φάση:
- Επιβεβαιώστε ότι η γεωμετρία του τμήματος έχει παγώσει και όλες οι απαιτήσεις GD&T είναι τεκμηριωμένες, συμπεριλαμβανομένης της δομής δεδομένων, των κρίσιμων-προς-ποιοτήτων χαρακτηριστικών και των επιτρεπόμενων συνθηκών επιφάνειας
- Επαληθεύστε πλήρως τις προδιαγραφές υλικού: κράμα, ιδιοσυγκρασία, ζώνη ανοχής πάχους, απαιτήσεις κατεύθυνσης κόκκων και τυχόν εισερχόμενους περιορισμούς ποιότητας
- Προσδιορίστε τις ετήσιες προβολές όγκου και τη διάρκεια του προγράμματος για να επιλέξετε την κατάλληλη βαθμίδα εργαλείων (πρωτότυπο, μεσαίο-όγκος ή κατηγορία παραγωγής)
- Εκτελέστε εκτίμηση σκοπιμότητας: αναλογίες βάθους τραβήγματος, ελάχιστες ακτίνες κάμψης, ποσοστά τάνυσης και προκαταρκτικές εκτιμήσεις χωρητικότητας έναντι της διαθέσιμης χωρητικότητας πρέσας
- Επιλέξτε αρχιτεκτονική καλουπιών (προοδευτική, μεταφοράς, σύνθεσης ή συνδυασμού) με βάση το μέγεθος, τον όγκο, τις απαιτήσεις ανοχής και τον προϋπολογισμό
- Καθορίστε τις ειδικές τιμές εκκαθάρισης υλικού- ανά σταθμό κοπής αντί να εφαρμόσετε ένα ενιαίο γενικό ποσοστό σε όλο το εργαλείο
- Πλήρης βελτιστοποίηση διάταξης λωρίδων με υπολογισμένη χρήση υλικού, επαλήθευση της αντοχής φορέα και επιβεβαιωμένη γεωμετρία εγκοπής παράκαμψης
- Σταθμοί ακολουθίας με επικύρωση πιλοτικής τοποθέτησης, κατανομής δύναμης και διαμόρφωσης-πριν-περικοπής
- Εκτελέστε την προσομοίωση διαμόρφωσης και επιβεβαιώστε ότι όλες οι περιοχές περνούν τα κριτήρια ορίου μορφοποίησης με επαρκές περιθώριο ασφαλείας
- Υπολογίστε τις τιμές αντιστάθμισης ελατηρίου-πίσω για κάθε σταθμό κάμψης και ενσωματώστε τις στη γεωμετρία σχηματισμού
- Επαληθεύστε τη συνολική χωρητικότητα, συμπεριλαμβανομένων όλων των δυνάμεων κοπής, διαμόρφωσης, μαξιλαριού, απογυμνωτή και έκκεντρου έναντι του βαθμού πίεσης στην προγραμματισμένη θέση διαδρομής
- Ελέγξτε την ακαμψία του καλουπιού, την επιλογή συστήματος καθοδήγησης και τη στρατηγική ευθυγράμμισης για τις αναμενόμενες συνθήκες φορτίου και ταχύτητας
- Προσδιορίστε ποιότητες χάλυβα εργαλείων, απαιτήσεις σκληρότητας και επιφανειακές επεξεργασίες για κάθε στοιχείο φθοράς με βάση τη λειαντικότητα του υλικού και τους στόχους όγκου
- Ενσωμάτωση χαρακτηριστικών προστασίας{0}}σφαλμάτων: πείροι μετατόπισης, ασύμμετροι οδηγοί και εξαρτήματα που φυσικά δεν μπορούν να εγκατασταθούν σωστά
- Διαστήματα συντήρησης εγγράφων, δικαιώματα ακονίσματος και κρίσιμα ανταλλακτικά πριν το εργαλείο αποσταλεί στην παραγωγή
Αυτή η σειρά δεν είναι αυθαίρετη. Κάθε βήμα εξαρτάται από πληροφορίες που επιβεβαιώθηκαν στο προηγούμενο. Η μετάβαση στη διάταξη λωρίδας πριν επιβεβαιωθεί η σκοπιμότητα ή η επιλογή χάλυβα εργαλείων προτού καθοριστεί η βαθμίδα όγκου, δημιουργεί βρόχους επανάληψης που καταναλώνουν ώρες μηχανικής χωρίς να προχωρήσει το πρόγραμμα.
Χτίζοντας μια ισχυρότερη πρακτική σχεδίασης καλουπιών
Η λίστα ελέγχου χειρίζεται μεμονωμένα προγράμματα. Η οικοδόμηση μιας σταθερά ισχυρής πρακτικής κατασκευής σφράγισης μετάλλων απαιτεί κάτι ευρύτερο: δομικές αλλαγές στον τρόπο με τον οποίο οι ομάδες σχεδιασμού αλληλεπιδρούν με τους μηχανικούς προϊόντων, πώς επιβάλλονται οι ροές εργασίας επικύρωσης και πώς η θεσμική γνώση συνδυάζεται με την πάροδο του χρόνου.
Η συνεργασία με το DFM είναι η μεγαλύτερη-βελτίωση μόχλευσης που μπορούν να κάνουν οι περισσότεροι οργανισμοί. Όταν οι μηχανικοί εργάζονται με σχεδιαστές προϊόντων προτού παγώσει η γεωμετρία εξαρτημάτων, μπορούν να εντοπίσουν ζητήματα κατασκευής που δεν κοστίζουν τίποτα να επιδιορθωθούν σε CAD αλλά δεκάδες χιλιάδες για να προσαρμοστούν στα εργαλεία. Μια αλλαγή ακτίνας, μια χαλάρωση ανοχής σε ένα μη κρίσιμο χαρακτηριστικό, μια ελαφρά αλλαγή γεωμετρίας που βελτιώνει την ένθεση.
Η διαδικασία σφράγισης στην κατασκευή δεν ξεκινά όταν το μέταλλο χτυπά τη μήτρα. Ξεκινά όταν ένας σχεδιαστής προϊόντων παίρνει γεωμετρικές αποφάσεις που πρέπει να χωρέσει η μήτρα. Η γεφύρωση αυτού του χάσματος, μέσω δομημένων αναθεωρήσεων DFM σε καθορισμένα ορόσημα σχεδιασμού, αποτρέπει το σενάριο όπου ένας μηχανικός μήτρας λαμβάνει μια εκτύπωση παγωμένου τμήματος που είναι εγγενώς δύσκολο να σφραγιστεί και δεν έχει περιθώρια διαπραγμάτευσης.
Οι πρώτες ροές εργασίας-προσομοίωσης αντιπροσωπεύουν τη δεύτερη δομική βελτίωση. Οι ομάδες που αντιμετωπίζουν την ανάλυση σχηματισμού ως υποχρεωτική πύλη σχεδιασμού, όχι ως προαιρετικό συμπλήρωμα, αντιμετωπίζουν προβλήματα όταν είναι ελεύθερες να επιδιορθώσουν. Ομάδες που παρακάμπτουν την προσομοίωση και βασίζονται σε δοκιμασία δοκιμών για την αποκάλυψη προβλημάτων πληρώνουν για αυτήν τη συντόμευση στο χρόνο μηχανής, τη σπατάλη υλικών και τις καθυστερήσεις χρονοδιαγράμματος. Τα οικονομικά στοιχεία είναι ξεκάθαρα: μια ώρα χρόνου προσομοίωσης κοστίζει ένα κλάσμα μιας ώρας χρόνου δοκιμής τύπου και δίνει απαντήσεις πιο γρήγορα.
Οι αξιολογήσεις δομημένης σχεδίασης προσθέτουν ένα τρίτο επίπεδο προστασίας. Ακόμη και έμπειροι μηχανικοί αναπτύσσουν τυφλά σημεία σε έργα στα οποία εργάζονται εδώ και εβδομάδες. Ένα νέο σύνολο ματιών που εξετάζουν τις προδιαγραφές απόστασης, τις υποθέσεις διάταξης λωρίδων και τους υπολογισμούς χωρητικότητας εντοπίζουν σφάλματα που ο αρχικός σχεδιαστής έχει εξετάσει πάνω από δώδεκα φορές. Αυτές οι κριτικές δεν χρειάζεται να είναι αναλυτικές. Μια αξιολόγηση 30-λεπτών από ομοτίμους σε σχέση με την παραπάνω λίστα ελέγχου εντοπίζει την πλειονότητα των σφαλμάτων της φάσης σχεδιασμού προτού φτάσουν στην κατασκευή του εργαλείου.
Πέρα από την εσωτερική διαδικασία, η διαδικασία σφράγισης στην κατασκευή επωφελείται από εξωτερική τεχνογνωσία, ιδιαίτερα για έντονες προκλήσεις σχεδιασμού-που υπερβαίνουν την εμπειρία ρουτίνας μιας ομάδας. Οι σύνθετες δομές μήτρας, οι ασυνήθιστοι συνδυασμοί υλικών, οι κρίσιμες εφαρμογές με σφιχτό διάκενο-επωφελούνται συχνά από την οπτική γωνία ενός ειδικού συνεργάτη εργαλείων που έχει λύσει παρόμοια προβλήματα σε διάφορους κλάδους.ΓΙΤΣΕΝεξυπηρετεί αυτόν τον ρόλο για μηχανικούς που αναζητούν συνεργατική τεχνογνωσία στο σχεδιασμό καλουπιών, ιδιαίτερα σε έργα που περιλαμβάνουν βελτιστοποίηση δομής καλουπιών, σχεδιασμό διάτρησης και ανυψωτήρα, μηχανική εκκαθάρισης και έλεγχο ροής υλικού. Η διάκριση έχει σημασία: ένας συνεργάτης εργαλείων που συμμετέχει στη διαδικασία σχεδιασμού, συνεισφέροντας με τη μηχανική κρίση για την επιλογή εξαρτημάτων και τη διαμόρφωση της στρατηγικής, αποδίδει θεμελιωδώς διαφορετικά αποτελέσματα από έναν πωλητή που απλώς δημιουργεί μια παρεχόμενη εκτύπωση.
Ο σχεδιασμός σφράγισης μήτρας είναι τελικά μια πειθαρχία όπου η ποιότητα της σκέψης ανάντη καθορίζει τα κατάντη αποτελέσματα. Όλες οι αρχές σε αυτόν τον οδηγό σφράγισης μετάλλων, από τη μηχανική εκκαθάρισης έως την επικύρωση προσομοίωσης έως την επένδυση όγκου-κατάλληλων εργαλείων, οδηγούν στο ίδιο συμπέρασμα: το πάτωμα της πρέσας ανταμείβει την προετοιμασία και τιμωρεί τις συντομεύσεις. Οι μηχανικοί που ενσωματώνουν συστηματική αυστηρότητα στη ροή εργασιών σχεδιασμού τους δεν παράγουν απλώς καλύτερα εργαλεία. Τα παράγουν πιο γρήγορα, με λιγότερες επαναλήψεις και με προβλέψιμα αποτελέσματα που ισχύουν για όλη τη διάρκεια του προγράμματος.
Συχνές ερωτήσεις σχετικά με το σχέδιο σφράγισης μήτρας
1. Ποια είναι η διαφορά μεταξύ του σχεδίου σφράγισης μήτρας και της σφράγισης μετάλλων;
Ο σχεδιασμός σφράγισης καλουπιών είναι ο μηχανικός κλάδος που επικεντρώνεται στη δημιουργία των συνόλων εργαλείων ακριβείας, συμπεριλαμβανομένων των διαστάσεων, των διατάξεων λωρίδων, των ακολουθιών σταθμών και των προδιαγραφών εξαρτημάτων. Η σφράγιση μετάλλου είναι η διαδικασία παραγωγής που χρησιμοποιεί αυτά τα εργαλεία για τη διαμόρφωση λαμαρίνας. Οι αποφάσεις σχεδιασμού που λαμβάνονται μήνες πριν από την παραγωγή καθορίζουν εάν η διαδικασία σφράγισης λειτουργεί αποτελεσματικά ή δημιουργεί χρόνια ελαττώματα. Περίπου το 80% των προβλημάτων ποιότητας σφράγισης ανάγονται στις επιλογές που έγιναν κατά τη φάση του σχεδιασμού αντί για την εκτέλεση πατήματος-στο δάπεδο.
2. Πώς προσδιορίζετε τη σωστή απόσταση μήτρας για διαφορετικά υλικά;
Το διάκενο της μήτρας εκφράζεται ως ποσοστό του πάχους υλικού ανά πλευρά και ποικίλλει ανάλογα με το κράμα. Ο μαλακός χάλυβας απαιτεί συνήθως 8-12% ανά πλευρά, ο ωστενιτικός ανοξείδωτος χάλυβας χρειάζεται 12-16%, το αλουμίνιο λειτουργεί καλύτερα στο 6-10% και οι προηγμένοι χάλυβες υψηλής-αντοχής μπορεί να χρειάζονται 14-21%. Η αρχή είναι ότι τα σκληρότερα υλικά με χαμηλότερη αναλογία απόδοσης-προς εφελκυσμό χρειάζονται μεγαλύτερα διάκενα για καθαρή διάδοση των θραυσμάτων. Η εφαρμογή μιας ενιαίας τιμής διάκενου σε όλα τα υλικά είναι ένα κοινό λάθος που οδηγεί σε σχηματισμό γρεζιών και κακή ποιότητα ακμών. Συνεργάτες όπως το YICHEN (yichen-group.com/stamping-die/) μπορούν να βοηθήσουν τους μηχανικούς να προσδιορίσουν τιμές εκκαθάρισης ειδικών για το υλικό για προσαρμοσμένες λύσεις καλουπιών.
3. Τι προκαλεί το γρέζια στα σφραγισμένα μέρη και πώς μπορεί να το αποτρέψει ο σχεδιασμός της μήτρας;
Ο σχηματισμός γρέζιων πηγάζει από τρεις βασικές μεταβλητές φάσης-σχεδίασης: λανθασμένη προδιαγραφή διάκενου για το υλικό που αποτυπώνεται, ελλείψεις γωνιών διάτμησης στις επιφάνειες διάτρησης που προκαλούν φόρτιση κραδασμών και επιταχυνόμενη φθορά των άκρων και ανεπαρκής σκληρότητα χάλυβα εργαλείου που επιτρέπει την πρόωρη υποβάθμιση των ακμών κοπής. Η ευθυγράμμιση με διάτρηση-να-διαδραματίζει επίσης κρίσιμο ρόλο, καθώς ακόμη και τα σωστά διάκενα γίνονται ανομοιόμορφα εάν το σύστημα καθοδήγησης επιτρέπει στο επάνω και το κάτω μισό της μήτρας να μετατοπίζονται κατά τη διάρκεια της διαδρομής. Η αποφυγή γρέζιων απαιτεί καθορισμό της απόστασης ανά τύπο υλικού, εφαρμογή γωνιών διάτμησης πάχους υλικού 1-1,5x, επιλογή χάλυβων εργαλείων 58-62 HRC και σχεδιασμός άκαμπτων συστημάτων οδήγησης με στύλους ρουλεμάν.
4. Πότε πρέπει να χρησιμοποιείτε μια προοδευτική μήτρα έναντι μιας μήτρας μεταφοράς;
Οι προοδευτικές μήτρες είναι οι βέλτιστες για εξαρτήματα μικρού έως μεσαίου-μεγέθους σε όγκους που υπερβαίνουν τις 50.000 μονάδες ετησίως όπου απαιτούνται αυστηρές ανοχές και υψηλές διαδρομές-ανά-λεπτό. Το τεμάχιο εργασίας παραμένει σε μια λωρίδα φορέα μέσω διαδοχικών σταθμών. Οι μήτρες μεταφοράς ταιριάζουν σε μεγάλα εξαρτήματα ή εξαρτήματα βαθιάς-έλξης που δεν μπορούν να παραμείνουν συνδεδεμένα σε μια ταινία, συνήθως σε 10.000-500.000 ετήσιες μονάδες. Η απόφαση εξαρτάται από τέσσερις μεταβλητές: μέγεθος ανταλλακτικού, ετήσιος όγκος, απαιτήσεις ανοχής και προϋπολογισμός. Οι μεγάλοι δομικοί βραχίονες ή οι σύνθετες τρισδιάστατες φόρμες γενικά παραπέμπουν σε εργαλεία μεταφοράς, ενώ οι ακροδέκτες σύνδεσης και οι μικροί βραχίονες ευνοούν την προοδευτική αρχιτεκτονική.
5. Πώς επηρεάζει ο όγκος παραγωγής τις αποφάσεις σχεδιασμού σφράγισης καλουπιών;
Ο όγκος αναδιαμορφώνει θεμελιωδώς κάθε επιλογή μηχανικής. Τα πρωτότυπα σειρές (500-5.000 εξαρτήματα) χρησιμοποιούν ημι-χάλυβες, λιγότερους σταθμούς και απλοποιημένα συστήματα καθοδήγησης για την ελαχιστοποίηση του αρχικού κόστους. Προγράμματα υψηλού-όγκου (100,000+ ετήσιες μονάδες) δικαιολογούν ένθετα καρβιδίου, πρόσθετους σταθμούς διαμόρφωσης για μειωμένη καταπόνηση ανά χτύπημα, στύλους οδηγών ρουλεμάν με προφόρτιση και{10}}αίσθηση πεθαίνουν για την πρόληψη σύγκρουσης. Τα μαθηματικά του νεκρού σημείου είναι συγκεκριμένα για κάθε απόφαση. Για παράδειγμα, τα ένθετα καρβιδίου προσθέτουν 3.000 $ στο κόστος εργαλείων, αλλά εξοικονομούν 0,002 $ ανά εξάρτημα, επιστρέφουν μόνο πάνω από 1,5 εκατομμύρια χτυπήματα. Οι μηχανικοί θα πρέπει να υπολογίζουν αυτά τα όρια αντί να κάνουν προεπιλογή σε μία προσέγγιση σε όλα τα προγράμματα.


