


Τι πληροί τις προϋποθέσεις ως μεγάλο μέρος στο Die Stamping
Πότε κάνειένα σφραγισμένο μεταλλικό εξάρτημαδιασχίσει τη γραμμή από το "κανονικό" σε "μεγάλο μέρος" έδαφος; Η βιομηχανία μιλά συνεχώς για τη σφράγιση του βαρέως μετάλλου, αλλά σπάνια χαράζει ξεκάθαρα όρια. Εάν σχεδιάζετε μια υπηρεσία σφράγισης καλουπιών για μεγάλα εξαρτήματα, χρειάζεστε σκληρούς αριθμούς για να μπορέσετε να αρχίσετε να αξιολογείτε τη σκοπιμότητα.
Καθορισμός μεγάλων εξαρτημάτων στη σφράγιση καλουπιών
Ένα εξάρτημα γενικά χαρακτηρίζεται ως "μεγάλο" στη σφράγιση μήτρας όταν υπερβαίνει τις 24 ίντσες σε οποιαδήποτε μεμονωμένη διάσταση ή όταν απαιτεί ένα κρεβάτι πρέσας μεγαλύτερο από 72 ίντσες για να φιλοξενήσει το εργαλείο. Αλλά οι διαστάσεις από μόνες τους δεν λένε όλη την ιστορία. Το πάχος του υλικού παίζει καθοριστικό ρόλο: εξαρτήματα που αποτυπώνονται από το απόθεμα άνω των 3 χιλιοστών (περίπου 0,120 ίντσες) εισέρχονται σε βαρύ έδαφος, όπου η φυσική του σχηματισμού μετατοπίζεται δραματικά. Σύμφωνα με την επισκόπηση του Worthy Hardware για τη σφράγιση βαρέως μετρητή, αυτή η διαδικασία συνήθως χειρίζεται υλικά με πάχος από 0,079 ίντσες έως 0,5 ίντσες, μερικές φορές ακόμη πιο παχύρρευστα, απαιτώντας πρέσες ικανές να ασκήσουν αρκετές εκατοντάδες τόνους δύναμης.
Το βάρος παίζει επίσης ρόλο. Όταν ένα τελειωμένο κενό ή διαμορφωμένο εξάρτημα υπερβαίνει αυτό που μπορεί να τοποθετήσει ο χειριστής με ασφάλεια με το χέρι, έχετε να κάνετε με εξαρτήματα που απαιτούν μηχανικό χειρισμό, ρομποτική μεταφορά ή αποκλειστικό αυτοματισμό. Σκεφτείτε προοδευτικά σφραγισμένα εξαρτήματα αυτοκινήτου, όπως ράγες πλαισίου πλήρους-μήκους, δομικά εγκάρσια μέλη ή συγκροτήματα μεγάλων βραχιόνων. Αυτά τα εξαρτήματα μπορούν να ζυγίζουν οπουδήποτε από 10 έως πάνω από 100 λίβρες στην τελική τους κατάσταση.
Γιατί το μέγεθος του ανταλλακτικού αλλάζει τα πάντα
Φανταστείτε να διπλασιάσετε το αποτύπωμα ενός σταμπωμένου τμήματος. Δεν έχετε απλώς διπλασιάσει την πρόκληση. Το έχεις επιβαρύνει. Η ροή υλικού γίνεται πιο δύσκολο να ελεγχθεί σε μια μεγαλύτερη επιφάνεια. Η διατήρηση της επιπεδότητας σε ένα τυφλό 36 ιντσών απαιτεί ομοιόμορφη κατανομή πίεσης που δεν απαιτούν ποτέ τα μικρότερα μέρη. Η ακρίβεια καταχώρισης, η δυνατότητα διατήρησης κάθε σταθμού διαμόρφωσης ευθυγραμμισμένο με το ίδιο σημείο αναφοράς, υποβαθμίζεται καθώς αυξάνονται οι διαστάσεις του κενού.
Στην αυτόματη σφράγιση μετάλλων, οι μηχανικοί που σχεδιάζουν γραμμές προοδευτικής σφράγισης εξαρτημάτων αυτοκινήτου αντιμετωπίζουν καθημερινά αυτά τα προβλήματα κλιμάκωσης. Ένα στήριγμα φτερού πλάτους 8 ιντσών συμπεριφέρεται προβλέψιμα. Κλιμακώστε αυτήν την ιδέα σε ένα πλήρες δομικό πάνελ και κάθε στοίβα ανοχής-επάνω, κάθε παραλλαγή ελατηρίου και κάθε ασυνέπεια τροφοδοσίας ταινίας ενισχύεται σε όλη τη μεγαλύτερη γεωμετρία.
Δείτε τι διαχωρίζει την τυπική σφράγιση από τη μεγάλη-ανταλλακτική εργασία σε πρακτικό επίπεδο:
- Κενός χειρισμός- Τα μεγάλα κενά απαιτούν ειδικά συστήματα τροφοδοσίας, βάσεις πηνίων που έχουν αξιολογηθεί για βαρύτερα πηνία και τροφοδοσίες σερβομηχανισμού με εκτεταμένα μήκη διαδρομής
- Απαιτήσεις χωρητικότητας- Κλίμακα απαιτήσεων δύναμης τόσο με μήκος περιμέτρου (για εργασίες κοπής) όσο και με εμβαδόν επιφάνειας (για μορφοποίηση), ωθώντας τις απαιτήσεις πίεσης στην περιοχή 400 έως 1,100+ τόνων
- Πέθανε βάρος- Οι μήτρες-μεγάλου σχήματος μπορούν να ζυγίζουν αρκετούς τόνους, απαιτώντας πρόσβαση γερανού και εξειδικευμένες διαδικασίες αλλαγής μήτρας
- Όρια πλάτους λωρίδας- Οι προοδευτικές μήτρες για μεγάλα εξαρτήματα χρειάζονται μεγαλύτερο απόθεμα πηνίου, το οποίο περιορίζει τους διαθέσιμους προμηθευτές και αυξάνει τους χρόνους παράδοσης υλικών
- Δευτερεύουσα πολυπλοκότητα λειτουργίας- Η αφαίρεση γρεζιών, η επιθεώρηση και ο χειρισμός υπερμεγέθων σφραγίδων απαιτούν εξοπλισμό- και χώρο δαπέδου
Η υποστήριξη σφράγισης με μήτρα για μεγάλα εξαρτήματα δεν είναι απλώς μια μεγαλύτερη έκδοση της τυπικής σφράγισης. Είναι ένας διαφορετικός κλάδος μηχανικής όπου η χωρητικότητα του πιεστηρίου, η συμπεριφορά του υλικού και ο σχεδιασμός εργαλείων τέμνονται με τρόπους που απαιτούν εξειδικευμένη τεχνογνωσία. Το πραγματικό ερώτημα δεν είναι αν ένα εξάρτημα μπορεί να σφραγιστεί. Είναι αν η διαδικασία διαμόρφωσης, ο εξοπλισμός και τα οικονομικά ευθυγραμμίζονται σε αυτή τη συγκεκριμένη κλίμακα.
Πώς το Die Stamping λειτουργεί διαφορετικά για μεγάλα εξαρτήματα
Οι αρχές εργαλείων δεν αλλάζουν όταν κλιμακώνετε ένα σφραγισμένο μέρος. Αυτό που αλλάζει είναι το πόσο βίαια σε τιμωρούν αυτές οι αρχές που αγνοείς τις λεπτομέρειες.Προοδευτική σφράγιση μετάλλουσε ένα στήριγμα 6 ιντσών είναι επιεικής. Εκτελέστε την ίδια λογική διαδικασίας σε ένα δομικό στοιχείο 36 ιντσών και κάθε ασυνέπεια τροφοδοσίας, κάθε εκτροπή λωρίδας, κάθε σφάλμα εγγραφής πολλαπλασιάζεται σε έναν πολύ μεγαλύτερο καμβά.
Η κατανόηση των μηχανικών διαφορών μεταξύ των μεθόδων παραγωγής σε μεγάλη κλίμακα δεν είναι ακαδημαϊκή. Καθορίζει εάν ένα εξάρτημα μπορεί να κατασκευαστεί καθόλου και αν τα οικονομικά δικαιολογούν την προσέγγιση.
Πώς χειρίζονται τα Progressive Dies υπερμεγέθη εξαρτήματα
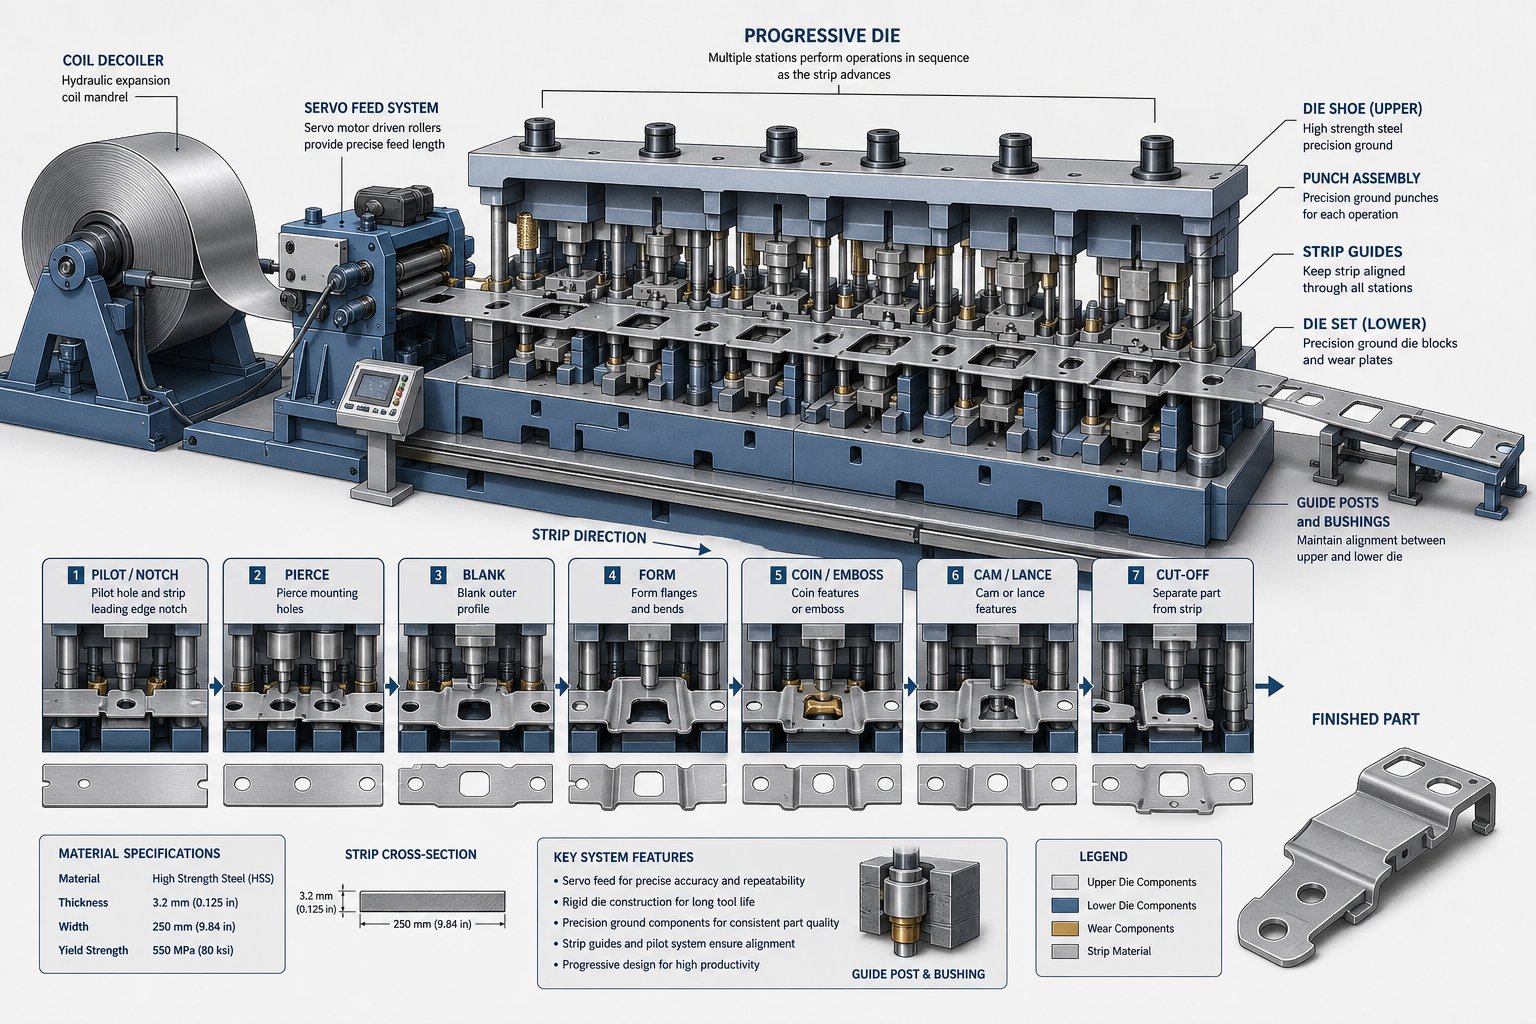
Η προοδευτική σφράγιση μετάλλων συνδέει όλους τους σταθμούς διαμόρφωσης μαζί σε ένα ενιαίο σετ μήτρας, με κάθε τμήμα να παραμένει συνδεδεμένο στην αρχική λωρίδα μέσω ενός φορέα μέχρι τον τελικό σταθμό αποκοπής. Για μεγάλα κομμάτια, αυτό δημιουργεί έναν καταρράκτη προκλήσεων που οι μικρότερες εργασίες δεν συναντούν ποτέ.
Το πρώτο πρόβλημα είναι το γήπεδο. Το βήμα είναι η απόσταση που πρέπει να προχωρήσει η ταινία μεταξύ κάθε διαδρομής πίεσης και αντιστοιχεί άμεσα στο μήκος του εξαρτήματος προς την κατεύθυνση τροφοδοσίας. Ένα τμήμα που έχει 30 ίντσες στην κατεύθυνση τροφοδοσίας χρειάζεται τουλάχιστον 30 ίντσες βήμα, συν όποια γέφυρα φέροντος υλικού μεταξύ των σταθμών. Πολλαπλασιάστε το επί οκτώ ή δέκα σταθμούς σχηματισμού, και βλέπετε μια μήτρα που εκτείνεται σε 20 πόδια ή περισσότερο. ΩςΗ βασική σειρά The Fabricator's dieΣημειώσεις, οι προοδευτικές μήτρες απαιτούν όλους τους απαραίτητους σταθμούς που είναι τοποθετημένοι σε ένα κοινό σύνολο καλουπιών, χρονομετρημένοι και διαδοχικοί για μια σταθερή απόσταση τροφοδοσίας. Σε μεγάλη κλίμακα, αυτό το σετ μεμονωμένων καλουπιών γίνεται ένα τεράστιο εργαλείο γείωσης-ακριβείας.
Η σίτιση με λωρίδες εισάγει ένα άλλο επίπεδο δυσκολίας. Το βαρύτερο απόθεμα πηνίου, συχνά πλάτους 36 έως 60 ίντσες, απαιτεί συστήματα σερβοτροφοδοσίας με μεγαλύτερη δύναμη έλξης και μεγαλύτερη χωρητικότητα διαδρομής. Το βάρος του πηνίου ανεβαίνει γρήγορα. Ένα πηνίο πλάτους 48-ιντσών-από χάλυβα 4 mm σε τυπική εξωτερική διάμετρο μπορεί εύκολα να ξεπεράσει τις 10.000 λίβρες, απαιτώντας βαρέως-αποτυλίγματα, ηλεκτρικά ισιωτικά και γραμμές τροφοδοσίας που έχουν σχεδιαστεί για αυτήν τη μάζα. Η ακρίβεια τροφοδοσίας σε μεγάλες περιόδους παραγωγής υποβαθμίζεται καθώς η διάμετρος του πηνίου μειώνεται και η τάση της ταινίας αλλάζει, επομένως το σύστημα τροφοδοσίας χρειάζεται αντιστάθμιση σε πραγματικό χρόνο για να διατηρεί την ανοχή βήματος σε χιλιάδες κύκλους.
Η εγγραφή είναι ο τρίτος κρίσιμος παράγοντας. Οι προοδευτικές μήτρες για μεγάλα εξαρτήματα χρησιμοποιούν καρφίτσες πιλότου που έχουν εισαχθεί σε προ-τρυπημένες οπές για να κλειδώνουν τη θέση της ταινίας σε κάθε σταθμό. Αλλά οι φαρδύτερες λωρίδες είναι πιο επιρρεπείς σε πλευρική μετατόπιση, κύμα ακμής και κάμπερ. Εάν η λωρίδα μετατοπίζεται έστω και μερικά χιλιοστά σε πλάτος 40-ιντσών, το σωρευτικό αποτέλεσμα στη θέση των χαρακτηριστικών σε σταθμούς κατάντη μπορεί να ωθήσει τα μέρη εκτός ανοχής. Απαιτούνται μεγαλύτεροι πιλότοι, πιο σφιχτά κουμπιά και πρόσθετοι πλευρικοί μηχανισμοί καθοδήγησης.
Το αποτέλεσμα; Οι προοδευτικές υπηρεσίες σφράγισης καλουπιών για μεγάλα εξαρτήματα απαιτούν όχι μόνο μεγαλύτερες πρέσες, αλλά ένα πλήρες οικοσύστημα τροφοδοσίας και καθοδήγησης προσαρμοσμένο σε κλίμακα.
Εναλλακτικές εναλλακτικές γραμμών μεταφοράς και διαδοχικής γραμμής
Όταν η γεωμετρία ενός εξαρτήματος μεγαλώνει πολύ για να παραμείνει προσαρτημένο σε μια λωρίδα φορέα ή όταν η ακολουθία διαμόρφωσης απαιτεί το τμήμα να περιστραφεί ή να αναστραφεί μεταξύ των λειτουργιών, η στάμπα της μήτρας μεταφοράς γίνεται η πρακτική πορεία προς τα εμπρός.
Τα συστήματα μεταφοράς αποσυνδέουν το εξάρτημα από οποιοδήποτε υλικό ταινίας. Τα μεμονωμένα κενά αποστοιβάζονται, τροφοδοτούνται στον πρώτο σταθμό και στη συνέχεια μεταφέρονται μηχανικά από μήτρα σε καλούπι χρησιμοποιώντας ράγες εξοπλισμένες με δάχτυλα λαβής. Σύμφωνα μεΠεριοδικό Metal Forming, οι πρέσες μεταφοράς συνήθως διαθέτουν ίσια-πλαίσια με δύο τουλάχιστον μπιέλες, χωρητικότητα από 300 έως και πάνω από 3.000 τόνους και ενισχυτικά μήκους άνω των 275 ιντσών για την υποδοχή όλων των σταθμών.
Δύο-συστήματα μεταφοράς αξόνων ολισθαίνουν προς τα εμπρός από σταθμό σε σταθμό. Συστήματα τριών-αξόνων προσθέτουν μια κατακόρυφη ανύψωση, μαζεύοντας εξαρτήματα και τοποθετώντας τα με ακρίβεια εντός των περιμετρικών ορίων. Αυτός ο τρίτος άξονας είναι κρίσιμος για μεγάλα-μεγάλα μέρη, κελύφη και στοιχεία που απαιτούν επανατοποθέτηση μεταξύ των λειτουργιών. Όπως εξηγεί η Standard Die International, η σφράγιση μήτρας μεταφοράς επιτρέπει τον χειρισμό των εξαρτημάτων σε διάφορες γωνίες σε ελεύθερη κατάσταση, επιτρέποντας λειτουργίες όπως εγκοπές, νευρώσεις και σπείρωμα που απλά δεν μπορούν να επιτευχθούν με προοδευτικές μήτρες σε μεγάλες γεωμετρίες.
Οι διαδοχικές γραμμές τύπου προάγουν αυτή τη σπονδυλωτή περαιτέρω. Αντί για πολλαπλούς σταθμούς κάτω από μια διαφάνεια, μια διπλή γραμμή χρησιμοποιεί ξεχωριστό πάτημα για κάθε λειτουργία καλουπιού, συνήθως τέσσερις έως έξι πιέσεις διατεταγμένες στη σειρά. Η πρέσα μολύβδου χειρίζεται την κύρια έλξη, ενώ τα ακολούθως εκτελούν λειτουργίες κοπής, διάτρησης, κάμψης και επαναφοράς. Αυτή η διαμόρφωση ταιριάζει σε εξαρτήματα πολύ μεγάλα ή πολύ περίπλοκα γεωμετρικά για να τα χειριστεί ακόμα και μια πρέσα μεταφοράς σε ένα μόνο πλαίσιο.
Οι διαδοχικές γραμμές αντιπροσωπεύουν το ανώτερο όριο των υπηρεσιών σφράγισης προοδευτικών μεταλλικών καλουπιών για μεγάλου μεγέθους πάνελ αυτοκινήτων και δομικά εξαρτήματα. Οι μεγαλύτερες εγκαταστάσεις διαθέτουν διαστάσεις στήριξης 4.500 επί 2.500 mm ή μεγαλύτερες, με πρέσες μολύβδου που υπερβαίνουν τους 2.000 τόνους. Οι ρυθμοί διαδρομής κυμαίνονται από 6 διαδρομές ανά λεπτό σε τυπικούς μηχανικούς μηχανισμούς κίνησης έως 18 ή περισσότερες διαδρομές ανά λεπτό χρησιμοποιώντας σερβομηχανικές πρέσες σε λειτουργία συνεχούς λειτουργίας.
Ορισμένες εγκαταστάσεις λειτουργούν συνδυασμένες γραμμές πρέσας που μπορούν να λειτουργήσουν ως τυπική προοδευτική πρέσα σε υψηλή ταχύτητα, ως πρέσα μεταφοράς σε χαμηλότερες ταχύτητες ή ως υβριδική: προοδευτική για τους πρώτους αρκετούς σταθμούς, στη συνέχεια κοπή εξαρτημάτων από την ταινία και μεταφορά τους σε επόμενους σταθμούς μήτρας. Αυτή η ευελιξία έχει σημασία όταν μια μεμονωμένη εγκατάσταση χρειάζεται να παράγει ένα μείγμα μεγάλων γεωμετριών-τμημάτων χωρίς να αφιερώνει ξεχωριστές γραμμές σε καθεμία.
Δείτε πώς συγκρίνονται οι τέσσερις κύριες προσεγγίσεις για εργασία-μεγάλου σχήματος:
| Μέθοδος | Μέγιστο εύρος μεγέθους ανταλλακτικού | Ιδανικοί τύποι γεωμετρίας | Ταχύτητα Παραγωγής | Πολυπλοκότητα εργαλείων |
|---|---|---|---|---|
| Progressive Die | Έως ~36 ίντσες (περιορίζεται από το πλάτος της λωρίδας και το κρεβάτι πίεσης) | Επίπεδα ή ρηχά-διαμορφωμένα μέρη με χαρακτηριστικά σε ένα επίπεδο | Υψηλό (έως 1.500 πινελιές/λεπτό για μικρότερα μέρη, 7-30 για μεγάλα) | Υψηλό - όλοι οι σταθμοί σε ένα σετ |
| Μεταφορά Ζήτου | Έως ~60+ ίντσες (περιορίζεται από το μήκος ενίσχυσης) | Βαθιές έλξεις, κελύφη, αξονικά συμμετρικά μέρη, διαμόρφωση πολλαπλών-γωνιών | Μέτρια (6-18 εγκεφαλικά επεισόδια/λεπτό) | Μέτριος - μεμονωμένος σταθμός πτήσεων συν μηχανισμός μεταφοράς |
| Compound Die | Έως ~24 ίντσες (περιορισμός ενός-εγκεφαλικού επεισοδίου) | Επίπεδα κενά που απαιτούν ταυτόχρονη κοπή και διαμόρφωση με μία κίνηση | Υψηλό (μονόδρομο ολοκληρωμένο μέρος) | Χαμηλή έως μέτρια - ένα ζάρι, ένα σετ λειτουργίας |
| Tandem Line | 60+ in. (ξεχωριστό πάτημα ανά λειτουργία) | Μεγάλα πάνελ αυτοκινήτου, βαθιά δομικά στοιχεία, πολύπλοκα εξαρτήματα πολλαπλών-λειτουργιών | Χαμηλή έως μέτρια (6-18 εγκεφαλικά επεισόδια/λεπτό) | Χαμηλό ανά ζάρι, υψηλό επίπεδο συστήματος-(4-6 συντονισμένα πατήματα) |
Η επιλογή μεταξύ αυτών των μεθόδων δεν είναι καθαρά τεχνική. Ο όγκος παραγωγής, η πολυπλοκότητα του εξαρτήματος και η διαθέσιμη χωρητικότητα πιεστηρίου βαρύνουν όλα αυτά. Μια προοδευτική προσέγγιση μπορεί να είναι φυσικά εφικτή για ένα δεδομένο μεγάλο μέρος, αλλά εάν απαιτεί πρέσα 2.400-τόνων με κρεβάτι 240 ιντσών που δεν διαθέτει ο προμηθευτής σας, η εναλλακτική λύση μεταφοράς ή σειράς γίνεται η πραγματική απάντηση.
Αυτή η διασταύρωση φυσικής σκοπιμότητας και πρακτικού περιορισμού είναι ακριβώς εκεί που λαμβάνονται οι αποφάσεις επιλογής διεργασιών και όπου η επιλογή της λανθασμένης διαδρομής κοστίζει μήνες παράδοσης εργαλείων και εκατοντάδες χιλιάδες βυθισμένο κεφάλαιο.
Επιλογή της σωστής μεθόδου σφράγισης μήτρας κατά μέγεθος εξαρτήματος
Το να γνωρίζετε τι μπορεί να κάνει κάθε διαδικασία είναι μόνο το μισό πρόβλημα. Η πιο δύσκολη ερώτηση: ποια πρέπει να χρησιμοποιήσετε πραγματικά για το συγκεκριμένο κομμάτι σας; Όταν αξιολογείτε μια υπηρεσία σφράγισης καλουπιών για μεγάλα εξαρτήματα, η λογική επιλογής δεν είναι ένα απλό διάγραμμα ροής. Είναι μια διαδοχική διαδικασία εξάλειψης, όπου η φυσική ασκεί βέτο σε επιλογές προτού ψηφίσουν ποτέ τα οικονομικά.
Κριτήρια Επιλογής Διαδικασιών για Υπερμεγέθη Σφραγίσματα
Ξεκινήστε με το ίδιο το εξάρτημα. Το αποτύπωμά του σε σχέση με τη διαθέσιμη επιφάνεια κρεβατιού τύπου είναι η πρώτη πύλη. Εάν η προβαλλόμενη περιοχή του εξαρτήματος (συμπεριλαμβανομένων των περιθωρίων της λωρίδας μεταφοράς για προοδευτική εργασία) υπερβαίνει αυτό που μπορεί να φιλοξενήσει η κλίνη πρέσας, αυτή η μέθοδος δεν εφαρμόζεται. Κανένας έξυπνος σχεδιασμός της μήτρας δεν αλλάζει αυτόν τον περιορισμό.
Το βάθος σχεδίασης είναι το επόμενο φίλτρο. Ρηχές μορφές κάτω από το 25% της κενού διαμέτρου μπορούν συχνά να παραμείνουν σε μια λωρίδα φορέα σε μια προοδευτική μήτρα. Οι βαθιές λήψεις, οτιδήποτε πλησιάζει σε αναλογία βάθους-προς-1:1, συνήθως απαιτούν την ελεύθερη κίνηση του κενού. Αυτό σημαίνει σφράγιση μεταφοράς. Σύνθετες φλάντζες με κάμψεις πολλαπλών-αξόνων συνθέτουν αυτό. Κάθε πρόσθετος άξονας διαμόρφωσης προσθέτει έναν σταθμό, αυξάνει τον τόνο και απαιτεί ακριβέστερη τοποθέτηση κενού μεταξύ των λειτουργιών.
Το tolerance stack-up συμπεριφέρεται διαφορετικά σε μεγάλη κλίμακα. Στη στάμπα ακριβείας για συμπαγή εξαρτήματα, το κράτημα +/-0,05 mm σε διάσταση 4-ιντσών είναι ρουτίνα. Κλιμακώστε την ίδια απαίτηση ανοχής σε μια διάσταση 30 ιντσών σε μια υπερμεγέθη στάμπα και καταπολεμάτε ταυτόχρονα τη θερμική διαστολή της μήτρας, την ελαστική παραμόρφωση του πλαισίου της πρέσας και τη μετατόπιση της λωρίδας εγγραφής. Η σφράγιση μετάλλων υψηλής ακρίβειας σε μεγάλο σχήμα απαιτεί όχι μόνο καλύτερα εργαλεία, αλλά και πιο σκληρές πρέσες, περιβάλλοντα ελεγχόμενης θερμοκρασίας και παρακολούθηση σε πραγματικό χρόνο.
Οι γεωμετρικοί περιορισμοί αλληλεπιδρούν με το μέγεθος με τρόπους που εξαλείφουν τις επιλογές γρήγορα. Ένα τμήμα με χαμηλές τομές απαιτεί πλευρικές κινήσεις με έκκεντρο-. Σε ένα τμήμα 40-ιντσών, αυτές οι μονάδες έκκεντρου γίνονται ογκώδεις, προσθέτοντας βάρος και πολυπλοκότητα σε ένα ήδη μεγάλο καλούπι. Ένα εξάρτημα που χρειάζεται τόσο βαθιά έλξη όσο και χαρακτηριστικά διάτρησης ακριβείας στον σχεδιασμένο τοίχο μπορεί να απαιτήσει η έλξη να γίνει σε μια γραμμή μεταφοράς και η διάτρηση να συμβεί σε μια δευτερεύουσα μήτρα ακριβείας και σφράγιση. Δεν πρόκειται για θεωρητικές περιπτώσεις. Είναι κοινά σενάρια σε μεγάλα δομικά στοιχεία.
Αντιστοίχιση απαιτήσεων όγκου με την οικονομία διεργασιών
Η φυσική σκοπιμότητα περιορίζει τις επιλογές σας. Ο όγκος καθορίζει ποια επιλογή επιβίωσης έχει οικονομική λογική.
Οι προοδευτικές μήτρες ευνοούν τον μεγάλο όγκο επειδή το κόστος εργαλείων τους είναι τεράστιο, αλλά ο χρόνος κύκλου τους είναι γρήγορος. Για μεγάλα κομμάτια, ωστόσο, η απαιτούμενη χωρητικότητα τύπου πιέζει το κόστος κεφαλαίου ακόμη υψηλότερο. Μπορεί να χρειαστείτε μια πρέσα 1.200-τόνων που τρέχει προοδευτικά μεταλλικά στυπώματα ακριβείας για ένα δομικό στήριγμα. Εάν ο ετήσιος όγκος σας είναι μόνο 50.000 τεμάχια, τα μαθηματικά απόσβεσης μπορεί να μην λειτουργήσουν ποτέ. Οι μήτρες μεταφοράς, με το χαμηλότερο κόστος εργαλείων ανά σταθμό και την ικανότητά τους να λειτουργούν με υπάρχοντα εξοπλισμό, μπορούν να είναι πιο πρακτικές για μεσαίους όγκους μεγάλων εξαρτημάτων, ακόμα κι αν ο χρόνος κύκλου ανά τεμάχιο είναι πιο αργός.
Η σφράγιση υψηλής{0}ακρίβειας σε κλίμακα δημιουργεί μια ένταση: οι αυστηρότερες ανοχές απαιτούν περισσότερους σταθμούς διαμόρφωσης, γεγονός που αυξάνει το μήκος της μήτρας και τις απαιτήσεις πρέσας, το οποίο αυξάνει το κόστος, γεγονός που αυξάνει την ένταση του σπασίματος-. Οι μηχανικοί πρέπει να αξιολογήσουν με ειλικρίνεια εάν κάθε ανοχή στην εκτύπωση είναι λειτουργικά απαραίτητη ή εάν ορισμένες διαστάσεις μπορούν να χαλαρώσουν για να ανοίξουν πιο οικονομικές διαδρομές διαδικασίας.
Η επιλογή της διαδικασίας για μεγάλα εξαρτήματα καθοδηγείται πρώτα από τη φυσική σκοπιμότητα: μπορεί το εξάρτημα να κατασκευαστεί με αυτόν τον τρόπο; Μόνο αφού απαντηθεί αυτή η ερώτηση, η οικονομία μπαίνει στη συζήτηση: πρέπει να γίνει έτσι σε αυτόν τον τόμο;
Ακολουθεί η διαδοχική αξιολόγηση που πρέπει να ακολουθήσει κάθε μηχανικός όταν επιλέγει μια διαδικασία για υπερμεγέθη σφραγίδες:
- Αντιστοιχίστε το αποτύπωμα του εξαρτήματος σε σχέση με τις διαθέσιμες διαστάσεις του κρεβατιού πρέσας, συμπεριλαμβανομένων των περιθωρίων της ταινίας για προοδευτικές προσεγγίσεις
- Εκτιμήστε το βάθος τραβήγματος και προσδιορίστε εάν το εξάρτημα μπορεί να παραμείνει προσαρτημένο σε μια λωρίδα φορέα καθ' όλη τη διάρκεια της διαμόρφωσης
- Μετρήστε τον αριθμό των απαιτούμενων εργασιών διαμόρφωσης, διάτρησης και κοπής για να υπολογίσετε τον αριθμό των σταθμών
- Αξιολογήστε τις απαιτήσεις ανοχής σε σχέση με το μέγεθος του ανταλλακτικού, εντοπίζοντας χαρακτηριστικά που απαιτούν στάμπα υψηλής-ακρίβειας έναντι εκείνων με χαλαρά όρια
- Προσδιορίστε γεωμετρικούς περιορισμούς (υπερκοπές, κάμψεις πολλαπλών-αξόνων, πλευρικές ενέργειες) που εξαλείφουν συγκεκριμένους τύπους διεργασιών
- Υπολογίστε τις απαιτήσεις χωρητικότητας με βάση το υλικό, το πάχος και τη συνολική περίμετρο κοπής/μορφής
- Συγκρίνετε τις επιζώντες εφικτές μεθόδους με τον προβλεπόμενο ετήσιο όγκο και την τιμή στόχου τεμαχίου
- Παράγοντες στις δευτερεύουσες εργασίες, αν οι διεργασίες μετά τη{0}}σφράγιση, όπως η μηχανική κατεργασία ή η συγκόλληση, αντισταθμίζουν την ανάγκη για πιο περίπλοκη μήτρα
Μέχρι να φτάσετε στο έβδομο βήμα, η φυσική έχει ήδη κάνει το μεγαλύτερο μέρος της απόφασης. Η επιλογή που απομένει μεταξύ των εφικτών μεθόδων είναι όπου ο όγκος παραγωγής, ο προϋπολογισμός εργαλείων και οι περιορισμοί του χρονοδιαγράμματος καθορίζουν την τελική πορεία προς τα εμπρός. Και αυτή η τελική διαδρομή διαμορφώνει άμεσα το πώς θα συμπεριφέρεται το υλικό υπό την πίεση σχηματισμού σε όλη την κλίμακα του μέρους σας.
Συμπεριφορά υλικού και επιλογή για αποτυπώσεις-μεγάλης κλίμακας
Ένα στήριγμα 6 ιντσών κομμένο από μαλακό χάλυβα δεν ενδιαφέρεται πολύ για την κατεύθυνση των κόκκων. Ένα δομικό πάνελ 40 ιντσών κομμένο από το ίδιο πηνίο; Νοιάζεται έντονα. Η συμπεριφορά υλικού που είναι αμελητέα σε μικρή κλίμακα γίνεται ο κυρίαρχος τρόπος αστοχίας όταν οι διαστάσεις του εξαρτήματος εκτείνονται σε δύο ή τρία πόδια έλασης μετάλλου. Το ίδιο κράμα, το ίδιο πάχος, ο ίδιος προμηθευτής, αλλά η φυσική αλλάζει επειδή η απόσταση ενισχύει κάθε ανισότροπη ιδιορρυθμία του ελασματουργείου που ψήνεται σε αυτό το φύλλο.
Αυτό είναι όπου οι περισσότερες συζητήσεις σχετικά με τις υπηρεσίες σφράγισης καλουπιών για μεγάλα κομμάτια σιωπούν. Οι προμηθευτές απαριθμούν τα υλικά που μπορούν να λειτουργήσουν. Σπάνια εξηγούν γιατί αυτά τα υλικά συμπεριφέρονται διαφορετικά σε κλίμακα ή πώς η λανθασμένη επιλογή ποιότητας καταλήγει σε ποσοστά σκραπ που καταστρέφουν τα οικονομικά της παραγωγής σας.
Κατεύθυνση κόκκων και ποιότητα ακμών σε υπερμεγέθη κενά
Κάθε πηνίο από λαμαρίνα φέρει ένα κατευθυντικό δακτυλικό αποτύπωμα από τη διαδικασία έλασης. ΩςΤο Fabricator εξηγεί, η κύλιση εισάγει χύδην πλαστική παραμόρφωση που επιμηκύνει και περιστρέφει τους κρυσταλλικούς κόκκους, δημιουργώντας ανισοτροπία: μηχανικές ιδιότητες που ποικίλλουν ανάλογα με την κατεύθυνση που τους μετράτε. Η τιμή r-, μια αναλογία της παραμόρφωσης του πλάτους προς την καταπόνηση του πάχους που μετρήθηκε κατά τη διάρκεια της δοκιμής εφελκυσμού, ποσοτικοποιεί αυτήν την κατευθυντική συμπεριφορά. Όταν οι τιμές r διαφέρουν σημαντικά μεταξύ της κατεύθυνσης κύλισης, της εγκάρσιας κατεύθυνσης και 45 μοιρών ως προς την κύλιση, το υλικό θα λεπτύνει, θα τσαλακωθεί και θα αναπηδήσει διαφορετικά ανάλογα με τον προσανατολισμό του τυφλού σας σε σχέση με το πηνίο.
Σε ένα μικρό μέρος, μπορεί να μην το προσέξετε ποτέ. Σε ένα μεγάλο κενό, η ανισοτροπία γίνεται αναπόφευκτη. Σκεφτείτε μια διάτμηση 36{10}}ιντσών που εκτείνεται κάθετα προς την κατεύθυνση κύλισης. Σε όλη αυτή την άκρη, η κρυσταλλική δομή του υλικού παρουσιάζει έναν σταθερό προσανατολισμό στη δράση διάτμησης. Η ποιότητα της ακμής, που σημαίνει ο λόγος της καθαρής ζώνης διάτμησης προς τη ζώνη θραύσης και το ύψος του γρέζιου, παραμένει σχετικά ομοιόμορφη. Περιστρέψτε την ίδια κοπή κατά 90 μοίρες και κόβετε κατά μήκος του κόκκου. Ο χαρακτήρας της άκρης αλλάζει. Το ύψος του γρέζιου αυξάνεται, το βάθος ανατροπής μετατοπίζεται και η ζώνη θραύσης τραχύνεται. Σε εκτεταμένες γραμμές διάτμησης, τυπικές για τυφώματα μεγάλων τμημάτων, αυτές οι διαφορές συνδυάζονται με μετρήσιμες διακυμάνσεις ποιότητας από το ένα άκρο της κοπής στο άλλο, ειδικά σε τομές που εκτείνονται σε πολλαπλούς προσανατολισμούς κόκκων.
Η μορφοποίηση σε μεγάλες επιφάνειες είναι εκεί που η ανισοτροπία χτυπά περισσότερο. Σε εργασίες προοδευτικής σφράγισης χάλυβα που εκτελούνται με φαρδιά λωρίδα, οι σταθμοί διαμόρφωσης πρέπει να φιλοξενούν υλικό που ρέει πιο εύκολα προς τη μία κατεύθυνση από την άλλη. Μια λειτουργία σχεδίασης που εκτείνεται σε 30 ίντσες θα λεπτύνει ανομοιόμορφα στην επιφάνειά της εάν το προφίλ τιμής r-του τυφλού δεν λαμβάνεται υπόψη στη γεωμετρία της μήτρας. Το αποτέλεσμα: τοπική αραίωση σε ορισμένες ζώνες, ζάρες σε άλλες και ασυνεπές πάχος τοιχώματος που αποτυγχάνει να επιθεωρηθεί.
Ο έλεγχος της επιπεδότητας κατά τη διάρκεια του κενού προσθέτει μια άλλη πρόκληση. Τα μεγάλα φύλλα είναι επιρρεπή σε μοτίβα υπολειπόμενης τάσης από το σετ πηνίου, τη βαλλίστρα και το κύμα ακμών. Όταν κόβετε ένα μεγάλο κενό χωρίς την ταινία, αυτές οι εσωτερικές τάσεις ανακατανέμονται. Ένα κενό 48-ιντσών μπορεί να εμφανίζει 0,030 ίντσες ή περισσότερο τόξο που δεν ήταν ορατό ενώ το υλικό ήταν περιορισμένο σε μορφή πηνίου. Για την προοδευτική σφράγιση αλουμινίου, αυτό το πρόβλημα εντείνεται επειδή ο χαμηλότερος συντελεστής ελαστικότητας του αλουμινίου σημαίνει ότι οι υπολειπόμενες τάσεις δημιουργούν αναλογικά μεγαλύτερη παραμόρφωση. Η ισοπέδωση πριν από την κάλυψη βοηθάει, αλλά ο ισοπεδωτής πρέπει να έχει μέγεθος για το πλάτος της λωρίδας και η υπερβολική ισοπέδωση μπορεί να εισαγάγει σκλήρυνση εργασίας που μειώνει τη μορφοποίηση κατάντη.
Επιλογή Βαθμού Υλικού για Μεγάλο-Σφράγισμα εξαρτημάτων
Η επιλογή του σωστού κράματος για ένα μεγάλο σφραγισμένο εξάρτημα δεν έχει να κάνει μόνο με τη δύναμη και το κόστος. Έχει να κάνει με το πώς θα συμπεριφέρεται αυτό το υλικό σε μια επιφάνεια σχηματισμού μετρημένη σε πόδια, όχι σε ίντσες. Κάθε οικογένεια υλικών παρουσιάζει ξεχωριστές-ανταλλαγές σε κλίμακα.
Η προοδευτική σφράγιση από ανθρακούχο χάλυβα καλύπτει το ευρύτερο φάσμα μεγάλων-εφαρμογών ανταλλακτικών. Οι ήπιοι χάλυβες όπως ο 1008 και ο 1010 προσφέρουν εξαιρετική μορφοποίηση και προβλέψιμη συμπεριφορά σε μεγάλες τραβήξεις. Οι ποιότητες HSLA (κατηγορίες 340, 420, 550 MPa) παρέχουν εξοικονόμηση βάρους μέσω της μείωσης του πάχους, αλλά παρουσιάζουν σημαντικά μεγαλύτερη επιστροφή ελατηρίου. Οι χάλυβες διπλής-φάσης (DP590, DP780) συνδυάζουν υψηλή αντοχή με λογική επιμήκυνση, αλλά η συμπεριφορά τους στη δουλειά{12}}σκλήρυνση τους καθιστά απρόβλεπτους σε περάσματα μακράς διαμόρφωσης. Όσο υψηλότερος είναι ο βαθμός αντοχής, τόσο πιο επιθετικά πρέπει να αντισταθμίζεται το ελατήριο στη σχεδίαση της μήτρας.
Τα κράματα αλουμινίου παρουσιάζουν ένα διαφορετικό σύνολο προβλημάτων. Η σειρά 5000, ιδιαίτερα η στάμπα-βαθμός 5754 και η ευρέως χρησιμοποιούμενη 5052, παρέχει καλή μορφοποίηση και αντοχή στη διάβρωση για δομικά πάνελ. Ωστόσο, η τάση του αλουμινίου προς το σχηματισμό λωρίδων Luders (ορατά σημάδια καταπόνησης φορείων) σε μεγάλες επιφάνειες έλξης απαιτεί προσεκτικό συντονισμό της πίεσης του συγκρατητήρα κενού. Τα κράματα της σειράς 6000 όπως το 6061 προσφέρουν υψηλότερη αντοχή, αλλά απαιτούν θερμική επεξεργασία διαλύματος και σκλήρυνση με γήρανση, περιπλέκοντας τη σειρά παραγωγής. Η προοδευτική σφράγιση από αλουμίνιο για μεγάλα εξαρτήματα απαιτεί στενότερα διάκενα καλουπιών από τον χάλυβα, επειδή το αλουμίνιο τσακίζεται πιο εύκολα στις επιφάνειες εργαλείων και αυτή η τάση θραύσης αυξάνεται με την επιφάνεια επαφής.
Οι ανοξείδωτοι χάλυβες φέρνουν υψηλούς ρυθμούς εργασίας{0}}στην εξίσωση. Οι ωστενιτικοί βαθμοί όπως 304 και 316 σκληραίνουν γρήγορα κατά τη διαμόρφωση, πράγμα που σημαίνει ότι η δύναμη που απαιτείται για την ολοκλήρωση του τελικού σταθμού διαμόρφωσης μπορεί να είναι δραματικά υψηλότερη από την πρώτη. Στην προοδευτική σφράγιση από ανοξείδωτο χάλυβα για μεγάλα εξαρτήματα, αυτή η προοδευτική σκλήρυνση σημαίνει ότι οι υπολογισμοί χωρητικότητας πρέπει να λαμβάνουν υπόψη τη σωρευτική σκλήρυνση εργασίας σε όλους τους σταθμούς, όχι μόνο τη στιγμιαία δύναμη σε κάθε μεμονωμένο σταθμό. Οι ποιότητες φερριτικού ανοξείδωτου (409, 430) προσφέρουν χαμηλότερη σκλήρυνση εργασίας και καλύτερη μορφοποίηση για εφαρμογές όπου η αντίσταση στη διάβρωση έχει σημασία, αλλά η εξαιρετική ολκιμότητα είναι λιγότερο κρίσιμη.
Η προοδευτική σφράγιση από χαλκό και η προοδευτική σφράγιση ορείχαλκου καταλαμβάνουν μια στενότερη θέση σε μεγάλο-τμηματικό έργο, που συνήθως περιορίζεται σε ηλεκτρικές ράβδους διαύλου, πλάκες εναλλάκτη θερμότητας και περιβλήματα θωράκισης ραδιοσυχνοτήτων όπου η αγωγιμότητα ή οι θερμικές ιδιότητες καθοδηγούν την επιλογή υλικού παρά το υψηλότερο κόστος.
| Υλική Οικογένεια | Τυπικό εύρος πάχους (μεγάλα μέρη) | Βαθμολογία μορφοποίησης | Springback Σοβαρότητα | Κοινές μεγάλες-Εφαρμογές ανταλλακτικών |
|---|---|---|---|---|
| Ήπιος χάλυβας (1008/1010) | 1.0 - 6.0 χλστ | Εξοχος | Χαμηλός | Δομικοί βραχίονες, εξαρτήματα πλαισίου, περιβλήματα |
| Χάλυβας HSLA (340-550 MPa) | 1.2 - 5.0 χλστ | Καλός | Μέτρια προς Υψηλή | Ράγες πλαισίου αυτοκινήτου, εγκάρσια μέλη, ενισχύσεις |
| Διπλής-Χάλυβας (DP590-DP780) | 1.0 - 3.5 χλστ | Μέτριος | Ψηλά | Συντριβή-κρίσιμες κατασκευές αυτοκινήτου, Β-κολώνες |
| Αλουμίνιο 5052/5754 | 1.0 - 4.0 χλστ | Καλός | Μέτριος | Πάνελ αμαξώματος, ασπίδες θερμότητας, θαλάσσια εξαρτήματα |
| Αλουμίνιο 6061 | 1.5 - 6.0 χλστ | Μέτριος | Μέτρια προς Υψηλή | Δομικά πλαίσια, βραχίονες αεροδιαστημικής (μετα-θερμική-επεξεργασία) |
| Ανοξείδωτο 304/316 | 0.8 - 4.0 χλστ | Καλό (αλλά υψηλή σκληρότητα εργασίας) | Ψηλά | Πάνελ εξοπλισμού τροφίμων, αρχιτεκτονική επένδυση, ιατρικά περιβλήματα |
| Ανοξείδωτο 409/430 (Φερριτικό) | 1.0 - 3.0 χλστ | Καλός | Μέτριος | Εξαρτήματα εξάτμισης, πάνελ συσκευών |
| Χαλκός / Ορείχαλκος | 0.5 - 3.0 χλστ | Εξοχος | Χαμηλή έως μέτρια | Μπάρες λεωφορείου, εναλλάκτες θερμότητας, θωράκιση RF |
Η αντιστάθμιση ελατηρίου είναι εκεί όπου η επιλογή υλικού και το μέγεθος του εξαρτήματος συγκρούονται πιο οδυνηρά. Σε ένα μικρό μέρος, λυγίζεις κατά μερικές μοίρες και το λες έτοιμο. Σε μια φλάντζα 30-ιντσών που σχηματίζεται από χάλυβα DP780, το μέγεθος του ελατηρίου μπορεί να υπερβαίνει τις 8 έως 12 μοίρες και ποικίλλει σε όλο το μήκος της κάμψης με βάση την τοπική διακύμανση του πάχους, την τριβή και τη θερμοκρασία. Η αντιστάθμιση αυτού απαιτεί γεωμετρία μήτρας που σκόπιμα{10}}διαμορφώνει το εξάρτημα και στη συνέχεια βασίζεται στην ελαστική ανάκτηση για να το επαναφέρει στην ονομαστική. Όσο μεγαλύτερη είναι η γραμμή κάμψης, τόσο περισσότερα σημεία κατά μήκος αυτής της γραμμής όπου η συμπεριφορά του ελατηρίου αποκλίνει από την πρόβλεψη. Υλικά υψηλότερης αντοχής ενισχύουν αυτή τη μη γραμμικότητα και τα μεγαλύτερα μέρη δίνουν σε αυτήν την ενίσχυση περισσότερο χώρο για να εκφραστεί.
Εδώ ακριβώς η ανάλυση πεπερασμένων στοιχείων (FEA) καθίσταται αδιαπραγμάτευτη. ΩςΗ ανάλυση Keysight της προσομοίωσης σχηματισμού λαμαρίναςεξηγεί, οι δοκιμασίες εικονικής μήτρας που βασίζονται στην FEA-μπορούν να προβλέψουν την επιστροφή του ελατηρίου, τις ρυτίδες, την αραίωση και τις σχισμές πριν κατασκευαστεί οποιοδήποτε φυσικό εργαλείο. Η προσομοίωση καταγράφει την αλληλεπίδραση μεταξύ των ιδιοτήτων του υλικού, της γεωμετρίας του εργαλείου και των παραμέτρων της διαδικασίας, όπως η δύναμη συγκράτησης και η λίπανση. Για μήτρες-μεγάλου σχήματος που κοστίζουν δεκάδες ή εκατοντάδες χιλιάδες δολάρια, η σύλληψη μιας αστοχίας αραίωσης ή ελαττώματος τσαλακώματος ουσιαστικά εξοικονομεί μήνες επανεπεξεργασίας.
Η ακρίβεια της προσομοίωσης εξαρτάται από την εισαγωγή σωστών δεδομένων υλικού. Οι γενικές τιμές του εγχειριδίου δεν θα το κόψουν για μεγάλες-μερικές εργασίες. Χρειάζεστε πραγματικά δεδομένα δοκιμής εφελκυσμού από τη συγκεκριμένη παρτίδα πηνίου, συμπεριλαμβανομένων των τιμών r- στις 0, 45 και 90 μοίρες προς την κατεύθυνση κύλισης. Όσο περισσότερα δεδομένα υλικών τροφοδοτείτε το μοντέλο FEA, τόσο πιο αξιόπιστα προβλέπει τι θα συμβεί όταν αυτό το κενό 42 ιντσών χτυπήσει τη διάτρηση και το μέταλλο αρχίσει να ρέει σε μια επιφάνεια αρκετά μεγάλη για να αποκαλύψει κάθε κρυφή ασυνέπεια στο φύλλο.
Η συμπεριφορά του υλικού σε κλίμακα δεν αποτελεί δευτερεύουσα σημασία. Είναι η μεταβλητή που καθορίζει εάν η μήτρα σας παράγει εξαρτήματα ή σκραπ. Και οι δυνάμεις που απαιτούνται για να ωθηθεί αυτό το υλικό σε σχήμα, σε ολόκληρη τη γεωμετρία ενός μεγάλου εξαρτήματος, καθορίζουν την ικανότητα πρέσας που χρειάζεστε πραγματικά.
Τύπος Χωρητικότητα και Κλιμάκωση χωρητικότητας για μεγάλα εξαρτήματα
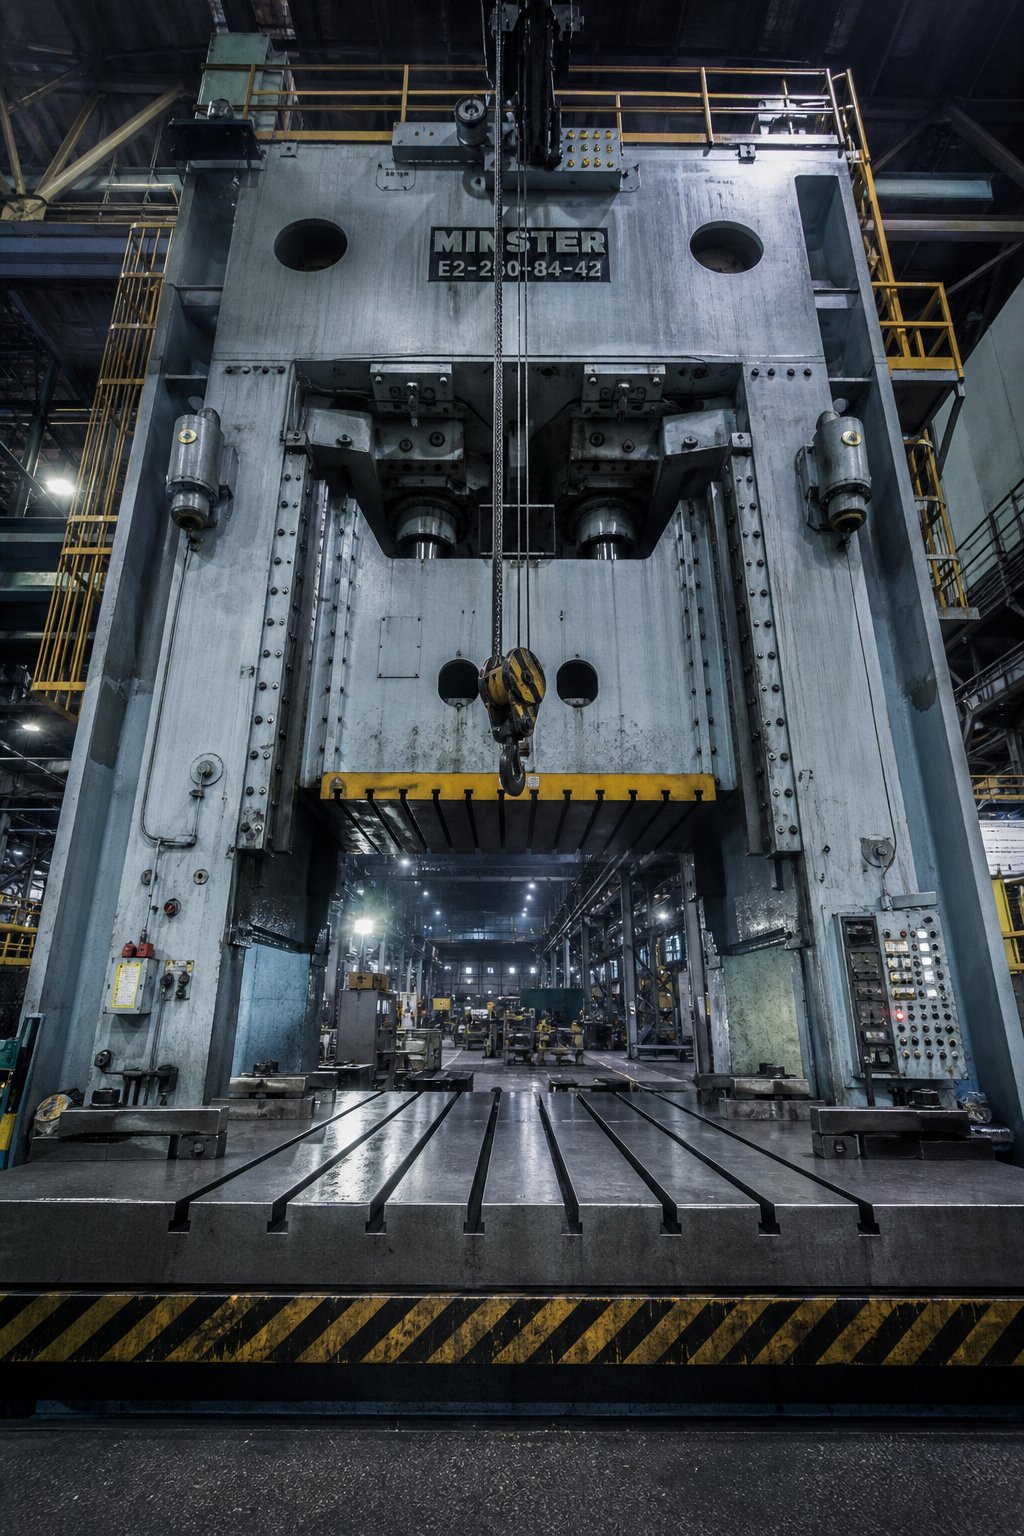
Η συμπεριφορά του υλικού σας λέει σε ποιες δυνάμεις θα αντισταθεί το μέταλλο. Η χωρητικότητα πίεσης σάς λέει εάν ο εξοπλισμός σας μπορεί να μεταφέρει αυτές τις δυνάμεις σε όλη τη γεωμετρία ενός μεγάλου εξαρτήματος. Αυτές οι δύο πραγματικότητες συγκρούονται στο πλαίσιο πιεστηρίου και όταν δεν ευθυγραμμίζονται, απλώς δεν πραγματοποιείται-μεγάλη σφράγιση. Κανένας έξυπνος σχεδιασμός της μήτρας δεν αντισταθμίζει μια πρέσα που δεν διαθέτει χωρητικότητα, περιοχή κρεβατιού ή ύψος κλεισίματος για να εκτελέσει τη σειρά διαμόρφωσης.
Αυτός είναι ο περιορισμός που σκοτώνει τα έργα σιωπηλά. Οι μηχανικοί σχεδιάζουν ένα εξάρτημα, επιλέγουν ένα υλικό, σχεδιάζουν την ακολουθία διαμόρφωσης και, στη συνέχεια, ανακαλύπτουν ότι η απαιτούμενη μηχανή προοδευτικής σφράγισης δεν υπάρχει στις εγκαταστάσεις του προμηθευτή τους. Η κατανόηση του τρόπου με τον οποίο οι κλίμακες χωρητικότητας με το μέγεθος εξαρτήματος και πώς οι διαστάσεις του κρεβατιού και το ύψος κλεισίματος αλληλεπιδρούν με τη γεωμετρία της μήτρας, διαχωρίζει τα εφικτά έργα από τις ακριβές ψευδείς εκκινήσεις.
Πατήστε Tonnage Requirements for Large-Samping Format
Χωρητικότητα σε βαριές κλίμακες σφράγισης μέσω δύο διακριτών μηχανισμών ανάλογα με τον τύπο λειτουργίας. Κλίμακα εργασιών τυφώματος και διάτρησης με περίμετρο. Εργασίες διαμόρφωσης και σχεδίασης κλίμακα με επιφάνεια. Και τα δύο πολλαπλασιάζονται με το πάχος του υλικού. Όταν ένα εξάρτημα είναι αρκετά μεγάλο ώστε να περιλαμβάνει σημαντικές ποσότητες και των τριών τύπων λειτουργίας, η συνολική ζήτηση κατά τονάζ αυξάνεται γρήγορα.
Για το τυφλό και το τρύπημα, ο θεμελιώδης υπολογισμός είναι απλός: η περίμετρος κοπής (σε ίντσες) πολλαπλασιαζόμενη επί το πάχος του υλικού (σε ίντσες) πολλαπλασιαζόμενη επί τη διατμητική αντοχή του υλικού (σε τόνους ανά τετραγωνική ίντσα). ΩςΟδηγός υπολογισμού χωρητικότητας του FabricatorΛεπτομέρειες, αυτή η φόρμουλα χρησιμοποιεί πλήρες πάχος υλικού για να αντισταθμίσει τα θαμπά και φθαρμένα εργαλεία, καθώς η πραγματική διάτμηση συμβαίνει εν μέρει στο απόθεμα. Σε ένα μεγάλο μέρος με 200 ίντσες συνολικής περιμέτρου κοπής σε μαλακό χάλυβα 4 mm, η χωρητικότητα κενού από μόνη της μπορεί να ξεπεράσει τους 150 τόνους προτού υπολογίσετε οποιαδήποτε διαμόρφωση.
Οι εργασίες σχεδίασης χρησιμοποιούν έναν παρόμοιο υπολογισμό με βάση την περίμετρο-αλλά αντικαθιστούν την τελική αντοχή εφελκυσμού για τη διάτμηση, επειδή τα τοιχώματα του κελύφους είναι σε τάση κατά τη διάρκεια της έλξης. Για μια μεγάλη έλξη με διάμετρο 30 ή περισσότερες ίντσες, η δύναμη έλξης μπορεί να ανταγωνιστεί ή να υπερβεί την χωρητικότητα κενού, ιδιαίτερα σε υλικά προοδευτικής σφράγισης υψηλότερης-αντοχής όπως HSLA ή χάλυβες διπλής-φάσης.
Αλλά αυτοί οι πρωτογενείς υπολογισμοί αποτυπώνουν μόνο ένα μέρος της εικόνας. Μια προοδευτική μήτρα για ένα μεγάλο εξάρτημα δεν εκτελεί μία λειτουργία ανά διαδρομή. Τα εκτελεί όλα ταυτόχρονα. Κάθε σταθμός στο καλούπι απαιτεί δύναμη την ίδια στιγμή που η πίεση φτάνει στο κάτω νεκρό σημείο. Πρέπει να αθροίσετε τα φορτία από κάθε διάτρηση, κάθε σταθμό διαμόρφωσης, κάθε απογυμνωτή ελατηρίου, κάθε υπόθεμα πίεσης αζώτου, κάθε οδηγούμενο έκκεντρο και κάθε κόφτη σκραπ. Για μια προοδευτική μήτρα 12 σταθμών με βαρύ απόθεμα μετρητή, το σωρευτικό φορτίο μπορεί εύκολα να φτάσει τους 800 έως 1.200 τόνους.
Το πάχος του υλικού είναι ο πολλαπλασιαστής που κάνει το μεγάλο-τονάζ εξαρτημάτων ιδιαίτερα βάναυσο. Ο διπλασιασμός του πάχους δεν διπλασιάζει απλώς τη δύναμη. Διπλασιάζει τη δύναμη σε κάθε σταθμό ταυτόχρονα. Ένα εξάρτημα που απαιτεί 400 τόνους σε χάλυβα 2 mm απαιτεί περίπου 800 τόνους σε χάλυβα 4 mm, με την προϋπόθεση της ίδιας γεωμετρίας. Συνδυάστε αυτήν την αύξηση πάχους με τις μεγαλύτερες περιμέτρους κοπής που είναι εγγενείς σε μεγάλα εξαρτήματα και καταλαβαίνετε γιατί οι βαριές εργασίες σφράγισης απαιτούν συνήθως πρέσες στην περιοχή 600 έως 2,{11}} τόνων.
Οι μηχανικοί που υπολογίζουν την απαιτούμενη χωρητικότητα πρέσας θα πρέπει επίσης να λαμβάνουν υπόψη την απαίτηση ενέργειας, όχι μόνο τη δύναμη. Μια πρέσα μπορεί να έχει επαρκή χωρητικότητα, αλλά ανεπαρκή ενέργεια σφονδύλου για να διατηρήσει αυτή τη δύναμη στο τμήμα εργασίας της διαδρομής. Η ανεπαρκής ενέργεια προκαλεί σταμάτημα της πρέσας στο κάτω νεκρό σημείο, μια συνηθισμένη λειτουργία αστοχίας όταν εκτελούνται μεγάλες προοδευτικές μήτρες σε ταχύτητες που ξεπερνούν την ικανότητα του κινητήρα να-ενεργοποιεί εκ νέου τον σφόνδυλο μεταξύ των κινήσεων.
Περιορισμοί μεγέθους κρεβατιού και κλειστού ύψους
Η χωρητικότητα τραβάει την προσοχή, αλλά το μέγεθος του κρεβατιού και το ύψος κλεισίματος εξαλείφουν αθόρυβα περισσότερα έργα από ό,τι κάνει ποτέ η ικανότητα δύναμης. Μια πρέσα 1.000 τόνων είναι άχρηστη για το μεγάλο μέρος σας εάν το κρεβάτι της έχει διαστάσεις 60 επί 40 ίντσες και η μήτρα σας απαιτεί 96 επί 48.
Οι διαστάσεις του κρεβατιού πρέσας καθορίζουν το μέγιστο αποτύπωμα της μήτρας. Για προοδευτικές μήτρες που εξυπηρετούν μεγάλα εξαρτήματα, η κλίνη πρέπει να χωρά όχι μόνο το πλάτος και το μήκος του εξαρτήματος, αλλά και το πλήρες σετ καλουπιών που περιλαμβάνει όλους τους σταθμούς, τα σκραπ αυλάκια, τους πιλοτικούς μηχανισμούς και τους οδηγούς λωρίδων. Ένα προοδευτικό καλούπι 10-σταθμών για ένα τμήμα πλάτους 30-ιντσών- μπορεί εύκολα να εκτείνεται σε 120 ίντσες προς την κατεύθυνση τροφοδοσίας. Το κρεβάτι πρέσας πρέπει να υποστηρίζει αυτό το μήκος, ενώ παρέχει επίσης περιοχή βιδώματος στο σχέδιο της σχισμής Τ για ασφαλή σύσφιξη.
Το ύψος κλεισίματος είναι η απόσταση από την κάτω όψη του κριού μέχρι το πάνω μέρος του κρεβατιού με το κριάρι στο κάτω νεκρό σημείο και τη ρύθμιση πλήρως-επάνω. Όπως εξηγεί το MetalForming Magazine, αυτή η διάσταση διαφέρει από το ύψος της μήτρας, το οποίο αφαιρεί το πάχος της πλάκας στήριξης. Το ύψος κλεισίματος του καλουπιού (η πλήρως κλειστή του συνολική διάσταση) πρέπει να εμπίπτει στο ελάχιστο και το μέγιστο ύψος του καλουπιού-. Εάν δεν ταιριάζει, η μήτρα είτε δεν μπορεί να κλείσει τελείως είτε πέφτει στο κάτω μέρος πριν ο κριός ολοκληρώσει τη διαδρομή του, δημιουργώντας καταστροφικές δυνάμεις υπερφόρτωσης που καταστρέφουν τόσο τη μήτρα όσο και το πλαίσιο πίεσης.
Για μεγάλα-εξαρτήματα, το ύψος κλεισίματος περιορίζεται ιδιαίτερα. Οι σύνθετες ακολουθίες σχηματισμού απαιτούν ψηλά συγκροτήματα μήτρας με βαθιές κοιλότητες έλξης, πολλαπλά επιθέματα πίεσης στοιβαγμένα κάθετα και παχιά παπούτσια μήτρας που αντιστέκονται στην εκτροπή. Ένα μεγάλο καλούπι μεταφοράς μπορεί να χρειάζεται 24 έως 36 ίντσες ύψους κλεισίματος μόνο για να φιλοξενήσει τη γεωμετρία διαμόρφωσης, τα συστήματα πίεσης και το δομικό πάχος του παπουτσιού. Η πρέσα πρέπει να παρέχει αυτόν τον κατακόρυφο χώρο, ενώ παράλληλα παρέχει αρκετό μήκος διαδρομής για το βαθύτερο τράβηγμα της σειράς.
Η χωρητικότητα της πλάκας ενίσχυσης επιβάλλει ένα όριο βάρους που είναι εύκολο να παραβλεφθεί. Οι προοδευτικές μήτρες μεγάλου μεγέθους-μπορούν να ζυγίζουν 5 έως 15 τόνους ή περισσότερο. Το στήριγμα πρέπει να υποστηρίζει αυτό το στατικό φορτίο ομοιόμορφα χωρίς να εκτρέπεται πέρα από τις προδιαγραφές του κατασκευαστή της πρέσας. Οι προδιαγραφές χωρητικότητας πρέσας και εκτροπής υποθέτουν ότι το φορτίο της μήτρας κατανέμεται εξίσου στα δύο-τρίτα της επιφάνειας του κρεβατιού. Ένα στενό καλούπι που συγκεντρώνει το φορτίο στο κέντρο ενός μεγάλου κρεβατιού ή ένα μακρύ καλούπι που φορτώνει μόνο το ένα άκρο του στηρίγματος, δημιουργεί ανομοιόμορφη παραμόρφωση που υποβαθμίζει την ποιότητα του εξαρτήματος και επιταχύνει τη φθορά.
Τα logistics αλλαγής καλουπιών επίσης κλιμακώνονται με το μέγεθος. Οι μήτρες που ζυγίζουν αρκετούς τόνους απαιτούν πρόσβαση γερανού εναέριου γερανού, συστήματα στήριξης κύλισης ή ειδικά καρότσια για μετάβαση. Τα συστήματα γρήγορης αλλαγής καλουπιών που έχουν σχεδιαστεί για μήτρες 500- λιβρών δεν φθάνουν σε εργαλεία πολλών-τόνων. Οι εγκαταστάσεις που εκτελούν μεγάλο-σφράγισμα εξαρτημάτων χρειάζονται χωρητικότητα γερανού που έχει ονομαστική χωρητικότητα για τη βαρύτερη μήτρα τους, καθώς και διάκενο μεταξύ των ορθοστατών πρέσας για πλευρική-φόρτωση ή μπροστινή φόρτωση του εργαλείου.
Όταν αξιολογείτε εάν μια υπηρεσία σφράγισης καλουπιών για μεγάλα εξαρτήματα μπορεί πραγματικά να παράγει το εξάρτημά σας, αυτές είναι οι προδιαγραφές τύπου που έχουν σημασία:
- Χώρος κρεβατιού- Συνολική διαθέσιμη επιφάνεια στήριξης και στους δύο άξονες, επιβεβαιώνοντας ότι το αποτύπωμα της μήτρας ταιριάζει με το περιθώριο σύσφιξης
- Ύψος κλεισίματος- Μέγιστο και ελάχιστο ύψος μήτρας-χώρος ύψους (ύψος κλεισίματος πίεσης μείον πάχος στήριξης, με εύρος ρύθμισης εμβόλου), διασφαλίζοντας ότι το συγκρότημα μήτρας ταιριάζει στην κλειστή του θέση
- Χωρητικότητα- Ονομαστική χωρητικότητα στο σημείο της διαδρομής όπου εμφανίζεται το μέγιστο φορτίο, όχι μόνο ο αριθμός της πινακίδας
- Διαφάνεια- Συνολική διαδρομή εμβόλου, η οποία πρέπει να υπερβαίνει το βαθύτερο βάθος έλξης συν το διάκενο για την εξαγωγή εξαρτημάτων και την κίνηση μεταφοράς
- Ύψος γραμμής τροφοδοσίας- Το ύψος της κεντρικής γραμμής της τροφοδοσίας λωρίδας σε σχέση με το επάνω μέρος στήριξης, το οποίο πρέπει να ταιριάζει με τη γραμμή πάσας-της μήτρας για σωστή εισαγωγή υλικού
- Μοτίβο υποδοχής Τ-ενίσχυσης- Διάσταση σχισμών, πλάτος και βάθος που πρέπει να προσαρμόζεται στο σχήμα σύσφιξης της μήτρας και να ταιριάζει με το σχέδιο μπουλονιών του παπουτσιού της μήτρας
Αξιόπιστοι προμηθευτές που δημοσιεύουν λεπτομερείς λίστες εξοπλισμού, μερικές φορές αναφέροντας δεκάδες πιεστήρια ανά χωρητικότητα, μέγεθος κρεβατιού και διαδρομή, παρέχουν ένα απτό σήμα αξιοπιστίας. Μπορείτε να διασταυρώσετε-τις απαιτήσεις του τμήματός σας με τις δημοσιευμένες δυνατότητές τους πριν από την πρώτη συνομιλία.
Η χωρητικότητα του τύπου καθορίζει τι είναι φυσικά δυνατό. Αλλά η μήτρα που βρίσκεται μέσα σε αυτήν την πρέσα, το εργαλείο που πραγματικά διαμορφώνει το μέταλλο, εισάγει το δικό του σύνολο σχεδιαστικών προκλήσεων που συνδυάζονται με το μέγεθος του εξαρτήματος. Το πώς αυτές οι μήτρες κατασκευάζονται για ακαμψία, καθοδήγηση και δυνατότητα συντήρησης σε μεγάλη κλίμακα είναι μια πειθαρχία από μόνη της.
Ζητήματα σχεδίασης μήτρας ειδικά για μεγάλα εξαρτήματα
Μια πρέσα με αρκετή χωρητικότητα και χώρο κρεβατιού θέτει μόνο τη σκηνή. Η ίδια η μήτρα, το εργαλείο ακριβείας που έρχεται σε επαφή με το μέταλλο και το αναγκάζει να αποκτήσει σχήμα, φέρει ένα εντελώς διαφορετικό σύνολο μηχανικών απαιτήσεων όταν κλιμακώνεται σε μεγάλες- διαστάσεις εξαρτημάτων. Σε ένα συμπαγές καλούπι για βραχίονα 6-ιντσών, μικρές παραμορφώσεις στο παπούτσι περνούν απαρατήρητες. Σε μια μήτρα που εκτείνεται σε 60 ή 80 ίντσες, αυτή η ίδια αναλογική απόκλιση μεταφράζεται σε χιλιοστά της ίντσας κακής ευθυγράμμισης σε όλη την επιφάνεια διαμόρφωσης. Οι γροθιές χάνουν τις κοιλότητες ζευγαρώματος τους. Τα διαμορφωμένα χαρακτηριστικά ξεφεύγουν από την ανοχή. Οι διατμητικές άκρες φθείρονται ανομοιόμορφα. Το ζάρι δεν γίνεται απλώς μεγαλύτερο. Κάθε δομικό σύστημα, σύστημα καθοδήγησης και πίεσης μέσα σε αυτό πρέπει να ανασχεδιαστεί για να διατηρείται η ακρίβεια σε ένα εύρος που καταπολεμά ενεργά την ακαμψία.
Αυτός είναι ο τομέας όπου οι κατασκευαστές προοδευτικών καλουπιών διαχωρίζονται από τα καταστήματα γενικής σφραγίδας. Ο καθένας μπορεί να φτιάξει ένα μικρό ζάρι που λειτουργεί. Η κατασκευή ενός μεγάλου καλουπιού που έχει ανοχή σε εκατομμύρια κύκλους απαιτεί πειθαρχία δομικής μηχανικής που είναι πιο κοντά στο σχεδιασμό γεφυρών παρά στην ωρολογοποιία.
Σχεδιασμός δομικών και οδηγών συστημάτων για μεγάλες μήτρες
Το παπούτσι είναι το θεμέλιο. Σε μικρές μήτρες, μια τυπική προ{1}}προσκληρυμένη μήτρα παπουτσιών από το απόθεμα καταλόγου κάνει τη δουλειά της. Σε εργαλεία μεγάλου μεγέθους-το παπούτσι πρέπει να είναι προσαρμοσμένο-για ακαμψία. Φανταστείτε ένα παπούτσι που εκτείνεται σε 90 ίντσες προς την κατεύθυνση τροφοδοσίας. Σε πλήρη χωρητικότητα στο κάτω νεκρό σημείο, αυτό το παπούτσι θέλει να σκύψει προς τα πάνω στο κέντρο μεταξύ των στηριγμάτων στήριξης της πρέσας. Εάν εκτρέπεται ακόμη και 0,002 ίντσες στο κέντρο του ανοίγματος, τα διάκενα κοπής στους μεσαίους σταθμούς μετατοπίζονται, η ποιότητα των άκρων υποβαθμίζεται και η διάρκεια ζωής του τρυπήματος μειώνεται.
Τα μεγάλα παπούτσια συνήθως κατασκευάζονται από πλάκα-με ανακούφιση από καταπόνηση (S50C ή ισοδύναμο μεσαίο ανθρακούχο χάλυβα) σε πάχος που κυμαίνεται από 4 έως 8 ίντσες, ανάλογα με το άνοιγμα και το φορτίο. Όπως εξηγεί ο οδηγός σχεδίασης καλουπιών του Ming Chiang, η επιλογή υλικού σετ μήτρας ακολουθεί την αρχή του "σωστού υλικού για το σωστό μέρος": το παπούτσι λειτουργεί ως βάση απορρόφησης κραδασμών-, χρησιμοποιώντας σκληρότητα για την απορρόφηση κραδασμών και την προστασία των εξαρτημάτων ακριβείας από ζημιές από την άμεση πρόσκρουση. Σε μεγάλη κλίμακα, αυτός ο ρόλος απορρόφησης κραδασμών γίνεται κρίσιμος επειδή η ενέργεια κρούσης είναι αναλογικά υψηλότερη και οι τρόποι δόνησης συντονισμού εμφανίζονται σε χαμηλότερες συχνότητες.
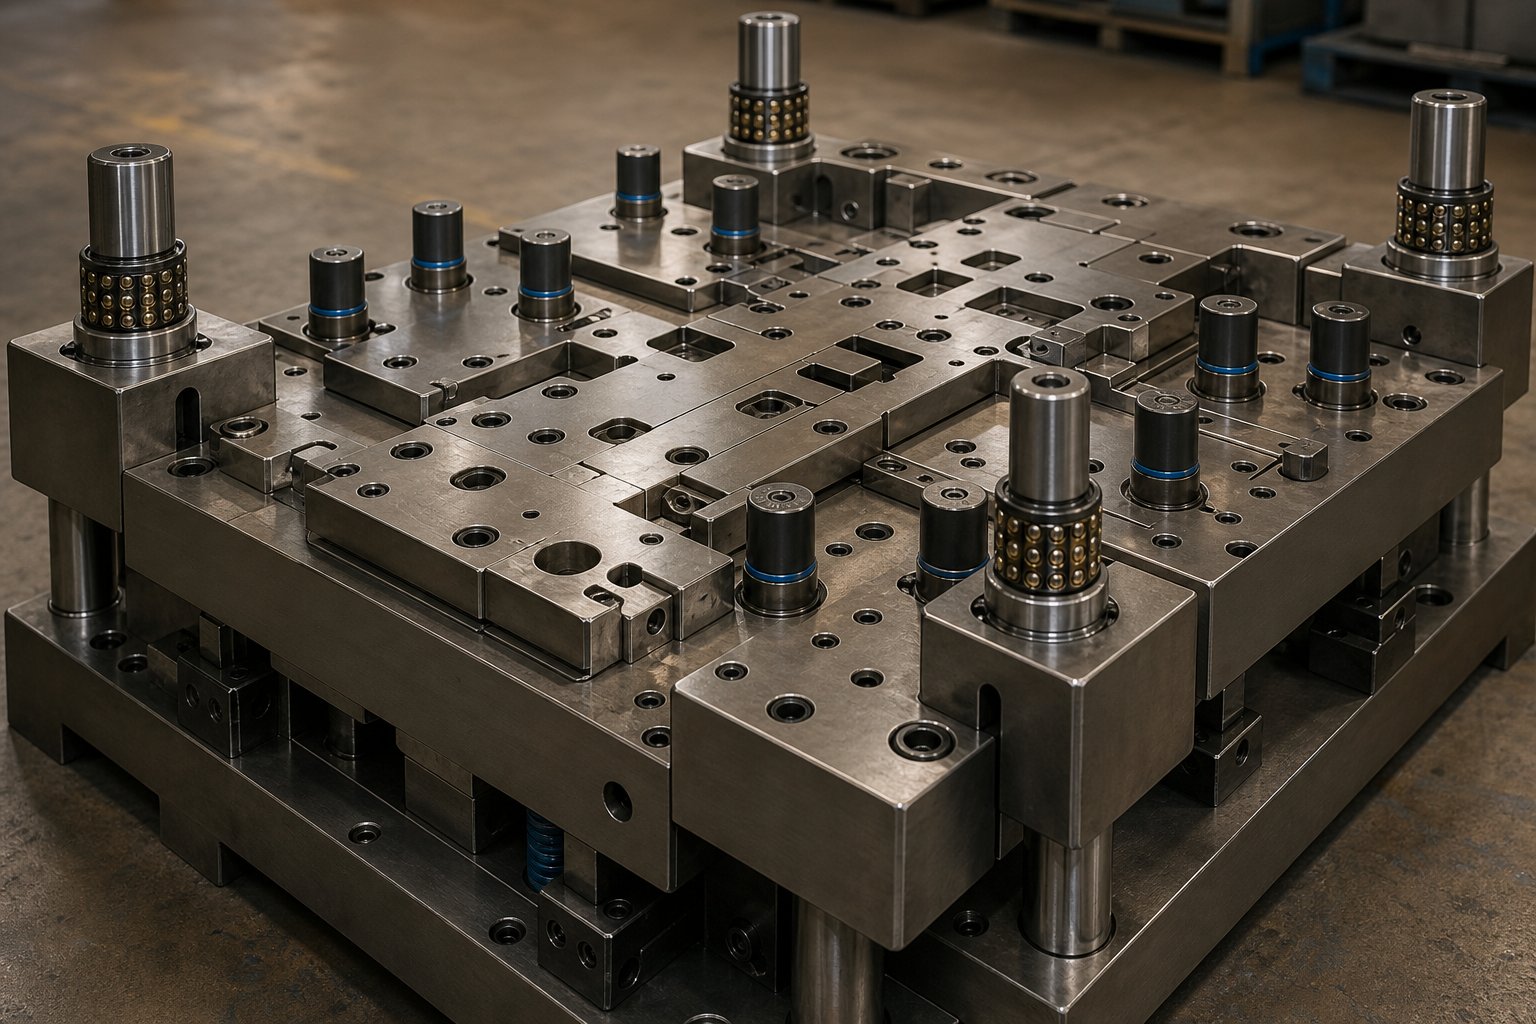
Τα συστήματα οδηγών αυξάνονται τόσο σε μέγεθος όσο και σε διαμόρφωση. Ένα τυπικό σετ καλουπιών δύο-μεταφορτών παρέχει επαρκή ευθυγράμμιση για συμπαγή εργαλεία. Τα καλούπια-μεγάλου σχήματος και τα συγκροτήματα σφράγισης απαιτούν τέσσερις-στήλες ή κεντρικές-καθοδηγούμενες διαμορφώσεις για την αποφυγή γωνιακής περιστροφής του άνω παπουτσιού κατά τη διάρκεια της φόρτωσης εκτός-κέντρου. Τέσσερις γωνιακοί οδηγοί στύλοι κατανέμουν τις δυνάμεις ευθυγράμμισης και στα τέσσερα τεταρτημόρια της μήτρας, αποτρέποντας το ράφι που συμβαίνει όταν σχηματίζονται φορτία συγκεντρωμένα στο ένα άκρο μιας μεγάλης μήτρας.
Οι ίδιοι οι στύλοι οδηγών αυξάνουν σε διάμετρο, φθάνοντας συχνά τις 2 έως 4 ίντσες και χρησιμοποιούν κλουβιά ακριβείας με ρουλεμάν- αντί απλούς χάλκινους δακτυλίους για τη μείωση της τριβής και τη διατήρηση της ακρίβειας ευθυγράμμισης κάτω από μεγάλα πλευρικά φορτία. Ορισμένοι μεγάλοι κατασκευαστές προοδευτικών καλουπιών καθορίζουν ένα σύστημα εσωτερικού οδηγού στύλου εκτός από τους εξωτερικούς στύλους οδηγών, δημιουργώντας μια διπλή-αρχιτεκτονική καθοδήγησης. Οι εξωτερικοί στύλοι χειρίζονται την αδρή ευθυγράμμιση κατά το αρχικό κλείσιμο, ενώ οι εσωτερικοί στύλοι παρέχουν ακρίβεια σε επίπεδο μικρών- στην τελική θέση διαμόρφωσης. Αυτή η προσέγγιση διπλού-οδηγού είναι ιδιαίτερα πολύτιμη για προοδευτικά σετ καλουπιών μηχανών όπου η ευθυγράμμιση σταθμού-σε{10}}σταθμού πρέπει να παραμένει συνεπής σε όλο το μήκος του καλουπιού.
Τα συστήματα ελατηρίων αζώτου παρουσιάζουν μια μοναδική πρόκληση κλιμάκωσης. Σε μια μικρή μήτρα, ένας μόνο κύλινδρος αζώτου παρέχει ομοιόμορφη πίεση συγκράτησης κενού ή απογυμνωτή. Σε μια μεγάλη μήτρα με ένα υπόθεμα πίεσης που εκτείνεται σε 40 ίντσες, μπορεί να χρειαστείτε 8, 12 ή ακόμα και 20 κυλίνδρους αζώτου διατεταγμένους σε ένα υπολογισμένο μοτίβο για την ομοιόμορφη κατανομή της δύναμης στην επιφάνεια του μαξιλαριού. Εάν οι κύλινδροι δεν είναι τοποθετημένοι σωστά, το μαξιλαράκι πίεσης γέρνει υπό φορτίο, δημιουργώντας ανομοιόμορφη ροή υλικού κατά το τράβηγμα ή ασυνεπή δύναμη απογύμνωσης που αφήνει τους γυμνοσάλιαγκες κολλημένες στη μήτρα.
Ο σχεδιασμός της διάταξης του ελατηρίου αζώτου απαιτεί χαρτογράφηση της κατανομής δύναμης που απαιτείται στην επιφάνεια του μαξιλαριού πίεσης και, στη συνέχεια, επιλογή μεγεθών και θέσεων οπής κυλίνδρου που παρέχουν αυτήν την κατανομή με αποδεκτή ομοιομορφία, συνήθως εντός 5-10% απόκλισης στην επιφάνεια του μαξιλαριού. Η προφόρτιση και η διαδρομή κάθε κυλίνδρου πρέπει να υπολογίζουν τη διαφορική απόκλιση της πλάκας στερέωσης. Οι ψηλότερες μήτρες με μεγαλύτερες διαδρομές ενδέχεται να απαιτούν συστήματα συνδεδεμένα με πολλαπλή που εξισορροπούν την πίεση σε όλους τους κυλίνδρους υδραυλικά, διασφαλίζοντας ομοιόμορφη διαδρομή του ταμπόν ανεξάρτητα από την ανομοιόμορφη φόρτωση.
Η στρατηγική πιλοτικής καρφίτσας για μήτρες-μεγάλης μορφής ακολουθεί διαφορετική λογική από τη συμπαγή εργαλεία. Σε τυπικές προοδευτικές μήτρες, δύο ή τρεις πιλότοι καταγράφουν επαρκώς τη λωρίδα σε κάθε σταθμό. Σε μια φαρδιά λωρίδα που τροφοδοτείται μέσω μιας μεγάλης μήτρας, η πλευρική μετατόπιση της λωρίδας και το κύμα ακμής σημαίνουν ότι η θέση του υλικού είναι λιγότερο προβλέψιμη σε όλο το πλάτος του. Η μηχανική καθοδήγηση της Talan Products σημειώνει ότι οι πιλότοι εισέρχονται σε τρύπες διάτρητες σε πρώιμους σταθμούς και ότι όταν αυτές οι τρύπες απαιτούν αυστηρές ανοχές, οι ξεχωριστές οπές πιλότου στο φορέα διατηρούν την ακρίβεια χωρίς να επιμηκύνονται τα λειτουργικά χαρακτηριστικά. Για μεγάλες μήτρες, οι μηχανικοί συχνά προσθέτουν συμπληρωματικούς-οδηγούς πιλότους ακμών ή ελατηριωτούς-μηχανισμούς κεντραρίσματος σε ενδιάμεσους σταθμούς για να αποτρέψουν τη αθροιστική μετατόπιση από την καταστροφή των θέσεων κατάντη χαρακτηριστικών. Όσο πιο φαρδιά είναι η λωρίδα, τόσο περισσότερα πιλοτικά σημεία είναι απαραίτητα για να περιοριστεί η φυσική τάση του υλικού να περιπλανηθεί.
Custom Die Engineering για σύνθετες μεγάλες γεωμετρίες
Πέρα από τη δομική ακαμψία και την καθοδήγηση, τα λειτουργικά εξαρτήματα μιας μεγάλης μήτρας, οι γροθιές, οι ανυψωτήρες, οι απογυμνωτές και τα ένθετα μορφοποίησης, απαιτούν σχεδιαστικές προσεγγίσεις που διαφέρουν θεμελιωδώς από την πρακτική μικρών-εργαλείων.
Οι ανυψωτές σε μεγάλες προοδευτικές μήτρες πρέπει να σηκώσουν μια βαριά λωρίδα αρκετά ψηλά για να καθαρίσουν τα σχηματισμένα χαρακτηριστικά καθώς προχωρούν στον επόμενο σταθμό. Σε μια στενή λωρίδα, τα ελαφριά ανυψωτικά πείρων κάνουν τη δουλειά. Σε μια λωρίδα πλάτους 48-ιντσών- από χάλυβα 3 mm, το βάρος της λωρίδας μεταξύ των σημείων ανύψωσης μπορεί να προκαλέσει χαλάρωση που λυγίζει τον φορέα ή σέρνει σε επιφάνειες μήτρας. Τα ανυψωτικά ράβδων που εκτείνονται σε όλο το πλάτος της λωρίδας ή τα συστήματα ανύψωσης τύπου σιδηροτροχιάς παρέχουν την κατανεμημένη υποστήριξη που απαιτείται. Η μεθοδολογία σχεδιασμού της Talan Products τονίζει ότι η χαλάρωση μεταξύ των ανυψωτικών μπορεί να λυγίσει τους φορείς, ειδικά με λεπτά υλικά. Σε μεγάλη κλίμακα, ακόμη και τα χοντρά υλικά κρεμούν κάτω από το βάρος τους σε μεγάλα μη υποστηριζόμενα ανοίγματα.
Οι εγκοπές παράκαμψης είναι κρίσιμες για τη διαχείριση σκραπ σε μεγάλες μήτρες. Όταν μια λειτουργία τυφώματος ή κοπής δημιουργεί ένα γυμνοσάλιαγκο ευρύτερο από αυτό που μπορεί να μεταφέρει η λωρίδα πέρα από σταθμούς κατάντη, αυτό το σκραπ πρέπει να ανακατευθυνθεί, είτε να πέσει αμέσως μέσα από τη μήτρα είτε να κοπεί για να επιτραπεί η απομάκρυνση μετά από επακόλουθες διατρήσεις και σταθμούς σχηματισμού. Σε μια συμπαγή μήτρα, η διαχείριση του σκραπ είναι μια εκ των υστέρων σκέψη. Σε μια μεγάλη προοδευτική μήτρα όπου οι γυμνοσάλιαγκες μπορεί να έχουν πλάτος 8 έως 12 ίντσες, ένας μπλοκαρισμένος γυμνοσάλιαγκας μπορεί να συντρίψει τη μήτρα, να λυγίσει τις γροθιές και να καταστρέψει τις επιφάνειες που σχηματίζουν. Η σωστή γεωμετρία της εγκοπής παράκαμψης, οι αυλακώσεις απορριμμάτων υπό γωνία για υποβοήθηση της βαρύτητας και η εκτόξευση αέρα-του εκτοξευόμενου γυμνοσάλιαγκου αποτελούν βασικά χαρακτηριστικά σχεδιασμού.
Ο έλεγχος της κατεύθυνσης των γρεζιών σε μεγάλες άκρες διάτμησης απαιτεί προσεκτικό σχεδιασμό. Κάθε εργασία κοπής δημιουργεί ένα γρέζι στη μία πλευρά του υλικού. Σε μια γραμμή επένδυσης 36 ιντσών, η κατεύθυνση του γρέζιου καθορίζει ποια επιφάνεια του τελειωμένου εξαρτήματος φέρει αυτή την ανυψωμένη άκρη. Για βραχίονες με προοδευτική μήτρα και δομικά εξαρτήματα που συνδέονται με άλλα συγκροτήματα, η θέση του γρέζιου είναι λειτουργική απαίτηση και όχι καλλυντική. Ο σχεδιαστής της μήτρας πρέπει να προσανατολίσει τα διάκενα κοπής έτσι ώστε να εμφανίζονται γρέζια στην αποδεκτή όψη, κάτι που μπορεί να απαιτεί το διαχωρισμό μεγάλων κοπών σε τμήματα με αντίθετες κατευθύνσεις διάκενου ή την προσθήκη δευτερευόντων σταθμών ξυρίσματος για να αφαιρεθούν εντελώς τα γρέζια.
Η βελτιστοποίηση καθαρισμού για εργασίες διαμόρφωσης σε μεγάλες επιφάνειες εισάγει ένα εφέ κλίμακας. Το διάκενο της μήτρας, το κενό μεταξύ της διάτρησης και της κοιλότητας, ελέγχει τη ροή του υλικού κατά το τράβηγμα και τη διαμόρφωση. Σε ένα μικρό σχέδιο, το ομοιόμορφο διάκενο γύρω από την περίμετρο λειτουργεί καλά. Σε ένα μεγάλο τράβηγμα που εκτείνεται σε 30 ή περισσότερες ίντσες, το υλικό ρέει με διαφορετικούς ρυθμούς από διαφορετικές κατευθύνσεις λόγω του προσανατολισμού των κόκκων και της διακύμανσης της τριβής. Το μεταβλητό διάκενο, πιο σφιχτό σε περιοχές όπου το υλικό τείνει να λεπταίνει και πιο χαλαρό όπου απειλεί το τσαλάκωμα, βοηθά στον έλεγχο της κατανομής του υλικού. Αυτή η αντιστοίχιση μεταβλητής απόστασης συνήθως προέρχεται από την προσομοίωση FEA και βελτιώνεται κατά τη διάρκεια της δοκιμής.
Η πρόσβαση στη συντήρηση οδηγεί μια άλλη απόφαση σχεδιασμού μοναδική για μεγάλα εργαλεία: την τμηματοποίηση εξαρτημάτων. Μια-πλάκα απογύμνωσης ενός κομματιού που εκτείνεται σε 80 ίντσες θα ήταν αδύνατο να λειανθεί επίπεδη, θα ήταν δύσκολο να θερμανθεί- ομοιόμορφα και δεν θα ήταν πρακτικό να αφαιρεθεί για συντήρηση. Αντίθετα, μεγάλες απογυμνωτές μήτρας, πλάκες συγκράτησης διάτρησης, ακόμη και ένθετα κοπής μήτρας χωρίζονται σε τμήματα που μπορούν να αφαιρεθούν ξεχωριστά, να ξαναγυλωθούν ή να αντικατασταθούν χωρίς να αποσυναρμολογηθεί ολόκληρη η μήτρα. Η τμηματοποίηση επιτρέπει επίσης τη χρήση διαφορετικών υλικών για διαφορετικές ζώνες, ταιριάζοντας το υλικό των συστατικών με την τοπική σοβαρότητα φθοράς. Όπως υποδεικνύουν οι βέλτιστες πρακτικές σχεδιασμού καλουπιών, οι διατρήσεις πυρήνα και τα ένθετα χρησιμοποιούν χάλυβα υψηλής ταχύτητας (SKH9) στο HRC 60-62 για εξαιρετική αντοχή στη φθορά, ενώ οι δομικές πλάκες χρησιμοποιούν χάλυβα εργαλείων ψυχρής εργασίας (SKD11) στο HRC 58-60. Σε μια μεγάλη τμηματοποιημένη μήτρα, οι ζώνες υψηλής φθοράς λαμβάνουν υλικό ένθετου υψηλής ποιότητας, ενώ οι περιοχές χαμηλότερης καταπόνησης χρησιμοποιούν λιγότερο ακριβές ποιότητες, βελτιστοποιώντας το κόστος χωρίς να θυσιάζεται η ανθεκτικότητα όπου έχει σημασία.
Για τους μηχανικούς εργαλείων που πλοηγούνται σε αυτές τις-εντατικές αποφάσεις σχεδιασμού, η συνεργασία με ειδικούς που κατανοούν την αλληλεπίδραση μεταξύ της δομής μήτρας, της μηχανικής εξαρτημάτων και της ροής υλικού σε μεγάλη κλίμακα είναι κρίσιμη.Προσαρμοσμένες λύσεις μήτρας σφράγισης της YICHENαπευθυνθείτε απευθείας σε αυτήν τη διασταύρωση, συνδέοντας μηχανικούς με τεχνογνωσία σχεδιασμού που καλύπτει τα πάντα, από τη διαμόρφωση διάτρησης και ανύψωσης έως τη στρατηγική παράκαμψης εγκοπής, τον έλεγχο γρεζιών και τη βελτιστοποίηση διάκενου για εφαρμογές-μεγάλου σχήματος. Όταν η πρόκληση της κατασκευής εργαλείων περιλαμβάνει τη διαχείριση της πολυπλοκότητας σε ένα καλούπι που ζυγίζει αρκετούς τόνους και εκτείνεται σε έξι πόδια ή περισσότερο, η ύπαρξη ενός τεχνικού συνεργάτη με εμπειρία μηχανικής βαθιάς μήτρας συντομεύει τη διαδρομή από την ιδέα στην κατασκευή-έτοιμων εργαλείων.
Ακολουθούν τα κρίσιμα στοιχεία σχεδίασης καλουπιών που απαιτούν ιδιαίτερη προσοχή σε μεγάλη κλίμακα:
- Ακαμψία παπουτσιού- Παπούτσια προσαρμοσμένου πάχους-σχεδιασμένα για ελάχιστη απόκλιση στο κεντρικό άνοιγμα υπό πλήρες φορτίο διαμόρφωσης
- Οδηγός διαμόρφωσης ανάρτησης- Τέσσερα-ποσοστά ή διπλά-συστήματα καθοδήγησης (εξωτερικά συν εσωτερικά) για να αποφευχθεί η σύγκρουση και να διατηρηθεί η ευθυγράμμιση του σταθμού-στον{4}}σταθμό
- Διάταξη ελατηρίου αζώτου- Πολυ-μοτίβα κυλίνδρων υπολογισμένα για ομοιόμορφη κατανομή πίεσης στα μεγάλα τακάκια, με εξισορρόπηση πολλαπλής όπου χρειάζεται
- Πιλοτική στρατηγική- Αυξημένη πυκνότητα πιλότου σε φαρδιές λωρίδες, συμπεριλαμβανομένων συμπληρωματικών οδηγών άκρων και ενδιάμεσων σημείων εγγραφής
- Σχεδιασμός συστήματος ανύψωσηςΑνυψωτικά τύπου - ράβδου ή ράγας-που αποτρέπουν τη χαλάρωση της λωρίδας σε μεγάλα μη υποστηριζόμενα ανοίγματα
- Παράκαμψη γεωμετρίας εγκοπής και διαχείρισης σκραπ- Σχεδιασμένα μονοπάτια εκκένωσης γυμνοσάλιαγκων με-υποβοηθούμενους αγωγούς βαρύτητας και εκτόξευση αέρα-για μεγάλους γυμνοσάλιαγκες
- Σχεδιασμός κατεύθυνσης Burr- Ο προσανατολισμός διάκενου αντιστοιχίζεται στις απαιτήσεις λειτουργικών πλευρικών γρέζιων-σε όλες τις μεγάλες ακμές διάτμησης
- Μεταβλητό διάκενο σχηματισμού- FEA-χάρτες κάθαρσης βάσει της FEA που αντιπροσωπεύουν την ανισότροπη ροή υλικού σε μεγάλες επιφάνειες έλξης
- Τμηματοποίηση στοιχείων- Απογυμνωτές, συγκρατητές και ένθετα κοπής χωρισμένα σε διατηρούμενα τμήματα με ζώνη-συγκεκριμένες ποιότητες υλικού
- Θερμική διαχείριση- Εξέταση της συσσώρευσης θερμότητας σε μεγάλες μήτρες κατά τη λειτουργία υψηλής-ταχύτητας, συμπεριλαμβανομένων των καναλιών ψύξης ή των θερμικών διακοπών σε ζώνες υψηλής-τριβής
Καθένα από αυτά τα στοιχεία αλληλεπιδρά με τα άλλα. Μια κακώς σχεδιασμένη διάταξη ελατηρίου αζώτου δημιουργεί ανομοιόμορφη δύναμη απογύμνωσης, η οποία επιταχύνει τη φθορά στους στύλους οδηγών, η οποία υποβαθμίζει τη διάτρηση-σε-την ευθυγράμμιση της κοιλότητας, η οποία μετατοπίζει απρόβλεπτα τα μοτίβα των γρεζιών. Σε καλούπια-μεγάλης μορφής, αυτές οι κλιμακωτές αλληλεπιδράσεις ενισχύονται σε όλη την απόσταση, καθιστώντας μια ολοκληρωμένη σχεδιαστική σκέψη, αντί για προδιαγραφή στοιχείου-από-συστατικού, τη διαφορά μεταξύ ενός καλουπιού που λειτουργεί αξιόπιστα και ενός καλουπιού που απαιτεί συνεχή παρέμβαση.
Η σωστή σχεδίαση του καλουπιού προστατεύει μια σημαντική επένδυση κεφαλαίου. Και αυτή η επένδυση, το ίδιο το κόστος εργαλείων, εγείρει το δικό της σύνολο ερωτημάτων σχετικά με τα οικονομικά, τις αποσβέσεις και το πού η σφράγιση μεγάλου-εν μέρει έχει πραγματικά οικονομικό νόημα έναντι των εναλλακτικών προσεγγίσεων κατασκευής.
Οικονομικά Κόστους και Απόσβεση Εργαλείων για Μεγάλα Ανταλλακτικά
Μια καλοσχεδιασμένη μήτρα-λύνει το μηχανολογικό πρόβλημα. Αλλά η σκοπιμότητα της μηχανικής και η οικονομική βιωσιμότητα είναι δύο ξεχωριστές συζητήσεις. Το μεγάλο-τμήμα προοδευτικών μήτρων και μήτρων μεταφοράς αντιπροσωπεύουν μερικές από τις πιο σημαντικές κεφαλαιακές δεσμεύσεις στην κατασκευή μετάλλων και τα οικονομικά συμπεριφέρονται διαφορετικά από αυτό που θα περίμεναν οι μηχανικοί που είναι εξοικειωμένοι με τα συμπαγή εργαλεία. Η αρχική επένδυση είναι μεγαλύτερη. Η καμπύλη απόσβεσης είναι πιο απότομη. Και η επιβάρυνση συντήρησης κατά τη διάρκεια ζωής ενός καλουπιού εισάγει κόστος που σπάνια επιβάλλει τα μικρότερα εργαλεία.
Ωστόσο, κανένας προμηθευτής σε αυτόν τον χώρο δεν εκθέτει την οικονομική λογική με διαφάνεια. Θα βρείτε λίστες εξοπλισμού και φυλλάδια ικανοτήτων, αλλά σπάνια το χρηματοοικονομικό πλαίσιο που σας λέει εάν το συγκεκριμένο τμήμα σας, στον συγκεκριμένο όγκο σας, δικαιολογεί καθόλου την επένδυση εργαλείων. Αυτό είναι το κενό που καλύπτει αυτή η ενότητα.
Επένδυση εργαλείων και αποσβέσεις για μεγάλες μήτρες
Κλίμακες κόστους μήτρας με τρεις κύριους οδηγούς: τον αριθμό των σταθμών διαμόρφωσης, το φυσικό μέγεθος της μήτρας και τις απαιτήσεις ακρίβειας του έτοιμου εξαρτήματος. Για τυπικά προοδευτικά καλούπια που παράγουν εξαρτήματα μικρού έως μεσαίου μεγέθους, τα δεδομένα της βιομηχανίας από την Shaoyi Metal Technology τοποθετούν τα τυπικά εργαλεία στην περιοχή από 15.000 έως 60.000 $. Αλλά τα μεγάλα-μη μήτρες λειτουργούν σε διαφορετική βαθμίδα. Οι μήτρες μεταφοράς και γραμμής για μεγάλους πίνακες αυτοκινήτων φτάνουν συνήθως τα 250.000 $ έως πάνω από 1.000.000 $ όταν το πλήρες σετ καλουπιών περιλαμβάνει εργασίες έλξης, επένδυσης, φλάντζας και διάτρησης.
Γιατί το δραματικό άλμα; Κάθε οδηγός κόστους συνδυάζεται σε μεγάλη κλίμακα. Περισσότεροι σταθμοί σημαίνουν περισσότερες ώρες κατεργασίας. Τα μεγαλύτερα παπούτσια απαιτούν βαρύτερα τεμάχια ακατέργαστου χάλυβα και μεγαλύτερους χρόνους κύκλου CNC. Τα ευρύτερα ένθετα κοπής και διαμόρφωσης απαιτούν χάλυβες εργαλείων υψηλής ποιότητας σε μεγαλύτερους όγκους. Η φάση δοκιμής, όπου η μήτρα δοκιμάζεται και προσαρμόζεται σε μια πραγματική πρέσα, διαρκεί περισσότερο, επειδή οι μεγάλες μήτρες είναι φυσικά πιο δύσκολο να φορτωθούν, να μετατραπούν και να επαναληφθούν. Η δοκιμή και η επικύρωση από μόνες τους αντιπροσωπεύουν συνήθως το 10-15% του συνολικού κόστους του καλουπιού και σε ένα εξαψήφιο εργαλείο, αυτό είναι ένα σημαντικό στοιχείο γραμμής.
Το υλικό καλουπιών αντιπροσωπεύει το 20-40% της συνολικής επένδυσης. Για προγράμματα σφράγισης μετάλλων υψηλού-που αναμένουν 500.000 ή περισσότερα χτυπήματα κατά τη διάρκεια ζωής του καλουπιού, οι κατασκευαστές εργαλείων καθορίζουν κορυφαίες ποιότητες όπως SKD11 ή ένθετα συμπαγούς καρβιδίου σε κρίσιμα σημεία φθοράς. Αυτά τα υλικά αντιστέκονται στην τριβή σε εκατομμύρια κύκλους, αλλά έχουν σημαντικό κόστος πρώτης ύλης, ειδικά όταν κόβονται στα μεγάλα ένθετα που απαιτούν τα εργαλεία μεγάλου μέρους. Για μικρότερες περιόδους παραγωγής, τα λιγότερο ακριβά κράματα μπορούν να μειώσουν το αρχικό κόστος, αλλά ανταλλάσσουν τη μακροζωία με εξοικονόμηση, απαιτώντας συχνότερη συντήρηση ή νωρίτερη αντικατάσταση.
Η απόσβεση είναι όπου τα μαθηματικά είτε λειτουργούν είτε όχι. Μια προοδευτική μήτρα αξίας 50.000 $ που απλώνεται σε 500.000 εξαρτήματα προσθέτει μόλις 0,10 $ ανά τεμάχιο στο κόστος εργαλείων. Το ίδιο ζάρι απλωμένο σε μόνο 5.000 εξαρτήματα προσθέτει 10,00 $ ανά τεμάχιο, όπως δείχνει η προοδευτική ανάλυση σφράγισης του Fictive. Για μεγάλο-τμήμα θανάτων που κοστίζει πολλαπλάσιο αυτού του ποσού, το όριο ζυγού διακοπής-μετατοπίζεται δραματικά προς τα πάνω. Ένα σετ καλουπιών μεταφοράς αξίας 300.000 $ χρειάζεται σημαντικούς ετήσιους όγκους προτού η συνεισφορά εργαλείων ανά τεμάχιο πέσει σε επίπεδο που ανταγωνίζεται εναλλακτικές μεθόδους κατασκευής.
Οι ελάχιστες ποσότητες παραγγελιών υπάρχουν ακριβώς λόγω αυτής της πραγματικότητας απόσβεσης. Τα προγράμματα προοδευτικής σφράγισης OEM συνήθως δεσμεύονται σε ετήσιους όγκους που διασφαλίζουν την αποπληρωμή της επένδυσης εργαλείων εντός ενός έως τριών ετών παραγωγής. Εάν ο προβλεπόμενος όγκος σας δεν μπορεί να απορροφήσει το κόστος εργαλείων μέσα σε ένα εύλογο παράθυρο απόσβεσης, το έργο είτε χρειάζεται μια απλούστερη προσέγγιση μήτρας, μια κοινή-διάταξη εργαλείων ή μια ουσιαστικά διαφορετική μέθοδο κατασκευής.
Ανά-Οικονομία σε κλίμακα
Μόλις πληρωθούν τα εργαλεία, τα οικονομικά στοιχεία της στάμπας ανά τεμάχιο γίνονται εξαιρετικά συναρπαστικά. Η ανάλυση κόστους της Talan Products δείχνει ότι μια προοδευτική πρέσα μήτρας μπορεί να παράγει 4.000 ή περισσότερα εξαρτήματα ανά ώρα, με το κόστος εργασίας να υπολογίζεται σε κλάσματα του λεπτού ανά τεμάχιο. Μετά την εξόφληση των εργαλείων, το κόστος ανά-τεμαχίου πέφτει στο ελάχιστο: πρώτη ύλη, χρόνος μηχανής και λίγη εργασία. Σε αυτά τα οικονομικά δεδομένα, η μακροπρόθεσμη σφράγιση μετάλλων κυριαρχεί σε κάθε εναλλακτική κατασκευή σε βάση-ανά μονάδα.
Ωστόσο, μεγάλος-μέρος εισάγει μια επιπλοκή που αποφεύγουν τα μικρότερα εργαλεία: το κόστος συντήρησης ως σημαντικό ποσοστό της οικονομίας του κύκλου ζωής. Οι εκτιμήσεις του κλάδου τοποθετούν την ετήσια συντήρηση του καλουπιού στο 5-10% της αρχικής αξίας του καλουπιού, ανάλογα με την ένταση χρήσης. Σε μια συμπαγή μήτρα 30.000 $, αυτό είναι $1.500 έως $3.000 ετησίως. Σε ένα καλούπι μεταφοράς μεγάλου μεγέθους 250.000 $, αυτό είναι 12.500 έως 25.000 $ ετησίως για ακόνισμα, γδάρσιμο, αντικατάσταση ελατηρίου και επανάλεσμα ένθετου. Η παραμέληση αυτής της συντήρησης δεν εξοικονομεί χρήματα. Οδηγεί σε γρέζια σε εξαρτήματα, επιταχυνόμενη φθορά και τελικά καταστροφική αστοχία της μήτρας που κοστίζει πολύ περισσότερο από την προληπτική φροντίδα.
Το συνολικό κόστος κύκλου ζωής για σφραγίδες μεγάλης εκτέλεσης πρέπει να αντιστοιχεί σε τέσσερις διαφορετικούς κάδους κόστους:
- Αρχική επένδυση εργαλείων- Το εφάπαξ-κεφάλαιο για το σχεδιασμό, την κατασκευή και τη δοκιμή καλουπιών
- Κόστος παραγωγής ανά{0}}τεμαχίου- Υλικό, χρόνος πίεσης, εργασία και γενικά έξοδα που κατανέμονται ανά μέρος κατά τη διάρκεια ενεργών εκτελέσεων
- Προγραμματισμένη συντήρηση- Τακτικά διαστήματα ακονίσματος, αντικατάσταση ελατηρίου αζώτου, φθορά δακτυλίου οδηγού και επιθεώρηση εξαρτημάτων
- Ανακαίνιση μήτρας- Μείζονες επισκευές σε εκτεταμένα χρονικά διαστήματα (συνήθως κάθε 500.000 έως 2.000.000 κύκλους ανάλογα με τη σοβαρότητα του υλικού), συμπεριλαμβανομένης της αντικατάστασης του ενθέτου, του επαναλείμματος των επιφανειών διαμόρφωσης και της δομικής επιθεώρησης
Για υπηρεσίες σφράγισης μετάλλων OEM που εκτελούν υλικά υψηλής- αντοχής σε μεγάλη κλίμακα, τα διαστήματα συντήρησης συμπιέζονται. Ο χάλυβας διπλής-φάσης και ο ανοξείδωτος χάλυβας φθείρουν τις ακμές κοπής πιο γρήγορα από τον μαλακό χάλυβα, συντομεύοντας τον αριθμό κύκλων μεταξύ των γεγονότων ακονίσματος. Ένα ζάρι που εκτελεί 200.000 χτυπήματα μεταξύ συντήρησης σε χάλυβα 1008 μπορεί να χρειάζεται προσοχή κάθε 80.000 χτυπήματα στο DP780. Αυτό το επιταχυνόμενο πρόγραμμα συντήρησης επηρεάζει άμεσα το πραγματικό κόστος ανά τεμάχιο, ακόμη και μετά την πλήρη απόσβεση των εργαλείων.
Το σημείο διασταύρωσης όγκου, όπου η σφράγιση γίνεται φθηνότερη από την κατασκευή, αλλάζει ανάλογα με την πολυπλοκότητα και το υλικό του εξαρτήματος. Για απλές μεγάλες γεωμετρίες από μαλακό χάλυβα, τα δεδομένα του Talan υποδηλώνουν ότι το crossover πέφτει μεταξύ 3.000 και 7.000 εξαρτημάτων ετησίως για εξαρτήματα τυπικού μεγέθους-. Για μεγάλα εξαρτήματα που απαιτούν πρέσες υψηλής χωρητικότητας και πολύπλοκες μήτρες πολλαπλών-σταθμών, αυτή η διασταύρωση ωθεί σημαντικά υψηλότερα, συχνά στο εύρος των 10.000 έως 25.000 ετήσιων μονάδων, προτού οι οικονομικοί παράγοντες ευνοήσουν αποφασιστικά τη σφράγιση έναντι της κοπής με λέιζερ και τη διαμόρφωση του φρένου με πίεση.
Η σφράγιση μεγάλου-ανταλλακτικού καλουπιού γίνεται οικονομικά-οικονομική μόνο πάνω από συγκεκριμένα όρια όγκου και αυτά τα όρια ποικίλλουν δραματικά ανάλογα με την πολυπλοκότητα του εξαρτήματος, την ποιότητα υλικού και την ένταση συντήρησης του καλουπιού. Ένα απλό στήριγμα από μαλακό χάλυβα στις 15.000 ετήσιες μονάδες δικαιολογεί την εύκολη χρήση εργαλείων. Ένα σύνθετο δομικό στοιχείο HSLA στον ίδιο όγκο μπορεί να μην σπάσει ούτε για τρία χρόνια.
Κατά την κατασκευή μιας επιχειρηματικής θήκης για μεγάλο-μηχανισμό σφράγισης εξαρτημάτων έναντι εναλλακτικής κατασκευής, οι μηχανικοί θα πρέπει να μοντελοποιούν ρητά αυτούς τους παράγοντες κόστους:
- Συνολική επένδυση εργαλείων, συμπεριλαμβανομένου σχεδιασμού, κατασκευής, δοκιμής και μηχανικών αλλαγών κατά τη θέση σε λειτουργία
- Προβλεπόμενος ετήσιος όγκος και συνολικός όγκος διάρκειας ζωής κατά την αναμενόμενη διάρκεια του προγράμματος
- Κόστος παραγωγής ανά{0}}τεμαχίου σε στοχευόμενους ρυθμούς κύκλου, συμπεριλαμβανομένων των απωλειών απόδοσης υλικού από διατάξεις λωρίδων μεγάλης μορφής{{1}
- Ετήσιο κόστος συντήρησης με βάση τη σοβαρότητα του υλικού και τον αναμενόμενο αριθμό επισκέψεων μεταξύ των διαστημάτων σέρβις
- Κόστος ανακαίνισης καλουπιού σε μεγάλα χρονικά διαστήματα ορόσημο, συμπεριλαμβανομένου του χρόνου διακοπής της παραγωγής κατά τη διάρκεια της γενικής επισκευής
- Σύγκριση ανά-κόστος τεμαχίου με χρήση εναλλακτικών μεθόδων (μορφοποίηση με λέιζερ, συγκολλήσεις ή χύτευση) στον ίδιο όγκο
- Περίοδος απόσβεσης: σε ποιον σωρευτικό όγκο το συνολικό κόστος σφράγισης (εργαλεία συν παραγωγή συν συντήρηση) υπερβαίνει το συνολικό κόστος εναλλακτικής κατασκευής
- Παράγοντες κινδύνου, συμπεριλαμβανομένης της πιθανότητας αλλαγής σχεδιασμού, της εμπιστοσύνης της πρόβλεψης όγκου και της αστάθειας του κόστους υλικών
Ο υπολογισμός της απόσβεσης δεν είναι απλώς αριθμητικός. Απαιτεί ειλικρινή πρόβλεψη όγκου. Μια αισιόδοξη προβολή που δικαιολογεί την επένδυση εργαλείων, αλλά δεν υλοποιείται ποτέ σε πραγματικές παραγγελίες, σας αφήνει να διατηρείτε εξαψήφιο-περιουσιακό στοιχείο χωρίς απόδοση. Η συντηρητική πρόβλεψη προστατεύει το κεφάλαιο, ακόμη κι αν σημαίνει την επιλογή μιας λιγότερο βέλτιστης διαδικασίας ανά-τεμάχιο για τα πρώτα χρόνια και τη μετάβαση στη σφράγιση όταν αποδειχθούν οι όγκοι.
Τα οικονομικά σας λένε αν πρέπει να προχωρήσετε. Αλλά δεν σας λένε πότε να φύγετε εντελώς. Ορισμένα μεγάλα μέρη, ανεξαρτήτως όγκου, αντιμετωπίζουν περιορισμούς γεωμετρίας, περιορισμούς υλικού ή απαιτήσεις ανοχής που κάνουν τη λάθη απάντηση, ανεξάρτητα από το πώς λειτουργούν οι αριθμοί σε χαρτί.
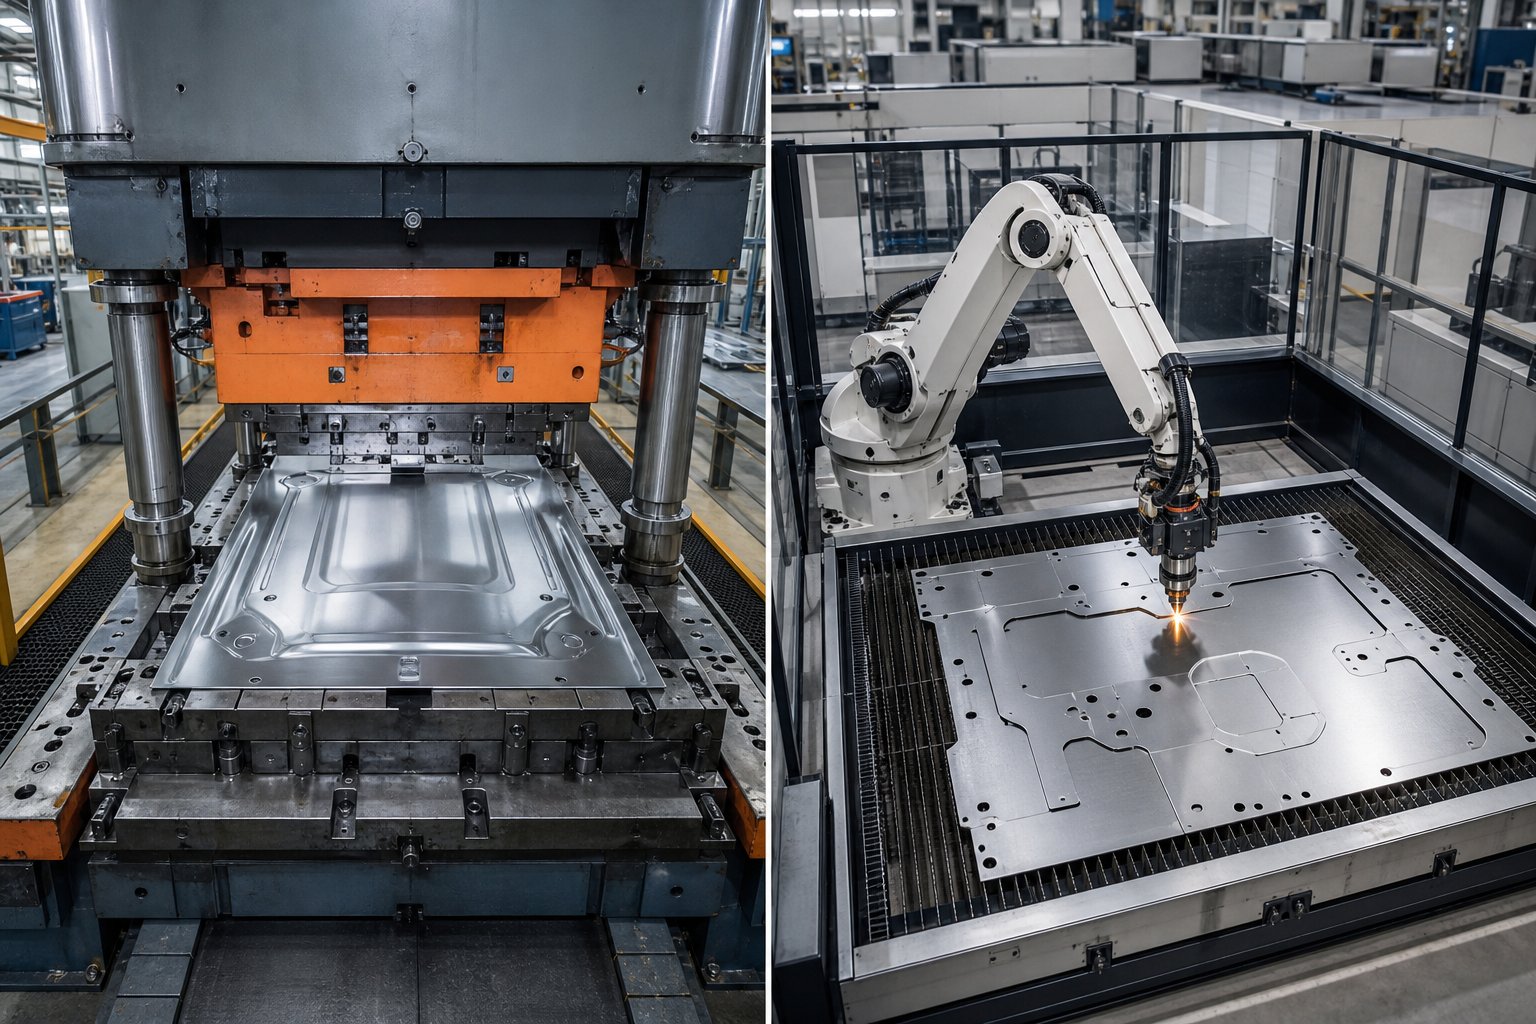
Περιορισμοί διαδικασίας και πότε να επιλέξετε εναλλακτικές λύσεις
Κάθε διαδικασία παραγωγής έχει ένα ταβάνι. Η σφράγιση μήτρας φτάνει στο ανώτατο όριο όταν η γεωμετρία εξαρτημάτων, οι περιορισμοί υλικών ή η πραγματικότητα όγκου υπερβαίνουν αυτό που μπορεί να προσφέρει μια μήτρα φυσικά ή οικονομικά. Οι περισσότερες υπηρεσίες σφράγισης λαμαρίνας δεν παρέχουν εθελοντικά αυτές τις πληροφορίες. Θα αναφέρουν τι μπορούν να φτιάξουν, όχι τι δεν πρέπει να επιχειρήσουν. Αλλά η ειλικρινής αξιολόγηση της διαδικασίας απαιτεί κατανόηση του σημείου που βρίσκεται το όριο, επειδή η εξαναγκασμός ενός εξαρτήματος μέσω της λάθος μεθόδου κοστίζει περισσότερο από την επιλογή της σωστής εναλλακτικής από την αρχή.
Όταν το Die Stamping δεν είναι η σωστή απάντηση
Το μέγιστο πρακτικό μέγεθος εξαρτήματος για τη στάμπα μήτρας ξεπερνά τις 72 έως 96 ίντσες προς την κατεύθυνση τροφοδοσίας για προοδευτική εργασία και κάπως μεγαλύτερο για τις διαδοχικές γραμμές που χειρίζονται εξωτερικά πάνελ αυτοκινήτου. Πέρα από αυτό, κανένα τυπικό κρεβάτι πρέσας δεν χωράει τα εργαλεία και οι προσαρμοσμένες εγκαταστάσεις πρέσας γίνονται από μόνες τους ένα έργο.
Η γεωμετρία επιβάλλει πιο δύσκολα όρια από το μέγεθος. Μέρη με ακραίες αναλογίες έλξης, οτιδήποτε πλησιάζει σε αναλογία βάθους-προς-διαμέτρου πάνω από 2:1, συνήθως δεν μπορούν να σχεδιαστούν με μία μόνο λειτουργία χωρίς ενδιάμεση ανόπτηση. Οι υποκοπές, τα-χαρακτηριστικά επανεισδοχής και η εσωτερική γεωμετρία που απαιτεί πλευρική πρόσβαση απλά δεν μπορούν να δημιουργηθούν σε μια κάθετη διαδρομή πίεσης χωρίς μηχανισμούς που ενεργοποιούνται με έκκεντρο-που προσθέτουν τεράστια πολυπλοκότητα και κόστος. Σε μεγάλη κλίμακα, αυτές οι μονάδες έκκεντρου γίνονται μη πρακτικά ογκώδεις.
Ορισμένα υλικά αντέχουν στη στάμπα-μεγάλου σχήματος ανεξάρτητα από τη γεωμετρία. Τα κράματα σκλήρυνσης-όπως το ανοξείδωτο της σειράς 300 γίνονται προοδευτικά πιο δύσκολο να σχηματιστούν σε πολλούς σταθμούς και η αθροιστική χωρητικότητα σε μια μεγάλη μήτρα μπορεί να υπερβαίνει τη διαθέσιμη χωρητικότητα πίεσης. Η παχιά πλάκα άνω των 8 mm κινείται γενικά στην περιοχή του φρένου πίεσης ή της υδραυλικής πρέσας αντί να προσεγγίζει προοδευτική σφράγιση και κατασκευή, επειδή οι δυνάμεις που απαιτούνται υπερβαίνουν τις συμβατικές πρέσες σφράγισης αποτελεσματικά.
Εξετάστε αυτά τα σενάρια όπου οι εναλλακτικές λύσεις υπερτερούν της στάμπας:
- Χαμηλός όγκος με σύνθετη γεωμετρία- Η κοπή με λέιζερ και η διαμόρφωση φρένου πίεσης παραδίδουν τελικά εξαρτήματα χωρίς επένδυση εργαλείων, ιδανική για διαδρομές κάτω από 3.000 μονάδες
- Στενές ανοχές σε παχιά πλάκα- Η μηχανική κατεργασία CNC από πλάκα έχει ανοχές που η στάμπα δεν μπορεί να ταιριάξει σε βαρύ υλικό
- Πολύπλοκα 3D περιβλήματα με εσωτερικά χαρακτηριστικά- Συγκολλήσεις από μεμονωμένα διαμορφωμένα κομμάτια επιτρέπουν την αδύνατη κοπή, εσωτερικά ενισχυτικά και χαρακτηριστικά σε μία μόνο λειτουργία σφράγισης
- Οργανικά σχήματα με μη-ομοιόμορφα τμήματα τοίχων- Τα Castings χειρίζονται γεωμετρίες που καμία επίπεδη-ακολουθία σχηματισμού κενού δεν μπορεί να αντιγράψει
Ακόμη και στην προοδευτική σφράγιση μετάλλων hvac, όπου τα μεγάλα εξαρτήματα αγωγών και τα δομικά περιβλήματα είναι κοινά προϊόντα σφράγισης λαμαρίνας, οι μηχανικοί συναντούν συνήθως εξαρτήματα που υπερβαίνουν τα πρακτικά όρια σφράγισης. Ένα υπερμεγέθη κουτί με εσωτερικά διαφράγματα και συγκολλημένες φλάντζες, για παράδειγμα, μπορεί να φαίνεται σαν υποψήφια στάμπα με βάση μόνο τον όγκο, αλλά η γεωμετρία του κάνει την κατασκευή την ταχύτερη και φθηνότερη διαδρομή.
Σύγκριση εναλλακτικών λύσεων για μεταλλικά στοιχεία μεγάλης-μορφής
Η απόφαση δεν είναι πάντα δυαδική. Οι υβριδικές προσεγγίσεις λειτουργούν καλά για μεγάλα εξαρτήματα όπου η στάμπα με καλούπι χειρίζεται τις επαναλαμβανόμενες λειτουργίες υψηλού-όγκου (κενό, αρχική διαμόρφωση, διάτρηση) ενώ οι δευτερεύουσες διεργασίες ολοκληρώνουν χαρακτηριστικά που δεν μπορεί να παράγει η μήτρα. Ένας δομικός βραχίονας αυτοκινήτου θα μπορούσε να σφραγιστεί σταδιακά για την κύρια γεωμετρία του, και στη συνέχεια να συγκολληθεί ρομποτικά για να προσθέσει ένα στήριγμα που θα απαιτούσε έναν μη πρακτικό μηχανισμό έκκεντρου στη μήτρα. Αυτές οι λύσεις σφράγισης μετάλλων συνδυάζουν τις δυνάμεις της διαδικασίας αντί να αναγκάζουν μια μέθοδο να κάνει τα πάντα.
Για εξαρτήματα με χαμηλές-απαιτήσεις όγκου, η επένδυση εργαλείων στη σφράγιση καλουπιών απλά δεν μπορεί να αποσβεστεί. Όπως δείχνει η ανάλυση κόστους παραγωγής από την Hotean, η κοπή με λέιζερ είναι σημαντικά χαμηλότερη ανά-κόστος μονάδας από τη σφράγιση για παρτίδες κάτω των 3.000 τεμαχίων, αφού συνυπολογίσετε τα 15 $,000+ έξοδα εργαλείων που απαιτεί η σφράγιση πριν από την παραγωγή ενός μεμονωμένου εξαρτήματος. Αυτό το χάσμα διευρύνεται περαιτέρω με τα μεγάλα-εργαλεία ανταλλακτικών που κοστίζουν πολλαπλάσια των τυπικών τιμών καλουπιών.
Ακολουθεί ο τρόπος με τον οποίο οι κύριες εναλλακτικές λύσεις στοιβάζονται έναντι της σφράγισης με μήτρα για μεταλλικά εξαρτήματα μεγάλου-σχήματος:
| Μέθοδος | Ιδανικό εύρος όγκου | Γεωμετρική πολυπλοκότητα | Δυνατότητα ανοχής | Σχετικό κόστος ανά τεμάχιο (χαμηλός όγκος) | Σχετικό κόστος ανά τεμάχιο (Υψηλός όγκος) |
|---|---|---|---|---|---|
| Die Stamping | 10,000+ ετησίως | Μέτρια (περιορίζεται από το βάθος έλξης και τη διαμόρφωση ενός-άξονα) | +/-0,005 ίντσες τυπικό; +/-0,001 ίντσες με λεπτομέρεια | Πολύ υψηλό (κυριαρχεί η απόσβεση εργαλείων) | Πολύ Χαμηλό |
| Κοπή + Διαμόρφωση Laser | 1 - 5.000 ετησίως | Υψηλό (οποιοδήποτε δισδιάστατο προφίλ, οι κάμψεις περιορίζονται από εργαλεία φρένων) | +/-0,004 in. +/-0,010 in. σχηματίστηκε | Χαμηλό (χωρίς εργαλεία) | Υψηλή (-έντονη εργασία ανά κομμάτι) |
| Μηχανική CNC | 1 - 2.000 ετησίως | Πολύ υψηλή (οποιαδήποτε μηχανική γεωμετρία) | +/-0,001 ίντσες ή καλύτερα | Μέτρια (απορρίμματα υλικών σε μεγάλο πιάτο) | Πολύ υψηλό (αργός χρόνος κύκλου) |
| Συγκολλήσεις | 1 - 5.000 ετησίως | Πολύ υψηλό (εσωτερικά χαρακτηριστικά, συγκροτήματα πολλαπλών-επιπέδων) | +/-0,015 in. τυπικό; +/-0,005 in. με φωτιστικά | Μέτρια (εργασίας συν στερέωση) | Υψηλό (η συγκόλληση δεν κλιμακώνεται γραμμικά) |
| Κάστινγκ | 500 - 100,000+ ετησίως | Εξαιρετικά υψηλή (οργανικά σχήματα, μεταβλητό πάχος τοιχώματος) | +/-0,010 ίντσες. +/-0,030 in. χυτός άμμος | Μέτριο (κόστος μοτίβου χαμηλότερο από το κόστος μήτρας) | Χαμηλή έως μέτρια |
Προσέξτε το crossover. Σε χαμηλούς όγκους, κάθε εναλλακτική κερδίζει βαρύνοντας το συνολικό κόστος. Σε υψηλούς όγκους, η στάμπα με καλούπι ξεπερνά τα πάντα όσον αφορά την οικονομία ανά-κομμάτι. Η γκρίζα ζώνη, περίπου 3.000 έως 15.000 ετήσιες μονάδες για μεγάλα μέρη, είναι όπου η απόφαση απαιτεί λεπτομερή μοντελοποίηση και όχι εμπειρικούς κανόνες. Η γεωμετρία συμβάλλει στην ισορροπία: μια απλή επίπεδη αγκύλη περνάει στην περιοχή στάμπας σε χαμηλότερους όγκους από ένα πολύπλοκο κέλυφος σε βάθος-.
Τα χυτά αξίζουν ιδιαίτερης προσοχής για μεγάλα δομικά στοιχεία. Η χύτευση επένδυσης και η χύτευση με άμμο χειρίζονται γεωμετρίες τις οποίες η σφράγιση δεν μπορεί να αναπαραγάγει και το κόστος εργαλείων τους (μοτίβα και όχι μήτρες από σκληρυμένο χάλυβα) είναι συνήθως 30-60% χαμηλότερο από τις ισοδύναμες μήτρες σφράγισης. Η αντιστάθμιση είναι χαμηλότερες ανοχές, μεγαλύτεροι χρόνοι παράδοσης ανά τεμάχιο και δευτερεύουσες απαιτήσεις κατεργασίας για κρίσιμες διεπαφές. Για μέρη όπου η βελτιστοποίηση βάρους μέσω μεταβλητού πάχους τοιχώματος έχει μεγαλύτερη σημασία από τον αυστηρό έλεγχο διαστάσεων, η χύτευση συχνά κερδίζει ανεξάρτητα από τον όγκο.
Το ειλικρινές καδράρισμα: η στάμπα με καλούπι είναι η σωστή απάντηση όταν ο όγκος είναι υψηλός, η γεωμετρία είναι συμβατή με τη διαμόρφωση επίπεδων-κενών και οι ανοχές ευθυγραμμίζονται με αυτό που προσφέρει φυσικά η διαδικασία. Όταν κάποια από αυτές τις συνθήκες αποτυγχάνει, οι εναλλακτικές δεν είναι συμβιβασμοί. Είναι καλύτερες αποφάσεις μηχανικής. Το κλειδί είναι να αναγνωρίσετε ποια συνθήκη έσπασε πριν δεσμεύσετε το κεφάλαιο σε εργαλεία που θα έχουν χαμηλή απόδοση.
Το να γνωρίζετε πότε να σφραγίζετε και πότε να κατασκευάζετε είναι η μισή πρόκληση για την αξιολόγηση του προμηθευτή. Το άλλο μισό είναι να βρει έναν συνεργάτη με τον εξοπλισμό, την τεχνογνωσία εργαλείων και το βάθος της μηχανικής για να εκτελέσει όποια διαδρομή έχει νόημα για το συγκεκριμένο στοιχείο μεγάλης-μορφής σας.
Αξιολόγηση παρόχων υπηρεσιών σφράγισης καλουπιών για μεγάλες εργασίες
Η εύρεση ενός προμηθευτή που μπορεί να σφραγίσει το μέρος σας είναι εύκολη. Η εύρεση ενός που μπορεί να σφραγίσει το μεγάλο μέρος σας αξιόπιστα, με ανοχή, σε ένα πολυετές πρόγραμμα παραγωγής, είναι μια ουσιαστικά διαφορετική αναζήτηση. Οι δυνατότητες που διαχωρίζουν τους ικανούς προμηθευτές σφράγισης μετάλλων από αυτούς που είναι εξοπλισμένοι για εργασίες μεγάλου μεγέθους δεν αναφέρονται στο φυλλάδιο κάθε εταιρείας. Πρέπει να ξέρετε τι να ρωτήσετε, τι να επαληθεύσετε και ποιες κόκκινες σημαίες σηματοδοτούν ένα κατάστημα που ξεπερνά την πραγματική του χωρητικότητα.
Βασικές δυνατότητες επαλήθευσης σε έναν μεγάλο-προμηθευτή σφράγισης ανταλλακτικών
Το εύρος χωρητικότητας του πιεστηρίου είναι το προφανές σημείο εκκίνησης, αλλά μην σταματήσετε στον αριθμό της πινακίδας. Ρωτήστε πού είναι διαθέσιμη η μέγιστη χωρητικότητα στο εγκεφαλικό επεισόδιο. Μια πρέσα 1.000 τόνων με ονομαστική τιμή στο κάτω νεκρό σημείο παρέχει αυτή τη δύναμη μόνο στο BDC. Εάν η διαδικασία μορφοποίησής σας είναι 2 ίντσες πάνω από τον πυθμένα, η διαθέσιμη χωρητικότητα μπορεί να είναι 15-20% χαμηλότερη ανάλογα με τον τύπο της πρέσας. Χρειάζεστε χωρητικότητα που να ταιριάζει με την πραγματική καμπύλη φορτίου, όχι με προδιαγραφές καταλόγου.
Το μέγιστο μέγεθος κρεβατιού είναι εξίσου σημαντικό. Μια προσαρμοσμένη εταιρεία σφράγισης μετάλλων που διεκδικεί μεγάλη-δυνατότητα ανταλλακτικών, αλλά οι πρέσες με κρεβάτι 48 ιντσών δεν μπορούν να χωρέσουν την προοδευτική μήτρα 80 ιντσών που απαιτεί ο δομικός σας βραχίονας. Επιβεβαιώστε τις διαστάσεις του κρεβατιού και στους δύο άξονες και επαληθεύστε την ικανότητα φόρτωσης του ενισχυτή για μήτρες βάρους αρκετών τόνων.
Μια εσωτερική-αίθουσα εργαλείων χωρίζει τους προμηθευτές σοβαρών προοδευτικών σφραγίδων από τα καταστήματα που αναθέτουν σε εξωτερικούς συνεργάτες κάθε εκδήλωση συντήρησης. Οι μεγάλες μήτρες χρειάζονται τακτικό ακόνισμα, σέρβις ελατηρίου αζώτου και αντικατάσταση δακτυλίου οδηγού. Εάν ο προμηθευτής αποστέλλει τη μήτρα 8 τόνων εκτός έδρας για κάθε κύκλο συντήρησης, εξετάζετε εβδομάδες διακοπής λειτουργίας ανά συμβάν έναντι ημερών με εσωτερική αίθουσα εργαλείων. Όπως αποδεικνύει η προσέγγιση εργαλείων της KMC Manufacturing, οι ενσωματωμένες λειτουργίες εργαλείων και καλουπιών που χειρίζονται το σχεδιασμό, την κατασκευή και τη συντήρηση κάτω από μια στέγη παρέχουν ταχύτερη ανάκαμψη και αυστηρότερο έλεγχο της ποιότητας εργαλείων σε όλο τον κύκλο ζωής του προγράμματος.
Οι δυνατότητες προσομοίωσης και FEA υποδεικνύουν εάν ένας προμηθευτής μπορεί να προβλέψει προβλήματα πριν κόψει χάλυβα. Για εργασίες μεγάλης-μορφής, οι εικονικές δοκιμαστικές δοκιμές εξοικονομούν δεκάδες χιλιάδες σε επαναλήψεις φυσικής δοκιμής. Ρωτήστε εάν εκτελούν προσομοιώσεις μορφοποίησης σε-σπίτι ή βασίζονται στον κατασκευαστή μήτρας για να το χειριστούν ανεξάρτητα. Οι καλύτερες υπηρεσίες σφράγισης μετάλλων κοντά μου, ή οπουδήποτε, διατηρούν μηχανικούς προσομοίωσης που συνεργάζονται απευθείας με χειριστές τύπου και σχεδιαστές καλουπιών.
Η δευτερεύουσα ικανότητα λειτουργίας συχνά παραβλέπεται. Η αφαίρεση γρεζιών μιας στάμπας 36-ιντσών απαιτεί εξοπλισμό κλιμακωμένο για αυτό το αποτύπωμα. Η επιθεώρηση διαστάσεων με τη χρήση μηχανών μέτρησης συντεταγμένων χρειάζεται ένα φάκελο μέτρησης αρκετά μεγάλο για να αποτυπώσει ολόκληρη τη γεωμετρία του τμήματος. Εάν ο προμηθευτής αναθέτει την επιθεώρηση σε τρίτο-εργαστήριο, οι χρόνοι διεκπεραίωσης για την έγκριση του πρώτου άρθρου εκτείνονται από ημέρες σε εβδομάδες. Ακόμη και οι βοηθητικές ανάγκες, όπως οι υπηρεσίες σήμανσης για τη σφράγιση μετάλλων, γίνονται υλικοτεχνικά περίπλοκες όταν τα εξαρτήματα είναι υπερμεγέθη και απαιτούν εξειδικευμένη στερέωση για εργασίες σήμανσης.
Τα logistics αξίζουν έλεγχο. Τα μεγάλα σφραγισμένα εξαρτήματα δημιουργούν προκλήσεις χειρισμού και αποστολής που δεν αντιμετωπίζουν ποτέ τα μικρότερα εξαρτήματα. Η συσκευασία πρέπει να αποτρέπει την παραμόρφωση κατά τη μεταφορά.Αποστολή μεγάλων μεταλλικών προϊόντωνπεριλαμβάνει εξειδικευμένο κιβώτιο, φόρτωση-συγκεκριμένων μεθόδων ασφάλειας και δυνητικά υπερμεγέθη αδειών φορτίου. Επιβεβαιώστε ότι ο προμηθευτής σας διαθέτει τον εξοπλισμό χειρισμού υλικών, τον χώρο τοποθέτησης και τις συνεργασίες αποστολής για να μετακινήσει τα εξαρτήματά σας χωρίς ζημιά.
Οι πιστοποιήσεις ποιότητας παρέχουν ένα βασικό σήμα αξιοπιστίας. Το ISO 9001 υποδεικνύει ένα τεκμηριωμένο σύστημα ποιότητας. Το IATF 16949 σηματοδοτεί έλεγχο διαδικασιών-βαθμού αυτοκινήτου. Για μεγάλες-τμηματικές εργασίες, αυτές οι πιστοποιήσεις έχουν σημασία επειδή επιβάλλουν τα πρωτόκολλα στατιστικού ελέγχου διεργασιών και ανάλυσης του συστήματος μέτρησης που πιάνουν τη μετατόπιση πριν γίνει σκραπ. Οι εταιρείες σφράγισης μετάλλων στο Ουισκόνσιν και σε όλο τον βιομηχανικό διάδρομο Midwest κατέχουν συχνά και τις δύο πιστοποιήσεις, αντανακλώντας τη συγκέντρωση της περιοχής σε ζήτηση ΚΑΕ αυτοκινήτων και βαρέως εξοπλισμού.
Συνεργασία με Die Design Specialists
Η αξιολόγηση του προμηθευτή δεν πρέπει να ξεκινά στο στάδιο της προσφοράς. Η αφοσίωση-με την υψηλότερη αξία ξεκινά κατά την ανάπτυξη της ιδέας, όταν η γεωμετρία του τμήματος εξακολουθεί να είναι αρκετά ευέλικτη ώστε να ανταποκρίνεται στις πραγματικότητες των εργαλείων. Η συνεργασία με μηχανικούς εργαλείων που ειδικεύονται στη σχεδίαση καλουπιών μεγάλου μεγέθους-στο αρχικό στάδιο αποτρέπει την δαπανηρή ανακάλυψη ότι το εξάρτημά σας δεν μπορεί να σφραγιστεί οικονομικά όπως έχει σχεδιαστεί.
Αυτή η πρώιμη συνεργασία έχει σημασία, επειδή ο σχεδιασμός μεγάλου-ανταλλακτικού καλουπιού περιλαμβάνει ανταλλακτικά-αόρατα για τον σχεδιαστή ανταλλακτικών. Μια προσθήκη βύθισης 2 μοιρών σε έναν τοίχο με βαθιά έλξη μπορεί να εξοικονομήσει 40.000 $ σε εργαλεία, εξαλείφοντας έναν μηχανισμό έκκεντρου. Μια μικρή μετατόπιση χαρακτηριστικών θα μπορούσε να μειώσει τον αριθμό των σταθμών από δέκα σε οκτώ, συρρικνώνοντας τη μήτρα σε μικρότερη κατηγορία πιεστηρίου. Αυτές οι βελτιστοποιήσεις γίνονται μόνο όταν η τεχνογνωσία της μηχανικής μήτρας εισέλθει στη συζήτηση πριν παγώσει η εκτύπωση του ανταλλακτικού.
Η προσαρμοσμένη πλατφόρμα μήτρας σφράγισης της YICHENπαρέχει ένα μονοπάτι για μηχανικούς που αναζητούν αυτό το είδος εξειδικευμένης συνεργασίας, συνδέοντας ομάδες εργαλείων με εξειδίκευση στο σχεδιασμό που καλύπτει τη δομή, τη βελτιστοποίηση ροής υλικού και τη μηχανική εξαρτημάτων για εφαρμογές-μεγάλου σχήματος. Όταν η πρόκληση επικεντρώνεται στον τρόπο κατασκευής ενός καλουπιού που διαχειρίζεται την πολυπλοκότητα σε μεγάλο εύρος διατηρώντας παράλληλα την ακρίβεια, η πρόσβαση σε αποκλειστικούς πόρους μηχανικής μήτρας επιταχύνει το χρονοδιάγραμμα από το σχεδιασμό- έως την-παραγωγή.
Δεν μπορεί να το σχεδιάσει καλά κάθε προμηθευτής που μπορεί να εκτελέσει τη μήτρα σας. Ορισμένες εταιρείες σφράγισης μετάλλων, μεταξύ αυτών, κατασκευαστές του Ουισκόνσιν λειτουργούν εξαιρετικές αίθουσες τύπου, αλλά αναθέτουν σε τρίτους τη σχεδίαση καλουπιών χωρίς ορατότητα στα συγκεκριμένα χαρακτηριστικά πιεστηρίου όπου θα λειτουργεί το εργαλείο. Τα καλύτερα αποτελέσματα προέρχονται από προμηθευτές ή συνεργασίες προμηθευτών-συν-εργαλειομηχανών, όπου ο σχεδιαστής καλουπιών κατανοεί τη συμπεριφορά εκτροπής της πρέσας στόχου, τα θερμικά χαρακτηριστικά και τους περιορισμούς του συστήματος τροφοδοσίας πριν από τη χάραξη της πρώτης γραμμής σε CAD.
Κατά την επιλογή μεγάλων-παρόχων σφράγισης εξαρτημάτων, σταθμίστε πολύ αυτά τα κριτήρια αξιολόγησης:
- Τύπος ποικιλομορφία στόλου- Πολλαπλές πρέσες που καλύπτουν την απαιτούμενη χωρητικότητα και το εύρος μεγέθους κρεβατιού, παρέχοντας εφεδρική χωρητικότητα εάν ένα μηχάνημα είναι εκτός λειτουργίας για συντήρηση
- Εσωτερική-εργαλειοθήκη με μεγάλη-δυνατότητα μήτρας- Πρόσβαση εναέριου γερανού, λειαντήρες επιφανειών με μέγεθος για εξαρτήματα μεγάλου μεγέθους και ικανότητα κατεργασίας CNC για αντικατάσταση ένθετων
- Εξειδίκευση στο design- Είτε εσωτερικά είτε μέσω ενός ειδικού συνεργάτη εργαλείων, η ικανότητα κατασκευής πεθαίνει ειδικά για μεγάλες-προκλήσεις μορφής, όπως διαχείριση παραμόρφωσης, ομοιόμορφη κατανομή πίεσης και καθοδήγηση λωρίδων
- FEA και προσομοίωση σχηματισμού- Ενεργή χρήση προσομοίωσης για την επικύρωση της ροής υλικού, την πρόβλεψη της επιστροφής του ελατηρίου και τη βελτιστοποίηση των πιέσεων του συγκρατητήρα κενού πριν από τη φυσική δοκιμή
- Ποιοτική υποδομή- Χωρητικότητα CMM με όγκους μέτρησης που υπερβαίνουν τη μεγαλύτερη διάσταση εξαρτήματος, συν συστήματα στατιστικού ελέγχου διεργασιών που παρακολουθούν κρίσιμες διαστάσεις σε πραγματικό χρόνο
- Διαχείριση υλικών και επιμελητεία- Εξοπλισμός χειρισμού πηνίων με ονομαστική αξιολόγηση για μεγάλα βάρη πηνίων, αυτοματοποιημένη αποστράγγιση για κενά, γερανούς για αλλαγές μήτρας και λύσεις αποστολής εξερχόμενων για ανταλλακτικά μεγάλου μεγέθους
- Πιστοποιήσεις και εμπειρία στον κλάδο- Πιστοποιήσεις ISO/IATF και αποδεδειγμένο ιστορικό προγράμματος με τμήματα παρόμοιας κλίμακας, πολυπλοκότητας και υλικού
- Ευελιξία αλλαγής μηχανικής- Προθυμία και ικανότητα τροποποίησης μεγάλων μήλων στο μέσο-προγράμματος όταν πραγματοποιούνται αναθεωρήσεις σχεδιασμού, χωρίς ανακατασκευή από την αρχή
- Ταίριασμα γεωγραφικής και εφοδιαστικής αλυσίδας- Εγγύτητα στις εργασίες συναρμολόγησης για μειωμένο κόστος μεταφοράς και ταχύτερη απόκριση ή καθιερωμένες συνεργασίες μεταφοράς για αξιόπιστη παράδοση σε μεγάλες αποστάσεις-
Η τεχνογνωσία σχεδιασμού καλουπιών αξίζει να δοθεί έμφαση ως το στοιχείο διαφοροποίησης που διαχωρίζει τους κατάλληλους προμηθευτές από τους εξαιρετικούς. Οποιοδήποτε κατάστημα με αρκετά μεγάλη πρέσα μπορεί να χτυπήσει το μέταλλο με δύναμη. Ο προμηθευτής που κατανοεί γιατί η διάταξη ελατηρίου αζώτου χρειάζεται δώδεκα κυλίνδρους αντί για οκτώ ή γιατί η πιλοτική στρατηγική απαιτεί ενδιάμεση εγγραφή σε μια λωρίδα 48-ιντσών, είναι αυτός που παραδίδει εξαρτήματα σε ανοχή από το χτύπημα ένα έως το ένα εκατομμύριο. Αυτό το τεχνικό βάθος, είτε είναι κάτοικος της εταιρείας είτε προσπελάσιμο μέσω ενός εξειδικευμένου συνεργάτη σχεδιασμού καλουπιών, είναι που μετατρέπει μια υπηρεσία σφράγισης καλουπιών για μεγάλα εξαρτήματα από μια συναλλαγή εμπορευμάτων σε ένα πρόγραμμα παραγωγής που πραγματικά λειτουργεί.
Συχνές ερωτήσεις σχετικά με την υπηρεσία σφράγισης καλουπιών για μεγάλα ανταλλακτικά
1. Ποιο μέγεθος πληροί τις προϋποθέσεις ως μεγάλο μέρος στη σφράγιση καλουπιών;
Ένα εξάρτημα χαρακτηρίζεται συνήθως ως μεγάλο όταν υπερβαίνει τις 24 ίντσες σε οποιαδήποτε μεμονωμένη διάσταση ή απαιτεί κρεβάτι πρέσας μεγαλύτερο από 72 ίντσες. Το πάχος υλικού άνω των 3 mm (0,120 ίντσες) ωθεί επίσης τα εξαρτήματα σε μεγάλο-τμήμα. Το βάρος είναι ένας άλλος παράγοντας: όταν τα τελειωμένα κενά ξεπερνούν αυτό που μπορούν να χειριστούν με ασφάλεια οι χειριστές, καθίσταται απαραίτητη η μηχανική μεταφορά ή ο ρομποτικός αυτοματισμός, που σηματοδοτεί την ταξινόμηση μεγάλων-τμημάτων.
2. Πόση χωρητικότητα χρειάζεται για τη στάμπα-μεγάλων εξαρτημάτων;
Απαιτήσεις χωρητικότητας για μεγάλη κλίμακα εξαρτημάτων τόσο με την περίμετρο κοπής όσο και με την επιφάνεια διαμόρφωσης, πολλαπλασιαζόμενη με το πάχος του υλικού. Μια προοδευτική μήτρα 12 σταθμών που τρέχει βαρύ απόθεμα μετρητή απαιτεί συνήθως 800 έως 1.200 τόνους ή περισσότερο. Ο διπλασιασμός του πάχους του υλικού διπλασιάζει περίπου τη δύναμη σε κάθε σταθμό ταυτόχρονα, γι' αυτό οι βαριές εργασίες σφράγισης για εξαρτήματα μεγάλου μεγέθους απαιτούν συνήθως πιέσεις στην περιοχή 600 έως 2,{8}} τόνων.
3. Ποια είναι η διαφορά μεταξύ της προοδευτικής μήτρας και της σφράγισης μήτρας μεταφοράς για μεγάλα εξαρτήματα;
Οι προοδευτικές μήτρες κρατούν το εξάρτημα προσαρτημένο στη λωρίδα σε όλους τους σταθμούς διαμόρφωσης, καθιστώντας τα ιδανικά για παραγωγή μεγάλου-όγκου εξαρτημάτων που ταιριάζουν εντός των ορίων πλάτους λωρίδας και δεν απαιτούν βαθιές τραβήξεις. Οι μήτρες μεταφοράς αποσυνδέουν το εξάρτημα από τη λωρίδα, χρησιμοποιώντας μηχανικά δάχτυλα για να μετακινήσετε μεμονωμένα κενά μεταξύ των σταθμών. Η στάμπα μεταφοράς ταιριάζει σε μεγαλύτερες γεωμετρίες, βαθύτερες έλξεις και μέρη που χρειάζονται επανατοποθέτηση μεταξύ των λειτουργιών. Για υπερμεγέθη εξαρτήματα που υπερβαίνουν τις 36 ίντσες, οι γραμμές μεταφοράς ή διαδοχικές γραμμές γίνονται συχνά η μόνη φυσικά εφικτή επιλογή.
4. Πόσο κοστίζει η επεξεργασία εργαλείων για τη στάμπα-μεγάλων εξαρτημάτων;
Οι τυπικές προοδευτικές μήτρες για εξαρτήματα μικρού έως μεσαίου μεγέθους συνήθως κοστίζουν 15.000 έως 60.000 $. Η μεταφορά μεγάλων-μητρών και μήτρες γραμμών για μεγάλα δομικά πάνελ ή πάνελ αυτοκινήτου μπορεί να κυμαίνεται από 250.000 $ έως και πάνω από 1.000.000 $ όταν το πλήρες σετ καλουπιών περιλαμβάνει εργασίες έλξης, επένδυσης, φλάντζας και διάτρησης. Μόνο το υλικό μήτρας αντιπροσωπεύει το 20-40% της συνολικής επένδυσης. Η ετήσια συντήρηση προσθέτει 5-10% της αρχικής αξίας της μήτρας. Αυτά τα κόστη αποσβένονται σε σχέση με τον όγκο παραγωγής, καθιστώντας το μεγάλο-κόστος σφράγισης μερών- αποτελεσματικό μόνο πάνω από ορισμένα όρια όγκου, συχνά 10.000 έως 25,000+ ετήσιες μονάδες. Οι προσαρμοσμένες λύσεις καλουπιών σφράγισης της YICHEN (https://www.yichen-group.com/stamping-die/) βοηθούν τους μηχανικούς εργαλείων να βελτιστοποιήσουν τη δομή της μήτρας και τον σχεδιασμό εξαρτημάτων για τη διαχείριση του κόστους σε προγράμματα εργαλείων μεγάλου μεγέθους.
5. Πότε πρέπει να επιλέξετε εναλλακτικές λύσεις αντί της στάμπας με καλούπι για μεγάλα εξαρτήματα;
Η σφράγιση μήτρας μπορεί να μην είναι η σωστή απάντηση όταν οι ετήσιοι όγκοι πέφτουν κάτω από 3.000 έως 5.000 μονάδες, όταν η γεωμετρία εξαρτημάτων περιλαμβάνει ακραίες αναλογίες έλξης πάνω από 2:1, υποκοπές που απαιτούν μη πρακτικούς μηχανισμούς έκκεντρου ή υλικά πάχους άνω των 8 mm. Η κοπή με λέιζερ και η διαμόρφωση φρένων με πίεση λειτουργούν καλύτερα για σύνθετα προφίλ χαμηλού όγκου-. Η μηχανική κατεργασία CNC είναι κατάλληλη για εργασία με χοντρή{10}ανοχή. Τα Weldments χειρίζονται συγκροτήματα πολλαπλών{12}}επιπέδων με εσωτερικά χαρακτηριστικά. Τα χυτά διακρίνονται σε οργανικά σχήματα με μεταβλητά τμήματα τοίχων. Οι υβριδικές προσεγγίσεις που συνδυάζουν τη σφράγιση με δευτερεύουσες διαδικασίες παρέχουν συχνά την καλύτερη ισορροπία κόστους και ικανότητας.


