


Τι σημαίνει υποστήριξη σφράγισης μήτρας για μεγάλα εξαρτήματα
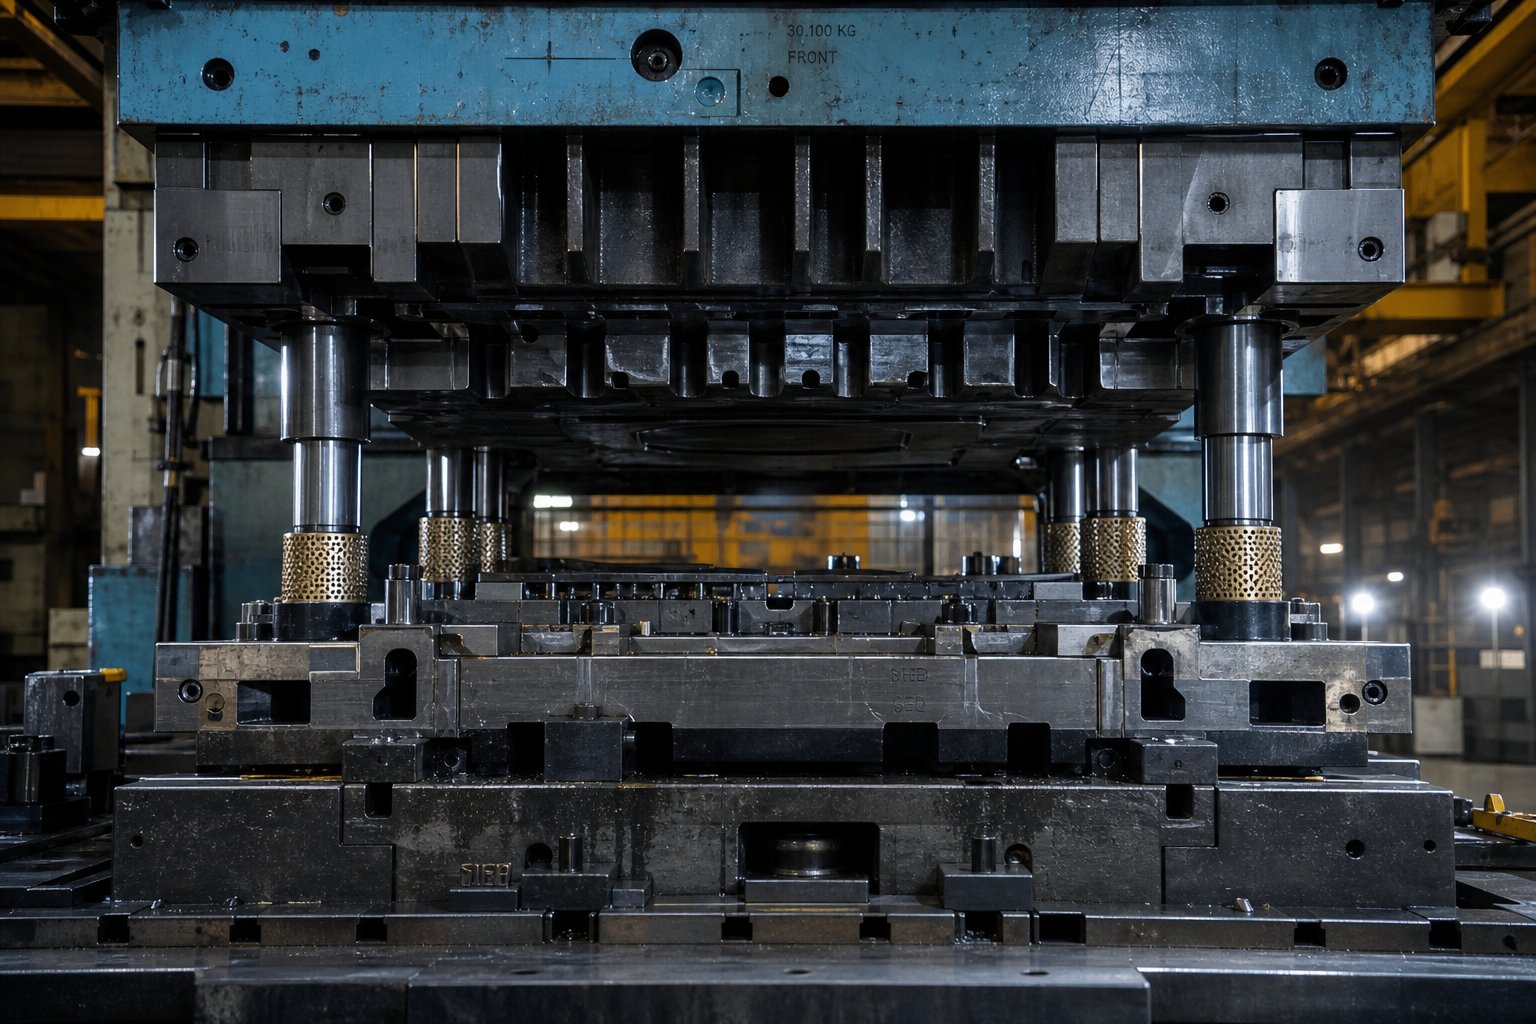
Όταν ακούς "σφράγιση ζαριών"Μπορείτε να φανταστείτε μια συμπαγή πρέσα που ανοίγει στηρίγματα ή κλιπ. Κλιμακώστε μέχρι δομικά πάνελ, ράγες πλήρους-πλάτους πλαισίου ή βιομηχανικά περιβλήματα και η μηχανική εικόνα αλλάζει δραματικά. Η υποστήριξη σφράγισης καλουπιών για μεγάλα εξαρτήματα δεν είναι ένα μόνο εξάρτημα. Είναι ένα ολόκληρο σύστημα υποδομής που συνεργάζεται για να διατηρεί σταθερά και ακριβή, ευθυγραμμισμένα εργαλεία.
Καθορισμός υποδομής υποστήριξης καλουπιών για αποτυπώσεις μεγάλων-μορφών
Η υποστήριξη σφράγισης μήτρας για μεγάλα εξαρτήματα αναφέρεται στο ενσωματωμένο σύστημα πλακών στήριξης, υπο-ενισχύσεων, παπουτσιών μήτρας, συστημάτων οδηγών και διαμορφώσεων κρεβατιού πρέσας που έχουν σχεδιαστεί για να διατηρούν τη δομική ακαμψία και την ακρίβεια διαστάσεων σε υπερμεγέθη ίχνη εργαλείων.
Κάθε στοιχείο σε αυτήν την υποδομή υποστήριξης καλουπιών μεγάλου σχήματος φέρει μια συγκεκριμένη εργασία.Πλάκες ενίσχυσηςπαρέχουν τη σταθερή βάση, κατανέμοντας ομοιόμορφα τα φορτία πρέσας σε όλο το κρεβάτι. Τα δευτερεύοντα πλέγματα ενίσχυσης προσθέτουν τοπική ακαμψία όπου οι συγκεντρώσεις δύναμης κορυφώνονται. Τα παπούτσια με μήτρα κρατούν γροθιές, σχηματίζοντας χάλυβες και κουμπιά μήτρας σε ευθυγράμμιση και το πάχος τους καθορίζει άμεσα την αντίσταση παραμόρφωσης. Οι οδηγοί καρφίτσες και οι δακτύλιοι διατηρούν το πάνω και το κάτω μισό σε πραγματικό χρόνο σε κάθε διαδρομή. Μαζί, η διαμόρφωση πλάκας στήριξης για μεγάλες μήτρες και η ακαμψία παπουτσιών μήτρας για μεγάλες στάμπες καθορίζουν εάν ένα εργαλείο παράγει σταθερά εξαρτήματα ή ξεφεύγει από την ανοχή στα πρώτα εκατό χτυπήματα.
Γιατί η συμβατική υποστήριξη μήτρας είναι μικρή σε κλίμακα
Αυτό είναι το λάθος που αιχμαλωτίζει πολλά καταστήματα: αντιμετωπίζοντας ένα εργαλείο μεγάλου ανταλλακτικού σαν μια κλιμακωτή-επάνω έκδοση ενός μικρού. Ένα συμπαγές σετ μήτρας μπορεί να βασίζεται σε τυπικά πάχη παπουτσιών και εκτός--εξαρτημάτων οδηγών ραφιού, επειδή οι δυνάμεις εκτροπής παραμένουν διαχειρίσιμες. Επεκτείνετε την ίδια σχεδιαστική φιλοσοφία σε ένα αποτύπωμα δύο ή τρεις φορές ευρύτερο και αντιμετωπίζετε μη γραμμικές προκλήσεις στη ροπή κάμψης, τη θερμική διαστολή και την κατανομή δύναμης που κανένας απλός πολλαπλασιαστής δεν μπορεί να προβλέψει. Η εκτροπή δεν διπλασιάζεται όταν διπλασιάζεται το άνοιγμα. αυξάνεται με πολύ πιο απότομο ρυθμό. Οι θερμικές κλίσεις εκτείνονται σε μεγαλύτερες αποστάσεις, δημιουργώντας διαφορική διαστολή που μετατοπίζει την ευθυγράμμιση στο μέσο-τρέξιμο. Η κατανομή της δύναμης αυξάνεται ανομοιόμορφα, συγκεντρώνοντας το στρες όπου η υποστήριξη είναι πιο λεπτή.
Αυτές οι πραγματικότητες σημαίνουν-απαιτήσεις εργαλείων μεγάλης μορφής-δημιουργημένες στρατηγικές υποστήριξης από την αρχή. Το ερώτημα είναι: πώς ακριβώς συνδυάζονται αυτές οι μεταβλητές μηχανικής καθώς μεγαλώνει το μέγεθος του εξαρτήματος;
Γιατί τα μεγάλα εξαρτήματα απαιτούν εξειδικευμένη μηχανική υποστήριξης
Φανταστείτε να διπλασιάσετε το αποτύπωμα ενός σετ καλουπιών. Ίσως αναμένετε ότι οι απαιτήσεις υποστήριξης θα διπλασιαστούν επίσης. Στην πραγματικότητα, οι διαρθρωτικές απαιτήσεις αυξάνονται με ρυθμό που ξεπερνά την ίδια την αύξηση μεγέθους. Αυτή η μη{3}}μη γραμμική σχέση μεταξύ των διαστάσεων του εξαρτήματος και των αναγκών υποστήριξης είναι ακριβώς εκεί που γίνονται εμφανείς οι προκλήσεις της μηχανικής υποστήριξης καλουπιών σε κλίμακα και όπου καταρρέουν οι συμβατικές υποθέσεις.
Μη-Γραμμική κλιμάκωση δομικών απαιτήσεων
Εξετάστε μια απλή αναλογία δέσμης. Όταν διπλασιάζετε το μη υποστηριζόμενο άνοιγμα μιας δοκού υπό ομοιόμορφο φορτίο, η παραμόρφωση δεν διπλασιάζεται απλώς. Αυξάνεται κατά ένα συντελεστή δεκαέξι για μια απλά υποστηριζόμενη κατάσταση, επειδή η παραμόρφωση κλιμακώνεται με την τέταρτη δύναμη του μήκους του ανοίγματος. Τα παπούτσια με μήτρα και οι πλάκες στήριξης συμπεριφέρονται παρόμοια. Η μη γραμμική απόκλιση σε μεγάλα σετ καλουπιών σημαίνει ότι μια μέτρια αύξηση στο πλάτος του εργαλείου μπορεί να προκαλέσει δυσανάλογο άλμα στη μέση-κλίση του ανοίγματος, συγκεντρώνοντας την πίεση σε περιοχές που δεν περίμενε ποτέ ο αρχικός σχεδιασμός.
Η θερμική συμπεριφορά ακολουθεί το ίδιο μοτίβο. Ένα συμπαγές καλούπι μπορεί να έχει ομοιόμορφη θερμοκρασία σε όλη την επιφάνεια εργασίας του κατά τη διάρκεια μιας παραγωγής. Τεντώστε αυτή την επιφάνεια σε 1.500 mm ή περισσότερο και αναπτύσσονται θερμικές κλίσεις στην επιφάνεια του εργαλείου. Η διαχείριση θερμικής διαστολής για υπερμεγέθη μήτρες γίνεται κρίσιμη επειδή η διαφορική ανάπτυξη μόλις μερικών εκατοστών του χιλιοστού σε όλο το άνοιγμα μετατοπίζεταιγροθιά-για να-πεθάνειςανομοιόμορφα, υποβαθμίζοντας την ποιότητα των εξαρτημάτων και επιταχύνοντας τη φθορά στη μία πλευρά του εργαλείου.
Η κατανομή δύναμης σε μεγάλης μορφής σφράγιση συνδυάζει και τα δύο προβλήματα. Οι δυνάμεις σφράγισης σπάνια προσγειώνονται τέλεια στο κέντρο. Τα εκτός-κεντρικά φορτία που απορροφά μια συμπαγής μήτρα με ελάχιστη κλίση δημιουργούν σημαντική γωνιακή απόκλιση σε ένα εργαλείο ευρείας-ανάπτυξης, δημιουργώντας ανομοιόμορφη ροή υλικού και ασυνεπή γεωμετρία μερών.
Διασυνδεδεμένες προκλήσεις συστήματος σε μεγάλη κλίμακα
Η υποστήριξη καλουπιών-μεγάλης μορφής δεν είναι απλώς ένα πρόβλημα εργαλείων. Είναι ένα πλήρες-πρόβλημα συστήματος. Το πλαίσιο πρέσας, η ενίσχυση, το σετ μήτρας, η βάση κενού και ο μηχανισμός εξαγωγής εξαρτημάτων αλληλεπιδρούν. Ένα άκαμπτο παπούτσι που είναι τοποθετημένο σε ένα εύκαμπτο στήριγμα εξακολουθεί να εκτρέπεται. Ένα άκαμπτο στήριγμα μέσα σε ένα πλαίσιο πρέσας που δεν έχει στρεπτική ακαμψία εξακολουθεί να επιτρέπει την κακή ευθυγράμμιση κάτω από τα εκτός-κεντρικά φορτία. Κάθε κρίκος στην αλυσίδα έχει σημασία.
Οι βασικές μεταβλητές μηχανικής που κλιμακώνονται μη-γραμμικά με το μέγεθος εξαρτήματος περιλαμβάνουν:
- Ροπή εκτροπής: αυξάνεται με το τετράγωνο στην τέταρτη δύναμη του μη υποστηριζόμενου ανοίγματος, ανάλογα με τις συνθήκες στήριξης
- Εύρος θερμικής κλίσης: μεγαλύτερες αποστάσεις ενισχύουν τη διαφορική επέκταση και δημιουργούν μετατόπιση ευθυγράμμισης στο μέσο-εργαλείων
- Συσσώρευση ανοχής ευθυγράμμισης: περισσότερα σημεία καθοδήγησης σε ένα ευρύτερο αποτύπωμα συνδυάζουν μεμονωμένα σφάλματα θέσης
- Ομοιομορφία πίεσης μαξιλαριού: οι μεγαλύτερες όψεις θήκης καθιστούν πιο δύσκολη τη διατήρηση ομοιόμορφης κατανομής δύναμης στην περιοχή έλξης
Οι μηχανικοί που είναι εξοικειωμένοι με τα συμπαγή εργαλεία εφαρμόζουν συχνά εμπειρικούς κανόνες για τις αναλογίες πάχους των παπουτσιών, την απόσταση των ακίδων οδηγών ή τις ρυθμίσεις πίεσης μαξιλαριού. Αυτές οι οδηγίες αναπτύχθηκαν για εργαλεία όπου τα μήκη ανοίγματος διατηρούν την παραμόρφωση διαχειρίσιμη και τις θερμικές κλίσεις αμελητέα. Η κλιμάκωσή τους χωρίς επανυπολογισμό για μη-μη γραμμικά αποτελέσματα οδηγεί σε πρόωρη φθορά, μετατόπιση ανοχής και ασυνεπή εξαρτήματα. Η φυσική απλά δεν θα συνεργαστεί.
Αυτή η πολυπλοκότητα{0}}του συστήματος εγείρει ένα πρακτικό ερώτημα: τι χρειάζεται να προσφέρει ο ίδιος ο Τύπος για να διατηρήσει υπό έλεγχο όλες αυτές τις διασυνδεδεμένες μεταβλητές;
Υποδομή Τύπου και Χωρητικότητα για Παραγωγή Μεγάλων Ανταλλακτικών
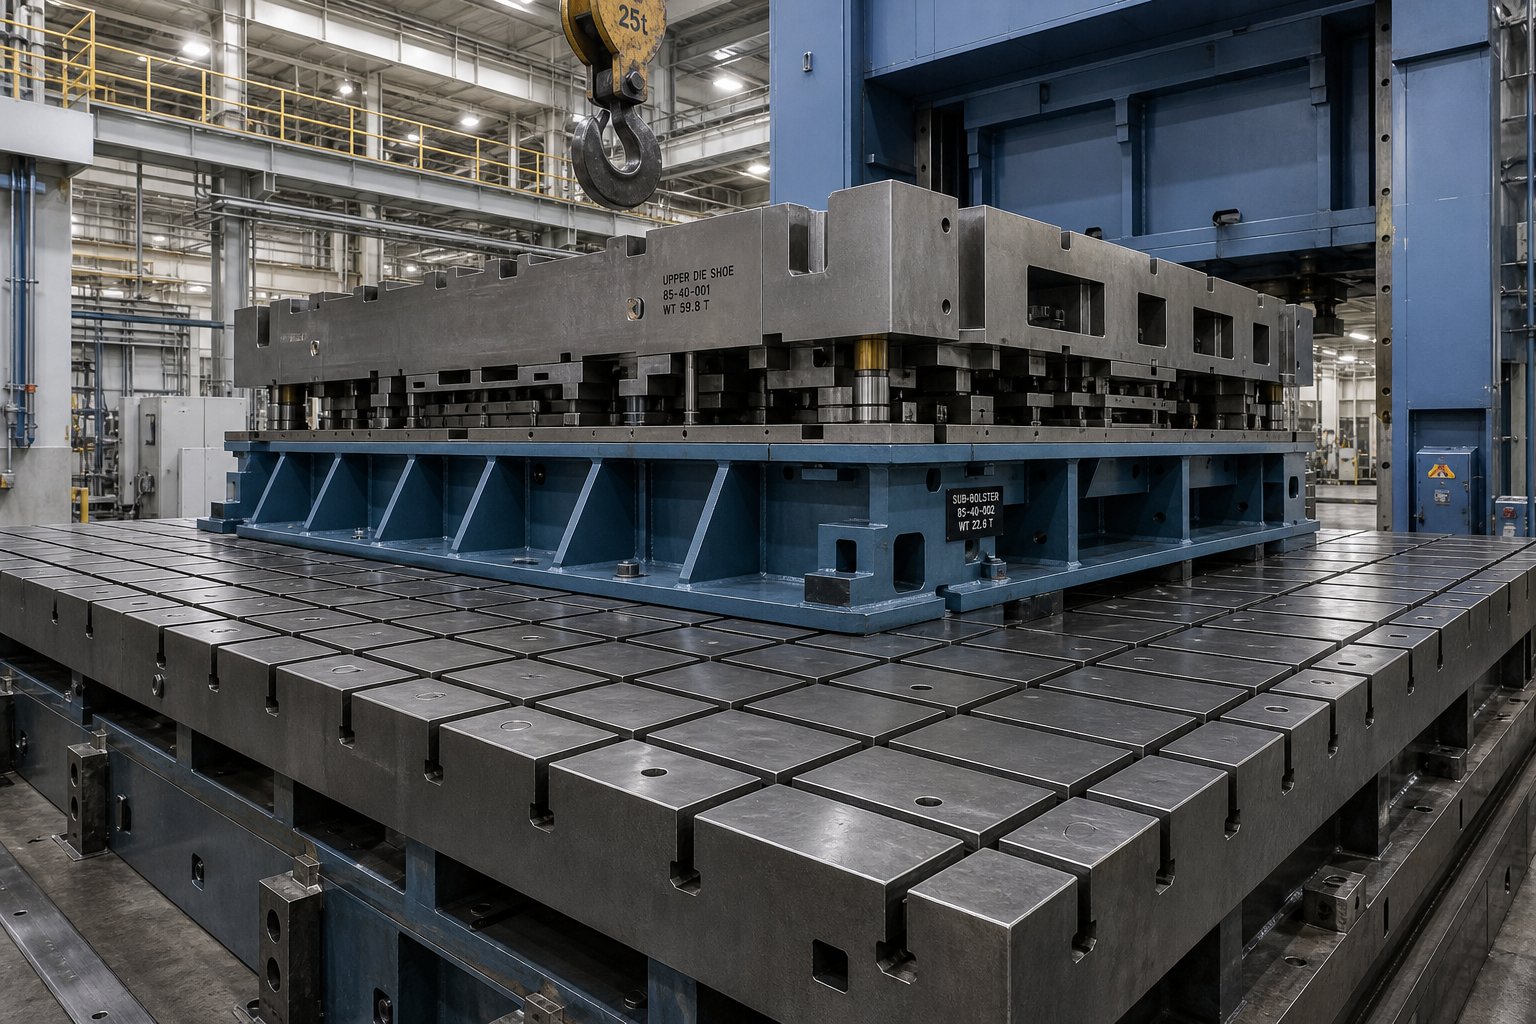
Η πρέσα δεν είναι απλώς η μηχανή που προσφέρει δύναμη. Για τη στάμπα-μεγάλου σχήματος, γίνεται η δομική ραχοκοκαλιά ολόκληρου του συστήματος υποστήριξης. Η επιλογή ενός πιεστηρίου που βασίζεται αποκλειστικά στην χωρητικότητα κατά τονάζ είναι μια συνηθισμένη και δαπανηρή υπεραπλούστευση. Η επιλογή μεγέθους κρεβατιού πρέσας για μεγάλα εξαρτήματα απαιτεί την αξιολόγηση της επιφάνειας του κρεβατιού, του μήκους διαδρομής, του ανοίγματος του φωτός της ημέρας και του τρόπου με τον οποίο η δύναμη κατανέμεται σε όλο το αποτύπωμα της μήτρας, όλα ως αλληλεξαρτώμενες μεταβλητές και όχι ως μεμονωμένες προδιαγραφές.
Τύπος: Μέγεθος κρεβατιού και Απαιτήσεις ανοίγματος στο φως της ημέρας
Ένα μεγάλο μέρος χρειάζεται χώρο για να υπάρχει μέσα στον Τύπο, και αυτό ακούγεται προφανές μέχρι να συνειδητοποιήσετε πόσοι περιορισμοί συσσωρεύονται. Το κρεβάτι πρέπει να φιλοξενεί το πλήρες αποτύπωμα του καλουπιού με αρκετό περιθώριο για σύσφιξη στήριξης, μηχανισμούς τροφοδοσίας και εκκένωση σκραπ. Οι απαιτήσεις ανοίγματος στο φως της ημέρας για μεγάλα σετ καλουπιών υπερβαίνουν την απλή τοποθέτηση του ύψους του εργαλείου. Χρειάζεστε ελεύθερο χώρο για τη φόρτωση μήτρας, την εξαγωγή εξαρτημάτων και οποιαδήποτε διαδρομή λαβής αυτοματισμού μεταξύ άνω και κάτω εργαλείων.
Το μήκος διαδρομής εισάγει μια άλλη-απαλλαγή. Μια μεγαλύτερη διαδρομή επιτρέπει βαθύτερες έλξεις, κάτι που απαιτούν συχνά μεγάλα δομικά πάνελ και περιβλήματα. Ωστόσο, όπωςΟ Κατασκευαστήςεξηγεί, για σταθερή ικανότητα ροπής, όσο μικρότερη είναι η συνολική διαδρομή πίεσης, τόσο μεγαλύτερη είναι η διαθέσιμη καμπύλη χωρητικότητας. Με άλλα λόγια, μια πρέσα με γενναιόδωρο φως της ημέρας για βαθιές έλξεις μεγάλων-τμημάτων παρέχει λιγότερη χρησιμοποιήσιμη δύναμη σε σημεία πάνω από το κάτω νεκρό σημείο. Οι μηχανικοί που επιλέγουν πρέσες για μεγάλα εξαρτήματα πρέπει να εξισορροπούν το βάθος έλξης με την ποσότητα που είναι πραγματικά διαθέσιμη από όπου αρχίζει η διαμόρφωση.
Χωρητικότητα χωρητικότητας και κατανομή δύναμης σε μεγάλα ίχνη
Οι απαιτήσεις χωρητικότητας πρέσας για μεγάλες αποτυπώσεις δεν μπορούν να εκτιμηθούν πολλαπλασιάζοντας την επιφάνεια του τμήματος με μια γενική τιμή πίεσης. Η πραγματική ζήτηση χωρητικότητας εξαρτάται από την αντοχή του υλικού, το πάχος, την πολυπλοκότητα της γεωμετρίας του εξαρτήματος και τα χαρακτηριστικά όπως οι χάντρες έλξης ή οι χάντρες πασσάλων που προστίθενται για έλεγχο με ελατήριο. Με τους σημερινούς προηγμένους χάλυβες υψηλής- αντοχής που φτάνουν σε αντοχές εφελκυσμού 980 MPa ή υψηλότερες,AHSS Insightsσημειώνει ότι οι παραδοσιακοί υπολογισμοί-των-εικονικών κανόνων συχνά υποβαθμίζουν την απαιτούμενη χωρητικότητα, καθιστώντας την πρόβλεψη βάσει FEA- απαραίτητη για εφαρμογές μεγάλου-μορφώματος.
Η κατανομή δύναμης σε όλη την κλίνη έχει σημασία όσο και η συνολική χωρητικότητα. Η χωρητικότητα της πρέσας χαρακτηρίζεται συνήθως για κεντραρισμένα φορτία που χρησιμοποιούν τουλάχιστον το 66% του μήκους της κλίνης. Όταν μια μεγάλη μήτρα συγκεντρώνει δυνάμεις σε μια μικρότερη ζώνη ή εφαρμόζει φορτίο εκτός κέντρου, η πραγματική χωρητικότητα πρέπει να μειωθεί. Για μεγάλα εξαρτήματα που σπάνια είναι συμμετρικά, αυτή η μεροληψία εκτός κέντρου γίνεται πιο έντονη, ειδικά σε ρυθμίσεις πιεστηρίου μεταφοράς όπου οι σταθμοί έλξης και οι σταθμοί περικοπής παράγουν δραστικά διαφορετικά φορτία στα απέναντι άκρα του κρεβατιού.
| Παράμετρος | Δομικά Πάνελ | Εξαρτήματα πλαισίου | Μεγάλα περιβλήματα |
|---|---|---|---|
| Τυπικές διαστάσεις κρεβατιού | 3.000-5.000 χλστ. x 2.000-2.500 χλστ | 2.500-4.000 χλστ. x 1.500-2.000 χλστ | 2.500-4.500 χλστ. x 2.000-3.000 χλστ |
| Εύρος χωρητικότητας | 1.600-5.000 τόνοι | 800-2.500 τόνοι | 1.000-3.000 τόνοι |
| Μήκος εγκεφαλικού επεισοδίου | 600-1.200 χλστ | 400-800 χλστ | 500-1.000 χλστ |
| Άνοιγμα το φως της ημέρας | 1.500-2.500 χλστ | 1.200-1.800 χλστ | 1.400-2.200 χλστ |
| Τυπικό πάχος υλικού | 0,6-2,0 χλστ | 1,5-6,0 χλστ | 1,0-3,0 χλστ |
| Πρόκληση Πρωταρχικής Δύναμης | Μεγάλη περιοχή, μέτρια πίεση μονάδας | Υψηλή αντοχή, συγκεντρωμένα φορτία | Βαθιές κληρώσεις, εκτός-κεντρικά φορτία |
Διαμορφώσεις ενισχυτικής πλάκας και δευτερεύουσας-Διαμόρφωσης
Η πλάκα στήριξης είναι η διεπαφή μεταξύ του κρεβατιού πρέσας και του παπουτσιού μήτρας, και για μεγάλα μέρη γίνεται ένα κρίσιμο δομικό στοιχείο από μόνο του. Το πάχος της πλάκας στήριξης για υπερμεγέθεις μήτρες πρέπει να αντιστέκεται στην τοπική κάμψη μεταξύ των σημείων στήριξης της κλίνης. Ένα λεπτό στήριγμα που εκτείνεται σε ένα φαρδύ κρεβάτι πρέσας πέφτει κάτω από συγκεντρωμένα φορτία μήτρας, μεταφέροντας αυτή την απόκλιση απευθείας στο εργαλείο και στο έτοιμο μέρος.
Η μηχανική σχεδίασης πλέγματος υπο-ενίσχυσης το αντιμετωπίζει αυτό προσθέτοντας ένα ενδιάμεσο στρώμα στήριξης μεταξύ του κύριου υποστηρίγματος και του καλουπιού. Αυτές οι κατασκευές πλέγματος, συνήθως επεξεργασμένες χαλύβδινες πλάκες με μοτίβα νευρώσεων ή διαμορφώσεις σχισμών Τ-, ανακατανέμουν τα σημειακά φορτία σε ευρύτερες ζώνες. Η απόσταση του πλέγματος υπολογίζεται με βάση τις αναμενόμενες συγκεντρώσεις δύναμης. Οι περιοχές κάτω από τις διατρήσεις ή οι σταθμοί βαριάς διαμόρφωσης λαμβάνουν στενότερη απόσταση πλέγματος, ενώ οι περιοχές που υποστηρίζουν ελαφρύτερες λειτουργίες όπως το τρύπημα μπορούν να χρησιμοποιούν μεγαλύτερα διαστήματα.
Σκεφτείτε το ως εξής: το σύστημα ενίσχυσης και υπο-ενίσχυσης λειτουργεί σαν θεμέλιο κάτω από ένα κτίριο. Μια μεμονωμένη πλάκα λειτουργεί καλά για μια μικρή κατασκευή, αλλά ένα μεγάλο κτίριο χρειάζεται πασσάλους, δοκούς ποιότητας και ενισχυμένα πέλματα κατανεμημένα ανάλογα με το πού προσγειώνονται τα βαρύτερα φορτία. Η ίδια αρχή ισχύει και εδώ. Χωρίς σκόπιμες-σχεδιασμένες διαμορφώσεις υπο-ενίσχυσης, η τοπική παραμόρφωση κάτω από τη μήτρα δημιουργεί ανομοιόμορφα διάκενα, επιταχύνει τη φθορά του εργαλείου σε συγκεντρωμένες ζώνες και εισάγει διαστάσεις{-σε-μερική διακύμανση που χειροτερεύει κατά τη διάρκεια της παραγωγής.
Η σχέση μεταξύ μεγέθους εξαρτήματος, ποιότητας υλικού και υποδομής πιεστηρίου είναι πολλαπλασιαστική παρά προσθετική. Ένα μεγαλύτερο μέρος σε ένα χάλυβα υψηλότερης- αντοχής δεν χρειάζεται απλώς μεγαλύτερη πρέσα. Χρειάζεται μια πιο άκαμπτη ενίσχυση, ένα πιο κατανεμημένο υπο-πλέγμα ενίσχυσης, ευρύτερη κάλυψη παρακολούθησης δύναμης και πιο ακριβή διαχείριση φορτίου εκτός-κεντρικού. Αυτές οι αποφάσεις υποδομής κλειδώνουν πριν σχεδιαστεί ποτέ το καλούπι, γι' αυτό και το ίδιο το σετ καλουπιών πρέπει να σχεδιαστεί με αυτούς τους περιορισμούς επιπέδου{6} πίεσης ως σταθερές εισόδους.
Κατασκευή και διαχείριση εκτροπής σετ μήτρας
Η υποδομή τύπου καθορίζει τι πρέπει να λειτουργεί το σετ καλουπιών. Το ίδιο το ζάρι, ωστόσο, είναι το σημείο όπου η ακρίβεια ζει ή πεθαίνει. Για εργαλεία μεγάλου-μορφού, η κατασκευή σετ καλουπιών περιλαμβάνει μηχανικές επιλογές που απλά δεν υπάρχουν στα συμπαγή εργαλεία. Τα ευρύτερα ανοίγματα, τα βαρύτερα τμήματα και η μεγαλύτερη θερμική μάζα απαιτούν δομικές στρατηγικές που υπερβαίνουν κατά πολύ το πάχυνση ενός παπουτσιού και την προσθήκη μερικών επιπλέον οδηγών.
Κατασκευή τεμαχισμένης μήτρας για υπερμεγέθη εργαλεία
Η κατασκευή μιας μεγάλης μήτρας ως ενιαίου μονολιθικού μπλοκ δημιουργεί προβλήματα σε πολλαπλά μέτωπα. Η μηχανική κατεργασία ενός-ενθέτου μήτρας που εκτείνεται σε 2.000 mm ή περισσότερο ωθεί τα όρια του διαθέσιμου εξοπλισμού CNC, περιπλέκει τη θερμική επεξεργασία και καθιστά μη πρακτικές τις επισκευές πεδίου. Αυτός είναι ο λόγος για τον οποίο η τμηματοποιημένη κατασκευή καλουπιών για μεγάλα εξαρτήματα έχει γίνει η τυπική προσέγγιση για υπερμεγέθη εργαλεία.
Τα τμηματοποιημένα ένθετα σπάζουν την πρόσοψη της μήτρας σε διαχειρίσιμα τμήματα, το καθένα κατεργάζεται ξεχωριστά, έχει-επεξεργαστεί θερμικά και τοποθετείται στο παπούτσι της μήτρας. Αυτή η αρθρωτή στρατηγική προσφέρει τρία πρακτικά πλεονεκτήματα. Πρώτον, η δυνατότητα κατασκευής βελτιώνεται επειδή κάθε τμήμα ταιριάζει σε τυπικούς φακέλους εργαλειομηχανών. Δεύτερον, η πρόσβαση στη συντήρηση γίνεται στοχευμένη. Ένα φθαρμένο ή κατεστραμμένο τμήμα μπορεί να αφαιρεθεί, να ξαναγειωθεί ή να αντικατασταθεί χωρίς να τραβήξει ολόκληρη τη μήτρα από την πρέσα. Τρίτον, και κρίσιμο για μεγάλα εργαλεία, η κατάτμηση επιτρέπει τη θερμική διαστολή. Κατά την παραγωγή, η επιφάνεια μήτρας θερμαίνεται άνισα. Ένα μονολιθικό ένθετο καταπολεμά αυτή τη διαστολή εσωτερικά, δημιουργώντας πίεση που μπορεί να σπάσει σκληρυμένους χάλυβες εργαλείων. Τα τμηματικά ένθετα επιτρέπουν ελεγχόμενα κενά μεταξύ των τμημάτων που απορροφούν τη διαφορική ανάπτυξη χωρίς να παραμορφώνουν τις επιφάνειες εργασίας.
Το αντάλλαγμα-είναι η ακρίβεια στα όρια του τμήματος. Κάθε άρθρωση μεταξύ των ενθεμάτων πρέπει να γυαλίζει και να ευθυγραμμιστεί για να διατηρείται μια συνεχής επιφάνεια διαμόρφωσης. Η κακή ευθυγράμμιση σε αυτές τις διεπαφές εμφανίζεται αμέσως ως μάρτυρες γραμμών σε τελειωμένα εξαρτήματα ή τοπική αραίωση σε σχεδιασμένα πάνελ.
Συστήματα καθοδήγησης και ευθυγράμμιση σε κλίμακα
Το να διατηρείτε το πάνω και το κάτω μισό της μήτρας να παρακολουθούν αληθινά σε ένα ευρύ αποτύπωμα είναι μια θεμελιωδώς διαφορετική πρόκληση από την καθοδήγηση ενός συμπαγούς εργαλείου. Η τοποθέτηση πείρων οδηγών για σετ καλουπιών μεγάλου μεγέθους πρέπει να λαμβάνει υπόψη μεγαλύτερα ανοίγματα χωρίς υποστήριξη, μεγαλύτερη θερμική κίνηση και υψηλότερα σωρευτικά πλευρικά φορτία κατά τη διαμόρφωση.
ΩςΠεριοδικό Metal Formingεξηγεί, ο δακτύλιος οδηγός θα πρέπει να εμπλέκει τον οδηγό στο επίπεδο εργασίας της μήτρας όποτε είναι δυνατόν. Αυτό φορτώνει τον στύλο σε διάτμηση, την ισχυρότερη κατάστασή του και ελαχιστοποιεί τη ροπή κάμψης που προκαλεί παραμόρφωση-κακής ευθυγράμμισης. Στα μεγάλα σετ καλουπιών, η τοποθέτηση δακτυλίων ψηλά πάνω από την επιφάνεια εργασίας για λόγους ευκολίας ενισχύει αυτό το φαινόμενο κάμψης σε όλο το ευρύτερο άνοιγμα του εργαλείου, καθιστώντας το ακριβές ύψος εμπλοκής ακόμα πιο κρίσιμο.
Για εργαλεία μεγάλης-μορφής, το μήκος της ακίδας οδηγού θα πρέπει να διατηρείται στο ελάχιστο που να ικανοποιεί τις απαιτήσεις αφοσίωσης και παράκαμψης. Οι μακρύτεροι στύλοι εκτρέπονται περισσότερο κάτω από πλευρικό φορτίο και όταν αυτοί οι στύλοι εκτείνονται σε ένα σετ μήτρας πλάτους πολλών μέτρων, ακόμη και μικρά γωνιακά σφάλματα στον οδηγό μεταφράζονται σε ουσιαστική μετατόπιση θέσης στις απομακρυσμένες άκρες του εργαλείου. Τα εξαρτήματα οδηγών με ρουλεμάν{3}}παρέχουν μηδενικό διάκενο κατά την προφόρτιση, αλλά ενέχουν κίνδυνο σε μεγάλες μήτρες που δημιουργούν βαριά πλευρική ώθηση. Τα πλευρικά φορτία μεταφέρονται σε μεμονωμένα ρουλεμάν σε σημείο επαφής, τα οποία μπορούν να σκάψουν σημάδια παρακολούθησης στις επιφάνειες του στύλου ή του δακτυλίου με την πάροδο του χρόνου.
Ο σχεδιασμός μπλοκ φτέρνας για εργαλεία μεγάλου μεγέθους αντιμετωπίζει αυτά που δεν μπορούν να χειριστούν από μόνα τους οι καρφίτσες οδήγησης. Οι μήτρες που παράγουν μη ισορροπημένα φορτία διαμόρφωσης ή βαριά πλευρική ώθηση χρησιμοποιούν συνήθως εγκιβωτισμένες-κατασκευές φτέρνας είτε στη θέση είτε δίπλα στους στύλους οδηγών. Στα μεγάλα εργαλεία, η σχέση μεταξύ των μπλοκ φτέρνας και των οδηγών ακίδων έχει μεγαλύτερη σημασία. Μερικοί μηχανικοί προτιμούν τους οδηγούς πείρους να εμπλέκονται πρώτα, παρέχοντας αρχική ευθυγράμμιση, με τις πλάκες φτέρνας να απορροφούν τις πλευρικές δυνάμεις κατά τη διάρκεια της διαδρομής εργασίας. Για να λειτουργήσει αυτή η προσέγγιση, το διάκενο μεταξύ των επιφανειών της πλάκας φτέρνας πρέπει να είναι μικρότερο από το διάκενο του πείρου οδηγού. Διαφορετικά, οι πείροι εκτρέπονται υπό φορτίο προτού οι πλάκες φτέρνας μπορέσουν να πιάσουν την ώθηση.
Πρόληψη δομικής παραμόρφωσης σε μεγάλα σετ καλουπιών
Η ακαμψία του παπουτσιού είναι η τελευταία γραμμή άμυνας κατά της εκτροπής. Για συμπαγή εργαλεία, οι τυπικές αναλογίες πάχους παπουτσιών λειτουργούν καλά επειδή το μη υποστηριζόμενο άνοιγμα παραμένει μικρό. Τεντώστε που εκτείνονται σε μεγάλες-διαστάσεις και το παπούτσι πρέπει να μεγαλώνει δυσανάλογα παχύτερο, ενσωματώνοντας συχνά ραβδώσεις παπουτσιού για έλεγχο παραμόρφωσης στην κάτω πλευρά για να προσθέσετε ακαμψία χωρίς ανάλογη αύξηση βάρους.
Τα παπούτσια με ραβδώσεις χρησιμοποιούν κατεργασμένα ή χυτά σχέδια ενίσχυσης, που συνήθως εκτελούνται κάθετα στο μεγαλύτερο μη υποστηριζόμενο άνοιγμα, που αυξάνουν το συντελεστή διατομής του παπουτσιού χωρίς να το καθιστούν συμπαγές χάλυβα σε όλο το μήκος. Αυτό διατηρεί το βάρος του καλουπιού εντός των ορίων χειρισμού του γερανού, ενώ παρέχει την ακαμψία που θα απαιτούσε ένα συμπαγές παπούτσι ισοδύναμης ακαμψίας. Το σχέδιο νευρώσεων έχει σχεδιαστεί γύρω από τις αναμενόμενες θέσεις φορτίου. Οι περιοχές κάτω από τους σταθμούς βαριάς διαμόρφωσης έχουν πιο κοντινή απόσταση μεταξύ των πλευρών, ενώ οι ελαφρύτερες{3}}ζώνες εργασίας χρησιμοποιούν μεγαλύτερα διαστήματα.
Όταν η υποστήριξη του καλουπιού υπολείπεται, οι αποτυχίες είναι προβλέψιμες και προοδευτικές. Η ανεπαρκής δομική υποστήριξη σε μεγάλα σετ καλουπιών προκαλεί μια σειρά προβλημάτων:
- Μετατόπιση ανοχής κατά μήκος του τμήματος καθώς η απόκλιση στο μέσο-ανάπτυξης μετατοπίζεται διάτρηση-σε-ανομοιόμορφα τα διάκενα
- Ανομοιόμορφα μοτίβα φθοράς συγκεντρωμένα εκεί όπου η παραμόρφωση δημιουργεί πιο σφιχτά-από-σχεδιασμένα διάκενα
- Πρόωρη αστοχία διάτρησης από γωνιακή φόρτωση που προκαλείται από κάμψη του παπουτσιού υπό-εκτόπιση του κέντρου
- Ασυνεπής ροή υλικού καθώς η όψη της μήτρας παραμορφώνεται υπό φορτίο, αλλάζοντας την εμπλοκή των σφαιριδίων
- Διακύμανση μερικού ελατηρίου από διαδρομή σε διαδρομή καθώς η θερμική και η μηχανική απόκλιση κυμαίνονται κατά τη διάρκεια μιας παραγωγής
Καθένας από αυτούς τους τρόπους αποτυχίας τροφοδοτεί τους άλλους. Η ανομοιόμορφη φθορά αλλάζει τις αποστάσεις, γεγονός που επιδεινώνει τη ροή του υλικού, μετατοπίζει τις δυνάμεις σχηματισμού, γεγονός που επιταχύνει την παραμόρφωση σε νέες περιοχές. Αυτό που ξεκινά ως μια λεπτή μετατόπιση διαστάσεων γίνεται ένα σύνθετο πρόβλημα ποιότητας που συντομεύει τη διάρκεια ζωής του καλουπιού και αυξάνει τα ποσοστά σκραπ.
Η διαχείριση αυτών των διασυνδεδεμένων κινδύνων εκτροπής μέσω του σχεδιασμού των παπουτσιών, των συστημάτων καθοδήγησης και της τμηματικής κατασκευής θέτει το δομικό στάδιο. Η επόμενη μεταβλητή που καθορίζει εάν μια μεγάλη μήτρα παράγει πραγματικά καλά εξαρτήματα είναι το πώς η δύναμη φτάνει στο ίδιο το τεμάχιο, συγκεκριμένα πώς τα συστήματα μαξιλαριών κατανέμουν την πίεση σε μια εκτεταμένη επιφάνεια μήτρας.
Συστήματα μαξιλαριού και κενής θήκης σε κλίμακα
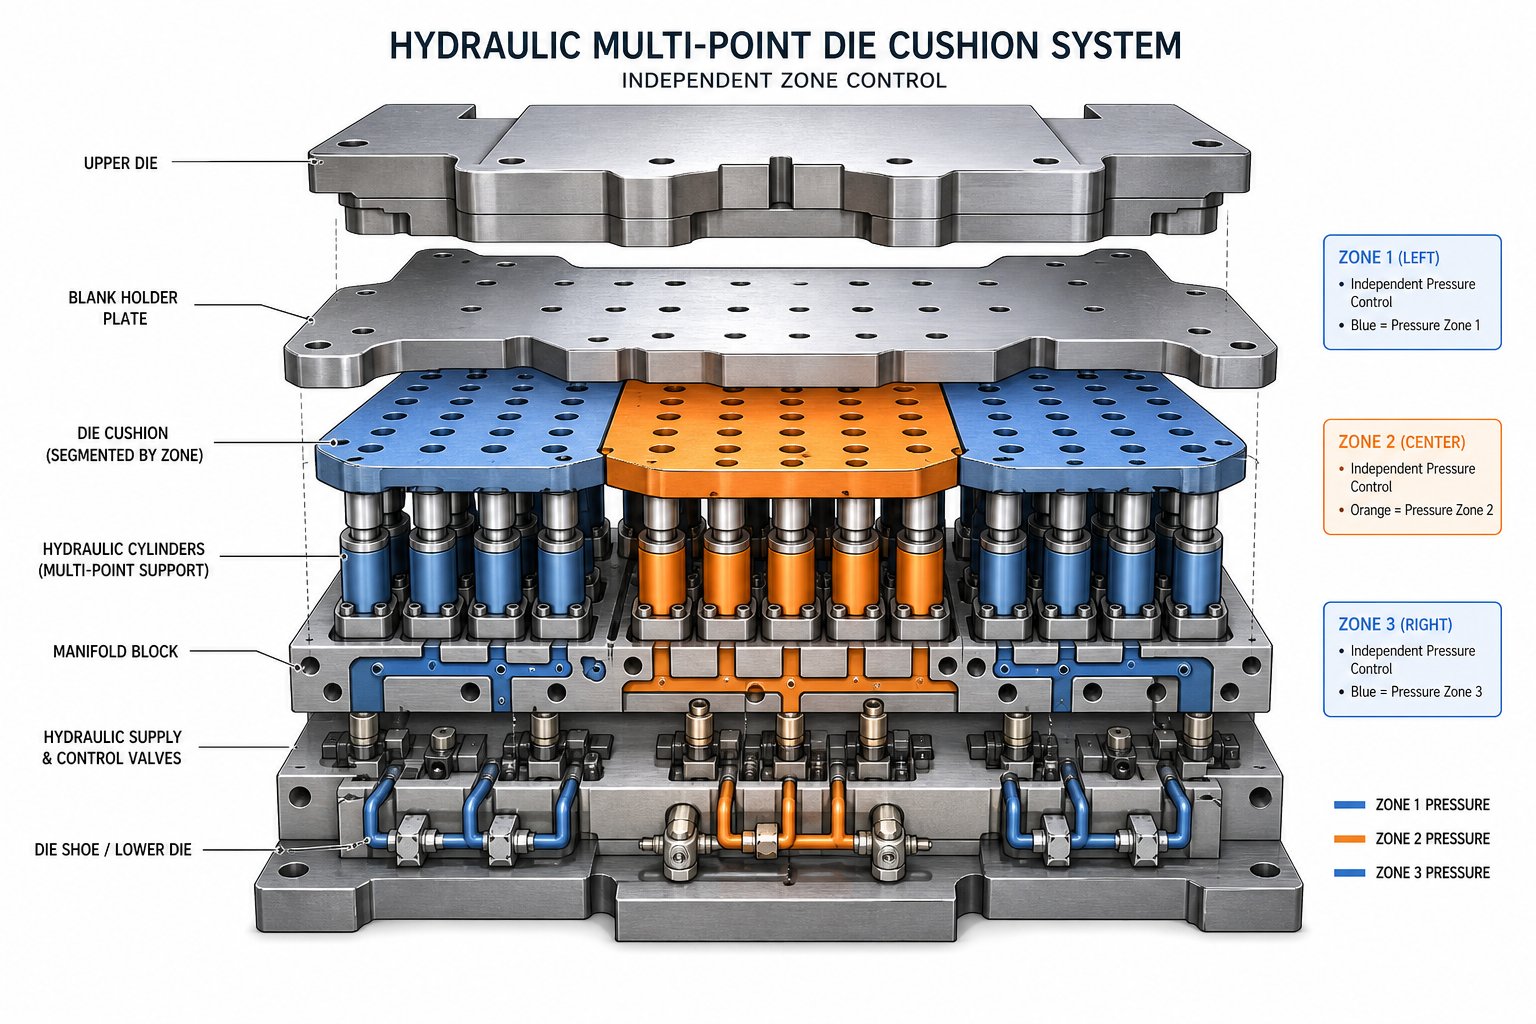
Η δομική ακαμψία διατηρεί τη μήτρα ευθυγραμμισμένη, αλλά είναι το σύστημα μαξιλαριού που καθορίζει εάν το ακατέργαστο τεμάχιο συμπεριφέρεται κατά τη διαμόρφωση. Σε συμπαγή εργαλεία, μια συστοιχία κυλίνδρων αζώτου ή ένα μαξιλάρι πίεσης μονής-ζώνης χειρίζεται τη δύναμη του κενού συγκρατητήρα χωρίς πολλή φασαρία. Η κλίμακα με τις διαστάσεις-μεγάλου σχήματος και η κατανομή δύναμης κενού συγκρατητή για μεγάλα εξαρτήματα γίνεται πρωταρχική πρόκληση μηχανικής παρά δευτερεύουσα λεπτομέρεια ρύθμισης. Η ανομοιόμορφη πίεση σε μια εκτεταμένη επιφάνεια μήτρας δεν δημιουργεί ένα ελαφρώς ατελές τμήμα. Δημιουργεί ρυτίδες στη μία πλευρά και σκισίματα από την άλλη.
Απόδοση μαξιλαριού υδραυλικού έναντι αζώτου σε κλίμακα
Γιατί ο τύπος μαξιλαριού μήτρας έχει μεγαλύτερη σημασία καθώς τα εξαρτήματα μεγαλώνουν; Σκεφτείτε τι συμβαίνει σωματικά. Μια διάταξη κυλίνδρων αζώτου παρέχει δύναμη με βάση την πίεση αερίου και αυτή η πίεση αυξάνεται προοδευτικά καθώς ο κύλινδρος συμπιέζεται κατά τη διάρκεια της διαδρομής.Ο Art Hedrick στο The Fabricatorσημειώνει ότι η αυτόνομη-πίεση του ελατηρίου αερίου μπορεί να διπλασιαστεί κατά τη διάρκεια της καθοδικής διαδρομής, ένα χαρακτηριστικό που περιπλέκει τον έλεγχο της δύναμης σε οποιαδήποτε εφαρμογή, αλλά καθίσταται ιδιαίτερα προβληματικό σε μια ευρεία όψη κενού συγκρατητήρα. Με δεκάδες κυλίνδρους αζώτου που εκτείνονται σε ένα μεγάλο καλούπι, μικρές διαφορές στη φόρτιση αερίου, την τριβή στεγανοποίησης ή τη θερμική κατάσταση μεταξύ των μεμονωμένων μονάδων δημιουργούν διακύμανση πίεσης από ζώνη σε ζώνη.
Τα συστήματα υδραυλικών μαξιλαριών μήτρας για σφράγιση μεγάλου μεγέθους αντιμετωπίζουν αυτό το πρόβλημα διαφορετικά. Ένα υδραυλικό μαξιλάρι ελεγχόμενο με αντλία- χρησιμοποιεί πίεση υγρού που ρυθμίζεται από σερβο ή αναλογικές βαλβίδες, παρέχοντας προγραμματιζόμενα προφίλ δύναμης που μπορούν να παραμείνουν σταθερά, να ανεβαίνουν ή να μειώνονται σε όλη τη διαδρομή. Έρευνα σεαντλία-ελεγχόμενος έλεγχος πίεσης υδραυλικού μαξιλαριού καλουπιούκαταδεικνύει ότι οι προηγμένες στρατηγικές ελέγχου μπορούν να επιτύχουν υπέρβαση πίεσης έως και 6,5% με χρόνους δημιουργίας-κάτω από 0,4 δευτερόλεπτα, δίνοντας στους μηχανικούς τη δυναμική ακρίβεια που απαιτείται για εφαρμογές μεγάλων-μορφών. Τα πνευματικά μαξιλάρια, αν και είναι απλούστερα και λιγότερο ακριβά, υποφέρουν από συμπιεστότητα αέρα που περιορίζει τόσο την ακρίβεια της δύναμης όσο και την ταχύτητα απόκρισης, περιορίζοντάς τα γενικά σε ελαφρύτερες{5}}λειτουργίες όπου το αποτύπωμα κενού συγκρατητήρα παραμένει διαχειρίσιμο.
| Τύπος μαξιλαριού | Ομοιομορφία δύναμης | Χρόνος απόκρισης | Δυνατότητα προσαρμογής | Καταλληλότητα μεγάλου σχήματος |
|---|---|---|---|---|
| Συστοιχίες κυλίνδρων αζώτου | Μέτριος; ποικίλλει ανάλογα με το βάθος διαδρομής και την ατομική κατάσταση του κυλίνδρου | Γρήγορη αρχική απόκριση. χωρίς ενεργό έλεγχο κατά τη διάρκεια του εγκεφαλικού | Περιορίζεται στην αρχική πίεση φόρτισης και στην επιλογή κυλίνδρου | Κατάλληλο για μέτρια ίχνη. Η παραλλαγή ζώνης-σε-ζώνης αυξάνεται ανάλογα με το μέγεθος του πίνακα |
| Υδραυλικό πολυ-σημείο | Ψηλά; σερβο-ρύθμιση ελεγχόμενης πίεσης ανά ζώνη | Καλός; προγραμματιζόμενα προφίλ με δευτερεύουσα-δεύτερη δημιουργία- | Πλήρως προγραμματιζόμενες καμπύλες δύναμης. έλεγχος ανεξάρτητης ζώνης | Προτιμάται για μεγάλη-μορφή. επιτρέπει τη διαφορική πίεση πολλών-ζωνών |
| Πνευματικός | Χαμηλός; Η συμπιεστότητα του αέρα δημιουργεί υστέρηση πίεσης και διακύμανση | Μέτριος; περιορίζεται από τον όγκο αέρα και την απόκριση της βαλβίδας | Βασική ρύθμιση πίεσης; χωρίς δυναμικό προφίλ | Γενικά ακατάλληλο για κληρώσεις-μεγάλου σχήματος. αποδεκτό για ελαφρύ σβήσιμο |
Αντιστοίχιση δύναμης κενού κατόχου σε εκτεταμένα πρόσωπα μήτρας
Φανταστείτε ένα κενό πρόσωπο συγκράτησης που εκτείνεται 3.000 mm σε ένα μεγάλο δομικό καλούπι πάνελ. Το υλικό δεν ρέει ομοιόμορφα στην κοιλότητα της μήτρας. Οι γωνίες αντιστέκονται στη ροή διαφορετικά από τις ευθείες άκρες. Οι περιοχές βαθιάς-έλξης τραβούν μέταλλο πιο γρήγορα από τις ρηχές φλάντζες. Εάν η θήκη κενού ασκεί την ίδια πίεση παντού, ορισμένες ζώνες λιμοκτονούν για υλικό και σκίζονται, ενώ άλλες τρέφονται πολύ ελεύθερα και τσαλακώνονται. Αυτός είναι ακριβώς ο λόγος για τον οποίο υπάρχει έλεγχος μαξιλαριού πολλαπλών-ζωνών για υπερμεγέθη μήτρες.
Τα συστήματα υδραυλικών μαξιλαριών πολλαπλών σημείων χωρίζουν την πρόσοψη της μήτρας σε ανεξάρτητα ελεγχόμενες ζώνες πίεσης, καθεμία από τις οποίες τροφοδοτείται από τον δικό της κύλινδρο ή ομάδα κυλίνδρων. Ένας χειριστής μπορεί να εφαρμόσει μεγαλύτερη δύναμη συγκράτησης κοντά σε ρηχές φλάντζες όπου κορυφώνεται ο κίνδυνος τσαλακώματος και να μειώσει τη δύναμη κοντά σε βαθιές-τσέπες όπου το σκίσιμο είναι το πρόβλημα. Αυτή η ζώνη-με-χαρτογράφηση ζώνης της κενού δύναμης συγκράτησης αντικαθιστά την παλιά προσέγγιση της εύρεσης μιας ενιαίας συμβιβαστικής πίεσης και της ελπίδας ότι λειτουργεί παντού.
Τα ανυψωτικά και τα μαξιλαράκια πίεσης ακολουθούν την ίδια λογική κατανομής. Σε μια συμπαγή μήτρα, μερικές ομοιόμορφα τοποθετημένες ακίδες ανύψωσης υποστηρίζουν επαρκώς το τυφλό κατά την εξαγωγή και παρέχουν αρχική συγκράτηση-. Σε ένα μεγάλο καλούπι έλξης, αυτοί οι ανυψωτές πρέπει να τοποθετούνται σύμφωνα με τη γεωμετρία του εξαρτήματος και το μοτίβο ροής του υλικού, όχι απλώς σε απόσταση σε ένα πλέγμα. Οι περιοχές που είναι επιρρεπείς σε τοπική λέπτυνση, συνήθως γωνίες βαθιών έλξεων και μεταβάσεις μεταξύ σχηματισμένων και μη διαμορφωμένων ζωνών, χρειάζονται ειδική υποστήριξη μαξιλαριού πίεσης για να διατηρηθεί η επαφή και να αποτραπεί η πρόωρη ανύψωση του τεμαχίου κατά τη διάρκεια της διαδρομής.
Η απόφαση του μαξιλαριού αζώτου έναντι υδραυλικής μήτρας για μεγάλα εργαλεία καταλήγει τελικά στον έλεγχο της ανάλυσης. Τα συστήματα αζώτου λειτουργούν καλά όπου οι απαιτήσεις δύναμης είναι σχετικά ομοιόμορφες και το αποτύπωμα παραμένει εντός των ορίων όπου η διακύμανση κυλίνδρου-προς-κυλίνδρου παραμένει ανεκτή. Όταν η γεωμετρία μερών δημιουργεί διαφορικές απαιτήσεις ροής σε μια εκτεταμένη όψη, ο υδραυλικός έλεγχος πολλαπλών{4}}σημείων παρέχει τη δυνατότητα προσαρμογής για τον συντονισμό κάθε ζώνης ανεξάρτητα, μετατρέποντας αυτό που διαφορετικά θα ήταν συμβιβασμός σε μια σχεδιασμένη λύση.
Η επιλογή συστήματος μαξιλαριού κλειδώνει τον τρόπο με τον οποίο η δύναμη φτάνει στο κενό, αλλά δεν απαντά σε μια ευρύτερη ερώτηση σχετικά με τη διαμόρφωση της μήτρας: πρέπει αυτά τα μεγάλα μέρη να περνούν μέσα από μια προοδευτική μήτρα με ενσωματωμένους σταθμούς ή το μέγεθός τους ωθεί την απόφαση προς ένα σύστημα μεταφοράς με διακριτά εργαλεία σε κάθε στάδιο;
Επιλογή Progressive vs Transfer Die για μεγάλα εξαρτήματα
Η ερώτηση για τη διαμόρφωση του καλουπιού δεν είναι αφηρημένη. Καθορίζει πώς εισέρχεται το υλικό στο εργαλείο, πώς τα μέρη μετακινούνται μεταξύ των λειτουργιών και τι είδους υποδομή υποστήριξης απαιτεί κάθε σταθμός. Για τα συμπαγή εξαρτήματα, τα προοδευτικά καλούπια κυριαρχούν στην ταχύτητα και το κόστος-ανά-εξάρτημα. Αλλά καθώς οι φάκελοι των μερών μεγαλώνουν, η φυσική της τροφοδοσίας ταινιών και η ακεραιότητα του φορέα μετατοπίζουν τον λογισμό. Η κατανόηση του σημείου που οι προοδευτικές μήτρες αγγίζουν το πρακτικό τους ανώτατο όριο και πού αναλαμβάνουν τα συστήματα μεταφοράς είναι κεντρικής σημασίας για κάθε απόφαση εργαλείων μεγάλης-μορφής.
Όταν τα Progressive Dies φτάνουν στο όριο μεγέθους τους
Οι προοδευτικές μήτρες βασίζονται σε μια συνεχή μεταλλική λωρίδα που τροφοδοτείται μέσω διαδοχικών σταθμών, με το τμήμα να παραμένει προσαρτημένο σε έναν ιστό φορέα μέχρι την τελική αποκοπή. Αυτό λειτουργεί όμορφα για μικρά έως μεσαία εξαρτήματα. Η λωρίδα παραμένει αρκετά άκαμπτη για να προχωρήσει με ακρίβεια, οι οπές πιλότου διατηρούν την εγγραφή και ο ιστός φορέας απορροφά τις δυνάμεις μεταξύ-σταθμών χωρίς παραμόρφωση.
Κλιμακώστε το και τα προβλήματα εμφανίζονται γρήγορα. Το μέγιστο μέγεθος εξαρτήματος για προοδευτική σφράγιση καλουπιού περιορίζεται από το πλάτος της λωρίδας, τη διαθεσιμότητα του πηνίου και την ικανότητα του ιστού μεταφοράς να υποστηρίζει όλο και πιο βαριές μερικώς-διαμορφωμένες λειτουργίες μεταξύ σταθμών. ΩςFictivΣημειώσεις, η προοδευτική στάμπα διατηρεί το τμήμα προσαρτημένο στη λωρίδα μεταφοράς καθ' όλη τη διάρκεια της διαδικασίας, πράγμα που σημαίνει ότι οποιοδήποτε μέρος είναι αρκετά μεγάλο ώστε να διακυβεύει την ακαμψία της ταινίας απειλεί την ακρίβεια ολόκληρης της εξέλιξης. Οι ευρύτερες λωρίδες απαιτούν μεγαλύτερη ακρίβεια τροφοδοσίας, βαρύτερες δυνάμεις πιλότου και πιο στιβαρό εξοπλισμό τροφοδοσίας. Πέρα από περίπου 600-800 mm σε πλάτος λωρίδας, οι πρακτικές προκλήσεις της διατήρησης της ακρίβειας προόδου, της διαχείρισης της κλίσης της ταινίας και της πρόληψης της χαλάρωσης μεταξύ των σταθμών γίνονται απαγορευτικές για τις περισσότερες εφαρμογές.
Τα απορρίμματα ταινιών επιδεινώνουν το οικονομικό πρόβλημα. Ένα μεγάλο μέρος σε μια προοδευτική λωρίδα απαιτεί έναν ιστό μεταφοράς και στις δύο πλευρές συν την απόσταση μεταξύ των τμημάτων-και το ποσοστό του υλικού που γίνεται σκραπ αυξάνεται δυσανάλογα καθώς αυξάνεται το μέγεθος του εξαρτήματος. Αυτό που λειτουργεί με 85% χρήση υλικού για ένα μικρό στήριγμα μπορεί να πέσει στο 60% ή λιγότερο για ένα μεγάλο πάνελ, διαβρώνοντας το πλεονέκτημα κόστους που δικαιολογούσε εξαρχής την προοδευτική επεξεργασία εργαλείων.
Πλεονεκτήματα μήτρας μεταφοράς για μεγάλα διακριτά εξαρτήματα
Τα συστήματα μήτρας μεταφοράς λύνουν το πρόβλημα της λωρίδας φορέα διαχωρίζοντας το τεμάχιο από το πηνίο στον πρώτο σταθμό και μεταφέροντάς το μηχανικά μεταξύ των επόμενων εργασιών. Το Larson Tool επισημαίνει ότι οι μήτρες μεταφοράς μετακινούν το τεμάχιο εργασίας ανεξάρτητα μεταξύ των σταθμών, επιτρέποντας σε κάθε σταθμό να λειτουργεί σε ένα ελεύθερο τμήμα που μπορεί να επανατοποθετηθεί και να χειριστεί σε διάφορες γωνίες. Αυτή η ανεξαρτησία είναι που κάνει πρακτική υποστήριξη μήτρας μεταφοράς για υπερμεγέθη σφραγίδες όπου οι προοδευτικές προσεγγίσεις αποτυγχάνουν.
Για μεγάλα εξαρτήματα, η προσέγγιση μεταφοράς προσφέρει αρκετά δομικά πλεονεκτήματα. Κάθε σταθμός μήτρας μπορεί να κατασκευαστεί-για τη συγκεκριμένη λειτουργία του, χωρίς τον περιορισμό της αντιστοίχισης ενός κοινού λωρίδας. Η απόσταση των σταθμών μπορεί να φιλοξενήσει ολόκληρο τον φάκελο και το διάκενο για τα δάχτυλα λαβής ή τα δοκάρια βαδίσματος. Και επειδή κάθε κενό είναι διακριτό, η χρήση του υλικού βελτιώνεται σημαντικά, καθώς δεν υπάρχει υλικό που καταναλώνει ιστό φορέα σε κάθε κύκλο. Η Standard Die International επισημαίνει ότι η εξάλειψη του ιστού σύνδεσης που χρησιμοποιείται για τη μεταφορά εξαρτημάτων μέσω μιας προοδευτικής διαδικασίας εξοικονομεί υλικό σε κάθε κομμάτι, μειώνοντας τη συνολική τιμή του τεμαχίου.
Το αντίτιμο-είναι η ταχύτητα και η πολυπλοκότητα υποστήριξης μεταξύ-σταθμών. Τα συστήματα μεταφοράς λειτουργούν πιο αργά από τα προοδευτικά καλούπια, συνήθως λειτουργούν με 8-25 κινήσεις ανά λεπτό για μεγάλα εξαρτήματα έναντι των 200-600+ κινήσεων ανά λεπτό που μπορούν να επιτευχθούν με προοδευτική επεξεργασία εργαλείων σε μικρά εξαρτήματα. Κάθε σταθμός μεταφοράς χρειάζεται το δικό του σύστημα υποστήριξης καλουπιών, συμπεριλαμβανομένων ανεξάρτητων διαμορφώσεων στήριξης, συστημάτων καθοδήγησης και μερικές φορές μεμονωμένων μαξιλαριών, όλα ευθυγραμμισμένα σε όλη τη γραμμή μεταφοράς με ακρίβεια κάτω του χιλιοστού.
| Κριτήρια | Progressive Die | Μεταφορά Ζήτου |
|---|---|---|
| Μέγιστος φάκελος ανταλλακτικών | Περιορίζεται από το πλάτος της λωρίδας (συνήθως κάτω από 600-800 mm) | Περιορίζεται μόνο από το μέγεθος του κρεβατιού πρέσας (2.000 mm+ εφικτό) |
| Απορρίμματα ταινιών/υλικών | Υψηλότερο για μεγάλα εξαρτήματα λόγω του ιστού φορέα και του διαστήματος | Χαμηλότερος; Τα διακριτά κενά εξαλείφουν τα απόβλητα ιστού του φορέα |
| Πολυπλοκότητα υποστήριξης μήτρας | Μονό σετ μήτρας? οι ενσωματωμένοι σταθμοί μοιράζονται ένα παπούτσι και στηρίζουν | Πολλαπλοί ανεξάρτητοι σταθμοί. καθένα απαιτεί ειδική υποδομή υποστήριξης |
| Σταθμός-προς-Ακρίβεια σταθμού | Συμφυής; Οι πιλότοι strip διατηρούν εγγραφή σε όλους τους σταθμούς | Εξαρτάται από την ακρίβεια του μηχανισμού μεταφοράς και την ευθυγράμμιση μεταξύ-σταθμών |
| Ποσοστό Παραγωγής | Πολύ υψηλό (200-600+ SPM για μικρά κομμάτια) | Μέτρια (8-25 SPM για μεγάλα κομμάτια) |
| Χειρισμός μέρους μεταξύ σταθμών | Κανένας; μέρος μένει στο αεροπλάνο στη λωρίδα | Δυνατότητα πλήρους επανατοποθέτησης. επιτρέπει τον σχηματισμό σύνθετων ακολουθιών |
Υβριδικές προσεγγίσεις για δομικά στοιχεία αυτοκινήτου
Η επιλογή καλουπιών δομικών πάνελ αυτοκινήτου σπάνια εμπίπτει καθαρά σε μία κατηγορία. Η εξωτερική πλευρά του αμαξώματος του οχήματος, ένα ταμπλό-πλήρους πλάτους ή μια δομική λεκάνη δαπέδου απαιτούν σαφώς συστήματα μεταφοράς λόγω του μεγάλου μεγέθους. Αλλά μέσα στην ίδια πλατφόρμα οχήματος, δεκάδες βραχίονες, ενισχύσεις και πλάκες στήριξης συνδέονται σε αυτά τα μεγάλα πάνελ. Αυτά τα μικρότερα εξαρτήματα λειτουργούν συχνά σε προοδευτικές μήτρες με υψηλό όγκο και χαμηλό κόστος μονάδας, παρόλο που τελικά γίνονται μέρος ενός μεγάλου συγκροτήματος.
Η υβριδική πραγματικότητα μοιάζει με αυτό: οι πρέσες μεταφοράς χειρίζονται τα μεγάλα δομικά κελύφη και τις ράγες όπου το μέγεθος του εξαρτήματος καθιστά ανέφικτη την προοδευτική επεξεργασία εργαλείων, ενώ οι προοδευτικές μήτρες σφραγίζουν τα μικρότερα επαναλαμβανόμενα στηρίγματα και κλιπ που βιδώνουν ή συγκολλούν σε αυτές τις δομές. Ορισμένοι-προμηθευτές αυτοκινήτων πρώτης βαθμίδας εκτελούν και τα δύο συστήματα στην ίδια εγκατάσταση, τροφοδοτώντας προοδευτικά-υπο{3}}στοιχεία απευθείας στα κελιά συναρμολόγησης μαζί με τα πάνελ μεταφοράς-.
Για βραχίονες πλαισίου και δομικές ενισχύσεις που εμπίπτουν στο μεσαίο εύρος-μεγεθών, η απόφαση εξαρτάται συχνά από τον ετήσιο όγκο και τη γεωμετρική πολυπλοκότητα και όχι μόνο από το μέγεθος. Ένας βραχίονας που υπερβαίνει το άνετο πλάτος της προοδευτικής λωρίδας αλλά δεν δικαιολογεί μια πλήρη γραμμή μεταφοράς πολλαπλών-σταθμών μπορεί να χρησιμοποιήσει μια σύνθετη μήτρα ή μια διάταξη διπλής πίεσης δύο-σταθμών ως πρακτική μέση λύση.
Ανεξάρτητα από το ποια διαμόρφωση κερδίζει την απόφαση επιλογής, μια σταθερά παραμένει: το ίδιο το υλικό επιβάλλει τους δικούς του κανόνες. Το πόσο-χάλυβες υψηλής αντοχής αναπηδούν πίσω σε ένα μεγάλο πάνελ, πώς το αλουμίνιο ρέει πάνω από μια εκτεταμένη επιφάνεια έλξης και πώς οι ανοχές στοιβάζονται σε φαρδιά ίχνη μήτρας διαμορφώνουν την ποιότητα του τελικού εξαρτήματος με τρόπους που καμία δομική στήριξη δεν μπορεί να αντισταθμίσει χωρίς σκόπιμη μηχανική ροής υλικού.
Έλεγχος ροής υλικού και ανοχής σε μεγάλες επιφάνειες μήτρας
Η δομική ακαμψία και ο έλεγχος του μαξιλαριού καθορίζουν τη σκηνή, αλλά το ίδιο το υλικό είναι η τελική μεταβλητή που καθορίζει εάν ένα μεγάλο σταμπωτό μέρος συναντά την εκτύπωση. Διαφορετικά κράματα ανταποκρίνονται στις δυνάμεις σχηματισμού με θεμελιωδώς διαφορετικούς τρόπους, και αυτές οι αποκρίσεις ενισχύονται καθώς μεγαλώνει το μέγεθος του εξαρτήματος. Μια γωνία πίσω ελατηρίου που μόλις καταγράφεται σε μια φλάντζα 200 mm μπορεί να ωθήσει ένα πλαίσιο 1.500 mm αρκετά χιλιοστά εκτός προδιαγραφών. Ο έλεγχος ροής υλικού σε εκτεταμένες επιφάνειες μήτρας δεν αποτελεί εκ των υστέρων σκέψη. Είναι αυτό που διαχωρίζει ένα λειτουργικό εργαλείο-μεγάλου σχήματος από ένα ακριβό βάρος χαρτιού.
Προκλήσεις με ελατήρια από χάλυβα υψηλής αντοχής- σε μεγάλα πάνελ
Η διαχείριση του ελατηρίου στη στάμπα μεγάλου σχήματος ξεκινά με μια ωμή πραγματικότητα: οι μέθοδοι αντιστάθμισης που βασίζονται στην εμπειρία-που αναπτύχθηκαν για μαλακό χάλυβα δεν μεταφέρονται σε προηγμένες ποιότητες υψηλής- αντοχής. ΩςΠεριοδικό MetalFormingτο θέτει, "η αποζημίωση δεν είναι ανάλογη με την εμπειρία" όταν εργάζεστε με νεότερους χάλυβες υψηλής{{0} αντοχής, επειδή απλώς δεν υπάρχει προηγούμενο ιστορικό υλικού για αυτές τις ποιότητες. Οι γνωστοί κανόνες καταρρέουν.
Η πλάτη ελατηρίου, η κυρτότητα του πλευρικού τοιχώματος και η συστροφή του πάνελ προέρχονται από μη ισορροπημένες υπολειμματικές τάσεις στο διαμορφωμένο μέρος. Σε μεγάλα πάνελ, αυτές οι τάσεις δρουν σε μεγαλύτερες αποστάσεις, μετατρέποντας ένα μικρό γωνιακό σφάλμα ανά μονάδα μήκους σε μεγάλη αθροιστική απόκλιση στα άκρα του πίνακα. Ένα κανάλι διατομής καπέλου-από χάλυβα διπλής-φάσης 980 μπορεί να καμπυλώσει αρκετές μοίρες στο πλευρικό τοίχωμα σε ένα συμπαγές τμήμα. Τεντώστε την ίδια γεωμετρία σε μια δομική σιδηροτροχιά πλήρους-πλάτους και οι ενώσεις μπούκλας σε μια συστροφή ορατή με γυμνό μάτι.
Η έρευνα για την προσομοίωση ελατηρίου έχει αποκαλύψει συγκεκριμένες αδυναμίες όταν εμπλέκονται χάλυβες υψηλότερης- αντοχής. Η ακρίβεια πρόβλεψης είναι εξαιρετικά ευαίσθητη σε τιμές ανισοτροπίας,{2}}κανόνες σκλήρυνσης εργασίας, συντελεστές τριβής και μοντέλα ευαισθησίας ρυθμού παραμόρφωσης-. Κάθε μία από αυτές τις μεταβλητές αλληλεπιδρά διαφορετικά σε μια μεγάλη επιφάνεια εργαλείου όπου οι συνθήκες δεν είναι ομοιόμορφες. Η τριβή στην ακτίνα έλξης στη μία πλευρά ενός πίνακα διαφέρει από την άλλη πλευρά λόγω της μετανάστευσης του λιπαντικού, της διακύμανσης της θερμοκρασίας και της τοπικής κατάστασης της επιφάνειας του εργαλείου. Σε μια συμπαγή μήτρα, αυτές οι τοπικές διαφορές είναι κατά μέσο όρο. Σε ένα μεγάλο καλούπι, παράγουν ασύμμετρο ελατήριο που καμία τιμή αντιστάθμισης δεν μπορεί να διορθώσει.
Η αντιμετώπιση του ελατηρίου σε μεγάλα πάνελ HSS απαιτεί παρέμβαση στο στάδιο του σχεδιασμού του προϊόντος αντί να βασίζεται αποκλειστικά στην αντιστάθμιση καλουπιών. Οι πρακτικές στρατηγικές περιλαμβάνουν την αποφυγή αιχμηρών γωνιών τοίχου που παγιδεύουν την ελαστική καταπόνηση, τη χρήση ανοιχτών-ακραίων τμημάτων αντί για κλειστά κανάλια όπου είναι δυνατόν και την ενσωμάτωση ενισχυτικών χαρακτηριστικών όπως βελάκια ή φλάντζες βημάτων που κλειδώνουν τη γεωμετρία στη θέση τους. Όταν η διαμόρφωση έλξης είναι η μόνη πρακτική μέθοδος, μετά-το τέντωμα των πλευρικών τοιχωμάτων κλειδώνοντας τη φλάντζα κοντά στο νεκρό σημείο του πυθμένα και προσθέτοντας 2% τάση εφελκυσμού μειώνει αποτελεσματικά τη διακύμανση της υπολειπόμενης τάσης σε όλο το πλάτος του πίνακα.
Μορφοποίηση και λίπανση αλουμινίου σε κλίμακα
Το αλουμίνιο παρουσιάζει ένα διαφορετικό σύνολο προβλημάτων. Όπου ο χάλυβας υψηλής-αντοχής αναπηδά επιθετικά, τα κράματα αλουμινίου, ιδιαίτερα οι σειρές 6xxx και 7xxx που χρησιμοποιούνται στο ελαφρύ βάρος αυτοκινήτων, πλήττουν τα όρια μορφοποίησης που εκδηλώνονται ως σχίσιμο πριν γίνει το κύριο μέλημα η επαναφορά του ελατηρίου. Τα όρια μορφοποίησης αλουμινίου σε μεγάλες έλξεις εμφανίζονται ως εντοπισμένος λαιμός και σχίσιμο σε γωνίες και ζώνες μετάβασης όπου τα μήκη διαδρομής ροής υλικού ποικίλλουν σημαντικά στην επιφάνεια της μήτρας.
Η λίπανση παίζει μεγάλο ρόλο σε μεγάλες έλξεις αλουμινίου. Μια συμπαγής μήτρα μπορεί να αποδώσει αποδεκτά με ένα ομοιόμορφα εφαρμοζόμενο λιπαντικό σφράγισης. Ωστόσο, σε μια εκτεταμένη επιφάνεια μήτρας, η κατανομή του λιπαντικού γίνεται άνιση. Οι ζώνες υψηλής-επαφής-πίεσης στις ακτίνες έλξης αραιώνουν το λιπαντικό φιλμ μέσω συμπίεσης-, ενώ οι πιο επίπεδες περιοχές διατηρούν την περίσσεια. Αυτό δημιουργεί συνθήκες διαφορικής τριβής που κατευθύνουν τη ροή του υλικού απρόβλεπτα. Σε ένα πάνελ αλουμινίου 2.000 mm, μια διαφορά συντελεστή τριβής μόλις 0,02 μεταξύ των αντίθετων άκρων της όψης της μήτρας μπορεί να μετατοπίσει τη ροή του υλικού αρκετά ώστε να προκαλέσει σκίσιμο στην πλευρά που έχει λιμοκτονήσει και ζάρωμα στην υπερτροφοδοτούμενη πλευρά.
Οι ζώνες διαφορικής λίπανσης το αντιμετωπίζουν άμεσα. Αντί να εφαρμόζουν ένα μόνο λιπαντικό σε ομοιόμορφη συγκέντρωση, οι μηχανικοί καθορίζουν βαρύτερη εφαρμογή σε ζώνες υψηλής-τριβής και ελαφρύτερη εφαρμογή όπου το υλικό χρειάζεται περισσότερη συγκράτηση. Ορισμένες-λειτουργίες μεγάλου σχήματος χρησιμοποιούν πολλαπλούς τύπους λιπαντικών σε ένα μόνο τυφλό, εφαρμόζοντας προϊόντα υψηλής{4}}μεμβράνης-αντοχής σε έντονες ακτίνες έλξης και προϊόντα χαμηλότερου-ιξώδους σε επίπεδες επιφάνειες συνδετικού όπου η υπερβολική λίπανση θα επέτρεπε ανεξέλεγκτη ροή.
Στοίβα ανοχής-Στρατηγικές Up and Compensation
Εδώ είναι όπου η στάμπα-μεγάλου σχήματος αποκλίνει πιο έντονα από τη συμπαγή εργαλεία. Η στοίβα ανοχής-σε μεγάλα σετ καλουπιών δεν είναι απλώς προσθετική. Είναι γεωμετρικό. Κάθε επιφάνεια διαμόρφωσης, κάθε ακτίνα έλξης, κάθε διεπαφή τμήματος καλουπιού συνεισφέρει μια μικρή αβεβαιότητα θέσης. Σε ένα τμήμα 300 mm, αυτές οι αβεβαιότητες ανέρχονται σε ίσως μερικά εκατοστά του χιλιοστού. Διαδώστε την ίδια ανοχή ανά-χαρακτηριστικό σε μια επιφάνεια μήτρας που εκτείνεται σε 2.500 mm και το αθροιστικό σφάλμα σε απομακρυσμένα χαρακτηριστικά μεταξύ τους μπορεί να υπερβεί ολόκληρη τη ζώνη ανοχής εξαρτήματος.
Η πρόκληση συνδυάζεται επειδή τα μεγάλα τμήματα αναφέρονται συνήθως σε πολλαπλά χαρακτηριστικά αναφοράς που σχηματίζονται τα ίδια σε διαφορετικούς σταθμούς ή διαφορετικές περιοχές της ίδιας μήτρας. Ένα σχέδιο οπής στερέωσης στο ένα άκρο μιας δομικής ράγας αναφέρεται σε μια επιφάνεια ζευγαρώματος που σχηματίζεται σε απόσταση 1.800 mm. Και τα δύο χαρακτηριστικά φέρουν τη δική τους ανοχή διαμόρφωσης, τη δική τους υπογραφή ελατηρίου και τη δική τους ευαισθησία στη θερμική και μηχανική κατάσταση της μήτρας τη στιγμή του σχηματισμού. Το αποτέλεσμα είναι μια στοίβα ανοχής που δεν υπάρχει στα συμπαγή εργαλεία, όπου όλα τα χαρακτηριστικά σχηματίζονται μέσα σε ένα σφιχτό χωρικό περίβλημα.
Οι στρατηγικές μετριασμού για τη στοίβα ανοχής-επάνω και τον έλεγχο της ροής υλικού σε εκτεταμένες επιφάνειες μήτρας περιλαμβάνουν:
- Αντιστάθμιση πάνω από-κορώνας σε επιφάνειες μήτρας: η επιφάνεια μήτρας είναι σκόπιμα κατεργασμένη με μια ελαφρά κυρτή κορώνα που αντισταθμίζει την προβλεπόμενη απόκλιση υπό φορτίο, δημιουργώντας ένα επίπεδο τμήμα από ένα καμπύλο εργαλείο
- Στρατηγική τοποθέτηση σφαιριδίων σχεδίασης για υπερμεγέθη στάμπα: οι χάντρες τοποθετούνται με βάση την προσομοίωση ροής και όχι την ομοιόμορφη απόσταση, ελέγχοντας τον ρυθμό τροφοδοσίας υλικού ανεξάρτητα σε διαφορετικές ζώνες για την αποφυγή τόσο της λιμοκτονίας όσο και της υπερβολικής ροής
- Διαφορικές ζώνες λίπανσης: στοχευμένος τύπος λιπαντικού και βάρος εφαρμογής που ταιριάζουν με τις απαιτήσεις τριβής κάθε περιοχής μήτρας, αποτρέποντας την ανισορροπία ροής στο εκτεταμένο τυφλό
- Σταθμοί βαθμονόμησης φόρμας ανάρτησης-: αποκλειστικές λειτουργίες επαναφοράς ή βαθμονόμησης που-αποκαθιστούν κρίσιμες διαστάσεις μετά την αρχική διαδρομή διαμόρφωσης, αντισταθμίζοντας την επιστροφή ελατηρίου και την απόκλιση ανοχής που δεν μπορούν να εξαλειφθούν με ένα μόνο χτύπημα
Πέρα από αυτές τις στρατηγικές, η διαχείριση της ροής υλικού σε εκτεταμένες επιφάνειες μήτρας απαιτεί συχνά εγκοπές παράκαμψης και σχεδιασμένες περιοχές ανακούφισης. Οι εγκοπές παράκαμψης είναι μικρές εγκοπές ή υποδοχές που τοποθετούνται στην κενή περιφέρεια σε στρατηγικές τοποθεσίες. Διακόπτουν τη συνέχεια του υλικού της φλάντζας, διασπώντας την πίεση του στεφάνου που διαφορετικά θα αντιστεκόταν στη ροή σε βαθιές τσέπες. Χωρίς αυτές τις εγκοπές σε ένα μεγάλο πάνελ, το υλικό προσπαθεί να τεντωθεί από τις απομακρυσμένες άκρες προς την κοιλότητα έλξης, δημιουργώντας υπερβολική αραίωση κατά μήκος της διαδρομής ροής. Η εγκοπή δημιουργεί ένα τοπικό ελεύθερο άκρο που επιτρέπει στο κοντινό υλικό να τροφοδοτείται προς τα μέσα χωρίς να σέρνει το μέταλλο από μακριά κατά μήκος του κενού.
Οι κατασκευασμένες περιοχές ανακούφισης εξυπηρετούν παρόμοιο σκοπό μέσα στην ίδια την όψη της μήτρας. Αυτές είναι ζώνες όπου το υλικό αφήνεται σκόπιμα να σχηματιστεί χαλαρά, χωρίς στενή επαφή με συνδετικό υλικό, δημιουργώντας χαλαρότητα που τροφοδοτείται σε παρακείμενες-περιοχές υψηλής ζήτησης. Σε ένα μεγάλο πάνελ μεταφοράς, οι ανάγλυφες περιοχές μπορεί να εμφανίζονται ως θυσιαστικοί τοίχοι έλξης ή επιπλέον υλικό φλάντζας που κόβεται σε έναν επόμενο σταθμό, αλλά χρησιμεύει κατά τη διαμόρφωση ως δεξαμενή ελεγχόμενου υλικού.
Όλες αυτές οι στρατηγικές σε επίπεδο υλικού-μοιράζονται μια κοινή απαίτηση: εξαρτώνται από την ακριβή πρόβλεψη του τι θα κάνει το υλικό πριν κατασκευαστεί ποτέ η μήτρα. Για συμπαγή εργαλεία, οι έμπειροι κατασκευαστές καλουπιών θα μπορούσαν να εκτιμήσουν τα μοτίβα επαναφοράς και ροής από προηγούμενα έργα. Για εργαλεία μεγάλης-μορφής, οι μη-μη γραμμικές αλληλεπιδράσεις μεταξύ των ιδιοτήτων του υλικού, της τριβής, της θερμοκρασίας και της γεωμετρίας σε μια εκτεταμένη επιφάνεια μήτρας καθιστούν τη διαίσθηση αναξιόπιστη. Αυτό το προγνωστικό φορτίο πέφτει ακριβώς στην προσομοίωση, ειδικά στην ανάλυση πεπερασμένων στοιχείων που μοντελοποιεί τη διαμόρφωση, την επιστροφή ελατηρίου και την εκτροπή ως συζευγμένα φαινόμενα σε ολόκληρη τη γεωμετρία του μέρους.
Προσομοίωση και επικύρωση FEA σε σχεδίαση καλουπιού μεγάλης{{0} μορφής
Η κατασκευή ενός συμπαγούς σετ καλουπιών μπορεί να κοστίσει δεκάδες χιλιάδες δολάρια. Ένα καλούπι μεταφοράς-μεγάλης μορφής για ένα δομικό πάνελ αυτοκινήτου μπορεί να φτάσει τις εκατοντάδες χιλιάδες, μερικές φορές ξεπερνώντας το ένα εκατομμύριο όταν λάβετε υπόψη την πλήρη υποδομή υποστήριξης. Σε αυτά τα επίπεδα επενδύσεων, η κοπή χάλυβα με βάση την εμπειρία και την ελπίδα δεν είναι μηχανική. Είναι ο τζόγος. Η προσομοίωση FEA για τη σχεδίαση μήτρας μεγάλου μεγέθους εξαλείφει αυτό το στοίχημα μοντελοποιώντας την εκτροπή, την αραίωση υλικού, την επαναφορά του ελατηρίου και την κατανομή δύναμης ως διασυνδεδεμένα φαινόμενα πριν από την κατεργασία ενός μπλοκ χάλυβα εργαλείων.
FEA-Βελτιστοποίηση υποστήριξης με οδηγό
Η ανάλυση πεπερασμένων στοιχείων εφαρμόζεται απευθείας στην ίδια τη δομή στήριξης, όχι μόνο στο διαμορφωμένο τμήμα. Οι μηχανικοί χρησιμοποιούν το FEA για να προβλέψουν πώς ένα παπούτσι μήτρας εκτρέπεται υπό φορτίο, όπου μια πλάκα στήριξης κρεμάει μεταξύ των σημείων στήριξης και πώς τα προφίλ πίεσης του μαξιλαριού αλληλεπιδρούν με τη ροή υλικού σε όλο το αποτύπωμα της μήτρας. Η πρόβλεψη εκτροπής για τη στήριξη μεγάλων καλουπιών είναι ιδιαίτερα κρίσιμη επειδή, όπως καθιέρωσαν προηγούμενα τμήματα, η απόκλιση κλιμακώνεται μη-γραμμικά με το άνοιγμα. Μια προσομοίωση που δείχνει 0,05 mm μεσαίας-κάμψης του ανοίγματος υπό ονομαστικό φορτίο μπορεί να αποκαλύψει 0,2 mm υπό συνθήκες εκτός-κεντρικού που συμβαίνουν κατά την πραγματική διαμόρφωση. Αυτή η διαφορά αλλάζει τις αποστάσεις, μετατοπίζει τη ροή υλικού και εισάγει παραλλαγή από μέρος-σε-τμήμα που συνδυάζεται σε μια περίοδο παραγωγής.
Το σύγχρονο λογισμικό προσομοίωσης σχηματισμού αξιοποιεί το FEA για την πρόβλεψη ζητημάτων μορφοποίησης όπως ρωγμές, ρυτίδες και υπερβολική αραίωση, ενώ αναλύει επίσης τη συμπεριφορά του ελατηρίου και την ελάχιστη απαιτούμενη δύναμη πίεσης.Η έρευνα της Keysight για την προσομοίωση σχηματισμού λαμαρίναςυπογραμμίζει ένα πρόσθετο επίπεδο ανάλυσης: την αξιολόγηση του τρόπου με τον οποίο μικρές ελαστικές παραμορφώσεις στα ίδια τα εργαλεία επηρεάζουν την τοπική κατανομή της δύναμης επαφής και κατά συνέπεια το πεδίο τάσης στο τμήμα, το οποίο μπορεί να αποκλίνει από τις τυπικές προβλέψεις επιστροφής ελατηρίου. Για καλούπια-μεγάλου σχήματος όπου η εκτροπή του εργαλείου είναι εγγενώς μεγαλύτερη, αυτή η σύζευξη ελαστικότητας του εργαλείου καθίσταται ουσιαστική και όχι προαιρετική.
Η προσομοίωση καθοδηγεί επίσης τις αποφάσεις σχετικά με την τοποθέτηση της δομής στήριξης. Πού πρέπει να τρέχουν τα sub-ενισχυτικά νεύρα; Πόσο χοντρό πρέπει να είναι το παπούτσι σε συγκεκριμένο σταθμό; Ποιο προφίλ πίεσης μαξιλαριού αποτρέπει την αραίωση σε μια βαθιά-γωνία τραβήγματος ενώ ελέγχεται το τσαλάκωμα στο διπλανό επίπεδο; Αυτές οι ερωτήσεις έχουν μετρήσιμες απαντήσεις μέσω της FEA, απαντήσεις που διαφορετικά θα απαιτούσαν πολλαπλές φυσικές επαναλήψεις δοκιμής με τεράστιο κόστος.
Εικονική δοκιμή και μείωση κινδύνου για μεγάλα εργαλεία
Το κόστος της φυσικής επανεπεξεργασίας σε μεγάλα σετ καλουπιών είναι εκπληκτικό.Έρευνα από το Ινστιτούτο Ερευνών Μεταφορών του Πανεπιστημίου του Μίσιγκανποσοτικοποίησε αυτό που γνώριζε ήδη η βιομηχανία: τα πλαϊνά πάνελ του αμαξώματος που απαιτούν πέντε χειρισμούς συνήθως χρειάζονται τουλάχιστον τέσσερις επαναλήψεις επανεπεξεργασίας με περίπου 125.000 $ ανά επανάληψη. Ακόμη και τα πάνελ ενίσχυσης μεσαίου μεγέθους-με μέσο όρο 25.000 $ ανά κύκλο επανεπεξεργασίας. Πολλαπλασιάστε αυτούς τους αριθμούς στα μεγαλύτερα ίχνη και τις αυστηρότερες ανοχές των δομικών πάνελ και η οικονομική περίπτωση για εικονική δοκιμή μεγάλων μήτρων σφράγισης γίνεται συντριπτική.
Οι δοκιμές εικονικής μήτρας προσομοιώνουν ολόκληρη την ακολουθία σχηματισμού, σταθμό προς σταθμό, προβλέποντας πού θα προκύψουν διαχωρισμοί, πού αναπτύσσονται οι ρυτίδες και πόσο ελατήριο συσσωρεύεται σε κάθε επέμβαση. Για μεγάλα μέρη, αυτή η προσομοίωση πρέπει να καταγράφει αποτελέσματα που τα μικρότερα εργαλεία μπορούν να αγνοήσουν με ασφάλεια: θερμικές κλίσεις στην επιφάνεια της μήτρας κατά την παραγωγή, ελαστική εκτροπή της δομής του εργαλείου υπό το φορτίο διαμόρφωσης και διάσπαση διαφορικής λίπανσης σε εκτεταμένες περιοχές επαφής. Η ίδια έρευνα του Πανεπιστημίου του Μίσιγκαν διαπίστωσε ότι η κορυφαία προτεραιότητα του κλάδου για τη μείωση της επανεπεξεργασίας ήταν οι εξελίξεις στο λογισμικό προσομοίωσης σχηματισμού μήτρας, ιδιαίτερα για πολύπλοκα υλικά, μια ανάγκη που εντάθηκε μόνο καθώς οι χάλυβες και τα κράματα αλουμινίου υψηλότερης αντοχής-γίνονται στάνταρ σε μεγάλες δομικές εφαρμογές.
Η πρώτη επιθεώρηση αντικειμένου για μεγάλες σφραγίδες διαφέρει ουσιαστικά από την επαλήθευση συμπαγούς εξαρτήματος. Ένα μικρό στήριγμα μπορεί να ελεγχθεί με δαγκάνες και μια πλάκα επιφάνειας. Ένας δομικός πίνακας πλήρους πλάτους-που εκτείνεται σε 2.000 mm ή περισσότερο απαιτεί μηχανές μέτρησης συντεταγμένων ή συστήματα οπτικής σάρωσης που καταγράφουν δεδομένα διαστάσεων σε ολόκληρο το αποτύπωμα ταυτόχρονα.Πρωτόκολλα FAIγια μεγάλες σφραγίδες συνήθως χρησιμοποιούν φορητά CMM ή δομημένους-σαρωτές φωτός που συγκρίνουν το φυσικό πρώτο άρθρο με το μοντέλο CAD σημείο προς σημείο, επαληθεύοντας όχι μόνο μεμονωμένα χαρακτηριστικά αλλά την ακρίβεια του καθολικού σχήματος που αποκαλύπτει εάν το σύστημα υποστήριξης καλουπιού λειτουργεί όπως είχε προβλέψει η προσομοίωση. Όπου εμφανίζονται αποκλίσεις, οι μηχανικοί ανατρέχουν σε συγκεκριμένα στοιχεία στήριξης: μια ζώνη εκτροπής στήριξης, μια περιοχή μαξιλαριού υπό πίεση- ή μια διεπαφή τμήματος που μετατοπίστηκε κατά τη συναρμολόγηση.
Αυτή η προσομοίωση-στο-βρόχο επικύρωσης είναι όπου οι μηχανικοί εργαλείων που εργάζονται σε βαριές προκλήσεις σχεδιασμού- επωφελούνται από συνεργάτες που κατανοούν την πλήρη αλυσίδα από την ιδέα έως την παραγωγή. Βελτιστοποίηση δομής μήτρας, ενσωμάτωση εξαρτημάτων, γεωμετρία διάτρησης, τοποθέτηση ανυψωτήρα, τοποθέτηση εγκοπής παράκαμψης, έλεγχος γρεζιών, διαχείριση διάκενου και συντονισμός ροής υλικού, όλες οι τροφοδοσίες προς και έξω από το μοντέλο προσομοίωσης. Οι πάροχοι όπωςΓΙΤΣΕΝσυνδέστε αυτήν την τεχνογνωσία με την παραγωγή-έτοιμων εργαλείων για εφαρμογές μεγάλου-μορφώματος, γεφυρώνοντας το χάσμα μεταξύ αυτού που προβλέπει η προσομοίωση και αυτού που προσφέρει η φυσική μήτρα στο πάτωμα της πρέσας.
Η προσομοίωση επικυρώνει το σχέδιο. Η πρώτη επιθεώρηση άρθρου επικυρώνει την κατασκευή. Αλλά μεταξύ της επικύρωσης και της παρατεταμένης παραγωγής βρίσκεται η επιχειρησιακή πραγματικότητα της διατήρησης ενός σετ καλουπιών που ζυγίζει αρκετούς τόνους, απαιτεί γερανούς για να κινηθούν και φθείρεται διαφορετικά στην τμηματοποιημένη επιφάνειά του με κάθε χίλιες πινελιές.
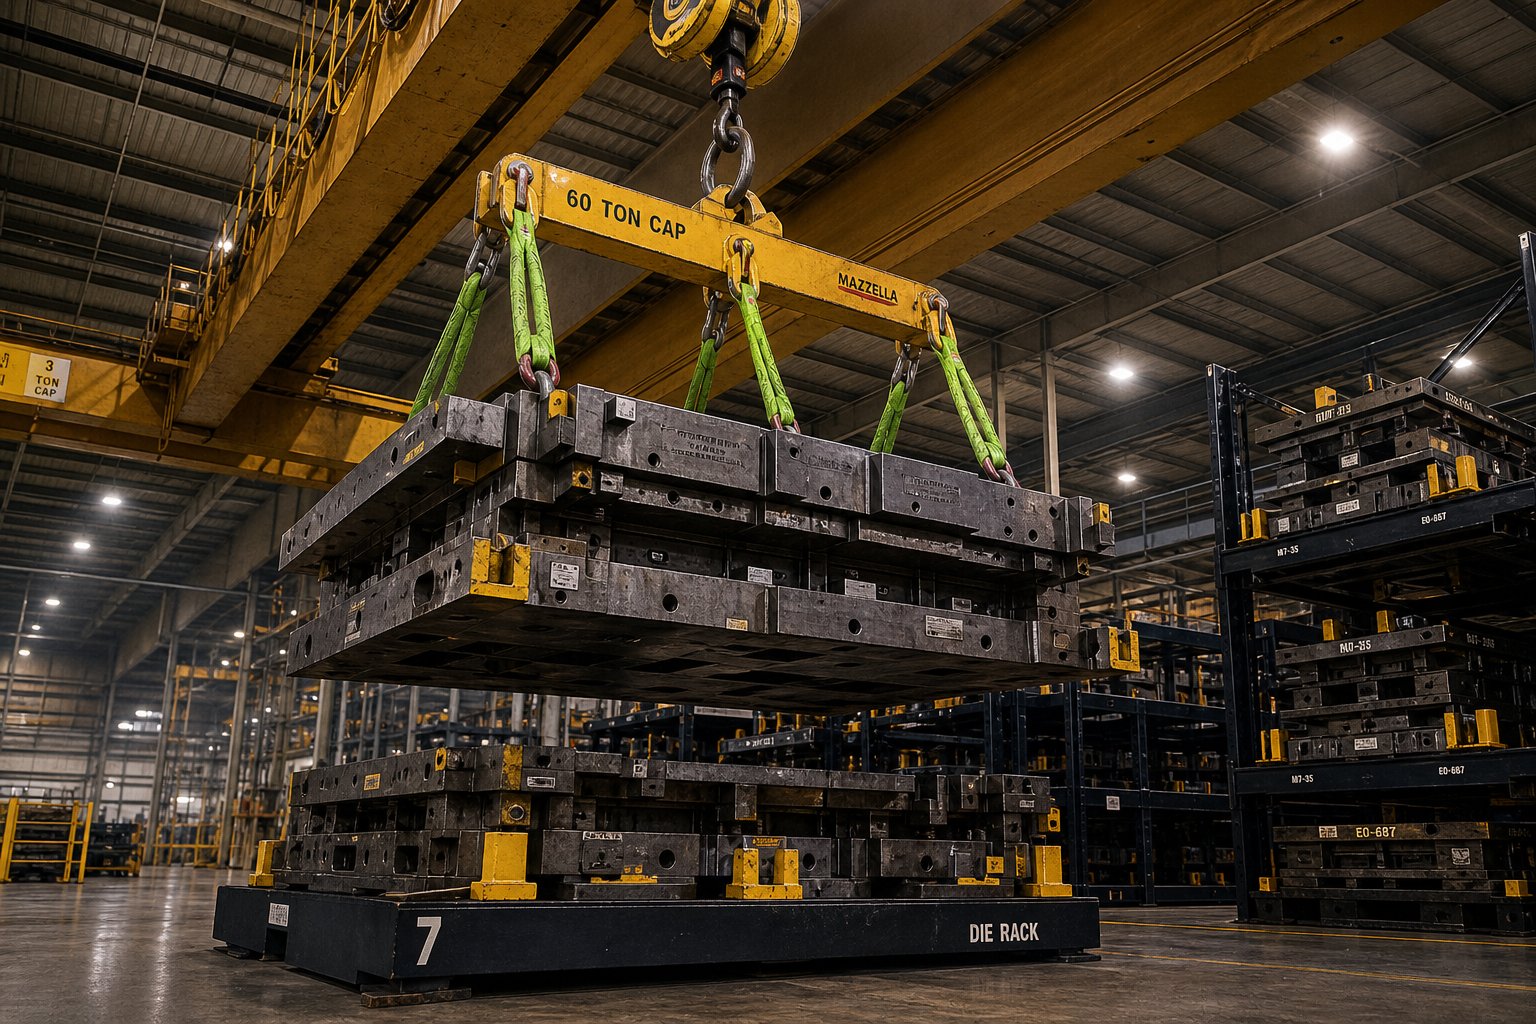
Κύκλος ζωής συντήρησης και χειρισμός για μεγάλα σετ καλουπιών
Ένας επικυρωμένος σχεδιασμός καλουπιού και ένα επιτυχημένο πρώτο αντικείμενο δεν σημαίνουν τίποτα εάν το εργαλείο δεν μπορεί να συντηρηθεί, να μετακινηθεί και να αποθηκευτεί με ασφάλεια κατά τη διάρκεια της παραγωγικής του ζωής. Ο προγραμματισμός κύκλου ζωής συντήρησης μεγάλων σετ καλουπιών ξεκινά πολύ πριν από το πρώτο προγραμματισμένο διάστημα σέρβις. Ξεκινά από την ίδια την εγκατάσταση. Μια μήτρα βάρους 10, 20 ή 40+ τόνων υπαγορεύει αποφάσεις υποδομής σχετικά με τη χωρητικότητα του εναέριου γερανού, τις τιμές φορτίου δαπέδου, τα πλάτη διαδρόμων και τις διαμορφώσεις αποθήκευσης που δεν απαιτούν ποτέ τα μικρότερα εργαλεία. Αγνοήστε αυτές τις πραγματικότητες, και ακόμη και ένα τέλεια σχεδιασμένο ζάρι γίνεται ένα λογιστικό εμπόδιο που διαβρώνει τον χρόνο λειτουργίας της παραγωγής που κατασκευάστηκε για να προσφέρει.
Χειρισμός και Logistics για υπερμεγέθη σετ καλουπιών
Οι υπερμεγέθεις απαιτήσεις χειρισμού μήτρας και ξάρτιας διαμορφώνουν τις καθημερινές λειτουργίες σε οποιαδήποτε εγκατάσταση σφράγισης-μεγάλου σχήματος. Κάθε αλλαγή μήτρας, κάθε τράβηγμα συντήρησης και κάθε κίνηση αποθήκευσης περιλαμβάνει συντονισμό βαρέων εξοπλισμών ανύψωσης με αυστηρούς χωρικούς περιορισμούς.Εταιρείες Mazzellaσημειώνει ότι οι μήτρες που ζυγίζουν 20, 40 ή 60+ τόνους απαιτούν λύσεις ανύψωσης πολύ πέρα από τις τυπικές αλυσίδες, συχνά οδηγώντας τις εγκαταστάσεις σε συνθετικές σφεντόνες υψηλής απόδοσης- που ζυγίζουν ένα κλάσμα ισοδύναμων χάλυβα ενώ προσφέρουν ανώτερα χαρακτηριστικά επιθεώρησης. Ο ίδιος ο υπερυψωμένος γερανός πρέπει να προσδιορίζεται σύμφωνα με τα πρότυπα σέρβις της Κλάσης D, κατασκευασμένος για να αντέχει στο κρουστικό φορτίο, στην πλευρική φόρτιση και στα ταλαντευόμενα φορτία που είναι εγγενή στο χειρισμό της μήτρας.
Σκεφτείτε τι περιλαμβάνει στην πραγματικότητα μια αλλαγή μήτρας. Το πάνω και το κάτω μισό πρέπει να διαχωριστούν, να στερεωθούν ανεξάρτητα, να ανυψωθούν μακριά από την πρέσα, να μεταφερθούν στο πάτωμα του καταστήματος και να τοποθετηθούν σε υποδομή αποθήκευσης που έχει ονομαστική τιμή για το συγκεντρωμένο φορτίο. Οι περιστρεφόμενοι ανυψωτικοί δακτύλιοι αντί για τα μπουλόνια με μάτι θα πρέπει να χρησιμεύουν ως σημεία σύνδεσης, καθώς τα μπουλόνια ματιού είναι επιρρεπή σε πλευρικά τραβήγματα και μεταλλική κόπωση κατά τη διάρκεια των γωνιακών ανυψώσεων που είναι κοινά στο χειρισμό της μήτρας. Οι πτώσεις από ύψος προσθέτουν άλλο ένα στρώμα κινδύνου. Οι μήτρες που ξεπερνούν τα έξι πόδια απαιτούν να σκαρφαλώνουν στην κορυφή για προσάρτηση ξάρτια, ενεργοποιώντας τις απαιτήσεις προστασίας από πτώση του OSHA στα τέσσερα πόδια σε γενικές ρυθμίσεις της βιομηχανίας.
Οι ονομασίες φορτίου δαπέδου αξίζουν την ίδια προσοχή με τη χωρητικότητα του γερανού. Ένα σετ καλουπιών συγκεντρωμένο σε τέσσερα σημεία στήριξης μπορεί εύκολα να υπερβεί το σχεδιαστικό φορτίο της πλάκας ανά τετραγωνικό πόδι, ιδιαίτερα όταν η ζήτηση καλουπιών βαριάς στάμπας υποδομής αποθήκευσης καλύπτεται με τη στοίβαξη εργαλείων σε πυκνές διαμορφώσεις ραφιών για διατήρηση του χώρου δαπέδου. Τα ειδικά ράφια αποθήκευσης καλουπιών πρέπει να είναι σχεδιασμένα, φορτωμένα-και να επισημαίνονται σύμφωνα με τα πρότυπα ASME B30.20, να μην κατασκευάζονται-στο σπίτι από παλιοσίδερα και καλές προθέσεις.
Διαστήματα επανεμφάνισης και παρακολούθηση μοτίβου φθοράς
Το χρονοδιάγραμμα επανεμφάνισης καλουπιών για εργαλεία μεγάλου σχήματος ακολουθεί διαφορετικό ρυθμό από τα συμπαγή εργαλεία. Οι μεγαλύτερες επιφάνειες διαμόρφωσης κατανέμουν τη φθορά σε περισσότερη περιοχή, αλλά οι τμηματικές διεπαφές ένθετων, οι ακτίνες σχεδίασης και οι ζώνες υψηλής-επαφής εξακολουθούν να συγκεντρώνουν την υποβάθμιση. Η παρακολούθηση των μοτίβων φθοράς σε μια τμηματοποιημένη μήτρα απαιτεί συστηματική τεκμηρίωση, επειδή κάθε ένθετο φέρει τη δική του στοίβα φλας, τη δική του ευθυγράμμιση θέσης σε σχέση με τους γείτονες και το δικό του ιστορικό προηγούμενης επαναλείανσης.
Όταν ένα τμήμα τραβιέται για επανάληψη της επιφάνειας, η αποκατάσταση των αρχικών διακένων σημαίνει κάτι περισσότερο από το απλό τρίψιμο της όψης. Το πάχος του στελέχους κάτω από αυτό το τμήμα πρέπει να ρυθμιστεί για να αντισταθμίσει το υλικό που αφαιρέθηκε κατά τη λείανση. Τα παρακείμενα τμήματα μπορεί να χρειαστούν εκ νέου-επεξεργασία για να διατηρηθεί μια συνεχής επιφάνεια σχηματισμού κατά μήκος της άρθρωσης. Χωρίς σχολαστικές εγγραφές του ιστορικού λείανσης κάθε τμήματος, της διαμόρφωσης του shim και των σημείων αναφοράς ευθυγράμμισης, ένα συμβάν επανεμφάνισης μπορεί να εισάγει όσα προβλήματα λύνει.
Μια λίστα ελέγχου με προτεραιότητα-παραγγελίας κύκλου ζωής συντήρησης για μεγάλα σετ μήτρας κρατά αυτές τις εργασίες οργανωμένες και διασφαλίζει ότι τίποτα δεν ξεφεύγει:
- Επιθεωρήστε όλο το υλικό ανύψωσης (δαχτυλίδια ανύψωσης, συνδέσεις σφεντόνας, εξαρτήματα γερανού) πριν από κάθε κίνηση της μήτρας, επαληθεύοντας τις προδιαγραφές ροπής και την κατάσταση φθοράς
- Πραγματοποιήστε οπτική επιθεώρηση των επιφανειών διαμόρφωσης, των διεπαφών τμημάτων και των εξαρτημάτων οδηγών μετά από κάθε εκτέλεση παραγωγής
- Παρακολούθηση μοτίβων φθοράς και εγγράφων χρησιμοποιώντας προφίλ μέτρησης επιφάνειας ή αντίγραφο ταινίας σε καθορισμένα διαστήματα μέτρησης-διαδρομών
- Ελέγξτε και{0}}στρέψτε ξανά όλους τους συνδετήρες, τους πείρους και τα μπουλόνια συγκράτησης τμήματος σύμφωνα με το προληπτικό πρόγραμμα
- Λιπάνετε όλους τους οδηγούς καρφίτσες, τους δακτυλίους, τα τακούνια και τα κινούμενα εξαρτήματα σύμφωνα με τα διαστήματα και τους τύπους λιπαντικού που καθορίζονται από τον κατασκευαστή-
- Επαληθεύστε την απόδοση του συστήματος μαξιλαριών, συμπεριλαμβανομένων των ελέγχων πίεσης κυλίνδρων αζώτου και της κατάστασης του υγρού του υδραυλικού συστήματος
- Βάλτε ξανά στην επιφάνεια φθαρμένα ένθετα με πλήρη τεκμηρίωση του υλικού που έχει αφαιρεθεί, ενημερωμένες διαστάσεις στεφάνης και επαλήθευση ευθυγράμμισης μετά την{0}}τριβή
- Πραγματοποιήστε επικύρωση πλήρους CMM ή οπτικής σάρωσης του συγκροτήματος μήτρας μετά από οποιαδήποτε επανατοποθέτηση ή αντικατάσταση τμήματος για να επιβεβαιώσετε την ακρίβεια των διαστάσεων
Οι μέθοδοι πρόβλεψης συντήρησης, συμπεριλαμβανομένης της ανάλυσης κραδασμών, της ακουστικής παρακολούθησης και της θερμικής απεικόνισης, συμπληρώνουν την οπτική επιθεώρηση ανιχνεύοντας υποεπιφανειακές ρωγμές και μη φυσιολογική φθορά πριν φτάσουν σε κρίσιμη αστοχία. Για μεγάλες μήτρες όπου ο απρογραμμάτιστος χρόνος διακοπής κοστίζει χιλιάδες ανά ώρα, οι προγνωστικές τεχνικές μετατοπίζουν τη συντήρηση από αντιδραστική σε προγραμματισμένη, διατηρώντας ανέπαφα τα προγράμματα παραγωγής.
Συνεργασία με έμπειρους κατασκευαστές καλουπιών για μακροπρόθεσμη-υποστήριξη
Η διατήρηση ενός-σετ καλουπιών μεγάλου σχήματος καθ' όλη τη διάρκεια της παραγωγής του δεν είναι καθαρά εσωτερική-εργασία. Η επανατοποθέτηση τμηματοποιημένων ενθεμάτων, η-αποκατάσταση αποστάσεων μετά από χρόνια αθροιστικής λείανσης, η αντικατάσταση φθαρμένων εξαρτημάτων οδηγών και η προσαρμογή εργαλείων για μηχανικές αλλαγές, όλα επωφελούνται από τη γνώση του αρχικού κατασκευαστή για το πώς σχεδιάστηκε και συναρμολογήθηκε η μήτρα. Το ίχνος τεκμηρίωσης, οι χάρτες παρτιτούρας, οι εγγραφές ευρετηρίασης τμημάτων και οι προδιαγραφές εκκαθάρισης που καθορίζουν τη βασική κατάσταση ενός μεγάλου καλουπιού είναι πιο χρήσιμα στα χέρια των μηχανικών που κατανοούν την πρόθεση πίσω από αυτά.
Για μηχανικούς εργαλείων που αξιολογούν τις ανάγκες υποδομής υποστήριξης καλουπιών, είτε σχεδιάζουν ένα νέο-εργαλείο μεγάλης μορφής είτε επεκτείνουν τη διάρκεια ζωής ενός υπάρχοντος, η συνεργασία με έναν πάροχο έμπειρο στη δομή καλουπιών, την ενσωμάτωση εξαρτημάτων, τον έλεγχο εκκαθάρισης και τη διαχείριση ροής υλικού βελτιστοποιεί ολόκληρο τον κύκλο ζωής.Προσαρμοσμένες λύσεις μήτρας σφράγισης της YICHENχρησιμεύει ως πρακτικός πόρος για ομάδες που πλοηγούνται σε αυτές τις προκλήσεις, συνδέοντας τη βαθιά τεχνογνωσία στη μηχανική σε γροθιές, ανυψωτικά, εγκοπές παράκαμψης, έλεγχο γρεζιών και συστήματα υποστήριξης μεγάλων-μορφών με την παραγωγή{1}}έτοιμων αποτελεσμάτων που αντέχουν σε εκατομμύρια χτυπήματα.
Συχνές Ερωτήσεις σχετικά με την Υποστήριξη Σφράγισης Μεγάλων Ανταλλακτικών
1. Γιατί δεν μπορείτε απλά να κλιμακώσετε ένα σχέδιο μικρής μήτρας για σφράγιση μεγάλων εξαρτημάτων;
Η σφράγιση μεγάλου μέρους εισάγει μη-μη γραμμικές προκλήσεις μηχανικής που αποτρέπουν την άμεση κλιμάκωση. Η εκτροπή αυξάνεται με την τέταρτη δύναμη του μήκους του ανοίγματος, που σημαίνει ότι ένα παπούτσι με διπλάσια πλάτος εκτρέπεται έως και δεκαέξι φορές περισσότερο κάτω από τις ίδιες συνθήκες φορτίου. Οι θερμικές διαβαθμίσεις εκτείνονται σε μεγαλύτερες αποστάσεις, δημιουργώντας διαφορική διαστολή που μετατοπίζει την διάτρηση-σε-ανομοιόμορφα τις αποστάσεις. Η κατανομή της δύναμης αυξάνεται ολοένα και πιο ανομοιόμορφα καθώς τα εκτός-κεντρικά φορτία που απορροφούν εύκολα οι συμπαγείς μήτρες δημιουργούν σημαντική γωνιακή απόκλιση στα εργαλεία ευρείας-ανοιγμάτων. Αυτά τα σύνθετα εφέ απαιτούν σχεδιασμένες στρατηγικές υποστήριξης, συμπεριλαμβανομένων παχύτερων παπουτσιών με ραβδώσεις, σχεδιασμένων υπο{10}}δικτυωμάτων ενίσχυσης και ελέγχου μαξιλαριού πολλαπλών{11}} ζωνών αντί για αναλογικά διευρυμένες εκδόσεις τυπικών σχεδίων.
2. Ποια είναι η διαφορά μεταξύ προοδευτικής και μεταφοράς μήτρας για μεγάλα εξαρτήματα;
Οι προοδευτικές μήτρες τροφοδοτούν μια συνεχή μεταλλική λωρίδα μέσω διαδοχικών σταθμών, διατηρώντας το τμήμα προσαρτημένο σε έναν ιστό φορέα. Αυτή η προσέγγιση ξεπερνά τα πρακτικά όρια γύρω στα 600-800 mm πλάτος λωρίδας, επειδή η ακαμψία του φορέα, η ακρίβεια τροφοδοσίας και τα απόβλητα υλικών γίνονται αδιαχείριστα. Οι μήτρες μεταφοράς λύνουν αυτό το πρόβλημα διαχωρίζοντας το κενό στον πρώτο σταθμό και μετακινώντας μηχανικά διακριτά μέρη μεταξύ ανεξάρτητων λειτουργιών. Τα συστήματα μεταφοράς χειρίζονται φακέλους εξαρτημάτων που υπερβαίνουν τα 2.000 mm, βελτιώνουν τη χρήση του υλικού εξαλείφοντας τα απόβλητα ιστού του φορέα και επιτρέπουν την πλήρη επανατοποθέτηση εξαρτημάτων μεταξύ των σταθμών. Το αντάλλαγμα{10}είναι χαμηλότερη ταχύτητα παραγωγής, συνήθως 8-25 πινελιές ανά λεπτό έναντι 200-600+ για προοδευτικά εργαλεία σε μικρά εξαρτήματα και μεγαλύτερες απαιτήσεις υποδομής υποστήριξης μεταξύ σταθμών.
3. Πώς η προσομοίωση FEA μειώνει τον κίνδυνο σε-εργαλειομηχανές καλουπιών μεγάλου σχήματος;
Η προσομοίωση FEA μοντελοποιεί την εκτροπή, την αραίωση υλικού, την επιστροφή ελατηρίου και την κατανομή δύναμης ως διασυνδεδεμένα φαινόμενα πριν από την κατεργασία οποιουδήποτε χάλυβα εργαλείων. Για μεγάλες μήτρες που αντιπροσωπεύουν επενδύσεις εκατοντάδων χιλιάδων δολαρίων, η προσομοίωση προβλέπει πώς τα παπούτσια με μήτρα εκτρέπονται υπό-εκτός κεντρικού φορτίου, όπου οι πλάκες στήριξης κρεμούν μεταξύ των σημείων στήριξης και πώς τα προφίλ πίεσης του μαξιλαριού επηρεάζουν τη ροή του υλικού. Η εικονική δοκιμή της πλήρους ακολουθίας σχηματισμού προσδιορίζει τις διασπάσεις, τις ρυτίδες και τη συσσώρευση ελατηρίου ανά σταθμό. Η έρευνα του κλάδου δείχνει ότι τα πλαϊνά πάνελ του αμαξώματος απαιτούν συνήθως τέσσερις φυσικές επαναλήψεις με περίπου 125.000 $ το καθένα. Η βελτιστοποίηση βάσει FEA{7}}μειώνει ή εξαλείφει αυτές τις δαπανηρές επαναλήψεις επικυρώνοντας ψηφιακά τις στρατηγικές τοποθέτησης δομών υποστήριξης και αντιστάθμισης. Πάροχοι όπως το YICHEN (yichen-group.com/stamping-die/) συνδέουν προσομοίωση-επικυρωμένα σχέδια με εργαλεία παραγωγής-έτοιμα-μεγάλου σχήματος.
4. Ποιο σύστημα μαξιλαριού λειτουργεί καλύτερα για στάμπα-με καλούπι μεγάλου σχήματος;
Τα υδραυλικά συστήματα μαξιλαριού πολλαπλών σημείων προτιμώνται γενικά για τη στάμπα-μεγάλου σχήματος, επειδή προσφέρουν σερβο-ελεγχόμενη ρύθμιση πίεσης ανά ζώνη, προγραμματιζόμενα προφίλ δύναμης και έλεγχο ανεξάρτητης ζώνης σε εκτεταμένες επιφάνειες μήτρας. Οι συστοιχίες κυλίνδρων αζώτου λειτουργούν για μέτρια ίχνη, αλλά υποφέρουν από προοδευτική αύξηση της πίεσης κατά τη διάρκεια της διαδρομής και διακύμανση ζώνης-σε-ζώνης καθώς αυξάνεται το μέγεθος της διάταξης. Τα πνευματικά μαξιλάρια δεν έχουν την ακρίβεια δύναμης και την ταχύτητα απόκρισης που απαιτούνται για μεγάλες έλξεις λόγω συμπιεστότητας αέρα. Το κρίσιμο πλεονέκτημα των υδραυλικών συστημάτων είναι ο έλεγχος πολλαπλών-ζωνών, ο οποίος επιτρέπει στους μηχανικούς να εφαρμόζουν υψηλότερη δύναμη συγκράτησης όπου κορυφώνεται ο κίνδυνος ρυτίδωσης και μειωμένη δύναμη όπου το σχίσιμο είναι το πρόβλημα, μετατρέποντας μια ενιαία συμβιβαστική πίεση σε μια σχεδιασμένη λύση ζώνης-ανά ζώνη.
5. Πώς συντηρείτε και χειρίζεστε σετ καλουπιών βάρους 20 τόνων και άνω;
Η συντήρηση μεγάλου καλουπιού απαιτεί σχεδιασμό υποδομής εγκαταστάσεων που ξεκινά με χωρητικότητα εναέριου γερανού που έχει ονομαστεί σύμφωνα με τα πρότυπα σέρβις Κλάσης D για κρούση και πλευρική φόρτιση. Οι ονομασίες φορτίου δαπέδου πρέπει να λαμβάνουν υπόψη τα συγκεντρωμένα σημειακά φορτία από ράφια αποθήκευσης καλουπιών, τα οποία θα πρέπει να σχεδιαστούν και να αξιολογηθούν-σύμφωνα με τα πρότυπα ASME B30.20. Οι περιστρεφόμενοι δακτύλιοι ανύψωσης αντικαθιστούν τους κρίκους για ασφαλέστερες γωνιακές ανυψώσεις. Η επανατοποθέτηση τμηματοποιημένων ένθετων απαιτεί τεκμηρίωση της στοίβας των τεμαχίων, του ιστορικού λείανσης και των αναφορών ευθυγράμμισης κάθε τμήματος, έτσι ώστε τα διάκενα να μπορούν να αποκατασταθούν με ακρίβεια μετά την αφαίρεση υλικού. Οι τεχνικές πρόβλεψης συντήρησης, συμπεριλαμβανομένης της ανάλυσης κραδασμών, της θερμικής απεικόνισης και της ακουστικής παρακολούθησης, εντοπίζουν προβλήματα στο υπόγειο πριν από κρίσιμη αστοχία, μετατοπίζοντας τη συντήρηση από αντιδραστική σε προγραμματισμένη και προστατεύοντας το χρόνο λειτουργίας της παραγωγής.


