


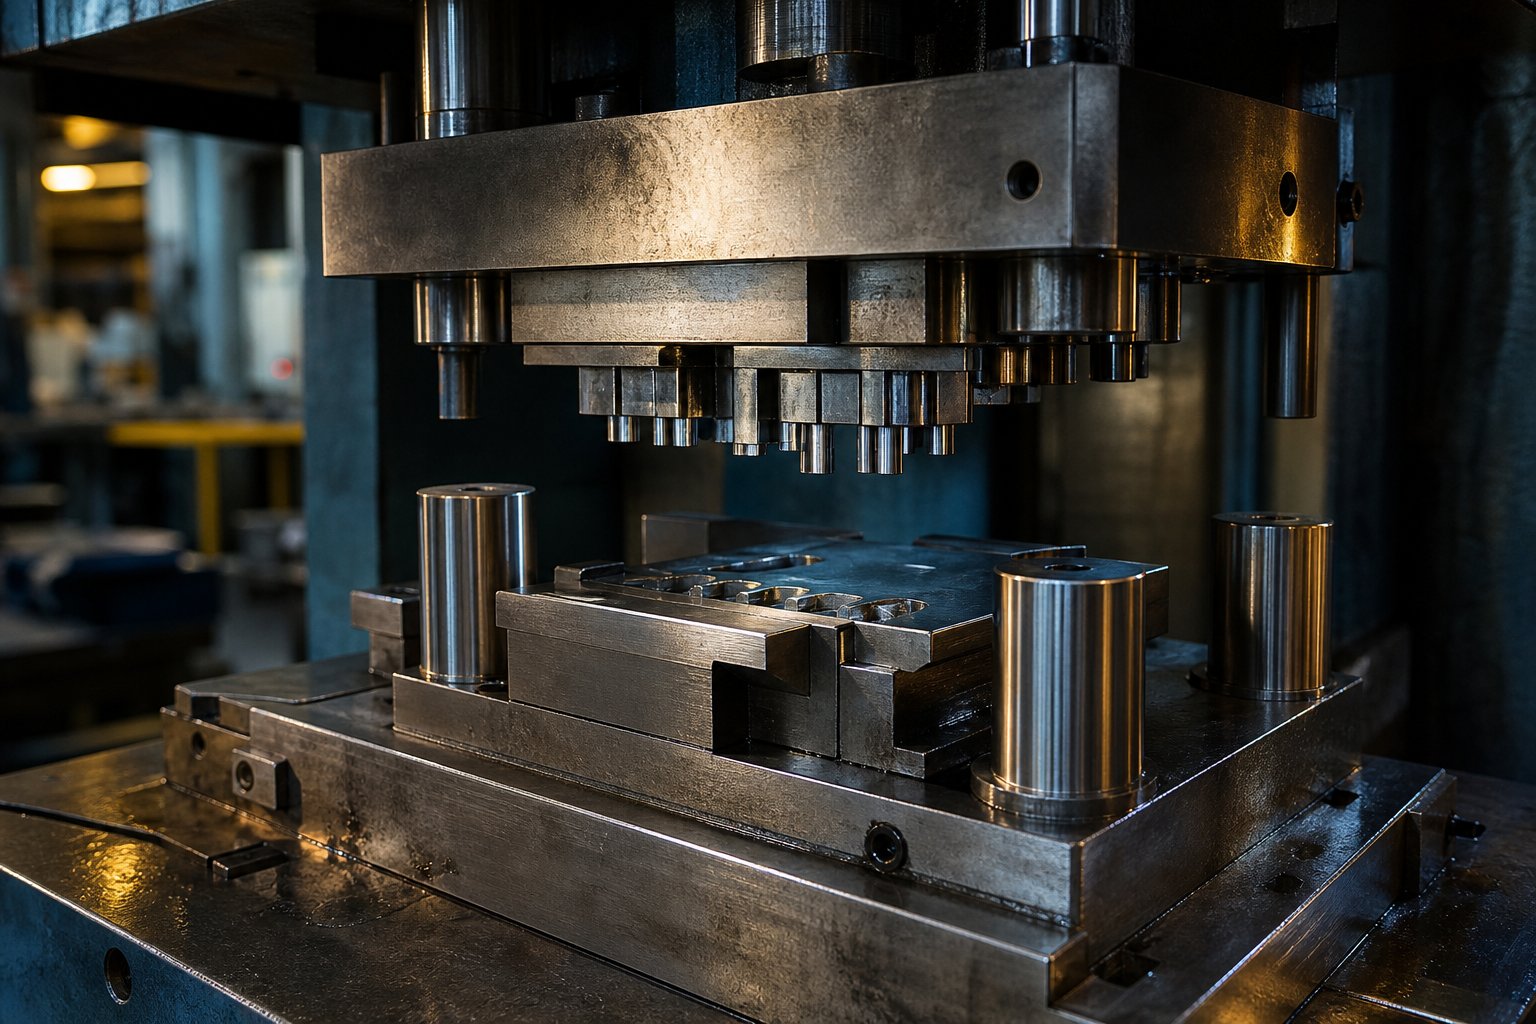
Τι συνεπάγεται η δημιουργία ενός γερανού
Η κατασκευή μιας μήτρας σφράγισης που αντέχει κάτω από εκατομμύρια κύκλους τύπου δεν είναι μια ενιαία εργασία. Είναι μια αλληλουχία αλληλεξαρτώμενων αποφάσεων: ανάλυση του μέρους σας, επιλογή υλικών, μηχανικές αποστάσεις, εξαρτήματα μηχανικής κατεργασίας, θερμική επεξεργασία, συναρμολόγηση και εκτέλεση δοκιμής. Παραλείψτε ή βιαστείτε οποιοδήποτε βήμα και το ζάρι αποτυγχάνει νωρίς. Αυτός ο οδηγός περιγράφει ολόκληρη τη ροή εργασιών, ώστε να μπορείτε να προσεγγίζετε κάθε φάση με σιγουριά, είτε διαχειρίζεστε ένα-κατάστημα ενός ατόμου είτε διαχειρίζεστε ένα πλήρες τμήμα εργαλείων.
Τι είναι το Stamping Die και πώς λειτουργεί
Τι είναι λοιπόν η σφράγιση από πρακτική άποψη; Στην απλούστερή του, μια μήτρα σφράγισης είναι ένα εξειδικευμένο εργαλείο τοποθετημένο μέσα σε μια πρέσα που χρησιμοποιεί δύναμη για να κόψει, να λυγίσει ήδιαμορφώστε τη λαμαρίνα σε τελειωμένο σχήμα. Το πάνω μισό (διάτρηση) κατεβαίνει στο κάτω μισό (μπλοκ μήτρας) και το υλικό που παγιδεύεται ανάμεσά τους παίρνει την προβλεπόμενη μορφή. Αυτός είναι ο βασικός ορισμός της σφράγισης. Αν έχετε αναρωτηθεί ποτέ τι είναι η σφράγιση μετάλλων, φανταστείτε έναν κόφτη μπισκότων που κινείται από δεκάδες τόνους υδραυλικής ή μηχανικής δύναμης, παράγοντας πανομοιότυπα μέρη με υψηλή ταχύτητα.
Η κατανόηση του τι είναι μήτρες στο ευρύτερο πλαίσιο παραγωγής βοηθά στο πλαίσιο του έργου. Οι μήτρες είναι επεξεργασμένα σετ εργαλείων-ακριβείας που διαμορφώνουν την πρώτη ύλη μέσω ελεγχόμενης δύναμης. Ειδικά στη σφράγιση μετάλλων, η μήτρα και η διάτρηση συνεργάζονται όπως τα πάνω και τα κάτω δόντια: το ένα ασκεί πίεση, το άλλο παρέχει την αντίστοιχη κοιλότητα.
Βασικά εξαρτήματα που πρέπει να κατανοεί κάθε κατασκευαστής καλουπιών
Πριν κόψετε οποιοδήποτε ατσάλι, πρέπει να ξέρετε τι κάνει κάθε μέρος της μήτρας και γιατί έχει σημασία. Εδώ είναι τα βασικά στοιχεία:
- Die παπούτσι (κάτω παπούτσι)- η πλάκα βάσης που αγκυρώνει το μπλοκ μήτρας και διατηρεί τη δομική ακαμψία υπό φορτίο.
- Στήριγμα διάτρησης (πάνω παπούτσι)Το - τοποθετεί τη διάτρηση και κατανέμει ομοιόμορφα τη δύναμη πίεσης στις επιφάνειες κοπής ή διαμόρφωσης.
- Πλάκα απογυμνωτήΤο - αφαιρεί το φύλλο υλικού από τη διάτρηση μετά από κάθε διαδρομή, αποτρέποντας εμπλοκές και παραμόρφωση εξαρτημάτων.
- Οδηγοί πείροι και δακτύλιοι- διατηρεί την ακριβή ευθυγράμμιση μεταξύ του άνω και του κάτω μισού, συνήθως σκληρυμένο σε 58 HRC ή παραπάνω.
- Ανοιξιάτικο σύστημαΤο - παρέχει ελεγχόμενη πίεση απογύμνωσης και, κατά τη διαμόρφωση των καλουπιών, εφαρμόζει κενή-δύναμη συγκράτησης.
- Πλάκα στήριξηςΤο - κάθεται πίσω από τη διάτρηση για να αποτρέψει την παραμόρφωση της βάσης της διάτρησης υπό επαναλαμβανόμενες κρούσεις.
Κάθε συστατικό επηρεάζει τη διάρκεια ζωής και την ποιότητα του εξαρτήματος. Οι αδύναμοι οδηγοί πείροι προκαλούν κακή ευθυγράμμιση και πρόωρη φθορά των άκρων. Μια μικρού μεγέθους πλάκα στήριξης αφήνει τις γροθιές να πιέζουν μέσα στη βάση, καταστρέφοντας την ομοκεντρικότητα με την πάροδο του χρόνου.
Αυτός ο οδηγός καλύπτει τόσο τις προσεγγίσεις χειροκίνητης μηχανικής κατεργασίας (επιφανειακή λείανση, διάτρηση με γεμιστήρα, χειροκίνητη άλεση) όσο και τις μεθόδους που βασίζονται{0}}με CNC (σύρμα EDM, φρεζάρισμα CNC, λείανση ακριβείας), ώστε να μπορούν να ακολουθήσουν καταστήματα με διαφορετικά επίπεδα εξοπλισμού.
Αποφασίζοντας ποιος τύπος καλουπιού ταιριάζει με το έργο σας
Δεν χρειάζεται κάθε μέρος ένα προοδευτικό ζάρι. Η επιλογή μεταξύ των τύπων καλουπιών σφράγισης εξαρτάται από τρεις παράγοντες: τη γεωμετρία του εξαρτήματος, τον όγκο παραγωγής και τον διαθέσιμο εξοπλισμό.
A απλός μονός-σταθμόςχειρίζεται μία λειτουργία ανά διαδρομή - κενά ή τρύπημα, για παράδειγμα. Ταιριάζει σε χαμηλού όγκου-εκτελέσεις κάτω από 10.000 εξαρτήματα, σε πρωτότυπες εργασίες και σε καταστήματα χωρίς χωρητικότητα πιεστηρίου πολλαπλών-σταθμών. Το κόστος εργαλείων είναι 50-70% χαμηλότερο από το προοδευτικό εργαλείο.
A σύνθετο πεθαίνουνεκτελεί πολλαπλές εργασίες κοπής με μία μόνο διαδρομή, όπως τύφλωση και τρύπημα ταυτόχρονα. Λειτουργεί καλά για επίπεδα μέρη όπως ροδέλες ή φλάντζες όπου η ακρίβεια έχει σημασία, αλλά η γεωμετρία παραμένει σε ένα επίπεδο.
A προοδευτικό πεθαίνουντροφοδοτεί υλικό ταινίας μέσω διαδοχικών σταθμών, ο καθένας προσθέτοντας ένα χαρακτηριστικό. Είναι το άλογο για τη σφράγιση μετάλλων υψηλού όγκου - σκεπτόμενοι βραχίονες αυτοκινήτου ή ηλεκτρικές συνδέσεις που παράγονται από εκατομμύρια. Υψηλότερο αρχικό κόστος, αλλά δραματικά χαμηλότερο ανά-κόστος ανταλλακτικού σε κλίμακα.
Εάν το μέρος σας είναι επίπεδο με απλά σχέδια οπών και χρειάζεστε λιγότερα από 10.000 τεμάχια, ξεκινήστε με ένα-μονό σταθμό ή σύνθετη μήτρα. Εάν εκτελείτε ποσότητες παραγωγής άνω των 100.000 με πολλαπλά χαρακτηριστικά, η επένδυση σε ένα καλούπι προοδευτικής σφράγισης αποδίδει γρήγορα μέσω μειωμένης εργασίας και ταχύτερους χρόνους κύκλου.
Ο σωστός τύπος καλουπιού καθορίζει την τροχιά για κάθε μεταγενέστερη απόφαση - ποιότητας υλικού, η πολυπλοκότητα της μηχανικής κατεργασίας και οι απαιτήσεις συντήρησης προκύπτουν από αυτήν την επιλογή.
Βήμα 1 Αναλύστε το τμήμα σας και επιλέξτε τον σωστό τύπο καλουπιού
Κάθε ζάρι ξεκινάει ως ένα τελειωμένο μέρος στο χαρτί. Πριν σκιτσάρετεένα μόνο συστατικό μήτρας, πρέπει να ανατέμνετε το σχέδιο του τμήματος και να αφήσετε τη γεωμετρία, το υλικό και τις απαιτήσεις παραγωγής του να υπαγορεύουν την προσέγγιση εργαλείων. Λάβετε αυτήν την ανάλυση και είτε θα κατασκευάσετε υπερβολικά το ζάρι (σπατάλη χρόνου και χρήματος) είτε θα το κατασκευάσετε ελάχιστα (προκαλώντας πρόωρη αποτυχία). Η διαδικασία σφράγισης μετάλλων ανταμείβει την προσεκτική εκ των προτέρων σκέψη περισσότερο από οποιαδήποτε άλλη φάση.
Ανάγνωση της γεωμετρίας του μέρους για τον προσδιορισμό των απαιτούμενων πράξεων
Σηκώστε την εκτύπωση του εξαρτήματος και κάντε μια απλή ερώτηση: τι πρέπει να κάνει αυτή η μήτρα στη λαμαρίνα; Επίπεδα προφίλ με εξωτερικά περιγράμματα απαιτούν κενά. Οι εσωτερικές οπές και υποδοχές απαιτούν εργασίες σφράγισης διάτρησης ή διάτρησης. Οι φλάντζες και οι γλωττίδες απαιτούν κάμψη. Τα βαθιά κύπελλα ή τα περιβλήματα χρειάζονται σχέδιο. Τα περισσότερα μέρη του πραγματικού{4}}κόσμου συνδυάζουν πολλά από αυτά, γι' αυτό ακριβώς έχει σημασία η κατανόηση της γεωμετρίας.
Αναζητήστε αυτές τις γεωμετρικές ενδείξεις:
- Μόνο επίπεδο εξωτερικό προφίλΤο - μηδενικό καλούπι είναι αρκετό.
- Τρύπες, υποδοχές ή εσωτερικές εγκοπέςΑπαιτούνται - σταθμοί διάτρησης.
- Κάμψεις με καθορισμένες ακτίνες- σχηματίζοντας σταθμούς με ελεγχόμενη αντιστάθμιση ελατηρίου.
- Αναλογίες βάθους-προς-διαμέτρου άνω του 0,5- λειτουργίες σχεδίασης, πιθανώς πολλαπλών-σταδίων.
Ο παρακάτω πίνακας χαρτογραφεί κοινά χαρακτηριστικά εξαρτημάτων στη διαδικασία μήτρας που απαιτεί η καθεμία, μαζί με τις γεωμετρικές εκτιμήσεις που οδηγούν στο σχεδιασμό εργαλείων:
| Λειτουργία | Χαρακτηριστικό τμήματος | Απαίτηση γεωμετρίας μήτρας |
|---|---|---|
| Κενό | Εξωτερικό περίγραμμα / επίπεδο σχήμα | Ταιριασμένα προφίλ διάτρησης και μήτρας με ομοιόμορφο διάκενο γύρω από την πλήρη περίμετρο |
| Διάτρηση | Τρύπες, υποδοχές, ανοίγματα | Διάτρηση μεγέθους οπής. άνοιγμα μήτρας μεγαλύτερο σε μέγεθος ανά πλευρά |
| Κάμψη | Φλάντζες, γλωττίδες, γωνίες | V{0}}μήτρα ή μήτρα σκουπίσματος με ακτίνα που αντιστοιχεί στην ελάχιστη ακτίνα κάμψης (συνήθως 1,0-1,5x πάχος υλικού) |
| Σχέδιο | Κύπελλα, περιβλήματα, βαθιές φόρμες | Σχεδιάστε γροθιά με ακτίνα, θήκη κενού για έλεγχο ροής υλικού, πολλαπλά στάδια μείωσης για βαθιά μέρη |
Όταν ένα εξάρτημα περιέχει χαρακτηριστικά από πολλές σειρές σε αυτόν τον πίνακα, εξετάζετε είτε μια σύνθετη μήτρα είτε μια προοδευτική μήτρα - και ο όγκος παραγωγής θα σας βοηθήσει να αποφασίσετε ποια.
Πώς οι ιδιότητες υλικών οδηγούν τις αποφάσεις σχεδιασμού του καλουπιού
Η γεωμετρία σάς λέει ποιες λειτουργίες να εκτελέσετε. Το υλικό σας λέει πόσο δύσκολες θα είναι αυτές οι λειτουργίες. Τρεις ιδιότητες κυριαρχούν στη διαδικασία σφράγισης λαμαρίνας από την προοπτική εργαλείων: αντοχή στη διάτμηση, ολκιμότητα και πάχος.
Διατμητική αντοχήκαθορίζει τη δύναμη κοπής. Ο ανοξείδωτος χάλυβας (αντοχή διάτμησης περίπου 50-55 ksi) απαιτεί σημαντικά μεγαλύτερη χωρητικότητα πίεσης από τον μαλακό χάλυβα (περίπου 35 ksi) ή το αλουμίνιο (περίπου 15-20 ksi). Η υψηλότερη αντοχή στη διάτμηση επιταχύνει επίσης τη φθορά του καλουπιού, ωθώντας σας προς σκληρότερους χάλυβες εργαλείων ή ένθετα καρβιδίου.
Εύπλαστοκαθορίζει πόσο μακριά μπορείτε να λυγίσετε ή να τραβήξετε το υλικό πριν ραγίσει. Τα υλικά χαμηλής-ολκιμότητας περιορίζουν τις ακτίνες κάμψης και το βάθος τραβήγματος, το οποίο με τη σειρά του επηρεάζει τον αριθμό σταθμών σε μια προοδευτική μήτρα.
Πάχος φύλλουκαθορίζει άμεσα τις τιμές εκκαθάρισης. Οτυπική σύστασηείναι 5-10% του πάχους υλικού ανά πλευρά για τους περισσότερους χάλυβες. Τα μαλακότερα υλικά όπως το αλουμίνιο χρησιμοποιούν στενότερες αποστάσεις (περίπου 5% ανά πλευρά), ενώ τα σκληρότερα υλικά ή το παχύτερο υλικό πιέζουν προς το 10-12% ανά πλευρά. Το πολύ μικρό διάκενο αυξάνει τη δύναμη κοπής και επιταχύνει τη φθορά της διάτρησης. Το πολύ μεγάλο διάκενο δημιουργεί υπερβολικά γρέζια και κακή ποιότητα άκρων.
Ακολουθεί μια πρακτική αναφορά για το πώς οι περιοχές πάχους επηρεάζουν το διάκενο στη διαδικασία της μήτρας:
- Λεπτό κοντάκι (0,5 mm ή λιγότερο)Η ανοχή εκκαθάρισης - γίνεται κρίσιμη. Ακόμη και η διακύμανση 0,01 mm εμφανίζεται ως ελαττώματα άκρων.
- Μέτριο απόθεμα (0,5-3,0 mm)Η εκκαθάριση βάσει - τυπικού ποσοστού-λειτουργεί αξιόπιστα. οι περισσότερες σφραγίδες λαμαρίνας πέφτουν εδώ.
- Χοντρό κοντάκ (3,0-6,0 mm)- αυξημένα ποσοστά απόστασης (10-15% ανά πλευρά) μειώνουν το φορτίο διάτρησης και παρατείνουν τη διάρκεια ζωής του εργαλείου.
Οι εργασίες συμπίεσης μετάλλων σε πιο σκληρά υλικά - από ανοξείδωτο, υψηλής{1}}χαμηλής αντοχής-χάλυβας σε κράμα - απαιτούν επίσης μεγαλύτερη πίεση ελατηρίου σε απογυμνωτές και στηρίγματα κενού. Τα ελατήρια μικρού μεγέθους αφήνουν το υλικό να ανυψωθεί κατά την τροφοδοσία, προκαλώντας εσφαλμένη τροφοδοσία και έλξη γυμνοσάλιαγκας προς τα κάτω.
Αντιστοίχιση όγκου παραγωγής με πολυπλοκότητα
Ένα πρωτότυπο έργο 500-τεμαχίων και ένα ετήσιο συμβόλαιο παραγωγής 2-εκατομμυρίων-τεμαχίων απαιτούν ριζικά διαφορετικές στρατηγικές εργαλείων. Η υπερεπένδυση σε μια προοδευτική μήτρα για βραχυχρόνιες σπατάλη κεφαλαίων. Η ανεπαρκής επένδυση σε μια μήτρα ενός σταθμού για εργασίες μεγάλου όγκου σπαταλά εργατικό δυναμικό και χρόνο δαπέδου.
Χρησιμοποιήστε αυτά τα όρια όγκου ως πρακτικό οδηγό:
- Κάτω από 5.000 εξαρτήματα- μεμονωμένος-σταθμός ή ακόμα και μαλακά εργαλεία. Χαμηλό αρχικό κόστος, αποδεκτό ανά{3}}κόστος ανταλλακτικού σε αυτήν την κλίμακα.
- 5.000-50.000 εξαρτήματα- σύνθετες μήτρες ή απλές προοδευτικές μήτρες με λιγότερους σταθμούς. Μέτριες επενδύσεις εργαλείων που ισοσκελίζονται έναντι της εξοικονόμησης εργασίας.
- Πάνω από 50.000 εξαρτήματα- πλήρως προοδευτικές μήτρες με σκληρυμένο χάλυβα εργαλείων. Η διαδικασία σφράγισης σε αυτόν τον τόμο δικαιολογεί το κόστος εργαλείων, επειδή το κόστος ανά-εξάρτημα μειώνεται δραματικά και ο χρόνος κύκλου μειώνεται σε δευτερόλεπτα ή κλάσματα του δευτερολέπτου.
Σκεφτείτε επίσης τον εξοπλισμό του καταστήματός σας. Μια προοδευτική μήτρα είναι άχρηστη χωρίς πρέσα που υποστηρίζει τροφοδοσία πηνίου, ευρετηρίαση βάσει πιλότου-και επαρκές μήκος κρεβατιού. Εάν η χωρητικότητα του πιεστηρίου σας περιορίζει τον αριθμό σταθμών, μια ρύθμιση μήτρας μεταφοράς μπορεί να αποφέρει παρόμοια αποτελέσματα με χειρισμό μεμονωμένων εξαρτημάτων μεταξύ των σταθμών.
Το τρίγωνο γεωμετρίας-υλικού-όγκου είναι το πλαίσιο απόφασής σας. Ένα πολύπλοκο μέρος σε σκληρό υλικό σε σημεία υψηλού όγκου ακριβώς σε μια προοδευτική μήτρα πολλαπλών{3}}σταθμών κατασκευασμένη από χάλυβα εργαλείων υψηλής ποιότητας. Ένα απλό επίπεδο εξάρτημα από μαλακό χάλυβα σε χαμηλό όγκο δικαιολογεί μια βασική μήτρα τυφλής από Α2 ή ακόμα και προ{6}}σκληρυμένη πλάκα. Η σωστή ευθυγράμμιση στην αρχή εξοικονομεί εκ νέου εργασία, επανασχεδιασμό και υπερβάσεις προϋπολογισμού μόλις ξεκινήσει η κατεργασία.
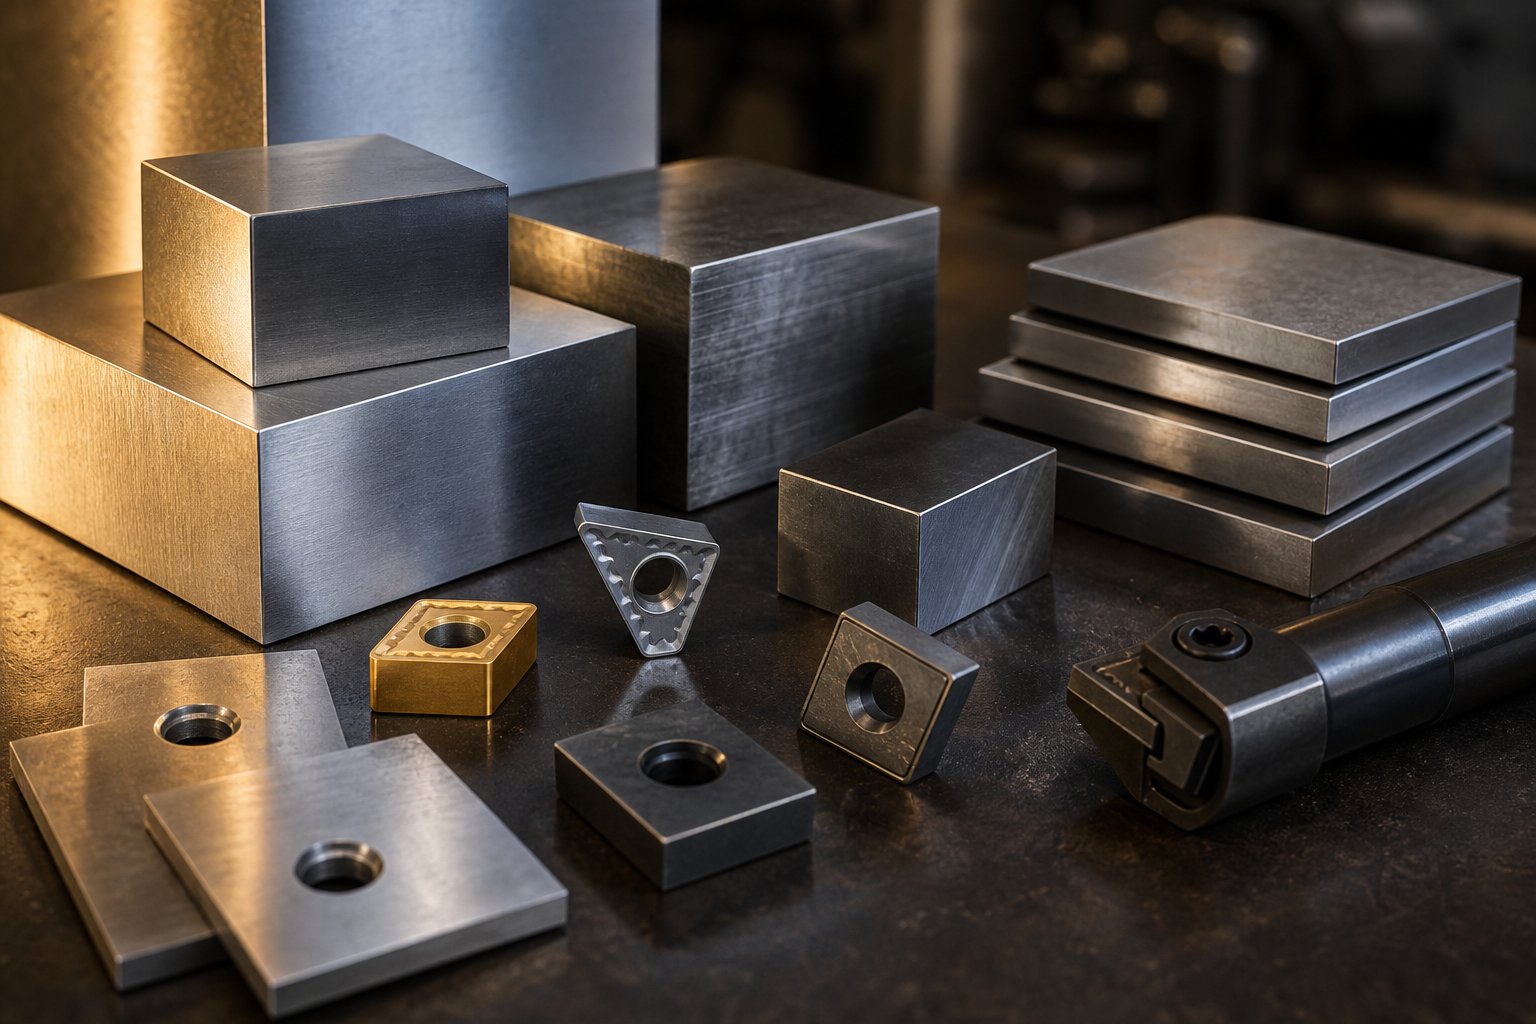
Βήμα 2 Επιλέξτε χάλυβες εργαλείων και υλικά εξαρτημάτων μήτρας
Η ευθυγράμμιση όγκου γεωμετρίας-υλικού-από το Βήμα 1 σας λέει τι πρέπει να κάνει η μήτρα. Η επιλογή υλικού καθορίζει πόσο καιρό μπορεί να συνεχίσει να το κάνει. Διαφορετικά εξαρτήματα μήτρας αντιμετωπίζουν διαφορετικές καταπονήσεις - οι κοπτικές ακμές αντέχουν τη λειαντική φθορά, οι διαμορφωτικές επιφάνειες αντιστέκονται στη φθορά και οι δομικές πλάκες απορροφούν την κρούση -, επομένως κανένας τύπος χάλυβα δεν εξυπηρετεί κάθε ρόλο. Η επιλογή των σωστών υλικών σφράγισης μετάλλων για κάθε εξάρτημα είναι όπου κερδίζεται ή χάνεται η μακροζωία της μήτρας.
Επιλογή ανάμεσα σε χάλυβες εργαλείων D2, A2 και S7
Τρεις ποιότητες χάλυβα εργαλείων κυριαρχούν στην εργασία σφράγισης μήτρας, καθεμία βελτιστοποιημένη για διαφορετικό τρόπο αστοχίας:
D2είναι το go-to για μεγάλο-τρέξιμο κενά και τρυπήματα. Η υψηλή περιεκτικότητά του σε άνθρακα (1,40-1,60%) και χρώμιο (11,00-13,00%) δημιουργεί άφθονα σκληρά καρβίδια που αντέχουν εξαιρετικά καλά στη φθορά της τριβής. Το D2 φτάνει τα 54-61 HRC και χειρίζεται την παραγωγή χάλυβα με στάμπα που φτάνει τα εκατομμύρια. Το συμβιβασμό; Είναι λιγότερο σκληρό από άλλες επιλογές και δυσκολότερο στη μηχανική επεξεργασία και λείανση, επομένως δεν είναι η καλύτερη επιλογή για μήτρες που υπόκεινται σε μεγάλα φορτία κρουσμάτων.
Όταν χρειάζεστε ισορροπημένη απόδοση - καλή αντοχή στη φθορά συν μέτρια σκληρότητα -A2ταιριάζει στο κενό. Με λιγότερο χρώμιο (4,75-5,50%) και ελαφρώς λιγότερο άνθρακα από το D2, το Α2 επιτυγχάνει57-62 HRCενώ παραμένει πιο επεξεργάσιμο. Ταιριάζει σε μήτρες κοπής νομισμάτων, μήτρες κοπής, μακριές γροθιές και μεγάλες μήτρες τυφλών όπου η αντοχή σε κρούση έχει σημασία παράλληλα με τη συγκράτηση των άκρων. Για παραγωγή μεσαίου-όγκου κάτω από 1.000.000 εξαρτήματα, το A2 προσφέρει συχνά την καλύτερη αναλογία κόστους-προς-απόδοσης.
S7φέρνει αντίσταση κραδασμών που ούτε το D2 ούτε το A2 μπορούν να ταιριάξουν. Ο χαμηλότερος άνθρακας του (0,45-0,55%) και το μειωμένο χρώμιο (3,00-3,50%) του προσδίδουν εξαιρετική αντοχή στην κρούση με σκληρότητα εργασίας 48-58 HRC. Χρησιμοποιήστε το S7 για βαριά κενά, ψυχρή διαμόρφωση, κάμπτοντας μήτρες και κάθε εργασία όπου η διάτρηση αντιμετωπίζει ξαφνικά φορτία υψηλής ενέργειας. Φθείρεται γρηγορότερα από το D2, αλλά δεν θα θρυμματιστεί ή θα ραγίσει κάτω από συνθήκες που θα έσπασαν ένα σκληρότερο ατσάλι.
| Ιδιοκτησία | D2 | A2 | S7 |
|---|---|---|---|
| Εύρος σκληρότητας (HRC) | 54 – 61 | 57 – 62 | 48 – 58 |
| Σκληρότητα | Χαμηλή έως μέτρια | Μέτριος | Ψηλά |
| Αντίσταση στη φθορά | Εξοχος | Ψηλά | Μέτριος |
| μηχανική ικανότητα | Δύσκολος | Μέτριος | Καλός |
| Τυπικές εφαρμογές καλουπιών | Μακροπρόθεσμα-κενό, διάτρηση, περικοπή καλουπιών, στάμπα | Κέρματα, κούρεμα, μεγάλα κενά, μακριές γροθιές | Βαρύ τυφλό, ψυχρός σχηματισμός, κάμψη μήτρων, πριτσίνωμα |
Το υλικό του τεμαχίου κατεργασίας έχει επίσης σημασία και εδώ. Η σφράγιση από ανοξείδωτο χάλυβα και οι υψηλές{1}}ποιότητες αντοχής ασκούν φορτία που μπορούν να προσεγγίσουν τη σκληρότητα της ίδιας της μήτρας, ωθώντας σας προς τους χάλυβες μεταλλουργίας D2 ή σκόνης. Η σφράγιση από αλουμίνιο, αντίθετα, δημιουργεί λιγότερη φθορά αλλά υψηλότερο κίνδυνο θραύσης, καθιστώντας τις επιφανειακές επεξεργασίες πιο σημαντικές από την ακατέργαστη σκληρότητα.
Όταν τα ένθετα και οι επικαλύψεις καρβιδίου αποδίδουν
Ο συμπαγής χάλυβας εργαλείων χειρίζεται τους περισσότερους όγκους παραγωγής, αλλά τα ένθετα καρβιδίου παρατείνουν τη διάρκεια ζωής του καλουπιού κατά 500-1000% σε συγκεκριμένες περιπτώσεις - ιδιαίτερα λεπτή λείανση, ρηχό σχέδιο και τρύπημα υψηλού-όγκου λειαντικών υλικών. Η εξαιρετική σκληρότητά τους τα καθιστά ιδανικά για σφράγιση μετάλλων από ανοξείδωτο χάλυβα όπου κυριαρχεί η λειαντική φθορά. Η σύλληψη είναι η ευθραυστότητα: το καρβίδιο ρωγμές υπό ισχυρή πρόσκρουση, γι' αυτό κρατήστε το για σταθμούς χαμηλού-κτυπήματος και υψηλής φθοράς αντί για εργασίες σχηματισμού.
Οι επικαλύψεις προσφέρουν μια μέση διαδρομή. Αντί να αντικαταστήσετε ολόκληρο το ένθετο υλικό, προσθέτετε ένα σκληρό,-επιφανειακό στρώμα χαμηλής τριβής που καταπολεμά τη φθορά και επεκτείνει τα διαστήματα ακονίσματος. Οι κοινές επιλογές περιλαμβάνουν:
- TiN (Νιτρίδιο Τιτανίου)- γενικής-επίστρωσης που μειώνει την τριβή και προσθέτει σκληρότητα επιφάνειας. καλό για μέτρια-διατύπωση όγκου στα περισσότερα υλικά.
- TiCN (καρβονιτρίδιο τιτανίου)- πιο σκληρό από το TiN με καλύτερη αντοχή στη φθορά. κατάλληλο για εφαρμογές μεγαλύτερου-όγκου ή λειαντικού-υλικού.
- TiAlN (νιτρίδιο αλουμινίου τιτανίου)- εξαιρετική αντοχή στη θερμότητα και απόδοση στη φθορά. αποτελεσματικό για εργασίες σφράγισης μετάλλων από αλουμίνιο και-υψηλών ταχυτήτων, όπου το κάρφωμα είναι ο κύριος τρόπος αστοχίας.
- CrN (νιτρίδιο χρωμίου)- καλή αντίσταση πρόσφυσης. λειτουργεί καλά όταν σχηματίζονται γαλβανισμένοι χάλυβες όπου η συσσώρευση ψευδαργύρου αποτελεί ανησυχία.
Η εφαρμογή PVD (Physical Vapor Deposition) προτιμάται γενικά επειδή λειτουργεί σε χαμηλότερες θερμοκρασίες, αποφεύγοντας την παραμόρφωση και την ανάγκη να-εκ νέου σκληρύνει το υπόστρωμα. Εναςσύγκριση του κλάδουπαρουσίασε ένα εργαλείο με επίστρωση PVD-επικαλυμμένο με ιόν-νιτρίδιο που παράγει πάνω από 1,2 εκατομμύρια εξαρτήματα έναντι μόλις 50.000 για ένα επιχρωμιωμένο-εργαλείο από τον ίδιο χάλυβα βάσης. Αυτό είναι το είδος της απόδοσης επένδυσης (ROI) που δικαιολογεί το κόστος επίστρωσης σε εξαρτήματα από αλουμίνιο υψηλού-όγκου ή ανοξείδωτα.
Επιλογή σετ μήτρας και υλικών συγκράτησης
Δεν χρειάζεται κάθε εξάρτημα χάλυβα εργαλείων υψηλής ποιότητας. Τα παπούτσια μήτρας, οι θήκες για γροθιές και οι πλάκες συγκράτησης εξυπηρετούν δομικούς ρόλους - διατηρούν την ευθυγράμμιση και κατανέμουν το φορτίο αντί να κόβουν ή να σχηματίζουν υλικό. Ο υπερβολικός προσδιορισμός αυτών των εξαρτημάτων διογκώνει το κόστος χωρίς να βελτιώνει τη διάρκεια ζωής της μήτρας.
Συνήθεις επιλογές για εξαρτήματα σετ μήτρας:
- Χυτοσίδηρος (όλκιμες ποιότητες όπως D4512 ή D6510)- εξαιρετική απόσβεση κραδασμών,-οικονομική απόδοση για μεγάλα παπούτσια, καλή μηχανική επεξεργασία. Κατάλληλο για μήτρες που τρέχουν μέτριους όγκους με τυπικά φορτία πρέσας.
- Προ{0}}σκληρυμένος χάλυβας (AISI 4140 ή ισοδύναμο σε 28-34 HRC)- υψηλότερη ακαμψία και ικανότητα φόρτωσης από το χυτοσίδηρο. Χρησιμοποιήστε το για προοδευτικά υποδήματα μήτρας και για εφαρμογές βαριάς-τόνης όπου έχει σημασία ο έλεγχος παραμόρφωσης.
- Χάλυβας μεσαίου- άνθρακα (AISI 1045, θερμική επεξεργασία σε 30-35 HRC)- τυπική επιλογή για πλάκες συγκράτησης που ασφαλίζουν διατρήσεις και ένθετα μήτρας.
Η κατευθυντήρια αρχή: ξοδέψτε τον προϋπολογισμό υλικών κορυφαίας ποιότητας στα εξαρτήματα που έρχονται σε επαφή με τις διατρήσεις, τα τεμάχια μήτρας και τα ένθετα διαμόρφωσης του τεμαχίου -. Υποστηρίξτε οτιδήποτε άλλο με κατάλληλα καθορισμένο δομικό χάλυβα ή σίδηρο που παρέχει ακαμψία χωρίς περιττό κόστος.
Με υλικά επιλεγμένα για κάθε εξάρτημα, η επόμενη πρόκληση είναι να μετατρέψετε το σχέδιο της μήτρας σας σε ακριβείς μηχανικούς υπολογισμούς - διάκενα, δυνάμεις κοπής και διάταξη λωρίδων - που διασφαλίζουν ότι η μήτρα λειτουργεί ακριβώς όπως προβλέπεται κάτω από πραγματικά φορτία πρέσας.
Βήμα 3 Σχεδιάστε τη μήτρα και υπολογίστε τις δυνάμεις
Τα υλικά δίνουν στη μήτρα τη φυσική της ραχοκοκαλιά, αλλά η μηχανική της δίνει ακρίβεια. Αυτή η φάση μετατρέπει την ανάλυση ανταλλακτικών και τις επιλογές υλικών σε σκληρούς αριθμούς - αποστάσεις που μετρώνται σε εκατοστά του χιλιοστού, οι απαιτήσεις χωρητικότητας υπολογίζονται σε τόνο και οι διατάξεις λωρίδων σε σειρά σταθμό προς σταθμό. Αποκτήστε τα μαθηματικά σχεδιασμού μήτρας σφράγισης εδώ και η μηχανική κατεργασία γίνεται απλή εκτέλεση. Λάθος και θα ανακαλύψετε τα σφάλματα κατά τη δοκιμή, μετά την καύση του ακριβού χάλυβα εργαλείων και του χρόνου μηχανής.
Υπολογισμός της απόστασης μήτρας για το υλικό και το πάχος σας
Το διάκενο της μήτρας είναι το κενό μεταξύ της κοπτικής ακμής διάτρησης και της ακμής ανοίγματος της μήτρας. Ελέγχει τον τρόπο θραύσης του υλικού κατά τη διάτμηση: το κατάλληλο διάκενο ευθυγραμμίζει τα επίπεδα θραύσης από το πάνω και το κάτω μέρος του φύλλου, ώστε να συναντώνται καθαρά, δημιουργώντας μια ομαλή κομμένη άκρη με ελάχιστο γρέζια. Πολύ σφιχτό και η γροθιά λειτουργεί πιο σκληρά, φθείρεται πιο γρήγορα και μπορεί να σπάσει. Πολύ χαλαρά, και έχετε υπερβολικά γρέζια, ανατροπή και κακή ποιότητα άκρων.
Διάκενο μήτρας ανά πλευρά=Πάχος υλικού × Ποσοστό διάκενου. Για τους περισσότερους μαλακούς χάλυβες, χρησιμοποιήστε 5-10% ανά πλευρά. Τα μαλακότερα υλικά όπως το αλουμίνιο χρησιμοποιούν 5-7%, ενώ τα σκληρότερα υλικά όπως ο ανοξείδωτος χάλυβας απαιτούν 10-12% ή περισσότερο.
Φανταστείτε ότι σκουπίζετε ένα τμήμα από μαλακό χάλυβα πάχους 1,5 mm. Στο 8% ανά πλευρά, το διάκενο σας είναι 1,5 mm × 0.08=0.12 mm σε κάθε πλευρά της διάτρησης. Αυτό σημαίνει ότι το άνοιγμα της μήτρας είναι 0,24 mm μεγαλύτερο από τη διάτρηση σε συνολική διάμετρο. Για ένα τμήμα από ανοξείδωτο χάλυβα του ίδιου πάχους, μπορείτε να αυξήσετε στο 10-12% ανά πλευρά - αποδίδοντας 0,15 έως 0,18 mm ανά πλευρά - επειδή το σκληρότερο υλικό δημιουργεί υψηλότερες πλευρικές δυνάμεις κατά τη διάτμηση.
Μερικές πρακτικές πραγματικότητες επηρεάζουν αυτούς τους υπολογισμούς στο σχέδιο σφράγισης λαμαρίνας. Το λεπτότερο κοντάκι (κάτω από 0,5 mm) απαιτεί αυστηρότερες απόλυτες ανοχές στο διάκενο, καθώς ακόμη και η διακύμανση 0,01 mm εμφανίζεται ως ελαττώματα άκρων. Το παχύτερο κοντάκι (πάνω από 3,0 mm) επωφελείται από τα διάκενα που πιέζονται προς το υψηλότερο άκρο του εύρους για μείωση της φόρτισης διάτρησης. Και όπως σημειώνει η μηχανική καθοδήγηση της MISUMI, η σύγχρονη πρακτική προτείνει ότι οι τιμές απόστασης 11-20% μπορούν να μειώσουν σημαντικά την καταπόνηση του εργαλείου και να παρατείνουν τη διάρκεια ζωής για ορισμένες εφαρμογές, ιδιαίτερα όταν οι απαιτήσεις φινιρίσματος άκρων είναι λιγότερο κρίσιμες από τη μακροζωία της μήτρας.
Προσδιορισμός της χωρητικότητας Τύπου μέσω υπολογισμών δύναμης
Κάθε έργο σφράγισης χρειάζεται μια πρέσα με αρκετή δύναμη για να κόβει το υλικό καθαρά χωρίς να καταπονείται το μηχάνημα. Η μικρότερη χωρητικότητα πρέσας προκαλεί στάσιμο, ζημιά στο εργαλείο και ασυνεπή εξαρτήματα. Η υπερμεγέθης χωρητικότητα σπαταλά κεφάλαιο. Ο υπολογισμός της δύναμης σφράγισης της πίεσης στις εργασίες τυφώματος και διάτρησης είναι απλός:
Δύναμη κοπής (τόνοι)=Περίμετρος κοπής (in) × Πάχος υλικού (in) × αντοχή σε διάτμηση (τόνοι/in²)
Για παράδειγμα, το τενάρισμα ενός ορθογώνιου τμήματος διαστάσεων 3 ίντσες επί 2 ίντσες από μαλακό χάλυβα 0,060 ιντσών (αντοχή διάτμησης περίπου 25 τόνοι/in²) μοιάζει με αυτό: Περίμετρος=2(3 + 2)=10 ίντσες. Δύναμη=10 × 0,060 × 25=15 τόνοι. Αρκετά απλό για έναν μόνο σταθμό.
Οι πραγματικές-εργασίες σφράγισης με μήτρα προσθέτουν πολυπλοκότητα. Μια προοδευτική μήτρα εκτελεί πολλαπλές κοπές ανά διαδρομή - κάθε διάτρηση, κάθε σταθμός κενού, κάθε εγκοπή συνεισφέρει δύναμη ταυτόχρονα. Πρέπει να αθροίσετε την χωρητικότητα σε όλους τους ενεργούς σταθμούς με μία μόνο διαδρομή. Στη συνέχεια, προσθέστε τη δύναμη από τα ελατήρια απογυμνωτή, τους κυλίνδρους αζώτου και τυχόν εργασίες διαμόρφωσης ή κάμψης. Η τυπική πρακτική της βιομηχανίας εφαρμόζει έναν συντελεστή ασφάλειας 15-20% πάνω από το υπολογιζόμενο σύνολο για να ληφθεί υπόψη η διακύμανση του υλικού, η φθορά του εργαλείου και η τριβή.
Οι τιμές διατμητικής αντοχής που οδηγούν σε αυτούς τους υπολογισμούς ποικίλλουν σημαντικά ανάλογα με το υλικό:
| Υλικό | Κατά προσέγγιση αντοχή σε διάτμηση (τόνοι/in²) | Σχετική ζήτηση δύναμης |
|---|---|---|
| Αλουμίνιο (μαλακό) | ~11 | Χαμηλός |
| Μπρούτζος (μισό-σκληρός) | ~20 | Μέτριος |
| Μαλακός χάλυβας (CR/HR) | 25 – 27 | Μέτρια-Υψηλή |
| Ανοξείδωτο ατσάλι (ανοπτημένο) | ~37 | Ψηλά |
| Ανοξείδωτο ατσάλι (μισό-σκληρό) | ~50 | Πολύ ψηλά |
Παρατηρήστε πόσο το μισό-σκληρό ανοξείδωτο απαιτεί σχεδόν πέντε φορές τη δύναμη του μαλακού αλουμινίου για ίδια γεωμετρία. Αυτός είναι ακριβώς ο λόγος για τον οποίο η επιλογή υλικού στο Βήμα 1 εντάσσεται απευθείας στις αποφάσεις σχεδιασμού της μήτρας σφράγισης μετάλλου και της χωρητικότητας του πιεστηρίου.
Προοδευτική διάταξη λωρίδων μήτρας και αλληλουχία σταθμών
Για σχεδιασμό σφράγισης υψηλού-όγκου, η διάταξη λωρίδων είναι εκεί όπου η δημιουργικότητα μηχανικής συναντά τα οικονομικά της παραγωγής. Μια προοδευτική διάταξη λωρίδας μήτρας καθορίζει τον τρόπο με τον οποίο το εξάρτημα αναπτύσσεται σταθμό προς σταθμό καθώς το πηνίο τροφοδοτείται μέσω της μήτρας. Οι καλές διατάξεις μεγιστοποιούν τη χρήση υλικού (στόχευση άνω του 75%), διατηρούν την ακαμψία της ταινίας κατά τη διάρκεια της τροφοδοσίας και ακολουθούν λειτουργίες για την αποφυγή παρεμβολών μεταξύ των σταθμών.
Η διάταξη λωρίδας καθορίζει επίσης εάν το σχέδιό σας λειτουργεί ως ένα συμπαγές προοδευτικό σύστημα ή απαιτεί σφράγιση μεταφοράς - όπου μεμονωμένα κενά μετακινούνται μηχανικά μεταξύ ξεχωριστών σταθμών μήτρας. Οι ρυθμίσεις μεταφοράς ταιριάζουν σε μεγαλύτερα εξαρτήματα που υπερβαίνουν τα πρακτικά όρια πλάτους λωρίδων-αλλά προσθέτουν μηχανική πολυπλοκότητα.
Ακολουθεί η διαδοχική διαδικασία για τη δημιουργία μιας αποτελεσματικής διάταξης λωρίδων:
- Προσανατολίστε το τμήμα στη λωρίδα- δοκιμάστε πολλαπλές γωνίες και διατάξεις ένθεσης για να βρείτε τον προσανατολισμό που ελαχιστοποιεί το πλάτος της λωρίδας και τα αποκόμματα. Η γωνιακή ένθεση μπορεί να βελτιώσει σημαντικά τη χρήση υλικού για ακανόνιστα σχήματα.
- Προσδιορισμός της προόδου τροφοδοσίας (τόσος)- υπολογίστε την απόσταση που προχωρά η ταινία ανά διαδρομή. Αυτό ισούται με το μήκος του εξαρτήματος προς την κατεύθυνση τροφοδοσίας συν το πλάτος της γέφυρας (συνήθως 1,25 έως 1,5 φορές το πάχος του υλικού) που απαιτείται μεταξύ των εξαρτημάτων για την ακεραιότητα της λωρίδας.
- Ακολουθήστε λειτουργίες ανά σταθμό- τοποθετήστε τρυπήματα και εγκοπές σε πρώιμους σταθμούς, σχηματισμό και κάμψη στους μεσαίους σταθμούς και τελικό τυφλό ή αποκοπή στον τελευταίο σταθμό. Κάθε σταθμός θα πρέπει να εκτελεί εργασίες που δεν παραμορφώνουν τα χαρακτηριστικά που δημιουργούνται ανάντη.
- Τοποθετήστε τρύπες πιλότου στον πρώτο ή τον δεύτερο σταθμό- αυτές οι οπές εμπλέκουν τις πιλότες πιλότου σε κάθε επόμενο σταθμό, διορθώνοντας μικρές ανακρίβειες τροφοδοσίας και διασφαλίζοντας ότι η δυνατότητα-να-έχει ακρίβεια σε όλες τις λειτουργίες.
- Σχεδιάστε τη λωρίδα μεταφοράς- το υλικό που συνδέει κάθε τμήμα-σε εξέλιξη-πρέπει να είναι αρκετά ισχυρό ώστε να περνάει από όλους τους σταθμούς χωρίς λυγισμό, αλλά να είναι τοποθετημένο έτσι ώστε να μην παρεμβαίνει στις λειτουργίες διαμόρφωσης. Οι ελαστικοί φορείς ιστού επιτρέπουν την κατακόρυφη κίνηση των τμημάτων κατά τη διάρκεια του σχεδίου.
- Επαληθεύστε τους σταθμούς αδράνειας όπου χρειάζεται- εισαγάγετε άδειους σταθμούς μεταξύ βαρέων εργασιών για να μειώσετε τη μέγιστη χωρητικότητα ανά διαδρομή και να παρέχετε φυσικό χώρο για πολύπλοκα εργαλεία.
- Υπολογίστε το συνολικό πλάτος λωρίδας και επιβεβαιώστε τη διαθεσιμότητα του πηνίουΤο πλάτος της λωρίδας - ισούται με το πλάτος του μέρους συν δύο περιθώρια άκρων. Βεβαιωθείτε ότι το τυπικό απόθεμα πηνίου είναι διαθέσιμο στο απαιτούμενο πλάτος και πάχος.
Το λογισμικό προσομοίωσης CAE μπορεί να επικυρώσει ολόκληρο το σχέδιο σφράγισης πριν από την κοπή οποιουδήποτε χάλυβα. Τα σύγχρονα εργαλεία FEA προσομοιώνουν τη ροή υλικού, προβλέπουν την αραίωση και την επιστροφή ελατηρίου και επισημαίνουν θέματα παρεμβολών σταθμό προς σταθμό. Αυτή η εικονική επικύρωση αντικαθιστά μεγάλο μέρος της δαπανηρής φυσικής δοκιμής{-και-που ταλαιπωρούσε ιστορικά την προοδευτική ανάπτυξη καλουπιών - ένα σημαντικό πλεονέκτημα όταν ο προϋπολογισμός του καλουπιού σας είναι πενταψήφιος ή εξαψήφιος.
Με τον υπολογισμό των αποστάσεων, την επιβεβαίωση της χωρητικότητας και την οριστικοποίηση της διάταξης λωρίδων στην οθόνη, η φάση της μηχανικής έχει ολοκληρωθεί. Οι αριθμοί πρέπει τώρα να γίνουν φυσικός χάλυβας - και αυτό σημαίνει ότι περνάμε στη φάση της μηχανικής επεξεργασίας όπου οι ανοχές στα χιλιοστά γίνονται πραγματικότητα.
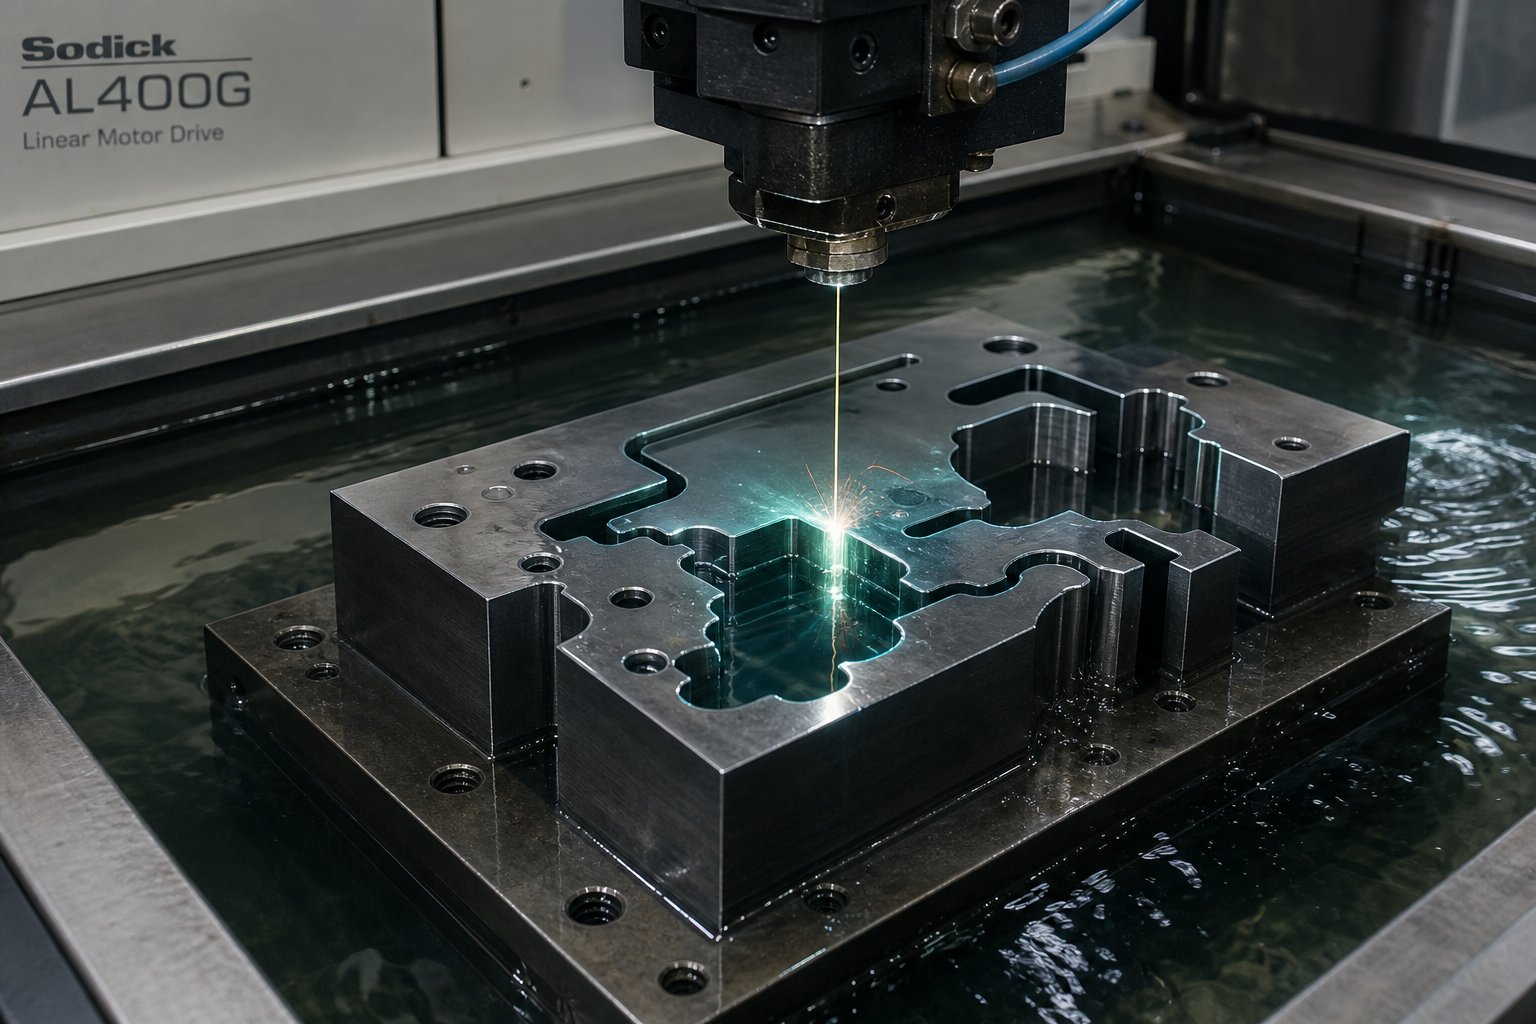
Βήμα 4 Εξαρτήματα μήτρας μηχανήματος σύμφωνα με τις προδιαγραφές
Τα μηχανικά σχέδια ορίζουν τη μήτρα σε χαρτί. Η μηχανική κατεργασία το κάνει αληθινό. Αυτή η φάση μετατρέπει τα σκληρυμένα τεμάχια χάλυβα εργαλείων σε εξαρτήματα ακριβείας όπου οι ανοχές που μετρώνται σε μικρά διαχωρίζουν μια μήτρα που εκτελεί εκατομμύρια κύκλους από μια μήτρα που αποτυγχάνει σε χιλιάδες. Είτε το κατάστημά σας βασίζεται σε χειροκίνητους μύλους επιφάνειας είτε σε πλήρη κυψέλη CNC, η σειρά κατεργασίας ακολουθεί την ίδια λογική: αφαιρέστε πρώτα το χύμα υλικό, βελτιώστε σταδιακά τη γεωμετρία και τελειώστε τις επιφάνειες εργασίας τελευταία.
Κάθε κατασκευαστής εργαλείων και καλουπιών αναγνωρίζει αυτή τη ροή εργασίας ως την καρδιά της παραγωγής εργαλείων σφράγισης μετάλλων. Ακολουθεί η ακολουθία από την τραχύτητα έως το τελικό φινίρισμα:
- Ακατέργαστα τεμάχια μήτρας μηχανής και κενά διάτρησης- αφαιρέστε το χύμα υλικό, αφήνοντας απόθεμα 0,5-1,0 mm σε όλες τις κρίσιμες επιφάνειες για εργασίες φινιρίσματος.
- Ανακούφιση από το άγχος- χαλαρώστε θερμικά τις εσωτερικές τάσεις που εισάγονται κατά την πρόχειρη κοπή (που καλύπτεται στο Βήμα 5) για να αποφευχθεί η παραμόρφωση κατά την τελική κατεργασία.
- Ημι-μηχανή- φέρτε διαστάσεις εντός 0,05-0,10 mm από το τελικό μέγεθος χρησιμοποιώντας φρεζάρισμα CNC ή συμβατικό φρεζάρισμα με προσεκτικές ρυθμίσεις.
- Θερμική επεξεργασία με στόχο τη σκληρότητα- σκληρύνετε και σκληρύνετε τα εξαρτήματα πριν από την τελική άλεση (αναφέρεται λεπτομερώς στο Βήμα 5).
- Ολοκλήρωση άλεσης όλων των επιφανειών αναφοράς- επιφανειακές επιφάνειες μήτρας λείανσης και διάτρηση για να δημιουργήσετε παραλληλισμό και επίπεδα αναφοράς.
- Προφίλ λείανσης σύρματος EDM ή jig- κόψτε τα περιγράμματα της τελικής διάτρησης και μήτρας στο μέγεθος με ακρίβεια σε επίπεδο μικρών-.
- Τελικό γυάλισμα και ξεφλούδισμα- φέρτε τις επιφάνειες εργασίας στις απαιτούμενες τιμές Ra και σπάστε όλες τις αιχμηρές μη-κοπτικές άκρες.
Μπλοκ μήτρας ακατέργαστης κατεργασίας και φρεζαρίσματος CNC
Η σκληρή κατεργασία θέτει τα θεμέλια. Για καταστήματα με χωρητικότητα CNC, τρία-κέντρα φρεζαρίσματος αξόνων χειρίζονται αποτελεσματικά την αφαίρεση του όγκου - κλείνοντας τις τσέπες, τις ανακουφιστικές περιοχές με βήμα-και το προφίλ εξωτερικών περιγραμμάτων με 0,5 mm ή περισσότερο να απομένουν για φινίρισμα. Οι ρυθμοί τροφοδοσίας παραμένουν επιθετικοί εδώ επειδή η ακρίβεια των διαστάσεων δεν είναι ακόμα κρίσιμη, αλλά πρέπει να προσέχετε τη θερμική παραμόρφωση σε μεγάλα μπλοκ καλουπιών. Το ψυκτικό υγρό πλημμύρας και τα ισορροπημένα βάθη κοπής αποτρέπουν τη συσσώρευση καταπόνησης που παραμορφώνει το εξάρτημα αργότερα.
Καταστήματα που διαθέτουν χειροκίνητο εξοπλισμό μπορούν να ολοκληρώσουν την ίδια εργασία μέσω συμβατικού φρεζαρίσματος, διάτρησης και διάτρησης. Οι χειροκίνητες προσεγγίσεις διαρκούν περισσότερο, αλλά παραμένουν βιώσιμες για μεμονωμένους-σταθμούς και σύνθετες μήτρες όπου η γεωμετρία είναι απλή. Το Jig boring, ειδικότερα, παρέχει ακρίβεια θέσης εντός 0,01-0,02 mm για οπές οδηγών πείρων και θέσεις πείρους - επαρκές για τυπική μήτρα και εργασίες κατασκευής όταν η διάτρηση CNC δεν είναι διαθέσιμη.
Ανεξάρτητα από τη μέθοδο, η ακρίβεια της ακατέργαστης μηχανικής κατεργασίας για το φρεζάρισμα συνήθως πέφτει στοΕύρος ανοχής IT11-IT13, με τραχύτητα επιφάνειας περίπου 5-20 μικρόμετρα Ra. Αυτό δεν πλησιάζει καθόλου την τελική προδιαγραφή, αλλά καθιερώνει το σχεδόν καθαρό σχήμα που τελειοποιούν οι επόμενες λειτουργίες.
Σύρμα EDM για προφίλ μήτρας ακριβείας
Πολύπλοκα περιγράμματα διάτρησης και μήτρας - σφιχτές ακτίνες, περίπλοκα σχήματα εγκοπής, αιχμηρές εσωτερικές γωνίες - συχνά ωθούν πέρα από αυτό που μπορεί να επιτύχει το συμβατικό φρεζάρισμα ή λείανση. Το Wire EDM το λύνει χρησιμοποιώντας ηλεκτρικές εκκενώσεις μεταξύ ενός λεπτού ορειχάλκινου σύρματος και του τεμαχίου εργασίας για τη διάβρωση του υλικού χωρίς μηχανική επαφή. Το σύρμα δεν αγγίζει ποτέ τον χάλυβα, πράγμα που σημαίνει μηδενική δύναμη κοπής, καμία παραμόρφωση του εργαλείου και δυνατότητα επεξεργασίας πλήρως σκληρυμένου χάλυβα εργαλείων (60+ HRC) με την ίδια ευκολία όπως το ανοπτημένο υλικό.
Για εφαρμογές σφράγισης εργαλείων, το σύρμα EDM προσφέρει πολλά κρίσιμα πλεονεκτήματα. Κρατάειανοχές ±0,002-0,01 mmανάλογα με την ικανότητα και τη ρύθμιση του μηχανήματος. Οι εσωτερικές γωνιακές ακτίνες περιορίζονται μόνο από τη διάμετρο του σύρματος (συνήθως 0,1-0,3 mm) και όχι από τη γεωμετρία του κοπτήρα. Και επειδή η διαδικασία δεν δημιουργεί μηχανική καταπόνηση, οι λεπτές διατρήσεις και τα ευαίσθητα τμήματα μήτρας διατηρούν τη σταθερότητα των διαστάσεων σε όλη την κοπή.
Η τυπική ροή εργασιών EDM σύρματος για προφίλ μήτρας περιλαμβάνει ένα τραχύ πέρασμα που ακολουθείται από ένα ή περισσότερα περάσματα αποστράγγισης. Κάθε πέρασμα skim βελτιώνει τόσο την ακρίβεια διαστάσεων όσο και το φινίρισμα της επιφάνειας, με τα τελικά περάσματα να επιτυγχάνουν τιμές Ra κάτω από 0,8 μικρόμετρα. Για ένα πρωτότυπο μεταλλικής σφράγισης όπου επικυρώνετε το punch-to-die fit πριν από τη δέσμευση για πλήρη παραγωγή εργαλείων, το wire EDM επιτρέπει ταχεία επανάληψη - επαναπρογραμματίστε τη διαδρομή, κόψτε ξανά το προφίλ και δοκιμάστε ξανά χωρίς να απορρίψετε ολόκληρο το μπλοκ.
Ομάδες που δεν διαθέτουν-εσωτερικό σύρμα EDM ή ικανότητα λείανσης ακριβείας συχνά συνεργάζονται με εξειδικευμένους κατασκευαστές. Εταιρείες όπως η YICHEN προσφέρουν υπηρεσίες κατασκευής end-to-end die-που καλύπτουν την πλήρη ροή εργασιών κατεργασίας - από την επικύρωση προσομοίωσης CAE μέσω της κατεργασίας CNC και του φινιρίσματος επιφανειών. Τουςπροσαρμοσμένες λύσεις μήτρας σφράγισηςχειριστείτε την ανάλυση σκοπιμότητας, τη μηχανική κατεργασία ακριβείας, τις δοκιμές και την επιθεώρηση κάτω από μια στέγη, γεγονός που απλοποιεί τη διαδικασία για την προμήθεια διευθυντών και μηχανικών εργαλείων που χρειάζονται παραγωγή-έτοιμα εργαλεία σφράγισης χωρίς να κατασκευάζουν ένα ολόκληρο μεταλλικό εργαλείο και ζυγοποιείο εσωτερικά.
Πρότυπα φινιρίσματος επιφανειών και ο αντίκτυπός τους στην ποιότητα των εξαρτημάτων
Το φινίρισμα επιφάνειας σε επιφάνειες εργασίας με καλούπι μεταφράζεται άμεσα σε ποιότητα στάμπας. Μια τραχιά επιφάνεια μήτρας σκοράρει τη λαμαρίνα σε κάθε χτύπημα, δημιουργώντας καλλυντικά ελαττώματα και επιταχύνοντας τη φούσκωμα του υλικού. Μια σωστά φινιρισμένη επιφάνεια μειώνει την τριβή, επεκτείνει τα διαστήματα ακονίσματος και παράγει εξαρτήματα που πληρούν σταθερά τα πρότυπα ποιότητας.
Τιμές τραχύτητας επιφάνειας στόχου για εξαρτήματα εργαλείων σφράγισης μετάλλων:
| Συστατικό Die | Τερματισμός επιφάνειας στόχου (Ra) | Γιατί έχει σημασία |
|---|---|---|
| Πρόσωπο κοπής διάτρησης | 0.2 - 0.4 μικρόμετρα | Αποτρέπει την πρόσφυση του γυμνοσάλιαγκου και μειώνει τη δύναμη απογύμνωσης |
| Άνοιγμα μήτρας (γη κοπής) | 0.2 - 0.8 μικρόμετρα | Ελέγχει το σχηματισμό γρέζιων και την ποιότητα εκτόξευσης γυμνοσάλιαγκας |
| Διαμόρφωση επιφανειών (κάμψη, σχέδιο) | 0.1 - 0.4 μικρόμετρα | Ελαχιστοποιεί το φούσκωμα του υλικού και το γρατσούνισμα στα τελειωμένα μέρη |
| Πείρος οδήγησης και οπές δακτυλίου | 0.4 - 0.8 μικρόμετρα | Εξασφαλίζει ομαλή διαδρομή της μήτρας και αποτρέπει τη φθορά από κολλήματα- |
| Πρόσοψη πλάκας απογυμνωτή | 0.8 - 1.6 μικρόμετρα | Κατάλληλο για επαφή με υλικά χωρίς υπερβολικό κόστος στίλβωσης |
Η επίτευξη αυτών των τιμών απαιτεί λείανση ως τελική λειτουργία σε επίπεδες επιφάνειες και γυάλισμα ή λείανση σε περιοχές με περίγραμμα. Η λείανση επιφανειών ακριβείας φτάνει την ακρίβεια IT5-IT8 με τιμές Ra 0,16-1,25 μικρομέτρων - εντός των απαιτήσεων στάμπας της μήτρας για παραλληλισμό και επιπεδότητα στις επιφάνειες μήτρας.
Πέρα από τους αριθμούς τραχύτητας, δύο γεωμετρικές ανοχές καθορίζουν εάν η μήτρα λειτουργεί σωστά υπό το φορτίο πίεσης. Ο παραλληλισμός μεταξύ της άνω και της κάτω όψης της μήτρας πρέπει να είναι εντός 0,01 mm σε όλο το πλάτος της μήτρας για να αποφευχθεί η ανομοιόμορφη απόσταση και οι κωνικές τομές. Η καθετότητα των οπών του οδηγού πείρου σε σχέση με την πρόσοψη του παπουτσιού της μήτρας κρατά το πάνω και το κάτω μισό να παρακολουθούν ευθεία - τυχόν ενώσεις γωνιακού σφάλματος σε όλο το μήκος διαδρομής, μεγεθύνοντας την κακή ευθυγράμμιση στο ύψος κλεισίματος.
Η επαλήθευση αυτών των ανοχών απαιτεί σάρωση ενδείξεων καντράν στις επιφάνειες του εδάφους και δοκιμή-μετρήσεων ράβδων στις οπές των οδηγών πείρων. Καταστήματα χωρίς πρόσβαση CMM μπορούν να επιτύχουν αξιόπιστα αποτελέσματα χρησιμοποιώντας μπλοκ μετρητών ακριβείας, ενδείξεις κλήσης σε μαγνητικές βάσεις και προσεκτική τεχνική. Το κλειδί είναι η μέτρηση μετά τη θερμική επεξεργασία και την τελική άλεση - ποτέ δεν υποθέτουμε ότι οι διαστάσεις προ{4}}σκλήρυνσης επιβίωσαν αμετάβλητες στον θερμικό κύκλο.
Με όλα τα εξαρτήματα κατεργασμένα, μετρημένα και επαληθευμένα έναντι εκτύπωσης, είναι έτοιμα για τη θερμική επεξεργασία που μετατρέπει τον ακατέργαστο χάλυβα εργαλείων σε σκληρυμένες, ανθεκτικές στη φθορά επιφάνειες μήτρας, ικανές να επιβιώσουν σε όγκους παραγωγής.
Βήμα 5 Χάλυβες μήτρας θερμικής επεξεργασίας για μέγιστη διάρκεια ζωής
Η μηχανική κατεργασία ακριβείας δίνει στη μήτρα τη γεωμετρία της. Η θερμική επεξεργασία του δίνει ανθεκτικότητα. Δύο γροθιές μπορούν να μοιράζονται τις ίδιες διαστάσεις και την ίδια ποιότητα χάλυβα εργαλείων, αλλά να συμπεριφέρονται εντελώς διαφορετικά κάτω από το φορτίο πίεσης - η μία διαρκεί εκατομμύρια χτυπήματα, η άλλη να θρυμματίζεται μέσα σε εβδομάδες. Η διαφορά είναι η μικροδομή και η μικροδομή διαμορφώνεται εξ ολοκλήρου από τον θερμικό κύκλο που εφαρμόζεται στον χάλυβα. Για τις μήτρες σφράγισης χάλυβα που αναμένεται να επιβιώσουν στην παραγωγή υψηλού-όγκου, η θερμική επεξεργασία δεν αποτελεί βήμα του πλαισίου ελέγχου. Είναι η μοναδική διαδικασία που καθορίζει εάν το εργαλείο σφράγισης και η επένδυσή σας αποδίδουν ή αποτυγχάνουν πρόωρα.
Η ποιότητα της θερμικής επεξεργασίας καθορίζει άμεσα τη διάρκεια ζωής της μήτρας. Μια απόκλιση 50 μοιρών F στη θερμοκρασία ωστενιτισμού ή ένας χαμένος κύκλος σκλήρυνσης μπορεί να μειώσει δραματικά τη διάρκεια ζωής του εργαλείου, ανεξάρτητα από την ακρίβεια της μηχανικής επεξεργασίας της μήτρας.
Η πλήρης ακολουθία θερμικής επεξεργασίας για μήτρες σφράγισης λαμαρίνας ακολουθεί μια συγκεκριμένη σειρά και η παράλειψη ή η βιασύνη οποιουδήποτε σταδίου προκαλεί αποτυχία:
- Ανακούφιση από το άγχοςμετά από σκληρή κατεργασία για την απελευθέρωση των υπολειμματικών τάσεων πριν από τη σκλήρυνση.
- Προθέρμανσησταδιακά για τη μείωση του κινδύνου θερμικού σοκ.
- Ωστενιτισμόςστη σωστή θερμοκρασία για να διαλυθούν τα καρβίδια και να σχηματιστεί ωστενίτης ομοιόμορφα.
- Σβήνωχρησιμοποιώντας το κατάλληλο μέσο (λουτρό αέρα, αερίου, λαδιού ή αλατιού) με βάση την ποιότητα του χάλυβα και το μέγεθος της τομής.
- Κρυογονική θεραπεία(προαιρετικό) για μετατροπή του κατακρατημένου ωστενίτη για σταθερότητα διαστάσεων.
- Ιδιοσυγκρασία- διπλό ή τριπλό - για την ανακούφιση των τάσεων απόσβεσης και την ανάπτυξη της βέλτιστης ισορροπίας σκληρότητας-σκληρότητας.
- Τελικό άλεσμααφού ολοκληρωθεί ο θερμικός κύκλος.
Σκληρή σκλήρυνση και σβήσιμο των χάλυβων καλουπιών σωστά
Η σκλήρυνση μετατρέπει την κρυσταλλική δομή του χάλυβα από σχετικά μαλακές φάσεις σε μαρτενσίτη - τη σκληρή-ανθεκτική δομή που επιτρέπει στα εξαρτήματα της μήτρας να κόβουν και να σχηματίζουν λαμαρίνα εκατομμύρια φορές. Η διαδικασία ξεκινά με προθέρμανση, περνάει μέσω ωστενιτισμού και τελειώνει με σβήσιμο.
Προθέρμανσημειώνει τη διαβάθμιση θερμοκρασίας μεταξύ της επιφάνειας και του πυρήνα της μήτρας. Οι χάλυβες εργαλείων έχουν χαμηλή θερμική αγωγιμότητα, επομένως η πολύ γρήγορη θέρμανση δημιουργεί εσωτερική πίεση που προκαλεί ρωγμές ή παραμόρφωση. Για το D2, το τυπικό εύρος προθέρμανσης είναι1200–1250 βαθμοί F (649–677 μοίρες), διατηρείται έως ότου η διατομή- φτάσει σε ομοιόμορφη θερμοκρασία. Τα βαριά μπλοκ μήτρας χρειάζονται μεγαλύτερο χρόνο εξισορρόπησης από τις λεπτές γροθιές.
Ωστενιτισμόςδιαλύει τα καρβίδια του κράματος στη μήτρα του χάλυβα και μετατρέπει τη δομή σε ωστενίτη. Κάθε κατηγορία έχει το δικό της παράθυρο κρίσιμης θερμοκρασίας:
- D2- 1795–1875 βαθμοί F (980–1025 μοίρες ), με 1850 βαθμούς F να χρησιμοποιούνται συχνά ως πρακτικός στόχος.
- A2- 1750–1800 βαθμοί F (954–982 μοίρες ), ελαφρώς χαμηλότερη από την D2 λόγω διαφορετικής ισορροπίας κράματος.
- S7- 1700–1750 βαθμοί F (927–954 μοίρες ), διατηρήθηκαν χαμηλότερα για διατήρηση της σκληρότητας.
Ο χρόνος εμποτισμού ξεκινά μόνο αφού ολόκληρο το τμήμα φτάσει στη θερμοκρασία στόχου - μια κοινή αναφορά είναι 45–60 λεπτά ανά ίντσα πάχους. Πολύ χαμηλή θερμοκρασία ή πολύ σύντομη διαβροχή αφήνει τα καρβίδια αδιάλυτα, μειώνοντας τη σκληρότητα και την αντίσταση στη φθορά. Το πολύ υψηλό ή πολύ μεγάλο μήκος προκαλεί τραχύτητα των κόκκων, υπερβολική κατακράτηση ωστενίτη και αυξημένο κίνδυνο ρωγμών.
Σβήσιμοκλειδώνει στη σκληρή μαρτενσιτική δομή ψύχοντας αρκετά γρήγορα ώστε να καταστέλλει το σχηματισμό μαλακής φάσης. Το D2 είναι ένας χάλυβας που σκληραίνει τον αέρα-, που σημαίνει ότι η ελεγχόμενη ψύξη του αέρα ή η απόσβεση πίεσης αερίου επιτυγχάνει πλήρη σκληρότητα με ελάχιστη παραμόρφωση - ένα σημαντικό πλεονέκτημα για τη σφράγιση εξαρτημάτων από χάλυβα με πολύπλοκη γεωμετρία. Το A2 επίσης ο αέρας-σκληραίνει αποτελεσματικά. Το S7 μπορεί να χρησιμοποιεί σβέση λαδιού για βαρύτερα τμήματα όπου η ψύξη με αέρα από μόνη της δεν επιτυγχάνει επαρκή σκληρότητα σε όλο τον πυρήνα.
Μετά το σβήσιμο, το συστατικό της μήτρας θα πρέπει να κρυώσει στους περίπου 120–150 βαθμούς F (50–66 μοίρες ) πριν αρχίσει η σκλήρυνση. Σε αυτό το στάδιο ο χάλυβας είναι εξαιρετικά σκληρός αλλά επικίνδυνα εύθραυστος - φρέσκος μαρτενσίτης υπό υψηλή εσωτερική καταπόνηση. Η καθυστέρηση της σκλήρυνσης κατά τη διάρκεια της νύχτας κινδυνεύει από αυθόρμητο ράγισμα, ειδικά σε περίπλοκες γεωμετρίες μήτρας.
Κύκλοι σκλήρυνσης για βέλτιστη σκληρότητα και σκληρότητα
Η σκλήρυνση επαναθερμαίνει τον σβησμένο χάλυβα σε ελεγχόμενη θερμοκρασία κάτω από το κρίσιμο εύρος, ανακουφίζοντας τις εσωτερικές πιέσεις και μετατρέποντας τον εύθραυστο ως-αποσβεσμένο μαρτενσίτη σε μια πιο σκληρή, πιο σταθερή δομή. Χωρίς σκλήρυνση, η παραγωγή λαμαρίνας θα κατέστρεφε τη μήτρα εντός ημερών - οι άκρες θα θρυμματισθούν, θα ραγίσουν ή θα σπάσουν κάτω από φορτία κυκλικής πίεσης.
Η διπλή σκλήρυνση είναι συνήθης πρακτική για χάλυβες κρύας-εργασίας. Ο πρώτος κύκλος ανακουφίζει το μεγαλύτερο μέρος του στρες απόσβεσης και αρχίζει να σταθεροποιεί τη μικροδομή. Η ψύξη σε θερμοκρασία δωματίου μεταξύ των κύκλων επιτρέπει σε οποιονδήποτε κατακρατημένο ωστενίτη να μετατραπεί σε φρέσκο μαρτενσίτη, τον οποίο στη συνέχεια σταθεροποιεί η δεύτερη ιδιοσυγκρασία. Για κρίσιμες μήτρες ή μετρητές σφράγισης φύλλων χάλυβα που απαιτούν σταθερότητα διαστάσεων, η τριπλή σκλήρυνση παρέχει πρόσθετη ασφάλεια.
Η θερμοκρασία σκλήρυνσης καθορίζει την τελική ισορροπία σκληρότητας και σκληρότητας:
| Στρατηγική Μετριασμού | Τυπική θερμοκρασία | Αναμενόμενη Σκληρότητα | Κατάλληλο για |
|---|---|---|---|
| Χαμηλή-θερμοκρασία | ~400 βαθμοί Φ (205 μοίρες) | 60–62 HRC | Μέγιστη αντοχή στη φθορά. εφαρμογές χαμηλού αντίκτυπου |
| Υψηλή-θερμοκρασία διπλή | 900–960 βαθμοί F (480–515 μοίρες) | 58–60 HRC | Σταθερότητα διαστάσεων, ανακούφιση από το άγχος, μακροπρόθεσμη παραγωγή |
Για τα περισσότερα εξαρτήματα μήτρας σφράγισης που εκτελούν όγκους παραγωγής, η διπλή θερμοκρασία-υψηλής θερμοκρασίας στους 900–960 βαθμούς F αποδίδει την ασφαλέστερη ισορροπία. Θυσιάζετε 1-2 HRC έναντι μιας χαμηλής-θερμοκρασίας-, αλλά αποκτάτε σημαντικά καλύτερη σταθερότητα διαστάσεων και αντοχή σε ρωγμές - ιδιότητες που έχουν πολύ μεγαλύτερη σημασία όταν η μήτρα αντιμετωπίζει εκατομμύρια χτυπήματα κατά τη διάρκεια ζωής της.
Ακολουθεί το πρακτικό προϊόν: μια μήτρα που έχει σκληρυνθεί πολύ{{0} (πολύ επιθετικά ή ωστενιτισμένη πολύ χαμηλή) φθείρεται πρόωρα επειδή οι κοπτικές άκρες δεν έχουν επαρκή σκληρότητα για να αντισταθούν στην τριβή από το τεμάχιο εργασίας. Ένα υπερβολικά σκληρυμένο καλούπι (καθαρισμένο ή πολύ κρύο) θρυμματίζεται και ραγίζει επειδή δεν μπορεί να απορροφήσει την ενέργεια κρούσης κάθε πίεσης. Ο στόχος είναι το στενό παράθυρο ενδιάμεσα - αρκετά σκληρό για να αντισταθεί στη φθορά, αρκετά σκληρό για να απορροφήσει τους κραδασμούς - και το σωστό σκλήρυνση είναι το πώς θα προσγειωθείτε εκεί με συνέπεια.
Ανακούφιση από το άγχος για την πρόληψη της παραμόρφωσης των διαστάσεων
Η ανακούφιση από το άγχος είναι το-βήμα που συχνά παραβλέπεται και αποτρέπει την δαπανηρή επανεπεξεργασία. Η ακατέργαστη μηχανική κατεργασία εισάγει υπολειμματικές τάσεις στο μπλοκ μήτρας από δυνάμεις κοπής, παραγωγή θερμότητας και ανομοιόμορφη αφαίρεση υλικού. Εάν σκληρύνετε το μπλοκ χωρίς να εκτονώσετε πρώτα αυτές τις πιέσεις, απελευθερώνονται ανεξέλεγκτα κατά τη διάρκεια του κύκλου σβέσης ωστενιτισμού-, παραμορφώνοντας τη μήτρα πέρα από την ανοχή. Το αποτέλεσμα είναι ένα εξάρτημα που δεν ταιριάζει πλέον, και απαιτεί εκ νέου-επεξεργασία ή διάλυση - αφού έχετε ήδη επενδύσει στον πλήρη κύκλο θερμικής επεξεργασίας.
Η διαδικασία εκτόνωσης της πίεσης θερμαίνει το ακατέργαστο-κατεργασμένο εξάρτημα σε μια υποκρίσιμη θερμοκρασία (συνήθως 1050–1200 μοίρες F / 565–650 μοίρες για τους περισσότερους χάλυβες εργαλείων), το κρατά αρκετά ώστε η πίεση να χαλαρώσει ομοιόμορφα και μετά ψύχεται αργά στον κλίβανο. Χωρίς σβήσιμο, χωρίς μετασχηματισμό φάσης - απλώς ελεγχόμενη θερμική χαλάρωση. Το εξάρτημα βγαίνει διαστατικά σταθερό και έτοιμο για σκλήρυνση με προβλέψιμη, ελάχιστη παραμόρφωση.
Πότε πρέπει να ανακουφιστείτε από το άγχος:
- Μετά από βαριά τραχιά μηχανική κατεργασία (ειδικά ασύμμετρη αφαίρεση υλικού από μεγάλα μπλοκ).
- Μετά από επισκευές συγκόλλησης σε εξαρτήματα μήτρας.
- Πριν από την τελική θερμική επεξεργασία μεγάλων ή γεωμετρικά πολύπλοκων εξαρτημάτων μήτρας σφράγισης.
- Μετά από επιθετική λείανση σε σκληρυμένες επιφάνειες - μια χαμηλή-ανακούφιση από τάσεις θερμοκρασίας στους 25-50 βαθμούς F κάτω από την τελική θερμοκρασία σκλήρυνσης εμποδίζει τη διάδοση των ρωγμών λείανσης.
Η κρυογονική επεξεργασία αντιπροσωπεύει το αντίθετο άκρο του φάσματος θερμοκρασίας. Με την ψύξη του σκληρυμένου χάλυβα σε περίπου -196 βαθμούς (-321 βαθμοί F), ο κατακρατημένος ωστενίτης - μια μαλακή, ασταθής φάση που παγιδεύεται κατά τη διάρκεια της απόσβεσης - μετατρέπεται σε μαρτενσίτη. Αυτό βελτιώνει τη σταθερότητα των διαστάσεων με την πάροδο του χρόνου (χωρίς αργό μετασχηματισμό που προκαλεί αλλαγές μεγέθους κατά τη λειτουργία) και μπορεί να ενισχύσει την αντοχή στη φθορά.Κρυογονική θεραπείαείναι πιο σχετικό για μήτρες ακριβείας, γροθιές, μετρητές και εργαλεία κοπής όπου η μετατόπιση διαστάσεων είναι απαράδεκτη. Για γενικής χρήσης μήτρες σφράγισης λαμαρίνας, η σωστή διπλή σκλήρυνση συχνά παρέχει επαρκή σταθερότητα χωρίς το πρόσθετο κόστος και την πολυπλοκότητα της κρυογονικής επεξεργασίας.
Ο θερμικός κύκλος ολοκληρώνεται όταν το εξάρτημα της μήτρας βγαίνει μετριασμένο, σταθερό και στη σκληρότητα-στόχο - έτοιμο για το τελικό πέρασμα λείανσης που φέρνει όλες τις επιφάνειες στις προδιαγραφές. Οποιαδήποτε λείανση μετά από θερμική επεξεργασία πρέπει να χρησιμοποιεί ελαφρά περάσματα, κατάλληλο ψυκτικό υγρό και ελεγχόμενη αφαίρεση αποθεμάτων για να αποφευχθεί η ζημιά από την αναθέρμανση που αναιρεί την προσεκτική μεταλλουργία στην οποία μόλις επενδύσατε.
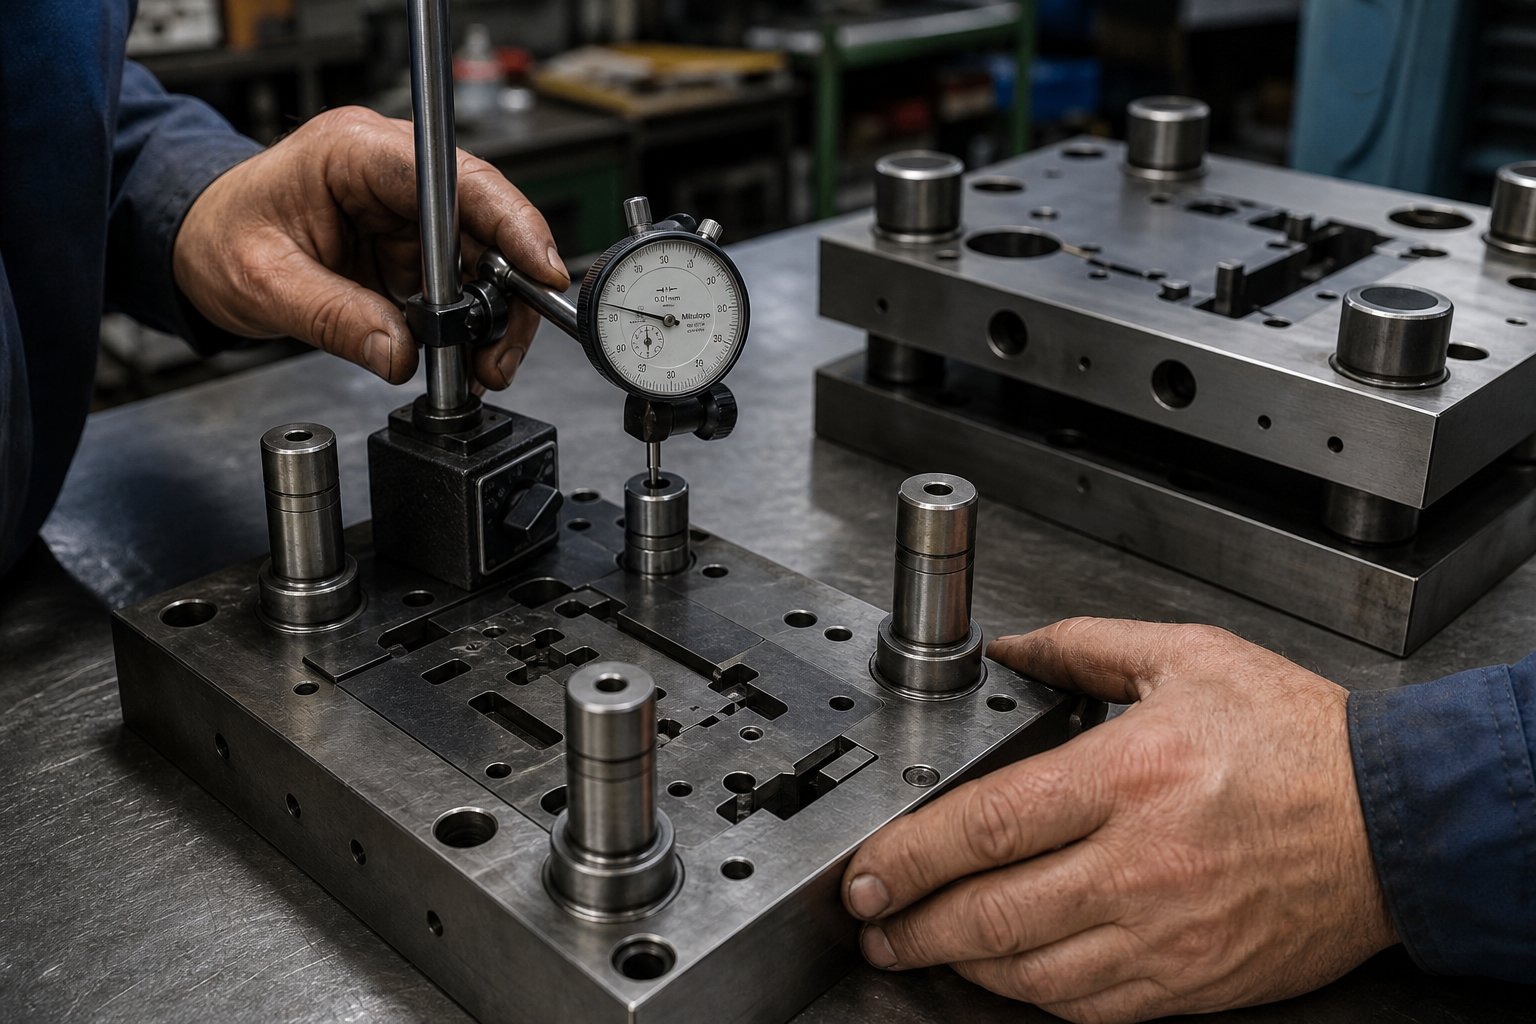
Βήμα 6 Συναρμολογήστε και ευθυγραμμίστε όλα τα εξαρτήματα του καλουπιού
Τα εξαρτήματα της μήτρας σας έχουν πλέον σκληρυνθεί, σκληρυνθεί και αλεσθούν μέχρι τις τελικές διαστάσεις. Κάθε ένα είναι ένα μέρος ακριβείας σε απομόνωση. Η συναρμολόγηση είναι όπου αυτά τα μεμονωμένα εξαρτήματα γίνονται ένα λειτουργικό σύστημα - και όπου η απρόσεκτη εργασία μπορεί να αναιρέσει κάθε ώρα κατεργασίας και θερμικής επεξεργασίας που προηγήθηκε. Ένας κακώς ευθυγραμμισμένος πείρος οδηγός, λανθασμένο ύψος κλεισίματος ή υπό{4}}προφορτωμένο ελατήριο δεν παράγει απλώς κακά εξαρτήματα. Καταστρέφει την ίδια τη μήτρα, μερικές φορές πέρα από οικονομική επισκευή. Η σωστή συναρμολόγηση των καλουπιών σφράγισης μετάλλων ακολουθεί μια σκόπιμη ακολουθία που επαληθεύει την εφαρμογή και την ευθυγράμμιση σε κάθε στάδιο πριν από τον κύκλο της πρέσας.
Τοποθέτηση ακίδων οδηγών και επαλήθευση παραλληλισμού
Οι οδηγοί καρφίτσες είναι η ραχοκοκαλιά ευθυγράμμισης κάθε σφραγίδας μήτρας. Διατηρούν το πάνω και το κάτω μισό σε τέλεια καταχώρηση σε κάθε διαδρομή, απορροφώντας τις πλευρικές δυνάμεις που διαφορετικά θα έδιωχναν τη διάτρηση από-το κέντρο σε σχέση με το άνοιγμα της μήτρας. Η σωστή εφαρμογή τους δεν είναι-διαπραγματεύσιμη.
Η τυπική διαμόρφωση χρησιμοποιεί απροσαρμογή τύπου (προσαρμογή παρεμβολής)σε ένα παπούτσι - συνήθως το κάτω - και αολισθηρή εφαρμογή μέσα από σκληρυμένους δακτυλίουςστο αντίπαλο παπούτσι. Η εφαρμογή πρέσας κλειδώνει τον πείρο μόνιμα στη θέση του με μηδενική κίνηση. Οι δακτύλιοι παρέχουν καθοδηγούμενη διαδρομή με αρκετή απόσταση (συνήθως 0,005-0,012 mm) για ομαλή ποδηλασία χωρίς πλευρικό παιχνίδι. Λιπάνετε ελαφρά τους δακτυλίους με λάδι ειδικό για τη μήτρα κατά την εγκατάσταση για να αποφύγετε το τραύμα στα πρώτα χτυπήματα.
Πριν τοποθετήσετε οποιοδήποτε άλλο μεταλλικό στοιχείο σφράγισης, επαληθεύστε την καθετότητα του πείρου οδηγού. Τοποθετήστε μια ένδειξη καντράν σε μια μαγνητική βάση στον άξονα του πείρου και σκουπίστε όλο το μήκος του. Η αποδεκτή διαρροή είναι 0,01 mm ή λιγότερο σε όλο το μήκος εργασίας. Οποιοδήποτε γωνιακό σφάλμα εδώ πολλαπλασιάζεται μέσω της διαδρομής - ένας πείρος που γέρνει 0,02 mm στην επιφάνεια του παπουτσιού μεταφράζεται σε 0,04-0,06 mm κακή ευθυγράμμιση σε πλήρη έκταση, αρκετή για να βλάψει τις ακμές κοπής ή να δημιουργήσει ανομοιόμορφη διάτμηση.
Με τις καρφίτσες τοποθετημένες και ελεγμένες, σύρετε το επάνω παπούτσι στους οδηγούς. Θα πρέπει να ταξιδεύει ομαλά με μηδενικό πλάγιο παιχνίδι. Εάν συμβεί δέσιμο, ελέγξτε για γρέζια στην οπή του δακτυλίου ή για ελαφρά κακή ευθυγράμμιση μεταξύ των κέντρων των πείρων οδηγών που αναγκάζει τα παπούτσια να βγουν παράλληλα. Ποτέ μην πιέζετε με δύναμη το επάνω παπούτσι προς τα κάτω - το δέσιμο σημαίνει ότι κάτι δεν πάει καλά και το πάτημά του καταστρέφει τόσο τον δακτύλιο όσο και τον πείρο.
Ο παραλληλισμός μεταξύ της επάνω και της κάτω όψης του παπουτσιού ολοκληρώνει τον έλεγχο ευθυγράμμισης. Τοποθετήστε μια παράλληλη ράβδο ακριβείας κατά μήκος του κάτω παπουτσιού και σαρώστε μια ένδειξη καντράν στην επάνω επιφάνεια του παπουτσιού σε κλειστή θέση. Η απόκλιση πρέπει να διατηρείται εντός 0,0005 ίντσας ανά ίντσα του πλάτους της μήτρας. Διορθώστε οποιαδήποτε απόκλιση με ελαφρύ τύλιγμα της όψης του παπουτσιού ή προσαρμόζοντας την τοποθέτηση του γυαλιού πριν προχωρήσετε.
Ρύθμιση ύψους Die Shut και Προφόρτισης Ελατηρίου
Το ύψος κλεισίματος καλουπιού είναι το συνολικό ύψος της συναρμολογημένης μήτρας στην πλήρως κλειστή θέση της. Αυτή η διάσταση πρέπει να εμπίπτει εντός του διαθέσιμου καλουπιού της πρέσας-χώρος ύψους - της απόστασης από την όψη του εμβόλου μέχρι το επάνω μέρος της στήριξης στο κάτω νεκρό σημείο, μείον το πάχος της βάσης. Ακούγεται ξεκάθαρο, αλλά σύγχυση μεταξύπιέστε ύψος κλεισίματος και ύψος κλεισίματος μήτραςπροκαλεί πραγματική ζημιά. Εάν η μήτρα είναι πολύ ψηλή για το εύρος ρύθμισης της πρέσας, το πλαίσιο τεντώνεται και οι συνδέσεις συμπιέζονται υπό υπερβολική δύναμη. Εάν είναι πολύ κοντό, η μήτρα δεν κλείνει ποτέ πλήρως και τα μέρη βγαίνουν ατελή.
Μετρήστε το ύψος κλεισίματος με τη μήτρα πλήρως κλειστή χρησιμοποιώντας ένα μαλακό διαχωριστικό (απόθεμα σε πάχος υλικού) μεταξύ των επιφανειών διάτρησης και μήτρας. Το συνολικό ύψος στοίβας - συμπεριλαμβανομένων τυχόν ανυψωτικών ή παραλλήλων που τοποθετούνται κάτω από το παπούτσι της μήτρας - είναι το ύψος κλεισίματος της μήτρας. Βεβαιωθείτε ότι αυτή η τιμή βρίσκεται μεταξύ της προδιαγραφής ελάχιστου και μέγιστου ύψους της πρέσας-προτού βιδώσετε οτιδήποτε.
Ακολουθεί η προφόρτιση της άνοιξης. Είτε χρησιμοποιείτε σπειροειδή ελατήρια, επιθέματα ουρεθάνης ή κυλίνδρους αερίου αζώτου, ο κανόνας είναι ο ίδιος: τα ελατήρια θα πρέπει να συμπιέζουν μόνο το 15-25% του ελεύθερου μήκους τους σε πλήρη διαδρομή. Η υπέρβαση αυτού του εύρους προκαλεί αστοχία κόπωσης - τα ελατήρια ραγίζουν, οι κύλινδροι αερίου χάνουν πίεση και τα μαξιλαράκια ουρεθάνης αποκτούν μόνιμη ρύθμιση. Μετρήστε το ελεύθερο μήκος κάθε ελατηρίου, υπολογίστε το συμπιεσμένο μήκος στο ύψος κλεισίματος και επαληθεύστε ότι η αναλογία συμπίεσης είναι εντός ασφαλών ορίων. Εάν ένα ελατήριο συμπιέζεται πάνω από 25% στο κλείσιμο, είτε το ελατήριο είναι πολύ κοντό είτε το ύψος κλεισίματος χρειάζεται ρύθμιση.
Για στάμπες μήτρας που εκτελούν προοδευτικές λειτουργίες, η ανομοιόμορφη προφόρτιση ελατηρίου κατά μήκος της πλάκας απογυμνωτή προκαλεί κλίση κατά την τροφοδοσία της ταινίας, οδηγώντας σε εσφαλμένη τροφοδοσία και ζημιά του πιλότου. Βεβαιωθείτε ότι όλες οι τσέπες ελατηρίων βρίσκονται σε ίσο βάθος και ότι τα ελατήρια έχουν την ίδια προδιαγραφή -. Η ανάμιξη των ρυθμών ελατηρίων από διαφορετικούς προμηθευτές είναι ένα συνηθισμένο αλλά αποφευχθεί σφάλμα.
Ακολουθία συναρμολόγησης από το παπούτσι στο πιάτο απογυμνωτή
Η συναρμολόγηση του καλουπιού ακολουθεί από κάτω-πάνω, έξω-στη λογική. Καθιερώνετε πρώτα την ευθυγράμμιση (σύστημα καθοδήγησης), μετά τοποθετείτε τα λειτουργικά εξαρτήματα (μπλοκ μήτρας, διατρήσεις) και τέλος εγκαθιστάτε δευτερεύοντα συστήματα (απογυμνωτή, ελατήρια, πιλότοι). Η βιασύνη σε αυτά τα βήματα ή το άλμα της ακολουθίας εισάγει σφάλματα που επιδεινώνονται στη διάρκεια ζωής της μήτρας.
Ακολουθεί η πλήρης ακολουθία συναρμολόγησης για μήτρες σφράγισης:
- Καθαρίστε όλα τα εξαρτήματα- απολιπάνετε τις επιφάνειες, αφαιρέστε τα λάδια συσκευασίας και επιθεωρήστε κάθε μέρος υπό καλό φωτισμό για ρωγμές, γρέζια ή ζημιές κατά τη μεταφορά.
- Τοποθετήστε τους οδηγούς πείρους στο κάτω παπούτσι- πατήστε προσαρμογή στις διαμορφωμένες οπές, επαληθεύστε την καθετότητα με την ένδειξη.
- Στερεώστε το μπλοκ καλουπιού στο κάτω παπούτσι- σφίξτε τα μπουλόνια των ώμων σε σταυρωτό μοτίβο για να αποφύγετε τη στρέβλωση. Βεβαιωθείτε ότι η πρόσοψη της μήτρας είναι παράλληλη με το παπούτσι εντός των προδιαγραφών.
- Τοποθετήστε δακτυλίους οδηγού στο επάνω πέδιλο- επιβεβαιώστε την ομαλή συρόμενη εφαρμογή στις ακίδες οδηγού.
- Τοποθετήστε το στήριγμα διάτρησης και τρυπήστε το επάνω παπούτσι- βεβαιωθείτε ότι κάθε διάτρηση ευθυγραμμίζεται ομόκεντρα με το άνοιγμα της μήτρας ζευγαρώματος, κλείνοντας αργά τη μήτρα και ελέγχοντας την ομοιομορφία του διάκενου.
- Τοποθετήστε την πλάκα στήριξηςΤοποθετήστε - μεταξύ των κεφαλών διάτρησης και του επάνω παπουτσιού για να κατανεμηθεί η δύναμη πρόσκρουσης και να αποτραπούν τα αποτυπώματα διάτρησης στο μαλακότερο υλικό του παπουτσιού.
- Τοποθετήστε την πλάκα απογυμνωτή με ελατήρια- ορίστε την προφόρτιση ελατηρίου εντός του εύρους συμπίεσης 15-25%. επιβεβαιώστε την ομοιόμορφη πίεση της ταινίας στην επιφάνεια της πλάκας.
- Εγκαταστήστε πιλότους, εντοπιστές και εξαρτήματα τροφοδοσίας- για προοδευτικές μήτρες, βεβαιωθείτε ότι οι πιλότοι εμπλέκουν το υλικό της ταινίας με ακρίβεια στο σχεδιασμένο βήμα τροφοδοσίας.
- Επαληθεύστε όλα τα διάκενα με το κοντάκι- ολισθαίνον υλικό-πήχυ πάχους ανάμεσα σε κάθε διάτρηση και άνοιγμα μήτρας για να επιβεβαιωθεί η ελαφριά ομοιόμορφη έλξη χωρίς δέσιμο.
- Εκτελέστε έναν αργό χειροκίνητο κύκλο (στεγνό τρέξιμο)- ίντσας η μήτρα έκλεισε χωρίς υλικό, ακούγοντας επαφή, ξύσιμο ή δέσιμο σε οποιοδήποτε σημείο της διαδρομής.
Για προοδευτικές μεταλλικές μήτρες σφράγισης, αυτό είναι επίσης το σημείο εγκατάστασηςεγκοπές παράκαμψης- μικρές ανακουφιστικές τομές στο καλούπι που επιτρέπουν στη λωρίδα να τροφοδοτείται προς τα εμπρός ακόμα και όταν ένας πιλότος πιλότος είναι ακόμα μερικώς δεσμευμένος. Οι αρνητικές και θετικές εγκοπές παράκαμψης στις μήτρες σφράγισης λαμαρίνας εξυπηρετούν την ίδια λειτουργία πυρήνα αλλά διαφέρουν ως προς τη γεωμετρία. Η αρνητική παράκαμψη διαθέτει μια ανακουφισμένη γωνία εισόδου που ωθεί τη λωρίδα πλευρικά καθώς προχωρά, ενώ η θετική παράκαμψη παρέχει μια ανυψωμένη επιφάνεια οδήγησης. Και οι δύο τύποι αποτρέπουν το λυγισμό της λωρίδας και το σπάσιμο του πιλότου κατά την εξέλιξη της τροφοδοσίας, ιδιαίτερα σε υψηλότερες ταχύτητες πίεσης όπου ο χρονισμός τροφοδοσίας γίνεται κρίσιμος.
Ακόμη και με προσεκτική αλληλουχία, ορισμένα σφάλματα συναρμολόγησης εξακολουθούν να υφίστανται σε καταστήματα που βασίζονται στην εμπειρία και τη μέτρηση. Εδώ είναι οι πιο συνηθισμένες αστοχίες και τι προκαλούν:
- Μη ευθυγραμμισμένες ακίδες οδηγούΤο - προκαλεί τρέμουλο μεταξύ των δακτυλίων και των ακίδων, αυξάνοντας την τριβή έως ότου το καλούπι δεσμεύσει στο μέσο-εγκεφαλικό επεισόδιο. Η προοδευτική ζημιά καταστρέφει τόσο τις επιφάνειες του δακτυλίου όσο και των πείρων.
- Λανθασμένο ύψος κλεισίματος (πολύ ψηλό για πίεση)Το - δημιουργεί υπερβολική χωρητικότητα που υπερφορτώνει το πλαίσιο πρέσας, σπάει τις γροθιές και μπορεί να σπάσει το παπούτσι.
- Ανεπαρκής πίεση ελατηρίου απογυμνωτήΤο - επιτρέπει στη λαμαρίνα να προσκολληθεί στη διάτρηση κατά την επαναφορά, τραβώντας τους γυμνοσάλιαγκες πίσω μέσα από τη μήτρα και μπλοκάροντας τις επόμενες κινήσεις.
- Ανομοιόμορφη ροπή μπουλονιού στη στερέωση του μπλοκ καλουπιούΤο - εισάγει μια κλίση στην πρόσοψη της μήτρας που δημιουργεί μη-ομοιόμορφο διάκενο, δημιουργώντας κωνική διάτμηση στη μία πλευρά και υπερβολικό γρέζια στην άλλη.
- Λείπει ή δεν έχει τοποθετηθεί η πλάκα στήριξηςΤο - επιτρέπει στις κεφαλές διάτρησης να ξεφυτρώνουν στο μαλακότερο ατσάλι παπουτσιών, χάνοντας σταδιακά την ομοκεντρικότητα και αυξάνοντας το διάκενο πέρα από την ανοχή.
Κάθε ένα από αυτά τα σφάλματα είναι ανιχνεύσιμο πριν από την πρώτη εμφάνιση παραγωγής - εάν μετρήσετε. Τα 30 λεπτά που δαπανώνται για το σκούπισμα των ενδείξεων και τον έλεγχο της οπισθέλκουσας στρέψης εξοικονομούν ημέρες αντιμετώπισης προβλημάτων και εβδομάδες αναμονής για εξαρτήματα αντικατάστασης.
Μια πλήρως συναρμολογημένη μήτρα που κάθεται στον πάγκο δεν είναι ακόμα εργαλείο παραγωγής. Γίνεται ένα μόνο αφού περάσει πραγματικό υλικό μέσα από αυτό, μετρήσει την έξοδο και διορθώσει τις αναπόφευκτες αποκλίσεις μεταξύ της πρόθεσης σχεδιασμού και της φυσικής πραγματικότητας. Αυτή η διαδικασία επικύρωσης - δοκιμαστική δοκιμή - είναι όπου η συναρμολόγηση είτε αποδεικνύεται είτε αποκαλύπτει τι χρειάζεται προσαρμογή.
Βήμα 7 Εκτελέστε το Die Tryout και προσαρμόστε την ποιότητα παραγωγής
Μια πλήρως συναρμολογημένη μήτρα που κάθεται στον Τύπο δεν έχει ακόμη αποδειχθεί. Έως ότου το πραγματικό υλικό τροφοδοτηθεί μέσω αυτού και η έξοδος περάσει την επιθεώρηση, η εργαλειοθήκη είναι μια υπόθεση - όχι ένα εργαλείο παραγωγής. Το Die tryout είναι η διαδικασία μεθοδικής δοκιμής αυτής της υπόθεσης, ξεκινώντας με επιτυχίες χαμηλού-κινδύνου και κλιμάκωση προς τις πλήρεις συνθήκες παραγωγής, ενώ παράλληλα γίνεται διάγνωση και διόρθωση κάθε ανεπάρκειας στην πορεία. Η βιασύνη σε αυτή τη φάση για να τηρηθεί μια προθεσμία είναι ο τρόπος με τον οποίο τα καταστήματα καταλήγουν να στέλνουν μεταλλικά εξαρτήματα με κακή σφράγιση ή να καταστρέφουν εργαλεία στην τρίτη περίοδο παραγωγής.
Η δοκιμή είναι επαναληπτική από τη φύση της. Σχεδιάστε για πολλούς κύκλους χτυπήματος, μέτρησης, προσαρμογής και επαν-επιτυχιών. Τα καταστήματα που αντιμετωπίζουν τη δοκιμή ως ένα μόνο πάσο αντιμετωπίζουν σταθερά αστοχίες παραγωγής, επισκευές έκτακτης ανάγκης και ποιοτικές αποδράσεις που κοστίζουν πολύ περισσότερο από την επιπλέον ημέρα προσεκτικής επικύρωσης.
Τρέχοντας τις πρώτες επιτυχίες από το χαρτί στο υλικό παραγωγής
Η προοδευτική προσέγγιση στα πρώτα χτυπήματα ελαχιστοποιεί τον κίνδυνο για το ζάρι ενώ αποκαλύπτει τα προβλήματα νωρίς. Σκεφτείτε το ως μια ελεγχόμενη κλιμάκωση:
- Χτυπήματα χαρτιού- κλείστε τη μήτρα σε ένα φύλλο χαρτιού ή χαρτονιού με μειωμένη ταχύτητα πίεσης. Η εντύπωση αποκαλύπτει εάν όλες οι διατρήσεις έρχονται σε επαφή ομοιόμορφα, εάν το ύψος κλεισίματος είναι σωστό και εάν κάποιο εξάρτημα παρεμβαίνει πριν από αυτό. Χωρίς μέταλλο, χωρίς κίνδυνο ζημιάς στα εργαλεία.
- Χτυπήματα από μαλακό υλικό (αλουμίνιο ή χαλκός)- κάντε μερικές πινελιές σε μαλακό, λεπτό φύλλο χαρτιού. Το αλουμίνιο παραμορφώνεται εύκολα, επομένως εκθέτει προβλήματα ευθυγράμμισης, ατελούς διαμόρφωσης και προβλήματα απομάκρυνσης χωρίς να υποβάλλει σκληρυμένες διατρήσεις σε πλήρη φορτία κοπής. Ελέγξτε τα μαλακά μέρη-του υλικού για διάτμηση και συμμετρία.
- Υλικό παραγωγής σε χαμηλή ταχύτητα- τροφοδοτήστε το φύλλο ποιότητας πραγματικής παραγωγής- στην πρέσα σφράγισης καλουπιού με μειωμένη ταχύτητα (λειτουργία μονής-λειτουργίας). Επιθεωρήστε αμέσως κάθε τμήμα με μεταλλική σφραγίδα για γρέζια, ακρίβεια διαστάσεων, κατάσταση άκρων και ελαττώματα επιφάνειας.
- Ταχύτητα παραγωγής με λωρίδα φορτωμένη- όταν τα εξαρτήματα με αργή-ταχύτητα περνούν την επιθεώρηση, ανεβάστε ράμπα για να στοχεύσετε τα χτυπήματα ανά λεπτό. Ορισμένα προβλήματα - εσφαλμένης τροφοδοσίας, τράβηγμα γυμνοσάλιαγκας, συσσώρευση θερμότητας - εμφανίζονται μόνο στον ρυθμό παραγωγής.
ΩςΣημειώσεις του περιοδικού MetalForming, το πρώτο ολοκληρωμένο εξάρτημα από μια προοδευτική μήτρα με πλήρως σπείρωμα ενδέχεται να μην συμμορφώνεται αμέσως με τις απαιτήσεις διαστάσεων. Οι σταμπωτές πρέπει συχνά να εκτελούν πολλά μέρη με την λωρίδα πλήρως φορτωμένη προτού η μήτρα κατακαθίσει για να παράγει καλή απόδοση, επειδή οι αρχικές πινελιές μπορεί να αφήσουν το έμβολο εκφόρτωσης σε περιοχές που απαιτούν πλήρη τάση της λωρίδας για να σχηματιστεί σωστά.
Προσδιορισμός και διόρθωση κοινών προβλημάτων καλουπιών
Κάθε δοκιμή αποκαλύπτει κάτι - το ερώτημα είναι αν μπορείτε να διαβάσετε τι σας λένε τα μέρη. Κάθε ελάττωμα σε ένα μεταλλικό εξάρτημα με στάμπα ανατρέχει σε μια συγκεκριμένη βασική αιτία στο καλούπι και κάθε βασική αιτία έχει μια στοχευμένη διόρθωση. Ακολουθούν τα πιο συνηθισμένα ελαττώματα δοκιμής που αντιστοιχίζονται στην προέλευση και τις διορθώσεις τους:
| Ελάττωμα | Αυτό που βλέπετε | Βασική αιτία | Διορθωτική δράση |
|---|---|---|---|
| Υπερβολικό τρίχωμα | Ανυψωμένη αιχμηρή άκρη πάνω από το 10% του πάχους του υλικού | Ανεπαρκής διάτρηση-για-απόσταση ή φθαρμένα/θαμπά άκρα κοπής | Επανα-τριβή κοπτικών άκρων. επαληθεύστε και προσαρμόστε το διάκενο ανά πλευρά. ελέγξτε την ευθυγράμμιση |
| Τράβηγμα γυμνοσάλιαγκας | Οι γυμνοσάλιαγκες κόλλησαν στο πρόσωπο, τραβήχτηκαν πίσω μέσα από τη μήτρα | Ανεπαρκές μήκος καλουπιού, ανεπαρκές διάλειμμα κενού ή αποτέλεσμα αναρρόφησης λαδιού | Αύξηση της επιφάνειας μήτρας σε 1,0-1,5x πάχος υλικού. Προσθέστε χαρακτηριστικά διατήρησης γυμνοσάλιαγκας. μειώστε τη λίπανση στο πρόσωπο διάτρησης |
| Ανώμαλα σημάδια διάτμησης | Το πλάτος της ταινίας Burnish ποικίλλει γύρω από την περίμετρο κοπής | Γροθιά-για να-πεθάνετε κακή ευθυγράμμιση. μη-παράλληλες όψεις | Επανα-ελέγξτε την ευθυγράμμιση με τον οδηγό. εκ νέου-τριβή όψεων για παραλληλισμό. επαληθεύστε το σχέδιο ροπής του μπουλονιού στερέωσης |
| Springback | Η γωνία κάμψης ανοίγει πέρα από τον στόχο μετά τη διαμόρφωση | Ελαστική ανάκτηση υλικού. ανεπαρκής αντιστάθμιση υπέρβασης κάμψης στη γεωμετρία της μήτρας | Αυξήστε τη γωνία κάμψης (συνήθως 2-5 μοίρες για μαλακό χάλυβα, περισσότερες για υψηλής αντοχής). προσθέστε coining ή πάτο στην κορυφή κάμψης |
| Ράγισμα στις στροφές | Κατάγματα στην εξωτερική ακτίνα κάμψης | Η ακτίνα κάμψης είναι πολύ σφιχτή για ολκιμότητα του υλικού. κατεύθυνση κόκκου παράλληλη προς τη γραμμή κάμψης | Αύξηση της ακτίνας κάμψης. περιστροφή κενού προσανατολισμού. χρησιμοποιήστε πιο διαμορφώσιμο υλικό ποιότητας |
| Εσφαλμένη τροφοδοσία / εσφαλμένη τοποθέτηση χαρακτηριστικών | Οι οπές ή τα χαρακτηριστικά μετατοπίζουν τη θέση του τμήματος-σε-του τμήματος | Ζημιά πιλότου, τροφοδοσία-σφάλμα χρονισμού απελευθέρωσης ή ολίσθηση ταινίας | Επιθεωρήστε τους πιλότους για φθορά. προσαρμόστε το χρόνο απελευθέρωσης τροφοδοσίας-, ώστε οι κύλινδροι να ξεσφίγγουν μετά την είσοδο του πιλότου αλλά πριν από την πλήρη εμπλοκή. επαληθεύστε την απόσταση προόδου |
Τα Burrs αξίζουν ιδιαίτερης προσοχής επειδή είναι το πιο συχνό εύρημα δοκιμής. Σύμφωνα με την ανάλυση βιομηχανικών ελαττωμάτων, τα γρέζια σχηματίζονται όταν οι ζώνες θραύσης διάτρησης και μήτρας δεν συναντώνται καθαρά - είτε από λανθασμένο διάκενο, φθαρμένα άκρα κοπής, κακή ευθυγράμμιση ή διακύμανση πάχους υλικού. Εάν το ύψος του γρέζιου υπερβαίνει το 10% του πάχους του αποθέματος, η μήτρα χρειάζεται παρέμβαση πριν ξεκινήσει η παραγωγή. Η διατήρηση του κατάλληλου διάκενου και των αιχμηρών άκρων είναι ο πρωταρχικός έλεγχος και η παρακολούθηση του ύψους των γρεζιών κατά την παραγωγή παρέχει έγκαιρη προειδοποίηση πριν τα εξαρτήματα απομακρυνθούν από τις προδιαγραφές.
Η διόρθωση ελατηρίου απαιτεί συχνά τη μεγαλύτερη επανάληψη. Υλικά υψηλής- αντοχής και ανοξείδωτοι χάλυβες αναπηδούν επιθετικά και η γωνία αντιστάθμισης δεν είναι πάντα προβλέψιμη από τον υπολογισμό και μόνο. Αναμένετε δύο έως τρεις κύκλους προσαρμογής - ελαφρώς υπερκάμπτοντας, μετρήστε, προσαρμόστε,-πατήστε ξανά - πριν τα διαμορφωμένα χαρακτηριστικά διατηρήσουν τη γωνία στόχου σταθερά.
Επίτευξη σταθερής ποιότητας μερών μέσω επανάληψης
Ένα μόνο καλό μέρος δεν επικυρώνει το ζάρι. Η σταθερή ποιότητα σε μια δειγματοληψία 30-50 διαδοχικών μεταλλικών εξαρτημάτων σφράγισης επιβεβαιώνει ότι τα εργαλεία είναι σταθερά. Μετρήστε τις κρίσιμες διαστάσεις στα εξαρτήματα πρώτου-του άρθρου χρησιμοποιώντας δαγκάνες, μετρητές ή εξοπλισμό CMM σε σχέση με τις ανοχές εκτύπωσης του εξαρτήματος. Διακύμανση διαδρομής κατά τη διάρκεια της διαδρομής - εάν η θέση της οπής μετατοπίζεται κατά 0,05 mm σε 30 χτυπήματα, κάτι φθείρεται ή μετατοπίζεται, ακόμα κι αν μεμονωμένα εξαρτήματα εξακολουθούν να περνούν την επιθεώρηση.
Βασικές μετρήσεις κατά την επικύρωση δοκιμής:
- Ύψος γρέζιου- επαληθεύστε κάτω από τη μέγιστη επεξήγηση (συχνά 0,05-0,10 mm για μεταλλικά μέρη με σφραγίδα ακριβείας).
- Χαρακτηριστικά-σε-διαστάσεις- επιβεβαιώστε ότι η απόσταση των οπών, οι αποστάσεις των άκρων και οι θέσεις κάμψεων παραμένουν εντός της ανοχής εκτύπωσης.
- Γωνίες κάμψης- μετρήστε με μοιρογνωμόνιο ή οπτικό συγκριτικό μετά από πλήρη ανάκτηση ελαστικού.
- Ομαλότητα- ελέγξτε τα κενά μέρη σε μια πλάκα επιφάνειας με μετρητές αισθητήρα. Το σετ πηνίου ή η υπολειπόμενη τάση μπορεί να λυγίσει επίπεδα μέρη.
- Επιφανειακή κατάσταση- επιθεωρήστε για γρατσουνιές, σημάδια καταστροφής ή αποτυπώσεις μήτρας που υποδεικνύουν προβλήματα επαφής με τα εργαλεία.
Όταν ισχύουν όλες οι διαστάσεις σε όλη τη δειγματοληψία, τεκμηριώστε τις ρυθμίσεις πίεσης - χωρητικότητας, ύψους κλεισίματος, μήκος τροφοδοσίας, ταχύτητας και ρύθμισης λίπανσης. Αυτά γίνονται η βάση σας για την εκκίνηση της παραγωγής και τις μελλοντικές ρυθμίσεις καλουπιών στην ίδια μηχανή σφράγισης μετάλλων. Οποιαδήποτε απόκλιση από αυτές τις ρυθμίσεις κατά την παραγωγή είναι ένα σημείο εκκίνησης αντιμετώπισης προβλημάτων όταν η ποιότητα πέφτει.
Η δοκιμή είναι επίσης η στιγμή για να επιβεβαιώσετε την χωρητικότητα πίεσης υπό πραγματικό φορτίο. Πολλά καταστήματα εκτελούν διακοπή-μπλοκ ανάγνωσης ηλεκτροδίων με το καλούπι πλήρως κοχλιωτό - ελέγχοντας εάν το διάκενο της πίεσης εκτρέπεται υπό τις πραγματικές δυνάμεις που δημιουργούνται από όλους τους ενεργούς σταθμούς ταυτόχρονα. Εάν η πρέσα εκτραπεί, το έμβολο πρέπει να κατέβει ελαφρώς για να διατηρήσει το σωστό βάθος διαμόρφωσης και την ποιότητα κοπής, ειδικά σε παχύτερα ή υψηλής αντοχής μεταλλικά μέρη.
Τα σφραγισμένα εξαρτήματα που περνούν την επιθεώρηση σηματοδοτούν σταθερά τη μετάβαση από την ανάπτυξη εργαλείων στην ετοιμότητα παραγωγής. Ωστόσο, η ετοιμότητα παραγωγής δεν είναι η γραμμή τερματισμού - είναι το σημείο εκκίνησης της συνεχούς ευθύνης συντήρησης που καθορίζει εάν αυτό το καλούπι θα επιβιώσει πραγματικά από τα εκατομμύρια χτυπήματα για τα οποία το σχεδιάσατε.
Βήμα 8 Διατηρήστε το ζάρι σας και μάθετε πότε να αναθέσετε σε εξωτερικούς συνεργάτες
Τα σταθερά εξαρτήματα που βγαίνουν από την πρέσα κατά τη διάρκεια της δοκιμής αισθάνονται σαν γραμμή τερματισμού. Στην πραγματικότητα, σηματοδοτούν την έναρξη ενός πολύ μεγαλύτερου αγώνα. Ένα μεταλλικό καλούπι σφράγισης κατασκευασμένο από κορυφαίας ποιότητας χάλυβα εργαλείων και ακρίβειας-με μηχανική κατεργασία με ανοχές μικρού μήκους θα εξακολουθήσει να υποβαθμίζει τις άκρες κοπής - θαμπά, τη φθορά των ακίδων οδηγών, την κόπωση των ελατηρίων και τις μετατοπίσεις της ευθυγράμμισης. Η διαφορά μεταξύ ενός ζαριού που επιβιώνει από εκατομμύρια χτυπήματα και ενός ζευγαριού που αποτυγχάνει στις 200.000 οφείλεται στην πειθαρχημένη, προγραμματισμένη-συντήρηση που πραγματοποιείται πριν εμφανιστούν ελαττώματα στα εξαρτήματα παραγωγής.
Καθορισμός χρονοδιαγραμμάτων ακονίσματος και διαστημάτων επιθεώρησης
Η αποτελεσματική συντήρηση συνδέεται απευθείας με τις μετρήσεις επιτυχιών και όχι μόνο με τις ημερολογιακές ημερομηνίες. Ένα ζάρι που τρέχει 50.000 εγκεφαλικά επεισόδια την εβδομάδα φοράει πιο γρήγορα από ένα ποδήλατο 5,000 - προφανές, ωστόσο πολλά καταστήματα εξακολουθούν να προεπιλέγουν εβδομαδιαίες επιθεωρήσεις ανεξάρτητα από την πραγματική ένταση παραγωγής. Η διαδικασία κατασκευής της σφράγισης ανταμείβει τον προγραμματισμό-που βασίζεται σε αποδεικτικά στοιχεία: παρακολουθήστε τον μετρητή επιτυχιών, καταγράψτε τις τάσεις των γρεζιών και αφήστε τα δεδομένα να σας πουν πότε πρέπει να γίνει η υπηρεσία.
Ένα πρακτικό σημείο εκκίνησης για μια προσαρμοσμένη μήτρα σφράγισης μετάλλων σε παραγωγή μεσαίου-όγκου είναι η εντεινόμενη αναθεώρηση κάθε 50.000-150.000 χτυπήματα, ανάλογα με τη σκληρότητα του υλικού και την ποιότητα του χάλυβα εργαλείων. Ο ανοξείδωτος χάλυβας και τα υλικά υψηλής αντοχής επιταχύνουν τη φθορά των άκρων, μειώνοντας τα διαστήματα. Τα μαλακότερα υλικά όπως το αλουμίνιο και ο ορείχαλκος τα επεκτείνουν. Προσαρμόστε από εκεί με βάση το τι παρατηρείτε κατά τις επιθεωρήσεις.
Δείτε τι πρέπει να ελέγχετε σε κάθε διάστημα συντήρησης:
- Κατάσταση αιχμής- ελέγξτε για στρογγυλοποίηση, θρυμματισμό, μικρο-ρωγμές και ύψος γρέζιων σε εξαρτήματα δείγματος που τραβήχτηκαν λίγο πριν τον τερματισμό.
- Φθορά πείρου οδηγού και δακτυλίου- αισθανθείτε χαλαρότητα, ακούστε τον ασυνήθιστο θόρυβο κατά τη διάρκεια της ποδηλασίας και αναζητήστε σημάδια σημαδιών ή θυελλωδών επιφανειών στις επιφάνειες των καρφιτσών.
- Ανοιξιάτικη κούραση- μετρήστε το ελεύθερο μήκος σε σχέση με την αρχική προδιαγραφή. αντικαταστήστε οποιοδήποτε ελατήριο που έχει χάσει περισσότερο από το 10% του ελεύθερου μήκους του ή παρουσιάζει ορατό ράγισμα.
- Μετατόπιση ευθυγράμμισης- σαρώστε μια ένδειξη καντράν στις επάνω και κάτω επιφάνειες μήτρας σε κλειστή θέση. Η απόκλιση πέρα από 0,01 mm υποδηλώνει μετατόπιση τοποθέτησης ή φθορά του οδηγού.
- Ασφάλεια συνδετήρα- ελέγξτε όλους τους κοχλίες στερέωσης, τους πείρους και τα στοιχεία συγκράτησης για χαλαρότητα που προκαλείται από κυκλικούς κραδασμούς.
- Διαδρομές εκκένωσης απορριμμάτων- καθαρίστε τη συσσώρευση γυμνοσάλιαγκας, τις λωρίδες και τα συντρίμμια που συσσωρεύονται σε κοιλότητες μήτρας και αγωγούς μεταξύ των δρομολογίων.
- Παράδοση λίπανσης- επιβεβαιώστε ότι το λιπαντικό φτάνει σε όλα τα προγραμματισμένα σημεία εφαρμογής χωρίς μπλοκάρισμα ή ξηρά σημεία.
Η σωστή τεχνική ακονίσματος έχει σημασία όσο και ο συγχρονισμός. Τρίψτε την επιφάνεια διάτρησης και το καλούπι εξίσου για να διατηρήσετε την αρχική σχέση γεωμετρίας και απόστασης. Αφαιρέστε μόνο αρκετό υλικό για να επαναφέρετε μια καθαρή κοπτική άκρη - συνήθως 0,05-0,10 mm ανά κύκλο ακονίσματος. Μετά το τρίψιμο, ρυθμίστε το ύψος κλεισίματος κατά την ίδια ποσότητα που αφαιρέσατε για να διατηρήσετε το σωστό κλείσιμο της μήτρας. Η παράλειψη αυτής της προσαρμογής ανοίγει προοδευτικά το διάκενο με κάθε ακόνισμα, δημιουργώντας τελικά τα ίδια προβλήματα γρεζιών που προσπαθούσατε να εξαλείψετε.
ΩςΠεριοδικό MetalFormingτονίζει ότι τα καταστήματα θα πρέπει να παρακολουθούν το κόστος συντήρησης χωριστά από το κόστος επισκευής. Η προληπτική συντήρηση διατηρεί την τρέχουσα κατάσταση της μήτρας. Η επισκευή αποκαθιστά κάτι που έχει ήδη σπάσει. Όταν τα δύο συγκεντρώνονται, η διοίκηση βλέπει διογκωμένα κόστη "συντήρησης" και πιέζει την ομάδα να μειώσει την προγραμματισμένη υπηρεσία - ακριβώς τη λανθασμένη απόκριση. Η αύξηση της προγραμματισμένης δραστηριότητας συντήρησης θα πρέπει να αντιστοιχεί σε μείωση των επισκευών έκτακτης ανάγκης και του κρυφού κόστους διακοπής λειτουργίας.
Αναγνωρίζοντας πότε ένα πεθάρι χρειάζεται επανεπεξεργασία ή αντικατάσταση
Το ακόνισμα και οι εναλλαγές εξαρτημάτων χειρίζονται την κανονική φθορά. Αλλά όταν ο ίδιος σταθμός συνεχίζει να αποτυγχάνει λίγο μετά το σέρβις ή η μετατόπιση διαστάσεων επιστρέφει εντός μερικών χιλιάδων επισκέψεων από μια επαληθευμένη ρύθμιση, η τακτική συντήρηση έχει φτάσει στο όριο. Αυτά τα μοτίβα σηματοδοτούν βαθύτερα προβλήματα - συσσωρευμένη αλλαγή απόστασης σε ολόκληρο το καλούπι, δομική κόπωση στο παπούτσι ή ένα θεμελιώδες ελάττωμα σχεδιασμού που δεν θα διορθώσει καθόλου λείανση.
Παρακολουθήστε αυτά τα ερεθίσματα κλιμάκωσης στη διαδικασία κατασκευής σφράγισης μετάλλων:
- Επαναλαμβανόμενα γρέζια ή μετατόπιση διαστάσεων ακόμα και μετά από επαληθευμένο ακόνισμα και διόρθωση ευθυγράμμισης.
- Το σκίσιμο ή το ράγισμα των κοπτικών άκρων αντί για τη σταδιακή στρογγυλοποίηση - αυτό υποδηλώνει υπερφόρτωση ή κόπωση υλικού πέρα από αυτό που αντιμετωπίζει το ακόνισμα.
- Απαιτείται αντικατάσταση πείρου οδηγού ή δακτυλίου περισσότερες από δύο φορές το χρόνο σε ένα καλούπι παραγωγής.
- Το αθροιστικό ακόνισμα έχει αφαιρέσει αρκετό υλικό (συνήθως 3-5 mm συνολικά) ώστε το εύρος ρύθμισης ύψους κλεισίματος έχει εξαντληθεί.
- Οι ανοχές εξαρτημάτων έχουν γίνει πιο αυστηρές λόγω των μηχανικών αλλαγών και η υπάρχουσα γεωμετρία της μήτρας δεν μπορεί πλέον να κρατήσει τη νέα προδιαγραφή.
Όταν εμφανίζονται αυτά τα σημάδια, η απόφαση είναι μεταξύ επισκευής (ανακατασκευή φθαρμένων τμημάτων και αποκατάσταση της ευθυγράμμισης) και πλήρους αντικατάστασης. Τα κοστούμια επισκευής πεθαίνουν όταν το παπούτσι, οι οδηγοί και η συνολική δομή παραμένουν σταθερά, αλλά τα λειτουργικά εξαρτήματα έχουν υπερβεί τη διάρκεια ζωής τους. Η αντικατάσταση είναι η σωστή λύση όταν διακυβεύεται η δομική ακεραιότητα, όταν το σωρευτικό κόστος επανεπεξεργασίας πλησιάζει το νέο-κόστος κατασκευής ή όταν ο όγκος παραγωγής απαιτεί εργαλεία ικανά να σφραγίζουν ακριβείας τη μήτρα με τη συνέπεια-του αυτοκινήτου.
Πότε να συνεργαστείτε με έναν επαγγελματία κατασκευαστή μήτρας
Πολλά καταστήματα χειρίζονται αποτελεσματικά το ακόνισμα, την αντικατάσταση ελατηρίου και τις βασικές εναλλαγές εξαρτημάτων στο σπίτι-. Αυτό λειτουργεί για απλές μήτρες τυφλών και μέτριους όγκους παραγωγής. Αλλά υπάρχει ένα ξεκάθαρο όριο όπου οι δυνατότητες του σπιτιού εξαντλούνται-και οι επαγγελματικοί στάμπας μετάλλων με πλήρεις μηχανολογικούς πόρους γίνονται ο καλύτερος δρόμος.
| Σενάριο | Το-House Maintenance Handles It | Απαιτείται επαγγελματικός κατασκευαστής καλουπιών |
|---|---|---|
| Ακόνισμα άκρων σε τυπικό χάλυβα εργαλείων | Ναι επαρκεί - μύλος επιφάνειας και βασική στερέωση | Όχι - εκτός εάν η γεωμετρία είναι πολύπλοκη ή εάν απαιτείται αναμόρφωση EDM |
| Αντικατάσταση ελατηρίου και εξαρτημάτων | Ναι - στοκ ανταλλακτικά και τυπική συναρμολόγηση | Όχι - εκτός εάν τα προσαρμοσμένα στοιχεία απαιτούν εκ νέου-τεχνική |
| Προοδευτική ανακατασκευή σταθμού μήτρας | Πιθανό εάν το κατάστημα έχει σύρμα EDM και CNC λείανση | Ναι - όταν πολλοί σταθμοί χρειάζονται επανασχεδιασμό ή επικύρωση CAE |
| Σφράγιση αυτοκινήτου με τις απαιτήσεις PPAP | Σπάνια - οι απαιτήσεις τεκμηρίωσης και επικύρωσης υπερβαίνουν τα περισσότερα εσωτερικά καταστήματα | Ναι - απαιτείται πλήρες σύστημα ποιότητας, προσομοίωση και δυνατότητα επιθεώρησης |
| Νέα μήτρα για αλλαγμένη γεωμετρία εξαρτημάτων ή μεγαλύτερο όγκο | Όχι - εκτός αν το κατάστημα είναι μια πλήρης-εργαλειοθήκη υπηρεσιών | Ναι - απαιτείται ανάλυση σκοπιμότητας, σχεδιασμός, μηχανική κατεργασία και δοκιμή |
| Η ανάλυση ρίζας αποτυχίας-αιτίας που απαιτεί προσομοίωση CAE | Δεν - τα περισσότερα καταστήματα στερούνται τεχνογνωσίας λογισμικού FEA και προσομοίωσης | Ναι, η προσομοίωση - προσδιορίζει προβλήματα σχηματισμού που δεν είναι ορατά στη φυσική επιθεώρηση |
Μια χρήσιμη ερώτηση επισκόπησης της εταιρείας μήτρας σφράγισης μετάλλων που πρέπει να θέσετε σε οποιονδήποτε πιθανό συνεργάτη: καλύπτουν την πλήρη ροή εργασιών από τη σκοπιμότητα έως την επικύρωση παραγωγής ή μόνο διακριτά βήματα κατεργασίας; Η διάκριση έχει σημασία επειδή ένα καλούπι που αποτυγχάνει επανειλημμένα συχνά χρειάζεται επανεξέταση ολόκληρης της διαδικασίας - όχι μόνο ενός μόνο στοιχείου-επανακατεργασίας.
Για τις ομάδες που έχουν ξεπεράσει την-εσωτερική τους ικανότητα-παραγωγής ή χρειάζονται εργαλεία παραγωγής-για συμβάσεις υψηλού-όγκου, η συνεργασία με έναν πλήρη-πάροχο υπηρεσιών εξαλείφει το γενικό κόστος διαχείρισης χωριστών προμηθευτών για σχεδιασμό, κατεργασία, θερμική επεξεργασία και δοκιμή. Η YICHEN, για παράδειγμα, προσφέρειRFQ-έτοιμες λύσεις προσαρμοσμένης μήτρας σφράγισηςπου καλύπτουν την ανάλυση σκοπιμότητας, την προσομοίωση CAE, την κατεργασία ακριβείας, τις δοκιμαστικές εκτελέσεις και την τελική επιθεώρηση - την ίδια ροή εργασιών που καλύπτεται σε αυτόν τον οδηγό, που εκτελείται σε ένα σύστημα ποιότητας. Αυτή η ολοκληρωμένη προσέγγιση είναι ιδιαίτερα πολύτιμη για μήτρες σφράγισης αυτοκινήτων και άλλες εφαρμογές ακριβείας όπου η ιχνηλασιμότητα και τα ποσοστά έγκρισης πρώτης-επιτυχίας επηρεάζουν άμεσα τα χρονοδιαγράμματα παραγωγής.
Είτε διατηρείτε τη μήτρα σας στο σπίτι-είτε συνεργάζεστε με έναν ειδικό, η αρχή παραμένει η ίδια: η συντήρηση διατηρεί την επένδυση που κάνατε σε κάθε προηγούμενο βήμα. Παρακολουθήστε τις μετρήσεις χτυπημάτων, επιθεωρήστε συστηματικά, ακονίστε πριν αστοχήσουν οι άκρες και κλιμακώστε με ειλικρίνεια όταν η συνήθης φροντίδα σταματήσει να ισχύει. Ένα ζάρι που έχει κατασκευαστεί για να επιβιώνει από εκατομμύρια χτυπήματα μπορεί να το κάνει μόνο εάν το πρόγραμμα συντήρησης πίσω από αυτό είναι εξίσου πειθαρχημένο.
Συχνές Ερωτήσεις σχετικά με την Κατασκευή ενός Σφραγίσματος
1. Πόσος χρόνος χρειάζεται για να φτιαχτεί ένα καλούπι στάμπας από την αρχή;
Ένας απλός-μηχανισμός κενού σταθμού διαρκεί συνήθως 4-8 εβδομάδες από τη σχεδίαση έως τη δοκιμή, ενώ για ένα σύνθετο προοδευτικό καλούπι μπορεί να απαιτούνται 12-20 εβδομάδες ή περισσότερες. Το χρονοδιάγραμμα εξαρτάται από την πολυπλοκότητα του εξαρτήματος, την επιλογή υλικού, τη μέθοδο κατεργασίας (χειροκίνητη έναντι CNC/σύρμα EDM), τους κύκλους θερμικής επεξεργασίας και τον αριθμό των επαναλήψεων δοκιμής που απαιτούνται για την επίτευξη σταθερής ποιότητας εξαρτήματος. Καταστήματα με εσωτερική χωρητικότητα σύρματος EDM και CNC μπορούν να συμπιέσουν σημαντικά τα χρονοδιαγράμματα σε σύγκριση με εκείνα τα στάδια μηχανικής κατεργασίας εξωτερικής ανάθεσης.
2. Ποιος είναι ο καλύτερος χάλυβας εργαλείων για σφράγιση καλουπιών;
Δεν υπάρχει κανένας καλύτερος χάλυβας εργαλείων - η σωστή επιλογή εξαρτάται από τη λειτουργία και τον όγκο παραγωγής. Ο χάλυβας εργαλείων D2 (54-61 HRC) υπερέχει στη μακροχρόνια-απόχυση και διάτρηση λόγω εξαιρετικής αντοχής στη φθορά. Το A2 προσφέρει έναν ισορροπημένο συνδυασμό σκληρότητας και σκληρότητας για μήτρες μεσαίου{11}όγκου και μεγαλύτερες διατρήσεις. Το S7 παρέχει ανώτερη αντίσταση κραδασμών για βαριές εργασίες τυφώματος και κάμψης. Για εφαρμογές εξαιρετικά υψηλού{12}}όγκου ή λειαντικών υλικών, τα ένθετα καρβιδίου μπορούν να παρατείνουν τη διάρκεια ζωής του καλουπιού κατά 500-1000% σε σχέση με συμπαγή χάλυβα εργαλείων σε συγκεκριμένους σταθμούς.
3. Πώς υπολογίζετε το διάκενο διάτρησης και μήτρας για σφράγιση λαμαρίνας;
Το διάκενο της μήτρας ανά πλευρά ισούται με το πάχος του υλικού πολλαπλασιασμένο με ένα ποσοστό διάκενου. Για μαλακό χάλυβα, χρησιμοποιήστε 5-10% ανά πλευρά. Τα μαλακότερα υλικά όπως το αλουμίνιο απαιτούν 5-7%, ενώ τα σκληρότερα υλικά όπως ο ανοξείδωτος χάλυβας χρειάζονται 10-12% ή περισσότερο. Για παράδειγμα, το σβήσιμο από μαλακό χάλυβα 1,5 mm σε 8% ανά πλευρά δίνει διάκενο 0,12 mm σε κάθε πλευρά, καθιστώντας το άνοιγμα της μήτρας κατά 0,24 mm μεγαλύτερο από τη συνολική διάτρηση. Το σωστό διάκενο εξασφαλίζει καθαρή ευθυγράμμιση κατάγματος, ελάχιστο γρέζια και παρατεταμένη διάρκεια ζωής του εργαλείου.
4. Τι προκαλεί τα υπερβολικά γρέζια στα σταμπωμένα μέρη και πώς το διορθώνετε;
Τα υπερβολικά γρέζια - με ανυψωμένες αιχμηρές άκρες που ξεπερνούν το 10% του πάχους του υλικού - οφείλονται σε ανεπαρκή διάτρηση-για-απόσταση στο καλούπι, θαμπά ή φθαρμένα άκρα κοπής ή κακή ευθυγράμμιση μεταξύ της διάτρησης και της μήτρας. Η επιδιόρθωση περιλαμβάνει εκ νέου-τρόχισμα των κοπτικών άκρων για την αποκατάσταση της ευκρίνειας, επαλήθευση και προσαρμογή της απόστασης ανά πλευρά ώστε να ταιριάζει με τις προδιαγραφές του υλικού και έλεγχο της ευθυγράμμισης της ακίδας οδήγησης και του παραλληλισμού της όψης της μήτρας. Η παρακολούθηση του ύψους των γρεζιών κατά την παραγωγή χρησιμεύει ως ένα σύστημα έγκαιρης προειδοποίησης που ενεργοποιεί τη συντήρηση πριν τα εξαρτήματα απομακρυνθούν από τις προδιαγραφές.
5. Πότε θα πρέπει να αναθέσετε σε εξωτερικούς συνεργάτες τη δημιουργία καλουπιών σφράγισης αντί να χτίσετε-στο σπίτι;
Αναθέστε σε εξωτερικούς συνεργάτες όταν το έργο σας υπερβαίνει-την ικανότητα εσωτερικού εξοπλισμού -, ιδιαίτερα όταν δεν έχετε σύρμα EDM για πολύπλοκα προφίλ, χρειάζεστε προσομοίωση CAE για επικύρωση σχεδιασμού, χρειάζεστε τεκμηρίωση PPAP κατηγορίας αυτοκινήτου- ή όταν οι σταθμοί προοδευτικής μήτρας χρειάζονται επανασχεδιασμό. Οι κατασκευαστές καλουπιών πλήρους-εξυπηρέτησης, όπως η YICHEN, χειρίζονται την ανάλυση σκοπιμότητας, την προσομοίωση, την κατεργασία ακριβείας, τις δοκιμές και την επιθεώρηση κάτω από ένα σύστημα ποιότητας, εξαλείφοντας τον συντονισμό πολλών-προμηθευτών. Αυτή η ολοκληρωμένη προσέγγιση είναι ιδιαίτερα πολύτιμη για συμβάσεις υψηλού-όγκου όπου τα ποσοστά έγκρισης πρώτης-επιτυχίας επηρεάζουν άμεσα τα χρονοδιαγράμματα παραγωγής.


