


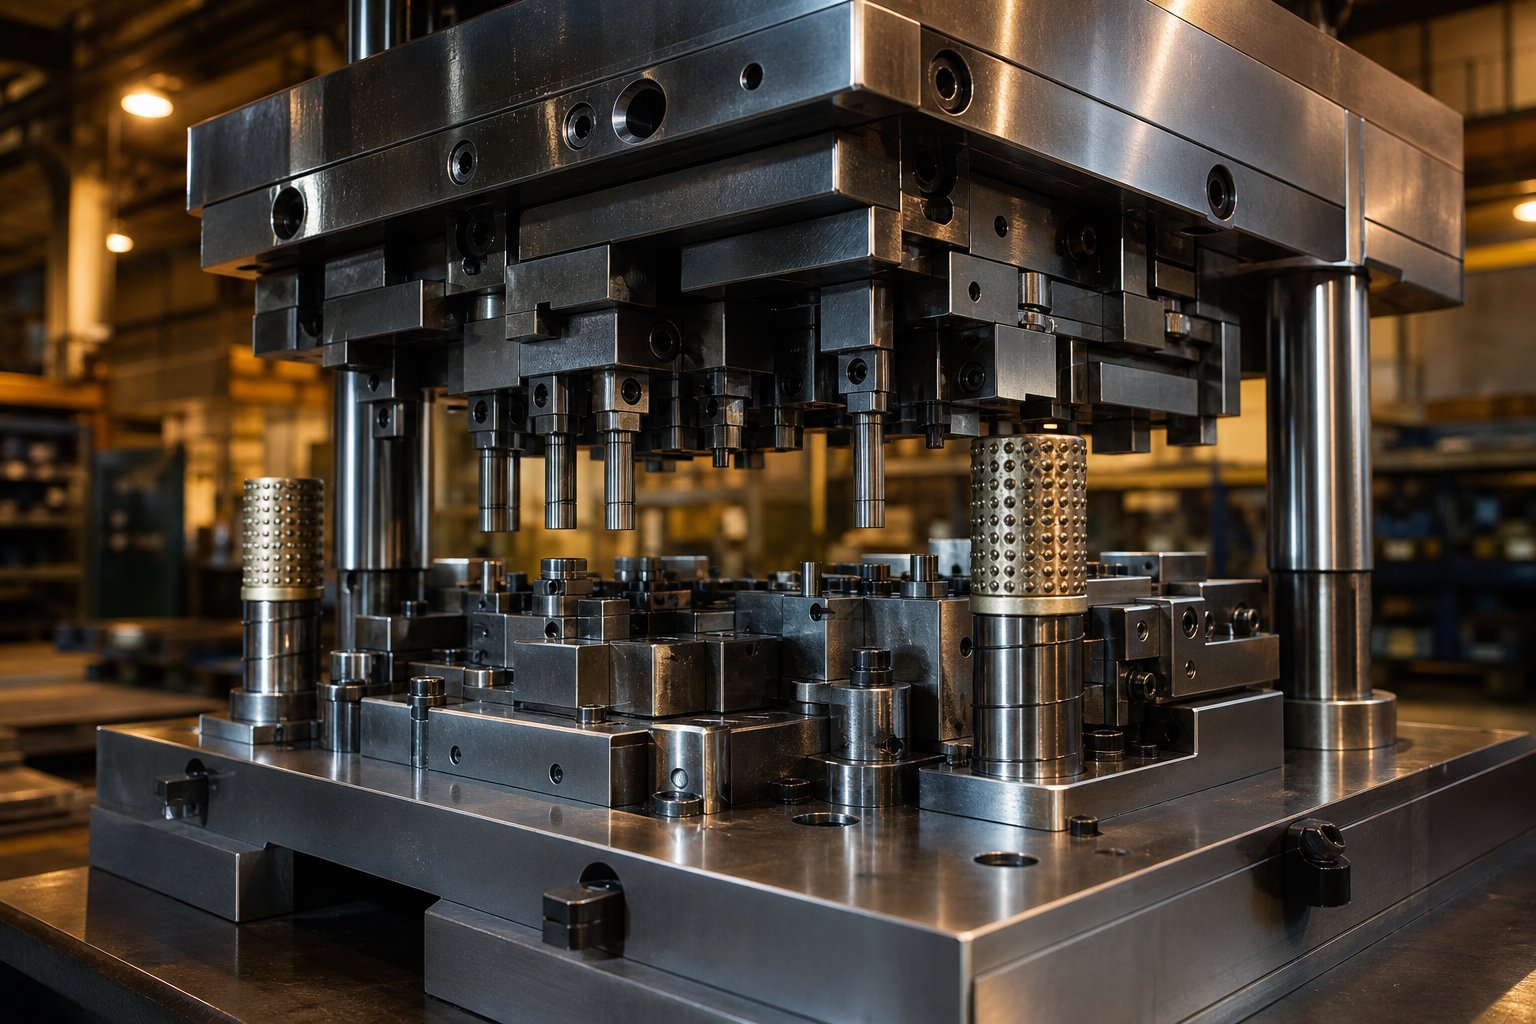
Τι περιλαμβάνει στην πραγματικότητα η κατασκευή ενός καλουπιού σφράγισης
Κάθε μεταλλικό στήριγμα στο αυτοκίνητό σας, κάθε υποδοχή στο τηλέφωνό σας και κάθε πίνακας στο ψυγείο σας ξεκινούσαν μέσα σε ένα καλούπι στάμπας. Αυτά τα εργαλεία ακριβείας είναι υπεύθυνα γιαμετατροπή της επίπεδης λαμαρίνας σε λειτουργικά εξαρτήματασε ταχύτητες που καμία άλλη μέθοδος διαμόρφωσης δεν μπορεί να ταιριάξει. Τι είναι όμως η σφράγιση μετάλλου, στην πραγματικότητα, και τι χρειάζεται για να κατασκευαστεί το εργαλείο που το κάνει να συμβεί;
Τι είναι μια μήτρα σφράγισης
Η μήτρα σφράγισης είναι ένα εργαλείο ακριβείας που αποτελείται από δύο μισά - ένα άνω και κάτω συγκρότημα - τοποθετημένο μέσα σε πρέσα για να κόβει, να λυγίζει, να σχηματίζει ή να τραβήξει λαμαρίνα σε ένα συγκεκριμένο σχήμα μέσω ελεγχόμενης δύναμης.
Αυτός ο ορισμός σφράγισης καλύπτει τα βασικά, αλλά η πραγματικότητα είναι βαθύτερη. Μια μήτρα εκτελεί τέσσερις βασικές λειτουργίες κατά τη διάρκεια κάθε κύκλου πίεσης: εντοπίζει το υλικό, το σφίγγει στη θέση του, το διαμορφώνει και αφήνει το έτοιμο κομμάτι. Η φάση "εργασίας" είναι όπου προστίθεται αξία - μέσω εργασιών όπως κοπή, κάμψη, διάτρηση, ανάγλυφο, μορφοποίηση, σχεδίαση, τέντωμα, νόμισμα και εξώθηση. Η κατασκευή ενός καλουπιού σφράγισης σημαίνει μηχανική κατασκευή όλων αυτών των ενεργειών σε ένα ενιαίο, επαναλαμβανόμενο εργαλείο που μπορεί να επιβιώσει από εκατομμύρια κύκλους πίεσης.
Hobbyist vs Professional Die Making
Υπάρχει ένα μεγάλο χάσμα μεταξύ της σφράγισης έργων DIY και της επαγγελματικής εργασίας στην αίθουσα εργαλείων. Ένας χομπίστας μπορεί να διαμορφώσει ένα απλό μπλοκ διάτρησης και μήτρας χρησιμοποιώντας μια πρέσα τρυπανιού, χειροκίνητο μύλο και μύλο πάγκου. Αυτή η προσέγγιση λειτουργεί για έργα χειροτεχνίας χαμηλού όγκου- ή πρωτότυπα όπου οι ανοχές είναι γενναιόδωρες.
Η επαγγελματική κατασκευή καλουπιών είναι μια εντελώς διαφορετική πειθαρχία. Οι αίθουσες εργαλείων βασίζονται σε μηχανές φρεζαρίσματος CNC για περίπλοκα προφίλ κοιλοτήτων, σύρμα EDM για σφιχτά-ανοίγματα ανοχής, λειαντήρες επιφανειών για επιπεδότητα έως μικρόν και μηχανές μέτρησης συντεταγμένων για επαλήθευση κάθε διάστασης. Η διαφορά μεταξύ αυτών των δύο κόσμων οφείλεται στην επαναληψιμότητα - ένα επαγγελματικό καλούπι σφράγισης πρέπει να παράγει πανομοιότυπα μέρη με εκατοντάδες πινελιές ανά λεπτό χωρίς απόκλιση.
Γιατί η ακρίβεια έχει σημασία στην κατασκευή καλουπιών
Βιομηχανίες όπως η αυτοκινητοβιομηχανία, τα ηλεκτρονικά και οι οικιακές συσκευές εξαρτώνται από μεταλλικές μήτρες σφράγισης για να έχουν ανοχές που διατηρούν τις συναρμολογήσεις μεταξύ τους σε εκατομμύρια μονάδες. Ένας ακροδέκτης σύνδεσης που είναι 0,05 mm εκτός προδιαγραφών προκαλεί ηλεκτρικές βλάβες. Ένα πλαίσιο αμαξώματος με ασυνεπές βάθος έλξης δημιουργεί ορατούς κυματισμούς μετά τη βαφή. Τι είναι η μήτρα στην κατασκευή, αν όχι η βάση στην οποία στηρίζεται κάθε πρότυπο ποιότητας κατάντη;
Αυτό το άρθρο καλύπτει τον πλήρη κύκλο ζωής της κατασκευής ενός καλουπιού σφράγισης - από την επιλογή του σωστού τύπου μήτρας και το σχεδιασμό διατάξεων λωρίδων, μέσω μηχανικής κατεργασίας, θερμικής επεξεργασίας και τελικής δοκιμής στην πρέσα. Κανένας μεμονωμένος οδηγός δεν περπατά επί του παρόντος σε κάθε στάδιο με τη σειρά, και αυτό το κενό αφήνει τους μηχανικούς να συνδυάζουν θραύσματα από πολλές πηγές. Τα επόμενα τμήματα κλείνουν αυτό το κενό, ξεκινώντας από το πώς να επιλέξετε τη σωστή αρχιτεκτονική καλουπιών για το συγκεκριμένο ανταλλακτικό και τον όγκο παραγωγής σας.
Επιλογή του σωστού τύπου καλουπιού για το έργο σας
Η επιλογή της σωστής αρχιτεκτονικής μήτρας είναι η πρώτη πραγματική απόφαση μηχανικής σε οποιοδήποτε έργο σφράγισης καλουπιών. Η επιλογή διαμορφώνει τα πάντα μετά το κόστος εργαλείων -, τον χρόνο κύκλου, την ποιότητα εξαρτήματος και τον αριθμό των λειτουργιών που μπορείτε να ενοποιήσετε σε μια διάταξη πιεστηρίου. Σκεφτείτε το ως εξής: δεν θα χρησιμοποιούσατε μια προοδευτική μήτρα για 500 πρωτότυπα και δεν θα εκτελούσατε ένα εκατομμύριο βραχίονες αυτοκινήτων μέσω ενός- εργαλείου σταθμού. Η αντιστοίχιση των τύπων σφραγίδων με τους συγκεκριμένους στόχους παραγωγής σας αποτρέπει τη σπατάλη του προϋπολογισμού και αποτρέπει τα σημεία συμφόρησης στο πάτωμα του καταστήματος.
| Τύπος μήτρας | Καλύτερο για | Πολυπλοκότητα μέρους | Εύρος έντασης | Σχετικό Κόστος | Χρόνος παράδοσης εργαλείων |
|---|---|---|---|---|---|
| Μονός-Σταθμός | Πρωτότυπα, σύντομες διαδρομές | Χαμηλή (μία λειτουργία) | Κάτω από 10.000 | Χαμηλός | 2-4 εβδομάδες |
| Χημική ένωση | Επίπεδα μέρη που χρειάζονται πολλαπλές κοπές με μία κίνηση | Χαμηλή έως μέτρια | 10,000–500,000 | Μέσον | 4-8 εβδομάδες |
| Προοδευτικός | Υψηλός όγκος σφράγιση σύνθετων εξαρτημάτων | Μέτρια προς υψηλή | 500,000–10M+ | Ψηλά | 10-20 εβδομάδες |
| Μεταφορά | Μεγάλα ή βαθιά τραβηγμένα-τμήματα | Ψηλά | 100,000–5M+ | Ψηλά | 12-24 εβδομάδες |
Single-Station and Compound Dies
Μια μήτρα μεμονωμένου-σταθμού εκτελεί μία λειτουργία ανά πάτημα πίεσης - ένα κενό, ένα τρύπημα ή μία μόνο στροφή. Η διαδικασία της μήτρας είναι απλή: το υλικό μπαίνει μέσα, ένα χαρακτηριστικό σχηματίζεται, ένα μέρος βγαίνει. Αυτή η απλότητα μεταφράζεται σε χαμηλό κόστος εργαλείων (συνήθως 50–70% λιγότερο από την προοδευτική επεξεργασία εργαλείων) και γρήγορη ανάκαμψη, καθιστώντας το μεμονωμένο-σταθμό πρακτικό για πιλοτικά έργα, δείγματα μηχανικής ή προσαρμοσμένα εξαρτήματα με γενναιόδωρες ανοχές.
Οι σύνθετες μήτρες ανυψώνουν τον πήχη εκτελώντας πολλαπλές εργασίες κοπής ταυτόχρονα με μία μόνο διαδρομή. Φανταστείτε να αδειάζετε ένα εξωτερικό προφίλ και να τρυπάτε εσωτερικές τρύπες ταυτόχρονα - αυτό προσφέρει μια σύνθετη μήτρα. Επειδή και οι δύο λειτουργίες μοιράζονται τον ίδιο κύκλο πίεσης, η ομοκεντρικότητα μεταξύ των χαρακτηριστικών βελτιώνεται σημαντικά και ο χρόνος παραγωγής μειώνεται κατά 25–30% σε σύγκριση με την εκτέλεση κάθε λειτουργίας ξεχωριστά. Η αντιστάθμιση είναι ότι οι σύνθετες μήτρες λειτουργούν καλύτερα για σχετικά επίπεδα μέρη, συνήθως με διάμετρο κάτω των 150 mm, όπου όλες οι λειτουργίες πραγματοποιούνται σε ένα μόνο επίπεδο.
Progressive Dies για τρεξίματα υψηλού-τόκου
Όταν οι όγκοι παραγωγής ανεβαίνουν σε εκατοντάδες χιλιάδες ή εκατομμύρια, οι προοδευτικές μήτρες γίνονται το κίνητρο. Το υλικό λωρίδας τροφοδοτείται μέσω μιας σειράς σταθμών, καθένας από τους οποίους εκτελεί μια συγκεκριμένη λειτουργία - διάτρησης, εγκοπής, σχηματισμού, κάμψης - έως ότου διαχωριστεί ένα τελειωμένο τμήμα στον τελικό σταθμό. Η λογική της μηχανικής είναι απλή: εξαλείφοντας το χειρισμό εξαρτημάτων μεταξύ των λειτουργιών, μειώνετε το κόστος εργασίας έως και 40% και επιτυγχάνετε ρυθμούς κύκλου που δεν μπορούν να αγγίξουν οι ρυθμίσεις ενός-σταθμού.
Η στάμπα αυτοκινήτου πεθαίνεικατασκευάζονται συχνά ως προοδευτικά εργαλεία ακριβώς για αυτόν τον λόγο. Οι σύνδεσμοι, οι βραχίονες, οι ασπίδες θερμότητας και τα δομικά κλιπ επωφελούνται από την υψηλή απόδοση και τη σφιχτή καταχώριση σταθμού-σε-σταθμού που παρέχουν οι προοδευτικές μήτρες. Η υψηλότερη αρχική επένδυση αποδίδει γρήγορα όταν το κόστος ανά{4}}ανταλλακτικού έχει μεγαλύτερη σημασία από το κόστος εργαλείων.
Οι μήτρες μεταφοράς και όταν ξεπερνούν την απόδοση των προοδευτικών εργαλείων
Η σφράγιση μεταφοράς χρησιμοποιεί μηχανικές λαβές ή δάχτυλα για τη μετακίνηση μεμονωμένων κενών μεταξύ ανεξάρτητων σταθμών. Σε αντίθεση με τις προοδευτικές μήτρες, δεν υπάρχει συνεχής λωρίδα που να συνδέει το εξάρτημα μέσω του εργαλείου. Αυτό δίνει στις μήτρες μεταφοράς ένα ξεχωριστό πλεονέκτημα για εξαρτήματα που απαιτούν βαθιές έλξεις, μεγάλα ίχνη ή πολύπλοκη τρισδιάστατη-διαμόρφωση που δεν θα ήταν πρακτικό σε μια λωρίδα.
Στη σφράγιση αυτοκινήτων, τα μεγάλα δομικά εξαρτήματα και τα πάνελ αμαξώματος συχνά λειτουργούν σε μήτρες μεταφοράς επειδή η γεωμετρία του εξαρτήματος απαιτεί ανεξαρτησία του σταθμού. Κάθε σταθμός μπορεί να φιλοξενήσει μια αποκλειστική λειτουργία διαμόρφωσης χωρίς τους περιορισμούς ενός ιστού μεταφοράς. Οι μήτρες μεταφοράς μειώνουν επίσης τη σπατάλη υλικών, καθώς δεν υπάρχει σκελετός λωρίδων σύνδεσης για να απορρίψετε - μια σημαντική εξοικονόμηση κόστους όταν χρησιμοποιείτε ακριβά κράματα ή παχύ-απόθεμα μετρητή.
Η απόφαση μεταξύ προοδευτικής και μεταφοράς καταλήγει τελικά στη γεωμετρία μέρους και στη χρήση υλικού. Εάν το εξάρτημα παραμένει συνδεδεμένο σε μια λωρίδα χωρίς παραμόρφωση, η προοδευτική κερδίζει στην ταχύτητα. Εάν το εξάρτημα πρέπει να κινείται ελεύθερα μεταξύ εργασιών βαριάς διαμόρφωσης, η στάμπα μεταφοράς προσφέρει καλύτερα αποτελέσματα με λιγότερους συμβιβασμούς στην ποιότητα. Η αντιστοίχιση του τύπου μήτρας με αυτές τις πραγματικότητες είναι αυτό που διαχωρίζει την αποτελεσματική μήτρα σφράγισης από τα εργαλεία που καταπολεμούν το δικό τους σχεδιασμό.
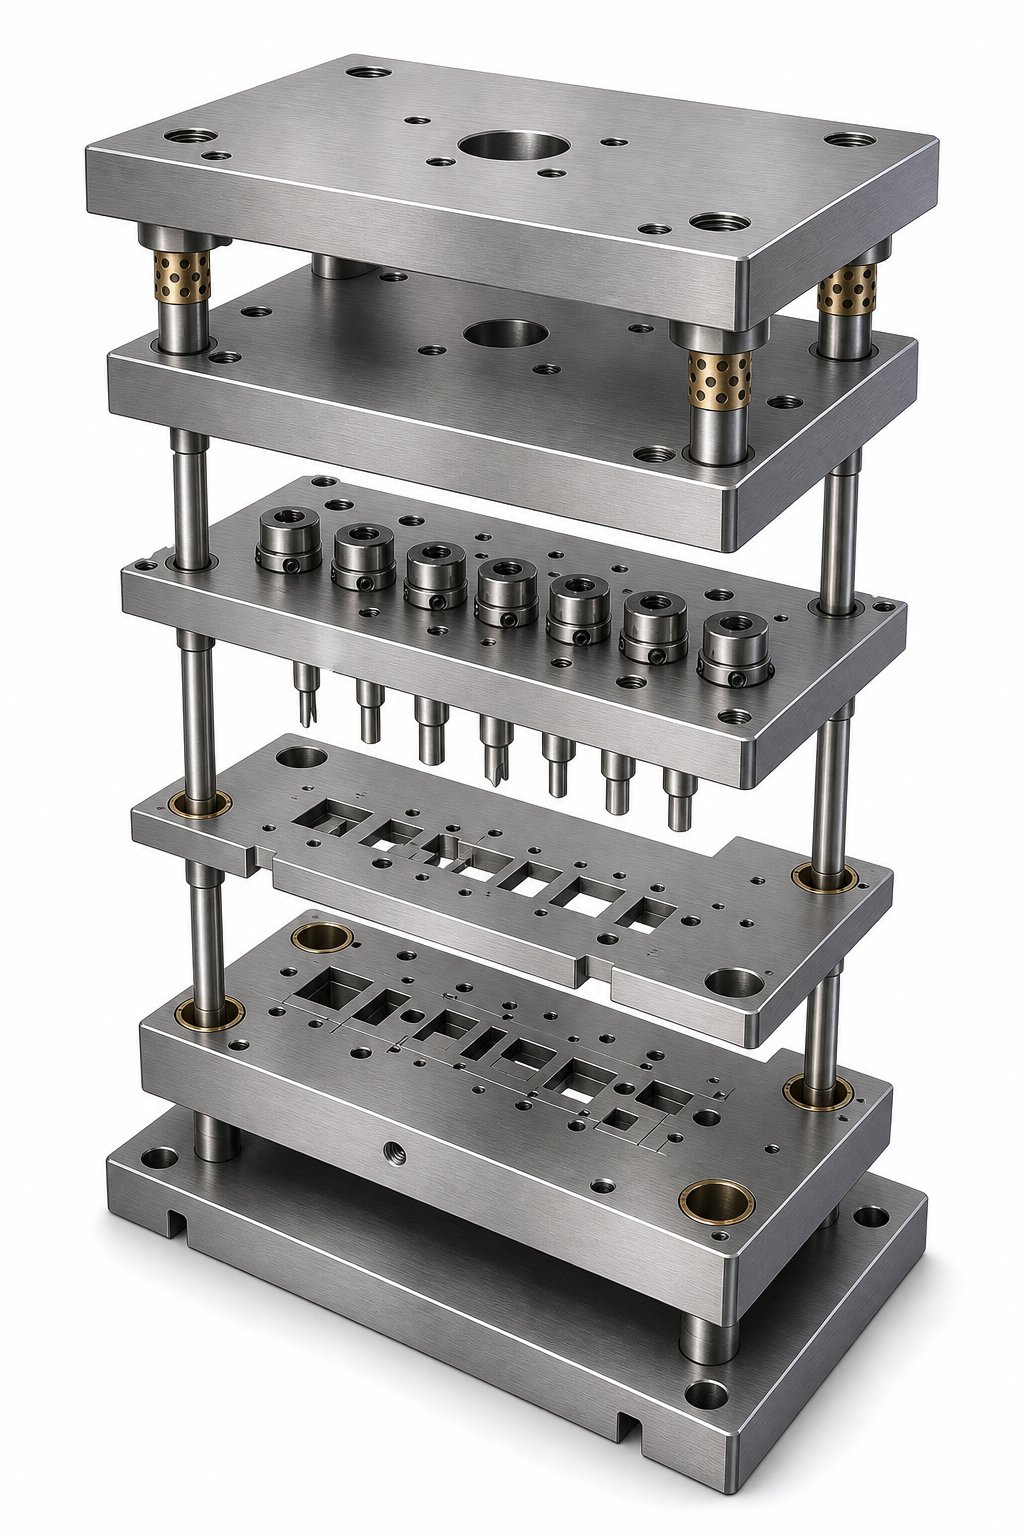
Σφράγιση εξαρτημάτων μήτρας και πώς λειτουργούν μαζί
Η επιλογή του σωστού τύπου καλουπιού καθορίζει την αρχιτεκτονική, αλλά η απόδοση ζει στα μεμονωμένα εξαρτήματα της μήτρας σφράγισης που γεμίζουν αυτήν την αρχιτεκτονική. Κάθε κομμάτι μέσα στο εργαλείο έχει μια εργασία - εντοπισμού, κοπής, διαμόρφωσης, απογύμνωσης ή καθοδήγησης - και όταν ένα στοιχείο είναι εκτός προδιαγραφών, ολόκληρο το σύστημα υποφέρει. Η κατανόηση του τι κάνει κάθε εξάρτημα και πώς αλληλεπιδρούν είναι αυτό που διαχωρίζει ένα αξιόπιστο καλούπι σφράγισης από λαμαρίνα από ένα που παράγει θραύσματα μετά από μερικές χιλιάδες χτυπήματα.
Ακολουθούν τα βασικά εξαρτήματα σφράγισης που βρίσκονται στις περισσότερες μήτρες και συγκροτήματα σφράγισης:
- Παπούτσια (πάνω και κάτω πιάτα)- Η δομική βάση που συγκρατεί κάθε άλλο στοιχείο σε ευθυγράμμιση.
- Μπλοκ μήτρας (κοιλότητα)- Το μπλοκ από σκληρυμένο χάλυβα που περιέχει το προφίλ κοπής ή διαμόρφωσης που δέχεται τη διάτρηση.
- Πλάκα διάτρησης- Συγκρατεί και τοποθετεί μεμονωμένες γροθιές σε ακριβείς θέσεις σε σχέση με το μπλοκ καλουπιού.
- Πλάκα στήριξης- Μια σκληρυμένη πλάκα πίσω από την πλάκα διάτρησης που εμποδίζει τις κεφαλές διάτρησης να ενσωματωθούν στο μαλακότερο παπούτσι υπό επανειλημμένες κρούσεις.
- Οδηγοί πείροι και δακτύλιοι- Ευθυγραμμίστε το πάνω και το κάτω μισό με ακρίβεια εντός ανοχών 0,0001 ιντσών, διασφαλίζοντας σταθερή διαδρομή εγγραφής μετά από διαδρομή.
- Πλάκα απογυμνωτή- Κρατάει το τεμάχιο εργασίας επίπεδο και αφαιρεί το υλικό από τις διατρήσεις κατά τη διάρκεια της διαδρομής επιστροφής.
- Συστήματα ελατηρίων- Παρέχετε ελεγχόμενη δύναμη για απογύμνωση, ενεργοποίηση μαξιλαριού πίεσης και σύσφιξη υλικού.
- πιλότοι- Καρφίτσες ακριβείας που εισέρχονται σε τρύπες που είχαν τρυπηθεί προηγουμένως για τον ακριβή εντοπισμό της λωρίδας σε κάθε σταθμό.
- Συνδετήρες και πείρους- Ασφαλίστε και εντοπίστε με ακρίβεια όλες τις πλάκες μεταξύ τους, αποτρέποντας τη μετατόπιση υπό φορτίο.
Επάνω και Κάτω Συγκροτήματα παπουτσιών
Τα παπούτσια με μήτρα αποτελούν τον σκελετό ολόκληρου του εργαλείου. Το επάνω παπούτσι στηρίζεται στο έμβολο πρέσας, οι κάτω βίδες του παπουτσιού στο κρεβάτι πρέσας και οι στύλοι οδηγών συνδέουν τα δύο μισά για να διατηρήσουν την ευθυγράμμιση σε εκατομμύρια κύκλους. Μπορείτε είτε να αγοράσετε ένα τυπικό σετ μήτρας - μια προ-συναρμολόγηση παπουτσιών, στύλων οδηγών και δακτυλίων κατασκευασμένα σε διαστάσεις καταλόγου - ή να σχεδιάσετε μια προσαρμοσμένη δομή μήτρας από την αρχή.
Τα τυπικά σετ καλουπιών, όπως αυτά από προμηθευτές όπως η Anchor Danly, προσφέρουν εναλλάξιμα εξαρτήματα και γρήγορη παράδοση. Λειτουργούν καλά για συμβατικές εργασίες σφράγισης με διάτρηση όπου τα μεγέθη εξαρτημάτων και οι τόνοι πρέσας εμπίπτουν σε τυπικά όρια. Οι προσαρμοσμένες{2}}κατασκευές κατασκευών καθίστανται απαραίτητες όταν η μήτρα απαιτεί μη-τυπικές διαμορφώσεις ανάρτησης οδηγού, υπερμεγέθη ίχνη ή εξαιρετική ακρίβεια -, για παράδειγμα, μήτρες που σφραγίζουν λεπτά-υλικά μετρητή κάτω από 0,010 ίντσες ή τρέχουν πάνω από 200 κινήσεις ανά λεπτό.
Τα οικονομικά είναι ξεκάθαρα. Η κατασκευή παπουτσιών στο σπίτι-συνδέει μηχανές CNC υψηλής-αξίας με σχετικά χαμηλό-εργασία. Για τα περισσότερα καταστήματα, η αγορά ενός τυπικού σετ και η κατεργασία του για να αποδεχτεί τις συγκεκριμένες λεπτομέρειες σας εξοικονομεί χρόνο και κόστος σε σύγκριση με την κατασκευή από ακατέργαστη πλάκα.
Σχέσεις Punch, Die Block και Clearance Relationships
Η σχέση μεταξύ διάτρησης και μπλοκ μήτρας είναι εκεί που ορίζεται η ποιότητα κοπής. Όταν μια διάτρηση κατεβαίνει στο άνοιγμα της μήτρας, το υλικό ψαλιδίζεται κατά μήκος στενών λωρίδων τόσο στην άκρη της διάτρησης όσο και στην άκρη της μήτρας. Το κενό μεταξύ αυτών των δύο κοπτικών άκρων - το διάκενο - καθορίζει εάν θα λάβετε ένα καθαρό εξάρτημα ή ένα απόρριψη.
Για χαλύβδινα τεμάχια, το συνιστώμενο διάκενο είναι 5-10% του πάχους υλικού ανά πλευρά. Ένα χαλύβδινο φύλλο 1,0 mm, για παράδειγμα, χρειάζεται περίπου 0,05 έως 0,10 mm κενό μεταξύ της ακμής διάτρησης και της άκρης του κουμπιού μήτρας σε κάθε πλευρά. ΟΤο ακριβές ποσοστό εξαρτάται από τη σκληρότητα του τεμαχίου εργασίας και την αντοχή σε εφελκυσμό- πιο μαλακά υλικά όπως το αλουμίνιο βρίσκονται στο χαμηλό άκρο, ενώ ο χάλυβας υψηλής- αντοχής ωθεί προς το 10% ή υψηλότερο.
Λάβετε αυτό και εμφανίζονται τρία προβλήματα:
- Πολύ μικρή απόσταση- Η υπερβολική δύναμη διάτμησης επιταχύνει τη φθορά της διάτρησης, παράγει θερμότητα και μπορεί να σπάσει εντελώς τα εργαλεία.
- Υπερβολικά μεγάλη απόσταση- Το υλικό κάμπτεται αντί να ψαλιδίζεται καθαρά, δημιουργώντας βαριά γρέζια και ανατροπή σε μερικές άκρες.
- Ανώμαλο διάκενο- Η κακή ευθυγράμμιση μεταξύ του μπλοκ διάτρησης και της μήτρας δημιουργεί κωνικά κοψίματα και ασυνεπές ύψος γρέζινων, οδηγώντας σε πρόωρη φθορά στη μία πλευρά του εργαλείου.
Το κατάλληλο διάκενο μειώνει επίσης τη δύναμη που απαιτείται για τη διάτμηση του τεμαχίου εργασίας, η οποία μειώνει την κατανάλωση ενέργειας από την πίεση και επεκτείνει τα διαστήματα μεταξύ των σφραγίδων της μήτρας που ξανατριβούν. Σε μήτρες σφράγισης μετάλλων που έχουν σχεδιαστεί για παραγωγή μεγάλου-όγκου, ακόμη και μια απόκλιση 1-2% από το βέλτιστο διάκενο μπορεί να μειώσει τη διάρκεια ζωής του εργαλείου κατά 30% ή περισσότερο.
Strippers και συστήματα ελατηρίου
Αφού μια διάτρηση εισχωρήσει στο τεμάχιο εργασίας, το υλικό πιάνει τη διάτρηση στην διαδρομή επιστροφής. Χωρίς απογυμνωτή, το φύλλο ανασηκώνεται με τη διάτρηση, τροφοδοτεί εσφαλμένα στον επόμενο σταθμό και μπλοκάρει το εργαλείο. Οι απογυμνωτές το λύνουν κρατώντας το υλικό επίπεδη στην επιφάνεια της μήτρας ενώ η διάτρηση αποσύρεται προς τα πάνω.
Υπάρχουν δύο κύριοι τύποι για εφαρμογές σφράγισης λαμαρίνας. Οι σταθερές απογυμνωτές βιδώνονται άκαμπτα στη θέση τους με ένα κενό που έχει υποστεί μηχανική επεξεργασία για να καθαρίσει το υλικό - απλό, ανθεκτικό, αλλά δεν προσφέρει πίεση σύσφιξης προς τα κάτω. Οι απογυμνωτές με ελατήριο-πιέζουν το υλικό επίπεδο πριν έρθει σε επαφή η διάτρηση και διατηρούν την πίεση σε όλη τη διαδρομή, βελτιώνοντας την ποιότητα κοπής και την επιπεδότητα του εξαρτήματος.
Τα ελατήρια που κινούν αυτές τις απογυμνώσεις έρχονται σε δύο μορφές. Τα μηχανικά ελατήρια μήτρας - έγχρωμα-κωδικοποιημένα ελικοειδή πηνία - είναι η τυπική επιλογή για μέτρια φορτία. Τα ελατήρια αερίου αζώτου παρέχουν μεγαλύτερη δύναμη σε μικρότερη συσκευασία και παρέχουν πιο σταθερή πίεση σε όλη τη διαδρομή, καθιστώντας τα προτιμώμενα για εργασίες βαθιάς διαμόρφωσης και έλξης όπου η ομοιόμορφη δύναμη συγκράτησης του τυφλού είναι κρίσιμη.
Η επιλογή της σωστής προφόρτισης ελατηρίου και διαδρομής έχει σημασία. Τα υποφορτισμένα ελατήρια επιτρέπουν στο υλικό να ανυψώνεται κατά τη διάτρηση, δημιουργώντας γρέζια και τράβηγμα γυμνοσάλιαγκας. Τα υπερφορτωμένα ελατήρια σπαταλούν την χωρητικότητα του πιεστηρίου και επιταχύνουν την κόπωση. Το σύστημα ελατηρίου πρέπει να εξισορροπεί τη δύναμη απογύμνωσης με τη συνολική διαθέσιμη χωρητικότητα πίεσης - έναν υπολογισμό που συνδέεται άμεσα με τον αριθμό των ενεργών σταθμών και τη συνδυασμένη περίμετρο κοπής σε όλες τις διατρήσεις του εργαλείου.
Κάθε ένα από αυτά τα εξαρτήματα κατασκευάζεται από ειδικές ποιότητες χάλυβα εργαλείων, υποβάλλεται σε μηχανική επεξεργασία σε αυστηρές ανοχές και στη συνέχεια σκληραίνει για να αντισταθεί στα επαναλαμβανόμενα κρουστικά φορτία που απαιτεί η σφράγιση της παραγωγής. Η επιλογή του χάλυβα - και ο τρόπος αντιμετώπισής του - είναι αυτό που τελικά καθορίζει αν μια μήτρα θα επιβιώσει στη διάρκεια ζωής του ή θα φθαρεί πρόωρα.
Επιλογή χάλυβα και υλικών για μακροζωία
Μια μήτρα κατασκευασμένη από λάθος ποιότητα χάλυβα είναι μια μήτρα με ημερομηνία λήξης σφραγισμένη πάνω της από την πρώτη μέρα. Η γεωμετρία μπορεί να είναι τέλεια, τα ανοίγματα και η διάταξη της λωρίδας βελτιστοποιημένη -, αλλά εάν ο χάλυβας εργαλείων δεν μπορεί να χειριστεί τις δυνάμεις, τις θερμοκρασίες και την τριβή, αντιμετωπίζει κάθε χτύπημα, η πρόωρη φθορά ή το καταστροφικό ράγισμα θα διακόψει την παραγωγή. Η επιλογή των σωστών υλικών σφράγισης μετάλλων δεν είναι δευτερεύουσα απόφαση. Είναι ο μόνος μεγαλύτερος παράγοντας για το αν ένας ζάρι επιβιώνει από 50.000 χτυπήματα ή 5.000.000.
Η πρόκληση είναι ότι κανένα είδος χάλυβα δεν χειρίζεται κάθε κατάσταση. Οι εργασίες σφράγισης από ανοξείδωτο χάλυβα κοπής με κενό διάτρητο χρειάζονται εξαιρετική αντοχή στη φθορά, ενώ ένας σταθμός διαμόρφωσης που σχεδιάζει σφραγίδες αλουμινίου δίνει προτεραιότητα στη σκληρότητα και το φινίρισμα της επιφάνειας έναντι της σκληρότητας. Πρέπει να ταιριάξετε τον χάλυβα σε τρεις μεταβλητές ταυτόχρονα: το υλικό του τεμαχίου εργασίας, τον τύπο λειτουργίας και τον αναμενόμενο όγκο παραγωγής.
Ποιότητες χάλυβα εργαλείων για διαφορετικά υλικά τεμαχίου εργασίας
Πέντε ποιότητες χάλυβα εργαλείων καλύπτουν την πλειοψηφία των εφαρμογών μήτρας σφράγισης. Το καθένα καταλαμβάνει διαφορετική θέση στο φάσμα σκληρότητας-έναντι-σκληρότητας και η κατανόηση του πού υπερέχει το καθένα αποτρέπει δαπανηρές αναντιστοιχίες.
| Βαθμός χάλυβα | Εύρος σκληρότητας (HRC) | Καλύτερο για | Αναμενόμενο εύρος ζωής | Σχετικό Κόστος |
|---|---|---|---|---|
| D2 | 58–62 | Τυποποίηση και διάτρηση σφραγισμένου χάλυβα. εργασίες κοπής υψηλής-φθοράς | 500.000–2.000,000+ επισκέψεις | Μέσον |
| A2 | 57–62 | Γενική-κοπή και διαμόρφωση. μέτριες-εκδόσεις έντασης | 200.000–1.000.000 επισκέψεις | Χαμηλό προς μέτριο |
| S7 | 54–58 | Σταθμοί με βαρύ σχηματισμό, κάμψη και{0}}χτυπήματα | 100.000–500.000 επισκέψεις | Μέσον |
| M2 | 60–65 | τρύπημα υψηλής-ταχύτητας. λειαντικά τεμάχια όπως το AHSS | 1.000.000–3.000,000+ επισκέψεις | Ψηλά |
| DC53 | 60–62 | Βαριά λείανση παχιών ή-υλικών υψηλής αντοχής | 1.000.000–3.000.000 επισκέψεις | Μέτρια προς υψηλή |
D2είναι το άλογο της κατασκευής μήτρας σφράγισης. Η υψηλή περιεκτικότητά του σε χρώμιο (περίπου 12%) δημιουργεί άφθονες δομές καρβιδίου που αντιστέκονται στη λειαντική φθορά. Για εργασίες τυφώματος και διάτρησης σε ήπιο και μεσαίο-χάλυβα με σφραγίδα άνθρακα, το D2 προσφέρει μεγάλη διάρκεια ζωής με λογικό κόστος. Το αντάλλαγμα; Αυτές οι ίδιες μεγάλες δεξαμενές καρβιδίου που ενισχύουν την αντοχή στη φθορά μειώνουν την αντοχή σε κρούση. Οι γροθιές D2 σε λεπτές διατομές- ή αιχμηρές γωνίες είναι επιρρεπείς σε σπασίματα κάτω από βαριά φορτία κρούσης.
A2προσφέρει μια πιο επιεική εναλλακτική. Είναι χάλυβας που σκληραίνει στον αέρα-με καλύτερη σταθερότητα διαστάσεων κατά τη θερμική επεξεργασία από το D2 και ανέχεται μέτρια κρούση χωρίς ρωγμές. Για καταστήματα που εκτελούν παραγωγή μεσαίου-όγκου - περίπου 100.000 έως 1.000.000 ανταλλακτικά - Το A2 παρέχει μια οικονομική ισορροπία μεταξύ απόδοσης και κόστους. Λειτουργεί πιο εύκολα πριν από τη σκλήρυνση και παραμορφώνεται λιγότερο μετά, γεγονός που μειώνει τον χρόνο φινιρίσματος λείανσης.
S7βρίσκεται στο άκρο σκληρότητας του φάσματος. Όταν η μήτρα εκτελεί βαριά διαμόρφωση, βαθιά κάμψη ή οποιαδήποτε εργασία όπου κυριαρχεί η ξαφνική κρουστική φόρτιση, το S7 απορροφά την ενέργεια κραδασμών χωρίς θραύση. Οι σταθμοί διαμόρφωσης που διαμορφώνουν χοντρό-χάλυβα μετρητή ή κράματα υψηλής- αντοχής συχνά προσδιορίζουν το S7 επειδή αντιστέκεται στον τύπο ρωγμής που θα καταστρέψει μια πιο σκληρή, πιο εύθραυστη ποιότητα. Η θυσία είναι η διάρκεια ζωής - Το S7 φθείρεται γρηγορότερα από το D2 υπό συνθήκες λείανσης και συνήθως χρειάζεται συχνότερη επαναλείανση.
M2 υψηλής-χάλυβας ταχύτηταςφέρνει εξαιρετική σκληρότητα (έως 65 HRC) και διατηρεί την αιχμή του ακόμα και σε υψηλές θερμοκρασίες. Για εργασίες διάτρησης που εκτελούνται με υψηλούς ρυθμούς διαδρομής ή κατά την κοπή προηγμένου χάλυβα υψηλής-αντοχής και άλλων λειαντικών υλικών τεμαχίου κατεργασίας, το M2 υπερτερεί των συμβατικών κρύων χάλυβων-εργασίας με μεγάλη διαφορά. Το ασφάλιστρο κόστους είναι σημαντικό, επομένως το M2 τείνει να εμφανίζεται ως μεμονωμένα ένθετα διάτρησης και όχι ως πλήρεις πλάκες μήτρας.
DC53είναι ένας τροποποιημένος κρύος χάλυβας-εργασίας που αναπτύχθηκε για να αντιμετωπίσει την κύρια αδυναμία του D2. Επιτυγχάνει παρόμοια σκληρότητα (60–62 HRC) με περίπου διπλάσια σκληρότητα από το πρότυπο D2, χάρη σε μια λεπτότερη, πιο ομοιόμορφη κατανομή καρβιδίου. Για υλικά που καλύπτουν χοντρό-διαμετρητή ή υψηλής-ελκυστικότητας υλικά όπου έχουν σημασία τόσο η αντοχή στη φθορά όσο και η αντίσταση κραδασμών, το DC53 καλύπτει το κενό που αφήνουν μεταξύ τους τα D2 και S7.
Το υλικό του κατεργαζόμενου τεμαχίου οδηγεί ένα μεγάλο μέρος της λογικής επιλογής. Η σφράγιση μαλακών υλικών όπως το αλουμίνιο απαιτεί λιγότερη αντοχή στη φθορά, αλλά απαιτεί εξαιρετικό φινίρισμα επιφάνειας για να αποφευχθεί η καταστροφή - εργασίες σφράγισης μετάλλων αλουμινίου συχνά επωφελούνται από γυαλισμένους χάλυβες εργαλείων Α2 ή επικαλυμμένους χάλυβες παρά από ακατέργαστους D2. Η σφράγιση από ανοξείδωτο χάλυβα είναι το αντίθετο άκρο: το υλικό είναι λειαντικό, δουλεύει-σκληραίνει γρήγορα και παράγει σημαντική θερμότητα, η οποία απαιτεί χάλυβες υψηλής-χρωμίου ή υψηλής-ταχύτητας με στιβαρές επικαλύψεις επιφανειών. Ο ήπιος και χαμηλής περιεκτικότητας σε άνθρακα-σφραγισμένος χάλυβας πέφτει στη μέση, όπου το D2 χειρίζεται τη συντριπτική πλειονότητα των εργασιών τυφώματος και διάτρησης χωρίς προβλήματα.
Εναλλακτικές λύσεις μεταλλουργίας καρβιδίου και σκόνης
Όταν ο όγκος παραγωγής φτάνει τα εκατομμύρια ή όταν το υλικό του τεμαχίου εργασίας είναι ιδιαίτερα λειαντικό, οι συμβατικοί χάλυβες εργαλείων φτάνουν στα πρακτικά τους όρια. Εκεί μπαίνουν στην εικόνα οι χάλυβες καρβιδίου και μεταλλουργίας σκόνης (PM).
Τα ένθετα καρβιδίου του βολφραμίου προσφέρουν αντοχή στη φθορά που παρατείνει τη διάρκεια ζωής του καλουπιού κατά 500–1.000% σε σύγκριση με τους παραδοσιακούς χάλυβες εργαλείων σε ορισμένες εφαρμογές. Διαπρέπουν στο λεπτό τύλιγμα, στο τρύπημα ακριβείας των παχύρρευστων υλικών και σε κάθε σταθμό όπου το άνοιγμα της διάτρησης ή της μήτρας υφίσταται συνεχή επαφή με λειαντικά. Η σύλληψη είναι ευθραυστότητα Το καρβίδιο - δεν μπορεί να ανεχθεί πλευρικά φορτία, κακή ευθυγράμμιση ή μεγάλη πρόσκρουση. Ένα ένθετο καρβιδίου σε έναν σταθμό με κακή στήριξη θα σπάσει αμέσως εκεί που απλά θα φθαρεί το D2.
Οι χάλυβες μεταλλουργίας σκόνης όπως οι ASP-60, CPM-10V και Vanadis 4 Extra γεφυρώνουν το χάσμα μεταξύ των συμβατικών χαλύβων εργαλείων και του καρβιδίου. Η διαδικασία κατασκευής PM παράγει μια εξαιρετικά λεπτή, ομοιόμορφη κατανομή καρβιδίου σε όλη τη μήτρα χάλυβα, η οποία εξαλείφει τις μεγάλες δεξαμενές καρβιδίου που βρίσκονται σε συμβατικά χυτές ποιότητες. Το αποτέλεσμα είναι ένα υλικό που συνδυάζει αντίσταση στη φθορά σχεδόν καρβιδίου με σημαντικά καλύτερη σκληρότητα από το στερεό καρβίδιο. Οι χάλυβες PM συχνά καθορίζονται για σταθμούς προοδευτικής μήτρας που επεξεργάζονται ανοξείδωτο χάλυβα ή προηγμένα υλικά υψηλής αντοχής σε όγκους παραγωγής που υπερβαίνουν το ένα εκατομμύριο χτυπήματα.
Για εφαρμογές σφράγισης αλουμινίου που λειτουργούν σε πολύ υψηλούς όγκους, οι χάλυβες PM με γυαλισμένες και επικαλυμμένες επιφάνειες λύνουν ταυτόχρονα τα προβλήματα φθοράς και φθορά. Η λεπτή μικροδομή παίρνει ένα γυαλιστικό καθρέφτη πιο ομοιόμορφα από το D2 και οι επικαλύψεις προσκολλώνται καλύτερα στο πιο λείο υπόστρωμα, δημιουργώντας μια επιφάνεια που αντιστέκεται στην παραλαβή υλικού ακόμα και χωρίς έντονη λίπανση.
Ανταλλαγές Cost vs Die Life
Φανταστείτε ότι αναφέρετε μια εργασία που απαιτεί 200.000 σφραγισμένα εξαρτήματα αλουμινίου ετησίως. Έχει νόημα να προσδιορίζονται ένθετα M2 και κουμπιά καρβιδίου σε κάθε σταθμό; Μάλλον όχι. Το A2 με επίστρωση TiN χειρίζεται αυτόν τον όγκο και τον τύπο λειτουργίας σε ένα κλάσμα του κόστους υλικού και μηχανικής κατεργασίας.
Το πλαίσιο απόφασης καταλήγει στα κατώφλια όγκου παραγωγής:
- Κάτω από 100.000 εξαρτήματαΧάλυβας - A2 ή ισοδύναμος-χάλυβας γενικής χρήσης. Η μήτρα πιθανότατα θα αποσυρθεί προτού η φθορά γίνει κρίσιμη, επομένως η πληρωμή για τις κορυφαίες ποιότητες σπαταλά τον προϋπολογισμό.
- 100.000 έως 1.000.000 εξαρτήματα- D2 ή DC53 για σταθμούς κοπής. S7 για σχηματισμό σταθμών. Αυτό είναι το εύρος όγκου όπου η επιλογή χάλυβα εργαλείων αρχίζει να αποδίδει μερίσματα σε μειωμένη συχνότητα επαναλείανσης.
- Πάνω από 1.000.000 εξαρτήματα- Χάλυβες M2 ή PM για γροθιές υψηλής-φθοράς, ένθετα καρβιδίου για τους πιο λειαντικούς σταθμούς και επιστρώσεις επιφανειών σε όλη την επιφάνεια. Το υψηλότερο αρχικό κόστος αποδίδει μέσω λιγότερων αλλαγών καλουπιών, μικρότερου χρόνου διακοπής λειτουργίας και πιο σταθερής ποιότητας ανταλλακτικών σε όλη τη διάρκεια της παραγωγής.
Το κόστος εξαρτάται επίσης από τη μηχανική ικανότητα. Οι σκληρότεροι, πιο κραματοποιημένοι χάλυβες χρειάζονται περισσότερο χρόνο για να επεξεργαστούν, απαιτούν ακριβότερο χρόνο EDM σύρματος και απαιτούν αυστηρότερο έλεγχο κατά τη θερμική επεξεργασία. Ένα μπλοκ καλουπιών D2 κοστίζει περισσότερο για να φινιριστεί από ένα μπλοκ Α2 ίδιου μεγέθους - όχι μόνο στην τιμή της πρώτης ύλης, αλλά σε κάθε στάδιο της μεταγενέστερης κατασκευής. Όταν λαμβάνετε υπόψη την παραμόρφωση της θερμικής επεξεργασίας, τα περιθώρια λείανσης φινιρίσματος και τον κίνδυνο ρωγμών κατά τη σκλήρυνση, το πραγματικό χάσμα κόστους μεταξύ των ποιοτήτων διευρύνεται πέρα από το τιμολόγιο χάλυβα και μόνο.
Η πιο έξυπνη προσέγγιση είναι η ανάμειξη βαθμών σε ένα μόνο ζάρι. Χρησιμοποιήστε χάλυβες υψηλής ποιότητας μόνο όπου οι απαιτήσεις φθοράς ή πρόσκρουσης τους δικαιολογούν - συνήθως τα κοπτικά κουμπιά, τα κουμπιά μήτρας και τα ένθετα μορφοποίησης - ενώ κατασκευάζετε τη δομή στήριξης από φθηνότερη πλάκα όπως AISI 4140 ή 1045 με θερμική επεξεργασία-με 28–32 HRC. Αυτή η στρατηγική διατηρεί το συνολικό κόστος εργαλείων διαχειρίσιμο, ενώ συγκεντρώνει την απόδοση εκεί που έχει μεγαλύτερη σημασία.
Η επιλογή χάλυβα καθορίζει την πιθανή διάρκεια ζωής του εργαλείου, αλλά η επίτευξη αυτού του δυναμικού εξαρτάται από το πώς αυτά τα χαλύβδινα εξαρτήματα διαμορφώνονται, σκληραίνουν και φινιρίζονται. Οι διαδικασίες κατεργασίας που μετατρέπουν τον ακατέργαστο χάλυβα εργαλείων σε γεωμετρία μήτρας ακριβείας - και η αλληλουχία με την οποία συμβαίνουν - καθορίζουν εάν το υλικό προσφέρει πραγματικά την απόδοση που υπόσχεται η ποιότητα του.
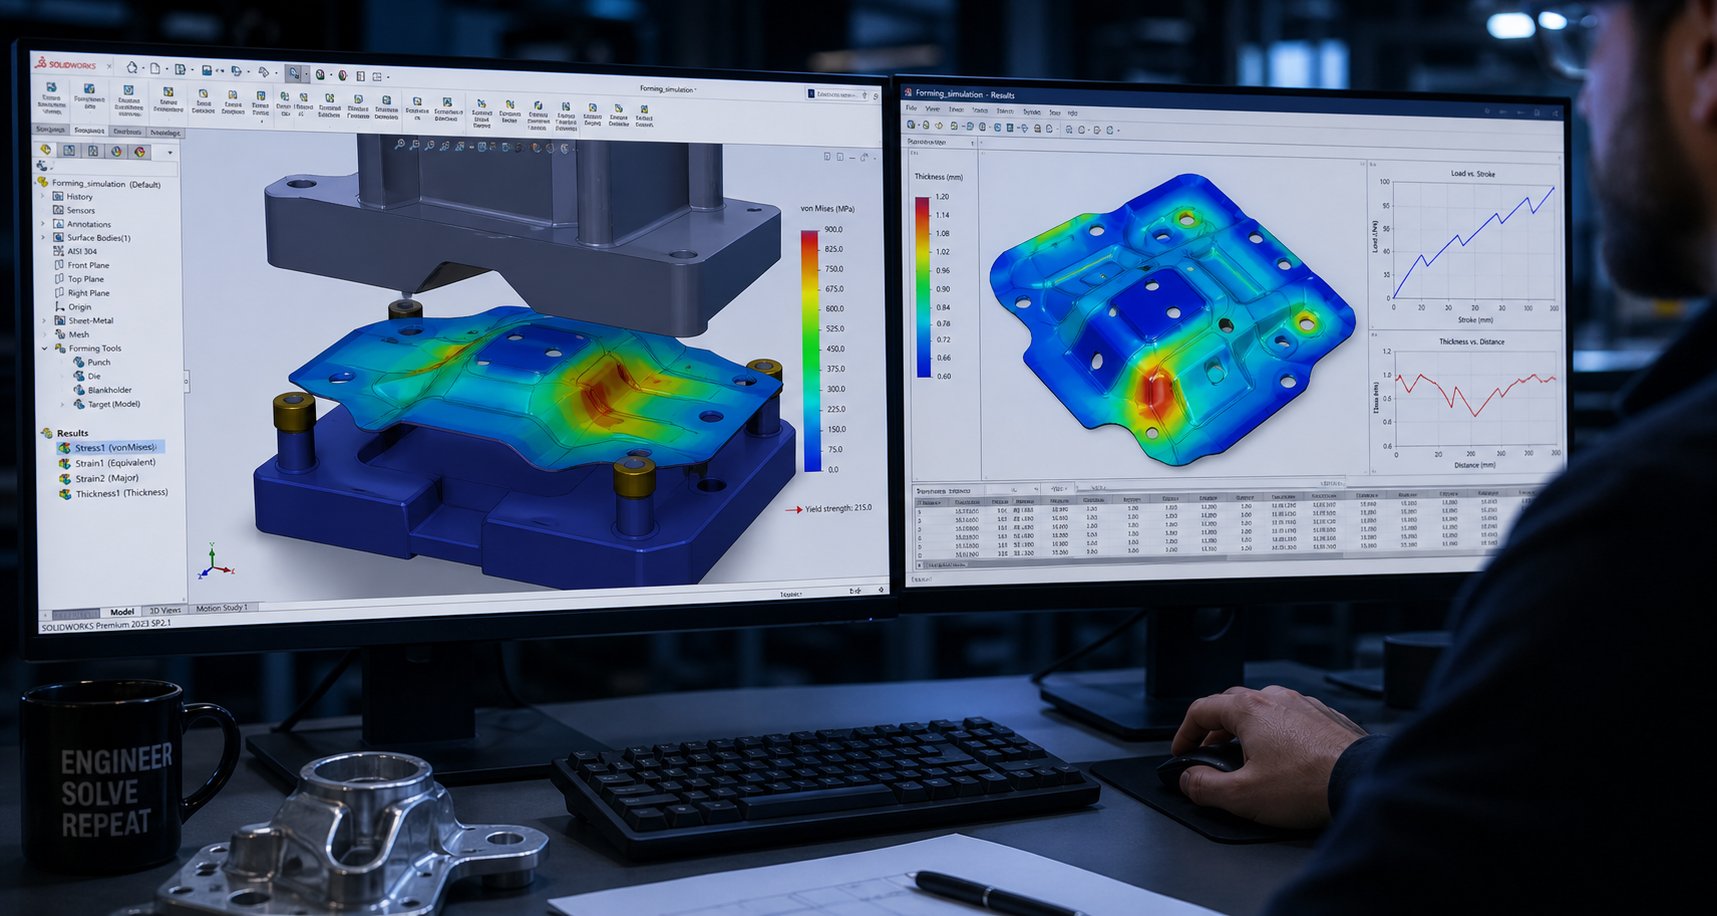
Σχεδιάζοντας το Die με CAD CAM και Simulation
Η επιλογή του σωστού χάλυβα είναι πολύτιμη μόνο εάν η γεωμετρία της μήτρας παράγει πραγματικά ένα καλό μέρος. Η φάση του σχεδιασμού είναι όπου η ακατέργαστη πρόθεση - ένα τελειωμένο μέρος σε ένα σχέδιο - μετατρέπεται σε ένα σύνολο οδηγιών μηχανικής κατεργασίας που θα διαμορφώσουν κάθε διάτρηση, τεμάχιο μήτρας και ένθετο διαμόρφωσης. Ο σύγχρονος σχεδιασμός του καλουπιού σφράγισης βασίζεται στο λογισμικό CAD/CAM και στην προσομοίωση πεπερασμένων στοιχείων για να κάνει αυτή τη μετάφραση ακριβή, προβλέψιμη και πολύ λιγότερο εξαρτώμενη από τη δοκιμή-και-στον τύπο λάθους.
Φανταστείτε να προσπαθείτε να ταξινομήσετε δώδεκα σταθμούς σχηματισμού στο κεφάλι σας, λαμβάνοντας υπόψη το τέντωμα υλικού, το ελατήριο-και την παρεμβολή μεταξύ παρακείμενων διατρήσεων. Αυτό είναι το πρόβλημα που λύνει η τεχνολογία σφράγισης ψηφιακά προτού σφίξει ένα μόνο κομμάτι από χάλυβα εργαλείων σε ένα μηχάνημα. Η παρακάτω ροή εργασιών περιγράφει τον τρόπο με τον οποίο οι επαγγελματικές αίθουσες εργαλείων μετακινούνται από τη γεωμετρία εξαρτημάτων σε μοντέλα έτοιμου καλουπιού-.
- Ανάλυση μερών- Εισαγάγετε το μοντέλο τελικού εξαρτήματος και αξιολογήστε τη γεωμετρία για κινδύνους μορφοποίησης: βαθιές έλξεις, αιχμηρές ακτίνες, λεπτά τοιχώματα και χαρακτηριστικά κοντά στις άκρες.
- Σχεδιασμός διαδικασίας- Αποφασίστε ποιες λειτουργίες χρειάζονται (τρύπημα, εγκοπή, διαμόρφωση, κοπή, κοπή) και αντιστοιχίστε τις σε κατηγορίες με βάση τους περιορισμούς ακολουθίας.
- Ανάπτυξη διάταξης λωρίδων- Προσδιορίστε τον προσανατολισμό του εξαρτήματος, την απόσταση βήματος, τον τύπο φορέα και τη χρήση υλικού στη λωρίδα πηνίου.
- Αλληλουχία σταθμών- Αντιστοιχίστε κάθε λειτουργία σε έναν συγκεκριμένο σταθμό, εξισορροπώντας τις δυνάμεις κατά μήκος της μήτρας και τηρώντας τους κανόνες διαμόρφωσης-πριν-περικοπής.
- Ανοιξιάτικη-πίσω αποζημίωση- Προσαρμόστε τη γεωμετρία του εργαλείου μορφοποίησης ώστε να διαμορφώνει πάνω-κάμψη ή πάνω-τα χαρακτηριστικά έτσι ώστε το τμήμα να χαλαρώνει στο επιθυμητό σχήμα μετά την εκφόρτωση.
- Έλεγχος παρεμβολών και κίνησης- Βεβαιωθείτε ότι δεν συγκρούονται γροθιές, απογυμνωτικά, ανυψωτικά ή σχηματισμένα χαρακτηριστικά κατά τη διάρκεια του κύκλου πίεσης.
- Προσομοίωση CAE- Εκτελέστε ανάλυση μορφοποίησης για να προβλέψετε την αραίωση, το τσαλάκωμα, το σχίσιμο και το ελατήριο-πίσω πριν ξεκινήσει οποιαδήποτε κατεργασία.
- Επανάληψη σχεδιασμού- Αναθεωρήστε τη γεωμετρία και τη διάταξη λωρίδων σταθμών με βάση τα αποτελέσματα της προσομοίωσης έως ότου όλοι οι σταθμοί σχηματισμού περάσουν τα κριτήρια αποδοχής.
- Κυκλοφορία μοντέλου τελικού καλουπιού- Δημιουργήστε πλήρες συγκρότημα τρισδιάστατης μήτρας με ανοχές, επεξηγήσεις υλικού και γεωμετρία έτοιμη κατεργασίας CAM-.
Διάταξη λωρίδων και αλληλουχία σταθμών
Η διάταξη λωρίδας είναι το σχέδιο που υπαγορεύει τον τρόπο με τον οποίο το υλικό του πηνίου κινείται μέσα στη μήτρα. Κάθε απόφαση εδώ - προσανατολισμός τμήματος σε σχέση με την κατεύθυνση των κόκκων, την απόσταση βήματος μεταξύ σταθμών, το πλάτος του φορέα και τις διαστάσεις της γέφυρας απορριμμάτων - επηρεάζει άμεσα τη χρήση υλικού, την ισορροπία δυνάμεων και την ποιότητα του εξαρτήματος για εκατομμύρια κύκλους.
Μια πρακτική συμβουλή σχεδίασης σφράγισης λαμαρίνας: προσανατολίστε το τμήμα έτσι ώστε η κάμψη να γίνεται κάθετα προς την κατεύθυνση κύλισης όποτε είναι δυνατόν. Η κάμψη με τους κόκκους δημιουργεί μεγαλύτερο κίνδυνο ρωγμών, ειδικά σε υλικά υψηλής- αντοχής. Η περιστροφή του εξαρτήματος ακόμη και κατά 45 μοίρες σε σχέση με την κατεύθυνση τροφοδοσίας της ταινίας μπορεί να βελτιώσει σημαντικά την ολκιμότητα κάμψης, αν και μπορεί να μειώσει τη χρήση υλικού κατά μερικές ποσοστιαίες μονάδες.
Η αλληλουχία σταθμών ακολουθεί μια γενική λογική ότι η διάτρηση και η εγκοπή συμβαίνουν νωρίς - ενώ η λωρίδα είναι ακόμη επίπεδη και διαστασιολογικά σταθερή - ακολουθούμενη από λειτουργίες διαμόρφωσης και κάμψης στους μεσαίους σταθμούς, με τελικό κούρεμα και αποκοπή στο τέλος. Αυτή η σειρά αποτρέπει τα διαμορφωμένα χαρακτηριστικά από το να παραμορφώσουν τις τρύπες που είχαν τρυπηθεί προηγουμένως και διατηρεί τη λωρίδα αρκετά επίπεδη ώστε οι πιλότοι να εγγραφούν με ακρίβεια.
Η εξισορρόπηση δυνάμεων μεταξύ των σταθμών έχει μεγαλύτερη σημασία από όσο αντιλαμβάνονται οι περισσότεροι μηχανικοί. Εάν όλες οι βαριές εργασίες τυφώματος συγκεντρωθούν στη μία πλευρά του καλουπιού, το προκύπτον εκτός-κεντρικό φορτίο στρίβει το έμβολο πρέσας και προκαλεί ανομοιόμορφη φθορά στα εξαρτήματα του οδηγού. Ο καλός σχεδιασμός της μήτρας σφράγισης μετάλλου κατανέμει τις δυνάμεις κοπής και σχηματισμού συμμετρικά γύρω από την κεντρική γραμμή της μήτρας ή εισάγει σταθμούς αδράνειας για να εξομαλύνει τη διαδρομή φορτίου.
Λογισμικό σχεδιασμού σύγχρονου καλουπιού, όπωςLogopress DieDesign και παρόμοιες πλατφόρμες CAD, αυτοματοποιεί μεγάλο μέρος αυτής της εργασίας διάταξης. Οι σχεδιαστές μπορούν να δοκιμάσουν πολλαπλές διαμορφώσεις λωρίδων ψηφιακά, να συγκρίνουν τα ποσοστά χρήσης υλικού και να οπτικοποιήσουν πώς συμπεριφέρεται η ταινία καθώς τροφοδοτείται μέσω του εργαλείου - πριν δεσμευτούν σε μια τελική διάταξη.
CAE Simulation for Formability and Spring-Επιστροφή
Ακούγεται πολύπλοκο; Είναι - και αυτή η πολυπλοκότητα είναι ακριβώς ο λόγος για τον οποίο η προσομοίωση CAE έχει καταστεί αδιαπραγμάτευτη στον επαγγελματικό σχεδιασμό σφράγισης. Η ανάλυση πεπερασμένων στοιχείων προβλέπει τι θα συμβεί με τη λαμαρίνα σε κάθε σταθμό: πού θα λεπτύνει υπερβολικά, πού θα σχηματιστούν ρυτίδες λόγω θλιπτικής πίεσης, πού θα ξεκινήσουν οι σχισμές και πόσο το τμήμα θα αναπηδήσει πίσω αφού το απελευθερώσει το εργαλείο.
Η εαρινή-προβλέψεις από μόνη της δικαιολογεί την επένδυση στην προσομοίωση. Όταν η λαμαρίνα κάμπτεται, η ελαστική ανάκτηση αναγκάζει το υλικό να λυγίσει μερικώς μετά την απόσυρση της διάτρησης. Η ποσότητα εξαρτάται από την αντοχή του υλικού, την ακτίνα κάμψης και το πάχος - και για προηγμένους χάλυβες υψηλής-αντοχής, η απόκλιση μπορεί να υπερβαίνει αρκετούς βαθμούς. Ωςέρευνα σε μοντέλα κινηματικής σκλήρυνσηςέδειξε ότι η ακριβής πρόβλεψη ελατηρίου-απαιτεί δεδομένα συμπίεσης-τάσης και μετρήσεις συντελεστή εκφόρτωσης που υπερβαίνουν κατά πολύ τις βασικές κάρτες υλικού. Χωρίς αυτά τα δεδομένα, τα αποτελέσματα της προσομοίωσης αποκλίνουν σημαντικά από την πραγματικότητα του καταστήματος-.
Η πρακτική απόδοση είναι σημαντική. Κάθε επανάληψη φυσικής δοκιμής σε μια προοδευτική μήτρα μπορεί να κοστίσει 5.000 $ έως 25.000 $ σε χρόνο εκτύπωσης, εργασία μέτρησης και κατεργασία εκ νέου επεξεργασίας. Η αντιμετώπιση ενός προβλήματος λέπτυνσης ή μιας κατάστασης τσαλακώματος ψηφιακά - προτού ακόμη αδρανοποιηθεί το μπλοκ καλουπιού - εξαλείφει αυτές τις επαναλήψεις. Εργαλεία προσομοίωσης προοδευτικού καλουπιού, όπως το ProgSim, λειτουργούν ως εικονικά πιεστήρια δοκιμής, παρέχοντας αποτελέσματα μορφοποίησης, συμπεριλαμβανομένης της αυτόματης ανάπτυξης κενού και βελτιστοποίησης{9}}αναγκαστικής βελτιστοποίησης σε όλο τον κύκλο πίεσης.
Οι επαγγελματίες κατασκευαστές καλουπιών αρέσειΓΙΤΣΕΝενσωματώστε την ανάλυση σκοπιμότητας και την προσομοίωση CAE απευθείας στη φάση του σχεδιασμού, επικυρώνοντας τη μορφοποίηση και την αντιστάθμιση ελατηρίου-προτού δεσμευτείτε για κατεργασία. Αυτή η πλήρης-ροή εργασιών υπηρεσίας - από την προσομοίωση έως την παραγωγή εργαλείων - αντιπροσωπεύει τι πρέπει να περιμένουν οι αναγνώστες από έναν εξειδικευμένο συνεργάτη κατά την αξιολόγηση του εάν θα-κατασκευάσουν ή θα αναθέσουν σε τρίτους τη διαδικασία σχεδίασης-σε-δοκιμαστική διαδικασία.
Μία από τις καλύτερες συμβουλές σχεδιασμού σφράγισης για μηχανικούς που είναι νέοι στην προσομοίωση: ξεκινήστε με μια-ανάλυση σκοπιμότητας ενός βήματος πριν εκτελέσετε μια πλήρη σταδιακή προσομοίωση. Οι λύτες ενός-βήματος ισοπεδώνουν το τελειωμένο μέρος σε κενό σε δευτερόλεπτα, επισημαίνοντας σημεία ανησυχίας. Εάν τα αποτελέσματα ενός-βήματος φαίνονται αποδεκτά, προχωρήστε στην υπολογιστικά βαρύτερη σταδιακή ανάλυση που μοντελοποιεί κάθε σταθμό με τη σειρά. Αυτή η προσέγγιση δύο- σταδίων εξοικονομεί ώρες χρόνου επίλυσης σε εξαρτήματα που λειτουργούν σαφώς - και επισημαίνει προβληματική γεωμετρία προτού επενδύσετε ημέρες στη λεπτομερή σχεδίαση σταθμών.
Από το ψηφιακό μοντέλο στα έτοιμα προγράμματα-μηχανής
Μόλις η προσομοίωση επιβεβαιώσει ότι όλοι οι σταθμοί παράγουν αποδεκτά αποτελέσματα, το μοντέλο καλουπιού μεταβαίνει από ένα εργαλείο σχεδιασμού σε ένα έγγραφο κατασκευής. Ο προγραμματισμός CAM εξάγει τη γεωμετρία μηχανικής κατεργασίας απευθείας από το μοντέλο τρισδιάστατης μήτρας - Διαδρομές εργαλείων CNC για μπλοκ μήτρας φρεζαρίσματος, προφίλ EDM σύρματος για ανοίγματα διάτρησης και μήτρας και διαστάσεις λείανσης για προδιαγραφές επιπεδότητας και παραλληλισμού.
Αυτό το ψηφιακό νήμα έχει σημασία γιατί εξαλείφει τα λάθη ερμηνείας. Το ίδιο μοντέλο που προσομοιώθηκε ως προς τη μορφοποίηση δημιουργεί τον κώδικα G-που κόβει τον χάλυβα. Δεν υπάρχει βήμα μη αυτόματης μετάφρασης όπου ένας προγραμματιστής-δημιουργεί εκ νέου γεωμετρία από μια εκτύπωση 2D. Οι διαστάσεις, οι ανοχές και οι απαιτήσεις φινιρίσματος επιφάνειας ρέουν απευθείας από το επικυρωμένο μοντέλο σχεδίασης στις οδηγίες του μηχανήματος.
Ένα πρωτότυπο σφράγισης μετάλλου που τρέχει - συχνά 50 έως 200 τεμαχίων - ακολουθεί συνήθως την πρώτη ολοκληρωμένη κατασκευή για να επικυρώσει ότι τα φυσικά μέρη ταιριάζουν με τις προβλέψεις προσομοίωσης. Οι αποκλίσεις μεταξύ προσομοίωσης και πραγματικότητας ανατροφοδοτούν το μοντέλο, βελτιώνοντας τις παραμέτρους του υλικού και τις οριακές συνθήκες για μελλοντικά έργα. Με την πάροδο του χρόνου, αυτός ο βρόχος σχολίων συσφίγγει τη συσχέτιση μεταξύ των ψηφιακών προβλέψεων και των αποτελεσμάτων πατήματος{6}, καθιστώντας κάθε διαδοχικό έργο γρηγορότερο και πιο προβλέψιμο.
Η ακρίβεια αυτής της ψηφιακής-σε-μετάφρασης εξαρτάται σε μεγάλο βαθμό από τις διαδικασίες κατεργασίας που χρησιμοποιούνται για την κοπή, τη διαμόρφωση και το φινίρισμα των εξαρτημάτων της μήτρας. Το φρεζάρισμα CNC, το σύρμα EDM και η λείανση ακριβείας παίζουν ένα συγκεκριμένο ρόλο - και η κατανόηση της διαδικασίας που χειρίζεται το χαρακτηριστικό εξηγεί γιατί η σύγχρονη κατασκευή καλουπιών παράγει αποτελέσματα που δεν θα μπορούσαν ποτέ οι χειροκίνητες μέθοδοι.
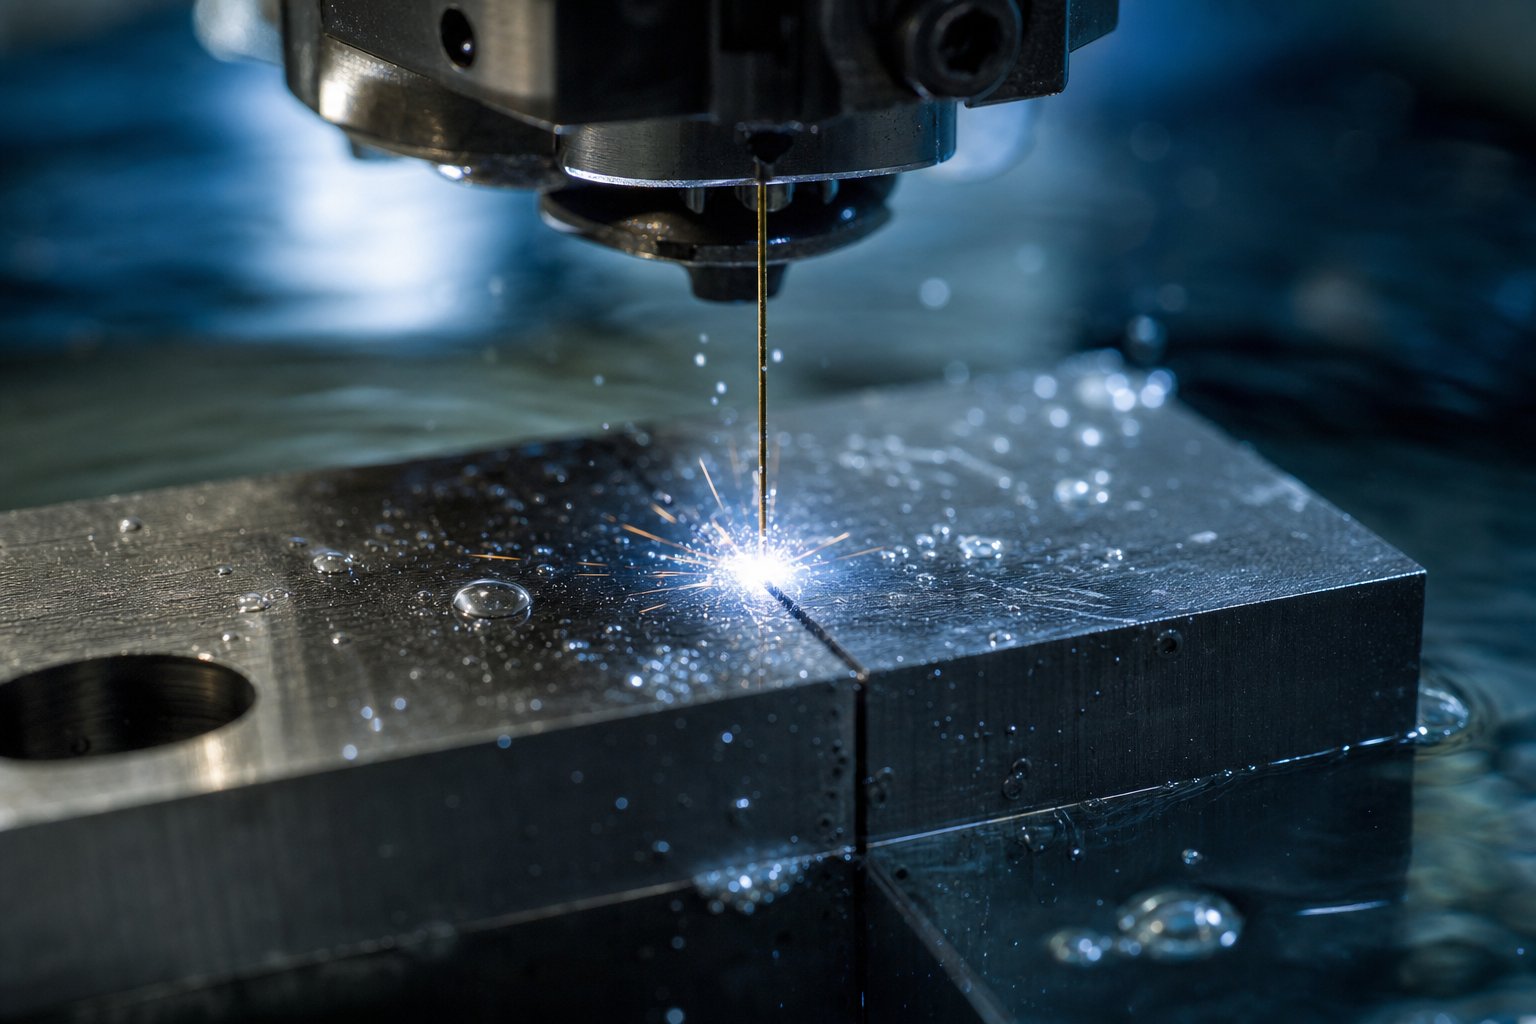
Κατεργασία και κατασκευή εξαρτημάτων μήτρας
Ένα επικυρωμένο μοντέλο CAD και ένα μπλοκ από σκληρυμένο χάλυβα εργαλείων βρίσκονται στα απέναντι άκρα ενός κατασκευαστικού κενού. Το κλείσιμο αυτού του κενού - η μετατροπή της ψηφιακής γεωμετρίας σε εργαλεία φυσικής σφράγισης - απαιτεί μια συγκεκριμένη ακολουθία εργασιών μηχανικής κατεργασίας, καθεμία από τις οποίες επιλέγεται για αυτό που κάνει καλύτερα. Καμία διαδικασία δεν χειρίζεται κάθε χαρακτηριστικό. CNC φρεζάρισμα τραχιές κοιλότητες και προφίλ. Το σύρμα EDM κόβει τα ανοίγματα διάτρησης και μήτρας με ακρίβεια σε επίπεδο μικρών-. Η επιφανειακή λείανση παρέχει την επιπεδότητα που διατηρεί τις πλάκες παράλληλες υπό φορτίο. Μαζί, αυτές οι διαδικασίες καθορίζουν τη σύγχρονη κατασκευή σφράγισης και διαχωρίζουν το επαγγελματικό μεταλλικό εργαλείο και τη μήτρα από τον αυτοσχεδιασμό του εργαστηρίου.
Εδώ είναι η τυπική ακολουθία μηχανικής κατεργασίας για την κατασκευή ενός πλήρους συγκροτήματος μήτρας:
- Τραχύ φρεζάρισμα CNC- Αφαιρέστε το χύμα υλικό από τούβλα μήτρας, τις πλάκες διάτρησης και τα συγκροτήματα παπουτσιών σε απόσταση 0,5–1,0 mm από τις τελικές διαστάσεις.
- Ανακούφιση από το άγχος- Χαλαρώστε θερμικά τις υπολειπόμενες τάσεις μηχανικής κατεργασίας πριν από τις εργασίες τελικής επεξεργασίας για να αποτρέψετε τη στρέβλωση αργότερα.
- Φρέζα CNC ημι{0}}ημιτελικής επεξεργασίας- Φέρτε τα προφίλ κοιλότητας, τις τσέπες και τα χαρακτηριστικά στερέωσης πιο κοντά στην τελική γεωμετρία, αφήνοντας 0,1–0,2 mm για λείανση ή EDM.
- Σύρμα EDM- Κόψτε προφίλ διάτρησης, ανοίγματα μήτρας και σφιχτή-ανοχή μέσω-χαρακτηριστικών έως τις τελικές διαστάσεις.
- Sinker EDM- Σχηματίστε περίπλοκες τρισδιάστατες κοιλότητες, νευρώσεις και τυφλά χαρακτηριστικά που δεν μπορεί να φτάσει το καλώδιο.
- Επιφανειακή λείανση- Επιτυγχάνετε επιπεδότητα και παραλληλισμό σε όλες τις επιφάνειες ζευγαρώματος (παπούτσια, πλάκες στήριξης, πλάκες απογύμνωσης).
- Τρίψιμο με Jig ή λείανση συντεταγμένων- Φινίρισμα οπών ακριβείας για οδηγούς πείρους, οπές πείρου και χαρακτηριστικά εντοπισμού.
- Γυάλισμα και εργασία σε πάγκο- Συνδυάστε μεταβάσεις, σπάστε αιχμηρές άκρες και ολοκληρώστε τις επιφάνειες σχηματισμού στις απαιτούμενες τιμές Ra.
Μπλοκ και πλάκες μήτρας φρεζαρίσματος CNC
Το φρεζάρισμα CNC χειρίζεται το μεγαλύτερο μέρος της αφαίρεσης υλικού στην κατασκευή εργαλείων σφράγισης και μήτρας. Μηχανές τριών-αξόνων ξετρυπώνουν τις κοιλότητες των μπλοκ καλουπιών, τα ανάγλυφα τσέπες και τα περιγράμματα των πλακών από συμπαγείς μπάλες από χάλυβα εργαλείων. Για πολύπλοκες επιφάνειες διαμόρφωσης 3D - σχεδιάστε διατρήσεις, οδηγούς έκκεντρου και ένθετα περιγράμματος μήτρας - 5-άξονες φρεζαρίσματος φθάνουν σε υποτομές και σύνθετες γωνίες σε μια ενιαία διάταξη, εξαλείφοντας τα πολλαπλά εξαρτήματα και τα σφάλματα ευθυγράμμισης που συνοδεύουν.
Αυτό που κάνει το φρεζάρισμα CNC απαραίτητο για τα εργαλεία σφράγισης μετάλλων είναι η επαναληψιμότητα. Μια προγραμματισμένη διαδρομή εργαλείων παράγει την ίδια γεωμετρία σε κάθε μπλοκ μήτρας που αγγίζει - είτε κόβετε μία κοιλότητα είτε είκοσι ανταλλακτικά ένθετα κατά τη διάρκεια ζωής του εργαλείου. Σύμφωνα μεΠόροι μηχανικής κατεργασίας του Xometry, η τυπική βιομηχανική άλεση CNC επιτυγχάνει ανοχές από ±0,01 έως ±0,05 mm ανάλογα με την ικανότητα του μηχανήματος και τις συνθήκες εγκατάστασης. Για εξαρτήματα μήτρας, τα καταστήματα κρατούν συνήθως ±0,02 mm σε φρεζαρισμένα προφίλ, με πιο σφιχτά χαρακτηριστικά για το EDM.
Οι ρυθμοί τροφοδοσίας και οι στρατηγικές κοπής διαφέρουν σημαντικά μεταξύ χονδροποίησης και φινιρίσματος. Η χονδροειδής επεξεργασία δίνει προτεραιότητα στον ρυθμό αφαίρεσης υλικού - υψηλό{-Οι μύλοι με πρόσοψη τροφοδοσίας και οι τροχοειδείς εργαλειοδρομίες καθαρίζουν γρήγορα τον χάλυβα, ενώ διαχειρίζεται τη θερμότητα και το φορτίο εργαλείων. Οι τελικές πάσες χρησιμοποιούν μικρότερους κόφτες σφαιρών-άκρου ή γωνίας-με ακτίνα σε μειωμένο βήμα-όβερ για να επιτύχουν ύψος χτενιού κάτω από 5 μικρά στις επιφάνειες διαμόρφωσης. Η επιφάνεια που αφήνει ο μύλος φινιρίσματος συχνά πηγαίνει απευθείας σε στίλβωση για σταθμούς διαμόρφωσης ή σε λείανση για επίπεδες επιφάνειες αναφοράς.
Wire EDM για προφίλ Punch και Die
Όταν οι ανοχές πέφτουν κάτω από αυτές που μπορεί να κρατήσει αξιόπιστα το φρεζάρισμα - συνήθως κάτω από ±0,01 mm - αναλαμβάνει το καλώδιο EDM. Αυτή η διαδικασία χρησιμοποιεί ένα λεπτό ορειχάλκινο σύρμα (συνήθως διαμέτρου 0,20–0,25 mm) ως ηλεκτρόδιο, το οποίο κόβει τον σκληρυμένο χάλυβα με ηλεκτρικές εκκενώσεις και όχι με μηχανική δύναμη. Επειδή δεν υπάρχει φυσική επαφή μεταξύ του εργαλείου και του τεμαχίου εργασίας, το σύρμα EDM εισάγει μηδενική δύναμη κοπής και επομένως μηδενική παραμόρφωση ή παραμόρφωση.
Σε εφαρμογές σφράγισης εργαλείων και καλουπιών, το σύρμα EDM χειρίζεται τα χαρακτηριστικά που καθορίζουν την ποιότητα του ανταλλακτικού: ανοίγματα κουμπιών μήτρας, προφίλ μύτης διάτρησης και κωνικά ανακούφιση διάκενου. Η διαδικασία κόβει τον πλήρως σκληρυμένο χάλυβα (60+ HRC) εξίσου εύκολα με το ανοπτημένο υλικό - ένα κρίσιμο πλεονέκτημα δεδομένου ότι πολλά εξαρτήματα μήτρας υποβάλλονται σε μηχανική επεξεργασία μετά τη θερμική επεξεργασία όταν οι συμβατικοί κόφτες δυσκολεύονται.
Το Wire EDM επιτυγχάνει ανοχές τόσο σφιχτές όσο ±0,005 mm σε κοπές προφίλ, με τα φινιρίσματα της επιφάνειας να φτάνουν τα 0,2 μm Ra μετά από πολλαπλά περάσματα απολέπισης. Μια σύγκριση από τον οδηγό EDM του RapidDirect σημειώνει ότι το σύρμα EDM μπορεί να διατηρήσει ακρίβεια περίπου 0,0001 ίντσες (περίπου 0,0025 mm), καθιστώντας το τη διαδικασία επιλογής για χαρακτηριστικά όπου το διάκενο από διάτρηση-σε-θα πρέπει να διατηρείται εντός λίγων μικρών ανά πλευρά.
Το Sinker EDM συμπληρώνει το EDM του σύρματος διαχειριζόμενος χαρακτηριστικά στα οποία ένα καλώδιο δεν μπορεί να έχει πρόσβαση σε - τυφλές κοιλότητες, σύνθετες τρισδιάστατες φόρμες και εσωτερικές γωνίες με ακτίνες μικρότερες από τη διάμετρο του σύρματος. Στην κατεργασία σφράγισης, το Sinker EDM εμφανίζεται πιο συχνά στη διαμόρφωση ένθετων με σύνθετες-καμπύλες επιφάνειες ή σε σταθμούς κοπής κερμάτων όπου ένα τρισδιάστατο ηλεκτρόδιο πρέπει να αναπαράγει λεπτομερή γεωμετρία σε σκληρυμένο χάλυβα. Η αντιστάθμιση είναι η ταχύτητα: το βυθιζόμενο EDM λειτουργεί σημαντικά πιο αργά από το σύρμα και απαιτεί ένα προσαρμοσμένο ηλεκτρόδιο (συνήθως κατασκευασμένο από γραφίτη ή χαλκό) για κάθε μοναδική κοιλότητα.
Τρίψιμο έως τις τελικές ανοχές
Κάθε πλάκα σε ένα καλούπι στάμπας - επάνω παπούτσι, κάτω παπούτσι, πλάκα στήριξης, πλάκα απογύμνωσης - πρέπει να είναι επίπεδο και παράλληλο σε βαθμό που μόνο το φρεζάρισμα δεν μπορεί να εγγυηθεί. Η επιφανειακή λείανση αφαιρεί τα τελευταία εκατοστά του χιλιοστού από αυτές τις επιφάνειες, επιτυγχάνοντας ανοχές επιπεδότητας τόσο σφιχτές όσο 0,005 mm σε μια πλήρη πλάκα και παραλληλισμό εντός 0,01 mm μεταξύ των απέναντι όψεων. ΩςAB Precision Grinding σημειώσεις, η διατήρηση αυτών των γεωμετρικών ανοχών απαιτεί CNC-ελεγχόμενους λειαντήρες με ακρίβεια μικρότερου-και κανονικό επίδεσμο τροχού για τη διατήρηση της συνοχής των διαστάσεων.
Οι απαιτήσεις φινιρίσματος επιφανειών ποικίλλουν ανάλογα με τη λειτουργία. Τα ανοίγματα μήτρας και οι επιφάνειες μορφοποίησης - όπου η λαμαρίνα ολισθαίνει υπό πίεση - χρειάζονται λεπτά φινιρίσματα στην περιοχή Ra 0,2 έως 0,8 μm για μείωση της οπισθέλκουσας, αποφυγή φαγούρας και ελαχιστοποίηση της παραλαβής του υλικού του τεμαχίου εργασίας. Οι μη λειτουργικές επιφάνειες όπως τα μαξιλαράκια στερέωσης και οι τσέπες ελατηρίων χρειάζονται μόνο επιπεδότητα αναφοράς και μπορούν να ανεχθούν τιμές Ra 1,6 μm ή μεγαλύτερες.
Η λείανση με Jig χειρίζεται τις οπές ακριβείας που εντοπίζουν οδηγούς πείρους, πείρους και χαρακτηριστικά ευθυγράμμισης. Αυτές οι οπές πρέπει να διατηρούν την ακρίβεια θέσης εντός 0,005 mm και τη στρογγυλότητα εντός 0,002 mm για να διασφαλίζουν επαναλαμβανόμενη άνω-προς-ευθυγράμμιση σε εκατομμύρια πιέσεις. Οι μηχανές λείανσης συντεταγμένων παρεμβάλλουν κυκλικές διαδρομές με τροχούς διαμαντιού ή CBN, δημιουργώντας γεωμετρία οπής που πιέζει-τα καρφάκια και τους δακτυλίους να εδράζονται χωρίς διάκενο ή ταλάντωση.
Η εξάρτηση από τη βιομηχανική κατεργασία σφράγισης μετάλλων - CNC, EDM και λείανση ακριβείας - είναι αυτό που διακρίνει την επαγγελματική κατασκευή καλουπιών από τις απλοποιημένες προσεγγίσεις. Η χειροκίνητη τοποθέτηση με λίμες και πέτρες χειρός μπορεί να παράγει ένα λειτουργικό πρωτότυπο, αλλά δεν μπορεί να προσφέρει τη γεωμετρική ακρίβεια ή την επιφανειακή συνοχή που η παραγωγή στερείται ζήτησης. Ένα επαγγελματικό εργαστήριο μεταλλικών εργαλείων και καλουπιών ακολουθεί αυτές τις διαδικασίες έτσι ώστε κάθε λειτουργία βασίζεται στην ακρίβεια της προηγούμενης, καταλήγοντας σε εξαρτήματα που συναρμολογούνται με ελάχιστη ρύθμιση με το χέρι.
Η μηχανική κατεργασία φέρνει κάθε στοιχείο στο τελικό του σχήμα, αλλά ο χάλυβας εξακολουθεί να είναι σε σχετικά μαλακή κατάσταση για μεγάλο μέρος αυτής της εργασίας. Αυτό που θα συμβεί στη συνέχεια - η σκλήρυνση, η σκλήρυνση και η επιφανειακή επεξεργασία - κλειδώνει μόνιμα αυτή τη γεωμετρία και καθορίζει πόσο καλά αντέχει η μήτρα στη φθορά μόλις αρχίσει να απορροφά τους επαναλαμβανόμενους κραδασμούς της παραγωγής.
Διαδικασίες θερμικής επεξεργασίας και φινιρίσματος επιφανειών
Τα επεξεργασμένα εξαρτήματα της μήτρας φαίνονται τελειωμένα - τα προφίλ είναι κομμένα, οι επιφάνειες είναι αλεσμένες, οι οπές βρίσκονται - αλλά ο χάλυβας εξακολουθεί να είναι σχετικά μαλακός σε αυτό το στάδιο. Οι περισσότεροι χάλυβες εργαλείων αποστέλλονται σε κατάσταση ανόπτησης περίπου 20 HRC, το οποίο κόβεται εύκολα αλλά δεν είναι αρκετά σκληρό για να επιβιώσει από τη σφράγιση παραγωγής. Η θερμική επεξεργασία γεφυρώνει αυτό το κενό, μετατρέποντας τον μαλακό φερρίτη στη σκληρή δομή μαρτενσίτη που αντιστέκεται στη φθορά, την παραμόρφωση και την κόπωση σε εκατομμύρια κύκλους πίεσης. Σύμφωνα μεEastern Tool & Stamping, η θερμική επεξεργασία αντιπροσωπεύει συνήθως λιγότερο από το 10% του συνολικού κόστους ενός εργαλείου, αλλά μπορεί να είναι ο πιο σημαντικός παράγοντας για τον καθορισμό της απόδοσής του.
Η διαδικασία δεν είναι επιεικής. Παραλείψτε ένα βήμα, βιαστείτε την ψύξη ή επιλέξτε λάθος θερμοκρασία σκλήρυνσης και θα καταλήξετε με ραγισμένες γροθιές, στρεβλωμένες πλάκες μήτρας ή μήτρες χάλυβα σφράγισης που φθείρονται σε ένα κλάσμα της αναμενόμενης διάρκειας ζωής τους. Δείτε πώς λειτουργεί κάθε φάση και γιατί η στάμπα ακριβείας απαιτεί αυστηρό έλεγχο σε κάθε στάδιο.
Αλληλουχίες σκλήρυνσης και σκλήρυνσης για χάλυβα εργαλείων
Ο χάλυβας εργαλείων θερμικής επεξεργασίας ακολουθεί μια σταθερή σειρά: προθέρμανση, ωστενιτισμός, σβήσιμο και σκλήρυνση. Κάθε βήμα πυροδοτεί έναν συγκεκριμένο μεταλλουργικό μετασχηματισμό από τον οποίο εξαρτάται το επόμενο βήμα.
Προθέρμανσηφέρνει τον χάλυβα σταδιακά σε μια ενδιάμεση θερμοκρασία - συνήθως 1200 έως 1250 βαθμούς F (649 έως 677 βαθμούς ) για D2 - πριν από την τελική ράμπα στη θερμοκρασία σκλήρυνσης. Οι χάλυβες εργαλείων έχουν χαμηλή θερμική αγωγιμότητα, επομένως το άλμα κατευθείαν στους 1850 βαθμούς F κινδυνεύει με θερμικό σοκ. Εάν η επιφάνεια θερμαίνεται πολύ πιο γρήγορα από τον πυρήνα, αυξάνεται η εσωτερική τάση μέχρι να ραγίσει το εξάρτημα. Η προθέρμανση εξισώνει τη διατομή{10}}και επιτρέπει τη μετατροπή σε ωστενίτη να γίνει ομοιόμορφα.
Ωστενιτισμόςδιαλύει καρβίδια κράματος στη μήτρα του χάλυβα. Για το D2, το τυπικό εύρος είναι 1795 έως 1875 βαθμούς F (980 έως 1025 μοίρες ) με χρόνο εμποτισμού 45 έως 60 λεπτά ανά ίντσα πάχους. Η πολύ χαμηλή θερμοκρασία αφήνει τα καρβίδια αδιάλυτα και τη σκληρότητα χαμηλή. Το πολύ υψηλό προάγει το τραχύτητα των κόκκων και την υπερβολική κατακράτηση ωστενίτη.
Σβήσιμοψύχει τον ωστενίτη αρκετά γρήγορα για να σχηματίσει μαρτενσίτη. Οι D2 και A2 είναι χάλυβες που σκληραίνουν με αέρα- η ελεγχόμενη ψύξη αέρα ή η απόσβεση αερίου είναι επαρκής και παράγει λιγότερη παραμόρφωση από την απόσβεση με λάδι ή νερό. Οι χαμηλότερες-ποιότητες κραμάτων όπως το S7 ενδέχεται να απαιτούν πιο επιθετική ψύξη. Ο χάλυβας θα πρέπει να φτάσει περίπου τους 125 έως 150 βαθμούς F πριν αρχίσει η σκλήρυνση.
Μετριασμόςανακουφίζει από την ακραία εσωτερική πίεση του φρεσκοσχηματισμένου μαρτενσίτη. Καθώς-το σβησμένο D2 μπορεί να φτάσει τα 64 HRC αλλά είναι επικίνδυνα εύθραυστο. Η διπλή σκλήρυνση στους 900 έως 960 βαθμούς F (480 έως 515 μοίρες) φέρνει τη σκληρότητα σε πρακτικό 58 έως 60 HRC ενώ βελτιώνει τη σκληρότητα και τη σταθερότητα των διαστάσεων. Η τριπλή σκλήρυνση συνιστάται για υψηλές-ποιότητες κράματος ή όταν ο μέγιστος έλεγχος του κατακρατημένου ωστενίτη είναι κρίσιμος - Το D2 στις εφαρμογές σφράγισης με καλούπι ακριβείας λαμβάνει συχνά τρεις κύκλους θερμοκρασίας επειδή η υψηλή περιεκτικότητά του σε χρώμιο παγιδεύει τον υπολειμματικό ωστενίτη που μετατρέπεται μόνο σε επακόλουθη ψύξη. Κάθε κύκλος πρέπει να περιλαμβάνει πλήρη ψύξη σε θερμοκρασία δωματίου πριν ξεκινήσει η επόμενη ψυχραιμία.
Το A2 συμπεριφέρεται διαφορετικά. Η χαμηλότερη περιεκτικότητά του σε κράμα σημαίνει λιγότερο κατακρατημένο ωστενίτη μετά το σβήσιμο, πράγμα που μεταφράζεται σε πιο προβλέψιμη αλλαγή μεγέθους και καλύτερη σταθερότητα διαστάσεων από το D2. Για καταστήματα που χρειάζονται αυστηρό γεωμετρικό έλεγχο χωρίς εκπλήξεις μετά-σκλήρυνσης, το A2 είναι η ασφαλέστερη επιλογή - απαιτεί λιγότερο επιθετική κρυογονική παρέμβαση και ανταποκρίνεται καλά στο τυπικό διπλό σκλήρυνση.
Διαχείριση αλλαγής διαστάσεων μετά από θερμική επεξεργασία
Κάθε χάλυβας εργαλείου αναπτύσσεται κατά τη σκλήρυνση. Ο δομικός μετασχηματισμός από ωστενίτη σε μαρτενσίτη περιλαμβάνει αύξηση όγκου - τυπικά 0,0005 έως 0,002 ίντσες ανά ίντσα του αρχικού μήκους, ανάλογα με τον βαθμό, τη θερμοκρασία ωστενιτισμού και τη μέθοδο σβέσης. Αυτός είναι ο λόγος για τον οποίο η τελική λείανση γίνεται μετά από θερμική επεξεργασία, όχι πριν. Η λείανση ενός εξαρτήματος μέχρι την τελική ανοχή στη μαλακή κατάσταση και στη συνέχεια η σκλήρυνσή του εγγυάται ότι το εξάρτημα θα έχει μεγάλο μέγεθος και θα παραμορφωθεί όταν βγει από τον κλίβανο.
Η πρακτική ροή εργασίας ακολουθεί τη μηχανική κατεργασία και τη θερμική επεξεργασία ως εξής: τραχύ μηχάνημα σε κατάσταση ανόπτησης, ανακούφιση από την πίεση, ημι-ημιτελική μηχανή που αφήνει υλικό λείανσης (συνήθως 0,1 έως 0,25 mm ανά επιφάνεια), σκληρύνετε και σκληρύνετε και στη συνέχεια τελειώστε το τρίψιμο μέχρι τις τελικές διαστάσεις. Αυτή η ακολουθία διασφαλίζει ότι κάθε κρίσιμη ανοχή - μέγεθος ανοίγματος μήτρας, προφίλ διάτρησης, επιπεδότητα, παραλληλισμός - εδραιώνεται στο σκληρυμένο τμήμα όπου θα παραμείνει σε λειτουργία.
Η κρυογονική επεξεργασία προσθέτει ένα άλλο εργαλείο για τον έλεγχο του κατακρατημένου ωστενίτη. Η ψύξη του σκληρυμένου χάλυβα σε περίπου -196 βαθμούς αναγκάζει τον υπολειμματικό ωστενίτη να μετασχηματιστεί, γεγονός που βελτιώνει τη σταθερότητα των διαστάσεων στην υπηρεσία και αποτρέπει την απροσδόκητη ανάπτυξη με την πάροδο του χρόνου. Για μήτρες σφράγισης μετάλλων υψηλής ακρίβειας που πρέπει να έχουν ανοχές για όλα τα χρόνια παραγωγής, η κρυογονική επεξεργασία μεταξύ των κύκλων θερμοκρασίας μειώνει τον κίνδυνο σταδιακής μετατόπισης μεγέθους που αποβάλλει τα διάκενα εκτός προδιαγραφών.
Το ράγισμα που προκαλείται από το σχεδιασμό-είναι ένας άλλος κίνδυνος. Οι έντονες εσωτερικές γωνίες, οι τυφλές οπές και οι ξαφνικές αλλαγές διατομής συγκεντρώνουν τη θερμική καταπόνηση κατά τη διάρκεια της απόσβεσης. Οι μηχανικοί εργαλείων πρέπει να σχεδιάζουν εξαρτήματα μήτρας έχοντας κατά νου τη θερμική επεξεργασία - προσθέτοντας γενναιόδωρες ακτίνες, αποφεύγοντας δραστικές μεταβάσεις πάχους και προσανατολίζοντας χαρακτηριστικά για την προώθηση της ομοιόμορφης ψύξης.
Επιστρώσεις επιφανειών που παρατείνουν τη διάρκεια ζωής
Ο θερμικά επεξεργασμένος-χάλυβας εργαλείων παρέχει τη βάση σκληρότητας, αλλά οι επιφανειακές επικαλύψεις προσθέτουν ένα τελευταίο στρώμα προστασίας που επεκτείνει δραματικά τη διάρκεια ζωής - ειδικά για τη σφράγιση του υλικού εργαλείου που τρέχει ενάντια σε λειαντικά ή πρόσφυσα-μετάλλα τεμαχίου κατεργασίας. ΕΝΑμελέτη που δημοσιεύτηκε στο Micromachinesέδειξε ότι η επίστρωση TiAlN PVD σε μήτρες σφράγισης D2 αύξησε τα διαστήματα επισκευής από 80.000 κύκλους σε περίπου 500.000 κύκλους - ένα κέρδος ζωής που υπερβαίνει το 500%.
Η επιλογή επίστρωσης εξαρτάται από το υλικό του τεμαχίου εργασίας και τον κυρίαρχο μηχανισμό φθοράς:
- TiN (Νιτρίδιο Τιτανίου)- Επίστρωση γενικής χρήσης για εργασίες σφράγισης από ανθρακούχο χάλυβα και χάλυβα ψυχρής έλασης. Σκληρότητα γύρω στα 2.300 HV. Μειώνει τη φθορά της κόλλας και παρέχει χρυσή επιφάνεια χαμηλής-τριβής. Ιδανικό για το τάνυμα και το τρύπημα του μαλακού χάλυβα σε μέτριους όγκους.
- TiCN (καρβονιτρίδιο τιτανίου)- Υψηλότερη σκληρότητα από το TiN (περίπου 3.000 HV) με καλύτερη αντοχή στην τριβή. Ταιριάζει με ανοξείδωτο σφράγισμα και υλικά τεμαχίου κατεργασίας υψηλότερης- αντοχής όπου κυριαρχεί η φθορά ολίσθησης.
- TiAlN (νιτρίδιο αλουμινίου τιτανίου)- Εξαιρετική απόδοση σε υψηλές θερμοκρασίες λόγω του σχηματισμού οξειδίου του αλουμινίου στην επιφάνεια κατά τη χρήση. Η μελέτη PVD που αναφέρθηκε παραπάνω μέτρησε έναν συντελεστή τριβής μόλις 0,18 για το TiAlN έναντι 0,74 για τον μη επικαλυμμένο χάλυβα έναντι της λευκοσίδηρου. Ιδανικό για εργασίες υψηλής-ταχύτητας και σφράγιση μετάλλων από ανοξείδωτο χάλυβα όπου η συσσώρευση θερμότητας επιταχύνει τη φθορά.
- Εναζώτωση- Μια διαδικασία διάχυσης που σκληραίνει το επιφανειακό στρώμα σε 65–70 HRC χωρίς να προσθέτει μια διακριτή επίστρωση. Δημιουργεί μια σκληρή θήκη βάθους 0,1 έως 0,3 mm. Λειτουργεί καλά για σταθμούς διαμόρφωσης και κάμψης όπου η πρόσφυση επίστρωσης υπό φόρτιση παραμόρφωσης προκαλεί ανησυχία.
- Σκληρή επιχρωμίωση- Η χαμηλή τριβή και οι εξαιρετικές ιδιότητες απελευθέρωσης καθιστούν το χρώμιο ιδανικό για σχεδίαση καλουπιών όπου η λαμαρίνα πρέπει να γλιστράει ομαλά σε μεγάλες ακτίνες χωρίς να τρέμει. Καθορίζεται συνήθως για εργασίες ανοξείδωτης σφράγισης και σχεδίασης αλουμινίου.
Μια μηχανική λεπτομέρεια που προκαλεί τα λιγότερο έμπειρα καταστήματα: η θερμοκρασία σκλήρυνσης του βασικού χάλυβα πρέπει να υπερβαίνει τη θερμοκρασία εναπόθεσης επίστρωσης. Οι επικαλύψεις PVD εναποτίθενται σε περίπου 400 έως 500 μοίρες. Εάν το καλούπι είχε σκληρυνθεί κάτω από αυτό το εύρος, η ίδια η διαδικασία επίστρωσης θα-υποθερμάνει το υπόστρωμα, θα το μαλακώσει και θα καταστρέψει τη σκληρότητα για την οποία προσπαθήσατε τόσο σκληρά να επιτύχετε. Για D2 διπλά-μεγαλωμένο στους 480 έως 515 μοίρες, οι τυπικές θερμοκρασίες εναπόθεσης PVD είναι συμβατές -, αλλά αυτό πρέπει να επαληθευτεί πριν από την αποστολή εξαρτημάτων στον επιστρωτή.
Η επιφανειακή επεξεργασία είναι το τελευταίο βήμα πριν από τη συναρμολόγηση. Με σκληρυμένα, αλεσμένα και επικαλυμμένα εξαρτήματα στο χέρι, η μήτρα είναι έτοιμη να βιδωθεί μαζί για την πρώτη δοκιμαστική λειτουργία στην πρέσα - όπου η πραγματική απόδειξη κάθε επιλογής υλικού, κάθε ανοχής και κάθε απόφασης θερμικής επεξεργασίας αποκαλύπτεται στην ποιότητα των σταμπωτών εξαρτημάτων που παράγει.
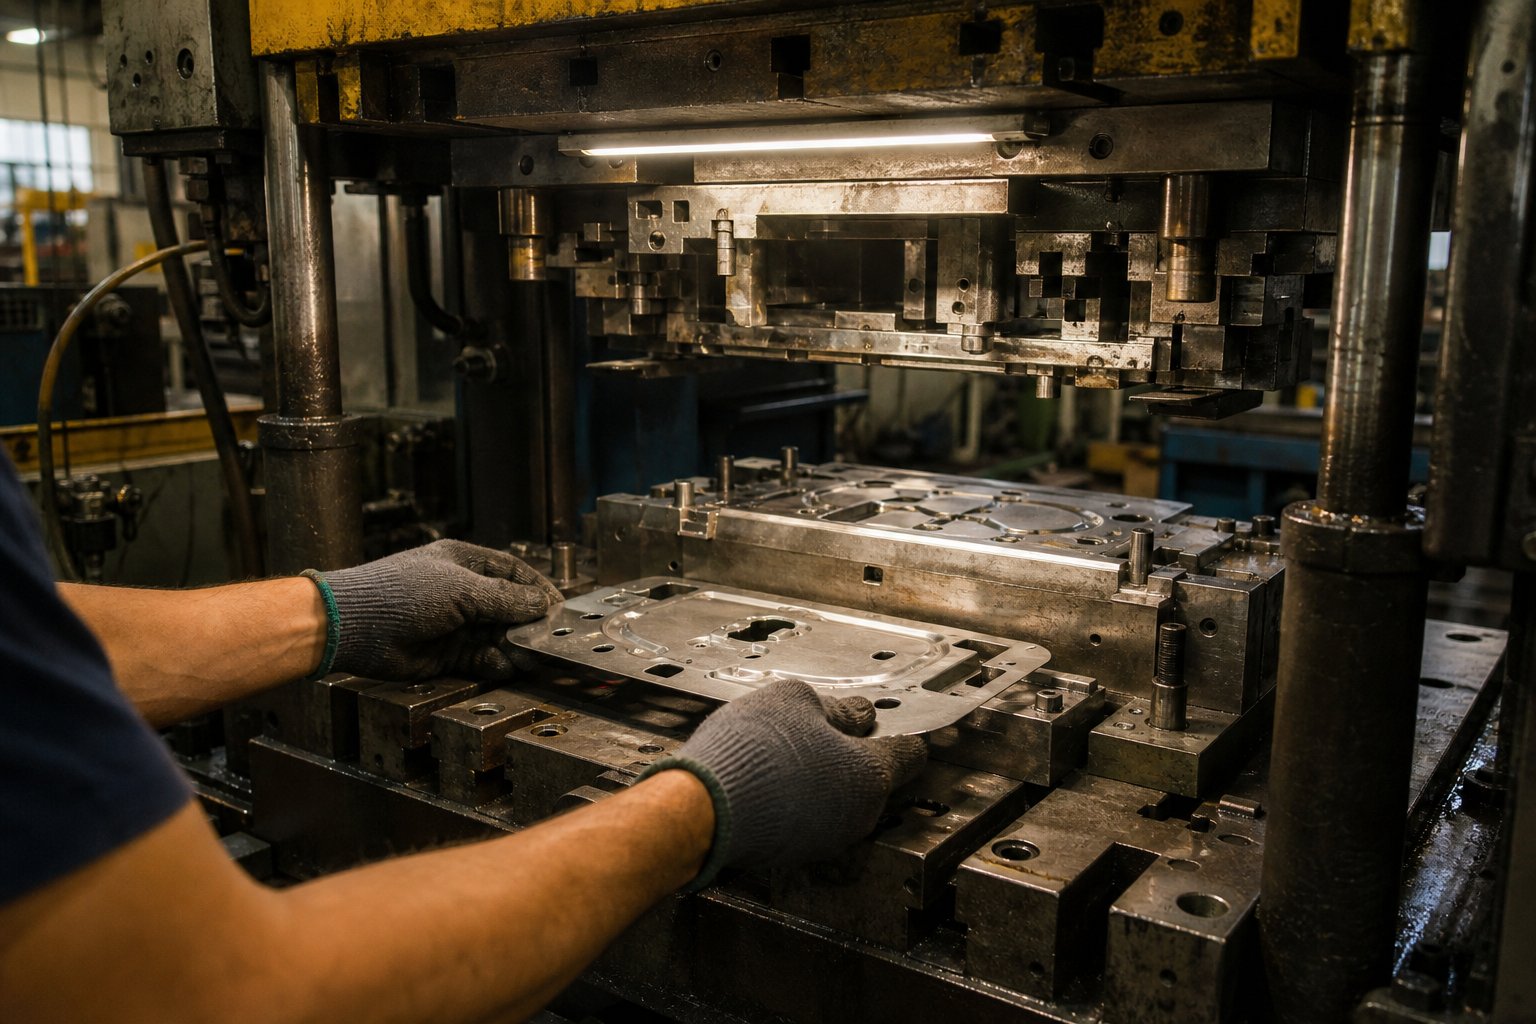
Δοκιμή και αντιμετώπιση προβλημάτων μετά τη συναρμολόγηση
Κάθε υπόθεση σχεδίασης, επιλογή υλικού και ανοχή κατεργασίας δοκιμάζεται τη στιγμή που μια μήτρα κλείνει μέσα σε μια μηχανή σφράγισης για πρώτη φορά. Η δοκιμή είναι το σημείο όπου η θεωρία συναντά το μέταλλο - και όπου προβλήματα που καμία προσομοίωση δεν είχε προβλεφθεί πλήρως αποκαλύπτονται με τη μορφή ραγάδων, σχισμών, ρυτίδων ή εξαρτημάτων που αρνούνται να διατηρήσουν τη διάσταση. Είναι επίσης η φάση που σχολιάζεται πιο συχνά στη λογοτεχνία-κατασκευής εργαλείων, παρά το γεγονός ότι είναι το πιο ακριβό και πιο ευαίσθητο σε χρόνο- στάδιο οποιουδήποτε έργου εργαλείων.
Πώς λειτουργεί μια πρέσα σφράγισης κατά τη δοκιμή; Με τον ίδιο τρόπο που λειτουργεί στην παραγωγή - το κριάρι κατεβαίνει, η επάνω μήτρα κλείνει στο κάτω, ασκείται δύναμη και το υλικό παραμορφώνεται ή κόβεται - αλλά με μειωμένη ταχύτητα και με προσεκτική παρατήρηση μεταξύ κάθε διαδρομής. Ο στόχος είναι να φέρετε το ζάρι από την "πρώτη επαφή" στην "παραγωγή-έτοιμο" με όσο το δυνατόν λιγότερες επαναλήψεις.
Ρύθμιση του καλουπιού για την πρώτη δοκιμαστική εκτέλεση
Πριν ξεκινήσει η πίεση έστω και μία φορά, η ρύθμιση καθορίζει εάν η δοκιμή θα εξελιχθεί ομαλά ή θα αντιμετωπίσει προβλήματα ευθυγράμμισης από την αρχή. Ακολουθεί η σειρά που ακολουθούν οι έμπειροι κατασκευαστές εργαλείων όταν τοποθετούν ένα καλούπι σε πρέσα σφράγισης μήτρας για την αρχική του λειτουργία:
- Πατήστε επιλογή και επαλήθευση χωρητικότητας- Βεβαιωθείτε ότι η πρέσα έχει επαρκή χωρητικότητα (συνήθως 20-30% πάνω από την υπολογιζόμενη δύναμη κοπής και διαμόρφωσης), επαρκές ύψος κλεισίματος και μια περιοχή κρεβατιού που υποστηρίζει το πλήρες αποτύπωμα της μήτρας χωρίς προεξοχή.
- Φόρτωση και σύσφιξη μήτρας- Σηκώστε τη μήτρα πάνω στο κρεβάτι πρέσας χρησιμοποιώντας γερανό ή στήριγμα, κεντράρετε το κάτω από το έμβολο και βιδώστε καλά το κάτω παπούτσι. Σφίξτε το επάνω παπούτσι στο έμβολο με μπουλόνια με σχισμή T- ή υδραυλικούς σφιγκτήρες.
- Ρύθμιση ύψους κλεισίματος- Ρυθμίστε το ύψος κλεισίματος της πίεσης έτσι ώστε η μήτρα να κλείνει στη θέση που έχει σχεδιαστεί χωρίς να πέσει κάτω. Χρησιμοποιήστε αισθητήρες ή ενδείξεις καντράν μεταξύ των άνω και κάτω παπουτσιών και στις τέσσερις γωνίες για να επαληθεύσετε το ομοιόμορφο κλείσιμο.
- Έλεγχος λάμψης και ευθυγράμμισης- Τοποθετήστε ένα μαλακό υλικό, όπως ορειχάλκινο στόμιο, ανάμεσα στις επιφάνειες της διάτρησης και τα ανοίγματα της μήτρας και, στη συνέχεια, πιέστε την πρέσα με μια αργή διαδρομή. Το μοτίβο εντύπωσης αποκαλύπτει εάν η ευθυγράμμιση είναι ομοιόμορφη ή λοξή. Οι ανομοιόμορφες εντυπώσεις υποδεικνύουν ότι η μήτρα πρέπει να γυαλίζει κάτω από τη μία πλευρά ή ότι η προφόρτιση του οδηγού πείρου απαιτεί ρύθμιση.
- Ρύθμιση συστήματος τροφοδοσίας- Για προοδευτικές μήτρες, περάστε απόθεμα πηνίου μέσω του τροφοδότη και ρυθμίστε τον χρονισμό απελευθέρωσης πιλότου, το μήκος τροφοδοσίας και τον έλεγχο βρόχου. Βεβαιωθείτε ότι οι πιλότοι εμπλέκονται καθαρά χωρίς να σέρνουν ή να λυγίζουν τη λωρίδα.
- Πρώτο χτύπημα με μειωμένη ταχύτητα- Εκτελέστε το πάτημα σε λειτουργία μονής-λειτουργίας σε μειωμένη χωρητικότητα. Επιθεωρήστε οπτικά το πρώτο κομμάτι πριν προχωρήσετε σε διαδοχικά χτυπήματα.
Το λαμπερό βήμα αξίζει ιδιαίτερης προσοχής. Ακόμη και με ακριβή-γείωση παπουτσιών μήτρας και στύλους οδηγών που κρατούνται σε μικρόμετρα, η ίδια η πρέσα εισάγει μεταβλητές - παραλληλισμό εμβόλου, ενισχυτική απόκλιση υπό φορτίο και θερμική ανάπτυξη κατά τη διάρκεια της προθέρμανσης-όλα συμβάλλουν στην απόκλιση ευθυγράμμισης. Το shimming αντισταθμίζει τη συνδυασμένη στοίβα-ανοχές πίεσης και μήτρας που δεν μπορεί να εξαλειφθεί καμία ποσότητα συναρμολόγησης πάγκου.
Μέτρηση και αξιολόγηση σταμπωτών εξαρτημάτων
Αφού τα πρώτα χτυπήματα παράγουν ορατά μέρη, η μέτρηση ξεκινά αμέσως. Δεν αναζητάτε την τελειότητα σε αυτό το στάδιο - προσδιορίζετε ποιοι σταθμοί αποδίδουν σωστά και ποιοι χρειάζονται προσαρμογή. Μια συστηματική αξιολόγηση εντοπίζει τα προβλήματα νωρίς πριν επιδεινωθούν στους επόμενους σταθμούς.
Για κάθε εξάρτημα με μεταλλική στάμπα που βγαίνει από την πρέσα δοκιμής, αξιολογήστε σύμφωνα με αυτά τα κριτήρια:
- Ύψος γρέζιου- Μετρήστε με μικρόμετρο ή οπτικό συγκριτικό. Το αποδεκτό ύψος γρέζινων για τις περισσότερες εφαρμογές είναι κάτω από το 10% του πάχους του υλικού. Τα γρέζια που υπερβαίνουν αυτό το όριο υποδηλώνουν προβλήματα διάκενου ή ευθυγράμμισης.
- Ακρίβεια διαστάσεων- Ελέγξτε τις θέσεις των οπών, τις αποστάσεις των άκρων, τις γωνίες κάμψης και το συνολικό προφίλ έναντι της εκτύπωσης εξαρτήματος χρησιμοποιώντας CMM, μετρητές ύψους ή οπτικά συστήματα μέτρησης.
- Επιφανειακή κατάσταση- Επιθεωρήστε για χάραξη, κοίλωμα, σημάδια μήτρας ή παραλαβή υλικού σε διαμορφωμένες επιφάνειες. Αυτά υποδηλώνουν προβλήματα λίπανσης ή ανεπαρκές φινίρισμα της επιφάνειας της μήτρας.
- Ανοιξιάτικη-απόκλιση προς τα πίσω- Μετρήστε τις γωνίες κάμψης και συγκρίνετε με τις ονομαστικές. Καταγράψτε το μέγεθος και την κατεύθυνση της απόκλισης για να προσδιορίσετε πόση διόρθωση υπέρβασης χρειάζεται.
- Αραίωμα υλικού- Για εργασίες τραβήγματος και τεντώματος, μετρήστε το πάχος του τοίχου σε κρίσιμα σημεία. Η αραίωση πέραν του 20-25% του αρχικού πάχους σηματοδοτεί τον κίνδυνο διάσπασης της παραγωγής.
- Επιπεδότητα και συστροφή- Τοποθετήστε εξαρτήματα σε μια επιφανειακή πλάκα για να ελέγξετε για τόξο, συστροφή ή κονσερβοποίηση-του λαδιού που αναπτύσσεται μετά την έξοδο του εξαρτήματος από τη μήτρα.
Οι έμπειροι κατασκευαστές καλουπιών τρέχουν πέντε έως δέκα διαδοχικά μέρη και συγκρίνουν τις μετρήσεις σε όλο το σετ. Ένα μεμονωμένο τμήμα μπορεί να φαίνεται αποδεκτό κατά σύμπτωση, αλλά η διακύμανση σε μια σύντομη διαδρομή εκθέτει την αστάθεια - έναν σταθμό σχηματισμού που παρασύρεται, έναν πιλότο που δεν εντοπίζει σταθερά ή έναν απογυμνωτή που απελευθερώνεται ανομοιόμορφα.
Η στάμπα πίεσης στην ταχύτητα παραγωγής εισάγει πρόσθετες μεταβλητές που η δοκιμή χαμηλής-ταχύτητας δεν μπορεί να αντιγράψει. Η θερμική διαστολή, η δυναμική παραμόρφωση και η συμπεριφορά τροφοδοσίας λωρίδων αλλάζουν με πλήρη ταχύτητα. Τα περισσότερα προγράμματα δοκιμής περιλαμβάνουν μια σταδιακή ράμπα ταχύτητας - που ξεκινά από 10-20 πινελιές ανά λεπτό κατά τη διάρκεια των αρχικών χτυπημάτων, αυξάνοντας στο 50%, μετά στο 75% και, τέλος, πλήρη ταχύτητα παραγωγής - με σημεία ελέγχου μέτρησης σε κάθε στάδιο.
Αντιμετώπιση προβλημάτων κοινών προβλημάτων
Ακόμη και οι καλοσχεδιασμένες μήτρες σπάνια παράγουν τέλεια εξαρτήματα με την πρώτη επιτυχία. Το Tryout είναι βασικά μια άσκηση αντιμετώπισης προβλημάτων και η γνώση της σχέσης μεταξύ των συμπτωμάτων και των βασικών αιτιών εξοικονομεί ημέρες δοκιμής{-και-λάθους. Ο παρακάτω πίνακας καλύπτει τα πιο συχνά προβλήματα που αντιμετωπίζονται κατά τη δοκιμή τύπου γραμματοσήμων και τις διορθώσεις που τα επιλύουν.
| Πρόβλημα | Πιθανή Αιτία | Διόρθωση |
|---|---|---|
| Υπερβολικά γρέζια στις κομμένες άκρες | Γροθιά-για να-αποθάνετε το διάκενο πολύ μεγάλο ή οι κοπτικές άκρες θαμπώνονται από κακή ευθυγράμμιση κατά τα αρχικά χτυπήματα | Επαληθεύστε και διορθώστε το διάκενο ανά πλευρά. ακονίστε ξανά τις άκρες εάν έχουν υποστεί ζημιά. ελέγξτε τη φθορά του πείρου οδηγού |
| Διαίρεση σε σταθμούς κλήρωσης ή φόρμας | Ανεπαρκής ροή υλικού λόγω υπερβολικής πίεσης συγκράτησης τυφλού, αιχμηρές ακτίνες μήτρας ή ανεπαρκούς λίπανσης | Μειώστε τη δύναμη συγκράτησης κενού. Αυξήστε τις ακτίνες εισόδου της μήτρας. εφαρμόστε βαρύτερο ή διαφορετικό λιπαντικό |
| Ζαρώνει σε φλάντζες ή τοίχους | Πολύ μικρή πίεση συγκράτησης τυφλού, υπερβολική απόσταση μεταξύ διάτρησης και κοιλότητας ή υλικό πολύ λεπτό για το βάθος έλξης | Αυξήστε τη δύναμη συγκράτησης κενού. προσθέστε σύρετε χάντρες? μειώστε το μέγεθος του τυφλού για να περιορίσετε την περίσσεια υλικού |
| Μετατόπιση διαστάσεων μετά από μικρές διαδρομές | Θερμική διαστολή εξαρτημάτων μήτρας, ασυνεπές μήκος τροφοδοσίας λωρίδας ή εκτροπή εμβόλου πίεσης υπό φορτίο | Αφήστε το πάτημα και το καλούπι να φθάσουν σε θερμική ισορροπία. επαναβαθμονόμηση του τροφοδότη. επαλήθευση της κατανομής κατά τονάζ |
| Τράβηγμα γυμνοσάλιαγκων (οι γυμνοσάλιαγκες κολλάνε στο πρόσωπο με γροθιά) | Ανεπαρκές γωνιακό διάκενο κάτω από το άνοιγμα της μήτρας, επίδραση κενού στο πρόσωπο της διάτρησης ή μεμβράνη λαδιού που τραβάει το γυμνοσάλιαγκο προς τα πάνω | Προσθέστε κωνικό ανάγλυφο στο άνοιγμα της μήτρας. Εγκατάσταση κενού-διακοπής αυλακώσεων στην επιφάνεια διάτρησης. εφαρμόστε καρφίτσες εκτοξευτήρα ή θετικά χαρακτηριστικά συγκράτησης γυμνοσάλιαγκας |
| Μέρη που κολλάνε στην κοιλότητα της μήτρας | Ανεπαρκής γωνία βύθισης στις επιφάνειες φόρμας, ζάλη από κακή επιφάνεια ή ανεπαρκής δύναμη νοκ-άουτ | Πολωνικές επιφάνειες μήτρας. προσθέστε επίστρωση (TiN ή χρώμιο). αυξήστε τη δύναμη του ελατηρίου νοκ-άουτ ή προσθέστε έκρηξη αέρα |
| Ανομοιόμορφη ταινία διάτμησης στις κομμένες άκρες | Η κακή ευθυγράμμιση του καλουπιού προκαλεί κωνικό διάκενο από τη μία πλευρά στην άλλη | Ο Ρεσίμ πεθαίνει στον Τύπο. Επιθεωρήστε τους οδηγούς πείρους και τους δακτυλίους για φθορά. επαληθεύστε τον παραλληλισμό των παπουτσιών |
Τράβηγμα γυμνοσάλιαγκας, όπως σημειώνεται στοΗ κάλυψη προβλημάτων κοπής από τον Κατασκευαστή, είναι ένα από τα πιο επίμονα θέματα στις επεμβάσεις piercing. Όταν ένας γυμνοσάλιαγκας ανεβαίνει με τη διάτρηση, μπορεί να προσγειωθεί στην επιφάνεια της λωρίδας και να κολλήσει στο επόμενο τμήμα - δημιουργώντας ένα ανυψωμένο ελάττωμα που καταστρέφει το κομμάτι και πιθανώς καταστρέφει τη μήτρα. Η επιδιόρθωση συχνά περιλαμβάνει την τροποποίηση της γεωμετρίας του κουμπιού καλουπιού: αντικατάσταση των ανακουφιστικών κουμπιών βημάτων- με κωνικές μήτρες που διατηρούν θετικό έλεγχο γυμνοσάλιαγκας ή προσθήκη γωνιακής διάτμησης στην επιφάνεια διάτρησης για να σπάσει το κενό.
Κάθε διόρθωση κατά τη δοκιμή θα πρέπει να τεκμηριώνεται μαζί με τα δεδομένα μέτρησης που την προκάλεσαν. Αυτό το αρχείο γίνεται ανεκτίμητο αργότερα - τόσο για την αναπαραγωγή της ρύθμισης μετά τη συντήρηση όσο και για τη βελτίωση του σχεδιασμού μελλοντικών μήτρων με παρόμοια υλικά και γεωμετρίες.
Προγράμματα συντήρησης και επανατριβής
Η δοκιμή τελειώνει όταν η μήτρα παράγει σταθερά εξαρτήματα εντός των προδιαγραφών στην ταχύτητα παραγωγής. Όμως η δουλειά δεν σταματά εκεί. Μια μηχανή σφράγισης που λειτουργεί με 100 έως 400 πινελιές ανά λεπτό υποβάλλει τη μήτρα σε αμείλικτη κυκλική φόρτωση και ακόμη και οι πιο σκληροί χάλυβες εργαλείων υποβαθμίζονται με την πάροδο του χρόνου. Η καθιέρωση ενός ρυθμού συντήρησης πριν από την έναρξη της παραγωγής - αντί να αντιδρά κανείς σε ποιοτικές αστοχίες - είναι αυτό που διαχωρίζει τα καταστήματα που επιτυγχάνουν τη διάρκεια ζωής του στόχου από εκείνα που αντιμετωπίζουν συνεχή απρογραμμάτιστο χρόνο διακοπής λειτουργίας.
Ένα πρακτικό χρονοδιάγραμμα συντήρησης ακολουθεί μια κλιμακωτή δομή που βασίζεται σε πλήθος παλμών παραγωγής και μετρήσιμους δείκτες ποιότητας:
- Κάθε βάρδια- Οπτική επιθεώρηση για ραγισμένα ή σπασμένα γροθιές, συσσώρευση τσιπς σε ανοίγματα μήτρας, επαλήθευση λίπανσης και διάκενο διαδρομής σκραπ. Αυτοί οι γρήγοροι έλεγχοι διαρκούν λίγα λεπτά και εντοπίζουν τις αστοχίες προτού καταρρεύσουν.
- Κάθε 50.000 έως 100.000 εγκεφαλικά επεισόδια- Μετρήστε το ύψος του γρέζιου, ελέγξτε το διάκενο του οδηγού, επιθεωρήστε την κατάσταση της πλάκας απογύμνωσης και επαληθεύστε τη δύναμη του ελατηρίου. Εάν το ύψος του γρέζιου υπερβαίνει τις προδιαγραφές, προγραμματίστε την εκ νέου λείανση.
- Κάθε 100.000 έως 300.000 εγκεφαλικά επεισόδια- Πλήρης υπηρεσία, συμπεριλαμβανομένης της εκ νέου λείανσης όλων των κοπτικών άκρων, της αντικατάστασης φθαρμένων ελατηρίων, του ελέγχου της επιπεδότητας της πλάκας και της επαλήθευσης της ευθυγράμμισης της μήτρας με τους δείκτες. Για γραμμές μεγάλου-όγκου ή κατά την επεξεργασία υλικών υψηλής-σκληρότητας, μειώστε αυτό το διάστημα.
- Στο 70-80% της αναμενόμενης ζωής- Προληπτική επισκευή. Πλήρης διάρρηξη, έλεγχος διαστάσεων όλων των εξαρτημάτων φθοράς, αντικατάσταση δακτυλίων οδηγών και αξιολόγηση του εάν οι κρίσιμοι σταθμοί χρειάζονται αντικατάσταση ένθετου ή ανανέωση επίστρωσης.
Η επανατριβή αξίζει ιδιαίτερης προσοχής γιατί επηρεάζει άμεσα το χρόνο που ένα καλούπι παραμένει σε λειτουργία. Κάθε φορά που ένα κοπτικό άκρο θαμπώνει πέρα από το αποδεκτό κατώφλι γρέζινων, ένας μύλος επιφάνειας αφαιρεί ένα λεπτό στρώμα - τυπικά 0,05 έως 0,15 mm - από την επιφάνεια του τρυπήματος και της μήτρας για να αποκαταστήσει την ευκρίνεια. Το μπλοκ μήτρας και η διάτρηση πρέπει να αλέθονται εξίσου για να διατηρηθεί το σωστό ύψος κλεισίματος και πρέπει να προστεθούν ροδέλες κάτω από τη διάτρηση για να αντισταθμιστεί το υλικό που αφαιρέθηκε.
Πόσα regrinds μπορεί να ανεχτεί ένας ζάρι; Αυτό εξαρτάται από το αρχικό σχέδιο. Οι περισσότερες μήτρες περιλαμβάνουν ένα επίδομα ζωής μήτρας - επιπλέον ύψος υλικού ενσωματωμένο σε γροθιές και τεμάχια μήτρας ειδικά για να προσαρμόζεται το εκ νέου άλεσμα. Ένα τυπικό περιθώριο κυμαίνεται από 3 έως 6 mm συνολικά, το οποίο μεταφράζεται σε 20 έως 60 κύκλους επανατριβής πριν το εργαλείο φτάσει στο όριο διαστάσεων του και απαιτεί αντικατάσταση ένθετου ή πλήρη ανακατασκευή.
Η παρακολούθηση δεικτών ποιότητας, όπως το ύψος του γρέζιου, το πλάτος της ζώνης διάτμησης και οι τάσεις της δύναμης (το αυξανόμενο φορτίο πίεσης συχνά σηματοδοτεί θαμπό) παρέχει{0}}στοιχεία στοιχεία ενεργοποίησης για συντήρηση αντί να βασίζεται σε αυθαίρετα χρονοδιαγράμματα ημερολογίου. Τα διαγράμματα SPC που παρακολουθούν κρίσιμες διαστάσεις σε όλες τις σειρές παραγωγής αποκαλύπτουν σταδιακή μετατόπιση πολύ πριν τα εξαρτήματα πέσουν εκτός ανοχής - δίνοντάς σας χρόνο να προγραμματίσετε τη συντήρηση κατά τη διάρκεια του προγραμματισμένου χρόνου διακοπής λειτουργίας αντί να ανακατεύεστε μετά από μια ποιοτική διαφυγή.
Ένα καλούπι που δοκιμάζεται με επιτυχία και εισέρχεται στην παραγωγή με ένα καθορισμένο σχέδιο συντήρησης είναι ένα καλούπι που έχει τοποθετηθεί για να φτάσει στην πλήρη σχεδιαστική του διάρκεια. Ωστόσο, δεν έχει κάθε οργανισμός την ικανότητα Τύπου, τον εξοπλισμό αίθουσας εργαλείων ή το έμπειρο προσωπικό για να διαχειριστεί όλη αυτή τη διαδικασία εσωτερικά -, κάτι που εγείρει ένα πρακτικό ερώτημα σχετικά με το πότε είναι λογικό να χτιστεί-και να συνεργαστεί με έναν ειδικό που χειρίζεται ολόκληρο τον κύκλο ζωής από τη σκοπιμότητα έως την υποστήριξη παραγωγής.
Αποφασίζοντας εάν θα κατασκευάσετε ή θα συνεργαστείτε για το Stamping Die σας
Οι προηγούμενες ενότητες κάλυψαν κάθε στάδιο της κατασκευής ενός καλουπιού σφράγισης - σχεδιασμού, μηχανικής κατεργασίας, θερμικής επεξεργασίας και δοκιμής. Η ολοκλήρωση όλων αυτών των βημάτων στο σπίτι-απαιτεί έναν συγκεκριμένο συνδυασμό εξοπλισμού, εξειδίκευσης και εύρους ζώνης που δεν διαθέτει κάθε οργανισμός. Η απόφαση κατασκευής-ή-αγοράς δεν αφορά μόνο την ικανότητα. έχει να κάνει με το εάν οι εσωτερικοί σας πόροι ευθυγραμμίζονται με την πολυπλοκότητα, το χρονοδιάγραμμα και τον όγκο που απαιτεί το έργο σας.
Πότε να δημιουργήσετε-House vs Partner with a Die Maker
Η κατασκευή ενός προσαρμοσμένου μεταλλικού καλουπιού σφράγισης εσωτερικά έχει νόημα κάτω από ένα στενό σύνολο συνθηκών. Εάν κάποιο από αυτά τα κριτήρια δεν είναι δυνατό, η συνεργασία γίνεται ο πιο αξιόπιστος δρόμος για την παραγωγή{1}}έτοιμων εργαλείων.
- Πρόσβαση στον εξοπλισμό- Διαθέτετε φρέζα CNC, EDM σύρματος, λείανση επιφανειών και δοκιμαστική πρέσα επαρκούς χωρητικότητας στον ιστότοπο-; Η έλλειψη έστω και ενός συνδέσμου αναγκάζει την δαπανηρή εξωτερική ανάθεση μεμονωμένων βημάτων.
- Εξειδίκευση στην αίθουσα εργαλείων- Οι έμπειροι κατασκευαστές καλουπιών που κατανοούν την πλήρη διαδικασία σφράγισης μετάλλων - από τη διάταξη λωρίδων έως την αλληλουχία θερμικής επεξεργασίας - χρειάζονται χρόνια για να αναπτυχθούν. Μια ομάδα χωρίς αυτό το βάθος θα κάψει χρόνο για την αντιμετώπιση προβλημάτων που επιλύει ένας ειδικός τακτικά.
- Απαιτήσεις όγκου και ανοχής- Χαμηλού-μεταλλικού σφράγισης εξαρτημάτων με γενναιόδωρες ανοχές μπορούν να ανεχθούν μια επαναληπτική-εσωτερική προσέγγιση. Τα εξαρτήματα σφράγισης μετάλλων μεγάλου-όγκου που απαιτούν αυστηρές προδιαγραφές και μεγάλη διάρκεια ζωής απαιτούν την ακρίβεια που προσφέρουν με συνέπεια οι ειδικοί χώροι εργαλείων.
- Πίεση χρονοδιαγράμματος- Ένας πλήρης-συνεργάτης υπηρεσιών εκτελεί σχεδιασμό, προσομοίωση, κατεργασία και δοκιμή σε παράλληλες ροές εργασίας. Οι εσωτερικές κατασκευές συνήθως εκτελούνται διαδοχικά, επεκτείνοντας τον χρόνο παράδοσης κατά εβδομάδες ή μήνες.
- Ανοχή κινδύνου- Κάθε κύκλος επανεργασίας κατά τη διάρκεια της δοκιμής κοστίζει χρόνο πίεσης, εργασία και υλικό. Οι συνεργάτες που παράγουν μεταλλικά σφραγισμένα εξαρτήματα απορροφούν συνήθως αυτόν τον κίνδυνο εντός του πεδίου εφαρμογής τους.
Τι να περιμένετε από έναν προμηθευτή πλήρους-Service Stamping Die
Ένας ικανός συνεργάτης κατασκευής σφράγισης καλύπτει ολόκληρο τον κύκλο ζωής που συζητείται σε αυτό το άρθρο - όχι μόνο τη μηχανική κατεργασία. Κατά την αξιολόγηση των προμηθευτών για έργα σφράγισης μεταλλικών εξαρτημάτων, αναζητήστε αυτές τις δυνατότητες κάτω από μια στέγη:
- Ανάλυση σκοπιμότητας και ανατροφοδότηση DFM πριν από τη δέσμευση εργαλείων
- Εσωτερική προσομοίωση CAE που επικυρώνει τη μορφοποίηση, την αραίωση και το ελατήριο-πίσω
- Πλήρης ικανότητα κατεργασίας (CNC, EDM, λείανση) με τεκμηριωμένες ανοχές
- Ελεγχόμενη θερμική επεξεργασία και διαδικασίες επιφανειακής επίστρωσης
- Δοκιμάστε τον Τύπο με τη μέτρηση και την αναφορά πρώτης-επιθεώρησης άρθρου
- Επαναληπτική υποστήριξη προσαρμογών - βάσει δοκιμαστικών δεδομένων έως ότου τα εξαρτήματα πληρούν τις προδιαγραφές
ΓΙΤΣΕΝείναι ένα παράδειγμα συνεργάτη δομημένου γύρω από αυτό το πλήρες-μοντέλο κύκλου ζωής, που καλύπτει τη σκοπιμότητα και την προσομοίωση CAE μέσω μηχανουργικής κατεργασίας, δοκιμαστικών δοκιμών και επιθεώρησης διαστάσεων - δίνοντας στους κατασκευαστές ένα ενιαίο σημείο επαφής από την αρχική ιδέα έως τα επικυρωμένα εργαλεία παραγωγής. Για διαχειριστές προμηθειών και μηχανικούς εργαλείων που είναι έτοιμοι να προχωρήσουν πέρα από την έρευνα, η σελίδα μήτρας σφράγισης χρησιμεύει ως άμεσος δρόμος για να ζητήσετε μια προσφορά για ένα προσαρμοσμένο έργο κατασκευής σφράγισης μετάλλων.
Μετάβαση από την Έρευνα σε μια RFQ-Έτοιμη προδιαγραφή
Όταν φτάσετε στο σημείο να ζητάτε προσφορές, η ποιότητα των προδιαγραφών σας καθορίζει την ποιότητα των απαντήσεων που λαμβάνετε. Ένα ισχυρό πακέτο RFQ για μια προσαρμοσμένη μήτρα σφράγισης μετάλλων περιλαμβάνει:
- Τρισδιάστατο ανταλλακτικό μοντέλο και 2D σχέδιο με επεξηγήσεις GD&T
- Τύπος υλικού, πάχος και ποιότητα
- Ετήσιος όγκος και αναμενόμενος στόχος ζωής
- Κρίσιμες διαστάσεις και απαιτήσεις φινιρίσματος επιφανειών
- Οποιεσδήποτε δευτερεύουσες λειτουργίες (τρύπημα, επιμετάλλωση, συναρμολόγηση)
Η εκ των προτέρων παροχή αυτής της λεπτομέρειας επιτρέπει στους προμηθευτές να κάνουν ακριβείς προσφορές, να προτείνουν τον σωστό τύπο καλουπιού και να εντοπίζουν πιθανές προκλήσεις κατασκευής σφράγισης μετάλλων πριν από την έναρξη της επεξεργασίας εργαλείων - αντί να τις ανακαλύπτουν κατά τη δοκιμή όταν οι αλλαγές κοστίζουν περισσότερο. Ολόκληρη η διαδικασία σφράγισης μετάλλων επωφελείται όταν η συζήτηση για τη μηχανική ξεκινά νωρίς και και οι δύο πλευρές μοιράζονται πλήρεις πληροφορίες από την αρχή.
Συχνές ερωτήσεις σχετικά με τη δημιουργία ενός καλουπιού
1. Πόσος χρόνος χρειάζεται για να γίνει μια μήτρα σφράγισης;
Ο χρόνος παράδοσης εξαρτάται από τον τύπο και την πολυπλοκότητα της μήτρας. Μια απλή μήτρα ενός-σταθμού μπορεί να ολοκληρωθεί σε 2 έως 4 εβδομάδες, ενώ μια σύνθετη μήτρα διαρκεί συνήθως 4 έως 8 εβδομάδες. Οι προοδευτικές μήτρες για παραγωγή μεγάλου-όγκου απαιτούν 10 έως 20 εβδομάδες λόγω του σχεδιασμού πολλών{10}σταθμών, της προσομοίωσης CAE, της μηχανικής κατεργασίας ακριβείας, της θερμικής επεξεργασίας και της επαναληπτικής δοκιμής. Τα καλούπια μεταφοράς για μεγάλα ή βαθιά τραβηγμένα εξαρτήματα ενδέχεται να διαρκέσουν 12 έως 24 εβδομάδες. Η συνεργασία με έναν πλήρη{16}}προμηθευτή υπηρεσιών, όπως το YICHEN, μπορεί να βελτιώσει τα χρονοδιαγράμματα εκτελώντας τη σχεδίαση, την προσομοίωση και τη μηχανική επεξεργασία σε παράλληλες ροές εργασίας.
2. Ποια υλικά χρησιμοποιούνται για την κατασκευή μήτρων σφράγισης;
Οι μήτρες σφράγισης κατασκευάζονται κυρίως από χάλυβες εργαλείων που επιλέγονται με βάση το υλικό του τεμαχίου εργασίας και τον όγκο παραγωγής. Οι συνήθεις ποιότητες περιλαμβάνουν D2 για-επεξεργασίες υψηλής φθοράς, A2 για κοπή και διαμόρφωση γενικής χρήσης, S7 για σταθμούς βαριάς πρόσκρουσης-με φορτίο, χάλυβα υψηλής-ταχύτητας M2 για λειαντικά υλικά και DC53 για παχιά ή υψηλή{10} αντοχή. Για εφαρμογές ακραίου-όγκου που υπερβαίνουν πολλά εκατομμύρια χτυπήματα, τα ένθετα καρβιδίου του βολφραμίου και οι χάλυβες μεταλλουργίας σκόνης όπως το CPM{17}}10V παρέχουν εκτεταμένη αντοχή στη φθορά. Οι δομές στήριξης χρησιμοποιούν συνήθως χάλυβα AISI 4140 ή 1045 που έχει υποστεί θερμική επεξεργασία σε 28-32 HRC.
3. Ποια είναι η διαφορά μεταξύ ενός προοδευτικού καλουπιού και ενός καλουπιού μεταφοράς;
Μια προοδευτική μήτρα διατηρεί το τεμάχιο εργασίας συνδεδεμένο σε μια συνεχή λωρίδα που τροφοδοτείται μέσω πολλών σταθμών, με κάθε σταθμό να εκτελεί μια συγκεκριμένη λειτουργία έως ότου το τελειωμένο τμήμα διαχωριστεί στον τελικό σταθμό. Ένα καλούπι μεταφοράς χρησιμοποιεί μηχανικές λαβές για να μετακινεί μεμονωμένα κενά μεταξύ ανεξάρτητων σταθμών χωρίς συνδετική λωρίδα. Οι προοδευτικές μήτρες υπερέχουν στην παραγωγή-υψηλών ταχυτήτων μικρότερων, μετρίως πολύπλοκων εξαρτημάτων. Οι μήτρες μεταφοράς είναι καλύτερα προσαρμοσμένες για μεγάλα εξαρτήματα, βαθιές έλξεις ή σύνθετες τρισδιάστατες διαμορφώσεις όπου το εξάρτημα πρέπει να κινείται ελεύθερα μεταξύ εργασιών βαριάς διαμόρφωσης. Οι μήτρες μεταφοράς μειώνουν επίσης τα απόβλητα υλικών, καθώς δεν υπάρχει σκελετός λωρίδων για απόρριψη.
4. Πόσο κοστίζει η κατασκευή μιας μήτρας στάμπας;
Το κόστος ποικίλλει ευρέως ανάλογα με τον τύπο της μήτρας, την πολυπλοκότητα του εξαρτήματος και τις απαιτήσεις υλικού. Οι μήτρες ενός-σταθμού για απλές λειτουργίες αντιπροσωπεύουν τη χαμηλότερη επένδυση, ενώ τα προοδευτικά μήτρα και τα καλούπια μεταφοράς για σύνθετα, υψηλού-όγκου εξαρτήματα κοστίζουν σημαντικά περισσότερο λόγω του σχεδιασμού πολλών-σταθμών, της προσομοίωσης CAE, της κατεργασίας EDM και CNC ακριβείας και της εκτεταμένης δοκιμής. Οι βασικοί παράγοντες κόστους περιλαμβάνουν τον αριθμό των σταθμών, την επιλογή ποιότητας χάλυβα εργαλείων, τις επιστρώσεις επιφανειών και τις απαιτούμενες ανοχές. Η ανάμειξη χάλυβων υψηλής ποιότητας μόνο σε σταθμούς υψηλής φθοράς- ενώ χρησιμοποιείται λιγότερο ακριβή πλάκα για δομικά εξαρτήματα είναι μια κοινή στρατηγική για τον έλεγχο του συνολικού κόστους εργαλείων χωρίς να θυσιάζεται η απόδοση.
5. Πώς διατηρείτε ένα καλούπι στάμπας για να παρατείνετε τη διάρκεια ζωής του;
Η αποτελεσματική συντήρηση του καλουπιού ακολουθεί ένα κλιμακωτό πρόγραμμα με βάση τον αριθμό των εγκεφαλικών επεισοδίων. Κάθε βάρδια απαιτεί οπτική επιθεώρηση για ραγισμένες γροθιές και συσσώρευση τσιπ. Κάθε 50.000 έως 100.000 πινελιές, μετρήστε το ύψος του γρέζιου και ελέγξτε το διάκενο του οδηγού. Το πλήρες σέρβις, συμπεριλαμβανομένης της εκ νέου λείανσης όλων των κοπτικών άκρων, θα πρέπει να πραγματοποιείται κάθε 100.000 έως 300.000 πινελιές. Μια προληπτική αναθεώρηση στο 70-80% της αναμενόμενης διάρκειας ζωής του καλουπιού περιλαμβάνει πλήρη κατάρρευση και έλεγχο διαστάσεων. Κάθε άλεσμα αφαιρεί 0,05 έως 0,15 mm από τις επιφάνειες κοπής και οι μήτρες επιτρέπουν συνήθως 20 έως 60 κύκλους επαναλείανσης προτού απαιτηθεί αντικατάσταση του ένθετου. Οι επικαλύψεις επιφανειών όπως το TiN και το TiAlN μπορούν να επεκτείνουν τα διαστήματα μεταξύ των επανατριβών κατά αρκετές εκατοντάδες τοις εκατό.


