


Τι κάνουν οι εγκοπές παράκαμψης στις μήτρες προοδευτικής σφράγισης
Όταν εκτελείτε μια προοδευτική μήτρα με ταχύτητα παραγωγής, κάθε κτύπημα πρέπει να προσγειώνεται ακριβώς στη σωστή θέση. Μια λωρίδα που παρασύρεται ακόμη και μερικά χιλιοστά της ίντσας παράγει θραύσματα, βλάπτει τα εργαλεία και κλείνει τη λειτουργία της πρέσας. Οι εγκοπές παράκαμψης είναι μία από τις κύριες μηχανικές διασφαλίσεις έναντι αυτού του αποτελέσματος, ωστόσο λαμβάνουν πολύ λιγότερη προσοχή από τα πιλότα ή τα συστήματα αυτόματης τροφοδοσίας στις περισσότερες συζητήσεις σχεδιασμού καλουπιών.
Αυτός ο οδηγός καλύπτειαρνητικές και θετικές εγκοπές παράκαμψης σε μήτρες σφράγισης λαμαρίναςμε πλήρη λεπτομέρεια, από τη βασική μηχανική μέχρι τα κριτήρια επιλογής, τις επιρροές υλικών, τους τρόπους αστοχίας και τους κανόνες σχεδιασμού. Είτε τα αποκαλείτε pitch notches, French notches ή bypass stops, οι αρχές πίσω από την επιλογή θετικής έναντι αρνητικής γεωμετρίας καθορίζουν πόσο αξιόπιστα αποδίδει το σετ μήτρας σφράγισης σε εκατομμύρια κύκλους.
Τι είναι οι εγκοπές παράκαμψης στις προοδευτικές μήτρες
Οι εγκοπές παράκαμψης είναι σκόπιμα γεωμετρικά χαρακτηριστικά που κόβονται ή σχηματίζονται πάνω στη λωρίδα φορέα που εμπλέκονται με αντίστοιχα εξαρτήματα μέσα στη μήτρα. Σκοπός τους είναι να ελέγχουν φυσικά την προώθηση της ταινίας, αποτρέποντας την υπερβολική τροφοδοσία και διασφαλίζοντας ότι κάθε σταθμός λαμβάνει το τεμάχιο εργασίας στη σωστή θέση.
Φανταστείτε μια λωρίδα να προχωρά μέσω ενός προοδευτικού καλουπιού δέκα-σταθμών. Ο αυτόματος τροφοδότης το σπρώχνει προς τα εμπρός ένα βήμα ανά διαδρομή. Μια εγκοπή παράκαμψης, είτε μια γλωττίδα που έχει μείνει στη λωρίδα είτε μια τσέπη κομμένη στην άκρη της ταινίας, συναντά ένα ζευγάρωμα ή έναν ώμο στη μήτρα. Αυτή η μηχανική επαφή δημιουργεί ένα σκληρό σταμάτημα, ένα φυσικό όριο που δεν μπορεί να περάσει η ταινία ανεξάρτητα από την υπέρβαση του τροφοδότη ή το σφάλμα χειριστή.
Σε τι διαφέρουν από τις πιλοτικές τρύπες; Οι πιλότοι είναι στρογγυλές καρφίτσες που εισέρχονται σε προ{0}}τρυπημένες τρύπες για να συντονίσουν-τη θέση της ταινίας μετά την ολοκλήρωση της διαδρομής της ροής. Διορθώνουν μικρά λάθη εγγραφής. Οι εγκοπές παράκαμψης, αντίθετα, αποτρέπουν την υπερβολική τροφοδοσία πριν καν εμπλακούν οι πιλότοι. Μια πιλότη πιλότου μεγέθους μεΔιάκενο 0,0005 έως 0,001 ίντσεςδεν μπορεί να αντισταθμίσει μια λωρίδα που έχει υπερβεί κατά μισό γήπεδο. Αυτή είναι η δουλειά της εγκοπής παράκαμψης: σκληρός μηχανικός περιορισμός της απόστασης διαδρομής της ταινίας.
Γιατί οι εγκοπές παράκαμψης είναι κρίσιμες για την εγγραφή strip
Η κακή εγγραφή λωρίδων καταρράκτη γρήγορα. Η κακή ευθυγράμμιση χτυπά επιμήκεις πιλοτικές τρύπες, γεγονός που υποβαθμίζει περαιτέρω την εγγραφή σε σταθμούς κατάντη. Τα μέρη ξεφεύγουν από την ανοχή. Τρυπά το υλικό επαφής σε λάθος θέση, δημιουργώντας ανομοιόμορφα πλευρικά φορτία που κοπούν τις ακμές ή κουμπώνουν εντελώς. Σε σοβαρές περιπτώσεις, ένα μόνο συμβάν υπερβολικής τροφοδοσίας μπορεί να συντρίψει ένα ολόκληρο τμήμα μήτρας, με αποτέλεσμα το κόστος επισκευής να μειώνει τους μήνες εξοικονόμησης υλικών.
Ο σκοπός των εγκοπών παράκαμψης στις μήτρες σφράγισης εκτείνεται πέρα από την πρόληψη υπερβολικής τροφοδοσίας. Όπως σημειώνει ο ειδικός σχεδιασμού καλουπιών Art Hedrick inΟ Κατασκευαστής, οι εγκοπές βήματος αφαιρούν επίσης την κάμψη της ακμής από το κοντάκι της σχισμής του πηνίου, δημιουργώντας μια καθαρή άκρη αναφοράς που επιτρέπει στην λωρίδα να τροφοδοτείται ομαλά μέσω των οδηγών. Χωρίς αυτό το ίσιο άκρο, το καμπυλωτό υλικό συνδέεται με τους οδηγούς αποθέματος, προκαλώντας ασταθή μήκη τροφοδοσίας ακόμη και με τους σύγχρονους σερβοτροφοδότες.
Οι εγκοπές παράκαμψης περιορίζουν φυσικά τη διαδρομή της λωρίδας έτσι ώστε κάθε σταθμός να δέχεται το τεμάχιο εργασίας στη σωστή θέση, ανεξάρτητα από την ακρίβεια του τροφοδότη, την κατάσταση του πηνίου ή το επίπεδο δεξιοτήτων χειριστή.
Τρία συστήματα συνεργάζονται για αξιόπιστη πρόοδο: ο αυτόματος τροφοδότης παρέχει ονομαστική προώθηση, οι εγκοπές παράκαμψης επιβάλλουν τα μέγιστα όρια διαδρομής και αφαιρούν την κάμπερ και οι ακίδες πιλότου παρέχουν τελική καταγραφή ακριβείας. Η αφαίρεση ενός στοιχείου μετατοπίζει τον κίνδυνο στα άλλα. Όταν και τα τρία λειτουργούν σε συντονισμό, το σετ καλουπιών σφράγισης διατηρεί την επαναληψιμότητα σε μεγάλες περιόδους παραγωγής, ακόμη και κατά τη διάρκεια της εγκατάστασης, όταν στην πραγματικότητα συμβαίνουν τα περισσότερα ατυχήματα.
Το κρίσιμο ερώτημα για κάθε σχεδιαστή καλουπιών δεν είναι αν θα χρησιμοποιήσει εγκοπές παράκαμψης, αλλά ποιον τύπο να χρησιμοποιήσει. Αυτή η απόφαση εξαρτάται από το αν θα αφήσετε υλικό στη λωρίδα (θετικό) ή θα το αφαιρέσετε (αρνητικό) και κάθε γεωμετρία έχει ξεχωριστά πλεονεκτήματα ανάλογα με το πλάτος της λωρίδας, την ταχύτητα παραγωγής και τη συμπεριφορά του υλικού.
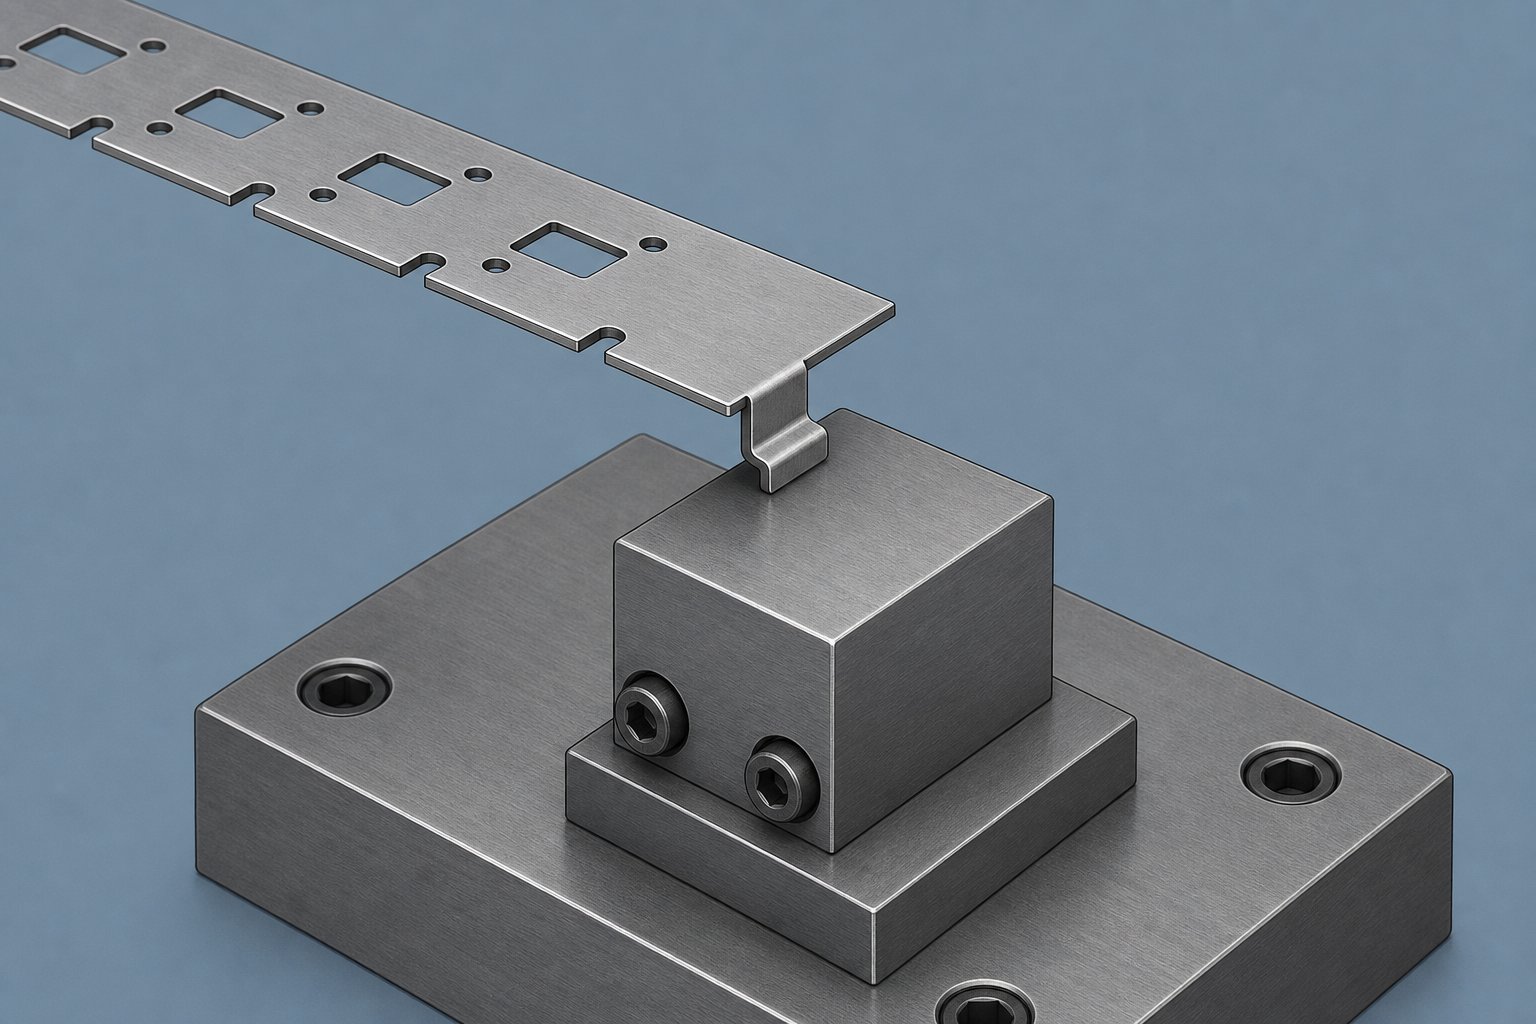
Πώς λειτουργούν οι θετικές εγκοπές παράκαμψης και πότε να τις χρησιμοποιείτε
Το να αφήνετε υλικό στη λωρίδα αντί να το κόβετε μπορεί να ακούγεται αντιπαθητικό για ένα χαρακτηριστικό που αποσκοπεί στον έλεγχο της εξέλιξης. Ωστόσο, αυτό ακριβώς κάνει μια εγκοπή θετικής παράκαμψης και η γεωμετρία πίσω από αυτήν λύνει πολλά προβλήματα που εισάγουν οι συμβατικές εγκοπές-που παράγουν γυμνοσάλιαγκα.
Πώς οι εγκοπές θετικής παράκαμψης ελέγχουν την εξέλιξη της ταινίας
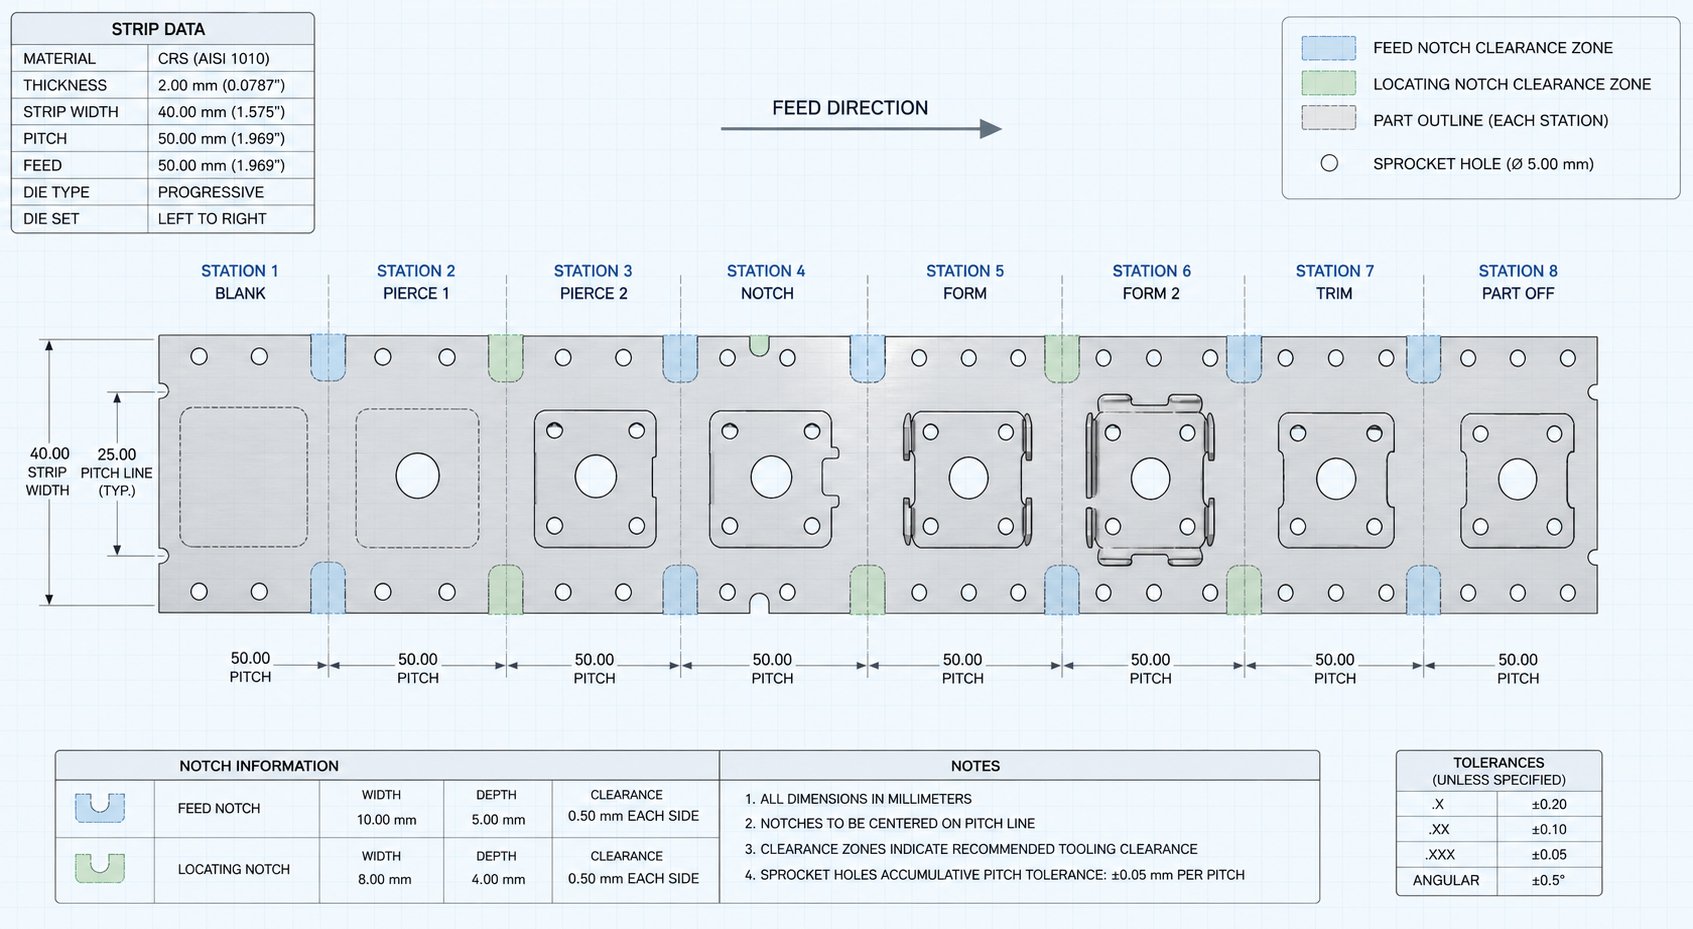
Μια θετική εγκοπή παράκαμψης δημιουργείται τρυπώντας ένα μικρό τμήμα της λωρίδας φορέα και σχηματίζοντας την προς τα κάτω (ή περιστασιακά προς τα πάνω) για να δημιουργήσετε μια γλωττίδα που προεξέχει έξω από το επίπεδο της ταινίας. Φανταστείτε μια ορθογώνια γλώσσα, τυπικά πλάτους 3 έως 6 mm και προεξέχουσα 1 έως 1,5 φορές το πάχος του υλικού κάτω από την επιφάνεια της λωρίδας, προσανατολισμένη κάθετα προς την κατεύθυνση τροφοδοσίας. Η γλωττίδα παραμένει προσαρτημένη στο φορέα στο ένα άκρο, δημιουργώντας μια πρόβολη φλάντζα κατά μήκος της άκρης της λωρίδας.
Κατά την προώθηση της τροφοδοσίας, αυτή η διαμορφωμένη γλωττίδα ταξιδεύει προς τα εμπρός με τη λωρίδα μέχρι να έρθει σε επαφή με ένα σκληρυμένο μπλοκ αναστολής ή έναν ώμο που έχει υποστεί μηχανική επεξεργασία στο κάτω πέδιλο της μήτρας. Αυτή η φυσική σύγκρουση σταματά την κίνηση της λωρίδας ακριβώς στη σωστή απόσταση βήματος. Η γεωμετρία είναι αυτοπεριοριζόμενη-: η καρτέλα δεν μπορεί να περάσει το μπλοκ διακοπής, επομένως η υπερβολική τροφοδοσία καθίσταται μηχανικά αδύνατη, ανεξάρτητα από το πόση δύναμη ασκεί ο τροφοδότης.
Γιατί να αφήσετε υλικό προσκολλημένο αντί να το τρυπήσετε; Η απάντηση περιλαμβάνει τόσο την αξιοπιστία όσο και την ακεραιότητα της ταινίας. Μια λογχισμένη-και-καρτέλα δεν παράγει γυμνοσάλιαγκο. Δεν υπάρχει κανένα μικρό κομμάτι απορριμμάτων που πρέπει να βγει από ένα άνοιγμα μήτρας, δεν υπάρχει κίνδυνος να τραβηχτεί ξανά ένας γυμνοσάλιαγκας στην κοιλότητα της μήτρας κατά την επαναφορά. Για όποιον είναι εξοικειωμένος με τους πονοκεφάλους του τραβήγματος γυμνοσάλιαγκας στις εργασίες σφράγισης με διάτρηση, αυτό το πλεονέκτημα από μόνο του δικαιολογεί την προσέγγιση.
Ο γωνιακός προσανατολισμός της καρτέλας έχει επίσης σημασία. Οι περισσότερες θετικές εγκοπές παράκαμψης σχηματίζονται στις 90 μοίρες ως προς την επιφάνεια της λωρίδας, αλλά ελαφρές γωνιακές προσαρμογές από 80 έως 85 μοίρες μπορούν να δημιουργήσουν μια σφηνωτή δράση στο μπλοκ αναστολής. Αυτό αυξάνει τη δύναμη συγκράτησης και βελτιώνει τον έλεγχο τροφοδοσίας σε παχύτερα υλικά όπου η ορμή της λωρίδας είναι μεγαλύτερη.
Τυπικές εφαρμογές για σχέδια θετικών εγκοπών
Θετικές εγκοπές παράκαμψης σε λαμαρίναδιαμορφώνοντας το Excel σε συγκεκριμένα σενάρια όπου η ακεραιότητα της ταινίας και η διαχείριση απορριμμάτων έχουν προτεραιότητα. Σκεφτείτε μια στενή λωρίδα φορέα, ας πούμε πλάτους 25 mm, που τροφοδοτεί ένα μικρό τμήμα σύνδεσης. Η κοπή μιας συμβατικής εγκοπής από την άκρη αφαιρεί την{3}}διατομή από έναν ήδη ελάχιστο φορέα. Αυτό το χαμένο υλικό εξασθενεί τη λωρίδα ακριβώς στο σημείο όπου συγκεντρώνονται οι δυνάμεις τροφοδοσίας, προκαλώντας λυγισμό ή σχίσιμο κατά τη λειτουργία υψηλής-ταχύτητας.
Μια εγκοπή λόγχης-και-αποφεύγει εντελώς αυτό. Το υλικό παραμένει στον φορέα. Η αντοχή διατομής-παραμένει ανέπαφη. Η διαμορφωμένη φλάντζα στην πραγματικότητα σκληραίνει τη λωρίδα τοπικά, γεγονός που βοηθά την ομαλή τροφοδοσία μέσω των σιδηροτροχιών ανύψωσης, ένα πλεονέκτημα που σημειώνεται από επαγγελματίες σχεδιασμού καλουπιών που εργάζονται με-μονόπλευρες διατάξεις φορέα.
Ο σκοπός των εγκοπών παράκαμψης στη διαμόρφωση λαμαρίνας επεκτείνεται και στα οικονομικά σκραπ. Κάθε γυμνοσάλιαγκος που παράγει μια μήτρα προσθέτει στους υπολογισμούς των απορριμμάτων υλικών. Στην παραγωγή υψηλού-όγκου όπου το κόστος υλικού κυριαρχεί στην τιμολόγηση των ανταλλακτικών, η εξάλειψη ακόμη και μιας μικρής εγκοπής από κάθε εξέλιξη πολλαπλασιάζεται σε μετρήσιμη εξοικονόμηση πάνω από ένα εκατομμύριο-διαδρομές.
- Δεν απαιτείται διαχείριση γυμνοσάλιαγκωνΤο - εξαλείφει τον κίνδυνο έλξης γυμνοσάλιαγκας και αφαιρεί την ανάγκη για κανάλια εκκένωσης γυμνοσάλιαγκας στη μήτρα
- Διατηρεί τη διατομή- φορέα- είναι κρίσιμο για στενές λωρίδες όπου η αφαίρεση υλικού θα έθετε σε κίνδυνο τη σταθερότητα της τροφοδοσίας
- Δυναμώνει τοπικά τη λωρίδα- η διαμορφωμένη φλάντζα προσθέτει ακαμψία στη θέση της εγκοπής, βοηθώντας την ομαλή διαδρομή μέσα από τις ράγες ανύψωσης
- Μειώνει το σκραπ ανά εξέλιξη- κανένα υλικό δεν αφαιρείται από τη λωρίδα, βελτιώνοντας τη χρήση υλικού σε εργασίες με ευαίσθητο κόστος-
- Απλούστερη κατασκευή καλουπιών στον σταθμό εγκοπής- μια διάτρηση λόγχης και ένα τμήμα σχηματισμού αντικαθιστά μια πλήρη κοπή-διατρητικής οπής με οπή εκκαθάρισης γυμνοσάλιαγκας
Τα θετικά σχέδια φέρουν περιορισμούς. Η διαμορφωμένη γλωττίδα πρέπει να καθαρίζει τους μηχανισμούς ανύψωσης καθώς η λωρίδα ανεβαίνει μεταξύ των διαδρομών. Σε μήτρες υψηλής-ταχύτητας που τρέχουν πάνω από 600 πινελιές ανά λεπτό, μια προεξέχουσα προεξοχή προς τα κάτω-μπορεί να πιάσει τις ράγες ανύψωσης ή να παρεμποδίσει τον χρονισμό ανύψωσης της λωρίδας. Αυτοί οι κίνδυνοι παρεμβολής ωθούν ορισμένες εφαρμογές προς την εναλλακτική λύση: την πλήρη αφαίρεση υλικού για τη δημιουργία μιας αρνητικής γεωμετρίας εγκοπής που εμπλέκει τη μήτρα από την αντίθετη κατεύθυνση.
Πώς λειτουργούν οι αρνητικές εγκοπές παράκαμψης και οι δυνάμεις τους
Όταν μια σχηματισμένη γλωττίδα που προβάλλεται κάτω από τη λωρίδα δημιουργεί προβλήματα διάκενου σε υψηλή ταχύτητα, η λύση ανατρέπει εντελώς τη γεωμετρία. Αντί να αφήνει υλικό στη λωρίδα, μια αρνητική εγκοπή παράκαμψης αφαιρεί ένα μικρό τμήμα από την άκρη της λωρίδας, δημιουργώντας μια τσέπη που εμπλέκει μια σκληρυμένη προεξοχή ενσωματωμένη στη μήτρα. Η ίδια η ταινία φέρει το κενό. το ζάρι φέρνει το σταμάτημα.
Μηχανική αρνητικών εγκοπών παράκαμψης και αφαίρεσης υλικού
Μια αρνητική εγκοπή παράκαμψης δημιουργείται με σφράγιση διάτρησης ενός μικρού ορθογώνιου ή τραπεζοειδούς τμήματος από τη μία ή και τις δύο άκρες της λωρίδας φορέα. Οι γροθιές μήτρας σφράγισης που χρησιμοποιούνται για αυτή τη λειτουργία είναι συνήθως στενές, κυμαίνονται από 3 έως 8 mm σε πλάτος και διεισδύουν 2 έως 5 mm στην άκρη της λωρίδας ανάλογα με το πλάτος του φορέα και το πάχος του υλικού. Η δράση κοπής ακολουθεί την ίδια μηχανική διάτμησης όπως κάθε εργασία τυφώματος: η διάτρηση κατεβαίνει σε ένα άνοιγμα ζευγαρώματος μήτρας, το υλικό σπάει μέσω μιας σειράς διάτμησης{-και-και ένας γυμνοσάλιαγκας διαχωρίζεται από τη λωρίδα.
Αυτός ο γυμνοσάλιαγκας θέλει προσοχή. Μια εγκοπή γυμνοσάλιαγκας είναι συνήθως μια λεπτή λωρίδα, μερικές φορές τόσο μικρό όσο το διπλάσιο του πάχους του υλικού στη στενότερη διάστασή του. Το να πετάξεις ένα τόσο μικρό κομμάτι αξιόπιστα είναι μια γνωστή πρόκληση. Η οπή απομάκρυνσης γυμνοσάλιαγκας κάτω από το άνοιγμα της μήτρας πρέπει να παρέχει επαρκή γωνία βύθισης, συνήθως 0,5 έως 1 μοίρα ανά πλευρά, για να αποφευχθεί η στοίβαξη του γυμνοσάλιαγκου. Η υποβοήθηση κενού ή η θετική εκτόξευση γυμνοσάλιαγκας μέσω των ελατηριωτών-φορτωμένων κλωτσιών καθίσταται απαραίτητη σε εφαρμογές υψηλής-ταχύτητας όπου η βαρύτητα από μόνη της δεν μπορεί να καθαρίσει τους γυμνοσάλιαγκες αρκετά γρήγορα.
Μόλις κοπεί η τσέπη της εγκοπής, προχωρά με τη λωρίδα μέχρι να φτάσει σε ένα σκληρυμένο μπλοκ κλειδιού, μια προεξοχή από αλεσμένο χάλυβα ακριβείας τοποθετημένη στο παπούτσι της μήτρας. Το μπλοκ κλειδιού εισέρχεται στην τσέπη της εγκοπής και το πίσω τοίχωμα της εγκοπής έρχεται σε επαφή με την πρόσοψη του μπλοκ κλειδιού, εμποδίζοντας τη διαδρομή της λωρίδας προς τα εμπρός στη σωστή απόσταση βήματος. Η γεωμετρία εδώ έχει σημασία: το βάθος της εγκοπής θα πρέπει να υπερβαίνει την προβολή μπλοκ κλειδιού κατά 0,3 έως 0,5 mm για να επιτρέπεται η καθαρή εμπλοκή χωρίς δέσιμο, ενώ το πλάτος της εγκοπής πρέπει να λαμβάνει υπόψη την ανοχή τροφοδοσίας του συστήματος συν τη θερμική διαστολή της λωρίδας κατά τη διάρκεια μεγάλων περιόδων παραγωγής.
Το γωνιακό ανάγλυφο στο μπροστινό άκρο της εγκοπής, συνήθως 3 έως 5 μοίρες, επιτρέπει στη λωρίδα να περνά πάνω από το μπλοκ κλειδιού κατά την προώθηση της τροφοδοσίας χωρίς να πιάνει. Το πίσω άκρο παραμένει τετράγωνο ή ελαφρώς χαμηλωμένο, δημιουργώντας τη θετική όψη ακινητοποίησης που σταματά την κίνηση της ταινίας. Το διάκενο μεταξύ των πλευρών του μπλοκ κλειδιού και των τοιχωμάτων εγκοπής είναι συνήθως 0,05 έως 0,10 mm ανά πλευρά, αρκετά σφιχτό για να αποφευχθεί η πλευρική μετατόπιση αλλά αρκετά χαλαρό ώστε να αποφεύγεται το δέσιμο καθώς οι εγκοπές παράκαμψης συσσωρεύονται υπολείμματα σφράγισης σχηματισμού γρέζιων στις επιφάνειες εμπλοκής σε μεγάλες διαδρομές.
Η σχέση μεταξύ της γεωμετρίας της εγκοπής και του ύψους του γρέζιου είναι άμεση. Μια θαμπή διάτρηση με εγκοπή δημιουργεί μια ανατροπή στην πλευρά εισόδου και ένα έντονο γρέζι στην πλευρά της μήτρας της κοπής. Αυτή η γρέζια προεξέχει στην τσέπη της εγκοπής, μειώνοντας αποτελεσματικά το λειτουργικό της βάθος. Σε χιλιάδες χτυπήματα, η προοδευτική συσσώρευση γρεζιών μπορεί να αποτρέψει την πλήρη τοποθέτηση του μπλοκ κλειδιού, υποβαθμίζοντας την ακρίβεια εγγραφής. Η διατήρηση της κατάλληλης διάτρησης-σε-διακεκομμένη διάτρηση, συνήθως 5 έως 10 τοις εκατό του πάχους υλικού ανά πλευρά για μαλακό χάλυβα, διατηρεί τα γρέζια εντός αποδεκτών ορίων και επεκτείνει τα διαστήματα συντήρησης.
Όπου τα σχέδια αρνητικών εγκοπών αποδίδουν καλύτερα
Οι αρνητικές εγκοπές καταλαμβάνουν την άκρη της λωρίδας αντί να προεξέχουν κάτω από το επίπεδο της λωρίδας. Δεν προεξέχει τίποτα. Η λωρίδα παραμένει επίπεδη, πράγμα που σημαίνει ότι οι ράγες ανύψωσης, τα συστήματα-απενεργοποίησης αέρα και οι αισθητήρες ανίχνευσης λωρίδων λειτουργούν χωρίς παρεμβολές. Για μήτρες που τρέχουν πάνω από 600 κτυπήματα ανά λεπτό, αυτό το επίπεδο προφίλ είναι απαραίτητο.
Φανταστείτε μια φαρδιά λωρίδα φορέα, πλάτους 75 mm ή περισσότερο, που τροφοδοτεί ένα μεγάλο στήριγμα αυτοκινήτου. Η αφαίρεση 4 mm από κάθε άκρο για τις τσέπες με εγκοπές επηρεάζει ελάχιστα τη διατομή ρουλεμάν φορτίου-του φορέα. Η λωρίδα διατηρεί τη δομική ακεραιότητα ενώ αποκτά επιθετικό έλεγχο τροφοδοσίας μέσω θετικής μηχανικής εμπλοκής με τα μπλοκ κλειδιών. Το αφαιρούμενο υλικό δημιουργεί μια εσοχή στην οποία εισέρχεται η προεξοχή της μήτρας, χτίζοντας ουσιαστικά τη γεωμετρία στοπ στο εργαλείο και όχι στη λωρίδα.
Αυτή η προσέγγιση παρέχει επίσης μια πιο αποφασιστική δράση στάσης. Ένα μπλοκ κλειδιού που εισέρχεται σε μια κατεργασμένη τσέπη εμπλέκεται με την πλήρη επαφή του προσώπου κατά μήκος του τοιχώματος της εγκοπής, κατανέμοντας δυνάμεις αναστολής τροφοδοσίας σε μια μεγαλύτερη περιοχή από μια μεμονωμένη γλωττίδα που χτυπά έναν ώμο. Αυτή η κατανεμημένη επαφή αντιστέκεται καλύτερα στην παραμόρφωση κατά την απότομη επιβράδυνση μιας βαριάς λωρίδας με ταχύτητα.
- Επίπεδη λωρίδα προφίλ- δεν υπάρχουν προεξέχουσες γλωττίδες για παρεμβολές σε ανυψωτικά, αισθητήρες ή μηχανισμούς μεταφοράς λωρίδων υψηλής ταχύτητας-
- Επιθετική ανακοπή τροφοδοσίας- η πλήρης επαφή μεταξύ του κλειδιού και του τοίχου εγκοπής κατανέμει δυνάμεις αναστολής, μειώνοντας την τοπική παραμόρφωση
- Αφαιρεί την κλίση της άκρης- η δράση κοπής κόβει τις ακανόνιστες σχισμένες άκρες, δημιουργώντας μια καθαρή επιφάνεια αναφοράς για οδηγούς αποθέματος
- Διπλή-εγγραφήΗ - κοπή εγκοπών και στις δύο άκρες της λωρίδας και η χρήση ζευγαρωμένων μπλοκ κλειδιών αποτρέπει την πλευρική μετατόπιση της λωρίδας κατά τη διάρκεια των εργασιών διάτρησης σφράγισης
- Συμβατό με αυτοματισμούς υψηλής-ταχύτητας- δεν υπάρχουν διαμορφωμένα χαρακτηριστικά για να πιάσει, να λυγίσει ή να κουραστεί σε αυξημένα ποσοστά εγκεφαλικού
- Δυνατότητα διακοπής πρώτου-χτυπήματος- ο αναστολέας εγκοπής χρησιμεύει ως προπορευόμενος-εντοπιστής άκρων κατά την αρχική ρύθμιση του καλουπιού, μειώνοντας τον κίνδυνο μισών-κτυπημάτων ή χαλαρών απορριμμάτων κατά την εκκίνηση
Το αντάλλαγμα-είναι σαφές: οι αρνητικές εγκοπές καταναλώνουν υλικό λωρίδων, παράγουν γυμνοσάλιαγκες που πρέπει να διαχειρίζονται και εισάγουν αιχμές που φθείρονται με την πάροδο του χρόνου. Για ευρύτερες λωρίδες όπου αυτές οι ποινές παραμένουν διαχειρίσιμες, η αξιοπιστία και η συμβατότητα ταχύτητας αυτού του σχεδίου το καθιστούν την κυρίαρχη επιλογή σε λειτουργίες προοδευτικής μήτρας υψηλού-όγκου. Το ερώτημα δεν είναι ποιος τύπος είναι γενικά καλύτερος, αλλά ποιο σύνολο περιορισμών επιβάλλει η συγκεκριμένη εφαρμογή σας, μια απόφαση που γίνεται πιο ξεκάθαρη όταν οι δύο γεωμετρίες τοποθετηθούν δίπλα-δίπλα.
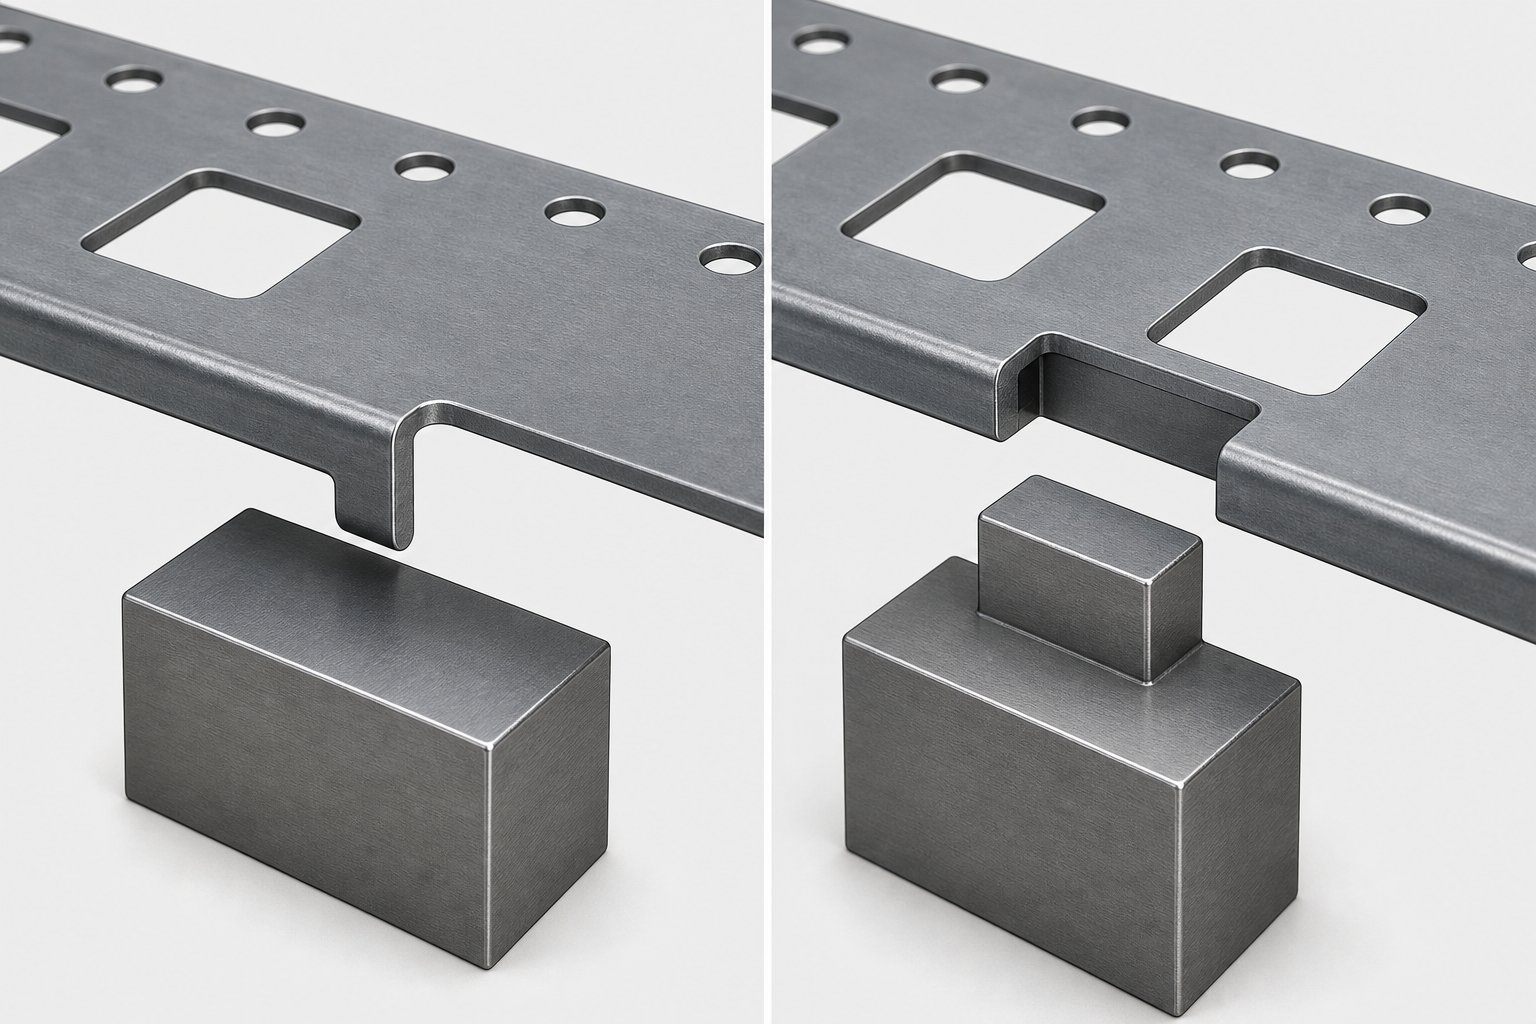
Οδηγός επιλογής θετικών έναντι αρνητικών εγκοπών παράκαμψης
Η τοποθέτηση και των δύο γεωμετριών εγκοπής δίπλα-δίπλα αποκαλύπτει ότι η επιλογή μεταξύ τους σπάνια αφορά το ότι η μία είναι καλύτερη από την άλλη. Πρόκειται για την αντιστοίχιση του σχεδιασμού της εγκοπής με έναν συγκεκριμένο συνδυασμό πλάτους λωρίδας, ταχύτητας παραγωγής, συμπεριφοράς υλικού και περιορισμών χειρισμού σκραπ. Ο παρακάτω πίνακας ενοποιεί τις μηχανικές και λειτουργικές διαφορές σε μια ενιαία αναφορά που μπορείτε να χρησιμοποιήσετε κατά τη διάρκεια αναθεωρήσεων σχεδίασης σφράγισης εργαλείων και καλουπιών.
Θετικές έναντι αρνητικών εγκοπών παράκαμψης σε σύγκριση
| Διάσταση σχεδίασης | Θετική εγκοπή παράκαμψης | Αρνητική εγκοπή παράκαμψης |
|---|---|---|
| Μηχανισμός δράσης | Η γλωττίδα που σχηματίζεται κάτω από τη λωρίδα έρχεται σε επαφή με ένα μπλοκ στοπ στη μήτρα | Η κομμένη τσέπη στην άκρη της ταινίας λαμβάνει μια προβολή μπλοκ κλειδιού από τη μήτρα |
| Αφαίρεση υλικού | Δεν παραμένει υλικό - συνδεδεμένο στη λωρίδα φορέα | Ναι - κόβεται ένας γυμνοσάλιαγκας από την άκρη της λωρίδας |
| Κρούση αντοχής λωρίδας | Ελάχιστη διατομή φορέα - διατηρείται. Η τοπική ακαμψία αυξάνεται στη σχηματισμένη γλωττίδα | Η μέτρια διατομή - μειώνεται σε κάθε θέση εγκοπής κατά το βάθος της κοπής |
| Διαχείριση γυμνοσάλιαγκων | Δεν απαιτείται | Απαιτούνται οπές απομάκρυνσης γυμνοσάλιαγκας, γωνίες βύθισης και πιθανή εκτίναξη κενού ή λάκτισμα |
| Τυπικό εύρος πλάτους λωρίδας | Στενές έως μεσαίες λωρίδες (κάτω από 50 mm) όπου η αφαίρεση υλικού θα έθετε σε κίνδυνο την ακεραιότητα του φορέα | Μεσαίες έως φαρδιές λωρίδες (40 mm και άνω) όπου η αφαίρεση άκρων έχει ελάχιστη δομική πρόσκρουση |
| Καταλληλότητα ταχύτητας | Χαμηλές έως μέτριες ταχύτητες (συνήθως κάτω από 600 SPM). Ο κίνδυνος παρεμβολής καρτελών αυξάνεται με την ταχύτητα | Μέτριες έως υψηλές ταχύτητες (600+ SPM). Το προφίλ επίπεδης λωρίδας αποφεύγει την παρεμβολή του ανυψωτήρα και του αισθητήρα |
| Κίνδυνος γρεζιών | Η χαμηλή περικοπή λόγχης - προκαλεί ένα ελεγχόμενο κάταγμα σε μία μόνο άκρη. χωρίς γρέζια εξόδου γυμνοσάλιαγκας | Η υψηλότερη δράση διάτμησης - δημιουργεί γρέζια στην πλευρά της μήτρας που μπορεί να μειώσει το λειτουργικό βάθος της εγκοπής με την πάροδο του χρόνου |
| Διόρθωση κάμπερ άκρων | Όχι, το - δεν αφαιρεί το υλικό της ακμής, επομένως η κύρτωση από την σχισμή του πηνίου παραμένει | Ναι - η δράση κοπής κόβει τις ακανόνιστες άκρες, βελτιώνοντας την καθοδήγηση της λωρίδας μέσω των σιδηροτροχιών |
| Συνήθεις τρόποι αστοχίας | Κάμψη ή διάτμηση γλωττίδας από υπερβολική δύναμη τροφοδοσίας. παρεμβολή γλωττίδων με ανυψωτικά. προοδευτική κόπωση ράγισμα στη ρίζα της λόγχης | Τράβηγμα γυμνοσάλιαγκας που γεμίζει την τσέπη της εγκοπής. συσσώρευση γρεζιών που εμποδίζει την εμπλοκή του μπλοκ κλειδιού. ρηγμάτωση της ακμής εγκοπής από τη σκλήρυνση εργασίας |
Αρκετοί διαφοροποιητές σε αυτόν τον πίνακα ασκούν μεγάλη επιρροή στην τελική απόφαση σχεδιασμού. Το πλάτος της ταινίας είναι συχνά το πρώτο φίλτρο. Όταν εργάζεστε με ένα φορέα στενότερο από 30 mm, η αφαίρεση ακόμη και 3 έως 4 mm από την άκρη για αρνητική εγκοπή καταναλώνει ένα σημαντικό ποσοστό της διατομής. Οι δυνάμεις τροφοδοσίας συγκεντρώνονται στη μειωμένη περιοχή και το ράγισμα λόγω κόπωσης γίνεται πραγματικός κίνδυνος παραγωγής. Μια θετική εγκοπή το παρακάμπτει πλήρως διατηρώντας το υλικό στη θέση του.
Η ταχύτητα είναι το δεύτερο κρίσιμο φίλτρο. Οι εργασίες διαμόρφωσης μετάλλων υψηλής-ταχύτητας άνω των 600 κινήσεων ανά λεπτό απαιτούν ένα επίπεδο προφίλ λωρίδας. Κάθε χιλιοστό του δευτερολέπτου διαδρομής του ανυψωτικού μετράει και μια γλωττίδα που προεξέχει κάτω από τη λωρίδα μπορεί να πιάσει, να λυγίσει ή να κουραστεί με τρόπους που συνδυάζονται γρήγορα με υψηλούς ρυθμούς εγκεφαλικού επεισοδίου. Οι αρνητικές εγκοπές κρατούν τα πάντα στο ίδιο επίπεδο, γι' αυτό κυριαρχούν στις γραμμές σφράγισης αυτοκινήτων και συνδέσμων όπου οι χρόνοι κύκλου μετρώνται σε κλάσματα του δευτερολέπτου.
Ο χειρισμός του σκραπ είναι ο τρίτος παράγοντας διαφοροποίησης που συχνά ανατρέπει την ισορροπία. Μια αρνητική εγκοπή παράγει ένα γυμνοσάλιαγκο σε κάθε χτύπημα. Πάνω από ένα εκατομμύριο- κύκλους παραγωγής, αυτά τα μικροσκοπικά κομμάτια συσσωρεύονται. Εάν το σύστημα εκκένωσης γυμνοσάλιαγκας αποτύχει έστω και για λίγο, οι γυμνοσάλιαγκες στοιβάζονται στο άνοιγμα της μήτρας, εμποδίζουν την εμπλοκή του μπλοκ κλειδιού και ενεργοποιούν εσφαλμένες τροφοδοσίες. Καταστήματα με εξαιρετική πειθαρχία διαχείρισης γυμνοσάλιαγκων απορροφούν εύκολα αυτήν την ποινή. Τα καταστήματα που λειτουργούν αδύναμα με ελάχιστα διαστήματα συντήρησης καλουπιών μπορεί να βρουν πιο επιεικές θετικές πτυχές.
Το Edge camber, ένας συχνός πονοκέφαλος με σχισμή κουλούρα, προσθέτει μια άλλη σκέψη. Οι αρνητικές εγκοπές παράκαμψης σε μήτρες σφράγισης σχηματισμού λαμαρίνας κόβουν εγγενώς την άκρη της λωρίδας, αφαιρώντας την κύρτωση που εισήχθη κατά τη σχισμή του πηνίου. Οι θετικές εγκοπές δεν προσφέρουν τέτοια διόρθωση, επομένως εάν το εισερχόμενο υλικό σας φτάσει με ασυνεπή άκρα, μπορεί να χρειαστεί να προσθέσετε έναν ξεχωριστό σταθμό περικοπής ή να αποδεχτείτε την αστάθεια τροφοδοσίας που εισάγει το camber.
Λίστα ελέγχου κριτηρίων επιλογής για σχεδιαστές καλουπιών
Αντί να σταθμίζουν όλους τους παράγοντες ταυτόχρονα, οι έμπειροι μηχανικοί σφράγισης εργαλείων και καλουπιών εργάζονται μέσω μιας διαδοχικής διαδικασίας λήψης αποφάσεων. Κάθε κριτήριο είτε καταργεί μία επιλογή είτε περιορίζει το πεδίο. Χρησιμοποιήστε αυτήν τη λίστα ελέγχου κατά την αναθεώρηση της διάταξης λωρίδων για να φτάσετε συστηματικά στη σωστή γεωμετρία εγκοπής.
- Πλάτος λωρίδας και διατομή φορέα- Μετρήστε το διαθέσιμο πλάτος φορέα μετά την ένθεση της γεωμετρίας του τμήματος. Εάν ο φορέας είναι μικρότερος από το διπλάσιο του προγραμματισμένου βάθους εγκοπής σε κάθε πλευρά, μια θετική εγκοπή διατηρεί τη δομική ακεραιότητα. Οι ευρύτεροι φορείς με άφθονο υλικό μπορούν να ανεχθούν την αφαίρεση που απαιτείται από τις αρνητικές εγκοπές.
- Τύπος και πάχος υλικού- Τα σκληρότερα υλικά δημιουργούν υψηλότερο γρέζια στις αρνητικές εγκοπές, επιταχύνοντας τη φθορά των κλειδιών. Λεπτά υλικά κάτω από 0,5 mm κινδυνεύουν να σχιστούν σε διαμορφωμένες γλωττίδες σε θετικά σχέδια. Ταιριάξτε τον τύπο εγκοπής με τον τρόπο συμπεριφοράς του συγκεκριμένου κράματος σας υπό διάτμηση ή κάμψη σε θερμοκρασίες παραγωγής.
- Ταχύτητα παραγωγής- Εάν ο στόχος σας υπερβαίνει τις 500 έως 600 κινήσεις ανά λεπτό, προκατάληψη προς αρνητικές εγκοπές για το επίπεδο προφίλ τους. Κάτω από αυτό το όριο, οποιοσδήποτε τύπος λειτουργεί αξιόπιστα, υπό τον όρο ότι ο χρονισμός του ανυψωτικού υποστηρίζει οποιαδήποτε προβολή γλωττίδας.
- Περιορισμοί γεωμετρίας μερών- Ελέγξτε εάν οι λειτουργίες που σχηματίζονται, οι σταθμοί σχεδίασης ή οι λειτουργίες που καθοδηγούνται από την κάμερα- κοντά στην άκρη της λωρίδας έρχονται σε διένεξη με τη θέση της εγκοπής. Οι θετικές γλωττίδες προεξέχουν κάτω από τη λωρίδα και μπορεί να επηρεάσουν τα κάτω εξαρτήματα της μήτρας. Οι αρνητικές τσέπες βρίσκονται μέσα στο επίπεδο της ταινίας, αλλά καταναλώνουν ακίνητη περιουσία που μπορεί να χρειάζονται τα διαμορφωμένα χαρακτηριστικά.
- Απαιτήσεις χειρισμού απορριμμάτων- Αξιολογήστε την ικανότητα διαχείρισης γυμνοσάλιαγκων. Εάν η μήτρα λειτουργεί χωρίς επίβλεψη ή με ελάχιστη παρέμβαση χειριστή, μια ελεύθερη θετική εγκοπή μειώνει έναν τρόπο αστοχίας. Εάν υπάρχουν ήδη ισχυρά συστήματα εκκένωσης γυμνοσάλιαγκων για άλλους σταθμούς κενού, η προσθήκη εγκοπών γυμνοσάλιαγκων στη ροή απορριμμάτων είναι ασήμαντη.
- Θέματα συντήρησης εργαλείου- Τα θετικά στοπ εγκοπών είναι σταθερά μπλοκ χωρίς κοπτικές άκρες για ακονισμό. Οι αρνητικές εγκοπές απαιτούν περιοδική εκ νέου λείανση καθώς μεγαλώνουν τα γρέζια. Υπολογίστε τα προγραμματισμένα διαστήματα συντήρησης στην απόφαση. Τα μεγαλύτερα διαστήματα μεταξύ του ακονίσματος ευνοούν τα θετικά σχέδια. Τα μικρότερα, πειθαρχημένα διαστήματα υποστηρίζουν αρνητικές γεωμετρίες χωρίς πρόβλημα.
Η διαδοχική επεξεργασία αυτών των έξι κριτηρίων εξαλείφει τις εικασίες. Σε πολλές περιπτώσεις, τα δύο πρώτα φίλτρα δείχνουν ξεκάθαρα σε μία γεωμετρία. Όταν η απάντηση παραμένει ασαφής μετά και τα έξι, πιθανότατα βρίσκεστε σε μια ζώνη όπου είτε ο τύπος λειτουργεί είτε δευτερεύουσες προτιμήσεις, όπως η εξοικείωση του σχεδιαστή, οι τυπικές πρακτικές καταστήματος ή οι προδιαγραφές του πελάτη.
Αυτό που δεν καταγράφει ούτε το στοιχείο της λίστας ελέγχου ούτε ο πίνακας σύγκρισης, ωστόσο, είναι ο τρόπος με τον οποίο γίνεται το μέγεθος και η τοποθέτηση της επιλεγμένης εγκοπής σε σχέση με τους πιλότους, την απόσταση σταθμών και τη γεωμετρία του ανυψωτικού. Η μηχανική αρχή διευθετείται μόλις επιλέξετε θετικό ή αρνητικό. Η εκτέλεση διαστάσεων, το σημείο που κάθεται η εγκοπή, πόσο βαθιά κόβει και τι διάκενα χρειάζεται, καθορίζει εάν αυτή η αρχή μεταφράζεται σε αξιόπιστη παραγωγή ή σε επίμονα προβλήματα εσφαλμένης τροφοδοσίας.
Οδηγίες σχεδίασης για το μέγεθος και την τοποθέτηση εγκοπής παράκαμψης
Η επιλογή του σωστού τύπου εγκοπής είναι η μισή μάχη. Το άλλο μισό είναι η διαστασιολόγηση και η τοποθέτησή της έτσι ώστε η λωρίδα να σταματά αξιόπιστα, διαδρομή μετά από διαδρομή, χωρίς υπερβολικό-περιορισμό της τροφοδοσίας ή λιμοκτονία του φορέα δομικού υλικού. Αυτοί οι κανόνες μεγεθών μεταφράζουν την πρόθεση σχεδίασης σε-πραγματικότητα του καταστήματος.
Αντίχειροι κανόνες για το βάθος και το πλάτος εγκοπής
Το βάθος εγκοπής είναι η πρώτη διάσταση που πρέπει να προσδιοριστεί και κλιμακώνεται απευθείας με το πλάτος του φορέα. Αφαιρέστε πάρα πολύ και η λωρίδα κουμπώνει με δύναμη τροφοδοσίας. Αφαιρέστε πολύ λίγο και η εμπλοκή του μπλοκ κλειδιού γίνεται αρκετά ρηχή, ώστε η συσσώρευση γρεζιών ή η θερμική διαστολή να ακυρώσει τη στάση μέσα σε λίγες χιλιάδες διαδρομές.
Για αρνητικές εγκοπές παράκαμψης, ένα κοινό σημείο εκκίνησης είναι το 15 έως 25 τοις εκατό του πλάτους της λωρίδας σε κάθε πλευρά. Ένας φορέας πλάτους 60 mm, για παράδειγμα, υποστηρίζει τσέπες με εγκοπές 9 έως 15 mm κομμένες από κάθε άκρη, ενώ διατηρεί αρκετή διατομή για σταθερή τροφοδοσία. Οι στενότερες λωρίδες απαιτούν πιο συντηρητικά ποσοστά. Κάτω από τα 30 mm του συνολικού πλάτους της λωρίδας, είστε συνήθως καλύτερα με μια θετική λόγχη-και-σχέδιο που αποφεύγει εντελώς την αφαίρεση υλικού.
Το πλάτος της εγκοπής, μετρημένο στην κατεύθυνση τροφοδοσίας, πρέπει να ικανοποιεί την ανοχή τροφοδοσίας του συστήματός σας συν ένα μικρό περιθώριο για τη θερμική ανάπτυξη της λωρίδας κατά την παραγωγή. Ένας τυπικός σερβοτροφοδότης που παρέχει ακρίβεια βήματος εντός 0,05 mm επιτρέπει ένα πλάτος εγκοπής της διάστασης του μπλοκ κλειδιού συν 0,15 έως 0,25 mm συνολικά. Πιο σφιχτό από αυτό και το κλειδί δένει στην τσέπη. Πιο φαρδύ, και η λωρίδα υπερβαίνει πριν συλληφθεί.
Οι γωνιακές ακτίνες μέσα στην τσέπη με εγκοπή αξίζουν προσοχή. Οι αιχμηρές εσωτερικές γωνίες λειτουργούν ως αυξητές του στρες. Ακόμη και μια μικρή ακτίνα 0,3 έως 0,5 mm στις γωνίες των εγκοπών αποτρέπει το ράγισμα λόγω κόπωσης που διαφορετικά θα ξεκινούσε μετά από εκατοντάδες χιλιάδες κρούσεις τροφοδοσίας. Σε σκληρυμένους χάλυβες εργαλείων που χρησιμοποιούνται για μπλοκ κλειδιών, ένα ταιριαστό φιλέτο κατανέμει την πίεση επαφής πιο ομοιόμορφα.
Η επίτευξη αυτών των ακριβών εσωτερικών γεωμετριών, ιδιαίτερα σε μπλοκ κλειδιών και ένθετα μήτρας, είναι όπου η κοπή σύρματος EDM αποδεικνύεται απαραίτητη. Ένας έμπειρος κατασκευαστής εργαλείων και μήτρων μπορεί να προγραμματίσει προφίλ μπλοκ κλειδιών με ανοχές συν ή πλην 0,0005 ίντσες, παράγοντας εσωτερικές γωνιακές ακτίνες τόσο μικρές όσο 0,050 mm με λεπτό σύρμα σε ελεγχόμενη ταχύτητα. Επειδή το σύρμα EDM κόβεται μετά από θερμική επεξεργασία, το μπλοκ κλειδιού διατηρεί σταθερότητα διαστάσεων χωρίς παραμόρφωση από τη σκλήρυνση, ένα κρίσιμο πλεονέκτημα όταν η γεωμετρία εμπλοκής πρέπει να παραμείνει συνεπής σε εκατομμύρια κύκλους. Το ανάγλυφο κωνικό 0,25 έως 0,5 μοιρών που εφαρμόζεται μέσω του σύρματος EDM επιτρέπει επίσης την επαναγείωση των κλειδιών χωρίς αλλαγή της διάστασης εμπλοκής στην επιφάνεια εργασίας.
Τοποθέτηση σε σχέση με την απόσταση σταθμών και τους πιλότους
Η θέση της εγκοπής κατά μήκος του μήκους της λωρίδας επηρεάζει τον τρόπο με τον οποίο αλληλεπιδρά με τους πιλότους, τους ανυψωτές και το σύστημα τροφοδοσίας. Μια κοινή προσέγγιση τοποθετεί τον σταθμό κοπής εγκοπής-στο σταθμό ένα ή δύο του προοδευτικού καλουπιού, έτσι ώστε κάθε επόμενος σταθμός να επωφελείται από τον περιορισμό τροφοδοσίας και τη διόρθωση κάμπερ που παρέχει η εγκοπή.
Η σχέση μεταξύ της θέσης της εγκοπής και της θέσης πιλότου είναι διαδοχική, όχι περιττή. Οι πιλότοι συνήθως εμπλέκουν τη λωρίδα στο σταθμό δύο ή τρεις, αφού η εγκοπή έχει ήδη περιορίσει την ακαθάριστη υπερτροφοδοσία. Όπως αναφέρει το MetalForming Magazine, το ρολό τροφοδοσίας πρέπει να απελευθερώσει τη λωρίδα πριν οι διάμετροι εντοπισμού πιλότου εισέλθουν στις οπές πιλότου. Η εγκοπή παράκαμψης παρέχει τη χονδροειδή αναστολή που φέρνει τη λωρίδα εντός του εύρους σύλληψης πιλότου και ο πιλότος παρέχει στη συνέχεια τελική καταγραφή ακριβείας, διορθώνοντας συχνά το τελευταίο σφάλμα θέσης 0,05 έως 0,10 mm.
Η απόσταση σταθμών καθορίζει πόσο μακριά θα διανύσει η τσέπη ή η γλωττίδα της εγκοπής πριν εμπλακεί το μπλοκ κλειδιού ή το σταμάτημα. Η εγκοπή πρέπει να κοπεί έτσι ώστε το πίσω άκρο της να ευθυγραμμίζεται ακριβώς μια απόσταση βήματος από το σημείο εμπλοκής. Οποιοδήποτε σφάλμα εδώ συνδυάζεται μεταξύ των σταθμών. Εάν η αποκοπή της εγκοπής απέχει 0,02 mm από το πραγματικό βήμα, αυτό το σφάλμα διαδίδεται σε κάθε σταθμό κατάντη, δημιουργώντας προοδευτική μετατόπιση εγγραφής που μόνο οι πιλότοι μπορεί να μην διορθώσουν πλήρως.
Η αλληλεπίδραση ανυψωτικού προσθέτει έναν άλλο περιορισμό. Σε μήτρες με ανυψωτικές ράγες-με ελατήριο, η λωρίδα ανεβαίνει από την επιφάνεια της μήτρας μεταξύ των διαδρομών για να επιτρέψει την προώθηση της τροφοδοσίας. Μια θετική γλωττίδα παράκαμψης που προεξέχει κάτω από τη λωρίδα πρέπει να καθαρίζει τη ράγα ανύψωσης σε πλήρες ύψος ανύψωσης. Εάν πιάσει η καρτέλα, η λωρίδα δεν μπορεί να προχωρήσει και η επόμενη διαδρομή παράγει ένα διπλό-χτύπημα. Για αρνητικές εγκοπές, το μπλοκ κλειδιού πρέπει να ανασυρθεί πλήρως κάτω από το επίπεδο λωρίδας προτού οι ανυψωτές ανυψώσουν τη λωρίδα ή το τοίχωμα της εγκοπής πιάσει την άκρη του μπλοκ και κόψει ένα δευτερεύον τσιπ στην τσέπη εμπλοκής.
- Κόψτε εγκοπές στον πρώτο ή τον δεύτερο σταθμόγια να τεθεί ο έλεγχος της τροφοδοσίας πριν ξεκινήσουν οι εργασίες διαμόρφωσης ή τυφώματος κατάντη
- Διατηρήστε τις αποστάσεις από την εγκοπή-σε-πιλότο σε ακριβή πολλαπλάσια του βήματοςέτσι ώστε και τα δύο συστήματα να αναφέρονται στην ίδια βασική γραμμή προόδου
- Επαληθεύστε το ύψος του μπλοκ κλειδιού σε σχέση με τη διαδρομή του ανυψωτικούγια επιβεβαίωση ότι το μπλοκ καθαρίζει την ταινία κατά τη φάση ανύψωσης και εμπλέκεται μόνο κατά τη διακοπή τροφοδοσίας
- Μετατοπίστε τις εγκοπές από τις ράγες οδηγών στοκ κατά τουλάχιστον 1 mmγια την αποφυγή παρεμβολών μεταξύ της ακμής της εγκοπής και των τοιχωμάτων του καναλιού οδηγού
- Τοποθετήστε διπλές εγκοπές συμμετρικά και στις δύο άκρες της λωρίδαςόταν ο πλευρικός έλεγχος είναι κρίσιμος, ιδιαίτερα σε φαρδιές λωρίδες επιρρεπείς σε πλευρική μετατόπιση κατά τη στάμπα
- Συντονίστε το χρονισμό εγκοπής με σήματα απελευθέρωσης τροφοδοσίας-έτσι ο τροφοδότης ανοίγει πριν η λωρίδα έρθει σε επαφή με το μπλοκ κλειδιού, εμποδίζοντας τον κινητήρα να αντιμετωπίσει τη μηχανική διακοπή
Όταν οι εγκοπές πιλότου και οι εγκοπές παράκαμψης χρησιμοποιούνται μαζί, ο σχεδιασμός του εργαλείου και της μήτρας πρέπει να διασφαλίζουν ότι ο πιλότος δεν αντιμετωπίζει την εγκοπή. Εάν η εγκοπή ακινητοποιήσει τη λωρίδα 0,05 mm μακριά από την πραγματική θέση και ο πιλότος τη σύρει στη συνέχεια προς τα εμπρός, το τοίχωμα της εγκοπής υφίσταται διατμητική τάση στο μπλοκ κλειδιού σε κάθε διαδρομή. Με την πάροδο του χρόνου, αυτή η επαναλαμβανόμενη φόρτωση κουράζει την άκρη της εγκοπής. Η λύση είναι να ρυθμίσετε το μέγεθος της εγκοπής έτσι ώστε να σταματήσει τη λωρίδα λίγο πέρα από το παράθυρο λήψης πιλότου, αφήνοντας τον πιλότο να τραβήξει την ταινία πίσω στην τελική θέση αντί να την σπρώξει προς τα εμπρός. Αυτή η λεπτή κατευθυντική προκατάληψη, ενσωματωμένη στη θέση κοπής με εγκοπή κατά την κατασκευή της μήτρας, εξαλείφει τη σύγκρουση και επεκτείνει τη διάρκεια ζωής τόσο της εγκοπής όσο και του πιλότου.
Για έργα όπου η γεωμετρία των λωρίδων, οι απαιτήσεις ταχύτητας ή η συμπεριφορά του υλικού ωθούν αυτές τις οδηγίες στα όριά τους, η συνεργασία με έναν έμπειρο συνεργάτη μηχανικού καλουπιών μπορεί να αποτρέψει δαπανηρές δοκιμές-και-τα λάθη στον Τύπο. Ομάδες στοΓΙΤΣΕΝειδικεύονται σε λύσεις προσαρμοσμένης μήτρας σφράγισης που αντιμετωπίζουν την αλληλεπίδραση μεταξύ εγκοπών παράκαμψης, συστημάτων ανύψωσης και εξαρτημάτων ακριβείας, όπως κλειδαριές και διατρήσεις, ιδιαίτερα σε πολύπλοκες διατάξεις όπου οι τυπικοί εμπειρικοί κανόνες χρειάζονται-συγκεκριμένη επικύρωση έργου.
Η σωστή γεωμετρία της εγκοπής και η σωστή τοποθέτηση είναι τελικά θέμα συντονισμού των μηχανικών περιορισμών. Αλλά αυτοί οι περιορισμοί αλλάζουν ανάλογα με το υλικό που τροφοδοτείτε μέσω της μήτρας. Μια εγκοπή που αποδίδει άψογα σε χάλυβα ψυχρής-έλασης 1,0 mm μπορεί να σπάσει, να παραμορφωθεί ή να χάσει την εμπλοκή όταν η ίδια μήτρα περνάει από μπρούτζο φωσφόρου 0,5 mm, μια πραγματικότητα που οφείλεται εξ ολοκλήρου στις διαφορές στον τρόπο με τον οποίο τα υλικά ανταποκρίνονται στις δυνάμεις που επιβάλλουν οι εγκοπές παράκαμψης.
Ιδιότητες υλικού που παρακάμπτουν τις αποφάσεις σχεδιασμού Notch
Μια εγκοπή παράκαμψης δεν είναι απλώς ένα γεωμετρικό χαρακτηριστικό. Είναι μια μηχανική διεπαφή που υπόκειται σε επαναλαμβανόμενη κρουστική φόρτιση, διατμητική τάση και κυκλική παραμόρφωση κάθε φορά που η λωρίδα ακινητοποιείται στο μπλοκ κλειδιού ή σταματά. Το πώς λειτουργεί αυτή η διεπαφή εξαρτάται εξ ολοκλήρου από το τι αποτελείται η ταινία. Δύο υλικά με το ίδιο πάχος και το ίδιο πλάτος λωρίδας μπορούν να απαιτούν εντελώς διαφορετικά σχέδια εγκοπών με βάση την αντοχή διαρροής, τη συμπεριφορά σκλήρυνσης και την ολκιμότητα τους.
Πώς οι ιδιότητες υλικού επηρεάζουν την απόδοση του Notch
Ξεκινήστε με δύναμη διαρροής. Οι κατασκευασμένες σφραγίδες προκύπτουν από πλαστική παραμόρφωση που προκαλείται από σχηματισμό δυνάμεων που υπερβαίνουν την αντοχή διαρροής του υλικού, όπωςΠεριοδικό MetalFormingεξηγεί. Η ίδια αρχή διέπει τη δέσμευση εγκοπής. Όταν μια λωρίδα έρχεται σε επαφή με ένα μπλοκ κλειδιού με ταχύτητα, το τοίχωμα εγκοπής υφίσταται ένα συγκεντρωμένο συμπιεστικό φορτίο. Τα υλικά με υψηλότερη αντοχή διαρροής αντιστέκονται στην παραμόρφωση σε αυτό το σημείο επαφής, διατηρώντας τη γεωμετρία των εγκοπών σε μεγαλύτερες περιόδους παραγωγής. Τα μαλακότερα κράματα, όπως ο ανοπτημένος χαλκός ή το αλουμίνιο, παραμορφώνονται προοδευτικά, με το τοίχωμα της εγκοπής να ξεφυτρώνει ελαφρά σε κάθε διαδρομή μέχρι να χαθεί το βάθος εμπλοκής.
Η αντοχή διαρροής του χάλυβα ποικίλλει δραματικά μεταξύ των ποιοτήτων. Ένας μαλακός χάλυβας στα 250 MPa συμπεριφέρεται πολύ διαφορετικά σε ένα σημείο εμπλοκής εγκοπής από έναν χάλυβα διπλής-φάσης στα 600 MPa. Υλικά υψηλότερης- αντοχής διατηρούν πιο αιχμηρές ακμές εγκοπής αλλά μεταδίδουν επίσης υψηλότερες δυνάμεις κρούσης στο μπλοκ κλειδιού, επιταχύνοντας τη φθορά στο εξάρτημα της μήτρας και όχι στη λωρίδα. Ουσιαστικά επιλέγετε πού συμβαίνει η φθορά: σε μια αντικαταστάσιμη λωρίδα ή σε ένα εξάρτημα μήτρας που απαιτεί χρόνο διακοπής συντήρησης για το σέρβις.
Ο συντελεστής ελαστικότητας του υλικού της λωρίδας καθορίζει πόσο ελατήριο θα έχει η εγκοπή μετά τη λειτουργία κοπής. Υλικά με υψηλό μέτρο ελαστικότητας, όπως ο χάλυβας στα 200 GPa περίπου, αναπηδούν λιγότερο μετά την απομάκρυνση της εγκοπής, αφήνοντας την τσέπη της εγκοπής πιο κοντά στην προβλεπόμενη γεωμετρία της. Το αλουμίνιο, με συντελεστή ελαστικότητας περίπου 70 GPa, μπορεί να φαίνεται ότι θα πρέπει να ελαττώνεται λιγότερο λόγω της χαμηλότερης ακαμψίας, αλλά τα χαρακτηριστικά του χάλυβα χαμηλότερης απόδοσης σημαίνουν ότι εισέρχεται σε πλαστική παραμόρφωση νωρίτερα, με αποτέλεσμα διαφορετική ισορροπία ελαστικής ανάκτησης και μόνιμης πήξης. Το πρακτικό αποτέλεσμα είναι ότι η γεωμετρία της εγκοπής πρέπει να αντισταθμίζεται διαφορετικά για κάθε οικογένεια υλικού για να επιτευχθεί η ίδια τελική διάσταση εγκοπής.
Η σκλήρυνση με παραμόρφωση και η σκλήρυνση εργασίας εισάγουν μια εξαρτώμενη μεταβλητή χρόνου που δεν μπορούν να συλλάβουν οι στατικές ιδιότητες του υλικού. Κάθε φορά που η λωρίδα έρχεται σε επαφή με το μπλοκ κλειδιού, το τοίχωμα της εγκοπής υφίσταται τοπική πλαστική παραμόρφωση. Αυτή η παραμόρφωση ενισχύει το υλικό στη ζώνη επαφής. Κατά τη διάρκεια χιλιάδων κύκλων, η άκρη της εγκοπής γίνεται σταδιακά πιο σκληρή και πιο εύθραυστη από το περιβάλλον φορέα. Για τους συμβατικούς χάλυβες υψηλής-αντοχής χαμηλής-κράματος, αυτή η ενίσχυση μπορεί να φτάσει το 20 τοις εκατό πάνω από την-συνθήκη. Για προχωρημένους{10}}ποιότητες υψηλής αντοχής, όπως οι χάλυβες διπλής-φάσης, οι πρόχειροι υπολογισμοί δείχνουν ότι ακόμη και μια ελάχιστη τοις εκατό καταπόνηση μπορεί να αυξήσει την τοπική αντοχή κατά 50 τοις εκατό σε σύγκριση με τις ιδιότητες επίπεδων-φύλλων.
Αυτή η τοπική σκλήρυνση προκαλεί τελικά ρωγμές. Το άκρο της εγκοπής, τώρα εύθραυστο από τη σκλήρυνση εργασίας, σπάει κάτω από το επόμενο φορτίο κρούσης αντί να παραμορφώνεται. Μικροσκοπικά τσιπς απελευθερώνονται, μολύνοντας τη μήτρα και υποβαθμίζοντας την ποιότητα εμπλοκής. Υλικά με υψηλές τιμές επιμήκυνσης, πάνω από 30 τοις εκατό για μαλακούς χάλυβες, ανέχονται περισσότερους κύκλους πριν φτάσουν σε αυτό το σημείο αστοχίας, επειδή μπορούν να απορροφήσουν επαναλαμβανόμενες παραμορφώσεις χωρίς να εξαντλήσουν την ολκιμότητα τους. Υλικά χαμηλής-επιμήκυνσης, όπως χάλυβες ελατηρίου ή πλήρως σκληρυμένοι ανοξείδωτοι τύποι, φτάνουν στο όριο ρωγμής πολύ νωρίτερα, απαιτώντας είτε πιο συχνή αντικατάσταση σταθμών εγκοπής- είτε αλλαγή σε σχέδια θετικών εγκοπών που κατανέμουν τις δυνάμεις αναστολής τροφοδοσίας σε μεγαλύτερη επιφάνεια γλωττίδας.
Ο σχεδιασμός των εγκοπών πρέπει να λαμβάνει υπόψη τη συμπεριφορά καταπόνησης-του υλικού κατά τη διάρκεια της πλήρους παραγωγής, και όχι μόνο τις μηχανικές του ιδιότητες, επειδή η ζώνη εμπλοκής της εγκοπής ενισχύεται και ευθραυστοποιείται προοδευτικά με κάθε κύκλο τροφοδοσίας.
Ρυθμίσεις πάχους και πλάτους λωρίδας
Το πάχος του υλικού καθορίζει άμεσα το ελάχιστο βάθος εμπλοκής της εγκοπής. Ένα κλειδί πρέπει να προεξέχει στην τσέπη της εγκοπής αρκετά βαθιά για να αποτρέψει την οδήγηση της λωρίδας από πάνω της κατά την τροφοδοσία. Για λεπτά υλικά κάτω από 0,5 mm, αυτό σημαίνει ότι το ύψος του μπλοκ κλειδιού σε σχέση με το πάχος της λωρίδας γίνεται κρίσιμος λόγος. Πολύ ρηχή και η λωρίδα κάμπτεται πάνω από το μπλοκ. Πολύ βαθιά και το μπλοκ έρχεται σε επαφή με το κάτω μέρος της τσέπης με εγκοπή, δημιουργώντας μια δευτερεύουσα δράση διάτμησης που καταστρέφει και τα δύο εξαρτήματα.
Τα παχύτερα υλικά, πάνω από 2,0 mm, παράγουν σημαντικά υψηλότερη ορμή κατά την προώθηση της τροφοδοσίας. Η κινητική ενέργεια που πρέπει να απορροφήσει η εγκοπή σε κάθε κλίμακα κίνησης τόσο με μάζα όσο και με ταχύτητα. Μια λωρίδα 2,5 mm σε μέτρια ταχύτητα τροφοδοσίας χτυπά το μπλοκ κλειδιού με πολύ μεγαλύτερη δύναμη από μια λωρίδα 0,8 mm με την ίδια ταχύτητα. Οι βαθύτερες εγκοπές με μεγαλύτερες περιοχές επαφής κατανέμουν αυτή τη δύναμη, αλλά οι βαθύτερες τομές αφαιρούν επίσης περισσότερο υλικό φορέα.
Το πλάτος της λωρίδας ορίζει το ανώτατο όριο για το πόσο βαθιά μπορεί να πάει με ασφάλεια μια αρνητική εγκοπή. ΩςΑρχές σχεδιασμού λωρίδων μεταφοράςυπαγορεύει, ο φορέας πρέπει να παραμείνει αρκετά δυνατός ώστε να αντιστέκεται στην κάμψη κατά τη διάρκεια της σίτισης. Η αφαίρεση 25 τοις εκατό από κάθε άκρο μιας λωρίδας 40 mm αφήνει 20 mm διατομής φορέα. Σε χάλυβα υψηλής- αντοχής, αυτό μπορεί να είναι αρκετό. Σε ένα μαλακό κράμα αλουμινίου με το ένα-ένα τρίτο της αντοχής διαρροής, η ίδια γεωμετρία κουμπώνει υπό τη δύναμη τροφοδοσίας. Πρέπει να κλιμακώσετε το βάθος της εγκοπής αντίστροφα με την αντοχή του υλικού: τα μαλακότερα κράματα αποκτούν μικρότερες εγκοπές και βασίζονται περισσότερο στην ακριβή γεωμετρία του μπλοκ πλήκτρων παρά στο ωμό βάθος εμπλοκής.
Οι χάλυβες υψηλής- αντοχής παρουσιάζουν τη δική τους προσαρμογή. Οι δυνάμεις που απαιτούνται για τη διάτμηση μιας εγκοπής από αυτές τις ποιότητες απαιτούν βαρύτερες γροθιές, πιο στιβαρά τμήματα μήτρας και πιο σφιχτά διάκενα για τη διαχείριση του έντονο γρέζι που παράγουν αυτά τα υλικά. Τα κράματα χαλκού και το αλουμίνιο κόβονται καθαρά με λιγότερη δύναμη αλλά παραμορφώνονται στο σημείο εμπλοκής. Κάθε οικογένεια υλικών ωθεί τη σχεδίαση των εγκοπών σε διαφορετική κατεύθυνση και ο μόνος γενικός κανόνας είναι ότι καμία γεωμετρία δεν λειτουργεί σε όλα χωρίς τροποποίηση.
Αυτές οι υλικές{0}}συμπεριφορές δεν επηρεάζουν μόνο τον αρχικό σχεδιασμό. Προβλέπουν πώς μια εγκοπή θα υποβαθμιστεί με την πάροδο του χρόνου, ποιοι τρόποι αστοχίας θα εμφανιστούν πρώτα και πόσο συχνά απαιτείται συντήρηση. Αυτή η προγνωστική σχέση μεταξύ των ιδιοτήτων του υλικού και των μοτίβων αστοχίας είναι ακριβώς αυτό που διαχωρίζει την προληπτική συντήρηση εγκοπής από την αντιδραστική αντιμετώπιση προβλημάτων αφού η μήτρα έχει ήδη δημιουργήσει σκραπ.
Λειτουργίες αποτυχίας και αντιμετώπιση προβλημάτων Προβλήματα παράκαμψης εγκοπής
Μια εγκοπή παράκαμψης που λειτουργεί άψογα στο χτύπημα εκατό χιλιάδων μπορεί να αποτύχει εντελώς με πεντακόσιες χιλιάδες. Η υποβάθμιση είναι σταδιακή, λόγω των ίδιων συμπεριφορών υλικού που συζητήθηκαν παραπάνω: εντοπισμένη σκλήρυνση καταπόνησης στις επιφάνειες εμπλοκής, προοδευτική συσσώρευση γρεζιών και κυκλικές δυνάμεις κρούσης που κουράζουν τόσο τα εξαρτήματα της ταινίας όσο και της μήτρας. Η αναγνώριση του τι αποτυγχάνει και γιατί αποτυγχάνει πριν αρχίσει να συσσωρεύεται σκραπ, διαχωρίζει τα καταστήματα που διατηρούν το χρόνο λειτουργίας από εκείνα που έχουν κολλήσει στην πυρόσβεση.
Κοινές λειτουργίες αστοχίας για κάθε τύπο εγκοπής
Οι αρνητικές και οι θετικές εγκοπές παράκαμψης αποτυγχάνουν με θεμελιωδώς διαφορετικούς τρόπους, επειδή η μηχανική τους είναι διαφορετική. Μια αρνητική εγκοπή βασίζεται σε μια κομμένη τσέπη και ένα προεξέχον μπλοκ κλειδιού. Μια θετική εγκοπή βασίζεται σε μια διαμορφωμένη γλωττίδα και ένα σταθερό στοπ. Κάθε γεωμετρία εισάγει τα δικά της μοτίβα φθοράς και το καθένα απαιτεί διαφορετική διαγνωστική προσέγγιση.
Για αρνητικές εγκοπές, η πιο ενοχλητική αστοχία είναι το τράβηγμα του γυμνοσάλιαγκου. Η μικρή λωρίδα που κόβεται από την άκρη της λωρίδας προσκολλάται στην επιφάνεια διάτρησης κατά την απόσυρση και μεταφέρεται ξανά στη μήτρα. Αυτός ο γυμνοσάλιαγκας εναποτίθεται τελικά μέσα στην τσέπη της εγκοπής σε έναν σταθμό κατάντη, εμποδίζοντας εν μέρει ή πλήρως την είσοδο του μπλοκ κλειδιού. Η λωρίδα περνάει χωρίς σύλληψη και το επόμενο χτύπημα προσγειώνεται σε λάθος τοποθεσία.Δεδομένα αντιμετώπισης προβλημάτων προοδευτικής μήτραςεπιβεβαιώνει ότι τα φαινόμενα κενού μεταξύ διάτρησης και γυμνοσάλιαγκας, σε συνδυασμό με ανεπαρκή διάκενο ή φθαρμένα συστήματα εκτίναξης, είναι οι κύριοι οδηγοί. Οι εκτοξευτές ελατηρίου, το φύσημα αέρα-απενεργοποιημένο και τα κατάλληλα ρεύματα εκκένωσης γυμνοσάλιαγκας μειώνουν τον κίνδυνο, αλλά οι φθαρμένες γροθιές με φθαρμένο φινίρισμα επιφάνειας παραμένουν η ρίζα.
Η συσσώρευση γρεζιών είναι η λειτουργία αργής-αποτυχίας εγκαύματος. Κάθε διαδρομή δημιουργεί ένα μικροσκοπικό γρέζι στην πλευρά της μήτρας της εγκοπής. Αυτή η γρέζια προεξέχει στην τσέπη, μειώνοντας αποτελεσματικά το λειτουργικό βάθος εμπλοκής κατά μερικά μικρά ανά χίλιες κινήσεις. Τελικά το μπλοκ κλειδιού δεν μπορεί να τοποθετηθεί πλήρως και το στοπ γίνεται αναξιόπιστο. Υλικά που έχουν σκληρυνθεί κατά τη διάρκεια προηγούμενων εργασιών μορφοποίησης ή υψηλών-βαθμών αντοχής που υπερβαίνουν τα 500 MPa τάσεις διαρροής, παράγουν ψηλότερα γρέζια και επιταχύνουν αυτήν την υποβάθμιση.
Το ράγισμα με εγκοπή εμφανίζεται σε μεγάλες περιόδους παραγωγής, ιδιαίτερα σε υλικά που είναι επιρρεπή σε σκλήρυνση λόγω παραμόρφωσης. Η επαναλαμβανόμενη πρόσκρουση του μπλοκ κλειδιού στο τοίχωμα της εγκοπής σκληραίνει προοδευτικά και ευθραυστεύει αυτή τη ζώνη. Μόλις εξαντληθεί η τοπική ολκιμότητα, αρχίζουν και διαδίδονται μικρο-ρωγμές. Τα τσιπ απελευθερώνονται από την άκρη της εγκοπής, μολύνοντας την κοιλότητα της μήτρας και υποβαθμίζοντας περαιτέρω την ποιότητα εμπλοκής.
Για θετικές εγκοπές, η κυρίαρχη αστοχία είναι η κάμψη ή η διάτμηση της γλωττίδας. Όταν η δύναμη υποχώρησης που εφαρμόζεται από την ορμή της λωρίδας υπερβαίνει την αντίσταση της γλωττίδας, η γλωττίδα παραμορφώνεται προς τα εμπρός αντί να σταματά τη λωρίδα. Αυτό συμβαίνει όταν η ταχύτητα τροφοδοσίας είναι πολύ υψηλή σε σχέση με το πάχος του υλικού ή όταν η ρίζα της λόγχης αναπτύσσει ρωγμές κόπωσης που εξασθενούν το σημείο προσάρτησης της γλωττίδας. Μόλις μια γλωττίδα λυγίσει έστω και ελαφρά, δεν έρχεται πλέον σε επαφή με το μπλοκ αναστολής στη σωστή γωνία και κάθε επόμενο χτύπημα συνδυάζει την παραμόρφωση.
Η παρεμβολή καρτελών με ανυψωτικά είναι μια αποτυχία-που σχετίζεται με τη ρύθμιση. Εάν το ύψος της ράγας ανύψωσης δεν συντονίζεται με το βάθος προβολής της γλωττίδας, η γλωττίδα πιάνει στη ράγα κατά την ανύψωση της λωρίδας. Η λωρίδα δεν μπορεί να προχωρήσει ελεύθερα και η επόμενη διαδρομή τροφοδοσίας λυγίζει το υλικό μεταξύ του τροφοδότη και του σημείου απόφραξης. Η προοδευτική παραμόρφωση γλωττίδας από επαναλαμβανόμενες κρούσεις αλλάζει επίσης το χρόνο εμπλοκής: καθώς η γλωττίδα μεγαλώνει στην επιφάνεια επαφής της, η πραγματική θέση ακινητοποίησης μετατοπίζεται προς τα εμπρός κατά την ποσότητα παραμόρφωσης, εισάγοντας ένα μικρό αλλά σωρευτικό σφάλμα εγγραφής.
| Τύπος εγκοπής | Λειτουργία αποτυχίας | Συμπτώματα | Βασική αιτία | Διορθωτική δράση |
|---|---|---|---|---|
| Αρνητικός | Τράβηγμα γυμνοσάλιαγκας στην τσέπη με εγκοπή | Διακοπτόμενη υπερτροφοδοσία. μέρη διαστάσεων μακρύ? συναγερμοί τυχαίας εσφαλμένης τροφοδοσίας | Φθορά διάτρησης αυξάνοντας την πρόσφυση του γυμνοσάλιαγκου. ανεπαρκές βύθισμα εκκένωσης γυμνοσάλιαγκας. χωρίς ανακούφιση κενού | Εκ νέου τρόχισμα ή αντικατάσταση εγκοπής διάτρησης. προσθέστε εκτοξευτήρα ελατηρίου ή έκρηξη αέρα. αυξήστε το βύθισμα ανοίγματος της μήτρας σε 1 βαθμό ανά πλευρά |
| Αρνητικός | Συσσώρευση γρεζιών που μειώνει το βάθος εμπλοκής | Σταδιακή μετατόπιση διαστάσεων σε μέρη. τα σημάδια του κλειδιού γίνονται πιο ρηχά στην ταινία. αύξηση της συχνότητας εσφαλμένης τροφοδοσίας κατά τη βάρδια | Γροθιά-για να-αποθάψει φθορές πέρα από τις προδιαγραφές. τάση διαρροής υλικού υψηλότερη από την προβλεπόμενη αρχική σχεδίαση. δεν υπάρχει προγραμματισμένη επανατριβή | Επαναφέρετε το διάτρητο-σε-το διάκενο στο 5-10% του πάχους υλικού ανά πλευρά. εφαρμόστε το χρονοδιάγραμμα ακονίσματος βάσει πλήκτρων- |
| Αρνητικός | Ράγισμα ακμής εγκοπής | Μεταλλικά ροκανίδια στην κοιλότητα της μήτρας. ακανόνιστο τοίχωμα εγκοπής ορατό στη λωρίδα. ξαφνική απώλεια εγγραφής | Σκλήρυνση καταπόνησης στη ζώνη εμπλοκής σε μεγάλες διαδρομές. αιχμηρές εσωτερικές γωνίες που λειτουργούν ως συγκεντρωτές τάσεων. ποιότητες εύθραυστου υλικού | Προσθέστε γωνιακές ακτίνες 0,3-0,5 mm στη γεωμετρία των εγκοπών. μειώστε τη δύναμη εμπλοκής του μπλοκ κλειδιού βελτιστοποιώντας το διάκενο. εξετάστε την αλλαγή υλικού ή μικρότερα διαστήματα συντήρησης |
| Αρνητικός | Φθορά κλειδιού | Το βάθος εμπλοκής μειώνεται με την πάροδο του χρόνου. στάση παρασύρεται? όψη μπλοκ κλειδιού που δείχνει στρογγυλοποίηση ή θολότητα | Ανεπαρκής σκληρότητα μπλοκ κλειδιού σε σχέση με το υλικό της ταινίας. ανεπαρκής λίπανση στην επιφάνεια εμπλοκής. δυνάμεις κρούσης που υπερβαίνουν τις υποθέσεις σχεδιασμού | Αντικαταστήστε το μπλοκ κλειδιού με ένθετο με καρβίδιο-. εφαρμόστε επίστρωση TiN στο πρόσωπο εμπλοκής. βεβαιωθείτε ότι η ταχύτητα τροφοδοσίας είναι εντός των παραμέτρων σχεδιασμού |
| Θετικός | Κάμψη ή διάτμηση γλωττίδας | Strip overfeeding? παραμορφωμένες γλωττίδες ορατές στην λωρίδα εξόδου. ασυνεπή μήκη εξαρτημάτων | Η δύναμη τροφοδοσίας υπερβαίνει την αντίσταση γλωττίδας. ρωγμές κόπωσης στη ρίζα της λόγχης. πάχος υλικού κάτω από προδιαγραφή | Αυξήστε το πλάτος ή το πάχος της γλωττίδας. μείωση της ταχύτητας τροφοδοσίας. επιθεωρήστε τη διάτρηση της λόγχης για φθορά που λεπταίνει τη ρίζα της γλωττίδας |
| Θετικός | Παρεμβολή καρτελών με ανυψωτικά | Μπλοκάρισμα λωρίδας μεταξύ κτυπημάτων. λυγισμός μεταξύ τροφοδότη και καλουπιού. ακουστός ήχος σύλληψης κατά την ανύψωση της ταινίας | Το ύψος της ράγας ανύψωσης δεν συντονίζεται με την προβολή γλωττίδας. καρτέλα πάνω-που σχηματίζεται πέρα από το βάθος σχεδίασης | Προσαρμόστε το ύψος του ανυψωτικού στη γλωττίδα καθαρισμού κατά τουλάχιστον 0,5 mm. επαληθεύστε το βάθος σχηματισμού έναντι της εκτύπωσης. ενεργοποίηση ανυψωτικού χρόνου επανάληψης εάν είναι ρυθμιζόμενο |
| Θετικός | Προοδευτική παραμόρφωση γλωττίδας | Τα μέρη μετατοπίζονται σταδιακά διαστάσεων. Σέρνεται προς τα εμπρός θέση στάσης κατά τη διάρκεια της παραγωγής. πρόσωπο καρτέλας που δείχνει να ξεφυτρώνει | Επαναλαμβανόμενη πρόσκρουση που υπερβαίνει την τοπική τάση διαρροής του υλικού γλωττίδας. η σκληρυμένη με εργασία ζώνη γίνεται εύθραυστη και ξεφλουδισμένη | Σκληρύνετε την πρόσοψη του μπλοκ στοπ για να μειώσετε την παραμόρφωση της γλωττίδας. θεωρήστε βαρύτερη-λωρίδα μετρητή εάν επιτρέπεται. συντομεύστε τα διαστήματα επιθεώρησης |
Αντιμετώπιση προβλημάτων εσφαλμένης τροφοδοσίας και λυγισμού ταινίας
Οι χειριστές καλουπιών σπάνια βλέπουν την ίδια την εγκοπή να αποτυγχάνει. Αυτό που παρατηρούν είναι οι κατάντη συνέπειες: εξαρτήματα που μετρούν ασυνεπή, λωρίδες που λυγίζουν μεταξύ των σταθμών και γροθιές που φθείρονται πριν από το χρονοδιάγραμμα. Η σύνδεση αυτών των συμπτωμάτων πίσω στο σύστημα εγκοπής είναι η διαγνωστική πρόκληση.
Οι ασυνεπείς διαστάσεις του εξαρτήματος, ιδιαίτερα όταν το μήκος του εξαρτήματος ποικίλλει κατά μικρές ποσότητες σε μια περίοδο παραγωγής, συνήθως υποδηλώνουν μετατόπιση εγγραφής που προκαλείται από υποβαθμισμένη εμπλοκή της εγκοπής. Το μπλοκ κλειδιού δεν συγκρατεί πλέον πλήρως τη λωρίδα, επομένως κάθε χτύπημα προσγειώνεται ελαφρώς προς τα εμπρός ή λιγότερο από την ονομαστική θέση. Η μέτρηση του βήματος της λωρίδας στο σημείο εμπλοκής της εγκοπής, αντί να βασίζεται αποκλειστικά στις διαστάσεις του εξαρτήματος, απομονώνει εάν το σφάλμα εγγραφής προέρχεται από την εγκοπή ή από έναν σταθμό διαμόρφωσης κατάντη. Ορισμένες-λειτουργίες υψηλής έντασης ενσωματώνουν έναν επαγωγικό αισθητήρα εγγύτητας κοντά στο μπλοκ κλειδιού για να ανιχνεύσει εάν η λωρίδα έχει ακουμπήσει πλήρως στο στοπ σε κάθε διαδρομή, ενεργοποιώντας το πάτημα εάν αποτύχει η εμπλοκή.
Ο λυγισμός της λωρίδας μεταξύ των σταθμών παραπέμπει σε μια υπερβολικά-περιορισμένη κατάσταση ροής. Αυτό συμβαίνει όταν η εγκοπή παράκαμψης ακινητοποιεί τη λωρίδα πριν ο τροφοδότης ολοκληρώσει τη διαδρομή του, παγιδεύοντας υλικό μεταξύ της μήτρας και της μονάδας τροφοδοσίας. ΩςΟ Peter Ulintz εξηγεί στο MetalForming, η περίσσεια υλικού παγιδεύεται και κουμπώνει καθώς η μήτρα ανοίγει και οι ανυψωτήρες ανυψώνουν τη λωρίδα. Η επιδιόρθωση της ρίζας δεν είναι να χαλαρώσει η εμπλοκή της εγκοπής, αλλά να επαναχρονιστεί η απελευθέρωση του τροφοδότη, ώστε να ανοίξει πριν η λωρίδα έρθει σε επαφή με το στοπ. Τα πνευματικά συστήματα τροφοδοσίας ενδέχεται να απαιτούν αντιστάθμιση χρόνου καθυστέρησης από 35 έως 45 χιλιοστά του δευτερολέπτου, ανάλογα με την ταχύτητα πίεσης, για να αποφευχθεί αυτή η κατάσταση υπερβολικού περιορισμού.
Η πρόωρη φθορά του εργαλείου από επανειλημμένα λάθη-ακολουθεί μια προβλέψιμη αλυσίδα: η υποβαθμισμένη εμπλοκή της εγκοπής επιτρέπει στη λωρίδα να προσγειώνεται ελαφρώς από τη- θέση της, έτσι τρυπά το υλικό επαφής σε εσφαλμένες θέσεις, δημιουργώντας ανομοιόμορφα πλευρικά φορτία. Αυτά τα πλευρικά φορτία επιταχύνουν την κοπή των άκρων και καθοδηγούν τη φθορά σε πολλούς σταθμούς ταυτόχρονα. Εάν παρατηρήσετε επιταχυνόμενη φθορά διάτρησης σε πολλούς σταθμούς ταυτόχρονα, ο κοινός παρονομαστής είναι σχεδόν πάντα ένα ζήτημα εγγραφής ανάντη και το σύστημα εγκοπής παράκαμψης είναι το πρώτο μέρος που πρέπει να διερευνηθεί.
Τα διαστήματα επιθεώρησης για τα εξαρτήματα του συστήματος εγκοπής θα πρέπει να καθορίζονται από τον αριθμό κτυπημάτων και όχι μόνο από την οπτική αξιολόγηση. Οι εγκοπές που παράγουν αρνητικές γεωμετρίες απαιτούν συνήθως αξιολόγηση κάθε 200.000 έως 500.000 πινελιές, ανάλογα με τη σκληρότητα του υλικού και τις συνθήκες διάκενου. Τα μπλοκ πλήκτρων θα πρέπει να ελέγχονται για φθορά στο πρόσωπο και τσούξιμο στα ίδια διαστήματα, με την αντικατάσταση να ενεργοποιείται όταν το βάθος εμπλοκής έχει μειωθεί κατά 15 έως 20 τοις εκατό από το ονομαστικό. Για συστήματα θετικών εγκοπών, το βάθος προβολής της γλωττίδας που μετράται σε δείγματα λωρίδων κάθε 100.000 πινελιές καταγράφει προοδευτική παραμόρφωση προτού ενσωματωθεί σε μετατόπιση εγγραφής. Ένας επαγωγικός αισθητήρας εγγύτητας τοποθετημένος για την παρακολούθηση της θέσης άφιξης της λωρίδας παρέχει συνεχή-ανατροφοδότηση σε πραγματικό χρόνο χωρίς να απαιτεί χειροκίνητους δειγματοληπτικούς ελέγχους, ιδιαίτερα πολύτιμος σε γραμμές που εκτελούν εκτεταμένες βάρδιες χωρίς επίβλεψη.
Η τεκμηρίωση αυτών των μοτίβων αστοχίας και των διορθωτικών ενεργειών τους δημιουργεί μια βάση γνώσεων συντήρησης ειδική για κάθε καλούπι. Με την πάροδο του χρόνου, αυτά τα δεδομένα αποκαλύπτουν εάν μια συγκεκριμένη σχεδίαση εγκοπής-ταιριάζεται καλά με την εφαρμογή ή εάν μια θεμελιώδης αλλαγή γεωμετρίας, από θετική σε αρνητική ή αντίστροφα, θα εξαλείφει τις επαναλαμβανόμενες αστοχίες στην πηγή τους. Αυτή η απόφαση επανέρχεται στη διάταξη της λωρίδας και στην εικόνα χρήσης υλικού, όπου ο τύπος της εγκοπής και η τοποθέτηση επηρεάζουν όχι μόνο την αξιοπιστία της εγγραφής αλλά το συνολικό κόστος ανά εξάρτημα.
Βελτιστοποίηση διάταξης λωρίδων και υποστήριξη μηχανικής προσαρμοσμένης μήτρας
Τα δεδομένα της λειτουργίας αποτυχίας τροφοδοτούνται απευθείας στις αποφάσεις διάταξης λωρίδων, επειδή κάθε γεωμετρία εγκοπής καταναλώνει χώρο, είτε φυσικά μέσω της αφαίρεσης υλικού είτε λειτουργικά με δέσμευση απόστασης ακμών για γλωττίδες. Αυτός ο καταναλισκόμενος χώρος ανταγωνίζεται τη γεωμετρία μερών για την ίδια λωρίδα ακίνητης περιουσίας, καθιστώντας το σχέδιο εγκοπής αδιαχώριστο από τη χρήση υλικού και τους υπολογισμούς κόστους-ανά-ανά εξαρτήματος.
Παράκαμψη της επίδρασης εγκοπής στη διάταξη λωρίδων και στη χρήση υλικού
Σκεφτείτε την αριθμητική. Μια αρνητική εγκοπή παράκαμψης που κόβει 4 mm από κάθε άκρο λωρίδας κατά μήκος ενός φορέα 60 mm καταναλώνει 8 mm συνολικού πλάτους που διαφορετικά θα μπορούσε να συμβάλει στην μερική ένθεση. Σε ένα πηνίο που αποδίδει 500.000 προόδους, αυτά τα 8 mm μεταφράζονται σε σημαντικό κόστος πρώτης ύλης, ιδιαίτερα σε ακριβά κράματα όπως ο χαλκός από βηρύλλιο ή οι ποιότητες ανοξείδωτου, όπου η τιμή ανά κιλό μετράει κάθε χιλιοστό.
Οι θετικές εγκοπές αποφεύγουν αυτή την ποινή πλάτους αλλά εισάγουν έναν διαφορετικό περιορισμό. Η διαμορφωμένη γλωττίδα προεξέχει κάτω από το επίπεδο της λωρίδας, πράγμα που σημαίνει ότι ο κατασκευαστής της μήτρας πρέπει να λαμβάνει υπόψη την κατακόρυφη απόσταση στο κάτω παπούτσι. Αυτή η απαίτηση απόστασης μπορεί να περιορίσει τη στενή απόσταση των σταθμών, αναγκάζοντας περιστασιακά ένα μεγαλύτερο βήμα και μειώνοντας τον αριθμό των εξαρτημάτων ανά μήκος πηνίου. Σε τρεξίματα-ευαίσθητου κόστους σε υψηλό-όγκο, ακόμη και αύξηση ύψους 2 mm ανά ενώσεις προόδου σε εκατομμύρια διαδρομές.
Το σύγχρονο λογισμικό ένθεσης υλικών για τη βελτιστοποίηση της διάρκειας του υλικού επικυρώνει αυτές τις-ανταλλαγές πριν από την κοπή οποιουδήποτε χάλυβα. Οι πλατφόρμες διάταξης λωρίδων διαμορφώνουν τη γεωμετρία εγκοπής σε σχέση με τις απαιτήσεις αντοχής φορέα, ελέγχοντας εάν η εναπομένουσα διατομή μπορεί να αντέξει τις δυνάμεις τροφοδοσίας χωρίς λυγισμό. ΩςΑρχές σχεδίασης διάταξης λωρίδωνεπιβεβαιώστε ότι ο κλάδος στοχεύει τουλάχιστον το 75 τοις εκατό χρήσης υλικού και ο σχεδιασμός των εγκοπών επηρεάζει άμεσα αν αυτό το σημείο αναφοράς είναι εφικτό για μια δεδομένη γεωμετρία εξαρτημάτων.
Τα εργαλεία προσομοίωσης προβλέπουν επίσης πώς η τοποθέτηση εγκοπής αλληλεπιδρά με την κενή ένθεση. Μια γωνιακή- διάταξη περασμάτων που γέρνει τα μέρη για πιο σφιχτή συσκευασία μπορεί να μετατοπίσει τη βέλτιστη θέση εγκοπής για να αποφευχθεί η παρεμβολή με τα χαρακτηριστικά εξαρτημάτων κοντά στην άκρη της λωρίδας. Αυτές οι αλληλεπιδράσεις είναι δύσκολο να επιλυθούν με μη αυτόματο τρόπο, γι' αυτό η επικύρωση βάσει CAD-έχει γίνει συνήθης πρακτική. Οι μηχανικοί επαναλαμβάνουν το βάθος της εγκοπής, τη θέση και τον τύπο εντός του περιβάλλοντος λογισμικού, συγκρίνοντας τα ποσοστά χρήσης υλικού σε κάθε διαμόρφωση προτού δεσμευτούν στην επεξεργασία εργαλείων.
Η ροή εργασιών επικύρωσης ακολουθεί συνήθως αυτή τη σειρά: ορίστε τη γεωμετρία του τμήματος και τον προσανατολισμό ένθεσης, καθορίστε το πλάτος του φορέα και τις διαστάσεις της γέφυρας, τοποθετήστε τα χαρακτηριστικά εγκοπής σε προτεινόμενες θέσεις, εκτελέστε έναν δομικό έλεγχο στη διατομή φορέα σε κάθε σημείο εγκοπής και επιβεβαιώστε ότι οι θέσεις μπλοκ κλειδιού ή μπλοκ διακοπής δεν έρχονται σε αντίθεση με τους σταθμούς διαμόρφωσης ή τους μηχανισμούς ανύψωσης. Το λογισμικό επισημαίνει οποιαδήποτε διαμόρφωση όπου η πίεση του φορέα υπερβαίνει τα επιτρεπόμενα όρια, ωθώντας τον σχεδιαστή να μειώσει το βάθος της εγκοπής, να διευρύνει τη λωρίδα ή να αλλάξει από αρνητικό σε θετικό σχέδιο εγκοπής που διατηρεί το υλικό.
Εργασία με Custom Die Solutions για σύνθετα σχέδια εγκοπής
Οι τυπικοί κανόνες σχεδιασμού χειρίζονται τις περισσότερες εφαρμογές καθαρά. Η πρόκληση έρχεται όταν η γεωμετρία του εξαρτήματος, η συμπεριφορά του υλικού ή οι απαιτήσεις ταχύτητας ωθούν μια αρνητική και θετική παράκαμψη εγκοπών σφράγισης λαμαρίνας σε περιοχή όπου οι εμπειρικοί κανόνες συγκρούονται μεταξύ τους. Μια στενή λωρίδα σε μια πρέσα υψηλής-ταχύτητας στα 800 SPM, για παράδειγμα, χρειάζεται το επίπεδο προφίλ μιας αρνητικής εγκοπής, αλλά δεν μπορεί να γλιτώσει το υλικό της άκρης. Ένας χοντρός χάλυβας υψηλής- αντοχής απαιτεί βαθιά εμπλοκή, αλλά δημιουργεί δυνάμεις κρούσης που σπάνε τα τυπικά μπλοκ κλειδιών εντός εβδομάδων.
Αυτές οι ακραίες θήκες επωφελούνται από την εξειδικευμένη υποστήριξη μηχανικής μήτρας. Ομάδες στοΓΙΤΣΕΝσυνεργαστείτε με μηχανικούς εργαλείων σε προσαρμοσμένες λύσεις καλουπιών σφράγισης που αντιμετωπίζουν ακριβώς αυτές τις σχεδιαστικές συγκρούσεις, φέρνοντας τεχνογνωσία στη δομή της μήτρας, την ενσωμάτωση διάτρησης και ανυψωτικού, τη βελτιστοποίηση εγκοπής παράκαμψης, τον έλεγχο γρέζιων και τη ροή υλικού σε έργα όπου οι τυπικές προσεγγίσεις είναι ανεπαρκείς.
- Αντικρουόμενες απαιτήσεις πλάτους λωρίδας και ταχύτητας- όταν η εφαρμογή απαιτεί τόσο στενό φορέα όσο και-επίπεδο-προφίλ υψηλής ταχύτητας, που απαιτεί υβριδικές γεωμετρίες εγκοπής ή εναλλακτικές στρατηγικές εγγραφής
- Επιθετικές ιδιότητες υλικούΚράματα - υψηλής-αντοχής ή εργασίας-σκληρυντικά που επιταχύνουν τη φθορά των κλειδιών ή ραγίζουν τις ακμές εγκοπών εντός τυπικών διαστημάτων συντήρησης, που απαιτούν εξειδικευμένες επιστρώσεις, ένθετα καρβιδίου ή τροποποιήσεις γεωμετρίας
- Πολλαπλές-σειρές ή σύνθετες διατάξεις ένθεσης- διαμορφώσεις λωρίδας όπου η τοποθέτηση εγκοπής πρέπει να περιηγείται σε περιγράμματα πολλαπλών τμημάτων, σταθμούς σχεδίασης και λειτουργίες που οδηγούνται με κάμερα- χωρίς συμβιβασμούς στην εγγραφή
- Σφιχτοί στόχοι χρήσης υλικών- έργα όπου το κόστος υλικού καθοδηγεί τη σχεδίαση και κάθε χιλιοστό βάθους εγκοπής πρέπει να δικαιολογείται έναντι υπολογισμών αντοχής φορέα που επικυρώνονται μέσω προσομοίωσης
- Εκτεταμένες σειρές παραγωγής χωρίς επίβλεψη- μήτρες που πρέπει να διατηρήσουν την αξιοπιστία εγγραφής σε εκατοντάδες χιλιάδες διαδρομές μεταξύ συντήρησης, απαιτητικών σχεδίων εγκοπής και κλειδιού σχεδιασμένα για μέγιστη διάρκεια φθοράς
Ο στόχος δεν είναι να αντικατασταθεί η κρίση του σχεδιαστή της μήτρας, αλλά να την επεκταθεί με -συγκεκριμένη μηχανική εφαρμογών όταν ένα έργο υπερβαίνει τις γενικές κατευθυντήριες γραμμές. Είτε η λύση περιλαμβάνει αλλαγή γεωμετρίας, αναβάθμιση υλικού για εξαρτήματα μήτρας ή πλήρη επανεξέταση της στρατηγικής συντονισμού εγκοπής και πιλότου, η πρόσβαση σε έμπειρους πόρους κατασκευαστή καλουπιών συντομεύει τη διαδρομή από την ιδέα του σχεδιασμού στα επικυρωμένα εργαλεία παραγωγής.
Συχνές ερωτήσεις σχετικά με τις εγκοπές παράκαμψης σε μήτρες σφράγισης
1. Ποια είναι η διαφορά μεταξύ θετικών και αρνητικών εγκοπών παράκαμψης στις προοδευτικές μήτρες;
Μια θετική εγκοπή παράκαμψης αφήνει υλικό στη λωρίδα τρυπώντας και σχηματίζοντας μια γλωττίδα προς τα κάτω που έρχεται σε επαφή με ένα μπλοκ αναστολής στη μήτρα. Μια αρνητική εγκοπή παράκαμψης αφαιρεί υλικό από την άκρη της λωρίδας, δημιουργώντας μια τσέπη που δέχεται μια σκληρυμένη προβολή μπλοκ κλειδιού από τη μήτρα. Ο θετικός τύπος δεν παράγει γυμνοσάλιαγκο και διατηρεί την αντοχή στη διατομή-φορέα, καθιστώντας τον ιδανικό για στενές λωρίδες. Ο αρνητικός τύπος δημιουργεί ένα προφίλ επίπεδης λωρίδας κατάλληλο για λειτουργίες υψηλής-ταχύτητας άνω των 600 κινήσεων ανά λεπτό, αλλά απαιτεί διαχείριση γυμνοσάλιαγκας και μειώνει το πλάτος του φορέα σε κάθε θέση εγκοπής.
2. Πώς διαφέρουν οι εγκοπές παράκαμψης από τις πιλοτικές οπές στα καλούπια προοδευτικής σφράγισης;
Οι εγκοπές παράκαμψης και οι οπές πιλότου εξυπηρετούν διαφορετικές λειτουργίες εγγραφής σε μια διαδοχική σχέση. Οι εγκοπές παράκαμψης παρέχουν ένα σκληρό μηχανικό σταμάτημα που αποτρέπει την υπερβολική τροφοδοσία της ταινίας, περιορίζοντας τη μέγιστη απόσταση διαδρομής ανεξάρτητα από τη συμπεριφορά του τροφοδότη. Οι πιλοτικές οπές, αντίθετα, λαμβάνουν καρφίτσες ακριβείας που-συντονίζουν τη θέση της ταινίας μετά την ολοκλήρωση της διαδρομής τροφοδοσίας, διορθώνοντας συνήθως το τελικό σφάλμα θέσης από 0,05 έως 0,10 mm. Οι πιλότοι δεν μπορούν να αντισταθμίσουν μια λωρίδα που έχει υπερβεί κατά μισό βήμα, γι' αυτό οι εγκοπές παράκαμψης λειτουργούν ως χονδροειδείς περιορισμοί, ενώ οι πιλότοι παρέχουν τελική ακρίβεια.
3. Πότε πρέπει να χρησιμοποιώ θετικές εγκοπές παράκαμψης αντί για αρνητικές;
Οι θετικές εγκοπές παράκαμψης είναι η καλύτερη επιλογή όταν η λωρίδα μεταφοράς σας είναι στενή (κάτω από 30-50 mm) και η αφαίρεση του υλικού των άκρων θα έθετε σε κίνδυνο τη δομική ακεραιότητα, όταν η διαχείριση του γυμνοσάλιαγκου αποτελεί πρόβλημα λόγω ελάχιστης παρέμβασης του χειριστή ή χρονοδιαγράμματα συντήρησης, όταν οι ταχύτητες παραγωγής παραμένουν κάτω από 600 κινήσεις ανά λεπτό και όταν η μείωση του υλικού δεν αφαιρείται προηγουμένως. Λειτουργούν επίσης καλά σε υλικά που είναι επιρρεπή στο τράβηγμα γυμνοσάλιαγκας, όπου η εξάλειψη του γυμνοσάλιαγκου αφαιρεί εντελώς μια κοινή λειτουργία αστοχίας από τη διαδικασία.
4. Τι προκαλεί τις αστοχίες εγκοπής παράκαμψης στις μήτρες σφράγισης και πώς τις διορθώνετε;
Για τις αρνητικές εγκοπές, οι πιο συνηθισμένες αστοχίες περιλαμβάνουν το τράβηγμα από γυμνοσάλιαγκο που εμποδίζει την εμπλοκή του κλειδιού, τη συσσώρευση γρεζιών που μειώνει το λειτουργικό βάθος της εγκοπής με την πάροδο του χρόνου και το ράγισμα της ακμής από τη σκλήρυνση εργασίας σε μεγάλες διαδρομές. Για θετικές εγκοπές, η κάμψη της γλωττίδας από την υπερβολική δύναμη τροφοδοσίας και η παρεμβολή της γλωττίδας με τις ράγες ανύψωσης είναι πρωταρχικά ζητήματα. Οι διορθωτικές ενέργειες περιλαμβάνουν εκ νέου ακόνισμα των εγκοπών σε μια διαδρομή-προγράμματος μέτρησης (κάθε 200.000-500.000 πινελιές), διατήρηση της σωστής διάτρησης-στο διάκενο στο 5-10% του πάχους του υλικού ανά πλευρά, προσθήκη ακτίνων γωνίας για την αποφυγή συγκέντρωσης πίεσης του τεντώματος και συντονισμού της γλωττίδας.
5. Πώς επηρεάζουν οι ιδιότητες του υλικού το σχεδιασμό της εγκοπής παράκαμψης στις προοδευτικές μήτρες;
Η ισχύς διαρροής υλικού, η τάση σκληρύνσεως σε παραμόρφωση-, η επιμήκυνση και το πάχος επηρεάζουν τις αποφάσεις για τη γεωμετρία των εγκοπών. Τα υλικά υψηλότερης αντοχής διατηρούν το σχήμα της ακμής της εγκοπής περισσότερο, αλλά μεταδίδουν μεγαλύτερες δυνάμεις κρούσης στα βασικά μπλοκ, επιταχύνοντας τη φθορά των εξαρτημάτων της μήτρας. Τα υλικά σκληρύνσεως-εργάζονται προοδευτικά εύθραυστα στη ζώνη εμπλοκής της εγκοπής, προκαλώντας τελικά ρωγμές στην άκρη. Τα υλικά χαμηλής-επιμήκυνσης φτάνουν σε αστοχία νωρίτερα και μπορεί να απαιτούν θετικές εγκοπές που κατανέμουν δυνάμεις σε μεγαλύτερες περιοχές γλωττίδων. Τα παχύτερα υλικά χρειάζονται βαθύτερη εμπλοκή για να αποτραπεί η οδήγηση-, ενώ τα μαλακότερα κράματα όπως το αλουμίνιο απαιτούν πιο ρηχές εγκοπές με πιο σφιχτές ανοχές μπλοκ κλειδιών για να αντισταθμίσουν την παραμόρφωση στο σημείο επαφής.


