


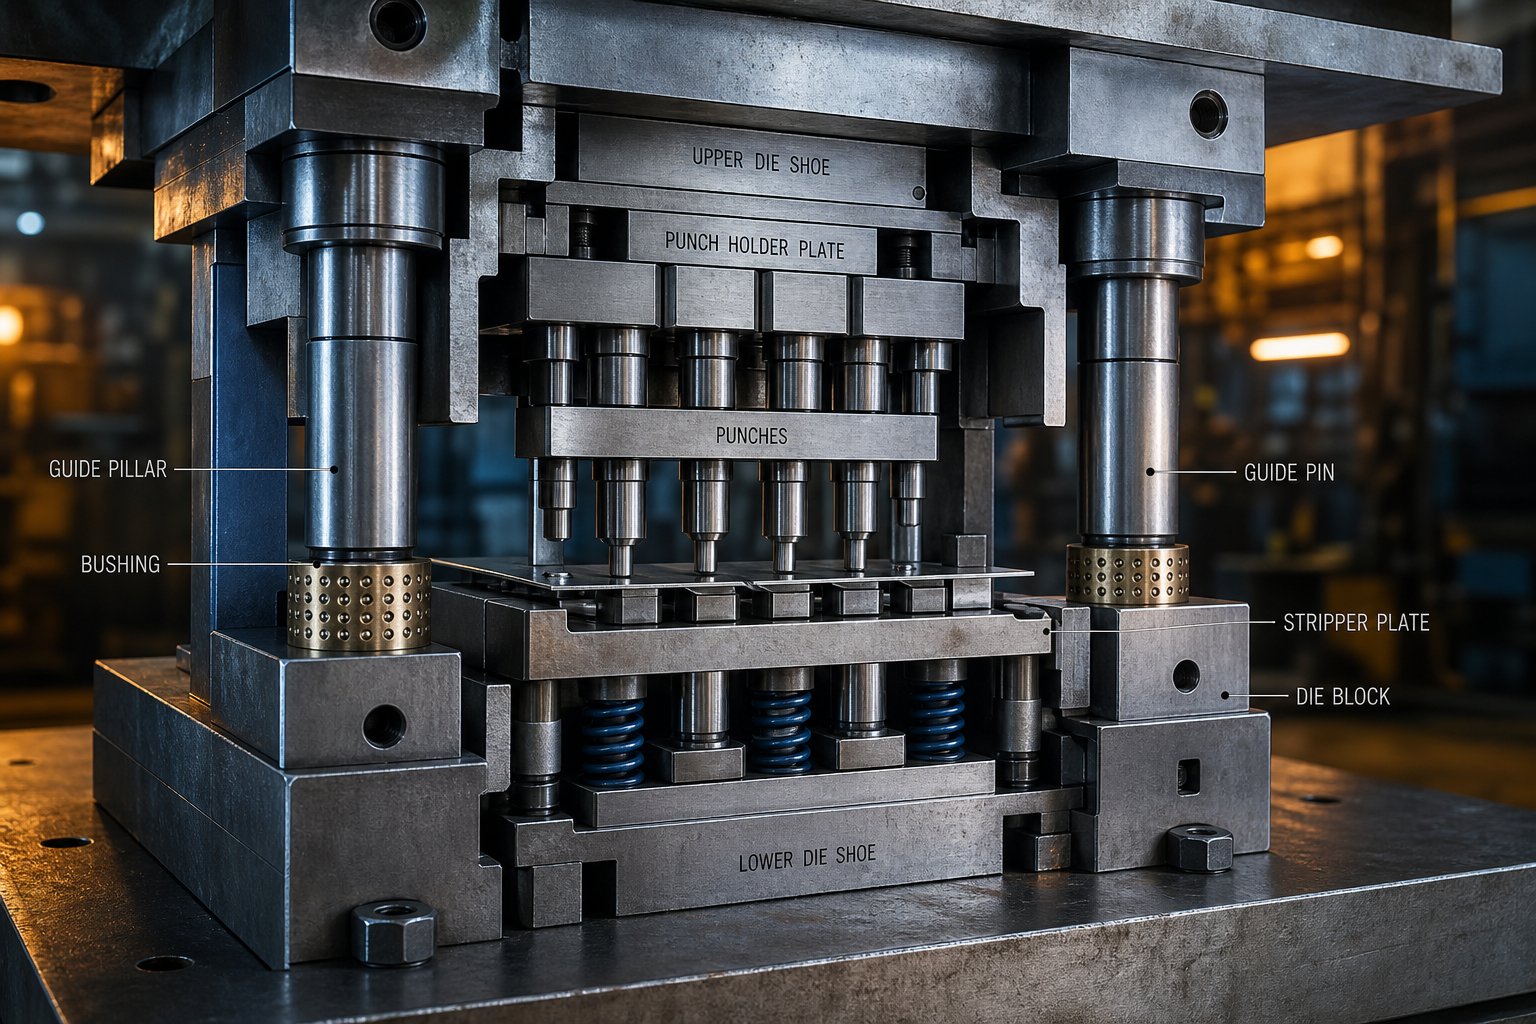
Τι είναι το Stamping Die και γιατί κάθε στοιχείο έχει σημασία
Όταν ρωτάτε τι είναι μήτρες στο πλαίσιο της κατασκευής λαμαρίνας, η απάντηση καταλήγει στην ακρίβεια και τη δύναμη. Η μήτρα σφράγισης είναι ένα προσαρμοσμένο-εργαλείο που τοποθετείται σε πρέσα που μετατρέπει την επίπεδη λαμαρίνα σε τελειωμένα μέρη μέσω κοπής, διαμόρφωσης ή συνδυασμού και των δύο. Αποτελείται από δύο μισά: ένα επάνω τμήμα που συνδέεται με το έμβολο πρέσας και ένα κάτω τμήμα τοποθετημένο στο κρεβάτι πρέσας. Όταν η πρέσα κυκλώνει, αυτά τα μισά κλείνουν μεταξύ τους με τεράστια δύναμη και τα διαμορφωμένα χαλύβδινα τμήματα μεταξύ τους διατμούν ή λυγίζουν το υλικό στην τελική του γεωμετρία.
Τι κάνει στην πραγματικότητα ένα Stamping Die
Ετσιτι είναι μια μήτρα που χρησιμοποιείται σε πρακτικούς όρους? Ένα καλούπι χρησιμοποιείται για την παραγωγή όλων, από μικροσκοπικούς ηλεκτρικούς συνδέσμους έως πλήρεις πίνακες αμαξώματος αυτοκινήτου. Τα τμήματα κοπής και διαμόρφωσης του εργαλείου, συνήθως κατασκευασμένα από σκληρυμένο χάλυβα εργαλείου ή καρβίδιο, διαμορφώνουν το τεμάχιο εργασίας ενώ η γύρω δομή απορροφά τον όγκο και διατηρεί την ευθυγράμμιση. Οι μήτρες στάμπας μπορούν να κάνουν κύκλους έως και 1.500 πινελιές ανά λεπτό και κάθε διαδρομή παράγει ένα τελειωμένο ή μερικώς τελειωμένο μέρος. Αυτός ο συνδυασμός ταχύτητας και ακρίβειας καθιστά τη σφράγιση τη ραχοκοκαλιά της-μεταλλικής κατασκευής υψηλού όγκου.
Γιατί έχει σημασία η κατανόηση των μεμονωμένων στοιχείων
Οι περισσότερες αναφορές αντιμετωπίζουν τα μέρη ενός καλουπιού σφράγισης ως μια επίπεδη λίστα όρων λεξιλογίου. Αυτή η προσέγγιση χάνει την ουσία. Αυτά τα εξαρτήματα σχηματίζουν διασυνδεδεμένα υποσυστήματα, και το καθένα επηρεάζει τα άλλα κατά τη διάρκεια κάθε πατήματος. Όταν ένας μηχανικός εργαλείων κατανοεί πώς σχετίζονται αυτά τα υποσυστήματα, η διάγνωση ελαττωμάτων γίνεται πιο γρήγορη, ο καθορισμός ανταλλακτικών γίνεται πιο ακριβής και η επικοινωνία με τους κατασκευαστές καλουπιών γίνεται πιο ξεκάθαρη. Οι γνώσεις σε επίπεδο εξαρτημάτων- συνδέονται άμεσα με την ποιότητα των ανταλλακτικών, τον προγραμματισμό συντήρησης και τον έλεγχο του κόστους.
Κάθε ελάττωμα σφράγισης ανάγεται σε μια συγκεκριμένη κατάσταση εξαρτήματος. Προσδιορίστε το στοιχείο και προσδιορίστε την επιδιόρθωση.
Οι ενότητες που ακολουθούν τη σήμανση διακοπής χωρίζονται σε πέντε λειτουργικά υποσυστήματα αντί να προσφέρουν έναν κατάλογο ανταλλακτικών. Αυτή η προσέγγιση επιπέδου{1}}συστημάτων αποκαλύπτει πώς η φθορά σε μια περιοχή καταλήγει σε αστοχίες αλλού και γιατί ορισμένα εξαρτήματα απαιτούν προσοχή πολύ πριν άλλα εμφανίσουν ορατή ζημιά.
Πώς τα εξαρτήματα Die οργανώνονται σε λειτουργικά υποσυστήματα
Ένα καλούπι σφράγισης μπορεί να περιέχει δεκάδες μεμονωμένα εξαρτήματα, αλλά η τυχαία απαρίθμησή τους δεν σας βοηθά να αντιμετωπίσετε ένα πρόβλημα γρέζιου στις 2 π.μ. ή να εξηγήσετε σε έναν κατασκευαστή καλουπιών ακριβώς από πού προήλθε η αστοχία. Μια πιο πρακτική προσέγγιση ομάδωνσφράγιση εξαρτημάτων μήτραςσε πέντε λειτουργικά υποσυστήματα με βάση το τι κάνουν στην πραγματικότητα κατά τη διάρκεια ενός κύκλου τύπου. Αυτό το πλαίσιο σάς παρέχει ένα νοητικό μοντέλο για τη σύνδεση οποιουδήποτε ελαττώματος σε ένα σφραγισμένο μέρος πίσω στο υπεύθυνο σύστημα και, στη συνέχεια, στο συγκεκριμένο εξάρτημα μέσα σε αυτό.
Πέντε λειτουργικά υποσυστήματα μιας μήτρας
Κάθε διάταξη μήτρας, ανεξάρτητα από το μέγεθος ή την πολυπλοκότητα, βασίζεται σε αυτές τις πέντε ομάδες εργασίας. Κάθε υποσύστημα έχει μια ξεχωριστή εργασία κατά τη διάρκεια της διαδρομής πίεσης και το καθένα εξαρτάται από τη σωστή απόδοση των άλλων.
- Δομικό σύστημα- Απορροφά τον όγκο της πρέσας, διατηρεί την ακαμψία και παρέχει επιφάνειες στερέωσης για όλα τα άλλα εξαρτήματα μήτρας. Βασικά μέρη: παπούτσια μήτρας, εφεδρικές πλάκες, συνδετήρες και καρφίτσες με πείρους.
- Σύστημα κοπής- Εκτελεί εργασίες κοπής, τυφώματος, διάτρησης και εγκοπής που διαχωρίζουν το υλικό. Βασικά μέρη: γροθιές, τεμάχια μήτρας και ένθετα κοπής σε τομή.
- Σύστημα καθοδήγησης- Διατηρεί ακριβή ευθυγράμμιση μεταξύ του άνω και του κάτω μισού καλουπιού και καταγράφει τη λωρίδα σε κάθε σταθμό. Βασικά μέρη: καρφίτσες-οδηγοί, δακτύλιοι, καρφίτσες πιλότου και μπλοκ φτέρνας.
- Σύστημα απογύμνωσης- Κρατάει το υλικό επίπεδο κατά τη διάρκεια της κοπής και, στη συνέχεια, αφαιρεί τη λωρίδα από τις διατρήσεις στην επάνω διαδρομή. Βασικά μέρη: πλάκες απογύμνωσης, ελατήρια μήτρας, κύλινδροι αζώτου και τακάκια πίεσης.
- Σύστημα εκτόξευσης- Αφαιρεί τα τελειωμένα εξαρτήματα και τους γυμνοσάλιαγκες από τις κοιλότητες της μήτρας, ενώ ελέγχει την κίνηση της ταινίας μεταξύ των περιστροφών. Βασικά μέρη: καρφίτσες νοκ-άουτ, ράβδοι, ανυψωτικά και εγκοπές παράκαμψης.
Θα παρατηρήσετε ότι τα εξαρτήματα σφράγισης από καταλόγους βιομηχανίας εμφανίζονται συχνά σε περισσότερες από μία ομάδες ανάλογα με το σχέδιο της μήτρας. Ένας πιλότος, για παράδειγμα, εξυπηρετεί το σύστημα καθοδήγησης, αλλά είναι φυσικά τοποθετημένος στην πλάκα διάτρησης του συστήματος κοπής. Το θέμα είναι η λειτουργία, όχι η φυσική τοποθεσία.
Πώς αυτά τα συστήματα αλληλεπιδρούν κατά τη διάρκεια ενός εγκεφαλικού τύπου
Φανταστείτε έναν μόνο κύκλο πίεσης σε μια προοδευτική μήτρα. Ο κριός ξεκινά από το πάνω νεκρό σημείο, κατεβαίνει, εκτελεί δουλειά και επιστρέφει. Κατά τη διάρκεια αυτού του κλάσματος του δευτερολέπτου, και τα πέντε υποσυστήματα ενεργοποιούνται με μια ακριβή σειρά. Κανένα εξάρτημα δεν λειτουργεί μεμονωμένα. Ένας φθαρμένος δακτύλιος στο σύστημα καθοδήγησης προκαλεί κακή ευθυγράμμιση που επιταχύνει τη φθορά με διάτρηση στο σύστημα κοπής. Ένα σπασμένο ελατήριο στο σύστημα απογύμνωσης επιτρέπει σε έναν γυμνοσάλιαγκο να ανέβει πίσω σε μια άκρη διάτρησης, μπλοκάροντας το σύστημα εκτίναξης στην επόμενη διαδρομή.
Ο παρακάτω πίνακας αντιστοιχίζει κάθε φάση της διαδρομής της πίεσης στο ενεργό υποσύστημα και τα κρίσιμα εξαρτήματα της μήτρας που εμπλέκονται:
| Πατήστε Stroke Phase | Ενεργό υποσύστημα | Βασικά εξαρτήματα |
|---|---|---|
| Το strip προχωρά στον επόμενο σταθμό | Εκτίναξη | Ανυψωτικά, ράγες τροφοδοσίας, εγκοπές παράκαμψης |
| Οι καρφίτσες πιλότου εισέρχονται σε τρύπες λωρίδας | Καθοδήγηση | Πείροι πιλότου, πείροι οδηγοί, δακτύλιοι |
| Υλικό επαφής απογυμνωτή | Απογύμνωση | Πλάκα απογυμνωτή, ελατήρια, τακάκια πίεσης |
| Οι διατρήσεις κόβουν ή σχηματίζουν υλικό | Τομή | Διατρήσεις, τεμάχια μήτρας, ένθετα κοπής |
| Ο Ram φτάνει στο νεκρό σημείο | Κατασκευαστικός | Παπούτσια, εφεδρικές πλάκες, μπλοκ τακουνιών |
| Ο κριός ανασύρεται, γροθιές απογυμνώνονται | Απογύμνωση | Πλάκα απογυμνωτή, ελατήρια |
| γυμνοσάλιαγκες και μέρη που εκτινάσσονται από κοιλότητες | Εκτίναξη | Νοκ άουτ καρφίτσες, ρίψεις |
Αυτή η ακολουθία επαναλαμβάνεται εκατοντάδες ή χιλιάδες φορές ανά λεπτό. Κάθε μεταβίβαση μεταξύ υποσυστημάτων δημιουργεί ένα πιθανό σημείο αστοχίας. Όταν προσεγγίζετε τα διαγνωστικά μέσω αυτού του φακού, ένα πρόβλημα ποιότητας παύει να είναι μυστηριώδες. Εντοπίζετε το ελάττωμα στη φάση του εγκεφαλικού επεισοδίου από όπου προέρχεται, αναγνωρίζετε το ενεργό υποσύστημα και περιορίζετε στο συγκεκριμένο στοιχείο που χρειάζεται προσοχή.
Με αυτό το πλαίσιο σε ισχύ, το λογικό σημείο εκκίνησης για μια βαθύτερη ματιά είναι το δομικό σύστημα, το θεμέλιο πάνω στο οποίο κυριολεκτικά βιδώνει κάθε άλλο υποσύστημα.
Die Shoes and the Structural Foundation
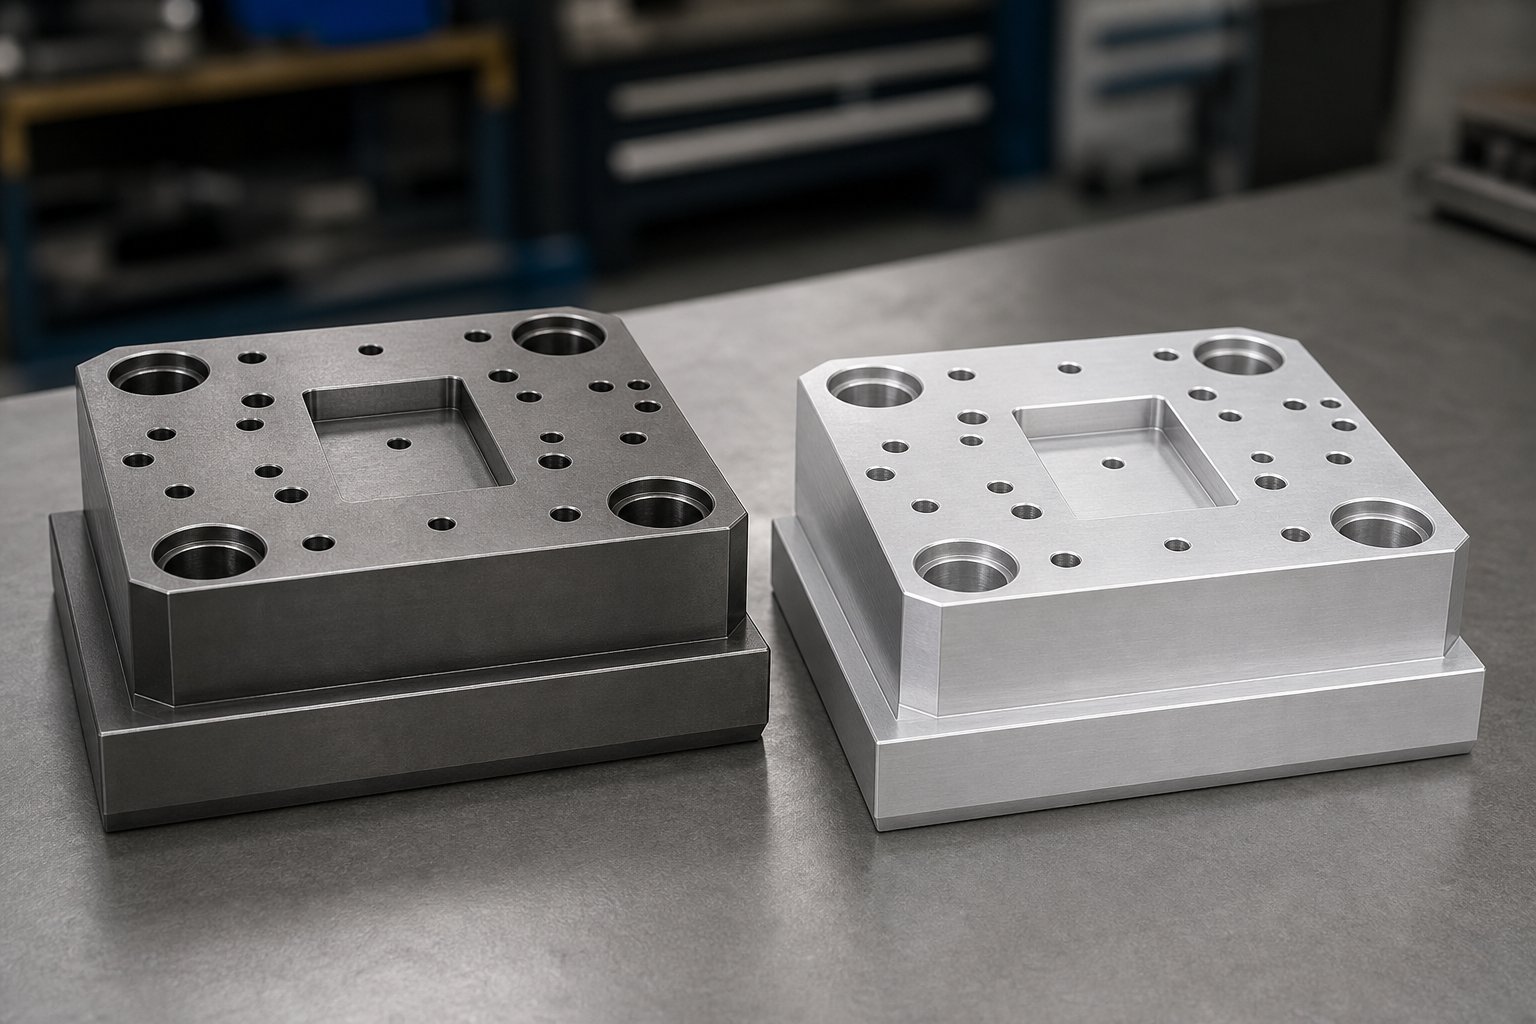
Κάθε ένθετο κοπής, οδηγός πείρος και πλάκα απογύμνωσης σε μια μήτρα σφράγισης μπουλόνια πάνω σε κάτι. Αυτό το κάτι είναι το δομικό σύστημα και η δουλειά του είναι απατηλά απλή: απορροφά χωρητικότητα, παραμένει σταθερή και διατηρεί τα πάντα ακριβώς εκεί που τα έχει βάλει ο σχεδιαστής της μήτρας. Λάθος το θεμέλιο και τίποτα που έχει τοποθετηθεί σε αυτό δεν μπορεί να αποδώσει σωστά, ανεξάρτητα από το πόσο ακριβώς γειώθηκαν ή κόπηκαν με σύρμα- αυτά τα εξαρτήματα.
Πάνω και Κάτω Παπούτσια
Τα παπούτσια μήτρας είναι χοντρές, ακριβείας-αλεσμένες πλάκες που αποτελούν τον σκελετό ολόκληρου του συγκροτήματος μήτρας. Το κάτω παπούτσι μήτρας προσαρμόζεται στο κρεβάτι πρέσας, ενώ το πάνω υπόδημα προσαρμόζεται στο κριάρι. Μαζί παρέχουν σταθερές, παράλληλες επιφάνειες για τον εντοπισμό και τη στερέωση όλων των εξαρτημάτων εργασίας. Σκεφτείτε τα ως το σασί που χρησιμοποιεί κάθε άλλο υποσύστημα.
Τα περισσότερα παπούτσια με μήτρες είναι κατασκευασμένα από χάλυβα, συνήθως μεσαίου μεγέθους-άνθρακα ή κράματος που προσφέρουν ακαμψία και αντοχή στη φθορά υπό επαναλαμβανόμενη φόρτωση. Το αλουμίνιο είναι η εναλλακτική λύση και φέρνει πραγματικά πλεονεκτήματα. ΩςΟ ΚατασκευαστήςΣημειώνεται, ότι το αλουμίνιο ζυγίζει το ένα-ένα τρίτο από το ατσάλι, κατασκευάζεται γρήγορα και απορροφά καλά τους κραδασμούς, καθιστώντας το μια ισχυρή επιλογή για κάλυψη μήτρων όπου οι δυνάμεις κρούσης είναι υψηλές. Τα ειδικά κράματα μπορούν να προσδώσουν στο αλουμίνιο μεγαλύτερη αντοχή σε θλίψη από ό,τι ο χάλυβας χαμηλής-άνθρακας, αν και εξακολουθεί να φθείρεται γρηγορότερα υπό συνεχή επαφή ολίσθησης.
Τι καθορίζει πόσο χοντρό πρέπει να είναι ένα παπούτσι; Τρεις παράγοντες κυριαρχούν: η χωρητικότητα της πρέσας που εφαρμόζεται κατά τη λειτουργία, το μη υποστηριζόμενο άνοιγμα μεταξύ των σημείων στερέωσης και ο τρόπος με τον οποίο τα φορτία διάτρησης κατανέμονται στην πλάκα. Μια μήτρα νομίσματος που συμπιέζει μέταλλο υπό τεράστια δύναμη συμπίεσης απαιτεί πολύ παχύτερο πέλμα από μια απλή μήτρα κάμψης όπου τα φορτία συγκεντρώνονται σε μια μικρή περιοχή. Τα παπούτσια μικρού μεγέθους εκτρέπονται υπό το φορτίο και αυτή η παραμόρφωση εμφανίζεται αμέσως ως διακύμανση των διαστάσεων στα στάμπα μέρη.
| Κριτήρια | Steel Die Παπούτσια | Παπούτσια από αλουμίνιο |
|---|---|---|
| Βάρος | Βαριά (βασική γραμμή) | Περίπου το 1/3 του χάλυβα |
| Κόστος | Χαμηλότερο κόστος υλικού, πιο αργή κατεργασία | Υψηλότερο κόστος υλικού, ταχύτερη κατεργασία |
| Αντίσταση στη φθορά | Υψηλό, κατάλληλο για μεγάλες περιόδους παραγωγής | Μέτρια, μπορεί να απαιτεί σκληρό παλτό σε ζώνες υψηλής-φθοράς |
| Απορρόφηση κραδασμών | Χαμηλός | Υψηλό, ιδανικό για εφαρμογές σβήσιμο |
| Τυπική Εφαρμογή | Προοδευτικές μήτρες, παραγωγή μεγάλου-όγκου | Πρωτότυπες μήτρες, μεγάλες μήτρες κενού, ρυθμίσεις ευαίσθητες στο βάρος- |
Εφεδρικές πλάκες και κατανομή φορτίου
Εδώ είναι μια λεπτομέρεια που οι περισσότερες αναφορές παραλείπουν εντελώς. Όταν μια σκληρυμένη διάτρηση διέρχεται από λαμαρίνα, συγκεντρώνει τεράστια δύναμη σε μια μικροσκοπική διατομή-. Τοποθετήστε αυτή τη διάτρηση απευθείας σε ένα παπούτσι με μήτρα και η επαναλαμβανόμενη πρόσκρουση θα ξεφλουδίσει την επιφάνεια του παπουτσιού με την πάροδο του χρόνου, δημιουργώντας μια τσέπη που επιτρέπει στη διάτρηση να μετατοπίζεται ή να βυθίζεται. Η επιδιόρθωση είναι μια εφεδρική πλάκα, που μερικές φορές ονομάζεται πλάκα συγκράτησης διάτρησης ή πλάκα μαξιλαριού μήτρας.
Μια εφεδρική πλάκα βρίσκεται ανάμεσα στις κεφαλές διάτρησης και το παπούτσι. Η δουλειά του είναι καθαρά μηχανική: απλώστε συγκεντρωμένα φορτία διάτρησης σε μια ευρύτερη περιοχή, έτσι ώστε η επιφάνεια του παπουτσιού να παραμένει επίπεδη και άθικτη. Αυτές οι πλάκες συνήθως σκληρύνονται σε τουλάχιστον 45 HRC, δίνοντάς τους αρκετή επιφανειακή σκληρότητα ώστε να αντιστέκονται στο τρύπημα από κορμούς διάτρησης υψηλής{{3} πίεσης.
Πότε είναι απαραίτητα; Οποιεσδήποτε διατομές διάτρησης{0}} είναι μικρές σε σχέση με την εφαρμοζόμενη διατμητική δύναμη, χρειάζεστε μια εφεδρική πλάκα. Οι γροθιές-μεγάλης διαμέτρου με φαρδιές κεφαλές μπορούν να τοποθετηθούν απευθείας στο παπούτσι χωρίς να προκαλέσουν ζημιά. Οι μικρές διατρήσεις, τα συμπλέγματα διάτρησης σε κοντινή απόσταση και οι εφαρμογές υψηλού{4}τονάζ ωφελούνται πάντα από αυτό το ενδιάμεσο σκληρυμένο στρώμα.
Σετ καλουπιών και εξοπλισμός τοποθέτησης
Το σετ μήτρας σφράγισης είναι μια προ-συναρμολογημένη μονάδα που αποτελείται από επάνω και κάτω παπούτσια μήτρας ενωμένα με στύλους οδηγών. Η αγορά μεταλλικών σετ καλουπιών σφράγισης ως τυπικών ειδών καταλόγου προσφέρει στα καταστήματα ένα σημαντικό πλεονέκτημα: συνέπεια. Τα παπούτσια φτάνουν παράλληλα-το έδαφος, οι οδηγοί στύλοι έχουν ήδη πιεστεί και το συγκρότημα πέφτει στην πρέσα με προβλέψιμη ευθυγράμμιση. Για καταστήματα που πραγματοποιούν συχνές αλλαγές καλουπιών, τα τυπικά σετ καλουπιών μειώνουν τον χρόνο εγκατάστασης και εξαλείφουν τη μεταβλητότητα των δομικών συγκροτημάτων του κτιρίου από την αρχή κάθε φορά.
Το υλικό τοποθέτησης κλειδώνει τα πάντα στη θέση τους. Οι βίδες με καπάκι κεφαλής υποδοχής, ο πιο συνηθισμένος συνδετήρας στις μήτρες σφράγισης, ασφαλίζουν εξαρτήματα στα παπούτσια με υψηλή δύναμη σύσφιξης σε συμπαγές αποτύπωμα. Οι καρφίτσες λαβής λαβής, πιέζοντας μέσα σε διαμορφωμένες οπές για να τοποθετήσετε κάθε εξάρτημα εντός χιλιοστών της ίντσας. Κλειδιά, μικρά ορθογώνια τεμάχια ακρίβειας-αλεσμένα σε φρεζαρισμένα κλειδιά, παρέχουν πρόσθετη αντίσταση κατά της πλευρικής κίνησης κατά τη διάρκεια εργασιών βαριάς πλευρικής-φόρτωσης.
Μαζί, οι βίδες συγκρατούν τα εξαρτήματα προς τα κάτω, οι πείροι τα εντοπίζουν με ακρίβεια και τα κλειδιά τους εμποδίζουν να μετακινηθούν υπό φορτίο. Χάστε οποιαδήποτε από αυτές τις τρεις λειτουργίες και το δομικό σύστημα σταματά να κάνει τη δουλειά του, πράγμα που σημαίνει ότι κάθε υποσύστημα που είναι τοποθετημένο από πάνω του αρχίζει να απομακρύνεται από τη θέση του. Αυτή η μετατόπιση είναι όπου το σύστημα καθοδήγησης αναλαμβάνει την ιστορία, διατηρώντας την ευθυγράμμιση με ένα διαφορετικό σύνολο εργαλείων εντελώς.
Γροθιές, Μπλοκ πέτρας και επιστήμη της εκκαθάρισης
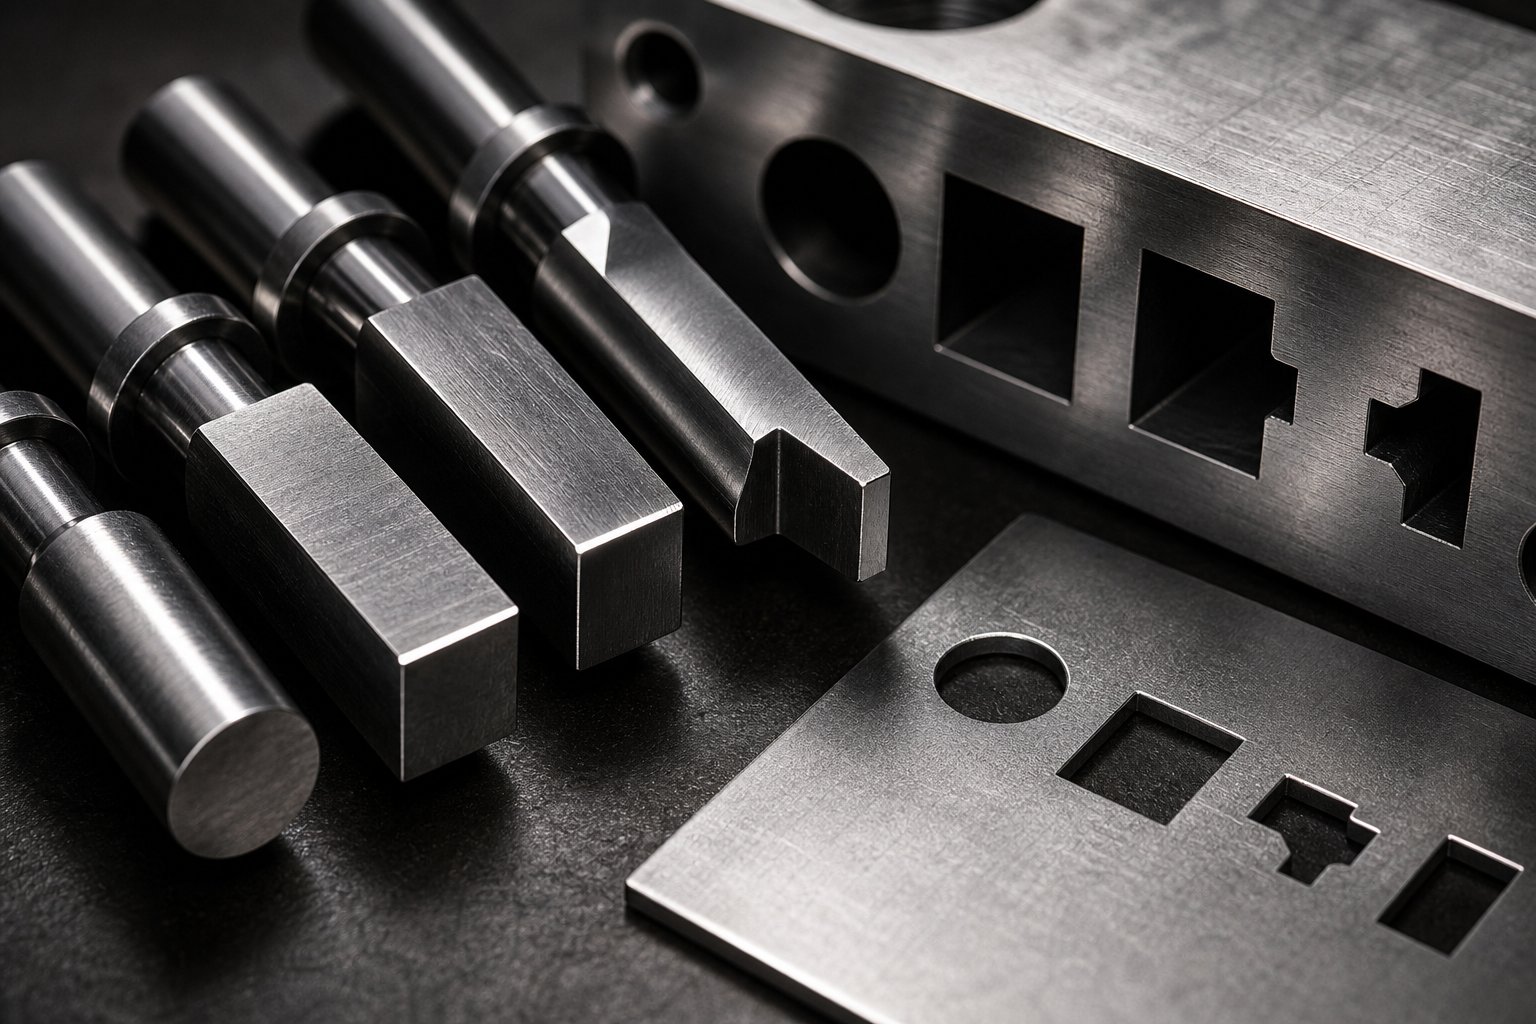
Η δομική ευθυγράμμιση έχει σημασία μόνο εάν τα εξαρτήματα που κάνουν την πραγματική κοπή είναι αιχμηρά, σωστά ζευγαρωμένα και χωρισμένα με ακριβώς το σωστό κενό. Το υποσύστημα κοπής είναι το σημείο όπου οι μήτρες και οι διατρήσεις αλληλεπιδρούν με το τεμάχιο εργασίας υπό διατμητική τάση και είναι το πρώτο μέρος που εμφανίζεται η φθορά στην παραγωγή. Κάθε τρύπα, σχισμή, εγκοπή και κενό προφίλ σε ένα σφραγισμένο μέρος ανατρέχει στην κατάσταση αυτού του υποσυστήματος.
Οι γροθιές και η γεωμετρία τους
Η διάτρηση είναι το αρσενικό εργαλείο κοπής που διεισδύει στη λαμαρίνα και πιέζει το υλικό μέσα από το άνοιγμα της μήτρας από κάτω. Η γεωμετρία διάτρησης καθορίζει άμεσα το προφίλ κοπής στο τελειωμένο μέρος. Οι στρογγυλές διατρήσεις χειρίζονται τυπικές τρύπες. Οι διατρήσεις σε σχήμα δημιουργούν ορθογώνια, D-κοψίματα ή προσαρμοσμένα προφίλ. Διατρήσεις με εγκοπή στις άκρες. Οι διατρήσεις τρυπήματος κόβουν και λυγίζουν τις γλωττίδες με μία μόνο διαδρομή χωρίς να διαχωρίζουν πλήρως το υλικό.
Αυτό που έχει σημασία εξίσου με το σχήμα είναι από τι κατασκευάζεται η γροθιά. Οι διατρήσεις μήτρας σφράγισης κατασκευάζονται συνήθως από χάλυβες εργαλείων που επιλέγονται για να εξισορροπούν την σκληρότητα έναντι της αντοχής στη φθορά:
- Α2 χάλυβας εργαλείων- Αέρας-σκληρός, καλή σκληρότητα, μέτρια αντοχή στη φθορά. Κατάλληλο για χαμηλή-έως-μέση παραγωγή σε μαλακό χάλυβα και αλουμίνιο.
- Χάλυβας εργαλείων D2- Υψηλή περιεκτικότητα σε άνθρακα, υψηλή περιεκτικότητα σε χρώμιο. Εξαιρετική αντοχή στη φθορά για μεγάλες περιόδους παραγωγής, αλλά πιο εύθραυστη υπό κρουστικά φορτία.
- M2 υψηλής-χάλυβας ταχύτητας- Διατηρεί τη σκληρότητα σε υψηλές θερμοκρασίες. Ιδανικό για προοδευτικές μήτρες υψηλής-ταχύτητας όπου η θερμότητα τριβής δημιουργείται γρήγορα.
- Καρβίδιο (καρβίδιο βολφραμίου)- Μέγιστη αντοχή στη φθορά για λειαντικά υλικά όπως ο ανοξείδωτος χάλυβας ή ο χάλυβας πυριτίου. Εύθραυστο, απαιτεί προσεκτική ευθυγράμμιση και στήριξη.
Η επιλογή εξαρτάται από τον όγκο παραγωγής και τη σκληρότητα του υλικού εργασίας. Ένα κατάστημα που σφραγίζει 5.000 βραχίονες από μαλακό χάλυβα μπορεί να λειτουργήσει με γροθιές Α2 οικονομικά, ενώ μια μήτρα πλαστικοποίησης που ανακυκλώνει εκατομμύρια εξαρτήματα από χάλυβα πυριτίου απαιτεί καρβίδιο για τη διατήρηση της ποιότητας των άκρων μεταξύ των διαστημάτων ακονίσματος.
Μπλοκ μήτρας και ένθετα κοπής
Το μπλοκ μήτρας είναι το θηλυκό εξάρτημα που ζευγαρώνει που δέχεται τη διάτρηση. Παρέχει το κοπτικό άκρο στην κάτω πλευρά του τεμαχίου εργασίας και καθορίζει την τελική διάσταση του τυφλού ή τρυπημένου στοιχείου. Σε μια σχέση διάτρησης και καλουπιού από λαμαρίνα, το μπλοκ καλουπιού δεν παρέχει απλώς μια οπή για να περάσει η διάτρηση. Παρέχει ένα άνοιγμα με ακριβή προφίλ όπου το υλικό σπάει καθαρά κατά μήκος των επιπέδων διάτμησης.
Για πολύπλοκα προφίλ ή εφαρμογές υψηλής φθοράς-, οι κατασκευαστές καλουπιών χρησιμοποιούν τμηματικά ένθετα αντί να επεξεργάζονται ολόκληρο το μπλοκ. Αυτά τα ένθετα είναι μεμονωμένα σκληρυμένα τμήματα που πιέζονται ή βιδώνονται στο σώμα του μπλοκ καλουπιού. Όταν φθείρεται μια αιχμή, αντικαθιστάτε μόνο το προσβεβλημένο ένθετο αντί να ξαναλείψετε ή να απορρίψετε ολόκληρο το μπλοκ. Αυτή η προσέγγιση μειώνει το κόστος συντήρησης και μειώνει σημαντικά το χρόνο διακοπής λειτουργίας.
Το προφίλ του καλωδίου-EDM έχει αλλάξει τον τρόπο κατασκευής των ανοιγμάτων καλουπιών. Αυτή η διαδικασία χρησιμοποιεί ένα ηλεκτρικά φορτισμένο σύρμα για την κοπή του σκληρυμένου χάλυβα εργαλείων με ανοχές τόσο σφιχτές όσο +/-0,0001 ίντσες. Για σφιχτές-διατρήσεις και μήτρες λαμαρίνας ανοχής, το wire-EDM επιτρέπει στους κατασκευαστές καλουπιών να δημιουργούν προφίλ ανοιγμάτων μετά τη θερμική επεξεργασία, εξαλείφοντας τις ανησυχίες παραμόρφωσης που μαστίζουν τη συμβατική κατεργασία σκληρυμένων υλικών.
Ο καθαρισμός και η επίδρασή του στην ποιότητα του εξαρτήματος
Το διάκενο είναι το κενό μεταξύ της κοπτικής ακμής διάτρησης και της κοπτικής ακμής του μπλοκ μήτρας, μετρούμενο ανά πλευρά. Συνήθως εκφράζεται ως ποσοστό του πάχους του υλικού. Όταν μια διάτρηση κατεβαίνει σε ένα φύλλο, οι γραμμές θραύσης διαδίδονται τόσο από την άκρη της διάτρησης όσο και από την άκρη της μήτρας. Το κατάλληλο διάκενο ευθυγραμμίζει αυτά τα επίπεδα θραύσης, ώστε να συναντώνται καθαρά στη μέση του υλικού, δημιουργώντας μια ομαλή ζώνη διάτμησης και ελάχιστο γρέζια.
Λάθος προς οποιαδήποτε κατεύθυνση και τα προβλήματα επιδεινώνονται γρήγορα.Η ομάδα μηχανικών της MISUMIσημειώνει ότι το τυπικό συνιστώμενο διάκενο είναι περίπου το 10% του πάχους του υλικού ανά πλευρά, αν και η σύγχρονη πρακτική προτείνει ότι το 11-20% μπορεί να μειώσει την καταπόνηση του εργαλείου και να παρατείνει τη διάρκεια ζωής της διάτρησης. Το ανεπαρκές διάκενο αναγκάζει τη διάτρηση να δουλέψει σκληρότερα, αυξάνει τις απαιτήσεις χωρητικότητας και προκαλεί πρόωρο θρυμματισμό της άκρης. Το υπερβολικό διάκενο επιτρέπει στο υλικό να κυλά μέσα στο άνοιγμα της μήτρας πριν από τη θραύση, δημιουργώντας βαριά γρέζια, τυλιγμένα άκρα και διαστάσεις που μπορεί να απαιτούν δευτερεύουσες εργασίες αφαίρεσης γρεζιών.
Ο παρακάτω πίνακας δείχνει πώς το ποσοστό διάκενου επηρεάζει την ποιότητα των άκρων και το σχηματισμό γρέζιων σε μαλακό χάλυβα σε κοινά πάχη:
| Διάκενο (% ανά πλευρά) | Προκύπτουσα κατάσταση ακμής | Burr Height Tendency | Τυπική Εφαρμογή |
|---|---|---|---|
| 3-5% | Καθαρή διάτμηση, ελάχιστη ανατροπή, υψηλό φορτίο διάτρησης | Χαμηλό αρχικά, αυξάνεται γρήγορα καθώς φθείρεται η διάτρηση | Λεπτό τυφλό, ηλεκτρονικά ακριβείας |
| 8-12% | Ισορροπημένη ζώνη διάτμησης και ζώνη θραύσης, καθαρό σπάσιμο | Ελάχιστο υπό κανονικές συνθήκες | Σφράγιση γενικής χρήσης, μαλακός χάλυβας 0,5-2,0 mm |
| 13-18% | Μεγαλύτερη ζώνη θραύσης, ελαφρά ανατροπή κατά την είσοδο | Μέτρια, αποδεκτή για μη κρίσιμα άκρα | Δομικά μέρη, παχύτερο κοντάκι (2,0-4,0 mm) |
| 20-25% | Σημαντική ανατροπή, τραχιά επιφάνεια θραύσης | Πιθανότατα βαριά γρέζια, απαιτείται δευτερεύον αφαίρεση γρεζιών | Μόνο για μαλακά υλικά ή όταν η παρατεταμένη διάρκεια ζωής του εργαλείου είναι προτεραιότητα |
Το σωστό διάκενο είναι ο μοναδικός παράγοντας με τη μεγαλύτερη επιρροή στον έλεγχο του σχηματισμού γρέζιων σε σταμπωτά μέρη. Ένα ζευγάρωμα μεταλλικών διατρήσεων και καλουπιών που ξεκινά με το σωστό διάκενο θα παράγει σταθερή ποιότητα άκρων για εκατοντάδες χιλιάδες κύκλους. Το ίδιο εργαλείο με καθορισμένο διάκενο μόλις λίγα τοις εκατό θα δημιουργήσει εξαρτήματα απόρριψης από το πρώτο χτύπημα.
Η κάθαρση αλληλεπιδρά επίσης με τις ιδιότητες του υλικού. Τα σκληρότερα υλικά-υψηλότερης εφελκυσμού-αντοχής απαιτούν μεγαλύτερο διάκενο επειδή αντιστέκονται σε πλαστική παραμόρφωση και θραύση πιο απότομα. Τα μαλακότερα υλικά όπως ο χαλκός ή το αλουμίνιο ανέχονται στενότερο διάκενο χωρίς υπερβολικό φορτίο διάτρησης. Κάθε φορά που αλλάζει το υλικό εργασίας, η άδεια θα πρέπει να επανυπολογίζεται αντί να θεωρείται από την προηγούμενη εργασία.
Ωστόσο, η ακρίβεια κοπής δεν εξαρτάται από τις αιχμηρές άκρες και το σωστό διάκενο. Η διάτρηση πρέπει να εισέρχεται στο άνοιγμα της μήτρας στην ίδια ακριβώς θέση κάθε κύκλο, γεγονός που φέρνει την εστίαση στα εξαρτήματα που είναι υπεύθυνα για τη διατήρηση αυτής της ευθυγράμμισης υπό δυναμικό φορτίο.
Καρφίτσες οδηγών, πιλότες πιλότων και ευθυγράμμιση ακριβείας
Μια γροθιά εδάφους σε τέλεια γεωμετρία και σε συνδυασμό με το βέλτιστο διάκενο θα εξακολουθεί να παράγει θραύσματα εάν το άνω και το κάτω μισό της μήτρας αποκλίνουν ακόμη και μερικά μικρά από την ευθυγράμμιση κατά τη διάρκεια της διαδρομής. Το υποσύστημα καθοδήγησης υπάρχει για να αποτρέψει ακριβώς αυτό. Τα εξαρτήματα εργαλείων του διατηρούν επαναλαμβανόμενη τοποθέτηση μεταξύ των μισών της μήτρας μέσω εκατομμυρίων κύκλων πίεσης και καταγράφουν το υλικό της λωρίδας σε κάθε σταθμό, έτσι ώστε κάθε λειτουργία να πλήττει τον επιδιωκόμενο στόχο.
Κατά την καθοδήγηση της φθοράς των εξαρτημάτων, τα εφέ συνδυάζονται αθόρυβα. Τα εξαρτήματα περνούν από επιθεώρηση για εβδομάδες, ενώ οι δακτύλιοι χαλαρώνουν σταδιακά, έως ότου ένα πρωί η γρέζια στο σταθμό 3 διπλασιάζεται ξαφνικά σε ύψος. Η κατανόηση του πώς λειτουργεί κάθε στοιχείο σε αυτό το υποσύστημα και πώς αποτυγχάνει, διαχωρίζει την αντιδραστική αντιμετώπιση προβλημάτων από την προγνωστική συντήρηση.
Οδηγοί καρφίτσες και δακτύλιοι
Οι πείροι οδηγοί, που μερικές φορές ονομάζονται οδηγοί στύλοι ή κολώνες, είναι κύλινδροι από σκληρυμένο χάλυβα τοποθετημένοι σε ένα παπούτσι μήτρας που γλιστρούν μέσα από δακτυλίους ακριβείας στο απέναντι παπούτσι. Ο μοναδικός σκοπός τους είναι να διατηρούν το πάνω και το κάτω μισό σε ακριβή καταγραφή, έτσι ώστε τα διάκενα κοπής και σχηματισμού να παραμένουν συνεπή σε όλη τη διαδρομή. ΩςArt Hedrick of Dieologyτονίζει ότι οι οδηγοί καρφίτσες έχουν σχεδιαστεί για να εντοπίζουν τα μισά καλούπια με ακρίβεια, όχι για να αντισταθμίζουν την κακοσυντηρημένη πρέσα.
Δύο τύποι οδηγών-συστημάτων στύλου και δακτυλίου κυριαρχούν στα εργαλεία μήτρας:
- Πείροι απλών-ρουλεμάν (τριβής).- Ο οδηγός στύλος είναι ελαφρώς μικρότερος από την οπή του δακτυλίου, συνήθως κατά περίπου 0,0005 ίντσες, δημιουργώντας ένα μικρό διάκενο. Οι δακτύλιοι είναι συνήθως από αλουμίνιο μπρούτζο, μερικές φορές εμποτισμένοι με γραφίτη για αυτο-λίπανση. Οι πείροι τριβής χειρίζονται καλά τη βαριά πλευρική ώθηση επειδή η πλήρης κυλινδρική επιφάνεια απορροφά τα πλευρικά φορτία. Το αντάλλαγμα είναι η υψηλότερη τριβή, η οποία περιορίζει την ταχύτητα πίεσης και καθιστά πιο δύσκολο τον διαχωρισμό της μήτρας.
- Καρφίτσες με ρουλεμάν-- Ένας κλωβός με ρουλεμάν ακριβείας κυλά μεταξύ του πείρου και του δακτυλίου σε κατάσταση προφόρτισης (αρνητικό διάκενο). Αυτό εξαλείφει την τριβή ολίσθησης, επιτρέπει υψηλότερες ταχύτητες πίεσης και απλοποιεί τον διαχωρισμό της μήτρας. Ωστόσο,Περιοδικό MetalFormingσημειώνει ότι τα υπερβολικά πλευρικά φορτία μπορεί να προκαλέσουν μεμονωμένα ρουλεμάν να σκάψουν σημάδια παρακολούθησης στον οδηγό-αναγνωριστικό του στύλου ή του δακτυλίου, επειδή κάθε σφαίρα έρχεται μόνο σημειακή επαφή με τις επιφάνειες.
Οι τύποι προσαρμογής έχουν σημασία εδώ. Ο πείρος οδηγός πιέζεται-στο οικιακό του παπούτσι, κλειδώνοντάς το μόνιμα στη θέση του. Η οπή δακτυλίου παρέχει εφαρμογή ολίσθησης (ή προφορτωμένη εφαρμογή κύλισης για τύπους ρουλεμάν-), έτσι ώστε το απέναντι παπούτσι να μπορεί να ταξιδεύει ελεύθερα κατά μήκος του άξονα των πείρων. Όταν η φθορά του δακτυλίου ανοίγει αυτό το διάκενο πέρα από τα σχεδιαστικά όρια, το πάνω ήμισυ της μήτρας αποκτά την ελευθερία να μετατοπίζεται πλευρικά και θα το δείτε ως διακύμανση από μέρος-σε-τμήμα διαστάσεων.
Μια κρίσιμη λεπτομέρεια σχεδιασμού: ο δακτύλιος οδηγός πρέπει να εμπλέκει τον οδηγό στο επίπεδο εργασίας της μήτρας όποτε είναι δυνατόν. Αυτό φορτώνει τον πείρο σε διάτμηση, την ισχυρότερη κατάστασή του, αντί να δημιουργεί μια ροπή κάμψης που προκαλεί παραμόρφωση στο επίπεδο κοπής.
Εγγραφή Pilot Pins και Strip
Οι οδηγοί πείροι ευθυγραμμίζουν τα μισά της μήτρας μεταξύ τους, αλλά το υλικό της λωρίδας χρειάζεται επίσης ακριβή τοποθέτηση σε κάθε σταθμό. Αυτή η δουλειά ανήκει σε πιλότους. Πρόκειται για κωνικούς καρφίτσες με μύτη με σφαίρες- τοποθετημένες στην επάνω μήτρα που εισέρχονται σε προ-τρύπες στη λωρίδα λίγο πριν ξεκινήσουν οι εργασίες κοπής ή διαμόρφωσης. Η κωνικότητα τους τραβάει τη λωρίδα στην ακριβή θέση, διορθώνοντας οποιοδήποτε σφάλμα μήκους τροφοδοσίας-ή πλευρική μετατόπιση πριν την εμπλοκή των διατρήσεων.
Στα προοδευτικά καλούπια εργαλείων, οι πιλότες πιλότων είναι αναμφισβήτητα το πιο κρίσιμο χαρακτηριστικό ευθυγράμμισης. Η λωρίδα ευρετηριάζεται μέσω πολλών σταθμών και κάθε λειτουργία πρέπει να καταχωρείται στις ίδιες οπές αναφοράς που έχουν τρυπηθεί στον πρώτο σταθμό. Εάν οι διάμετροι του πιλότου είναι σωστές σε σχέση με το μέγεθος της οπής πιλότου, κάθε σταθμός προσθέτει το χαρακτηριστικό του σε τέλεια σχέση με τους άλλους. Η τυπική διάμετρος πιλότου πιλότου είναι 0,001 έως 0,002 ίντσες μικρότερη από την πιλοτική οπή για να επιτρέπεται η είσοδος χωρίς να παραμορφώνονται τα άκρα της οπής, ενώ εξακολουθεί να παρέχει ακριβή θέση.
Όταν φθείρονται οι ακίδες πιλότου, η πραγματική τους διάμετρος συρρικνώνεται και η κωνικότητα στρογγυλοποιείται. Η λωρίδα δεν κεντράρει πλέον ακριβώς σε κάθε σταθμό, προκαλώντας προοδευτική μετατόπιση χαρακτηριστικών: τα σχέδια οπών μετατοπίζονται σταδιακά από σταθμό σε σταθμό, τα χαρακτηριστικά ζευγαρώματος σταματούν να ευθυγραμμίζονται και το τελικό τμήμα αποτυγχάνει στον έλεγχο διαστάσεων. Σε ένα προοδευτικό μηχάνημα υψηλών-σταθμών, οι φθαρμένοι πιλότοι μπορούν να δημιουργήσουν σύνθετα σφάλματα που είναι δύσκολο να εντοπιστούν χωρίς μεθοδική μέτρηση σταθμού-με-σταθμό.
Μπλοκ φτέρνας και πλάγια καθοδήγηση
Οι οδηγοί πείροι χειρίζονται αποτελεσματικά την κατακόρυφη ευθυγράμμιση, αλλά ορισμένες λειτουργίες δημιουργούν πλευρική ώθηση που από μόνες τους οι ακίδες δεν μπορούν να απορροφήσουν πλήρως. Τα γωνιακά τελειώματα, τα κοψίματα με έκκεντρο-και η ασύμμετρη φόρμα σπρώχνουν την επάνω μήτρα προς τα πλάγια κατά τη διάρκεια του τμήματος εργασίας της διαδρομής. Τα μπλοκ φτέρνας αντιστέκονται σε αυτές τις δυνάμεις.
Τα τακούνια είναι σκληρυμένες πλάκες φθοράς που βιδώνονται και στα δύο μισά μήτρα, τοποθετημένα έτσι ώστε να εμπλέκονται ακριβώς πριν ή στο επίπεδο εργασίας. Δημιουργούν ένα κουτί που αποτρέπει την πλάγια κίνηση κάτω από μη ισορροπημένα φορτία. Μερικοί μηχανικοί προτιμούν οι πείροι-οδηγοί να εμπλέκονται πρώτα για ευθυγράμμιση και στη συνέχεια τα τακούνια να απορροφούν την πλευρική ώθηση κατά την κοπή. Άλλοι χρησιμοποιούν μπλοκ φτέρνας ως τον κύριο οδηγό για μεγάλες μήτρες διαμόρφωσης όπου η υπερακριβής ευθυγράμμιση είναι λιγότερο κρίσιμη από την ακατέργαστη πλευρική σταθερότητα.
Ένα βασικό πλεονέκτημα των ακίδων οδηγών έναντι των μπλοκ φτέρνας είναι η δυνατότητα συντήρησης. Οι φθαρμένοι δακτύλιοι ανταλλάσσονται με νέες εμπορικές αντικαταστάσεις που λειτουργούν αμέσως. Οι φθαρμένες πλάκες φτέρνας απαιτούν γδάρσιμο ή λείανση για να αποκατασταθεί το σωστό διάκενο, καθιστώντας τις αποτελεσματικά προσαρμοσμένα εξαρτήματα κάθε φορά που συντηρούνται.
Όταν οποιοδήποτε στοιχείο του υποσυστήματος καθοδήγησης υποβαθμίζεται, τα συμπτώματα εμφανίζονται στα σφραγισμένα μέρη σας. Εδώ είναι οι πιο συνηθισμένοι δείκτες:
- Το ανομοιόμορφο ύψος γρέζινου γύρω από μια τρυπημένη τρύπα (η μία πλευρά είναι βαρύτερη από την άλλη) υποδηλώνει πλευρική κακή ευθυγράμμιση μεταξύ του μπλοκ διάτρησης και της μήτρας που προκαλείται από φθαρμένους δακτυλίους ή εκτροπή των ακίδων οδηγών.
- Η προοδευτική μετατόπιση χαρακτηριστικών στους σταθμούς σε ένα προοδευτικό ζάρι σηματοδοτεί φθαρμένες ή μικρότερες πιλότες πιλότων που δεν καταγράφουν με ακρίβεια τη λωρίδα.
- Σημάδια σημαδιών ή θυελλωδών σημαδιών στους οδηγούς πείρους αποκαλύπτουν μόλυνση, ανεπαρκή λίπανση ή υπερβολικό πλευρικό φορτίο που τελικά θα πιάσει τη μήτρα.
- Η αυξανόμενη διακύμανση των διαστάσεων από μέρος σε τμήμα, ειδικά σε χαρακτηριστικά στενής-ανοχής, δείχνει ότι το άνοιγμα του κουμπώματος υπερβαίνει τα σχεδιαστικά όρια.
- Το πρόωρο σκάσιμο της ακμής διάτρησης στη μία πλευρά υποδηλώνει μόνο ότι η άνω μήτρα μετατοπίζεται υπό φορτίο, συνήθως λόγω φθαρμένων μπλοκ φτέρνας ή εντοπισμού ζημιών στους οδηγούς ρουλεμάν-.
- Το ηχητικό κλικ ή η τραχύτητα κατά τη διάρκεια του αργού χειροκίνητου-κυκλοφορίας του καλουπιού υποδηλώνει ζημιά στο ρουλεμάν με μπίλια-ή παγιδευμένο ξένο υλικό μεταξύ των επιφανειών οδηγών.
Καθένα από αυτά τα συμπτώματα εντοπίζεται σε μια συγκεκριμένη κατάσταση καθοδηγητικού συστατικού. Η σύλληψή τους νωρίς, μέσω της τακτικής επιθεώρησης των επιφανειών των πείρων οδηγών, της μέτρησης των ανοιγμάτων του δακτυλίου και της παρακολούθησης των διαμέτρων των πιλότων, αποτρέπει την καταρράκτη ζημιά που συμβαίνει όταν η κακή ευθυγράμμιση επιταχύνει τη φθορά στα συστήματα κοπής και απογύμνωσης ταυτόχρονα.
Η ευθυγράμμιση διασφαλίζει ότι οι γροθιές συναντούν τα μπλοκ μήτρας στη σωστή θέση. Η απογύμνωση διασφαλίζει ότι το υλικό απελευθερώνεται καθαρά μόλις ολοκληρωθεί αυτή η συνάντηση, μια λειτουργία που καθοδηγείται από ένα εντελώς διαφορετικό σύνολο δυνάμεων και συστημάτων ελατηρίων που απαιτούν τη δική τους προσοχή.
Απογυμνωτές, ελατήρια και συστήματα πίεσης
Οι διατρήσεις κόβουν το υλικό και οι οδηγοί καρφίτσες κρατούν τα πάντα ευθυγραμμισμένα. Αλλά τι κρατά τη λαμαρίνα επίπεδη στην επιφάνεια της μήτρας ενώ συμβαίνει αυτή η κοπή; Και τι τραβάει τη λωρίδα πίσω από τις γροθιές όταν ο κριός ανασύρεται; Και οι δύο απαντήσεις παραπέμπουν στο ίδιο υποσύστημα: τα απογυμνωτικά και τα συστήματα ελατηρίων που τα τροφοδοτούν. Αυτά τα εξαρτήματα μήτρας πρέσας σπάνια τραβούν την προσοχή που τους αξίζει έως ότου κάτι πάει στραβά, ωστόσο ελέγχουν άμεσα την ποιότητα κοπής, τη συμπεριφορά του γυμνοσάλιαγκου και την επιπεδότητα μέρους σε κάθε μεμονωμένο χτύπημα.
Οι στρίπερ και ο διπλός τους ρόλος
Μια στρίπερ εκτελεί δύο λειτουργίες ταυτόχρονα. Πρώτον, σφίγγει τη λαμαρίνα επίπεδη στην κάτω επιφάνεια της μήτρας κατά την κοπή, εμποδίζοντας το υλικό να σκύψει προς τα πάνω γύρω από τη διάτρηση καθώς διεισδύει. Αυτό βελτιώνει την ποιότητα των άκρων, μειώνει την εκτροπή της διάτρησης και διατηρεί το τεμάχιο εργασίας σταθερό κατά τη διαμόρφωση. Δεύτερον, αφαιρεί το υλικό από το σώμα της διάτρησης κατά την απόσυρση. Η λαμαρίνα καταρρέει φυσικά γύρω από ένα στέλεχος διάτρησης κατά τη διάτρηση, δημιουργώντας μια σφιχτή λαβή που αντιστέκεται στον διαχωρισμό. Ο απογυμνωτής παρέχει την προς τα κάτω δύναμη που απαιτείται για να αποκολληθεί η λωρίδα, καθώς η διάτρηση ανασύρεται.
Υπάρχουν δύο βασικά σχέδια stripper και η επιλογή του λάθος για την εφαρμογή σας προκαλεί προβλέψιμα προβλήματα.
Απογυμνωτές καναλιών (γεφυρών απογυμνωτή)είναι σταθερές πλάκες στερεές-τοποθετημένες στην κάτω μήτρα. Είναι απλά, φθηνά και δεν απαιτούν σχεδόν καμία συντήρηση. Η λωρίδα διέρχεται μέσω ενός καναλιού που έχει υποστεί μηχανική επεξεργασία στην πλάκα και καθώς η διάτρηση αποσύρεται, η πλάκα εμποδίζει φυσικά τη λωρίδα να κινηθεί προς τα πάνω μαζί της. Ακούγεται απλό, αλλά ως ειδικός στο σχεδιασμόΤέχνη Χέντρικτονίζει, οι απογυμνωτές γέφυρας δεν συγκρατούν το υλικό κατά τη διάρκεια της κοπής. Το μέταλλο είναι ελεύθερο να υποκλίνεται, να μετατοπίζεται πλευρικά και να δένεται μεταξύ των διατρήσεων. Αυτή η ελευθερία οδηγεί σε εκτροπή της διάτρησης, θρυμματισμό και, σε σοβαρές περιπτώσεις, αποκόλληση των γροθιών από τους συγκρατητές τους κατά τη διάρκεια της απογύμνωσης.
Απογυμνωτές με ελατήριο-(μαξιλάρια πίεσης)είναι πλάκες τοποθετημένες στην επάνω μήτρα σε ελατήρια ή κυλίνδρους αερίου. Έρχονται σε επαφή και ισιώνουν το υλικό πριν κολλήσουν οι γροθιές, το κρατούν σταθερά σε όλη τη διάρκεια της κοπής και συνεχίζουν να πιέζουν τη λωρίδα προς τα κάτω καθώς οι γροθιές αποσύρονται. Αυτό εξαλείφει την κίνηση του υλικού κατά την κοπή και παρέχει ελεγχόμενη, σταθερή δύναμη απογύμνωσης σε κάθε διαδρομή. Το αντάλλαγμα είναι το υψηλότερο κόστος, η πιο περίπλοκη κατασκευή και η συνεχής απαίτηση συντήρησης της αντικατάστασης ελατηρίου.
Πότε πρέπει να χρησιμοποιήσετε ποιο; Οι απογυμνωτές γεφυρών μπορούν να λειτουργήσουν σε απλές μήτρες-χαμηλής ταχύτητας με ελάχιστο τρύπημα και χωρίς αυστηρές ανοχές. Σχεδόν για οτιδήποτε άλλο στις σύγχρονες εφαρμογές εργαλείων και καλουπιών σφράγισης μετάλλων, οι απογυμνωτές με ελατήριο-είναι το πρότυπο. Η εξοικονόμηση κόστους κατασκευής ενός απογυμνωτή γέφυρας σπάνια υπερβαίνει τον κίνδυνο παραγωγής.
Συστήματα ελατηρίου που οδηγούν τη δύναμη απογύμνωσης
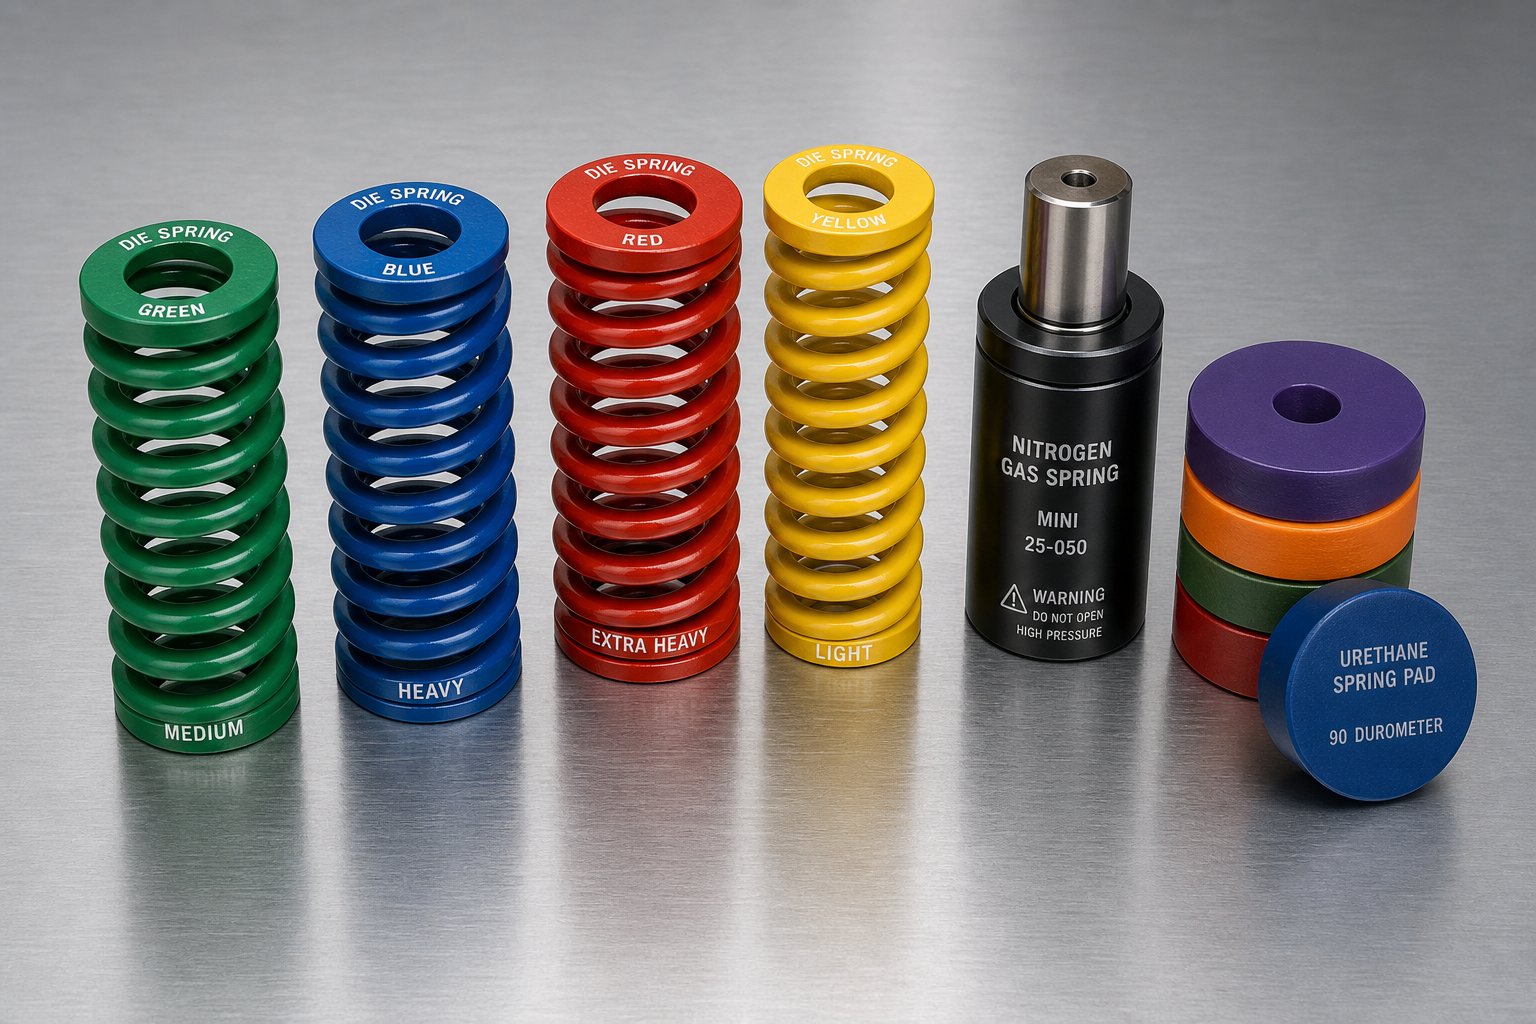
Η απόδοση ενός απογυμνωτή-με ελατήριο εξαρτάται εξ ολοκλήρου από το τι το ωθεί. Συστήματα απογύμνωσης ισχύος τριών βασικών τύπων ελατηρίου σε μήτρες σφράγισης και το καθένα φέρνει διαφορετικά χαρακτηριστικά στη λειτουργία συμπίεσης μήτρας.
Συμβατικά ελατήρια μήτραςείναι ελικοειδή ελατήρια συμπίεσης κατασκευασμένα από-σύρμα από κράμα υψηλής αντοχής, σχεδιασμένα να παρέχουν υψηλή δύναμη σε συμπαγή συσκευασία. Είναι χρωματικά-κωδικοποιημένα με βάση το ποσοστό εκτροπής: ελαφρύ φορτίο (πράσινο), μεσαίο φορτίο (μπλε), βαρύ φορτίο (κόκκινο) και επιπλέον-βαρύ φορτίο (κίτρινο). Αυτή η κωδικοποίηση επιτρέπει στους τεχνικούς συντήρησης να προσδιορίζουν τη χωρητικότητα του ελατηρίου με μια ματιά χωρίς μέτρηση. Τα ελατήρια μήτρας διαχειρίζονται περίπου 30% περισσότερο φορτίο από τα τυπικά ελατήρια συμπίεσης του ίδιου μεγέθους και είναι η πιο κοινή επιλογή για γενική-εργαλεία σφράγισης και εργασίες μήτρας.
Ελατήρια αερίου αζώτουχρησιμοποιήστε συμπιεσμένο άζωτο που περιέχεται σε σφραγισμένο κύλινδρο με ράβδο εμβόλου. Αποδίδουν σημαντικά μεγαλύτερη δύναμη σε μικρότερο πακέτο σε σύγκριση με τα μηχανικά ελατήρια και διατηρούν πιο σταθερή πίεση σε όλη τη διαδρομή, επειδή η συμπίεση του αερίου ακολουθεί μια πιο επίπεδη καμπύλη δύναμης από την εκτροπή του πηνίου. Διαρκούν επίσης περισσότερο κάτω από συνεχή ποδηλασία. Το αντάλλαγμα είναι το υψηλότερο αρχικό κόστος και η ανάγκη για περιοδικούς ελέγχους πίεσης. Τα ελατήρια αζώτου είναι πολύ λογικά για σύνθετες μήτρες με περιορισμένο χώρο, βαριά{4}}φορτίια εργασίας ή εφαρμογές που απαιτούν ομοιόμορφη πίεση σε μεγάλες διαδρομές απογυμνωτή-.
Πηγές ουρεθάνηςείναι συμπαγή ελαστομερή μαξιλαράκια ή κύλινδροι που συμπιέζονται υπό φορτίο. Απορροφούν τους κραδασμούς αποτελεσματικά, μπορούν να κατασκευαστούν σε προσαρμοσμένα σχήματα για να ταιριάζουν σε ακανόνιστες κοιλότητες και κοστίζουν λιγότερο από τα συστήματα αζώτου. Ο περιορισμός τους είναι η χαμηλότερη διάρκεια κόπωσης σε σύγκριση με τις μηχανικές επιλογές και τις επιλογές αζώτου και χάνουν ακαμψία με την πάροδο του χρόνου καθώς το υλικό σέρνεται υπό επαναλαμβανόμενη συμπίεση.
Η επιλογή του σωστού τύπου ελατηρίου απαιτεί εξισορρόπηση της πυκνότητας της δύναμης, της διάρκειας ζωής, του διαθέσιμου χώρου και του προϋπολογισμού. Ο παρακάτω πίνακας συγκρίνει αυτές τις τρεις επιλογές σε σχέση με τα κριτήρια που έχουν μεγαλύτερη σημασία στον όροφο του καταστήματος:
| Κριτήρια | Συμβατικό Die Springs | Πηγές Αερίου Αζώτου | Πηγές Ουρεθάνης |
|---|---|---|---|
| Πυκνότητα δύναμης | Συχνά χρειάζονται μέτρια, πολλαπλά ελατήρια | Υψηλό, απαιτούνται λιγότερες μονάδες για την ίδια δύναμη | Χαμηλή έως μέτρια, εξαρτάται από το σκληρόμετρο |
| Κόπωση Ζωή | Μέτρια (ενδέχεται να χρειάζεται συχνή αντικατάσταση σε υψηλές ταχύτητες) | Υψηλό (σχεδιασμένο για εκατομμύρια κύκλους) | Χαμηλή έως μέτρια (το ερπυσμό υποβαθμίζει την απόδοση με την πάροδο του χρόνου) |
| Συνέπεια δύναμης | Ποικίλει ανάλογα με την απόκλιση (καμπύλη αυξανόμενου ρυθμού) | Σχεδόν σταθερό σε όλη τη διάρκεια του εγκεφαλικού | Προοδευτική, αυξάνεται με τη συμπίεση |
| Κόστος | Χαμηλό εκ των προτέρων | Υψηλό εκ των προτέρων, πιο οικονομικό μακροπρόθεσμο- | Χαμηλός |
| Απαίτηση χώρου | Απαιτεί βαθιές τσέπες, πολλές μονάδες ανά μαξιλαράκι | Η συμπαγής, μονή μονάδα αντικαθιστά πολλά σπειροειδή ελατήρια | Τα εύκαμπτα σχήματα ταιριάζουν σε ακανόνιστους χώρους |
| Τυπική Εφαρμογή | Μήτρα γενικής χρήσης, επίπεδη εξαρτήματα υψηλής-ταχύτητας | Σύνθετες μήτρες, βαριά φορτία, μεγάλη διαδρομή μαξιλαριού | Ελαφρύ-απογύμνωση, ευαισθησία σε κραδασμούς- |
Η προφόρτιση του ελατηρίου και η διαδρομή είναι δύο παράμετροι που καθορίζουν εάν η απογύμνωση λειτουργεί πραγματικά. Προφόρτιση είναι η δύναμη που ασκεί το ελατήριο στο εγκατεστημένο ύψος του πριν κλείσει η μήτρα. Πολύ μικρή προφόρτιση και η απογύμνωση δεν μπορεί να ισοπεδώσει το υλικό πριν από την επαφή με διάτρηση. Η διαδρομή είναι η απόσταση που συμπιέζει το ελατήριο κατά τη διάρκεια της διαδρομής. Εάν η διαδρομή του ελατηρίου είναι μικρότερη από τη διαδρομή εργασίας, το ελατήριο πέφτει προς τα έξω, δημιουργώντας μια σκληρή αναστολή που μπορεί να σπάσει τα συγκρατητήρια ή να καταστρέψει το παπούτσι της μήτρας. Ένα σωστά σχεδιασμένο σύστημα απογυμνωτή συμπιέζει σε όχι περισσότερο από το 75% της διαθέσιμης διαδρομής του ελατηρίου με πλήρη κίνηση.
Τι συμβαίνει όταν η απογύμνωση αποτυγχάνει
Οι αποτυχίες απογύμνωσης σπάνια ανακοινώνουν τον εαυτό τους με ένα δυνατό κραχ. Σέρνονται σταδιακά καθώς τα ελατήρια κουράζονται, χάνουν την προφόρτιση ή σπάνε ένα κάθε φορά σε μια διάταξη πολλαπλών-ελατηρίων. Η μήτρα συνεχίζει να λειτουργεί, αλλά η ποιότητα του ανταλλακτικού υποβαθμίζεται με συγκεκριμένους, ανιχνεύσιμους τρόπους.
Τράβηγμα γυμνοσάλιαγκαςείναι η πιο άμεση συνέπεια. Όταν η δύναμη απογύμνωσης πέσει κάτω από το όριο που απαιτείται για τη συγκράτηση του υλικού πάνω στην κάτω μήτρα κατά την απόσυρση της διάτρησης, η σφράγιση κενού μεταξύ του γυμνοσάλιαγκου και της επιφάνειας διάτρησης κερδίζει. Ο γυμνοσάλιαγκας ανεβαίνει στη γροθιά και πέφτει πάνω στη λωρίδα ή στην κοιλότητα της μήτρας. Ένα μόνο τραβηγμένο γυμνοσάλιαγκο που μεταφέρεται μέσω μιας προοδευτικής μήτρας μπορεί να βλάψει κάθε σταθμό του εργαλείου, ακρωτηριάζοντας την παραγωγή και δημιουργώντας ακριβούς λογαριασμούς επισκευής. Η ανεπαρκής δύναμη απογύμνωσης είναι ένας από τους κύριους παράγοντες που συμβάλλουν σε αυτό το πρόβλημα, μαζί με τα μεγάλα διάκενα κοπής και τις τσέπες κενού.
Ανύψωση υλικού μεταξύ σταθμώνεμφανίζεται όταν η λωρίδα δεν συγκρατείται αρκετά σταθερά κατά την απόσυρση της διάτρησης. Αντί να μένει επίπεδο πάνω στην κάτω μήτρα, το υλικό ανασηκώνεται με τη διάτρηση και στη συνέχεια χτυπά ξανά προς τα κάτω. Σε προοδευτικές μήτρες, αυτή η ανύψωση διακόπτει την εμπλοκή του πιλότου στον επόμενο σταθμό και μπορεί να λυγίσει τον φορέα λωρίδας, προκαλώντας σφάλματα μήκους τροφοδοσίας- που συνδυάζονται κατάντη.
Ασυνεπής επιπεδότητα μέρουςαναπτύσσεται όταν η ανομοιόμορφη φθορά του ελατηρίου δημιουργεί διακύμανση της πίεσης στην όψη της στρίπερ. Η μία πλευρά του μαξιλαριού ασκεί πλήρη δύναμη ενώ η άλλη μόλις έρχεται σε επαφή με το υλικό. Το υλικό παραμορφώνεται ελαφρώς υπό ανομοιόμορφη σύσφιξη και αυτές οι παραμορφώσεις παραμένουν στο τελειωμένο τμήμα ως εντοπισμένη κυματισμός ή κονσερβοποίηση λαδιού-.
Το ύπουλο μέρος της υποβάθμισης της άνοιξης είναι η σταδιακή φύση του. Ένα ζάρι με δώδεκα ελατήρια μπορεί να χάσει ένα ή δύο χωρίς καμία εμφανή αλλαγή στη συμπεριφορά του τύπου. Τα υπόλοιπα ελατήρια αντισταθμίζουν εν μέρει, καλύπτοντας το πρόβλημα μέχρι τρεις ή τέσσερις ακόμη κόπωση, και ξαφνικά το τράβηγμα του γυμνοσάλιαγκου γίνεται χρόνιο ή τα μέρη αρχίζουν να αποτυγχάνουν στις προδιαγραφές επιπεδότητας. Αυτός είναι ο λόγος για τον οποίο η επιθεώρηση ελατηρίου ανήκει σε κάθε λίστα ελέγχου προληπτικής συντήρησης, όχι μόνο στην απόκριση μετά από μια σύγκρουση.
Η υγιής απογύμνωση διατηρεί το υλικό ελεγχόμενο από τη στιγμή που το αγγίξει η γροθιά έως ότου η λωρίδα είναι ελεύθερη και έτοιμη για προώθηση. Αυτή η πρόοδος, και το τι συμβαίνει με τα τελικά εξαρτήματα και τους γυμνοσάλιαγκες μόλις αποκοπούν, εξαρτάται από ένα εντελώς διαφορετικό σύνολο μηχανισμών: τα εξαρτήματα εκτίναξης και ροής υλικού που καθαρίζουν τη μήτρα για τον επόμενο κύκλο.
Συστήματα εγκοπής εκτίναξης, ανυψωτικών και παράκαμψης
Η απογύμνωση αφαιρεί το υλικό από τις γροθιές. Τι συμβαίνει όμως με τους γυμνοσάλιαγκες που κάθονται σε κοιλότητες μήτρας, τα τελειωμένα μέρη παγιδευμένα ακόμα σε σταθμούς διαμόρφωσης ή την ίδια τη λωρίδα που χρειάζεται να προχωρήσει ελεύθερα στην επόμενη θέση; Αυτές οι εργασίες εμπίπτουν στο υποσύστημα εξαγωγής και ροής υλικού, μια συλλογή στοιχείων που οι περισσότερες αναφορές είτε σβήνουν είτε αγνοούν εντελώς. Στα καλούπια σφράγισης λαμαρίνας, η αποτυχημένη εκτίναξη δεν επιβραδύνει απλώς την παραγωγή. Καταστρέφει τα εργαλεία.
Καρφίτσες νοκ-άουτ και μηχανισμοί αποβολής
Ένας πείρος νοκ-άουτ είναι μια σκληρυμένη ράβδος που εκτείνεται μέσω του παπουτσιού της μήτρας και συνδέεται με τη ράβδο νοκ άουτ της πρέσας. Όταν ο κριός αποσύρεται, η ράβδος νοκ-άουτ οδηγεί αυτές τις ακίδες προς τα κάτω (ή προς τα πάνω, ανάλογα με τον προσανατολισμό της μήτρας), σπρώχνοντας φυσικά γυμνοσάλιαγκες ή τελειωμένα μέρη από τις κοιλότητες της μήτρας. Χωρίς θετική εκτίναξη, οι γυμνοσάλιαγκες στοιβάζονται μέσα στα ανοίγματα κοπής. Το επόμενο πάτημα οδηγεί τη διάτρηση σε μια κοιλότητα γεμάτη με γυμνοσάλιαγκο-και το αποτέλεσμα είναι σπασμένες γροθιές, σπασμένα τεμάχια μήτρας και απρογραμμάτιστος χρόνος διακοπής λειτουργίας.
Οι Shedders χειρίζονται πιο σύνθετες εργασίες εκτίναξης. ΩςΣημείωση επαγγελματιών εργαλείων, ένας αποχετευτής δεν είναι πάντα ένα μεμονωμένο εξάρτημα, αλλά μάλλον μια ετικέτα για οποιοδήποτε στοιχείο που αποβάλλει το τεμάχιο εργασίας από τη μήτρα. Οι ρίκτες μπορούν να ενεργοποιηθούν με ελατήρια, πνευματικά, υδραυλικά, ελαστικά μαξιλαράκια ή μηχανικές ράβδους νοκ-άουτ. Ένα ελατήριο-φορτωμένο υπόθεμα διαμόρφωσης, για παράδειγμα, υποστηρίζει το εξάρτημα κατά τη διαμόρφωση και στη συνέχεια το εκτοξεύει στο τέλος του κύκλου λόγω του φορτίου ελατηρίου και του χρονισμού του. Αυτή η διπλή λειτουργία καθιστά τα shedders ευέλικτα αλλά και εύκολο να παραμετροποιηθούν σωστά.
Δύο κοινά λάθη που μαστίζουν τον σχεδιασμό καρφίτσας απόρριψης. Πρώτον, τοποθετώντας τον πείρο νεκρό-στο κέντρο στη διάτρηση αντί να μετατοπιστεί στη μία πλευρά, πράγμα που εξαλείφει το πλεονέκτημα μόχλευσης που απαιτείται για καθαρή εκτίναξη. Δεύτερον, καθιστώντας τον πείρο αποβολής πολύ κοντό, ώστε να μην μπορεί να ταξιδέψει αρκετά μακριά για να καθαρίσει πλήρως το εξάρτημα από την κοιλότητα. Και τα δύο σφάλματα οδηγούν σε κόλλημα εξαρτημάτων, διπλά-κτυπήματα στο επόμενο χτύπημα και προοδευτική βλάβη της κοιλότητας που επιδεινώνεται με κάθε κύκλο.
Για θετικούς αποβολείς που ενεργοποιούνται από μια ράβδο νοκ-άουτ, μια ελάχιστη απόσταση 0,005 ιντσών μεταξύ της ράβδου και της επιφάνειας απορρόφησης αποτρέπει την πρόωρη επαφή κατά τη διάρκεια της διαδρομής εργασίας. Οι ανεστραμμένες μήτρες τυπικά απαιτούν διαδρομή αποβολής 1/64 έως 3/64 της ίντσας για αξιόπιστη εκτίναξη.
Οι Lifters και ο ρόλος τους στην Strip Progression
Μεταξύ των πιέσεων, η λωρίδα πρέπει να προχωρήσει κατά ένα μήκος βήματος στον επόμενο σταθμό. Εάν η λωρίδα κάθεται απευθείας στην κάτω επιφάνεια της μήτρας, σέρνεται στις αιχμηρές ακμές κοπής, στις τσέπες του ανυψωτικού και στα διαμορφωμένα χαρακτηριστικά κατά την τροφοδοσία. Αυτό το σύρσιμο προκαλεί γρατσουνιές, ζημιά στις άκρες, εμπλοκές τροφοδοσίας και πρόωρη φθορά στην ίδια την επιφάνεια της μήτρας. Οι ανυψωτές το λύνουν ανυψώνοντας τη λωρίδα πάνω από την πρόσοψη της μήτρας μεταξύ των κινήσεων, δημιουργώντας διάκενο για ομαλή προώθηση.
Ο ειδικός στον σχεδιασμό προοδευτικών καλουπιών Art Hedrick περιγράφει διάφορους τύπους ανυψωτικών που χρησιμοποιούνται σε-διαμορφώσεις συναρμολόγησης καλουπιών:
- Στρογγυλά ανυψωτικά (bullet{0}}ανυψωτικά μύτης)είναι καρφίτσες με ελατήριο-με στρογγυλεμένη κορυφή που υποστηρίζει τη λωρίδα σε διακριτά σημεία. Είναι φθηνά και άμεσα διαθέσιμα ως εξαρτήματα καταλόγου. Ωστόσο, δεν υποστηρίζουν ολόκληρο το μήκος της λωρίδας, επιτρέποντας στο λεπτό υλικό να κρεμάει μεταξύ των ανυψωτικών, να διπλώνει ή να κουμπώνει επάνω του. Τα στρογγυλά ανυψωτικά δεν έχουν επίσης μεγάλα καλώδια εισόδου, γεγονός που περιπλέκει την εκκίνηση με λωρίδες.
- Ανυψωτικά ράβδων (ανυψωτικά σιδηροτροχιάς)είναι συνεχείς ράγες που στηρίζουν τη λωρίδα σε όλο το μήκος της μήτρας. Εξαλείφουν τη χαλάρωση, μειώνουν την παραμόρφωση της λωρίδας σε λεπτούς μετρητές και μπορούν να προσαρμοστούν ώστε να αποδέχονται χαρακτηριστικά ελέγχου βήματος. Κοστίζουν περισσότερο αλλά βελτιώνουν δραματικά την αξιοπιστία της τροφοδοσίας σε πολύπλοκες προοδευτικές μήτρες.
- Ανυψωτικά ταινιώνπαρέχουν ελάχιστο ύψος ανύψωσης για εφαρμογές που απαιτούν μόνο μικρό διάκενο. Στηρίζουν τη λωρίδα κατά την εισαγωγή πιλότου και λειτουργούν καλύτερα σε μήτρες με ρηχές μορφές και βαρύ-υλικό μετρητή που αντιστέκεται στην παραμόρφωση από μόνο του.
Η τοποθέτηση του ανυψωτικού είναι στρατηγική, όχι αυθαίρετη. Πρέπει να απέχουν σε διαστήματα που εμποδίζουν την εκτροπή της λωρίδας μεταξύ των σημείων στήριξης και πρέπει να ανασύρονται αρκετά κάτω από την επιφάνεια της μήτρας κατά τη διάρκεια της διαδρομής εργασίας για να αποφευχθεί η παρεμβολή στις εργασίες κοπής και διαμόρφωσης. Για λεπτές, αδύναμες λωρίδες φορέα, η προσθήκη ενός ενισχυτικού νεύρου νωρίς στη μήτρα σκληραίνει τον φορέα και επιτρέπει στους ανυψωτήρες να λειτουργούν χωρίς το υλικό να διπλώνει ανάμεσά τους.
Εγκοπές παράκαμψης και ελεγχόμενη ροή υλικού
Φανταστείτε μια προοδευτική μήτρα όπου ο σταθμός τέσσερα κάμπτει μια γλωττίδα προς τα κάτω, κάτω από το επίπεδο της ταινίας. Όταν η λωρίδα προχωρά πέρα από το σταθμό τέσσερα, αυτή η προς τα κάτω μορφή πρέπει να καθαρίσει την κάτω επιφάνεια της μήτρας, τους ανυψωτήρες και τυχόν εξαρτήματα εργαλείων που βρίσκονται στους ακόλουθους σταθμούς. Εδώ μπαίνουν εγκοπές παράκαμψης, μικρά ανάγλυφα χαρακτηριστικά κομμένα στη λωρίδα ή ενσωματωμένα στη μήτρα για να δημιουργήσουν χώρο διέλευσης για διαμορφωμένη γεωμετρία.
Ο σκοπός των εγκοπών παράκαμψης στα καλούπια σφράγισης είναι να εξισορροπηθεί το διάκενο, η αντοχή του φορέα και η σταθερότητα τροφοδοσίας, ώστε η λωρίδα να κινείται με ασφάλεια σε όλους τους σταθμούς χωρίς σύγκρουση ή παραμόρφωση. Υπάρχουν δύο τύποι:
Θετικές εγκοπές παράκαμψηςείναι ανάγλυφα χαρακτηριστικά που διατηρούν ή καθοδηγούν το υλικό γύρω από ένα διαμορφωμένο χαρακτηριστικό διατηρώντας παράλληλα αρκετή αντοχή φορέα για σταθερή τροφοδοσία. Επιτρέπουν στους ανυψωτές να περνούν τα διαμορφωμένα χαρακτηριστικά χωρίς παρεμβολές, διασφαλίζοντας ότι η λωρίδα συνεχίζει να προχωρά ομαλά ακόμα και αφού τα στοιχεία έχουν λυγίσει ή τραβήξει πάνω ή κάτω από το ονομαστικό επίπεδο.
Αρνητικές εγκοπές παράκαμψηςείναι αποκομμένες περιοχές όπου το υλικό αφαιρείται για να δημιουργηθεί διάκενο γύρω από τα εργαλεία, τη διαμορφωμένη γεωμετρία ή τα εξαρτήματα του σταθμού κατάντη. Παρέχουν χώρο για φόρμες προς τα κάτω καθώς προχωρά η λωρίδα, αποτρέπουν τη σύγκρουση μεταξύ των σχηματισμένων γλωττίδων και των κάτω επιφανειών της μήτρας και βελτιώνουν την απελευθέρωση σκραπ.
Τόσο στις αρνητικές όσο και στις θετικές εγκοπές παράκαμψης στα καλούπια σφράγισης λαμαρίνας, η ισορροπία σχεδιασμού είναι κρίσιμη. Μια πολύ μεγάλη εγκοπή εξασθενεί τον φορέα, προκαλώντας κάμψη της λωρίδας, συστροφή ή κακή επαναληψιμότητα τροφοδοσίας στην ταχύτητα παραγωγής. Μια πολύ μικρή εγκοπή επιτρέπει στη λωρίδα ή το διαμορφωμένο χαρακτηριστικό να συγκρούεται με τα εργαλεία, δημιουργώντας γρατσουνιές, παραμόρφωση ή εμπλοκές τροφοδοσίας. Οι αιχμηρές εσωτερικές γωνίες στις εγκοπές παράκαμψης αυξάνουν τη συγκέντρωση του στρες και μπορούν να προκαλέσουν σχίσιμο κατά την επαναλαμβανόμενη ποδηλασία.
Τα προβλήματα παράκαμψης εγκοπής εμφανίζονται συχνά κατά τη δοκιμή μήτρας, αλλά η βασική αιτία ξεκινά στο στάδιο της διάταξης λωρίδων. Ο σχεδιαστής πρέπει να λάβει υπόψη το βήμα τροφοδοσίας, το πλάτος του φορέα, το ύψος σχηματισμού, τη θέση της ράγας ανύψωσης και τη διαδρομή σκραπ πριν οριστικοποιήσει τη γεωμετρία της εγκοπής. Ένα σχήμα που φαίνεται κατάλληλο σε CAD μπορεί να προκαλέσει αστάθεια τροφοδοσίας όταν η πρέσα λειτουργεί σε πλήρη ταχύτητα.
Για μηχανικούς εργαλείων που εργάζονται μέσω πολύπλοκων διαμορφώσεων ανυψωτικών, παράκαμψης γεωμετρίας εγκοπών και προκλήσεων ροής υλικού στον προσαρμοσμένο σχεδιασμό προοδευτικής μήτρας,ΓΙΤΣΕΝπαρέχει τεχνική υποστήριξη που συνδέει την πρόθεση σχεδιασμού με έτοιμες λύσεις παραγωγής-. Η συμβουλευτική προσέγγισή τους βοηθά στην επίλυση των ακριβών ανταλλαγών εκκαθάρισης και ισχύος-μεταφορέα που κάνουν αυτά τα στοιχεία τόσο ευαίσθητα για να γίνουν σωστά.
Συνήθη προβλήματα εκτίναξης και ροής υλικού
Όταν τα εξαρτήματα εκτίναξης ή ροής υλικού φθείρονται, υποβαθμίζονται ή δεν έχουν σχεδιαστεί σωστά, τα συμπτώματα είναι προβλέψιμα αλλά συχνά λανθασμένα διαγιγνώσκονται ως προβλήματα σε άλλα σημεία του καλουπιού. Ακολουθούν τα πιο συχνά ζητήματα που εντοπίζονται απευθείας σε αυτό το υποσύστημα:
- Στοίβαγμα γυμνοσάλιαγκας σε κοιλότητες μήτρας λόγω των ακίδων που είναι πολύ κοντές, δεν είναι ευθυγραμμισμένες ή ενεργοποιούνται με ανεπαρκή δύναμη, οδηγώντας σε διπλά-κτυπήματα και κάταγμα του μπλοκ μήτρας.
- Τα εξαρτήματα που κολλάνε στις κοιλότητες διαμόρφωσης επειδή τα ελατήρια απορρόφησης έχουν χάσει την προφόρτιση ή η διαδρομή του πείρου αποβολής είναι ανεπαρκής για να καθαρίσει το βάθος της κοιλότητας.
- Σύρσιμο λωρίδας και γρατσουνιές που προκαλούνται από ανυψωτικά ρυθμισμένα πολύ χαμηλά, φθαρμένα ελατήρια ανύψωσης ή ανυψωτικά σε πολύ μεγάλη απόσταση μεταξύ τους για το μετρητή υλικού.
- Τροφοδοτήστε εμπλοκές και συμβάντα εσφαλμένης τροφοδοσίας από εγκοπές παράκαμψης που είναι πολύ μικρές, επιτρέποντας στα διαμορφωμένα χαρακτηριστικά να συγκρούονται με τις κάτω επιφάνειες της μήτρας ή τις ράγες ανύψωσης κατά την προώθηση.
- Λυγισμός ή συστροφή της λωρίδας φορέα που προκαλείται από εγκοπές παράκαμψης που είναι πολύ μεγάλες, αφαιρώντας τόσο πολύ υλικό που το υπόλοιπο πλέγμα δεν μπορεί να στηρίξει τη λωρίδα κατά τη διάρκεια της τροφοδοσίας.
- Αποκόψτε τις εμπλοκές από λανθασμένη αλληλουχία εγκοπής παράκαμψης που παγιδεύει τα απορρίμματα μεταξύ των σταθμών αντί να επιτρέπει καθαρές διαδρομές εκτίναξης.
- Προοδευτική εσφαλμένη καταχώριση σταθμού-σε-σταθμό που οφείλεται σε ασυνέπεια της ανύψωσης ταινίας, όπου ορισμένοι ανυψωτήρες ανασύρονται πλήρως ενώ άλλοι μένουν εν μέρει ανυψωμένοι, γέρνοντας τη λωρίδα σε σχέση με τους πιλότους πιλότου.
Καθένα από αυτά τα προβλήματα εντοπίζεται σε μια συγκεκριμένη συνθήκη στοιχείου εντός του υποσυστήματος εκτίναξης και ροής υλικού. Η επίλυσή τους απαιτεί την κατανόηση όχι μόνο μεμονωμένων τμημάτων, αλλά και του τρόπου με τον οποίο το ύψος του ανυψωτικού, η γεωμετρία παράκαμψης, η διαδρομή νοκ-άουτ και ο χρονισμός του αποθέτη αλληλεπιδρούν σε ολόκληρο το καλούπι.
Αυτές οι διαμορφώσεις εξαρτημάτων ποικίλλουν σημαντικά ανάλογα με τον τύπο της αρχιτεκτονικής της μήτρας. Ένα προοδευτικό καλούπι με τη συνεχή λωρίδα του απαιτεί ανυψωτικά, εγκοπές παράκαμψης και εκτόξευση μεταξύ σταθμών που χειρίζονται οι μήτρες μεταφοράς και οι σύνθετες μήτρες μέσω εντελώς διαφορετικών μηχανισμών.
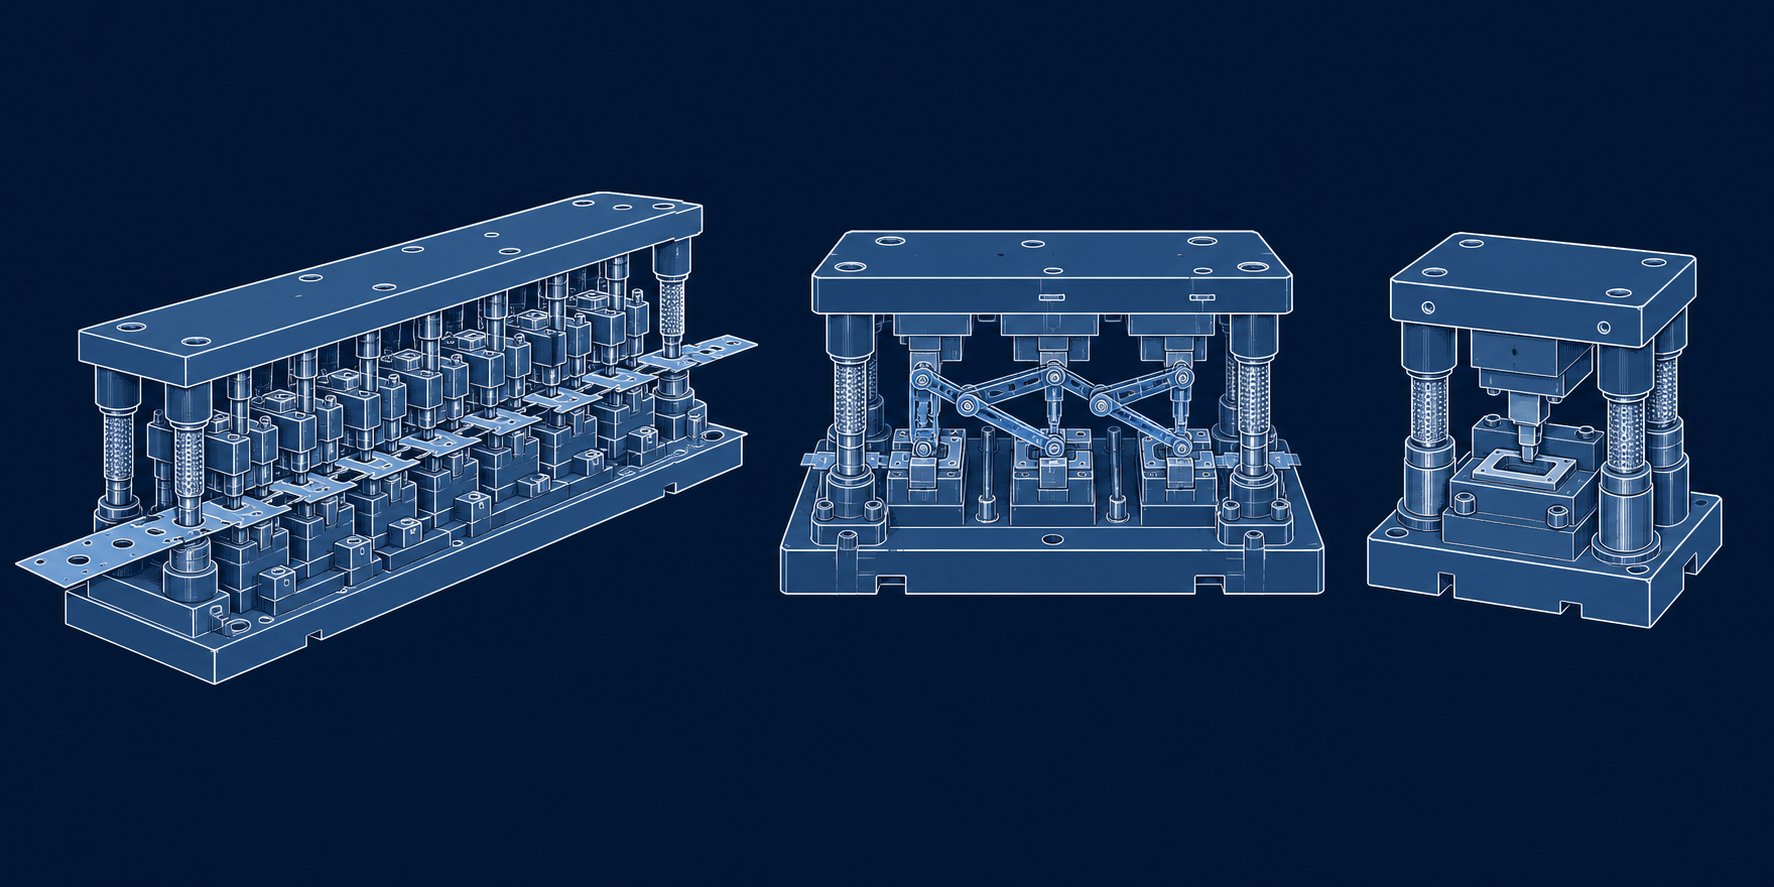
Πώς αλλάζουν τα εξαρτήματα μεταξύ των προοδευτικών, μεταφερόμενων και σύνθετων νεκρών
Κάθε λειτουργικό υποσύστημα που συζητήθηκε μέχρι τώρα υπάρχει σε κάποια μορφή σε όλους τους τύπους μήτρων σφράγισης. Αλλά τα συγκεκριμένα εξαρτήματα, οι ρυθμίσεις τους και οι απαιτήσεις συντήρησής τους αλλάζουν δραματικά ανάλογα με το αν εργάζεστε με προοδευτική, μεταφορά ή σύνθετη αρχιτεκτονική. Ένας ανυψωτής που είναι κρίσιμος σε μια προοδευτική μήτρα δεν υπάρχει καν σε μια μήτρα μεταφοράς. Ένας αποχετευτής που παίζει δευτερεύοντα ρόλο σε ένα προοδευτικό εργαλείο γίνεται ο κύριος μηχανισμός εξαγωγής σε μια σύνθετη εγκατάσταση. Η γνώση αυτών των διαφορών δίνει στους μηχανικούς εργαλείων ένα πρακτικό πλεονέκτημα όταν καθορίζουν αντικαταστάσεις, προγραμματίζουν διαστήματα συντήρησης ή επικοινωνούν με κατασκευαστές καλουπιών για νέα έργα.
Τρεις αρχιτεκτονικές καλουπιών κυριαρχούν στην κατασκευή λαμαρίνας, καθεμία βελτιστοποιημένη για διαφορετικούς όγκους παραγωγής, γεωμετρίες εξαρτημάτων και στόχους χρήσης υλικού. Τα στοιχεία μέσα σε αυτά αντικατοπτρίζουν αυτές τις προτεραιότητες.
Εξαρτήματα Progressive Die
Οι προοδευτικές μήτρες μεταφέρουν το τεμάχιο εργασίας μέσω πολλαπλών σταθμών σε μια συνεχή λωρίδα υλικού. Το εξάρτημα παραμένει συνδεδεμένο με τη λωρίδα φορέα από την αρχή μέχρι το τέλος, με μια τελική λειτουργία αποκοπής που χωρίζει το ολοκληρωμένο κομμάτι στον τελευταίο σταθμό. Αυτή η αρχιτεκτονική παράγει τις πιο σύνθετες διαμορφώσεις μήτρων και στοιχείων σφράγισης, επειδή κάθε σταθμός πρέπει να ευθυγραμμίζεται με το ίδιο σημείο αναφοράς και η λωρίδα πρέπει να ευρετηριάζεται με ακρίβεια σε ολόκληρο το εργαλείο χωρίς παραμόρφωση ή σφάλμα τροφοδοσίας.
Τι κάνει μοναδικά τα εξαρτήματα προοδευτικής μήτρας;
- Λωρίδες φορέα και συνδετικοί ιστοί- Η διάταξη της λωρίδας πρέπει να περιλαμβάνει αρκετό υλικό μεταξύ των σταθμών για να μεταφέρει το αναπτυσσόμενο τμήμα μέσα από τη μήτρα χωρίς σχίσιμο ή λυγισμό. Αυτοί οι φορείς δεν είναι «έξτρα» υλικό με τη σχεδιαστική έννοια. Είναι κατασκευασμένα δομικά στοιχεία των οποίων το πλάτος, το σχήμα και οι ενισχυτικές νευρώσεις επηρεάζουν άμεσα τη σταθερότητα της τροφοδοσίας.
- Πιλοτικές καρφίτσες σε κάθε σταθμό- Σε αντίθεση με τις απλούστερες μήτρες που μπορεί να χρησιμοποιούν έναν ή δύο πιλότους, οι προοδευτικές μήτρες συνήθως απαιτούν πιλότους σε κάθε σταθμό εργασίας. Η λωρίδα πρέπει να-εγγραφεί εκ νέου σε κάθε ευρετήριο για να διατηρείται η ευθυγράμμιση του σταθμού-σε-στα χιλιοστά της ίντσας. Οι φθαρμένοι πιλότοι σε μια προοδευτική μήτρα 12 σταθμών δημιουργούν σύνθετα σφάλματα που κλιμακώνονται με κάθε διαδοχική λειτουργία.
- Ανυψωτικά σταθμών Inter-- Η συνεχής λωρίδα πρέπει να καθαρίζει όλες τις κάτω επιφάνειες της μήτρας, τα διαμορφωμένα χαρακτηριστικά και τα εργαλεία μεταξύ των διαδρομών. Αυτό απαιτεί ένα σύστημα ανυψωτικών, εγκοπών παράκαμψης και οδηγών σιδηροτροχιάς που εκτείνονται σε όλο το μήκος του καλουπιού. Μια μήτρα μεταφοράς εξαλείφει εντελώς αυτήν την πολυπλοκότητα επειδή τα μεμονωμένα εξαρτήματα μαζεύονται και τοποθετούνται αντί να σύρονται κατά μήκος του εργαλείου.
- Διαδοχικές διατάξεις διάτρησης- Οι λειτουργίες κοπής και διαμόρφωσης κατανέμονται στους σταθμούς με μια προσεκτικά σχεδιασμένη σειρά. Κάθε σταθμός χειρίζεται μία ή δύο λειτουργίες και η γεωμετρία διάτρησης σε κάθε θέση αντικατοπτρίζει μόνο την εργασία αυτού του σταθμού. Αυτή η κατανομή διατηρεί διαχειρίσιμα τα μεμονωμένα φορτία διάτρησης, αλλά πολλαπλασιάζει τον συνολικό αριθμό των εξαρτημάτων κοπής που χρειάζονται επιθεώρηση και συντήρηση.
Οι προοδευτικές μήτρες έχουν τις πιο απαιτητικές απαιτήσεις απογύμνωσης και καθοδήγησης από κάθε τύπο καλουπιού. Η λωρίδα πρέπει να συγκρατείται επίπεδη σε κάθε σταθμό κατά τη διάρκεια της κοπής, να αφαιρείται καθαρά από πολλές διατρήσεις ταυτόχρονα και να ανυψώνεται ομοιόμορφα σε ένα εργαλείο που μπορεί να εκτείνεται σε πολλά πόδια. Τα συστήματα ελατηρίων πρέπει να παρέχουν σταθερή δύναμη σε όλους τους σταθμούς και οποιαδήποτε διακύμανση στο ύψος του ανυψωτικού διακόπτει την εμπλοκή του πιλότου στο κατάντη. Αυτός είναι ο λόγος για τον οποίο οι προοδευτικές μήτρες απαιτούν πιο συχνή προληπτική συντήρηση από άλλες αρχιτεκτονικές, ιδιαίτερα για ελατήρια, πιλότους και δακτυλίους οδηγών.
Ο τομέας των καλουπιών σφράγισης αυτοκινήτου βασίζεται σε μεγάλο βαθμό σε προοδευτικά εργαλεία για την παραγωγή υψηλής-ταχύτητας στηριγμάτων, συνδέσμων, ακροδεκτών και δομικών ενισχύσεων όπου οι ρυθμοί κύκλου υπερβαίνουν τις 600 διαδρομές ανά λεπτό. Σε αυτές τις ταχύτητες, κάθε αλληλεπίδραση εξαρτημάτων ενισχύεται και η φθορά που θα περνούσε απαρατήρητη σε ένα πιο αργό καλούπι δημιουργεί ορατά ελαττώματα μέσα σε λίγες ώρες.
Μεταφορά εξαρτημάτων μήτρας
Οι μήτρες μεταφοράς ακολουθούν μια θεμελιωδώς διαφορετική προσέγγιση στην κίνηση εξαρτημάτων. Αντί να μεταφέρουν το τεμάχιο εργασίας σε μια συνεχή λωρίδα, διαχωρίζουν το τεμάχιο από το πηνίο στον πρώτο σταθμό και στη συνέχεια μετακινούν μεμονωμένα μέρη μεταξύ των σταθμών χρησιμοποιώντας μηχανικά δάχτυλα, ράγες ή λαβές κενού συγχρονισμένες με τη διαδρομή πίεσης. Αυτό αλλάζει σημαντικά το τοπίο των στοιχείων.
ΩςPeter Ulintz του περιοδικού MetalFormingεξηγεί, ότι οι μήτρες μεταφοράς σχεδιάζονται όπως οι μήτρες για μεμονωμένες λειτουργίες πιεστηρίου-γραμμών, με σημαντικές διαφορές: όλοι οι σταθμοί πρέπει να διατηρούν κοινή γραμμή διέλευσης και ύψος κλεισίματος, οδηγοί καρφίτσες και μπλοκ φτέρνας να τοποθετούνται στο επάνω πέδιλο της μήτρας για να αποφευχθεί η παρεμβολή στην κίνηση της ράγας μεταφοράς και τα κάτω τμήματα της μήτρας πρέπει να παρέχουν διάκενο για τα δάχτυλα μεταφοράς για να πάρουν και να τοποθετήσουν εξαρτήματα.
Τα βασικά στοιχεία που είναι μοναδικά για τις μήτρες μεταφοράς περιλαμβάνουν:
- Μέρος εντοπισμός φωλιών- Εφόσον καμία λωρίδα μεταφοράς δεν συγκρατεί το εξάρτημα στη θέση του, κάθε σταθμός χρειάζεται μια φωλιά ακριβείας ή έναν εντοπιστή που λαμβάνει το εξάρτημα από τον μηχανισμό μεταφοράς και το κρατά σε ακριβή προσανατολισμό για τη λειτουργία. Αυτές οι φωλιές πρέπει να αντιπροσωπεύουν μερική ανάπτυξη καθώς προχωρά ο σχηματισμός και να παρέχουν σταθερά σημεία συλλογής για την επόμενη μεταφορά.
- Μεταφέρετε τα δάχτυλα και τις λαβές- Τα μηχανικά δάχτυλα σφίγγουν τις άκρες του εξαρτήματος και το μεταφέρουν από σταθμό σε σταθμό με συγχρονισμένη κίνηση. Ορισμένα συστήματα χρησιμοποιούν κύπελλα κενού για επίπεδα μέρη ή μαγνητικές λαβές για σιδηρούχα υλικά. Ο σχεδιασμός της λαβής πρέπει να προσαρμόζει τις αλλαγές στη γεωμετρία των μερών, καθώς οι εργασίες διαμόρφωσης αναδιαμορφώνουν το τεμάχιο εργασίας σε κάθε σταθμό.
- Μηχανισμοί χρονισμού- Η κίνηση μεταφοράς πρέπει να συγχρονίζεται ακριβώς με το πάτημα. Οι καμπύλες κίνησης μεταφοράς και οι καμπύλες παρεμβολής, οι οποίες απεικονίζουν τη διαδρομή διαδρομής του αυτοματισμού σε σχέση με τα εξαρτήματα της μήτρας, πρέπει να είναι διαθέσιμες στον σχεδιαστή της μήτρας για την αποφυγή συγκρούσεων μεταξύ των δακτύλων και των επιφανειών της μήτρας.
Οι μήτρες μεταφοράς εξαλείφουν εξ ολοκλήρου τους ανυψωτήρες, τις εγκοπές παράκαμψης και τη μηχανική των λωρίδων μεταφοράς. Εξαλείφουν επίσης τα απόβλητα υλικών που είναι εγγενή στα προοδευτικά πλέγματα μεταφοράς καλουπιών. Η Larson Tool σημειώνει ότι οι λαβές μεταφοράς αντικαθιστούν τον ιστό μεταφοράς, εξοικονομώντας υλικό σε κάθε μέρος και μειώνοντας τη συνολική τιμή του τεμαχίου. Αυτό το πλεονέκτημα χρήσης υλικού γίνεται σημαντικό όταν σφραγίζονται παχιά ή ακριβά κράματα.
Η αντιστάθμιση είναι πρόσθετη πολυπλοκότητα στις λειτουργίες έκκεντρου, στον έλεγχο προσανατολισμού εξαρτημάτων και στο χειρισμό μεταξύ{0}}σταθμών. Οι λειτουργίες κάμερας που πρέπει να ταιριάζουν σε αυστηρούς περιορισμούς βήματος σε μια προοδευτική μήτρα μπορούν να σχεδιαστούν για μέγιστη προσβασιμότητα και προσαρμογή σε μια διάταξη μεταφοράς. Ωστόσο, ο ίδιος ο μηχανισμός μεταφοράς εισάγει εξαρτήματα φθοράς, αισθητήρες και σημεία συγχρονισμού που δεν υπάρχουν στα προοδευτικά εργαλεία. Η συντήρηση εκτείνεται πέρα από το καλούπι και περιλαμβάνει το σύστημα μεταφοράς, δημιουργώντας ένα ευρύτερο φάσμα εξαρτημάτων που μπορεί να προκαλέσουν διακοπές λειτουργίας.
Η βιομηχανία καλουπιών σφράγισης αυτοκινήτων χρησιμοποιεί εκτενώς εργαλεία μεταφοράς για μεγάλα πάνελ αμαξώματος, δομικά εξαρτήματα και εξαρτήματα με βαθιά-έλξη όπου το μέγεθος του τυφλού ή το βάθος σχηματισμού καθιστά την προοδευτική τροφοδοσία λωρίδων μη πρακτική.
Compound Die Components
Οι σύνθετες μήτρες καταλαμβάνουν το αντίθετο άκρο του φάσματος πολυπλοκότητας. Εκτελούν πολλαπλές λειτουργίες κοπής ταυτόχρονα με ένα μόνο πάτημα, συνδυάζοντας τυπικά το τύλιγμα και το τρύπημα, έτσι ώστε το εξωτερικό προφίλ και τα εσωτερικά χαρακτηριστικά να κόβονται ταυτόχρονα. Αυτή η αρχιτεκτονική παράγει τα πιο επίπεδα, πιο ομόκεντρα μέρη οποιουδήποτε τύπου μήτρας, επειδή όλες οι δυνάμεις κοπής εξισορροπούνται σε ένα μόνο επίπεδο κατά τη διάρκεια μιας στιγμής.
Το καθοριστικό χαρακτηριστικό των συστατικών σύνθετης μήτρας είναι η ανεστραμμένη διάταξη τους. Σε ένα τυπικό καλούπι, η διάτρηση τοποθετείται στο επάνω παπούτσι και σπρώχνει το υλικό προς τα κάτω μέσω του μπλοκ καλουπιού στο κάτω παπούτσι. Σε ένα σύνθετο καλούπι, αυτή η σχέση ανατρέπεται για τη λειτουργία κενού: η μήτρα κενού τοποθετείται στο κάτω πέδιλο και η μήτρα κενού (ή ο δακτύλιος μήτρας) τοποθετείται στο επάνω πέλμα. Οι διατρητικές γροθιές, εν τω μεταξύ, εξακολουθούν να στερεώνονται συμβατικά στο επάνω παπούτσι, περνώντας μέσα από τη μήτρα κάλυψης για να τρυπήσουν τρύπες στο κενή καθώς κόβεται από τη λωρίδα.
Αυτή η αναστροφή έχει άμεσες συνέπειες για την εκτίναξη:
- Επάνω ρίψη- Μετά το τυφλό, το τελειωμένο τμήμα τείνει να παραμένει στερεωμένο στον επάνω δακτύλιο μήτρας. Μια πλάκα απορρόφησης με ελατήριο-τοποθετημένη στο επάνω παπούτσι σπρώχνει το τμήμα προς τα έξω στην άνω διαδρομή, επιτρέποντάς του να πέσει ελεύθερο ή να κατευθυνθεί σε έναν αγωγό εξόδου. Η δύναμη αποβολής και η διαδρομή πρέπει να υπερνικήσουν κάθε τριβή ή ελατήριο-που συγκρατεί το εξάρτημα μέσα στο άνοιγμα της μήτρας.
- Χαμηλότερο νοκ άουτ- Ο σκελετός της λωρίδας (σκραπ) τείνει να προσκολλάται στην κάτω κενή διάτρηση μετά την κοπή. Ένα σύστημα απογυμνωτή-με ελατήριο ή ένα σύστημα καρφίτσας στο κάτω παπούτσι ωθεί τη λωρίδα ελεύθερη, ώστε να μπορεί να προχωρήσει για το επόμενο χτύπημα.
Οι σύνθετες μήτρες δεν απαιτούν ανυψωτικά, πιλότες πιλότου σε πολλαπλούς σταθμούς ή εγκοπές παράκαμψης, επειδή όλες οι εργασίες γίνονται με μία κίνηση σε μία τοποθεσία. Ο αριθμός των συστατικών τους είναι σημαντικά χαμηλότερος από τις προοδευτικές μήτρες ή τις μήτρες μεταφοράς. Η Keats Manufacturing επιβεβαιώνει ότι η στάμπα σύνθετης μήτρας προσφέρει υψηλή επαναληψιμότητα για μονές θήκες-με μία διαδρομή που παράγει πιο επίπεδα μέρη από ό,τι μπορούν να επιτύχουν οι διαδοχικές λειτουργίες.
Η απλότητα έρχεται με περιορισμούς. Οι σύνθετες μήτρες χειρίζονται επίπεδα ή πλησίον-επίπεδα μέρη: ροδέλες, ελάσματα, ροδέλες και παρόμοια εξαρτήματα όπου η γεωμετρία βρίσκεται σε ένα μόνο επίπεδο. Δεν μπορούν να κάνουν κάμψη, σχεδίαση ή διαμόρφωση πολλαπλών{{3}αξόνων. Η πολυπλοκότητα του εξαρτήματος πρέπει να είναι χαμηλή, αλλά η ακρίβεια μπορεί να είναι εξαιρετικά υψηλή επειδή όλα τα χαρακτηριστικά κόβονται μεταξύ τους σε ένα μόνο συμβάν ευθυγράμμισης.
Η συντήρηση είναι αντίστοιχα απλή. Λιγότερα εξαρτήματα σημαίνουν λιγότερα σημεία φθοράς. Η επιθεώρηση επικεντρώνεται στην κατάσταση αιχμής, την υγεία του ελατηρίου απορρόφησης και την ομοκεντρικότητα μεταξύ της μήτρας κάλυψης και των διατρήσεων. Όταν η ένωση πεθαίνει φθείρεται λόγω ανοχής, η ομοκεντρικότητα μεταξύ των εσωτερικών και εξωτερικών χαρακτηριστικών μετατοπίζεται, δημιουργώντας τμήματα όπου οι θέσεις των οπών μετατοπίζονται σε σχέση με την κενή άκρη.
Σύγκριση Αρχιτεκτονικών Μητρών κατά Χαρακτηριστικά Στοιχείων
Ο παρακάτω πίνακας χαρτογραφεί τις πρακτικές διαφορές μεταξύ αυτών των τριών τύπων καλουπιών, δίνοντας στους μηχανικούς εργαλείων μια γρήγορη αναφορά για τον σχεδιασμό εξαρτημάτων, τη στρατηγική ανταλλακτικών και τον προγραμματισμό συντήρησης:
| Χαρακτηριστικός | Progressive Die | Μεταφορά Ζήτου | Compound Die |
|---|---|---|---|
| Πλήθος συστατικών | Υψηλό (δεκάδες έως εκατοντάδες σε όλους τους σταθμούς) | Μέτρια προς υψηλή (εξαρτήματα μήτρας συν μηχανισμός μεταφοράς) | Χαμηλή (εργαλειοθήκη ενός-σταθμού) |
| Τυπικός Όγκος Παραγωγής | Υψηλή ένταση, υψηλή ταχύτητα (συχνά 600+ SPM) | Μέτρια προς υψηλή ένταση, μέτρια ταχύτητα | Μικρή έως μεσαία ένταση, μέτρια ταχύτητα |
| Δυνατότητα πολυπλοκότητας εξαρτημάτων | Υψηλό (στροφές, φόρμες, κληρώσεις που κατανέμονται στους σταθμούς) | Πολύ υψηλό (μεγάλα μέρη, βαθιές έλξεις, δυνατότητα περιστροφής) | Χαμηλό (επίπεδα μέρη, μόνο-κόψιμο σε επίπεδο) |
| Συχνότητα Συντήρησης | Συχνή (πολλά σημεία φθοράς, περίπλοκη απογύμνωση και καθοδήγηση) | Μέτρια συντήρηση καλουπιού, συν συντήρηση του συστήματος μεταφοράς | Χαμηλό (λιγότερα εξαρτήματα, απλούστερο εύρος επιθεώρησης) |
| Μοναδικά εξαρτήματα | Λωρίδες μεταφοράς, ανυψωτικά μεταξύ-σταθμών, εγκοπές παράκαμψης, πιλότοι πολλών- σταθμών | Εντοπισμός φωλιών, δάχτυλα/πιασίματα μεταφοράς, έκκεντρα χρονισμού | Αντεστραμμένο κενό διάτρητο, επάνω ρίψη, σύνθετο απογυμνωτή |
| Αξιοποίηση Υλικού | Μέτρια (οι ιστοί μεταφοράς δημιουργούν απόβλητα) | Υψηλό (χωρίς ιστό κινητής τηλεφωνίας, είναι δυνατό το ένθετο κενό) | Μέτρια προς υψηλή (εξαρτάται από την κενή διάταξη) |
Η επιλογή μεταξύ αυτών των αρχιτεκτονικών δεν είναι απλώς μια απόφαση όγκου παραγωγής. Είναι μια απόφαση στρατηγικής συνιστώσας. Οι προοδευτικές μήτρες απαιτούν βαθύτερο απόθεμα ανταλλακτικών και πιο συχνές αντικαταστάσεις ελατηρίου, πιλότου και δακτυλίου. Οι μήτρες μεταφοράς στρέφουν την προσοχή στη συντήρηση προς το σύστημα αυτοματισμού και τα εξαρτήματα χειρισμού ανταλλακτικών. Οι σύνθετες μήτρες ελαχιστοποιούν τον αριθμό των συστατικών, αλλά απαιτούν ακριβείς ελέγχους ομοκεντρικότητας που απαιτούν εξειδικευμένες μετρήσεις.
Ανεξάρτητα από την αρχιτεκτονική, ορισμένα εξαρτήματα φθείρονται πιο γρήγορα από άλλα σε όλους τους τύπους καλουπιών. Οι κοπτικές άκρες υποβαθμίζονται πρώτα, ακολουθούν οι δακτύλιοι οδήγησης και τα συστήματα ελατηρίων κουράζονται αθόρυβα στο παρασκήνιο. Η κατανόηση του ποια εξαρτήματα αποτυγχάνουν πρώτα και πώς οι αποφάσεις προμήθειας επηρεάζουν την ικανότητά σας να ανταποκρίνεστε, καθορίζει εάν ένα ζάρι λειτουργεί κερδοφόρα ή αν απορρίπτει χρήματα μέσω απρογραμμάτιστου χρόνου διακοπής λειτουργίας.
Μοτίβα φθοράς εξαρτημάτων και αποφάσεις προμήθειας
Το να γνωρίζετε ποια εξαρτήματα μήτρας σφράγισης υπάρχουν και πώς λειτουργούν είναι ένα πράγμα. Γνωρίζοντας ποια αποτυγχάνουν πρώτα, πώς να ανιχνεύσετε την υποβάθμιση πριν γίνει κρίση και πού να προμηθεύεστε γρήγορα τις αντικαταστάσεις είναι αυτό που διαχωρίζει έναν αντιδραστικό χώρο εργαλείων από έναν κερδοφόρο. Ο σχεδιασμός του καλουπιού καθορίζει την ικανότητα, αλλά η διαχείριση φθοράς καθορίζει εάν αυτή η ικανότητα ισχύει σε μια σειρά παραγωγής δέκα χιλιάδων εξαρτημάτων ή δέκα εκατομμυρίων.
Κάθε εφαρμογή μήτρας σφράγισης μετάλλων ακολουθεί μια προβλέψιμη ιεραρχία φθοράς. Τα εξαρτήματα που βρίσκονται σε άμεση, επαναλαμβανόμενη επαφή με το προς κατεργασία τεμάχιο υπό διατμητική τάση πάντα υποβαθμίζονται πρώτα. Αυτά με τριβή ολίσθησης φθείρονται στη συνέχεια. Αυτά που απορροφούν τον κυκλικό αντίκτυπο ακολουθούν. Η αναγνώριση αυτού του μοτίβου σάς επιτρέπει να προγραμματίζετε επιθεωρήσεις εκεί που έχουν μεγαλύτερη σημασία και να κατανέμετε τους προϋπολογισμούς ανταλλακτικών στα εξαρτήματα που οδηγούν πραγματικά στο χρόνο διακοπής λειτουργίας.
Προτεραιότητες Ιεραρχίας και Επιθεώρησης Φορέστε
Δεν φθείρονται όλα τα εξαρτήματα της μήτρας σφράγισης με τον ίδιο ρυθμό. Η ιεραρχία καθοδηγείται από τη φυσική: όσο πιο κοντά πλησιάζει ένα εξάρτημα στο τεμάχιο εργασίας και όσο μεγαλύτερη είναι η πίεση που απορροφά, τόσο πιο γρήγορα υποβαθμίζεται. Ακολουθεί η πρακτική σειρά, από το πιο γρήγορο-φόρεμα στο πιο αργό:
Οι κοπτικές άκρες υποβαθμίζονται πρώτα.Οι διατρήσεις και τα τεμάχια μήτρας υφίστανται άμεση διατμητική τάση στο τεμάχιο εργασίας σε κάθε μεμονωμένη διαδρομή. Αυτή η επαφή δημιουργεί τριβή, θερμότητα και μικρο-τριβή που στρογγυλεύει προοδευτικά τις κοπτικές άκρες. Σε μήτρες σφράγισης χάλυβα με υλικά υψηλής- αντοχής, η φθορά των άκρων επιταχύνεται περαιτέρω επειδή το υλικό εργασίας αντέχει στη θραύση και μεταφέρει περισσότερο φορτίο στο εργαλείο. Τα δεδομένα προληπτικής συντήρησης επιβεβαιώνουν ότι ο σχηματισμός γρέζιων είναι συνήθως ο πρώτος ορατός δείκτης ποιότητας της υποβάθμισης των άκρων, που εμφανίζεται πολύ πριν η άκρη εμφανίσει εμφανή βλάβη στο γυμνό μάτι.
Οι δακτύλιοι οδηγών φθείρονται δεύτερο.Κάθε πιεστήριο ολισθαίνει τον πείρο οδηγό μέσω του δακτυλίου του υπό φορτίο. Αυτή η συνεχής τριβή, που επαναλαμβάνεται εκατομμύρια φορές, ανοίγει σταδιακά το διάκενο. Οι χάλκινοι δακτύλιοι βαθμολογούνται και χάνουν τη διάμετρο. Τα κλουβιά με ρουλεμάν- αναπτύσσουν επίπεδες κηλίδες. Η φθορά είναι αόρατη από το εξωτερικό της μήτρας, αλλά εμφανίζεται ως εν μέρει-προς-παραλλαγή διαστάσεων που μετατοπίζεται ευρύτερα με την πάροδο του χρόνου.
Τρίτον οι απογυμνωτές και τα συστήματα πίεσης κόπωση.Τα ελατήρια συμπιέζονται και απελευθερώνονται σε κάθε κύκλο. Τα ελατήρια μήκους χάνουν το ελεύθερο μήκος. Οι κύλινδροι αζώτου χάνουν την πίεση αερίου. Τα επιθέματα ουρεθάνης σέρνονται και μαλακώνουν. Οι ίδιες οι πλάκες απογυμνωτή συσσωρεύουν σημάδια μαρτύρων και ζημιές στην επιφάνεια από την επανειλημμένη πρόσκρουση στο υλικό. Αυτή η υποβάθμιση είναι σταδιακή και συχνά συγκαλύπτεται επειδή τα ελατήρια που απομένουν αντισταθμίζουν τα αποτυχημένα μέχρι το σύστημα να φτάσει σε ένα σημείο ανατροπής.
Τα δομικά στοιχεία φθείρονται τελευταία.Τα παπούτσια με μήτρα, οι εφεδρικές πλάκες και ο εξοπλισμός στερέωσης λειτουργούν υπό συμπιεστικά φορτία χωρίς τριβή ολίσθησης ή άμεση επαφή του τεμαχίου εργασίας. Μπορούν να διαρκέσουν ολόκληρη τη ζωή ενός καλουπιού εάν έχουν το σωστό μέγεθος. Όταν αποτυγχάνουν, συνήθως εντοπίζεται σε τοπική υπερφόρτωση από έλλειψη εφεδρικής πλάκας ή ανεπαρκές πάχος παπουτσιού αντί για κανονική λειτουργική φθορά.
Αυτή η ιεραρχία σας δίνει ένα πρακτικό πλαίσιο επιθεώρησης. Αντί να ελέγχετε τα πάντα εξίσου σε κάθε στάση συντήρησης, επικεντρώστε την προσπάθεια εκεί όπου η φθορά συσσωρεύεται ταχύτερα. Ο παρακάτω πίνακας συνδέει την ιεραρχία φθοράς με παρατηρήσιμους δείκτες ποιότητας εξαρτημάτων που σηματοδοτούν την υποβάθμιση πριν συμβεί καταστροφική βλάβη:
| Προτεραιότητα ένδυσης | Ομάδα εξαρτημάτων | Δείκτης Ποιότητας | Τι Σηματοδοτεί |
|---|---|---|---|
| 1ος (γρηγορότερος) | Άκρες διάτρησης, τεμάχια μήτρας, ένθετα κοπής | Αύξηση ύψους γρέζινων στα σταμπωτά μέρη | Η στρογγυλοποίηση ή η κοπή άκρων έχει μειωμένη αποτελεσματικότητα διάτμησης |
| 2ο | Δοχεία οδηγών, κλουβιά με ρουλεμάν- | Μετατόπιση διαστάσεων μεταξύ διαδοχικών μερών | Το διάκενο τρεξίματος έχει ανοίξει, επιτρέποντας την πλάγια μήτρα-μισή κίνηση |
| 3η | Ελατήρια μήτρας, κύλινδροι αζώτου, πλάκες απογύμνωσης | Ασυνεπής επιπεδότητα τμήματος, συμβάντα έλξης γυμνοσάλιαγκας | Η δύναμη απογύμνωσης έχει πέσει κάτω από το όριο για έλεγχο καθαρού υλικού |
| 4η (πιο αργή) | Παπούτσια, εφεδρικές πλάκες, συνδετήρες | Ορατό τρύπημα, χαλαρή τοποθέτηση, ηχητική μετατόπιση | Η τοπική υπερφόρτωση έχει υπερβεί τη δομική χωρητικότητα |
Θα παρατηρήσετε ότι κάθε δείκτης συνδέεται με ένα συγκεκριμένο υποσύστημα. Η αύξηση του ύψους του γρέζιου δεν απαιτεί πλήρη απομάκρυνση της μήτρας. Δείχνει απευθείας στο σύστημα κοπής. Η μετατόπιση διαστάσεων απομονώνει το σύστημα καθοδήγησης. Τα ζητήματα επιπεδότητας συνεπάγονται την απογύμνωση. Αυτή η στοχευμένη προσέγγιση μειώνει τον διαγνωστικό χρόνο και διατηρεί τη συντήρηση εστιασμένη σε αυτό που πραγματικά χρειάζεται προσοχή κατά τη διάρκεια κάθε στάσης σέρβις.
Τυπικός κατάλογος έναντι προσαρμοσμένων-Μηχανοποιημένων εξαρτημάτων
Όταν ένα φθαρμένο εξάρτημα χρειάζεται αντικατάσταση, η διαδρομή προμήθειας εξαρτάται εξ ολοκλήρου από το αν το εξάρτημα είναι τυπικό στοιχείο καταλόγου ή προσαρμοσμένο-κατεργασμένο κομμάτι. Αυτή η διάκριση επηρεάζει θεμελιωδώς τη στρατηγική ανταλλακτικών, την έκθεση χρόνου παράδοσης και τον προγραμματισμό συντήρησης καλουπιών για κάθε μήτρα λαμαρίνας στο κατάστημά σας.
Τυπικά εξαρτήματα καταλόγουείναι εκτός-του-του ραφιού που κατασκευάζονται σύμφωνα με τις βιομηχανικές προδιαγραφές και είναι εφοδιασμένα από πολλούς προμηθευτές. Αποστέλλονται γρήγορα, συχνά την επόμενη-ημέρα, και κοστίζουν σχετικά λίγο επειδή παράγονται μαζικά-. Η κατηγορία περιλαμβάνει:
- Πείροι οδηγοί και δακτύλιοι σε τυπικές διαμέτρους και μήκη
- Ελατήρια μήτρας σε τυπικά μεγέθη οπής, χρώματος-κωδικοποιημένος βάσει του ρυθμού εκτροπής
- Στρογγυλές γροθιές σε κοινές διαμέτρους με τυπικά στυλ κεφαλής
- Καρφίτσες πιλότου σε τυπικά κωνικά και μήκη
- Πείροι πείρου, βίδες καλύμματος κεφαλής υποδοχής και συγκρατητήρες
- Συγκροτήματα οδηγών ρουλεμάν-σε τυπικά μεγέθη σετ καλουπιών
Για αυτά τα είδη, η έξυπνη στρατηγική είναι η κάλτσα. Διατηρήστε τα κρίσιμα μεγέθη στη διάθεσή σας, ώστε ένας φθαρμένος δακτύλιος ή σπασμένο ελατήριο να μην συγκρατεί ποτέ την παραγωγή ενώ περιμένετε την παράδοση. Οι προμηθευτές καταλόγων όπως οι Misumi, Dayton και Danly διατηρούν εκτεταμένα αποθέματα ειδικά επειδή αυτά τα είδη ένδυσης χρειάζονται γρήγορη ανανέωση.
Προσαρμοσμένα-μηχανικά εξαρτήματαείναι μοναδικά στο συγκεκριμένο σχέδιο μήτρας σας. Δεν μπορούν να εξαχθούν από έναν κατάλογο επειδή η γεωμετρία, οι ανοχές ή οι προδιαγραφές υλικού είναι συγκεκριμένες για την εφαρμογή. Αυτή η κατηγορία περιλαμβάνει:
- Μπλοκ καλουπιών με προσαρμοσμένα προφίλ κοπής, ειδικά ανοίγματα με προφίλ σύρματος-EDM
- Διατρήσεις σε σχήμα με μη-τυποποιημένες διατομές-
- Σχηματίζοντας ένθετα που ταιριάζουν με συγκεκριμένη γεωμετρία τμημάτων
- Ένθετα κοπής τμημάτων με μέγεθος που να ταιριάζει σε ιδιόκτητες τσέπες μπλοκ μήτρας
- Προσαρμοσμένα συγκροτήματα ανυψωτικών και λεπτομέρειες εγκοπής παράκαμψης
- Οι πλάκες αποβολής ταιριάζουν με συγκεκριμένα βάθη κοιλοτήτων
Τα προσαρμοσμένα εξαρτήματα απαιτούν χρόνο παράδοσης. Κάποιος πρέπει να προγραμματίσει ένα σύρμα-μηχάνημα EDM, να θερμάνει-το κενό, να το τρίψει μέχρι την τελική ανοχή και να επαληθεύσει τις διαστάσεις. Αυτή η διαδικασία διαρκεί από μέρες έως εβδομάδες ανάλογα με την πολυπλοκότητα. Για κρίσιμες μήτρες σφράγισης χάλυβα που εκτελούν παραγωγή μεγάλου-όγκου, αυτός ο χρόνος παράδοσης μεταφράζεται απευθείας σε απώλεια εσόδων εάν ένα προσαρμοσμένο εξάρτημα αποτύχει χωρίς εφεδρικό.
Η πρακτική λύση είναι μια στρατηγική ανταλλακτικών με βαθμίδες. Αποθηκεύστε όλα τα τυπικά εξαρτήματα που εμφανίζονται στον λογαριασμό υλικών της μήτρας σας. Για προσαρμοσμένα εξαρτήματα, διατηρήστε τουλάχιστον ένα εφεδρικό από τα είδη με τα υψηλότερα ποσοστά φθοράς, τυπικά διαμορφωμένες διατρήσεις και τμηματικά ένθετα μήτρας. Για προσαρμοσμένα αντικείμενα χαμηλότερης-φθοράς, όπως μπλοκ καλουπιών και εργαλεία μορφοποίησης, διατηρήστε στο αρχείο λεπτομερή σχέδια και προδιαγραφές υλικού, ώστε οι παραγγελίες αντικατάστασης να μπορούν να υποβάλλονται αμέσως όταν η φθορά φτάσει στο όριο, αντί να ανακατεύεστε για να αντιστρέψετε-μηχανικές διαστάσεις από ένα φθαρμένο- πρωτότυπο.
Η σφράγιση τεκμηρίωσης σχεδίασης μήτρας γίνεται εδώ το ασφαλιστήριό σας. Ένα πλήρες πακέτο κατασκευής καλουπιών με σχέδια πλήρους εξαρτημάτων, εξόδους-κλήσεων υλικού, προδιαγραφές θερμικής-επεξεργασίας και σημειώσεις συναρμολόγησης μετατρέπει μια έκτακτη ανάγκη πολλών-εβδομάδων σε μια τακτική αναδιάταξη. Χωρίς αυτήν την τεκμηρίωση, κάθε προσαρμοσμένη αντικατάσταση γίνεται ένα αντίστροφο-εργοτεχνικό έργο που προσθέτει κόστος και αβεβαιότητα.
Επιλογή συνεργάτη Die Component
Τα τυπικά είδη καταλόγου είναι αγορές εμπορευμάτων. Η τιμή και η ταχύτητα παράδοσης κυριαρχούν στην απόφαση. Τα προσαρμοσμένα-μηχανικά εξαρτήματα είναι μια διαφορετική ιστορία. Ο προμηθευτής που επιλέγετε για μπλοκ καλουπιών, διαμορφωμένες διατρήσεις, ένθετα μορφοποίησης και άλλα ειδικά σχεδιαστικά εξαρτήματα- επηρεάζει άμεσα το πόσο γρήγορα θα ανακτήσετε μετά από φθορά και την απόδοση των ανταλλακτικών μετά την εγκατάσταση.
Δεν είναι όλοι οι προμηθευτές προσαρμοσμένων εξαρτημάτων ίσοι. Ένα κατάστημα που μπορεί να σύρει-κόψει ένα προφίλ δεν είναι απαραίτητα εξοπλισμένο για να παρέχει συμβουλές σχετικά με τη βελτιστοποίηση της απόστασης, να προτείνει τη σωστή ποιότητα χάλυβα εργαλείων για το υλικό εργασίας σας ή να διατηρεί τις ανοχές που απαιτούνται-προοδευτικές μήτρες υψηλής ταχύτητας. Η αξιολόγηση ενός συνεργάτη εξαρτημάτων μήτρας απαιτεί να κοιτάξουμε πέρα από την ικανότητα μηχανικής κατεργασίας στο βάθος της μηχανικής.
Βασικά κριτήρια για αξιολόγηση κατά την προμήθεια εξαρτημάτων μήτρας προσαρμοσμένης σφράγισης:
- Τεχνική υποστήριξη για πολύπλοκες γεωμετρίες- Μπορεί ο προμηθευτής να ελέγξει τις απαιτήσεις σας για ανταλλακτικά και να προτείνει βελτιώσεις στη σχεδίαση καλουπιών που παρατείνουν τη διάρκεια ζωής του εξαρτήματος; Καταλαβαίνουν πώς αλληλεπιδρούν η απόσταση, η γεωμετρία διάτρησης και η επιλογή υλικού; Ένας προμηθευτής που απλώς κόβει αυτό που σχεδιάζετε χάνει την ευκαιρία να λύσει προβλήματα φθοράς της βασικής-αιτίας.
- Εξειδίκευση σε υλικά σε χάλυβες εργαλείων και καρβίδια- Οι διαφορετικές εφαρμογές απαιτούν διαφορετικά υλικά. Ένας συνεργάτης θα πρέπει να προτείνει εάν το A2, D2, M2, το κονιοποιημένο μέταλλο ή το καρβίδιο είναι η σωστή επιλογή βάσει του όγκου παραγωγής, του υλικού εργασίας και της ταχύτητας πίεσης αντί να προεπιλέγεται ένας βαθμός για τα πάντα.
- Δυνατότητες ανοχής επαληθευμένες με μετρολογία- Σύρματα-Οι ανοχές EDM +/-0,0001 ίντσες έχουν σημασία για τα ανοίγματα μήτρας, αλλά μόνο εάν ο προμηθευτής τις επαληθεύσει με επιθεώρηση CMM αντί να υποθέσει ότι η ακρίβεια του μηχανήματος ισούται με την ακρίβεια μέρους. Ρωτήστε πώς επικυρώνουν τις τελικές διαστάσεις.
- Ο χρόνος διεκπεραίωσης ευθυγραμμίζεται με τον επείγοντα χαρακτήρα της παραγωγής- Ένας προμηθευτής που παραθέτει έξι εβδομάδες για ένα ένθετο καλουπιού αντικατάστασης ενώ η πρέσα σας βρίσκεται σε αδράνεια δεν είναι βιώσιμος συνεργάτης για εργαλεία παραγωγής. Αναζητήστε προμηθευτές που διατηρούν την ικανότητα για επείγουσες παραγγελίες και επικοινωνούν εκ των προτέρων ρεαλιστικά χρονοδιαγράμματα.
- Κατανόηση του συστήματος πλήρους μήτρας- Οι καλύτεροι προμηθευτές εξαρτημάτων κατανοούν πώς αλληλεπιδρούν τα εξαρτήματά τους με το υπόλοιπο καλούπι. Λαμβάνουν υπόψη τη σκληρότητα της εφεδρικής πλάκας, τις δυνάμεις απογύμνωσης και τις απαιτήσεις ευθυγράμμισης όταν καθορίζουν μια ανταλλακτική διάτρηση αντί να την αντιμετωπίζουν ως απομονωμένο κομμάτι χάλυβα.
Για μηχανικούς εργαλείων που προμηθεύονται προσαρμοσμένα εξαρτήματα που περιλαμβάνουν δομή μήτρας, γεωμετρία διάτρησης, βελτιστοποίηση απόστασης ή προκλήσεις ελέγχου γρεζιών,ΓΙΤΣΕΝπροσφέρει τεχνική υποστήριξη που συνδέει τη σχεδίαση μήτρας σφράγισης με έτοιμες λύσεις παραγωγής-. Η προσέγγισή τους αντιμετωπίζει το πλήρες πλαίσιο του συστήματος αντί να αντιμετωπίζει τα εξαρτήματα αντικατάστασης ως μεμονωμένες εργασίες μηχανικής κατεργασίας, κάτι που έχει μεγαλύτερη σημασία για σχεδιαστικές-βαριές εφαρμογές όπου οι αλληλεπιδράσεις εξαρτημάτων οδηγούν σε ποιοτικά αποτελέσματα.
Ερωτήσεις που αξίζει να κάνετε σε οποιονδήποτε μελλοντικό συνεργάτη εξαρτημάτων μήτρας πριν δεσμευτείτε:
- Μπορείτε να παρέχετε σχόλια DFM για σχέδια εξαρτημάτων που παρουσιάζουν πρόωρη φθορά;
- Ποιες ποιότητες χάλυβα εργαλείων και επιλογές καρβιδίου διαθέτετε ή προμηθεύεστε τακτικά;
- Ποιος είναι ο τυπικός χρόνος παράδοσης για τα ένθετα μήτρας με προφίλ σύρματος-EDM και μπορείτε να επισπεύσετε τις καταστάσεις παραγωγής-κάτω;
- Προσφέρετε θερμική επεξεργασία στο σπίτι-ή μέσω πιστοποιημένου συνεργάτη με τεκμηριωμένες διαδικασίες;
- Πώς επαληθεύετε τις τελικές ανοχές και θα παρέχετε αναφορές επιθεώρησης με την παράδοση;
- Μπορείτε να κατασκευάσετε εξαρτήματα αντικατάστασης από υπάρχοντα φθαρμένα δείγματα όταν τα σχέδια δεν είναι διαθέσιμα;
- Υποστηρίζετε τις τρέχουσες ανάγκες παραγωγής με προγραμματισμένα προγράμματα αντικατάστασης ή μόνο μία-παραγγελία έκπτωσης;
Οι απαντήσεις σε αυτές τις ερωτήσεις αποκαλύπτουν εάν ένας προμηθευτής είναι πωλητής συναλλαγών ή γνήσιος συνεργάτης στη στρατηγική εργαλείων σας. Δεδομένου ότι τα προσαρμοσμένα εξαρτήματα βρίσκονται στην κρίσιμη διαδρομή μεταξύ αποτυχίας καλουπιού και ανάκτησης παραγωγής, αυτή η διάκριση επηρεάζει άμεσα το χρόνο λειτουργίας, το ποσοστό σκραπ και το συνολικό κόστος ιδιοκτησίας σε κάθε καλούπι στο κατάστημα.
Συχνές ερωτήσεις σχετικά με τη σφράγιση εξαρτημάτων μήτρας
1. Ποια είναι τα κύρια μέρη ενός καλουπιού σφράγισης;
Ένα καλούπι σφράγισης αποτελείται από πέντε λειτουργικά υποσυστήματα: το δομικό σύστημα (υποδήματα μήτρας, εφεδρικές πλάκες, συνδετήρες), σύστημα κοπής (διάτρητες, μπλοκ μήτρας, ένθετα), σύστημα καθοδήγησης (οδηγοί, δακτύλιοι, πιλότοι πιλότος), σύστημα απογύμνωσης (πλάκες απογύμνωσης, ελατήρια, μαξιλαράκια πίεσης) και σύστημα εκτίναξης (knock). Κάθε υποσύστημα ενεργοποιείται κατά τη διάρκεια συγκεκριμένων φάσεων της διαδρομής του πιεστηρίου και όλα πρέπει να συνεργαστούν για την παραγωγή ποιοτικών ανταλλακτικών. Η κατανόηση αυτών των ομάδων βοηθά τους μηχανικούς εργαλείων να διαγνώσουν ελαττώματα εντοπίζοντας τα προβλήματα πίσω στο υπεύθυνο υποσύστημα αντί να επιθεωρούν εξίσου κάθε στοιχείο.
2. Ποιος είναι ο σκοπός της απόστασης μεταξύ μιας διάτρησης και του μπλοκ μήτρας;
Το διάκενο είναι το κενό μεταξύ της κοπτικής ακμής διάτρησης και της ακμής του μπλοκ καλουπιού, που μετράται ανά πλευρά και εκφράζεται ως ποσοστό του πάχους του υλικού. Σκοπός του είναι να ευθυγραμμίσει τα επίπεδα θραύσης και από τις δύο άκρες, ώστε να συναντώνται καθαρά μέσα στο υλικό, δημιουργώντας μια λεία ζώνη διάτμησης με ελάχιστο γρέζια. Το τυπικό διάκενο για μαλακό χάλυβα είναι συνήθως 8-12% ανά πλευρά. Το ανεπαρκές διάκενο αυξάνει το φορτίο διάτρησης και προκαλεί πρόωρο θρυμματισμό των άκρων, ενώ το υπερβολικό διάκενο δημιουργεί τυλιγμένα άκρα, βαριά γρέζια και διακυμάνσεις διαστάσεων που απαιτούν δευτερεύον αφαίρεση γρεζιών. Το διάκενο πρέπει να υπολογίζεται εκ νέου κάθε φορά που αλλάζει το υλικό εργασίας, επειδή τα σκληρότερα υλικά απαιτούν μεγαλύτερα κενά.
3. Ποια εξαρτήματα της μήτρας σφράγισης φθείρονται πρώτα;
Οι κοπτικές ακμές στις γροθιές και τα τεμάχια μήτρας φθείρονται πιο γρήγορα επειδή παρουσιάζουν άμεση διατμητική τάση στο τεμάχιο εργασίας σε κάθε διαδρομή. Οι δακτύλιοι οδηγών φθείρονται σε δεύτερη μοίρα λόγω της συνεχούς τριβής ολίσθησης υπό φορτίο. Τα ελατήρια απογύμνωσης και τα συστήματα πίεσης κουράζονται τρίτον καθώς συμπιέζονται και απελευθερώνονται εκατομμύρια φορές, χάνοντας σταδιακά την προφόρτιση. Τα δομικά εξαρτήματα όπως τα παπούτσια με μήτρα φθείρονται τελευταία, καθώς απορροφούν μόνο συμπιεστικά φορτία χωρίς άμεση επαφή του τεμαχίου εργασίας. Η παρακολούθηση του ύψους του γρέζιου, της μετατόπισης των διαστάσεων και της επιπεδότητας μέρους παρέχει έγκαιρη προειδοποίηση για υποβάθμιση σε κάθε αντίστοιχο υποσύστημα πριν συμβεί καταστροφική βλάβη.
4. Ποια είναι η διαφορά μεταξύ προοδευτικής, μεταφοράς και σύνθετης μήτρας;
Οι προοδευτικές μήτρες μεταφέρουν τεμάχια εργασίας μέσω πολλαπλών σταθμών σε μια συνεχή λωρίδα, απαιτώντας πιλότους, ανυψωτικά και εγκοπές παράκαμψης σε κάθε σταθμό. Διαπρέπουν στην παραγωγή σύνθετων ανταλλακτικών υψηλής-ταχύτητας. Οι μήτρες μεταφοράς διαχωρίζουν το κενό στον πρώτο σταθμό και μετακινούν μεμονωμένα μέρη μεταξύ σταθμών χρησιμοποιώντας μηχανικά δάχτυλα ή λαβές, εξαλείφοντας τα απόβλητα της ταινίας μεταφοράς αλλά προσθέτοντας πολυπλοκότητα αυτοματισμού. Οι σύνθετες μήτρες εκτελούν τυφλό και τρύπημα ταυτόχρονα με μία διαδρομή, παράγοντας τα πιο επίπεδα και ομόκεντρα μέρη, αλλά περιορίζονται σε μεμονωμένες- γεωμετρίες επιπέδου. Κάθε αρχιτεκτονική απαιτεί διαφορετικές διαμορφώσεις εξαρτημάτων, συχνότητες συντήρησης και στρατηγικές ανταλλακτικών.
5. Πώς επιλέγετε μεταξύ τυπικού καταλόγου και προσαρμοσμένων-εξαρτημάτων μηχανικής μήτρας;
Τα τυπικά εξαρτήματα καταλόγου, όπως καρφίτσες-οδηγοί, δακτύλιοι, ελατήρια μήτρας και στρογγυλές διατρήσεις, παράγονται μαζικά- σύμφωνα με τις βιομηχανικές προδιαγραφές και αποστέλλονται γρήγορα με χαμηλό κόστος. Διαθέστε αυτά τα αντικείμενα σε ετοιμότητα για γρήγορη αντικατάσταση. Εξατομικευμένα-εξαρτήματα όπως μπλοκ καλουπιών με σύρμα-προφίλ EDM, διαμορφωμένες διατρήσεις και ένθετα μορφοποίησης είναι μοναδικά στο σχεδιασμό της μήτρας σας και απαιτούν χρόνο παράδοσης από ημέρες έως εβδομάδες. Για αυτά, διατηρήστε τα ανταλλακτικά των αντικειμένων με την υψηλότερη φθορά-και κρατήστε στο αρχείο λεπτομερή σχέδια με προδιαγραφές υλικού και θερμικής-επεξεργασίας. Συνεργάτες όπως το YICHEN (https://www.yichen-group.com/stamping-die/) παρέχουν τεχνική υποστήριξη για προσαρμοσμένα εξαρτήματα όπου η βελτιστοποίηση εκκαθάρισης, η επιλογή υλικού και το επίπεδο κατανόησης του συστήματος-έχουν σημασία πέρα από τη βασική ικανότητα κατεργασίας.


