


Τι είναι τα καλούπια σφράγισης ακριβείας και γιατί έχουν σημασία
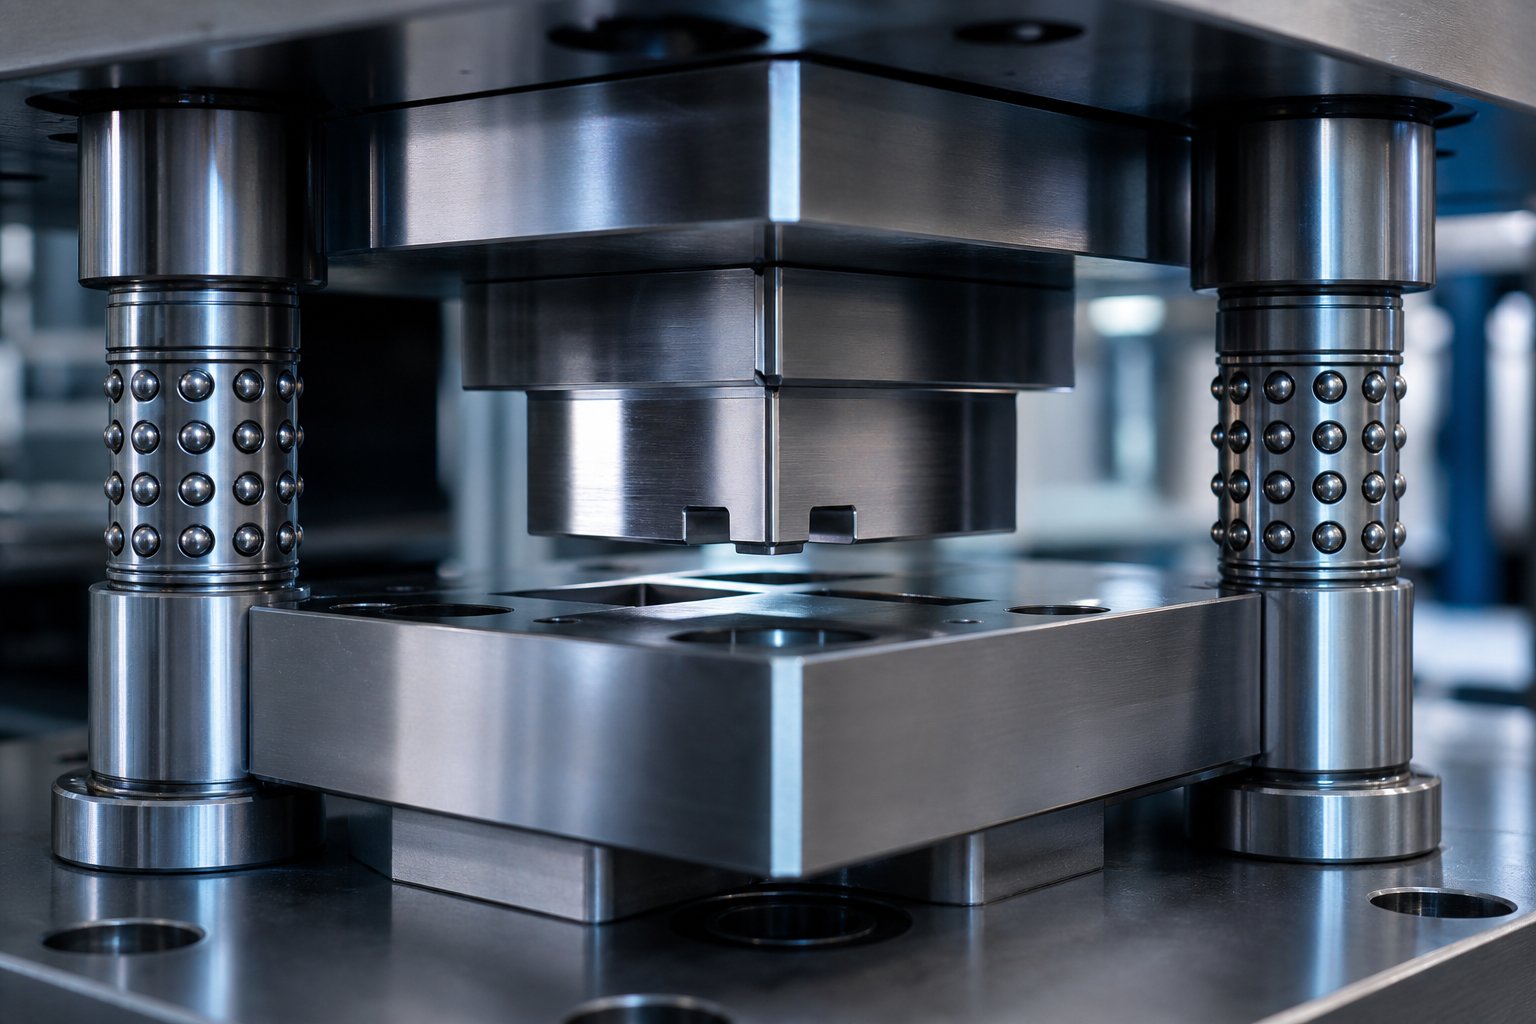
A μήτρα σφράγισης ακριβείαςείναι ένα προσαρμοσμένο-μηχανικό εργαλείο που χρησιμοποιείται σε μια πρέσα σφράγισης για την κοπή, τη διαμόρφωση ή τη διαμόρφωση λαμαρίνας σε εξαρτήματα υψηλής{1}ακρίβειας ενώ διατηρεί ανοχές μικρότερες από ±0,05 mm σε εκατομμύρια κύκλους παραγωγής. Σε αντίθεση με τα γενικά εργαλεία σφράγισης που έχουν σχεδιαστεί για πιο χαλαρές απαιτήσεις διαστάσεων, αυτά τα καλούπια απαιτούν πιο σφιχτά διάτρητα-για-διαστάσεις, ανώτερους χάλυβες εργαλείων και προηγμένα συστήματα καθοδήγησης για να προσφέρουν επαναλαμβανόμενη ακρίβεια στην ταχύτητα παραγωγής.
Καθορισμός καλουπιών σφράγισης ακριβείας
Φανταστείτε ένα εργαλείο που πρέπει να αναπαράγει την ίδια γεωμετρία μερών, σε απόσταση μικρών από απόκλιση, είτε πρόκειται για σφραγίδα εξαρτήματος νούμερο ένα είτε αριθμό εξαρτήματος ένα εκατομμύριο. Αυτή είναι η βασική πρόκληση που επιλύουν οι μήτρες σφράγισης ακριβείας. Η μήτρα αποτελείται από δύο μισά ζευγαρώματα: μια γροθιά που κινείται και μια μήτρα που παραμένει ακίνητη. Όταν η λαμαρίνα τροφοδοτείται μεταξύ τους, η διάτρηση ασκεί δύναμη για να διαμορφώσει ή να κόψει το υλικό σε μια συγκεκριμένη μορφή. Αυτό που ανεβάζει αυτό το εργαλείο από το τυπικό στην ακρίβεια είναι η μηχανική πίσω από κάθε επιφάνεια, διάκενο και χαρακτηριστικό ευθυγράμμισης.
Οι απαιτήσεις ανοχής μήτρας ακριβείας κυμαίνονται συνήθως από ±0,01 mm έως ±0,05 mm, ανάλογα με την εφαρμογή. Η επίτευξη αυτού του επιπέδου ακρίβειας δεν αποτελεί πρόβλημα μεμονωμένης-μεταβλητής. Είναι ένα αποτέλεσμα της μηχανικής{5}}συστημάτων όπου ο σχεδιασμός του καλουπιού, η επιλογή πιεστηρίου, η επιλογή υλικού και η στρατηγική συντήρησης αλληλεπιδρούν. Ένα ελάττωμα σε οποιοδήποτε στοιχείο υποβαθμίζει την απόδοση ολόκληρου του συστήματος, ανεξάρτητα από το πόσο καλά εκτελούνται τα άλλα στοιχεία.
Γιατί η ακρίβεια έχει σημασία στη σφράγιση υψηλού-όγκου
Όταν παράγετε εκατοντάδες χιλιάδες ανταλλακτικά, ακόμη και η μικρή μετατόπιση των διαστάσεων δημιουργεί προβλήματα σύνθετου χαρακτήρα. Ένα γρέζι που μεγαλώνει κατά 0,02 mm σε μια περίοδο παραγωγής μπορεί να φαίνεται ακίνδυνο μεμονωμένα, αλλά κατάντη προκαλεί παρεμβολές στη συναρμολόγηση, αστοχίες σύνδεσης ή-από-απόρριψη προδιαγραφών κατά την εισερχόμενη επιθεώρηση. Τα ποσοστά σκραπ ανεβαίνουν. Οι στάσεις γραμμών πολλαπλασιάζονται. Το κόστος κλιμακώνεται με τρόπους που υπερβαίνουν κατά πολύ την αρχική επένδυση εργαλείων.
Η ακρίβεια στο επίπεδο της μήτρας δεν αποτελεί προδιαγραφή πολυτέλειας. Είναι το θεμέλιο που κατακλύζει την αξιοπιστία του προϊόντος, τη συνέπεια συναρμολόγησης και το συνολικό κόστος κατασκευής σε κάθε εξάρτημα που παράγει η μήτρα.
Αυτός είναι ο λόγος για τον οποίο τα εργαλεία σφράγισης υψηλής ακρίβειας δεν μπορούν να αξιολογηθούν μόνο με το κόστος της μήτρας. Το πραγματικό ερώτημα είναι εάν το καλούπι μπορεί να διατηρήσει τις ανοχές του στόχου καθ' όλη τη διάρκεια της προβλεπόμενης ζωής παραγωγής του, και αυτό εξαρτάται από το πόσο καλά συνεργάζεται κάθε στοιχείο του συστήματος. Ο τύπος της μήτρας, η ποιότητα υλικού, η ικανότητα πιεστηρίου και το πρωτόκολλο συντήρησης παίζουν ρόλο σε αυτήν την απάντηση.
Μήτρα ακριβείας έναντι τυπικής σφράγισης
Λοιπόν, τι ακριβώς κάνει μια μήτρα «ακρίβεια» και όχι «στάνταρ»; Η απάντηση δεν είναι μια ενιαία προδιαγραφή ή μια ετικέτα μάρκετινγκ. Είναι μια σειρά από σκόπιμες μηχανικές αποφάσεις που συνδυάζονται σε ολόκληρο το εργαλείο, από την επιλογή υλικού μέχρι το φινίρισμα της επιφάνειας έως τα συστήματα καθοδήγησης που κρατούν τα πάντα σε ευθυγράμμιση. Η κατανόηση αυτών των διαφορών σάς βοηθά να αποφύγετε δύο δαπανηρά λάθη: πάνω από-καθορισμός εργαλείων για εξαρτήματα που δεν χρειάζονται ή κάτω-καθορίζοντας για εξαρτήματα που χρειάζονται.
Εύρος ανοχής και πρότυπα επαναληψιμότητας
Η πιο ορατή διάκριση είναι η ικανότητα ανοχής. Οι τυπικές μήτρες σφράγισης λειτουργούν συνήθως μέσα σε ένα εύρος ανοχής από ±0,1 mm έως ±0,5 mm, το οποίο καλύπτει ένα ευρύ φάσμα εφαρμογών γενικής-χρήσης όπως βραχίονες, περιβλήματα και δομικό υλικό. Αντίθετα, η σφράγιση ακριβείας καλύπτεται από τις ανοχές στόχων±0,01 mm έως ±0,05 mm, με ορισμένες εφαρμογές υπερ-ακρίβειας που πιέζουν κάτω από ±0,01 mm για μικρο-υποδοχές και ιατρικά εξαρτήματα.
Αλλά εδώ είναι η απόχρωση που χάνει από μόνη της μια σύγκριση ανοχής σφράγισης: η πραγματική διαφοροποίηση δεν είναι η ανοχή στο πρώτο μέρος του πιεστηρίου. Είναι επαναληψιμότητα σε σχέση με τον όγκο παραγωγής. Ένα τυπικό καλούπι μπορεί να έχει μια σφιχτή διάσταση στις πρώτες εκατό πινελιές του, μόνο για να παρασυρθεί καθώς συσσωρεύεται η φθορά. Τα εργαλεία ακριβείας έχουν σχεδιαστεί για να συγκρατούν τις προδιαγραφές στόχου τους σε εκατοντάδες χιλιάδες ή εκατομμύρια κύκλους, επειδή κάθε στοιχείο της μήτρας, από την ποιότητα χάλυβα έως την επιφανειακή επίστρωση, επιλέγεται για να ανθίσταται στους συγκεκριμένους μηχανισμούς φθοράς που προκαλούν μετατόπιση διαστάσεων.
Διαφορές πολυπλοκότητας σχεδιασμού και κατασκευής
Οι αυστηρότερες ανοχές απαιτούν αυστηρότερη μηχανική σε κάθε επίπεδο της μήτρας. Θα παρατηρήσετε αρκετές βασικές διαφορές κατά τη σύγκριση των απαιτήσεων για το διάκενο μήτρας ακριβείας και της κατασκευής με τα τυπικά εργαλεία:
- Γροθιά-για να-εκκαθαριστούν:Οι μήτρες ακριβείας χρησιμοποιούν διάκενα τόσο μικρά όσο το 3-5% του πάχους του υλικού, έναντι 8-12% ή περισσότερο για τις τυπικές μήτρες. Αυτό το στενότερο κενό παράγει καθαρότερες κομμένες άκρες και πιο σταθερές διαστάσεις εξαρτημάτων, αλλά απαιτεί επίσης εξαρτήματα υψηλότερης ποιότητας που μπορούν να διατηρήσουν αυτό το κενό υπό φορτίο.
- Ποιότητες χάλυβα εργαλείων:Οι τυπικές μήτρες χρησιμοποιούν συχνά κοινούς χάλυβες εργαλείων όπως Cr12MoV ή βασικές παραλλαγές D2. Οι μήτρες ακριβείας ανεβαίνουν σε βαθμούς υψηλών-απόδοσης όπωςΧάλυβες μεταλλουργίας DC53, SKD11 ή σκόνηςπου προσφέρουν ανώτερη σκληρότητα, αντοχή στη φθορά και σταθερότητα διαστάσεων υπό θερμική ανακύκλωση.
- Φινιρίσματα επιφανειών:Οι κρίσιμες επιφάνειες στις μήτρες ακριβείας αλέθονται και γυαλίζονται ώστε να καθρεφτίζουν φινιρίσματα, μειώνοντας τη φθορά που προκαλείται από την τριβή-και αποτρέποντας την πρόσφυση του υλικού (θρυμματισμό) που διαφορετικά θα υποβάθμιζε την ποιότητα του εξαρτήματος με την πάροδο του χρόνου.
- Συστήματα καθοδήγησης:Οι τυπικές μήτρες μπορεί να βασίζονται σε βασικούς οδηγούς στύλους και δακτυλίους. Τα εργαλεία ακριβείας ενσωματώνουν συστήματα καθοδήγησης με ρουλεμάν{1}, μηχανισμούς ευθυγράμμισης ακριβείας και πιλότους που διατηρούν την ακρίβεια θέσης εντός μικρών, διαδρομή μετά από διαδρομή.
- Διαδικασίες παραγωγής:Οι μήτρες ακριβείας απαιτούν σύρμα EDM για περίπλοκα προφίλ διάτρησης και μήτρας, λείανση ακριβείας για επιφάνειες αναφοράς και αυστηρότερα πρωτόκολλα επιθεώρησης. Οι διατρήσεις και οι μήτρες κόβονται συχνά στα ±0,001 mm κατά την κατασκευή.
Αυτές οι διαφορές δεν είναι ανεξάρτητες αναβαθμίσεις. Λειτουργούν ως σύστημα: ένα πιο σφιχτό διάκενο προσφέρει τα οφέλη του μόνο εάν το σύστημα καθοδήγησης διατηρεί την ευθυγράμμιση και το σύστημα καθοδήγησης διατηρεί την ακρίβεια μόνο εάν ο χάλυβας εργαλείων αντέχει στη φθορά. Αφαιρέστε έναν κρίκο και η αλυσίδα ακριβείας σπάει.
Όταν οι τυπικές μήτρες είναι επαρκείς
Τα εργαλεία ακριβείας δεν είναι πάντα η σωστή απάντηση. Η ειλικρινής μηχανική σημαίνει να αναγνωρίζεις πότε οι τυπικές μήτρες εξυπηρετούν τέλεια την εφαρμογή και το να ξοδέψεις περισσότερα θα ήταν σπατάλη παρά επένδυση. Τα τυπικά εργαλεία είναι συνήθως επαρκή σε αυτά τα σενάρια:
- Μεγάλα δομικά μέρη με γενναιόδωρες ανοχές:Στηρίγματα, περιβλήματα και πάνελ όπου είναι αποδεκτό ±0,1 mm ή χαλαρότερο, σπάνια δικαιολογούν το κόστος μήτρας ακριβείας.
- Προτυποποίηση χαμηλού όγκου-:Όταν η ετήσια παραγωγή είναι κάτω από 20.000 εξαρτήματα και ο σχεδιασμός μπορεί να αλλάξει, τα απλούστερα εργαλεία ή ακόμα και τα κενά EDM από σύρμα έχουν πιο οικονομικό νόημα.
- Μη-καλλυντικές εφαρμογές:Τα εξαρτήματα στα οποία η εφαρμογή και η λειτουργία δεν εξαρτώνται από ανοχή-, όπως διακοσμητικά καλύμματα ή μη-στοιχεία.
Η απόφαση καταλήγει στην αντιστοίχιση της επένδυσης εργαλείων με τις απαιτήσεις ανταλλακτικών. Τα εξαρτήματα που έχουν υπερβολική ανοχή-που δεν το χρειάζονται οδηγούν σε περιττό κόστος σε κάθε στάδιο της κατασκευής και της συντήρησης της μήτρας.
| Διάσταση | Τυπικές μήτρες σφράγισης | Μήτρα σφράγισης ακριβείας |
|---|---|---|
| Τυπικές ανοχές | ±0,1 mm έως ±0,5 mm | ±0,01 mm έως ±0,05 mm |
| Υλικά μήτρας | Κοινοί χάλυβες εργαλείων (Cr12MoV, βασικός D2) | Χάλυβες υψηλής απόδοσης{{0} (DC53, SKD11, μεταλλουργία σκόνης, ένθετα καρβιδίου) |
| Συστήματα Καθοδήγησης | Τυπικοί στύλοι οδηγών και δακτύλιοι | Οδηγοί ρουλεμάν-, μηχανισμοί ευθυγράμμισης ακριβείας, πιλότοι |
| Φινίρισμα επιφάνειας | Τυποποιημένη μηχανική | Τρίφεται ακριβείας και γυαλισμένο |
| Καταλληλότητα όγκου παραγωγής | Χαμηλοί έως μέτριοι όγκοι. απλές γεωμετρίες | Εκτελούνται-υψηλού όγκου (100,000+ κύκλοι). σύνθετα, ανοχής-κρίσιμα μέρη |
| Γροθιά-στο-Die Clearance | 8-12% του πάχους του υλικού | 3-5% του πάχους του υλικού |
| Σχετικό Κόστος | Χαμηλότερη αρχική επένδυση | Υψηλότερο αρχικό κόστος. χαμηλότερο κόστος ανά-ανταλλακτικό σε όγκο λόγω μειωμένων σκραπ και μεγαλύτερης διάρκειας μήτρας |
Η συζήτηση για το κόστος εργαλείων τυπικής και ακριβείας, συχνά επικεντρώνεται στην αρχική επένδυση, αλλά θα πρέπει να επικεντρώνεται στο συνολικό κόστος ανά αποδεκτό μέρος κατά τη διάρκεια ζωής της μήτρας. Ένα καλούπι ακριβείας που κοστίζει διπλάσιο, αλλά λειτουργεί τρεις φορές περισσότερο με το μισό ποσοστό σκραπ, προσφέρει πολύ καλύτερα οικονομικά για παραγωγή υψηλής-όγκου και ανοχής-κρίσιμης σημασίας. Το πραγματικό ερώτημα δεν είναι "ποιο καλούπι κοστίζει λιγότερο" αλλά "ποιο καλούπι ταιριάζει με τις απαιτήσεις μου, τον όγκο και τις προσδοκίες ποιότητας". Και για να απαντηθεί καλά αυτή η ερώτηση απαιτεί την κατανόηση των τύπων των διαθέσιμων καλουπιών ακριβείας και του τρόπου επιλογής μεταξύ τους.
Τύποι καλουπιών σφράγισης ακριβείας και πώς να επιλέξετε
Η επιλογή του σωστού τύπου μήτρας είναι εξίσου σημαντική με την επιλογή της σωστής ζώνης ανοχής. Δύο μήτρες κατασκευασμένα με ίδια πρότυπα ακρίβειας μπορούν να αποδώσουν πολύ διαφορετικά αποτελέσματα εάν το ένα είναι η λάθος αρχιτεκτονική για τη γεωμετρία του εξαρτήματος, τον όγκο παραγωγής ή το υλικό. Η πρόκληση είναι ότι οι περισσότερες οδηγίες σχετικά με αυτό το θέμα αντιμετωπίζουν τους τύπους μήτρας ως μεμονωμένες κατηγορίες και όχι ως επιλογές μέσα σε ένα πλαίσιο απόφασης. Εδώ είναι πώς να προσεγγίσετε αυτήν την απόφαση με πειθαρχία μηχανικής.
Προοδευτικές μήτρες για σύνθετα εξαρτήματα υψηλού-όγκου
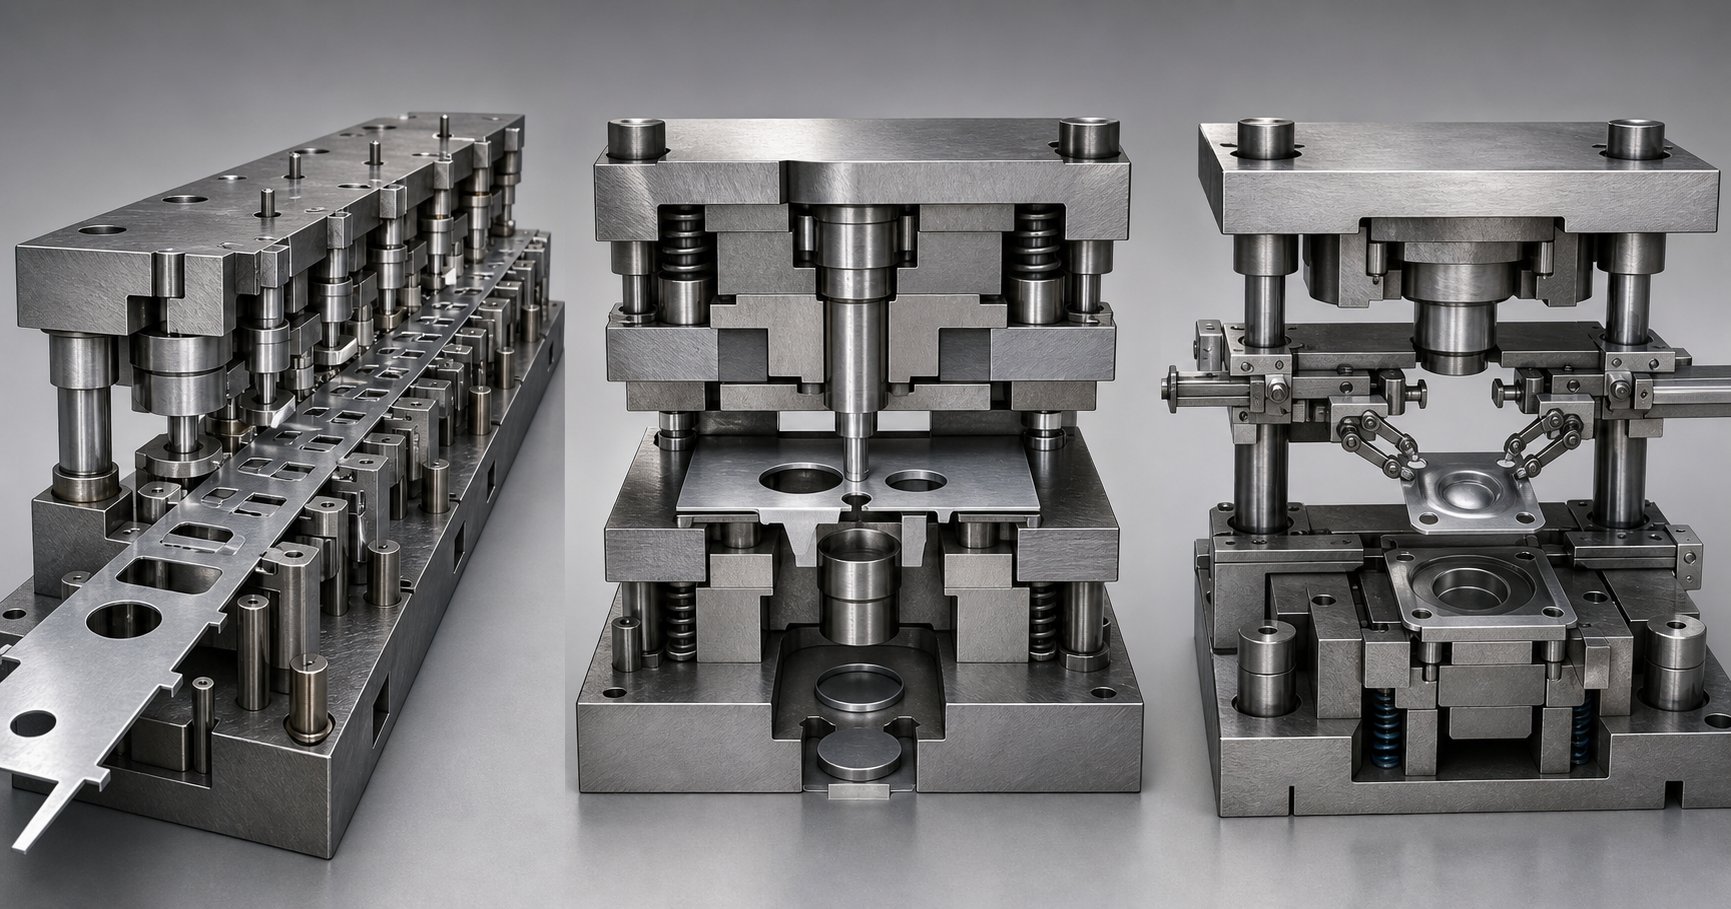
Μια προοδευτική μήτρα είναι ένα εργαλείο με λωρίδες-τροφοδοτούμενο με πολλαπλούς-σταθμούς όπου το υλικό του πηνίου προχωρά μέσω μιας σειράς λειτουργιών, με κάθε σταθμό προσθέτοντας ένα χαρακτηριστικό: ένα κόψιμο, μια κάμψη, μια φόρμα, μια διάτρηση. Μέχρι τη στιγμή που η λωρίδα φτάσει στον τελικό σταθμό, το τελειωμένο τμήμα διαχωρίζεται από τη λωρίδα φορέα. Αυτή η αρχιτεκτονική το καθιστά την κυρίαρχη επιλογή ως προοδευτικό καλούπι για στάμπα μεγάλου όγκου μετρίως πολύπλοκων εξαρτημάτων.
Γιατί υπερέχει σε εφαρμογές ακριβείας; Κάθε σταθμός χειρίζεται μια μεμονωμένη λειτουργία, πράγμα που σημαίνει ότι τα διάκενα και η ευθυγράμμιση μπορούν να βελτιστοποιηθούν ανεξάρτητα για κάθε κοπή ή φόρμα. Η αλληλουχία σταθμών επιτρέπει επίσης στους μηχανικούς να διαχειρίζονται την επιστροφή του ελατηρίου κατανέμοντας τις λειτουργίες διαμόρφωσης σε πολλαπλά στάδια αντί να εξαναγκάζουν όλες τις παραμορφώσεις σε μία μόνο διαδρομή. Το αποτέλεσμα είναι πιο αυστηρός έλεγχος διαστάσεων στο τελειωμένο τμήμα, ακόμη και για γεωμετρίες που θα ήταν δύσκολο να κρατηθούν σε μία μόνο λειτουργία.
Οι προοδευτικές μήτρες μπορούν να παράγουν οπουδήποτεεπτά ή οκτώ μέρη ανά λεπτό έως 1.500 μέρη ανά λεπτό, και συχνά λειτουργούν χωρίς επίβλεψη μόλις ρυθμιστούν σωστά. Τα εξαρτήματα HVAC, όπως μικρά στηρίγματα, πτερύγια εναλλάκτη θερμότητας και ακροδέκτες σύνδεσης είναι κοινά παραδείγματα εφαρμογής όπου η προοδευτική στάμπα συνδυάζει τον υψηλό όγκο με την επαναληψιμότητα που απαιτεί η ακρίβεια.
Η αντιστάθμιση: το αρχικό κόστος εργαλείων είναι υψηλότερο από τους απλούς τύπους καλουπιών και η ζημιά σε έναν μόνο σταθμό απαιτεί την αφαίρεση ολόκληρου του σετ καλουπιών για επισκευή. Οι προοδευτικές μήτρες απαιτούν επίσης ένα σύστημα τροφοδοσίας πηνίου και μια πρέσα ανοιχτού-για να επιτρέπεται η τροφοδοσία λωρίδων.
Σύνθετα και συνδυαστικά μήτρα για επιπεδότητα-Κρίσιμα μέρη
Όταν χρειάζεστε μια σύνθετη μήτρα για επιπεδότητα-κρίσιμα μέρη, η αρχιτεκτονική αλλάζει ριζικά. Μια σύνθετη μήτρα εκτελεί πολλαπλές εργασίες κοπής με μία μόνο πίεση, παράγοντας το τελικό κενό σε ένα χτύπημα. Επειδή όλα τα χαρακτηριστικά κόβονται ταυτόχρονα σε σχέση με το ίδιο σημείο αναφοράς, το εξάρτημα εξέρχεται από τη μήτρα με εξαιρετική ακρίβεια θέσης μεταξύ των χαρακτηριστικών και ελάχιστη παραμόρφωση.
Αυτό καθιστά σύνθετες μήτρες ιδανικές για ροδέλες, παρεμβύσματα, ροδέλες και οποιοδήποτε εξάρτημα όπου η επιπεδότητα και η ομοκεντρικότητα έχουν μεγαλύτερη σημασία από τη γεωμετρική πολυπλοκότητα. ΟΗ προσέγγιση ενός-εγκεφαλικού επεισοδίου ελαχιστοποιεί τον κίνδυνο κακής ευθυγράμμισηςμεταξύ λειτουργιών και παράγει λιγότερο παλιοσίδερο σε σύγκριση με τις μεθόδους πολλών-σταθμών.
Οι μήτρες συνδυασμού επεκτείνουν αυτή την ιδέα προσθέτοντας μια λειτουργία διαμόρφωσης (όπως ένα ρηχό τράβηγμα ή ανάγλυφο) στις εργασίες κοπής με την ίδια διαδρομή. Καταλαμβάνουν μια μέση λύση μεταξύ σύνθετων καλουπιών και προοδευτικών καλουπιών: πιο ικανά από μια καθαρή σύνθετη μήτρα, αλλά χωρίς την πολυπλοκότητα και το κόστος ενός πλήρους προοδευτικού εργαλείου.
Ο περιορισμός είναι η ταχύτητα παραγωγής. Οι σύνθετες μήτρες και οι μήτρες συνδυασμού είναι γενικά πιο αργές από τις προοδευτικές μήτρες και είναι καλύτερα προσαρμοσμένες για μέτριους όγκους όπου η ακρίβεια μέρους υπερτερεί των ανησυχιών σχετικά με την απόδοση.
Μεταφορικές μήτρες για μεγάλα ή βαθιά έλκη-εξαρτήματα
Ορισμένα μέρη είναι απλά πολύ μεγάλα, πολύ βαθιά ή πολύ περίπλοκα γεωμετρικά για τροφοδοσία λωρίδων. Οι μήτρες μεταφοράς λύνουν αυτό το πρόβλημα μετακινώντας μηχανικά μεμονωμένα κενά από σταθμό σε σταθμό χρησιμοποιώντας σιδηροτροχιές οδήγησης με τα δάχτυλα λαβής, αντί να στηρίζονται σε έναν συνδεδεμένο φορέα λωρίδων.
Σε μια επιλογή προοδευτικής μήτρας έναντι μήτρας μεταφοράς, ο αποφασιστικός παράγοντας είναι συχνά το μέγεθος του εξαρτήματος και το βάθος τραβήγματος. Τα συστήματα μεταφοράς χειρίζονται τρεις-κινήσεις αξόνων: κίνηση προς τα μέσα για να πιάσουν το εξάρτημα, να το σηκώσουν κάθετα, να το προωθήσουν στον επόμενο σταθμό και να το κατεβάσουν στη θέση του. Αυτή η ευελιξία επιτρέπει στα εξαρτήματα να αναποδογυρίζονται ή να περιστρέφονται κατά τη διάρκεια της διαδικασίας μεταφοράς, επιτρέποντας το σχηματισμό αλληλουχιών που θα ήταν αδύνατο με τα εργαλεία τροφοδοσίας ταινιών-.
Για πολύ μεγάλα εξαρτήματα, οι ρυθμίσεις γραμμής διπλής πρέσας τοποθετούν μεμονωμένες μήτρες σε ξεχωριστές πρέσες διατεταγμένες με τη σειρά. Τα συστήματα μεταφοράς που βασίζονται σε σερβο{1}}μπορούν να προγραμματιστούν ώστε να χωρούν διαφορετικά μέρη, ταχύτητες πίεσης και μήκη διαδρομής, προσθέτοντας ευελιξία για μικτά-περιβάλλοντα παραγωγής.
Οι μήτρες μεταφοράς δεν δένουν εξαρτήματα μεταξύ τους σε μια λωρίδα, η οποία συχνά αποφέρει εξοικονόμηση υλικού σε μεγαλύτερα κενά. Ωστόσο, απαιτούν πιο περίπλοκο αυτοματισμό, πρόσθετους αισθητήρες προστασίας μήτρας και ένα κενό σύστημα αποστράγγισης για την τροφοδοσία μεμονωμένων κομματιών στον πρώτο σταθμό.
Πώς να επιλέξετε τον σωστό τύπο μήτρας σφράγισης
Η επιλογή μεταξύ αυτών των επιλογών δεν είναι μια μεμονωμένη-μεταβλητή απόφαση. Χρησιμοποιήστε αυτήν τη σειρά για να περιορίσετε συστηματικά το πεδίο:
- Πολυπλοκότητα μέρους:Απλά επίπεδα μέρη με πολλαπλές οπές δείχνουν προς σύνθετες μήτρες. Η μέτρια πολυπλοκότητα με διαδοχικά χαρακτηριστικά ευνοεί τις προοδευτικές μήτρες. Τα βαθιά σχέδια ή οι μεγάλες τρισδιάστατες γεωμετρίες απαιτούν μήτρες μεταφοράς.
- Ετήσιος όγκος:Υψηλός-σειρές όγκου (100,000+ μέρη) δικαιολογούν την προοδευτική επένδυση. Οι μέτριοι όγκοι μπορεί να ευνοούν σύνθετες ή συνδυαστικές μήτρες. Οι μήτρες μεταφοράς ταιριάζουν τόσο σε μικρές όσο και σε μεγάλες διαδρομές ανάλογα με το μέγεθος του ανταλλακτικού.
- Απαιτήσεις ανοχής:Τα κρίσιμα μέρη της επιπεδότητας- επωφελούνται από τις σύνθετες μήτρες. Οι στενές ανοχές θέσης σε πολλαπλά χαρακτηριστικά μπορούν να επιτευχθούν μέσω της προοδευτικής αλληλουχίας σταθμών μήτρας. Οι μήτρες μεταφοράς διατηρούν την ακρίβεια μέσω του ελεγχόμενου χειρισμού εξαρτημάτων τριών- αξόνων.
- Πάχος υλικού:Τα λεπτά υλικά τροφοδοτούνται καλά μέσω προοδευτικών καλουπιών. Πιο παχύ κοντάκ ή κενά που απαιτούν βαθύ σχέδιο είναι καλύτεροι υποψήφιοι για συστήματα μεταφοράς.
- Περιορισμοί κόστους:Οι προοδευτικές μήτρες έχουν το υψηλότερο αρχικό κόστος αλλά το χαμηλότερο κόστος ανά-ανταλλακτικό σε όγκο. Οι σύνθετες μήτρες προσφέρουν χαμηλότερο κόστος εργαλείων για απλούστερες γεωμετρίες. Οι μήτρες μεταφοράς έχουν υψηλότερο λειτουργικό κόστος, αλλά εξοικονομούν υλικό σε μεγάλα εξαρτήματα.
Κανένας μεμονωμένος τύπος μήτρας δεν είναι παγκοσμίως ανώτερος. Η σωστή απάντηση προκύπτει από την αντιστοίχιση των απαιτήσεων εξαρτημάτων με την αρχιτεκτονική μήτρας και, στη συνέχεια, τη μηχανική αυτής της αρχιτεκτονικής στο επίπεδο ακρίβειας που απαιτεί η εφαρμογή. Και αυτή η μηχανική, ανεξάρτητα από τον τύπο της μήτρας, ξεκινά με την ίδια ερώτηση: πώς θα σχεδιαστεί και θα κατασκευαστεί αυτό το εργαλείο ώστε να διατηρεί ακρίβεια σε επίπεδο micron σε όλη τη διάρκεια ζωής του;
Πώς σχεδιάζονται και κατασκευάζονται τα καλούπια σφράγισης ακριβείας
Κάθε μήτρα σφράγισης ακριβείας ξεκινά ως ένα σύνολο μηχανικών περιορισμών: γεωμετρία εξαρτημάτων, ιδιότητες υλικού, όγκος παραγωγής και ζώνη ανοχής που δεν μπορεί να παραβιαστεί σε όλη τη διάρκεια ζωής του εργαλείου. Η διαδικασία σχεδιασμού του καλουπιού σφράγισης ακριβείας μετατρέπει αυτούς τους περιορισμούς σε φυσικά εργαλεία μέσω μιας σειράς σταδίων, καθένα από τα οποία φέρει αποφάσεις που είτε ενσωματώνουν ακρίβεια στο σύστημα είτε εισάγουν σφάλματα που δεν μπορούν να διορθωθούν αργότερα. Δείτε πώς εκτυλίσσεται αυτή η διαδικασία, από το πρώτο σκίτσο CAD έως το τελικό επικυρωμένο εργαλείο παραγωγής.
Σχεδίαση CAD και Βελτιστοποίηση διάταξης λωρίδων
Η διάταξη λωρίδων είναι όπου η αποδοτικότητα του υλικού και η ακρίβεια μερών είτε ευθυγραμμίζονται είτε ανταγωνίζονται. Σε μια προοδευτική μήτρα, η διάταξη λωρίδας καθορίζει τον τρόπο με τον οποίο το υλικό του πηνίου προχωρά σε κάθε σταθμό, όπου εμφανίζονται κοψίματα και σχηματισμοί και πόσο υλικό φορέα συνδέει το εξάρτημα με τη λωρίδα μεταξύ των λειτουργιών. Η βελτιστοποίηση διάταξης λωρίδας σφράγισης είναι ουσιαστικά μια πράξη εξισορρόπησης: η αυστηρότερη ένθεση μειώνει το ποσοστό σκραπ, αλλά μπορεί να συνωστίσει τους σταθμούς, περιορίζοντας τον διαθέσιμο χώρο για εργασίες διαμόρφωσης και τοποθέτηση πιλότων πιλότων.
Οι μηχανικοί αξιολογούν πολλαπλούς προσανατολισμούς ένθεσης και αποστάσεις βήματος χρησιμοποιώντας λογισμικό CAD, αναζητώντας τη διάταξη που μεγιστοποιεί τη χρήση του υλικού χωρίς να διακυβεύεται η απόσταση των σταθμών που απαιτείται για την ακριβή διαμόρφωση. Μια διάταξη που εξοικονομεί 3% σε υλικό αλλά αναγκάζει να σχηματίζουν σταθμούς πολύ κοντά μεταξύ τους μπορεί να δημιουργήσει παραμόρφωση λωρίδας που υποβαθμίζει την ακρίβεια διαστάσεων σε κάθε τμήμα.
Οι υπολογισμοί της απόστασης της μήτρας γίνονται παράλληλα με τις εργασίες διάταξης λωρίδων. Το κενό μεταξύ διάτρησης και μήτρας επηρεάζει άμεσα την ποιότητα των άκρων, το σχηματισμό γρέζιων και τη μακροζωία της μήτρας. Πολύ σφιχτό και η γροθιά φθείρεται πρόωρα από την υπερβολική πλευρική πίεση. Πολύ χαλαρό και η κομμένη άκρη υποβαθμίζεται με την ανατροπή και το αυξημένο ύψος γρέζιων. Για εφαρμογές ακριβείας, το διάκενο υπολογίζεται συνήθως ως ποσοστό του πάχους του υλικού, προσαρμοσμένο για τη σκληρότητα του τεμαχίου εργασίας και την αντοχή σε εφελκυσμό. Η σωστή λήψη αυτού του αριθμού στο στάδιο του σχεδιασμού αποτρέπει προβλήματα που δεν μπορεί να διορθώσει καμία κατάντη προσαρμογή.
Μηχανική CNC, σύρμα EDM και λείανση ακριβείας
Μόλις κλειδωθεί το σχέδιο, η κατασκευή ακολουθεί μια σκόπιμη σειρά όπου κάθε διαδικασία συνεισφέρει ένα συγκεκριμένο επίπεδο ακρίβειας στο έτοιμο εργαλείο. Η κατανόηση του τρόπου κατασκευής των καλουπιών σφράγισης σημαίνει να κατανοήσουμε γιατί αυτή η σειρά έχει σημασία.
Η κατεργασία CNC χειρίζεται την αρχική τραχιά διαμόρφωση μπλοκ μήτρας, συγκρατητήρες διάτρησης και δομικά εξαρτήματα. Καθορίζει τη συνολική γεωμετρία με ανοχές στο εύρος ±0,01 mm έως ±0,02 mm, επαρκείς για μη κρίσιμες επιφάνειες αλλά όχι για τις άκρες εργασίας που έρχονται σε επαφή με το φύλλο υλικού.
Το σύρμα EDM για την κατασκευή καλουπιών σφράγισης αναλαμβάνει εκεί όπου το CNC φτάνει στα όριά του. Ένα λεπτό ηλεκτρικά φορτισμένο σύρμα κόβει τον σκληρυμένο χάλυβα εργαλείων χωρίς μηχανική επαφή, δημιουργώντας περίπλοκα προφίλ διάτρησης και μήτρας με ανοχές έως ±0,005 mm. Αυτή η διαδικασία είναι απαραίτητη για πολύπλοκα περιγράμματα, σφιχτές εσωτερικές ακτίνες και οποιαδήποτε γεωμετρία όπου η συμβατική μηχανική κατεργασία θα προκαλούσε εκτροπή ή θερμική παραμόρφωση του εργαλείου. Το σύρμα EDM κόβει επίσης πλήρως σκληρυμένο υλικό, πράγμα που σημαίνει ότι τα εξαρτήματα μπορούν να υποβληθούν σε θερμική-επεξεργασία μέχρι την τελική σκληρότητα πριν από το προφίλ, εξαλείφοντας τις αλλαγές διαστάσεων που διαφορετικά θα επέφερε η θερμική επεξεργασία.
Η λείανση επιφάνειας ακριβείας ολοκληρώνει τη σειρά. Οι κρίσιμες επιφάνειες αναφοράς, τα κλειστά ύψη και οι όψεις ζευγαρώματος έχουν επιπεδότητα και παραλληλισμό εντός μικρών. Αυτές οι επιφάνειες χρησιμεύουν ως τα επίπεδα αναφοράς στα οποία ευθυγραμμίζονται όλα τα άλλα εξαρτήματα της μήτρας κατά τη συναρμολόγηση. Εάν δεν είναι επίπεδες και παράλληλες, καμία ποσότητα ρίψης δεν θα παράγει σταθερά αποτελέσματα.
Συναρμολόγηση, ευθυγράμμιση και δοκιμή
Τα επιμέρους εξαρτήματα, το καθένα κατασκευασμένο με αυστηρές προδιαγραφές, πρέπει να συνδυάζονται ως ένα ολοκληρωμένο σύστημα. Η συναρμολόγηση ξεκινά με το σετ μήτρας: τοποθετούνται στύλοι οδηγών, τοποθετούνται μπλοκ μήτρας σε επιφάνειες αναφοράς του εδάφους και τοποθετούνται διατρήσεις με ελεγχόμενα διάκενα που επαληθεύονται με μετρητές αισθητήρα ή οπτική μέτρηση.
Το Shimming παίζει κρίσιμο ρόλο εδώ. Οι μηχανικοί προσαρμόζουν το διάκενο μεταξύ της διάτρησης και της μήτρας προσθέτοντας ή αφαιρώντας ροδέλες ακριβείας,-ρυθμίζοντας με ακρίβεια το κενό που καθορίζει ο σχεδιασμός. Οι στύλοι οδηγών με ρουλεμάν με σφαιρίδια διατηρούν την κατακόρυφη ευθυγράμμιση μεταξύ του άνω και του κάτω μισού καλουπιού εντός μικρών απόστασης, διασφαλίζοντας ότι η διάτρηση εισέρχεται στο άνοιγμα της μήτρας ακριβώς στην ίδια θέση σε κάθε διαδρομή.
Στη συνέχεια, η διαδικασία δοκιμής και επικύρωσης του καλουπιού ξεκινά με προοδευτικές εκτελέσεις δειγμάτων στην πρέσα παραγωγής ή σε μια ειδική πρέσα δοκιμής. Οι αρχικές πινελιές εκτελούνται με μειωμένη ταχύτητα, με τα μέρη να μετρώνται σε σχέση με την εκτύπωση διαστάσεων σε κάθε σταθμό. Οι μηχανικοί ελέγχουν για το ύψος του γρέζιου, την κατάσταση των άκρων, την ακρίβεια διαστάσεων και την ποιότητα διαμόρφωσης, προσαρμόζοντας το χρονισμό, το ύψος κλεισίματος και τις πιέσεις ελατηρίου όπως απαιτείται.
Τα εργαλεία προσομοίωσης CAE έχουν μειώσει σημαντικά τον αριθμό των φυσικών επαναλήψεων δοκιμής που απαιτούνται. Το λογισμικό προσομοίωσης σχηματισμού προβλέπει τη ροή υλικού, τη λέπτυνση και το τσαλάκωμα πριν κατασκευαστεί ποτέ η μήτρα. Πρόβλεψη Springback, χρησιμοποιώντας προηγμένα μοντέλα υλικών όπως τοYoshida-Μοντέλο κινηματικής σκλήρυνσης Uemori, επιτρέπει στους μηχανικούς να αντισταθμίσουν την ελαστική ανάκτηση στην ίδια τη γεωμετρία της μήτρας. Χωρίς ακριβή δεδομένα ελατηρίου, τα διαμορφωμένα μέρη μπορεί να αποκλίνουν σημαντικά από τις ονομαστικές διαστάσεις, ένα πρόβλημα που ιστορικά απαιτούσε πολλούς γύρους φυσικής επανεπεξεργασίας μήτρας για να επιλυθεί.
Αυτές οι δυνατότητες προσομοίωσης δεν εξαλείφουν τη δοκιμή, αλλά τη συμπιέζουν από εβδομάδες σε ημέρες. Τα πρώτα φυσικά δείγματα έρχονται πιο κοντά στην εκτύπωση και οι διορθώσεις είναι μικρότερες και πιο προβλέψιμες. Για ομάδες μηχανικών που εργάζονται με προηγμένους χάλυβες υψηλής-αντοχής, όπου η συμπεριφορά του ελατηρίου είναι πολύπλοκη και μη γραμμική, η προσομοίωση δεν είναι προαιρετική. Είναι η διαφορά μεταξύ μιας ελεγχόμενης διαδικασίας ανάπτυξης και ενός ακριβού παιχνιδιού εικασίας.
Μέχρι τη στιγμή που ένα καλούπι ακριβείας διαγράφει την επικύρωση, κάθε επιφάνεια, διάκενο και χαρακτηριστικό ευθυγράμμισης έχει επαληθευτεί σύμφωνα με τις προδιαγραφές. Το εργαλείο είναι έτοιμο για-παραγωγή. Αλλά η "παραγωγή-έτοιμη" δεν είναι μόνιμη κατάσταση. Τα υλικά και οι επικαλύψεις που συνθέτουν τις επιφάνειες εργασίας της μήτρας καθορίζουν πόσο καιρό διαρκεί αυτή η ετοιμότητα υπό την τιμωρητική επανάληψη της στάμπας υψηλού-όγκου.
Υλικά και επιστρώσεις που οδηγούν στη μακροζωία
Ένα καλούπι που περνά από την επικύρωση την πρώτη ημέρα αποδίδει αξία μόνο εάν διατηρεί τις ίδιες ανοχές καθ' όλη τη διάρκεια ζωής του. Οι επιφάνειες εργασίας μιας μήτρας σφράγισης ακριβείας αντέχουν εκατομμύρια κρούσεις, καθεμία από τις οποίες προκαλεί τριβή, θερμότητα και θλιπτική πίεση. Το πόσο καιρό αυτές οι επιφάνειες διατηρούν τη γεωμετρία τους εξαρτάται σχεδόν εξ ολοκλήρου από δύο αποφάσεις: από τι κατασκευάζεται η μήτρα και ποια επίστρωση την προστατεύει. Η επιλογή υλικού μήτρας για σφράγιση μεγάλου όγκου δεν αφορά την επιλογή του πιο σκληρού χάλυβα που διατίθεται. Πρόκειται για την αντιστοίχιση των ιδιοτήτων του υλικού με τον συγκεκριμένο μηχανισμό αστοχίας που είναι πιο πιθανό να τερματίσει την ωφέλιμη ζωή της μήτρας.
Βαθμοί χάλυβα εργαλείων και οι εφαρμογές τους
Ποιος είναι ο καλύτερος χάλυβας εργαλείων για μήτρα σφράγισης; Η απάντηση εξαρτάται από το πώς αποτυγχάνει το ζάρι. Οι άκρες μπορεί να φθείρονται προοδευτικά, να παραμορφωθούν υπό φορτίο ή να κοπούν από επαναλαμβανόμενες κρούσεις. Η αναγνώριση του κυρίαρχου μηχανισμού είναι το σημείο εκκίνησης για την επιλογή υλικού.
Δείτε πώς οι πιο συνηθισμένοι βαθμοί αντιστοιχίζονται στις συνθήκες παραγωγής:
- AISI D2 (SKD11):Το άλογο για τυφλή-υψηλή ένταση και κοπή. Η υψηλή περιεκτικότητα σε καρβίδιο του χρωμίου του D2 προσφέρει εξαιρετικές ακμές κοπήςαντοχή στη φθορά, επιτρέποντάς τους να διατηρήσουν τη γεωμετρία σε μεγάλες περιόδους παραγωγής. Η σκληρότητα εργασίας κυμαίνεται από 58-60 HRC. Υπερέχει όταν η διάρκεια ζωής του εργαλείου περιορίζεται από τη φθορά του λειαντικού ή της κόλλας, αλλά μόλις εμφανιστεί η κοπή των άκρων, απαιτείται σκληρότερος βαθμός.
- AISI A2 (SKD12):Επιλέγεται όταν δεν κυριαρχεί μεμονωμένη λειτουργία αποτυχίας. Το A2 παρέχει μια ισορροπία μεταξύ αντοχής στη φθορά και σκληρότητας στα 58-62 HRC, καθιστώντας το κατάλληλο για προοδευτικές μήτρες όπου πολλοί σταθμοί αντιμετωπίζουν διαφορετικές συνθήκες φόρτωσης ταυτόχρονα. Σε ένα χάλυβα εργαλείων D2 εναντίον A2 για λήψη αποφάσεων με καλούπι, το A2 κερδίζει όταν υπάρχουν μικτές συνθήκες και ο κίνδυνος κοπής άκρων είναι μέτριος.
- AISI M2 (SKH51):Εφαρμόζεται όπου τόσο η φθορά όσο και η θλιπτική καταπόνηση συμβάλλουν στην αστοχία. Το M2 λειτουργεί σε 60-65 HRC και παρέχει καλύτερη αντίσταση στην παραμόρφωση από το D2, ενώ διατηρεί υψηλότερη αντίσταση στη φθορά από τους βαθμούς αντοχής σε κραδασμούς-. Χρησιμοποιείται συνήθως για διατρήσεις που πρέπει να συγκρατούν την αντοχή των άκρων κάτω από επαναλαμβανόμενη στάμπα υψηλού φορτίου.
- AISI S7:Η επιλογή-στην κοπή, το ράγισμα ή την κούραση από τις επαναλαμβανόμενες κρούσεις περιορίζει τη διάρκεια ζωής του εργαλείου. Στο 56-58 HRC, το S7 απορροφά κυκλικές κρουστικές τάσεις που θα μπορούσαν να σπάσουν υψηλότερους-καρβιδιακούς χάλυβες. Οι σταθμοί διάτρησης βαρέων-μετρητών και μεγάλου φορτίου επωφελούνται περισσότερο από αυτόν τον βαθμό.
Για εφαρμογές εξαιρετικά-υψηλού-όγκου που υπερβαίνουν πολλά εκατομμύρια κύκλους, οι συμβατικοί χάλυβες εργαλείων ενδέχεται να μην προσφέρουν επαρκή διάρκεια ζωής. Οι χάλυβες μεταλλουργίας σκόνης (PM) όπως οι CPM 10V και Vanadis 4 Extra προσφέρουν λεπτότερα, πιο ομοιόμορφα κατανεμημένα καρβίδια που βελτιώνουν τόσο την σκληρότητα όσο και την αντοχή στη φθορά πέρα από αυτό που επιτυγχάνουν οι συμβατικοί λιωμένοι χάλυβες. Τα ένθετα καρβιδίου του βολφραμίου το προχωρούν περαιτέρω, παρέχοντας εξαιρετική σκληρότητα για τις ακμές κοπής σε εφαρμογές όπου ακόμη και οι χάλυβες PM φθείρονται πολύ γρήγορα, αν και η ευθραυστότητά τους απαιτεί προσεκτικό σχεδιασμό μήτρας για την αποφυγή θραύσης υπό κρουστική φόρτιση.
Επιστρώσεις επιφανειών που παρατείνουν τη διάρκεια ζωής
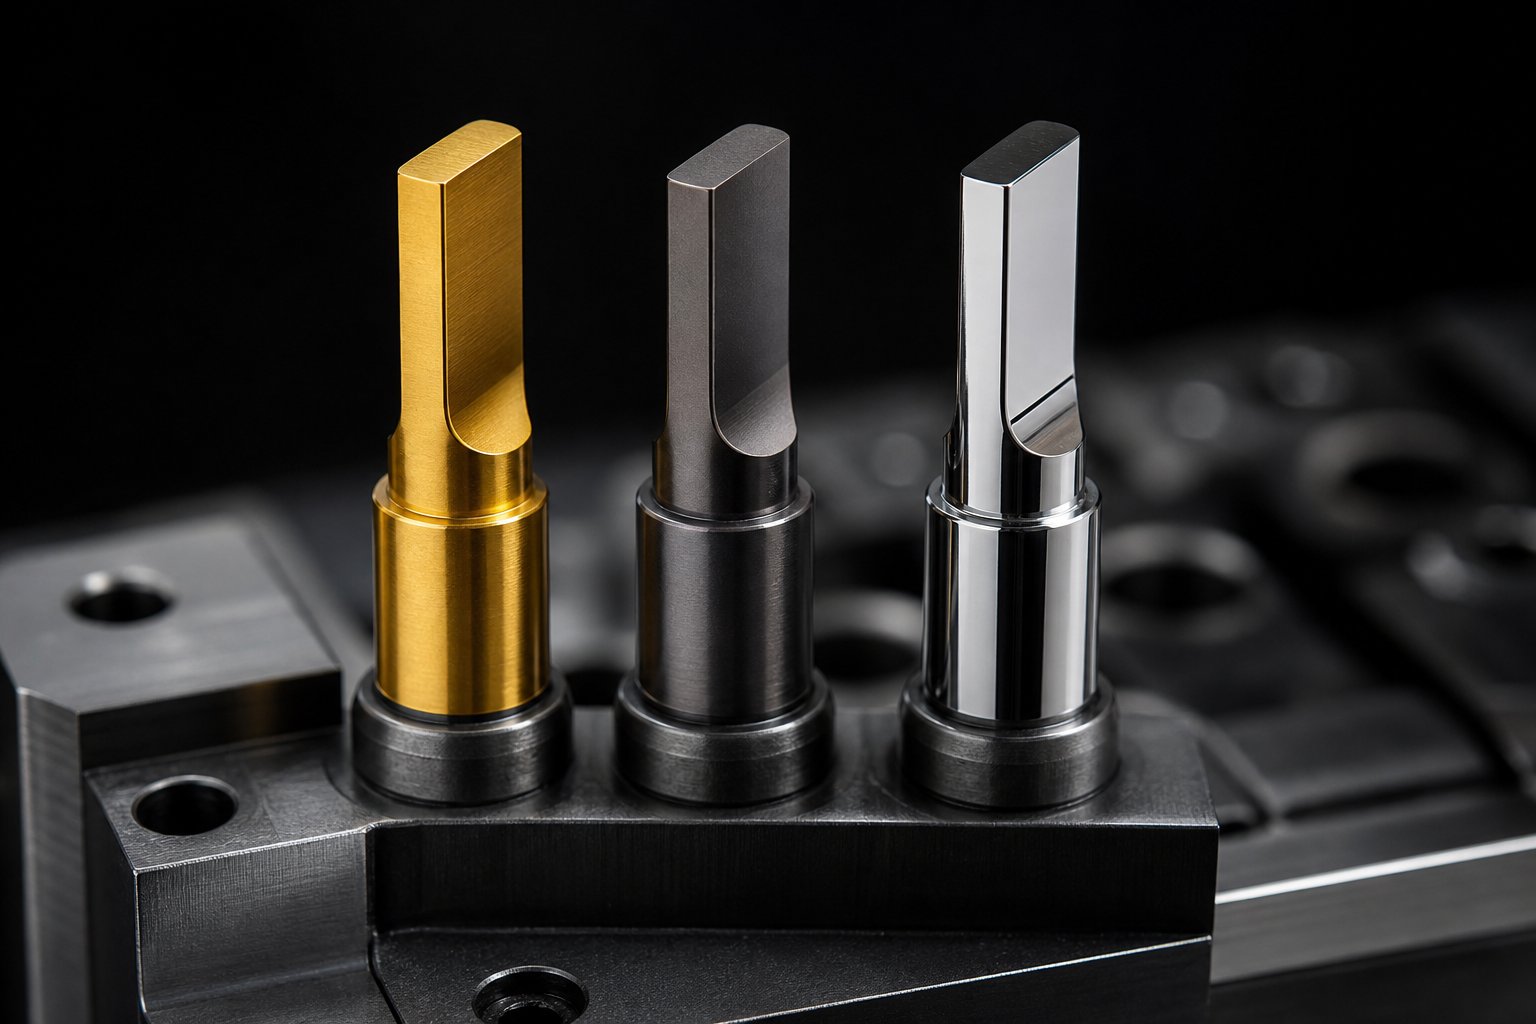
Ακόμη και ο καλύτερος χάλυβας εργαλείων επωφελείται από επιφανειακές επεξεργασίες που αντιμετωπίζουν τον συγκεκριμένο μηχανισμό φθοράς που προσβάλλει τη μήτρα. Οι επιλογές επίστρωσης καλουπιού σφράγισης για αντοχή στη φθορά έχουν επεκταθεί σημαντικά, καθεμία από τις οποίες στοχεύει σε διαφορετικό τρόπο αστοχίας:
- TiN (Νιτρίδιο Τιτανίου):Μια-επίστρωση PVD γενικής χρήσης που αυξάνει τη σκληρότητα της επιφάνειας και μειώνει την τριβή. Παρέχει μέτρια βελτίωση έναντι της λειαντικής φθοράς και είναι οικονομικό-για τυπικές εφαρμογές, αν και έχει καλύτερη απόδοση από νεότερες επιστρώσεις σε απαιτητικά περιβάλλοντα.
- TiCN (καρβονιτρίδιο τιτανίου):Σκληρότερο από το TiN με καλύτερη αντοχή στη φθορά στο λειαντικό. Το TiCN έχει καλή απόδοση έναντι υλικών που δημιουργούν υψηλή τριβή ολίσθησης, καθιστώντας το κατάλληλο για εργασίες διαμόρφωσης σε σκληρότερα λαμαρίνα μετάλλων.
- TiAlN (νιτρίδιο αλουμινίου τιτανίου):Εξαιρετικά σε εφαρμογές όπου η φθορά της κόλλας και η φθορά είναι οι κύριοι τρόποι αστοχίας. ΕΝΑμελέτη που δημοσιεύτηκε στο Micromachinesέδειξε ότι οι μήτρες σφράγισης AISI D2 με επίστρωση TiAlN-πέτυχαν εκτιμώμενο κέρδος διάρκειας ζωής που υπερβαίνει το 500% σε σύγκριση με τα μη επικαλυμμένα εργαλεία, επεκτείνοντας τα διαστήματα επισκευής από 80.000 κύκλους σε προβλεπόμενους 500.000 κύκλους. Η επίστρωση μείωσε επίσης τον συντελεστή τριβής στο 0,18, σημαντικά χαμηλότερο από το 0,74 που καταγράφηκε για μη επικαλυμμένο χάλυβα{10}}σε-επαφή λευκοσιδήρου.
- DLC (Diamond-Like Carbon):Εξαιρετικά χαμηλός συντελεστής τριβής (συχνά κάτω από 0,15) και εξαιρετική αντοχή στη φθορά της κόλλας. Οι επιστρώσεις DLC είναι ιδιαίτερα αποτελεσματικές για τη σφράγιση αλουμινίου, χαλκού και άλλων μαλακών μετάλλων που είναι επιρρεπείς σε θυελλώδεις επιφάνειες σε μη επικαλυμμένες επιφάνειες εργαλείων.
- Εναζώτωση:Μια επεξεργασία διάχυσης αντί για εναποτιθέμενη επίστρωση, η νιτρίωση δημιουργεί ένα σκληρυμένο επιφανειακό στρώμα που διεισδύει στο χαλύβδινο υπόστρωμα. Βελτιώνει την αντοχή στην κόπωση και παρέχει μέτρια προστασία από τη φθορά χωρίς την προσθήκη ξεχωριστής μεμβράνης που θα μπορούσε να αποκολληθεί κάτω από ακραίες κρούσεις.
Η κατανόηση του τρόπου παράτασης της διάρκειας ζωής του καλουπιού σφράγισης με επιστρώσεις ξεκινά με τη διάγνωση της λειτουργίας αστοχίας. Η λειαντική φθορά απαιτεί TiCN ή TiAlN. Η φθορά της κόλλας και η φθορά ανταποκρίνονται σε DLC ή TiAlN. Οφέλη από το ράγισμα της επιφάνειας που σχετίζεται με την κόπωση-από τη νιτρίωση. Η εφαρμογή λανθασμένης επίστρωσης σε λάθος πρόβλημα σπαταλά χρήματα χωρίς να παρατείνει τη διάρκεια ζωής του καλουπιού.
Αντιστοίχιση υλικών μήτρας με ιδιότητες τεμαχίου εργασίας
Το ίδιο το τεμάχιο εργασίας περιορίζει τις επιλογές υλικών σας. Ένα μαλακό φύλλο χαλκού που σφραγίζει με καλούπι αντιμετωπίζει εντελώς διαφορετικές απαιτήσεις από ένα ανοξείδωτο χάλυβα υψηλής αντοχής- κοπής. Η αντοχή σε εφελκυσμό, η σκληρότητα της επιφάνειας, η ολκιμότητα και το πάχος του υλικού επηρεάζουν τον συνδυασμό ποιότητας χάλυβα εργαλείου και επίστρωσης που θα προσφέρει αποδεκτή διάρκεια ζωής.
Τα σκληρότερα υλικά του κατεργαζόμενου τεμαχίου δημιουργούν μεγαλύτερη λειαντική φθορά στις κοπτικές ακμές, απαιτώντας υψηλότερους-καρβιδιακούς χάλυβες. Πιο μαλακά, πιο όλκιμα υλικά τείνουν να προκαλούν φθορά κόλλας και μεταφορά υλικού (θολώματα), όπου το υλικό του τεμαχίου εργασίας συνδέεται με την επιφάνεια της μήτρας. Το παχύτερο απόθεμα αυξάνει τη θλιπτική φόρτιση στις διατρήσεις, ευνοώντας ποιότητες με υψηλότερη αντίσταση παραμόρφωσης.
| Βαθμός χάλυβα εργαλείων | Σκληρότητα εργασίας | Συνιστώμενα υλικά τεμαχίου εργασίας | Αναμενόμενο εύρος ζωής | Τυπικές Εφαρμογές |
|---|---|---|---|---|
| AISI D2 | 58-60 HRC | Ανθρακούχο χάλυβα, ανοξείδωτο χάλυβα, χάλυβας ελατηρίου | 500.000-2.000,000+ εγκεφαλικά επεισόδια | Λειτουργίες κοπής-μεγάλου όγκου,-μακράς διάρκειας |
| AISI A2 | 58-62 HRC | Μικτά υλικά, κράματα-μέτριας σκληρότητας | 300.000-1.000.000 εγκεφαλικά επεισόδια | Προοδευτικές μήτρες με πολλαπλούς τύπους λειτουργίας |
| AISI M2 | 60-65 HRC | Χάλυβας υψηλής-αντοχής, λειαντικά κράματα | 500.000-1.500.000 εγκεφαλικά επεισόδια | Υψηλό-γροθιές φορτίου, υψηλή-ταχύτητα σβήσιμο |
| AISI S7 | 56-58 HRC | Βαριά-χάλυβας, χοντρό κοντάκ | 200.000-800.000 εγκεφαλικά επεισόδια | Κρούση-επιρρεπείς σταθμοί, βαρύ-στάμπωμα μετρητή |
| Μεταλλουργία Σκόνης (CPM 10V) | 60-63 HRC | Λειαντικά υλικά, χάλυβες υψηλής-πυριτίου | 2.000.000-5.000,000+ εγκεφαλικά επεισόδια | Εξαιρετικά-υψηλού-όγκου παραγωγής, λειαντικά τεμάχια εργασίας |
| Καρβίδιο βολφραμίου | 85-92 ΗΡΑ | Όλες οι λαμαρίνες, ιδιαίτερα τα λειαντικά κράματα | 5.000.000-10.000,000+ πινελιές | Κοπτικά ένθετα για εφαρμογές ακραίου-όγκου |
Η σχέση μεταξύ υλικού μήτρας, επίστρωσης και τεμαχίου εργασίας δεν είναι ένας πίνακας αναζήτησης που εφαρμόζετε στα τυφλά. Είναι ένα σύνολο μηχανικών συμβιβασμών. Ένας πιο σκληρός χάλυβας με σκληρή επίστρωση μπορεί μερικές φορές να υπερέχει από έναν σκληρότερο χάλυβα χωρίς επικάλυψη, επειδή η επίστρωση χειρίζεται τη φθορά ενώ το υπόστρωμα απορροφά την κρούση. Η σωστή εφαρμογή αυτού του συνδυασμού είναι αυτό που διαχωρίζει τις μήτρες που λειτουργούν για χρόνια από τις μήτρες που αποτυγχάνουν σε μήνες, και είναι επίσης αυτό που κάνει τα υποσυστήματα τύπου και καθοδήγησης τόσο κρίσιμα. Ακόμη και ο καλύτερος συνδυασμός υλικών υπολειτουργεί εάν η πρέσα παρέχει ασυνεπή δύναμη ή το σύστημα καθοδήγησης επιτρέπει τη μετατόπιση θέσης.
Press Selection and Die Subsystems για την επίτευξη στενών ανοχών
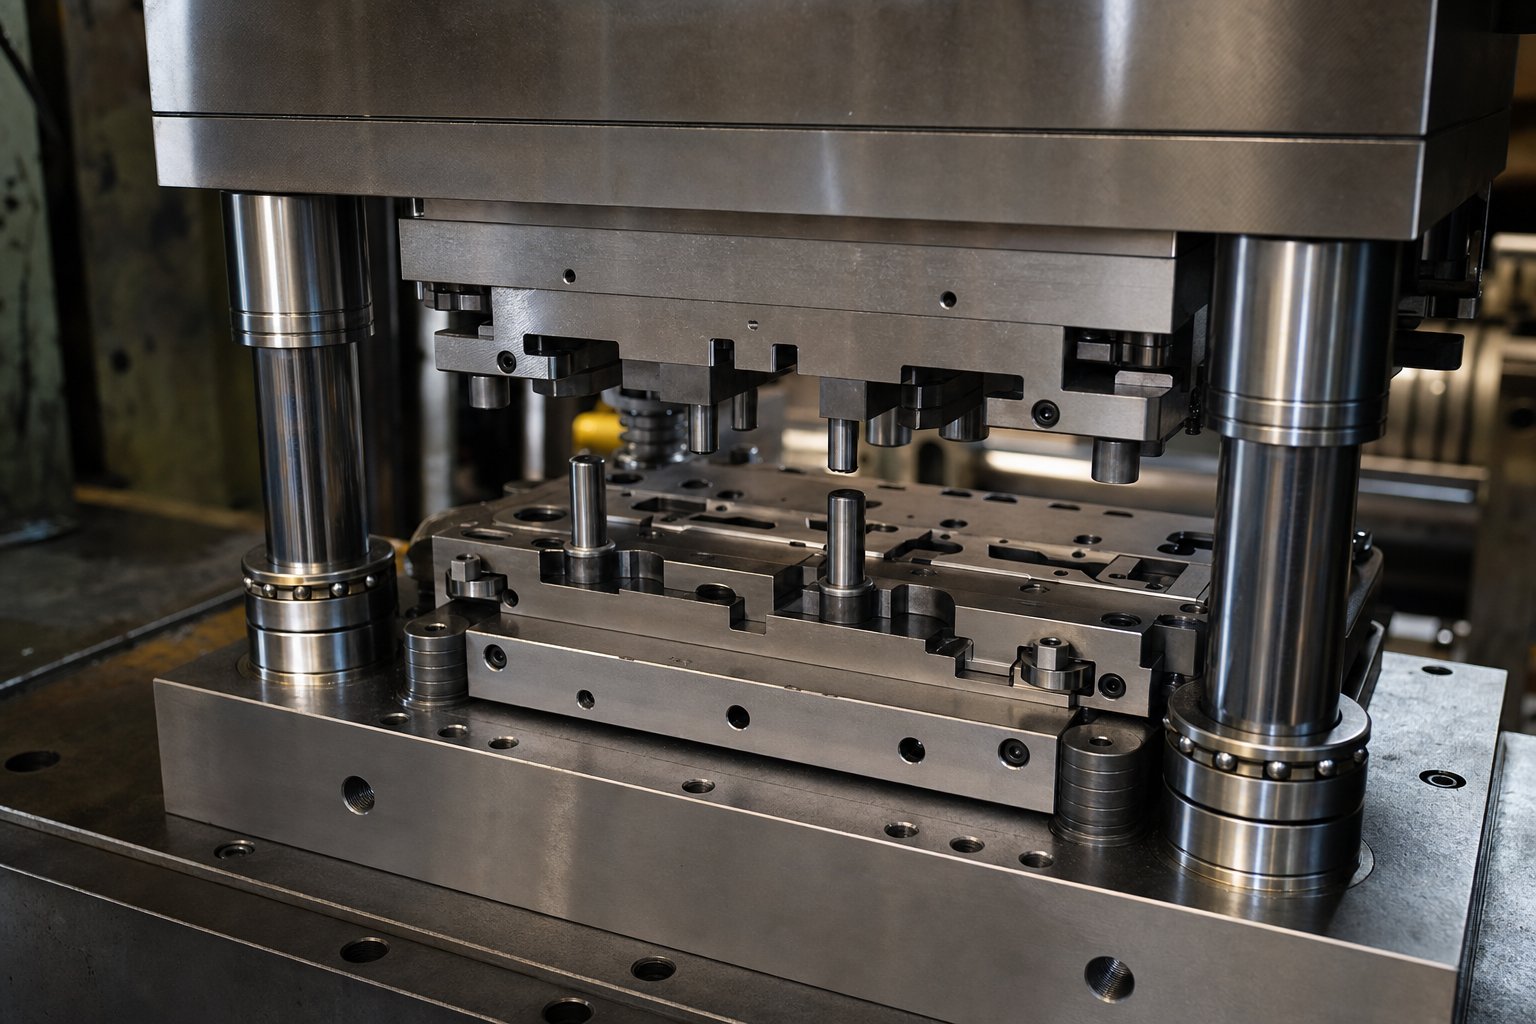
Ένα καλούπι ακριβείας μπορεί να προσφέρει μόνο ό,τι επιτρέπει η πρέσα από κάτω του. Φανταστείτε να εγκαταστήσετε ένα χειρουργικό όργανο σε ένα γρύλο: η μηχανική του εργαλείου καθίσταται άσχετη εάν η δύναμη που παρέχει το μηχάνημα δεν μπορεί να ελέγξει την ταχύτητα, τη θέση και το φορτίο με ανάλογη βελτίωση. Η επιλογή τύπου πιεστηρίου για σφράγιση αυστηρής ανοχής δεν είναι εκ των υστέρων σκέψη. Είναι ένας περιορισμός που ορίζει το ανώτατο όριο της επιτεύξιμης ακρίβειας, ανεξάρτητα από το πόσο καλά είναι κατασκευασμένο το ίδιο το καλούπι.
Δυνατότητες μηχανικής, υδραυλικής και σέρβο πρέσας
Κάθε αρχιτεκτονική πρέσας επιβάλλει διαφορετικά όρια σχετικά με την ακρίβεια που φτάνει η δύναμη στο τεμάχιο εργασίας. Η κατανόηση αυτών των ορίων σάς βοηθά να ταιριάξετε την ικανότητα του Τύπου με τις απαιτήσεις του καλουπιού αντί να ανακαλύπτετε αναντιστοιχίες κατά την παραγωγή.
Μηχανικές πρέσεςοδηγήστε την ολίσθηση μέσω ενός στροφαλοφόρου άξονα ή ενός εκκεντρικού μηχανισμού γραναζιών, παράγοντας ένα σταθερό προφίλ διαδρομής που καθορίζεται από την ενέργεια περιστροφής του σφονδύλου. Διακρίνονται σε ταχύτητα και συνέπεια: μόλις ρυθμιστούν, προσφέρουν τον ίδιο κύκλο κίνησης μετάδοσης κίνησης μετά από κύκλο με ελάχιστη απόκλιση. Για εργασίες προοδευτικής μήτρας υψηλής-ταχύτητας όπου κυριαρχούν το τυφλό και το τρύπημα, οι μηχανικές πρέσες προσφέρουν εξαιρετική επαναληψιμότητα. Ο περιορισμός τους είναι η ακαμψία στο προφίλ κίνησης. Η ταχύτητα ολίσθησης στο κάτω νεκρό κέντρο (BDC) υπαγορεύεται από τη γεωμετρία και όχι από τον προγραμματισμό. Σε εργασίες διαμόρφωσης όπου το υλικό χρειάζεται χρόνο για να ρέει, αυτή η σταθερή ταχύτητα μπορεί να δημιουργήσει σπασίματα-με το σοκ, αντίστροφες αιχμές χωρητικότητας που καταπονούν τόσο το καλούπι όσο και το πλαίσιο πίεσης και πλευρική εκτροπή διάτρησης που υποβαθμίζει την ακρίβεια θέσης.
Υδραυλικές πρέσεςχρησιμοποιήστε πίεση υγρού για να μετακινήσετε την ολίσθηση, παρέχοντας πλήρη χωρητικότητα σε οποιοδήποτε σημείο της διαδρομής. Αυτό τα καθιστά ιδανικά για βαθιά έλξη, όπου ο σταθερός έλεγχος της δύναμης σε όλο το βάθος διαμόρφωσης είναι απαραίτητος. Επιτρέπουν επίσης την παραμονή στο BDC, δίνοντας χρόνο στο υλικό για να δημιουργήσει ένα διαμορφωμένο σχήμα. Το αντάλλαγμα είναι η ταχύτητα. Τα υδραυλικά συστήματα κυκλώνουν πιο αργά από τις μηχανικές πρέσες και μπορούν να προκαλέσουν μικρές διακυμάνσεις θέσης από αλλαγές θερμοκρασίας λαδιού και υστέρηση απόκρισης βαλβίδας, γεγονός που περιορίζει την καταλληλότητά τους για εξαιρετικά-σφιχτή-ανοχή, παραγωγή υψηλής-ταχύτητας.
Πρέσες σερβομηχανισμούαντιπροσωπεύουν την πιο ικανή αρχιτεκτονική για διαμόρφωση ακριβείας. Μια πρέσσα σερβομηχανισμού για σφράγιση ακριβείας αντικαθιστά τον σφόνδυλο και τον συμπλέκτη με έναν σερβοκινητήρα απευθείας-με κίνηση, δίνοντας στον χειριστή προγραμματιζόμενο έλεγχο της ταχύτητας ολίσθησης και παραμονή σε οποιοδήποτε σημείο του λειτουργικού τμήματος της διαδρομής. Μπορείτε να επιβραδύνετε την ολίσθηση σε ανίχνευση τη στιγμή που η διάτρηση έρχεται σε επαφή με το τεμάχιο εργασίας, μειώνοντας το κούμπωμα-από το σοκ και ελαχιστοποιώντας την πλευρική κίνηση της διάτρησης που προκαλεί κακή ευθυγράμμιση. Μπορείτε να προγραμματίσετε μια στιγμιαία παραμονή για να ορίσετε ένα ανάγλυφο ή προφίλ. Μπορείτε να τρέξετε σε λειτουργία εκκρεμούς, όπου η ολίσθηση ταλαντώνεται μόνο μέσω του τμήματος εργασίας της διαδρομής αντί να ολοκληρώσει μια πλήρη περιστροφή 360 μοιρών, αυξάνοντας την ταχύτητα παραγωγής κατά 30% ή περισσότερο στις ίδιες σ.α.λ. του κινητήρα.
Για μήτρες σφράγισης ακριβείας που κατασκευάζουν προηγμένους-χάλυβες υψηλής αντοχής, αυτή η προγραμματιζόμενη κίνηση δεν είναι προαιρετική. Αυτά τα υλικά απαιτούν περισσότερη ενέργεια διαμόρφωσης και δημιουργούν υψηλότερα αντίστροφα φορτία. Ο έλεγχος της ταχύτητας ακριβώς στο σημείο επαφής του υλικού ελαχιστοποιεί τη συσσώρευση τριβής, μειώνει το κούμπωμα-διαμέσου των δυνάμεων και παρατείνει τη διάρκεια ζωής του καλουπιού περιορίζοντας την πλευρική πίεση στις διατρήσεις. Το αποτέλεσμα είναι αυστηρότερος έλεγχος διαστάσεων στα διαμορφωμένα χαρακτηριστικά και μεγαλύτερα διαστήματα μεταξύ της συντήρησης.
Υποσυστήματα καθοδήγησης και εντοπισμού θέσης
Ο Τύπος δίνει δύναμη. Τα εσωτερικά υποσυστήματα της μήτρας ελέγχουν πού προσγειώνεται αυτή η δύναμη. Ακόμη και μια τέλεια συντονισμένη πρέσα σερβομηχανισμού δεν μπορεί να αντισταθμίσει την ατημέλητη καθοδήγηση της μήτρας. Όπως σημειώνει ο ειδικός σχεδιασμού καλουπιών Art Hedrick, οι οδηγοί καρφίτσες προορίζονται να εντοπίζουν με ακρίβεια τα πάνω και τα κάτω παπούτσια έτσι ώστε όλα τα εξαρτήματα της μήτρας να συνδέονται με το σωστό διάκενο, αλλά δεν μπορούν να στερεώσουν μια κακοσυντηρημένη πρέσα. Και τα δύο συστήματα πρέπει να λειτουργούν όπως σχεδίασε ο μηχανικός.
Οδηγοί ρουλεμάν-αποτελούν το θεμέλιο της ακρίβειας ευθυγράμμισης των πιλότων πιλότων. Σε αντίθεση με τις καρφίτσες οδηγού-στυλ τριβής που οδηγούν σε μια λεπτή μεμβράνη λαδιού και παράγουν θερμότητα με ταχύτητα, οι στύλοι με ρουλεμάν με σφαιρίδια{2}}χρησιμοποιούν σφαίρες από σκληρυμένο χάλυβα σε ένα κλουβί ακριβείας για να επιτύχουν αυτό που οι κατασκευαστές αποκαλούν "αρνητική κλίση": το συγκρότημα πείρου-και-του ρουλεμάν είναι περίπου 0,00 μικρότερο από το μικρότερο παιχνίδι από 0,00. εξ ολοκλήρου. Αυτή η εφαρμογή μηδενικού διάκενου-διασφαλίζει ότι το άνω και το κάτω μισό μήτρας επιστρέφουν ακριβώς στην ίδια σχετική θέση σε κάθε διαδρομή, ακόμη και σε υψηλές ταχύτητες παραγωγής όπου οι ακίδες τριβής θα υπερθερμαίνονταν και θα δέσουν.
Καρφίτσες πιλότουεξυπηρετούν διαφορετική λειτουργία. Ενώ οι οδηγοί στύλοι ευθυγραμμίζουν τα μισά της μήτρας μεταξύ τους, οι πιλότοι ευθυγραμμίζουν το υλικό της λωρίδας με τη μήτρα. Εισάγουν προ-τρυπημένες τρύπες στη λωρίδα πριν εμφανιστεί οποιοδήποτε σχηματισμό ή κοπή σε αυτόν τον σταθμό, τραβώντας το υλικό σε ακριβή καταχώριση. Σε προοδευτικές μήτρες που εκτελούνται με εκατοντάδες πινελιές ανά λεπτό, ακόμη και 0,02 mm ενώσεις λανθασμένης τοποθέτησης λωρίδων στους σταθμούς, παράγοντας-από-εξαρτήματα ανοχής. Οι καρφίτσες πιλότου εξαλείφουν αυτή τη μετατόπιση με μηχανική αναφορά της λωρίδας στη γεωμετρία της μήτρας σε κάθε προώθηση.
Ανυψωτές αποθεμάτωνσηκώστε τη λωρίδα ανάμεσα στις πινελιές ώστε να μπορεί να προχωρήσει ελεύθερα χωρίς να σέρνεται στις επιφάνειες της μήτρας. Αυτό αποτρέπει την παραμόρφωση της λωρίδας, το τράβηγμα του γυμνοσάλιαγκου και τη ζημιά στην επιφάνεια.Ειδικοί κύλινδροι ανυψωτικών αποθεμάτωνΣχεδιασμένο για προοδευτικές μήτρες απορροφά την πλευρική ώθηση και τοποθετείται απευθείας στις ράγες αποθέματος, διατηρώντας σταθερό ύψος ανύψωσης ακόμη και υπό πλευρική φόρτιση.
Κάτω από αυτά τα ορατά στοιχεία, τοελαστικό σύστημαδιέπει αθόρυβα τον τρόπο κατανομής των δυνάμεων μέσα στη μήτρα. Τα ελατήρια, τα μαξιλαράκια ουρεθάνης και οι κύλινδροι αερίου αζώτου παρέχουν την αντίθετη-πίεση που ελέγχει τους απογυμνωτές, τις βάσεις κενού και τις πιέσεις των μαξιλαριών. Η ακατάλληλη επιλογή ελατηρίου είναι μια από τις πιο κοινές πηγές σφαλμάτων θέσης σε κατά τα άλλα καλά κατασκευασμένα καλούπια. Ένα ελατήριο απογυμνωτή που είναι πολύ αδύναμο επιτρέπει στην λωρίδα να ανυψώνεται ανομοιόμορφα, εισάγοντας κλίση. Ένα σύστημα ελατηρίου αζώτου για μήτρες σφράγισης που δεν είναι σωστά φορτισμένο παρέχει ασυνεπή δύναμη συγκράτησης, προκαλώντας διακυμάνσεις της ροής του μετάλλου που εμφανίζονται ως διασπορά διαστάσεων στα διαμορφωμένα μέρη. Οι πολλαπλές αζώτου, οι οποίες ενοποιούν πολλαπλούς κυλίνδρους μέσω διασυνδεδεμένων καναλιών αερίου, περιορίζουν την αύξηση της πίεσης σε περίπου 15% όταν συμπιέζονται πλήρως, παρέχοντας πιο ομοιόμορφη και προβλέψιμη δύναμη από τα μεμονωμένα ελατήρια.
Μαζί, αυτά τα στοιχεία σχηματίζουν μια ταξινόμηση υποσυστημάτων-συντήρησης ακριβείας. Κάθε ένα αντιμετωπίζει μια συγκεκριμένη πηγή σφάλματος θέσης:
- Σύστημα καθοδήγησης(οδηγοί ρουλεμάν με σφαιρίδια, μπλοκ φτέρνας, πλάκες φθοράς): Διατηρεί την ευθυγράμμιση μεταξύ του άνω και του κάτω μισού καλουπιού μέσα σε μικρόμετρα διαδρομής, αποτρέποντας την πλευρική μετατόπιση που θα άλλαζε τη διάτρηση-σε-το διάκενο του καλουπιού.
- Σύστημα εντοπισμού θέσης(καρφίτσες πιλότου, χαρακτηριστικά καταχώρισης, ενδείξεις εντοπισμού): Ευθυγραμμίζει το υλικό του τεμαχίου προς τη γεωμετρία της μήτρας σε κάθε σταθμό, διασφαλίζοντας ότι κάθε λειτουργία αναφέρεται στην ίδια αρχή θέσης.
- Ελαστικό σύστημα(ελατήρια, ουρεθάνη, κύλινδροι αζώτου, συλλέκτες): Ελέγχει τις δυνάμεις αντιστάθμισης-πίεσης που συγκρατούν, απογυμνώνουν και απομονώνουν το υλικό κατά τη διαμόρφωση, αποτρέποντας την ανομοιόμορφη φόρτιση που εισάγει διακυμάνσεις διαστάσεων.
- Σύστημα τροφοδοσίας(σερβοτροφοδότες, οδηγοί αποθέματος, χειριστήρια μήκους τροφοδοσίας): Προωθεί το υλικό με ακριβείς, επαναλαμβανόμενες αυξήσεις που ταιριάζουν με τον τόνο της ταινίας, διασφαλίζοντας ότι κάθε σταθμός λαμβάνει υλικό στη σωστή θέση.
- Σύστημα ανίχνευσης(σε-αισθητήρες μήτρας, ανιχνευτές εσφαλμένης τροφοδοσίας, οθόνες φορτίου): Ανιχνεύει σφάλματα θέσης, λυγισμό υλικού ή μη φυσιολογικές δυνάμεις σε πραγματικό χρόνο, σταματώντας την πρέσα προτού η εσφαλμένη θέση μετατραπεί σε κατεστραμμένο καλούπι ή μια παρτίδα απορριμμάτων.
Αυτά τα υποσυστήματα δεν λειτουργούν μεμονωμένα. Ένα σφάλμα τροφοδοσίας που το σύστημα ανίχνευσης αποτυγχάνει να πιάσει μετατρέπεται σε σφάλμα θέσης που το σύστημα καθοδήγησης δεν μπορεί να διορθώσει. Ένας φθαρμένος κύλινδρος αζώτου στον οποίο βασίζεται το ελαστικό σύστημα εισάγει ασυνεπή πίεση στο ταμπόν που εμφανίζεται ως διαστατική διασπορά στο τελειωμένο τμήμα. Η ακρίβεια είναι το προϊόν και των πέντε υποσυστημάτων που λειτουργούν στο πλαίσιο της σχεδιαστικής τους πρόθεσης ταυτόχρονα, διαδρομή μετά το χτύπημα, σε όλη τη διάρκεια της παραγωγής.
Αυτή η αλληλεξάρτηση εξηγεί επίσης γιατί η ακρίβεια υποβαθμίζεται με την πάροδο του χρόνου. Η φθορά, η κόπωση και η μόλυνση διαβρώνουν σταδιακά την απόδοση κάθε υποσυστήματος και η προκύπτουσα απώλεια ποιότητας σπάνια είναι ξαφνική. Συσσωρεύεται αθόρυβα έως ότου τα μέρη αρχίσουν να ξεφεύγουν από την ανοχή. Η αναγνώριση αυτών των πρώιμων προειδοποιητικών σημαδιών και η γνώση του πώς να αντιδράσετε πριν χαθεί η ακρίβεια, είναι η διαφορά μεταξύ ενός καλουπιού που παράγει εκατομμύρια καλά εξαρτήματα και ενός που δημιουργεί κλιμακούμενα σκραπ.
Λειτουργίες αστοχίας καλουπιού και συντήρηση που διατηρούν την ακρίβεια
Η ακρίβεια δεν εξαφανίζεται από τη μια μέρα στην άλλη. Διαβρώνεται, μία κίνηση τη φορά, μέσω μηχανισμών φθοράς που αφήνουν διακριτικά δακτυλικά αποτυπώματα στην ποιότητα του εξαρτήματος πολύ πριν το ίδιο το καλούπι εμφανίσει ορατή ζημιά. Ένα γρέζι που μεγαλώνει 0,01 mm ανά δέκα χιλιάδες εγκεφαλικά επεισόδια. Μια διαμορφωμένη διάσταση που παρασύρεται προς το κατώτερο όριο ελέγχου κατά τη διάρκεια μιας εβδομάδας παραγωγής. Μια επιφανειακή γρατσουνιά που εμφανίζεται σε κάθε πέμπτο μέρος. Αυτά τα σήματα σας λένε ακριβώς τι συμβαίνει μέσα στη μήτρα σας, αν ξέρετε πώς να τα διαβάζετε.
Η αντιμετώπιση των τρόπων αστοχίας και των αιτιών του καλουπιού σφράγισης ως προβλέψιμα μηχανολογικά φαινόμενα αντί για τυχαία κακή τύχη μετατρέπει τη συντήρηση από αντιδραστική επισκευή σε προληπτική διαχείριση του κύκλου ζωής. Ο στόχος δεν είναι απλώς να κρατήσει το ζάρι σε λειτουργία. Διατηρεί την ακρίβεια σε επίπεδο micron- στο οποίο επενδύσατε κατά τη διάρκεια του σχεδιασμού και της κατασκευής, καθ' όλη τη διάρκεια της παραγωγικής ζωής του καλουπιού.
Συνήθεις λειτουργίες αποτυχίας και βασικές αιτίες
Τέσσερις κύριοι μηχανισμοί αστοχίας επιτίθενται στα καλούπια σφράγισης ακριβείας κατά την παραγωγή. Κάθε ένα ακολουθεί διαφορετική φυσική, στοχεύει διαφορετικά χαρακτηριστικά μήτρας και αφήνει μια ξεχωριστή υπογραφή στα μέρη που βγαίνουν από την πρέσα. Η αναγνώριση του ενεργού μηχανισμού καθορίζει εάν η σωστή απόκριση είναι το ακόνισμα, η επαναβαφή, η ευθυγράμμιση ή η αντικατάσταση.
Απόκομμα:Τα μικρά θραύσματα αποσπώνται από τις κοπτικές άκρες, συνήθως σε αιχμηρές γωνίες, σφιχτές ακτίνες ή περίπλοκα προφίλ διάτρησης. Η βασική αιτία είναι σχεδόν πάντα μια ανισορροπία μεταξύ σκληρότητας και σκληρότητας: χάλυβας μήτρας που είναι πολύ εύθραυστος για τα κρουστικά φορτία που υφίσταται ή κοπτικές άκρες που υπόκεινται σε πλευρικές δυνάμεις από κακή ευθυγράμμιση. Στα εξαρτήματα, το θρυμματισμό εμφανίζεται ως ακανόνιστα γρέζια που ποικίλλουν σε ύψος και θέση από διαδρομή σε διαδρομή, σε αντίθεση με την ομοιόμορφη ανάπτυξη γρεζιών που προκαλείται από την απλή φθορά των άκρων. Ένα διαγνωστικό πλαίσιο για αστοχίες καλουπιών προσδιορίζει την κοπή ως έναν από τους "Τέσσερις δολοφόνους" της στάμπας μήτρας, σημειώνοντας ότι η προκύπτουσα άκρη εμφανίζεται οδοντωτή ή πριονωτή{3}}με μεγέθυνση.
Ερεθιστικός:Όταν το υλικό του κατεργαζόμενου τεμαχίου συγκολλάται μικροσκοπικά στην επιφάνεια της μήτρας υπό πίεση, στη συνέχεια σχίζεται κατά τον διαχωρισμό, δημιουργεί τραχιά, λερωμένα μπαλώματα και συσσωρευμένες-αποθέσεις στις επιφάνειες διαμόρφωσης. Η εκτόξευση επιταχύνεται γρήγορα επειδή το μεταφερόμενο υλικό αυξάνει την τριβή, η οποία παράγει περισσότερη θερμότητα, η οποία προωθεί τη μεταφορά περισσότερου υλικού. Σε εξαρτήματα, το κάρφωμα προκαλεί γρατσουνιές, σημάδια και τραχύτητα επιφάνειας που επιδεινώνονται προοδευτικά. Είναι πιο συνηθισμένο κατά τη σφράγιση από ανοξείδωτο χάλυβα, αλουμίνιο ή άλλα υλικά με χημική συγγένεια με τον χάλυβα εργαλείων, ιδιαίτερα όταν η λίπανση είναι ανεπαρκής ή όταν τα διάκενα είναι πολύ στενά.
Ράγισμα κόπωσης:Οι επαναλαμβανόμενοι κύκλοι καταπόνησης υπερβαίνουν τελικά το όριο αντοχής του χάλυβα μήτρας, πυρηνώνοντας μικρο{0}}ρωγμές σε χαρακτηριστικά υψηλής- καταπόνησης όπως ακτίνες, μεταβάσεις φιλέτου και κλειδαριές. Αυτές οι ρωγμές διαδίδονται αργά μέσα στο υλικό μέχρι να φτάσουν σε κρίσιμο μήκος και να προκαλέσουν ένα ξαφνικό κάταγμα. Η ύπουλη πτυχή της κούρασης είναι ο συγχρονισμός: ένα ζάρι μπορεί να τρέχει άψογα για 800.000 εγκεφαλικά επεισόδια πριν μια ρωγμή που ξεκίνησε με 200.000 εγκεφαλικά επεισόδια φτάσει τελικά στην αιχμή. Τα φαινόμενα ποιότητας εξαρτημάτων εμφανίζονται ως διακοπτόμενη διακύμανση των διαστάσεων, σημάδια επιφάνειας από ρωγμή-κάμψη παρακείμενου υλικού ή ξαφνική καταστροφική αστοχία άκρων χωρίς προηγούμενη προειδοποίηση από τη σταδιακή ανάπτυξη γρεζιών.
Φθορά που προκαλείται από κακή ευθυγράμμιση-:Όταν τα συστήματα οδήγησης υποβαθμίζονται, το άνω και το κάτω μισό μήτρας δεν συναντώνται πλέον στην ίδια σχετική θέση σε κάθε διαδρομή. Ακόμη και 0,01 mm πλευρικής μετατόπισης σημαίνει ότι η διάτρηση εισέρχεται στο άνοιγμα της μήτρας από το κέντρο-, συγκεντρώνοντας τη φθορά στη μία πλευρά της κοπτικής ακμής. Αυτό δημιουργεί ασύμμετρα γρέζια,-μονόπλευρη στρογγυλοποίηση άκρων και προοδευτική μετατόπιση διαστάσεων προς μία μόνο κατεύθυνση. Είναι ο πιο συνηθισμένος τρόπος αστοχίας σε μήτρες με οδηγούς καρφίτσες-στυλ τριβής ή σε πρέσες με φθαρμένα σχισίματα και συχνά δεν εντοπίζεται επειδή οι χειριστές αποδίδουν τη σταδιακή μετατόπιση ποιότητας στην κανονική φθορά των άκρων.
Στρατηγικές Προληπτικής Συντήρησης
Η αποτελεσματική προληπτική συντήρηση για μήτρες σφράγισης ακολουθεί έναν δομημένο ρυθμό που συνδυάζει-επιθεώρηση βάσει χρόνου με ενεργοποιητές που βασίζονται στην παραγωγή-. Το να βασιζόμαστε μόνο στα ημερολογιακά διαστήματα δεν μας φανερώνει η πραγματικότητα ότι η φθορά των πτηνών βασίζεται σε εγκεφαλικά επεισόδια, σκληρότητα υλικού και συνθήκες λειτουργίας και όχι σε ημέρες στο ράφι.
Προγραμματισμένα διαστήματα ακονίσματος:Ένα χρονοδιάγραμμα ακονίσματος καλουπιού σφράγισης θα πρέπει να βασίζεται σε πραγματικούς αριθμούς εγκεφαλικών επεισοδίων και όχι σε αυθαίρετες χρονικές περιόδους. Η πρακτική του κλάδου συνδέει την οξεία αναθεώρηση με τεκμηριωμένες επιτυχίες-ανά-διαστήματα σέρβις που έχουν καθοριστεί από το ιστορικό φθοράς. ΕΝΑπροσέγγιση PM που βασίζεται στην παραγωγή-συνιστά τη χρήση μετρητών πιεστηρίων για έλεγχο ακόνισμα, επιθεώρηση εισαγωγής και επιλεγμένα σημεία αντικατάστασης. Για μήτρες ακριβείας, η σκανδάλη ρυθμίζεται συνήθως συντηρητικά: το ακόνισμα συμβαίνει όταν το ύψος του γρέζιου πλησιάζει το 50-70% της μέγιστης επιτρεπόμενης προδιαγραφής, όχι όταν τα εξαρτήματα έχουν ήδη ξεφύγει από την ανοχή. Όλα τα ακόνισμα πρέπει να εκτελούνται σε ειδικό μύλο επιφανειών με κατάλληλο ψυκτικό υγρό και εξαρτήματα. Οι τροχοί λείανσης με το χέρι ή ακατάλληλοι τροχοί λείανσης είναι οι κύριες αιτίες πρόωρης φθοράς των άκρων και ζημιών λόγω θερμότητας σε σκληρυμένες επιφάνειες.
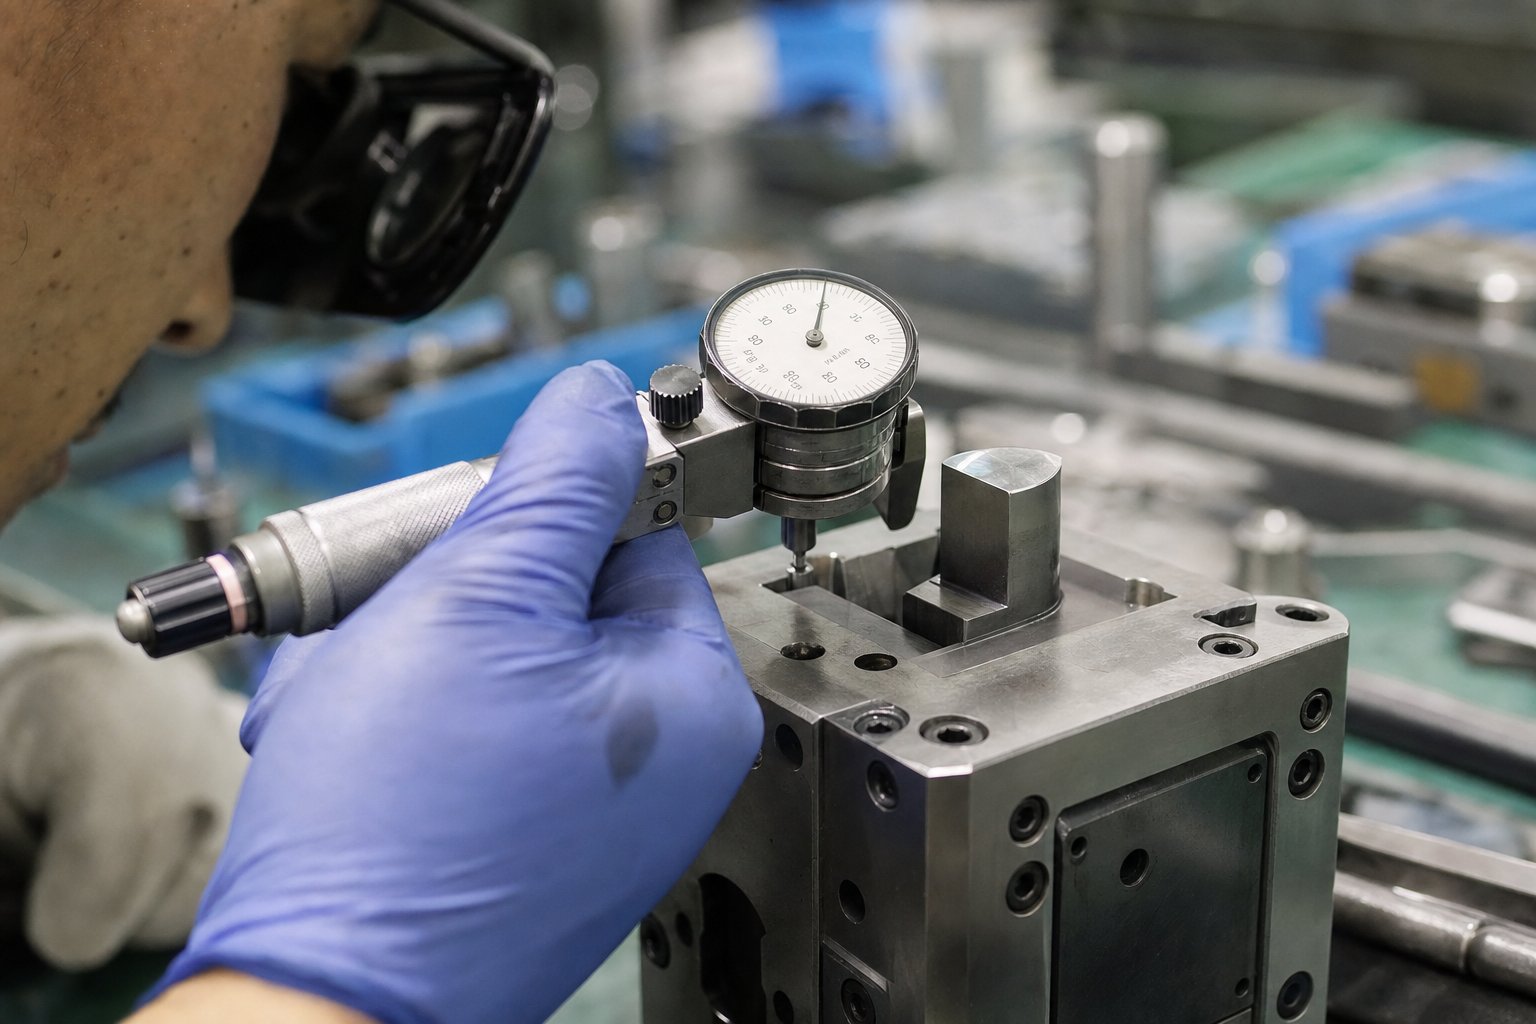
Πρωτόκολλα επιθεώρησης για μέτρηση φθοράς:Η ποσοτική επιθεώρηση διαχωρίζει τις αντικειμενικές αποφάσεις συντήρησης από τις εικασίες. Χρησιμοποιήστε μικρόμετρα και οπτικούς συγκριτές για να μετρήσετε τη μείωση της διαμέτρου της διάτρησης, τη μεγέθυνση του ανοίγματος της μήτρας και τις αλλαγές της απόστασης σε κάθε διάστημα PM. Οι έλεγχοι διάκενου του μετρητή αισθητήρων θα πρέπει να επαληθεύουν ότι η απόκλιση διάτρησης-σε-κενό δεν υπερβαίνει τα 0,02 mm από τις προδιαγραφές. Παρακολουθήστε αυτές τις μετρήσεις με την πάροδο του χρόνου. Όταν σχεδιάζονται σε συνάρτηση με τον αριθμό των εγκεφαλικών επεισοδίων, οι τάσεις φθοράς γίνονται προβλέψιμες, επιτρέποντάς σας να προγραμματίζετε τη συντήρηση κατά τη διάρκεια του προγραμματισμένου χρόνου διακοπής λειτουργίας αντί να ανταποκρίνεστε σε ποιοτικούς συναγερμούς κατά την παραγωγή.
Συντήρηση βάσει συνθηκών-με χρήση αισθητήρων σε-μήτρα:Οι σύγχρονες μήτρες ακριβείας ενσωματώνουν αισθητήρες φορτίου, αισθητήρες εγγύτητας και ανιχνευτές εσφαλμένης τροφοδοσίας που παρέχουν-δεδομένα διεργασίας σε πραγματικό χρόνο. Όταν οι υπογραφές χωρητικότητας αλλάζουν ή όταν οι αισθητήρες τοποθέτησης λωρίδων ανιχνεύουν αυξανόμενη διακύμανση, η μήτρα μεταδίδει ότι κάτι έχει αλλάξει. Η συντήρηση βάσει συνθηκών-ανταποκρίνεται σε αυτά τα σήματα αντί να περιμένει το επόμενο προγραμματισμένο διάστημα, αντιμετωπίζοντας προβλήματα όπως η κόπωση του ελατηρίου, η φθορά των οδηγών και η προοδευτική κακή ευθυγράμμιση προτού παράγουν θραύσματα. Αυτή η προσέγγιση γεφυρώνει το χάσμα μεταξύ της προληπτικής και της προγνωστικής συντήρησης, χρησιμοποιώντας την πραγματική συμπεριφορά του καλουπιού και όχι εκτιμήσεις για την ενεργοποίηση της υπηρεσίας.
Η έρευνα δείχνει σταθερά ότι μια πλήρως αντιδραστική προσέγγιση συντήρησης κοστίζει 25-30% περισσότερο από μια προληπτική, προληπτική στρατηγική. Το πρόσθετο κόστος προέρχεται από την πληρωμή δύο έως τριπλάσιων ποσών για εργασία έκτακτης ανάγκης, 25-50% περισσότερο για ανταλλακτικά που παραγγέλνονται βιαστικά και την απορρόφηση των πολύ μεγαλύτερες απώλειες από τη διακοπή της παραγωγής.
Αποφάσεις ανακαίνισης και λήξης{0}}του-ζωής
Το πώς να παρατείνετε τη διάρκεια ζωής του καλουπιού ακριβείας είναι τελικά ένα ζήτημα του να γνωρίζουμε πότε η συντήρηση μπορεί να αποκαταστήσει την αρχική ικανότητα σε σύγκριση με όταν η μήτρα έχει προχωρήσει πέρα από την ανάκτηση. Αυτή η διάκριση καθορίζει αν θα επενδύσετε στην ανακαίνιση ή θα αρχίσετε να προμηθεύεστε εργαλεία αντικατάστασης.
Κατά την επαναλείανση και την επαναβαφή αποκαταστήστε την ακρίβεια:Εάν η φθορά περιορίζεται στις ακμές κοπής και στις επιφάνειες διαμόρφωσης και η δομική γεωμετρία, τα συστήματα οδήγησης και οι επιφάνειες στερέωσης της μήτρας παραμείνουν εντός των προδιαγραφών, η εκ νέου λείανση και η επαναβαφή μπορεί να επαναφέρει το εργαλείο σε κατάσταση ετοιμότητας-. Κάθε άλεσμα αφαιρεί μια μικρή ποσότητα υλικού από την επιφάνεια της διάτρησης, μειώνοντας το μήκος κοπής. Οι περισσότερες μήτρες ακριβείας έχουν σχεδιαστεί με επιτρεπόμενο άλεσμα 1-3 mm, παρέχοντας πολλαπλούς κύκλους αποκατάστασης πριν η διάτρηση γίνει πολύ μικρή για να λειτουργήσει. Μετά την εκ νέου λείανση, η εκ νέου εφαρμογή επικαλύψεων PVD όπως το TiAlN ή το TiCN αποκαθιστά τη σκληρότητα της επιφάνειας και την αντοχή στη φθορά.
Όταν ένα καλούπι έχει φτάσει σε όρια διαστάσεων:Η επανάληψη δεν μπορεί να διορθώσει τα πάντα. Εάν οι οπές των οδηγών πείρων έχουν φθαρεί οβάλ, εάν τα μπλοκ καλουπιών έχουν αναπτύξει ρωγμές κόπωσης σε δομικά τμήματα ή εάν η αθροιστική επαναλείανση έχει καταναλώσει το διαθέσιμο περιθώριο, η μήτρα έχει φτάσει στο τέλος--ζωής της. Η συνέχιση της λειτουργίας μιας μήτρας πέρα από αυτό το σημείο παράγει εξαρτήματα που δεν μπορούν να τηρήσουν αξιόπιστα τις προδιαγραφές, δημιουργώντας θραύσματα που κοστίζουν περισσότερο από τα εργαλεία αντικατάστασης.
Η απόφαση μεταξύ ανακαίνισης και αντικατάστασης θα πρέπει να ακολουθεί στοιχεία από αρχεία συντήρησης και δεδομένα ικανότητας διεργασίας και όχι από διαίσθηση. Όταν οι τιμές Cpk έχουν τάση κάτω από 1,33 παρά την επαληθευμένη συντήρηση ή όταν το διάστημα μεταξύ των απαιτούμενων σέρβις συνεχίζει να μειώνεται, το καλούπι σάς ενημερώνει ότι έχει εισέλθει στη φάση του τέλους--ζωής του.
Προσέξτε αυτά τα προειδοποιητικά σημάδια ότι ένα ζάρι χάνει την ακρίβεια:
- Αύξηση ύψους γρεζιών:Τα γρέζια που αναπτύσσονται ξανά γρηγορότερα μετά από κάθε κύκλο ακονίσματος υποδεικνύουν ότι η εκ νέου λείανση δεν αποκαθιστά πλέον πλήρως τη γεωμετρία των άκρων ή ότι το διάκενο έχει ανοίξει πέρα από το σημείο που μπορεί να αντισταθμίσει μόνο το ακόνισμα.
- Μετατόπιση διαστάσεων πέρα από τα όρια Cpk:Όταν οι δείκτες ικανότητας διεργασίας πέφτουν κάτω από το 1,33 ακόμη και μετά την επαλήθευση συντήρησης και εγκατάστασης, η μηχανική κατάσταση της μήτρας δεν μπορεί πλέον να υποστηρίξει την απαιτούμενη ζώνη ανοχής.
- Ασυνεπής τροφοδοσία ταινιών:Η προοδευτική τραχύτητα των επιφανειών της μήτρας, οι φθαρμένες οπές του πιλότου ή τα υποβαθμισμένα συστήματα οδηγών δημιουργούν μεταβλητή τοποθέτηση λωρίδων που εκδηλώνεται ως διασπορά διαστάσεων-σε-σταθμό.
- Ορατά μοτίβα φθοράς σε γροθιές:Η ανομοιόμορφη φθορά, τα ασύμμετρα σημάδια γυαλίσματος ή οι γραμμές μάρτυρα σε διατρήσεις υποδεικνύουν κακή ευθυγράμμιση ή υποβάθμιση του συστήματος καθοδήγησης που ο καθαρισμός και το ακόνισμα δεν θα διορθώσουν.
Η τεκμηρίωση αυτών των παρατηρήσεων σε κάθε μεσοδιάστημα συντήρησης δημιουργεί το ίχνος δεδομένων που καθιστά το τέλος--των αποφάσεων ζωής αντικειμενικές και όχι συναισθηματικές. Ένα ζάρι που έχει χρησιμεύσει αξιόπιστα για δύο εκατομμύρια εγκεφαλικά επεισόδια αξίζει να αντικατασταθεί με σωστό προγραμματισμό, όχι με μια κρίση-κατεστραμμένη όταν τελικά αποτύχει καταστροφικά κατά τη διάρκεια μιας παραγωγής.
Το να γνωρίζετε πότε ένα ζάρι έχει φτάσει στα όριά του είναι η μία πλευρά της διαχείρισης του κύκλου ζωής. Η άλλη πλευρά, εξίσου σημαντική, είναι να γνωρίζει κανείς από πού να προμηθεύεται την αντικατάστασή του και πώς να αξιολογεί εάν ένας προμηθευτής μπορεί να προσφέρει την ακρίβεια, τη συνέπεια και την υποστήριξη παραγωγής που απαιτεί η εφαρμογή.
Πώς να αξιολογήσετε και να επιλέξετε έναν προμηθευτή καλουπιών ακριβείας
Η αντικατάσταση μιας φθαρμένης μήτρας ή η κυκλοφορία ενός νέου σφραγισμένου στοιχείου σας φέρνει αντιμέτωπους--με μια απόφαση προμήθειας που έχει μακροπρόθεσμες- συνέπειες. Ένας προμηθευτής που μπορεί να πετύχει την ανοχή σας σε ένα δείγμα εξάρτημα δεν είναι ο ίδιος με έναν προμηθευτή που μπορεί να το κρατήσει σε ένα εκατομμύριο-τεμάχια ετήσιας παραγωγής, ενώ παρέχει ανταποκρινόμενη υποστήριξη όταν κάτι παρασύρεται. Το χάσμα μεταξύ αυτών των δύο δυνατοτήτων διαχωρίζει έναν πωλητή συναλλαγών από έναν γνήσιο συνεργάτη εργαλείων και η γεφύρωση αυτού του χάσματος απαιτεί μια δομημένη αξιολόγηση που υπερβαίνει κατά πολύ το αίτημα μιας προσφοράς.
Βασικά κριτήρια αξιολόγησης για προμηθευτές καλουπιών
Κατά τη συναρμολόγηση της λίστας ελέγχου προμήθειας καλουπιών σφράγισης ακριβείας, τρεις κατηγορίες δυνατοτήτων έχουν μεγαλύτερη σημασία: τεχνικό βάθος, συστήματα ποιότητας και υποδομή υποστήριξης παραγωγής. Η αδυναμία σε οποιαδήποτε περιοχή εμφανίζεται τελικά ως προβλήματα διαστάσεων, καθυστερήσεις παράδοσης ή πονοκεφάλους συντήρησης κατάντη.
Τεχνικές δυνατότητεςνα καθορίσει τι μπορεί πραγματικά να κατασκευάσει ένας προμηθευτής. Ψάξτε για λεπτομέρειες και όχι γενικότητες:
- Εφικτές ανοχές:Ζητήστε τεκμηριωμένα αποδεικτικά στοιχεία για τις ανοχές που διατηρούνται στην παραγωγή, όχι μόνο αυτά που το κατάστημα ισχυρίζεται ότι μπορεί να επιτύχει σε ένα μόνο δείγμα. Ένας προμηθευτής που στοχεύει ±0,01 mm έως ±0,05 mm θα πρέπει να μπορεί να εμφανίζει δεδομένα Cpk από τις πραγματικές σειρές παραγωγής, όχι μόνο από μετρήσεις πρώτου-άρθρου.
- Εσωτερικοί πόροι μηχανικής κατεργασίας:Το σύρμα EDM, η λείανση επιφανειών ακριβείας, η διάνοιξη με CNC και η λείανση οπτικών προφίλ θα πρέπει να βρίσκονται όλα κάτω από την ίδια στέγη. Η εξωτερική ανάθεση κρίσιμων διαδικασιών εισάγει παραλλαγή μεταβίβασης που η εργασία ακριβείας δεν μπορεί να απορροφήσει. Τα καταστήματα που διατηρούν το δικό τους σύρμα EDM και τμήματα λείανσης διατηρούν αυστηρότερο έλεγχο της επαναληπτικής προσαρμογής{-και-των κύκλων ελέγχου που απαιτεί η συναρμολόγηση καλουπιών ακριβείας.
- Εργαλεία προσομοίωσης:Το λογισμικό προσομοίωσης σχηματισμού, πρόβλεψης ελατηρίου και βελτιστοποίησης διάταξης λωρίδων υποδεικνύουν έναν προμηθευτή που λύνει προβλήματα ψηφιακά πριν κόψει χάλυβα. Αυτή η δυνατότητα μειώνει άμεσα τις επαναλήψεις δοκιμής και συμπιέζει τους χρόνους παράδοσης.
Συστήματα ποιότηταςξεχωριστά καταστήματα που επιθεωρούν εξαρτήματα από καταστήματα που ελέγχουν τις διαδικασίες. Η διάκριση έχει τεράστια σημασία για τα εργαλεία ακριβείας:
- Πρώτη επιθεώρηση άρθρου (FAI):Μια αυστηρή διαδικασία FAI επαληθεύει ότι η διαδικασία κατασκευής μπορεί να παράγει με συνέπεια εξαρτήματα που πληρούν όλες τις απαιτήσεις σχεδιασμού πριν ξεκινήσει η πλήρης παραγωγή. Αναζητήστε προμηθευτές που παρέχουν πλήρεις αναφορές FAI με δεδομένα διαστάσεων αντιστοιχισμένα σε κάθε κρίσιμο χαρακτηριστικό, πιστοποιήσεις υλικού και τεκμηρίωση διαδικασίας. Αυτό το βήμα επαλήθευσης εντοπίζει σφάλματα διαστάσεων, υλικού ή διαδικασίας προτού φτάσουν στον όροφο παραγωγής σας.
- Στατιστικός Έλεγχος Διαδικασιών (SPC):Οι προμηθευτές που εκτελούν SPC σε κρίσιμες διαστάσεις μήτρας κατά την κατασκευή και κατά την παραγωγή σφραγισμένων εξαρτημάτων επιδεικνύουν επίγνωση της διαδικασίας, όχι μόνο ικανότητα επιθεώρησης. Ζητήστε δείγματα διαγραμμάτων ελέγχου και τεκμηρίωση Cpk από συγκρίσιμα προηγούμενα έργα.
- Πιστοποιήσεις:Η πιστοποίηση ISO 9001 καθιερώνει βασική πειθαρχία διαχείρισης ποιότητας. Για εφαρμογές αυτοκινήτων, το IATF 16949 είναι συνήθως υποχρεωτικό. Αυτοίπιστοποιήσεις ποιότητας κατασκευής καλουπιών ακριβείαςεπιβεβαιώστε ότι ένας προμηθευτής διατηρεί τεκμηριωμένα συστήματα για τον έλεγχο των διαδικασιών, όχι μόνο τα τελικά αποτελέσματα επιθεώρησης.
Υποστήριξη παραγωγήςκαθορίζει τι συμβαίνει μετά τα πλοία. Τα εργαλεία ακριβείας δεν αποτελούν πλεονέκτημα αγοράς-και-ξεχασμού:
- Υπηρεσίες δοκιμής:Μπορεί ο προμηθευτής να εκτελέσει αντιπροσωπευτικές δοκιμές παραγωγής- σε πρέσες που ταιριάζουν με τον τόνο, την ταχύτητα και το προφίλ σας; Δοκιμή σε πιεστήριο μικρότερου μεγέθους ή αναντιστοιχίας καλύπτει προβλήματα που εμφανίζονται μόνο στο περιβάλλον παραγωγής σας.
- Συνεχή προγράμματα συντήρησης:Προσφέρει ο προμηθευτής προγραμματισμένη συντήρηση, υπηρεσίες εκ νέου λείανσης και υποστήριξη έκτακτης ανάγκης επισκευής; Ένας προμηθευτής που κατασκευάζει τη μήτρα και απομακρύνεται, σας αφήνει να φέρετε όλο τον κίνδυνο του κύκλου ζωής σας.
- Μηχανική ανταπόκριση:Όταν ένα καλούπι χρειάζεται τροποποίηση για μια αλλαγή υλικού ή μια μηχανική αναθεώρηση, ο χρόνος απόκρισης έχει σημασία. Οι προμηθευτές με αφοσιωμένο προσωπικό μηχανικής μήτρας προσαρμόζονται πιο γρήγορα από τα καταστήματα όπου οι κατασκευαστές εργαλείων είναι και σχεδιαστές.
Αντιστοίχιση των δυνατοτήτων του προμηθευτή με τις απαιτήσεις του έργου
Δεν χρειάζεται κάθε έργο το ίδιο προφίλ προμηθευτή. Τα κριτήρια αξιολόγησης προμηθευτή καλουπιών σφράγισης που δίνετε προτεραιότητα θα πρέπει να αλλάξουν με βάση τις συγκεκριμένες παραμέτρους της εφαρμογής σας. Ένας μεγάλος δομικός βραχίονας από μαλακό χάλυβα στα ±0,1 mm παρουσιάζει εντελώς διαφορετικές απαιτήσεις προμήθειας από έναν μικροσκοπικό ακροδέκτη ηλεκτρικού συνδετήρα που συγκρατείται στα ±0,02 mm σε πέντε εκατομμύρια ετήσια τεμάχια.
Τέσσερις μεταβλητές έργου θα πρέπει να οδηγήσουν στη σύντομη λίστα σας:
- Μέγεθος εξαρτήματος και γεωμετρία:Οι προμηθευτές αναπτύσσουν τεχνογνωσία σε εύρος μεγεθών. Ένα κατάστημα βελτιστοποιημένο για μεγάλα πάνελ αυτοκινήτων λειτουργεί διαφορετικά από ένα κατάστημα που εστιάζει σε μικρά, περίπλοκα εξαρτήματα. Η αντιστοίχιση του φακέλου του ανταλλακτικού σας με το γλυκό σημείο του προμηθευτή διασφαλίζει ότι ο εξοπλισμός, η στερέωση και οι δυνατότητες επιθεώρησης ευθυγραμμίζονται φυσικά με τις απαιτήσεις σας.
- Ζώνη ανοχής:Οι αυστηρότερες ανοχές απαιτούν προμηθευτές με αποδεδειγμένη ικανότητα διεργασίας σε αυτό το επίπεδο, όχι μόνο εξοπλισμό που θεωρητικά είναι ικανός για αυτήν. Ζητήστε αποδεικτικά στοιχεία από τις σειρές παραγωγής, όχι πρωτότυπα.
- Ετήσιος όγκος:Προγράμματα υψηλού-όγκου απαιτούν από προμηθευτές με πειθαρχία σχεδιασμού χωρητικότητας, εφεδρικές στρατηγικές εργαλείων και υποδομή παραγωγής να διατηρούν την απόδοση χωρίς υποβάθμιση της ποιότητας σε εκτεταμένες χρήσεις.
- Τύπος υλικού:Εξωτικά κράματα, προηγμένοι-χάλυβες υψηλής αντοχής ή κράματα χαλκού λεπτής-διαμέτρησης παρουσιάζουν το καθένα μοναδικές προκλήσεις διαμόρφωσης. Οι προμηθευτές με εμπειρία στο συγκεκριμένο υλικό του τεμαχίου εργασίας σας αποφεύγουν τις αστοχίες της καμπύλης εκμάθησης{3}}που κοστίζουν χρόνο και εργαλεία.
Για ομάδες μηχανικών που προμηθεύονται εργαλεία για μικρά,-υψηλής ακρίβειας και ανοχής-κρίσιμα εξαρτήματα, οι εξειδικευμένοι προμηθευτές συχνά παρέχουν καλύτερα αποτελέσματα από τα καταστήματα γενικής χρήσης. Ειδικοί στο χώρο αυτό, όπως π.χΓΙΤΣΕΝ, εστιάζουν τον εξοπλισμό τους, την ανάπτυξη διεργασιών και τα συστήματα ποιότητας ειδικά στην επαναλαμβανόμενη μαζική παραγωγή εξαρτημάτων αυστηρής-ανοχής. Αυτή η εστιασμένη τεχνογνωσία μεταφράζεται σε συντομότερους κύκλους ανάπτυξης, λιγότερες επαναλήψεις δοκιμών και πιο προβλέψιμα αποτελέσματα παραγωγής σε σύγκριση με καταστήματα που μοιράζουν την προσοχή τους σε ένα ευρύ φάσμα μεγεθών ανταλλακτικών και κατηγοριών ανοχής.
Η ακολουθία αξιολόγησης παρακάτω παρέχει ένα επαναλαμβανόμενο πλαίσιο για τη μετάβαση από τον ορισμό των απαιτήσεων στην επιλογή προμηθευτή:
- Καθορίστε τις απαιτήσεις ανοχής και όγκου:Τεκμηριώστε τις προδιαγραφές διαστάσεων, τα κρίσιμα-προς-χαρακτηριστικά ποιότητας, τον ετήσιο όγκο και την αναμενόμενη διάρκεια ζωής του καλουπιού προτού επικοινωνήσετε με οποιονδήποτε προμηθευτή. Οι ασαφείς απαιτήσεις παράγουν ασαφή εισαγωγικά.
- Προμηθευτές μικρής λίστας με αποδεδειγμένη ικανότητα:Φιλτράρετε τους υποψηφίους με βάση τεκμηριωμένα στοιχεία για την επίτευξη της ζώνης ανοχής σας σε συγκρίσιμους όγκους. Εξαλείψτε τους προμηθευτές που δεν διαθέτουν-εσωτερικά σύρματα EDM, λείανση ή σχετικά εργαλεία προσομοίωσης.
- Ζητήστε δείγματα πρώτου-άρθρου:Ζητήστε από προμηθευτές που περιλαμβάνονται στη λίστα να παράγουν δείγματα ανταλλακτικών από-εργαλεία προθέσεως παραγωγής χρησιμοποιώντας το καθορισμένο υλικό σας. Αξιολογήστε τη συμμόρφωση διαστάσεων, την ποιότητα των άκρων, το φινίρισμα της επιφάνειας και τη συνοχή σε μια παρτίδα δείγματος, όχι μόνο σε ένα κομμάτι.
- Επαληθεύστε την τεκμηρίωση SPC:Ελέγξτε τα δεδομένα ικανότητας διεργασίας από το δείγμα εκτέλεσης. Οι τιμές Cpk πάνω από 1,33 στις κρίσιμες διαστάσεις υποδεικνύουν μια διαδικασία που επικεντρώνεται εντός της ζώνης ανοχής της με περιθώριο κανονικής διακύμανσης. Τιμές κάτω από 1,0 σηματοδοτούν μια διαδικασία που δεν μπορεί να τηρήσει αξιόπιστα τις προδιαγραφές.
- Αξιολογήστε τους όρους συνεχούς υποστήριξης και συντήρησης:Επιβεβαιώστε τι συμβαίνει μετά την παράδοση του καλουπιού. Αξιολογήστε τις υπηρεσίες εκ νέου λείανσης, τη διαθεσιμότητα ανταλλακτικών, την αλλαγή μηχανικής αλλαγής και τους όρους εγγύησης. Μια χαμηλότερη τιμή καλουπιού από έναν προμηθευτή χωρίς υποστήριξη aftermarket συχνά κοστίζει περισσότερο στη διάρκεια ζωής του εργαλείου.
Αυτή η δομημένη προσέγγιση αφαιρεί την υποκειμενικότητα από αυτό που είναι τελικά μια απόφαση μηχανικής. Η τιμή έχει σημασία, αλλά είναι μια μεταβλητή μεταξύ πολλών. Ο προμηθευτής που παραδίδει τη χαμηλότερη προσφορά αλλά δεν μπορεί να επιδείξει την ικανότητα διεργασίας, να παράσχει πλήρη τεκμηρίωση FAI ή να υποστηρίξει το καλούπι κατά τη διάρκεια της ζωής του είναι σπάνια η επιλογή χαμηλότερου{2}}κόστους όταν μετράται σε ολόκληρο τον κύκλο ζωής εργαλείων. Ο τρόπος επιλογής ενός προμηθευτή καλουπιών σφράγισης ακριβείας εξαρτάται από την αντιστοίχιση της επαληθευμένης ικανότητας με τεκμηριωμένες απαιτήσεις και, στη συνέχεια, την επιβεβαίωση αυτής της αντιστοιχίας με φυσικά στοιχεία πριν από τη δέσμευση του όγκου παραγωγής.
Χτίζοντας τη στρατηγική σας για το καλούπι ακριβείας
Η επιλογή του σωστού προμηθευτή είναι ο τελικός κρίκος σε μια αλυσίδα που ξεκινά πολύ νωρίτερα. Κάθε απόφαση που καλύπτεται σε αυτό το άρθρο, από την επιλογή τύπου μήτρας έως τις προδιαγραφές υλικού έως την αντιστοίχιση πιεστηρίου, τροφοδοτείται σε ένα μόνο αποτέλεσμα: εάν τα σφραγισμένα εξαρτήματά σας πληρούν με συνέπεια τις προδιαγραφές με κόστος που είναι λογικό. Οι ομάδες μηχανικών που έχουν αυτό το δικαίωμα αντιμετωπίζουν τη στάμπα ακριβείας ως πρόβλημα συστήματος και όχι ως αγορά εξαρτημάτων.
Λάθη προδιαγραφών προς αποφυγή
Τα περισσότερα δαπανηρά σφάλματα συμβαίνουν πριν κοπεί ποτέ ο χάλυβας. Αυτά τα κοινά λάθη σχεδιασμού της μήτρας σφράγισης διογκώνουν αθόρυβα τους προϋπολογισμούς και συμπιέζουν τη διάρκεια ζωής της μήτρας χωρίς να προσφέρουν κανένα όφελος απόδοσης:
- Υπερ-ανεκτικές μη-κρίσιμες λειτουργίες:Κάθε δεκαδικό σημείο σε ένα σχέδιο έχει μια τιμή. Όπως παρατηρούν με συνέπεια οι μηχανικοί της βιομηχανίας, ο καθορισμός ±0,02 mm σε ένα χαρακτηριστικό που λειτουργεί τέλεια στα ±0,1 mm αναγκάζει τα στενότερα διάκενα της μήτρας, τους σκληρότερους χάλυβες εργαλείων και το συχνότερο ακόνισμα, όλα αυτά χωρίς βελτίωση του προϊόντος. Διατηρήστε αυστηρές ανοχές για χαρακτηριστικά που τα απαιτούν πραγματικά.
- Στην ενότητα-καθορισμός υλικών μήτρας για όγκο παραγωγής:Ένα καλούπι κατασκευασμένο από A2 όταν η διάρκεια ζωής απαιτεί D2 ή χάλυβας μεταλλουργίας σκόνης θα φθαρεί πρόωρα, απαιτώντας έγκαιρη ανακαίνιση που διαβρώνει την εξοικονόμηση κόστους από φθηνότερα εργαλεία.
- Παράβλεψη συμβατότητας τύπου:Ο σχεδιασμός ενός καλουπιού χωρίς επιβεβαίωση της χωρητικότητας της πίεσης, του ύψους κλεισίματος, της περιοχής κρεβατιού και του προφίλ κίνησης ολίσθησης οδηγεί σε εκπλήξεις δοκιμής που καθυστερούν την παραγωγή και μερικές φορές απαιτούν τροποποίηση της μήτρας.
- Αποτυχία προγραμματισμού συντήρησης από το στάδιο του σχεδιασμού:Οι μήτρες που έχουν σχεδιαστεί χωρίς δικαίωμα επανατριβής, προσβάσιμα εξαρτήματα φθοράς ή διατάξεις στερέωσης αισθητήρα αναγκάζουν την αντιδραστική συντήρηση που κοστίζει 25-30% περισσότερο από μια προληπτική προσέγγιση.
Η γνώση του πώς να μειώσετε το κόστος της μήτρας σφράγισης χωρίς απώλεια ακρίβειας ξεκινά εδώ: αφιερώστε χρόνο στη μηχανική στο στάδιο σχεδίασης, προσδιορίζοντας ποιες ανοχές πραγματικά καθοδηγούν τη λειτουργία και, στη συνέχεια, αντιστοιχίστε κάθε μεταγενέστερη απόφαση με αυτές τις πραγματικές απαιτήσεις και όχι με αυθαίρετες προδιαγραφές.
Χτίζοντας μια στρατηγική σφράγισης ακριβείας
Μια στρατηγική σφράγισης καλουπιού για ομάδες μηχανικών ακολουθεί μια λογική ακολουθία που ευθυγραμμίζει τις απαιτήσεις εξαρτημάτων με τις αποφάσεις εργαλείων:
- Ξεκινήστε με τη λειτουργία ανταλλακτικών. Προσδιορίστε ποιες διαστάσεις είναι κρίσιμες για τη συναρμολόγηση, την απόδοση ή την ασφάλεια και ποιες επιτρέπουν τυπικές ανοχές.
- Επιλέξτε τον τύπο μήτρας που ταιριάζει με τη γεωμετρία, τον όγκο και το προφίλ ανοχής σας: προοδευτική για-υψηλή πολυπλοκότητα όγκου, σύνθετο για επιπεδότητα-κρίσιμα μέρη, μεταφορά για μεγάλες ή βαθιές γεωμετρίες-.
- Προσδιορίστε τα υλικά και τις επικαλύψεις μήτρας με βάση την αναμενόμενη διάρκεια ζωής και τις ιδιότητες του τεμαχίου εργασίας, όχι μόνο το αρχικό κόστος.
- Ταιριάξτε την ικανότητα πίεσης με τις απαιτήσεις διαμόρφωσης της μήτρας, ιδιαίτερα τον έλεγχο κίνησης ολίσθησης για εργασίες διαμόρφωσης αυστηρής-ανοχής.
- Καθιερώστε πρωτόκολλα συντήρησης, διαστήματα όξυνσης, κριτήρια επιθεώρησης και όρια διάρκειας--ζωής, πριν από την έναρξη της παραγωγής και όχι μετά την εμφάνιση προβλημάτων.
Η απόδοση του καλουπιού σφράγισης ακριβείας είναι αποτέλεσμα συστήματος και όχι προδιαγραφή εξαρτήματος. Κανένα μεμονωμένο στοιχείο, είτε υλικό, επίστρωση, πρέσα ή πρόγραμμα συντήρησης, δεν προσφέρει ακρίβεια σε απομόνωση. Προκύπτει από ολοκληρωμένες αποφάσεις που αλληλοενισχύονται σε ολόκληρο τον κύκλο ζωής του εργαλείου.
Η τήρηση των βέλτιστων πρακτικών προδιαγραφών μήτρας σφράγισης ακριβείας σημαίνει αποδοχή ότι κάθε απόφαση περιορίζει την επόμενη. Ένας στόχος ανοχής υπαγορεύει την ποιότητα του υλικού. Η ποιότητα του υλικού επηρεάζει την επιλογή επίστρωσης. Η απόδοση της επίστρωσης εξαρτάται από τη δυναμική της πρέσας. Η συμπεριφορά του τύπου καθορίζει τη συχνότητα συντήρησης. Σπάστε οποιονδήποτε σύνδεσμο και το σύστημα υπολειτουργεί ανεξάρτητα από το πόσο καλά έχουν κατασκευαστεί τα άλλα στοιχεία.
Για ομάδες μηχανικών που είναι έτοιμες να περάσουν από την έρευνα στην ενεργή προμήθεια, ιδιαίτερα για μικρά, ανοχής-κρίσιμα εξαρτήματα κατασκευασμένα για επαναλαμβανόμενη μαζική παραγωγή,Λύσεις μήτρας σφράγισης ακριβείας της YICHENπροσφέρουν ένα πρακτικό σημείο εκκίνησης για συνομιλίες με προμηθευτές που βασίζονται στο πλαίσιο αξιολόγησης που περιγράφεται παραπάνω.
Συχνές ερωτήσεις σχετικά με τα καλούπια σφράγισης ακριβείας
1. Ποια είναι η διαφορά μεταξύ μιας μήτρας σφράγισης ακριβείας και μιας τυπικής μήτρας σφράγισης;
Μια μήτρα ακριβείας σφράγισης στοχεύει ανοχές από ±0,01 mm έως ±0,05 mm με επαναληψιμότητα σε εκατομμύρια κύκλους, ενώ οι τυπικές μήτρες λειτουργούν στα ±0,1 mm ή πιο χαλαρά. Οι μήτρες ακριβείας απαιτούν πιο σφιχτή διάτρηση-για-διακενά καλουπιών (3-5% του πάχους υλικού έναντι 8-12%), χάλυβες εργαλείων υψηλότερης-ποιότητας όπως DC53 ή SKD11, συστήματα οδηγών με ρουλεμάν και επιφάνειες γυαλισμένες με καθρέφτη. Ο πραγματικός παράγοντας διαφοροποίησης δεν είναι η ανοχή στο πρώτο μέρος, αλλά η ικανότητα διατήρησης της ακρίβειας διαστάσεων καθ' όλη τη διάρκεια ζωής του εργαλείου.
2. Πόσο διαρκούν οι μήτρες σφράγισης ακριβείας;
Η διάρκεια ζωής του καλουπιού εξαρτάται από την ποιότητα του χάλυβα εργαλείου, τις επιστρώσεις επιφανειών, το υλικό του τεμαχίου εργασίας και την πειθαρχία συντήρησης. Οι μήτρες AISI D2 συνήθως επιτυγχάνουν 500.000 έως 2.000000+ πινελιές για λειτουργίες κενού. Οι χάλυβες μεταλλουργίας σκόνης όπως το CPM 10V παρατείνουν τη διάρκεια ζωής σε 2.000.000-5.000,000+ διαδρομές, ενώ τα ένθετα καρβιδίου βολφραμίου μπορούν να φτάσουν τις 5.000.000-10.000,{18}} διαδρομές. Η εφαρμογή επιστρώσεων όπως το TiAlN μπορεί να επεκτείνει τα διαστήματα επισκευής πάνω από 500%. Η σωστή προληπτική συντήρηση, συμπεριλαμβανομένης της προγραμματισμένης ακονίσματος και της παρακολούθησης της κατάστασης, είναι απαραίτητη για την επίτευξη αυτών των τιμών με συνέπεια.
3. Πώς επιλέγετε μεταξύ ενός προοδευτικού καλουπιού και ενός καλουπιού μεταφοράς;
Η απόφαση εξαρτάται από το μέγεθος του εξαρτήματος, τη γεωμετρία και τον όγκο. Οι προοδευτικές μήτρες υπερέχουν για μικρά έως μεσαία εξαρτήματα με μέτρια πολυπλοκότητα σε υψηλούς όγκους (100,000+ ετησίως), χρησιμοποιώντας αλληλουχία με λωρίδες-με τροφοδοσία πολλαπλών-σταθμών για την αποτελεσματική επίτευξη στενών ανοχών. Οι μήτρες μεταφοράς είναι απαραίτητες όταν τα εξαρτήματα είναι πολύ μεγάλα για τροφοδοσία λωρίδων, απαιτούν βαθιά έλξη ή πρέπει να περιστραφούν μεταξύ των σταθμών. Τα συστήματα μεταφοράς μετακινούν μεμονωμένα κενά μέσω των δακτύλων λαβής, προσφέροντας μεγαλύτερη ευελιξία για σύνθετες τρισδιάστατες γεωμετρίες, αλλά απαιτούν περισσότερη υποδομή αυτοματισμού.
4. Ποιες επικαλύψεις λειτουργούν καλύτερα για την παράταση της διάρκειας ζωής της μήτρας σφράγισης;
Η καλύτερη επίστρωση εξαρτάται από τον κυρίαρχο τρόπο αστοχίας. Το TiAlN είναι εξαιρετικά αποτελεσματικό κατά της φθοράς της κόλλας και της φθοράς, με μελέτες να δείχνουν κέρδη διάρκειας ζωής που υπερβαίνουν το 500% στις μήτρες D2. Οι επιστρώσεις DLC παρέχουν εξαιρετικά χαμηλή τριβή (κάτω από 0,15) και αποτρέπουν τη φθορά κατά τη σφράγιση αλουμινίου ή χαλκού. Το TiCN προσφέρει ανώτερη αντοχή στην τριβή για σκληρότερα λαμαρίνες. Η νιτρίωση βελτιώνει την αντίσταση στην κόπωση μέσω ενός σκληρυμένου στρώματος διάχυσης-που αντιστέκεται στην επιφανειακή ρωγμή. Η αντιστοίχιση της επίστρωσης με τον συγκεκριμένο μηχανισμό φθοράς είναι κρίσιμη, καθώς η λάθος επίστρωση παρέχει ελάχιστο όφελος ανεξάρτητα από το κόστος.
5. Τι πρέπει να προσέξετε όταν επιλέγετε έναν προμηθευτή μήτρας σφράγισης ακριβείας;
Αξιολογήστε τους προμηθευτές σε τρεις διαστάσεις: τεχνική ικανότητα (τεκμηριωμένες ανοχές από τις σειρές παραγωγής,-εσωτερικό σύρμα EDM και λείανση, λογισμικό προσομοίωσης), συστήματα ποιότητας (πρώτη-επιθεώρηση άρθρου με πλήρη αντιστοίχιση διαστάσεων, δεδομένα SPC με Cpk πάνω από 1,33, ISO 9001 αντιπροσωπευτική υποστήριξη 9001 ή IATF πρέσες, προγράμματα συντήρησης, ανταπόκριση στις αλλαγές μηχανικής). Για μικρά, ανοχής-κρίσιμα εξαρτήματα, ειδικοί όπως η YICHEN επικεντρώνονται ειδικά σε επαναλαμβανόμενα εργαλεία μαζικής παραγωγής, προσφέροντας εστιασμένη τεχνογνωσία που μπορεί να λείπουν από τα γενικά καταστήματα. Πάντα να ελέγχετε την ικανότητα με φυσικά δείγματα πριν από τη δέσμευση όγκου.


