


Τι κάνει το Progressive Die Metal Stamping Professional Grade
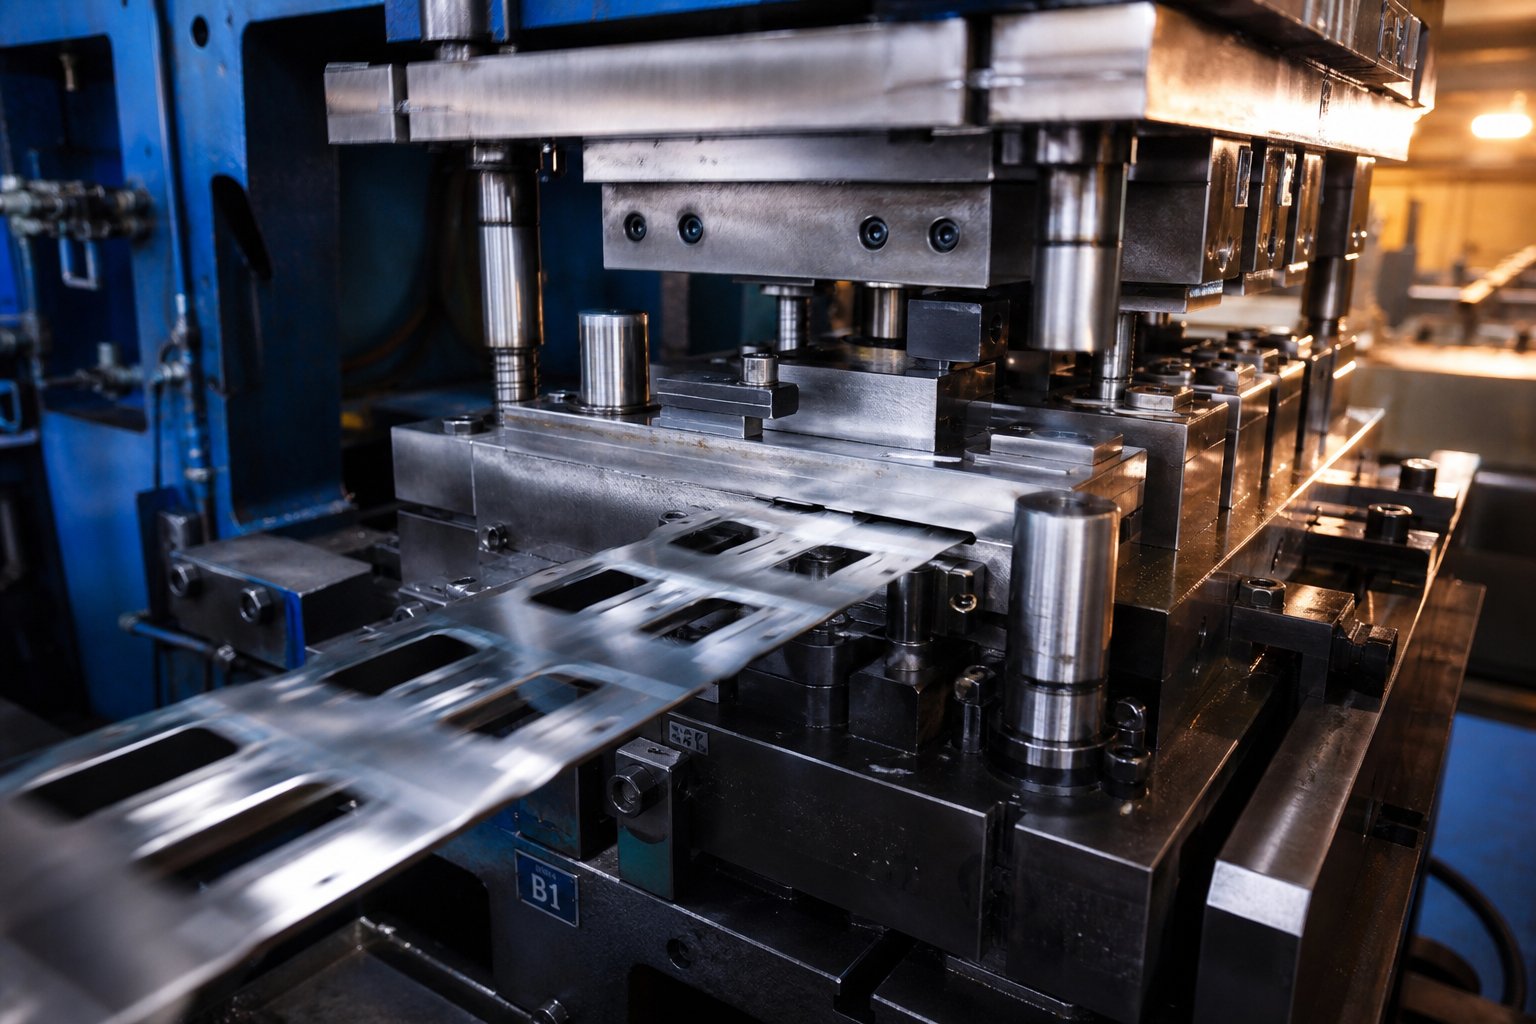
Όταν οι μηχανικοί παραγωγής ορίζουνπροοδευτική σφράγιση μετάλλουγια ένα πρόγραμμα μεγάλου-όγκου, δεν επιλέγουν απλώς μια μέθοδο σχηματισμού. Δεσμεύονται σε ένα σύστημα παραγωγής όπου το υλικό της ταινίας προωθείται μέσω διαδοχικών σταθμών μέσα σε ένα ενιαίο καλούπι σφράγισης, με κάθε πάτημα πίεσης να εκτελεί ταυτόχρονα ξεχωριστές λειτουργίες σε κάθε σταθμό. Ο όρος "προοδευτική" αναφέρεται σε αυτή τη σταδιακή πρόοδο: η γεωμετρία του εξαρτήματος χτίζεται σταδιακά, σταθμό προς σταθμό, έως ότου ένα τελειωμένο εξάρτημα διαχωριστεί από τη λωρίδα φορέα στην τελική αποκοπή.
Η επαγγελματική σφράγιση προοδευτικής μήτρας είναι μια διαδικασία διαμόρφωσης λαμαρίνας υψηλού-όγκου κατά την οποία μια συνεχής λωρίδα τροφοδοτείται μέσω ενός-σχεδιασμένου, πολλαπλών-σετ καλουπιών ακριβείας, με κάθε πάτημα πίεσης να προωθεί τη λωρίδα και να εκτελεί ταυτόχρονες λειτουργίες (τρύπημα, φινίρισμα σε εκατοντάδες εξαρτήματα, κοπή σε εκατοντάδες εξαρτήματα) κτυπήματα ανά λεπτό υπό τεκμηριωμένο έλεγχο διαδικασίας.
Καθορισμός της προοδευτικής σφράγισης μετάλλων σε επαγγελματικό επίπεδο
Σε βασικό επίπεδο, κάθε κατάστημα με πρέσα και προοδευτική μήτρα μπορεί να σφραγίσει ανταλλακτικά. Ωστόσο, οι επαγγελματικές-διαβαθμίσεις καθορίζονται από το τι συμβαίνει γύρω από τον Τύπο. Θα παρατηρήσετε τη διαφορά στις ανοχές που διατηρούνται σε +/-0,05 mm ή μικρότερες σε εκατομμύρια κύκλους, στις προοδευτικές μήτρες κατασκευασμένες από χάλυβες εργαλείων υψηλής ποιότητας για προσδόκιμο ζωής πολλών-εκατομμυρίων περιηγήσεων και στην παρακολούθηση της διαδικασίας σε πραγματικό χρόνο που καταγράφει αποκλίσεις πριν παράγουν θραύσματα. Αυτές δεν είναι προαιρετικές αναβαθμίσεις. Αποτελούν βασικές απαιτήσεις για προγράμματα αυτοκινήτου, αεροδιαστημικής και ηλεκτρονικών ειδών όπου ένα μόνο ελαττωματικό εξάρτημα μπορεί να μετατραπεί σε διακοπή λειτουργίας γραμμής.
Τι διαχωρίζει τις επαγγελματικές δραστηριότητες από τη γενική σφράγιση
Το χάσμα μεταξύ ενός καταστήματος σφραγίδας εμπορευμάτων και μιας επαγγελματικής προοδευτικής επιχείρησης σφράγισης ανέρχεται σε τέσσερις πυλώνες:
- Αυστηρότερες ανοχέςδιατηρούνται μέσω-εξαρτημάτων εργαλείων εδάφους ακριβείας και ελεγχόμενων παραμέτρων πρέσας.
- Μηχανική μακροζωίαεπιτυγχάνεται μέσω σωστής επιλογής υλικού, θερμικής επεξεργασίας και στρατηγικών επίστρωσης.
- Τεκμηριωμένος έλεγχος διαδικασίαςσυμπεριλαμβανομένης της παρακολούθησης SPC,-σε αισθητήρες μήτρας και ανιχνεύσιμων αρχείων επιθεώρησης.
- Πιστοποιημένα συστήματα ποιότηταςόπως το IATF 16949 ή το ISO 9001 που επιβάλλουν δομημένη διορθωτική δράση και συνεχή βελτίωση.
Ένας επαγγελματίας συνεργάτης progressive metal stamping αντιμετωπίζει την ποιότητα ως πολιτιστικό θεμέλιο και όχι ως σημείο ελέγχου-του-τελικού σημείου. Οι ομάδες μηχανικών τους ασχολούνται κατά τη διάρκεια του σχεδιασμού εξαρτημάτων, μετατρέποντας τη γεωμετρία σε βελτιστοποιημένες διατάξεις σταθμών πριν κοπεί οποιοδήποτε ατσάλι. Αυτή η ανάντη ανάμειξη είναι που διαχωρίζει έναν πραγματικό συνεργάτη παραγωγής από ένα κατάστημα που απλώς εκτελεί εξαρτήματα για εκτύπωση.
Η κατανόηση της διάκρισης έχει σημασία, αλλά το πραγματικό βάθος έγκειται στον τρόπο με τον οποίο εκτυλίσσεται η ίδια η διαδικασία, από τη στιγμή που το υλικό λωρίδας εισέρχεται στη μήτρα μέχρι τη στιγμή που ένα έτοιμο μέρος πέφτει στον κάδο συλλογής.
Πώς λειτουργεί η διαδικασία προοδευτικής σφράγισης μήτρας βήμα προς βήμα
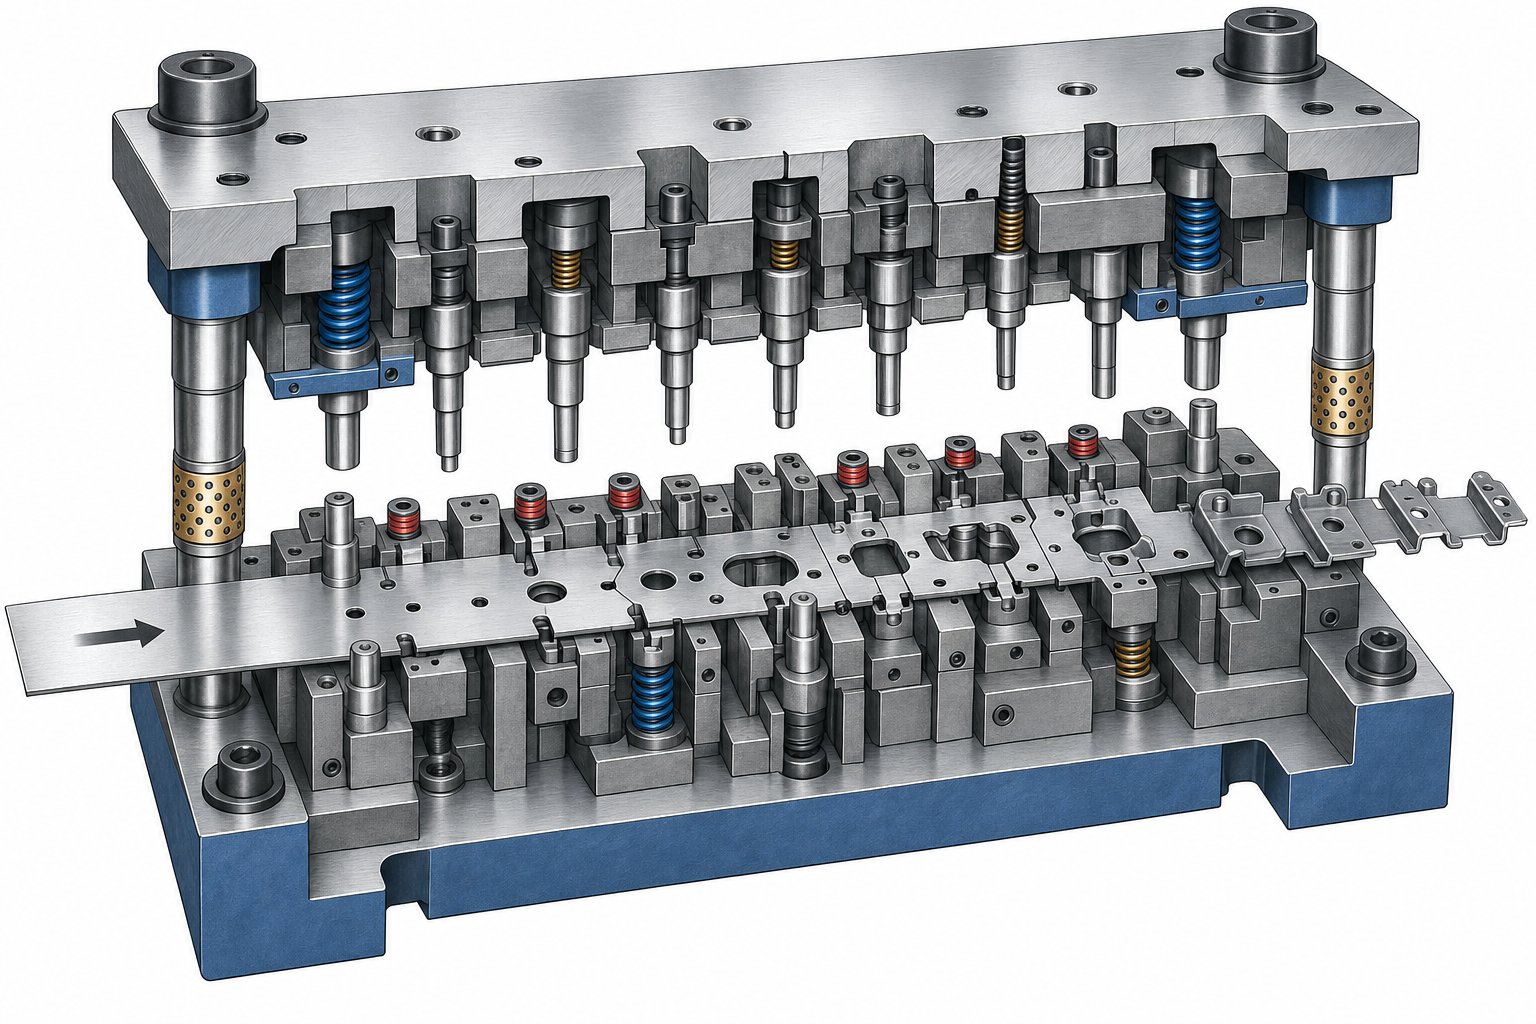
Ένα τελειωμένο τμήμα που πέφτει από μια μήτρα προοδευτικής στάμπας φαίνεται σχεδόν αβίαστο, αλλά πίσω από αυτή την έξοδο κρύβεται μια αυστηρά συντονισμένη ακολουθία μηχανικών γεγονότων που συμβαίνουν σε κλάσματα του δευτερολέπτου. Οδιαδικασία προοδευτικής σφράγισης μήτραςξεκινά πολύ πριν από τους κύκλους του τύπου. Ξεκινά από το uncoiler, περνά μέσα από συστήματα ευθυγράμμισης και λίπανσης και βασίζεται σε ακριβείς μηχανισμούς τροφοδοσίας και καταγραφής για να διατηρεί κάθε σταθμό ευθυγραμμισμένο με χιλιάδες κτυπήματα ανά ώρα.
Strip Feeding and Pilot Registration Mechanics
Φανταστείτε μια συνεχή κορδέλα από λαμαρίνα, τυπικά πάχους 0,1 mm έως 6 mm, που ξετυλίγεται από ένα πηνίο, περνά μέσα από έναν ισιωτικό για να αφαιρέσει το σετ πηνίων και εισέρχεται σε έναν σερβοτροφοδότη. Ο τροφοδότης προωθεί τη λωρίδα κατά μια σταθερή απόσταση που ονομάζεται βήμα τροφοδοσίας, η οποία ισούται με την απόσταση μεταξύ των σταθμών στο καλούπι. Αυτό το βήμα πρέπει να είναι ακριβές. Ακόμη και μια απόκλιση μερικών χιλιοστών της ίντσας ενώνεται μεταξύ των σταθμών και παράγει-από-εξαρτήματα προδιαγραφών.
Η τροφοδοσία από μόνη της δεν μπορεί να εγγυηθεί την ακρίβεια τοποθέτησης σε υψηλές ταχύτητες σφράγισης μετάλλων από 200 έως 1.500 κτυπήματα ανά λεπτό. Εκεί μπαίνουν οι πιλότες καρφίτσες. Οι πρώιμοι σταθμοί τρυπούν ειδικές πιλοτικές τρύπες στη λωρίδα. Καθώς το καλούπι κλείνει στις επόμενες κινήσεις, πιλότοι σε σχήμα κωνικού-σε σχήματος σφαίρας εισέρχονται σε αυτές τις τρύπες και σπρώχνουν τη λωρίδα σε ακριβή ευθυγράμμιση πριν συμβεί οποιαδήποτε κοπή ή σχηματισμός. Σύμφωνα με τις οδηγίες μηχανικής του κλάδου, το διάκενο από πιλότο-σε-τρύπα είναι συνήθως περίπου 0,0005 έως 0,001 ίντσες για εργασίες ακριβείας, αρκετά σφιχτό ώστε να διορθώνει το υπολειπόμενο σφάλμα τροφοδοσίας χωρίς παραμόρφωση της λωρίδας.
Ο χρόνος ροής-ροών έχει εξίσου σημασία με την ακρίβεια του τόνου. Τα ρολά πρέπει να απελευθερώνουν τη λωρίδα πριν εμπλακούν οι πιλότοι και να{2}}πιάνονται ξανά μόνο αφού ανοίξει η μήτρα. Εάν τα ρολά τροφοδοσίας κλείνουν πολύ νωρίς, ιδιαίτερα κοντά στο νεκρό σημείο στο κάτω μέρος,παγιδευμένο υλικό μεταξύ της μήτρας και του τροφοδότημπορεί να σπρώξει τη λωρίδα προς τα εμπρός όταν οι πιλότοι εξέρχονται, δημιουργώντας υπερβολικά μεγάλες προόδους που μεταμφιέζονται ως σφάλματα μήκους ροής-.
Πώς η διαμόρφωση πολλών σταθμών δημιουργεί γεωμετρία μερών
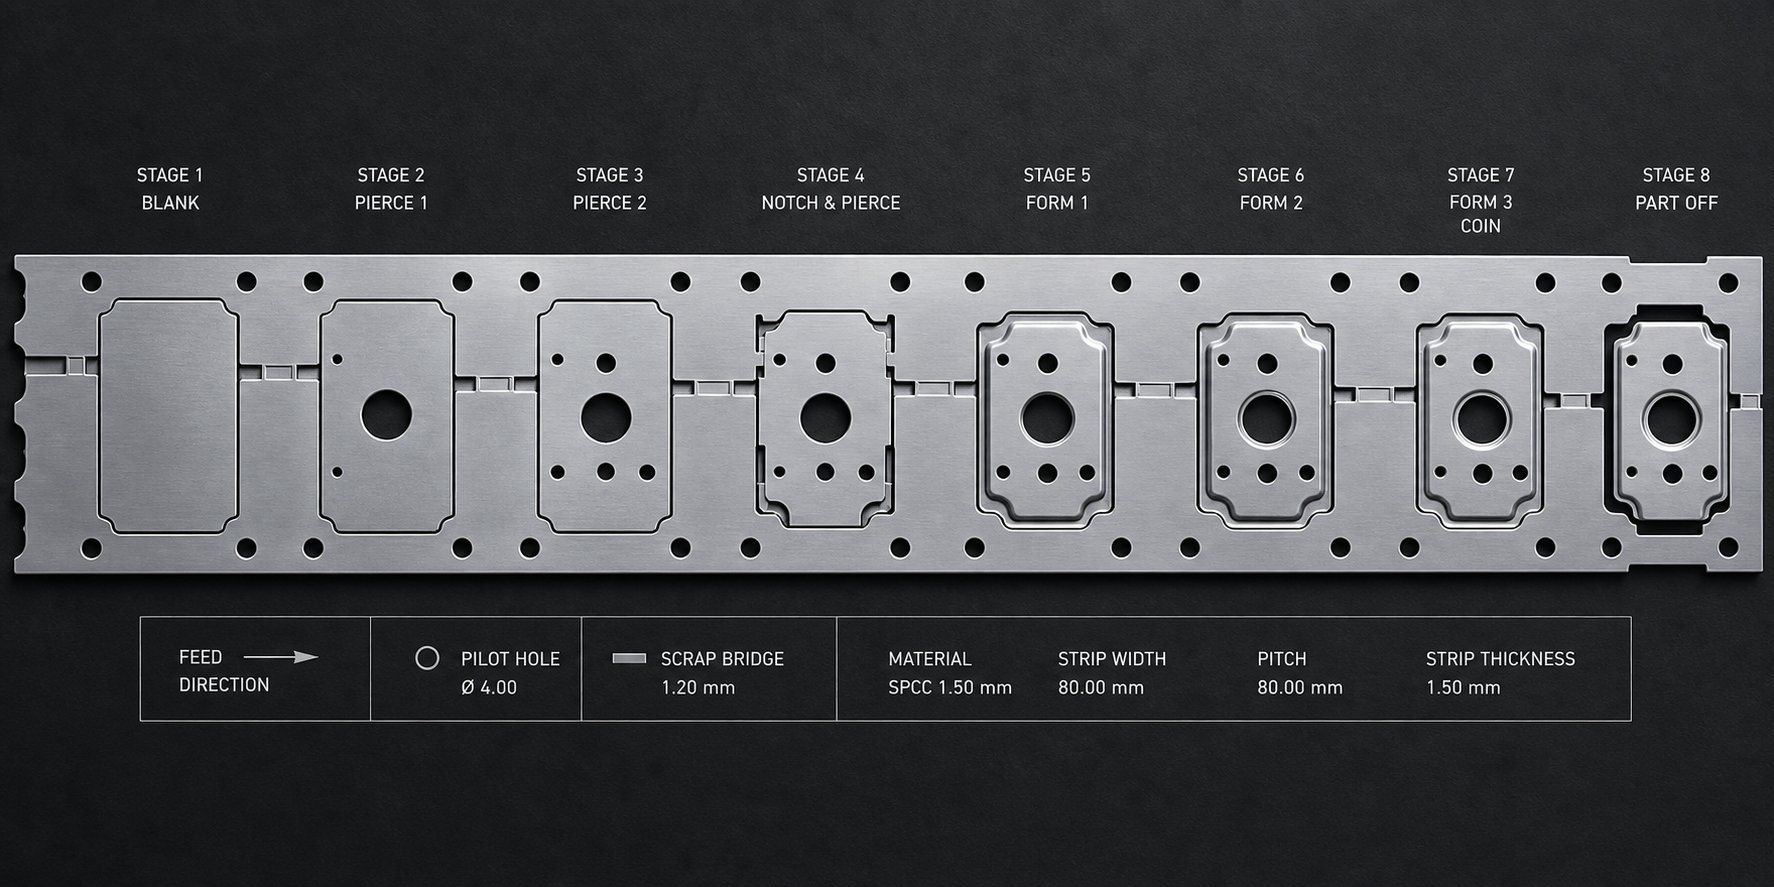
Κάθε σταθμός σε μια μήτρα προοδευτικής σφράγισης εκτελεί μία ή περισσότερες συγκεκριμένες λειτουργίες στη λωρίδα. Πολύπλοκες τρισδιάστατες-γεωμετρίες δεν σχηματίζονται ποτέ σε ένα μόνο χτύπημα. Αντίθετα, αναπτύσσονται σταδιακά, με κάθε σταθμό να προσθέτει χαρακτηριστικά μέχρι να ολοκληρωθεί το τμήμα. Σκεφτείτε το ως την κατασκευή ενός συστατικού στρώμα προς στρώμα, εκτός από το ότι κάθε στρώμα είναι μια ξεχωριστή μηχανική λειτουργία και όχι μια εναπόθεση υλικού.
Εδώ είναι η τυπική ακολουθία των λειτουργιών του σταθμού σε μια επαγγελματική προοδευτική ρύθμιση μήτρας και σφράγισης:
- Pilot τρύπα piercing- Δημιουργεί λειτουργίες εγγραφής που χρησιμοποιούνται από σταθμούς κατάντη για ακριβή εντοπισμό θέσης.
- Κενό και τρύπημα- Κόβει εσωτερικές οπές, υποδοχές και μερικά προφίλ. Η βαριά κοπή διανέμεται νωρίς για να διατηρηθεί η σταθερότητα της λωρίδας.
- Τρυπώντας και σχηματίζοντας- Κόβει και λυγίζει μερικώς γλωττίδες, περσίδες ή μεταβατικά χαρακτηριστικά που προετοιμάζουν τη λωρίδα για βαθύτερο σχηματισμό.
- Σχέδιο και διαμόρφωση- Δημιουργεί τρισδιάστατα-σχήματα, όπως κύπελλα, νευρώσεις, ανάγλυφα ή περιγραμμένες επιφάνειες μέσω ελεγχόμενης ροής υλικού.
- Νομίσματα και βαθμονόμηση- Συμπιέζει το υλικό τοπικά για να επιτύχει αυστηρό έλεγχο διαστάσεων, να ισοπεδώσει τις επιφάνειες ή να ακονίσει τις ακτίνες πέρα από αυτό που επιτρέπει ο σχηματισμός αέρα.
- Γαρνίρισμα- Αφαιρεί την περίσσεια υλικού που εισάγεται κατά τη διαμόρφωση ή εξαλείφει τις συνδέσεις φορέα γύρω από την περίμετρο του εξαρτήματος.
- Τελική αποκοπή- Διαχωρίζει το ολοκληρωμένο τμήμα από τη λωρίδα φορέα για εξαγωγή ή συλλογή.
Η αλληλουχία σταθμών δεν είναι αυθαίρετη. Οι επαγγελματίες σχεδιαστές καλουπιών τοποθετούν τις βαριές εργασίες κοπής νωρίς, τις κύριες εργασίες διαμόρφωσης στη μέση όπου ο φορέας εξακολουθεί να παρέχει στήριξη και τη βαθμονόμηση ακριβώς πριν από την αποκοπή για να κλειδώσει στις τελικές διαστάσεις. Αυτή η προσέγγιση διαχειρίζεται τις κορυφές χωρητικότητας κατά μήκος της διαδρομής πίεσης και αποτρέπει την παραμόρφωση της ταινίας που θα συσσωρευόταν σε μεταγενέστερους σταθμούς.
Πατήστε Stroke Sequence and Strip Advance Coordination
Ολόκληρη η διαδικασία προοδευτικής σφράγισης συγχρονίζεται με τον κύκλο πιεστηρίου. Κατά τη διάρκεια της καθόδου, η άνω μήτρα κατεβαίνει, οι πιλότοι εμπλέκονται και κάθε σταθμός εκτελεί τη λειτουργία του ταυτόχρονα. Στο κάτω νεκρό σημείο, όλη η κοπή και η διαμόρφωση έχουν ολοκληρωθεί για αυτόν τον κύκλο. Στην ανοδική διαδρομή, η πλάκα απογυμνωτή συγκρατεί τη λωρίδα ενώ οι γροθιές αποσύρονται, οι ανυψωτήρες αποθέματος ανυψώνουν τη λωρίδα μακριά από τα κάτω χαρακτηριστικά της μήτρας και το σύστημα τροφοδοσίας προωθεί το υλικό κατά ένα βήμα.
Αυτή η σχέση μεταξύ της διαδρομής πίεσης και της προώθησης λωρίδας είναι αυτή που καθιστά δυνατή τη σφράγιση μετάλλων υψηλής ταχύτητας. Κάθε κύκλος, η λωρίδα προχωρά ακριβώς κατά ένα βήμα προς τα εμπρός. Κάθε σταθμός επεξεργάζεται ένα διαφορετικό τμήμα της ταινίας την ίδια στιγμή. Το αποτέλεσμα είναι ένα τελειωμένο εξάρτημα ανά διαδρομή στον τελικό σταθμό, ανεξάρτητα από το πόσες ενδιάμεσες λειτουργίες απαιτεί το εξάρτημα. Ένα καλούπι 12 σταθμών που λειτουργεί με 400 κινήσεις το λεπτό παράγει 400 ολοκληρωμένα εξαρτήματα ανά λεπτό, με και τις 12 λειτουργίες να γίνονται παράλληλα και όχι σε σειρά.
Το ύψος ανύψωσης της ταινίας παίζει κρίσιμο ρόλο σε αυτόν τον συντονισμό. Η λωρίδα πρέπει να ανυψώνεται αρκετά για να καθαρίσει τους πιλότους και τα διαμορφωμένα χαρακτηριστικά πριν προχωρήσει, αλλά η υπερβολική ανύψωση εισάγει κραδασμούς και λυγισμό που περιορίζουν την ταχύτητα πίεσης. Η εξισορρόπηση του ύψους ανύψωσης, του χρονισμού τροφοδοσίας και του ρυθμού διαδρομής είναι το σημείο όπου η διαδικασία προοδευτικής σφράγισης μήτρας μεταβαίνει από τη θεωρία των σχολικών βιβλίων στην εφαρμοσμένη μηχανική και όπου οι επαγγελματικές δραστηριότητες διακρίνονται από τα καταστήματα που λειτουργούν εκτός από τα επικυρωμένα παράθυρα ταχύτητας.
Η μηχανική της τροφοδοσίας, της πιλοτικής λειτουργίας και του συντονισμού των εγκεφαλικών επεισοδίων εξηγούν πώς τα μέρη κινούνται μέσα στη μήτρα. Αλλά η ευφυΐα πίσω από τη διαδικασία βρίσκεται στο ίδιο το καλούπι, συγκεκριμένα στα υλικά εργαλείων, τη διάταξη του σταθμού και τις αποφάσεις σχεδιασμού που καθορίζουν εάν μια μήτρα θα έχει ανοχή για 500.000 εγκεφαλικά επεισόδια ή 5 εκατομμύρια.
Βασικές αρχές σχεδίασης και εργαλείων προοδευτικής μήτρας
Μια προοδευτική μήτρα είναι τόσο ικανή όσο οι αποφάσεις που είναι ενσωματωμένες στο σχεδιασμό του. Το υλικό εργαλείων, ο αριθμός σταθμών, η αλληλουχία διάταξης και η κατανομή δύναμης κλειδώνονται πριν από την εκτέλεση μίας διαδρομής. Ο επαγγελματικός προοδευτικός σχεδιασμός καλουπιών διαχωρίζει τα μακροχρόνια-, επαναλαμβανόμενα εργαλεία από τις μήτρες που υποβαθμίζουν νωρίς και εξαφανίζουν χρήματα λόγω απρογραμμάτιστης συντήρησης και σκραπ.
Υλικά εργαλείων και προσδόκιμο ζωής
Η ποιότητα χάλυβα που επιλέγεται για γροθιές, ένθετα μήτρας και εξαρτήματα διαμόρφωσης ελέγχει άμεσα πόσα μέρη μπορεί να παράγει μια μήτρα πριν χρειαστεί ακόνισμα ή αντικατάσταση. Τα σκληρότερα υλικά αντέχουν περισσότερο στη φθορά, αλλά κοστίζουν επίσης περισσότερο και μπορεί να είναι εύθραυστα υπό κρουστικά φορτία. Η επιλογή του σωστού υλικού προοδευτικής εργαλειομηχανής σημαίνει εξισορρόπηση της αντοχής στη φθορά έναντι της σκληρότητας, του κόστους και των ειδικών απαιτήσεων του σταμπωμένου υλικού.
Δείτε πώς συγκρίνονται στην πράξη τα πιο κοινά υλικά εργαλείων:
| Υλικό εργαλείων | Σκληρότητα (HRC) | Αντίσταση στη φθορά | Σκληρότητα | Τυπική ζωή (εγκεφαλικά επεισόδια) | Καλύτερη εφαρμογή |
|---|---|---|---|---|---|
| Χάλυβας εργαλείων D2 | 58-62 | Ψηλά | Μέτριος | 1-3 εκατομμύρια | Γενικό τρύπημα και τάνυση από μαλακό χάλυβα και αλουμίνιο |
| Χάλυβας υψηλής ταχύτητας M2- | 60-65 | Πολύ ψηλά | Μέτρια-Υψηλή | 3-5 εκατομμύρια | Υψηλή-τρύπημα, λειαντικά υλικά όπως ο ανοξείδωτος χάλυβας |
| Καρβίδιο (καρβίδιο βολφραμίου) | 70-75+ | Εξοχος | Χαμηλός | 5-20+ εκατομμύρια | Προγράμματα μεγάλου-όγκου που απαιτούν μέγιστη διάρκεια ζωής με ελάχιστο άλεσμα |
Το D2 καλύπτει ένα ευρύ φάσμα προοδευτικών εφαρμογών εργαλείων και καλουπιών με λογικό κόστος. Το M2 εισχωρεί όταν αυξάνονται οι ταχύτητες πίεσης ή όταν σφραγίζει σκληρότερα κράματα που μασούν από χάλυβες χαμηλότερης-ποιότητας. Τα ένθετα καρβιδίου αυξάνουν τη διάρκεια ζωής του καλουπιού σε δεκάδες εκατομμύρια, αλλά απαιτούν προσεκτική ευθυγράμμιση της πίεσης και λειτουργία χωρίς κραδασμούς-γιατί το καρβίδιο σπάει αντί να παραμορφώνεται κάτω από υπερβολικά φορτία εκτός-κεντρικού.
Οι επαγγελματίες κατασκευαστές καλουπιών εφαρμόζουν επίσης επιφανειακές επεξεργασίες όπως επικαλύψεις TiN ή TiCN για να μειώσουν την τριβή, να καθυστερήσουν το τσούξιμο σε μέρη από ανοξείδωτο χάλυβα και να παρατείνουν τα διαστήματα μεταξύ των κύκλων ακονίσματος.
Σχεδιασμός διάταξης σταθμού για σύνθετα μέρη
Η μετάφραση μιας γεωμετρίας τελικού τμήματος σε μια βελτιστοποιημένη διάταξη σταθμού είναι όπου ο σχεδιασμός της μήτρας σφράγισης μεταβαίνει από τη μηχανολογία στην επίλυση-εφαρμοσμένων προβλημάτων. Οι έμπειροι κατασκευαστές όπωςΓΙΤΣΕΝΠροσεγγίστε αυτή τη φάση χαρτογραφώντας κάθε χαρακτηριστικό στο μέρος, εντοπίζοντας αλληλουχίες σχηματισμού που ελαχιστοποιούν την παραμόρφωση του υλικού και κατανέμοντας ομοιόμορφα τις δυνάμεις κοπής και σχηματισμού κατά μήκος της διαδρομής της πρέσας.
Ο σχεδιασμός της διάταξης του σταθμού ακολουθεί μια δομημένη μεθοδολογία:
- Προσδιορίστε όλες τις εργασίες διάτρησης, διαμόρφωσης και κοπής που απαιτούνται από τη γεωμετρία του εξαρτήματος.
- Ακολουθήστε τις λειτουργίες τόσο βαριά κοπή που συμβαίνει νωρίς σε επίπεδο υλικό και η διαμόρφωση γίνεται στο μέσο της ροής ενώ ο φορέας εξακολουθεί να παρέχει σταθερότητα.
- Ομαδοποιήστε συμβατές λειτουργίες σε κοινόχρηστους σταθμούς όπου η χωρητικότητα και η χωρική απόσταση επιτρέπουν.
- Εισαγάγετε σταθμούς αδράνειας (τυφλούς) μεταξύ βαρέων σταδίων διαμόρφωσης για να επιτρέψετε τη χαλάρωση της λωρίδας και να δημιουργήσετε χώρο για μελλοντικές τροποποιήσεις σχεδίασης.
- Επικυρώστε ότι η συνολική χωρητικότητα σε όλους τους ενεργούς σταθμούς παραμένει εντός της χωρητικότητας του πιεστηρίου με περιθώριο ασφαλείας 15-20%.
Οι κακοσχεδιασμένες διατάξεις δημιουργούν αιχμές δύναμης που εκτρέπουν το έμβολο πίεσης, επιταχύνουν τη φθορά στη μία πλευρά της μήτρας και εισάγουν διαστάσεις. Μια καλή-διαδοχική σχεδίαση προοδευτικής μήτρας σφράγισης κατανέμει τα φορτία συμμετρικά και διατηρεί την παρακολούθηση της ταινίας ευθεία σε κάθε σταθμό.
Εξισορρόπηση πολυπλοκότητας καλουπιών με στόχους παραγωγής
Περισσότεροι σταθμοί σημαίνουν μεγαλύτερη ικανότητα, αλλά σημαίνουν επίσης ευρύτερο καλούπι, μεγαλύτερο κρεβάτι πρέσας και υψηλότερο κόστος εργαλείων. Οι επαγγελματίες σχεδιαστές καλουπιών ζυγίζουν τη μέτρηση του σταθμού σε σχέση με το πλάτος της λωρίδας, το οποίο οδηγεί στο κόστος υλικού ανά εξάρτημα, και σε σχέση με την απαιτούμενη χωρητικότητα πρέσας, η οποία περιορίζει τις επιλογές του μηχανήματος στο πάτωμα παραγωγής.
Μια μήτρα 16 θέσεων που ταιριάζει σε μια πρέσα 200 τόνων είναι συχνά μια καλύτερη οικονομική επιλογή από μια μήτρα 22 θέσεων που απαιτεί πρέσα 400 τόνων, ακόμα κι αν η τελευταία ενοποιεί περισσότερες λειτουργίες. Η απόφαση αφορά τον ετήσιο όγκο, τη διαθέσιμη χωρητικότητα τύπου και το συνολικό κόστος ιδιοκτησίας κατά την αναμενόμενη διάρκεια ζωής της μήτρας.
Αυτό είναι όπου ο προοδευτικός σχεδιασμός καλουπιών σφράγισης γίνεται μια συλλογική άσκηση μεταξύ σχεδιαστών εξαρτημάτων, μηχανικών μήτρας και σχεδιαστών παραγωγής. του ΓΙΤΣΕΝπροοδευτική σφράγισηΗ διαδικασία ανάπτυξης, για παράδειγμα, εστιάζει σε μηχανικές μήτρες που πλήττουν στόχους επαναληψιμότητας ενώ ταιριάζουν σε κλιμακούμενη υποδομή παραγωγής, δίνοντας στις ομάδες προμηθειών μια σαφή διαδρομή από την επικύρωση του πρωτοτύπου στη μαζική παραγωγή.
Υλικό εργαλείων και διάταξη σταθμού κλειδαριά στην οροφή απόδοσης της μήτρας. Αλλά ακόμη και η μήτρα που έχει σχεδιαστεί με τη μεγαλύτερη ακρίβεια δεν μπορεί να αντισταθμίσει την κακή επιλογή υλικού ή την αναποτελεσματική διάταξη λωρίδων ανάντη, όπου κυριαρχεί ο σχεδιασμός του φορέα και η στρατηγική ένθεσης.
Επιλογή υλικού και βελτιστοποίηση διάταξης λωρίδων
Η πρώτη ύλη αντιπροσωπεύει συνήθως το 40-60% του συνολικού κόστους ενός σφραγισμένου εξαρτήματος. Αυτό σημαίνει ότι οι αποφάσεις που λαμβάνονται κατά τη σχεδίαση διάταξης λωρίδων και την επιλογή υλικού έχουν μεγαλύτερη επιρροή στα οικονομικά στοιχεία ανά εξαρτήματος από σχεδόν οποιονδήποτε άλλο παράγοντα στη διαδικασία. Μια καλά βελτιστοποιημένη διάταξη συμπιέζει τα μέγιστα εξαρτήματα από κάθε πηνίο, ενώ η σωστή επιλογή υλικού διασφαλίζει ότι αυτά τα μέρη σχηματίζονται καθαρά χωρίς ρωγμές, τσαλακώματα ή υπερβολικό ελατήριο.
Carrier Strip Design and Nesting Optimization
Η λωρίδα μεταφοράς είναι η σκελετική ραχοκοκαλιά που συγκρατεί εν μέρει σχηματισμένα μέρη καθώς προχωρούν μέσα από τη μήτρα. Δεν είναι το τελικό προϊόν, επομένως κάθε τετραγωνικό χιλιοστό του υλικού μεταφοράς γίνεται σκραπ. Ο σχεδιασμός του όσο το δυνατόν πιο λεπτού και στενού, διατηρώντας παράλληλα αρκετή αντοχή για να σπρώχνει τη λωρίδα σε όλους τους σταθμούς χωρίς λυγισμό, είναι μια πράξη εξισορρόπησης που επηρεάζει άμεσα τη χρήση του υλικού.
Δύο τύποι φορέα εξυπηρετούν διαφορετικές εφαρμογές προοδευτικής σφράγισης:
- Στερεοί φορείςεργαστείτε για βασικές εργασίες κοπής και κάμψης όπου η λωρίδα παραμένει επίπεδη καθ' όλη τη διάρκεια της πίεσης. Προσφέρουν μέγιστη ακαμψία, αλλά δεν μπορούν να φιλοξενήσουν κάθετη κίνηση τμημάτων μεταξύ των σταθμών.
- Τεντώστε τους φορείς ιστούενσωματώστε στρατηγικές τομές ή βρόχους που επιτρέπουν στο φορέα να κάμπτεται κάθετα και οριζόντια. Αυτά είναι απαραίτητα για μέρη που απαιτούν βαθύ σχέδιο, ανάγλυφο ή διαμόρφωση πολλαπλών-βημάτων όπου το υλικό πρέπει να ρέει προς τα μέσα χωρίς να παραμορφώνεται το βήμα μεταξύ των τμημάτων.
Ένας κακώς σχεδιασμένος φορέας μπορεί να προκαλέσει πλήρη αστοχία του εργαλείου. Εάν ο ιστός προσάρτησης είναι πολύ στενός, σχίζεται κατά τη διαμόρφωση. Εάν είναι πολύ άκαμπτο για μια εφαρμογή βαθύ-Draw, κλειδώνει το βήμα της ταινίας και προκαλεί εσφαλμένη εγγραφή κατάντη. Οι επαγγελματίες μηχανικοί μήτρας χρησιμοποιούν λογισμικό προσομοίωσης για να προβλέψουν την παραμόρφωση του φορέα και να επικυρώσουν ότι ο εύκαμπτος ιστός παρέχει αρκετό μήκος γραμμής για να εξυπηρετεί την κατακόρυφη διαδρομή χωρίς να λεπταίνει το όριο θραύσης του υλικού.
Η στρατηγική ένθεσης καθορίζει τον τρόπο με τον οποίο τα εξαρτήματα προσανατολίζονται και τοποθετούνται στη λωρίδα για να ελαχιστοποιηθούν τα απόβλητα. Για υλικά προοδευτικής σφράγισης, οι κοινές προσεγγίσεις περιλαμβάνουν:
- Διατάξεις μονής-σειράς- Απλό και προβλέψιμο, το καλύτερο για συμμετρικά μέρη, αλλά συχνά χαμηλότερη χρήση υλικού.
- Γωνιακή ή περιστρεφόμενη φωλιά- Γέρνει τα μέρη υπό γωνία για να ταιριάζουν πιο κοντά, όπως κομμάτια παζλ. Αυτό μπορεί να μειώσει σημαντικά το πλάτος της λωρίδας για γεωμετρίες ακανόνιστου σχήματος.
- Διατάξεις πολλαπλών-σειρών- Σφραγίζει δύο ή περισσότερα μέρη το ένα δίπλα στο άλλο ανά πάτημα πίεσης, αυξάνοντας την απόδοση και βελτιώνοντας τη χρήση όταν το επιτρέπουν οι διαστάσεις του εξαρτήματος.
Το σημείο αναφοράς του κλάδου γιαχρήση υλικών σε προοδευτικές εργασίες μήτραςείναι τουλάχιστον 75%. Η επίτευξη αυτού του στόχου απαιτεί προσεκτική βελτιστοποίηση του πλάτους της γέφυρας, των μικρών τμημάτων υλικού που αφήνονται μεταξύ γειτονικών τμημάτων και μεταξύ των μερών και της άκρης της λωρίδας. Ένας κοινός κανόνας ορίζει το ελάχιστο πάχος γέφυρας σε 1,25 έως 1,5 φορές το πάχος του υλικού. Για μια λωρίδα 1,5 mm, αυτό μεταφράζεται σε μια γέφυρα περίπου 1,9 έως 2,25 mm, αρκετή για να αποφευχθεί το στρίψιμο και το μπλοκάρισμα της μήτρας.
Η βελτιστοποίηση πλάτους λωρίδας συνδέεται απευθείας με το κόστος ανά-ανταλλακτικού. Μια στενότερη λωρίδα σημαίνει λιγότερη πρώτη ύλη που καταναλώνεται ανά κύκλο, αλλά σημαίνει επίσης στενότερα περιθώρια για την αντοχή του φορέα και τη σταθερότητα των άκρων. Το βήμα τροφοδοσίας, που είναι η απόσταση που προχωρά η λωρίδα ανά διαδρομή, συνδυάζεται με το πλάτος της ταινίας για να ορίσει την ορθογώνια περιοχή του υλικού που καταναλώνεται ανά μέρος. Η μείωση οποιασδήποτε διάστασης διατηρώντας τη δομική ακεραιότητα και τη δυνατότητα διαμόρφωσης μειώνει αναλογικά το κόστος του υλικού.
Τύποι μετάλλων και εύρος πάχους για προοδευτική σφράγιση
Δεν λειτουργεί καλά κάθε μέταλλο σε ένα progressive die. Η διαδικασία απαιτεί υλικά που μπορούν να αντέξουν το επαναλαμβανόμενο λύγισμα, το τρύπημα και το σχηματισμό σε πολλούς σταθμούς χωρίς ρωγμές ή σκληρύνσεις- σε σημείο θραύσης. Η μορφοποίηση, η σκληρότητα της επιφάνειας και η συμπεριφορά αναστροφής του ελατηρίου επηρεάζουν το εάν ένα δεδομένο κράμα είναι καλός υποψήφιος για προοδευτική σφράγιση μετάλλων υψηλής-ταχύτητας.
Δείτε πώς συγκρίνονται τα πιο κοινά υλικά προοδευτικής σφράγισης με πρακτικά χαρακτηριστικά:
| Κατηγορία Υλικού | Βαθμολογία μορφοποίησης | Τυπικό εύρος πάχους | Κοινές Εφαρμογές | Ειδικά ζητήματα εργαλείων |
|---|---|---|---|---|
| Χάλυβας χαμηλού άνθρακα (C1008-C1010) | Εξοχος | 0.2 - 4.0 χλστ | Στηρίγματα, εξαρτήματα πλαισίου, δομικά στηρίγματα, ηλεκτρικά περιβλήματα | Τα τυπικά εργαλεία D2 έχουν καλή απόδοση. ελάχιστη τρομακτική ανησυχία |
| Ανοξείδωτος χάλυβας (301, 304, 316) | Μέτρια-Καλή | 0.1 - 3.0 χλστ | Ιατρικές συσκευές, εξοπλισμός τροφίμων, ηλεκτρονική θωράκιση, υλικό ανθεκτικό στη διάβρωση- | Απαιτήσεις υψηλών εργαλείων-σκλήρυνσης M2 ή καρβιδίου. Οι επικαλύψεις TiN μειώνουν τη θολότητα |
| Κράματα χαλκού (C110, C194, C260 Brass) | Καλό-Εξαιρετικό | 0.1 - 2.5 χλστ | Ηλεκτρικοί ακροδέκτες, βύσματα, ψύκτρες, θωράκιση RF | Το μαλακό υλικό μπορεί να δημιουργήσει συσσώρευση γρεζιών στις γροθιές. απαιτείται συχνός καθαρισμός γυμνοσάλιαγκων |
| Ορείχαλκος (C260, C270) | Εξοχος | 0.1 - 2.0 χλστ | Υδραυλικά εξαρτήματα, διακοσμητικό υλικό, ηλεκτρικές επαφές, εξαρτήματα οργάνων | Εξαιρετική μορφοποίηση με χαμηλό ελατήριο. τυπικό εργαλείο κατάλληλο για τις περισσότερες εφαρμογές |
| Κράματα αλουμινίου (1100, 3003, 5052) | Καλό-Εξαιρετικό | 0.2 - 3.5 χλστ | Ψύκτες θερμότητας, πάνελ αυτοκινήτων, ηλεκτρονικά περιβλήματα, αεροδιαστημικά στηρίγματα | Η συσσώρευση κόλλας στα εργαλεία απαιτεί γυαλισμένες επιφάνειες μήτρας ή εξειδικευμένες επιστρώσεις. Τα μαλακότερα κράματα χρειάζονται ευρύτερη διάτρηση-για-διάσταση |
Η προοδευτική σφράγιση από ανθρακούχο χάλυβα κυριαρχεί στα δομικά προγράμματα μεγάλου-όγκου επειδή το υλικό είναι φθηνό, σχηματίζεται προβλέψιμα και λειτουργεί σε υψηλές ταχύτητες πίεσης χωρίς ειδικά λιπαντικά. Οι βαθμοί όπως οι C1008 και C1010 προσφέρουν την ολκιμότητα που απαιτείται για σύνθετες στροφές και έλξεις, ενώ παραμένουν αρκετά άκαμπτες ώστε να διατηρούν την ακεραιότητα του φορέα μέσω μήτρων πολλαπλών-σταθμών.
Η προοδευτική σφράγιση από χαλκό και η προοδευτική σφράγιση ορείχαλκου είναι στάνταρ στους τομείς των ηλεκτρικών και ηλεκτρονικών. Αυτά τα κράματα συνδυάζουν εξαιρετική αγωγιμότητα με καλή μορφοποίηση, καθιστώντας τα ιδανικά για ακροδέκτες, ράβδους διαύλου και επαφές ελατηρίου. Ειδικά ο ορείχαλκος προσφέρει πολύ χαμηλό ελατήριο, το οποίο απλοποιεί τα εργαλεία και μειώνει τον αριθμό σταθμών για εξαρτήματα με σφιχτές γωνιακές ανοχές.
Η προοδευτική σφράγιση αλουμινίου παρουσιάζει μοναδικές προκλήσεις. Η απαλότητα του μετάλλου το κάνει να προσκολλάται στις επιφάνειες εργαλείων, δημιουργώντας εναποθέσεις που δημιουργούν επιφανειακά ελαττώματα στα τελειωμένα μέρη. Οι επαγγελματικές εργασίες αντισταθμίζουν αυτό με εξαιρετικά γυαλισμένες επιφάνειες διάτρησης και μήτρας, εξειδικευμένα λιπαντικά και μερικές φορές επιστρώσεις χρωμίου ή DLC στα εξαρτήματα διαμόρφωσης. Παρά αυτές τις σκέψεις, το αλουμίνιο παραμένει η επιλογή-για ελαφριά εξαρτήματα σε εφαρμογές αυτοκινήτων και ηλεκτρονικών, όπου η εξοικονόμηση βάρους δικαιολογεί την πρόσθετη προσοχή στα εργαλεία.
Ο ανοξείδωτος χάλυβας βρίσκεται στο απαιτητικό άκρο των υλικών προοδευτικής σφράγισης. Ο υψηλός ρυθμός εργασίας-σκλήρυνσης σημαίνει ότι η αντοχή του υλικού αυξάνεται σημαντικά κατά τη διαμόρφωση, γεγονός που επιταχύνει τη φθορά διάτρησης και αυξάνει τις δυνάμεις απογύμνωσης. Τα επιτυχημένα ανοξείδωτα προγράμματα βασίζονται σε κορυφαίας ποιότητας χάλυβες εργαλείων (M2 ή καρβίδιο), ακριβή διάτρηση-για-διακενώσεις και επιθετικές στρατηγικές λίπανσης για τη διαχείριση της παραγωγής θερμότητας με υψηλούς ρυθμούς διαδρομής.
Η επιλογή του σωστού υλικού είναι η μισή εξίσωση. Το άλλο μισό σχεδιάζει εξαρτήματα που σέβονται τα φυσικά όρια της προοδευτικής διαμόρφωσης, όπου η τοποθέτηση χαρακτηριστικών, οι ακτίνες κάμψης και οι αναλογίες διαστάσεων καθορίζουν αν μια μήτρα δεν-έχει προβλήματα ή καταπολεμά τη γεωμετρία σε κάθε σταθμό.
Οδηγίες Σχεδιασμού για Κατασκευαστικότητα στην Προοδευτική Σφράγιση
Κάθε χαρακτηριστικό που σχεδιάζετε σε ένα ανταλλακτικό μοντέλο γίνεται τελικά ένας σταθμός σε μια μήτρα, μια γροθιά που φοράει ή μια λειτουργία διαμόρφωσης που προσθέτει τόνο στην πρέσα. Σχεδιασμός για δυνατότητα κατασκευής σε προοδευτική στάμπα σημαίνει ότι σχεδιάζετε τη γεωμετρία του εξαρτήματός σας έτσι ώστε η μήτρα να μπορεί να την παράγει αξιόπιστα με ταχύτητα χωρίς να απαιτεί εξωτικά εργαλεία, υπερβολικούς σταθμούς ή συνεχείς παρεμβάσεις συντήρησης. Οι παρακάτω κανόνες μεταφράζουν την εμπειρία σχεδιασμού της επιστήμης των υλικών και της μήτρας σφράγισης μετάλλων σε περιορισμούς που μπορείτε να εφαρμόσετε στο στάδιο CAD, πριν καν αρχίσουν οι εκτιμήσεις κόστους εργαλείων.
Κανόνες κρίσιμων διαστάσεων για εξαρτήματα προοδευτικής μήτρας
Οι τρύπες, οι υποδοχές και οι εγκοπές είναι από τα πρώτα χαρακτηριστικά που σχηματίζονται σε ένα εργαλείο προοδευτικής σφράγισης, συνήθως σε πρώιμους σταθμούς διάτρησης. Το μέγεθος και η τοποθέτησή τους σε σχέση με το πάχος του υλικού καθορίζουν εάν οι γροθιές επιβιώνουν σε εκατομμύρια κύκλους ή θραύονται πρόωρα. Παραβιάστε τους κανόνες ελάχιστου μεγέθους και επιβάλλετε τη χρήση εύθραυστων, μικρού μεγέθους εξαρτημάτων μήτρας σφράγισης που αυξάνουν το κόστος συντήρησης και αυξάνουν τα ποσοστά σκραπ.
Ακολουθούν οι βασικοί κανόνες διαστάσεων που εφαρμόζουν οι επαγγελματίες μηχανικοί μήτρας κατά την αξιολόγηση της σκοπιμότητας του ανταλλακτικού:
- Ελάχιστη διάμετρος οπής:Τουλάχιστον 1,0x πάχος υλικού για όλκιμα μέταλλα όπως-χάλυβας χαμηλής περιεκτικότητας σε άνθρακα και ορείχαλκος. Για υλικά υψηλής-ελκυσμού, όπως ο ανοξείδωτος χάλυβας, αυξήστε το πάχος του υλικού σε 2,0x για να αποτρέψετε το σπάσιμο με διάτρηση.
- Ελάχιστο πλάτος υποδοχής:Τουλάχιστον 1,5x πάχος υλικού. Οι στενότερες σχισμές απαιτούν εξειδικευμένες-διατρήσεις από χάλυβα ή καρβίδιο υψηλής ταχύτητας, αυξάνοντας σημαντικά το κόστος εργαλείων.
- Ελάχιστη απόσταση μεταξύ των οπών:Τουλάχιστον 2,0x πάχος υλικού από την άκρη-σε-άκρη. Η στενότερη απόσταση προκαλεί παραμόρφωση ή σχίσιμο του ιστού μεταξύ των χαρακτηριστικών κατά τη διάτρηση.
- Ελάχιστη απόσταση από την τρύπα στην άκρη:Τουλάχιστον 2,0x πάχος υλικού. Χαρακτηριστικά που βρίσκονται πιο κοντά στην άκρη του μέρους δημιουργούν προς τα έξω διόγκωση που παραμορφώνει το κενό προφίλ.
- Ελάχιστη απόσταση από την τρύπα στη γραμμή κάμψης:Τουλάχιστον 2,0x πάχος υλικού συν την ακτίνα κάμψης για χαρακτηριστικά κάτω από διάμετρο 2,5 mm. Για μεγαλύτερα χαρακτηριστικά, αυξήστε το πάχος του υλικού σε 2,5x συν την ακτίνα κάμψης για να αποτρέψετε το τέντωμα ή την παραμόρφωση κατά τη διαμόρφωση.
- Ελάχιστο ύψος φλάντζας:Τουλάχιστον 2,5x πάχος υλικού συν την ακτίνα κάμψης. Οι κοντές φλάντζες δεν έχουν αρκετό υλικό για να πιάσει η διάτρηση κατά την κάμψη, δημιουργώντας ασυνεπείς γωνίες.
- Ελάχιστο πλάτος γλωττίδας και εγκοπής:Τουλάχιστον 1,5x πάχος υλικού για αποφυγή υπερβολικής συγκέντρωσης δύναμης σε στενές διατρήσεις.
- Εσωτερικές γωνιακές ακτίνες στις εγκοπές:Τουλάχιστον 0,5x πάχος υλικού. Οι αιχμηρές εσωτερικές γωνίες λειτουργούν ως ανυψωτικά στρες στη μήτρα και στο εξάρτημα, μειώνοντας τη διάρκεια ζωής της μήτρας και δημιουργώντας σημεία έναρξης ρωγμών.
Αυτές οι τιμές αντιπροσωπεύουν πρακτικά ελάχιστα, όχι στόχους. Ο σχεδιασμός πάνω από αυτά τα κατώφλια δίνει στη σκηνή περισσότερο χώρο αναπνοής, επεκτείνει τα διαστήματα ακονίσματος και μειώνει την πιθανότητα αστοχίας διάτρησης κατά τη διάρκεια μεγάλων σειρών παραγωγής. Όταν η γεωμετρία του τμήματός σας ωθεί πολλά από αυτά τα όρια ταυτόχρονα, περιμένετε από τον κατασκευαστή μήτρας να προσθέσει σταθμούς ή να προτείνει τροποποιήσεις γεωμετρίας.
Θεωρήσεις ακτίνας κάμψης και κατεύθυνσης κόκκων
Οι λειτουργίες κάμψης συνήθως πραγματοποιούνται σε μεσαίους-έως-σταθμούς σε προοδευτική μήτρα, μετά το τρύπημα και πριν από την τελική αποκοπή. Η εσωτερική ακτίνα κάμψης που καθορίζετε ελέγχει εάν το υλικό ρέει ομαλά γύρω από τη μύτη του τρυπήματος ή εάν ραγίζει στην εξωτερική ίνα. Πολύ σφιχτή ακτίνα σε λάθος υλικό σε λάθος προσανατολισμό και το τμήμα χωρίζεται στη γραμμή κάμψης.
Ένα ασφαλές σημείο εκκίνησης για την εσωτερική ακτίνα κάμψης είναι το πάχος υλικού 1,0x για όλκιμα κράματα όπως-χαλύβις με χαμηλή περιεκτικότητα σε άνθρακα και το αλουμίνιο 3003. Για υλικά υψηλότερης- αντοχής όπως ο ανοξείδωτος χάλυβας 304 ή ο χαλκός ελατηρίου{5}, αυξήστε αυτό το ελάχιστο σε 1,5 φορές το πάχος του υλικού ή υψηλότερο, ανάλογα με τις ιδιότητες του υλικού ή υψηλότερο. Το πάχος κάτω του 1,0x σε οποιοδήποτε υλικό δημιουργεί κίνδυνο ρωγμών που επιδεινώνεται καθώς φθείρεται η μήτρα και οι ακτίνες διάτρησης οξύνονται με την πάροδο του χρόνου.
Η κατεύθυνση των κόκκων είναι εξίσου κρίσιμη. Η λαμαρίνα έχει μια κατεύθυνση κύλισης που καθορίζεται κατά την επεξεργασία του μύλου και η ολκιμότητα της ποικίλλει ανάλογα με το αν λυγίζετε με ή ενάντια σε αυτόν τον κόκκο. Οι κάμψεις που γίνονται κάθετες προς την κατεύθυνση των κόκκων είναι ισχυρότερες και πολύ λιγότερο επιρρεπείς σε ρωγμές από τις κάμψεις που γίνονται παράλληλες με αυτήν. Για μέρη που απαιτούν κάμψεις σε πολλαπλούς προσανατολισμούς, προσανατολίστε το κενό στη λωρίδα, έτσι ώστε η πιο κρίσιμη ή η πιο σφιχτή στροφή να είναι κάθετα προς τον κόκκο.
Όταν ένα εξάρτημα απαιτεί κάμψεις και προς τις δύο κατευθύνσεις, η κλίση του κενού στις 45 μοίρες προς την κατεύθυνση κύλισης προσφέρει έναν συμβιβασμό που κατανέμει την καταπόνηση πιο ομοιόμορφα και στους δύο άξονες κάμψης. Λάβετε υπόψη ότι η γωνιακή ένθεση αυξάνει το πλάτος της λωρίδας και την κατανάλωση υλικού, επομένως υπάρχει αντιστάθμιση κόστους. Λάβετε υπόψη τις απαιτήσεις κατεύθυνσης κόκκων στο μηχανολογικό σας σχέδιο, ειδικά για εξαρτήματα από σκληρυμένα κράματα ή{3}}υψηλής αντοχής όπου ο κίνδυνος ρωγμών είναι αυξημένος.
Springback, η τάση του μετάλλου να ανακτά μερικώς το αρχικό του σχήμα μετά την κάμψη, ποικίλλει επίσης ανάλογα με τον προσανατολισμό των κόκκων και την αντοχή του υλικού. Τα επαγγελματικά προγράμματα μήτρας σφράγισης λαμαρίνας αντισταθμίζουν την επαναφορά του ελατηρίου λυγίζοντας πάνω- τη γωνία διάτρησης ή προσθέτοντας έναν σταθμό κοπής που ρυθμίζει μόνιμα την κάμψη. Ο καθορισμός της επιτρεπόμενης γωνιακής ανοχής στο σχέδιό σας (συνήθως +/- 1 βαθμός για τυπικές στροφές) βοηθά τον σχεδιαστή της μήτρας να καθορίσει εάν αρκεί η απλή κάμψη αέρα ή εάν απαιτείται ειδικός σταθμός βαθμονόμησης.
Κανόνες τοποθέτησης χαρακτηριστικών που μειώνουν την πολυπλοκότητα της μήτρας
Κάθε χαρακτηριστικό από την πλευρά σας πρέπει να σχηματίζεται από ένα συγκεκριμένο εξάρτημα μήτρας σφράγισης: μια διάτρηση, ένα ένθετο διαμόρφωσης, έναν μηχανισμό έκκεντρου ή έναν συνδυασμό. Χαρακτηριστικά που είναι πολύ κοντά μεταξύ τους, πολύ βαθιά σε σχέση με το πλάτος τους ή τοποθετημένα σε μηχανικά άβολες τοποθεσίες αναγκάζουν τον σχεδιαστή της μήτρας να προσθέσει σταθμούς, να χρησιμοποιήσει εύθραυστα εργαλεία ή να εισαγάγει δευτερεύουσες λειτουργίες έξω από τη μήτρα. Όλα αυτά προσθέτουν κόστος.
Μερικές αρχές τοποθέτησης κρατούν υπό έλεγχο την πολυπλοκότητα του καλουπιού:
- Αποφύγετε χαρακτηριστικά που βρίσκονται ακριβώς δίπλα σε στροφές.Οι οπές ή τα ανάγλυφα τοποθετημένα σε 2x πάχος υλικού από μια γραμμή κάμψης θα παραμορφωθούν κατά τη διαμόρφωση. Είτε προσθέστε ανακουφιστικά κοψίματα για να απομονώσετε το χαρακτηριστικό ή μετακινήστε το πιο μακριά από την κάμψη.
- Διατηρήστε τα διαμορφωμένα χαρακτηριστικά μονής κατεύθυνσης όταν είναι δυνατόν.Τα μέρη με κάμψεις και στις δύο κατευθύνσεις (πάνω και κάτω σε σχέση με το επίπεδο λωρίδας) απαιτούν ανυψωτικά, πρόσθετο διάκενο για τη διαδρομή της λωρίδας και μερικές φορές εργαλεία με κίνηση με έκκεντρο-. Ο σχεδιασμός όλων των μορφών προς μία κατεύθυνση απλοποιεί το εργαλείο προοδευτικής σφράγισης και επιτρέπει υψηλότερες ταχύτητες πίεσης.
- Ελαχιστοποιήστε τον αριθμό των διακριτών βάθους σχηματισμού.Κάθε μοναδικό βάθος έλξης ή ύψος ανάγλυφης μπορεί να χρειάζεται τον δικό του σταθμό. Η τυποποίηση βάθους σε πολλαπλά χαρακτηριστικά επιτρέπει στον σχεδιαστή μήτρας να συνδυάζει λειτουργίες σε λιγότερους σταθμούς.
- Προσθέστε εγκοπές ανακούφισης κάμψης στις ελεύθερες άκρες.Όταν μια κάμψη τελειώνει σε μια άκρη αντί να τρέχει σε μια συνεχή επιφάνεια, το υλικό συσσωρεύεται και σκίζεται στη μετάβαση. Μια ανάγλυφη εγκοπή πλάτους τουλάχιστον 2x του πάχους υλικού και που εκτείνεται στο μήκος της ακτίνας κάμψης συν το πάχος του υλικού αποτρέπει το σχίσιμο και εξαλείφει τα σημάδια μαρτύρων-επιρρεπή.
- Αποφύγετε πολύ στενές προεξοχές ή βαθιές στενές εγκοπές.Λειτουργίες με αναλογίες διαστάσεων που υπερβαίνουν το 4:1 (μήκος προς πλάτος) δημιουργούν λεπτές, εύθραυστες γροθιές που φθείρονται γρήγορα και είναι δαπανηρή η αντικατάστασή τους.
- Ενοποιήστε αυστηρά-χαρακτηριστικά ανοχής στον ίδιο σταθμό.Όταν δύο διαστάσεις πρέπει να συγκρατούνται σε ακριβή σχέση μεταξύ τους, σχεδιάστε τις έτσι ώστε να μπορούν να κοπούν ή να σχηματιστούν με ένα μόνο πάτημα. Ο διαχωρισμός των σχετικών χαρακτηριστικών σε σταθμούς εισάγει αθροιστικό σφάλμα τοποθέτησης από τις ανοχές καταχώρισης ταινιών.
Ακούγεται πολύπλοκο; Μπορεί να είναι, αλλά η υποκείμενη λογική είναι απλή: κάθε κανόνας παραπάνω προστατεύει είτε το καλούπι (αποφεύγοντας τα εύθραυστα εργαλεία) είτε το εξάρτημα (αποτρέποντας παραμόρφωση, ρωγμές ή απώλεια ανοχής). Η εφαρμογή αυτών των κατευθυντήριων γραμμών κατά τον αρχικό σχεδιασμό εξαλείφει τους δαπανηρούς βρόχους αναθεώρησης μόλις ξεκινήσει η κατασκευή του καλουπιού.
Ωστόσο, ακόμη και η καλύτερη-σχεδιασμένη γεωμετρία παραμένει εντός των προδιαγραφών μόνο εάν η διαδικασία παραγωγής εντοπίσει αποκλίσεις σε πραγματικό χρόνο. Αυτή η πραγματικότητα μετατοπίζει την εστίαση από τη σχεδίαση εξαρτημάτων προς τα συστήματα ποιοτικού ελέγχου που παρακολουθούν κάθε χτύπημα, ανιχνεύουν ανωμαλίες και εμποδίζουν τα ελαττωματικά εξαρτήματα να φτάσουν στην κατάντη συναρμολόγηση.
Ποιοτικός έλεγχος και πρόληψη ελαττωμάτων στις λειτουργίες προοδευτικής μήτρας
Ένα προοδευτικό ζάρι που τρέχει με 400 χτυπήματα το λεπτό παράγει σχεδόν επτά μέρη κάθε δευτερόλεπτο. Σε αυτή την ταχύτητα, ένας άνθρωπος χειριστής δεν μπορεί να επιθεωρήσει οπτικά κάθε κομμάτι. Ο ποιοτικός έλεγχος στη σφράγιση μετάλλων υψηλής ακρίβειας βασίζεται αντ' αυτού σε αυτοματοποιημένα συστήματα ανίχνευσης ενσωματωμένα απευθείας στα εργαλεία, στατιστικές μεθόδους που επισημαίνουν τη μετατόπιση της διαδικασίας πριν φτάσει στα όρια απόρριψης και δομημένα πρωτόκολλα επιθεώρησης που επικυρώνουν την ικανότητα στην αρχή κάθε παραγωγής.
Στο-Die Sensing και στην Παρακολούθηση πραγματικού χρόνου-
Σε-η ανίχνευση πέτρας ξεκίνησε ως πρόληψη σύγκρουσης, σταματώντας την πρέσα προτού μια εσφαλμένη τροφοδοσία λωρίδας ή ένα τραβηγμένο γυμνοσάλιαγκο καταστρέψει τα ακριβά εργαλεία. Οι επαγγελματικές εργασίες σφράγισης καλουπιών ακριβείας έχουν από τότε εξελίξει αυτήν την τεχνολογία σε απολυεπίπεδο-σύστημα ποιότηταςπου ανιχνεύει ελαττώματα, σταματά την παραγωγή σε σφάλματα και σε διαμορφώσεις κλειστού-βρόχου, προσαρμόζει αυτόματα τους σταθμούς διαμόρφωσης μεταξύ των διαδρομών για να διατηρεί τα μέρη εντός ανοχής.
Οι πιο συνηθισμένες κατηγορίες αισθητήρων που χρησιμοποιούνται μέσα σε ένα μεταλλικό καλούπι σφράγισης περιλαμβάνουν:
- Αισθητήρες στάθμης stripper- Οι αισθητήρες εγγύτητας που είναι τοποθετημένοι στις γωνίες της κάτω μήτρας παρακολουθούν το βάθος κλεισίματος της πλάκας απογυμνωτή σε κάθε διαδρομή. Εάν ένα τραβηγμένο γυμνοσάλιαγκο, σπασμένο άκρο γροθιάς ή συντρίμμια καθίσει πάνω στη λωρίδα, η πλάκα δεν μπορεί να φτάσει στο πλήρες βάθος διαδρομής της. Η πρέσα σταματά μέσα σε μία διαδρομή από την ανίχνευση της ανωμαλίας, τυπικά βαθμονομημένη για να ανιχνεύει αποκλίσεις τόσο μικρές όσο 1,5x πάχος λωρίδας.
- Αισθητήρες ανίχνευσης εσφαλμένης τροφοδοσίας- Τοποθετείται για να επιβεβαιώσει ότι η ταινία έχει προχωρήσει στο σωστό βήμα πριν κλείσει η μήτρα. Εάν το σύστημα τροφοδοσίας είναι σύντομη-ή διπλή-τροφοδοσία, ο αισθητήρας ενεργοποιεί ένα σφάλμα προτού οι πιλότοι επιχειρήσουν να καταχωρήσουν ακατάλληλα τοποθετημένο υλικό.
- Αισθητήρες παρουσίας διάτρησης- Οπτικοί αισθητήρες ή αισθητήρες εγγύτητας που επαληθεύουν μικρές,-τρυπές με τάση για θραύση παραμένουν άθικτοι. Το άκρο διάτρησης που λείπει σημαίνει ότι λείπουν τρύπες στο εξάρτημα, ένα ελάττωμα που μπορεί να μην προκαλέσει σύγκρουση, αλλά θα δημιουργήσει μη συμμορφούμενες προοδευτικές στάμπες μήτρας που διαφεύγουν προς τα κάτω εάν δεν εντοπιστούν.
- Σε-κυψέλες φόρτωσης- Μικροσκοπικοί αισθητήρες δύναμης ενσωματωμένοι σε συγκεκριμένες βάσεις διατρήσεων ή σταθμούς διαμόρφωσης. Ανιχνεύουν αλλαγές δύναμης που υποδεικνύουν θάμπωμα, θρυμματισμό ή διακύμανση του πάχους του υλικού, ιδιαίτερα χρήσιμο σε λειτουργίες κοπής νομισμάτων ή βαθμολόγησης όπου η δύναμη σχετίζεται άμεσα με την ποιότητα του εξαρτήματος.
- Αναλογικοί αισθητήρες γωνίας κάμψης-- Μετρήστε τις σχηματισμένες γωνίες εντός κλασμάτων μιας μοίρας. Σε συστήματα κλειστού-βρόχου, οι σερβοκινητήρες προσαρμόζουν σχηματίζοντας σφήνες μεταξύ των διαδρομών για να διορθώσουν αυτόματα τη γωνιακή μετατόπιση, αποτρέποντας τα κακά μέρη αντί να τα ανιχνεύσουν απλώς.
Ένας αφοσιωμένος τεχνικός αισθητήρων, συνήθως ένας έμπειρος κατασκευαστής εργαλείων, διαχειρίζεται την επιλογή, την εγκατάσταση και τη βαθμονόμηση αισθητήρα. Τα επαγγελματικά καταστήματα επενδύουν σε εργαστήρια αισθητήρων όπου οι τεχνικοί μπορούν να χαρτογραφήσουν πεδία αισθητήρων και στους τρεις άξονες, σχεδιάζοντας αποτελεσματικά εύρη προτού ακόμη κατασκευαστεί η μήτρα. Αυτή η εκ των προτέρων επικύρωση εξοικονομεί σημαντικό χρόνο πατήματος κατά τη δοκιμή.
Μέθοδοι ΠΧΠ για συνοχή με σφραγισμένο τμήμα
Σε-αισθητήρες συλλαμβάνουν καταστροφικά γεγονότα και σοβαρά ελαττώματα. Ο στατιστικός έλεγχος διεργασιών (SPC) συλλαμβάνει τις πιο λεπτές, πιο αργές μετατοπίσεις που πραγματοποιούνται σε περισσότερες από χιλιάδες κινήσεις καθώς φθείρονται οι γροθιές, οι ιδιότητες του υλικού ποικίλλουν πηνίο-σε-πηνίο ή οι συνθήκες πίεσης μετατοπίζονται με αλλαγές θερμοκρασίας.
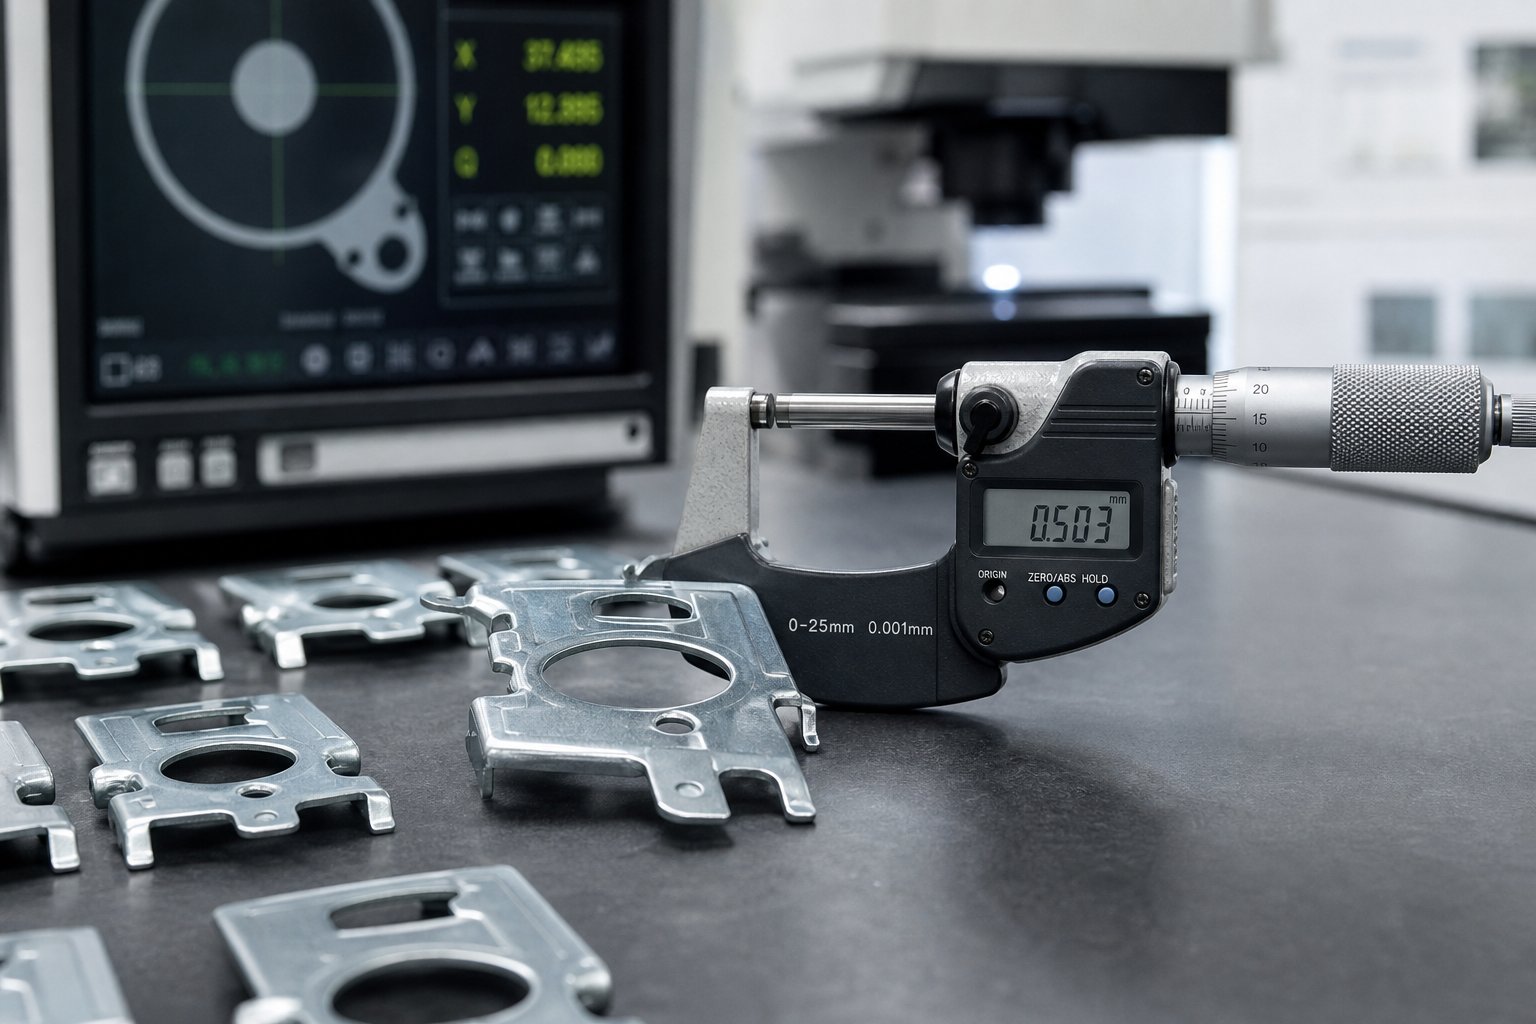
Οι επαγγελματικές λειτουργίες μήτρας ακριβείας και σφράγισης εφαρμόζουν το SPC σε κρίσιμες διαστάσεις δειγματοληπτώντας εξαρτήματα σε καθορισμένα διαστήματα, μετρώντας τα σε βαθμονομημένα όργανα (CMM, οπτικοί συγκριτές, μικρόμετρα) και σχεδιάζοντας τα αποτελέσματα σε διαγράμματα ελέγχου. Οι βασικές μετρήσεις είναι Cp και Cpk:
- Cpμετρά εάν η εξάπλωση της διεργασίας ταιριάζει στο παράθυρο ανοχής, ανεξάρτητα από το κεντράρισμα. Cp 1,33 σημαίνει ότι η διαδικασία χρησιμοποιεί το 75% της διαθέσιμης ζώνης ανοχής.
- Cpkμετρά πόσο καλά κεντράρεται η διαδικασία σε αυτό το παράθυρο. Τα περισσότερα προγράμματα αυτοκινήτων και ηλεκτρονικών απαιτούν ελάχιστο Cpk 1,33, με τις αεροδιαστημικές και ιατρικές εφαρμογές να απαιτούν συχνά 1,67 ή υψηλότερο.
Όταν το Cpk πέσει κάτω από τον στόχο, πρέπει να εντοπιστεί η βασική αιτία. Είναι η μέση μετατόπιση (η φθορά του εργαλείου μετακινεί τη διάσταση προς μία κατεύθυνση); Ή μήπως το spread αυξάνεται (η διακύμανση αυξάνεται λόγω ασυνέπειας υλικού ή χαλαρών σφραγίδων πίεσης); Τα γραφήματα ελέγχου αποκαλύπτουν το μοτίβο και ακολουθούν οι διορθωτικές ενέργειες: εκ νέου λείανση μιας διάτρησης για την αποκατάσταση της γεωμετρίας των άκρων, προσαρμογή της πίεσης του συγκρατητήρα του τυφλού ή εναλλαγή σε μια παρτίδα πηνίου με μεγαλύτερη ανοχή-.
Η πρώτη-επιθεώρηση άρθρου (FAI) αγκυροβολεί ολόκληρο το σύστημα SPC. Πριν από την πλήρη κυκλοφορία της παραγωγής, ένα ή περισσότερα εξαρτήματα που παράγονται με τυπικές παραμέτρους εργαλείων, υλικών και πρέσας μετρώνται πλήρως σε κάθε διάσταση σχεδίου. Η προκύπτουσα έκθεση FAI επικυρώνει ότι η διαδικασία είναι ικανή και σταθερή πριν ξεκινήσει η παραγωγή όγκου. Το FAI επαναλαμβάνεται μετά από συντήρηση καλουπιού, αλλαγές υλικού, αλλαγές πιεστηρίου ή οποιαδήποτε τροποποίηση της διαδικασίας που θα μπορούσε να επηρεάσει την απόδοση διαστάσεων.
Κοινά ελαττώματα και ανάλυση ριζικών αιτιών
Ακόμη και με τους αισθητήρες και το SPC στη θέση τους, εξακολουθούν να εμφανίζονται ελαττώματα. Η διαφορά στις επαγγελματικές επεμβάσεις είναι το πόσο γρήγορα εντοπίζονται και πόσο συστηματικά εντοπίζεται η βασική αιτία. Οι έμπειροι μηχανικοί σφράγισης αναγνωρίζουν ότι τα περισσότερα ελαττώματα έχουν πολλαπλές πιθανές αιτίες και η επιδιόρθωση απαιτεί την κατανόηση της αλληλεπίδρασης μεταξύ των μεταβλητών υλικού, εργαλείων και πρέσας αντί να κατηγορείται απλώς η μήτρα.
| Ελάττωμα | Πιθανές αιτίες | Διορθωτικές ενέργειες |
|---|---|---|
| Υπερβολικό τρίψιμο στις κομμένες άκρες | Φθαρμένα ή πελεκημένα άκρα διάτρησης. υπερβολική γροθιά-για να-απομακρυνθεί. θαμποί χάλυβες κοπής | Ακονίστε τις γροθιές και τις μήτρες. επαληθεύστε και αποκαταστήστε το σωστό διάκενο (συνήθως 5-10% του πάχους υλικού ανά πλευρά). αντικαταστήστε τα φθαρμένα ένθετα |
| Διάσπαση στις γραμμές κάμψης | Η ακτίνα κάμψης είναι πολύ στενή για το υλικό. κάμψη παράλληλα με την κατεύθυνση των κόκκων. Το υλικό υπερβαίνει την καθορισμένη σκληρότητα | Αύξηση της ακτίνας κάμψης. περιστροφή προσανατολισμού κενού σε σχέση με κόκκους. επαληθεύστε τις ιδιότητες του εισερχόμενου υλικού σε σχέση με τις προδιαγραφές |
| Ρυτίδες σε σχηματισμένες περιοχές | Ανεπαρκής πίεση συγκράτησης τυφλού. υπερβολικό υλικό στη ζώνη συμπίεσης. ακατάλληλη γεωμετρία σφαιριδίων σχεδίασης | Αύξηση της δύναμης κρατήματος-παρατεταμένου. προσαρμόστε το μέγεθος ή το σχήμα του κενού. τροποποιήστε το προφίλ σφαιριδίων σχεδίασης για να ελέγξετε τη ροή του υλικού |
| Λανθασμένη εγγραφή (χαρακτηριστικά εκτός τοποθεσίας) | Σφάλμα μήκους τροφοδοσίας. φθαρμένες ή μικρού μεγέθους καρφίτσες πιλότου. ακατάλληλος χρόνος απελευθέρωσης τροφοδοσίας. παραμόρφωση πιλοτικής οπής από σχηματισμό ανάντη | Επαναβαθμονόμηση μήκους τροφοδοσίας. αντικαταστήστε τους φθαρμένους πιλότους. Ρυθμίστε το χρόνο απελευθέρωσης τροφοδοσίας ώστε το υλικό να είναι ελεύθερο πριν εμπλακούν οι πιλότοι. μετακινήστε τις πιλοτικές τρύπες μακριά από τις ζώνες διαμόρφωσης |
| Επιφανειακά βαθουλώματα ή σημάδια | Τραβηγμένες γυμνοσάλιαγκες παγιδευμένες σε λωρίδα. συντρίμμια στο ζάρι? συσσώρευση γυμνοσάλιαγκας σε κοιλότητες μήτρας. τραχιές επιφάνειες εργαλείων | Βελτιώστε τη συγκράτηση του γυμνοσάλιαγκου (προσθέστε κενό ή θετικό νοκ άουτ). Αυξήστε τη συχνότητα καθαρισμού της μήτρας. επιφάνειες σχηματισμού γυαλίσματος. προσθέστε αισθητήρες στάθμης απογυμνωτή-για τον εντοπισμό παγιδευμένων συντριμμιών |
| Μετατόπιση διαστάσεων κατά το τρέξιμο | Προοδευτική φθορά διάτρησης. θερμική διαστολή εξαρτημάτων μήτρας. διακύμανση ιδιοτήτων υλικού μέσα σε πηνίο | Καθορίστε διαστήματα ακονίσματος με βάση τις τάσεις SPC. επιτρέψτε τη θερμική σταθεροποίηση πριν από τη μέτρηση των εξαρτημάτων παραγωγής. αυστηροποιήστε τις προδιαγραφές εισερχόμενων υλικών |
| Springback που υπερβαίνει την ανοχή | Ανεπαρκής υπερ-αντιστάθμιση κάμψης. αντοχή διαρροής υλικού υψηλότερη από την ονομαστική. φθαρμένη ακτίνα διάτρησης | Αύξηση γωνίας άνω-κάμψης. Προσθέστε σταθμό νομισμάτων ή επαναφοράς. επαληθεύει τις πιστοποιήσεις υλικού· επαναφέρετε την ακτίνα της μύτης διάτρησης για εκτύπωση |
Το μοτίβο όλων αυτών των ελαττωμάτων είναι σαφές: οι επαγγελματικές λειτουργίες τα αποτρέπουν μέσω ελεγχόμενων εισροών (αιχμηρά εργαλεία, σωστά διάκενα, επαληθευμένα υλικά) αντί να τα επιλύουν εκ των υστέρων. Στην-αίσθηση πεθαίνουν τις οξείες αποτυχίες. Το SPC πιάνει τη σταδιακή μετατόπιση. Και η FAI επιβεβαιώνει τη βασική γραμμή πριν από την έναρξη της παραγωγής όγκου.
Η πρόληψη των ελαττωμάτων προστατεύει την ποιότητα, αλλά προστατεύει και την οικονομία. Κάθε σκραπ αντιπροσωπεύει σπατάλη υλικού, χαμένο χρόνο συμπίεσης και πιθανή κατάντη διακοπή. Αυτή η σύνδεση μεταξύ της πειθαρχίας ποιότητας και του κόστους παραγωγής είναι ακριβώς ο λόγος για τον οποίο η κατανόηση της οικονομικής δομής των προοδευτικών λειτουργιών μήτρας είναι τόσο σημαντική όσο και η κατανόηση της ίδιας της τεχνικής διαδικασίας.
Οδηγοί κόστους και οικονομία όγκου παραγωγής
Η επένδυση εργαλείων είναι η μεγαλύτερη οικονομική απόφαση σε οποιοδήποτε πρόγραμμα σφράγισης. Ένα προοδευτικό καλούπι μπορεί να κοστίσει από 15.000 $ για ένα απλό εργαλείο βραχίονα έως πολύ πάνω από 100.000 $ για ένα σύνθετο καλούπι πολλαπλών-σταθμών με ένθετα καρβιδίου και σε-αίσθηση μήτρας. Αυτό το εύρος είναι τεράστιο και η κατανόηση του τι το οδηγεί βοηθά τους μηχανικούς και τις ομάδες προμηθειών να λαμβάνουν τεκμηριωμένες αποφάσεις αγοράς αντί να κυνηγούν απλώς τη χαμηλότερη προσφορά.
Τι αυξάνει το κόστος προοδευτικών εργαλείων
Όταν λαμβάνετε μια εκτίμηση εργαλείων που φαίνεται υψηλή ή μια που φαίνεται ύποπτα χαμηλή, εντοπίστε τον αριθμό πίσω στις μεταβλητές που καθορίζουν πραγματικά την τιμή του καλουπιού. ΩςΟ ειδικός στον τομέα των εργαλείων Art Hedrick σημειώνει, οι διαφορές κόστους άνω του 50% μεταξύ καταστημάτων που παραθέτουν το ίδιο τμήμα είναι κοινές και η απόκλιση σχεδόν πάντα εντοπίζεται σε διαφορές στον τρόπο με τον οποίο κάθε κατάστημα επεξεργάζεται το ανταλλακτικό και όχι σε διαφορές μόνο στις ωριαίες χρεώσεις.
Ακολουθούν οι κύριοι παράγοντες που κλιμακώνουν το προοδευτικό κόστος καλουπιών προς τα πάνω ή προς τα κάτω:
- Αριθμός σταθμών:Κάθε σταθμός προσθέτει γροθιές, ένθετα μήτρας, απογυμνωτικά και εξαρτήματα γείωσης ακριβείας-. Ένα καλούπι 10 σταθμών μπορεί να κοστίζει 40-60% περισσότερο από ένα καλούπι 6 σταθμών για το ίδιο εξάρτημα απλώς και μόνο λόγω των πρόσθετων κατεργασμένων εξαρτημάτων και της εργασίας συναρμολόγησης.
- Επιλογή υλικού μήτρας:Ο καθορισμός ενθέτων καρβιδίου αντί του χάλυβα εργαλείων D2 σε κρίσιμα σημεία φθοράς μπορεί να προσθέσει 20-30% στο κόστος εργαλείων, αλλά επεκτείνει τη διάρκεια ζωής του καλουπιού κατά 5-10 φορές. Η απόφαση εξαρτάται από τις προβολές συνολικού όγκου.
- Πολυπλοκότητα και ανοχές εξαρτημάτων:Τα μέρη με βαθιές έλξεις, πολλαπλές κατευθύνσεις κάμψης ή στενές ανοχές θέσης (κάτω από +/-0,05 mm) απαιτούν περισσότερους σταθμούς, πιο αυστηρή κατεργασία στα εξαρτήματα της μήτρας και μεγαλύτερους κύκλους δοκιμής. Τα σφιχτά-εξαρτήματα ανοχής αυξάνουν το κόστος εργαλείων επειδή απαιτούν γείωση ακριβείας και εξαρτήματα με διάτρηση-και όχι τυπικά προφίλ σύρματος-EDM.
- Πλάτος λωρίδας και χωρητικότητα πρέσας:Ένα φαρδύ καλούπι απαιτεί μεγαλύτερο σετ μήτρας, βαρύτερα πιάτα παπουτσιών και πρέσα με μεγαλύτερο κρεβάτι. Αυτοί οι παράγοντες αυξάνουν τόσο το κόστος υλικού όσο και τις ωριαίες τιμές κατεργασίας που χρεώνονται κατά την κατασκευή της μήτρας.
- Οι δευτερεύουσες λειτουργίες εξαλείφθηκαν:Οι μήτρες που ενσωματώνουν σταθμούς μέτρησης χτυπήματος, εισαγωγής υλικού ή σταθμών μέτρησης σε μήτρα-κοστίζουν περισσότερο εκ των προτέρων, αλλά αφαιρούν την εργασία κατάντη. Η επιχειρηματική περίπτωση εξαρτάται από το εάν η δευτερεύουσα εξοικονόμηση κόστους υπερβαίνει τη σταδιακή επένδυση εργαλείων κατά τη διάρκεια ζωής του προγράμματος.
- Δυνατότητες και τοποθεσία προμηθευτή:Τα ποσοστά εργασίας για τους σχεδιαστές καλουπιών και τους κατασκευαστές εργαλείων ποικίλλουν ανά περιοχή. Το πιο σημαντικό είναι ότι ένα κατάστημα με εμπειρία στη συγκεκριμένη κατηγορία ανταλλακτικών μπορεί να το επεξεργαστεί σε λιγότερους σταθμούς, επειδή βασίζονται σε προηγούμενες λύσεις αντί να σχεδιάζουν από την αρχή.
Η διαδικασία που χρησιμοποιείται για την κατασκευή του εξαρτήματος, που σημαίνει τον αριθμό των σταθμών και τη σειρά τους, είναι η μεγαλύτερη μεμονωμένη διακύμανση κόστους μεταξύ των τιμών. Ένα κατάστημα μπορεί να αναφέρει μια προοδευτική μήτρα 10 σταθμών με βήμα 5 ιντσών ενώ ένα άλλο αναφέρει 15 σταθμούς με μεγαλύτερο βήμα. Αυτή η διαφορά στη μεθοδολογία επεξεργασίας δημιουργεί σημαντική διαφορά τιμών ακόμη και όταν και τα δύο καταστήματα χρεώνουν παρόμοιες ωριαίες τιμές.
Όρια Όγκων και Οικονομικά Σύγκρισης Μεθόδων
Οι προοδευτικές μήτρες έχουν υψηλή αρχική επένδυση, αλλά προσφέρουν το χαμηλότερο κόστος ανά-ανταλλακτικό σε όγκο. Το ερώτημα που αντιμετωπίζει κάθε μηχανικός παραγωγής είναι: σε ποια ετήσια ποσότητα ένα προοδευτικό καλούπι γίνεται η σωστή οικονομική επιλογή έναντι απλούστερων εναλλακτικών;
Η απάντηση εξαρτάται από την πολυπλοκότητα του μέρους, αλλά τα γενικά όρια όγκου που βασίζονται στην πρακτική του κλάδου μοιάζουν με αυτό:
- Μεμονωμένος-σταθμός πεθαίνει:Καλύτερο για ετήσιους όγκους κάτω των 10.000 εξαρτημάτων. Χαμηλή επένδυση εργαλείων ($3.000-$15.000), αλλά κάθε λειτουργία απαιτεί ξεχωριστό πάτημα, ξεχωριστό χειρισμό και συχνά χειροκίνητη φόρτωση. Το κόστος ανά ανταλλακτικό παραμένει υψηλό λόγω της εργασίας και του χρόνου κύκλου.
- Σφράγιση σύνθετης μήτρας:Κατάλληλο για 5.000 έως 75.000 εξαρτήματα ετησίως όταν η γεωμετρία είναι σχετικά επίπεδη (τρύπημα και σβήσιμο σε ένα μόνο επίπεδο). Μέτριο κόστος εργαλείων ($8.000-$30.000) με καλή οικονομία ανά εξάρτημα για απλά σχήματα, αλλά περιορίζεται σε μέρη που δεν απαιτούν διαμόρφωση ή κάμψη.
- Η μεταγραφή πεθαίνει:Ιδανικό για 25.000 έως 500.000 εξαρτήματα ετησίως, ειδικά για μεγαλύτερα ή βαθύτερα-εξαρτήματα που δεν μπορούν να διατηρήσουν μια λωρίδα φορέα. Το κόστος εργαλείων ($30.000-$150,000+) είναι συγκρίσιμο με τα προοδευτικά καλούπια, αλλά οι ρυθμοί κύκλου είναι πιο αργοί επειδή τα συστήματα μηχανικής μεταφοράς μετακινούν μεμονωμένα κενά μεταξύ των σταθμών αντί να προωθήσουν μια συνεχή λωρίδα.
- Προοδευτικοί πεθαίνουν:Το πιο οικονομικό για μακροπρόθεσμα προγράμματα προοδευτικής σφράγισης που υπερβαίνουν τα 50.000 εξαρτήματα ετησίως, με το πλεονέκτημα κόστους να αυξάνεται απότομα πάνω από τις 100.000 μονάδες. Η επένδυση εργαλείων (15.000$-100$,000+) είναι υψηλή, αλλά οι ρυθμοί κύκλου 200-1.500 κινήσεων ανά λεπτό οδηγούν ανά εξάρτημα κοστίζουν κλάσματα του λεπτού για εργασία και χρόνο μηχανής.
Το σημείο διασταύρωσης όπου κερδίζει το προοδευτικό εργαλείο δεν έχει καθοριστεί. Για έναν απλό βραχίονα που μπορεί να τρέξει στα 600 SPM σε ένα καλούπι 6-σταθμών, το ανώτατο όριο έναντι των μεθόδων ενός σταθμού μπορεί να συμβεί στα 30.000 μέρη. Για έναν πολύπλοκο συνδετήρα που απαιτεί 18 σταθμούς και εργαλεία καρβιδίου, το νεκρό σημείο μπορεί να φτάσει τις 150.000 μονάδες.
Αυτό που έχει σημασία είναι το συνολικό κόστος ιδιοκτησίας, όχι μόνο η τιμή της μήτρας στην παραγγελία. Μια προοδευτική μήτρα 40.000 $ που παράγει 500.000 εξαρτήματα σε διάστημα πέντε ετών προσθέτει μόλις 0,08 $ ανά εξάρτημααποσβεσμένο κόστος εργαλείων. Αυτό το ίδιο εξάρτημα που εκτελείται σε μια μήτρα 12.000 $ μονής-σταθμού με 10 μέρη ανά λεπτό αντί για 400 θα κόστιζε πολλαπλάσια περισσότερο σε χρόνο εκτύπωσης και εργασία, παρόλο που η ίδια η μήτρα ήταν φθηνότερη.
Οι ομάδες έξυπνων προμηθειών αξιολογούν τα προγράμματα μήτρων και σφράγισης με βάση το αποσβεσμένο κόστος εργαλείων συν την τιμή του τεμαχίου, όχι μόνο με το κόστος εργαλείων. Λαμβάνουν επίσης υπόψη τα αποθέματα συντήρησης, συνήθως 2-5% του κόστους εργαλείων ετησίως, τα οποία καλύπτουν το ακόνισμα, την αντικατάσταση εξαρτημάτων και την ενδεχόμενη ανακαίνιση. Ένα καλοφτιαγμένο καλούπι που παράγει σφραγίδες μεγάλου όγκου σε αρκετά εκατομμύρια κύκλους συχνά επιστρέφει την επένδυσή του πολλές φορές όταν υπολογίζεται η πλήρης εικόνα κόστους.
Η οικονομία ανά μέρος βελτιώνεται με τον όγκο, αλλά μόνο εάν το καλούπι παραμένει σε ετοιμότητα παραγωγής- σε αυτά τα εκατομμύρια εγκεφαλικά επεισόδια. Αυτή η πραγματικότητα καθιστά τη στρατηγική συντήρησης όχι μόνο μια τεχνική ανησυχία, αλλά μια οικονομική, άμεσα συνδεδεμένη με το μοντέλο κόστους που δικαιολογούσε την επένδυση εργαλείων εξαρχής.
Προοδευτική Συντήρηση Κολώνων και Διαχείριση Κύκλου Ζωής
Ένα προοδευτικό καλούπι που κόστισε 60.000 $ για την κατασκευή του μπορεί να προσφέρει 0,08 $-ανά-ανταλλακτικό σε εκατομμύρια κύκλους, αλλά μόνο εάν οι κοπτικές άκρες του παραμένουν αιχμηρές, οι επιφάνειες διαμόρφωσης παραμένουν γυαλισμένες και οι μηχανισμοί ευθυγράμμισης παραμένουν εντός των προδιαγραφών. Η συντήρηση του καλουπιού σφράγισης δεν είναι μια διακριτική δραστηριότητα που προγραμματίζετε όταν τα εξαρτήματα αρχίζουν να φαίνονται άσχημα. Είναι ένας προγραμματισμένος, βασισμένος σε δεδομένα πειθαρχία που προστατεύει τόσο την ποιότητα όσο και την απόδοση από την πρώτη παραγωγή έως την τελευταία.
Προγράμματα Προληπτικής Συντήρησης και Διαστήματα Ακονίσματος
Οι επαγγελματικές λειτουργίες καθορίζουν διαστήματα PM με βάση τον αριθμό των εγκεφαλικών επεισοδίων και όχι τις ημερολογιακές ημερομηνίες. Ένα σετ μήτρας σφράγισης με 300.000 εξαρτήματα το μήνα συσσωρεύει φθορά με ριζικά διαφορετικό ρυθμό από το ίδιο εργαλείο που λειτουργεί με 30.000 εξαρτήματα ανά τρίμηνο. Ο προγραμματισμός βάσει εγκεφαλικών επεισοδίων- διασφαλίζει ότι κάθε υπηρεσία πραγματοποιείται τη σωστή στιγμή ανεξάρτητα από τη συχνότητα παραγωγής.
Ωςτονίζει ο ειδικός σφραγίδας Thomas Vacca, η καλύτερη-στη-συντήρηση στην κατηγορία ξεκινά με τον εντοπισμό κάθε περιοχής του εργαλείου που υποβαθμίζεται με την πάροδο του χρόνου και, στη συνέχεια, τεκμηριώνει μια συνεπή διαδικασία για την εξυπηρέτηση του καθενός. Ο στόχος είναι η προβλεψιμότητα: σταθερά χτυπήματα ανά διάστημα σέρβις, σταθερή ποιότητα εξαρτήματος εκτός εργαλείου και ελάχιστος απρογραμμάτιστος χρόνος διακοπής λειτουργίας.
Οι βασικές δραστηριότητες συντήρησης και οι τυπικοί ενεργοποιητές συχνότητας περιλαμβάνουν:
- Τρυπήστε και ακονίζοντας μήτρα:Κάθε 50.000-150.000 εγκεφαλικά επεισόδια ανάλογα με τη σκληρότητα του υλικού και τη μήτρα σφράγισης ποιότητας χάλυβα. Το ύψος αυλάκωσης σε μέρη (συνήθως υπερβαίνει το 10% του πάχους του υλικού) σηματοδοτεί την επίτευξη του διαστήματος. Ένα τυπικό άλεσμα αφαιρεί 0,05-0,10 mm ανά σέρβις.
- Επιθεώρηση και αντικατάσταση πιλότου πιλότου:Κάθε 100.000-250.000 εγκεφαλικά επεισόδια. Οι φθαρμένοι πιλότοι επιτρέπουν την εσφαλμένη καταχώριση της ταινίας που συνδυάζεται μεταξύ των σταθμών. Αντικαταστήστε όταν η διάμετρος είναι 0,01 mm ή περισσότερο κάτω από την ονομαστική.
- Επιθεώρηση ελατηρίου και αντικατάσταση:Κάθε 200.000-500.000 πινελιές ή αμέσως όταν οι ελεύθερες-μετρήσεις μήκους πέφτουν κάτω από το 90% του αρχικού. Τα κουρασμένα ελατήρια μειώνουν τη δύναμη απογύμνωσης και αυξάνουν τον κίνδυνο έλξης γυμνοσάλιαγκας.
- Επιθεώρηση ένθετου διάτρησης και μήτρας:Κάθε 100.000-300.000 εγκεφαλικά επεισόδια. Οι γυαλισμένες επιφάνειες διαμόρφωσης δημιουργούν μικρο-γρατσουνιές που μεταφέρονται σε μέρη. Η οπτική επιθεώρηση υπό μεγέθυνση αποκαλύπτει πότε χρειάζεται γυάλισμα ή αντικατάσταση.
- Έλεγχος εξαρτημάτων ανυψωτικού και οδηγού:Κάθε κύκλος PM. Οι φθαρμένοι ανυψωτές προκαλούν ανομοιόμορφη ανύψωση της λωρίδας, οδηγώντας σε σφάλματα τροφοδοσίας και ζημιά πιλότου σε υψηλή ταχύτητα.
- Πλήρης επαλήθευση ευθυγράμμισης μήτρας:Κάθε 500.000-1.000.000 εγκεφαλικά επεισόδια ή μετά από οποιοδήποτε συμβάν σύγκρουσης τύπου. Ο έλεγχος της παραλληλίας του παπουτσιού καλουπιού, του διακεκομμένου πείρου οδηγού και του ύψους κλεισίματος επιβεβαιώνει ότι το σετ καλουπιών σφράγισης διατηρεί την αρχική του ακρίβεια.
Το πόσο υλικό αφαιρείτε κατά το ακόνισμα είναι εξίσου σημαντικό με το πόσο όταν ακονίζετε. Η Vacca τονίζει ότι οι τεκμηριωμένες, συνεπείς διαδικασίες είναι απαραίτητες. Εάν ένας τεχνικός αφαιρεί 0,05 mm και ένας άλλος αφαιρεί 0,15 mm, η διάρκεια του ακονίσματος ποικίλλει πάρα πολύ μεταξύ των υπηρεσιών, καθιστώντας τα χτυπήματα-ανά-απρόβλεπτα και περιπλέκοντας τον σχεδιασμό αντικατάστασης εξαρτημάτων.
Μοτίβα φθοράς εξαρτημάτων και σχεδιασμός αντικατάστασης
Δεν φθείρεται κάθε στοιχείο σε ένα προοδευτικό καλούπι με τον ίδιο ρυθμό. Οι σταθμοί κοπής υποβαθμίζονται γρηγορότερα από τους σταθμούς διαμόρφωσης επειδή οι δυνάμεις διάτμησης συγκεντρώνονται σε στενές ακμές. Οι προοδευτικές μήτρες σφράγισης καρβιδίου επεκτείνουν δραματικά αυτά τα διαστήματα, αλλά ακόμη και τα εργαλεία καρβιδίου χρειάζονται τελικά σέρβις, ιδιαίτερα σε σταθμούς διάτρησης όπου λειαντικά υλικά όπως ο ανοξείδωτος χάλυβας επιταχύνουν τη διάσπαση των άκρων.
Τα σχέδια φθοράς στις μήτρες σφράγισης χάλυβα ακολουθούν προβλέψιμες ιεραρχίες:
- Οι μικρές διατρητικές γροθιές φθείρονται πιο γρήγορα λόγω της υψηλής διατμητικής τάσης που συγκεντρώνεται σε ελάχιστη-διατομή.
- Οι γροθιές και τα κουμπιά μήτρας φθείρονται στη συνέχεια, λόγω της συνολικής περιμέτρου κοπής και του πάχους του υλικού.
- Οι διατρήσεις σχηματισμού υποβαθμίζονται πιο αργά αλλά εμφανίζουν τραχύτητα στην επιφάνεια που μεταφέρεται στα μέρη ως καλλυντικά ελαττώματα.
- Οι οδηγοί καρφίτσες και οι δακτύλιοι φθείρονται σταδιακά και συχνά περνούν απαρατήρητες έως ότου εμφανιστούν ζητήματα ποιότητας που σχετίζονται με την ευθυγράμμιση-.
Οι επαγγελματικές λειτουργίες διατηρούν ανταλλακτικά για αντικείμενα υψηλής-φθοράς έτοιμα για εγκατάσταση κατά τη διάρκεια προγραμματισμένων παραθύρων PM. Αυτή η προσέγγιση εξαλείφει τις καθυστερήσεις αναμονής για ανταλλακτικά και διατηρεί το χρόνο διακοπής λειτουργίας εντός των προγραμματισμένων παραθύρων συντήρησης. Η αποθήκευση του τελευταίου τμήματος και της τελικής λωρίδας από κάθε κύκλο παραγωγής, όπως προτείνουν οι έμπειροι κατασκευαστές εργαλείων, παρέχει στον επόμενο τεχνικό σέρβις απευθείας οπτική απόδειξη της κατάστασης του εργαλείου κατά την απενεργοποίηση.
Η παρακολούθηση της σωρευτικής απώλειας άλεσης είναι εξίσου κρίσιμη. Κάθε γροθιά συντομεύει μια γροθιά. Μόλις μια διάτρηση έχει ακονιστεί πέρα από την επιτρεπόμενη στοίβα-επάνω (συνήθως 2-3 mm συνολική αφαίρεση σε όλες τις υπηρεσίες), πρέπει να αντικατασταθεί πλήρως. Η καταγραφή κάθε ποσότητας άλεσης έναντι της μέγιστης επιτρεπόμενης απώλειας σάς λέει ακριβώς πότε να παραγγείλετε εξαρτήματα αντικατάστασης, μετατρέποντας τις αντιδραστικές εκπλήξεις σε προγραμματισμένα συμβάντα προμήθειας.
Τα οικονομικά είναι απλά: ένα καλοδιατηρημένο καλούπι-που προσφέρει σταθερή ποιότητα καθ' όλη τη διάρκεια της ονομαστικής διάρκειας ζωής του κοστίζει πολύ λιγότερο ανά μέρος από ένα παραμελημένο καλούπι που παράγει θραύσματα, αναγκάζει τις απρογραμμάτιστες στάσεις πίεσης και απαιτεί επείγουσες επισκευές με υψηλές τιμές εργασίας. Η συντήρηση του καλουπιού σφράγισης δεν είναι επιβάρυνση. Συνεισφέρει άμεσα στο μοντέλο κόστους ανά ανταλλακτικό που δικαιολόγησε την επένδυση εργαλείων.
Η συντήρηση διατηρεί τα υπάρχοντα εργαλεία παραγωγικά, αλλά δεν μπορεί να σας πει εάν το κατάστημα πίσω από αυτό το εργαλείο διαθέτει το βάθος μηχανικής, την ικανότητα πρέσας και την ποιοτική υποδομή για να υποστηρίξει το επόμενο πρόγραμμά σας. Αυτή η αξιολόγηση απαιτεί εντελώς διαφορετικό σύνολο κριτηρίων.
Επιλογή επαγγελματία συνεργάτη προοδευτικής σφράγισης καλουπιών
Ένα καλοσυντηρημένο καλούπι είναι τόσο αξιόπιστο όσο και η λειτουργία που το εκτελεί. Το βάθος μηχανικής του καταστήματος, η υποδομή τύπου και η κουλτούρα ποιότητας καθορίζουν εάν το πρόγραμμά σας παρέχει σταθερά εξαρτήματα με στόχο το κόστος ή γίνεται επαναλαμβανόμενη πηγή καθυστερήσεων και απορρίψεων. Η αξιολόγηση των κατασκευαστών προοδευτικών καλουπιών απαιτεί την εξέταση παλαιότερων ισχυρισμών μάρκετινγκ και τις τεχνικές προδιαγραφές που διαχωρίζουν τους ικανούς συνεργάτες από τους πωλητές εμπορευμάτων.
Βασικά κριτήρια πιστοποίησης για συνεργάτες σφράγισης καλουπιών
Όταν ζητάτε προσφορές από προμηθευτές προοδευτικών καλουπιών, κάθε απάντηση θα απαιτεί αυστηρές ανοχές και δέσμευση ποιότητας. Η διαφορά φαίνεται στις λεπτομέρειες. Χρησιμοποιήστε την ακόλουθη λίστα ελέγχου για να συγκρίνετε αντικειμενικά τους πιθανούς παρόχους υπηρεσιών προοδευτικής σφράγισης:
- Δυνατότητα σχεδίασης και προσομοίωσης εσωτερικών καλουπιών-:Ο προμηθευτής κατασκευάζει τα δικά του εργαλεία χρησιμοποιώντας προσομοίωση CAD/CAM και FEA ή αναθέτει σε τρίτους τη σχεδίαση καλουπιών; Ο-εσωτερικός σχεδιασμός σημαίνει ταχύτερη επανάληψη, πιο στενή ενοποίηση μεταξύ της πρόθεσης σχεδιασμού και της πραγματικότητας παραγωγής και ένα μόνο σημείο λογοδοσίας όταν προκύπτουν προβλήματα.
- Εύρος χωρητικότητας πρέσας και μέγεθος κρεβατιού:Επιβεβαιώστε ότι λειτουργούν πρέσες που ταιριάζουν με τις απαιτήσεις χωρητικότητας και πλάτους λωρίδας του εξαρτήματός σας με περιθώριο χωρητικότητας τουλάχιστον 20%. Ένας προμηθευτής που λειτουργεί το καλούπι σας με το 90% της χωρητικότητας της πρέσας δεν έχει περιθώριο διαφοροποίησης της διαδικασίας.
- Συστήματα χειρισμού υλικών:Ο χειρισμός του πηνίου (αποκοιλιστές, ισιωτές, σερβοτροφοδότες) πρέπει να αξιολογηθεί για τον τύπο του υλικού, το πάχος και το βάρος του πηνίου. Ρωτήστε εάν λειτουργούν σερβοτροφοδοσίες ή μηχανικά ρολά και αν διαθέτουν τα κατάλληλα συστήματα λίπανσης για το κράμα σας.
- Πιστοποιήσεις ποιότητας:Το ISO 9001 είναι μια βασική γραμμή. Τα προγράμματα αυτοκινήτων απαιτούν συνήθως το IATF 16949. Οι ιατρικές και αεροδιαστημικές εφαρμογές απαιτούν πρόσθετα πρωτόκολλα ιχνηλασιμότητας και επικύρωσης. Οι πιστοποιήσεις επιβεβαιώνουν ότι τα συστήματα τεκμηριώνονται και ελέγχονται και όχι απλώς διεκδικούνται.
- Υποστήριξη πρωτοτύπων και πιλοτικής λειτουργίας:Μπορούν να παράγουν δείγματα εξαρτημάτων για επικύρωση προτού δεσμευτούν για την πλήρη παραγωγή εργαλείων; Προμηθευτές που προσφέρουν δοκιμή T0/T1 μεΕπικύρωση CPKκατά τις πιλοτικές δοκιμές επιδεικνύουν μηχανική αυστηρότητα που μειώνει τον κίνδυνο κατά την έναρξη της παραγωγής.
- Επεκτασιμότητα παραγωγής:Αξιολογήστε εάν μπορούν να κλιμακωθούν από πιλοτικές ποσότητες σε εκατομμύρια εξαρτήματα ετησίως χωρίς να αλλάζετε πιεστήρια, να αλλάξετε τη διάταξη της μήτρας ή να αναθέσετε υπερχείλιση με υπεργολαβία. Τα κενά επεκτασιμότητας δημιουργούν ασυνέχειες ποιότητας.
- Υποδομή συντήρησης:Ρωτήστε για τις δυνατότητες της αίθουσας εργαλείων, τον εξοπλισμό ακονίσματος, τις πρακτικές απογραφής ανταλλακτικών εξαρτημάτων και την τεκμηρίωση του ιστορικού καλουπιών. Ένας προμηθευτής που παρακολουθεί τις σωρευτικές απώλειες άλεσης και διατηρεί ανταλλακτικά για προϊόντα υψηλής-φθοράς θα διατηρήσει τη μήτρα σας σε ετοιμότητα παραγωγής-.
- Τεχνική επικοινωνία:Πώς παρουσιάζουν προτάσεις; Μια λεπτομερής προσφορά που αναλύει τον αριθμό των σταθμών, τα υλικά εργαλείων, την αναμενόμενη διάρκεια ζωής του καλουπιού και τα προτεινόμενα διαστήματα συντήρησης σηματοδοτεί το βάθος της μηχανικής. Μια κατ' αποκοπή τιμή-με ελάχιστη εξήγηση σηματοδοτεί μια προσέγγιση εμπορευμάτων.
Αξιολόγηση Μηχανικού Βάθους και Επεκτασιμότητας Παραγωγής
Ο πιο αποκαλυπτικός δείκτης της ικανότητας ενός κατασκευαστή προοδευτικής μήτρας είναι ο τρόπος με τον οποίο ανταποκρίνονται στη γεωμετρία του τμήματός σας κατά τη φάση της προσφοράς. Οι έμπειροι κατασκευαστές καλουπιών σφράγισης μετάλλων αρέσουνΓΙΤΣΕΝθα εξετάσει το σχέδιο του τμήματός σας, θα εντοπίσει τις προκλήσεις διαμόρφωσης, θα προτείνει βελτιώσεις στο DFM και θα παρουσιάσει μια ιδέα διάταξης λωρίδων πριν ολοκληρώσει την προσφορά. Μεταφράζουν τη γεωμετρία μερών σε βελτιστοποιημένες ακολουθίες σταθμών αντί να τιμολογούν απλώς με βάση τις διαστάσεις του φακέλου μερών.
Συγκρίνετε το με ένα κατάστημα εμπορευμάτων που επιστρέφει μια τιμή χωρίς να κάνει ερωτήσεις σχετικά με τον ετήσιο όγκο, τις προτεραιότητες ανοχής ή την ποιότητα υλικού. Η απουσία τεχνικού διαλόγου κατά την παράθεση σχεδόν πάντα προβλέπει προβλήματα κατά την παραγωγή.
Κατά την αξιολόγηση των υπηρεσιών προοδευτικής σφράγισης μετάλλων μήτρας, υποβάλετε αυτές τις αιχμηρές ερωτήσεις κατά τη διαδικασία πιστοποίησης:
- Πόσους σταθμούς προτείνετε και γιατί αυτός ο αριθμός και όχι λιγότεροι ή περισσότεροι;
- Ποια υλικά εργαλείων θα χρησιμοποιήσετε σε κάθε σταθμό και ποια διάρκεια ζωής εγγυάστε;
- Ποιο είναι το τυπικό σας Cpk κατά την έναρξη της παραγωγής και πώς το διατηρείτε καθ' όλη τη διάρκεια της παραγωγής;
- Μπορείτε να παρέχετε αναφορές από προγράμματα με παρόμοια πολυπλοκότητα και όγκο τμημάτων;
Οι προμηθευτές που απαντούν σε αυτές τις ερωτήσεις με λεπτομέρειες, αναφέροντας ποιότητες χάλυβα, εγγυήσεις καταμέτρησης-εγκεφαλικών επεισοδίων και μεθοδολογία SPC, λειτουργούν σε επαγγελματικό επίπεδο.Το προοδευτικό σφράγισμα του YICHENτα προγράμματα, για παράδειγμα, εστιάζουν ειδικά σε μέρη μεγάλου-όγκου που απαιτούν αποτελεσματική διαμόρφωση πολλών-σταθμών και αυστηρή επαναληψιμότητα, με εργαλεία σχεδιασμένα για κλιμακούμενη μαζική παραγωγή από την αρχή.
Ο σωστός συνεργάτης δεν κατασκευάζει απλώς ένα ζάρι και το στέλνει. Εμπλέκονται ως τεχνικός πόρος μέσω του σχεδιασμού, της επικύρωσης, της κυκλοφορίας και της συνεχούς υποστήριξης παραγωγής. Αυτό το συλλογικό μοντέλο, όπου οι κατασκευαστές καλουπιών σφράγισης επενδύουν χρόνο μηχανικής εκ των προτέρων για να αποτρέψουν προβλήματα κατάντη, προσφέρει το χαμηλότερο συνολικό κόστος ιδιοκτησίας και τα πιο προβλέψιμα αποτελέσματα παραγωγής κατά τη διάρκεια ζωής του προγράμματός σας.
Συχνές ερωτήσεις σχετικά με το Progressive Die Metal Stamping
1. Ποια είναι η διαφορά μεταξύ της προοδευτικής σφράγισης μήτρας και της σφράγισης μήτρας μεταφοράς;
Η προοδευτική σφράγιση καλουπιών προωθεί μια συνεχή λωρίδα μέσω πολλών σταθμών μέσα σε ένα μόνο καλούπι, παράγοντας ένα τελικό εξάρτημα ανά διαδρομή πίεσης με ταχύτητες έως και 1.500 πινελιές ανά λεπτό. Η σφράγιση μήτρας μεταφοράς χρησιμοποιεί μηχανικά συστήματα για τη μετακίνηση μεμονωμένων κενών μεταξύ χωριστών σταθμών μήτρας, καθιστώντας την πιο κατάλληλη για μεγαλύτερα ή βαθύτερα{3}}εξαρτήματα που δεν μπορούν να διατηρήσουν μια λωρίδα φορέα. Οι προοδευτικές μήτρες υπερέχουν σε όγκους άνω των 50.000 τμημάτων ετησίως με μικρότερες γεωμετρίες, ενώ οι μήτρες μεταφοράς εξυπηρετούν προγράμματα μεσαίου-όγκου (25.000-500.000 μέρη) που περιλαμβάνουν σύνθετη τρισδιάστατη διαμόρφωση που υπερβαίνει τους περιορισμούς της λωρίδας φορέα.
2. Πόσα μέρη μπορεί να παράγει μια προοδευτική μήτρα πριν χρειαστεί συντήρηση;
Τα διαστήματα συντήρησης εξαρτώνται από το υλικό εργαλείων και τον τύπο του σταμπωτού μετάλλου. Οι διατρήσεις από χάλυβα εργαλείων D2 συνήθως απαιτούν ακόνισμα κάθε 50.000-150.000 διαδρομές, ο χάλυβας υψηλής ταχύτητας M2 το επεκτείνει σε υψηλότερα εύρη και τα ένθετα καρβιδίου μπορούν να εκτελέσουν 5-20 εκατομμύρια διαδρομές πριν από το σέρβις. Το ύψος του γρέζιου που υπερβαίνει το 10% του πάχους του υλικού είναι το κύριο σήμα ότι οφείλεται το ακόνισμα. Οι επαγγελματικές λειτουργίες προγραμματίζουν όλη την προληπτική συντήρηση με βάση τον αριθμό των εγκεφαλικών επεισοδίων αντί για τις ημερολογιακές ημερομηνίες, παρακολουθώντας τη σωρευτική απώλεια άλεσης για την ακριβή πρόβλεψη του χρονισμού αντικατάστασης εξαρτημάτων.
3. Ποια υλικά λειτουργούν καλύτερα για την προοδευτική σφράγιση με καλούπι;
Ο χάλυβας χαμηλής-άνθρακας (C1008-C1010) είναι το πιο ευρέως χρησιμοποιούμενο υλικό λόγω της εξαιρετικής μορφοποίησης, του χαμηλού κόστους και της συμβατότητας με τα τυπικά εργαλεία D2. Τα κράματα χαλκού και ορείχαλκου εξυπηρετούν ηλεκτρικές και ηλεκτρονικές εφαρμογές όπου η αγωγιμότητα έχει σημασία. Τα κράματα αλουμινίου ταιριάζουν σε ελαφριά εξαρτήματα, αλλά απαιτούν γυαλισμένα εργαλεία και εξειδικευμένες επιστρώσεις για την αποφυγή συσσώρευσης κόλλας. Ο ανοξείδωτος χάλυβας είναι ο πιο απαιτητικός, που απαιτεί κορυφαία εργαλεία M2 ή καρβιδίου και επιθετική λίπανση λόγω του υψηλού ποσοστού σκλήρυνσης. Το τυπικό εύρος πάχους εκτείνεται από 0,1 mm έως 6 mm ανάλογα με το κράμα.
4. Ποιος είναι ο ελάχιστος όγκος παραγωγής που δικαιολογεί την προοδευτική εργαλειομηχανή;
Οι προοδευτικές μήτρες γενικά γίνονται οικονομικά συμφέρουσες πάνω από 50.000 εξαρτήματα ετησίως, με το πλεονέκτημα κόστους να αυξάνεται κατακόρυφα μετά τις 100.000 μονάδες. Το ακριβές σημείο διασταύρωσης ποικίλλει ανάλογα με την πολυπλοκότητα του εξαρτήματος. Ένας απλός βραχίονας σε ένα καλούπι 6{13}}σταθμών μπορεί να σπάσει ακόμη και στα 30.000 μέρη, ενώ ένας πολύπλοκος σύνδεσμος που απαιτεί 18 σταθμούς και εργαλεία καρβιδίου μπορεί να μην δικαιολογεί την επένδυση μέχρι τις 150.000 μονάδες. Το συνολικό κόστος ιδιοκτησίας, συμπεριλαμβανομένων των αποσβεσμένων εργαλείων, του χρόνου συμπίεσης ανά τεμάχιο και των αποθεμάτων συντήρησης 2-5% ετησίως, καθορίζει την πραγματική εξισορρόπηση και όχι μόνο την τιμή.
5. Πώς επιλέγετε έναν αξιόπιστο προμηθευτή προοδευτικής σφράγισης μήτρας;
Αξιολογήστε τους προμηθευτές σχετικά με την ικανότητα σχεδιασμού εσωτερικών καλουπιών-με προσομοίωση CAD/CAM και FEA, εύρος χωρητικότητας πιεστηρίου που ταιριάζει με τις απαιτήσεις σας με περιθώριο 20%, πιστοποιήσεις ποιότητας (ελάχιστο ISO 9001, IATF 16949 για αυτοκίνητα) και υποστήριξη πιλοτικής λειτουργίας με επικύρωση Cpk. Ο ισχυρότερος δείκτης ικανότητας είναι το πώς ανταποκρίνεται ένας προμηθευτής κατά την προσφορά. Συνεργάτες όπως το YICHEN (yichen-group.com) εξετάζουν τη γεωμετρία των εξαρτημάτων, προτείνουν βελτιώσεις στο DFM και παρουσιάζουν ιδέες διάταξης λωρίδων πριν οριστικοποιήσουν την τιμολόγηση. Οι προμηθευτές που επιστρέφουν προσφορές χωρίς τεχνικές ερωτήσεις συνήθως δεν διαθέτουν το βάθος μηχανικής που απαιτείται για πολύπλοκα προγράμματα.


