


Τι σημαίνει η προοδευτική σφράγιση καλουπιών για την κατασκευή φορτηγών
Όταν χρειάζεστε εκατομμύρια δομικά σταθερά στηρίγματα, κλιπ και υλικό στερέωσης για μια πλατφόρμα φορτηγού, η μέθοδος κατασκευής που επιλέγετε καθορίζει τόσο το κόστος ανά-ανταλλακτικό και το κατώτατο όριο ποιότητας.Προοδευτική στάμπα μήτραςέχει γίνει η κυρίαρχη στρατηγική παραγωγής για αυτά τα εξαρτήματα και η κατανόηση του γιατί ξεκινά με την κατανόηση της ίδιας της διαδικασίας.
Ορισμός της προοδευτικής σφράγισης μήτρας σε ένα πλαίσιο κατασκευής φορτηγών
Η προοδευτική σφράγιση μήτρας είναι μια διαδικασία μορφοποίησης μετάλλου υψηλού-όγκου κατά την οποία μια συνεχής λωρίδα μετάλλου τροφοδοτείται μέσω μιας μήτρας που περιέχει πολλαπλούς σταθμούς, καθένας από τους οποίους εκτελεί μια ξεχωριστή λειτουργία - διάτρησης, διαμόρφωσης, κάμψης ή κοπής - έτσι ώστε ένα τελικό εξάρτημα φορτηγού να παράγεται με κάθε πάτημα της πρέσας.
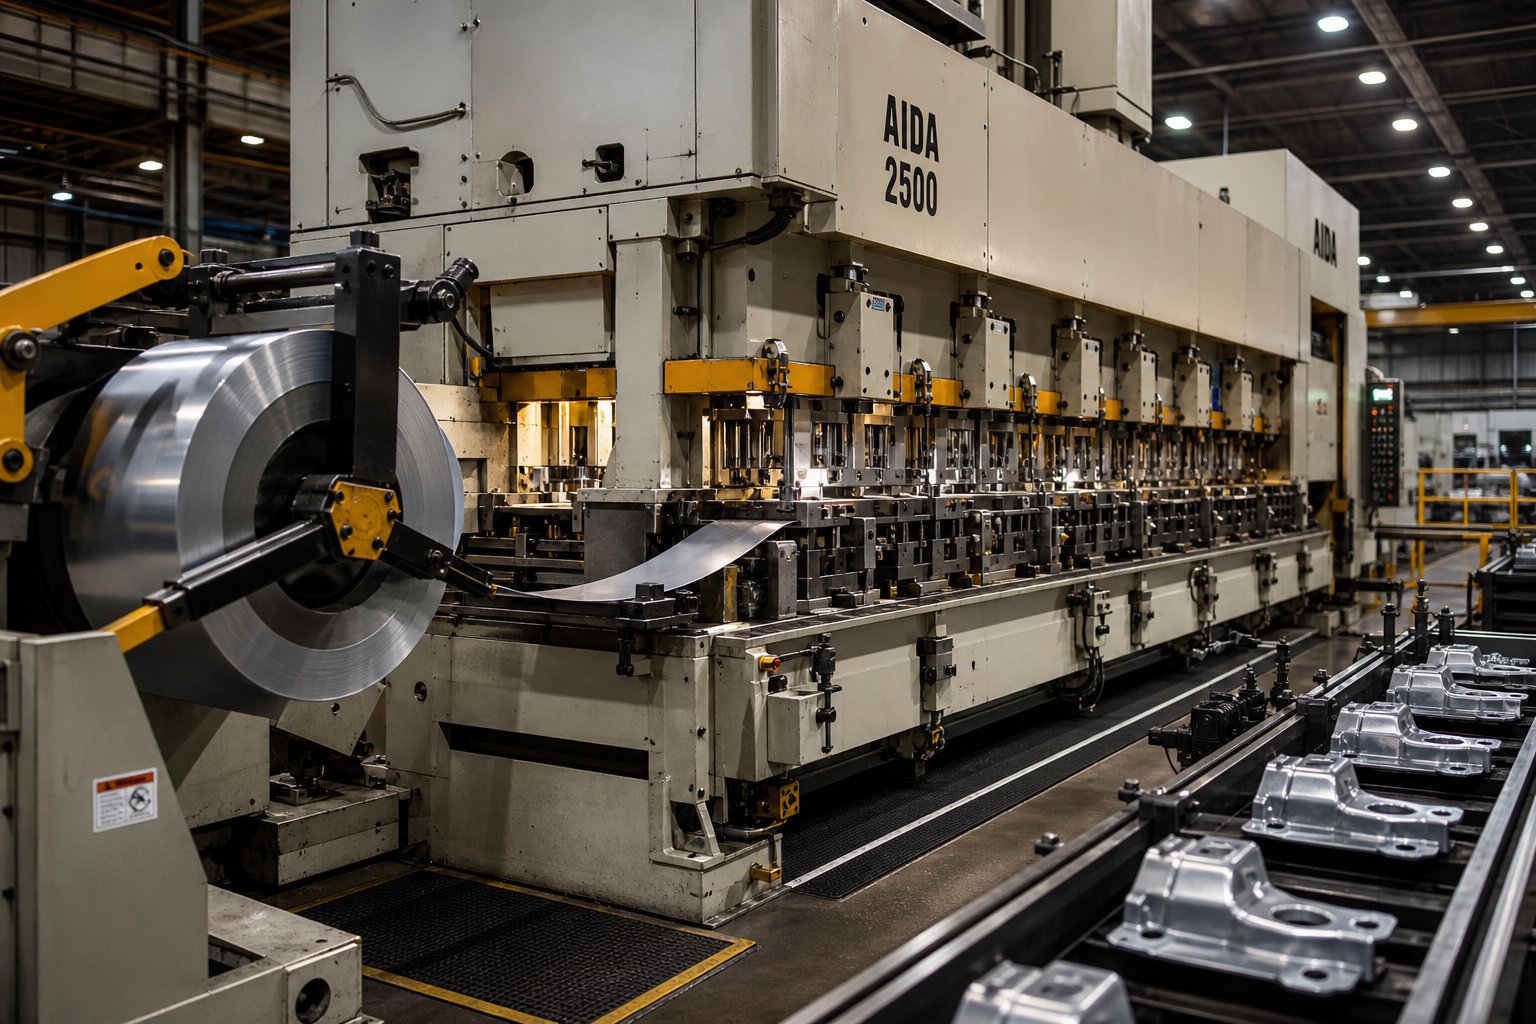
Τι είναι λοιπόν ένα προοδευτικό ζάρι από πρακτική άποψη; Φανταστείτε ένα πηνίο από χάλυβα υψηλής-αντοχής που τοποθετείται σε ένα ντελικέρ, ισιώνεται μέσω ενός ισοπεδωτή και τροφοδοτείται σε μια πρέσα σε σταθερή απόσταση βήματος. Με κάθε πάτημα, η λωρίδα προχωρά ένα σταθμό προς τα εμπρός. Ο σταθμός μπορεί να τρυπήσει τρύπες πιλότου. Ο σταθμός δύο σχηματίζει μια φλάντζα. Σταθμός τρία νομίσματα μια επιφάνεια τοποθέτησης. Ο τελικός σταθμός διαχωρίζει το ολοκληρωμένο τμήμα από τη λωρίδα φορέα. Ολόκληρη η ακολουθία συμβαίνει συνεχώς, χωρίς αλλαγή θέσης ή παρέμβαση χειριστή, με ταχύτητες που κυμαίνονται από 25 έως πάνω από 300 πινελιές ανά λεπτό, ανάλογα με την πολυπλοκότητα του εξαρτήματος.
Ειδικά για ανταλλακτικά φορτηγών, η προοδευτική μεταλλική σφράγιση χειρίζεται τους μετρητές υλικού (συνήθως 1,0 mm έως 6,0 mm), τη γεωμετρική πολυπλοκότητα (σύνθετες στροφές, πολλαπλά σχέδια οπών) και τους ετήσιους όγκους (συχνά 50.000 έως αρκετά εκατομμύρια τεμάχια) που καθορίζουν αυτόν τον τομέα. Η προοδευτική σφράγιση μετάλλου μήτρας είναι ιδιαίτερα κατάλληλη-για τους δομικούς βραχίονες, τις ενισχύσεις σταυρωτού-μελών, τα κλιπ καμπίνας και τις κρεμάστρες εξάτμισης που καταναλώνουν οι πλατφόρμες φορτηγών σε μεγάλες ποσότητες.
Γιατί οι ΚΑΕ φορτηγών βασίζονται σε προοδευτικά καλύμματα έναντι άλλων μεθόδων
Οι κατασκευαστές OEM φορτηγών, οι προμηθευτές Tier-1 και Tier-2 επιλέγουν προοδευτικές μήτρες έναντι εναλλακτικών μεθόδων διαμόρφωσης για έναν απλό λόγο: μόλις επικυρωθεί το εργαλείο, η διαδικασία παρέχει πανομοιότυπα εξαρτήματα με ελάχιστο κόστος εργασίας, διαδρομή μετάβασης. Ένας χειριστής πιεστηρίου μπορεί να παρακολουθεί ένα prog die που παράγει χιλιάδες τελικά εξαρτήματα ανά ώρα. Η συνέπεια σε μια σειρά παραγωγής πολλών εκατομμυρίων κύκλων εξαλείφει τα προβλήματα μεταγενέστερης επεξεργασίας και προσαρμογής που μαστίζουν λιγότερο επαναλαμβανόμενες μεθόδους.
Η προοδευτική σφράγιση παγιώνει επίσης αυτό που διαφορετικά θα ήταν πολλαπλές ξεχωριστές λειτουργίες - διάτρησης, κάμψης, διαμόρφωσης, περικοπής - σε ένα συνεχές πέρασμα μέσα από τη μήτρα. Λιγότερα βήματα χειρισμού σημαίνει χαμηλότερο κίνδυνο ελαττώματος και ταχύτερη απόδοση, και τα δύο κρίσιμα όταν τροφοδοτείτε μια γραμμή συναρμολόγησης φορτηγού που λειτουργεί με αυστηρά διαδοχική παράδοση ακριβώς-σε-την έγκαιρη παράδοση.
Αυτό το άρθρο χρησιμεύει ως ένας πόρος που εστιάζει στη μηχανική-για αγοραστές και μηχανικούς σχεδιασμού που αξιολογούν εάν η προοδευτική σφράγιση καλουπιών ταιριάζει στις απαιτήσεις του προγράμματος φορτηγών. Οι ενότητες που ακολουθούν περιγράφουν τη διαδικασία--βήμα προς βήμα, ιδανικά υποψήφια εξαρτήματα, επιλογή υλικού, σχεδιασμός-για-κανόνες κατασκευής, συγκρίσεις διαδικασιών, ανάλυση κόστους και κριτήρια πιστοποίησης προμηθευτών - όλα όσα απαιτούνται για τη λήψη μιας τεκμηριωμένης απόφασης εργαλείων.
Πώς η διαδικασία Progressive Die παράγει εξαρτήματα φορτηγού βήμα προς βήμα
Ένα επίπεδο πηνίο από χάλυβα εισέρχεται στο ένα άκρο της πρέσας και ένα τελειωμένο στήριγμα φορτηγού βγαίνει από το άλλο -, αλλά αυτό που συμβαίνει μεταξύ αυτών των δύο σημείων καθορίζει εάν θα έχετε ένα αξιόπιστο δομικό εξάρτημα ή έναν κάδο απορριμμάτων γεμάτο απορρίμματα. Οδιαδικασία προοδευτικής σφράγισης μήτραςαναλύεται σε μια ακριβή ακολουθία λειτουργιών του σταθμού, καθένας από τους οποίους βασίζεται στον τελευταίο.
Τροφοδοσία λωρίδων και ίσιωμα υλικών για βαριές-πηνίες μετρητή
Τα ανταλλακτικά φορτηγών συνήθως χρησιμοποιούν υλικό με πάχος 1,0 mm έως 6,0 mm - βαρύτερο από τα περισσότερα ηλεκτρονικά είδη ευρείας κατανάλωσης ή σφραγίδες συσκευών. Αυτό το επιπλέον μετρητή σημαίνει ότι το πηνίο φέρει σημαντική εσωτερική πίεση από την περιέλιξη. Πριν η λωρίδα φτάσει στον πρώτο σταθμό μήτρας, περνά μέσα από έναν αποκοιλωτή και έναν ισοπεδωτή ακριβείας που αφαιρεί το σετ πηνίου, τη βαλλίστρα και το κύμα ακμών. Στη συνέχεια, ένας τροφοδότης σερβορολού προωθεί τη λωρίδα σε μια σταθερή απόσταση βήματος με κάθε διαδρομή πίεσης, τοποθετώντας την εντός χιλιοστών της ίντσας για τις επόμενες λειτουργίες.
Για βαρέα-υλικά φορτηγών εύρους, η ακρίβεια τροφοδοσίας δεν είναι-διαπραγματεύσιμη. Ακόμη και ελαφρές ενώσεις κακής ευθυγράμμισης σε πολλούς σταθμούς, που δημιουργούν-από-οπές ανοχής και κακώς ευθυγραμμισμένες στροφές στο τελειωμένο τμήμα.
Επεξήγηση των σταθμών διάτρησης, διαμόρφωσης και αποκοπής
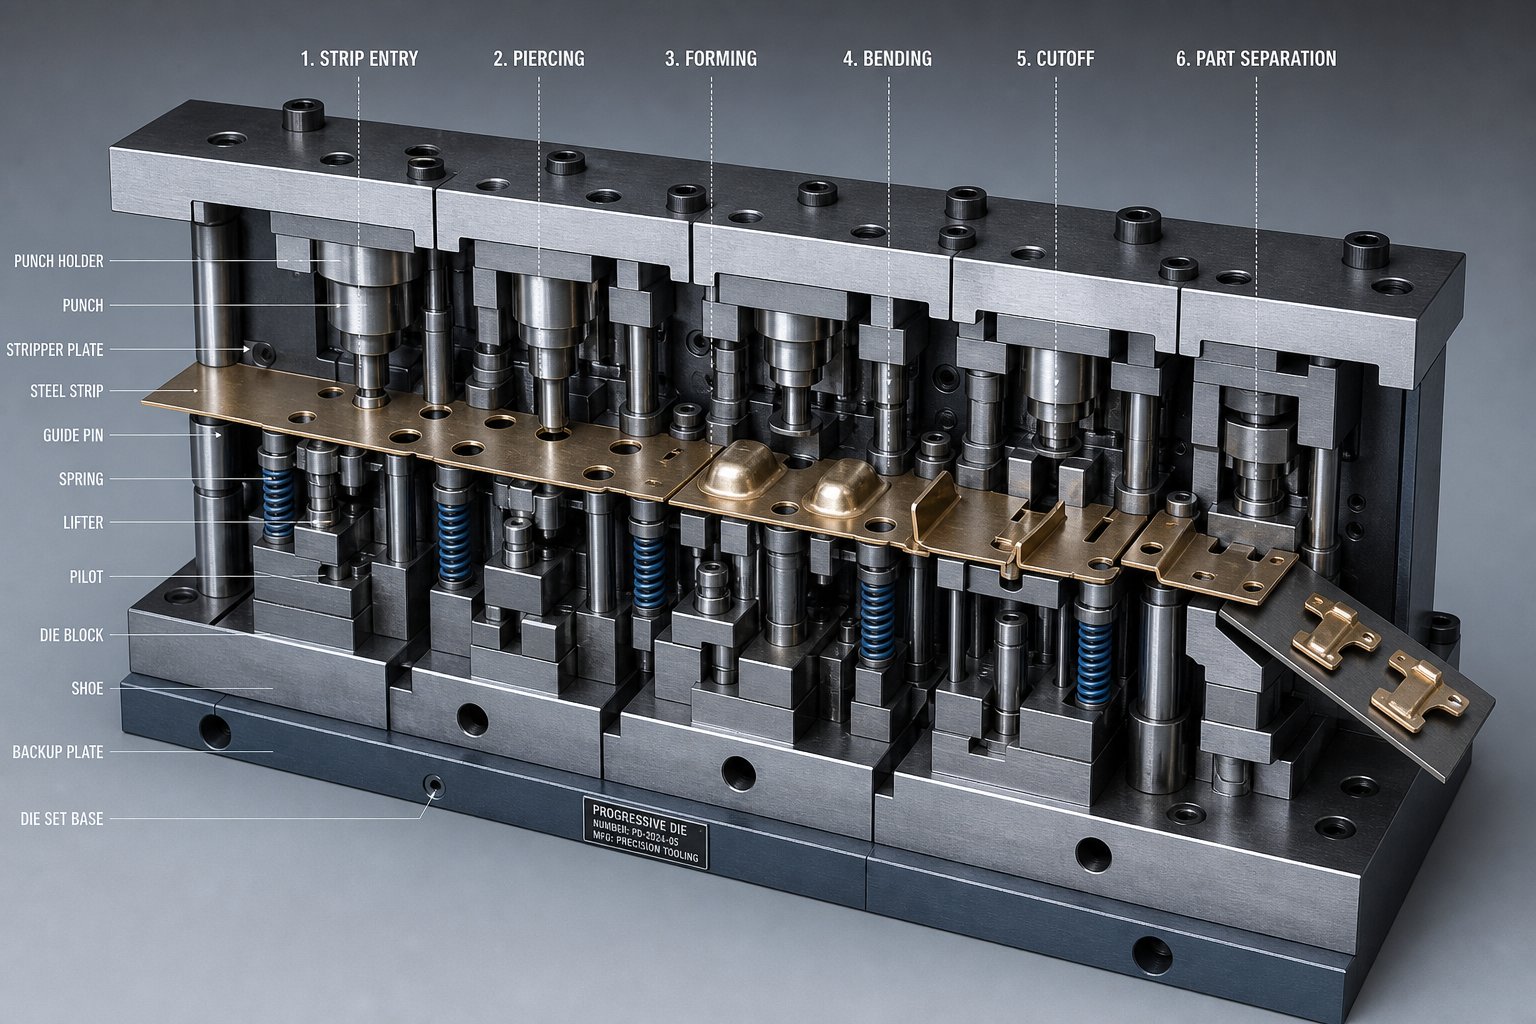
Φανταστείτε ένα στήριγμα ράγας πλαισίου που κινείται μέσα από μια προοδευτική μήτρα σφράγισης. Εδώ είναι η τυπική ακολουθία σταθμών που μετατρέπει την επίπεδη λωρίδα σε ένα τελικό εξάρτημα φορτηγού:
- Pilot τρύπα piercing- Ο πρώτος σταθμός ανοίγει τρύπες πιλότου ακριβείας που καταγράφουν τη λωρίδα σε κάθε επόμενο σταθμό. Αυτές οι οπές αποτελούν τη θέση αναφοράς για ολόκληρο το τμήμα.
- Χαρακτηριστικό διάτρησης και εγκοπής- Οι οπές των μπουλονιών στερέωσης, τα σχέδια σχισμών και οι εγκοπές άκρων έχουν κοπεί. Για ένα κλιπ στερέωσης καμπίνας, αυτό μπορεί να περιλαμβάνει δύο οπές διάκενου μπουλονιών και μια σχισμή δρομολόγησης σύρματος-.
- Σχηματισμός και κάμψη- Η λωρίδα είναι λυγισμένη στη λειτουργική της γεωμετρία. Ένας βραχίονας ράγας πλαισίου μπορεί να απαιτεί μια φλάντζα 90 μοιρών και μια δευτερεύουσα κάμψη μετατόπισης για να καθαρίσει ένα παρακείμενο εγκάρσιο μέλος.
- Κέρμα ή ανάγλυφο- Οι σταθμοί υψηλής{{1} πίεσης βελτιώνουν τις κρίσιμες επιφάνειες. Η κοπή μιας επιφάνειας έδρασης σε μια πλάκα στήριξης ανάρτησης, για παράδειγμα, επιτυγχάνει ανοχές επιπεδότητας που η απλή κάμψη δεν μπορεί.
- Αποκοπή και διαχωρισμός- Ο τελικός σταθμός αποκόπτει το τελειωμένο τμήμα από τη λωρίδα φορέα. Το ολοκληρωμένο στήριγμα πέφτει σε έναν μεταφορέα ή σε έναν κάδο και η εναπομένουσα λωρίδα σκελετού εξέρχεται ως ανακυκλώσιμο σκραπ.
Κάθε σταθμός προσθέτει ένα σύνολο χαρακτηριστικών ανά πάτημα. Μια απλή κρεμάστρα εξάτμισης μπορεί να χρειάζεται μόνο τέσσερις σταθμούς, ενώ μια σύνθετη ενίσχυση σταυρωτού-μελών με σύνθετες γωνίες και πολλαπλά σχέδια οπών μπορεί να απαιτήσει δέκα ή περισσότερους. Περισσότεροι σταθμοί σημαίνουν μεγαλύτερη μήτρα και υψηλότερο κόστος εργαλείων -, αλλά σημαίνουν επίσης λιγότερες δευτερεύουσες λειτουργίες κατάντη.
Πατήστε Θέματα χωρητικότητας και τροφοδοσίας για ανταλλακτικά φορτηγών
Η προοδευτική διαδικασία σφράγισης για εξαρτήματα φορτηγού απαιτεί περισσότερη δύναμη πίεσης παρά ελαφρύ-εργασία με μετρητή. Το τρύπημα και ο σχηματισμός χάλυβα υψηλής{2} αντοχής στα 4,0 mm ή παραπάνω μπορεί να απαιτήσει μια προοδευτική πρέσα μήτρας με ονομαστική τιμή από 200 έως 600 τόνους, ανάλογα με το πλάτος της λωρίδας και τον αριθμό των ταυτόχρονων εργασιών ανά διαδρομή. Μια πρέσα σφράγισης μήτρας με βραχίονες φορτηγού βαρέως-με μετρητή λειτουργεί συνήθως με 25 έως 80 πινελιές ανά λεπτό - πιο αργά από τη σφράγιση ηλεκτρονικών ειδών υψηλής-ταχύτητας, αλλά εξακολουθεί να παράγει εκατοντάδες έως χιλιάδες τελικά εξαρτήματα ανά ώρα.
Ο ρυθμός τροφοδοσίας, ο αριθμός σταθμών και η χωρητικότητα τύπου είναι αλληλοεξαρτώμενες μεταβλητές. Η αυξανόμενη πολυπλοκότητα του εξαρτήματος (προσθήκη στροφών ή αυστηρότερων ανοχών) σημαίνει συχνά την προσθήκη σταθμών, γεγονός που επιμηκύνει τη μήτρα και μπορεί να απαιτεί πρέσα με μεγαλύτερο κρεβάτι. Η προοδευτική πρέσα σφράγισης πρέπει να δέχεται τόσο τη συνολική δύναμη διαμόρφωσης όσο και το φυσικό αποτύπωμα του εργαλείου.
Αυτές οι μηχανικές πραγματικότητες διαμορφώνουν ποια εξαρτήματα φορτηγών είναι δυνατοί υποψήφιοι για τη διαδικασία - και ποια ξεπερνούν τα πρακτικά της όρια.
Ανταλλακτικά φορτηγών που είναι ιδανικοί υποψήφιοι για προοδευτική σφράγιση
Δεν ανήκει κάθε μεταλλικό εξάρτημα σε ένα φορτηγό σε προοδευτική μήτρα. Η διαδικασία υπερέχει όταν η γεωμετρία του εξαρτήματος παραμένει επίπεδη ή ρηχή-, τα σχέδια οπών είναι επαναλαμβανόμενα, το πάχος του υλικού βρίσκεται εντός του εύρους τροφοδοσίας πηνίου-και η ετήσια ζήτηση είναι αρκετά υψηλή ώστε να δικαιολογεί την επένδυση εργαλείων. Το να γνωρίζετε ποια εξαρτήματα ταιριάζουν στο - και ποια όχι - διαχωρίζει μια έξυπνη απόφαση εργαλείων από ένα ακριβό λάθος.
Δομικοί βραχίονες και πλάκες στερέωσης
Τα δομικά εξαρτήματα είναι εκεί όπου οι αγκύλες με προοδευτική μήτρα παρέχουν την πιο καθαρή απόδοση επένδυσης (ROI). Αυτά τα μέρη μοιράζονται κοινά χαρακτηριστικά: μέτρια πολυπλοκότητα, σταθερά σχέδια οπών και όγκοι που συχνά φτάνουν τις εκατοντάδες χιλιάδες ετησίως. Η σφράγιση μεγάλου όγκου δικαιολογεί τη δαπάνη εργαλείων επειδή το κόστος ανά-τεμαχίου μειώνεται δραματικά μόλις το καλούπι λειτουργεί.
- Στήριγμα ράγας πλαισίου- Επίπεδα προφίλ με ακμές με φλάντζα και δύο έως τέσσερις οπές για μπουλόνια. Η γεωμετρία είναι συνήθως μια μονή-κάμψη σε επίπεδο με μέτριο βάθος τραβήγματος, καθιστώντας τη μεταφορά της λωρίδας απλή.
- Διασταυρούμενες-ενισχύσεις μελών- Ρηχά τμήματα καναλιού με τρυπημένες οπές στερέωσης σε σταθερά διαστήματα. Τα συμμετρικά προφίλ τους κρατούν τη λωρίδα ισορροπημένη μέσω των σταθμών διαμόρφωσης.
- Πλάκες στήριξης ανάρτησης- Επίπεδες πλάκες πάχους- (3,0 mm έως 5,0 mm) με κομμένες επιφάνειες ρουλεμάν και μοτίβα μπουλονιών ακριβείας. Η ελάχιστη διαμόρφωση κρατά τον αριθμό των σταθμών χαμηλά ακόμη και σε βαρύ εύρος.
Καθένα από αυτά τα μέρη παραμένει σταθερό στη λωρίδα φορέα καθ' όλη τη διάρκεια της μήτρας επειδή τα σχηματισμένα χαρακτηριστικά είναι ρηχά σε σχέση με το πλάτος της λωρίδας. Αυτή η σταθερότητα είναι που τα καθιστά φυσικά κατάλληλα για μια διάταξη μήτρας σφράγισης αυτοκινήτου.
Ηλεκτρικές συνδέσεις και εξοπλισμός καμπίνας
Τα μικρότερα, ελαφρύτερα-εξαρτήματα φορτηγού εύρους είναι εξίσου δυνατά - μερικές φορές ακόμη καλύτερα, επειδή τα λεπτότερα υλικά τους επιτρέπουν μεγαλύτερες ταχύτητες πίεσης και μεγαλύτερη διάρκεια ζωής του καλουπιού.
- Ηλεκτρικά περιβλήματα συνδετήρων- Λεπτά-τμήματα (0,8 mm έως 1,5 mm) με πολλά μικρά τρυπήματα, γλωττίδες και ρηχά κουτιά. Η επαναλαμβανόμενη γεωμετρία τους και οι εξαιρετικά υψηλοί ετήσιοι όγκοι (που συχνά ξεπερνούν το ένα εκατομμύριο τεμάχια) τα καθιστούν σφραγίδες προοδευτικής μήτρας εγχειριδίων.
- Κλιπ στερέωσης καμπίνας- Μικρά διαμορφωμένα κλιπ με χαρακτηριστικά ελατηρίου και γλωττίδες συγκράτησης. Οι απλές ακολουθίες κάμψης διατηρούν τον αριθμό των σταθμών μεταξύ τεσσάρων και έξι.
- Ενισχύσεις μεντεσέδων πόρτας- Επίπεδα-προς-γωνιακά προφίλ με βυθισμένες οπές ή οπές. Μέτριο πάχος και απλή στολή κάμψης μονό-προοδευτική παραγωγή.
Αυτά τα εξαρτήματα αυτοκινήτου που παράγει η προοδευτική σφράγιση εκτελούνται συχνά με 150 έως 300 πινελιές ανά λεπτό, παραδίδοντας τελικά εξαρτήματα ταχύτερα από ό,τι οποιαδήποτε εναλλακτική διαδικασία θα μπορούσε να ταιριάζει σε ισοδύναμη ποιότητα.
Κλιπ σασί, κρεμάστρες και εξαρτήματα ενίσχυσης
Το κάτω μέρος ενός φορτηγού καταναλώνει δεκάδες μικρά εξαρτήματα στερέωσης και στήριξης, το καθένα παραγγελθέν σε όγκους που καθιστούν εύκολη την αιτιολόγηση των προοδευτικών εργαλείων:
- Κρεμάστρες εξάτμισης- Συρμάτινο-σχηματισμένο ή σταμπωτό μεταλλικό άγκιστρο με μονή κάμψη και λαστιχένια οπή απομόνωσης. Τέσσερις-μηχανές σταθμών τις χειρίζονται με υψηλή ταχύτητα.
- Κλιπ σωλήνων φρένων και συγκράτησης γραμμής καυσίμου- Κουμπώστε-προσαρμόστε προφίλ με βραχίονες ελατηρίου που σχηματίζονται από λεπτή λωρίδα. Επαναλαμβανόμενα σχήματα χωρίς βαθύ σχέδιο.
- Εσωτερικά κλιπ στερέωσης- Σπρώξτε-σε συγκράτηση και τα κλιπ J-που χρησιμοποιούνται στη στερέωση επένδυσης καμπίνας. Το μικροσκοπικό τους αποτύπωμα σημαίνει ότι πολλά μέρη μπορούν να φωλιάσουν σε όλο το πλάτος της ταινίας ταυτόχρονα.
Θα παρατηρήσετε ένα μοτίβο σε κάθε κατηγορία παραπάνω: τα εξαρτήματα παραμένουν σχετικά επίπεδα, διατηρούν τη στήριξη της λωρίδας φορέα σε όλα τα στάδια διαμόρφωσης και λειτουργούν σε ετήσιους όγκους αρκετά υψηλούς ώστε να αποσβένουν γρήγορα το κόστος εργαλείων.
Μέρη που δεν ανήκουν σε μια προοδευτική μήτρα
Η ειλικρίνεια σχετικά με τους περιορισμούς δημιουργεί καλύτερες αποφάσεις για εργαλεία. Ορισμένα εξαρτήματα του φορτηγού υπερβαίνουν αυτό που χειρίζεται καλά η προοδευτική σφράγιση:
- Βαθιά-έλξη δεξαμενών ή δεξαμενών καυσίμου- Τα βάθη σχεδίασης υπερβαίνουν αυτά που μπορεί να υποστηρίξει μια λωρίδα μεταφοράς χωρίς σχίσιμο.
- Μεγάλες ράγες πλαισίου ή ολόκληρα σταυρ-μέλη- Οι διαστάσεις των εξαρτημάτων υπερβαίνουν τα πρακτικά όρια πλάτους λωρίδας (συνήθως 600 mm έως 800 mm το μέγιστο, ανάλογα με την χωρητικότητα της πρέσας).
- Εξειδικευμένα ανταλλακτικά φορτηγών χαμηλού όγκου-- Η ετήσια ζήτηση κάτω από 30.000 έως 50.000 μονάδες σπάνια δικαιολογεί την επένδυση εργαλείων ότανΗ προοδευτική εργαλειομηχανή μπορεί να κυμαίνεται από 30.000 $ έως πάνω από 250.000 $.
- Εξαρτήματα που απαιτούν συχνές αναθεωρήσεις σχεδίασης- Οι αλλαγές στη γεωμετρία μετά την κατασκευή της μήτρας μπορεί να κοστίσουν σχεδόν το ήμισυ της αρχικής τιμής του εργαλείου στην επανεπεξεργασία.
Η διαχωριστική γραμμή είναι ξεκάθαρη: εάν το εξάρτημα εφαρμόζει σε μια λωρίδα, παραμένει σταθερό κατά τη διαμόρφωση και τρέχει σε επαρκή όγκο, η προοδευτική στάμπα είναι πιθανώς η διαδρομή με το χαμηλότερο-κόστος. Εάν όχι, οι μήτρες μεταφοράς, η υδροδιαμόρφωση ή τα κατασκευασμένα συγκροτήματα μπορεί να χρησιμεύσουν καλύτερα - μια σύγκριση που εξετάζει η επόμενη ενότητα μέσω λεπτομερειών σε επίπεδο υλικού-που επηρεάζει κάθε απόφαση εργαλείων.
Εύρος επιλογής υλικού και πάχους για προοδευτικές μήτρες ανταλλακτικών φορτηγών
Το υλικό που σφραγίζετε καθορίζει τα πάντα κατάντη - απαιτήσεων χωρητικότητας πρέσας, διαστάσεις εκκαθάρισης καλουπιών, χρονοδιαγράμματα συντήρησης και, εν τέλει, ποιότητα εξαρτήματος σε μια σειρά παραγωγής πολλών-εκατομμυρίων- κύκλων. Η επιλογή των σωστών υλικών προοδευτικής σφράγισης για εφαρμογές φορτηγών δεν είναι απλώς μια ερώτηση αντοχής. Είναι μια ερώτηση σχετικά με τη μορφοποίηση, τη φθορά και το συνολικό-κόστος που διαμορφώνει τον σχεδιασμό των εργαλείων από την πρώτη μέρα.
Χάλυβες υψηλής-αντοχής και διπλής- φάσης για δομικά ανταλλακτικά φορτηγών
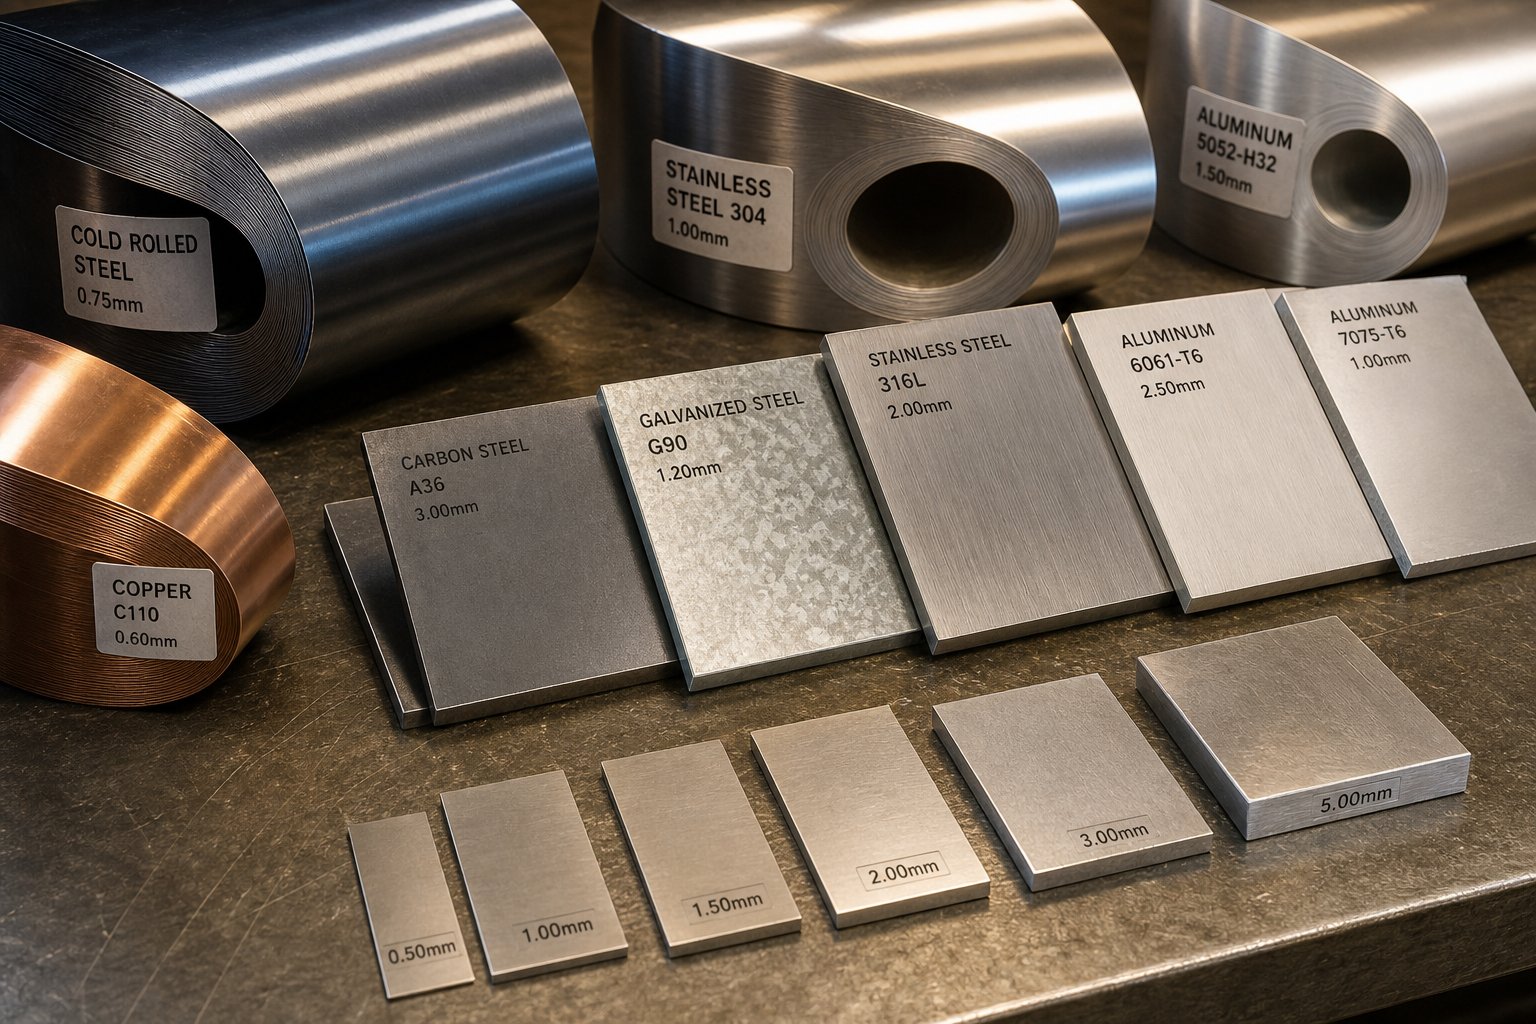
Οι περισσότεροι δομικοί βραχίονες και ενισχύσεις φορτηγών βασίζονται σε ποιότητες χάλυβα υψηλής-αντοχής χαμηλής-αντοχής (HSLA) που καθορίζονται στο SAE J2340. Διαβαθμίσεις όπως 340X (ελάχιστη απόδοση 340 MPa) και 420Χ (ελάχιστη απόδοση 420 MPa) προσφέρουν τη δύναμη-για να-βελτιώσεις βάρους χρειάζονται τα OEM φορτηγών, ενώ παραμένουν διαμορφώσιμα σε προοδευτικές μήτρες. Η προοδευτική σφράγιση χάλυβα με αυτές τις ποιότητες απαιτεί ιδιαίτερη προσοχή στην επαναφορά του ελατηρίου - της ελαστικής ανάκτησης του υλικού μετά την κάμψη. Οι χάλυβες HSLA αναπηδούν σημαντικά περισσότερο από τον μαλακό χάλυβα, απαιτώντας συχνά 2 έως 4 μοίρες αντιστάθμισης υπέρβασης ενσωματωμένης απευθείας στη γεωμετρία της μήτρας.
Σε περίπτωση σύγκρουσης-κρίσιμων βραχιόνων - σκεφτείτε ότι οι δομές στήριξης καμπίνας ή οι ενισχύσεις κολόνων Β - χάλυβες διπλής-φάσης (DP) όπως DP590 και DP780 μπαίνουν στη συζήτηση. Αυτές οι ποιότητες συνδυάζουν μια μαλακή μήτρα φερρίτη με σκληρές νησίδες μαρτενσίτη, παρέχοντας αντοχές εφελκυσμού πάνω από 590 MPa διατηρώντας ταυτόχρονα αρκετή επιμήκυνση για μέτρια κάμψη. Το αντάλλαγμα{10}από; Υψηλότερες δυνάμεις διαμόρφωσης, επιταχυνόμενη φθορά διάτρησης και αυξημένο κούμπωμα{11}}από κρούση που μπορεί να θρυμματίσει εξαρτήματα μήτρας. ΩςΣημειώνει ο Fabricator, όσο πιο σκληρό είναι το υλικό, τόσο μικρότερη είναι η πραγματική διάτμηση και τόσο περισσότερο «σπάει», αυξάνοντας το φορτίο ανάστροφου κραδασμού τόσο μέσω της μήτρας όσο και της πρέσας.
Τα γαλβανισμένα (GI) και τα γαλβανισμένα φύλλα (GA) προσθέτουν αντιδιαβρωτική προστασία για τα εξαρτήματα του κάτω μέρους του αμαξώματος και του πλαισίου. Η επίστρωση ψευδαργύρου συμπεριφέρεται διαφορετικά στην προοδευτική σφράγιση από ανθρακούχο χάλυβα: οι γαλβανισμένες επικαλύψεις είναι πιο σκληρές και πιο επιρρεπείς σε σκόνη κατά τη διάρκεια της διαμόρφωσης, ενώ οι γαλβανισμένες επικαλύψεις είναι πιο μαλακές αλλά μπορούν να χολώσουν στις επιφάνειες μήτρας. Και τα δύο απαιτούν συγκεκριμένα λιπαντικά και αυστηρότερο έλεγχο του φινιρίσματος της επιφάνειας της μήτρας για την αποφυγή ζημιάς στην επίστρωση.
Αλουμίνιο και ελαφριά κράματα για προοδευτική σφράγιση
Οι εντολές μείωσης βάρους ωθούν την προοδευτική στάμπα αλουμινίου σε εφαρμογές φορτηγών που παραδοσιακά ήταν μόνο χάλυβας-. Κράματα όπως το 5052-H32 (απόδοση 215 MPa, εξαιρετική μορφοποίηση) ταιριάζουν στο υλικό της καμπίνας και στους εσωτερικούς βραχίονες, ενώ το 6061-T6 (απόδοση 275 MPa) χειρίζεται δομικούς ρόλους όπου η υψηλότερη αντοχή δικαιολογεί τη δυσκολία διαμόρφωσης.
Το αλουμίνιο συμπεριφέρεται θεμελιωδώς διαφορετικά σε μια προοδευτική μήτρα από το ατσάλι. Λειτουργεί-σκληρότερα, που σημαίνει ότι κάθε διαδοχικός σταθμός σχηματισμού συναντά σταδιακά σκληρότερο υλικό. Επίσης, χτυπά επιθετικά στις επιφάνειες από χάλυβα εργαλείων χωρίς κατάλληλη λίπανση ή επικαλύψεις μήτρας. Τα ξηρά{4}}λιπαντικά μεμβράνης και οι επικαλύψεις PVD όπως το TiN ή το CrN σε επιφάνειες καλουπιών αποτελούν συνήθη πρακτική για στρώσεις αλουμινίου. Το ελατήριο στο αλουμίνιο είναι συνήθως 1,5 έως 2 φορές μεγαλύτερο από το ισοδύναμο-μαλακό χάλυβα, απαιτώντας πιο επιθετικές γωνίες κάμψης και μερικές φορές πρόσθετους σταθμούς επαναφοράς.
Πώς οι ιδιότητες των υλικών επηρεάζουν τη φθορά και τη συντήρηση του καλουπιού
Ο χάλυβας μήτρας σφράγισης που επιλέγετε για τα ένθετα εργαλείων πρέπει να ταιριάζει με τη λειαντικότητα και τις απαιτήσεις διαμόρφωσης του υλικού εργασίας. Η φθορά των σκληρότερων υλικών φύλλων πεθαίνει πιο γρήγορα, μειώνει τα διαστήματα συντήρησης και αυξάνει το συνολικό κόστος ιδιοκτησίας. Δείτε πώς συγκρίνονται τα κοινά υλικά ανταλλακτικών-φορτηγών μεταξύ των ιδιοτήτων που έχουν μεγαλύτερη σημασία για την προοδευτική απόδοση της μήτρας:
| Υλικό | Ισχύς διαρροής (MPa) | Βαθμολογία μορφοποίησης | Springback Tendency | Συνιστώμενη Die Steel |
|---|---|---|---|---|
| Ήπιος χάλυβας (SAE 1008/1010) | 170–210 | Εξοχος | Χαμηλός | Χάλυβας εργαλείων D2 ή A2 |
| HSLA 340X (SAE J2340) | 340–400 | Καλός | Μέτριος | D2 με επίστρωση TiCN |
| HSLA 420X (SAE J2340) | 420–480 | Μέτριος | Μέτρια-Υψηλή | Χάλυβας εργαλείων M2 ή PM |
| Διπλή-Φάση DP590 | 340–590 (σε εφελκυσμό) | Μέτριος | Ψηλά | χάλυβας εργαλείων PM (CPM 10V) |
| Διπλή-Φάση DP780 | 450–780 (σε εφελκυσμό) | Χαμηλή-Μέτρια | Πολύ ψηλά | Ένθετα καρβιδίου στα σημεία φθοράς |
| Χάλυβας Galvannealed (GA). | Διαφέρει ανάλογα με τη βάση | Καλό (σκόνες επικάλυψης) | Ανά βασικό βαθμό | Γυαλισμένο D2, επίστρωση χαμηλής-τριβής |
| Αλουμίνιο 5052-H32 | 195–215 | Εξοχος | Μέτρια-Υψηλή | D2 με επίστρωση TiN/CrN PVD |
| Αλουμίνιο 6061-T6 | 275–310 | Μέτριος | Ψηλά | Ένθετα με επίστρωση καρβιδίου ή κεραμικού- |
Το πάχος οδηγεί αναλογικά την επιλογή της χωρητικότητας του πιεστηρίου. Ένας βραχίονας HSLA 1,5 mm μπορεί να απαιτεί 150 τόνους σε όλους τους ενεργούς σταθμούς, ενώ η ίδια γεωμετρία σε μετρητή 4,0 mm μπορεί να απαιτεί 400 τόνους ή περισσότερους. Το διάκενο της μήτρας - το κενό μεταξύ της διάτρησης και του ανοίγματος της μήτρας - κλιμακώνεται επίσης με το πάχος. Το τυπικό διάκενο για μήτρες σφράγισης χάλυβα είναι 6% έως 10% του πάχους υλικού ανά πλευρά. Το αλουμίνιο χρειάζεται πιο σφιχτά διάκενα (περίπου 5% έως 8%) για την αποφυγή υπερβολικού σχηματισμού γρεζιών.
Η αντιστοίχιση ποιότητας υλικού με το σωστό ζευγάρωμα χάλυβα καλουπιού σφράγισης, τη στρατηγική λίπανσης και την ικανότητα πρέσας είναι αυτό που διαχωρίζει ένα καλούπι που εκτελεί ένα εκατομμύριο χτυπήματα χωρίς επανεπεξεργασία από ένα καλούπι που τρυπά σε 50.000 κύκλους. Αυτές οι συμπεριφορές υλικού υπαγορεύουν επίσης τους κανόνες σχεδιασμού που πρέπει να ακολουθούν οι μηχανικοί όταν καθορίζουν περιορισμούς γεωμετρίας εξαρτημάτων -, η επόμενη ενότητα μεταφράζεται σε κατευθυντήριες γραμμές DFM με δυνατότητα δράσης.
Σχεδιασμός για δυνατότητα κατασκευής σε ανταλλακτικά φορτηγών προοδευτικής μήτρας
Οι ιδιότητες του υλικού θέτουν τα όρια, αλλά η γεωμετρία μερών καθορίζει εάν μια προοδευτική σχεδίαση καλουπιού λειτουργεί πραγματικά - ή εξαντλεί τον προϋπολογισμό εργαλείων σε επαναλήψεις που μπορούν να αποφευχθούν. Το Design for Manufacturability (DFM) είναι όπου οι μηχανικοί ανταλλακτικών φορτηγών και οι ειδικοί σφράγισης ευθυγραμμίζονται με το τι μπορεί να κάνει φυσικά το μέταλλο μέσα σε ένα εργαλείο προοδευτικής σφράγισης. Διορθώστε το νωρίς και συντομεύετε τα χρονοδιαγράμματα PPAP, μειώνετε τους κύκλους δοκιμής και αποφεύγετε τον δαπανηρό βρόχο "κατασκευής-δοκιμής-διόρθωσης" που καθυστερεί την κυκλοφορία της παραγωγής.
Μηχανικές αποφάσεις που ελήφθησαν κατά τη φάση του DFMυπαγορεύουν έως και το 80% του συνολικού κόστους παραγωγής. Αυτό σημαίνει ότι η γεωμετρία που παγώνετε στο μοντέλο CAD σας έχει μεγαλύτερη επιρροή στα οικονομικά στοιχεία ανά-μέρος από οποιαδήποτε μεταγενέστερη διαπραγμάτευση με έναν προμηθευτή.
Λυγίστε ακτίνες και τραβήξτε όρια βάθους για υλικά φορτηγών-Μετρητή
Οι βραχίονες φορτηγών στην περιοχή 2,0 mm έως 6,0 mm ωθούν τα όρια σχηματισμού που δεν συναντούν ποτέ τα πιο λεπτά εξαρτήματα καταναλωτών. Ο θεμελιώδης κανόνας του σχεδιασμού της μήτρας προοδευτικής σφράγισης για στροφές: η εσωτερική ακτίνα κάμψης πρέπει να είναι ίση ή μεγαλύτερη από το πάχος του υλικού (R Μεγαλύτερο ή ίσο με Τ). Πτώση κάτω από αυτό το όριο σε χάλυβες HSLA ή διπλής-φάσης και κινδυνεύετε να ραγίσετε μικρο-στην κορυφή της κάμψης, αστοχίες συγκέντρωσης καταπόνησης στο σέρβις και πρόωρη φθορά διάτρησης.
Το βάθος σχεδίασης παρουσιάζει πιο σκληρό περιορισμό. Μέσα σε μια προοδευτική μήτρα, το τμήμα παραμένει προσαρτημένο στη λωρίδα μεταφοράς σε όλους τους σταθμούς διαμόρφωσης. Οι βαθιές έλξεις τεντώνουν και λεπταίνουν τις συνδέσεις του φορέα, σχίζοντας τους τελικά. Για τους χάλυβες μετρητή φορτηγών-το πρακτικό βάθος έλξης στο εσωτερικό της προοδευτικής μήτρας εργαλείων είναι περίπου 1,0 έως 1,5 φορές το πλάτος της λωρίδας του χαρακτηριστικού έλξης. Οτιδήποτε πιο βαθύ χρειάζεται συνήθως μια μήτρα μεταφοράς ή έναν ειδικό σταθμό έλξης με ξεχωριστή βάση κενού - που προσθέτει κόστος και πολυπλοκότητα.
Ακολουθούν οι βασικοί κανόνες του DFM που πρέπει να ακολουθούν οι μηχανικοί ανταλλακτικών φορτηγών όταν καθορίζουν τη γεωμετρία για ένα εργαλείο προοδευτικής σφράγισης:
- Ελάχιστη ακτίνα κάμψης:R Μεγαλύτερο ή ίσο με 1,0 Τ για χάλυβες HSLA. R Μεγαλύτερο ή ίσο με 1,5 Τ για ποιότητες διπλής- φάσης (DP590 και άνω) για την αποφυγή ρωγμών.
- Απόσταση από τρύπα- έως-:Ελάχιστο 2,0 Τ από οποιοδήποτε κέντρο οπής μέχρι το πλησιέστερο άκρο ή διαμορφωμένο χαρακτηριστικό. Η πιο κοντινή τοποθέτηση παραμορφώνει τη γεωμετρία της οπής κατά την κάμψη.
- Ελάχιστη διάμετρος οπής:Τουλάχιστον 1,0 Τ για στρογγυλές τρύπες. Τα μικρότερα τρυπήματα απαιτούν ειδικές γροθιές με μικρότερα διαστήματα συντήρησης.
- Όριο βάθους σχεδίασης:Διατηρήστε το βάθος σχηματισμού κάτω από 1,5 φορές το πλάτος του χαρακτηριστικού όταν είναι δυνατόν. Η υπέρβαση αυτού κινδυνεύει να σχίσει τη λωρίδα του φορέα και να παραμορφωθεί.
- Προσανατολισμός κατεύθυνσης κόκκων:Καθορίστε τις κάμψεις κάθετες στην κατεύθυνση κύλισης του πηνίου για να μειώσετε τον κίνδυνο θραύσης στις διαμορφωμένες άκρες.
- Επίπεδες-για-μεταβάσεις σχηματισμού:Συμπεριλάβετε επαρκείς εγκοπές ανακούφισης σε διασταυρώσεις με στροφές για να αποτρέψετε τη συσσώρευση και το σχίσιμο του υλικού.
Βελτιστοποίηση διάταξης λωρίδων και σχεδιασμός φορέα
Η λωρίδα φορέα είναι η ραχοκοκαλιά κάθε προοδευτικής λειτουργίας εργαλείου και καλουπιού - συνδέει φυσικά κάθε τμήμα με το επόμενο μέσω όλων των σταθμών διαμόρφωσης. Για βαριά-εξαρτήματα φορτηγού εύρους, η σχεδίαση του μεταφορέα απαιτεί περισσότερη προσοχή από τις ελαφρύτερες-εργασίες με μετρητή, επειδή το παχύτερο υλικό αντιστέκεται στην κάμψη που απαιτείται για την προσαρμογή των υψομετρικών διαφορών μεταξύ των σταθμών.
Δύο κύριοι τύποι φορέων εξυπηρετούν διαφορετικούς σκοπούς. ΕΝΑστερεός φορέαςλειτουργεί για εξαρτήματα με βασική κοπή και κάμψη όπου ολόκληρη η λωρίδα παραμένει επίπεδη σε όλη τη διαδρομή. Ένας ελαστικός φορέας ιστού ταιριάζει σε μέρη με βαθύτερο σχηματισμό ή ανάγλυφο, επιτρέποντας στο μέταλλο να ρέει ελεύθερα χωρίς να μετατοπίζεται η απόσταση βήματος μεταξύ των προοδειών. Για βραχίονες φορτηγών με μέτρια βάθη έλξης, τα ελαστικά φέροντα αποτρέπουν τα σφάλματα θέσης που διαφορετικά θα συσσωρεύονταν σε πολλούς σταθμούς.
Η τοποθέτηση οπών πιλότου συνδέεται απευθείας με την αξιοπιστία του φορέα. Οι πιλότοι θα πρέπει να τοποθετούνται σε σταθερά, αδιαμόρφωτα τμήματα της λωρίδας - συνήθως εντός του ίδιου του ιστού φορέα και όχι εντός του ορίου του τμήματος. Αυτό διασφαλίζει ότι η ακρίβεια καταχώρισης παραμένει σταθερή ακόμη και όταν οι διαδικασίες διαμόρφωσης εφαρμόζουν δυνάμεις που θα μπορούσαν να μετατοπίσουν τη λωρίδα πλευρικά.
Η βελτιστοποίηση του πλάτους της λωρίδας επηρεάζει τόσο το κόστος υλικού όσο και την επιλογή πρέσας. Οι φαρδύτερες λωρίδες χωρούν μεγαλύτερα στηρίγματα φορτηγών, αλλά απαιτούν πρέσες με μεγαλύτερες διαστάσεις κρεβατιού. Όπου είναι δυνατόν, η ένθεση δύο μικρότερων τμημάτων σε όλο το πλάτος της λωρίδας βελτιώνει τη χρήση του υλικού και μειώνει το ποσοστό σκραπ - έναν μοχλό άμεσου κόστους σε προγράμματα μεγάλου-όγκου.
Μείωση του αριθμού σταθμών μέσω της απλοποίησης της γεωμετρίας
Κάθε επιπλέον σταθμός σε μια προοδευτική μήτρα αυξάνει το κόστος εργαλείων, επιμηκύνει τη μήτρα και μπορεί να απαιτεί μεγαλύτερη πρέσα. Σχεδιασμός μεταλλικής μήτρας σφράγισης που ελαχιστοποιεί τον αριθμό σταθμών χωρίς να θυσιάζει τη λειτουργία ανταλλακτικών είναι το σημείο όπου το DFM αποδίδει τη μεγαλύτερη απόδοσή του.
Οι πρακτικές στρατηγικές περιλαμβάνουν:
- Συνδυάστε τις εργασίες διάτρησης:Ομαδοποιήστε τις τρύπες που μοιράζονται το ίδιο επίπεδο σε έναν μόνο σταθμό αντί να τις διασκορπίσετε σε πολλές επιτυχίες.
- Εξαλείψτε τα καλλυντικά χαρακτηριστικά που προσθέτουν σταθμούς:Τα ανάγλυφα λογότυπα ή οι διακοσμητικές χάντρες που απαιτούν ειδικούς σταθμούς νομισμάτων ενδέχεται να μην δικαιολογούν το κόστος εργαλείων σε μη ορατά δομικά μέρη.
- Απλοποιήστε τις σύνθετες γωνίες:Ένας βραχίονας με τρεις ξεχωριστές γωνίες κάμψης σε διαφορετικά επίπεδα χρειάζεται τρεις σταθμούς διαμόρφωσης. Ο επανασχεδιασμός σε δύο στροφές σε ένα κοινόχρηστο αεροπλάνο εξοικονομεί έναν πλήρη σταθμό.
- Ενσωμάτωση σε- δευτερεύουσες λειτουργίες:Η προσθήκη-πατήματος ή εισαγωγής υλικού εξαλείφει τα βήματα συναρμολόγησης κατάντη και μπορεί να μειώσει τον συνολικό χρόνο παράδοσης έως και 30%, παρόλο που προσθέτει έναν σταθμό στο καλούπι.
Αυτές οι ανταλλαγές γεωμετρίας-είναι ακριβώς γιατί η πρώιμη συνεργασία μεταξύ μηχανικών σχεδίασης OEM και ειδικών προοδευτικών εργαλείων και καλουπιών παράγει καλύτερα αποτελέσματα από την παράδοση ενός παγωμένου σχεδίου για προσφορά. Η σφράγιση προμηθευτών που φέρνουν τα σχόλια του DFM στη φάση του σχεδιασμού - προτού κλειδώσει η γεωμετρία - συμβάλλει στην αποφυγή δαπανηρών αναθεωρήσεων εργαλείων μετά την κοπή του σκληρυμένου χάλυβα. Ως ένα παράδειγμα,ΓΙΤΣΕΝυποστηρίζει ομάδες μηχανικών OEM, Tier-1 και Tier{3}}2 αυτοκινήτων με μελέτες περιπτώσεων διαδικασίας σφράγισης και σχόλια DFM για δομικά, σασί και μεταλλικά εξαρτήματα που σχετίζονται με φορτηγά, υποδεικνύοντας πώς η συμβολή της μηχανικής από την πλευρά του προμηθευτή κατά το στάδιο του σχεδιασμού συντομεύει τη διαδρομή από την ιδέα στην επικυρωμένη σχεδίαση καλουπιών σφράγισης.
Το βαθύτερο μάθημα: μια προοδευτική μήτρα είναι ένα-σκληρυμένο εργαλείο ακριβείας. Οι καθυστερημένες-αλλαγές σχεδιασμού σκηνής μπορεί να κοστίσουν σχεδόν το ήμισυ της αρχικής επένδυσης εργαλείων στην επανεπεξεργασία. Η επένδυση χρόνου μηχανικής εκ των προτέρων - μέσω προσομοίωσης, αναθεώρησης DFM και συλλογικής βελτίωσης της γεωμετρίας - αποδίδει πολλές φορές σε μια σειρά παραγωγής. Αυτή η επένδυση εργαλείων, και οι όγκοι που απαιτούνται για να την δικαιολογήσουν, είναι ακριβώς αυτό που αναλύει λεπτομερώς η μελλοντική ανάλυση κόστους.
Προοδευτική σφράγιση μήτρας έναντι μήτρας μεταφοράς και εναλλακτικές μέθοδοι
Η επιλογή της σωστής διαδικασίας διαμόρφωσης δεν αφορά την επιλογή ενός αγαπημένου - αφορά την αντιστοίχιση της ικανότητας της διαδικασίας με τις απαιτήσεις ανταλλακτικών. Μια προοδευτική ρύθμιση μήτρας και σφράγισης που προσφέρει το χαμηλότερο κόστος σε ένα κλιπ στερέωσης καμπίνας θα μπορούσε να είναι εντελώς λάθος επιλογή για ένα μεγάλο σταυρωτό-κέλυφος μέλους με βαθιές έλξεις. Οι αγοραστές OEM φορτηγών και οι μηχανικοί σχεδιασμού χρειάζονται ένα σαφές πλαίσιο για να αποφασίσουν ποια μέθοδος ταιριάζει σε ποιο μέρος, χωρίς να-επενδύουν υπερβολικά σε εργαλεία ή να-παραδίδουν στη γεωμετρία.
Progressive Die vs. Transfer Die for Truck Brackets
Η πιο κοινή σύγκριση που αντιμετωπίζουν οι μηχανικοί φορτηγών είναι η προοδευτική μήτρα έναντι της σφράγισης μήτρας μεταφοράς. Και τα δύο χρησιμοποιούν εργαλεία από σκληρυμένο χάλυβα και πρέσες υψηλών{1}τονάζ, αλλά λύνουν διαφορετικά προβλήματα.
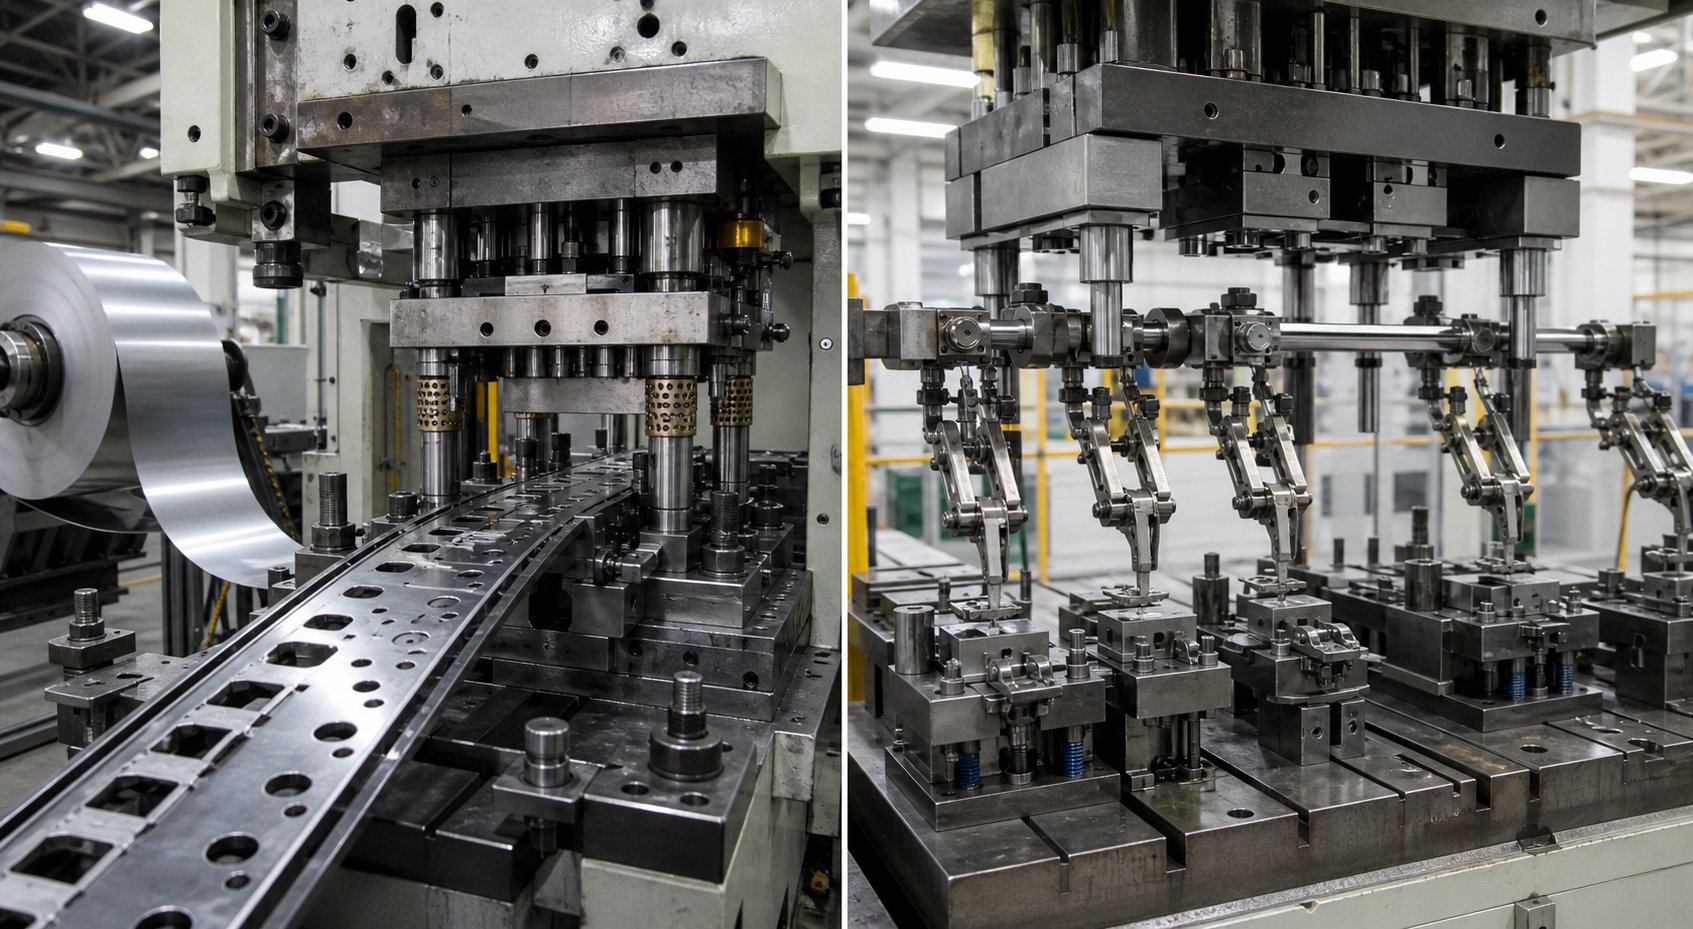
Οι προοδευτικές μήτρες κρατούν το εξάρτημα προσαρτημένο στη λωρίδα μεταφοράς σε όλους τους σταθμούς διαμόρφωσης. Αυτός ο περιορισμός περιορίζει το μέγεθος του εξαρτήματος σε αυτό που ταιριάζει στο πλάτος της λωρίδας (συνήθως κάτω από 600 mm) και διατηρεί το βάθος έλξης μικρό. Αλλά η ανταμοιβή είναι η ταχύτητα - κανένας μηχανισμός μεταφοράς δεν σημαίνει ταχύτερους χρόνους κύκλου και λιγότερα κινούμενα μέρη για συντήρηση.
Οι μήτρες μεταφοράς κόβουν πρώτα ένα κενό από τη λωρίδα και μετά μετακινούν ανεξάρτητα μεταξύ των σταθμών χρησιμοποιώντας μηχανικές λαβές ή συστήματα μεταφοράς. Αυτό επιτρέπει μεγαλύτερα κενά, βαθύτερα σχέδια και πιο περίπλοκη τρισδιάστατη-διαμόρφωση. Ένα καλούπι μεταφοράς μειώνει επίσης τη χρήση υλικού επειδή εξαλείφει τον ιστό μεταφοράς, εξοικονομώντας κόστος υλικού σε κάθε κύκλο. Το αντάλλαγμα-; Πιο αργή απόδοση, υψηλότερη πολυπλοκότητα εργαλείων και μεγαλύτεροι χρόνοι εγκατάστασης μεταξύ των περιόδων παραγωγής.
Ειδικά για βραχίονες φορτηγών: εάν το εξάρτημα εφαρμόζει σε μια λωρίδα, χρειάζεται μέτρια διαμόρφωση και τρέχει πάνω από 100.000 τεμάχια ετησίως, η προοδευτική στάμπα κερδίζει με το κόστος ανά-ανταλλακτικό. Εάν ο βραχίονας υπερβαίνει τα όρια πλάτους λωρίδας ή απαιτεί βάθη τραβήγματος πάνω από 1,5 φορές το πλάτος του χαρακτηριστικού, οι μήτρες μεταφοράς καθίστανται απαραίτητες ανεξάρτητα από τον όγκο.
Όταν η κατεργασία με CNC ή τα σύνθετα πεθάρια έχουν περισσότερο νόημα
Δεν δικαιολογείται καθόλου κάθε ανταλλακτικό φορτηγού μήτρα σφράγισης. Δύο εναλλακτικές αξίζουν αξιολόγησης πριν δεσμευτούν με εργαλεία.
Η σφράγιση σύνθετης μήτρας ολοκληρώνει πολλαπλές εργασίες κοπής - τυφλό και τρύπημα - με ένα μόνο πάτημα. Παράγει επίπεδα μέρη με εξαιρετική ακρίβεια διαστάσεων και αυστηρότερες ανοχές από αυτές που μπορούν να επιτύχουν οι προοδευτικές μέθοδοι στις κομμένες άκρες. Για απλές επίπεδες ροδέλες, ροδέλες ή φορείς φλάντζας που χρειάζονται μόνο τύφλωση και διάτρηση οπών χωρίς σχηματισμό, οι σύνθετες μήτρες προσφέρουν ακρίβεια με χαμηλότερο κόστος εργαλείων. Ο περιορισμός είναι σαφής: οι σύνθετες μήτρες δεν μπορούν να λυγίσουν, να σχηματιστούν ή να τραβήξουν. Διαχειρίζονται μόνο δισδιάστατη γεωμετρία.
Η κατεργασία CNC μπαίνει στην εικόνα όταν οι ετήσιοι όγκοι είναι πολύ χαμηλοί για να δικαιολογήσουν οποιαδήποτε επένδυση σφράγισης καλουπιών. Πρωτότυποι βραχίονες,-εκδόσεις ειδικών φορτηγών χαμηλού όγκου που παράγουν λιγότερα από 5.000 εξαρτήματα ετησίως ή εξαρτήματα που απαιτούν ανοχές κάτω από ±0,05 mm σε μηχανικά χαρακτηριστικά, όλα δείχνουν προς το CNC. Το κόστος ανά ανταλλακτικό είναι υψηλότερο, αλλά υπάρχει μηδενικός χρόνος παράδοσης εργαλείων και πλήρης ευελιξία σχεδιασμού. Για προγράμματα φορτηγών που εξακολουθούν να επαναλαμβάνονται στη γεωμετρία, η μηχανική κατεργασία κερδίζει χρόνο μέχρι να παγώσει η σχεδίαση και ο όγκος να δικαιολογήσει τα εργαλεία και τα εργαλεία σφράγισης.
Πίνακας απόφασης με βάση τον όγκο, το μέγεθος και τη γεωμετρία
Όταν αξιολογείτε προτάσεις προμηθευτών ή επιλέγετε μεταξύ διαδρομών διαδικασίας για μια νέα πλατφόρμα φορτηγών, η απόφαση καταλήγει σε πέντε μεταβλητές. Δείτε πώς συγκρίνονται οι προοδευτικές μέθοδοι, οι μέθοδοι μεταφοράς, σύνθετες και CNC μεταξύ των κριτηρίων που έχουν μεγαλύτερη σημασία:
| Κριτήρια | Progressive Die | Μεταφορά Ζήτου | Compound Die | Μηχανική CNC |
|---|---|---|---|---|
| Εύρος μεγέθους ανταλλακτικού | Μικρό έως μεσαίο (έως ~600 mm) | Μεσαίο προς μεγάλο (έως 1.200 mm+) | Μικρό προς μεσαίο (μόνο επίπεδο) | Οποιοδήποτε μέγεθος (εξάρτημα-περιορισμένο) |
| Πάχος υλικού | 0,5 mm έως 6,0 mm | 0,8 mm έως 12,0 mm | 0,3 mm έως 6,0 mm | Οποιοδήποτε (πιάτο ή φύλλο) |
| Ιδανικός Ετήσιος Όγκος | 100.000 έως 5.000,000+ | 25.000 έως 500.000 | 10.000 έως 500.000 | 1 έως 10.000 |
| Ανά-Κόστος μέρους σε κλίμακα | Κατώτατος | Χαμηλή-Μέτρια | Χαμηλό (μόνο επίπεδα μέρη) | Υψιστος |
| Χρόνος παράδοσης εργαλείων | 12 έως 20 εβδομάδες | 14 έως 24 εβδομάδες | 8 έως 14 εβδομάδες | Κανένα (μόνο προγραμματισμός) |
| Γεωμετρική πολυπλοκότητα | Μέτρια (κάμψεις, ρηχές φόρμες, τρυπήματα) | Υψηλό (βαθιά σχέδια, μεγάλες φόρμες, σύνθετα 3D) | Χαμηλό (μόνο για επίπεδη κάλυψη και διάτρηση) | Πολύ υψηλό (οποιαδήποτε μηχανική γεωμετρία) |
Από αυτή τη σύγκριση προκύπτουν μερικά μοτίβα. Η προοδευτική σφράγιση με καλούπι κατέχει τον μεγάλο-όγκο, μικρό-έως-μέσο χώρο όπου το κόστος ανά-εξάρτημα έχει μεγαλύτερη σημασία. Οι μήτρες μεταφοράς συλλέγονται εκεί όπου το προοδευτικό αγγίζει τα όρια μεγέθους και βάθους. Η σφράγιση σύνθετης μήτρας γεμίζει μια θέση για επίπεδα εξαρτήματα ακριβείας όπου η διαμόρφωση δεν είναι απαραίτητη. Και η κατεργασία CNC χρησιμεύει ως η βαλβίδα ασφαλείας χαμηλού όγκου - ανά τεμάχιο, αλλά μηδενική δέσμευση για σκληρυμένα εργαλεία.
Για τα περισσότερα προγράμματα φορτηγών, η απάντηση δεν είναι μία διαδικασία αλλά ένα χαρτοφυλάκιο. Οι βραχίονες ράγας πλαισίου και τα κλιπ καμπίνας λειτουργούν σε προοδευτικές μήτρες. Τα μεγαλύτερα δομικά κελύφη πηγαίνουν σε πρέσες μεταφοράς. Οι ποσότητες πρωτοτύπων και προ{3}}παραγωγής ξεκινούν στο CNC έως ότου οι όγκοι δικαιολογήσουν την επένδυση του καλουπιού σφράγισης. Γνωρίζοντας πού διασπά κάθε μέθοδος ακόμη και - και πού καταρρέει - είναι η βάση για τη δημιουργία ενός προϋπολογισμού εργαλείων που αντέχει σε όλη τη διάρκεια ζωής μιας πλατφόρμας φορτηγού.
Εργαλεία Επενδύσεων και Διακοπή όγκου παραγωγής-Ζυγής ανάλυση
Το να γνωρίζετε ποια διαδικασία ταιριάζει με το μέρος σας είναι η μισή εξίσωση. Το άλλο μισό είναι να ξέρεις πότε οι αριθμοί λειτουργούν πραγματικά υπέρ σου. Η προοδευτική εργαλειομηχανή αντιπροσωπεύει μια σημαντική αρχική επένδυση κεφαλαίου, αλλά για προγράμματα φορτηγών με το σωστό προφίλ όγκου, παρέχει το χαμηλότερο δυνατό κόστος ανά-ανταλλακτικό κατά τη διάρκεια ζωής του προγράμματος. Το κλειδί είναι να κατανοήσετε πού βρίσκεται-το σημείο διακοπής και ποιοι παράγοντες το ωθούν ψηλότερα ή χαμηλότερα.
Εργαλεία απόσβεσης και υπέρβασης-Ορίων ζυγού όγκου
Η προοδευτική εργαλειομηχανή για ανταλλακτικά φορτηγών κυμαίνεται συνήθως από 10.000 $ για απλούστερα εργαλεία έως 350.000 $ για σύνθετες μήτρες πολλαπλών-σταθμών, με τα περισσότερα στηρίγματα φορτηγών μεσαίας- πολυπλοκότητας να κυμαίνονται από 15.000 έως 60.000 $. Τα μαθηματικά που κάνουν τη μακροπρόθεσμη σφράγιση μετάλλων συναρπαστική είναι απλά: μια μήτρα 30.000 $ που απλώνεται σε 30.000 εξαρτήματα προσθέτει $1,00 ανά τεμάχιο στο κόστος σας. Διαδώστε το ίδιο ζάρι σε 300.000 εξαρτήματα και η συνεισφορά εργαλείων πέφτει στα 0,10 $. Σε ένα εκατομμύριο κύκλους, είναι ουσιαστικά αμελητέα.
Για τα προγράμματα φορτηγών, το κατώφλι -ζωής όπου οι υπηρεσίες προοδευτικής σφράγισης καλουπιών γίνονται πιο οικονομικά-από την κοπή με λέιζερ ή τη διαμόρφωση πίεσης φρένου συνήθως προσγειώνεται μεταξύ 10.000 και 50.000 ετήσιων μονάδων, ανάλογα με την πολυπλοκότητα του εξαρτήματος και το κόστος εναλλακτικής διαδικασίας. Τα εξαρτήματα κατηγορίας 8 υψηλού-όγκου που εκτελούν 200.000 ή περισσότερα τεμάχια ετησίως αποσβένουν τα εργαλεία τόσο γρήγορα που τα οικονομικά στοιχεία ανά ανταλλακτικό είναι δύσκολο να συνδυαστούν με οποιαδήποτε άλλη μέθοδο. Εξειδικευμένες παραλλαγές φορτηγών που παράγουν κάτω από 5.000 μονάδες ετησίως σπάνια δικαιολογούν την επένδυση, εκτός εάν τα ανταλλακτικά μεταφέρονται σε πολλαπλές πλατφόρμες οχημάτων.
Διάφοροι παράγοντες επηρεάζουν το πού πέφτει το συγκεκριμένο διάλειμμά σας-:
- Αριθμός σταθμών:Κάθε επιπλέον σταθμός προσθέτει ώρες κατεργασίας, υλικό μήτρας και πολυπλοκότητα δοκιμής. Μια μήτρα 6 σταθμών μπορεί να κοστίζει 20.000 $. ένα ζάρι 14 σταθμών για την ίδια οικογένεια θα μπορούσε να ξεπεράσει τα 60.000 $.
- Βαθμός υλικού:Η σφράγιση HSLA ή χάλυβων διπλής-φάσης απαιτεί χάλυβες μήτρας υψηλής ποιότητας (ποιότητες PM, ένθετα καρβιδίου) που αυξάνουν το κόστος εργαλείων 20% έως 40% έναντι των εργαλείων ήπιας-χάλυβα.
- Η ανοχή απαιτεί:Οι αυστηρότερες ανοχές θέσης απαιτούν πιο ακριβή κατεργασία των εξαρτημάτων της μήτρας και μεγαλύτερη επικύρωση δοκιμής, αυξάνοντας τόσο το αρχικό κόστος όσο και τον χρόνο παράδοσης.
- Αναμενόμενη ζωή:Ένα εργαλείο σχεδιασμένο για 500.000 χτυπήματα χρησιμοποιεί διαφορετική κατασκευή από ένα που κατασκευάστηκε για 5 εκατομμύρια. Τα εργαλεία για μεγαλύτερη διάρκεια ζωής-κοστίζουν περισσότερο εκ των προτέρων, αλλά αποφεύγουν τις ενδιάμεσες-ανακατασκευές προγραμμάτων.
- Πολλαπλών-τμημάτων:Η ένθεση δύο ή περισσότερων εξαρτημάτων ανά διαδρομή πολλαπλασιάζει την απόδοση χωρίς να αυξάνει αναλογικά το κόστος εργαλείων, βελτιώνοντας-ακόμη και την οικονομία για μικρότερα εξαρτήματα.
Σε-Δευτερεύουσες λειτουργίες που μειώνουν το κόστος συναρμολόγησης
Η επένδυση εργαλείων δεν υπάρχει μεμονωμένα - ανταγωνίζεται το συνολικό κόστος εκφόρτωσης, όχι μόνο τη λειτουργία σφράγισης. Ένα από τα ισχυρότερα οικονομικά επιχειρήματα για προγράμματα προοδευτικής σφράγισης και κατασκευής είναι η δυνατότητα ενσωμάτωσης δευτερευουσών λειτουργιών απευθείας μέσα στο καλούπι. Όταν εξαλείφετε τον χειρισμό κατάντη, εξαλείφετε το κόστος εργασίας κατάντη.
Οι λειτουργίες σε{0}}προοδευτικές μήτρες που συνήθως ενσωματώνονται σε ανταλλακτικά φορτηγών περιλαμβάνουν:
- Σε-πατώντας:Οι κλωστές κόβονται ή σχηματίζονται απευθείας σε έναν αποκλειστικό σταθμό, αφαιρώντας μια ξεχωριστή λειτουργία τρυπήματος που διαφορετικά θα απαιτούσε στερέωση και έναν πρόσθετο χειριστή.
- Εισαγωγή υλικού:Τα παξιμάδια, τα μπουλόνια ή τα ένθετα με σπείρωμα PEM πιέζονται στο εξάρτημα κατά τη διάρκεια του κύκλου σφράγισης. Το εξάρτημα εξέρχεται από τη μήτρα έτοιμο για συναρμολόγηση με μπουλόνι-επάνω.
- Σε-συγκόλληση με καλούπι:Η συγκόλληση με αντίσταση σε σημείο ή η συγκόλληση προεξοχής προσαρτά δευτερεύοντα εξαρτήματα (παξιμάδια, βραχίονες, καρφιά) χωρίς να φύγει από τη γραμμή πρέσας.
- Ανίχνευση επαφής και μέτρηση:Οι αισθητήρες in{0}}die επαληθεύουν κρίσιμες διαστάσεις σε πραγματικό χρόνο, εκτρέποντας τα ύποπτα μέρη πριν εισέλθουν στην αλυσίδα εφοδιασμού.
Καθεμία από αυτές τις προσθήκες αυξάνει την πολυπλοκότητα των εργαλείων και το αρχικό κόστος, αλλά η ανταμοιβή είναι ένα πιο ολοκληρωμένο μέρος που φτάνει στο σταθμό συναρμολόγησης - λιγότερα σημεία επαφής, λιγότερες ποιοτικές διαφυγές και χαμηλότερη συνολική εργασία ανά τεμάχιο. Για προγράμματα προοδευτικής σφράγισης καλουπιών υψηλής ταχύτητας που εκτελούν εκατοντάδες χιλιάδες κύκλους, εξοικονομούνται ακόμη και μερικά σεντς ανά μέρος σε εξαντλημένες ενώσεις χειρισμού σε σημαντική ετήσια εξοικονόμηση.
Αξιοποίηση λωρίδων και βελτιστοποίηση ποσοστού απορριμμάτων
Το κόστος υλικού είναι συχνά η μεγαλύτερη μεταβλητή δαπάνη στη μακροπρόθεσμη προοδευτική σφράγιση, επομένως η διαχείριση απορριμμάτων επηρεάζει άμεσα τα οικονομικά στοιχεία ανά-μέρος. Οι πάροχοι υπηρεσιών προοδευτικής σφράγισης μετάλλων βελτιστοποιούν τη διάταξη λωρίδων για να εξάγουν τη μέγιστη τιμή από κάθε μέτρο πηνίου.
Η χρήση λωρίδων - το ποσοστό του αγορασμένου υλικού που καταλήγει σε έτοιμα εξαρτήματα αντί στον κάδο απορριμμάτων - κυμαίνεται συνήθως από 60% έως 85% ανάλογα με τη γεωμετρία του εξαρτήματος. Η έξυπνη ένθεση, τα ελαχιστοποιημένα πλάτη ιστού μεταξύ των εξαρτημάτων και τα σχέδια μεταφοράς που χρησιμοποιούν όσο το δυνατόν λιγότερο υλικό, ωθούν τη χρήση υψηλότερη. Μια βελτίωση 5% στη χρήση υλικών σε ένα πρόγραμμα που καταναλώνει 200 τόνους χάλυβα HSLA ετησίως μεταφράζεται σε 10 τόνους αποφευγόμενης αγοράς υλικού - ένα πραγματικό στοιχείο γραμμής προϋπολογισμού.
Το κόστος του κύκλου ζωής συντήρησης μήτρας ολοκληρώνει τη συνολική εικόνα της επένδυσης.Οι εκτιμήσεις του κλάδου τοποθετούν την ετήσια συντήρηση στο 5% έως 10% της αρχικής αξίας του καλουπιού, που καλύπτει το συνηθισμένο ακόνισμα, το γδάρσιμο, την αντικατάσταση της διάτρησης και τον περιοδικό έλεγχο. Η παραμέληση της συντήρησης οδηγεί σε σχηματισμό γρεζιών, μετατόπιση διαστάσεων και, τελικά, καταστροφική αστοχία καλουπιού - πολύ πιο ακριβά από την προγραμματισμένη συντήρηση. Ένα καλά διατηρημένο προοδευτικό καλούπι διαρκεί εκατομμύρια κύκλους, καθιστώντας το ένα από τα μακροβιότερα-στοιχεία κεφαλαίου σε μια αλυσίδα εφοδιασμού ανταλλακτικών φορτηγών.
Τα οικονομικά δείχνουν ξεκάθαρα προς μία κατεύθυνση: μόλις ο ετήσιος όγκος ξεπεράσει το κατώφλι-ζωής, η προοδευτική σφράγιση μήτρας παρέχει απόδοση κόστους που η κατασκευή, η μηχανική κατεργασία και ακόμη και η συμπίεση μεταφοράς δεν μπορούν να ταιριάζουν με μικρά-έως{2}}μέσα ανταλλακτικά φορτηγών. Αλλά το κόστος χωρίς ποιότητα είναι μια λανθασμένη οικονομία - και τα συστήματα ποιότητας, οι ανοχές και τα προσόντα των προμηθευτών που προστατεύουν την επένδυση στην παραγωγή σας αξίζουν εξίσου αυστηρή αξιολόγηση.
Πρότυπα ποιότητας και επιλογή του σωστού συνεργάτη σφράγισης ανταλλακτικών φορτηγού
Ένα προοδευτικό καλούπι μπορεί να προσφέρει το χαμηλότερο κόστος ανά-ανταλλακτικό στον κλάδο -, αλλά μόνο εάν κάθε ανταλλακτικό που αποστέλλεται πληροί τις προδιαγραφές. Οι ποιοτικές αστοχίες σε εξαρτήματα φορτηγού έχουν συνέπειες που ξεπερνούν κατά πολύ το κόστος σκραπ: ανακλήσεις πεδίου, διακοπή λειτουργίας γραμμής συναρμολόγησης και βραβεία χαμένης πλατφόρμας. Αυτός είναι ο λόγος για τον οποίο οι κατασκευαστές OEM φορτηγών διατηρούν τους προμηθευτές προοδευτικών σφραγίδων με καλούπι σε ορισμένα από τα πιο αυστηρά πρότυπα διαχείρισης ποιότητας στην κατασκευή. Η κατανόηση του τι απαιτούν αυτά τα πρότυπα - και η γνώση του τρόπου αξιολόγησης ενός προμηθευτή καλουπιών σφράγισης έναντι αυτών - προστατεύει το πρόγραμμά σας από καθυστερήσεις στην κυκλοφορία και διαφυγές παραγωγής.
Απαιτήσεις IATF 16949 και PPAP για προμηθευτές ανταλλακτικών φορτηγών
Το IATF 16949:2016 είναι η βασική πιστοποίηση ποιότητας που αναμένουν οι κατασκευαστές OEM φορτηγών και οι προμηθευτές Tier-1 από οποιονδήποτε κατασκευαστή προοδευτικών καλουπιών που υποβάλλει προσφορές για εργασίες παραγωγής. Βασίζεται στο ISO 9001, αλλά προσθέτει συγκεκριμένες απαιτήσεις για το αυτοκίνητο για την πρόληψη ελαττωμάτων, τον προηγμένο σχεδιασμό ποιότητας προϊόντων (APQP) και την έγκριση εξαρτημάτων παραγωγής (PPAP). Μεπάνω από 65.000 πιστοποιημένους προμηθευτές σε όλο τον κόσμο, IATF 16949 δεν είναι διαφοροποιητής - είναι πύλη. Οι προμηθευτές που διαθέτουν μόνο ISO 9001 συνήθως δεν διαθέτουν την τεκμηριωμένη ικανότητα PPAP, την πειθαρχία FMEA και την υποδομή SPC που απαιτούν τα προγράμματα φορτηγών.
Τα επίπεδα υποβολής PPAP καθορίζουν πόση τεκμηρίωση παρέχει ένας προμηθευτής πριν από την έγκριση της παραγωγής. Οι OEM φορτηγών συνήθως απαιτούν υποβολές επιπέδου 3, οι οποίες περιλαμβάνουν αναφορές διαστάσεων, πιστοποιήσεις υλικού, διαγράμματα ροής διεργασιών, σχέδια ελέγχου, μελέτες R&R Gage και δείκτες ικανότητας (Cpk) για κρίσιμα χαρακτηριστικά. Ένας εξειδικευμένος προμηθευτής καλουπιών σφράγισης παραδίδει αυτά τα πακέτα γρήγορα και πλήρως - καθυστερήσεις στην τεκμηρίωση PPAP μεταφράζονται απευθείας σε καθυστερημένες εκκινήσεις παραγωγής.
Διαστατικές ανοχές που μπορούν να επιτευχθούν στην προοδευτική σφράγιση καλουπιών
Τι ακρίβεια μπορείτε πραγματικά να περιμένετε από ένα προοδευτικό φορτηγό με μήτρα-με μετρητή χάλυβα HSLA; Για κρίσιμα χαρακτηριστικά, οι εργασίες μήτρας ακριβείας και σφράγισης κρατούν συνήθως ±0,05 mm σε τρυπημένες οπές και διαμορφωμένες διαστάσεις υπό ελεγχόμενες συνθήκες πίεσης. Τα μεγαλύτερα χαρακτηριστικά στην περιοχή 30 mm έως 120 mm συνήθως επιτυγχάνουν ±0,10 mm έως ±0,15 mm, σύμφωνα με τις ανοχές ISO 2768-1 λεπτής κατηγορίας. Αυτοί οι αριθμοί προϋποθέτουν μια σωστά συντηρημένη μήτρα σφράγισης μετάλλων, σταθερές ιδιότητες υλικού και παραγωγή που παρακολουθείται από την SPC.
Η διατήρηση αυτών των ανοχών κατά τη διάρκεια ενός εκατομμυρίου-κύκλου είναι όπου τα συστήματα ποιότητας κερδίζουν την αξία τους. Τα διαγράμματα στατιστικού ελέγχου διεργασίας (SPC) σε κρίσιμες διαστάσεις ανιχνεύουν μετατόπιση πριν τα εξαρτήματα φύγουν από την ανοχή. Σε{3}}αισθητήρες καλουπιού παρακολουθούν τις υπογραφές της δύναμης πίεσης σε κάθε χτύπημα, εντοπίζοντας ανωμαλίες - μια σπασμένη γροθιά, μια εσφαλμένη τροφοδοσία, μια διακύμανση πάχους υλικού - μέσα σε δευτερόλεπτα και όχι αφού συσσωρευτούν χιλιάδες ελαττωματικά εξαρτήματα. Η επιθεώρηση όρασης υψηλής-ταχύτητας στην έξοδο του πιεστηρίου εκτελεί επαλήθευση διαστάσεων 100%, απορρίπτοντας τα ύποπτα μέρη πριν φτάσουν σε ένα κοντέινερ αποστολής.
Η συντήρηση του καλουπιού σφράγισης είναι η συχνά-παραμελημένη μεταβλητή στη μακροπρόθεσμη-απόδοση ανοχής. Οι κοπτικές άκρες θαμπώνουν, οι επιφάνειες που σχηματίζουν φθείρονται και τα διάκενα ανοίγουν σταδιακά σε εκατοντάδες χιλιάδες κύκλους. Οι προοδευτικές μήτρες που έχουν σχεδιαστεί για μακροχρόνια-χρήση μπορούν να παράγουν εκατομμύρια εξαρτήματα κατά τη διάρκεια ζωής τους - αλλά μόνο με προγραμματισμένη προληπτική συντήρηση, συμπεριλαμβανομένης της εκ νέου λείανσης των άκρων, της αντικατάστασης ελατηρίου και της επαλήθευσης διάκενου σε καθορισμένα διαστήματα μέτρησης διαδρομής-.
Αξιολόγηση των δυνατοτήτων του προμηθευτή σφράγισης για προγράμματα φορτηγών
Όταν συγκρίνετε κατασκευαστές προοδευτικών καλουπιών για βραβείο πλατφόρμας φορτηγών, οι πιστοποιήσεις είναι μόνο το σημείο εκκίνησης. Η βαθύτερη αξιολόγηση διαχωρίζει τα καταστήματα συναλλαγών από τους πραγματικούς συνεργάτες μηχανικών. Ακολουθεί μια λίστα ελέγχου αξιολόγησης προμηθευτή στην οποία μπορούν να αναφέρουν οι ομάδες προμηθειών OEM φορτηγών και μηχανικών κατά τη διάρκεια της πιστοποίησης:
- Πιστοποιήσεις ποιότητας:Επιβεβαιώστε ότι το πεδίο εφαρμογής του IATF 16949 καλύπτει τη σφράγιση, την επεξεργασία εργαλείων και τυχόν εργασίες συναρμολόγησης που σχετίζονται με το πρόγραμμά σας. Επαληθεύστε ότι τα πιστοποιητικά είναι τρέχοντα και ότι τα ευρήματα του ελέγχου είναι κλειστά.
- ιστορικό PPAP:Ζητήστε δείγματα πακέτων PPAP από προηγούμενα προγράμματα αυτοκινήτου. Αξιολογήστε την πληρότητα, τη σαφήνεια της αναφοράς διαστάσεων και την ταχύτητα περιστροφής.
- Στόλος πρέσας και εύρος χωρητικότητας:Ταιριάξτε τη διαθέσιμη χωρητικότητα πρέσας με το πάχος του υλικού, το πλάτος της λωρίδας και τις απαιτήσεις διαμόρφωσης του εξαρτήματός σας. Επιβεβαιώστε ότι ο προμηθευτής μπορεί να κλιμακώσει τον όγκο χωρίς σημαντικές αλλαγές στα εργαλεία.
- Δυνατότητα εσωτερικών εργαλείων-:Επαληθεύστε ότι ο προμηθευτής σχεδιάζει, κατασκευάζει και συντηρεί μήτρες εσωτερικά. Οι αίθουσες εργαλείων που ανατίθενται σε εξωτερικούς συνεργάτες προσθέτουν κίνδυνο χρόνου παράδοσης, μειώνουν την υπευθυνότητα και επιβραδύνουν τις αλλαγές μηχανικής.
- Εξειδίκευση υλικού:Αξιολογήστε την εμπειρία με τη συγκεκριμένη κατηγορία υλικού σας - HSLA, διπλής-φασικής, γαλβανισμένης ή αλουμινίου. Ζητήστε τεκμηριωμένες μελέτες ικανοτήτων σε παρόμοια υλικά.
- ΠΧΠ και υποδομή επιθεώρησης:Επιβεβαιώστε την ενεργή παρακολούθηση SPC σε γραμμές τύπου, CMM ή ισοδύναμο εξοπλισμό διαστάσεων και-συστήματα όρασης γραμμής για εκτελέσεις μεγάλου-όγκου.
- Βάθος μηχανικής υποστήριξης:Αξιολογήστε εάν ο προμηθευτής παρέχει ανατροφοδότηση DFM, προσομοίωση μορφοποίησης και αποκλειστικές επαφές μηχανικής προγράμματος - όχι μόνο την προσφορά και την παραγωγή. Προμηθευτές όπωςΓΙΤΣΕΝ, το οποίο υποστηρίζει ομάδες OEM, Tier-1 και Tier-2 με μελέτες περιπτώσεων σφράγισης, κατασκευής και διεργασιών για δομικά, σασί και μεταλλικά μέρη που σχετίζονται με φορτηγά, αποτελούν παράδειγμα του είδους συνεργασίας μηχανικής που μειώνει τον κίνδυνο του προγράμματος κατά την εκτόξευση.
- Τεκμηρίωση προληπτικής συντήρησης:Ελέγξτε τα αρχεία καταγραφής συντήρησης καλουπιών για ενεργά προγράμματα. Τα συνεπή αρχεία δείχνουν μια κουλτούρα προληπτικής ποιότητας. τα αρχεία που λείπουν σηματοδοτούν την αντίδραση-πυρόσβεσης.
- Ιστορικό ποσοστού ελαττωμάτων:Ζητήστε τεκμηριωμένα δεδομένα PPM ανά μέρος της οικογένειας. Οι λειτουργίες σφράγισης αυτοκινήτων-που βασίζονται στην πρόληψη συνήθως επιτυγχάνουν ποσοστά ελαττωμάτων από 50 έως 200 PPM.
Μια σταθμισμένη κάρτα βαθμολογίας για αυτά τα κριτήρια - ικανότητα στάθμισης εργαλείων και απόδοση ανοχής σε μεγάλο βαθμό για ακρίβεια-κρίσιμα ανταλλακτικά φορτηγών - δίνει στις ομάδες προμηθειών μια αντικειμενική βάση για τη σύγκριση των κατασκευαστών προοδευτικών καλουπιών που έχουν επιλεγεί στη λίστα. Οι ισχυρότεροι υποψήφιοι συνδυάζουν πιστοποιημένα συστήματα ποιότητας,-εσωτερικό έλεγχο εργαλείων, ειδικές γνώσεις διαμόρφωσης υλικών-και το βάθος της μηχανικής για να συνεργαστούν στο DFM πριν ξεκινήσει η παραγωγή. Αυτός ο συνδυασμός είναι που διατηρεί το κόστος χαμηλό και την ποιότητα υψηλή σε όλο τον κύκλο ζωής μιας πλατφόρμας φορτηγού.
Συχνές ερωτήσεις σχετικά με την προοδευτική σφράγιση μήτρας για ανταλλακτικά φορτηγών
1. Ποιοι τύποι ανταλλακτικών φορτηγών ταιριάζουν καλύτερα για προοδευτική στάμπα με καλούπι;
Τα μέρη που λειτουργούν καλύτερα σε προοδευτικές μήτρες μοιράζονται συγκεκριμένα χαρακτηριστικά: επίπεδα ή ρηχά-προφίλ, επαναλαμβανόμενα σχέδια οπών, πάχος υλικού μεταξύ 0,5 mm και 6,0 mm και ετήσιοι όγκοι άνω των 50.000 μονάδων. Συνήθη παραδείγματα περιλαμβάνουν βραχίονες ράγας πλαισίου, ενισχύσεις σταυρωτού-μελών, κλιπ στερέωσης καμπίνας, κρεμάστρες εξάτμισης, περιβλήματα ηλεκτρικών συνδέσμων, πλάκες στήριξης ανάρτησης και κλιπ εσωτερικού συνδετήρα. Τα εξαρτήματα που είναι φτωχά υποψήφια περιλαμβάνουν ρεζερβουάρ καυσίμου με βαθιά έλξη, μεγάλες ράγες πλαισίου που υπερβαίνουν τα 600 mm πλάτος λωρίδας και χαμηλού όγκου ειδικά εξαρτήματα όπου το κόστος εργαλείων δεν μπορεί να αποσβεστεί αποτελεσματικά.
2. Πόσο κοστίζει η προοδευτική μήτρα εργαλείων για εξαρτήματα φορτηγού;
Η προοδευτική εργαλειομηχανή για ανταλλακτικά φορτηγών κυμαίνεται συνήθως από 10.000 $ για απλά εργαλεία έως 350.000 $ για σύνθετες μήτρες πολλαπλών-σταθμών. Τα περισσότερα στηρίγματα για φορτηγά μεσαίας πολυπλοκότητας κυμαίνονται από 15.000 $ έως 60.000 $. Το κόστος εξαρτάται από τον αριθμό σταθμών, την ποιότητα υλικού (HSLA και οι χάλυβες διπλής{12}}φάσεων απαιτούν χάλυβες υψηλής ποιότητας), τις απαιτήσεις ανοχής, την αναμενόμενη διάρκεια ζωής της μήτρας και το εάν περιλαμβάνονται δευτερεύουσες λειτουργίες στη μήτρα, όπως το χτύπημα ή η εισαγωγή υλικού. Η ετήσια συντήρηση προσθέτει περίπου 5% έως 10% της αρχικής αξίας του εργαλείου. Η άνοδος-από τις εναλλακτικές μεθόδους συνήθως εμφανίζεται μεταξύ 10.000 και 50.000 ετήσιων μονάδων.
3. Ποια είναι η διαφορά μεταξύ της προοδευτικής σφράγισης μήτρας και της σφράγισης μήτρας μεταφοράς;
Οι προοδευτικές μήτρες κρατούν το εξάρτημα προσαρτημένο σε μια λωρίδα μεταφοράς σε όλους τους σταθμούς διαμόρφωσης, περιορίζοντας το μέγεθος του εξαρτήματος σε περίπου 600 mm και το βάθος τραβήγματος σε ρηχές μορφές. Λειτουργούν πιο γρήγορα και ταιριάζουν σε μικρά-μεγάλα-έως{4}}μέσα εξαρτήματα μεγάλου όγκου. Οι μήτρες μεταφοράς κόβουν πρώτα το κενό και το μετακινούν μεταξύ σταθμών με μηχανικές λαβές, επιτρέποντας μεγαλύτερα κενά (έως 1.200 mm+), βαθύτερες έλξεις και σύνθετη τρισδιάστατη διαμόρφωση. Οι μήτρες μεταφοράς μειώνουν επίσης τα απόβλητα υλικών εξαλείφοντας τον ιστό μεταφοράς. Οι προοδευτικές μήτρες προτιμώνται όταν οι ετήσιοι όγκοι υπερβαίνουν τις 100.000 μονάδες για εξαρτήματα εντός ορίων μεγέθους. Οι μήτρες μεταφοράς χειρίζονται μεγαλύτερα ή βαθύτερα{14}}εξαρτήματα όπου τα προοδευτικά εργαλεία δεν μπορούν να διατηρήσουν φυσικά την ακεραιότητα της λωρίδας φορέα.
4. Ποια υλικά μπορούν να χρησιμοποιηθούν στην προοδευτική σφράγιση μήτρας για ανταλλακτικά φορτηγών;
Τα κοινά υλικά περιλαμβάνουν μαλακό χάλυβα (SAE 1008/1010), ποιότητες HSLA όπως 340X και 420X ανά SAE J2340, χάλυβες διπλής-φάσης (DP590, DP780) για κρίσιμους βραχίονες-κρίσιμους βραχίονες, γαλβανισμένους και λαμαρίνες από αλουμίνιο (5052-H32, 6061-T6) για μείωση βάρους. Κάθε υλικό συμπεριφέρεται διαφορετικά στη μήτρα: οι χάλυβες HSLA απαιτούν 2 έως 4 βαθμούς αντιστάθμισης ελατηρίου, οι βαθμοί διπλής φάσης επιταχύνουν τη φθορά διάτρησης, τα γαλβανιζέ αλουμίνιο στις μη επικαλυμμένες επιφάνειες εργαλείων και οι γαλβανισμένες επιστρώσεις τείνουν να γίνονται σκόνη κατά τη διαμόρφωση. Η επιλογή υλικού επηρεάζει άμεσα την χωρητικότητα της πρέσας, το διάκενο της μήτρας, τη στρατηγική λίπανσης και τα διαστήματα συντήρησης.
5. Τι πιστοποιήσεις ποιότητας πρέπει να διαθέτει ένας προμηθευτής προοδευτικής σφράγισης μήτρας για ανταλλακτικά φορτηγών;
Το IATF 16949:2016 είναι η βασική πιστοποίηση φορτηγού που περιμένουν οι OEM, που καλύπτει την πρόληψη ελαττωμάτων, την ικανότητα APQP και PPAP. Οι προμηθευτές θα πρέπει να επιδείξουν εμπειρία υποβολής PPAP Επιπέδου 3, συμπεριλαμβανομένων αναφορών διαστάσεων, πιστοποιήσεων υλικού, διαγραμμάτων ροής διεργασιών, σχεδίων ελέγχου και δεδομένων Cpk. Πέρα από τις πιστοποιήσεις, αξιολογήστε την υποδομή παρακολούθησης SPC, τα CMM και τα συστήματα επιθεώρησης όρασης γραμμής, την ικανότητα σχεδιασμού και συντήρησης εσωτερικών εργαλείων και τεκμηριωμένα ποσοστά ελαττωμάτων PPM (οι λειτουργίες που βασίζονται στην πρόληψη- συνήθως επιτυγχάνουν 50 έως 200 PPM). Προμηθευτές όπως η YICHEN που προσφέρουν τεχνική υποστήριξη για ομάδες OEM και Tier-1 με μελέτες περιπτώσεων διαδικασίας αντιπροσωπεύουν το μοντέλο συνεργασίας που μειώνει τον κίνδυνο του προγράμματος κατά την εκκίνηση.


