


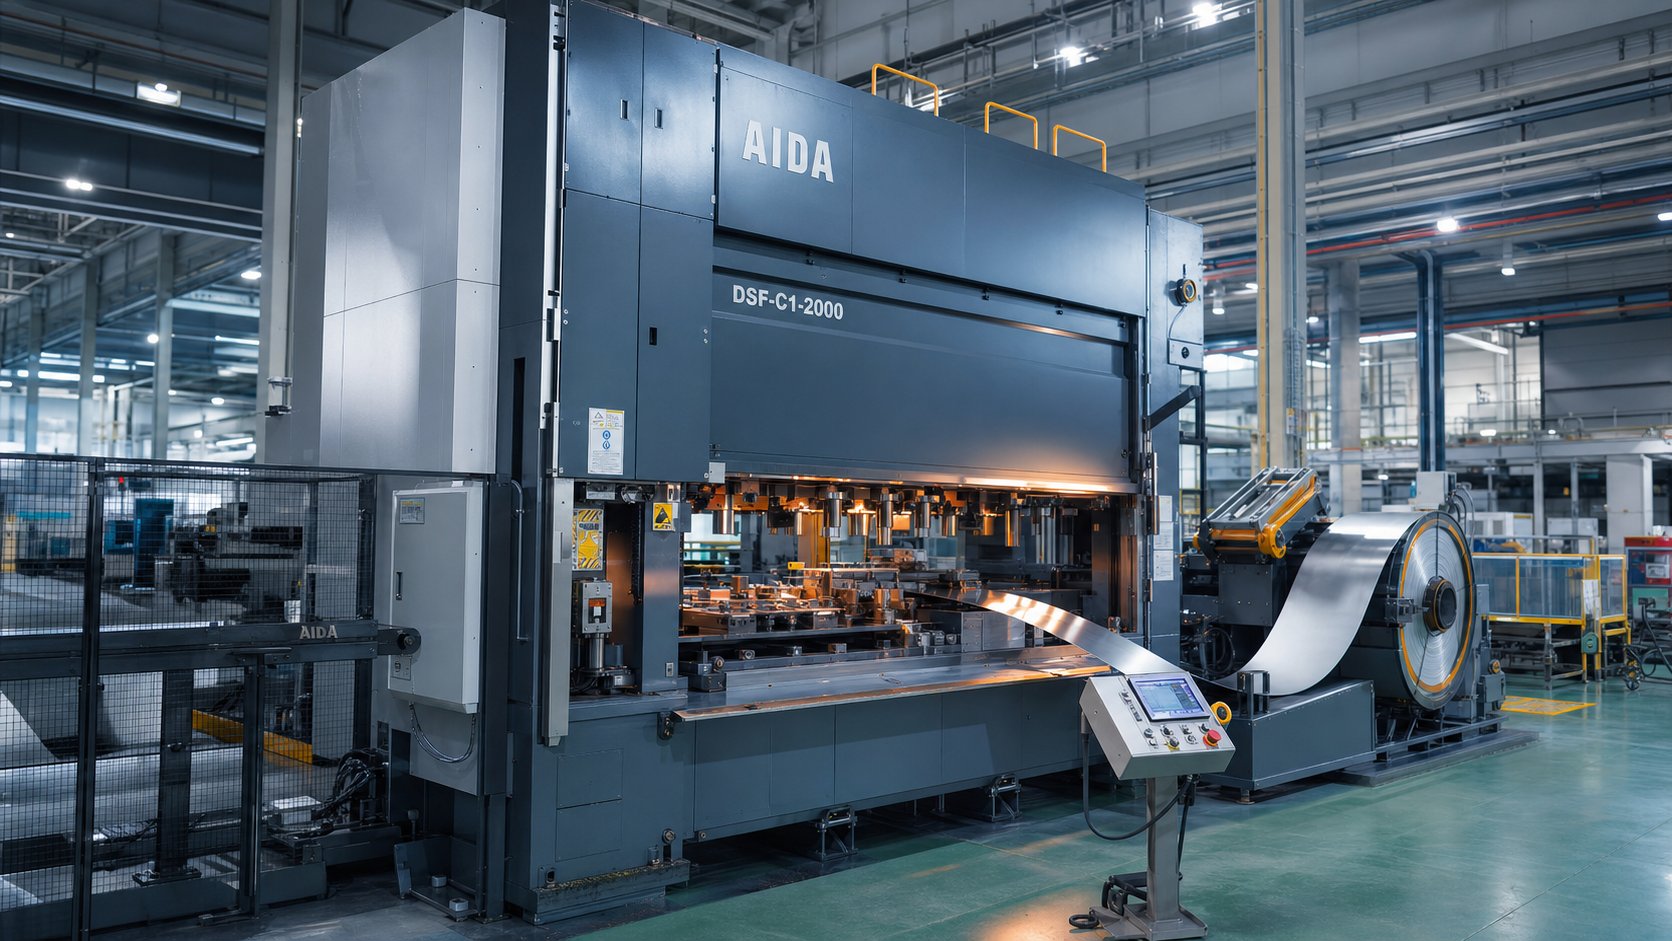
Τι κάνει στην πραγματικότητα μια προοδευτική μηχανή σφράγισης μήτρας
Φανταστείτε ένα επίπεδο μεταλλικό πηνίο να εισέρχεται στο ένα άκρο μιας μηχανής και να αναδύεται στο άλλο ως ένα πλήρως διαμορφωμένο, ακριβές μέρος-χωρίς χειροκίνητες μεταφορές, χωρίς δευτερεύουσες ρυθμίσεις. Αυτό είναι η προοδευτική στάμπα σε δράση.
Τι είναι μια προοδευτική μηχανή σφράγισης καλουπιών
Ετσιτι είναι προοδευτικό ζάρι? Στον πυρήνα του, είναι ένα εργαλείο πολλαπλών-σταθμών που εκτελεί διαδοχικές εργασίες κοπής και διαμόρφωσης σε μια μεταλλική ταινία καθώς προχωρά μέσω μιας πρέσας. Το μηχάνημα που χτίστηκε γύρω από αυτό το εργαλείο είναι αυτό που μετατρέπει την ιδέα σε συνεχή παραγωγή.
Μια μηχανή σφράγισης προοδευτικής μήτρας είναι ένα ολοκληρωμένο σύστημα παραγωγής που συνδυάζει μια μηχανική ή σερβοπρέσσα, ένα σετ προοδευτικής μήτρας πολλαπλών-σταθμών και μια αυτοματοποιημένη γραμμή τροφοδοσίας πηνίου-για τη μετατροπή της επίπεδης μεταλλικής λωρίδας σε τελειωμένα μέρη μέσω συνεχών, διαδοχικών πιέσεων.
Κάθε διαδρομή του πιεστηρίου προωθεί τη λωρίδα κατά μια σταθερή απόσταση-που ονομάζεται βήμα τροφοδοσίας-ενώ κάθε σταθμός εκτελεί μια ξεχωριστή λειτουργία: διάτρηση, κάμψη, διαμόρφωση ή αποκοπή. Το εξάρτημα παραμένει προσαρτημένο σε μια λωρίδα φορέα έως ότου ο τελικός σταθμός το διαχωρίσει ως ολοκληρωμένο εξάρτημα. Αυτός ο-τροφοδοτούμενος, συνεχής κύκλος είναι που δίνει σε μια μηχανή προοδευτικής στάμπας την ταχύτητα και την επαναληψιμότητά της, παράγοντας συχνά εκατοντάδες εξαρτήματα ανά λεπτό με ελάχιστη παρέμβαση του χειριστή.
Γιατί η μηχανή-Η κεντρική προοπτική έχει σημασία
Οι περισσότεροι πόροι επικεντρώνονται στην προοδευτική σφράγιση ως υπηρεσία ή περιγραφή διαδικασίας. Αυτό το άρθρο έχει διαφορετική οπτική-μεταχειριζόμενη την ίδια τη μηχανή σφράγισης με μήτρα ως το κύριο θέμα. Γιατί; Επειδή οι μηχανικοί παραγωγής που αξιολογούν τον κεφαλαιουχικό εξοπλισμό πρέπει να κατανοήσουν πώς η ακαμψία του πλαισίου, ο τύπος της μονάδας και η ακρίβεια τροφοδοσίας αλληλεπιδρούν με την απόδοση της μήτρας. Οι ομάδες προμηθειών που συγκρίνουν επιλογές προμήθειας επωφελούνται από το να γνωρίζουν ποιες προδιαγραφές μηχανών επηρεάζουν την ποιότητα των ανταλλακτικών και το συνολικό κόστος ιδιοκτησίας.
Είτε προσδιορίζετε μια νέα γραμμή πρέσας είτε πληροίτε τις προϋποθέσεις για την ικανότητα δαπέδου ενός προμηθευτή, το μηχάνημα είναι η μεταβλητή που καθορίζει τι είναι εφικτό ως προς την ανοχή, την ταχύτητα και τη διάρκεια ζωής. Οι ενότητες που ακολουθούν αναλύουν κάθε υποσύστημα-από το πλαίσιο πρέσας έως τον αγωγό απορριμμάτων-ώστε να μπορείτε να συνδέσετε τις επιλογές εξοπλισμού απευθείας με τα αποτελέσματα των μερών.
Βασικά εξαρτήματα μέσα στο μηχάνημα
A μηχανή σφράγισης προοδευτικής μήτραςδεν είναι μια ενιαία συσκευή-είναι ένα σύστημα υποσυστημάτων, το καθένα εκτελεί μια συγκεκριμένη εργασία που τροφοδοτεί την επόμενη. Απογυμνώστε ένα μηχάνημα στα βασικά του και θα βρείτε ένα πλαίσιο πρέσας που παρέχει δομική ραχοκοκαλιά, ένα σετ μήτρας που εκτελεί τη μεταλλουργία και μια γραμμή πηνίου που παρέχει πρώτη ύλη με μετρονομική ακρίβεια. Η κατανόηση του τρόπου με τον οποίο αλληλεπιδρούν αυτά τα στοιχεία σάς βοηθά να προβλέψετε την ποιότητα του ανταλλακτικού πριν από την πρώτη προσγείωση.
Τύποι πλαισίου και δομική ακαμψία
Το πλαίσιο είναι ο σκελετός που αντιστέκεται σε κάθε ουγγιά σχηματιστικής δύναμης. Τρεις κοινές αρχιτεκτονικές κυριαρχούν στις προοδευτικές εφαρμογές καλουπιών:
- Gap-πλαίσιο (C-πλαίσιο)– Προσφέρει πρόσβαση σε τρεις-όψεις και συμπαγές αποτύπωμα, καθιστώντας το οικονομικό-αποτελεσματικό για ελαφρύτερες-τονάζ εργασίες. Η αντιστάθμιση είναι η γωνιακή εκτροπή υπό φορτίο. Επειδή η μία πλευρά είναι ανοιχτή, το πλαίσιο κάμπτεται ελαφρώς με κάθε διαδρομή, κάτι που μπορεί να επηρεάσει τα χαρακτηριστικά ανοχής-.
- Ευθεία-πλευρά– Οι κάθετες κολώνες και στις δύο πλευρές εξαλείφουν τη γωνιακή παραμόρφωση, παρέχοντας ανώτερη διάρκεια ζωής της μήτρας και συνοχή διαστάσεων. Αυτή είναι η επιλογή-για προοδευτικές μήτρες που τρέχουν σε υψηλές εντάσεις ή απαιτούν κοντινές ανοχές.
- Ράβδος-δεσης– Χρησιμοποιεί εκ των προτέρων τεντωμένες ράβδους πρόσδεσης για να σφίξει την κορώνα, τις κολώνες και το κρεβάτι μαζί. Το αποτέλεσμα είναι μια άκαμπτη δομή-διαβρεγμένη με κραδασμούς κατάλληλη για εφαρμογές βαριάς-τονάζ όπου ακόμη και η παραμόρφωση σε μικρο-επίπεδο υποβαθμίζει την ακρίβεια του εξαρτήματος.
Γιατί έχει τόση σημασία η ακαμψία; Κάθε χιλιοστό της ίντσας που εκτρέπεται το πλαίσιο μεταφράζεται απευθείας σε διαστάσεις στο τυπωμένο μέρος σας. Ένα ίσιο-πλάγιο ή δέσιμο-πρεσαρίσματος ράβδου διατηρεί τις γροθιές εργαλείων ευθυγραμμισμένες σε όλη τη διαδρομή, διατηρώντας τα διάκενα που καθορίζουν το ύψος του γρέζιου, την ποιότητα της οπής και την ακρίβεια του μορφοποιημένου-χαρακτηριστικού.
Διάταξη σετ μήτρας και αλληλουχία σταθμών
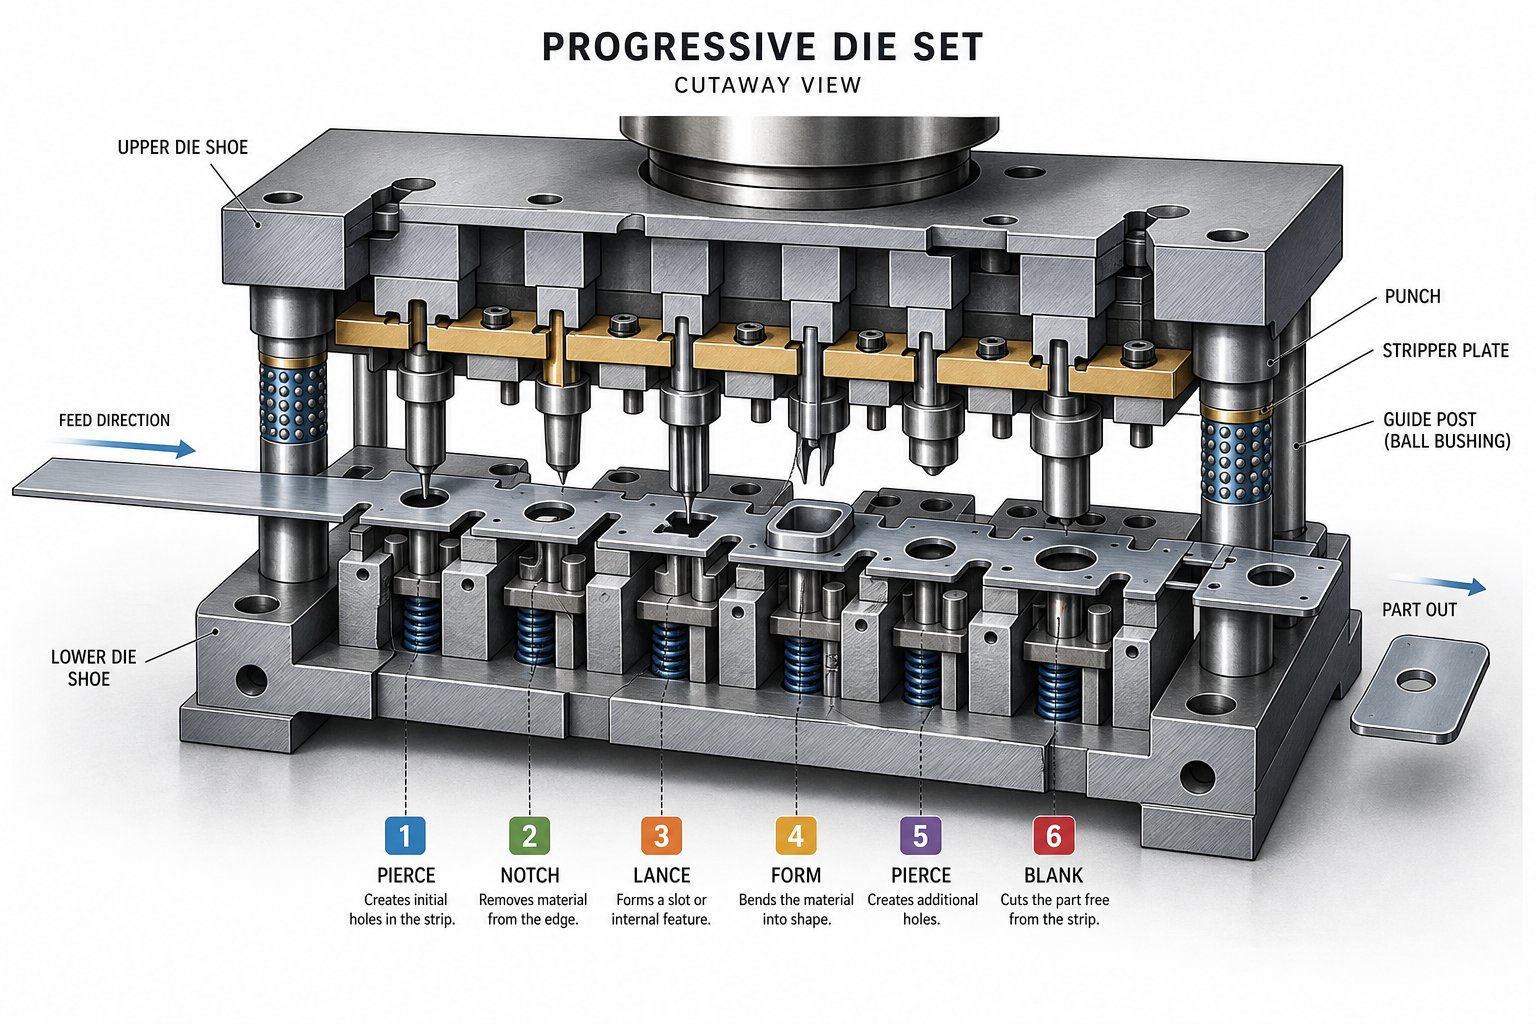
Μέσα στην πρέσα βρίσκεται το καλούπι στάμπας-μια μηχανουργική συναρμολόγηση πάνω και κάτω παπουτσιών ακριβείας, στύλους οδηγών, γροθιές, κουμπιά μήτρας, πιλότοι, απογυμνωτές και ελατήρια. Οι προοδευτικές μήτρες τακτοποιούν αυτά τα στοιχεία σε πολλούς σταθμούς, ο καθένας αφιερωμένος σε μια συγκεκριμένη λειτουργία:
- Διάτρηση– Τα εργαλεία διάτρησης μετάλλων δημιουργούν τρύπες, σχισμές ή χαρακτηριστικά πιλότου στην ταινία.
- Κενό– Αφαιρεί μεγαλύτερα τμήματα υλικού για να καθορίσει τη γεωμετρία της περιμέτρου μέρους.
- Σχηματισμός και κάμψη– Διαμορφώνει το επίπεδο κενό σε τρισδιάστατα-χαρακτηριστικά.
- Νομίσματα– Εφαρμόζει υψηλή συμπιεστική δύναμη για αυστηρό έλεγχο διαστάσεων σε κρίσιμες επιφάνειες.
- Αποκοπή– Διαχωρίζει το έτοιμο μέρος από τη λωρίδα μεταφοράς.
Η αλληλουχία σταθμών ακολουθεί μια σκόπιμη λογική: τα χαρακτηριστικά αναφοράς διατρυπώνται νωρίς για ακρίβεια θέσης, οι λειτουργίες διαμόρφωσης έρχονται μετά τη διάτρηση για να αποφευχθεί η παραμόρφωση και η αποκοπή είναι πάντα η τελευταία. Η απόσταση μεταξύ των σταθμών-ίση με το βήμα ροής-καθορίζει πόσο προχωρά η λωρίδα ανά διαδρομή. Ο καλά σχεδιασμένος σταθμός ζυγοστάθμισης εργαλείων προοδευτικής μήτρας-προσαρμόζεται στη σταθερότητα της λωρίδας, διασφαλίζοντας ότι κάθε λειτουργία έχει χώρο να εκτελεστεί χωρίς να διακυβεύεται ο φορέας.
Συστήματα τροφοδοσίας, καθοδήγησης και σκραπ
Οι μήτρες σφράγισης ακριβείας είναι τόσο ακριβείς όσο το σύστημα παράδοσης υλικού που τις τροφοδοτεί. Μια τυπική γραμμή πηνίου περιλαμβάνει τρεις ενσωματωμένες λειτουργίες:
- Uncoiler– Υποστηρίζει και αποσβένει το πηνίο σε ελεγχόμενη τάση.
- Ισιωτικό (επίπεδο)– Περνά τη λωρίδα μέσα από ρυθμιζόμενους κυλίνδρους που αφαιρούν το πηνίο-καθορισμένη καμπυλότητα, παρέχοντας επίπεδο κοντάκ στη μήτρα.
- Τροφοδότης σερβο ή ρολού– Προωθεί τη λωρίδα σε μια ακριβή απόσταση κάθε κύκλο και, στη συνέχεια, την κρατά ακίνητη κατά τη διάρκεια της πίεσης.
Μόλις η λωρίδα εισέλθει στο καλούπι, οι πιλότες πιλότων ανοίγουν προ-τρύπες για να καταγράψουν την ακριβή πλευρική και διαμήκη θέση της σε κάθε σταθμό. Οι ράγες καθοδήγησης λωρίδων διατηρούν το υλικό στο κέντρο, ενώ οι ανυψωτήρες το ανυψώνουν πάνω από την επιφάνεια της μήτρας μεταξύ των διαδρομών, αποτρέποντας τα σημάδια οπισθέλκουσας και εξασφαλίζοντας ομαλή εξέλιξη.
Το σκραπ είναι ένα αναπόφευκτο υποπροϊόν. Οι γυμνοσάλιαγκες από το τρύπημα πέφτουν μέσω των ανοιγμάτων της μήτρας σε αγωγούς κάτω από το στήριγμα, ενώ η λωρίδα σκελετού εξέρχεται από το πίσω μέρος της πρέσας σε έναν μεταφορέα σκραπ ή έναν κόφτη. Η αξιόπιστη αφαίρεση απορριμμάτων αποτρέπει το τράβηγμα του γυμνοσάλιαγκου-μια κατάσταση κατά την οποία ένας γυμνοσάλιαγκας ανεβαίνει με τη διάτρηση και καταστρέφει το επόμενο μέρος ή την ίδια τη μήτρα.
| Συστατικό | Πρωτεύουσα Λειτουργία | Επίδραση στην ποιότητα του εξαρτήματος |
|---|---|---|
| Πατήστε πλαίσιο | Αντιστέκεται στη διαμόρφωση δυνάμεων, διατηρεί την ευθυγράμμιση | Ελέγχει την εκτροπή. επηρεάζει άμεσα την ακρίβεια διαστάσεων και τη διάρκεια ζωής του καλουπιού |
| Σετ καλουπιών (μηχανές στάμπας) | Εκτελεί διαδοχική κοπή, διαμόρφωση και διαχωρισμό | Καθορίζει τη γεωμετρία των χαρακτηριστικών, τις ανοχές και το φινίρισμα της επιφάνειας |
| Τροφοδότης και ισιωτικό πηνίου | Παρέχει επίπεδη λωρίδα σε ακριβή βήμα τροφοδοσίας | Εξασφαλίζει συνεπή εξέλιξη. αποτρέπει την εσφαλμένη τροφοδοσία και τα σφάλματα θέσης |
| Πιλοτικό σύστημα | Καταγράφει τη θέση της ταινίας σε κάθε σταθμό | Διατηρεί την ευθυγράμμιση σταθμού-προς-σταθμού εντός μικρών |
| Ράγες καθοδήγησης λωρίδων | Τα κέντρα απογυμνώνονται πλευρικά μέσω της μήτρας | Αποτρέπει τη λοξή που προκαλεί ανομοιόμορφη κάλυψη ή σχηματισμό |
| Απομάκρυνση απορριμμάτων (σωλήνες και μπαλτάδες) | Εκτοξεύει γυμνοσάλιαγκες και λωρίδα σκελετού | Αποτρέπει το τράβηγμα του γυμνοσάλιαγκου, τις συγκρούσεις μήτρας και τα ελαττώματα της επιφάνειας |
Όταν κάθε υποσύστημα λειτουργεί σε συνεννόηση-απορροφώντας φορτίο πλαισίου χωρίς παραμόρφωση, ο τροφοδότης που παρέχει λωρίδα στο γήπεδο, η θέση κλειδώματος των πιλότων και ο καθαρισμός απορριμμάτων-το αποτέλεσμα είναι ένα ενοποιημένο σύστημα ικανό να παράγει χιλιάδες πανομοιότυπα εξαρτήματα ανά ώρα. Η επόμενη μεταβλητή στην εξίσωση είναι η ίδια η κίνηση: πώς η πρέσα μετατρέπει την αποθηκευμένη ενέργεια στην ελεγχόμενη κίνηση ολίσθησης που οδηγεί κάθε σταθμό στον κύκλο σχηματισμού του.
Πώς λειτουργεί η διαδικασία προοδευτικής σφράγισης
Ξέρετε τι κάθεται μέσα στο μηχάνημα. Το πραγματικό ερώτημα είναι: πώς λειτουργεί μια πρέσα σφράγισης όταν κάθε υποσύστημα πυροδοτείται μαζί σε έναν συνεχή κύκλο; Η απάντηση βρίσκεται στην ίδια τη διαδικασία προοδευτικής στάμπας με καλούπι-μια χορογραφημένη ακολουθία όπου ένα επίπεδο πηνίο γίνεται τελειωμένο μέρος ένα σταθμό κάθε φορά, χωρίς ποτέ να αφήνει τη λωρίδα μέχρι την τελική κοπή.
Βήμα{0}}Βήμα προς-Πρόοδος ταινίας
Φανταστείτε ένα μεταλλικό πηνίο φορτωμένο στο uncoiler. Το ισιωτικό αφαιρεί την καμπυλότητα και ο σερβοτροφοδότης προωθεί τη λωρίδα στο καλούπι κατά μια σταθερή απόσταση-το βήμα προόδου. Αυτό το βήμα ισούται με την απόσταση από το κέντρο{-στο κέντρο των σταθμών και καθορίζει τη ροή μέρους σε ολόκληρο το εργαλείο. Κάθε πάτημα του τύπου επαναλαμβάνει αυτόν τον κύκλο τροφοδοσίας-και-φόρμας.
Εδώ είναι η προοδευτική διαδικασία σφράγισης χωρισμένη στα βασικά της στάδια:
- Φόρτωση πηνίου και τροφοδοσία λωρίδων– Ο τροφοδότης προωθεί το επίπεδο απόθεμα στο άνοιγμα της μήτρας. Οι αρχικές πιλοτικές τρύπες ανοίγονται σε έναν πρώιμο σταθμό για να καθοριστεί η εγγραφή.
- Εμπλοκή πιλότου πιλότου– Καθώς η άνω μήτρα κατεβαίνει, οι πιλότες ακριβείας εισέρχονται στις προ{0}τρυπημένες οπές, κλειδώνοντας τη λωρίδα σε ακριβή πλάγια και διαμήκη θέση προτού εφαρμοστεί οποιαδήποτε δύναμη κοπής.
- Piercing και τρυπήματα– Τρυπάει το κομμένο μέταλλο για να δημιουργήσει οπές, σχισμές και ανακουφιστικά χαρακτηριστικά που προετοιμάζουν το τεμάχιο για μεταγενέστερη διαμόρφωση.
- Σχηματισμός και σχέδιο– Οι σταθμοί λυγίζουν, νομίζουν ή σχεδιάζουν υλικό σε τρισδιάστατα-σχήματα. Η λωρίδα μεταφοράς κάμπτεται στα σχεδιασμένα σημεία στερέωσης για να προσαρμόζεται σε κάθετη κίνηση χωρίς να χάνει την ακρίβεια του βήματος.
- Γαρνίρισμα– Η περίσσεια υλικού αποκόπτεται για να τελειοποιηθεί η περίμετρος του τμήματος στην τελική γεωμετρία.
- Αποκοπή και εκτόξευση– Ο τελευταίος σταθμός αποκόπτει το ολοκληρωμένο τμήμα από τον φορέα. Τελειωμένες προοδευτικές σφραγίδες μήτρας πέφτουν σε έναν αγωγό ή έναν μεταφορέα κάτω από την πρέσα, έτοιμο για συσκευασία ή δευτερογενή επεξεργασία.
Ο σχεδιασμός διάταξης λωρίδων διέπει ολόκληρη αυτή τη σειρά. Οι μηχανικοί καθορίζουν πώς φωλιάζουν τα μέρη στη λωρίδα, πού διατηρούν οι γέφυρες τη δομική ακεραιότητα και ποια σειρά λειτουργιών ακολουθούν για την αποφυγή παραμόρφωσης. Καλά-βελτιστοποιημένοι στόχοι διάταξηςπάνω από 75% αξιοποίηση υλικώνενώ διατηρείται ο φορέας αρκετά στιβαρός ώστε να τροφοδοτείται αξιόπιστα με ταχύτητα.
Τι απαιτεί το μηχάνημα για τη στάμπα υψηλής ταχύτητας-
Οι τυπικές εφαρμογές προοδευτικού καλουπιού τρέχουν άνετα μεταξύ 100 και 400 πινελιών ανά λεπτό. Σπρώξτε σε περιοχή στάμπας προοδευτικής μήτρας υψηλής ταχύτητας και οι πρέσες μπορούν να υπερβούν τις 1.000 πινελιές ανά λεπτό. Σε αυτούς τους ρυθμούς, κάθε χιλιοστό του δευτερολέπτου παραμονής, κίνησης τροφοδοσίας και εμπλοκής πιλότου συμπιέζεται.
Τι αλλάζει στην ταχύτητα; Τρία πράγματα σφίγγουν ταυτόχρονα:
- Ακαμψία μηχανής– Η απόκλιση πλαισίου που είναι αμελητέα στα 200 SPM γίνεται αθροιστική στα 1.000-συν. Οι ευθείες-πρεσσες στο πλάι ή στη ράβδο πρόσδεσης είναι απαραίτητες για τη διατήρηση της ευθυγράμμισης της μήτρας υπό ταχεία κυκλική φόρτωση.
- Ακρίβεια λίπανσης– Οι υψηλότερες ταχύτητες παράγουν περισσότερη θερμότητα και τριβή. Τα μικρο-συστήματα ψεκασμού ή στάγδην πρέπει να παρέχουν λιπαντικό σε ζώνες ακριβείας επαφής χωρίς να συγκεντρώνουν ή να λιμοκτονούν παρακείμενους σταθμούς.
- Ακρίβεια τροφοδοσίας– Ο σερβοτροφοδότης πρέπει να επιταχύνει, να τοποθετήσει και να επιβραδύνει την ταινία εντός ενός κλάσματος του κύκλου πίεσης. Ακόμη και ένα σφάλμα τροφοδοσίας 0,05 mm ενσωματώνεται στους σταθμούς, προκαλώντας εσφαλμένη καταχώριση και σκραπ.
Η ικανότητα υψηλής-ταχύτητας δεν αφορά μόνο έναν ταχύτερο κινητήρα. Είναι το συνδυασμένο αποτέλεσμα της δυναμικής του πιεστηρίου, της απόκρισης τροφοδοσίας, των αποστάσεων της μήτρας και της εκκένωσης απορριμμάτων που λειτουργούν μέσα σε πιο αυστηρά παράθυρα χρονισμού. Το σύστημα μετάδοσης κίνησης πίσω από αυτήν την κίνηση ολίσθησης-μηχανική, σερβομηχανική ή υδραυλική-διαμορφώνει τις ταχύτητες και τα προφίλ διαμόρφωσης που μπορούν να επιτευχθούν.
Τύποι τύπου που τροφοδοτούν τις λειτουργίες προοδευτικής μήτρας
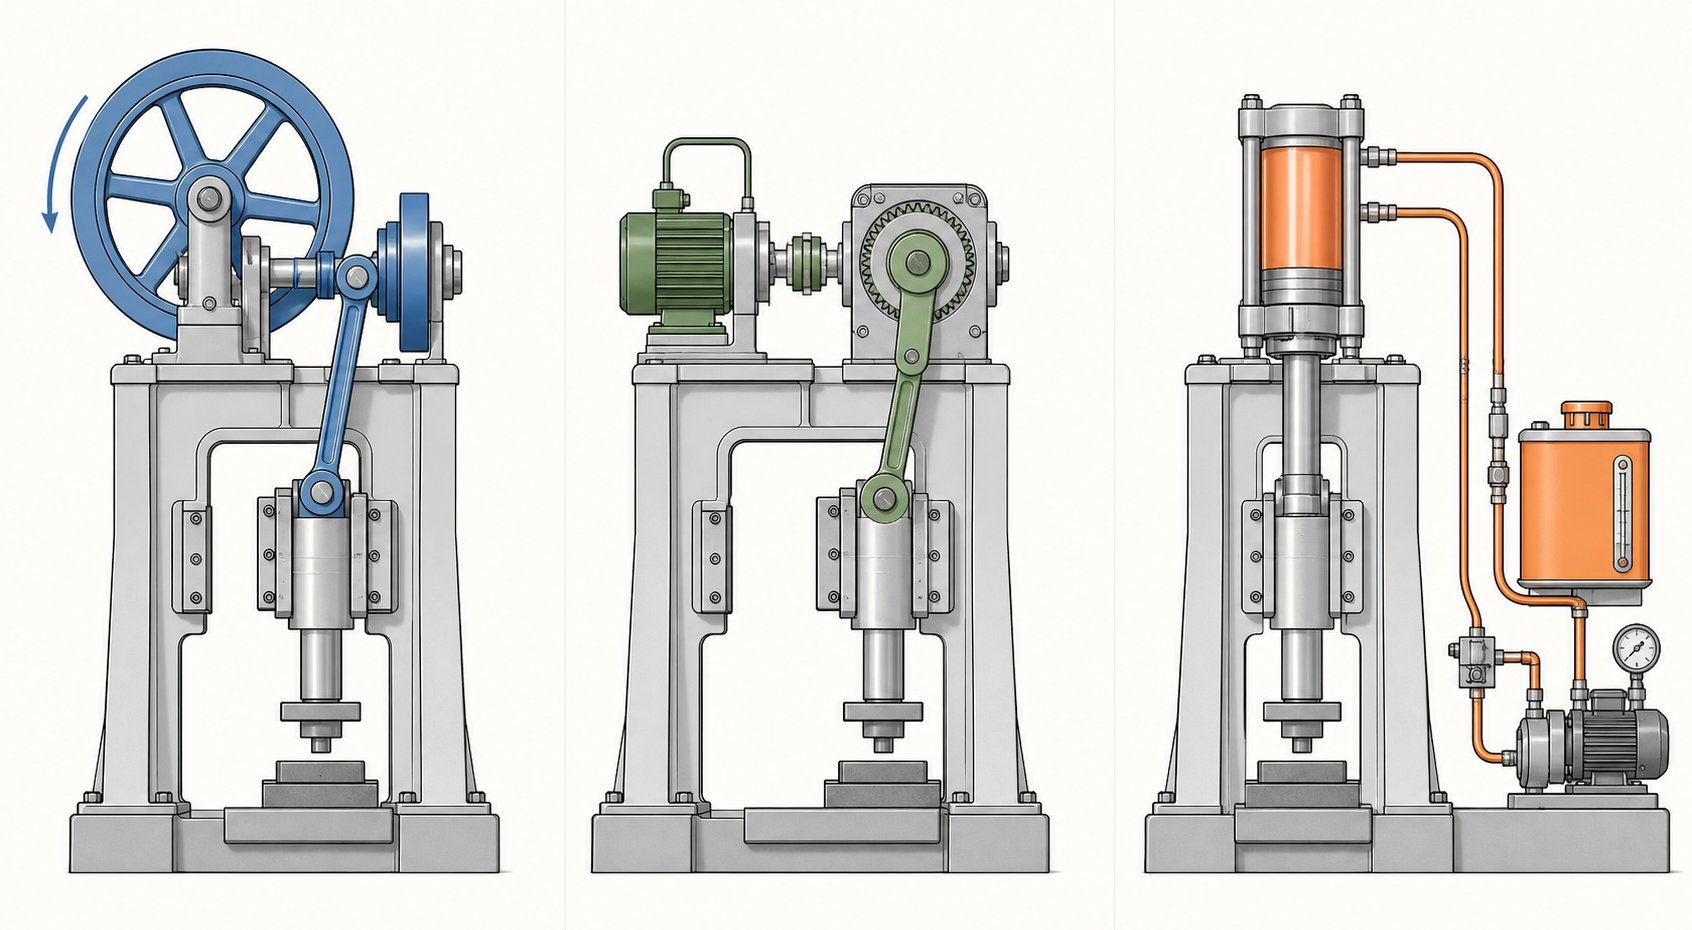
Κάθε προοδευτική πρέσα σφράγισης μετατρέπει την αποθηκευμένη ενέργεια σε ελεγχόμενη κίνηση ολίσθησης που οδηγεί τις διατρήσεις στο μέταλλο. Αλλά ο τρόπος με τον οποίο αυτή η ενέργεια φτάνει στην ολίσθηση-και πώς συμπεριφέρεται κατά το κρίσιμο τμήμα εργασίας της διαδρομής-διαφέρει δραματικά ανάλογα με το σύστημα κίνησης. Η επιλογή μεταξύ μηχανικού, σερβομηχανικού και υδραυλικού επηρεάζει άμεσα την ταχύτητα παραγωγής, την ποιότητα του εξαρτήματος, τη μακροζωία της μήτρας και την πολυπλοκότητα διαμόρφωσης που μπορείτε να επιτύχετε.
Μηχανικές πρέσες και σύνδεσμοι κίνησης
Η δύναμη του προοδευτικού καλουπιού μεγάλου-όγκου είναι η μηχανική πρέσα. Ένας σφόνδυλος αποθηκεύει περιστροφική ενέργεια και ένας στροφαλοφόρος άξονας ή ένα έκκεντρο γρανάζι μετατρέπει αυτή την ενέργεια σε παλινδρομική κίνηση ολίσθησης. Το αποτέλεσμα είναι μια σταθερή καμπύλη διαδρομής-γρήγορη στο πάνω μέρος, πιο αργή κοντά στο κάτω νεκρό σημείο-που παρέχει σταθερούς χρόνους κύκλου που ταιριάζουν στην επαναλαμβανόμενη παραγωγή.
Οι μηχανικές πρέσες υπερέχουν σε ταχύτητα. Οι σύντομοι χρόνοι κύκλου και η χαμηλή κατανάλωση ενέργειας ανά διαδρομή τα καθιστούν ιδανικά για εργασίες τυφώματος, ρηχής διαμόρφωσης και διάτρησης όπου απαιτείται πλήρης χωρητικότητα μόνο για λίγο στο κάτω μέρος της διαδρομής. Το αντάλλαγμα; Περιορισμένη ευελιξία. Το προφίλ διαδρομής καθορίζεται από τη γεωμετρία, όχι από το λογισμικό, έτσι ώστε να έχετε την ίδια κίνηση σε κάθε κύκλο, ανεξάρτητα από το τι απαιτεί το εξάρτημα.
Αυτό είναι όπου ένα πάτημα κίνησης συνδέσμου αλλάζει την εξίσωση. Αντί για μια απλή μανιβέλα, οι μονάδες κίνησης σύνδεσης χρησιμοποιούν έναν μηχανισμό πολλαπλών-ζεύξεων που αναδιαμορφώνει την καμπύλη ταχύτητας ολίσθησης. Κατά τη διάρκεια του εργασιακού τμήματος του εγκεφαλικού επεισοδίου,η ταχύτητα ολίσθησης μειώνεται έως και 40%, ενώ η ταχύτητα αυξάνεται μέσω του μη εργάσιμου τμήματος για τη διατήρηση υψηλών ρυθμών παραγωγής. Φανταστείτε μια πρέσα που επιβραδύνει ακριβώς τη στιγμή που σχηματίζεται το μέταλλο και μετά επιστρέφει με σπριντ στην κορυφή για το επόμενο χτύπημα.
Τα πρακτικά οφέλη για τις προοδευτικές λειτουργίες μήτρας είναι σημαντικά:
- Μειωμένη επίδραση μήτρας– Χαμηλότερη ταχύτητα προσέγγισης σημαίνει λιγότερο κραδασμό στα εργαλεία κατά την εμπλοκή, παρατείνοντας τη διάρκεια ζωής του κουμπιού διάτρησης και μήτρας.
- Λιγότερη άνοιξη-πίσω– Μεγαλύτερη παραμονή υπό πίεση βελτιώνει την πλαστικότητα του μετάλλου, δημιουργώντας διαμορφωμένα στοιχεία πιο κοντά στο σχήμα του διχτυού χωρίς να-εκ νέου χτυπάει.
- Υψηλότερο αποτελεσματικό SPM– Οι μηχανισμοί κίνησης με προοδευτική ζεύξη ζεύξης μπορούν να αυξήσουν τις ταχύτητες λειτουργίας κατά τουλάχιστον 25% σε σύγκριση με την τυπική κίνηση στροφάλου σε ισοδύναμη ποιότητα εξαρτήματος.
- Χαμηλότερος θόρυβος και κραδασμοί– Το μειωμένο κούμπωμα-μέσω των δυνάμεων μεταφράζεται σε μια πιο αθόρυβη, ομαλότερη-πρέσσα σφράγισης μήτρας.
Η δυναμική εξισορρόπηση συμπληρώνει την κίνηση του συνδέσμου εξουδετερώνοντας τις αδρανειακές δυνάμεις που δημιουργούνται από την παλινδρομική μάζα ολίσθησης. Σε υψηλές ταχύτητες, μια μη ισορροπημένη πρέσα μεταδίδει κραδασμούς στο θεμέλιο, στη μήτρα και τελικά στο εξάρτημα. Τα συστήματα αντιστάθμισης-είτε μηχανικά βάρη είτε πνευματικοί κύλινδροι-εξουδετερώνουν αυτές τις δυνάμεις, διατηρώντας σταθερή την πρέσα και μειώνοντας την κόπωση τόσο στο πλαίσιο όσο και στα εργαλεία.
Πρέσες σερβομηχανισμού για μεταβλητό έλεγχο διαδρομής
Τι θα γινόταν αν μπορούσατε να προγραμματίσετε τη διαφάνεια ώστε να κινείται διαφορετικά σε κάθε εργασία-ή ακόμα και σε διαφορετικά σημεία σε μία μόνο διαδρομή; Αυτό προσφέρει μια σερβοπροοδευτική πρέσα. Ένας σερβοκινητήρας υψηλής-ροπής αντικαθιστά τον σφόνδυλο και τον συμπλέκτη, δίνοντας πλήρη έλεγχο στη θέση ολίσθησης, την ταχύτητα και την επιτάχυνση καθ' όλη τη διάρκεια του κύκλου.
Οι σερβοπρεσσες προσφέρουν πολλές δυνατότητες που οι συμβατικοί μηχανικοί δίσκοι δεν μπορούν να ταιριάξουν:
- Προγραμματιζόμενα προφίλ διαδρομής– Επιβραδύνετε τη διαφάνεια για βαθιές έλξεις, μείνετε στο κάτω νεκρό σημείο για δημιουργία νομισμάτων ή περάστε παλμούς μέσα από μια ακολουθία σχηματισμού. Σχεδιάζετε την καμπύλη κίνησης για να ταιριάζει στο εξάρτημα, όχι το αντίστροφο.
- Μεταβλητή ταχύτητα σε έναν μόνο κύκλο– Πλησιάστε γρήγορα, σχηματίστε αργά, επιστρέψτε με τη μέγιστη ταχύτητα. Αυτή η ευελιξία υποστηρίζει πολύπλοκη διαμόρφωση πολλών-σταθμών χωρίς συμβιβασμούς στην απόδοση.
- Ενεργειακή απόδοση– Ο κινητήρας αντλεί ισχύ μόνο κατά την εκτέλεση εργασιών και η αναγεννητική πέδηση ανακτά ενέργεια κατά την επιβράδυνση.
- Μειωμένη φθορά καλουπιών– Ο έλεγχος της ταχύτητας προσέγγισης τη στιγμή της εμπλοκής της διάτρησης μειώνει το φορτίο κρούσης, ένα όφελος συγκρίσιμο με τα πλεονεκτήματα της κίνησης του συνδέσμου, αλλά απεριόριστα ρυθμιζόμενο μέσω λογισμικού.
Ο αναδυόμενος ρόλος της τεχνολογίας σερβομηχανισμού στην προοδευτική σφράγιση επικεντρώνεται σε εργασίες που συνδυάζουν πολλαπλούς τύπους μορφοποίησης-διάτρησης και βαθύ σχέδιο συν κοπής-σε ένα μόνο καλούπι. Μια σταθερή καμπύλη διαδρομής επιβάλλει συμβιβασμούς σε όλους τους σταθμούς. Μια σέρβο πρέσα εξαλείφει αυτούς τους συμβιβασμούς προσαρμόζοντας την κίνηση στην ιδανική ταχύτητα διαμόρφωσης κάθε λειτουργίας.
Επιλέγοντας Ποσότητα Τύπου και Μέγεθος Κρεβατιού
Η επιλογή της σωστής χωρητικότητας για μια προοδευτική πρέσα σφράγισης δεν είναι τόσο απλή όσο η αντιστοίχιση της βαθμολογίας της πρέσας με το παχύτερο υλικό που σκοπεύετε να τρέξετε. Η ζήτηση χωρητικότητας είναι σωρευτική σε κάθε ενεργό σταθμό στο καλούπι. Πρέπει να λάβετε υπόψη:
- Πάχος υλικού και αντοχή σε εφελκυσμό– Τα παχύτερα ή σκληρότερα υλικά απαιτούν αναλογικά περισσότερη δύναμη κοπής και διαμόρφωσης ανά σταθμό.
- Αριθμός ενεργών σταθμών– Ένα καλούπι 20 σταθμών με ταυτόχρονα φορτία διάτρησης, διαμόρφωσης και νομίσματος μπορεί να κορυφωθεί πολύ πάνω από αυτό που απαιτεί κάθε μεμονωμένος σταθμός μόνος του.
- Διαμόρφωση δυνάμεων– Το σχέδιο και η κοπή νομισμάτων δημιουργούν μεγαλύτερη χωρητικότητα από το τρύπημα. Οι σύνθετες κάμψεις με σφιχτές ακτίνες συγκεντρώνουν τη δύναμη σε μικρότερες περιοχές μήτρας.
Μια κοινή κατευθυντήρια γραμμή είναι το μέγεθος της πρέσας στο 60–70% της ονομαστικής χωρητικότητας για το υπολογισμένο φορτίο αιχμής. Αυτό το περιθώριο προστατεύει το πλαίσιο, τα ρουλεμάν και την κίνηση από υπερφόρτωση, ενώ δίνει περιθώριο κεφαλής για διακύμανση υλικού και κύκλους ακονίσματος που αυξάνουν σταδιακά τη δύναμη κοπής.
Το μέγεθος του κρεβατιού είναι εξίσου σημαντικό. Η μήτρα πρέπει να χωράει μέσα στην περιοχή στήριξης με αρκετό διάκενο για σκραπ, στήριξη λωρίδων και σύσφιξη γρήγορης αλλαγής μήτρας. Εάν εκτελείτε μια φαρδιά λωρίδα για πολυ-διατάξεις, μια μεγαλύτερη διάσταση κρεβατιού-προς-δεξιά γίνεται υποχρεωτική. Ο συνδυασμός χωρητικότητας και μεγέθους κρεβατιού διασφαλίζει ότι η πρέσα μπορεί να φιλοξενήσει και να υποστηρίξει μηχανικά τη μήτρα καθ 'όλη τη διάρκεια ζωής της.
| Κριτήρια | Μηχανική πρέσα | Servo Press | Υδραυλική πρέσα |
|---|---|---|---|
| Ταχύτητα (κτυπήματα ανά λεπτό) | Ψηλά έως πολύ ψηλά | Ρυθμιζόμενο (χαμηλό σε υψηλό) | Χαμηλή έως μέτρια |
| Δύναμη της συνέπειας μέσω του εγκεφαλικού επεισοδίου | Μέγιστη δύναμη μόνο κοντά στο BDC | Προγραμματιζόμενη καμπύλη δύναμης | Πλήρης χωρητικότητα σε οποιοδήποτε σημείο |
| Ευελιξία προφίλ εγκεφαλικού επεισοδίου | Διορθώθηκε (βελτιώθηκε με κίνηση συνδέσμου) | Πλήρως προγραμματιζόμενο | Ρυθμιζόμενο αλλά πιο αργό |
| Ενεργειακή απόδοση | Υψηλό (αποθήκευση βολάν) | Πολύ υψηλό (αναγεννητικό) | Κάτω (συνεχής αντλία) |
| Επιπτώσεις στη ζωή | Καλό (εξαιρετικό με κίνηση συνδέσμου) | Εξαιρετική (ελεγχόμενη δέσμευση) | Καλή (προσέγγιση χαμηλής-ταχύτητας) |
| Τυπικές εφαρμογές προοδευτικής μήτρας | Υψηλή-ταχύτητα τυφλή, διάτρηση, ρηχή διαμόρφωση | Σύνθετες πολλαπλές-μορφές, μικτές λειτουργίες | Βαθύ σχέδιο, βαρύς-σχηματισμός μετρητή |
Οι υδραυλικές πρέσες αξίζουν αναφορά για την πληρότητα. Αποδίδουν πλήρη χωρητικότητα σε οποιοδήποτε σημείο της διαδρομής-χρήσιμα για βαθιά σχεδίαση ή εργασίες που απαιτούν παρατεταμένη δύναμη-αλλά οι πιο αργοί χρόνοι κύκλου περιορίζουν την απόδοση σε προοδευτικές εφαρμογές υψηλού-όγκου. Θα τα βρείτε πιο συχνά να τροφοδοτούν μήτρες μεταφοράς ή αυτόνομες λειτουργίες διαμόρφωσης παρά να εκτελούν προοδευτικά εργαλεία πολλαπλών-σταθμών με ταχύτητα παραγωγής.
Το σύστημα μετάδοσης κίνησης ορίζει τι μπορεί να κάνει μια προοδευτική πρέσα μήτρας, αλλά το υλικό είναι αυτό που το κάνει. Διαφορετικά μέταλλα και κράματα φέρνουν τις δικές τους απαιτήσεις ως προς τη διαμόρφωση δύναμης, συμπεριφοράς τροφοδοσίας και στρατηγικής λίπανσης-που επιστρέφουν στην επιλογή πιεστηρίου με τρόπους που είναι εύκολο να παραβλεφθούν.
Επιλογή υλικού για προοδευτική σφράγιση καλουπιών
Μια πρέσα μπορεί να προσφέρει τέλεια δυναμική διαδρομής και μια μήτρα μπορεί να έχει άψογη γεωμετρία σταθμού, ωστόσο η λάθος επιλογή υλικού θα εξακολουθεί να παράγει σκραπ. Η προοδευτική σφράγιση μετάλλων επιβάλλει μοναδικές απαιτήσεις στο απόθεμα του πηνίου που διέρχεται από αυτό-η λωρίδα πρέπει να τροφοδοτείται καθαρά, να σχηματίζεται χωρίς ρωγμές και να κόβεται με προβλέψιμα χαρακτηριστικά γρέζια σε εκατοντάδες χτυπήματα ανά λεπτό. Η επιλογή του σωστού μετάλλου δεν είναι απλώς μια απόφαση σχεδιασμού. επηρεάζει άμεσα ποιες ρυθμίσεις μηχανής, κενά εργαλείων και στρατηγικές λίπανσης θα πετύχουν.
Συμβατές οικογένειες μετάλλων και κραμάτων
Η προοδευτική σφράγιση μετάλλων μήτρας φιλοξενεί ένα ευρύ φάσμα σιδηρούχων και μη σιδηρούχων υλικών. Κάθε οικογένεια κράματος φέρνει μια ξεχωριστή ισορροπία αντοχής, μορφοποίησης και κόστους που διαμορφώνει τον τρόπο διαμόρφωσης της μήτρας και της πρέσας.
- Χάλυβας χαμηλής περιεκτικότητας σε άνθρακα (C1008–C1026)– Το πιο ευρέως επεξεργασμένο υλικό στην προοδευτική σφράγιση χάλυβα. Η υψηλή ολκιμότητα, το χαμηλό κόστος και η προβλέψιμη συμπεριφορά διάτμησης το καθιστούν την προεπιλεγμένη επιλογή για βραχίονες, περιβλήματα και δομικά εξαρτήματα. Η επίστρωση ψευδαργύρου ή νικελίου μπορεί να προσθέσει αντιδιαβρωτική στάμπα-.
- Ανοξείδωτο χάλυβα (σειρά 300 και 400)– Προσφέρει αντοχή στη διάβρωση και αντοχή σε βάρος υψηλότερων δυνάμεων διαμόρφωσης και πιο επιθετικής φθοράς της μήτρας. Οι ωστενιτικοί βαθμοί όπως το 304 σκληραίνουν- γρήγορα, απαιτούν στιβαρή χωρητικότητα πίεσης και προσεκτικά ελεγχόμενη διάτρηση-για-κενά.
- Χαλκός και χαλκός βηρυλλίου– Η προοδευτική σφράγιση από χαλκό κυριαρχεί στην παραγωγή ηλεκτρικών συνδέσμων και τερματικών χάρη στην εξαιρετική αγωγιμότητα, την αντοχή στη διάβρωση και την ολκιμότητα. Ο χαλκός από βηρύλλιο προσθέτει ιδιότητες ελατηρίου και αντοχή στην κόπωση για εφαρμογές επαφής που απαιτούν υψηλή διάρκεια ζωής.
- Ορείχαλκος (C260–C360)– Συνδυάζει καλή μορφοποίηση με θερμική και ηλεκτρική αγωγιμότητα. Η σχετικά μαλακή φύση του μειώνει τη φθορά του καλουπιού, καθιστώντας το κατάλληλο για διακοσμητικό υλικό, εξαρτήματα κλειδώματος και προοδευτικές διαδρομές υψηλής-ταχύτητας.
- Αλουμίνιο (1100, 3003, 5052, 6061)– Παρέχει υψηλή αναλογία αντοχής-προς-βάρους με εξαιρετική μορφοποίηση σε πιο ήπια ιδιοσυγκρασία. Τα εργαλεία σφράγισης από αλουμίνιο απαιτούν μεγαλύτερη διάτρηση-για-διακεκομμένες αποστάσεις σε σύγκριση με τον χάλυβα, επειδή το υλικό τείνει να χολώνει και να συσσωρεύεται στις επιφάνειες εργαλείων χωρίς κατάλληλη λίπανση.
Το καλύτερο υλικό είναι σπάνια το ισχυρότερο-είναι αυτό του οποίου η μηχανική συμπεριφορά ευθυγραμμίζεται με τη γεωμετρία του εξαρτήματος, τον όγκο παραγωγής και τη διαθέσιμη ικανότητα πίεσης.
Εύρος πάχους και Προδιαγραφές πηνίου
Τα υλικά προοδευτικής σφράγισης παρέχονται ως υλικό πηνίου σε τυποποιημένα πάχη μετρητών. Το τυπικό εύρος επεξεργασίας εκτείνεται από περίπου 0,004 ίντσες (0,1 mm) για ηλεκτρονικά τερματικά μικρο{4}}ακρίβειας έως 0,250 ίντσες (6,35 mm) για βαριά δομικά στηρίγματα. Το γλυκό σημείο για τις περισσότερες προοδευτικές εφαρμογές κυμαίνεται μεταξύ 0,015 in. και 0,125 in. (περίπου 28 gauge έως 11 gauge).
Τα πλάτη των πηνίων συνήθως κυμαίνονται από κάτω από 1 ίντσες για μονές-στενές-ταινίες λωρίδων έως πάνω από 24 ίντσες για ευρείες διατάξεις πολλαπλών-εξόδων. Οι πιο φαρδιές λωρίδες απαιτούν πρέσες με μεγαλύτερες διαστάσεις κρεβατιού και τροφοδότες ικανούς να χειρίζονται μεγαλύτερα βάρη πηνίου χωρίς να εισάγουν κύρτωση ταινίας ή κύμα ακμής.
Η προσκόλληση στα βιομηχανικά-τυπικά πάχη μετρητών διατηρεί το κόστος χαμηλό, επειδή αυτά τα μεγέθη συνήθως διατίθενται από τα κέντρα εξυπηρέτησης. Τα προσαρμοσμένα πάχη ή τα εξειδικευμένα κράματα απαιτούν συχνά-ελάχιστες παραγγελίες-μερικές φορές ποσότητες φορτηγών φορτηγών-που μπορεί να επιβαρύνουν τους προϋπολογισμούς σε προγράμματα χαμηλότερου-όγκου.
Πώς οι ιδιότητες υλικού επηρεάζουν τις ρυθμίσεις του μηχανήματος
Τρεις μηχανικές ιδιότητες καθοδηγούν την αλληλεπίδραση μεταξύ των υλικών προοδευτικής σφράγισης και της πρέσας: αντοχή σε εφελκυσμό, ολκιμότητα (ποσοστό επιμήκυνσης) και σκληρότητα. Κάθε ένα διαμορφώνει τον τρόπο με τον οποίο διαμορφώνετε τον εξοπλισμό.
Αντοχή σε εφελκυσμόκαθορίζει τις απαιτήσεις δύναμης κοπής και διαμόρφωσης. Μια λωρίδα από ανοξείδωτο 304 στα 85 ksi τελικής αντοχής σε εφελκυσμό απαιτεί περίπου διπλάσια χωρητικότητα διάτρησης από χάλυβα χαμηλού-ανθρακούχου στα 45 ksi για πανομοιότυπη γεωμετρία οπών. Αυτή η διαφορά ενισχύεται σε κάθε ενεργό σταθμό, ωθώντας τις απαιτήσεις συνολικής χωρητικότητας υψηλότερες και συχνά υπαγορεύοντας ένα μεγαλύτερο πιεστήριο.
Εύπλαστοκαθορίζει πόσο επιθετικά μπορεί η μήτρα να σχηματίσει υλικό χωρίς θραύση. Μέταλλα υψηλής-επιμήκυνσης όπως ο χαλκός (πάνω από 40% επιμήκυνση) ανέχονται στενές ακτίνες κάμψης και βαθιές έλξεις. Τα κράματα χαμηλότερης{4}}ολκιμότητας, όπως ο χάλυβας ελατηρίου ή ο σκληρός-ανοξείδωτος χάλυβας απαιτούν πιο ήπιες γωνίες διαμόρφωσης, περισσότερους σταθμούς για την κατανομή της καταπόνησης και μερικές φορές προφίλ σερβοπίεσης που επιβραδύνουν την ολίσθηση κατά τη διάρκεια της διαδρομής εργασίας.
Σκληρότητασυσχετίζεται με το ποσοστό φθοράς της μήτρας. Τα σκληρότερα υλικά τρίβουν τις επιφάνειες με διάτρηση και πέτρα γρηγορότερα, μειώνοντας τα διαστήματα ακονίσματος. Η προοδευτική σφράγιση από ανθρακούχο χάλυβα σε πιο μαλακές ποιότητες (Rockwell B 55–70) παράγει μεγάλη διάρκεια μήτρας με ελάχιστη συντήρηση, ενώ τα ανοξείδωτα ή κράματα υψηλής{4} αντοχής μπορεί να μειώσουν τη διάρκεια ζωής του καλουπιού στο μισό εάν οι χάλυβες εργαλείων και οι επικαλύψεις δεν αναβαθμιστούν ανάλογα.
Η στρατηγική λίπανσης αλλάζει επίσης ανάλογα με τον τύπο του υλικού. Οι ανοξείδωτοι χάλυβες και το αλουμίνιο απαιτούν και τα δύο βαρύτερα-λιπαντικά εργασίας-χλωριωμένες ή συνθετικές μεμβράνες-για να αποφευχθεί το τσούξιμο και η δημιουργία-ακρών στις γροθιές. Τα τυπικά λιπαντικά-με βάση το πετρέλαιο λειτουργούν καλά για μαλακό χάλυβα και ορείχαλκο. Σε υψηλές ταχύτητες, η παροχή λίπανσης αλλάζει από συστήματα πλημμύρας σε συσκευές εφαρμογής μικρο-ακριβείας που στοχεύουν συγκεκριμένες επιφάνειες διάτρησης και σταθμούς διαμόρφωσης χωρίς να μολύνουν τις παρακείμενες λειτουργίες.
Οι ρυθμίσεις ταχύτητας πίεσης ακολουθούν παρόμοια λογική. Πιο μαλακά, πιο όλκιμα υλικά ανέχονται υψηλότερους ρυθμούς διαδρομής επειδή διατμούνται καθαρά και παράγουν λιγότερη θερμότητα. Τα σκληρότερα κράματα επωφελούνται από μειωμένη ταχύτητα ή συνδέσμους-οδηγών κίνησης που επιβραδύνουν την ολίσθηση κατά την εμπλοκή, μειώνοντας το κραδασμό κρούσης και παρατείνοντας τη διάρκεια ζωής του εργαλείου.
| Τύπος υλικού | Τυπικό εύρος πάχους | Βασικά ζητήματα επεξεργασίας |
|---|---|---|
| Χάλυβας χαμηλών-άνθρακες | 0,015 ίντσες – 0,250 ίντσες. | Χαμηλή δύναμη διαμόρφωσης, υψηλή ολκιμότητα, τυπική λίπανση. Μεγαλύτερη γκάμα συμβατότητας τύπου. |
| Ανοξείδωτο ατσάλι (ωστενιτικό) | 0,010 ίντσες – 0,125 ίντσες. | Απαιτούνται υψηλές ποσότητες ζήτησης, γρήγορη εργασία-σκλήρυνση, αντι-λιπαντικά. Πιο σφιχτή γροθιά-για-αποστάσεις. |
| Χαλκός / Βηρύλλιο Χαλκός | 0,004 ίντσες – 0,080 ίντσες. | Εξαιρετική μορφοποίηση, μαλακό υλικό μειώνει τη φθορά της μήτρας. Λεπτοί μετρητές συνηθισμένοι για ηλεκτρικές επαφές. |
| Ορείχαλκος | 0,008 ίντσες – 0,125 ίντσες. | Καλή ολκιμότητα, μέτρια αντοχή. Συμβατό με στάμπα υψηλής-ταχύτητας. ελάχιστο λιπαντικό που απαιτείται. |
| Αλουμίνιο | 0,010 ίντσες – 0,190 ίντσες. | Απαιτούνται ευρύτερα διάκενα μήτρας, θλιβερή τάση. Τα εργαλεία σφράγισης αλουμινίου επωφελούνται από επικαλυμμένες ή γυαλισμένες επιφάνειες διάτρησης. |
Η επιλογή υλικού δεν είναι ποτέ μια μεμονωμένη απόφαση-μετακινείται στους υπολογισμούς χωρητικότητας, στην επιλογή χάλυβα καλουπιών, στα διαστήματα συντήρησης, ακόμη και στη σύγκριση μεταξύ προοδευτικών και εναλλακτικών μεθόδων σφράγισης. Όταν το υλικό ωθεί την πολυπλοκότητα ή την ικανότητα πίεσης στα όριά τους, ίσως είναι καιρός να αναρωτηθούμε εάν μια προοδευτική προσέγγιση εξακολουθεί να είναι η πιο οικονομική-αποτελεσματική διαδρομή.
Σύγκριση προοδευτικών καλουπιών με εναλλακτικές μεθόδους σφράγισης
Η προοδευτική μήτρα είναι ένα ισχυρό εργαλείο, αλλά δεν είναι το μόνο στην εργαλειοθήκη της μεταλλουργίας. Όταν η γεωμετρία των εξαρτημάτων γίνεται πολύ μεγάλη, οι όγκοι είναι πολύ χαμηλοί ή το βάθος σχηματισμού υπερβαίνει αυτό που μπορεί να αντέξει μια λωρίδα μεταφοράς, οι εναλλακτικές μέθοδοι συχνά προσφέρουν καλύτερη οικονομία ή καλύτερα εξαρτήματα. Γνωρίζοντας πού υπερέχουν οι λειτουργίες προοδευτικής μήτρας και σφράγισης-και πού όχι-αποτρέπονται οι ακριβές αναντιστοιχίες μεταξύ διαδικασίας και προϊόντος.
Προοδευτική vs Μεταφορά vs Σύνθετη σφράγιση
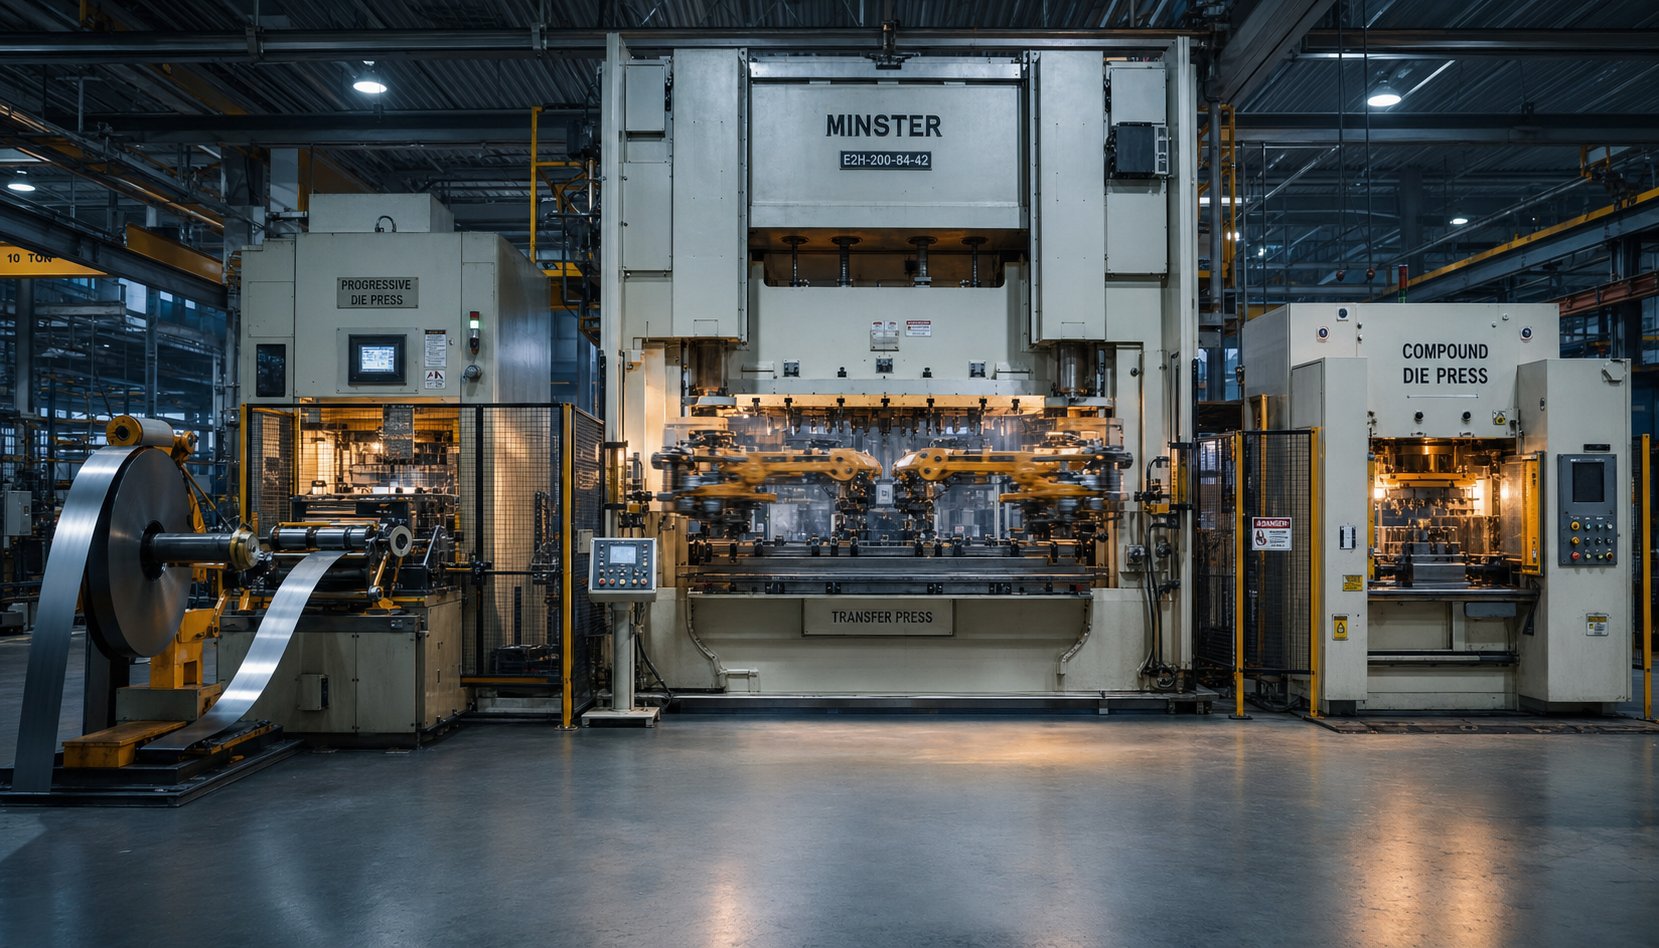
Τρεις μέθοδοι σφράγισης κυριαρχούν στην παραγωγή μεταλλικών εξαρτημάτων ακριβείας. Το καθένα χρησιμοποιεί μια θεμελιωδώς διαφορετική προσέγγιση για τη μετακίνηση υλικού μέσω λειτουργιών, και αυτή η διαφορά καθορίζει ποιες εργασίες χειρίζονται καλύτερα.
Προοδευτική στάμπα μήτραςκρατά το τεμάχιο εργασίας προσαρτημένο σε μια λωρίδα φορέα καθ' όλη τη διάρκεια της σειράς. Η λωρίδα προχωρά από σταθμό σε σταθμό μέσα σε ένα ενιαίο σετ μήτρας, με το τελικό τμήμα να διαχωρίζεται μόνο στην τελική αποκοπή. Αυτή η-προσέγγιση συνεχούς τροφοδοσίας υποστηρίζει εξαιρετικά υψηλές ταχύτητες-συχνά από 100 έως πάνω από 1.000 πινελιές ανά λεπτό-και προσφέρει το χαμηλότερο κόστος ανά-τεμάχιο σε όγκο, επειδή ο χρόνος εγκατάστασης είναι ελάχιστος και η συμμετοχή του εργατικού δυναμικού είναι σχεδόν μηδενική όταν εκτελείται η πίεση.
Σφράγιση μήτρας μεταφοράςδιαχωρίζει το κενό από τη λωρίδα νωρίς στη διαδικασία. Στη συνέχεια, τα μηχανικά δάχτυλα ή οι βραχίονες μεταφοράς μετακινούν το μεμονωμένο τεμάχιο εργασίας μεταξύ ανεξάρτητων σταθμών μήτρας. Επειδή το εξάρτημα είναι-ελεύθερο, οι μήτρες μεταφοράς μπορούν να τρυπήσουν τόσο βαθιά όσο το επιτρέπει η πρώτη ύλη χωρίς να περιορίζεται από τη γεωμετρία της λωρίδας φορέα. Αυτό καθιστά τη στάμπα μεταφοράς την προτιμώμενη μέθοδο για μεγάλα εξαρτήματα, κελύφη-βαθιάς και εξαρτήματα που απαιτούν λειτουργίες σε πολλές όψεις.
Σφράγιση σύνθετης μήτραςεκτελεί πολλαπλές λειτουργίες κοπής-κενώματος και διάτρησης, για παράδειγμα-με ένα μόνο πάτημα. Το αποτέλεσμα είναι ένα επίπεδο, διαστατικά ακριβές μέρος με εξαιρετική ομοκεντρικότητα μεταξύ των χαρακτηριστικών. Οι σύνθετες μήτρες είναι απλούστερες και λιγότερο δαπανηρές στην κατασκευή από τα προοδευτικά εργαλεία, αλλά χειρίζονται μόνο επίπεδη γεωμετρία και παράγουν ένα μέρος ανά διαδρομή χωρίς ικανότητα σχηματισμού.
Σχηματισμός πολλαπλών-διαφανειώναξίζει να αναφερθεί ως τέταρτη επιλογή. Τα πολυ-μηχανήματα ολίσθησης χρησιμοποιούν έκκεντρα και συρόμενα εργαλεία που πλησιάζουν τη λωρίδα από πολλές κατευθύνσεις ταυτόχρονα, καθιστώντας τα ιδανικά για μικρά μέρη με πολύπλοκες στροφές σε πολλαπλά επίπεδα-κλιπ, ελατήρια, καλώδια και συνδέσμους που θα απαιτούσαν υπερβολικούς σταθμούς σε ένα συμβατικό προοδευτικό καλούπι.
| Κριτήρια | Progressive Die Stamping | Σφράγιση μήτρας μεταφοράς | Σφράγιση σύνθετης μήτρας |
|---|---|---|---|
| Ιδανικός ετήσιος όγκος | 50.000 έως εκατομμύρια | 10.000 έως 500,000+ | 5.000 έως 200.000 |
| Πολυπλοκότητα μερών | Μέτρια (περιορισμένο βάθος τραβήγματος) | Υψηλή (βαθιά έλξη, μεγάλα μέρη) | Χαμηλό (μόνο επίπεδα μέρη) |
| Τυπικό κόστος εργαλείων | $15,000 – $60,000+ | $100,000 – $500,000+ | $5,000 – $20,000 |
| Κόστος ανά{0}}τεμαχίου σε κλίμακα | Κατώτατος | Μέτριος | Χαμηλή έως μέτρια |
| Ταχύτητα παραγωγής | Πολύ υψηλό (100–1,000+ SPM) | Μέτρια (15–60 SPM) | Μέτρια προς υψηλή |
| Εύρος μεγέθους ανταλλακτικών | Μικρό προς μεσαίο | Μεσαία προς μεγάλη | Μικρό προς μεσαίο (επίπεδο) |
| Ρύθμιση και αλλαγή | Χαμηλό (μονό ζάρι, αυτοματοποιημένη τροφοδοσία) | Υψηλότερο (πολλαπλοί σταθμοί, βαθμονόμηση μεταφοράς) | Χαμηλός |
Η κατανόηση αυτών των τύπων καλουπιών σφράγισης σε σχέση με τις συγκεκριμένες απαιτήσεις εξαρτημάτων εξαλείφει τις εικασίες. Ένα στήριγμα που χωράει στην παλάμη σας και αποστέλλεται σε ποσότητες 500.000 ετησίως; Η προοδευτική είναι σχεδόν σίγουρα η απάντηση. Ένα βαθύ-κύπελλο αυτοκινήτου που υπερβαίνει τους περιορισμούς πλάτους λωρίδας-; Η μεταγραφή αναλαμβάνει.
Όταν το Progressive Die Stamping δεν είναι η σωστή εφαρμογή
Ακούγεται ότι η προοδευτική στάμπα κερδίζει σε ταχύτητα και κόστος κάθε φορά; Όχι ακριβώς. Διάφορα σενάρια ωθούν τα έργα προς εναλλακτικές μεθόδους:
- Το μέγεθος του εξαρτήματος υπερβαίνει τη χωρητικότητα της ταινίας– Οι προοδευτικές μήτρες περιορίζονται από το πλάτος του πηνίου και τις διαστάσεις του κρεβατιού πρέσας. Τα εξαρτήματα με πλάτος περίπου 24 ίντσες ή που απαιτούν μεγάλη επίπεδη επιφάνεια συχνά δεν μπορούν να τοποθετηθούν αποτελεσματικά σε μια λωρίδα, καθιστώντας τη στάμπα μεταφοράς ή τα μήτρες διπλής γραμμής πιο πρακτικές.
- Το βάθος έλξης ξεπερνά τα όρια της λωρίδας φορέα– Όταν οι αναλογίες τραβήγματος απαιτούν το υλικό να κινείται κατακόρυφα πέρα από αυτό που μπορεί να ανεχτεί η λωρίδα μεταφοράς χωρίς λυγισμό ή σχίσιμο, το εξάρτημα πρέπει να είναι ελεύθερο-να στέκεται. Οι πρέσες μεταφοράς το χειρίζονται φυσικά.
- Ο όγκος είναι πολύ χαμηλός για απόσβεση εργαλείων– Μια προοδευτική μήτρα κατά μέσο όρο από 15.000 $ έως 60.000 $ έχει νόημα μόνο όταν οι ποσότητες παραγωγής απλώνουν αυτή την επένδυση αρκετά λεπτή ώστε να ανταγωνιστούν απλούστερες μεθόδους. Κάτω από ορισμένα κατώφλια, η κοπή με λέιζερ, η διαμόρφωση του φρένου με πίεση ή η στάμπα σύνθετης μήτρας κοστίζουν λιγότερο ανά εξάρτημα.
- Η γεωμετρία του τμήματος απαιτεί λειτουργίες πολλαπλών-προσώπων– Το προοδευτικό εργαλείο λειτουργεί σε έναν άξονα κίνησης πίεσης. Εάν το εξάρτημα απαιτεί πλάγια-διάτρηση, σπειρώματα, ραβδώσεις ή λειτουργίες από πολλές κατευθύνσεις ταυτόχρονα, οι μέθοδοι μεταφοράς ή πολλαπλών-ολισθήσεων προσφέρουν μεγαλύτερη γεωμετρική ελευθερία.
- Σφιχτή επιπεδότητα σε σύνθετα κενά– Οι σύνθετες μήτρες παράγουν πιο επίπεδα μέρη από τις προοδευτικές μήτρες, επειδή το εξάρτημα σχηματίζεται με μία μόνο διαδρομή χωρίς να σύρεται σε πολλούς σταθμούς. Για ροδέλες, ροδέλες ή στοίβες πλαστικοποίησης όπου η επιπεδότητα είναι η κρίσιμη προδιαγραφή, τα σύνθετα εργαλεία κερδίζουν.
Η έγκαιρη αναγνώριση αυτών των ορίων εξοικονομεί χρόνο μηχανικής και αποφεύγει την επιβολή μιας προοδευτικής λύσης όπου η διαδικασία θα καταπολεμήσει τη γεωμετρία.
Δομή κόστους και διάλειμμα όγκου-Ακόμητη λογική
Τα οικονομικά στοιχεία της μακροπρόθεσμης προοδευτικής στάμπας ακολουθούν μια απλή αλλά ισχυρή καμπύλη: υψηλό σταθερό κόστος εκ των προτέρων, εξαφανιστικά χαμηλό μεταβλητό κόστος ανά επίσκεψη. Η κατανόηση του πού πέφτει το-ζυγό σημείο καθορίζει εάν η προοδευτική επεξεργασία εργαλείων είναι μια έξυπνη επένδυση ή μια δαπανηρή υπέρ-δέσμευση.
Εξετάστε ένα συγκεκριμένο παράδειγμα. Η σχεδίαση και η κατασκευή ενός προοδευτικού καλουπιού μέσης-πολυπλοκότητας μπορεί να κοστίσει 30.000 $. Μόλις λειτουργήσει, παράγει εξαρτήματα στα 0,50 $ το καθένα. Το ίδιο εξάρτημα που κατασκευάζεται με κοπή λέιζερ και διαμόρφωση φρένου με πίεση μπορεί να κοστίζει 5,00 $ ανά τεμάχιο χωρίς επένδυση εργαλείων. Τα μαθηματικά είναι ξεκάθαρα:
- Με 1.000 εξαρτήματα ετησίως, η προοδευτική μήτρα προσθέτει 30 $ ανά εξάρτημα σε αποσβεσμένο κόστος εργαλείων-που υπερβαίνει κατά πολύ την εναλλακτική λύση κοπής με λέιζερ-.
- Στα 10.000 εξαρτήματα, η απόσβεση εργαλείων πέφτει στα 3,00 $ ανά εξάρτημα, ανεβάζοντας το συνολικό προοδευτικό κόστος στα 3,50 $ έναντι 5,00 $ για εναλλακτικές λύσεις. Πλησιάζει το διάλειμμα-ακόμα.
- Στα 20.000 εξαρτήματα, η προοδευτική διαδρομή κοστίζει 2,00 $ ανά σύνολο εξαρτήματος (1,50 $ απόσβεση εργαλείων συν 0,50 $ κόστος λειτουργίας),εξοικονομώντας περίπου 60.000 $ ετησίωςσε σύγκριση με μεθόδους κομματιού-τμημάτων.
- Πέρα από τα 50.000 εξαρτήματα, η απόσβεση γίνεται αμελητέα και η προοδευτική μήτρα αποδίδει το χαμηλότερο κόστος-ανά-τεμάχιο πλεονέκτημα-συχνά μια αναλογία 10:1 έναντι των μεθόδων που δεν χρησιμοποιούν εργαλεία.
Για τις περισσότερες προοδευτικές εφαρμογές, το κατώφλι σπασίματος-ζυγής φθάνει μεταξύ 10.000 και 20.000 μερών ετησίως. Κάτω από αυτό το εύρος, οι απλούστερες μέθοδοι κατασκευής εργαλείων ή-μη εργαλείων διατηρούν το κόστος χαμηλότερο. Πάνω από αυτό, η προοδευτική σφράγιση απομακρύνει αποφασιστικά τα οικονομικά στοιχεία της μονάδας.
Οι μήτρες μεταφοράς ακολουθούν διαφορετική καμπύλη. Το υψηλότερο κόστος εργαλείων τους ($100,000+) σπρώχνει-ακόμα πιο έξω, αλλά χειρίζονται εξαρτήματα που οι προοδευτικές μήτρες φυσικά δεν μπορούν να παράγουν. Οι σύνθετες μήτρες καταλαμβάνουν τον προϋπολογισμό-φιλικό τέλος-χαμηλότερη επένδυση εργαλείων, ταχύτερο χρόνο κατασκευής, αλλά περιορίζονται σε επίπεδη γεωμετρία και μέτριες ταχύτητες.
Το πλαίσιο απόφασης συνοψίζεται σε τρία ερωτήματα:
- Μπορεί η γεωμετρία του εξαρτήματος να εκτελεστεί φυσικά σε μια προοδευτική μήτρα χωρίς να υπερβαίνει τους περιορισμούς μεγέθους ή βάθους;
- Ο ετήσιος όγκος δικαιολογεί την επένδυση εργαλείων με ανταγωνιστικό κόστος ανά-τεμάχιο;
- Υποστηρίζει το χρονοδιάγραμμα παραγωγής τον χρόνο παράδοσης που απαιτείται για το σχεδιασμό, την κατασκευή και την επικύρωση του καλουπιού;
Εάν και οι τρεις απαντήσεις είναι ναι, οι λειτουργίες προοδευτικής μήτρας και σφράγισης θα προσφέρουν σχεδόν πάντα τον καλύτερο συνδυασμό ταχύτητας, επαναληψιμότητας και συνολικού κόστους. Εάν οποιαδήποτε απάντηση είναι αρνητική, οι εναλλακτικές αξίζουν σοβαρή αξιολόγηση.
Η σύγκριση μεθόδων διευκρινίζει ποια προσέγγιση ταιριάζει σε ένα δεδομένο προφίλ παραγωγής-αλλά στο πλαίσιο της ίδιας της προοδευτικής στάμπας, το εύρος των εφαρμογών είναι εξαιρετικά ευρύ. Η ίδια θεμελιώδης διαδικασία που σφραγίζει ένα χάλκινο μικρο-τερματικό για μια υποδοχή smartphone, παράγει επίσης ένα χαλύβδινο δομικό στήριγμα για ένα σασί αυτοκινήτου, με τις προδιαγραφές της μηχανής και τα πρότυπα ακριβείας να αλλάζουν δραματικά μεταξύ των τομέων.
Βιομηχανικές Εφαρμογές και Πρότυπα Ακριβείας
Ένα χάλκινο τερματικό λεπτότερο από μια πιστωτική κάρτα και ένα μεταλλικό δομικό στήριγμα που θα μπορούσατε να σταθείτε και στα δύο προοδευτικά καλούπια. Η διαφορά δεν είναι μόνο το υλικό-είναι ολόκληρη η προδιαγραφή του μηχανήματος πίσω από κάθε εξάρτημα. Η χωρητικότητα, ο τύπος πρέσας, η ταχύτητα διαδρομής και η παρακολούθηση ποιότητας αλλάζουν ανάλογα με τη βιομηχανία που εξυπηρετεί το τελικό εξάρτημα.
Εφαρμογές Αυτοκινήτων και Ηλεκτρονικών
Η προοδευτική σφράγιση εξαρτημάτων αυτοκινήτων αντιπροσωπεύει τεράστιο μερίδιο της παγκόσμιας αγοράς προοδευτικών καλουπιών. Σκεφτείτε βραχίονες που ασφαλίζουν τις πλεξούδες καλωδίωσης, τις δομικές ενισχύσεις στο εσωτερικό των συγκροτημάτων θυρών, τους συνδέσμους που συνδέουν τις μονάδες ECU και τα εξαρτήματα του συστήματος καυσίμου που απαιτούν σταθερές επιφάνειες στεγανοποίησης. Αυτά τα εξαρτήματα απαιτούν πρέσες υψηλής χωρητικότητας-συχνά 200 έως 600 τόνους-επειδή οι μετρητές υλικού τείνουν να είναι βαρύτεροι (0,040 ίντσες έως 0,125 ίντσες. μαλακός χάλυβας ή υψηλής{10}}αντοχής χαμηλής-ποιότητας κραμάτων) και οι σταθμοί μήτρας είναι πολυάριθμοι.
Οι προσδοκίες ζωής στην αυτοκινητοβιομηχανία είναι εξίσου επιθετικές. Η παραγωγή που φτάνει τα εκατομμύρια επισκέψεις ετησίως σημαίνει ότι η πρέσα πρέπει να συγκρατεί την ευθυγράμμιση κάθε διαδρομής χωρίς αθροιστική κόπωση πλαισίου που υποβαθμίζει τις διαστάσεις του εξαρτήματος. Εδώ κυριαρχούν τα ίσια-πλάγια πιέσεις με δίσκους κίνησης συνδέσμου, επειδή συνδυάζουν την ακαμψία που απαιτείται για βαρύ τυφλό με μειωμένη φόρτωση κραδασμών που επεκτείνει τη διάρκεια ζωής του εργαλείου σε μεγάλες καμπάνιες.
Οι ηλεκτρονικές εφαρμογές αντιστρέφουν την εξίσωση. Αντί για υψηλή χωρητικότητα, η προτεραιότητα μετατοπίζεται στη μικρο-ακρίβεια και την ταχύτητα. Οι ακροδέκτες, τα δοχεία θωράκισης, οι επαφές μπαταριών και τα περιβλήματα των βυσμάτων είναι σφραγισμένα από λεπτό-χαλκό, φωσφορομπρούτζο ή ανοξείδωτη λωρίδα-συχνά κάτω από 0,020 in.-σε ταχύτητες που υπερβαίνουν τις 800 κινήσεις ανά λεπτό. Η ακαμψία του μηχανήματος εξακολουθεί να έχει σημασία, αλλά η κρίσιμη μεταβλητή γίνεται η ακρίβεια τροφοδοσίας. Ένα σφάλμα τοποθέτησης 0,05 mm σε έναν ακροδέκτη με απόσταση βήματος 0,3 mm παράγει θραύσματα. Οι τροφοδότες σερβομηχανισμού με{14}}κωδικοποιητές κλειστού βρόχου και πρέσες με ελάχιστη ολίσθηση-για ενίσχυση διατηρούν προοδευτικές μεταλλικές σφραγίδες εντός των ανοχών ±0,001 in. (±0,025 mm) που απαιτούν αυτά τα εξαρτήματα.
Απαιτήσεις Ιατρικής και Αεροδιαστημικής Ακρίβειας
Η ιατρική προοδευτική στάμπα ανεβάζει περαιτέρω τον πήχη. Τα εξαρτήματα των χειρουργικών οργάνων, τα περιβλήματα των εμφυτεύσιμων συσκευών και τα εξαρτήματα του διαγνωστικού εξοπλισμού πρέπει να πληρούν ανοχές έως και ±0,0002 ίντσες ενώ είναι σφραγισμένα από βιοσυμβατά κράματα όπως ανοξείδωτο ατσάλι 316L, τιτάνιο ή κοβάλτιο-χρώμιο. Οι επιπτώσεις του μηχανήματος είναι σημαντικές: οι σερβοπρεσσες με προγραμματιζόμενη παραμονή στο κάτω νεκρό σημείο επιτρέπουν την ελεγχόμενη κοπή και διαμόρφωση που ελαχιστοποιεί την επιστροφή ελατηρίου σε σκληρά--ιατρικά κράματα. Οι απαιτήσεις φινιρίσματος επιφανειών-συχνά Ra 16 micro-ίντσες ή καλύτερα-απαιτούν γυαλισμένα εξαρτήματα μήτρας και διατηρημένα με ακρίβεια διάτρηση-για-κενά.
Η Aerospace μοιράζεται αυτήν την εμμονή με τη διαστατική συνέπεια. Τα δομικά κλιπ, τα πάνελ θωράκισης και τα εξαρτήματα σύνδεσης για αεροηλεκτρονικά έχουν ανοχές ±0,0005 ίντσες παράλληλα με την αυστηρή ιχνηλασιμότητα του υλικού. Η παρακολούθηση χωρητικότητας πίεσης πρέπει να καταγράφει δεδομένα δύναμης ανά διαδρομή, έτσι ώστε οποιαδήποτε ανωμαλία που προκαλεί μια κατάσταση εκτός-προδιαγραφών να μπορεί να εντοπιστεί σε ένα συγκεκριμένο τμήμα.
Αντίθετα, οι εφαρμογές HVAC και οι κατασκευαστικές εφαρμογές δίνουν προτεραιότητα στον όγκο και την ανθεκτικότητα έναντι της εξαιρετικής ακρίβειας. Τα πτερύγια του εναλλάκτη θερμότητας, οι βραχίονες στήριξης και οι σύνδεσμοι αγωγών έχουν συνήθως ανοχές ±0,005 ίντσες-πιο χαλαρές, αλλά εξακολουθούν να εξαρτώνται από τη σταθερή λειτουργία πίεσης σε πολλά-εκατομμύρια- σειρές τεμαχίων.
- Αυτοκίνητο– Στήριγμα, σύνδεσμοι, δομικές ενισχύσεις, εξαρτήματα συστήματος καυσίμου. Τυπική ανοχή: ±0,001 ίντσες έως ±0,002 ίντσες. Υψηλή χωρητικότητα, μεγάλη διάρκεια ζωής μήτρας, προτιμώνται μηχανισμοί κίνησης σύνδεσης.
- Ηλεκτρονική– Ακροδέκτες, προστατευτικά δοχεία, επαφές μπαταρίας, περιβλήματα βυσμάτων. Τυπική ανοχή: ±0,001 in. Λεπτό μετρητή, υψηλή ταχύτητα (800+ SPM), κρίσιμη ακρίβεια τροφοδοσίας σερβομηχανισμού.
- Ιατρικές συσκευές– Εξαρτήματα χειρουργικών οργάνων, εμφυτεύσιμα περιβλήματα, διαγνωστικά εξαρτήματα. Τυπική ανοχή: ±0,0002 ίντσες έως ± 0,0005 ίντσες.
- Αεροδιαστημική– Δομικά κλιπ, βύσματα ηλεκτρονικών συσκευών, πάνελ θωράκισης. Τυπική ανοχή: ±0,0005 in. Ιχνηλασιμότητα πλήρους χωρητικότητας, απαιτείται πιστοποίηση υλικού.
- HVAC / Κατασκευές– Πτερύγια εναλλάκτη θερμότητας, εξοπλισμός στερέωσης, βραχίονες αγωγών. Τυπική ανοχή: ±0,005 in. Υψηλός όγκος, μέτρια χωρητικότητα, τυπικές μηχανικές πρέσες.
Ποιοτικός έλεγχος και In{0}}Αισθητήρας
Η στάμπα ακριβείας σε αυτά τα επίπεδα ανοχής λειτουργεί μόνο εάν το μηχάνημα μπορεί να εντοπίσει προβλήματα πριν γίνουν ελαττωματικές αποστολές. Η σύγχρονη προοδευτική σφράγιση ενσωματώνει συστήματα ποιότητας απευθείας στην πρέσα και τη μήτρα, δημιουργώντας έναν κλειστό βρόχο ανάδρασης.
Οι αισθητήρες in{0}}die παρακολουθούν συνεχώς τη δύναμη, τη μετατόπιση και την παρουσία υλικού σε κρίσιμους σταθμούς. Εάν μια διάτρηση με διάτρηση συναντήσει αντίσταση εκτός του αναμενόμενου εύρους-που υποδεικνύει μια θαμπή αιχμή κοπής ή μια εσφαλμένη τροφοδοσία-ο αισθητήρας σηματοδοτεί το χειριστήριο πίεσης να σταματήσει αμέσως αντί να παράγει εκατοντάδες κακά εξαρτήματα πριν το αντιληφθεί ο χειριστής.
Η αυτοματοποιημένη οπτική επιθεώρηση προσθέτει ένα άλλο επίπεδο. Συστήματα όρασης CCD υψηλής-ταχύτητας που λειτουργούν σεέως και 1.000 καρέ ανά δευτερόλεπτομετρήστε κρίσιμες διαστάσεις σε κάθε μέρος καθώς βγαίνει από τη μήτρα, με ανάλυση μέτρησης έως 0,01 mm. Τα εξαρτήματα που βρίσκονται εκτός ανοχής εκτρέπονται αυτόματα πριν φτάσουν στη γραμμή συσκευασίας.
Οι οθόνες χωρητικότητας στην ίδια την πρέσα παρακολουθούν τη μέγιστη δύναμη ανά διαδρομή και την τεντώνουν με την πάροδο του χρόνου. Μια σταδιακή μετατόπιση προς τα πάνω σηματοδοτεί τη φθορά ή τη διακύμανση του υλικού πολύ πριν παραβιαστούν οι ανοχές, προειδοποιώντας έγκαιρα τις ομάδες συντήρησης να προγραμματίσουν το ακόνισμα. Μαζί, αυτά τα συστήματα μετατρέπουν μια προοδευτική μηχανή σφράγισης μήτρας από εργαλείο παραγωγής σε κυψέλη κατασκευής-αυτό-αστυνόμευσης-που αρνείται να στείλει ό,τι δεν μπορεί να επαληθεύσει.
Η διατήρηση αυτού του συστήματος επαλήθευσης υγιές και η απόδοση του καλουπιού εντός των προδιαγραφών για εκατομμύρια κύκλους, εξαρτάται από μια πειθαρχημένη στρατηγική συντήρησης που οι περισσότερες λειτουργίες υποτιμούν.
Πρακτικές συντήρησης που παρατείνουν τη διάρκεια ζωής
Ένα προοδευτικό εργαλείο σφράγισης που τρέχει με 400 πινελιές ανά λεπτό συγκεντρώνει πάνω από ένα εκατομμύριο χτυπήματα σε μια εβδομάδα παραγωγής. Κάθε ένα από αυτά τα χτυπήματα δημιουργεί δύναμη κοπής, τριβή και θερμότητα που σταδιακά υποβαθμίζουν τις άκρες διάτρησης, τις επιφάνειες που σχηματίζουν και τα εξαρτήματα οδήγησης. Χωρίς ένα συστηματικό πρόγραμμα συντήρησης, η διάρκεια ζωής του καλουπιού μειώνεται απρόβλεπτα, η μερική ποιότητα μετατοπίζεται και οι απρογραμμάτιστοι χρόνοι διακοπής εισχωρούν στα προγράμματα παραγωγής.
Προγράμματα προληπτικής συντήρησης και ακόνισμα καλουπιών
Η αποτελεσματική προοδευτική συντήρηση εργαλείων δεν είναι αντιδραστική-ακολουθεί έναν ρυθμό που συνδέεται με τον αριθμό των εγκεφαλικών επεισοδίων και όχι με τις ημερολογιακές ημερομηνίες. Ο στόχος, όπωςτονίζουν οι ειδικοί στη σφράγιση, είναι η συνέπεια: προσδιορίστε κάθε περιοχή του εργαλείου που υποβαθμίζεται με την πάροδο του χρόνου, τεκμηριώστε τον τρόπο σέρβις του και εκτελέστε με τον ίδιο τρόπο κάθε κύκλο.
Τα διαστήματα ακονίσματος της μήτρας εξαρτώνται από τρεις κύριους παράγοντες:
- Λειαντικότητα υλικού– Οι ποιότητες ανοξείδωτου χάλυβα και υψηλής{0}}αντοχής χαμηλού-κράματος φθείρουν τις άκρες διάτρησης πολύ πιο γρήγορα από τον μαλακό χαλκό ή τον μαλακό χάλυβα. Μια μήτρα που λειτουργεί από ανοξείδωτο 304 μπορεί να απαιτεί ακόνισμα κάθε 50.000 έως 100.000 χτυπήματα, ενώ η ίδια γεωμετρία σε χάλυβα C1010 μπορεί να ωθήσει 250.000 ή περισσότερα μεταξύ των υπηρεσιών.
- Συσσώρευση αριθμού εγκεφαλικών επεισοδίων– Τα περισσότερα καταστήματα παρακολουθούν επισκέψεις ανά διάστημα σέρβις και τείνουν στις πραγματικές ανάγκες ακονίσματος έναντι των στόχων. Συνεπή διαστήματα-όχι αντιδραστικές αποκρίσεις σε ποιοτικές αποδράσεις-παράγουν προβλέψιμη ζωή.
- Ποιότητα λίπανσης– Η ανεπαρκής ή ασυνεπής παροχή λιπαντικού επιταχύνει τη φθορά των άκρων, αυξάνει τη συσσώρευση θερμότητας και προάγει τη φούσκωμα στις επιφάνειες που σχηματίζουν. Τα συστήματα μικρο-ψεκασμού που εφαρμόζουν το σωστό βάρος μεμβράνης σε κάθε σταθμό μπορούν να επεκτείνουν τα διαστήματα ακονίσματος κατά 30% ή περισσότερο σε σύγκριση με τη λίπανση από πλημμύρες που χάνουν τις κρίσιμες ζώνες επαφής.
Μια δομημένη λίστα ελέγχου συντήρησης διατηρεί κάθε υπηρεσία συνεπή, ανεξάρτητα από το ποιος τεχνικός εκτελεί την εργασία:
- Επιθεωρήστε όλες τις κοπτικές άκρες υπό μεγέθυνση. ακονίστε όταν το ύψος του γρέζιου υπερβαίνει το αποδεκτό όριο για την εφαρμογή (συνήθως 10% του πάχους του υλικού).
- Ελέγξτε τη διάμετρο και το μήκος του πιλότου πιλότου-που έχουν φθαρεί πιλότοι προκαλούν εσφαλμένη καταχώριση της ταινίας που συνδυάζεται μεταξύ των σταθμών.
- Επιθεωρήστε τις διατρήσεις και τα ένθετα μήτρας για μετρήσιμη φθορά. αντικαταστήστε ή γυαλίστε σύμφωνα με τεκμηριωμένη διαδικασία.
- Επαληθεύστε τις δυνάμεις του ελατηρίου σε απογυμνωτές, ανυψωτικά εργαλείων σκηνής και τακάκια πίεσης. αντικαταστήστε τα εξασθενημένα ελατήρια πριν επηρεάσουν τον έλεγχο της ταινίας.
- Επιβεβαιώστε το χρονισμό σε όλα τα ένθετα και ελέγξτε το ύψος κλεισίματος της μήτρας σε σχέση με τη βασική μέτρηση.
- Καθαρίστε τους αγωγούς σκραπ και επιθεωρήστε για συσσώρευση γυμνοσάλιαγκας που θα μπορούσε να προκαλέσει τράβηγμα γυμνοσάλιαγκας στις επόμενες διαδρομές.
- Το απόθεμα ακονίσματος εγγράφων αφαιρέθηκε, η συνολική αλλαγή ύψους καλουπιού και αντικαταστάσεις εξαρτημάτων για το αρχείο καταγραφής ιστορικού σέρβις.
Η πειθαρχία πίσω από αυτή τη λίστα ελέγχου είναι πιο σημαντική από την ίδια τη λίστα ελέγχου. Όπως το θέτει ένας βετεράνος διευθυντής συντήρησης καλουπιών: η ποιότητα κατασκευής ορίζεται ως συνέπεια. Εάν μια τεχνολογία σέρβις ακονίζει διαφορετικό ποσό από το τμήμα κοπής κάθε φορά, τα χτυπήματα ανά υπηρεσία θα αλλάζουν απρόβλεπτα-καθιστώντας αδύνατη τη συνεχή βελτίωση.
Quick Die Change και Αρχές SMED
Κάθε λεπτό που μια πρέσα παραμένει σε αδράνεια κατά τη διάρκεια μιας αλλαγής καλουπιού είναι ένα λεπτό που παράγει μηδέν εξαρτήματα. Σε περιβάλλοντα προοδευτικής σφράγισης υψηλής-μίξης όπου πολλοί αριθμοί εξαρτημάτων μοιράζονται το ίδιο πάτημα, ο χρόνος εναλλαγής επηρεάζει άμεσα την απόδοση και την απόδοση παράδοσης. Εδώ το SMED-Single-Minute Exchange of Dies-μεταμορφώνει την εξίσωση.
Αναπτύχθηκε από τον βιομηχανικό μηχανικό Shigeo Shingo, η μεθοδολογία SMED στοχεύειμειώνοντας οποιαδήποτε αλλαγή σε λιγότερο από 10 λεπτάδιαχωρίζοντας τις εργασίες εγκατάστασης σε δύο κατηγορίες:
- Εσωτερικά στοιχεία– Βήματα που μπορούν να συμβούν μόνο όταν η πρέσα είναι σταματημένη (βιδώνοντας τη μήτρα στο στήριγμα, σύνδεση αισθητήρων, επαλήθευση ύψους κλεισίματος).
- Εξωτερικά στοιχεία– Βήματα που μπορούν να ολοκληρωθούν ενώ η πρέσα συνεχίζει να εκτελεί την προηγούμενη εργασία (τοποθέτηση του επόμενου καλουπιού σε τροχαίο καρότσι, προ{{0}σύνδεση αέρα και ηλεκτρικών γραμμών, φόρτωση του πηνίου στον αποσυμπιεστή).
Η αρχή είναι απλή: μετατρέψτε όσο το δυνατόν περισσότερα εσωτερικά βήματα σε εξωτερικά και, στη συνέχεια, απλοποιήστε τις εσωτερικές εργασίες που απομένουν. Στην πράξη, οι λειτουργίες προοδευτικής σφράγισης εφαρμόζουν το SMED μέσω συστημάτων γρήγορης αλλαγής καλουπιού (QDC) που περιλαμβάνουν υδραυλικούς ή πνευματικούς σφιγκτήρες μήτρας, τυποποιημένες πλάκες στήριξης με μοτίβα κλειδώματος T{1}}σχισμής ή μπάλας-, τροφοδοτούμενα καρότσια μεταφοράς καλουπιών και προκαθορισμένη μνήμη ύψους- στον ελεγκτή πρέσας.
Ένα-σύστημα QDC που εκτελείται σωστά μπορεί να μειώσει τη μετάβαση από 45 λεπτά σε κάτω από 8-απελευθερώνοντας την πρέσα για να εκτελούνται οικονομικά μικρότερα μεγέθη παρτίδων και να ανταποκρίνεται πιο γρήγορα σε μεταβαλλόμενα χρονοδιαγράμματα παραγωγής. Ο συνδυασμός των αρχών SMED με την προετοιμασία εργαλείων σταδίου-όπου οι ρυθμίσεις εισερχόμενης μήτρας, πηνίου και τροφοδοσίας συναρμολογούνται πλήρως εκτός σύνδεσης- εξαλείφει την αναταραχή που συνήθως συνοδεύει τις αλλαγές εργασίας.
Επέκταση της διάρκειας ζωής μέσω της βελτιστοποίησης μηχανών
Η διάρκεια ζωής του καλουπιού δεν είναι απλώς συνάρτηση της ποιότητας του χάλυβα εργαλείων και της συχνότητας συντήρησης. Ο ίδιος ο Τύπος παίζει τον ίδιο ρόλο. Μια κακώς ευθυγραμμισμένη πρέσα ή μια πρέσα που λειτουργεί χωρίς την κατάλληλη παρακολούθηση χωρητικότητας μπορεί να καταστρέψει μια καλά κατασκευασμένη μήτρα σε ένα κλάσμα της αναμενόμενης διάρκειας ζωής της.
Πατήστε ευθυγράμμισηθέματα σε επίπεδο micron. Ο παραλληλισμός μεταξύ της επιφάνειας της ολίσθησης και της επιφάνειας στήριξης πρέπει να παραμένει εντός 0,001 ίντσες ανά πόδι του πλάτους του κρεβατιού. Εάν η ολίσθηση σηκωθεί υπό φορτίο, δημιουργείται ανομοιόμορφη κατανομή δύναμης κατά μήκος της μήτρας-υπερφορτώνοντας τη μία πλευρά ενώ υποφορτώνετε την άλλη. Το αποτέλεσμα είναι επιταχυνόμενη φθορά στις γροθιές, ανομοιόμορφα μοτίβα γρεζιών και πρόωρη αστοχία καλουπιού στην πλευρά υψηλού-φόρτου.
Παρακολούθηση χωρητικότηταςπαρέχει έγκαιρη προειδοποίηση πριν προκληθεί βλάβη. Μια σωστά διαμορφωμένη οθόνη μαθαίνει την κανονική δύναμη αιχμής για κάθε μήτρα και θέτει υψηλές- και χαμηλές-οριακές τιμές εντός ενός στενού παραθύρου-συνήθως ±15 έως 20% της αναμενόμενης κορυφής. Εάν η χωρητικότητα κινείται ανοδικά σε διαδοχικές διαδρομές, σηματοδοτεί ότι οι κοπτικές άκρες είναι θαμπές και ότι οφείλεται το ακόνισμα. Μια ξαφνική ακίδα επισημαίνει τη συσσώρευση γυμνοσάλιαγκας, την κατάσταση διπλού-τμήματος ή την εσφαλμένη τροφοδοσία που διαφορετικά θα κατέστρεφε τη μήτρα. Η οθόνη πρέπει να είναι συνδεδεμένη με καλώδιο στο κύκλωμα διακοπής πίεσης και να ρυθμιστεί σε{10}}συγκεκριμένα όρια εργασίας-όχι να αφήνεται σε πλήρη χωρητικότητα πίεσης όπου δεν παρέχει ουσιαστική προστασία.
Σφράγιση ανυψωτικών καλουπιών και ελατηρίων αζώτουδιαδραματίζουν λιγότερο προφανή αλλά εξίσου κρίσιμο ρόλο στη διατήρηση της ζωής. Τα ανυψωτικά ανυψώνουν τη λωρίδα πάνω από την επιφάνεια της μήτρας μεταξύ των πινελιών, επιτρέποντάς της να προχωρήσει ελεύθερα χωρίς να σέρνει τις λεπτομέρειες της φόρμας ή τις κοπτικές άκρες. Χωρίς επαρκή ανύψωση, η λωρίδα ξύνεται σε αιχμηρές άκρες και εναποθέτει υλικό σε γυαλισμένες επιφάνειες-υποβαθμίζοντας τόσο την ποιότητα της ταινίας όσο και το φινίρισμα εργαλείων.
Τα ελατήρια αερίου αζώτου προτιμώνται έναντι των μηχανικών σπειροειδών ελατηρίων σε πολλές προοδευτικές εφαρμογές εργαλείων επειδή παρέχουν σταθερή δύναμη σε όλη τη διαδρομή τους χωρίς απώλεια δύναμης που σχετίζεται με την κούραση με την πάροδο του χρόνου. Παρέχουν επίσης την υψηλή αρχική δύναμη που απαιτείται για την θετική απογύμνωση του υλικού από τις γροθιές, αποτρέποντας το τράβηγμα του γυμνοσάλιαγκου. Καθώς ένα προοδευτικό εργαλείο σφράγισης συγκεντρώνει εκατομμύρια χτυπήματα, τα ελατήρια αζώτου διατηρούν την ονομαστική τους πίεση ενώ τα σπειροειδή ελατήρια εξασθενούν σταδιακά-καθιστώντας το άζωτο την πιο αξιόπιστη επιλογή για κρίσιμες λειτουργίες απογύμνωσης και ανύψωσης σε απαιτητικά περιβάλλοντα παραγωγής.
Συνολικά-δομημένα χρονοδιαγράμματα ακονίσματος, γρήγορες εναλλαγές, ακριβής ευθυγράμμιση πιεστηρίου, ενεργός έλεγχος χωρητικότητας και σωστά καθορισμένα συστήματα ανύψωσης-αυτές οι πρακτικές καθορίζουν εάν μια μήτρα προσφέρει 500.000 χτυπήματα ή 5 εκατομμύρια προτού χρειαστεί μεγάλη ανακαίνιση. Η επένδυση στην πειθαρχία συντήρησης αποδίδει με προβλέψιμη ποιότητα, λιγότερες απρογραμμάτιστες στάσεις και κόστος-ανά-επιτυχία που διατηρεί την προοδευτική στάμπα ανταγωνιστική έναντι εναλλακτικών μεθόδων σε υψηλή ένταση.
Επιλέγοντας τη σωστή μηχανή και συνεργάτη Die
Η συντήρηση διατηρεί το ζάρι σε λειτουργία. Αλλά προτού προσγειωθεί ένα μόνο χτύπημα, δύο αποφάσεις διαμορφώνουν ολόκληρο το πρόγραμμα: ποια πίεση για να τοποθετηθεί η μήτρα και ποιοι κατασκευαστές προοδευτικών καλουπιών να εμπιστευτούν τα εργαλεία. Κάνετε λάθος και ξοδεύετε τα επόμενα πέντε χρόνια αντισταθμίζοντας την αναντιστοιχία μεταξύ ικανότητας και απαίτησης.
Αντιστοίχιση προδιαγραφών μηχανής με απαιτήσεις εξαρτημάτων
Η επιλογή μιας μηχανής προοδευτικής σφράγισης μήτρας ξεκινά από το ίδιο το εξάρτημα-και όχι με αυτό που είναι διαθέσιμο στο πάτωμα. Τέσσερις μεταβλητές καθοδηγούν την προδιαγραφή:
- Χωρητικότητα πιεστηρίου– Αθροίστε όλες τις δυνάμεις κοπής, διαμόρφωσης και απογύμνωσης σε κάθε ενεργό σταθμό και, στη συνέχεια, εφαρμόστε έναν συντελεστή ασφαλείας 1,2 έως 1,3 πάνω από το υπολογιζόμενο σύνολο. Το τρέξιμο πολύ κοντά στην ονομαστική χωρητικότητα επιταχύνει την κόπωση του πλαισίου και μειώνει τη διάρκεια ζωής του ρουλεμάν.
- Διαστάσεις κρεβατιού– Το στήριγμα πρέπει να χωράει όλο το μήκος της μήτρας με διάκενο για σκραπ σωλήνες, στήριξη λωρίδων και γρήγορη-αλλαγή του υλικού σύσφιξης. Τα καλούπια προοδευτικής σφράγισης πολλαπλών-σταθμών μπορεί να είναι εκπληκτικά μακρά. μετρήστε το αποτύπωμα της βάσης της μήτρας πριν αξιολογήσετε τις επιλογές πιεστηρίου.
- Δυνατότητα ρυθμού εγκεφαλικού– Αντιστοιχίστε το εύρος ταχύτητας τύπου με τους ετήσιους στόχους όγκου. Ένα εξάρτημα που απαιτεί 2 εκατομμύρια τεμάχια ετησίως σε χρόνο λειτουργίας 90% χρειάζεται μια πρέσα ικανή να διατηρήσει το υπολογισμένο SPM χωρίς υπέρβαση των ορίων τροφοδοσίας υλικού ή λίπανσης.
- Τύπος κίνησης και προφίλ διαδρομής– Ο σχηματισμός πολύπλοκων σε πολλούς σταθμούς ευνοεί τις μονάδες κίνησης σερβομηχανισμού ή ζεύξης. Το απλό τενάρισμα και τρύπημα με υψηλή ταχύτητα λειτουργεί αποτελεσματικά σε τυπικό μηχανικό στρόφαλο. Η γεωμετρία του εξαρτήματος σάς λέει ποια μονάδα δίσκου κερδίζει το premium της.
Ο τύπος υλικού προσθέτει ένα άλλο φίλτρο. Μια προοδευτική πρέσα σφράγισης που λειτουργεί από ανοξείδωτο χάλυβα χρειάζεται περισσότερο χωρητικότητα κεφαλής και βαρύτερα{1}}συστήματα λίπανσης από μια ειδική για χάλκινους ακροδέκτες. Ομοίως, τα ιατρικά εξαρτήματα με αυστηρή ανοχή-μπορεί να δικαιολογήσουν μια επένδυση σερβο-πρεσσας που ένα πρόγραμμα βραχίονα δεν θα μπορούσε ποτέ να ανακτήσει.
Τι πρέπει να αξιολογήσετε σε έναν προοδευτικό προμηθευτή καλουπιών
Το πιεστήριο είναι η μισή εξίσωση. Το ίδιο το προοδευτικό καλούπι σφράγισης καθορίζει εάν οι στόχοι ακριβείας είναι επιτεύξιμοι και επαναλαμβανόμενοι σε εκατομμύρια κύκλους. Κατά την αξιολόγηση συνεργατών προοδευτικών εργαλείων και καλουπιών που προσφέρουν υπηρεσίες προοδευτικής σφράγισης καλουπιών, κοιτάξτε πέρα από την τιμή ανά σταθμό και εξετάστε το βάθος της μηχανικής.
- Δυνατότητα σχεδίασης πολλών-σταθμών με αυστηρή επαναληψιμότητα– Προμηθευτές όπωςΓΙΤΣΕΝυποστήριξη μηχανικών παραγωγής και ομάδων προμηθειών που προμηθεύονται μήτρες προοδευτικής σφράγισης για μεταλλικά μέρη υψηλού-όγκου, παρέχοντας αποτελεσματική διαμόρφωση πολλαπλών-σταθμών και κλιμακούμενη ικανότητα μαζικής παραγωγής που μεταφράζεται απευθείας σε σταθερή ποιότητα από εξαρτήματα-σε-εξαρτήματα.
- Εξειδίκευση στο σχεδιασμό της μήτρας προοδευτικής σφράγισης– Ο προμηθευτής θα πρέπει να επιδεικνύει επάρκεια προσομοίωσης CAD/CAE, συμπεριλαμβανομένης της πρόβλεψης επιστροφής ελατηρίου βάσει FEA και βελτιστοποίησης διάταξης λωρίδων. Ζητήστε να δείτε παραδείγματα για το πώς επέλυσαν διαμορφώνοντας προκλήσεις σε γεωμετρίες συγκρίσιμες με τις δικές σας.
- Γνώσεις επιλογής χάλυβα εργαλείων– Διαφορετικοί σταθμοί αντιμετωπίζουν διαφορετικά προφίλ φθοράς. Ένας ικανός προμηθευτής επιλέγει τον σωστό συνδυασμό-χαλύβων υψηλής ταχύτητας, ποιοτήτων μεταλλουργίας σκόνης ή ενθέτων καρβιδίου με βάση το υλικό που αποτυπώνετε-όχι ένα-μέγεθος-ταιριάζει-για όλους.
- Εσωτερικοί πόροι δοκιμής-– Οι κατασκευαστές με αποκλειστικές πρέσες δοκιμής μπορούν να επικυρώσουν τη μήτρα υπό ρεαλιστικές συνθήκες, να μετρήσουν δείγματα εξαρτημάτων σε ένα CMM και να επαναλάβουν τις ρυθμίσεις πριν το εργαλείο αποσταλεί στον παραγωγικό χώρο σας. Αυτή η-εσωτερική δοκιμή και δυνατότητα επικύρωσης εξαλείφει εβδομάδες αντιμετώπισης προβλημάτων μετά την παράδοση.
- Τεχνική υποστήριξη-μετά την πώληση– Οι προοδευτικές μήτρες απαιτούν συνεχή σέρβις. Αξιολογήστε εάν ο προμηθευτής προσφέρει καθοδήγηση συντήρησης, υποστήριξη επανατριβής και ταχεία αντικατάσταση εξαρτημάτων φθοράς όπως γροθιές, πιλότοι και ένθετα.
- Επεκτασιμότητα– Οι όγκοι σας μπορεί να αυξηθούν. Ένας προμηθευτής δομημένος σε κλίμακα από την αρχική παραγωγή έως τη διευρυμένη χωρητικότητα-χωρίς επανασχεδιασμό από την αρχή-εξοικονομεί σημαντικό χρόνο και κόστος καθώς αυξάνεται η ζήτηση.
Ο έλεγχος των παρόχων υπηρεσιών προοδευτικής σφράγισης μετάλλων με βάση αυτά τα κριτήρια διαχωρίζει τους συνεργάτες που σχεδιάζουν λύσεις από εκείνους που απλώς παραθέτουν μπλοκ εργαλείων.
Κλιμάκωση από το πρωτότυπο στη μαζική παραγωγή
Λίγα προγράμματα ξεκινούν σε πλήρη ένταση την πρώτη μέρα. Η διαδρομή συνήθως κινείται από την επικύρωση πρωτοτύπου μέσω των πιλοτικών εκτελέσεων στη συνεχή μαζική παραγωγή-και ο συνεργάτης σας θα πρέπει να υποστηρίζει κάθε στάδιο χωρίς να απαιτείται πλήρης επανεκκίνηση εργαλείων σε κάθε μετάβαση.
Κατά τη διάρκεια της πρώιμης επικύρωσης, τα μαλακά εργαλεία ή οι μήτρες πρωτοτύπων ενός-σταθμού επιβεβαιώνουν τη γεωμετρία του εξαρτήματος και τη συμπεριφορά του υλικού με χαμηλό κόστος. Μόλις σταθεροποιηθεί ο σχεδιασμός, οι μήτρες προοδευτικής σφράγισης κατασκευασμένες από σκληρυμένους χάλυβες εργαλείων αναλαμβάνουν την πιλοτική παραγωγή-μια ελεγχόμενη σειρά 5.000 έως 50.000 εξαρτημάτων που επικυρώνει την ικανότητα διεργασίας, τη σταθερότητα διαστάσεων και την ανθεκτικότητα της μήτρας υπό ρεαλιστικές συνθήκες.
Η μετάβαση στη μαζική παραγωγή προσθέτει μια τελική ζήτηση: η μήτρα πρέπει να υποστηρίξει εκατομμύρια χτυπήματα χωρίς υποβάθμιση που ωθεί τα μέρη εκτός ανοχής. Αυτό είναι όπου η φιλοσοφία σχεδιασμού προοδευτικής σφράγισης μήτρας έχει μεγαλύτερη σημασία. Η αρθρωτή κατασκευή με αντικαταστάσιμα ένθετα, στιβαρά συστήματα καθοδήγησης και σωστά βαθμολογημένα ελατήρια αζώτου επιτρέπουν τη στοχευμένη συντήρηση που διατηρεί τη μήτρα να παράγει χωρίς πλήρη ρήξη.
Η επιλογή τόσο του μηχανήματος όσο και της πηγής της μήτρας ως συντονισμένης απόφασης-και όχι μεμονωμένα-διασφαλίζει ότι η ικανότητα πίεσης ταιριάζει με τις απαιτήσεις διαμόρφωσης της μήτρας, η κλίνη ταιριάζει στο αποτύπωμα της μήτρας και η τεχνική υποστήριξη του προμηθευτή καλύπτει ολόκληρο τον κύκλο ζωής από το πρώτο δείγμα έως τη σταθερή υψηλή{{2} όγκο απόδοσης.
Συχνές ερωτήσεις σχετικά με τις μηχανές σφράγισης προοδευτικής μήτρας
1. Πόσο γρήγορα μπορεί να λειτουργήσει μια προοδευτική μηχανή σφράγισης μήτρας;
Οι τυπικές μηχανές σφράγισης προοδευτικής μήτρας λειτουργούν μεταξύ 100 και 400 κινήσεων ανά λεπτό για τυπικές εργασίες παραγωγής. Οι εφαρμογές υψηλής-ταχύτητας μπορούν να υπερβούν τις 1.000 διαδρομές ανά λεπτό, αλλά για την επίτευξη αυτών των ρυθμών απαιτείται ένας συνδυασμός άκαμπτων-πλαισίων πλάγιας πίεσης ή δεσίματος{7}}ράβδου, σερβοτροφοδότες ακριβείας με κλειστή-τοποθέτηση βρόχου, προσεκτικά σχεδιασμένα διάκενα μήτρας για συστήματα καθαρής επαφής{br9} και μικροακτίνων για καθαρή διάτμηση στόχων. ζώνες. Η μέγιστη επιτεύξιμη ταχύτητα εξαρτάται από τον τύπο υλικού, το πλάτος της λωρίδας, τον αριθμό των ενεργών σταθμών και το επιλεγμένο σύστημα οδήγησης πίεσης.
2. Ποια είναι η διαφορά μεταξύ της προοδευτικής σφράγισης μήτρας και της σφράγισης μήτρας μεταφοράς;
Η προοδευτική σφράγιση μήτρας διατηρεί το τεμάχιο εργασίας προσαρτημένο σε μια λωρίδα φορέα καθ' όλη τη διάρκεια της ακολουθίας διαμόρφωσης, προωθώντας το από σταθμό σε σταθμό μέσα σε ένα σετ μήτρας με ταχύτητες έως και 1,000+ SPM. Η σφράγιση μήτρας μεταφοράς διαχωρίζει νωρίς το κενό από την ταινία και στη συνέχεια μετακινεί μεμονωμένα τεμάχια εργασίας μεταξύ ανεξάρτητων σταθμών χρησιμοποιώντας μηχανικά δάκτυλα ή βραχίονες μεταφοράς σε χαμηλότερες ταχύτητες 15 έως 60 SPM. Οι προοδευτικές μήτρες υπερέχουν σε εξαρτήματα μικρού-έως-μέσου υψηλού-όγκου, ενώ οι μήτρες μεταφοράς χειρίζονται μεγαλύτερα εξαρτήματα, βαθιά-ελκυσμένα κελύφη και εξαρτήματα που απαιτούν λειτουργίες από πολλές κατευθύνσεις που δεν μπορούν να χωρέσουν οι λωρίδες μεταφοράς.
3. Ποια υλικά μπορούν να υποστούν επεξεργασία σε μια προοδευτική μηχανή σφράγισης με καλούπι;
Οι μηχανές σφράγισης προοδευτικής μήτρας επεξεργάζονται μια ευρεία γκάμα μετάλλων, όπως χάλυβας με χαμηλές-άνθρακες, ανοξείδωτο χάλυβα (σειρές 300 και 400), χαλκό και βηρύλλιο χαλκό, ορείχαλκο και κράματα αλουμινίου. Το πάχος του πηνίου κυμαίνεται συνήθως από 0,004 ίντσες για μικρο-ηλεκτρονικούς ακροδέκτες ακριβείας έως 0,250 ίντσες για βαριά δομικά στηρίγματα. Κάθε υλικό απαιτεί συγκεκριμένες ρυθμίσεις μηχανής-ο ανοξείδωτος χάλυβας απαιτεί υψηλότερη χωρητικότητα πρέσας και λιπαντικά κατά της-διαβροχής, ενώ το αλουμίνιο χρειάζεται ευρύτερη διάτρηση{10}}για-διακεκομμένα διάκενα και επικαλυμμένες επιφάνειες εργαλείων για να αποφευχθεί η συσσώρευση υλικού.
4. Πώς προσδιορίζετε τη σωστή χωρητικότητα τύπου για μια προοδευτική μήτρα;
Η επιλογή της χωρητικότητας του πιεστηρίου απαιτεί την άθροιση όλων των δυνάμεων κοπής, διαμόρφωσης και απογύμνωσης σε κάθε ενεργό σταθμό στη μήτρα και, στη συνέχεια, εφαρμογή ενός συντελεστή ασφαλείας 1,2 έως 1,3 πάνω από το υπολογιζόμενο σύνολο. Οι βασικές μεταβλητές περιλαμβάνουν το πάχος του υλικού και την αντοχή σε εφελκυσμό, τον αριθμό των ταυτόχρονων εργασιών και την πολυπλοκότητα σχηματισμού, όπως βαθιές τραβήξεις ή κοπή νομισμάτων. Μια κοινή κατευθυντήρια γραμμή είναι το μέγεθος της πρέσας στο 60 έως 70 τοις εκατό της ονομαστικής χωρητικότητάς της για το υπολογισμένο φορτίο αιχμής, παρέχοντας περιθώριο κεφαλής για διακύμανση υλικού και σταδιακή αύξηση της δύναμης κοπής καθώς οι άκρες διάτρησης θαμπώνουν μεταξύ των κύκλων ακονίσματος.
5. Πόσο συχνά χρειάζεται συντήρηση ή ακόνισμα ένα προοδευτικό καλούπι;
Τα διαστήματα ακονίσματος ποικίλλουν ανάλογα με το υλικό που τυπώνεται. Οι μήτρες που χρησιμοποιούν μαλακότερα μέταλλα όπως ο μαλακός χάλυβας C1010 ή ο χαλκός μπορεί να διαρκέσουν 250.000 ή περισσότερα χτυπήματα μεταξύ των υπηρεσιών, ενώ οι μήτρες για την επεξεργασία ανοξείδωτου χάλυβα 304 συνήθως απαιτούν ακόνισμα κάθε 50.000 έως 100.000 χτυπήματα λόγω υψηλότερης λειαντικής ικανότητας υλικού. Αποτελεσματικά προγράμματα συντήρησης παρακολουθούν τους αριθμούς διαδρομής αντί για τις ημερολογιακές ημερομηνίες, επιθεωρούν τις ακμές κοπής με μεγέθυνση όταν το ύψος του γρέζιου υπερβαίνει το 10 τοις εκατό του πάχους του υλικού και επαληθεύουν τις διαστάσεις του πείρου πιλότου, τις δυνάμεις του ελατηρίου και το ύψος κλεισίματος του καλουπιού σε κάθε διάστημα σέρβις. Προμηθευτές όπως η YICHEN μπορούν να παρέχουν καθοδήγηση σχετικά με τα χρονοδιαγράμματα συντήρησης προσαρμοσμένα σε συγκεκριμένες διαμορφώσεις καλουπιών και υλικά παραγωγής.


