


Τι σημαίνει το Progressive Die Stamping για παραγωγή υψηλού-όγκου
Προμηθεύεστε μεταλλικά μέρη σε κλίμακα. Ίσως είναι χιλιάδες αγκύλες ανά μήνα ή εκατομμύρια ηλεκτρικές επαφές ετησίως. Σε κάποιο σημείο, κάθε μηχανικός προμηθειών προσγειώνεται στο ίδιο ερώτημα: ποιοκατασκευαστές προοδευτικών καλουπιών σφράγισηςμπορεί πραγματικά να προσφέρει αυτό που χρειάζεται το έργο μου;
Πριν ξεκινήσετε να ζητάτε προσφορές, χρειάζεστε μια σταθερή κατανόηση του τι είναι αυτή η διαδικασία, πώς λειτουργεί και γιατί κυριαρχεί στην παραγωγή μεταλλικών εξαρτημάτων υψηλού-όγκου. Αυτή η βάση διαμορφώνει κάθε συζήτηση που θα έχετε με πιθανούς προμηθευτές και σας βοηθά να διαχωρίσετε ικανούς συνεργάτες από καταστήματα που έχουν απλώς μια πρέσα.
Τι είναι το Progressive Die Stamping
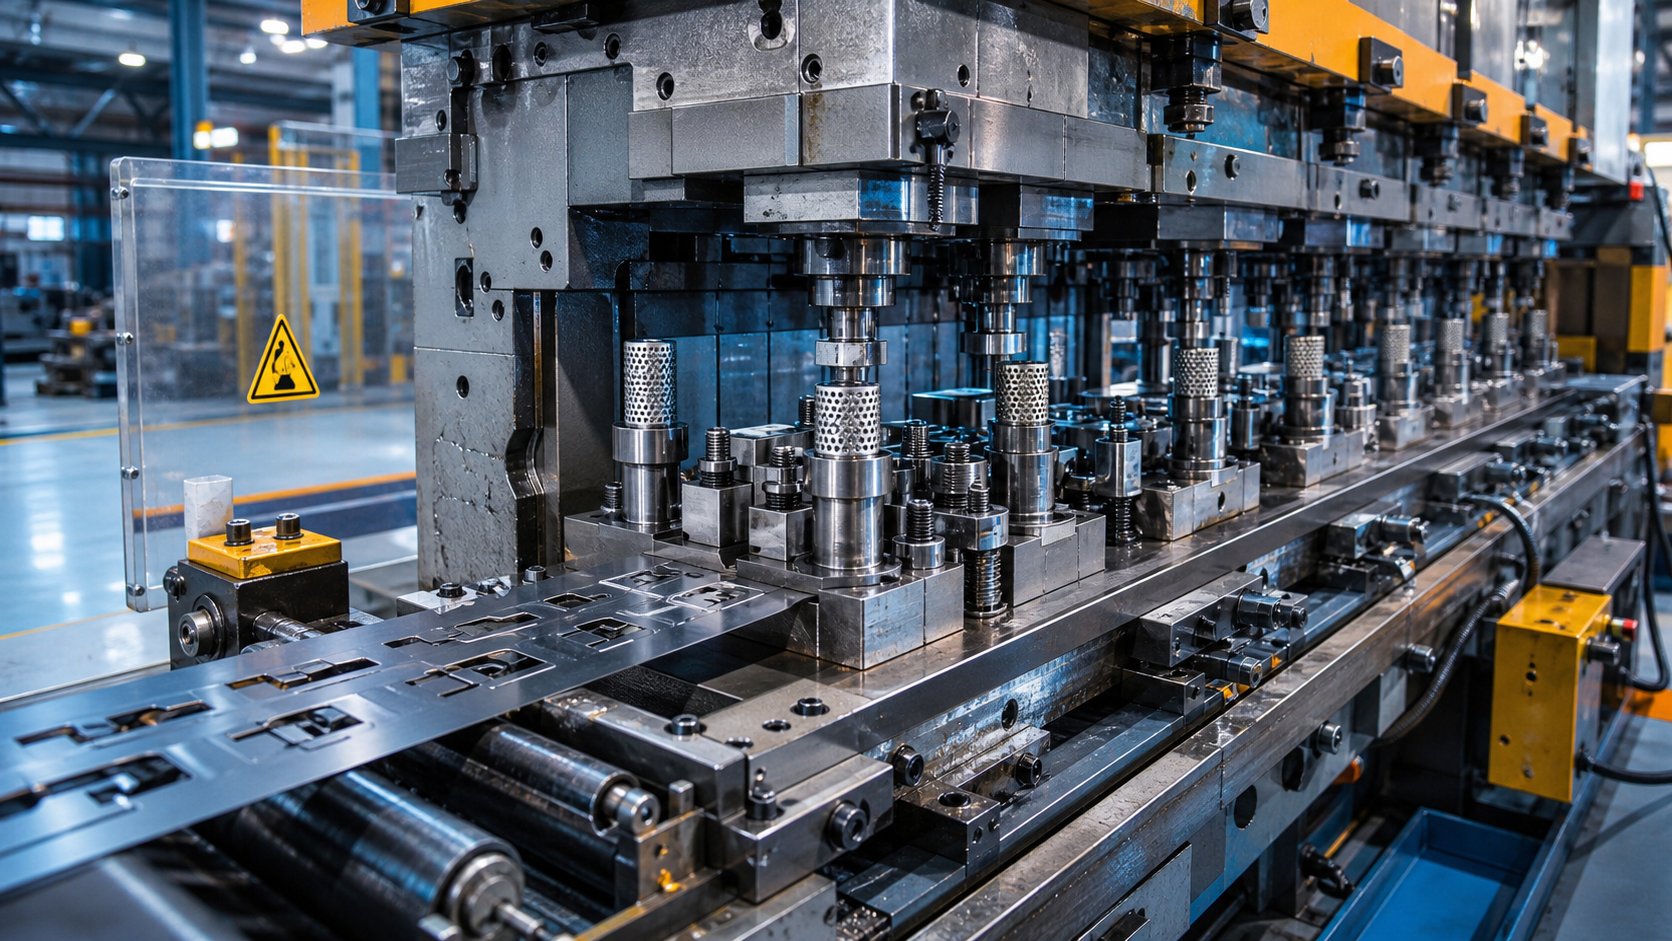
Η προοδευτική σφράγιση καλουπιών είναι μια διαδικασία διαμόρφωσης μετάλλου κατά την οποία μια συνεχής λωρίδα υλικού προχωρά μέσω μιας σειράς διαδοχικών σταθμών εργασίας μέσα σε ένα ενιαίο σετ μήτρας, με κάθε διαδρομή πίεσης να εκτελεί διαφορετική λειτουργία μέχρι να παραχθεί ένα τελειωμένο μέρος και να διαχωριστεί από την ταινία.
Φανταστείτε ένα μεταλλικό πηνίο να τροφοδοτείται σε μια πρέσα σφράγισης. Με κάθε χτύπημα, η λωρίδα κινείται προς τα εμπρός με μια ακριβή αύξηση, γνωστή ως το ύψος του καλουπιού. Κάθε σταθμός από τον οποίο διέρχεται εκτελεί μια συγκεκριμένη εργασία: ανοίγει μια τρύπα, σχηματίζει μια κάμψη, προσθέτει ένα επινοημένο χαρακτηριστικό ή κόβει το υπερβολικό υλικό. Μέχρι να φτάσει η ταινία στον τελικό σταθμό, το ολοκληρωμένο τμήμα πέφτει ελεύθερο. Ένα χτύπημα, ένα τελειωμένο συστατικό, που επαναλαμβάνεται εκατοντάδες φορές ανά λεπτό.
Ο όρος "προοδευτικό" αναφέρεται σε αυτόν τον σταδιακό μετασχηματισμό. Ένα προοδευτικό καλούπι είναι ουσιαστικά ένα προσαρμοσμένο-εργαλείο σχεδιασμένο που ενοποιεί ό,τι διαφορετικά θα απαιτούσε πολλαπλές μηχανές, πολλαπλές ρυθμίσεις και πολλαπλά βήματα χειρισμού σε μια ενιαία αυτοματοποιημένη λειτουργία. Η μεταλλική λωρίδα λειτουργεί ως ο δικός της μεταφορέας, μεταφέροντας κάθε τμήμα-σε εξέλιξη-από τον ένα σταθμό στον άλλο χωρίς ανθρώπινη παρέμβαση.
Γιατί οι κατασκευαστές χρησιμοποιούν προοδευτικά καλούπια για παραγωγή όγκου
Η προοδευτική στάμπα κερδίζει τη θέση της στις γραμμές παραγωγής επειδή επιλύει τρία προβλήματα ταυτόχρονα: ταχύτητα, συνέπεια και κόστος ανά μονάδα. Πρέσες που λειτουργούν στο25 έως 200 εγκεφαλικά επεισόδια ανά λεπτό ή περισσότεραμπορεί να παράγει τελικά εξαρτήματα με ρυθμούς που καμία άλλη μέθοδος διαμόρφωσης δεν ταιριάζει για εξαρτήματα μικρού-έως-μεσαίου-μεγέθους.
Κάθε χτύπημα παράγει πανομοιότυπα αποτελέσματα, επειδή οι ίδιες επιφάνειες διάτρησης και μήτρας διαμορφώνουν το υλικό με την ίδια σειρά, υπό τις ίδιες συνθήκες. Αυτό εξαλείφει τη σωρευτική διακύμανση που επικρατεί κατά τη μεταφορά εξαρτημάτων μεταξύ ξεχωριστών μηχανών. Το αποτέλεσμα είναι αυστηρές ανοχές, ομοιόμορφα χαρακτηριστικά και ελάχιστο σκραπ σε όλες τις σειρές παραγωγής που εκτείνονται σε εκατομμύρια κύκλους.
Βιομηχανίες όπως η αυτοκινητοβιομηχανία, τα ηλεκτρονικά, το HVAC, ο φωτισμός και τα καταναλωτικά αγαθά βασίζονται σε αυτή τη διαδικασία για βραχίονες, συνδετήρες, συνδετήρες, επαφές και περιβλήματα. Αυτά είναι μέρη όπου η συνοχή των διαστάσεων δεν είναι προαιρετική και όπου τα οικονομικά στοιχεία ανά μονάδα έχουν σημασία σε κλίμακα.
Η κατανόηση της προοδευτικής στάμπας σε αυτό το επίπεδο δεν είναι ακαδημαϊκή. Είναι ο φακός μέσω του οποίου αξιολογείτε εάν το βάθος μηχανικής, οι δυνατότητες πίεσης και η τεχνογνωσία εργαλείων ενός κατασκευαστή ταιριάζουν με την πολυπλοκότητα του μέρους σας. Οι λεπτομέρειες της διαδικασίας ενημερώνουν άμεσα τις ερωτήσεις που πρέπει να κάνετε και τις κόκκινες σημαίες που πρέπει να προσέξετε.
Πώς λειτουργεί η διαδικασία προοδευτικής σφράγισης μήτρας βήμα προς βήμα
Το να γνωρίζετε ότι μια λωρίδα κινείται μέσα από σταθμούς είναι ένα πράγμα. Η κατανόηση του τι πραγματικά συμβαίνει σε κάθε σταθμό και γιατί η σειρά έχει σημασία, σας δίνει έναν πιο ευκρινή φακό για να αξιολογήσετε εάνπροοδευτικά εργαλεία μήτρας του κατασκευαστήταιριάζει με την πολυπλοκότητα του μέρους σας.
Στάδιο-από-Ανάλυση των λειτουργιών προοδευτικής μήτρας
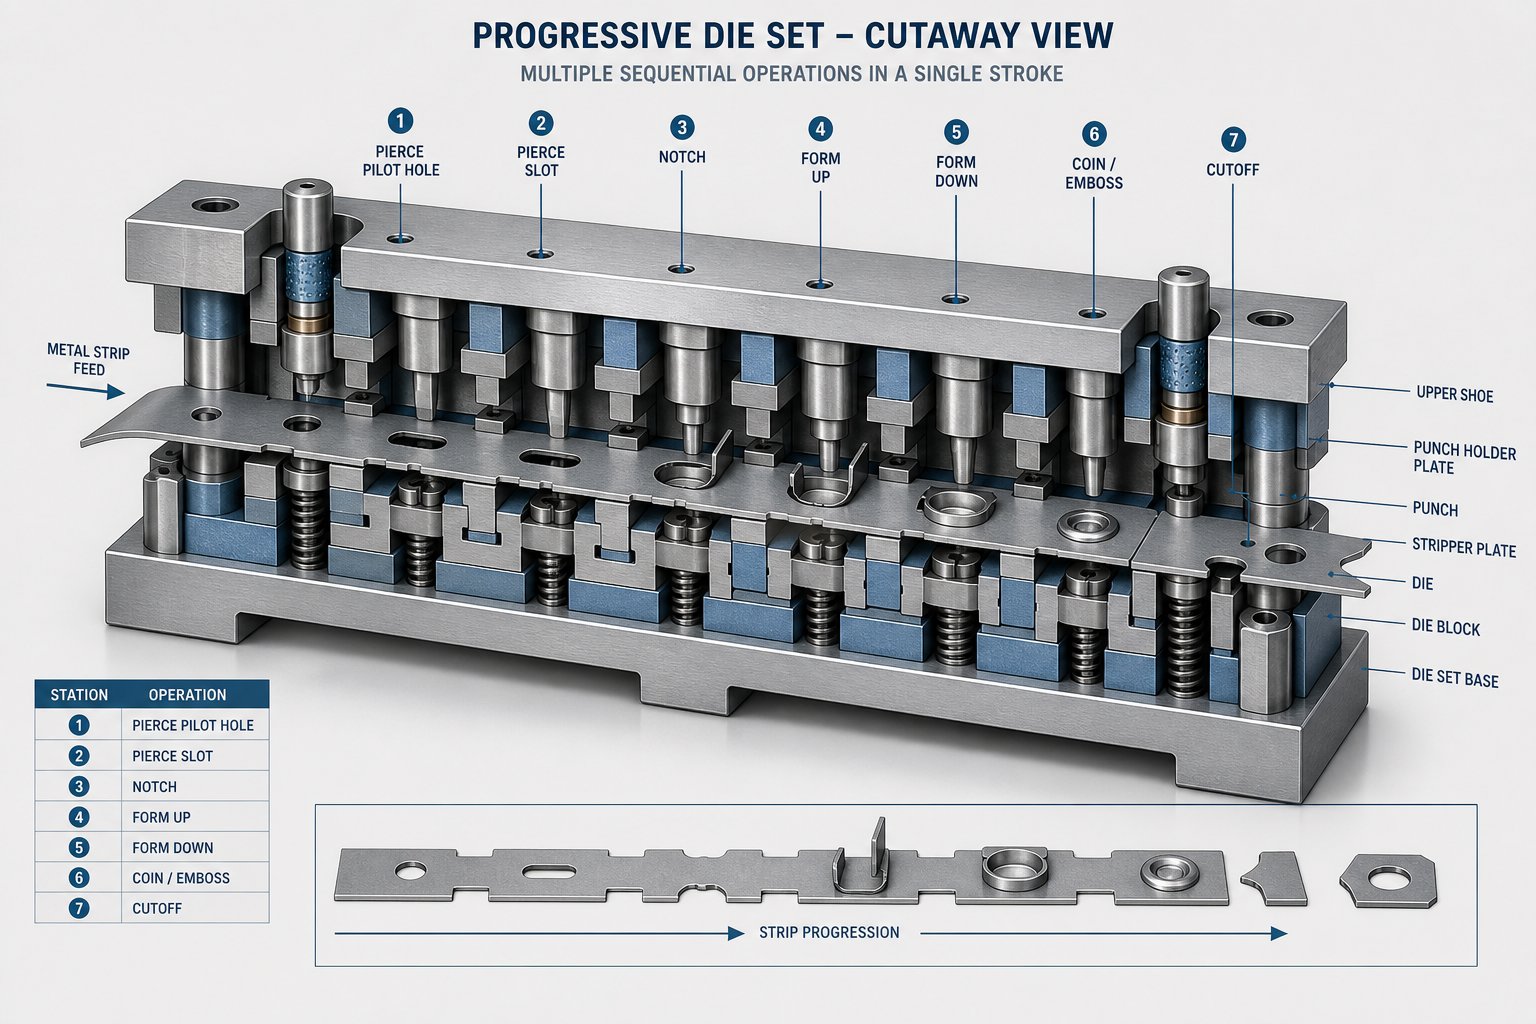
Κάθε σταθμός σε μια μήτρα προοδευτικής σφράγισης εκτελεί μια συγκεκριμένη λειτουργία που βασίζεται στην εργασία που γίνεται ανάντη. Παραλείψτε ένα βήμα, αναδιατάξτε τη σειρά ή υπολογίστε λανθασμένα τα διάκενα σε οποιοδήποτε σημείο και το τελειωμένο μέρος αποτυγχάνει. Δείτε πώς ξετυλίγεται η διαδικασία από ακατέργαστο πηνίο σε ολοκληρωμένο στοιχείο:
- Σίτιση και ξετύλιγμα- Ένα πηνίο από λαμαρίνα τοποθετείται σε έναν αποσπώμενο και τροφοδοτείται στην προοδευτική πρέσα σφράγισης σε ακριβή χρονικά διαστήματα που συγχρονίζονται με τη διαδρομή του πιεστηρίου. Οι τροφοδότες κυλίνδρων ή οι σερβοτροφοδότες ελέγχουν την προώθηση της λωρίδας (γνωστή ως βήμα) σε χιλιοστά της ίντσας, διασφαλίζοντας ότι κάθε σταθμός λαμβάνει υλικό ακριβώς στη σωστή θέση.
- Διάτρηση- Οι πρώτοι σταθμοί διαμόρφωσης συνήθως ανοίγουν πιλοτικές τρύπες και λειτουργικά ανοίγματα. Οι πιλοτικές οπές χρησιμεύουν ως αναφορές ευθυγράμμισης για κάθε σταθμό κατάντη, ενώ οι λειτουργικές οπές γίνονται μέρος της τελικής γεωμετρίας. Το τρύπημα γίνεται νωρίς επειδή η αφαίρεση του υλικού πριν από τη διαμόρφωση αποτρέπει την παραμόρφωση γύρω από τις άκρες των οπών.
- Κενό- Τμήματα της λωρίδας κόβονται για να καθοριστεί το εξωτερικό προφίλ του εξαρτήματος ή για να δημιουργηθούν εσωτερικά χαρακτηριστικά. Οι σταθμοί κενού μπορεί να κόψουν εν μέρει το περίγραμμα ενώ αφήνουν γλωττίδες που κρατούν το τμήμα προσαρτημένο στη λωρίδα φορέα για συνεχή μεταφορά μέσω της μήτρας.
- Διαμόρφωση- Οι λειτουργίες κάμψης, σχεδίασης και φλάντζας διαμορφώνουν το επίπεδο κενό σε τρισδιάστατη γεωμετρία-. Οι σταθμοί διαμόρφωσης εφαρμόζουν ελεγχόμενη δύναμη για να παραμορφώσουν το μέταλλο πλαστικά, δημιουργώντας γωνίες, κανάλια, νευρώσεις ή περιγράμματα. Η ακολουθία κινείται από απλές στροφές σε πιο σύνθετα σχήματα για να διαχειριστεί προοδευτικά το στρες του υλικού.
- ΝομίσματαΗ - συμπίεση υψηλής-πίεσης βελτιώνει συγκεκριμένα χαρακτηριστικά, ισοπεδώνει τις επιφάνειες, ακονίζει τις ακτίνες ή αποτυπώνει λεπτομέρειες που απαιτούν αυστηρότερο έλεγχο διαστάσεων από ό,τι επιτυγχάνεται με την τυπική διαμόρφωση. Το νόμισμα τοποθετείται μετά το σχηματισμό επειδή-συντονίζει με ακρίβεια τη γεωμετρία που έχει ήδη πάρει βασικό σχήμα.
- Αποκοπή- Ο τελικός σταθμός αποκόπτει το ολοκληρωμένο τμήμα από τη λωρίδα φορέα. Το έτοιμο εξάρτημα πέφτει ελεύθερο, συχνά σε έναν κάδο ή σε έναν μεταφορέα, ενώ η υπόλοιπη λωρίδα σκελετού εξέρχεται για ανακύκλωση.
Παρατηρήστε πώς κάθε στάδιο εξαρτάται από την ακριβή εκτέλεση του προηγούμενου. Οι πιλοτικές τρύπες που έχουν ανοίξει στον σταθμό δύο καθοδηγούν κάθε επόμενη λειτουργία. Η μορφοποίηση βασίζεται σε υλικό που ήταν σωστά κενά. Το Coining υποθέτει ότι η γεωμετρία κάμψης κάτω από αυτό είναι ήδη εντός προδιαγραφών. Αυτή η κλιμακωτή εξάρτηση είναι ακριβώς ο λόγος που η μηχανική πίσω από μια μήτρα προοδευτικής σφράγισης απαιτεί ακρίβεια στο στάδιο του σχεδιασμού, όχι μόνο κατά τη διάρκεια της παραγωγής.
Πώς η διαμόρφωση πολλών σταθμών επιτυγχάνει πολυπλοκότητα μερών
Ο αριθμός των σταθμών σε ένα καλούπι αντανακλά άμεσα την πολυπλοκότητα του τμήματος. Ένας απλός επίπεδος βραχίονας με δύο τρύπες μπορεί να απαιτεί μόνο τέσσερις ή πέντε σταθμούς. Ένας τρισδιάστατος σύνδεσμος με πολλαπλές στροφές, ανάγλυφα χαρακτηριστικά και σφιχτά-ανοίγματα ανοχής-θα μπορούσε να χρειαστεί δώδεκα ή περισσότερα. Κάθε επιπλέον σταθμός προσθέτει το κόστος εργαλείων, αυξάνει το μήκος της μήτρας και απαιτεί μεγαλύτερη πρέσα σφράγισης καλουπιών με κατάλληλο μέγεθος και χωρητικότητα κλίνης.
Πιέστε τα δέματα ταχύτητας απευθείας στη σχεδίαση του σταθμού επίσης. Μια μήτρα που έχει κατασκευαστεί για στάμπα υψηλής ταχύτητας με 200 και πλέον πινελιές ανά λεπτό χρειάζεται σταθμούς σχεδιασμένους για γρήγορη προώθηση της ταινίας, αποτελεσματική αφαίρεση σκραπ και ελάχιστο χρόνο παραμονής. Λιγότεροι, απλούστεροι σταθμοί υποστηρίζουν ταχύτερους ρυθμούς κύκλου. Πιο περίπλοκοι σταθμοί με βαθιές έλξεις ή βαριά νομισματοκοπία μπορεί να απαιτούν την επιβράδυνση του πιεστηρίου, ανταλλάσσοντας την ταχύτητα για σχηματισμό δύναμης.
Όταν αξιολογείτε έναν κατασκευαστή, ρωτήστε πόσους σταθμούς τρέχουν οι τυπικές του μήτρες και ποιες ταχύτητες πίεσης επιτυγχάνουν για εξαρτήματα παρόμοια με τα δικά σας. Ένα κατάστημα που σχεδιάζει άνετα 15-εργαλεία σταθμών για περίπλοκες γεωμετρίες με 100+ πινελιές ανά λεπτό λειτουργεί σε διαφορετική βαθμίδα μηχανικής από ένα σε λειτουργία έξι-σταθμών για επίπεδα κενά. Αυτή η διάκριση επηρεάζει άμεσα το αν μπορούν να χειριστούν την πολυπλοκότητα του τμήματός σας χωρίς δαπανηρές δοκιμές-και σφάλματα κατά την ανάπτυξη του εργαλείου.
Η σχέση μεταξύ του αριθμού σταθμών, της ικανότητας πρέσας και της γεωμετρίας των εφικτών εξαρτημάτων διαμορφώνει επίσης την επένδυσή σας σε εργαλεία. Περισσότεροι σταθμοί σημαίνουν υψηλότερο κόστος εκ των προτέρων, αλλά ξεκλειδώνουν τη δυνατότητα ενοποίησης λειτουργιών που διαφορετικά θα απαιτούσαν δευτερεύουσες διεργασίες, ξεχωριστά μηχανήματα και πρόσθετο χειρισμό. Η οικονομική μετατόπιση ανάλογα με τον όγκο, που εγείρει ένα φυσικό ερώτημα: σε ποιες ποσότητες παραγωγής αποδίδει πραγματικά αυτή η επένδυση;
Όταν το Progressive Die Stamping είναι η σωστή επιλογή για το έργο σας
Τα εργαλεία για προοδευτικές μήτρες δεν είναι φθηνά. Εξετάζετε μια σημαντική κεφαλαιουχική δαπάνη πριν βγει από τον Τύπο ένα μόνο εξάρτημα παραγωγής. Επομένως, το πραγματικό ερώτημα δεν είναι εάν η διαδικασία λειτουργεί, αλλά αν οι όγκοι σας δικαιολογούν την επένδυση σε απλούστερες εναλλακτικές λύσεις, όπως σύνθετες μήτρες, μήτρες μεταφοράς ή σφράγιση με ένα-χτυπημένο.
Όρια όγκου όπου οι προοδευτικές μήτρες νικούν άλλες μεθόδους
Η προοδευτική σφράγιση μετάλλων ακολουθεί μια ξεχωριστή καμπύλη κόστους. Η μπροστινή αιχμή είναι απότομη, αλλά το κόστος ανά-ανταλλακτικό ισοπεδώνεται γρήγορα καθώς αυξάνεται ο όγκος. Η οικονομική βιωσιμότητα για προοδευτικές μήτρες ξεκινά συνήθως από 50.000 έως 100.000 μονάδες ετησίως, αν και εξαιρετικά-απλές γεωμετρίες μπορεί να δικαιολογήσουν την επένδυση από 30.000 έως 50.000 μονάδες. Κάτω από αυτά τα όρια, οι μέθοδοι με χαμηλότερο κόστος εργαλείων, όπως η κοπή με λέιζερ CNC ή η σφράγιση ενός σταδίου-, είναι συχνά πιο λογικές.
Κάντε αντίθεση με αυτό με τη σφράγιση μεταφοράς, η οποία ταιριάζει σε μεσαίους-έως-υψηλούς όγκους (περίπου 25.000 μονάδες και άνω), αλλά εξυπηρετεί μεγαλύτερα ή βαθιά έλξη-τμημάτων που δεν μπορούν να παραμείνουν συνδεδεμένα σε μια λωρίδα φορέα. Οι σύνθετες μήτρες καταλαμβάνουν μια μέση λύση: μέτριο κόστος εργαλείων, υψηλή ακρίβεια για επίπεδα μέρη, αλλά περιορίζεται σε απλούστερες γεωμετρίες και μικρότερες διαδρομές. Η σφράγιση ενός-ενός χτυπήματος κοστίζει το λιγότερο εκ των προτέρων, αλλά συνεπάγεται υψηλότερα έξοδα εργασίας και χειρισμού που κλιμακώνονται γραμμικά με την ποσότητα.
Για μακροπρόθεσμα προγράμματα προοδευτικής σφράγισης που καλύπτουν εκατοντάδες χιλιάδες ή εκατομμύρια εξαρτήματα, το κόστος εργαλείων ανά μονάδα γίνεται αμελητέο. Εκεί είναι που τα οικονομικά στοιχεία γίνονται συναρπαστικά: η πρώτη ύλη και ο χρόνος πίεσης κυριαρχούν στο κόστος ανά-ανταλλακτικό και οι εκτυπώσεις μεγάλου όγκου εκτελούνται με ταχύτητες που καμία άλλη μέθοδος δεν μπορεί να ταιριάξει για μικρά-έως{3}}μέσα εξαρτήματα.
Κατανόηση της Επένδυσης Εργαλείων έναντι της Ανά-Μερικής Οικονομικής
Δείτε πώς συγκρίνονται οι προοδευτικές μήτρες με εναλλακτικές μεθόδους σε όλες τις διαστάσεις που έχουν μεγαλύτερη σημασία για τους αγοραστές:
| Παράγοντας | Progressive Die | Μεταφορά Ζήτου | Compound Die | Μονό-Σφράγιση επιτυχιών |
|---|---|---|---|---|
| Κόστος εργαλείων / εγκατάστασης | Πολύ ψηλά | Ψηλά | Μέτριος | Χαμηλός |
| Ανά-Κόστος ανταλλακτικού (χαμηλός όγκος) | Πολύ ψηλά | Ψηλά | Μέτριος | Χαμηλή έως μέτρια |
| Ανά-Κόστος ανταλλακτικού (Υψηλός όγκος) | Πολύ Χαμηλό | Χαμηλός | Μέτριος | Ψηλά |
| Δυνατότητα πολυπλοκότητας εξαρτημάτων | Υψηλό (πολλών-χαρακτηριστικών, τρισδιάστατη γεωμετρία) | Υψηλά (μεγάλα ή βαθιά-τραβηγμένα μέρη) | Χαμηλό (επίπεδο, μονό-αεροπλάνο) | Χαμηλό (μία επέμβαση ανά εγκεφαλικό επεισόδιο) |
| Ταχύτητα Παραγωγής | Πολύ γρήγορο (200-600+ SPM) | Μέτριος | Μέτρια έως γρήγορη | Αργός |
| Ιδανικός Ετήσιος Όγκος | 50,000+ μονάδες | 25,000+ μονάδες | 5.000-50.000 μονάδες | 1-10.000 μονάδες |
Το μοτίβο είναι σαφές: οι προοδευτικές μήτρες απαιτούν περισσότερο κεφάλαιο, αλλά σας ανταμείβουν με το χαμηλότερο κόστος ανά-ανταλλακτικό σε κλίμακα και τους ταχύτερους χρόνους κύκλου. Οι μήτρες μεταφοράς προσφέρουν παρόμοια πολυπλοκότητα χειρισμού για μεγαλύτερα εξαρτήματα, αλλά λειτουργούν πιο αργά. Οι σύνθετες μήτρες λειτουργούν καλά για επίπεδα εξαρτήματα ακριβείας σε μέτριες ποσότητες. Οι λειτουργίες με ένα-πλήγμα διατηρούν τα πράγματα απλά και οικονομικά για σύντομες διαδρομές, αλλά γίνονται ακριβές όταν αυξάνονται οι όγκοι.
Όταν προσελκύετε δυνητικούς προμηθευτές, ζητήστε μια ανάλυση εξισορρόπησης που δείχνει ακριβώς πού αποδίδει τα προοδευτικά εργαλεία έναντι των προβλεπόμενων όγκων σας. Ένας ικανός κατασκευαστής θα το μοντελοποιήσει για εσάς, λαμβάνοντας υπόψη τις ετήσιες ποσότητες, την αναμενόμενη διάρκεια ζωής του εργαλείου και τυχόν δευτερεύουσες λειτουργίες. Εάν οι αριθμοί δεν ξεπερνούν τον ορίζοντα παραγωγής σας, μια διαφορετική μέθοδος μπορεί να σας εξυπηρετήσει καλύτερα και ένα αξιόπιστο κατάστημα θα σας το πει αυτό.
Ωστόσο, ο όγκος από μόνος του δεν καθορίζει την απόφαση. Το υλικό που αποτυπώνετε και οι ανοχές που χρειάζεστε διαμορφώνουν επίσης τόσο το σχέδιο μήτρας όσο και το συνολικό κόστος, και δεν χειρίζεται κάθε κατασκευαστής εξίσου καλά κάθε υλικό.
Υλικά και ανοχές στην προοδευτική σφράγιση καλουπιών
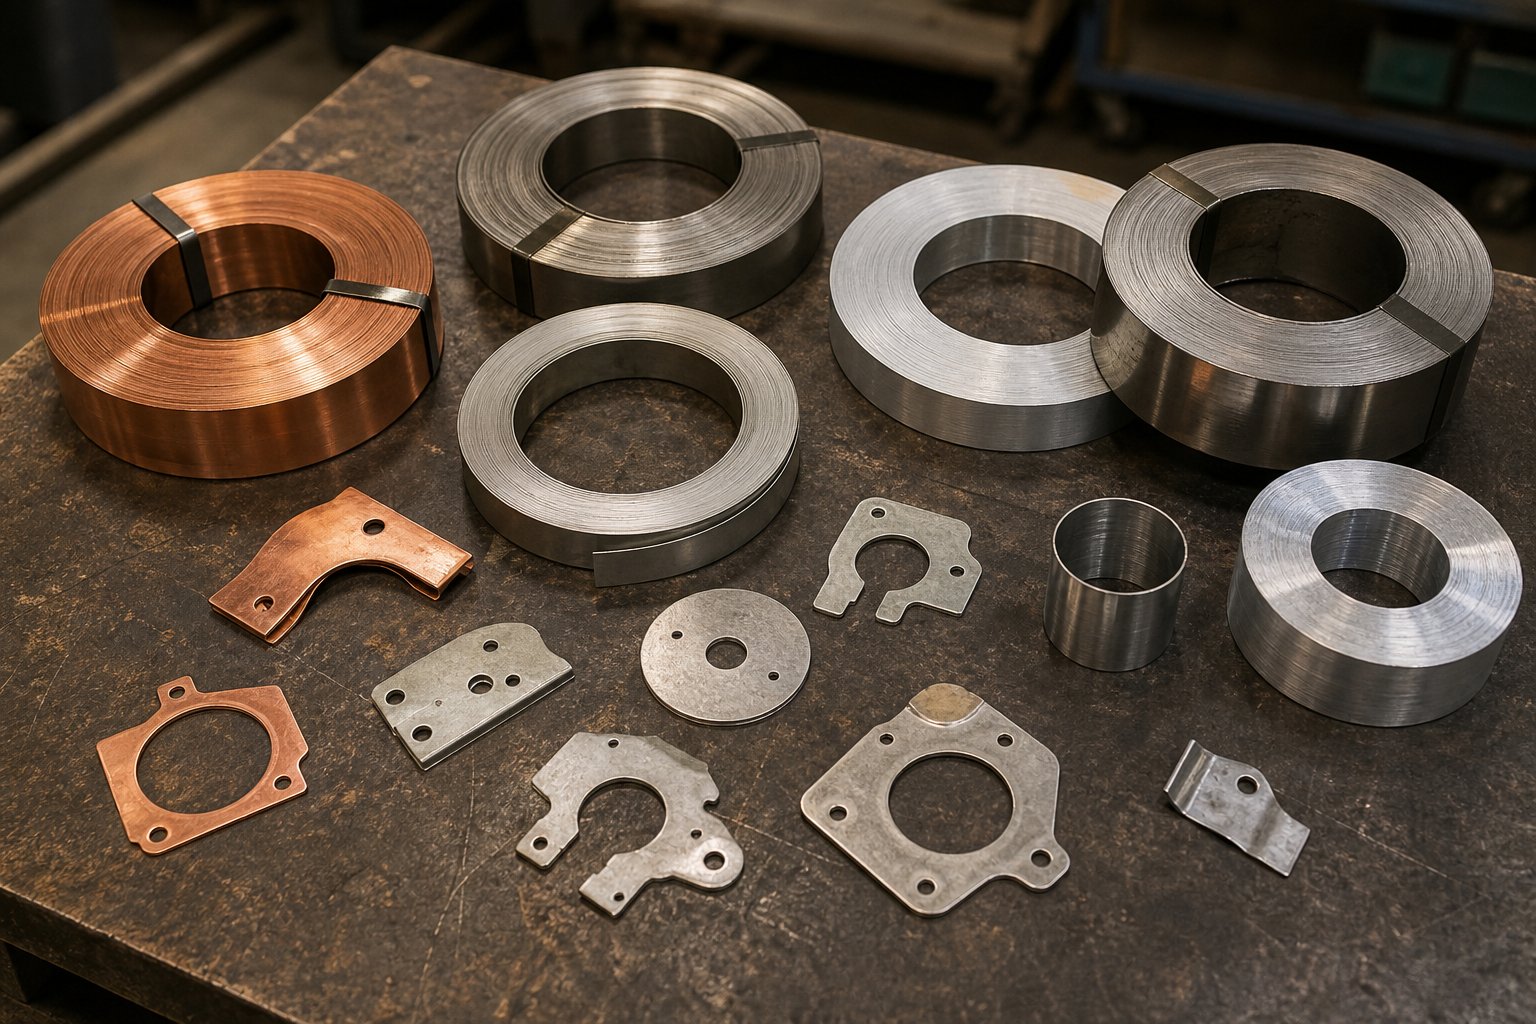
Η επιλογή του υλικού σας δεν καθορίζει απλώς την εμφάνιση του τελικού μέρους. Διαμορφώνει ουσιαστικά τον τρόπο με τον οποίο σχεδιάζεται η μήτρα, πόσο γρήγορα μπορεί να λειτουργήσει η πρέσα, πόσο γρήγορα φθείρονται τα εργαλεία και ποιες ανοχές είναι ρεαλιστικά επιτεύξιμες. Δύο μέρη με ίδια γεωμετρία αλλά διαφορετικά υποστρώματα ενδέχεται να απαιτούν εντελώς διαφορετικές διαμορφώσεις σταθμών, υλικά διάτρησης και ρυθμίσεις πρέσας. Αυτός είναι ο λόγος για τον οποίο τα υλικά προοδευτικής σφράγισης αξίζουν σοβαρής προσοχής προτού υποβάλετε ποτέ ένα RFQ.
Πώς οι ιδιότητες των υλικών επηρεάζουν το σχεδιασμό και τα αποτελέσματα
Κάθε μέταλλο φέρνει έναν μοναδικό συνδυασμό σκληρότητας, ολκιμότητας, αντοχής σε εφελκυσμό και συμπεριφοράς επαναφοράς ελατηρίου στη διαδικασία σφράγισης. Αυτές οι ιδιότητες υπαγορεύουν πόσο επιθετικά μπορεί να σχηματίσει η μήτρα τη λωρίδα, πόσοι σταθμοί χρειάζονται και πόσο καιρό διαρκούν τα εργαλεία πριν από τη συντήρηση ή την αντικατάσταση.
Σκεφτείτε το ελατήριο: όταν ένα μέταλλο κάμπτεται, επιστρέφει εν μέρει στο αρχικό του σχήμα μόλις απελευθερωθεί η δύναμη σχηματισμού. Τα σκληρότερα υλικά με υψηλότερη αντοχή διαρροής ελαττώνονται περισσότερο. Οι μηχανικοί καλουπιών αντισταθμίζουν υπερβολικά-λυγίζοντας, προσθέτοντας σταθμούς νομισμάτων ή προσαρμόζοντας τις ακτίνες διαμόρφωσης. Ένας κατασκευαστής με εμπειρία στην προοδευτική σφράγιση από ανοξείδωτο χάλυβα, για παράδειγμα, γνωρίζει ότι το ανοξείδωτο 300-series απαιτεί σημαντικά μεγαλύτερη αντιστάθμιση ελατηρίου από τον ήπιο ανθρακούχο χάλυβα, προσθέτοντας συχνά σταθμούς και πολυπλοκότητα στη μήτρα.
Η ολκιμότητα έχει εξίσου μεγάλη σημασία. Τα εξαιρετικά όλκιμα μέταλλα, όπως ο χαλκός και το αλουμίνιο, ανέχονται τον επιθετικό σχηματισμό χωρίς ρωγμές, που σημαίνει λιγότερους ενδιάμεσους σταθμούς και πιο ήπιες ακτίνες. Τα σκληρότερα υλικά όπως ο χάλυβας με ελατήρια ή ο ανοξείδωτος{2}}σκληρυμένος από εργασία{2}}χρειάζονται προοδευτική διαμόρφωση σε πολλαπλά στάδια για να αποφευχθούν σπασίματα, κάτι που μεταφράζεται σε μακρύτερες μήτρες και μεγαλύτερη επένδυση εργαλείων.
Η φθορά του εργαλείου είναι μια άλλη άμεση συνέπεια της επιλογής υλικού. Λειαντικά ή υψηλής{1}}αντοχής υποστρώματα επιταχύνουν την υποβάθμιση της διάτρησης και της μήτρας. Οι διαδρομές προοδευτικής σφράγισης από ανθρακούχο χάλυβα τείνουν να είναι πιο ήπιες στα εργαλεία από τον ανοξείδωτο ή υψηλής{3}}χαμηλής αντοχής-χάλυβα κραμάτων (HSLA), πράγμα που σημαίνει μεγαλύτερα διαστήματα μεταξύ των κύκλων ακονίσματος και χαμηλότερο κόστος συντήρησης με την πάροδο του χρόνου.
| Υλικό | Βασικές Ιδιότητες | Διαμόρφωση Συμπεριφοράς | Τυπικές Εφαρμογές |
|---|---|---|---|
| Ανθρακούχος χάλυβας (χαμηλός έως μεσαίος) | Υψηλή αντοχή, καλή ολκιμότητα,-οικονομική | Μέτριο ελατήριο, εύκολο στη διαμόρφωση, χαμηλότερη φθορά του εργαλείου | Στηρίγματα, δομικά μέρη, εξαρτήματα αυτοκινήτου, συνδετήρες |
| Ανοξείδωτος χάλυβας (σειρά 300/400) | Ανθεκτικό στη διάβρωση, υψηλή σκληρότητα, εργασία-σκληραίνει γρήγορα | Υψηλό ελατήριο, απαιτεί περισσότερους σταθμούς διαμόρφωσης, επιταχύνει τη φθορά του εργαλείου | Ιατρικές συσκευές, επεξεργασία τροφίμων, ναυτιλιακό υλικό, υδραυλικές εγκαταστάσεις |
| Χαλκός | Εξαιρετική αγωγιμότητα, πολύ όλκιμο, μαλακό | Ελάχιστο ελατήριο, σχηματίζεται εύκολα, χαμηλή φθορά του εργαλείου | Ηλεκτρικές επαφές, ράβδοι διαύλου, σύνδεσμοι, εναλλάκτες θερμότητας |
| Αλουμίνιο (1100, 3003, 5052) | Ελαφρύ, καλή μορφοποίηση, ανθεκτικό στη διάβρωση | Χαμηλή-έως-μέτρια επαναφορά ελατηρίου, επιρρεπής σε τρέμουλο χωρίς σωστή λίπανση | Περιβλήματα, ψύκτρες, ασπίδες EMI, ελαφριά δομικά μέρη |
| Ορείχαλκος (C260, C360) | Καλή μηχανική ικανότητα, μέτρια αντοχή, διακοσμητικό φινίρισμα | Χαμηλό ελατήριο, εξαιρετική μορφοποίηση, ελάχιστη φθορά του εργαλείου | Ακροδέκτες, σύνδεσμοι, διακοσμητικό υλικό, βαλβίδες |
| Χαλκός Βηρύλλου | Υψηλή αντοχή στην κόπωση, αγώγιμο, μη-σπινθήρα | Μέτριο ελατήριο, χρειάζεται προσεκτικές ακολουθίες σχηματισμού | Ελατήρια, εξαρτήματα αεροδιαστημικής,-ηλεκτρικές επαφές υψηλής καταπόνησης |
Παρατηρήστε πώς τα υλικά προοδευτικής σφράγισης δεν είναι εναλλάξιμα από την οπτική γωνία των εργαλείων. Μια μήτρα που έχει σχεδιαστεί για προοδευτική σφράγιση από χαλκό δεν θα έχει σωστή απόδοση εάν μεταβείτε σε ενδιάμεση ροή από ανοξείδωτο χάλυβα. Τα διάκενα, η γεωμετρία της διάτρησης, οι απαιτήσεις λίπανσης και οι μετρήσεις σταθμών αφορούν όλα τα υλικά-. Αυτός είναι ακριβώς ο λόγος που θα πρέπει να συζητήσετε τις επιλογές υποστρώματος σας νωρίς σε συζητήσεις με πιθανούς προμηθευτές.
Δυνατότητες ανοχής σε διαφορετικά υλικά και πολυπλοκότητες
Η σφράγιση μετάλλων υψηλής ακρίβειας μέσω προοδευτικών καλουπιών μπορεί να επιτύχει αυστηρό έλεγχο διαστάσεων, αλλά οι επιτεύξιμες ανοχές εξαρτώνται από ένα πλέγμα αλληλεπιδρώντων παραγόντων. Η συμπεριφορά υλικού βρίσκεται στο κέντρο αυτού του ιστού.
Γενικά, η προοδευτική σφράγιση καλουπιών έχει ανοχές στην περιοχή συν ή πλην 0,001 έως 0,005 ίντσες για τα περισσότερα χαρακτηριστικά, με ορισμένες λειτουργίες όπως το piercing να επιτυγχάνουν ακόμη πιο αυστηρό έλεγχο. Αλλά αυτοί οι αριθμοί αλλάζουν με βάση διάφορες μεταβλητές:
- Πάχος υλικού- Το λεπτότερο κοντάκι είναι πιο ευαίσθητο στο σχηματισμό δυνάμεων και τείνει να παραμορφώνει πιο εύκολα, διευρύνοντας δυνητικά τις ζώνες ανοχής.
- Σκληρότητα υλικού και ελατήριο- Το υψηλότερο ελατήριο καθιστά δυσκολότερο τη διατήρηση των γωνιακών ανοχών στις στροφές. Κάθε κάμψη μπορεί να διαφέρει ελαφρώς εκτός εάν η μήτρα αντισταθμίζει με ακρίβεια.
- Πολυπλοκότητα γεωμετρίας μέρους- Τα μέρη με πολλαπλές στροφές, βαθιές φόρμες ή χαρακτηριστικά κοντά στις άκρες συγκεντρώνουν μεγαλύτερη ποικιλία από τα επίπεδα, απλά εξαρτήματα.
- Καταμέτρηση σταθμού και κατάσταση μήτρας- Περισσότεροι σταθμοί εισάγουν περισσότερα αθροιστικά σφάλματα εντοπισμού θέσης, αν και-τα καλά συντηρημένα πιλοτικά συστήματα το ελαχιστοποιούν. Η φθορά του εργαλείου σε μεγάλες διαδρομές χαλαρώνει σταδιακά τις ανοχές έως ότου η συντήρηση αποκαταστήσει την ευκρίνεια.
- Συνοχή τύπουΗ επαναληψιμότητα - Stroke-σε-διαδρομή του εμβόλου πίεσης επηρεάζει άμεσα τη συνοχή των διαστάσεων. Οι πρέσες που κινούνται με σερβο{4}}συνήθως υπερτερούν των μηχανικών πιεστηρίων για ευαίσθητη εργασία-.
Η προοδευτική σφράγιση από αλουμίνιο, για παράδειγμα, μπορεί να κρατήσει σφιχτές επίπεδες ανοχές, αλλά είναι επιρρεπής σε επιφανειακές θολώσεις που επηρεάζουν την ποιότητα του φινιρίσματος, εάν η λίπανση ή οι επικαλύψεις καλουπιών δεν αντιμετωπίζονται σωστά. Η προοδευτική σφράγιση από ανοξείδωτο χάλυβα επιτυγχάνει εξαιρετική σταθερότητα διαστάσεων σε τρυπημένα χαρακτηριστικά, αλλά απαιτεί ιδιαίτερη προσοχή στις γωνίες κάμψης λόγω του επιθετικού ελατηρίου και της σκλήρυνσης εργασίας.
Το πρακτικό takeaway; Μην υποθέτετε ότι μια ανοχή που τυπώνεται στο σχέδιό σας μπορεί να επιτευχθεί αυτόματα στο υλικό που έχετε επιλέξει. Κατά την αξιολόγηση των κατασκευαστών, ρωτήστε πώς χειρίζονται τη διαχείριση ανοχής για το συγκεκριμένο υπόστρωμά σας. Ένα κατάστημα με βαθιά εμπειρία στο υλικό σας θα σας εξηγήσει πώς αντισταθμίζουν την επαναφορά του ελατηρίου, διαχειρίζονται τα χρονοδιαγράμματα φθοράς του εργαλείου και επικυρώνουν τη σταθερότητα των διαστάσεων σε όλες τις σειρές παραγωγής. Κάποιο που δεν έχει αυτή την εμπειρία μπορεί να αναφέρει επιθετικά αλλά να δυσκολεύεται να διατηρήσει τις προδιαγραφές μόλις ανέβει η ράμπα παραγωγής.
Η τεχνογνωσία των υλικών είναι ένας δείκτης του βάθους ενός κατασκευαστή. Οι πιστοποιήσεις και οι έλεγχοι διεργασιών σας λένε ακόμη περισσότερα για το εάν τα συστήματα ποιότητάς τους μπορούν να αποδίδουν με συνέπεια, ειδικά σε ρυθμιζόμενες βιομηχανίες όπου η ιχνηλασιμότητα και η επαναληψιμότητα δεν είναι απλώς προτιμήσεις αλλά απαιτήσεις.
Πιστοποιήσεις κλάδου που σηματοδοτούν την ποιότητα του κατασκευαστή
Ένα λογότυπο πιστοποίησης στην αρχική σελίδα ενός προμηθευτή φαίνεται καθησυχαστικό. Αλλά τι σας λέει πραγματικά για την ικανότητά τους να παράγουν τα εξαρτήματά σας με συνέπεια, ιχνηλασιμότητα και εντός προδιαγραφών σε εκατομμύρια κύκλους; Για τους αγοραστές που αξιολογούν τους κατασκευαστές καλουπιών σφράγισης, οι πιστοποιήσεις δεν είναι τρόπαια. Αποδεικνύουν τεκμηριωμένα συστήματα ελέγχου διεργασιών που έχουν ελεγχθεί και επαληθευτεί ανεξάρτητα.
Δεν έχουν όλες οι πιστοποιήσεις το ίδιο βάρος για κάθε εφαρμογή. Αυτό που απαιτεί το έργο σας εξαρτάται από τον κλάδο σας, το περιβάλλον τελικής-χρήσης και το ρυθμιστικό τοπίο που εισάγουν τα μέρη σας.
Βασικές πιστοποιήσεις που πρέπει να επαληθεύει κάθε αγοραστής
Δείτε τι καλύπτει κάθε σημαντική πιστοποίηση και ποιοι τομείς το απαιτούν:
- ISO 9001- Το βασικό πρότυπο συστήματος διαχείρισης ποιότητας. Καθιερώνει τεκμηριωμένες διαδικασίες για τον έλεγχο της παραγωγής, τις διορθωτικές ενέργειες, τους εσωτερικούς ελέγχους και τη συνεχή βελτίωση. Οποιοσδήποτε προμηθευτής προοδευτικών σφραγίδων μήτρας θεωρείτε ότι θα πρέπει να το κρατήσει ως ελάχιστο. Δεν εγγυάται την αριστεία, αλλά η απουσία του σηματοδοτεί έλλειψη βασικής πειθαρχίας διαδικασίας.
- IATF 16949- Σχεδιασμένο πάνω από το ISO 9001 με ειδικές απαιτήσεις για το αυτοκίνητο-για την πρόληψη ελαττωμάτων, τη μείωση των διαφοροποιήσεων και την εξάλειψη των απορριμμάτων σε όλη την αλυσίδα εφοδιασμού. Εάν προμηθεύεστε την προοδευτική σφράγιση εξαρτημάτων αυτοκινήτου, αυτή η πιστοποίηση δεν είναι-διαπραγματεύσιμη. Απαιτεί από τους προμηθευτές να επιδείξουν μελέτες ικανότητας διεργασιών, σχέδια ελέγχου και προηγμένο σχεδιασμό ποιότητας προϊόντων (APQP).
- AS9100- Το ισοδύναμο της αεροδιαστημικής, προσθέτοντας απαιτήσεις για τη διαχείριση διαμόρφωσης, τη διαχείριση κινδύνου, την ασφάλεια του προϊόντος και την πρόληψη πλαστών ανταλλακτικών. Οι αλυσίδες εφοδιασμού της αεροδιαστημικής απαιτούν πλήρη ιχνηλασιμότητα υλικών και εκθέσεις επιθεώρησης πρώτου-άρθρου. Ένας κατασκευαστής χωρίς AS9100 απλά δεν μπορεί να συμμετάσχει στα περισσότερα αεροδιαστημικά προγράμματα.
- ISO 13485- Το πρότυπο διαχείρισης ποιότητας για ιατρικές συσκευές. Σε αντίθεση με την εστίαση του ISO 9001 στην ικανοποίηση των πελατών και τη συνεχή βελτίωση,Το ISO 13485 δίνει έμφαση στη συμμόρφωση με τους κανονισμούς και στη διαχείριση κινδύνουγια τη διασφάλιση της ασφάλειας και της αποτελεσματικότητας των ιατροτεχνολογικών προϊόντων. Απαιτεί ενισχυμένη ιχνηλασιμότητα, έλεγχο μόλυνσης, διαδικασίες χειρισμού παραπόνων και μεγαλύτερες περιόδους διατήρησης αρχείων. Για τους αγοραστές που προμηθεύονται ιατρικά εξαρτήματα προοδευτικής σφράγισης, αυτή η πιστοποίηση αποδεικνύει ότι ο κατασκευαστής λειτουργεί υπό ελέγχους ευθυγραμμισμένους με το FDA, το EU MDR και άλλα παγκόσμια ρυθμιστικά πλαίσια.
Θα παρατηρήσετε ότι αυτές οι πιστοποιήσεις βασίζονται η μία στην άλλη. Ένας κατασκευαστής που κατέχει το IATF 16949 έχει ήδη ως βάση το ISO 9001. Ένας πιστοποιημένος κατά ISO 13485 έχει προσαρμόσει αυτό το πλαίσιο για τη διαχείριση κινδύνου ιατροτεχνολογικών προϊόντων. Η διαστρωμάτωση έχει σημασία επειδή αντικατοπτρίζει σταδιακά βαθύτερους ελέγχους διεργασιών προσαρμοσμένους στις ειδικές συνέπειες αποτυχίας του κλάδου-.
Γιατί το PPAP και η επικύρωση διαδικασίας έχουν σημασία για τις ρυθμιζόμενες βιομηχανίες
Οι πιστοποιήσεις καθορίζουν το σύστημα. Το PPAP, η Διαδικασία Έγκρισης Μέρους Παραγωγής, επικυρώνει την έξοδο. Αρχικά αναπτύχθηκε από τοΟμάδα Δράσης για την Αυτοκινητοβιομηχανία (AIAG), το PPAP είναι μια τυποποιημένη διαδικασία που διασφαλίζει ότι τα ανταλλακτικά ενός προμηθευτή πληρούν όλες τις προδιαγραφές μηχανικής πριν ξεκινήσει η μαζική παραγωγή. Απαιτεί τεκμηριωμένα στοιχεία, όπως διαγράμματα ροής διεργασιών, μελέτες ικανότητας (ανάλυση CpK), ανάλυση συστήματος μέτρησης, σχέδια ελέγχου και πιστοποιήσεις υλικού.
Γιατί να σας ενδιαφέρει αυτό; Επειδή η PPAP μεταθέτει το βάρος της απόδειξης στον κατασκευαστή. Πρέπει να αποδείξουν, με δεδομένα, ότι η διεργασία τους παράγει συμμορφούμενα εξαρτήματα επαναλαμβανόμενα πριν από την αποστολή μιας μονάδας παραγωγής. Για εφαρμογές προοδευτικής σφράγισης εξαρτημάτων αυτοκινήτων και αεροδιαστημικής, το επίπεδο PPAP 3 ή υψηλότερο είναι στάνταρ. Τα προγράμματα ιατρικών συσκευών ενδέχεται να απαιτούν ισοδύναμη τεκμηρίωση επικύρωσης στα Αρχεία Ιστορικού Σχεδίασης.
Το πρακτικό όφελος είναι η μείωση του κινδύνου. Ένας κατασκευαστής που ολοκληρώνει τακτικά τις υποβολές PPAP έχει την υποδομή για να εντοπίσει τη μετατόπιση της διαδικασίας, να επικυρώσει τις αλλαγές εργαλείων και να εντοπίσει οποιοδήποτε μη συμμορφούμενο τμήμα πίσω στη βασική του αιτία. Αυτό που δεν μπορεί να παράγει ένα πακέτο PPAP κατόπιν αιτήματος πιθανότατα στερείται των στατιστικών ελέγχων διαδικασίας και της αυστηρότητας τεκμηρίωσης που απαιτούν οι ρυθμιζόμενες βιομηχανίες.
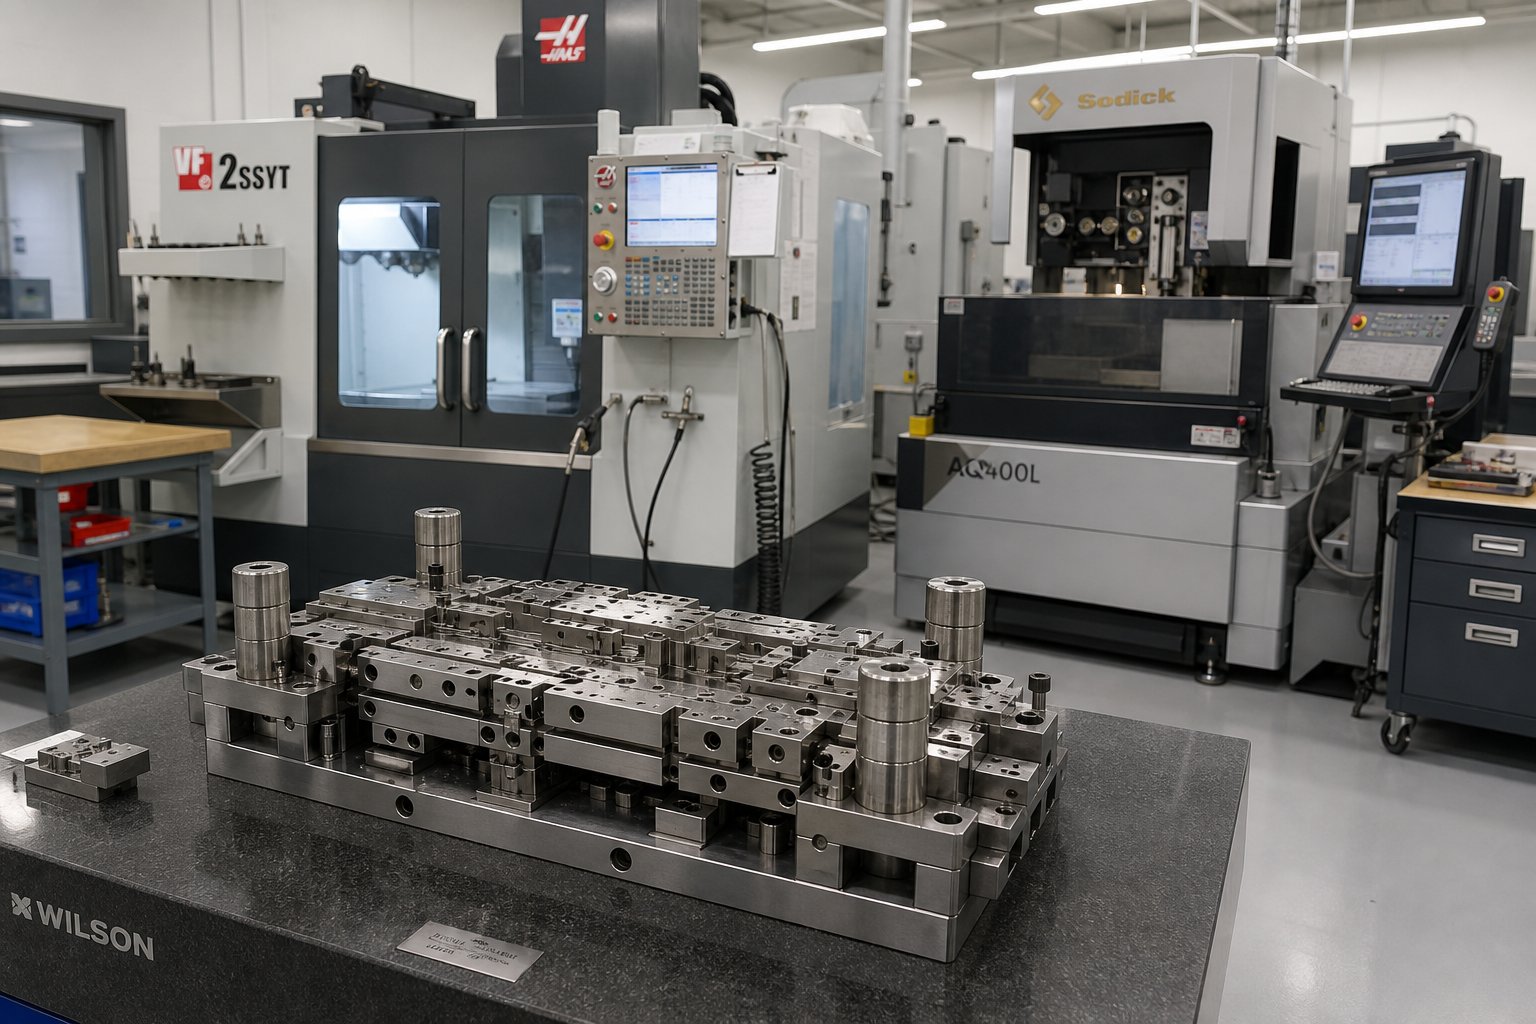
Υπάρχει ένας άλλος παράγοντας που συχνά παραβλέπουν οι αγοραστές: η κάθετη ολοκλήρωση. Ένας κατασκευαστής καλουπιών σφράγισης με-εσωτερικό σχεδιασμό εργαλείων, σύρμα EDM και λείανση CNC ελέγχει κάθε μεταβλητή που επηρεάζει την ποιότητα εξαρτημάτων σε ένα σύστημα ποιότητας. Όταν τα εργαλεία ανατίθενται σε εξωτερικό συνεργείο σε ξεχωριστό κατάστημα, εμφανίζονται κενά ιχνηλασιμότητας. Οι τροποποιήσεις του καλουπιού συμβαίνουν εκτός του πιστοποιημένου QMS, τα πρότυπα επιθεώρησης ενδέχεται να διαφέρουν και οι κύκλοι επανάληψης επιβραδύνονται. Αυτό δεν σημαίνει ότι η εξωτερική ανάθεση εργαλείων είναι πάντα προβληματική, αλλά σημαίνει ότι πρέπει να ρωτήσετε πού κατασκευάζονται οι μήτρες και εάν αυτή η διαδικασία εμπίπτει στην ίδια ελεγχόμενη ομπρέλα ποιότητας με την παραγωγή.
Οι πιστοποιήσεις και η ετοιμότητα PPAP σάς δίνουν ένα αξιόπιστο φίλτρο για τη λίστα με τους προμηθευτές σας. Σας λένε ποιοι κατασκευαστές λειτουργούν με την τεκμηρίωση, την ιχνηλασιμότητα και την πειθαρχία της διαδικασίας που απαιτεί η αίτησή σας. Αλλά οι πιστοποιήσεις από μόνες τους δεν αποκαλύπτουν εάν ένα κατάστημα έχει τις κατάλληλες πρέσες, το σωστό βάθος μηχανικής ή τη σωστή χωρητικότητα για το συγκεκριμένο έργο σας. Αυτή η αξιολόγηση απαιτεί εντελώς διαφορετικό σύνολο ερωτήσεων.
Πώς να αξιολογήσετε και να επιλέξετε τον κατάλληλο κατασκευαστή προοδευτικής σφράγισης μήτρας
Επιβεβαιώσατε ότι η προοδευτική σφράγιση μήτρας ταιριάζει με τον όγκο, το υλικό και τις απαιτήσεις ανοχής του έργου σας. Έχετε φιλτράρει τους πιθανούς προμηθευτές με βάση τις πιστοποιήσεις που απαιτεί ο κλάδος σας. Η επόμενη πρόκληση είναι πιο δύσκολη: να καταλάβετε ποιος κατασκευαστής προοδευτικών καλουπιών διαθέτει πραγματικά το βάθος μηχανικής, τον εξοπλισμό και την ικανότητα για να παραδώσει τα εξαρτήματά σας αξιόπιστα σε κλίμακα.
Η τιμή από μόνη της δεν θα σας το πει αυτό. Ούτε και μια κομψή ιστοσελίδα. Αυτό που διαχωρίζει έναν ικανό συνεργάτη από ένα ριψοκίνδυνο στοίχημα εξαρτάται από επαληθεύσιμα τεχνικά κριτήρια και τις σωστές ερωτήσεις που γίνονται νωρίς στη συζήτηση.
Βασικά κριτήρια για την αξιολόγηση της ικανότητας του κατασκευαστή
Σκεφτείτε το ως τη λίστα ελέγχου δέουσας-επιμέλειάς σας. Κάθε κριτήριο αποκαλύπτει κάτι σχετικά με το εάν ένας προμηθευτής μπορεί να χειριστεί την πολυπλοκότητα, τον όγκο και τις απαιτήσεις ποιότητας του εξαρτήματός σας χωρίς δαπανηρές εκπλήξεις στα μέσα-προγράμματος:
- Εσωτερικό προοδευτικό εργαλείο και δυνατότητα μήτρας- Ο κατασκευαστής σχεδιάζει και κατασκευάζει μήτρες εσωτερικά χρησιμοποιώντας σύρμα EDM, κατεργασία CNC και λείανση επιφανειών; Κάθετα ενσωματωμένα εργαλεία σημαίνει ταχύτερους κύκλους επανάληψης, αυστηρότερο έλεγχο ποιότητας στα εξαρτήματα της μήτρας και ταχύτερη ανάκαμψη στις τροποποιήσεις. Όταν οι ρυθμίσεις εργαλείων γίνονται κάτω από μια στέγη, εξαλείφονται τα κενά επικοινωνίας και οι καθυστερήσεις προγραμματισμού μεταξύ ξεχωριστών εργαλείων.
- Πιέστε το εύρος τονάζ και την ταχύτητα διαδρομής- Η χωρητικότητα της πρέσας καθορίζει τα μεγέθη εξαρτημάτων, το πάχος του υλικού και τις δυνάμεις διαμόρφωσης που μπορεί να δεχτεί το κατάστημα. Ένας κατασκευαστής που εκτελεί πρέσες από 45 έως 400+ τόνους καλύπτει τα πάντα, από ευαίσθητους ακροδέκτες σύνδεσης έως βαρύτερους δομικούς βραχίονες. Η ταχύτητα διαδρομής (κτυπήματα ανά λεπτό) σάς ενημερώνει για τη δυνατότητα διεκπεραίωσης και εάν ο εξοπλισμός τους ταιριάζει με τους στόχους όγκου σας.
- υλική-συγκεκριμένη εμπειρία- Δεν χειρίζονται όλα τα καταστήματα εξίσου όλα τα υποστρώματα. Ζητήστε παραδείγματα σειρών παραγωγής στο υλικό σας. Ένας κατασκευαστής με εμπειρία στον ανοξείδωτο χάλυβα συμπεριφέρεται διαφορετικά στο στάδιο του σχεδιασμού της μήτρας από έναν κατασκευαστή που ειδικεύεται στον χαλκό ή το αλουμίνιο. Η εξοικείωση με το υλικό μεταφράζεται άμεσα σε λιγότερες αναθεωρήσεις εργαλείων και σε πιο αυστηρές αποδόσεις πρώτου-πάσου.
- Τεχνική υποστήριξη και συνεργασία DFM- Οι καλύτεροι κατασκευαστές προοδευτικών καλουπιών λειτουργούν ως συνεργάτες μηχανικής, όχι μόνο ως πωλητές. Αναζητήστε προμηθευτές που προσφέρουν αναθεώρηση Design for Manufacturability πριν ξεκινήσουν τα εργαλεία. Η συνεργασία DFM σε πρώιμο στάδιο-μπορεί να μειώσει τα σκραπ, να εξορθολογίσει τα εργαλεία και να βελτιώσει την απόδοση του ανταλλακτικού πριν από την έναρξη της παραγωγής.
- Δευτερεύουσες λειτουργίες και φινίρισμα- Μπορούν να χειριστούν την επιμετάλλωση, τη θερμική επεξεργασία, το χτύπημα, τη συγκόλληση ή τη συναρμολόγηση στο σπίτι- ή μέσω διαχειριζόμενων συνεργατών; Οι προοδευτικές υπηρεσίες σφράγισης μετάλλων μήτρας που εκτείνονται πέρα από την πρέσα μειώνουν την πολυπλοκότητα της αλυσίδας εφοδιασμού και συντομεύουν τους χρόνους παράδοσης.
- Πρωτοτυποποίηση μέσω επεκτασιμότητας παραγωγής- Ένας κατασκευαστής που μπορεί να υποστηρίξει πρώιμα πρωτότυπα εργαλεία και στη συνέχεια να μεταβεί σε σκληρυμένες μήτρες παραγωγής σάς παρέχει έναν μόνο συνεργάτη σε ολόκληρο τον κύκλο ζωής του προγράμματος, από την επικύρωση έως τις εκτελέσεις υψηλού-όγκου.
Κατασκευαστές με-εσωτερική ικανότητα σχεδιασμού προοδευτικής μήτρας, όπως π.χΓΙΤΣΕΝ, μπορεί να μειώσει τους κύκλους επανάληψης επειδή ο σχεδιασμός εργαλείων, η κατεργασία, η κατασκευή και η επικύρωση συμβαίνουν όλα σε μία λειτουργία. Για τους μηχανικούς παραγωγής που αναζητούν αυστηρή επαναληψιμότητα και κλιμακούμενη μαζική παραγωγή, αυτή η ολοκληρωμένη προσέγγιση εξαλείφει τις καθυστερήσεις και την κακή επικοινωνία που συνήθως μαστίζουν τις ρυθμίσεις εργαλείων πολλών-πωλητών.
Ερωτήσεις που πρέπει να κάνετε πριν δεσμευτείτε σε έναν προμηθευτή
Ένα ικανό κατάστημα θα σας απαντήσει χωρίς δισταγμό. Οι ασαφείς ή εκτροπές αποκρίσεις είναι από μόνες τους ένα σημείο δεδομένων:
- Ποιος είναι ο τυπικός χρόνος παράδοσης από την έγκριση σχεδιασμού μήτρας έως την παραγωγή του πρώτου προϊόντος;
- Πόσους σταθμούς σχεδιάζετε συνήθως για μέρη με παρόμοια γεωμετρία και υλικό με το δικό μου;
- Είστε κάτοχος και συντήρηση όλων των προοδευτικών εργαλείων στο σπίτι-ή κάποιο τμήμα ανατίθεται σε εξωτερικούς συνεργάτες;
- Μπορείτε να παρέχετε τεκμηρίωση PPAP στο επίπεδο που απαιτεί ο κλάδος μου;
- Ποιες ποσότητες πιεστηρίου και ταχύτητες θα λειτουργήσουν από μέρους μου και ποια είναι η τρέχουσα χρήση της χωρητικότητάς σας;
- Προσφέρετε σχόλια DFM πριν από την οριστικοποίηση του σχεδιασμού του καλουπιού και συμμετέχει η ομάδα μηχανικών σας στην προσφορά;
- Πώς χειρίζεστε τη συντήρηση εργαλείων, τα χρονοδιαγράμματα ακονίσματος και τα ανταλλακτικά για μεγάλες περιόδους παραγωγής;
Αυτά τα ερωτήματα επιβάλλουν την ιδιαιτερότητα. Γρήγορα θα ξεχωρίσετε τις υπηρεσίες προοδευτικής σφράγισης που επενδύουν πραγματικά στη μηχανική από εκείνες που απλώς διαμεσολαβούν την επεξεργασία εργαλείων και τον χρόνο πίεσης.
Κόκκινες σημαίες που σηματοδοτούν πιθανά ζητήματα ποιότητας ή παράδοσης
Προσέξτε αυτά τα προειδοποιητικά σημάδια κατά την αξιολόγηση. Οποιοδήποτε μεμονωμένο απαιτεί βαθύτερη έρευνα. Πολλαπλές σημαίες μαζί προτείνουν ότι πρέπει να προχωρήσετε:
- Χωρίς-εσωτερικά εργαλεία- Εάν ένας προμηθευτής αναθέτει σε τρίτους όλες τις κατασκευές καλουπιών, δεν έχει άμεσο έλεγχο στην πιο κρίσιμη μεταβλητή του προγράμματός σας. Οι τροποποιήσεις χρειάζονται περισσότερο χρόνο, η ποιοτική επίβλεψη χωρίζεται σε οργανισμούς και η λογοδοσία θολώνει.
- Απροθυμία για κοινή χρήση δεδομένων ικανότητας διαδικασίας- Ένας κατασκευαστής που είναι σίγουρος για τις διαδικασίες του θα παρέχει εύκολα δεδομένα CpK, γραφήματα SPC ή δείγματα αναφορών επιθεώρησης. Η αντίσταση εδώ συχνά κρύβει την ασυνέπεια.
- Παράθεση χωρίς να αναθεωρήσετε λεπτομερώς τη γεωμετρία του τμήματός σας- Η ακριβής προοδευτική παραπομπή απαιτεί ενδελεχή έλεγχο των δεδομένων CAD, των ανοχών και των προδιαγραφών υλικού. Μια γρήγορη προσφορά που βασίζεται σε ελάχιστες πληροφορίες συνήθως οδηγεί σε αλλαγή παραγγελιών αργότερα.
- Δεν υπάρχει καθαρός βρόχος ανάδρασης DFM- Εάν ο προμηθευτής αποδεχτεί το σχέδιό σας χωρίς να προτείνει βελτιώσεις ή να επισημάνει πιθανές προκλήσεις διαμόρφωσης, η ενασχόλησή του με τη μηχανική είναι πιθανώς ρηχή.
- Αόριστες απαντήσεις σχετικά με τη χωρητικότητα και τον χρόνο παράδοσης- Κατασκευαστές με ή κοντά στην παραγωγική ικανότητα ενδέχεται να αποδεχτούν την παραγγελία σας και να δυσκολευτούν να παραδώσουν εντός του χρονοδιαγράμματος. Ρωτήστε για την τρέχουσα χρήση του μηχανήματος και πώς χειρίζονται τις διακυμάνσεις της ζήτησης.
Η αξιολόγηση δεν είναι μόνο η εύρεση ενός προμηθευτή που μπορεί να κάνει το δικό σας μέρος. Πρόκειται για τον εντοπισμό ενός προοδευτικού κατασκευαστή καλουπιών του οποίου η υποδομή, η μηχανολογική κουλτούρα και τα συστήματα ποιότητας ευθυγραμμίζονται με τις απαιτήσεις του προγράμματός σας σε όλη τη διάρκεια ζωής του. Η φθηνότερη προσφορά σπάνια αντιπροσωπεύει το χαμηλότερο συνολικό κόστος, μια πραγματικότητα που γίνεται οδυνηρά σαφής όταν οι αναθεωρήσεις εργαλείων, τα δελτία παράδοσης και οι ποιοτικές αποδράσεις αρχίζουν να συνδυάζονται.
Συνήθη λάθη κατά την επιλογή ενός προοδευτικού συνεργάτη για σφράγιση καλουπιών
Το να ξέρεις τι να ψάξεις σε έναν προμηθευτή είναι η μισή εξίσωση. Το άλλο μισό αναγνωρίζει τα λάθη που διογκώνουν αθόρυβα το κόστος, εκτροχιάζουν τα χρονοδιαγράμματα και αναγκάζουν δαπανηρές διορθώσεις μαθημάτων μήνες σε ένα πρόγραμμα. Αυτά τα λάθη εμφανίζονται επανειλημμένα σε όλους τους κλάδους και τα περισσότερα έχουν μια κοινή ρίζα: αποφάσεις που λαμβάνονται για ελλιπείς πληροφορίες ή λανθασμένες προτεραιότητες.
Λάθη που οδηγούν σε δαπανηρή επανεργασία εργαλείων
Οι ακόλουθες παγίδες παρατίθενται με βάση τη σοβαρότητα του αντίκτυπου στο συνολικό κόστος του προγράμματος. Καθένα από αυτά συνδυάζεται κατάντη, οπότε αν το πιάσετε νωρίς αποδίδει μερίσματα:
- Επιλογή προμηθευτή με βάση αποκλειστικά την αναγραφόμενη τιμή τεμαχίου- Η χαμηλότερη προσφορά αντικατοπτρίζει συχνά τη λιγότερη επένδυση μηχανικής εκ των προτέρων. Όταν η σχεδίαση του καλουπιού προοδευτικής σφράγισης στερείται αυστηρότητας στην αρχή, το κενό εμφανίζεται αργότερα ως αναθεωρήσεις εργαλείων, μετατόπιση διαστάσεων και διακοπή παραγωγής. Οι αποφάσεις μηχανικής στον προοδευτικό σχεδιασμό καλουπιών μπορούν να υπαγορεύσουν έως και το 80% του συνολικού κόστους παραγωγής, πράγμα που σημαίνει μια προσφορά που αγνοεί την ανάλυση DFM σχεδόν πάντα κοστίζει περισσότερο κατά τη διάρκεια ζωής του προγράμματος.
- Σχεδίαση παράκαμψης για συνεργασία κατασκευαστή- Η ολοκλήρωση της γεωμετρίας του τμήματος χωρίς τη συμβολή του συνεργάτη σφράγισης κλειδώνει προβλήματα που δεν μπορεί εύκολα να διορθώσει η προοδευτική επεξεργασία εργαλείων. Οι υπερβολικά στενές ανοχές σε μη κρίσιμα χαρακτηριστικά, οι γεωμετρίες κάμψης που καταπολεμούν την κατεύθυνση των κόκκων του υλικού ή οι τοποθετήσεις οπών πολύ κοντά για να σχηματίσουν άκρες, όλα αναγκάζουν επιπλέον σταθμούς μήτρας, χαμηλότερες ταχύτητες πίεσης και υψηλότερους ρυθμούς σκραπ. Τα πρώτα εργαστήρια DFM εξοικονομούν εβδομάδες καθυστέρησης και χιλιάδες δολάρια επιλύοντας αυτά τα ζητήματα πριν κοπεί ο χάλυβας εργαλείων.
- Υποεκτίμηση των χρόνων παράδοσης εργαλείων- Τα σύνθετα καλούπια προοδευτικής σφράγισης με 10 ή περισσότερους σταθμούς απαιτούν 12 έως 20 εβδομάδες για σχεδιασμό, κατεργασία, συναρμολόγηση και δοκιμή. Οι αγοραστές που υποθέτουν ότι τα εργαλεία φτάνουν στο μισό του χρόνου, καταλήγουν να πιέζουν τους κατασκευαστές να επικυρώσουν συντομεύσεις, κάτι που δημιουργεί προβλήματα ποιότητας στην παραγωγή.
- Αποτυχία επαλήθευσης των πιστοποιήσεων υλικού και των αναφορών δοκιμών- Ένας προμηθευτής που δεν μπορεί να παράγει πιστοποιήσεις μύλου, αποτελέσματα μηχανικών δοκιμών ή τεκμηρίωση ιχνηλασιμότητας υλικού μπορεί να αντικαθιστά ποιότητες ή να βασίζεται σε μη επαληθευμένο απόθεμα. Αυτό δημιουργεί κίνδυνο συμμόρφωσης σε ρυθμιζόμενες βιομηχανίες και μπορεί να αλλάξει τη συμπεριφορά διαμόρφωσης απρόβλεπτα.
- Αγνοώντας τις δευτερεύουσες δυνατότητες λειτουργίας- Εάν το εξάρτημά σας χρειάζεται χτύπημα, επιμετάλλωση ή θερμική επεξεργασία και ο προμηθευτής σφράγισης τα αναθέτει σε εξωτερικούς συνεργάτες χωρίς καμία επίβλεψη, έχετε εισαγάγει κενά ποιότητας και αβεβαιότητα χρόνου παράδοσης που δεν θα εμφανίζονται έως ότου φτάσουν τα εξαρτήματα ημιτελή ή εκτός προδιαγραφών.
- Δεν επιβεβαιώνεται η ικανότητα παραγωγής για τους απαιτούμενους όγκους σας- Ένα κατάστημα που λειτουργεί με 90% χρησιμοποίηση μπορεί να αποδεχτεί την παραγγελία σας, αλλά να μην διαθέτει το εύρος ζώνης για να καλύψει τα παράθυρα παράδοσης. Ρωτήστε απευθείας για το ύψος της χωρητικότητας και πώς διαχειρίζονται τις αυξήσεις της ζήτησης.
- Παράλειψη δειγματοληψίας ή πιλοτικής παραγωγής- Η μετάβαση απευθείας από τη δοκιμή εργαλείων στην πλήρη-παραγωγή χωρίς ελεγχόμενη πιλοτική λειτουργία εξαλείφει την τελευταία σας ευκαιρία να αντιληφθείτε μετατόπιση διαστάσεων, προβλήματα επιφάνειας ή αστάθεια διεργασιών πριν από την αποστολή χιλιάδων ανταλλακτικών.
Παράγοντες που παραβλέπονται που επηρεάζουν το συνολικό κόστος ιδιοκτησίας
Το μοτίβο και στα επτά λάθη είναι το ίδιο: βελτιστοποίηση για ορατό κόστος ενώ αγνοείται το κρυφό κόστος. Το συνολικό κόστος ιδιοκτησίας για τα σφραγισμένα εξαρτήματα υπερβαίνει κατά πολύ την ορατή τιμή ανά ανταλλακτικό, που περιλαμβάνει τη συντήρηση εργαλείων, την απόρριψη των σκραπ, την εργασία εκ νέου επεξεργασίας, τις καθυστερήσεις παράδοσης και τις ποιοτικές αποδράσεις που φτάνουν στη γραμμή συναρμολόγησης ή στον πελάτη σας.
Μια προοδευτική σχεδίαση καλουπιού σφράγισης που κοστίζει 15% περισσότερο εκ των προτέρων, αλλά εξαλείφει δύο αναθεωρήσεις εργαλείων, μειώνει το σκραπ στο μισό και παρέχει σταθερά εξαρτήματα από την πρώτη μέρα, αντιπροσωπεύει χαμηλότερο συνολικό κόστος από την εναλλακτική λύση προϋπολογισμού που καλύπτει τρεις μήνες μηχανικών αλλαγών. Οι αγοραστές που πλαισιώνουν την απόφασή τους με βάση το TCO αντί για την τιμή του τεμαχίου προσγειώνονται με συνέπεια σε πιο ικανούς συνεργάτες και πιο ομαλά λανσαρίσματα παραγωγής.
Το takeaway δεν είναι ότι το κόστος δεν έχει σημασία. Είναι ότι το κόστος χρειάζεται πλαίσιο. Το πλαίσιο αξιολόγησης, η λίστα ελέγχου πιστοποιήσεων και οι τεχνικές ερωτήσεις τροφοδοτούν μια απόφαση προμήθειας που λαμβάνει υπόψη τον πλήρη κύκλο ζωής των προοδευτικών εργαλείων σας και των εξαρτημάτων που παράγει. Με αυτή τη σαφήνεια, είστε έτοιμοι να δράσετε.
Κάνοντας το επόμενο βήμα προς τον κατάλληλο κατασκευαστικό συνεργάτη
Έχετε χαρτογραφήσει τη διαδικασία, κατανοήσατε τα οικονομικά, προσδιορίσατε τις πιστοποιήσεις που απαιτεί ο κλάδος σας και δημιουργήσατε ένα πλαίσιο για το διαχωρισμό ικανών προμηθευτών από επικίνδυνους προμηθευτές. Το βήμα που απομένει είναι η εκτέλεση: μετατροπή αυτής της γνώσης σε ένα δομημένο σχέδιο δράσης προμήθειας που μετακινεί το έργο σας από την αξιολόγηση στην έτοιμη δέσμευση-παραγωγής.
Δημιουργήστε τη σύντομη λίστα του κατασκευαστή σας
Αντισταθείτε στην παρόρμηση να στείλετε το RFQ σας σε δώδεκα προμηθευτές ταυτόχρονα. Μια στοχευμένη σύντομη λίστα τριών έως πέντε κατασκευαστών μεταλλικών καλουπιών σφράγισης, που- έχουν προκριθεί βάσει των τεχνικών και ποιοτικών σας κριτηρίων, παράγει καλύτερα αποτελέσματα από μια ευρεία σειρά ερωτήσεων. Θα λάβετε πιο προσεκτικά σχόλια μηχανικής, ταχύτερη ανάκαμψη σε λεπτομερείς προσφορές και σαφέστερα μηνύματα σχετικά με το ποια καταστήματα θέλουν πραγματικά το πρόγραμμά σας σε σύγκριση με εκείνα που δίνουν ένα ευρύ δίχτυ.
Φιλτράρετε τους υποψηφίους επιβεβαιώνοντας ότι κατέχουν τις πιστοποιήσεις που απαιτεί η αίτησή σας, λειτουργούν πρέσες στην χωρητικότητα και το εύρος ταχύτητας που απαιτεί το μέρος σας και ότι έχουν τεκμηριωμένη εμπειρία με το υλικό σας. Στη συνέχεια, δώστε προτεραιότητα σε όσους προσφέρουν-εσωτερικά εργαλεία και συνεργασία DFM, καθώς αυτές οι δυνατότητες μειώνουν άμεσα τον χρόνο επανάληψης και τον κίνδυνο του προγράμματος.
Επόμενα βήματα προς την παραγωγή-Έτοιμη προμήθεια
Χρησιμοποιήστε αυτήν τη λίστα ελέγχου ως ακολουθία ενεργειών σας από εδώ και πέρα:
- Επικύρωση αιτιολόγησης όγκου- Επιβεβαιώστε ότι οι προβλεπόμενες ετήσιες ποσότητες υπερβαίνουν το κατώφλι του ανώτατου ορίου, όπου η προοδευτική μήτρα εργαλείων προσφέρει χαμηλότερο κόστος ανά-ανταλλακτικό από τις εναλλακτικές. Εάν είστε κάτω από 50.000 μονάδες, δείτε ξανά εάν μια απλούστερη μέθοδος σας εξυπηρετεί καλύτερα.
- Προδιαγραφές υλικού κλειδαριάς και ανοχής- Οριστικοποιήστε το υπόστρωμα, το πάχος και τις κρίσιμες διαστάσεις σας πριν προσελκύσετε προμηθευτές. Η ασάφεια εδώ δημιουργεί ασαφή εισαγωγικά και προκαλεί κακή ευθυγράμμιση αργότερα.
- Προσδιορίστε τις απαιτούμενες πιστοποιήσεις- Αντιστοιχίστε το ρυθμιστικό περιβάλλον του κλάδου σας με το κατάλληλο πρότυπο ποιότητας (ISO 9001 βασική γραμμή, IATF 16949 για την αυτοκινητοβιομηχανία, AS9100 για την αεροδιαστημική, ISO 13485 για την ιατρική). Εξαλείψτε κάθε προμηθευτή που δεν έχει δικό σας.
- Δημιουργήστε μια σύντομη λίστα-σταθμισμένη με κριτήρια- Βαθμολογήστε τους υποψηφίους έναντι του πλαισίου αξιολόγησης:-εσωτερικά εργαλεία, δυνατότητα τύπου, εμπειρία υλικού, υποστήριξη DFM, δευτερεύουσες λειτουργίες και χωρητικότητα.
- Ζητήστε έλεγχο DFM πριν από τη δέσμευση- Μοιραστείτε τα δεδομένα CAD σας και ζητήστε από τους προμηθευτές που περιλαμβάνονται στη λίστα για σχόλια σχετικά με την κατασκευαστικότητα. Η ποιότητα της απόκρισής τους στο DFM σας λέει περισσότερα για το βάθος της μηχανικής από οποιοδήποτε φυλλάδιο.
- Απαιτείται πιλοτική εκτέλεση παραγωγής- Προτού εγκρίνετε την παραγωγή πλήρους-ρυθμού, επιμείνετε σε μια ελεγχόμενη δειγματοληψία με επαλήθευση διαστάσεων και δεδομένα ικανότητας διεργασίας. Αυτό είναι το τελευταίο σας σημείο ελέγχου πριν από την κλίμακα.
Για ομάδες προμηθειών και μηχανικούς παραγωγής που προμηθεύονται μήτρες προοδευτικής σφράγισης για μεταλλικά μέρη υψηλού-όγκου που απαιτούν διαμόρφωση πολλαπλών-σταθμών και αυστηρή επαναληψιμότητα, μια εταιρεία προοδευτικής σφράγισης με ενσωματωμένες δυνατότητες από το σχεδιασμό καλουπιών έως την κλιμακούμενη μαζική παραγωγή βελτιστοποιεί ολόκληρη τη διαδικασία. Οι κατασκευαστές όπωςΓΙΤΣΕΝπροσφέρουν αυτήν την προσέγγιση-από-από άκρο έως τέλος, καλύπτοντας την ανάπτυξη εργαλείων προοδευτικής στάμπας υψηλής ταχύτητας και την παραγωγή όγκου σε μία λειτουργία. Εξετάστε τα μαζί με άλλους ειδικευμένους προμηθευτές που προσδιορίζονται μέσω της αξιολόγησης βάσει κριτηρίων-που περιγράφονται παραπάνω.
Ο στόχος δεν είναι να βρείτε τη φθηνότερη προσφορά. Είναι να βρείτε τον συνεργάτη προοδευτικής σφράγισης μετάλλων, του οποίου η κουλτούρα μηχανικής, η ποιοτική υποδομή και η παραγωγική ικανότητα ευθυγραμμίζονται με τον πλήρη κύκλο ζωής του προγράμματός σας. Κάντε τις δύσκολες ερωτήσεις νωρίς, επαληθεύστε τις αξιώσεις με δεδομένα και αφήστε το πλαίσιο αξιολόγησης να κάνει το φιλτράρισμα. Ο σωστός κατασκευαστής θα καλωσορίσει αυτόν τον έλεγχο, επειδή οι δυνατότητές του μιλούν ξεκάθαρα.
Συχνές Ερωτήσεις σχετικά με τους κατασκευαστές Progressive Die Stamping
1. Ποιος είναι ο ελάχιστος όγκος παραγγελιών για την προοδευτική σφράγιση μήτρας για να είναι-οικονομική;
Η προοδευτική σφράγιση με καλούπι γίνεται συνήθως οικονομικά βιώσιμη σε ετήσιους όγκους από 50.000 έως 100.000 μονάδες ή περισσότερο. Κάτω από αυτό το όριο, απλούστερες μέθοδοι, όπως η στάμπα με ένα χτύπημα- ή η κοπή με λέιζερ CNC συχνά αποδίδουν καλύτερες οικονομίες ανά-εξάρτημα, επειδή απαιτούν λιγότερη αρχική επένδυση εργαλείων. Για εξαιρετικά-απλές γεωμετρίες εξαρτημάτων, ορισμένοι κατασκευαστές μπορεί να δικαιολογήσουν την προοδευτική επεξεργασία εργαλείων σε 30.000 έως 50.000 μονάδες. Το κλειδί είναι να ζητήσετε από τον προμηθευτή σας μια ανάλυση στο νεκρό σημείο, η οποία συνυπολογίζει τους προβλεπόμενους όγκους, την αναμενόμενη διάρκεια ζωής του εργαλείου και τυχόν δευτερεύουσες λειτουργίες για να προσδιορίσετε ακριβώς πού αποδίδει η επένδυση για το συγκεκριμένο έργο σας.
2. Πόσος χρόνος χρειάζεται για την κατασκευή ενός προοδευτικού καλουπιού σφράγισης;
Οι σύνθετες μήτρες προοδευτικής σφράγισης με 10 ή περισσότερους σταθμούς απαιτούν συνήθως 12 έως 20 εβδομάδες για σχεδιασμό, κατεργασία, συναρμολόγηση και δοκιμή. Οι απλούστερες μήτρες με λιγότερους σταθμούς μπορεί να έρθουν πιο γρήγορα, αλλά η βιαστική φάση επικύρωσης συχνά δημιουργεί προβλήματα ποιότητας στην παραγωγή. Οι κατασκευαστές με{5}}εσωτερικές δυνατότητες επεξεργασίας εργαλείων, συμπεριλαμβανομένης της επεξεργασίας καλωδίων EDM, της κατεργασίας CNC και της λείανσης επιφανειών, μπορούν συχνά να συμπιέσουν τα χρονοδιαγράμματα σε σύγκριση με καταστήματα που αναθέτουν σε τρίτους την κατασκευή καλουπιών. Εταιρείες όπως η YICHEN που χειρίζονται το σχεδιασμό καλουπιών μέσω της παραγωγής κάτω από την ίδια στέγη εξαλείφουν τις καθυστερήσεις μεταβίβασης μεταξύ ξεχωριστών εργαλείων, γεγονός που μπορεί να μειώσει εβδομάδες από το συνολικό χρόνο παράδοσης.
3. Τι πιστοποιήσεις πρέπει να έχει ένας κατασκευαστής προοδευτικής σφράγισης καλουπιών;
Οι απαιτούμενες πιστοποιήσεις εξαρτώνται από τον κλάδο σας. Το ISO 9001 χρησιμεύει ως το βασικό πρότυπο διαχείρισης ποιότητας που πρέπει να έχει κάθε προμηθευτής. Οι εφαρμογές αυτοκινήτων απαιτούν το IATF 16949, το οποίο προσθέτει ελέγχους για την πρόληψη ελαττωμάτων και την αλυσίδα εφοδιασμού. Τα προγράμματα αεροδιαστημικής απαιτούν AS9100 για διαχείριση διαμόρφωσης και αποτροπή πλαστών ανταλλακτικών. Τα εξαρτήματα ιατροτεχνολογικών προϊόντων χρειάζονται ISO 13485 για συμμόρφωση με τους κανονισμούς και διαχείριση κινδύνου. Πέρα από τις πιστοποιήσεις, επαληθεύστε ότι οι προμηθευτές μπορούν να παράγουν τεκμηρίωση PPAP (Διαδικασία Έγκρισης Μέρους Παραγωγής), η οποία παρέχει αποδεικτικά στοιχεία- ότι η διεργασία τους παρέχει συμμορφούμενα εξαρτήματα επανειλημμένα πριν από την έναρξη της μαζικής παραγωγής.
4. Ποια υλικά μπορούν να χρησιμοποιηθούν στην προοδευτική σφράγιση με καλούπι;
Τα κοινά υλικά περιλαμβάνουν ανθρακούχο χάλυβα, ανοξείδωτο χάλυβα (σειρά 300 και 400), χαλκό, αλουμίνιο, ορείχαλκο και χαλκό βηρύλλιο. Κάθε υλικό συμπεριφέρεται διαφορετικά κατά τη σφράγιση λόγω διακυμάνσεων στη σκληρότητα, την ολκιμότητα και την επαναφορά του ελατηρίου. Για παράδειγμα, ο χαλκός σχηματίζεται εύκολα με ελάχιστη φθορά του εργαλείου, καθιστώντας τον ιδανικό για ηλεκτρικές επαφές, ενώ ο ανοξείδωτος χάλυβας απαιτεί περισσότερους σταθμούς διαμόρφωσης και επιταχύνει τη φθορά του εργαλείου λόγω της σκλήρυνσης εργασίας. Δεν χειρίζονται όλοι οι κατασκευαστές όλα τα υλικά εξίσου καλά, επομένως βεβαιωθείτε ότι ο υποψήφιος προμηθευτής σας έχει τεκμηριωμένη εμπειρία παραγωγής με το συγκεκριμένο υπόστρωμά σας προτού δεσμευτείτε για την επεξεργασία εργαλείων.
5. Πώς μπορώ να επιλέξω μεταξύ προοδευτικής σφράγισης μήτρας και σφράγισης μήτρας μεταφοράς;
Η επιλογή εξαρτάται από το μέγεθος του εξαρτήματος, τη γεωμετρία και τον όγκο. Η προοδευτική στάμπα με καλούπι υπερέχει για μικρά-έως-μέσα εξαρτήματα με πολύπλοκη γεωμετρία πολλαπλών-χαρακτηριστικών σε πολύ υψηλούς όγκους (50,000+ ετησίως), που εκτελούνται με ταχύτητες από 200 έως 600+ πινελιές ανά λεπτό. Η σφράγιση μήτρας μεταφοράς ταιριάζει σε μεγαλύτερα ή βαθιά τραβηγμένα εξαρτήματα που δεν μπορούν να παραμείνουν συνδεδεμένα σε μια λωρίδα μεταφοράς, συνήθως σε όγκους 25,{11}} μονάδων ετησίως αλλά με χαμηλότερους ρυθμούς κύκλου. Οι προοδευτικές μήτρες ενοποιούν όλες τις λειτουργίες σε μια διαδικασία τροφοδοσίας συνεχούς λωρίδας-, ενώ οι μήτρες μεταφοράς μετακινούν μεμονωμένα κενά μεταξύ διαφορετικών σταθμών χρησιμοποιώντας μηχανικά δάκτυλα. Εάν το εξάρτημά σας ταιριάζει σε μια λωρίδα και ο όγκος είναι υψηλός, οι προοδευτικές μήτρες προσφέρουν χαμηλότερο κόστος ανά ανταλλακτικό και ταχύτερη απόδοση.


