


Τι είναι το Progressive Stamping Die και γιατί έχει σημασία
Εάν προμηθεύεστε μεταλλικά μέρη μεγάλου-όγκου, θα συναντήσετε τον όρο "προοδευτική στάμπαΑλλά τι είναι ακριβώς ένα προοδευτικό ζάρι και γιατί βρίσκεται στο επίκεντρο σχεδόν κάθε σοβαρής συζήτησης για την παραγωγή;
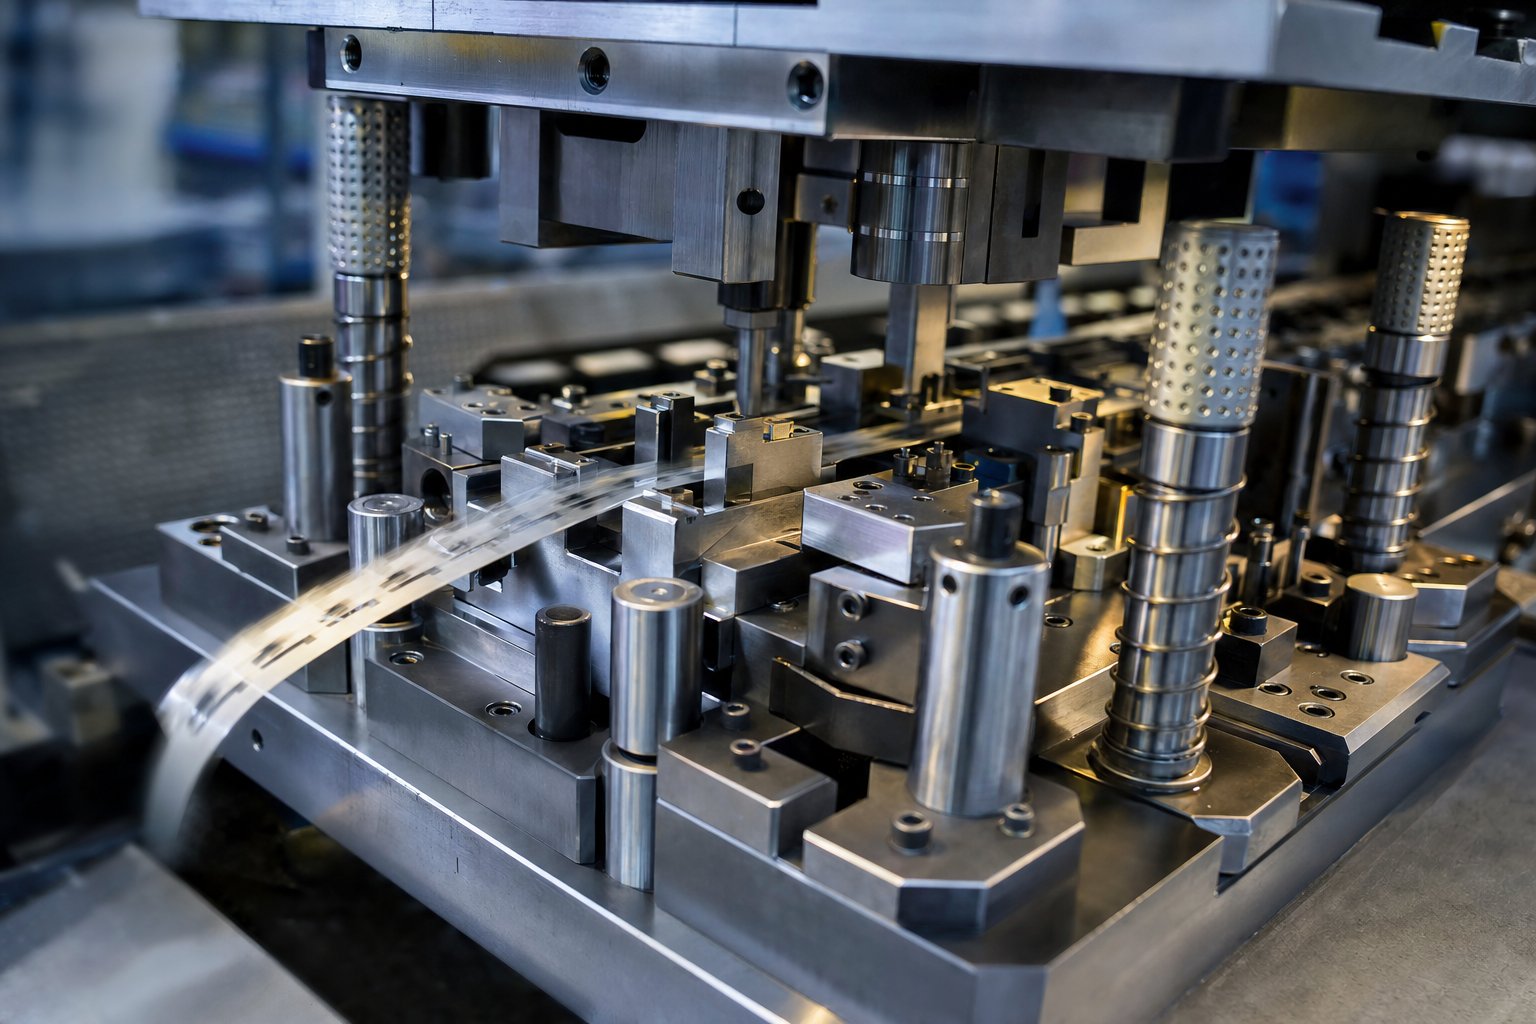
Μια μήτρα προοδευτικής σφράγισης είναι ένα ενιαίο εργαλείο που περιέχει πολλαπλούς σταθμούς διατεταγμένους στη σειρά. Μια συνεχής μεταλλική λωρίδα τροφοδοτείται μέσω της μήτρας, προωθώντας ένα σταθερό βήμα με κάθε πάτημα πίεσης. Κάθε σταθμός εκτελεί μια ξεχωριστή λειτουργία - διάτρησης, κάμψης, διαμόρφωσης ή κοπής - έτσι ώστε ένα τελειωμένο τμήμα να πέφτει από το άκρο με κάθε κύκλο της πρέσας.
Καθορισμός του Προοδευτικού Κινήματος
Σκεφτείτε το σαν μια γραμμή συναρμολόγησης συμπιεσμένη σε ένα μπλοκ από χάλυβα εργαλείων. Αντί να μετακινείται ένα μέρος μεταξύ ξεχωριστών μηχανών, το ίδιο το υλικό ταξιδεύει μέσω σταθμών μέσα στη μήτρα. Η λωρίδα παραμένει συνδεδεμένη με γλωττίδες φορέα μέχρι την τελική αποκοπή, η οποία διατηρεί τα πάντα ευθυγραμμισμένα και εξαλείφει το χειροκίνητο χειρισμό μεταξύ των λειτουργιών. Αντίθετα, μια μήτρα ενός σταδίου- εκτελεί μόνο μία επέμβαση ανά διαδρομή - μία κάμψη, μία τρύπα, μία κενή. Αυτή η απλότητα λειτουργεί για πρωτότυπα ή σύντομες διαδρομές, αλλά απαιτεί πολλαπλές ρυθμίσεις και περισσότερη εργασία για να ολοκληρωθεί ένα περίπλοκο μέρος. Οι μήτρες προοδευτικής σφράγισης συνδυάζουν όλα αυτά τα βήματα σε έναν συνεχή κύκλο, παράγοντας ένα τελειωμένο εξάρτημα με κάθε πάτημα της πρέσας.
Γιατί το Progressive Stamping κυριαρχεί στην παραγωγή υψηλού-όγκου
Ο λόγος για τον οποίο η προοδευτική στάμπα με καλούπι κυριαρχεί στην κατασκευή μεσαίου-σε-μεγάλου όγκου οφείλεται σε τρία πράγματα: ταχύτητα, επαναληψιμότητα και απόδοση υλικού. Οι σύγχρονες πρέσες που λειτουργούν με προοδευτικές μήτρες μπορούν να επιτύχουν εκατοντάδες χτυπήματα ανά λεπτό, δηλαδή χιλιάδες πανομοιότυπα εξαρτήματα ανά ώρα με ελάχιστη παρέμβαση του χειριστή. Το εκατομμυριοστό μέρος μιας καλά διατηρημένης προοδευτικής μήτρας-είναι διαστάσεων πανομοιότυπο με το πρώτο. Τα απόβλητα υλικών παραμένουν χαμηλά επειδή οι διατάξεις λωρίδων είναι βελτιστοποιημένες ώστε να χρησιμοποιούν όσο το δυνατόν μεγαλύτερο μέρος του πλάτους του πηνίου.
Για τους μηχανικούς παραγωγής και τις ομάδες προμηθειών που αξιολογούν τους κατασκευαστές καλουπιών προοδευτικής σφράγισης, η κατανόηση αυτής της διαδικασίας σε τεχνικό επίπεδο είναι απαραίτητη. Διαμορφώνει κάθε μεταγενέστερη απόφαση - από την προσφορά έως τις προσδοκίες ποιότητας. Οι ενότητες που ακολουθούν αναλύουν ακριβώς πώς ρέει το υλικό μέσω ενός προοδευτικού καλουπιού, σταθμό προς σταθμό, και τι σημαίνει αυτό για το κόστος και το χρονοδιάγραμμά σας.
Πώς λειτουργεί η διαδικασία προοδευτικής σφράγισης καλουπιών
Μια μήτρα προοδευτικής σφράγισης φαίνεται απατηλά απλή από έξω - ένα βαρύ μπλοκ από χάλυβα εργαλείων βιδωμένο σε μια πρέσα. Αλλά στο εσωτερικό, δεκάδες σταθμοί με ακρίβεια μηχανικής επεξεργασίας λειτουργούν συντονισμένα κατά τη διάρκεια κάθε εγκεφαλικού επεισοδίου. Η κατανόηση του τι συμβαίνει σε κάθε σταθμό και του τρόπου με τον οποίο κινείται η λωρίδα μεταξύ τους, σας δίνει την τεχνική βάση να αξιολογήσετε τη σκοπιμότητα του ανταλλακτικού, να κάνετε καλύτερες ερωτήσεις κατά τη διάρκεια της προσφοράς και να ζητήσετε από τους κατασκευαστές υπεύθυνους για την ποιότητα.
Station-by-Station Operations Explained
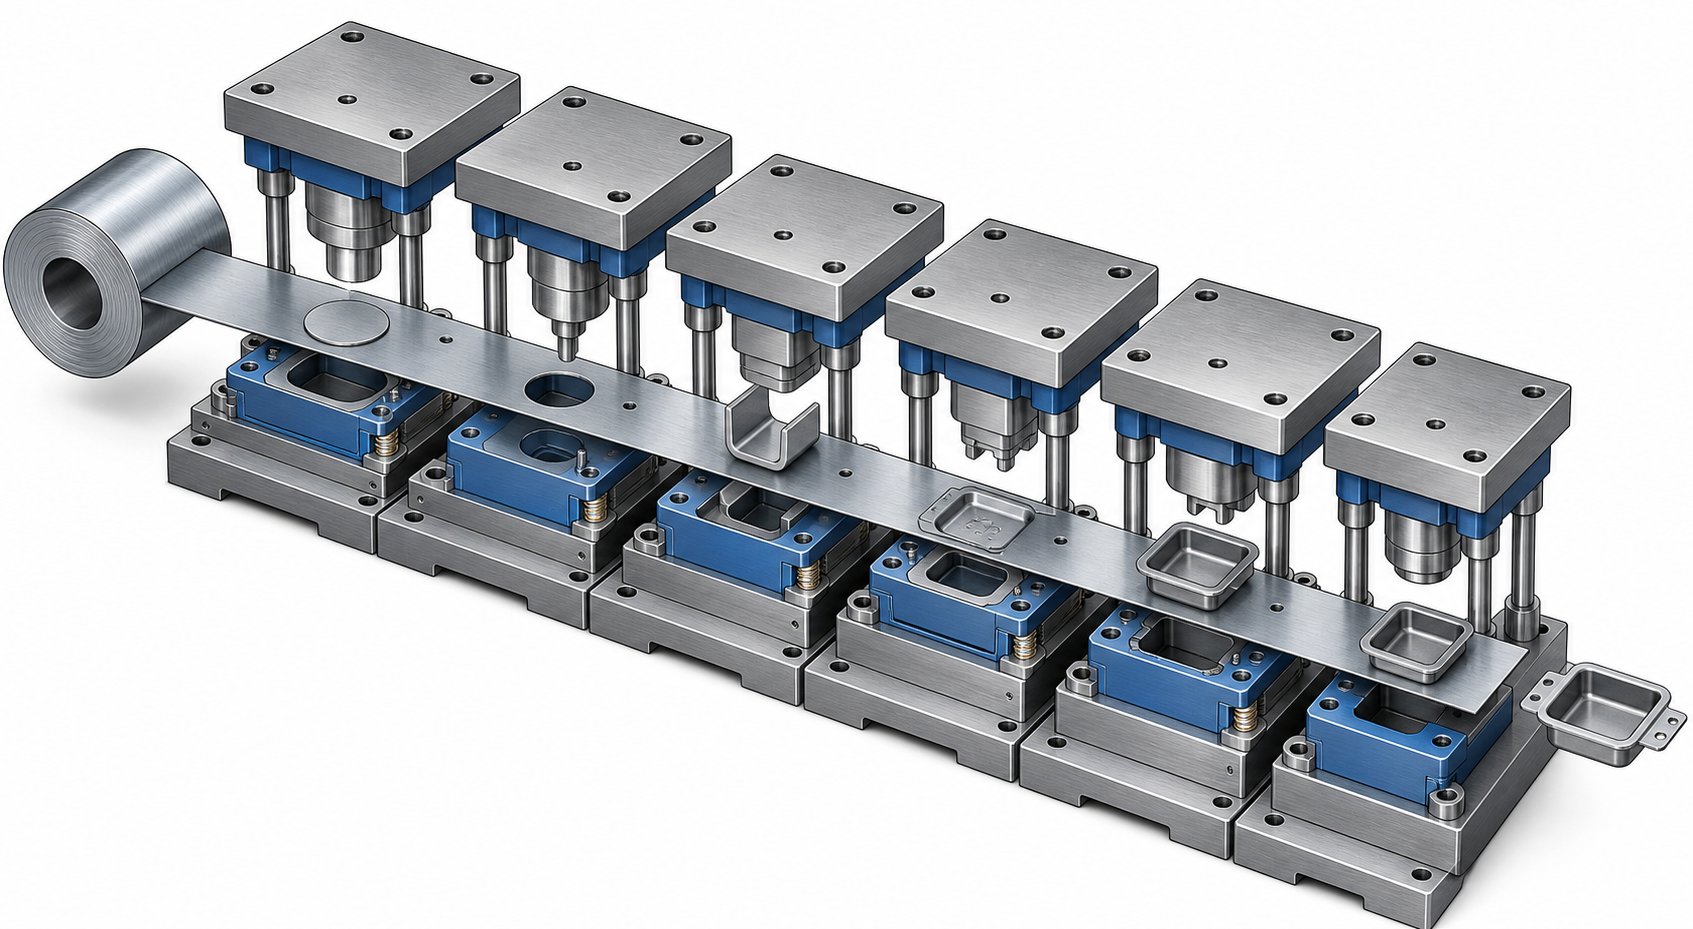
Φανταστείτε ένα πηνίο από επίπεδο μέταλλο - χάλυβα, χαλκό, αλουμίνιο - τοποθετημένο σε έναν αποσπώμενο και περασμένο μέσω ενός ισιωτικού που αφαιρεί το σετ πηνίων. Η λωρίδα εισέρχεται στο προοδευτικό καλούπι και προχωρά με μία ακριβή αύξηση, που ονομάζεται pitch, με κάθε πάτημα. Κάθε σταθμός εκτελεί μια συγκεκριμένη λειτουργία διαμόρφωσης ή κοπής σε διαφορετικό τμήμα της ταινίας ταυτόχρονα. Ακολουθεί η τυπική ακολουθία από την είσοδο έως το τελικό μέρος:
- Pilot piercing:Ο πρώτος σταθμός ανοίγει μικρές, με ακρίβεια τοποθετημένες πιλοτικές τρύπες στη λωρίδα. Αυτές οι οπές εμπλέκουν τις ακίδες ευθυγράμμισης (πιλότους) σε σταθμούς κατάντη, διασφαλίζοντας ότι η λωρίδα καταχωρείται εντός χιλιοστών της ίντσας σε κάθε διαδρομή.
- Τένισμα και τρύπημα:Οι επόμενοι σταθμοί έκοψαν το περίγραμμα του προφίλ και τα εσωτερικά χαρακτηριστικά - τρύπες, εγκοπές, εγκοπές - αφαιρώντας υλικό που δεν θα είναι μέρος του τελικού εξαρτήματος.
- Διαμόρφωση:Οι λειτουργίες κάμψης, σχεδίασης ή ανάγλυφης διαμόρφωσης διαμορφώνουν επίπεδα τμήματα της λωρίδας σε τρισδιάστατη-γεωμετρία. Ανάλογα με την πολυπλοκότητα, η διαμόρφωση μπορεί να εκτείνεται σε πολλούς σταθμούς για τον έλεγχο της ροής του υλικού και την αποφυγή ρωγμών.
- Νομίσματα:Μια λειτουργία συμπίεσης υψηλής-πίεσης βελτιώνει το πάχος σε εντοπισμένες περιοχές, ακονίζει τα χαρακτηριστικά ή ισοπεδώνει τις επιφάνειες σε αυστηρές ανοχές. Η δημιουργία νομισμάτων είναι συνηθισμένη για εξαρτήματα που απαιτούν ακριβή επιπεδότητα ή βαθμονομημένη μετατόπιση υλικού.
- Γαρνίρισμα:Η περίσσεια υλικού, γλωττίδων ή υπολειμμάτων φλας από τις εργασίες διαμόρφωσης αφαιρείται, καθαρίζοντας το τελικό προφίλ του εξαρτήματος.
- Αποκοπή (διαχωρισμός):Ο τελικός σταθμός αποκόπτει το ολοκληρωμένο τμήμα από τη λωρίδα φορέα. Το έτοιμο εξάρτημα πέφτει σε έναν κάδο ή σε έναν μεταφορέα, ενώ η υπόλοιπη λωρίδα σκελετού εκτοξεύεται για ανακύκλωση.
Η κριτική ενόραση εδώ είναι η ταυτόχρονη. Ενώ ο σταθμός έξι κόβει ένα τελειωμένο τμήμα, ο σταθμός ένα τρυπάει πιλοτικές τρύπες σε ένα νέο τμήμα της λωρίδας και κάθε σταθμός στο ενδιάμεσο εργάζεται σε ένα διαφορετικό μέρος σε διαφορετικό στάδιο ολοκλήρωσης. Ένα πάτημα, ένα τελειωμένο μέρος - κάθε κύκλο.
Διάταξη λωρίδας και ροή υλικού
Η διάταξη της λωρίδας είναι το σχέδιο μηχανικής που κάνει όλα αυτά δυνατά. Πριν επεξεργαστεί οποιοσδήποτε χάλυβας για τη μήτρα, οι μηχανικοί χρησιμοποιούν λογισμικό CAD για να σχεδιάσουν ακριβώς πώς θα φωλιάσουν τα εξαρτήματα στη λωρίδα, ποιες λειτουργίες πραγματοποιούνται σε ποιους σταθμούς και πόσα υλικά γεφυρώνουν μεταξύ των χαρακτηριστικών για να διατηρηθεί η ακεραιότητα της λωρίδας φορέα καθ' όλη τη διάρκεια της διαδικασίας.
Μια καλά-σχεδιασμένη διάταξη λωρίδας εξισορροπεί πολλές ανταγωνιστικές απαιτήσεις:
- Χρήση υλικού:Τακτοποίηση των χαρακτηριστικών εξαρτημάτων για την ελαχιστοποίηση των απορριμμάτων μεταξύ των εξαρτημάτων. Ακόμη και μερικές ποσοστιαίες μονάδες βελτιωμένης απόδοσης μπορούν να εξοικονομήσουν χιλιάδες δολάρια σε ένα εκατομμύριο-μερική εκτέλεση.
- Ισχύς φορέα:Οι συνδετικές γλωττίδες που συγκρατούν το εξάρτημα στη λωρίδα πρέπει να είναι αρκετά ισχυρές για να το τραβούν σε κάθε σταθμό χωρίς παραμόρφωση, αλλά αρκετά λεπτές ώστε να χωρίζονται καθαρά στην αποκοπή.
- Λογική σχηματισμού ακολουθίας:Οι λειτουργίες πρέπει να παραγγελθούν έτσι ώστε οι προηγούμενες περικοπές να μην αποδυναμώνουν τις περιοχές που απαιτούνται για μεταγενέστερες στροφές και τα διαμορφωμένα χαρακτηριστικά να μην παρεμβαίνουν στην επίπεδη διαδρομή της λωρίδας μέσω σταθμών κατάντη.
- Αποζημίωση Springback:Οι μηχανικοί χρησιμοποιούν την προσομοίωση FEA για να προβλέψουν πώς το μέταλλο θα ανακάμψει ελαστικά μετά το σχηματισμό και τον σχεδιασμό σκόπιμης υπέρκαμψης στη γεωμετρία της μήτρας.
Η διάταξη της λωρίδας είναι εκείπροοδευτική μήτρα και σφράγισηη εμπειρογνωμοσύνη δείχνει πραγματικά. Ένα λιγότερο έμπειρο κατάστημα μπορεί να παράγει μια λειτουργική διάταξη. ένας εξειδικευμένος μηχανικός εργαλείων θα παράγει ένα που θα λειτουργεί πιο γρήγορα, θα σπαταλά λιγότερο υλικό και θα απαιτεί λιγότερες επεμβάσεις συντήρησης σε εκατομμύρια κύκλους.
Ρυθμοί εγκεφαλικών επεισοδίων και ταχύτητα παραγωγής
Η ταχύτητα είναι όπου η προοδευτική στάμπα μετάλλου μήτρας απομακρύνεται από κάθε άλλη μέθοδο διαμόρφωσης. Επειδή η ταινία τροφοδοτείται συνεχώς και όλοι οι σταθμοί λειτουργούν παράλληλα, ο ρυθμός εξόδου ισούται με τον ρυθμό διαδρομής πίεσης - ένα τελικό τμήμα ανά διαδρομή.
Οι τυπικές ταχύτητες πρέσας προοδευτικής σφράγισης ποικίλλουν ανάλογα με την πολυπλοκότητα και το υλικό του εξαρτήματος:
| Τύπος εφαρμογής | Τυπικός ρυθμός εγκεφαλικού επεισοδίου | Παράδειγμα εξαρτημάτων |
|---|---|---|
| Μεγάλοι βραχίονες / δομικά στοιχεία | 25–80 εγκεφαλικά επεισόδια το λεπτό | Βάσεις στήριξης αυτοκινήτου, περιβλήματα HVAC |
| Υποδοχές και ακροδέκτες μεσαίου μεγέθους- | 100–400 εγκεφαλικά επεισόδια το λεπτό | Ηλεκτρικές επαφές, κλιπ, συνδετήρες |
| Μικρά εξαρτήματα ακριβείας | 400–1,500+ εγκεφαλικά επεισόδια ανά λεπτό | Μικρο-υποδοχές, επαφές μπαταρίας, πλαίσια ηλεκτροδίων |
Στο επάνω άκρο, οι μεταλλικές γραμμές σφράγισης υψηλής ταχύτητας με μικρά εξαρτήματα ακριβείας σε ειδικές πρέσες - όπως το Bruderer ή παρόμοιες-πλατφόρμες υψηλής ταχύτητας - μπορεί να υπερβούν τις 1.500 διαδρομές ανά λεπτό. Αυτό μεταφράζεται σε πάνω από 2 εκατομμύρια ανταλλακτικά σε μια μέρα παραγωγής 24 ωρών. Ακόμη και σε μέτριες ταχύτητες 200 πινελιών ανά λεπτό, μια μήτρα προοδευτικής σφράγισης παράγει 12.000 μέρη την ώρα χωρίς κανένας χειριστής να αγγίζει το υλικό μεταξύ των εργασιών.
Αυτό που κρατά αυτές τις ταχύτητες εφικτές δεν είναι μόνο το πάτημα - αλλά ολόκληρο το σύστημα συνεργάζεται. Οι αυτόματοι τροφοδότες πηνίου προωθούν τη λωρίδα με ακρίβεια σε επίπεδο μικρών- σε κάθε διαδρομή. Σε{4}}αισθητήρες μήτρας παρακολουθούν τη θέση της λωρίδας και σχηματίζουν δυνάμεις σε πραγματικό χρόνο, σταματώντας αμέσως το πάτημα εάν εντοπιστεί εσφαλμένη τροφοδοσία ή σπασμένο γροθιά. Τα συστήματα λίπανσης εφαρμόζουν ακριβείς ποσότητες λαδιού σφράγισης για τη μείωση της τριβής και της συσσώρευσης θερμότητας, κάτι που είναι ιδιαίτερα κρίσιμο σε εφαρμογές υψηλής ταχύτητας σφράγισης μετάλλων όπου η θερμική συσσώρευση μπορεί να παραμορφώσει τα μέρη ή να μαλακώσει τα άκρα του εργαλείου.
Αυτός ο συνδυασμός παράλληλων λειτουργιών, συνεχούς τροφοδοσίας και αυτοματοποιημένης παρακολούθησης είναι αυτό που κάνει το προοδευτικό stamping να πεθάνει στην παραγωγή για κάθε κατασκευαστή που στοχεύει όγκους σε εκατοντάδες χιλιάδες ή εκατομμύρια. Αλλά η ακατέργαστη ταχύτητα έχει σημασία μόνο εάν τα εξαρτήματα βγαίνουν σωστά - και αυτό εξαρτάται σε μεγάλο βαθμό από το πώς συγκρίνεται ένας τύπος καλουπιού με έναν άλλο για μια δεδομένη εφαρμογή.
Προοδευτικές μήτρες σε σύγκριση με εναλλακτικούς τύπους καλουπιών
Δεν ανήκει κάθε σταμπωτό μέρος σε ένα προοδευτικό ζάρι. Η γεωμετρία μπορεί να είναι πολύ μεγάλη, ο όγκος πολύ χαμηλός ή ο σχηματισμός πολύ βαθύς για να μπορεί να χειριστεί αποτελεσματικά μια διαδικασία τροφοδοσίας λωρίδων-. Γνωρίζοντας πού προοδευτικά μήτρες υπερέχουν - και πού όχι - σάς γλιτώνει από την υπερβολική-επένδυση σε εργαλεία που μάχονται ενάντια στη φυσική του μέρους σας.
Progressive Dies vs Transfer Dies
Η μεγαλύτερη διάκριση μεταξύ προοδευτικών καλουπιών και καλουπιών μεταφοράς οφείλεται στον τρόπο με τον οποίο το τεμάχιο εργασίας κινείται στη διαδικασία. Σε μια προοδευτική μήτρα, το εξάρτημα παραμένει συνδεδεμένο με τη λωρίδα μεταφοράς από την αρχή μέχρι το τέλος, διαχωρίζοντας μόνο στον τελικό σταθμό αποκοπής. Σε ένα καλούπι μεταφοράς, το κενό διαχωρίζεται από τη λωρίδα νωρίς και μετακινείται ανεξάρτητα μεταξύ των σταθμών με μηχανικές λαβές ή δάκτυλα μεταφοράς.
Γιατί έχει σημασία αυτό; Όταν το εξάρτημα αποκολληθεί από τη λωρίδα, μπορεί να περιστραφεί, να αναστραφεί ή να τραβηχτεί βαθιά χωρίς τους περιορισμούς ενός συνδεδεμένου ιστού φορέα. Αυτό κάνει τα καλούπια μεταφοράς την καλύτερη επιλογή για μεγαλύτερα εξαρτήματα, γεωμετρίες σε βάθος-και μέρη που απαιτούν λειτουργίες σε πολλές πλευρές. Οι μήτρες μεταφοράς εξοικονομούν επίσης υλικό - δεν υπάρχει σκελετός λωρίδας μεταφοράς για απορρίμματα μετά την παραγωγή.
Το αντάλλαγμα είναι η ταχύτητα. Οι μηχανισμοί μεταφοράς δεν μπορούν να ταιριάζουν με τους ρυθμούς διαδρομής μιας λωρίδας-που τροφοδοτείται προοδευτικής μήτρας και η ρύθμιση εργαλείων είναι συνήθως πιο περίπλοκη. Για μικρά εξαρτήματα-έως-μεσαίου μεγέθους σε υψηλούς όγκους με μέτρια βάθη τραβήγματος, η προοδευτική εργαλειομηχανή κερδίζει με τον χρόνο κύκλου και το κόστος ανά-εξάρτημα. Για εξαρτήματα μεγαλύτερα από περίπου 12 ίντσες ή που απαιτούν βάθη έλξης πέρα από αυτό που επιτρέπει μια συνδεδεμένη λωρίδα, μια μήτρα μεταφοράς είναι συνήθως η σωστή κλήση.
Progressive Dies vs Compound και Tandem Dies
Οι σύνθετες μήτρες εκτελούν πολλαπλές λειτουργίες ταυτόχρονα με ένα απλό πάτημα - κοπής, διάτρησης και τυφώματος όλα συμβαίνουν ταυτόχρονα. Παράγουν εξαιρετικά επίπεδα μέρη με εξαιρετική ομοκεντρικότητα μεταξύ εσωτερικών και εξωτερικών χαρακτηριστικών. Σκεφτείτε ροδέλες, απλές φλάντζες και επίπεδα κενά όπου η γεωμετρική ακρίβεια σε ένα επίπεδο είναι κρίσιμη.
Ακούγεται αποτελεσματικό; Είναι - για απλά, επίπεδα μέρη. Αλλά οι σύνθετες μήτρες δεν μπορούν να σχηματίσουν, να κάμψουν ή να δημιουργήσουν τρισδιάστατα-χαρακτηριστικά. Τη στιγμή που το μέρος σας χρειάζεται ένα πόδι λυγισμένο προς τα πάνω, μια γλωττίδα ή ένα ανάγλυφο πλευρό, έχετε ξεπεράσει αυτό που μπορεί να κάνει μια σύνθετη μήτρα. Οι προοδευτικές μήτρες χειρίζονται αυτήν την πολυπλοκότητα διατηρώντας παράλληλα υψηλή απόδοση.
Οι διπλές μήτρες γραμμής (μερικές φορές ονομάζονται μήτρες γραμμής) ακολουθούν μια άλλη προσέγγιση: μεμονωμένες μονές μήτρες-λειτουργίας διατεταγμένες στη σειρά, το καθένα στο δικό του πιεστήριο ή σταθμό τύπου, με αυτοματοποιημένη μεταφορά μεταξύ τους. Θα δείτε διαδοχικές γραμμές σε βαρύ-στάμπινγκ πάνελ αυτοκινήτου όπου κάθε χτύπημα απαιτεί τεράστια χωρητικότητα και τα εξαρτήματα είναι πολύ μεγάλα για ένα μόνο προοδευτικό εργαλείο. Η ευελιξία είναι υψηλή - μπορείτε να αναδιατάξετε ή να αντικαταστήσετε μεμονωμένες μήτρες χωρίς να καταργήσετε ολόκληρο το σετ - αλλά οι απαιτήσεις χώρου δαπέδου, ο χρόνος εγκατάστασης και το κόστος κεφαλαίου είναι όλα σημαντικά μεγαλύτερα.
Ένα-βήμα ενός σταδίου, η απλούστερη επιλογή, εκτελέστε μία επέμβαση ανά εγκεφαλικό επεισόδιο. Είναι ιδανικά για πρωτότυπα, σύντομες διαδρομές ή δευτερεύουσες λειτουργίες σε προηγούμενα σφραγισμένα εξαρτήματα. Αλλά για όγκους παραγωγής πέραν των λίγων χιλιάδων τεμαχίων, το κόστος εργασίας και χειρισμού των ανταλλακτικών λειτουργίας μέσω πολλαπλών ρυθμίσεων ενός-σταδίου υπερβαίνει γρήγορα την επένδυση εργαλείων για μια προοδευτική λύση εργαλείων και καλουπιών.
Επιλέγοντας τον κατάλληλο τύπο καλουπιού για την εφαρμογή σας
Η απόφαση δεν είναι πάντα προφανής. Ένα εξάρτημα με μέτρια πολυπλοκότητα στα 50.000 τεμάχια ετησίως μπορεί να δικαιολογήσει την προοδευτική εργαλειομηχανή για έναν κατασκευαστή αλλά όχι έναν άλλο, ανάλογα με το κόστος υλικού, τις ανάγκες ανοχής και τη διαθέσιμη χωρητικότητα πρέσας. Ακολουθεί μια παράπλευρη σύγκριση--για να διευκρινιστούν οι ανταλλαγές:
| Κριτήρια | Progressive Die | Μεταφορά Ζήτου | Compound Die | Tandem Line Die | Single-Stage Die |
|---|---|---|---|---|---|
| Καταλληλότητα όγκου | Υψηλό (100.000+ μέρη/έτος) | Μεσαία προς υψηλή (10K–500K+) | Μεσαία προς υψηλή (απλά μέρη) | Μεσαία προς υψηλή (μεγάλα πάνελ) | Χαμηλό (πρωτότυπα, σύντομες διαδρομές) |
| Εύρος μεγέθους ανταλλακτικού | Μικρό έως μεσαίο-μέγεθος (έως ~12") | Μεσαία προς μεγάλη (6" έως 36"+) | Μικρό προς μεσαίο (μόνο επίπεδο) | Μεγάλα (πάνελ αυτοκινήτου, δομικά) | Οποιοδήποτε μέγεθος |
| Δυνατότητα πολυπλοκότητας | Μέτρια προς υψηλή (σκύψεις, φόρμες, τρύπημα) | Υψηλό (βαθιά έλξη, διαμόρφωση πολλών-αξόνων) | Χαμηλή (επίπεδη, μεμονωμένη-λειτουργία αεροπλάνου) | Υψηλό (βαριά διαμόρφωση, μεγάλες έλξεις) | Μόνο μία λειτουργία |
| Τυπικό κόστος εργαλείων | $30K–$250K+ | $50K–$500K+ | $10K–$60K | $100K–$1M+ (πλήρης γραμμή) | $2K–$20K ανά ζάρι |
| Ιδανικές θήκες χρήσης | Ηλεκτρικές επαφές, βραχίονες, κλιπ, ακροδέκτες | Βαθιά-περιβλήματα, μεγάλα περιβλήματα, σωλήνες | Ροδέλα, επίπεδα κενά, απλές φλάντζες | Πάνελ αμαξώματος αυτοκινήτων, βαριά δομικά μέρη | Πρωτότυπο, δευτερεύουσες λειτουργίες, πολύ χαμηλός όγκος |
Μερικοί πρακτικοί κανόνες: αν το μέρος σας είναι επίπεδο και απλό, ξεκινήστε με μια σύνθετη μήτρα. Εάν είναι μεγάλο,-με βαθύ τραβήγμα ή χρειάζεται χειρισμούς και στις δύο πλευρές, δείτε τα εργαλεία μεταφοράς. Εάν πρόκειται για ένα βαρύ- πάνελ μετρητή μέτρησης σε πόδια και όχι σε ίντσες, μια γραμμή σε σειρά έχει νόημα. Και αν το εξάρτημά σας είναι μικρό-έως-μεσαίου μεγέθους, γεωμετρικά πολύπλοκο και χρειάζεται σε όγκους όπου το κόστος ανά-τεμάχιο έχει μεγαλύτερη σημασία από την αρχική επένδυση - οι προοδευτικές μήτρες είναι σχεδόν πάντα η απάντηση.
Το εργαλείο σφράγισης και ο τύπος μήτρας που επιλέγετε καθορίζουν όχι μόνο το κόστος ανταλλακτικών, αλλά και ποιους κατασκευαστές μπορούν ρεαλιστικά να σας εξυπηρετήσουν. Ένα κατάστημα που ειδικεύεται σε προοδευτικές μήτρες μπορεί να μην έχει την χωρητικότητα ή το μέγεθος κρεβατιού για εργασίες μεταφοράς και το αντίστροφο. Αυτή η πραγματικότητα γίνεται ιδιαίτερα σημαντική όταν-συγκεκριμένες απαιτήσεις του κλάδου - πιστοποιήσεις υλικού, ιχνηλασιμότητα, πρωτόκολλα καθαρού δωματίου - περιορίζουν περαιτέρω τις επιλογές σας.
Βιομηχανία-Ειδικές απαιτήσεις που διαμορφώνουν την επιλογή κατασκευαστή
Ένα προοδευτικό ζάρι είναι ένα προοδευτικό ζάρι, σωστά; Η φυσική της τροφοδοσίας ταινιών και της διαμόρφωσης βάσει σταθμών-δεν αλλάζει μεταξύ των βιομηχανιών. Ωστόσο, οι απαιτήσεις που αφορούν αυτές τις λειτουργίες - ανοχές, πιστοποιήσεις, ιχνηλασιμότητα υλικών, πρότυπα καθαριότητας - ποικίλλουν τόσο δραματικά που ένας κατασκευαστής που ταιριάζει απόλυτα σε έναν τομέα μπορεί να είναι εντελώς λάθος για έναν άλλο.
Απαιτήσεις αυτοκινήτου και μεταφοράς
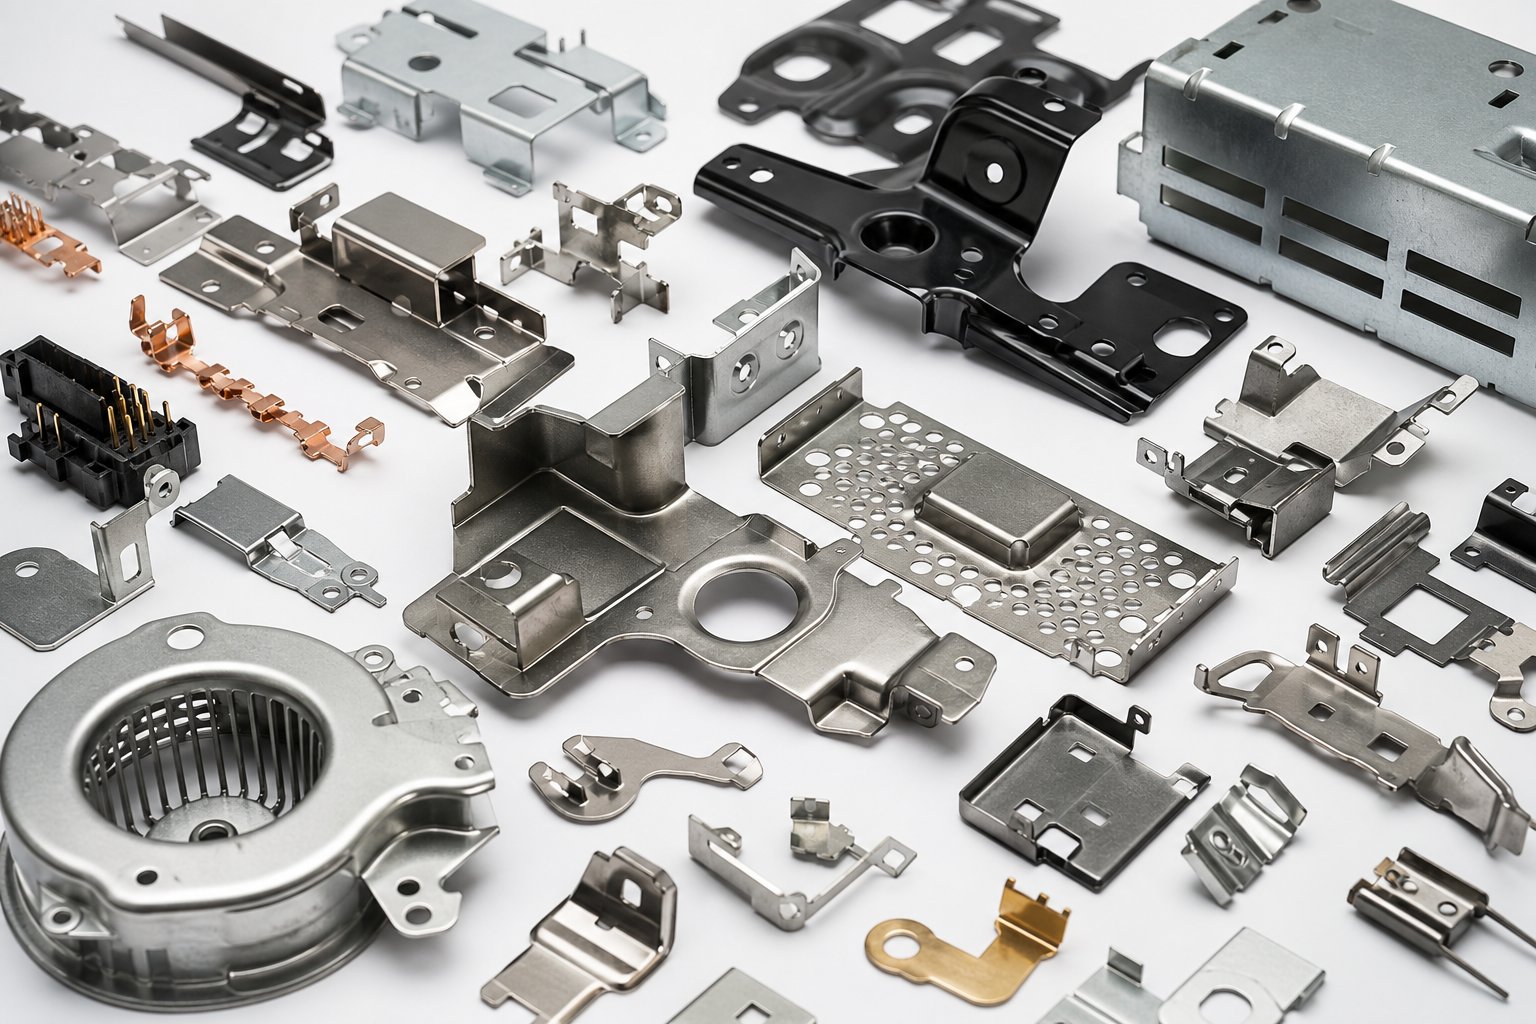
Η προοδευτική σφράγιση εξαρτημάτων αυτοκινήτου απαιτεί έναν συνδυασμό αυστηρού ελέγχου διαστάσεων, τεράστιων όγκων και αυστηρής τεκμηρίωσης της διαδικασίας. Οι σύνδεσμοι, οι ακροδέκτες, οι βραχίονες και τα δομικά κλιπ απαιτούν ανοχές θέσης που μπορούν να πέσουν στα 0,005 mm σε κρίσιμα χαρακτηριστικά. Σε ετήσιους όγκους που συχνά ξεπερνούν πολλά εκατομμύρια τεμάχια, ακόμη και μικρές αποκλίσεις στην πίσσα της μήτρας ή στην αναδίπλωση υλικού σε σημαντικά ποσοστά σκραπ.
Οι κατασκευαστές που εξυπηρετούν αυτόν τον χώρο χρειάζονται πιστοποίηση IATF 16949 και πρέπει να εκτελέσουν τα πρωτόκολλα APQP (Advanced Product Quality Planning) και PPAP (Production Part Approval Process). Θα αντιμετωπίσετε επίσης απαιτήσεις για ιχνηλασιμότητα επιπέδου παρτίδας-, γραφήματα στατιστικού ελέγχου διεργασιών και εγγυημένες τιμές CPK άνω του 1,33 σε κρίσιμες διαστάσεις. Ένα κατάστημα χωρίς αυτά τα συστήματα απλά δεν μπορεί να πληροί τις προϋποθέσεις ως προμηθευτής βαθμίδας αυτοκινήτων, ανεξάρτητα από το πόσο καλά κόβει τον χάλυβα.
Πρότυπα ακριβείας ιατρικών συσκευών και ηλεκτρονικών
Η ιατρική προοδευτική σφράγιση εισάγει ένα εντελώς διαφορετικό επίπεδο πολυπλοκότητας. Τα μέρη που προορίζονται για εμφυτεύσιμες συσκευές, συστήματα χορήγησης φαρμάκων ή χειρουργικά εργαλεία πρέπει να πληρούν τα πρότυπα διαχείρισης ποιότητας ISO 13485 και συχνά απαιτούν πιστοποιήσεις βιοσυμβατών υλικών. Η ιχνηλασιμότητα υπερβαίνει το επίπεδο παρτίδας - ορισμένες εφαρμογές απαιτούν παρακολούθηση σειριακού-αριθμού- επιπέδου από ακατέργαστο πηνίο έως έτοιμο τμήμα. Ενδέχεται επίσης να απαιτείται κατασκευή καθαρού χώρου ή ελεγχόμενου περιβάλλοντος-για την πρόληψη της μόλυνσης από σωματίδια σε μέρη που έρχονται σε επαφή με σωματικά υγρά.
Η ηλεκτρονική σφράγιση μοιράζεται την έμφαση του ιατρικού τομέα στη μικρο-ακρίβεια, αλλά προσθέτει μοναδικές προκλήσεις υλικού. Η προοδευτική σφράγιση χαλκού - με χρήση φωσφορόχαλκου, χαλκού βηρυλλίου ή οξυγόνου-ελεύθερων κραμάτων χαλκού - απαιτεί εργαλεία βελτιστοποιημένα για πιο μαλακά, πιο κολλώδη υλικά που συμπεριφέρονται πολύ διαφορετικά από τον ανθρακούχο χάλυβα κάτω από φορτία διάτρησης. Σημασία έχει επίσης η συμβατότητα της επιμετάλλωσης: εξαρτήματα που προορίζονται για επίστρωση χρυσού, κασσίτερου ή νικελίου χρειάζονται ύψη γρέζινου ελεγχόμενα σε μονοψήφια-μικρά, ώστε οι επικαλύψεις να προσκολλώνται ομοιόμορφα χωρίς γεφύρωση μεταξύ των χαρακτηριστικών.
- Αυτοκίνητο:IATF 16949, APQP/PPAP, αναφορές CPK, πιστοποιήσεις υλικού ανά προδιαγραφές OEM
- Ιατρικές συσκευές:ISO 13485, δοκιμές βιοσυμβατότητας (ISO 10993), κύρια αρχεία συσκευής, επικυρωμένες διαδικασίες
- Ηλεκτρονική:Συμμόρφωση με πρότυπα IPC, δηλώσεις υλικού RoHS/REACH, προδιαγραφές πρόσφυσης επιμετάλλωσης
- Άμυνα/Αεροδιαστημική:Πιστοποίηση AS9100, συμβατό με DFARS-προμήθεια υλικού, ιχνηλασιμότητα πλήρους παρτίδας, ελεγχόμενη τεκμηρίωση
- HVAC/Βιομηχανική:Αναγνώριση εξαρτημάτων UL/CSA, δοκιμή διάβρωσης με ψεκασμό αλατιού, επαλήθευση πάχους υλικού σύμφωνα με τα πρότυπα ASTM
HVAC και Βιομηχανικές Εφαρμογές
Η προοδευτική σφράγιση HVAC καταλαμβάνει το αντίθετο άκρο του φάσματος ακριβείας από την ιατρική ή την ηλεκτρονική εργασία -, αλλά αυτό δεν το καθιστά απλό. Τα μεγάλα σφράγιση βραχίονα, οι πλάκες στερέωσης, τα περιβλήματα ανεμιστήρα και τα εξαρτήματα εναλλάκτη θερμότητας σχηματίζονται συνήθως από υλικά προοδευτικής σφράγισης από ανθρακούχο χάλυβα σε μετρητές από 1 mm έως 3 mm ή βαρύτερα. Οι προτεραιότητες μετατοπίζονται προς τη βελτιστοποίηση του κόστους-ανά-ανάρτησης, την αντίσταση στη διάβρωση μέσω επιλογής υλικού ή τις επιστρώσεις μετά τη σφράγιση-και τη δομική αντοχή σε εκατομμύρια θερμικούς κύκλους.
Οι κατασκευαστές που εξυπηρετούν αυτόν τον τομέα χρειάζονται πρέσες υψηλών{{0}τονάζ με μεγάλα μεγέθη κρεβατιού, στιβαρά εργαλεία σχεδιασμένα για βαριά-υλικά μετρητών και αποτελεσματικά συστήματα διαχείρισης απορριμμάτων για να διατηρήσουν ανταγωνιστικό το κόστος προοδευτικής σφράγισης μετάλλων. Οι ανοχές είναι πιο χαλαρές από τα ηλεκτρονικά ή τα ιατρικά - συνήθως συν ή πλην 0,1 mm έως 0,2 mm -, αλλά οι δυνάμεις του καθαρού υλικού που εμπλέκονται απαιτούν διαφορετική τεχνογνωσία από τις εργασίες μικρο-ακρίβειας.
Οι εφαρμογές άμυνας και αεροδιαστημικής επιστρώνουν πρόσθετες απαιτήσεις τεκμηρίωσης σε οποιοδήποτε επίπεδο ακρίβειας απαιτεί το εξάρτημα. Οι πιστοποιήσεις υλικών πρέπει να προέρχονται από το μύλο με πλήρη επαλήθευση χημικών και μηχανικών ιδιοτήτων. Ο έλεγχος παρτίδας, οι αναφορές πρώτης-επιθεώρησης άρθρου και η ελεγχόμενη-διαχείριση σχεδίων αναθεώρησης δεν είναι-διαπραγματεύσιμες. Ένα κατάστημα χωρίς πιστοποίηση AS9100 ή εξοικείωση με τις απαιτήσεις προμήθειας υλικού DFARS θα δυσκολευτεί να περάσει τους ελέγχους πιστοποίησης προμηθευτών.
Το πακέτο για τους αγοραστές: μην υποθέσετε ότι ένας κατασκευαστής που διαπρέπει σε έναν τομέα μεταφέρει αυτόματα αυτή την ικανότητα σε έναν άλλο. Ένα κατάστημα που λειτουργεί-βύσματα σύνδεσης κράματος χαλκού υψηλής ταχύτητας με 1.200 κινήσεις ανά λεπτό μπορεί να μην έχει εμπειρία με τις δοκιμές βαριάς διαμόρφωσης και διάβρωσης που απαιτεί η προοδευτική σφράγιση από ανθρακούχο χάλυβα για HVAC. Αντίθετα, ένας κατασκευαστής βελτιστοποιημένος για μεγάλα βιομηχανικά στηρίγματα μπορεί να μην διαθέτει τα εργαλεία μικρο-ακριβείας και την υποδομή καθαρού δωματίου που απαιτούνται για την προοδευτική ιατρική σφράγιση. Αντιστοιχίστε την αποδεδειγμένη εμπειρία του κατασκευαστή στον κλάδο με την πραγματική σας εφαρμογή - όχι μόνο με τη λίστα μηχανημάτων τους.
Η Διαδικασία Μηχανικής και Ανάπτυξης Προοδευτικής Μηχανικής
Η επιλογή του σωστού κατασκευαστή με βάση την προσαρμογή του κλάδου είναι μόνο μέρος της εξίσωσης. Αυτό που συμβαίνει μεταξύ της υπογραφής μιας εντολής αγοράς και της λήψης ανταλλακτικών παραγωγής μπορεί να διαρκέσει μήνες - και οι αποφάσεις μηχανικής που λαμβάνονται κατά τη διάρκεια αυτού του παραθύρου καθορίζουν εάν το εργαλείο προοδευτικής σφράγισης λειτουργεί άψογα για εκατομμύρια κύκλους ή παλεύει με ατελείωτες προσαρμογές στο πάτωμα της πρέσας.
Οι περισσότεροι αγοραστές δεν βλέπουν ποτέ αυτή τη φάση λεπτομερώς. Υποβάλλουν ένα σχέδιο ανταλλακτικών, λαμβάνουν μια προσφορά και περιμένουν δείγματα. Ωστόσο, η κατανόηση της διαδικασίας σχεδιασμού της προοδευτικής μήτρας σφράγισης σάς δίνει μόχλευση: θα ξέρετε πότε να απωθήσετε, πότε να εγκρίνετε και ποια ορόσημα σηματοδοτούν ότι ο συνεργάτης εργαλείων σας έχει αυθεντικό βάθος μηχανικής έναντι μιας προσέγγισης κοπής-και{3}}δοκιμής.
Φάση σχεδίασης και προσομοίωσης
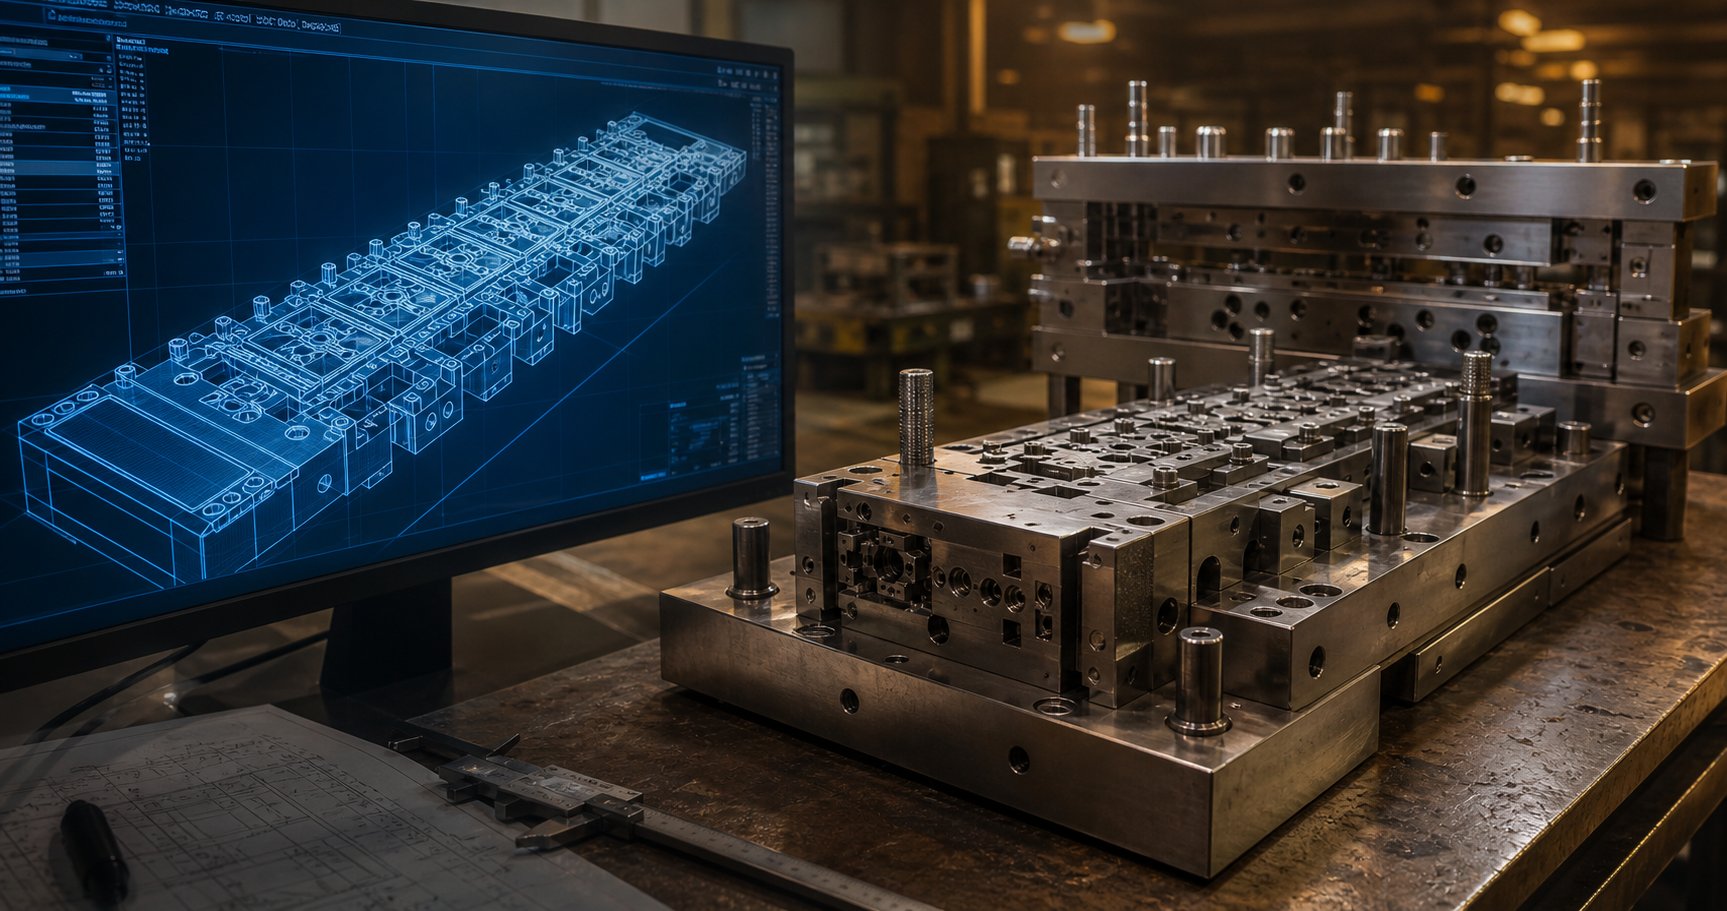
Κάθε προοδευτικό καλούπι ξεκινά ως διάταξη λωρίδας - ένα μοντέλο 2D ή 3D CAD που δείχνει ακριβώς πώς φωλιάζει το εξάρτημα στο πηνίο, ποιες λειτουργίες γίνονται σε κάθε σταθμό και πώς η λωρίδα μεταφοράς συνδέει τα πάντα μεταξύ τους. Οι μηχανικοί χρησιμοποιούν πλατφόρμες CAD/CAM για να καθορίσουν γεωμετρίες διάτρησης, διάκενα μήτρας, θέσεις πιλότων και σχηματισμό ακολουθιών πριν κοπεί οποιοδήποτε ατσάλι.
Εδώ διαχωρίζονται οι ικανοί κατασκευαστές: εκτελούν προσομοίωση ανάλυσης πεπερασμένων στοιχείων (FEA) στον προτεινόμενο σχεδιασμό. Εργαλεία όπως το λογισμικό προσομοίωσης αυξητικής διαμόρφωσης - συμπεριλαμβανομένων πλατφορμών όπως το AutoForm ProgSim - επιτρέπουν στους μηχανικούς να δοκιμάσουν εικονικά το καλούπι σε έναν υπολογιστή. Η προσομοίωση προβλέπει την αραίωση του υλικού, τον κίνδυνο ρυτίδωσης, τις γωνίες αναστροφής του ελατηρίου και την απαιτούμενη χωρητικότητα σχηματισμού σε κάθε σταθμό. Ακόμη και αυτόματα-προσαρμόζει τις δυνάμεις του μαξιλαριού πίεσης όταν ανιχνεύει πιθανό σχηματισμό ρυτίδων.
Γιατί αυτό έχει σημασία για εσάς ως αγοραστή; Επειδή η σχεδίαση μήτρας προοδευτικής σφράγισης-με βάση την προσομοίωση εντοπίζει προβλήματα που διαφορετικά θα εμφανίζονταν εβδομάδες αργότερα κατά τη φυσική δοκιμή - όταν η επισκευή τους σημαίνει εκ νέου λείανση σκληρυμένου χάλυβα εργαλείων ή διάλυση ολόκληρων τμημάτων μήτρας. ΩςΠεριοδικό MetalFormingΣημειώνεται, ότι οι σχεδιαστές έχουν συχνά μέγιστη ελευθερία στην αρχή της διαδικασίας, αλλά ελάχιστη γνώση κατασκευής, και αυτό το χάσμα μειώνεται γρήγορα μόλις ξεκινήσουν τα σκληρά εργαλεία. Η προσομοίωση κλείνει αυτό το κενό γνώσης προτού δεσμευτούν χρήματα για χάλυβα.
Κατά τη διάρκεια αυτής της φάσης, θα πρέπει να περιμένετε να ελέγξετε και να εγκρίνετε:
- Σχέδια διάταξης λωρίδων που δείχνουν τον προσανατολισμό του εξαρτήματος, τη σειρά σταθμών και το ποσοστό χρήσης υλικού
- Τα αποτελέσματα της FEA τονίζουν τυχόν σχηματιζόμενες περιοχές κινδύνου (σχίσματα, ρυτίδες, υπερβολική αραίωση)
- Στρατηγική αντιστάθμισης Springback για στροφές και φόρμες
- Προκαταρκτικές εκτιμήσεις χωρητικότητας και επιλογή τύπου
- Επιβεβαίωση υλικών προοδευτικής σφράγισης - ποιότητας κράματος, ιδιοσυγκρασίας, πάχους και πλάτους πηνίου
Prototyping και Die Tryout
Με το σχέδιο επικυρωμένο εικονικά, τα εξαρτήματα μήτρας κατασκευάζονται χρησιμοποιώντας φρέζα CNC, σύρμα EDM και λείανση επιφανειών ακριβείας. Οι σύγχρονες συρμάτινες μηχανές EDM κόβουν πολύπλοκα προφίλ διάτρησης και μήτρας σε ανοχές εντός 0,005 mm, ενώ CNC υψηλής{2}}ταχύτητας φρέζας χειρίζεται τρισδιάστατες επιφάνειες διαμόρφωσης και τσέπες παπουτσιών. Η θερμική επεξεργασία σκληραίνει τα κρίσιμα εξαρτήματα σε 58-62 HRC και η τελική λείανση φέρνει τα πάντα στις τελικές διαστάσεις.
Το Die tryout είναι το σημείο όπου το προοδευτικό εργαλείο συναντά την πραγματικότητα. Η συναρμολογημένη μήτρα μπαίνει σε μια πρέσα δοκιμής και ο κατασκευαστής εκτελεί λωρίδες δειγμάτων σε χαμηλή ταχύτητα, αυξάνοντας σταδιακά τον ρυθμό διαδρομής ενώ επιθεωρεί εξαρτήματα σε κάθε στάδιο. Οι μηχανικοί ελέγχουν:
- Ακρίβεια διαστάσεων έναντι των ανοχών εκτύπωσης μερών
- Ύψος γρέζιου και κατάσταση άκρων σε τρυπημένα χαρακτηριστικά
- Γωνίες κάμψης και ελατήριο σε σχέση με τις ονομαστικές προδιαγραφές
- Συνοχή τροφοδοσίας λωρίδων και εμπλοκή πιλότου
- Σχηματίζοντας φινίρισμα επιφάνειας και τυχόν σημάδια θραύσης ή συλλογής υλικού στα εργαλεία
Αναμένετε πολλές επαναλήψεις δοκιμής. Ακόμη και με την προσομοίωση, οι μικρές προσαρμογές είναι φυσιολογικές - με τη ρίψη μιας διάτρησης φόρμας κατά 0,05 mm, την ανακούφιση από ένα στενό διάκενο ή την προσαρμογή μιας θέσης οπής πιλότου. Ένας κατασκευαστής που ισχυρίζεται ότι δεν υπάρχουν επαναλήψεις δοκιμής είτε υπεραπλοποιεί είτε εκτελεί εξαιρετικά απλά εξαρτήματα. Αυτό που έχει σημασία είναι πόσο γρήγορα συγκλίνουν σε μια σταθερή διαδικασία.
Τα πρώτα-δείγματα άρθρων από τη δοκιμή υποβάλλονται σε εσάς για έγκριση διαστάσεων - συνήθως μέσω ενός πακέτου FAIR (First Article Inspection Report) ή PPAP, ανάλογα με τον κλάδο σας. Αυτή είναι η τελευταία σας πύλη πριν από την άδεια παραγωγής.
Τυπικοί χρόνοι παράδοσης από τη σύλληψη έως την παραγωγή
Μία από τις λιγότερο-συζητημένες πτυχές των προοδευτικών προγραμμάτων εργαλείων είναι το χρονοδιάγραμμα. Οι αγοραστές λαμβάνουν συχνά ασαφείς εκτιμήσεις και στη συνέχεια αντιμετωπίζουν καθυστερήσεις χωρίς να καταλαβαίνουν πού πηγαίνει πραγματικά ο χρόνος. Ακολουθεί μια ρεαλιστική ανάλυση:
| Φάση | Τυπική Διάρκεια | Βασικές Δραστηριότητες |
|---|---|---|
| Σχεδιασμός και προσομοίωση | 3-5 εβδομάδες | Διάταξη λωρίδων, FEA, αναθεώρηση σχεδίου, έγκριση αγοραστή |
| Κατασκευή καλουπιών | 6-10 εβδομάδες | CNC μηχανική κατεργασία, σύρμα EDM, θερμική επεξεργασία, λείανση, συναρμολόγηση |
| Δοκιμή και δειγματοληψία | 2-4 εβδομάδες | Αρχική δοκιμή, προσαρμογές, υποβολή δείγματος, έγκριση αγοραστή |
| Επικύρωση παραγωγής | 1-2 εβδομάδες | Εκτέλεση-με-ρυθμό, συλλογή δεδομένων SPC, τελική αποσύνδεση-απενεργοποίηση |
| Σύνολο | 12-20 εβδομάδες |
Σύνθετες μήτρες με σφιχτές ανοχές ή πολλοί σταθμοί διαμόρφωσης τείνουν προς το μεγαλύτερο άκρο. Το απλό εργαλείο βραχίονα με τέσσερις ή πέντε σταθμούς μπορεί να πετύχει τα μικρότερα χρονοδιαγράμματα. Μια αλλαγή σχεδιασμού σε καθυστερημένο-στάδιο μετά την έναρξη της κατασκευής του καλουπιού μπορεί να κοστίσει έως και το μισό της αρχικής τιμής του εργαλείου και να προσθέσει εβδομάδες στο χρονοδιάγραμμα - και γι' αυτό το πάγωμα του σχεδιασμού πριν από την κοπή χάλυβα είναι κρίσιμο.
Η σύγχρονη τεχνολογία κατασκευής έχει συμπιέσει αυτά τα χρονοδιαγράμματα σε σύγκριση με πριν από μια δεκαετία. Τα κέντρα κατεργασίας CNC υψηλής-ταχύτητας αφαιρούν το υλικό πιο γρήγορα. Το Wire EDM λειτουργεί χωρίς επίβλεψη όλη τη νύχτα. Η προσομοίωση εντοπίζει ζητήματα που προηγουμένως απαιτούσαν πολλούς κύκλους φυσικής δοκιμής-και-επαναμόρφωσης. Μαζί, αυτές οι προόδους βελτίωσαν τα πρώτα-ποσοστά επιτυχίας του άρθρου και μείωσαν τον αριθμό των επαναλήψεων δοκιμής από έναν μέσο όρο του κλάδου τεσσάρων σε πέντε γύρους σε δύο ή τρεις για-καλά προσομοιωμένα προγράμματα εργαλείων προοδευτικής σφράγισης.
Για τους αγοραστές, η πρακτική συνέπεια είναι απλή: ρωτήστε τον κατασκευαστή σας ποια εργαλεία προσομοίωσης χρησιμοποιεί, πόσες επαναλήψεις δοκιμής χρειάζονται συνήθως και εάν ο χρόνος παράδοσης που αναφέρεται περιλαμβάνει επικύρωση παραγωγής ή μόνο πρώτα δείγματα. Αυτές οι απαντήσεις αποκαλύπτουν περισσότερα σχετικά με τις μηχανολογικές δυνατότητες από ό,τι θα μπορούσε ποτέ να έχει οποιαδήποτε λίστα εξοπλισμού - και προβλέπουν άμεσα την απόδοση του καλουπιού σας μόλις φτάσει σε πλήρη-ταχύτητα παραγωγή.
Δυνατότητες ακριβείας και εξοπλισμός που καθορίζουν την ποιότητα
Η μηχανική αυστηρότητα κατά την ανάπτυξη του καλουπιού θέτει τα θεμέλια -, αλλά αυτό που τελικά καθορίζει την ποιότητα του εξαρτήματος μέρα με τη μέρα είναι η ακρίβεια του εξοπλισμού που λειτουργεί με το καλούπι. Δύο κατασκευαστές μπορούν να δημιουργήσουν μια πανομοιότυπη διάταξη λωρίδων, αλλά να παράγουν εξαρτήματα με μετρήσιμα διαφορετική συνοχή διαστάσεων ανάλογα με τις πλατφόρμες πρέσας, τα συστήματα τροφοδοσίας και την τεχνολογία παρακολούθησης. Όταν αξιολογείτε έναν πιθανό συνεργάτη, αυτές οι λεπτομέρειες υλικού και διαδικασίας σάς λένε εάν το κατάστημα του μπορεί πραγματικά να προσφέρει τους αριθμούς που υπόσχεται η ομάδα μηχανικών τους.
Δυνατότητες ανοχής σε όλα τα υλικά
Κάθε υλικό συμπεριφέρεται διαφορετικά στις προοδευτικές λειτουργίες μήτρας. Τα κράματα χαλκού ρέουν εύκολα, αλλά αναπηδούν απρόβλεπτα σε στενές στροφές. Η εργασία από ανοξείδωτο χάλυβα-σκληραίνει γρήγορα και απαιτεί μεγαλύτερες δυνάμεις διάτρησης. Το αλουμίνιο κολλάει στις επιφάνειες εργαλείων εάν η λίπανση δεν αντιμετωπίζεται με ακρίβεια. Αυτές οι συμπεριφορές επηρεάζουν άμεσα τις επιτεύξιμες ανοχές - και οι καλύτεροι κατασκευαστές γνωρίζουν ποιες περιοχές είναι ρεαλιστικές για το συγκεκριμένο συνδυασμό υλικού και χαρακτηριστικών σας αντί να αναφέρουν έναν γενικό αριθμό για κάθε εργασία.
Η σφράγιση μετάλλων υψηλής ακρίβειας μπορεί να επιτύχει ανοχές τόσο σφιχτές όσο ±0,025 mm (±0,001 ίντσες) σε κρίσιμα χαρακτηριστικά όπως οι θέσεις οπών και οι διαστάσεις της φόρμας. Για αεροδιαστημικές και ιατρικές εφαρμογές, ορισμένες λειτουργίες αγγίζουν το εύρος ±0,0127 mm (±0,0005 ίντσες) με εξειδικευμένα εργαλεία και ελεγχόμενη{5}}περιβαλλοντική παραγωγή. Αλλά αυτά τα άκρα δεν είναι καθολικά - εξαρτώνται από τον τύπο υλικού, το πάχος, τη γεωμετρία χαρακτηριστικών και από πόσους σταθμούς περνά η λωρίδα πριν φτάσει σε αυτήν τη λειτουργία.
Ακολουθεί μια πρακτική αναφορά που δείχνει τι επιτυγχάνει συνήθως η στάμπα ακριβείας σε κοινά υλικά και τύπους χαρακτηριστικών:
| Τύπος χαρακτηριστικού | Ανθρακούχο χάλυβα | Ανοξείδωτο ατσάλι | Χαλκός/Κράματα Μπρούτζου | Αλουμίνιο |
|---|---|---|---|---|
| Θέση τρύπας (τρυπημένη) | ±0,05 mm | ±0,05 mm | ±0,03 mm | ±0,05 mm |
| Διάμετρος οπής | ±0,025 χλστ | ±0,038 χλστ | ±0,025 χλστ | ±0,038 χλστ |
| Γωνία κάμψης | ±0,5 μοίρες | ±1,0 βαθμός | ±0,5 μοίρες | ±1,0 βαθμός |
| Επιπεδότητα (άνοιγμα άνω των 25 mm) | ±0,05 mm | ±0,08 χλστ | ±0,05 mm | ±0,08 χλστ |
| Διαστάσεις προφίλ/διακοσμήσεων | ±0,05 mm | ±0,08 χλστ | ±0,05 mm | ±0,08 χλστ |
| Επινοημένα χαρακτηριστικά | ±0,01 χλστ | ±0,02 mm | ±0,01 χλστ | ±0,02 mm |
Παρατηρήστε ότι ο ανοξείδωτος χάλυβας και το αλουμίνιο τείνουν προς χαμηλότερες ανοχές κάμψης. Αυτό δεν είναι περιορισμός εργαλείων - είναι υλική συμπεριφορά. Τα ανοξείδωτα ελατήρια επανέρχονται πιο επιθετικά λόγω της υψηλότερης αντοχής διαρροής και το χαμηλό μέτρο ελαστικότητας του αλουμινίου καθιστά πιο δύσκολο τον ακριβή έλεγχο της γωνίας χωρίς δευτερεύουσες λειτουργίες κοπής. Ένας κατασκευαστής που αναφέρει ±0,25 μοίρες σε μια ανοξείδωτη στροφή χωρίς να εξηγεί τη στρατηγική αντιστάθμισης θα πρέπει να εγείρει ερωτήματα.
Πατήστε Προδιαγραφές που επηρεάζουν την ποιότητα του εξαρτήματος
Η πρέσα σφράγισης δεν είναι απλώς ένα πλαίσιο που ανεβοκατεβάζει. Οι προδιαγραφές του καθορίζουν άμεσα ποια εξαρτήματα μπορείτε να παράγετε και πόσο σταθερά θα βγαίνουν. Κατά την αξιολόγηση της λίστας εξοπλισμού ενός κατασκευαστή, εστιάστε σε αυτές τις παραμέτρους:
- Χωρητικότητα:Η μέγιστη δύναμη που μπορεί να ασκήσει η πρέσα στο κάτω νεκρό σημείο. Η μικρότερη-τονάζ οδηγεί σε ατελή διαμόρφωση και διαφοροποίηση διαστάσεων. Ένα πάτημα που λειτουργεί στο 80%+ της ονομαστικής χωρητικότητας σε κάθε διαδρομή θα κουραστεί πιο γρήγορα και θα παρασυρθεί νωρίτερα από ένα που τρέχει στο 60%.
- Μέγεθος κρεβατιού:Καθορίζει το μέγιστο αποτύπωμα καλουπιού. Ένα καλούπι που μόλις χωράει στο κρεβάτι δεν αφήνει περιθώρια για ελατήρια αζώτου, απορρίμματα αγωγών ή σε-αισθητήρες μήτρας - όλα τα πράγματα που επηρεάζουν την ποιότητα στην ταχύτητα.
- Μήκος εγκεφαλικού επεισοδίου:Πρέπει να χωράει τη βαθύτερη μορφή της μήτρας συν το κατάλληλο διάκενο λωρίδας για τροφοδοσία. Πολύ σύντομη διαδρομή σημαίνει ότι η μήτρα δεν μπορεί να ανοίξει πλήρως για αξιόπιστη προώθηση της ταινίας.
- Δυνατότητα ταχύτητας:Βαθμολογήθηκε σε εγκεφαλικά επεισόδια ανά λεπτό (SPM). Μια πρέσα σφράγισης υψηλής-ταχύτητας που έχει κατασκευαστεί για εργασίες ακριβείας στα 800-1.500 SPM έχει εντελώς διαφορετικά χαρακτηριστικά ακαμψίας πλαισίου, σχεδίασης ρουλεμάν και δυναμικής ισορροπίας από μια πρέσα γενικής χρήσης με ονομαστική τιμή 60 SPM.
- Ακρίβεια τροφοδοσίας:Η σερβοτροφοδοσία ή το σύστημα μηχανικής τροφοδοσίας που προωθεί τη λωρίδα πρέπει να διατηρεί την ακρίβεια του βήματος εντός ±0,01 mm διαδρομή μετά από διαδρομή. Στα 1.000 SPM, αυτός ο μηχανισμός τροφοδοσίας ευρετηριάζει τη λωρίδα πάνω από 16 φορές ανά δευτερόλεπτο - τυχόν ενώσεις ασυνέπειας σε σφάλματα θέσης σε κάθε σταθμό κατάντη.
Η προοδευτική στάμπα υψηλής ταχύτητας στο επάνω άκρο της απόδοσης βασίζεται σε σκόπιμα-κατασκευασμένες πλατφόρμες τύπου.Bruderer's BSTL 350-88, για παράδειγμα, αποδίδει δύναμη 350 kN με μέγεθος κλίνης 870 x 536 mm και λειτουργεί με ταχύτητες από 100 έως 1.200 χτυπήματα ανά λεπτό. Το σύστημα μοχλού κίνησης-διανέμει φορτία ram σε όλο το πλαίσιο για σταθερή ακρίβεια στην ταχύτητα και μια διεπαφή OPC UA συνδέεται με περιφερειακά συστήματα παρακολούθησης για πλήρη διαφάνεια της διαδικασίας. Οι πρέσες αυτής της κατηγορίας διαθέτουν ελάχιστα-ελάχιστα συστήματα λίπανσης και μείωσης της τριβής{10}}που διατηρούν την ακρίβεια των διαστάσεων ακόμη και κατά τη διάρκεια εκτεταμένων εργασιών παραγωγής σφράγισης υψηλής ταχύτητας.
Τι σημαίνει αυτό πρακτικά; Στα 1.200 SPM που τρέχει ένα καλούπι σύνδεσης, ένα μόνο πάτημα παράγει πάνω από 1,7 εκατομμύρια εξαρτήματα την ημέρα. Το κόστος ανά{4}}ανταλλακτικού μειώνεται δραματικά σε σύγκριση με μια πρέσα γενικής χρήσης που εκτελεί το ίδιο καλούπι με 200 SPM - όχι μόνο λόγω της ακατέργαστης απόδοσης, αλλά επειδή οι πλατφόρμες πρέσας σφράγισης υψηλής-ταχύτητας διατηρούν αυστηρότερο έλεγχο της διαδικασίας στην ταχύτητα, δημιουργώντας λιγότερα σκραπ και λιγότερες απαιτήσεις σε{1}απαίτηση{10}αναδιαλογής.
Στην-Παρακολούθηση και Διασφάλιση Ποιότητας
Η εκτέλεση ενός προοδευτικού ζαριού με εκατοντάδες κτυπήματα ανά λεπτό σημαίνει ότι τα προβλήματα αναπτύσσονται γρήγορα. Μια σπασμένη διάτρηση στα 800 SPM παράγει 13 ελαττωματικά εξαρτήματα ανά δευτερόλεπτο προτού ακόμη κάποιος χειριστής αντιληφθεί ότι κάτι δεν πάει καλά. Αυτός είναι ο λόγος που-η παρακολούθηση έχει γίνει αδιαπραγμάτευτη για οποιοδήποτε σοβαρό περιβάλλον παραγωγής.
Οι σύγχρονες προοδευτικές μήτρες ενσωματώνουν πολλαπλούς τύπους αισθητήρων ενσωματωμένους απευθείας στα εργαλεία:
- Αισθητήρες δύναμης:Οι πιεζοηλεκτρικές κυψέλες φορτίου που είναι τοποθετημένες κάτω από τους σταθμούς διαμόρφωσης ανιχνεύουν αλλαγές στη δύναμη διάτρησης που σηματοδοτούν τη φθορά του εργαλείου, τη διακύμανση του υλικού ή τα σπασμένα εξαρτήματα. Μια ξαφνική πτώση της δύναμης σημαίνει ότι μια γροθιά έσπασε. Μια σταδιακή αύξηση σημαίνει ότι η μήτρα φθείρεται και χρειάζεται συντήρηση.
- Ανίχνευση εσφαλμένης τροφοδοσίας:Οι αισθητήρες εγγύτητας ή οι οπτικοί αισθητήρες επιβεβαιώνουν ότι η λωρίδα έχει προχωρήσει στο σωστό βήμα προτού η πρέσα ολοκληρώσει τη διαδρομή της. Εάν η λωρίδα δεν τροφοδοτούσε το - ή δεν τροφοδοτήθηκε απότομα -, το πάτημα σταματά πριν κλείσει η μήτρα σε ένα κενό που δεν έχει τοποθετηθεί σωστά.
- Αποσπάστε-αισθητήρες:Επιβεβαιώστε ότι κάθε τελειωμένο εξάρτημα έχει εκτιναχθεί από τη μήτρα πριν από την επόμενη διαδρομή. Ένα μέρος που έχει κολλήσει στη μήτρα και χτυπιέται διπλά-μπορεί να βλάψει τα εργαλεία που κοστίζουν δεκάδες χιλιάδες για την επισκευή.
- Ανίχνευση γυμνοσάλιαγκας:Βεβαιωθείτε ότι οι γυμνοσάλιαγκες έχουν πέσει μακριά από τη μήτρα. Οι συγκρατημένοι γυμνοσάλιαγκες προκαλούν επιφανειακά ελαττώματα και μπορεί να σπάσουν γροθιές σε επόμενα χτυπήματα.
Πέρα από την-αίσθηση μήτρας, τα αυτοματοποιημένα συστήματα επιθεώρησης κατάντη του πιεστηρίου χρησιμοποιούν κάμερες όρασης, μέτρηση λέιζερ και δοκιμή δινορευμάτων για την επαλήθευση των κρίσιμων διαστάσεων στο 100% των εξαρτημάτων στην ταχύτητα παραγωγής. Αυτό δεν είναι δειγματοληψία - αλλά κάθε κομμάτι ελέγχεται έναντι των ανοχών πριν φτάσει στο σταθμό συσκευασίας.
Για τους αγοραστές, το ερώτημα που πρέπει να κάνουν δεν είναι "επιθεωρείτε ανταλλακτικά;" - κάθε κατασκευαστής λέει ναι. Το πραγματικό ερώτημα είναι αν εκτελούνται σε-αισθητήρας με αυτόματη διακοπή πίεσης και εάν εκτελούν 100% ενσωματωμένη επιθεώρηση έναντι περιοδικής δειγματοληψίας. Η διαφορά καθορίζει εάν μια αστοχία εργαλείων παράγει 13 κακά εξαρτήματα ή 13.000 προτού τα πιάσει κάποιος.
Αυτές οι δυνατότητες ακρίβειας και τα συστήματα παρακολούθησης αντιπροσωπεύουν την πλευρά του υλικού της ποιότητας. Ωστόσο, το υλικό από μόνο του δεν εγγυάται αποτελέσματα - ο κατασκευαστής που χειρίζεται ότι ο εξοπλισμός χρειάζεται τις σωστές διαδικασίες, εμπειρία και πρακτικές επικοινωνίας για να παρέχει με συνέπεια. Αυτή η αξιολόγηση απαιτεί εξ ολοκλήρου να κοιτάξουμε πέρα από τη λίστα μηχανών.
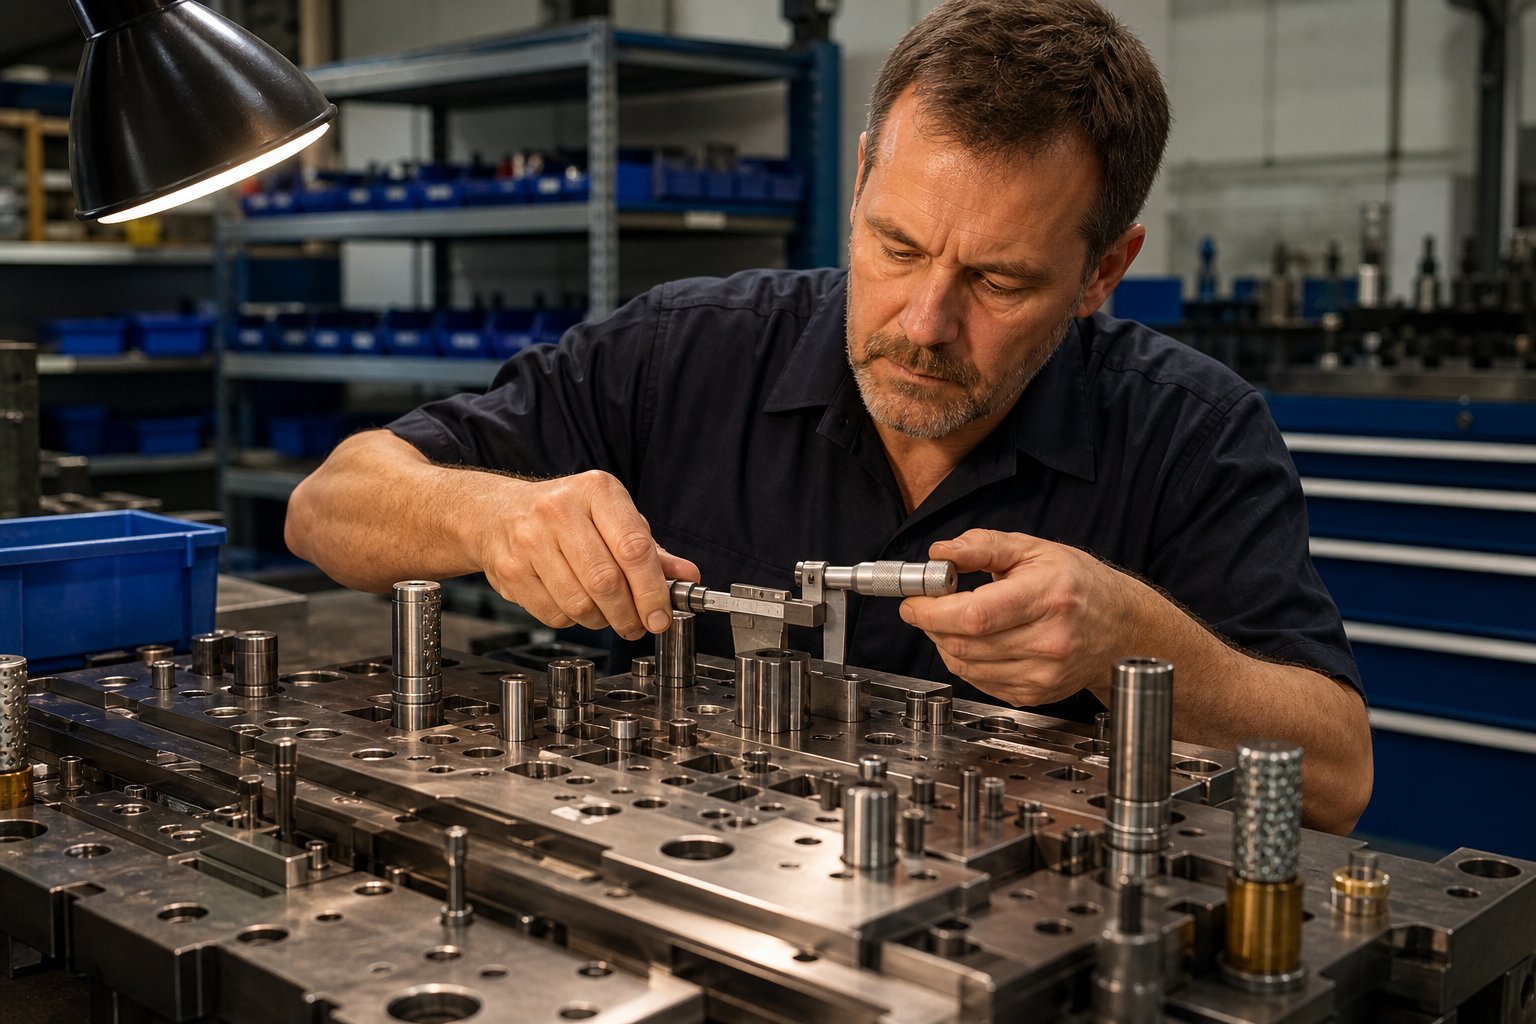
Πώς να αξιολογήσετε και να επιλέξετε κατασκευαστές προοδευτικών καλουπιών
Οι προδιαγραφές του εξοπλισμού και οι πίνακες ανοχής σας λένε τι λέει ένας κατασκευαστήςκουτίκάνει στη θεωρία. Αλλά θα αποδώσουν πραγματικά συνεπή αποτελέσματα στο έργο σας, στους τόμους σας, εντός του χρονικού σας πλαισίου; Αυτή είναι μια διαφορετική ερώτηση - και η απάντηση απαιτεί την αξιολόγηση των προοδευτικών κατασκευαστών καλουπιών σχετικά με την ωριμότητα της διαδικασίας, τις συνήθειες επικοινωνίας και την προσαρμογή της αλυσίδας εφοδιασμού, όχι μόνο τις λίστες μηχανών.
Φανταστείτε ότι έχετε περιορίσει την αναζήτησή σας σε τρεις ή τέσσερις κατασκευαστές καλουπιών σφράγισης που όλοι ισχυρίζονται παρόμοιες δυνατότητες. Πώς διαχωρίζετε τους πραγματικά ικανούς συνεργάτες από εκείνους που θα κάνουν επιθετικά αποσπάσματα και στη συνέχεια θα δυσκολεύονται σε ατελείωτες επαναλήψεις δοκιμής; Το παρακάτω πλαίσιο παρέχει στους μηχανικούς παραγωγής και στις ομάδες προμηθειών έναν δομημένο τρόπο αξιολόγησης των προμηθευτών προοδευτικών σφραγίδων μήτρας προτού δεσμευτούν δολάρια εργαλείων.
Πράσινες σημαίες που σηματοδοτούν έναν ποιοτικό συνεργάτη
Ορισμένοι δείκτες συσχετίζονται με συνέπεια με τους κατασκευαστές που παραδίδουν έγκαιρα, επιτυγχάνουν ανοχές από την πρώτη σειρά παραγωγής και επικοινωνούν προληπτικά όταν προκύπτουν προβλήματα. Όταν αξιολογείτε έναν κατασκευαστή προοδευτικής μήτρας, αναζητήστε αυτά τα σήματα:
- Προσομοίωση-οδηγούμενη σχεδίαση καλουπιού:Χρησιμοποιούν FEA και λογισμικό προσομοίωσης διαμόρφωσης (AutoForm, DEFORM ή ισοδύναμο) για την επικύρωση των διατάξεων λωρίδων πριν από την κοπή χάλυβα. Αυτό σημαίνει λιγότερες επαναλήψεις δοκιμής και ταχύτερο χρόνο για την παραγωγή.
- Εσωτερικός χώρος εργαλείων-με πλήρη δυνατότητα κατεργασίας:Φρέζα CNC, σύρμα EDM, επιφανειακή λείανση και θερμική επεξεργασία όλα κάτω από μια στέγη. Ένας κατασκευαστής που αναθέτει σε τρίτους κρίσιμα εξαρτήματα μήτρας χάνει τον έλεγχο της ποιότητας και του χρονοδιαγράμματος.
- Τεκμηριωμένη διαδικασία δοκιμής και επικύρωσης:Μπορούν να περιγράψουν την τυπική ακολουθία δοκιμής - πόσες επαναλήψεις χρειάζονται συνήθως, ποια δεδομένα συλλέγουν σε κάθε στάδιο και τι συνιστά κριτήρια αποσύνδεσης-. Οι εσωτερικές δοκιμές και οι εγκαταστάσεις επικύρωσης επιτρέπουν την απόδειξη των εργαλείων υπό ρεαλιστικές συνθήκες πριν από την αποστολή.
- Συστήματα ιχνηλασιμότητας υλικού:Πλήρης τεκμηρίωση από τον προμηθευτή πηνίων μέχρι τις πιστοποιήσεις τελικού εξαρτήματος -, τους αριθμούς παρτίδας και τα εισερχόμενα αρχεία επιθεώρησης. Μη διαπραγματεύσιμο-για εφαρμογές αυτοκινήτου, ιατρικής και αεροδιαστημικής.
- Διαφανής επικοινωνία και μηχανική πρόσβαση:Οι μηχανικοί τους μιλούν απευθείας με τους μηχανικούς σας. Οι αποφάσεις σχεδιασμού επεξηγούνται, όχι απλώς παραδίδονται. Σας προσκαλούν να παρακολουθήσετε δοκιμαστικές εκτελέσεις και να μοιραστείτε ανοιχτά δεδομένα διαστάσεων.
- Αναφορές στον συγκεκριμένο κλάδο σας:Μπορούν να ονομάσουν πελάτες (ή τουλάχιστον να περιγράψουν εφαρμογές) στον τομέα σας. Η γενική ικανότητα των κατασκευαστών μιας μήτρας σφράγισης μετάλλων έχει μικρότερη σημασία από την αποδεδειγμένη εμπειρία με τα υλικά, τις ανοχές και τις απαιτήσεις πιστοποίησης.
- Επεκτασιμότητα και ευέλικτη χωρητικότητα:Μπορούν να χειριστούν τους τρέχοντες όγκους σας και να μεγαλώσουν μαζί σας. Ρωτήστε σχετικά με τα ποσοστά χρήσης τύπου - ένα κατάστημα που λειτουργεί με χωρητικότητα 95% δεν έχει buffer για τις επείγουσες παραγγελίες σας ή τις αυξήσεις όγκου.
Ένας κατασκευαστής σανΓΙΤΣΕΝ, για παράδειγμα, τοποθετεί τις προοδευτικές δυνατότητες του καλουπιού σφράγισης γύρω από την παραγωγή υψηλού-όγκου με τη διαμόρφωση πολλών-σταθμών και την κλιμακούμενη έξοδο - το είδος του προφίλ που ελέγχει πολλά από αυτά τα πλαίσια για ομάδες που χρειάζονται επαναλαμβανόμενη μαζική παραγωγή. Κατά την αξιολόγηση οποιουδήποτε δυνητικού συνεργάτη, το κλειδί είναι η επαλήθευση αυτών των αξιώσεων μέσω επισκέψεων σε εγκαταστάσεις, δειγματοληπτικών εκτελέσεων και ελέγχων αναφοράς αντί να λαμβάνεται υπόψη η γλώσσα μάρκετινγκ στην ονομαστική αξία.
Κόκκινες σημαίες που πρέπει να προσέξετε
Οι κόκκινες σημαίες δεν σημαίνουν πάντα ότι ένας κατασκευαστής είναι ανίκανος - μερικές φορές απλώς υποδηλώνουν μια αναντιστοιχία μεταξύ των δυνατοτήτων του και των αναγκών σας. Αλλά ορισμένα πρότυπα προβλέπουν με συνέπεια προβλήματα κατάντη:
- Χωρίς δυνατότητα προσομοίωσης:Ένα κατάστημα που βασίζεται εξ ολοκλήρου σε έμπειρο-σχεδιασμό καλουπιών χωρίς επικύρωση FEA πιθανότατα θα χρειαστεί περισσότερες επαναλήψεις δοκιμής, μεγαλύτερα χρονοδιαγράμματα και υψηλότερο κίνδυνο αλλαγών σχεδίασης στο μέσο-προγράμματος που σας κοστίζουν χρήματα.
- Ασαφείς ή αποφυγές εκτιμήσεις χρόνου παράδοσης:"Περίπου 12 εβδομάδες, ίσως περισσότερο" χωρίς ανάλυση-προς-φάση υποδηλώνει ότι δεν έχουν χαρτογραφήσει τη δική τους διαδικασία αρκετά καλά για να προβλέψουν τα αποτελέσματα. Συγκρίνετε αυτό με ένα λεπτομερές χρονοδιάγραμμα με σαφώς καθορισμένα ορόσημα σχεδιασμού, κατεργασίας, δοκιμής και επικύρωσης.
- Απροθυμία κοινής χρήσης δεδομένων ανοχής ή ιστορικού CPK:Εάν ένας προμηθευτής καλουπιών σφράγισης δεν σας δείξει μελέτες ικανοτήτων από παρόμοιες προηγούμενες θέσεις εργασίας, ενδέχεται να μην έχει αυτά τα δεδομένα -, πράγμα που σημαίνει ότι δεν μετρά συστηματικά τη δυνατότητα διαδικασίας.
- Δεν υπάρχουν αναφορές πελατών στον κλάδο σας:Ένα κατάστημα που δεν έχει ποτέ σφραγίδα ιατρικής-ποιότητας τιτανίου ή παραγωγής συμβατό με το IATF-θα αντιμετωπίσει μια απότομη καμπύλη εκμάθησης στο έργο σας. Πληρώνετε για αυτή την εκπαίδευση σε καθυστερήσεις και ζητήματα ποιότητας.
- Εξάρτηση από μία-πηγή χωρίς εφεδρικό σχέδιο:Αν η μοναδική τους μηχανή EDM με καλώδιο πέσει στα μέσα-του προγράμματος, τι θα συμβεί με το ζάρι σας; Ρωτήστε για πλεονασμό και σχεδιασμό έκτακτης ανάγκης για εξοπλισμό κρίσιμης διαδρομής.
- Τιμή σημαντικά χαμηλότερη από όλες τις άλλες προσφορές:Μια προσφορά 30-40% κάτω από τους ανταγωνιστές συνήθως σημαίνει ότι κάτι παρέμεινε εκτός - λιγότερες επαναλήψεις δοκιμής με προϋπολογισμό, λεπτότερη κατασκευή μήτρας, χάλυβας εργαλείων χαμηλότερης ποιότητας ή υποθέσεις σχετικά με τις απαιτήσεις ανοχής που δεν ταιριάζουν με την εκτύπωση σας.
- Χωρίς-δομή υποστήριξης μετά την πώληση:Οι προοδευτικές μήτρες φθείρονται σε εκατομμύρια κύκλους. Ένας κατασκευαστής χωρίς υπηρεσίες συντήρησης, αντιμετώπισης προβλημάτων ή επισκευής σας αφήνει αιχμάλωτους όταν μια διάτρηση διαμόρφωσης φθείρεται εκτός ανοχής έξι μήνες μετά την παραγωγή.
Θεωρήσεις εγχώριων έναντι υπεράκτιων προμηθειών
Η απόφαση εγχώριας-έναντι-υπεράκτιου για προοδευτική εργαλειομηχανή περιλαμβάνει συμβιβασμούς που υπερβαίνουν κατά πολύ την τιμή μονάδας. Όταν προμηθεύεστε ένα ανταλλακτικό εμπορεύματος, η αποστολή του σε έναν ωκεανό προσθέτει κόστος, αλλά δεν αλλάζει ουσιαστικά το προϊόν. Η προοδευτική ανάπτυξη καλουπιών, ωστόσο, είναι επαναληπτική και συνεργατική - και η γεωγραφία επηρεάζει άμεσα τον τρόπο με τον οποίο εξελίσσεται αυτή η συνεργασία.
Δείτε πώς φαίνεται στην πραγματικότητα η εικόνα του συνολικού κόστους όταν λαμβάνετε υπόψη τις κρυφές μεταβλητές:
| Παράγοντας | Εγχώρια Προμήθεια | Offshore Sourcing |
|---|---|---|
| Εκ των προτέρων κόστος εργαλείων | Υψηλότερο (συνήθως 30-50% περισσότερο) | Χαμηλότερη αναγραφόμενη τιμή |
| Ναύλοι και τιμολόγια | Ελάχιστος | Μπορεί να προσθέσει 15-25% στο συνολικό κόστος |
| Χρόνος παράδοσης (σχεδιασμός μέσω παραγωγής) | 12-18 εβδομάδες τυπικό | 16-28 εβδομάδες συμπεριλαμβανομένης της αποστολής |
| Ταχύτητα επικοινωνίας | Αποκρίσεις την ίδια-ημέρα, ίδια ζώνη ώρας | 12-16 ώρες καθυστερήσεις απόκρισης, γλωσσικά εμπόδια |
| Δοκιμαστική συμμετοχή | Δυνατότητα παρουσίας αυτοπροσώπως | Μη πρακτικό για τις περισσότερες επαναλήψεις |
| Αναστροφή μηχανικής αλλαγής | Μέρες | Εβδομάδες (συν επαναποστολή εάν χρειάζεται φυσική επανεπεξεργασία) |
| Προστασία IP | Ισχυρό νομικό πλαίσιο, εκτελεστές NDA | Μεταβλητή επιβολή ανάλογα με τη δικαιοδοσία |
| Κίνδυνος διακοπής της εφοδιαστικής αλυσίδας | Χαμηλός | Αυξημένη (καθυστερήσεις λιμένων, γεωπολιτική αστάθεια, τελωνειακές δεσμεύσεις) |
Η επαναληπτική φύση της δοκιμής καλουπιών είναι ο κρίσιμος παράγοντας που πολλοί αγοραστές υποτιμούν. Όπως σημειώνει το Manor Tool, τα κενά ζώνης ώρας και τα εμπόδια επικοινωνίας επιβραδύνουν τις αλλαγές παραγωγής - και η προοδευτική ανάπτυξη καλουπιών είναι ουσιαστικά μια σειρά αλλαγών παραγωγής μέχρι να σταθεροποιηθεί η διαδικασία. Όταν τα δείγματα δοκιμής σας χρειάζονται μια προσαρμογή 0,03 χιλιοστών σε μια διάτρηση φόρμας, αυτός ο βρόχος ανάδρασης διαρκεί μια ημέρα στο εσωτερικό έναντι μιας εβδομάδας ή περισσότερο offshore, αφού λάβετε υπόψη την καθυστέρηση επικοινωνίας, την ανακατασκευή και την εκ νέου αποστολή.
Τούτου λεχθέντος, η υπεράκτια προμήθεια μπορεί να έχει νόημα για αποδεδειγμένα, σταθερά σχέδια καλουπιών που αναπαράγονται (δεν έχουν αναπτυχθεί από την αρχή), για προγράμματα που είναι ευαίσθητα στο κόστος- όπου είναι αποδεκτά μεγαλύτερα χρονοδιαγράμματα ή όταν ο υπεράκτιος συνεργάτης έχει βαθιά εμπειρία στην ακριβή εφαρμογή σας. Ο κίνδυνος αυξάνεται απότομα όταν αναπτύσσετε πολύπλοκα νέα εργαλεία όπου η επαναληπτική συνεργασία μηχανικής οδηγεί την επιτυχία.
Η προστασία IP αξίζει ιδιαίτερης προσοχής. Η σχεδίαση προοδευτικής μήτρας - η διάταξη λωρίδων, η ακολουθία σταθμών, η γεωμετρία σχηματισμού και οι προδιαγραφές υλικού - αντιπροσωπεύουν σημαντική μηχανική αξία. Οι εγχώριες συμβάσεις με εκτελεστές μη-συμφωνίες αποκάλυψης και σαφείς ρήτρες ιδιοκτησίας IP παρέχουν ισχυρότερη προστασία από τις υπεράκτιες ρυθμίσεις όπου η νομική επιβολή ποικίλλει ανάλογα με τη δικαιοδοσία. Για σχέδια ιδιόκτητων ανταλλακτικών σε ανταγωνιστικές αγορές, αυτή η εκτίμηση από μόνη της μπορεί να δικαιολογήσει την εγχώρια πριμοδότηση.
RFQ Βέλτιστες πρακτικές για ακριβή προσφορά
Η ποιότητα των τιμών που λαμβάνετε από τους προμηθευτές προοδευτικών σφραγίδων αντικατοπτρίζει άμεσα την ποιότητα των πληροφοριών που παρέχετε. Οι ασαφείς RFQ παράγουν γεμισμένες προσφορές γεμάτες τιμές έκτακτης ανάγκης. Λεπτομερείς, καλά δομημένες RFQ παράγουν ακριβείς τιμές και επιδεικνύουν πιθανά ζητήματα νωρίς - προτού δεσμευτείτε με έναν συνεργάτη.
Όταν υποβάλετε ένα RFQ σε κατασκευαστές καλουπιών σφράγισης, συμπεριλάβετε:
- Πλήρη δεδομένα ανταλλακτικών:Σχέδια 2D διαστάσεων με επεξηγήσεις GD&T, μοντέλα 3D STEP ή Parasolid και προδιαγραφές υλικού, όπως κράμα, ιδιοσυγκρασία και πάχος με ανοχές.
- Ετήσιος όγκος και διάρκεια προγράμματος:Μια μήτρα που έχει σχεδιαστεί για 500.000 εξαρτήματα ετησίως για πέντε χρόνια (2,5 εκατομμύρια χτυπήματα διάρκειας ζωής) απαιτεί διαφορετική κατασκευή από αυτή που έχει σχεδιαστεί για 50.000 ετησίως. Αυτό επηρεάζει άμεσα την επιλογή υλικού καλουπιού, τις αποφάσεις επίστρωσης φθοράς και τον σχεδιασμό ανταλλακτικών.
- Προσδιορίστηκαν κρίσιμες διαστάσεις:Επισημάνετε ποιες ανοχές είναι λειτουργικά κρίσιμες έναντι ποιες έχουν χώρο για διαπραγμάτευση. Αυτό βοηθά τους σχεδιαστές να κατανέμουν την προσπάθεια μηχανικής εκεί που έχει μεγαλύτερη σημασία.
- Δευτερεύουσες λειτουργίες:Καθορίστε τυχόν απαιτήσεις επιμετάλλωσης, θερμικής επεξεργασίας, αφαίρεσης γρεζιών ή συναρμολόγησης. Αυτά επηρεάζουν την επιλογή υλικού και τις αποφάσεις-στην διαδικασία.
- Απαιτήσεις τεκμηρίωσης ποιότητας:Επίπεδο PPAP, προσδοκίες συχνότητας επιθεώρησης, ανάγκες αναφοράς SPC και απαιτήσεις πιστοποίησης (IATF 16949, ISO 13485, AS9100).
- Χρονολόγιο στόχου:Πότε χρειάζεστε ανταλλακτικά παραγωγής; Η αντίστροφη εργασία από εκείνη την ημερομηνία βοηθά τους κατασκευαστές να αξιολογήσουν τη σκοπιμότητα με ειλικρίνεια αντί να αναφέρουν ένα επιθετικό χρονοδιάγραμμα που δεν μπορούν να κρατήσουν.
- Προδιαγραφές συσκευασίας και αποστολής:Οι απαιτήσεις συσκευασίας για χύδην κάδο, συσκευασία δίσκου, ταινία-και-ρολό - μπορούν να επηρεάσουν τις αποφάσεις σχεδιασμού της μήτρας, ιδιαίτερα τον προσανατολισμό και την κατάσταση των εξαρτημάτων στην αποκοπή.
Μια ακόμη πρακτική που διαχωρίζει τις έμπειρες ομάδες προμηθειών από τους αρχάριους: ζητήστε από κάθε κατασκευαστή να χωρίσει την προσφορά του σε κόστος εργαλείων, τιμή τεμαχίου σε όγκο και τυχόν επαναλαμβανόμενα κόστη (συντήρηση, ανταλλακτικά, επιθεώρηση). Μια ενιαία προσφορά-αποκρύπτει σημαντικές πληροφορίες σχετικά με το πού πηγαίνουν τα χρήματα και καθιστά σχεδόν αδύνατη τη σύγκριση-με-μήλων σε πολλούς κατασκευαστές προοδευτικών καλουπιών.
Με ένα δομημένο πλαίσιο αξιολόγησης και λεπτομερή RFQ στο χέρι, η τελική πρόκληση μετατοπίζεταιεύρεσηο σωστός κατασκευαστής νακτίριοη σωστή σχέση - που διατηρεί την ποιότητα και την επικοινωνία κατά τη διάρκεια των ετών παραγωγής, όχι μόνο μέσω της πρώτης έγκρισης του άρθρου.
Χτίζοντας μια επιτυχημένη προοδευτική εταιρική σχέση σφράγισης
Η εύρεση ενός ειδικευμένου κατασκευαστή είναι ένα πράγμα. Η οικοδόμηση μιας συνεργασίας που προσφέρει σταθερή ποιότητα σε εκατομμύρια ανταλλακτικά μέσα σε χρόνια παραγωγής είναι κάτι εντελώς άλλο. Η διαφορά μεταξύ μιας συναλλακτικής σχέσης προμηθευτή και μιας πραγματικής εταιρικής σχέσης παραγωγής οφείλεται στην ευθυγράμμιση - μεταξύ των απαιτήσεων της εφαρμογής σας, των αποδεδειγμένων δυνατοτήτων τους και των μακροπρόθεσμων απαιτήσεων παραγωγής που θα αντιμετωπίσει το πρόγραμμά σας.
Αντιστοίχιση δυνατοτήτων με την εφαρμογή σας
Κάθε απόφαση που συζητείται σε αυτό το άρθρο - επιλογή τύπου μήτρας, ειδικές πιστοποιήσεις κλάδου-, ωριμότητα μηχανικής διαδικασίας, ακρίβεια εξοπλισμού και στρατηγική προμήθειας - οδηγεί σε μια ενιαία αρχή: η σωστή εταιρεία προοδευτικής σφράγισης για το έργο σας είναι αυτή της οποίας τα δυνατά σημεία ευθυγραμμίζονται με τις συγκεκριμένες ανάγκες σας, όχι αυτή που προσφέρει το χαμηλότερο αριθμό quote στο .
Να τι σημαίνει αυτό στην πράξη:
- Όγκος και επεκτασιμότητα:Εάν το πρόγραμμά σας απαιτεί μακροπρόθεσμη προοδευτική σφράγιση σε εκατοντάδες χιλιάδες ή εκατομμύρια ανταλλακτικά ετησίως, ο συνεργάτης σας χρειάζεται χωρητικότητα πρέσας, ποιότητα κατασκευής καλουπιών και συστήματα συντήρησης που έχουν κατασκευαστεί για αυτή τη διαρκή απόδοση. Ένα κατάστημα που έχει βελτιστοποιηθεί για πρωτότυπες εκδόσεις δεν θα κλιμακωθεί μαζί σας.
- Μηχανική συνεργασία:Οι προοδευτικές υπηρεσίες σφράγισης καλουπιών που περιλαμβάνουν προσομοίωση-σχεδιασμό, διαφανείς διαδικασίες δοκιμής και άμεση επικοινωνία από μηχανικό-σε-μηχανικό μειώνουν τον κίνδυνο κατά την ανάπτυξη και επιταχύνουν τον χρόνο για σταθερή παραγωγή.
- Αποδεδειγμένη εμπειρία στον κλάδο-:Ένας κατασκευαστής με τεκμηριωμένη επιτυχία στον τομέα σας - είτε αυτοκινητοβιομηχανία, ηλεκτρονικά, ιατρικά ή HVAC - κατανοεί ήδη τις ανοχές, τις προκλήσεις υλικών και τις απαιτήσεις τεκμηρίωσης χωρίς καμπύλη μάθησης στο δολάριο σας.
- Προοπτική συνολικού κόστους:Το κόστος εργαλείων, η τιμή του τεμαχίου, τα έξοδα συντήρησης, τα ποσοστά σκραπ και το κόστος αστοχίας ποιότητας επηρεάζουν το πραγματικό κόστος των εκτυπώσεων μεγάλου όγκου. Ένας συνεργάτης που λειτουργεί καλά-τα εργαλεία Κλάσης Α με βελτιστοποιημένες ταχύτητες προσφέρει χαμηλότερο συνολικό κόστος από ένα φθηνότερο καλούπι που απαιτεί συνεχή παρέμβαση.
Τα προγράμματα προοδευτικής σφράγισης OEM συχνά καλύπτουν πέντε έως δέκα χρόνια συνεχούς παραγωγής. Ένα καλούπι που έχει κατασκευαστεί για αυτή τη διάρκεια ζωής - με αντικαταστάσιμα ένθετα φθοράς, εξαρτήματα κοπής καρβιδίου και τεκμηριωμένα προγράμματα συντήρησης - θα έχει καλύτερη απόδοση από ένα φθηνότερο εργαλείο που χρειάζεται πλήρη ανακαίνιση μετά τους πρώτους εκατομμύρια κύκλους του. Η αρχική επένδυσή σας προστατεύει τα οικονομικά σας ανά μέρος για τη διάρκεια ζωής του προγράμματος.
Κάνοντας το επόμενο βήμα με αυτοπεποίθηση
Όταν είστε έτοιμοι να περάσετε από την έρευνα στη δράση, η διαδικασία είναι απλή. Προετοιμάστε ένα λεπτομερές RFQ με πλήρη δεδομένα ανταλλακτικών, προβολές όγκου και μηνύματα κρίσιμης ανοχής. Προσδιορίστε δύο έως τέσσερις κατασκευαστές των οποίων οι δυνατότητες ταιριάζουν με το προφίλ της εφαρμογής σας. Αξιολογήστε τις απαντήσεις τους όχι μόνο ως προς την τιμή, αλλά για το βάθος της μηχανικής, τη σαφήνεια του χρονοδιαγράμματος, την ποιότητα επικοινωνίας και την προθυμία να μοιραστούν δεδομένα ικανότητας διεργασίας από παρόμοια προγράμματα.
Για ομάδες που προμηθεύονται υπηρεσίες προοδευτικής σφράγισης μετάλλων που απαιτούν αποτελεσματική διαμόρφωση πολλών-σταθμών, αυστηρή επαναληψιμότητα και κλιμακούμενη μαζική παραγωγή, κατασκευαστές όπωςΓΙΤΣΕΝαντιπροσωπεύουν τον τύπο της εταιρείας προοδευτικής σφράγισης που βασίζεται σε υψηλή-όγκη απόδοση και ακρίβεια σχηματισμού πολλαπλών-σταθμών. Η εστίασή τους στην κλιμακούμενη παραγωγή ευθυγραμμίζεται με τα κριτήρια αξιολόγησης που καλύπτονται εδώ - η μηχανική-ανάπτυξη καλουπιών με γνώμονα τη μηχανική, τη χωρητικότητα για συνεχή εκτέλεση υψηλού{{5}όγκου και την υποδομή για τη διατήρηση της συνέπειας των διαστάσεων σε εκατομμύρια κύκλους.
Ανεξάρτητα από το ποιον συνεργάτη θα επιλέξετε τελικά, δώστε προτεραιότητα σε αυτά τα βασικά στοιχεία: επαληθεύστε την ικανότητα προσομοίωσης κατά τη φάση του σχεδιασμού, παρακολουθήστε δοκιμαστικές εκδόσεις όταν είναι εφικτό, απαιτήστε τεκμηρίωση δομημένης ποιότητας από την πρώτη μέρα και δημιουργήστε σαφή κανάλια επικοινωνίας μεταξύ της ομάδας μηχανικών σας και της ομάδας τους. Ένα προοδευτικό καλούπι είναι ένα μακροπρόθεσμο-περιουσιακό στοιχείο παραγωγής - και ο κατασκευαστής πίσω από αυτό θα πρέπει να είναι ένας μακροπρόθεσμος συνεργάτης ικανός να αναπτυχθεί παράλληλα με τις απαιτήσεις του προγράμματός σας.
Συχνές ερωτήσεις σχετικά με τους κατασκευαστές καλουπιών Progressive Stamping
1. Τι είναι η μήτρα προοδευτικής σφράγισης και πώς λειτουργεί;
Η μήτρα προοδευτικής στάμπας είναι ένα εργαλείο πολλαπλών-σταθμών που εκτελεί διαδοχικές εργασίες κατεργασίας μετάλλων σε μια συνεχή μεταλλική λωρίδα καθώς προχωρά μέσω μιας πρέσας. Κάθε σταθμός χειρίζεται μια συγκεκριμένη εργασία - τρύπημα, σβήσιμο, σχηματισμό, νόμισμα, περικοπή ή αποκοπή - και όλοι οι σταθμοί λειτουργούν ταυτόχρονα σε διαφορετικά τμήματα της ταινίας. Αυτό σημαίνει ότι ένα τελικό εξάρτημα παράγεται με κάθε πάτημα του πιεστηρίου, καθιστώντας τη διαδικασία εξαιρετικά αποτελεσματική για-σειρές παραγωγής μεγάλου όγκου που κυμαίνονται από εκατοντάδες χιλιάδες έως εκατομμύρια εξαρτήματα ετησίως.
2. Πώς μπορώ να επιλέξω μεταξύ ενός προοδευτικού καλουπιού και ενός καλουπιού μεταφοράς;
Η επιλογή εξαρτάται από το μέγεθος του εξαρτήματος, την πολυπλοκότητα της γεωμετρίας και τον όγκο. Οι προοδευτικές μήτρες λειτουργούν καλύτερα για μικρά-έως-εξαρτήματα μεσαίου μεγέθους (έως περίπου 12 ίντσες) σε υψηλούς όγκους με μέτρια βάθη σχηματισμού, προσφέροντας ανώτερους χρόνους κύκλου και χαμηλότερο κόστος ανά-ανταλλακτικό. Οι μήτρες μεταφοράς ταιριάζουν καλύτερα για μεγαλύτερα εξαρτήματα, γεωμετρίες σε βάθος-ή εξαρτήματα που απαιτούν λειτουργίες σε πολλές πλευρές, καθώς το κενό διαχωρίζεται από τη λωρίδα νωρίς και μπορεί να περιστραφεί ή να αναστραφεί μεταξύ των σταθμών. Εάν το εξάρτημά σας υπερβαίνει αυτό που επιτρέπει μια συνδεδεμένη λωρίδα μεταφοράς όσον αφορά το βάθος ή το μέγεθος έλξης, τα εργαλεία μεταφοράς είναι συνήθως η σωστή προσέγγιση.
3. Πόσος χρόνος χρειάζεται για την ανάπτυξη ενός προοδευτικού καλουπιού σφράγισης από την ιδέα στην παραγωγή;
Οι τυπικοί χρόνοι παράδοσης κυμαίνονται από 12 έως 20 εβδομάδες, χωρισμένοι σε τέσσερις φάσεις: σχεδιασμός και προσομοίωση (3{8}}5 εβδομάδες), κατασκευή καλουπιών συμπεριλαμβανομένης της κατεργασίας CNC, EDM σύρματος και θερμικής επεξεργασίας (6-10 εβδομάδες), δοκιμή και δειγματοληψία (2-4 εβδομάδες) και επικύρωση παραγωγής (1-2 εβδομάδες). Σύνθετες μήτρες με πολλούς σταθμούς διαμόρφωσης ή σφιχτές ανοχές τείνουν προς το μεγαλύτερο άκρο, ενώ η απλή εργαλειοθήκη μπορεί να πετύχει μικρότερα χρονοδιαγράμματα. Οι αλλαγές σχεδιασμού στο τελευταίο στάδιο μετά την έναρξη της κοπής χάλυβα μπορούν να προσθέσουν εβδομάδες και σημαντικό κόστος, επομένως η οριστικοποίηση του σχεδιασμού πριν από την έναρξη της κατασκευής είναι κρίσιμης σημασίας.
4. Ποιες ανοχές μπορούν να επιτύχουν οι μήτρες προοδευτικής σφράγισης;
Οι επιτεύξιμες ανοχές εξαρτώνται από τον τύπο του υλικού, τη γεωμετρία χαρακτηριστικών και την πολυπλοκότητα του εξαρτήματος. Για θέσεις οπών σε ανθρακούχο χάλυβα ή κράματα χαλκού, οι κατασκευαστές κρατούν συνήθως ±0,03 έως ±0,05 mm. Τα κομμένα χαρακτηριστικά μπορούν να φτάσουν τα ±0,01 mm. Οι γωνίες κάμψης ποικίλλουν περισσότερο - ±0,5 μοίρες για τον ανθρακούχο χάλυβα και τον χαλκό, αλλά ±1,0 μοίρες για τον ανοξείδωτο χάλυβα και το αλουμίνιο λόγω του μεγαλύτερου ελατηρίου. Οι εφαρμογές υψηλής
5. Πρέπει να προμηθεύομαι μήτρες προοδευτικής σφράγισης στο εσωτερικό ή εκτός θαλάσσης;
Η εγχώρια προμήθεια προσφέρει ταχύτερη επικοινωνία, ευκολότερη συμμετοχή σε δοκιμές, μικρότερη αλλαγή μηχανικής αλλαγής (ημέρες έναντι εβδομάδων) και ισχυρότερη προστασία IP μέσω εφαρμοστέων NDA. Η υπεράκτια προμήθεια συνήθως κοστίζει 30-50% λιγότερο εκ των προτέρων, αλλά προσθέτει 15-25% σε φορτία και τιμολόγια, παρατείνει τους χρόνους παράδοσης κατά 4-10 εβδομάδες και εισάγει καθυστερήσεις επικοινωνίας που επιβραδύνουν την επαναληπτική διαδικασία δοκιμής. Το Offshore μπορεί να λειτουργήσει για επαναλαμβανόμενα, αποδεδειγμένα σχέδια μήτρας όπου η συνεργασία είναι ελάχιστη. Για νέα, πολύπλοκα εργαλεία που απαιτούν επαναληπτική ανατροφοδότηση μηχανικής, οι εγχώριοι κατασκευαστές γενικά παρέχουν καλύτερα συνολικά αποτελέσματα προγράμματος παρά τις υψηλότερες τιμές.


