


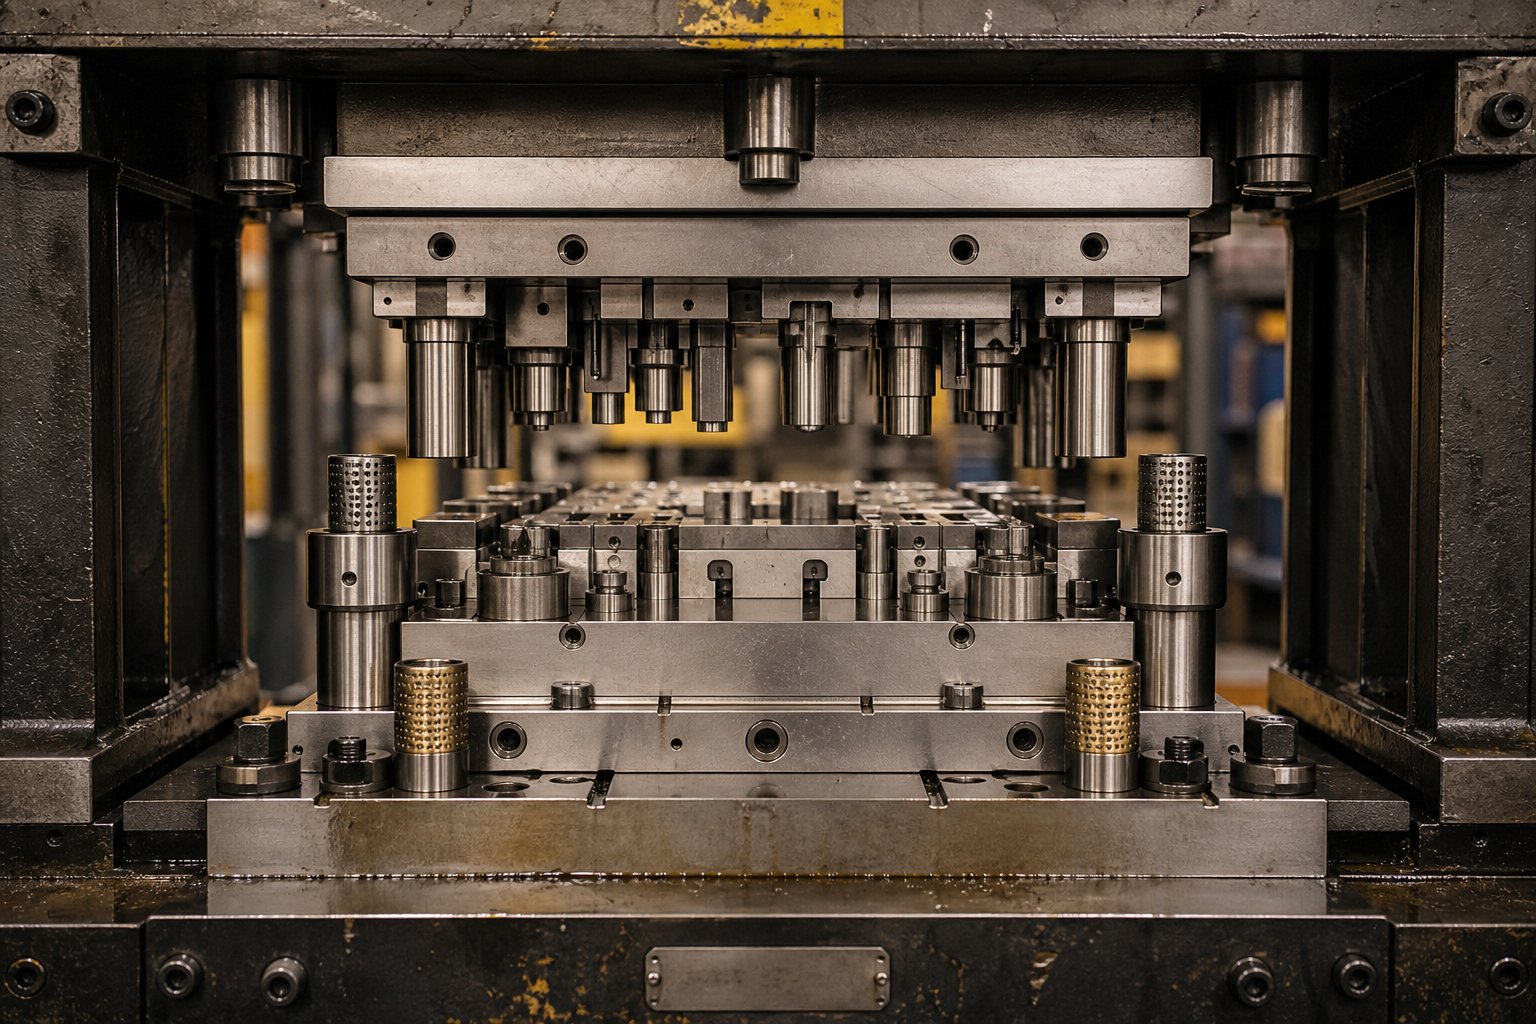
Τι κάνουν οι μήτρες σφράγισης λαμαρίνας και γιατί έχει σημασία η σχεδίαση
Φανταστείτε ένα επίπεδο φύλλο χάλυβα να μπαίνει σε μια πρέσα και να εμφανίζεται λίγα δευτερόλεπτα αργότερα ως στήριγμα αυτοκινήτου, ηλεκτρικός σύνδεσμος ή κέλυφος μαγειρικού σκεύους. Αυτός ο μετασχηματισμός συμβαίνει μέσα σε ένα καλούπι στάμπας και η ευφυΐα πίσω από κάθε επιτυχημένο κομμάτι ζει σε δύο κλάδους: τον σχεδιασμό μήτρας και την πρακτική κατασκευής καλουπιών.
Τι είναι μια μήτρα σφράγισης λαμαρίνας
Η μήτρα σφράγισης είναι ένα ειδικό---εργαλείο ακριβείας που κόβει και σχηματίζει λαμαρίνα σε επιθυμητό σχήμα ή προφίλ καθώς το υλικό πιέζεται ανάμεσα σε δύο συναρμολογούμενα εξαρτήματα που είναι τοποθετημένα σε πρέσα σφράγισης.
Με πιο απλά λόγια,μήτρα σφράγισης μετάλλωνείναι τα κατασκευασμένα εργαλεία που μετατρέπουν το επίπεδο πηνίο ή το κενό υλικό σε ολοκληρωμένα τεμάχια μέσω ελεγχόμενων εργασιών κοπής, κάμψης, σχεδίασης και διαμόρφωσης. Το πάνω και το κάτω μισό της μήτρας συνεργάζονται υπό πίεση πίεσης για να κόψουν τις άκρες, να ανοίξουν τρύπες και να διαμορφώσουν τη γεωμετρία σε έναν επαναλαμβανόμενο κύκλο. Κάθε μέρος που βλέπετε σε ένα πάνελ πόρτας αυτοκινήτου, ένα περίβλημα συσκευής ή ένα περίβλημα ηλεκτρονικών ειδών πιθανότατα ξεκίνησε τη ζωή μέσα σε ένα από αυτά τα εργαλεία.
Η σχεδίαση καλουπιών είναι η μηχανική πειθαρχία που ορίζει πώς αλληλεπιδρούν αυτά τα μισά εργαλεία: ποιες αποστάσεις ελέγχουν την ποιότητα των ακμών, πού ρέει το υλικό κατά τη διαμόρφωση και πώς διαχωρίζει τις λειτουργίες κάθε σταθμός. Η κατασκευή καλουπιών είναι η τέχνη της μετάφρασης αυτού του σχεδίου σε πραγματικότητα από σκληρυμένο χάλυβα μέσω μηχανικής κατεργασίας, τοποθέτησης και προσαρμογής ακριβείας.
Ποιος χρειάζεται Die Design και Die Making Knowledge
Αυτό το άρθρο εξυπηρετεί τρεις ομάδες των οποίων η εργασία εξαρτάται από την κατανόηση των βασικών στοιχείων της μήτρας λαμαρίνας:
- Die designersδημιουργία νέων εργαλείων από εκτυπώσεις εξαρτημάτων, υπεύθυνα για τους υπολογισμούς της απόστασης, τις διατάξεις λωρίδων και τις προδιαγραφές εξαρτημάτων.
- Μαθητευόμενοι βιομήχανοιοικοδομώντας-δεξιότητες στη μηχανική κατεργασία, την τοποθέτηση και τη συναρμολόγηση μαθαίνοντας παράλληλα το σκεπτικό πίσω από κάθε απόφαση σχεδιασμού.
- Τεχνικοί συντήρησηςδιατήρηση της παραγωγής σε λειτουργία, διάγνωση μοτίβων φθοράς και εκτέλεση ακονίσματος ή αντικατάστασης εξαρτημάτων μεταξύ προγραμματισμένων επισκευών.
Κάθε ρόλος αλληλεπιδρά με το ίδιο εργαλείο από διαφορετική οπτική γωνία. Ένας σχεδιαστής πρέπει να προβλέψει πώς θα συμπεριφέρεται το υλικό υπό φορτίο. Ένας μαθητευόμενος πρέπει να καταλάβει γιατί καθορίστηκε ένα συγκεκριμένο διάκενο πριν το αλέσει. Ένας τεχνικός συντήρησης πρέπει να αναγνωρίζει πότε η μετατόπιση διαστάσεων σηματοδοτεί μια βασική αιτία πέρα από το απλό ακόνισμα.
Bridging Theory and Shop-Πρακτική στο όροφο
Τα σχολικά βιβλία καλύπτουν φόρμουλες και ταξινομήσεις αρκετά καλά. Οι βετεράνοι των καταστημάτων έχουν δεκαετίες διαίσθησης για το πώς πραγματικά κινείται ο χάλυβας. Το χάσμα μεταξύ αυτών των δύο πηγών γνώσης είναι εκεί που ζουν τα δαπανηρά λάθη: μήτρες που φαίνονται σωστά στην οθόνη αλλά απαιτούν εβδομάδες προσαρμογής δοκιμής ή ρουτίνες συντήρησης που αντιμετωπίζουν τα συμπτώματα ενώ αγνοούν την αιτία- επιπέδου σχεδιασμού.
Ο σχεδιασμός καλουπιών και η πρακτική κατασκευής καλουπιών, ως συνδυασμένη πειθαρχία, απαιτεί τόσο αναλυτική αυστηρότητα όσο και πρακτική κρίση. Αυτός ο οδηγός συνδέει τα δύο περνώντας μέσα από τους τύπους καλουπιών, τις αρχές σχεδιασμού, την επιλογή εξαρτημάτων, τις ροές εργασιών κατασκευής και τις στρατηγικές συντήρησης με τη σειρά που ακολουθεί ένα πραγματικό έργο, από την ιδέα έως τη συνεχή παραγωγή.
Το λογικό σημείο εκκίνησης είναι η κατανόηση του τύπου μήτρας που ταιριάζει σε μια δεδομένη εφαρμογή, επειδή αυτή η μεμονωμένη απόφαση διαμορφώνει κάθε κατάντη επιλογή σχετικά με την πολυπλοκότητα, το κόστος και την ικανότητα.
Τύποι μήτρων σφράγισης και πώς να επιλέξετε το σωστό
Κάθε έργο σφράγισης ξεκινά με μια θεμελιώδη ερώτηση: ποιος τύπος καλουπιού ταιριάζει με το μέρος, τον όγκο και τον προϋπολογισμό; Λάθος, και είτε θα ξοδέψετε υπερβολικά την πολυπλοκότητα των εργαλείων που δεν χρειάζεστε είτε θα υπολογίσετε τη μήτρα και θα αντιμετωπίσετε ζητήματα ποιότητας για τη διάρκεια ζωής του προγράμματος. Να πώς τοκύριοι τύποι μήτρες σφράγισηςεξηγείται με πρακτικούς όρους στοιβάζονται μεταξύ τους.
Συγκρίνονται απλές μήτρες και σύνθετες μήτρες
Μια απλή μήτρα εκτελεί μία λειτουργία ανά πιεστήριο. Μπορεί να αδειάσει ένα σχήμα, να τρυπήσει μια τρύπα ή να λυγίσει μια φλάντζα, αλλά κάνει μόνο ένα από αυτά τη φορά. Ένας χειριστής φορτώνει το υλικό, η πρέσα κυκλώνει και αφαιρείται το τμήμα ή το σκραπ. Οι απλές μήτρες είναι φθηνές στην κατασκευή και εύκολες στη συντήρηση, καθιστώντας τις μια λογική επιλογή για εργασίες χαμηλού όγκου- ή δευτερεύουσες εργασίες σε μέρη που έχουν ήδη διαμορφωθεί εν μέρει αλλού.
Ένα σύνθετο ζάρι αυξάνει τα διακυβεύματα. Εκτελεί πολλαπλές λειτουργίες κοπής ταυτόχρονα σε έναν μόνο σταθμό κατά τη διάρκεια μιας διαδρομής πίεσης. Ένα συνηθισμένο παράδειγμα είναι το τενάρισμα ενός εξωτερικού προφίλ και η διάτρηση εσωτερικών οπών ταυτόχρονα. Επειδή όλα τα χαρακτηριστικά παράγονται με ένα χτύπημα, η ακρίβεια θέσης μεταξύ των οπών και του εξωτερικού άκρου είναι εξαιρετική και όλα τα γρέζια έχουν την ίδια κατεύθυνση, απλοποιώντας τη συναρμολόγηση προς τα κάτω.
Όταν ζυγίζετε την προοδευτική μήτρα έναντι της σύνθετης μήτρας, σκεφτείτε το εξής: η σύνθετη εργαλειοθήκη κοστίζει λιγότερο και κατασκευάζεται πιο γρήγορα και παράγει πιο επίπεδα εξαρτήματα, επειδή όλα γίνονται με μία κίνηση. Ωστόσο, οι σύνθετες μήτρες συγκεντρώνουν ολόκληρο το φορτίο κοπής σε μια μικρή περιοχή, η οποία περιορίζει πόσο πολύπλοκη μπορεί να είναι η γεωμετρία του εξαρτήματος προτού τα τμήματα της μήτρας γίνουν πολύ λεπτά και εύθραυστα.
- Χρησιμοποιήστε ένα απλό ζάριόταν ο όγκος παραγωγής είναι χαμηλός, η γεωμετρία μερών απαιτεί μόνο μία λειτουργία ή οι περιορισμοί του προϋπολογισμού αποκλείουν πολύπλοκα εργαλεία.
- Χρησιμοποιήστε μια σύνθετη μήτραόταν το εξάρτημα είναι σχετικά επίπεδο, απαιτεί σφιχτή οπή-για-ακρίβεια άκρων και λειτουργεί σε μεσαίους έως υψηλούς όγκους όπου η ταχύτητα του κύκλου έχει σημασία.
Προοδευτική σχεδίαση καλουπιών για παραγωγή υψηλού-όγκου
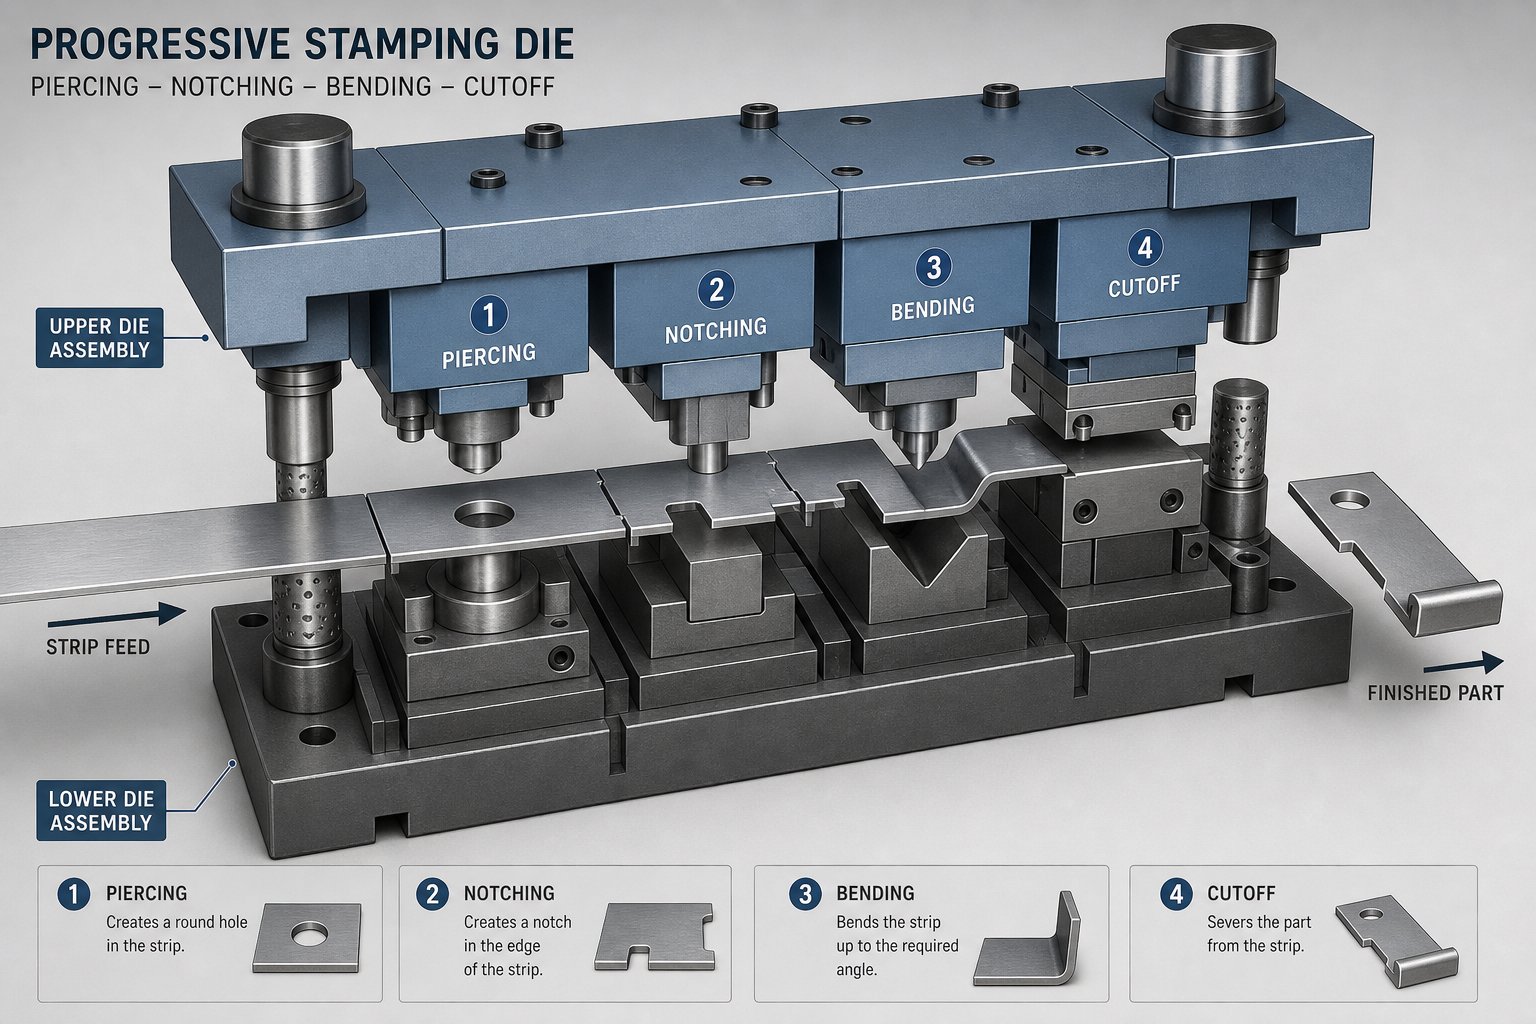
Οι προοδευτικές μήτρες είναι οι κινητήριες δυνάμεις πίσω από τη στάμπα-υψηλού όγκου. Φανταστείτε ένα πηνίο από μέταλλο που τροφοδοτείται μέσω μιας μήτρας με πολλαπλούς σταθμούς διατεταγμένους στη σειρά. Σε κάθε σταθμό, προστίθεται ένα διαφορετικό χαρακτηριστικό: μια τρύπα διάτρητη εδώ, μια εγκοπή που κόβεται εκεί, μια στροφή που σχηματίζεται στην επόμενη στάση και μια τελική αποκοπή στον τελευταίο σταθμό που χωρίζει το τελειωμένο μέρος από τη λωρίδα φορέα.
Η ταινία προχωρά κατά ένα βήμα ανά διαδρομή πίεσης, έτσι κάθε κύκλος λειτουργεί ταυτόχρονα σε πολλά μέρη σε διαφορετικά στάδια ολοκλήρωσης. Αυτή η επικαλυπτόμενη παραγωγή είναι που κάνει το progressive να πεθαίνει τόσο γρήγορα. Αποτελούν την τυπική επιλογή για ένα πρόγραμμα μήτρας σφράγισης αυτοκινήτου ή οποιαδήποτε εφαρμογή όπου εκατοντάδες χιλιάδες (ή εκατομμύρια) εξαρτήματα πρέπει να έχουν αυστηρές ανοχές στην ταχύτητα.
Τα βασικά πλεονεκτήματα περιλαμβάνουν το ελάχιστο σκραπ όταν βελτιστοποιείται η διάταξη των λωρίδων, το χαμηλό κόστος εργασίας αφού η τροφοδοσία του πηνίου είναι αυτοματοποιημένη και η δυνατότητα συνδυασμού κοπής, διαμόρφωσης και κάμψης σε μια συνεχή διαδικασία. Το αντάλλαγμα είναι υψηλότερο αρχικό κόστος εργαλείων και μεγαλύτερος χρόνος παράδοσης για το σχεδιασμό και την κατασκευή. Οι προοδευτικές μήτρες δεν είναι επίσης κατάλληλες για εργασίες βαθιάς έλξης επειδή το εξάρτημα παραμένει προσκολλημένο στη λωρίδα καθ 'όλη τη διάρκεια της διαδικασίας.
Μια μήτρα μεταφοράς λύνει αυτόν τον περιορισμό. Στη σφράγιση μήτρας μεταφοράς, το τεμάχιο διαχωρίζεται από την ταινία στον πρώτο σταθμό και στη συνέχεια μεταφέρεται μηχανικά μέσω των επόμενων σταδίων διαμόρφωσης με δάχτυλα ή ράγες. Αυτή η προσέγγιση είναι ιδανική για μεγαλύτερα μέρη ή γεωμετρίες σε βάθος-όπως κύπελλα, κοχύλια και περιβλήματα όπου το υλικό πρέπει να ρέει ελεύθερα χωρίς τον περιορισμό μιας λωρίδας φορέα. Σκεφτείτε περιβλήματα κινητήρα, μεγάλα δομικά πάνελ ή κυλινδρικά περιβλήματα. Ένα καλούπι μεταφοράς για μεγάλα εξαρτήματα προσφέρει την ευελιξία πολλαπλών-σταθμών προοδευτικής επεξεργασίας εργαλείων χωρίς γεωμετρικούς περιορισμούς.
Επιλογή του σωστού τύπου καλουπιού για την εφαρμογή σας
Η επιλογή μεταξύ αυτών των επιλογών καταλήγει σε τέσσερις μεταβλητές: γεωμετρία εξαρτημάτων, όγκος παραγωγής, τύπος υλικού και απαιτούμενες ανοχές. Ο παρακάτω πίνακας παρέχει ένα πλαίσιο απόφασης με μια ματιά.
| Τύπος μήτρας | Όγκος Παραγωγής | Πολυπλοκότητα μέρους | Τυπική Ανοχή | Σχετικό κόστος εργαλείων | Χρόνος ανοχής |
|---|---|---|---|---|---|
| Simple Die | Χαμηλό προς μέτριο | Μονό-χαρακτηριστικό, βασική γεωμετρία | Τυπικό (±0,1 mm τυπικό) | Χαμηλός | Μικρός |
| Compound Die | Μέτρια προς υψηλή | Επίπεδα μέρη, πολλαπλές τρύπες/διακοσμητικά στοιχεία | Σφιχτή (±0,05 mm τρύπα-στο-άκρο) | Μέτριος | Μέτριος |
| Progressive Die | Ψηλά έως πολύ ψηλά | Πολλαπλών-χαρακτηριστικών, συνδυασμένη κοπή/κάμψη/μορφή | Σφιχτή (±0,05 mm επιτεύξιμα) | Ψηλά | Μακρύς |
| Μεταφορά Ζήτου | Μέτρια προς υψηλή | Μεγάλα ή βαθιά-σχήματα 3D | Μέτρια προς σφιχτή | Ψηλά | Μακρύς |
Ένα επίπεδο πλυντήριο με δύο τρύπες; Μια σύνθετη μήτρα το κάνει οικονομικά. Ένας μικρός ακροδέκτης σύνδεσης που λειτουργεί με 600 κινήσεις το λεπτό; Το προοδευτικό εργαλείο είναι η ξεκάθαρη απάντηση. Μια βαθιά τραβηγμένη-ασπίδα αυτοκινήτου που δεν ταιριάζει σε μια λωρίδα μεταφοράς; Αυτή είναι η περιοχή μεταφοράς.
Ο τύπος υλικού επηρεάζει επίσης την απόφαση. Οι παχύρρευστοι χάλυβες-με υψηλή αντοχή δημιουργούν υψηλότερες δυνάμεις κοπής που μπορούν να καταπονήσουν τα λεπτά τμήματα σύνθετης μήτρας, ωθώντας την επιλογή προς προοδευτικές διατάξεις όπου τα φορτία κατανέμονται στους σταθμούς. Αντίθετα, τα λεπτά κράματα χαλκού ή αλουμινίου με καλή μορφοποίηση ανοίγουν περισσότερες επιλογές σε όλους τους τύπους καλουπιών.
Η επιλογή του σωστού τύπου μήτρας κλειδώνει τη δομή κόστους και το ανώτατο όριο ποιότητας του έργου. Αλλά η πραγματική πρόκληση της μηχανικής ξεκινά μόλις γίνει αυτή η επιλογή: ο καθορισμός των ανοιγμάτων, των δυνάμεων και των συγκεκριμένων παραμέτρων υλικού-που ελέγχουν εάν η μήτρα παράγει καλά εξαρτήματα ή παράγει θραύσματα.
Αρχές σχεδίασης καλουπιών που ελέγχουν την ποιότητα των εξαρτημάτων
Ο τύπος μήτρας καθορίζει την αρχιτεκτονική. Οι παράμετροι σχεδιασμού μέσα σε αυτήν την αρχιτεκτονική καθορίζουν εάν τα εξαρτήματα βγαίνουν καθαρά ή καταλήγουν στον κάδο απορριμμάτων. Η απομάκρυνση, η δύναμη και η συμπεριφορά του υλικού είναι οι τρεις πυλώνες που συγκρατούν κάθε επιτυχημένη λειτουργία σφράγισης και οδηγούν σε λανθασμένα καταρράκτες οποιονδήποτε από αυτούς σε αστοχίες ποιότητας που καμία κατάντη προσαρμογή δεν μπορεί να διορθώσει πλήρως.
Γροθιά-για-Εκκαθάριση και Έλεγχος Γρεζιών
Ο υπολογισμός της απόστασης διάτρησης σε καλούπι είναι η μόνη πιο συνεπής απόφαση σε οποιαδήποτε εργασία κοπής. Το διάκενο είναι το κενό μεταξύ της κοπτικής ακμής της διάτρησης και της κοπτικής άκρης του κουμπιού μήτρας, εκφραζόμενο ως ποσοστό του πάχους υλικού ανά πλευρά. Αυτή η λεπτομέρεια "ανά πλευρά" έχει σημασία: αν καθορίσετε 10% διάκενο σε υλικό 1,0 mm, χρειάζεστε 0,1 mm χώρο σε κάθε πλευρά της διάτρησης, όχι 0,1 mm συνολικά.
Το κατάλληλο διάκενο ευθυγραμμίζει τα επίπεδα θραύσης στο πάνω και στο κάτω μέρος του τεμαχίου εργασίας, ώστε να συναντώνται καθαρά, δημιουργώντας μια κομμένη άκρη με ελάχιστο γρέζια και μέγιστη διάρκεια ζωής της μήτρας.
Όταν το διάκενο είναι πολύ στενό, οι ζώνες θραύσης χάνονται μεταξύ τους και σχηματίζεται μια δευτερεύουσα ταινία διάτμησης, δημιουργώντας τραχιές άκρες, υπερβολική θερμότητα και επιταχυνόμενη φθορά διάτρησης. Πολύ χαλαρό και το υλικό κυλά μέσα στο κενό πριν σπάσει, αφήνοντας βαριά γρέζια και ένα τυλιγμένο προφίλ άκρων που δεν πληροί τις προδιαγραφές διαστάσεων. Είτε ακραία είτε μειώνει τη διάρκεια ζωής του καλουπιού και αυξάνει το κόστος ανά-ανταλλακτικό.
Οτυπική συνιστώμενη κάθαρσηείναι περίπου το 10% του πάχους του υλικού ανά πλευρά ως γενικό σημείο εκκίνησης. Ωστόσο, η σύγχρονη πρακτική προτείνει ότι οι αποστάσεις στο εύρος 11-20% μπορούν να μειώσουν σημαντικά την καταπόνηση του εργαλείου κατά τη διάτρηση και να παρατείνουν τη διάρκεια ζωής. Τα σκληρότερα,-υλικά υψηλότερης αντοχής σε εφελκυσμό απαιτούν αυξημένη απόσταση, ενώ τα μαλακότερα υλικά και οι εφαρμογές ακριβείας απαιτούν στενότερα κενά.
Ακολουθεί η διαδικασία-βήμα-για τον προσδιορισμό της άδειας σας:
- Προσδιορίστε το υλικό του τεμαχίου εργασίας και αναζητήστε την αντοχή του σε εφελκυσμό ή την κατηγορία υλικού σε έναν τυπικό πίνακα αναφοράς απόστασης.
- Μετρήστε ή επιβεβαιώστε το πάχος του αποθέματος του υλικού που πρόκειται να κοπεί.
- Προσδιορίστε το συνιστώμενο ποσοστό απόστασης ανά πλευρά με βάση τον τύπο υλικού (ανατρέξτε στο διάγραμμα του προμηθευτή εργαλείων σας ή στο ισχύον εγχειρίδιο μηχανικής).
- Πολλαπλασιάστε το πάχος του αποθέματος με το ποσοστό διάκενου για να λάβετε την τιμή ανά-εκκαθάρισης πλευράς σε μονάδες μήκους.
- Εφαρμόστε αυτό το διάκενο και στις δύο πλευρές κατά το μέγεθος του ανοίγματος της μήτρας σας σε σχέση με τη διάτρηση. Για εργασίες τυφώματος, το άνοιγμα της μήτρας ταιριάζει με το επιθυμητό μέγεθος τυφλού και η διάτρηση είναι μικρότερη κατά διπλάσια απόσταση. Για τρύπες διάτρησης, η διάτρηση ταιριάζει με το επιθυμητό μέγεθος οπής και το άνοιγμα της μήτρας είναι υπερμεγέθη κατά διπλάσιο διάκενο.
- Επαληθεύστε την κατάσταση των εργαλείων, καθώς η συσσωρευμένη φθορά στον υπάρχοντα εξοπλισμό μπορεί να απαιτεί προσαρμογή της υπολογιζόμενης τιμής.
Μια κρίσιμη απόχρωση: πιο στενό διάκενο σημαίνει αυστηρότερες απαιτήσεις ευθυγράμμισης. Εάν το σετ πρέσας ή μήτρας δεν μπορεί να κρατήσει τη θέση του εντός της ζώνης διάκενου, θα δείτε ανομοιόμορφα γρέζια, πρόωρη κοπή άκρων και ασυνεπή ποιότητα κοπής σε όλο το φύλλο.
Κατανόηση Blanking Force and Bend Allowance
Κάθε εργασία κοπής απαιτεί αρκετή χωρητικότητα πρέσας για καθαρή κοπή του υλικού. Ο τύπος της δύναμης τυφλής για τη λαμαρίνα ακολουθεί μια απλή σχέση: η δύναμη ισούται με την περίμετρο κοπής πολλαπλασιαζόμενη με το πάχος του υλικού πολλαπλασιασμένο με τη διατμητική αντοχή του υλικού. Η τιμή της ειδικής διατμητικής αντοχής ποικίλλει ανάλογα με το κράμα και την ιδιοσυγκρασία, επομένως να αναφέρετε πάντα τα φύλλα δεδομένων υλικού ή τους πίνακες μηχανικής αντί να υποθέτουμε έναν καθολικό αριθμό.
Για σύνθετα κενά προφίλ ή μοτίβα πολλών-οπών, αθροίστε τη συνολική περίμετρο κοπής όλων των χαρακτηριστικών που ενεργοποιούνται ταυτόχρονα. Αυτός ο υπολογισμός της συνολικής δύναμης καθορίζει την ελάχιστη απαίτηση χωρητικότητας πρέσας, με έναν συντελεστή ασφαλείας που προστίθεται για να ληφθεί υπόψη η μεταβλητότητα του υλικού, η θαμπάδα εργαλείων και τα δυναμικά αποτελέσματα φόρτωσης.
Το επίδομα κάμψης στη σχεδίαση καλουπιών αντιμετωπίζει μια εντελώς διαφορετική πρόκληση. Όταν η λαμαρίνα λυγίζει, η εξωτερική επιφάνεια τεντώνεται και η εσωτερική επιφάνεια συμπιέζεται. Κάπου ανάμεσά τους βρίσκεται ο ουδέτερος άξονας, το θεωρητικό επίπεδο που ούτε τεντώνεται ούτε συμπιέζει. Το επίδομα κάμψης είναι το μήκος του τόξου αυτού του ουδέτερου άξονα και καθορίζει πόσο επίπεδο υλικό καταναλώνεται από κάθε στροφή.
Η θέση του ουδέτερου άξονα μετατοπίζεται ανάλογα με την αναλογία της εσωτερικής ακτίνας κάμψης προς το πάχος του υλικού, η οποία συλλαμβάνεται από τον συντελεστή k-. Ένας συντελεστής k-0,5 τοποθετεί τον ουδέτερο άξονα στο γεωμετρικό κέντρο του υλικού. Στην πράξη, ο άξονας μετατοπίζεται προς τα μέσα για πιο σφιχτές στροφές. Αυτές οι τιμές προέρχονται εμπειρικά και θα πρέπει να αντλούνται από επικυρωμένους πίνακες στροφών ή από δεδομένα δοκιμής του καταστήματός σας αντί να υποθέτουμε.
Πώς οι ιδιότητες των υλικών διαμορφώνουν τις σχεδιαστικές αποφάσεις
Ο χάλυβας δεν συμπεριφέρεται σαν αφαίρεση σχολικού βιβλίου. Η πραγματική λαμαρίνα έχει κατεύθυνση κόκκων, μεταβλητή ολκιμότητα και ενοχλητική τάση να αναπηδά μετά τη διαμόρφωση. Κάθε μία από αυτές τις ιδιότητες τροφοδοτεί απευθείας τις επιλογές σχεδίασης καλουπιών.
Η κατεύθυνση των κόκκων καθορίζει πού είναι πιθανό να σχηματιστούν ρωγμές κατά την κάμψη. Η κάμψη με τον κόκκο, όπου η γραμμή κάμψης εκτείνεται παράλληλα με την κατεύθυνση κύλισης, δημιουργεί μια πιο αδύναμη κάμψη που είναι επιρρεπής σε ρωγμές στην εξωτερική ακτίνα. Η κάμψη κατά μήκος του κόκκου δημιουργεί μια ισχυρότερη, πιο ανθεκτική κάμψη-στις ρωγμές. ΩςΣημειώνει ο Fabricator, μικρότερες εσωτερικές ακτίνες ενισχύουν σημαντικά αυτόν τον κίνδυνο όταν κάμπτονται παράλληλα με τους κόκκους. Τα υλικά όπου η κατεύθυνση των κόκκων επηρεάζει τη συμπεριφορά κάμψης ονομάζονται ανισότροπα, ενώ αυτά που δεν επηρεάζονται (όπως ο χαλκός) είναι ισότροπα. Οι σχεδιαστές καλουπιών πρέπει να λαμβάνουν υπόψη τον προσανατολισμό του τυφλού σε σχέση με την κατεύθυνση κύλισης του πηνίου, ειδικά όταν εμπλέκονται σφιχτές ακτίνες.
Η αποζημίωση ελατηρίου σε μια μήτρα σφράγισης είναι εξίσου κρίσιμη. Κάθε κάμψη θέλει να ανοίξει ελαφρώς μετά την απόσυρση της διάτρησης επειδή το ελαστικό στοιχείο του υλικού ανακτά. Υλικά υψηλότερης- αντοχής επανέρχονται περισσότερο. Οι σχεδιαστές καλουπιών αντισταθμίζουν την υπερβολική κάμψη, σχεδιάζοντας τη γωνία της μήτρας λίγο πέρα από τον στόχο, ώστε το εξάρτημα να χαλαρώνει στις προδιαγραφές. Η ακριβής γωνία αντιστάθμισης εξαρτάται από τον τύπο του υλικού, το πάχος, την ακτίνα κάμψης και τη μέθοδο σχηματισμού, γι' αυτό και η εμπειρική δοκιμή κατά τη δοκιμή μήτρας παραμένει απαραίτητη.
Τα όρια μορφοποίησης καθορίζουν πόσο μακριά μπορεί να τεντωθεί το υλικό πριν αραιωθεί μέχρι να αστοχήσει. Στις εργασίες σχεδίασης, ο περιοριστικός λόγος τραβήγματος (LDR) περιγράφει τη μέγιστη διάμετρο τυφλού που μπορεί να τραβηχτεί σε ένα κύπελλο δεδομένης διαμέτρου χωρίς σχίσιμο. Τα περισσότερα όλκιμα υλικά επιτρέπουν υψηλότερους λόγους έλξης. Η υπέρβαση του LDR για ένα δεδομένο κράμα σημαίνει ότι ο σχεδιασμός της μήτρας πρέπει να ενσωματώνει πολλαπλά στάδια έλξης με ενδιάμεση ανόπτηση ή η γεωμετρία του εξαρτήματος χρειάζεται τροποποίηση. Το μέγεθος των κόκκων παίζει επίσης ρόλο εδώ: τα λεπτότερα-υλικά με κόκκους αντέχουν καλύτερα στο ράγισμα και παρουσιάζουν πιο σταθερή αντοχή διαρροής σε όλο το φύλλο.
Αυτές οι υλικές πραγματικότητες δεν είναι προαιρετικές εκτιμήσεις. Διαμορφώνουν τις τιμές εκκαθάρισης, υπαγορεύουν την αλληλουχία των σταθμών και καθορίζουν εάν μια μήτρα παράγει καλά εξαρτήματα στο πρώτο χτύπημα ή απαιτεί μήνες απογοητευτικής προσαρμογής. Το επόμενο επίπεδο πολυπλοκότητας περιλαμβάνει την επιλογή των φυσικών εξαρτημάτων και των χάλυβων εργαλείων που πρέπει να επιβιώσουν από αυτές τις δυνάμεις σε εκατομμύρια κύκλους.
Εξαρτήματα μήτρας και επιλογή υλικού για μηχανικούς εργαλείων
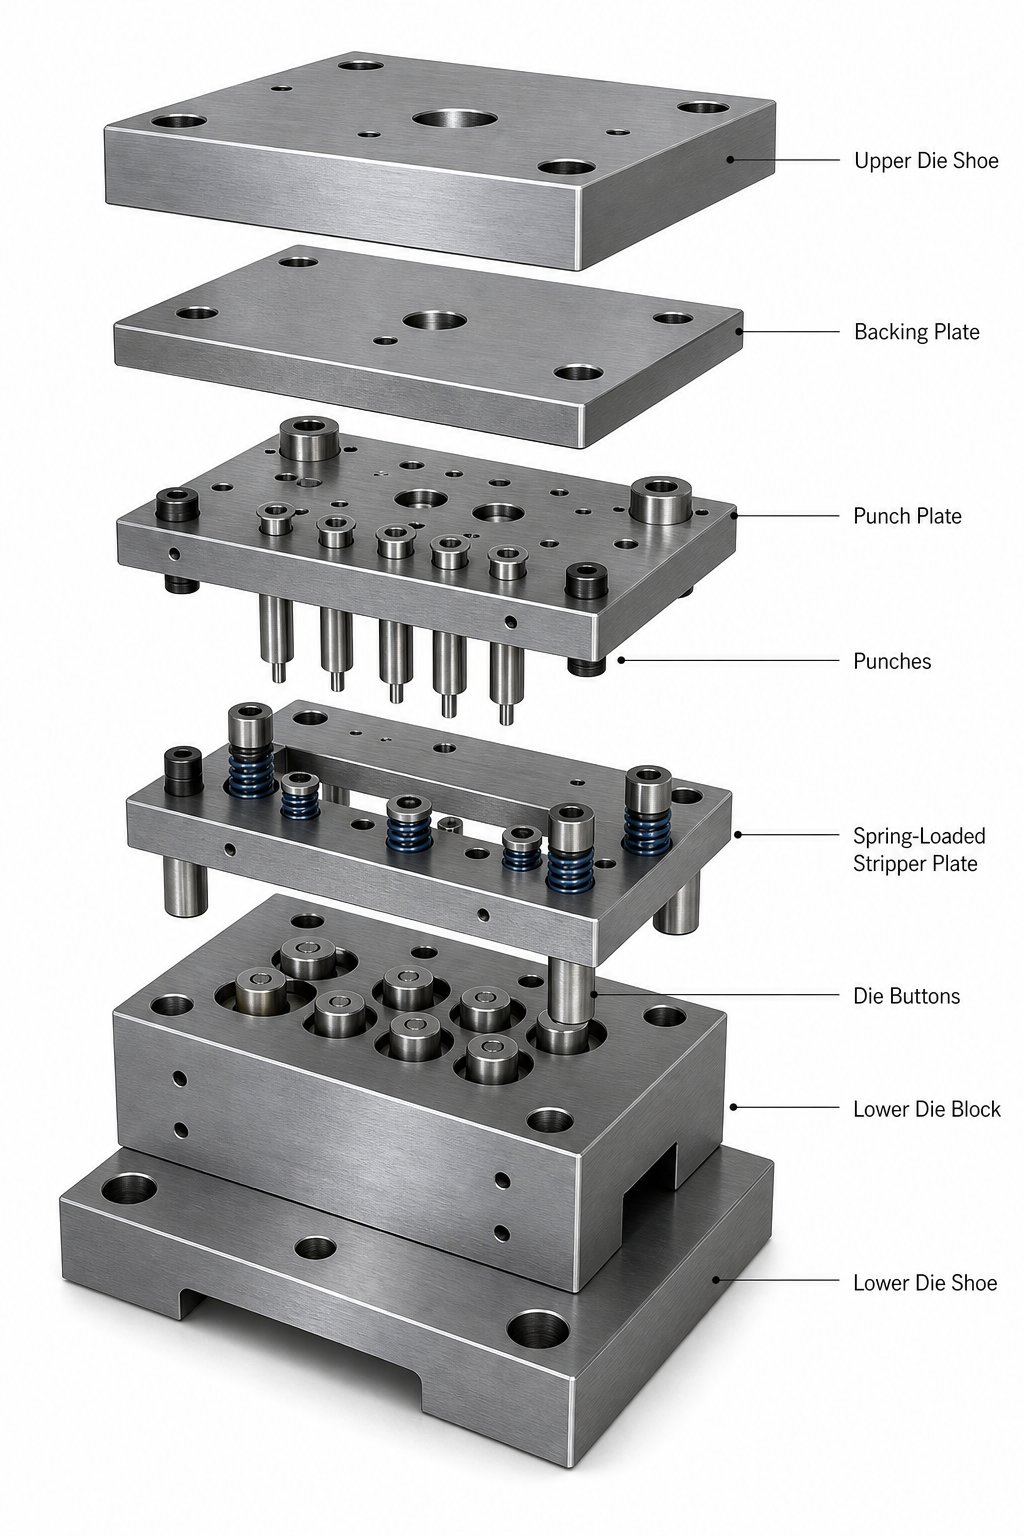
Οι εκκαθαρίσεις και οι δυνάμεις καθορίζουν τι πρέπει να επιτύχει η μήτρα. Τα εξαρτήματα και τα υλικά καθορίζουν εάν επιβιώνει αρκετά για να το επιτύχει επικερδώς. Μια μήτρα δεν είναι ένα μονολιθικό μπλοκ από χάλυβα. Είναι ένα συγκρότημα εξειδικευμένων εξαρτημάτων, το καθένα επιλεγμένο για συγκεκριμένο μηχανικό ρόλο, το καθένα υπόκειται σε διαφορετικά μοτίβα φθοράς και το καθένα απαιτεί μια σκόπιμη απόφαση επιλογής υλικού. Δείτε πώς τα εξαρτήματα και οι λειτουργίες της μήτρας που εξηγούνται με πρακτικούς όρους συνδέονται ξανά με τις παραμέτρους ποιότητας που καλύπτονται παραπάνω.
Κρίσιμα εξαρτήματα μήτρας και οι λειτουργίες τους
Σκεφτείτε ότι μια μήτρα σφράγισης έχει τρία λειτουργικά στρώματα: δομή, καθοδήγηση και στοιχεία εργασίας. Το δομικό στρώμα μεταφέρει φορτία. Το στρώμα καθοδήγησης διατηρεί την ευθυγράμμιση. Το στρώμα εργασίας έρχεται σε επαφή με τη λαμαρίνα και κάνει την πραγματική κοπή ή διαμόρφωση.
Η ορολογία που χρησιμοποιείται εδώ ακολουθεί τις συμβάσεις που καθορίζονται στα πρότυπα ANSI και ISO για εργαλεία τύπου, διασφαλίζοντας συνέπεια με την τεκμηρίωση του κλάδου και τους καταλόγους προμηθευτών.
- Παπούτσια (πάνω και κάτω):Οι βαριές πλάκες βάσης που αγκυρώνουν όλα τα άλλα. Το κάτω παπούτσι βιδώνεται στο κρεβάτι πρέσας, το επάνω παπούτσι συνδέεται στο κριάρι. Πρέπει να αντιστέκονται στην εκτροπή υπό πλήρη χωρητικότητα χωρίς μετατόπιση διαστάσεων. Τα υλικά είναι συνήθως χάλυβας μεσαίου άνθρακα (όπως 1045 ή 4140) ή χυτοσίδηρος-υψηλής ποιότητας για μεγαλύτερα σετ όπου η απόσβεση κραδασμών έχει σημασία.
- Πλάκες στήριξης:Σκληρυμένες πλάκες τοποθετημένες πίσω από γροθιές και κουμπιά μήτρας για να αποτρέψουν την εσοχή με υψηλή-πίεση σε πιο μαλακό υλικό παπουτσιών. Κατανέμουν συγκεντρωμένα σημειακά φορτία σε μια ευρύτερη περιοχή.
- Οδηγοί πείροι και δακτύλιοι:Αυτά διατηρούν ακριβή ευθυγράμμιση μεταξύ του άνω και του κάτω μισού καλουπιού καθ' όλη τη διάρκεια της διαδρομής πίεσης. Τα συγκροτήματα οδηγών ρουλεμάν με σφαιρίδια-έχουν γίνει το βιομηχανικό πρότυπο για προοδευτικές μήτρες λόγω χαμηλότερης τριβής και ευκολότερου διαχωρισμού μήτρας, ενώ οι απλοί πείροι τριβής παραμένουν συνηθισμένοι σε απλούστερα εργαλεία.
- Γροθιές:Τα αρσενικά εργαλεία κοπής ή διαμόρφωσης. Η γεωμετρία, το στυλ κεφαλής και η ποιότητα υλικού είναι-συγκεκριμένα. Ένα κωνικό πίσω μέρος πίσω από την κοπτική άκρη μειώνει την τριβή κατά την ανάσυρση.
- Κουμπιά κουμπιών:Το θηλυκό αντίστοιχο σε κάθε γροθιά, παρέχοντας την αντίθετη αιχμή. Το διάκενο μεταξύ της διάτρησης και του κουμπιού είναι αυτή η κρίσιμη παράμετρος που συζητήθηκε στην προηγούμενη ενότητα.
- Pilot pins:Καρφίτσες εντοπισμού με κουκκίδες-με μύτη που πέφτουν σε προηγούμενες τρυπημένες οπές για την ακριβή καταχώριση της ταινίας σε κάθε σταθμό προοδευτικής μήτρας. Χωρίς αυτά, το αθροιστικό σφάλμα τροφοδοσίας θα κατέστρεφε την ακρίβεια μερών σε πολλούς σταθμούς.
- Ανυψωτές:Ράγες ή καρφίτσες με ελατήριο-που ανυψώνουν τη λωρίδα από την κάτω επιφάνεια της μήτρας μεταξύ των πινελιών, επιτρέποντας την ομαλή προώθηση της τροφοδοσίας χωρίς σύρσιμο ή εμπλοκή στις λεπτομέρειες της μήτρας.
Κάθε εξάρτημα πρέπει να έχει μέγεθος, να βρίσκεται και να προσδιορίζεται ουσιαστικά ως μέρος ενός ολοκληρωμένου συστήματος. Μια σκληρυμένη διάτρηση δεν σημαίνει τίποτα εάν η πλάκα στήριξης πίσω της είναι πολύ μαλακή και ο καλύτερος υπολογισμός της απόστασης αποτυγχάνει εάν οι οδηγοί πείροι επιτρέπουν στα μισά να μετακινηθούν κατά τη διάρκεια της διαδρομής.
Tool Steel Selection for Die Longevity
Η επιλογή από χάλυβα εργαλείων για μήτρες σφράγισης είναι εκεί όπου η κρίση μηχανικής κερδίζει το περιθώριο. Εξισορροπείτε τη σκληρότητα με την σκληρότητα, την αντίσταση στη φθορά έναντι του κόστους και τη δυνατότητα επεξεργασίας έναντι της διάρκειας ζωής. Κανένας μεμονωμένος βαθμός δεν κερδίζει σε κάθε άξονα, γι' αυτό διαφορετικά εξαρτήματα μέσα στην ίδια μήτρα συχνά χρησιμοποιούν διαφορετικούς χάλυβες.
Τρεις ευρείες κατηγορίες κυριαρχούν στις εφαρμογές μήτρας σφράγισης:
| Κατηγορία χάλυβα εργαλείων | Εύρος σκληρότητας (HRC) | Σκληρότητα | Αντίσταση στη φθορά | Τυπικές εφαρμογές καλουπιών |
|---|---|---|---|---|
| Χάλυβες σκληρυντικού αέρα- (π.χ. A2) | 57-62 | Καλός | Μέτρια προς υψηλή | Σχηματισμός διάτρητων, τμημάτων μήτρας με φόρτιση κραδασμών, εφαρμογές που χρειάζονται αντίσταση θρυμματισμού |
| Χάλυβες με υψηλό-άνθρακα-χρώμιο (π.χ. D2) | 58-62 | Μέτριος | Πολύ ψηλά | Γροθιές σβήσιμου και διάτρησης, κουμπιά μήτρας,-εφαρμογές κοπής μεγάλης διάρκειας |
| Χάλυβες υψηλής-ταχύτητας (π.χ. M2) | 60-66 | Καλός | Ψηλά | Σταθμοί διάτρησης υψηλής-ταχύτητας όπου η συσσώρευση θερμότητας προκαλεί ανησυχία, λειτουργίες άνω των 500 μοιρών στην αιχμή |
Οι βαθμοί σκλήρυνσης αέρα-όπως το A2 προσφέρουν καλύτερη σκληρότητα από το D2, καθιστώντας τους ένα ασφαλέστερο στοίχημα όπου κρουστικός κραδασμός ή λεπτές διατομές-δημιουργούν κίνδυνο θραύσης.D2, η υψηλή-υψηλή περιεκτικότητα σε άνθρακα-χρώμιο, προσφέρει ανώτερη αντοχή στην τριβή και σταθερότητα διαστάσεων μετά τη θερμική επεξεργασία, γι' αυτό κυριαρχεί στις εργασίες τάνυσης και διάτρησης υψηλού-όγκου. Ο M2 και άλλοι{3}}χάλυβες υψηλής ταχύτητας διατηρούν τη σκληρότητα σε υψηλές θερμοκρασίες, ένα πλεονέκτημα στα γρήγορα-προοδευτικά καλούπια με κυκλική κίνηση όπου η θερμότητα τριβής θα μαλακώσει τους συμβατικούς ψυχρούς-χάλυβες εργασίας.
Οι παραλλαγές της μεταλλουργίας πούδρας (PM) αυτών των ποιοτήτων προσφέρουν εκλεπτυσμένες, ομοιόμορφες δομές καρβιδίου που βελτιώνουν ταυτόχρονα την σκληρότητα και την αντοχή στη φθορά. Κοστίζουν περισσότερο αλλά συχνά δικαιολογούν το premium σε απαιτητικές εφαρμογές.
Για σταθμούς που σφραγίζουν λειαντικά υλικά όπως ελάσματα από ανοξείδωτο χάλυβα ή χάλυβα πυριτίου, τα ένθετα καρβιδίου για φθορά καλουπιών γίνονται η μόνη πρακτική επιλογή. Το καρβίδιο βολφραμίου προσφέρει εξαιρετική σκληρότητα και διάρκεια ζωής μετρούμενη σε εκατομμύρια επιπλέον χτυπήματα, αλλά η χαμηλότερη σκληρότητά του σημαίνει ότι απαιτεί προσεκτική υποστήριξη. Τα ένθετα καρβιδίου συνήθως συγκολλούνται ή συγκρατούνται μηχανικά σε χαλύβδινες βάσεις που απορροφούν την κρούση, αποτρέποντας τη θραύση του εύθραυστου καρβιδίου υπό δυναμικά φορτία.
Στοιχεία δομής μήτρας που ελέγχουν τη ροή υλικού
Πέρα από μεμονωμένα εξαρτήματα, οι δομικές αποφάσεις που λαμβάνει ένας σχεδιαστής σχετικά με τον τρόπο αλληλεπίδρασης αυτών των εξαρτημάτων καθορίζουν εάν το υλικό ρέει ομαλά ή μπλοκάρει, εάν τα μέρη εκτινάσσονται αξιόπιστα ή κολλάνε και εάν η μήτρα λειτουργεί χωρίς επίβλεψη ή απαιτεί συνεχή παρέμβαση του χειριστή.
Εξετάστε την απόφαση απογυμνωτή πλάκας έναντι απογυμνωτή ελατηρίου. Μια σταθερή πλάκα απογύμνωσης βιδώνει άκαμπτα στη μήτρα με οπές για διάτρηση. Παρέχει ένα σταθερό κενό για την τροφοδοσία υλικού και λειτουργεί καλά σε απλές εφαρμογές. Αντίθετα, μια απογυμνωτή-με ελατήριο κινείται με την άνω μήτρα, πιέζοντας το υλικό επίπεδο κατά τη διάρκεια της κοπής και αφαιρώντας το ενεργά από τη διάτρηση κατά τη διάρκεια της ανάσυρσης. Για μέρη που απαιτούν επιπεδότητα ή υλικά επιρρεπή σε παραμόρφωση, η ελεγχόμενη πίεση του απογυμνωτή ελατηρίου είναι απαραίτητη. Η αντιστάθμιση προσθέτει πολυπλοκότητα, συντήρηση ελατηρίου και ανάγκη εξισορρόπησης της δύναμης απογύμνωσης έναντι της παραμόρφωσης του υλικού.
Οι μηχανισμοί ανύψωσης διαδραματίζουν απατηλά σημαντικό ρόλο. Σε προοδευτικές μήτρες, η λωρίδα πρέπει να ανυψώνεται καθαρά πάνω από τα διαμορφωμένα χαρακτηριστικά σε προηγούμενους σταθμούς για να προχωρήσει χωρίς παρεμβολές. Τα ανυψωτικά με ελατήριο-ανυψώνουν τη λωρίδα σε σταθερό ύψος, αλλά εάν αυτό το ύψος είναι ανεπαρκές ή τα ελατήρια εξασθενούν, η λωρίδα πιάνει τα χαρακτηριστικά κοπής, προκαλώντας εσφαλμένη τροφοδοσία, λυγισμένο υλικό και προοδευτική ζημιά στις επιφάνειες της μήτρας.
Ο σχεδιασμός εγκοπής παράκαμψης αντιμετωπίζει μια συγκεκριμένη πρόκληση στα προοδευτικά καλούπια όπου ορισμένοι σταθμοί πρέπει να παραβλεφθούν κατά τη διάρκεια του αρχικού σπειρώματος ή κατά την εκτέλεση μερικών λωρίδων. Μια εγκοπή παράκαμψης παρέχει ανακουφιστική γεωμετρία που αποτρέπει τις παρεμβολές όταν το υλικό διέρχεται από έναν σταθμό χωρίς να υποστεί επεξεργασία. Είναι μια λεπτή σχεδιαστική λεπτομέρεια που διαχωρίζει τις μήτρες που χρειάζονται δέκα λεπτά για να περάσουν από αυτές που χρειάζονται μια ώρα.
Αυτές οι δομικές επιλογές, από τη διαμόρφωση του απογυμνωτή έως το ύψος του ανυψωτήρα έως τη γεωμετρία παράκαμψης, καθορίζουν συλλογικά εάν ένα καλούπι λειτουργεί με πλήρη ταχύτητα παραγωγής με ελάχιστη παρέμβαση ή γίνεται μια χρόνια πηγή χρόνου διακοπής λειτουργίας. Για μηχανικούς εργαλείων που αντιμετωπίζουν περίπλοκες προκλήσεις σχεδιασμού καλουπιών που περιλαμβάνουν βελτιστοποίηση ροής υλικού, αλληλουχία ανυψωτικού ή συντονισμό παράκαμψης πολλών-σταθμών, η συνεργασία με έναν πάροχο που ειδικεύεται σε αυτά τα-βαριά προβλήματα σχεδίασης μπορεί να συμπιέσει σημαντικά τα χρονοδιαγράμματα ανάπτυξης.Προσαρμοσμένες λύσεις μήτρας σφράγισηςαπό έμπειρους συνεργάτες όπως η YICHEN προσφέρουν βαθιά τεχνογνωσία στη δομή της μήτρας, το σχεδιασμό εξαρτημάτων και την πρακτική μηχανική που διατηρεί την προοδευτική μήτρα τροφοδοσίας αξιόπιστα με ταχύτητα.
Η σωστή λήψη των εξαρτημάτων και των υλικών καθορίζει τις δυνατότητες της μήτρας. Η συνειδητοποίηση αυτού του δυναμικού απαιτεί τη μετάφραση του σχεδίου σε μια βελτιστοποιημένη διάταξη λωρίδων, όπου η ένθεση, ο σχεδιασμός του φορέα και η τοποθέτηση πιλότου μετατρέπουν τη θεωρητική ικανότητα σε πραγματική απόδοση υλικού.
Βελτιστοποίηση διάταξης λωρίδων και χρήση υλικού
Το κόστος των πρώτων υλών κυριαρχεί στα οικονομικά σφραγίσματα. Η έρευνα δείχνει σταθερά ότι το υλικό μπορεί να αντιπροσωπεύει έως και το 75% του συνολικού λειτουργικού κόστους σε μια εγκατάσταση σφράγισης. Αυτός ο μοναδικός αριθμός εξηγεί γιατί ο σχεδιασμός διάταξης λωρίδων για προοδευτικά εργαλεία μήτρας δεν είναι απλώς μια άσκηση μηχανικής, αλλά ο κύριος μοχλός για τον έλεγχο του κόστους ανταλλακτικών. Μερικές ποσοστιαίες μονάδες βελτίωσης χρήσης, που συνδυάζονται με εκατομμύρια επισκέψεις, μεταφράζονται σε σημαντική εξοικονόμηση πόρων κατά τη διάρκεια ζωής μιας μήτρας.
Βασικές αρχές διάταξης λωρίδων και στρατηγική ένθεσης
Μια διάταξη λωρίδας είναι το σχεδιασμένο σχέδιο που υπαγορεύει τον τρόπο με τον οποίο τα μέρη είναι διατεταγμένα, προσανατολισμένα και αλληλουχίας σε ένα συνεχές πηνίο καθώς τροφοδοτείται μέσω της μήτρας. Καθορίζει τη λειτουργία κάθε σταθμού, το υλικό που απομένει μεταξύ των εξαρτημάτων και τη δομή του φορέα που συγκρατεί τα πάντα μαζί. Το να γίνει αυτό σωστά σημαίνει ότι το ζάρι τρέχει γρήγορα και λιτό. Το να το κάνετε λάθος σημαίνει ότι πληρώνετε για σκραπ σε κάθε εγκεφαλικό επεισόδιο.
Η ανάπτυξη μιας διάταξης λωρίδας από κενή γεωμετρία ακολουθεί μια λογική ακολουθία:
- Εξάγετε το επίπεδο κενό προφίλ από τη γεωμετρία του τελικού τμήματος, λαμβάνοντας υπόψη τα περιθώρια κάμψης και τα αναπτυγμένα μήκη.
- Προσδιορίστε τον βέλτιστο προσανατολισμό του τυφλού σε σχέση με την κατεύθυνση τροφοδοσίας της λωρίδας, λαμβάνοντας υπόψη τις απαιτήσεις κατεύθυνσης κόκκων για τυχόν επακόλουθες εργασίες κάμψης.
- Υπολογίστε το ελάχιστο πάχος γέφυρας (σκραπ γέφυρα) μεταξύ παρακείμενων τεμαχίων και μεταξύ κενά και άκρων λωρίδων. Ένας ευρέως αποδεκτός κανόνας χρησιμοποιείB=1.25t έως 1,5t, όπου t είναι το πάχος του υλικού.
- Καθορίστε το πλάτος της λωρίδας (W=πλάτος μέρους + 2B για τα περιθώρια των άκρων) και το βήμα προόδου (C=μήκος τμήματος + B για τη γέφυρα μεταξύ-τμημάτων).
- Τακτοποιήστε τη σειρά σταθμών έτσι ώστε οι λειτουργίες κοπής, διαμόρφωσης και κάμψης να ακολουθούν μια λογική σειρά χωρίς παρεμβολές μεταξύ των χαρακτηριστικών σε παρακείμενους σταθμούς.
- Βεβαιωθείτε ότι τα τμήματα φορέα παραμένουν αρκετά ισχυρά ώστε να σπρώχνουν τη λωρίδα σε όλους τους σταθμούς χωρίς λυγισμό ή παραμόρφωση.
- Υπολογίστε το ποσοστό χρήσης υλικού (κενή επιφάνεια διαιρούμενη με την επιφάνεια λωρίδας που καταναλώθηκε ανά μέρος) και επαναλάβετε τον προσανατολισμό ή την ένθεση εάν είναι κάτω από τον στόχο.
Η στρατηγική ένθεσης είναι εκεί όπου η γεωμετρία συναντά τη δημιουργικότητα. Για απλά ορθογώνια κενά, μια ευθεία διάταξη μονής-σειράς λειτουργεί καλά. Αλλά τα ακανόνιστου σχήματος μέρη επωφελούνται από τη γωνιακή ένθεση, όπου το τεμάχιο γέρνει για να αλληλεπιδρά με τους γείτονές του και να καταναλώνει λιγότερο πλάτος λωρίδας. Ορισμένα σχήματα επιτρέπουν ακόμη και δύο-διατάξεις περασμάτων: η λωρίδα περνάει μέσα από τη μήτρα μία φορά, αναστρέφεται και τροφοδοτείται ξανά για να σφραγίσει μέρη από το υπόλοιπο υλικό. Κάθε προσέγγιση ανταλλάσσει την εξοικονόμηση υλικών έναντι της πολυπλοκότητας.
- Γεωμετρία μέρους:Τα ακανόνιστα ή ασύμμετρα σχήματα συχνά φωλιάζουν πιο αποτελεσματικά σε γωνίες παρά ευθυγραμμισμένα με την κατεύθυνση τροφοδοσίας.
- Προσανατολισμός κόκκων:Εάν συμβεί κάμψη κατά μήκος ενός κρίσιμου άξονα, ο προσανατολισμός του τεμαχίου στη λωρίδα περιορίζεται από την κατεύθυνση κύλισης του πηνίου.
- Απαιτήσεις σφράγισης υπολογισμού σκραπ γέφυρας:Οι λεπτότερες γέφυρες εξοικονομούν υλικό αλλά κινδυνεύουν να στρίψουν ή να μπλοκάρουν. η ελάχιστη γέφυρα πρέπει να φέρει το τεμάχιο αξιόπιστα χωρίς παραμόρφωση.
- Διαθεσιμότητα πλάτους λωρίδας:Τα εμπορικά πλάτη των πηνίων περιορίζουν το εφικτό, επομένως η διάταξη πρέπει να ευθυγραμμίζεται με τις διαστάσεις του αποθέματος που μπορούν να αγοραστούν.
- Διάσταση σταθμών μήτρας:Κάθε λειτουργία χρειάζεται φυσικό χώρο για γροθιές, ελατήρια και ανυψωτικά, που ορίζει ένα πρακτικό ελάχιστο βήμα ανεξάρτητα από το μέγεθος του τυφλού.
Σχεδιασμός φορέα και τοποθέτηση πιλότου
Η λωρίδα μεταφοράς είναι το σκελετικό πλαίσιο που μεταφέρει το τεμάχιο εργασίας από σταθμό σε σταθμό. Πρέπει να είναι αρκετά άκαμπτο ώστε να αντιστέκεται στον λυγισμό υπό τις δυνάμεις τροφοδοσίας, αλλά αρκετά ευέλικτο ώστε να δέχεται εργασίες διαμόρφωσης όπου το υλικό απομακρύνεται κατακόρυφα από το επίπεδο της λωρίδας.
Δύο τύποι φορέων χειρίζονται διαφορετικές καταστάσεις. Ένας συμπαγής φορέας λειτουργεί για επίπεδα μέρη όπου η λωρίδα παραμένει επίπεδη καθ 'όλη τη διάρκεια της διαδικασίας. Ένας φορέας ελαστικού ιστού ενσωματώνει στρατηγικά τοποθετημένες τομές ή βρόχους που επιτρέπουν στον φορέα να κάμπτεται όταν ένας σταθμός τραβάει υλικό προς τα κάτω κατά τη διάρκεια της σχεδίασης ή της διαμόρφωσης. Χωρίς αυτή την κατασκευασμένη ευελιξία, ο φορέας σχίζεται ή το βήμα της ταινίας παραμορφώνεται, καταστρέφοντας την εγγραφή σε κάθε σταθμό κατάντη.
Η τοποθέτηση οπών πιλότου σε μια προοδευτική μήτρα είναι αυτό που διατηρεί τα πάντα ευθυγραμμισμένα. Οι πιλοτικές τρύπες ανοίγονται στον πρώτο σταθμό και οι πιλότες με κουκκίδες-σε κάθε επόμενο σταθμό εμπλέκουν αυτές τις τρύπες για να διορθώσουν τυχόν μικρές ανακρίβειες τροφοδοσίας πριν κλείσει το πάτημα. Σημασία έχει η τοποθέτηση: οι πιλότοι πρέπει να κάθονται στον ιστό του φορέα όπου το υλικό είναι σταθερό και επίπεδο, μακριά από σχηματισμένα χαρακτηριστικά που θα μπορούσαν να παραμορφώσουν τη γεωμετρία των οπών. Η σταθερή απόσταση τους σε κάθε βήμα διασφαλίζει ότι το σωρευτικό σφάλμα δεν υπερβαίνει ποτέ την ανοχή.
Μεγιστοποίηση της χρήσης υλικών στη σχεδίαση καλουπιών
Η χρήση υλικού στη σφράγιση μετριέται ως ο λόγος της χρησιμοποιήσιμης κενού επιφάνειας προς τη συνολική επιφάνεια λωρίδας που καταναλώνεται ανά κύκλο. Οι δείκτες αναφοράς του κλάδου στοχεύουν πάνω από 75%, αλλάμελέτες για την προοδευτική σφράγιση μήτραςαποκαλύπτουν ότι οι συμβατικές διατάξεις παράγουν συχνά ποσοστά σκραπ που κυμαίνονται από 16% έως 60%, με μέσο δυναμικό εξοικονόμησης μεταξύ 28% και 41% που μπορεί να επιτευχθεί μέσω επανασχεδιασμένων ρυθμίσεων εξαρτημάτων.
Μικρές αλλαγές στον προσανατολισμό του κενού μπορούν να προκαλέσουν υπερμεγέθη κέρδη χρήσης. Έρευνα για αλγόριθμους ένθεσης με βάση το άθροισμα Minkowski- καταδεικνύει ότι ακόμη και κλασματικές γωνιακές προσαρμογές στη θέση ενός εξαρτήματος στη λωρίδα μπορούν να μετατοπίσουν τη χρήση κατά αρκετές ποσοστιαίες μονάδες. Για προγράμματα μεγάλου-όγκου που σφραγίζουν εκατομμύρια εξαρτήματα ετησίως, αυτή η γεωμετρική βελτίωση μειώνει άμεσα τις αγορές πηνίων και το κόστος διαχείρισης απορριμμάτων.
Τα σύγχρονα εργαλεία CAD με μονάδες παραμετρικής διάταξης λωρίδων επιτρέπουν στους σχεδιαστές να δοκιμάσουν γρήγορα δεκάδες προσανατολισμούς και διαμορφώσεις ένθεσης, συγκρίνοντας τα ποσοστά χρήσης προτού δεσμευτούν για την κατασκευή καλουπιών. Αυτή η εικονική επανάληψη αντικαθιστά τη μη αυτόματη δοκιμή-και-παρελθούσες δεκαετίες, όπου η εμπειρία ενός σχεδιαστή ήταν η μόνη διαθέσιμη μηχανή βελτιστοποίησης.
Η διάταξη λωρίδας κλειδώνει σε κόστος υλικού ανά εξάρτημα. Αλλά ορίζει επίσης κάτι εξίσου σημαντικό: τη φυσική ακολουθία λειτουργιών που πρέπει να εκτελέσει η μήτρα, η οποία με τη σειρά της υπαγορεύει τα πάντα σχετικά με τη διαδικασία κατασκευής που φέρνει τη μήτρα από ένα μοντέλο CAD σε σκληρυμένο χάλυβα σε ένα κρεβάτι πρέσας.
Die Making Practice From Design Through Tryout
Μια διάταξη λωρίδων στην οθόνη και μια σκληρυμένη μήτρα σε μια πρέσα χωρίζονται με εβδομάδες κατασκευής ακριβείας, με κάθε βήμα να βασίζεται στο τελευταίο με ανοχές που δεν αφήνουν περιθώρια για εικασίες. Η διαδικασία κατασκευής καλουπιών βήμα προς βήμα μετατρέπει τη γεωμετρία CAD σε φυσικό χάλυβα μέσω μιας ακολουθίας όπου η σειρά έχει σημασία όσο και η ποιότητα εκτέλεσης. Παραλείψτε ένα βήμα, βιαστείτε μια θερμική επεξεργασία ή τρίψτε πριν-ανακουφιστείτε από το στρες και το έτοιμο εργαλείο το πληρώνει με αστάθεια διαστάσεων κάθε φορά που η πρέσα κυκλώνει.
Από το μοντέλο CAD έως τα ολοκληρωμένα εξαρτήματα μήτρας
Φανταστείτε μια προοδευτική μήτρα με είκοσι γροθιές, οκτώ κουμπιά μήτρας, δύο πλάκες απογύμνωσης και δεκάδες εξαρτήματα στήριξης. Κάθε ένα ακολουθεί μια κατασκευαστική πορεία που υπαγορεύεται από τη γεωμετρία, το υλικό και τη λειτουργία του. Ακολουθεί η τυπική ροή εργασίας από το ακατέργαστο απόθεμα έως τη συναρμολογημένη μήτρα:
- Προμήθεια υλικών και ακατέργαστη μηχανική κατεργασία:Τα χαλύβδινα μπλοκ εργαλείων πριονίζονται σε μεγάλες διαστάσεις. Το φρεζάρισμα CNC αφαιρεί το χύμα υλικό σε σχεδόν-δίχτυ σχήμα, αφήνοντας το υλικό λείανσης και φινιρίσματος σε όλες τις κρίσιμες επιφάνειες (συνήθως 0,25-0,50 mm ανά πλευρά).
- Ανακούφιση από το άγχος:Τα ακατέργαστα-μηχανουργικά τεμάχια υφίστανται ανακούφιση από την πίεση για να σταθεροποιηθούν οι εσωτερικές τάσεις που δημιουργούνται κατά το φρεζάρισμα. Αυτό αποτρέπει τη στρέβλωση κατά τη διάρκεια της επακόλουθης θερμικής επεξεργασίας.
- Κατεργασία με θερμοκρασία:Τα εξαρτήματα σκληρύνονται και σκληρύνονται στη σκληρότητα στόχου τους. Η αλληλουχία έχει σημασία: η θερμική επεξεργασία πραγματοποιείται πριν από την τελική κατεργασία φινιρίσματος, επειδή η διαδικασία εισάγει αλλαγές διαστάσεων. Τα διπλά ή τριπλά σύρματα σκλήρυνσης βοηθούν στη σταθεροποίηση της μικροδομής και στη μείωση του κατακρατημένου ωστενίτη.
- Τελειώστε τη λείανση:Οι επιφανειακοί μύλοι φέρνουν τις επίπεδες επιφάνειες σε τελικές διαστάσεις και παραλληλισμό. Η κυλινδρική λείανση χειρίζεται στρογγυλά εξαρτήματα όπως πείρους οδηγούς και δακτυλίους. Όλες οι κρίσιμες επιφάνειες στερέωσης επιτυγχάνουν επιπεδότητα εντός μικρών.
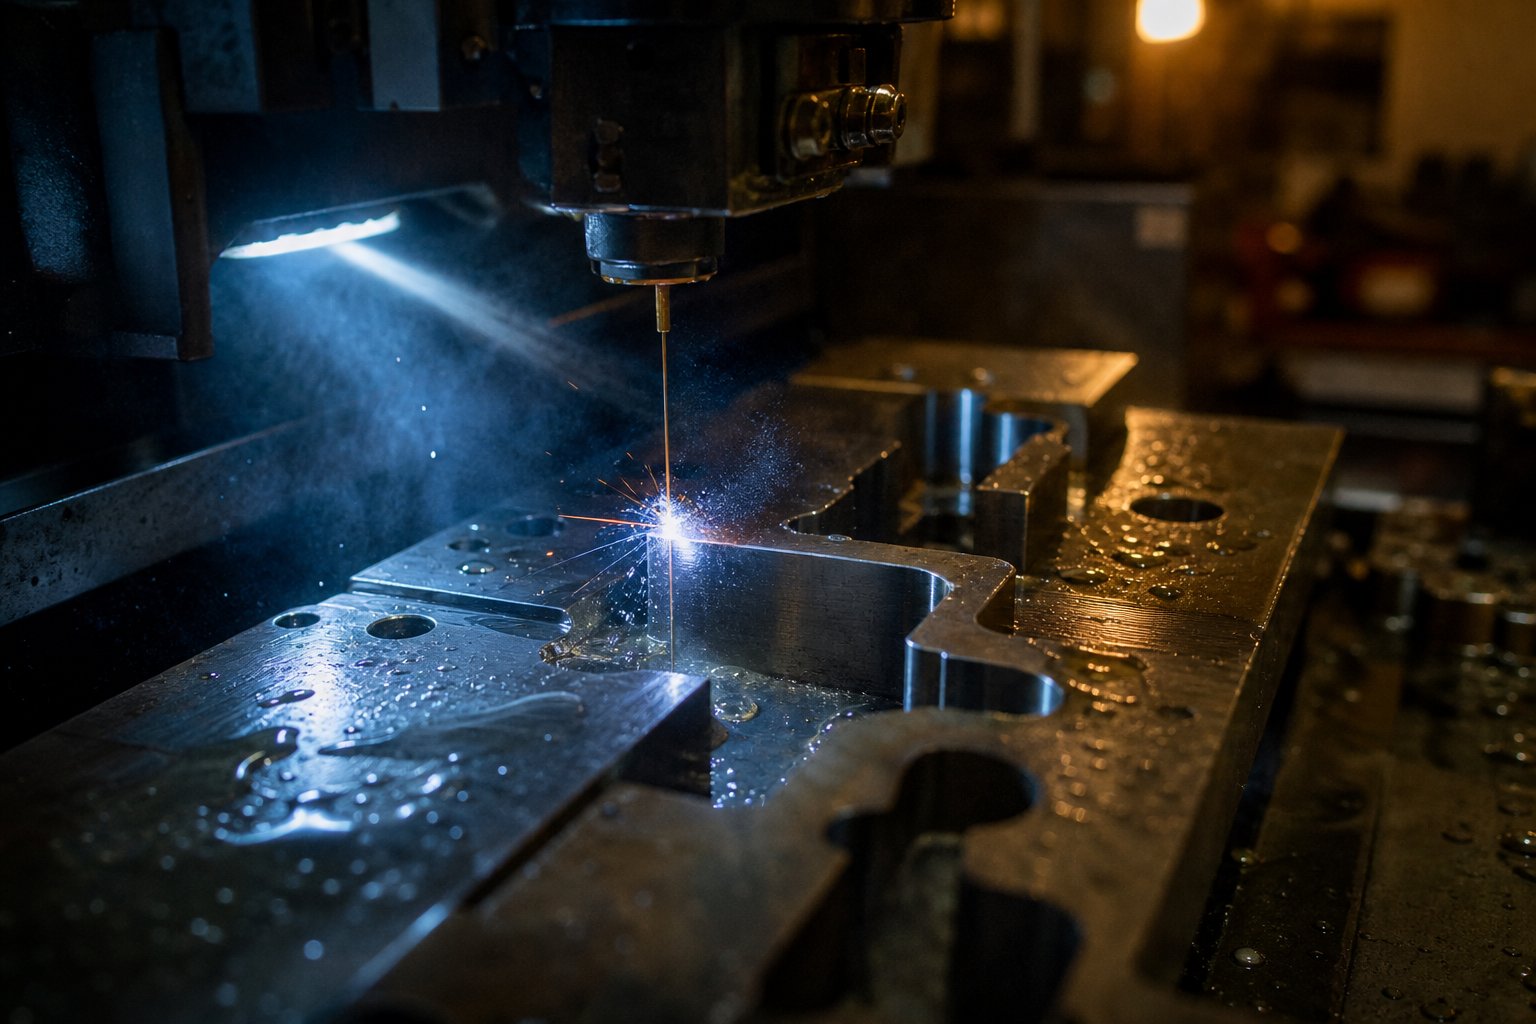
- Σύρμα EDM για προφίλ ακριβείας:Πολύπλοκα ανοίγματα μήτρας, προφίλ διάτρησης και ακανόνιστες γεωμετρίες κόβονται χρησιμοποιώντας μηχανική κατεργασία με σύρμα ηλεκτρικής εκκένωσης. Το σύρμα καίγεται μέσω σκληρυμένου χάλυβα χωρίς μηχανική δύναμη, δημιουργώντας προφίλ με ακρίβεια 0,0002 ίντσες (5 μικρά) συνολικά χωρίς παραμόρφωση ζώνης που επηρεάζεται από τη θερμότητα.
- Εργασίες φινιρίσματος:Γυάλισμα, περιτύλιξη ή λείανση κρίσιμων επιφανειών διαμόρφωσης και ακτίνων έλξης. Το φινίρισμα της επιφάνειας επηρεάζει άμεσα τη ροή του υλικού κατά τη διάρκεια των εργασιών διαμόρφωσης.
- Συναρμολόγηση και τοποθέτηση:Τα εξαρτήματα συναρμολογούνται στα παπούτσια μήτρας. Οι οπές των πείρων των πείρων διαμορφώνονται, οι διατρήσεις τοποθετούνται σε συγκρατητές και όλα τα διάκενα επαληθεύονται σύμφωνα με τις προδιαγραφές σχεδιασμού.
- Κηλίδα θανάτου:Η συναρμολογημένη μήτρα τοποθετείται σε πρέσα κηλίδων για να επαληθεύσει τα σχέδια επαφής και τα ύψη κλεισίματος πριν μεταφερθεί σε πρέσα παραγωγής.
Το σύρμα EDM για τη σφράγιση εξαρτημάτων μήτρας αξίζει ιδιαίτερης έμφασης. ΩςΤεχνικές οδηγίες του Ομίλου KMMλεπτομέρειες, αυτή η τεχνολογία επιτρέπει στους σχεδιαστές να παράγουν πιο συμπαγείς μήτρες με λιγότερους σταθμούς και μικρότερες πρέσες, εκμεταλλευόμενοι την υψηλή αντοχή στεφάνης των τμημάτων μήτρας ενός τεμαχίου-. Η τεχνική "punch from die", όπου ο γυμνοσάλιαγκας από το άνοιγμα της μήτρας γίνεται η ίδια η διάτρηση, εξασφαλίζει τέλεια ευθυγράμμιση μεταξύ των εξαρτημάτων ζευγαρώματος. Επειδή η κοπή του σύρματος πραγματοποιείται μετά από θερμική επεξεργασία, δεν υπάρχει καμία μεταλλουργική αλλαγή στη διαβρωμένη επιφάνεια, εξαλείφοντας την παραμόρφωση που θα έθετε σε κίνδυνο τα διάκενα που δουλέψατε τόσο σκληρά για να υπολογίσετε.
Η σχεδίαση ειδικά για σύρμα EDM απαιτεί προσοχή στην τοποθέτηση της οπής εκκίνησης, στις ελάχιστες γωνιακές ακτίνες (που επιτυγχάνονται έως 0,002 ίντσες/50,8 μικρά με λεπτό σύρμα) και στις κωνικές γωνίες ανακούφισης. Μια γενική ανοχή συν ή πλην 0,0005 ίντσες (12,7 μικρά) είναι στάνταρ, με αυστηρότερες τιμές που επιτυγχάνονται μέσω κοψίματος με επιπλέον κόστος. Αυτές οι δυνατότητες καθιστούν το σύρμα EDM απαραίτητο για τη σφράγιση μετάλλων με μήτρα, όπου η ακρίβεια του προφίλ ελέγχει άμεσα την ποιότητα του εξαρτήματος.
Προδιαγραφές Τύπου που περιορίζουν τη σχεδίαση καλουπιών
Εδώ είναι κάτι που οι μαθητευόμενοι σχεδιαστές μαθαίνουν με τον δύσκολο τρόπο: ο Τύπος δεν είναι μια γενική πηγή δύναμης. Οι φυσικές του διαστάσεις και τα μηχανικά χαρακτηριστικά του επιβάλλουν σκληρά όρια σε κάθε απόφαση σχεδιασμού μήτρας και αυτοί οι περιορισμοί πρέπει να αντιμετωπιστούν από την πρώτη μέρα και να μην ανακαλυφθούν κατά την εγκατάσταση.
Τέσσερις προδιαγραφές πρέσας σχήματος σχεδίου καλουπιού πιο άμεσα:
- Χωρητικότητα:Η συνολική δύναμη κοπής και διαμόρφωσης που υπολογίζεται κατά το σχεδιασμό πρέπει να είναι κάτω από την ονομαστική ικανότητα της πρέσας, συνήθως με περιθώριο ασφαλείας 20-30%. Η υπέρβαση της χωρητικότητας ενέχει τον κίνδυνο ζημιάς στο πλαίσιο της πρέσσας, ρωγμάτωσης μήτρας και επικίνδυνων συνθηκών υπερφόρτωσης.
- Μέγεθος κρεβατιού:Το αποτύπωμα της μήτρας (διαστάσεις παπουτσιού) πρέπει να ταιριάζει σωματικά μέσα στο στήριγμα της πρέσας. Για τις μήτρες μεταφοράς, το κρεβάτι πρέπει να φιλοξενεί όλους τους σταθμούς καθώς και το διάκενο για τα δάκτυλα μεταφοράς και την αφαίρεση απορριμμάτων.
- Μήκος εγκεφαλικού επεισοδίου:Η συνολική κατακόρυφη διαδρομή του κριού πρέπει να υπερβαίνει την απαίτηση ανοικτού ύψους της μήτρας. Αυτό σημαίνει αρκετό διάκενο για την τροφοδοσία υλικού, την ανύψωση των διαμορφωμένων εξαρτημάτων και την απόσυρση όλων των διατρήσεων χωρίς παρεμβολές. Οι μικρές διαδρομές περιορίζουν το βάθος σχηματισμού και το ύψος ανύψωσης της ταινίας.
- Ύψος κλεισίματος:Η απόσταση από την επιφάνεια στήριξης μέχρι την επιφάνεια του κριαριού στο κάτω νεκρό σημείο. Το κλειστό ύψος της συναρμολογημένης μήτρας πρέπει να ταιριάζει με το εύρος ύψους κλεισίματος της πρέσας (ρυθμιζόμενο εντός ορίων). Ένα ζάρι σχεδιασμένο πολύ ψηλό ή πολύ κοντό για τον διαθέσιμο τύπο απλά δεν θα τρέχει.
Ο σχεδιασμός της μήτρας μεταφοράς εισάγει πρόσθετους περιορισμούς. Όπως σημειώνεται στοΗ κάλυψη των εργασιών μεταφοράς από τον Κατασκευαστή, οι σχεδιαστές πρέπει να λάβουν υπόψη το μήκος βήματος του συστήματος μεταφοράς (ελάχιστο και μέγιστο), το μήκος του σφιγκτήρα, το ύψος ανύψωσης και τη διαδρομή επιστροφής των δακτύλων μεταφοράς κατά τη διάρκεια της πίεσης προς τα κάτω. Εάν ο αριθμός των απαιτούμενων σταθμών πολλαπλασιασμένος με το μήκος του βήματος υπερβαίνει τη χωρητικότητα του κρεβατιού πρέσας, το έργο χρειάζεται μεγαλύτερη πρέσα ή μια ουσιαστικά διαφορετική προσέγγιση κατασκευής.
Οι έμπειροι σχεδιαστές καλουπιών ζητούν πλήρεις προδιαγραφές τύπου πριν σχεδιάσουν μία μόνο γραμμή. Χωρητικότητα, μέγεθος κρεβατιού, διαδρομή, ύψος κλεισίματος, πινελιές ανά λεπτό, θέσεις ανοίγματος σκραπ, διαστάσεις παραθύρου για τροφοδοσία πηνίου: όλα αυτά τροφοδοτούν το σχέδιο ως σταθερές παράμετροι και όχι ως εκ των υστέρων σκέψεις.
Die Tryout και η τέχνη της πρακτικής προσαρμογής
Το Die tryout είναι το σημείο όπου ο θεωρητικός σχεδιασμός συναντά την πραγματική συμπεριφορά υλικού και οι δύο σπάνια συμφωνούν απόλυτα στην πρώτη προσπάθεια. Ακόμη και με το λογισμικό προσομοίωσης διαμόρφωσης, μεταβλητές όπως η τριβή, η εκτροπή της πίεσης, η συσσώρευση θερμότητας και οι πραγματικές ιδιότητες υλικού (έναντι ονομαστικών προδιαγραφών) δημιουργούν κενά μεταξύ των προβλεπόμενων και των παρατηρούμενων αποτελεσμάτων.
Η διαδικασία δοκιμής και προσαρμογής της μήτρας ακολουθεί τυπικά αυτό το μοτίβο: η συναρμολογημένη μήτρα μπαίνει στην πρέσα δοκιμής, τα αρχικά χτυπήματα γίνονται σε μειωμένη χωρητικότητα και ταχύτητα και τα εξαρτήματα που προκύπτουν μετρώνται σύμφωνα με τις προδιαγραφές. Οι αποκλίσεις από τον στόχο πυροδοτούν μια διαγνωστική διαδικασία που λειτουργεί αντίστροφα από σύμπτωμα σε αιτία.
Ο εντοπισμός κηλίδων και το μπλε-ταίριασμα είναι θεμελιώδεις τεχνικές σε αυτήν τη φάση. Ο κατασκευαστής πετρελαίου εφαρμόζει ένα λεπτό στρώμα μηχανικού μπλε χρώματος (μπλε της Πρωσίας) στις επιφάνειες διαμόρφωσης, κλείνει τη μήτρα πάνω στο υλικό και εξετάζει το μοτίβο επαφής που προκύπτει. Οι περιοχές που εμφανίζουν έντονο μπλε χρώμα υποδεικνύουν υψηλά σημεία που φέρουν υπερβολική πίεση. Οι περιοχές χωρίς μεταφορά αποκαλύπτουν χαμηλά σημεία όπου η μήτρα δεν έρχεται σε επαφή με το υλικό. Στη συνέχεια, ο κατασκευαστής πετρελαίου-προσαρμόζει αυτές τις επιφάνειες, ανακουφίζοντας τα ψηλά σημεία και δημιουργώντας χαμηλές περιοχές έως ότου το σχέδιο επαφής είναι ομοιόμορφο σε όλες τις περιοχές σχηματισμού.
Η αντιστάθμιση ελατηρίου είναι συχνά η μεγαλύτερη πρόκληση δοκιμής για σταθμούς κάμψης και διαμόρφωσης. Ο Art Hedrick, ένας βετεράνος επιστήμονας, τονίζει ότι οι σχεδιαστές θα πρέπει να επικεντρωθούν στην πρόληψη της επιστροφής του ελατηρίου και όχι στη διόρθωση και ότι οι σημαντικές αλλαγές στη σοβαρότητα της καταπόνησης προκαλούν στρίψιμο και ανατροπή των εξαρτημάτων. Κατά τη δοκιμή, εάν ένα τμήμα με φλάντζα ανοίγει πέρα από την ανοχή, η διόρθωση μπορεί να περιλαμβάνει την αύξηση της γωνίας υπέρβασης, την προσθήκη ενός σταθμού επαναφοράς ή την τροποποίηση της γεωμετρίας των σφαιριδίων έλξης για την ανακατανομή της τάσης πιο ομοιόμορφα.
Οι ρυθμίσεις ροής υλικού αντιπροσωπεύουν μια άλλη κοινή ανάλυση δοκιμής. Για τις εργασίες σχεδίασης, ο κατασκευαστής συγκρίνει την πραγματική έλξη-σε μετρήσεις γύρω από την κενή περίμετρο με τις προβλέψεις προσομοίωσης. Εάν η αναφορά μορφοποίησης δείχνει 35 mm ροής προς τα μέσα σε μια δεδομένη περιοχή, αλλά η μήτρα παράγει μόνο 30 mm, το εργαλείο χρειάζεται τροποποίηση για να επιτύχει αυτά τα επιπλέον 5 mm ροής, είτε μέσω αλλαγών ακτίνας, αλλαγής σφαιριδίων ή ρύθμισης πίεσης συγκράτησης τυφλού.
Τρεις πρακτικές στρατηγικές μειώνουν σημαντικά τη διάρκεια της δοκιμής:
- Χρησιμοποιήστε πραγματικό υλικό για δοκιμή:Κάντε δοκιμή εφελκυσμού στο δοκιμαστικό κοντάκι-για να επιβεβαιώσετε ότι οι μηχανικές του ιδιότητες αντιστοιχούν στις εισόδους προσομοίωσης. Οι αποκλίσεις μεταξύ ονομαστικών και πραγματικών ιδιοκτησιών εξηγούν τις περισσότερες-εκπλήξεις.
- Δημιουργήστε μια αναφορά μορφοποίησης:Καταγράψτε τις παραμέτρους προσομοίωσης εγγράφων, συμπεριλαμβανομένων των συντελεστών τριβής, των πιέσεων συγκράτησης, των κενού διαστάσεων και της προβλεπόμενης έλξης-στις μετρήσεις, ώστε ο τεχνικός δοκιμής να έχει συγκεκριμένους στόχους για να ταιριάξει.
- Ελέγξτε τη ροή του μετάλλου με γεωμετρία, όχι δύναμη:Τα σφαιρίδια και οι ακτίνες σχεδίασης παρέχουν συνεπή, επαναλαμβανόμενο έλεγχο ροής. Η στήριξη αποκλειστικά στην πίεση του συγκρατητήρα τυφλού για τον περιορισμό του υλικού δημιουργεί ευαισθησία στις διακυμάνσεις του υλικού και στην αστάθεια της διαδικασίας.
Ένα καλούπι που βγαίνει από τη δοκιμή παράγοντας καλά εξαρτήματα είναι έτοιμο για επικύρωση παραγωγής. Αλλά «έτοιμος για παραγωγή» δεν σημαίνει ότι «τρέχει για πάντα χωρίς προσοχή». Οι δυνάμεις, οι θερμοκρασίες και η επαναλαμβανόμενη ποδηλασία που παράγουν εξαρτήματα προκαλούν επίσης φθορά, και η διαχείριση αυτής της φθοράς είναι αυτό που διαχωρίζει ένα καλούπι που λειτουργεί επικερδώς για χρόνια από αυτό που γίνεται χρόνιος πονοκέφαλος συντήρησης μέσα σε μήνες.
Συντήρηση καλουπιών και αντιμετώπιση προβλημάτων παραγωγής
Ένα ζάρι που βγαίνει από τη δοκιμή με καθαρά εξαρτήματα έχει αποδείξει τη σχεδίασή του. Το εάν εξακολουθεί να λειτουργεί καθαρά μετά από 500.000 χτυπήματα εξαρτάται αποκλειστικά από την πειθαρχία συντήρησης. Τα ανεπαρκώς συντηρημένα εργαλεία δεν παράγουν μόνο κακά εξαρτήματα. βλάπτει τις πρέσες, τραυματίζει τους χειριστές και μετατρέπει μια επένδυση εργαλείων εξαψήφιων-σε ένα κέντρο επαναλαμβανόμενου κόστους. Η διαφορά μεταξύ ενός χρονοδιαγράμματος συντήρησης καλουπιού σφράγισης που λειτουργεί και ενός χρονοδιαγράμματος που υπάρχει μόνο στα χαρτιά μετριέται σε ποσοστά σκραπ, απρογραμμάτιστο χρόνο διακοπής λειτουργίας και ανά-κόστος ανταλλακτικού.
Εδώ είναι η δυσάρεστη αλήθεια: τα περισσότερα καταστήματα με την ένδειξη "συντήρηση καλουπιών" εκτελούν στην πραγματικότητα προγράμματα επισκευής καλουπιών. Ως ειδικός στη σφράγισηεπισημαίνει ο Art Hedrick, εάν οι καθημερινές σας δραστηριότητες περιλαμβάνουν τη στερέωση σπασμένων μαξιλαριών, τη συγκόλληση κατεστραμμένων τμημάτων μετά την πτώση των πείρων ή το σκάψιμο σπασμένων εξαρτημάτων από μήτρες, αυτό είναι επισκευή και όχι συντήρηση. Η πραγματική προληπτική συντήρηση αντιμετωπίζει στοιχεία που χρειάζονται τακτική προσοχή ανεξάρτητα από το πόσο καλά κατασκευάστηκε η μήτρα.
Δρομολόγια Προληπτικής Συντήρησης για Μηχανήματα Παραγωγής
Ένα λειτουργικό πρόγραμμα συντήρησης εκτελείται σε καθορισμένα διαστήματα που συνδέονται με τον αριθμό των εγκεφαλικών επεισοδίων και όχι με τις ημερολογιακές ημερομηνίες. Ένα ζάρι που τρέχει 200 πινελιές ανά λεπτό συσσωρεύει φθορά πολύ πιο γρήγορα από ένα ποδήλατο στα 40 SPM, επομένως τα χρονοδιαγράμματα-χαίνουν τελείως το νόημα. Παρακολουθήστε επιτυχίες και δημιουργήστε τα ορόσημα επιθεώρησης και εξυπηρέτησης γύρω από τον πραγματικό όγκο παραγωγής.
Κάθε ζάρι που επιστρέφει από την παραγωγή θα πρέπει να περάσει από αυτά τα σημεία ελέγχου επιθεώρησης πριν επιστρέψει στο ράφι:
- Ελέγξτε όλους τους συνδετήρες για στεγανότητα. Αναζητήστε χαλαρούς ή λείπουν πείρους πείρου που θα μπορούσαν να επιτρέψουν τη μετατόπιση του τμήματος.
- Επιθεωρήστε τις ακμές κοπής για θρυμματισμό, θαμπάδα ή ρωγμές. Μετρήστε το ύψος του γρέζιου στα τελευταία εξαρτήματα που παράγονται για να αξιολογήσετε την επείγουσα ανάγκη ακονίσματος.
- Εξετάστε τα ελατήρια για ρωγμές κόπωσης ή πήξη (μόνιμη συμπίεση). Αντικαταστήστε τυχόν ελατήρια που πλησιάζουν στο τέλος της ονομαστικής διάρκειας ζωής τους.
- Επιθεωρήστε τις πλάκες φθοράς, τις επιφάνειες του έκκεντρου και τις ακτίνες διαμόρφωσης για θραύση ή παραλαβή υλικού. Ξανατριβείτε και τοποθετήστε ξανά όπως χρειάζεται.
- Καθαρίστε όλα τα υπολείμματα, συμπεριλαμβανομένων των γυμνοσάλιαγκων, των λωρίδων και του συσσωρευμένου λιπαντικού από κάθε κοιλότητα και οπή.
- Λιπάνετε όλες τις επιφάνειες της μήτρας ζευγαρώματος, τους οδηγούς πείρους και τους μηχανισμούς έκκεντρου.
- Βεβαιωθείτε ότι όλα τα προστατευτικά ασφαλείας είναι στη θέση τους και λειτουργούν.
- Στεγνώστε καλά τη μήτρα για να αποφύγετε το σχηματισμό σκουριάς κατά την αποθήκευση.
- Βεβαιωθείτε ότι όλες οι διατρήσεις κοπής είναι ασφαλισμένες στους συγκρατητές τους χωρίς περιστροφική χαλαρότητα.
Τα διαστήματα ακονίσματος ποικίλλουν ανάλογα με τις απαιτήσεις υλικού και παραγωγής, αλλά μια πρακτική οδηγία είναι να ακονίζετε πριν τα γρέζια υπερβούν τη μέγιστη επιτρεπόμενη προδιαγραφή του εξαρτήματος. Η αναμονή μέχρι να παραπονεθούν οι χειριστές σημαίνει ότι το καλούπι έχει ήδη παράγει οριακά ή απορριπτέα εξαρτήματα για αρκετό καιρό. Το προληπτικό ακόνισμα, που ενεργοποιείται από στόχους μέτρησης εγκεφαλικών επεισοδίων που έχουν επικυρωθεί σε σχέση με τα ιστορικά δεδομένα μέτρησης γρεζιών, διατηρεί τα εξαρτήματα με συνέπεια στις προδιαγραφές.
Κατά το ακόνισμα, η επιλογή τροχών λείανσης έχει μεγαλύτερη σημασία από ό,τι αντιλαμβάνονται τα περισσότερα καταστήματα. Οι χάλυβες εργαλείων όπως το D2 και τα κονιοποιημένα μέταλλα περιέχουν δεξαμενές σκληρού καρβιδίου που ανθίστανται στους συμβατικούς τροχούς. Ένας τροχός που φορτώνει αντί να σπάει ελεύθερα, παράγει υπερβολική θερμότητα, η οποία μπορεί να μαλακώσει, να θερμάνει-ή να σπάσει το ίδιο το τμήμα που προσπαθείτε να επαναφέρετε. Χρησιμοποιήστε ψυκτικό υγρό, συμβουλευτείτε τον προμηθευτή λειαντικών σας για ταιριαστούς τροχούς υλικών-και τρίψτε τις γωνίες διάτμησης που εξισορροπούν τις δυνάμεις κοπής σε όλο το τμήμα της μήτρας για να διατηρήσετε την ευθυγράμμιση της διάτρησης-με-του κουμπιού.
Αντιμετώπιση προβλημάτων γρέζια και μετατόπιση διαστάσεων
Όταν τα εξαρτήματα αρχίζουν να αποτυγχάνουν στην επιθεώρηση, το σύμπτωμα δείχνει προς την αιτία, εάν ξέρετε πώς να το διαβάσετε. Η αντιμετώπιση προβλημάτων σχηματισμού γρεζιών στη σφράγιση, για παράδειγμα, σχεδόν πάντα εντοπίζεται στην υποβάθμιση του διάκενου. Οι γροθιές και τα κουμπιά φθείρονται προοδευτικά, αυξάνοντας το αποτελεσματικό κενό μεταξύ τους. Αυτό το αυξανόμενο κενό σημαίνει ότι το υλικό κυλά περαιτέρω στη ζώνη απομάκρυνσης πριν σπάσει, δημιουργώντας βαρύτερα γρέζια σε κάθε διαδοχικό χτύπημα.
Το Dimension drift λέει μια διαφορετική ιστορία. Όταν οι θέσεις των οπών ή οι διαστάσεις του προφίλ αλλάζουν σταδιακά κατά τη διάρκεια μιας παραγωγής, η βασική αιτία είναι συνήθως η κακή ευθυγράμμιση-που προκαλείται από τη φθορά: χαλάρωση των ακίδων οδηγών, μετατόπιση τμημάτων μήτρας σε φθαρμένους πείρους ή διάτρηση των συγκρατητηρίων που χάνουν το κράτημα. Οι ξαφνικές μετατοπίσεις διαστάσεων, αντίθετα, υποδηλώνουν μηχανική αστοχία, όπως σπασμένο πείρο, ραγισμένο τμήμα μήτρας ή μετατοπισμένη στοίβα γεφυρών.
Οι αιτίες και οι λύσεις για το τράβηγμα του γυμνοσάλιαγκου αξίζουν ιδιαίτερης προσοχής, επειδή ένα μόνο τραβηγμένο γυμνοσάλιαγκο που μεταφέρεται μέσω μιας προοδευτικής μήτρας μπορεί να βλάψει κάθε σταθμό κατάντη με μία κίνηση. Οι γυμνοσάλιαγκες κολλάνε στις επιφάνειες διάτρησης λόγω των τσέπες κενού που δημιουργούνται από την καμπυλότητα του γυμνοσάλιαγκου, των μεγάλων ανοιγμάτων κοπής που εξαλείφουν το εφέ διατήρησης της πίεσης{1}}, των μαγνητισμένων διατρήσεων από το τρίψιμο της επιφάνειας ή των κουρασμένων εκτοξευτών ελατηρίου που δεν απελευθερώνουν πλέον τον γυμνοσάλιαγκο. Τα αποτελεσματικά αντίμετρα περιλαμβάνουν την εξαέρωση μικρών οπών αέρα μέσω των κέντρων διάτρησης για να σπάσει το κενό, τη χρήση κουμπιών αντίστροφης μήτρας που συγκρατούν τις γυμνοσάλιαγκες σε συμπίεση, την εγκατάσταση εκτοξευτών με ελατήριο-, τον απομαγνητισμό όλων των εξαρτημάτων μετά την άλεση και τη μείωση του ιξώδους του λιπαντικού στις προβληματικές περιοχές.
Ο παρακάτω πίνακας χαρτογραφεί τα πιο κοινά συμπτώματα παραγωγής με τις πιθανές βαθύτερες αιτίες και τις διορθωτικές ενέργειες:
| Σύμπτωμα | Πιθανή βασική αιτία | Διορθωτική δράση |
|---|---|---|
| Υπερβολικά ή αυξανόμενα γρέζια | Φθορά διάτρησης/κουμπιού αυξάνοντας την αποτελεσματική απόσταση | Ακονίστε τις κοπτικές άκρες. επαληθεύστε το διάκενο και επαναφέρετε εάν υπερβαίνει την ανοχή |
| Γρεζίνες μόνο στη μία πλευρά | Γροθιά-για-κακή ευθυγράμμιση (φθορά του οδηγού, χαλαρά τμήματα) | Ελέγξτε τους οδηγούς πείρους/τους δακτυλίους για φθορά. επιθεωρήστε τους πείρους και σφίξτε ξανά τα τμήματα της μήτρας |
| Σταδιακή μετατόπιση διαστάσεων | Φθορά σε εξαρτήματα οδηγών, πιλότες πιλότου ή χαρακτηριστικά εντοπισμού | Αντικαταστήστε τους φθαρμένους πιλότους. rebush οδηγοί? επαληθεύστε την ακρίβεια εγγραφής της ταινίας |
| Ξαφνική μετατόπιση διαστάσεων | Σπασμένος πείρος, ραγισμένο τμήμα ή μετατοπισμένο εξάρτημα | Αποσυναρμολόγηση και επιθεώρηση. αντικατάσταση εξαρτημάτων που απέτυχαν. επαληθεύστε το ύψος κλεισίματος της μήτρας |
| Τράβηγμα γυμνοσάλιαγκας στη λωρίδα | Κενό, υπερβολικό διάκενο, μαγνητισμός ή ασθενείς εκτοξευτές | Διάτρηση εξαερισμού? Εγκαταστήστε κουμπιά συγκράτησης. απομαγνητίζω; αντικαταστήστε τα ελατήρια εκτοξευτήρα |
| Πρόωρη διάτρηση | Υπερβολικό φορτίο διάτμησης, κακή ευθυγράμμιση, ανεπαρκής βάση ή εσφαλμένη ποιότητα χάλυβα | Επαλήθευση ευθυγράμμισης. Ελέγξτε τη σκληρότητα της πλάκας στήριξης. αξιολογήστε την επιλογή χάλυβα. προσθέστε γωνία διάτμησης |
| Απογυμνώστε την εσφαλμένη τροφοδοσία ή πόρπη | Αδύναμα ή σπασμένα ελατήρια ανύψωσης. συντρίμμια στη διαδρομή τροφοδοσίας. λανθασμένος χρόνος απελευθέρωσης τροφοδοσίας | Αντικαταστήστε τα ελατήρια ανύψωσης. καθαρό ζάρι? προσαρμόστε το χρονισμό τροφοδοσίας πίεσης και τη γωνία απελευθέρωσης |
Η διαγνωστική προσέγγιση είναι απλή: παρατηρήστε το σύμπτωμα, αναγνωρίστε εάν εμφανίστηκε σταδιακά ή ξαφνικά, εντοπίστε πού εμφανίζεται το ελάττωμα στο εξάρτημα ή την λωρίδα και εντοπίστε το ίχνος προς τα πίσω από αυτήν τη θέση μέχρι το υπεύθυνο εξάρτημα μήτρας. Σταδιακή έναρξη σημαίνει φθορά. Ξαφνική έναρξη σημαίνει αποτυχία. Η θέση στο εξάρτημα δείχνει απευθείας στον σταθμό ή το εξάρτημα που εμπλέκεται.
Επέκταση της διάρκειας ζωής μέσω σχεδίασης και επεξεργασίας επιφάνειας
Η αντιδραστική συντήρηση διατηρεί το καλούπι σε λειτουργία. Οι προληπτικές στρατηγικές επεκτείνουν το διάστημα μεταξύ κάθε υπηρεσίας, βελτιώνοντας τον τρόπο παράτασης της διάρκειας ζωής του καλουπιού σφράγισης πολύ πέρα από τις βασικές προσδοκίες. Τρεις προσεγγίσεις δίνουν μετρήσιμα αποτελέσματα:
Επεξεργασίες και επιστρώσεις επιφανειώνπροσθέστε ένα φράγμα ανθεκτικό στη φθορά χωρίς να αλλάξετε τη γεωμετρία των εξαρτημάτων.Επιστρώσεις PVD (Physical Vapor Deposition).αποθέστε εξαιρετικά-λεπτές μεμβράνες (συνήθως 1-5 microns) υλικών όπως TiN, TiCN ή AlTiN σε σκληρυμένα εξαρτήματα μήτρας. Αυτές οι επικαλύψεις βελτιώνουν την επιφανειακή σκληρότητα σε 3000+ HV, μειώνουν την τριβή και το θόρυβο και αντιστέκονται στη θερμική υποβάθμιση. Επειδή οι μεμβράνες είναι ομοιόμορφες και εξαιρετικά λεπτές, δεν επηρεάζουν τις ανοχές διαστάσεων ή τα διάτρητα-σε-κενά. Οι επιστρώσεις με βάση AlTiN-είναι ιδιαίτερα αποτελεσματικές για προοδευτικές διατρήσεις με μήτρα που κατασκευάζουν χάλυβα υψηλής αντοχής, ενώ το TiCN μειώνει τη φθορά της κόλλας και την παραλαβή υλικού στους σταθμούς διαμόρφωσης. Πολλά καταστήματα βάφουν εκ νέου τις γροθιές και τα κουμπιά μετά από κάθε κύκλο λείανσης για να αποκαταστήσουν την αντοχή στη φθορά με ελάχιστο κόστος.
Τροποποιήσεις σχεδίασηςπου μειώνουν τη συγκέντρωση στρες επεκτείνουν τη διάρκεια ζωής του εξαρτήματος στην πηγή. Η προσθήκη μεγαλύτερων ακτίνων στους ώμους διάτρησης, η ενσωμάτωση κατάλληλων γωνιών διάτμησης για τη μείωση της μέγιστης δύναμης κοπής και ο καθορισμός επαρκούς πάχους διατομής για λεπτές διατρήσεις, όλα αποτρέπουν τις συνθήκες που προκαλούν πρόωρη αστοχία. Μερικές φορές η μεγαλύτερη-διόρθωση για ένα χρόνιο πρόβλημα θραύσης δεν είναι ο καλύτερος χάλυβας ή το συχνότερο ακόνισμα. Επανασχεδιάζει το εξάρτημα για να εξαλείψει το άγχος που συνεχίζει να το προκαλεί.
Αναβαθμίσεις υλικώνγια τους σταθμούς χρόνιας φθοράς αλλάζουν τα οικονομικά. Η αντικατάσταση μιας διάτρησης D2 που χρειάζεται ακόνισμα κάθε 50.000 χτυπήματα με μια έκδοση που έχει εισαχθεί-καρβίδιο που διαρκεί 500.000 χτυπήματα κοστίζει περισσότερο εκ των προτέρων, αλλά εξαλείφει εννέα κύκλους ακονίσματος και τον σχετικό χρόνο διακοπής λειτουργίας. Η απόφαση εξαρτάται από τον όγκο παραγωγής: τα προγράμματα υψηλού-όγκου δικαιολογούν υλικά υψηλής ποιότητας επειδή το κόστος συντήρησης ανά ανταλλακτικό μειώνεται ακόμη και όταν αυξάνεται η επένδυση εργαλείων.
Η πειθαρχία συντήρησης, η ικανότητα αντιμετώπισης προβλημάτων και οι στρατηγικές παράτασης-ζωής καθορίζουν από κοινού εάν ένα καλούπι σφράγισης προσφέρει το σχεδιασμένο ROI του ή εξαντλεί τους πόρους καθ' όλη τη διάρκεια ζωής του. Αυτές οι δυνατότητες αποκαλύπτουν επίσης πολλά για τους οργανισμούς που κατασκευάζουν και υποστηρίζουν εργαλεία σφράγισης, που είναι ακριβώς αυτό που έχει σημασία κατά την αξιολόγηση ενός συνεργάτη σχεδίασης καλουπιών για πολύπλοκα-προγράμματα μεγάλου όγκου.
Επιλογή συνεργάτη σχεδίασης καλουπιών για σύνθετα έργα σφράγισης
Η διατήρηση ενός καλουπιού στην παραγωγή είναι μια πρόκληση. Ο σχεδιασμός και η σωστή κατασκευή του είναι κάτι άλλο, και για πολύπλοκα προγράμματα με αυστηρές ανοχές, προοδευτικές διατάξεις πολλών-σταθμών ή απαιτητικές απαιτήσεις ροής υλικού, αυτή η πρόκληση συχνά υπερβαίνει αυτό που μπορεί να χειριστεί μια ομάδα μηχανικών μόνη της. Το να γνωρίζετε πώς να επιλέξετε έναν συνεργάτη σχεδίασης καλουπιών γίνεται εξίσου σημαντικό με το να γνωρίζετε το ίδιο το σχέδιο.
Αξιολόγηση ενός συνεργάτη σχεδίασης καλουπιών για σύνθετα έργα
Ένα αρμόδιο κατάστημα ζευγαριών μπορεί να μηχανουργήσει εξαρτήματα για εκτύπωση. Μια εξαιρετική αμφισβητεί την εκτύπωση πριν κόψει χάλυβα. Η διαφορά φαίνεται στα εργαλεία που λειτουργούν με ταχύτητα χωρίς χρόνια προσαρμογή σε σχέση με τα εργαλεία που λειτουργούν στο χαρτί αλλά σας καταπολεμούν στην παραγωγή. Τι χωρίζει τα δύο;
Αναζητήστε συνεργάτες που επιδεικνύουν πραγματικό βάθος σε αυτούς τους τομείς:
- Εξειδίκευση στη δομή της μήτρας:Μπορούν να εξηγήσουν γιατί επέλεξαν μια συγκεκριμένη διαμόρφωση απογυμνωτή, ύψος ανυψωτήρα ή γεωμετρία εγκοπής παράκαμψης για την εφαρμογή σας; Οι συνεργάτες που προεπιλέγουν την ίδια αρχιτεκτονική μήτρας, ανεξάρτητα από την πολυπλοκότητα του εξαρτήματος, αποτελούν κόκκινη σημαία.
- Επιδεξιότητα καθαρισμού και ελέγχου γρεζιών:Βελτιστοποιούν το διάτρητο-για-το διάκενο με βάση τις πραγματικές απαιτήσεις υλικού, πάχους και ποιότητας άκρων ή εφαρμόζουν ένα γενικό ποσοστό σε όλη την επιφάνεια;
- Επίλυση προβλήματος ροής υλικού-:Για τη διαμόρφωση και τη σχεδίαση σταθμών, μπορούν να επιδείξουν εμπειρία στη διαχείριση της έλξης-, στον έλεγχο της τάσης ρυτίδων και στην αντιστάθμιση της επιστροφής ελατηρίου μέσω της γεωμετρίας και όχι της ωμής δύναμης;
- Δυνατότητα κατασκευής εργαλείων εσωτερικών-:Οι προμηθευτές με-εσωτερική μηχανική και κατασκευή εργαλείων μπορούν να επαναλαμβάνονται πιο γρήγορα, να διατηρούν στενότερη επικοινωνία μεταξύ της πρόθεσης σχεδίασης και της εκτέλεσης του καταστήματος-και να επιλύουν ζητήματα δοκιμής χωρίς καθυστερήσεις μεταβίβασης μεταξύ διαφορετικών οργανισμών.
- Επανάληψη συλλογικής σχεδίασης:Οι καλύτεροι συνεργάτες αντιμετωπίζουν την ομάδα μηχανικών σας ως συνεργάτες και όχι ως παραλήπτες-παραγγελιών. Απωθούν τα χαρακτηριστικά που θα προκαλέσουν πονοκεφάλους στην παραγωγή, προτείνουν εναλλακτικές λύσεις που μειώνουν το κόστος και μοιράζονται τα αποτελέσματα της προσομοίωσης πριν δεσμευτούν στο χάλυβα.
- Αποδεδειγμένη εμπειρία στον κλάδο:Ζητήστε συγκεκριμένα παραδείγματα μήτρων που έχουν κατασκευάσει για παρόμοιες γεωμετρίες, υλικά και όγκους εξαρτημάτων. Η εμπειρία με τον τύπο της εφαρμογής σας, είτε πρόκειται για δομικό εξοπλισμό αυτοκινήτου, ηλεκτρικό σύνδεσμο ή περίβλημα συσκευής, μειώνει την καμπύλη εκμάθησης που διαφορετικά εμφανίζεται κατά τη διάρκεια της δοκιμής σας.
Βασικές δυνατότητες που πρέπει να αναζητήσετε στις προσαρμοσμένες λύσεις Die
Οι σύνθετες υπηρεσίες μηχανικής μήτρας σφράγισης υπερβαίνουν την κατασκευή αυτού που καθορίζετε. Η πραγματική τιμή εμφανίζεται όταν ένας συνεργάτης εντοπίζει προβλήματα που δεν έχετε δει ακόμα: μια διάταξη λωρίδων που σπαταλά υλικό, μια ακολουθία σταθμών που δημιουργεί περιττή πίεση στους ιστούς φορέα ή μια ακτίνα σχηματισμού που θα δημιουργήσει διαχωρισμούς στο υλικό παραγωγής που είναι πιο δύσκολο από την ονομαστική προδιαγραφή.
Κατά την αξιολόγηση προσαρμοσμένων λύσεων καλουπιών σφράγισης, δώστε προτεραιότητα στους προμηθευτές που προσφέρουν από-έως-την υποστήριξη από την ιδέα έως την επικύρωση παραγωγής.ΓΙΤΣΕΝαποτελεί παράδειγμα αυτού του μοντέλου, συνδέοντας μηχανικούς εργαλείων για να σχεδιάσουν-μεγάλη τεχνογνωσία που καλύπτει τη δομή μήτρας, τις προδιαγραφές εξαρτημάτων, τη σχεδίαση διάτρησης και ανυψωτήρα, τη γεωμετρία εγκοπής παράκαμψης, τη βελτιστοποίηση ελέγχου γρέζιων και τη μηχανική ροής υλικού. Η εστίασή τους στις μηχανολογικές-εντατικές πτυχές της ανάπτυξης καλουπιών τους καθιστά κατάλληλους για προγράμματα όπου τα τυπικά εργαλεία καταλόγου υπολείπονται και η επίλυση προσαρμοσμένων προβλημάτων- οδηγεί το αποτέλεσμα.
Πέρα από οποιονδήποτε μεμονωμένο προμηθευτή, χρησιμοποιήστε αυτά τα κριτήρια αξιολόγησης προμηθευτών ως πρακτικό κατάλογο ελέγχου πριν δεσμευτείτε σε μια συνεργασία:
- Ζητήστε αναφορές από έργα με συγκρίσιμες απαιτήσεις πολυπλοκότητας, υλικού και όγκου.
- Ρωτήστε σχετικά με τη διαδικασία δοκιμής τους: βγάζουν πρώτα-τα εξαρτήματα στις δικές τους πρέσες πριν από την αποστολή ή η πρέσα παραγωγής σας γίνεται η πλατφόρμα δοκιμής;
- Επιβεβαιώστε τον ποιοτικό εξοπλισμό και τις εγκαταστάσεις, συμπεριλαμβανομένων των συρμάτων EDM, των κέντρων κατεργασίας CNC, της λείανσης επιφανειών και της θερμικής επεξεργασίας στο σπίτι ή των ειδικευμένων συνεργατών θερμικής επεξεργασίας-.
- Αξιολογήστε την ανταπόκριση κατά τη φάση της προσφοράς. Ένας σύντροφος που αργεί να ανταποκριθεί πριν πάρει τα χρήματά σας σπάνια επιταχύνει μετά.
- Επαληθεύστε εάν προσφέρουν συνεχή υποστήριξη συντήρησης καλουπιών ή συμφωνίες υπηρεσιών διάρκειας ζωής που προστατεύουν την επένδυσή σας σε εργαλεία μετά την κυκλοφορία της παραγωγής.
Οι κλάδοι που καλύπτονται σε αυτόν τον οδηγό, από τους υπολογισμούς της απόστασης και τη βελτιστοποίηση διάταξης λωρίδων έως τη δοκιμαστική προσαρμογή και την προληπτική συντήρηση, αντιπροσωπεύουν τη βάση γνώσεων που πρέπει να επιδείξει άπταιστα ο συνεργάτης σας. Ένας προμηθευτής που κατανοεί αυτές τις αρχές σε βάθος θα κατασκευάσει εργαλεία που θα διαρκούν περισσότερο μεταξύ των διαστημάτων σέρβις, θα παράγουν καθαρότερα εξαρτήματα από το πρώτο χτύπημα και θα προσαρμόζονται πιο χαριτωμένα όταν οι απαιτήσεις υλικού ή όγκου μετατοπίζονται στο μέσο-προγράμματος. Αυτή είναι η απόδοση στην επιλογή συνεργάτη και όχι απλώς πωλητή.
Συχνές Ερωτήσεις για Σχεδιασμός και Εξάσκηση Κατασκευής Μήτρας για Σφράγιση Λαμαρίνας
1. Ποια είναι η διαφορά μεταξύ μιας προοδευτικής μήτρας και μιας σύνθετης μήτρας;
Μια σύνθετη μήτρα εκτελεί πολλαπλές εργασίες κοπής ταυτόχρονα σε έναν μόνο σταθμό κατά τη διάρκεια μιας διαδρομής πίεσης, παράγοντας επίπεδα μέρη με εξαιρετική ακρίβεια από τις οπές-σε-άκρες. Μια προοδευτική μήτρα χρησιμοποιεί πολλαπλούς σταθμούς διατεταγμένους στη σειρά, με τη λωρίδα να προχωρά κατά ένα βήμα ανά διαδρομή, έτσι ώστε κάθε κύκλος να λειτουργεί σε πολλά μέρη σε διαφορετικά στάδια ολοκλήρωσης. Οι προοδευτικές μήτρες χειρίζονται μεγαλύτερη πολυπλοκότητα μερών, συμπεριλαμβανομένης της συνδυασμένης κοπής, κάμψης και διαμόρφωσης, ενώ οι σύνθετες μήτρες προσφέρουν χαμηλότερο κόστος εργαλείων και καλύτερη επιπεδότητα εξαρτημάτων για απλούστερες γεωμετρίες. Επιλέξτε σύνθετα εργαλεία για επίπεδα μέρη μεσαίου-όγκου που χρειάζονται αυστηρές ανοχές θέσης και προοδευτικό εργαλείο για εξαρτήματα μεγάλου-όγκου πολλαπλών-χαρακτηριστικών που απαιτούν αυτοματοποιημένη τροφοδοσία πηνίου.
2. Πώς υπολογίζετε το διάκενο από διάτρηση-σε-μήτρα για σφράγιση λαμαρίνας;
Το διάκενο από διάτρηση-σε-πυρήνα υπολογίζεται ως ποσοστό του πάχους υλικού ανά πλευρά. Το τυπικό σημείο εκκίνησης είναι περίπου 10% ανά πλευρά, αν και η σύγχρονη πρακτική χρησιμοποιεί συχνά 11-20% για να μειώσει την καταπόνηση του εργαλείου και να παρατείνει τη διάρκεια ζωής του καλουπιού. Η διαδικασία περιλαμβάνει τον προσδιορισμό του υλικού του τεμαχίου εργασίας, την επιβεβαίωση του πάχους του αποθέματος, την αναζήτηση του συνιστώμενου ποσοστού απόστασης από τους πίνακες αναφοράς μηχανικής με βάση τον τύπο του υλικού και την αντοχή σε εφελκυσμό και, στη συνέχεια, πολλαπλασιάζοντας το πάχος με αυτό το ποσοστό για να ληφθεί διάκενο ανά πλευρά. Για το τυφλό, το άνοιγμα της μήτρας ταιριάζει με το επιθυμητό μέγεθος τυφλού ενώ η διάτρηση είναι μικρότερη κατά διπλάσιο διάκενο. Για διάτρηση οπών, η διάτρηση ταιριάζει με το επιθυμητό μέγεθος οπής, ενώ το άνοιγμα της μήτρας είναι διπλάσιο από το διάκενο. Τα σκληρότερα υλικά απαιτούν μεγαλύτερο διάκενο, ενώ τα μαλακότερα υλικά και η εργασία ακριβείας απαιτούν στενότερα κενά.
3. Τι προκαλεί το σχηματισμό γρέζιων στις μήτρες σφράγισης και πώς το διορθώνετε;
Ο σχηματισμός γρέζιων προκύπτει κυρίως από υποβαθμισμένη διάτρηση-σε-από την προοδευτική φθορά των άκρων. Καθώς φθείρονται οι γροθιές και τα κουμπιά, το αποτελεσματικό κενό μεταξύ τους αυξάνεται, επιτρέποντας στο υλικό να κυλήσει περαιτέρω στη ζώνη διάκενου πριν σπάσει, γεγονός που δημιουργεί βαρύτερα γρέζια με κάθε διαδοχικό χτύπημα. Τα γρέζια μιας όψης-υποδηλώνουν διάτρηση-για-κακή ευθυγράμμιση από φθαρμένους οδηγούς ή χαλαρά τμήματα μήτρας. Οι διορθωτικές ενέργειες περιλαμβάνουν το ακόνισμα των ακμών κοπής πριν τα γρέζια υπερβούν την επιτρεπόμενη προδιαγραφή του εξαρτήματος, την επαλήθευση και την επαναφορά της απόστασης εάν έχει ξεπεράσει την ανοχή, τον έλεγχο των ακίδων οδηγών και των δακτυλίων για φθορά και τον έλεγχο των πείρων για να διασφαλιστεί ότι τα τμήματα της μήτρας παραμένουν σωστά τοποθετημένα. Το προληπτικό ακόνισμα που ενεργοποιείται από στόχους μέτρησης κτυπήματος αντί της οπτικής επιθεώρησης αποτρέπει τις εκτεταμένες διαδρομές των οριακών εξαρτημάτων.
4. Ποιος χάλυβας εργαλείων είναι καλύτερος για τη σφράγιση διατρήσεων και κουμπιών μήτρας;
Ο καλύτερος χάλυβας εργαλείων εξαρτάται από τη συγκεκριμένη εφαρμογή. Το D2 (υψηλό-υψηλό-χρώμιο με υψηλή περιεκτικότητα σε άνθρακα-) κυριαρχεί στο τυφλό-υψηλού όγκου και το τρύπημα επειδή προσφέρει ανώτερη αντοχή στην τριβή και σταθερότητα διαστάσεων μετά τη θερμική επεξεργασία. Το A2 (αέρα-σκλήρυνση) παρέχει καλύτερη σκληρότητα από το D2, καθιστώντας το προτιμότερο όπου κρούση κρούσης ή λεπτές διατομές δημιουργούν κίνδυνο θρυμματισμού, όπως ο σχηματισμός διάτρησης υπό δυναμικά φορτία. Το M2 (-χάλυβας υψηλής ταχύτητας) διατηρεί τη σκληρότητα σε υψηλές θερμοκρασίες, ένα πλεονέκτημα στα γρήγορα{13}προοδευτικά καλούπια με κυκλική κίνηση, όπου η θερμότητα τριβής θα μαλακώσει τους συμβατικούς ψυχρούς-χάλυβες εργασίας. Για σταθμούς που σφραγίζουν λειαντικά υλικά όπως ελάσματα από ανοξείδωτο χάλυβα ή χάλυβα πυριτίου, τα ένθετα καρβιδίου του βολφραμίου προσφέρουν εξαιρετική διάρκεια φθοράς μετρούμενη σε εκατομμύρια επιπλέον χτυπήματα. Οι παραλλαγές μεταλλουργίας σκόνης αυτών των ποιοτήτων προσφέρουν βελτιωμένη σκληρότητα και αντοχή στη φθορά ταυτόχρονα μέσω εξευγενισμένων δομών καρβιδίου.
5. Πώς επιλέγετε έναν αξιόπιστο συνεργάτη σχεδιασμού καλουπιών για πολύπλοκα έργα σφράγισης;
Αξιολογήστε τους πιθανούς συνεργάτες σχετικά με την τεχνογνωσία της δομής της μήτρας, την ικανότητα ελέγχου εκκένωσης και γρεζιών, την ικανότητα επίλυσης προβλημάτων ροής υλικού-και την ικανότητα κατασκευής εργαλείων-. Ένας ισχυρός συνεργάτης αμφισβητεί το σχέδιό σας πριν κόψει χάλυβα, βελτιστοποιεί το διάκενο με βάση τις πραγματικές απαιτήσεις ποιότητας υλικού και άκρων και όχι τα γενικά ποσοστά και επιδεικνύει εμπειρία στη διαχείριση της έλξης-και της αναστροφής μέσω της γεωμετρίας. Οι πάροχοι όπως η YICHEN ειδικεύονται στις προκλήσεις σχεδιασμού-βαριάς στάμπας μήτρας που καλύπτουν τη δομή της μήτρας, τις προδιαγραφές εξαρτημάτων, το σχεδιασμό ανυψωτικών, τη γεωμετρία εγκοπής παράκαμψης και τη μηχανική ροής υλικού. Τα βασικά κριτήρια αξιολόγησης περιλαμβάνουν το αίτημα παραπομπών από συγκρίσιμα έργα, την επιβεβαίωση αν -τρέχουν πρώτα τα ανταλλακτικά στις δικές τους πρέσες, την επαλήθευση του ποιοτικού εξοπλισμού όπως η κατεργασία με σύρμα EDM και το CNC και την αξιολόγηση της ανταπόκρισης κατά τη φάση της προσφοράς.


