


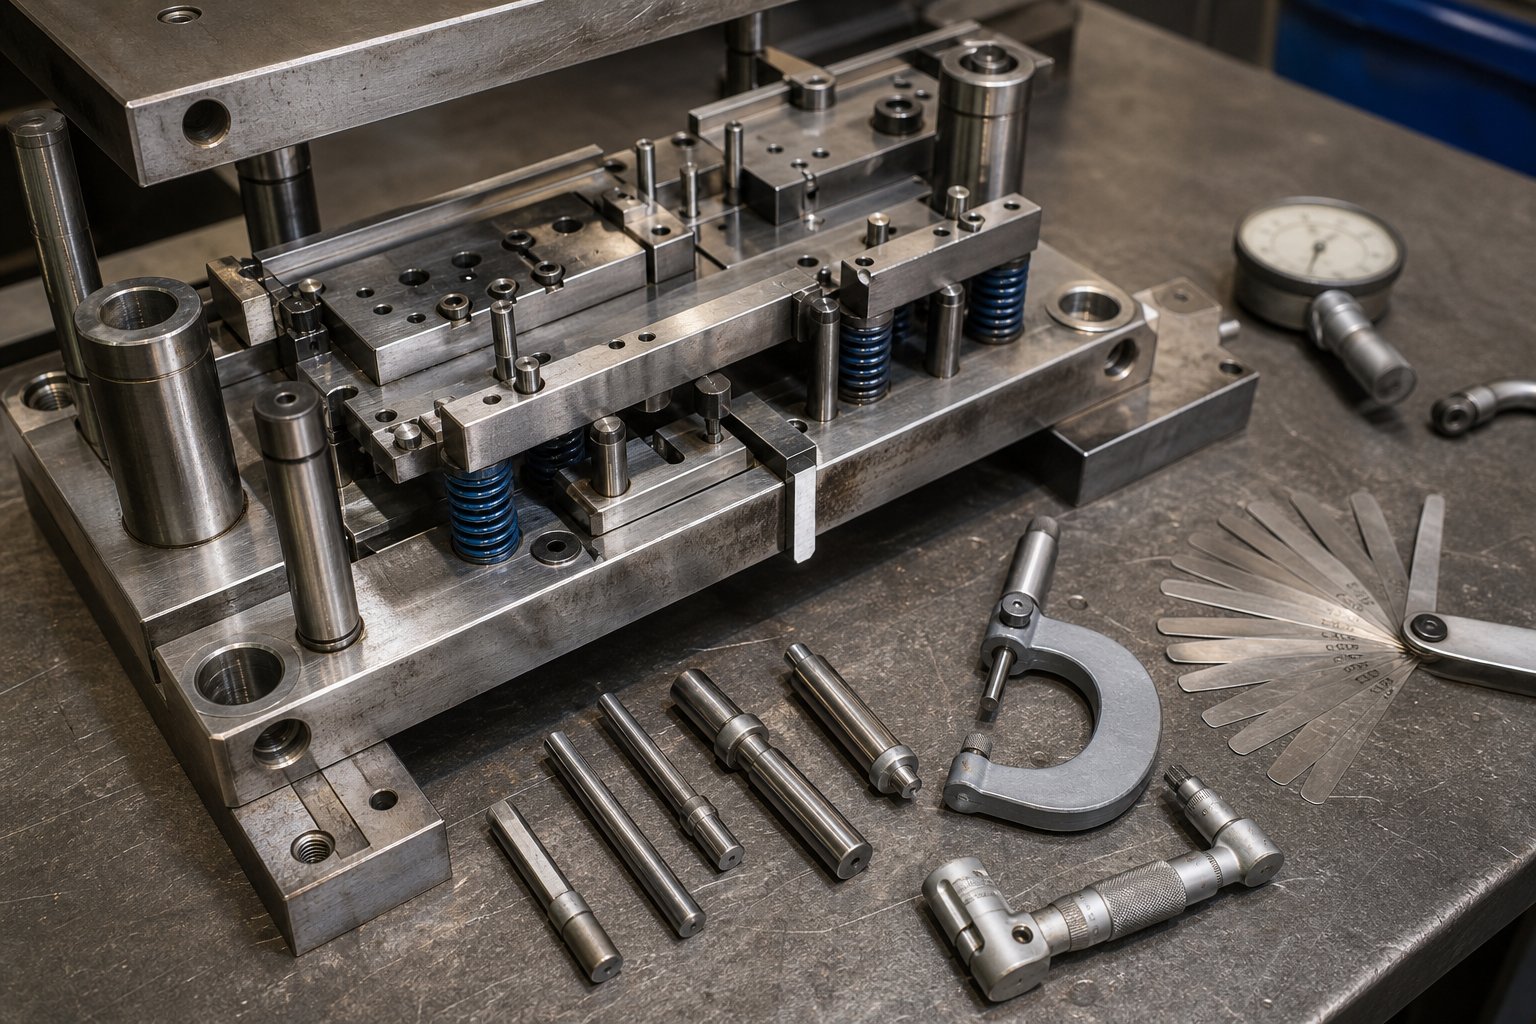
Γιατί μια λίστα ελέγχου δομημένης συντήρησης επεκτείνει τη διάρκεια ζωής
Λίστα ελέγχου συντήρησης μήτρας σφράγισηςείναι μια τεκμηριωμένη ακολουθία επιθεωρήσεων, μετρήσεων και διορθωτικών ενεργειών που εκτελούνται σε ένα καλούπι σε καθορισμένα διαστήματα για να διατηρηθεί η γεωμετρία κοπής, η ευθυγράμμιση και η ικανότητα παραγωγής του. Ακούγεται ξεκάθαρο. Ωστόσο, αυτό το μεμονωμένο έγγραφο είναι η διαφορά μεταξύ ενός καλουπιού που εκτελεί εκατοντάδες χιλιάδες αξιόπιστες πινελιές και ενός που σπάει μια γροθιά στα μισά του δρόμου μιας παραγωγής το απόγευμα της Τρίτης.
Τι καλύπτει πραγματικά μια λίστα ελέγχου συντήρησης μήτρας σφράγισης
Σκεφτείτε τη λίστα ελέγχου ως τέσσερα επίπεδα προσοχής που αντιστοιχίζονται στον λειτουργικό κύκλο της μήτρας. Οι έλεγχοι πριν από την εκτέλεση{1}}επιβεβαιώνουν ότι η μήτρα είναι ασφαλής για φόρτωση και διόρθωση διαστάσεων. Οι έλεγχοι σε{3}}run παρακολουθούν την ποιότητα του εξαρτήματος και την εξέλιξη της ταινίας ενώ η πρέσα κινείται. Οι διαδικασίες εκτέλεσης ανάρτησης-αιχμαλωτίζουν το τέλος-της-κατάστασης εργασίας και επισημαίνουν την αναδυόμενη φθορά. Τα προγραμματισμένα ρήγματα αφαιρούν τη μήτρα σε μεμονωμένα εξαρτήματα για μέτρηση, ακόνισμα και αντικατάσταση. Κάθε επίπεδο πιάνει ζητήματα που χάνουν τα άλλα, και η παράλειψη οποιουδήποτε από αυτά αφήνει ένα τυφλό σημείο όπου τα μικρά προβλήματα συνδυάζονται σε ακριβές αποτυχίες.
Όταν δομηθεί σωστά, η λίστα ελέγχου λειτουργεί και ως διαγνωστικό εργαλείο. Κάθε μέτρηση που καταγράφεται, κάθε ύψος γρέζιου που σημειώνεται και κάθε μήκος ελατηρίου που καταγράφεται δημιουργεί ένα ιστορικό φθοράς που αποκαλύπτει μοτίβα με την πάροδο του χρόνου. Αυτή η ιστορία σας λέει όχι μόνο τι να διορθώσετε σήμερα, αλλά τι θα αποτύχει τον επόμενο μήνα.
Γιατί τα περισσότερα καταστήματα λειτουργούν χωρίς ένα
Εδώ είναι η δυσάρεστη αλήθεια: τα περισσότερα καταστήματα τύπου εξακολουθούν να βασίζονται σε φυλετικές γνώσεις που μεταβιβάζονται μεταξύ των τεχνικών από στόμα σε στόμα. Ο βετεράνος κατασκευαστής εργαλείων γνωρίζει ότι το Die #47 χρειάζεται να ελέγχονται οι πιλότοι του κάθε 30.000 χτυπήματα λόγω της αυστηρής ανοχής σε αυτό το δεύτερο-τρύπημα σταθμού. Αλλά όταν αυτός ο τεχνικός αποσύρεται ή μετακομίζει σε διαφορετική βάρδια, η γνώση βγαίνει από την πόρτα. Η ποιότητα της συντήρησης γίνεται ασυνεπής και ο απρογραμμάτιστος χρόνος διακοπής λειτουργίας αυξάνεται προς τα πάνω.
A πλαίσιο προληπτικής συντήρησηςπου βασίζεται σε δομημένες διαδικασίες αντικαθιστά την εικασία με επαναλαμβανόμενη πειθαρχία. Εξασφαλίζει ότι κάθε τεχνικός, ανεξαρτήτως επιπέδου εμπειρίας, εκτελεί τους ίδιους κρίσιμους ελέγχους με την ίδια σειρά.
Η φθορά των καλουπιών οφείλεται στον αριθμό των εγκεφαλικών επεισοδίων και όχι στην ημερολογιακή ώρα. Ένα ζάρι που κάθεται στο ράφι για έξι μήνες χρειάζεται διαφορετική προσοχή από αυτό που μόλις είχε 150.000 χτυπήματα. Τα αποτελεσματικά διαστήματα συντήρησης είναι πάντα συνδεδεμένα με τους κύκλους παραγωγής πρώτα και συμπληρώνονται από χρονικά-ενεργοποιήσεις μόνο για τα εργαλεία αδράνειας.
Αυτό το επιχειρησιακό-πλαίσιο κύκλου, οργανωμένο γύρω από το τι συμβαίνει πριν, κατά τη διάρκεια, μετά και μεταξύ των διαδρομών παραγωγής, αποτελεί τη ραχοκοκαλιά όλων όσων ακολουθούν. Κάθε φάση απαιτεί συγκεκριμένες επιθεωρήσεις, συγκεκριμένα εργαλεία και συγκεκριμένο προσωπικό. Το χάσμα μεταξύ των καταστημάτων που ελέγχουν τη διάρκεια ζωής και των καταστημάτων που αντιδρούν συνεχώς σε αστοχίες καλουπιών σχεδόν πάντα εντοπίζεται στο εάν αυτές οι φάσεις τεκμηριώνονται ή αφήνονται στη μνήμη.
Στο-Πατήστε Γρήγοροι έλεγχοι έναντι απενεργοποίησης-Πιέστε Διαδικασίες αποκοπής
Οι περισσότερες εργασίες σφράγισης αντιμετωπίζουν τη συντήρηση ως μία δραστηριότητα. Στην πραγματικότητα, χωρίζεται σε δύο θεμελιωδώς διαφορετικές ροές εργασίας: τι κάνει ο χειριστής ενώ η μήτρα τρέχει στην πρέσα και τι κάνει ο τεχνικός μήτρας αφού τραβηχτεί και τοποθετηθεί η μήτρα στον πάγκο. Η σύγχυση αυτών των δύο κατηγοριών, ή χειρότερα, η παράλειψη της πρώτης και η υπερφόρτωση της δεύτερης, είναι όπου τα προγράμματα συντήρησης καταρρέουν.
Στο-Πατήστε Γρήγοροι έλεγχοι κατά τη διάρκεια της παραγωγής
Φανταστείτε ότι είστε χειριστής που παρακολουθεί μια προοδευτική μήτρα που κάνει ποδήλατο με 60 εγκεφαλικά επεισόδια το λεπτό. Η επιθεώρηση του χειριστή του καλουπιού σφράγισης κατά τη διάρκεια της παραγωγής εστιάζει σε αισθητηριακές ενδείξεις και γρήγορη δειγματοληψία και όχι στην αποσυναρμολόγηση. Παρακολουθείτε την οπτική συσσώρευση γυμνοσάλιαγκας στον αγωγό απορριμμάτων, ακούτε ασυνήθιστους ήχους σκάσιμου ή λείανσης που υποδεικνύουν ότι μια γροθιά έρχεται σε εσφαλμένη επαφή με την πλάκα απογύμνωσης και επαληθεύετε ότι η λωρίδα τροφοδοτείται καθαρά χωρίς δισταγμό σε κάθε εξέλιξη. Σε σταθερά χρονικά διαστήματα, συνήθως κάθε 500 έως 1.000 εξαρτήματα, τραβάτε ένα δείγμα και ελέγχετε τις κρίσιμες διαστάσεις, το ύψος του γρέζιου και την ποιότητα της οπής σε σχέση με την εκτύπωση του εξαρτήματος.
Αυτοί οι έλεγχοι-επιθεώρησης μήτρας τύπου για χειριστές δεν απαιτούν ειδικά εργαλεία πέρα από ένα παχύμετρο, ένα μετρητή γρεζιών και εκπαιδευμένη προσοχή. Σκοπός τους είναι η έγκαιρη ανίχνευση. Ένας γυμνοσάλιαγκας που κάθεται στο πρόσωπο της μήτρας θα βλάψει το επόμενο χτύπημα. Μια κακή ευθυγράμμιση τροφοδοσίας θα μετατρέψει τη χιονόμπαλα σε θραύσματα μέσα σε δευτερόλεπτα. Η λήψη αυτών των σημάτων σε πραγματικό χρόνο αποτρέπει τις διαδοχικές βλάβες που μετατρέπουν μια μικρή προσαρμογή σε μεγάλη επισκευή.
Ανενεργό-Πατήστε Teardown Inspection Procedures
Τα βήματα της διαδικασίας αποκοπής της μήτρας off-πρέσσας ξεκινούν μόνο αφού αφαιρεθεί με ασφάλεια η μήτρα από την πρέσα, καθαριστεί από λιπαντικά και υπολείμματα και τοποθετηθεί σε σταθερό πάγκο εργασίας. Στη συνέχεια, ένας τεχνικός μήτρας εκτελεί την πλήρη αποσυναρμολόγηση: τραβώντας γροθιές, αφαιρώντας τις πλάκες απογύμνωσης, εξάγοντας πιλότους και διαχωρίζοντας το πάνω και το κάτω μισό της μήτρας. Κάθε εξάρτημα ελέγχεται ξεχωριστά για φθορά, μετράται σε σχέση με τις βασικές διαστάσεις, ακονίζεται εάν χρειάζεται και αντικαθίσταται όταν υπερβαίνει την ανοχή.
Για τις προοδευτικές μήτρες, η ακολουθία αποκοπής έχει σημασία. Η ακολουθία προοδευτικής αποκοπής καλουπιού πρέπει να ακολουθεί τη σειρά του σταθμού, από την πρώτη διάτρηση ή τον κενό σταθμό μέχρι την τελική αποκοπή, έτσι ώστε η ακεραιότητα της προόδου της ταινίας να διατηρείται κατά την επανασυναρμολόγηση. Η ανάμειξη εξαρτημάτων του σταθμού ή η επανασυναρμολόγηση εκτός λειτουργίας ενέχει τον κίνδυνο κακής ευθυγράμμισης που εμφανίζεται ως ελαττωματικά εξαρτήματα μόνο όταν η μήτρα επανέλθει στην πρέσα. Οι έμπειροι κατασκευαστές εργαλείων συνιστούν την αποθήκευση της τελευταίας ταινίας από μια σειρά παραγωγής ως χάρτη αναφοράς κατά την αλληλουχία αποκοπής και την ανοικοδόμηση κάθε σταθμού.
| Τύπος εργασίας | Ποιος το Εκτελεί | Ενεργοποίηση συχνότητας | Απαιτούμενα εργαλεία |
|---|---|---|---|
| Οπτική επιθεώρηση γυμνοσάλιαγκας και σκραπ | Χειριστής τύπου | Κάθε 15-30 λεπτά κατά τη διάρκεια του τρεξίματος | Φακός, καθρέφτης |
| Δειγματοληψία εξαρτημάτων και έλεγχος διαστάσεων | Χειριστής τύπου | Κάθε 500-1.000 εγκεφαλικά επεισόδια | Δαγκάνα, γρέζια, ανταλλακτικό τύπωμα |
| Ακούγοντας μη φυσιολογικούς ήχους τύπου | Χειριστής τύπου | Συνεχής κατά τη διάρκεια του τρεξίματος | Κανένα (εκπαιδευμένο αυτί) |
| Παρακολούθηση προόδου τροφοδοσίας ταινίας | Χειριστής τύπου | Συνεχής κατά τη διάρκεια του τρεξίματος | Οπτική παρατήρηση |
| Πλήρης αποσυναρμολόγηση και καθαρισμός καλουπιού | Τεχνικός πετρελαίου | Μεσοδιάστημα καταμέτρησης εγκεφαλικών επεισοδίων- ή τέλος εργασίας | Εργαλεία χειρός, πρέσα, δοχείο διαλυτών |
| Μέτρηση και επιθεώρηση εξαρτημάτων | Τεχνικός πετρελαίου | Κάθε κύκλος ρήξης | Μικρόμετρα, μετρητές καρφιτσών, μετρητή ύψους |
| Ακόνισμα τμήματος διάτρησης και μήτρας | Τεχνικός πετρελαίου | Όταν το ύψος του γρέζιου υπερβαίνει την προδιαγραφή | Επιφανειακός μύλος, παράλληλοι |
| Αντικατάσταση ελατηρίου και πιλότου | Τεχνικός πετρελαίου | Όταν μετριέται πέρα από την ανοχή | Δαγκάνες, ανταλλακτικά |
Η διάκριση είναι απλή αλλά κρίσιμη: οι χειριστές εντοπίζουν προβλήματα, οι τεχνικοί τα λύνουν.Μια καλοφτιαγμένη-συντήρηση καλουπιού σφράγισηςΗ λίστα ελέγχου εκχωρεί σαφή ιδιοκτησία σε κάθε επίπεδο, έτσι ώστε τίποτα να μην εμπίπτει στο χάσμα μεταξύ της παραγωγής και του χώρου εργαλείων. Όταν και τα δύο στρώματα λειτουργούν μαζί, η αναδυόμενη φθορά επισημαίνεται κατά την παραγωγή και διορθώνεται κατά τη διάρκεια της επόμενης προγραμματισμένης αποκοπής, πολύ πριν προκαλέσει απρογραμμάτιστο χρόνο διακοπής λειτουργίας ή αιχμές απόρριψης.
Φυσικά, το να γνωρίζετε πότε πρέπει να κάνετε κάθε τύπο ελέγχου είναι μόνο η μισή εξίσωση. Το άλλο μισό γνωρίζει ακριβώς τι πρέπει να ψάξει σε κάθε μεμονωμένο εξάρτημα μόλις το ζάρι προσγειωθεί στον πάγκο.
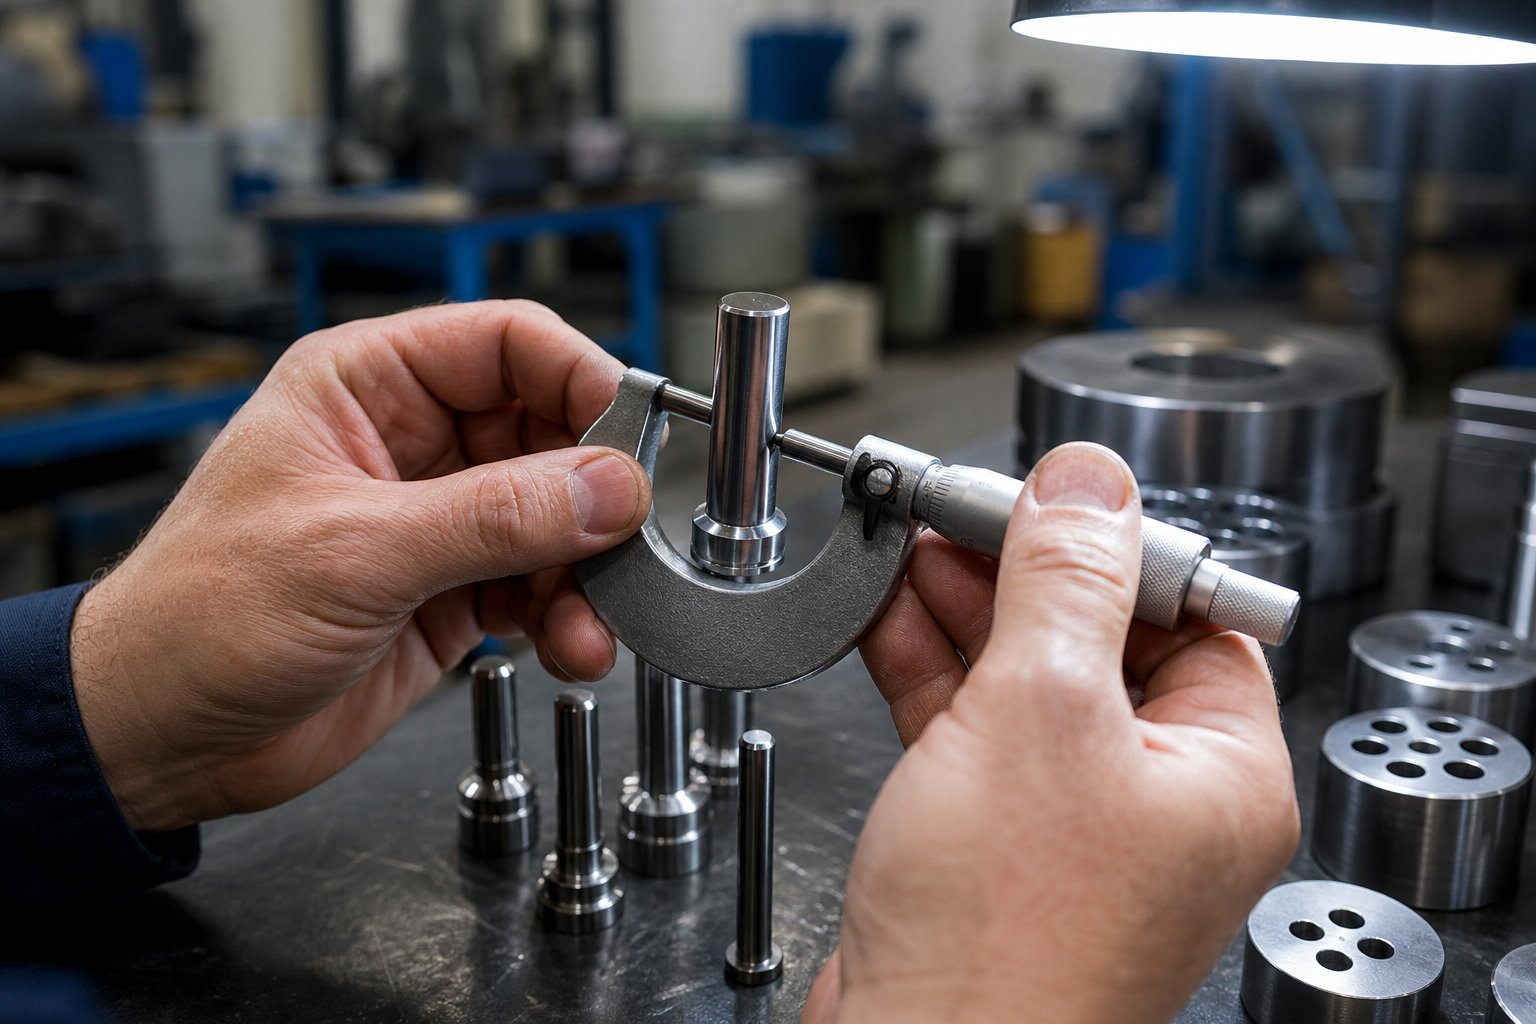
Στοιχείο-κατά-Ανάλυση συντήρησης εξαρτήματος
Ένα ζάρι δεν είναι ένα πράγμα. Είναι δεκάδες μεμονωμένα εξαρτήματα που λειτουργούν με ακριβή συντονισμό, και το καθένα φοράει διαφορετικά, αστοχεί διαφορετικά και απαιτεί τα δικά του κριτήρια επιθεώρησης. Οι γενικές λίστες ελέγχου που λένε "επιθεωρήστε την κατάσταση του καλουπιού" χάνουν εντελώς το θέμα. Πρέπει να ξέρετε τι να μετρήσετε σε κάθε εξάρτημα, ποια είναι τα αποδεκτά όρια και πότε ένα εξάρτημα έχει περάσει τη γραμμή από επισκευή έως αντικατάσταση-έτοιμο. Εδώ ζει αυτό το επίπεδο λεπτομέρειας.
Εξαρτήματα κοπής και επιθεώρηση άκρων
Τα εξαρτήματα κοπής κάνουν την πιο βίαιη εργασία σε οποιαδήποτε μήτρα σφράγισης. Οι διατρήσεις προσκρούουν στο υλικό με υψηλή ταχύτητα και τα τμήματα μήτρας δέχονται αυτή τη δύναμη σε κάθε χτύπημα. Η κατανόηση του τρόπου επιθεώρησης των κοπτικών άκρων της μήτρας για φθορά ξεκινά με τη γνώση των τριών τρόπων αστοχίας: θρυμματισμός (μικρά κομμάτια που σπάνε από την άκρη), ξεφυτρίωση (παραμορφώνεται το πάνω μέρος της διάτρησης από επαναλαμβανόμενες κρούσεις) και ανατροπή της ακμής (η ακμή θαμπώνει σε μια ακτίνα αντί να παραμένει αιχμηρή).
- Εξετάστε κάθε διάτρηση υπό μεγέθυνση για μικρο-σχίσιμο κατά μήκος της αιχμής. Οποιοδήποτε ορατό τσιπ πλάτος από 0,1 mm δικαιολογεί ακόνισμα ή αντικατάσταση.
- Ελέγξτε τις κεφαλές διάτρησης για να ξεφυτρώσουν. Ένα ανασηκωμένο χείλος στο χτυπημένο άκρο δείχνει ότι η διάτρηση απορροφά την υπερβολική πρόσκρουση και χρειάζεται επανόρθωση.
- Μετρήστε το ύψος του γρέζιου στα τελευταία εξαρτήματα που παράγονται. Τα γρέζια που υπερβαίνουν το 10% του πάχους του υλικού συνήθως σηματοδοτούν ότι το διάκενο κοπής έχει υποβαθμιστεί ή ότι οι άκρες χρειάζονται ακόνισμα.
- Επιθεωρήστε τις κοπτικές άκρες του κουμπιού καλουπιού για σημάδια βαθμολόγησης, συσσώρευση γυμνοσάλιαγκας ή διάσπαση άκρων. Βεβαιωθείτε ότι τα χαρακτηριστικά συγκράτησης γυμνοσάλιαγκας, όπως το γωνιακό ανάγλυφο ή η οπίσθια κωνικότητα- είναι ανέπαφα.
- Επιβεβαιώστε τη διάτρηση-για να-διαχωριστείτε χρησιμοποιώντας αισθητήρες ή δοκιμαστικές τομές. Το σωστό διάκενο κυμαίνεται μεταξύ 5% και 12% του πάχους του υλικού ανά πλευρά, ανάλογα με τον τύπο και τη σκληρότητα του υλικού.
Τα κριτήρια επιθεώρησης διατρητικής μήτρας σφράγισης πρέπει πάντα να αναφέρονται στο συγκεκριμένο υλικό που υποβάλλεται σε επεξεργασία. Ένα διάκενο που λειτουργεί τέλεια για χάλυβα ψυχρής{{1} έλασης θα δημιουργήσει υπερβολικά γρέζια στο αλουμίνιο και πρόωρη αστοχία των άκρων στο ανοξείδωτο.
Έλεγχοι συστήματος καθοδήγησης και απογύμνωσης
Τα συστήματα καθοδήγησης και απογύμνωσης διατηρούν τα πάντα ευθυγραμμισμένα και διασφαλίζουν ότι τα εξαρτήματα και τα θραύσματα απορρίπτονται καθαρά. Όταν αυτά τα συστήματα φθείρονται, η ζημιά μεταβάλλεται σε εξαρτήματα κοπής, δημιουργώντας δευτερεύουσες αστοχίες που φαίνονται άσχετες, εκτός εάν τις εντοπίσετε στην πηγή.
- Εκτελέστε μέτρηση φθοράς του πείρου οδηγού και του δακτυλίου ελέγχοντας για κάθετο παιχνίδι. Εισαγάγετε τον πείρο οδηγό στον δακτύλιο του και αισθανθείτε την πλευρική κίνηση. Οποιαδήποτε ανιχνεύσιμη χαλαρότητα πέρα από την αρχική ανοχή κλάσης εφαρμογής απαιτεί αντικατάσταση δακτυλίου.
- Επιθεωρήστε τις επιφάνειες των πείρων-οδηγών για χαραγή, θόρυβο ή αποχρωματισμό από τη συσσώρευση θερμότητας. Οι κάθετες γραμμές χαραγής υποδεικνύουν μόλυνση από σκουπίδια ή ανεπαρκή λίπανση.
- Επαληθεύστε τις διαμέτρους των πιλότων με ένα μικρόμετρο σε σχέση με την ονομαστική τους διάσταση. Οι πιλότοι που φορούν μικρότερο μέγεθος μεγαλύτερο από 0,01 mm δεν μπορούν πλέον να κρατήσουν με ακρίβεια την εγγραφή της ταινίας.
- Πραγματοποιήστε μια διαδικασία επιθεώρησης επιπεδότητας πλάκας απογυμνωτή, τοποθετώντας την όψη του απογυμνωτή-κάτω σε μια πλάκα επιφάνειας ακριβείας και ελέγχοντας με ένα αισθητήρα μέτρησης. Η απόκλιση πέραν των 0,03 mm κατά μήκος του μήκους της πλάκας απαιτεί επανεμφάνιση.
- Δοκιμάστε την πίεση του ελατηρίου του απογυμνωτή συμπιέζοντας το συγκρότημα και επαληθεύοντας την ομοιόμορφη δύναμη επιστροφής. Η ανομοιόμορφη απογύμνωση προκαλεί κλίση των εξαρτημάτων κατά την εκτίναξη και καταστρέφει τις παρακείμενες διατρήσεις.
Τα μπλοκ φτέρνας αξίζουν την ίδια προσοχή. Αυτά τα εξαρτήματα απορροφούν την πλευρική ώθηση κατά τις εργασίες κοπής. Επιθεωρήστε τις επιφάνειες φθοράς για φθορά ή μεταφορά υλικού και επαληθεύστε ότι η περιοχή επαφής του μπλοκ φτέρνας{-στη-της φτέρνας δεν έχει φθαρεί σε αυλάκωση που επιτρέπει την πλευρική μετατόπιση της μήτρας υπό φορτίο.
Επαλήθευση ελατηρίων και συνδετήρων
Τα ελατήρια είναι το πιο συχνά αγνοούμενο αντικείμενο ένδυσης σε ένα καλούπι στάμπας, κυρίως επειδή εξακολουθούν να «δουλεύουν» μέχρι τη στιγμή που σπάσουν. Ένας έλεγχος ανοχής μήκους χωρίς ελατήριο μήκους πιάνει υποβάθμιση πριν συμβεί αστοχία.
- Μετρήστε το ελεύθερο μήκος κάθε ελατηρίου με ένα παχύμετρο και συγκρίνετε με τις αρχικές του προδιαγραφές. Η πρακτική της βιομηχανίας επισημαίνει τα ελατήρια για αντικατάσταση όταν το ελεύθερο μήκος έχει μειωθεί περισσότερο από 10% από το ονομαστικό, ένα όριο σύμφωνο μεΟδηγίες ανοχής DIN 2095για ελατήρια συμπίεσης.
- Επιθεωρήστε για ρωγμές, διάβρωση ή σημάδια στερέωσης σε επιφάνειες πηνίου. Οποιοδήποτε ορατό κάταγμα σημαίνει άμεση αντικατάσταση ανεξάρτητα από τη μέτρηση του μήκους.
- Βεβαιωθείτε ότι τα ελατήρια είναι τοποθετημένα ίσια στις τσέπες τους χωρίς όπλιση ή παρεμβολή από θραύσματα.
- Ελέγξτε όλες τις βίδες του καλύμματος της κεφαλής υποδοχής για σωστή ροπή χρησιμοποιώντας ένα βαθμονομημένο δυναμόκλειδο. Οι χαλαροί σύνδεσμοι επιτρέπουν στα τμήματα της μήτρας να μετατοπίζονται υπό το φορτίο σφράγισης.
- Επιθεωρήστε τα σπειρώματα των βιδών για απογύμνωση, εγκάρσια-σπείρωση ή επιμήκυνση. Αντικαταστήστε κάθε συνδετήρα που δεν εμπλέκεται με κανονική αντίσταση.
- Βεβαιωθείτε ότι όλοι οι πείροι έχουν τοποθετηθεί πλήρως και δεν έχουν υποστεί ζημιά. Ένας πείρος που έχει υποχωρήσει έστω και εν μέρει υπονομεύει την ευθυγράμμιση που σχεδιάστηκε να κρατά.
Κάθε μέτρηση και παρατήρηση από αυτό το στοιχείο-επιθεώρηση επιπέδου ανήκει στην κάρτα συντήρησης του καλουπιού. Η καταγραφή πραγματικών τιμών αντί για απλά σημάδια επιτυχίας/αποτυχίας δημιουργεί τα δεδομένα τάσης φθοράς που χρειάζεστε για να προβλέψετε πότε ένα στοιχείο θα φτάσει στο όριό του και όχι απλώς να αντιδρά αφού έχει ήδη φτάσει. Αυτή η προγνωστική ικανότητα εξαρτάται από μια ακόμη μεταβλητή: πόσο συχνά εκτελείτε αυτές τις επιθεωρήσεις αρχικά.
Διαστήματα συντήρησης βάσει εγκεφαλικών επεισοδίων-Αριθμός και Ημερολόγιο{{1}
Το να γνωρίζετε τι πρέπει να επιθεωρήσετε σε κάθε εξάρτημα είναι απαραίτητο, αλλά η συχνότητα καθορίζει αν θα προλάβετε τη φθορά πριν προκαλέσει βλάβες ή μετά. Το ερώτημα για το πόσο συχνά πρέπει να επισκευάζονται τα μήτρες σφράγισης έχει μια απατηλά απλή απάντηση: αφήστε το καλούπι να σας πει, μετρημένο σε εγκεφαλικά επεισόδια και όχι σε ημέρες στο ημερολόγιο.
Ένα ζάρι που κάθεται αδρανές σε ένα ράφι για τρεις μήνες δεν φθείρεται. Ένα ζάρι που τρέχει 200.000 χτυπήματα σε μια μόνο εβδομάδα κάνει. Ο προγραμματισμός βάσει ημερολογίου-μόνο, όπως "εξυπηρέτηση κάθε 30 ημέρες", αγνοεί αυτήν την πραγματικότητα. Οδηγεί σε υπερβολική-συντήρηση σε εργαλεία χαμηλού-όγκου και σε χαμηλό-συντήρηση σε μήτρες μεγάλου{10}}όγκου που συσσωρεύουν τη φθορά πολύ πιο γρήγορα από ό,τι προτείνει το ημερολόγιο. Το πιο αξιόπιστο χρονοδιάγραμμα συντήρησης μήτρας με βάση τον αριθμό διαδρομής χρησιμοποιεί κύκλους παραγωγής ως κύρια σκανδάλη και διατηρεί ημερολογιακά διαστήματα μόνο για μήτρες ρελαντί που χρειάζονται ελέγχους διάβρωσης και ανανέωση λίπανσης.
Εγκεφαλικό επεισόδιο-Μετρήστε ενεργοποιητές για κάθε επίπεδο συντήρησης
Μια κλιμακωτή δομή προληπτικής συντήρησης για προοδευτικές μήτρες και εργαλεία μεταφοράς εκχωρεί κλιμακούμενα επίπεδα παρέμβασης με βάση τον αθροιστικό αριθμό εγκεφαλικών επεισοδίων. Κάθε επίπεδο αυξάνεται ως προς το εύρος, τις απαιτήσεις δεξιοτήτων και την επένδυση χρόνου.
| Επίπεδο Συντήρησης | Τυπικό εγκεφαλικό επεισόδιο-Ενέργεια μέτρησης | Εργασίες που εκτελούνται | Υπεύθυνος Προσωπικού |
|---|---|---|---|
| Επίπεδο 1: Έλεγχος εκτέλεσης παραγωγής | Κάθε τρέξιμο (συνεχές) | Οπτική επιθεώρηση γυμνοσάλιαγκας, δειγματοληψία εξαρτημάτων, παρακολούθηση ήχου, επαλήθευση τροφοδοσίας ταινίας, επιβεβαίωση λίπανσης | Χειριστής τύπου |
| Επίπεδο 2: Επιθεώρηση Τεχνικού | 10,000 - 50,000 εγκεφαλικά επεισόδια | Αφαίρεση μήτρας, καθαρισμός, οπτική επιθεώρηση κοπτικών άκρων και συστημάτων καθοδήγησης, μέτρηση κρίσιμων σημείων φθοράς, επαλήθευση μήκους ελατηρίου, μικρές ρυθμίσεις | Τεχνικός συντήρησης μήτρας |
| Επίπεδο 3: Πλήρης κατάρρευση και αποκατάσταση | 100,000 - 500,000 εγκεφαλικά επεισόδια | Πλήρης αποσυναρμολόγηση, μέτρηση όλων των εξαρτημάτων, ακόνισμα των άκρων κοπής, αντικατάσταση ελατηρίου και πιλότου, αποκατάσταση διάκενου, πλήρης επανασυναρμολόγηση και επικύρωση | Ανώτερος τεχνικός/εργαλειομηχανός |
Αυτά τα εύρη είναι σημεία εκκίνησης και όχι σταθεροί κανόνες. Μια απλή μήτρα τυφλών που τρέχει από μαλακό χάλυβα μπορεί να τεντώσει με άνεση τα διαστήματα του επιπέδου 2 σε 50.000 κινήσεις. Ένα πολύπλοκο προοδευτικό καλούπι με 20 σταθμούς που τρυπούν τον ανοξείδωτο χάλυβα μπορεί να χρειάζεται προσοχή στο Επίπεδο 2 κάθε 10.000 έως 15.000 πινελιές. Ο πίνακας παρέχει ένα πλαίσιο. Τα δεδομένα φθοράς σας το βελτιώνουν.
Προσαρμογή διαστημάτων κατά πολυπλοκότητα υλικού και μήτρας
Τρεις μεταβλητές μετατοπίζουν σημαντικά τα διαστήματα συντήρησης:
- Σκληρότητα υλικού και λειαντικότητα.Ο χάλυβας υψηλής- αντοχής, ο ανοξείδωτος χάλυβας και ο χάλυβας πυριτίου επιταχύνουν τη φθορά των άκρων. Ένα διάστημα συντήρησης της μήτρας ανά πάχος υλικού πρέπει να λαμβάνει υπόψη και τα δύο: οι παχύτεροι μετρητές επιβάλλουν υψηλότερες δυνάμεις κοπής, ενώ τα σκληρότερα κράματα τρίβουν τις άκρες πιο γρήγορα. Αναμένετε να μειώσετε κατά το ήμισυ τα διαστήματα της γραμμής βάσης κατά τη μετάβαση από τις ποιότητες ψυχρής-έλασης από χάλυβα σε ανοξείδωτο ή υψηλής{4}}αντοχής χαμηλής-διαβάθμισης κράματος.
- Πολυπλοκότητα.Ένα μεμονωμένο καλούπι-σταθμού έχει λιγότερα σημεία αστοχίας από ένα προοδευτικό καλούπι 30 σταθμών με έκκεντρα, ανυψωτικά και εναέριες στροφές. Περισσότεροι σταθμοί σημαίνουν περισσότερα εξαρτήματα που φορούν ταυτόχρονα και μια αστοχία σε οποιονδήποτε σταθμό μπορεί να καταρρεύσει σε παρακείμενους σταθμούς πριν από την ανίχνευση.
- Ταχύτητα παραγωγής.Οι υψηλότερες πινελιές ανά λεπτό παράγουν περισσότερη θερμότητα και μειώνουν τον χρόνο που χρειάζεται το λιπαντικό για να ξαναβάψει τις επιφάνειες μεταξύ των χτυπημάτων. Τα πιο γρήγορα τρεξίματα συμπιέζουν την αποτελεσματική διάρκεια ζωής μεταξύ των συμβάντων συντήρησης ακόμα και όταν ο αριθμός των εγκεφαλικών επεισοδίων παραμένει ο ίδιος.
Για μια νέα μήτρα που μπαίνει στην παραγωγή χωρίς ιστορικά δεδομένα, ξεκινήστε συντηρητικά. Ρυθμίστε το Επίπεδο 2 στο κάτω άκρο του εύρους και το Επίπεδο 3 σε περίπου πέντε φορές αυτό το διάστημα. Εκτελέστε τους πρώτους πολλούς κύκλους συντήρησης με λεπτομερή αρχεία μετρήσεων και, στη συνέχεια, συγκρίνετε τα πραγματικά ποσοστά φθοράς με τις αρχικές σας υποθέσεις. Εάν τα εξαρτήματα παρουσιάζουν ελάχιστη φθορά στη σκανδάλη Επιπέδου 2, επεκτείνετε το διάστημα κατά 10-20% για τον επόμενο κύκλο. Εάν διαπιστώσετε απροσδόκητη κατάρρευση των άκρων ή ελατηριωτική κόπωση, σφίξτε ανάλογα το πρόγραμμα.
Αυτή η επαναληπτική βελτίωση, καθοδηγούμενη από πραγματικές μετρήσεις και όχι από εικασίες, είναι αυτό που διαχωρίζει ένα ζωντανό πρόγραμμα συντήρησης από ένα στατικό έγγραφο που κανείς δεν εμπιστεύεται. Σε τρεις έως πέντε κύκλους συντήρησης, τα διαστήματα σας θα συγκλίνουν στην πραγματική συμπεριφορά φθοράς της μήτρας και το χρονοδιάγραμμα γίνεται προγνωστικό και όχι αντιδραστικό.
Προγραμματίστε προληπτικές επισκευές στο 70-80% περίπου της αναμενόμενης διάρκειας ζωής ενός καλουπιού μεταξύ των μεγάλων υπηρεσιών, για να αποφύγετε αστοχίες στο μέσο λειτουργίας που διακόπτουν την παραγωγή χωρίς προειδοποίηση.
Η πειθαρχία διαστήματος διατηρεί τα εξαρτήματα εντός των ορίων επισκευής. Ωστόσο, η μεμονωμένη ενέργεια συντήρησης που αποκαθιστά πιο άμεσα την απόδοση κοπής, το ακόνισμα, φέρει το δικό της σύνολο κριτηρίων που καθορίζουν εάν η μήτρα επιστρέφει στην παραγωγή ή φτάνει στο τέλος της μηχανικής-του-ζωής της.
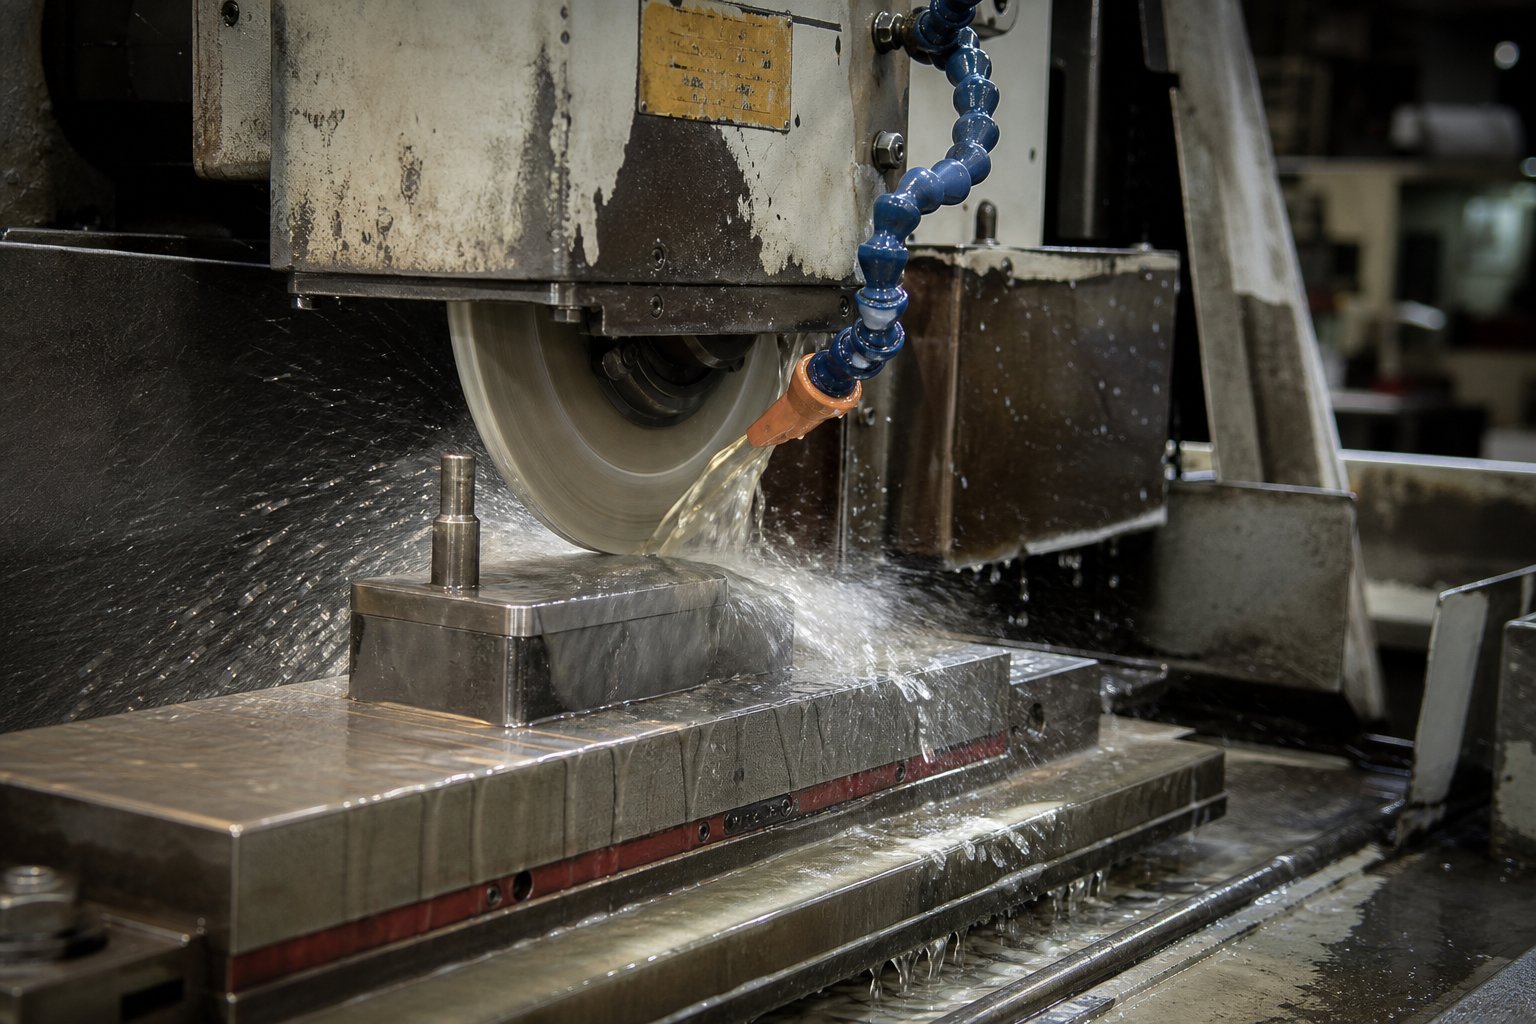
Κριτήρια λείανσης και απόφαση ακονίσματος έναντι αντικατάστασης
Το ακόνισμα είναι η μεμονωμένη ενέργεια συντήρησης που αποκαθιστά πιο άμεσα την ικανότητα μιας μήτρας να παράγει καθαρά εξαρτήματα. Αλλά το πολύ λίγο τρίψιμο αφήνει θαμπές άκρες στην υπηρεσία. Η υπερβολική λείανση μειώνει τη συνολική διάρκεια ζωής της μήτρας και κινδυνεύει με θερμική βλάβη που αποδυναμώνει τον χάλυβα του εργαλείου από μέσα προς τα έξω. Το να γνωρίζετε ακριβώς πότε πρέπει να ακονίσετε τις κοπτικές άκρες της μήτρας σφράγισης, πόσο υλικό πρέπει να αφαιρέσετε και πότε ένα εξάρτημα έχει φτάσει στο όριο του διαχωρίζει την πειθαρχημένη συντήρηση από την ακριβή εικασία.
Πότε να ακονίσετε με βάση την κατάσταση μετρήσιμων άκρων
Δεν ακονίζεις σε ημερολόγιο. Ακονίζεις με βάση αυτά που σου λένε η άκρη και τα μέρη. Η μέτρηση ύψους γρεζιού για τη συντήρηση της μήτρας είναι η πιο αξιόπιστη σκανδάλη επειδή σας δίνει έναν αριθμό και όχι μια υποκειμενική γνώμη. Όταν το ύψος του γρέζιου στα σταμπωτά μέρη υπερβαίνει το 10% του πάχους του υλικού, οι κοπτικές άκρες έχουν φθαρεί αρκετά ώστε να απαιτούν προσοχή. Η περισσότερη αναμονή σας αναγκάζει να αφαιρέσετε περισσότερο υλικό κατά το ακόνισμα, γεγονός που μειώνει άσκοπα τη διάρκεια ζωής του καλουπιού.
Η οπτική επιθεώρηση υποστηρίζει τη μέτρηση. Κοιτάξτε την αιχμή με μεγέθυνση. Μια αιχμηρή άκρη δείχνει μια καθαρή, καθορισμένη γραμμή όπου το πρόσωπο συναντά τη γωνία ανακούφισης. Μια φθαρμένη άκρη δείχνει μια ορατή ακτίνα, που συχνά περιγράφεται ως "γη" που αντανακλά το φως όταν γέρνει.Οδηγίες του κλάδουσυνιστούμε το ακόνισμα όταν αυτή η φθαρμένη ακτίνα φτάσει τις 0,010 ίντσες (0,25 mm). Σε αυτό το όριο, ένα ελαφρύ άγγιγμα-επαναφέρει την άκρη με ελάχιστη αφαίρεση υλικού. Η αναμονή έως ότου μεγαλώσει η ακτίνα επιβάλλει βαρύτερα περάσματα λείανσης που παράγουν περισσότερη θερμότητα και καταναλώνουν περισσότερο από το χρησιμοποιήσιμο μήκος της διάτρησης.
Άλλα σήματα που επιβεβαιώνουν την ευκρίνεια οφείλονται:
- Αυξημένη χωρητικότητα πίεσης ή πιο δυνατοί-από-ήχοι κοπής κατά την παραγωγή
- Εξαρτήματα που παρουσιάζουν υπερβολική ανατροπή στην γυαλιστερή πλευρά των τρυπημένων οπών
- Τράβηγμα γυμνοσάλιαγκων ή κολλημένοι γυμνοσάλιαγκες σε γροθιές, υποδηλώνοντας ανεπαρκή διάτμηση
- Ορατό σκίσιμο κατά μήκος της κοπτικής ακμής που δεν έχει προχωρήσει ακόμη στο σώμα της διάτρησης
Το συχνό ελαφρύ ακόνισμα ξεπερνά κάθε φορά τη σπάνια βαριά λείανση. Τα εργαλεία διαρκούν περισσότερο, κόβουν πιο καθαρά, απαιτούν λιγότερη δύναμη πίεσης και παράγουν πιο σταθερή ποιότητα εξαρτημάτων μεταξύ των υπηρεσιών.
Διαδικασία διαδοχικής λείανσης
Οι επιφανειακοί μύλοι αποτελούν τη ραχοκοκαλιά οποιουδήποτε καταστήματος συντήρησης καλουπιών για καλό λόγο. Παρέχουν ελεγχόμενη, επαναλαμβανόμενη αφαίρεση υλικού που η χειροκίνητη λείανση απλά δεν μπορεί να επαναλάβει. Η προσπάθεια να ακονίσετε τις γροθιές με ένα μύλο χειρός ενώ η μήτρα βρίσκεται στην πρέσα μπορεί να εξοικονομήσει χρόνο στη στιγμή, αλλά είναι σχεδόν αδύνατο να ελέγξετε τον ρυθμό τροφοδοσίας, να διατηρήσετε την επιπεδότητα ή να αποτρέψετε την τοπική υπερθέρμανση. Ένας κατάλληλος μύλος επιφάνειας με ψυκτικό υγρό πλημμύρας εξασφαλίζει σταθερά αποτελέσματα σε κάθε πέρασμα.
Ακολουθεί η διαδικασία που προστατεύει τόσο την άκρη όσο και τον χάλυβα εργαλείων πίσω από αυτήν:
- Σφίξτε τη διάτρηση τετράγωνα σε ένα μπλοκ V- στο μαγνητικό τσοκ του μύλου επιφάνειας. Βεβαιωθείτε ότι κάθεται επίπεδη και παράλληλα με την κατεύθυνση της τραβέρσας του τροχού.
- Ντύστε τον τροχό λείανσης χρησιμοποιώντας ένα κομμό διαμαντιών ενός-σημείου ή πολλών- σημείων με τροφοδοσία από 0,0002 έως 0,0008 ίντσες (0,005 έως 0,020 mm) και γρήγορη διασταύρωση 20-30 ίντσες ανά λεπτό.
- Επιλέξτε έναν τυπικό τροχό υαλοποιημένου-δεσμού οξειδίου αλουμινίου στην περιοχή σκληρότητας από D έως J με μέγεθος κόκκου από 46 έως 60. Για διατρήσεις με επικάλυψη νιτριδίου-, μετακινηθείτε προς το λεπτότερο άκρο της περιοχής.
- Εφαρμόστε ψυκτικό με πλημμύρα απευθείας στη ζώνη επαφής μεταξύ τροχού και τεμαχίου εργασίας. Το ανεπαρκές ψυκτικό υγρό είναι η κύρια αιτία θερμικής βλάβης κατά το ακόνισμα.
- Αφαιρέστε υλικό σε περάσματα μόνο 0,001 έως 0,002 ίντσες (0,03 έως 0,05 mm) ανά τροφοδοσία προς τα κάτω. Η συνολική αφαίρεση υλικού για ένα τυπικό άγγιγμα-πάνω είναι συνήθως 0,005 έως 0,010 ίντσες (0,13 έως 0,25 mm). Αυτά τα όρια αφαίρεσης υλικού ακονίσματος αποτρέπουν τη συσσώρευση θερμότητας που υποβαθμίζει τη σκληρότητα κάτω από την επιφάνεια.
- Μετά το τρίψιμο, λιθοβολήστε ελαφρά τις πρόσφατα ακονισμένες άκρες με μια πέτρα λαδιού Ινδίας για να αφήσετε μια ακτίνα 0,001 έως 0,002 ίντσες (0,03 έως 0,05 mm). Αυτή η μικρο-ακτίνα κατανέμει την πίεση κοπής και αποτρέπει το ξεφλούδισμα που προκαλεί ταχεία επαν-θάμπωμα.
- Απομαγνητίστε τελείως τη διάτρηση και εφαρμόστε ένα ελαφρύ αντιδιαβρωτικό-προληπτικό λάδι πριν την επιστρέψετε στην αποθήκευση ή στη μήτρα.
Η θερμική βλάβη αξίζει ιδιαίτερης έμφασης.Έρευνα για ζημιές λείανσηςδείχνει ότι η υπερβολική θερμότητα προκαλεί την εξωτερική επιφάνεια του σκληρυμένου χάλυβα εργαλείων να διαστέλλεται ταχύτερα από τον ψυχρότερο πυρήνα, δημιουργώντας εσωτερικές τάσεις. Καθώς το εξάρτημα ψύχεται, η επιφάνεια μαλακώνει, μειώνοντας την αντίσταση στη φθορά. Σε σοβαρές περιπτώσεις, εμφανίζεται αποχρωματισμός, επιφανειακές ρωγμές ή μοτίβο «λέπια ψαριού». Ο σκούρος αποχρωματισμός υποδηλώνει ζημιά που εκτείνεται κάτω από την ορατή επιφάνεια και δεν μπορεί να διορθωθεί με απλή λείανση βαθύτερα. Αυτό το εξάρτημα χρειάζεται αντικατάσταση.
Sharpen Versus Replace Decision Framework
Κάθε τμήμα διάτρησης και μήτρας έχει μια πεπερασμένη ποσότητα υλικού διαθέσιμη για ακόνισμα. Η απόφαση ακονίσματος έναντι αντικατάστασης διάτρησης καλουπιού καταλήγει σε τρεις μετρήσιμους παράγοντες:
- Το συνολικό σωρευτικό υλικό αφαιρέθηκε.Κάθε ακόνισμα μειώνει το μήκος εργασίας της διάτρησης ή το πάχος του τμήματος της μήτρας. Παρακολουθήστε τη συνολική ποσότητα αλεσμένης ποσότητας κατά τη διάρκεια ζωής του εξαρτήματος. Όταν η αθροιστική αφαίρεση πλησιάζει το όριο μηχανικής που καθορίζεται στη σχεδίαση της μήτρας, απαιτείται αντικατάσταση ανεξάρτητα από την τρέχουσα κατάσταση της άκρης.
- Υπολειπόμενο μήκος γης κοπής.Οι διατρήσεις χρειάζονται ένα ελάχιστο μήκος κάτω από τη βάση της διάτρησης για να διατηρηθεί η σωστή εμπλοκή με τα απογυμνωτικά, τους πιλότους και το άνοιγμα της μήτρας. Μόλις το ακόνισμα συντομεύσει τη διάτρηση πέρα από αυτό το λειτουργικό όριο, δεν μπορεί πλέον να αποδώσει αξιόπιστα.
- Αποδεικτικά στοιχεία για ζημιές στο υπόγειο.Εάν μια διάτρηση σπάσει επανειλημμένα μετά το ακόνισμα ή αν εμφανίστηκε αποχρωματισμός κατά τη διάρκεια ενός προηγούμενου κύκλου λείανσης, ο χάλυβας εργαλείου μπορεί να έχει υποστεί εσωτερική ζημιά λόγω θερμότητας που θέτει σε κίνδυνο την πλήρη διατομή-του. Το περαιτέρω ακόνισμα δεν θα αποκαταστήσει την απόδοση.
Για τα τμήματα και τους πίνακες μήτρας, ισχύει η ίδια λογική αλλά σε πιο αργή γραμμή χρόνου. Επειδή η μήτρα φθείρεται περίπου στο ένα-μισό έως ένα-τρίτο της ταχύτητας του ταιριάσματος, απαιτεί ακόνισμα λιγότερο συχνά. Όταν ακονιστεί το τμήμα της μήτρας, επαληθεύστε το πάχος στη συνέχεια και προσθέστε ροδέλες για να διατηρήσετε το σωστό ύψος κλεισίματος.
Οι προοδευτικές μήτρες προσθέτουν έναν ακόμη περιορισμό: όλοι οι σταθμοί κοπής πρέπει να διατηρούν ομοιόμορφο ύψος κλεισίματος μετά το ακόνισμα. Εάν ένας σταθμός είναι γειωμένος ενώ άλλοι όχι, ο ακονισμένος σταθμός κάθεται ψηλότερα σε σχέση με την ταινία, αλλάζοντας την εμπλοκή κοπής του. Η βέλτιστη πρακτική είναι να ακονίζετε ταυτόχρονα όλες τις κοπτικές γροθιές και τα τμήματα σε μια προοδευτική μήτρα ή να στρίβετε με ακρίβεια μεμονωμένους σταθμούς για να επαναφέρετε το ομοιόμορφο ύψος σε όλη την πλήρη εξέλιξη της λωρίδας.
Αυτή η πειθαρχία διατηρεί κάθε σταθμό κοπής στο σωστό βάθος και αποτρέπει τη λεπτή μετατόπιση των διαστάσεων που εμφανίζεται ως ασυνεπής ποιότητα εξαρτήματος σε διαφορετικούς σταθμούς. Διατηρεί επίσης τη γεωμετρία της γραμμής τροφοδοσίας-της λωρίδας, έτσι ώστε οι πιλότοι να εμπλέκονται καθαρά και οι μεταφορείς να διατηρούν τη δομική τους ακεραιότητα μέχρι την τελική αποκοπή.
Το ακόνισμα αποκαθιστά αυτό που αφαιρεί η φθορά. Αλλά όταν ένα σφραγισμένο μέρος παρουσιάζει ελαττώματα παρά τις φρεσκοτριμμένες άκρες, η βασική αιτία βρίσκεται συχνά αλλού στη μήτρα. Η σύνδεση συγκεκριμένων προβλημάτων ποιότητας στην πραγματική πηγή συντήρησής τους είναι όπου μια λίστα ελέγχου γίνεται διαγνωστικό εργαλείο και όχι απλώς χρονοδιάγραμμα.
Αντιμετώπιση προβλημάτων ελαττωμάτων ανταλλακτικών στο root-Προκαλούν αποτυχίες συντήρησης
Ένα σταμπωτό εξάρτημα με γρέζια δεν είναι απλώς μια ποιοτική απόρριψη. Είναι ένα μήνυμα από το καλούπι που σας λέει ακριβώς ποιο εξάρτημα χρειάζεται προσοχή. Οι περισσότεροι οδηγοί αντιμετώπισης προβλημάτων ελαττώματος μήτρας σφράγισης σταματούν στον εντοπισμό του ελαττώματος. Η πραγματική αξία προέρχεται από την αντιστοίχιση αυτού του ελαττώματος προς τα πίσω μέσω του καλουπιού σε μια συγκεκριμένη ενέργεια συντήρησης, μετατρέποντας τη λίστα ελέγχου σας από ένα παθητικό πρόγραμμα σε ένα ενεργό διαγνωστικό εργαλείο.
Αντιστοίχιση ελαττωμάτων εξαρτημάτων σε βασικές αιτίες συντήρησης
Κάθε επαναλαμβανόμενο ελάττωμα εξαρτήματος εντοπίζεται σε μια συγκεκριμένη αστοχία εξαρτήματος μέσα στη μήτρα. Τα γρέζια, για παράδειγμα, είναι το πιο κοινό σήμα. Το γρέζι που προκαλείται από τη βασική αιτία της φθοράς της μήτρας είναι σχεδόν πάντα θαμπές κοπτικές ακμές ή διάτρηση-σε-κενό που έχει ανοίξει πέρα από τις προδιαγραφές. Οι φθαρμένες γροθιές και το λανθασμένο διάκενο της μήτρας παραμένουν οι κορυφαίοι παράγοντες, αλλά η κακή ευθυγράμμιση των εργαλείων και η διακύμανση του πάχους του υλικού συνθέτουν το πρόβλημα.
Το τράβηγμα του γυμνοσάλιαγκου ακολουθεί ένα παρόμοιο μοτίβο. Όταν ένας γυμνοσάλιαγκας προσκολλάται στην επιφάνεια διάτρησης κατά την απόσυρση αντί να πέσει μέσα από το άνοιγμα της μήτρας, εξετάζετε τα φαινόμενα κενού μεταξύ της επίπεδης επιφάνειας διάτρησης και του γυμνοσάλιαγκου, σε συνδυασμό με φθαρμένα άκρα που δεν δημιουργούν πλέον καθαρή διάτμηση. Η προοδευτική ανάλυση αστοχίας καλουπιού επιβεβαιώνει ότι ο αυξημένος σχηματισμός γρέζιων αυξάνει την αντίσταση απογύμνωσης, η οποία με τη σειρά της προκαλεί την προσκόλληση των γυμνοσάλιαγκων στις επιφάνειες διάτρησης. Η επισκευή συντήρησης μήτρας έλξης γυμνοσάλιαγκας περιλαμβάνει το ακόνισμα της κοπτικής ακμής για την αποκατάσταση καθαρού σπασίματος, την προσθήκη-ανακουφιστικών λειτουργιών κενού ή συστημάτων αερισμού-και την επαλήθευση ότι τα κουμπιά μήτρας εξακολουθούν να έχουν σωστή γωνιακή ανακούφιση για τη διέλευση του γυμνοσάλιαγκου.
Οι εσφαλμένες τροφοδοσίες και ο δισταγμός της ταινίας δείχνουν τη φθορά του πιλότου ή την αστάθεια της γραμμής τροφοδοσίας-. Οι πιλότοι που φοριούνται ακόμη και 0,01 mm μικρότερου μεγέθους χάνουν την ικανότητά τους να καταγράφουν τη λωρίδα με ακρίβεια, προκαλώντας σωρευτική μετατόπιση θέσης στους προοδευτικούς σταθμούς. Τα σύντομα χτυπήματα, όπου η γροθιά δεν διαχωρίζει πλήρως το υλικό, προτείνουν να κλείσετε-την ολίσθηση ύψους ή να πιέσετε προβλήματα χρονισμού που εμποδίζουν την πλήρη διείσδυση της διάτρησης. Οι ρυτίδες στις σχηματισμένες περιοχές αποκαλύπτουν ανεπαρκή-ανεπαρκή πίεση συγκράτησης από φθαρμένα ή κουρασμένα επιθέματα πίεσης. Οι σχισμές και το σκίσιμο στις ακτίνες έλξης υποδεικνύουν ότι η ακτίνα σχηματισμού έχει επιδεινωθεί λόγω διάβρωσης ή θολώματος, συγκεντρώνοντας την τάση πέρα από το όριο σχηματισμού του υλικού.
Ακολουθεί το ελάττωμα ποιότητας εξαρτήματος σφράγισης στη χαρτογράφηση συντήρησης καλουπιού που παρουσιάζεται ως διαγνωστική αναφορά:
| Παρατηρήθηκε ελάττωμα | Πιθανή αποτυχία εξαρτήματος Die | Δράση Επιθεώρησης | Βήμα διορθωτικής συντήρησης |
|---|---|---|---|
| Υπερβολικά γρέζια στις κομμένες άκρες | Θαμπές κοπτικές άκρες διάτρησης ή μήτρας. άνοιξε το διάκενο πέρα από τις προδιαγραφές | Μετρήστε το ύψος του γρέζιου. ελέγξτε τη γροθιά-για να-διαχωριστείτε με μετρητή αισθητήρα | Ακονίστε τις κοπτικές άκρες. επαναφέρετε το διάκενο αντικαθιστώντας τα φθαρμένα κουμπιά μήτρας |
| Τράβηγμα γυμνοσάλιαγκας (σαλιγκάνια σε λωρίδα ή με μήτρα) | Φθαρμένες άκρες διάτρησης. προσκόλληση υπό κενό? ανεπαρκής συγκράτηση του γυμνοσάλιαγκου στο κουμπί μήτρας | Επιθεωρήστε την επιπεδότητα του προσώπου της διάτρησης. επαληθεύστε τη γωνία ανακούφισης του κουμπιού καλουπιού και την κωνικότητα της πλάτης- | Ακονίστε τη γροθιά? προσθέστε αέρα-ανακούφιση ή ανακούφιση. επαναφέρετε τη γεωμετρία του κουμπιού |
| Εσφαλμένες τροφοδοσίες ή σφάλματα εγγραφής | Φθαρμένες καρφίτσες πιλότου. τροφοδοσία- φθορά γραμμής. υποβάθμιση της σιδηροτροχιάς καθοδήγησης | Μετρήστε τις διαμέτρους πιλότου. Ελέγξτε το διάκενο του οδηγού ταινίας. επαληθεύστε την εξέλιξη της ροής | Αντικατάσταση πιλότων. ρυθμίστε ή αντικαταστήστε τους οδηγούς λωρίδων. επαναβαθμονόμηση του τροφοδότη |
| Σύντομες επιτυχίες (ατελείς περικοπές) | Κλείσιμο-ολίσθησης ύψους. πάτημα σφάλμα χρονισμού? χάνεται το μήκος της διάτρησης λόγω επαναλαμβανόμενου ακονίσματος | Επαληθεύστε το ύψος κλεισίματος με μπλοκ μετρητή. ελέγξτε το μήκος εργασίας της διάτρησης σε σχέση με το ελάχιστο | Reshim Die για να επαναφέρει το ύψος κλεισίματος. αντικαταστήστε τις-κοντές γροθιές |
| Ρυτίδες σε σχηματισμένες περιοχές | Τα ελατήρια του μαξιλαριού πίεσης έχουν κουραστεί. φθαρμένη-κενή επιφάνεια βάσης | Μετρήστε μήκη χωρίς ελατήρια. επιθεωρήστε τις επιφάνειες επαφής του μαξιλαριού για μοτίβα φθοράς | Αντικαταστήστε τα ελατήρια. βγάλτε ξανά στην επιφάνεια ή αντικαταστήστε τα μαξιλαράκια πίεσης |
| Σχισίματα ή σχίσιμο στις ακτίνες έλξης | Τραβήξτε την ακτίνα διαβρωμένη ή χονδροειδής. αυξήθηκε η τραχύτητα της επιφάνειας | Επιθεωρήστε το προφίλ ακτίνας με μετρητή ακτίνας. ελέγξτε το φινίρισμα της επιφάνειας οπτικά και με την αφή | Γυάλισμα ή εκ νέου{0}}σχεδίαση άκρων σε ακτίνα. αντικαταστήστε τα ένθετα εάν ξεπερνούν τα όρια επανεπεξεργασίας |
Χρήση σχολίων ποιότητας για την ιεράρχηση εργασιών συντήρησης
Αυτή η αντιστοίχιση μεταμορφώνει τον τρόπο με τον οποίο χρησιμοποιείτε τη λίστα ελέγχου κατά τη διάρκεια κάθε κύκλου συντήρησης. Αντί να εργάζεστε μέσω των επιθεωρήσεων με μια σταθερή σειρά, ανεξάρτητα από το τι συμβαίνει στην πραγματικότητα στην παραγωγή, οδηγείτε με τα ελαττώματα που κατέγραψε ο χειριστής κατά την τελευταία εκτέλεση. Εάν το ημερολόγιο παραγωγής δείχνει το ύψος του γρέζιου να ανεβαίνει κατά τις τελευταίες 5.000 κινήσεις, ο τεχνικός πηγαίνει κατευθείαν πρώτα στις κοπτικές άκρες. Εάν επισημάνθηκε το τράβηγμα γυμνοσάλιαγκας, η εστίαση μετατοπίζεται σε όψεις διάτρησης και ανακούφιση κουμπιού μήτρας.
Τα σχόλια ποιότητας δημιουργούν ένα φίλτρο προτεραιότητας. Σας ενημερώνει ποια εξαρτήματα υποβαθμίζονται ενεργά αυτήν τη στιγμή σε σχέση με ποια μπορούν να περιμένουν μέχρι την επόμενη προγραμματισμένη υπηρεσία. Αυτό είναι ιδιαίτερα πολύτιμο όταν-περιορίζονται τα παράθυρα συντήρησης όπου η μήτρα πρέπει να επιστρέψει γρήγορα στην πρέσα. Αντί να εκτελείτε κάθε έλεγχο σε ίσο βάθος, επικεντρώνετε την προσπάθεια εκεί που η μήτρα σηματοδοτεί πραγματικά δυσφορία.
Η-τεχνολογία ανίχνευσης μήτρας ενισχύει αυτήν την προσέγγιση.Αισθητήρες επιπέδου stripper-μπορεί να ανιχνεύσει το τράβηγμα γυμνοσάλιαγκας με μία μόνο διαδρομή, αναγνωρίζοντας πότε η πλάκα απογυμνωτή δεν μπορεί να κλείσει στο σωστό βάθος της. Οι αισθητήρες επιβολής-παρακολούθησης παρακολουθούν την ευκρίνεια της διάτρησης σε πραγματικό χρόνο μετρώντας τις τάσεις κοπής φορτίου. Αυτά τα σήματα τροφοδοτούνται απευθείας στη λίστα προτεραιοτήτων συντήρησης, επισημαίνοντας εξαρτήματα που χρειάζονται προσοχή πριν καν φτάσει το επόμενο προγραμματισμένο teardown.
Η διαγνωστική προσέγγιση χτίζει επίσης θεσμική γνώση. Όταν οι τεχνικοί καταγράφουν με συνέπεια ποιο ελάττωμα πυροδότησε ποια διορθωτική ενέργεια και πόσα εγκεφαλικά επεισόδια διήρκεσε η επιδιόρθωση, δημιουργείτε μια βάση δεδομένων ιστορικού{1}αστοχίας για κάθε ζάρι. Με την πάροδο του χρόνου αναδύονται μοτίβα. Μπορεί να ανακαλύψετε ότι το Die #112 αναπτύσσει πάντα έλξη γυμνοσάλιαγκας στο σταθμό 4 περίπου 35.000 κινήσεις λόγω της μικρής-διαμέτρου διάτρησης και του στενού διακένου σε αυτόν τον σταθμό. Αυτή η εικόνα γίνεται μια προληπτική ενεργοποίηση και όχι μια αντιδραστική επισκευή και ενημερώνει τις αποφάσεις σχετικά με τα εξαρτήματα που θα διατηρηθούν σε ετοιμότητα για τον επόμενο κύκλο σέρβις.
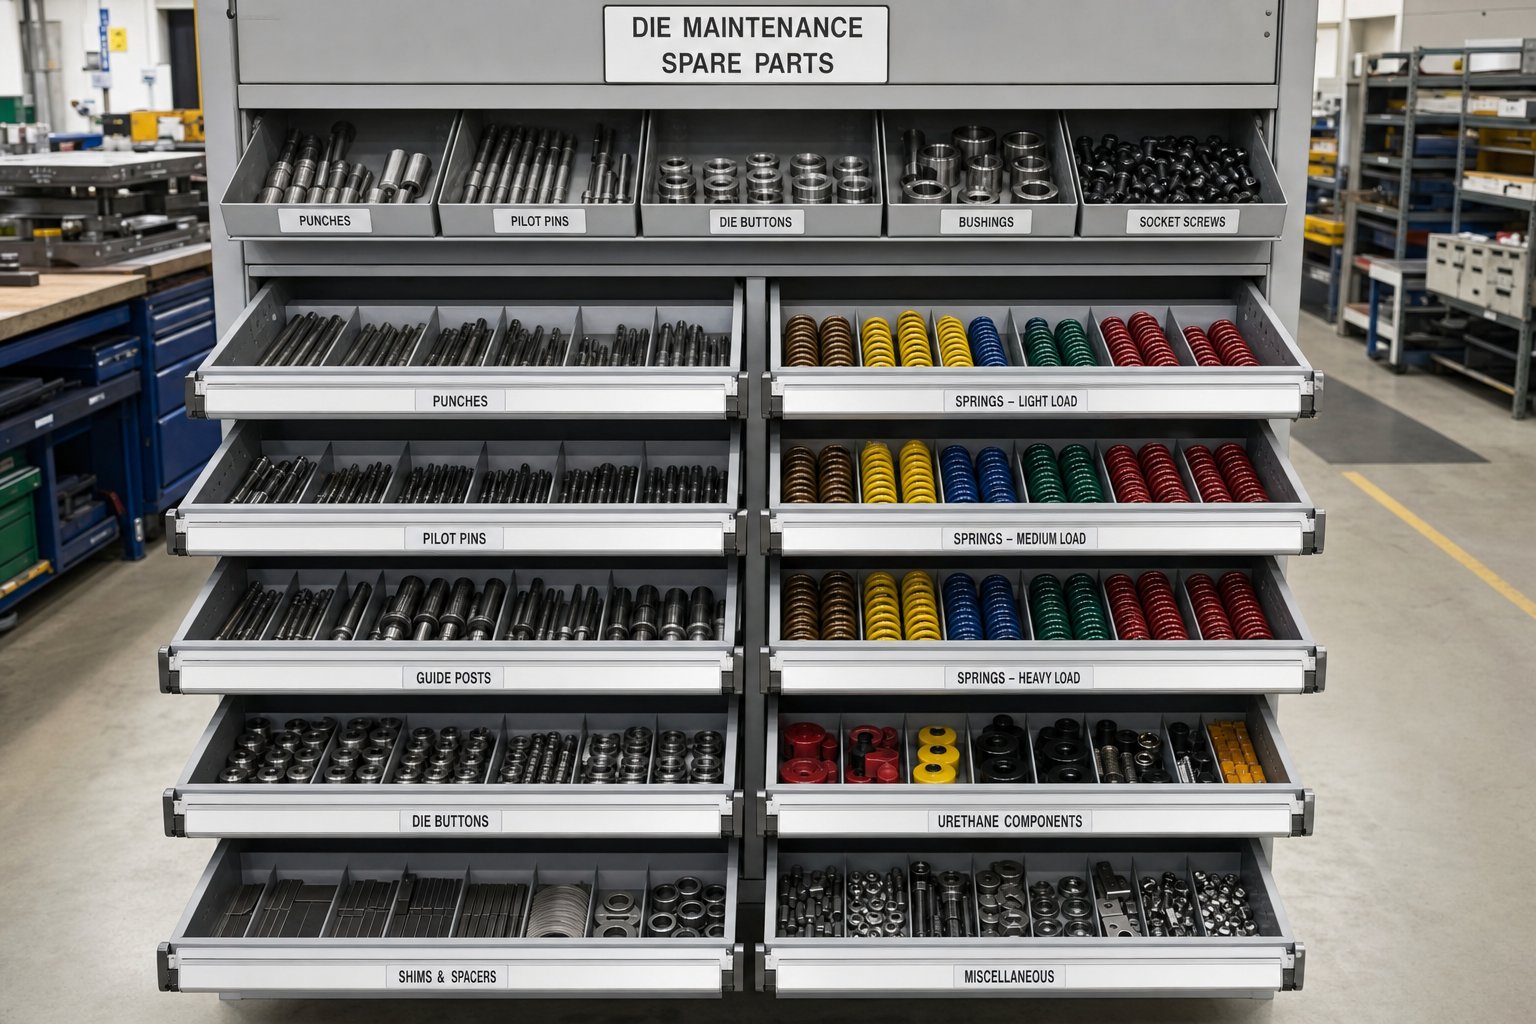
Αποθέματα ανταλλακτικών και ενεργοποιητές αντικατάστασης
Η διάγνωση μιας βλάβης δεν σημαίνει τίποτα εάν το ανταλλακτικό δεν βρίσκεται στο ράφι όταν το χρειάζεστε. Ένας τεχνικός που εντοπίζει έναν φθαρμένο πιλότο κατά τη διάρκεια ενός προγραμματισμένου teardown, αλλά πρέπει να περιμένει δύο εβδομάδες για να το στείλει ένας προμηθευτής, μόλις μετέτρεψε ένα προγραμματισμένο γεγονός συντήρησης σε απρογραμμάτιστο χρόνο διακοπής λειτουργίας στην επόμενη σειρά παραγωγής. Γνωρίζοντας ποια εξαρτήματα φθοράς καλουπιών πρέπει να διατηρούνται σε απόθεμα, και πόσα, είναι η πειθαρχία απογραφής που διαχωρίζει τα καταστήματα που εκτελούν ομαλά ωράρια από τα καταστήματα που επισπεύδουν συνεχώς τις παραγγελίες έκτακτης ανάγκης.
Κρίσιμα ανταλλακτικά σε απόθεμα κατά προτεραιότητα
Δεν φθείρεται κάθε εξάρτημα μήτρας με τον ίδιο ρυθμό ή φέρει τον ίδιο κίνδυνο χρόνου παράδοσης. Ο κατάλογος αποθέματος ανταλλακτικών καλουπιών σφράγισης θα πρέπει να ταξινομηθεί με έναν απλό τύπο: πόσο γρήγορα φθείρεται πολλαπλασιασμένο επί πόσο χρόνο χρειάζεται για να ληφθεί ένα νέο. Τα εξαρτήματα που φθείρονται γρήγορα και απαιτούν προσαρμοσμένη κατασκευή βρίσκονται στην κορυφή. Εκτός-τα-κουμπώματα ραφιών που φθείρονται αργά, κάθονται στο κάτω μέρος.
- Διατρήσεις (προσαρμοσμένα προφίλ):Το υψηλότερο ποσοστό φθοράς από οποιοδήποτε εξάρτημα. Διαθέστε τουλάχιστον ένα πλήρες σετ αντικατάστασης ανά μήτρα για εργαλεία υψηλού-όγκου. Αντικατάσταση σκανδάλης: το σωρευτικό βάθος ακονίσματος φτάνει το 70% του ορίου μηχανικής ή η κοπή των άκρων επαναλαμβάνεται εντός 5.000 κινήσεων από το τελευταίο τρίψιμο.
- Κουμπιά και τμήματα μήτρας:Φορέστε περίπου στο ένα-το ένα τρίτο του ποσοστού των γροθιών, αλλά έχετε μεγαλύτερους χρόνους παράδοσης για προσαρμοσμένες γεωμετρίες. Απόθεμα ένα εφεδρικό ανά κρίσιμο σταθμό. Σκανδάλη αντικατάστασης: το διάκενο μετράται στο μέγιστο επιτρεπόμενο παρά το εκ νέου ακόνισμα ή τα χαρακτηριστικά συγκράτησης γυμνοσάλιαγκας έχουν υποβαθμιστεί πέρα από την επανεπεξεργασία.
- Πηγές:Η προγνωστική αντικατάσταση για ελατήρια μήκους σφράγισης βασίζεται σε δωρεάν-παρακολούθηση μήκους. Διαθέστε ένα πλήρες σετ ανά ζάρι. Σκανδάλη αντικατάστασης: το ελεύθερο μήκος έχει μειωθεί κατά 10% από το ονομαστικό ή το ελατήριο έχει ολοκληρώσει περισσότερους από 1 εκατομμύριο κύκλους συμπίεσης.
- Pilot pins:Οι πιλότοι μικρής διαμέτρου φορούν ταχύτερα λόγω των δυνάμεων εγγραφής λωρίδων. Απόθεμα δύο έως τρία ανταλλακτικά ανά ζάρι. Ανταλλακτική σκανδάλη: φθαρμένη διάμετρος 0,01 mm ή περισσότερο μικρότερου μεγέθους.
- Δοχεία καρφίτσας οδηγού:Απόθεμα ένα σετ ανά ζάρι. Αντικατάσταση σκανδάλης: το μετρήσιμο πλευρικό παιχνίδι υπερβαίνει την αρχική ανοχή κατηγορίας προσαρμογής ή την ορατή βαθμολογία στη οπή του δακτυλίου.
- Ένθετα απογυμνωτή:Διαθέστε ένα εφεδρικό ανά σταθμό υψηλής-φθοράς. Ανταλλακτική σκανδάλη: η απόκλιση επιπεδότητας υπερβαίνει τα 0,03 mm ή το βάθος της τσέπης του ελατηρίου έχει φθαρεί πέρα από τις προδιαγραφές.
- Κιτ στερέωσης (βίδες καπακιού κεφαλής υποδοχής, πείροι πείρου):Χαμηλό κόστος, άμεσα διαθέσιμο. Διαθέστε ένα σετ γενικής-χρήσης που καλύπτει κοινά μεγέθη. Σκανδάλη αντικατάστασης: οποιαδήποτε βλάβη σπειρώματος, επιμήκυνση ή αστοχία συγκράτησης στρέψης-που εντοπίστηκε κατά την επιθεώρηση.
Ρύθμιση ενεργοποίησης αντικατάστασης στην κάρτα συντήρησης
Τα κριτήρια ενεργοποίησης αντικατάστασης εξαρτημάτων μήτρας που αναφέρονται παραπάνω λειτουργούν μόνο εάν οι τεχνικοί τα τεκμηριώνουν πράγματι κατά τη διάρκεια επιθεωρήσεων ρουτίνας. Η κάρτα συντήρησης κάθε καλουπιού θα πρέπει να περιλαμβάνει ένα πεδίο όπου ο τεχνικός καταγράφει το αθροιστικό βάθος ακονίσματος για κάθε εξάρτημα κοπής και το ελεύθερο μήκος ρεύματος για κάθε ελατήριο. Αυτά τα τρέχοντα σύνολα δημιουργούν προγνωστικά σήματα. Όταν μια διάτρηση έχει λειανθεί 2,0 mm συνολικά κατά τη διάρκεια της ζωής της και το όριο μηχανικής είναι 3,0 mm, ξέρετε ότι απομένουν περίπου δύο ακόμη κύκλοι ακονίσματος. Αυτή είναι η στιγμή για να επαληθεύσετε ότι μια αντικατάσταση βρίσκεται στο ράφι ή κατόπιν παραγγελίας.
Οι κύκλοι συμπίεσης ελατηρίου είναι πιο δύσκολο να μετρηθούν μεμονωμένα, αλλά μπορείτε να τους υπολογίσετε από τις εγγραφές πλήκτρων-. Μια μήτρα που έχει τρέξει 800.000 συνολικά χτυπήματα με ελατήρια που έχουν ονομαστεί για 1 εκατομμύριο κύκλους πλησιάζει στο παράθυρο αντικατάστασης. Η καταγραφή του αριθμού κτυπήματος σε κάθε αλλαγή ελατηρίου δημιουργεί ένα βασικό προσδόκιμο ζωής για τη συγκεκριμένη εφαρμογή ελατηρίου, το οποίο είναι πολύ πιο αξιόπιστο από τη γενική βαθμολογία του κατασκευαστή.
Οι ελάχιστες ποσότητες αποθεμάτων εξαρτώνται από δύο μεταβλητές: τον όγκο παραγωγής σας και τον χρόνο παράδοσης του προμηθευτή σας. Ένα ζάρι που τρέχει εβδομαδιαία με χρόνο παράδοσης τεσσάρων-εβδομάδων χρειάζεται τουλάχιστον δύο εφεδρικά σετ στο απόθεμα για να καλύψει το κενό μεταξύ παραγγελίας και λήψης. Ένα ζάρι που τρέχει ανά τρίμηνο με χρόνο παράδοσης δύο-εβδομάδων μπορεί να χρειάζεται μόνο ένα εφεδρικό σετ. Ο τύπος είναι απλός: αρκετό απόθεμα για να καλύψει τουλάχιστον έναν πλήρη κύκλο αντικατάστασης συν ένα σετ buffer για απροσδόκητη θραύση.
Καλή-διαχείρισησύστημα διαχείρισης καταστημάτωνσυνδέει το απόθεμα εξαρτημάτων απευθείας με τα αρχεία συντήρησης, έτσι ώστε τα σήματα αναδιάταξης να ενεργοποιούνται αυτόματα όταν οι παρακολουθούμενες μετρήσεις υπερβαίνουν τις τιμές κατωφλίου. Χωρίς αυτή τη σύνδεση, η διαχείριση ανταλλακτικών γίνεται αντιδραστική και η ενεργή απογραφή σημαίνει ότι η παραγωγή περιμένει στο ράφι αντί να τρέχει στο πιεστήριο.
Η αποθήκευση των σωστών ανταλλακτικών και η ενεργοποίηση αντικατάστασης τη σωστή στιγμή διατηρεί τη μήτρα σε λειτουργία. Αλλά η καταγραφή όλων αυτών των δεδομένων, των μετρήσεων, του ιστορικού αντικατάστασης, των σωρευτικών τιμών φθοράς, απαιτεί ένα σύστημα παρακολούθησης που υπερβαίνει τις χειρόγραφες σημειώσεις σε μια χάρτινη κάρτα μήτρας.
Τεκμηρίωση ψηφιακής παρακολούθησης και CMMS για μήτρες σφράγισης
Οι χάρτινες μήτρες λειτούργησαν όταν ένα μαγαζί λειτούργησε δέκα καρτέλες και ένας έμπειρος εργαλειομηχανός ήξερε καθεμία από αυτές από έξω. Κλιμακώστε το σε πενήντα ή εκατό ενεργά μήτρες σε πολλαπλές πιέσεις και βάρδιες, και τα χειρόγραφα αρχεία καταγραφής γίνονται δυσανάγνωστα, ελλιπή ή θαμμένα σε ένα ντουλάπι αρχείων που κανείς δεν ανοίγει. Ένα σύστημα CMMS για τη σφράγιση παρακολούθησης συντήρησης καλουπιών αντικαθιστά αυτή την ευθραυστότητα με δομημένα αρχεία με δυνατότητα αναζήτησης στα οποία κάθε τεχνικός μπορεί να έχει πρόσβαση, να ενημερώσει και να μάθει από αυτά σε πραγματικό χρόνο.
Η αλλαγή δεν αφορά μόνο την ευκολία. Οι ψηφιακές εγγραφές επιτρέπουν κάτι που δεν θα μπορούσε ποτέ από χαρτί: ανάλυση τάσεων σε έναν ολόκληρο πληθυσμό. Όταν μπορείτε να ρωτήσετε κάθε συμβάν συντήρησης για το Die #47 για δύο χρόνια και να σχεδιάσετε το αθροιστικό βάθος ακονίσματος σε σχέση με τον αριθμό των εγκεφαλικών επεισοδίων, σταματάτε να αντιδράτε σε αστοχίες και αρχίζετε να τις προβλέπετε.
Πεδία βασικών δεδομένων για ψηφιακές εγγραφές
Αυτό που παρακολουθείτε έχει μεγαλύτερη σημασία από το λογισμικό που χρησιμοποιείτε. Ένα αρχείο συντήρησης καλουπιών που καταγράφει μόνο το "σέρβις την Τρίτη" δεν σας λέει σχεδόν τίποτα χρήσιμο έξι μήνες αργότερα. Τα αποτελεσματικά πεδία αρχείων συντήρησης ψηφιακής μήτρας παρέχουν σε κάθε μελλοντικό τεχνικό το πλαίσιο που χρειάζεται για να λάβει τεκμηριωμένες αποφάσεις σχετικά με αυτό το καλούπι χωρίς να βασίζεται στη μνήμη ή σε εικασίες.
Τουλάχιστον, κάθε συμβάν υπηρεσίας θα πρέπει να καταγράφει:
- Αριθμός μήτρας και επίπεδο αναθεώρησηςΤο - συνδέει την εγγραφή με τη σωστή έκδοση του εργαλείου, ιδιαίτερα κρίσιμες μετά από αλλαγές μηχανικής
- Αριθμός εγκεφαλικών επεισοδίων τη στιγμή του σέρβις- η μοναδική πιο σημαντική αναφορά προγραμματισμού. χωρίς αυτό, δεν μπορούν να λειτουργήσουν-κανόνες που βασίζονται σε διάστημα
- Εκτελέστηκε επίπεδο συντήρησηςΤο - κάνει διάκριση μεταξύ ενός ελέγχου χειριστή επιπέδου 1, μιας επιθεώρησης τεχνικού επιπέδου 2 και μιας πλήρους κατάρριψης επιπέδου 3
- Σέρβις ή επιθεώρηση εξαρτημάτωνΤο - προσδιορίζει ακριβώς ποιες γροθιές, τμήματα μήτρας, ελατήρια, πιλότοι ή στρίπερ αξιολογήθηκαν
- Μετρήσεις που έγιναν- πραγματικά ύψη γρέζιων, μήκη χωρίς ελατήρια, διάμετροι πιλότου και ενδείξεις απόστασης που καταγράφηκαν ως αριθμοί και όχι ως πέρασμα/αστοχία
- Το υλικό αφαιρέθηκε κατά τη διάρκεια της λείανσης- σωρευτικό βάθος ακονίσματος ανά στοιχείο, η βασική είσοδος για την πρόβλεψη της υπολειπόμενης ζωής
- Ανταλλακτικά αντικαταστάθηκαν- αριθμός ανταλλακτικού, τοποθεσία σταθμού και λόγος αντικατάστασης (φθορά, σπάσιμο, προληπτική εναλλαγή)
- Σημειώσεις και παρατηρήσεις τεχνικού- οτιδήποτε ασυνήθιστο: απροσδόκητα μοτίβα φθοράς, αποχρωματισμός, τροποποιήσεις εργαλείων ή προβλήματα παραγωγής που αναφέρθηκαν από τον χειριστή
- Επόμενη-ενεργοποίηση υπηρεσίας- ο αριθμός εγκεφαλικών επεισοδίων ή η ημερολογιακή ημερομηνία κατά την οποία πρέπει να πραγματοποιηθεί η επόμενη υπηρεσία επιπέδου 2 ή επιπέδου 3
Αυτά τα πεδία είναι βέλτιστες πρακτικές παρακολούθησης δεδομένων συντήρησης, επειδή το καθένα υποστηρίζει μια μελλοντική απόφαση. Προγραμματισμός πλήθους εγκεφαλικών κινήσεων. Το αθροιστικό βάθος λείανσης οδηγεί τον χρονισμό αντικατάστασης. Οι τιμές μέτρησης αποκαλύπτουν εάν η φθορά είναι επιταχυνόμενη ή σταθερή. Οι σημειώσεις τεχνικών καταγράφουν το ποιοτικό πλαίσιο που χάνουν οι ακατέργαστοι αριθμοί.
Χρήση δεδομένων παρακολούθησης για την πρόβλεψη των αναγκών συντήρησης
Η αντιδραστική συντήρηση περιμένει να σπάσει κάτι. Υπηρεσίες προληπτικής συντήρησης σε σταθερό χρονοδιάγραμμα ανεξάρτητα από την πραγματική κατάσταση. Ο προγνωστικός προγραμματισμός συντήρησης για μήτρες σφράγισης βρίσκεται πάνω από τα δύο: χρησιμοποιεί συσσωρευμένα δεδομένα για να προβλέψει πότε ένα συγκεκριμένο στοιχείο θα φτάσει στο όριο του και προγραμματίζει την παρέμβαση ακριβώς πριν από αυτό το σημείο.
Εδώ είναι πώς τα ιστορικά δεδομένα το καθιστούν δυνατό. Φανταστείτε ότι έχετε δέκα καρτέλες σέρβις για το Die #112 που δείχνουν ότι η διάτρηση του Station 4 χάνει 0,005 ίντσες αιχμής ανά 25.000 πινελιές και το όριο μηχανικής επιτρέπει τη συνολική αφαίρεση 0,060 ιντσών. Τα απλά μαθηματικά σας λένε ότι η διάτρηση έχει περίπου 300.000 χτυπήματα ζωής και η τρέχουσα αθροιστική αφαίρεση είναι στις 0,042 ίντσες. Γνωρίζετε ότι η επόμενη αντικατάσταση αναμένεται μέσα σε περίπου 90.000 εγκεφαλικά επεισόδια, δίνοντάς σας χρόνο να επιβεβαιώσετε ότι υπάρχει απόθεμα ανταλλακτικό και να προγραμματίσετε την ανταλλαγή κατά τη διάρκεια ενός προγραμματισμένου παραθύρου και όχι σε περίπτωση έκτακτης ανάγκης παραγωγής.
Πολλαπλασιάστε αυτή τη λογική σε κάθε στοιχείο φθοράς σε κάθε καλούπι και μετακινηθείτε από την παρακολούθηση μεμονωμένων εξαρτημάτων σε επίπεδο νοημοσύνης-συντήρησης. Μπορείτε να προσδιορίσετε ποιες μήτρες καταναλώνουν τους περισσότερους πόρους συντήρησης, ποιοι τύποι εξαρτημάτων αποτυγχάνουν νωρίτερα και ποια υλικά παραγωγής αυξάνουν τους ταχύτερους ρυθμούς φθοράς.Στοιχεία κλάδουδείχνει ότι οι κατασκευαστές που εφαρμόζουν προγνωστικές προσεγγίσεις συνήθως επιτυγχάνουν 25% μείωση στο κόστος συντήρησης και έως και 47% μείωση στον απρογραμμάτιστο χρόνο διακοπής λειτουργίας σε σύγκριση με αμιγώς αντιδραστικά προγράμματα.
Ο ίδιος ο σχεδιασμός του καλουπιού παίζει ρόλο στο πόσο καθαρά μπορούν να συλληφθούν αυτά τα δεδομένα. Μηχανήματα σχεδιασμένα με γνώμονα τη δυνατότητα συντήρησης, όπως αυτά απόΓΙΤΣΕΝ, απλοποιήστε την τεκμηρίωση ενσωματώνοντας σταθερή πρόσβαση σε εξαρτήματα, τυποποιημένα εξαρτήματα φθοράς και σαφή σημεία αναφοράς συντήρησης απευθείας στη σχεδίαση της μήτρας. Όταν κάθε διάτρηση είναι εύκολα αναγνωρίσιμη ανά σταθμό, κάθε στοιχείο φθοράς χρησιμοποιεί καταλόγους αριθμούς ανταλλακτικών και η πρόσβαση για μέτρηση δεν απαιτεί πλήρη αποσυναρμολόγηση, οι τεχνικοί καταγράφουν πιο ακριβή δεδομένα σε λιγότερο χρόνο. Αυτός ο σχεδιασμός-για-φιλοσοφία συντηρησιμότητας μειώνει την τριβή που προκαλεί την αχρηστία των συστημάτων παρακολούθησης.
Είτε χρησιμοποιείτε μια πλήρη πλατφόρμα CMMS, μια-μονάδα παρακολούθησης που έχει δημιουργηθεί για σκοπούς ή ακόμα και ένα καλά δομημένο υπολογιστικό φύλλο, η αρχή είναι η ίδια: κάθε μέτρηση που καταγράφεται σήμερα είναι μια εικόνα διαθέσιμη αύριο. Τα καταστήματα που δεσμεύονται για συνεπή εισαγωγή δεδομένων σε κάθε εκδήλωση υπηρεσίας δημιουργούν ένα επίπεδο νοημοσύνης συντήρησης που ενισχύεται σε αξία με την πάροδο του χρόνου, μετατρέποντας την ιστορία κάθε μήτρας σε έναν οδικό χάρτη για το μέλλον του.
Οι ακριβείς εγγραφές και τα προγνωστικά σήματα κάνουν τη σωστή δουλειά την κατάλληλη στιγμή. Αλλά ακόμη και η τέλεια προγραμματισμένη συντήρηση είναι τόσο καλή όσο η επικύρωση που επιβεβαιώνει ότι η μήτρα είναι πραγματικά έτοιμη για παραγωγή-προτού επιστρέψει στον Τύπο.
Ανάρτηση-Επικύρωση συντήρησης και ετοιμότητα παραγωγής
Μια μήτρα που έχει ακονιστεί, επανασυναρμολογηθεί και γυαλίσει δεν είναι αυτόματα έτοιμη-. Το να παραλείπετε την επικύρωση μετά τη συντήρηση είναι σαν να ξαναφτιάχνετε έναν κινητήρα και να μην τον εκκινείτε ποτέ πριν τον βιδώσετε ξανά στο αυτοκίνητο. Τα βήματα επικύρωσης δοκιμής μετά την{3}}επικύρωση του καλουπιού συντήρησης που ακολουθούν είναι η τελική πύλη ποιότητας μεταξύ του πάγκου του χώρου εργαλείων και της πρέσας παραγωγής. Επιβεβαιώνουν ότι κάθε εξάρτημα κάθεται εκεί που ανήκει, εμπλέκεται στο σωστό βάθος και παράγει εξαρτήματα που συναντούν την εκτύπωση.
Βήμα{0}}βήμα προς-Ακολουθία επικύρωσης συντήρησης-
Ο τρόπος επαλήθευσης της μήτρας μετά το ακόνισμα και την επανασυναρμολόγηση ακολουθεί μια αυστηρή σειρά. Κάθε βήμα βασίζεται σε αυτό που προηγείται και η παράκαμψη δημιουργεί τυφλά σημεία που αποκαλύπτονται μόνο ως ελαττωματικά μέρη ή κατεστραμμένα εργαλεία μόλις ξεκινήσει η παραγωγή με πλήρη- ταχύτητα.
- Οπτική επιθεώρηση όλων των επανασυναρμολογημένων εξαρτημάτων.Πριν η μήτρα φύγει από τον πάγκο, βεβαιωθείτε ότι κάθε διάτρηση έχει τοποθετηθεί πλήρως στον συγκρατητήρα του, ότι όλοι οι σύνδεσμοι έχουν ροπή στρέψης σύμφωνα με τις προδιαγραφές, τα ελατήρια έχουν εγκατασταθεί στις σωστές τσέπες χωρίς όπλιση και δεν παραμένουν ξένα υπολείμματα στην κοιλότητα της μήτρας. Βεβαιωθείτε ότι όλοι οι πείροι του πείρου είναι ομοιόμορφοι και ότι κανένα εξάρτημα δεν προεξέχει πέρα από τις επιφάνειές τους.
- Κλείστε την επαλήθευση ύψους-.Η επαλήθευση ύψους κλεισίματος μήτρας μετά τη συντήρηση επιβεβαιώνει ότι η μήτρα κλείνει στη σωστή διάσταση μετά το ακόνισμα και το γδάρσιμο. Τοποθετήστε μπλοκ μετρητή ή ένα βαθμονομημένο μετρητή ύψους κατά μήκος των μπλοκ ακινητοποίησης και βεβαιωθείτε ότι η ένδειξη ταιριάζει με το τεκμηριωμένο ύψος κλεισίματος της μήτρας εντός 0,001 ίντσας (0,025 mm). Οποιαδήποτε απόκλιση σημαίνει ότι οι ροδέλες δεν έχουν υπολογιστεί σωστά ή ότι ένα εξάρτημα δεν έχει τοποθετηθεί σωστά.
- Έλεγχος ιμάντα-ασφαλείας και στερέωσης.Βεβαιωθείτε ότι όλες οι υποδοχές του σφιγκτήρα μήτρας είναι προσβάσιμες και δεν έχουν υποστεί ζημιά. Βεβαιωθείτε ότι οι ιμάντες ασφαλείας ή τα μπουλόνια ασφαλείας που εμποδίζουν τον διαχωρισμό της άνω μήτρας κατά τη μεταφορά είναι στη θέση τους. Αυτό προστατεύει τόσο τη μήτρα όσο και τον τεχνικό εγκατάστασης κατά τη φόρτωση της πρέσας.
- Δοκιμή ξηρού κύκλου-χωρίς υλικό.Τοποθετήστε τη μήτρα στην πρέσα και κυκλώστε την αργά, χωρίς υλικό λωρίδας, με πολλές πλήρεις διαδρομές. Παρακολουθήστε για παρεμβολές μεταξύ διατρήσεων και απογυμνωτών, ακούστε για επαφή όπου δεν θα έπρεπε να υπάρχει καμία επαφή και βεβαιωθείτε ότι όλα τα κινούμενα εξαρτήματα ταξιδεύουν ομαλά σε όλο το εύρος τους. Αυτό το βήμα εντοπίζει σφάλματα επανασυναρμολόγησης που μόνο η οπτική επιθεώρηση δεν μπορεί να εντοπίσει.
- Σύντομη-δοκιμαστική δοκιμή με μέτρηση πρώτου-άρθρου.Τροφοδοτήστε το υλικό και εκτελέστε 10 έως 20 μέρη με μειωμένη ταχύτητα. Τραβήξτε το πρώτο πλήρες εξάρτημα και μετρήστε όλες τις κρίσιμες διαστάσεις, τα ύψη των γρεζιών, τις θέσεις των οπών και τα διαμορφωμένα χαρακτηριστικά έναντι της εκτύπωσης του εξαρτήματος. Συγκρίνετε αυτές τις μετρήσεις με το τελευταίο γνωστό-καλό δείγμα από την προηγούμενη περίοδο παραγωγής. Οποιαδήποτε απόκλιση πέρα από την ανοχή υποδηλώνει πρόβλημα συντήρησης ή επανασυναρμολόγησης που πρέπει να επιλυθεί πριν απελευθερωθεί η μήτρα.
- Αποσύνδεση-και παράδοση στην παραγωγή.Μόλις τα πρώτα προϊόντα περάσουν από την επιθεώρηση, ο τεχνικός υπογράφει το αρχείο συντήρησης με την ημερομηνία επικύρωσης, τον αριθμό των εγκεφαλικών επεισοδίων κατά την κυκλοφορία και μια επιβεβαίωση ότι όλα τα στοιχεία της λίστας ελέγχου είναι πλήρη. Αυτό δημιουργεί υπευθυνότητα και ένα σαφές σημείο μεταβίβασης μεταξύ της αίθουσας εργαλείων και του ορόφου παραγωγής.
Για προοδευτικές μήτρες, είναι απαραίτητοι δύο επιπλέον έλεγχοι. Αρχικά, επαληθεύστε την εξέλιξη της λωρίδας τροφοδοτώντας υλικό σε όλους τους σταθμούς και επιβεβαιώνοντας ότι οι οπές πιλότου ευθυγραμμίζονται με τους πιλότους σε κάθε σταθμό χωρίς επιμήκυνση ή μετατόπιση θέσης. Ακόμη και 0,005 ίντσα κακής ευθυγράμμισης στις ενώσεις του πρώτου σταθμού διάτρησης στους σταθμούς κατάντη. Δεύτερον, επιθεωρήστε την τελευταία λωρίδα που παρήχθη κατά τη δοκιμή για σταθερή ακεραιότητα φορέα, ομοιόμορφο διαχωρισμό εξαρτημάτων και καθαρή απόρριψη απορριμμάτων σε κάθε σημείο αποκοπής. Ωςειδικοί στη ρύθμισητονίστε, ο εσφαλμένος χρόνος απελευθέρωσης του πιλότου-μετά την επανασυναρμολόγηση μπορεί να προκαλέσει επιμήκυνση των οπών του πιλότου, λυγισμένους πιλότους και κακή θέση του εξαρτήματος, προβλήματα που εμφανίζονται μόνο όταν η λωρίδα περάσει πλήρως το εργαλείο.
Αυτή η λίστα ελέγχου ετοιμότητας παραγωγής καλουπιών σφράγισης κλείνει τον κύκλο σε κάθε κύκλο συντήρησης. Χωρίς αυτό, οι τεχνικοί δεν έχουν καμία απόδειξη ότι η εργασία που πραγματοποίησαν αποκατέστησε πραγματικά τη μήτρα σε μια ικανή κατάσταση. Με αυτό, η παραγωγή κληρονομεί ένα επικυρωμένο εργαλείο και όχι μια ελπίδα ότι τα πράγματα πήγαν ξανά μαζί σωστά.
Δημιουργία ενός προγράμματος συντήρησης-Ready Die
Η επικύρωση εντοπίζει σφάλματα επανασυναρμολόγησης. Αλλά το ευρύτερο ερώτημα είναι γιατί ορισμένοι θάνατοι απαιτούν εντατική παρέμβαση κάθε λίγες εβδομάδες, ενώ άλλοι λειτουργούν αξιόπιστα για μήνες μεταξύ των υπηρεσιών. Η απάντηση σχεδόν πάντα εντοπίζεται στο πώς σχεδιάστηκε και κατασκευάστηκε η μήτρα εξαρχής.
Η μακροζωία του καλουπιού δεν ξεκινά από τον πάγκο συντήρησης. Ξεκινά στο στάδιο της μηχανικής. Μήτρα κατασκευασμένα με προσβασιμότητα συντήρησης, δηλαδή εξαρτήματα που μπορούν να αφαιρεθούν και να μετρηθούν χωρίς πλήρη αποσυναρμολόγηση, μειώνουν τον χρόνο και την ικανότητα που απαιτείται για κάθε εκδήλωση σέρβις. Οι ανθεκτικοί χάλυβες εργαλείων που επιλέγονται για το συγκεκριμένο υλικό που αποτυπώνεται αντιστέκονται στη φθορά των άκρων και επεκτείνουν τα διαστήματα μεταξύ του ακονίσματος. Σταθερή γεωμετρία παραγωγής, χαρακτηριστικά σχεδιασμένα να διατηρούν ανοχή σε εκατοντάδες χιλιάδες διαδρομές χωρίς μετατόπιση, διατηρούν τα εξαρτήματα σε προδιαγραφές χωρίς συνεχή προσαρμογή.
Σκεφτείτε τι κάνει ένα καλούπι εύκολο στη συντήρηση καθ' όλη τη διάρκεια του κύκλου ζωής του:
- Οι διατρήσεις που συγκρατούνται στις βάσεις-ταχείας αλλαγής αντί για τις οπές με πίεση-επιτρέπουν την αντικατάσταση χωρίς να τραβήξετε ολόκληρο το επάνω συγκρότημα
- Τα τυποποιημένα εξαρτήματα φθοράς σε πολλαπλές μήτρες μειώνουν την πολυπλοκότητα των ανταλλακτικών και επιτρέπουν την κοινή-διανομή αποθέματος
- Οι σαφείς σημάνσεις αναγνώρισης σταθμού και οι επιφάνειες αναφοράς δίνουν στους τεχνικούς άμεσο προσανατολισμό κατά τη διάρκεια της αποκοπής
- Επαρκές διάκενο γύρω από ελατήρια, πιλότους και οδηγούς πείρους, ώστε να μπορούν να ληφθούν μετρήσεις χωρίς αφαίρεση γειτονικών εξαρτημάτων
- Ποιότητες χάλυβα εργαλείων ταιριάζουν με τη σκληρότητα του υλικού παραγωγής, εξισορροπώντας τη σκληρότητα έναντι της αντοχής στη φθορά για τη συγκεκριμένη εφαρμογή
Οι κατασκευαστές όπωςΓΙΤΣΕΝπροσεγγίστε την προσαρμοσμένη κατασκευή καλουπιών σφράγισης με αυτή τη νοοτροπία συντήρησης ενσωματωμένη από την αρχή. Η μηχανολογική τους προσοχή συνδυάζει την ανθεκτικότητα και τη σταθερή απόδοση παραγωγής με πρακτική πρόσβαση για τους τεχνικούς που θα συντηρούν τη μήτρα καθ 'όλη τη διάρκεια ζωής της. Το αποτέλεσμα είναι ένα πρόγραμμα καλουπιών που απαιτεί λιγότερο εντατική παρέμβαση κατά τη διάρκεια του πλήρους κύκλου ζωής του εργαλείου, λιγότερες επισκευές έκτακτης ανάγκης, πιο προβλέψιμα παράθυρα συντήρησης και μεγαλύτερη συνολική διάρκεια ζωής προτού καταστεί απαραίτητη η σημαντική επισκευή.
Μια καλά-επικυρωμένη, καλά σχεδιασμένη μήτρα-που επιστρέφεται στον τύπο μετά από σωστή συντήρηση δεν είναι απλώς ένα επισκευασμένο εργαλείο. Είναι μια γνωστή ποσότητα: μετρημένη, τεκμηριωμένη και επιβεβαιωμένη έτοιμη. Αυτή η εμπιστοσύνη, που βασίζεται σε δομημένες διαδικασίες και όχι σε υποθέσεις, είναι ακριβώς αυτό που διαχωρίζει τα καταστήματα που ελέγχουν το κόστος εργαλείων τους από τα καταστήματα που ελέγχονται από αυτά. Η λίστα ελέγχου συντήρησης του καλουπιού σφράγισης είναι το έγγραφο που κάνει αυτή την πειθαρχία επαναλήψιμη, βάρδιες μετά βάρδιες.
Συχνές ερωτήσεις λίστας ελέγχου συντήρησης μήτρας σφράγισης
1. Πόσο συχνά πρέπει να συντηρείται μια μήτρα σφράγισης;
Η συχνότητα σέρβις του καλουπιού σφράγισης εξαρτάται από τον αριθμό των εγκεφαλικών επεισοδίων και όχι από τον ημερολογιακό χρόνο. Μια προσέγγιση τριών{1}}επιπέδων λειτουργεί καλύτερα: Οι έλεγχοι χειριστή επιπέδου 1 πραγματοποιούνται σε κάθε εκτέλεση παραγωγής, οι επιθεωρήσεις τεχνικού επιπέδου 2 πραγματοποιούνται κάθε 10.000 έως 50.000 πινελιές και οι πλήρεις αποκοπές επιπέδου 3 ενεργοποιούνται κάθε 100.000 έως 500.000 χτυπήματα. Η σκληρότητα του υλικού, η πολυπλοκότητα της μήτρας και η ταχύτητα παραγωγής αλλάζουν όλα αυτά τα διαστήματα. Τα σκληρότερα υλικά όπως ο ανοξείδωτος χάλυβας μπορούν να μειώσουν κατά το ήμισυ τα μεσοδιαστήματα της γραμμής βάσης, ενώ οι απλές μήτρες από μαλακό χάλυβα μπορεί να τα τεντώσουν περισσότερο. Παρακολουθήστε τα δεδομένα πραγματικής φθοράς σε αρκετούς κύκλους για να βελτιώσετε το συγκεκριμένο πρόγραμμά σας.
2. Τι προκαλεί τα υπερβολικά γρέζια στα σταμπωτά μέρη και πώς το διορθώνετε;
Τα υπερβολικά γρέζια στα σφραγισμένα μέρη προκαλούνται κυρίως από θαμπά κοπτικά άκρα ή από διάτρηση-να-το διάκενο που έχει ανοίξει πέρα από τις προδιαγραφές. Όταν το ύψος του γρέζιου υπερβαίνει το 10% του πάχους του υλικού, το ακόνισμα έχει καθυστερήσει. Τα βήματα διορθωτικής συντήρησης περιλαμβάνουν μέτρηση της πραγματικής απόστασης με μετρητές αισθητήρα, ακόνισμα των άκρων κοπής και των τμημάτων διάτρησης και μήτρας σε μύλο επιφανειών με ψυκτικό υγρό και αντικατάσταση φθαρμένων κουμπιών μήτρας εάν το διάκενο δεν μπορεί να αποκατασταθεί μόνο μέσω του ακονίσματος. Η συνεπής παρακολούθηση των γρεζιών κατά τη διάρκεια των εργασιών παραγωγής συλλαμβάνει αυτή την υποβάθμιση νωρίς προτού παράγει σκραπ.
3. Πότε πρέπει να ακονίσετε μια μήτρα σφράγισης έναντι της αντικατάστασης της διάτρησης;
Η απόφαση οξύτητας έναντι αντικατάστασης βασίζεται σε τρεις μετρήσιμους παράγοντες. Αρχικά, παρακολουθήστε το σωρευτικό υλικό που αφαιρέθηκε από τη διάτρηση κατά τη διάρκεια της ζωής του. όταν το συνολικό βάθος λείανσης πλησιάζει το όριο μηχανικής που τεκμηριώνεται στη σχεδίαση της μήτρας, είναι απαραίτητη η αντικατάσταση. Δεύτερον, ελέγξτε το υπόλοιπο μήκος του εδάφους κοπής, καθώς οι γροθιές χρειάζονται ελάχιστη εμπλοκή με απογυμνωτές και ανοίγματα μήτρας. Τρίτον, προσέξτε για σημάδια υποεπιφανειακής θερμικής βλάβης, όπως αποχρωματισμό ή επαναλαμβανόμενο θρυμματισμό μετά το ακόνισμα. Εάν δεν επιτευχθεί κανένα από αυτά τα όρια, το ακόνισμα με περάσματα φωτός από 0,001 έως 0,002 ίντσες ανά τροφοδοσία προς τα κάτω αποκαθιστά αποτελεσματικά την άκρη.
4. Τι ανταλλακτικά θα πρέπει να έχει σε απόθεμα ένα κατάστημα με μήτρες σφράγισης;
Τα ανταλλακτικά προτεραιότητας ταξινομούνται με το ποσοστό φθοράς πολλαπλασιασμένο με το χρόνο παράδοσης του προμηθευτή. Οι γροθιές προσαρμοσμένου προφίλ-στην κορυφή της λίστας, επειδή φθείρονται πιο γρήγορα και συχνά χρειάζονται εβδομάδες για να κατασκευαστούν. Διαθέστε τουλάχιστον ένα πλήρες σετ ανά μήτρα υψηλού-όγκου. Τα κουμπιά μήτρας, τα ελατήρια και οι πιλότες πιλότων ακολουθούν στενά. Τα ελατήρια θα πρέπει να αποθηκεύονται ως πλήρη σετ ανά καλούπι με την αντικατάσταση να ενεργοποιείται όταν το ελεύθερο μήκος πέσει 10% από το ονομαστικό. Οι πιλότοι που φοριούνται 0,01 mm μικρότερου μεγέθους χρειάζονται άμεση αντικατάσταση. Οι δακτύλιοι πείρων οδηγών, τα ένθετα απογυμνωτή και τα κιτ συνδετήρων συμπληρώνουν το απόθεμα. Οι ελάχιστες ποσότητες θα πρέπει να καλύπτουν έναν πλήρη κύκλο αντικατάστασης συν ένα σύνολο buffer με βάση τους χρόνους παράδοσης του προμηθευτή σας.
5. Πώς μπορεί ο σχεδιασμός της μήτρας να μειώσει-το κόστος μακροπρόθεσμης συντήρησης;
Οι μήτρες που έχουν σχεδιαστεί με γνώμονα τη δυνατότητα συντήρησης μειώνουν σημαντικά το φόρτο συντήρησης κατά τη διάρκεια ζωής. Τα βασικά χαρακτηριστικά σχεδιασμού περιλαμβάνουν γρήγορη-αλλαγή λαβών διάτρησης που επιτρέπουν την αντικατάσταση χωρίς πλήρη αποσυναρμολόγηση, τυποποιημένα εξαρτήματα φθοράς που απλοποιούν τον κατάλογο ανταλλακτικών, σαφείς σημάνσεις αναγνώρισης σταθμού για γρήγορο προσανατολισμό τεχνικού και επαρκή απόσταση γύρω από ελατήρια και πιλότους για μέτρηση-στη θέση. Κατασκευαστές όπως η YICHEN (https://www.yichen-group.com/stamping-die/) ενσωματώνουν αυτές τις αρχές στην προσαρμοσμένη κατασκευή καλουπιών σφράγισης, συνδυάζοντας ανθεκτικούς χάλυβες εργαλείων που ταιριάζουν με υλικά παραγωγής με πρακτικά σημεία πρόσβασης που κάνουν τη ρουτίνα σέρβις ταχύτερη και πιο συνεπή σε όλα τα επίπεδα δεξιοτήτων τεχνικού.


