


Τι είναι το Stamping Die punches και γιατί έχουν σημασία
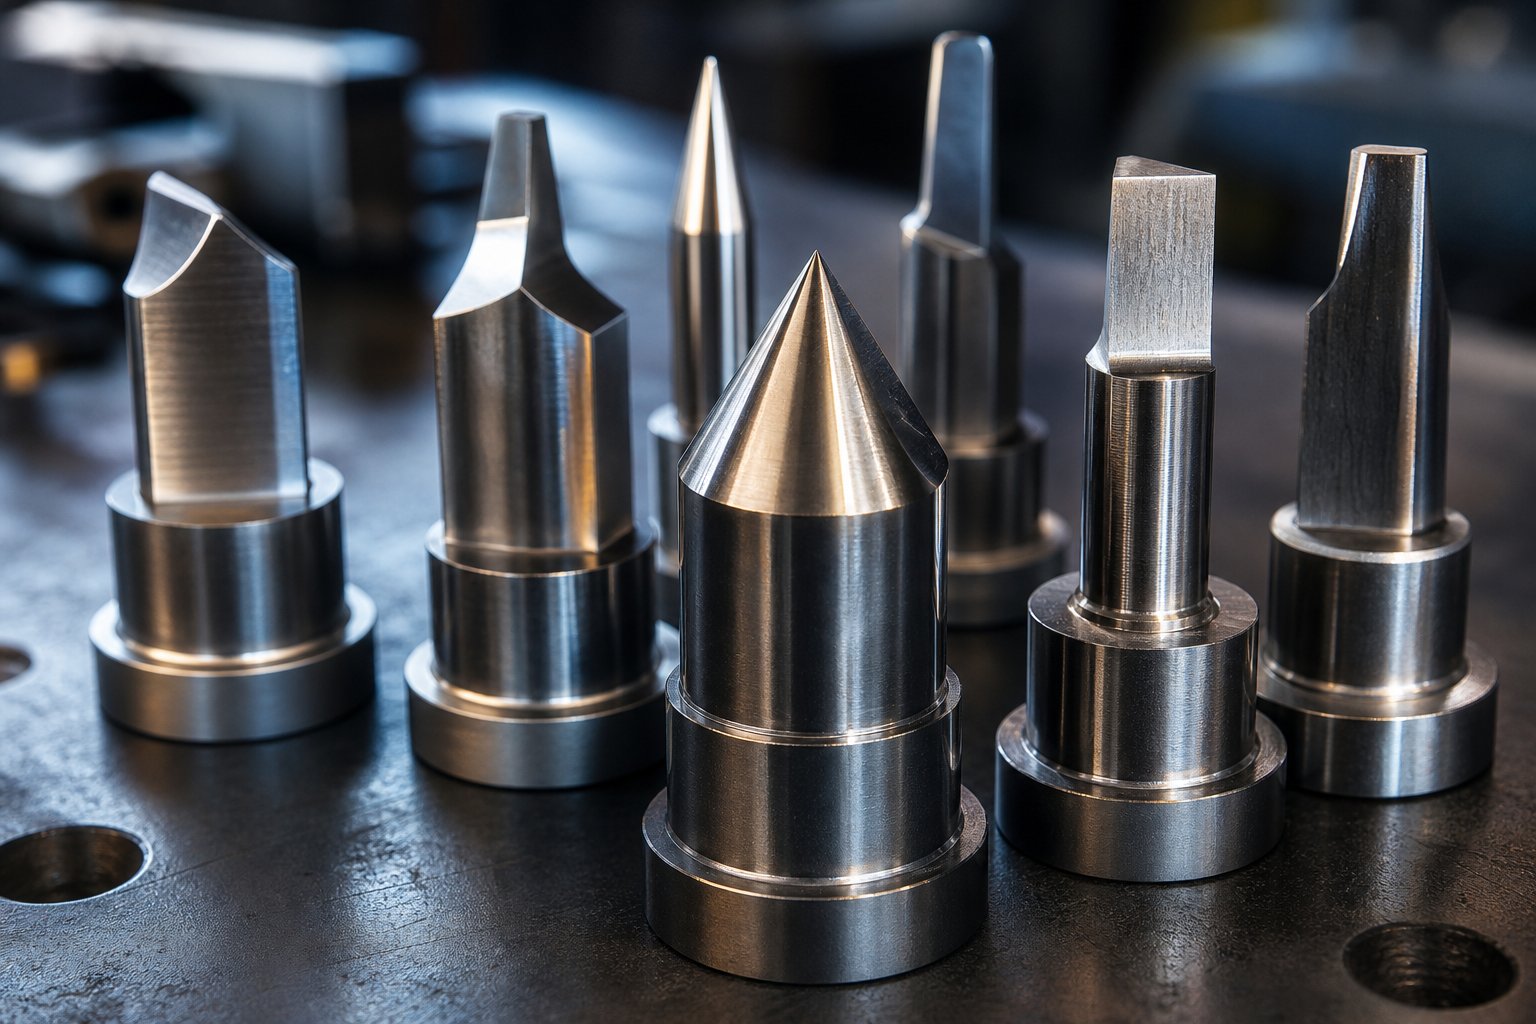
Σφράγιση γροθιές μήτραςείναι τα σκληρυμένα χαλύβδινα εργαλεία που έρχονται σε φυσική επαφή και μετασχηματίζουν τη λαμαρίνα κατά τη διάρκεια των εργασιών πίεσης. Σκεφτείτε τη διάτρηση ως το αρσενικό εξάρτημα ενός σετ διάτρησης και μήτρας: κατεβαίνει σε ένα ταιριαστό θηλυκό άνοιγμα (το μπλοκ μήτρας) για να κόψει, να σχηματίσει ή να μετατοπίσει το υλικό σε τελειωμένο σχήμα. Κάθε τρύπα, εγκοπή και περίγραμμα σε ένα σταμπωτό μέρος ξεκινά με την κοπτική άκρη μιας μήτρας να κάνει τη δουλειά της σε χωρητικότητα.
Οι διατρήσεις είναι μόνο ένα κομμάτι ενός μεγαλύτερου συστήματος. Οι απογυμνωτές κρατούν το φύλλο σε επίπεδο και το τραβούν από τη διάτρηση κατά τη διάρκεια της ανάκλησης. Οι πιλότοι εντοπίζουν τη λωρίδα με ακρίβεια από σταθμό σε σταθμό. Οι ανυψωτές ανυψώνουν το υλικό μεταξύ των κτυπημάτων ώστε να μπορεί να προχωρήσει. Κάθε ένα από αυτά τα εξαρτήματα της μήτρας σφράγισης παίζει έναν υποστηρικτικό ρόλο, αλλά η ίδια η διάτρηση κάνει το πρωταρχικό έργο του μετασχηματισμού υλικού.
Τι κάνει στην πραγματικότητα μια σφράγιση Die Punch
Όταν το έμβολο πίεσης οδηγεί τη διάτρηση προς τα κάτω, η κοπτική άκρη προκαλεί ένα κάταγμα στην επάνω επιφάνεια του φύλλου. Ταυτόχρονα, η άκρη του μπλοκ μήτρας προκαλεί ένα αντίστοιχο κάταγμα από το κάτω μέρος. Με το σωστό διάκενο, αυτές οι δύο γραμμές κατάγματος συναντώνται στη μέση, δημιουργώντας έναν καθαρό διαχωρισμό με ελάχιστο γρέζια. Το αποτέλεσμα είναι μια κομμένη ακμή τριών- ζωνών: μια ελαφριά ανατροπή στην κορυφή, μια λεία στιλβωμένη ταινία όπου σημειώθηκε διάτμηση και μια πιο τραχιά ζώνη θραύσης όπου η ρωγμή διαδόθηκε στο υπόλοιπο πάχος. Αυτός ο μηχανισμός διάτμησης είναι που κάνει τα μήτρες σφράγισης μετάλλων τόσο αποτελεσματικά στην παραγωγή χιλιάδων εξαρτημάτων ανά ώρα με επαναλαμβανόμενη ποιότητα.
Όπου χωρούν οι διατρήσεις στη διάταξη μήτρας
Για να κατανοήσετε πώς λειτουργεί μια διάτρηση, θα θέλετε να δείτε πού βρίσκεται μέσα στο συγκρότημα μεταλλικής μήτρας. Εδώ είναι τα βασικά στοιχεία από πάνω προς τα κάτω:
- Πάνω παπούτσι- η επάνω πλάκα που τοποθετείται στο έμβολο πρέσας και φέρει όλα τα επάνω-μισά εργαλεία
- Πλάκα διάτρησης (στήριγμα)Το - κρατά γροθιές σε σταθερή θέση μεταξύ τους
- Γροθιά- το εργαλείο εργασίας που έρχεται σε επαφή με τη λαμαρίνα
- ΓυμνόΤο - σφίγγει το υλικό επίπεδο και το αφαιρεί από τη διάτρηση κατά την ανάκληση
- Μπλοκ μήτραςΤο - περιέχει τα ταιριαστά ανοίγματα που παρέχουν την αντίθετη αιχμή
- Κάτω παπούτσι- η κάτω πλάκα που βιδώνει στο στήριγμα της πρέσας
Τα παπούτσια με μήτρα παρέχουν δομική ακαμψία για ολόκληρο το συγκρότημα και οποιαδήποτε παραμόρφωση ή κακή ευθυγράμμιση σε αυτό το επίπεδο καταρράκτη κατευθείαν στην απόδοση διάτρησης. Αυτή η σχέση μεταξύ του συγκροτήματος και του εργαλείου κοπής είναι ακριβώς ο λόγος που η ποιότητα της διάτρησης οδηγεί τα πάντα προς τα κάτω: ακρίβεια διαστάσεων μερών, κατάσταση άκρων, ύψος γρέζινων και, τελικά, πόσα χτυπήματα χτυπάτε προτού το εργαλείο χρειαστεί προσοχή. Μια φθαρμένη ή κακώς σχεδιασμένη γροθιά δεν παράγει μόνο κακά μέρη. Επιταχύνει τη φθορά σε κάθε παρακείμενο εξάρτημα και καταναλώνει τον χρόνο λειτουργίας της παραγωγής σας.
Οι ενότητες που ακολουθούν αναλύουν κάθε μεταβλητή που καθορίζει εάν οι γροθιές σας διαρκούν ή αποτυγχάνουν νωρίς, ξεκινώντας από το πλήρες φάσμα των τύπων διάτρησης και τις συγκεκριμένες εργασίες που χειρίζονται.
Πλήρης Ταξινόμηση των τύπων διάτρησης ανά συνάρτηση
Δεν κάνει κάθε γροθιά την ίδια δουλειά. Μια διάτρηση που δημιουργεί τρύπες για μπουλόνια σε ένα στήριγμα δεν έχει σχεδόν τίποτα κοινό με μια διάτρηση που συμπιέζει το υλικό για να κρατήσει μια σφιχτή ανοχή. Το να γνωρίζετε σε ποια κατηγορία ανήκει η λειτουργία σας είναι το πρώτο βήμα προς την επιλογή του σωστού εργαλείου διάτρησης μετάλλου για την εφαρμογή και επηρεάζει άμεσα το πόσο θα διαρκέσει αυτό το εργαλείο στην παραγωγή.
Διατρήσεις κοπής για διαχωρισμό υλικών
Οι γροθιές κοπής μοιράζονται έναν στόχο: τον διαχωρισμό του υλικού. Οι διαφορές έγκεινται στο τι κρατάτε, τι απορρίπτετε και πού συμβαίνει το κόψιμο σε σχέση με την άκρη του εξαρτήματος.
- Διατρητικές γροθιέςδημιουργήστε τρύπες περνώντας μια γυμνοσάλιαγκα εντελώς μέσα από το φύλλο. Το διάτρητο φύλλο είναι το προϊόν. ο γυμνοσάλιαγκας είναι σκραπ. Αυτή είναι η πιο κοινή λειτουργία διάτρησης μεταλλικών οπών σε προοδευτικές μήτρες, που χειρίζονται τα πάντα, από οπές διάκενου συνδετήρων έως σχέδια αερισμού.
- Κενές γροθιέςκόψτε ολόκληρο το εξωτερικό προφίλ ενός τελειωμένου τμήματος με μία κίνηση. Εδώ ο γυμνοσάλιαγκας γίνεται το προϊόν και η υπόλοιπη λωρίδα είναι απόβλητο. Το Blanking απαιτεί μεγαλύτερη χωρητικότητα από το piercing επειδή η περίμετρος κοπής είναι συνήθως πολύ μεγαλύτερη.
- Γροθιές με εγκοπήαφαιρέστε το υλικό από την άκρη μιας λωρίδας ή τμήματος. Επειδή το κόψιμο συμβαίνει μόνο στη μία πλευρά, αυτές οι γροθιές υφίστανται μη ισορροπημένες πλευρικές δυνάμεις και συχνά απαιτούν ένα μπλοκ φτέρνας για στήριξη.
- Γροθιές με τρυπήματακάντε μερικές τομές που σχηματίζουν γλωττίδες ή περσίδες χωρίς να διαχωρίζετε πλήρως το υλικό. Η συνδεδεμένη άκρη κάμπτεται πάνω από το άνοιγμα της μήτρας, έτσι η γεωμετρία της διάτρησης συνδυάζει μια γωνία διάτμησης με μια ακτίνα διαμόρφωσης.
- Γροθιές κοπήςαφαιρέστε την περίσσεια υλικού της φλάντζας από προηγουμένως διαμορφωμένα ή σχεδιασμένα μέρη, καθαρίζοντας τα περιγράμματα μέχρι τις τελικές διαστάσεις.
Το προφίλ δύναμης διαφέρει σημαντικά μεταξύ αυτών των τύπων. Μια κενή διάτρηση εμπλέκει την περίμετρο πλήρους κοπής ταυτόχρονα, παράγοντας μέγιστη χωρητικότητα σε μια στιγμή. Αντίθετα, μια διάτρηση με τρυπήματα κόβεται και λυγίζει προοδευτικά, κατανέμοντας το φορτίο σε μεγαλύτερο μέρος της διαδρομής. Αυτές οι διαφορές επηρεάζουν τις αποφάσεις εργαλείων διάτρησης γύρω από την ποιότητα χάλυβα, τις γωνίες διάτμησης και την ικανότητα πρέσας.
Μη-Γροθιές για διαμόρφωση και ευθυγράμμιση
Δεν κόβει κάθε διάτρηση μετάλλου. Ορισμένες γροθιές σχηματίζουν υλικό ή απλώς το εντοπίζουν για λειτουργίες κατάντη.
Γροθιές πιλότωνεισάγετε προ-υπάρχουσες τρύπες στη λωρίδα για να την ευθυγραμμίσετε ακριβώς πριν ξεκινήσει η κοπή σε κάθε σταθμό διάτρησης ακριβείας. Διαθέτουν κωνικές ή ακτινωτές μύτες και συνήθως είναι ελαφρώς μικρού μεγέθους (περίπου 0,001 ίντσες μικρότερες από την οπή εντοπισμού) για να αποφευχθεί το κόλλημα κατά την είσοδο.
Σχηματισμός γροθιέςλυγίστε, τραβήξτε ή χαράξτε το υλικό χωρίς πλήρη διαχωρισμό. Οι επιφάνειες εργασίας τους είναι διαμορφωμένες και όχι αιχμηρές-και βασίζονται στην ελεγχόμενη ροή υλικού και όχι στη μηχανική θραύσης.
Γροθιές για νομίσματαεφαρμόστε ακραία τοπική πίεση για να συμπιέσετε το υλικό σε μια ακριβή κοιλότητα, επιτυγχάνοντας στενές ανοχές στο πάχος ή στις λεπτομέρειες της επιφάνειας. Επειδή το υλικό είναι πλήρως περιορισμένο, οι δυνάμεις νομίσματος μπορεί να είναι πέντε έως δέκα φορές υψηλότερες από τα τυπικά φορτία διαμόρφωσης για την ίδια περιοχή επαφής.
| Τύπος διάτρησης | Πρωτεύουσα Λειτουργία | Τυπική Γεωμετρία | Κοινές Εφαρμογές |
|---|---|---|---|
| Διάτρηση | Δημιουργήστε τρύπες (ο γυμνοσάλιαγκας είναι απόβλητο) | Στρογγυλό, επίμηκες ή σε σχήμα με επίπεδο ή κομμένο πρόσωπο | Τρύπες στερέωσης, σχέδια εξαερισμού, ηλεκτρικά knockouts |
| Κενό | Κόψτε το περίγραμμα του τελικού τμήματος (η γυμνοσάλιαγκα είναι προϊόν) | Περιγεγραμμένο προφίλ που ταιριάζει στην περίμετρο τμήματος | Ροδελάκια, πλαστικοποιήσεις, βραχίονες |
| Εγκοπή | Αφαιρέστε το υλικό από την άκρη της λωρίδας | Ανοιχτό-με τη φτέρνα για πλευρική στήριξη | Ανάγλυφο καρτέλας, γωνιακές εγκοπές, εξέλιξη λωρίδας |
| Lancing | Μερική κοπή για να σχηματιστούν γλωττίδες ή περσίδες | Γωνία διάτμησης συν ακτίνα σχηματισμού στο συνδεδεμένο άκρο | Περσίδες, θερμά-πτερύγια νεροχύτη, γλωττίδες κλειδώματος |
| Γαρνίρισμα | Αφαιρέστε την περίσσεια υλικού από τα διαμορφωμένα μέρη | Σχεδιασμένο για να ταιριάζει με την τελική γραμμή περιποίησης | Σχεδιασμένες φλάντζες κυπέλλου, σχηματισμένες άκρες βραχίονα |
| Πιλότος | Εντοπίστε τη λωρίδα για την ακρίβεια του σταθμού | Μύτη κωνική ή κουκκίδα-, ελαφρώς μικρότερη | Προοδευτική ευθυγράμμιση καλουπιών σε κάθε σταθμό |
| Διαμόρφωση | Λυγίστε, σχεδιάστε ή χαράξτε ανάγλυφο χωρίς διαχωρισμό | Περιγραμμένη επιφάνεια εργασίας, γενναιόδωρες ακτίνες | Κάμψεις καναλιών, ρηχά σχέδια, ανάγλυφα λογότυπα |
| Νομίσματα | Συμπιέστε υλικό για σφιχτές ανοχές | Επίπεδο ή χαραγμένο πρόσωπο, βαριά διατομή- | Έλεγχος πάχους, λεπτές λεπτομέρειες, επιφάνειες ρουλεμάν |
Ειδικά και σύνθετα σχέδια διάτρησης
Όταν ένας μεμονωμένος σταθμός χρειάζεται να εκτελέσει περισσότερες από μία λειτουργίες,σύνθετα σχέδια διάτρησηςσυνδυάζουν πολλαπλές λειτουργίες σε ένα μόνο εργαλείο. Ένα κλασικό παράδειγμα: σβήσιμο του εξωτερικού περιγράμματος ενώ ταυτόχρονα τρυπάμε εσωτερικές οπές με ένα πάτημα. Αυτή η προσέγγιση προσφέρει εξαιρετική ακρίβεια θέσης μεταξύ των χαρακτηριστικών, επειδή και οι δύο κοπές γίνονται στο ίδιο κλείσιμο, αλλά συγκεντρώνει το φορτίο και περιορίζει τον διαθέσιμο χώρο για στιβαρές-διατομές.
Πέρα από τις σύνθετες διαμορφώσεις, θα συναντήσετε σχέδια με κεφάλι και χωρίς κεφαλή. Οι γροθιές με κεφαλή χρησιμοποιούν έναν ώμο ή φλάντζα για να τις συγκρατούν στην πλάκα διάτρησης, καθιστώντας την αντικατάσταση απλή. Οι ακέφαλες γροθιές ασφαλίζονται με μια πλάκα στήριξης ή ένα συγκρατητήρα κλειδαριάς με σφαίρα{2}, επιτρέποντας μικρότερη απόσταση σε καλούπια με πυκνά σχέδια οπών. Οι κλιμακωτές διατρήσεις δημιουργούν τρύπες πολλών-διαμέτρων σε ένα μόνο χτύπημα, με κάθε διάμετρο να γειώνεται σε διαφορετικό μήκος κατά μήκος του σώματος του εργαλείου. Μειώνουν την ανάγκη για δευτερεύουσες λειτουργίες, αλλά απαιτούν ακριβή λείανση για τη διατήρηση της ομοκεντρικότητας μεταξύ των βημάτων.
Λειτουργίες όπως η διάτρηση και η εκτόξευση, όπου μια τρύπα τρυπιέται και στη συνέχεια επεκτείνεται προς τα έξω σε έναν επόμενο σταθμό, βασίζονται στη σύζευξη μιας τυπικής διάτρησης από λαμαρίνα με ένα ειδικό εργαλείο φουσκώματος κατάντη. Η κατανόηση της κατηγορίας διάτρησης που ισχύει για κάθε σταθμό σάς βοηθά να καθορίσετε τη σωστή γεωμετρία, υλικό και επίστρωση πριν εμφανιστούν προβλήματα στο πάτωμα της πρέσας.
Η γεωμετρία είναι αυτό που διαχωρίζει μια γροθιά που λειτουργεί αποτελεσματικά από αυτή που φθείρεται πρόωρα ή παράγει οριακά μέρη. Η επόμενη ενότητα αναλύει πώς ακριβώς τα στυλ των σημείων, οι γωνίες διάτμησης και η οπίσθια κωνικότητα επηρεάζουν τις δυνάμεις κοπής και την ποιότητα των άκρων σε μικροσκοπικό επίπεδο.
Γεωμετρία διάτρησης που ελέγχει τη δύναμη και την ποιότητα κοπής
Δύο γροθιές κατασκευασμένες από το ίδιο ατσάλι, που τρέχουν με την ίδια ταχύτητα, στην ίδια πρέσα μπορούν να προσφέρουν εξαιρετικά διαφορετικά αποτελέσματα. Η διαφορά είναι η γεωμετρία. Το σχήμα της όψης διάτρησης, η γωνία γείωσης σε αυτήν και το ανάγλυφο πίσω από την κοπτική άκρη της καθορίζουν πόση δύναμη χρειάζεται η πρέσα για να τρυπήσει μια τρύπα σε μέταλλο, πόσο καθαρή φαίνεται η προκύπτουσα άκρη και πόσα χτυπήματα επιβιώνει το εργαλείο πριν το ακονίσει ξανά.
Στυλ σημείων και η επίδρασή τους στη δύναμη κοπής
Φανταστείτε ότι πιέζετε ένα επίπεδο κουπάτ μπισκότων μέσα από τη ζύμη αντί να το γέρνετε έτσι ώστε να δαγκώσει πρώτα η μία πλευρά. Η ίδια αρχή ισχύει όταν μια διάτρηση με μήτρα πρέσας έρχεται σε επαφή με λαμαρίνα. Η γεωμετρία της επιφάνειας διάτρησης ελέγχει πόσο υλικό εμπλέκεται στην κοπτική άκρη σε οποιαδήποτε δεδομένη στιγμή κατά τη διάρκεια της διαδρομής.
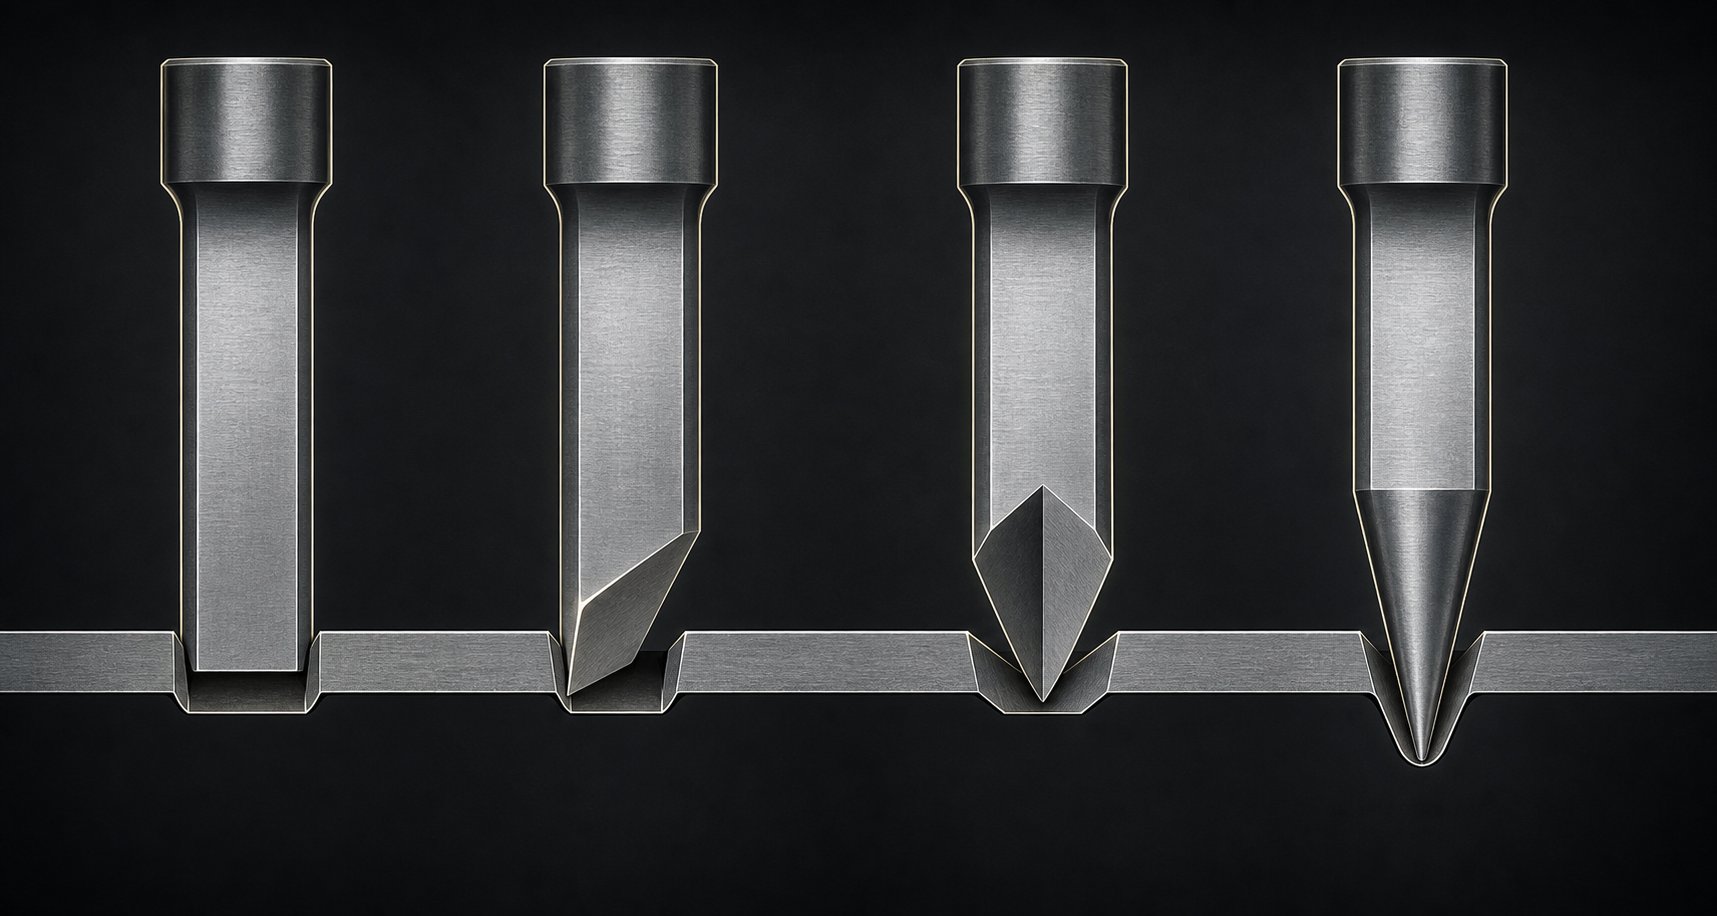
Επίπεδες-γροθιές στο πρόσωποδεσμεύστε ολόκληρη την περίμετρο κοπής ταυτόχρονα. Όλη η κοπή γίνεται σε μια στιγμή, δημιουργώντας την υψηλότερη χωρητικότητα κορυφής αλλά και την πιο καθαρή, πιο συμμετρική τρύπα. Αυτή είναι η βάση για οποιαδήποτε λειτουργία διάτρησης λαμαρίνας.
Μονές-διατμητικές (λοξότμητες) γροθιέςγωνίστε την όψη έτσι ώστε η μία πλευρά να έρθει σε επαφή με το φύλλο πρώτα και η τομή να προχωρήσει κατά μήκος της διαμέτρου. Η έρευνα για τους βαθμούς DP και AHSS δείχνει μια γωνία λοξοτομής μεταξύ 3 και 6 μοιρώνμειώστε τη μέγιστη δύναμη διάτρησης περισσότερο από 50%. Το αντάλλαγμα-είναι μια ελαφρά πλευρική ώθηση που πρέπει να απορροφηθεί από το σύστημα απογυμνωτή ή οδηγό.
Διπλή-διάτμηση (οροφής-πάνω) γροθιέςδιαθέτουν μια κορυφή κατά μήκος του κέντρου, έτσι ώστε η τομή να ξεκινά από τη μέση και να απλώνεται προς τα έξω και προς τις δύο κατευθύνσεις ταυτόχρονα. Μελέτες σε μαρτενσιτικό χάλυβα με αντοχή εφελκυσμού 1400 MPa έχουν δείξει έως και 80% μείωση της δύναμης διάτρησης σε σύγκριση με μια επίπεδη επιφάνεια, μαζί με σημαντική πτώση στο snap-από την αντίστροφη χωρητικότητα. Επειδή οι πλευρικές δυνάμεις ισορροπούν και στις δύο πλευρές της κορυφογραμμής, υπάρχει ελάχιστη πλευρική ώθηση στο εργαλείο.
Whisper-σημειακές (κωνικές) γροθιέςχρησιμοποιήστε ένα κωνικό άκρο, παρόμοιο σε προφίλ με μια μύτη εξάγωνης διάτρησης, για να ξεκινήσετε την επαφή σε ένα μόνο σημείο και να επεκτείνετε προοδευτικά την τομή προς τα έξω. Παράγουν την πιο αθόρυβη λειτουργία σε λεπτά υλικά και μειώνουν δραματικά το κούμπωμα-από τους κραδασμούς, καθιστώντας τα χρήσιμα σε εφαρμογές υψηλής-ταχύτητας όπου έχει σημασία ο θόρυβος και η κόπωση από το πάτημα.
Η βασική αρχή είναι συνεπής: οι γωνίες διάτμησης ανακατανέμουν την χωρητικότητα σε μεγαλύτερο τμήμα της διαδρομής. Η μέγιστη δύναμη πέφτει, αλλά η συνολική εργασία παραμένει παρόμοια επειδή η πρέσα ταξιδεύει περισσότερο πριν ολοκληρωθεί ο διαχωρισμός.
| Στυλ σημείου | Μείωση δύναμης έναντι επίπεδης | Καλύτερο για | Διαπραγματεύσεις- |
|---|---|---|---|
| Επίπεδο-πρόσωπο | Κανένα (βασική γραμμή) | Συμμετρικές οπές, μέγιστη ομοιομορφία ακμών | Υψηλότερη χωρητικότητα αιχμής, μέγιστο snap-από το σοκ |
| Μονή-διάτμηση (λοξότμηση) | ~50% ή περισσότερο | Γενικό τρύπημα, βαθμοί AHSS, πιέσεις με δύναμη-περιορισμένες | Πλευρική ώθηση, ελαφρώς ανομοιόμορφη στίλβωση γύρω από την περίμετρο της οπής |
| Διπλή-ψαλίδα (οροφή-πάνω) | Έως 80% | Υλικά υψηλής-αντοχής, ευαίσθητα σε κραδασμούς-μήτρες | Πιο περίπλοκη λείανση, φθορά στο άκρο διάτρησης στην κορυφογραμμή |
| Whisper-σημείο (κωνικό) | Προοδευτική, ποικίλλει ανάλογα με την κωνική γωνία | Λεπτά υλικά, στάμπα υψηλής-ταχύτητας, μείωση θορύβου | Μη-ομοιόμορφο προφίλ κοπής, περιορισμένο σε μικρότερες διαμέτρους οπών |
Επεξήγηση του μήκους γης και της πίσω κωνικότητας
Κάτω από την κοπτική άκρη οποιασδήποτε μεταλλικής μήτρας διάτρησης, δύο χαρακτηριστικά ελέγχουν τον τρόπο με τον οποίο το εργαλείο αλληλεπιδρά με τον γυμνοσάλιαγκο και την ταινία μετά την αρχική κοπή: γείωση και πίσω κωνικότητα.
Γηείναι το ευθύ, κυλινδρικό τμήμα ακριβώς πίσω από την κοπτική άκρη. Διατηρεί πλήρη επαφή με το γυμνοσάλιαγκο κατά τη διάρκεια και αμέσως μετά τον χωρισμό. Μια μακρύτερη γη συγκρατεί το γυμνοσάλιαγκο σταθερά, εμποδίζοντάς το να τραβήξει πίσω με τη γροθιά κατά την ανάκληση. Ωστόσο, η υπερβολική γη αυξάνει την τριβή ενάντια στη λωρίδα καθώς περνά τη διάτρηση σε κάθε διαδρομή. Οι γενικές οδηγίες βάζουν το μήκος της γης σε 1 έως 3 φορές το πάχος του υλικού, με τα λεπτότερα υλικά να τείνουν προς το κάτω άκρο.
Πίσω κωνικόείναι ένα ελαφρύ ανακουφιστικό έδαφος πίσω από τη γη, μειώνοντας τη διάμετρο της διάτρησης καθώς απομακρύνεστε από την άκρη. Αυτή η κωνικότητα, συνήθως 0,25 έως 1 μοίρα ανά πλευρά, ανάλογα με το συνολικό μήκος της διάτρησης, δημιουργεί διάκενο μεταξύ του σώματος της διάτρησης και του τοιχώματος της οπής. Μειώνει τη θερμότητα της τριβής, μειώνει τη δύναμη απογύμνωσης και ελαχιστοποιεί το χτύπημα σε γροθιές μήτρας για μέταλλο που τρέχει μαλακά ή κολλώδη τεμάχια εργασίας όπως αλουμίνιο ή ανοξείδωτο χάλυβα.
Σε επιχειρήσεις υψηλής ταχύτητας, η διατήρηση της εισόδου με διάτρηση στο ελάχιστο (0,015 έως 0,030 ίντσες) είναι ιδανική, επειδή περιορίζει τον χρόνο επαφής του εδάφους και μειώνει τον κίνδυνο έλξης{3}} από γυμνοσάλιαγκο. Οι γεωμετρίες εξάγωνης διάτρησης με τα πολυ-προφίλ τους επωφελούνται ιδιαίτερα από τον ακριβή έλεγχο της πλάτης-κωνικότητας, καθώς τυχόν συσσώρευση τριβής στις επίπεδες επιφάνειες επιταχύνει τη φθορά της κόλλας.
Πώς συνδέεται η γεωμετρία με την ποιότητα εξαρτήματος
Κάθε απόφαση γεωμετρίας στην επιφάνεια διάτρησης εμφανίζεται στο τελειωμένο μέρος. Δείτε πώς παίζουν αυτές οι συνδέσεις:
- Ύψος γρέζιου- Μια αιχμηρή,-καλοσυντηρημένη κοπτική άκρη με το σωστό διάκενο παράγει ελάχιστο γρέζια. Οι διατρητικές-γροθιές προσώπου μπορούν πραγματικά να βελτιώσουν την ολκιμότητα των άκρων. έρευνα για χάλυβες διπλής-φάσης διαπίστωσε ότι οι βελτιστοποιημένες λοξότμητες τομές παρήγαγαν πάνω από 60% βελτίωση στην αναλογία διαστολής οπών σε σύγκριση με τη συμβατική επίπεδη διάτρηση, υποδεικνύοντας μια πιο καθαρή, πιο διαμορφωμένη άκρη.
- Κυλινδρικότητα οπήςΟι - Επίπεδες-διατρήσεις προσώπου δημιουργούν την πιο ομοιόμορφη διάμετρο οπών από πάνω προς τα κάτω, επειδή ολόκληρη η περίμετρος ψαλιδίζεται ταυτόχρονα. Τα σχέδια μονής διάτμησης-μπορούν να δημιουργήσουν ελαφρά ωοειδή σχήματα εάν τα διάκενα δεν ελέγχονται καλά-, καθώς η προοδευτική κοπή επιτρέπει στο υλικό να μετατοπιστεί πριν από τον πλήρη διαχωρισμό.
- Ανατροπή άκρων- Το βάθος ανατροπής αυξάνεται με μεγαλύτερα διάκενα και επιθετικές γωνίες διάτμησης. Μια λοξότμητη διάτρηση που εφάπτεται πρώτα στη μία πλευρά μπορεί να δημιουργήσει ασύμμετρη ανατροπή. Για εφαρμογές όπου η ανατροπή πρέπει να ελαχιστοποιηθεί, οι επίπεδες-γωνίες διάτμησης ή πολύ ρηχές γωνίες διάτμησης σε συνδυασμό με σφιχτά διάκενα είναι η καλύτερη διαδρομή.
Το ιδανικό διατμημένο άκρο δείχνει μια ομοιόμορφη ζώνη λάμψης που μεταβαίνει ομαλά σε μια καθαρή ζώνη θραύσης χωρίς δευτερεύουσα διάτμηση ή κενά. Για να φτάσετε εκεί απαιτείται γεωμετρία, απόσταση και υλικό που συνεργάζονται ως σύστημα. Η επιφάνεια διάτρησης καθορίζει την εμφάνιση της κοπής, αλλά ο χάλυβας από τον οποίο κατασκευάζεται καθορίζει πόσο καιρό αυτή η γεωμετρία κρατά την άκρη της κάτω από τα φορτία παραγωγής.
Υλικά διάτρησης και θερμική επεξεργασία για βέλτιστη διάρκεια ζωής
Μια τέλεια αλεσμένη αιχμή κοπής έχει σημασία μόνο εάν ο χάλυβας πίσω του μπορεί να κρατήσει αυτή τη γεωμετρία υπό επαναλαμβανόμενες κρούσεις. Κάθε διαδρομή της πρέσας υποβάλλει τη διάτρηση σε κραδασμούς συμπίεσης, θερμότητα τριβής και λειαντική επαφή με το τεμάχιο εργασίας. Η ποιότητα του χάλυβα και ο τρόπος με τον οποίο{2}} υποβάλλεται σε θερμική επεξεργασία καθορίζουν εάν αυτή η άκρη διαρκεί για 50.000 χτυπήματα ή 500.000. Εδώ ξεκινούν πραγματικά τα περισσότερα προβλήματα πρόωρης φθοράς, όχι στην όψη κοπής αλλά βαθιά μέσα στη μεταλλουργική δομή του ίδιου του εργαλείου διάτρησης από χάλυβα.
Κοινοί χάλυβες εργαλείων διάτρησης και οι ιδιότητές τους
Η επιλογή ενός χάλυβα μήτρας σφράγισης καταλήγει στην εξισορρόπηση δύο ανταγωνιστικών ιδιοτήτων: σκληρότητας (που αντέχει στη φθορά) και σκληρότητας (που αντέχει στη θραύση). Σπρώξτε πολύ μακριά προς τη σκληρότητα και τα τσιπς διάτρησης. Η σκληρότητα της μπομπονιέρας και η άκρη στρογγυλεύει πολύ γρήγορα. Κάθε βαθμός καταλαμβάνει διαφορετική θέση σε αυτό το φάσμα.
D2είναι ο εργάτης της ψυχρής-εργασίας σφράγισης πεθαίνει. Με υψηλή περιεκτικότητα σε άνθρακα (1,40-1,60%) και υψηλό χρώμιο (11,00-13,00%), προσφέρει εξαιρετική αντοχή στη φθορά στην τριβή και ήπια αντοχή στη διάβρωση.Το D2 φτάνει σε ένα εύρος σκληρότητας σκληρότητας μεταξύ 54 και 61 HRCκαι χρησιμοποιείται συνήθως για σβήσιμο καλουπιών, σφράγιση καλουπιών, διάτρηση και περικοπή καλουπιών. Το αντάλλαγμα-είναι χαμηλότερη σκληρότητα σε σύγκριση με ποιότητες που αντέχουν σε κραδασμούς-, γεγονός που το καθιστά επιρρεπές σε θρυμματισμό κατά την κοπή υλικών υψηλότερης- αντοχής, εάν τα διάκενα είναι πολύ σφιχτά.
A2σκληραίνει επίσης στον αέρα-αλλά περιέχει λιγότερο χρώμιο (4,75-5,50%) και ελαφρώς λιγότερο άνθρακα από το D2. Επιτυγχάνει δημοφιλείς περιοχές σκληρότητας μεταξύ 57 και 62 HRC, ενώ προσφέρει καλύτερη σκληρότητα και ικανότητα λείανσης. Το A2 λειτουργεί καλά για μακριές γροθιές, μήτρες νομισμάτων και εφαρμογές όπου τα κρουστικά φορτία απαιτούν χάλυβα που απορροφά την κρούση χωρίς ρωγμές.
S7βρίσκεται στο δύσκολο άκρο του φάσματος. Η χαμηλότερη περιεκτικότητά του σε άνθρακα (0,45-0,55%) και το μειωμένο χρώμιο (3,00-3,50%) προσφέρουν εξαιρετική αντοχή σε κρούσεις και κραδασμούς με σκληρότητα εργασίας 48-58 HRC. Όταν μια σκληρυμένη διάτρηση συνεχίζει να θρυμματίζεται σε βαριές εργασίες τυφώματος ή εγκοπής, το S7 είναι συχνά η απάντηση. Θυσιάζει κάποια αντοχή στη φθορά για την ικανότητα να επιβιώνει επαναλαμβανόμενες κρούσεις υψηλής ενέργειας χωρίς θραύση.
M2είναι ένας χάλυβας υψηλής-ταχύτητας που διατηρεί τη σκληρότητα σε υψηλές θερμοκρασίες. Ταιριάζει σε λειτουργίες προοδευτικής μήτρας υψηλής ταχύτητας όπου η θερμότητα τριβής συσσωρεύεται ταχύτερα από ό,τι μπορεί να διαχέει το εργαλείο. Οι διατρήσεις από χάλυβα M2 συγκρατούν την άκρη τους εκεί που οι συμβατικοί κρύοι χάλυβες-εργασίας μαλακώνουν.
CPM-10Vκαι άλλες βαθμίδες μεταλλουργίας σκόνης (PM) αντιπροσωπεύουν το κορυφαίο τέλος. Η επεξεργασία PM παράγει μια μικροδομή με μικρά σωματίδια καρβιδίου μετάλλου ομοιόμορφα διασκορπισμένα στη μήτρα χάλυβα, παρέχοντας ακραία αντοχή στη φθορά και λογική σκληρότητα. Αυτοί οι χάλυβες κοστίζουν σημαντικά περισσότερο, αλλά συχνά αποδεικνύονται οικονομικοί όταν οι μήτρες σφράγισης λαμαρίνας διαθέτουν λειαντικά ή τεμάχια επεξεργασίας υψηλής- αντοχής επειδή επεκτείνουν δραματικά τα διαστήματα μεταξύ του ακονίσματος.
| Βαθμός χάλυβα | Εύρος σκληρότητας (HRC) | Καλύτερη εφαρμογή | Σχετικό Κόστος |
|---|---|---|---|
| D2 | 54-61 | Γενική στάμπα, τυφλό, τρύπημα από μαλακό χάλυβα | Χαμηλή-μέτρια |
| A2 | 57-62 | Μακριές γροθιές, νομίσματα, μέτρια φορτία κρούσης | Χαμηλή-μέτρια |
| S7 | 48-58 | Λειτουργίες βαρέως τενίσματος, εγκοπών,-υψηλού αντίκτυπου | Μέτριος |
| M2 | 60-65 | Υψηλή-σφράγιση ταχύτητας, συνθήκες αυξημένης θερμοκρασίας | Μέτρια-υψηλή |
| CPM-10V (PM) | 58-64 | Λειαντικά υλικά, AHSS, ακραίες συνθήκες φθοράς | Ψηλά |
Θερμική επεξεργασία και ο αντίκτυπός της στη διάρκεια ζωής του Punch
Μια χαλύβδινη διάτρηση είναι τόσο καλή όσο η θερμική επεξεργασία της. Μπορείτε να καθορίσετε τον ιδανικό βαθμό και να εξακολουθήσετε να λαμβάνετε πρόωρη αστοχία εάν η σκλήρυνση, η σκλήρυνση ή η ανακούφιση από το στρες δεν γίνει σωστά. Η διαδικασία σφράγισης δημιουργεί υψηλές απαιτήσεις σε θλιπτική αντοχή και σκληρότητα ταυτόχρονα, καιΟ έλεγχος αυτών των ιδιοτήτων επηρεάζει άμεσα την απόδοση του χάλυβα εργαλείων κατά τη λειτουργία.
Η βασική σειρά μοιάζει με αυτό:
- Σκλήρυνση (ωστενιτισμός και σβήσιμο)- Η διάτρηση θερμαίνεται σε μια κρίσιμη θερμοκρασία όπου η κρυσταλλική δομή μετατρέπεται σε ωστενίτη και στη συνέχεια ψύχεται αρκετά γρήγορα ώστε να σχηματιστεί μαρτενσίτης, η σκληρή φάση που παρέχει αντοχή στη φθορά. Οι βαθμοί σκλήρυνσης αέρα-όπως D2 και A2 σβήνουν σε στάσιμο αέρα ή αδρανές αέριο, γεγονός που ελαχιστοποιεί την παραμόρφωση σε σύγκριση με την απόσβεση λαδιού.
- Πολτοποίηση (διπλή ή τριπλή ισοπαλία)- Μετά το σβήσιμο, η διάτρηση ξαναθερμαίνεται σε χαμηλότερη θερμοκρασία (συνήθως 400-1000 βαθμούς Φαρενάιτ ανάλογα με τον βαθμό) και κρατιέται και στη συνέχεια ψύχεται. Αυτή η διαδικασία επαναλαμβάνεται δύο ή τρεις φορές. Κάθε κύκλος θερμοκρασίας ανακουφίζει από την εσωτερική καταπόνηση και μετατρέπει τον εύθραυστο συγκρατημένο ωστενίτη σε σταθερό μαρτενσίτη, βελτιώνοντας τη σταθερότητα των διαστάσεων χωρίς να θυσιάζεται η υπερβολική σκληρότητα. Η γενική βέλτιστη πρακτική συνιστά τη χρήση της υψηλότερης θερμοκρασίας σκλήρυνσης που εξακολουθεί να παρέχει σκληρότητα στόχου.
- Κρυογονική θεραπεία- Μετά από συμβατική θερμική επεξεργασία, ορισμένες σκληρυμένες διατρήσεις υποβάλλονται σε βαθιά κρυογονική επεξεργασία στους μείον 300 βαθμούς Φαρενάιτ περίπου. Αυτό το βήμα μετασχηματίζει τον κατακρατημένο ωστενίτη που επέζησε της αρχικής απόσβεσης. Τα σιδηρούχα μέταλλα μπορούν να περιέχουν έως και 40 τοις εκατό υπολειμματικό ωστενίτη μετά από θερμική επεξεργασία και η κρυογονική επεξεργασία μπορεί να το μειώσει σε μόλις 1 τοις εκατό ολοκληρώνοντας τη μετατροπή σε μαρτενσίτη. Το αποτέλεσμα είναι μια πιο πυκνή, πιο ομοιόμορφη δομή κόκκων με βελτιωμένη αντοχή στη φθορά και καλύτερη σταθερότητα διαστάσεων κατά τη διάρκεια ζωής του εργαλείου.
Η κρυογονική επεξεργασία δεν αντικαθιστά τη σωστή θερμική επεξεργασία. Είναι το τελικό βήμα που ολοκληρώνει αυτό που ξεκίνησε το σβήσιμο.Έχουν αναφερθεί κέρδη μεταξύ 50 και 500 τοις εκατό στη διάρκεια ζωής του εργαλείου, αν και κάθε εφαρμογή είναι μοναδική και τα αποτελέσματα εξαρτώνται από τη δομή του εξαρτήματος και την προηγούμενη ποιότητα θερμικής-επεξεργασίας. Η επεξεργασία είναι μόνιμη και επιβιώνει από το ξανατρόνισμα, καθώς αλλάζει τη δομή εντελώς μέσω του υλικού και όχι μόνο της επιφάνειας.
Αντιστοίχιση υλικού χάλυβα με τεμάχιο εργασίας
Το τεμάχιο εργασίας που κόβετε θα πρέπει να καθοδηγεί την επιλογή χάλυβα. Εδώ είναι η πρακτική λογική:
- Μαλακά, μη{0}}τεμάχια κατεργασίας (αλουμίνιο, χαλκός, ορείχαλκος)- Αυτά τα υλικά δημιουργούν σχετικά χαμηλές δυνάμεις κοπής και ελάχιστη λειαντική φθορά. Οι τυπικές διατρήσεις από χάλυβα D2 ή A2 λειτουργούν καλά. Το κύριο μέλημα μετατοπίζεται στη φθορά της κόλλας (galling), η οποία αντιμετωπίζεται καλύτερα μέσω επιφανειακών επεξεργασιών και όχι με σκληρότερους χάλυβες.
- Ήπιος χάλυβας και ποιότητες χαμηλών{0}}ανθράκων- Το D2 at 58-60 HRC τα χειρίζεται αξιόπιστα για τους περισσότερους όγκους παραγωγής. Παρέχει καλή ισορροπία διάρκειας ζωής και οικονομία ακονίσματος.
- Ποιότητες ανοξείδωτου χάλυβα και υψηλής{0}}αντοχής χαμηλού-κράματος (HSLA)- Οι υψηλότερες δυνάμεις κοπής και οι λειαντικές επιφάνειες του τεμαχίου εργασίας επιταχύνουν τη φθορά των άκρων. Οι βαθμοί PM όπως τα σχέδια με μύτη CPM-10V ή καρβίδιο- παρέχουν την αντίσταση στη φθορά που απαιτείται για τη διατήρηση της αποδεκτής διάρκειας ζωής του εργαλείου. Υλικά φύλλων υψηλότερης αντοχής προάγουν τις πρόωρες αστοχίες μέσω θρυμματισμού, ρωγμών και λειαντικής φθοράς, καθιστώντας τη σκληρότητα εξίσου σημαντική με τη σκληρότητα.
- Προηγμένοι χάλυβες υψηλής{0} αντοχής (AHSS, διπλής-φάσης, μαρτενσιτικοί)- Αυτοί οι χάλυβες υψηλής ποιότητας PM απαιτούν, συχνά σε συνδυασμό με επιστρώσεις PVD. Η αντοχή σε εφελκυσμό ορισμένων κατηγοριών AHSS προσεγγίζει αυτή των χαλύβων εργαλείων που εργάζονται πάνω τους, καθιστώντας το συμβατικό D2 επιρρεπές σε πρόωρο θρυμματισμό.
Ένας χρήσιμος εμπειρικός κανόνας: επιλέξτε ένα εργαλείο διάτρησης από χάλυβα που ικανοποιεί πρώτα τις απαιτήσεις σκληρότητας για την εφαρμογή και, στη συνέχεια, βελτιώστε την αντοχή στη φθορά με επιστρώσεις επιφανειών ή επεξεργασίες. Ξεκινώντας από την πλευρά της αντίστασης στη φθορά-και η θυσία της σκληρότητας συνήθως οδηγεί σε καταστροφικό θρυμματισμό και όχι σταδιακή, προβλέψιμη φθορά.
Η επιλογή χάλυβα και η θερμική επεξεργασία δημιουργούν τα θεμέλια. Αλλά υπάρχει ένας πολλαπλασιαστής που μπορεί να ωθήσει σημαντικά τη διάρκεια ζωής του εργαλείου χωρίς να αλλάξει το υλικό βάσης, και αυτός είναι οι επιφανειακές επικαλύψεις και οι επεξεργασίες που εφαρμόζονται μετά την πλήρη σκλήρυνση της διάτρησης και την αλεσμένη στο μέγεθος.
Επιστρώσεις και θεραπείες επιφανειών που επεκτείνουν τη διάρκεια ζωής του Punch Wear
Ο σωστός χάλυβας και η θερμική επεξεργασία δίνουν στη διάτρηση τη δομική του ραχοκοκαλιά. Οι επικαλύψεις είναι η πανοπλία που στρώνεται στην κορυφή. Μειώνουν την τριβή, αντιστέκονται στην παραλαβή υλικού και επιβραδύνουν τη λειαντική φθορά χωρίς να αλλάζουν τις διαστάσεις της διάτρησης που καθορίζουν την εφαρμογή και το διάκενο. Αλλά εδώ είναι το κρίσιμο σημείο: οι επικαλύψεις πολλαπλασιάζουν τις καλές αποφάσεις εργαλείων. Δεν μπορούν να σώσουν μια γροθιά που είναι κατασκευασμένη από λάθος χάλυβα, θερμικά-ακατάλληλη επεξεργασία ή που τρέχει με κακή απόσταση. Όταν το θεμέλιο είναι στέρεο, όμως, η σωστή επίστρωση μπορεί να ωθήσει τη διάρκεια ζωής του καλουπιού από αξιοσέβαστη σε εξαιρετική. Εναςτεκμηριωμένη υπόθεσηέδειξε μια σύνθετη διάτρηση που πηδούσε από 10.000 μέρη χωρίς επίστρωση σε 250.000 μέρη με βελτιστοποιημένη πολυστρωματική επίστρωση και ξηρό λιπαντικό φιλμ.
Επιστρώσεις φυσικής εναπόθεσης ατμών για διάτρηση
Το PVD είναι η κυρίαρχη διαδικασία επίστρωσης για εργαλεία πρέσας με διάτρηση ακριβείας επειδή εναποτίθεται σε σχετικά χαμηλές θερμοκρασίες, γενικά κάτω από 900 βαθμούς Φαρενάιτ. Αυτό παραμένει καλά κάτω από το εύρος σκλήρυνσης των περισσότερων χαλύβων εργαλείων, επομένως δεν υπάρχει απώλεια σκληρότητας ή παραμόρφωση διαστάσεων κατά τη διάρκεια του κύκλου επίστρωσης.
Οι πιο κοινές συνθέσεις PVD στοχεύουν κάθε μια συγκεκριμένη κατάσταση φθοράς:
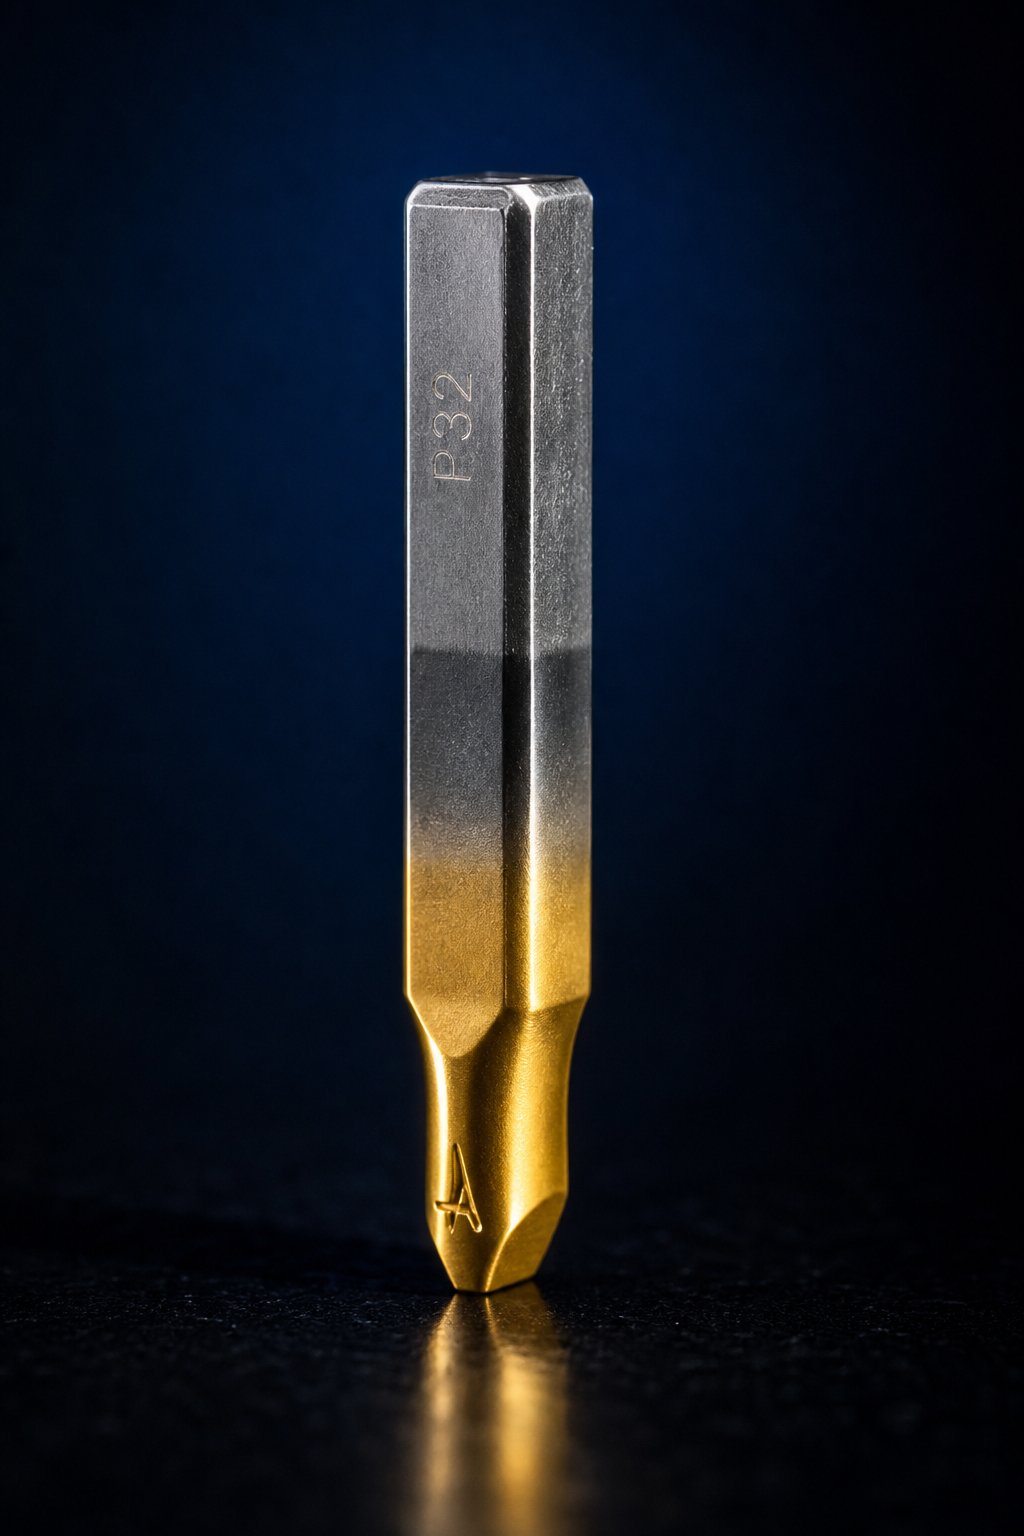
- Νιτρίδιο τιτανίου (TiN)- Το άλογο γενικής χρήσης με το χαρακτηριστικό χρυσό χρώμα του. Σκληρότητα γύρω στα 2.400 HV. Καλή αντοχή στην τριβή και χαμηλή τριβή, κατάλληλο για ένα ευρύ φάσμα εφαρμογών ήπιου χάλυβα και κράματος χαλκού.
- Καρβονιτρίδιο τιτανίου (TiCN)- Ένα βήμα προς τα πάνω σε περίπου 3.200 HV. Ο προστιθέμενος άνθρακας παρέχει καλύτερη απόδοση έναντι λειαντικών υλικών και υψηλότερη αντίσταση στη θόλωση. Συχνά εφαρμόζεται ως πολυστρωματική στοίβα TiN/TiCN για βελτιωμένη πρόσφυση.
- Νιτρίδιο αλουμινίου χρωμίου (AlCrN)- Ανώτερη αντίσταση στην οξείδωση σε υψηλές θερμοκρασίες. Ιδανικό για γροθιές εργαλείων που λειτουργούν με υψηλούς ρυθμούς διαδρομής όπου συσσωρεύεται θερμότητα τριβής ή για εφαρμογές σφράγισης από ανοξείδωτο χάλυβα όπου οι επιφανειακές θερμοκρασίες ανεβαίνουν κατά τη διάρκεια της κοπής.
- Νιτρίδιο αλουμινίου τιτανίου (TiAlN)- Σκληρότητα περίπου 3.200 HV με καλή θερμική σταθερότητα. Κατάλληλο για στεγνή σφράγιση ή εργασίες υψηλής ταχύτητας- όπου η παροχή λίπανσης είναι ασυνεπής. Το πλεονέκτημα ολκιμότητας του έναντι του AlTiN μπορεί να ωφελήσει τη διαμόρφωση-εντατικού εργαλείου διάτρησης για μεταλλικές εφαρμογές.
Το πάχος της επίστρωσης κυμαίνεται συνήθως μεταξύ 1 και 5 μικρομέτρων. Το ελάχιστο συνιστώμενο πάχος για εφαρμογές σφράγισης είναι 4 έως 5 μικρόμετρα για να παρέχεται επαρκής προστασία. Αλλά πιο χοντρό δεν είναι αυτόματα καλύτερο. Οι επικαλύψεις PVD φέρουν υψηλές εσωτερικές θλιπτικές τάσεις και εάν το στρώμα γίνει πολύ παχύ, αυτές οι τάσεις μπορεί να υπερβούν την αντοχή του δεσμού και να προκαλέσουν αποκόλληση. Το υπερβολικό πάχος στρογγυλεύει επίσης τις κοπτικές άκρες, υποβαθμίζοντας την ευκρίνεια που καθορίζει την ποιότητα κοπής σε μια βιομηχανική διάτρηση οπών ή σε οποιοδήποτε εργαλείο διάτρησης ακριβείας. Οι αρχιτεκτονικές επίστρωσης πολλαπλών στρωμάτων βοηθούν στη διαχείριση αυτού του ανταλλάγματος-εναλλάσσοντας σκληρότερα και μαλακότερα στρώματα για τη διακοπή των μικρορωγμών και τη διανομή του στρες.
Νιτρίωση και άλλες θεραπείες διάχυσης
Όπου το PVD προσθέτει ένα διακριτό φιλμ στην κορυφή της επιφάνειας, η νιτρίωση αλλάζει την ίδια την επιφάνεια. Σε αυτή τη διαδικασία, το άζωτο διαχέεται στον χάλυβα στους περίπου 950 βαθμούς Φαρενάιτ, σχηματίζοντας σκληρές ενώσεις νιτριδίου με στοιχεία κράματος που υπάρχουν ήδη στο υλικό. Το αποτέλεσμα είναι αμεταλλουργικός δεσμός με βάθη θήκης που κυμαίνονται από 0,0006 έως 0,0035 ίντσεςανάλογα με την εφαρμογή, παράγοντας σκληρότητα επιφάνειας άνω των 58 HRC.
Γιατί αυτό έχει σημασία για τη σφράγιση; Η νιτρίωση δεν προσθέτει μετρήσιμη συσσώρευση διαστάσεων. Για σφιχτές-διατρήσεις εργαλείων ανοχής, όπου ακόμη και μερικά μικρά πάχους επίστρωσης θα μπορούσαν να επηρεάσουν την εφαρμογή σε μια πρέσσα-προσαρμογής συγκράτησης, η νιτροποίηση παρέχει αντίσταση στη φθορά χωρίς να αλλάζει τη διάμετρο της διάτρησης. Αντιμετωπίζει επίσης όλες τις εκτεθειμένες επιφάνειες ομοιόμορφα, συμπεριλαμβανομένων των εσωτερικών χαρακτηριστικών και των εσοχών που δεν μπορεί να φτάσει η διεργασία-- όρασης του PVD.
Το αντίτιμο-είναι ότι το βάθος σκληρότητας της νιτρίδωσης, αν και εντυπωσιακό, δεν μπορεί να ταιριάζει με την εξαιρετική επιφανειακή σκληρότητα των μεμβρανών PVD. Σκεφτείτε το ως εξής: η νιτρίωση παρέχει ένα βαθύ, σκληρό προστατευτικό στρώμα που αντιστέκεται στην κόπωση και τη φθορά σταδιακά, ενώ το PVD παρέχει ένα λεπτό, εξαιρετικά σκληρό κέλυφος που υπερέχει έναντι της τριβής και της πρόσφυσης στην άμεση επιφάνεια επαφής. Για ένα βιομηχανικό διάτρητο οπών που λειτουργεί σε μεγάλους όγκους από μαλακό χάλυβα, η νιτρίωση από μόνη της μπορεί να είναι επαρκής. Για λειαντικά ή θυελλώδη υλικά, οι επικαλύψεις PVD ή μια συνδυαστική προσέγγιση προσφέρουν καλύτερα αποτελέσματα.
Επιλογή επιστρώσεων με βάση τη λειτουργία αστοχίας
Η πιο έξυπνη προσέγγιση για την επιλογή επικάλυψης ξεκινά με τον προσδιορισμό του τρόπου με τον οποίο η διάτρηση στην πραγματικότητα αποτυγχάνει. Διαφορετικοί μηχανισμοί φθοράς ανταποκρίνονται σε διαφορετικές ιδιότητες επίστρωσης:
- Φθορά κόλλας (τρίμμια)- Υλικό από το τεμάχιο εργασίας μεταφέρεται και συσσωρεύεται στην επιφάνεια της διάτρησης. Επιλέξτε TiCN ή AlCrN για τον χαμηλό συντελεστή τριβής και την υψηλή σκληρότητα που αντιστέκεται στην παραλαβή υλικού.
- Λειαντική φθορά- Η κοπτική άκρη σταδιακά στρογγυλεύεται από την επαφή με επιφάνειες σκληρού τεμαχίου ή λειαντικά εγκλείσματα. Το TiN ή το TiAlN παρέχουν τη σκληρότητα της επιφάνειας που απαιτείται για την αντίσταση στη μηχανική αφαίρεση υλικού.
- Σχεδιασμένο-στο άκρο σε μαλακά υλικά- Το αλουμίνιο, ο χαλκός και οι μαλακοί χάλυβες τείνουν να λερώνουν τις επιφάνειες εργαλείων. Μια γυαλισμένη επίστρωση TiN με την λεία,-επιφάνειά της χαμηλής τριβής αποτρέπει τις θέσεις πυρήνωσης όπου αρχίζει η συλλογή υλικού.
- Εφαρμογές υψηλής- θερμοκρασίας- Οι γρήγοροι ρυθμοί διαδρομής ή τα παχιά,-τεμάχια εργασίας υψηλής αντοχής παράγουν θερμότητα τριβής που υποβαθμίζει τις συμβατικές επιστρώσεις. Το AlCrN διατηρεί τις ιδιότητές του σε θερμοκρασίες όπου ο TiN αρχίζει να οξειδώνεται.
Μια προσοχή που αξίζει να επαναληφθεί: οι επικαλύψεις αντιμετωπίζουν τα συμπτώματα. Εάν μια βιομηχανική διάτρηση τρύπας προκαλεί φθορές επειδή το διάκενο είναι πολύ σφιχτό ή η πρέσα έχει προβλήματα ευθυγράμμισης, καμία επίστρωση δεν θα το λύσει μόνιμα. Η επίστρωση αγοράζει χρόνο, αλλά η βασική αιτία θα κατακλύσει τελικά ακόμη και την καλύτερη επιφανειακή επεξεργασία. Διορθώστε πρώτα το σύστημα και μετά αφήστε τις επιστρώσεις να επεκτείνουν αυτό που ήδη προσφέρει η καλή πρακτική.
Οι επικαλύψεις προστατεύουν την επιφάνεια της διάτρησης, αλλά δεν μπορούν να αντισταθμίσουν τη μοναδική γεωμετρική μεταβλητή με τη μεγαλύτερη επιρροή στη μήτρα: το διάκενο μεταξύ του ανοίγματος της διάτρησης και της μήτρας. Αυτή η σχέση καθορίζει εάν η μηχανική κατάγματος λειτουργεί υπέρ ή εναντίον της.
Εκκαθάριση διάτρησης και μήτρας από υλικό τεμαχίου εργασίας
Μπορείτε να καθορίσετε τον καλύτερο χάλυβα, να εφαρμόσετε μια επίστρωση υψηλής ποιότητας και να τρίψετε μια άψογη αιχμή, αλλά τίποτα από αυτά δεν έχει σημασία εάν το κενό μεταξύ του ανοίγματος της διάτρησης και της μήτρας είναι λάθος. Το Clearance είναι η μεμονωμένη μεταβλητή που ελέγχει εάν οι γραμμές θραύσης από την επάνω και την κάτω κοπτική ακμή συναντώνται καθαρά στη μέση του φύλλου ή αν λείπουν εντελώς η μία από την άλλη. Αποκτήστε το σωστά και παράγετε καθαρά εξαρτήματα με προβλέψιμη φθορά του εργαλείου. Πάρτε το λάθος και αντιμετωπίζετε γρέζια, σκάγια, τράβηγμα γυμνοσάλιαγκας και πρόωρη κατάρρευση των άκρων σε κάθε χτύπημα.
Πώς το διάκενο επηρεάζει τον μηχανισμό διάτμησης
Το διάκενο ορίζεται ως το κενό ανά πλευρά μεταξύ της κοπτικής ακμής του διατρητή και της αντίστοιχης άκρης του ανοίγματος της μήτρας. Όταν ακούτε "10% διάκενο", αυτό σημαίνει ότι το κενό σε κάθε πλευρά ισούται με το 10% του πάχους του τεμαχίου εργασίας. Αυτό δεν είναι συνολικό κενό. Μετριέται σε κάθε άκρη ανεξάρτητα.
Όταν το διάκενο είναι σωστό, ο μηχανισμός διάτμησης δημιουργεί ένα προβλέψιμο κάταγμα τριών- ζωνών στην κομμένη άκρη:
- Ανατροπή- Μια ελαφριά στρογγυλοποίηση στην πλευρά εισόδου της διάτρησης- όπου το υλικό παραμορφώνεται πλαστικά πριν ξεκινήσει η κοπή.
- Burnish (ζώνη διάτμησης)- Η λεία, γυαλιστερή ταινία όπου οι άκρες της διάτρησης και της μήτρας κόβουν ενεργά το υλικό. Αυτό είναι το πιο καθαρό τμήμα του κομμένου προσώπου.
- Κάταγμα (ζώνη θραύσης)- Η πιο τραχιά, ματ-τελική περιοχή όπου οι ρωγμές που διαδίδονται από την άκρη της διάτρησης και την άκρη της μήτρας συναντώνται και το υπόλοιπο υλικό διαχωρίζεται.
Σε μια σωστά ρυθμισμένη πρέσα διάτρησης και μήτρας, οι γραμμές θραύσης που ξεκινούν από τη διάτρηση στην επάνω επιφάνεια και η μήτρα στην κάτω επιφάνεια διαδίδονται η μία προς την άλλη σε συμπληρωματικές γωνίες. Συναντώνται στη μέση, παράγοντας καθαρό διαχωρισμό με ελάχιστη δευτερεύουσα ζημιά. Η ιδανική εμφάνιση, όπως τεκμηριώνεται στοΈρευνα AHSS, δείχνει μια ομοιόμορφη ζώνη λάμψης με ομαλή, ομοιόμορφη μετάβαση στη ζώνη θραύσης και χωρίς κενά ή δευτερεύοντα σημάδια διάτμησης.
Όταν το διάκενο είναι πολύ σφιχτό, αυτές οι γραμμές κατάγματος χάνουν η μία την άλλη. Το υλικό μεταξύ τους υφίσταται ένα δεύτερο φαινόμενο διάτμησης, δημιουργώντας δευτερεύοντα σημάδια διάτμησης, μικρορωγμές και μια τραχιά, κατεστραμμένη άκρη. Το στενό διάκενο αυξάνει επίσης δραματικά τη δύναμη που απαιτείται για την απογύμνωση του φύλλου από τη διάτρηση, επιταχύνει τη λειαντική φθορά και μπορεί να δημιουργήσει τράβηγμα γυμνοσάλιαγκας εκεί που ο γυμνοσάλιαγκας κολλάει στην επιφάνεια της διάτρησης κατά την ανάκληση.
Όταν το διάκενο είναι πολύ χαλαρό, το υλικό κάμπτεται υπερβολικά πριν ξεκινήσει το κάταγμα. Παίρνετε μεγάλη ανατροπή, υπερμεγέθη γρέζια, κακή κυλινδρικότητα οπών και ζώνη θραύσης που κυριαρχεί στην κομμένη επιφάνεια. Το τμήμα μπορεί να είναι διαστατικά εκτός προδιαγραφών και οι εργασίες διαμόρφωσης κατάντη δείχνουν μειωμένη ολκιμότητα των άκρων επειδή η παραμορφωμένη ζώνη εκτείνεται βαθύτερα μέσα στο υλικό.
Υλικό-Συγκεκριμένες οδηγίες εκκαθάρισης
Διαφορετικά υλικά τεμαχίου κατεργασίας σπάνε με διαφορετικούς τρόπους. Τα μαλακότερα, πιο όλκιμα μέταλλα ανέχονται πιο σφιχτά διάκενα επειδή παραμορφώνονται πλαστικά αντί να ραγίζουν πρόωρα. Τα πιο σκληρά,-μεταλλικά μεγαλύτερης αντοχής χρειάζονται περισσότερο χώρο επειδή το κάταγμά τους ξεκινά νωρίτερα και διαδίδεται πιο επιθετικά. Ο παρακάτω πίνακας παρέχει τιμές εκκίνησης-για ένα τυπικό σετ διάτρησης και μήτρας λαμαρίνας. Αυτές είναι τιμές ανά{6}}πλευρά εκφρασμένες ως ποσοστό του πάχους του υλικού.
| Υλικό | Συνιστώμενο διάκενο (% του πάχους ανά πλευρά) | Σημειώσεις |
|---|---|---|
| Χαλυβδοσίδηρος | 5-8% | Τυπική γραμμή βάσης. κάτω άκρο για λεπτούς μετρητές, υψηλότερο για παχύτερο απόθεμα |
| Ανοξείδωτο ατσάλι | 6-10% | Ο ρυθμός σκλήρυνσης{0}}εργασίας απαιτεί μεγαλύτερη απόσταση για να αποφευχθεί η υπερβολική φθορά του εργαλείου |
| Αλουμίνιο | 3-5% | Μαλακό και όλκιμο. Το στενό διάκενο δίνει καθαρότερο άκρο με λιγότερη ανατροπή |
| Χαλκός / Ορείχαλκος | 3-6% | Παρόμοια με το αλουμίνιο? Το πρωταρχικό μέλημα είναι ο καταστροφικός κίνδυνος στο πρόσωπο με γροθιά |
| Χάλυβας υψηλής- αντοχής (HSLA, AHSS) | 8-12% | Η υψηλότερη αντοχή απαιτεί αυξημένη απόσταση. ορισμένοι βαθμοί AHSS επωφελούνται από 14-16% |
Αυτές οι τιμές είναι αφετηρίες, όχι απόλυτες. Το πραγματικό διάκενο εξαρτάται από διάφορους παράγοντες που αλληλεπιδρούν: πάχος υλικού, επιθυμητή ποιότητα άκρων, απαιτήσεις ανοχής εξαρτημάτων και γεωμετρία διάτρησης. Μια μεταλλική διάτρηση και μήτρα με φύλλο αλουμινίου 0,5 mm θα χρησιμοποιεί διαφορετικό ποσοστό διάκενου από το ίδιο κράμα σε πάχος 3,0 mm. Τα παχύτερα υλικά της ίδιας ποιότητας χρειάζονται γενικά ποσοστά απομάκρυνσης προς το υψηλότερο άκρο της σειράς.
Για προηγμένους χάλυβες υψηλής-αντοχής, ο παλιός εμπειρικός κανόνας ότι "το 10% λειτουργεί για όλα" απλά δεν ισχύει. Έρευνα σε χάλυβες σύνθετης φάσης έχει δείξει ότι η αύξηση της απόστασης από 10% σε 15% οδήγησε σε σημαντική βελτίωση στην απόδοση διαστολής οπών, υποδεικνύοντας ένα καθαρότερο, πιο όλκιμο άκρο. Ωστόσο, η υπέρβαση του βέλτιστου παρέχει φθίνουσες αποδόσεις και μπορεί να μειώσει την ποιότητα των άκρων. Το γλυκό σημείο ποικίλλει ανάλογα με την κατηγορία, επομένως η δοκιμή με το συγκεκριμένο υλικό και το σετ διάτρησης και μήτρας για υδραυλική πρέσα ή μηχανική πρέσα αξίζει την επένδυση.
Το Clearance και η σχέση του με τη Punch Life
Το διάκενο δεν επηρεάζει μόνο την ποιότητα των ανταλλακτικών. Καθορίζει άμεσα πόσο γρήγορα φθείρονται τα μεταλλικά χτυπήματα και τα πεθάρια σας.
Το ανεπαρκές διάκενο αναγκάζει τη γροθιά να δουλεύει σκληρότερα σε κάθε χτύπημα. Το υλικό αντιστέκεται περισσότερο στον διαχωρισμό, οι δυνάμεις απογύμνωσης ανεβαίνουν και η κοπτική άκρη αντέχει περισσότερη λειαντική επαφή ανά κύκλο. Η έρευνα επιβεβαιώνει ότι τα μικρά διάκενα κοπής απαιτούν μεγαλύτερες δυνάμεις διάτρησης και προκαλούν μεγαλύτερη φθορά διάτρησης από την τριβή. Σε ακραίες περιπτώσεις, η πλευρική συμπίεση στο σώμα της διάτρησης μπορεί να προκαλέσει ρωγμές κόπωσης ή θρυμματισμό στην κοπτική άκρη, ειδικά σε υλικά υψηλής{3} αντοχής όπου το στενό διάκενο δημιουργεί τάσεις κάμψης στην περιφέρεια της διάτρησης.
Το υπερβολικό διάκενο μειώνει τη μηχανική καταπόνηση στο εργαλείο. Η διάτρηση μπαίνει και εξέρχεται με λιγότερη τριβή και η δύναμη απογύμνωσης πέφτει. Αυτό ακούγεται σαν κέρδος για τη διάρκεια ζωής του εργαλείου, και είναι, αλλά έχει το κόστος της ποιότητας του ανταλλακτικού. Τα μεγαλύτερα γρέζια, η μεγαλύτερη ανατροπή και η μειωμένη ολκιμότητα των άκρων σημαίνουν ότι μπορεί να εξοικονομήσετε μεσοδιαστήματα ακονίσματος, αλλά να χάσετε τους ρυθμούς σκραπ και τις δευτερεύουσες εργασίες αφαίρεσης γρεζιών. Το καθαρό κόστος συχνά καταλήγει υψηλότερο.
Να τι παραβλέπουν πολλά καταστήματα: η εκκαθάριση δεν είναι απλώς ένας αριθμός σε μια εκτύπωση. Είναι μια δυναμική κατάσταση που αλλάζει υπό φορτίο. Ακόμη και ένα σετ διάτρησης και μήτρας από λαμαρίνα που είναι τέλεια λειασμένη, χάνει την προβλεπόμενη απόσταση εάν το σύστημα πρέσας και μήτρας έχει φθαρμένα σχισίματα, υποστηρίγματα εκτροπής ή κακώς ευθυγραμμισμένους πείρους οδήγησης. Τα υψηλότερα φορτία που απαιτούνται για τη διάτμηση ισχυρότερων υλικών δημιουργούν πρόσθετη εκτροπή των μήτρων και του εξοπλισμού επεξεργασίας, αλλάζοντας πιθανώς τα διάκενα που μετρώνται υπό στατικές συνθήκες όταν το σύστημα είναι υπό φορτίο εργασίας. Μια πρέσα που ήταν ευθυγραμμισμένη για μαλακό χάλυβα στους 40 τόνους μπορεί να μετατοπιστεί αρκετά στους 80 τόνους στο AHSS ώστε να ακυρώσει τελείως τη ρύθμιση του καθαρισμού σας.
Αυτό σημαίνει ότι η διατήρηση της σωστής εκκαθάρισης είναι μια διαρκής πειθαρχία, όχι μια-μία εργασία ρύθμισης. Οι περιοδικοί έλεγχοι ευθυγράμμισης του πιεστηρίου, η μέτρηση της φθοράς στα εξαρτήματα των οδηγών και η παρακολούθηση της εμφάνισης αιχμής- υπό συνθήκες παραγωγής, όλα ανατροφοδοτούν αν το διάκενο εξακολουθεί να είναι εκεί που το έχετε ορίσει. Όταν η ποιότητα των άκρων αρχίζει να παρασύρεται, η βασική αιτία συχνά δεν είναι η φθορά της διάτρησης. Είναι η ευθυγράμμιση της πρέσας και της μήτρας που μετατοπίζεται από κάτω, αλλάζοντας σιωπηλά το διάκενο από το οποίο εξαρτώνται όλα τα άλλα.
Η υποβάθμιση της απόστασης και η μετατόπιση της ευθυγράμμισης συχνά εμφανίζονται μεταμφιεσμένες ως αστοχία διάτρησης. Το θρυμματισμό που μοιάζει με πρόβλημα υλικού, η θραύση που μοιάζει με πρόβλημα επίστρωσης ή η θραύση που μοιάζει με ελάττωμα σχεδιασμού μπορούν όλα να αναχθούν σε ένα ζήτημα εκκαθάρισης που αναπτύχθηκε σταδιακά μετά από χιλιάδες επισκέψεις. Η διάκριση της πραγματικής βασικής αιτίας από το σύμπτωμα είναι αυτό που διαχωρίζει τη συντήρηση της αντιδραστικής μήτρας από μια συστηματική προσέγγιση για τη μακροζωία με διάτρηση.
Τρόποι αποτυχίας διάτρησης και ανάλυση βασικής αιτίας
Μια γροθιά που σταματά να λειτουργεί σπάνια σας δίνει έναν μόνο, προφανή λόγο. Η πελεκημένη άκρη που θα βρείτε κατά τη διάρκεια της έλξης της μήτρας μπορεί να προκληθεί από λάθος χάλυβα, σφιχτό διάκενο, κακή ευθυγράμμιση της πρέσας ή και τα τρία μαζί σε χιλιάδες κύκλους. Η μετάβαση στο πιο ορατό σύμπτωμα και η αλλαγή του εργαλείου χωρίς περαιτέρω διερεύνηση εγγυάται ότι η αντικατάσταση θα αποτύχει με τον ίδιο τρόπο. Αυτό που χρειάζονται οι μηχανικοί εργαλείων είναι μια δομημένη διαγνωστική προσέγγιση που συνδέει αυτό που βλέπουν στη διάτρηση με αυτό που πραγματικά το προκάλεσε.
Συνήθεις λειτουργίες αποτυχίας διάτρησης
Κάθε αστοχία που αντιμετωπίζετε σε μια μεταλλική μηχανή διάτρησης εμπίπτει σε μία από αυτές τις κατηγορίες. Η αναγνώριση της λειτουργίας που υπάρχει περιορίζει αμέσως τη διερεύνηση της βασικής αιτίας:
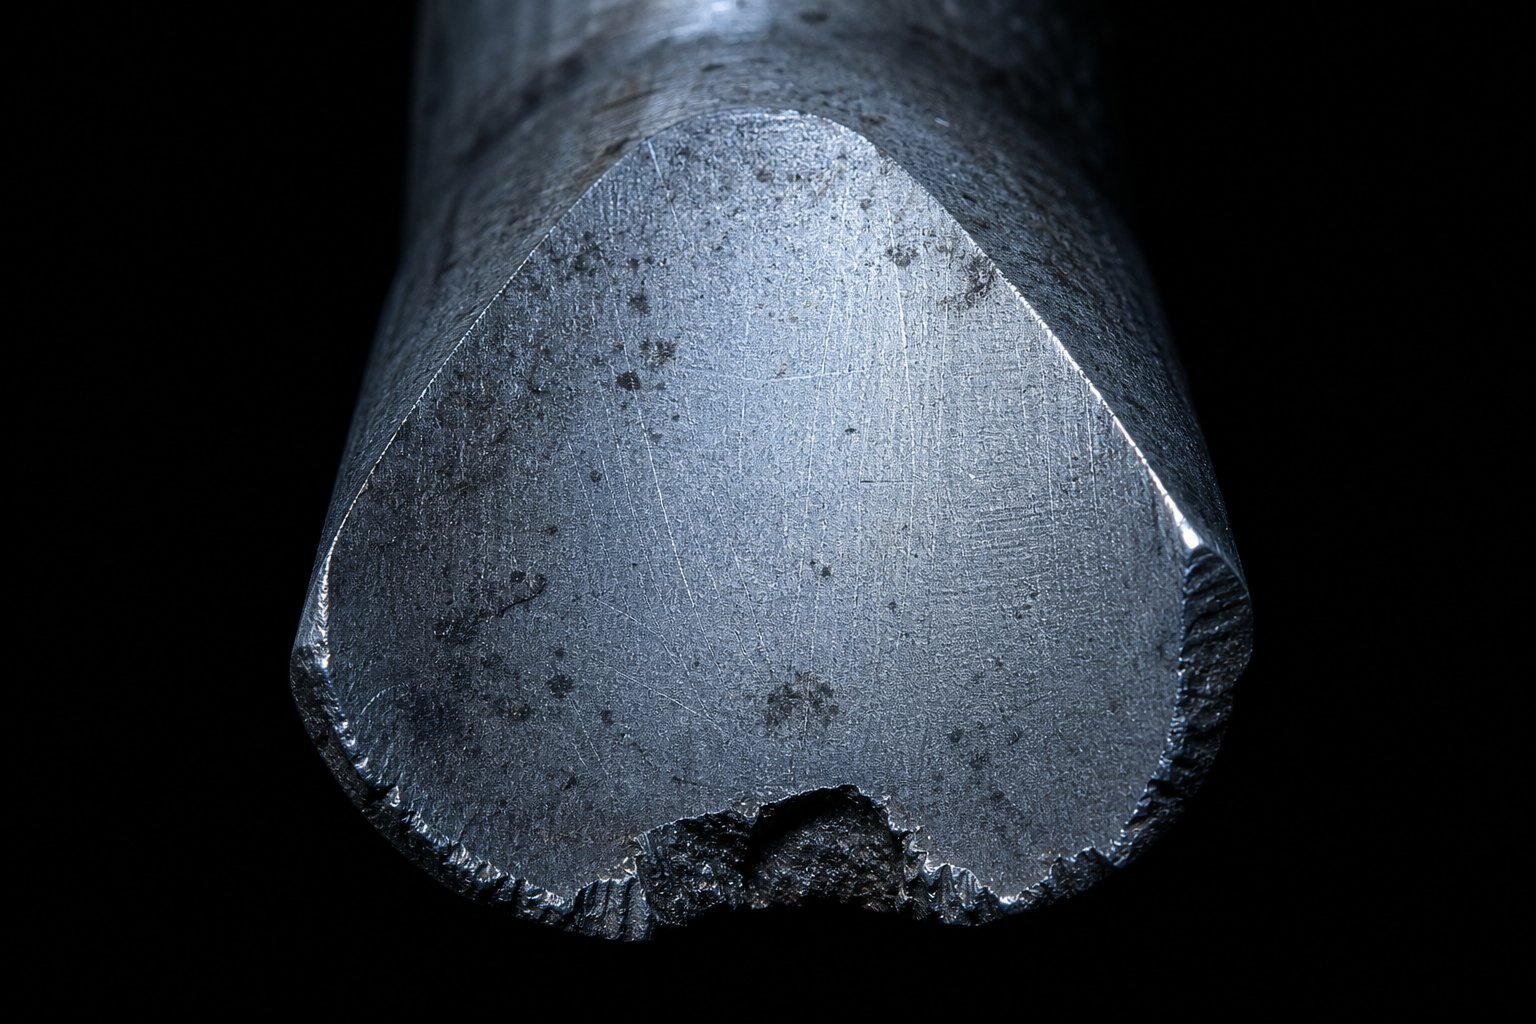
- Απόκομμα- Μικρά κατάγματα κατά μήκος της κοπτικής ακμής, συχνά σε σχήμα ημισελήνου-. Αυτή είναι η πιο συνηθισμένη-αστοχία πρώιμου σταδίου σε μήτρες τύπου διάτρησης με υλικά υψηλής- αντοχής. Υποδεικνύει ότι η διάτρηση δεν έχει επαρκή σκληρότητα για το φορτίο ή ότι η κακή ευθυγράμμιση συγκεντρώνει την πίεση σε ένα τμήμα της περιμέτρου. Η κακή ευθυγράμμιση μεταξύ της διάτρησης και της μήτρας δημιουργεί ασύμμετρη φόρτωση που προκαλεί θρυμματισμό στην υπερφορτωμένη πλευρά.
- Ερεθιστικός- Το υλικό του κατεργαζόμενου τεμαχίου μεταφέρεται και συγκολλάται στην επιφάνεια της διάτρησης μέσω της φθοράς της κόλλας. Θα δείτε συσσώρευση, σκοράρισμα ή τραχιά μπαλώματα στο πρόσωπο και στην προσγείωση. Το κάρφωμα είναι ιδιαίτερα επιθετικό κατά τη σφράγιση από ανοξείδωτο χάλυβα και αλουμίνιο, όπου το στρώμα οξειδίου του τεμαχίου σπάει κατά τη διάτμηση και εκθέτει φρέσκο, αντιδραστικό μέταλλο που συγκολλάται στην επιφάνεια του εργαλείου υπό πίεση.
- Θραύση- Καταστροφικό κάταγμα όπου η γροθιά κουμπώνει, συνήθως σε διατομή-μετάβασης ή σε σημείο υπερβολικού μη υποστηριζόμενου μήκους. Η θλιπτική αστοχία μπορεί να σπάσει ολόκληρο το άκρο εργασίας της διάτρησης όταν συναντά εξαιρετικά σκληρό ή παχύ υλικό πέρα από την ικανότητά του ή όταν η διάτρηση και το καλούπι είναι εντελώς κακώς ευθυγραμμισμένα.
- Λειαντική φθορά- Σταδιακή, ομοιόμορφη στρογγυλοποίηση της κοπτικής ακμής που προκαλείται από σκληρά σωματίδια στο τεμάχιο εργασίας ή από λειαντικά εγκλείσματα στην επιφάνεια του φύλλου. Σε αντίθεση με το θρυμματισμό, η λειαντική φθορά εξελίσσεται προβλέψιμα και μπορεί να παρακολουθηθεί μέσω περιοδικής επιθεώρησης άκρων. Είναι η κυρίαρχη λειτουργία αστοχίας σε μια μηχανή διάτρησης μετάλλων που λειτουργεί με HSLA ή επικαλυμμένους χάλυβες σε μέτριες ταχύτητες.
- Ξεφυτρίωση- Η κεφαλή διάτρησης παραμορφώνεται και εξαπλώνεται προς τα έξω από την επανειλημμένη πρόσκρουση στην πλάκα στήριξης ή στη βάση συγκράτησης. Αυτό συμβαίνει όταν η διάτρηση δεν έχει τοποθετηθεί πλήρως, όταν η πλάκα στήριξης είναι πολύ μαλακή ή όταν ηΤο παξιμάδι ζεύξης χαλαρώνει και επιτρέπει την ανομοιόμορφη επαφή του στελέχους. Ένα κεφάλι με μανιτάρια μπορεί να μπλοκάρει στο συγκρατητήρα και να κάνει την αφαίρεση της διάτρησης δύσκολη ή επικίνδυνη.
- Τράβηγμα γυμνοσάλιαγκας- Ο γυμνοσάλιαγκας προσκολλάται στην επιφάνεια της διάτρησης κατά τη διάρκεια της ανάσυρσης και ανεβαίνει με το εργαλείο. Στο επόμενο χτύπημα, ο γυμνοσάλιαγκας μπαίνει μεταξύ της διάτρησης και της λωρίδας, προκαλώντας ένα διπλό-χτυπό πάχους που μπορεί να βλάψει τη μήτρα, να χαράξει το επόμενο τμήμα ή να σπάσει την ίδια τη διάτρηση. Ανεπαρκές μήκος γης, αδύναμα χαρακτηριστικά σπασίματος-κενού ή μαγνητισμένα εργαλεία είναι οι συνήθεις ένοχοι.
Πλαίσιο διάγνωσης ριζικής αιτίας
Όταν τραβάτε μια κατεστραμμένη γροθιά από τη μήτρα, η ορατή αστοχία σας λέει τι συνέβη. Ο παρακάτω πίνακας απεικονίζει αυτή την παρατήρηση γιατί συνέβη και ποια διορθωτική ενέργεια επιλύει πραγματικά το πρόβλημα αντί να αντικαθιστά απλώς το σύμπτωμα. Αυτό το πλαίσιο ισχύει είτε εκτελείτε μια πρέσα διάτρησης ενός σταθμού είτε μια προοδευτική μήτρα υψηλής-ταχύτητας σε μια γραμμή πρέσας διάτρησης.
| Λειτουργία αποτυχίας | Πρωτογενή αίτια | Διορθωτικές ενέργειες |
|---|---|---|
| Απόκομμα | Ανεπαρκής σκληρότητα για την αντοχή του τεμαχίου εργασίας. στενό διάκενο που προκαλεί δευτερεύουσα διάτμηση. γροθιά-για να-πεθάνω σε κακή ευθυγράμμιση. ακατάλληλη θερμική επεξεργασία αφήνοντας εύθραυστο συγκρατημένο ωστενίτη | Μετάβαση σε σκληρότερο χάλυβα ποιότητας (A2 ή S7). Αύξηση της κάθαρσης στο συνιστώμενο εύρος. επαληθεύστε την ευθυγράμμιση με τον δείκτη. εκ νέου-μετριασμός ή αντικατάσταση με κατάλληλα θερμικά επεξεργασμένη-διάτρηση |
| Ερεθιστικός | Έλλειψη λίπανσης στη διεπαφή του τεμαχίου διάτρησης-. επιφάνεια διάτρησης πολύ τραχιά? αντιδραστικό υλικό τεμαχίου (ανοξείδωτο, αλουμίνιο). ανεπαρκές διάκενο που παράγει υπερβολική θερμότητα | Εφαρμόστε επίστρωση TiCN ή AlCrN. Πολωνικά γροθιά γης? βελτίωση της παράδοσης λίπανσης. αυξήστε το διάκενο για να μειώσετε τη συσσώρευση θερμότητας τριβής |
| Θραύση | Υπερβολικό μη υποστηριζόμενο μήκος διάτρησης (αναλογία μήκους-προς-πολύ υψηλή διάμετρο). υπερφόρτωση από λάθος υλικό ή διπλό-χτύπημα. Πλήρης κακή ευθυγράμμιση? πολύ υψηλή σκληρότητα χωρίς σκληρότητα | Μειώστε το μη υποστηριζόμενο μήκος με καθοδηγούμενο απογυμνωτή. επαλήθευση χωρητικότητας· Ευθυγραμμίστε ξανά γροθιά και πεθάνετε ομόκεντρα. επιλέξτε αντικραδασμικό-ατσάλι για βαριές εφαρμογές |
| Λειαντική φθορά | Το τεμάχιο εργασίας σκληρότερο ή πιο λειαντικό από την επιφάνεια διάτρησης. Χωρίς επίστρωση σε λειαντικό υλικό με διάτρηση. υπερβολικά χτυπήματα μεταξύ των διαστημάτων ακονίσματος | Αναβάθμιση σε χάλυβα PM ή προσθήκη επίστρωσης PVD. μειώστε τα διαστήματα ακονίσματος. βεβαιωθείτε ότι η σκληρότητα του τεμαχίου εργασίας ταιριάζει με τις αρχικές προδιαγραφές του εργαλείου |
| Ξεφυτρίωση | Η διάτρηση δεν έχει τοποθετηθεί πλήρως στο συγκρατητήρα. πλάκα στήριξης μαλακότερη από την κεφαλή διάτρησης. χαλαρός σύνδεσμος ή συνδετήρας που επιτρέπει τον κύκλο κρουσμάτων. πολύ χαμηλή σκληρότητα κεφαλής | Επαληθεύστε το πλήρες βάθος καθίσματος. Χρησιμοποιήστε σκληρυμένη πλάκα στήριξης που ταιριάζει ή υπερβαίνει τη σκληρότητα της κεφαλής διάτρησης. σφίξτε και επιθεωρήστε τακτικά το παξιμάδι ζεύξης |
| Τράβηγμα γυμνοσάλιαγκας | Το μήκος της γης είναι πολύ μικρό για το πάχος του υλικού. χωρίς δυνατότητα σπασίματος-κενού (πείρος ελατηρίου, εκτόξευση αέρα). μαγνητισμένη διάτρηση μετά από λείανση. σφιχτό διάκενο που δημιουργεί εφέ αναρρόφησης | Αύξηση της γης σε 1-3x πάχος υλικού. Προσθέστε πείρο εκτοξευτήρα ή ριπή αέρα στο πρόσωπο διάτρησης. απομαγνητισμός μετά από κάθε ακόνισμα. Ανοίξτε ελαφρά το διάκενο εάν είναι εντός ανοχής |
Σημειώστε ότι πολλές λειτουργίες αποτυχίας μοιράζονται επικαλυπτόμενες βασικές αιτίες. Εμφανίζεται σφιχτό διάκενο στο θρυμματισμό, στο τράβηγμα και στο τράβηγμα γυμνοσάλιαγκας. Η κακή ευθυγράμμιση οδηγεί σε θρυμματισμό, σπάσιμο και ανομοιόμορφη φθορά. Αυτό σημαίνει ότι ένα μεμονωμένο υποκείμενο ζήτημα στη ρύθμιση του πιεστηρίου ή του καλουπιού συχνά προκαλεί πολλαπλά συμπτώματα ταυτόχρονα. Αν δείτε να θρυμματίζετε σε μια γροθιά και να τσακίζετε μια διπλανή στην ίδια μήτρα, μην τα αντιμετωπίζετε ως ξεχωριστά προβλήματα. Αναζητήστε την κοινή βασική αιτία, η οποία είναι συχνά η ευθυγράμμιση του πιεστηρίου ή η μετατόπιση χώρου που επηρεάζει ολόκληρο το εργαλείο.
Πώς το Punch Design αποτρέπει τα ποιοτικά ελαττώματα
Η κατάσταση διάτρησης δεν είναι απλώς μια ανησυχία συντήρησης. Είναι μια μεταβλητή ποιοτικού ελέγχου που εμφανίζεται απευθείας στα τελικά εξαρτήματα. Κάθε ελάττωμα στην επιφάνεια της διάτρησης έχει ένα αντίστοιχο ελάττωμα στο σφραγισμένο εξάρτημα:
- Φθαρμένες κοπτικές άκρεςπαράγουν αυξημένο ύψος γρέζιων σε κάθε τρύπα ή περίγραμμα που δημιουργεί η διάτρηση. ΩςΣημειώνει ο Fabricator, όταν εμφανιστεί μια εμφανώς μεγαλύτερη ανατροπή στη διάτρητη άκρη, είναι ώρα να ακονίσετε. Τα γρέζια πάνω από τα αποδεκτά όρια δημιουργούν παρεμβολές στη συναρμολόγηση, κινδύνους για την ασφάλεια κατά τον χειρισμό εξαρτημάτων και αστοχίες στις εργασίες συγκόλλησης ή επιμετάλλωσης κατάντη.
- Τσιπαρισμένες γροθιέςπαράγουν ασυνεπή μεγέθη οπών. Το υλικό άκρων που λείπει δημιουργεί μια τοπική περιοχή όπου η διάτμηση δεν ξεκινά σωστά, οδηγώντας σε ακανόνιστη γεωμετρία οπών και ανομοιόμορφα προφίλ ακμών. Τα εξαρτήματα μπορεί να περάσουν από την αρχική επιθεώρηση, αλλά προκαλούν προβλήματα στη συναρμολόγηση όταν η εφαρμογή του συνδετήρα γίνεται απρόβλεπτη.
- Γροθιές γροθιέςδημιουργούν τρύπες με τραχιές εσωτερικές επιφάνειες και κηλίδες υλικού. Το ενσωματωμένο-υλικό στην επιφάνεια της διάτρησης αλλάζει αποτελεσματικά τη διάμετρο και τη γεωμετρία της διάτρησης με κάθε διαδρομή, δημιουργώντας προοδευτική μετατόπιση ποιότητας που είναι δύσκολο να πιαστεί χωρίς τακτική επιθεώρηση.
- Τράβηγμα γυμνοσάλιαγκαςδημιουργεί βαθουλώματα στην επιφάνεια του φύλλου όταν ο φερόμενος γυμνοσάλιαγκας πιέζεται στο επόμενο τμήμα. Μπορεί επίσης να βλάψει την πρόσοψη της μήτρας και να προκαλέσει διαδοχικές αστοχίες σε πολλούς σταθμούς σε ένα προοδευτικό εργαλείο.
Αυτή η σύνδεση μεταξύ της κατάστασης διάτρησης και της ποιότητας του εξαρτήματος είναι ο λόγος για τον οποίο η παρακολούθηση πρέπει να γίνεται στο σταθμό διάτρησης του μηχανήματος, όχι μόνο στην τελική επιθεώρηση. Μέχρι τη στιγμή που ένα ελάττωμα ποιότητας φτάσει στο τέλος της γραμμής, εκατοντάδες ή χιλιάδες μη συμμορφούμενα εξαρτήματα μπορεί να βρίσκονται ήδη στον κάδο. Οι πρέσες διάτρησης που παράγουν υψηλό-όγκο ωφελούνται περισσότερο από τις προσεγγίσεις παρακολούθησης-διαδικασιών: παρακολούθηση τάσεων ύψους γρεζιών, επιθεώρηση γυμνοσάλιαγκων για διπλά-σημάδια διάτμησης και μέτρηση δειγμάτων διαμέτρου οπών σε τακτά χρονικά διαστήματα. Όταν αυτές οι ενδείξεις αλλάζουν, η διάτρηση σάς λέει ότι κάτι έχει αλλάξει, είτε πρόκειται για φθορά, ευθυγράμμιση ή μετατόπιση απόστασης.
Η σύλληψη των τρόπων αποτυχίας νωρίς αντί να περιμένει την καταστροφική κατάρρευση αλλάζει επίσης τα οικονομικά. Μια γροθιά που ακονίζεται ξανά με το πρώτο σημάδι φθοράς των άκρων χάνει μερικά χιλιοστά του υλικού ανά τρόχισμα και επιστρέφει γρήγορα στην υπηρεσία. Μια διάτρηση προς καταστροφή χάνει όλο το μήκος εργασίας της και μπορεί να προκαλέσει ζημιά σε παρακείμενα εξαρτήματα μήτρας κατά την έξοδο. Η επόμενη ενότητα καλύπτει ακριβώς πότε και πώς να ακονίσετε, να επιθεωρήσετε και να αντικαταστήσετε τις γροθιές για να μην φτάσουν ποτέ οι τρόποι αστοχίας στο καταστροφικό στάδιο.
Βέλτιστες πρακτικές συντήρησης και ακονίσματος για χτυπήματα και μήτρες
Μια γροθιά δεν γίνεται από αιχμηρή σε σπασμένη με ένα χτύπημα. Υποβαθμίζεται σταδιακά, και το παράθυρο μεταξύ «ακόμη καθαρισμού» και «παραγωγής σκραπ» είναι το σημείο όπου η συντήρηση αποδίδει. Το πρόβλημα είναι ότι τα περισσότερα καταστήματα ακονίζουν πολύ αργά. Περιμένουν μέχρι να γίνουν εμφανή τα γρέζια, να αποτύχει η επιθεώρηση των εξαρτημάτων ή να ακούγεται διαφορετικός ο Τύπος. Μέχρι εκείνο το σημείο, η άκρη έχει φθαρεί πολύ πέρα από το στάδιο της εύκολης-ανάκτησης και κάθε άλεσμα αφαιρεί πολύ περισσότερο υλικό από ό,τι θα έπρεπε.
Πότε και πώς να ακονίσετε ξανά τις γροθιές
Το έναυσμα για το ακόνισμα δεν είναι η καταστροφική αποτυχία. Είναι η πρώτη μετρήσιμη αύξηση στο ύψος του γρέζιου στα σταμπωτά μέρη σας. Η Mate συνιστά ακόνισμα όταν φθείρονται οι άκρες κοπής σε ακτίνα 0,01-ίντσας (0,25 mm). Σε αυτό το σημείο, ένα ελαφρύ άγγιγμα αποκαθιστά την άκρη με ελάχιστη απώλεια υλικού. Οι συχνές ελαφριές λείανση ξεπερνούν σταθερά τις σπάνιες βαριές λείανση επειδή κρατούν τη γεωμετρία κοπής πιο κοντά στο σχεδιασμένο προφίλ της και μειώνουν τη αθροιστική αφαίρεση υλικού κατά τη διάρκεια ζωής του εργαλείου.
Η ίδια η διαδικασία ακονίσματος είναι απλή αλλά απαιτεί πειθαρχία:
- Σφίξτε τη διάτρηση τετράγωνα σε ένα μπλοκ V- στο μαγνητικό τσοκ ενός μύλου επιφανείας.
- Αφαιρέστε μόνο0,001 έως 0,002 ίντσες (0,03 έως 0,05 mm) ανά πέρασμα, επαναλαμβάνοντας μέχρι να γίνει αιχμηρό. Η συνολική αφαίρεση ανά περίοδο λειτουργίας είναι συνήθως 0,005 έως 0,010 ίντσες.
- Χρησιμοποιήστε έναν τροχό υαλοποιημένου δεσμού οξειδίου αλουμινίου, εύρους σκληρότητας D έως J, μεγέθους κόκκων 46 έως 60.
- Εφαρμόστε το ψυκτικό γενναιόδωρα και όσο πιο κοντά στο σημείο επαφής είναι πρακτικό. Η υπερθέρμανση μειώνει τη σκληρότητα και μπορεί να προκαλέσει επιφανειακές ρωγμές που είναι αόρατες αλλά δομικά καταστροφικές. Ο σκούρος αποχρωματισμός μετά το τρίψιμο υποδηλώνει ζημιά που εκτείνεται πέρα από την επιφάνεια και το εργαλείο πρέπει να αντικατασταθεί αντί να επαναχρησιμοποιηθεί.
- Μετά το τρίψιμο, λιθοβολήστε ελαφρά τις κοπτικές άκρες με μια λαδόπετρα για να αφήσετε μια ακτίνα 0,001 έως 0,002 -ιντσών. Αυτή η μικροσκοπική ακτίνα κατανέμει την πίεση στην άκρη και μειώνει το ξεφλούδισμα που προκαλεί ταχεία εκ νέου θαμπάδα σε φρεσκοαλεσμένα τρυπήματα λαμαρίνας.
- Απομαγνητίστε τη διάτρηση και εφαρμόστε μια ελαφριά επίστρωση λαδιού για να αποφύγετε τη διάβρωση πριν την επαναφέρετε σε συντήρηση ή αποθήκευση.
Το συνολικό επίδομα ακονίσματος εξαρτάται από το αρχικό μήκος διάτρησης και την κατανάλωση γης. Μόλις η συσσωρευμένη λείανση αφαιρέσει υλικό ίσο ή μεγαλύτερο από το σχεδιασμένο μήκος γης, η διάτρηση δεν μπορεί πλέον να συγκρατήσει σωστά τους γυμνοσάλιαγκες και πρέπει να αποσυρθεί. Για ένα τυπικό εργαλείο διάτρησης λαμαρίνας με επιφάνεια 1 έως 3 φορές το πάχος υλικού, αυτό σημαίνει παρακολούθηση κάθε περιόδου λείανσης και καταγραφή της αθροιστικής αφαίρεσης.
Κριτήρια επιθεώρησης και αντικατάστασης
Το εκ νέου ακόνισμα διατηρεί τα μεταλλικά εργαλεία διάτρησης σε λειτουργία, αλλά δεν τα καθιστά αθάνατα. Μια καλά διατηρημένη γροθιά-μπορεί να είναιξανατριβείτε 15 έως 20 φορές πριν την αντικατάσταση, αλλά κάθε κύκλος πρέπει να επαληθεύεται βάσει σαφών κριτηρίων αποδοχής. Εδώ είναι τι πρέπει να ελέγχετε μετά από κάθε επανάλεσμα και σε τακτά χρονικά διαστήματα κατά τη διάρκεια της παραγωγής:
- Κατάσταση άκρης- Επιθεώρηση υπό μεγέθυνση (ελάχιστη 10x). Αναζητήστε μικροτσίπ, ανομοιόμορφα μοτίβα φθοράς ή σημάδια καψίματος που υποδεικνύουν υποεπιφανειακή ζημιά.
- Μέτρηση διαμέτρου- Χρησιμοποιήστε ένα μετρητή go/no-go ή μικρόμετρο για να επιβεβαιώσετε ότι η διάτρηση εξακολουθεί να είναι εντός των ορίων ανοχής. Η αθροιστική επαναλείανση μπορεί να μειώσει διακριτικά την αποτελεσματική διάμετρο εάν η διάταξη λείανσης δεν είναι τέλεια τετράγωνη.
- Επαλήθευση μήκους- Μετρήστε το συνολικό μήκος και συγκρίνετε με την αρχική προδιαγραφή μείον το τεκμηριωμένο ιστορικό λείανσης. Το μήκος καθορίζει το ύψος κλεισίματος και επηρεάζει το χρονισμό στα προοδευτικά καλούπια όπου οι ακίδες διάτρησης και άλλα εξαρτήματα αλληλεπιδρούν σε ακριβείς θέσεις.
- Φινίρισμα επιφάνειας- Το έδαφος και η όψη πρέπει να είναι λεία και χωρίς σημάδια χάραξης ή πρόσφυσης. Οι τραχιές επιφάνειες προάγουν τη θύελλα και το τράβηγμα από γυμνοσάλιαγκες.
- Κατάσταση κεφαλιού- Ελέγξτε για ξεφυτρώσεις, ρωγμές ή παραμόρφωση από επαναλαμβανόμενες κρούσεις στην πλάκα στήριξης.
Αντικαταστήστε τη διάτρηση όταν ισχύει οποιαδήποτε από αυτές τις συνθήκες: η συσσωρευμένη λείανση έχει καταναλώσει όλο το μήκος του εδάφους, η κοπή εκτείνεται πέρα από την άμεση ζώνη ακμής στο σώμα της διάτρησης, η διάμετρος πέφτει εκτός της ζώνης ανοχής για την προδιαγραφή οπής ή η ζημιά στο κεφάλι εμποδίζει τη σωστή τοποθέτηση στο συγκρατητήρα. Μην επιχειρήσετε να σώσετε ένα οριακό εργαλείο για "λίγα ακόμη χτυπήματα". Μια αποτυχημένη γροθιά που σπάει στο καλούπι κοστίζει πολύ περισσότερο σε χρόνο διακοπής λειτουργίας και παράπλευρες ζημιές από μια προγραμματισμένη αντικατάσταση.
Πρακτικές αποθήκευσης και χειρισμού
Ο χρόνος που περνούν οι γροθιές έξω από τη μήτρα έχουν μεγαλύτερη σημασία από ό,τι αντιλαμβάνονται τα περισσότερα καταστήματα. Μια πεσμένη γροθιά είναι σχεδόν βέβαιο ότι έχει καταστραφεί στην κόψη, ακόμα κι αν το χτύπημα δεν είναι ορατό με γυμνό μάτι. Η απρόσεκτη αποθήκευση, όπου τα εργαλεία έρχονται σε επαφή μεταξύ τους, δημιουργεί εγκοπές στα άκρα που ξεκινούν το θρυμματισμό υπό φορτίο.
Αποθηκεύστε τις διατρήσεις σε ατομικούς προστατευτικούς σωλήνες με αφρό, βαμβάκι ή κερίγια να διατηρήσετε ανέπαφα τις άκρες γείωσης-. Ποτέ μην αποθηκεύετε τα άκρα κοπής εκεί όπου το βάρος του εργαλείου στηρίζεται στο πιο αιχμηρό χαρακτηριστικό του. Τοποθετήστε ετικέτα σε κάθε σωλήνα ή σχισμή με την αναγνώριση της διάτρησης, τη διάμετρο ρεύματος και τον αριθμό λείανσης, ώστε όποιος βγάζει ένα εργαλείο από το απόθεμα να γνωρίζει ακριβώς με τι δουλεύει.
Για καταστήματα που διαθέτουν πλήρες σετ εργαλείων διάτρησης με πολλαπλά μεγέθη και γεωμετρίες, η οργανωμένη αποθήκευση δεν είναι καθαριότητα. Είναι η διασφάλιση ποιότητας. Μια λανθασμένη σήμανση γροθιά που έχει εγκατασταθεί σε λάθος σταθμό δημιουργεί προβλήματα εκκένωσης, σφάλματα διαστάσεων και πιθανή ζημιά στο καλούπι με το πρώτο χτύπημα. Συνδυάστε το σύστημα αποθήκευσής σας με ένα απλό αρχείο καταγραφής που παρακολουθεί κάθε εργαλείο από καινούργιο έως κάθε επανάληψη έως την απόσυρση.
Η συντήρηση διατηρεί την απόδοση των μεμονωμένων γροθιών. Αλλά το ευρύτερο ερώτημα, η επιλογή του σωστού συνδυασμού τύπου διάτρησης, υλικού, γεωμετρίας και επίστρωσης για μια συγκεκριμένη εφαρμογή, είναι αυτό που καθορίζει εάν τα διαστήματα συντήρησης μετρώνται σε δεκάδες χιλιάδες χτυπήματα ή σε εκατοντάδες χιλιάδες.
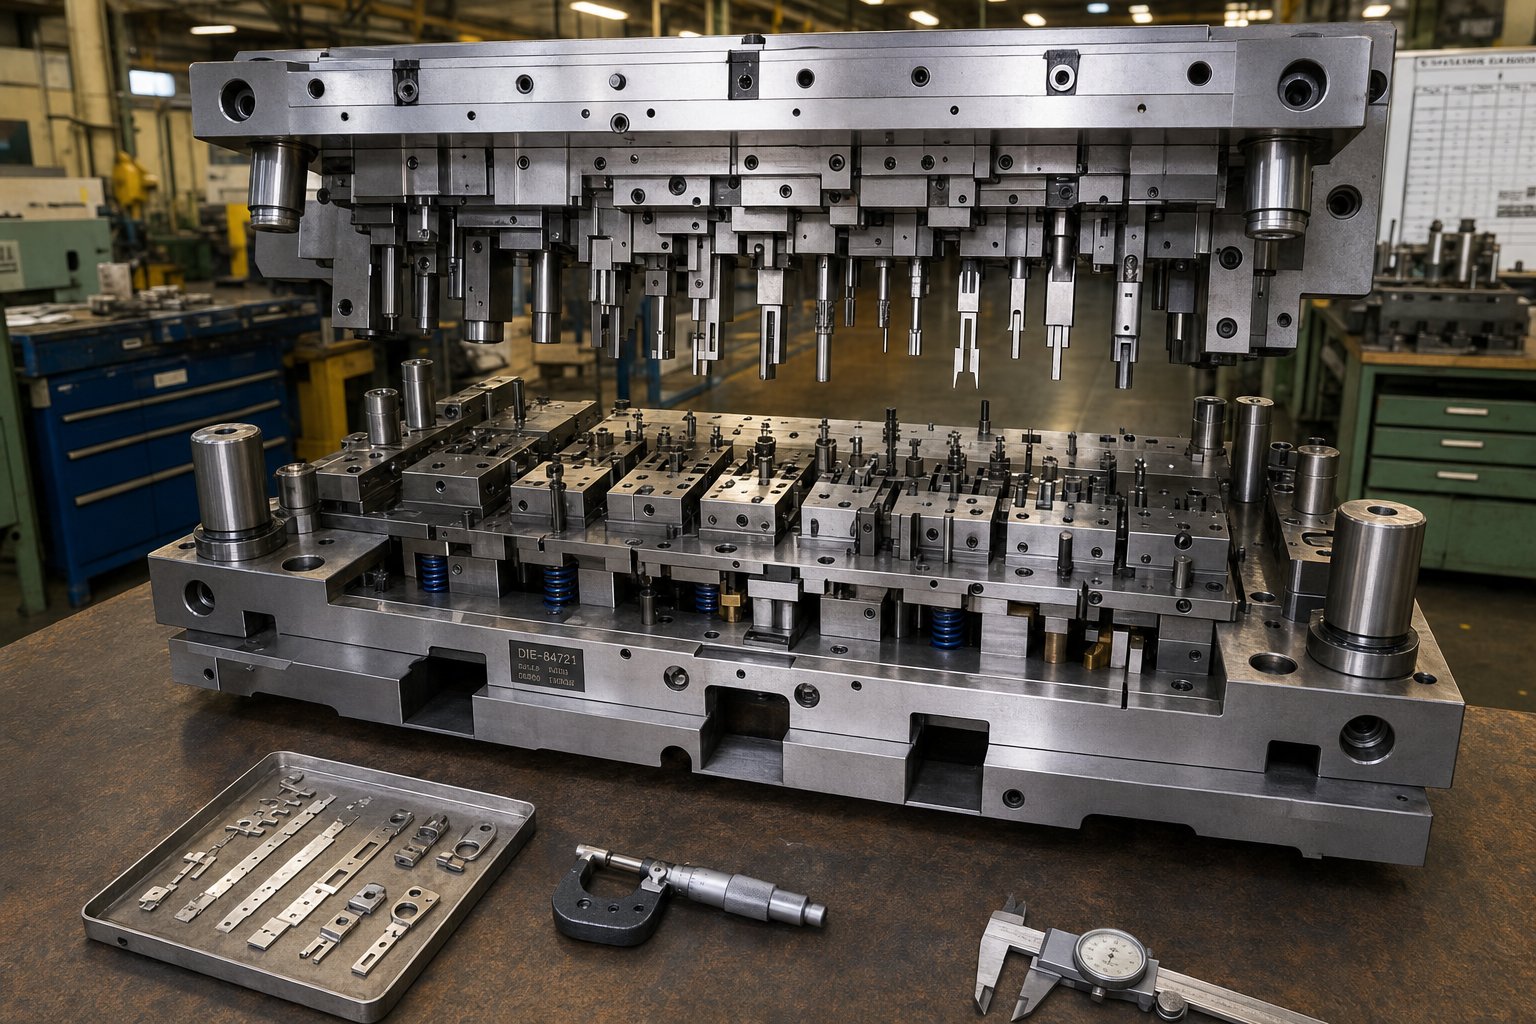
Επιλέγοντας τη σωστή διάτρηση για την εφαρμογή μήτρας σφράγισης μετάλλων
Κάθε ενότητα αυτού του άρθρου οδηγεί στο ίδιο συμπέρασμα: η απόδοση της διάτρησης δεν ελέγχεται από μία μόνο μεταβλητή. Η ποιότητα του χάλυβα έχει σημασία, αλλά όχι μεμονωμένα από τη γεωμετρία. Οι επικαλύψεις παρατείνουν τη διάρκεια ζωής, αλλά όχι εάν το διάκενο είναι λάθος. Η συντήρηση διατηρεί την ποιότητα, αλλά όχι εάν ο αρχικός σχεδιασμός δεν ταιριάζει με το τεμάχιο εργασίας. Η πραγματική λύση για την πρόωρη φθορά είναι μια συστηματική διαδικασία επιλογής που λαμβάνει υπόψη όλους αυτούς τους παράγοντες μαζί, με τη σειρά, πριν το πρώτο χτύπημα προσγειωθεί στην πρέσα μήτρας.
Μεταβλητές απόφασης για επιλογή διάτρησης
Κατά τον καθορισμό μιας νέας διάτρησης ή την αντιμετώπιση προβλημάτων μιας χαμηλής απόδοσης, επεξεργαστείτε αυτές τις μεταβλητές με τη σειρά. Κάθε βήμα περιορίζει το πεδίο και βασίζεται στην προηγούμενη απόφαση:
- Προσδιορίστε τον τύπο λειτουργίας.Η διάτρηση κόβει (τρυπάει, τυφλώνει, εγκοπεί) ή σχηματίζει (κάμψη, σχέδιο, κόψιμο); Οι εργασίες κοπής απαιτούν αιχμηρές άκρες και χάλυβες-ανθεκτικούς στη φθορά. Οι εργασίες διαμόρφωσης δίνουν προτεραιότητα στη σκληρότητα και το φινίρισμα της επιφάνειας.
- Χαρακτηρίστε το υλικό και το πάχος του τεμαχίου εργασίας.Το μαλακό αλουμίνιο στα 0,5 mm και ο μαρτενσιτικός χάλυβας 1400 MPa στα 1,5 mm επιβάλλουν εντελώς διαφορετικές απαιτήσεις στο εργαλείο σφράγισης μετάλλων. Η αντοχή του υλικού και η λειαντικότητα καθορίζουν την ελάχιστη ποιότητα χάλυβα και εάν μια επίστρωση είναι υποχρεωτική ή προαιρετική.
- Προσδιορίστε την απαιτούμενη απόσταση.Χρησιμοποιήστε τις ειδικές οδηγίες-του υλικού από τις προηγούμενες ενότητες ως σημείο εκκίνησης. Μερική ανοχή παραγόντων, επιθυμητή ποιότητα άκρων και ακαμψία πίεσης. Οι αυστηρότερες ανοχές στο μέγεθος της οπής πιέζουν προς τα στενότερα ανοίγματα αλλά αυξάνουν την πίεση του εργαλείου.
- Επιλέξτε την κατηγορία υλικού διάτρησης.Αντιστοιχίστε πρώτα τις απαιτήσεις σκληρότητας και μετά προσθέστε αντίσταση στη φθορά. D2 για γενική εργασία, S7 για κραδασμούς, βαθμοί PM για λειαντικά ή φύλλα υψηλής{3}} αντοχής. Αφήστε το τεμάχιο εργασίας να υπαγορεύει τον χάλυβα, όχι μόνο τον προϋπολογισμό.
- Επιλέξτε γεωμετρία και στυλ με βάση τις ανάγκες δύναμης και ποιότητας.Επίπεδη-όψη για συμμετρία-κρίσιμες τρύπες. Ενιαία-ψαλίδα ή οροφή-για οροφή για περιορισμένη πίεση-περιορισμένης πίεσης ή υλικά υψηλής- αντοχής. Ρυθμίστε το μήκος της γης και την κωνικότητα της πλάτης με βάση το πάχος του υλικού και τις ανάγκες διατήρησης του γυμνοσάλιαγκου-.
- Αξιολογήστε την επίστρωση με βάση την αναμενόμενη κατάσταση αστοχίας.Εάν ο πρωταρχικός κίνδυνος είναι θλιβερός, επιλέξτε TiCN ή AlCrN. Εάν κυριαρχεί η λειαντική φθορά, TiN ή TiAlN. Εάν δεν κυριαρχεί καμία λειτουργία μεμονωμένης αποτυχίας, ένας-TiN γενικής χρήσης στα 4-5 μικρόμετρα είναι μια υγιής γραμμή βάσης.
Αυτή η ακολουθία λειτουργεί είτε καθορίζετε μια τυπική διάτρηση καταλόγου για μια απλή μήτρα μηχανής πρέσας είτε σχεδιάζετε μια προσαρμοσμένη διάτρηση μήτρας για ένα σύνθετο προοδευτικό εργαλείο. Η λογική παραμένει ίδια. Αυτό που αλλάζει είναι η πολυπλοκότητα της κάθε απάντησης.
Συνεργασία με ειδικούς προσαρμοσμένης σφράγισης
Οι τυπικές γροθιές καταλόγου χειρίζονται μεγάλο μερίδιο της εργασίας παραγωγής. Αλλά όταν οι γεωμετρίες γίνονται πολύπλοκες, οι ανοχές γίνονται πιο περιορισμένες κάτω από τα τυπικά εύρη ή τα υλικά του τεμαχίου κατεργασίας ωθούνται σε προηγμένη περιοχή υψηλής-αντοχής, τα εργαλεία ραφιών φθάνουν στα όριά τους. Αυτό είναι όπου οι ειδικοί προσαρμοσμένων μήτρων σφράγισης μετάλλων γίνονται απαραίτητοι.
Τι διαχωρίζει έναν ικανό συνεργάτη εργαλείων από έναν προμηθευτή ανταλλακτικών; Αναζητήστε αυτές τις δυνατότητες:
- Εξειδίκευση σε επίπεδο συστήματος-- Η δυνατότητα σχεδιασμού όχι μόνο της διάτρησης, αλλά ολόκληρης της δομής της μήτρας: κενά, ροή υλικού, δυνάμεις απογύμνωσης και έλεγχος γρεζιών ως ολοκληρωμένο σύστημα.
- Πλήρης υποστήριξη κύκλου ζωής- Καθοδήγηση από τον αρχικό σχεδιασμό μέσω συστάσεων βελτιστοποίησης παραγωγής και συντήρησης, όχι μόνο παράδοσης τελικού εξαρτήματος.
- Γνώσεις υλικού και διεργασιών- Απολαύστε εμπειρία με τα συγκεκριμένα υλικά τεμαχίου και τους όγκους παραγωγής στη λειτουργία σας, συμπεριλαμβανομένων προσαρμοσμένων λύσεων διάτρησης για μη-τυπικά προφίλ.
Για μηχανικούς που έχουν επεξεργαστεί το τεχνικό περιεχόμενο αυτού του άρθρου και χρειάζονται έναν συνεργάτη για την υλοποίηση,ΓΙΤΣΕΝπροσφέρει προσαρμοσμένες λύσεις μήτρας σφράγισης που καλύπτουν το σχεδιασμό διάτρησης, τη δομή της μήτρας, τη βελτιστοποίηση απόστασης και τη ροή υλικού. Η πρώτη τους μηχανική-προσέγγιση αφορά το πλήρες σύστημα και όχι μεμονωμένα εξαρτήματα, που είναι ακριβώς η νοοτροπία προς την οποία έχει χτίσει αυτό το άρθρο.
Η βασική διάκριση μεταξύ των κατασκευαστών punch και die που προσφέρουν αποτελέσματα και εκείνων που απλώς εκτελούν παραγγελίες είναι εάν αντιμετωπίζουν τη διάτρηση ως αυτόνομο εξάρτημα ή ως ένα στοιχείο σε ένα σύστημα που πρέπει να λειτουργεί μαζί. Οι καλύτεροι συνεργάτες αμφισβητούν τις υποθέσεις σας, επικυρώνουν τις επιλογές σας για την εκκαθάριση και προτείνουν συνδυασμούς χάλυβα και επικαλύψεων με βάση τα δεδομένα πεδίου τους από παρόμοιες εφαρμογές.
Βάζοντας τα όλα μαζί
Εάν υπάρχει μία αρχή που συνδέει κάθε ενότητα αυτού του άρθρου, αυτή είναι η εξής:
Η απόδοση διάτρησης είναι ένα αποτέλεσμα συστήματος. Υλικό, γεωμετρία, διάκενο, επίστρωση, κατάσταση πίεσης και πρακτικές συντήρησης αλληλεπιδρούν συνεχώς. Η βελτιστοποίηση μιας μεταβλητής ενώ αγνοεί τις άλλες παράγει μειωμένες αποδόσεις στην καλύτερη περίπτωση και επιταχυνόμενη αποτυχία στη χειρότερη. Η πραγματική λύση για την πρόωρη φθορά δεν είναι ποτέ μία μόνο αλλαγή. Διορθώνει ολόκληρο το σύστημα.
Είτε εκτελείτε μια απλή πρέσα μεμονωμένων-σταθμών ή ένα προοδευτικό εργαλείο 30 σταθμών, η φυσική δεν αλλάζει. Η διάτρηση εισέρχεται στο υλικό, ξεκινά το κάταγμα και όλα όσα προσδιορίσατε ανάντη καθορίζουν εάν αυτό το κάταγμα δημιουργεί καθαρό εξάρτημα ή πρόβλημα ποιότητας. Εργαστείτε με τις μεταβλητές συστηματικά, συνεργαστείτε με ειδικούς όταν το απαιτεί η εφαρμογή και αντιμετωπίστε τη συντήρηση της διάτρησης ως συνάρτηση ποιότητας και όχι ως απόκριση βλάβης. Αυτός είναι ο τρόπος με τον οποίο οι γροθιές στάμπας σταματούν να φοριούνται πολύ γρήγορα και αρχίζουν να προσφέρουν τη διάρκεια ζωής του εργαλείου που πραγματικά απαιτεί το πρόγραμμα παραγωγής σας.
Συχνές Ερωτήσεις σχετικά με το Stamping Die punches
1. Τι προκαλεί την πρόωρη φθορά των διατρήσεων στάμπας;
Η πρόωρη φθορά από γροθιά συνήθως προέρχεται από πολλούς παράγοντες που αλληλεπιδρούν και όχι από μία μόνο αιτία. Οι πιο συνηθισμένοι παράγοντες περιλαμβάνουν λανθασμένη διάτρηση-στο-κενό (ειδικά πολύ σφιχτό), ακατάλληλο χάλυβα εργαλείων για το υλικό του τεμαχίου εργασίας, ακατάλληλη θερμική επεξεργασία που αφήνει εύθραυστο ωστενίτη, κακή ευθυγράμμιση της πίεσης που δημιουργεί ανομοιόμορφη φόρτωση και πολύ μεγάλη αναμονή μεταξύ των κύκλων ακονίσματος. Η αντιμετώπιση της φθοράς διάτρησης απαιτεί μια προσέγγιση επιπέδου συστήματος-που αξιολογεί την επιλογή υλικού, τη γεωμετρία, το διάκενο, την επίστρωση και την κατάσταση πίεσης μαζί. Οι ειδικοί προσαρμοσμένων καλουπιών σφράγισης όπως το YICHEN μπορούν να βοηθήσουν τους μηχανικούς να βελτιστοποιήσουν αυτές τις μεταβλητές ως ολοκληρωμένο σύστημα αντί να αντιμετωπίζουν την καθεμία μεμονωμένα.
2. Πώς μπορώ να επιλέξω το σωστό διάκενο για το σετ διάτρησης και μήτρας;
Η επιλογή διάκενου εξαρτάται κυρίως από το υλικό και το πάχος του τεμαχίου εργασίας. Ξεκινήστε με αυτές τις οδηγίες ανά{1}}πλευρά: μαλακός χάλυβας στο 5-8% του πάχους του υλικού, ανοξείδωτος χάλυβας στο 6-10%, αλουμίνιο στο 3-5%, χαλκός και ορείχαλκος στο 3-6% και χάλυβες υψηλής αντοχής στο 8-12%. Αυτά είναι σημεία εκκίνησης που πρέπει να ρυθμιστούν με βάση τις απαιτήσεις ανοχής εξαρτημάτων, την επιθυμητή ποιότητα άκρων και την ακαμψία της πρέσας. Θυμηθείτε ότι το διάκενο είναι δυναμικό υπό φορτίο. Η παραμόρφωση της πρέσας, τα φθαρμένα σχισίματα και οι κακώς ευθυγραμμισμένες ακίδες οδηγών μπορούν όλα να αλλάξουν την αποτελεσματική απόσταση σε σχέση με αυτό που μετρήθηκε στατικά, ιδιαίτερα όταν σφραγίζετε ποιότητες AHSS σε υψηλότερες ποσότητες.
3. Ποιος είναι ο καλύτερος χάλυβας εργαλείων για τη σφράγιση διατρήσεων μήτρας;
Δεν υπάρχει κανένας καλύτερος χάλυβας επειδή η σωστή επιλογή εξαρτάται από το υλικό του τεμαχίου εργασίας και τον τύπο λειτουργίας σας. Το D2 είναι το εργαλείο γενικής χρήσης-για σφράγιση ήπιου χάλυβα σε 54-61 HRC. Το A2 προσφέρει καλύτερη σκληρότητα για μεγάλες γροθιές και μέτρια φορτία κραδασμών. Το S7 χειρίζεται βαριά κενά όπου η αντίσταση κρούσης έχει μεγαλύτερη σημασία. Ο χάλυβας υψηλής{11}}ταχύτητας M2 ταιριάζει σε λειτουργίες υψηλής-ταχύτητας που παράγουν θερμότητα τριβής. Το CPM-10V και άλλες ποιότητες μεταλλουργίας σκόνης παρέχουν εξαιρετική αντοχή στη φθορά για λειαντικούς ή προηγμένους χάλυβες υψηλής αντοχής. Η βασική αρχή είναι να ικανοποιηθούν πρώτα οι απαιτήσεις σκληρότητας και μετά να προστεθεί αντίσταση στη φθορά μέσω επικαλύψεων ή επιφανειακών επεξεργασιών.
4. Πόσο συχνά πρέπει να ακονίζονται εκ νέου οι γροθιές σφράγισης;
Ακονίστε ξανά όταν φθείρονται οι ακμές κοπής σε ακτίνα 0,01-ίντσας (0,25 mm), η οποία συνήθως εμφανίζεται ως η πρώτη μετρήσιμη αύξηση στο ύψος του γρέζιου στα τυπωμένα μέρη. Μην περιμένετε για ορατή ζημιά ή καταστροφική αστοχία. Κατά το εκ νέου ακόνισμα, αφαιρέστε μόνο 0,001 έως 0,002 ίντσες ανά πέρασμα λείανσης με γενναιόδωρο ψυκτικό για να αποτρέψετε τη ζημιά από τη θερμότητα. Μια καλά συντηρημένη διάτρηση μπορεί να ξανατριβεί 15 έως 20 φορές πριν την αντικατάσταση. Παρακολουθήστε τη σωρευτική αφαίρεση υλικού και αποσύρετε τη διάτρηση μόλις η συνολική λείανση υπερβεί το σχεδιασμένο μήκος γης, καθώς δεν μπορεί πλέον να συγκρατήσει σωστά τους γυμνοσάλιαγκες πέρα από αυτό το σημείο.
5. Οι επικαλύψεις PVD παρατείνουν πράγματι τη διάρκεια ζωής της διάτρησης στις μήτρες σφράγισης;
Ναι, αλλά μόνο όταν οι βασικές αρχές εργαλείων είναι σωστές. Οι επικαλύψεις PVD όπως το TiN, το TiCN, το AlCrN και το TiAlN μειώνουν την τριβή, αντιστέκονται στην παραλαβή υλικού και επιβραδύνουν τη λειαντική φθορά. Οι τεκμηριωμένες θήκες δείχνουν βελτιώσεις από 10.000 έως 250.000 εξαρτήματα με βελτιστοποιημένες επικαλύψεις. Ωστόσο, οι επικαλύψεις πολλαπλασιάζουν τις καλές αποφάσεις αντί να αντισταθμίζουν τις κακές. Εάν το διάκενο είναι λάθος, η ευθυγράμμιση είναι απενεργοποιημένη ή ο χάλυβας βάσης είναι ακατάλληλος, οι επικαλύψεις παρέχουν μόνο προσωρινή ανακούφιση. Επιλέξτε επιστρώσεις με βάση τον κυρίαρχο τρόπο αστοχίας: TiCN ή AlCrN για θρυμματισμό, TiN ή TiAlN για λειαντική φθορά και γυαλισμένο TiN για μαλακό-συσσώρευση υλικού.


