


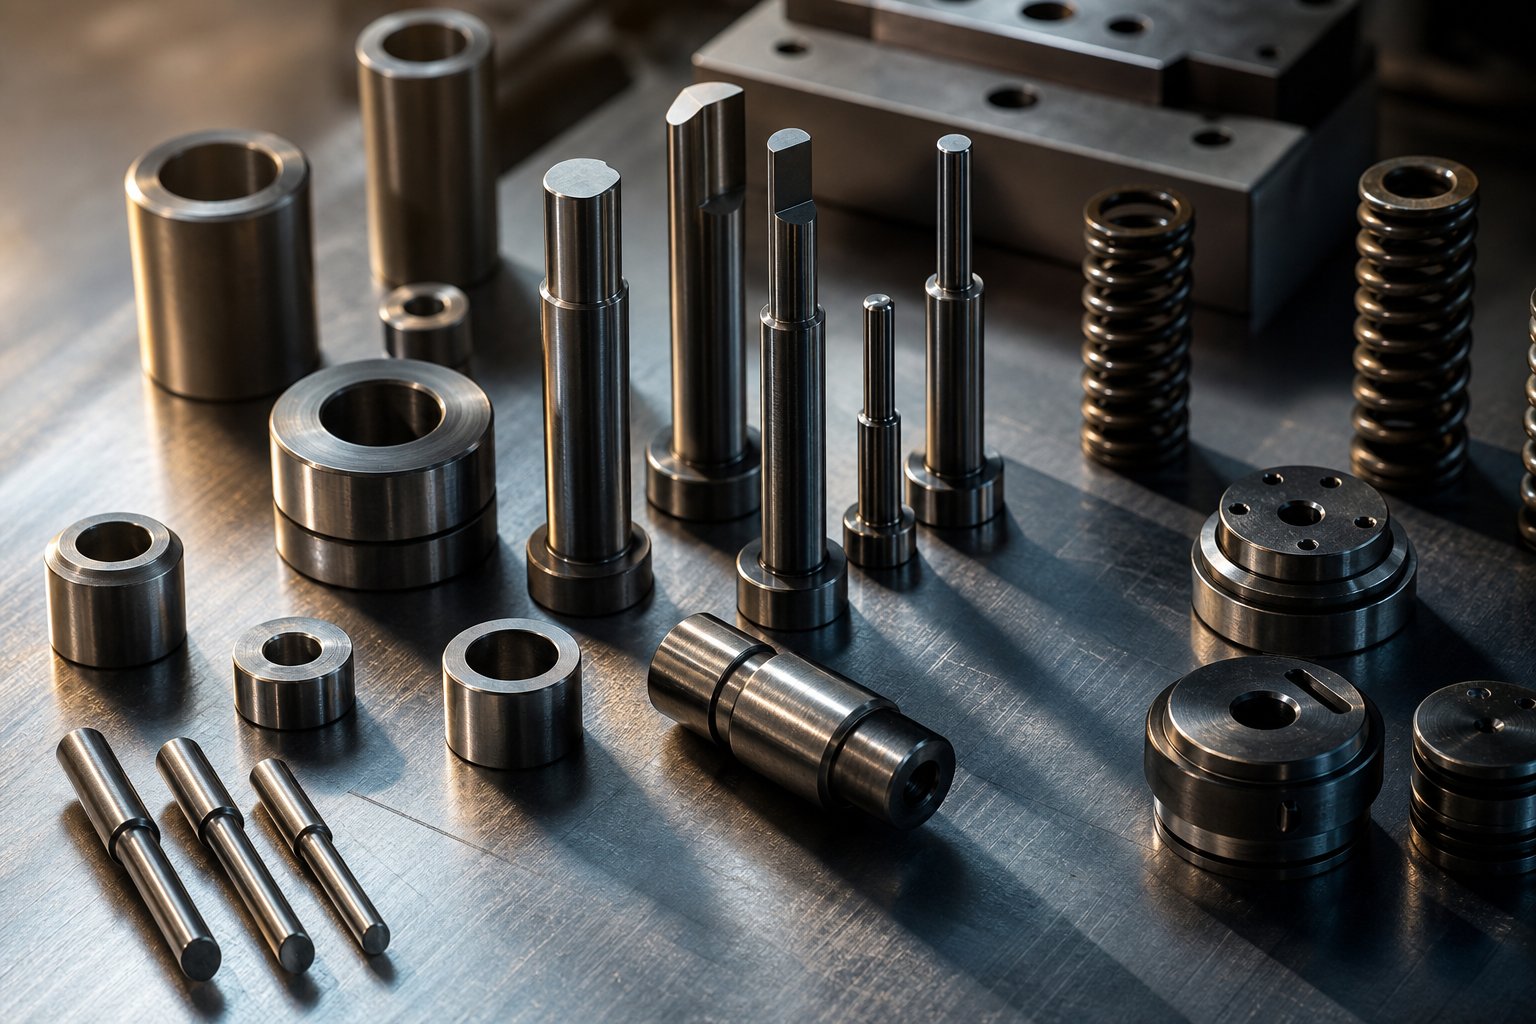
Τι είναι τα ανταλλακτικά της μήτρας σφράγισης και γιατί έχουν σημασία
Ανταλλακτικά μήτρας σφράγισηςείναι τα μεμονωμένα εξαρτήματα φθοράς μέσα σε ένα συγκρότημα μήτρας - γροθιές, κουμπιά μήτρας, οδηγοί καρφίτσες, δακτύλιοι, ελατήρια και πλάκες απογύμνωσης - που απαιτούν περιοδική αλλαγή για να διατηρηθεί η ποιότητα του εξαρτήματος και να συνεχιστεί η παραγωγή σε λειτουργία. Σε αντίθεση με τα παπούτσια μήτρας και τη δομική βάση που αποτελούν τη μόνιμη βάση του εργαλείου, αυτά τα εξαρτήματα έχουν σχεδιαστεί για να απορροφούν την επαναλαμβανόμενη πίεση της διαδικασίας σφράγισης και να υποβαθμίζονται με την πάροδο του χρόνου.
Αυτός ο οδηγός γεφυρώνει το χάσμα μεταξύ της γενικής εκπαίδευσης και των καταλόγων ανταλλακτικών. Θα μάθετε πώς να διαβάζετε τα συμπτώματα φθοράς, να διαγιγνώσκετε εξαρτήματα που παρουσιάζουν βλάβη, να προσδιορίζετε τις σωστές αντικαταστάσεις και να τα προμηθεύεστε με σιγουριά.
Καθορισμός ανταλλακτικών μήτρας σφράγισης
Τι διαχωρίζει ένα ανταλλακτικό από ένα δομικό εξάρτημα μήτρας; Ανέρχεται στην προβλεπόμενη διάρκεια ζωής. Τα δομικά στοιχεία - επάνω και κάτω παπούτσια μήτρας, οι πλάκες στήριξης και το πλαίσιο σετ καλουπιών - έχουν σχεδιαστεί για να διαρκούν ολόκληρο τον κύκλο ζωής του εργαλείου. Σπάνια χρειάζονται αντικατάσταση, εκτός εάν συμβεί καταστροφική βλάβη. Τα ανταλλακτικά, από την άλλη πλευρά, είναι τα στοιχεία εργασίας που έρχονται σε άμεση επαφή με το υλικό της ταινίας ή διαχειρίζονται δυνάμεις μέσα στο συγκρότημα. Σκεφτείτε τα εξαρτήματα με γροθιές, κουμπιά μήτρας, ελατήρια, συγκρατητές και δακτυλίους οδηγών - που υπόκεινται σε επαναλαμβανόμενες κρούσεις, τριβές και κόπωση σε κάθε πάτημα της πρέσας.
Τα ανταλλακτικά είναι αναλώσιμα που έχουν σχεδιαστεί για να φορούν έτσι το υπόδημα και τα δομικά στοιχεία δεν το κάνουν.
Γιατί έχει σημασία μια προσέγγιση συστηματικής αντικατάστασης
Όταν τα εξαρτήματα της μήτρας χρειάζονται αντικατάσταση και η αλλαγή πραγματοποιείται αντιδραστικά - αφού σπάσει μια διάτρηση στη μέση-της λειτουργίας ή ένας δακτύλιος πιάσει -, το κόστος πολλαπλασιάζεται γρήγορα. Μια ενιαία απρογραμμάτιστη διακοπή δεν σημαίνει απλώς ένα νέο στοιχείο. Σημαίνει χρόνο πίεσης σε αδράνεια, εργασία ρύθμισης για το τράβηγμα και την επαναφορά της μήτρας, αποκόμματα από ελαττωματικά εξαρτήματα που παράγονται πριν εντοπιστεί η αστοχία και ποιοτικές-ωρές εργαστηρίου για την εκ νέου-επικύρωση της διαδικασίας. Σύμφωνα μεΠεριοδικό MetalForming, η απρογραμμάτιστη συντήρηση καλουπιού μπορεί να κοστίσει τέσσερις φορές περισσότερο από την προγραμματισμένη συντήρηση, αφού λάβετε υπόψη τη χαμένη παραγωγή, τα γενικά έξοδα και την εργασία κατάντη.
Μια συστηματική προσέγγιση ανατρέπει αυτήν την εξίσωση. Κατανοώντας ποια εξαρτήματα φθοράς της μήτρας σφράγισης υποβαθμίζονται προβλέψιμα και παρακολουθώντας την κατάστασή τους σε σχέση με τον αριθμό επισκέψεων, αντικαθιστάτε εξαρτήματα στο πρόγραμμά σας - και όχι του πιεστηρίου.
Κοινά εξαρτήματα φθορά μήτρας σφράγισης ανά λειτουργία
Κάθε συγκρότημα μήτρας περιέχει δεκάδες μεμονωμένα εξαρτήματα, αλλά δεν φθείρονται όλα με τον ίδιο ρυθμό ή για τους ίδιους λόγους. Η οργάνωσή τους κατά συνάρτηση - ποιος είναι ο ρόλος που παίζουν κατά τη διάρκεια του κύκλου σφράγισης - δίνει στις ομάδες συντήρησης μια ταχύτερη διαδρομή για τον εντοπισμό του τμήματος που υποβαθμίζεται και γιατί. Οι παρακάτω κατηγορίες καλύπτουν όλο το φάσμα των κοινών εξαρτημάτων φθοράς της μήτρας σφράγισης ανά λειτουργία, από τις κοπτικές ακμές που διατμούν το υλικό έως τις επιφάνειες έδρασης που απορροφούν τα πλευρικά φορτία.
Εξαρτήματα κοπής και διάτρησης
Αυτά είναι τα άλογα εργασίας κάθε κενού ήπροοδευτικό πεθαίνουν. Έρχονται σε άμεση επαφή με το υλικό της ταινίας σε κάθε χτύπημα, πράγμα που σημαίνει ότι αντιμετωπίζουν την υψηλότερη τοπική καταπόνηση και τους ταχύτερους ρυθμούς φθοράς στη συναρμολόγηση.
- Μπουνιές- Πείροι από σκληρυμένο χάλυβα εργαλείων ή διαμορφωμένα προφίλ που διεισδύουν στο υλικό της λωρίδας για να δημιουργήσουν οπές, σχισμές ή χαρακτηριστικά. Απορροφούν πλήρη δύναμη διάτμησης σε κάθε χτύπημα και είναι τα εξαρτήματα που αντικαθίστανται συχνότερα στις περισσότερες μήτρες.
- Κουμπιά κουμπιών- Τα ταιριαστά ανοίγματα που δέχονται τη διάτρηση. Η σωστή απόσταση μεταξύ του κουμπιού διάτρησης και του καλουπιού καθορίζει την ποιότητα των άκρων. Η αντικατάσταση του κουμπιού σφράγισης του καλουπιού και του κουμπιού μήτρας γίνεται συχνά ως ταιριαστό σετ για να αποκατασταθεί το σωστό διάκενο.
- πιλότοι- Καρφίτσες ακριβείας που εισέρχονται σε τρύπες που είχαν τρυπηθεί προηγουμένως για να καταχωρήσουν την ταινία στην ακριβή θέση πριν από την επόμενη κοπή του σταθμού. Αντέχουν σε επαναλαμβανόμενες δυνάμεις εισαγωγής και έλξη της ταινίας, καθιστώντας τα ευαίσθητα στη φθορά και την κάμψη των άκρων.
- Διακοσμητικά χάλυβα- Διαγραμμισμένες ακμές κοπής που χρησιμοποιούνται σε εργασίες κοπής σε διαμορφωμένα μέρη. Τα πολύπλοκα προφίλ τους κάνουν το άλεσμα περισσότερο από το απλό ακόνισμα με διάτρηση.
Όταν κάποιο κοπτικό εξάρτημα θαμπώνει ή θρυμματίζεται, θα παρατηρήσετε ότι το ύψος του γρέζιου αυξάνεται στο σφραγισμένο μέρος - ένα από τα πρώτα ορατά σήματα ποιότητας ότι πλησιάζει η αλλαγή.
Στοιχεία καθοδήγησης και ευθυγράμμισης
Φανταστείτε να τρέχετε ένα προοδευτικό ζάρι όπου το πάνω και το κάτω μισό παρασύρονται ακόμη και 0,001 in. εκτός ευθυγράμμισης. Ξαφνικά, κάθε διάτρηση-στο-κουμπί αλλάζει, εμφανίζονται γρέζια στη μία πλευρά και η διάρκεια ζωής του εργαλείου μειώνεται δραματικά. Τα εξαρτήματα καθοδήγησης αποτρέπουν αυτό το σενάριο.
- Οδηγοί καρφίτσες (καθοδηγητικές αναρτήσεις)- Ακριβής-αλεσμένοι κυλινδρικοί πείροι, συνήθως σκληρυμένοι σε 60+ HRC, που εντοπίζουν τα επάνω και κάτω παπούτσια μήτρας έτσι ώστε όλα τα τοποθετημένα εξαρτήματα να συνδέονται σωστά. ΩςΟ Κατασκευαστήςσημειώσεις, οι οδηγοί καρφίτσες αλέθονται με ακρίβεια 0,0001 in. και διατίθενται σε στυλ ρουλεμάν τριβής ή ρουλεμάν-.
- Δοχεία οδηγών- Τα μανίκια γείωσης ακριβείας που δέχονται καρφίτσες οδήγησης. Οι δακτύλιοι ρουλεμάν-περιέχουν σφαιρικό κλουβί από αλουμίνιο, ενώ οι δακτύλιοι τριβής είναι συχνά επενδεδυμένοι με αλουμίνιο-μπρούτζινο και γραφίτη βύσματα για μείωση της φθοράς.
- Μπλοκ τακουνιών- Ατσάλινες πλάκες τοποθετημένες σε επάνω και κάτω παπούτσια που απορροφούν μη ισορροπημένες πλευρικές δυνάμεις. Συμπληρώνουν τους οδηγούς καρφίτσες όταν οι εργασίες σφράγισης δημιουργούν σοβαρή-μια κατευθυντική πλάγια ώθηση.
- Μπάρες φύλαξης- Ράγες συγκράτησης που συγκρατούν τα ένθετα απογυμνωτή, τις διατρήσεις ή τα τμήματα μήτρας στη θέση τους. Αποτρέπουν την πλευρική κίνηση των εξαρτημάτων εργασίας υπό φορτίο.
Η αντικατάσταση της ακίδας οδηγού και του δακτυλίου για τις μήτρες προκαλείται συχνά από μετρήσιμο παιχνίδι μεταξύ των επιφανειών που ζευγαρώνουν - μια κατάσταση που εμφανίζεται ως ασυνεπή μοτίβα γρεζιών ή προοδευτική εσφαλμένη καταχώριση χαρακτηριστικών σε όλους τους σταθμούς.
Εξαρτήματα απογύμνωσης και ελέγχου υλικού
Μετά από ένα διάτρητο ψαλίδι μέσα από την ταινία, κάτι πρέπει να τραβήξει τη λωρίδα από τη διάτρηση και να κρατήσει το υλικό ελεγχόμενο για την επόμενη προώθηση τροφοδοσίας. Αυτή είναι η δουλειά της σφράγισης των εξαρτημάτων της πλάκας απογυμνωτή μήτρας και του σχετικού υλικού τους.
- Πλάκες απογυμνωτή- Επίπεδες ή διαμορφωμένες πλάκες που πιέζουν το υλικό της λωρίδας κατά τη διάρκεια της κοπής και στη συνέχεια το αφαιρούν από τις διατρήσεις καθώς ο κριός ανασύρεται. Οδηγούν επίσης τις γροθιές κοντά στο σημείο κοπής για βελτιωμένη ακρίβεια.
- Ανυψωτικά (καρφίτσες ανύψωσης)- καρφίτσες ή ράγες με ελατήριο-που ανυψώνουν τη λωρίδα από την πρόσοψη της μήτρας μεταξύ των πινελιών, επιτρέποντάς της να προχωρήσει ελεύθερα στον επόμενο σταθμό.
- Ελατήρια- Ελατήρια αερίου αζώτου, ελατήρια μήτρας (χρώμα-κωδικοποιημένα βάσει βαθμολόγησης φορτίου) και σπειροειδή ελατήρια που παρέχουν δύναμη απογύμνωσης, προφόρτιση του μαξιλαριού πίεσης και επιστροφή του ανυψωτικού. Η ανοιξιάτικη κούραση είναι σταδιακή, καθιστώντας εύκολη την παράλειψη έως ότου εμφανιστούν προβλήματα ελέγχου της ταινίας.
- Τακάκια πίεσης- Πλάκες με ελατήριο-ή με υδραυλική υποστήριξη που συσφίγγουν το υλικό κατά τη διάρκεια των εργασιών σχεδίασης ή διαμόρφωσης για τον έλεγχο της ροής του μετάλλου και την αποφυγή τσαλακώματος.
Αυτά τα εξαρτήματα σπάνια αποτυγχάνουν καταστροφικά. Αντίθετα, χάνουν τη δύναμή τους προοδευτικά - κρεμούν τα ελατήρια, φθείρονται οι πείροι ανύψωσης στον ώμο και οι πλάκες απογυμνωτή αναπτύσσουν κοιλότητα από την επαναλαμβανόμενη πρόσκρουση. Το αποτέλεσμα είναι λεπτό: εσφαλμένη τροφοδοσία, ανύψωση λωρίδας ή ασυνεπής εξώθηση εξαρτήματος που επιδεινώνεται με τις εβδομάδες.
Εξαρτήματα φθοράς και ρουλεμάν
Δεν λειτουργεί κάθε ανταλλακτικό "ενεργό" στην ταινία. Ορισμένα υπάρχουν αποκλειστικά για να απορροφούν την τριβή και να αποτρέπουν την πρόωρη υποβάθμιση των πιο ακριβών εξαρτημάτων.
- Φορέστε πιάτα- Πλάκες από σκληρυμένο χάλυβα τοποθετημένες σε μπλοκ οδηγούς, μπλοκ φτέρνας ή οπουδήποτε δύο επιφάνειες μήτρας γλιστρούν η μία πάνω στην άλλη. Είναι θυσιαστικές επιφάνειες που έχουν σχεδιαστεί για να αντικαθίστανται φθηνά αντί να μεταποιούνται ξανά το δομικό μπλοκ από κάτω.
- Gibs- Λωρίδες φθοράς ακριβείας που διατηρούν την ευθυγράμμιση μεταξύ των τμημάτων συρόμενης μήτρας (π.χ. οδηγοί έκκεντρου και ολισθητήρες έκκεντρου). Αντισταθμίζουν τη θερμική διαστολή και απορροφούν την πλευρική ώθηση.
- Πλάκες στήριξης- Σκληρυμένες πλάκες τοποθετημένες πίσω από γροθιές ή μεταξύ του συγκρατητήρα διάτρησης και του παπουτσιού για να κατανεμηθεί η δύναμη κρούσης και να αποτραπεί η διάτρηση της κεφαλής σε πιο μαλακό υλικό παπουτσιού.
Αυτά τα εξαρτήματα είναι φθηνά μεμονωμένα, αλλά η παραμέλησή τους οδηγεί σε δαπανηρή ζημιά - μια φθαρμένη πλάκα στήριξης επιτρέπει στις κεφαλές διάτρησης να ξεφυτρώνουν, μια υποβαθμισμένη λαβή επιτρέπει σε ένα έκκεντρο να γλιστράει και ξαφνικά αντικαθιστάτε εξαρτήματα που θα έπρεπε να είχαν διαρκέσει περισσότερα χρόνια.
Γρήγορος-Πίνακας αναφοράς: Λειτουργίες αποτυχίας στοιχείων Die
Ο παρακάτω πίνακας ενοποιεί κάθε κατηγορία στοιχείων σε μια σάρωση αναφοράς. Χρησιμοποιήστε το ως αναφορά τρόπων αστοχίας εξαρτημάτων μήτρας κατά την επιθεώρηση εργαλείων ή την κατασκευή αποθεμάτων ανταλλακτικών.
| Όνομα στοιχείου | Λειτουργία | Τυπικό υλικό | Λειτουργία κοινής αποτυχίας |
|---|---|---|---|
| Μπουνιές | Τρυπήστε ή κενό υλικό λωρίδας | D2, M2, καρβίδιο |
|
| Κουμπιά Die | Λάβετε διάτρηση, ορίστε το προφίλ κοπής | D2, M2, καρβίδιο |
|
| πιλότοι | Καταχωρίστε τη θέση της ταινίας μεταξύ των σταθμών | M2, HSS, καρβίδιο-με αιχμή |
|
| Καρφίτσες οδηγών | Ευθυγραμμίστε τα πάνω και τα κάτω παπούτσια μήτρας | Σκληρυμένος χάλυβας εργαλείων (60+ HRC) |
|
| Δοχεία οδηγών | Λάβετε οδηγούς πείρους, μειώστε την τριβή | Επένδυση από σκληρυμένο χάλυβα, αλουμίνιο-χάλκινο |
|
| Μπλοκ φτέρνας | Απορροφήστε τις δυνάμεις πλευρικής ώθησης | Χάλυβας εργαλείων με σκληρυμένες πλάκες φθοράς |
|
| Πλάκες stripper | Απογυμνώστε υλικό από γροθιές, γροθιές οδηγών | Χάλυβας εργαλείων A2, D2 |
|
| Ελατήρια | Παρέχετε δύναμη απογύμνωσης, προφόρτιση μαξιλαριού, επιστροφή ανυψωτικού | Χρώμιο-πυρίτιο, αέριο άζωτο |
|
| Ανυψωτές | Ανυψώστε τη λωρίδα για προώθηση τροφοδοσίας | Χάλυβας εργαλείων, σκληρυμένες μύτες |
|
| Φορέστε πιάτα | Θυσιαστική επιφάνεια που απορροφά την τριβή ολίσθησης | Σκληρυμένος χάλυβας εργαλείων, μπρούτζος |
|
| Πλάκες στήριξης | Διανείμετε την κρούση διάτρησης, προστατεύστε το παπούτσι | Σκληρυμένος χάλυβας εργαλείων (48-52 HRC) |
|
Κάθε λειτουργία αποτυχίας στον πίνακα παράγει διακριτά συμπτώματα κατά το πάτημα - αλλαγές γρεζιών, μετατοπίσεις διαστάσεων ή προβλήματα χειρισμού υλικού. Η αναγνώριση αυτών των συμπτωμάτων και η ιχνηλάτησή τους πίσω στο σωστό στοιχείο είναι το σημείο όπου ξεκινούν τα διαγνωστικά και ότι η χαρτογράφηση από την παρατήρηση του ορόφου παραγωγής έως τη συγκεκριμένη αστοχία εξαρτήματος είναι ακριβώς αυτό που διαχωρίζει την αντιδραστική πυρόσβεση από την προγραμματισμένη συντήρηση.
Αντιμετώπιση προβλημάτων σφράγισης μήτρας κατά σύμπτωμα
Στέκεσαι στον Τύπο και κάτι δεν πάει καλά. Τα εξαρτήματα φαίνονται διαφορετικά από ό,τι την περασμένη εβδομάδα - ίσως ένα γρέζι μεγαλώνει σε μια άκρη ή οι τοποθεσίες των οπών ξεφεύγουν από τις προδιαγραφές. Η πρόκληση είναι να μην γνωρίζετε ότι ένα εξάρτημα φοράει. Ανακαλύπτει ποιο. Οι δείκτες φθοράς και τα συμπτώματα της στάμπας σπάνια ανακοινώνονται με σαφή ετικέτα. Εμφανίζονται ως αποκλίσεις ποιότητας στα τελικά εξαρτήματα και η δουλειά σας είναι να διαβάσετε αυτές τις αποκλίσεις προς τα πίσω στην πηγή.
Οι παρακάτω ενότητες οργανώνουν κοινά σήματα αποτυχίας με τον τρόπο που τα αντιμετωπίζετε πραγματικά - με αυτό που βλέπετε στο εξάρτημα ή στο πάτημα - και αντιστοιχίζουν κάθε σύμπτωμα στο πιο πιθανό στοιχείο που χρειάζεται αντικατάσταση.
Σχηματισμός γρέζιων και υποβάθμιση της ποιότητας ακμών
Η ανάπτυξη γρέζινων είναι η πιο κοινή έγκαιρη προειδοποίηση ότι τα εξαρτήματα κοπής πλησιάζουν στο τέλος της ζωής τους. Αλλά δεν δείχνουν όλα τα γρέζια την ίδια βασική αιτία. Η θέση, η συνοχή και το ύψος του γρέζιου σάς λένε πού να κοιτάξετε.
- Ομοιόμορφη αύξηση γρέζιου σε όλα τα χαρακτηριστικά- Δείχνει τη γενική θαμπάδα της ακμής διάτρησης κατά μήκος της μήτρας. Όλες οι γροθιές κοπής πλησιάζουν το διάστημα ακονίσματος ή αντικατάστασης ταυτόχρονα, συχνά επειδή μοιράζονται την ίδια ποιότητα χάλυβα εργαλείων και έχουν υποστεί ίσα χτυπήματα.
- Τρίψτε μόνο στη μία πλευρά ενός χαρακτηριστικού- Υποδεικνύει ανομοιόμορφη διάτρηση-σε-διακεκομμένη μήτρα, που συνήθως προκαλείται από φθορά της ακίδας οδηγού ή παιχνίδι δακτυλίου που επιτρέπει στην επάνω μήτρα να μετατοπίζεται ελαφρά. Η σφιχτή-πλευρική διάκενο παράγει καθαρή διάτμηση. η ανοιχτή πλευρά σκίζεται και αφήνει γρέζια.
- Διαλείπουσα γρέζια που εμφανίζεται και εξαφανίζεται- Συχνά συνδέεται με την ανοιξιάτικη κόπωση στο σύστημα στρίπερ. Καθώς η δύναμη απογύμνωσης εξασθενεί, η λωρίδα δεν συγκρατείται σταθερά κατά την κοπή, επιτρέποντας μικρο-κίνηση που παράγει ασυνεπή ποιότητα άκρων.
- Τράβηγμα γυμνοσάλιαγκας με γρέζια- Όταν οι γυμνοσάλιαγκες προσκολλώνται στην όψη της γροθιάς και μεταφέρονται πίσω στη μήτρα, δημιουργούν δευτερεύοντα γρέζια ή σημάδια μάρτυρα σε επόμενα χτυπήματα. Αυτή η κατάσταση οφείλεται στη φθορά της διάτρησης που αυξάνει την πρόσφυση στο κενό, τη διάσπαση της άκρης του κουμπιού μήτρας ή την ανεπαρκή συγκράτηση του γυμνοσάλιαγκου στο άνοιγμα της μήτρας.
Ο σχηματισμός γρέζιων που προκαλείται από τη φθορά με τη διάτρηση της μήτρας ξεκινά συνήθως με διακριτικότητα - μερικά χιλιοστά της ίντσας - και επιταχύνεται μόλις η αιχμή ξεπεράσει ένα κρίσιμο όριο. Το να το πιάσετε νωρίς σημαίνει απλό ακόνισμα αντί για πλήρη αντικατάσταση της διάτρησης.
Συμπτώματα ολίσθησης και κακής ευθυγράμμισης διαστάσεων
Όταν τα εξαρτήματα αρχίζουν να αποτυγχάνουν στους ελέγχους διαστάσεων, το ένστικτο είναι συχνά υπεύθυνο για τη γεωμετρία κοπής. Αλλά η μετατόπιση διαστάσεων από φθαρμένους οδηγούς πείρους, υποβαθμισμένους πιλότους ή χαλαρούς δακτυλίους είναι πολύ πιο συνηθισμένη από την πραγματική αλλαγή διαστάσεων με διάτρηση ή κουμπί. Δείτε πώς μπορείτε να καταλάβετε πότε χρειάζονται αντικατάσταση τα εξαρτήματα της μήτρας με βάση αυτό που αποκαλύπτουν οι μετρήσεις.
- Η διακύμανση απόστασης από οπή-σε-τρύπα αυξάνεται με την πάροδο του χρόνου- Σημεία για τη φθορά του άκρου πιλότου. Καθώς η διάμετρος του πιλότου μειώνεται από την επαναλαμβανόμενη εμπλοκή της λωρίδας, η λωρίδα έχει μεγαλύτερη ελευθερία να μετατοπίζεται μεταξύ των σταθμών και οι αποστάσεις από τα χαρακτηριστικά-σε-προοδευτικά μετατοπίζονται.
- Όλα τα χαρακτηριστικά μετατοπίζονται προς μία κατεύθυνση- Προτείνει τη φθορά του πείρου οδηγού ή του δακτυλίου που επιτρέπει στο επάνω καλούπι να ευνοεί τη μία πλευρά. Κάθε χαρακτηριστικό που κόβεται από το επάνω εργαλείο μετακινείται μαζί προς την ίδια κατεύθυνση σε σχέση με την άκρη της λωρίδας.
- Προοδευτική εσφαλμένη εγγραφή που επιδεινώνει τον σταθμό-σε-σταθμό- Σε μια προοδευτική μήτρα, αυτό το μοτίβο σηματοδοτεί αθροιστική φθορά πιλότου. Ο πιλότος κάθε σταθμού προσθέτει ένα μικρό σφάλμα θέσης και στον τελικό σταθμό η συσσωρευμένη μετατόπιση υπερβαίνει την ανοχή. Οι φθαρμένες επιφάνειες πιλότου προκαλούν συχνά αθροιστική μετατόπιση διαστάσεων πολύ πριν τα ελαττώματα γίνουν οπτικά εμφανή.
- Σχηματισμός γωνιών ασυνεπείς ή μεταβλητές- Μπορεί να προκύψει από φθαρμένα μπλοκ φτέρνας ή εκκέντρα που επιτρέπουν στον χάλυβα διαμόρφωσης να εκτρέπεται υπό το φορτίο αντί να κρατά τη θέση του. Η ασυνέπεια συνήθως επιδεινώνεται σε υψηλότερες ταχύτητες πίεσης όταν αυξάνονται οι δυναμικές δυνάμεις.
Η βασική διάκριση: αν όλα τα χαρακτηριστικά αλλάζουν ομοιόμορφα, κοιτάξτε την ευθυγράμμιση του καλουπιού-στο επίπεδο (οδηγοί καρφίτσες, δακτύλιοι, μπλοκ φτέρνας). Εάν τα χαρακτηριστικά μετατοπίζονται μεταξύ τους, κοιτάξτε την εγγραφή σε επίπεδο σταθμού- (πιλότοι, εντοπιστές, τοποθέτηση μεμονωμένων ένθετων).
Βλάβες χειρισμού υλικού
Τα προβλήματα ελέγχου ταινίας διαφέρουν από τα ποιοτικά ελαττώματα - διακόπτουν την ίδια τη διαδικασία και όχι απλώς υποβαθμίζουν τις διαστάσεις του εξαρτήματος. Οι εσφαλμένες τροφοδοσίες σταματούν τον Τύπο. Εργαλείο ζημιών ανύψωσης ταινιών. Οι αποτυχίες εκτίναξης μπλοκάρουν τη μήτρα. Αυτά τα συμπτώματα αντιστοιχίζονται απευθείας στα εξαρτήματα απογύμνωσης και ελέγχου υλικού που καλύπτονται στην προηγούμενη ενότητα.
- Ανύψωση λωρίδων μεταξύ σταθμών- Οι ακίδες ανύψωσης έχουν χάσει ύψος λόγω της φθοράς των ώμων ή τα ελατήρια ανύψωσης έχουν πέσει κάτω από τη δύναμη που απαιτείται για να ανυψωθεί η λωρίδα καθαρά πάνω από την επιφάνεια της μήτρας. Η λωρίδα σέρνεται στις επιφάνειες της μήτρας και είτε τροφοδοτείται εσφαλμένα είτε πιάνει σε χάλυβες που σχηματίζουν.
- Εσφαλμένη τροφοδοσία ή σύντομοι-συναγερμοί τροφοδοσίας- Όταν ο τροφοδότης προχωρά σωστά αλλά η λωρίδα δεν φτάνει στη σωστή θέση, οι φθαρμένοι πιλότοι δεν εμπλέκονται αρκετά βαθιά για να ανιχνεύσουν το σφάλμα ή η φθορά της πλάκας απογυμνωτή επιτρέπει στη λωρίδα να λυγίσει αντί να προχωρήσει επίπεδη. Η υποβάθμιση του μαξιλαριού πίεσης μπορεί επίσης να περιορίσει την κίνηση της λωρίδας εφαρμόζοντας ανομοιόμορφη δύναμη σύσφιξης.
- Τα μέρη δεν εκτινάσσονται καθαρά από τη μήτρα- Κόπωση ελατηρίου απορρόφησης, δέσιμο του πείρου ανύψωσης από τη συσσώρευση υπολειμμάτων ή φθαρμένες ακίδες του πείρου εκτίναξης που δεν εφάπτονται πλέον με το εξάρτημα. Σε προοδευτικές μήτρες που παράγουν μικρά εξαρτήματα σύνδεσης, ακόμη και μικρή ασυνέπεια εκτίναξης μπορεί να προκαλέσει στοίβαξη εξαρτημάτων στην κοιλότητα της μήτρας και να δημιουργήσει καταρράκτη ζημιά.
- Απογυμνώστε τη δόνηση ή τον ηχητικό πτερυγισμό με ταχύτητα- Η φθορά της πλάκας απογύμνωσης δημιουργεί ανομοιόμορφη πίεση εκφόρτωσης ή υποβαθμισμένες δομές στήριξης λωρίδων (αιωρούμενες ακίδες, ράγες οδήγησης) που δεν σταθεροποιούν πλέον το υλικό κατά τη διάρκεια των γρήγορων κύκλων τροφοδοσίας.
Πώς οι Parameters Press επιταχύνουν αυτά τα μοτίβα
Κάθε σύμπτωμα που αναφέρεται παραπάνω έχει ένα χρονοδιάγραμμα - και αυτό το χρονοδιάγραμμα συντομεύεται ή επιμηκύνεται με βάση δύο μεταβλητές λειτουργίας πίεσης: χωρητικότητα και ρυθμός διαδρομής. Η υψηλότερη χωρητικότητα πίεσης αυξάνει τη μέγιστη δύναμη σε κάθε εξάρτημα κοπής και διαμόρφωσης ανά κύκλο. Το τρέξιμο στο ανώτερο άκρο της βαθμολογίας χωρητικότητας μιας μήτρας συμπιέζει τη διάρκεια ζωής των διατρητών, των κουμπιών της μήτρας και ιδιαίτερα των ελατηρίων, τα οποία κουράζονται πιο γρήγορα σε υψηλότερες προφορτώσεις.
Ο ρυθμός εγκεφαλικού συνδυάζει το αποτέλεσμα διαφορετικά. Η παραγωγή υψηλής-ταχύτητας παράγει περισσότερη θερμότητα μέσω της τριβής, μειώνει το πάχος του φιλμ λίπανσης και αυξάνει τη δυναμική φόρτιση στα συστήματα οδηγών. Μια μήτρα που τρέχει με 400 κινήσεις ανά λεπτό θα φορέσει τους δακτυλίους-οδηγούς και τις μύτες πιλότου μετρήσιμα πιο γρήγορα από την ίδια μήτρα στα 200 SPM - όχι μόνο λόγω του διπλάσιου χτυπήματος, αλλά επειδή κάθε μεμονωμένη διαδρομή φέρει περισσότερη αδρανειακή δύναμη και λιγότερο χρόνο ανάκτησης για την αναπλήρωση λιπαντικού.
Η παρακολούθηση και των δύο παραμέτρων παράλληλα με τον αριθμό επισκέψεων σάς δίνει μια πιο ακριβή εικόνα της πραγματικής φθοράς των εξαρτημάτων από τον αριθμό κύκλων μόνο. Δύο μήτρες σε 500.000 χτυπήματα μπορεί να είναι σε πολύ διαφορετική κατάσταση εάν το ένα έτρεξε στα 60 SPM από μαλακό χάλυβα και το άλλο έτρεξε με 350 SPM σε ανοξείδωτο.
Πώς να διαγνώσετε την αποτυχία εξαρτήματος μήτρας σφράγισης όταν αλληλοεπικαλύπτονται πολλαπλά συμπτώματα
Τα συμπτώματα σπάνια εμφανίζονται ένα κάθε φορά. Τραβάτε μια μήτρα για επιθεώρηση και βρίσκετε γρέζια να μεγαλώνουν στο σταθμό τρία, μια μετατόπιση διαστάσεων στο σταθμό 7 και διακοπτόμενους συναγερμούς εσφαλμένης τροφοδοσίας σε όλη τη διαδρομή. Τρία συμπτώματα, δυνητικά έξι ή περισσότερα υποψήφια συστατικά. Η αντικατάσταση των πάντων είναι ακριβή και περιττή. Η αντικατάσταση του λανθασμένου εξαρτήματος πρώτα χάνει χρόνο και αφήνει ανέγγιχτο το πραγματικό πρόβλημα. Αυτό που χρειάζεστε είναι μια δομημένη μέθοδος για την απομόνωση της πραγματικής πηγής αποτυχίας - μια ακολουθία προοδευτικής επιθεώρησης μήτρας που περιορίζει το πεδίο συστηματικά.
Ακολουθία συστηματικής επιθεώρησης για προοδευτικές μήτρες
Όταν πολλοί σταθμοί εμφανίζουν προβλήματα ταυτόχρονα, αντισταθείτε στην επιθυμία να ξεκινήσετε με το πιο ορατό σύμπτωμα. Αντίθετα, επεξεργαστείτε το ζάρι με μια λογική σειρά που εξαλείφει τις κοινές βασικές αιτίες πριν από τη διερεύνηση συγκεκριμένων στοιχείων του σταθμού-.
- Ελέγξτε πρώτα την ευθυγράμμιση του καλουπιού-.Μετρήστε τον οδηγό πείρο-στο-κενό του δακτυλίου με μια ένδειξη καντράν. Εάν το παιχνίδι υπερβαίνει τις προδιαγραφές (συνήθως περισσότερο από 0,0005 in. πέρα από το ονομαστικό), επηρεάζεται κάθε σταθμός στο ζάρι. Αυτό το μεμονωμένο εύρημα μπορεί να εξηγήσει τα γρέζια, τη μετατόπιση των διαστάσεων και τον ασυνεπή σχηματισμό ταυτόχρονα.
- Επιθεωρήστε την εγγραφή της ταινίας στον πρώτο πιλοτικό σταθμό.Επαληθεύστε τη διάμετρο και το βάθος εμπλοκής του πείρου πιλότου. Εάν οι πιλότοι είναι μικρού μεγέθους, όλες οι λειτουργίες κατάντη θα εμφανίζουν σωρευτικό σφάλμα θέσης - που φαίνεται ότι οι αστοχίες πολλαπλών σταθμών είναι στην πραγματικότητα μια βασική αιτία που διαδίδεται προς τα εμπρός.
- Απομονώστε μεμονωμένους σταθμούς με βάση τη θέση των συμπτωμάτων.Μόνο αφού επιβεβαιώσετε ότι η ευθυγράμμιση του επιπέδου του καλουπιού-και η εγγραφή λωρίδων είναι εντός των προδιαγραφών, θα πρέπει να εξετάσετε τα συγκεκριμένα εξαρτήματα κοπής του σταθμού-, τους χάλυβες μορφών ή τις απογυμνώσεις.
- Επαληθεύστε τις δυνάμεις του ελατηρίου και τα ύψη του ανυψωτικού.Μετρήστε το ελεύθερο μήκος σε όλα τα ελατήρια απογυμνωτή και ταμπόν πίεσης σε σχέση με το αρχείο συντήρησης της μήτρας. Ελέγξτε τα ύψη των πείρων ανύψωσης με ένα μικρόμετρο βάθους. Η υποβάθμιση της δύναμης είναι σωρευτική και συχνά επηρεάζει πολλούς σταθμούς ταυτόχρονα χωρίς προφανή αστοχία ενός σημείου-.
- Τεκμηριώστε τα ευρήματα σχετικά με το αρχείο καταγραφής συντήρησης μήτρας.Καταγράψτε τις μετρημένες τιμές, όχι μόνο αξιολογήσεις επιτυχίας/αποτυχίας. Αυτές οι μετρήσεις γίνονται η βασική γραμμή για το επόμενο διάστημα επιθεώρησης.
Η αντικατάσταση ενός συμπτώματος-παρακείμενου στοιχείου χωρίς επιβεβαίωση της βασικής αιτίας οδηγεί σε επαναλαμβανόμενες αποτυχίες - και επαναλαμβανόμενο χρόνο διακοπής λειτουργίας. Ελέγχετε πάντα ότι το εξάρτημα που αντικαθιστάτε παρήγαγε το ελάττωμα που διορθώνετε.
Χρήση δεδομένων παραγωγής για επιβεβαίωση διάγνωσης στοιχείων
Η φυσική επιθεώρηση σάς λέει τι έχει φθαρεί. Τα δεδομένα παραγωγής σάς λένε πότε άρχισε να φοράει και πόσο γρήγορα προχωρά - το πλαίσιο που χρειάζεστε για να επιβεβαιώσετε μια διάγνωση και να χρονομετρήσετε σωστά την αντικατάσταση.
Οι μετρητές χτυπημάτων είναι το σημείο εκκίνησης. Κάθε μήτρα πρέπει να έχει έναν αθροιστικό μετρητή διαδρομής και έναν μετρητή διαστήματος που επαναφέρεται σε κάθε συμβάν συντήρησης. Συγκρίνοντας τον τρέχοντα αριθμό επισκέψεων έναντι της τελευταίας καταγεγραμμένης αντικατάστασης ή ακονίσματος για κάθε εξάρτημα, μπορείτε να προσδιορίσετε αμέσως ποια εξαρτήματα έχουν υπερβεί την αναμενόμενη διάρκεια ζωής τους και ποια έχουν ακόμα περιθώριο.
Τα δεδομένα SPC προσθέτουν ένα δεύτερο επίπεδο επιβεβαίωσης. Όταν ένα χαρακτηριστικό διεργασίας -, ας πούμε, μια κρίσιμη διάμετρος οπής - αρχίζει να τείνει προς ένα όριο ελέγχου ενώ εξακολουθεί να είναι εντός των προδιαγραφών, αυτό το μοτίβο μετατόπισης σηματοδοτεί ένα στοιχείο που πλησιάζει σε αποτυχία προτού συμβεί πραγματικά σκραπ. Όπως καθορίζει η μεθοδολογία στατιστικού ελέγχου διαδικασίας, μια διαδικασία που κινείται "εκτός ελέγχου" στο διάγραμμα ελέγχου συχνά εξακολουθεί να παράγει αποδεκτά μέρη, αλλά δείχνειαπαιτείται προληπτική συντήρηση πριν ακολουθήσουν σφάλματα παραγωγής. Η παρακολούθηση του ρυθμού μετατόπισης, όχι μόνο εάν τα εξαρτήματα περνούν ή αποτυγχάνουν, σας δίνει χρόνο για να προγραμματίσετε την αντικατάσταση κατά τη διάρκεια ενός προγραμματισμένου παραθύρου.
Τα αρχεία παρακολούθησης απορριμμάτων ολοκληρώνουν την εικόνα. Μια ξαφνική άνοδος στο σκραπ σε έναν σταθμό, που συσχετίζεται με ένα ορόσημο καταμέτρησης επισκέψεων, επιβεβαιώνει τη διάγνωση του εξαρτήματος. Μια σταδιακή αύξηση του σκραπ που κατανέμεται σε πολλούς σταθμούς, είναι πιο πιθανό να υποδηλώνει πρόβλημα ευθυγράμμισης του καλουπιού- ή συστημική κόπωση ελατηρίου.
Κρίσιμο έναντι μη-Διαλογής κρίσιμου μέρους
Οι περιορισμοί προϋπολογισμού και χρονοδιαγράμματος είναι πραγματικοί. Όταν η επιθεώρηση αποκαλύψει πολλά εξαρτήματα που χρειάζονται προσοχή ταυτόχρονα, η ιεράρχηση προτεραιοτήτων ανταλλακτικού καλουπιού καθορίζει τι θα αντικατασταθεί τώρα έναντι του τι μπορεί να περιμένει μέχρι το επόμενο παράθυρο προγραμματισμένης συντήρησης.
| Επίπεδο Προτεραιότητας | Κατάσταση | Δράση |
|---|---|---|
| Αντικαταστήστε αμέσως | Το εξάρτημα παράγει θραύσματα ή κινδυνεύει να προκαλέσει ζημιά στα παρακείμενα εργαλεία (π.χ. μια πελεκημένη διάτρηση που θα μπορούσε να καταστρέψει το κουμπί της μήτρας) | Παραγγελία και εγκατάσταση πριν από την επόμενη εκτέλεση παραγωγής |
| Αντικατάσταση στο επόμενο παράθυρο ΜΜ | Το στοιχείο εμφανίζει μετρήσιμη φθορά που τείνει προς το όριο, αλλά εξακολουθεί να παράγει συμμορφούμενα εξαρτήματα (π.χ. δακτύλιο οδήγησης με πρόσθετο διάκενο 0,0003 in.) | Τακτοποιήστε το ανταλλακτικό, προγραμματίστε την εγκατάσταση στην επόμενη προγραμματισμένη στάση |
| Παρακολούθηση και επανεκτίμηση | Το στοιχείο εμφανίζει δείκτες πρώιμης φθοράς, αλλά τα δεδομένα παραγωγής επιβεβαιώνουν σταθερή απόδοση (π.χ. ελατήρια στο 90% του ονομαστικού ελεύθερου μήκους χωρίς προβλήματα ελέγχου λωρίδων) | Καταγράψτε τη μέτρηση ρεύματος, ορίστε ένα σημείο ανασκόπησης καταμέτρησης επισκέψεων, επαναξιολογήστε στην επόμενη επιθεώρηση |
Το βασικό ερώτημα για τη διαλογή: η τρέχουσα κατάσταση αυτού του εξαρτήματος κινδυνεύει να βλάψει κάτι πιο ακριβό; Μια φθαρμένη πλάκα στήριξης που αρχίζει να ανοίγει κοστίζει μερικά δολάρια για την αντικατάσταση του -, αλλά αν αφεθεί, αφήνει τις κεφαλές διάτρησης να ξεφυτρώσουν και ξαφνικά αντικαθιστάτε τόσο την πλάκα στήριξης όσο και ένα πλήρες σετ διάτρησης. Δώστε προτεραιότητα στις αντικαταστάσεις που προστατεύουν-εξαρτήματα υψηλότερης αξίας από δευτερεύουσες ζημιές.
Τα συστήματα παρακολούθησης συντήρησης καλουπιών υποστηρίζουν αυτές τις αποφάσεις καταγράφοντας όχι μόνο τι αντικαταστάθηκε, αλλά και σε ποια κατάσταση ήταν το εξάρτημα κατά την αφαίρεση. Με την πάροδο του χρόνου, αυτές οι εγγραφές δημιουργούν συγκεκριμένες καμπύλες-του κύκλου ζωής συστατικών που σας λένε εάν μια συγκεκριμένη διάτρηση σε έναν συγκεκριμένο σταθμό διαρκεί σταθερά 800.000 χτυπήματα ή 1,2 εκατομμύρια - δεδομένα που μετατρέπουν τη διαλογή από εικασίες σε προβλέψεις.
Με μια επιβεβαιωμένη διάγνωση και μια λίστα αντικατάστασης με προτεραιότητα, η επόμενη απόφαση είναι η επιλογή υλικού - η επιλογή της σωστής ποιότητας χάλυβα εργαλείων, σκληρότητας και προδιαγραφών για να ταιριάζει ή να υπερβαίνει τη διάρκεια ζωής του αρχικού εξαρτήματος.
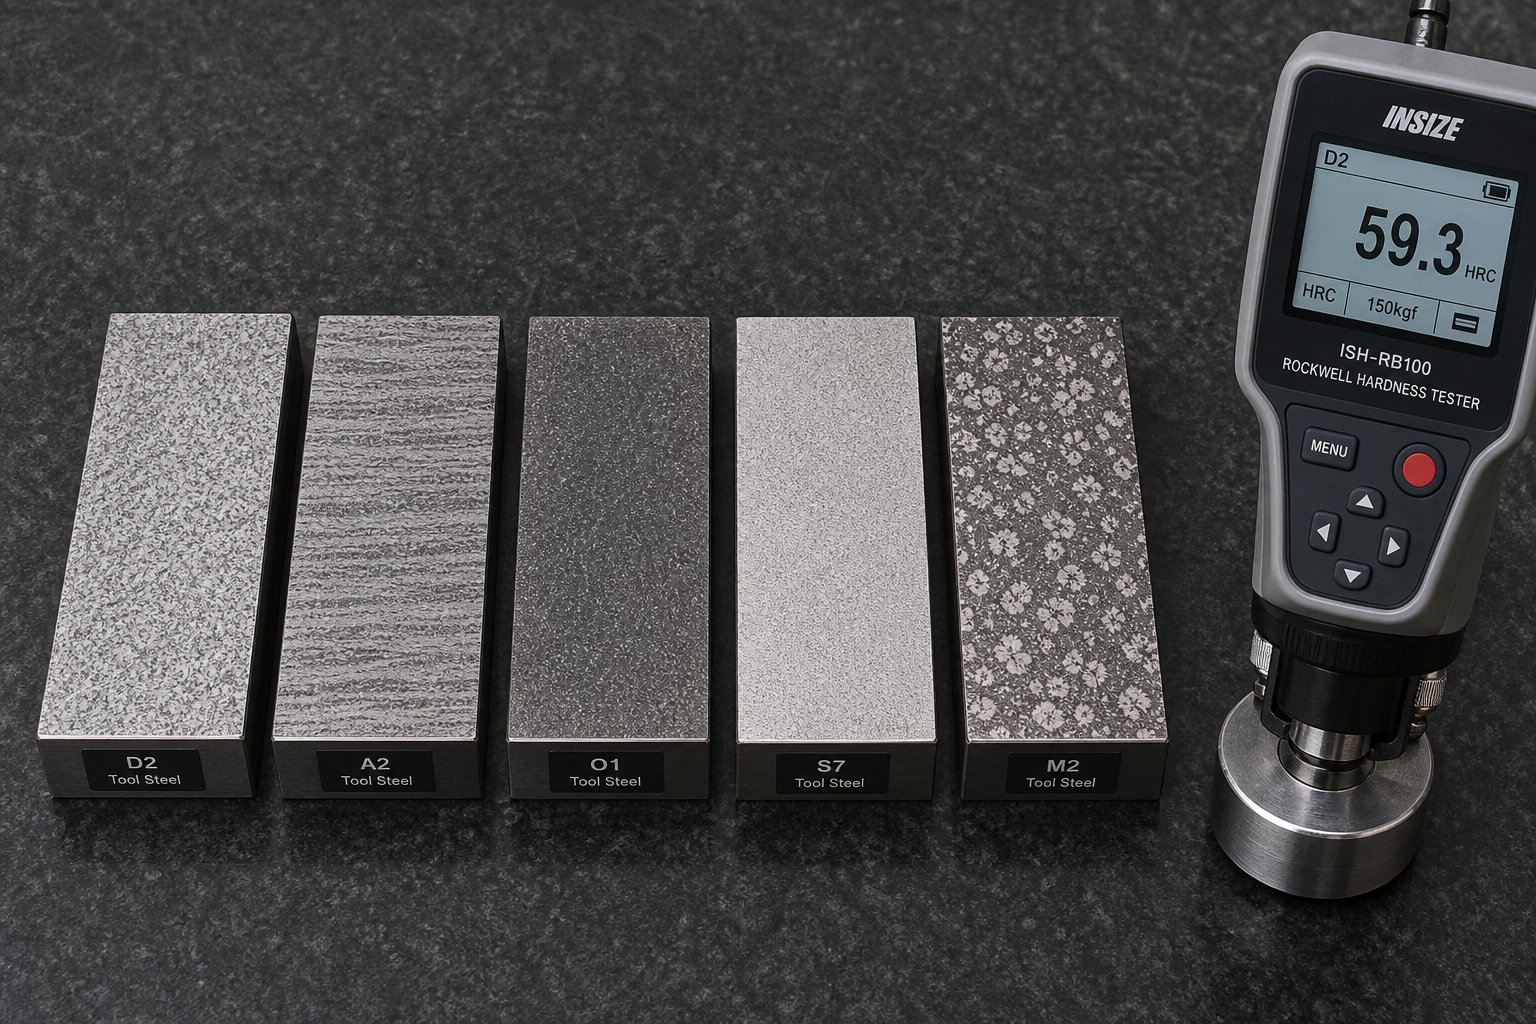
Προδιαγραφές βαθμών και σκληρότητας χάλυβα εργαλείων για σφράγιση εξαρτημάτων μήτρας
Το να γνωρίζετε ποιο εξάρτημα να αντικαταστήσετε είναι μόνο η μισή δουλειά. Ο καθορισμός της λανθασμένης ποιότητας υλικού ή σκληρότητας για αυτήν την αντικατάσταση μετατρέπει ένα προγραμματισμένο συμβάν συντήρησης σε επαναλαμβανόμενη αστοχία. Μια ανταλλακτική διάτρηση που έχει κατεργαστεί με τέλεια γεωμετρία, αλλά η θερμότητα-επεξεργασμένη με λάθος σκληρότητα θα σπάσει σε λίγες μέρες. Ένα κουμπί μήτρας κατασκευασμένο από οικονομική ποιότητα όταν η εφαρμογή απαιτεί εξαιρετική αντοχή στη φθορά θα στρογγυλοποιηθεί και θα αρχίσει να παράγει γρέζια πολύ πριν από το αναμενόμενο διάστημα.
Η επιλογή υλικού για τα ανταλλακτικά μήτρας σφράγισης απαιτεί ταυτόχρονη αντιστοίχιση τριών μεταβλητών: το υλικό του τεμαχίου προς επεξεργασία, τον όγκο παραγωγής που πρέπει να επιβιώσει το εξάρτημα και τον κυρίαρχο μηχανισμό φθοράς που ενεργεί στο συγκεκριμένο εξάρτημα. Λάβετε σωστά και τα τρία και μπορείτε να υπερβείτε τη διάρκεια ζωής OEM. Δεσποινίς ένα, και ξανατραβάς το ζάρι πριν από το χρονοδιάγραμμα.
Ποιότητες χάλυβα εργαλείων για ανταλλακτικές διατρήσεις και κουμπιά μήτρας
Πέντε οικογένειες υλικών καλύπτουν τη συντριπτική πλειοψηφία των ανταλλακτικών εξαρτημάτων κοπής. Κάθε ένα καταλαμβάνει μια συγκεκριμένη θέση που ορίζεται από την ισορροπία σκληρότητας, σκληρότητας και αντοχής στη φθορά.
- A2 (αέρα-σκλήρυνση)- Η βασική γραμμή γενικού-σκοπού. Το A2 προσφέρει καλή σκληρότητα και επαρκή αντοχή στη φθορά για σύντομες-έως-μέσες σειρές παραγωγής σε μαλακό χάλυβα. Ανέχεται μια ελαφριά κακή ευθυγράμμιση καλύτερα από τις πιο σκληρές ποιότητες, επειδή η μικροδομή του απορροφά την κρούση χωρίς καταστροφικό θρυμματισμό. Σκληρυμένο σε 58-60 HRC, χειρίζεται μέτριους όγκους, αλλά φθείρεται σχετικά γρήγορα σε λειαντικά υλικά.
- D2 (υψηλό-άνθρακα, υψηλό-χρώμιο)- Η δύναμη των εργασιών κοπής μεγάλου-όγκου. Το D2 περιέχει περίπου 12% χρώμιο και σχηματίζει μεγάλα καρβίδια χρωμίου που αντιστέκονται στη λειαντική φθορά σημαντικά καλύτερα από το Α2. Η τυπική σκληρότητα βρίσκεται στα 58-62 HRC. Η αντιστάθμιση είναι μειωμένη σκληρότητα - η δομή του μπλοκ καρβιδίου του D2 το καθιστά ευάλωτο σε θρυμματισμό και θρυμματισμό υπό έντονους κραδασμούς ή πλευρική φόρτιση.
- M2 (χάλυβας-υψηλής ταχύτητας)- Όταν η συσσώρευση θερμότητας από τη λειτουργία υψηλής-ταχύτητας απειλεί την ακεραιότητα των άκρων, το M2 διατηρεί τη σκληρότητά του σε υψηλές θερμοκρασίες καλύτερα από το D2 ή το A2. Τα λεπτότερα, πιο ομοιόμορφα κατανεμημένα καρβίδια του χειρίζονται το κούμπωμα-μέσα από το βαρύ τενάρισμα, ενώ διατηρούν ισχυρή συγκράτηση των άκρων. Είναι η προτιμώμενη αναβάθμιση για προοδευτικές μήτρες που εκτελούνται με υψηλούς ρυθμούς εγκεφαλικών επεισοδίων.
- S7 (αντοχή σε κραδασμούς-)- Η πιο σκληρή επιλογή στην οικογένεια χάλυβα εργαλείων, βελτιστοποιημένη για κρουστικό φορτίο αντί για καθαρή αντοχή στην τριβή. Το S7 σκληρυμένο σε 54-56 HRC υπερέχει σε εφαρμογές που περιλαμβάνουν παχύ υλικό, βαριές εγκοπές ή εργασίες όπου η διάτρηση υφίσταται σημαντική πλευρική δύναμη. Δεν θα κρατήσει άκρη όσο το D2, αλλά δεν θα κουμπώσει ούτε από κραδασμούς.
- Καρβίδιο βολφραμίου- Όταν δεν υπάρχει τίποτα άλλο από την εφαρμογή. Το καρβίδιο προσφέρει εξαιρετική σκληρότητα (συνήθως 88-92 HRA) και αντοχή στη φθορά μετρημένη σε εκατομμύρια χτυπήματα σε λειαντικά υλικά όπως ο ανοξείδωτος χάλυβας ή ο ηλεκτρικός χάλυβας πυριτίου. Το κόστος είναι σημαντικά υψηλότερο και το υλικό είναι εύθραυστο - οποιαδήποτε κακή ευθυγράμμιση ή πλευρική παραμόρφωση κινδυνεύει με καταστροφικό κάταγμα και όχι σταδιακή φθορά.
Η απόφαση D2 έναντι M2 για γροθιές αντικατάστασης καλουπιού καταλήγει σε ένα απλό ερώτημα: η κυρίαρχη λειτουργία αστοχίας είναι η φθορά των άκρων από την τριβή ή η κοπή των άκρων από κρούση και θερμότητα; Το D2 κερδίζει με καθαρή αντίσταση στην τριβή. Το M2 κερδίζει στην ανοχή κραδασμών και τη θερμική σταθερότητα στην ταχύτητα.
Για τις προδιαγραφές σκληρότητας για εξαρτήματα μήτρας, τα κοπτικά στοιχεία λειτουργούν συνήθως στην περιοχή 58-62 HRC για να διατηρούν αιχμηρές άκρες υπό επαναλαμβανόμενη φόρτιση διάτμησης. Εξαρτήματα δομικής φθοράς - πλάκες στήριξης, πλάκες φθοράς, ένθετα μπλοκ φτέρνας - τρέχουν χαμηλότερα, συνήθως 48-52 HRC, όπου η αυξημένη σκληρότητα έχει μεγαλύτερη σημασία από τη μέγιστη σκληρότητα της επιφάνειας. Όπως η μεταλλουργική έρευνα απόGeorge Vander Voortεπιβεβαιώνει ότι οι χάλυβες που χρησιμοποιούνται για εργαλεία και μήτρες χρησιμοποιούνται συνήθως σε 58 έως 68 HRC και η προσεκτική ισορροπία μεταξύ σκληρότητας και σκληρότητας είναι κρίσιμη για την αποφυγή της πρόωρης αστοχίας.
Πώς το υλικό και ο όγκος του τεμαχίου εργασίας επηρεάζουν την επιλογή βαθμού
Δεν θα προσδιορίζατε την ίδια γροθιά αντικατάστασης για μια μήτρα που εκτελεί 50.000 χτυπήματα ετησίως σε ατσάλι ψυχρής έλασης 20-με μετρητή με ένα που τρέχει 5 εκατομμύρια χτυπήματα ετησίως σε 0,060 in. ανοξείδωτο. Οι ιδιότητες του υλικού του τεμαχίου εργασίας και η συνολική ζήτηση παραγωγής οδηγούν στη σωστή επιλογή ποιότητας.
Πάχος υλικού και αντοχή σε εφελκυσμόπροσδιορίστε τη δύναμη που απορροφά κάθε συστατικό ανά διαδρομή. Πιο παχύ υλικό σε υψηλότερη αντοχή εφελκυσμού σημαίνει μεγαλύτερη δύναμη διάτμησης στην κοπτική άκρη και μεγαλύτερη δύναμη απογύμνωσης στο πλευρικό τοίχωμα της διάτρησης. Μια ανταλλακτική διάτρηση για 0,125 in. χάλυβας HSLA σε εφελκυσμό 80 ksi χρειάζεται δραματικά μεγαλύτερη σκληρότητα από μια κοπή 0,030 in. μαλακός χάλυβας στα 45 ksi - ακόμη και αν η γεωμετρία είναι ίδια. Σε εφαρμογές υψηλής{10} αντοχής, το S7 ή το M2 συχνά υπερτερούν του D2 επειδή η φόρτιση κραδασμών υπερβαίνει αυτό που μπορεί να ανεχθεί το εύθραυστο δίκτυο καρβιδίου του D2.
Ετήσιος όγκος παραγωγήςορίζει πόσους κύκλους πρέπει να επιβιώσει αυτό το ανταλλακτικό πριν από την επόμενη αλλαγή. Για εργαλεία χαμηλού όγκου-(κάτω από 100.000 επισκέψεις ετησίως), το A2 παρέχει επαρκή διάρκεια ζωής με το χαμηλότερο κόστος. Οι εφαρμογές μεσαίου όγκου-(100.000 έως 1 εκατομμύριο επισκέψεις) είναι ο τομέας των D2 και M2, όπου η ανώτερη αντίσταση στη φθορά δικαιολογεί την πριμοδότηση τιμής. Η παραγωγή υψηλού-όγκου πάνω από 1 εκατομμύριο ετήσιες επιτυχίες - ειδικά σε λειαντικά υλικά - είναι όπου το καρβίδιο έναντι του χάλυβα εργαλείων για μήτρες σφράγισης γίνεται μια πραγματική οικονομική σύγκριση. Το καρβίδιο κοστίζει τρεις έως πέντε φορές περισσότερο ανά εξάρτημα, αλλά μπορεί να προσφέρει δέκα ή περισσότερες φορές τη διάρκεια ζωής, καθιστώντας το φθηνότερο ανά{18}}χτύπο σε απαιτητικές εφαρμογές.
Συγκολλητικό υλικό του τεμαχίου εργασίαςείναι ένας παράγοντας που είναι εύκολο να παραβλεφθεί. Τα μαλακά, κολλώδη υλικά, όπως το αλουμίνιο και τα κράματα χαλκού, δεν φορούν εργαλεία λόγω τριβής -ψυχρή-συγκόλληση στην επιφάνεια διάτρησης μέσω φθοράς κόλλας. Σε αυτές τις εφαρμογές, η μέγιστη σκληρότητα από μόνη της δεν λύνει το πρόβλημα. Ένα γυαλισμένο φινίρισμα επιφάνειας και η κατάλληλη επίστρωση έχουν μεγαλύτερη σημασία από την αναβάθμιση από D2 σε καρβίδιο.
Απαιτήσεις θερμικής επεξεργασίας για εξαρτήματα αντικατάστασης
Ένα ανταλλακτικό κατεργασμένο για να διορθώσει τις διαστάσεις από τη σωστή ποιότητα χάλυβα εργαλείων θα εξακολουθήσει να αποτυγχάνει πρόωρα εάν η θερμική επεξεργασία δεν εκτελεστεί σωστά. Όπως σημειώνεται στη βιβλιογραφία ανάλυσης αστοχιών, οι ακατάλληλες διαδικασίες θερμικής-επεξεργασίας είναι η μοναδική μεγαλύτερη πηγή αστοχιών εργαλείων και καλουπιών - είτε κατά τη διάρκεια της επόμενης επεξεργασίας είτε κατά τη λειτουργία. Κάθε βαθμός έχει μια στενή συνιστώμενη θερμοκρασία ωστενιτισμού, μέθοδο σβέσης και πρωτόκολλο σκλήρυνσης. Η απόκλιση από αυτές τις παραμέτρους αλλάζει τη μικροδομή με τρόπους που διακυβεύουν είτε τη σκληρότητα είτε τη σκληρότητα.
Μέσω-σκλήρυνσης έναντι θήκης-σκλήρυνσης:Τα εξαρτήματα κοπής (διάτρηση, κουμπιά μήτρας, χάλυβες περιποίησης) απαιτούν μέσω-σκλήρυνσης - ομοιόμορφη σκληρότητα από την επιφάνεια στον πυρήνα. Αυτό διασφαλίζει ότι καθώς το εξάρτημα ακονίζεται εκ νέου ή καθώς το υλικό της επιφάνειας φθείρεται, η εκτεθειμένη υπόγεια επιφάνεια διατηρεί την ίδια ικανότητα κοπής. Η σκλήρυνση θήκης-, η οποία δημιουργεί ένα σκληρό εξωτερικό κέλυφος πάνω από έναν πιο μαλακό πυρήνα, εφαρμόζεται σε εξαρτήματα όπως πείρους οδήγησης και δακτυλίους όπου η αντίσταση στη φθορά της επιφάνειας έχει σημασία, αλλά ο πυρήνας χρειάζεται σκληρότητα για να αντισταθεί σε φορτία κάμψης.
Όταν ένα εξάρτημα αντικατάστασης έχει-σκληρυνθεί, αλλά καθορίζει μόνο τη σκληρότητα της επιφάνειας χωρίς να ορίζει τη σκληρότητα του πυρήνα, κινδυνεύετε να λάβετε ένα εξάρτημα που δεν έχει σκληρυνθεί πλήρως - σκληρό εξωτερικά, μαλακό στο κέντρο. Υπό φορτίο, ο μαλακός πυρήνας παραμορφώνεται, το σκληρό κέλυφος ραγίζει και το εξάρτημα αποτυγχάνει πολύ νωρίτερα από το αναμενόμενο. Να προσδιορίζετε πάντα τη σκληρότητα της επιφάνειας και την ελάχιστη σκληρότητα του πυρήνα στις παραγγελίες ανταλλακτικών.
Οι συνήθεις αστοχίες θερμικής επεξεργασίας σε ανταλλακτικά περιλαμβάνουν:
- Κάτω από-παλινισμό- Αφήνει υπερβολικό ωστενίτη στη μικροδομή. Το εξάρτημα φαίνεται αρκετά σκληρό κατά την παράδοση, αλλά αλλάζει διαστάσεις στην υπηρεσία καθώς ο συγκρατημένος ωστενίτης μεταμορφώνεται αργά, προκαλώντας απροσδόκητη ανάπτυξη ή παραμόρφωση.
- Υπερ-ωστενισμός- Διαλύει πάρα πολύ άνθρακα, δημιουργώντας μια δομή χονδρόκοκκου που θρυμματίζεται εύκολα παρά την επίτευξη των στόχων σκληρότητας.
- Εξανθράκωση- Η απώλεια άνθρακα στην επιφάνεια κατά τη θερμική επεξεργασία δημιουργεί ένα απαλό δέρμα που φθείρεται γρήγορα. Η ένδειξη σκληρότητας στο τελειωμένο εξάρτημα μπορεί να ελεγχθεί σωστά εάν μετρηθεί κάτω από το στρώμα αφυδάτωσης, καλύπτοντας το πρόβλημα έως ότου το εξάρτημα τεθεί σε λειτουργία.
- Ανεπαρκής ανακούφιση από το άγχος- Υπολειμματικές τάσεις από το συμπύκνωμα απόσβεσης σε γεωμετρικές μεταβάσεις (κλειδί, διάμετροι βημάτων, αιχμηρές γωνίες), που προκαλούν ρωγμές κατά τη φόρτωση λειτουργίας.
Ακούγεται πολύπλοκο; Η πρακτική λύση είναι η εξής: κατά την προμήθεια ανταλλακτικών, βεβαιωθείτε ότι ο προμηθευτής σας τεκμηριώνει τον πλήρη κύκλο θερμικής επεξεργασίας - όχι μόνο την τελική σκληρότητα. Ένα πιστοποιητικό που να δείχνει 60 HRC είναι ανεπαρκές, εάν δεν γνωρίζετε εάν το εξάρτημα είχε σκληρυνθεί σωστά, εάν η σκληρότητα του πυρήνα πληροί τις προδιαγραφές και εάν η χημεία της επιφάνειας διατηρήθηκε κατά την επεξεργασία.
Σύγκριση βαθμού χάλυβα εργαλείων για ανταλλακτικά
| Βαθμός | Τυπική χρήση | Εύρος σκληρότητας (HRC) | Βαθμολογία ανθεκτικότητας | Καλύτερο σενάριο εφαρμογής |
|---|---|---|---|---|
| A2 | Γενικού-γροθιές και τμήματα μήτρας | 58-60 | Ψηλά | Σύντομες-έως-μέσες διαδρομές από μαλακό χάλυβα. εφαρμογές με κίνδυνο πλευρικής φόρτισης ή ελαφριάς λανθασμένης ευθυγράμμισης |
| D2 | Γροθιές κοπής και κουμπιά μήτρας-μεγάλου όγκου | 58-62 | Μέτριος | Μεγάλη διάρκεια παραγωγής σε ανθρακούχο χάλυβα και HSLA. καθαρά λειαντικά περιβάλλοντα φθοράς με καλή ευθυγράμμιση |
| M2 | Σταθμοί διάτρησης υψηλής-ταχύτητας, προοδευτικοί σταθμοί | 60-65 | Μέτρια-Υψηλή | Υψηλά ποσοστά εγκεφαλικού επεισοδίου όπου η συσσώρευση θερμότητας υποβαθμίζει άλλους βαθμούς. παχύ υλικό με κούμπωμα-από το σοκ |
| S7 | Γροθιές με εγκοπές, βαριά-εργαλεία διαμόρφωσης κρούσης | 54-56 | Πολύ ψηλά | Κοπή παχύ υλικού, εργασίες με έντονη πλευρική δύναμη, εφαρμογές όπου ο κίνδυνος θρυμματισμού υπερτερεί της ανησυχίας για τη φθορά |
| Καρβίδιο βολφραμίου | Ακραία-διατρητικές γροθιές και κουμπιά με μήτρα | 88-92 ΗΡΑ | Χαμηλός | Παραγωγή πολλών-εκατομμυρίων επιτυχιών από ανοξείδωτο, σιλικονούχο χάλυβα ή άλλο φύλλο υψηλής λείανσης. απαιτεί εξαιρετική ευθυγράμμιση μήτρας |
Η επιλογή της σωστής ποιότητας και θερμικής επεξεργασίας δίνει στα ανταλλακτικά τη βάση για την εκτέλεση. Αλλά το βασικό υλικό είναι μόνο το σημείο εκκίνησης - οι επιφανειακές επεξεργασίες και οι επικαλύψεις που εφαρμόζονται μετά τη θερμική επεξεργασία μπορούν να αυξήσουν τη διάρκεια ζωής ακόμη περισσότερο, ιδιαίτερα σε εφαρμογές όπου η τριβή, η πρόσφυση ή η αντίσταση στη θερμοκρασία γίνονται οι περιοριστικοί παράγοντες.
Καλύτερες επικαλύψεις για ανταλλακτικά μήτρας
Μια σωστά επιλεγμένη ποιότητα χάλυβα εργαλείων και θερμική επεξεργασία καθορίζουν το επίπεδο απόδοσης για οποιοδήποτε εξάρτημα αντικατάστασης. Ωστόσο, σε πολλές εφαρμογές, το βασικό υλικό από μόνο του δεν είναι ο περιοριστικός παράγοντας - τριβής, πρόσφυσης και θερμικής υποβάθμισης στην αιχμή, καθορίζουν πόσο χρόνο διαρκεί πραγματικά το εξάρτημα στην παραγωγή. Οι επικαλύψεις επιφανειών αντιμετωπίζουν ακριβώς αυτούς τους μηχανισμούς αστοχίας, προσθέτοντας ένα λεπτό αλλά εξαιρετικά σκληρό φράγμα που μειώνει τους ρυθμούς φθοράς, αποτρέπει την παραλαβή υλικού και αντιστέκεται στην τοπική θερμότητα που υποβαθμίζει τις μη επικαλυμμένες επιφάνειες από χάλυβα εργαλείων.
Για τη σφράγιση ανταλλακτικών καλουπιών, οι επικαλύψεις αντιπροσωπεύουν έναν πρακτικό τρόπο για την επέκταση των διαστημάτων σέρβις χωρίς επανασχεδιασμό του εξαρτήματος ή αναβάθμιση σε σημαντικά πιο ακριβά βασικά υλικά. Το κλειδί είναι η αντιστοίχιση της σωστής επίστρωσης με το συγκεκριμένο υλικό τεμαχίου και ο μηχανισμός φθοράς - μια αναντιστοιχία προσφέρει μικρό όφελος και σπαταλά την επένδυση επίστρωσης.
Κοινές επιλογές επίστρωσης και τα οφέλη απόδοσής τους
Τέσσερις οικογένειες επικαλύψεων καλύπτουν την πλειοψηφία των εφαρμογών μήτρας σφράγισης. Κάθε ένα παρέχει έναν ξεχωριστό συνδυασμό σκληρότητας, θερμικής αντίστασης και μείωσης τριβής που στοχεύει σε συγκεκριμένους τρόπους αστοχίας.
- TiN (Νιτρίδιο Τιτανίου)- Η πιο ευρέως αναγνωρισμένη επίστρωση PVD, που αναγνωρίζεται από το χρυσό χρώμα της. Η επίστρωση TiN για τη σφράγιση των διατρητών μήτρας παρέχει σημαντική αύξηση σκληρότητας (περίπου 2.300 HV) και μειώνει την τριβή σε σύγκριση με τον μη επικαλυμμένο χάλυβα εργαλείων. Έχει καλή απόδοση σε γενικές-κόψεις μαλακών και ανθρακούχων χάλυβων σε μέτριους όγκους παραγωγής. Ωστόσο, το όριο θερμοκρασίας οξείδωσής του γύρω στους 600 βαθμούς C σημαίνει ότι υποβαθμίζεται σχετικά γρήγορα σε εργασίες υψηλής-ταχύτητας όπου οι θερμοκρασίες αιχμής ανεβαίνουν.
- TiCN (καρβονιτρίδιο τιτανίου)- Ένα βήμα παραπάνω από το TiN τόσο σε σκληρότητα (περίπου 3.000 HV) όσο και σε αντίσταση στη φθορά. Η προσθήκη άνθρακα βελτιώνει τη λιπαντικότητα και καθιστά το TiCN ιδιαίτερα αποτελεσματικό για την κοπή ανοξείδωτου χάλυβα και άλλων κραμάτων σκλήρυνσης{4}}όπου η τριβή στη διεπαφή διάτρησης-σε-λωρίδα παράγει σημαντική θερμότητα.Δοκιμές της MISUMI για επιστρώσεις με βάση το TiCN-σε εφαρμογές χάλυβα υψηλής- εφελκυσμού επιβεβαίωσαν ισχυρές επιδόσεις, αν και εμφανίστηκαν προκλήσεις πρόσφυσης κάτω από ακραία φορτία παραμόρφωσης στο επίπεδο δοκιμής αποτύπωσης Rockwell.
- AlTiN (Νιτρίδιο αλουμινίου τιτανίου)- Σχεδιασμένο για σταθερότητα σε υψηλές-θερμοκρασίες. Το AlTiN σχηματίζει ένα στρώμα οξειδίου του αλουμινίου στην επιφάνεια κατά τη λειτουργία, το οποίο λειτουργεί ως θερμικό φράγμα, επιτρέποντάς του να διατηρεί την απόδοση σε θερμοκρασίες έως και 900 βαθμούς C. Αυτό το καθιστά την προτιμώμενη επιλογή για προοδευτικά καλούπια υψηλής ταχύτητας που λειτουργούν με υψηλούς ρυθμούς διαδρομής, όπου οι θερμοκρασίες αιχμής θα υποβαθμίσουν το TiN ή το TiCN. Η σκληρότητά του (περίπου 3.300 HV) προσφέρει επίσης ανώτερη αντίσταση στην τριβή σε εφαρμογές μακράς-λειτουργίας.
- DLC (Diamond-Like Carbon)- Μια θεμελιωδώς διαφορετική κατηγορία επικαλύψεων που έχει σχεδιαστεί για να επιλύει προβλήματα πρόσφυσης αντί για καθαρά λειαντική φθορά. Οι επιστρώσεις DLC παρουσιάζουν εξαιρετικά χαμηλούς συντελεστές τριβής (μέχρι 0,05-0,1) και, κατά κύριο λόγο, αντιστέκονται στην παραλαβή υλικού από μαλακά, κολλώδη υλικά τεμαχίου εργασίας. Ωςδοκιμές πεδίου τεκμηριωμένες από το The Fabricatorαποδείχθηκε, ότι οι επιστρώσεις CrN + DLC που εφαρμόστηκαν σε ένθετα επένδυσης που επεξεργάζονται αλουμίνιο σειράς 6000 εξαλείφουν εντελώς το κόλλημα - και το εργαλείο παρήγαγε πάνω από 800.000 εξαρτήματα με λεπτά αλουμίνιο που θα μπορούσαν απλά να σκουπιστούν με ένα πανί. Η επίστρωση DLC για την αποφυγή φουσκώματος από αλουμίνιο στις μήτρες είναι πλέον η τυπική προσέγγιση στη σφράγιση αυτοκινήτων όπου τα πάνελ αμαξώματος αλουμινίου έχουν γίνει ευρέως διαδεδομένα.
Μια σημαντική απόχρωση: δεν είναι όλες οι επικαλύψεις DLC ίσες. Τα σχέδια πολλαπλών στρώσεων με υπόστρωμα CrN υπερτερούν σημαντικά εκείνων με βάση WC-C (καρβίδιο βολφραμίου/άνθρακα) όταν σχηματίζουν αλουμίνιο. Η έρευνα του Fabricator έδειξε ότι οι επιστρώσεις WC-C + DLC απέτυχαν μετά από μερικές χιλιάδες εξαρτήματα λόγω λειαντικής φθοράς από κράματα αλουμινίου υπό υψηλή πίεση σχηματισμού, ενώ ο συνδυασμός CrN + DLC άντεξε στις ίδιες συνθήκες και αντιστάθηκε πολύ πιο αποτελεσματικά τόσο στο κόλλημα όσο και στην τριβή.
Σύγκριση απόδοσης επίστρωσης
| Επένδυση | Σκληρότητα (HV) | Μέγιστη θερμοκρασία λειτουργίας | Συντελεστής Τριβής | Καλύτερη εφαρμογή |
|---|---|---|---|---|
| Κασσίτερος | ~2,300 | 600 μοίρες | 0.4-0.5 | Κοπή γενικής-χρήσης σε μαλακό χάλυβα. μέτριοι όγκοι? κόστους-αποτελεσματικής βασικής βελτίωσης |
| TiCN | ~3,000 | 750 μοίρες | 0.3-0.4 | Κοπή από ανοξείδωτο χάλυβα και υψηλής-αντοχής. εργασίες που παράγουν σημαντική θερμότητα τριβής |
| AlTiN | ~3,300 | 900 μοίρες | 0.3-0.4 | Προοδευτικές μήτρες υψηλής-ταχύτητας. Υψηλά ποσοστά εγκεφαλικού επεισοδίου? λειαντικά υλικά σε υψηλές θερμοκρασίες |
| DLC (CrN + a-C:H) | 2,500-3,500 | 350 μοίρες | 0.05-0.1 | Σφράγιση από αλουμίνιο και κράμα χαλκού. εφαρμογές κατά-χαλασμού κούρεμα και τρύπημα χωρίς λίπανση |
| Al-Cr (τύπος RW) | ~3,100 | 1.000 μοίρες + | 0.3-0.4 | Χάλυβας εξαιρετικά-υψηλού- εφελκυσμού. παχιά πλάκα σφράγιση? ακραία θερμοκρασία στην αιχμή |
Προσέξτε το μοτίβο αντιστάθμισης: οι επικαλύψεις που έχουν βελτιστοποιηθεί για θερμική αντίσταση (AlTiN, Al-Cr) δεν προσφέρουν την εξαιρετικά-χαμηλή τριβή του DLC, ενώ το ανώτατο όριο θερμοκρασίας του DLC το περιορίζει σε εφαρμογές κάτω των 350 βαθμών C. Η σωστή επιλογή σημαίνει ότι το ανταλλακτικό σας αποτυγχάνει από την υποβάθμιση της θερμότητας, το υλικό αντικατάστασης, και μετά από ένα {{{1} επιλεκτικό υλικό κόλλας}. την επίστρωση που στοχεύει τον συγκεκριμένο μηχανισμό.
Όταν οι επικαλύψεις δικαιολογούν το κόστος τους
Η επίστρωση ενός κουμπιού διάτρησης ή μήτρας αντικατάστασης προσθέτει συνήθως 20-40% στο κόστος του εξαρτήματος, ανάλογα με τη γεωμετρία και τον τύπο της επίστρωσης. Αυτό το ασφάλιστρο πρέπει να εξοφληθεί μέσω εκτεταμένων διαστημάτων σέρβις, μειωμένων σκραπ ή λιγότερων απρογραμμάτιστων στάσεων. Δείτε πότε πρέπει να επικαλύπτονται τα εξαρτήματα της μήτρας σφράγισης - και πότε η επένδυση δεν έχει νόημα.
Όρια όγκου παραγωγής:Για μήτρες που τρέχουν κάτω από 50.000 χτυπήματα μεταξύ των κύκλων συντήρησης, το αυξητικό κέρδος ζωής από την επίστρωση ενδέχεται να μην αντισταθμίσει το πρόσθετο κόστος και τον χρόνο παράδοσης. Πάνω από 200.000 χτυπήματα ανά διάστημα σέρβις - ειδικά σε επιστρώσεις λειαντικών υλικών - συνήθως διπλασιάζεται ή τριπλάσια διάρκεια ζωής εξαρτημάτων, καθιστώντας τον υπολογισμό του κόστους-ανά-πολύ ευνοϊκό. Οι δοκιμές διάτρησης της MISUMI σε χάλυβα υψηλής-ελκυσμού 590 MPa έδειξαν ότι οι διατρήσεις χωρίς επίστρωση και τυπική{12}}επικάλυψη αποτυγχάνουν στις 50.000-70.000 βολές, ενώ οι προηγμένες διατρήσεις με επίστρωση Al-Cr (RW) παρέμειναν σε χρησιμοποιήσιμη κατάσταση με 000 λεπτά ή φθορές στην επιφάνεια.
Λειαντικότητα υλικού τεμαχίου εργασίας:Οι χάλυβες υψηλής- αντοχής, τα ανοξείδωτα κράματα, οι ηλεκτρικοί χάλυβες από πυρίτιο και τα κράματα αλουμινίου με υψηλή περιεκτικότητα σε πυρίτιο επιταχύνουν τη φθορά μέσω διαφορετικών μηχανισμών. Εάν τα μη επικαλυμμένα ανταλλακτικά σας αποτυγχάνουν σταθερά πριν από τον αριθμό χτυπημάτων στόχου σε αυτά τα υλικά, η επίστρωση είναι σχεδόν σίγουρα δικαιολογημένη.
Στοχευόμενα διαστήματα συντήρησης:Όταν ο προγραμματισμένος κύκλος PM ενός καλουπιού είναι 500.000 χτυπήματα, αλλά οι γροθιές χωρίς επίστρωση φθείρονται στις 300.000, τραβάτε το χρονοδιάγραμμα της μήτρας-για ένα μόνο εξάρτημα. Η επίστρωση αυτής της διάτρησης για να φτάσει τα 600.000 χτυπήματα ευθυγραμμίζει την αντικατάστασή της με τον πλήρη κύκλο PM, εξαλείφοντας εντελώς τη διακοπή στη μέση-τρεξίματος.
Η επίστρωση ενός ανταλλακτικού μπορεί να είναι πιο οικονομική-από την αναβάθμιση της ποιότητας του βασικού υλικού. Μια διάτρηση D2 με επίστρωση AlTiN συχνά ξεπερνά τις επιδόσεις της μη επικαλυμμένης διάτρησης καρβιδίου με ένα κλάσμα του κόστους -, ενώ διατηρεί τη σκληρότητα που λείπει από το καρβίδιο.
Ένα κοινό λάθος: η εφαρμογή επικαλύψεων σε εξαρτήματα που αποτυγχάνουν από αιτίες που η επίστρωση δεν μπορεί να αντιμετωπίσει. Μια διάτρηση που σπάει από πλευρική υπερφόρτωση χρειάζεται σκληρότερο υλικό βάσης (S7) ή διόρθωση ευθυγράμμισης μήτρας - όχι σκληρότερη επικάλυψη επιφάνειας. Οι επικαλύψεις εμποδίζουν τη σταδιακή φθορά και πρόσφυση. Δεν αντισταθμίζουν την υπερφόρτωση πρόσκρουσης, την κακή ευθυγράμμιση ή τις λανθασμένες ρυθμίσεις απόστασης.
Η πρακτική απόφαση εξαρτάται από τη βασική αιτία. Εάν τα ανταλλακτικά σας φθείρονται πολύ γρήγορα από τριβή, θερμότητα ή πρόσφυση υλικού, η σωστή επίστρωση παρατείνει τη διάρκεια ζωής τους πέρα από τη βασική γραμμή OEM με ελάχιστο πρόσθετο κόστος. Εάν σπάσουν ή θρυμματιστούν, η λύση βρίσκεται στην περιοχή ρύθμισης βασικού υλικού και μήτρας - όπου το πλαίσιο απόφασης επισκευής-έναντι-αντικατάστασης-έναντι-ανακατασκευής γίνεται ο πιο σχετικός οδηγός.
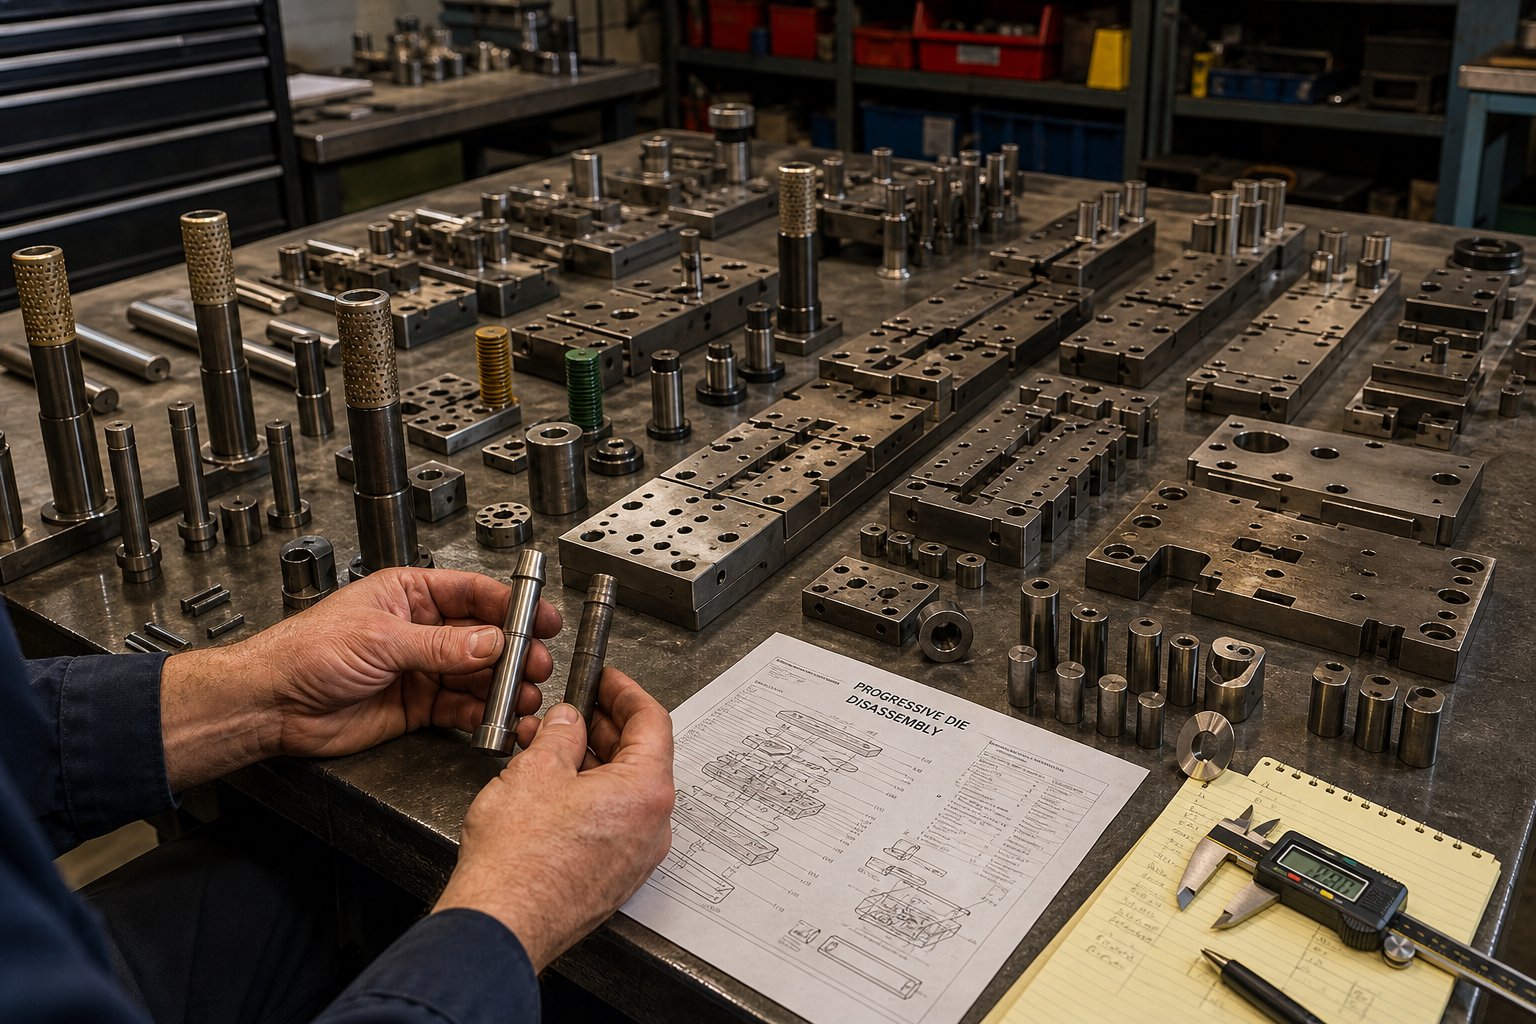
Σφράγιση Επισκευής μήτρας vs Απόφαση Αντικατάστασης
Εντοπίσατε το στοιχείο που αποτυγχάνει, επιβεβαιώσατε τη βασική αιτία και επιλέξατε τη σωστή ποιότητα υλικού και επικάλυψη. Ωστόσο, παραμένει μία απόφαση: είναι η εναλλαγή σε ένα νέο τμήμα η σωστή κίνηση ή η κατάσταση απαιτεί επισκευή του υπάρχοντος στοιχείου - ή διάλυση ολόκληρου του τμήματος μήτρας και ανακατασκευή; Η απόφαση επισκευής και αντικατάστασης μήτρας σφράγισης δεν είναι πάντα απλή, ειδικά όταν πολλά εξαρτήματα παρουσιάζουν φθορά σε διαφορετικά επίπεδα σοβαρότητας ταυτόχρονα.
Το παρακάτω πλαίσιο σάς βοηθά να πλοηγηθείτε σε αυτήν την επιλογή, αντιστοιχίζοντας την κατάσταση του καλουπιού με την παρέμβαση που προσφέρει το καλύτερο αποτέλεσμα-ανά-ανάρτησης χωρίς να εισάγετε περιττό κίνδυνο.
Όταν η αντικατάσταση μεμονωμένου εξαρτήματος είναι επαρκής
Η αλλαγή απομονωμένου εξαρτήματος είναι η σωστή κλήση όταν η αστοχία περιορίζεται - έχει κοπεί μια μεμονωμένη διάτρηση, ένα κουμπί μήτρας έχει ανοίξει πέρα από το διάκενο ή ένα σύνολο ελατηρίων έχει χαλάσει τις προδιαγραφές. Η μεμονωμένη αντικατάσταση λειτουργεί όταν ισχύουν αυτές οι προϋποθέσεις:
- Φθορά ενός σημείου-χωρίς ζημιά σε καταρράκτη.Το φθαρμένο εξάρτημα δεν έχει υποβαθμίσει τίποτα δίπλα. Μια θαμπή γροθιά που πιάστηκε πριν καταστρέψει το κουμπί της μήτρας μπορεί να αντικατασταθεί μόνη της. Μια γροθιά που έσπασε και σκόραρε το κουμπί απαιτεί αντικατάσταση και των δύο.
- Η δομική ακεραιότητα του παπουτσιού μήτρας και των συγκρατητικών είναι άθικτη.Οι οπές των οδηγών πείρων δεν έχουν τυλιχθεί, οι τσέπες διάτρησης δεν έχουν μεγεθυνθεί και οι επιφάνειες στερέωσης παραμένουν επίπεδες και άθικτες.
- Το ανταλλακτικό μπορεί να προμηθευτεί σύμφωνα με τις αρχικές προδιαγραφές.Οι ανοχές διαστάσεων, η ποιότητα υλικού, η σκληρότητα και η επίστρωση μπορούν όλα να συνδυαστούν ή να βελτιωθούν χωρίς τροποποίηση γειτονικών εξαρτημάτων.
- Τα δεδομένα παραγωγής επιβεβαιώνουν ότι η αστοχία είναι απομονωμένη.Οι εγγραφές του μετρητή επισκέψεων δείχνουν ότι μόνο αυτό το στοιχείο έχει υπερβεί την αναμενόμενη διάρκεια ζωής του - γειτονικά μέρη εξακολουθούν να έχουν περιθώριο εξυπηρέτησης.
Οι περισσότερες συνήθεις εργασίες συντήρησης καλουπιών εμπίπτουν σε αυτήν την κατηγορία. Ένα καλά συντηρημένο προοδευτικό καλούπι μπορεί να καταναλώσει δεκάδες μεμονωμένα ανταλλακτικά κατά τη διάρκεια της ζωής του, ενώ η ίδια η δομή της μήτρας παραμένει τέλεια επισκευή.
Όταν η επισκευή ή η επισκευή έχει περισσότερο νόημα
Η επισκευή εξαρτημάτων μήτρας έναντι της αντικατάστασης γίνεται η σχετική σύγκριση όταν ένα εξάρτημα έχει φθορά που μπορεί να διορθωθεί χωρίς πλήρη αφαίρεση και-ανακατασκευή. Η επισκευή διατηρεί τη γεωμετρία του υπάρχοντος εξαρτήματος και την εφαρμογή - σημαντική όταν το εξάρτημα έχει προσαρμοστεί-στο συγκρότημα μήτρας και ένα νέο τμήμα θα απαιτούσε πρόσθετη εργασία με το χέρι-για να επιτευχθεί η ίδια διεπαφή.
Η αποκατάσταση είναι συνήθως κατάλληλη όταν:
- Οι κοπτικές άκρες μπορούν να ακονιστούν εκ νέου.Οι διατρήσεις και τα κουμπιά μήτρας με ομοιόμορφη φθορά των άκρων (χωρίς θρυμματισμό ή ράγισμα) μπορούν να λειανθούν στην επιφάνεια-για να αποκατασταθεί το προφίλ κοπής. Κάθε άλεσμα αφαιρεί το υλικό, επομένως παρακολουθήστε τη σωρευτική αφαίρεση αποθεμάτων έναντι του μέγιστου επιτρεπόμενου λίπους του εξαρτήματος.
- Οι φθαρμένες επιφάνειες μπορούν να ανακατασκευαστούν χωρίς να διακυβεύεται η γεωμετρία της βάσης.Τεχνικές όπως η συσσώρευση και η επανεπεξεργασία συγκόλλησης, η επικάλυψη χρωμίου ή ο θερμικός ψεκασμός μπορούν να επαναφέρουν τις φθαρμένες επιφάνειες οδηγών, τις επιφάνειες των μπλοκ φτέρνας ή τους τοίχους κοιλότητας μήτρας στην αρχική διάσταση - υπό την προϋπόθεση ότι ο χάλυβας βάσης δεν έχει αναπτύξει ρωγμές κόπωσης κάτω από τη ζώνη φθοράς.
- Το κόστος επισκευής είναι σημαντικά χαμηλότερο από την αντικατάσταση.Όπως σημειώνει η ανάλυση αναγέννησης καλουπιού του Carver Roboweld, η επισκευή είναι συνήθως 40-60% λιγότερο δαπανηρή από την κατασκευή ενός νέου εξαρτήματος, με μικρότερο χρόνο διεκπεραίωσης που μειώνει επίσης το κόστος διακοπής λειτουργίας.
- Το βασικό υλικό και η μεταλλουργική ακεραιότητα του εξαρτήματος παραμένουν σταθερά.Εάν η μη καταστροφική επιθεώρηση (μαγνητικό σωματίδιο, υπερήχων ή διεισδυτικό χρώμα) αποκαλύψει ρωγμές στο υπόγειο ή μαλάκωμα υλικού από θερμική κόπωση, η επισκευή της επιφάνειας δεν θα λύσει το υποκείμενο πρόβλημα.
Μια κρίσιμη προσοχή: η επισκευή λειτουργεί μόνο όταν τοέχει εντοπιστεί η σωστή βασική αιτία της βλάβης. Η εκ νέου άλεση μιας γροθιάς που έσπασε λόγω κακής ευθυγράμμισης - χωρίς να διορθώσετε την ευθυγράμμιση - απλώς δημιουργεί μια άλλη διάτρηση με λιγότερα χτυπήματα από πριν.
Όταν η πλήρης ανοικοδόμηση είναι η μόνη βιώσιμη διαδρομή
Γνωρίζοντας πότε πρέπει να ξαναφτιάξετε ένα καλούπι σφράγισης σάς γλιτώνει από τον κύκλο αντικατάστασης εξαρτημάτων σε μια κατασκευή που δεν μπορεί πλέον να τα συγκρατήσει σύμφωνα με τις προδιαγραφές. Ανακατασκευή σημαίνει ανακατασκευή του τμήματος καλουπιού - τσέπες κοπής, εκ νέου διάτρηση οπών οδηγών πείρων, αντικατάσταση συγκρατητών και ουσιαστικά αποκατάσταση της δομικής βάσης στην οποία τοποθετούνται μεμονωμένα εξαρτήματα.
Οι δείκτες ανακατασκευής περιλαμβάνουν:
- Πολλά εξαρτήματα στο ίδιο τμήμα καλουπιού αποτυγχάνουν επανειλημμένα πριν από το χρονοδιάγραμμα.Εάν αντικαθιστάτε την ίδια γροθιά κάθε 200.000 χτυπήματα όταν θα πρέπει να διαρκέσει 800.000, το πρόβλημα δεν είναι η διάτρηση - είναι η τσέπη, η ευθυγράμμιση ή η δομική γεωμετρία που συγκρατεί αυτή τη διάτρηση.
- Οι οπές των πείρων οδήγησης ή τα καθίσματα δακτυλίου έχουν φθαρεί πέρα από την ανοχή επανακατεργασίας.Όταν το ίδιο το παπούτσι της μήτρας έχει χάσει την ακεραιότητα των διαστάσεων, κανένας δακτύλιος αντικατάστασης δεν μπορεί να αποκαταστήσει τη σωστή ευθυγράμμιση.
- Η αθροιστική επαναλείανση έχει συντομεύσει τα εξαρτήματα κοπής πέρα από τα λειτουργικά όρια.Μόλις οι γροθιές ακονιστούν εκ νέου πέρα από το μέγιστο όριο στοίβας-επάνω, το ύψος κλεισίματος και οι σχέσεις χρονισμού της μήτρας τίθενται σε κίνδυνο- σε όλο το σύστημα.
- Θερμική κόπωση ή ράγισμα από πίεση στο παπούτσι ή τις πλάκες συγκράτησης.Οι επιφανειακές ρωγμές που διαδίδονται σε δομικά στοιχεία δεν μπορούν να επιλυθούν με παρέμβαση σε επίπεδο στοιχείου-- η ραγισμένη δομή πρέπει να αντικατασταθεί.
- Ο σχεδιασμός της μήτρας είναι ξεπερασμένος σε σχέση με τις τρέχουσες απαιτήσεις παραγωγής.Εάν οι προδιαγραφές υλικών, οι ανοχές εξαρτημάτων ή οι όγκοι παραγωγής έχουν αλλάξει ουσιαστικά από την κατασκευή του καλουπιού, η ανακατασκευή με ενημερωμένη μηχανική είναι πιο αποτελεσματική από το να εξαναγκάσετε τα νέα εξαρτήματα σε έναν απαρχαιωμένο σχεδιασμό.
Η σφράγιση δεικτών ανακατασκευής καλουπιών και κόστους συχνά εκπλήσσει τις ομάδες που διαχειρίζονται μεμονωμένες αντικαταστάσεις για χρόνια. Μια πλήρης ανακατασκευή συνήθως εκτελεί το 50-70% του κόστους της νέας μήτρας, αλλά παρέχει ένα εργαλείο με νέο κύκλο ζωής - εξαλείφοντας τον συσσωρευμένο κίνδυνο διαδοχικών αστοχιών που διαβρώνουν την εμπιστοσύνη στην ποιότητα του ανταλλακτικού.
Σύγκριση απόφασης: Αντικατάσταση vs Recondition vs Rebuild
| Τύπος παρέμβασης | Τυπικοί δείκτες | Σχετικό Κόστος | Επίπτωση χρόνου διακοπής λειτουργίας | Επίπεδο Κινδύνου |
|---|---|---|---|---|
| Αντικατάσταση μεμονωμένων ανταλλακτικών | Μονό συστατικό στο τέλος της ζωής. καμία παρακείμενη ζημιά? ανέπαφη η δομική ακεραιότητα | Χαμηλό (κόστος ενός εξαρτήματος + εργασία εγκατάστασης) | Το ελάχιστο - ολοκληρώνεται συχνά μέσα σε ένα προγραμματισμένο παράθυρο ΜΜ | Χαμηλή, με την προϋπόθεση ότι η βασική αιτία επιβεβαιώνεται και οι προδιαγραφές είναι σωστές |
| Επισκευή / Επισκευή | Διορθώσιμη φθορά επιφάνειας. υπόλοιπο περιθώριο ακονίσματος. υλικό βάσης μεταλλουργικά σταθερό | Μέτρια (40-60% του κόστους νέου εξαρτήματος) | Το χαμηλό έως μέτριο - εξαρτάται από το αν η νέα εργασία γίνεται-στο σπίτι ή θα αποσταλεί | Η μέτρια - ακατάλληλη επισκευή μπορεί να προκαλέσει υπολειπόμενη τάση ή σφάλμα διαστάσεων |
| Full Die Rebuild | Επανειλημμένες πρόωρες βλάβες. δομική παραμόρφωση? Υπέρβαση σωρευτικών ορίων άλεσης. απαξίωση του σχεδιασμού | Υψηλό (50-70% του νέου κόστους μήτρας) | Το σημαντικό - μετριέται συνήθως σε εβδομάδες, συμπεριλαμβανομένων των μηχανικών, της μηχανικής και της δοκιμής | Χαμηλή-ολοκλήρωση ανάρτησης (φρέσκος κύκλος ζωής), αλλά υψηλό κόστος ευκαιρίας κατά την περίοδο ανακατασκευής |
Συνήθη λάθη προδιαγραφών που αναγκάζουν την πρόωρη επαν-παρέμβαση
Ακόμη και όταν κάνετε τη σωστή απόφαση επισκευής{-ή-αντικατάστασης, τα σφάλματα προδιαγραφών κατά τη διαδικασία αντικατάστασης μπορεί να υπονομεύσουν το αποτέλεσμα και να σας επαναφέρουν στο πιεστήριο με το ίδιο πρόβλημα. Παρακολουθήστε αυτά τα συχνά λάθη:
- Καθορισμός σκληρότητας χωρίς πλαίσιο σκληρότητας.Η παραγγελία ανταλλακτικής διάτρησης στα 62 HRC όταν η εφαρμογή δημιουργεί πλευρικά φορτία κρούσης οδηγεί σε θρυμματισμό. Το πρωτότυπο μπορεί να ήταν 58 HRC για καλό λόγο.
- Αγνοώντας τις ανοχές προσαρμογής στο συγκρότημα μήτρας.Ένα ανταλλακτικό κουμπί γείωσης μήτρας για να διορθώσει τη διάμετρο της οπής, αλλά με λανθασμένο πάτημα-προσαρμογή OD δεν θα τοποθετηθεί σωστά στο συγκρατητήρα - μετατοπίζεται υπό φορτίο και αλλάζει το πραγματικό διάκενο.
- Αντικατάσταση φθαρμένου εξαρτήματος χωρίς επιθεώρηση του συνδυαζόμενου εξαρτήματος.Ένας νέος οδηγός πείρος που είναι τοποθετημένος σε φθαρμένο δακτύλιο εξακολουθεί να προκαλεί κακή ευθυγράμμιση. Τα εξαρτήματα ζευγαρώματος θα πρέπει πάντα να αξιολογούνται μαζί.
- Αποτυχία αντιστοιχίας με τις προδιαγραφές επίστρωσης.Εάν το αρχικό εξάρτημα ήταν επικαλυμμένο και το ανταλλακτικό φτάσει χωρίς επίστρωση, η διάρκεια ζωής θα είναι μικρότερη από τις προσδοκίες, ανεξάρτητα από τη σωστή επιλογή υλικού βάσης.
Κάθε ένα από αυτά τα λάθη μοιράζεται ένα κοινό νήμα: ελλιπείς προδιαγραφές. Το εξάρτημα που παραγγέλνεται πρέπει να φέρει κάθε κρίσιμη διάσταση, ένδειξη υλικού, εύρος σκληρότητας, φινίρισμα επιφάνειας και απαίτηση επίστρωσης για να είναι έτοιμο για σέρβις. Πώς να δημιουργήσετε αυτήν την πλήρη προδιαγραφή - και πού να προμηθευτείτε εξαρτήματα που πληρούν αξιόπιστα - είναι το πρακτικό επόμενο βήμα για τη μετάβαση από τη διάγνωση σε ένα καλούπι που λειτουργεί σωστά.
Τρόπος καθορισμού και σωστής προέλευσης ανταλλακτικών μήτρας σφράγισης
Επιβεβαιώσατε τη βασική αιτία, αποφασίσατε την αντικατάσταση αντί για επισκευή και επιλέξατε τη σωστή ποιότητα υλικού και επικάλυψη. Το στοιχείο ορίζεται στο κεφάλι σας - αλλά ο προμηθευτής δεν μένει στο κεφάλι σας. Μια παραγγελία ανταλλακτικών που έρχεται λάθος καθυστερεί την παραγωγή εξίσου αποτελεσματικά με τη μη παραγγελία. Οι ελλιπείς προδιαγραφές παράγουν εξαρτήματα που φαίνονται ακριβώς στο ράφι, αλλά αποτυγχάνουν κατά την εγκατάσταση επειδή λείπει από το αίτημα μια κρίσιμη διάσταση, σκληρότητα ή λεπτομέρεια φινιρίσματος επιφάνειας.
Η μετατροπή της διάγνωσής σας σε προδιαγραφή έτοιμη για προμήθεια-είναι όπου πολλές ομάδες συντήρησης χάνουν χρόνο. Το χάσμα μεταξύ της γνώσης του τι χρειάζεστε και της γνωστοποίησής του με αρκετή ακρίβεια ώστε ένας προμηθευτής να το κατασκευάσει σωστά είναι το πιο υποτιμημένο βήμα σε ολόκληρη τη ροή εργασιών αντικατάστασης.
Μετάφραση της διάγνωσης σε μια πλήρη προδιαγραφή εξαρτήματος
Κάθε παραγγελία ανταλλακτικών - είτε πρόκειται για ένα γροθιά είτε για ένα πλήρες σετ δακτυλίων οδηγών - απαιτεί το ίδιο πακέτο βασικών πληροφοριών. Παραλείψετε οποιοδήποτε στοιχείο και βασίζεστε στον προμηθευτή για να μαντέψετε, κάτι που εισάγει τον κίνδυνο που δεν ελέγχετε.
Ακολουθεί η πλήρης λίστα ελέγχου των λεπτομερειών προδιαγραφών που πρέπει να συμπεριληφθούν σε οποιοδήποτε αίτημα ανταλλακτικού:
- Ανοχές διαστάσεων- Συνολικό μήκος, διάμετρος εργασίας ή προφίλ, διάμετρος κεφαλής και όλες οι κρίσιμες διεπαφές. Για τα εξαρτήματα κοπής, καθορίστε το προφίλ διάτμησης με τη μέγιστη ανοχή που απαιτεί η μήτρα. Για εξαρτήματα οδηγών, συμπεριλάβετε και το αναγνωριστικό διάτρησης και πατήστε-fit OD. Οι τυπικές ανοχές διάτρησης στη σφράγιση είναι τόσο σφιχτές όσο +/-0,002 ίντσες για μαλακό χάλυβα και +/-0,0025 ίντσες για ανοξείδωτο, επομένως οι απαιτήσεις ανοχής για ανταλλακτικά μήτρας πρέπει να είναι σαφείς - μην υποθέσετε ότι ο προμηθευτής θα τηρήσει την απαιτούμενη ακρίβεια.
- Βαθμός υλικού- Καθορίστε την ακριβή κατηγορία χάλυβα εργαλείων (D2, M2, A2, S7, καρβίδιο) αντί για γενικούς περιγραφείς όπως "χάλυβας εργαλείων" ή "χάλυβας-υψηλής ταχύτητας". Εάν η αίτηση επιτρέπει ισοδύναμους βαθμούς, αναφέρετε ρητά τις αποδεκτές εναλλακτικές λύσεις.
- Προδιαγραφή σκληρότητας- Συμπεριλάβετε τόσο το εύρος σκληρότητας της επιφάνειας (π.χ. 58-62 HRC) όσο και την ελάχιστη σκληρότητα του πυρήνα όπου ισχύει. Για εξαρτήματα που έχουν σκληρυνθεί με θήκη, αναφέρετε επίσης το βάθος της θήκης.
- Απαιτήσεις τεκμηρίωσης θερμικής επεξεργασίας- Ζητήστε πιστοποίηση θερμικής επεξεργασίας που περιλαμβάνει τη θερμοκρασία ωστενιτοποίησης, τη μέθοδο σβέσης, τους κύκλους σκλήρυνσης και την τελική μετρούμενη σκληρότητα. Αυτή είναι η επιβεβαίωσή σας ότι η διαδικασία εκτελέστηκε σωστά.
- Φινίρισμα επιφάνειας- Καθορίστε τις τιμές Ra για κρίσιμες επιφάνειες, ιδιαίτερα πλευρικά τοιχώματα διάτρησης και οπές κουμπιών μήτρας όπου το φινίρισμα επηρεάζει άμεσα τη ροή υλικού της ταινίας και τη συγκράτηση του γυμνοσάλιαγκου.
- Τύπος και πάχος επίστρωσης- Εάν το αρχικό εξάρτημα ήταν επικαλυμμένο, καθορίστε την ίδια επίστρωση ή μια εγκεκριμένη αναβάθμιση. Συμπεριλάβετε την ανοχή πάχους επίστρωσης εάν το εξάρτημα χωράει σε μια σφιχτή τσέπη ή οπή όπου έχουν σημασία τα πρόσθετα μικρά.
- Γεωμετρικές αναφορές- Παρέχετε αναφορές δεδομένων, σημάδια γωνιακού προσανατολισμού και χαρακτηριστικά πλήκτρων που διασφαλίζουν ότι το εξάρτημα εγκαθίσταται στη σωστή θέση περιστροφής. Ένα κουμπί στρογγυλής μήτρας με μη συμμετρικό προφίλ οπής χρειάζεται μια ένδειξη προσανατολισμού.
- Αριθμός ανταλλακτικού και αναγνώριση μήτρας- Διασταυρούμενη-αναφορά στα αρχεία συντήρησης της μήτρας, ώστε ο προμηθευτής να μπορεί να εντοπίσει το εξάρτημα στο ιστορικό εφαρμογών του, εάν προκύψουν ερωτήσεις κατά την κατασκευή.
Ακούγεται πολύ; Σκεφτείτε τι συμβαίνει χωρίς αυτό. Ένα κουμπί αντικατάστασης μήτρας που έχει παραγγελθεί μόνο με διάσταση οπής και επεξήγηση υλικού φτάνει στο σωστό αναγνωριστικό -, αλλά το πάτημα-προσαρμόζεται OD είναι 0,0003 in. μικρότερο μέγεθος επειδή ο προμηθευτής χρησιμοποίησε την τυπική ανοχή του αντί για τη δική σας. Πέφτει στη βάση συγκράτησης με ολισθηρή εφαρμογή αντί για εφαρμογή παρεμβολής, μετατοπίζεται υπό φορτίο κοπής και το διάκενο σας είναι αμέσως λάθος. Μια γραμμή που λείπει στην παραγγελία αγοράς, ένα περιττό τράβηγμα ζαριού δύο εβδομάδες αργότερα.
Αξιολόγηση βαθμίδων ποιότητας ανταλλακτικών
Δεν κατασκευάζονται όλα τα ανταλλακτικά με το ίδιο πρότυπο και οι διαφορές έχουν μεγαλύτερη σημασία από ό,τι υποδηλώνει μόνο η τιμή. Η κατανόηση των στοιχείων αντικατάστασης καλουπιών OEM έναντι aftermarket - και των επιπέδων εντός του aftermarket - σάς βοηθά να αντιστοιχίσετε τις αποφάσεις προμήθειας με την κρισιμότητα της εφαρμογής.
Ανταλλακτικά OEM ισοδύναμακατασκευάζονται σύμφωνα με τις προδιαγραφές του αρχικού κατασκευαστή καλουπιών, συχνά από τον ίδιο τον κατασκευαστή καλουπιών ή από εξειδικευμένο υπεργολάβο που χρησιμοποιεί τις αυθεντικές εκτυπώσεις. Εγγυούνται ισοτιμία διαστάσεων, υλικού και απόδοσης με το εξάρτημα που αντικαθιστούν. Η αντιστάθμιση είναι το κόστος και ο χρόνος παράδοσης - OEM-ισοδύναμα ανταλλακτικά έχουν συνήθως την υψηλότερη τιμή και ενδέχεται να απαιτούν εβδομάδες παράδοσης εάν είναι κατασκευασμένα κατά παραγγελία.
Premium ανταλλακτικά aftermarketπροέρχονται από εξειδικευμένους κατασκευαστές εξαρτημάτων εργαλείων που παράγουν για τη βιομηχανία-τυπικές προδιαγραφές και όχι ιδιόκτητες εκτυπώσεις ενός συγκεκριμένου κατασκευαστή μήτρας. Αυτοί οι κατασκευαστές διατηρούν συχνά εκτεταμένα αποθέματα τυπικών γεωμετριών κουμπιών διάτρησης και μήτρας, ακίδων οδηγών και δακτυλίων. Η ποιότητα μπορεί να ισούται ή να υπερβαίνει τον OEM όταν ο προμηθευτής επενδύει σε αυστηρούς ελέγχους διεργασιών, προμήθεια πρώτων υλών υψηλής ποιότητας και τεκμηριωμένη θερμική επεξεργασία. Το πλεονέκτημα είναι η ταχύτερη διαθεσιμότητα και το χαμηλότερο κόστος για τυπικές γεωμετρίες.
Επιλογές αντικατάστασης οικονομίαςστοχεύστε στη χαμηλότερη τιμή. Πληρούν τις βασικές απαιτήσεις διαστάσεων, αλλά ενδέχεται να χρησιμοποιούν λιγότερο ελεγχόμενη προμήθεια υλικού, ελάχιστη τεκμηρίωση θερμικής επεξεργασίας και ευρύτερες ζώνες ανοχής. Για μη κρίσιμα εξαρτήματα φθοράς, όπως τυπικά ελατήρια συμπίεσης ή απλές πλάκες στήριξης, τα οικονομικά εξαρτήματα μπορεί να είναι απολύτως επαρκή. Για εξαρτήματα κοπής ακριβείας όπου η ομοιομορφία της σκληρότητας και η ακρίβεια των διαστάσεων επηρεάζουν άμεσα την ποιότητα των εξαρτημάτων, η εξοικονόμηση πόρων συχνά εξατμίζεται με μικρότερη διάρκεια ζωής και συχνότερες αλλαγές.
Ο πρακτικός κανόνας: αντιστοίχιση επιπέδου ποιότητας με συνέπεια αποτυχίας. Ένας πιλότος σε μια μήτρα σύνδεσης υψηλής-ακρίβειας που λειτουργεί με 400 SPM απαιτεί OEM-ισοδύναμη ή εξαιρετικής ποιότητας aftermarket - το κόστος της πρόωρης βλάβης υπερβαίνει κατά πολύ την εξοικονόμηση ανά-μονάδα από ένα φθηνότερο εξάρτημα. Ένα ανυψωτικό ελατήριο σε μια μήτρα στήριξης χαμηλού όγκου-μπορεί να λειτουργήσει οικονομικά εξαρτήματα χωρίς σημαντικό κίνδυνο.
Εργασία με κατασκευαστές προσαρμοσμένων καλουπιών για ανταλλακτικά
Οι βέλτιστες πρακτικές προμήθειας εξαρτημάτων στάμπας υποδεικνύουν μια προσέγγιση που απλοποιεί όλα όσα συζητήθηκαν παραπάνω: την προμήθεια εξαρτημάτων αντικατάστασης από τον κατασκευαστή που κατασκεύασε αρχικά τη μήτρα. Όταν ο κατασκευαστής καλουπιών σχεδίασε το εργαλείο με τη δυνατότητα συντήρησης ως προτεραιότητα, έχει ήδη λύσει το πρόβλημα προδιαγραφών για εσάς. Κάθε ανταλλακτικό έχει τεκμηριωμένες διαστάσεις, ποιότητες υλικών, πρωτόκολλα θερμικής επεξεργασίας και προδιαγραφές επίστρωσης που καταγράφηκαν κατά την αρχική διαδικασία μηχανικής.
Οι κατασκευαστές όπωςΓΙΤΣΕΝΟ σχεδιασμός πεθαίνει με την προσβασιμότητα και την τεκμηρίωση προδιαγραφών ανταλλακτικών ενσωματωμένη στο παραδοτέο μηχανικής. Όταν ένα εξάρτημα τελικά φθείρεται, υπάρχει ήδη η πλήρης προδιαγραφή - δεν αντιστρέφετε-μηχανικές διαστάσεις από φθαρμένο εξάρτημα ή μαντεύετε ποιότητες υλικού. Αυτή η προσέγγιση για την προμήθεια ανταλλακτικών προσαρμοσμένων κατασκευαστών καλουπιών εξαλείφει τον πιο συνηθισμένο τρόπο αστοχίας στη διαδικασία προμήθειας: ελλιπείς ή ανακριβείς προδιαγραφές που οδηγούν σε εξαρτήματα που δεν λειτουργούν όπως αναμένεται.
Πέρα από την τεκμηρίωση, οι προσαρμοσμένοι κατασκευαστές που δίνουν προτεραιότητα στη συντήρηση τείνουν να κάνουν σχεδιαστικές επιλογές που απλοποιούν τις μελλοντικές αντικαταστάσεις:
- Τυποποιημένες διεπαφές στοιχείων- Χρησιμοποιώντας κοινές διαμορφώσεις κεφαλής διάτρησης, τυπική πρέσα δακτυλίου-προσαρμόζοντας διαστάσεις και αρθρωτή βάση στήριξης, ώστε τα ανταλλακτικά να μπορούν να προμηθεύονται από πολλούς ειδικευμένους προμηθευτές, εάν χρειάζεται.
- Προσβάσιμη τοποθέτηση εξαρτημάτων- Σχεδιασμός συστημάτων συγκράτησης που επιτρέπουν την αλλαγή μεμονωμένων εξαρτημάτων χωρίς αποσυναρμολόγηση άσχετων τμημάτων μήτρας.
- Ιχνηλασιμότητα υλικού και σκληρότητας- Παροχή τεκμηρίωσης σε επίπεδο στοιχείου- που συνοδεύεται από τα αρχεία συντήρησης της μήτρας, διασφαλίζοντας ότι οι σωστές προδιαγραφές είναι διαθέσιμες χρόνια μετά την αρχική παράδοση του καλουπιού.
- Τεχνική υποστήριξη για αποφάσεις αντικατάστασης- Παροχή καθοδήγησης σχετικά με το πότε πρέπει να αντικατασταθεί ένα εξάρτημα έναντι της επισκευής, με βάση τη γνώση του αρχικού σχεδιασμού και τα περιθώρια ασφαλείας.
Αυτό είναι όπου ο τρόπος καθορισμού ανταλλακτικών μήτρας σφράγισης γίνεται σημαντικά ευκολότερος. Αντί να δημιουργείτε μια προδιαγραφή από την αρχή κάθε φορά που ένα εξάρτημα φοράει, αναφέρεστε σε ένα υπάρχον πακέτο μηχανικής που δημιουργήθηκε όταν το καλούπι ήταν νέο και κάθε διάσταση ήταν ονομαστική. Το αποτέλεσμα είναι ανταλλακτικά που φτάνουν έτοιμα για εγκατάσταση με σιγουριά - που ταιριάζουν με την αρχική σχεδίαση αντί να την προσεγγίζουν από ένα φθαρμένο δείγμα.
Είτε προμηθεύεστε από το αρχικό μηχάνημα κατασκευής καλουπιών, είτε από έναν premium προμηθευτή aftermarket είτε από συνδυασμό και των δύο, η κρίσιμη σταθερά είναι η πληρότητα των προδιαγραφών. Κάθε λεπτομέρεια που καταγράφετε εκ των προτέρων, - ανοχή, βαθμός, σκληρότητα, φινίρισμα, επίστρωση, προσανατολισμός - είναι μια λιγότερη μεταβλητή που μπορεί να πάει στραβά μεταξύ της παραγγελίας αγοράς σας και της στιγμής που αυτό το εξάρτημα χτυπά την πρώτη φορά στον τύπο.
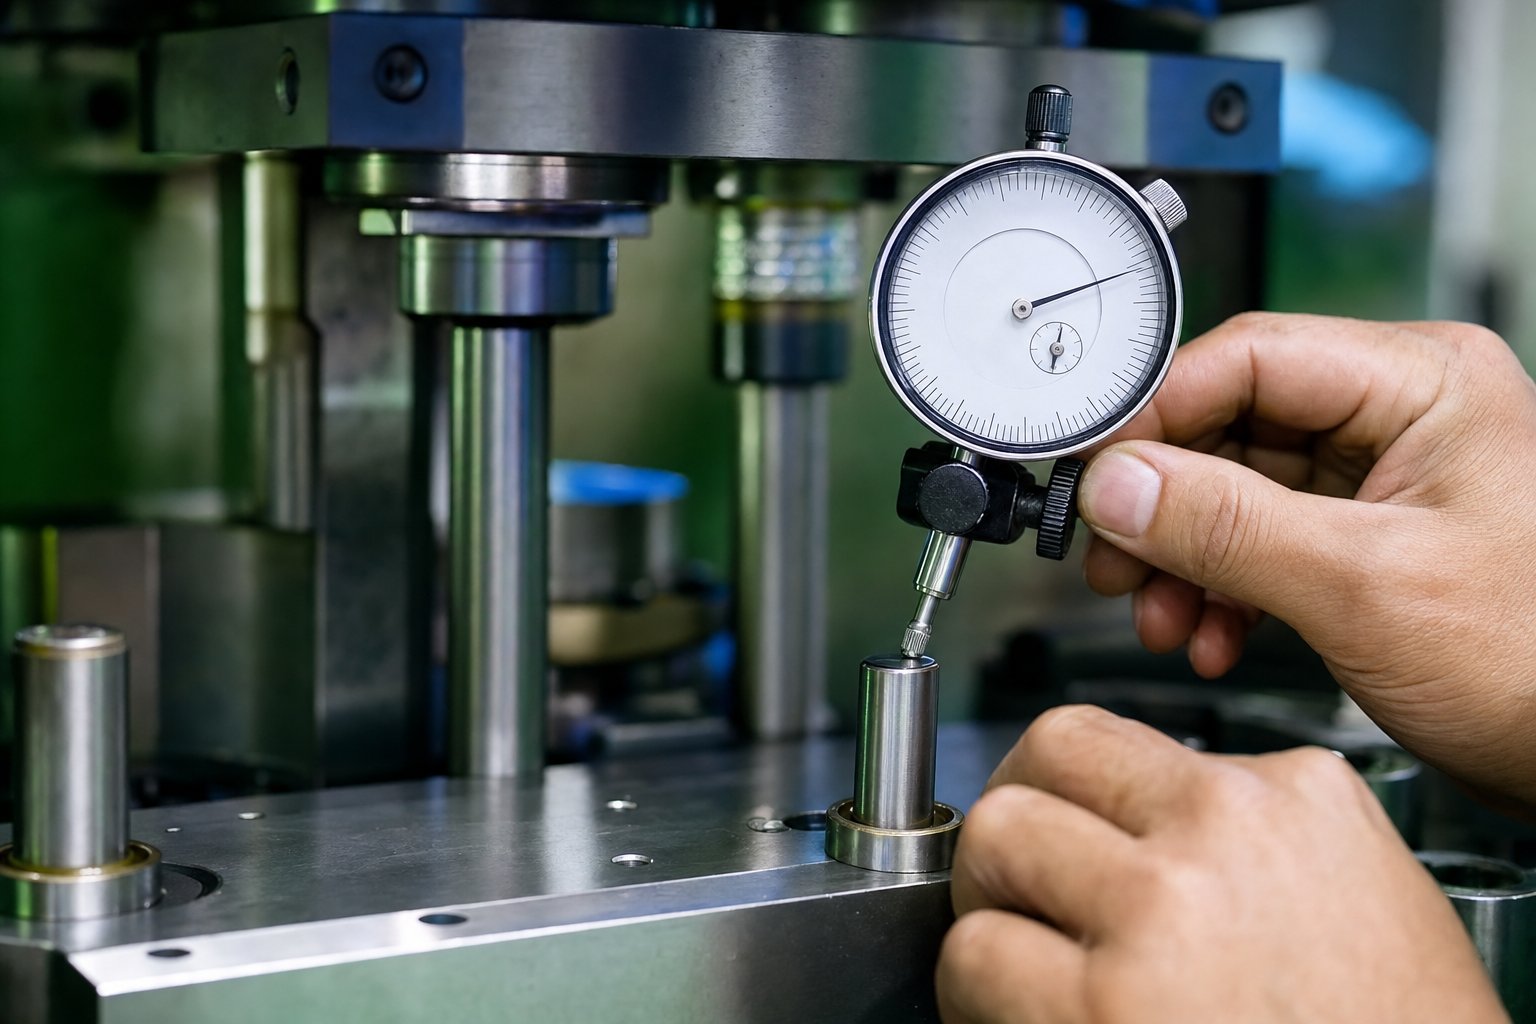
Επαλήθευση εγκατάστασης ανταλλακτικών αντικατάστασης μήτρας και παρακολούθηση κύκλου ζωής
Ένα σωστά καθορισμένο ανταλλακτικό που κάθεται στον πάγκο εργασίας δεν είναι η γραμμή τερματισμού - είναι η γραμμή εκκίνησης. Το εξάρτημα πρέπει ακόμα να αποδείξει ότι ταιριάζει στο συγκρότημα της μήτρας, διατηρεί τα κατάλληλα κενά και παράγει εξαρτήματα που συμμορφώνονται με το πρώτο χτύπημα. Η παράκαμψη της επαλήθευσης μετά την{3}}εγκατάσταση είναι ο τρόπος με τον οποίο τα καταστήματα καταλήγουν να βγάζουν μια μήτρα από την πρέσα τριάντα λεπτά μετά την τοποθέτηση, αφού ανακάλυψαν ότι ένας νέος δακτύλιος οδηγού είναι 0,0002 in. σφιχτός ή μια γροθιά αντικατάστασης κάθεται περήφανη για τους γείτονές του κατά μισό χίλια.
Η επαλήθευση δημιουργεί επίσης τα βασικά δεδομένα που κάνουν την επόμενη αντικατάστασή σας πιο έξυπνη. Κάθε μέτρηση που καταγράφετε κατά την εγκατάσταση γίνεται σημείο αναφοράς για μελλοντική αξιολόγηση φθοράς - η αρχική συνθήκη με την οποία συγκρίνονται όλες οι επόμενες επιθεωρήσεις.
Επαλήθευση διαστάσεων πριν και μετά την εγκατάσταση
Ο τρόπος επαλήθευσης της προσαρμογής του εξαρτήματος της μήτρας σφράγισης ακολουθεί μια λογική ακολουθία: επιβεβαιώστε ότι το εξάρτημα ταιριάζει με τις προδιαγραφές στον πάγκο, επιβεβαιώστε ότι διασυνδέεται σωστά στη μήτρα και επιβεβαιώστε ότι παράγει αποδεκτή απόδοση στην πρέσα. Κάθε βήμα πιάνει μια διαφορετική κατηγορία σφαλμάτων.
- Επιθεώρηση πάγκου σύμφωνα με τις προδιαγραφές.Προτού το εξάρτημα φτάσει οπουδήποτε κοντά στο καλούπι, επαληθεύστε τις κρίσιμες διαστάσεις σε σχέση με τις προδιαγραφές της παραγγελίας αγοράς. Μετρήστε τη διάμετρο ή το προφίλ εργασίας με βαθμονομημένα μικρόμετρα ή οπτικό συγκριτή. Ελέγξτε τη σκληρότητα με φορητό ελεγκτή Rockwell σε πολλές θέσεις. Επιβεβαιώστε το φινίρισμα της επιφάνειας οπτικά ή με ένα προφιλόμετρο εάν καθορίζεται Ra. Απορρίψτε οτιδήποτε λόγω ανοχής προτού καταναλώσει εργασία εγκατάστασης.
- Έλεγχος τοποθέτησης στη διάταξη μήτρας.Εγκαταστήστε το στοιχείο και επαληθεύστε τις διαστάσεις της διεπαφής. Για πιέστε-τοποθετήστε εξαρτήματα (κουμπιά μήτρας, δακτύλιοι), επιβεβαιώστε το βάθος καθίσματος και τον περιστροφικό προσανατολισμό. Για κοπή εξαρτημάτων, βεβαιωθείτε ότι το διάκενο από διάτρηση-σε-πήχηση είναι εντός των προδιαγραφών, χρησιμοποιώντας μετρητές αισθητήρα ή μετρητές καρφιτσών σε πολλά σημεία γύρω από το προφίλ. Βεβαιωθείτε ότι οι πείροι οδήγησης ταξιδεύουν ελεύθερα μέσα από τους δακτυλίους χωρίς δέσιμο ή υπερβολικό παιχνίδι.
- Επαλήθευση ευθυγράμμισης υπό στατικό φορτίο.Κλείστε τη μήτρα αργά στην πρέσα με ταχύτητα ίντσας χωρίς υλικό. Επιβεβαιώστε ότι οι γροθιές εισέρχονται στα ανοίγματα της μήτρας χωρίς επαφή, οι απογυμνωτές κάθονται επίπεδη στην πρόσοψη της μήτρας και ότι τα συστήματα έκκεντρου εμπλέκονται στο σχεδιασμένο σημείο χρονισμού τους. Οποιαδήποτε παρεμβολή σε αυτό το στάδιο υποδηλώνει σφάλμα διαστάσεων ή λάθος εγκατάστασης - διορθώστε το πριν την εκτέλεση του υλικού.
- Πρώτη-επιθεώρηση άρθρου υπό συνθήκες παραγωγής.Εκτελέστε ένα μικρό δείγμα - συνήθως πέντε έως είκοσι εξαρτήματα - στην ταχύτητα παραγωγής και επιθεωρήστε τα σύμφωνα με τις προδιαγραφές πλήρους διαστάσεων. Η επιθεώρηση μετά την{3}}εγκατάσταση για εξαρτήματα μήτρας δεν έχει ολοκληρωθεί έως ότου η πραγματική σφραγισμένη έξοδος επιβεβαιώσει ότι το εξάρτημα αντικατάστασης παρέχει συμμορφούμενα αποτελέσματα. Ελέγξτε το ύψος του γρέζιου, τις διαστάσεις των οπών, τις θέσεις των χαρακτηριστικών και την κατάσταση της επιφάνειας έναντι των ορίων ελέγχου.
- Καταγράψτε όλες τις μετρήσεις ως τη νέα γραμμή βάσης.Διαστάσεις εγγράφων, ενδείξεις ευθυγράμμισης και διαστάσεις πρώτου-άρθρου στο αρχείο συντήρησης καλουπιών. Αυτές οι τιμές αντιπροσωπεύουν την αρχική συνθήκη του στοιχείου σε μηδενικά χτυπήματα - την αναφορά με την οποία θα συγκρίνετε σε κάθε επόμενο έλεγχο.
Αυτή η ακολουθία εντοπίζει τρεις διαφορετικές κατηγορίες αστοχιών: σφάλματα κατασκευής στο ίδιο το ανταλλακτικό (βήμα 1), σφάλματα εγκατάστασης στον τρόπο διασύνδεσης με τη μήτρα (βήματα 2-3) και λειτουργικά σφάλματα που εμφανίζονται μόνο υπό πραγματικές συνθήκες σφράγισης (βήμα 4). Η παράλειψη οποιουδήποτε βήματος αφήνει ένα κενό όπου τα προβλήματα κρύβονται έως ότου έχουν ήδη παραχθεί θραύσματα ή κατεστραμμένα παρακείμενα εργαλεία.
Καθιέρωση μετρήσεων γραμμής βάσης για συνεχή παρακολούθηση
Η παρακολούθηση των δεδομένων κύκλου ζωής εξαρτημάτων μήτρας μετατρέπει την αντικατάσταση από ένα αντιδραστικό συμβάν σε μια προβλέψιμη, οικονομική δραστηριότητα συντήρησης. Οι πληροφορίες που λαμβάνετε κατά την εγκατάσταση - και σε κάθε επιθεώρηση στη συνέχεια - δημιουργούν το σύνολο δεδομένων που σας λέει ακριβώς πότε κάθε στοιχείο θα χρειάζεται προσοχή στη συνέχεια.
Ξεκινήστε με αυτά τα βασικά σημεία δεδομένων σε κάθε συμβάν αντικατάστασης:
- Αριθμός χτυπημάτων κατά την εγκατάσταση.Καταγράψτε την ένδειξη του αθροιστικού μετρητή διαδρομής της μήτρας όταν εισέλθει το νέο στοιχείο. Αυτό γίνεται ο παρονομαστής για όλους τους μελλοντικούς υπολογισμούς του κύκλου ζωής.
- Λεπτομέρειες προδιαγραφών εξαρτημάτων.Ποιότητα υλικού κορμού, σκληρότητα, τύπος επίστρωσης και προμηθευτής. Όταν δύο πανομοιότυπες γροθιές από διαφορετικούς προμηθευτές προσφέρουν διαφορετική διάρκεια ζωής, αυτά τα δεδομένα εξηγούν γιατί.
- Κατάσταση του εξαρτήματος που αφαιρέθηκε.Λάβετε υπόψη γιατί αντικαταστάθηκε η - μέτρηση φθοράς, θρυμματισμού, θραύσης ή προληπτικής αντικατάστασης με βάση το όριο καταμέτρησης επισκέψεων. Αυτό δημιουργεί ιστορικό λειτουργίας αποτυχίας για τον συγκεκριμένο σταθμό μήτρας.
- Διάστημα παρακολούθησης.Ορίστε το επόμενο σημείο επιθεώρησης με βάση τα ιστορικά δεδομένα ή τις συστάσεις του κατασκευαστή. Εάν τα προηγούμενα εξαρτήματα σε αυτόν τον σταθμό διήρκεσαν 600.000 χτυπήματα, προγραμματίστε την πρώτη επιθεώρηση στις 400.000 για να εντοπίσετε την εξέλιξη της φθοράς ενώ το εξάρτημα είναι ακόμα επισκευασμένο.
Κατά τη διάρκεια πολλαπλών κύκλων αντικατάστασης, αυτά τα δεδομένα δημιουργούν συγκεκριμένες καμπύλες κύκλου ζωής εξαρτημάτων-. Θα παρατηρήσετε ότι ο πιλότος του σταθμού τέσσερα φτάνει σταθερά το όριο φθοράς στα 750.000 χτυπήματα ανεξάρτητα από τον προμηθευτή, ενώ η διάτρηση του σταθμού επτά διαρκεί 1,2 εκατομμύρια χτυπήματα με επίστρωση TiCN αλλά μόνο 500.000 χωρίς αυτήν. Αυτά τα μοτίβα μετατρέπουν τις αποφάσεις διαλογής από κλήσεις κρίσης σε-προβλέψεις βάσει δεδομένων - και σας βοηθούνορίστε σημαντικά σημεία αναφοράς KPIόπως οι στόχοι MTBF για μεμονωμένα εξαρτήματα μήτρας και όχι μόνο το καλούπι ως σύνολο.
Οι εγκαταστάσεις που χρησιμοποιούν δομημένα συστήματα παρακολούθησης - είτε πρόκειται για πλατφόρμα CMMS, μια ειδική βάση δεδομένων συντήρησης καλουπιών ή ακόμα και-υπολογιστικά φύλλα με καλή συντήρηση - αναφέρουν με συνέπεια μετρήσιμα κέρδη. Σύμφωνα με την έρευνα κατασκευής της Oxmaint, τα δομημένα προγράμματα PM μειώνουν τον απρογραμμάτιστο χρόνο διακοπής κατά 30-45% εντός έξι μηνών και παρατείνουν τη διάρκεια ζωής του εργαλείου έως και 50% μέσω της σωστής ευθυγράμμισης και παρακολούθησης. Η παρακολούθηση δεν δημιουργεί άμεσα αυτά τα κέρδη - επιτρέπει την ακρίβεια χρονισμού που καθιστά δυνατή την προγραμματισμένη αντικατάσταση.
Η συστηματική παρακολούθηση μετατρέπει την αντικατάσταση από μια αντιδραστική έκτακτη ανάγκη σε προγραμματισμένη συντήρηση. Τα δεδομένα που συλλέγετε σήμερα καθορίζουν εάν ο προϋπολογισμός του επόμενου έτους είναι πρόβλεψη ή εικασία.
Η συνεργασία με κατασκευαστές που δίνουν προτεραιότητα στη σταθερή απόδοση παραγωγής απλοποιεί ολόκληρη αυτή τη διαδικασία επαλήθευσης και παρακολούθησης. Όταν τα εξαρτήματα αντικατάστασης έχουν σχεδιαστεί σύμφωνα με την αρχική σχεδίαση - με τεκμηριωμένες προδιαγραφές, ελεγχόμενη προμήθεια υλικού και επαληθευμένη θερμική επεξεργασία -, τα βήματα επαλήθευσης επιβεβαιώνουν την καταλληλότητα αντί για διάγνωση προβλημάτων. Οι κατασκευαστές όπωςΓΙΤΣΕΝΣυνδυάστε την προσαρμοσμένη κατασκευή καλουπιών σφράγισης με τη μηχανική προσοχή στη συντηρησιμότητα, πράγμα που σημαίνει ότι τα ανταλλακτικά φτάνουν με την ακρίβεια διαστάσεων και τη μεταλλουργική συνέπεια που καθιστούν την πρώτη-επιθεώρηση του άρθρου ένα βήμα επιβεβαίωσης και όχι μια άσκηση αντιμετώπισης προβλημάτων. Το αποτέλεσμα είναι λιγότερος χρόνος επικύρωσης και περισσότερος χρόνος παραγωγής.
Τα ανταλλακτικά της μήτρας σφράγισης θα είναι πάντα αναλώσιμα - που έχουν σχεδιαστεί για να φορούν έτσι ώστε η δομή της μήτρας να μην το κάνει. Αλλά ο τρόπος με τον οποίο επαληθεύετε, παρακολουθείτε και σχεδιάζετε αυτή τη φθορά καθορίζει εάν η αντικατάσταση είναι μια ελεγχόμενη δραστηριότητα συντήρησης ή μια απρογραμμάτιστη έκτακτη ανάγκη παραγωγής. Δημιουργήστε τη συνήθεια επαλήθευσης κατά την εγκατάσταση, καταγράψτε τα δεδομένα σε κάθε σημείο επαφής και αφήστε τις καμπύλες του κύκλου ζωής να καθοδηγούν τις αποφάσεις σας. Η πρέσα συνεχίζει να τρέχει και εσύ μένεις μπροστά από τη φθορά.
Συχνές ερωτήσεις σχετικά με τη σφράγιση ανταλλακτικών μήτρας
1. Ποια είναι τα εξαρτήματα που αντικαθίστανται πιο συχνά σε μια μήτρα σφράγισης;
Τα εξαρτήματα της μήτρας σφράγισης που αντικαθίστανται συχνότερα είναι οι γροθιές, τα κουμπιά μήτρας, οι πείροι οδηγών, οι δακτύλιοι οδήγησης, τα ελατήρια, οι πιλότοι και οι πλάκες απογυμνωτή. Αυτά τα μέρη έρχονται σε άμεση επαφή με το υλικό της λωρίδας ή διαχειρίζονται τις εσωτερικές δυνάμεις κατά τη διάρκεια κάθε πίεσης, με αποτέλεσμα να φθείρονται πιο γρήγορα από τα δομικά στοιχεία όπως τα παπούτσια με μήτρα. Οι διατρήσεις και τα κουμπιά μήτρας βρίσκονται στην κορυφή της λίστας επειδή απορροφούν πλήρη δύναμη διάτμησης σε κάθε χτύπημα, ενώ τα ελατήρια υποβαθμίζονται σταδιακά λόγω της ποδηλασίας κόπωσης. Η συνεργασία με κατασκευαστές όπως η YICHEN, οι οποίοι σχεδιάζουν μήτρες έχοντας κατά νου τη δυνατότητα συντήρησης, διασφαλίζει ότι αυτά τα εξαρτήματα υψηλής φθοράς- είναι προσβάσιμα και πλήρως τεκμηριωμένα για βελτιωμένη αντικατάσταση.
2. Πώς γνωρίζετε πότε τα εξαρτήματα της μήτρας σφράγισης χρειάζονται αντικατάσταση;
Οι βασικοί δείκτες περιλαμβάνουν την αύξηση του ύψους του γρέζιου στα σφραγισμένα μέρη, τη μετατόπιση διαστάσεων που ανιχνεύεται κατά τους ποιοτικούς ελέγχους, τους συναγερμούς εσφαλμένης τροφοδοσίας, την ανύψωση λωρίδων μεταξύ των σταθμών και την ασυνεπή εξαγωγή εξαρτημάτων. Η ομοιόμορφη ανάπτυξη γρέζινων σε όλα τα χαρακτηριστικά σηματοδοτεί τη γενική θαμπάδα της διάτρησης, ενώ τα μονόπλευρα γρέζια δείχνουν προς τον οδηγό πείρο ή φθορά του δακτυλίου που προκαλεί κακή ευθυγράμμιση. Η διακύμανση απόστασης από οπή-σε-τρύπα συχνά ανάγεται σε φθαρμένες πιλότες. Η παρακολούθηση του αριθμού επισκέψεων μαζί με τα δεδομένα SPC και τα αρχεία παρακολούθησης απορριμμάτων βοηθά στην επιβεβαίωση του συγκεκριμένου στοιχείου υποβάθμισης και πότε πρέπει να προγραμματιστεί η αντικατάσταση.
3. Τι είδους χάλυβα εργαλείων πρέπει να χρησιμοποιήσω για ανταλλακτικά γροθιές μήτρας;
Ο σωστός βαθμός εξαρτάται από το υλικό του τεμαχίου εργασίας, τον όγκο παραγωγής και τον κυρίαρχο τρόπο αστοχίας. Το A2 ταιριάζει σε μικρές-έως-μέσες διαδρομές από μαλακό χάλυβα με καλή σκληρότητα. Το D2 υπερέχει στις εφαρμογές φθοράς λειαντικών υψηλού όγκου με το εύρος σκληρότητας 58-62 HRC. Το M2 χειρίζεται τους υψηλούς ρυθμούς διαδρομής και τη συσσώρευση θερμότητας καλύτερα από το D2. Το S7 σε 54-56 HRC είναι ιδανικό για παχύ υλικό και βαριές κρούσεις όπου ο κίνδυνος θρυμματισμού υπερτερεί των ανησυχιών φθοράς. Το καρβίδιο βολφραμίου προσφέρει εκατομμύρια χτυπήματα σε λειαντικά υλικά όπως ο ανοξείδωτος χάλυβας, αλλά απαιτεί εξαιρετική ευθυγράμμιση της μήτρας λόγω της ευθραυστότητάς του.
4. Πρέπει να επισκευάσω ή να αντικαταστήσω ένα φθαρμένο εξάρτημα μήτρας σφράγισης;
Επιλέξτε μεμονωμένη αντικατάσταση όταν η αστοχία είναι απομονωμένη σε ένα εξάρτημα χωρίς καταρράκτη ζημιά και η δομή της μήτρας παραμένει ανέπαφη. Η επισκευή μέσω επαναλείανσης ή επιμετάλλωσης έχει νόημα όταν υπάρχει διορθώσιμη φθορά επιφάνειας και κοστίζει 40-60% λιγότερο από τη νέα κατασκευή. Η πλήρης ανακατασκευή του καλουπιού καθίσταται απαραίτητη όταν πολλά εξαρτήματα αποτυγχάνουν πρόωρα και επανειλημμένα, οι οπές των οδηγών πείρων έχουν φθαρεί πέρα από την ανοχή ή η αθροιστική επαναλείανση έχει υπερβεί τα λειτουργικά όρια. Ο αποφασιστικός παράγοντας είναι εάν η τρέχουσα κατάσταση του εξαρτήματος κινδυνεύει να βλάψει κάτι πιο ακριβό εάν δεν αντιμετωπιστεί.
5. Πώς οι επιστρώσεις παρατείνουν τη διάρκεια ζωής των ανταλλακτικών της μήτρας σφράγισης;
Οι επικαλύψεις επιφανειών όπως το TiN, το TiCN, το AlTiN και το DLC προσθέτουν ένα σκληρό φράγμα που μειώνει την τριβή, αποτρέπει την πρόσφυση του υλικού και αντιστέκεται στη θερμική υποβάθμιση στις κοπτικές άκρες. Το TiCN λειτουργεί καλά για κοπή από ανοξείδωτο χάλυβα, το AlTiN χειρίζεται λειτουργίες υψηλής-ταχύτητας έως και 900 βαθμούς C και το DLC με υποστρώμα CrN εξαλείφει τη φθορά αλουμινίου με συντελεστές τριβής έως και 0,05. Οι επικαλύψεις προσθέτουν συνήθως 20-40% στο κόστος των εξαρτημάτων, αλλά μπορούν να διπλασιάσουν ή να τριπλασιάσουν τη διάρκεια ζωής σε λειαντικές εφαρμογές πάνω από 200.000 χτυπήματα ανά διάστημα, καθιστώντας τις συχνά πιο αποδοτικές από την αναβάθμιση του βασικού υλικού.


