


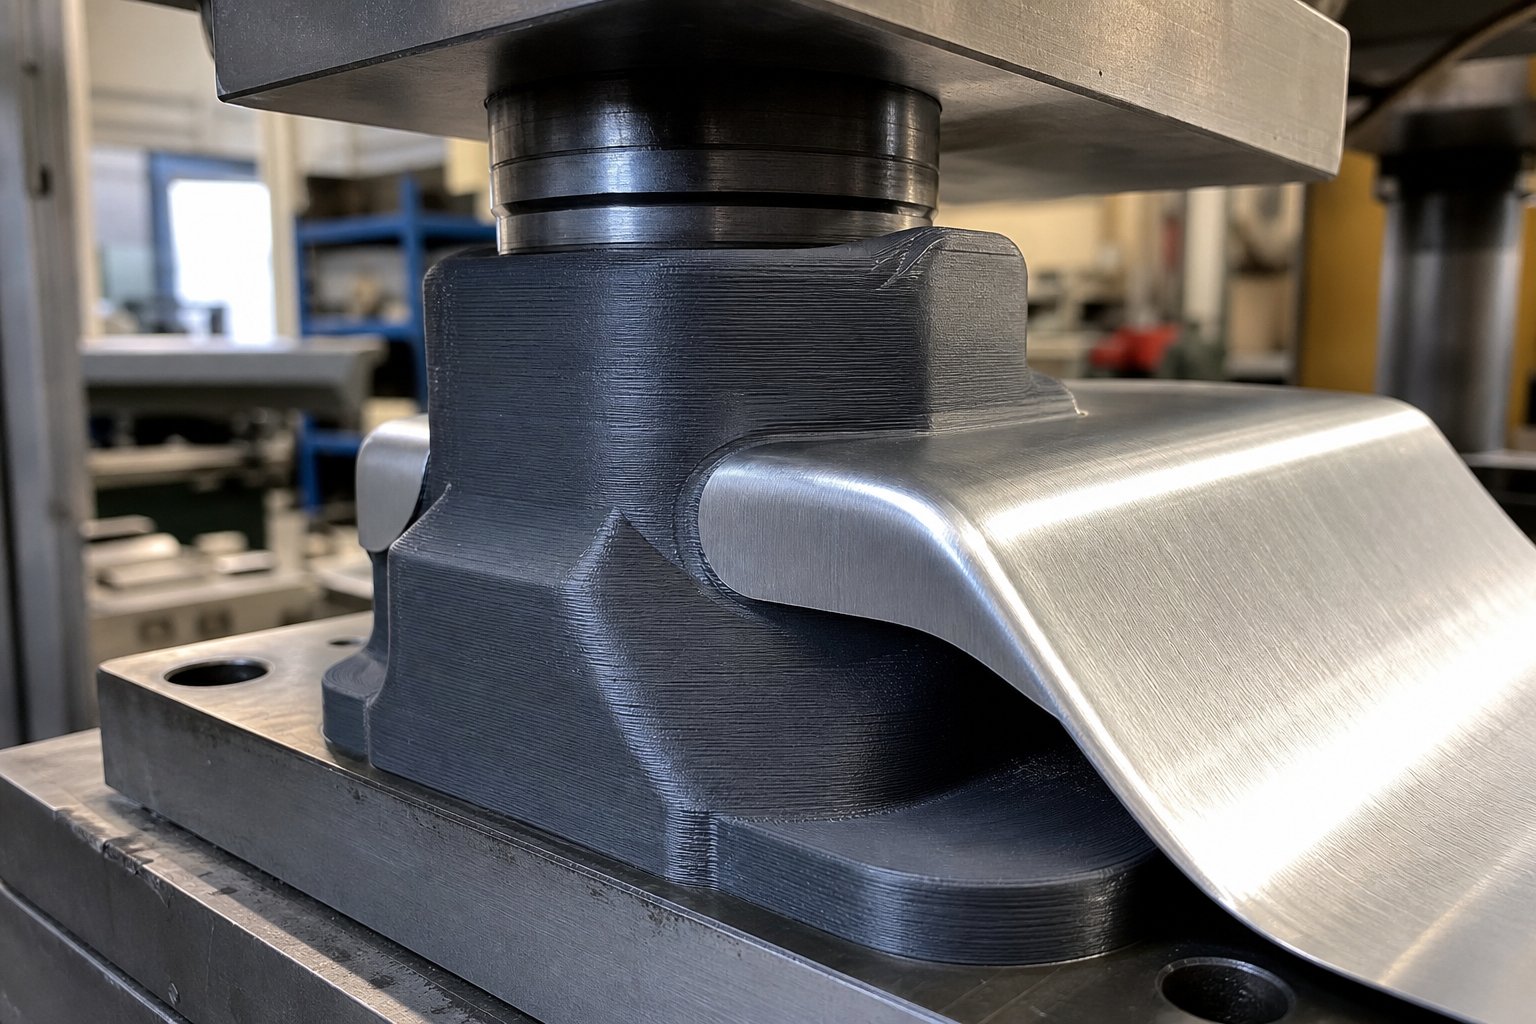
3D Printed Stamping Dies Explained
Φανταστείτε ότι χρειάζεστε ένα προσαρμοσμένο εργαλείο διαμόρφωσης για ένα εξάρτημα από λαμαρίνα, αλλά η προσφορά για μια μήτρα από κατεργασμένο χάλυβα CNC-επιστρέφεται σε χιλιάδες δολάρια και εβδομάδες χρόνου παράδοσης. Για μια πρωτότυπη σειρά 20 εξαρτημάτων, αυτά τα μαθηματικά σπάνια λειτουργούν. Εδώ ακριβώς ταιριάζουν τα τρισδιάστατα εκτυπωμένα μήτρα σφράγισης.
Οι τρισδιάστατες εκτυπωμένες μήτρες σφράγισης είναι πρόσθετα-κατασκευασμένα εξαρτήματα εργαλείων - γροθιές, τεμάχια μήτρας ή εργαλεία μορφοποίησης - που χρησιμοποιούνται για τη διαμόρφωση λαμαρίνας μέσω της δύναμης πίεσης, που παράγονται μέσω στρώσης-με-κατασκευή στρώσεων αντί για παραδοσιακή κατεργασία με CNC χάλυβα εργαλείων.
Αυτά τα εργαλεία δεν θα αντικαταστήσουν τις μήτρες από σκληρυμένο χάλυβα σε μια γραμμή παραγωγής 500.000-τμημάτων. Αλλά για την κατασκευή πρωτοτύπων, την επικύρωση σχεδίασης και τις βραχυπρόθεσμες διαδρομές, εξαλείφουν τα εμπόδια κόστους και χρόνου παράδοσης που κρατούν τη διαμόρφωση λειτουργιών κλειδωμένη πίσω από υψηλές ελάχιστες επενδύσεις. Έρευνα σεΕργαλεία με βάση FDM-για μορφοποίηση λαμαρίναςεπιβεβαιώνει ότι τα εργαλεία διαμόρφωσης που κατασκευάζονται με πρόσθετα προσφέρουν σημαντικά πλεονεκτήματα κόστους για την παραγωγή ενός τεμαχίου και μικρής-παρτίδας σε σύγκριση με τις συμβατικές μεθόδους κατεργασίας μετάλλων.
Τι είναι οι τρισδιάστατες εκτυπωμένες μήτρες σφράγισης
Στον πυρήνα τους, αυτά είναι λειτουργικά εξαρτήματα μήτρας τυπωμένα από πλαστικά μηχανικής, ρητίνες ή συντηγμένα μέταλλα. Τοποθετούνται σε υδραυλική πρέσα ή πρέσα κληματαριάς ακριβώς όπως τα συμβατικά εργαλεία. Η διαφορά είναι η μέθοδος κατασκευής: αντί να αφαιρέσετε υλικό από μια χαλύβδινη ράβδο, χτίζετε τη γεωμετρία της μήτρας στρώμα προς στρώμα από ένα αρχείο CAD. Αυτό κάνει3D εκτυπωμένες μήτρες για γρήγορη δημιουργία πρωτοτύπωνγια επανάληψη και φθηνή αντικατάσταση όταν αλλάζει σχέδιο.
Ποιος ωφελείται από την εκτύπωση εργαλείων
Η βάση χρηστών καλύπτει ένα ευρύ φάσμα:
- Οι σχεδιαστές προϊόντων επικυρώνουν τις διαμορφωμένες γεωμετρίες λαμαρίνας προτού δεσμευτούν για την παραγωγή εργαλείων
- Ομάδες πρωτοτύπων που χρειάζονται λειτουργικά μεταλλικά μέρη σε ένα χρονοδιάγραμμα που μετράται σε ημέρες και όχι σε μήνες
- Κατασκευαστές χαμηλού όγκου-που παράγουν 10 έως 500 εξαρτήματα όπου το κόστος των παραδοσιακών εργαλείων δεν αποσβένεται ποτέ
- Χομπίστες και μικρά καταστήματα που διαθέτουν υδραυλικές πρέσες ή πρέσες για προσαρμοσμένα στηρίγματα, περιβλήματα και διαμορφωμένα εξαρτήματα
Αυτός ο οδηγός καλύπτει τρισδιάστατες εκτυπωμένες μήτρες σφράγισης για λαμαρίνα σε κάθε σημαντική τεχνολογία εκτύπωσης και κατηγορία υλικού. Είναι-αγνωστικιστικής τεχνολογίας - καμία μεμονωμένη μάρκα εκτυπωτή ή προμηθευτή υλικού δεν τυγχάνει ευνοϊκής μεταχείρισης. Θα βρείτε ειλικρινή κάλυψη τόσο των δυνατοτήτων όσο και των περιορισμών, συμπεριλαμβανομένων των εναλλακτικών καλουπιών χαμηλού όγκου που είναι λογικές και των σεναρίων όπου υπολείπονται.
Το πραγματικό ερώτημα δεν είναι αν οι τυπωμένες μήτρες λειτουργούν. Είναι ποια προσέγγιση τεχνολογίας, υλικού και σχεδιασμού ταιριάζει με τις συγκεκριμένες απαιτήσεις διαμόρφωσης - και αυτό ξεκινά με την κατανόηση της ίδιας της διαδικασίας εκτύπωσης.
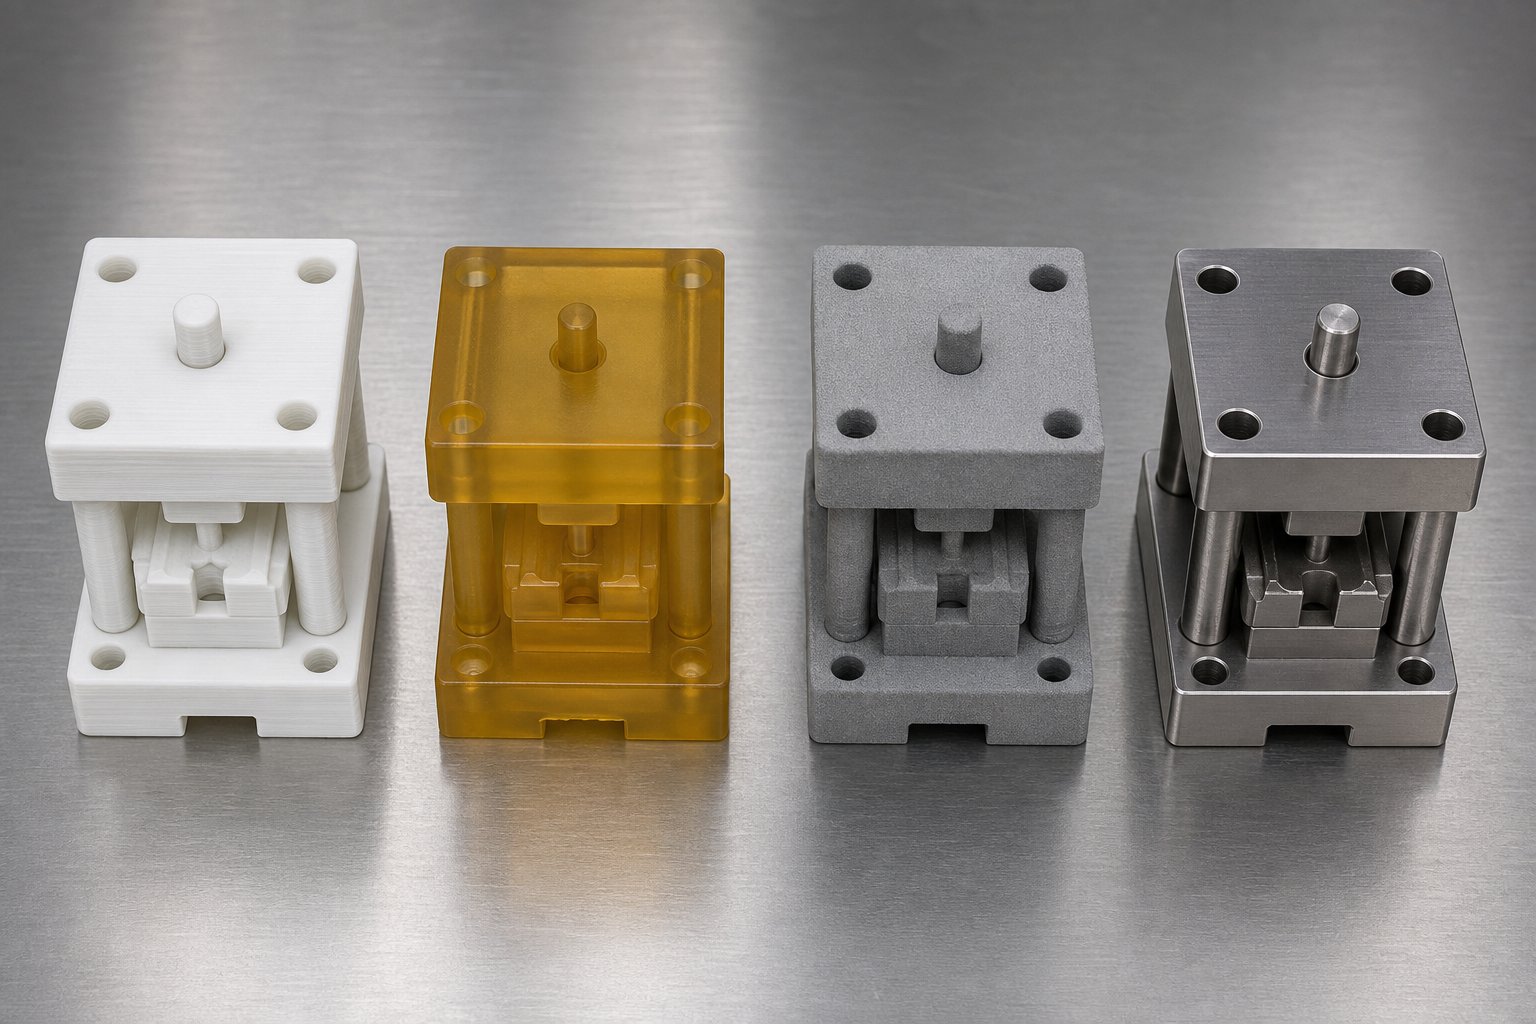
Επιλέγοντας τη σωστή τεχνολογία τρισδιάστατης εκτύπωσης για μήτρες
Κάθε διαδικασία εκτύπωσης δημιουργεί μια μήτρα με διαφορετικό τρόπο σε μοριακό επίπεδο και αυτό διαμορφώνει άμεσα την απόδοση του εργαλείου υπό τη δύναμη πίεσης. Ένα καλούπι που τυπώνεται με τηγμένο νήμα δεν θα συμπεριφέρεται όπως ένα καλούπι που έχει σκληρυνθεί από υγρή ρητίνη ή είναι πυροσυσσωματωμένο από σκόνη μετάλλου. Η καλύτερη τεχνολογία τρισδιάστατης εκτύπωσης για τη σφράγιση καλουπιών εξαρτάται εξ ολοκλήρου από το τι σχηματίζετε, πόσα εξαρτήματα χρειάζεστε και πόση δύναμη απαιτεί η λειτουργία.
Ακολουθεί μια πρακτική σύγκριση τεχνολογίας τρισδιάστατης εκτύπωσης για εργαλεία και στις τέσσερις κύριες οικογένειες διεργασιών.
Το FDM Dies για Χαμηλή-Σχηματισμό δύναμης
Το Fused Deposition Modeling (FDM) είναι το πιο προσιτό σημείο εισόδου. Ένα επιτραπέζιο μηχάνημα εξωθεί στρώμα-στρώμα θερμοπλαστικό νήμα, χτίζοντας τη γεωμετρία της μήτρας σε ώρες για λίγα δολάρια σε υλικό. Το αντάλλαγμα; Οι γραμμές στρώσεων δημιουργούν μια ορατή υφή σκαλοπατιών-στις επιφάνειες διαμόρφωσης και η σύνδεση μεταξύ των στρωμάτων είναι πάντα πιο αδύναμη από το ίδιο το υλικό. Αυτή η ανισοτροπία έχει σημασία επειδή οι δυνάμεις σχηματισμού συχνά φορτώνουν τη μήτρα κάθετα στα επίπεδα στρώσης.
Οι μήτρες FDM λειτουργούν καλά για απλές κάμψεις και σχηματισμό χαμηλής-δύναμης σε λεπτό αλουμίνιο ή ορείχαλκο. Θα παρατηρήσετε ότι αποδίδουν καλύτερα όταν τα θλιπτικά φορτία κατανέμονται σε μεγάλη περιοχή αντί να συγκεντρώνονται σε αιχμηρές άκρες. Όταν συγκρίνουμε το FDM με το SLA για τη διαμόρφωση καλουπιών, το κύριο πλεονέκτημα του FDM είναι το κόστος και η ταχύτητα επανάληψης. Το κύριο μειονέκτημα είναι το φινίρισμα της επιφάνειας και η ανοχή διαστάσεων, η οποία συνήθως προσγειώνεται από +/- 0.3 έως 0,5 mm ανάλογα με τον εκτυπωτή και το υλικό.
SLA και SLS για εφαρμογές καλουπιών ακριβείας
Η στερεολιθογραφία (SLA) ωριμάζει την υγρή ρητίνη με φως, παράγοντας μήτρες με λείες επιφάνειες και πολύ πιο αυστηρές ανοχές από το FDM.Έρευνα της Formlabs για τα εργαλεία τυπωμένης διαμόρφωσης SLA-απέδειξε ότι οι άκαμπτες μήτρες ρητίνης μπορούν να αντέξουν σημαντικές δυνάμεις πίεσης όταν σχεδιάζονται σωστά, με το λείο φινίρισμα της επιφάνειας να εξαλείφει το στάδιο στίλβωσης που απαιτούν μερικές φορές οι μεταλλικές μήτρες. Τα μέρη SLA είναι επίσης ισότροπα, που σημαίνει ότι η ισχύς δεν αλλάζει δραματικά με τον προσανατολισμό της κατασκευής. Αυτό τους καθιστά καλύτερη επιλογή από το FDM όταν σχηματίζουν δυνάμεις που προέρχονται από πολλαπλές κατευθύνσεις.
Το Selective Laser Sintering (SLS) συγχωνεύει τη σκόνη πολυμερούς σε ένα θερμαινόμενο κρεβάτι. Επειδή η μη συντηγμένη σκόνη υποστηρίζει το εξάρτημα κατά την εκτύπωση, τα καλούπια SLS μπορούν να ενσωματώσουν περίπλοκες γεωμετρίες χωρίς να θυσιάζεται η δομική ακεραιότητα. Η ακρίβεια διαστάσεων της τυπωμένης μήτρας SLS είναι συνήθως από +/- 0.1 έως 0,3 mm και τα προκύπτοντα νάιλον εξαρτήματα προσφέρουν εξαιρετική σκληρότητα και αντοχή στην κρούση. Η επιφάνεια έχει μια ελαφρώς κοκκώδη υφή από τη σκόνη, αλλά είναι πιο ομοιόμορφη από τις γραμμές στρώματος FDM και μεταφέρει λιγότερο ορατό σημάδι στα σχηματισμένα μέρη.
Ποσυσσωμάτωση μετάλλων για υψηλό-απαιτήσεις φορτίου
Όταν οι δυνάμεις σχηματισμού υπερβαίνουν αυτές που μπορεί να αντέξει οποιοδήποτε πολυμερές, οι μεταλλικές μήτρες για τη σφράγιση λαμαρίνας γίνονται η πορεία προς τα εμπρός. Το Selective Laser Melting (SLM) και το Direct Metal Laser Sintering (DMLS) παράγουν πλήρως πυκνές μεταλλικές μήτρες από σκόνες αλουμινίου, ανοξείδωτου χάλυβα ή χάλυβα εργαλείων. Αυτές οι μήτρες μπορούν να αντέξουν τις ίδιες δυνάμεις με τα μηχανικά εργαλεία, με το πρόσθετο πλεονέκτημα των εσωτερικών καναλιών ψύξης ή των δομών πλέγματος που μειώνουν το βάρος-που δεν μπορεί να παράγει η συμβατική μηχανική κατεργασία.
Οι μεταλλικές-εκτυπωμένες μήτρες κοστίζουν πολύ περισσότερο και απαιτούν μεταγενέστερη-επεξεργασία, όπως ανακούφιση από την πίεση, αποσκόνη και συχνά κατεργασία κρίσιμων επιφανειών. Έχουν νόημα για γεωμετρίες που είναι δαπανηρές για συμβατικές μηχανές ή όπου τα σύμμορφα χαρακτηριστικά δικαιολογούν το φόρτο της διαδικασίας.
| Τεχνολογία | Ανοχή διαστάσεων | Φινίρισμα επιφάνειας | Μέγιστη Δύναμη Διαμόρφωσης | Κόστος ανά πέτρα | Καλύτερη περίπτωση χρήσης |
|---|---|---|---|---|---|
| FDM | +/- 0.3 - 0.5 χλστ | Ορατές γραμμές στρώματος (τραχείες) | Χαμηλό (κάτω από 5 kN τυπικό) | $5 - $50 | Απλές στροφές, πρώιμο πρωτότυπο, λεπτά μαλακά μέταλλα |
| SLA | +/- 0.1 - 0.2 χλστ | Ομαλή (ελάχιστη-επεξεργασία ανάρτησης) | Μέτρια (5 - 50 kN ανάλογα με τη ρητίνη) | $30 - $150 | Μορφές ακριβείας, σύνθετες στροφές, σύντομες σειρές παραγωγής |
| SLS | +/- 0.1 - 0.3 χλστ | Ελαφρώς κοκκώδες (υφή σε σκόνη) | Μέτρια προς υψηλή (10 - 80 kN με νάιλον) | $80 - $300 | Ανθεκτικά εργαλεία, σύνθετη γεωμετρία, επαναλαμβανόμενη χρήση |
| Ποσυσσωμάτωση μετάλλων (SLM/DMLS) | +/- 0.05 - 0.2 χλστ | Όπως-κατασκευάστηκε πρόχειρα. κατεργασμένα σε προδια | Υψηλό (περιορίζεται από το σχεδιασμό, όχι από υλικό) | $500 - $5,000+ | Υψηλή-διαμόρφωση χωρητικότητας,-εργαλεία με σκοπό την παραγωγή, πολύπλοκα εσωτερικά χαρακτηριστικά |
Το σχέδιο είναι απλό: καθώς αυξάνονται οι απαιτήσεις δύναμης και ο αριθμός εξαρτημάτων, μετακινείστε από το FDM μέσω του SLA και του SLS προς το μέταλλο. Αλλά η απόφαση δεν αφορά αποκλειστικά την ικανότητα φόρτωσης. Μια μήτρα που χρειάζεται να παράγει εξαρτήματα με αυστηρό έλεγχο διαστάσεων και καθαρές επιφάνειες μπορεί να δικαιολογήσει το SLA ακόμη και σε χαμηλότερες δυνάμεις, ενώ μια πρόχειρη κάμψη πρωτότυπου μπορεί να παραμείνει στο FDM ανεξάρτητα από τον διαθέσιμο προϋπολογισμό.
Η επιλογή τεχνολογίας τροφοδοτεί απευθείας την επόμενη κρίσιμη απόφαση: ποιο συγκεκριμένο υλικό σε κάθε οικογένεια διεργασιών δίνει στη μήτρα σας τις μηχανικές ιδιότητες που χρειάζεται για να επιβιώσει σε επαναλαμβανόμενους κύκλους σχηματισμού.
Οδηγός επιλογής υλικού για τυπωμένες μήτρες μορφοποίησης
Το υλικό με το οποίο εκτυπώνετε καθορίζει πόση δύναμη μπορεί να αντέξει η μήτρα σας, πόσους κύκλους επιβιώνει και αν το διαμορφωμένο μέρος βγαίνει καθαρό ή σημαδεμένο. Δύο μήτρες με ίδια γεωμετρία θα έχουν τελείως διαφορετική απόδοση εάν το ένα είναι τυπωμένο σε PLA και το άλλο σε νάιλον-ενισχυμένο με ίνες-γυαλιού. Η επιλογή του καλύτερου υλικού νήματος για μήτρες σφράγισης σημαίνει αντιστοίχιση των μηχανικών ιδιοτήτων με το συγκεκριμένο φορτίο διαμόρφωσης και τον τύπο λαμαρίνας.
Θερμοπλαστικά Υλικά για Σχηματισμό Μητρών
Τα νημάτια FDM κυμαίνονται από οικονομικά-φιλικές επιλογές κατάλληλες για-πρωτοτυποποίηση μιας χρήσης έως πολυμερή μηχανικής-ποιότητας ικανά για εκατοντάδες κύκλους σχηματισμού. Δείτε πώς συσσωρεύονται οι κοινές επιλογές:
- PLA- Υψηλή ακαμψία με αντοχή εφελκυσμού περίπου 50 MPa, αλλά εύθραυστο σε κρούση και μαλακώνει πάνω από 60 βαθμούς Κελσίου. Ιδανικό για απόδειξη-της-έννοιας κάμψης σε λεπτό αλουμίνιο, αλλά αναμένετε ρωγμές σε επαναλαμβανόμενη χρήση.
- ABS- Καλύτερη αντοχή σε κρούση από το PLA και χειρίζεται θερμοκρασίες έως περίπου 100 βαθμούς C. Η αντοχή σε θλίψη είναι περίπου 70-80 MPa, καθιστώντας το βιώσιμο για μέτρια φορτία σχηματισμού σε μαλακά μέταλλα.
- PETG- Εξισορροπεί την σκληρότητα με την ευκολία εκτύπωσης. Αντοχή σε εφελκυσμό κοντά στα 50-60 MPa με καλύτερη πρόσφυση στο στρώμα από το ABS, το οποίο έχει σημασία όταν σχηματίζονται δυνάμεις που ωθούνται στα επίπεδα στρώματος.
- Nylon (PA6/PA12)- Εδώ αρχίζει η σοβαρή δουλειά. Το νάιλον προσφέρει εξαιρετική σκληρότητα, αντοχή στην κόπωση και αντοχή σε θλίψη στην περιοχή 80-100 MPa. Απορροφά κρούσεις που θα μπορούσαν να σπάσουν άκαμπτα υλικά, καθιστώντας το κατάλληλο για επαναλαμβανόμενες εργασίες διαμόρφωσης.
- Πολυανθρακικό (PC)- Το υψηλό-κοινό υλικό FDM για εφαρμογές καλουπιών, με αντοχή εφελκυσμού άνω των 5.200 PSI (περίπου 36 MPa τελική) και αντοχή στη θερμότητα έως 140 βαθμούς C. Ο συνδυασμός ακαμψίας, αντοχής σε κρούση και θερμικής σταθερότητας το καθιστά την κορυφαία επιλογή για απαιτητικές εργασίες μορφοποίησης.
Κατά την αξιολόγηση νάιλον έναντι πολυανθρακικού για τη διαμόρφωση καλουπιών, η απόφαση καταλήγει συχνά σε αυτό: το νάιλον απορροφά καλύτερα τους κραδασμούς και αντιστέκεται στην κόπωση σε πολλούς κύκλους, ενώ το πολυανθρακικό παρέχει ανώτερη αντίσταση στη θερμότητα και ακαμψία για εφαρμογές υψηλότερης-δύναμης, χαμηλότερης-κύκλων. Το νάιλον κερδίζει για επαναλαμβανόμενες λειτουργίες κάμψης. Το πολυανθρακικό κερδίζει όταν η μήτρα πρέπει να ανθίσταται στην παραμόρφωση υπό παρατεταμένα υψηλά φορτία.
Ο προσανατολισμός του επιπέδου είναι ένας κρίσιμος παράγοντας που είναι εύκολο να παραβλεφθεί. Τα μέρη FDM είναι εγγενώς ανισότροπα - ο άξονας Z- (κάθετος στα στρώματα) είναι συνήθως 40-70% ασθενέστερος από τον άξονα XY{-. Για μήτρες σφράγισης, αυτό σημαίνει ότι πρέπει να προσανατολίσετε την εκτύπωση έτσι ώστε οι δυνάμεις σχηματισμού να συμπιέζουν τα στρώματα μεταξύ τους αντί να τα ξεφλουδίζουν. Μια μήτρα φορτωμένη σε καθαρή συμπίεση κατά μήκος του άξονα Ζ έχει καλή απόδοση επειδή τα στρώματα συμπιέζονται. Η ίδια μήτρα φορτωμένη σε τάση ή διάτμηση στα στρώματα θα αστοχήσει σε ένα κλάσμα της ονομαστικής αντοχής του.
Υλικά καλουπιών με βάση τη ρητίνη-
Οι φωτοπολυμερείς ρητίνες προσφέρουν ένα διαφορετικό σύνολο ανταλλαγών. Οι τυπικές ρητίνες είναι εύθραυστες και ελάχιστα κατάλληλες για εφαρμογές σχηματισμού, αλλά οι κατασκευασμένες και άκαμπτες οικογένειες ρητίνης αλλάζουν την εξίσωση. Η θλιπτική αντοχή μήτρας 3D εκτυπωμένης μήτρας ρητίνης μπορεί να φτάσει σε εντυπωσιακά επίπεδα: οι σύνθετες-ενισχυμένες ρητίνες επιτυγχάνουν αντοχή συμπίεσης περίπου 158 MPa, με άκαμπτες ρητίνες μηχανικής που παρέχουν αντοχή σε κάμψη άνω των 130 MPa. Αυτοί οι αριθμοί τα τοποθετούν πολύ πάνω από τα περισσότερα θερμοπλαστικά FDM σε ακαμψία.
Οι κύριες κατηγορίες ρητίνης για μήτρα:
- Τυπικές ρητίνες- Αντοχή σε εφελκυσμό 20-50 MPa. Πολύ εύθραυστο για εργασίες διαμόρφωσης. Αποφεύγω.
- Ανθεκτικές/ABS-όπως ρητίνες- Αντοχή σε κρούση 41-48 J/m με αντοχή εφελκυσμού περίπου 40-70 MPa. Βιώσιμο για σχηματισμό φωτός όπου κάποια ευελιξία αποτρέπει το καταστροφικό ράγισμα.
- Άκαμπτες/μηχανικές ρητίνες- Αντοχή σε εφελκυσμό 55-90 MPa και απόδοση κάμψης πάνω από 130 MPa. Αυτά αντιστέκονται στην παραμόρφωση υπό φορτίο και διατηρούν την ακρίβεια διαστάσεων μέσω των κύκλων διαμόρφωσης.
Το πλεονέκτημα που έχει η ρητίνη σε σχέση με το FDM για εφαρμογές καλουπιών είναι ότι τα εξαρτήματα ισοτροπίας - που σκληρύνονται με SLA ή DLP παρουσιάζουν σταθερές ιδιότητες σε όλους τους άξονες, εξαλείφοντας το πρόβλημα του ασθενούς-επίπεδου-δεσμού. Το μειονέκτημα είναι η ευθραυστότητα. Ακόμη και οι σκληρές ρητίνες μπορούν να αποτύχουν ξαφνικά υπό κρουστικά φορτία, χωρίς προειδοποιητική ορατή παραμόρφωση.
Αντιστοίχιση υλικού με φορτίο διαμόρφωσης
Ο παρακάτω πίνακας απεικονίζει τις ιδιότητες του υλικού σε σχέση με την πρακτική ικανότητα διαμόρφωσης:
| Υλικό | Αντοχή Θλιπτικής Απόδοσης | Μέγιστη θερμοκρασία εξυπηρέτησης | Κόστος ανά ημερολόγιο (συνήθης) | Συνιστώμενο μέγιστο πάχος φύλλου |
|---|---|---|---|---|
| PLA | ~60-70 MPa | 55-60 C | $3 - $15 | Αλουμίνιο 0,5 mm |
| ABS | ~70-80 MPa | 95-100 C | $5 - $20 | Αλουμίνιο 0,8 mm, μαλακό ατσάλι 0,5 mm |
| PETG | ~60-75 MPa | 75-80 C | $5 - $20 | Αλουμίνιο 0,8 χλστ |
| Nylon (PA) | ~80-100 MPa | 80-120 C | $15 - $50 | Αλουμίνιο 1,0 mm, μαλακό ατσάλι 0,8 mm |
| Πολυανθρακικό (PC) | ~85-110 MPa | 130-140 C | $20 - $60 | Αλουμίνιο 1,2 mm, μαλακό ατσάλι 1,0 mm |
| Νάιλον από ανθρακόνημα | ~100-130 MPa | 110-140 C | $30 - $80 | Αλουμίνιο 1,5 mm, μαλακό ατσάλι 1,0 mm |
| Άκαμπτη/Ρητίνη Μηχανικής | ~90-158 MPa | 70-97 C | $30 - $150 | Αλουμίνιο 1,0 mm, μαλακό ατσάλι 0,8 mm |
| Σκληρή Ρητίνη | ~60-80 MPa | 50-70 C | $25 - $100 | Αλουμίνιο 0,8 χλστ |
Το νήμα από ανθρακονήματα για εφαρμογές εργαλείων αξίζει μια πιο προσεκτική ματιά.Η ενίσχυση από ανθρακονήματα αυξάνει σημαντικά την ακαμψία και τη σταθερότητα των διαστάσεωνμειώνοντας ταυτόχρονα τη θερμική διαστολή - μια ιδιότητα που διατηρεί τη γεωμετρία της μήτρας σταθερή σε επαναλαμβανόμενους κύκλους σχηματισμού. Οι τεμαχισμένες ίνες λειτουργούν ως εσωτερική ενίσχυση, ενισχύοντας τη θλιπτική αντοχή και αντιστέκονται στον ερπυσμό που βιώνουν τα μη γεμάτα πολυμερή υπό παρατεταμένα φορτία.
Πότε λοιπόν έχει νόημα το premium κόστους; Τα σύνθετα-γεμισμένα νήματα δικαιολογούν την τιμή τους όταν χρειάζεστε περισσότερους από 50 κύκλους σχηματισμού, όταν έχει σημασία η σταθερότητα των διαστάσεων σε όλες τις αλλαγές θερμοκρασίας ή όταν η γεωμετρία σχηματισμού έχει λεπτά χαρακτηριστικά που θα λυγίζουν σε μη γεμισμένο νάιλον. Για μια κάμψη πρωτοτύπου μίας-χρήσης, το τυπικό νάιλον είναι αρκετό. Για ένα καλούπι που χρειάζεται να παράγει σταθερά εξαρτήματα για εβδομάδες διακοπτόμενης χρήσης, το νάιλον-ενισχυμένο με ίνες άνθρακα-που παρέχει μετρήσιμα καλύτερα αποτελέσματα ανά δολάριο που δαπανάται.
Οι ιδιότητες του υλικού καθορίζουν το ανώτατο όριο για το τι μπορεί να χειριστεί η μήτρα σας. Αλλά η γεωμετρία του ίδιου του καλουπιού - το πάχος τοιχώματος, η πυκνότητα πλήρωσης και οι ανοχές διάκενου - καθορίζουν αν όντως φτάσετε σε αυτό το ανώτατο όριο ή αν πέσετε κάτω από αυτό.
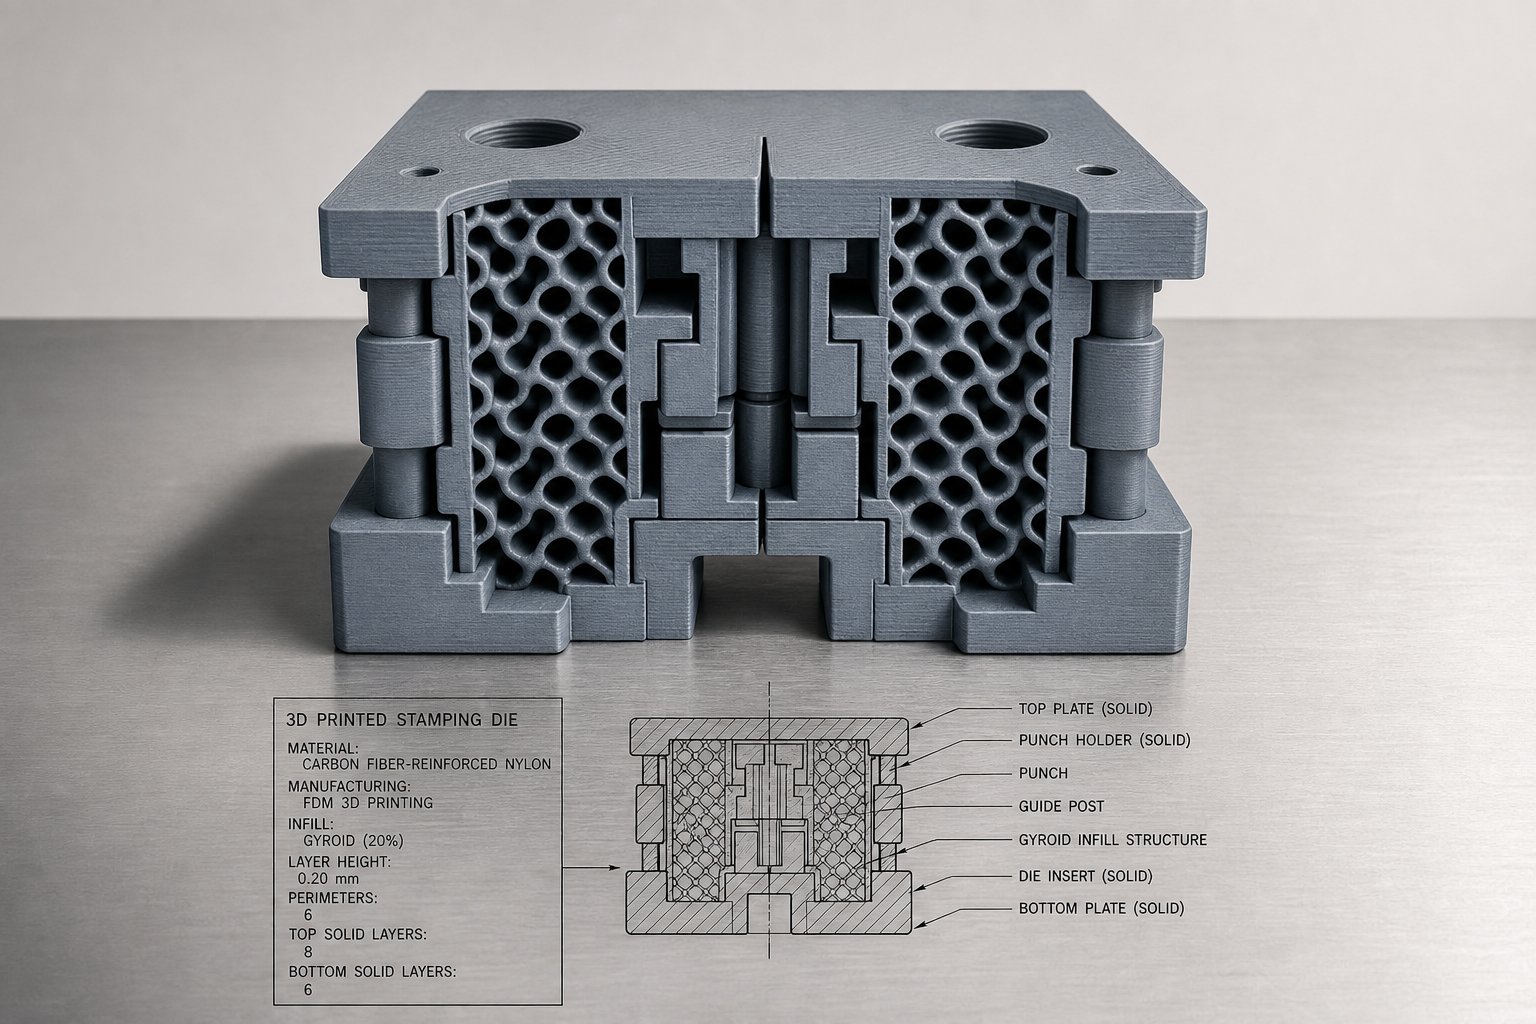
Οδηγίες σχεδίασης για τρισδιάστατη τυπωμένη μήτρα γεωμετρίας
Ένα ισχυρό υλικό τυπωμένο με κακή γεωμετρία εξακολουθεί να παράγει ένα αδύναμο καλούπι. Το πάχος του τοιχώματος, η στρατηγική πλήρωσης και οι ανοχές διακεκομμένου είναι η δομική ραχοκοκαλιά κάθε τυπωμένου εργαλείου μορφοποίησης και η λανθασμένη λήψη αυτών είναι ο πιο γρήγορος δρόμος για ραγισμένες διατρήσεις και ασυνεπή εξαρτήματα. Οι κανόνες σχεδιασμού για μήτρες που κατασκευάζονται με πρόσθετα διαφέρουν σημαντικά από τη συμβατική μηχανική επεξεργασία εργαλείων επειδή εργάζεστε με πολυεπίπεδο, ανισότροπο υλικό αντί για ομοιογενή χάλυβα.
Κανόνες πάχους τοίχου και πρόχειρης γωνίας
Το πάχος τοιχώματος για τρισδιάστατες εκτυπωμένες μήτρες διαμόρφωσης πρέπει να λαμβάνει υπόψη τόσο την ικανότητα εκτύπωσης όσο και την αντοχή στο φορτίο υπό πίεση πίεσης. Σε αντίθεση με τα οπτικά πρωτότυπα όπου τα λεπτά κελύφη εξοικονομούν υλικό, τα εργαλεία μήτρας απαιτούν χοντρές, συμπαγείς περιμέτρους που κατανέμουν την τάση σχηματισμού χωρίς κάμψη ή ρωγμές.
Για το FDM dies,μηχανολογικές-ελεγμένες οδηγίεςπροτείνετε τουλάχιστον 2 έως 3 φορές τη διάμετρο του ακροφυσίου για αξιόπιστη περιμετρική παραγωγή -, αλλά τα λειτουργικά εργαλεία πρέπει να υπερβαίνουν κατά πολύ αυτό το ελάχιστο. Οι βιομηχανικές εφαρμογές όπως τα καλούπια και τα καλούπια απαιτούν συνήθως πάχη τοιχώματος στην περιοχή από 5 έως 10 mm για να επιτευχθεί επαρκής ακαμψία υπό επαναλαμβανόμενη φόρτιση.
Ακολουθούν οι βασικοί κανόνες για το τοίχωμα και τη γεωμετρία που πρέπει να ακολουθήσετε:
- Ελάχιστο πάχος τοιχώματος:4 mm για ελαφριές-μήτρες διαμόρφωσης (λεπτές στροφές αλουμινίου). 6-10 mm για μήτρες που χειρίζονται μέτριες δυνάμεις διαμόρφωσης σε χάλυβα ή παχύτερο υλικό
- Πρόχειρες γωνίες:Εφαρμόστε 1-3 βαθμούς βύθισης σε κάθετες επιφάνειες μήτρας για να βοηθήσετε την εξώθηση του εξαρτήματος και να μειώσετε την τριβή κατά τη διαμόρφωση. Οι τυπωμένες μήτρες επωφελούνται από ελαφρώς μεγαλύτερο βύθισμα από τον επεξεργασμένο χάλυβα, επειδή η υφή της επιφάνειας αυξάνει την αντίσταση στο τεμάχιο εργασίας.
- Αποφύγετε τις ξαφνικές χοντρές-προς-μεταβάσεις:Οι απότομες αλλαγές στο πάχος του τοιχώματος δημιουργούν συγκεντρώσεις τάσεων και ανομοιόμορφη ψύξη κατά την εκτύπωση, οδηγώντας σε στρέβλωση ή εσωτερικά κενά που εξασθενούν τη μήτρα υπό το φορτίο. Χρησιμοποιήστε σταδιακά τάπερ ή φιλέτα σε αλλαγές πάχους.
- Προσθέστε φιλέτα στις εσωτερικές γωνίες:Οι έντονες εσωτερικές γωνίες συγκεντρώνουν την πίεση και είναι κοινά σημεία έναρξης ρωγμών. Μια εσωτερική ακτίνα φιλέτου τουλάχιστον 2 mm παρατείνει σημαντικά τη διάρκεια ζωής της μήτρας.
- Προσανατολίστε τις επιφάνειες διαμόρφωσης μακριά από τις γραμμές στρώσης:Τοποθετήστε τη μήτρα έτσι ώστε η κρίσιμη όψη διαμόρφωσης να εκτυπώνεται επίπεδη (επίπεδο XY) αντί να σχηματίζεται κατακόρυφα. Τα στρώματα που φορτώνονται σε συμπίεση κάθετα στα επίπεδά τους έχουν καλή απόδοση. στρώματα που έχουν φορτωθεί σε τάση ή διάτμηση στις γραμμές σύνδεσης αποτυγχάνουν στο 40-70% της ονομαστικής αντοχής του υλικού.
Στρατηγική πλήρωσης για δομική ακεραιότητα
Το τρισδιάστατο εκτυπωμένο μοτίβο πλήρωσης μήτρας για αντοχή έχει μεγαλύτερη σημασία από το ακατέργαστο ποσοστό πλήρωσης. Μια μήτρα με πλήρωση γυροειδούς 50% μπορεί να έχει καλύτερη απόδοση από μια πλήρωση πλέγματος κατά 80%, επειδή η εσωτερική γεωμετρία κατανέμει τη δύναμη πιο ομοιόμορφα στη διατομή-.
Για τη σφράγιση καλουπιών, λάβετε υπόψη αυτές τις οδηγίες πλήρωσης:
- Ελάχιστη πυκνότητα πλήρωσης 60-70%.για μήτρες που χειρίζονται επαναλαμβανόμενα φορτία διαμόρφωσης. Κάτω από αυτό το όριο, τα εσωτερικά κενά επιτρέπουν την τοπική συμπίεση και την τελική κατάρρευση υπό κυκλικό στρες.
- Μοτίβα γυροειδούς ή κυβικής πλήρωσηςπαρέχουν σχεδόν-ισότροπη εσωτερική υποστήριξη. Τα πλέγματα και τα ευθύγραμμα μοτίβα δημιουργούν ευθυγραμμισμένα ασθενή επίπεδα που μπορούν να διατμηθούν κάτω από φορτία εκτός-αξόνων.
- 100% στερεό γέμισμαστην κορυφή 5-8 mm ακριβώς κάτω από την επιφάνεια διαμόρφωσης. Αυτό δημιουργεί ένα συμπαγές καπάκι που μεταφέρει τη δύναμη πίεσης ομοιόμορφα στη δομή πλήρωσης από κάτω, αποτρέποντας την παραμόρφωση της επιφάνειας ή τη διάτρηση.
- Αυξήστε τον αριθμό κελύφους/περιμέτρου σε 5-8 τοίχουςγια το εξωτερικό όριο. Οι περίμετροι φέρουν περισσότερο φορτίο από το γέμισμα - πολλαπλές συνεχείς περίμετροι κατανέμουν τις κυκλικές τάσεις πιο αποτελεσματικά από έναν μόνο χοντρό τοίχο, βελτιώνοντας την απόδοση κόπωσης σε επαναλαμβανόμενους κύκλους πίεσης.
- Χρησιμοποιήστε ραβδώσεις αντί να αυξάνετε ομοιόμορφα το γέμισμα:Οι εσωτερικές νευρώσεις προσανατολισμένες κάθετα στην κύρια δύναμη σχηματισμού προσθέτουν ακαμψία πολύ πιο αποτελεσματικά από το να αυξάνουν το συνολικό ποσοστό πλήρωσης. Αυτό εξοικονομεί χρόνο εκτύπωσης ενώ ενισχύει κρίσιμες διαδρομές φορτίου.
Μια πρακτική προσέγγιση: μήτρες εκτύπωσης σε πλήρωση γυροειδούς 70% με 6 περιμέτρους και 8 συμπαγή επάνω στρώματα. Αυτό εξισορροπεί τον χρόνο εκτύπωσης με τη δομική απόδοση και σας παρέχει ένα αξιόπιστο σημείο εκκίνησης για δοκιμή.
Punch-to-Die Clearance for Printed Tools
Το τυπικό διάκενο διάτρησης και μήτρας για τη σφράγιση μετάλλων χρησιμοποιεί έναν τύπο ποσοστού-ανά-με βάση το πάχος του τεμαχίου εργασίας και τη σκληρότητα του υλικού. Για συμβατικά εργαλεία χάλυβα,το συνιστώμενο διάκενο ξεκινά συνήθως από το 10% του πάχους του τεμαχίου εργασίας ανά πλευρά, με σκληρότερα υλικά που απαιτούν έως και 15-20%.
Το διάκενο διάτρησης και μήτρας για τυπωμένα εργαλεία απαιτεί προσαρμογή πέρα από αυτούς τους τυπικούς τύπους για δύο λόγους:
- Διακύμανση διαστάσεων:Οι τυπωμένες μήτρες έχουν εγγενείς ανοχές +/- 0.1 έως 0,5 mm ανάλογα με τη διαδικασία εκτύπωσης. Αυτή η απόκλιση πρέπει να προστεθεί στον υπολογισμό της ονομαστικής απόστασης. Μια μήτρα FDM με ανοχή +/- 0.3 mm μετατοπίζει αποτελεσματικά το διάκενο έως και 0,6 mm συνολικά και στα δύο μισά του εργαλείου.
- Συμμόρφωση υλικού:Οι πολυμερείς μήτρες εκτρέπονται ελαστικά υπό τη δύναμη σχηματισμού. Οι επιφάνειες της μήτρας συμπιέζονται ελαφρά κατά τη διάρκεια της διαδρομής, μειώνοντας προσωρινά το αποτελεσματικό διάκενο. Για να αντισταθμίσετε, αυξήστε το ονομαστικό διάκενο κατά 5-10% πέρα από αυτό που θα προσδιορίζατε για τα χαλύβδινα εργαλεία. Για παράδειγμα, εάν ένα ζεύγος καλουπιών χάλυβα απαιτεί διάκενο 0,15 mm ανά πλευρά σε μαλακό χάλυβα 1,0 mm, ένα ζεύγος τυπωμένης μήτρας μπορεί να χρειαστεί 0,20-0,25 mm ανά πλευρά για να επιτύχει ισοδύναμα αποτελέσματα.
Δοκιμάστε το διάκενο εμπειρικά ξεκινώντας ελαφρώς το υπερμεγέθη και μειώνοντας σε βήματα 0,05 mm στις επαναλήψεις. Με τα τυπωμένα εργαλεία, η παραγωγή ενός αναθεωρημένου καλουπιού διαρκεί ώρες αντί για μέρες, επομένως η επανάληψη στο διάκενο είναι γρήγορη και φθηνή.
Μια ακόμη σκέψη: η διαμόρφωση της γεωμετρίας της πολυπλοκότητας πρέπει να ακολουθεί μια προοδευτική διαδρομή. Ξεκινήστε με απλές κάμψεις V- όπου η δύναμη είναι προβλέψιμη και ομοιόμορφα κατανεμημένη. Μεταβείτε σε U-κάμψεις και φόρμες καναλιών μόνο μετά την επικύρωση του die survival. Τα σχέδια και οι σύνθετες μορφές εισάγουν φορτία εφελκυσμού στην όψη της μήτρας και τάσεις πολλαπλής-κατεύθυνσης - απαιτούν τις υψηλότερες πυκνότητες πλήρωσης, τα παχύτερα τοιχώματα και τις πιο συντηρητικές τιμές διάκενου. Η προσπάθεια βαθιάς σχεδίασης στην πρώτη εκτύπωση σχεδόν πάντα καταλήγει σε κάταγμα μήτρας.
Αυτές οι παράμετροι σχεδιασμού καθορίζουν τι μπορεί να επιβιώσει δομικά η μήτρα. Αλλά το άλλο μισό της εξίσωσης είναι αυτό που σχηματίζεται - το συγκεκριμένο κράμα μετάλλων, η ιδιοσυγκρασία και το πάχος πιέζοντας προς τα πίσω στο εργαλείο καθορίζουν εάν η γεωμετρία σας διατηρείται ή αποτυγχάνει.
Συμβατά μέταλλα και όρια πάχους
Το υλικό της μήτρας σας θέτει το ανώτατο όριο στη δύναμη διαμόρφωσης. Αλλά η λαμαρίνα που σπρώχνει προς τα πίσω σε αυτό το καλούπι είναι αυτό που στην πραγματικότητα καθορίζει αν η επέμβαση επιτύχει ή αποτύχει. Δεν παίζει κάθε κράμα καλά με τα πολυμερή εργαλεία και ακόμη και τα συνεργατικά μέταλλα γίνονται προβληματικά όταν το πάχος υπερβεί ορισμένα όρια. Η κατανόηση των μετάλλων που μπορείτε να σφραγίσετε με τυπωμένες μήτρες - και πού βρίσκονται τα σκληρά όρια - αποτρέπει τη σπατάλη εκτυπώσεων και τα ραγισμένα εργαλεία.
Κράματα και κράματα κατάλληλα για τυπωμένες μήτρες
Τα μαλακά, όλκιμα μέταλλα απαιτούν λιγότερη δύναμη για να σχηματιστούν, γεγονός που επεκτείνει άμεσα το χρησιμοποιήσιμο εύρος των τυπωμένων εργαλείων. Οι καλύτεροι υποψήφιοι μοιράζονται ένα κοινό χαρακτηριστικό: χαμηλή αντοχή διαρροής σε συνδυασμό με υψηλή επιμήκυνση πριν από το κάταγμα.
- Κράματα αλουμινίου (1100, 3003, 5052, 6061-O):Το ιδανικό σημείο εκκίνησης για μορφοποίηση αλουμινίου με εκτυπωμένες μήτρες σφράγισης. Το κράμα 5052-O, για παράδειγμα, έχει αντοχή διαρροής περίπου 90 MPa και επιμήκυνση πάνω από 25%, καθιστώντας το εξαιρετικά συνεργάσιμο με μήτρες πολυμερών σε λεπτούς μετρητές.
- Ορείχαλκος (C260, C270):Ο ορείχαλκος φυσιγγίων σε ανοπτημένη κατάσταση προσφέρει εξαιρετική ικανότητα μορφοποίησης με αντοχή διαρροής κοντά στα 100-120 MPa. Ελαφρώς σκληρότερο στις μήτρες από το αλουμίνιο λόγω της υψηλότερης ακαμψίας, αλλά εντός της ικανότητας πολυμερούς για λεπτό απόθεμα.
- Χαλκός (C110, C101):Ο νεκρός μαλακός χαλκός σχηματίζεται με πολύ χαμηλή δύναμη και προσαρμόζεται εύκολα στη γεωμετρία της μήτρας. Εξαιρετικό για τυπωμένα εργαλεία σε όλα τα κοινά πάχη μέχρι το όριο συμπίεσης της μήτρας.
- Ήπιος χάλυβας (1008, 1010, 1018):Ανοπτημένος χάλυβας χαμηλής-άνθρακας με αντοχή διαρροής περίπου 200-250 MPa. Εφαρμόζεται με ενισχυμένες εκτυπωμένες μήτρες σε λεπτούς μετρητές, αλλά οι δυνάμεις αναρριχώνται γρήγορα με το πάχος.
- Ανοξείδωτος χάλυβας (304, 316):Οι ανοπτημένες ωστενιτικές ποιότητες είναι διαμορφώσιμες αλλά απαιτούν σημαντικά μεγαλύτερη δύναμη από τον μαλακό χάλυβα. Γενικά το ανώτατο όριο για τις μήτρες πολυμερών, περιορίζεται σε πολύ λεπτό υλικό με υλικά μήτρας υψηλής-αντοχής όπως νάιλον από ανθρακονήματα-ή άκαμπτη ρητίνη.
Η κατάσταση θερμοκρασίας έχει σημασία όσο και η επιλογή του κράματος.Η ανόπτηση αποκαθιστά την ολκιμότητα με την ανακρυστάλλωση της δομής των κόκκων, που μειώνει την αντοχή διαρροής και αυξάνει την επιμήκυνση - και οι δύο ιδιότητες που μειώνουν τη δύναμη σχηματισμού που χρειάζεται να χειριστεί η μήτρα σας. Ένα μισό-σκληρό φύλλο αλουμινίου 5052 απαιτεί περίπου διπλάσια δύναμη κάμψης του ίδιου κράματος σε κατάσταση πλήρως ανόπτησης. Όταν εργάζεστε με τυπωμένα εργαλεία, να προσδιορίζετε πάντα ανοπτημένη ή νεκρή μαλακή ιδιοσυγκρασία, εκτός εάν η εφαρμογή απαιτεί συγκεκριμένα μια πιο σκληρή κατάσταση στο τελικό μέρος.
Αυτή η σχέση είναι απλή: το μαλακότερο μέταλλο σημαίνει λιγότερη πίεση μήτρας, μεγαλύτερη διάρκεια ζωής της μήτρας και καλύτερη συμβατότητα με πολυμερή εργαλεία. Εάν το σχέδιό σας επιτρέπει τη θερμική επεξεργασία μετά{1}}διαμόρφωσης ή τη σκλήρυνση κατά τη διάρκεια της εργασίας, ξεκινήστε με ανόπτηση και προσθέστε δύναμη στη συνέχεια αντί να αντιμετωπίσετε μια πιο σκληρή ψυχραιμία κατά τη διάρκεια του βήματος διαμόρφωσης.
Όρια πάχους από Die Material
Τα όρια πάχους λαμαρίνας για τρισδιάστατες εκτυπωμένες μήτρες εξαρτώνται από την αλληλεπίδραση μεταξύ της αντοχής σε θλίψη της μήτρας και της δύναμης διαμόρφωσης που δημιουργείται από ένα δεδομένο μέταλλο σε ένα δεδομένο πάχος. Το παχύτερο απόθεμα πολλαπλασιάζει την απαιτούμενη δύναμη εκθετικά - διπλασιάζοντας το πάχος του φύλλου τετραπλασιάζει χονδρικά τη δύναμη κάμψης.
| Υλικό μήτρας | Αλουμίνιο (ανοπτημένο) | ορείχαλκος (ανοπτημένος) | Χαλκός (μαλακός) | Ήπιος χάλυβας (ανοπτημένος) | Ανοξείδωτο ατσάλι (ανοπτημένο) |
|---|---|---|---|---|---|
| PLA | 0,5 χλστ | 0,4 χλστ | 0,5 χλστ | 0,3 χλστ | Δεν συνιστάται |
| ABS | 0,8 χλστ | 0,6 χλστ | 0,8 χλστ | 0,5 χλστ | Δεν συνιστάται |
| Nylon (PA) | 1,0 χλστ | 0,8 χλστ | 1,0 χλστ | 0,8 χλστ | 0,4 χλστ |
| Πολυανθρακικό | 1,2 χλστ | 1,0 χλστ | 1,2 χλστ | 1,0 χλστ | 0,5 χλστ |
| Νάιλον από ανθρακόνημα | 1,5 χλστ | 1,2 χλστ | 1,5 χλστ | 1,0 χλστ | 0,6 χλστ |
| Άκαμπτη/Ρητίνη Μηχανικής | 1,0 χλστ | 0,8 χλστ | 1,0 χλστ | 0,8 χλστ | 0,5 χλστ |
| Metal Sitered (Maraging Steel) | 3.0+ χλστ | 2.5+ χλστ | 3.0+ χλστ | 2.5+ χλστ | 2.0+ χλστ |
Αυτές οι τιμές προϋποθέτουν απλές κάμψεις V-με σωστά σχεδιασμένα διάκενα και μέτρια μήκη κάμψης. Σχέδια, σύνθετες μορφές και μεγάλες γραμμές κάμψης ωθούν τις δυνάμεις υψηλότερα, πράγμα που σημαίνει ότι μειώνεται ανάλογα το μέγιστο επιτρεπόμενο πάχος. Μια πιλοτική μελέτη χρησιμοποιώνταςΤρισδιάστατες εκτυπωμένες μήτρες χάλυβα Maraging για θερμή σφράγισηεπέδειξε επιτυχή διαμόρφωση 1,7 mm επικαλυμμένου χάλυβα βορίου σε 800 κύκλους - επιβεβαιώνοντας ότι οι μεταλλικές-πυροσυσσωματωμένες μήτρες χειρίζονται βαρύτερα μετρητές και σκληρότερα κράματα με αντοχή σε επίπεδο παραγωγής-.
Μεταφορά φινιρίσματος επιφάνειας από μήτρα σε εξάρτημα
Ακολουθεί μια λεπτομέρεια που οι περισσότεροι οδηγοί εργαλείων παραλείπουν εντελώς: το φινίρισμα της επιφάνειας από το τρισδιάστατο εκτυπωμένο εργαλείο μεταφέρεται απευθείας στη διαμορφωμένη λαμαρίνα. Κάθε γραμμή στρώσης, κάθε τεχνούργημα-σκάλας και κάθε ατέλεια επιφάνειας στην πρόσοψη της μήτρας αποτυπώνονται στο τεμάχιο εργασίας υπό πίεση πίεσης. Σε μαλακά μέταλλα όπως το ανοπτημένο αλουμίνιο ή ο χαλκός, αυτό το φαινόμενο είναι ιδιαίτερα έντονο επειδή το υλικό προσαρμόζεται στενά στην επιφάνεια της μήτρας κατά τη διαμόρφωση.
Η σοβαρότητα εξαρτάται από την τεχνολογία εκτύπωσης:
- Ο FDM πεθαίνειαφήστε το πιο εμφανές σημάδι. Τα ύψη στρώματος 0,1-0,3 mm δημιουργούν ραβδώσεις που αποτυπώνονται καθαρά σε λεπτό αλουμίνιο. Το μοτίβο είναι κατευθυντικό και επαναλαμβανόμενο - θα δείτε παράλληλες γραμμές στο σχηματισμένο μέρος όπου κι αν έρχεται σε επαφή με την πρόσοψη της μήτρας.
- Ο SLA πεθαίνειπαράγουν τις πιο καθαρές επιφάνειες μεταξύ των επιλογών πολυμερών. Τα ύψη στρώματος 0,025-0,05 mm αφήνουν ελάχιστη ορατή υφή στα σχηματισμένα μέρη, συχνά αποδεκτή χωρίς περαιτέρω επεξεργασία.
- Το SLS πεθαίνειμεταφέρετε μια ελαφρώς ματ, κοκκώδη υφή από την επιφάνεια που έχει συντελεχθεί σε πούδρα-. Λιγότερο κατευθυντικές από τις γραμμές FDM, αλλά ακόμα ορατό σε ανακλαστικά μέταλλα.
Στρατηγικές για την ελαχιστοποίηση της μεταφοράς επιφάνειας:
- Τρίψτε τις όψεις που σχηματίζουνμε προοδευτικά λεπτότερους κόκκους (220 έως 600) για να γκρεμίζονται οι γραμμές στρώσεων πριν από τη χρήση. Αυτή είναι η απλούστερη και πιο αποτελεσματική παρέμβαση για μήτρες FDM.
- Εφαρμόστε μια λεπτή εποξειδική ή πληρωτική επίστρωσηστην επιφάνεια της μήτρας και η άμμος λεία. Αυτό γεμίζει μικρο-κενά μεταξύ των στρωμάτων και δημιουργεί μια όψη συνεχούς διαμόρφωσης.
- Προσανατολίστε την εκτύπωσηέτσι οι γραμμές στρώσεων τρέχουν παράλληλα με την κατεύθυνση της ροής του υλικού κατά τη διαμόρφωση. Οι παράλληλες γραμμές δημιουργούν λιγότερη οπτική διαταραχή από τις κάθετες κορυφογραμμές και μειώνουν τον κίνδυνο σήμανσης.
- Χρησιμοποίησε θυσιαστική στεφάνη- ένα λεπτό φύλλο λείου πολυαιθυλενίου ή PTFE μεταξύ της μήτρας και του τεμαχίου εργασίας. Αυτό προσθέτει συμμόρφωση αλλά εξαλείφει την άμεση μεταφορά υφής στα καλλυντικά μέρη.
Για εξαρτήματα όπου η ποιότητα της επιφάνειας έχει σημασία, σχεδιάστε το φινίρισμα μετα{0}}μορφοποίησης ή επενδύστε σε τυπωμένες μήτρες SLA- με γυαλόχαρτες επιφάνειες μορφοποίησης. Για δομικά μέρη που δεν φαίνονται, η υφή από μια ημιτελή μήτρα FDM είναι συχνά αποδεκτή ως-.
Γνωρίζοντας ποια μέταλλα μπορεί να σχηματίσει η μήτρα σας και πόσο παχύ μπορείτε να τα σπρώξετε, δημιουργεί το λειτουργικό περίβλημα. Η επόμενη ερώτηση είναι πιο ποσοτική: πόση ακριβώς δύναμη παράγει μια δεδομένη λειτουργία διαμόρφωσης και μπορεί το ζάρι σας να το επιβιώσει;
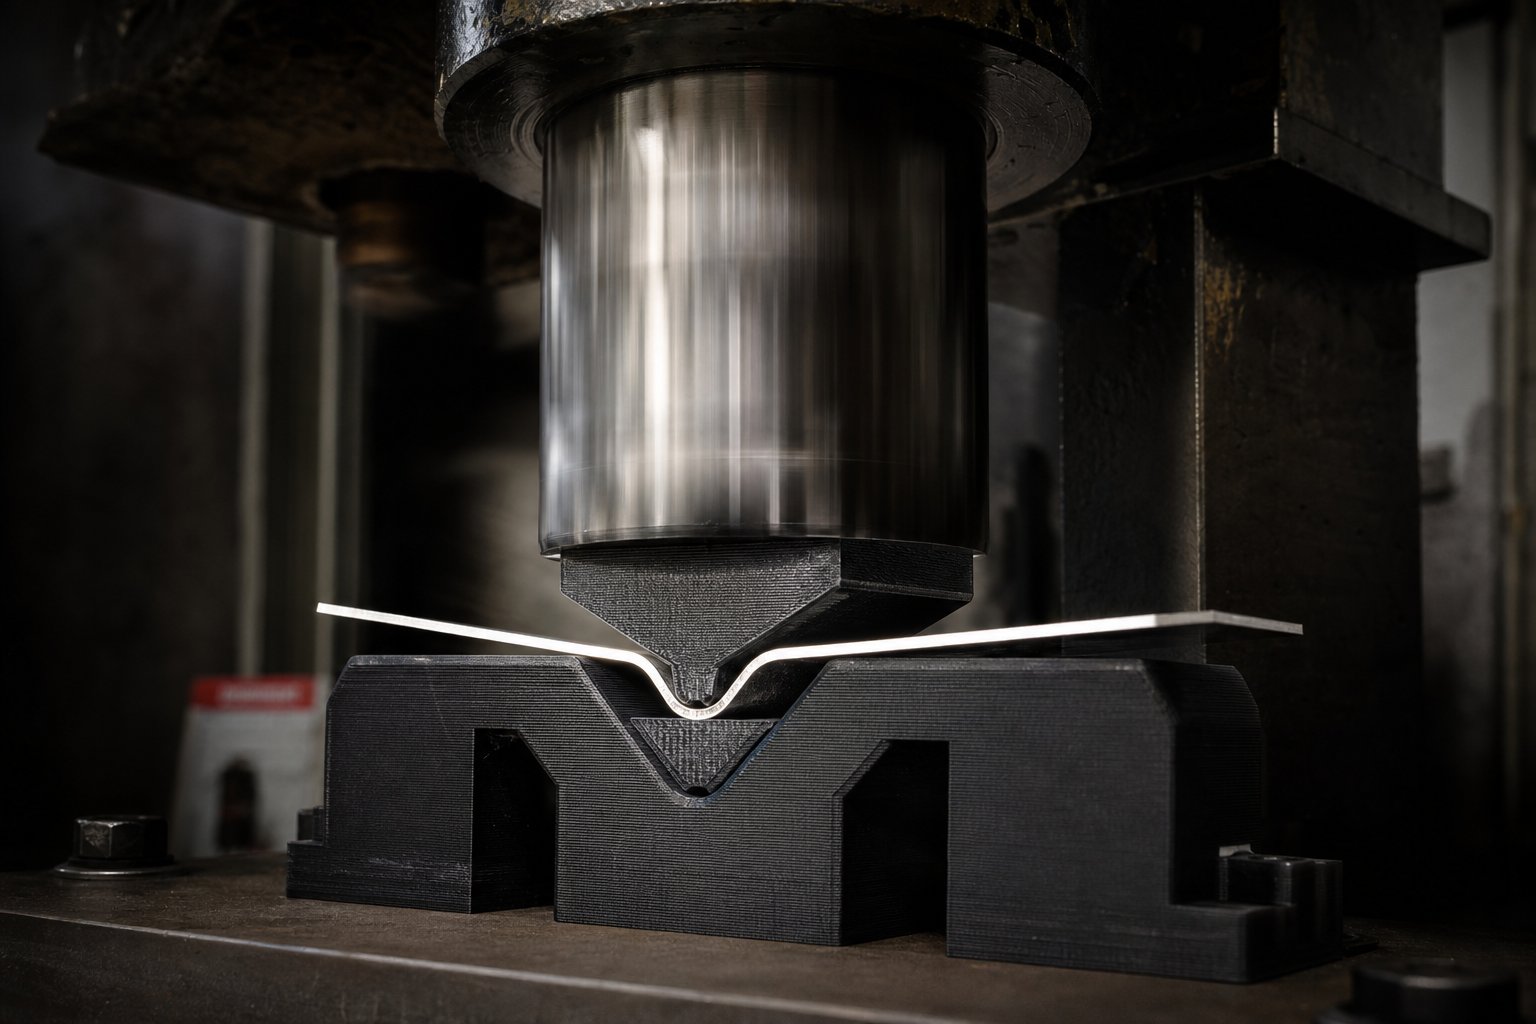
Επιβολή υπολογισμών και πατήστε Όρια χωρητικότητας
Ξέρετε ποιο μέταλλο σχηματίζετε και πόσο παχύ είναι. Έχετε επιλέξει ένα υλικό μήτρας με γνωστή αντοχή σε θλίψη. Το κρίσιμο βήμα μεταξύ αυτών των δύο σημείων δεδομένων είναι να ποσοτικοποιηθεί ακριβώς πόση δύναμη δημιουργεί η λειτουργία διαμόρφωσης - και εάν η τυπωμένη μήτρα σας μπορεί να την απορροφήσει χωρίς καταστροφική αποτυχία. Αυτός είναι ο υπολογισμός της δύναμης σχηματισμού για τρισδιάστατες εκτυπωμένες μήτρες που οι περισσότεροι οδηγοί δεν αντιμετωπίζουν ποτέ.
Εκτίμηση της δύναμης σχηματισμού για λαμαρίνα
Η τυπική φόρμουλα χωρητικότητας-κάμψης αέρα,χρησιμοποιείται ευρέως στις λειτουργίες πέδησης πίεσης, παρέχει ένα αξιόπιστο σημείο εκκίνησης:
Χωρητικότητα διαμόρφωσης={[575 x (Πάχος υλικού2)] / Μήτρα-πλάτος ανοίγματος / 12} x Μήκος κάμψης x Συντελεστής υλικού
Το πάχος του υλικού, το πλάτος του καλουπιού-και το μήκος κάμψης είναι όλα σε ίντσες. Η σταθερά 575 είναι βαθμονομημένη έναντι χάλυβα ψυχρής{{4}έλασης AISI 1035 με αντοχή εφελκυσμού 60.000 PSI. Για να το προσαρμόσετε για άλλα μέταλλα, εφαρμόζετε έναν παράγοντα υλικού - τον λόγο της αντοχής σε εφελκυσμό της λαμαρίνας σας προς αυτή τη γραμμή βάσης των 60.000 PSI. Μερικοί κοινοί παράγοντες:
- Νεκρό μαλακό αλουμίνιο (σειρά H-): 0.5
- T-6 αλουμίνιο: 1.0 - 1.2
- Μαλακός χάλυβας (AISI 1035): 1.0
- 304 ανοξείδωτος χάλυβας (84.000 PSI εφελκυσμός): 1.4
- Ορείχαλκος (ανοπτημένος, εφελκυσμός ~45.000 PSI): 0.75
Φανταστείτε ότι λυγίζετε ανοπτημένο αλουμίνιο 1,0 mm (0,040 ίντσες) πάνω από ένα άνοιγμα μήκους 6 mm (0,25 ίντσες) με μήκος κάμψης 100 mm (4 ίντσες). Σύνδεση αυτών των τιμών: {[575 x (0,0402)] / 0,25 / 12} x 4 x 0.5=περίπου 0,06 τόνοι, ή δύναμη περίπου 540 N. Αυτό είναι άνετα εντός των δυνατοτήτων των περισσότερων καλουπιών από νάιλον ή πολυανθρακικό.
Η σχέση είναι σημαντικό να εσωτερικευτεί: η δύναμη σχηματισμού αυξάνεται με τοπλατείαπάχους υλικού. Διπλασιάστε το πάχος του φύλλου και τετραπλασιάζετε την απαιτούμενη δύναμη. Αυτή η εκθετική κλιμάκωση είναι ο λόγος για τον οποίο τα όρια πάχους στην προηγούμενη ενότητα υπάρχουν - τυπωμένες μήτρες χτυπούν γρήγορα την οροφή συμπίεσης καθώς αυξάνεται το μετρητή.
Πατήστε Όρια χωρητικότητας για τυπωμένα εργαλεία
Πόση δύναμη μπορεί να χειριστεί μια τυπωμένη μήτρα; Η απάντηση βρίσκεται στη σύγκριση της υπολογιζόμενης δύναμης διαμόρφωσης έναντι της θλιπτικής αντοχής της μήτρας που κατανέμεται στην περιοχή επαφής της.
Εδώ είναι το εννοιολογικό πλαίσιο: εάν η μήτρα σας έχει επιφάνεια επαφής 500 mm2και το υλικό της μήτρας έχει αντοχή θλιπτικής διαρροής 100 MPa, το θεωρητικό μέγιστο φορτίο πριν από τη μόνιμη παραμόρφωση είναι 50.000 N (περίπου 5 μετρικοί τόνοι). Το όριο χωρητικότητας της πρέσας για πλαστικά εργαλεία είναι απλώς η περιοχή επαφής της μήτρας πολλαπλασιασμένη με την αντοχή θλίψης της, και στη συνέχεια μειώνεται κατά ένα περιθώριο ασφαλείας.
Βασικές μεταβλητές που πρέπει να λάβουν υπόψη οι μηχανικοί όταν καθορίζουν εάν μια τυπωμένη μήτρα επιβιώνει σε μια δεδομένη λειτουργία:
- Αντοχή σε εφελκυσμό λαμαρίναςΤο - καθορίζει άμεσα τη δύναμη σχηματισμού μέσω του παράγοντα υλικού
- Πάχος φύλλου (τετράγωνο)- η κυρίαρχη μεταβλητή στην εξίσωση δύναμης
- Μήκος κάμψης- μεγαλύτερες κάμψεις παράγουν αναλογικά μεγαλύτερη συνολική δύναμη
- Πλάτος ανοίγματος μήτρας-Τα - στενότερα ανοίγματα συγκεντρώνουν τη δύναμη και αυξάνουν τις απαιτήσεις χωρητικότητας
- Περιοχή επαφής μήτρας- μεγαλύτερες επιφάνειες επαφής κατανέμουν δύναμη σε περισσότερο υλικό, μειώνοντας την τοπική καταπόνηση
- Αντοχή θλίψης υλικού μήτρας- η μέγιστη τάση που μπορεί να υποστεί η μήτρα χωρίς μόνιμη παραμόρφωση
- Συντελεστής ασφάλειας- η υποχρεωτική υποβάθμιση που εφαρμόζεται για να ληφθούν υπόψη οι τρόποι μεταβλητότητας υλικού και ξαφνικής αστοχίας
Το περιθώριο ασφαλείας για τις μήτρες σφράγισης που κατασκευάζονται με πρόσθετα αξίζει ιδιαίτερης έμφασης. Τα χαλύβδινα καλούπια φορτωμένα πέρα από την χωρητικότητά τους παραμορφώνονται σταδιακά - ξεφυτρώνουν, υποχωρούν ορατά, δίνουν προειδοποίηση. Οι τυπωμένες μήτρες πολυμερών δεν κάνουν. Θραύονται ξαφνικά και χωρίς προηγούμενη παραμόρφωση, ιδιαίτερα άκαμπτες ρητίνες και υλικά γεμάτα-γυαλί. Αυτή η εύθραυστη λειτουργία αστοχίας σημαίνει ότι δεν μπορείτε να βασιστείτε στην οπτική επιθεώρηση για να ανιχνεύσετε μια υπερφορτωμένη μήτρα που πλησιάζει το όριό της.
Για τις μήτρες πολυμερών, εφαρμόστε έναν ελάχιστο συντελεστή ασφαλείας 3x - που σημαίνει ότι η υπολογιζόμενη δύναμη σχηματισμού σας δεν πρέπει να υπερβαίνει το ένα-το ένα τρίτο της θεωρητικής ικανότητας συμπίεσης της μήτρας. Για άκαμπτες ρητίνες, οι οποίες αποτυγχάνουν με μηδενική προειδοποίηση, ένας συντελεστής ασφαλείας 4x είναι καταλληλότερος. Μόνο το σκληρό νάιλον και το πολυανθρακικό, τα οποία παρουσιάζουν κάποια πλαστική παραμόρφωση πριν από τη θραύση, μπορούν να δικαιολογήσουν την εργασία πιο κοντά σε περιθώριο 2,5x.
Ένας πρακτικός έλεγχος: υπολογίστε τη δύναμη διαμόρφωσης χρησιμοποιώντας τον παραπάνω τύπο, διαιρέστε τη συμπιεστική ικανότητα της μήτρας σας (αντοχή διαρροής x περιοχή επαφής) με αυτή τη δύναμη και επιβεβαιώστε ότι η αναλογία που προκύπτει πληροί το όριο ασφαλείας σας. Εάν δεν το κάνει, έχετε τρεις επιλογές - να αυξήσετε την επιφάνεια επαφής της μήτρας, να αλλάξετε σε ένα ισχυρότερο υλικό μήτρας ή να μειώσετε το πάχος του φύλλου. Η εκτέλεση ενός τυπωμένου καλουπιού κοντά στο υπολογισμένο όριό του δεν αποτελεί μέτρο εξοικονόμησης κόστους-. Είναι μια διαδρομή για ξαφνική βλάβη του εργαλείου, κατεστραμμένα τεμάχια εργασίας και πιθανή ζημιά στην πρέσα.
Αυτοί οι υπολογισμοί δύναμης σάς λένε εάν μια και μόνο διαδρομή σχηματισμού είναι επιβιώσιμη. Ωστόσο, τα οικονομικά εργαλεία εξαρτώνται από τη διάρκεια ζωής του καλουπιού περισσότερων από μία περιόδων -, το κόστος επανάληψης και τον ισοζύγιο- όγκο έναντι των συμβατικών μηχανικών εργαλείων καθορίζουν εάν οι τυπωμένες μήτρες εξοικονομούν χρήματα σε ολόκληρο τον κύκλο ζωής ενός έργου.
Κόστος-Πλαίσιο οφελών και διάλειμμα-Ζυγή ανάλυση
Μια τυπωμένη μήτρα που κοστίζει 40 $ ακούγεται σαν μια ξεκάθαρη νίκη έναντι ενός επεξεργασμένου εργαλείου $2.000. Αλλά αυτή η σύγκριση αγνοεί τι οδηγεί στην πραγματικότητα το κόστος του έργου: πόσα εξαρτήματα παράγει κάθε μήτρα πριν από την αστοχία, πόσες επαναλήψεις σχεδίασης καλύπτετε και σε ποια ένταση το φθηνότερο εργαλείο σταματά να είναι φθηνότερο. Η σύγκριση πραγματικού κόστους τρισδιάστατης εκτύπωσης μήτρας έναντι εργαλειομηχανών με CNC απαιτεί έναν φακό Συνολικού Κόστος Ιδιοκτησίας - που να λαμβάνει υπόψη τα οικονομικά εργαλεία, την επανάληψη και ανά-μέρος σε όλο το τόξο ανάπτυξης.
Κόστος ανά τεμάχιο κατά τη διάρκεια ζωής του καλουπιού
Ο αριθμός των εξαρτημάτων της διάρκειας ζωής της τυπωμένης μήτρας ποικίλλει δραματικά ανάλογα με το υλικό και τη σοβαρότητα του σχηματισμού. Μια καλοσχεδιασμένη νάιλον μήτρα που εκτελεί απλές κάμψεις σε λεπτό αλουμίνιο μπορεί να επιβιώσει από 200 έως 500 κύκλους. Ένα άκαμπτο καλούπι ρητίνης υπό μέτριο φορτίο μπορεί να σπάσει μετά από 50 έως 150 μέρη. PLA; Συχνά μονοψήφια πριν από την ορατή υποβάθμιση.
Αυτή η διάρκεια ζωής καθορίζει άμεσα το κόστος ανά εξάρτημα με τρισδιάστατες εκτυπωμένες μήτρες. Μια νάιλον μήτρα $40 που παράγει 200 καλά εξαρτήματα κοστίζει $0,20 ανά εξάρτημα σε εργαλεία. Μια κατεργασμένη μήτρα από χάλυβα αξίας 2.000 $ CNC{8} που παράγει 100.000 εξαρτήματα κοστίζει 0,02 $ ανά εξάρτημα. Στην ονομαστική αξία, ο χάλυβας κερδίζει -, αλλά μόνο εάν χρειάζεστε πραγματικά 100.000 εξαρτήματα και η σχεδίαση δεν αλλάζει ποτέ.
Η εξίσωση πραγματικού κόστους, ο δανεισμός τουΠλαίσιο Συνολικού Κόστος Ιδιοκτησίαςπου χρησιμοποιείται σε όλες τις διαδικασίες παραγωγής, μοιάζει με αυτό:
Συνολικό κόστος εργαλείων έργου=(Κόστος ανά μήτρα x Αριθμός επαναλήψεων) + (Αποτυχημένες εκτυπώσεις x Κόστος υλικού) + Καταχώρηση{3}}εργασίας επεξεργασίας
Κάθε αναθεώρηση σχεδιασμού σημαίνει ένα νέο ζάρι. Με τυπωμένα εργαλεία, αυτή η αναθεώρηση κοστίζει 40 $ και τέσσερις ώρες. Με μηχανικά εργαλεία, κοστίζει 2.000 $ και δύο έως τέσσερις εβδομάδες. Εάν το έργο σας περάσει από έξι επαναλήψεις πριν ολοκληρώσει τη γεωμετρία του τμήματος - ένα κοινό σενάριο στην ανάπτυξη νέου προϊόντος - η εκτυπωμένη διαδρομή εργαλείων κοστίζει περίπου 240 $ σε μήτρες. Η επεξεργασμένη διαδρομή κοστίζει 12.000 $, υποθέτοντας ότι μπείτε στον κόπο να{12}}το κόψετε πολλές φορές αντί να μαντεύετε και να ελπίζετε.
Σπάστε-Αντίστοιχη ανάλυση ενάντια στα παραδοσιακά εργαλεία
Ο νεκρός όγκος για τις τυπωμένες μήτρες σφράγισης βρίσκεται στο σημείο διασταύρωσης όπου το σωρευτικό κόστος εργαλείων ανά-εξάρτημα σε μια τυπωμένη μήτρα ισούται με το απόσβεστο κόστος μιας επεξεργασμένης μήτρας. Κάτω από αυτόν τον τόμο, η εκτύπωση κερδίζει. Πάνω από αυτό, η μηχανική κατεργασία αναλαμβάνει.
| Παράγοντας | 3D εκτυπωμένες μήτρες | Μηχανήματα CNC Μηχανήματα |
|---|---|---|
| Χρόνος παράδοσης ανά ζάρι | 4 - 24 ώρες | 1 - 4 εβδομάδες |
| Κόστος εργαλείων (μονό καλούπι) | $5 - $150 | $1,500 - $10,000+ |
| Κόστος ανά επανάληψη σχεδιασμού | $5 - $150 + ώρες | $1,500 - 10 $,000 + εβδομάδες |
| Διάρκεια ζωής μήτρας (εξαρτήματα πριν από την αστοχία) | 50 - 500 τυπικό | 50,000 - 500,000+ |
| Αποτελεσματικό κόστος ανά εξάρτημα (μόνο εργαλεία) | $0.10 - $3.00 | $0.01 - $0.10 |
| Σπάστε-το όριο ζυγής έντασης | Αγαπημένα κάτω από 200 - 500 μέρη | Προτιμάται πάνω από 500 - 1.000 μέρη |
Το μοτίβο είναι ξεκάθαρο: οι τυπωμένες μήτρες κυριαρχούν στη φάση δημιουργίας πρωτοτύπων και επικύρωσης, όπου τα σχέδια αλλάζουν συχνά και οι όγκοι παραγωγής δεν έχουν υλοποιηθεί. Τα δεδομένα του κλάδου επιβεβαιώνουν αυτή τη δυναμική - 3εκτύπωση D διατηρεί μια σχετικά επίπεδη καμπύλη κόστους που ευνοεί τις χαμηλές ποσότητες, ενώ οι διαδικασίες με υψηλή επένδυση εργαλείων γίνονται οικονομικές μόνο όταν η NRE κατανεμηθεί σε χιλιάδες μονάδες.
Ο αριθμός επαναλήψεων είναι ο κρυφός πολλαπλασιαστής. Ένα έργο με δύο αναθεωρήσεις σχεδιασμού μπορεί να σπάσει ακόμη και στα 300 μέρη σε μηχανικά εργαλεία. Αυτό το ίδιο έργο με οκτώ αναθεωρήσεις - που δεν είναι ασυνήθιστες κατά τη διάρκεια της πρώιμης-ανάπτυξης προϊόντος - μπορεί να μην καταρρεύσει ακόμη και μέχρι τα 2.000 εξαρτήματα, επειδή κάθε αναθεώρηση μηχανικής μήτρας προσθέτει χιλιάδες κόστος. Οι τυπωμένες μήτρες απορροφούν σχεδόν τίποτα την αστάθεια του σχεδιασμού.
Όπου εξαφανίζεται το οικονομικό πλεονέκτημα: μόλις παγώσει το σχέδιό σας, οι όγκοι υπερβαίνουν τα 500 μέρη και η διάρκεια ζωής έχει μεγαλύτερη σημασία από την ταχύτητα επανάληψης. Σε εκείνο το σημείο, το κενό ανθεκτικότητας υπερκαλύπτει την αρχική εξοικονόμηση κόστους και κάθε επαν-εκτύπωση προσθέτει τριβή που εξαλείφει εντελώς μια μήτρα από σκληρυμένο χάλυβα.
Αυτό το διάλειμμα-τα μαθηματικά προϋποθέτει ότι η τυπωμένη μήτρα λειτουργεί μεμονωμένα. Στην πράξη, πολλές ομάδες επεκτείνουν τη χρήσιμη γκάμα των τυπωμένων εργαλείων συνδυάζοντάς τα με συμβατικά υλικά - υβριδικές προσεγγίσεις που ωθούν τη διάρκεια ζωής και την ικανότητα του καλουπιού πέρα από αυτό που μπορεί να επιτύχει από μόνο του το καθαρό πολυμερές.
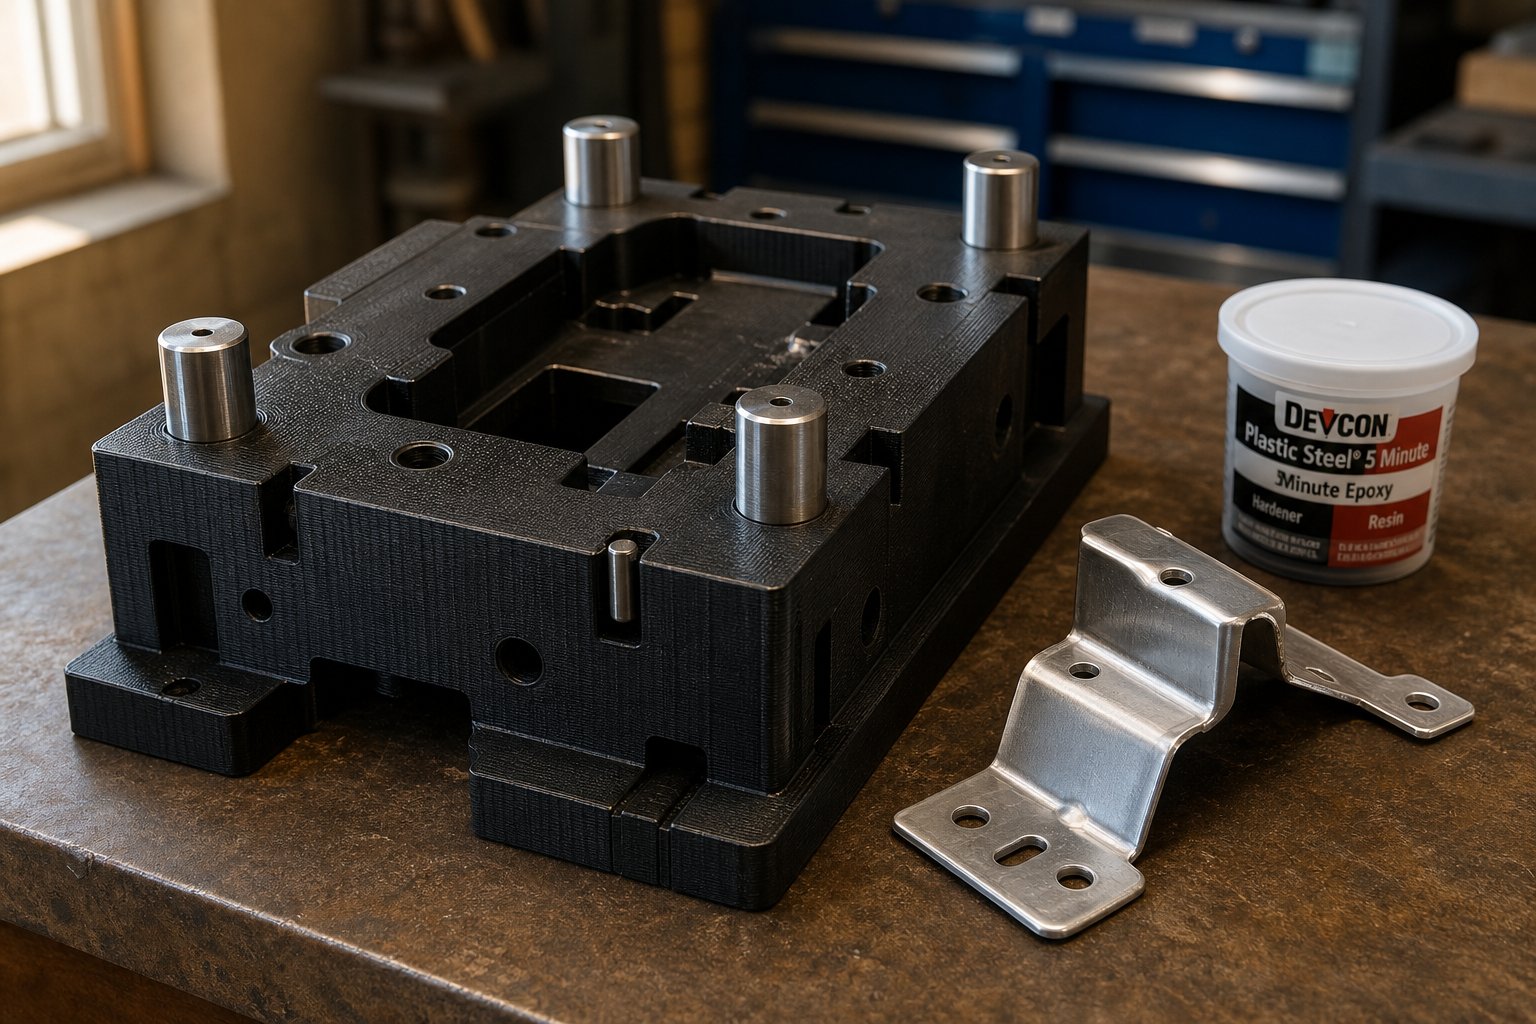
Υβριδικές προσεγγίσεις και στρατηγικές ταχείας επικύρωσης
Οι καθαρές μήτρες πολυμερών έχουν οροφή. Οι καθαρές κατεργασμένες μήτρες χάλυβα έχουν κατώτατη τιμή. Ανάμεσα σε αυτά τα δύο άκρα βρίσκεται μια σειρά υβριδικών εργαλείων για πρωτότυπα λαμαρίνας που δανείζονται και από τους δύο κόσμους - χρησιμοποιώντας τυπωμένη γεωμετρία ως βάση, ενώ προσθέτει συμβατικά υλικά ακριβώς εκεί που χρειάζονται για να χειριστούν υψηλότερα φορτία, να παρατείνουν τη διάρκεια ζωής ή να βελτιώσουν την ποιότητα της επιφάνειας.
Αυτές δεν είναι εξωτικές τεχνικές. Είναι πρακτικές αναβαθμίσεις που οι ομάδες εφαρμόζουν σταδιακά καθώς οι απαιτήσεις διαμόρφωσης ξεπερνούν αυτό που μπορεί να προσφέρει ένα αυτόνομο τυπωμένο καλούπι.
Ενίσχυση τυπωμένων καλουπιών με μεταλλικά ένθετα
Το πιο κοινό σημείο αστοχίας σε μια τυπωμένη μήτρα είναι η ακμή διαμόρφωσης - η μικρή ακτίνα όπου η λαμαρίνα κάμπτεται γύρω από το εργαλείο. Αυτή η συγκεντρωμένη ζώνη επαφής βλέπει τη μέγιστη πίεση συμπίεσης και φθείρεται πιο γρήγορα. Η ενίσχυση των τρισδιάστατων εκτυπωμένων καλουπιών με μεταλλικά ένθετα σε αυτές τις κρίσιμες ζώνες επεκτείνει δραματικά τη διάρκεια ζωής του εργαλείου χωρίς να ανακατασκευαστεί ολόκληρο το καλούπι από χάλυβα.
Η προσέγγιση είναι απλή: σχεδιάστε το σώμα της μήτρας με εσοχές τσέπες σε περιοχές υψηλής-φθοράς και, στη συνέχεια, πιέστε-τοποθετήστε ή κολλήστε σκληρυμένους χαλύβδινους πείρους, πείρους ή επεξεργασμένα ένθετα σε αυτές τις τσέπες. Το τυπωμένο σώμα χειρίζεται τη μαζική γεωμετρία και την ευθυγράμμιση, ενώ το μεταλλικό ένθετο χειρίζεται την πραγματική επαφή διαμόρφωσης. Μια μήτρα που μπορεί να επιβιώσει σε 100 κύκλους, καθώς το καθαρό νάιλον μπορεί να φτάσει τον 1,000+ κύκλους με τις άκρες από χάλυβα-.
Οι κοινές στρατηγικές εισαγωγής περιλαμβάνουν:
- Σκληρυμένοι πείροι στις ακτίνες κάμψης όπου η λαμαρίνα τυλίγεται γύρω από την άκρη της μήτρας
- Επίπεδες αλεσμένες χαλύβδινες πλάκες κολλημένες στην επιφάνεια διαμόρφωσης για ομοιόμορφη κατανομή φορτίου
- Ένθετα με σπείρωμα ενσωματωμένα κατά τη διάρκεια της εκτύπωσης (με χρήση τεχνικών παύσης-και-εισαγωγής) για λειτουργίες τοποθέτησης και ευθυγράμμισης
Στρατηγικές υποστήριξης για εκτεταμένη διάρκεια ζωής
Όταν η γεωμετρία της μήτρας είναι περίπλοκη αλλά η δομική ζήτηση υπερβαίνει αυτό που μπορεί να αντέξει το συμπαγές πλαστικό-πλήρωσης, η υποστήριξη του τυπωμένου κελύφους με ένα άκαμπτο πληρωτικό μετατρέπει ένα εύθραυστο εργαλείο σε στιβαρό. Τα κελύφη μήτρας με τρισδιάστατη εκτύπωση με εποξειδική υποστήριξη είναι ιδιαίτερα αποτελεσματικά - εκτυπώνετε μια μήτρα λεπτού-τοιχώματος με ακριβείς επιφάνειες διαμόρφωσης και, στη συνέχεια, γεμίζετε την εσωτερική κοιλότητα με αλουμίνιο{{5}εποξειδική ή δομική ουρεθάνη.
Έρευνα σευβριδικό γρήγορο εργαλείο με διαφορετικά υλικά υποστήριξηςδιαπίστωσε ότι η βάση αλουμινίου παρείχε την καλύτερη ισορροπία κόστους, ακρίβειας διαστάσεων και αποδοτικότητας διεργασίας - βελτιώνοντας την απόδοση κατά 68% σε σύγκριση με τα εργαλεία χωρίς υποστήριξη, διατηρώντας παράλληλα τα ποσοστά μεταγραφής πάνω από 93%.
Ακολουθεί η εξέλιξη των στρατηγικών υβριδικής ενίσχυσης, από την πιο απλή στην πιο προηγμένη:
- Επιφάνειες που σχηματίζουν άμμο και παλτό- Γεμίστε τις γραμμές στρώσεων με λεπτό εποξειδικό, τρίψτε λεία. Προσθέτει ανθεκτικότητα στην επιφάνεια με μηδενική δομική αλλαγή στο σώμα της μήτρας.
- Πιέστε-τα μεταλλικά ένθετα στις φθορές- Χάλυβας πείρους ή πείροι γείωσης στις ακτίνες κάμψης. Παρατείνει τη διάρκεια ζωής των άκρων 5-10x με ελάχιστη πολυπλοκότητα σχεδιασμού.
- Εποξειδικό-γεμίστε το εσωτερικό της μήτρας- Εκτυπώστε ένα κοίλο κέλυφος με ακριβή εξωτερική γεωμετρία και, στη συνέχεια, ρίξτε μέσα εποξειδικό αλουμίνιο-. Το εποξειδικό παρέχει συμπιεστική στήριξη ενώ το τυπωμένο κέλυφος διατηρεί την ακρίβεια διαστάσεων.
- Κολλήστε την τυπωμένη μήτρα σε μια κατεργασμένη μεταλλική πλάκα στήριξης- Χρησιμοποιήστε το τυπωμένο εξάρτημα ως επιφάνεια διαμόρφωσης ακριβείας, βιδωμένο ή κολλημένο σε πλάκα από χάλυβα ή αλουμίνιο που απορροφά τη δύναμη πίεσης χύδην. Αυτό διαχωρίζει το πρόβλημα της γεωμετρίας (που αντιμετωπίζεται με εκτύπωση) από το δομικό πρόβλημα (που αντιμετωπίζεται από μέταλλο).
- Χρησιμοποιήστε τυπωμένες μήτρες ως μοτίβα για χυτή ουρεθάνη ή εποξειδικά εργαλεία- Εκτυπώστε ακριβή κύρια γεωμετρία και, στη συνέχεια, χυτεύστε μήτρες παραγωγής-ποιότητας ουρεθάνης ή εποξειδικών σύνθετων υλικών από αυτό το κύριο. Ένα τυπωμένο μοτίβο δημιουργεί πολλαπλές μήτρες χυτεύσεως, καθεμία από τις οποίες διαρκεί εκατοντάδες κύκλους. Αυτή η προσέγγιση έχει νόημα όταν χρειάζεστε πολλά πανομοιότυπα σετ μήτρας ή όταν το ίδιο το τυπωμένο υλικό δεν μπορεί να χειριστεί το περιβάλλον διαμόρφωσης.
Κάθε βήμα προς τα πάνω προσθέτει κόστος και χρόνο, αλλά και πολλαπλασιάζει την ικανότητα μήτρας. Η βασική ιδέα είναι ότι δεν χρειάζεται να επιλέξετε ανάμεσα σε έντυπα και συμβατικά - τα συνδυάζετε στη διεπαφή όπου κάθε τεχνολογία κάνει το καλύτερο δυνατό αποτέλεσμα.
Επικύρωση εξαρτημάτων πριν από την πλήρη επένδυση εργαλείων
Οι υβριδικές μήτρες λύνουν το πρόβλημα ανθεκτικότητας των εργαλείων. Αλλά υπάρχει ένα ευρύτερο ερώτημα επικύρωσης που δεν μπορεί να απαντήσει από μόνες τους οι τυπωμένες μήτρες: θα λειτουργήσει πράγματι το σφραγισμένο μέρος στην τελική του εφαρμογή; Ένα διαμορφωμένο πρωτότυπο κατασκευασμένο από τυπωμένο καλούπι επιβεβαιώνει τη γεωμετρία και τη βασική εφαρμογή, ωστόσο ενδέχεται να μην αποτυπώνει τη συμπεριφορά του υλικού, τα χαρακτηριστικά ελατηρίου-ή την ποιότητα της επιφάνειας ενός-σφραγισμένου τμήματος παραγωγής.
Αυτό είναι όπου η ροή εργασιών ανάπτυξης επωφελείται από την επικύρωση των σφραγισμένων εξαρτημάτων πριν από την παραγωγή εργαλείων μέσω μιας συμπληρωματικής διαδρομής. Αντί να μεταπηδούν απευθείας από τα τυπωμένα-πρωτότυπα καλουπιών στα $10,000+ σκληρυμένη παραγωγή, οι έμπειρες ομάδες εισάγουν ένα γρήγορο στάδιο πρωτοτύπων που παράγει πραγματικά μεταλλικά μέρη - μέσω κατεργασίας CNC ή επαγγελματικής κατασκευής λαμαρίνας - για να επιβεβαιώσουν την κατασκευαστικότητα και τη λειτουργική απόδοση.
Η λογική είναι σωστή: η τυπωμένη μήτρα σας απέδειξε ότι η γεωμετρία λειτουργεί. Ένα CNC-πρωτότυπο ή κατασκευασμένο δείγμα μετάλλου αποδεικνύει ότι το εξάρτημα αποδίδει υπό πραγματικές συνθήκες, με αντιπροσωπευτικές ιδιότητες υλικού παραγωγής-και φινίρισμα επιφάνειας. Αυτή η επικύρωση δύο-σταδίων εντοπίζει ζητήματα DFM (γωνίες πρόχειρου, ελάχιστες ακτίνες, ελατήρια-πίσω δικαιώματα) προτού δεσμεύσετε το κεφάλαιο για τα εργαλεία παραγωγής.
Ομάδες που χρησιμοποιούν υπηρεσίες όπωςΓρήγορη δημιουργία πρωτοτύπων της YICHENπροσεγγίστε αυτό το κενό συνδυάζοντας τη μηχανική κατεργασία CNC και την κατασκευή λαμαρίνας για την παραγωγή λειτουργικών δειγμάτων μετάλλων με πρώιμη ανάδραση DFM. Το αποτέλεσμα είναι ένας επικυρωμένος σχεδιασμός εξαρτημάτων - επιβεβαιωμένος τόσο γεωμετρικά (μέσω εκτυπωμένων καλουπιών) όσο και λειτουργικά (μέσω πρωτότυπων μεταλλικών εξαρτημάτων) - πριν από την κοπή οποιουδήποτε καλουπιού παραγωγής. Αυτή η επικύρωση σε δύο-βήματα εξοικονομεί συνήθως πολύ περισσότερα στις αναθεωρήσεις εργαλείων που αποφεύχθηκαν από ό,τι κοστίζει στις υπηρεσίες δημιουργίας πρωτοτύπων.
Οι υβριδικές στρατηγικές επεκτείνουν αυτό που μπορούν να επιτύχουν φυσικά οι τυπωμένες μήτρες. Ωστόσο, κάθε προσέγγιση εξακολουθεί να έχει ένα όριο - ένα σημείο όπου η κόπωση υλικού, οι απαιτήσεις δύναμης ή οι απαιτήσεις όγκου υπερβαίνουν αυτό που μπορεί να αντέξει αξιόπιστα οποιοσδήποτε συνδυασμός έντυπων και ενισχυμένων εργαλείων.
Περιορισμοί και πότε πρέπει να μετακινηθείτε πέρα από τα τυπωμένα μήτρα
Κάθε μέθοδος εργαλείων έχει ένα φάκελο αποτυχίας. Οι τυπωμένες μήτρες δεν αποτελούν εξαίρεση και η προσποίηση του αντίθετου θα υπονόμευε όλα όσα έχει καθιερώσει αυτός ο οδηγός. Οι τρόποι και τα όρια αποτυχίας του τρισδιάστατου εκτυπωμένου καλουπιού είναι πραγματικά, προβλέψιμα και - αν αγνοηθούν - ακριβά. Γνωρίζοντας ακριβώς πού διασπώνται αυτά τα εργαλεία σάς επιτρέπει να τα χρησιμοποιείτε με σιγουριά μέσα στο παράθυρο δυνατοτήτων τους και να μεταβείτε σε πιο σκληρά εργαλεία την κατάλληλη στιγμή αντί για πολύ αργά.
Όταν αποτυγχάνουν οι εκτυπώσεις
Η αποτυχία δεν μοιάζει πάντα με μια δραματική ρωγμή στο μέσο-εγκεφαλικό επεισόδιο. Τις περισσότερες φορές, είναι η σταδιακή υποβάθμιση που παράγει όλο και πιο ανακριβή εξαρτήματα έως ότου η μήτρα καταστεί άχρηστη. Ακολουθούν τα συγκεκριμένα σενάρια όπου η εκτύπωση εργαλείων φτάνει στο όριο:
- Υπέρβαση ανώτατου ορίου χωρητικότητας:Οι πολυμερείς μήτρες δεν μπορούν να επιβιώσουν σε δυνάμεις πέρα από την αντοχή θλίψης τους πολλαπλασιαζόμενη επί την περιοχή επαφής, ακόμη και μία φορά. Ένα μόνο συμβάν υπερφόρτωσης προκαλεί άμεσο εύθραυστο σπάσιμο σε άκαμπτες ρητίνες ή μόνιμη σύνθλιψη σε θερμοπλαστικά. Δεν υπάρχει ανάκτηση - η μήτρα είναι σκραπ.
- Τυπωμένη μήτρα κόπωσης και ερπυσμού υπό φορτίο:Ακόμη και σε δυνάμεις πολύ κάτω από το όριο ενός-εγκεφαλικού επεισοδίου, η επαναλαμβανόμενη ποδηλασία προκαλεί αθροιστική ζημιά.Παραμόρφωση ερπυσμού σε 3D εκτυπωμένα πολυμερήσυμβαίνει όταν οι μοριακές αλυσίδες γλιστρούν η μία δίπλα στην άλλη υπό παρατεταμένη ή επαναλαμβανόμενη πίεση, με αποτέλεσμα μόνιμη αλλαγή διαστάσεων με την πάροδο του χρόνου. Τα πλαστικά FDM είναι ιδιαίτερα ευαίσθητα επειδή οι χαμηλότερες θερμοκρασίες τήξης τους σημαίνουν ότι η περιβαλλοντική θερμότητα επιταχύνει αυτή τη μοριακή κίνηση. Μια μήτρα που μετράει τέλεια στον πρώτο κύκλο μπορεί να έχει μεγάλο μέγεθος 0,1-0,3 mm από τον κύκλο 200.
- Ευαισθησία σε θερμοκρασία:Θερμοκρασίες εργαστηρίου πάνω από 30-35 βαθμούς C μαλακώνουν αισθητά τις PLA και τις τυπικές ρητίνες. Η τριβή-που δημιουργείται θερμότητα κατά τη διάρκεια της γρήγορης ανακύκλωσης ενοποιεί το πρόβλημα. Μια μήτρα που λειτουργεί καλά σε ένα ελεγχόμενο από το κλίμα εργαστήριο μπορεί να αποτύχει σε ένα καλοκαιρινό γκαράζ ή ένα δάπεδο εργοστασίου χωρίς κλιματισμό.
- Όρια γεωμετρικής πολυπλοκότητας:Οι βαθιές έλξεις, οι σύνθετες καμπύλες με σφιχτές ακτίνες και οι λειτουργίες προοδευτικής μήτρας εισάγουν καταστάσεις καταπόνησης πολλαπλών-κατευθύνσεων που τα τυπωμένα υλικά δεν χειρίζονται καλά. Τα εφελκυστικά φορτία σε δεσμούς στρώσης σε μήτρες FDM ή οι συγκεντρώσεις τάσεων σε λεπτά χαρακτηριστικά στις μήτρες ρητίνης, δημιουργούν απρόβλεπτα σημεία αστοχίας που δεν αντισταθμίζει καμία ποσότητα πλήρωσης.
- Επιφανειακή υποβάθμιση:Η δημιουργία επαφής τρίβει και γυαλίζει σταδιακά την επιφάνεια της μήτρας, αλλάζοντας τις διαστάσεις της απόστασης και τη μεταφορά της υφής της επιφάνειας. Τα μαλακά υλικά όπως το νάιλον φθείρονται πιο γρήγορα από τις άκαμπτες ρητίνες, αλλά αποτυγχάνουν πιο χαριτωμένα - η αντιστάθμιση είναι πιο αργή υποβάθμιση έναντι ξαφνικής ρωγμής.
- Μετατόπιση διαστάσεων χωρίς προειδοποίηση:Σε αντίθεση με τις μήτρες από χάλυβα που παραμορφώνονται ορατά πριν από την αστοχία, οι μήτρες πολυμερών μπορούν να ερπυστούν διαστατικά ενώ εξακολουθούν να εμφανίζονται ανέπαφες. Δεν θα δείτε το πρόβλημα έως ότου τα διαμορφωμένα μέρη αρχίσουν να αποτυγχάνουν στον έλεγχο. Ο ερπυσμός στα πολυμερή συμβαίνει ακόμη και σε θερμοκρασία δωματίου λόγω της ιξωδοελαστικής φύσης τους, όπου η παρατεταμένη φόρτιση προκαλεί τέντωμα και μόνιμη αναδιάταξη των αλυσίδων.
Το όριο όγκου για τρισδιάστατα εκτυπωμένα εργαλεία σφράγισης κυμαίνεται συνήθως μεταξύ 200 και 500 εξαρτημάτων για καλά σχεδιασμένα θερμοπλαστικά καλούπια και 50 έως 150 εξαρτημάτων για μήτρες ρητίνης υπό μέτριο φορτίο. Αυτά δεν είναι δύσκολα όρια - αλλάζουν με την επιλογή υλικού, τη σοβαρότητα της διαμόρφωσης και τις περιβαλλοντικές συνθήκες. Αλλά αντιπροσωπεύουν τη ζώνη όπου η σωρευτική φθορά, ερπυσμός και μετατόπιση διαστάσεων καθιστούν κάθε επόμενο τμήμα λιγότερο αξιόπιστο από το προηγούμενο.
Όρια όγκου και η μετάβαση στα εργαλεία παραγωγής
Το να γνωρίζετε πότε πρέπει να μεταβείτε από τυπωμένα σε μηχανικά καλούπια δεν είναι ένα μόνο σημείο απόφασης. Είναι μια εξέλιξη που ακολουθεί το φυσικό τόξο της ανάπτυξης προϊόντων:
- Τυπωμένες μήτρες για επικύρωση γεωμετρίας (1-50 μέρη):Επιβεβαιώστε ότι οι γωνίες κάμψης, τα βάθη σχηματισμού και το συνολικό σχήμα λειτουργούν όπως έχουν σχεδιαστεί. Αποδεχτείτε τις ατέλειες της επιφάνειας και τη διασπορά ως τιμή της ταχύτητας.
- Γρήγορα-πρωτότυπα μεταλλικά μέρη για λειτουργικές δοκιμές (5-20 μέρη):Μόλις επικυρωθεί η γεωμετρία μέσω της τυπωμένης-μορφοποίησης μήτρας, παράγετε πραγματικά μεταλλικά εξαρτήματα μέσω κατεργασίας CNC ή επαγγελματικής κατασκευής για να επιβεβαιώσετε τη συμπεριφορά του υλικού, το ελατήριο-και την απόδοση υπό πραγματικές συνθήκες συντήρησης. Υπηρεσίες όπωςΓρήγορη δημιουργία πρωτοτύπων της YICHENγεφυρώστε αυτό το χάσμα παρέχοντας CNC-πρωτότυπα και κατασκευασμένα μεταλλικά εξαρτήματα που επιβεβαιώνουν την κατασκευαστικότητα - καλύπτοντας προβλήματα DFM προτού επενδύσετε σε σκληρυμένα εργαλεία.
- Εργαλεία παραγωγής για όγκο (500+ μέρη):Με επικυρωμένη γεωμετρία και επιβεβαιωμένη δυνατότητα κατασκευής, επενδύστε σε μήτρες κατεργασμένων με CNC-με σιγουριά ότι δεν σας περιμένει ακριβός κύκλος αναθεώρησης.
Αυτή η σταδιακή προσέγγιση ελαχιστοποιεί τον συνολικό κίνδυνο του έργου. Οι τυπωμένες μήτρες απορροφούν την αστάθεια σχεδιασμού της πρώιμης ανάπτυξης. Τα γρήγορα-προτυποποιημένα μεταλλικά μέρη επιβεβαιώνουν ότι ο τελικός σχεδιασμός μπορεί να παραχθεί πραγματικά σε κλίμακα. Η παραγωγή κόβεται μόνο μία φορά, για ένα παγωμένο σχέδιο.
Πριν δεσμευτείτε για οποιαδήποτε προσέγγιση, περάστε από αυτήν τη λίστα ελέγχου αξιολόγησης για τη συγκεκριμένη εφαρμογή σας:
- Είναι η δύναμη σχηματισμού σας κάτω από το ένα-ένα τρίτο της ικανότητας συμπίεσης του υλικού της μήτρας; Εάν όχι, το τυπωμένο εργαλείο είναι μικρότερου μεγέθους.
- Χρειάζεστε περισσότερα από 500 πανομοιότυπα εξαρτήματα; Αν ναι, τα οικονομικά ευνοούν τα μηχανικά καλούπια ανεξάρτητα από την ικανότητα τυπωμένης μήτρας.
- Το διαμορφωμένο μέρος απαιτεί ποιότητα φινιρίσματος επιφάνειας κάτω από Ra 1,6; Οι τυπωμένες μήτρες χωρίς εκτεταμένο φινίρισμα δεν θα το προσφέρουν αυτό.
- Θα λειτουργεί το καλούπι σε θερμοκρασίες πάνω από 35 βαθμούς Κελσίου; Συντελεστής μαλάκυνσης του υλικού και επιταχυνόμενος ερπυσμός.
- Η γεωμετρία περιλαμβάνει βαθιές έλξεις ή σύνθετες μορφές με τάση εφελκυσμού στην επιφάνεια της μήτρας; Αυτά ωθούν το έντυπο υλικό σε απρόβλεπτη περιοχή αποτυχίας.
- Μπορείτε να ανεχτείτε τη διακύμανση διαστάσεων +/- 0.2 έως 0,5 mm σε μια σειρά παραγωγής; Εάν απαιτείται πιο αυστηρή συνοχή, τα εργαλεία χάλυβα είναι η απάντηση.
Οι τρισδιάστατες εκτυπωμένες μήτρες σφράγισης δεν αντικαθιστούν τα συμβατικά εργαλεία. Είναι ένας αναπτυξιακός-επιταχυντής φάσης που καταρρέει εβδομάδες χρόνου παράδοσης και χιλιάδες δολάρια σε ώρες και αλλαγή τσέπης - μέσα σε ένα φάκελο καθορισμένων δυνατοτήτων. Χρησιμοποιήστε τα όπου υπερέχουν, μεταβείτε όταν δεν το κάνουν και θα φτάσετε στα εργαλεία παραγωγής πιο γρήγορα, φθηνότερα και με λιγότερες εκπλήξεις από τις ομάδες που παρακάμπτουν εντελώς τα βήματα επικύρωσης.
Συχνές ερωτήσεις σχετικά με τα τρισδιάστατα εκτυπωμένα μήτρα σφράγισης
1. Πόσα μέρη μπορεί να παράγει ένα τρισδιάστατο εκτυπωμένο καλούπι σφράγισης πριν αστοχήσει;
Η διάρκεια ζωής του καλουπιού εξαρτάται σε μεγάλο βαθμό από το υλικό εκτύπωσης και τη σοβαρότητα του σχηματισμού. Καλοσχεδιασμένα καλοσχεδιασμένα καλούπια από νάιλον ή πολυανθρακικό που εκτελούν απλές κάμψεις σε λεπτό αλουμίνιο συνήθως επιβιώνουν από 200 έως 500 κύκλους. Οι άκαμπτες μήτρες ρητίνης υπό μέτριο φορτίο διαρκούν περίπου 50 έως 150 μέρη. Το PLA συχνά υποβαθμίζεται σε μονοψήφιες-χρήσεις. Οι υβριδικές προσεγγίσεις, όπως η προσθήκη χαλύβδινων ενθέτων στις ακτίνες κάμψης ή η εποξειδική πλήρωση του εσωτερικού καλουπιού, μπορούν να παρατείνουν τη διάρκεια ζωής σε 1,{12}} κύκλους ενισχύοντας ζώνες επαφής υψηλής-φθοράς διατηρώντας παράλληλα το τυπωμένο σώμα για χύμα γεωμετρία.
2. Ποια μέταλλα μπορείτε να σφραγίσετε με τρισδιάστατες εκτυπωμένες μήτρες;
Τα μαλακά, όλκιμα μέταλλα σε ανόπτηση λειτουργούν καλύτερα με πολυμερείς μήτρες. Τα ανοπτημένα κράματα αλουμινίου (1100, 3003, 5052, 6061-O) είναι ιδανικά υποψήφια, ακολουθούμενα από ανοπτημένο ορείχαλκο, νεκρό μαλακό χαλκό και λεπτό-μαλακό χάλυβα. Ο ανοξείδωτος χάλυβας είναι γενικά το ανώτατο όριο, περιορίζεται σε πολύ λεπτό υλικό (κάτω από 0,6 mm) με υλικά μήτρας υψηλής-αντοχής όπως νάιλον από ανθρακονήματα{{11}. Να προσδιορίζετε πάντα ανοπτημένη ή νεκρή μαλακή ιδιοσυγκρασία όταν παραγγέλνετε λαμαρίνα για μορφοποίηση τυπωμένης μήτρας, καθώς οι σκληρότερες θερμοκρασίες μπορούν να διπλασιάσουν την απαιτούμενη δύναμη κάμψης.
3. Είναι οι τρισδιάστατες εκτυπωμένες μήτρες σφράγισης φθηνότερες από τις μηχανικές εργαλειομηχανές CNC;
Για πρωτότυπα και τόμους κάτω των 500 εξαρτημάτων, οι εκτυπωμένες μήτρες κοστίζουν δραματικά λιγότερο. Ένα απλό νάιλον καλούπι κοστίζει 15 έως 50 $ έναντι 1.500 έως 10.000 $ για τον κατεργασμένο χάλυβα με CNC-. Το πλεονέκτημα κόστους αυξάνεται με κάθε επανάληψη σχεδιασμού, καθώς η επανεκτύπωση ενός αναθεωρημένου καλουπιού κοστίζει τσέπη σε σύγκριση με την εκ νέου κατεργασία. Ωστόσο, τα οικονομικά αντιστρέφονται πάνω από 500 έως 1.000 εξαρτήματα, επειδή οι μηχανικές μήτρες χάλυβα διαρκούν 50.000 έως 500,000+ κύκλους, οδηγώντας ανά{19}}το κόστος εργαλείων κάτω από 0,10 $. Ομάδες όπως η υπηρεσία ταχείας δημιουργίας πρωτοτύπων της YICHEN συμβάλλουν στη γεφύρωση αυτού του κενού επικυρώνοντας την κατασκευαστική ικανότητα των εξαρτημάτων μέσω δειγμάτων μετάλλων με CNC{21}}πρωτότυπα προτού δεσμευτούν σε ακριβές μήτρες παραγωγής.
4. Ποιο είναι το καλύτερο υλικό τρισδιάστατης εκτύπωσης για σφράγιση καλουπιών;
Το νάιλον ενισχυμένο με-ίνες άνθρακα- προσφέρει την ισχυρότερη συνολική απόδοση για τις περισσότερες εφαρμογές μήτρας σφράγισης. Συνδυάζει αντοχή σε θλίψη περίπου 100 έως 130 MPa με εξαιρετική σταθερότητα διαστάσεων, χαμηλή θερμική διαστολή και αντοχή σε ερπυσμό υπό επαναλαμβανόμενα φορτία. Για την κατασκευή πρωτοτύπων προϋπολογισμού, το τυπικό νάιλον (PA6 ή PA12) παρέχει μια καλή ισορροπία σκληρότητας και κόστους. Οι άκαμπτες μηχανικές ρητίνες από εκτυπωτές SLA προσφέρουν ανώτερο φινίρισμα επιφάνειας και ισοτροπία, αλλά αποτυγχάνουν ξαφνικά χωρίς προειδοποίηση υπό υπερφόρτωση. Η επιλογή υλικού θα πρέπει να ταιριάζει με τις συγκεκριμένες απαιτήσεις διαμόρφωσης, τον αριθμό κύκλων και την ποιότητα της επιφάνειας.
5. Πώς υπολογίζετε εάν ένα τρισδιάστατο εκτυπωμένο καλούπι μπορεί να χειριστεί μια συγκεκριμένη διαδικασία διαμόρφωσης;
Υπολογίστε την απαιτούμενη δύναμη σχηματισμού χρησιμοποιώντας τον τύπο κάμψης αέρα-τονάζ, ο οποίος συνυπολογίζει το πάχος του φύλλου στο τετράγωνο, το μήκος κάμψης, το πλάτος ανοίγματος της μήτρας-και έναν πολλαπλασιαστή υλικού με βάση την αντοχή εφελκυσμού του κράματος. Στη συνέχεια, συγκρίνετε αυτή τη δύναμη με τη συμπιεστική ικανότητα της μήτρας σας (αντοχή διαρροής πολλαπλασιασμένη με την περιοχή επαφής). Εφαρμόστε έναν ελάχιστο συντελεστή ασφαλείας 3x για θερμοπλαστικά και 4x για άκαμπτες ρητίνες, επειδή οι μήτρες πολυμερών θραύονται ξαφνικά χωρίς προειδοποίηση σε αντίθεση με τις μήτρες χάλυβα που παραμορφώνονται σταδιακά. Εάν η αναλογία ασφαλείας πέσει κάτω από το όριο, αυξήστε την επιφάνεια επαφής της μήτρας, αλλάξτε σε πιο ανθεκτικό υλικό ή μειώστε το πάχος του φύλλου.


