


Τι είναι το Progressive Die και γιατί τα εργοστάσια OEM βασίζονται σε αυτό
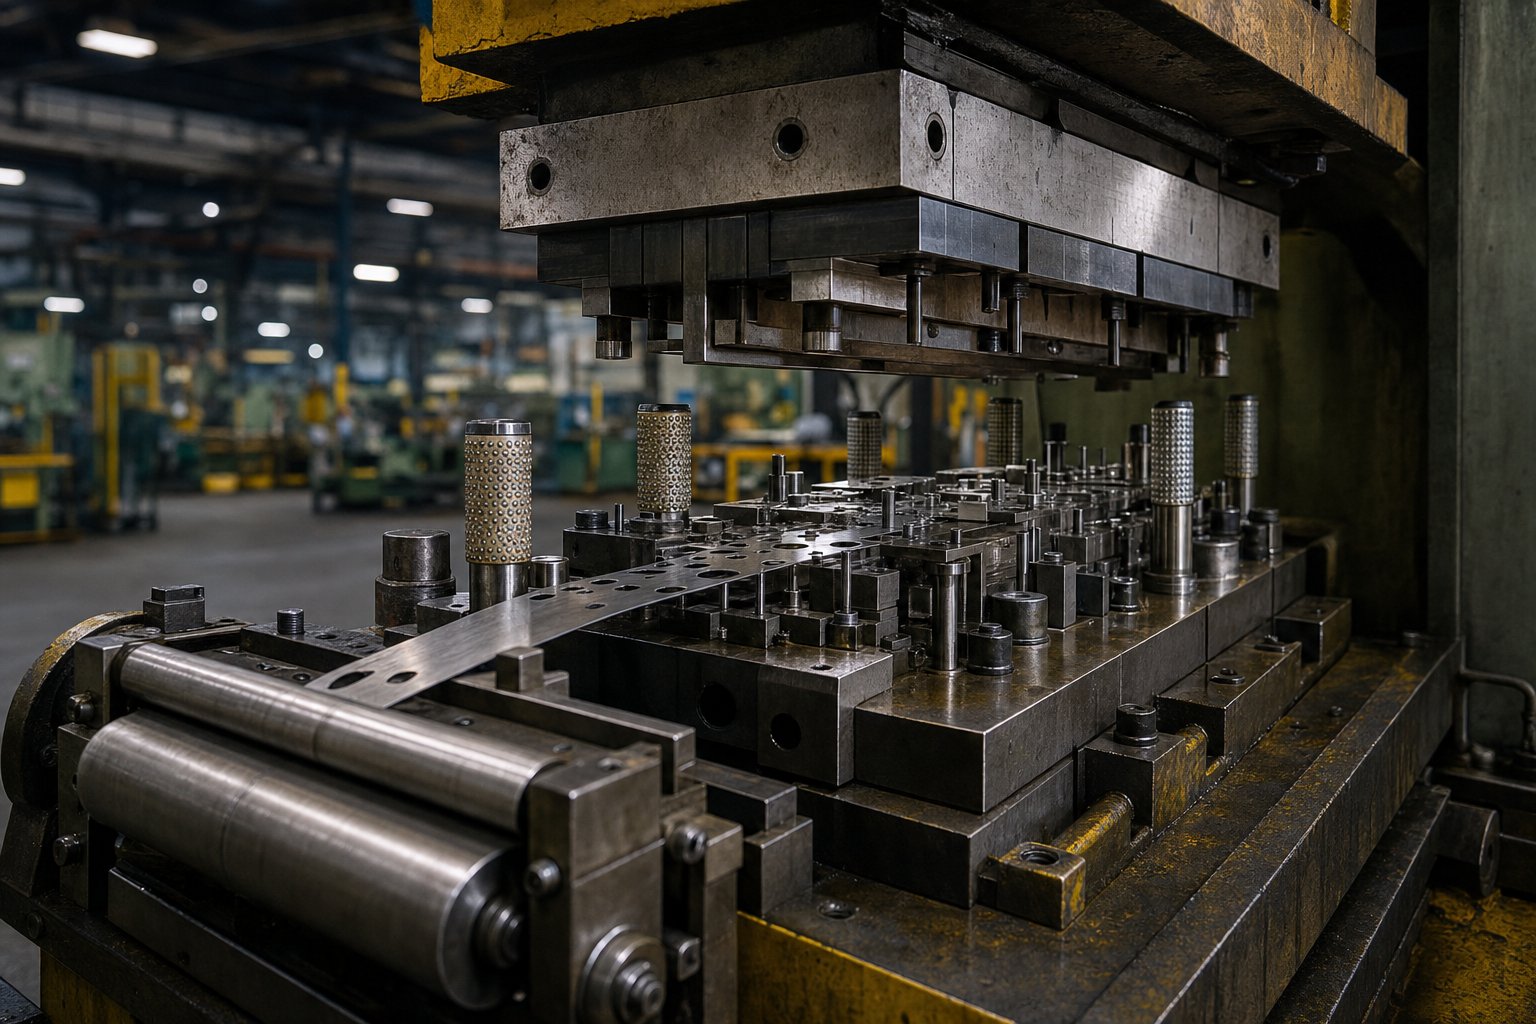
Φανταστείτε ένα μόνο εργαλείο που τρυπά, λυγίζει, σχηματίζει και κόβει ένα μεταλλικό μέρος σε γρήγορη διαδοχή, όλα αυτά χωρίς τα ανθρώπινα χέρια να αγγίζουν το τεμάχιο εργασίας μεταξύ των βημάτων. Αυτό το εργαλείο είναι μια προοδευτική μήτρα και βρίσκεται στην καρδιά κάθε εργοστασίου προοδευτικής μήτρας και σφράγισης OEM μεγάλου όγκου-που θα συναντήσετε όταν προμηθεύεστε μεταλλικά εξαρτήματα ακριβείας.
Τι είναι μια προοδευτική μήτρα
Μια προοδευτική μήτρα είναι ένα εξειδικευμένο εργαλείο σφράγισης που περιέχει πολλαπλούς σταθμούς διατεταγμένους στη σειρά μέσα σε ένα σετ καλουπιών. Μια μεταλλική λωρίδα{1}}που τροφοδοτείται με πηνίο προχωρά μέσα από αυτούς τους σταθμούς με κάθε πάτημα του πιεστηρίου και κάθε σταθμός εκτελεί μια ξεχωριστή λειτουργία, όπως διάτρηση, κάλυψη, κάμψη, διαμόρφωση ή κοπή, έως ότου το τελειωμένο τμήμα διαχωριστεί στον τελικό σταθμό.
Η βασική ιδέα πίσωπροοδευτική στάμπαείναι ταυτόχρονη, διαδοχική δράση. Ενώ ένα τμήμα της λωρίδας τρυπιέται στο σταθμό ένα, ένα άλλο τμήμα κάμπτεται στο σταθμό τρία και ένα άλλο φτάνει στο σημείο αποκοπής στον τελικό σταθμό. Κάθε χτύπημα της πρέσας παράγει ένα ολοκληρωμένο εξάρτημα όταν η ταινία έχει προχωρήσει σε όλους τους σταθμούς. Αυτός ο συνεχής κύκλος είναι που κάνει το prog τόσο αποτελεσματικό για μεγάλες σειρές παραγωγής.
Αντιπαραθέστε αυτό με ένα καλούπι ενός σταδίου-, το οποίο εκτελεί μόνο μία λειτουργία ανά διαδρομή πίεσης σε έναν μόνο σταθμό. Ένα εξάρτημα που απαιτεί πέντε χαρακτηριστικά, ας πούμε δύο τρύπες, μια κάμψη, μια φόρμα και μια επένδυση, θα χρειαζόταν πέντε ξεχωριστές μήτρες, πέντε ρυθμίσεις πρέσας και χειροκίνητο χειρισμό μεταξύ κάθε βήματος. Η προοδευτική σφράγιση μήτρας ενοποιεί όλες αυτές τις λειτουργίες σε ένα εργαλείο και έναν κύκλο πρέσας, εξαλείφοντας το χειρισμό των εξαρτημάτων, μειώνοντας τον χρόνο κύκλου και βελτιώνοντας δραματικά τη συνοχή των διαστάσεων από κομμάτι σε κομμάτι.
Μερικοί όροι που θα συναντήσετε επανειλημμένα όταν εργάζεστε με εργοστάσια σφράγισης:
- Σταθμοί- Μεμονωμένες θέσεις εντός της μήτρας όπου πραγματοποιείται μια συγκεκριμένη εργασία κοπής ή διαμόρφωσης.
- Λωρίδα- Η συνεχής ταινία λαμαρίνας, ξετυλιγμένη από ένα πηνίο, που τροφοδοτείται μέσω της μήτρας.
- Τρύπες πιλότου- Τρύπες ακριβείας τρυπήθηκαν νωρίς στη λωρίδα που εντοπίζουν με ακρίβεια το υλικό σε κάθε επόμενο σταθμό μέσω πιλότων πιλότων.
- Λωρίδα μεταφοράς- Το τμήμα του υλικού που συνδέει μερικώς σχηματισμένα μέρη και τα μεταφέρει μέσω της μήτρας μέχρι την τελική αποκοπή.
Πώς τα εργοστάσια OEM χρησιμοποιούν τα Progressive Dies
Όταν ένας ιδιοκτήτης επωνυμίας ή εταιρεία προϊόντων χρειάζεται χιλιάδες ή εκατομμύρια σφραγισμένα μεταλλικά εξαρτήματα, σπάνια κατασκευάζουν και λειτουργούν οι ίδιοι τα εργαλεία. Αντίθετα, συνεργάζονται με ένα εργοστάσιο προοδευτικής μήτρας και σφράγισης OEM που χειρίζεται τόσο τη μηχανική μήτρας όσο και την παραγωγή όγκου για λογαριασμό τους.
Σε αυτή τη σχέση, ο αγοραστής OEM, συνήθως μηχανικός παραγωγής ή ομάδα προμηθειών, παρέχει σχέδια εξαρτημάτων, απαιτήσεις όγκου και πλαίσιο εφαρμογής. Στη συνέχεια, το εργοστάσιο σφράγισης σχεδιάζει την προοδευτική μήτρα, κατασκευάζει τα εργαλεία, επικυρώνει τα πρώτα προϊόντα και εκτελεί τη συνεχή παραγωγή. Το εργοστάσιο κατέχει την τεχνογνωσία της διαδικασίας. ο αγοραστής κατέχει τις προδιαγραφές σχεδιασμού και απόδοσης του προϊόντος.
Αυτός ο καταμερισμός εργασίας υπάρχει επειδή ο προοδευτικός σχεδιασμός και η λειτουργία του καλουπιού απαιτούν βαθιά εξειδίκευση. Η βελτιστοποίηση διάταξης λωρίδων, η αλληλουχία σταθμών, η εξισορρόπηση δυνάμεων και η εγγραφή πιλότου απαιτούν μηχανικούς εργαλείων με χρόνια εμπειρίας-. Για τον οργανισμό αγοράς, η εξωτερική ανάθεση σε ένα αποκλειστικό εργοστάσιο σφράγισης σημαίνει πρόσβαση σε αυτήν την τεχνογνωσία χωρίς να διατηρείται μια-εργαλειοθήκη, στόλο πρέσας ή ομάδα συντήρησης καλουπιών.
Η ανταμοιβή είναι απλή: υψηλή επαναληψιμότητα, χαμηλό κόστος ανά-τεμάχιο σε όγκο και σταθερή ποιότητα σε όλη την παραγωγή που μπορεί να εκτείνεται σε εκατομμύρια εγκεφαλικά επεισόδια. Αλλά η απόκτηση αυτών των πλεονεκτημάτων εξαρτάται εξ ολοκλήρου από το τι συμβαίνει μέσα στη μήτρα και μέσα στο εργοστάσιο, όπου ακριβώς οι περισσότεροι αγοραστές δεν έχουν ορατότητα.
Πώς λειτουργεί η διαδικασία προοδευτικής σφράγισης καλουπιών
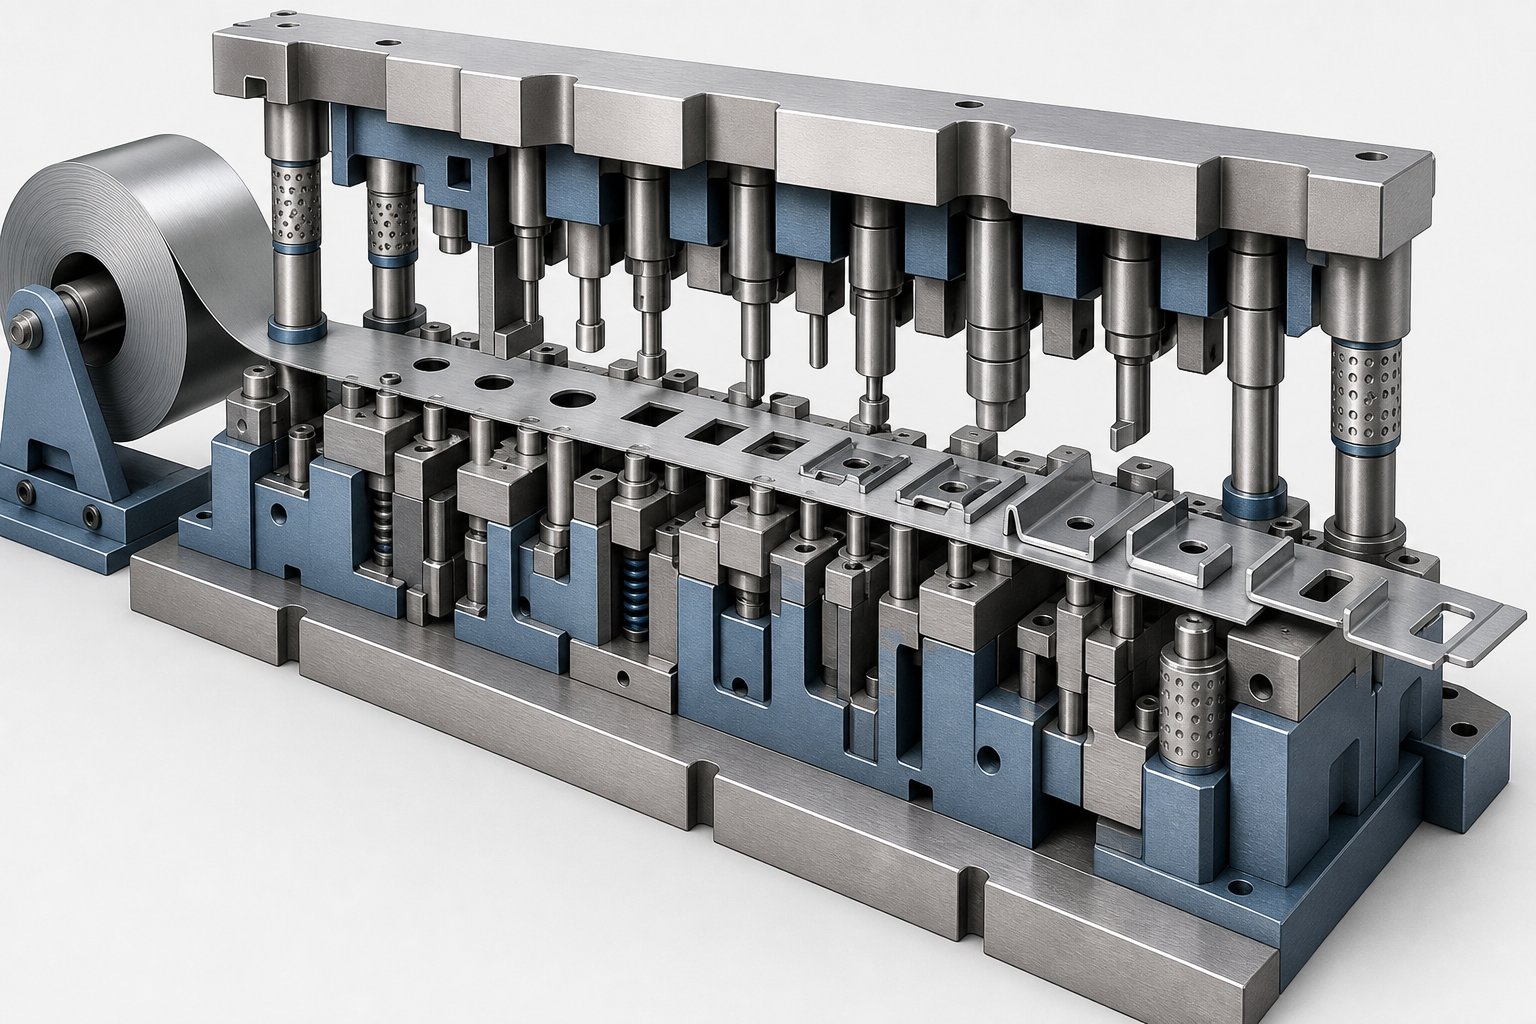
Τι συμβαίνει στην πραγματικότητα σε αυτές τις μερικές εκατοντάδες χιλιοστά του δευτερολέπτου μεταξύ ενός πατήματος και του επόμενου; Οδιαδικασία προοδευτικής σφράγισης μήτραςείναι απατηλά απλό στην ιδέα αλλά πολύ ακριβές στην εκτέλεση. Κάθε κύκλος μετατρέπει το ακατέργαστο απόθεμα πηνίου σε ένα τελικό εξάρτημα μέσω μιας αυστηρά χορογραφημένης ακολουθίας μηχανικών γεγονότων.
Βήμα{0}}Βήμα προς-Ακολουθία σταθμών
Φανταστείτε ένα πηνίο επίπεδης μεταλλικής λωρίδας που έχει τοποθετηθεί σε έναν αποσπώμενο, ισιώνεται μέσω ενός ισοπεδωτή και τροφοδοτείται στο άνοιγμα της μήτρας. Από εκείνο το σημείο και μετά, η προοδευτική διαδικασία σφράγισης ξεδιπλώνεται με σταθερή σειρά με κάθε πάτημα:
- Τροφοδοσία και ίσιωμα πηνίου- Η λωρίδα ξετυλίγεται από το πηνίο, περνά μέσα από έναν ισιωτικό για να αφαιρέσει την καμπυλότητα και ένας σερβομηχανικός τροφοδότης την προωθεί σε μια ακριβή απόσταση (το βήμα τροφοδοσίας) μέσα στη μήτρα.
- Εγγραφή πιλότου- Οι καρφίτσες πιλότου κατεβαίνουν σε τρύπες που είχαν τρυπηθεί προηγουμένως για να ασφαλίσουν τη λωρίδα στην ακριβή θέση πριν ξεκινήσει οποιαδήποτε κοπή ή σχηματισμός. Αυτό εξαλείφει το αθροιστικό σφάλμα τροφοδοσίας.
- Τρύπημα και σβήσιμο- Ανοίγει τρύπες, υποδοχές ή τμήματα προφίλ. Αυτοί οι πρώιμοι σταθμοί δημιουργούν συχνά χαρακτηριστικά δεδομένων στα οποία αναφέρονται οι μεταγενέστερες λειτουργίες.
- Σχηματισμός και κάμψη- Οι σταθμοί διαμορφώνουν προοδευτικά το επίπεδο κενό σε τρισδιάστατη-γεωμετρία μέσω κάμψεων, σχεδίων ή ανάγλυφων.
- Νομίσματα και επανάληψη- Όπου απαιτούνται αυστηρές ανοχές ή συγκεκριμένα φινιρίσματα επιφανειών, οι σταθμοί κοπής κερμάτων συμπιέζουν το υλικό στις τελικές διαστάσεις.
- Κόψιμο και αποκοπή- Το τελειωμένο τμήμα διαχωρίζεται από τη λωρίδα φορέα και εκτινάσσεται από τη μήτρα, ενώ το πλέγμα απορριμμάτων κατευθύνεται σε αγωγούς κάτω από την πρέσα.
Κάθε μία από αυτές τις λειτουργίες εκτελείται ταυτόχρονα σε διαφορετικά σημεία κατά μήκος της λωρίδας κατά τη διάρκεια μιας μόνο διαδρομής πίεσης. Αυτή η επικάλυψη είναι ο βασικός λόγος για τον οποίο η προοδευτική σφράγιση μήτρας επιτυγχάνει ρυθμούς διεκπεραίωσης που δεν μπορούν να ταιριάζουν με μεμονωμένες-μεθόδους λειτουργίας.
Η βελτιστοποίηση διάταξης λωρίδων παίζει κρίσιμο ρόλο εδώ. Οι μηχανικοί καθορίζουν πώς φωλιάζουν τα εξαρτήματα στη λωρίδα, πόσο φαρδιά πρέπει να είναι οι γλωττίδες του φορέα και πόσο υλικό τοποθετείται μεταξύ των χαρακτηριστικών. Μια καλά σχεδιασμένη- διάταξη μπορεί να ωθήσει τη χρήση υλικού πάνω από το 80%, ενώ μια κακώς σχεδιασμένη δημιουργεί υπερβολικά σκραπ και αυξάνει το κόστος του τεμαχίου, κάτι που οι αγοραστές OEM σπάνια βλέπουν μέχρι να εξετάσουν λεπτομερώς το σχέδιο της ταινίας.
Πατήστε Μηχανική και Ταχύτητα Κύκλου
Η προοδευτική πρέσα μήτρας που οδηγεί αυτή τη διαδικασία έχει μέγεθος ώστε να ταιριάζει με τις απαιτήσεις της μήτρας. Οι αγοραστές OEM θα πρέπει να κατανοήσουν μερικές βασικές προδιαγραφές:
- Χωρητικότητα- Η συνολική διαθέσιμη δύναμη ανά διαδρομή, που συνήθως κυμαίνεται από 30 τόνους για μικρό συνδετήρα έως 600 τόνους ή περισσότερο για δομικά μέρη αυτοκινήτου. Η χωρητικότητα πρέπει να υπερβαίνει το άθροισμα όλων των δυνάμεων του σταθμού συν ένα περιθώριο ασφαλείας.
- Εγκεφαλικά επεισόδια ανά λεπτό (SPM)- Καθορίζει την ταχύτητα του κύκλου. Η τυπική παραγωγή κυμαίνεται συχνά μεταξύ 60 και 150 SPM, αλλά η προοδευτική στάμπα με καλούπι υψηλής ταχύτητας σε μικρότερα μέρη μπορεί να ξεπεράσει τις 300 έως 500 πινελιές ανά λεπτό, ιδιαίτερα για ηλεκτρικούς ακροδέκτες και εξαρτήματα λεπτού μετρητή-.
- Μέγεθος κρεβατιού και χωρητικότητα πλάτους λωρίδας- Το κρεβάτι πρέσας πρέπει να χωράει όλο το μήκος του καλουπιού, το οποίο μεγαλώνει όσο αυξάνεται ο αριθμός των σταθμών.
Εδώ είναι η σχέση που πρέπει να έχετε κατά νου: η πιο σύνθετη γεωμετρία εξαρτημάτων απαιτεί περισσότερους σταθμούς, πράγμα που σημαίνει μεγαλύτερη μήτρα, η οποία απαιτεί μεγαλύτερο κρεβάτι πρέσας. Ένα καλούπι 6-σταθμών για ένα απλό στήριγμα ταιριάζει σε μια συμπαγή πρέσα, ενώ ένα καλούπι 20-σταθμών για ένα συγκρότημα συνδετήρων πολλαπλών στροφών μπορεί να απαιτεί μια πρέσα σφράγισης μήτρας ευρείας κλίνης με δυνατότητα τροφοδοσίας σερβομηχανισμού.
Οι υψηλότεροι αριθμοί σταθμών κατανέμουν επίσης τις δυνάμεις σχηματισμού πιο ομοιόμορφα σε όλη τη λωρίδα, μειώνοντας την πίεση σε οποιονδήποτε σταθμό και παρατείνοντας τη διάρκεια ζωής του καλουπιού. Αλλά αυξάνουν το κόστος εργαλείων και επιμηκύνουν την κατασκευή της μήτρας. Για τους αγοραστές OEM, αυτή η αντιστάθμιση μεταξύ της πολυπλοκότητας των ανταλλακτικών, των απαιτήσεων του πιεστηρίου και της επένδυσης εργαλείων είναι μια από τις πρώτες αποφάσεις μηχανικής που διαμορφώνει τα οικονομικά του έργου, ένα θέμα που σχετίζεται άμεσα με το πώς η επιλογή υλικού επηρεάζει περαιτέρω τόσο το σχεδιασμό όσο και τα αποτελέσματα παραγωγής.
Οδηγός επιλογής υλικού για προοδευτική σφράγιση καλουπιών
Το μέταλλο που επιλέγετε δεν καθορίζει μόνο την απόδοση του εξαρτήματος. Διαμορφώνει τους ρυθμούς φθοράς των καλουπιών, τις στρατηγικές λίπανσης, τα όρια ταχύτητας πίεσης και, τελικά, το κόστος ανά-τεμαχίου. Ωστόσο, οι περισσότεροι αγοραστές OEM καθορίζουν ένα υλικό με βάση μόνο τις απαιτήσεις τελικής-χρήσης, χωρίς να εξετάζουν πώς συμπεριφέρεται αυτό το κράμα καθώς ρέει μέσω μιας προοδευτικής μήτρας πολλαπλών-σταθμών. Το σκεπτικό της μηχανικής πίσω από τα υλικά προοδευτικής σφράγισης αξίζει μεγαλύτερη προσοχή επειδή επηρεάζει άμεσα τη μακροζωία των εργαλείων και την αποδοτικότητα της παραγωγής.
Κυριαρχούν δύο μεγάλες κατηγορίες: σιδηρούχα μέταλλα (ανθρακοχάλυβες και ανοξείδωτοι χάλυβες) και μη{0}}σιδηρούχα μέταλλα (χαλκός, ορείχαλκος και κράματα αλουμινίου). Κάθε ένα φέρει ξεχωριστά χαρακτηριστικά διαμόρφωσης που επηρεάζουν τον τρόπο με τον οποίο ένα εργοστάσιο σφράγισης σχεδιάζει και συντηρεί τη μήτρα.
Σιδηρούχα Υλικά Προοδευτικής Σφράγισης
Ο ανθρακούχο χάλυβας παραμένει η κινητήρια δύναμη της προοδευτικής σφράγισης χάλυβα. Η διαθεσιμότητά του, η οικονομική του απόδοση και το ευρύ φάσμα μηχανικών ιδιοτήτων του το καθιστούν το προεπιλεγμένο σημείο εκκίνησης για δομικούς βραχίονες, κλιπ και εξαρτήματα πλαισίου. Η βασική μεταβλητή είναι η περιεκτικότητα σε άνθρακα:
- Χάλυβας χαμηλής-άνθρακας (1008, 1010)- Εξαιρετικά όλκιμο και εύκολο στη διαμόρφωση. Ιδανικό για βαθιές έλξεις, σύνθετες στροφές και μέρη που απαιτούν σημαντική ροή υλικού. Η προοδευτική σφράγιση από ανθρακούχο χάλυβα με αυτές τις ποιότητες εκτελείται σε υψηλότερες ταχύτητες πίεσης επειδή το μαλακό υλικό δημιουργεί λιγότερη φθορά διάτρησης.
- Μέτριας-ανθρακοχάλυβας (1045, 1050)- Μεγαλύτερη αντοχή σε εφελκυσμό και σκληρότητα, κατάλληλη για φέροντες βραχίονες- και λειτουργικό υλικό. Μειωμένη ολκιμότητα σημαίνει πιο σφιχτές ακτίνες κάμψης και περισσότερη προσοχή στην αντιστάθμιση ελατηρίου στη σχεδίαση της μήτρας.
- Χάλυβας με υψηλή περιεκτικότητα σε άνθρακα (1070, 1095)- Χρησιμοποιείται για ελατήρια, κλιπ και κοπτικές άκρες. Η μορφοποίηση είναι περιορισμένη, επομένως η αλληλουχία των σταθμών πρέπει να κατανέμει την τάση προσεκτικά για να αποφευχθεί η ρηγμάτωση.
Η προοδευτική σφράγιση από ανοξείδωτο χάλυβα εισάγει υψηλότερες δυνάμεις διαμόρφωσης και μεγαλύτερη φθορά της μήτρας σε σύγκριση με τον ανθρακούχο χάλυβα. Η σειρά 300 (304, 316) προσφέρει εξαιρετική αντοχή στη διάβρωση και δεν είναι-μαγνητική, καθιστώντας την ιδανική-επιλογή για ιατρικές συσκευές, εξοπλισμό επεξεργασίας τροφίμων και εξαρτήματα θαλάσσης. Η σειρά 400 (410, 430) παρέχει μαγνητικές ιδιότητες και μέτρια αντοχή στη διάβρωση με χαμηλότερο κόστος, τοποθέτηση πάνελ συσκευών και εφαρμογές επένδυσης αυτοκινήτου. Και οι δύο σειρές σκληραίνουν{11}}ταχέως κατά τη διαμόρφωση, πράγμα που σημαίνει ότι οι μήτρες που λειτουργούν ανοξείδωτα απαιτούν σκληρότερους χάλυβες εργαλείων ή ένθετα καρβιδίου σε σταθμούς υψηλής
Τα τυπικά εύρη μετρητών για προοδευτική σφράγιση σιδήρου πέφτουν μεταξύ 0,15 mm και 6,0 mm, αν και οι περισσότερες-παραγωγές υψηλών ταχυτήτων συγκεντρώνονται στο εύρος 0,3 mm έως 3,0 mm όπου οι ταχύτητες πίεσης και η διάρκεια ζωής του καλουπιού παραμένουν ευνοϊκές.
Μη-Μη σιδηρούχα υλικά και οι εφαρμογές τους
Όταν η ηλεκτρική αγωγιμότητα, η θερμική απόδοση ή η μείωση βάρους καθοδηγούν τον σχεδιασμό, παρεμβαίνουν τα μη σιδηρούχα κράματα. Καθένα φέρνει συγκεκριμένες συμπεριφορές διαμόρφωσης που επηρεάζουν τη μηχανική μήτρας:
- Χαλκός (C110, C101)- Εξαιρετικά υψηλή ηλεκτρική και θερμική αγωγιμότητα. Η προοδευτική σφράγιση από χαλκό παράγει ακροδέκτες, ράβδους διαύλου και συνδέσμους μπαταρίας. Η απαλότητα του καθαρού χαλκού σημαίνει χαμηλή φθορά διάτρησης, αλλά μια τάση του υλικού να προσκολλάται σε επιφάνειες μήτρας (pickup), που απαιτούν εξειδικευμένες επικαλύψεις ή λίπανση.
- Ορείχαλκος (C260, C280, C360)- Ένα κράμα χαλκού-ψευδαργύρου που προσφέρει ισορροπία αντοχής, αντοχή στη διάβρωση και οπτική γοητεία. Η προοδευτική σφράγιση ορείχαλκου εξυπηρετεί ηλεκτρικές επαφές, διακοσμητικό υλικό και εξαρτήματα υδραυλικών εγκαταστάσεων. Η καλή μορφοποίηση και το χαμηλότερο ελατήριο σε σχέση με το ατσάλι το καθιστούν επιεικής στα καλούπια πολλαπλών-κάμψεων.
- Αλουμίνιο (3003, 5052, 6061)- Ελαφρύ με καλή αντοχή στη διάβρωση. Η προοδευτική σφράγιση από αλουμίνιο είναι κοινή στις θερμικές ασπίδες αυτοκινήτων, στο υλικό πτερυγίων HVAC και στα περιβλήματα ηλεκτρονικών ειδών ευρείας κατανάλωσης. Η απαλότητα του αλουμινίου καθιστά δυνατή την παραγωγή υψηλής-ταχύτητας, αλλά η τάση του να χολεύει έναντι του χάλυβα εργαλείων απαιτεί προσεκτική επεξεργασία της επιφάνειας της μήτρας και συνεπή λίπανση.
Ο παρακάτω πίνακας ενοποιεί τις μηχανικές εκτιμήσεις που πρέπει να σταθμίσουν οι αγοραστές OEM και οι μηχανικοί παραγωγής κατά την επιλογή των υλικών προοδευτικής σφράγισης:
| Υλικό | Τυπικό εύρος πάχους | Κοινές Εφαρμογές | Βασικές Θεωρήσεις Διαμόρφωσης |
|---|---|---|---|
| Χάλυβας χαμηλού{0}} άνθρακα (1008-1010) | 0.3 - 4.0 χλστ | Στήριγμα αυτοκινήτου, δομικά κλιπ, περιβλήματα | Εξαιρετική ολκιμότητα. χαμηλή φθορά καλουπιών? ελάχιστο ελατήριο |
| Μέτριας-ανθρακοχάλυβας (1045-1050) | 0.5 - 5.0 χλστ | Φορτώστε-στηρίγματα ρουλεμάν, γρανάζια, εξοπλισμό | Υψηλότερες δυνάμεις διαμόρφωσης. απαιτείται αποζημίωση επιστροφής |
| Ανοξείδωτο ατσάλι 300 series | 0.15 - 3.0 χλστ | Ιατρικές συσκευές, εξοπλισμός τροφίμων, εξαρτήματα πλοίων | Η εργασία-σκληραίνει γρήγορα. απαιτεί εργαλεία καρβιδίου και βαριά λίπανση |
| Ανοξείδωτο ατσάλι 400 series | 0.3 - 3.0 χλστ | Πάνελ συσκευών, επένδυση αυτοκινήτου, μαγνητικά εξαρτήματα | Μέτρια εργασία-σκλήρυνση. χαμηλότερο κόστος από τη σειρά 300 |
| Χαλκός (C110, C101) | 0.1 - 2.0 χλστ | Ηλεκτρικοί ακροδέκτες, μπάρες διαύλου, βύσματα μπαταρίας | Μαλακός; επιρρεπής στην παραλαβή υλικού στα εργαλεία. εξαιρετική αγωγιμότητα |
| Ορείχαλκος (C260, C360) | 0.15 - 3.0 χλστ | Ηλεκτρικές επαφές, διακοσμητικό υλικό, υδραυλικά εξαρτήματα | Χαμηλό ελατήριο; καλή μορφοποίηση? μέτρια φθορά καλουπιών |
| Αλουμίνιο (3003, 5052, 6061) | 0.2 - 4.0 χλστ | Θερμικές ασπίδες, εξαρτήματα HVAC, ηλεκτρονικά περιβλήματα | Πυγμάχος ελαφρού βάρους; Ο κίνδυνος εκτόνωσης απαιτεί επικαλυμμένα εργαλεία. υψηλές ταχύτητες πίεσης επιτεύξιμες |
Παρατηρήστε ένα μοτίβο: τα μαλακότερα, πιο όλκιμα υλικά επιτρέπουν μεγαλύτερες ταχύτητες κύκλου και μεγαλύτερα διαστήματα μεταξύ της συντήρησης της μήτρας, ενώ τα σκληρότερα κράματα απαιτούν πιο στιβαρά εργαλεία και αυστηρότερους ελέγχους διαδικασίας. Αυτή η αντιστάθμιση είναι ακριβώς αυτό που διαμορφώνει τη φάση της μηχανικής σχεδίασης μήτρας, όπου η αλληλουχία σταθμών, η επιλογή υλικού εισαγωγής και οι υπολογισμοί δύναμης μεταφράζουν μια επιλογή υλικού σε λειτουργικό εργαλείο παραγωγής.
Die Design Engineering and Tooling Economics
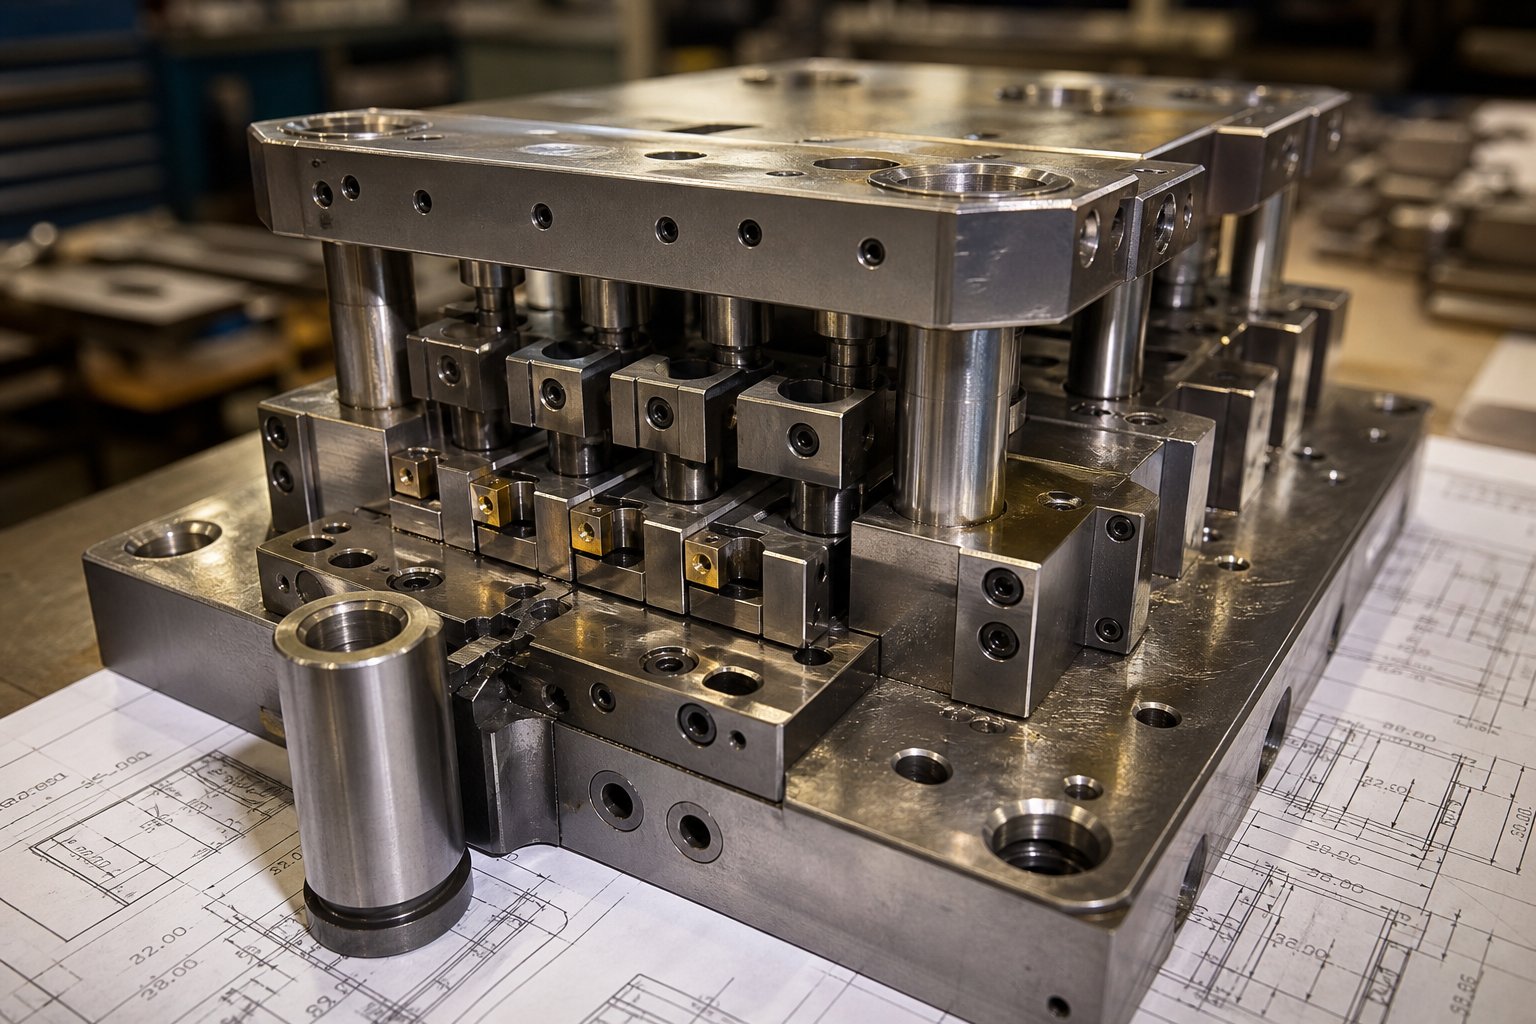
Ένα προοδευτικό σχέδιο σχεδίασης καλουπιού σφράγισης είτε πετυχαίνει είτε αποτυγχάνει πολύ πριν από την πρώτη διαδρομή παραγωγής. Η ροή εργασιών μηχανικής που μετατρέπει ένα σχέδιο εξαρτήματος σε ένα λειτουργικό εργαλείο πολλαπλών-σταθμών περιλαμβάνει τη στενή συνεργασία μεταξύ της ομάδας μηχανικών του αγοραστή OEM και των σχεδιαστών καλουπιών του εργοστασίου σφράγισης και είναι εκεί όπου κλειδώνεται το μεγαλύτερο μέρος της δομής κόστους του έργου.
Αυτή η συνεργασία ξεκινά συνήθως με μια αναθεώρηση Σχεδιασμού για Κατασκευαστικότητα. Οι μηχανικοί εργαλείων του εργοστασίου εξετάζουν τη γεωμετρία του εξαρτήματος, εντοπίζουν χαρακτηριστικά που μπορεί να προκαλέσουν αστάθεια της λωρίδας, προτείνουν τροποποιήσεις που απλοποιούν τη μήτρα χωρίς συμβιβασμούς στη λειτουργία και σημειώσεις ανοχής που θα οδηγήσουν στην πολυπλοκότητα των εργαλείων. Οι αλλαγές στο DFM που έγιναν σε αυτό το στάδιο δεν κοστίζουν τίποτα. Οι ίδιες αλλαγές που ζητούνται μετά την κατασκευή προοδευτικών εργαλείων μήτρας γίνονται δαπανηρή επανεπεξεργασία.
Διάταξη λωρίδων και σχεδιασμός σταθμών
Η διάταξη λωρίδων είναι όπου ο προοδευτικός σχεδιασμός μήτρας σφράγισης γίνεται τόσο τέχνη όσο και πειθαρχία μηχανικής. Ο μηχανικός εργαλείων πρέπει να απαντήσει σε μια σειρά αλληλοεξαρτώμενων ερωτήσεων: Πώς πρέπει να ακολουθούν οι λειτουργίες μεταξύ των σταθμών; Πού χρειάζεται ενίσχυση η λωρίδα φορέα για να υποστηρίξει μερικώς διαμορφωμένα χαρακτηριστικά; Πόσο φαρδιά πρέπει να είναι οι γλωττίδες του φορέα για να διατηρηθεί η ακαμψία της ταινίας χωρίς σπατάλη υλικού;
Διάφοροι παράγοντες οδηγούν αυτές τις αποφάσεις:
- Εξισορρόπηση δυνάμεων- Οι δυνάμεις κοπής και διαμόρφωσης σε κάθε σταθμό πρέπει να κατανέμονται έτσι ώστε το φορτίο της πίεσης να παραμένει στο κέντρο. Οι μη ισορροπημένες δυνάμεις προκαλούν ανομοιόμορφη φθορά της μήτρας και παραμόρφωση της λωρίδας.
- Διαχείριση ροής υλικού- Οι σταθμοί διαμόρφωσης πρέπει να υπολογίζουν τον τρόπο με τον οποίο το μέταλλο τεντώνεται και λεπταίνει. Η ακολουθία σταθμών επηρεάζει το εάν μια στροφή ή το σχέδιο θα παραμορφώσουν τα χαρακτηριστικά που δημιουργήθηκαν σε προηγούμενους σταθμούς.
- Βελτιστοποίηση σκραπ- Το πλάτος της λωρίδας φορέα, η απόσταση βήματος και ο προσανατολισμός των τμημάτων στη λωρίδα καθορίζουν τη χρήση του υλικού. Μια καλά σχεδιασμένη- διάταξη μπορεί να μειώσει το σκραπ κατά αρκετές ποσοστιαίες μονάδες σε σύγκριση με μια αφελή διάταξη.
- Καταμέτρηση σταθμών- Η πιο περίπλοκη γεωμετρία τμημάτων απαιτεί περισσότερους σταθμούς. Κάθε πρόσθετος σταθμός προσθέτει μήκος καλουπιού, αυξάνει το κόστος εργαλείων και απαιτεί μεγαλύτερη κλίνη πρέσας, αλλά επίσης κατανέμει την καταπόνηση πιο σταδιακά και βελτιώνει την ποιότητα του εξαρτήματος.
Ένα εξάρτημα μπορεί να φαίνεται απλό στο σχέδιο, αλλά απαιτεί δώδεκα ή περισσότερους σταθμούς αφού οι μηχανικοί υπολογίσουν τις πιλοτικές τρύπες, τους σταθμούς αδράνειας για τη σταθεροποίηση λωρίδων και τις αλληλουχίες προοδευτικής διαμόρφωσης που αποτρέπουν το ράγισμα του υλικού. Η διάταξη λωρίδων είναι σταθερά ένας από τους μεγαλύτερους παράγοντες κόστους σε οποιοδήποτε πρόγραμμα προοδευτικής μήτρας, επειδή υπαγορεύει σχεδόν τα πάντα κατάντη.
Χρόνοι παράδοσης εργαλείων και παράγοντες κόστους
Η προοδευτική εργαλειομηχανή αντιπροσωπεύει μια σημαντική αρχική επένδυση, αλλά τα οικονομικά αλλάζουν δραματικά σε όγκο. Σκεφτείτε το ως εξής: μια μήτρα που κοστίζει δεκάδες χιλιάδες δολάρια προσθέτει σημαντικό κόστος ανά εξάρτημα σε 5.000 τεμάχια, αλλά στα 500.000 τεμάχια, η ίδια επένδυση συνεισφέρει κλάσματα του σεντ σε κάθε μονάδα. Τα δεδομένα του κλάδου δείχνουν ότι οι προοδευτικές μήτρες μπορεί να κυμαίνονται από περίπου 10.000 $ για απλούστερα εργαλεία έως 350.000 $ για σύνθετες{10}}κατασκευές πολλών σταθμών, με καλά διατηρημένα εργαλεία που διαρκούν εκατομμύρια κύκλους πίεσης.
Διάφοροι παράγοντες ωθούν τα καλούπια προοδευτικής σφράγισης προς το υψηλότερο άκρο αυτού του εύρους:
- Ο υψηλότερος σταθμός μετράει για πολύπλοκες γεωμετρίες
- Αυστηρότερες ανοχές που απαιτούν εξαρτήματα γείωσης ακριβείας και χαρακτηριστικά ρύθμισης στη διαδικασία-
- Πιο σκληρά υλικά λωρίδων που επιταχύνουν τη φθορά στις επιφάνειες κοπής και διαμόρφωσης
- Απαιτήσεις για-ενισχυτική ανίχνευση, αυτόματη ανίχνευση απορριμμάτων ή συστήματα εξαγωγής εξαρτημάτων
Η ιδιοκτησία εργαλείων είναι ένα άλλο θέμα που οι αγοραστές OEM συχνά παραβλέπουν. Ορισμένα εργοστάσια διατηρούν την κυριότητα και αποσβένουν το κόστος σε τιμή τεμαχίου, ενώ άλλα κατασκευάζουν εργαλεία που ο αγοραστής κατέχει πλήρως. Κάθε μοντέλο έχει συνέπειες για τη μακροπρόθεσμη-ευελιξία, ειδικά αν αναμένετε να μετακινήσετε την παραγωγή μεταξύ προμηθευτών.
Η επιλογή των υλικών ένθετων σε σταθμούς υψηλής-φθοράς διαμορφώνει άμεσα τη μακροζωία του καλουπιού. Ο συμβατικός χάλυβας εργαλείων (D2, A2, M2) λειτουργεί καλά για μέτριους όγκους παραγωγής και πιο μαλακά υλικά λωρίδων. Αλλά για προοδευτικές μήτρες σφράγισης καρβιδίου, τα ένθετα καρβιδίου βολφραμίου στις άκρες διάτρησης και στις επιφάνειες διαμόρφωσης μπορούν να παρατείνουν τη διάρκεια ζωής κατά πολλά πολλαπλάσια σε σύγκριση με τον χάλυβα εργαλείων, ιδιαίτερα κατά τη σφράγιση λειαντικών ανοξείδωτων κραμάτων ή τη λειτουργία σε υψηλές ταχύτητες. Η αντιστάθμιση είναι το κόστος και η ευθραυστότητα: τα ένθετα καρβιδίου είναι πιο ακριβά και λιγότερο συγχωρετικά με τις πλευρικές δυνάμεις, επομένως απαιτούν αυστηρότερη ευθυγράμμιση της πίεσης και πιο άκαμπτη κατασκευή μήτρας.
Οι χρόνοι παράδοσης για την προοδευτική εργαλειομηχανή ποικίλλουν σε μεγάλο βαθμό με βάση την πολυπλοκότητα, το ανεκτέλεστο εργοστάσιο και το εάν περιλαμβάνονται δοκιμαστικά πρωτότυπα. Οι απλούστερες μήτρες μπορούν να αποσταλούν σε εβδομάδες, ενώ πολύπλοκα εργαλεία πολλών-σταθμών με εκτεταμένη δοκιμή και επικύρωση μπορεί να εκτείνονται σε αρκετούς μήνες. Οι αγοραστές OEM που ασχολούνται με τα εργοστάσια νωρίς στη φάση του σχεδιασμού και ολοκληρώνουν τη συνεργασία του DFM προτού δεσμευτούν για τις τελικές προδιαγραφές εργαλείων τείνουν να συμπιέζουν τα χρονοδιαγράμματα και να αποφεύγουν τις δαπανηρές αναθεωρήσεις στη μέση-κατασκευή.
Όλη αυτή η μηχανική προσπάθεια και η επένδυση εργαλείων εξυπηρετεί έναν και μόνο σκοπό: την παραγωγή ανταλλακτικών με το χαμηλότερο δυνατό συνολικό κόστος μόλις αυξηθεί ο όγκος. Αλλά η απόφαση να επενδύσετε σε προοδευτικά εργαλεία έχει νόημα μόνο σε σχέση με εναλλακτικές μεθόδους σφράγισης και η κατανόηση του σημείου που βρίσκεται το νεκρό σημείο απαιτεί μια σαφή-σύγκριση μεταξύ των διαδικασιών.
Προοδευτική σφράγιση μήτρας εναντίον άλλων μεθόδων
Γνωρίζετε λοιπόν ότι οι προοδευτικές μήτρες προσφέρουν χαμηλό κόστος ανά-τεμάχιο σε όγκο. Είναι, όμως, μια προοδευτική προσέγγιση με καλούπι και σφράγιση στην πραγματικότητα η κατάλληλη για εσάς; Αυτό εξαρτάται από τη γεωμετρία, το μέγεθος του τρεξίματος, το πάχος του υλικού και το ποσό που είστε διατεθειμένοι να επενδύσετε στην κατασκευή εργαλείων εκ των προτέρων. Τέσσερις κύριες μέθοδοι σφράγισης ανταγωνίζονται για τα δολάρια του έργου OEM: προοδευτική μήτρα, μήτρα μεταφοράς, σύνθετη μήτρα και τετρακύλιση (πολλαπλή ολίσθηση). Κάθε ένα καταλαμβάνει μια ξεχωριστή γλυκιά θέση και η επιλογή του λάθος σημαίνει ότι πληρώνετε είτε πάρα πολλά ανά κομμάτι είτε πάρα πολλά σε εργαλεία που δεν κερδίζουν ποτέ πίσω την επένδυσή του.
Progressive Die vs Transfer Die vs Compound Die
Οι διαφορές μεταξύ αυτών των διαδικασιών οφείλονται στο πώς κινείται το τεμάχιο εργασίας, ποια γεωμετρικά μέρη χειρίζεται καλά κάθε μέθοδος και πού τα οικονομικά ευνοούν το ένα έναντι του άλλου. Οι μήτρες μεταφοράς, για παράδειγμα, διαχωρίστε το κενό από την ταινία νωρίς και χρησιμοποιήστε μηχανικά δάχτυλα για να το μεταφέρετε μεταξύ ανεξάρτητων σταθμών. Αυτό τα καθιστά ιδανικά για μεγαλύτερα μέρη που απαιτούν βαθύτερες έλξεις και πιο περίπλοκα σχήματα που δεν μπορούν να παραμείνουν συνδεδεμένα σε μια λωρίδα φορέα. Οι σύνθετες μήτρες ακολουθούν μια εντελώς διαφορετική προσέγγιση: εκτελούν όλες τις εργασίες κοπής και διαμόρφωσης με μία μόνο πίεση σε ένα μόνο επίπεδο, γεγονός που τις καθιστά γρήγορες και φθηνές για απλές επίπεδες γεωμετρίες αλλά ακατάλληλες για οτιδήποτε απαιτεί πολλαπλές κάμψεις ή τρισδιάστατη διαμόρφωση.
Η σφράγιση με τέσσερις διαφάνειες προσθέτει μια άλλη επιλογή. Αντί για κάθετη δύναμη πίεσης, χρησιμοποιεί τέσσερις οριζόντιες ολισθήσεις εργαλείου για να διαμορφώσει το υλικό από πολλές γωνίες. Αυτή η μέθοδος υπερέχει σε μικρά, περίπλοκα λυγισμένα εξαρτήματα, όπως κλιπ ελατηρίου, επαφές συνδετήρων και καλώδια όπου η κάμψη πολλαπλών κατευθύνσεων θα ήταν δύσκολο να επιτευχθεί σε μια συμβατική διάταξη προοδευτικής σφράγισης μετάλλων.
Ο παρακάτω πίνακας αναλύει τον τρόπο με τον οποίο συγκρίνονται αυτές οι μέθοδοι μήτρας και σφράγισης μεταξύ των κριτηρίων που έχουν μεγαλύτερη σημασία για τους υπεύθυνους λήψης αποφάσεων OEM-:
| Κριτήρια | Progressive Die | Μεταφορά Ζήτου | Compound Die | Fourslide / Multislide |
|---|---|---|---|---|
| Πολυπλοκότητα μερών | Μέτρια προς υψηλή (πολλών-χαρακτηριστικών, πολλαπλών-κάμψεων) | Υψηλό (βαθιά σχέδια, μεγάλα τρισδιάστατα σχήματα) | Χαμηλή (επίπεδη, μεμονωμένη-λειτουργία αεροπλάνου) | Μέτρια προς υψηλή (σύνθετες κάμψεις πολλαπλών-γωνιών) |
| Ιδανικό εύρος έντασης | Υψηλός όγκος (εκατοντάδες χιλιάδες έως εκατομμύρια) | Μέτρια προς υψηλή ένταση | Χαμηλός έως μεσαίος όγκος | Χαμηλός έως μεσαίος όγκος |
| Εύρος πάχους υλικού | 0.1 - 6.0 mm τυπικό | 0.5 - 10+ χλστ | 0.2 - 6.0 χλστ | 0.1 - 2.5 χλστ |
| Δυνατότητα ανοχής | Σφιχτή (συνεπής εγγραφή από σταθμό-σε-σταθμό) | Σφιχτή (ανεξάρτητη ευθυγράμμιση σταθμού) | Κατάλληλο για μεμονωμένα-χαρακτηριστικά αεροπλάνου | Μέτρια (μεταβλητότητα πολλών-αξόνων) |
| Κόστος ανά{0}}τεμαχίου σε όγκο | Χαμηλότερη σε υψηλή ένταση | Μέτριος | Χαμηλό για απλά εξαρτήματα | Μέτριος |
| Επένδυση εργαλείων | Ψηλά | Υψηλό (συν μηχανισμός μεταφοράς) | Χαμηλή έως μέτρια | Μέτριος |
| Ιδανικές εφαρμογές | Συνδέσεις, βραχίονες, ακροδέκτες, ελάσματα κινητήρα | Μεγάλα πάνελ αμαξώματος,-βαθιά τραβηγμένα περιβλήματα, δομικά μέρη | Ροδελάκια, απλά κενά, επίπεδες ροδέλες | Κλιπ ελατηρίου, συρμάτινες φόρμες, μικρές λυγισμένες επαφές |
Όταν το Progressive Die Stamping είναι η σωστή επιλογή
Οι προοδευτικές μήτρες κερδίζουν την επένδυσή τους όταν ευθυγραμμίζονται διάφορες συνθήκες. Τα χρειάζεστε όταν το εξάρτημά σας απαιτεί πολλαπλές λειτουργίες, όπως διάτρηση, διαμόρφωση και κοπή, που εκτελούνται με αυστηρή σειρά σε ανοχές που απαιτούν επαναλαμβανόμενη εγγραφή-σε-σταθμό. Τα χρειάζεστε όταν οι ετήσιοι όγκοι δικαιολογούν το υψηλότερο κόστος εργαλείων μέσω δραματικά χαμηλότερων τιμών τεμαχίων. Και τα χρειάζεστε όταν ο χρόνος κύκλου έχει σημασία, επειδή η μακροπρόθεσμη προοδευτική στάμπα σε μια καλοσχεδιασμένη μήτρα-παράγει εξαρτήματα πιο γρήγορα από οποιαδήποτε εναλλακτική μεταφοράς ή σύνθετης σύνθεσης με παρόμοια πολυπλοκότητα.
Το όριο όγκου όπου η προοδευτική επεξεργασία εργαλείων αποδίδει ποικίλλει ανάλογα με την πολυπλοκότητα και το υλικό του εξαρτήματος. Ισχύει μια γενική αρχή του κλάδου: όσο περισσότερες λειτουργίες απαιτεί το τμήμα σας, τόσο χαμηλότερος γίνεται ο όγκος εξισορρόπησης σε σχέση με την εκτέλεση αυτών των λειτουργιών σε ξεχωριστές ρυθμίσεις. Ένας απλός βραχίονας που χρειάζεται μόνο δύο χαρακτηριστικά μπορεί να μην δικαιολογεί μια προοδευτική μήτρα έως ότου οι όγκοι φτάσουν τις εκατοντάδες χιλιάδες. Ένας σύνδεσμος πολλαπλών-κάμψεων με οκτώ χαρακτηριστικά μπορεί να φτάσει στο νεκρό σημείο πολύ νωρίτερα, επειδή η εναλλακτική, η εκτέλεση οκτώ μονών-ρυθμίσεων λειτουργίας με χειρισμό εξαρτημάτων μεταξύ τους, ενέχει υψηλό κίνδυνο εργασίας και ποιότητας σε οποιοδήποτε όγκο.
Πότε πρέπει να κοιτάξετε αλλού;
- Η μεταφορά πεθαίνειπροτιμώνται όταν τα εξαρτήματα είναι φυσικά πολύ μεγάλα για να παραμείνουν σε μια λωρίδα φορέα, απαιτούν πολύ βαθιές έλξεις (βάθος που υπερβαίνει το πλάτος υλικού) ή χρειάζονται εργασίες σε επιφάνειες που δεν είναι προσβάσιμες ενώ το εξάρτημα είναι συνδεδεμένο με πλέγμα.
- Η ένωση πεθαίνειαρκεί όταν το εξάρτημα είναι επίπεδο, η γεωμετρία είναι απλή και οι ανοχές μπορούν να επιτευχθούν με μία μόνο διαδρομή. Οι ροδέλες, οι ροδέλες και τα πρώτα-κενά λειτουργίας πέφτουν εδώ.
- Σφράγιση τεσσάρων διαφανειώνκερδίζει όταν τα μέρη είναι μικρά, απαιτούν κάμψεις πολλαπλών κατευθύνσεων και οι όγκοι βρίσκονται στο χαμηλό-έως-μέσο εύρος όπου η προοδευτική εργαλειομηχανή δεν μπορεί να ανακτήσει το κόστος της.
Για τους αγοραστές OEM, η απόφαση καταλήγει συχνά σε μια απλή ερώτηση: η εξοικονόμηση ανά τεμάχιο της μακροπρόθεσμης προοδευτικής σφράγισης αντισταθμίζει την αρχική επένδυση του καλουπιού εντός του προβλεπόμενου κύκλου ζωής του όγκου; Εάν η απάντηση είναι ναι, και το εξάρτημά σας χρειάζεται περισσότερες από δύο λειτουργίες διαμόρφωσης, τα προοδευτικά καλούπια προσφέρουν σχεδόν πάντα το καλύτερο συνολικό κόστος ιδιοκτησίας.
Η επιλογή της σωστής μεθόδου, ωστόσο, είναι μόνο η μισή εξίσωση. Ακόμη και η πιο κατάλληλη επιλογή διαδικασίας χάνει την αξία της χωρίς αυστηρό ποιοτικό έλεγχο για να διασφαλιστεί ότι κάθε εξάρτημα που φεύγει από τη μήτρα πληροί τις προδιαγραφές, διαδρομή μετά από εγκεφαλικό επεισόδιο, σε εκατομμύρια κύκλους.
Πρότυπα ποιοτικού ελέγχου και ανοχής στην προοδευτική σφράγιση
Μια μήτρα προοδευτικής σφράγισης μπορεί να κατασκευαστεί άψογα και να παράγει ακόμα σκραπ εάν τα συστήματα ποιοτικού ελέγχου δεν ταιριάζουν με την ακρίβεια που είναι ενσωματωμένη στα εργαλεία. Για τους αγοραστές OEM, η κατανόηση του τρόπου με τον οποίο ένα εργοστάσιο παρακολουθεί, μετράει και τεκμηριώνει την ποιότητα εξαρτημάτων είναι εξίσου σημαντική με την αξιολόγηση της χωρητικότητας του πιεστηρίου ή του αριθμού σταθμών. Οι καλύτερες υπηρεσίες προοδευτικής σφράγισης μεταλλικών καλουπιών διαχωρίζονται όχι μέσω ισχυρισμών μάρκετινγκ αλλά μέσω επαληθεύσιμων ελέγχων διαδικασίας που διατηρούν σφιχτές τις διακυμάνσεις διαστάσεων σε εκατομμύρια κύκλους.
Δυνατότητες ανοχής ανά υλικό και πολυπλοκότητα
Τι ανοχές μπορείτε να περιμένετε ρεαλιστικά; Η απάντηση εξαρτάται από τρεις αλληλένδετες μεταβλητές: τον τύπο υλικού, την πολυπλοκότητα του εξαρτήματος και το επίπεδο της επένδυσης εργαλείων που δικαιολογεί το έργο σας. Η τυπική προοδευτική σφράγιση μετάλλου μήτρας έχει τυπικά ανοχές στην περιοχή από ±0,05 mm έως ±0,10 mm για τις περισσότερες εργασίες παραγωγής. Οι αυστηρότερες προδιαγραφές είναι εφικτές, με κορυφαία εργοστάσια να φτάνουν σε ανοχές θέσης έως και ±0,005 mm σε κρίσιμα χαρακτηριστικά, αν και αυτό το επίπεδο ακρίβειας αυξάνει σημαντικά το κόστος εργαλείων, τη συχνότητα συντήρησης και τις απαιτήσεις ακονίσματος.
Ο παρακάτω πίνακας οργανώνει τα επιτεύξιμα εύρη ανοχής ανά υλικό και πολυπλοκότητα, δίνοντας στους μηχανικούς παραγωγής OEM μια πρακτική αναφορά κατά τον καθορισμό των προδιαγραφών:
| Κατηγορία Υλικού | Simple Flat (μόνο διάτρηση/κενό) | Μέτρια διαμόρφωση (1-2 στροφές) | Σύνθετη Πολλαπλή-Καμπή (3+ κάμψεις, σύρματα) |
|---|---|---|---|
| Χάλυβας χαμηλών-άνθρακες | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| Ανοξείδωτο ατσάλι (300/400) | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
| Κράματα χαλκού | ±0.03 - ±0,05 mm | ±0.05 - ±0,08 mm | ±0.08 - ±0,12 mm |
| Κράματα αλουμινίου | ±0.04 - ±0,06 mm | ±0.06 - ±0,10 mm | ±0.10 - ±0,15 mm |
Προσέξτε το μοτίβο: υλικά με υψηλότερους ρυθμούς σκλήρυνσης-εργασίας (ανοξείδωτο, αλουμίνιο) εισάγουν μεγαλύτερη μεταβλητότητα ελατηρίου, διευρύνοντας τις εφικτές ανοχές για πολύπλοκες γεωμετρίες. Τα μαλακότερα υλικά, όπως ο χάλυβας και ο χαλκός με χαμηλές ανθρακούχες εκπομπές-, έχουν πιο σφιχτές διαστάσεις, επειδή η συμπεριφορά σχηματισμού τους είναι πιο προβλέψιμη και συνεπής διαδρομή σε διαδρομή.
Οι ανοχές επίσης σφίγγουν ή χαλαρώνουν ανάλογα με τον τύπο χαρακτηριστικών. Οι θέσεις τρυπημένης οπής παραμένουν σε μεγάλο βαθμό επαναλαμβανόμενες επειδή καθορίζονται με άκαμπτη διάτρηση-και-διακεκομμένη μήτρα. Οι διαμορφωμένες ή λυγισμένες διαστάσεις παρουσιάζουν μεγαλύτερη μεταβλητότητα λόγω των διακυμάνσεων των ιδιοτήτων του υλικού μεταξύ των πηνίων. Ένα ικανό εργοστάσιο σφράγισης θα συζητήσει αυτές τις πραγματικότητες κατά την αναθεώρηση του DFM αντί να υπόσχεται γενικές ανοχές που ισχύουν μόνο υπό ιδανικές συνθήκες.
Στην-Παρακολούθηση ποιότητας διαδικασίας
Πώς μια σύγχρονη προοδευτική μηχανή σφράγισης διατηρεί αυτές τις ανοχές σε μια σειρά παραγωγής εκατοντάδων χιλιάδων ανταλλακτικών; Η απάντηση βρίσκεται στα πολυεπίπεδα συστήματα ανίχνευσης και στατιστικών που καταγράφουν τις αποκλίσεις πριν μετατραπούν σε σκραπ.
Σε-αισθητήρεςαντιπροσωπεύουν την πρώτη γραμμή άμυνας. Περιγράφουν έμπειροι μηχανικοί σφραγίδαςτρεις τυπικές μεθόδους ανίχνευσηςπου πρέπει να υπάρχει σε κάθε μήτρα προοδευτικής σφράγισης παραγωγής:
- Ανίχνευση αστοχίας πιλότου- Ένας πιλότος με ελατήριο-ανασύρεται εάν η λωρίδα δεν έχει προχωρήσει σωστά, ενεργοποιώντας έναν αισθητήρα που σταματά την πίεση πριν κλείσει η μήτρα σε μη ευθυγραμμισμένο υλικό.
- Αισθητήρες Micron (απόστασης).- Μετρήστε το κενό όταν η μήτρα είναι κλειστή. Εάν ένας γυμνοσάλιαγκας εισχωρήσει στην κοιλότητα της μήτρας ή στις πόρπες της λωρίδας, ο αισθητήρας ανιχνεύει αμέσως την ανωμαλία.
- Οθόνες χωρητικότητας- Μετρήστε συνεχώς τη δύναμη που απαιτείται κατά τη διάρκεια κάθε διαδρομής. Οι σταδιακές αυξήσεις χωρητικότητας αποκαλύπτουν σφίξιμο των τσέπες γυμνοσάλιαγκας ή φθορά της μήτρας πριν συμβεί καταστροφική αστοχία.
Πέρα από αυτές τις βασικές αρχές, τα προηγμένα εργοστάσια εγκαθιστούν αισθητήρες κύκλου τροφοδοσίας σε πολλαπλές θέσεις κατά μήκος της μήτρας για να επαληθεύσουν την προώθηση της ταινίας στο 50-70% του κύκλου τροφοδοσίας, όχι μόνο στο κλείσιμο. Αυτό δίνει στο σύστημα ελέγχου της πρέσας αρκετό χρόνο για να σταματήσει το έμβολο στην ανοδική διαδρομή, πολύ πριν το εργαλείο προσκρούσει σε λάθος τοποθετημένο υλικό. Οι αισθητήρες πόρπης στην είσοδο της μήτρας ανιχνεύουν τα εμπόδια της λωρίδας πριν ακόμη ο μηχανισμός τροφοδοσίας επιχειρήσει να προωθήσει το υλικό.
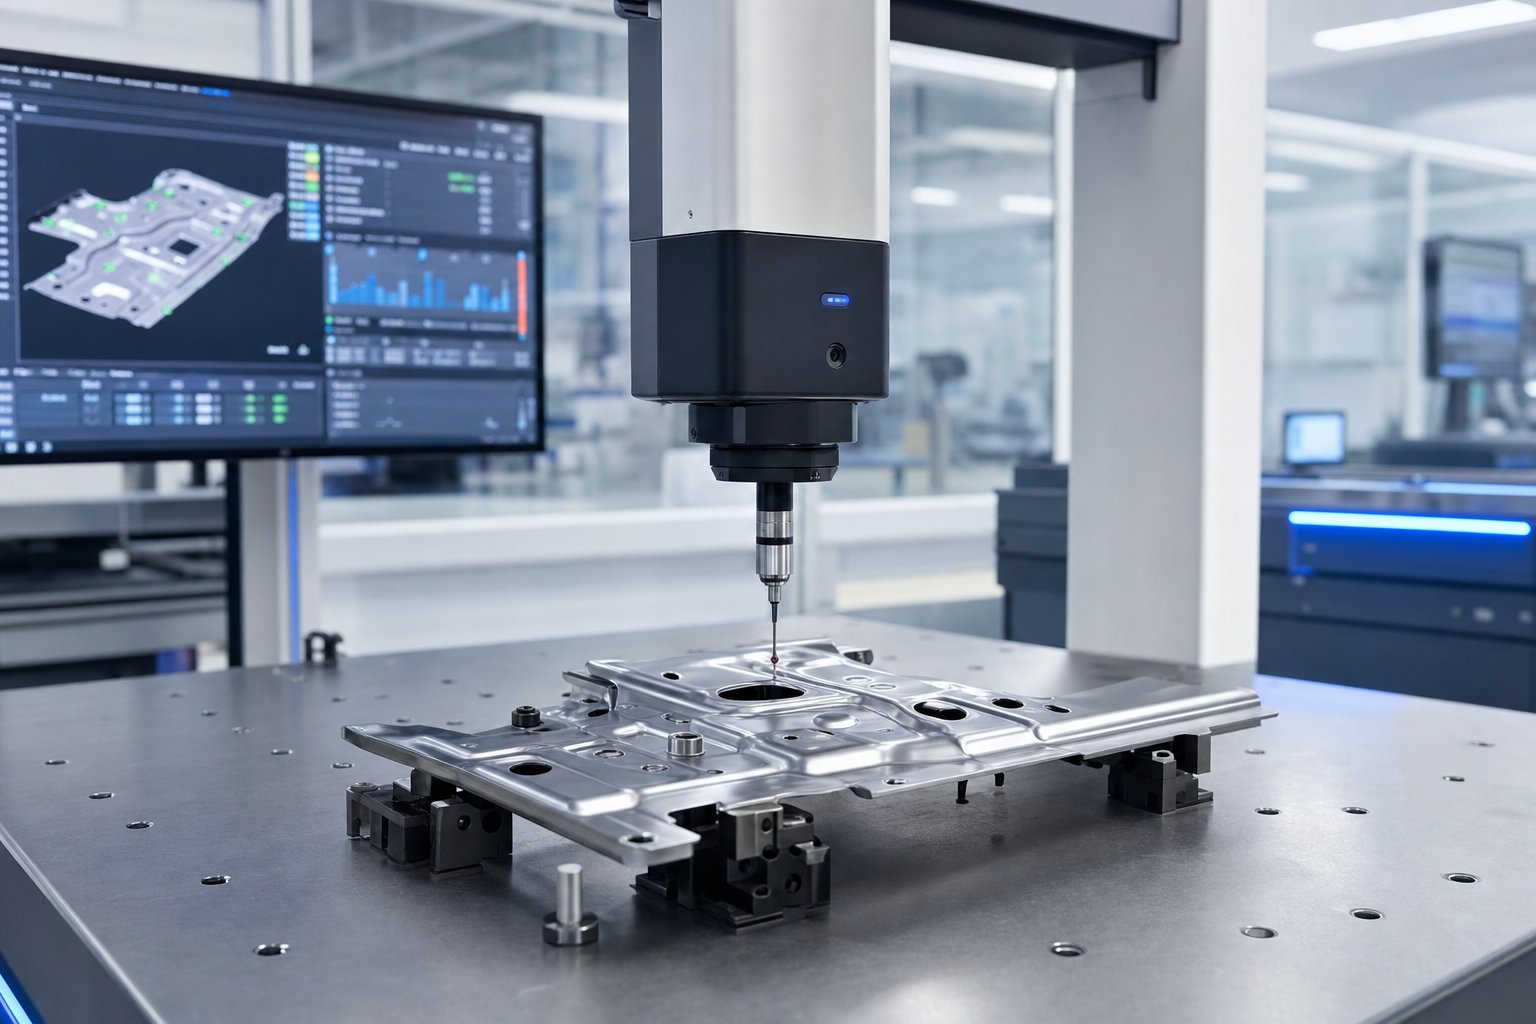
Αυτοματοποιημένα συστήματα επιθεώρησηςενσωματωθεί απευθείας με τις λειτουργίες πιεστηρίου για επαλήθευση της διαστατικής απόδοσης χωρίς επιβράδυνση της παραγωγής. Τα συστήματα όρασης χρησιμοποιούν κάμερες τοποθετημένες στην έξοδο της μήτρας για να ελέγχουν την παρουσία των χαρακτηριστικών, τον προσανατολισμό και τη συμμόρφωση με τις διαστάσεις σε πλήρη ταχύτητα πίεσης. Οι σταθμοί μέτρησης λέιζερ δειγματίζουν κρίσιμες διαστάσεις σε μέρη που εκτινάσσονται σε καθορισμένα διαστήματα, τροφοδοτώντας δεδομένα απευθείας στο λογισμικό SPC. Η επιθεώρηση CMM (Coordinate Measuring Machine) παρέχει την υψηλότερη ακρίβεια για την επαλήθευση πρώτου-άρθρου και τις μετρήσεις περιοδικού ελέγχου, συνήθως επιτυγχάνοντας αβεβαιότητα μέτρησης κάτω από ±0,002 mm.
Στατιστικός Έλεγχος Διαδικασιών (SPC)συνδυάζει όλα αυτά τα δεδομένα. Αντί να επιθεωρεί μεμονωμένα εξαρτήματα και να λαμβάνει αποφάσεις επιτυχίας/αστοχίας, το SPC παρακολουθεί τις τάσεις της διαδικασίας με την πάροδο του χρόνου. Τα γραφήματα ελέγχου αποκαλύπτουν εάν η παραλλαγή είναι σταθερή, παρασύρεται ή τείνει προς τα όρια προδιαγραφών. Αυτή η διάκριση έχει σημασία επειδή μια σταθερή διαδικασία με αποδεκτή παραλλαγή μπορεί να εκτελεστεί χωρίς επίβλεψη, ενώ μια διαδικασία παρασυρόμενης χρειάζεται παρέμβαση πριν δημιουργήσει ελαττώματα.
Για τους πελάτες OEM αυτοκινήτων και ιατρικών προϊόντων, αυτοί οι έλεγχοι επισημοποιούνται στο πλαίσιο PPAP (Production Part Approval Process). Η PPAP απαιτεί από το εργοστάσιο να αποδείξει την ικανότητα διεργασίας πριν από την αποστολή εξαρτημάτων παραγωγής, τεκμηριωμένη μέσω μελετών Cpk (Δείκτης ικανότητας διεργασίας). ΟΤο πρότυπο AIAG απαιτεί ελάχιστο Cpk 1,33για κρίσιμα χαρακτηριστικά, που σημαίνει ότι η διαδικασία δεν χρησιμοποιεί περισσότερο από το 75% της διαθέσιμης ανοχής και παραμένει καλά-κεντραρισμένη εντός των ορίων προδιαγραφών. Πολλοί OEM απαιτούν Cpk 1,67 ή υψηλότερο για{4}}κρίσιμα στοιχεία ασφαλείας, απαιτώντας ουσιαστικά η διαδικασία να χρησιμοποιεί λιγότερο από το 60% της ζώνης ανοχής.
Μια μελέτη Cpk περιλαμβάνει τη μέτρηση ενός στατιστικά σημαντικού δείγματος, συνήθως 30 ή περισσότερων διαδοχικών μερών, τον υπολογισμό του μέσου όρου της διεργασίας και της τυπικής απόκλισης και την απόδειξη ότι η κατανομή ταιριάζει καλά τόσο στα ανώτερα όσο και στα κατώτερα όρια προδιαγραφών. Τα εργοστάσια που επενδύουν σε πραγματικό-χρονο SPC μπορούν να παρακολουθούν συνεχώς το Cpk, εντοπίζοντας την υποβάθμιση της ικανότητας μέσα σε λίγα λεπτά αντί να την ανακαλύπτουν κατά τη διάρκεια-των ελέγχων στο τέλος της βάρδιας.
Για αγοραστές OEM που αξιολογούν έναν πιθανό συνεργάτη σφράγισης, κάντε μια άμεση ερώτηση: μπορεί το εργοστάσιο να σας δείξει ιστορικά δεδομένα Cpk από παρόμοια προγράμματα παραγωγής; Ένα εργοστάσιο που παρακολουθεί και αρχειοθετεί δεδομένα ικανότητας επεξεργασίας έχει μια θεμελιωδώς διαφορετική κουλτούρα ποιότητας από ένα εργοστάσιο που βασίζεται μόνο στην τελική επιθεώρηση. Αυτή η υποδομή ποιότητας γίνεται ακόμη πιο κρίσιμη όταν τα ανταλλακτικά εξυπηρετούν ρυθμιζόμενες βιομηχανίες, όπου οι συγκεκριμένες απαιτήσεις-εφαρμογών επικαλύπτουν πρόσθετους ελέγχους πέρα από τις τυπικές πρακτικές σφράγισης.
Βιομηχανικές Εφαρμογές για Ανταλλακτικά Προοδευτικής Μήτρας
Οι ρυθμιζόμενες βιομηχανίες δεν απαιτούν απλώς αυστηρότερες ανοχές. Επιβάλλουν ολόκληρα οικοσυστήματα διαχείρισης ποιότητας που διαμορφώνουν τον τρόπο λειτουργίας ενός εργοστασίου σφράγισης από την παραλαβή της πρώτης ύλης μέχρι την τελική αποστολή. Αυτές οι απαιτήσεις ποικίλλουν δραματικά ανάλογα με το πού καταλήγει το τελικό εξάρτημα και κάθε κάθετη αγορά φέρνει τον δικό της συνδυασμό προτιμήσεων υλικών, απαιτήσεων διαστάσεων και προσδοκιών τεκμηρίωσης που πρέπει να ικανοποιεί ένα εργοστάσιο προοδευτικής μήτρας & σφράγισης OEM.
Εφαρμογές Αυτοκινήτων και HVAC
Η προοδευτική σφράγιση εξαρτημάτων αυτοκινήτων αντιπροσωπεύει ένα σημαντικό μερίδιο της προοδευτικής παραγωγής καλουπιών παγκοσμίως. Ο λόγος είναι ξεκάθαρος: τα σύγχρονα οχήματα περιέχουν εκατοντάδες σφραγισμένα μεταλλικά μέρη και οι όγκοι ανά πλατφόρμα δικαιολογούν εύκολα την προοδευτική επένδυση εργαλείων. Τα προοδευτικά σφραγισμένα ανταλλακτικά αυτοκινήτων κυμαίνονται από μικρούς ηλεκτρικούς ακροδέκτες έως μεγάλες δομικές ενισχύσεις, όλα παράγονται σε ταχύτητες και επίπεδα συνέπειας που καμία εναλλακτική διαδικασία δεν μπορεί να ταιριάξει οικονομικά.
Τα κοινά ανταλλακτικά με προοδευτική μήτρα στα αυτοκίνητα περιλαμβάνουν:
- Προοδευτικά σφραγισμένα στηρίγματα για τοποθέτηση κινητήρα, δομή αμαξώματος και εσωτερικά συγκροτήματα
- Ελάσματα κινητήρα για κινητήρες κίνησης ηλεκτρικών οχημάτων και κινητήρες εκκίνησης
- Ηλεκτρικοί σύνδεσμοι, ακροδέκτες και ράβδοι διαύλου σε συστήματα καλωδίωσης
- Δομικά κλιπ και συνδετήρες για σώμα-σε-λευκό σύνολο
- Εξαρτήματα πλαισίου καθίσματος και μηχανισμοί ρύθμισης
Τι κάνει το αυτοκίνητο μοναδικό ως αγορά; Πιστοποίηση IATF 16949. Αυτό το πρότυπο διαχείρισης ποιότητας βασίζεται στο ISO 9001, αλλά προσθέτει συγκεκριμένες απαιτήσεις για το αυτοκίνητο- σχετικά με τον προηγμένο σχεδιασμό ποιότητας προϊόντων (APQP), τα σχέδια ελέγχου και την ανάλυση τρόπου αστοχίας (FMEA). Μια εργοστασιακή μήτρα αυτοκινήτου πρέπει να διατηρεί την ιχνηλασιμότητα από την παρτίδα θερμότητας πηνίου μέχρι το τελικό τμήμα, να επιδεικνύει ικανότητα διεργασίας μέσω συνεχούς παρακολούθησης Cpk και να ανταποκρίνεται σε ειδοποιήσεις ποιότητας εντός ωρών και όχι ημερών. Το κόστος μιας διακοπής γραμμής σε έναν OEM αυτοκινήτου ανέρχεται σε χιλιάδες δολάρια ανά λεπτό, γεγονός που εξηγεί γιατί οι αυτοκινητοβιομηχανίες κρατούν τους προμηθευτές σφραγίδας τους με τα πιο αυστηρά πρότυπα προσόντων στην κατασκευή.
Η προοδευτική σφράγιση μετάλλων HVAC καταλαμβάνει διαφορετικό χώρο μηχανικής. Εδώ, η κρίσιμη απαίτηση είναι η σταθερή επιπεδότητα και η ομοιομορφία διαστάσεων σε μεγάλους πληθυσμούς τμημάτων και όχι η ακρίβεια ενός-χαρακτηριστικού. Τα πτερύγια του εναλλάκτη θερμότητας, για παράδειγμα, μπορεί να είναι γεωμετρικά απλά, αλλά ακόμη και μικρές αποκλίσεις επιπεδότητας υποβαθμίζουν την απόδοση θερμικής μεταφοράς όταν χιλιάδες πτερύγια στοιβάζονται μαζί σε έναν πυρήνα συμπυκνωτή ή εξατμιστή.
Τα τυπικά εξαρτήματα προοδευτικής στάμπας HVAC περιλαμβάνουν:
- Πτερύγια εναλλάκτη θερμότητας και σχέδια περσίδων
- Βάσεις στήριξης και εξαρτήματα περιβλήματος για μονάδες διαχείρισης αέρα
- Πλαστικοποιήσεις κινητήρα ανεμιστήρα
- Λεπίδες αποσβεστήρα αερισμού
- Κλιπ γραμμής ψυκτικού και βραχίονες στήριξης
Τα μέρη HVAC λειτουργούν συχνά από αλουμίνιο ή επικαλυμμένο χάλυβα σε υψηλές ταχύτητες, όπου τα σχέδια φθοράς των καλουπιών πρέπει να παρακολουθούνται στενά για να αποφευχθεί η σταδιακή υποβάθμιση της μορφής σε μεγάλες περιόδους παραγωγής. Ένα καλούπι πτερυγίου που παράγει αρκετές εκατοντάδες πινελιές ανά λεπτό παράγει εκατομμύρια εξαρτήματα πριν από τη συντήρηση, καθιστώντας τα ένθετα καρβιδίου και την παρακολούθηση της δύναμης του καλουπιού-απαραίτητα για τη διατήρηση της ποιότητας.
Εφαρμογές Ηλεκτρικών και Ιατρικών Συσκευών
Η κατασκευή ηλεκτρικών συνδετήρων βασίζεται σε μεγάλο βαθμό σε προοδευτικές μήτρες επειδή τα εξαρτήματα είναι μικρά, περίπλοκα και χρειάζονται σε τεράστιες ποσότητες. Ένα μόνο περίβλημα σύνδεσης μπορεί να περιέχει δεκάδες μεμονωμένες σφραγισμένες επαφές, καθεμία από τις οποίες απαιτεί ακριβή γεωμετρία ελατηρίου και σταθερή δύναμη επαφής. Τα κράματα χαλκού και ορείχαλκου κυριαρχούν σε αυτόν τον χώρο λόγω της αγωγιμότητάς τους και τα σχέδια καλουπιών συχνά ξεπερνούν τους 20 σταθμούς για να επιτύχουν τις πολύπλοκες γεωμετρίες πολλαπλών-καμπών που απαιτούν αυτές οι επαφές.
Τα κοινά προοδευτικά σφραγισμένα ηλεκτρικά εξαρτήματα περιλαμβάνουν:
- Ακροδέκτες και επαφές ακίδων για συνδέσμους αυτοκινήτου και βιομηχανικής χρήσης
- Μπάρες λεωφορείου για διανομή ρεύματος σε μπαταρίες EV
- Θωρακιστικά δοχεία και περιβλήματα EMI για ηλεκτρονικά RF
- Μολύβδινα πλαίσια για συσκευασία ημιαγωγών
- Επαφές μπαταρίας για ηλεκτρονικά είδη ευρείας κατανάλωσης
Η ιατρική προοδευτική σφράγιση εισάγει τους πιο αυστηρούς ελέγχους διαδικασίας από οποιαδήποτε κάθετη. Τα μέρη που προορίζονται για χειρουργικά εργαλεία, εμφυτεύσιμες συσκευές ή διαγνωστικό εξοπλισμό πρέπει να πληρούν τις απαιτήσεις βιοσυμβατότητας και να διατηρούν την πλήρη ιχνηλασιμότητα της παρτίδας. Το ίδιο το περιβάλλον παραγωγής τίθεται υπό έλεγχο:Καθαροί χώροι συμβατοί με το ISO 14644έλεγχος της αιωρούμενης μόλυνσης από σωματίδια κατά τη σφράγιση και το χειρισμό εξαρτημάτων που θα έρθουν σε επαφή με ασθενείς. Οι κανονισμοί του FDA σύμφωνα με το 21 CFR Μέρος 820 απαιτούν επικυρωμένες διαδικασίες, τεκμηριωμένες διαδικασίες και περιβαλλοντική παρακολούθηση που υπερβαίνουν κατά πολύ την τυπική πρακτική βιομηχανικής σφράγισης.
Τα προοδευτικά σφραγισμένα εξαρτήματα ιατρικής συσκευής περιλαμβάνουν:
- Κενά χειρουργικής λεπίδας και εξαρτήματα κοπτικών οργάνων
- Κλιπ και άγκυρες στερέωσης εμφυτευμάτων
- Περιβλήματα και θωράκιση διαγνωστικών συσκευών
- Δακτύλιοι ενίσχυσης καθετήρα
- Ελατήρια και επαφές μηχανισμού χορήγησης φαρμάκου
Τα εργοστάσια που εξυπηρετούν ιατρικούς OEM πρέπει να διατηρούν πιστοποιήσεις υλικού για κάθε πηνίο, να καταγράφουν τις παραμέτρους της διαδικασίας για κάθε παρτίδα παραγωγής και να διατηρούν δείγματα για εκτεταμένες περιόδους για να υποστηρίζουν την ιχνηλασιμότητα μετά την-αγορά. Τα γενικά έξοδα του συστήματος ποιότητας είναι σημαντικά, αλλά οι όγκοι ιατροτεχνολογικών προϊόντων και η τιμολόγηση ανά τεμάχιο αντικατοπτρίζουν αυτήν την επένδυση.
Σε-Συναρμολόγηση και δευτερεύουσα ενσωμάτωση διεργασιών
Μια δυνατότητα που διαχωρίζει τα προηγμένα εργοστάσια σφράγισης από τα βασικά πιεστήρια είναι η-συναρμολόγηση καλουπιών, η δυνατότητα εκτέλεσης εργασιών πέρα από τη διαμόρφωση και την κοπή χωρίς να αφαιρείται το τμήμα από την προοδευτική μήτρα. Φανταστείτε ένα στήριγμα που χρειάζεται μια τρύπα με χτύπημα, ένα καρφωτό ένθετο ή ένα συγκολλημένο παξιμάδι. Παραδοσιακά, αυτά τα χαρακτηριστικά απαιτούν δευτερεύουσες λειτουργίες: το σφραγισμένο τμήμα φεύγει από την πρέσα, μετακινείται σε ξεχωριστό σταθμό εργασίας και υφίσταται πρόσθετο χειρισμό. Κάθε μεταφορά προσθέτει κόστος, χρόνο κύκλου και κίνδυνο ποιότητας.
Στη συναρμολόγηση του καλουπιού-αποκλείει αυτές τις μεταφορές ενσωματώνοντας δευτερεύουσες λειτουργίες απευθείας στην ακολουθία σταθμών της μήτρας:
- Σε-πατώνταςΟι κεφαλές κοπής με --σχηματισμό νήματος ή κλωστή-που είναι τοποθετημένες στη μήτρα δημιουργούν τρύπες με τρύπες κατά τη διάρκεια του κύκλου πίεσης, παρέχοντας ένα έτοιμο--εξάρτημα προς συναρμολόγηση στην έξοδο της μήτρας.
- Σε-συγκόλληση- Οι σταθμοί συγκόλλησης αντίστασης ή λέιζερ ενώνουν δευτερεύοντα εξαρτήματα (παξιμάδια, καρφίτσες, επαφές) στο σφραγισμένο τμήμα ενώ παραμένει στη λωρίδα φορέα.
- Σε-εισαγωγή- Τα πιεστήρια-προσαρμόζονται, τα πριτσίνια ή οι ακίδες επαφής τροφοδοτούνται και εγκαθίστανται σε σταθμούς καλουπιών, παράγοντας ένα δευτερεύον-συγκρότημα αντί για μια ακατέργαστη στάμπα.
- Σε-μήτρα λυγίζοντας και καθηλώνοντας- Τα εξαρτήματα που τροφοδοτούνται με πολλαπλές λωρίδες-ενώνονται, σχηματίζονται το ένα πάνω στο άλλο και στερεώνονται μηχανικά μέσα στη μήτρα.
Για τους αγοραστές OEM, η συναρμολόγηση-in die μεταφράζεται απευθείας σε χαμηλότερο συνολικό κόστος. Η εξάλειψη μιας δευτερεύουσας λειτουργίας πατήματος, για παράδειγμα, αφαιρεί ένα μηχάνημα, έναν χειριστή, ένα εξάρτημα και μια ουρά μεταξύ-διαδικασιών από τη ροή τιμών. Πολλαπλασιάστε το σε πολλά χαρακτηριστικά και αρκετές εκατοντάδες χιλιάδες εξαρτήματα ετησίως, και η εξοικονόμηση θα γίνει σημαντική. Βελτιώνει επίσης την ποιότητα επειδή το εξάρτημα δεν φεύγει ποτέ από το ελεγχόμενο περιβάλλον της μήτρας, επομένως η ακρίβεια θέσης μεταξύ των χαρακτηριστικών και των πρόσθετων εξαρτημάτων εξακολουθεί να διέπεται από την ακρίβεια της μήτρας και όχι από την επαναληψιμότητα της στερέωσης.
Το εύρος των βιομηχανιών που εξυπηρετούνται και το βάθος της ολοκλήρωσης της διαδικασίας που διατίθεται σε ένα ενιαίο προοδευτικό καλούπι υπογραμμίζουν γιατί η επιλογή του εργοστασίου είναι τόσο σημαντική. Ένας προμηθευτής που μπορεί να χρησιμοποιεί αυτοκίνητα πεθαίνει σύμφωνα με το IATF 16949, ιατρικά εξαρτήματα σύμφωνα με πρωτόκολλα καθαρού δωματίου και σε-συναρμολόγηση καλουπιών για ηλεκτρικές συνδέσεις λειτουργεί σε ένα ριζικά διαφορετικό επίπεδο ικανότητας από ένα κατάστημα που λειτουργεί απλώς μια πρέσα. Η κατανόηση του τρόπου αξιολόγησης αυτής της ικανότητας και τι πρέπει να αναζητήσετε κατά την πιστοποίηση, είναι όπου οι περισσότεροι αγοραστές OEM χρειάζονται την πιο σαφή καθοδήγηση.
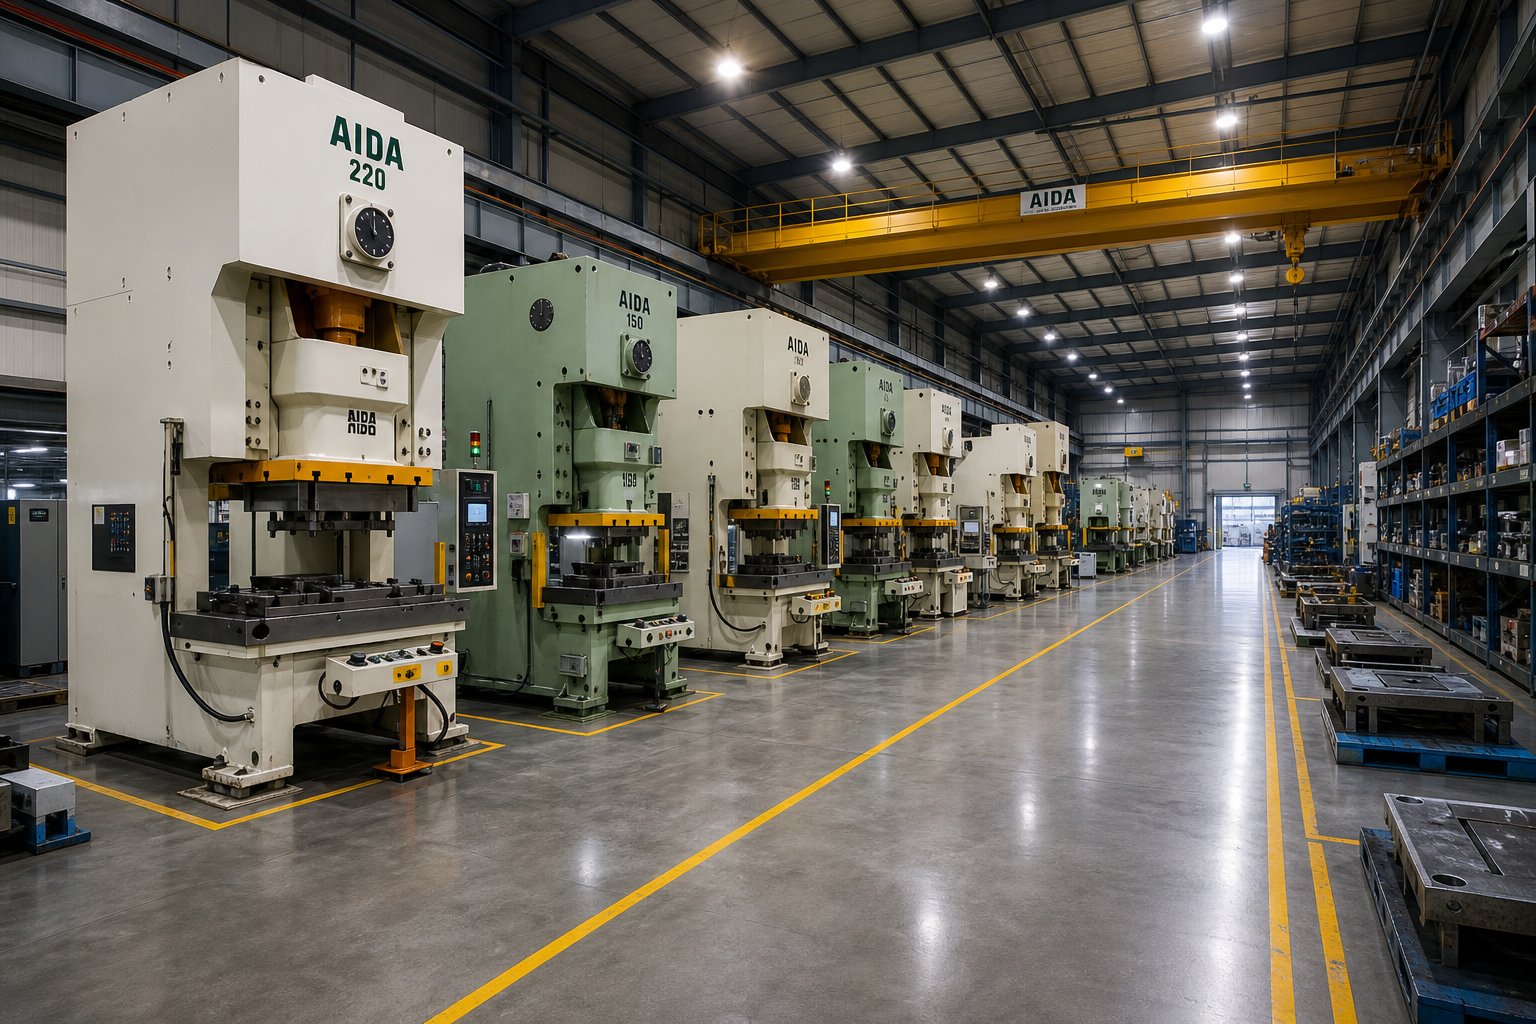
Πώς να αξιολογήσετε και να επιλέξετε ένα OEM Progressive Die Stamping Factory
Το να γνωρίζετε ποια μέθοδος σφράγισης ταιριάζει με το μέρος σας και ποια πρότυπα ποιότητας ισχύουν δεν βοηθά πολύ εάν το εργοστάσιο που επιλέγετε δεν μπορεί να ανταποκριθεί με συνέπεια σε αυτές τις απαιτήσεις. Ωστόσο, οι περισσότεροι αγοραστές OEM αξιολογούν τους κατασκευαστές προοδευτικών καλουπιών με βάση μόνο την τιμή του τεμαχίου, παρακάμπτοντας την τεχνική και σχεσιακή δέουσα επιμέλεια που καθορίζει εάν ένα πρόγραμμα έχει πράγματι επιτυχία στον κύκλο ζωής παραγωγής του. Ένα δομημένο πλαίσιο προσόντων εξαλείφει τις εικασίες και προστατεύει από την αρχή την επένδυσή σας σε εργαλεία.
Αξιολόγηση Τεχνικής Δυνατότητας
Όταν περπατάτε σε ένα εργοστασιακό πάτωμα ή εξετάζετε το πακέτο δυνατοτήτων ενός προμηθευτή, αναζητάτε στοιχεία που να αποδεικνύουν ότι ο εξοπλισμός, η τεχνογνωσία εργαλείων και η υποδομή του ταιριάζουν με τις απαιτήσεις του συγκεκριμένου προγράμματός σας. Ένας προμηθευτής καλουπιών σφράγισης που αναφέρει επιθετικά την τιμή, αλλά δεν έχει το σωστό εύρος πίεσης ή το σωστό βάθος εργαλείων θα σας κοστίσει πολύ περισσότερο σε καθυστερήσεις, προβλήματα ποιότητας και μεταφορές στο μέσο-προγράμματος από ό,τι μια ελαφρώς υψηλότερη τιμή τεμαχίου ποτέ.
Δείτε τι πρέπει να αξιολογήσετε κατά την τεχνική αξιολόγηση οποιασδήποτε εταιρείας προοδευτικής σφράγισης:
- Εύρος χωρητικότητας πρέσας- Ο στόλος καλύπτει το τρέχον πρόγραμμα και την προβλέψιμη ανάπτυξη; Ψάξτε για πλάτος, όχι μόνο ένα πάτημα που μόλις χωράει το ζάρι σας. Μια εργοστασιακή πρέσα από 30 έως 300+ τόνους μπορεί να φιλοξενήσει την εξέλιξη του σχεδιασμού χωρίς να απαιτείται νέος προμηθευτής.
- Μέγιστο πλάτος λωρίδας και μέγεθος κρεβατιού- Επιβεβαιώνει εάν το εργοστάσιο μπορεί να λειτουργήσει φυσικά το καλούπι σας, ιδιαίτερα σημαντικό για εξαρτήματα με υψηλό αριθμό σταθμών που παράγουν μακριά εργαλεία.
- Δυνατότητα καταμέτρησης σταθμών- Ρωτήστε για την πιο περίπλοκη μήτρα που τρέχουν αυτήν τη στιγμή στην παραγωγή. Ένα εργοστάσιο που είναι βολικό με μήτρες σταθμών 20+ λειτουργεί σε διαφορετικό επίπεδο μηχανικής από αυτό που συμπληρώνει στα οκτώ.
- Εσωτερική αίθουσα εργαλείων- Αυτό δεν είναι-διαπραγματεύσιμο για σοβαρά προγράμματα. Τα εργοστάσια που σχεδιάζουν, κατασκευάζουν και συντηρούν μήτρες ανταποκρίνονται εσωτερικά πιο γρήγορα στις μηχανικές αλλαγές, ελέγχουν την ποιότητα πιο αυστηρά και μειώνουν τον κίνδυνο χρόνου παράδοσης σε σύγκριση με εκείνες που αναθέτουν σε εξωτερικούς συνεργάτες τις εργασίες εργαλείων.
- Δευτερεύουσες λειτουργίες και σε-συναρμολόγηση- Μπορεί το εργοστάσιο να παραδώσει τελειωμένα υπο-συναρμολογήματα ή θα χρειαστείτε επιπλέον προμηθευτές για κτύπημα, συγκόλληση, επιμετάλλωση ή εισαγωγή;
- Συστήματα χειρισμού υλικών- Η χωρητικότητα αποθήκευσης πηνίου, η ακρίβεια τροφοδοσίας σερβομηχανισμού και ο αυτοματοποιημένος χειρισμός εξαρτημάτων στο καλούπι εξέρχονται από κάθε ωριμότητα παραγωγής σήματος.
- Υποδομή επιθεώρησης- Ο εξοπλισμός CMM, τα συστήματα όρασης, το λογισμικό SPC και η ανίχνευση-επιβεβαιώνουν την ποιότητα των εργοστασιακών οθονών και όχι απλώς τον έλεγχο των τελικών εξαρτημάτων.
Κατά τη διάρκεια των ελέγχων του ιστότοπου, κοιτάξτε πέρα από τη γραμμή τύπου του εκθετηρίου. Ελέγξτε το δωμάτιο εργαλείων για ενεργά αρχεία προληπτικής συντήρησης. Ελέγξτε τις συνθήκες αποθήκευσης καλουπιών για εργαλεία-που ανήκουν στον πελάτη. Βεβαιωθείτε ότι τα αυτοκόλλητα βαθμονόμησης στους μετρητές είναι ενημερωμένα. Αυτές οι λεπτομέρειες αποκαλύπτουν εάν το σύστημα ποιότητας λειτουργεί καθημερινά ή υπάρχει μόνο σε βιβλιοδεσίες τεκμηρίωσης. Τα συστήματα που βασίζονται στην πρόληψη-εξαγωγής{6}}βαθμών σφράγισης λειτουργούν συνήθως με ποσοστά ελαττωμάτων στο εύρος 50 έως 200 PPM, ενώ τα καταστήματα που βασίζονται στη διαλογή τελικής--γραμμής αποδέχονται σημαντικά υψηλότερα επίπεδα.
Δομή εταιρικής σχέσης και επικοινωνία
Η τεχνική ικανότητα από μόνη της δεν καθιστά έναν αξιόπιστο συνεργάτη υπηρεσιών σφράγισης μετάλλων OEM. Η δομή της σχέσης, δηλαδή ο τρόπος με τον οποίο το εργοστάσιο αλληλεπιδρά με την ομάδα σας σε όλο τον κύκλο ζωής του προγράμματος, καθορίζει εάν αυτή η ικανότητα μεταφράζεται σε συνεπή παράδοση. Οι καλύτεροι προμηθευτές σφραγίδων προοδευτικής μήτρας αντιμετωπίζουν τα προγράμματα ως συνεργασίες και όχι ως συναλλαγές.
Ένας πλήρης κύκλος ζωής συνεργασίας OEM ακολουθεί συνήθως αυτήν την εξέλιξη:
- Αρχική διαβούλευση σχεδιασμού- Το εργοστάσιο εξετάζει την ιδέα του ανταλλακτικού, τις απαιτήσεις εφαρμογής και τις προβολές όγκου πριν από την προσφορά. Εδώ συζητούνται ανοιχτά οι εναλλακτικές λύσεις προοδευτικής σφράγισης και κατασκευής.
- Αξιολόγηση DFM- Οι μηχανικοί εργαλείων επισημαίνουν ανησυχίες σχετικά με την κατασκευή, προτείνουν τροποποιήσεις γεωμετρίας και προτείνουν επιλογές υλικών που βελτιώνουν τη μακροζωία της μήτρας και μειώνουν το κόστος του τεμαχίου.
- Προσέγγιση πρωτοτύπων- Τα δείγματα μαλακών εργαλείων ή σύρματος-ΕΔΜ επικυρώνουν τη γεωμετρία του εξαρτήματος προτού δεσμευτούν σε σκληρυμένα εργαλεία παραγωγής.
- Κατασκευή και δοκιμή εργαλείων- Το εργοστάσιο κατασκευάζει το προοδευτικό καλούπι, εκτελεί τα πρώτα δείγματα, μετρά τα αποτελέσματα σε σχέση με την εκτύπωση και επαναλαμβάνει έως ότου οι διαστάσεις και η ποιότητα διαμόρφωσης πληρούν τις προδιαγραφές.
- Υποβολή ΠΠΑΠ- Οι αναφορές διαστάσεων, οι μελέτες Cpk, τα σχέδια ελέγχου και η τεκμηρίωση ροής διεργασιών καταδεικνύουν την ετοιμότητα παραγωγής.
- Ράμπα παραγωγής-επάνω- Η αρχική παραγωγή χαμηλού-ρυθμού επικυρώνει την εφοδιαστική αλυσίδα εφοδιασμού, τη συσκευασία και τον ρυθμό παράδοσης πριν από την πλήρη-κυκλοφορία.
- Συνεχής διαχείριση παραγωγής- Η αναπλήρωση Kanban, τα χρονοδιαγράμματα παράδοσης JIT, η περιοδική επαν-επικύρωση και οι δραστηριότητες συνεχούς βελτίωσης διατηρούν την ποιότητα και τη διαθεσιμότητα καθ' όλη τη διάρκεια ζωής του προγράμματος.
Πού καταρρέουν οι σχέσεις εργοστασιακών σφραγίδων OEM-; Τρεις συνήθεις τρόποι αστοχίας εμφανίζονται επανειλημμένα:
- Επικοινωνιακά κενά- Το εργοστάσιο αντιμετωπίζει το πρόγραμμά σας ως εκπλήρωση παραγγελίας και όχι ως συνεργασία. Καμία αποκλειστική επαφή μηχανικής, καμία προληπτική ενημέρωση για την κατάσταση της μήτρας ή τις αλλαγές υλικού. Όπως σημειώνουν οι επαγγελματίες του κλάδου, οι προμηθευτές που επικοινωνούν προληπτικά, επισημαίνοντας πιθανές καθυστερήσεις ή σημαντικά ζητήματα προτού κλιμακωθούν, οικοδομούν εμπιστοσύνη και επιτρέπουν την ταχύτερη επίλυση προβλημάτων.
- Παραμέληση εργαλείων- Η προληπτική συντήρηση αναβάλλεται για να συνεχίσουν να λειτουργούν οι πρέσες και η προοδευτική φθορά του καλουπιού υποβαθμίζει σταδιακά την απόδοση των διαστάσεων έως ότου αρχίσει να αποτυγχάνει η επιθεώρηση εξαρτημάτων στο εργοστάσιο συναρμολόγησης.
- Ανελαστική κλιμάκωση- Η ζήτηση αυξάνεται ή οι μηχανικές αλλαγές χτυπούν τον τοίχο επειδή το εργοστάσιο δεν διαθέτει χωρητικότητα πιεστηρίου, εύρος ζώνης χώρου εργαλείων ή προθυμία να επενδύσει σε τροποποιήσεις καλουπιών.
Η αποτροπή αυτών των αποτυχιών καταλήγει στη δημιουργία σαφών προσδοκιών κατά την πρόκριση. Καθορίστε τον ρυθμό επικοινωνίας, τις απαιτήσεις αναφοράς συντήρησης και τα buffer χωρητικότητας στη συμφωνία προμήθειας αντί να υποθέσετε ότι θα συμβούν οργανικά.
Εργοστάσια που υποστηρίζουν τον πλήρη κύκλο ζωής από τη διαβούλευση με DFM μέσω κλιμακούμενης μαζικής παραγωγής, όπως π.χΓΙΤΣΕΝ, δώστε στους μηχανικούς παραγωγής και στις ομάδες προμηθειών ένα μόνο σημείο δέσμευσης για προοδευτικά καλούπια σφράγισης που απαιτούν διαμόρφωση πολλαπλών-σταθμών, αυστηρή επαναληψιμότητα και ευελιξία όγκου. Αυτό το ολοκληρωμένο μοντέλο, που εκτείνεται σε προοδευτική σφράγιση και κατασκευή σε ένα λειτουργικό πλαίσιο, μειώνει τον κίνδυνο μεταβίβασης και απλοποιεί τη λογοδοσία όταν προκύπτουν αλλαγές κλίμακας προγραμμάτων ή μηχανικής.
Τελικά, η επιλογή του σωστού εργοστασίου δεν αφορά την εύρεση της φθηνότερης προσφοράς. Πρόκειται για την αντιστοίχιση του τεχνικού βάθους, της πειθαρχίας της επικοινωνίας και της δέσμευσης συνεργασίας με την πολυπλοκότητα και τις απαιτήσεις του κύκλου ζωής του προγράμματός σας, και στη συνέχεια επαλήθευση αυτών των ιδιοτήτων μέσω δομημένης αξιολόγησης προτού δεσμευτείτε με εργαλεία.
Επόμενα βήματα για αγοραστές OEM έτοιμους να προμηθεύονται προοδευτικά καλούπια
Τα πλαίσια αξιολόγησης και οι τεχνικές γνώσεις παράγουν αξία μόνο όταν μεταφράζονται σε δράση. Για τους μηχανικούς παραγωγής και τους επαγγελματίες προμηθειών που ζυγίζουν προγράμματα προοδευτικής σφράγισης OEM, η πορεία προς τα εμπρός απαιτεί τη μετατροπή των κριτηρίων απόφασης που καλύπτονται σε αυτόν τον οδηγό σε μια συγκεκριμένη ακολουθία έναρξης έργου που προστατεύει τόσο τις επενδύσεις εργαλείων όσο και-τα μακροπρόθεσμα αποτελέσματα παραγωγής.
Κόστος-προς-Πλαίσιο απόφασης αξίας
Κάθε έργο προοδευτικής μήτρας και σφράγισης βασίζεται σε τέσσερις αλληλεπιδρώντες μεταβλητές: επένδυση εργαλείων, κόστος ανά-τεμάχιο, απαιτήσεις ποιότητας και προβολές όγκου. Αυτά δεν λειτουργούν ανεξάρτητα. Μια υψηλότερη επένδυση εργαλείων σε ένθετα καρβιδίου και πρόσθετους σταθμούς αυξάνει το αρχικό κόστος αλλά μειώνει την τιμή ανά{3}}τεμαχίου και επεκτείνει τα διαστήματα συντήρησης. Οι αυστηρότερες απαιτήσεις ανοχής αυξάνουν την πολυπλοκότητα των εργαλείων, αλλά μπορεί να εξαλείψουν προβλήματα συναρμολόγησης κατάντη που συνεπάγονται κρυφό κόστος. Οι προβλέψεις όγκου καθορίζουν πόσο γρήγορα αποσβένονται τα εργαλεία, αλλά οι υπερβολικά αισιόδοξες προβλέψεις κλειδώνουν τα κεφάλαια σε κεφάλαια που δεν φτάνουν ποτέ στο νεκρό σημείο.
Ο σωστός κατασκευαστής προοδευτικής μήτρας μειώνει το συνολικό κόστος ιδιοκτησίας πέρα από την τιμή του τεμαχίου και μόνο. Τα εργοστάσια που προσφέρουν συνεργασία DFM, σε-συναρμολόγηση καλουπιών και ενσωματωμένα συστήματα ποιότητας εξαλείφουν τις μεταβιβάσεις, τους δευτερεύοντες προμηθευτές και τις διαφυγές ποιότητας που διογκώνουν το κόστος προσγείωσης. Κατά τη σύγκριση τιμών, αξιολογήστε το συνολικό κόστος του προγράμματος σε όλο τον αναμενόμενο κύκλο ζωής παραγωγής αντί να απομονώσετε οποιοδήποτε στοιχείο γραμμής. Ένας προμηθευτής που αναφέρει υψηλότερη τιμή τεμαχίου, αλλά παραδίδει PPAP-έτοιμα ανταλλακτικά με αναπλήρωση Kanban και μηδενική ταξινόμηση μπορεί να κοστίσει λιγότερο σε διάστημα τριών ετών από τον πλειοδότη που απαιτεί σταθερή παρέμβαση ποιότητας.
Ξεκινώντας το Progressive Die Stamping Project
Είστε έτοιμοι να μεταβείτε από την έρευνα στην δέσμευση; Αυτά τα πρακτικά βήματα τοποθετούν το πρόγραμμά σας για ομαλή εκκίνηση:
- Προετοιμάστε πλήρη σχέδια εξαρτημάτων με επεξηγήσεις GD&T- Καθορίστε κρίσιμες διαστάσεις, δομές δεδομένων και απαιτήσεις φινιρίσματος επιφάνειας. Οι ελλιπείς εκτυπώσεις αναγκάζουν τους προμηθευτές σε υποθέσεις που δημιουργούν αναντιστοιχίες τιμών και μεσαίες-εκπλήξεις.
- Καθορίστε ετήσιες εκτιμήσεις όγκου και προβλέψεις κύκλου ζωής- Συμπεριλάβετε χρονοδιαγράμματα ανόδου-, σενάρια αιχμής ζήτησης και αναμενόμενη διάρκεια προγράμματος. Αυτές οι πληροφορίες διαμορφώνουν τις αποφάσεις σχεδιασμού εργαλείων σχετικά με τη διάρκεια ζωής του καλουπιού και τον προγραμματισμό συντήρησης.
- Προσδιορίστε τις απαιτήσεις υλικού και φινιρίσματος- Καθορίστε την ποιότητα του κράματος, την ιδιοσυγκρασία, το πάχος και τυχόν επεξεργασίες σφράγισης μετά{1}}(επιμετάλλωση, επίστρωση, θερμική επεξεργασία). Η επιλογή υλικού επηρεάζει το σχεδιασμό του καλουπιού, επομένως το έγκαιρο κλείδωμά του αποτρέπει τις δαπανηρές αναθεωρήσεις εργαλείων.
- Προσελκύστε νωρίς πιθανούς συνεργάτες του εργοστασίου για εισαγωγή DFM- Οι μέγιστες-μειώσεις κόστους πραγματοποιούνται πριν ξεκινήσει ο σχεδιασμός εργαλείων. Εξειδικευμένοι κατασκευαστές προοδευτικών καλουπιών όπως π.χΓΙΤΣΕΝπροσφέρετε συμβουλές για το DFM που βοηθά τους μηχανικούς παραγωγής να βελτιστοποιήσουν τη γεωμετρία εξαρτημάτων για αποτελεσματική διαμόρφωση πολλών-σταθμών και κλιμακούμενη μαζική παραγωγή.
- Ζητήστε τεκμηριωμένα αποδεικτικά στοιχεία ικανότητας- Ζητήστε δεδομένα Cpk από παρόμοια προγράμματα, ιστορικό PPM και αναφορές από συγκρίσιμους κλάδους. Οι προοδευτικές υπηρεσίες σφράγισης καλουπιών ποικίλλουν πάρα πολύ ως προς την ποιότητα των υποδομών και τα στοιχεία ξεπερνούν τους ισχυρισμούς κάθε φορά.
Το πιο κρίσιμο κριτήριο επιλογής για οποιοδήποτε πρόγραμμα προοδευτικής σφράγισης OEM δεν είναι η τιμή τεμαχίου αλλά η αποδεδειγμένη ικανότητα διεργασίας, δηλαδή ένα εργοστάσιο που μπορεί να αποδείξει στατιστικό έλεγχο σε εξαρτήματα παρόμοια με το δικό σας, να διατηρήσει αυτόν τον έλεγχο σε εκατομμύρια εγκεφαλικά επεισόδια και να επικοινωνεί με διαφάνεια όταν αλλάζουν οι συνθήκες.
Μια καλά δομημένη-δέσμευση προμηθευτών, βασισμένη σε πλήρεις προδιαγραφές, ρεαλιστικούς όγκους και πρώιμη συνεργασία DFM, συμπιέζει τους χρόνους παράδοσης, αποτρέπει εκπλήξεις στο μέσο-προγράμματος και θέτει τα θεμέλια για μια συνεργασία που προσφέρει σταθερή αξία από έτος σε έτος. Τα εργοστάσια που κερδίζουν-μακροπρόθεσμες σχέσεις OEM είναι εκείνα που αντιμετωπίζουν το πρόγραμμά σας ως μια τεχνική συνεργασία από την πρώτη μέρα, όχι ως παραγγελία αγοράς που πρέπει να συμπληρώσετε.
Συχνές ερωτήσεις σχετικά με τα OEM Progressive Die & Stamping Factories
1. Τι είναι η προοδευτική μήτρα και σε τι διαφέρει από τη μήτρα-ενός σταδίου;
Η προοδευτική μήτρα είναι ένα εργαλείο σφράγισης πολλών-σταθμών όπου μια μεταλλική λωρίδα προχωρά μέσω διαδοχικών εργασιών (τρύπημα, κάμψη, διαμόρφωση, κοπή) με κάθε πάτημα πίεσης, παράγοντας ένα τελειωμένο τμήμα κάθε κύκλο. Σε αντίθεση με ένα καλούπι ενός σταδίου-που εκτελεί μία λειτουργία ανά διαδρομή και απαιτεί χειροκίνητο χειρισμό μεταξύ των βημάτων, ένα προοδευτικό καλούπι ενοποιεί όλες τις λειτουργίες σε ένα εργαλείο και έναν κύκλο πίεσης. Αυτό εξαλείφει το χειρισμό εξαρτημάτων, μειώνει τον χρόνο κύκλου και βελτιώνει τη συνοχή των διαστάσεων, καθιστώντας το ιδανικό για παραγωγή υψηλού-όγκου όπου τα εργοστάσια OEM πρέπει να παράγουν χιλιάδες ή εκατομμύρια πανομοιότυπα μεταλλικά εξαρτήματα αποτελεσματικά.
2. Πόσο κοστίζει η προοδευτική μήτρα εργαλείων και πότε αποδίδει η επένδυση;
Η προοδευτική εργαλειομηχανή κυμαίνεται συνήθως από περίπου 10.000 $ για απλούστερα εργαλεία έως 350.000 $ για σύνθετες κατασκευές πολλών- σταθμών. Η επένδυση αποδίδει μέσω δραματικά χαμηλότερου κόστους ανά-τεμαχίου σε όγκο. Ένα καλούπι που κοστίζει δεκάδες χιλιάδες προσθέτει σημαντικό κόστος ανά εξάρτημα στα 5.000 τεμάχια, αλλά στα 500.000 τεμάχια η ίδια επένδυση συνεισφέρει κλάσματα του λεπτού ανά μονάδα. Το νεκρό σημείο εξαρτάται από την πολυπλοκότητα των εξαρτημάτων, τον αριθμό σταθμών, το υλικό και τον ετήσιο όγκο. Τα ανταλλακτικά που απαιτούν πολλαπλές εργασίες μορφοποίησης φτάνουν ακόμη πιο γρήγορα στο σημείο εξάντλησης, επειδή η εναλλακτική της εκτέλεσης ξεχωριστών ρυθμίσεων μεμονωμένης{14}λειτουργίας ενέχει υψηλό κίνδυνο εργασίας και ποιότητας. Εργοστάσια όπως το YICHEN (https://www.yichen-group.com/stamping-die/progressive-stamping-die/) βοηθούν τους αγοραστές OEM να βελτιστοποιήσουν τα σχέδια καλουπιών για να μεγιστοποιήσουν την απόδοση της επένδυσης σε εργαλεία μέσω της αποτελεσματικής διαμόρφωσης πολλών{22}σταθμών.
3. Ποιες ανοχές μπορεί να επιτύχει η προοδευτική στάμπα μήτρας;
Οι επιτεύξιμες ανοχές εξαρτώνται από τον τύπο του υλικού και την πολυπλοκότητα του εξαρτήματος. Για απλές επίπεδες λειτουργίες, όπως διάτρηση και κάλυψη, ο χάλυβας και τα κράματα χαλκού χαμηλής περιεκτικότητας σε άνθρακα-διατηρούν ±0,03 έως ±0,05 mm. Η μέτρια διαμόρφωση με μία έως δύο στροφές συνήθως επιτυγχάνει ±0,05 έως ±0,10 mm. Τα σύνθετα εξαρτήματα πολλαπλών{8}}κάμψεων με τρεις ή περισσότερες στροφές κυμαίνονται από ±0,08 έως ±0,15 mm. Υλικά με υψηλότερους ρυθμούς σκλήρυνσης{12}}όπως ο ανοξείδωτος χάλυβας και το αλουμίνιο προσφέρουν μεγαλύτερη μεταβλητότητα ελατηρίου. Τα κορυφαία εργοστάσια μπορούν να επιτύχουν ανοχές θέσης έως και ±0,005 mm σε κρίσιμα χαρακτηριστικά, αν και αυτό απαιτεί υψηλότερη επένδυση εργαλείων, ένθετα καρβιδίου και συχνότερους κύκλους συντήρησης.
4. Ποια υλικά είναι τα καλύτερα κατάλληλα για προοδευτική στάμπα με καλούπι;
Τα πιο κοινά υλικά περιλαμβάνουν-χάλυβας χαμηλής περιεκτικότητας σε άνθρακα (1008-1010) για βραχίονες και περιβλήματα αυτοκινήτων, ανοξείδωτο ατσάλι 300 και 400 σειρές για ανθεκτικά στη διάβρωση ιατρικά εξαρτήματα και εξαρτήματα συσκευών, κράματα χαλκού (C110, C101) για ηλεκτρικούς ακροδέκτες και ακροδέκτες C30 και ράβδους διαύλου C30 διακοσμητικό υλικό και αλουμίνιο (3003, 5052, 6061) για ελαφριά εξαρτήματα αυτοκινήτων και HVAC. Η επιλογή υλικού επηρεάζει τη φθορά του καλουπιού, τις ανάγκες λίπανσης, την ταχύτητα πίεσης και τις εφικτές ανοχές. Τα μαλακότερα υλικά όπως ο χαλκός επιτρέπουν μεγαλύτερες ταχύτητες και μεγαλύτερα διαστήματα συντήρησης, ενώ τα πιο σκληρά κράματα όπως το ανοξείδωτο απαιτούν εργαλεία καρβιδίου και επιθετική λίπανση για να αποφευχθεί η φθορά.
5. Πώς πρέπει οι αγοραστές OEM να αξιολογήσουν και να επιλέξουν ένα προοδευτικό εργοστάσιο σφράγισης καλουπιών;
Αξιολογήστε τα εργοστάσια σε σχέση με τις τεχνικές δυνατότητες και τη δομή της συνεργασίας. Τα βασικά τεχνικά κριτήρια περιλαμβάνουν το εύρος χωρητικότητας της πρέσας, το μέγιστο πλάτος λωρίδας, τη δυνατότητα καταμέτρησης σταθμών (ρωτήστε για την πιο περίπλοκη μήτρα παραγωγής τους),-εσωτερικός χώρος εργαλείων για σχεδιασμό και συντήρηση μήτρας, δευτερεύουσες λειτουργίες και-δυνατότητα συναρμολόγησης μήτρας και υποδομή επιθεώρησης, συμπεριλαμβανομένων CMM, συστημάτων όρασης και λογισμικού SPC. Πέρα από τον εξοπλισμό, αξιολογήστε την πειθαρχία της επικοινωνίας, την προθυμία συνεργασίας DFM, την ποιότητα τεκμηρίωσης PPAP και τα buffer χωρητικότητας για τις διακυμάνσεις της ζήτησης. Ζητήστε δεδομένα Cpk από παρόμοια προγράμματα και ιστορικό PPM. Τα εργοστάσια που βασίζονται στην πρόληψη{6} συνήθως επιτυγχάνουν ρυθμούς ελαττωμάτων από 50 έως 200 PPM. Ο πιο κρίσιμος παράγοντας είναι η αποδεδειγμένη ικανότητα διεργασίας, όχι μόνο η τιμή του τεμαχίου.


