


Τι είναι και γιατί έχουν σημασία
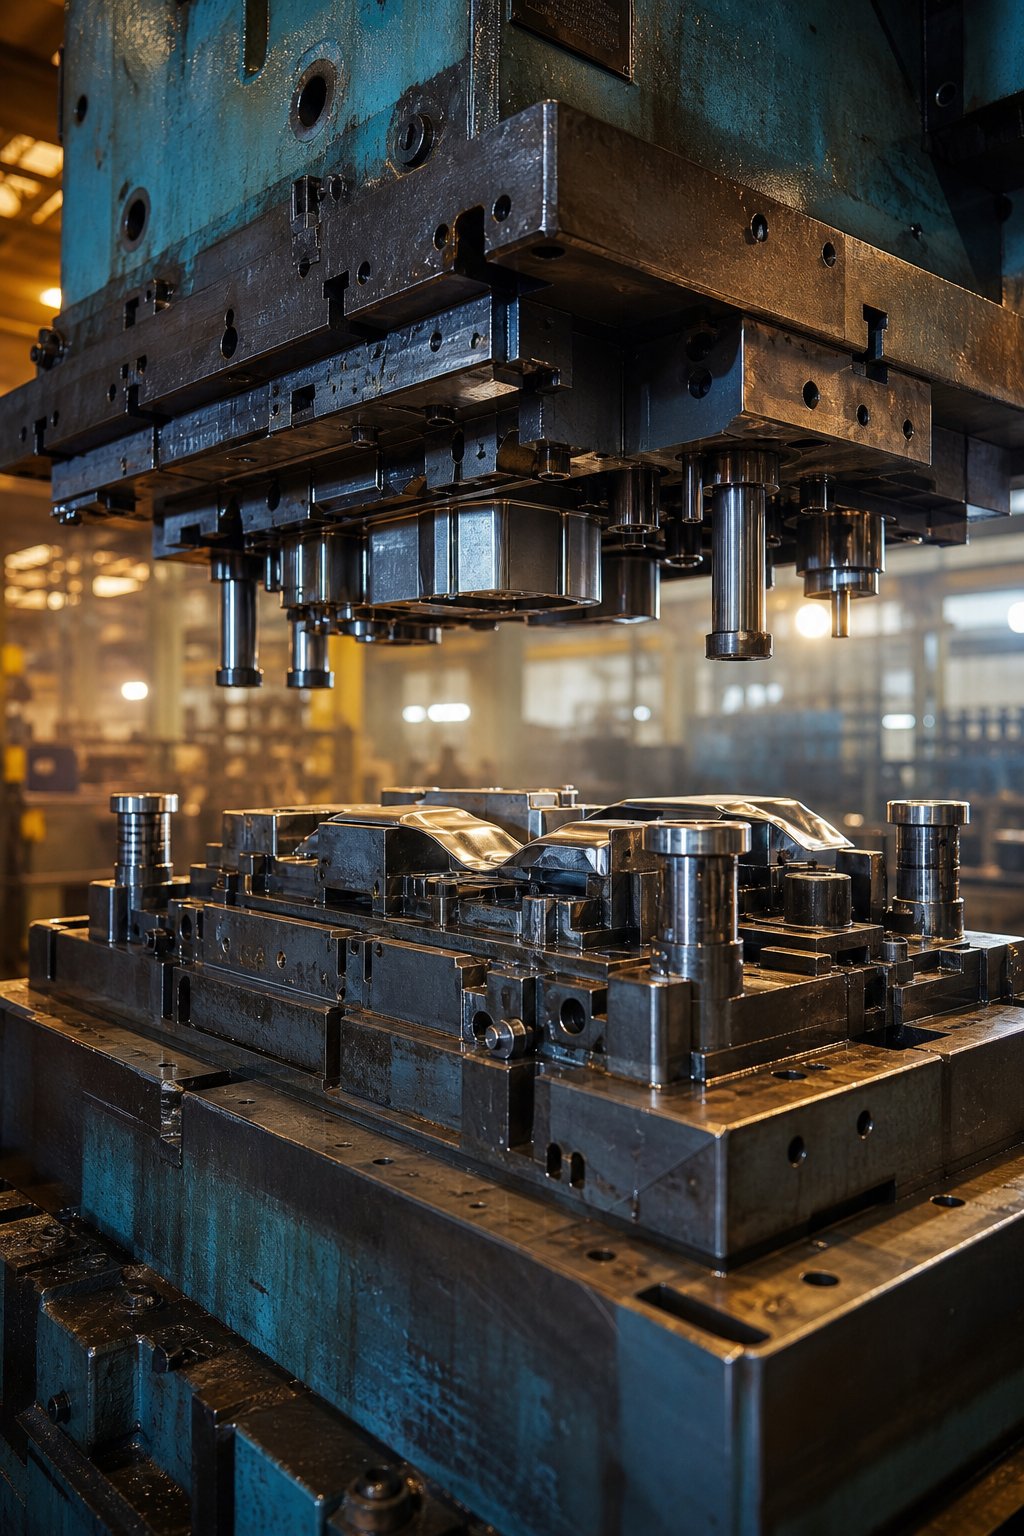
Όταν ένα επίπεδο πηνίο από χάλυβα γίνεται φτερό, δομική σιδηροτροχιά ή βραχίονας που βιδώνεται βαθιά μέσα στο όχημά σας, η μεταμόρφωση γίνεται μέσα σε μια πρέσα σφράγισης, που κινείται από ένα-εργαλείο που έχει κατασκευαστεί ειδικά. Αυτό το εργαλείο είναι η μήτρα και η σωστή λήψη του καθορίζει εάν ένα πρόγραμμα παραγωγής επιτυγχάνει τους στόχους κόστους, ποιότητας και χρονισμού.
Καθορισμός μήτρων σφράγισης αυτοκινήτου
Οι μήτρες σφράγισης αυτοκινήτων είναι-σχεδιασμένα σύνολα εργαλείων ακριβείας, κατασκευασμένα συνήθως από σκληρυμένο χάλυβα εργαλείων ή κράματα που έχουν εισαχθεί με καρβίδιο-, τα οποία κόβουν, σχηματίζουν και διαμορφώνουν λαμαρίνα στα εξαρτήματα του οχήματος εφαρμόζοντας ελεγχόμενη δύναμη μέσω μιας πρέσας υψηλής-τονάζ.
Κάθε σετ καλουπιών αποτελείται από ταιριαστά πάνω και κάτω μισά που περιέχουν γροθιές, μπλοκ καλουπιών, απογυμνωτές και συστήματα οδηγών που συνεργάζονται για να παράγουν επαναλαμβανόμενα εξαρτήματα με ταχύτητα παραγωγής. Όπως τοΜΜΕπεριγράφει, οι μήτρες σφράγισης είναι τα εργαλεία που διαμορφώνουν και κόβουν μεταλλικά μέρη, που αναπτύχθηκαν χρησιμοποιώντας λογισμικό CAD και αναλυτικά προγράμματα, και στη συνέχεια μεταφράστηκαν σε φυσικά εργαλεία από ειδικευμένους κατασκευαστές. Στην κατασκευή ανταλλακτικών αυτοκινήτων, αυτά τα εργαλεία αποτελούν τη ραχοκοκαλιά κάθε πλαισίου αμαξώματος, δομικής ενίσχυσης και εσωτερικού μεταλλικού στοιχείου που κυλά από τη γραμμή.
Γιατί η επιλογή Die οδηγεί στην επιτυχία της παραγωγής
Φανταστείτε να προσδιορίζετε μια μήτρα που παράγει καθαρά εξαρτήματα αλλά δεν μπορεί να συμβαδίσει με τον χρόνο takt σας ή μια μήτρα που τρέχει γρήγορα αλλά δημιουργεί ρυθμούς σκραπ που διαβρώνουν το περιθώριο κέρδους σας. Η επιλογή μήτρας βρίσκεται στη διασταύρωση τριών ανταγωνιστικών πιέσεων:
- Κόστος παραγωγήςΗ επένδυση εργαλείων -, η συχνότητα συντήρησης και η χρήση υλικών εντοπίζονται στις επιλογές τύπου μήτρας και σχεδίασης.
- Ποιότητα ανταλλακτικώνΗ ακρίβεια των διαστάσεων, το φινίρισμα της επιφάνειας και ο έλεγχος των γρεζιών - εξαρτώνται από τις σωστές αποστάσεις, τη διαχείριση ροής υλικού και την ποιότητα κατασκευής της μήτρας.
- Χρόνος κύκλου- ο αριθμός των σταθμών, η συμβατότητα της ταχύτητας του πιεστηρίου και η μέθοδος μεταφοράς εξαρτημάτων διέπουν άμεσα τις διαδρομές ανά λεπτό.
Για τους μηχανικούς OEM που καθορίζουν τις μήτρες αυτοκινήτων σε μια νέα πλατφόρμα, αυτές-ανταλλάσσουν τη σκοπιμότητα του προγράμματος από την πρώτη φάση της ιδέας. Για τις ομάδες Tier 1 και Tier 2 που επενδύουν σε περιουσιακά στοιχεία για να κερδίσουν συμβόλαια παραγωγής, η λάθος επιλογή μπορεί να κλειδώσει σε δυσμενή οικονομικά στοιχεία για τη διάρκεια του προγράμματος.Εργασίες σφράγισης μετάλλων αυτοκινήτωναπαιτούν και οι δύο ομάδες να ευθυγραμμιστούν με τον τύπο της μήτρας, το υλικό και την ποιότητα κατασκευής προτού κοπεί ποτέ ο χάλυβας.
Οι αποφάσεις γίνονται γρήγορα αποχρώσεις. Η γεωμετρία των εξαρτημάτων, ο ετήσιος όγκος, η ποιότητα υλικού και η διαθεσιμότητα πιεστηρίου αλληλεπιδρούν και κάθε τύπος καλουπιού φέρει ένα ξεχωριστό προφίλ αντοχών και περιορισμών. Οι επόμενες ενότητες αναλύουν αυτούς τους τύπους δίπλα-δίπλα, περιγράφουν τον τρόπο κατασκευής των καλουπιών και χαρτογραφούν τα τεχνικά-εμπορικά αποτελέσματα που διαχωρίζουν ένα κερδοφόρο πρόγραμμα σφράγισης από ένα προβληματικό.
Πλήρης σύγκριση των τύπων καλουπιών σφράγισης αυτοκινήτου
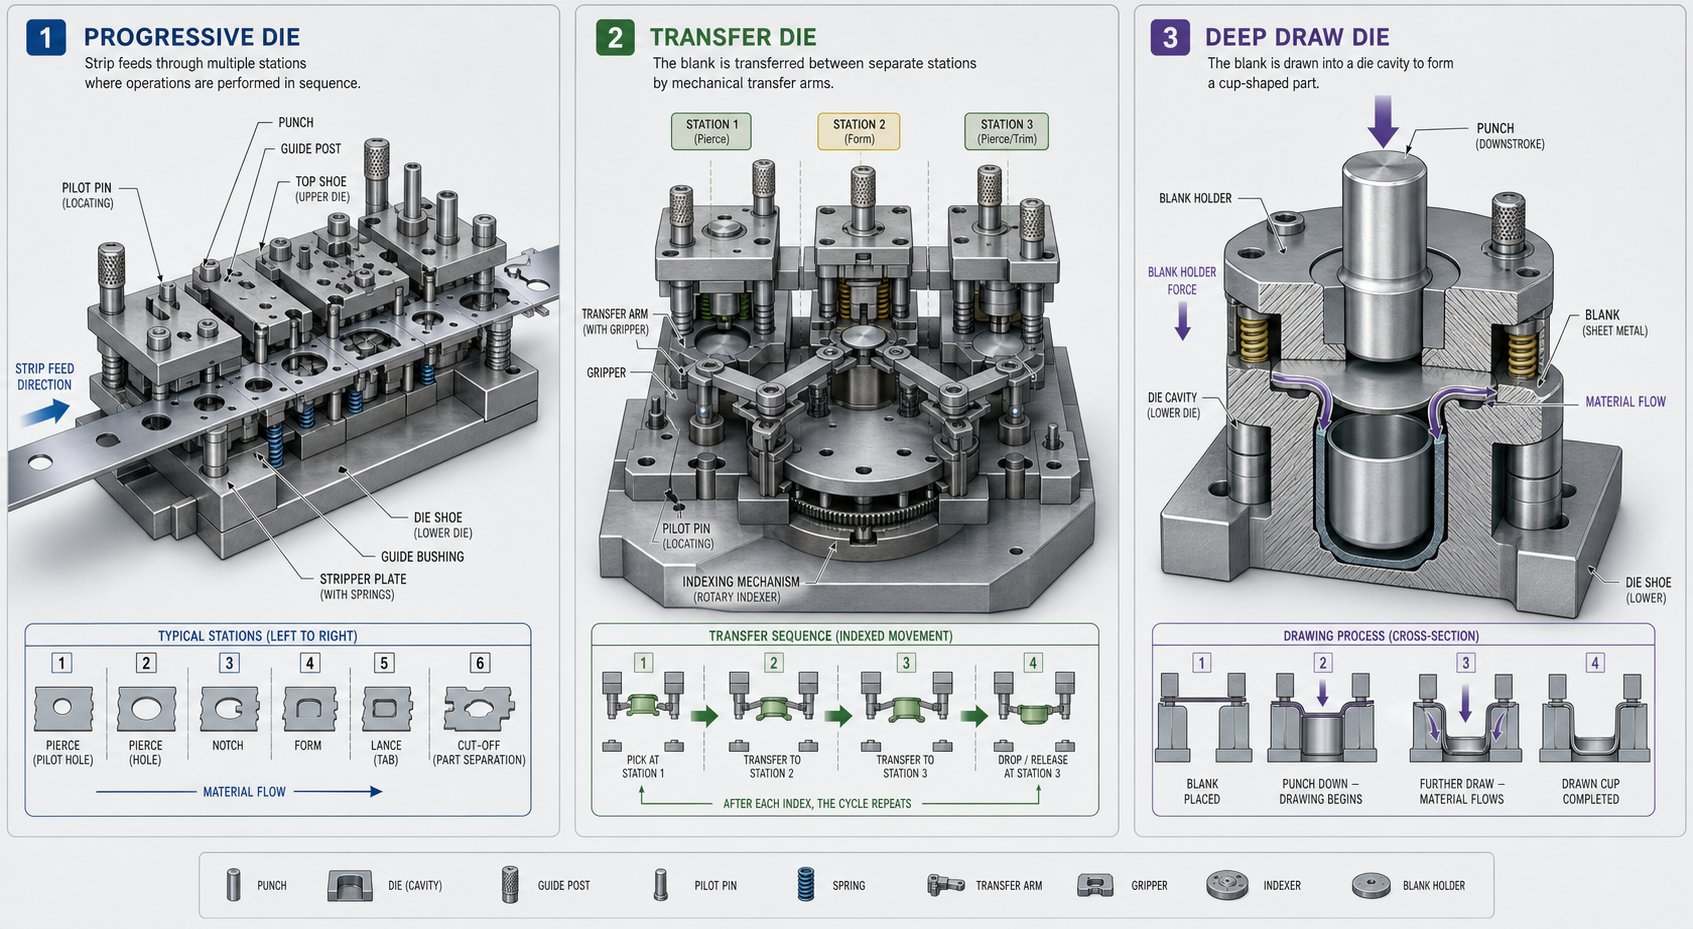
Κάθε τύπος μήτρας λύνει ένα διαφορετικό πρόβλημα παραγωγής. Η γεωμετρία των μερών, οι στόχοι όγκου και η ποιότητα υλικού καθοδηγούν την απόφαση, αλλά η κατανόηση του πώς λειτουργεί πραγματικά κάθε διαμόρφωση είναι το θεμέλιο για την πραγματοποίηση της σωστής κλήσης. Παρακάτω είναι μια ανάλυση-πλάγια-των κύριων καλουπιών σφράγισης λαμαρίνας που χρησιμοποιούνται σήμερα σε όλα τα προγράμματα οχημάτων.
| Τύπος μήτρας | Λειτουργική Αρχή | Τα καλύτερα-Ανταλλακτικά αυτοκινήτων | Εύρος Όγκου Παραγωγής | Επίπεδο πολυπλοκότητας | Βασικοί Περιορισμοί |
|---|---|---|---|---|---|
| Προοδευτικός | Η μεταλλική ταινία προχωρά μέσω πολλαπλών σταθμών σε ένα ενιαίο σετ μήτρας. κάθε διαδρομή ολοκληρώνει μία λειτουργία ανά σταθμό | Στηρίγματα, άγκυρες ζωνών ασφαλείας, ηλεκτρικοί σύνδεσμοι, μικρές δομικές ενισχύσεις | Υψηλό (100.000+ ετησίως) | Μεσαία προς Υψηλή | Το μέγεθος του εξαρτήματος περιορίζεται από το πλάτος της λωρίδας και το κρεβάτι πρέσας. Οι βαθύτερες κληρώσεις είναι δύσκολες |
| Μεταφορά | Τα μεμονωμένα κενά κινούνται μηχανικά ή ρομποτικά μεταξύ ανεξάρτητων σταθμών | Δομικά εγκάρσια μέλη, βραχίονες ανάρτησης, μεγάλες ενισχύσεις αμαξώματος | Μεσαία προς υψηλή (50k+) | Ψηλά | Υψηλότερο κόστος κεφαλαίου. πιο αργός χρόνος κύκλου από τον προοδευτικό. απαιτεί υποδομή αυτοματισμού |
| Ενας όπισθεν του άλλου | Σειρά πιεστηρίων μίας-λειτουργίας διατεταγμένες στη σειρά. μεταφορές εξαρτημάτων μεταξύ των πιεστηρίων | Μεγάλο σώμα-σε-λευκά πάνελ (πόρτες, κουκούλες, φτερά) | Μεσαία προς Υψηλή | Ψηλά | Μεγάλος χώρος δαπέδου. σημαντικές επενδύσεις κεφαλαίου· σύνθετη εφοδιαστική |
| Χημική ένωση | Πολλαπλές εργασίες κοπής (κενό + τρύπημα) που εκτελούνται ταυτόχρονα με μία διαδρομή | Επίπεδα εξαρτήματα ακριβείας, πλυντήρια-όπως εξαρτήματα, πλάκες ενίσχυσης | Μεσαία προς Υψηλή | Μέσον | Περιορίζεται σε σχετικά επίπεδες γεωμετρίες. υψηλότερο κόστος εργαλείων από ό,τι σε μια-λειτουργία |
| Συνδυασμός | Λειτουργίες κοπής και διαμόρφωσης συνδυάζονται σε μία μόνο διαδρομή | Σχηματισμένα στηρίγματα με τρύπες, ηλεκτρικούς ακροδέκτες, ροδέλες συστήματος μετάδοσης κίνησης | Μεσαία προς Υψηλή | Μεσαία προς Υψηλή | Σύνθετη κατασκευή μήτρας. στενότερα διαστήματα συντήρησης |
| Deep Draw | Βάση κενού και τρυπήστε το υλικό σε μια κοιλότητα για να δημιουργήσετε γεωμετρία σε σχήμα κοίλου- | Δεξαμενές καυσίμου, δομικά περιβλήματα, τμήματα πάνελ αμαξώματος, περιβλήματα μπαταριών | Μεσαία προς Υψηλή | Ψηλά | Απαιτεί ακριβή έλεγχο ροής υλικού. επιρρεπείς σε ρυτίδες και σχίσιμο |
| Περικοπή/Περς | Αφαιρεί την περίσσεια υλικού και προσθέτει τρύπες ή σχισμές μετά την ολοκλήρωση της διαμόρφωσης | Τελική-επεξεργασία σε όλα σχεδόν τα σφραγισμένα σώματα και δομικά μέρη | Όλοι οι τόμοι | Χαμηλό προς Μεσαίο | Η δευτερεύουσα λειτουργία προσθέτει χρόνο κύκλου. οι κοπτικές άκρες φθείρονται γρήγορα στο AHSS |
Προοδευτικές και διαμορφώσεις μήτρας μεταφοράς
Οι προοδευτικές μήτρες διατηρούν τη μεταλλική λωρίδα συνδεδεμένη σε όλη τη διάρκεια της διαδικασίας. Φανταστείτε ένα πηνίο να τροφοδοτείται στην πρέσα: με κάθε διαδρομή, η λωρίδα ευρετηριάζεται προς τα εμπρός και μια νέα λειτουργία, είτε κοπή, κάμψη, νομισματοκοπία ή ανάγλυφο, λαμβάνει χώρα ταυτόχρονα σε κάθε σταθμό. Το έτοιμο μέρος διαχωρίζεται από τη λωρίδα μεταφοράς μόνο στον τελικό σταθμό. Αυτό καθιστά μια μήτρα προοδευτικής σφράγισης εξαιρετικά αποτελεσματική για μικρότερα εξαρτήματα που παράγονται σε μεγάλους όγκους, όπως βραχίονες στήριξης, ηλεκτρικά περιβλήματα και ακροδέκτες σύνδεσης. Στην πραγματικότητα, η προοδευτική σφράγιση από χαλκό είναι κοινή για τις ράβδους διαύλου EV και τους ακροδέκτες υψηλής{4} αγωγιμότητας όπου έχουν σημασία και οι μικρές ανοχές και η ταχεία απόδοση.
Οι μήτρες μεταφοράς έχουν διαφορετική προσέγγιση. Το κενό αφαιρείται νωρίς και στη συνέχεια μηχανικά δάχτυλα ή ρομποτικοί βραχίονες το μεταφέρουν μεταξύ ανεξάρτητων σταθμών. Κάθε σταθμός μπορεί να βελτιστοποιηθεί για μία μόνο λειτουργία, συμπεριλαμβανομένων των βαθιών έλξεων που δεν θα ήταν πρακτικές σε μια προοδευτική λωρίδα.Συστήματα μεταφοράςλάμψη για μεγαλύτερα, γεωμετρικά πολύπλοκα εξαρτήματα αυτοκινήτου, όπως δομικά εγκάρσια μέλη και εξαρτήματα ανάρτησης, όπου το εξάρτημα απλά δεν ταιριάζει στους περιορισμούς μιας προοδευτικής λωρίδας.
Οι γραμμές διπλής μήτρας επεκτείνουν περαιτέρω αυτή τη λογική. Αντί για σταθμούς σε μία μόνο πρέσα, μια σειρά μεμονωμένων πιεστηρίων διατάσσονται με τη σειρά με αυτοματοποιημένη μεταφορά εξαρτημάτων μεταξύ τους. Θα βρείτε διαδοχικές ρυθμίσεις που παράγουν-σώμα πλήρους μεγέθους-σε-λευκά πάνελ, κουκούλες και εξωτερικά μέρη θυρών, όπου κάθε βήμα διαμόρφωσης απαιτεί τη δική του ειδική χωρητικότητα πίεσης και προφίλ διαδρομής.
Σύνθετα, Συνδυασμένα και Deep Draw Die
Οι σύνθετες μήτρες εκτελούν πολλαπλές ενέργειες κοπής με μία κίνηση, σκεφτείτε να σβήσετε το εξωτερικό προφίλ και να τρυπήσετε εσωτερικές τρύπες ταυτόχρονα. Η ανταμοιβή είναι η στενή ομοκεντρικότητα μεταξύ των χαρακτηριστικών, η οποία έχει σημασία για επίπεδα εξαρτήματα ακριβείας, όπως οι ενισχυτικές πλάκες και οι ροδέλες του συστήματος μετάδοσης κίνησης. Οι σύνθετες μήτρες είναι βαρύτερες σε σχέση με το αρχικό κόστος εργαλείων, αλλά αποδίδουν γρήγορα σε όγκο, εξαλείφοντας το χειρισμό εξαρτημάτων μεταξύ των εργασιών.
Οι συνδυαστικές μήτρες προχωρούν ένα βήμα παραπέρα συγχωνεύοντας το κόψιμο και το σχηματισμό σε μία μόνο διαδρομή. Ένα στήριγμα που χρειάζεται και μια τρυπημένη τρύπα και μια σχηματισμένη φλάντζα μπορεί να βγει από την πρέσα έτοιμη για συναρμολόγηση. Αυτό μειώνει τις δευτερεύουσες λειτουργίες και το κόστος μερικής-διακίνησης, αν και η κατασκευή και η συντήρηση των καλουπιών γίνονται πιο περίπλοκες.
Οι μήτρες Deep draw χειρίζονται την πιο απαιτητική γεωμετρία στη σφράγιση αυτοκινήτου. Ένα επίπεδο τεμάχιο τραβιέται σε μια κοιλότητα μήτρας από τη διάτρηση, ενώ μια θήκη τεμαχίου ελέγχει τη ροή του υλικού για να αποτρέψει το τσαλάκωμα. Τα τμήματα του πλαισίου του αμαξώματος, οι δεξαμενές καυσίμου και τα εξαρτήματα του περιβλήματος της μπαταρίας EV βασίζονται στο βαθύ σχέδιο. Η διαδικασία απαιτεί προσεκτική προσοχή για την έλξη ακτίνων, την πίεση συγκράτησης και τη λίπανση, ειδικά καθώς οι κατασκευαστές στρέφονται προς τα πάνελ αλουμινίου που είναι λιγότερο επιεικής από τον μαλακό χάλυβα.
Trim and Pierce Dies στις εργασίες φινιρίσματος
Σχεδόν κάθε διαμορφωμένο εξάρτημα αυτοκινήτου απαιτεί πάσο φινιρίσματος. Οι μήτρες κοπής και διάτρησης αφαιρούν την περίσσεια υλικού της φλάντζας που έχει απομείνει από τις εργασίες σχεδίασης, προσθέτουν οπές στερέωσης και κόβουν υποδοχές για τα χαρακτηριστικά συναρμολόγησης. Αυτές οι μήτρες κάθονται κατάντη κατά τη διαδικασία, συχνά ως ο τελικός σταθμός σε μια γραμμή μεταφοράς ή ως αυτόνομες λειτουργίες σε μια διαδοχική εγκατάσταση.
Ενώ οι μήτρες κοπής και διάτρησης είναι απλούστερες στην ιδέα, οι κοπτικές άκρες τους αντέχουν υψηλά ποσοστά φθοράς, ιδιαίτερα όταν κόβονται προηγμένοι χάλυβες υψηλής- αντοχής. Η ποιότητα των άκρων καθορίζει άμεσα εάν ένα εξάρτημα περνά από έλεγχο διαστάσεων, επομένως τα προγράμματα επιλογής και συντήρησης του χάλυβα εργαλείων για αυτές τις μήτρες αξίζουν την ίδια προσοχή με τα στάδια διαμόρφωσης.
Η αντιστοίχιση του σωστού τύπου καλουπιού με τη γεωμετρία και τον όγκο του μέρους σας είναι η πρώτη απόφαση. Η επόμενη πρόκληση είναι να κατανοήσουμε τι συμβαίνει όταν ένα οριακό τμήμα μπορεί να πάει είτε προς την άλλη πλευρά, όπου ακριβώς η προοδευτική-έναντι-διαπραγμάτευση μεταβίβασης-αποβίβασης γίνεται κρίσιμη.
Πλαίσιο απόφασης Progressive Die vs Transfer Die
Πολλά ανταλλακτικά αυτοκινήτων εμπίπτουν σε μια γκρίζα ζώνη όπου είτε μια προοδευτική μήτρα είτε μια μήτρα μεταφοράς θα μπορούσε τεχνικά να λειτουργήσει. Μια άγκυρα ζώνης ασφαλείας είναι σαφώς προοδευτική περιοχή και μια εσωτερική πόρτα πλήρους μεγέθους ανήκει σαφώς σε μια γραμμή μεταφοράς. Τι γίνεται όμως με έναν δομικό οπλισμό μεσαίου μεγέθους με μέτριο βάθος έλξης και ετήσιο όγκο 200.000; Εκεί αρχίζει η πραγματική συζήτηση για τη μηχανική.
Όταν τα Progressive Dies ξεπερνούν τις επιδόσεις του Transfer Dies
Μια προοδευτική ρύθμιση ζευγαριού και σφράγισης κερδίζει στην ταχύτητα. Επειδή η ταινία παραμένει συνδεδεμένη και ευρετηριάζεται προς τα εμπρός με κάθε πάτημα, μπορείτε να τρέχετε με υψηλές πινελιές ανά λεπτό με ελάχιστη πολυπλοκότητα-του χειρισμού. Ολόκληρη η λειτουργία λειτουργεί σε ένα ενιαίο σετ μήτρας, που σημαίνει ένα πάτημα, μία εγκατάσταση και σταθερή επαναληψιμότητα από σταθμό σε σταθμό.
Οι προοδευτικές μήτρες είναι η πιο δυνατή επιλογή όταν το εξάρτημά σας είναι σχετικά μικρό, διαθέτει ρηχές έλξεις ή απλές στροφές και απαιτεί υψηλό ετήσιο όγκο. Σκεφτείτε βραχίονες στήριξης, ηλεκτρικούς ακροδέκτες και μικρές δομικές ενισχύσεις. Ο ενσωματωμένος σχεδιασμός του σταθμού μειώνει επίσης την εξάρτηση από την εργασία, καθώς ο τροφοδότης του πηνίου και η λαβή πίεσης κινούνται αυτόματα. Για εξαρτήματα αυτοκινήτου, η προοδευτική στάμπα προσφέρει την καλύτερη απόδοση επένδυσης όταν τα εξαρτήματα παραμένουν εντός του πλάτους της λωρίδας και δεν απαιτούν περιστροφή ή ανατροπή μεταξύ των λειτουργιών.
Όταν η μεταφορά πεθαίνει είναι η καλύτερη επιλογή
Οι μήτρες μεταφοράς κερδίζουν τη θέση τους όταν το μέγεθος του ανταλλακτικού ξεπεράσει αυτό που μπορεί να μεταφέρει μια λωρίδα ή όταν η γεωμετρία απαιτεί λειτουργίες που απλά δεν μπορούν να πραγματοποιηθούν σε έναν συνδεδεμένο φορέα. Οι βαθύτερες έλξεις, η περιστροφή μέρους για τον έλεγχο κατεύθυνσης γρέζι-και η διαμόρφωση πολλαπλών-αξόνων γίνονται όλα προσβάσιμα επειδή κάθε κενό κινείται ανεξάρτητα μεταξύ των σταθμών.
Η χρήση υλικού είναι ένας άλλος παράγοντας που γέρνει προς τη μεταφορά. Μια προοδευτική μήτρα παράγει απορρίμματα λωρίδων μεταφοράς-που πηγαίνουν κατευθείαν στην ανακύκλωση και για παχύτερα ή ακριβότερα υλικά, αυτά τα απόβλητα συσσωρεύονται γρήγορα. Τα συστήματα μεταφοράς επιτρέπουνένθετες κενές διατάξειςπου συμπιέζουν περισσότερα μέρη από κάθε φύλλο, με αποτέλεσμα σημαντική εξοικονόμηση κόστους σε χάλυβες και αλουμίνιο υψηλής- αντοχής. Η συντήρηση του καλουπιού τείνει επίσης να είναι απλούστερη επειδή κάθε σταθμός είναι μια ανεξάρτητη μονάδα, ευκολότερη πρόσβαση και προσαρμογή σε σχέση με τους κλειστούς σταθμούς prog die.
Κριτήρια απόφασης για εξαρτήματα μεσαίας- πολυπλοκότητας
Όταν ένα μέρος βρίσκεται ανάμεσα στις δύο προσεγγίσεις, αυτοί οι παράγοντες γείρουν την κλίμακα:
- Όριο μεγέθους εξαρτήματος- εάν το περίβλημα του εξαρτήματος υπερβαίνει περίπου τα 300-400 mm προς οποιαδήποτε κατεύθυνση, η τροφοδοσία λωρίδας καθίσταται μη πρακτική και η μεταφορά είναι η πιθανή διαδρομή.
- Σχεδιάστε το βάθος- ρηχές φόρμες (κάτω από 25-30 mm) λειτουργούν καλά σε προοδευτικούς σταθμούς. Τα βαθύτερα κύπελλα ή κανάλια ευνοούν μια ρύθμιση μεταφοράς όπου η πίεση του κενού συγκρατητή μπορεί να βελτιστοποιηθεί ανά σταθμό.
- Ποσοστό απορριμμάτων υλικούΤο - ακριβό ή χοντρό απόθεμα μεγεθύνει την ποινή του κόστους των απορριμμάτων μεταφορέων-, ωθώντας την απόφαση για μεταφορά με ένθετο κενό.
- Διαθεσιμότητα χωρητικότητας τύπου- οι προοδευτικές μήτρες ενοποιούν όλες τις δυνάμεις που σχηματίζουν σε ένα μόνο πάτημα. εάν η διαθέσιμη πρέσα σας είναι περιορισμένης χωρητικότητας-, ο διαχωρισμός των λειτουργιών σε σταθμούς μεταφοράς κατανέμει το φορτίο.
- Δευτερεύουσες ανάγκες λειτουργίας- εάν το εξάρτημα απαιτεί περιστροφή, ανατροπή ή λειτουργίες από πολλές κατευθύνσεις, ένα σύστημα μεταφοράς παρέχει αυτήν την ευελιξία χωρίς περιορισμούς μηχανισμού έκκεντρου- μέσα σε μια προοδευτική λωρίδα.
Υπάρχει ένα τρίτο μονοπάτι που αξίζει να σημειωθεί. Για μεγάλα πάνελ αμαξώματος όπως πόρτες, κουκούλες και εξωτερικά φτερά, δεν είναι ιδανική ούτε μία προοδευτική μήτρα ούτε μια τυπική διάταξη μεταφοράς. Οι γραμμές διπλής μήτρας χρησιμοποιούν μια σειρά από μεμονωμένες πρέσες διατεταγμένες στη σειρά, καθεμία αφιερωμένη σε ένα στάδιο διαμόρφωσης ή κοπής, με ρομποτική μεταφορά ενδιάμεσα. Η επένδυση κεφαλαίου είναι σημαντική, αλλά για εξωτερικά πάνελ μεγάλου-όγκου που απαιτούν αυστηρή επιφάνεια-πρότυπα ποιότητας, οι διαδοχικές διαμορφώσεις παραμένουν το πρότυπο του κλάδου στους μεγάλους κατασκευαστές OEM.
Η επιλογή μεταξύ αυτών των προσεγγίσεων κλειδώνει το κόστος εργαλείων, τον χρόνο κύκλου και τα οικονομικά σκραπ για τη διάρκεια ζωής του προγράμματος. Αλλά ο τύπος μήτρας είναι μόνο το ήμισυ της εξίσωσης. Ο τρόπος κατασκευής αυτού του καλουπιού, από ακατέργαστο χαλύβδινο μπλοκ εργαλείων έως ανοχές επιπέδου παραγωγής-έτοιμου εργαλείου που συγκρατεί-σε επίπεδο micron, καθορίζει εάν λειτουργεί όπως έχει σχεδιαστεί ή γίνεται πονοκέφαλος συντήρησης από την πρώτη μέρα.
Πώς οι μήτρες σφράγισης κατασκευάζονται από το κενό στο εργαλείο παραγωγής
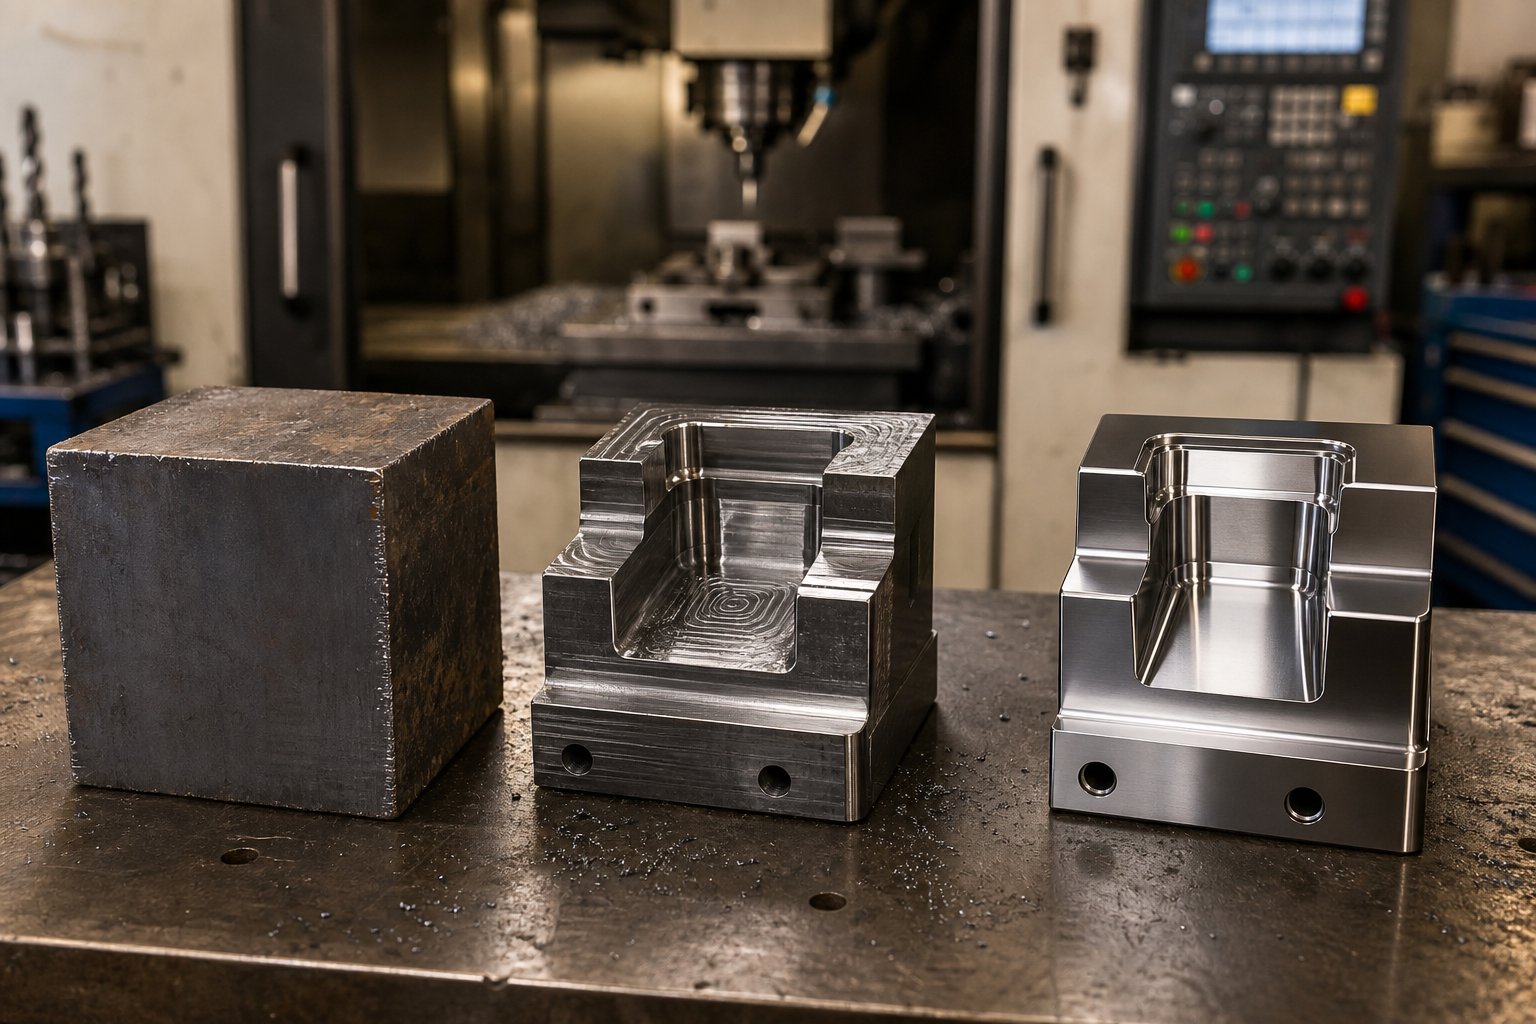
Ένα εργαλείο σφράγισης και μια μήτρα ξεκινούν ως ένα τραχύ μπλοκ από χάλυβα και τελειώνουν ως ένα όργανο ακριβείας που συγκρατεί τις ανοχές μετρημένες σε μικρά. Κάθε βήμα ενδιάμεσα είτε ενσωματώνει την ποιότητα στο εργαλείο είτε εισάγει μια αδυναμία που θα εμφανιστεί κατά την παραγωγή. Να πώς εξελίσσεται το ταξίδι.
Από το Raw Block έως το Precision Machined Die
Η κατασκευή της μήτρας ακολουθεί μια σκόπιμη σειρά όπου κάθε στάδιο προετοιμάζει το τεμάχιο εργασίας για το επόμενο. Παραλείψτε ένα βήμα ή βιαστείτε ένα και οι συνέπειες επιδεινώνονται κατάντη. Ένας τυπικός κατασκευαστής μεταλλικών καλουπιών σφράγισης ακολουθεί αυτή τη γενική ροή διαδικασίας:
- Προμήθεια υλικών και τετραγωνισμός- Τα εξαρτήματα της μήτρας ξεκινούν ως χυτά ή σφυρήλατα κενά, που επιλέγονται ανά κατηγορία και έχουν μέγεθος σύμφωνα με τον φάκελο σχεδίασης. Το υλικό τετραγωνίζεται σε μύλο CNC για να δημιουργηθούν επιφάνειες αναφοράς για όλες τις επόμενες κατεργασίες.
- Ακατέργαστη κατεργασία CNC- Το μεγαλύτερο μέρος της αφαίρεσης υλικού γίνεται εδώ. Το φρεζάρισμα CNC κόβει τις τσέπες των παπουτσιών, τα προφίλ διάτρησης και τις γεωμετρίες της κοιλότητας σε σχεδόν-δίχτυ σχήμα, αφήνοντας συνήθως ένα μικρό περιθώριο αποθέματος για τις εργασίες φινιρίσματος.
- Σύρμα EDM και βυθιστής EDM- Πολύπλοκα προφίλ, σφιχτές εσωτερικές ακτίνες και περίπλοκες γεωμετρίες διάτρησης που η συμβατική άλεση δεν μπορεί να φτάσει, κόβονται με μηχανική κατεργασία ηλεκτρικής εκκένωσης.Σύρμα EDMχειρίζεται τα-προφίλ με εξαιρετική ακρίβεια, ενώ το Sinker EDM διαμορφώνει κοιλότητες και τρισδιάστατα περιγράμματα σε σκληρυμένα υλικά.
- Κατεργασία με θερμοκρασία- Τα εξαρτήματα εργασίας σκληρύνονται στο εύρος στόχου τους για να επιτευχθεί η απαιτούμενη αντίσταση στη φθορά και ισορροπία σκληρότητας.
- Τελειώστε τη μηχανική κατεργασία- Μετά τη θερμική επεξεργασία, τα εξαρτήματα φινιρίζονται-, αλέθονται σκληρά-ή αλέθονται- μέχρι τις τελικές διαστάσεις. Η επιφανειακή λείανση επιτυγχάνει επιπεδότητα στις πλάκες μήτρας, ενώ η λείανση με στροφές επιτυγχάνει κρίσιμες ανοχές οπών.
- Φινίρισμα και επίστρωση επιφανειών- Ανάλογα με την εφαρμογή, τα εξαρτήματα λαμβάνουν νιτρίωση, επικαλύψεις PVD ή γυάλισμα για να μειώσουν την τριβή, να αποτρέψουν το φαγούρα και να παρατείνουν τη διάρκεια ζωής.
- Συναρμολόγηση και τοποθέτηση στο χέρι- Όλα τα εξαρτήματα ενώνονται στο παπούτσι. Οι Diemakers προσαρμόζονται στο χέρι- στις κοπτικές άκρες, επαληθεύουν τα διάκενα με γαλάζια σύνθεση και γυαλίζουν όπως απαιτείται για να επιτευχθεί η σωστή ευθυγράμμιση σε όλο το ύψος κλεισίματος.
- Δοκιμή και επικύρωση- Η συναρμολογημένη μήτρα μπαίνει σε πρέσα για αρχικές δοκιμές σφράγισης. Οι μηχανικοί αξιολογούν την ποιότητα των ανταλλακτικών, εντοπίζουν περιοχές που χρειάζονται προσαρμογή και βελτιώνουν το εργαλείο μέχρι να τηρηθούν τα πρότυπα παραγωγής.
Θερμική Επεξεργασία και Μηχανική Επιφανειών
Η θερμική επεξεργασία είναι το στάδιο που μετατρέπει ένα επεξεργάσιμο μπλοκ σε ένα-εργαλείο παραγωγής ανθεκτικό στη φθορά. Η διαδικασία ανυψώνει τα συστατικά της μήτρας σε κρίσιμη θερμοκρασία, τα συγκρατεί για να επιτευχθεί πλήρης μεταμόρφωση της μικροδομής, στη συνέχεια σβήνει και μετριάζει για να εξισορροπήσει τη σκληρότητα με την σκληρότητα.
Γιατί έχει τόση σημασία αυτό; Μια πολύ σκληρή γροθιά θα κοπεί υπό κρουστική φόρτιση. Μια επιφάνεια διαμόρφωσης που είναι πολύ μαλακή θα παραμορφωθεί πλαστικά κάτω από επαναλαμβανόμενους κύκλους πίεσης. Το γλυκό σημείο εξαρτάται από τη λειτουργία του εξαρτήματος: οι κοπτικές άκρες χρειάζονται μέγιστη σκληρότητα, ενώ τα παπούτσια με μήτρα χρειάζονται σκληρότητα-απορρόφησης κραδασμών. ΩςΟ ΚατασκευαστήςΣημειώσεις, οι χάλυβες εργαλείων που δεν έχουν επαρκή σκληρότητα αποτυγχάνουν λόγω ρωγμών και θρυμματισμού, ενώ αυτοί που δεν έχουν αντοχή στη φθορά διαβρώνονται στη διεπαφή κοπής.
Η επιφανειακή μηχανική προσθέτει άλλο ένα επίπεδο απόδοσης. Η θερμική επεξεργασία κενού διατηρεί τη σκληρότητα του πυρήνα χωρίς οξείδωση. Η νιτρίωση διαχέει άζωτο στην επιφάνεια για να δημιουργήσει μια σκληρή θήκη. Οι επικαλύψεις PVD και CVD αποθέτουν λεπτές στρώσεις καρβιδίου ή νιτριδίου που μειώνουν δραματικά την τριβή και τη φθορά της κόλλας, ιδιαίτερα σημαντικά για το σχηματισμό πάνελ από αλουμίνιο ή ανοξείδωτο χάλυβα.
Επιλογή υλικών μήτρας κατά εφαρμογή
Δεν αντιμετωπίζει κάθε εξάρτημα μήτρας τις ίδιες απαιτήσεις, επομένως η επιλογή υλικού κουβέρ σπαταλά χρήματα ή θέτει σε κίνδυνο την απόδοση. Η κατευθυντήρια αρχή είναι η αντιστοίχιση των ιδιοτήτων του υλικού με τις ειδικές καταπονήσεις που υφίσταται κάθε συστατικό:
| Λειτουργία Στοιχείου Die | Προτεινόμενη κατηγορία υλικού | Γιατί ταιριάζει |
|---|---|---|
| Παπούτσια και δομικές πλάκες | Χάλυβας μεσαίου άνθρακα (π.χ. S50C ή 4140) | Απορροφά τους κραδασμούς και τους κραδασμούς. παρέχει άκαμπτη στήριξη χωρίς ευθραυστότητα |
| Πλάκες στήριξης και στήριξης | Χάλυβας εργαλείων ψυχρής εργασίας (π.χ. D2/SKD11) | Η υψηλή αντοχή σε θλίψη αντιστέκεται στην εσοχή υπό παρατεταμένα φορτία διαμόρφωσης |
| Διαμόρφωση επιφανειών και απογυμνωτών | Τροποποιημένη εργασία ψυχρής επεξεργασίας ή χάλυβας εργαλείων χαμηλής-κράματος | Εξισορροπεί τη σκληρότητα με την σκληρότητα για να αντιστέκεται στο θρυμματισμό κατά την επαναλαμβανόμενη κρούση |
| Κοπή γροθιές και ένθετα | Χάλυβας υψηλής-ταχύτητας (π.χ. M2/SKH9) | Διατηρεί την ακεραιότητα των άκρων υπό θερμότητα τριβής σε ταχύτητες παραγωγής |
| Κορυφαίες ακμές υψηλής-φθοράς (AHSS ή μακρύ-τρέξιμο) | Ένθετα καρβιδίου ή κονιοποιημένος μεταλλικός χάλυβας εργαλείων | Μέγιστη αντοχή στην τριβή για απαιτητικά υλικά ή ακραίους όγκους |
Μήτρα σφράγισης καρβιδίου και ιδιαίτερα προοδευτικά καλούπια σφράγισης καρβιδίου που τρέχουν υλικά υψηλής{0} αγωγιμότητας με ταχύτητα, χρησιμοποιήστε ένθετα καρβιδίου βολφραμίου στους σταθμούς κοπής όπου η λειαντική φθορά είναι πιο έντονη. Αυτά τα ένθετα επεκτείνουν δραματικά τα διαστήματα ακονίσματος, αλλά είναι εύθραυστα, επομένως προορίζονται για κοπτικές ακμές αντί να σχηματίζουν επιφάνειες που απορροφούν την κρούση.
Το δέντρο απόφασης είναι απλό: ο όγκος παραγωγής, η σκληρότητα του τυπωμένου υλικού και η συνάρτηση συνιστωσών συγκλίνουν για να δείχνουν προς το σωστό υλικό. Χαμηλού όγκου-μαλακά-εξαρτήματα από χάλυβα δεν δικαιολογούν το καρβίδιο. Τα προγράμματα AHSS μεγάλου-όγκου δεν μπορούν να επιβιώσουν χωρίς αυτό.
Με την κατασκευή του καλουπιού και τα υλικά επιλεγμένα για μακροζωία, η επόμενη μεταβλητή απόδοσης είναι η γεωμετρία, συγκεκριμένα τα διάκενα μεταξύ της διάτρησης και της μήτρας που καθορίζουν εάν οι κομμένες άκρες είναι καθαρές ή σχισμένες και εάν η διάρκεια ζωής του εργαλείου ανταποκρίνεται στις προσδοκίες ή υπολείπεται.
Βασικές αρχές εκκαθάρισης καλουπιών και ροής υλικού
Μπορείτε να κατασκευάσετε ένα καλούπι από τον πιο λεπτό χάλυβα εργαλείων, να το επεξεργαστείτε με ακρίβεια σε επίπεδο μικρών-και να εφαρμόσετε τις καλύτερες διαθέσιμες επιστρώσεις επιφανειών. Αλλά αν το διάκενο μεταξύ διάτρησης και μήτρας είναι λάθος για το υλικό σας, θα καταπολεμήσετε τα γρέζια, την πρόωρη φθορά του εργαλείου και τη μετατόπιση των διαστάσεων από το πρώτο χτύπημα. Η εκκαθάριση είναι ένα από τα τεχνικά ερωτήματα που αναζητήθηκαν περισσότερο στο σχεδιασμό καλουπιών για καλό λόγο: είναι η μοναδική μεταβλητή που συνδέει την επιστήμη των υλικών με την ποιότητα των άκρων σε κάθε σφραγισμένο μέρος.
Υπολογισμός της απόστασης μήτρας για διαφορετικά υλικά
Το διάκενο της μήτρας είναι το κενό μεταξύ της ακμής κοπής της διάτρησης και της αντίστοιχης άκρης του ανοίγματος της μήτρας, εκφραζόμενη ως ποσοστό του πάχους του υλικού ανά πλευρά. Εάν σφραγίζετε λαμαρίνα αυτοκινήτου 1,0 mm σε απόσταση 10% ανά πλευρά, το κενό μεταξύ της διάτρησης και της μήτρας είναι 0,10 mm σε κάθε πλευρά της διάτρησης.
Ακούγεται απλό, αλλά εδώ είναι που πολλά καταστήματα μπαίνουν σε μπελάδες. Οευρέως χρησιμοποιούμενος κανόνας 10%.καθιερώθηκε κατά τη διάρκεια μιας εποχής όπου τα οχήματα κατασκευάζονταν κυρίως από χάλυβα χαμηλών-ανθρακούχων. Αυτή η γενική τιμή λειτουργεί καλά για μαλακό χάλυβα, δημιουργώντας το αναμενόμενο προφίλ θραύσης ενός-τρίτη, δύο-τρίτων στην κομμένη άκρη. Ωστόσο, τα σύγχρονα προγράμματα αυτοκινήτου σφραγίζουν τα πάντα, από αλουμίνιο διπλής-σειράς 980 έως 6000 σειράς και αυτά τα υλικά συμπεριφέρονται πολύ διαφορετικά υπό διάτμηση.
Η βασική αρχή είναι απλή: τα σκληρότερα,-υλικά υψηλότερης αντοχής γενικά απαιτούν μεγαλύτερο διάκενο, επειδή η αντοχή διαρροής τους βρίσκεται πιο κοντά στην τελική αντοχή εφελκυσμού τους. Πολύ μικρή πλαστική παραμόρφωση εμφανίζεται πριν από τη θραύση, επομένως το υλικό χρειάζεται περισσότερο χώρο για να σπάσει καθαρά. Πιο μαλακά, πιο όλκιμα υλικά ανέχονται πιο σφιχτά διάκενα επειδή υφίστανται μεγαλύτερη παραμόρφωση (η γυαλιστερή γυαλιστερή ζώνη) πριν σπάσουν.
| Κατηγορία Υλικού | Τυπικά Παραδείγματα | Γενικό εύρος εκκαθάρισης (% ανά πλευρά) | Cut Edge Behavior |
|---|---|---|---|
| Χαμηλός-άνθρακας / ήπιος χάλυβας | DC04, SPCC, 1008/1010 | ~10% | Ισορροπημένες ζώνες διάτμησης και θραύσης. καθαρή άκρη στο σωστό διάκενο |
| AHSS (βαθμοί DP, TRIP, CP) | DP590, DP780, DP980, TRIP780 | ~12-20% | Ελάχιστη ζώνη λάμψης. κάταγμα-κυρίαρχο άκρο. υψηλότερες δυνάμεις κοπής |
| Κράματα αλουμινίου | Σειρά 5xxx, 6xxx | ~8-12% | Επιρρεπής σε σχηματισμό γρεζιών και σχίσιμο άκρων εάν το διάκενο είναι υπερβολικό |
| Ανοξείδωτο ατσάλι | 304, 316, 430 | ~12-16% | Η εργασία σκληραίνει γρήγορα στην αιχμή. υψηλότερες δυνάμεις απογύμνωσης |
| Υψηλή-αντοχή χαμηλή-κράμα (HSLA) | HSLA 340, 420, 550 | ~11-15% | Λιγότερη παραμόρφωση πριν από τη θραύση από τον μαλακό χάλυβα. μέτρια κρουστικά φορτία |
Αυτά τα εύρη αντιπροσωπεύουν γενική καθοδήγηση του κλάδου. Οι ακριβείς τιμές θα πρέπει να επικυρωθούν με βάση τη συγκεκριμένη κατηγορία κράματος, το πάχος του φύλλου και την κατάσταση εργαλείων. ΩςΜηχανική αναφορά της MISUMIΣημειώσεις, ορισμένες σύγχρονες έρευνες εργαλείων προτείνουν ότι οι αποστάσεις 11-20% μπορούν να μειώσουν σημαντικά την καταπόνηση των εργαλείων και να παρατείνουν τη διάρκεια ζωής του εργαλείου, ιδιαίτερα για εφαρμογές αυτοκινητοβιομηχανίας σφράγισης μετάλλων που περιλαμβάνουν ποιότητες υψηλής αντοχής.
Τι συμβαίνει όταν η εκκαθάριση είναι λάθος; Οι συνέπειες κινούνται και προς τις δύο κατευθύνσεις:
- Ανεπαρκής κάθαρση- οι δυνάμεις κοπής αυξάνονται, τα φορτία κραδασμών αυξάνονται και το τσιπ σπάει ή σπάει πρόωρα. Οι δυνάμεις απογύμνωσης ανεβαίνουν επειδή το υλικό προσκολλάται στη διάτρηση. Σε μήτρες σφράγισης χάλυβα που λειτουργούν με AHSS, τα στενά διάκενα μπορεί να προκαλέσουν καταστροφική αστοχία διάτρησης μετά από σχετικά λίγα χτυπήματα.
- Υπερβολική κάθαρση- το υλικό δεν σπάει καθαρά. Θα δείτε μεγαλύτερα γρέζια στο άκρο του τμήματος, αυξήσεις-στην πλευρά της διάτρησης και η ακρίβεια διαστάσεων μειώνεται. Ο έλεγχος των εξαρτημάτων αποτυγχάνει και οι δευτερεύουσες εργασίες αφαίρεσης γρεζιών επηρεάζουν τον χρόνο και το κόστος του κύκλου σας.
Το takeaway: η άδεια δεν είναι καθορισμένη-και-αξία. Κάθε κατηγορία υλικού στην πρέσα σφράγισης του αυτοκινήτου σας απαιτεί τον δικό της υπολογισμό και ο παλιός κανόνας του 10% καλύπτει μόνο μία οικογένεια κραμάτων.
Έλεγχος της ροής υλικού στις λειτουργίες Deep Draw
Η εκκαθάριση διέπει τις εργασίες κοπής. Αλλά η διαμόρφωση, ειδικά το βαθύ σχέδιο, εισάγει μια εντελώς διαφορετική πρόκληση: τον έλεγχο του πόσο υλικό ρέει στην κοιλότητα της μήτρας και με ποιον ρυθμό. Η υπερβολική ροή προκαλεί ρυτίδες στη φλάντζα ή στα πλευρικά τοιχώματα. Η πολύ μικρή ροή τεντώνει το υλικό πέρα από τα όριά του, προκαλώντας αραίωση και τελικά σχίσιμο.
Τρεις μηχανισμοί συνεργάζονται για τη διαχείριση αυτής της ισορροπίας στις μήτρες πάνελ αυτοκινήτου:
Υποδοχές κενού (δεσίματα).Το στήριγμα τυφλού συσφίγγει την περιφέρεια του φύλλου ενώ η διάτρηση τραβάει υλικό στην κοιλότητα. Η δύναμη που εφαρμόζει, που ονομάζεται κενή δύναμη συγκράτησης (BHF), είναι ο κύριος μοχλός για τον έλεγχο της έλξης-. Ωςέρευνα από το Κέντρο Μορφοποίησης Ακριβείας του Πολιτειακού Πανεπιστημίου του Οχάιοεξηγεί, η καμπύλη BHF κατά τη διάρκεια της διατρητικής διαδρομής καθορίζει εάν θα εμφανιστεί ένα τμήμα-ελεύθερο, χωρίς σχίσιμο-. Πολύ χαμηλό και το υπερβολικό υλικό κουμπώνει σε ρυτίδες. Πολύ ψηλά και το κενό δεν μπορεί να ρέει μέσα στην κοιλότητα, προκαλώντας κάταγμα στην ακτίνα της μύτης διάτρησης.
Σχεδιάστε χάντρες.Αυτές οι ανυψωμένες κορυφογραμμές που έχουν υποστεί μηχανική επεξεργασία στην επιφάνεια του συνδετικού αυξάνουν τοπικά τη δύναμη συγκράτησης στο ακατέργαστο υλικό χωρίς να απαιτείται ομοιόμορφα υψηλή πίεση συγκράτησης του τυφλού. Οι χάντρες σχεδίασης αναγκάζουν το φύλλο να λυγίσει και να ξελυγίσει καθώς περνά δίπλα τους, απορροφώντας ενέργεια και επιβραδύνοντας την έλξη-σε στοχευμένες περιοχές. Σε πάνελ αμαξώματος αυτοκινήτων όπου η ροή του υλικού ποικίλλει δραματικά γύρω από την περίμετρο του εξαρτήματος, η γεωμετρία και η τοποθέτηση των σφαιριδίων ρυθμίζονται ζώνη προς ζώνη κατά τη δοκιμή μήτρας.
Ελατήρια αζώτου και υδραυλικά μαξιλάρια.Η πηγή δύναμης πίσω από τη θήκη κενού έχει σημασία. Οι κύλινδροι αζώτου που είναι ενσωματωμένοι στη μήτρα παρέχουν δύναμη που αυξάνεται 10-20% με τη διαδρομή, παρέχοντας προοδευτική αντίσταση καθώς βαθαίνει η έλξη. Τα υδραυλικά μαξιλάρια CNC στις σύγχρονες πρέσες προσφέρουν ακόμη πιο λεπτό έλεγχο, μεταβαλλόμενη δύναμη συγκράτησης κενού σε όλη τη διαδρομή σε ένα προγραμματιζόμενο προφίλ. Αυτή η ευελιξία μπορεί μερικές φορές να εξαλείψει εντελώς την ανάγκη για σφαιρίδια έλξης και η αύξηση του BHF κοντά στο τέλος της διαδρομής συμβάλλει στη μείωση της επιστροφής του ελατηρίου προσθέτοντας τάση στα τοιχώματα των εξαρτημάτων.
Για σύνθετα πάνελ λαμαρίνας αυτοκινήτου, όπως εσωτερικά θυρών ή τεταρτημόρια, η αλληλεπίδραση μεταξύ της δύναμης του κενού συγκρατητήρα, της διαμόρφωσης σφαιριδίων και της λίπανσης καθορίζει εάν πληροίτε τα πρότυπα ποιότητας πάνελ ή δοκιμάζετε εβδομάδες κυνηγώντας ρωγμές και ρυτίδες. Τα σύγχρονα συστήματα μαξιλαριών CNC επιταχύνουν αυτή τη διαδικασία επιτρέποντας προσαρμογές του προφίλ με δύναμη- μεταξύ των χτυπημάτων αντί να απαιτούν φυσικές τροποποιήσεις μήτρας.
Αυτές οι αρχές ροής υλικού γίνονται ακόμη πιο κρίσιμες καθώς η βιομηχανία στρέφεται προς προηγμένους χάλυβες και αλουμίνιο υψηλής-αντοχής, υλικά με στενότερα παράθυρα διαμόρφωσης όπου το περιθώριο μεταξύ ρυτίδωσης και σχίσεως συρρικνώνεται σημαντικά.
Πώς τα προηγμένα υλικά αναδιαμορφώνουν το σχέδιο του καλουπιού
Τα στενότερα παράθυρα που σχηματίζουν είναι μόνο ένα μέρος της ιστορίας. Η στροφή προς ελαφρύτερες, ισχυρότερες αρχιτεκτονικές οχημάτων αλλάζει θεμελιωδώς αυτό που αναμένεται από κάθε μήτρα στο πιεστήριο. Οι προηγμένοι χάλυβες υψηλής- αντοχής υπερβαίνουν τα όρια χωρητικότητας και μασούν τις κοπτικές άκρες. Το αλουμίνιο πέφτει στις επιφάνειες διαμόρφωσης εάν οι επικαλύψεις δεν είναι σωστές. Και οι δομές σώματος πολλαπλών{5}}υλικών απαιτούν ευελιξία που δεν υπήρχε πριν από μια δεκαετία. Για ομάδες που παράγουν μεταλλικά εξαρτήματα σφράγισης αυτοκινήτων σε κλίμακα, αυτές οι τάσεις υλικού δεν είναι θεωρητικές. Υπαγορεύουν προϋπολογισμούς εργαλείων, διαστήματα συντήρησης και σταθερότητα διεργασιών κάθε μέρα.
Το AHSS και οι απαιτήσεις του στη μηχανική μήτρας
Όταν ένας OEM καθορίζει το DP780 ή το DP980 για μια δομική ράγα, ο μηχανικός μήτρας κληρονομεί μια αλυσίδα συνεπειών. Υψηλότερη αντοχή διαρροής σημαίνει υψηλότερες δυνάμεις διαμόρφωσης, που σημαίνει μεγαλύτερη χωρητικότητα πίεσης. Οι κοπτικές ακμές αντέχουν δραματικά πιο λειαντική φθορά επειδή το AHSS σπάει με ελάχιστη πλαστική παραμόρφωση, συγκεντρώνοντας την τάση στη διεπιφάνεια διάτμησης. Και το ελατήριο, η ελαστική ανάκτηση μετά το σχηματισμό, αυξάνεται σημαντικά.
ΟΒάση γνώσεων AHSS Insightsτο περιγράφει αυτό ξεκάθαρα: το μέγεθος της επαναφοράς του ελατηρίου είναι συνάρτηση της-σχηματισμένης τάσης ροής, η οποία συνδυάζει την αντοχή εκκίνησης διαρροής με τη σκλήρυνση της εργασίας κατά την παραμόρφωση. Και οι δύο τιμές είναι υψηλότερες στις ποιότητες AHSS σε σύγκριση με τους ήπιους ή τους συμβατικούς χάλυβες HSLA. Για ένα δεδομένο σχήμα και πάχος εξαρτήματος, ένα κανάλι χάλυβα DP θα ανοίξει περισσότερο από την ίδια γεωμετρία στο HSLA 350, ακόμη και όταν οι κατανομές παραμορφώσεων είναι σχεδόν πανομοιότυπες. Οι διαφορές τάσεων οδηγούν την απόκλιση διαστάσεων.
Τρεις λειτουργίες επαναφοράς ελατηρίου πλήττουν περισσότερο τα μέρη του AHSS: γωνιακή αλλαγή στις ακτίνες κάμψης, κυρτότητα πλευρικού τοιχώματος από κάμψη-από την κάμψη πάνω από ακτίνες μήτρας και συστροφή από μη ισορροπημένες υπολειμματικές τάσεις σε ασύμμετρες διατομές. Κάθε ένα απαιτεί συγκεκριμένη αντιστάθμιση γεωμετρίας καλουπιού, που συχνά υπολογίζεται μέσω προσομοίωσης πριν από την κοπή οποιουδήποτε χάλυβα.
Τροποποιήσεις σχεδίασης καλουπιών που απαιτούνται για τους βαθμούς AHSS:
- Αυξημένη χωρητικότητα πιεστηρίουΟι δυνάμεις διαμόρφωσης και κοπής - μπορεί να είναι 50-100% υψηλότερες από ισοδύναμα μαλακού χάλυβα, απαιτώντας μεγαλύτερες πρέσες ή ανακατανεμημένη φόρτωση σταθμού.
- Μεγαλύτερα διάκενα καλουπιώνΤα διάκενα κοπής - μετακινούνται από το παραδοσιακό 10% ανά πλευρά έως και 12-20% για να αποφευχθεί η διάτρηση και να μειωθούν τα φορτία κραδασμών στον χάλυβα εργαλείων.
- Αντιστάθμιση ελατηρίου στη γεωμετρία μήτρας- over-κάμψη, πάνω-στέμμα και τροποποιημένες ακτίνες έλξης είναι ενσωματωμένες στις επιφάνειες του εργαλείου έτσι ώστε το τμήμα να επανέρχεται στις ονομαστικές διαστάσεις.
- Αναβαθμισμένα ένθετα κοπήςΟι - καρβίδιοι ή οι κονιοποιημένοι-μεταλλικοί χάλυβες εργαλείων αντικαθιστούν το συμβατικό D2 σε σταθμούς περιποίησης και διάτρησης για να αντέχουν στη λειαντική φθορά από τις άκρες υψηλής- αντοχής.
- Υψηλότερες δυνάμεις συγκράτησης τυφλούΗ - αυξημένη τάση τοιχώματος κατά τη διαμόρφωση μειώνει την επαναφορά του ελατηρίου, αλλά απαιτεί ισχυρότερα ελατήρια αζώτου ή υδραυλικά συστήματα μαξιλαριών.
- Πιο σφιχτά παράθυρα διαδικασίας- λιγότερη ανοχή για διακύμανση στο πάχος του τυφλού, την κατανομή λίπανσης και την κατάσταση του καλουπιού πριν τα εξαρτήματα απομακρυνθούν από την προδιαγραφή.
Πάνελ σώματος αλουμινίου και λύσεις επίστρωσης καλουπιών
Το αλουμίνιο εξοικονομεί βάρος, περίπου 40% ελαφρύτερο από το ατσάλι για ισοδύναμη επιφάνεια πάνελ, αλλά τιμωρεί τις μήτρες με τρόπο που ο χάλυβας δεν το κάνει ποτέ. Ο κύριος ένοχος είναι το θύελλα: το στρώμα οξειδίου του αλουμινίου σπάει κατά τη διαμόρφωση και το εκτεθειμένο μέταλλο προσκολλάται στις επιφάνειες από χάλυβα εργαλείων υπό πίεση. Αν αφεθεί ανεξέλεγκτη, η φθορά συσσωρεύεται σε σβώλους που σκορπίζουν κάθε επόμενο πάνελ, δημιουργώντας σκραπ και απαιτώντας απρογραμμάτιστη συντήρηση της μήτρας.
Το αλουμίνιο παρουσιάζει επίσης προκλήσεις ελατηρίου από μια διαφορετική οπτική γωνία. Το μέτρο ελαστικότητάς του είναι περίπου το ένα-ένα τρίτο του χάλυβα (περίπου 70 GPa έναντι 210 GPa), που σημαίνει τριπλάσια ανάκτηση ελαστικότητας για ισοδύναμα επίπεδα τάσης ροής. Οι γεωμετρίες της μήτρας χρειάζονται ακόμη πιο επιθετική αντιστάθμιση για να συγκρατούν τις τελικές διαστάσεις του εξαρτήματος και οι προσομοιώσεις σχηματισμού πρέπει να εξηγούν αυτή τη χαμηλότερη ακαμψία σε όλη τη διαδικασία.
Τροποποιήσεις σχεδίασης μήτρας που απαιτούνται για πάνελ αλουμινίου:
- Σκληρές επιστρώσεις PVD ή CVD σε επιφάνειες διαμόρφωσηςΟι επικαλύψεις - νιτριδίου αλουμινίου τιτανίου (TiAlN), νιτριδίου χρωμίου (CrN) ή άνθρακα-όπως με διαμάντι (DLC) μειώνουν δραματικά τη φθορά της κόλλας και την τάση για θόλωση.
- Καθρέφτη-γυαλισμένες επιφάνειες μήτραςΗ τραχύτητα επιφάνειας - κάτω από το Ra 0,2 μm ελαχιστοποιεί τα σημεία τριβής στα οποία το αλουμίνιο μπορεί να ξεκινήσει την πρόσφυση.
- Εξειδικευμένα λιπαντικάΤα - ξηρά-λιπαντικά μεμβράνης ή τα ειδικά λιπαντικά διαμόρφωσης αλουμινίου-αντικαθιστούν τα τυπικά λιπαντικά σφράγισης που διασπώνται υπό τις εμπλεκόμενες επιφανειακές πιέσεις.
- Τροποποιημένες ακτίνες σχεδίασηςΟι - μεγαλύτερες ακτίνες διάτρησης και μήτρας μειώνουν την τοπική πίεση επαφής και τον κίνδυνο εκκίνησης χοληδόχου σε ζώνες υψηλού- στρες.
- Ανοιξιάτικη αποζημίωση-- τριπλάσια γεωμετρία αντιστάθμισης σε σύγκριση με ισοδύναμο-χάλυβα αντοχής, επικυρωμένη μέσω προσομοίωσης πριν από την κατεργασία.
- Συχνά χρονοδιαγράμματα εφαρμογής-επίστρωσης- προγραμματισμένα διαστήματα συντήρησης για εκ νέου-γυάλισμα και επαν-επάλειψη των επιφανειών σχηματισμού επιφανειών πριν από το κάρφωμα υποβαθμίζει την ποιότητα του πάνελ.
Οι εξατομικευμένες εργασίες σφράγισης μετάλλων αυτοκινήτων που λειτουργούν με πώματα αλουμινίου (κουκούλες, καπάκια, φτερά) επενδύουν σε μεγάλο βαθμό στην τεχνολογία επίστρωσης και στη συντήρηση της επιφάνειας. Το αρχικό κόστος εργαλείων είναι υψηλότερο, αλλά οι εναλλακτικές, συχνές απρογραμμάτιστες διακοπές λειτουργίας για την επισκευή επιφανειών με γαλακτοκομμένη μήτρα, είναι πολύ πιο ακριβές σε όλη τη διάρκεια της παραγωγής.
Πολυ-Αρχιτεκτονικές υλικών και ευελιξία
Οι σύγχρονες πλατφόρμες οχημάτων σπάνια δεσμεύονται σε ένα μόνο υλικό. Ένα τυπικό σώμα-σε-λευκό μπορεί να συνδυάζει πρέσσα-σκληρυμένο χάλυβα βορίου στις κολόνες Β-, DP980 στις δομικές ράγες, αλουμίνιο σειράς 5000- στα πώματα και μαλακό χάλυβα σε μη δομικούς βραχίονες. Κάθε υλικό απαιτεί τη δική του απόσταση, χωρητικότητα και επεξεργασία επιφάνειας από τα εργαλεία.
Για τις εργασίες αυτόματης σφράγισης μετάλλων που υποστηρίζουν αυτές τις μικτές αρχιτεκτονικές, η πρόκληση είναι να διατηρηθεί η ευελιξία της μήτρας χωρίς να αυξάνονται οι προϋπολογισμοί εργαλείων. Μερικές στρατηγικές που αντιμετωπίζουν αυτό:
- Αρθρωτά ένθετα μήτραςΤα - εναλλάξιμα ένθετα κοπής και διαμόρφωσης επιτρέπουν σε ένα παπούτσι με μήτρα να τρέχει διαφορετικές ποιότητες υλικών εναλλάσσοντας εξαρτήματα που ταιριάζουν σε κάθε κράμα.
- Ρυθμιζόμενα συστήματα συγκράτησης κενών- Τα μαξιλάρια CNC με προγραμματιζόμενα προφίλ δύναμης μπορούν να διαμορφωθούν εκ νέου μεταξύ εναλλαγών υλικού χωρίς τροποποίηση φυσικής μήτρας.
- Γνώση πολλαπλών{0}}υλικών διαδικασιώνΟι - μηχανικοί που κατανοούν τόσο τη συμπεριφορά του ελατηρίου AHSS όσο και την πρόληψη του θυελλώματος από αλουμίνιο μπορούν να σχεδιάσουν εργαλεία που να εξυπηρετούν τις προγραμματισμένες αλλαγές υλικού κατά τη διάρκεια του κύκλου ζωής μιας πλατφόρμας.
Η προοδευτική σφράγιση χαλκού και άλλων κραμάτων υψηλής{0} αγωγιμότητας για ηλεκτρικά εξαρτήματα EV προσθέτει ακόμη μια οικογένεια υλικών στο μείγμα. Η απαλότητα του χαλκού δημιουργεί προκλήσεις γρεζιών σε στενά διάκενα, ενώ η θερμική αγωγιμότητά του διαχέει τη θερμότητα διαφορετικά από τον χάλυβα, επηρεάζοντας τη συμπεριφορά του λιπαντικού και τις θερμοκρασίες διάτρησης σε υψηλούς ρυθμούς διαδρομής. Οι μεταλλικές σφραγίδες για εξαρτήματα αυτοκινήτων εκτείνονται τώρα σε ένα φάσμα υλικών που θα ήταν αδιανόητο σε μία μόνο εγκατάσταση πριν από είκοσι χρόνια.
Εδώ κερδίζουν οι τεχνολογίες Industry 4.0. Όταν η φθορά των καλουπιών επιταχύνεται απρόβλεπτα σε πολλές οικογένειες υλικών, τα παραδοσιακά προγράμματα συντήρησης-που βασίζονται στον χρόνο υπολείπονται. Οι σύγχρονες λύσεις ενσωματώνουν την αίσθηση απευθείας στο καλούπι:
- Σε-αισθητήρες φορτίου μήτρας- πιεζοηλεκτρικοί αισθητήρες που είναι ενσωματωμένοι στο καλούπι ανιχνεύουν αλλαγές στην υπογραφή δύναμης που υποδεικνύουν πρόοδο φθοράς, ασυνέπεια υλικού ή βλάβη λίπανσης σε πραγματικό χρόνο.
- Μετρητές εγκεφαλικών επεισοδίων με προγνωστικούς αλγόριθμους-, αντί να προγραμματίζουν τη συντήρηση σε σταθερά χρονικά διαστήματα, οι αλγόριθμοι συσχετίζουν τον αριθμό των διαδρομών με την ποιότητα υλικού, την ταχύτητα πίεσης και τα ιστορικά μοτίβα φθοράς για να προβλέψουν τα βέλτιστα παράθυρα σέρβις.
- Παρακολούθηση ποιότητας στη διαδικασία-- αισθητήρες εγγύτητας και συστήματα μέτρησης λέιζερ εντός της μήτρας επαληθεύουν τις διαστάσεις των εξαρτημάτων στην ταχύτητα παραγωγής, καταγράφοντας την απόκλιση των διαστάσεων από τη διακύμανση του ελατηρίου πριν φτάσουν στην επόμενη λειτουργία τα ελαττωματικά μεταλλικά σφραγισμένα εξαρτήματα του αυτοκινήτου.
- Παρακολούθηση θερμοκρασίας- οι συστοιχίες θερμοστοιχείων στις επιφάνειες διαμόρφωσης παρακολουθούν τη συσσώρευση θερμότητας που επιταχύνει τη θραύση στο αλουμίνιο ή τη διάσπαση της επίστρωσης σε επικαλυμμένα ένθετα, ενεργοποιώντας ειδοποιήσεις πριν υποβαθμιστεί η ποιότητα της επιφάνειας.
Αυτές οι προσεγγίσεις{0}}που βασίζονται στον αισθητήρα μετατρέπουν τη συντήρηση του καλουπιού από αντιδραστική σε προγνωστική, κάτι που είναι ιδιαίτερα πολύτιμο όταν μια γραμμή πίεσης περιστρέφεται μεταξύ δομικών μερών AHSS και κλεισίματος αλουμινίου εντός της ίδιας βάρδιας. Τα δεδομένα ανατροφοδοτούν επίσης τη σχεδίαση καλουπιών για το επόμενο πρόγραμμα, κλείνοντας τον κύκλο μεταξύ της πραγματικότητας παραγωγής και των υποθέσεων μηχανικής.
Τα προηγμένα υλικά απαιτούν περισσότερα από κάθε στάδιο της διαδικασίας μηχανικής μήτρας, από την αρχική αντιστάθμιση της γεωμετρίας μέσω της επιφανειακής επεξεργασίας και της συνεχούς συντήρησης. Αλλά το ίδιο το εργαλείο είναι τόσο καλό όσο το έργο προσομοίωσης που το επικυρώνει πριν ξεκινήσει η μηχανική κατεργασία, ένα θέμα όπου η τεχνολογία εικονικής δοκιμής έχει μετατοπίσει δραματικά τα οικονομικά της ανάπτυξης καλουπιών.
Προσομοίωση και εικονική δοκιμή στη σύγχρονη μηχανική μήτρας
Ένα μόνο καλούπι σφράγισης αυτοκινήτου μπορεί να διαρκέσει 20 ή περισσότερες εβδομάδες από την κυκλοφορία του σχεδιασμού έως την έγκριση της παραγωγής. Ένα σημαντικό κομμάτι αυτού του χρονοδιαγράμματος ιστορικά πήγε σε φυσική δοκιμή: φόρτωση του καλουπιού σε πρέσα, εξαρτήματα λειτουργίας, μέτρηση αποκλίσεων, διορθώσεις λείανσης και επανάληψη έως ότου το εξάρτημα πληροί τις προδιαγραφές. Κάθε βρόχος κοστίζει χρόνο πίεσης, υλικό και εξειδικευμένη εργασία. Ο σχηματισμός της προσομοίωσης ανατρέπει αυτή την εξίσωση καταγράφοντας προβλήματα στο λογισμικό εβδομάδες πριν κατεργαστεί οποιοδήποτε χάλυβας εργαλείων.
Forming Simulation και Springback Prediction
Φανταστείτε να τρέχετε το πρώτο σας πάτημα σε μια οθόνη αντί για μια πρέσα 2.000 τόνων. Αυτή είναι η βασική αξία της σύγχρονης προσομοίωσης σχηματισμού. Τα πακέτα λογισμικού χρησιμοποιούν την ανάλυση πεπερασμένων στοιχείων (FEA) για να μοντελοποιήσουν τον τρόπο με τον οποίο παραμορφώνεται η λαμαρίνα σε επαφή με διάτρηση και μήτρα, προβλέποντας τι θα κάνει το υλικό σε κάθε σημείο του κύκλου διαδρομής. Για τη σχεδίαση μήτρας προοδευτικής σφράγισης, αυτό σημαίνει αξιολόγηση της συμβολής διαμόρφωσης κάθε σταθμού πριν οριστικοποιηθεί η διάταξη της ταινίας.
Εργαλεία όπως το ProgSim του AutoForm, το οποίο χρησιμοποιεί τεχνολογία επαυξημένης επίλυσης προσαρμοσμένη για προοδευτικούς-σχεδιαστές καλουπιών, λειτουργούν ως εικονικά πιεστήρια δοκιμής. Παρέχουν αποτελέσματα μορφοποίησης, συμπεριλαμβανομένης της πρόβλεψης επιστροφής ελατηρίου, της αυτόματης ανάπτυξης τυφλού και εκτιμήσεις χωρητικότητας, όλα πριν ολοκληρωθεί ο πραγματικός σχεδιασμός της μήτρας. Ο χρόνος εγκατάστασης και προσομοίωσης μπορεί να κυμαίνεται από λεπτά για μικρότερες μήτρες έως μερικές ώρες για μεγαλύτερες, ένα κλάσμα από αυτό που απαιτεί η φυσική δοκιμή.
Η πρόβλεψη του ελατηρίου είναι ιδιαίτερα κρίσιμη για οποιαδήποτε μήτρα σφράγισης αυτοκινήτου που σχηματίζει AHSS ή αλουμίνιο. Η προσομοίωση υπολογίζει πόση ελαστική ανάκτηση συμβαίνει μετά την απόσυρση της διάτρησης και, στη συνέχεια, οι μηχανικοί εφαρμόζουν εικονική αντιστάθμιση, τροποποιώντας τις επιφάνειες της μήτρας έτσι ώστε το εξάρτημα να επανέρχεται στις ονομαστικές διαστάσεις. Χωρίς αυτό το βήμα, θα ανακαλύψατε την απόκλιση των διαστάσεων μόνο αφού επεξεργαστείτε χάλυβα εργαλείων αξίας εκατοντάδων χιλιάδων δολαρίων σε λάθος γεωμετρία.
Δείτε τι αξιολογούν οι μηχανικοί από μια τυπική εκτέλεση προσομοίωσης:
- Διαγράμματα ορίων διαμόρφωσης (FLD)- αντιστοιχίστε την κατάσταση καταπόνησης σε κάθε σημείο του τμήματος έναντι του περιβλήματος αστοχίας του υλικού, επισημαίνοντας περιοχές που κινδυνεύουν να σχιστούν ή να σχηματίσουν λαιμό.
- Χάρτες αραίωσης υλικώνΤο - δείχνει ποσοστιαία μείωση στο πάχος του φύλλου σε όλο το τμήμα, προσδιορίζοντας περιοχές όπου το υλικό εκτείνεται πέρα από τα ασφαλή όρια.
- Δείκτες ρυτίδων- ανιχνεύσει συμπιεστικές αστάθειες σε φλάντζες και πλευρικά τοιχώματα που θα μπορούσαν να προκαλέσουν επιφανειακά ελαττώματα ή παρεμβολές στη συναρμολόγηση.
- Πεδία μετατόπισης ελατηρίου- ποσοτικοποιήστε το μέγεθος και την κατεύθυνση της ελαστικής ανάκτησης σε κάθε κόμβο, καθοδηγώντας τη γεωμετρία αντιστάθμισης για τις επιφάνειες μήτρας.
- Σχηματίζοντας εκτιμήσεις χωρητικότητας και δύναμης μαξιλαριού- προβλέψτε το φορτίο πίεσης και τη δύναμη συγκράτησης τυφλού που απαιτείται σε κάθε στάδιο, ενημερώνοντας την επιλογή πιεστηρίου και το μέγεθος του ελατηρίου αζώτου.
- Σχεδιάστε-σε μοτίβα- παρακολουθήστε πόσο υλικό ρέει στην κοιλότητα της μήτρας από κάθε άκρο του τυφλού, επικυρώνοντας την τοποθέτηση σφαιριδίων σχεδίασης και το μέγεθος του τυφλού.
Ωςέρευνα από το Fraunhofer IWUκαταδεικνύει ότι ακόμη και η ελαστική απόκλιση της ίδιας της πρέσας, που συχνά ευθύνεται για περίπου το 80% της συνολικής απόκλισης στο σύστημα εργαλείων-πρεσαρίσματος, μπορεί να μοντελοποιηθεί χρησιμοποιώντας μειωμένες αναπαραστάσεις FE των επιφανειών σύσφιξης του μηχανήματος. Αυτό το επίπεδο πιστότητας σημαίνει ότι τα αποτελέσματα της προσομοίωσης αντιπροσωπεύουν πλέον πραγματικές-συνοριακές συνθήκες του κόσμου που οι προηγούμενες γενιές λογισμικού απλώς αγνόησαν.
Virtual Tryout vs Physical Tryout
Η φυσική δοκιμασία δεν εξαφανίζεται εντελώς. Πρέπει ακόμα να επικυρώσετε την ποιότητα της επιφάνειας, να επιβεβαιώσετε την απόδοση της επίστρωσης και να εκτελέσετε δοκιμές ταχύτητας παραγωγής-. Αλλά ο ρόλος της φυσικής δοκιμής έχει μετατοπιστεί από την επίλυση-προβλήματος στην επαλήθευση. Η βαριά διαγνωστική εργασία, η εύρεση των σχισμών, η επίλυση των ρυτίδων, ο συντονισμός του ελατηρίου, γίνεται πλέον ουσιαστικά.
Η αντίθεση είναι έντονη. Ένας παραδοσιακός βρόχος δοκιμής για ένα σύνθετο πάνελ αμαξώματος μπορεί να απαιτεί 8 έως 12 φυσικές επαναλήψεις, καθεμία από τις οποίες καταναλώνει χρόνο πίεσης, δοκιμαστικά κενά και ώρες εργαλειομηχανής για λείανση και γδάρσιμο. Η εικονική δοκιμή μπορεί να το συμπιέσει σε 2 ή 3 φυσικούς βρόχους που εστιάζονται στη λεπτομέρεια-και όχι στη θεμελιώδη διόρθωση. Η μελέτη Fraunhofer IWU έδειξε ότι τα μοτίβα εικονικής κηλίδωσης, τα οποία προσομοιώνουν την κατανομή πίεσης μεταξύ των επιφανειών της μήτρας κάτω από πραγματικά φορτία διαμόρφωσης, συσχετίστηκαν άριστα με τα αποτελέσματα φυσικής κηλίδωσης μετά από έναν μόνο μηχανικό βρόχο επανεπεξεργασίας.
Αυτό έχει σημασία πέρα από την εξοικονόμηση χρόνου. Κάθε φυσική επανάληψη δοκιμής εισάγει κίνδυνο: μια διόρθωση λείανσης σε μια περιοχή μετατοπίζει την κατανομή της πίεσης αλλού και ο κατασκευαστής εργαλείων κυνηγάει τις διαδοχικές προσαρμογές. Η εικονική προσομοίωση σάς επιτρέπει να δοκιμάζετε διορθώσεις μεμονωμένα, να κατανοείτε{2}}τα ευρεία αποτελέσματα του συστήματός τους και να φτάσετε στον Τύπο με ένα καλούπι που χρειάζεται βελτίωση αντί για επανεφεύρεση.
Για τη σφράγιση μετάλλων για τις αυτοκινητοβιομηχανίες, όπου τα χρονοδιαγράμματα ανάπτυξης καλουπιών επηρεάζουν άμεσα τα χρονοδιαγράμματα εκκίνησης των οχημάτων, η οικονομική υπόθεση είναι πειστική. Η ποιότητα μπροστινής-φόρτωσης στην προσομοίωση συμπιέζει τους χρόνους παράδοσης, μειώνει τις δαπανηρές μηχανικές αλλαγές μετά την κατασκευή του εργαλείου και παρέχει πιο προβλέψιμο χρονισμό του προγράμματος.
Ο πλήρης κύκλος ζωής του καλουπιού, από την ιδέα μέχρι την παραγωγή και το τελικό--τέλος της ζωής, επωφελείται από την προσομοίωση σε πολλαπλά στάδια:
- Έννοια και σκοπιμότηταΟι λύτες ενός βήματος - ενός-βήματος παρέχουν γρήγορους ελέγχους μορφοποίησης της προτεινόμενης γεωμετρίας εξαρτημάτων μέσα σε λίγα λεπτά, επισημαίνοντας αδύνατα σχήματα πριν ξεκινήσει η λεπτομερής σχεδίαση.
- Λεπτομερής σχεδιασμός καλουπιώνΗ σταδιακή προσομοίωση - επικυρώνει διατάξεις λωρίδων, αλληλουχία σταθμών, τοποθέτηση σφαιριδίων σχεδίασης και ανάπτυξη κενών με μοντέλα πλήρους υλικού.
- Αποζημίωση ελατηρίουΗ - επαναληπτική εικονική αντιστάθμιση βελτιώνει τις επιφάνειες μήτρας έως ότου η προβλεπόμενη γεωμετρία του τμήματος εμπίπτει στις ζώνες ανοχής.
- Κατασκευή και κατεργασία μήτραςΗ γεωμετρία αντιστάθμισης που προέρχεται από - προσομοίωση-τροφοδοτείται απευθείας σε διαδρομές εργαλείων CNC, με μοντέλα εκτροπής πίεσης που ενημερώνουν για διορθώσεις στέμματος.
- Φυσική δοκιμή- περιορίστηκε σε επικύρωση και λεπτομέρεια-και όχι στην επίλυση θεμελιώδους-προβλήματος, μειώνοντας τις εβδομάδες από το χρονοδιάγραμμα.
- Υποστήριξη παραγωγήςΟι γραμμές βάσης προσομοίωσης - γίνονται η αναφορά για την αντιμετώπιση προβλημάτων όταν παρουσιάζεται μετατόπιση διαδικασίας κατά τη διάρκεια της συνεχούς κατασκευής.
- Συντήρηση και ανακαίνιση- φθαρμένες επιφάνειες καλουπιών μπορούν να-αξιολογηθούν εκ νέου σε σχέση με ενημερωμένα μοντέλα υλικών ή αναθεωρημένη γεωμετρία εξαρτημάτων όταν οι πλατφόρμες ανανεώνονται.
Η προσομοίωση δεν αντικαθιστά την τεχνογνωσία του κατασκευαστή εργαλείων. Το ενισχύει παρέχοντας ορατότητα στη φυσική που καμία εμπειρία δεν μπορεί να δει με γυμνό μάτι. Το αποτέλεσμα: μήτρες που πετυχαίνουν γρηγορότερα στόχους παραγωγής, κοστίζουν λιγότερο στην ανάπτυξη και προσφέρουν πιο σταθερή ποιότητα εξαρτημάτων από την πρώτη εγκεκριμένη επιτυχία και μετά.
Όλη αυτή η προσπάθεια μηχανικής, η επιλογή υλικού, οι υπολογισμοί απόστασης, η προσομοίωση-επικυρωμένη γεωμετρία της μήτρας, τελικά εξυπηρετεί έναν σκοπό: την παραγωγή εξαρτημάτων που πληρούν συγκεκριμένες απαιτήσεις συστήματος του οχήματος. Ο τρόπος με τον οποίο αυτές οι απαιτήσεις ποικίλλουν σε σχήματα δομικών εφαρμογών, πλαισίου, εσωτερικού και συστήματος μετάδοσης κίνησης, οι οποίες αναπτύσσονται στην πράξη διαμορφώσεις καλουπιών και στρατηγικές διεργασιών.
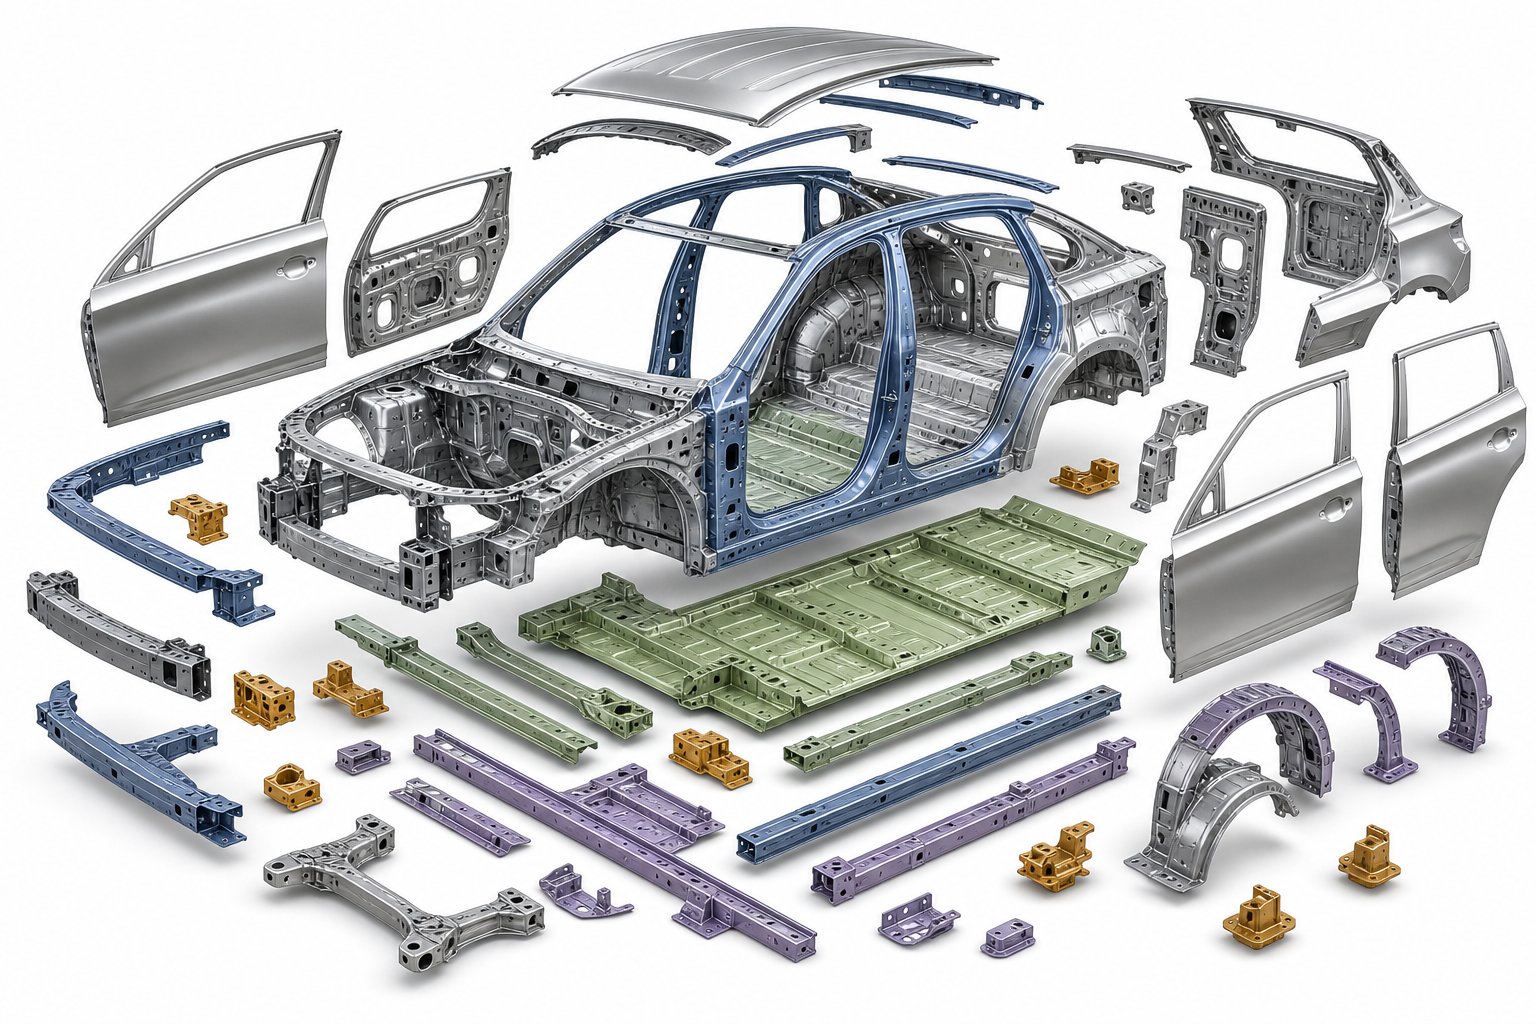
Εφαρμογές σφράγισης καλουπιών σε συστήματα οχημάτων
Κάθε σφραγισμένο εξάρτημα σε ένα όχημα υπάρχει επειδή το απαιτούσε μια συγκεκριμένη λειτουργία: απορρόφηση ενέργειας σύγκρουσης, υποστήριξη φορτίων ανάρτησης, ενίσχυση κοιλότητας πόρτας ή στέγαση ενός στοιχείου μετάδοσης. Αυτή η λειτουργία υπαγορεύει το υλικό και το υλικό υπαγορεύει τη μήτρα. Όταν ανιχνεύσετε αυτήν την αλυσίδα προς τα πίσω από το έτοιμο όχημα, εμφανίζονται ξεκάθαρα μοτίβα στον τρόπο με τον οποίο οι τύποι καλουπιών αντιστοιχίζονται στα συστήματα οχημάτων. Η κατανόηση αυτών των μοτίβων βοηθά τις ομάδες μηχανικών και αγορών να καθορίσουν εργαλεία που ευθυγραμμίζονται με τις πραγματικές απαιτήσεις απόδοσης κάθε εξαρτήματος αντί να προεπιλέγουν μια-ένα μέγεθος-ταιριάζουν-για όλους.
Δομική και Σώμα-σε-Εφαρμογές Λευκής Σφράγισης
Το αμάξωμα-σε-λευκό (BIW) αντιπροσωπεύει τη μεγαλύτερη συγκέντρωση εξαρτημάτων σφράγισης αυτοκινήτου σε οποιοδήποτε όχημα. Αυτά τα εξαρτήματα καθορίζουν τη γεωμετρία του θαλάμου επιβατών, διαχειρίζονται ενεργειακά μονοπάτια σύγκρουσης και παρέχουν επιφάνειες στερέωσης για πώματα, γυαλί και εσωτερικά συστήματα. Οι προκλήσεις σφράγισης εδώ είναι σημαντικές: μεγάλες επιφάνειες πάνελ, αυστηρά πρότυπα ποιότητας επιφανειών-για επιφάνειες κατηγορίας Α και ολοένα και πιο επιθετικές ποιότητες υλικού για απόδοση σύγκρουσης.
Τα εξωτερικά πάνελ του αμαξώματος όπως οι πόρτες, οι κουκούλες και τα φτερά απαιτούν μήτρες βαθιάς έλξης που λειτουργούν σε γραμμές διπλής πίεσης. Η προτεραιότητα είναι η ποιότητα της επιφάνειας, επομένως οι επιφάνειες της μήτρας γυαλίζονται μέχρι να αντικατοπτρίζονται, επικαλύπτονται για να αποφευχθεί η σήμανση και διατηρούνται σε αυστηρά χρονοδιαγράμματα. Τα εσωτερικά πάνελ και οι δομικές ενισχύσεις ανέχονται πιο σκληρές επιφανειακές συνθήκες, αλλά απαιτούν αυστηρότερο έλεγχο διαστάσεων, επειδή καθορίζουν τη γεωμετρία της φλάντζας συγκόλλησης που συγκρατεί το σώμα.
Οι δομικές σιδηροτροχιές, τα εγκάρσια μέλη και οι οπλισμοί πυλώνων χρησιμοποιούν όλο και περισσότερο-χάλυβας με πρέσσα από σκληρυμένο βόριο ή ποιότητες AHSS όπως το DP980. Αυτές οι μεταλλικές αποτυπώσεις αυτοκινήτων απαιτούν γραμμές θερμής διαμόρφωσης για εξαρτήματα βορίου ή βαριές-πρεσσες μεταφοράς χωρητικότητας για AHSS ψυχρής-μορφοποίησης. Ο σχεδιασμός της μήτρας πρέπει να λαμβάνει υπόψη την εξαιρετική αντιστάθμιση του ελατηρίου και την ταχεία φθορά αιχμής-, καθιστώντας τα ένθετα καρβιδίου απαραίτητα σε σταθμούς περιποίησης.
Τα ανταλλακτικά αυτοκινήτων που χρησιμοποιούν κοπτική μήτρα στον τομέα BIW περιλαμβάνουν σχεδόν κάθε ενισχυτική πλάκα, εσωτερικό πυλώνα και εξάρτημα σήραγγας. Οι εργασίες κοπής και διάτρησης οριστικοποιούν τα σχέδια οπών, τα προφίλ φλάντζας και τις επιφάνειες ζευγαρώματος αφού τα κύρια στάδια διαμόρφωσης ολοκληρώσουν την τρισδιάστατη γεωμετρία του εξαρτήματος.
Σφράγιση σασί, εσωτερικού και εξαρτημάτων φορτηγού
Τα εξαρτήματα του πλαισίου και της ανάρτησης λειτουργούν υπό φόρτιση κόπωσης και έκθεση στη διάβρωση, γεγονός που οδηγεί την επιλογή υλικού προς χάλυβες HSLA και γαλβανισμένες ποιότητες εν θερμώ-. Οι βραχίονες ελέγχου, οι ενισχύσεις του υποπλαισίου και τα ελατηριωτά καθίσματα είναι τυπικά μεταλλικά εξαρτήματα αυτοκινήτου που παράγονται σε γραμμές μήτρας μεταφοράς, όπου γίνονται μέτρια βάθη έλξης και πολλαπλές λειτουργίες διάτρησης σε διαδοχικούς σταθμούς.
Οι εσωτερικές μεταλλικές ενισχύσεις, οι σκελετοί των καθισμάτων, οι σταυροί-δοκοί του ταμπλό οργάνων και οι ράβδοι κατά της εισβολής-της πόρτας συνδυάζουν τη δομική λειτουργία με τους περιορισμούς συσκευασίας. Πολλά από αυτά τα εξαρτήματα ταιριάζουν σε προοδευτικές μήτρες επειδή η γεωμετρία τους παραμένει εντός των ορίων πλάτους λωρίδων-και οι ετήσιοι όγκοι είναι υψηλοί. Η σφράγιση ανταλλακτικών αυτοκινήτων για εσωτερικά συστήματα συχνά περιλαμβάνει συνδυαστικές μήτρες που συγχωνεύουν το τρύπημα και το σχηματισμό σε μία μόνο διαδρομή για να μειώσουν τις δευτερεύουσες λειτουργίες και το κόστος χειρισμού εξαρτημάτων-.
Ειδικά δομικά μέλη-φορτηγού ωθούν τη μηχανική μήτρας προς μια εντελώς διαφορετική κατεύθυνση. Οι ράγες πλαισίου, οι εγκάρσιες δοκοί και οι πλάκες στήριξης πέμπτου-τροχού χρησιμοποιούν παχύ-διαμέτρημα υψηλής-αντοχής χάλυβα (συχνά 4-}8 mm), απαιτώντας τεράστια χωρητικότητα πρέσας και κατασκευή μήτρας αρκετά στιβαρή για να επιβιώσει από την κρουστική φόρτιση που δημιουργεί το παχύ υλικό. Οι μήτρες μεταφοράς ή οι αποκλειστικές πρέσες ενός-σταθμού χειρίζονται αυτά τα εξαρτήματα, με παπούτσια μήτρας και εφεδρικές πλάκες με μέγεθος πολύ μεγαλύτερο από αυτό που απαιτείται για τα εργαλεία επιβατικού οχήματος.
Τα περιβλήματα και τα καλύμματα του συστήματος μετάδοσης κίνησης, συμπεριλαμβανομένων των κιβωτίων κιβωτίου ταχυτήτων, των καλυμμάτων διαφορικών και των περιβλημάτων κινητήρα EV, βασίζονται σε μήτρες βαθιάς έλξης για την παραγωγή κοίλων γεωμετριών χωρίς συγκολλημένες ραφές. Οι επιλογές υλικών καλύπτουν κράματα αλουμινίου για εξοικονόμηση βάρους και σφραγισμένο χάλυβα για στόχους κόστους, καθένα από τα οποία απαιτεί διαφορετικές επεξεργασίες επιφάνειας μήτρας και διαμορφώσεις διάκενου όπως συζητήθηκε σε προηγούμενες ενότητες.
Ο παρακάτω πίνακας χαρτογραφεί συστηματικά αυτές τις σχέσεις:
| Σύστημα Οχημάτων | Τυπικά εξαρτήματα | Κοινά Υλικά | Προτιμώμενος τύπος καλουπιού | Βασικά ζητήματα σχεδιασμού |
|---|---|---|---|---|
| Σώμα-σε-Λευκό (εξωτερικά πλαίσια) | Πόρτες, κουκούλες, φτερά, πάνελ οροφής | Μαλακό ατσάλι, αλουμίνιο 5xxx/6xxx | Η διπλή γραμμή με βαθιά έλξη πεθαίνει | Ποιότητα επιφάνειας κατηγορίας Α. Πρόληψη θολώματος στο αλουμίνιο. μεγάλα κρεβάτια τύπου |
| Σώμα-σε-Λευκό (δομικό) | Πυλώνες, ράγες, ενισχύσεις σήραγγας | AHSS (DP780-DP980), σκληρυμένο με πίεση χάλυβας από βόριο | Μεταφορά πεθαίνει? γραμμές θερμής διαμόρφωσης | Αποζημίωση Springback? ένθετα περιποίησης καρβιδίου. υψηλή χωρητικότητα |
| Πλαίσιο και ανάρτηση | Βραχίονες ελέγχου, εξαρτήματα υποπλαισίου, ελατήρια | χάλυβας HSLA, γαλβανισμένος χάλυβας | Η μεταφορά πεθαίνει | Αντοχή στην κόπωση; προστασία από τη διάβρωση? μέτρια βάθη έλξης |
| Εσωτερικές ενισχύσεις | Σκελετοί καθισμάτων, δοκοί IP, μπάρες κατά της εισβολής-πορτών | χάλυβας HSLA, μαλακός χάλυβας, χάλυβες DP | Προοδευτικά πεθαίνει? ο συνδυασμός πεθαίνει | Σφιχτή συσκευασία. υψηλή ένταση? πολλαπλά χαρακτηριστικά διάτρησης |
| Περιβλήματα κινητήρων | Καλύμματα μετάδοσης, περιβλήματα κινητήρα, καλύμματα διαφορικών | Κράματα αλουμινίου, χάλυβας βαθιάς-έλξης | Το Deep draw πεθαίνει | Επιπεδότητα επιφάνειας στεγανοποίησης. ομοιομορφία τοίχου? διαχείριση λιπαντικών |
| Δομικό φορτηγό | Ράγες πλαισίου, εγκάρσια στελέχη, πλάκες πέμπτου-τροχού | Παχύ-μετρητή HSLA (4-8 mm) | Μεταφορά πεθαίνει? βαριά πατήματα ενός σταθμού- | Ακραία χωρητικότητα; στιβαρά παπούτσια με μήτρα. χοντρές-εκκαθαρίσεις αποθεμάτων |
| Ηλεκτρικά και βύσματα | Μπάρες λεωφορείων, τερματικά, διασυνδέσεις μπαταριών | Κράματα χαλκού, ορείχαλκου, νικελίου | Ο προοδευτικός πεθαίνει | Αυστηρές ανοχές. Έλεγχος γρεζιών? παραγωγή υψηλής-ταχύτητας |
Παρατηρήστε πώς η αλυσίδα ρέει προς μία κατεύθυνση: η συνάρτηση ορίζει το υλικό, το υλικό ορίζει τη συμπεριφορά σχηματισμού και η συμπεριφορά σχηματισμού υπαγορεύει τον τύπο της μήτρας. Μια σύγκρουση-κρίσιμος οπλισμός κολόνας Β-δεν μπορεί να χρησιμοποιήσει προοδευτική μήτρα επειδή το υλικό (πατήστε-σκληρυμένος χάλυβας) απαιτεί θερμή διαμόρφωση. Ένα στήριγμα καθίσματος μεγάλου-όγκου δεν μπορεί να δικαιολογήσει μια σειρά σε συνδυασμό, επειδή τα οικονομικά δεν το υποστηρίζουν. Κάθε σύζευξη στον πίνακα αντικατοπτρίζει μια λογική μηχανικής, όχι μια αυθαίρετη ανάθεση.
Η κατασκευή ανταλλακτικών αυτοκινήτων σε αυτό το επίπεδο πολυπλοκότητας σημαίνει ότι οι ομάδες μηχανικών πρέπει να αξιολογούν τις λύσεις σφράγισης ολιστικά αντί να προσδιορίζουν τα εργαλεία μεμονωμένα. Ο τύπος της μήτρας, η διαμόρφωση της πρέσας, η ποιότητα υλικού και οι δευτερεύουσες λειτουργίες αλληλεπιδρούν και μεταφέρουν το ένα λάθος σε καταρράκτες στους άλλους. Για ομάδες που διερευνούν πώς παίζονται αυτές οι αλληλεπιδράσεις σε πραγματικά προγράμματα παραγωγής,Περιπτωσιολογικές μελέτες αυτοκινήτων της YICHENπροσφέρει παραδείγματα διεργασιών που καλύπτουν μεταλλικές σφραγίδες που σχετίζονται με δομικά, εσωτερικά, σασί και φορτηγά-για εφαρμογές αυτοκινήτων, παρέχοντας ένα χρήσιμο σημείο αναφοράς κατά τη συγκριτική αξιολόγηση των στρατηγικών καλουπιών έναντι των πραγματικών αποτελεσμάτων παραγωγής.
Η αντιστοίχιση εφαρμογών καλουπιών σε συστήματα οχημάτων διευκρινίζει τι χρειάζεστε. Το επόμενο ερώτημα είναι ποιος το κατασκευάζει και τι διαχωρίζει έναν συνεργάτη που παρέχει έτοιμα εργαλεία παραγωγής-από έναν συνεργάτη που προκαλεί πονοκεφάλους.
Επιλογή του Σωστού Συνεργάτη Μηχανικού Σφράγισης
Το να γνωρίζετε ποιος τύπος καλουπιού ταιριάζει με το μέρος σας και πώς πρέπει να κατασκευαστεί είναι μόνο η μισή μάχη. Το άλλο μισό είναι να βρει έναν συνεργάτη που μπορεί πραγματικά να εκτελέσει, παρέχοντας εργαλεία που αποδίδουν όπως έχουν σχεδιαστεί, σύμφωνα με το χρονοδιάγραμμα και εντός του προϋπολογισμού σε όλο τον κύκλο ζωής της παραγωγής. Για τις εταιρείες σφράγισης αυτοκινήτων που ανταγωνίζονται ως προς την ποιότητα και το χρονοδιάγραμμα εκτόξευσης, η διαφορά μεταξύ ενός ικανού συνεργάτη τροφοδοσίας και ενός ανεπαρκούς συνεργάτη εμφανίζεται σε κάθε μέτρηση από τα χρονοδιαγράμματα έγκρισης PPAP έως τα ποσοστά εγγύησης PPM χρόνια μετά την παραγωγή.
Κρίσιμες Δυνατότητες Αξιολόγησης σε Συνεργάτη Die
Δεν προσφέρουν όλες οι εταιρείες σφράγισης μετάλλων αυτοκινήτων το ίδιο βάθος. Μερικοί υπερέχουν στο σχεδιασμό, αλλά αναθέτουν σε τρίτους τη μηχανική κατεργασία. Άλλοι εκτελούν εξαιρετικά πιεστήρια, αλλά δεν διαθέτουν εξειδίκευση στην προσομοίωση. Η πρόκληση της αξιολόγησης είναι να προσδιορίσετε ποιες δυνατότητες είναι πιο σημαντικές για το συγκεκριμένο σας πρόγραμμα και να επαληθεύσετε ότι ένας προμηθευτής τις κατέχει πράγματι αντί να αναθέσει σε υπεργολαβία κρίσιμα βήματα.
Κατατάξτε αυτά τα κριτήρια από τον υψηλότερο στο χαμηλότερο αντίκτυπο στην επιτυχία του προγράμματος:
- Εσωτερική σχεδίαση και προσομοίωση μορφοποίησης- Ένας προμηθευτής που εκτελεί εσωτερικά προσομοιώσεις μορφοποίησης, προβλέποντας επιστροφή ελατηρίου, αραίωση και ροή υλικού πριν από την κοπή του χάλυβα, αντιμετωπίζει προβλήματα εβδομάδες νωρίτερα από έναν προμηθευτή που βασίζεται σε δεδομένα-που παρέχει ο πελάτης ή παραλείπει εντελώς την προσομοίωση. Ωςμελέτες περιπτώσεων από την Centerline Engineeringδείχνουν ότι οι προμηθευτές που χρησιμοποιούν προσομοίωση μορφοποίησης "από την αρχή-" κατά τη διάρκεια της προσφοράς παρέχουν πιο ακριβείς κενές εκτιμήσεις, βελτιστοποιημένη χρήση υλικού και μήτρες που χρειάζονται λιγότερες φυσικές επαναλήψεις δοκιμής.
- Εσωτερική μηχανική κατεργασία και ικανότητα δοκιμής- Βεβαιωθείτε ότι ο προμηθευτής διαθέτει μύλους CNC (συμπεριλαμβανομένων 5-άξονων), συρμάτινους EDM και πρέσες δοκιμής που καλύπτουν το εύρος της χωρητικότητας σας. Οι αίθουσες εργαλείων που ανατίθενται σε εξωτερικούς συνεργάτες προσθέτουν τον κίνδυνο χρόνου παράδοσης και μειώνουν τη λογοδοσία. Οι κατασκευαστές προοδευτικών καλουπιών που διατηρούν τις δικές τους αίθουσες εργαλείων μπορούν να εφαρμόσουν τις μηχανικές αλλαγές πιο γρήγορα και να διατηρήσουν τις μήτρες σε κατάσταση παραγωγής χωρίς καθυστερήσεις τρίτων.
- Εξειδίκευση σε υλικά σε AHSS και αλουμίνιο- Ρωτήστε συγκεκριμένα σχετικά με την εμπειρία με τα πάνελ κλεισίματος διπλής-φάσεων,-σκληρυμένου βορίου και αλουμινίου. Κάθε οικογένεια υλικών απαιτεί διαφορετικές στρατηγικές εκκαθάρισης, συστήματα επίστρωσης και προσεγγίσεις αντιστάθμισης ελατηρίου. Ένας συνεργάτης χωρίς εμπειρία-στο AHSS ή το αλουμίνιο θα μάθει τον προϋπολογισμό εργαλείων σας.
- Πιστοποίηση συστήματος ποιότητας OEM και δυνατότητα PPAP- Η πιστοποίηση IATF 16949 στο πεδίο σφράγισης και εργαλείων του προμηθευτή είναι η βάση για τα προγράμματα αυτοκινήτων. Το ISO 9001 από μόνο του δεν περιλαμβάνει-συγκεκριμένες απαιτήσεις PPAP και APQP για τα αυτοκίνητα. Επιβεβαιώστε ότι ο προμηθευτής μπορεί να παραδώσει εκτυπώσεις με μπαλόνια, αναφορές διαστάσεων, σχέδια ελέγχου, FMEA, μελέτες R&R Gage και μελέτες ικανοτήτων στο επίπεδο που αναμένει ο πελάτης OEM σας.
- Προγράμματα συντήρησης καλουπιών και υποστήριξη ράμπας παραγωγής- Η δουλειά ενός συνεργάτη δεν τελειώνει με την έγκριση PPAP. Τα χρονοδιαγράμματα προληπτικής συντήρησης, τα εφεδρικά αποθέματα ένθετων και η ικανότητα επισκευής{2}}ταχείας απόκρισης καθορίζουν εάν τα εργαλεία σας διατηρούν την ποιότητα σε όγκο ή υποβαθμίζονται σε άσκηση πυρόσβεσης. Επιβεβαιώστε τεκμηριωμένα αρχεία καταγραφής συντήρησης,-συνθήκες αποθήκευσης καλουπιών τοποθεσίας και διαδικασίες διαχείρισης μηχανικών αλλαγών.
- Υπηρεσίες προστιθέμενης αξίας-και κάθετη ενοποίηση- Οι προμηθευτές που προσφέρουν δευτερεύουσες λειτουργίες όπως συγκόλληση, φινίρισμα, υπο-συναρμολόγηση και προσαρμοσμένη συσκευασία κάτω από μια στέγη μειώνουν τον κίνδυνο μεταβίβασης και συμπιέζουν τους χρόνους παράδοσης. Για τους προμηθευτές σφραγίδων προοδευτικής μήτρας, οι ολοκληρωμένες υπηρεσίες σημαίνουν λιγότερες παραγγελίες αγοράς και ένα μόνο σημείο λογοδοσίας από ακατέργαστο πηνίο μέσω συγκροτημάτων που αποστέλλονται.
Μια σταθμισμένη κάρτα βαθμολογίας βοηθά στη δομή της σύγκρισης αντικειμενικά. Αντιστοιχίστε σε κάθε κριτήριο ένα βάρος με βάση τις προτεραιότητες του προγράμματός σας, βαθμολογήστε τους προμηθευτές που έχουν επιλεγεί από το 1 έως το 5 για κάθε κριτήριο και αφήστε τα μαθηματικά να εμφανιστούν στον ισχυρότερο υποψήφιο αντί να βασίζεστε μόνο στο ιστορικό σχέσεων.
Ευθυγράμμιση της Επένδυσης με τη Στρατηγική Παραγωγής
Η εργαλειομηχανή είναι ένα κεφαλαιουχικό περιουσιακό στοιχείο με διάρκεια ζωής που υπολογίζεται σε εκατομμύρια εγκεφαλικά επεισόδια. Ο συνεργάτης που επιλέγετε πρέπει να ευθυγραμμιστεί όχι μόνο με τους σημερινούς όγκους παραγωγής, αλλά με την τροχιά της ράμπας, τις πιθανές μηχανικές αλλαγές και το τέλος-της-στρατηγικής εξόδου του προγράμματος.
Μερικές ερωτήσεις που διαχωρίζουν τους στρατηγικούς συνεργάτες από τα καταστήματα συναλλαγών:
- Μπορούν να κλιμακωθούν;- Εάν ο ετήσιος όγκος σας διπλασιαστεί μετά την κυκλοφορία, ο στόλος πρέσας του προμηθευτή και η δομή των κυψελών παραγωγής το προσαρμόζουν χωρίς νέα εργαλεία ή εκτεταμένο χρόνο διακοπής λειτουργίας; Οι υπηρεσίες σφράγισης μετάλλων αυτοκινήτων θα πρέπει να αξιολογούνται τόσο με βάση την τρέχουσα χωρητικότητα όσο και με βάση το ύψος ανάπτυξης.
- Πώς χειρίζονται τις μηχανικές αλλαγές;Οι - όψιμες-αναθεωρήσεις του σκηνικού είναι μια πραγματικότητα στα προγράμματα αυτοκινήτου. Ένας προμηθευτής με-εσωτερική ικανότητα εργαλείων μπορεί να εφαρμόσει ECO γρηγορότερα και με χαμηλότερο κίνδυνο από έναν προμηθευτή που εξαρτάται από εξωτερικά καταστήματα καλουπιών.
- Ποιοι είναι οι όροι ιδιοκτησίας και αποθήκευσης της μήτρας;- Επιβεβαιώστε εγγράφως σε ποιον ανήκει το εργαλείο στο τέλος του προγράμματος, ποια είναι η πολιτική αποθήκευσης για τις ανενεργές μήτρες και εάν ο προμηθευτής δεσμεύεται να υποστηρίξει συμπεριλαμβανομένης της συντήρησης για τον πλήρη κύκλο ζωής του προγράμματος. Οι ασαφείς όροι δημιουργούν διαφωνίες όταν αλλάζουν οι τόμοι ή όταν δύει το πρόγραμμα.
- Συμμετέχουν σε πρώιμη συνεργασία DFM;- Οι καλύτεροι συνεργάτες κατασκευαστών ανταλλακτικών αυτοκινήτων εξετάζουν τα σχέδια πριν υποβάλουν προσφορές, επισημαίνουν-τους κινδύνους και προτείνουν βελτιώσεις στη γεωμετρία που βελτιώνουν τη δυνατότητα διαμόρφωσης χωρίς να διακυβεύεται η λειτουργία του ανταλλακτικού. Προγράμματα που προσκαλούν εισαγωγή DFM νωρίτερα αποφεύγουν τις δαπανηρές καθυστερημένες{3}}αλλαγές εργαλείων σταδίου.
Για τις ομάδες που αξιολογούν υποψηφίους κατασκευαστές ανταλλακτικών αυτοκινήτων σε ένα πλαίσιο επανατοποθέτησης ή εγγύτητας στο εργοστάσιο συναρμολόγησης, η γειτνίαση με το εργοστάσιο συναρμολόγησης μειώνει την έκθεση στο χρόνο παράδοσης και υποστηρίζει απαιτήσεις παράδοσης ακριβώς-σε-πρόθεσμη. Καθώς οι στρατηγικές προμηθειών δίνουν ολοένα και μεγαλύτερη προτεραιότητα στην ανθεκτικότητα της εφοδιαστικής αλυσίδας, οι εγχώριοι ή περιφερειακοί συνεργάτες με κάθετα ολοκληρωμένες λειτουργίες παρέχουν μεγαλύτερη προβολή και ταχύτερη επίλυση προβλημάτων από τα διανεμημένα προγράμματα εργαλείων πολλών- χωρών. Πολλοί κατασκευαστές ανταλλακτικών αυτοκινήτων στις ΗΠΑ και σε άλλες καθιερωμένες περιοχές ανταγωνίζονται τώρα για την απόκριση και τον λειτουργικό έλεγχο παράλληλα με το κόστος μονάδας.
Ένας πόρος που αξίζει να εξερευνήσετε κατά τη διάρκεια αυτής της αξιολόγησης είναιΗ σελίδα της αυτοκινητοβιομηχανίας της YICHEN, το οποίο παρέχει περιπτωσιολογικές μελέτες σφράγισης και κατασκευής λαμαρίνας που εκτείνονται σε OEM μέσω προγραμμάτων Tier-2 για δομικά, εσωτερικά, σασί και εξαρτήματα φορτηγού. Η κάλυψή τους σε πολλαπλά συστήματα οχημάτων και σε επίπεδα εφοδιαστικής αλυσίδας τα καθιστά μια σχετική επιλογή για ομάδες που αναζητούν έναν συνεργάτη που κατανοεί το πλήρες φάσμα των υπηρεσιών σφράγισης μετάλλων αυτοκινήτων, από το σχεδιασμό καλουπιών έως την υποστήριξη παραγωγής.
Σε τελική ανάλυση, ο σωστός συνεργάτης μηχανικής μήτρας δεν είναι μόνο αυτός με τη χαμηλότερη προσφορά. Είναι εκείνο του οποίου οι δυνατότητες, τα συστήματα ποιότητας και το μοντέλο υποστήριξης παραγωγής ευθυγραμμίζονται με το προφίλ κινδύνου, την τροχιά όγκου και την πολυπλοκότητα του υλικού του προγράμματός σας. Εφαρμόστε αυτά τα κριτήρια ευρέως, επαληθεύστε τις αξιώσεις μέσω ελέγχων ιστοτόπων και ελέγχων αναφοράς και αφήστε τεκμηριωμένα δεδομένα απόδοσης, όχι υποσχέσεις, να οδηγήσουν την απόφασή σας για την προμήθεια.
Συχνές Ερωτήσεις σχετικά με το Automotive Stamping Dies
1. Ποια είναι η διαφορά μεταξύ προοδευτικών καλουπιών και καλουπιών μεταφοράς στη σφράγιση αυτοκινήτων;
Οι προοδευτικές μήτρες διατηρούν μια μεταλλική λωρίδα συνδεδεμένη καθώς προχωρά σε πολλούς σταθμούς σε ένα ενιαίο σετ καλουπιών, καθιστώντας τα ιδανικά για μικρότερα,-εξαρτήματα μεγάλου όγκου, όπως βραχίονες και σύνδεσμοι. Οι μήτρες μεταφοράς απελευθερώνουν νωρίς το κενό και το μετακινούν μεταξύ ανεξάρτητων σταθμών χρησιμοποιώντας μηχανικά δάχτυλα ή ρομπότ, κάτι που ταιριάζει σε μεγαλύτερα, γεωμετρικά πολύπλοκα μέρη όπως δομικά εγκάρσια μέλη και βραχίονες ανάρτησης. Η επιλογή εξαρτάται από το μέγεθος του εξαρτήματος, το βάθος τραβήγματος, τους στόχους απορριμμάτων υλικού και τις ετήσιες απαιτήσεις όγκου.
2. Πώς υπολογίζετε το διάκενο της μήτρας για διαφορετικά υλικά λαμαρίνας;
Το διάκενο της μήτρας εκφράζεται ως ποσοστό του πάχους υλικού ανά πλευρά. Ο μαλακός χάλυβας χρησιμοποιεί συνήθως περίπου 10% διάκενο, ενώ οι προηγμένοι χάλυβες υψηλής-αντοχής (AHSS) απαιτούν 12-20% λόγω της υψηλότερης αντοχής διαρροής και της συμπεριφοράς κοπής που κυριαρχεί στη θραύση. Τα κράματα αλουμινίου χρειάζονται γενικά 8-12%, και ο ανοξείδωτος χάλυβας πέφτει στο εύρος 12-16%. Η χρήση λανθασμένου διάκενου οδηγεί σε πρόωρη φθορά του εργαλείου, υπερβολικά γρέζια ή ανακρίβεια διαστάσεων, επομένως κάθε κατηγορία υλικού απαιτεί τη δική του επικυρωμένη τιμή διάκενου.
3. Ποιες αλλαγές σχεδίασης μήτρας απαιτούνται για τη σφράγιση προηγμένου χάλυβα υψηλής- αντοχής (AHSS);
Οι ποιότητες AHSS όπως το DP780 και το DP980 απαιτούν πολλές τροποποιήσεις μήτρας: αυξημένη χωρητικότητα πρέσας (50-100% υψηλότερη από τον μαλακό χάλυβα), μεγαλύτερα ανοίγματα κοπής για να αποφευχθεί η διάτρηση, αντιστάθμιση ελατηρίου ενσωματωμένη στη γεωμετρία της μήτρας, ένθετα από καρβίδιο ή μέταλλο σε σκόνη στο τελείωμα, υψηλότερες δυνάμεις ελέγχου για τη φθορά των παραθύρων. Η προσομοίωση σχηματισμού είναι απαραίτητη για την πρόβλεψη και την αντιστάθμιση της σημαντικά μεγαλύτερης ελαστικής ανάκτησης που παρουσιάζουν αυτά τα υλικά μετά το σχηματισμό.
4. Πόσος χρόνος χρειάζεται για την κατασκευή ενός καλουπιού σφράγισης αυτοκινήτου;
Ένα τυπικό καλούπι σφράγισης αυτοκινήτου διαρκεί 20 ή περισσότερες εβδομάδες από την κυκλοφορία του σχεδιασμού έως την έγκριση της παραγωγής. Αυτό το χρονοδιάγραμμα καλύπτει τη μηχανική κατεργασία CNC, τις λειτουργίες EDM, τη θερμική επεξεργασία, το φινίρισμα επιφανειών, τη συναρμολόγηση και τη φυσική δοκιμή. Η σύγχρονη τεχνολογία προσομοίωσης μορφοποίησης μειώνει σημαντικά τη δοκιμαστική φάση καταγράφοντας ζητήματα μορφοποίησης σχεδόν πριν από την κοπή του χάλυβα, συμπιέζοντας ό,τι παλαιότερα απαιτούσε 8-12 φυσικές επαναλήψεις σε 2-3 βρόχους επαλήθευσης που επικεντρώνονται στη λεπτομέρεια παρά στη βασική επίλυση προβλημάτων.
5. Τι πρέπει να προσέξετε όταν επιλέγετε έναν προμηθευτή μήτρας σφράγισης αυτοκινήτων;
Δώστε προτεραιότητα σε προμηθευτές με-εσωτερική ικανότητα σχεδίασης και διαμόρφωσης καλουπιών, ιδιόκτητες μηχανές CNC και πρέσες δοκιμής, αποδεδειγμένη εμπειρία με υλικά AHSS και αλουμίνιο, πιστοποίηση IATF 16949 με πλήρη ικανότητα PPAP και τεκμηριωμένα προγράμματα συντήρησης καλουπιών. Αξιολογήστε την ικανότητά τους να κλιμακώνονται με την τροχιά όγκου σας, να χειρίζονται γρήγορα τις μηχανικές αλλαγές και να παρέχουν πρώιμο σχεδιασμό-για-συνεργασία κατασκευαστικής ικανότητας. Συνεργάτες όπως η YICHEN που προσφέρουν ολοκληρωμένη κατασκευή σφράγισης και λαμαρίνας σε προγράμματα OEM μέσω του επιπέδου-2 παρέχουν λογοδοσία μίας πηγής από την επεξεργασία εργαλείων έως την υποστήριξη παραγωγής.


