


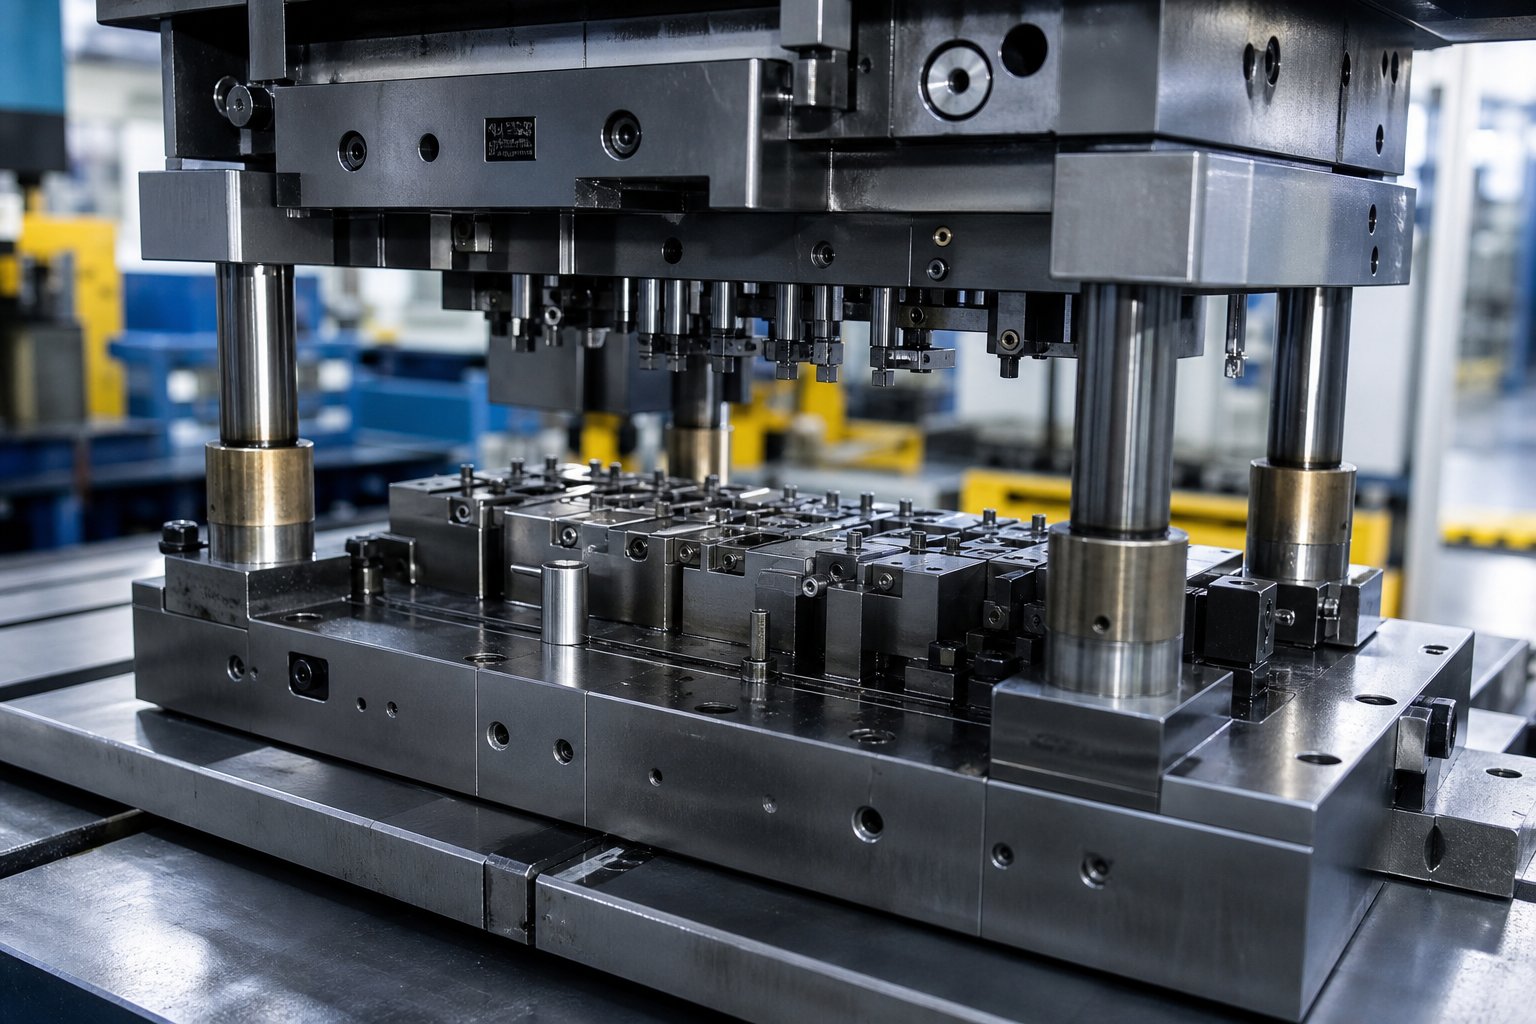
Τι προσφέρουν τα Stamping Die Design PDF στους μηχανικούς εργαλείων
Όταν ψάχνετε γιαένα σχέδιο PDF σφράγισης, πιθανότατα θέλετε δύο πράγματα ταυτόχρονα: συμπαγές εκπαιδευτικό περιεχόμενο για τον ίδιο τον κλάδο και ένα αξιόπιστο έγγραφο αναφοράς που μπορείτε να δημιουργήσετε κατά τη διάρκεια της πραγματικής εργασίας σχεδιασμού. Αυτός ο οδηγός καλύπτει και τις δύο ανάγκες.
Ο σχεδιασμός της μήτρας σφράγισης είναι η μηχανική διαδικασία δημιουργίας εργαλείων που μετατρέπουν την επίπεδη λαμαρίνα σε τελειωμένα μέρη μέσω ελεγχόμενου διαχωρισμού ή παραμόρφωσης. Μια πρέσα ασκεί δύναμη στο υλικό που τοποθετείται μέσα στη μήτρα σε θερμοκρασία δωματίου και η γεωμετρία της μήτρας υπαγορεύει το τελικό σχήμα του εξαρτήματος, την ποιότητα των άκρων και την ακρίβεια των διαστάσεων. Το εύρος είναι ευρύ, αγγίζει τα πάντα, από τη δομή της μήτρας και την επιλογή υλικού μέχρι τον προσδιορισμό της απόστασης και τον σχεδιασμό διάταξης λωρίδων.
Τι καλύπτει το σχέδιο μήτρας σφράγισης
Ένας ολοκληρωμένος οδηγός σφράγισης μετάλλων καλύπτει πολλαπλούς αλληλένδετους κλάδους. Θα βρείτε περιεχόμενο για την ταξινόμηση καλουπιών (τύποι απλής-λειτουργίας, σύνθετων και προοδευτικών), τη δομική σύνθεση, συμπεριλαμβανομένων των εξαρτημάτων διεργασίας και των δομικών μερών, τις ιδιότητες του υλικού όπως η πλαστικότητα και η αντοχή διαρροής και η ανάλυση της διαδικασίας σφράγισης που καθορίζει πόσες λειτουργίες απαιτεί ένα εξάρτημα. Ο σχεδιασμός της μήτρας περιλαμβάνει επίσηςγεωμετρία διάτρησης, διαμόρφωση πλάκας πρέσας, συστήματα οδηγών και προδιαγραφές προτύπουπου διασφαλίζουν επαναλαμβανόμενη ποιότητα παραγωγής.
Γιατί οι μηχανικοί βασίζονται σε αναφορές PDF
Οι ιστοσελίδες αλλάζουν, οι σύνδεσμοι διακόπτονται και η διαδικτυακή μορφοποίηση συχνά μπερδεύει τα τεχνικά σχέδια και τους πίνακες ανοχής από τους οποίους εξαρτώνται οι μηχανικοί εργαλείων. Ένα καλά δομημένο PDF-λύνει αυτά τα προβλήματα. Διατηρεί τους τύπους ακριβώς όπως έχουν δημιουργηθεί, αποδίδει πίνακες και διατομές- χωρίς μετατόπιση διάταξης και λειτουργεί εκτός σύνδεσης στον τύπο ή στο σταθμό CAD. Μπορείτε να εκτυπώσετε συγκεκριμένες σελίδες, να τις προσθέσετε σχολιασμούς και να τις αρχειοθετήσετε με αρχεία έργου.
Ένα ποιοτικό τυπογραφικό σχέδιο PDF γεφυρώνει το χάσμα μεταξύ των ευρέων ακαδημαϊκών εγχειριδίων και των στενών εταιρικών προτύπων εγγράφων, δίνοντας στους μηχανικούς μια ενιαία φορητή αναφορά που συνδυάζει θεωρία, μεθόδους υπολογισμού και πρακτικούς κανόνες σχεδιασμού σε μια δομημένη μορφή.
Τα επόμενα κεφάλαια αναλύουν το συγκεκριμένο τεχνικό περιεχόμενο που περιέχουν οι καλύτερες αναφορές σχεδίασης καλουπιών, ξεκινώντας από την επιλογή τύπου μήτρας και περνώντας μέσα από εξαρτήματα, κενά, εγκοπές παράκαμψης, διάταξη λωρίδων και εργαλεία προσομοίωσης.
Τύποι μήτρων σφράγισης και πώς να επιλέξετε
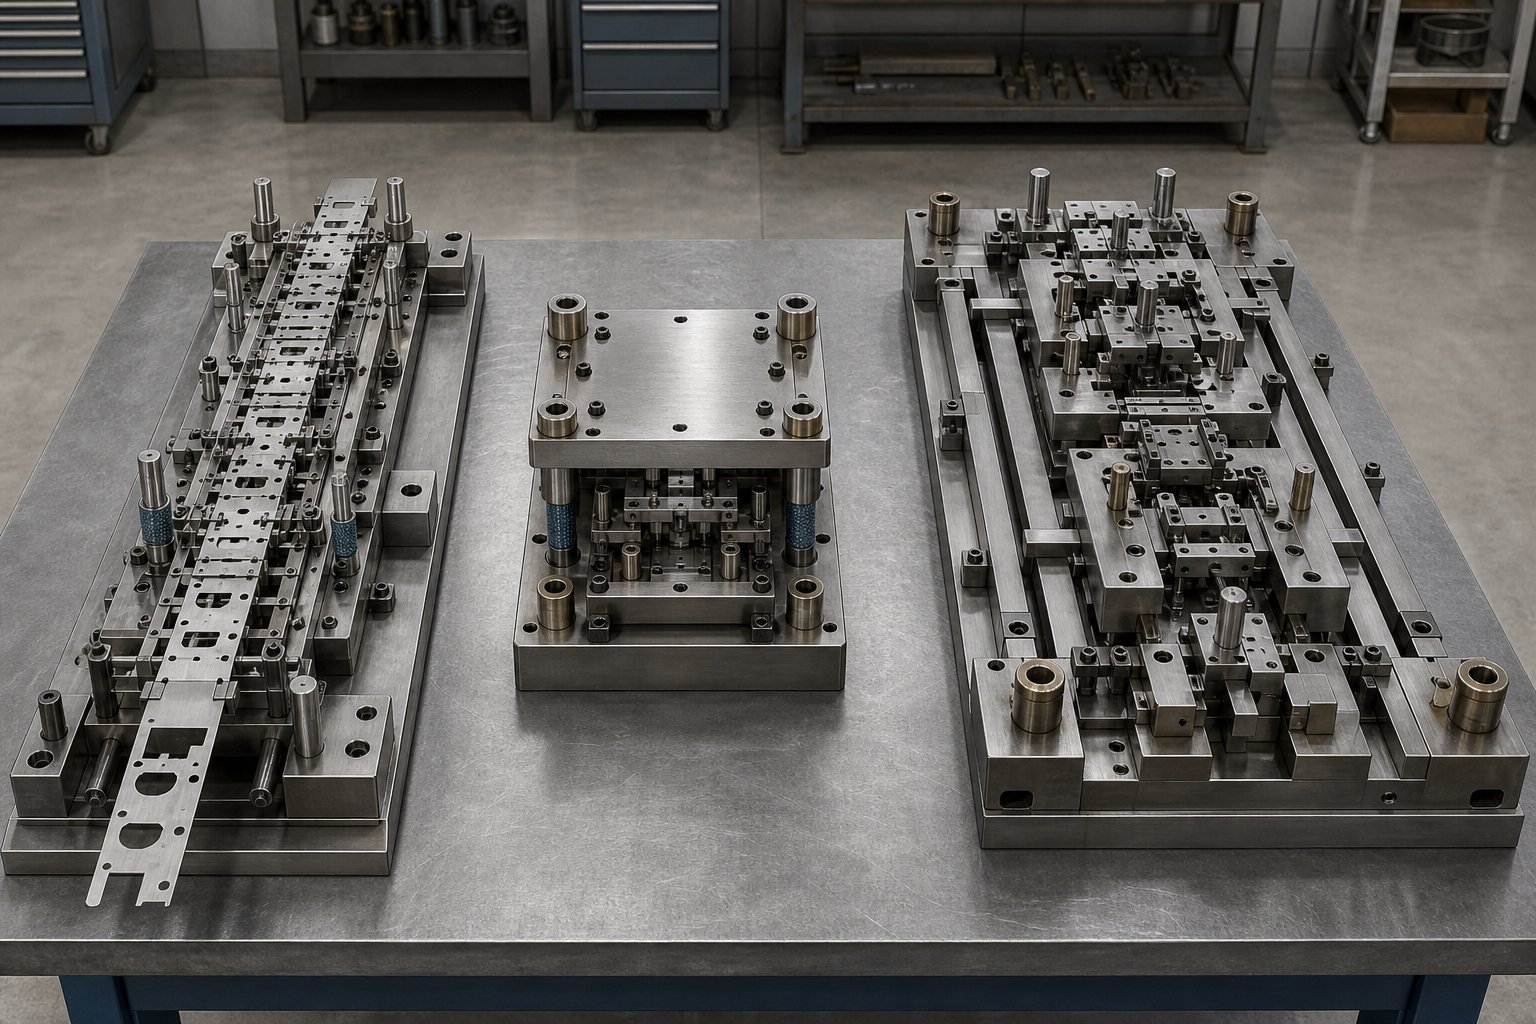
Κάθε απόφαση σχεδιασμού μεταλλικής σφράγισης ξεκινά με μια ερώτηση: ποιος τύπος καλουπιού ταιριάζει στο εξάρτημα; Κάνετε αυτό λάθος και αντιμετωπίζετε επανασχεδιασμούς εργαλείων, διογκωμένα ποσοστά σκραπ και δευτερεύουσες λειτουργίες που οδηγούν σε περιθώρια κέρδους. Αποκτήστε το σωστά και η παραγωγή θα κυλήσει ομαλά από τη δοκιμή έως το τέλος του--του κύκλου ζωής του.
Τέσσερις κύριοι τύποι καλουπιών κυριαρχούν στο πεδίο: προοδευτικές μήτρες, σύνθετες μήτρες, καλούπια μεταφοράς και συνδυαστικές μήτρες. Κάθε ένα χειρίζεται μια διαφορετική τομή γεωμετρίας εξαρτημάτων, όγκου παραγωγής και ζήτησης ανοχής. Οι παρακάτω ενότητες σάς παρέχουν ένα πλαίσιο αποφάσεων που τα περισσότερα έγγραφα αναφοράς διασκορπίζουν σε πολλά κεφάλαια, αν το καλύπτουν καθόλου.
Προοδευτικές μήτρες και θεωρήσεις σχεδιασμού τους
Σχεδιασμός προοδευτικής μήτρας σφράγισηςεπικεντρώνεται σε μια λωρίδα υλικού που τροφοδοτείται μέσω μιας ακολουθίας σταθμών, όπου ο καθένας εκτελεί μια ξεχωριστή λειτουργία. Σκεφτείτε το ως έναν ενιαίο συνεχή κύκλο όπου η διάτρηση, η κάμψη, το νόμισμα και η αποκοπή συμβαίνουν όλα με ένα πάτημα καθώς η λωρίδα ευρετηριάζεται προς τα εμπρός κατά μια σταθερή απόσταση βήματος. Οι πιλότες καρφίτσες διατηρούν την ευθυγράμμιση μεταξύ των σταθμών, διατηρώντας τη στοίβα ανοχής-προβλεπόμενη.
Πότε είναι ο βέλτιστος ο προοδευτικός σχεδιασμός; Κάθε φορά που χρειάζεστε έξοδο υψηλής-όγκου για μικρά-έως-μέτρια εξαρτήματα με μέτρια πολυπλοκότητα. Οι παραγωγές που ξεπερνούν το ένα εκατομμύριο εξαρτήματα ετησίως είναι κοινό έδαφος. Η συνεχής σύνδεση λωρίδας εξαλείφει το χειρισμό εξαρτημάτων μεταξύ των λειτουργιών, γεγονός που μειώνει το κόστος εργασίας έως και 40% σε σύγκριση με τις προσεγγίσεις ενός-σταθμού.
- Φόντα:Παραγωγή υψηλής-ταχύτητας, σταθερή τοποθέτηση σε όλους τους σταθμούς, χαμηλό κόστος ανά-ανταλλακτικό σε κλίμακα, πολλαπλές λειτουργίες σε έναν μόνο κύκλο πίεσης
- Περιορισμοί:Υψηλή αρχική επένδυση εργαλείων, η σύνδεση της ταινίας περιορίζει την κατεύθυνση διαμόρφωσης, το βαθύ βάθος έλξης που περιορίζεται από την τάση της λωρίδας, το πρόσθετο κόστος για δευτερεύουσες λειτουργίες όπως το σπείρωμα
Ένα πραγματικό-παράδειγμα: στην κατασκευή συνδετήρων, η κακή ευθυγράμμιση της λωρίδας έως και 0,02 mm μπορεί να καταρρεύσει σε όλους τους σταθμούς. Αυτός είναι ο λόγος για τον οποίο η διάταξη λωρίδων και ο πιλοτικός σχεδιασμός είναι ζωτικής σημασίας για τη σταθερότητα της διαδικασίας σε κάθε προοδευτική μήτρα.
Εφαρμογές Compound and Transfer Die
Οι σύνθετες μήτρες ολοκληρώνουν πολλαπλές εργασίες κοπής με μία μόνο διαδρομή σε έναν σταθμό. Δεν υπάρχει προοδευτική κίνηση, κανένα σύστημα μεταφοράς. Το εξάρτημα σχηματίζεται αμέσως. Αυτό ακούγεται περιοριστικό, αλλά για επίπεδα μέρη που απαιτούν υψηλή ακρίβεια άκρων, οι σύνθετες μήτρες συχνά υπερτερούν των προοδευτικών εναλλακτικών. Γιατί; Επειδή δεν υπάρχει αθροιστική παραμόρφωση από πολλαπλούς σταθμούς. Επιπεδότητα-κρίσιμα εξαρτήματα όπως ροδέλες, παρεμβύσματα και μικρά ηλεκτρικά μέρη επωφελούνται άμεσα από αυτήν την προσέγγιση, με μειώσεις του χρόνου παραγωγής κατά 25-30% σε σύγκριση με τις διαδοχικές λειτουργίες.
- Φόντα:Ανώτερη επιπεδότητα, χαμηλότερη πολυπλοκότητα εργαλείων, μικρότερος χρόνος παράδοσης εργαλείων, λιγότερα άχρηστα υλικά
- Περιορισμοί:Δεν μπορεί να υποστηρίξει διαμόρφωση πολλαπλών-κατευθύνσεων, ακατάλληλη για σύνθετες γεωμετρίες, γενικά περιορισμένη σε μέρη με διάμετρο κάτω των 150 mm
Οι μήτρες μεταφοράς ακολουθούν την αντίθετη προσέγγιση από την πολυπλοκότητα. Το τμήμα διαχωρίζεται από τη λωρίδα νωρίς και κινείται ελεύθερα μεταξύ σταθμών μέσω μηχανικών συστημάτων μεταφοράς. Κάθε σταθμός λειτουργεί στο εξάρτημα ανεξάρτητα, επιτρέποντας βαθιές έλξεις, σχηματισμό πολλαπλών-γωνιών και λειτουργίες που απογυμνώνουν-τα συνδεδεμένα σχέδια απλά δεν μπορούν να επιτευχθούν. Τα πάνελ του αμαξώματος του αυτοκινήτου, τα περιβλήματα της συσκευής και τα βαθιά τραβηγμένα περιβλήματα- βασίζονται στη στάμπα της μήτρας μεταφοράς.
- Φόντα:Πλήρης ευελιξία διαμόρφωσης, υποστηρίζει βαθιά σχεδίαση και περίπλοκες γεωμετρίες, χωρίς περιορισμό της λωρίδας στην κατεύθυνση διαμόρφωσης, κατάλληλο για μεγάλα εξαρτήματα
- Περιορισμοί:Υψηλότερο κόστος εγκατάστασης και εξοπλισμού, ο χρόνος μεταφοράς πρέπει να συγχρονιστεί με ακρίβεια, αυξημένη πολυπλοκότητα συντήρησης
Επιλέγοντας τον κατάλληλο τύπο καλουπιού για την εφαρμογή σας
Φανταστείτε ότι έχετε ένα σχέδιο εξαρτημάτων, έναν στόχο όγκου και έναν προϋπολογισμό. Πώς τα ταιριάζετε με τον σωστό τυπικό τύπο μήτρας; Χρησιμοποιήστε αυτή τη λογική:
- Εάν το εξάρτημά σας είναι μικρό, παράγεται σε μεγάλους όγκους και δεν απαιτεί βαθύ σχέδιο, η προοδευτική στάμπα με καλούπι είναι η προεπιλεγμένη επιλογή.
- Εάν το εξάρτημά σας είναι επίπεδο με απλή γεωμετρία και απαιτεί αυστηρή ακρίβεια διαστάσεων, η στάμπα με σύνθετη μήτρα προσφέρει τα καλύτερα αποτελέσματα.
- Εάν το εξάρτημά σας απαιτεί βαθύ σχέδιο, διαμόρφωση πολλαπλών-κατευθύνσεων ή περίπλοκες διαδοχικές λειτουργίες, η στάμπα με μήτρα μεταφοράς παρέχει την απαραίτητη ευελιξία.
- Εάν η πολυπλοκότητα αυξάνεται αλλά ο όγκος παραμένει υψηλός, σκεφτείτε μια μήτρα συνδυασμού που συνδυάζει λειτουργίες κοπής και διαμόρφωσης σε μια υβριδική προσέγγιση.
Ο παρακάτω πίνακας ενοποιεί αυτούς τους παράγοντες απόφασης σε μια ενιαία σύγκριση, το είδος της δομημένης αναφοράς που θα περιμένατε σε ένα καλά οργανωμένο σχέδιο PDF:
| Κριτήρια | Progressive Die | Compound Die | Μεταφορά Ζήτου |
|---|---|---|---|
| Πολυπλοκότητα μέρους | Χαμηλή έως μέτρια | Απλή, επίπεδη γεωμετρία | Υψηλός, πολλαπλών-μορφοποίησης |
| Ταχύτητα Παραγωγής | Πολύ ψηλά | Ψηλά | Μέσον |
| Κόστος εργαλείων | Υψηλό (αποσβένεται σε όγκο) | Μέτριος | Υψηλό (τα συστήματα μεταφοράς προσθέτουν κόστος) |
| Δυνατότητα ανοχής | Σφιχτό, με χειριστήριο πιλότου | Εξαιρετική επιπεδότητα και ακρίβεια άκρων | Σφιχτό, με ανεξάρτητο έλεγχο σταθμού |
| Βαθύ Σχέδιο | Περιορίζεται από τάση λωρίδας | Δεν υποστηρίζεται | Υποστηρίζεται πλήρως |
| Καλύτερο εύρος έντασης | 500,000+ μέρη | 10,000 - 500,000 μέρη | 10,000 - 1,000,000+ μέρη |
| Τυπικές Εφαρμογές | Υποδοχές, βραχίονες, ακροδέκτες | Ροδέλα, φλάντζες, επίπεδα ηλεκτρικά μέρη | Πάνελ αυτοκινήτων, περιβλήματα, ανταλλακτικά με βαθιές-έλξεις |
Το takeaway είναι απλό: αντιστοιχίστε τη διαδικασία με το μέρος, όχι το αντίστροφο. Η επιλογή του λανθασμένου τύπου καλουπιού οδηγεί συχνά σε δευτερεύουσες λειτουργίες που διογκώνουν το κόστος, επανασχεδιασμούς εργαλείων που καθυστερούν την εκτόξευση και ποσοστά σκραπ που δεν σταθεροποιούνται ποτέ. Ένα λεπτομερές έγγραφο αναφοράς κωδικοποιεί αυτούς τους κανόνες απόφασης, ώστε οι μηχανικοί να αποφεύγουν να επαναλαμβάνουν λάθη που έχουν ήδη επιλυθεί.
Η επιλογή τύπου μήτρας καθορίζει την αρχιτεκτονική, αλλά η πραγματική απόδοση ζει στα εξαρτήματα που απαρτίζουν το συγκρότημα. Ο τρόπος με τον οποίο αλληλεπιδρούν αυτές οι γροθιές, οι απογυμνωτές, οι ανυψωτές και τα συστήματα καθοδήγησης κατά τη διάρκεια κάθε πίεσης καθορίζει εάν ο τύπος καλουπιού που έχετε επιλέξει προσφέρει πραγματικά την ποιότητα και τη διάρκεια ζωής του εργαλείου που υπόσχεται ο σχεδιασμός.
Βασικά εξαρτήματα μήτρας και οι λειτουργίες τους
Ένας τύπος μήτρας είναι απλώς μια στρατηγική. Τα εξαρτήματα μέσα στο συγκρότημα είναι αυτά που εκτελούν αυτήν τη στρατηγική εκατομμύρια φορές. Κάθε καλούπι σφράγισης, είτε προοδευτικό είτε σύνθετο, είναι κατασκευασμένο από μια ιεραρχία δομικών και λειτουργικών μερών που πρέπει να συνεργάζονται σε κλάσματα του χιλιοστού. Η κατανόηση αυτού του οδηγού δομής συναρμολόγησης μήτρας, εξάρτημα προς εξάρτημα, είναι αυτό που διαχωρίζει ένα λειτουργικό εργαλείο από αυτό που καταναλώνει τους προϋπολογισμούς συντήρησης.
Φανταστείτε μια πρέσα που κάνει ποδήλατο με 200 εγκεφαλικά επεισόδια το λεπτό. Κατά τη διάρκεια κάθε διαδρομής, το πάνω μισό κατεβαίνει, ευθυγραμμίζεται με το κάτω μισό, εκτελεί εργασίες κοπής ή διαμόρφωσης, αφαιρεί το υλικό από τη διάτρηση και ανασύρεται. Κάθε στοιχείο στη στοίβα έχει έναν καθορισμένο ρόλο σε αυτήν τη σειρά. Παραλείπετε μια λεπτομέρεια στη σχεδίαση εργαλείων μήτρας και ολόκληρο το σύστημα υποβαθμίζεται.
Εξαρτήματα συναρμολόγησης άνω και κάτω μήτρας
Το ίδρυμα ξεκινά με πλάκες μήτρας, που ονομάζονται επίσης παπούτσια ή σετ μήτρας. Αυτές οι παχιές πλάκες από χάλυβα ή αλουμίνιο χρησιμεύουν ως βάση στήριξης όπου στερεώνεται κάθε άλλο εξάρτημα. Το κάτω παπούτσι βιδώνεται στο κρεβάτι πρέσας και το επάνω πέδιλο προσαρμόζεται στο έμβολο πρέσας. Σκεφτείτε τα ως το πλαίσιο ολόκληρου του εργαλείου. Η ακαμψία τους καθορίζει πόσο καλά αντιστέκεται το συγκρότημα στην παραμόρφωση υπό φορτίο, το οποίο σχετίζεται άμεσα με την χωρητικότητα της πρέσας και το μέγεθος της μήτρας.
Συνδέοντας τα πάνω και τα κάτω παπούτσια είναι οδηγοί πείροι και δακτύλιοι. Αυτά παρέχουν την ακρίβεια ευθυγράμμισης που κρατά τις διατρήσεις στο κέντρο πάνω από τα ανοίγματα της μήτρας. Σύμφωνα με το Moeller Precision Tool, οι ακίδες οδηγοί κατασκευάζονται σε ανοχές εντός 0,0001 ιντσών για να διασφαλιστεί η ακρίβεια τοποθέτησης. Υπάρχουν δύο βασικά στυλ:
- Πείροι οδηγοί τριβής (ίσιες).- ελαφρώς μικρότερο σε σχέση με την οπή του δακτυλίου, παρέχοντας ακριβή καθοδήγηση αλλά απαιτεί περισσότερη δύναμη για να διαχωριστούν τα μισά της μήτρας
- Πείροι οδηγοί ρουλεμάν-- βόλτα σε μια σειρά από ρουλεμάν μέσα σε ένα κλουβί αλουμινίου, επιτρέποντας ομαλότερο διαχωρισμό και καθιστώντας το βιομηχανικό πρότυπο για ευκολία στη χρήση
Μεταξύ των παπουτσιών και των εξαρτημάτων εργασίας βρίσκονται πλάκες στήριξης, πλάκες διάτρησης και μπλοκ μήτρας. Οι πλάκες στήριξης κατανέμουν τα φορτία διάτρησης σε όλο το παπούτσι για να αποτρέψουν την τοπική σύνθλιψη. Οι πλάκες διάτρησης συγκρατούν τα εργαλεία κοπής και διαμόρφωσης σε ακριβείς θέσεις X-Y. Τα μπλοκ μήτρας περιέχουν τα ανοίγματα της μήτρας που ταιριάζουν με κάθε προφίλ διάτρησης. Για δομικές πλάκες στήριξης που απαιτούν υψηλή αντοχή σε θλίψη, η θερμότητα από χάλυβα εργαλείων ψυχρής εργασίας SKD11-που έχει υποστεί επεξεργασία με HRC 58-60 είναι συνηθισμένη, εξασφαλίζοντας αντοχή στην παραμόρφωση υπό παρατεταμένα βαριά φορτία.
Λεπτομέρειες μπουνιές, ανυψωτικά και απογυμνωτικά
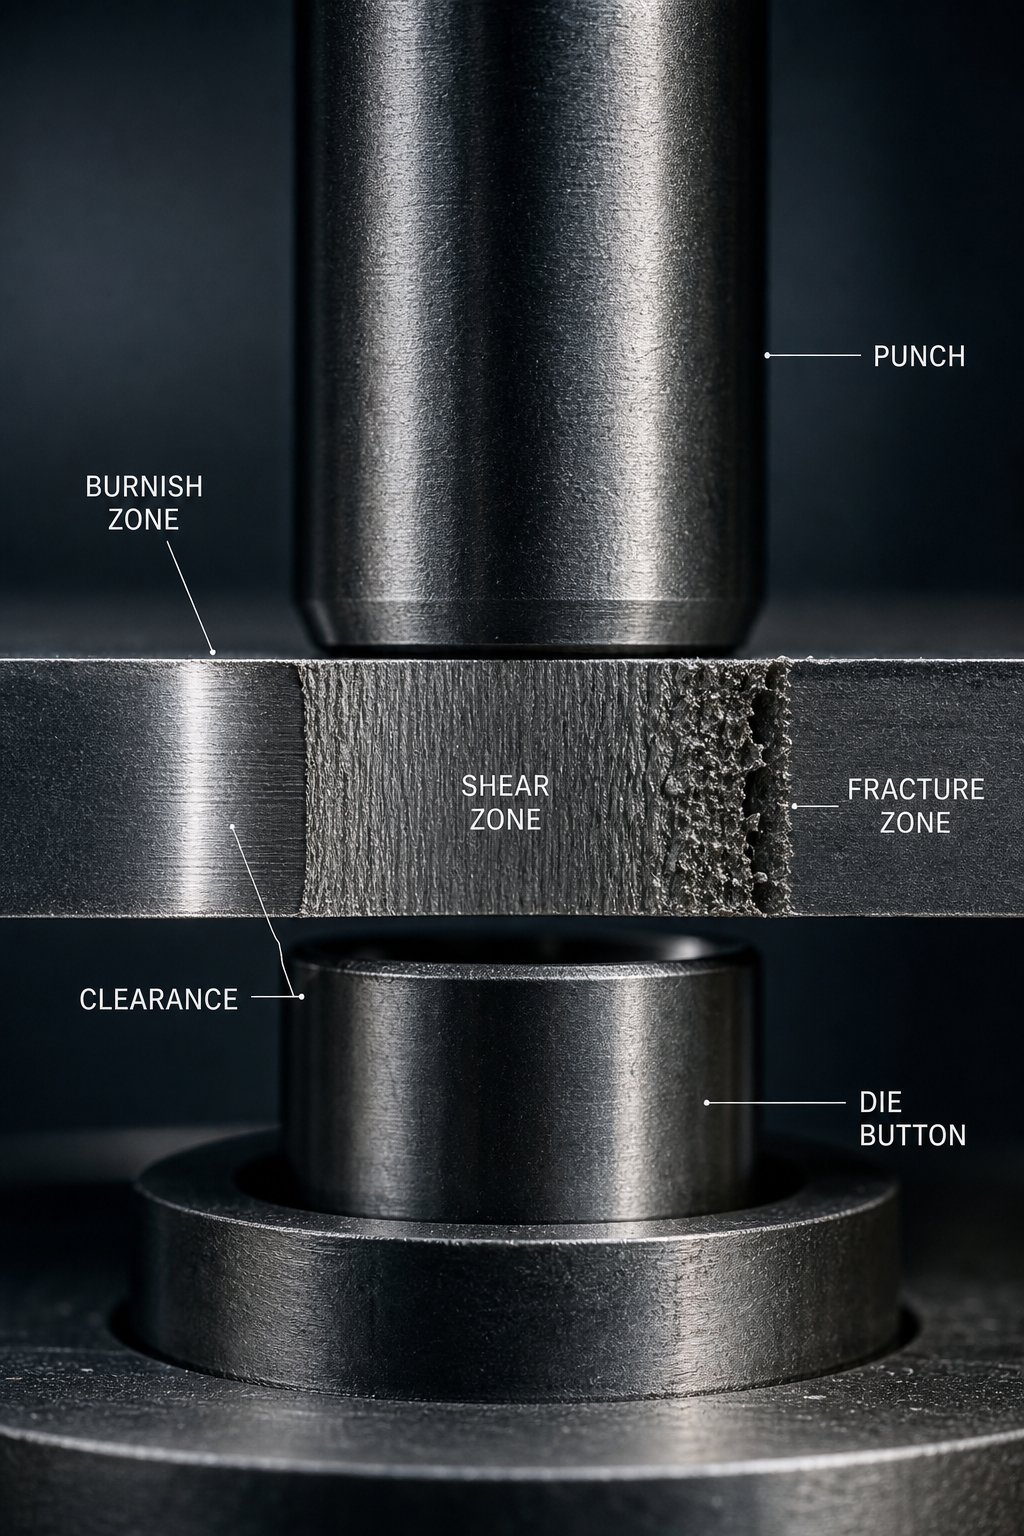
Οι διατρήσεις είναι τα ενεργά εργαλεία κοπής και διαμόρφωσης που έρχονται σε επαφή με το υλικό. Η γεωμετρία της μύτης τους, είτε είναι στρογγυλή, επιμήκη, τετράγωνη ή προσαρμοσμένη-, καθορίζει το χαρακτηριστικό που παράγουν. Κάθε διάτρηση λειτουργεί σε συνδυασμό με ένα κουμπί μήτρας που παρέχει την αντίθετη αιχμή. Αυτό το κουμπί μήτρας είναι ελαφρώς μεγαλύτερο από τη μύτη διάτρησης, συνήθως 5-10% του πάχους του τρυπημένου υλικού. Αυτή η μετατόπιση, που ονομάζεται διάλειμμα μήτρας, δημιουργεί το ελεγχόμενο κενό όπου στην πραγματικότητα συμβαίνει η διάτμηση.
Οι στρίπερς υπηρετούν έναν ρόλο που είναι εύκολο να υποτιμηθεί. Όταν μια διάτρηση διεισδύει στο φύλλο, το υλικό πιάνει τις πλευρές της διάτρησης λόγω ελαστικής ανάκτησης. Χωρίς μια πλάκα απογύμνωσης να πιέζει προς τα κάτω το φύλλο, το υλικό θα ανέβαινε με τη γροθιά ανάσυρσης, προκαλώντας εσφαλμένη τροφοδοσία, παραμόρφωση της λωρίδας ή ζημιά σε μέρος. Οι απογυμνωτές συγκρατούν το φύλλο επίπεδη στην επιφάνεια της μήτρας κατά τη διάρκεια της ανάσυρσης και επίσης καθοδηγούν το υλικό κατά τη διαμόρφωση. Οι απογυμνωτές-με ελατήριο παρέχουν πρόσθετο όφελος εφαρμόζοντας ελεγχόμενη πίεση κατά τη διάρκεια του ίδιου του κύκλου κοπής, βελτιώνοντας την ποιότητα των άκρων.
Οι ανυψωτές ανυψώνουν την λωρίδα από την πρόσοψη της μήτρας μεταξύ των κινήσεων, επιτρέποντάς της να προχωρήσει ελεύθερα στην επόμενη θέση του βήματος. Χωρίς ανυψωτικά, η λωρίδα σέρνεται στην επιφάνεια της μήτρας, δημιουργώντας γρατσουνιές, αυξάνοντας την αντίσταση τροφοδοσίας και εισάγοντας σφάλματα τοποθέτησης. Σε προοδευτικές πτήσεις, οι ανυψωτές συνεργάζονται με πιλότους για να διατηρήσουν την εγγραφή της ταινίας. Οι πιλότοι είναι καρφίτσες ακριβείας που εισάγουν προ-τρύπες στη λωρίδα, τραβώντας την σε ακριβή ευθυγράμμιση πριν κάθε σταθμός εκτελέσει την εργασία του.
Τα μπλοκ φτέρνας απορροφούν τις πλευρικές δυνάμεις που δημιουργούνται κατά τις εργασίες κοπής ή διαμόρφωσης. Όταν μια διάτρηση εισέρχεται στο υλικό υπό γωνία ή όταν η ασύμμετρη κοπή δημιουργεί πλάγια ώθηση, τα μπλοκ φτέρνας μεταφέρουν αυτό το φορτίο στο παπούτσι της μήτρας αντί να επιτρέπουν στο επάνω συγκρότημα να μετατοπιστεί προς τα πλάγια. Είναι απαραίτητα για τη διατήρηση της ευθυγράμμισης σε μήτρες με εργασίες βαριάς διαμόρφωσης ή γωνιακής κοπής.
Πώς η σχεδίαση εξαρτημάτων επηρεάζει την απόδοση του καλουπιού
Η ακρίβεια των εξαρτημάτων δεν αφορά την τελειομανία. Πρόκειται για την οικονομία. Μια γείωση 0,01 mm από το κέντρο δημιουργεί ανομοιόμορφη φθορά που μειώνει στο μισό τη διάρκεια ζωής του εργαλείου. Μια πλάκα απογύμνωσης με ασυνεπή πίεση ελατηρίου παράγει μεταβλητή ποιότητα ακμών σε όλο το πλάτος της λωρίδας. Ένα σύστημα καθοδήγησης με υπερβολικό τζόγο επιτρέπει στο πάνω και το κάτω μισό να μετατοπίζονται υπό φορτίο, δημιουργώντας μονόπλευρες γρέζες που απαιτούν δευτερεύον φινίρισμα.
Η σχέση είναι άμεση: οι αυστηρότερες προδιαγραφές εξαρτημάτων επεκτείνουν τα διαστήματα συντήρησης, μειώνουν τα σκραπ και βελτιώνουν τη συνοχή των εξαρτημάτων. Οι διατρήσεις και τα ένθετα πυρήνα χρησιμοποιούν συνήθως-χάλυβα υψηλής ταχύτητας όπως θερμότητα SKH9-επεξεργασμένο σε HRC 60-62, παρέχοντας την κόκκινη σκληρότητα που απαιτείται για τη διατήρηση αιχμηρών ακμών κοπής σε εκατομμύρια κύκλους σε υψηλές θερμοκρασίες τριβής.
Ακολουθούν τα κρίσιμα εξαρτήματα και οι λειτουργίες της μήτρας σφράγισης που πρέπει να αναφέρει λεπτομερώς κάθε αναφορά σχεδίασης μήτρας σφράγισης:
- Παπούτσια (πιάτα)- παρέχει την άκαμπτη δομική βάση και τη διεπαφή στερέωσης στην πρέσα
- Οδηγοί πείροι και δακτύλιοι- ευθυγραμμίστε επάνω και κάτω συγκροτήματα σε ακρίβεια μικρότερη από-χιλιοστά
- Πλάκες στήριξης- κατανείμετε τα σημειακά φορτία από τις γροθιές για να αποτρέψετε τη ζημιά του παπουτσιού
- Πλάκες διάτρησης και συγκρατητές- κρατήστε γροθιές σε ακριβή πλευρική θέση
- Μπλοκ και κουμπιά μήτρας- παρέχει τις κάτω κοπτικές άκρες που συνδυάζονται με γροθιές
- Πλάκες απογυμνωτή- κρατήστε το υλικό επίπεδο και αφαιρέστε το από τις διατρήσεις κατά την ανάκληση
- Ελατήρια (μηχανικά ή αζωτούχα)- παρέχει ελεγχόμενη δύναμη για τις λειτουργίες απογύμνωσης, συγκράτησης και επιστροφής
- Ανυψωτές- σηκώστε τη λωρίδα ανάμεσα στις διαδρομές για ελεύθερη τροφοδοσία και τοποθέτηση
- Καρφίτσες πιλότου- καταχωρήστε τη λωρίδα στην ακριβή θέση πριν από τη λειτουργία κάθε σταθμού
- Μπλοκ τακουνιώνΤο - απορροφά τις πλευρικές δυνάμεις ώθησης από γωνιακές ή ασύμμετρες λειτουργίες
Όταν τα σχέδια υπερβαίνουν αυτά που μπορούν να φιλοξενήσουν τα τυπικά εξαρτήματα του καταλόγου, είτε λόγω ασυνήθιστης συμπεριφοράς υλικού, μη{0}}μη τυπικών γεωμετριών ή στενής ενοποίησης μεταξύ των σταθμών διαμόρφωσης και κοπής, η συνεργασία με έναν έμπειρο κατασκευαστή μήτρας γίνεται ένα πρακτικό επόμενο βήμα.ΓΙΤΣΕΝπαρέχει προσαρμοσμένες λύσεις μήτρας σφράγισης για μηχανικούς που αντιμετωπίζουν ακριβώς αυτές τις προκλήσεις, από πολύπλοκες διαμορφώσεις διάτρησης και ανυψωτήρα έως βελτιστοποίηση δομής καλουπιού για απαιτητικά σενάρια ροής υλικού. Για τους επαγγελματίες εργαλείων που έχουν μελετήσει τη θεωρία και χρειάζονται έτοιμες λύσεις για την παραγωγή, αυτού του είδους η κατασκευαστική συνεργασία γεφυρώνει το χάσμα μεταξύ της γνώσης αναφοράς και της εργασίας εργαλείων.
Η επιλογή εξαρτημάτων καθορίζει τη δομική ικανότητα της μήτρας, αλλά εάν αυτά τα εξαρτήματα παρέχουν καθαρά εξαρτήματα εξαρτάται από έναν κρίσιμο υπολογισμό: το διάκενο μεταξύ διάτρησης και μήτρας. Πολύ σφιχτό και καταστρέφεις εργαλεία. Πολύ χαλαρό και δημιουργείτε αχρησιμοποίητες άκρες. Η επόμενη ενότητα αναλύει πώς ακριβώς μπορείτε να πάρετε αυτόν τον αριθμό σωστά για οποιοδήποτε υλικό.
Υπολογισμοί εκκαθάρισης και πρότυπα ανοχής
Το διάκενο είναι ο μοναδικός αριθμός που καθορίζει εάν μια σταμπωτή άκρη βγαίνει καθαρή ή απαιτεί δευτερεύον φινίρισμα. Είναι το ελεγχόμενο κενό μεταξύ της κοπτικής ακμής διάτρησης και της κοπτικής ακμής του κουμπιού μήτρας, που καθορίζεται ως ποσοστό του πάχους του υλικού ανά πλευρά. Κάθε PDF σχεδίασης καλουπιού σφράγισης που αξίζει να διατηρηθεί αφιερώνει σημαντικό χώρο σε αυτό το θέμα, επειδή η λανθασμένη απομάκρυνση οδηγεί σε προβλήματα γρεζιών, πρόωρη αστοχία διάτρησης και μετατόπιση διαστάσεων που αποσταθεροποιεί ολόκληρες τις σειρές παραγωγής.
Πολλά γραφήματα αναφοράς παραθέτουν τιμές εκκαθάρισης δίπλα στα ονόματα υλικών και σταματούν εκεί. Αυτή η προσέγγιση αφήνει τους μηχανικούς να μαντεύουν όταν συναντούν ένα νέο κράμα ή ένα ασυνήθιστο εύρος πάχους. Η κατανόηση του γιατί τα υλικά απαιτούν διαφορετικές αποστάσεις, όχι μόνο ποιες είναι οι τιμές, σας δίνει τη δυνατότητα να επιλύσετε προβλήματα που οι πίνακες μόνοι τους δεν μπορούν να αντιμετωπίσουν.
Μέθοδοι υπολογισμού εκκαθάρισης ανά τύπο υλικού
Η τυπική μέθοδος είναι απλή: πολλαπλασιάστε το πάχος του υλικού με ένα συνιστώμενο ποσοστό για να λάβετε το διάκενο ανά πλευρά. ΕΝΑΤο γενικό σημείο εκκίνησης είναι το 10% του πάχους του αποθέματος, αλλά η σύγχρονη κατασκευαστική πρακτική υποδηλώνει ότι 11-20% συχνά μειώνει την καταπόνηση των εργαλείων και παρατείνει τη διάρκεια ζωής χωρίς να θυσιάζεται η ποιότητα των άκρων.
Γιατί το εύρος; Επειδή διαφορετικά υλικά θραύονται διαφορετικά υπό διάτμηση. Όταν μια διάτρηση εισέρχεται σε λαμαρίνα, δημιουργεί πρώτα μια ζώνη γυαλάδας μέσω πλαστικής παραμόρφωσης, στη συνέχεια το υλικό σπάει κατά μήκος των ορίων των κόκκων τόσο από την άκρη της διάτρησης όσο και από την άκρη της μήτρας. Εάν το διάκενο είναι σωστό, αυτά τα επίπεδα κατάγματος ευθυγραμμίζονται και συναντώνται καθαρά. Εάν όχι, το υλικό σκίζεται ανομοιόμορφα, δημιουργώντας τραχιές άκρες και βαριά γρέζια.
Οι ιδιότητες του υλικού καθορίζουν αυτήν τη συμπεριφορά:
- Δύναμη διαρροήςκαθορίζει πόση δύναμη αντέχει το υλικό πριν αρχίσει η πλαστική παραμόρφωση. Υψηλότερη αντοχή διαρροής σημαίνει ότι το υλικό απαιτεί μεγαλύτερη απόσταση για να επιτραπεί η διάδοση του κατάγματος χωρίς υπερβολική συσσώρευση δύναμης.
- Αντοχή σε εφελκυσμόυποδεικνύει τη μέγιστη πίεση που μπορεί να αντέξει το υλικό. Τα σκληρότερα, ισχυρότερα υλικά χρειάζονται μεγαλύτερο διάκενο επειδή η αντίστασή τους στη διάτμηση απαιτεί περισσότερο χώρο για τη διάδοση του σπασίματος καθαρά.
- Εύπλαστοπεριγράφει πόσο τεντώνεται το υλικό πριν σπάσει. Υλικά υψηλής ολκότητας όπως ο χαλκός ή το μαλακό αλουμίνιο τείνουν προς μεγαλύτερες ζώνες ανατροπής και χρειάζονται στενότερα διάκενα για να περιοριστεί η υπερβολική ροή πλαστικού πριν από την έναρξη της θραύσης.
Ακολουθεί ένας πίνακας αναφοράς που δείχνει τυπικές ανοχές σφράγισης μετάλλων για την επιλογή διάκενου σε κοινά υλικά:
| Υλικό | Εύρος αντοχής εφελκυσμού | Προτεινόμενο διάκενο (% ανά πλευρά) | Σημειώσεις |
|---|---|---|---|
| Ήπιος χάλυβας (CRS/HRS) | 300-450 MPa | 8-12% | Τυπική γραμμή βάσης. Οι περισσότεροι πίνακες αναφοράς χρησιμοποιούν αυτό ως προεπιλογή |
| Ανοξείδωτος χάλυβας (304/316) | 500-700 MPa | 12-16% | Η εργασία-σκληραίνει γρήγορα. Το στενότερο διάκενο επιταχύνει τη φθορά της διάτρησης |
| Αλουμίνιο (1100, 5052) | 90-260 MPa | 6-10% | Μαλακό και όλκιμο. Το πολύ μεγάλο διάκενο προκαλεί υπερβολική ανατροπή |
| Χάλυβας υψηλής{{0} αντοχής (HSLA/DP) | 600-1000+ MPa | 14-20% | Απαιτεί γενναιόδωρο διάκενο για να αποφευχθεί το κάταγμα με διάτρηση |
| Χαλκός και Ορείχαλκος | 200-400 MPa | 8-12% | Ελατός; Οι εφαρμογές ευαίσθητες στο burr{0}}μπορεί να χρησιμοποιούν το κάτω άκρο |
| Χάλυβας ελατηρίου (SK5, 301 SS) | 700-900 MPa | 15-20% | Πολύ δύσκολο? Το ανεπαρκές διάκενο προκαλεί δευτερεύουσα διάτμηση και θρυμματισμό |
Πότε πρέπει να εφαρμόζετε πιο σφιχτά έναντι πιο χαλαρά διάκενα; Λάβετε υπόψη τις απαιτήσεις των ανταλλακτικών. Εάν χρειάζεστε μια μεγάλη ζώνη γυαλίσματος για μια οπή προσαρμογής-πρεσαρίσματος, μειώστε ελαφρά το διάκενο για να επεκτείνετε τη ζώνη διάτμησης πριν από το κάταγμα. Εάν η διάρκεια ζωής του εργαλείου έχει μεγαλύτερη σημασία από το φινίρισμα της άκρης, ανοίξτε το διάκενο για να μειώσετε την πίεση διάτρησης. Οι τυπικές ανοχές κοπής καλουπιών είναι πάντα μια αντιστάθμιση μεταξύ της ποιότητας των άκρων, της μακροζωίας του εργαλείου και της ταχύτητας παραγωγής.
Standards Tolerance and Burr Control
Το ύψος του γρέζιου είναι το πιο ορατό σύμπτωμα της κατάστασης κάθαρσης. Ένα σταμπωτό άκρο έχει τέσσερις διακριτές ζώνες: ανατροπή, στίλβωση (διάτμηση), θραύση και γρέζια. Το κατάλληλο διάκενο δημιουργεί ένα λεπτό, σταθερό γρέζι που σπάνια υπερβαίνει το 10% του πάχους του υλικού. Η ακατάλληλη εκκαθάριση δημιουργεί προβλήματα που πολλαπλασιάζονται κατάντη.
Όταν το διάκενο είναι σωστό, τα επίπεδα θραύσης από το άκρο της διάτρησης και το άκρο της μήτρας συγκλίνουν καθαρά, δημιουργώντας ελάχιστο γρέζια. Όταν το διάκενο είναι υπερβολικό, το υλικό σκίζεται αντί για ψαλίδα, δημιουργώντας βαριά γρέζια και τραχιές επιφάνειες θραύσης. Όταν το διάκενο είναι ανεπαρκές, εμφανίζεται δευτερεύουσα διάτμηση, αυξάνοντας τη δύναμη κοπής και επιταχύνοντας τη φθορά της διάτρησης.
Όπως περιγράφεται σε έναν τεχνικό οδηγό από το Changdong Stamping Dies, η κατεύθυνση του γρέζιου έχει επίσης σημασία. Στις εργασίες τυφώματος, σχηματίζονται γρέζια στην πλευρά της διάτρησης (πάνω μέρος του εξαρτήματος). Στις εργασίες διάτρησης, σχηματίζονται γρέζια στην πλευρά της μήτρας (κάτω). Οι σχεδιαστές καθορίζουν ποια επιφάνεια είναι στραμμένη προς τα έξω κατά τη συναρμολόγηση και, στη συνέχεια, προσανατολίζουν τη μήτρα ανάλογα, ώστε να εμφανίζονται γρέζια στη λιγότερο κρίσιμη επιφάνεια. Αυτή είναι μια θεώρηση ανοχών σφράγισης λαμαρίνας που πολλά έγγραφα αναφοράς παραβλέπουν.
Το σωστό διάκενο εξαλείφει ή μειώνει την ανάγκη για δευτερεύουσες εργασίες αφαίρεσης γρεζιών. Αν σκεφτείτε ότι η χειροκίνητη αφαίρεση γρεζιών μπορεί να προσθέσει 0,02-0,10 $ ανά εξάρτημα και η αυτοματοποιημένη ανατροπή εισάγει πρόσθετα βήματα χειρισμού, η διατήρηση του σωστού διάκενου προσφέρει σύνθετη εξοικονόμηση σε σχέση με τις σειρές παραγωγής εκατοντάδων χιλιάδων ανταλλακτικών.
Η ανομοιόμορφη απόσταση είναι ιδιαίτερα καταστροφική. Εάν η διάτρηση είναι εκτός-κέντρου σε σχέση με το άνοιγμα της μήτρας, η μία πλευρά κόβεται καθαρά ενώ η άλλη σκίζεται. Το αποτέλεσμα είναι ένα-γρεζίνι μονής όψης που δεν μπορεί να διορθωθεί προσαρμόζοντας το συνολικό διάκενο. Αντίθετα, πρέπει να αντιμετωπίσετε την ευθυγράμμιση στο επίπεδο του συστήματος οδηγού ή του συγκρατητήρα διάτρησης.
Μέτρηση και επαλήθευση εκκαθαρίσεων μήτρας
Ο υπολογισμός της εκκαθάρισης σε χαρτί είναι ένα πράγμα. Η επαλήθευση του στο φυσικό εργαλείο είναι άλλο. Κατά τη διάρκεια της δοκιμής, οι μηχανικοί χρησιμοποιούν διάφορες μεθόδους για να επιβεβαιώσουν ότι η πραγματική απόσταση ταιριάζει με την πρόθεση του σχεδιασμού:
- Μετρητές αισθητήρων- λεπτές μεταλλικές λωρίδες που εισάγονται μεταξύ των άκρων της διάτρησης και της μήτρας για τη μέτρηση του κενού απευθείας. Λειτουργεί καλά για προσβάσιμα ανοίγματα, αλλά δεν είναι πρακτικό για μικρά ή εσωτερικά χαρακτηριστικά.
- Εντύπωση μολύβδου- μια λωρίδα μαλακού μολύβδου ή συγκόλλησης τοποθετείται μεταξύ της διάτρησης και της μήτρας και στη συνέχεια συμπιέζεται κατά τη διάρκεια μιας αργής διαδρομής πίεσης. Το προκύπτον πάχος αποτύπωσης αποκαλύπτει το πραγματικό διάκενο σε πολλά σημεία γύρω από το προφίλ.
- Πρώτη-επιθεώρηση τεμαχίου- κοπή δειγμάτων εξαρτημάτων και εξέταση του προφίλ άκρων υπό μεγέθυνση. Μια ισορροπημένη αναλογία στιλπνότητας-προς-θραύσης σε ολόκληρη την περίμετρο επιβεβαιώνει την ομοιόμορφη απόσταση.
- Μέτρηση CMMΟι μηχανές μέτρησης συντεταγμένων - μπορούν να μετρήσουν ανεξάρτητα τις διαστάσεις διάτρησης και μήτρας, με το διάκενο να υπολογίζεται από τη διαφορά διαστάσεων.
Κατά την παραγωγή, το διάκενο υποβαθμίζεται καθώς φθείρονται οι ακμές κοπής. Το πρακτικό αποτέλεσμα είναι η σταδιακή αύξηση του ύψους του γρέζιου με την πάροδο του χρόνου. Τα χρονοδιαγράμματα συντήρησης θα πρέπει να ορίζουν το μέγιστο αποδεκτό ύψος γρέζιου και να ενεργοποιούν το εκ νέου ακόνισμα ή την αντικατάσταση του ενθέματος προτού επιτευχθεί αυτό το όριο. Για την παραγωγή προοδευτικής μήτρας υψηλού-όγκου, η παρακολούθηση της απόστασης σε κάθε σταθμό καθίσταται κρίσιμη επειδή η αστάθεια σε έναν σταθμό επηρεάζει την τροφοδοσία λωρίδων, τη θέση του πιλότου και την ποιότητα διαμόρφωσης κατάντη.
Η εκκαθάριση διέπει τι συμβαίνει στην αιχμή. Αλλά σε ένα προοδευτικό καλούπι, η λωρίδα πρέπει να ταξιδεύει αξιόπιστα μεταξύ των κοπτικών άκρων σε πολλούς σταθμούς χωρίς παραμόρφωση ή εσφαλμένη τροφοδοσία. Αυτή η συμπεριφορά της λωρίδας, ο τρόπος με τον οποίο χειρίζεται τη συσσώρευση στρες και διατηρεί την εγγραφή πάνω από δώδεκα ή περισσότερους σταθμούς, εξαρτάται από ένα χαρακτηριστικό που οι περισσότερες αναφορές σχεδίασης καλουπιών μετά βίας αναφέρουν: τις εγκοπές παράκαμψης.
Εγκοπές παράκαμψης και ροή υλικού σε προοδευτικές μήτρες
Σε ένα προοδευτικό ζάρι που τρέχει με 200 και πλέον χτυπήματα ανά λεπτό, η ταινία δεν είναι απλώς ένας παθητικός φορέας. Είναι ένα ενεργό δομικό στοιχείο που απορροφά την πίεση από κάθε κοπή, κάμψη και μορφή σε κάθε σταθμό. Όταν ένας σταθμός τραβάει υλικό προς τα κάτω ή το τεντώνει πλευρικά, αυτή η παραμόρφωση τραβάει τη λωρίδα σε παρακείμενους σταθμούς, παραμορφώνοντας τις θέσεις των οπών πιλότου, προκαλώντας εσφαλμένη τροφοδοσία και εισάγοντας σφάλμα διαστάσεων σε μέρη που ήταν καλά πριν από την έναρξη του σχηματισμού. Ο σκοπός των εγκοπών παράκαμψης στις μήτρες σφράγισης είναι να διακόψουν τη μετάδοση της πίεσης, δίνοντας στην ταινία χώρο να παραμορφωθεί τοπικά χωρίς να αλλοιωθεί ολόκληρη η εξέλιξη.
Οι περισσότερες αναφορές σχεδίασης καλουπιών αναφέρουν τις εγκοπές παράκαμψης στο πέρασμα ή τις παραλείπουν εντελώς. Ωστόσο, οι έμπειροι κατασκευαστές εργαλείων τα αναγνωρίζουν ως ένα από τα πιο αποτελεσματικά εργαλεία για τη διατήρηση της σταθερότητας της λωρίδας σε καλούπια με μεικτές λειτουργίες κοπής και διαμόρφωσης. Εάν έχετε δει ποτέ μια προοδευτική μήτρα που παράγει τέλεια εξαρτήματα στους σταθμούς 1 έως 5 αλλά ξεφεύγει από την ανοχή στους σταθμούς 6 και πέρα, η ανεπαρκής ανακούφιση από το στρες μεταξύ των σταθμών διαμόρφωσης είναι ένας κοινός ένοχος.
Θετικές και αρνητικές εγκοπές παράκαμψης
Η διάκριση μεταξύ αρνητικών και θετικών εγκοπών παράκαμψης στις μήτρες σφράγισης από λαμαρίνα εξαρτάται από τον τρόπο επεξεργασίας του υλικού στη θέση ανάγλυφου.
Μια αρνητική εγκοπή παράκαμψης αφαιρεί υλικό από τη λωρίδα σε συγκεκριμένα σημεία μεταξύ των σταθμών. Φανταστείτε μια στενή σχισμή ή μια ορθογώνια εγκοπή που έχει υποστεί μηχανική επεξεργασία στον ιστό φορέα μεταξύ δύο σταθμών διαμόρφωσης. Όταν ο σταθμός ανάντη τεντώνει ή τραβάει το υλικό, η ανοιχτή σχισμή απορροφά αυτή τη μετατόπιση αντί να τη μεταδίδει προς τα κάτω. Η λωρίδα μπορεί να επιμηκυνθεί ελαφρώς στην ανοιχτή εγκοπή χωρίς να τραβήξει τα σημεία εγγραφής του επόμενου σταθμού. Αυτή είναι η πιο κοινή προσέγγιση, επειδή είναι απλή η κοπή κατά τη διάρκεια ενός πρώιμου σταθμού κενού και παρέχει σαφή, μετρήσιμη ανακούφιση από το στρες.
Μια θετική εγκοπή παράκαμψης ακολουθεί την αντίθετη προσέγγιση. Αντί να αφαιρεί υλικό, αφήνει μια γλωττίδα ή προεξοχή υλικού που μπορεί να κάμπτεται, να λυγίζει ή να εκτρέπεται χωρίς να επηρεάζει την κρίσιμη διαδρομή του φορέα. Σκεφτείτε το ως μια ενσωματωμένη-εύκαμπτη άρθρωση. Η γλωττίδα απορροφά την παραμόρφωση μέσω ελεγχόμενης τοπικής κάμψης, ενώ ο κύριος ιστός φορέας παραμένει ίσιος και χωρίς παραμόρφωση. Τα θετικά σχέδια παράκαμψης είναι λιγότερο συνηθισμένα αλλά υπερέχουν σε περιπτώσεις όπου η αφαίρεση υλικού θα αποδυνάμωνε τον φορέα κάτω από τα αποδεκτά όρια ακαμψίας, ιδιαίτερα με στενές λωρίδες ή λεπτά, μαλακά υλικά που δεν έχουν την ακαμψία για τροφοδοσία χωρίς υποστήριξη πλήρους πλάτους φορέα.
Πότε πρέπει να χρησιμοποιείτε κάθε τύπο; Εξετάστε αυτούς τους παράγοντες:
- Πλάτος λωρίδας:Οι στενές λωρίδες (λιγότερο από 3x πλάτος μέρους) επωφελούνται από θετικές εγκοπές παράκαμψης που διατηρούν τη δομική συνέχεια. Οι φαρδιές λωρίδες ανέχονται αρνητικές εγκοπές χωρίς προβλήματα τροφοδοσίας.
- Τύπος υλικού:Οι χάλυβες υψηλής-αντοχής και τα υλικά με ελατήριο μεταδίδουν επιθετικά την πίεση, καθιστώντας τις αρνητικές εγκοπές παράκαμψης απαραίτητες για την απομόνωση. Το μαλακό αλουμίνιο και ο χαλκός παραμορφώνονται πιο τοπικά και μερικές φορές λειτουργούν επαρκώς με θετικές γλωττίδες παράκαμψης.
- Διάσταση σταθμών:Οι μικρές αποστάσεις βήματος αφήνουν ελάχιστο χώρο για γεωμετρία εγκοπής. Όταν ο χώρος είναι περιορισμένος, μπορούν να σχεδιαστούν καρτέλες θετικής παράκαμψης εντός του υπάρχοντος αποτυπώματος φορέα. Οι αρνητικές εγκοπές απαιτούν αποκλειστική λωρίδα ακίνητης περιουσίας που αυξάνει το βήμα.
Πώς οι εγκοπές παράκαμψης ελέγχουν τη ροή υλικού
Η μηχανική είναι διαισθητική μόλις τους οπτικοποιήσετε. Κατά τη διάρκεια μιας διαδικασίας διαμόρφωσης, όπως ένα βαθύ τράβηγμα ή μια απότομη κάμψη, το υλικό ρέει προς τα μέσα από την γύρω περιοχή της λωρίδας. Αυτή η προς τα μέσα ροή δημιουργεί τάση εφελκυσμού στο φέρον ιστό δίπλα στο σταθμό διαμόρφωσης. Χωρίς ανακούφιση, αυτή η τάση διαδίδεται προς τα έξω και στις δύο κατευθύνσεις τροφοδοσίας, μειώνοντας ελαφρώς το ενεργό βήμα μεταξύ των σταθμών.
Ακόμη και μια αλλαγή ύψους 0,05 mm είναι αρκετή για να μη ευθυγραμμιστούν οι πιλότοι στον επόμενο σταθμό. Πολλαπλασιάστε το σε πολλαπλούς σταθμούς διαμόρφωσης διαδοχικά και το αθροιστικό σφάλμα αυξάνεται έως ότου οι πιλότοι δεν μπορούν να εμπλακούν σωστά, τα εξαρτήματα αποκλίνουν από τις προδιαγραφές ή η λωρίδα πόρπη μεταξύ των ανυψωτικών. Ως ειδικός στο σχεδιασμόΣημειώνει ο Art Hedrick, η κλίση της ακμής και η ασυνέπεια τροφοδοσίας επιδεινώνουν αυτά τα προβλήματα, καθιστώντας τη λωρίδα όλο και πιο δύσκολο να ελεγχθεί σε σταθμούς κατάντη.
Οι εγκοπές παράκαμψης στη διαμόρφωση λαμαρίνας σπάζουν αυτή την αλυσίδα δημιουργώντας μια μηχανική ασυνέχεια. Το πεδίο τάσης από έναν σταθμό διαμόρφωσης χτυπά το όριο της εγκοπής και διαχέεται αντί να διαδίδεται μέσω του φορέα. Κάθε σταθμός λειτουργεί σε σχετική απομόνωση, λαμβάνοντας φρέσκο, μη παραμορφωμένο υλικό αντί για υλικό που έχει προκαταπονηθεί από λειτουργίες ανάντη.
Αυτή η μόνωση αποτρέπει επίσης τον λυγισμό της λωρίδας. Όταν ένας σταθμός διαμόρφωσης συμπιέζει υλικό (όπως σε ένα ανάγλυφο ή ένα νόμισμα), ο μετατοπισμένος όγκος πρέπει να πάει κάπου. Σε έναν συνεχή φορέα χωρίς ανάγλυφο, αυτός ο μετατοπισμένος όγκος εκδηλώνεται ως μια ελαφριά πόρπη ή κύμα μεταξύ των σταθμών. Οι εγκοπές παράκαμψης δίνουν στο συμπιεσμένο υλικό κάπου να επεκταθεί χωρίς να σηκωθεί η λωρίδα από την πρόσοψη της μήτρας ή να παρεμποδιστεί η εγγραφή του ανυψωτήρα-σε-πιλότη.
Οδηγίες σχεδίασης για τη γεωμετρία και την τοποθέτηση εγκοπών
Το μέγεθος και η τοποθέτηση των εγκοπών παράκαμψης δεν είναι αυθαίρετη. Η εγκοπή πρέπει να είναι αρκετά μεγάλη ώστε να απορροφά την αναμενόμενη παραμόρφωση αλλά όχι τόσο μεγάλη ώστε να αποδυναμώνει τον φορέα ή να δημιουργεί πρόβλημα αποβολής σκραπ. Ακολουθούν οι βασικές παράμετροι σχεδιασμού για την προδιαγραφή εγκοπής παράκαμψης:
- Πλάτος εγκοπής:Συνήθως 1,5 έως 3 φορές το πάχος του υλικού. Οι πιο φαρδιές εγκοπές παρέχουν μεγαλύτερη ανακούφιση από το στρες, αλλά αφαιρούν περισσότερο υλικό φορέα. Ξεκινήστε από 2x πάχος και προσαρμόστε με βάση τα αποτελέσματα δοκιμής.
- Βάθος εγκοπής (για εγκοπές άκρων):Θα πρέπει να εκτείνεται κατά 30-50% του πλάτους ιστού του φορέα από την άκρη της λωρίδας. Οι βαθύτερες εγκοπές απομονώνονται πιο αποτελεσματικά αλλά μειώνουν τη διατομή του φορέα και την ακαμψία τροφοδοσίας.
- Τοποθέτηση σε σχέση με σταθμούς διαμόρφωσης:Τοποθετήστε τις εγκοπές παράκαμψης αμέσως ανάντη οποιουδήποτε σταθμού που έλκει, λυγίζει ή μετατοπίζει υλικό έξω από το επίπεδο της ταινίας. Η εγκοπή πρέπει να βρίσκεται μεταξύ του σταθμού διαμόρφωσης και της πλησιέστερης πιλοτικής οπής για να αποτρέψει την πίεση από το να φτάσει τα χαρακτηριστικά καταχώρισης.
- Τοποθέτηση σε σχέση με πιλότους:Ποτέ μην κόβετε μια εγκοπή παράκαμψης μέσα ή δίπλα σε μια θέση οπής πιλότου. Ο πιλότος πρέπει να κάθεται σε αδιατάρακτο υλικό για να παρέχει ακριβή εγγραφή ταινίας. Διατηρήστε τουλάχιστον 2x διάκενο πάχους υλικού μεταξύ του ορίου της εγκοπής και της άκρης της οπής πιλότου.
- Σχήμα εγκοπής:Τα στρογγυλεμένα άκρα μειώνουν τη συγκέντρωση της πίεσης στις εγκοπές. Οι αιχμηρές-γωνιακές εγκοπές μπορούν να προκαλέσουν ρωγμές σε εύθραυστα ή σκληρυμένα- υλικά σε εκτεταμένες περιόδους παραγωγής.
- Συμμετρία:Για φαρδιές λωρίδες, οι ταιριαστές εγκοπές και στις δύο άκρες παρέχουν ισορροπημένη ανακούφιση από το στρες. Οι εγκοπές μονής-όψης μπορούν να εισαγάγουν ασύμμετρη συμπεριφορά λωρίδας, προκαλώντας την πλάγια ολίσθηση του φορέα κατά τη διάρκεια της τροφοδοσίας.
Συνήθη λάθη που οδηγούν σε εσφαλμένη τροφοδοσία ή παραμόρφωση της λωρίδας περιλαμβάνουν την τοποθέτηση εγκοπών πολύ κοντά σε οπές πιλότου (εξασθένηση της ζώνης καταχώρισης), την πραγματοποίηση πολύ ρηχών εγκοπών για να ανακουφιστεί ουσιαστικά από την τάση σχηματισμού ή η εξ ολοκλήρου παράλειψη εγκοπών μεταξύ διαδοχικών σταθμών διαμόρφωσης και η αναμονή από τον φορέα να απορροφήσει αθροιστική καταπόνηση χωρίς παραμόρφωση.
Ένα πρακτικό τεστ κατά τη δοκιμή καλουπιού: εξετάστε τη λωρίδα μεταξύ των σταθμών διαμόρφωσης αφού εκτελέσετε μια σύντομη παρτίδα. Εάν δείτε κυματισμό, συστροφή ή ελαφρύ λυγισμό στον ιστό φορέα, η πίεση διαδίδεται πέρα από τα όρια της εγκοπής. Είτε εμβαθύνετε τις υπάρχουσες εγκοπές, προσθέστε επιπλέον εγκοπές ή διευρύνετε τις για να αυξήσετε τη ζώνη ανακούφισης. Η λωρίδα πρέπει να παραμένει επίπεδη και να τροφοδοτείται ελεύθερα με σταθερή εμπλοκή του ανυψωτικού σε κάθε σταθμό.
Οι εγκοπές παράκαμψης αντιπροσωπεύουν ένα στοιχείο μιας μεγαλύτερης πρόκλησης μηχανικής ταινιών. Ο τρόπος με τον οποίο σχεδιάζετε ολόκληρη τη λωρίδα, συμπεριλαμβανομένης της ακολουθίας σταθμού, του τύπου φορέα, της χρήσης υλικού και της απόστασης βήμα, καθορίζει όχι μόνο τη συμπεριφορά καταπόνησης αλλά και το κόστος υλικού και το ποσοστό σκραπ ολόκληρης της παραγωγής. Αυτό το ευρύτερο πρόβλημα βελτιστοποίησης ξεκινά με τις βασικές αρχές της διάταξης λωρίδων.
Βελτιστοποίηση διάταξης λωρίδων και διαμόρφωση μεγέθους
Το κόστος υλικού αντιστοιχεί συνήθως στο 40-60% της συνολικής δαπάνης σε ένα σφραγισμένο μέρος. Αυτό σημαίνει ότι ο τρόπος με τον οποίο τοποθετείτε το εξάρτημα στη λωρίδα έχει πιο άμεσο αντίκτυπο στην κερδοφορία από σχεδόν οποιαδήποτε άλλη απόφαση μηχανικής στον σχεδιασμό διάταξης λωρίδων προοδευτικής μήτρας. Μια διάταξη που συμπιέζει ακόμη και 3% περισσότερη ωφέλιμη περιοχή από κάθε πηνίο εξοικονομεί δεκάδες χιλιάδες δολάρια ετησίως σε ένα πρόγραμμα μεγάλου όγκου.
Η σφράγιση βελτιστοποίησης διάταξης λωρίδων είναι εκεί όπου διασταυρώνονται η γεωμετρία, ο σχεδιασμός διεργασιών και η μηχανική κόστους. Ταυτόχρονα καθορίζετε τις ακολουθίες σταθμών, υπολογίζετε τα πλάτη γεφυρών, επιλέγετε διαμορφώσεις φορέα και προσαρμόζετε το μέγεθος του παπουτσιού μήτρας ώστε να ταιριάζει σε μια διαθέσιμη πρέσα. Κάθε διάσταση συνδέεται με μια άλλη. Αλλάξτε τον τόνο και αλλάζετε το μήκος της μήτρας. Αλλάξτε το μήκος του καλουπιού και μπορεί να χρειαστείτε διαφορετικό πάτημα.
Αρχές διάταξης λωρίδων και χρήση υλικού
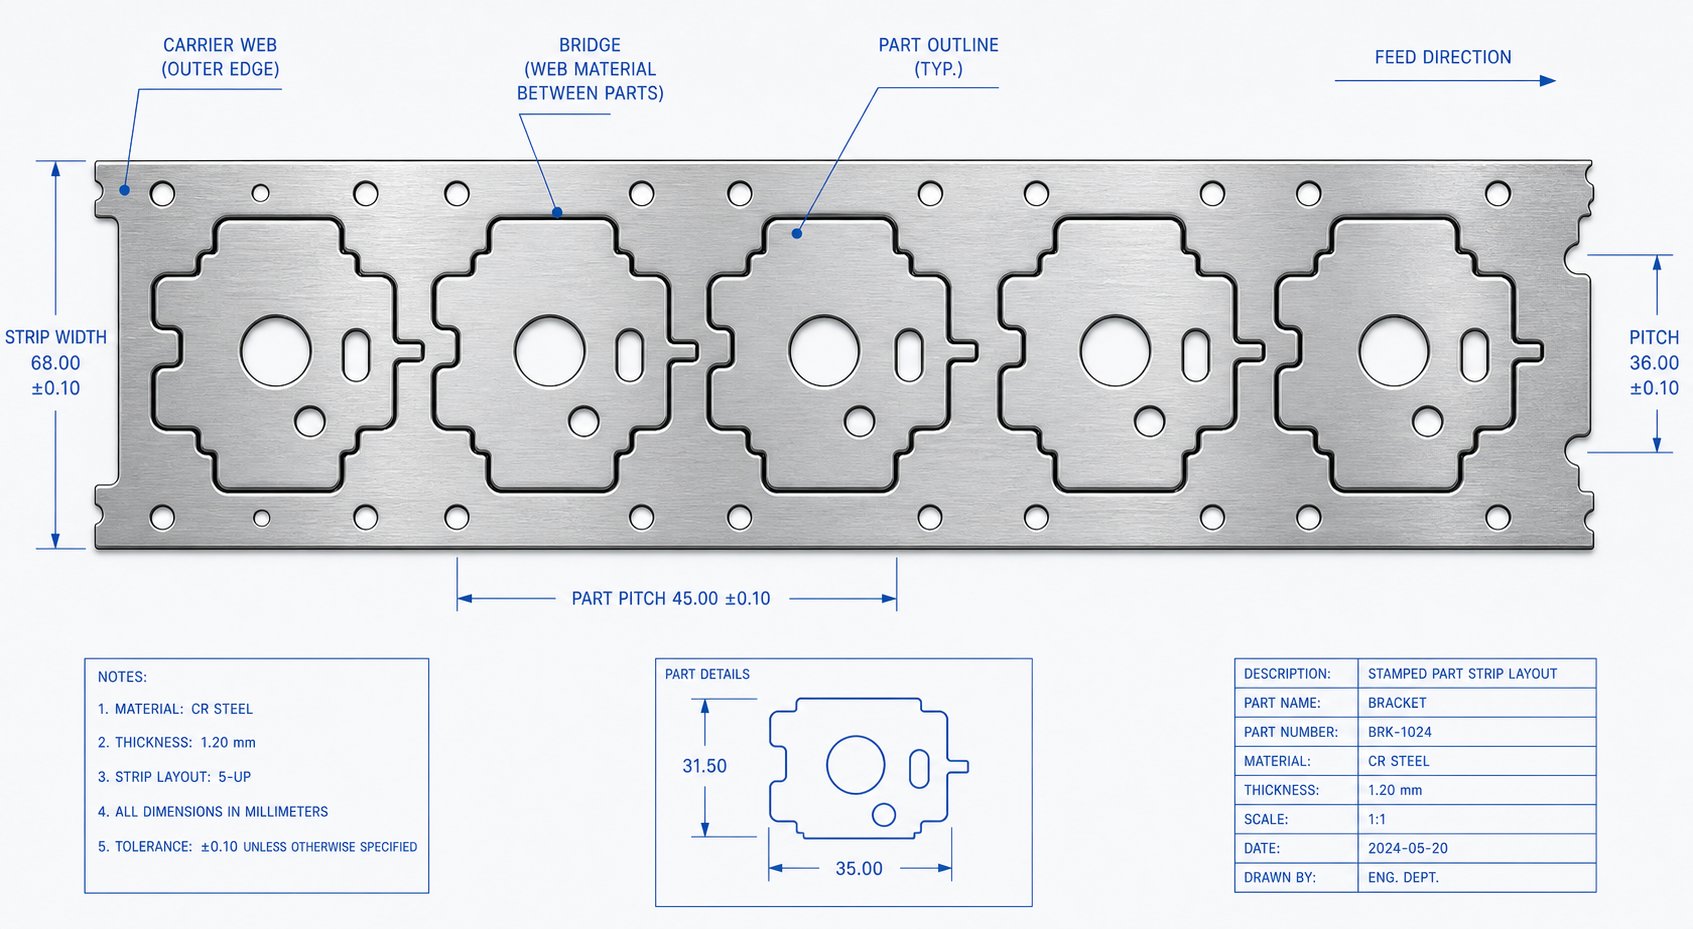
Ο σχεδιασμός μιας διάταξης λωρίδας ξεκινά με την απάντηση τριών ερωτήσεων: πόσο πλάτος πρέπει να είναι η λωρίδα, πόσο προχωρά ανά διαδρομή (το βήμα) και με ποια σειρά πραγματοποιούνται οι λειτουργίες;
Το πλάτος της λωρίδας καθορίζεται από την ευρύτερη διάσταση του εξαρτήματος συν το υλικό της γέφυρας σε κάθε πλευρά. Ένας ευρέως αποδεκτός εμπειρικός κανόνας ορίζει το ελάχιστο πάχος γέφυρας σε 1,25 έως 1,5 φορές το πάχος του υλικού. Για ένα τμήμα πάχους 1,5 mm, αυτό σημαίνει περίπου 1,9 έως 2,25 mm γέφυρας σε κάθε άκρη. Ο τύπος είναι απλός: Πλάτος λωρίδας=Μέρος πλάτος + 2Β, όπου B είναι το πάχος της γέφυρας. Το βήμα (ή η πρόοδος) ακολουθεί μια παρόμοια λογική: Βήμα=Μήκος μέρους + B, που αντιπροσωπεύει την απόσταση που προχωρά η ταινία με κάθε πάτημα.
Η απόδοση του καλουπιού σφράγισης χρήσης υλικού υπολογίζεται ως ο λόγος της επιφάνειας του τμήματος προς τη συνολική επιφάνεια λωρίδας που καταναλώνεται ανά διαδρομή. Το σημείο αναφοράς του κλάδου στοχεύει σε τουλάχιστον 75% χρησιμοποίηση. Κάτω από αυτό, μετατρέπετε πάρα πολύ αγορασμένο υλικό σε σκραπ γυμνοσάλιαγκες και σκελετούς μεταφοράς.
Δύο προσεγγίσεις διάταξης επηρεάζουν δραματικά τη χρήση:
- Μονή-σειρά, ένα-διάταξη πάσου:Μέρη διατεταγμένα σε μια ενιαία γραμμή κατά μήκος της λωρίδας. Απλή σχεδίαση και τροφοδοσία, αλλά συχνά παράγει χαμηλότερη χρήση επειδή τα κενά μεταξύ των εξαρτημάτων δεν μπορούν να ανακτηθούν.
- Γωνιακή διάταξη περασμάτων (φωλιάς):Τα μέρη γέρνουν υπό γωνία, έτσι ώστε τα προφίλ τους να συμπλέκονται, σαν κομμάτια παζλ. Αυτό μπορεί να ανακτήσει σημαντικό υλικό από αυτό που διαφορετικά θα σπαταλούσε το κενό, ιδιαίτερα για μέρη ακανόνιστου σχήματος. Η αντιστάθμιση είναι η αυξημένη πολυπλοκότητα της μήτρας και οι πιθανώς μη ισορροπημένες δυνάμεις κοπής.
Διατάξεις πολλαπλών-σειρών, όπου δύο ή περισσότερα μέρη φωλιάζουν-δίπλα- σε όλο το πλάτος της λωρίδας, προσφέρουν μια άλλη διαδρομή για μεγαλύτερη χρήση. Κερδίζετε αποδοτικότητα υλικού, αλλά αυξάνετε το πλάτος της μήτρας, τον αριθμό σταθμών και τις απαιτήσεις δύναμης. Για τα συμμετρικά μέρη, ο αντικατοπτρισμός τους από-προς-ουρά κατά μήκος της λωρίδας συχνά αποφέρει τον καλύτερο συνδυασμό χρήσης και διαχειρίσιμης πολυπλοκότητας καλουπιού.
Σχεδιασμός μεγέθους μήτρας και επιλογή τύπου
Οι διαστάσεις διάταξης λωρίδας εναλλάσσονται απευθείας στο μέγεθος παπουτσιού. Το συνολικό μήκος καλουπιού ισούται με τον αριθμό των σταθμών πολλαπλασιασμένο με την απόσταση του βήματος, συν τυχόν σταθμούς αδράνειας που χρειάζονται για δομική στήριξη ή ανακούφιση από την πίεση. Το πλάτος της μήτρας προσαρμόζεται στο πλάτος της λωρίδας συν το χώρο για οδηγούς ράγες, ανυψωτικά και μπλοκ φτέρνας και στις δύο πλευρές.
Αυτό είναι όπου οι αρχές του διαγράμματος μεγέθους μήτρας καθίστανται απαραίτητες. Το παπούτσι πρέπει να ταιριάζει στις διαστάσεις της πλάκας στήριξης του κρεβατιού πρέσας και το ύψος κλεισίματος (απόσταση μεταξύ άνω και κάτω παπουτσιών όταν είναι κλειστό) πρέπει να εμπίπτει στο διαθέσιμο εύρος φωτός της πρέσας. Μια διάταξη που απαιτεί 12 σταθμούς σε βήμα 35 mm παράγει μήκος καλουπιού τουλάχιστον 420 mm πριν προσθέσει ακραία περιθώρια. Εάν η πρέσα-στόχος σας έχει άνοιγμα κρεβατιού 400 mm, έχετε ένα πρόβλημα που δεν μπορεί να διορθωθεί καμία κατάντη βελτιστοποίηση.
Η σχέση λειτουργεί και προς τις δύο κατευθύνσεις. Μερικές φορές επιλέγετε πρώτα την πρέσα με βάση τις απαιτήσεις χωρητικότητας και τον διαθέσιμο εξοπλισμό και μετά περιορίζετε τη διάταξή σας ώστε να ταιριάζει. Άλλες φορές, η γεωμετρία των εξαρτημάτων και ο αριθμός σταθμών υπαγορεύουν το μέγεθος της μήτρας και επιλέγετε το πάτημα ανάλογα. Όπως τονίζει ο Peter Ulintz του MetalForming Magazine, η διάταξη της λωρίδας καθορίζει επίσης την κατανομή της δύναμης σε όλη τη διαφάνεια της πρέσας, πράγμα που σημαίνει ότι οι ροπές ανατροπής πρέπει να αξιολογούνται κατά τον σχεδιασμό της διάταξης και όχι μετά την κατασκευή της μήτρας.
Η εξισορρόπηση των φορτίων έχει σημασία. Εάν οι δυνάμεις κοπής συγκεντρωθούν στη μία πλευρά της μήτρας, η πρέσα ολισθαίνει πλευρικά, προκαλώντας ανομοιόμορφη φθορά και ασυνέπεια διαστάσεων. Οι σχεδιαστές αντιμετωπίζουν αυτό μετατοπίζοντας τη θέση της λωρίδας σε σχέση με την κεντρική γραμμή πίεσης ή προσθέτοντας γωνίες διάτμησης σε επιλεγμένες διατρήσεις για την ανακατανομή των δυνάμεων.
Μείωση απορριμμάτων μέσω βελτιστοποίησης διάταξης
Ο σχεδιασμός του φορέα είναι η μεταβλητή με την πιο άμεση επίδραση στο ποσοστό σκραπ. Τρεις διαμορφώσεις κυριαρχούν στην προοδευτική πρακτική:
- Κεντρικός φορέας:Ένας ενιαίος ιστός τρέχει κατά μήκος της κεντρικής γραμμής της λωρίδας, συνδέοντας μέρη και στις δύο πλευρές. Το καλύτερο για στενά μέρη όπου οι φορείς άκρων θα σπαταλούσαν υπερβολικό υλικό. Παράγει μέτρια σκραπ.
- Πλαϊνός φορέας (μονό άκρο):Ο ιστός φορέας εκτείνεται κατά μήκος μιας άκρης λωρίδας. Κοινό για μέρη που απαιτούν την αντίθετη άκρη για τη διαμόρφωση. Η απλούστερη τροφοδοσία αλλά η ασύμμετρη συμπεριφορά της λωρίδας μπορεί να απαιτεί πρόσθετα χαρακτηριστικά οδηγού.
- Διπλός φορέας (και στις δύο άκρες):Οι ιστοί και στις δύο άκρες των λωρίδων παρέχουν μέγιστη σταθερότητα και ισορροπημένη τροφοδοσία. Ιδανικό για φαρδιές λωρίδες και βαριές εργασίες διαμόρφωσης, αλλά καταναλώνει το μεγαλύτερο μέρος του υλικού ως σκραπ αφού και οι δύο άκρες γίνονται απόβλητα σκελετού.
Ο παρακάτω πίνακας δείχνει πώς η διαμόρφωση διάταξης επηρεάζει τη χρήση υλικού για ένα δείγμα ορθογώνιου τμήματος (25 mm x 15 mm, πάχος 1,0 mm):
| Διαμόρφωση διάταξης | Πλάτος Λωρίδας | Πίσσα | Αξιοποίηση Υλικού | Σχετικό ποσοστό σκραπ |
|---|---|---|---|---|
| Μονή σειρά, πλαϊνός φορέας | 30 χλστ | 27 χλστ | 46% | Ψηλά |
| Μονή σειρά, διπλός φορέας | 33 χλστ | 27 χλστ | 42% | Πολύ ψηλά |
| Δύο-σειρές ένθετες, κεντρικός φορέας | 45 χλστ | 18 χλστ | 62% | Μέτριος |
| Δύο-σειρές με καθρέφτη, διπλό φορέα | 50 χλστ | 17 χλστ | 71% | Χαμηλός |
| Γωνιακός ένθετος, μονός φορέας | 38 χλστ | 20 χλστ | 66% | Μέτρια-χαμηλή |
Θα παρατηρήσετε το άλμα χρήσης από το 42% στο 71% απλώς αλλάζοντας από μια απλή διάταξη μονής-σειράς σε μια αντικατοπτρισμένη διαμόρφωση δύο-σειρών. Σε ένα πρόγραμμα που καταναλώνει 50 τόνους χάλυβα ετησίως, αυτή η διαφορά αντιπροσωπεύει περίπου 15 τόνους εξοικονόμησης υλικών, αριθμός που μειώνει το πρόσθετο κόστος εργαλείων της πιο σύνθετης μήτρας.
Ο ίδιος ο φορέας πρέπει επίσης να εξισορροπεί τη σταθερότητα έναντι της κατανάλωσης υλικού. ΕΝΑστερεός φορέαςλειτουργεί για βασική κοπή και κάμψη όπου η λωρίδα παραμένει επίπεδη σε όλη τη διαδρομή. Ένας φορέας ελαστικού ιστού, με στρατηγικές τομές ή βρόχους στα σημεία στερέωσης, είναι απαραίτητος για εργασίες διαμόρφωσης σε βάθος ή σχεδίασης όπου το εξάρτημα κινείται κατακόρυφα και τραβάει υλικό από τον φορέα. Η εσφαλμένη επιλογή εδώ είτε σπαταλά υλικό σε έναν υπερβολικά σχεδιασμένο φορέα είτε προκαλεί αστοχία λωρίδας από έναν κατωτέρω-σχεδιασμένο.
Η διάταξη λωρίδας καθορίζει το φυσικό αποτύπωμα και τη δομή κόστους του καλουπιού. Ωστόσο, οι διατάξεις χαρτιού και οι υπολογισμοί με το χέρι μπορούν να προβλέψουν τόσα πολλά σχετικά με τη συμπεριφορά υλικού του πραγματικού-κόσμου. Όταν εμπλέκεται ο σχηματισμός μιγαδικών, το ερώτημα μετατοπίζεται από τη γεωμετρία στη φυσική: θα ρέει το υλικό με τον τρόπο που υποθέτει η διάταξη ή θα λεπτύνει, θα τσαλακωθεί ή θα επανέλθει πέρα από την ανοχή; Η απάντηση σε αυτή την ερώτηση πριν από την κοπή χάλυβα απαιτεί προσομοίωση.
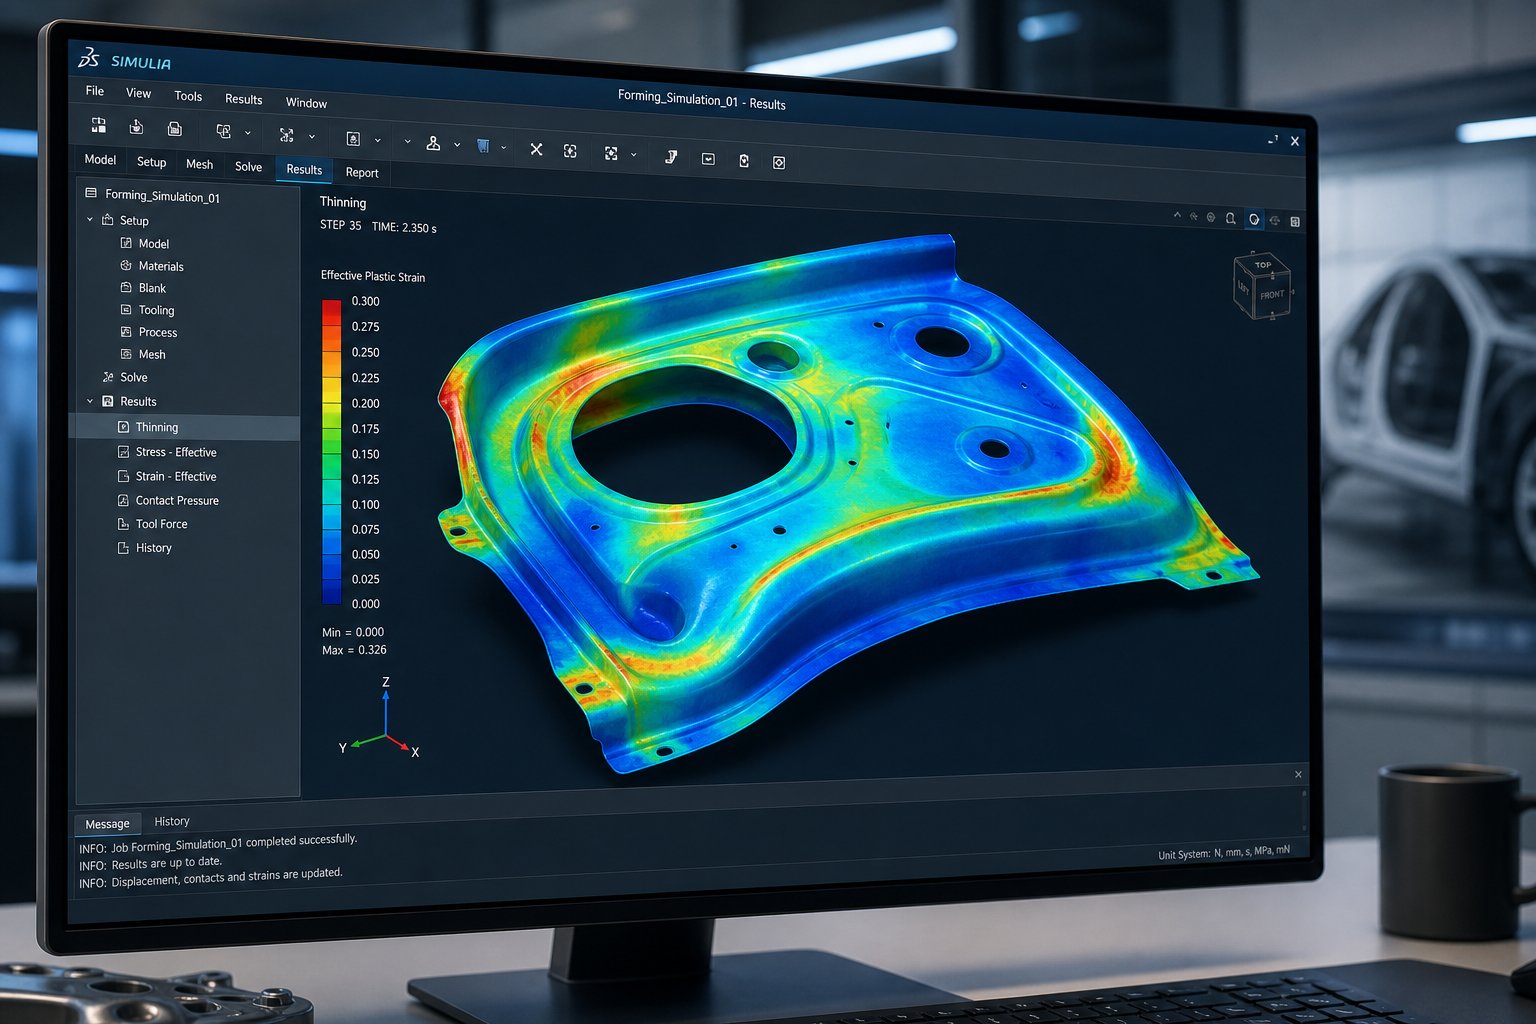
Εργαλεία προσομοίωσης και επικύρωση σχεδίασης
Μια διάταξη λωρίδων σάς λέει πού πηγαίνει το υλικό. Η προσομοίωση σάς λέει εάν πραγματικά θα φτάσει εκεί χωρίς να σκιστεί, να τσαλακωθεί ή να ξεφύγει από την ανοχή. Αυτό είναι το βήμα που παραλείπεται εξ ολοκλήρου οι πόροι PDF σχεδίασης καλουπιών, αλλά είναι το βήμα που διαχωρίζει ένα εργαλείο που χρειάζεται τρεις επαναλήψεις δοκιμής από αυτό που τελειώνει με την πρώτη επιτυχία.
Η προσομοίωση σφράγισης καλουπιών FEA έχει μετατοπιστεί από μια πολυτέλεια που προορίζεται για κατασκευαστές OEM αυτοκινήτων σε μια τυπική πρακτική μηχανικής σε όλη τη βιομηχανία. Ο λόγος είναι απλός οικονομικός: μια προσομοίωση σχηματισμού που κοστίζει μερικές χιλιάδες δολάρια αποτρέπει την επανεπεξεργασία εργαλείων που κοστίζει δεκάδες χιλιάδες. Πριν κοπεί οποιοσδήποτε χάλυβας για τη μήτρα, η εικονική μηχανική προβλέπει τη ροή υλικού, προσδιορίζει τους κινδύνους αστοχίας και ποσοτικοποιεί την επιστροφή του ελατηρίου, ώστε ο σχεδιαστής να μπορεί να αντισταθμίσει τη γεωμετρία εκ των προτέρων αντί να λειάνει τις διορθώσεις σε σκληρυμένο χάλυβα εργαλείων μετά το γεγονός.
FEA και Προσομοίωση Σχηματικότητας στο Σχεδιασμό Μήτρας
Η ανάλυση πεπερασμένων στοιχείων χωρίζει ένα κενό σε χιλιάδες μικρά στοιχεία και υπολογίζει πώς το καθένα παραμορφώνεται κάτω από τις δυνάμεις, τους περιορισμούς και τις συνθήκες τριβής που ορίζονται από τη γεωμετρία της μήτρας. Το λογισμικό επιλύει εξισώσεις καταπόνησης-σε κάθε στοιχείο κατά τη διάρκεια ολόκληρης της διαδρομής πίεσης, δημιουργώντας μια πλήρη εικόνα της συμπεριφοράς του υλικού που δεν μπορεί να ταιριάξει κανένας υπολογισμός με το χέρι ή εκτίμηση βάσει εμπειρίας-.
Τι αποκαλύπτει πραγματικά η ανάλυση μορφοποίησης για τη σφράγιση λαμαρίνας; Φανταστείτε ότι θα μπορούσατε να παγώσετε τη διαδικασία διαμόρφωσης σε οποιοδήποτε χιλιοστό του δευτερολέπτου και να επιθεωρήσετε την κατάσταση παραμόρφωσης σε κάθε σημείο της επιφάνειας του εξαρτήματος. Αυτό ουσιαστικά προσφέρει η FEA. Βλέπετε πού το υλικό λεπταίνει επικίνδυνα, πού δημιουργείται συμπιεστική πίεση προς το τσαλάκωμα και πού οι συγκεντρώσεις παραμορφώσεων προβλέπουν το ράγισμα πριν συμβεί.
Τα κυρίαρχα εργαλεία σε αυτόν τον χώρο περιλαμβάνουν το AutoForm, το Dynaform και το STAMPACK. Έρευνα που δημοσιεύτηκε στοJournal of Plasticity Engineeringσυνέκρινε το Dynaform και το AutoForm για τη σφράγιση φύλλων αλουμινίου και διαπίστωσε ότι και οι δύο πλατφόρμες παράγουν αξιόπιστες προβλέψεις όταν τα μοντέλα υλικών και οι οριακές συνθήκες ορίζονται σωστά. Η πρακτική διαφορά συχνά οφείλεται στην ταχύτητα του λύτη, στις προτιμήσεις της διεπαφής χρήστη και στον τρόπο με τον οποίο κάθε πλατφόρμα χειρίζεται συγκεκριμένα μοντέλα υλικού και όχι στα θεμελιώδη κενά ακρίβειας.
Στον πυρήνα της αξιολόγησης μορφοποιησιμότητας βρίσκεται το διάγραμμα ορίου σχηματισμού (FLD). Αναπτύχθηκε πριν από περισσότερα από 50 χρόνια καιεκλεπτύνεται συνεχώς από τότε, το FLD σχεδιάζει την κύρια τάση έναντι της ελάχιστης τάσης για κάθε στοιχείο στην προσομοίωση. Μια καμπύλη σε αυτό το διάγραμμα, που ονομάζεται οριακή καμπύλη σχηματισμού (FLC), αντιπροσωπεύει το όριο μεταξύ της ασφαλούς διαμόρφωσης και της έναρξης του τοπικού λαιμού. Οποιοδήποτε στοιχείο του οποίου η κατάσταση παραμόρφωσης απεικονίζεται πάνω από το FLC προβλέπεται να αποτύχει. Στοιχεία κοντά αλλά κάτω από την καμπύλη βρίσκονται σε μια οριακή ζώνη όπου η διακύμανση της παραγωγής μπορεί να τα ωθήσει πέρα από το όριο.
Η θέση FLC στο διάγραμμα εξαρτάται κυρίως από τον εκθέτη σκλήρυνσης εργασίας του υλικού-(n-τιμή). Οι υψηλότερες τιμές n-σπρώχνουν την καμπύλη προς τα πάνω, που σημαίνει ότι το υλικό ανέχεται μεγαλύτερη καταπόνηση πριν από την αστοχία. Αυτός είναι ο λόγος για τον οποίο ο μαλακός χάλυβας με n-τιμή 0,20 σχηματίζεται πιο εύκολα από ό,τι ο χάλυβας διπλής-υψηλής αντοχής-με n-τιμή 0,12, ακόμη και όταν και οι δύο έχουν το ίδιο πάχος.
Στρατηγικές Πρόβλεψης και Αποζημίωσης Springback
Κάθε διαμορφωμένο μέρος αναπηδά όταν ανοίγει η πρέσα και απελευθερώνεται το εργαλείο. Η λαμαρίνα αποθηκεύει ελαστική ενέργεια κατά τη διαμόρφωση και αυτή η ενέργεια απελευθερώνεται ως αλλαγή διαστάσεων τη στιγμή που η εξωτερική δύναμη εξαφανίζεται. Για τον μαλακό χάλυβα, το ελατήριο μπορεί να μετατοπίσει μια γωνία φλάντζας κατά 1-2 μοίρες. Για προηγμένους χάλυβες υψηλής- αντοχής (AHSS) και κράματα αλουμινίου υψηλής αντοχής, το ελατήριο μπορεί να ξεπεράσει τις 10 μοίρες και να δημιουργήσει σοβαρή συστροφή του πάνελ που καθιστά το εξάρτημα άχρηστο χωρίς αποζημίωση.
Η αντιστάθμιση Springback στη σχεδίαση καλουπιών ακολουθεί μια συστηματική στρατηγική πουΤο AutoForm Engineering περιγράφειως «μέτρο, μετριασμό, έλεγχο και αντιστάθμιση». Κάθε φάση βασίζεται στην προηγούμενη:
- Μέτρο:Δημιουργήστε την προσομοίωση με πλήρη πιστότητα διεργασίας, συμπεριλαμβανομένων των χωρητικότητας των ταμπόν, των κενών συνδετικού υλικού, των συνθηκών τριβής και του χαρακτηρισμού υλικού από τη δοκιμή συμπίεσης- τάσης. Προσομοιώστε ολόκληρη τη σειρά λειτουργίας και μετρήστε την προκύπτουσα κατανομή ελατηρίου σε όλο το πλαίσιο.
- Μετριάζω:Πριν επιχειρήσετε την αντιστάθμιση, μειώστε την επιστροφή του ελατηρίου σε διαχειρίσιμα επίπεδα. Οι τεχνικές περιλαμβάνουν τη δημιουργία σφιχτών ακτίνων, το σιδέρωμα πλευρικών τοιχωμάτων και την τροποποίηση της γεωμετρίας του προϊόντος για να προσθέσετε ακαμψία. Οι λειτουργίες κονσερβοποίησης λαδιού και πλευρικών{2}}μπούκλων τοιχωμάτων δεν μπορούν να αντισταθμιστούν και πρέπει να αντιμετωπιστούν μέσω αλλαγών διαδικασίας ή προϊόντος.
- Ελεγχος:Αξιολογήστε την ευρωστία της διαδικασίας προσομοιώνοντας πώς η διακύμανση των ιδιοτήτων του υλικού, οι αλλαγές τριβής και η διακύμανση του πάχους επηρεάζουν την επαναληψιμότητα του ελατηρίου. Εάν η διαδικασία είναι ασταθής, η αντιστάθμιση δεν θα διατηρηθεί σε όλα τα πηνία παραγωγής.
- Αποζημιώνω:Εφαρμόστε γεωμετρικές μετατοπίσεις σε επιφάνειες μήτρας, ώστε το εξάρτημα να αναπηδά ξανά στο σχήμα-στόχο. Αυτό τυπικά απαιτεί 3-5 επαναλήψεις προσομοίωσης για να συγκλίνει σε ένα συμμορφούμενο αποτέλεσμα.
Ο τρόπος μέτρησης των γωνιών στην προσομοίωση σφράγισης έχει σημασία εδώ. Το λογισμικό υπολογίζει τη γωνιακή απόκλιση σε διατομές-καθορισμένες από το χρήστη, συγκρίνοντας τη γεωμετρία του ελατηρίου με το ονομαστικό CAD. Μια φλάντζα σχεδιασμένη στις 90 μοίρες που τα ελατήρια ανοίγουν στις 93 μοίρες χρειάζεται η επιφάνεια της μήτρας να είναι λυγισμένη σε περίπου 87 μοίρες, έτσι ώστε η ελαστική ανάκτηση να φέρει την τελική γωνία στο στόχο. Το ακριβές ποσό αντιστάθμισης εξαρτάται από την ποιότητα του υλικού, την ακτίνα κάμψης και το ιστορικό σχηματισμού στη συγκεκριμένη τοποθεσία.
Μια κρίσιμη εικόνα από την τρέχουσα πρακτική: για το AHSS και το αλουμίνιο υψηλής-αντοχής, η κοινή υπόθεση προσομοίωσης ότι το υλικό συμπεριφέρεται πανομοιότυπα υπό τάση και συμπίεση οδηγεί σε αναξιόπιστες προβλέψεις επιστροφής ελατηρίου. Τα δεδομένα δοκιμής συμπίεσης-εντάσεως, αν και είναι πιο δύσκολο να ληφθούν, βελτιώνουν σημαντικά την ακρίβεια πρόβλεψης για αυτά τα υλικά. Χωρίς αυτό, οι επαναλήψεις αντιστάθμισης στον φυσικό κόσμο πολλαπλασιάζονται.
Ερμηνεία Αναφορών Προσομοίωσης για Αποφάσεις Σχεδιασμού
Το λογισμικό προσομοίωσης παράγει μεγάλο όγκο εξόδου. Γνωρίζοντας ποια αποτελέσματα έχουν σημασία και ποια όρια ενεργοποιούν την αναθεώρηση του σχεδιασμού, διαχωρίζει την αποτελεσματική χρήση από την ακριβή παραγωγή αριθμών. Ακολουθούν τα βασικά αποτελέσματα προσομοίωσης και τι λέει η καθεμία στον σχεδιαστή της μήτρας:
- Χάρτης αραίωσης:Εμφανίζει ποσοστό μείωσης πάχους σε κάθε σημείο του διαμορφωμένου τμήματος. Τα αποδεκτά όρια κυμαίνονται συνήθως από 20-25% μέγιστη αραίωση για δομικά μέρη. Η υπέρβαση αυτού υποδηλώνει κίνδυνο αστοχίας υλικού ή ανεπαρκές περιθώριο μορφοποίησης για τη διακύμανση της παραγωγής.
- Διάγραμμα ορίου σχηματισμού (FLD):Αντιστοιχίζει την κατάσταση καταπόνησης κάθε στοιχείου έναντι της καμπύλης ορίου σχηματισμού του υλικού. Τα στοιχεία στην πράσινη ζώνη (κάτω από το 70% του FLC) έχουν άνετο περιθώριο ασφαλείας. Η κίτρινη ζώνη (70-90% του FLC) υποδηλώνει οριακή μορφοποίηση. Η κόκκινη ζώνη (πάνω από το FLC) προβλέπει την αστοχία.
- Ένδειξη ρυτίδων:Προσδιορίζει περιοχές όπου η θλιπτική τάση υπερβαίνει την αντίσταση του υλικού στο λυγισμό. Μικρές ζάρες σε περιοχές που αργότερα αποκόπηκαν μπορεί να είναι αποδεκτές. Το τσαλάκωμα σε λειτουργικές επιφάνειες απαιτεί τροποποίηση της διαδικασίας, συνήθως αυξημένη πίεση συνδετικού υλικού ή αλλαγές στη γεωμετρία του προϊόντος.
- Σχεδίαση-στη μέτρηση:Παρακολουθεί πόσο μακριά το υλικό ρέει προς τα μέσα από την κενή άκρη κατά τη διαμόρφωση. Η ανομοιόμορφη έλξη-υποδηλώνει ανισορροπία των δυνάμεων συγκράτησης ή ακατάλληλο κενό σχήμα. Η στόχευση-των τιμών προέρχεται από το σχέδιο ροής υλικών του μηχανικού προϊόντος.
- Χάρτης μετατόπισης ελατηρίου:Εμφανίζει το μέγεθος και την κατεύθυνση της απόκλισης των διαστάσεων μετά την εκφόρτωση. Οι περιοχές που υπερβαίνουν τις προδιαγραφές γεωμετρικής ανοχής του εξαρτήματος απαιτούν αντιστάθμιση ή αλλαγή διαδικασίας.
- Κατανομή παραμορφώσεων πάχους:Αποκαλύπτει πού πυκνώνει το υλικό (ζώνες συμπίεσης) και λεπταίνει (ζώνες τάσης). Πάχυνση άνω του 5-8% στις περιοχές της φλάντζας προειδοποιεί για πιθανή τσαλακώματα ή παρεμβολές καλουπιών κατά τη διάρκεια επακόλουθων εργασιών.
Όταν τα αποτελέσματα απαιτούν, η αναθεώρηση του σχεδιασμού εξαρτάται από τη ζώνη σοβαρότητας και τις λειτουργικές απαιτήσεις του εξαρτήματος. Ένα καλλυντικό πάνελ με ορατά σημάδια αραίωσης σε μια-επιφάνεια Α χρειάζεται αναθεώρηση ακόμη και σε αραίωση 15%. Ένας δομικός βραχίονας κρυμμένος μέσα σε ένα συγκρότημα μπορεί να ανεχθεί 25% αραίωση εάν το πάχος του τοιχώματος που απομένει εξακολουθεί να πληροί τις απαιτήσεις φορτίου. Το πλαίσιο οδηγεί την απόφαση, όχι ένα καθολικό όριο.
Η επαναληπτική ροή εργασίας μοιάζει με αυτό: εκτέλεση προσομοίωσης, έλεγχος αποτελεσμάτων με βάση τα κριτήρια αποδοχής, τροποποίηση γεωμετρίας μήτρας ή παραμέτρων διεργασίας, επαν-προσομοίωση και σύγκριση. Οι έμπειροι μηχανικοί προσομοίωσης συνήθως συγκλίνουν σε 3-6 επαναλήψεις για τυπικά εξαρτήματα. Πολύπλοκα πάνελ με πολλαπλούς σταθμούς διαμόρφωσης, μικτές λειτουργίες έλξης και φόρμας και υλικά ευαίσθητα στο ελατήριο μπορεί να απαιτούν 10 ή περισσότερες επαναλήψεις, κάτι που εξακολουθεί να είναι πολύ φθηνότερο από τους βρόχους φυσικής δοκιμής στα 5.000-20.000 $ ανά κύκλο.
Ένα πρακτικό κενό παραμένει. Η προσομοίωση επικυρώνει ότι ένα σχέδιο μπορεί να παράγει ένα συμβατό εξάρτημα, αλλά δεν μπορεί να αντικαταστήσει τη συσσωρευμένη γνώση που έχει κωδικοποιηθεί σε καλά-δομημένα έγγραφα αναφοράς. Ο μηχανικός χρειάζεται ακόμη πίνακες ανοχής, βάσεις δεδομένων υλικών, καταλόγους εξαρτημάτων και λίστες ελέγχου σχεδιασμού για να λάβει εκατοντάδες μικρότερες αποφάσεις που δεν αντιμετωπίζει η προσομοίωση. Η οικοδόμηση αυτής της βιβλιοθήκης αναφοράς και το να γνωρίζουμε πότε να προχωρήσουμε πέρα από την-αυτομελέτη στη συνεργασία με ειδικούς, είναι το τελευταίο κομμάτι του παζλ.
Εύρεση αξιόπιστων αναφορών σχεδίασης μήτρας και υποστήριξη ειδικών
Η προσομοίωση κλείνει τον βρόχο για την επικύρωση σχεδίασης, αλλά οι εκατοντάδες μικρότερες αποφάσεις που τροφοδοτούνται σε αυτήν την προσομοίωση, οι τιμές εκκαθάρισης, οι σταθερές υλικού, οι προδιαγραφές εξαρτημάτων, οι κανόνες ανοχής, βρίσκονται όλα σε έγγραφα αναφοράς. Η ποιότητα αυτών των αναφορών επηρεάζει άμεσα την ποιότητα των εργαλείων σας. Μια λήψη PDF σχεδίασης μήτρας σφράγισης από μια μη επαληθευμένη πηγή μπορεί να εισάγει ξεπερασμένους τύπους ή λανθασμένα δεδομένα υλικού που διαδίδουν σφάλματα σε κάθε υπολογισμό που βασίζεται πάνω του.
Πώς λοιπόν διαχωρίζετε τους αξιόπιστους πόρους από το ανακυκλωμένο περιεχόμενο; Και πότε η αυτομελέτη- φτάνει στα όριά της;
Αξιολόγηση πόρων PDF και τεχνικών προτύπων
Δεν αξίζει κάθε έγγραφο που αυτοαποκαλείται οδηγός αναφοράς σχεδιασμού καλουπιών για μηχανικούς. Αναζητήστε αυτούς τους δείκτες ποιότητας πριν εμπιστευτείτε οποιοδήποτε τεχνικό PDF:
- Έλεγχος αναθεώρησης και ημερομηνία:Οι αξιόπιστες αναφορές φέρουν αριθμούς αναθεώρησης και ημερομηνίες δημοσίευσης. Ένα εγχειρίδιο σχεδίασης μήτρας σφράγισης PDF χωρίς ιστορικό εκδόσεων δεν μπορεί να επαληθευτεί με βάση τα τρέχοντα πρότυπα υλικού ή τις ενημερωμένες πρακτικές κατασκευής.
- Διαπιστευτήρια συγγραφέα:Τα έγγραφα που συντάχθηκαν από ασκούμενους μηχανικούς εργαλείων, που δημοσιεύονται μέσω αναγνωρισμένων φορέων του κλάδου ή αναπτύχθηκαν στο πλαίσιο προγραμμάτων OEM έχουν μεγαλύτερο βάρος από τις ανώνυμες συλλογές.
- Αναφορές προδιαγραφών OEM:Οι οδηγοί ποιότητας παραθέτουν συγκεκριμένα πρότυπα (ASTM, ISO, SAE) αντί να κάνουν μη υποστηριζόμενους γενικούς ισχυρισμούς. Η διασταύρωση-σε σχέση με αυτά τα πρότυπα επικυρώνει το περιεχόμενο.
- Δομημένη μεθοδολογία:Μια αξιόπιστη αναφορά ακολουθεί μια λογική ακολουθία από εισόδους (ιδιότητες υλικού, γεωμετρία μερών) μέσω υπολογισμών έως εξόδους (διαστάσεις μήτρας, παράμετροι διεργασίας). Εάν ένα έγγραφο βγάζει βιαστικά συμπεράσματα χωρίς να δείχνει τη διαδρομή, αντιμετωπίστε το με σκεπτικισμό.
Οι καθιερωμένες πηγές περιλαμβάνουν το Κόκκινο Βιβλίο του Dayton Rogers, το οποίο αναγνωρίζεται σε ολόκληρο τον κλάδο ως ένα εγχειρίδιο-για πρακτικές διαμόρφωσης μετάλλων ακριβείας που καλύπτει ανοχές, ακτίνες κάμψης, κανόνες κενού και οδηγίες κατασκευής. Ακαδημαϊκές πλατφόρμες όπωςΒιβλιοθήκη τεχνικών προτύπων του Πανεπιστημίου Cornellπαρέχουν πρόσβαση στα πρότυπα ASTM, IEEE, ISO και SME μέσω συνδρομών που διασφαλίζουν ότι το περιεχόμενο είναι ενημερωμένο και συντηρείται σωστά. Το Society of Manufacturing Engineers (SME) διατηρεί τεχνικούς πόρους προσβάσιμους μέσω ψηφιακών βιβλιοθηκών, όπως η Knovel, που καλύπτουν τη μεθοδολογία σχεδιασμού καλουπιών σε δομημένες,-μορφές με αξιολόγηση από ομοτίμους.
Δημιουργία Επαγγελματικής Βιβλιοθήκης Αναφοράς Σχεδιασμού Κάρτας
Ένας εργαζόμενος μηχανικός εργαλείων χρειάζεται περισσότερα από ένα έγγραφα. Χρειάζεστε μια βιβλιοθήκη οργανωμένη ανά συνάρτηση, με κάθε πόρο να εξυπηρετεί έναν ξεχωριστό σκοπό κατά τη διάρκεια διαφορετικών φάσεων της εργασίας σχεδιασμού:
- Βάσεις δεδομένων υλικών ιδιοτήτων:Αντοχή εφελκυσμού, αντοχή διαρροής, επιμήκυνση, n-τιμή και r-τιμή για κάθε κράμα που αποτυπώνετε. Αυτά τροφοδοτούν απευθείας τους υπολογισμούς της κάθαρσης, τις προβλέψεις μορφοποίησης και τις εκτιμήσεις χωρητικότητας.
- Πρότυπα ανοχής και εκκαθάρισης:Πίνακες που κωδικοποιούν αποδεκτά ανοίγματα, ύψη γρέζιων και ανοχές διαστάσεων ανά υλικό και πάχος. Αυτά γίνονται η βάση σας για κάθε νέο ζάρι.
- Λίστες ελέγχου σχεδίασης:Βήμα{0}}Λίστες επαλήθευσης-που καλύπτουν την αναθεώρηση διάταξης λωρίδων, τις προδιαγραφές εξαρτημάτων, τη συμβατότητα τύπου και την προετοιμασία δοκιμής. Οι λίστες ελέγχου αποτρέπουν τα τυφλά σημεία του έμπειρου μηχανικού- όπου η εξοικείωση προκαλεί παράλειψη βημάτων.
- Κατάλογοι εξαρτημάτων:Προδιαγραφές για τυπικές διατρήσεις, κουμπιά μήτρας, ελατήρια, συστήματα καθοδήγησης και συνδετήρες από μεγάλους προμηθευτές. Η γνώση του τι είναι διαθέσιμο στο εμπόριο αποτρέπει την υπερβολική-δημιουργία προσαρμοσμένων λύσεων για προβλήματα που έχουν ήδη λυθεί.
- Προδιαγραφές OEM και πελάτη:Ειδικές απαιτήσεις της εταιρείας-για την ποιότητα των άκρων, την επιπεδότητα, την πιστοποίηση υλικού και την αναφορά διαστάσεων που παρακάμπτουν τα γενικά πρότυπα του κλάδου.
Οργανώστε τα ανά φάση έργου: εννοιολογική διάταξη, σχεδιασμός λεπτομερειών, δοκιμή και συντήρηση παραγωγής. Όταν προκύπτει μια ερώτηση σε οποιοδήποτε στάδιο, θα πρέπει να γνωρίζετε ακριβώς ποιος πόρος απαντά χωρίς να κάνετε αναζήτηση από την αρχή.
Σύνδεση με την Expert Die Design Support
Τα έγγραφα αναφοράς υπερέχουν στην κωδικοποίηση γνωστών λύσεων σε τυπικά προβλήματα. Αγωνίζονται με νέους συνδυασμούς: ασυνήθιστη συμπεριφορά υλικού που αλληλεπιδρά με αυστηρές ανοχές, σύνθετες αλληλουχίες που σχηματίζουν πολλαπλούς-σταθμούς όπου οι διαδρομές πίεσης είναι απρόβλεπτες ή απαιτήσεις ελέγχου γρεζιών που έρχονται σε αντίθεση με τους στόχους ζωής του εργαλείου. Αυτές οι καταστάσεις απαιτούν εμπειρία που κανένα PDF δεν μπορεί να αποτυπώσει πλήρως.
Όταν η πρόκληση σχεδιασμού περιλαμβάνει προσαρμοσμένες διαμορφώσεις διάτρησης και ανυψωτικού, μη-τυποποιημένη βελτιστοποίηση απόστασης για προηγμένα υλικά ή στρατηγικές παράκαμψης εγκοπών για επιθετικές ακολουθίες διαμόρφωσης, η συνεργασία με έναν κατασκευαστή που έχει λύσει παρόμοια προβλήματα επιταχύνει τη διαδρομή από την ιδέα στην παραγωγή{1} ετοιμοπαράδοτων εργαλείων.ΓΙΤΣΕΝεξυπηρετεί αυτόν τον ρόλο για μηχανικούς που έχουν κάνει την εργασία αναφοράς και χρειάζονται προσαρμοσμένες λύσεις μήτρας σφράγισης, ιδιαίτερα για πολύπλοκες δομές μήτρας που περιλαμβάνουν έλεγχο γρεζιών, βελτιστοποίηση απομάκρυνσης και προκλήσεις ροής υλικού που υπερβαίνουν αυτό που μπορούν να αντιμετωπίσουν οι τυπικές προσεγγίσεις καταλόγου.
Ο στόχος δεν είναι να αντικαταστήσουμε την-αυτομελέτη αλλά να τη συμπληρώσουμε. Μια ισχυρή βιβλιοθήκη αναφοράς σας κάνει καλύτερο συνεργάτη με κατασκευαστικούς εταίρους επειδή μιλάτε την ίδια τεχνική γλώσσα και κατανοείτε τους περιορισμούς. Τα καλύτερα αποτελέσματα προκύπτουν όταν οι εμπεριστατωμένες γνώσεις μηχανικής συναντούν την παραγωγική-δοκιμασμένη ικανότητα παραγωγής, μετατρέποντας τη θεωρία PDF σε εξαρτήματα που αποστέλλονται.
Stamping Die Design PDF: Συχνές Ερωτήσεις
1. Τι πρέπει να περιλαμβάνει ένα σχέδιο PDF μήτρας σφράγισης;
Ένα ολοκληρωμένο PDF σχεδίασης καλουπιού σφράγισης θα πρέπει να καλύπτει την επιλογή τύπου καλουπιού (προοδευτική, σύνθετη, μεταφορά), τις προδιαγραφές εξαρτημάτων μήτρας, τις μεθόδους υπολογισμού της απόστασης ανά τύπο υλικού, τις αρχές βελτιστοποίησης της διάταξης λωρίδων, τις κατευθυντήριες γραμμές σχεδίασης εγκοπής παράκαμψης και πρότυπα ανοχής. Οι αναφορές ποιότητας περιλαμβάνουν επίσης πίνακες ιδιοτήτων υλικού, τύπους για την εκτίμηση της χωρητικότητας και δομημένες λίστες ελέγχου που οι μηχανικοί μπορούν να εφαρμόσουν απευθείας κατά τη διάρκεια συνεδριών CAD ή στον Τύπο. Αναζητήστε έγγραφα με έλεγχο αναθεώρησης, διαπιστευτήρια συντάκτη και παραπομπές σε αναγνωρισμένα πρότυπα όπως ASTM ή ISO.
2. Πώς υπολογίζετε το διάκενο της μήτρας για διαφορετικές λαμαρίνες;
Το διάκενο της μήτρας υπολογίζεται ως ποσοστό του πάχους του υλικού ανά πλευρά. Το τυπικό σημείο εκκίνησης είναι το 10-11% του πάχους του αποθέματος, αλλά η σωστή τιμή εξαρτάται από την αντοχή σε εφελκυσμό και την ολκιμότητα του υλικού. Ο μαλακός χάλυβας χρησιμοποιεί συνήθως 8-12%, ο ανοξείδωτος χάλυβας 12-16%, το αλουμίνιο 6-10% και οι χάλυβες υψηλής αντοχής 14-20%. Τα υλικά υψηλότερης αντοχής απαιτούν μεγαλύτερα διάκενα επειδή αντιστέκονται στη διάτμηση πιο επιθετικά. Το κατάλληλο διάκενο διασφαλίζει ότι τα επίπεδα θραύσης από τις άκρες της διάτρησης και της μήτρας συγκλίνουν καθαρά, ελαχιστοποιώντας το ύψος του γρέζιου και παρατείνοντας τη διάρκεια ζωής του εργαλείου.
3. Ποιος είναι ο σκοπός των εγκοπών παράκαμψης στα καλούπια προοδευτικής σφράγισης;
Οι εγκοπές παράκαμψης διακόπτουν τη μετάδοση τάσεων μεταξύ σταθμών σε μια προοδευτική μήτρα. Όταν ένας σταθμός διαμόρφωσης τραβάει ή λυγίζει υλικό, δημιουργεί τάση εφελκυσμού που μπορεί να διαδοθεί μέσω της λωρίδας φορέα, παραμορφώνοντας τις θέσεις των οπών πιλότου και προκαλώντας εσφαλμένη τροφοδοσία στους σταθμούς κατάντη. Οι αρνητικές εγκοπές παράκαμψης αφαιρούν το υλικό για να δημιουργήσουν ανοιχτές ζώνες ανακούφισης, ενώ οι θετικές εγκοπές παράκαμψης αφήνουν εύκαμπτες γλωττίδες που απορροφούν την παραμόρφωση. Η σωστή τοποθέτηση εγκοπής αμέσως ανάντη των σταθμών διαμόρφωσης αποτρέπει το σωρευτικό σφάλμα βήματος, τον λυγισμό της λωρίδας και τη μετατόπιση διαστάσεων κατά μήκος της προόδου.
4. Πώς η προσομοίωση FEA βελτιώνει τον σχεδιασμό της μήτρας σφράγισης;
Η ανάλυση πεπερασμένων στοιχείων προβλέπει τη συμπεριφορά του υλικού πριν κατασκευαστεί οποιοδήποτε φυσικό εργαλείο, εντοπίζοντας τους κινδύνους αραίωσης, τις ζώνες ρυτίδωσης και το μέγεθος της επιστροφής ελατηρίου μέσω εικονικής διαμόρφωσης. Εργαλεία όπως το AutoForm και το Dynaform χρησιμοποιούν διαγράμματα ορίων διαμόρφωσης για να αξιολογήσουν τα περιθώρια μορφοποίησης σε κάθε σημείο του εξαρτήματος. Ο σχεδιασμός του καλουπιού αντιστάθμισης ελατηρίου βασίζεται σε επαναληπτική προσομοίωση για την εφαρμογή γεωμετρικών μετατοπίσεων, ώστε τα μέρη να αναπηδούν ξανά στις διαστάσεις-στόχους. Αυτή η προσέγγιση συνήθως μειώνει τις φυσικές επαναλήψεις δοκιμής από 5-8 κύκλους σε 1-2, εξοικονομώντας $20.000-$100.000 ή περισσότερα σε κόστος επανεπεξεργασίας ανά εργαλείο.
5. Πότε πρέπει οι μηχανικοί να συνεργάζονται με έναν κατασκευαστή προσαρμοσμένων καλουπιών αντί να βασίζονται σε αναφορές PDF;
Οι αναφορές PDF χειρίζονται αποτελεσματικά τυπικά προβλήματα, αλλά καινοτόμοι συνδυασμοί αυστηρών ανοχών, ασυνήθιστων υλικών και πολύπλοκων αλληλουχιών σχηματισμού πολλών-σταθμών συχνά υπερβαίνουν αυτό που καλύπτουν οι τεκμηριωμένες οδηγίες. Οι μηχανικοί επωφελούνται από κατασκευαστικούς συνεργάτες όπως η YICHEN όταν τα σχέδια περιλαμβάνουν προσαρμοσμένες διαμορφώσεις διάτρησης και ανυψωτικού, μη-τυποποιημένη βελτιστοποίηση απόστασης για προηγμένους χάλυβες υψηλής- αντοχής ή επιθετικές στρατηγικές εγκοπής παράκαμψης για βαθιά διαμόρφωση. Ένας έμπειρος κατασκευαστής καλουπιών επικυρώνει τα σχέδια σε σχέση με την πραγματικότητα παραγωγής, επιλύοντας προκλήσεις όπου η συμπεριφορά του υλικού αλληλεπιδρά με τους περιορισμούς εργαλείων με τρόπους που οι γενικές αναφορές δεν μπορούν να προβλέψουν.


