


Τι είναι και γιατί έχουν σημασία
Φανταστείτε να πιέζετε ένα θερμαινόμενο μεταλλικό μπλοκ σε δέρμα και να το σηκώνετε για να αποκαλύψετε ένα απόλυτα καθαρό λογότυπο από κάτω. Αυτό ακριβώς είναιτι κάνει ένα ορειχάλκινο καλούπι. Είτε εξατομικεύετε πορτοφόλια σε ένα μικρό εργαστήριο είτε διαφημίζετε χιλιάδες συσκευασίες προϊόντων σε ένα εργοστασιακό πάτωμα, αυτό το μοναδικό εργαλείο βρίσκεται στο επίκεντρο της διαδικασίας.
Τι είναι μια μήτρα σφράγισης ορείχαλκου
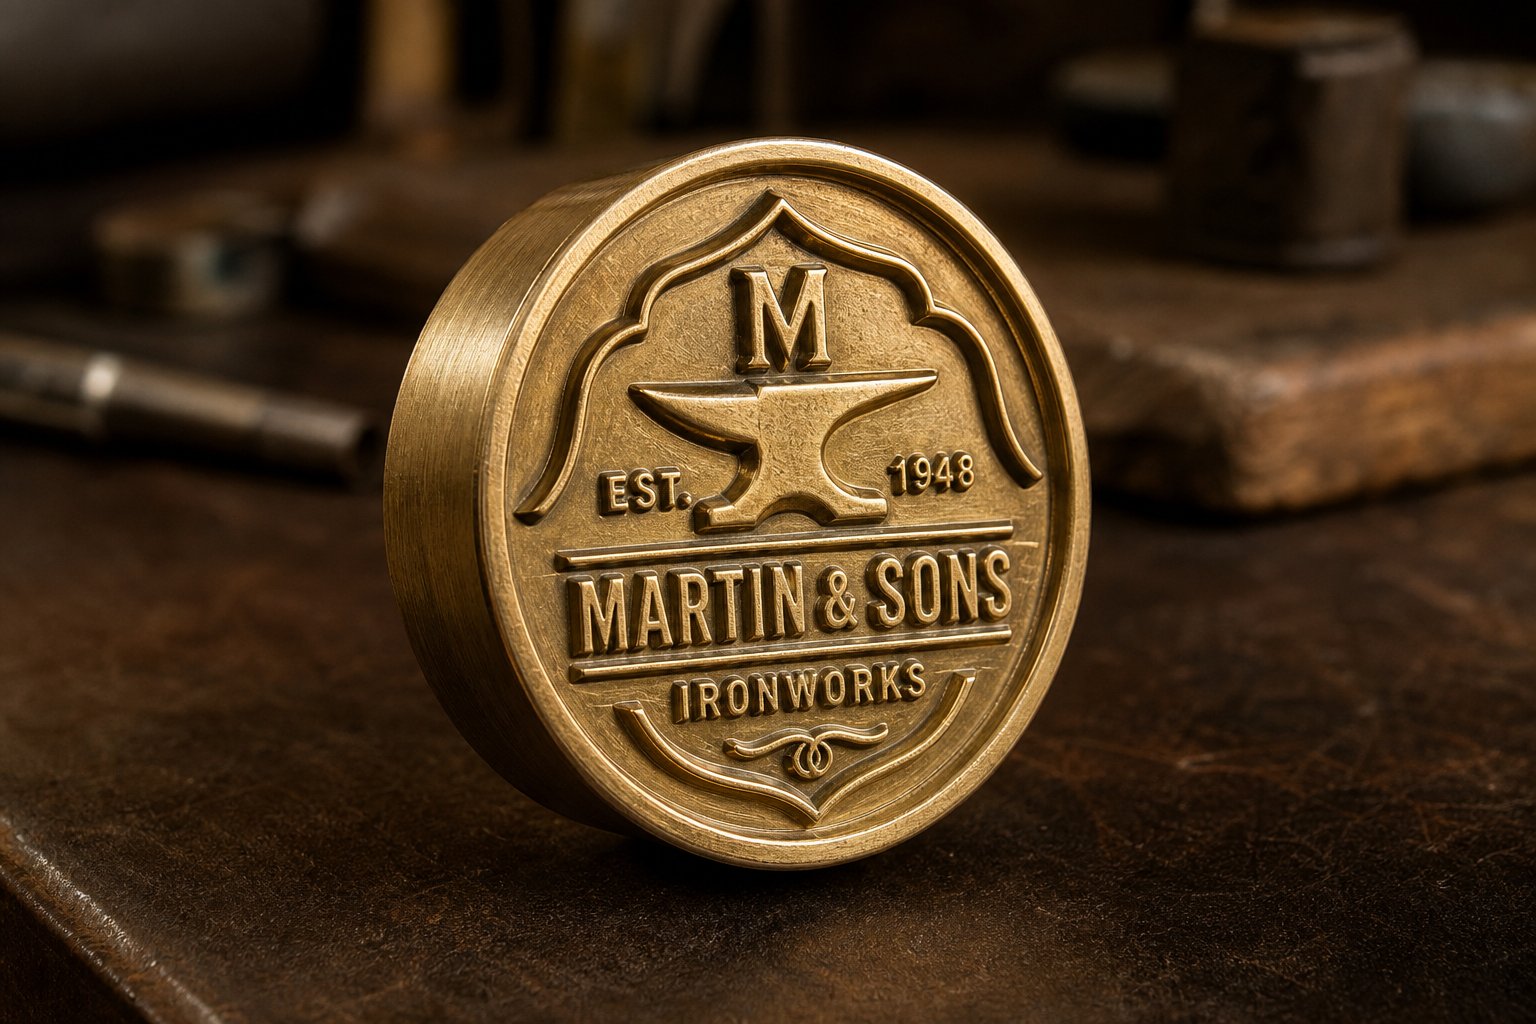
Μια μήτρα σφράγισης ορείχαλκου είναι ένα επεξεργασμένο ή χαραγμένο μπλοκ ορείχαλκου που μεταφέρει ένα σχέδιο σε ένα υπόστρωμα μέσω θερμότητας, πίεσης ή συνδυασμού και των δύο. Το σχέδιο - ένα λογότυπο, μονόγραμμα, κείμενο ή διακοσμητικό μοτίβο - κόβεται ανάστροφα στην πρόσοψη της μήτρας. Όταν η θερμαινόμενη μήτρα πιέζεται πάνω σε μια επιφάνεια, αφήνει μια μόνιμη,{4}}σωστή εντύπωση σε δευτερόλεπτα.
Μια ορειχάλκινη μήτρα σφράγισης είναι ένα ορειχάλκινο μπλοκ με χαραγμένο ή χημικά χαραγμένο CNC που χρησιμοποιείται για την αποτύπωση λογότυπων, κειμένων και σχεδίων σε υλικά όπως δέρμα, ξύλο, χαρτί και πλαστικό μέσω ελεγχόμενης θερμότητας και πίεσης.
Γιατί να χρησιμοποιήσετε ορείχαλκο για σφράγιση καλουπιών αντί για οποιοδήποτε άλλο μέταλλο; Ο ορείχαλκος είναι ένα κράμα χαλκού-ψευδαργύρου με μοναδικό συνδυασμό φυσικών ιδιοτήτων που τον καθιστούν ιδανικό για εργασία με καλούπια. Μεταφέρει τη θερμότητα ομοιόμορφα σε ολόκληρη την επιφάνεια της μήτρας, αποτρέποντας τα καυτά σημεία που καίνε τα υποστρώματα ή τις ψυχρές ζώνες που αφήνουν αμυδρά σημάδια. Επεξεργάζεται καθαρά, επιτρέποντας στους χαράκτες να συγκρατούν αιχμηρές άκρες και λεπτές λεπτομέρειες μέσα από χιλιάδες αποτυπώσεις. Και αντιστέκεται στην οξείδωση και την απολέπιση που υποβαθμίζουν τα μαλακότερα υλικά μήτρας σε επαναλαμβανόμενους κύκλους θερμότητας.
Ποιος χρησιμοποιεί το Brass Dies και γιατί
Το φάσμα των χρηστών είναι ευρύ. Οι μικροί δερμάτινοι-κατασκευαστές ειδών και βιβλιοδέτες βασίζονται σε ορειχάλκινες μήτρες για την καυτή εκτύπωση προσαρμοσμένων μονογραμμάτων και τίτλων ράχης. Οι οίκοι συσκευασιών τα χρησιμοποιούν για την εφαρμογή επωνυμίας μεταλλικού φύλλου σε κουτιά και ετικέτες. Οι βιομηχανικές δραστηριότητες σφραγίζουν τα αναγνωριστικά σημάδια προϊόντος σε πλαστικά, ξύλο και υφάσματα σε κλίμακα παραγωγής.
Ο ορείχαλκος καταλαμβάνει ένα πρακτικό γλυκό σημείο στην ιεραρχία των υλικών μήτρας. Οι μήτρες μαγνησίου κοστίζουν λιγότερο, αλλά φθείρονται γρήγορα - η λεπτομέρεια χάραξης τους χαλάει μετά από μερικές εκατοντάδες αποτυπώσεις. Οι μήτρες χάλυβα διαρκούν περισσότερο, αλλά κοστίζουν περισσότερο και χρειάζονται περισσότερο χρόνο για να κατασκευαστούν. Μια ορειχάλκινη μήτρα για θερμή σφράγιση προσφέρει συγκρίσιμη ποιότητα σήμανσης με τον χάλυβα σε χαμηλότερη τιμή, παράγοντας συνήθως δεκάδες χιλιάδες εντυπώσεις χωρίς αισθητή υποβάθμιση. Για οποιονδήποτε τρέχει περισσότερα από μια παρτίδα πρωτότυπων αλλά λιγότερο από μια τεράστια καμπάνια παραγωγής, ο ορείχαλκος είναι σχεδόν πάντα η σωστή επιλογή.
Το πραγματικό ερώτημα δεν είναι αν ο ορείχαλκος λειτουργεί - είναι πώς να αξιοποιήσετε στο έπακρο. Αυτό ξεκινά με την κατανόηση του πώς κατασκευάζονται στην πραγματικότητα αυτές οι μήτρες.
Πώς κατασκευάζονται τα καλούπια σφράγισης ορείχαλκου
Ένας γυαλισμένος ορειχάλκινος όγκος δεν ξεκινά τη ζωή του έτοιμος να μαρκάρει δέρμα ή χαρτί ανάγλυφο. Περνάει από μια ακριβή ακολουθία βημάτων - από ένα ψηφιακό αρχείο σε μια οθόνη σε ένα έτοιμο{2}}εργαλείο που είναι τοποθετημένο σε πρέσα. Η κατανόηση του τρόπου κατασκευής των καλουπιών σφράγισης ορείχαλκου σάς βοηθά να επικοινωνείτε με τους κατασκευαστές καλουπιών, να ορίζετε ρεαλιστικές προσδοκίες για χρόνους ολοκλήρωσης και να εκτιμάτε γιατί ορισμένες σχεδιαστικές επιλογές κοστίζουν περισσότερο από άλλες.
Από το διανυσματικό αρχείο έως τη χάραξη με CNC
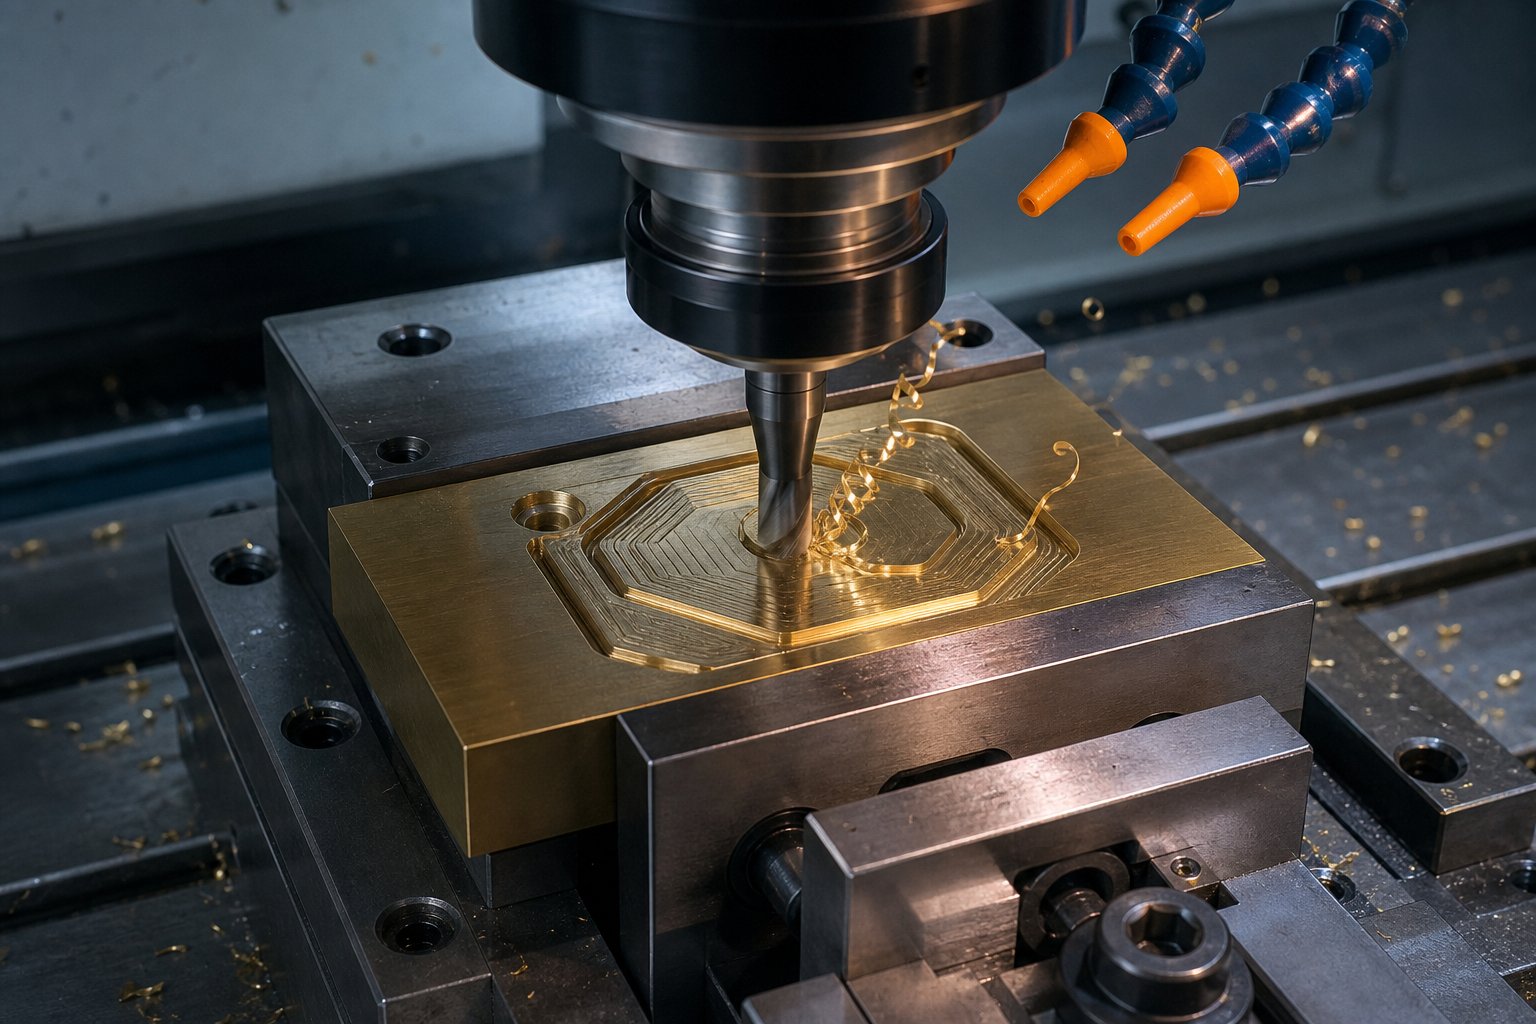
Κάθε ορειχάλκινο καλούπι ξεκινά ως έργο τέχνης. Θα χρειαστείτε ένα διανυσματικό αρχείο - συνήθως σε μορφή AI, EPS, SVG ή DXF - επειδή τα διανυσματικά γραφικά ορίζουν σχήματα με μαθηματικές διαδρομές και όχι με pixel. Αυτό έχει σημασία όταν μια μηχανή CNC χρειάζεται να εντοπίσει ακριβείς διαδρομές εργαλείων σε βάθη που μετρώνται σε χιλιοστά της ίντσας. Οι εικόνες ράστερ (JPEG, PNG) δεν έχουν αυτή την ακρίβεια και πρέπει να μετατραπούν πριν ξεκινήσει η παραγωγή.
Εδώ είναι το κρίσιμο βήμα που χάνουν πολλοί άνθρωποι: το σχέδιο πρέπει να αντικατοπτρίζεται. Μια ορειχάλκινη μήτρα λειτουργεί σαν σφραγίδα από καουτσούκ. Εάν παραλείψετε τον καθρέφτη, η εικόνα που έχετε εντυπωσιάσει βγαίνει προς τα πίσω. Οποιοσδήποτε αξιόπιστος κατασκευαστής καλουπιών το χειρίζεται αυτόματα, αλλά αξίζει να το επαληθεύσετε στο στάδιο της απόδειξης.
Με την ολοκλήρωση του έργου τέχνης, η κατασκευή ακολουθεί μία από τις δύο βασικές μεθόδους: άλεση με CNC ή χημική χάραξη.
Φρέζα CNCχρησιμοποιεί-ελεγχόμενα περιστροφικά κοπτικά εργαλεία για να χαράξει φυσικά τον αρνητικό χώρο γύρω από το σχέδιό σας, αφήνοντας το έργο τέχνης να στέκεται περήφανο ως υπερυψωμένη επιφάνεια. Η διαδικασία συνήθως περιλαμβάνει πολλαπλά περάσματα με προοδευτικά λεπτότερα bits. Μια τυπική διαδικασία CNC εγχάρακτη ορειχάλκινη μήτρα ξεκινά με ένα τραχύ πέρασμα καθαρισμού χρησιμοποιώντας έναν μύλο 1/8", ακολουθούμενο από ένα πέρασμα λεπτής λεπτομέρειας με μύτη 1/16" και τελειώνει με ένα πέρασμα χάραξης V-μιτ για να συλλάβει αιχμηρές γωνίες και σφιχτές ακτίνες. Οι ρυθμοί τροφοδοσίας παραμένουν συντηρητικοί - περίπου 20 ίντσες ανά λεπτό με μικρό βάθος-ανά-ρυθμίσεις 0,015" -, επειδή ο ορείχαλκος είναι πυκνός και τιμωρεί τις επιθετικές κοπές με σπασμένα κομμάτια και τραχιές επιφάνειες.
Χημική χάραξηυιοθετεί μια εντελώς διαφορετική προσέγγιση. Αντί να κόβει τον ορείχαλκο μηχανικά, χρησιμοποιεί μια φωτοανθεκτική μάσκα και διάλυμα οξέος για να διαλύσει τις μη προστατευμένες περιοχές. Το αποτέλεσμα είναι μια επιφάνεια χωρίς γρέζια-χωρίς στρες-που δεν απαιτεί μηχανικό αφαίρεση γρεζιών.Η χημική χάραξη παράγει μεγαλύτερη ακρίβειαμε ωραία χαρακτηριστικά και προσαρμόζεται εύκολα στις σχεδιαστικές αλλαγές χωρίς κόστος ανακατασκευής.
Πότε επιλέγετε το ένα από το άλλο; Σκεφτείτε το ως εξής:
| Παράγοντας | Φρέζα CNC | Χημική Χαλκογραφία |
|---|---|---|
| Το καλύτερο για | Πιο βαθύ ανάγλυφο (0,5 mm+), μεγαλύτερες μήτρες | Λεπτή λεπτομέρεια, ρηχά βάθη (κάτω από 0,5 mm) |
| Ελάχιστο μέγεθος χαρακτηριστικών | Περιορίζεται από τη διάμετρο bit | Μπορεί να επιλύσει λεπτότερες γραμμές και κενά |
| Φινίρισμα επιφάνειας | Μπορεί να χρειάζεται αφαίρεση γρεζιών και γυάλισμα | Burr-δωρεάν όπως παράγεται |
| Αλλαγές σχεδιασμού | Απαιτούνται νέες διαδρομές εργαλείων | Απαιτείται μόνο μια νέα φωτομάσκα |
| Κόστος σε χαμηλό όγκο | Υψηλότερος (χρόνος εργαλείων) | Κάτω (χωρίς μηχανικά εργαλεία) |
| Δυνατότητα βάθους | Πιθανές βαθιές τομές | Περιορίζεται σε πιο ρηχά προφίλ |
Για τις περισσότερες προσαρμοσμένες ορειχάλκινες μήτρες που χρησιμοποιούνται σε θερμή σφράγιση και επωνυμία, η άλεση CNC παραμένει η κυρίαρχη μέθοδος, επειδή αυτές οι εφαρμογές απαιτούν βαθύτερη ανακούφιση για καθαρές αποτυπώσεις σε δέρμα, ξύλο και χαρτόνι.
Φινίρισμα, έλεγχος ποιότητας και τοποθέτηση
Η κατεργασία είναι μόνο ένα μέρος της ιστορίας. Ένα φρεσκοκομμένο καλούπι έχει τραχιές άκρες, σημάδια εργαλείων και πιθανώς γρέζια που θα μεταφέρονταν σε κάθε εντύπωση εάν αφεθεί χωρίς επεξεργασία. Η ανάρτηση-βημάτων κατεργασίας μετατρέπεται από ακατέργαστο κενό σε έτοιμο εργαλείο παραγωγής-.
Ακολουθούν τα βήματα κατασκευής ορειχάλκινης μήτρας με την τυπική τους ακολουθία:
- Προετοιμασία έργων τέχνης- Οριστικοποίηση διανυσματικού αρχείου, σχεδίαση καθρέφτη, επιβεβαίωση διαστάσεων με τον πελάτη.
- Επένδυση υλικού- Ισιώστε το ορειχάλκινο κάλυμμα για να εξασφαλίσετε τέλειο παραλληλισμό με το κρεβάτι του μηχανήματος. Ακόμη και η μικρή διακύμανση της επιφάνειας δημιουργεί αποσπασματικές εντυπώσεις.
- Τραχύ ξεκαθάρισμα- Αφαιρέστε χύμα υλικό γύρω από το σχέδιο χρησιμοποιώντας έναν μεγαλύτερο μύλο.
- Εκκαθάριση λεπτομέρειας- Κάντε εναλλαγή σε ένα πιο λεπτό κομμάτι για να φτάσετε σε στενούς εσωτερικούς χώρους στους οποίους δεν μπορούσε να έχει πρόσβαση το μεγαλύτερο εργαλείο.
- Πάσο χαρακτικής- Χρησιμοποιήστε έναν κόφτη μύτης V-bit ή μπάλας- για να ορίσετε αιχμηρές γωνίες και περίπλοκα χαρακτηριστικά.
- Αφαίρεση γρεζιών και γυάλισμα- Φινίρισμα με το χέρι- ή περιστροφή της μήτρας για να αφαιρέσετε τις αιχμηρές άκρες. Γυαλίστε τις ανυψωμένες ανακουφιστικές επιφάνειες ώστε να μεταφέρουν τη θερμότητα ομοιόμορφα και να απελευθερώνουν καθαρά από τα υποστρώματα.
- Επαλήθευση βάθους- Μετρήστε το βάθος χάραξης σε πολλά σημεία χρησιμοποιώντας μετρητή βάθους ή οπτικό συγκριτή. Το ομοιόμορφο βάθος δεν είναι-διαπραγματεύσιμο για σταθερές εμφανίσεις.
- Βάση- Προσαρμόστε τη μήτρα στο προβλεπόμενο υλικό πρέσας.
Οι επιλογές τοποθέτησης ποικίλλουν ανάλογα με τον εξοπλισμό με τον οποίο εργάζεστε. Οι συνήθεις επιλογές περιλαμβάνουν πλάκες στήριξης από αλουμίνιο (ελαφριά, εύκολα προσαρτώμενα σε θερμαντικές πλάκες), στύλους με σπειρώματα (βέργες με σπείρωμα για πρέσες και μηχανές εναλλαγής) και εξαρτήματα τύπου άγκιστρου-για πνευματικές πρέσες. Ορισμένες μήτρες έχουν μια τρύπα στο πίσω μέρος, ώστε να μπορούν να περάσουν απευθείας σε μια λαβή ή μια βίδα μηχανής - μια πρακτική προσέγγιση για σίδερα επωνυμίας χειρός.
Το σωστό υλικό στερέωσης διασφαλίζει ότι η μήτρα κάθεται τέλεια πάνω στο θερμαντικό στοιχείο και κατανέμει ομοιόμορφα την πίεση σε όλο το πρόσωπο. Μια κακώς ευθυγραμμισμένη βάση οδηγεί σε βαθύτερες εντυπώσεις στη μία πλευρά και αμυδρά σημάδια στην άλλη, ανεξάρτητα από το πόσο καλά κατασκευάστηκε η ίδια η μήτρα.
Με ένα έτοιμο καλούπι στο χέρι, η επόμενη απόφαση είναι πώς θα το χρησιμοποιήσετε πραγματικά - και η τεχνική στάμπας που επιλέγετε αλλάζει τα πάντα σχετικά με το βάθος, τη θερμοκρασία και την τελική εμφάνιση της εντύπωσής σας.
Τεχνικές σφράγισης που χρησιμοποιούν ορειχάλκινες μήτρες
Ένα μόνο ορειχάλκινο καλούπι μπορεί να παράγει δραματικά διαφορετικά αποτελέσματα ανάλογα με τον τρόπο εφαρμογής του. Hot stamping, blind debossing, foil stamping, embossing - αυτοί οι όροι χρησιμοποιούνται εναλλακτικά, αλλά ο καθένας περιγράφει μια ξεχωριστή διαδικασία με τις δικές του παραμέτρους για τη θερμοκρασία, το βάθος και το οπτικό αποτέλεσμα. Η σύγχυσή τους οδηγεί σε αναντιστοιχίες προδιαγραφών μήτρας, σπατάλη υλικών και απογοητευτικές εντυπώσεις. Εδώ είναι μια σαφής ανάλυση κάθε τεχνικής και πώς να επιλέξετε τη σωστή για το έργο σας.
Hot Stamping vs Blind Debossing vs Foil Stamping
Καυτή στάμπαείναι η ευρύτερη κατηγορία. Χρησιμοποιεί μια θερμαινόμενη ορειχάλκινη μήτρα που πιέζεται πάνω σε ένα υπόστρωμα με ελεγχόμενη πίεση και χρόνο παραμονής. Το αποτέλεσμα είναι μια μόνιμη εντύπωση - είτε μια αλλαγή χρώματος μόνο από τη θερμότητα (συνήθης σε δέρμα και ξύλο) είτε μεταφορά μεμβράνης. Όταν οι άνθρωποι λένε "hot stamping", εννοούν μερικές φορές μόνο θερμότητα και πίεση χωρίς αλουμινόχαρτο και άλλες φορές εννοούν εφαρμογή αλουμινόχαρτου. Το πλαίσιο έχει σημασία, γι' αυτό πάντα να το διευκρινίζετε με τον προμηθευτή σας.
Τυφλό ξεσκαρτάρισμαείναι η απλούστερη παραλλαγή. Η θερμαινόμενη μήτρα σπρώχνεται στην επιφάνεια του υλικού χωρίς να εμπλέκεται αλουμινόχαρτο ή χρωστική ουσία. Λαμβάνετε μια εσοχή εντύπωση που βασίζεται αποκλειστικά στη σκιά και την υφή για ορατότητα. Σκεφτείτε ένα λογότυπο πατημένο βαθιά σε ένα δερμάτινο εξώφυλλο περιοδικού - χωρίς χρώμα, μόνο βάθος. Επειδή δεν υπάρχει αλουμινόχαρτο για να ανησυχείτε, τυφλή αφυπνίζοντας τις απαιτήσειςβαθύτερες εντυπώσεις από το ζεστό φύλλοκαι μια μήτρα με ελαφρώς πιο απότομες γωνίες λοξοτομής για τη δημιουργία ευκρινών τοίχων που πιάνουν το φως αποτελεσματικά.
Σφράγιση αλουμινίουχρησιμοποιεί την ίδια αρχή θερμαινόμενης μήτρας, αλλά προσθέτει μια λεπτή μεμβράνη αλουμινίου μεταξύ της μήτρας και του υποστρώματος. Η θερμότητα ενεργοποιεί το συγκολλητικό στρώμα στο φύλλο, κολλώντας το στην επιφάνεια του υλικού όπου έρχεται σε επαφή η μήτρα. Το καλούπι δεν χρειάζεται να πιέζεται τόσο βαθιά όσο το τυφλό χάραγμα - χρειάζεται μόνο αρκετή επαφή για να μεταφέρει το φύλλο καθαρά. Οι επιλογές αλουμινίου κυμαίνονται από μεταλλικό χρυσό και ασήμι έως ματ χρωστικές, ολογραφικά σχέδια και περλέ φινιρίσματα. Η θερμοκρασία του καλουπιού συνήθως πέφτει μεταξύ 95 και 150 βαθμών Κελσίου ανάλογα με τη σειρά του φύλλου και το υπόστρωμα.
Ανάγλυφολειτουργεί διαφορετικά από τις τρεις παραπάνω μεθόδους. Αντί να πιέζει σε μια επιφάνεια, ανυψώνει το σχέδιο πάνω από το επίπεδο του υποστρώματος. Αυτό απαιτεί ένα ταιριαστό αρσενικό-ζεύγος θηλυκής μήτρας - η ορειχάλκινη μήτρα σπρώχνει από τη μία πλευρά ενώ μια μετρητή μήτρα (συχνά κατασκευασμένη από σύνθετο υλικό ή χυτή ρητίνη) στηρίζει το χαρτί από την άλλη πλευρά. Το αποτέλεσμα είναι μια τρισδιάστατη-γλυπτή εμφάνιση. ΩςΟι τελικές σημειώσεις οδηγών του Billerud, οι ορειχάλκινες μήτρες ανάγλυφης εκτύπωσης μπορούν να παράγουν πάνω από ένα εκατομμύριο αποτυπώσεις, καθιστώντας τις το πρότυπο για εργασίες ανάγλυφης εκτύπωσης υψηλού-όγκου και υψηλής- ποιότητας.
Κάθε τεχνική θέτει διαφορετικές απαιτήσεις στην ίδια τη μήτρα:
- Βάθος μήτρας:Το τυφλό χάραγμα απαιτεί το βαθύτερο ανάγλυφο (0,5 mm έως 1,5 mm) για να δημιουργήσει ορατή σκιά. Η σφράγιση αλουμινίου χρειάζεται ελάχιστο βάθος - τόσο ώστε να εξασφαλίζεται ομοιόμορφη επαφή. Το βάθος ανάγλυφου κυμαίνεται από ένα λεπτό 0,1 mm έως ένα εντυπωσιακό 0,6 mm ανάλογα με το βάρος του αποθέματος.
- Γωνία λοξοτομής:Οι πιο απότομες λοξοτμήσεις (περίπου 45 μοίρες) βοηθούν τα χαραγμένα αποτυπώματα να απελευθερώνονται καθαρά από παχιά υποστρώματα. Οι πιο ρηχές λοξοτμήσεις (30 μοίρες ή λιγότερο) λειτουργούν καλύτερα για τη στάμπα με φύλλο αλουμινίου όπου ο στόχος είναι επίπεδη, ομοιόμορφη κάλυψη αλουμινίου αντί για κοψίματα σε βαθιές διαστάσεις.
- Φινίρισμα επιφάνειας:Η σφράγιση αλουμινίου απαιτεί μια γυαλισμένη επιφάνεια μήτρας, έτσι ώστε το φύλλο να προσκολλάται ομοιόμορφα χωρίς τρύπες ή κενά. Η τυφλή αφαίρεση είναι πιο επιεική στην υφή της επιφάνειας, καθώς δεν πραγματοποιείται μεταφορά υλικού.
Επιλέγοντας τη σωστή τεχνική για το έργο σας
Η επιλογή μεταξύ αυτών των τεσσάρων προσεγγίσεων καταλήγει σε μερικές πρακτικές ερωτήσεις. Τι οπτικό εφέ θέλετε - χρώμα, υφή ή διάσταση; Με τι υπόστρωμα δουλεύεις; Πόσα κομμάτια πρέπει να παραχθούν; Και ποιος είναι ο προϋπολογισμός σας τόσο για τη δημιουργία καλουπιών όσο και για την παραγωγή ανά-τεμαχίου;
Ένας κατασκευαστής δερμάτινων ειδών που σφραγίζει ένα λογότυπο σε φυτικά-μαυρισμένα δέρματα μπορεί να κλίνει προς το τυφλό σκάλισμα για μια λεπτή, τονική{--όψη - χωρίς αναλώσιμα πέρα από την ίδια τη μήτρα. Μια μάρκα καλλυντικών που τυπώνει πολυτελή συσκευασία σε επικαλυμμένο χαρτόνι θα επέλεγε πιθανώς τη σφράγιση αλουμινίου με ορειχάλκινες μήτρες για αυτή τη μεταλλική λάμψη που αιχμαλωτίζει την προσοχή στα ράφια λιανικής. Ένας εκδότης που παράγει μπουφάν βιβλίων με σκληρό εξώφυλλο μπορεί να συνδυάσει το ανάγλυφο με αλουμινόχαρτο σε αυτό που ο κλάδος αποκαλεί διαδικασία "στάμπ και χτύπημα" - εφαρμόζεται πρώτα το φύλλο και μετά γίνεται ανάγλυφο σε ένα δεύτερο πέρασμα τόσο για χρώμα όσο και για διάσταση.
Ο παρακάτω πίνακας συγκρίνει και τις τέσσερις τεχνικές μεταξύ των παραμέτρων που έχουν μεγαλύτερη σημασία κατά τον καθορισμό του καλουπιού σας:
| Παράμετρος | Hot Stamping (Μόνο Heat) | Τυφλή αποκόλληση | Σφράγιση αλουμινίου | Ανάγλυφο |
|---|---|---|---|---|
| Απαιτείται βάθος μήτρας | 0.3 - 0.8 χλστ | 0.5 - 1.5 χλστ | 0.2 - 0.5 χλστ | 0.1 - 0.6 χλστ |
| Εύρος θερμοκρασίας | 120 - 200 C | 100 - 180 C | 95 - 150 C | Ποικίλει (μπορεί να μην χρησιμοποιεί θερμότητα) |
| Συμβατό με αλουμινόχαρτο | Προαιρετικός | Οχι | Ναι (απαιτείται) | Προαιρετικά (συνδυαστική εργασία) |
| Οι καλύτεροι αγώνες υποστρώματος | Δέρμα, ξύλο, συνθετικά | Δέρμα, βαρύ χαρτί, χαρτόνι | Επικαλυμμένο χαρτί, χαρτόνι, πλαστική μεμβράνη | Βαρύ εξώφυλλο, χαρτόνι, θαμπό-χαρτί με επίστρωση |
| Οπτικό αποτέλεσμα | Σκουρόχρωμο/καμμένο σημάδι | Σκιά-μόνο σε εσοχή | Γραφικό μεταλλικό ή έγχρωμο φύλλο αλουμινίου | Υπερυψωμένο τρισδιάστατο ανάγλυφο- |
| Ζητούνται ζεύγη ζευγαριών | Μονό ζάρι | Μονό ζάρι | Μονό ζάρι | Αρσενικό + θηλυκό μετρητής πεθαίνουν |
| Κόστος αναλώσιμου ανά{0}}τεμαχίου | Κανένας | Κανένας | Υλικό φύλλου | Κανένα (εκτός αν συνδυάζεται με αλουμινόχαρτο) |
Παρατηρήστε ότι η διαφορά μεταξύ της θερμής σφράγισης και της σφράγισης με φύλλο αλουμινίου δεν είναι η ίδια η μήτρα - αλλά το αν το αλουμινόχαρτο τοποθετείται μεταξύ της μήτρας και του υποστρώματος κατά τη διάρκεια του κύκλου πίεσης. Ένα μόνο καλοφτιαγμένο-ορειχάλκινο καλούπι μπορεί να έχει διπλή λειτουργία τόσο για τη θερμότητα-μόνο τη σήμανση και την εφαρμογή φύλλου, υπό την προϋπόθεση ότι το βάθος και η λοξότμηση ταιριάζουν και στις δύο διαδικασίες. Αυτή η ευελιξία είναι ένας ακόμη λόγος για τον οποίο ο ορείχαλκος παραμένει το-καλό υλικό για εργασία με καλούπι σε ένα τόσο ευρύ φάσμα εφαρμογών.
Όποια τεχνική κι αν επιλέξετε, η ποιότητα των αποτελεσμάτων σας εξαρτάται σε μεγάλο βαθμό από το έργο τέχνης που υποβάλλετε. Το πάχος γραμμής, οι επιλογές γραμματοσειράς και η απόσταση μεταξύ των στοιχείων σχεδίασης έχουν όλα αυστηρά όρια όταν ένα θερμαινόμενο μεταλλικό μπλοκ εκτελεί την εργασία - και αυτά τα όρια μετατοπίζονται ανάλογα με την τεχνική που έχετε επιλέξει.
Οδηγίες σχεδίασης για έργα τέχνης Brass Die
Ένα όμορφα σχεδιασμένο λογότυπο στην οθόνη δεν μεταφράζεται πάντα σε καθαρή εντύπωση σε δέρμα ή χαρτί. Η χάραξη CNC ορείχαλκου έχει φυσικά όρια - τα εργαλεία κοπής έχουν πραγματικές διαμέτρους, η θερμότητα διαχέεται άνισα στα λεπτά στοιχεία και η πίεση μπορεί να συνθλίψει ευαίσθητα στοιχεία κατά τη σφράγιση. Η κατανόηση αυτών των περιορισμών προτού υποβάλετε το έργο τέχνης εξοικονομεί τέλη αναθεώρησης, καθυστερήσεις ολοκλήρωσης και απογοητευτικά αποτελέσματα. Ακολουθούν οι απαιτήσεις του αρχείου σχεδίασης για εργασίες μήτρας σφράγισης ορείχαλκου που διαχωρίζουν μια άψογη εντύπωση από μια λασπωμένη.
Κανόνες ελάχιστου πάχους γραμμής και μεγέθους γραμματοσειράς
Κάθε χαρακτηριστικό του καλουπιού σας - γράμματα, γραμμές περιγράμματος, γραφικά στοιχεία - πρέπει να επιβιώσει όταν χαράζεται σε μέταλλο και στη συνέχεια πιέζεται επανειλημμένα σε ένα υπόστρωμα υπό θερμότητα. Το ελάχιστο πάχος γραμμής ορειχάλκινης μήτρας που επιβάλλουν οι περισσότεροι κατασκευαστές καλουπιών είναι 0,5 mm (περίπου 0,020 ίντσες) τόσο για τα θετικά στοιχεία (ανυψωμένες γραμμές που σφραγίζουν) όσο και για τα αρνητικά κενά (κενά μεταξύ των χαρακτηριστικών). Πτώση κάτω από αυτό το όριο και κινδυνεύετε να γεμίσουν γραμμές υπό πίεση ή να σπάσουν εντελώς μετά από επαναλαμβανόμενους κύκλους θερμότητας.
Η επιλογή γραμματοσειράς έχει μεγαλύτερη σημασία από ό,τι περιμένουν οι περισσότεροι. Οι γραμματοσειρές χωρίς-σερίφ όπως οι Helvetica, Futura και Arial διατηρούνται σε μικρότερα μεγέθη, επειδή το ομοιόμορφο πλάτος της διαδρομής τους παραμένει σταθερά πάνω από τα ελάχιστα όρια. Οι γραμματοσειρές Serif - πιστεύουν ότι οι Times New Roman ή Garamond - εισάγουν λεπτές πινελιές και λεπτές αγκύλες που μπορεί να εξαφανιστούν σε μικρές κλίμακες. ΩςΟδηγίες για τα έργα τέχνης της πλακέτας GeminiΣημείωση, οι γραμματοσειρές sans-serif μπορούν να παραχθούν αξιόπιστα σε μεγέθη τόσο μικρά όσο 0,2 ίντσες (περίπου 21 pt), ενώ οι γραμματοσειρές serif συνήθως απαιτούν ελάχιστο ύψος 0,25 ίντσες (27 pt) για να διατηρηθεί η αναγνωσιμότητα.
Τι γίνεται με το μέγεθος γραμματοσειράς για ορειχάλκινες μήτρες σφράγισης που χρησιμοποιούνται σε ζεστό φύλλο αλουμινίου ή εργασίες χάραξης; Οι κανόνες γίνονται πιο αυστηροί επειδή η θερμική αιμορραγία γίνεται ένας παράγοντας. Όταν δύο χαρακτήρες κάθονται πολύ κοντά μεταξύ τους, η θερμική ενέργεια από ένα χαρακτηριστικό μεταναστεύει στον παρακείμενο χώρο, με αποτέλεσμα το φύλλο να μεταφερθεί εκεί που δεν πρέπει ή το υπόστρωμα να καεί μεταξύ των γραμμάτων.Προδιαγραφές βιομηχανίας από την United Siliconeπροτείνουμε την υπερβολική απόσταση μεταξύ των πινελιών πέρα από αυτό που φαίνεται φυσιολογικό στην οθόνη, κατανοώντας ότι η κατακόρυφη πίεση και η θερμική διαστολή θα μειώσουν αυτά τα κενά κατά τη διαδικασία σφράγισης. Ένα ασφαλές ελάχιστο κενό μεταξύ γειτονικών στοιχείων είναι 0,022 ίντσες - το ίδιο με το ελάχιστο πλάτος διαδρομής.
Θέματα βάθους, λοξοτομής και ανακούφισης
Το βάθος χάραξης δεν είναι-ένα μέγεθος-που ταιριάζει- σε όλες τις προδιαγραφές. Οι οδηγίες βάθους χάραξης ορειχάλκινης μήτρας που ακολουθείτε πρέπει να ταιριάζουν με την τεχνική και το υπόστρωμα που επιλέξατε. Το ρηχό ανάγλυφο (0,2 έως 0,4 mm) λειτουργεί για τη σφράγιση αλουμινίου σε επικαλυμμένο χαρτί όπου χρειάζεστε μόνο ομοιόμορφη επαφή, όχι ένα βαθύ φυσικό αποτύπωμα. Το βαθύτερο ανάγλυφο (0,5 έως 1,5 mm) ταιριάζει με τυφλό χάραγμα σε δέρμα ή βαρύ χαρτόνι όπου η σκιά και η υφή δημιουργούν ορατότητα.
Η γωνία λοξοτομής - η κλίση μεταξύ της ανυψωμένης επιφάνειας της μήτρας και του υποβάθρου της εσοχής - ελέγχει πόσο καθαρά απελευθερώνεται η μήτρα από το υπόστρωμα μετά την αποτύπωση. Μια πιο απότομη λοξότμηση (περίπου 45 μοίρες) εμποδίζει τη μήτρα να σύρει το υλικό προς τα πάνω κατά την απελευθέρωση, κάτι που είναι κρίσιμο για τη βαθιά χάραξη σε μαλακά υλικά όπως το φυτικό-μαυρισμένο δέρμα. Οι πιο ρηχές λοξοτμήσεις (30 μοίρες) ταιριάζουν στην εργασία με φύλλο αλουμινίου όπου το ελάχιστο βάθος σημαίνει λιγότερο μηχανικό κράτημα στο υπόστρωμα.
Πολύπλοκα σχέδια με απομονωμένα λεπτά χαρακτηριστικά παρουσιάζουν συγκεκριμένο κίνδυνο. Ένα μακρύ, στενό σερίφ ή ένας λεπτός διακοσμητικός στροβιλισμός που περιβάλλεται από βαθύ αρνητικό χώρο λειτουργεί σαν πτερύγιο - θερμαίνεται γρηγορότερα από την περιβάλλουσα επιφάνεια μήτρας, χάνει τη θερμότητα γρηγορότερα κατά την επαφή και μπορεί να σπάσει φυσικά υπό επαναλαμβανόμενους κύκλους πίεσης. Η μηχανική καθοδήγηση της United Silicone χρησιμοποιεί μια εύστοχη αναλογία: φανταστείτε ένα ψηλό άτομο να στέκεται με τα πόδια ενωμένα έναντι ενός πιο κοντού ατόμου που είναι συσπειρωμένος με φαρδιά στάση. Τα φαρδύτερα,-χαρακτηριστικά προφίλ χαμηλότερου προφίλ αντέχουν πολύ καλύτερα τις δυνάμεις σφράγισης από τα ψηλά, στενά. Οι λεπτοί χαρακτήρες συνήθως εξυπηρετούνται καλύτερα σε ανάγλυφο 0,035 ιντσών, ενώ τα μεγαλύτερα γραφικά στοιχεία μπορούν να χειριστούν 0,065 ίντσες ή περισσότερο.
Πριν στείλετε έργα τέχνης στον κατασκευαστή της μήτρας σας, διαβάστε αυτήν τη λίστα ελέγχου:
- Μορφή αρχείου:Παρέχετε διανυσματικά έργα τέχνης σε AI, EPS, SVG ή DXF. Μετατρέψτε όλες τις γραμματοσειρές σε περιγράμματα ή καμπύλες, ώστε το λογισμικό του κατασκευαστή να τις αποδίδει ακριβώς όπως προβλέπεται.
- Ελάχιστο πλάτος διαδρομής:Επαληθεύστε ότι κάθε γραμμή, διαδρομή γράμματος και διάκενο είναι τουλάχιστον 0,5 mm (0,020 ίντσες). Ελέγξτε και τα θετικά και τα αρνητικά κενά.
- Επιλογή γραμματοσειράς:Προτιμήστε έντονες γραμματοσειρές χωρίς-σερίφ σε μικρά μεγέθη. Εάν χρησιμοποιείτε γραμματοσειρές serif, αυξήστε το ύψος σε τουλάχιστον 27 pt και επιβεβαιώστε ότι οι λεπτές πινελιές πληρούν το ελάχιστο πλάτος.
- Διάσταση στοιχείων:Αφήστε τουλάχιστον 0,022 ίντσες μεταξύ γειτονικών χαρακτήρων, γραμμών ή στοιχείων σχεδίασης για να αποτρέψετε τη θερμική αιμορραγία και την υπερ-σφράγιση.
- Αποφύγετε τις συμπυκνωμένες ή παραμορφωμένες γραμματοσειρές:Η οριζόντια συμπίεση λεπταίνει τις κάθετες διαδρομές κάτω από τα ασφαλή όρια. Χρησιμοποιήστε αντ' αυτού τυπικές παραλλαγές βάρους.
- Καθορίστε το βάθος χάραξης:Κοινοποιήστε την τεχνική που θέλετε (μόνο μεμβράνη, χαραγή, θερμότητα-μόνο), ώστε ο κατασκευαστής της μήτρας να επιλέξει το κατάλληλο βάθος ανακούφισης και τη γωνία λοξοτομής.
- Απλοποιήστε τα μεμονωμένα λεπτά χαρακτηριστικά:Πυκνώστε τους λεπτούς στροβίλους, τις σειρές των μαλλιών ή τα περιγράμματα ενός-pixel. Εάν ένα χαρακτηριστικό φαίνεται εύθραυστο στην οθόνη, θα είναι εύθραυστο σε ορείχαλκο.
- Μεγάλες συμπαγείς περιοχές:Σχέδια με μεγάλες γεμάτες περιοχές μπορεί να παγιδεύουν αέρα κατά τη διάρκεια της σφράγισης. Εξετάστε το ενδεχόμενο να περιγράψετε μεγάλα στερεά ή να συζητήσετε τις επιλογές διαλογής με τον κατασκευαστή της μήτρας για να διευκολύνετε τη διαφυγή αέρα.
- Παρέχετε το πραγματικό μέγεθος:Συμπεριλάβετε τις διαστάσεις της πλάκας και την ακριβή θέση του σχεδίου μέσα στην πρόσοψη της μήτρας. Ένα σχέδιο που λειτουργεί με πλάτος 3 ίντσες μπορεί να παραβιάζει τους κανόνες ελάχιστης γραμμής όταν κλιμακώνεται σε 1 ίντσα.
Η λήψη αυτών των λεπτομερειών ακριβώς στη σκηνή του έργου τέχνης σημαίνει ότι η ορειχάλκινη μήτρα σας φτάνει έτοιμη για εκτέλεση από την πρώτη εντύπωση. Οι παραπάνω κανόνες σχεδίασης ισχύουν καθολικά, αλλά η βέλτιστη θερμοκρασία, πίεση και χρόνος παραμονής μεταβάλλονται σημαντικά ανάλογα με το υλικό που βρίσκεται κάτω από τη μήτρα - μια διάκριση που καθιστά απαραίτητη την ειδική καθοδήγηση για το υπόστρωμα-για σταθερά αποτελέσματα.
Υπόστρωμα-από-Οδηγός εφαρμογής υποστρώματος
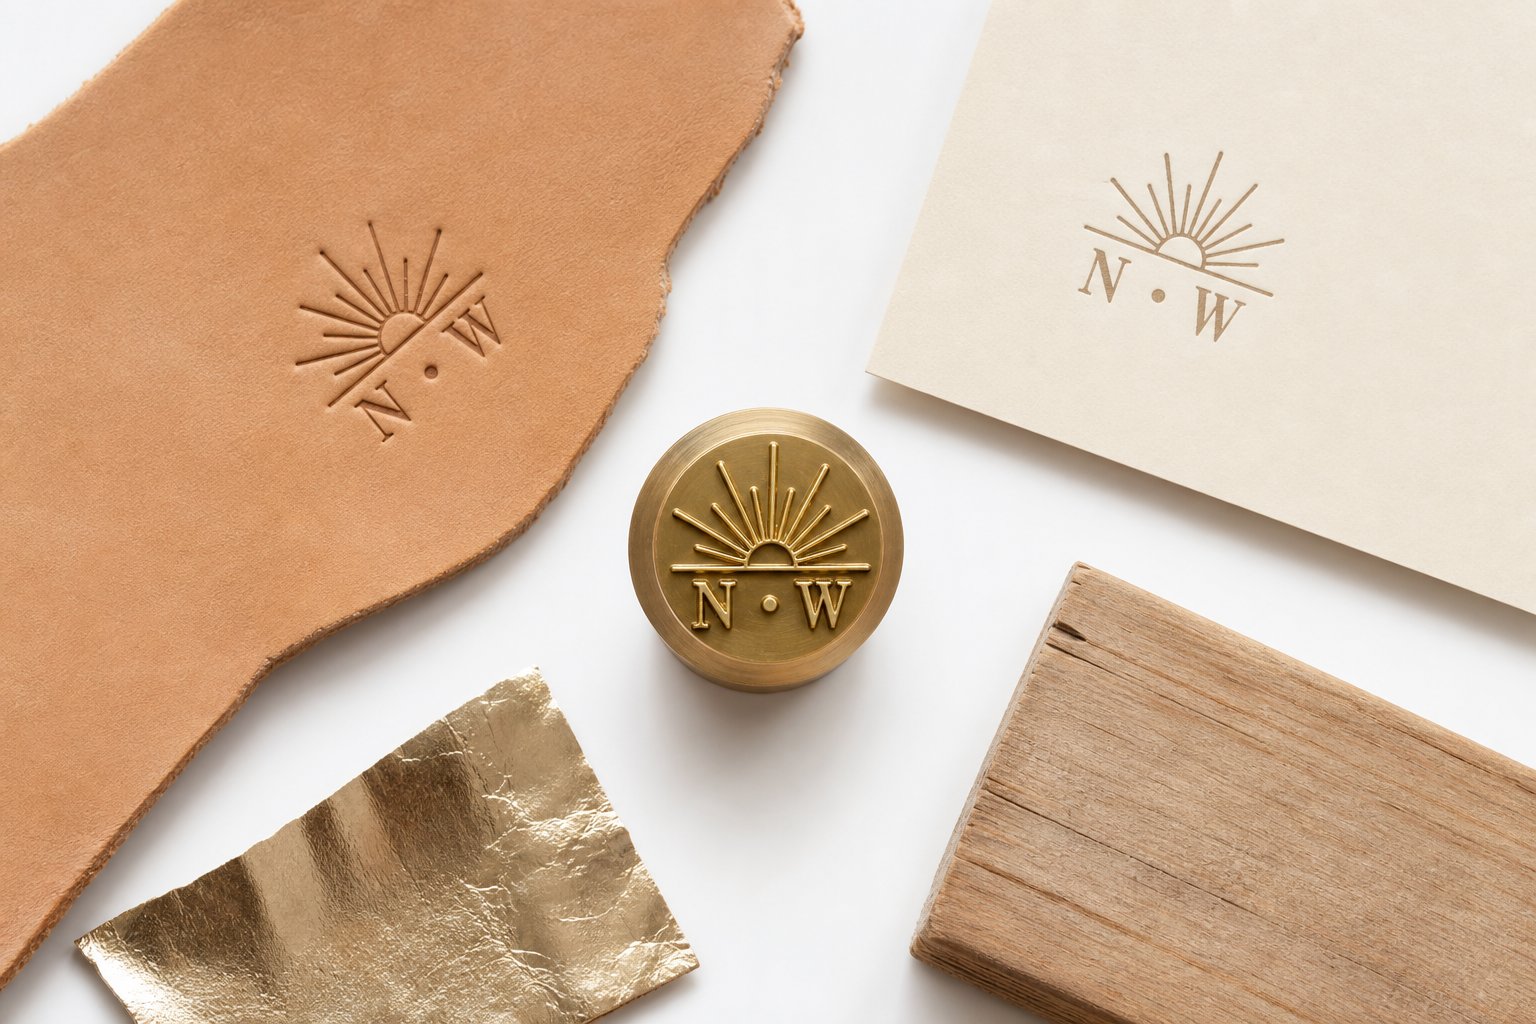
Η ίδια ορειχάλκινη μήτρα συμπεριφέρεται τελείως διαφορετικά στο φυτικό-μαυρισμένο δέρμα σε σχέση με τα επικαλυμμένα χαρτόνια ή τα ράφια πεύκου. Η θερμοκρασία, η πίεση και ο χρόνος παραμονής δεν είναι καθολικές σταθερές - αλλάζουν με κάθε αλλαγή υποστρώματος. Πληκτρολογήστε τον λάθος συνδυασμό και θα έχετε από μια μόλις ορατή εντύπωση μέχρι μια καμένη καταστροφή. Αυτή η ενότητα σάς παρέχει συγκεκριμένες παραμέτρους εκκίνησης για τα πιο κοινά υλικά, ώστε να μπορείτε να φτάσετε σε καθαρό σημάδι γρηγορότερα με λιγότερες δοκιμές και σφάλματα.
Υποστρώματα από δέρμα και ξύλο
Το δέρμα είναι το πιο δημοφιλές υπόστρωμα για ορειχάλκινη μήτρα και για καλό λόγο. Το φυσικό δέρμα δέχεται όμορφα τις θερμικές εντυπώσεις, δημιουργώντας σημάδια που είναι μόνιμα, απτικά και οπτικά πλούσια. Αλλά το "δέρμα" δεν είναι ένα υλικό - είναι μια οικογένεια υλικών και η θερμοκρασία ορειχάλκινης μήτρας για τη σφράγιση δέρματος αλλάζει ανάλογα με τον τύπο και το πάχος της δεψιάς.
Φυτικό-μαυρισμένο δέρμαείναι το χρυσό πρότυπο για τη θερμή σφράγιση. Η πυκνή, σταθερή δομή ινών του κρατά καθαρές εντυπώσεις και ανέχεται υψηλότερες θερμοκρασίες χωρίς να καίει τόσο εύκολα όσο οι εναλλακτικές λύσεις που έχουν μαυριστεί με χρώμιο-. Ξεκινήστε τη δοκιμή σας στην περιοχή 150 έως 175 βαθμών Κελσίου (περίπου 300 έως 350 βαθμούς Φαρενάιτ) με μέτρια πίεση και χρόνο παραμονής 2 έως 4 δευτερόλεπτα. Οι δερματουργοί στα φόρουμ της κοινότητας αναφέρουν ότι το φύλλο χρυσού μεταφέρεται καθαρά σε 1 mm λαχανικών{11}}μαυρίσματος στους 120 βαθμούς Κελσίου περίπου, με την κάλυψη να βελτιώνεται καθώς πλησιάζετε τους 130 βαθμούς Κελσίου - αν και οι άκρες αρχίζουν να μαλακώνουν στην κορυφή αυτού του εύρους. Για τυφλή αποκόλληση χωρίς αλουμινόχαρτο, μπορείτε να πιέσετε ελαφρώς πιο ζεστά (έως 200 βαθμούς Κελσίου), επειδή θέλετε ορατό σκούρο χρώμα των ινών του δέρματος και όχι τραγανή πρόσφυση του φύλλου.
Δέρμα{0}}μαυρισμένο με χρώμιοείναι πιο μαλακό, πιο ελαστικό και πιο ευαίσθητο στη θερμότητα-. Παρουσιάζεται σε χαμηλότερες θερμοκρασίες - συνήθως 120 έως 150 βαθμούς Κελσίου - και χρειάζεται μικρότερη πίεση για να αποφευχθεί η υπερβολική-συμπίεση του υλικού. Ο χρόνος παραμονής παραμένει μικρός, περίπου 1 έως 3 δευτερόλεπτα. Το δέρμα PU (πολυουρεθάνης) και τα συνθετικά κολλητά δέρματα απαιτούν ακόμη μεγαλύτερη προσοχή. ένας επαγγελματίας διαπίστωσε ότι το δέρμα PU αρχίζει να λιώνει κοντά στους 170 βαθμούς Κελσίου, επομένως η παραμονή στο παράθυρο των 100 έως 140 βαθμών Κελσίου είναι απαραίτητη.
Μερικές σημειώσεις για την προετοιμασία του δέρματος που αξίζει να θυμάστε: σκουπίστε την επιφάνεια από λάδια, σκόνη και μαλακτικό πριν τη σφράγιση. Οποιοδήποτε υπόλειμμα λειτουργεί ως φράγμα μεταξύ της μήτρας και του δέρματος, προκαλώντας τη μεταφορά του αλουμινόχαρτου ή ανομοιόμορφο σκουρόχρωμο. Εάν τυπώνετε φυτικό-δεψασμένο δέρμα που έχει αποθηκευτεί σε στεγνό περιβάλλον, η ελαφρά ομίχλη της επιφάνειας με νερό (μετά αφήστε την να απορροφηθεί για ένα λεπτό) μπορεί να βελτιώσει το βάθος της αποτύπωσης μαλακώνοντας τις ίνες τόσο ώστε να δεχτεί τη μήτρα.
Ξύλοαπαιτεί μια ριζικά διαφορετική προσέγγιση. Η μήτρα ορείχαλκου θερμής σφράγισης σε ξύλο συνήθως χρησιμοποιεί διαμόρφωση σιδήρου επωνυμίας αντί για πρέσα αλουμινίου και οι θερμοκρασίες είναι σημαντικά υψηλότερες. Τα μαλακά ξύλα όπως το πεύκο και ο κέδρος στους 340 έως 400 βαθμούς Κελσίου (650 έως 750 βαθμούς Φαρενάιτ), ενώ τα σκληρά ξύλα όπως το σφενδάμι, η καρυδιά και το κεράσι χρειάζονται 400 έως 455 βαθμούς Κελσίου (750 έως 850 βαθμούς Φαρενάιτ).
Ο χρόνος παραμονής στο ξύλο είναι μεγαλύτερος από το δέρμα - συχνά 5 έως 10 δευτερόλεπτα για μαλακά ξύλα και έως 15 δευτερόλεπτα για πυκνά σκληρά ξύλα. Κυριολεκτικά καίτε ένα ελεγχόμενο μοτίβο στους κόκκους, οπότε ο στόχος είναι μια σκοτεινή, ομοιόμορφη ενανθράκωση χωρίς απανθράκωση της γύρω περιοχής. Η περιεκτικότητα σε υγρασία επηρεάζει σημαντικά τα αποτελέσματα. Το αποξηραμένο στον αέρα-ξύλο με περιεκτικότητα σε υγρασία 8 έως 12 τοις εκατό είναι πιο ομοιόμορφα από το αποξηραμένο στον κλίβανο-στήματα, τα οποία μπορούν να δημιουργήσουν ένα ελαφρύτερο, λιγότερο σταθερό σημάδι. Η προθέρμανση του τεμαχίου εργασίας προ{12}}βοηθά στη μείωση των θερμοκρασιακών κραδασμών και βελτιώνει την ομοιομορφία των σημαδιών σε χοντρό υλικό.
Η πολυπλοκότητα του σχεδιασμού έχει μεγαλύτερη σημασία στο ξύλο από τα περισσότερα άλλα υποστρώματα. Οι κόκκοι ξύλου μπορούν να επηρεάσουν τη λεπτομέρεια, επομένως η καθαρή, απλή γραμμή εργασίας μεταφέρει καλύτερα. Τα εξαιρετικά περίπλοκα έργα τέχνης τείνουν να χάνονται στη φυσική υφή, ειδικά σε ανοιχτά είδη σιτηρών, όπως η βελανιδιά ή η τέφρα.
Υποστρώματα από χαρτί, χαρτόνι και πλαστικό
Τα χάρτινα προϊόντα είναι από τα πιο εύκολα υποστρώματα για σφράγιση με ορειχάλκινη μήτρα. Οι ρυθμίσεις ορειχάλκινης μήτρας για χαρτί και χαρτόνι βρίσκονται στο χαμηλό άκρο του φάσματος θερμοκρασίας - συνήθως 90 έως 130 βαθμούς Κελσίου - με ελαφριά πίεση και πολύ σύντομους χρόνους παραμονής 1 έως 2 δευτερολέπτων. Ο στόχος στο χαρτί είναι η καθαρή πρόσφυση του φύλλου ή ένα απαλό χαραγμένο αποτύπωμα, όχι ένα σημάδι εγκαύματος.
Το επικαλυμμένο χαρτί και το χαρτόνι δέχονται τη μεταφορά μεμβράνης όμορφα επειδή η λεία, σφραγισμένη επιφάνεια τους παρέχει σταθερή επαφή με την επιφάνεια μήτρας. Τα μη επικαλυμμένα κοντάκια είναι πιο πορώδη, γεγονός που μπορεί να προκαλέσει μικρο-κενά στην κάλυψη του φύλλου. Εάν τυπώνετε αλουμινόχαρτο σε μη επικαλυμμένο χαρτί, μια ελαφρώς υψηλότερη θερμοκρασία (προσθέστε 10 έως 15 βαθμούς Κελσίου) και ένα κλάσμα περισσότερος χρόνος παραμονής αντισταθμίζει την αυξημένη απορρόφηση της επιφάνειας.
Τα βαρύτερα χαρτόνια και η άκαμπτη σανίδα - από αυτές που χρησιμοποιούνται για πολυτελείς συσκευασίες, εξώφυλλα βιβλίων και φακέλους παρουσιάσεων - μπορούν να χειριστούν βαθύτερη χάραξη χωρίς σχίσιμο, επειδή η δαγκάνα τους υποστηρίζει τη μηχανική μετατόπιση. Χαρτί ελαφρύτερο από 200 gsm κινδυνεύει να τρυπήσει κάτω από επιθετικές ρυθμίσεις βάθους ή πίεσης.
Πλαστικά είδηχωρίζονται σε δύο διακριτές κατηγορίες. Τα μαλακότερα θερμοπλαστικά όπως το πολυαιθυλένιο, το πολυπροπυλένιο και το PVC ανταποκρίνονται καλά στις ορειχάλκινες μήτρες σε θερμοκρασίες μεταξύ 165 και 200 βαθμών Κελσίου (325 έως 400 βαθμούς Φαρενάιτ). Αυτά τα υλικά μαλακώνουν προβλέψιμα υπό τη θερμότητα, δέχονται τη μεταφορά του φύλλου εύκολα και παράγουν καθαρά χαραγμένα σημάδια. Τα θερμοσκληρυνόμενα πλαστικά και οι πιο σκληρές ρητίνες απαιτούν υψηλότερες θερμοκρασίες - που πλησιάζουν τους 400 έως 455 βαθμούς Κελσίου (750 έως 850 βαθμούς Φαρενάιτ) - παρόμοιες με την επωνυμία σκληρού ξύλου.
Ένα κρίσιμο ζήτημα με τα πλαστικά: επιφανειακή ενέργεια. Τα περισσότερα πλαστικά χρειάζονται επιφανειακή ενέργεια τουλάχιστον 38 έως 42 dynes/cm για αξιόπιστη πρόσφυση του φύλλου. Πλαστικά χαμηλής-επιφανείας-όπως ακατέργαστο πολυαιθυλένιο ή πολυπροπυλένιο ενδέχεται να απαιτούν επεξεργασία κορώνας ή επεξεργασία με φλόγα πριν από τη σφράγιση για να διασφαλιστεί ότι το φύλλο αλουμινίου θα κολλήσει μόνιμα αντί να αποκολληθεί με την πάροδο του χρόνου.
Οι λεπτές πλαστικές μεμβράνες που χρησιμοποιούνται σε συσκευασίες τροφίμων ή σε συσκευασίες με κυψέλες φαρμακευτικών προϊόντων γενικά δεν είναι κατάλληλες για άμεση σφράγιση από ορείχαλκο με θερμή μήτρα - η θερμότητα καίγεται πριν δημιουργηθεί ένα χρησιμοποιήσιμο σημάδι. Αυτές οι εφαρμογές εξυπηρετούνται καλύτερα από εξειδικευμένους ενσωματωμένους κωδικοποιητές ή διεργασίες κρύου φύλλου.
Ύφασμα και Ειδικά Υλικά
Τα συνθετικά υφάσματα όπως το νάιλον, ο πολυεστέρας και ο καμβάς μπορούν να σφραγιστούν θερμά σε θερμοκρασίες παρόμοιες με τα μαλακά θερμοπλαστικά (150 έως 200 βαθμοί Κελσίου), αν και η πίεση πρέπει να παραμείνει ελαφριά για να αποφευχθεί η σύνθλιψη της ύφανσης. Η μεταφορά μεμβράνης σε ύφασμα λειτουργεί καλύτερα με λεία, σφιχτά υφαντά συνθετικά - ανοιχτής-υφαντικής υφής ή υλικά με έντονη υφή δεν έχουν τη συνεχή περιοχή επαφής που απαιτείται για καθαρή πρόσφυση.
Οι σφραγίδες κεριού αντιπροσωπεύουν μια εξειδικευμένη αλλά αυξανόμενη εφαρμογή. Μήτρες ορείχαλκου σχεδιασμένες για εργασία με κερί σε πολύ χαμηλότερες θερμοκρασίες (το ίδιο το κερί λιώνει στους 60 έως 85 βαθμούς Κελσίου) και η μήτρα χρησιμοποιείται κρύα - συμπιεσμένη σε ακίνητο-λιωμένο κερί για να σχηματιστεί η εντύπωση καθώς πήζει. Η θερμική μάζα της μήτρας βοηθά πραγματικά εδώ, απομακρύνοντας τη θερμότητα από το κερί και επιταχύνοντας το σετ.
Εφαρμογές ποιότητας τροφίμων-όπως η επωνυμία ψωμιού, τορτίγιες ή τυριού χρησιμοποιούν τροφές-ασφαλείς ορειχάλκινες μήτρες σε θερμοκρασίες βαθμονομημένες για το συγκεκριμένο προϊόν. Πρόκειται για εφαρμογές σύντομης-επαφής όπου η μήτρα αφήνει ένα καλλυντικό σημάδι στην επιφάνεια χωρίς να μαγειρευτεί μέσω του προϊόντος.
Ο παρακάτω πίνακας ενοποιεί τις συνιστώμενες παραμέτρους εκκίνησης για το καλύτερο υπόστρωμα για εργασίες σφράγισης από ορείχαλκο. Αυτές οι τιμές αντιπροσωπεύουν τα δοκιμασμένα σημεία εκκίνησης - πάντα εκτελούνται δοκιμαστικές αποτυπώσεις σε παλιοσίδερα πριν από τη δέσμευση σε κομμάτια παραγωγής, καθώς ο χρόνος παραμονής της μήτρας από ορείχαλκο ανά υλικό ποικίλλει ανάλογα με το μέγεθος της μήτρας, την πολυπλοκότητα του σχεδιασμού και τον συγκεκριμένο εξοπλισμό.
| Τύπος υλικού | Εύρος Θερμοκρασίας | Επίπεδο Πίεσης | Ώρα παραμονής | Συμβατότητα με φύλλο αλουμινίου |
|---|---|---|---|---|
| Φυτικό-μαυρισμένο δέρμα | 150 - 200 C (300 - 400 F) | Μεσαία προς σταθερή | 2 - 5 δευτερόλεπτα | Εξοχος |
| Δέρμα{0}}μαυρισμένο με χρώμιο | 120 - 150 C (250 - 300 F) | Ελαφρύ προς μέτριο | 1 - 3 δευτερόλεπτα | Καλός |
| PU / συνθετικό δέρμα | 100 - 140 C (210 - 285 F) | Φως | 1 - 2 δευτερόλεπτα | Καλό (δοκιμή πρώτα) |
| Μαλακό ξύλο (πεύκο, κέδρος) | 340 - 400 C (650 - 750 F) | Στερεά, ακόμη | 5 - 10 δευτερόλεπτα | Μη τυπικό (μάρκα θερμότητας) |
| Σκληρό ξύλο (σφενδάμι, καρυδιά) | 400 - 455 C (750 - 850 F) | Στερεά, ακόμη | 8 - 15 δευτερόλεπτα | Μη τυπικό (μάρκα θερμότητας) |
| Επικαλυμμένο χαρτί / χαρτόνι | 90 - 120 C (195 - 250 F) | Φως | 1 - 2 δευτερόλεπτα | Εξοχος |
| Χαρτί / χαρτόνι χωρίς επίστρωση | 100 - 130 C (210 - 265 F) | Ελαφρύ προς μέτριο | 1 - 3 δευτερόλεπτα | Καλή (λίγο υψηλότερη θερμοκρασία) |
| Μαλακά θερμοπλαστικά (PE, PP, PVC) | 165 - 200 C (325 - 400 F) | Μέσον | 2 - 4 δευτερόλεπτα | Καλό (έλεγχος επιφανειακής ενέργειας) |
| Σκληρά θερμοσκληρυνόμενα πλαστικά | 400 - 455 C (750 - 850 F) | Εταιρεία | 3 - 8 δευτερόλεπτα | Περιωρισμένος |
| Συνθετικό ύφασμα (νάιλον, πολυεστέρας) | 150 - 200 C (300 - 400 F) | Φως | 1 - 3 δευτερόλεπτα | Μέτρια (μόνο λεία ύφανση) |
| Σφραγίδες από κερί | Χρησιμοποιείται κρύο σε λιωμένο κερί | Ελαφριά πρέσα σε κερί | Κρατήστε μέχρι να οριστεί (3 - 5 δευτ.) | Δεν ισχύει |
Λάβετε υπόψη ότι αυτές οι παράμετροι αλληλεπιδρούν. Μια μεγαλύτερη επιφάνεια μήτρας χρειάζεται περισσότερη πίεση και ελαφρώς μεγαλύτερη διάρκεια για να εξασφαλίσει πλήρη, ομοιόμορφη επαφή. Μια βαθιά χαραγμένη μήτρα που λειτουργεί στην ίδια θερμοκρασία με μια ρηχή θα παράγει μια ελαφρύτερη εντύπωση επειδή λιγότερη επιφάνεια μεταφέρει θερμότητα. Και η θερμοκρασία περιβάλλοντος συνεργείου, το πάχος του υποστρώματος, ακόμη και η υγρασία, ωθούν τις βέλτιστες ρυθμίσεις προς τη μία ή την άλλη κατεύθυνση.
Το υπόστρωμα σάς λέει ποια θερμοκρασία και το χρονικό εύρος πρέπει να στοχεύσετε, αλλά ο τρόπος με τον οποίο αποδίδετε πραγματικά αυτήν τη θερμότητα - και πόσο σταθερά ελέγχετε την πίεση - εξαρτάται αποκλειστικά από τον εξοπλισμό που βρίσκεται στον πάγκο ή τη γραμμή παραγωγής σας.
Συμβατότητα εξοπλισμού και μέθοδοι θέρμανσης για ορειχάλκινες μήτρες σφράγισης
Η γνώση της σωστής θερμοκρασίας και χρόνου παραμονής για το υπόστρωμά σας είναι μόνο η μισή εξίσωση. Η πρέσα που χρησιμοποιείτε και ο τρόπος με τον οποίο αποδίδει θερμότητα στην πρόσοψη της μήτρας καθορίζουν εάν αυτές οι ρυθμίσεις μεταφράζονται σε σταθερά αποτελέσματα ή σε απογοητευτική μεταβλητότητα από τη μια εντύπωση στην άλλη. Διαφορετικοί τύποι εξοπλισμού τοποθετούν διαφορετικά ορειχάλκινα καλούπια, ελέγχουν την πίεση με διαφορετική ακρίβεια και θερμαίνουν τη μήτρα μέσω διαφορετικών μηχανισμών - κάθε συνδυασμός που ταιριάζει σε ένα συγκεκριμένο πλαίσιο παραγωγής.
Τύποι πρέσας και συμβατότητα ορειχάλκινης μήτρας
Δεν λειτουργεί κάθε πρέσα με τον ίδιο τρόπο με μια ορειχάλκινη μήτρα. Το σύστημα τοποθέτησης, η παροχή πίεσης και ο έλεγχος διαδρομής διαφέρουν σημαντικά μεταξύ των κατηγοριών εξοπλισμού και η αντιστοίχιση της μήτρας σας με το λάθος μηχάνημα δημιουργεί προβλήματα που καμία ρύθμιση θερμοκρασίας δεν μπορεί να διορθώσει.
Πρέσες Arbor με θερμαντικά στοιχείαείναι το άλογο της μικρής-παρτίδας και χομπίστας. Μια ορειχάλκινη μήτρα για θερμή σφράγιση με πρέσα κληματαριάς συνήθως στερεώνεται μέσω ενός στύλου με σπείρωμα ή μιας βιδωμένης πλάκας σφιγκτήρα που συνδέεται σε μια θερμαινόμενη πλάκα. Ελέγχετε την πίεση χειροκίνητα μέσω του μοχλοβραχίονα, που σας δίνει απτική ανάδραση αλλά περιορισμένη επαναληψιμότητα. Τα πιεστήρια Arbor excel για πρωτότυπα, σύντομες εκδόσεις και{4}}εξαιρετικές προσαρμοσμένες εργασίες, όπου μπορείτε να αντέξετε οικονομικά να καλέσετε σε κάθε εμφάνιση με αίσθηση.
Πνευματικές μηχανές θερμής σφράγισηςπαρέχει πίεση αέρα-κύλινδρος-με προκαθορισμένη δύναμη, εξαλείφοντας την ανθρώπινη μεταβλητότητα μιας χειροκίνητης πρέσας. Η τοποθέτηση ορειχάλκινης μήτρας για διατάξεις πνευματικής πρέσας συνήθως περιλαμβάνει μια γρήγορη-αλλαγή πλάκας στερέωσης - των μπουλονιών μήτρας σε έναν προσαρμογέα αλουμινίου που γλιστράει σε μια χελιδονοουρά ή στη ράγα σύσφιξης στη θερμαινόμενη κεφαλή. Η σταθερή κάθετη δύναμη και οι προγραμματιζόμενοι κύκλοι παραμονής καθιστούν τα πνευματικά μηχανήματα ιδανικά για παραγωγή μεσαίου έως μεγάλου-όγκου όπου κάθε εντύπωση πρέπει να ταιριάζει με την τελευταία.
Χειροποίητα σίδερα επωνυμίας-είναι η απλούστερη διαμόρφωση. Η ορειχάλκινη μήτρα περνάει απευθείας πάνω ή σφίγγει στην κεφαλή μιας ηλεκτρικά θερμαινόμενης ή θερμαινόμενης λαβής-με φλόγα. Ασκείτε πίεση με το χέρι στο τεμάχιο εργασίας. Αυτή η ρύθμιση κυριαρχεί σε εργαστήρια δέρματος, σε ξυλουργούς που χαρακτηρίζουν τα τελικά προϊόντα και σε κάθε εφαρμογή όπου το τεμάχιο εργασίας δεν μπορεί να έρθει στο πιεστήριο - πάνελ επίπλων, συναρμολογημένα προϊόντα ή μεγάλα αντικείμενα που δεν χωρούν κάτω από μια πλάκα.
Πρέσες θερμότητας (κέλυφος και αιώρηση-μακριά)χρησιμοποιήστε μια μεγάλη θερμαινόμενη πλάκα για να ασκήσετε ομοιόμορφη πίεση σε μια μεγάλη περιοχή. Οι ορειχάλκινες μήτρες τοποθετούνται στην επάνω πλάκα με κολλητική ταινία ή μπουλόνι υψηλής θερμοκρασίας- απευθείας σε ένθετα με στρόφιγγα. Οι πρέσες θερμότητας παρέχουν εξαιρετική ομοιομορφία σε όλη την επιφάνεια της μήτρας, αλλά προσφέρουν λιγότερο ακριβή έλεγχο πίεσης από τα πνευματικά συστήματα. Λειτουργούν καλά για τη σφράγιση αλουμινίου σε επίπεδα υποστρώματα όπως χαρτί, χαρτόνι και λεπτά κομμάτια δέρματος.
Ακολουθεί μια γρήγορη αναφορά για την αντιστοίχιση του εξοπλισμού στις ανάγκες παραγωγής σας:
- Πρέσα Arbor με θερμαινόμενη πλάκα- Το καλύτερο για πρωτότυπο, προσαρμοσμένο-απενεργοποιημένο και τρέχει κάτω από 50 κομμάτια. Χειροκίνητος έλεγχος πίεσης. Χαμηλό κόστος εξοπλισμού.
- Πνευματική μηχανή θερμής σφράγισης- Το καλύτερο για σταθερές σειρές παραγωγής 50 έως 10,000+ τεμαχίων. Προγραμματιζόμενη πίεση, παραμονή και θερμοκρασία. Μέτριο έως υψηλό κόστος εξοπλισμού.
- Σίδερο επωνυμίας χειρός-(ηλεκτρικό ή φλόγα)- Το καλύτερο για τεμάχια εργασίας μεγάλου μεγέθους,-επωνυμία στον ιστότοπο και χειροτεχνίες χαμηλού-όγκου (1 έως 100 τεμάχια). Φορητό, ελάχιστη ρύθμιση. Χαμηλό κόστος εξοπλισμού.
- Πρέσα θερμότητας με κοχύλι ή αιώρηση-μακριά- Ιδανικό για επίπεδα υποστρώματα, εργασίες με φύλλο αλουμινίου και μεσαίες διαδρομές (20 έως 500 τεμάχια). Ομοιόμορφη κατανομή θερμότητας σε μεγάλες περιοχές καλουπιών. Μέτριο κόστος εξοπλισμού.
Μέθοδοι Θέρμανσης και Έλεγχος Θερμοκρασίας
Οι μέθοδοι θέρμανσης για τις μήτρες σφράγισης ορείχαλκου εμπίπτουν σε τέσσερις κύριες κατηγορίες και η καθεμία επηρεάζει την ομοιόμορφη κατανομή της θερμότητας στην επιφάνεια της μήτρας -, παράγοντας που έχει μεγαλύτερη σημασία για τον ορείχαλκο παρά για τα περισσότερα άλλα μέταλλα.
Γιατί; Επειδή ο ορείχαλκος έχει υψηλή θερμική αγωγιμότητα (περίπου 109 W/m-K για το κοινό κράμα C360). Αυτό σημαίνει ότι η θερμότητα ρέει γρήγορα σε ολόκληρο το μπλοκ καλουπιού. Από τη θετική πλευρά, αυτό αποτρέπει τα κρύα σημεία και διασφαλίζει ότι η πλήρης περιοχή σχεδίασης φτάνει γρήγορα τη θερμοκρασία λειτουργίας. Από την αρνητική πλευρά, σημαίνει επίσης οποιαδήποτε ασυνέπεια στην πηγή θερμότητας - ένα καυτό σημείο από μια κακώς τοποθετημένη θερμάστρα φυσιγγίων, για παράδειγμα - διαδίδεται μέσω της μήτρας και μπορεί να προκαλέσει ανομοιόμορφη μεταφορά φύλλου ή καύση υποστρώματος σε εντοπισμένες περιοχές.
Ηλεκτρικές θερμάστρες φυσιγγίωνείναι η πιο κοινή μέθοδος θέρμανσης για πρέσες παραγωγής. Αυτά τα κυλινδρικά ωμικά στοιχεία εισάγονται σε οπές με διάτρηση στην πλάκα ή απευθείας στην πλάκα στερέωσης της μήτρας. Θερμαίνονται γρήγορα, ανταποκρίνονται καλά στους ελεγκτές PID και παρέχουν καλή ομοιομορφία όταν βρίσκονται σε σωστή απόσταση. Οι περισσότερες εγκαταστάσεις πεπιεσμένου αέρα και πρέσας κληματαριάς χρησιμοποιούν θερμαντήρες φυσιγγίων με ισχύ μεταξύ 100 και 500 watt, ανάλογα με το μέγεθος της μήτρας.
Εξωτερικές πλάκες θέρμανσηςβάλτε το ορειχάλκινο καλούπι ανάμεσα σε μια θερμαινόμενη πλάκα αλουμινίου ή χάλυβα και την κεφαλή πρέσας. Η μήτρα απορροφά θερμότητα αγώγιμα από την πλάκα κάτω από αυτήν. Αυτή η προσέγγιση λειτουργεί καλά για πιεστήρια θερμότητας και ορισμένες μηχανές σφράγισης με επίπεδη επιφάνεια. Το μειονέκτημα είναι ελαφρώς πιο αργή θερμική απόκριση όταν προσαρμόζετε τη θερμοκρασία - θερμαίνετε μεγαλύτερη θερμική μάζα (πλάκα συν μήτρα) παρά μόνο τη μήτρα.
Θερμαινόμενα σίδερα{0}}αερίουχρησιμοποιήστε φλόγα βουτανίου ή προπανίου για να θερμάνετε μια μεταλλική κεφαλή, στην οποία είναι τοποθετημένη η ορειχάλκινη μήτρα. Αυτά είναι κοινά σε εφαρμογές επωνυμίας χειρός και σε επιτόπιες εργασίες όπου η ηλεκτρική ενέργεια δεν είναι διαθέσιμη. Ο έλεγχος θερμοκρασίας είναι ανακριβής - που υπολογίζετε με βάση την εμπειρία, το χρώμα του θερμαινόμενου μετάλλου ή ένα θερμόμετρο επιφάνειας. Η θέρμανση με φυσικό αέριο παράγει λιγότερο ομοιόμορφα αποτελέσματα από τις ηλεκτρικές μεθόδους, αλλά το εμπόριο φορητότητας-αξίζει τον κόπο για πολλές εφαρμογές χειροτεχνίας και ξυλουργικής.
Ενσωματωμένοι ψηφιακοί ελεγκτές θερμοκρασίαςδεν αποτελούν μέθοδο θέρμανσης, αλλά μετατρέπουν οποιοδήποτε ηλεκτρικό θερμαντικό στοιχείο σε όργανο ακριβείας. Ένας ελεγκτής θερμοκρασίας για ορειχάλκινη μήτρα χρησιμοποιεί συνήθως έναν αισθητήρα θερμοστοιχείου ενσωματωμένο στην πλάκα ή στη βάση μήτρας, τροφοδοτώντας-ενδείξεις πραγματικού χρόνου σε έναν ελεγκτή PID που ρυθμίζει την ισχύ στο θερμαντικό στοιχείο. Αυτό διατηρεί τη θερμοκρασία του καλουπιού εντός συν ή πλην 2 έως 5 βαθμών Κελσίου από τον στόχο σας - κρίσιμο όταν τρέχετε φύλλο που χρειάζεται ακριβώς 120 βαθμούς Κελσίου για καθαρή πρόσφυση και καίει το υπόστρωμα στους 140 βαθμούς Κελσίου.
Το πρακτικό πακέτο: εάν η εργασία σας απαιτεί επαναλαμβανόμενα αποτελέσματα σε δεκάδες ή εκατοντάδες εμφανίσεις, επενδύστε σε ένα ηλεκτρικό θερμαντήρα φυσιγγίων σε συνδυασμό με έναν ψηφιακό ελεγκτή PID. Εάν ονομάζετε μερικά δερμάτινα είδη στον πάγκο σας και μπορείτε να ανεχτείτε την ελαφριά διακύμανση-έως-εντύπωσης, ένα απλούστερο θερμαινόμενο σίδερο ή χειροκίνητος έλεγχος θερμοκρασίας κάνει τη δουλειά.
Οι επιλογές εξοπλισμού διαμορφώνουν το κόστος ανά-εμφάνισή σας τόσο όσο το ανώτατο όριο ποιότητας σας. Μια πνευματική πρέσα με ψηφιακό έλεγχο θερμοκρασίας αντιπροσωπεύει μια σημαντική αρχική επένδυση που αποδίδει μέσω της ταχύτητας και της συνέπειας σε μεγάλες διαδρομές - ενώ ένα σίδερο χειρός-κοστίζει ένα κλάσμα τόσο πολύ, αλλά απαιτεί περισσότερη ικανότητα και χρόνο ανά τεμάχιο. Το να κατανοήσετε πού διασταυρώνονται το καλούπι σας, ο εξοπλισμός σας και ο όγκος παραγωγής σας, σας βοηθά να λαμβάνετε πιο έξυπνες αποφάσεις αγοράς όσον αφορά τόσο το υλικό όσο και το ίδιο το υλικό μήτρας.
Παράγοντες κόστους και εναλλακτικές λύσεις υλικών για μήτρες σφράγισης ορείχαλκου
Η επένδυση σε εξοπλισμό είναι μόνο ένα κομμάτι της εικόνας του προϋπολογισμού. Το ίδιο το καλούπι έχει τις δικές του μεταβλητές κόστους - και για πολλούς αγοραστές που παραγγέλνουν το πρώτο τους προσαρμοσμένο καλούπι, η τιμολόγηση φαίνεται αδιαφανής. Πόσο κοστίζει μια προσαρμοσμένη ορειχάλκινη μήτρα; Δεν υπάρχει μεμονωμένος αριθμός, αλλά υπάρχει ένα σαφές σύνολο μεταβλητών που κινούν την τιμή προς τα πάνω ή προς τα κάτω προβλέψιμα. Η κατανόηση αυτών των παραγόντων κόστους μήτρας σφράγισης ορείχαλκου σάς φέρνει σε ισχυρότερη θέση όταν ζητάτε προσφορές και συγκρίνετε προμηθευτές.
Τι επηρεάζει την τιμολόγηση του Brass Die
Πέντε βασικοί παράγοντες καθορίζουν το τι θα πληρώσετε για μια προσαρμοσμένη ορειχάλκινη μήτρα:
- Μέγεθος μήτρας- Οι μεγαλύτερες μήτρες καταναλώνουν περισσότερη πρώτη ύλη και απαιτούν μεγαλύτερο χρόνο μηχανής. Ένα καλούπι με τετράγωνο λογότυπο 1 ιντσών κοστίζει σημαντικά λιγότερο από ένα καλούπι πλάκας 4 x 6 ιντσών, ακόμα κι αν η πολυπλοκότητα του σχεδιασμού είναι πανομοιότυπη.
- Πολυπλοκότητα χαρακτικής- Ένα απλό κείμενο-μόνο με μηχανήματα γραμμάτων γραμμάτων πιο γρήγορα από ένα περίπλοκο λογότυπο με λεπτές σειρές, σφιχτές καμπύλες και πολλαπλά μεμονωμένα χαρακτηριστικά. Πιο πολύπλοκες διαδρομές εργαλείων σημαίνουν περισσότερο χρόνο CNC, γεγονός που αυξάνει άμεσα το κόστος.
- Βάθος χάραξης- Το βαθύτερο ανάγλυφο απαιτεί περισσότερα περάσματα αφαίρεσης υλικού. Μια μήτρα κοπής σε βάθος 1,5 mm για τυφλή αποτύπωση χρειάζεται πολύ περισσότερο χρόνο για να παραχθεί από μια ρηχή μήτρα 0,3 mm που προορίζεται για εργασίες με φύλλο αλουμινίου.
- Υλικό τοποθέτησης- Ένα γυμνό ορειχάλκινο τετράγωνο κοστίζει λιγότερο από ένα τοποθετημένο σε πλάκα αλουμινίου με στύλους με σπείρωμα ή προσαρμοσμένα εξαρτήματα με άγκιστρο εναλλαγής. Η εξειδικευμένη τοποθέτηση προσθέτει εργασία τόσο στο υλικό όσο και στη συναρμολόγηση.
- Ποσότητα παραγγελίας- Ένα-προσαρμοσμένο ζάρι φέρει το πλήρες κόστος εγκατάστασης. Εάν χρειάζεστε πέντε πανομοιότυπες μήτρες (για πολλούς σταθμούς εργασίας ή εφεδρικά εργαλεία), η τιμή ανά{3}}μονάδα πέφτει επειδή το πρόγραμμα CNC, η στερέωση και οι έλεγχοι ποιότητας μοιράζονται σε όλη την παρτίδα.
Ο χρόνος διεκπεραίωσης επηρεάζει επίσης την τιμολόγηση. Οι τυπικοί χρόνοι παράδοσης από 5 έως 10 εργάσιμες ημέρες δεν έχουν ασφάλιστρα, αλλά οι εσπευσμένες παραγγελίες (2 έως 3 ημέρες) συνήθως προσθέτουν 25 έως 50% στο σύνολο - παρόμοια με τις επισπευσμένες προσαυξήσεις που είναι κοινές στις προσαρμοσμένες υπηρεσίες κατασκευής μετάλλων. Εάν το χρονοδιάγραμμά σας επιτρέπει ευελιξία, η τυπική παραγωγή εξοικονομεί πραγματικά χρήματα.
Για ένα πρόχειρο σημείο αναφοράς: μικρές προσαρμοσμένες ορειχάλκινες μήτρες (κάτω από 2 ίντσες) για τα σίδερα επωνυμίας χομπίστων συνήθως κυμαίνονται από 50 έως 150 $. Η παραγωγή μεσαίου μεγέθους (2 έως 4 ίντσες) με μέτρια πολυπλοκότητα από 150 έως 500 $. Μεγάλες ή πολύ λεπτομερείς μήτρες για εφαρμογές βιομηχανικής σφράγισης μπορεί να υπερβούν τα 500 $ έως 1 $,000+, ειδικά όταν τοποθετούνται με εξοπλισμό ακριβείας για πνευματικές πρέσες.
Brass vs Alternative Die Materials
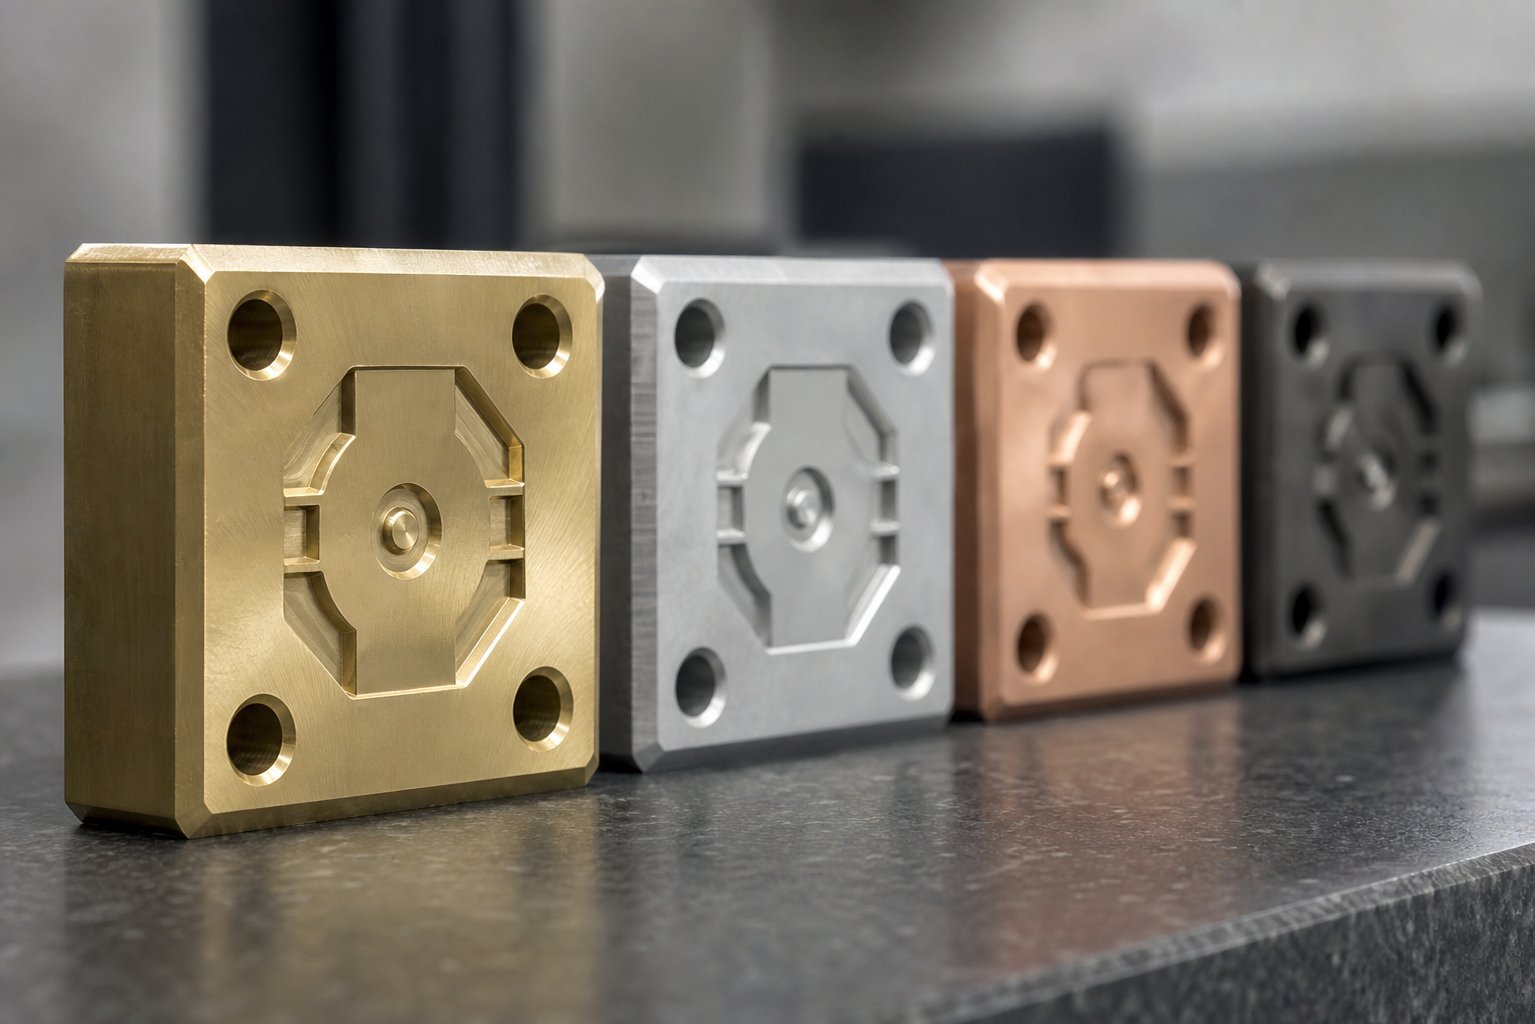
Ο ορείχαλκος δεν είναι η μόνη επιλογή. Τέσσερα άλλα υλικά ανταγωνίζονται για εφαρμογές καλουπιών και το καθένα καταλαμβάνει διαφορετική θέση στο φάσμα κόστους-έναντι-απόδοσης. Η σύγκριση μήτρας ορείχαλκου και μαγνησίου είναι το πιο συνηθισμένο σημείο απόφασης για αγοραστές με προϋπολογισμό, ενώ η συζήτηση με τη μήτρα σφράγισης από χάλυβα και ορείχαλκο έχει μεγαλύτερη σημασία για επιχειρήσεις υψηλού-όγκου που σχεδιάζουν μεγάλες εκστρατείες παραγωγής.
Δείτε πώς συσσωρεύονται τα υλικά:
| Υλικό μήτρας | Τυπικό εύρος κόστους | Διάρκεια ζωής (Εμφανίσεις) | Δυνατότητα λεπτομέρειας | Καλύτερες Εφαρμογές |
|---|---|---|---|---|
| Ορείχαλκος (C260/C360) | $$ | 50,000 - 100,000+ | Το ψηλό - κρατά καλά τις λεπτές γραμμές και τις αιχμηρές άκρες | Για γενική-χρήση: σφράγιση φύλλου, χάραξη, επωνυμία σε δέρμα, χαρτί, ξύλο, πλαστικό |
| Μαγνήσιο | $ | 5,000 - 10,000 | Μέτρια - λεπτομέρεια είναι δυνατή αλλά φθείρεται γρήγορα | Σύντομες διαδρομές, πρωτότυπα, ευχετήριες κάρτες, βιβλιοδεσίες, εργασία με αλουμινόχαρτο χαμηλής-πίεσης |
| Ψευδάργυρος | $ | 3,000 - 8,000 | Το χαμηλό έως μέτριο - πιο μαλακό κράμα περιορίζει τη συγκράτηση των άκρων | Budget short-run dies, αναλώσιμα εργαλεία, proof-of-concept testing |
| Χαλκός | $$-$$$ | 30,000 - 60,000 | Πολύ υψηλή - πιο μαλακή από ορείχαλκο, αλλά μηχανές για πιο λεπτομέρεια | Σφράγιση αλουμινίου με υψηλή-λεπτομέρεια σε χαρτί, εκτύπωση ασφαλείας, εφαρμογές καλών-τεχνικών |
| Χάλυβας (χάλυβας εργαλείων) | $$$-$$$$ | 500,000 - 1,000,000+ | Το υψηλό - διατηρεί τις άκρες υπό ακραία πίεση και θερμότητα | Βιομηχανική σήμανση μεγάλου-όγκου, κατασκευασμένα πλαστικά, παραγωγή μακράς-εκστρατείας |
Μερικές παρατηρήσεις από αυτή τη σύγκριση αξίζει να επισημανθούν:
Μαγνήσιοκοστίζει περίπου 40 έως 60% λιγότερο από τον ορείχαλκο για μια μήτρα ίδιου μεγέθους-, αλλά η διάρκεια ζωής της ορειχάλκινης μήτρας στις αποτυπώσεις είναι συνήθως 5 έως 10 φορές μεγαλύτερη. Εάν χρειάζεστε μόνο μερικές εκατοντάδες αποτυπώσεις για μια σύντομη διαδρομή συσκευασίας ή υλικά εκδήλωσης, το μαγνήσιο εξοικονομεί χρήματα. Πέρα από μερικές χιλιάδες κομμάτια, θα αντικαταστήσετε τη μήτρα μαγνησίου - πιθανώς περισσότερες από μία φορές - κάνοντας τον ορείχαλκο φθηνότερο κατά τη διάρκεια ζωής του έργου.
Ατσάλιαντέχει τον ορείχαλκο κατά μια τάξη μεγέθους, αλλά κοστίζει 3 έως 5 φορές περισσότερο εκ των προτέρων και χρειάζεται περισσότερος χρόνος για τη μηχανική επεξεργασία λόγω της σκληρότητάς του. Ο χάλυβας έχει νόημα όταν εκτελείτε ένα σχέδιο ενιαίας μήτρας σε εκατοντάδες χιλιάδες κύκλους σε μια γραμμή παραγωγής. Για μέτριους όγκους - ας πούμε 10.000 έως 50.000 εμφανίσεις - ο ορείχαλκος προσφέρει ισοδύναμη ποιότητα σε ένα κλάσμα της επένδυσης.
Χαλκόςκαταλαμβάνει μια θέση για εξαιρετικά-λεπτομέρεια εργασίας. Η μαλακότερη σύνθεσή του έχει μεγαλύτερες ανοχές από τον ορείχαλκο, αλλά η ίδια απαλότητα σημαίνει ότι φθείρεται πιο γρήγορα κάτω από επαναλαμβανόμενη θερμότητα και πίεση. Είναι η επιλογή του ειδικού για εφαρμογές γραφικής ύλης και ασφάλειας υψηλών προδιαγραφών, όχι μια εναλλακτική- γενικής χρήσης.
Η επιλογή μεταξύ αυτών των υλικών εξαρτάται τελικά από τον όγκο παραγωγής, τις απαιτήσεις λεπτομερειών και τον ορίζοντα προϋπολογισμού. Για μηχανικούς και ομάδες προμήθειας που συγκρίνουν χαρακτηριστικά κράματος σε πολλαπλές εφαρμογές, το YICHENΠόροι υλικώνπαρέχει ένα χρήσιμο σημείο εκκίνησης για την αξιολόγηση του ορείχαλκου, του χάλυβα και άλλων μετάλλων παραγωγής δίπλα-δίπλα - όταν η απόφαση για το υλικό της μήτρας διασταυρώνεται με τις ευρύτερες προδιαγραφές υλικού εξαρτημάτων.
Η τιμή και η επιλογή υλικού σάς λένε τι αγοράζετε. Αλλά ακόμη και το σωστό καλούπι στο σωστό υλικό μπορεί να έχει χαμηλότερη απόδοση εάν κάτι πάει στραβά κατά την παραγωγή - και η γνώση του τρόπου διάγνωσης και επιδιόρθωσης κοινών προβλημάτων εξοικονομεί χρόνο και εντυπώσεις.
Αντιμετώπιση προβλημάτων κοινών προβλημάτων Brass Die
Πληκτρολογήσατε τη θερμοκρασία σας, επιλέξατε το σωστό υπόστρωμα και τοποθετήσατε τη μήτρα σας -, αλλά η εντύπωση εξακολουθεί να μην φαίνεται σωστή. Πριν απορρίψετε το τεμάχιο εργασίας ή κατηγορήσετε τον κατασκευαστή της μήτρας, οι περισσότερες αποτυχίες σφράγισης εντοπίζονται σε μια χούφτα διαγνώσιμες αιτίες με άμεσες επιδιορθώσεις. Αυτός ο οδηγός αντιμετώπισης προβλημάτων καλύπτει τα προβλήματα που είναι πιο πιθανό να αντιμετωπίσετε και εξετάζει το καθένα ως ζεύγος αιτιών-και-λύσεων, ώστε να μπορείτε να επιστρέψετε γρήγορα σε καθαρές εμφανίσεις.
Ρηχές ή ανομοιόμορφες εντυπώσεις
Όταν η ορειχάλκινη μήτρα σας αφήνει ένα σημάδι που είναι αχνό στη μία πλευρά, που λείπουν οι γωνίες ή είναι ασυνεπώς βαθιά στη σχεδίαση, το πρόβλημα βρίσκεται σχεδόν πάντα στο σύστημα πίεσης ή επαφής και όχι στην ίδια τη μήτρα. Δείτε τι πρέπει να ελέγξετε:
- Ανεπαρκής συνολική πίεση- Η μήτρα δεν οδηγείται αρκετά σκληρά στο υπόστρωμα για να δημιουργηθεί πλήρης επαφή.Διορθώνω:Αυξήστε σταδιακά τη δύναμη πίεσης. Σε μια πρέσα κληματαριάς, εφαρμόστε περισσότερη πίεση στο μοχλό. σε ένα πνευματικό μηχάνημα, ανυψώστε τον κύλινδρο PSI με μικρά βήματα μέχρι να μεταφερθεί καθαρά η πλήρης περιοχή σχεδιασμού.
- Ανώμαλη πλάκα ή επιφάνεια στήριξης- Εάν η θερμαινόμενη πλάκα είναι στρεβλή, φθαρμένη ή η βάση μήτρας δεν είναι τελείως επίπεδη, η μία άκρη της μήτρας έρχεται σε επαφή με το υπόστρωμα πριν από την άλλη.Διορθώνω:Τοποθετήστε ένα φύλλο carbon χαρτί ανάμεσα στη μήτρα και μια επίπεδη επιφάνεια δοκιμής, πιέστε προς τα κάτω και ελέγξτε το σχέδιο επαφής. Εάν η πίεση συγκεντρώνεται στη μία πλευρά, γυαλίστε τις ζώνες χαμηλής-πίεσης με λεπτό φύλλο ή χαρτί μέχρι να επιτευχθεί ομοιόμορφη επαφή. Αντικαταστήστε τις πλάκες που εμφανίζουν ορατή κοιλότητα ή φθαρμένα αυλάκια.
- Φθαρμένη επιφάνεια μήτρας- Μετά από δεκάδες χιλιάδες αποτυπώσεις, η ανυψωμένη ανάγλυφη επιφάνεια αναπτύσσει μικρο-στρογγυλοποίηση στις άκρες και χάνει την ομοιομορφία του ύψους. Οι λεπτές λεπτομέρειες φθείρονται πρώτα γιατί έχουν μικρότερη μάζα.Διορθώνω:Επιθεωρήστε την επιφάνεια μήτρας υπό μεγέθυνση. Εάν οι άκρες εμφανίζονται στρογγυλεμένες ή οι συγκεκριμένες περιοχές είναι ορατά χαμηλότερες από τις υπόλοιπες, η μήτρα χρειάζεται επανεμφάνιση ή αντικατάσταση.
- Λανθασμένη προετοιμασία του υποστρώματος- Δέρμα με λάδια επιφανειών, χαρτί με υπερβολική υγρασία ή πλαστικό με στατικό φορτίο, όλα αντιστέκονται στη μεταφορά καθαρών αποτυπωμάτων.Διορθώνω:Καθαρίστε την επιφάνεια του υποστρώματος αμέσως πριν τη σφράγιση. Σκουπίστε το δέρμα με ένα πανί-που δεν αφήνει χνούδια, ρυθμίστε το χαρτί με την κατάλληλη υγρασία (κάτω από 8% υγρασία) και χρησιμοποιήστε αντιστατική επεξεργασία στα πλαστικά.
- Παραμόρφωση ή ανομοιομορφία του υποστρώματος- Ένα κυρτό σεντόνι ή ένα κυρτό δερμάτινο κομμάτι δεν θα έρθει σε πλήρη επαφή με μια επίπεδη μήτρα.Διορθώνω:Ισιώστε τα υποστρώματα πριν από τη σφράγιση. Για χαρτί, εγκλιματίστε το απόθεμα σε περιβάλλον ελεγχόμενης-υγρασίας. Για το δέρμα, χρησιμοποιήστε μια πλάκα στήριξης ή μια ράβδο που κρατά το κομμάτι επίπεδο κατά τη διάρκεια του κύκλου πίεσης.
Προβλήματα καψίματος, κολλήματος και μεταφοράς φύλλου
Οι αστοχίες που σχετίζονται με τη θερμοκρασία-είναι οι πιο συνηθισμένοι πονοκέφαλοι στην κατασκευή ορειχάλκινων καλουπιών. Επειδή ο ορείχαλκος μεταφέρει τη θερμότητα τόσο αποτελεσματικά, ακόμη και μικρές υπερβάσεις της θερμοκρασίας ή του χρόνου παραμονής μεταφράζονται αμέσως σε ορατή ζημιά στο υπόστρωμα.
- Καψαλιστικό υπόστρωμα- Το υλικό σκουραίνει, καίγεται ή αποχρωματίζεται πέρα από την προβλεπόμενη περιοχή αποτύπωσης.Αιτία:Η θερμοκρασία ρυθμίστηκε πολύ υψηλή, ο χρόνος παραμονής πολύ μεγάλος ή και τα δύο.Διορθώνω:Μειώστε τη θερμοκρασία κατά 5 βαθμούς Κελσίου και μειώστε το χρόνο παραμονής έως ότου το σημάδι είναι καθαρό χωρίς αποχρωματισμό του περιβάλλοντος. Στο δέρμα, το καυτό εμφανίζεται συχνά ως σκούρο φωτοστέφανο γύρω από τα γράμματα. σε χαρτί, εμφανίζεται ως κιτρίνισμα ή ευθραυστότητα στις άκρες αποτύπωσης.
- Μήτρα κολλώντας στο υπόστρωμα- Η μήτρα αρπάζει το υλικό κατά την απελευθέρωση, τραβώντας ίνες από χαρτί, τεντώνοντας το δέρμα ή αφήνοντας υπολείμματα στην επιφάνεια της μήτρας.Αιτία:Συσσώρευση υπολειμμάτων κόλλας από αλουμινόχαρτο, λιωμένο υλικό υποστρώματος ψημένο στη μήτρα ή υπερβολική θερμοκρασία που προκαλεί τη μερική σύντηξη του υποστρώματος με τον ορείχαλκο.Διορθώνω:Καθαρίστε καλά την πρόσοψη της μήτρας - χρησιμοποιήστε ορειχάλκινη βούρτσα (ποτέ χάλυβα, που γρατσουνίζει το ανάγλυφο) και διαλύτη κατάλληλο για τον τύπο υπολειμμάτων. Για τα υπολείμματα του φύλλου, η ισοπροπυλική αλκοόλη ή ένα ειδικό καθαριστικό φύλλου λειτουργεί καλά. Χαμηλώστε τη θερμοκρασία εάν το κόλλημα επαναληφθεί μετά τον καθαρισμό.
- Ατελής μεταφορά μεμβράνης (γυμνά σημεία ή αποσπασματική κάλυψη)- Τμήματα του σχεδιαστικού φύλλου μεταφέρουν καθαρά ενώ άλλες περιοχές δείχνουν το γυμνό υπόστρωμα από κάτω.Αιτία:Ανεπαρκής θερμοκρασία που εμποδίζει την πλήρη ενεργοποίηση της κόλλας, ανομοιόμορφη πίεση που αφήνει χαμηλές-ζώνες επαφής ή ασυμβατότητα μεμβράνης-υποστρώματος όπου το συγκολλητικό στρώμα δεν συνδέεται με τη χημεία της επιφάνειας.Διορθώνω:Αυξήστε τη θερμοκρασία σταδιακά και επιβεβαιώστε με μια δοκιμή τρίψιμο - εάν το φύλλο ανασηκώνεται όταν τρίβεται ελαφρά, η πρόσφυση είναι ατελής. Επαληθεύστε την ομοιόμορφη πίεση στην επιφάνεια της μήτρας. Εάν το πρόβλημα παραμένει, μεταβείτε σε μια κατηγορία φύλλου που έχει σχεδιαστεί για τον συγκεκριμένο τύπο υποστρώματος σας (επικαλυμμένο έναντι μη επικαλυμμένου χαρτιού, επεξεργασμένο έναντι μη επεξεργασμένου πλαστικού).
- Αιμορραγία αλουμινίου ή θολές άκρες- Το αλουμινόχαρτο εκτείνεται πέρα από τα όρια του σχεδιασμού, λερώνοντας σε περιοχές που δεν-είναι εικόνα.Αιτία:Πολύ υψηλή θερμοκρασία, πολύς χρόνος παραμονής ή φθαρμένη μήτρα του οποίου οι άκρες δεν μπορούν πλέον να ορίσουν ευκρινή όρια.Διορθώνω:Μειώστε τη θερμότητα και μειώστε το χρόνο πίεσης. Επιθεωρήστε τις άκρες της μήτρας - εάν εμφανίζουν ορατή στρογγυλοποίηση ή διάτρηση, η μήτρα έχει φτάσει σε σημείο που δεν μπορεί πλέον να δημιουργήσει αιχμηρά σπασίματα μεμβράνης και χρειάζεται αντικατάσταση ή επαν-επεξεργασία.
- Το αλουμινόχαρτο φουσκώνει ή τσαλακώνει- Το αλουμινόχαρτο που μεταφέρθηκε δείχνει μικρές φυσαλίδες, ρυτίδες ή ανυψωμένα μπαλώματα μετά τη στάμπα.Αιτία:Η υγρασία παγιδεύεται στο υπόστρωμα που εξατμίζεται υπό τη θερμότητα, δημιουργώντας θήκες κάτω από το στρώμα φύλλου. Εναλλακτικά, ασταθής ποιότητα φύλλου ή ανεπαρκής πίεση που δεν πιέζει το φύλλο στην επιφάνεια.Διορθώνω:Προ{0}}στεγνώνουν τα υποστρώματα πριν από τη σφράγιση (ειδικά χαρτί και δέρμα που αποθηκεύονται σε συνθήκες υγρασίας). Βεβαιωθείτε ότι η τάση τροφοδοσίας του φύλλου είναι σταθερή και βεβαιωθείτε ότι η πίεση είναι ομοιόμορφη σε ολόκληρη την περιοχή της εικόνας.
Μια γρήγορη σημείωση σχετικά με τον τρόπο καθαρισμού ενός ορειχάλκινου καλουπιού κατά την παραγωγή: αναπτύξτε τη συνήθεια να σκουπίζετε την όψη της μήτρας με ένα μαλακό πανί μεταξύ κάθε 20 έως 50 αποτυπώσεις όταν τρέχετε αλουμινόχαρτο. Τα υπολείμματα σχηματίζονται σταδιακά και το να τα πιάσετε νωρίς είναι πολύ πιο εύκολο από το τρίψιμο ψημένου-σε κόλλα μετά από μια πλήρη παραγωγή. Για βαθύτερο καθαρισμό, αφαιρέστε τη μήτρα από την πρέσα, μουλιάστε για λίγο σε ζεστό διαλύτη και τρίψτε απαλά με μια ορειχάλκινη-βούρτσα με τρίχες. Αποφύγετε λειαντικά μαξιλαράκια ή ατσάλινο μαλλί - στρογγυλεύουν τις λεπτές άκρες στις οποίες εξαρτάται η μήτρα σας για αιχμηρά αποτυπώματα.
Ζητήματα φθοράς και μακροζωίας
Κάθε ορειχάλκινη μήτρα έχει μια πεπερασμένη διάρκεια ζωής. Το ερώτημα είναι αν το δικό σας φτάνει στο μέγιστο των δυνατοτήτων του ή υποβαθμίζεται πρόωρα λόγω παραγόντων που μπορούν να προληφθούν. Η έγκαιρη αναγνώριση των πινακίδων φθοράς της μήτρας σφράγισης από ορείχαλκο σάς επιτρέπει να σχεδιάζετε αντικαταστάσεις προτού η ποιότητα πέσει κάτω από τα αποδεκτά επίπεδα.
- Στρογγυλοποίηση άκρων σε λεπτά χαρακτηριστικά- Το παλαιότερο ορατό σημάδι φθοράς. Οι λεπτές γραμμές και το μικρό κείμενο χάνουν πρώτα την ευκρίνειά τους επειδή έχουν τη μικρότερη μάζα υλικού και βιώνουν τον περισσότερο θερμικό κύκλο ανά μονάδα επιφάνειας.Δράση:Συγκρίνετε μια νέα εντύπωση με την αρχική σας απόδειξη. Εάν οι λεπτές λεπτομέρειες μαλακώνουν, η μήτρα εισέρχεται στη φάση της πτώσης της. Σχεδιάστε μια αντικατάσταση προτού η υποβάθμιση γίνει εμφανής στους τελικούς πελάτες.
- Διάβρωση ή διάβρωση της επιφάνειας- Μικρές κοιλότητες ή αποχρωματισμένα μπαλώματα εμφανίζονται στην πρόσοψη της μήτρας, ειδικά σε μήτρες που εκτίθενται σε όξινα υποστρώματα (μερικά φυτικά-μαυρισμένα δέρματα) ή χημικούς διαλύτες καθαρισμού που χρησιμοποιούνται ακατάλληλα.Δράση:Το ελαφρύ κοίλωμα μπορεί μερικές φορές να γυαλιστεί εάν δεν έχει φτάσει στο βάθος ανακούφισης. Το βαθύ κοίλωμα απαιτεί αντικατάσταση μήτρας.
- Απώλεια βάθους στην επιφάνεια μήτρας- Μετά από πολλές χιλιάδες αποτυπώσεις, το συνολικό ύψος ανάγλυφου μειώνεται καθώς οι ανυψωμένες επιφάνειες συμπιέζονται και φθείρονται υπό επαναλαμβανόμενες κρούσεις.Δράση:Μετρήστε το βάθος ανακούφισης με ένα μετρητή βάθους και συγκρίνετε με την αρχική προδιαγραφή. Μια απώλεια μεγαλύτερη από 15 έως 20% συνήθως καθιστά τη μήτρα ακατάλληλη για εργασίες χάραξης, αν και μπορεί να εξακολουθεί να λειτουργεί για μεταφορά φύλλου όπου απαιτείται μικρότερο βάθος.
Τι επιταχύνει τη φθορά του καλουπιού; Οι θερμοκρασίες λειτουργίας υψηλότερες από τις απαιτούμενες βρίσκονται στην κορυφή της λίστας - η υπερβολική θερμότητα μαλακώνει την επιφάνεια του ορείχαλκου μικροσκοπικά με κάθε κύκλο, επιταχύνοντας την απώλεια υλικού. Το σφράγισμα λειαντικών υποστρωμάτων (χωρίς επικάλυψη χαρτόνι, ακατέργαστο ξύλο) φθείρεται πιο γρήγορα από τα λεία υλικά. Και οι κακές συνήθειες καθαρισμού επιτρέπουν στα υπολείμματα να ψήνονται σε μια σκληρή κρούστα που απαιτεί επιθετικές μεθόδους αφαίρεσης, καταστρέφοντας τη μήτρα κατά τη διαδικασία.
Για να παρατείνετε τη διάρκεια ζωής του καλουπιού σας:
- Αποθηκεύστε τις μήτρες σε ξηρό περιβάλλον, ιδανικά τυλιγμένες σε-αντιμαυρωμένο πανί ή σφραγισμένες σε σακούλα με φερμουάρ-για να αποτρέψετε την οξείδωση μεταξύ των χρήσεων.
- Ποτέ μη στοιβάζετε μήτρες πρόσωπο με πρόσωπο--χωρίς προστατευτικό υλικό μεταξύ τους - ο ορείχαλκος είναι αρκετά μαλακός ώστε η πίεση επαφής να μπορεί να μεταφέρει σημάδια μεταξύ των επιφανειών της μήτρας.
- Καθαρίστε μετά από κάθε περίοδο παραγωγής, όχι μόνο όταν εμφανίζονται ορατά υπολείμματα.
- Λειτουργήστε στη χαμηλότερη αποτελεσματική θερμοκρασία για τον συνδυασμό υποστρώματος και φύλλου - κάθε βαθμό πάνω από το ελάχιστο επιταχύνει τη φθορά της επιφάνειας χωρίς να βελτιώνει την ποιότητα αποτύπωσης.
Γνωρίζοντας πότε ένα καλούπι χρειάζεται αντικατάσταση - και έχοντας τις πληροφορίες έτοιμες για να παραγγείλετε γρήγορα τον διάδοχό του -, η παραγωγή συνεχίζεται χωρίς κενά ποιότητας. Αυτή η ίδια η διαδικασία παραγγελίας έχει το δικό της σύνολο βέλτιστων πρακτικών που αξίζει να κατανοήσετε προτού σηκώσετε το τηλέφωνο ή συμπληρώσετε μια φόρμα προσφοράς.
Πώς να παραγγείλετε και να αξιολογήσετε προσαρμοσμένες μήτρες σφράγισης ορείχαλκου
Η αντικατάσταση ενός φθαρμένου καλουπιού ή η θέση σε λειτουργία του πρώτου προσαρμοσμένου εργαλείου θα πρέπει να είναι απλή - αλλά τα ασαφή αιτήματα προσφοράς οδηγούν σε ασαφή αποτελέσματα. Οι προμηθευτές χρειάζονται συγκεκριμένες πληροφορίες για να δημιουργήσουν ένα καλούπι που να ταιριάζει με την αίτησή σας και χρειάζεστε ένα σαφές πλαίσιο για την επιθεώρηση του τι φτάνει. Είτε είστε ιδιοκτήτης εργαστηρίου δέρματος που παραγγέλνει μια μήτρα επωνυμίας είτε ένας μηχανικός συσκευασίας που προμηθεύεται εργαλεία παραγωγής, η παρακάτω διαδικασία διατηρεί και τις δύο πλευρές ευθυγραμμισμένες από την πρώτη επαφή έως την τελική παράδοση.
Πληροφορίες που πρέπει να συλλέξετε πριν από την παραγγελία
Φανταστείτε να τηλεφωνείτε σε έναν προμηθευτή και να λέτε "Χρειάζομαι μια ορειχάλκινη μήτρα με το λογότυπό μου επάνω". Αυτό είναι σαν να μπαίνεις σε ένα μηχανουργείο και να ζητάς «ένα μεταλλικό μέρος». Όσο περισσότερες λεπτομέρειες παρέχετε εκ των προτέρων, τόσο λιγότερους κύκλους αναθεώρησης θα κάνετε στο - και τόσο πιο γρήγορα τα πλοία σας. Ακολουθεί η διαδικασία παραγγελίας που παρουσιάζεται βήμα προς βήμα:
- Ολοκληρώστε το διανυσματικό σας έργο τέχνης- Παρέχετε τη σχεδίαση σε μορφή AI, EPS, SVG ή DXF με όλες τις γραμματοσειρές να έχουν μετατραπεί σε περιγράμματα. Εάν το αρχείο σας είναι εικόνα ράστερ (JPEG ή PNG), περιμένετε από τον προμηθευτή να χρεώσει ένα τέλος μετατροπής ή να το απορρίψει εντελώς. Οι απαιτήσεις για προσαρμοσμένα έργα τέχνης ορειχάλκινης μήτρας δεν είναι-διαπραγματεύσιμες σε αυτό το στάδιο: καθαρές διανυσματικές διαδρομές, χωρίς ανοιχτά περιγράμματα και ακριβείς διαστάσεις στο τελικό μέγεθος σφραγίδας.
- Προσδιορίστε το υπόστρωμά σας- Πείτε στον προμηθευτή τι ακριβώς υλικό θα σφραγίσετε: φυτικό-δεψασμένο δέρμα, χαρτόνι με επικάλυψη, πεύκο, πλαστικό ABS ή οτιδήποτε άλλο ισχύει. Αυτό καθορίζει το βάθος χάραξης και τη γωνία λοξοτομής που θα κόψουν στη μήτρα.
- Καθορίστε τον επιθυμητό τύπο εμφάνισης- Κάνεις σφράγιση αλουμινίου, τυφλή αποτύπωση, θερμική επωνυμία ή ανάγλυφη εκτύπωση; Κάθε τεχνική απαιτεί διαφορετικό βάθος ανάγλυφου, φινίρισμα επιφάνειας και γεωμετρία άκρων. Μια μήτρα βελτιστοποιημένη για εργασίες με φύλλο αλουμινίου δεν θα έχει καλή απόδοση για βαθύ σκάλισμα δέρματος.
- Επιβεβαιώστε το σύστημα τοποθέτησης- Προσδιορίστε τον τύπο του πιεστηρίου σας και πώς θα προσαρτηθεί η μήτρα. Bunter post για κληματαριά; Μοτίβο μπουλονιών για πνευματική μηχανή; Στέλεχος με σπείρωμα για σίδερο χειρός; Δώστε τις διαστάσεις στερέωσης - απόσταση οπών, μέγεθος σπειρώματος, πάχος πλάκας - ώστε η μήτρα να είναι έτοιμη για εγκατάσταση χωρίς τροποποίηση.
- Δηλώστε τις προσδοκίες σας για τον όγκο παραγωγής- Ένα καλούπι που προορίζεται για 500 εμφανίσεις σε ένα έργο χειροτεχνίας μπορεί να καθοριστεί διαφορετικά από αυτό που αναμένεται να εκτελέσει 50.000 κύκλους σε μια γραμμή παραγωγής. Ο όγκος επηρεάζει τις συστάσεις ποιότητας υλικού, τις προδιαγραφές βάθους και αν ο προμηθευτής προτείνει ορείχαλκο ή μια εναλλακτική λύση όπως ο χάλυβας.
- Επικοινωνήστε τις απαιτήσεις σας για την ανάκαμψη- Οι τυπικοί χρόνοι παράδοσης (5 έως 10 εργάσιμες ημέρες) διατηρούν το κόστος σε λογικό επίπεδο. Η παραγωγή Rush συμπιέζει αυτό το χρονοδιάγραμμα, αλλά προσθέτει 25 έως 50% στο τιμολόγιό σας. Σχεδιάστε εκ των προτέρων όταν είναι δυνατόν.
- Ζητήστε απόδειξη ή μακέτα-- Ζητήστε μια ψηφιακή απόδοση ή μια δοκιμαστική εμφάνιση πριν από την αποστολή. Οι αξιόπιστοι προμηθευτές παρέχουν μια αντικατοπτρισμένη απόδειξη έργων τέχνης για την αποσύνδεσή σας-ασφαλίζοντας τα σφάλματα πριν κοπεί το μέταλλο.
Μερικές κόκκινες σημαίες που πρέπει να προσέξετε στην επικοινωνία με τους προμηθευτές: απροθυμία να συζητηθούν οι ιδιαιτερότητες ποιότητας υλικού ή κράματος, καμία αναφορά σε βήμα στεγανοποίησης, αδυναμία καθορισμού ανοχών βάθους χάραξης ή αναφοράς χωρίς να ρωτήσετε για το υπόστρωμα και την τεχνική σας. Ένας καλός κατασκευαστής καλουπιών κάνει ερωτήσεις - εάν ο προμηθευτής λάβει την παραγγελία σας χωρίς να διευκρινίσει καμία λεπτομέρεια, πιθανότατα έχετε να κάνετε με μια γενική υπηρεσία που δεν θα βελτιστοποιήσει το καλούπι για την εφαρμογή σας.
Αξιολόγηση της ποιότητας μήτρας και επιλογή του υλικού σας
Το ζάρι σου φτάνει. Πριν το τοποθετήσετε στην πρέσα σας και εκτελέσετε την παραγωγή, αφιερώστε πέντε λεπτά για να το επιθεωρήσετε. Μια λίστα ελέγχου ποιότητας ορειχάλκινης μήτρας εντοπίζει κατασκευαστικά ελαττώματα που διαφορετικά θα εμφανίζονταν ως ασυνεπείς αποτυπώσεις στα πρώτα εκατό κομμάτια σας - οπότε έχετε ήδη σπαταλήσει υπόστρωμα και χρόνο.
Δείτε τι πρέπει να αναζητήσετε στο τελικό προϊόν ενός προμηθευτή ορειχάλκινης μήτρας:
- Ομοιόμορφο βάθος χάραξης- Χρησιμοποιήστε ένα μετρητή βάθους ή έναν δείκτη καντράν για να μετρήσετε το βάθος ανακούφισης σε πολλά σημεία στην επιφάνεια της μήτρας. Η παραλλαγή πρέπει να παραμένει εντός συν ή πλην 0,05 mm για εργασίες με φύλλο αλουμινίου και συν ή πλην 0,1 mm για εφαρμογές χάραξης. Εάν η μία γωνία είναι πολύ πιο ρηχή από την αντίθετη πλευρά, η μήτρα είτε υποβλήθηκε σε μηχανική κατεργασία σε ακατάλληλα ισοπεδωμένο κρεβάτι είτε παραμορφώθηκε κατά τη διάρκεια της μετα-επεξεργασίας.
- Καθαρές άκρες και αιχμηρές μεταβάσεις- Επιθεωρήστε το όριο μεταξύ ανυψωμένων επιφανειών σχεδίασης και εσοχών περιοχών φόντου υπό μεγέθυνση ή φακό. Οι άκρες πρέπει να είναι τραγανές, όχι στρογγυλεμένες ή κουρελιασμένες. Τα γρέζια κατά μήκος των κομμένων τοίχων υποδεικνύουν ημιτελή αφαίρεση γρεζιών. Οι ασαφείς ή ανομοιόμορφες μεταβάσεις σημαίνουν ότι το μιτ CNC είχε φθαρεί ή ο ρυθμός τροφοδοσίας ήταν πολύ επιθετικός.
- Σωστή ευθυγράμμιση τοποθέτησης- Εάν η μήτρα περιλαμβάνει πλάκα στήριξης ή υλικό στερέωσης, βεβαιωθείτε ότι το σχέδιο είναι κεντραρισμένο και τετράγωνο σε σχέση με τα σημεία στήριξης. Μια μήτρα που κάθεται στραβά στην πρέσα παράγει γωνιακές εντυπώσεις που δεν διορθώνονται πλήρως με κανένα γρίφο. Βεβαιωθείτε ότι οι οπές με σπείρωμα έχουν χτυπηθεί καθαρά και ότι η μήτρα εφαρμόζει τέλεια επίπεδη σε μια γνωστή-επίπεδη επιφάνεια αναφοράς.
- Ποιότητα φινιρίσματος επιφάνειας- Η ανυψωμένη επιφάνεια σφράγισης (το τμήμα που έρχεται σε επαφή με το υπόστρωμά σας) πρέπει να γυαλίζεται λεία. Σημάδια εργαλείων, γρατσουνιές ή αυλακώσεις κατεργασίας σε αυτή την επιφάνεια θα μεταφερθούν σε κάθε εντύπωση. Οι περιοχές του φόντου σε εσοχή δεν χρειάζονται το ίδιο γυαλιστικό - κάποια υφή εκεί είναι αποδεκτή αφού αυτές οι περιοχές δεν έρχονται ποτέ σε επαφή με το υπόστρωμα.
- Ακρίβεια σχεδίασης- Συγκρίνετε τη φυσική μήτρα με το αρχικό διανυσματικό σας έργο τέχνης. Ελέγξτε την απόσταση των γραμμάτων, τα βάρη των γραμμών και τυχόν λεπτές λεπτομέρειες που μπορεί να έχουν απλοποιηθεί κατά την κατασκευή. Οι μικρές αποκλίσεις είναι φυσιολογικές στα μικρότερα μεγέθη χαρακτηριστικών, αλλά οτιδήποτε είναι ορατό σε κανονική απόσταση θέασης υποδηλώνει πρόβλημα ποιότητας.
Πέρα από την επιθεώρηση της τελικής μήτρας, η ίδια η ποιότητα του κράματος αξίζει προσοχής. Δεν είναι όλοι οι ορείχαλκοι ίσοι - και πώς να παραγγείλετε μια προσαρμοσμένη ορειχάλκινη μήτρα σφράγισης που αποδίδει σε όλη την αναμενόμενη διάρκεια ζωής της ξεκινά με την κατανόηση του μετάλλου από κάτω.
Ο ορείχαλκος C360 (ελεύθερος-ορείχαλκος κατεργασίας που περιέχει περίπου 60% χαλκό, 35% ψευδάργυρο και 3% μόλυβδο) είναι η πιο κοινή επιλογή για μήτρες σφράγισης. Η περιεκτικότητά του σε μόλυβδο λειτουργεί ως θραύση-τσιπ κατά τη διάρκεια της κατεργασίας CNC, παράγοντας καθαρότερες κοπές και λείες επιφάνειες. Ο ορείχαλκος C260 (70% χαλκός, 30% ψευδάργυρος) προσφέρει καλύτερη αντοχή στη διάβρωση και ελαφρώς υψηλότερη ανθεκτικότητα, αλλά μηχανές λιγότερο καθαρές - όπωςΟι συγκριτικές αναλύσεις αυτών των κραμάτων δείχνουν, το C360 προσφέρει εξαιρετική μηχανική ικανότητα, ενώ το C260 ευνοείται όπου-η μακροπρόθεσμη περιβαλλοντική έκθεση προκαλεί ανησυχία.
Για τις περισσότερες εφαρμογές καυτής σφράγισης και επωνυμίας, το C360 παρέχει την ιδανική ισορροπία: επεξεργάζεται με λεπτομέρεια, μεταφέρει τη θερμότητα ομοιόμορφα και αντέχει σε δεκάδες χιλιάδες θερμικούς κύκλους. Το C260 είναι πιο λογικό για μήτρες που θα αποθηκευτούν μακροπρόθεσμα- μεταξύ της σπάνιας χρήσης ή θα εκτεθούν σε διαβρωτικά υποστρώματα (ορισμένα χημικά-μαυρισμένα δέρματα ή επεξεργασμένα χαρτιά).
Η επιλογή υλικού γίνεται πιο περίπλοκη όταν προσδιορίζετε επίσης στάμπα εξαρτήματα και όχι μόνο την ίδια τη μήτρα - συγκρίνοντας ορείχαλκο με αλουμίνιο, χάλυβα και ανοξείδωτο χάλυβα για τα εξαρτήματα που παράγονται. Για μηχανικούς και ομάδες προμηθειών που πλοηγούνται σε αυτές τις αποφάσεις, το YICHENΣελίδα Υλικώνχρησιμεύει ως πρακτικό εργαλείο έρευνας όπου μπορείτε να συγκρίνετε κράματα ορείχαλκου μαζί με άλλα μέταλλα παραγωγής κατά τη φάση προδιαγραφών, βοηθώντας στην ευθυγράμμιση των επιλογών υλικών μήτρας με τις ευρύτερες απαιτήσεις του έργου.
Το συμπέρασμα: μια καλή-παραγγελία ορειχάλκινης μήτρας - προσδιορίζεται με σαφήνεια, επιθεωρείται προσεκτικά και ταιριάζει με το σωστό κράμα για την εφαρμογή σας - αποδίδει σταθερές εντυπώσεις από τον πρώτο κύκλο πίεσης μέχρι την τελική παραγωγή. Αφιερώστε χρόνο για να επικοινωνήσετε διεξοδικά με τον προμηθευτή σας, επαληθεύστε την ποιότητα κατά την παράδοση και θα αποφύγετε τους απογοητευτικούς κύκλους επανεπεξεργασίας που μαστίζουν βιαστικές ή κάτω από{4}}καθορισμένες παραγγελίες.
Συχνές ερωτήσεις σχετικά με μήτρες σφράγισης ορείχαλκου
1. Πόσο διαρκεί ένα καλούπι ορειχάλκινου σφράγισης;
Ένα καλοδιατηρημένο καλούπι ορειχάλκινου σφραγίσματος συνήθως διαρκεί μεταξύ 50.000 και 100.000 αποτυπώσεις προτού η αισθητή φθορά επηρεάσει την ποιότητα. Η διάρκεια ζωής εξαρτάται από τη λειαντικότητα του υποστρώματος, τη θερμοκρασία λειτουργίας, τις συνήθειες καθαρισμού και την πολυπλοκότητα του σχεδιασμού. Τα χαρακτηριστικά λεπτής-λεπτομέρειας φθείρονται πρώτα, ενώ τα έντονα σχέδια με πιο χοντρές γραμμές διατηρούν την ευκρίνεια περισσότερο. Το τρέξιμο στη χαμηλότερη αποτελεσματική θερμοκρασία και ο τακτικός καθαρισμός της επιφάνειας της μήτρας μεταξύ των συνεδριών παραγωγής επεκτείνει σημαντικά τη διάρκεια χρήσης. Συγκριτικά, οι μήτρες μαγνησίου διαρκούν μόνο 5.000 έως 10.000 αποτυπώσεις, ενώ οι μήτρες χάλυβα μπορεί να ξεπεράσουν τους 500.000 κύκλους.
2. Ποια είναι η διαφορά μεταξύ της χάραξης CNC και της χημικής χάραξης για ορειχάλκινες μήτρες;
Η χάραξη CNC χρησιμοποιεί περιστροφικά εργαλεία κοπής για να χαράξει μηχανικά το υλικό μακριά από το ορειχάλκινο μπλοκ, δημιουργώντας βαθύτερο ανάγλυφο κατάλληλο για εφαρμογές χάραξης και επωνυμίας. Η χημική χάραξη χρησιμοποιεί μια φωτοανθεκτική μάσκα και λουτρό οξέος για να διαλύσει μη προστατευμένες περιοχές, δημιουργώντας επιφάνειες χωρίς γρέζια-ιδανικές για λεπτές λεπτομέρειες σε ρηχά βάθη κάτω από 0,5 mm. Το φρεζάρισμα CNC προτιμάται για εργασίες επωνυμίας δέρματος και βαθιάς χάραξης, ενώ η χημική χάραξη ταιριάζει στη σφράγιση αλουμινίου υψηλής ακρίβειας σε χαρτί όπου οι σφιχτές ανοχές και οι λείες επιφάνειες έχουν μεγαλύτερη σημασία. Οι αλλαγές σχεδίασης είναι φθηνότερες με τη χάραξη, καθώς χρειάζεται μόνο μια νέα φωτομάσκα αντί για επαναπρογραμματισμό των διαδρομών εργαλείων.
3. Ποια θερμοκρασία πρέπει να χρησιμοποιήσω για τη στάμπα με ορειχάλκινη μήτρα σε δέρμα;
Η θερμοκρασία εξαρτάται από τον τύπο του δέρματος. Οι σφραγίδες από φυτικό-μαυρισμένο δέρμα είναι καλύτερες μεταξύ 150 και 200 βαθμών Κελσίου για τυφλή αποτύπωση ή περίπου 120 έως 130 βαθμούς Κελσίου για μεταφορά φύλλου. Το δέρμα{7}}μαυρισμένο με χρώμιο απαιτεί χαμηλότερη θερμότητα στους 120 έως 150 βαθμούς Κελσίου λόγω της μαλακότερης,{10}}ευαίσθητης δομής του στη θερμότητα. Το συνθετικό δέρμα PU χρειάζεται τη μεγαλύτερη προσοχή, μένοντας μεταξύ 100 και 140 βαθμών Κελσίου για να αποφευχθεί η τήξη. Πάντα να εκτελείτε πρώτα τις δοκιμαστικές αποτυπώσεις σε παλιοσίδερα, αυξάνοντας τη θερμοκρασία σε βήματα 5 μοιρών μέχρι να επιτύχετε καθαρά αποτελέσματα χωρίς καψίματα ή σημάδια φωτοστέφανου γύρω από τις άκρες του σχεδιασμού.
4. Τι μορφή αρχείου χρειάζομαι για να παραγγείλω μια προσαρμοσμένη ορειχάλκινη μήτρα σφράγισης;
Οι προμηθευτές απαιτούν διανυσματικά έργα τέχνης σε μορφή AI, EPS, SVG ή DXF με όλες τις γραμματοσειρές να έχουν μετατραπεί σε περιγράμματα ή καμπύλες. Τα διανυσματικά αρχεία ορίζουν σχήματα με μαθηματικές διαδρομές που οι μηχανές CNC μπορούν να ανιχνεύσουν με ακρίβεια, σε αντίθεση με τις εικόνες ράστερ (JPEG, PNG) που δεν έχουν την απαιτούμενη ανάλυση για τη δημιουργία διαδρομής εργαλείων. Το σχέδιό σας πρέπει να πληροί τις απαιτήσεις ελάχιστου πάχους γραμμής 0,5 mm τόσο για θετικά στοιχεία όσο και για αρνητικούς χώρους. Η παροχή ενός αρχείου ράστερ συνήθως επιφέρει πρόσθετα τέλη μετατροπής και μπορεί να οδηγήσει σε απώλεια λεπτομερειών. Παρέχετε πάντα το έργο τέχνης στο πραγματικό μέγεθος σφραγίδας με καθορισμένες σαφείς διαστάσεις.
5. Πώς μπορώ να διορθώσω την ατελή μεταφορά αλουμινίου με ορειχάλκινη μήτρα σφράγισης;
Η αποσπασματική ή η ατελής μεταφορά του φύλλου συνήθως οφείλεται σε τρεις αιτίες: ανεπαρκής θερμοκρασία που εμποδίζει την πλήρη ενεργοποίηση της κόλλας, ανομοιόμορφη πίεση που αφήνει ζώνες χαμηλής-επαφής ή ασυμβατότητα του υποστρώματος μεμβράνης-. Ξεκινήστε αυξάνοντας τη θερμοκρασία κατά 5-βαθμούς και πραγματοποιώντας μια δοκιμή τρίψιμο - εάν το φύλλο ανασηκώνεται όταν τρίβεται ελαφρά, η πρόσφυση είναι ατελής. Στη συνέχεια, ελέγξτε την ομοιομορφία της πίεσης εξετάζοντας το σχέδιο αποτύπωσης σε ολόκληρη την επιφάνεια της μήτρας. Εάν τα προβλήματα επιμένουν μετά τη ρύθμιση της θερμότητας και της πίεσης, μεταβείτε σε μια κατηγορία φύλλου ειδικά σχεδιασμένη για τον τύπο του υποστρώματος σας, καθώς τα επικαλυμμένα χαρτιά, τα μη επικαλυμμένα υλικά και τα πλαστικά απαιτούν διαφορετικές χημικές χημικές ουσίες κόλλας για αξιόπιστη συγκόλληση.


