


Κατανόηση των εγκοπών παράκαμψης και του ρόλου τους στην προοδευτική απόδοση καλουπιών
Κάθε μηχανικός εργαλείων και ζαριών που έχει τρέξειμια προοδευτική λειτουργία σφράγισηςγνωρίζει το συναίσθημα: η ταινία τροφοδοτείται ομαλά για χίλια χτυπήματα, μετά ξαφνικά πιάνει, κάνει λάθος εγγραφή ή κολλάει σε ένα ανυψωτικό. Τις περισσότερες φορές, ο ένοχος ανατρέχει σε ένα μικρό αλλά κρίσιμο χαρακτηριστικό στη διάταξη της ταινίας. Αυτό το χαρακτηριστικό είναι η εγκοπή παράκαμψης.
Οι εγκοπές παράκαμψης είναι σκόπιμες τροποποιήσεις υλικού που γίνονται στην άκρη της ταινίας σε ένα προοδευτικό καλούπι σφράγισης. Ο σκοπός τους είναι να διαχειριστούν τον τρόπο με τον οποίο η λωρίδα αλληλεπιδρά με ανυψωτικά, πιλότους και άλλα εξαρτήματα μήτρας καθώς προχωρά από σταθμό σε σταθμό. Σε ένα καλούπι σφράγισης λαμαρίνας με αρνητικές και θετικές εγκοπές παράκαμψης, αυτά τα χαρακτηριστικά ανακούφισης καθορίζουν εάν η ταινία καθαρίζει καθαρά τα εσωτερικά εμπόδια ή σύρεται σε επιφάνειες που υποβαθμίζουν την ακρίβεια του βήματος με την πάροδο του χρόνου.
Η ιδέα είναι απλή. Η εκτέλεση είναι όπου τα πράγματα γίνονται ενδιαφέροντα.
Τι είναι οι εγκοπές παράκαμψης στις προοδευτικές μήτρες
Φανταστείτε μια μεταλλική λωρίδα να περνά μέσα από μια προοδευτική μήτρα με οκτώ ή δέκα σταθμούς. Ανάμεσα σε κάθε διαδρομή πίεσης, η λωρίδα πρέπει να ανασηκώνεται, να προωθείται κατά ένα μήκος βήματος και να επανέρχεται στη θέση της για την επόμενη λειτουργία. Οι ανυψωτές ανυψώνουν τη λωρίδα για να καθαρίσουν τις κάτω επιφάνειες της μήτρας και οι πιλότοι τραβούν την ταινία στην τελική καταχώριση. Υπάρχουν εγκοπές παράκαμψης για να αφήνουν τη λωρίδα να περάσει πάνω ή γύρω από αυτούς τους ανυψωτήρες και τους πιλότους χωρίς να κρέμεται, να σέρνεται ή να συγκρούεται.
Πρακτικά, η εγκοπή παράκαμψης είναι ένα χαρακτηριστικό τοπικό ανάγλυφο ή αποκοπής που προστίθεται στη διάταξη της λωρίδας που αποτρέπει τις παρεμβολές κατά την τροφοδοσία, τη διαμόρφωση, το κόψιμο ή τη μεταφορά εξαρτημάτων. Δεν είναι μια καλλυντική λεπτομέρεια ή μια εκ των υστέρων σκέψη. Είναι ένας σκόπιμος μηχανισμός ελέγχου λωρίδων που καθορίζει ο σχεδιαστής κατά το στάδιο της διάταξης, πολύ πριν κοπεί οποιοδήποτε ατσάλι.
Υπάρχουν δύο βασικοί τύποι: θετικές εγκοπές παράκαμψης, οι οποίες διατηρούν υλικό στη λωρίδα σε μορφή-όπως καρτέλα και αρνητικές εγκοπές παράκαμψης, οι οποίες αφαιρούν πλήρως το υλικό από την άκρη της ταινίας. Κάθε τύπος δημιουργεί μια διαφορετική μηχανική σχέση μεταξύ της λωρίδας και των εξαρτημάτων της μήτρας που πρέπει να πλοηγηθεί.
Γιατί η επιλογή τύπου Notch έχει σημασία για τον έλεγχο λωρίδων
Εδώ είναι που πολλοί μηχανικοί υποτιμούν την απόφαση. Ο γεωμετρικός προσανατολισμός της εγκοπής διέπει άμεσα τη δύναμη τροφοδοσίας λωρίδας, την ακρίβεια βήματος και την εγγραφή σταθμού-σε-σταθμό. Μια θετική εγκοπή διατηρεί ανέπαφο το υλικό, διατηρώντας την ακαμψία της λωρίδας, αλλά απαιτεί από τη συγκρατημένη γλωττίδα να περνά πάνω από τις επιφάνειες του ανυψωτικού. Μια αρνητική εγκοπή κόβει το υλικό, παρέχοντας διάκενο από τον ανυψωτικό αλλά μειώνοντας την τοπική ακαμψία της ταινίας.
Η επιλογή λάθος δεν δημιουργεί απλώς μια μικρή ταλαιπωρία. Εισάγει σφάλματα τροφοδοσίας που επιδεινώνονται σε κάθε σταθμό κατάντη, υποβαθμίζει την εγγραφή που εμφανίζεται ως απόκλιση διαστάσεων στα τελικά εξαρτήματα και επιταχύνει τη φθορά του καλουπιού με τρόπους που συντομεύουν τα διαστήματα συντήρησης. Σε αρνητικές και θετικές εγκοπές παράκαμψης μήτρες σφράγισης λαμαρίνας, αυτή η ενιαία γεωμετρική απόφαση κυματίζει ολόκληρη τη διαδικασία παραγωγής.
Η επιλογή μεταξύ θετικών και αρνητικών εγκοπών παράκαμψης δεν είναι καλλυντική. Αλλάζει ριζικά τον τρόπο με τον οποίο η λωρίδα αλληλεπιδρά με κάθε σταθμό κατάντη, επηρεάζοντας την αντίσταση τροφοδοσίας, την εμπλοκή του πιλότου και τη αθροιστική ακρίβεια θέσης σε ολόκληρο το καλούπι.
Αυτός ο οδηγός είναι γραμμένος για μηχανικούς εργαλείων που κατανοούν ήδη τα βασικά στοιχεία της προοδευτικής μήτρας, αλλά χρειάζονται σαφήνεια στις αποφάσεις γεωμετρίας εγκοπής. Δεν θα βρείτε εισαγωγικές εξηγήσεις για το τι είναι μια προοδευτική μήτρα ή πώς λειτουργεί η σίτιση με ταινίες. Αντίθετα, η μελλοντική εστίαση είναι στους συγκεκριμένους γεωμετρικούς, λειτουργικούς και υλικούς-παράγοντες που καθορίζουν ποιος τύπος εγκοπής ανήκει στη διάταξη της λωρίδας σας.
Η διάκριση ξεκινά από τη γεωμετρία. Το πώς κάθε τύπος εγκοπής αλληλεπιδρά φυσικά με τη λωρίδα και τι σημαίνει αυτό για τους μηχανικούς τροφοδοσίας σας, εξαρτάται αποκλειστικά από το αν το υλικό παραμένει ή φεύγει.
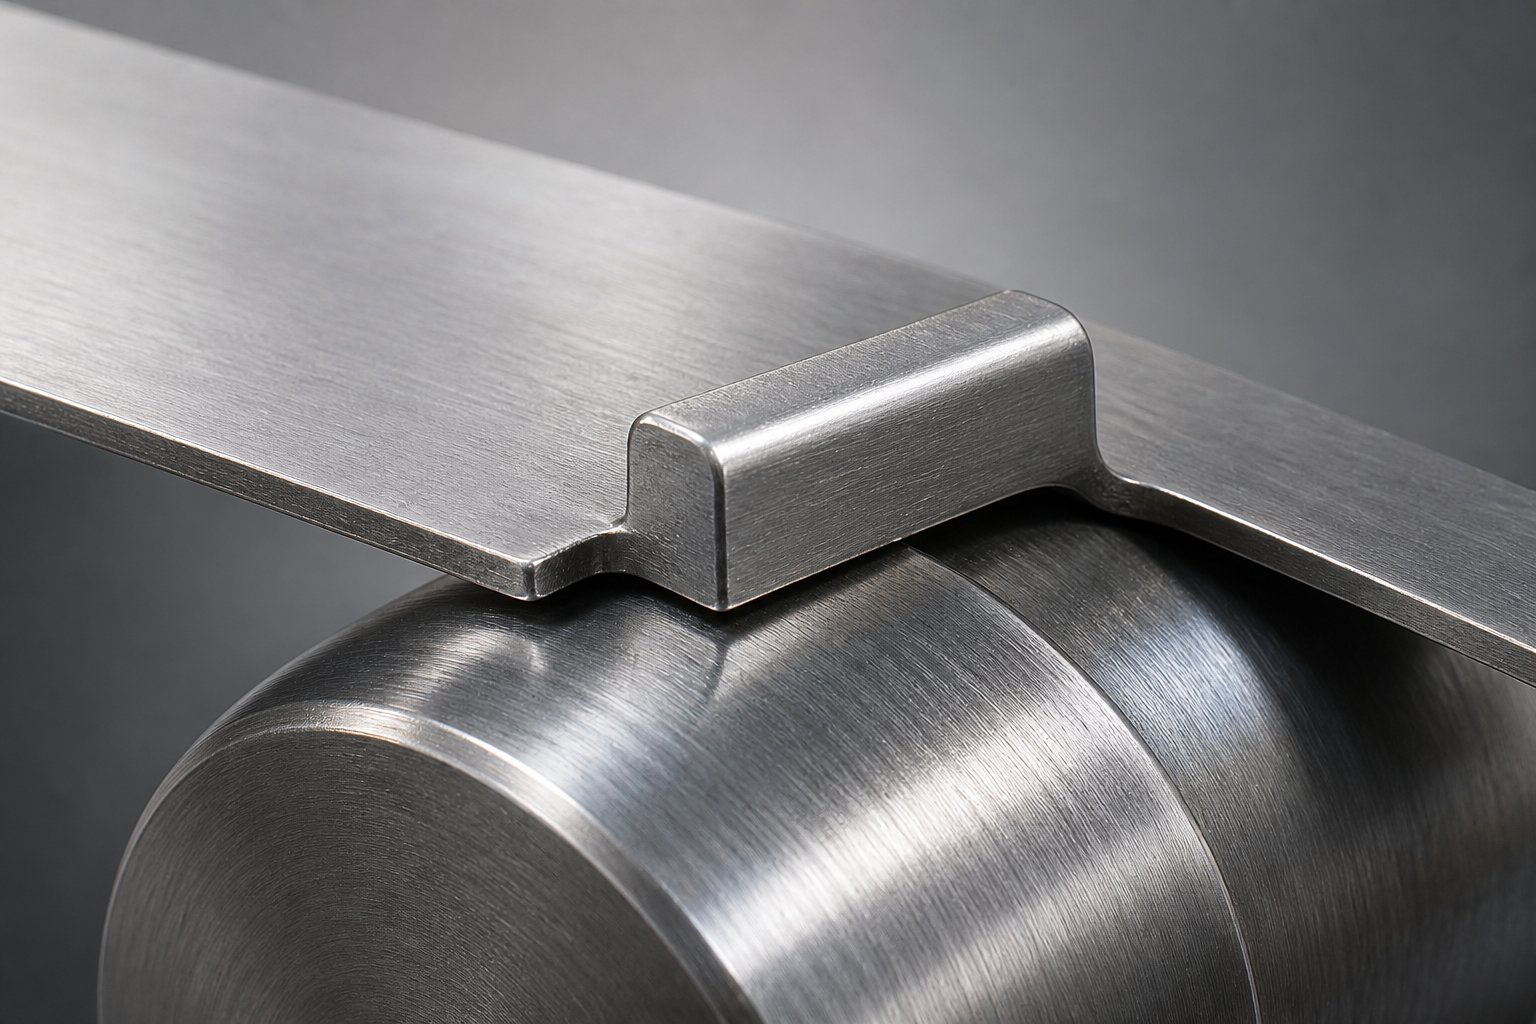
Θετική Γεωμετρία Εγκοπής Παράκαμψης και Λειτουργική Μηχανική
Μια θετική εγκοπή παράκαμψης αφήνει υλικό στη λωρίδα. Αντί να κόψει ένα τμήμα της άκρης της λωρίδας και να το απορρίψει ως θραύσμα, η μήτρα δημιουργεί μια προεξοχή-όπως προεξοχή που παραμένει φυσικά προσαρτημένη στη λωρίδα. Αυτή η συγκρατημένη γλωττίδα εκτείνεται προς τα μέσα ή προς τα έξω από την άκρη της λωρίδας, σχηματίζοντας ένα μικρό αλλά σκόπιμα διαμορφωμένο χαρακτηριστικό που μεταφέρει η λωρίδα σε κάθε επόμενο σταθμό.
Το πρακτικό αποτέλεσμα: το πλάτος της λωρίδας στη θέση της εγκοπής παραμένει ουσιαστικά ανέπαφο. Κανένα υλικό δεν χάνεται. Κανένας γυμνοσάλιαγκος δεν χρειάζεται διαχείριση. Η λωρίδα διατηρεί τη δομική της συνέχεια και αυτή η συνέχεια παίζει άμεσο ρόλο στο πώς συμπεριφέρεται η λωρίδα κατά τη διάρκεια της τροφοδοσίας.
Θετική γεωμετρία εγκοπής και διατήρηση υλικού
Το προφίλ κοπής για μια θετική εγκοπή είναι συνήθως μια μερική διάτμηση που ελευθερώνει τη γλωττίδα στις τρεις πλευρές ενώ την αφήνει στερεωμένη στη μία άκρη. Φανταστείτε μια μικρή ορθογώνια ή τραπεζοειδή γλώσσα που έχει κοπεί στο μπροστινό άκρο της, στην πίσω άκρη της και στη μία πλευρική της πλευρά, αλλά παραμένει συνδεδεμένη κατά μήκος της απέναντι πλευρικής άκρης σαν μεντεσέ. Η γλωττίδα μπορεί να λυγίσει ελαφρώς σε σχέση με το επίπεδο της ταινίας, αλλά δεν διαχωρίζεται.
Πολλοί σχεδιαστές προσθέτουν γωνιακή ανακούφιση στο μπροστινό άκρο της γλωττίδας για να μειώσουν την οπισθέλκουσα τροφοδοσίας. Αυτό το ανάγλυφο, συνήθως μεταξύ 5 και 15 μοιρών, ανάλογα με το πάχος του υλικού, εμποδίζει την πρόσθια γωνία της γλωττίδας να πιάσει στις επιφάνειες ανύψωσης καθώς η λωρίδα προχωρά. Η γεωμετρία λειτουργεί σαν αλόγχη και φλάντζα pitch stop, όπου ένα οδοντωτό τμήμα είναι λυγισμένο για να δημιουργήσει και ένα χαρακτηριστικό στοπ και ένα χαρακτηριστικό ακαμψίας στη λωρίδα φορέα.
Επειδή η γλωττίδα παραμένει συνδεδεμένη, διατηρείται η ακαμψία της ταινίας στη θέση της εγκοπής. Αυτό έχει μεγαλύτερη σημασία σε υλικά λεπτών-διαστάσεων όπου η επιμήκυνση υπό τάση τροφοδοσίας μπορεί να προκαλέσει τοπικό λυγισμό ή κυματισμό. Μια λωρίδα με υψηλά χαρακτηριστικά επιμήκυνσης είναι ιδιαίτερα ευάλωτη σε παραμόρφωση σε οποιοδήποτε σημείο όπου η διατομή μειώνεται-. Διατηρώντας το υλικό στη θέση του, οι θετικές εγκοπές αποφεύγουν να δημιουργήσουν εντελώς αυτό το αδύναμο σημείο.
Πώς αλληλεπιδρούν οι θετικές εγκοπές με ανυψωτές και πιλότους
Καθώς η λωρίδα προχωρά κατά ένα μήκος βήματος, η συγκρατημένη γλωττίδα περνά πάνω από την κορώνα του ανυψωτικού. Η γλωττίδα κινείται κατά μήκος της επάνω επιφάνειας του ανυψωτικού και η λωρίδα τροφοδοτείται προς τα εμπρός χωρίς παρεμβολές. Όταν η πρέσα κλείνει, οι πιλότοι εμπλέκουν τη λωρίδα μέσω οπών πιλότου για τελική καταχώρηση, τραβώντας την ταινία σε ακριβή ευθυγράμμιση πριν ξεκινήσουν οι εργασίες διαμόρφωσης ή κοπής.
Η αλληλεπίδραση είναι ομαλή επειδή καμία άκρη της λωρίδας δεν χρειάζεται να πέσει ή να καθαρίσει ένα κενό. Η γλωττίδα ουσιαστικά γεφυρώνει το ανυψωτικό, διατηρώντας σταθερή επαφή και προβλέψιμη δύναμη υποχώρησης στην επιφάνεια του ανυψωτικού. Αυτό παράγει χαμηλότερη αντίσταση τροφοδοσίας σε σύγκριση με διαμορφώσεις όπου μια κομμένη άκρη πρέπει να περιηγείται γύρω από τα εξαρτήματα της μήτρας.
Σε εφαρμογές διαμόρφωσης λαμαρίνας με εγκοπές παράκαμψης, αυτή η συμπεριφορά χαμηλής-αντίστασης μεταφράζεται απευθείας σε καλύτερη συνοχή του βήματος και μειωμένο σωρευτικό σφάλμα σε μήτρες πολλαπλών-σταθμών.
- Το υλικό διατηρείται στη λωρίδα ως προσαρτημένη προβολή γλωττίδας
- Η γεωμετρία της καρτέλας είναι συνήθως τομή τριών όψεων-με μία προσαρτημένη άκρη και γωνιακό ανάγλυφο στην μπροστινή όψη
- Η αντίσταση τροφοδοσίας είναι χαμηλότερη επειδή καμία κομμένη άκρη δεν πιάνει στις επιφάνειες ανύψωσης ή μήτρας
- Η ακαμψία της λωρίδας διατηρείται στη θέση της εγκοπής, ωφελώντας το λεπτό κοντάκι που είναι επιρρεπές σε λυγισμό
- Δεν δημιουργείται γυμνοσάλιαγκος, εξαλείφοντας τις ανησυχίες για τη διαχείριση του γυμνοσάλιαγκου στον σταθμό εγκοπής
Αυτή η προσέγγιση{0}}που βασίζεται στη διατήρηση λειτουργεί καλά όταν η ακαμψία της ταινίας είναι η προτεραιότητα. Τι συμβαίνει όμως όταν η απόσταση και όχι η ακαμψία γίνεται ο παράγοντας ελέγχου; Αυτό μετατοπίζει τη γεωμετρία προς την αντίθετη κατεύθυνση, προς την αφαίρεση υλικού παρά τη διατήρηση του υλικού.
Αρνητική Γεωμετρία Εγκοπής Παράκαμψης και Λειτουργική Μηχανική
Όπου μια θετική εγκοπή διατηρεί το υλικό στη λωρίδα, μια αρνητική εγκοπή παράκαμψης αφαιρεί το υλικό. Μια ειδική διάτρηση αφαιρεί ένα καθορισμένο τμήμα από την άκρη της λωρίδας, δημιουργώντας ένα κενό ή εγκοπή που επιτρέπει στην ταινία να καθαρίζει τα ανυψωτικά και άλλα εξαρτήματα μήτρας χωρίς φυσική επαφή. Ο γυμνοσάλιαγκας που αφαιρέθηκε πέφτει μέσα από ένα άνοιγμα μήτρας και απορρίπτεται. Αυτό που μένει είναι μια άκρη λωρίδας με σκόπιμο κενό όπου κάποτε υπήρχε υλικό.
Αυτή η προσέγγιση λύνει ένα διαφορετικό πρόβλημα. Αντί να γεφυρώνεται πάνω από ανυψωτικά, η ταινία απλώς τους αποφεύγει εντελώς. Το κενό παρέχει κάθετο και πλευρικό διάκενο για τη διαδρομή του ανυψωτικού, εξαλείφοντας κάθε πιθανότητα η λωρίδα να πιάσει, να σύρεται ή να κρέμεται σε μια κορώνα ανυψωτικού κατά τη διάρκεια του κύκλου τροφοδοσίας. Για καλούπια όπου το ύψος του ανυψωτικού είναι σημαντικό ή όπου το πάχος της λωρίδας καθιστά αδύνατη την οδήγηση σε επιφάνειες, αυτή η απόσταση-πρώτη φιλοσοφία οδηγεί το σχέδιο προς την αφαίρεση υλικού.
Αρνητική γεωμετρία εγκοπής και αφαίρεση υλικού
Το προφίλ κοπής είναι απλό. Μια διάτρηση κατεβαίνει μέσα από την άκρη της λωρίδας και αφαιρεί μια καθορισμένη περιοχή, συνήθως ορθογώνιου ή τραπεζοειδούς σχήματος. Ο γυμνοσάλιαγκας ψαλιδίζεται καθαρά από την ταινία και εκτοξεύεται προς τα κάτω μέσω ενός αντίστοιχου ανοίγματος μήτρας. Το αποτέλεσμα είναι μια εγκοπή με έντονες εσωτερικές γωνίες και εκτεθειμένες κομμένες άκρες κατά μήκος της περιμέτρου της.
Οι διαστάσεις των εγκοπών διέπονται από το απαιτούμενο διάκενο. Το πλάτος πρέπει να προσαρμόζεται στο σώμα του ανυψωτικού συν τυχόν πλευρική κίνηση της λωρίδας κατά τη διάρκεια της σίτισης. Το βάθος πρέπει να παρέχει αρκετό κατακόρυφο διάκενο έτσι ώστε η άκρη της ταινίας να μην έρχεται σε επαφή με το ανυψωτικό σε κανένα σημείο κατά τη διάρκεια του κύκλου πίεσης. Οι βαθύτερες εγκοπές παρέχουν μεγαλύτερο περιθώριο απόστασης, αλλά αφαιρούν περισσότερο υλικό από τη διατομή- της λωρίδας.
Η κατεύθυνση Burr γίνεται μια πρακτική ανησυχία εδώ. Επειδή η διάτρηση διαπερνά τη λωρίδα, οι εγκοπές παράκαμψης, η σφράγιση σχηματισμού γρέζιου δημιουργεί μια ανυψωμένη άκρη στην πλευρά της μήτρας της κοπής. Εάν το γρέζι είναι στραμμένο προς τα πάνω κατά τη διάρκεια της τροφοδοσίας, μπορεί να πιάσει σε ράγες οδήγησης, επιφάνειες ανύψωσης ή άλλα εξαρτήματα μήτρας. Οι σχεδιαστές συνήθως προσανατολίζουν τη μήτρα έτσι ώστε η κατεύθυνση του γρέζιου να είναι στραμμένη προς τα κάτω, μακριά από τις ολισθαίνουσες επιφάνειες επαφής. Όταν αυτός ο προσανατολισμός δεν είναι δυνατός, μια δευτερεύουσα λειτουργία αφαίρεσης γρεζιών ή λοξότμητη ανάγλυφη άκρη στις επιφάνειες της μήτρας μετριάζει την παρεμβολή.
Σε αντίθεση με την εναλλακτική λύση της λόγχης-και-της λόγχης που περιγράφεται στη βιβλιογραφία της προοδευτικής μήτρας, όπου ένα τμήμα με λόγχη είναι λυγισμένο για να δημιουργήσει ένα στοπ και να σκληρύνει τον φορέα, μια αρνητική εγκοπή δεν παράγει δευτερεύον δομικό όφελος. Η μόνη συνεισφορά του είναι η εκκαθάριση. Ο γυμνοσάλιαγκας εξέρχεται από το σύστημα και η ταινία κινείται πιο ελαφριά αλλά λιγότερο άκαμπτη σε αυτή τη θέση.
Πώς οι αρνητικές εγκοπές επηρεάζουν την τροφοδοσία και την εγγραφή της ταινίας
Η αφαίρεση υλικού από την άκρη της λωρίδας έχει άμεση συνέπεια: τοπική πτώση της ακαμψίας. Ο συντελεστής του υλικού δεν αλλάζει, αλλά η περιοχή διατομής-που αντιστέκεται στις δυνάμεις κάμψης στη θέση της εγκοπής μειώνεται. Για πολύ λεπτές ή στενές λωρίδες, αυτή η μείωση μπορεί να δημιουργήσει ένα σημείο άρθρωσης όπου η λωρίδα εκτρέπεται υπό την τάση τροφοδοσίας, προκαλώντας ασυνεπή προώθηση του βήματος και μετατόπιση εγγραφής στους σταθμούς.
Ωστόσο, για παχύτερο ή φαρδύτερο κοντάκι, η εναπομένουσα διατομή-παρέχει περισσότερο από αρκετή δομική στήριξη. Σε αυτές τις εφαρμογές, η μειωμένη παρεμβολή με τα ανυψωτικά προσφέρει καθαρότερη δράση τροφοδοσίας. Η λωρίδα δεν υπερβαίνει τίποτα. Απλώς τροφοδοτείται προς τα εμπρός μέσω του ανοιχτού χώρου, με ανυψωτικά να ανεβαίνουν και να πέφτουν μέσα στο κενό χωρίς να αγγίζουν ποτέ την άκρη της ταινίας. Αυτό καθιστά τις αρνητικές εγκοπές ιδιαίτερα αποτελεσματικές σε μήτρες με ψηλά ύψη ανυψωτικού, όπου μια συγκρατημένη γλωττίδα θα πρέπει να κάμπτεται υπερβολικά για να καθαρίσει την κορώνα του ανυψωτικού.
Μια-αντίσταση που αντιμετωπίζουν οι μηχανικοί: οι αρνητικές εγκοπές μπορεί να δημιουργήσουν ελαφρώς υψηλότερη αντίσταση τροφοδοσίας από τις θετικές αντίστοιχές τους. Ο λόγος είναι μηχανικός. Οι κομμένες άκρες στην περίμετρο της εγκοπής, ειδικά εάν αναπτύσσονται γρέζια κατά τη διάρκεια της ζωής της παραγωγής, μπορεί να μπλοκάρουν σε επιφάνειες μήτρας, οδηγούς αποθέματος ή μεταβάσεις σιδηροτροχιών. Εάν αυτές οι άκρες δεν εκτονώνονται σωστά με λοξοτομές ή ακτίνες, η λωρίδα διστάζει σε κάθε αύξηση τροφοδοσίας. Η τάση διαρροής στο άκρο κοπής είναι υψηλότερη από το μητρικό υλικό λόγω της σκλήρυνσης από τη λειτουργία διάτμησης, καθιστώντας την άκρη πιο άκαμπτη και λιγότερο συμβατή όταν έρχεται σε επαφή με άλλες επιφάνειες.
Η συμπεριφορά εγγραφής διαφέρει επίσης από τα θετικά σημεία. Επειδή το άκρο της λωρίδας διακόπτεται από ένα κενό, οι πιλότοι πρέπει να εμπλέκουν τη λωρίδα σε θέσεις με πλήρες υλικό. Το ίδιο το κενό δεν μπορεί να συμβάλει στην πλευρική τοποθέτηση. Σε πεθαίνει όπουΤα pitch stops λειτουργούν μαζί με πιλότους για εγγραφή strip, η θέση της εγκοπής πρέπει να συντονιστεί προσεκτικά έτσι ώστε το κενό να μην συμπίπτει με κανένα χαρακτηριστικό εγγραφής ή αίσθησης.
- Το υλικό αφαιρείται από την άκρη της λωρίδας, δημιουργώντας ένα κενό ή ένα κόψιμο
- Η γεωμετρία των κενών είναι τυπικά ορθογώνια ή τραπεζοειδής, έχει μέγεθος ώστε να καθαρίζει τα σώματα του ανυψωτικού και τη διαδρομή
- Η τοπική ακαμψία της λωρίδας μειώνεται στη θέση της εγκοπής λόγω της μειωμένης-διατομής
- Το διάκενο του ανυψωτικού είναι πιο καθαρό και πιο αξιόπιστο, ειδικά σε εφαρμογές ανύψωσης χονδρού ή ψηλού-
- Οι κομμένες άκρες είναι ευαίσθητες στη συσσώρευση γρεζιών, το οποίο μπορεί να αυξήσει την αντίσταση τροφοδοσίας κατά τη διάρκεια της ζωής της μήτρας
- Απαιτείται διαχείριση του γυμνοσάλιαγκου, με το αφαιρούμενο υλικό να εκτοξεύεται μέσω ενός ανοίγματος μήτρας κάτω
Και οι δύο τύποι εγκοπής λύνουν το ίδιο θεμελιώδες πρόβλημα, αλλά οι γεωμετρικές προσεγγίσεις τους δημιουργούν σαφώς διαφορετικά προφίλ απόδοσης. Το πραγματικό ερώτημα για οποιαδήποτε διάταξη λωρίδων δεν είναι ποιος τύπος είναι καλύτερος μεμονωμένα, αλλά ποιο σετ-ανταλλαγών ευθυγραμμίζεται με το συγκεκριμένο υλικό, την ταχύτητα πίεσης και τη διαμόρφωση μήτρας.
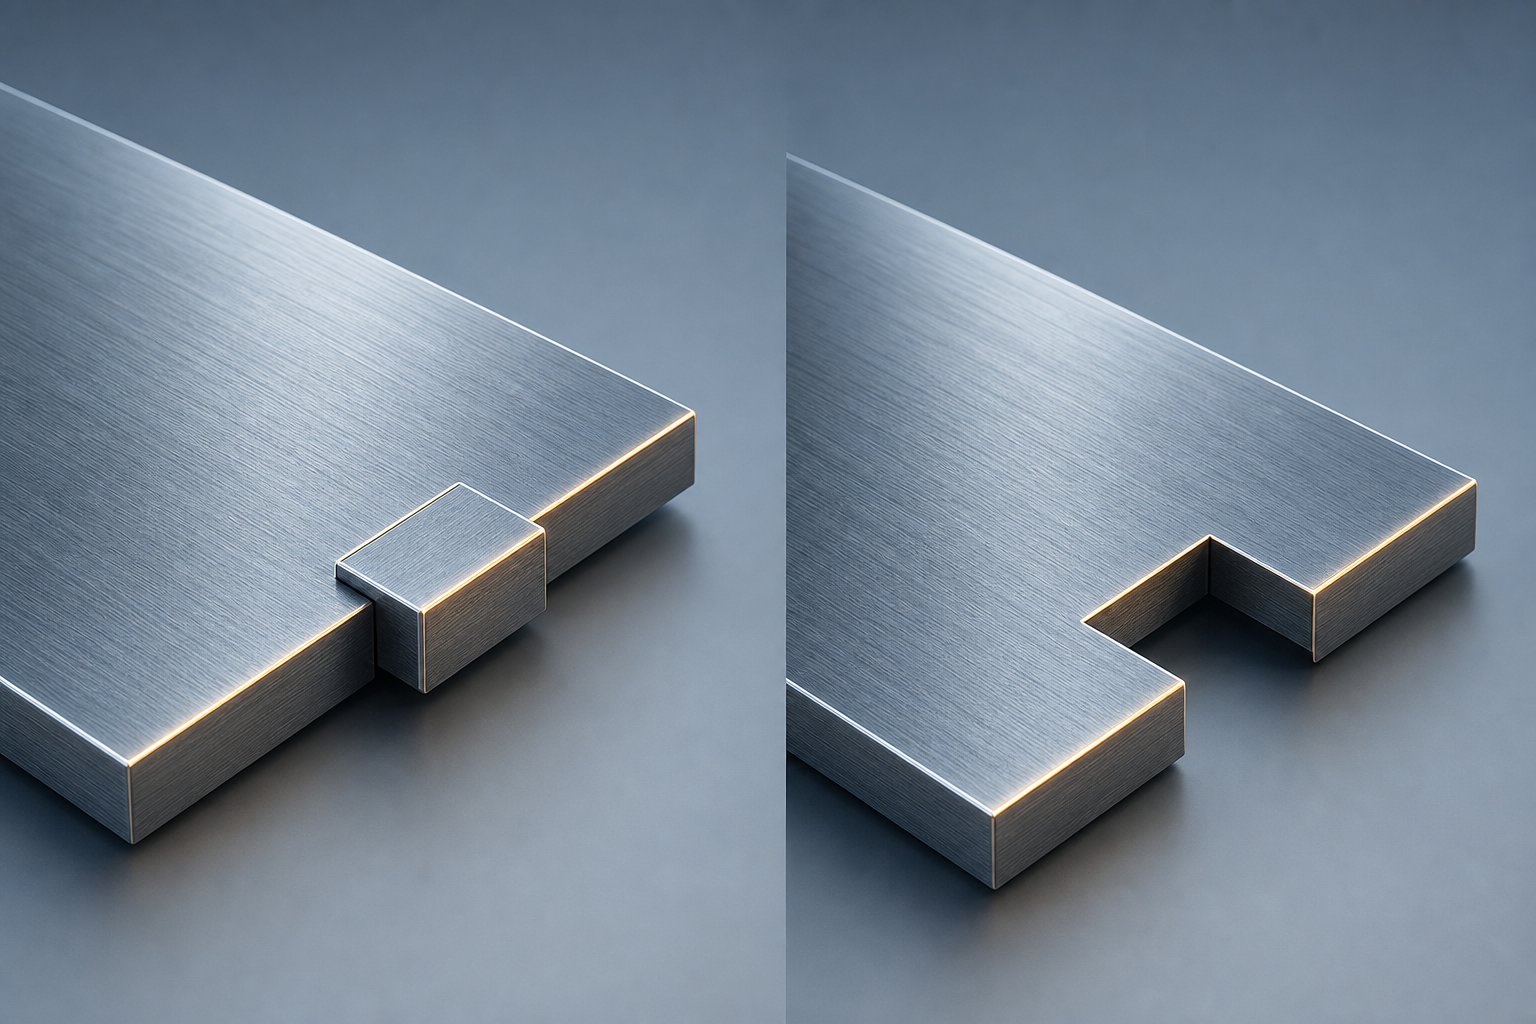
Παράπλευρα--Σύγκριση θετικών και αρνητικών εγκοπών παράκαμψης
Κάθε τύπος εγκοπής έχει περιγραφεί ξεχωριστά, αλλά οι αποφάσεις διάταξης λωρίδων σπάνια γίνονται μεμονωμένα. Αντιμετωπίζετε-ανταλλαγές σε πολλαπλά χαρακτηριστικά ταυτόχρονα: αντίσταση τροφοδοσίας έναντι της ακαμψίας της ταινίας, διάκενο ανυψωτικού έναντι της πολυπλοκότητας διαχείρισης γυμνοσάλιαγκας, κατεύθυνση γρεζιού έναντι συμπεριφοράς εγγραφής. Αυτό που χρειάζονται οι μηχανικοί εργαλείων είναι μια ενιαία αναφορά που τοποθετεί κάθε σχετικό χαρακτηριστικό δίπλα στο αντίστοιχο, ώστε η απόφαση να γίνεται ορατή με μια ματιά.
Κανένας ευρέως διαθέσιμος πόρος δεν παρουσιάζει αυτήν τη σύγκριση σε δομημένη μορφή. Ο σκοπός του σχηματισμού λαμαρίνας με εγκοπές παράκαμψης είναι καλά κατανοητός με γενικούς όρους, ωστόσο η κατανομή{1}}επιπέδου που καθοδηγεί την επιλογή γεωμετρίας κατά τη διάταξη των λωρίδων παραμένει διάσπαρτη στις γνώσεις των φυλών και στα εσωτερικά πρότυπα σχεδίασης. Ο παρακάτω πίνακας ενοποιεί αυτούς τους παράγοντες σε μια μορφή στην οποία μπορείτε να αναφέρετε απευθείας κατά την αξιολόγηση του τύπου εγκοπής για ένα νέο πρόγραμμα καλουπιών.
Χαρακτηριστικό-από-Σύγκριση χαρακτηριστικών των τύπων εγκοπής
| Ιδιότης | Θετική εγκοπή παράκαμψης | Αρνητική εγκοπή παράκαμψης |
|---|---|---|
| Μέθοδος δέσμευσης λωρίδας | Διατήρηση υλικού: μια γλωττίδα παραμένει στερεωμένη στην άκρη της λωρίδας, γεφυρώνοντας τα εξαρτήματα της μήτρας | Αφαίρεση υλικού: ένας γυμνοσάλιαγκας τρυπιέται από την άκρη της λωρίδας, δημιουργώντας ένα κενό που καθαρίζει τα εξαρτήματα της μήτρας |
| Προφίλ αντίστασης τροφοδοσίας | Χαμηλότερη συνολική αντίσταση. Το tab περνάει ομαλά πάνω από τις επιφάνειες του ανυψωτικού με γωνιακή ανακούφιση που μειώνει την αντίσταση | Ελαφρώς υψηλότερο δυναμικό αντίστασης. Οι κομμένες άκρες μπορεί να πιάσουν στις επιφάνειες της μήτρας εάν αναπτυχθούν γρέζια ή αν το ανάγλυφο είναι ανεπαρκές |
| Συμπεριφορά ακρίβειας εγγραφής | Το σταθερό πλάτος της λωρίδας που διατηρείται στη θέση της εγκοπής υποστηρίζει τη σταθερή εμπλοκή του πιλότου και την πλευρική τοποθέτηση | Διακοπτόμενη άκρη λωρίδας στη θέση της εγκοπής. οι πιλότοι πρέπει να εμπλέκονται σε πλήρη-τμήματα υλικού μακριά από το κενό |
| Κρούση ακαμψίας λωρίδας | Ελάχιστη μείωση; Η συγκρατημένη γλωττίδα διατηρεί την-διατομή και αντιστέκεται στο λυγισμό υπό τάση τροφοδοσίας | Τοπική μείωση ανάλογη με το βάθος και το πλάτος της εγκοπής. λεπτές ή στενές λωρίδες μπορεί να εκτρέπονται στη θέση της εγκοπής |
| Μηχανική αλληλεπίδρασης ανυψωτικού | Η καρτέλα περνά πάνω από την κορώνα του ανυψωτικού. Η διαχείριση της επαφής γίνεται μέσω ανάγλυφης γεωμετρίας στο μπροστινό άκρο της γλωττίδας | Καμία επαφή με ανυψωτικό. Το void παρέχει πλήρη διάκενο για τη διαδρομή του ανυψωτικού ανεξάρτητα από το ύψος του ανυψωτικού |
| Απαιτήσεις διαχείρισης γυμνοσάλιαγκων | Κανένας; κανένα υλικό δεν διαχωρίζεται από την λωρίδα, εξαλείφοντας τις ανησυχίες για την εκτίναξη και την απόρριψη του γυμνοσάλιαγκου | Υποχρεούμαι; Ο γυμνοσάλιαγκας πρέπει να εκτινάσσεται καθαρά μέσω ενός ανοίγματος μήτρας και η συσσώρευση ή το μπλοκάρισμα μπορεί να σταματήσει την παραγωγή |
| Σκέψεις κατεύθυνσης Burr | Σχηματίζεται γρέζια στις κομμένες άκρες της γλωττίδας. τυπικά προσανατολισμένο μακριά από συρόμενες επιφάνειες με ελάχιστη επίδραση στην τροφοδοσία | Σχηματίζεται γρέζια κατά μήκος ολόκληρης της περιμέτρου της εγκοπής. ο προσανατολισμός είναι κρίσιμος επειδή τα γρέζια που κοιτάζουν προς τα πάνω πιάνουν οδηγούς και ανυψωτικά |
| Ιδανικές θήκες χρήσης | Υλικά λεπτού εύρους, στενές λωρίδες, μήτρες μακράς προόδου που απαιτούν αθροιστική ακρίβεια, εφαρμογές ευαίσθητες στον λυγισμό λωρίδων | Χοντρό κοντάκ, φαρδιές λωρίδες με αρκετή υπολειπόμενη ακαμψία, υψηλά ύψη ανυψωτήρα, εφαρμογές υψηλής-ταχύτητας που απαιτούν μηδενική παρεμβολή ανυψωτικού |
Όταν κάθε τύπος υπερτερεί του άλλου
Ο πίνακας αποκαλύπτει ένα σαφές μοτίβο. Οι θετικές εγκοπές προστατεύουν αυτό που έχει ήδη η λωρίδα: ακαμψία, συνοχή πλάτους και επαφή λείας επιφάνειας. Οι αρνητικές εγκοπές δημιουργούν αυτό που χρειάζεται η λωρίδα: ανοιχτό χώρο, κάθετο διάκενο και ελευθερία από την επαφή του ανυψωτικού. Το πλεονέκτημα απόδοσης αλλάζει ανάλογα με τον παράγοντα που περιορίζει τη συγκεκριμένη εφαρμογή σας.
Για υλικά λεπτού-διαμετρήματος, όπου η αντοχή διαρροής είναι χαμηλή σε σχέση με τις δυνάμεις τροφοδοσίας και η λωρίδα είναι επιρρεπής σε λυγισμό, οι θετικές εγκοπές υπερτερούν επειδή αποφεύγουν την αφαίρεση-διατομής από μια ήδη εύθραυστη λωρίδα. Όταν μια λωρίδα έχει πάχος μόνο 0,5 mm και πλάτος 30 mm, η κοπή μιας εγκοπής βάθους πολλών χιλιοστών μπορεί να δημιουργήσει ένα σημείο άρθρωσης που περιπλανάται κατά τη διάρκεια της τροφοδοσίας. Η συγκρατημένη γλωττίδα το αποτρέπει αυτό διατηρώντας την ακεραιότητα της ταινίας σε όλο το πλάτος.
Για παχύτερο απόθεμα, ο λογισμός αντιστρέφεται. Μια λωρίδα 2,0 mm με πλάτος 100 mm έχει σημαντική αντίσταση κάμψης ακόμη και όταν αφαιρεθεί το υλικό. Το κενό εγκοπής είναι ένα μικρό ποσοστό της συνολικής-διατομής και η μείωση της ακαμψίας είναι αμελητέα. Εδώ, η προτεραιότητα μετατοπίζεται στο διάκενο του ανυψωτικού. Το παχύ υλικό που περνά πάνω από μια κορώνα ανύψωσης δημιουργεί υψηλές δυνάμεις επαφής και επιταχυνόμενη φθορά τόσο στη γλωττίδα όσο και στην επιφάνεια του ανυψωτικού. Η αφαίρεση του υλικού εξαλείφει εντελώς αυτόν τον μηχανισμό φθοράς. Η κατανόηση της σχέσης μεταξύ της αντοχής διαρροής και της αντοχής σε εφελκυσμό για ένα δεδομένο υλικό σάς βοηθά να προβλέψετε εάν μια συγκρατημένη γλωττίδα θα παραμορφωθεί πλαστικά κάτω από τα φορτία επαφής του ανυψωτήρα ή θα παραμείνει ελαστική και θα οδηγήσει καθαρά.
Οι στενές λωρίδες ακολουθούν τη λογική του λεπτού-υλικού ανεξάρτητα από το πάχος. Μια στενή λωρίδα έχει περιορισμένο διαθέσιμο υλικό άκρης, επομένως οποιαδήποτε αφαίρεση επηρεάζει δυσανάλογα τη δομική της συμπεριφορά. Οι θετικές εγκοπές διατηρούν τη μικρή διατομή-που υπάρχει. Οι φαρδιές λωρίδες ακολουθούν τη λογική του παχύ-υλικού, όπου το μεγάλο πλάτος που απομένει αντισταθμίζει τυχόν εντοπισμένη απώλεια ακαμψίας.
Οι εφαρμογές υψηλής-ταχύτητας εισάγουν ένα δυναμικό στοιχείο. Σε υψηλές ταχύτητες πίεσης, η αδράνεια της λωρίδας κατά την τροφοδοσία μεγεθύνει οποιαδήποτε πηγή αντίστασης. Ένα καρτέλα που πιάνει στιγμιαία σε ένα ανυψωτικό με 60 πινελιές ανά λεπτό είναι ενοχλητικό. Η ίδια σύλληψη με 400 κτυπήματα ανά λεπτό γίνεται ένα συμβάν εσφαλμένης εγγραφής που διαδίδεται σε κάθε σταθμό κατάντη. Για μήτρα υψηλής-ταχύτητας όπου το διάκενο του ανυψωτικού είναι σφιχτό, οι αρνητικές εγκοπές εξαλείφουν εντελώς τη μεταβλητή αφαιρώντας την πηγή παρεμβολής.
Επιλέξτε τον τύπο εγκοπής που διατηρεί καλύτερα το χαρακτηριστικό της ταινίας που είναι πιο κρίσιμο για τη συγκεκριμένη εφαρμογή σας. Εάν η ακαμψία είναι ο περιοριστικός παράγοντας, διατηρήστε το υλικό. Εάν το διάκενο είναι ο περιοριστικός παράγοντας, αφαιρέστε το.
Αυτή η αρχή απόφασης ακούγεται απλή, αλλά η αποτελεσματική εφαρμογή της απαιτεί να γνωρίζετε ακριβώς πόσο βαθιά, πόσο πλάτος και σε ποια γωνία πρέπει να κόψετε τη γεωμετρία της εγκοπής. Αυτές οι διαστατικές παράμετροι είναι εκεί όπου η θεωρία συναντά την πρακτική και όπου οι αναλογικές σχέσεις με το πάχος του υλικού και το πλάτος της λωρίδας καθορίζουν εάν ο επιλεγμένος τύπος εγκοπής προσφέρει πραγματικά το επιδιωκόμενο πλεονέκτημα απόδοσης.
Παράμετροι σχεδίασης για το βάθος εγκοπής, το πλάτος και το γωνιακό ανάγλυφο
Η επιλογή ενός τύπου εγκοπής είναι μόνο η μισή απόφαση. Το άλλο μισό το διαστασιοποιεί σωστά. Μια θετική εγκοπή με λάθος βάθος γλωττίδας πόρπες κάτω από την επαφή του ανυψωτικού. Μια αρνητική εγκοπή κοπής πολύ ρηχή αποτυγχάνει να παρέχει διάκενο όταν ο ανυψωτήρας φτάσει σε πλήρη διαδρομή. Και οι δύο αποτυχίες εντοπίζονται στην ίδια βασική αιτία: η γεωμετρία δεν ήταν ανάλογη με τα χαρακτηριστικά υλικού και λωρίδων που διέπουν την πραγματική-παγκόσμια απόδοση.
Η πρόκληση είναι ότι καμία καθολική φόρμουλα δεν καλύπτει κάθε εφαρμογή. Οι διαστάσεις εγκοπής καθορίζονται από μια ιεραρχία αλληλένδετων παραγόντων και η κατανόηση του παράγοντα που έχει προτεραιότητα για τη συγκεκριμένη μήτρα σας αποτρέπει τους κύκλους δοκιμής-και{-δοκιμών που εξαντλούν τον χρόνο δοκιμής και τον προϋπολογισμό.
Βάθος και πλάτος εγκοπής σε σχέση με το πάχος του υλικού
Το βάθος εγκοπής είναι η διάσταση που ελέγχει το διάκενο για τις αρνητικές εγκοπές και το μήκος προβολής της γλωττίδας για τις θετικές εγκοπές. Και στις δύο περιπτώσεις, το πάχος του υλικού αγκυρώνει την αρχική αναλογία. Ισχύει μια γενική αρχή: το βάθος της εγκοπής θα πρέπει να παρέχει λειτουργικό διάκενο ή εμπλοκή γλωττίδας χωρίς να διακυβεύεται η ικανότητα της λωρίδας να τροφοδοτείται σταθερά υπό τάση.
Για αρνητικές εγκοπές, το βάθος πρέπει να υπερβαίνει το ύψος διαδρομής του ανυψωτικού συν την κάθετη κίνηση της λωρίδας κατά τη διάρκεια του κύκλου τροφοδοσίας. Εάν ο ανυψωτήρας ανυψωθεί 4 mm και η λωρίδα ταλαντώνεται 0,5 mm κατά την προώθηση, ένα ελάχιστο βάθος εγκοπής 5 mm παρέχει αξιόπιστο διάκενο. Πηγαίνοντας σημαντικά βαθύτερα αφαιρείτε υλικό που δεν χρειαζόταν να αφαιρεθεί, μειώνοντας άσκοπα την ακαμψία της ταινίας. Οι υπερβολικά ρηχές αρνητικές εγκοπές, από την άλλη πλευρά, αφήνουν την άκρη της λωρίδας επικίνδυνα κοντά στην κορώνα του ανυψωτικού στο επάνω μέρος-του-εγκεφαλικού επεισοδίου, όπου ακόμη και η μικρή πτώση της λωρίδας προκαλεί επαφή και κρέμασμα.
Για θετικές εγκοπές, το βάθος γλωττίδας καθορίζει πόσο μακριά προεξέχει το συγκρατημένο υλικό από το σώμα της λωρίδας. Οι γλωττίδες που είναι πολύ βαθιές σε σχέση με το πάχος του υλικού γίνονται πρόβολοι δοκοί επιρρεπείς σε πλαστική παραμόρφωση υπό τα φορτία επαφής του ανυψωτήρα. Όταν η γλωττίδα λυγίζει μόνιμα, δεν καθαρίζει πλέον το ανυψωτικό σε επόμενες κινήσεις. Ο συντελεστής ελαστικότητας του υλικού της ταινίας θέτει τα όρια εδώ. Μια γλωττίδα που εκτρέπεται εντός του ελαστικού της εύρους επιστρέφει στη θέση της μετά από κάθε επαφή. Αυτό που υπερβαίνει το σημείο διαρροής για χάλυβα ή οποιοδήποτε άλλο υλικό χρησιμοποιείται παίρνει ένα μόνιμο σύνολο και γίνεται επαναλαμβανόμενο εμπόδιο τροφοδοσίας.
Το πλάτος της εγκοπής ακολουθεί παρόμοια λογική. Για αρνητικές εγκοπές, το πλάτος πρέπει να προσαρμόζεται στο σώμα του ανυψωτικού και την πλευρική περιπλάνηση της λωρίδας κατά τη διάρκεια της τροφοδοσίας. Για θετικές εγκοπές, το πλάτος καθορίζει την πλευρική διάσταση της γλωττίδας και επηρεάζει άμεσα την ακαμψία της κάμψης. Μια ευρύτερη γλωττίδα κατανέμει τις δυνάμεις επαφής των ανυψωτικών σε περισσότερη περιοχή, μειώνοντας την τοπική συγκέντρωση στρες. Μια στενότερη γλωττίδα συγκεντρώνει τη δύναμη και είναι πιο ευαίσθητη στην κόπωση σε μεγάλες περιόδους παραγωγής.
Η ακόλουθη σειρά προτεραιότητας καθοδηγεί τις αποφάσεις διαστασιολόγησης όταν ανταγωνίζονται πολλοί παράγοντες:
- Πάχος υλικού:Καθορίζει αναλογίες βάσης για το βάθος και το πλάτος. Το παχύτερο κοντάκι ανέχεται βαθύτερες αρνητικές εγκοπές χωρίς απώλεια ακαμψίας. Το λεπτότερο απόθεμα απαιτεί πιο ρηχή γεωμετρία για τη διατήρηση της δομικής συνέχειας.
- Πλάτος λωρίδας:Καθορίζει πόση-διατομή παραμένει μετά την κοπή της εγκοπής. Οι στενές λωρίδες περιορίζουν το μέγιστο επιτρεπόμενο βάθος εγκοπής ανεξάρτητα από το πάχος του υλικού.
- Αριθμός σταθμών:Μεγαλύτερες μήτρες συσσωρεύουν σφάλμα θέσης. Κάθε θέση εγκοπής πρέπει να διατηρεί την ακεραιότητα της ταινίας επαρκή για τη μεταφορά της ταινίας σε όλους τους εναπομείναντες σταθμούς χωρίς προοδευτική παραμόρφωση.
- Βήμα σίτισης:Τα μεγαλύτερα μήκη βήματος αυξάνουν τον βραχίονα ροπής μεταξύ των σημείων στήριξης. Οι τοποθεσίες εγκοπών στο μεσαίο-διάστημα μεταξύ των ανυψωτών παρουσιάζουν μέγιστη πτώση, απαιτώντας μικρότερες εγκοπές ή πιο άκαμπτη γεωμετρία γλωττίδων.
- Ύψος ανυψωτικού:Καθορίζει απευθείας την απαίτηση ελάχιστης απόστασης για τις αρνητικές εγκοπές και την ελάχιστη ικανότητα κύλισης-για τις θετικές καρτέλες εγκοπής.
Angular Relief και Edge Treatment για απόδοση σίτισης
Το βάθος και το πλάτος φέρνουν τη γεωμετρία στο σωστό εύρος. Το γωνιακό ανάγλυφο είναι αυτό που το κάνει να τρέφεται χωρίς αντίσταση.
Για θετικές εγκοπές, το μπροστινό άκρο της γλωττίδας είναι η επιφάνεια που έρχεται πρώτα σε επαφή με τα ανυψωτικά κατά την προώθηση της ταινίας. Χωρίς ανακούφιση, αυτή η άκρη παρουσιάζει έναν τετράγωνο ώμο που πιάνεται στην κορώνα του ανυψωτικού, δημιουργώντας έναν στιγμιαίο δισταγμό στο ταξίδι της ταινίας. Η προσθήκη μιας λοξοτομής ή γωνιακής ανακούφισης 5 έως 15 μοιρών στην μπροστινή όψη της γλωττίδας της επιτρέπει να ανεβάζει ομαλά την επιφάνεια του ανυψωτικού. Η γλωττίδα ουσιαστικά γίνεται μια σφήνα που σηκώνεται πάνω από το εμπόδιο αντί να συγκρούεται με αυτό.
Για αρνητικές εγκοπές, η περίμετρος κοπής είναι η κρίσιμη επιφάνεια. Τα γρέζια και οι αιχμηρές άκρες κατά μήκος των τοιχωμάτων των εγκοπών μπορούν να πιαστούν σε οδηγούς αποθέματος, επιφάνειες μήτρας ή μεταβάσεις σιδηροτροχιών καθώς η λωρίδα περνάει. Οι ακμές θραύσης, συνήθως λοξοτμήσεις 0,1 έως 0,3 mm που εφαρμόζονται κατά την κατασκευή της μήτρας ή μέσω των δευτερευουσών διατάξεων αφαίρεσης γρεζιών στη σχεδίαση της μήτρας, μειώνουν αυτή την παρεμβολή. Όπου ο συντελεστής ελαστικότητας του χάλυβα στην κομμένη άκρη έχει αυξηθεί από τη σκλήρυνση που προκαλείται από διάτμηση-, η άκρη είναι πιο άκαμπτη και λιγότερο συμβατή με τις επιφάνειες επαφής. Η λοξοτομή μαλακώνει τη γεωμετρική μετάβαση χωρίς να απαιτεί αλλαγές υλικών ιδιοτήτων.
Αυτές οι γωνιακές παράμετροι κλιμακώνονται με το πάχος του υλικού. Το λεπτότερο κοντάκι, με τη χαμηλότερη αντίσταση κάμψης, χρειάζεται λιγότερες επιθετικές γωνίες ανακούφισης επειδή οι δυνάμεις επαφής είναι εγγενώς χαμηλότερες. Το παχύτερο κοντάκι δημιουργεί υψηλότερες δυνάμεις κατά την αλληλεπίδραση του ανυψωτικού, απαιτώντας πιο απότομες γωνίες ανακούφισης για να αποτραπεί η κλιμάκωση της οπισθέλκουσας στο σημείο όπου η προώθηση της ταινίας διστάζει ή υποβαθμίζεται η ακρίβεια του βήματος.
Όταν τα εγχειρίδια μηχανικής ή τα καθιερωμένα εταιρικά πρότυπα παρέχουν συγκεκριμένες αναλογίες διαστάσεων για μια δεδομένη οικογένεια υλικών, αυτές οι τιμές αντιπροσωπεύουν επικυρωμένα σημεία εκκίνησης. Ο συντελεστής ελαστικότητας του χάλυβα, το όριο απόδοσης του χάλυβα για τη συγκεκριμένη ποιότητά σας και τα δεδομένα συντελεστή ελαστικότητας μετάλλων από πιστοποιήσεις υλικών σάς δίνουν τις μηχανικές ιδιότητες που απαιτούνται για να υπολογίσετε εάν μια δεδομένη γεωμετρία γλωττίδας παραμένει ελαστική κάτω από τα αναμενόμενα φορτία ανυψωτικών. Οι σχεδιαστές που ξεκινούν με αυτές τις υπολογισμένες αναλογίες και τελειοποιούν κατά τη δοκιμή φτάνουν σταθερά σε σταθερή παραγωγή πιο γρήγορα από εκείνους που διαστασιολογούν μόνο με οπτική εκτίμηση.
Η γεωμετρία από μόνη της, ωστόσο, δεν λέει την πλήρη ιστορία. Οι ίδιες διαστάσεις εγκοπής έχουν διαφορετική απόδοση στο αλουμίνιο από ότι στον ανοξείδωτο χάλυβα. Η συγκεκριμένη συμπεριφορά-του υλικού, συμπεριλαμβανομένης της σκλήρυνσης εργασίας, των ορίων επιμήκυνσης και της σκλήρυνσης των τάσεων στις κομμένες άκρες, εισάγει ένα άλλο επίπεδο προσαρμογής σχεδιασμού που μετατοπίζει τις παραμέτρους που μόλις καθορίσατε.
Υλικό-Ειδικά ζητήματα για την επιλογή τύπου εγκοπής
Μια εγκοπή με τέλειες διαστάσεις για μαλακό χάλυβα μπορεί να σχιστεί στο αλουμίνιο ή να προκαλέσει ανοξείδωτο τροφοδοτικό-. Οι γεωμετρικές παράμετροι που καθορίστηκαν στην προηγούμενη ενότητα προϋποθέτουν μια γενική απόκριση υλικού, αλλά το πραγματικό υλικό ταινίας δεν συμπεριφέρεται γενικά. Κάθε οικογένεια υλικών φέρνει το δικό της συνδυασμό αντοχής διαρροής, ικανότητας επιμήκυνσης και συμπεριφοράς σκλήρυνσης σε παραμόρφωση που αλλάζει τον τρόπο με τον οποίο λειτουργεί η γεωμετρία των εγκοπών υπό συνθήκες παραγωγής.
Αυτό είναι το κενό που αφήνουν ανοιχτό οι περισσότερες αναφορές σχεδιασμού. Αναγνωρίζουν ότι το υλικό έχει σημασία και μετά προχωρούν χωρίς να εξηγούν πώς έχει σημασία. Η πραγματικότητα είναι ότι η προτίμηση τύπου εγκοπής, η γεωμετρία της γλωττίδας, οι γωνίες ανακούφισης και ακόμη και τα διαστήματα συντήρησης μετατοπίζονται σημαντικά όταν αλλάζετε το πηνίο στο decoiler. Η κατανόηση αυτών των μετατοπίσεων πριν από τη δοκιμή αποτρέπει τον δαπανηρό κύκλο επανάληψης των λειτουργικών εξαρτημάτων, την παρατήρηση αστοχιών, τη ρύθμιση της γεωμετρίας και την εκ νέου λειτουργία.
Notch συμπεριφορά σε αλουμίνιο και ήπιο χάλυβα
Το αλουμίνιο παρουσιάζει μια συγκεκριμένη πρόκληση για το σχεδιασμό εγκοπής παράκαμψης: η χαμηλότερη τάση διαρροής του ισοδύναμου χάλυβα σημαίνει ότι το υλικό παραμορφώνεται πλαστικά σε χαμηλότερες δυνάμεις τροφοδοσίας και η μεγαλύτερη επιμήκυνσή του επιτρέπει σημαντική τάνυση πριν από τη θραύση. Για αλουμίνιο λεπτού διαμετρήματος-προτιμώνται γενικά οι θετικές εγκοπές. Η συγκρατημένη γλωττίδα αντιστέκεται στο σχίσιμο κατά τη διάρκεια της τροφοδοσίας, επειδή η ολκιμότητα του υλικού επιτρέπει στη γλωττίδα να κάμπτεται πάνω από τις επιφάνειες του ανυψωτικού χωρίς να σπάει στο σημείο στερέωσης. Η γλωττίδα απορροφά τα φορτία επαφής μέσω ελαστικής και ήπιας πλαστικής παραμόρφωσης αντί για ρωγμές.
Ωστόσο, η ίδια ολκιμότητα δημιουργεί έναν κίνδυνο. Εάν η γεωμετρία της γλωττίδας επιτρέπει υπερβολική παραμόρφωση, οι γλωττίδες αλουμινίου μπορούν να ρυθμιστούν μόνιμα μετά από μερικές μόνο εκατοντάδες πινελιές. Ο χάλυβας χαμηλής απόδοσης που θα αντιστέκονταν ξεπερνιέται εύκολα στο αλουμίνιο, που σημαίνει ότι οι γλωττίδες που λυγίζονται πέρα από το ελαστικό τους όριο παραμένουν λυγισμένοι. Οι σχεδιαστές αντισταθμίζουν κάνοντας τις θετικές προεξοχές πιο φαρδιές και πιο ρηχές στο αλουμίνιο, κατανέμοντας τις δυνάμεις επαφής του ανυψωτικού σε περισσότερη περιοχή για να διατηρούνται οι τοπικές τάσεις κάτω από το αναλογικό όριο του υλικού.
Οι αρνητικές εγκοπές σε λεπτό αλουμίνιο είναι προβληματικές. Η αφαίρεση υλικού από μια ήδη μαλακή, εύκαμπτη λωρίδα δημιουργεί ένα σημείο άρθρωσης που περιπλανάται κατά τη διάρκεια της σίτισης. Η λωρίδα εκτρέπεται στην κενή θέση, προκαλώντας ασυνέπεια στον τόνο που συσσωρεύεται στους σταθμούς. Για παχύτερες λωρίδες αλουμινίου, συνήθως πάνω από 1,5 mm, η εναπομένουσα διατομή-παρέχει επαρκή στήριξη και οι αρνητικές εγκοπές γίνονται βιώσιμες.
Ο μαλακός χάλυβας, αντίθετα, προσφέρει το πιο συγχωρητικό περιβάλλον για σχεδιασμό εγκοπής. Ο ισορροπημένος συνδυασμός της μέτριας αντοχής διαρροής του χάλυβα (συνήθως 200 έως 350 MPa), της λογικής επιμήκυνσης (20 έως 30 τοις εκατό) και της προβλέψιμης συμπεριφοράς στη σκλήρυνση κατά την εργασία το καθιστά ανεκτικό και στους δύο τύπους εγκοπής. Οι θετικές εγκοπές από μαλακό χάλυβα διατηρούν τη γεωμετρία τους σε επαφή με το ανυψωτικό, επειδή το υλικό είναι αρκετά άκαμπτο ώστε να αντέχει στη μόνιμη παραμόρφωση αλλά και αρκετά όλκιμο ώστε να απορροφά περιστασιακές υπερφορτώσεις χωρίς ρωγμές. Οι αρνητικές εγκοπές κόβονται καθαρά με ελάχιστο γρέζι και οι κομμένες άκρες δεν σκληραίνουν υπερβολικά κατά τη λειτουργία κοπής.
Αυτή η ανοχή δίνει στον σχεδιαστή την ελευθερία να βελτιστοποιήσει για άλλους παράγοντες. Κατά τη σφράγιση μαλακού χάλυβα, μπορείτε να επιλέξετε τον τύπο εγκοπής με βάση τους περιορισμούς διάταξης της μήτρας, τη διαμόρφωση του ανυψωτήρα ή τις απαιτήσεις ταχύτητας πίεσης αντί να εξαναγκαστείτε σε έναν τύπο λόγω περιορισμών υλικού.
Ρυθμίσεις σχεδίασης εγκοπής για ανοξείδωτο και ατσάλι υψηλής- αντοχής
Ο ανοξείδωτος χάλυβας, ιδιαίτερα οι ωστενιτικοί τύποι της σειράς 300, εισάγει μια επιπλοκή που δεν κάνουν ο μαλακός χάλυβας και το αλουμίνιο: επιθετική σκλήρυνση εργασίας. ΩςΠεριοδικό MetalFormingεξηγεί, η σκλήρυνση με παραμόρφωση και η σκλήρυνση εργασίας ενισχύουν το υλικό καθώς συνεχίζεται η παραμόρφωση και οι νεότερες ποιότητες χάλυβα λειτουργούν-σκληραίνουν σε μεγαλύτερο βαθμό από τις συμβατικές ποιότητες υψηλής- αντοχής. Οι ωστενιτικοί ανοξείδωτοι χάλυβες της σειράς 3XX- παρουσιάζουν ιδιαίτερα υψηλή σκληρυνσιμότητα.
Για αρνητικές εγκοπές σε ανοξείδωτο, η λειτουργία διάτμησης που δημιουργεί την εγκοπή είναι η ίδια μια διαδικασία διαμόρφωσης. Οι κομμένες ακμές υφίστανται σημαντική πλαστική παραμόρφωση κατά τη διάτρηση και σε ωστενιτικό ανοξείδωτο, αυτή η παραμόρφωση σκληραίνει το υλικό της άκρης πολύ πέρα από την αντοχή διαρροής της μητρικής λωρίδας. Σε μια σειρά παραγωγής χιλιάδων περιστροφών, το σωρευτικό αποτέλεσμα είναι μετρήσιμο: οι κομμένες ακμές στην περίμετρο της εγκοπής γίνονται σταδιακά πιο σκληρές και άκαμπτες. Όπου ένας συμβατικός χάλυβας HSLA μπορεί να έχει 20 τοις εκατό αύξηση της αντοχής από τη σκλήρυνση εργασίας, οι ποιότητες ανοξείδωτου μπορούν να πλησιάσουν το 50 τοις εκατό ή περισσότερο σε ζώνες βαριάς κατεργασίας. Αυτή η σκληρυμένη άκρη αυξάνει την αντίσταση τροφοδοσίας κατά τη διάρκεια ζωής της μήτρας καθώς η πιο άκαμπτη άκρη πιάνεται πιο επιθετικά στις επιφάνειες οδήγησης και στα εξαρτήματα της μήτρας.
Ο συντελεστής εφελκυσμού εμφανίζει ο χάλυβας δεν αλλάζει με τη σκλήρυνση της εργασίας, αλλά η τάση διαρροής του χάλυβα στην κομμένη άκρη αυξάνεται σημαντικά. Αυτό που ξεκινά ως συμβατό άκρο που εκτρέπεται ελαφρώς όταν έρθει σε επαφή, γίνεται άκαμπτο άκρο που αντιστέκεται στην παραμόρφωση και μεταδίδει τα φορτία τροφοδοσίας απευθείας στο σώμα της λωρίδας. Για μεγάλες περιόδους παραγωγής σε ανοξείδωτο, αυτή η προοδευτική σκλήρυνση σημαίνει ότι η αρνητική απόδοση τροφοδοσίας εγκοπής υποβαθμίζεται προβλέψιμα κατά τη διάρκεια ζωής της μήτρας, απαιτώντας συχνότερα διαστήματα συντήρησης ή πιο επιθετική αρχική γεωμετρία ανακούφισης για να αντισταθμιστεί η αναμενόμενη σκλήρυνση.
Οι θετικές εγκοπές στο ανοξείδωτο αποφεύγουν το πρόβλημα σκλήρυνσης της κομμένης-ακμής στην άκρη της λωρίδας, αλλά εισάγουν τη δική τους ανησυχία. Το σημείο προσάρτησης της γλωττίδας, όπου τρεις πλευρικές πλευρές συναντούν τη μία συνδεδεμένη άκρη, είναι μια ζώνη συγκέντρωσης τάσεων. Στον ανοξείδωτο χάλυβα, τα επαναλαμβανόμενα φορτία επαφής του ανυψωτικού σε αυτό το σημείο μπορεί να προκαλέσουν ρωγμές λόγω κόπωσης επειδή το σκληρυμένο υλικό- στη διασταύρωση της γλωττίδας γίνεται εύθραυστο σε σχέση με το περιβάλλον μητρικό υλικό. Οι γενναιόδωρες ακτίνες στις εσωτερικές γωνίες της γλωττίδας και τα ελαφρώς μεγαλύτερα πλάτη προσάρτησης μετριάζουν αυτόν τον κίνδυνο κατανέμοντας την πίεση σε μια μεγαλύτερη περιοχή.
Οι χάλυβες υψηλής-αντοχής, συμπεριλαμβανομένων διπλής-φάσης (DP), σύνθετης φάσης (CP) και πρέσσας-σκληρυμένων ποιοτήτων, παρουσιάζουν το αντίθετο πρόβλημα από το αλουμίνιο. Αυτά τα υλικά έχουν υψηλή αντοχή διαρροής αλλά μειωμένη επιμήκυνση. Ένας βαθμός DP1000, για παράδειγμα, προσφέρει εξαιρετική αντοχή αλλά περιορισμένη ικανότητα πλαστικής παραμόρφωσης χωρίς θραύση. Τα θετικά ωτία εγκοπής από χάλυβα υψηλής- αντοχής μπορεί να σπάσουν στο σημείο προσάρτησης εάν η γεωμετρία της γλωττίδας δημιουργεί συγκεντρώσεις τάσεων. Ο συντελεστής ελαστικότητας του χάλυβα παραμένει περίπου σταθερός σε όλες τις ποιότητες (περίπου 200 GPa), αλλά το στενό χάσμα μεταξύ της απόδοσης και της τελικής αντοχής σε αυτούς τους βαθμούς αφήνει πολύ λίγο χώρο για πλαστική παραμόρφωση πριν συμβεί αστοχία.
Έρευνα σε κομμένα άκρα από χάλυβα υψηλής- αντοχής επιβεβαιώνει ότι τα ελαττώματα που παρουσιάζονται κατά τη διάτμηση λειτουργούν ως αυξητικά τάσεις και σημεία έναρξης ρωγμών. ΕΝΑμελέτη που δημοσιεύτηκε στο περιοδικό Metalsδιαπιστώθηκε ότι οι χάλυβες υψηλής- αντοχής μπορούν να αντιμετωπίσουν έως και 40 τοις εκατό μείωση της απόδοσης κόπωσης λόγω κατασκευαστικών ελαττωμάτων από εργασίες διάτρησης και κοπής. Για εφαρμογές εγκοπής παράκαμψης, αυτό σημαίνει ότι και οι δύο τύποι εγκοπών απαιτούν προσεκτική διαχείριση ποιότητας άκρων σε χάλυβα υψηλής- αντοχής. Οι ακμές κοπής με αρνητικές εγκοπές πρέπει να είναι καθαρές με ελάχιστο βάθος ζώνης θραύσης για να αποφευχθεί η δημιουργία σημείων έναρξης ρωγμών. Οι θετικές συνδέσεις γλωττίδων με εγκοπή πρέπει να αποφεύγουν αιχμηρές εσωτερικές γωνίες που συγκεντρώνουν την πίεση πέρα από την περιορισμένη ολκιμότητα του υλικού.
| Υλική Οικογένεια | Συνιστώμενος τύπος εγκοπής | Βασική ανησυχία | Οδηγίες προσαρμογής παραμέτρων |
|---|---|---|---|
| Αλουμίνιο (λεπτό μετρητή) | Προτιμάται το θετικό | Μόνιμη παραμόρφωση καρτέλας από χαμηλή αντοχή διαρροής. λυγισμός λωρίδας σε κενές θέσεις | Ευρύτερες, πιο ρηχές γλωττίδες. μειωμένα φορτία επαφής ανυψωτήρα. αποφύγετε τις αρνητικές εγκοπές σε λωρίδες κάτω από 1,5 mm |
| Χαλυβδοσίδηρος | Και οι δύο τύποι βιώσιμοι | Ελάχιστοι περιορισμοί βάσει υλικού-. βελτιστοποιήστε για τη διάταξη της μήτρας και τους παράγοντες ταχύτητας | Ισχύουν τυπικές αναλογίες. Το υλικό είναι ανεκτικό και στις δύο γεωμετρίες σε κοινές περιοχές πάχους |
| Ωστενιτικός ανοξείδωτος χάλυβας | Το θετικό προτιμάται για μεγάλες διαδρομές | Η προοδευτική σκλήρυνση εργασίας σε κομμένα άκρα αρνητικής εγκοπής αυξάνει την αντίσταση τροφοδοσίας κατά τη διάρκεια ζωής της μήτρας | Επιθετικές αρχικές γωνίες ανακούφισης στις αρνητικές εγκοπές. γενναιόδωρες ακτίνες σε θετικές γλωσσίδες. μικρότερα διαστήματα συντήρησης |
| Χάλυβας υψηλής- αντοχής (DP, CP, AHSS) | Αρνητικό προτιμάται για χοντρό μετρητή | Η μειωμένη επιμήκυνση προκαλεί θραύση γλωττίδας σε σημεία συγκέντρωσης τάσεων σε θετική γεωμετρία εγκοπής | Γενναιόδωρες εσωτερικές ακτίνες σε όλες τις γωνίες εγκοπής. Καθαρίστε τις κομμένες άκρες με ελάχιστη ζώνη θραύσης. αποφύγετε τις αιχμηρές διασταυρώσεις με γλωττίδες |
| Πρεσάρισμα-σκληρυμένου χάλυβα (22MnB5) | Αρνητικό προτιμάται | Πολύ χαμηλή ολκιμότητα στύλου-σκλήρυνση. θραύση γλωττίδων υπό επαναλαμβανόμενη κυκλική φόρτιση από την επαφή του ανυψωτήρα | Μεγιστοποιήστε την ποιότητα των άκρων. εξετάστε το ενδεχόμενο διάτμησης δύο σταδίων για αρνητικές εγκοπές. αποφύγετε οποιαδήποτε θετική γεωμετρία καρτελών |
Το σχέδιο σε αυτόν τον πίνακα αποκαλύπτει μια αρχή που αξίζει να εσωτερικευτεί: τα υλικά με υψηλή επιμήκυνση και χαμηλή αντοχή διαρροής ευνοούν τις θετικές εγκοπές επειδή η συγκρατημένη γλωττίδα μπορεί να απορροφήσει φορτία επαφής χωρίς μόνιμη παραμόρφωση. Υλικά με χαμηλή επιμήκυνση και υψηλή αντοχή διαρροής ευνοούν τις αρνητικές εγκοπές επειδή οι συγκρατημένες γλωττίδες σε αυτά τα υλικά θραύονται αντί να κάμπτονται. Τα χαρακτηριστικά σκλήρυνσης και σκλήρυνσης εργασίας του συγκεκριμένου κράματος καθορίζουν στη συνέχεια πώς η γεωμετρία της εγκοπής γερνάει κατά τη διάρκεια ζωής της παραγωγής.
Η επιλογή υλικού από μόνη της, ωστόσο, δεν κλείνει τον κύκλο στη σχεδίαση εγκοπής. Το ίδιο υλικό που διέρχεται από μια μήτρα έξι-σταθμών με 100 πινελιές ανά λεπτό συμπεριφέρεται διαφορετικά από ό,τι σε μια μήτρα είκοσι-σταθμών με 500 κινήσεις ανά λεπτό. Η πολυπλοκότητα της διάταξης της ταινίας και η ταχύτητα πίεσης εισάγουν δυναμικούς παράγοντες που ενισχύουν ή μειώνουν τις συγκεκριμένες συμπεριφορές του υλικού-που μόλις περιγράφηκαν.
Layout strip και πατήστε Speed Factors στην επιλογή Notch
Μια γεωμετρία εγκοπής που τροφοδοτείται άψογα σε μια μήτρα έξι-σταθμών που τρέχει με 80 κινήσεις ανά λεπτό μπορεί να γίνει μια επαναλαμβανόμενη πηγή εσφαλμένης καταχώρισης σε μια μήτρα είκοσι-σταθμών που λειτουργεί με 400. Η διαφορά δεν είναι η ίδια η εγκοπή. Είναι το πλαίσιο του συστήματος που το περιβάλλει: πόσους σταθμούς πρέπει να διανύσει η ταινία, πόσο μακριά διανύει ανά διαδρομή και πόσο γρήγορα το πάτημα εναλλάσσεται μεταξύ των συμβάντων τροφοδοσίας. Αυτές οι μεταβλητές ενισχύουν ή καταστέλλουν τα πλεονεκτήματα και τις αδυναμίες κάθε τύπου εγκοπής με τρόπους που οι ιδιότητες του υλικού από μόνες τους δεν μπορούν να προβλέψουν.
Κατεύθυνση Προόδου Strip και Αντίκτυπος Καταμέτρησης Σταθμών
Μεγαλύτερες προοδευτικές μήτρες συσσωρεύουν σφάλμα θέσης. Κάθε σταθμός από τον οποίο περνά η ταινία εισάγει μια μικρή διακύμανση εγγραφής και αυτές οι διακυμάνσεις στοιβάζονται. Μέχρι τη στιγμή που η λωρίδα φτάσει στο σταθμό δεκαπέντε ή είκοσι, η σωρευτική απόκλιση από την αρχική εγγραφή πιλότου μπορεί να υπερβεί τις αποδεκτές ανοχές εάν η πλευρική θέση της ταινίας δεν διατηρείται σταθερά σε κάθε ενδιάμεσο σημείο.
Οι θετικές εγκοπές παράκαμψης προσφέρουν ένα πλεονέκτημα εδώ. Επειδή η συγκρατημένη γλωττίδα διατηρεί το πλάτος της λωρίδας στη θέση της εγκοπής, η λωρίδα παρουσιάζει μια σταθερή άκρη για την εμπλοκή του πιλότου και την επαφή της σιδηροτροχιάς καθοδήγησης σε όλη την εξέλιξη. Δεν υπάρχουν κενά που διαταράσσουν την πλευρική επιφάνεια αναφοράς. Οδηγοί και αισθητήρες, συμπεριλαμβανομένων οποιωνδήποτεεπαγωγικός αισθητήρας εγγύτηταςχρησιμοποιείται για την παρακολούθηση της θέσης της ταινίας, δείτε μια ομοιόμορφη άκρη λωρίδας ανεξάρτητα από τη θέση της εγκοπής. Αυτή η συνέπεια βοηθά στη διατήρηση της αθροιστικής ακρίβειας στις μακριές προόδους της μήτρας όπου ακόμη και 0,02 mm ολίσθησης ανά σταθμό συνδυάζονται σε σημαντικό σφάλμα στο σταθμό αποκοπής.
Οι βραχύτεροι μήτρες με λιγότερους σταθμούς αντιμετωπίζουν λιγότερα συσσωρευμένα σφάλματα. Σε ένα καλούπι τεσσάρων- ή έξι-σταθμών, η λωρίδα διέρχεται από περιορισμένα συμβάντα τροφοδοσίας πριν διαχωριστεί το τμήμα. Εδώ, οι αρνητικές εγκοπές παρέχουν επαρκή ακρίβεια καταχώρισης με απλούστερη χρήση εργαλείων, επειδή απλά υπάρχουν λιγότερες ευκαιρίες για σφάλμα θέσης σε συνδυασμό. Το όφελος από την απομάκρυνση του υλικού υπερτερεί της μικρής απώλειας ακαμψίας όταν η λωρίδα χρειάζεται μόνο να διατηρήσει την ακρίβεια σε μια χούφτα σταθμών. Οι έμπειροι σχεδιαστές καλουπιών συχνά εκμεταλλεύονται το σύγχρονολογισμικό ένθεσης υλικού για το μήκος του υλικούβελτιστοποίηση κατά τη διάταξη λωρίδας, αλλά η απόφαση για τον τύπο της εγκοπής εξακολουθεί να εξαρτάται από το πόσους σταθμούς απαιτεί αυτή η βελτιστοποιημένη διάταξη και πόσα σωρευτικά σφάλματα μπορούν να απορροφήσουν οι ανοχές εξαρτημάτων.
Θέματα ταχύτητας Τύπου και όγκου παραγωγής
Η ταχύτητα αλλάζει τη φυσική της τροφοδοσίας με ταινίες. Σε χαμηλές ταχύτητες πίεσης, η ταινία προχωρά με ελεγχόμενη, σχεδόν{1}}στατική κίνηση όπου τα αδρανειακά αποτελέσματα είναι αμελητέα. Στις υψηλές ταχύτητες, η δυναμική της ταινίας κυριαρχεί. Η λωρίδα επιταχύνει και επιβραδύνει επιθετικά κατά τη διάρκεια κάθε κύκλου τροφοδοσίας, δημιουργώντας ταλάντωση, αναπήδηση και στιγμιαία απώλεια επαφής με οδηγούς. Οποιαδήποτε πηγή αντίστασης τροφοδοσίας, ανεξάρτητα από το πόσο μικρή είναι σε χαμηλή ταχύτητα, ενισχύεται σε μια μετρήσιμη ασυνέπεια βήματος σε υψηλή ταχύτητα.
Σε εργασίες διαμόρφωσης μετάλλων υψηλής ταχύτητας-που εκτελούνται πάνω από 250 διαδρομές ανά λεπτό, προτεραιότητα έχει ο τύπος εγκοπής που ελαχιστοποιεί την αντίσταση τροφοδοσίας. Εάν η γεωμετρία της μήτρας επιτρέπει έναν από τους δύο τύπους και οι ιδιότητες του υλικού δεν επιβάλλουν την απόφαση, η ταχύτητα πίεσης συχνά γίνεται το κριτήριο. Οι θετικές εγκοπές με καλά-ανακουφισμένες καρτέλες παράγουν χαμηλότερη οπισθέλκουσα με ταχύτητα, επειδή δεν υπάρχει καμία αιχμή για εμπλοκή. Οι αρνητικές εγκοπές παρέχουν μηδενικές παρεμβολές ανύψωσης, κάτι που έχει σημασία όταν ο επιθετικός χρονισμός του ανυψωτικού σε υψηλή ταχύτητα δεν αφήνει σχεδόν κανένα περιθώριο απόστασης μεταξύ της λωρίδας και της κορώνας του ανυψωτικού.
Ο όγκος παραγωγής προσθέτει άλλη διάσταση. Τα τρεξίματα μεγάλου-όγκου εκθέτουν οποιονδήποτε μηχανισμό φθοράς που δεν θα αποκάλυπταν ποτέ οι πιο σύντομες εκτελέσεις. Μια διαμόρφωση εγκοπής που τροφοδοτεί τέλεια για 50.000 πινελιές μπορεί να αναπτύξει προοδευτική αντίσταση στις 500.000 κινήσεις καθώς φθείρονται οι άκρες, μεγαλώνουν τα γρέζια και υποβαθμίζεται η γεωμετρία της γλωττίδας. Για μεγάλες εκστρατείες παραγωγής, η επιλογή του τύπου εγκοπής με καλύτερη αντοχή στη φθορά στο συγκεκριμένο υλικό σας μειώνει τον απρογραμμάτιστο χρόνο διακοπής λειτουργίας και επεκτείνει τα διαστήματα συντήρησης.
Η σειρά προτεραιότητας αλλάζει ανάλογα με το αν η εφαρμογή σας απαιτεί ταχύτητα ή ακρίβεια:
- Προτεραιότητες εφαρμογής υψηλής-ταχύτητας (πάνω από 250 SPM):Ελαχιστοποιήστε πρώτα την αντίσταση τροφοδοσίας. βεβαιωθείτε ότι το περιθώριο διάκενου ανυψωτικού υπερβαίνει τη δυναμική ταλάντωση της ταινίας. επιλέξτε τύπο εγκοπής με χαμηλότερο συντελεστή οπισθέλκουσας. δώστε προτεραιότητα στην αντοχή στη φθορά για το συγκεκριμένο υλικό. βελτιστοποίηση γωνιακής ανακούφισης για αδρανειακές δυνάμεις τροφοδοσίας
- Προτεραιότητες εφαρμογής ακριβείας χαμηλής-ταχύτητας (κάτω από 150 SPM):Μεγιστοποιήστε πρώτα την ακρίβεια εγγραφής. επιλέξτε τύπο εγκοπής που διατηρεί την ακαμψία της λωρίδας για σταθερή εμπλοκή πιλότου. ελαχιστοποιήστε το σωρευτικό σφάλμα θέσης σε όλους τους σταθμούς. να δοθεί προτεραιότητα στη σταθερότητα των διαστάσεων της γεωμετρίας της εγκοπής έναντι της διάρκειας ζωής της μήτρας. διασφαλίστε τις συντεταγμένες τοποθέτησης εγκοπών με όλα τα χαρακτηριστικά ανίχνευσης και εγγραφής
Το κοινό νήμα είναι η προβλεψιμότητα. Είτε τρέχει γρήγορα είτε αργά, η εγκοπή πρέπει να συμπεριφέρεται με τον ίδιο τρόπο στο χτύπημα ενός εκατομμυρίου όπως στο πρώτο. Αυτή η προβλεψιμότητα εξαρτάται από το πώς υποβαθμίζεται η γεωμετρία της εγκοπής με την πάροδο του χρόνου, γεγονός που φέρνει τη συζήτηση στη συμπεριφορά φθοράς και στη διαχείριση της ζωής.
Wear Patterns και Die Life Impact κατά τύπο Notch
Μια εγκοπή που τρέφεται τέλεια την πρώτη μέρα δεν θα τρέφεται τέλεια την ημέρα τριακόσια. Κάθε διαδρομή παραγωγής υποβάλλει τις επιφάνειες διάτρησης και μήτρας σε θλιπτική κρούση, λειαντική επαφή με το υλικό της λωρίδας και μικρο{1}}κύκλωση κόπωσης σε κλίμακα. Πάνω από χιλιάδες ή εκατομμύρια χτυπήματα, αυτές οι δυνάμεις αναδιαμορφώνουν τη γεωμετρία κοπής με λεπτούς αλλά αθροιστικούς τρόπους. Η κρίσιμη ιδέα για τους μηχανικούς εργαλείων είναι ότι οι θετικές και οι αρνητικές εγκοπές δεν φθείρονται με τον ίδιο τρόπο. Τα μοτίβα αποδόμησής τους διαφέρουν ως προς τη θέση, τον ρυθμό εξέλιξης και τα παρατηρήσιμα συμπτώματα, πράγμα που σημαίνει ότι οι στρατηγικές συντήρησής τους πρέπει επίσης να διαφέρουν.
Η παράβλεψη αυτών των διαφορών οδηγεί σε αντιδραστική αντιμετώπιση προβλημάτων: η λωρίδα αρχίζει να καταγράφει εσφαλμένα, κάποιος τραβάει τη μήτρα και μόνο τότε η ομάδα ανακαλύπτει φθαρμένη γεωμετρία εγκοπής που υποβαθμίζεται εδώ και εβδομάδες. Η κατανόηση της συγκεκριμένης υπογραφής φθοράς για κάθε τύπο μετατρέπει αυτόν τον αντιδραστικό κύκλο σε προγνωστικό.
Εξέλιξη φθοράς σε εργαλεία θετικής εγκοπής
Οι άκρες διάτρησης που σχηματίζουν θετικές γλωττίδες εγκοπής παρουσιάζουν φθορά κατά μήκος των τριών κομμένων πλευρών που απελευθερώνουν τη γλωττίδα από το σώμα της λωρίδας. Αυτές οι άκρες είναι οι επιφάνειες εργασίας που διατηρούν την ευκρινή γεωμετρία της γλωττίδας και υποβαθμίζονται προοδευτικά μέσω μιας προβλέψιμης ακολουθίας.
Στην αρχή της ζωής του καλουπιού, οι κοπτικές άκρες είναι αιχμηρές και παράγουν καθαρό διαχωρισμό των γλωττίδων με ελάχιστο γρέζια. Η περίμετρος της καρτέλας είναι καλά καθορισμένη-και η γωνιακή γεωμετρία του ανάγλυφου παραμένει ανέπαφη. Καθώς η παραγωγή συνεχίζεται, οι μηχανισμοί φθοράς κόλλας και λειαντικού στρογγυλεύουν σταδιακά τις άκρες της διάτρησης. Η κατανόηση των μοτίβων φθοράς διάτρησης και μήτρας αποκαλύπτει ότι οι επαναλαμβανόμενοι κύκλοι τάσης προκαλούν μικροσκοπικές ρωγμές που τελικά μεταδίδονται σε μεγαλύτερα ελαττώματα μέσω της φθοράς λόγω κόπωσης, ένας μηχανισμός ιδιαίτερα σχετικός με τις λεπτές τομές στις περιμέτρους της γλωττίδας.
Θα παρατηρήσετε την υποβάθμιση μέσω μιας συγκεκριμένης αλυσίδας συμπτωμάτων:
- Οι άκρες των καρτελών αναπτύσσουν ακτίνες εκεί όπου κάποτε υπήρχαν αιχμηρές γωνίες, μειώνοντας τον ορισμό του προφίλ της καρτέλας
- Τα γρέζια αρχίζουν να σχηματίζονται στα κομμένα άκρα της γλωττίδας, δημιουργώντας ανυψωμένο υλικό που πιάνει στις επιφάνειες ανύψωσης κατά την προώθηση της λωρίδας
- Το γωνιακό ανάγλυφο της γλωττίδας ισοπεδώνει αποτελεσματικά καθώς το μπροστινό άκρο στρογγυλεύεται, αυξάνοντας την περιοχή επαφής με ανυψωτικά και αυξάνοντας την αντίσταση
- Η αντίσταση τροφοδοσίας ανεβαίνει σταδιακά, μετρήσιμη καθώς αυξάνεται η εσφαλμένη καταχώριση λωρίδων σε πιλοτικούς σταθμούς κατάντη
- Τα εξαρτήματα αρχίζουν να εμφανίζουν μετατόπιση διαστάσεων σύμφωνα με την προοδευτική συσσώρευση σφαλμάτων βήματος
Η λέξη κλειδί εδώ είναι σταδιακά. Η θετική φθορά των εγκοπών δεν προκαλεί ξαφνικές βλάβες. Εισάγει μια αργή, γραμμική αύξηση στην αντίσταση τροφοδοσίας που συχνά περνά απαρατήρητη μέχρι να ξεπεραστεί η ανοχή καταχώρισης. Οι μηχανικοί που παρακολουθούν τα δεδομένα καταχώρισης ταινιών με την πάροδο του χρόνου μπορούν να αναγνωρίσουν την ανοδική τάση και να προγραμματίσουν τη συντήρηση πριν η υποβάθμιση φτάσει σε ένα όριο αστοχίας.
Επειδή οι γλωττίδες έχουν σκληρυνθεί με εργασία στις διατμημένες άκρες τους κατά την αρχική λειτουργία διαμόρφωσης, η σκλήρυνση παραμόρφωσης σε αυτές τις κομμένες επιφάνειες αρχικά παρέχει κάποια αντίσταση στην τριβή. Ωστόσο, μόλις φθαρεί το σκληρυμένο στρώμα, το υποκείμενο μαλακότερο υλικό διαβρώνεται πιο γρήγορα, δημιουργώντας μερικές φορές ένα σημείο καμπής όπου η φθορά επιταχύνεται μετά από μια αρχική σταθερή περίοδο.
Εξέλιξη φθοράς σε εργαλεία αρνητικής εγκοπής
Οι αρνητικές εγκοπές φθείρονται στην περίμετρο κοπής, το ορθογώνιο ή τραπεζοειδές άκρο που κόβει το υλικό από την ταινία. Καθώς αυτή η περίμετρος στρογγυλοποιείται, η λειτουργική συνέπεια διαφέρει από τη θετική φθορά της εγκοπής: η αφαιρεθείσα περιοχή συρρικνώνεται αποτελεσματικά.
Εδώ είναι γιατί αυτό έχει σημασία. Όταν η άκρη της διάτρησης στρογγυλοποιείται, δεν κόβει πλέον ένα καθαρό, πλήρες-κενό πλάτους. Η εγκοπή γίνεται ελαφρώς πιο στενή και πιο ρηχή από την αρχική της γεωμετρία σχεδιασμού. Κάθε χιλιοστό του χιλιοστού που χάνεται λόγω στρογγυλοποίησης άκρων μειώνει το περιθώριο απόστασης μεταξύ της άκρης της λωρίδας και του σώματος ανύψωσης. Πάνω από δεκάδες χιλιάδες πινελιές, το κενό μειώνεται έως ότου η λωρίδα αρχίσει να έρχεται ξανά σε επαφή με το ανυψωτικό, δημιουργώντας τα ίδια προβλήματα ανύψωσης-για την αποτροπή της εγκοπής.
Ταυτόχρονα, η συσσώρευση γρεζιών επιδεινώνει το πρόβλημα. Καθώς η διάτρηση θαμπώνει, τα γρέζια ψηλώνουν στις κομμένες άκρες της λωρίδας.Η Mate Precision Technologies συνιστάεργαλεία ακονίσματος όταν οι άκρες φοριούνται σε ακτίνα 0,01 ίντσας (0,25 χλστ.), σημειώνοντας ότι οι συχνές{2}}ανυψώσεις λειτουργούν καλύτερα από το να περιμένουμε να γίνει πολύ θαμπή η διάτρηση. Για τα εργαλεία αρνητικής εγκοπής, αυτή η αρχή είναι ιδιαίτερα κρίσιμη, επειδή τα γρέζια δεν είναι απλώς θέμα ποιότητας. Παρεμβαίνουν άμεσα στην τροφοδοσία πιάνοντας σε ράγες-οδηγούς, επιφάνειες μήτρας και κορώνες ανύψωσης καθώς η ταινία προχωρά. Έρευνα γιαΣχηματισμός πλευρικών γρεζιών σε εργασίες εγκοπήςεπιβεβαιώνει ότι η σοβαρότητα του γρεζιού αυξάνεται όταν οι σχέσεις διάκενου διάτρησης/μήτρας μετατοπίζονται από τις αρχικές τιμές σχεδίασης, ακριβώς αυτό που συμβαίνει καθώς φθείρονται οι άκρες και σφίγγει το αποτελεσματικό διάκενο.
Η λειτουργία αποτυχίας για τις αρνητικές εγκοπές τείνει να είναι πιο απότομη από ό,τι για τις θετικές εγκοπές. Η αντίσταση τροφοδοσίας παραμένει σχετικά σταθερή όσο υπάρχει επαρκής απόσταση και στη συνέχεια εκτοξεύεται απότομα όταν η μειωμένη γεωμετρία της εγκοπής επιτρέπει τελικά στην λωρίδα-να-ανυψώσει την επαφή. Αυτό καθιστά τη φθορά της αρνητικής εγκοπής πιο δύσκολο να εντοπιστεί μέσω της σταδιακής παρακολούθησης των τάσεων και πιο πιθανό να παρουσιαστεί ως ξαφνική διακοπή παραγωγής.
Στρατηγικές συντήρησης κατά τύπο Notch
Τα πρωτόκολλα επαναλείανσης διαφέρουν επειδή διαφέρουν οι θέσεις φθοράς και οι λειτουργικοί στόχοι.
Για εργαλεία θετικής εγκοπής, η εκ νέου λείανση εστιάζει στην αποκατάσταση των αιχμηρών άκρων διαχωρισμού της γλωττίδας. Ο στόχος είναι να αποκατασταθούν-ευκρινείς γραμμές διάτμησης στις τρεις ελεύθερες πλευρές της γλωττίδας, έτσι ώστε η γεωμετρία της καρτέλας να επιστρέψει στο-σχεδιασμένο προφίλ της. Αυτό συνήθως περιλαμβάνει επιφανειακή λείανση της επιφάνειας διάτρησης για την αφαίρεση του φθαρμένου στρώματος, αποκαθιστώντας τη γεωμετρία της αιχμής. Εάν η επεξεργασία εργαλείων σας ολοκληρώθηκε αρχικά με τη χρήση κατεργασίας σύρματος EDM για τα περίπλοκα προφίλ γλωττίδων, η εκ νέου λείανση πρέπει να διατηρήσει αυτά τα περιγράμματα αντί απλώς να ισοπεδώσει την επιφάνεια της διάτρησης.
Για εργαλεία αρνητικής εγκοπής, η εκ νέου λείανση αποκαθιστά την πλήρη γεωμετρία διάκενου. Ο στόχος είναι να επιστρέψει η περίμετρος της διάτρησης στις αρχικές της διαστάσεις, έτσι ώστε το κενό που κόβεται στη λωρίδα να ταιριάζει με το σχεδιασμένο πλάτος και βάθος. Επειδή η λειτουργική συνέπεια της φθοράς είναι η μειωμένη απόσταση, ακόμη και μικρές ποσότητες επανατριβής αποκαθιστούν τη σημαντική απόδοση. Η αφαίρεση γρεζιών του ανοίγματος της μήτρας είναι εξίσου σημαντική, καθώς η διέλευση και η εκτόξευση του γυμνοσάλιαγκου μπορεί να υποβαθμιστούν με τη συσσώρευση φθοράς μέσα στην κοιλότητα της μήτρας.
Και στις δύο περιπτώσεις, ο συνολικός προϋπολογισμός επανάχρησης είναι πεπερασμένος. Κάθε ακόνισμα αφαιρεί υλικό από την επιφάνεια της διάτρησης, μειώνοντάς το σταδιακά. Όταν η αθροιστική εκ νέου λείανση πλησιάζει την ανοχή του μήκους της διάτρησης, η αντικατάσταση καθίσταται απαραίτητη αντί για συνεχές ακόνισμα.
Η κατανόηση του διακριτού σχεδίου φθοράς για κάθε τύπο εγκοπής επιτρέπει τον προβλεπτικό προγραμματισμό συντήρησης και όχι την αντιδραστική αντιμετώπιση προβλημάτων. Οι θετικές εγκοπές υποβαθμίζονται σταδιακά μέσω της αύξησης της αντίστασης τροφοδοσίας. Οι αρνητικές εγκοπές υποβαθμίζονται μέσω της μείωσης της απόστασης που τελικά προκαλεί απότομες ανοιγόμενες λωρίδες-. Παρακολουθήστε ανάλογα.
Η συμπεριφορά φθοράς συμπληρώνει την εικόνα της απόδοσης κάθε τύπου εγκοπής σε όλο τον κύκλο ζωής του. Από την αρχική επιλογή γεωμετρίας έως τη-ειδική διαστασιολόγηση υλικού, την ενσωμάτωση διάταξης λωρίδων και, τέλος, τον προγραμματισμό συντήρησης, το πλαίσιο απόφασης για το σχεδιασμό εγκοπής παράκαμψης καλύπτει ολόκληρο το πρόγραμμα καλουπιών. Η συνένωση αυτών των νημάτων σε μια ακολουθία υλοποίησης με δυνατότητα δράσης δίνει στους μηχανικούς εργαλείων μια σαφή διαδρομή από την πρόθεση σχεδιασμού στην επικυρωμένη παραγωγή.
Ροή εργασιών υλοποίησης και προσαρμοσμένοι πόροι μηχανικής
Κάθε ιδέα που συζητήθηκε μέχρι τώρα, από την επιλογή γεωμετρίας έως τη συμπεριφορά υλικού και τη διαχείριση φθοράς, συγκλίνει σε ένα μόνο σημείο: τη στιγμή που δεσμεύετε ένα σχέδιο με εγκοπή στο ατσάλι. Αυτή η δέσμευση συμβαίνει μέσα σε μια ροή εργασίας και οι μηχανικοί που εκτελούν αυτή τη ροή εργασίας παράγουν συστηματικά καλύτερα αποτελέσματα από εκείνους που μεταπηδούν από ιδέα σε κομματάκι χωρίς δομημένη διαδρομή μεταξύ τους.
Η πραγματικότητα των αρνητικών και θετικών εγκοπών παράκαμψης που σχηματίζουν μήτρες σφράγισης λαμαρίνας είναι ότι κανένας παράγοντας δεν οδηγεί την απόφαση μεμονωμένα. Ο τύπος υλικού δίνει την προτίμηση της εγκοπής. Το πλάτος της λωρίδας περιορίζει το βάθος. Η ταχύτητα πίεσης αλλάζει την προτεραιότητα μεταξύ ακαμψίας και διάκενου. Η καταμέτρηση σταθμών καθορίζει πόσα σωρευτικά σφάλματα μπορείτε να ανεχτείτε. Αυτοί οι παράγοντες αλληλεπιδρούν και η ροή εργασιών υλοποίησης πρέπει να λαμβάνει υπόψη όλους αυτούς με τη σωστή σειρά.
Πλαίσιο Αποφάσεων για Μηχανικούς Εργαλείων
Όταν κάθεστε με μια νέα διάταξη λωρίδας, η απόφαση τύπου εγκοπής ακολουθεί μια λογική εξέλιξη. Η παράλειψη βημάτων ή η αναδιάταξή τους δημιουργεί κενά που εμφανίζονται κατά τη δοκιμή, συχνά ως μυστηριώδη προβλήματα σίτισης που αντιστέκονται στις γρήγορες επιδιορθώσεις. Η ακόλουθη σειρά αντικατοπτρίζει τον τρόπο με τον οποίο οι έμπειροι επαγγελματίες κατασκευαστές εργαλείων και καλουπιών προσεγγίζουν τη σχεδίαση εγκοπής παράκαμψης από τις πρώτες αρχές:
- Αξιολογήστε τον τύπο και το πάχος του υλικού.Προσδιορίστε την οικογένεια κράματος, το μετρητή, την αντοχή διαρροής, την επιμήκυνση και τα χαρακτηριστικά σκλήρυνσης εργασίας. Αυτό καθορίζει εάν οι υλικοί περιορισμοί-σας αναγκάζουν σε θετικές ή αρνητικές εγκοπές προτού ληφθεί υπόψη οποιοσδήποτε άλλος παράγοντας.
- Αξιολογήστε το πλάτος της ταινίας και τον αριθμό των σταθμών.Υπολογίστε το εμβαδόν διατομής που απομένει-μετά την εφαρμογή της γεωμετρίας εγκοπής. Προσδιορίστε πόσους σταθμούς πρέπει να διασχίσει η λωρίδα και υπολογίστε τη σωρευτική ανοχή σφάλματος θέσης στον τελικό σταθμό.
- Προσδιορίστε τις απαιτήσεις του ανυψωτικού.Καθορίστε τον τύπο του ανυψωτικού (στρογγυλός, ράβδος ή λωρίδα), το ύψος του ανυψωτήρα και τη θέση του ανυψωτικού σε σχέση με την άκρη της ταινίας. Ο ανυψωτικός χάρτης ταξιδεύει ανάλογα με τη θέση της λωρίδας σε κάθε σημείο του κύκλου πίεσης για τον εντοπισμό πιθανών ζωνών παρεμβολής.
- Επιλέξτε τύπο εγκοπής με βάση τον παράγοντα προτεραιότητας.Εάν η διατήρηση της ακαμψίας είναι ο περιοριστικός περιορισμός (λεπτό υλικό, στενή λωρίδα, μακρύ καλούπι, ανοχή ακρίβειας), επιλέξτε θετικό. Εάν το διάκενο είναι ο περιοριστικός περιορισμός (παχύ κοντάκι, ψηλοί ανυψωτήρες, λειτουργία υψηλής-ταχύτητας, φαρδιά λωρίδα με άφθονο περιθώριο ακαμψίας), επιλέξτε αρνητικό.
- Διάσταση γεωμετρία εγκοπής ανάλογη με τις παραμέτρους του αποθέματος.Ρυθμίστε το βάθος, το πλάτος και το γωνιακό ανάγλυφο χρησιμοποιώντας τις αναλογικές σχέσεις που καθορίζονται από το πάχος του υλικού, τη διαδρομή του ανυψωτήρα και τις απαιτήσεις ακαμψίας της ταινίας. Εφαρμόστε ειδικές προσαρμογές υλικού-για τη συμπεριφορά σκλήρυνσης εργασίας, τα όρια επιμήκυνσης και τις προσδοκίες ποιότητας άκρων.
- Επικύρωση μέσω δοκιμής και προσαρμογή.Εκτελέστε τη μήτρα με προοδευτικές αυξήσεις ταχύτητας. Παρακολούθηση εγγραφής ταινιών σε πιλοτικούς σταθμούς. Μετρήστε την ακρίβεια του βήματος σε όλο το μήκος του καλουπιού. Βεβαιωθείτε ότι η αντίσταση τροφοδοσίας παραμένει σταθερή και ότι δεν υπάρχει επαφή-με-ανύψωση σε όλη τη διάρκεια του κύκλου ανύψωσης. Βελτιώστε τις γωνίες ανακούφισης, το βάθος εγκοπής ή την επεξεργασία των άκρων με βάση την παρατηρούμενη απόδοση.
Αυτή η ακολουθία δεν είναι άκαμπτη. Ορισμένα έργα παρουσιάζουν περιορισμούς που συμπτύσσουν πολλαπλά βήματα σε ένα ενιαίο προφανές συμπέρασμα. Μια λωρίδα αλουμινίου 0,3 mm σε μήτρα είκοσι-σταθμών απαιτεί πρακτικά θετικές εγκοπές πριν καν αξιολογήσετε το ύψος του ανυψωτικού. Ένας χάλυβας αντοχής-υψηλής 3,0 mm σε καλούπι τεσσάρων-σταθμών δείχνει αρνητικές εγκοπές πριν εισέλθει στον υπολογισμό το πλάτος της λωρίδας. Αλλά για τις πολλές εφαρμογές που βρίσκονται ανάμεσα σε αυτά τα άκρα, η εκτέλεση κάθε βήματος αποτρέπει το κοινό λάθος της βελτιστοποίησης για έναν παράγοντα, ενώ αγνοεί έναν άλλο που τελικά ελέγχει την απόδοση.
Σημασία έχει και εδώ η τεκμηρίωση. Ο κατασκευαστής καλουπιών που καταγράφει το σκεπτικό πίσω από κάθε απόφαση γεωμετρίας, όχι μόνο τις τελικές διαστάσεις, δημιουργεί μια αναφορά που επιταχύνει τα μελλοντικά προγράμματα σε παρόμοια υλικά και διατάξεις. Όταν μια παρόμοια εφαρμογή έρχεται από το κατάστημα έξι μήνες αργότερα, η τεκμηριωμένη συλλογιστική εξαλείφει την ανάγκη επαν-εξαγωγής κάθε παραμέτρου από τις πρώτες αρχές.
Σύνδεση της πρόθεσης σχεδίασης με προσαρμοσμένες λύσεις Die
Ο σχεδιασμός εγκοπής παράκαμψης δεν υπάρχει στο κενό. Είναι ένα στοιχείο μέσα σε μια περίπλοκη δομή μήτρας που περιλαμβάνει γροθιές, ανυψωτικά, πιλότους, ράγες οδήγησης, ιστούς μεταφοράς και συνολικά συστήματα διαχείρισης ταινιών. Η γεωμετρία της εγκοπής πρέπει να ενσωματώνεται με κάθε ένα από αυτά τα στοιχεία. Μια εγκοπή τέλειων διαστάσεων που έρχεται σε σύγκρουση με την τοποθέτηση του πιλότου, παρεμβαίνει στη γεωμετρία της ράγας ανύψωσης ή δημιουργεί προβλήματα εκτόξευσης γυμνοσάλιαγκας στο πέδιλο καλουπιού αποδίδει μηδενική τιμή ανεξάρτητα από το πόσο καλά ταιριάζουν οι αναλογίες του με τους μηχανικούς υπολογισμούς.
Αυτή η πρόκληση ολοκλήρωσης είναι όπου πολλά προγράμματα εργαλείων σταματούν. Οι επιμέρους παράμετροι σχεδιασμού έχουν νόημα μεμονωμένα, αλλά ο συνδυασμός τους σε ένα λειτουργικό συγκρότημα καλουπιού απαιτεί εμπειρία διαχείρισης των χωρικών και χρονικών σχέσεων μεταξύ των στοιχείων. Η διαδρομή του ανυψωτικού πρέπει να συντονίζεται με το διάκενο της εγκοπής. Ο χρονισμός εισόδου πιλότου πρέπει να ευθυγραμμίζεται με τη θέση της λωρίδας μετά την ελεγχόμενη τροφοδοσία με εγκοπή-. Η κατεύθυνση του γρέζιου από τις εργασίες κοπής με εγκοπή δεν πρέπει να παρεμβαίνει στους σταθμούς διαμόρφωσης κατάντη. Οι διαδρομές εξώθησης γυμνοσάλιαγκας από τις αρνητικές εγκοπές πρέπει να καθαρίζουν παράλληλες και να καλύπτουν τα ανοίγματα των παπουτσιών χωρίς εμπόδια.
Η συνεργασία με έμπειρες ομάδες μηχανικής μήτρας διασφαλίζει ότι αυτές οι λεπτομέρειες ολοκλήρωσης λαμβάνουν την προσοχή που απαιτούν.Προσαρμοσμένες λύσεις μήτρας σφράγισης της YICHENΑντιμετωπίστε ακριβώς αυτήν την κατηγορία{0}}βαριάς πρόκλησης σχεδιασμού, όπου η βελτιστοποίηση εγκοπής παράκαμψης πρέπει να συντονίζεται με τη δομή της μήτρας, την ενσωμάτωση του ανυψωτικού, τη διαχείριση διάκενου και τον έλεγχο ροής υλικού σε ολόκληρο το συγκρότημα καλουπιών. Για μηχανικούς εργαλείων που έχουν εργαστεί στη θεωρία σχεδίασης και είναι έτοιμοι να μεταφράσουν τις γεωμετρικές αποφάσεις σε εργαλεία παραγωγής, η συνεργασία με μια ομάδα που χειρίζεται το πλήρες πεδίο ενσωμάτωσης αποτρέπει την επαναληπτική επανάληψη που καταναλώνει τους προϋπολογισμούς δοκιμής.
Η ροή εργασίας κλείνει έναν βρόχο. Η διάταξη λωρίδας οδηγεί την επιλογή τύπου εγκοπής. Η γεωμετρία εγκοπής οδηγεί τη διαστασιολόγηση. Επικύρωση δίσκων διαστασιολόγησης. Η επικύρωση είτε επιβεβαιώνει τη σχεδίαση είτε επαναφέρει τις διορθώσεις στη γεωμετρία. Και καθ' όλη τη διάρκεια της παραγωγής, η παρακολούθηση φθοράς διασφαλίζει ότι η επικυρωμένη γεωμετρία παραμένει εντός του φακέλου απόδοσης έως ότου το επόμενο προγραμματισμένο συμβάν συντήρησης την επαναφέρει στις προδιαγραφές.
Κάθε μήτρα σφράγισης λέει μια ιστορία μέσα από τη λωρίδα του. Οι εγκοπές, είτε θετικές είτε αρνητικές, είναι κεφάλαια αυτής της ιστορίας. Καθορίζουν πώς κινείται το υλικό, πού σταματάει και πώς καταχωρείται. Η σωστή λήψη τους σημαίνει ότι η ταινία τροφοδοτείται ομαλά από το πρώτο χτύπημα έως το τελευταίο. Το να τους πάρεις λάθος σημαίνει ότι το strip παλεύει με το ζάρι σε κάθε σταθμό. Η διαφορά μεταξύ αυτών των αποτελεσμάτων δεν είναι τύχη. Είναι μηχανική, εφαρμόζεται συστηματικά από την πρόθεση σχεδιασμού μέχρι την επικύρωση παραγωγής.
Συχνές ερωτήσεις σχετικά με τις εγκοπές παράκαμψης σε μήτρες σφράγισης
1. Ποια είναι η διαφορά μεταξύ θετικών και αρνητικών εγκοπών παράκαμψης σε μια μήτρα προοδευτικής σφράγισης;
Μια θετική εγκοπή παράκαμψης διατηρεί το υλικό στη λωρίδα ως προεξοχή-όπως προεξοχή που περνά πάνω από ανυψωτικά κατά τη διάρκεια της τροφοδοσίας, διατηρώντας την ακαμψία της ταινίας. Μια αρνητική εγκοπή παράκαμψης αφαιρεί υλικό από την άκρη της λωρίδας, δημιουργώντας ένα κενό που παρέχει διάκενο για ανυψωτικά χωρίς φυσική επαφή. Η επιλογή μεταξύ τους εξαρτάται από το εάν η εφαρμογή σας δίνει προτεραιότητα στην ακαμψία της λωρίδας (θετική) ή στο διάκενο ανύψωσης (αρνητικό). Τα λεπτά υλικά και οι στενές λωρίδες γενικά επωφελούνται από θετικές εγκοπές, ενώ οι εργασίες παχύρρευστου και υψηλής ταχύτητας-συχνά αποδίδουν καλύτερα με αρνητικές εγκοπές.
2. Πώς μπορώ να προσδιορίσω το σωστό βάθος και πλάτος εγκοπής για τη διάταξη της λωρίδας μου;
Το βάθος και το πλάτος της εγκοπής αναλογίζονται κυρίως με το πάχος του υλικού, το ύψος διαδρομής του ανυψωτικού και το πλάτος της λωρίδας. Για αρνητικές εγκοπές, το βάθος πρέπει να υπερβαίνει τη διαδρομή του ανυψωτικού συν την κάθετη ταλάντωση της λωρίδας κατά την τροφοδοσία. Για θετικές εγκοπές, το βάθος της γλωττίδας πρέπει να παραμένει εντός του εύρους ελαστικής παραμόρφωσης του υλικού υπό τα φορτία επαφής του ανυψωτικού. Το πλάτος εξυπηρετεί το σώμα του ανυψωτικού συν πλευρική περιπλάνηση λωρίδας. Μια σειρά προτεραιότητας διαστασιολόγησης ξεκινά με το πάχος του υλικού και, στη συνέχεια, λαμβάνει υπόψη το πλάτος της λωρίδας, τον αριθμό σταθμών, το βήμα τροφοδοσίας και το ύψος του ανυψωτικού με αυτή τη σειρά.
3. Ποιος τύπος εγκοπής παράκαμψης λειτουργεί καλύτερα για σφράγιση από ανοξείδωτο χάλυβα;
Οι θετικές εγκοπές γενικά προτιμώνται για μεγάλες περιόδους παραγωγής σε ωστενιτικό ανοξείδωτο χάλυβα. Ο λόγος είναι η σκλήρυνση εργασίας στις κομμένες άκρες. Όταν οι αρνητικές εγκοπές τρυπηθούν σε ανοξείδωτο, οι κομμένες άκρες σκληραίνουν προοδευτικά κατά την παραγωγή, αυξάνοντας την αντίσταση τροφοδοσίας κατά τη διάρκεια ζωής της μήτρας. Οι ανοξείδωτες ποιότητες μπορούν να δουν έως και 50 τοις εκατό αύξηση της αντοχής σε ζώνες με μεγάλη εργασία. Οι θετικές εγκοπές αποφεύγουν αυτό το πρόβλημα στην άκρη της λωρίδας, αν και οι σχεδιαστές πρέπει να προσθέσουν γενναιόδωρες ακτίνες στις συνδέσεις γλωττίδων για να αποτρέψουν το ράγισμα λόγω κόπωσης από τα επαναλαμβανόμενα φορτία επαφής του ανυψωτικού.
4. Πώς επηρεάζουν τα μοτίβα φθοράς των εγκοπών παράκαμψης τον προγραμματισμό συντήρησης της μήτρας;
Οι θετικές και οι αρνητικές εγκοπές φθείρονται διαφορετικά και απαιτούν διακριτές προσεγγίσεις παρακολούθησης. Τα εργαλεία θετικής εγκοπής υποβαθμίζονται σταδιακά καθώς στρογγυλοποιούνται οι άκρες διάτρησης, προκαλώντας τη δημιουργία αυλακώσεων στις γλωττίδες που αυξάνουν αργά την αντίσταση τροφοδοσίας. Αυτό επιτρέπει την προγνωστική συντήρηση βάσει τάσεων. Τα εργαλεία αρνητικής εγκοπής υποβαθμίζονται μειώνοντας το μέγεθος των κενών καθώς οι άκρες στρογγυλοποιούνται, προκαλώντας τελικά απότομη ανάρτηση-της λωρίδας όταν το διάκενο καθίσταται ανεπαρκές. Η αρνητική φθορά των εγκοπών είναι πιο δύσκολο να εντοπιστεί έγκαιρα, καθιστώντας τα χρονοδιαγράμματα ακονίσματος που βασίζονται σε μεσοδιαστήματα πιο κατάλληλα από την παρακολούθηση κατάστασης μόνο.
5. Μπορώ να χρησιμοποιήσω θετικές και αρνητικές εγκοπές παράκαμψης στο ίδιο προοδευτικό καλούπι;
Ναι, οι έμπειροι μηχανικοί καλουπιών συνδυάζουν μερικές φορές και τους δύο τύπους σε μια διάταξη λωρίδας όταν διαφορετικοί σταθμοί παρουσιάζουν διαφορετικούς περιορισμούς. Για παράδειγμα, οι σταθμοί με ψηλά ανυψωτικά μπορούν να χρησιμοποιούν αρνητικές εγκοπές για διάκενο, ενώ οι κατάντη σταθμοί σε ένα στενό τμήμα φορέα χρησιμοποιούν θετικές εγκοπές για διατήρηση της ακαμψίας. Το κλειδί είναι η διασφάλιση συνεπούς συμπεριφοράς σίτισης σε όλη την πλήρη εξέλιξη. Η συνεργασία με προσαρμοσμένες ομάδες μηχανικής μήτρας όπως το YICHEN (yichen-group.com/stamping-die/) βοηθά στο συντονισμό διατάξεων πολλαπλών-εγκοπών-όπου η ενοποίηση μεταξύ ανυψωτικών, πιλότων και γεωμετρίας εγκοπών πρέπει να λειτουργεί ως ενοποιημένο σύστημα.


