


Καθορισμός εγκοπών παράκαμψης και ο ρόλος τους στη μηχανική σφράγισης μήτρας
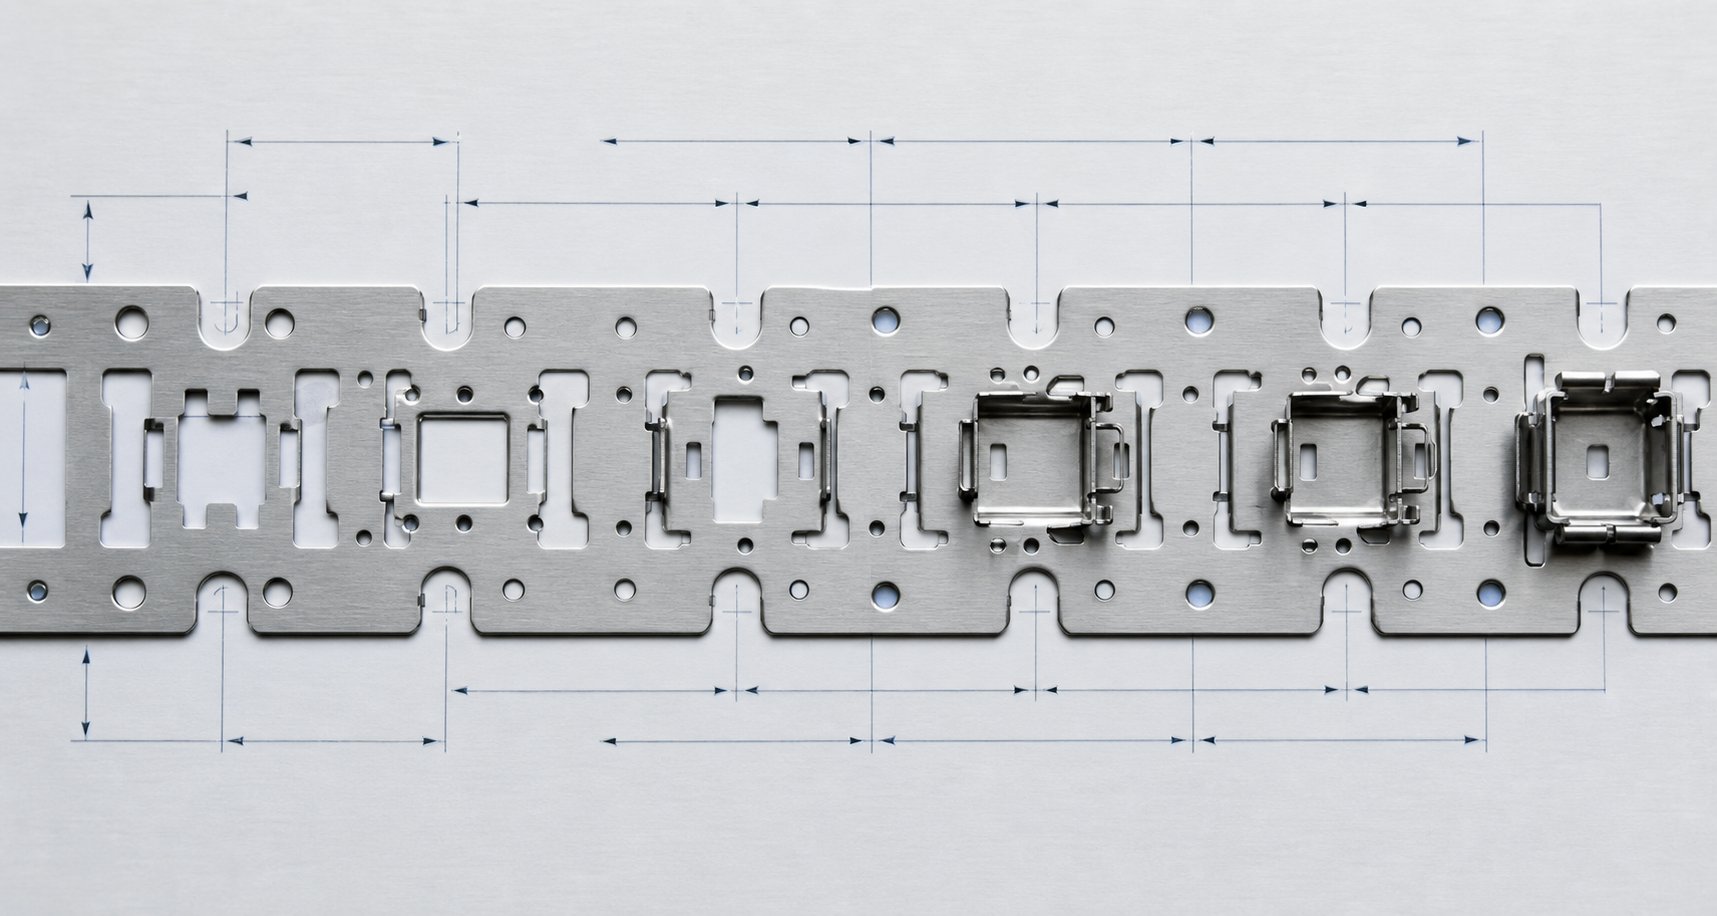
Όταν κοιτάζετε μια διάταξη λωρίδων για μια προοδευτική μήτρα, θα παρατηρήσετε μικρές εγκοπές κατά μήκος των άκρων του φορέα ή μεταξύ των σταθμών που φαίνονται σχεδόν τυχαίες. Δεν είναι. Αυτά τα χαρακτηριστικά, οι εγκοπές παράκαμψης, αντιπροσωπεύουν μια από τις πιο σκόπιμα κατασκευασμένες πτυχές των καλουπιών σφράγισης λαμαρίνας, ωστόσο η επιστημονική τους λογική σπάνια τεκμηριώνεται με τρόπο που να ικανοποιεί τον έλεγχο της μηχανικής.
Τι είναι οι εγκοπές παράκαμψης στις μήτρες προοδευτικής σφράγισης
Οι εγκοπές παράκαμψης είναι ελεγχόμενα χαρακτηριστικά ανακούφισης που κόβονται σκόπιμα στη λωρίδα μεταφοράς μιας προοδευτικής μήτρας σφράγισης για τη διαχείριση της ροής του υλικού, την ανακατανομή της διατμητικής τάσης και τη μείωση του κουμπώματος- μέσω των δυνάμεων κατά τη διάρκεια των εργασιών διαμόρφωσης. Υπάρχουν τόσο ως αρνητικές εγκοπές (το υλικό αφαιρέθηκε) όσο και ως θετικές εγκοπές (προστέθηκε υλικό ή έμεινε όρθιο) για την επιλεκτική τροποποίηση της ακαμψίας της ταινίας σε κρίσιμες θέσεις.
Ετσιτι είναι η στάμπα μετάλλου στον πυρήνα της? Είναι ο μετασχηματισμός του επίπεδου φύλλου υλικού σε ολοκληρωμένη γεωμετρία μέσω μιας σειράς εργασιών κοπής, κάμψης και διαμόρφωσης. Σε μια προοδευτική μήτρα, η λωρίδα προχωρά μέσω πολλών σταθμών ενώ εξακολουθεί να είναι συνδεδεμένη σε έναν ιστό φορέα. Κάθε σταθμός εφαρμόζει δυνάμεις που αλληλεπιδρούν με γειτονικούς σταθμούς μέσω της ίδιας της λωρίδας. Οι εγκοπές παράκαμψης διακόπτουν αυτή τη διαδρομή μετάδοσης δύναμης με ελεγχόμενο τρόπο, απομονώνοντας ζώνες παραμόρφωσης, ώστε κάθε σταθμός να μπορεί να κάνει τη δουλειά του χωρίς να αλλοιώνει γειτονικά χαρακτηριστικά.
Ο ορισμός της σφράγισης που μαθαίνουν οι περισσότεροι μηχανικοί καλύπτει τη βασική μηχανική της διάτρησης και της διαμόρφωσης. Αλλά η κατανόηση του τι είναι μήτρες στην πράξη σημαίνει ότι κάθε χαρακτηριστικό σε μια προοδευτική διάταξη λωρίδων μήτρας εξυπηρετεί έναν μηχανικό σκοπό. Οι εγκοπές παράκαμψης δεν αποτελούν εξαίρεση. Λειτουργούν ως μηχανικά όρια τάσεων, ελέγχοντας πού και πώς παραμορφώνεται η λωρίδα φορέα κατά τη διάρκεια κάθε διαδρομής πίεσης.
Γιατί η Μηχανική λογική έχει σημασία πέρα από την παράδοση-Floor Tradition
Εδώ είναι το πρόβλημα. Πολλές αρνητικές και θετικές εγκοπές παράκαμψης σε μήτρες σφράγισης λαμαρίνας αναπτύχθηκαν μετά από δεκαετίες δοκιμών{-και-σφαλμάτων στους χώρους εργαλείων. Ένας έμπειρος κατασκευαστής καλουπιών προσθέτει μια εγκοπή επειδή "δούλεψε την τελευταία φορά" ή "έτσι το κάναμε πάντα". Το αποτέλεσμα; Προδιαγραφές που δεν μπορούν να υποστηριχθούν σε μια αναθεώρηση σχεδιασμού, δεν μπορούν να κλιμακωθούν σε νέα υλικά ή γεωμετρίες και δεν μπορούν να βελτιστοποιηθούν χωρίς δαπανηρούς κύκλους δοκιμής.
Εάν είστε σχεδιαστής ή μηχανικός διεργασιών, χρειάζεστε κάτι περισσότερο από κληρονομική πρακτική. Χρειάζεστε το σκεπτικό της μηχανικής που εξηγεί γιατί ένα συγκεκριμένο βάθος, πλάτος και τοποθέτηση εγκοπής παράγει την επιθυμητή ανακούφιση από την πίεση. Πρέπει να κατανοήσετε τη μηχανική αρκετά καλά για να προβλέψετε τι συμβαίνει όταν αλλάζουν οι ιδιότητες του υλικού, όταν το πλάτος της λωρίδας στενεύει ή όταν αυξάνεται η σοβαρότητα σχηματισμού σε έναν συγκεκριμένο σταθμό.
Αυτό το άρθρο γεφυρώνει αυτό το χάσμα. Αντί να δηλώνει απλώς ότι οι εγκοπές παράκαμψης χρησιμοποιούνται στη διαδικασία σφράγισης, εξηγεί την υποκείμενη επιστήμη: θεωρία κατανομής τάσεων, ανισοτροπία υλικού, ελεγχόμενη μηχανική ανακούφισης και την αλληλεπίδρασή τους με το σχεδιασμό της λωρίδας φορέα. Ο στόχος είναι να σας δώσουμε το λεξιλόγιο και τη φυσική για να καθορίσετε με σιγουριά τις εγκοπές παράκαμψης, που να υποστηρίζονται από τις πρώτες αρχές και όχι να αγοράζετε-επίπεδα λαογραφία μόνο.
Η μηχανική ξεκινά με την κατανόηση του πώς ακριβώς διαδίδονται δυνάμεις μέσω μιας φέρουσας λωρίδας κατά τη διαμόρφωση και τι συμβαίνει σε επίπεδο υλικού όταν εισάγετε μια σκόπιμη ασυνέχεια σε αυτή τη διαδρομή φορτίου.
Θεμελιώδης μηχανική πίσω από τη λειτουργία εγκοπής παράκαμψης
Φανταστείτε μια συνεχή λωρίδα λαμαρίνας να προχωρά μέσα από μια προοδευτική μήτρα. Σε κάθε σταθμό, οι γροθιές και τα εργαλεία διαμόρφωσης ασκούν δυνάμεις σε συγκεκριμένες ζώνες αυτής της λωρίδας. Ο ιστός κινητής τηλεφωνίας που συνδέει αυτές τις ζώνες δεν είναι παθητικός. Μεταδίδει δυνάμεις πλευρικά, πράγμα που σημαίνει ότι αυτό που συμβαίνει στο σταθμό τέταρτο μπορεί να επηρεάσει την υλική κατάσταση στον σταθμό πέντε πριν καν έρθει σε επαφή ο Τύπος. Αυτή η σύζευξη δύναμης είναι όπου οι εγκοπές παράκαμψης κερδίζουν τη μηχανική τους αξία.
Η διαδικασία σφράγισης μετάλλου σε μια προοδευτική μήτρα υποβάλλει τη λωρίδα μεταφοράς σε ένα σύνθετο, ανταγωνιστικό σύνολο φορτίων κατά τη διάρκεια κάθε διαδρομής πίεσης. Οι εργασίες σχεδίασης τραβούν το υλικό προς τα μέσα.Λειτουργίες σφράγισης διάτρησηςδημιουργούν ξαφνική απελευθέρωση διάτμησης. Οι λειτουργίες κάμψης μετατοπίζουν τον ουδέτερο άξονα και προκαλούν τοπική καταπόνηση. Χωρίς παρέμβαση, η φέρουσα λωρίδα λειτουργεί ως μια άκαμπτη γέφυρα που μεταδίδει όλες αυτές τις δυνάμεις ταυτόχρονα στους σταθμούς, δημιουργώντας απρόβλεπτες αλληλεπιδράσεις που υποβαθμίζουν την ακρίβεια των διαστάσεων.
Οι εγκοπές παράκαμψης το λύνουν αυτό εκτελώντας τρεις διακριτές μηχανικές λειτουργίες:
- Έλεγχος ροής υλικού- Με τη δημιουργία ελεγχόμενων σημείων ανακούφισης στο φορέα, οι εγκοπές παράκαμψης επιτρέπουν στην λαμαρίνα να παραμορφώνεται τοπικά χωρίς υπερβολικούς περιορισμούς από παρακείμενους σταθμούς. Το υλικό μπορεί να τραβήξει προς τα μέσα ή να τεντωθεί προς τα έξω σε έναν σταθμό διαμόρφωσης χωρίς να σύρει τη γειτονική κενή γεωμετρία μαζί του.
- Ανακατανομή διατμητικής τάσης- Κατά τη διάρκεια των εργασιών κοπής και διάτρησης, η διατμητική τάση συγκεντρώνεται στη διεπαφή-του εργαλείου-του υλικού. Οι εγκοπές παράκαμψης ανακατευθύνουν την υπολειπόμενη τάση μακριά από τις κρίσιμες ζώνες διαμόρφωσης, αποτρέποντας την τοπική διαρροή ή τη μικρο{4}}ρωγμή που διαφορετικά θα μεταδιδόταν σε ολοκληρωμένα χαρακτηριστικά εξαρτημάτων.
- Μείωση του σπασίματος-μέσω των δυνάμεων- Όταν μια γροθιά διαπερνά το υλικό κατά τη διάρκεια του τυφώματος ή της διάτρησης, η ξαφνική απελευθέρωση της αποθηκευμένης ελαστικής ενέργειας δημιουργεί ένα συμβάν-διακοπής. Αυτό το σοκ μεταδίδεται μέσω της λωρίδας και μπορεί να την σηκώσει από την επιφάνεια της μήτρας, προκαλώντας εσφαλμένες{3}}τροφοδοσίες και κακή ευθυγράμμιση του πιλότου στους σταθμούς κατάντη.
Πώς οι εγκοπές παράκαμψης ελέγχουν τη ροή υλικού κατά τη διαμόρφωση
Σε οποιαδήποτε εργασία σφράγισης λαμαρίνας που περιλαμβάνει τράβηγμα ή τέντωμα, το υλικό πρέπει να ρέει από τις γύρω περιοχές στη ζώνη διαμόρφωσης. Εάν η λωρίδα μεταφοράς είναι πολύ άκαμπτη κοντά σε αυτόν τον σταθμό, αντιστέκεται σε αυτή τη ροή. Το αποτέλεσμα είναι υπερβολική λέπτυνση στο μερικό τοίχωμα, ζάρωμα στη φλάντζα ή απόλυτο σχίσιμο. Μια εγκοπή παράκαμψης τοποθετημένη ανάντη ή κατάντη του σταθμού έλξης μειώνει την αντίσταση διατομής-του φορέα, αφήνοντας το υλικό να κινείται ελεύθερα μέσα στην κοιλότητα της μήτρας χωρίς να καταπολεμά τη διαμήκη ακαμψία της λωρίδας.
Αυτή είναι η ίδια αρχή πίσω από τους φορείς ελαστικού ιστού που περιγράφονται στη βιβλιογραφία σχεδιασμού προοδευτικής μήτρας. ΩςΟδηγίες σχεδίασης λωρίδας μεταφοράςΣημειώνεται ότι ένας συμπαγής φορέας δεν επιτρέπει την κατακόρυφη κίνηση των εξαρτημάτων και ολόκληρη η λωρίδα πρέπει να παραμένει επίπεδη σε όλη τη διαδρομή. Οι εγκοπές παράκαμψης εισάγουν επιλεκτική συμμόρφωση, δίνοντας σε κάθε σταθμό την ελευθερία να παραμορφώνεται ανεξάρτητα, ενώ η λωρίδα εξακολουθεί να τροφοδοτείται αξιόπιστα.
Ανακατανομή του στρες και σπασίματα-Μέσω της μείωσης της δύναμης
Όταν μια διάτρηση διαπερνά το υλικό, η αποθηκευμένη ελαστική ενέργεια στη λωρίδα απελευθερώνεται σχεδόν ακαριαία. Αυτό το snap-through δημιουργεί μια ακίδα δύναμης που ταξιδεύει μέσω του φορέα και προς τις δύο κατευθύνσεις. Σε μια λωρίδα χωρίς χαρακτηριστικά ανακούφισης, αυτή η ακίδα φτάνει σε παρακείμενους σταθμούς ως μεταβατικό φορτίο κρούσης. Σε χιλιάδες κύκλους, αυτή η επαναλαμβανόμενη ώθηση κουράζει τον φορέα, παραμορφώνει τη γεωμετρία της οπής του πιλότου και επιταχύνει τη φθορά του καλουπιού σε γειτονικούς σταθμούς.
Οι εγκοπές παράκαμψης λειτουργούν ως μηχανικά-χαμηλοπερατά φίλτρα. Η μειωμένη διατομή- στην εγκοπή απορροφά και εξασθενεί τον παλμό δύναμης πριν φτάσει στον επόμενο σταθμό. Η ρίζα της εγκοπής παραμορφώνεται ελαστικά κάτω από το παροδικό φορτίο, μετατρέποντας την κινητική ενέργεια σε τοπική καταπόνηση αντί να τη μεταδίδει στη λωρίδα. Η σύγχρονη τεχνολογία σφράγισης αξιοποιεί αυτήν την αρχή για να διατηρεί αυστηρότερες ανοχές σε υψηλότερες ταχύτητες πίεσης, όπου οι δυνάμεις σπασίματος-διαμέσου γίνονται πιο έντονες λόγω της αυξημένης επιτάχυνσης και επιβράδυνσης του εμβόλου.
Πρόληψη ανύψωσης λωρίδων και εσφαλμένων συνθηκών τροφοδοσίας-
Η ανύψωση λωρίδων είναι μια από τις πιο κοινές διαταραχές παραγωγής σε προοδευτικές λειτουργίες καλουπιών. Όταν κουμπώνουν-μέσα από δυνάμεις ή μη ισορροπημένα φορτία σχηματισμού σπρώχνουν τη λωρίδα προς τα πάνω από την επιφάνεια της μήτρας, οι πιλότοι δεν μπορούν να-εμπλακούν ξανά καθαρά στον επόμενο κύκλο τροφοδοσίας. Η λωρίδα προχωρά σε κακή ευθυγράμμιση, προκαλώντας μεγάλες τρύπες, μετατοπισμένες γραμμές κάμψης και, σε σοβαρές περιπτώσεις, διάτμηση πιλότων πιλότων.
Μεταξύ των αποδεδειγμένων τεχνικών σφράγισης μετάλλων για την αποτροπή αυτού, οι εγκοπές παράκαμψης μειώνουν την ικανότητα της λωρίδας να μεταδίδει στοιχεία κάθετης δύναμης μεταξύ των σταθμών. Μια εγκοπή μεταξύ ενός σταθμού βαρέως τυφλού και ενός σταθμού διαμόρφωσης ακριβείας αποσυνδέει τη δυναμική τους συμπεριφορά. Η μετατόπιση-του κενού σταθμού παραμένει τοπική. Η επαφή της ταινίας του σταθμού διαμόρφωσης παραμένει σταθερή. Η ακρίβεια τροφοδοσίας παραμένει εντός των ορίων ανοχής.
Χωρίς αυτά τα χαρακτηριστικά ανακούφισης, η ακαμψία της λωρίδας μεταφοράς μετατρέπεται σε υποχρέωση παρά περιουσιακό στοιχείο. Μεταδίδει κάθε συμβάν δύναμης σε ολόκληρο το καλούπι, δημιουργώντας σφάλματα διαστάσεων που επιδεινώνονται σε κάθε σταθμό και προοδευτική κόπωση υλικού που μειώνει τη διάρκεια ζωής του φορέα. Η γεωμετρία αυτών των εγκοπών, το βάθος, το πλάτος, η γωνία και η ακτίνα ρίζας τους, καθορίζει ακριβώς πόση αποσύνδεση παρέχουν. Αυτή η γεωμετρία εξαρτάται άμεσα από τη θεωρία κατανομής τάσεων και τις ιδιότητες του υλικού, οι οποίες διέπουν τον τρόπο με τον οποίο η λωρίδα ανταποκρίνεται σε σκόπιμες ασυνέχειες στη διατομή της.
Θεωρία Κατανομής Τάσεων και Παράμετροι Γεωμετρίας Εγκοπής
Κάθε εγκοπή παράκαμψης εισάγει μια γεωμετρική ασυνέχεια στη λωρίδα φορέα. Αυτή η ασυνέχεια αλλάζει τον τρόπο με τον οποίο ρέει η πίεση μέσω του υλικού και η συγκεκριμένη γεωμετρία της εγκοπής καθορίζει εάν παρέχει λειτουργική αποσύνδεση ή απλώς αποδυναμώνει τη λωρίδα χωρίς να προσφέρει ουσιαστική ανακούφιση. Η διαφορά έγκειται στη θεωρία συγκέντρωσης τάσεων και στον τρόπο με τον οποίο αλληλεπιδρά με τη διατομή-φόρτωσης-της λωρίδας κατά τη διάρκεια εργασιών προοδευτικής μήτρας.
Θεωρία συγκέντρωσης τάσεων που εφαρμόζεται στη γεωμετρία εγκοπής
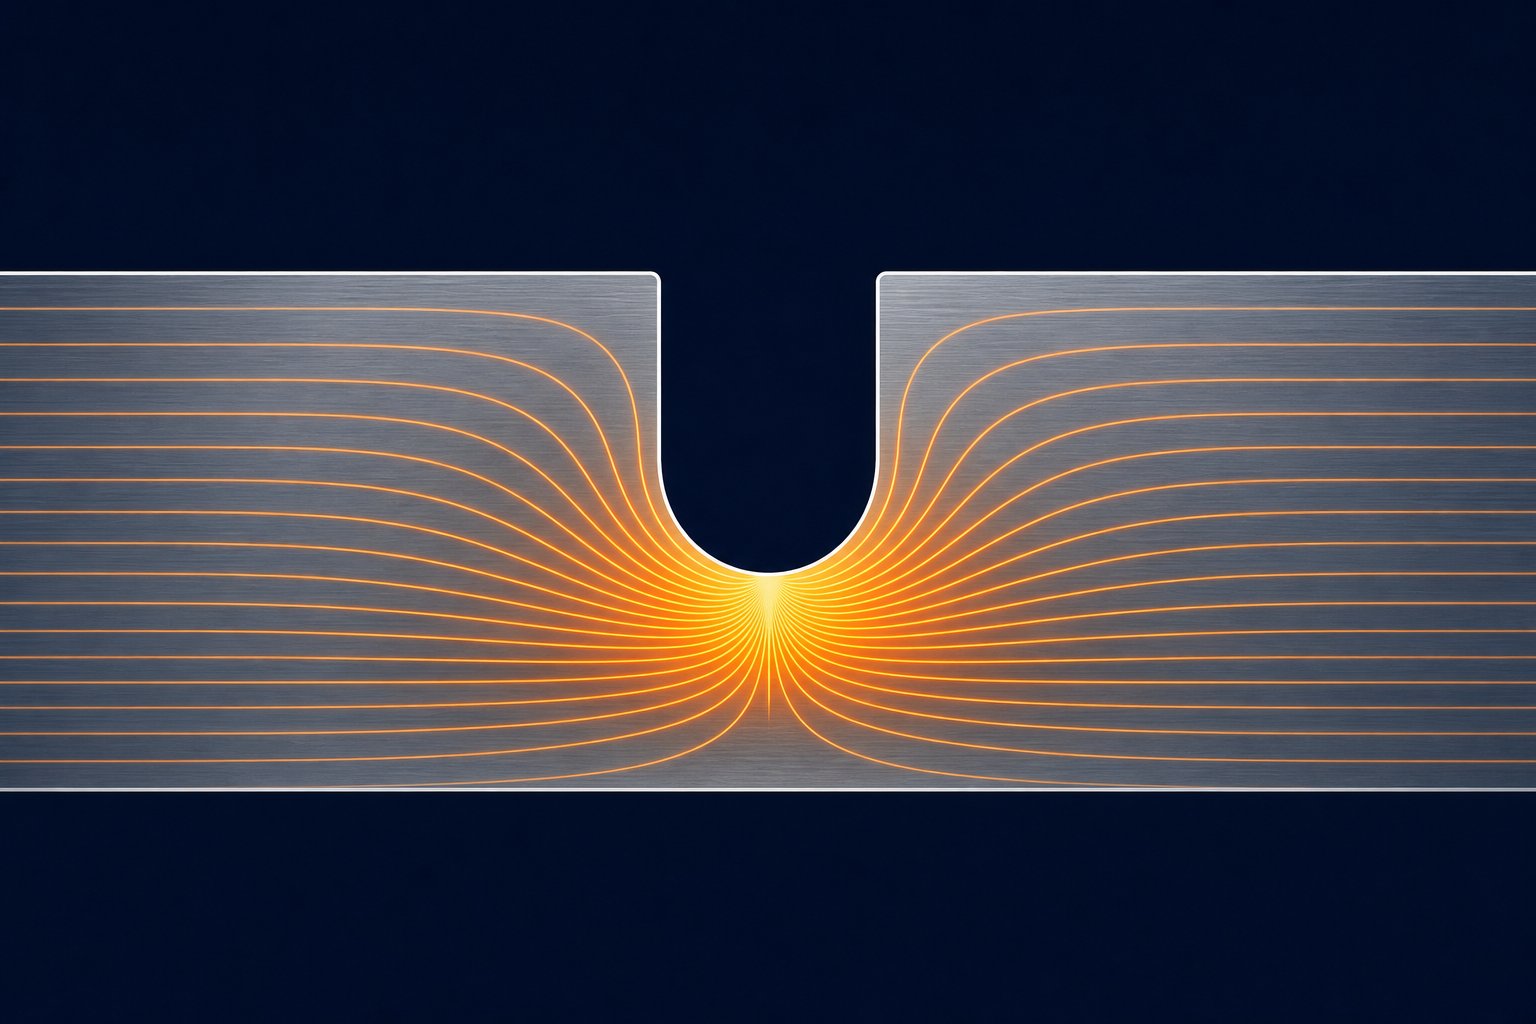
Μια συγκέντρωση τάσης εμφανίζεται όπου υπάρχει μια απότομη αλλαγή στη γεωμετρία που αναγκάζει την εσωτερική διαδρομή φορτίου να εκτρέπεται γύρω από μια ασυνέχεια. Μπορείτε να οραματιστείτε το άγχος σαν να ρέει μέσα από ένα τμήμα όπως οι γραμμές σε ένα ρευστό. Όταν αυτές οι γραμμές συνδυάζονται, γύρω από μια τρύπα, μια ρίζα εγκοπής ή μια αιχμηρή γωνία, η τοπική τάση αυξάνεται σημαντικά πάνω από την ονομαστική τιμή στο περιβάλλον υλικό. Ο λόγος της μέγιστης τοπικής τάσης προς την ονομαστική τάση είναι τοπαράγοντας συγκέντρωσης στρες, Κτ.
Στον σχεδιασμό της μήτρας σφράγισης, μια εγκοπή παράκαμψης είναι σκόπιμη αύξηση της πίεσης. Αυτό ακούγεται αντίθετο. Γιατί να δημιουργήσετε σκόπιμα μια τοποθεσία όπου το άγχος ενισχύεται; Επειδή η εγκοπή θυσιάζει μια ελεγχόμενη ζώνη υλικού φορέα για την προστασία της γεωμετρίας του εξαρτήματος. Συγκεντρώνοντας την ενέργεια καταπόνησης στη ρίζα της εγκοπής, ανακατευθύνετε την παραμόρφωση μακριά από τα χαρακτηριστικά που σχηματίζουν και σε μια περιοχή όπου δεν βλάπτει το τελειωμένο τμήμα. Η εγκοπή απορροφά τις ανταγωνιστικές δυνάμεις μεταξύ των σταθμών, έτσι ώστε οι κρίσιμες ζώνες διαμόρφωσης να παραμένουν αδιατάρακτες.
Η σχέση μεταξύ της ακτίνας της ρίζας εγκοπής και του Kt είναι καλά εδραιωμένη στη μηχανική μηχανικής. Μια πιο έντονη ακτίνα στη ρίζα της εγκοπής παράγει υψηλότερο συντελεστή συγκέντρωσης τάσης, που σημαίνει ότι η μέγιστη ένταση σε αυτή τη θέση αυξάνεται δραματικά σε σχέση με τη γύρω λωρίδα. Μια ευρύτερη, πιο γενναιόδωρη ακτίνα κατανέμει το φορτίο σε μια ευρύτερη περιοχή, μειώνοντας την πίεση αιχμής αλλά και μειώνοντας την αποτελεσματικότητα της εγκοπής ως χαρακτηριστικό αποσύνδεσης. Η έρευνα για τα φαινόμενα εγκοπής επιβεβαιώνει ότι καθώς αυξάνεται το Kt, το τοπικό πεδίο πίεσης γίνεται πιο σοβαρό και πιο εντοπισμένο, ενώ οι χαμηλότερες τιμές Kt κατανέμουν την τάση σε μια μεγαλύτερη ζώνη.
Για μια ορθογώνια ράβδο με εγκοπές απέναντι στην άκρη, εάν η ράβδος έχει πλάτος 12 mm με ακτίνα εγκοπής 2 mm, ο συντελεστής συγκέντρωσης τάσης φτάνει περίπου το 3,05. Αυτό σημαίνει ότι η μέγιστη τάση στη ρίζα της εγκοπής είναι πάνω από τρεις φορές μεγαλύτερη από την ονομαστική τάση στην υπόλοιπη διατομή-. Στις ταινίες προοδευτικού φορέα μήτρας, ισχύει η ίδια αρχή. Μια εγκοπή με σφιχτή ακτίνα ρίζας συγκεντρώνει απότομα την πίεση, δημιουργώντας ένα επιθετικό όριο αποσύνδεσης. Μια εγκοπή με μεγάλη ακτίνα ρίζας παράγει μια πιο σταδιακή μετάβαση, κατάλληλη για εφαρμογές όπου χρειάζεστε μερική ανακούφιση χωρίς να κινδυνεύετε από κόπωση να ραγίσει στη ρίζα της εγκοπής κατά τη διάρκεια χιλιάδων κύκλων πίεσης.
Αυτός είναι ο βασικός συμβιβασμός στον σχεδιασμό της μήτρας σφράγισης μετάλλων: οι πιο αιχμηρές εγκοπές αποσυνδέονται πιο αποτελεσματικά αλλά δημιουργούν υψηλότερο κίνδυνο κόπωσης. Οι πιο απαλές εγκοπές διαρκούν περισσότερο, αλλά ενδέχεται να μην παρέχουν επαρκή απομόνωση μεταξύ των σταθμών. Η διαδικασία της μήτρας απαιτεί την εξισορρόπηση αυτών των ανταγωνιστικών απαιτήσεων με βάση τον όγκο παραγωγής, τις ιδιότητες του υλικού και τη σοβαρότητα των εργασιών διαμόρφωσης σε παρακείμενους σταθμούς.
Μετατόπιση ουδέτερου άξονα και η επιρροή της στην τοποθέτηση εγκοπής
Κατά τις εργασίες κάμψης σε μια προοδευτική μήτρα, ο ουδέτερος άξονας του υλικού, το επίπεδο όπου η τάση μεταβαίνει από την τάση στην εξωτερική επιφάνεια στη συμπίεση στην εσωτερική επιφάνεια, δεν παραμένει στο γεωμετρικό κέντρο του πάχους του φύλλου. Μετατοπίζεται προς το εσωτερικό της στροφής. Ο βαθμός μετατόπισης εξαρτάται από την αναλογία της ακτίνας κάμψης προς το πάχος του υλικού (αναλογία R/t) και τα χαρακτηριστικά σκλήρυνσης εργασίας του υλικού.
Γιατί έχει σημασία αυτό για την τοποθέτηση εγκοπής παράκαμψης; Επειδή η μετατόπιση του ουδέτερου άξονα καθορίζει πού η λωρίδα υφίσταται μέγιστη τάση εφελκυσμού κατά τη διαμόρφωση. Εάν μια εγκοπή παράκαμψης είναι τοποθετημένη εκεί όπου η λωρίδα φορέας υφίσταται κάμψη καθώς μεταβαίνει μεταξύ των σταθμών, η ρίζα εγκοπής γίνεται η θέση της μέγιστης συγκέντρωσης παραμόρφωσης που υπερτίθεται στην ήδη-ανυψωμένη τάση κάμψης. Η τοποθέτηση της εγκοπής σε λάθος θέση κατά μήκος του προφίλ κάμψης της λωρίδας μπορεί να μετατρέψει ένα λειτουργικό χαρακτηριστικό ανακούφισης σε θέση έναρξης ρωγμής.
Η σχέση ελάχιστης ακτίνας κάμψης παρέχει καθοδήγηση εδώ. Για ένα δεδομένο πάχος υλικού t, υπάρχει μια ελάχιστη εσωτερική ακτίνα κάμψης κάτω από την οποία οι εξωτερικές ίνες υπερβαίνουν το όριο επιμήκυνσής τους και ραγίζουν. Όταν η αναλογία R/t είναι μικρή (σφιχτές στροφές), ο ουδέτερος άξονας μετατοπίζεται σημαντικά προς τα μέσα, μερικές φορές στο 30-40% του πάχους από την εσωτερική επιφάνεια αντί στο ονομαστικό 50%. Μια εγκοπή παράκαμψης που τοποθετείται σε μια περιοχή που αντιμετωπίζει αυτή τη σφιχτή κάμψη-ακτίνας πρέπει να ευθύνεται για την αυξημένη τάση της εξωτερικής ίνας. Η ακτίνα της ρίζας της εγκοπής πρέπει να είναι αρκετά γενναιόδωρη ώστε η δική της συγκέντρωση τάσης να μην επιβαρύνει την τάση κάμψης μέχρι το σημείο της θραύσης.
Στην πρακτική σχεδίαση σφράγισης, αυτό σημαίνει ότι οι εγκοπές παράκαμψης τοποθετούνται καλύτερα σε επίπεδες περιοχές της λωρίδας φορέα, μακριά από οποιαδήποτε φυσική κάμψη που συμβαίνει καθώς η λωρίδα ανυψώνεται πάνω από ανυψωτικά ή κάμπτεται μεταξύ των σταθμών μήτρας. Όταν μια εγκοπή πρέπει να υπάρχει κοντά σε μια μετάβαση κάμψης, το βάθος και η ακτίνα της ρίζας απαιτούν προσεκτικές προδιαγραφές για να αποτραπεί η συνδυασμένη κατάσταση τάσης να υπερβεί την αντοχή του υλικού στην κόπωση.
Η κρίσιμη παράμετρος είναι το βάθος της εγκοπής σε σχέση με το πάχος του υλικού. Μια εγκοπή που αφαιρεί το 30-50% της διατομής-της λωρίδας στην άκρη του φορέα δημιουργεί επαρκή μείωση της ακαμψίας κάμψης για την αποσύνδεση γειτονικών σταθμών. Μια εγκοπή που αφαιρεί μόνο το 10-15% της διατομής μπορεί να είναι πολύ ρηχή για να διακόψει ουσιαστικά τη μετάδοση δύναμης, δημιουργώντας μια εξασθενημένη ζώνη χωρίς λειτουργικό όφελος. Αντίθετα, μια εγκοπή που υπερβαίνει το 60% του πλάτους της λωρίδας θέτει σε κίνδυνο την ακαμψία τροφοδοσίας και μπορεί να προκαλέσει λυγισμό του φορέα κάτω από τη δύναμη ώθησης του μηχανισμού τροφοδοσίας.
Ο παρακάτω πίνακας συνοψίζει τις βασικές γεωμετρικές παραμέτρους για μια εγκοπή παράκαμψης μήτρας σφράγισης μετάλλου και τη μηχανική λογική πίσω από κάθε προδιαγραφή:
| Παράμετρος Γεωμετρίας | Τυπικό εύρος | Μηχανική Σκεπτικό |
|---|---|---|
| Βάθος εγκοπής | 30-50% του πλάτους φορέα | Πρέπει να μειώσει την ακαμψία της διατομής-αρκετά για να αποσυνδέσει τις δυνάμεις του σταθμού. Το πολύ ρηχό δεν προσφέρει ανακούφιση. Το πολύ βαθύ συμβιβάζει την ακεραιότητα τροφοδοσίας ταινιών. |
| Πλάτος εγκοπής (κατά την κατεύθυνση της λωρίδας) | 1,0 τόνοι έως 3,0 τόνοι (t=πάχος υλικού) | Ελέγχει το μήκος της ζώνης μετάβασης τάσεων. Οι ευρύτερες εγκοπές δημιουργούν μια μακρύτερη συμβατή περιοχή, αλλά καταναλώνουν περισσότερο υλικό λωρίδων και μειώνουν την απόδοση του βήματος τροφοδοσίας. |
| Γωνία εγκοπής (κωνικό πλευρικό τοίχωμα) | 0 μοίρες έως 30 μοίρες από την κάθετη | Τα γωνιακά πλευρικά τοιχώματα μειώνουν την απότομη γεωμετρική μετάβαση, μειώνοντας το Kt στα σημεία εισόδου της εγκοπής. Οι κάθετοι τοίχοι δημιουργούν πιο έντονες κλίσεις τάσεων για επιθετική αποσύνδεση. |
| Ακτίνα ρίζας | 0,5 τόνοι έως 2,0 τόνοι ελάχιστο | Ελέγχει άμεσα το Kt στο βαθύτερο σημείο. Οι μικρότερες ακτίνες συγκεντρώνουν το στρες πιο επιθετικά αλλά αυξάνουν τον κίνδυνο κόπωσης. Μεγαλύτερες ακτίνες κατανέμουν το φορτίο και παρατείνουν τη διάρκεια ζωής του φορέα με το κόστος της λιγότερο εντοπισμένης αποσύνδεσης. |
| Αναλογία βάθους-προς-πάχους | Διαφέρει ανάλογα με την ολκιμότητα του υλικού | Καθορίζει εάν η ρίζα της εγκοπής παραμένει στην ελαστική κατάσταση κατά τη διάρκεια της κυκλικής φόρτισης ή υφίσταται πλαστική παραμόρφωση που οδηγεί σε προοδευτική ρωγμή. |
Κάθε μία από αυτές τις παραμέτρους αλληλεπιδρά με τις άλλες. Μια βαθιά εγκοπή με γενναιόδωρη ακτίνα ρίζας μπορεί να παρέχει την ίδια αποτελεσματική Kt με μια πιο ρηχή εγκοπή με στενότερη ακτίνα, αλλά παράγουν διαφορετικές γεωμετρίες πεδίου παραμόρφωσης και διαφορετική απόδοση κόπωσης κατά τη διάρκεια ζωής της παραγωγής. Η απόφαση σχεδιασμού σφράγισης εξαρτάται από το ποιος συνδυασμός παρέχει επαρκή αποσύνδεση σταθμού, ενώ επιβιώνει του απαιτούμενου όγκου παραγωγής χωρίς ρωγμές φορέα.
Αυτές οι γεωμετρικές σχέσεις σας λένε πώς να διαστασιολογήσετε μια εγκοπή παράκαμψης για μια δεδομένη κατάσταση τάσης. Αλλά το ίδιο το υλικό καθορίζει πώς πραγματικά συμπεριφέρεται αυτή η εγκοπή υπό φορτίο. Τα όλκιμα υλικά ανακατανέμουν την πίεση μέσω της τοπικής απόδοσης στη ρίζα της εγκοπής, αμβλύνοντας αποτελεσματικά τη συγκέντρωση με την πάροδο του χρόνου. Τα εύθραυστα ή{3}}υλικά υψηλής αντοχής δεν μπορούν να ανακατανεμηθούν τόσο εύκολα, καθιστώντας την-όπως σχεδιασμένη τιμή Kt έναν πολύ πιο ακριβή δείκτη πρόβλεψης της πραγματικής-της παγκόσμιας απόδοσης. Οι ιδιότητες εφελκυσμού του υλικού, ο ρυθμός σκλήρυνσης εργασίας και η ικανότητα επιμήκυνσης επηρεάζουν το πόσο επιεικής ή μη συγχωρητική θα είναι σε λειτουργία μια δεδομένη γεωμετρία εγκοπής.
Ιδιότητες υλικού που παρακάμπτουν τις διαστάσεις εγκοπής
Μια γεωμετρία εγκοπής που αποδίδει άψογα σε μαλακό χάλυβα μπορεί να προκαλέσει καταστροφικό ράγισμα του φορέα σε ανοξείδωτο χάλυβα μέσα σε λίγες χιλιάδες χτυπήματα. Το ίδιο βάθος και η ίδια ακτίνα ρίζας που παρέχει καθαρή αποσύνδεση σε ένα υλικό μπορεί να προκαλέσει είτε ανεπαρκή ανακούφιση είτε πρόωρη αστοχία κόπωσης σε άλλο. Οι ιδιότητες του υλικού δεν αποτελούν δευτερεύοντα ζητήματα στις προδιαγραφές εγκοπής παράκαμψης. Είναι οι κύριοι οδηγοί.
Τέσσερις μηχανικές ιδιότητες κυριαρχούν στη συμπεριφορά εγκοπής παράκαμψης: αντοχή εφελκυσμού, αντοχή διαρροής, ποσοστό επιμήκυνσης και ο εκθέτης σκλήρυνσης εργασίας (n-τιμή). Μαζί, αυτά καθορίζουν τον τρόπο με τον οποίο η φέρουσα ταινία ανταποκρίνεται στην επαναλαμβανόμενη κυκλική φόρτιση στη ρίζα της εγκοπής κατά τη διάρκεια της προοδευτικής λειτουργίας της μήτρας.Έρευνα για στιβαρές διαδικασίες σφράγισηςεπιβεβαιώνει ότι ο χαρακτηρισμός του υλικού είναι απαραίτητος όχι μόνο για τη διαμόρφωση της γεωμετρίας του εξαρτήματος, αλλά για κάθε κρίκο στην αλυσίδα παραγωγής, συμπεριλαμβανομένης της αξιοπιστίας της λωρίδας φορέα.
Αρχές σχεδίασης εγκοπής ήπιου χάλυβα και ανθρακούχου χάλυβα
Η σφράγιση από ανθρακούχο χάλυβα αντιπροσωπεύει το πιο συγχωρητικό σενάριο για τον σχεδιασμό εγκοπής παράκαμψης. Οι ήπιοι χάλυβες όπως οι SPCC, SAE 1008 και SAE 1010 προσφέρουν συνήθως τιμές επιμήκυνσης 28-42% και μέτριες αντοχές σε εφελκυσμό στην περιοχή 270-400 MPa. Αυτή η υψηλή επιμήκυνση μεταφράζεται άμεσα σε ανοχή για βαθύτερες εγκοπές. Το υλικό στη ρίζα της εγκοπής μπορεί να υποστεί τοπική πλαστική παραμόρφωση χωρίς εκκίνηση ρωγμών, επειδή έχει σημαντικό απόθεμα ολκιμότητας που παραμένει μετά την καταπόνηση των συμπυκνωμάτων της γεωμετρίας της εγκοπής.
Όταν εργάζεστε με σφράγιση ψυχρής έλασης στην κατηγορία μαλακού χάλυβα, η σχετικά χαμηλή απόδοση-προς-αναλογία εφελκυσμού (συνήθως 0,55-0,70) σημαίνει ότι η εργασία του υλικού σκληραίνει προοδευτικά καθώς παραμορφώνεται. Αυτό είναι πραγματικά ευεργετικό στη ρίζα της εγκοπής. Καθώς η λωρίδα φορέας κάμπτεται κατά τη διάρκεια κάθε διαδρομής πίεσης, η καταπόνηση της ρίζας της εγκοπής-σκληραίνει ελαφρά, αυξάνοντας την τοπική της αντίσταση σε περαιτέρω παραμόρφωση. Η σκλήρυνση σταθεροποιείται μέσα στους πρώτους εκατοντάδες κύκλους και η ρίζα της εγκοπής φτάνει σε μια σταθερή κατάσταση όπου η κυκλική τάση παραμένει ελαστική. Αυτή η αυτοσταθεροποιητική συμπεριφορά είναι ο λόγος για τον οποίο οι μεταλλικοί φορείς με ήπιο σταμπωτό χάλυβα μπορούν να ανεχθούν βάθη εγκοπών 40-50% του πλάτους φορέα χωρίς ρωγμές λόγω κόπωσης, ακόμη και σε όγκους παραγωγής που υπερβαίνουν το ένα εκατομμύριο χτυπήματα.
Ο δείκτης σκλήρυνσης εργασίας για μαλακό χάλυβα κυμαίνεται συνήθως μεταξύ n=0.18 και n=0.24. Υψηλότερες n-τιμές προωθούν πιο ομοιόμορφη κατανομή της τάσης γύρω από την εγκοπή, πράγμα που σημαίνει ότι το φαινόμενο συγκέντρωσης τάσεων αμβλύνεται καθώς το υλικό υποχωρεί και απλώνει τη ζώνη παραμόρφωσης προς τα έξω. Μια υψηλότερη τιμή n-μειώνει αποτελεσματικά τη συγκέντρωση τάσεων κάτω από το θεωρητικό Kt, δίνοντας στους σχεδιαστές μεγαλύτερο εύρος στις προδιαγραφές γεωμετρίας εγκοπής.
Θέματα αλουμινίου και κράματος χαλκού
Η διαδικασία σφράγισης αλουμινίου εισάγει ένα διαφορετικό σύνολο περιορισμών. Τα κράματα αλουμινίου που χρησιμοποιούνται στην προοδευτική μήτρα, συνήθως 5052-H32, 6061-T4 και 3003-H14, έχουν χαμηλότερη αντοχή στη διάτμηση και μικρότερη επιμήκυνση σε σύγκριση με τον μαλακό χάλυβα. Επιδεικνύουν επίσης μια τάση για θρυμματισμό, όπου το υλικό προσκολλάται στην επιφάνεια διάτρησης ή μήτρας κατά τη διάτμηση. Αυτό το κάρφωμα δημιουργεί τραχιές, ακανόνιστες επιφάνειες εγκοπής με μικροσκίσιμο που λειτουργούν ως πρόσθετα αυξητικά στρες πέρα από τη σχεδιασμένη γεωμετρία εγκοπής.
Η χαμηλότερη ικανότητα σκλήρυνσης εργασίας του αλουμινίου (n-τιμές συνήθως 0,08-0,16 ανάλογα με την ιδιοσυγκρασία) σημαίνει ότι η ρίζα εγκοπής δεν μπορεί να ανακατανείμει την πίεση εξίσου αποτελεσματικά μέσω τοπικής απόδοσης. Το στέλεχος παραμένει συγκεντρωμένο αντί να εξαπλώνεται προς τα έξω. Συνδυάστε το με το χαμηλότερο όριο αντοχής στην κόπωση του αλουμινίου και θα έχετε ένα υλικό που απαιτεί πιο συντηρητικά σχέδια εγκοπών: μικρότερα βάθη, μεγαλύτερες ακτίνες ρίζας και πιο λεία φινιρίσματα επιφάνειας στην εγκοπή.
Τα κράματα χαλκού όπως το C26000 (ορείχαλκος φυσιγγίων) προσφέρουν καλύτερη επιμήκυνση από το αλουμίνιο αλλά εισάγουν τη δική τους πρόκληση. Η εργασία ορείχαλκου σκληραίνει γρήγορα κατά τα αρχικά στάδια της παραμόρφωσης και στη συνέχεια ο ρυθμός σκλήρυνσης μειώνεται. Αυτό σημαίνει ότι οι πρώτοι σταθμοί σχηματισμού σε μια προοδευτική μήτρα μπορούν να αλλάξουν σημαντικά τις ιδιότητες της λωρίδας φορέα κοντά σε μια εγκοπή παράκαμψης, αλλάζοντας την απόκρισή της σε κόπωση εν μέρει μέσω της διαδρομής της ταινίας. Οι σχεδιαστές που εργάζονται με κράματα χαλκού πρέπει να λάβουν υπόψη τη σωρευτική εργασία που σκληραίνει τις εμπειρίες του φορέα πριν φτάσει σε σταθμούς με επιθετικές λειτουργίες διαμόρφωσης.
Προκλήσεις από χάλυβα υψηλής αντοχής και ανοξείδωτου χάλυβα-
Οι χάλυβες υψηλής-αντοχής χαμηλής-κράματος (HSLA) και οι προηγμένοι χάλυβες υψηλής-αντοχής (AHSS) παρουσιάζουν το πιο απαιτητικό σενάριο για τον σχεδιασμό εγκοπής παράκαμψης. Αυτά τα υλικά, συμπεριλαμβανομένων ποιοτήτων όπως HSLA 340, DP 590 και DP 780, συνδυάζουν υψηλή αντοχή σε εφελκυσμό (500{10}}900 MPa) με μειωμένη επιμήκυνση (12-24%). Η υψηλότερη αντοχή σημαίνει μεγαλύτερη αποθήκευση ελαστικής ενέργειας στη λωρίδα κατά τη διαμόρφωση, η οποία ενισχύει τις δυνάμεις έλξης. Η χαμηλότερη επιμήκυνση σημαίνει μικρότερη ανοχή για πλαστική καταπόνηση στη ρίζα της εγκοπής πριν από την έναρξη της ρωγμής.
Για τη σφράγιση φύλλων χάλυβα στην κατηγορία υψηλής- αντοχής, οι εγκοπές παράκαμψης πρέπει να είναι πιο ρηχές και να φέρουν σημαντικά μεγαλύτερες ακτίνες ρίζας. Όπου ο μαλακός χάλυβας ανέχεται βάθος εγκοπής 45% του πλάτους φορέα με ακτίνα ρίζας 1,0 τόνου, ένας χάλυβας HSLA του ίδιου πάχους μπορεί να απαιτεί περιοριστικό βάθος στο 25-35% με ακτίνα ρίζας από 1,5 τόνους έως 2,5 τόνους. Το μειωμένο βάθος σημαίνει λιγότερο επιθετική αποσύνδεση σταθμών, η οποία μερικές φορές αναγκάζει τον σχεδιαστή να προσθέσει σταθμούς αδράνειας ή να χρησιμοποιήσει πολλαπλές πιο ρηχές εγκοπές στη σειρά αντί για μια ενιαία βαθιά εγκοπή.
Οι ανοξείδωτοι χάλυβες, ιδιαίτερα οι ποιότητες ωστενιτικών όπως 304 και 316, συνθέτουν την πρόκληση με εξαιρετικά υψηλούς ρυθμούς σκλήρυνσης (n-τιμές 0,40-0,55). Αυτό ακούγεται ευεργετικό με βάση τη λογική του ήπιου χάλυβα, αλλά το αποτέλεσμα είναι διαφορετικό σε υψηλές τιμές n σε συνδυασμό με υψηλή αντοχή εφελκυσμού. Η ρίζα της εγκοπής σκληραίνει τόσο επιθετικά κατά τους πρώτους κύκλους πίεσης που γίνεται τοπικά εύθραυστη. Το υλικό γύρω από την εγκοπή μετατρέπεται από όλκιμο φύλλο σε σκληρυμένη ζώνη με σημαντικά μειωμένη υπολειπόμενη επιμήκυνση. Η επακόλουθη κυκλική φόρτωση σε αυτή τη σκληρυμένη ρίζα εγκοπής προκαλεί το ράγισμα κόπωσης πολύ νωρίτερα από ό,τι υποδηλώνουν οι ιδιότητες του υλικού χύδην.
Αυτός είναι ο λόγος για τον οποίο οι φορείς προοδευτικής μήτρας από ανοξείδωτο χάλυβα απαιτούν τις πιο συντηρητικές γεωμετρίες εγκοπής: γενναιόδωρες ακτίνες ρίζας (2,0t ή μεγαλύτερες), μέτρια βάθη και σε ορισμένες περιπτώσεις,{1}}χαρακτηριστικά ανακούφισης από την πίεση, όπως δευτερεύουσες οπές ανακούφισης στο άκρο της εγκοπής για να σταματήσει η διάδοση της ρωγμής πριν φτάσει στην κρίσιμη διασταύρωση{2}}.
| Τύπος υλικού | Σχετικό βάθος εγκοπής | Root Radius Guidance | Βασική ιδιότητα που οδηγεί την απόφαση |
|---|---|---|---|
| Ήπιος χάλυβας (SPCC, SAE 1008-1010) | 40-50% του πλάτους φορέα | 0,5 τόνοι έως 1,0 τόνοι | Η υψηλή επιμήκυνση (28-42%) παρέχει μεγάλο απόθεμα πλαστιμότητας στη ρίζα της εγκοπής |
| Χάλυβας HSLA (κατηγορία 340-550 MPa) | 25-35% του πλάτους του φορέα | 1,5 τόνοι έως 2,5 τόνοι | Η μειωμένη επιμήκυνση (12-22%) περιορίζει την ανοχή στην καταπόνηση του πλαστικού πριν από το ράγισμα |
| Προηγμένος χάλυβας υψηλής αντοχής-(DP 590-980) | 20-30% του πλάτους φορέα | 2,0 τόνοι έως 3,0 τόνοι | Υψηλή αποθηκευμένη ελαστική ενέργεια σε συνδυασμό με περιορισμένη επιμήκυνση. ανεβασμένη απόσπαση-μέσα από δυνάμεις |
| Κράματα αλουμινίου (5052, 6061, 3003) | 30-40% του πλάτους του φορέα | 1,5 τόνοι έως 2,0 τόνοι | Η χαμηλή αντοχή σε διάτμηση και η τάση θραύσης δημιουργούν ακανόνιστες επιφάνειες εγκοπής. χαμηλή αντοχή στην κόπωση |
| Κράματα χαλκού (C26000, C51000) | 35-45% του πλάτους του φορέα | 1,0 τόνος έως 1,5 τόνος | Η ταχεία αρχική σκλήρυνση μεταβάλλει τις ιδιότητες του φορέα σταδιακά μέσω των σταθμών μήτρας |
| Ωστενιτικός ανοξείδωτος χάλυβας (304, 316) | 25-35% του πλάτους του φορέα | 2,0 τόνοι έως 3,0 τόνοι | Ο ακραίος ρυθμός σκλήρυνσης (n=0.40-0.55) προκαλεί τοπική ευθραυστότητα στη ρίζα της εγκοπής |
Η βασική αρχή που συνδέει όλες αυτές τις οικογένειες υλικών είναι η ίδια: τα χαρακτηριστικά σκλήρυνσης εργασίας καθορίζουν πόση επαναλαμβανόμενη κάμψη μπορεί να ανεχθεί η λωρίδα μεταφοράς κοντά σε μια εγκοπή πριν ξεκινήσει το ράγισμα λόγω κόπωσης. Ένα υλικό με υψηλή επιμήκυνση και μέτρια σκλήρυνση εργασίας (μαλακός χάλυβας) αυτό-σταθεροποιείται στη ρίζα της εγκοπής, φτάνοντας σε έναν ασφαλή σταθερό- κύκλο καταπόνησης. Ένα υλικό με χαμηλή επιμήκυνση ή ακραία σκλήρυνση (AHSS, ανοξείδωτο) εξαντλεί την ολκιμότητα του στη ρίζα της εγκοπής μέσα σε σχετικά λίγους κύκλους, απαιτώντας πιο συντηρητική γεωμετρία για να διατηρήσει τις κυκλικές παραμορφώσεις εντός του ελαστικού καθεστώτος.
Αυτή η συμπεριφορά{0}}εξαρτώμενη από το υλικό εξηγεί επίσης γιατί δεν μπορεί να υπάρχει ένα μεμονωμένο σύνολο διαστάσεων εγκοπής παράκαμψης. Κάθε προδιαγραφή εγκοπής πρέπει να ταιριάζει με το συγκεκριμένο κράμα, την ιδιοσυγκρασία και το πάχος που υποβάλλεται σε επεξεργασία. Η αντιγραφή μιας γεωμετρίας εγκοπής από μια μήτρα από μαλακό χάλυβα σε μια εφαρμογή χάλυβα HSLA είναι μια από τις πιο κοινές βασικές αιτίες πρόωρης αστοχίας του φορέα σε προοδευτικές λειτουργίες καλουπιών.
Η ανισοτροπία υλικού προσθέτει ένα ακόμη στρώμα πολυπλοκότητας. Οι μηχανικές ιδιότητες που συζητούνται εδώ, αντοχή εφελκυσμού, επιμήκυνση, σκλήρυνση εργασίας, δεν είναι ομοιόμορφες προς όλες τις κατευθύνσεις μέσα στο φύλλο. Η κατεύθυνση κύλισης, η εγκάρσια κατεύθυνση και οι διαγώνιοι προσανατολισμοί παράγουν διαφορετικές τιμές. Ο τρόπος με τον οποίο αυτή η διακύμανση κατεύθυνσης αλληλεπιδρά με τον προσανατολισμό της εγκοπής παράκαμψης καθορίζει εάν η διάδοση της ρωγμής ακολουθεί μια προβλέψιμη, διαχειρίσιμη διαδρομή ή μια απροσδόκητη τροχιά που απειλεί την ακεραιότητα της ταινίας.
Κατεύθυνση κόκκων και Ανισότροπη ροή υλικού
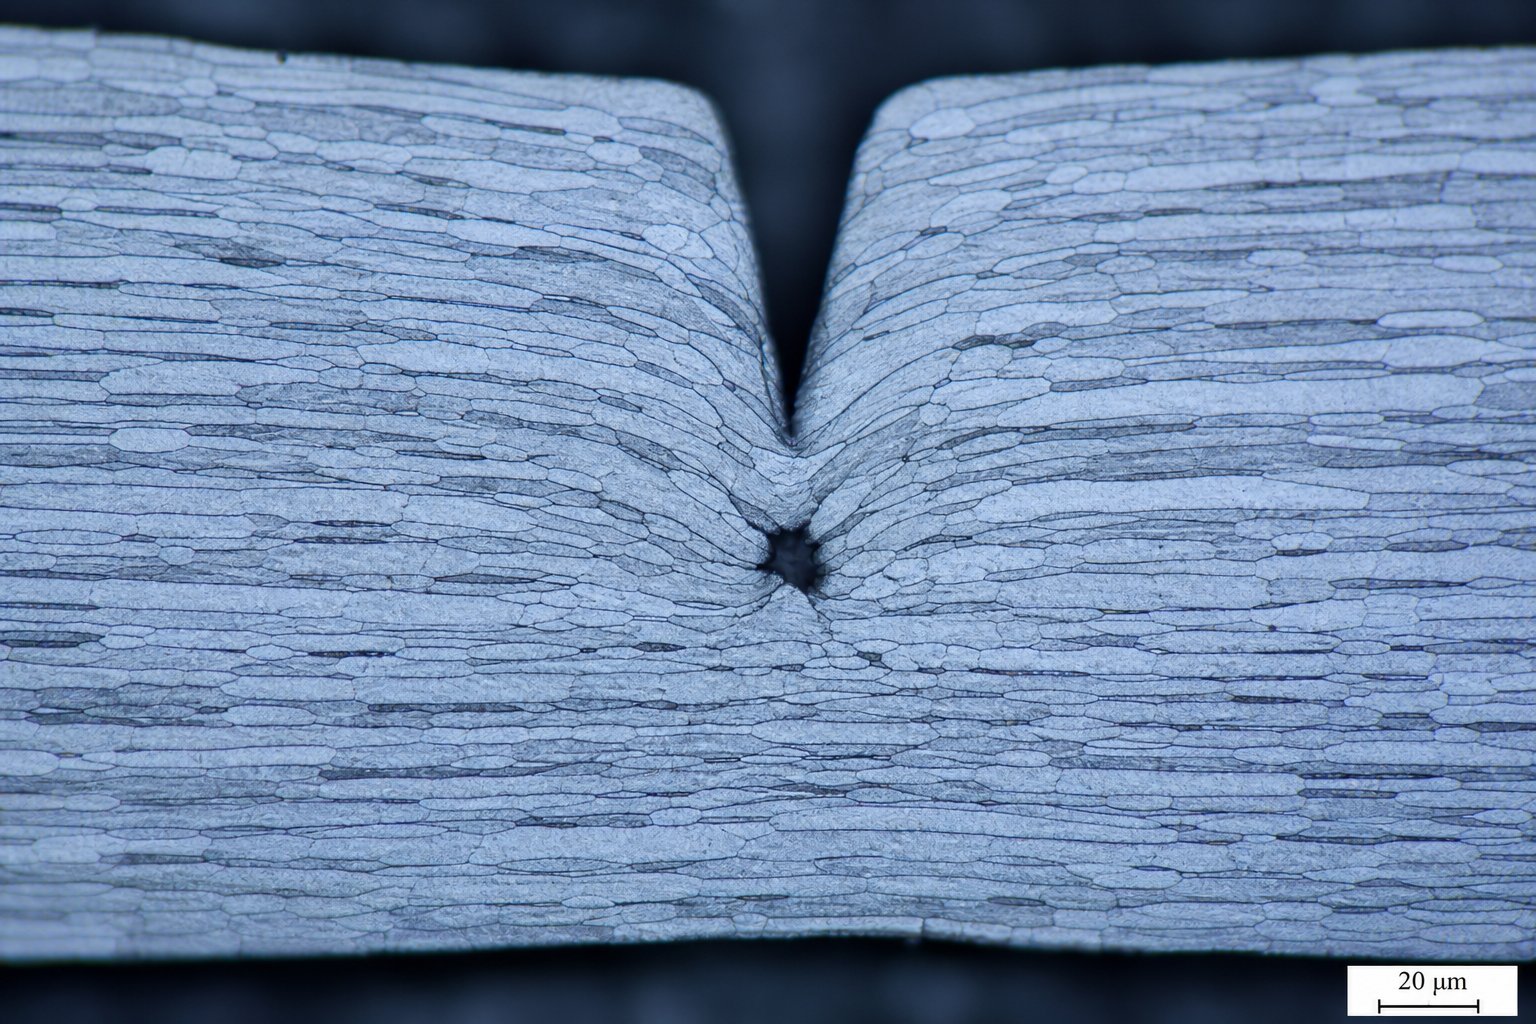
Η λαμαρίνα δεν είναι ένα ομοιόμορφο, ανεξάρτητο- υλικό. Κατά την έλαση στο χαλυβουργείο, η κρυσταλλική δομή των κόκκων επιμηκύνεται προς την κατεύθυνση έλασης, δημιουργώντας ένα υλικό που αντιστέκεται στην παραμόρφωση διαφορετικά ανάλογα με την κατεύθυνση που το πιέζετε, τραβάτε ή κόβετε. Αυτή η κατευθυντική εξάρτηση, που ονομάζεται ανισοτροπία, επηρεάζει άμεσα το πώς συμπεριφέρεται μια εγκοπή παράκαμψης, πώς διαδίδονται οι ρωγμές από τη ρίζα της και πώς ρέει υλικό γύρω της κατά τη διάρκεια των εργασιών σχηματισμού.
Ανισότροπη Συμπεριφορά και Επιδράσεις Κυλιόμενης Κατεύθυνσης
Κατά τη σφράγιση λαμαρίνας από πηνίο, η λωρίδα τροφοδοτείται μέσω της προοδευτικής μήτρας με την κατεύθυνση κύλισής της ευθυγραμμισμένη κατά μήκος του άξονα τροφοδοσίας. Αυτό σημαίνει ότι κάθε εγκοπή παράκαμψης που κόβεται στην άκρη του φορέα έχει μια σταθερή γεωμετρική σχέση με τη δομή των κόκκων. Αυτή η σχέση δεν είναι ουδέτερη.Τα υλικά με κατεύθυνση κόκκου που επηρεάζουν τη συμπεριφορά παραμόρφωσης θεωρούνται ανισότροπα, και αυτή η ιδιότητα διαφέρει ανάλογα με το κράμα. Ο χάλυβας ψυχρής-έλασης παρουσιάζει έντονα φαινόμενα κόκκων, το αλουμίνιο παρουσιάζει μέτρια ευαισθησία και ο χαλκός είναι σε μεγάλο βαθμό ισότροπος.
Το πρακτικό αποτέλεσμα είναι ξεκάθαρο. Η σταμπωτή λαμαρίνα έχει μεγαλύτερη αντοχή εφελκυσμού και μικρότερη επιμήκυνση στην κατεύθυνση κύλισης σε σύγκριση με την εγκάρσια διεύθυνση. Η ισχύς διαρροής μπορεί να διαφέρει κατά 10-20% μεταξύ των προσανατολισμών. Για μια εγκοπή παράκαμψης κάθετη προς την άκρη της λωρίδας, το πεδίο τάσης της ρίζας της εγκοπής αλληλεπιδρά με υλικό που έχει διαφορετική αντίσταση στην παραμόρφωση σε κάθε πλευρά του επιπέδου ρωγμής. Η μία κατεύθυνση αποδίδει πιο εύκολα. το άλλο κρατάει πιο γερά. Αυτή η ασυμμετρία αλλάζει τον τρόπο με τον οποίο αναπτύσσεται το πεδίο καταπόνησης γύρω από την εγκοπή υπό κυκλική φόρτιση και καθορίζει εάν οι ρωγμές κόπωσης αναπτύσσονται με σταθερό, προβλέψιμο τρόπο ή παρεκκλίνουν σε μη αναμενόμενες διαδρομές.
Προσανατολισμός εγκοπής σε σχέση με τη δομή του κόκκου
Εξετάστε τι συμβαίνει σε μικροδομικό επίπεδο. Μια εγκοπή παράκαμψης προσανατολισμένη παράλληλα προς την κατεύθυνση των κόκκων, που σημαίνει ότι το βάθος της εκτείνεται κατά μήκος των επιμήκων ορίων των κόκκων, συναντά λιγότερη αντίσταση στη διάδοση των ρωγμών. Τα ίδια τα όρια των κόκκων λειτουργούν ως προτιμώμενες διαδρομές θραύσης. Σε αυτόν τον προσανατολισμό, μια ρωγμή ριζικής εγκοπής μπορεί να εκτείνεται κατά μήκος των εξασθενημένων διακοκκωδών επιπέδων με σχετικά λίγη ενέργεια. Το αποτέλεσμα είναι ταχύτερη ανάπτυξη ρωγμών αλλά και πιο προβλέψιμη τροχιά ρωγμής, η οποία μπορεί να είναι επωφελής εάν ο σχεδιαστής το λάβει υπόψη.
Μια εγκοπή προσανατολισμένη κάθετα προς την κατεύθυνση των κόκκων πρέπει να δημιουργεί ρωγμές κατά μήκος των κόκκων και όχι μεταξύ τους. Αυτό απαιτεί σημαντικά περισσότερη ενέργεια και παράγει μεγαλύτερη αντοχή στην ανάπτυξη ρωγμών, ένα επιθυμητό αποτέλεσμα για τη μακροζωία του φορέα. Ωστόσο, ο κάθετος προσανατολισμός σημαίνει επίσης ότι η εγκοπή αλληλεπιδρά με τον κατώτερο-άξονα επιμήκυνσης του υλικού κατά τη διαμόρφωση, προκαλώντας δυνητικά απροσδόκητα μοτίβα ροής υλικού κατά τις εργασίες σχεδίασης. Το υλικό που αναμένετε να ρέει ελεύθερα σε μια κοιλότητα σχηματισμού μπορεί να αντισταθεί στην κίνηση επειδή το ανάγλυφο της εγκοπής καταπολεμά την προτιμώμενη κατεύθυνση παραμόρφωσης του κόκκου.
Κατά τη διαδικασία συμπίεσης μετάλλων στις εργασίες προοδευτικής μήτρας, οι σταθμοί τραβήγματος και διαμόρφωσης βασίζονται σε εγκοπές παράκαμψης ως ελεγχόμενα σημεία ανακούφισης για την αποφυγή τσαλακώματος, σχίσματος ή υπερβολικής λέπτυνσης. Εάν ο προσανατολισμός της εγκοπής λειτουργεί ενάντια στη δομή των κόκκων, το υλικό μπορεί να μην ρέει όπως προβλέπεται. Οι διασπάσεις συμβαίνουν όταν οι παραμορφώσεις προκαλούν λέπτυνση του υλικού πέρα από τα ασφαλή όρια και η κακή ευθυγράμμιση των κόκκων-συγκεντρώνει αυτές τις τάσεις αντί να τις ανακουφίζει. Οι μηχανικοί πρέπει να λαμβάνουν υπόψη τον προσανατολισμό της λωρίδας στο πηνίο σε σχέση με τη γεωμετρία του τελικού τμήματος όταν καθορίζουν την τοποθέτηση εγκοπής παράκαμψης.
Βασικές εκτιμήσεις κατά την αξιολόγηση του αντίκτυπου της κατεύθυνσης των κόκκων στην απόδοση της εγκοπής παράκαμψης:
- Προσανατολισμός πηνίου σε σχέση με την κατεύθυνση τροφοδοσίας- Επιβεβαιώστε εάν η κατεύθυνση κύλισης είναι παράλληλη ή κάθετη στον άξονα τροφοδοσίας της λωρίδας, καθώς αυτό καθορίζει τη σχέση βάσης μεταξύ όλων των εγκοπών και της δομής των κόκκων.
- Διαδρομή διάδοσης ρωγμών εγκοπής- Οι εγκοπές παράλληλες προς την κατεύθυνση των κόκκων διαδίδουν τις ρωγμές πιο γρήγορα κατά μήκος των ορίων των κόκκων. Οι εγκοπές κάθετες στον κόκκο αντιστέκονται στην ανάπτυξη ρωγμών αλλά μπορεί να περιορίσουν τη ροή του υλικού κατά τη διαμόρφωση.
- Ειδική ευαισθησία υλικού-- Ο χάλυβας ψυχρής{{1} έλασης και ο ανοξείδωτος χάλυβας παρουσιάζουν ισχυρά ανισότροπα αποτελέσματα. Ο χάλυβας και ο χαλκός της θερμής-έλασης είναι λιγότερο ευαίσθητοι. Το αλουμίνιο πέφτει μεταξύ, με την κατάσταση της θερμοκρασίας να επηρεάζει τον βαθμό επιμήκυνσης των κόκκων.
- Σοβαρότητα σχηματισμού σε παρακείμενους σταθμούς- Υψηλής-βαρύτητα έλξεις ή τεντώματα κοντά σε εγκοπή παράκαμψης απαιτούν το ανάγλυφο να ευθυγραμμίζεται με την προτιμώμενη κατεύθυνση ροής υλικού και όχι αντίθετα προς αυτήν, για να αποφευχθεί ο εντοπισμένος λαιμός ή το σχίσιμο.
- Ζωή κούρασης έναντι αντιστάθμισης αποσύνδεσηςΟι - παράλληλες εγκοπές κόκκων αποσυνδέονται πιο επιθετικά αλλά κουράζονται νωρίτερα. Οι κάθετες εγκοπές κόκκων-διαρκούν περισσότερο, αλλά μπορεί να απαιτούν μεγαλύτερο βάθος για να επιτευχθεί ισοδύναμη ανακούφιση από το στρες.
- Εφέ μεγέθους κόκκουΤα - λεπτόκοκκα-υλικά με κόκκους αντιστέκονται στη διάδοση των ρωγμών πιο ομοιόμορφα ανεξάρτητα από τον προσανατολισμό, ενώ τα υλικά με χονδρόκοκκο-ενισχύουν τις κατευθυντικές διαφορές στη συμπεριφορά θραύσης.
Το takeaway για τους σχεδιαστές καλουπιών είναι σαφές. Δεν μπορείτε να καθορίσετε τη γεωμετρία της εγκοπής παράκαμψης μεμονωμένα από τον προσανατολισμό της ταινίας. Το ίδιο βάθος εγκοπής και η ίδια ακτίνα ρίζας θα έχουν διαφορετική απόδοση ανάλογα με το αν ευθυγραμμίζεται ή κόβει σε όλη τη δομή των κόκκων. Αυτή η αλληλεπίδραση μεταξύ της γεωμετρίας των εγκοπών και της ανισοτροπίας του υλικού πρέπει να αξιολογηθεί παράλληλα με τις αποφάσεις διάταξης της λωρίδας που καθορίζουν πού βρίσκονται οι εγκοπές σε σχέση με τις πιλοτικές οπές, τα πλάτη του φορέα και τους σταθμούς διαμόρφωσης σε όλο το προοδευτικό καλούπι.
Progressive Die Strip Layout Integration and Design Tradeoffs
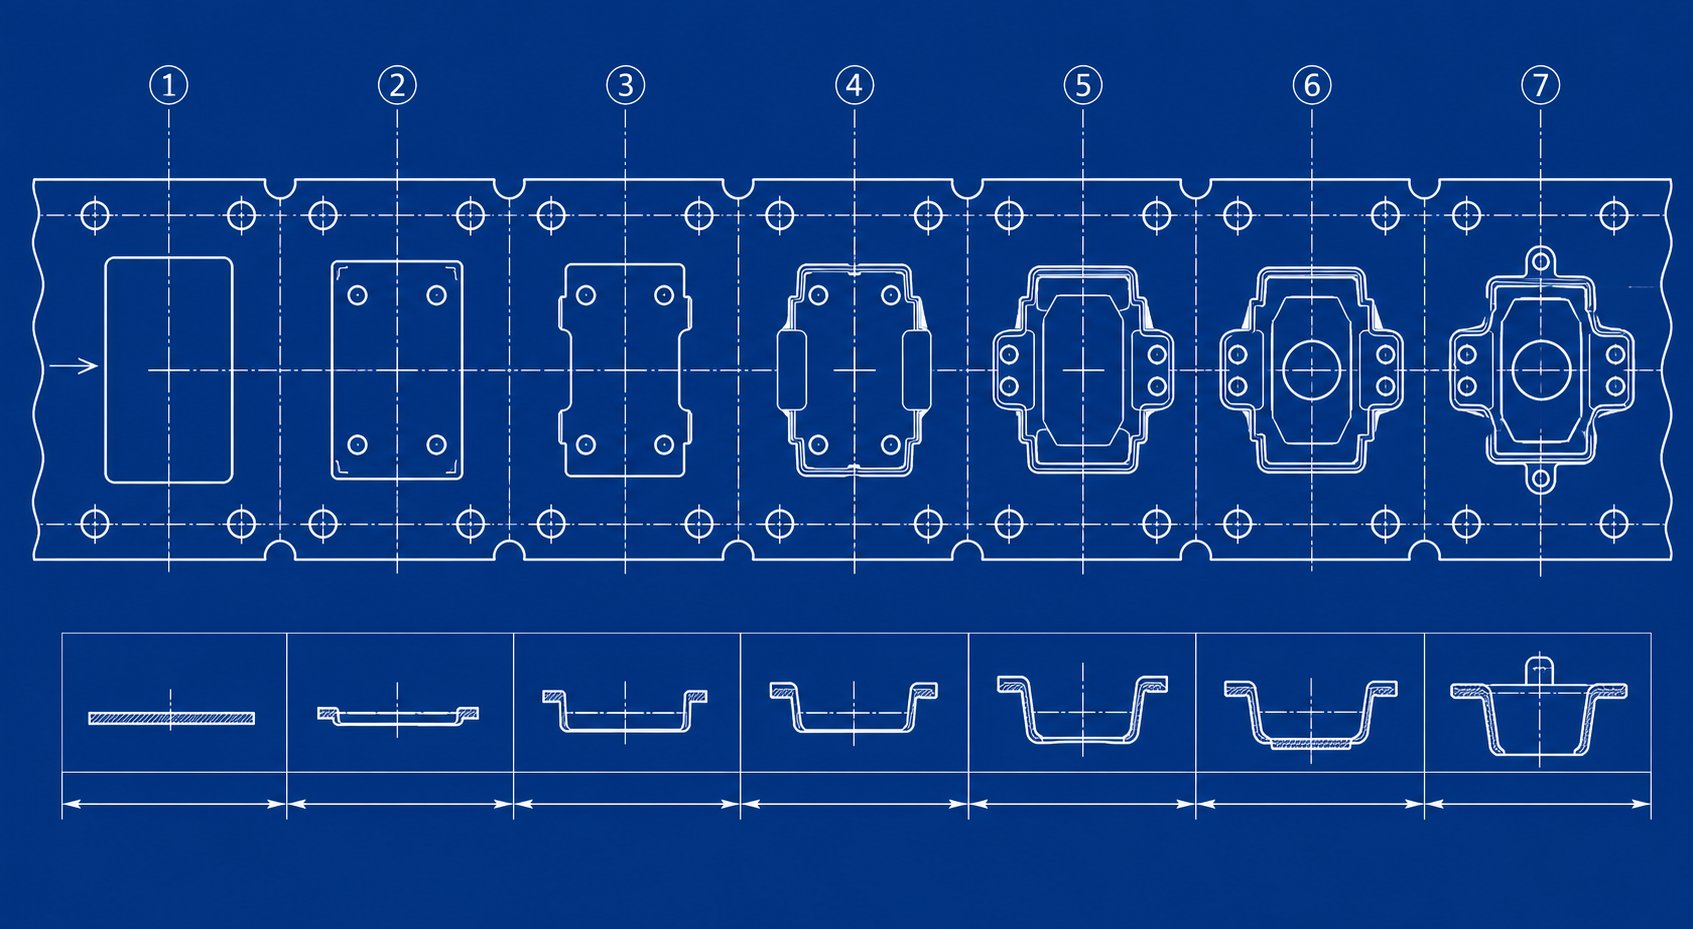
Οι εγκοπές παράκαμψης δεν υπάρχουν στο κενό. Μοιράζονται τη λωρίδα με πιλοτικές τρύπες, ιστούς κινητής τηλεφωνίας, σταθμούς αδράνειας, χαρακτηριστικά διαμόρφωσης και αποκομμένες καρτέλες-, όλα ανταγωνίζονται για την ίδια περιορισμένη ακίνητη περιουσία. Ο σκοπός των εγκοπών παράκαμψης στις μήτρες σφράγισης μπορεί να πραγματοποιηθεί μόνο όταν η τοποθέτησή τους σέβεται το ενσωματωμένο σύστημα της διάταξης λωρίδων. Μια τέλεια εγκοπή σε λάθος θέση σε σχέση με μια πιλοτική τρύπα ή γραμμή κάμψης δημιουργεί περισσότερα προβλήματα από όσα λύνει.
Παράκαμψη τοποθέτησης εγκοπής εντός συστημάτων διάταξης λωρίδων
Σε κάθε σχεδιασμό εργαλείου προοδευτικής σφράγισης και μήτρας, η διάταξη λωρίδων καθορίζει μια σειρά λειτουργιών που πρέπει να συντονιστούν με ακρίβεια. Κάθε σταθμός εφαρμόζει δυνάμεις που αλληλεπιδρούν μέσω της λωρίδας φορέα. Οι εφαρμογές διαμόρφωσης λαμαρίνας με εγκοπές παράκαμψης τοποθετούν αυτά τα χαρακτηριστικά ανακούφισης μεταξύ σταθμών όπου απαιτείται περισσότερο η αποσύνδεση δύναμης, συνήθως μεταξύ ενός σταθμού βαρέως τυφώματος ή διάτρησης και ενός σταθμού διαμόρφωσης ή έλξης ακριβείας κατάντη.
Οι αποφάσεις τοποθέτησης πρέπει να λαμβάνουν υπόψη πολλά γειτονικά χαρακτηριστικά ταυτόχρονα. Οι πιλοτικές οπές, οι οποίες παρέχουν τη θέση αναφοράς της λωρίδας σε κάθε σταθμό, απαιτούν σταθερό υλικό γύρω τους. Μια εγκοπή παράκαμψης τοποθετημένη πολύ κοντά σε μια πιλοτική οπή αποδυναμώνει το περιβάλλον υλικό, προκαλώντας επιμήκυνση της οπής υπό τα φορτία τροφοδοσίας και καταστρέφοντας την ακρίβεια καταχώρισης. Η πρακτική της βιομηχανίας διατηρεί μια ελάχιστη απόσταση 2-3 φορές το πάχος του υλικού μεταξύ του ορίου μιας εγκοπής και της πλησιέστερης άκρης οπής πιλότου.
Οι σταθμοί αδράνειας, συνηθισμένοι σε πολύπλοκες προοδευτικές μήτρες, παρέχουν φυσικές θέσεις για εγκοπές παράκαμψης. Αυτοί οι σταθμοί δεν εκτελούν καμία εργασία διαμόρφωσης, επομένως η λωρίδα μεταφοράς σε αυτήν τη θέση δεν φέρει φορτία που σχετίζονται με τη διαδικασία- πέρα από τη δύναμη τροφοδοσίας. Η τοποθέτηση μιας εγκοπής σε έναν σταθμό αδράνειας σημαίνει ότι η μειωμένη διατομή-χρειάζεται μόνο να επιβιώσει από φορτία τροφοδοσίας αντί για συνδυασμένη τροφοδοσία-συν-φορτία σχηματισμού. Αυτό είναι επίσης σχετικό σεβελτιστοποίηση διάταξης λωρίδων, όπου οι μηχανικοί εξισορροπούν τη δύναμη του φορέα έναντι της χρήσης υλικού σε κάθε σταθμό.
Μηχανικές Ανταλλαγές σε Προδιαγραφές Βάθους και Πλάτους
Η θεμελιώδης αντιστάθμιση είναι απλή στην έκφραση, αλλά δύσκολο να βελτιστοποιηθεί: μια πολύ ρηχή εγκοπή παρέχει ανεπαρκή ανακούφιση από το στρες και αποτυγχάνει να αποσυνδέσει παρακείμενους σταθμούς, ενώ μια εγκοπή που είναι πολύ βαθιά θέτει σε κίνδυνο την ακεραιότητα της ταινίας και την ακρίβεια τροφοδοσίας μέσω της μήτρας. Ανάμεσα σε αυτά τα άκρα βρίσκεται ένα λειτουργικό παράθυρο που ποικίλλει ανάλογα με κάθε εφαρμογή.
Μια ρηχή εγκοπή, που αφαιρεί μόνο το 15-20% του πλάτους του φορέα, μετά βίας διακόπτει τη διαδρομή μετάδοσης δύναμης. Η εναπομένουσα διατομή-διατηρεί αρκετή ακαμψία για να μεταδώσει τις δυνάμεις αιχμής και να σχηματίσει φορτία μεταξύ των σταθμών σχεδόν αμείωτα. Η εγκοπή υπάρχει γεωμετρικά αλλά δεν προσφέρει μηχανικό όφελος. Καταναλώσατε το πλάτος της ταινίας για τίποτα.
Μια υπερβολικά βαθιά εγκοπή, που αφαιρεί το 60% ή περισσότερο του πλάτους του φορέα, μειώνει δραματικά την αντίσταση της λωρίδας στο λυγισμό κάτω από συμπιεστικά φορτία-κατεύθυνσης τροφοδοσίας. Όταν ο τροφοδότης σπρώχνει τη λωρίδα προς τα εμπρός, το εξασθενημένο τμήμα καταρρέει ή εκτρέπεται πλευρικά αντί να μεταδίδει κίνηση σε σταθμούς κατάντη. Το αποτέλεσμα είναι ασυνεπής κλίση, κακή ευθυγράμμιση πιλότου και πιθανή ζημιά στο καλούπι. Αυτό το σενάριο χειροτερεύει σε εφαρμογές σφράγισης μεταφοράς όπου η ταινία πρέπει να διατηρεί ακαμψία σε μεγαλύτερα μη υποστηριζόμενα ανοίγματα μεταξύ των σταθμών μήτρας.
Η κατανόηση των αρνητικών και θετικών εγκοπών παράκαμψης σε μήτρες σφράγισης σχηματισμού λαμαρίνας διευκρινίζει τις επιλογές του σχεδιαστή. Οι αρνητικές εγκοπές παράκαμψης αφαιρούν το υλικό από την άκρη του φορέα, δημιουργώντας τοπική ευελιξία. Μειώνουν την-διατομή του φορέα και την ακαμψία κάμψης σε αυτό το σημείο, επιτρέποντας στους παρακείμενους σταθμούς να παραμορφώνονται ανεξάρτητα. Οι θετικές εγκοπές παράκαμψης λειτουργούν αντίθετα: προσθέτουν υλικό ή αφήνουν μια προεξέχουσα γλωττίδα στην άκρη της λωρίδας για να δημιουργήσουν τοπική ακαμψία. ΕΝΑλόγχη και στροφή στοπ, για παράδειγμα, δημιουργεί μια φλάντζα προς τα κάτω που σκληραίνει τον φορέα και βοηθά στην τροφοδοσία ενώ ταυτόχρονα παρέχει μια σταθερή αναφορά στοπ. Κάθε τύπος εξυπηρετεί έναν ξεχωριστό μηχανικό σκοπό εντός της ίδιας διάταξης λωρίδων.
Αλληλεπίδραση με πιλοτικές οπές και πλάτος φορέα
Το πλάτος του φορέα καθορίζει πόσο υλικό είναι διαθέσιμο τόσο για ακαμψία τροφοδοσίας όσο και για ανακούφιση εγκοπής. Ένας στενός φορέας, πλάτους 3-5 mm, δεν αφήνει σχεδόν κανένα περιθώριο για σημαντικό βάθος εγκοπής προτού ο υπόλοιπος σύνδεσμος γίνει πολύ αδύναμος για να τροφοδοτηθεί αξιόπιστα. Οι φαρδύτεροι φορείς, 8-12 mm ή περισσότερο, δίνουν στους σχεδιαστές μεγαλύτερη ευελιξία για τον καθορισμό βαθύτερων εγκοπών διατηρώντας παράλληλα επαρκή υπολειπόμενη διατομή για σταθερή τροφοδοσία. Οι ρυθμίσεις εργαλείων σταδίων σε μήτρες πολλαπλών σταθμών συχνά απαιτούν ευρύτερους φορείς ειδικά για να φιλοξενούν τόσο τις οπές πιλότου όσο και τις εγκοπές παράκαμψης χωρίς παρεμβολές.
Η διαδικασία διαδοχικής απόφασης για τον καθορισμό των παραμέτρων εγκοπής παράκαμψης σε μια νέα σχεδίαση προοδευτικής μήτρας ακολουθεί μια λογική ακολουθία μηχανικής:
- Προσδιορίστε τα κρίσιμα όρια σταθμών-δυνάμεων- Προσδιορίστε ποιοι παρακείμενοι σταθμοί δημιουργούν την πιο προβληματική σύζευξη δυνάμεων με βάση τη σοβαρότητα σχηματισμού, το κούμπωμα-μέγεθος και τις απαιτήσεις ροής υλικού.
- Καθορίστε το πλάτος του φορέα και τις θέσεις των οπών πιλότου- Καθορίστε πρώτα το δομικό πλαίσιο της λωρίδας, διασφαλίζοντας ότι το κατάλληλο υλικό περιβάλλει κάθε πιλότο για σταθερότητα θέσης κάτω από φορτία τροφοδοσίας.
- Επιλέξτε τύπο εγκοπής με βάση τις μηχανικές ανάγκες- Επιλέξτε αρνητικές εγκοπές όπου απαιτείται ευελιξία και αποσύνδεση ή θετικές εγκοπές όπου η τοπική ακαμψία και ο έλεγχος τροφοδοσίας είναι η προτεραιότητα.
- Προσδιορίστε το βάθος της εγκοπής από τις ιδιότητες του υλικού- Εφαρμόστε τις οδηγίες-συγκεκριμένου βάθους υλικού (που καλύπτονται στην προηγούμενη συζήτηση για τις ιδιότητες υλικού) για να δημιουργήσετε ένα αρχικό βάθος που εξισορροπεί την αποσύνδεση από τη διάρκεια ζωής της κόπωσης του φορέα.
- Καθορίστε την ακτίνα ρίζας για τη διάρκεια ζωής του στόχου κόπωσης- Αντιστοιχίστε την ακτίνα ρίζας με τον αναμενόμενο όγκο παραγωγής και τη συμπεριφορά σκλήρυνσης εργασίας του υλικού, χρησιμοποιώντας μεγαλύτερες ακτίνες για εφαρμογές μεγάλου-όγκου ή υψηλής- αντοχής.
- Επαληθεύστε την απόσταση από παρακείμενα χαρακτηριστικά- Επιβεβαιώστε ότι το όριο της εγκοπής διατηρεί ελάχιστες αποστάσεις από τις πιλοτικές οπές, τις γραμμές κάμψης και τη διαμόρφωση ορίων χαρακτηριστικών για την αποφυγή επικάλυψης του πεδίου τάσης.
- Επικυρώστε την ακεραιότητα τροφοδοσίας ταινιών- Βεβαιωθείτε ότι η εναπομείνασα διατομή φορέα- στη θέση της εγκοπής μπορεί να αντισταθεί στον λυγισμό κάτω από τη δύναμη ώθησης του τροφοδότη χωρίς πλευρική απόκλιση ή μεταβολή του βήματος.
Αυτή η ακολουθία διασφαλίζει ότι οι εγκοπές παράκαμψης για τη διαμόρφωση λαμαρίνας εκπληρώνονται εντός των περιορισμών του πλήρους συστήματος διάταξης λωρίδων. Κάθε βήμα βασίζεται στο προηγούμενο και η παράλειψη οποιουδήποτε βήματος κινδυνεύει να δημιουργήσει μια εγκοπή που είτε αποτυγχάνει να εκτελέσει τη λειτουργία αποσύνδεσής του είτε εισάγει μια νέα λειτουργία αστοχίας στη λωρίδα.
Οι αποφάσεις που λαμβάνονται εδώ σε επίπεδο διάταξης μεταφράζονται άμεσα σε μετρήσιμα αποτελέσματα στο πάτωμα του τύπου. Η γεωμετρία εγκοπής επηρεάζει όχι μόνο την ακρίβεια αποσύνδεσης και τροφοδοσίας του σταθμού, αλλά και τα μοτίβα σχηματισμού γρεζιών, την κατεύθυνση διάτμησης της διάτμησης και την αλληλεπίδραση διάτρησης{-από διάτρηση-, τα οποία καθορίζουν την ποιότητα του τελικού εξαρτήματος.
Εφαρμογή των πρώτων αρχών σε πρακτικές αποφάσεις σχεδιασμού εγκοπής
Η γεωμετρία διάταξης λωρίδων, οι ιδιότητες του υλικού και η θεωρία συγκέντρωσης τάσεων συγκλίνουν σε ένα μόνο σημείο: τη στιγμή που δεσμεύετε μια διάσταση εγκοπής σε ένα σχέδιο σχεδίασης μήτρας. Όλα όσα συζητήθηκαν μέχρι στιγμής παρέχουν το σκεπτικό. Αυτή η ενότητα μεταφράζει αυτό το σκεπτικό σε αποφάσεις που μπορείτε να υπερασπιστείτε σε μια ανασκόπηση σχεδίασης, να αντιμετωπίσετε προβλήματα στο πάτωμα του πιεστηρίου και να επικοινωνήσετε με σαφήνεια στους συνεργάτες σας στα εργαλεία σφράγισης.
Από τη Θεωρία στην Πράξη στις Αποφάσεις Μεγεθών Εγκοπής
Η δομημένη μηχανική προσέγγιση λειτουργεί έτσι. Πρώτα, ορίστε το πρόβλημα: ποιες δυνάμεις δρουν στη φέρουσα λωρίδα σε ένα δεδομένο όριο σταθμού και ποια συμπεριφορά υλικού περιορίζει την ικανότητα της λωρίδας να απορροφά αυτές τις δυνάμεις χωρίς παραμόρφωση διαστάσεων; Δεύτερον, αναφέρετε την αρχή: ένα χαρακτηριστικό ελεγχόμενης ανακούφισης τροποποιεί την τοπική κατάσταση τάσης συγκεντρώνοντας την καταπόνηση σε μια ζώνη θυσίας, αποσυνδέοντας παρακείμενους σταθμούς έτσι ώστε κάθε λειτουργία διαμόρφωσης να προχωρά ανεξάρτητα. Τρίτον, εφαρμόστε στη σχεδίαση: μετρήστε το βάθος της εγκοπής, το πλάτος και την ακτίνα της ρίζας χρησιμοποιώντας τις ειδικές οδηγίες υλικού-και τις σχέσεις συγκέντρωσης τάσεων που καλύφθηκαν προηγουμένως και, στη συνέχεια, επαληθεύστε ότι η υπόλοιπη διατομή φορέα- υποστηρίζει σταθερή τροφοδοσία.
Πολλές συμβάσεις εμπορικών-ορόφων κωδικοποιούν πραγματική φυσική, αλλά ορισμένες έχουν ξεπεράσει το αρχικό τους πλαίσιο. Ακολουθούν οι κοινοί εμπειρικοί κανόνες και η επιστήμη πίσω από αυτούς:
- "Χρησιμοποιήστε ένα βάθος εγκοπής ίσο με το μισό πλάτος του φορέα."- Επικυρώθηκε για μαλακό χάλυβα σε μέτριους όγκους παραγωγής. Το βάθος 50% παρέχει επιθετική αποσύνδεση και η υψηλή επιμήκυνση του ήπιου χάλυβα το υποστηρίζει. Σε αντίθεση για το HSLA και τους ανοξείδωτους χάλυβες όπου το 50% βάθος εξαντλεί την ολκιμότητα στη ρίζα της εγκοπής μέσα σε χιλιάδες κύκλους.
- "Να ταιριάζει πάντα το πλάτος της εγκοπής με το πάχος του υλικού."- Μια λογική αφετηρία. Η επιστήμη επιβεβαιώνει ότι ένα πλάτος εγκοπής από 1,0 τόνους έως 1,5 τόνους δημιουργεί μια αποτελεσματική ζώνη μετάβασης τάσεων για τα περισσότερα υλικά. Οι ευρύτερες εγκοπές (2,0t-3,0t) δικαιολογούνται όταν η βαρύτητα σχηματισμού σε παρακείμενους σταθμούς είναι υψηλή και απαιτείται μεγαλύτερη συμβατή περιοχή.
- "Οι αιχμηρές-γωνίες εγκοπές λειτουργούν άψογα εάν έχετε χαμηλή-ανθρακούχο χάλυβα."- Μερικώς επικυρωμένο. Η ολκιμότητα του ήπιου χάλυβα αμβλύνει τις αιχμηρές εγκοπές μέσω της τοπικής απόδοσης, μειώνοντας την αποτελεσματική Kt στις πρώτες μερικές εκατοντάδες χτυπήματα. Αλλά ακόμη και στον μαλακό χάλυβα, μια ακτίνα ρίζας κάτω από 0,5 τόνους επιταχύνει την κόπωση σε όγκους άνω των 500.000 εξαρτημάτων. Η επιστήμη λέει να προσδιορίζετε πάντα μια ελάχιστη ακτίνα.
- "Εάν η λωρίδα τροφοδοτείται ΟΚ, η εγκοπή είναι αρκετά βαθιά."- Σε αντίθεση. Η σταθερότητα τροφοδοσίας επιβεβαιώνει μόνο ότι ο φορέας διατηρεί επαρκή ακαμψία. Δεν λέει τίποτα για το αν η εγκοπή αποσυνδέει πραγματικά τις δυνάμεις του σταθμού. Μια λωρίδα μπορεί να τροφοδοτεί τέλεια, ενώ εξακολουθεί να μεταδίδει snap-μέσω φορτίων που υποβαθμίζουν την ακρίβεια διαστάσεων σε σταθμούς κατάντη.
- "Προσθέστε μια εγκοπή όπου βλέπετε ανύψωση λωρίδων."- Μερικώς επικυρωμένο. Η ανύψωση λωρίδας υποδεικνύει μετάδοση δύναμης μεταξύ των σταθμών και μια εγκοπή μπορεί να την εξασθενίσει. Αλλά η βασική αιτία μπορεί να είναι η ανεπαρκής πίεση του απογυμνωτή ή ο λανθασμένος χρονισμός του ανυψωτήρα και όχι η έλλειψη γεωμετρίας ανακούφισης. Διάγνωση πριν από την κοπή.
Παράκαμψη της επιρροής εγκοπής στο σχηματισμό γρέζιων και στην ποιότητα του εξαρτήματος
Ακολουθεί μια σύνδεση που πολλοί μηχανικοί παραβλέπουν: οι εγκοπές παράκαμψης επηρεάζουν το ύψος των γρεζιών στα τελικά εξαρτήματα. Όταν μια διάτρηση κοπής διαπερνά τη λωρίδα, το μοτίβο θραύσης εξαρτάται από το πώς κατανέμεται η τάση στο υλικό τη στιγμή της διάνοιξης.Παραλλαγή Burr στις προοδευτικές λειτουργίες καλουπιούσυχνά εντοπίζεται σε ασυνεπείς καταστάσεις καταπόνησης στη ζώνη κοπής και όχι μόνο σε απόσταση. Μια εγκοπή παράκαμψης τοποθετημένη κοντά σε σταθμό κάλυψης ή διάτρησης μεταβάλλει το πεδίο υπολειπόμενης τάσης στο υλικό που κόβεται. Εάν αυτή η αλλαγμένη κατάσταση τάσης αλλάξει τον τρόπο με τον οποίο η διάτρηση εμπλέκεται στο φύλλο, η αναλογία διάτμησης-προς-θραύση μετατοπίζεται και το ύψος του γρεζιού αλλάζει μαζί της.
Συγκεκριμένα, οι αλληλεπιδράσεις σφράγισης σχηματισμού γρέζιων εγκοπών παράκαμψης λειτουργούν ως εξής: μια εγκοπή αμέσως ανάντη ενός σταθμού κοπής μπορεί να ανακουφίσει την υπολειπόμενη πίεση στη λωρίδα, επιτρέποντας στη διάτρηση να εισέλθει στο υλικό πιο καθαρά και να παράγει μια πιο σταθερή ταινία κοπής. Αντίστροφα, μια κακώς τοποθετημένη εγκοπή μπορεί να εισαγάγει υπολειμματική τάση εφελκυσμού στη ζώνη κοπής, προκαλώντας πρόωρη θραύση του υλικού και αυξάνοντας το ύψος του γρέζιου στην πλευρά του ανοίγματος. Η φυσική της κοπής μετάλλων δείχνει ότι περίπου το ένα -τρίτο της κομμένης ακμής είναι διάτμηση (η λειασμένη ζώνη) και τα δύο-τρία είναι θραύση σε χάλυβα χαμηλού-ανθρακούχου χάλυβα στο σωστό διάκενο. Οτιδήποτε μετατοπίζει αυτήν την αναλογία, συμπεριλαμβανομένης της υπολειπόμενης τάσης από παρακείμενες εγκοπές παράκαμψης, αλλάζει την ποιότητα των άκρων.
Τα πεδία πίεσης με διάτρηση-για-διακοπή μήτρας και παράκαμψη εγκοπής πρέπει να ληφθούν υπόψη για ακριβή αποτελέσματα σφράγισης μήτρας. Το διάκενο καθορίζει τη γωνία με την οποία οι ρωγμές διαδίδονται από τις άκρες διάτρησης και μήτρας η μία προς την άλλη. Η υπολειπόμενη τάση από μια κοντινή εγκοπή παράκαμψης προκαταλαμβάνει που σπάει τη γωνία διάδοσης. Εάν η πίεση που προκαλείται από την εγκοπή-ευθυγραμμίζεται με τη γεωμετρία του διάκενου, τα σπασίματα συναντώνται καθαρά και το γρέζι παραμένει ελάχιστο. Εάν έρχονται σε σύγκρουση, τα μονοπάτια του κατάγματος μετατοπίζονται, δημιουργώντας μια κουρελιασμένη άκρη με ανυψωμένο γρέζια. Σε μια πρέσα σφράγισης μήτρας που λειτουργεί με υψηλή ταχύτητα, αυτή η αλληλεπίδραση γίνεται πιο έντονη επειδή οι δυναμικές δυνάμεις ενισχύουν οποιαδήποτε ασυμμετρία πεδίου τάσης.
Ο στόχος εδώ δεν είναι να προσθέσουμε πολυπλοκότητα για χάρη της. Είναι να δώσουμε στους μηχανικούς το λεξιλόγιο και το σκεπτικό να επικοινωνούν με σιγουριά τις προδιαγραφές εργαλείων σφράγισης μετάλλων. Όταν καθορίζετε ένα βάθος εγκοπής παράκαμψης 35% με ακτίνα ρίζας 1,5 t σε απόσταση 3 t από τον πλησιέστερο σταθμό κοπής, θα πρέπει να μπορείτε να εξηγήσετε γιατί: επειδή αυτή η γεωμετρία παρέχει επαρκή αποσύνδεση σταθμού για την ποιότητα υλικού χωρίς να εισάγει υπολειπόμενη τάση που θα άλλαζε τα σχέδια κοπής διάτμησης σε παρακείμενα. Αυτή είναι η διαφορά μεταξύ μιας προδιαγραφής που βασίζεται στην επιστήμη και μιας προδιαγραφής που βασίζεται στην ελπίδα.
Αυτές οι αρχές ισχύουν σε ελεγχόμενες συνθήκες, αλλά η παραγωγή μεγάλου-όγκου εισάγει σωρευτικά αποτελέσματα που η ανάλυση μεμονωμένων-επιτυχιών δεν μπορεί να προβλέψει. Η επαναλαμβανόμενη ανακύκλωση, η προοδευτική φθορά του καλουπιού και η θερμική διαστολή μετατοπίζουν την κατάσταση καταπόνησης με την πάροδο του χρόνου, αποκαλύπτοντας αν μια σχεδίαση εγκοπής παράκαμψης έχει επαρκές περιθώριο ή λειτουργεί στην άκρη του περιβλήματος απόδοσης.
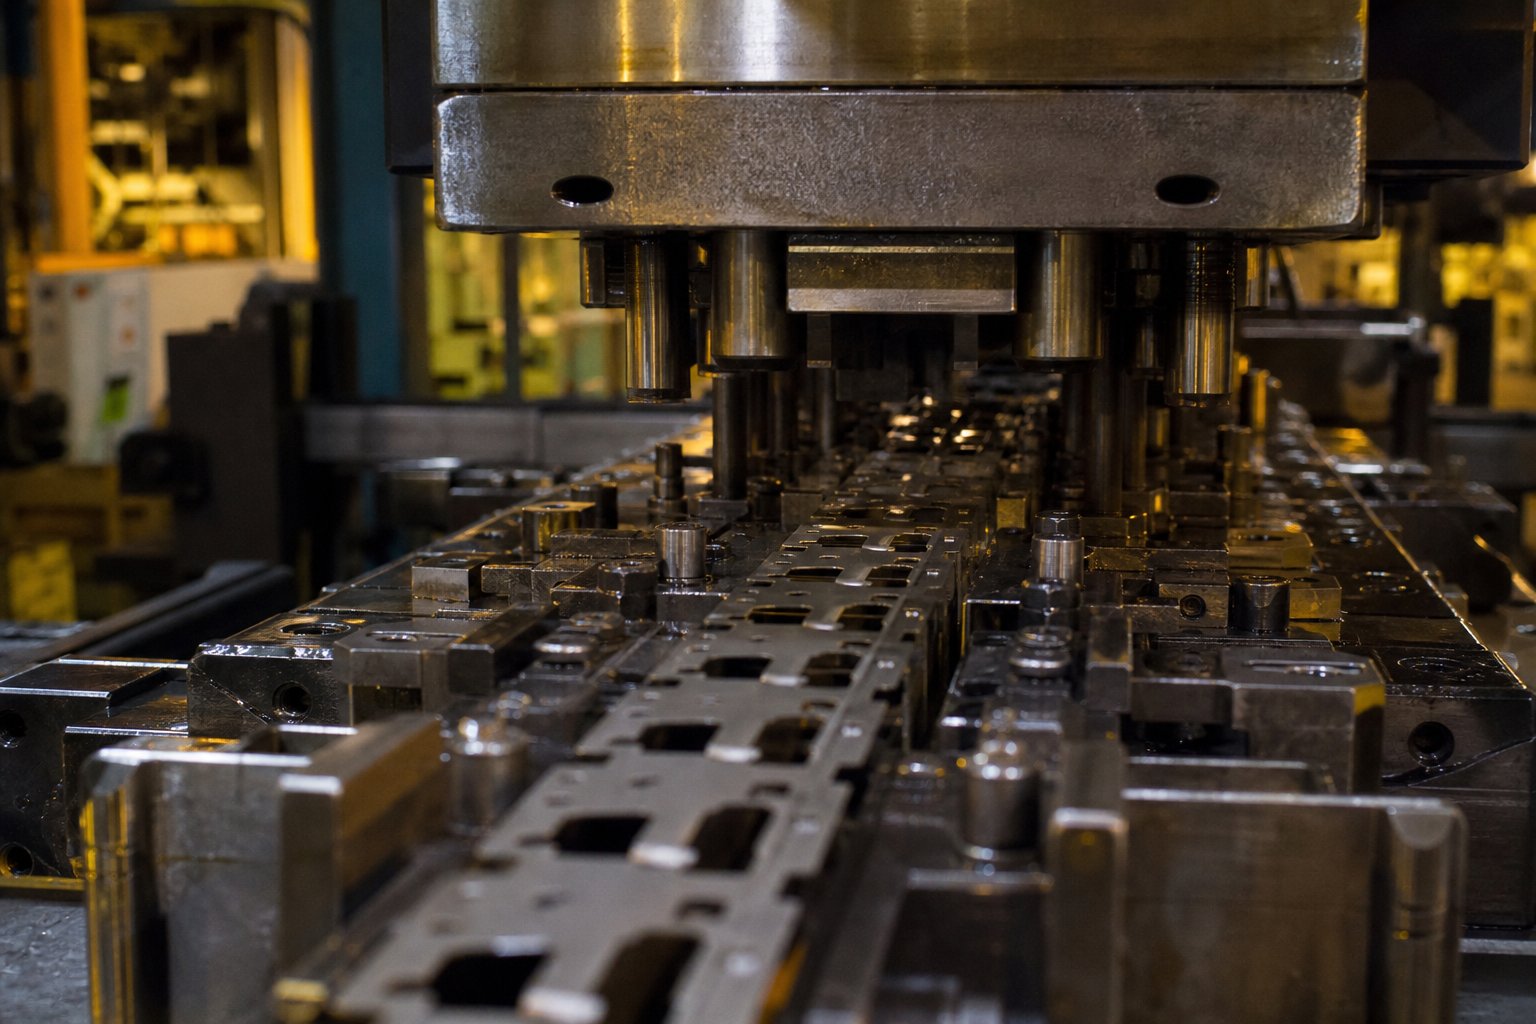
Πραγματικός-Κόσμος δείκτες και διαγνωστική εφαρμογή
Οι ελεγχόμενες συνθήκες κατά τη διάρκεια της δοκιμής σπάνια αποκαλύπτουν την πλήρη ιστορία. Ένας σχεδιασμός εγκοπής παράκαμψης μπορεί να επιβιώσει σε πενήντα χτυπήματα δειγμάτων χωρίς πρόβλημα, αλλά η διαδικασία σφράγισης μετάλλου αυτοκινήτου απαιτεί εκατομμύρια κύκλους υπό συνεχή θερμική φόρτιση, προοδευτική φθορά και διακύμανση του πηνίου υλικού. Η παραγωγή υψηλού-όγκου είναι όπου η ανεπαρκής σχεδίαση εγκοπής εκτίθεται, όχι ως ξαφνική καταστροφική αστοχία, αλλά ως μια αργή στροφή προς την αστάθεια που εμφανίζεται στους ρυθμούς σκραπ, την εξάπλωση διαστάσεων και τον απρογραμμάτιστο χρόνο διακοπής λειτουργίας.
Υψηλός-Παραγωγή και Σωρευτικές Επιδράσεις Στρες
Στη βιομηχανική σφράγιση μετάλλων για βραχίονες αυτοκινήτων, περιβλήματα συνδετήρων και δομικές ενισχύσεις, οι ταχύτητες πίεσης συνήθως υπερβαίνουν τις 200 διαδρομές ανά λεπτό. Με αυτόν τον ρυθμό, η λωρίδα φορέα κάμπτεται σε κάθε θέση παράκαμψης εκατοντάδες φορές κάθε λεπτό. Σε μια σειρά παραγωγής 500.000 εξαρτημάτων, η ρίζα της εγκοπής έχει περάσει μισό εκατομμύριο φορές μέσα από το εύρος τάσεων της. Οποιαδήποτε γεωμετρία εγκοπής που λειτουργεί κοντά στο όριο κόπωσης θα αρχίσει να επιδεινώνεται, όχι μετά από μία μετατόπιση, αλλά προοδευτικά σε ημέρες και εβδομάδες παραγωγής.
Το σωρευτικό αποτέλεσμα ακολουθεί ένα προβλέψιμο μοτίβο. Πρώτον, οι μικρο-ρωγμές ξεκινούν στη ρίζα της εγκοπής όπου ο παράγοντας συγκέντρωσης τάσης είναι υψηλότερος. Αυτές οι ρωγμές είναι αόρατες με γυμνό μάτι κατά την τακτική επιθεώρηση. Δεύτερον, οι ρωγμές διαδίδονται σταδιακά με κάθε διαδρομή πίεσης, μειώνοντας την αποτελεσματική διατομή-του φορέα στην εγκοπή. Τρίτον, ο εξασθενημένος φορέας χάνει την ακαμψία του, επιτρέποντας σταδιακή αύξηση της μετάδοσης δύναμης του σταθμού-στο-σταθμό. Τέταρτον, η μετατόπιση των διαστάσεων εμφανίζεται στα τελικά εξαρτήματα σφράγισης μετάλλων καθώς υποβαθμίζεται το φαινόμενο αποσύνδεσης.
Αυτή η ακολουθία εξηγεί γιατί οι μήτρες σφράγισης αυτοκινήτων που λειτουργούν με χάλυβα υψηλής-αντοχής παράγουν συχνά αποδεκτά εξαρτήματα για τα πρώτα 100.000 χτυπήματα και, στη συνέχεια, δημιουργούνται προοδευτικά προβλήματα ποιότητας. Η ρίζα της εγκοπής εξαντλεί τη ζωή της κόπωσης. Η επιστήμη της συγκέντρωσης στρες και της συμπεριφοράς σκληρύνσεως εργασίας που καλύφθηκε προηγουμένως προβλέπει αυτό το χρονοδιάγραμμα με λογική ακρίβεια εάν είναι γνωστές οι ιδιότητες κόπωσης του υλικού και η πραγματική τιμή Kt.
Οι θερμικές επιδράσεις επιδεινώνουν το πρόβλημα. Σε υψηλές ταχύτητες πίεσης, οι θερμοκρασίες διάτρησης αυξάνονται σταδιακά λόγω επαναλαμβανόμενων φορτίων τριβής και παραμόρφωσης και η θερμότητα μεταφέρεται στην ταινία. Μια λωρίδα μεταφοράς που εκτείνεται 10-15 βαθμούς Κελσίου πάνω από το περιβάλλον στη θέση της εγκοπής παράκαμψης έχει ελαφρώς αλλοιωμένη αντοχή διαρροής και επιμήκυνση. Τα περιθώρια που έχουν σχεδιαστεί στη γεωμετρία της εγκοπής σε θερμοκρασία δωματίου συρρικνώνονται υπό θερμική φόρτιση, ωθώντας πιθανώς τη ρίζα της εγκοπής στην περιοχή πλαστικής παραμόρφωσης κατά τη διάρκεια κάθε κύκλου αντί να παραμένουν ελαστική.
Διαγνωστικοί δείκτες ανεπαρκούς σχεδίασης εγκοπής παράκαμψης
Οι έμπειροι χειριστές πιεστηρίου συχνά εντοπίζουν προβλήματα εγκοπής παράκαμψης προτού το κάνουν οι επιθεωρητές ποιότητας, επειδή τα συμπτώματα εκδηλώνονται ως αλλαγές στον τρόπο λειτουργίας του καλουπιού και όχι ως άμεσα ελαττώματα διαστάσεων. Τα ακόλουθα παρατηρήσιμα συμπτώματα στο πάτωμα της πρέσας υποδεικνύουν προβλήματα παράκαμψης:
- Ανύψωση λωρίδων μεταξύ σταθμών- Η λωρίδα φορέας ανεβαίνει από την επιφάνεια της μήτρας μετά από ένα βαρύ χτύπημα τυφώματος ή διάτρησης, υποδεικνύοντας ότι οι δυνάμεις σπασίματος-μεταδίδονται μέσω μιας ανεπαρκώς βαθιάς εγκοπής αντί να απορροφώνται τοπικά.
- Ασυνεπείς διαστάσεις εξαρτημάτων στους σταθμούς διαμόρφωσης- Η διάδοση των διαστάσεων αυξάνεται σταδιακά κατά τη διάρκεια μιας περιόδου παραγωγής, υποδηλώνοντας ότι η ακαμψία της λωρίδας φορέα στην εγκοπή αλλάζει λόγω της ανάπτυξης ρωγμών κόπωσης ή ότι η εγκοπή δεν παρείχε ποτέ επαρκή αποσύνδεση στην αρχή.
- Διάτμηση ή κάμψη πιλότων πιλότων- Οι ακίδες πιλότου αντιμετωπίζουν πλευρικά φορτία που δεν σχεδιάστηκαν να χειρίζονται επειδή η εσφαλμένη καταχώριση της ταινίας, που προκαλείται από αστάθεια τροφοδοσίας που σχετίζεται με την εγκοπή-, αναγκάζει τους πιλότους να διορθώσουν σφάλματα θέσης πέρα από την ικανότητά τους.
- Προοδευτικό ράγισμα άκρων σε θέσεις εγκοπών- Ορατές ρωγμές που εκτείνονται από τη ρίζα της εγκοπής προς το κέντρο φορέα, υποδεικνύοντας ότι η ακτίνα της ρίζας της εγκοπής είναι πολύ στενή για την ποιότητα του υλικού ή ότι το βάθος της εγκοπής υπερβαίνει αυτό που μπορεί να υποστηρίξει η αντοχή του υλικού στην κόπωση στον δεδομένο όγκο παραγωγής.
- Απογυμνώστε τον λυγισμό κατά την προώθηση της τροφοδοσίας- Ο φορέας καταρρέει πλευρικά στη θέση της εγκοπής όταν ο τροφοδότης σπρώχνει τη λωρίδα προς τα εμπρός, πράγμα που σημαίνει ότι ο σύνδεσμος που απομένει μετά το βάθος της εγκοπής είναι πολύ στενός για να αντισταθεί στο συμπιεστικό τροφοδοτικό φορτίο χωρίς λυγισμό.
- Μετατόπιση διαστάσεων σταθμού-προς-σταθμού προς μία κατεύθυνση- Τα εξαρτήματα στους σταθμούς κατάντη μετατοπίζονται σταθερά προς την ίδια κατεύθυνση, υποδηλώνοντας ότι η ροή υλικού μέσω μιας παρακείμενης εγκοπής παράκαμψης είναι ασύμμετρη λόγω κακής ευθυγράμμισης της κατεύθυνσης των κόκκων ή ανομοιόμορφης γεωμετρίας εγκοπής στα απέναντι άκρα του φορέα.
- Επιταχυνόμενη φθορά καλουπιών σε σταθμούς δίπλα σε εγκοπές- Ο σχηματισμός ενθέτων ή η κοπή διατρήσεων κοντά σε μια εγκοπή παράκαμψης φθείρονται πιο γρήγορα από το αναμενόμενο, επειδή η εγκοπή δεν μπορεί να αποσυνδέσει δυνάμεις, μεταδίδοντας επαναλαμβανόμενα φορτία κρούσης σε αυτούς τους σταθμούς.
Κάθε ένα από αυτά τα συμπτώματα αντιστοιχεί σε συγκεκριμένες επιστημονικές αρχές. Απογυμνώστε τα σημεία ανύψωσης για ανεπαρκές κούμπωμα-μέσα από την εξασθένηση, πρόβλημα βάθους εγκοπής. Ίχνη ζημιάς πιλότου πιλότου στην αστάθεια τροφοδοσίας, πρόβλημα ακαμψίας φορέα. Το ράγισμα των άκρων αποκαλύπτει αστοχία κόπωσης στη ρίζα της εγκοπής, μια αναντιστοιχία γεωμετρίας-έναντι-υλικού. Η διαγνωστική διαδρομή λειτουργεί προς τα πίσω από το παρατηρήσιμο σύμπτωμα στην υποκείμενη παράμετρο που χρειάζεται προσαρμογή.
Όταν ένας μηχανικός εργαλείων αντιμετωπίζει ασυνεπείς διαστάσεις σε ένα σφραγισμένο μεταλλικό τμήμα που παράγεται σε προοδευτική μήτρα, το πρώτο ερώτημα δεν πρέπει να είναι εάν έχει φθαρεί η διάτρηση διαμόρφωσης. Θα πρέπει να είναι εάν η εγκοπή παράκαμψης ανάντη αυτού του σταθμού εξακολουθεί να εκτελεί τη λειτουργία αποσύνδεσής της.Βασικές αρχές αντιμετώπισης προβλημάτωντονίστε ότι τα εξαρτήματα πρέπει να τοποθετούνται με ακρίβεια και να συγκρατούνται σωστά πριν από οποιαδήποτε εργασία διαμόρφωσης. Μια υποβαθμισμένη εγκοπή παράκαμψης υπονομεύει και τις δύο αυτές προϋποθέσεις, επιτρέποντας τη σύζευξη δύναμης μεταξύ των σταθμών που παραμορφώνει τη θέση της ταινίας και απελευθερώνει την πίεση συγκράτησης άνισα.
Η διαγνωστική προσέγγιση για ζητήματα ποιότητας μεταλλικών σφραγισμένων εξαρτημάτων ακολουθεί μια λογική σειρά. Αρχικά, επιθεωρήστε τη ρίζα της εγκοπής υπό μεγέθυνση για την έναρξη της ρωγμής κόπωσης. Εάν υπάρχουν ρωγμές, η ακτίνα της ρίζας πρέπει να αυξηθεί ή το βάθος της εγκοπής πρέπει να μειωθεί για την ποιότητα του υλικού που χρησιμοποιείται. Δεύτερον, μετρήστε την πραγματική παραμόρφωση της λωρίδας στην εγκοπή κατά τη διάρκεια ενός κύκλου πίεσης αργής-ταχύτητας. Εάν ο φορέας κάμπτεται ορατά πέρα από την ελαστική ανάκτηση, η εναπομένουσα διατομή-είναι ανεπαρκής ή το υλικό έχει σκληρυνθεί- πέρα από τη χρήσιμη ολκιμότητα του σε αυτήν τη θέση. Τρίτον, συγκρίνετε την επιμήκυνση της πιλοτικής οπής ανάντη και κατάντη της εγκοπής. Οι οπές πιλότου σε οβάλ-σχήμα προς τα κάτω υποδεικνύουν ότι η εγκοπή δεν απορροφά τις μεταδιδόμενες δυνάμεις και η λωρίδα εγγράφεται εκτός{10}}κέντρου σε αυτόν τον σταθμό.
Τα δεδομένα παραγωγής ενισχύουν αυτές τις παρατηρήσεις. Σε προγράμματα υψηλής-μεταλλικών ανταλλακτικών με στάμπα,Οι προοδευτικές αστοχίες καλουπιού σπάνια προέρχονται από ένα μόνο κατεστραμμένο εξάρτημα. Τα περισσότερα προβλήματα αναπτύσσονται σταδιακά μέσω της συσσώρευσης φθοράς, της αστάθειας της ταινίας και των θερμικών επιδράσεων κατά τη συνεχή παραγωγή. Η υποβάθμιση της εγκοπής παράκαμψης ακολουθεί αυτό το ίδιο μοτίβο. Η εγκοπή δεν χαλάει ξαφνικά. Χάνει σταδιακά την αποτελεσματικότητά του και τα κατάντη συμπτώματα εμφανίζονται πολύ πριν η βασική αιτία γίνει οπτικά εμφανής.
Για τους μηχανικούς που εκτελούν μήτρες σφράγισης αυτοκινήτων σε όγκους παραγωγής που υπερβαίνουν τα 500.000 εξαρτήματα ετησίως, η προληπτική επιθεώρηση εγκοπής σε καθορισμένα διαστήματα μέτρησης-διαδρομών εμποδίζει τη σταδιακή ολίσθηση από τη σταθερή παραγωγή στη συσσώρευση σκραπ. Η επιστήμη παρέχει το πλαίσιο: γνωρίστε την καμπύλη κόπωσης του υλικού σας, υπολογίστε την πραγματική Kt στη ρίζα της εγκοπής, υπολογίστε τον αριθμό κύκλου μέχρι την έναρξη της ρωγμής και προγραμματίστε την επιθεώρηση πριν φτάσει αυτό το όριο. Αυτός είναι ο τρόπος με τον οποίο η γνώση των αρχών-πρώτων μεταφράζεται σε αξιοπιστία στο δάπεδο παραγωγής για κάθε εξάρτημα σφράγισης μετάλλων που παράγει η μήτρα.
Μηχανική-Σχεδίαση με εγκοπή παράκαμψης για αριστεία παραγωγής
Τα διαγνωστικά συμπτώματα στο πάτωμα του πιεστηρίου επιβεβαιώνουν αυτό που προβλέπει η επιστήμη: οι προδιαγραφές της εγκοπής παράκαμψης πρέπει να βασίζονται σε ποσοτικοποιήσιμη μηχανική και όχι σε κληρονομική σύμβαση. Οι αρχές της συγκέντρωσης τάσεων, της ανισοτροπίας του υλικού και της ελεγχόμενης γεωμετρίας ανάγλυφου σχηματίζουν ένα συνεκτικό πλαίσιο που εφαρμόζεται σε κάθε καλούπι σφράγισης, ανεξάρτητα από την πολυπλοκότητα του μέρους ή τον όγκο παραγωγής.
Βασικές αρχές μηχανικής για την προδιαγραφή εγκοπής παράκαμψης
Τρεις πυλώνες υποστηρίζουν κάθε απόφαση παράκαμψης ήχου σε μεταλλικά καλούπια σφράγισης:
- Η κατανομή τάσεων διέπει τη γεωμετρία των εγκοπών- Η ακτίνα, το βάθος και το πλάτος της ρίζας καθορίζουν τον παράγοντα συγκέντρωσης τάσης στο σημείο ανακούφισης. Το μέγεθος αυτών των παραμέτρων σε σχέση με την καμπύλη κόπωσης του υλικού διασφαλίζει ότι η εγκοπή επιβιώνει στον όγκο παραγωγής χωρίς έναρξη ρωγμών.
- Η ανισοτροπία του υλικού υπαγορεύει τον προσανατολισμό- Η κατεύθυνση των κόκκων σε σχέση με την ευθυγράμμιση των εγκοπών ελέγχει τη συμπεριφορά διάδοσης των ρωγμών και τα μοτίβα ροής υλικού. Η παράβλεψη της κατεύθυνσης κύλισης κατά τον καθορισμό της τοποθέτησης εγκοπής εισάγει απρόβλεπτες διαδρομές θραύσης που υπονομεύουν την αξιοπιστία του φορέα.
- Η ελεγχόμενη ανακούφιση απομονώνει τις δυνάμεις του σταθμού- Η εγκοπή πρέπει να μειώνει την ακαμψία του φορέα αρκετά ώστε να αποσυνδέει τους παρακείμενους σταθμούς, διατηρώντας παράλληλα επαρκή διατομή-για σταθερή τροφοδοσία. Αυτή η ισορροπία εξαρτάται από το υλικό-συγκεκριμένο, το πάχος-και η παραγωγή-όγκος-ευαίσθητη.
Μαζί, αυτές οι αρχές αντικαθιστούν τις εικασίες με τη μηχανική λογική. Ένας σχεδιαστής καλουπιών που κατανοεί γιατί ένα βάθος εγκοπής 35% με ακτίνα ρίζας 1,5 t λειτουργεί για χάλυβα HSLA, μπορεί να προσαρμόσει με σιγουριά αυτή την προδιαγραφή όταν αλλάζει η ποιότητα του υλικού, το πάχος ή η σοβαρότητα του σχηματισμού. Αυτή η προσαρμοστικότητα είναι η πραγματική αξία του σχεδιασμού καλουπιών και στάμπας που βασίζεται στην επιστήμη: κλιμακώνεται σε νέες εφαρμογές χωρίς να απαιτείται νέος γύρος δοκιμής-και-δοκιμών σφαλμάτων.
Όταν οι προδιαγραφές της εγκοπής παράκαμψης προέρχονται από τη θεωρία συγκέντρωσης τάσεων, τα δεδομένα κόπωσης υλικού και την ανάλυση ανισότροπης ροής και όχι από την παράδοση του καταστήματος-μόνο, κάθε εξάρτημα μήτρας σφράγισης στη διάταξη λωρίδας εκτελεί την προβλεπόμενη λειτουργία του σε ολόκληρο τον κύκλο ζωής της παραγωγής.
Συνεργασία με εξειδικευμένους πόρους σχεδίασης καλουπιών
Η μετάφραση αυτών των αρχών σε έτοιμα εργαλεία παραγωγής- απαιτεί κάτι περισσότερο από θεωρητική γνώση. Απαιτεί εμπειρία με τον τρόπο με τον οποίο αλληλεπιδρούν τα εξαρτήματα της μήτρας σφράγισης υπό πραγματικές συνθήκες πίεσης, σε διάφορα υλικά και σε όγκους όπου τα σωρευτικά εφέ εκθέτουν κάθε οριακή επιλογή σχεδίασης. Οι μηχανικοί που εργάζονται σε σύνθετες προοδευτικές μήτρες με κρίσιμες απαιτήσεις εγκοπής παράκαμψης επωφελούνται από τη συνεργασία με ειδικούς εργαλείων που γεφυρώνουν την επιστήμη και την αγορά-επίπεδης πραγματικότητας.
Κατά την αξιολόγηση μιας επισκόπησης εταιρείας καλουπιών σφράγισης μετάλλων, αναζητήστε συνεργάτες που επιδεικνύουν ευχέρεια τόσο στις βασικές αρχές της μηχανικής όσο και στους πρακτικούς περιορισμούς της παραγωγής σφράγισης καλουπιών.ΓΙΤΣΕΝσυνδέει μηχανικούς εργαλείων με προσαρμοσμένες λύσεις καλουπιών σφράγισης όπου η σχεδίαση εγκοπής παράκαμψης, ο έλεγχος ροής υλικού, η διαχείριση γρέζιων και η βελτιστοποίηση της απομάκρυνσης αντιμετωπίζονται ως ολοκληρωμένες προκλήσεις μηχανικής και όχι ως μεμονωμένες αποφάσεις διάτρησης-και-. Η προσέγγισή τους στις μήτρες και τη σφράγιση αντικατοπτρίζει την ίδια μεθοδολογία πρώτων-αρχών που καλύπτεται σε αυτό το άρθρο: ορίστε την κατάσταση τάσης, αντιστοιχίστε τη γεωμετρία με τη συμπεριφορά του υλικού και επικύρωση μέσω δεδομένων παραγωγής.
Η πορεία προς τα εμπρός για κάθε μηχανικό που καθορίζει εγκοπές παράκαμψης είναι σαφής. Βάλε τις αποφάσεις σου στη μηχανική της συγκέντρωσης στρες και της αντίδρασης του υλικού. Επικύρωση μέσω διαγνωστικής παρατήρησης στο πάτωμα τύπου. Και όταν η εφαρμογή απαιτεί τεχνογνωσία πέρα από τις τρέχουσες δυνατότητες εργαλείων σας, δεσμεύστε έναν συνεργάτη του οποίου το βάθος μηχανικής ταιριάζει με την πολυπλοκότητα των απαιτήσεων σχεδιασμού της μήτρας σφράγισης.
Συχνές ερωτήσεις σχετικά με τις εγκοπές παράκαμψης σε μήτρες σφράγισης
1. Ποιος είναι ο σκοπός των εγκοπών παράκαμψης στα καλούπια προοδευτικής σφράγισης;
Οι εγκοπές παράκαμψης εξυπηρετούν τρεις βασικές μηχανικές λειτουργίες στα καλούπια προοδευτικής σφράγισης. Ελέγχουν τη ροή του υλικού δημιουργώντας σημεία ανακούφισης που αφήνουν τη λαμαρίνα να παραμορφώνεται χωρίς υπερβολικούς περιορισμούς από γειτονικούς σταθμούς. Ανακατανέμουν την διατμητική τάση μακριά από τις κρίσιμες ζώνες διαμόρφωσης για να αποτρέψουν την τοπική αστοχία. Και μειώνουν το κούμπωμα-μέσω δυνάμεων που προκαλούν ανύψωση της ταινίας και κακές-συνθήκες τροφοδοσίας. Ουσιαστικά, λειτουργούν ως μηχανικά όρια τάσεων που απομονώνουν τις ζώνες παραμόρφωσης, έτσι ώστε κάθε σταθμός να λειτουργεί ανεξάρτητα χωρίς να αλλοιώνει παρακείμενα χαρακτηριστικά.
2. Πώς προσδιορίζετε το σωστό βάθος εγκοπής παράκαμψης για διαφορετικά υλικά;
Το βάθος της εγκοπής καθορίζεται κυρίως από το ποσοστό επιμήκυνσης του υλικού και τη συμπεριφορά σκλήρυνσης εργασίας. Ο μαλακός χάλυβας με επιμήκυνση 28-42% ανέχεται βάθη 40-50% του πλάτους φορέα, επειδή το απόθεμα ολκιμότητας του εμποδίζει την έναρξη ρωγμών στη ρίζα της εγκοπής. Οι χάλυβες υψηλής αντοχής με μειωμένη επιμήκυνση (12-24%) απαιτούν μικρότερα βάθη 20-35% με μεγαλύτερες ακτίνες ρίζας. Τα κράματα αλουμινίου χρειάζονται 30-40% βάθος με γενναιόδωρες ακτίνες λόγω της χαμηλής αντοχής στην κόπωση και των τάσεων θολώματος. Ο ανοξείδωτος χάλυβας απαιτεί την πιο συντηρητική προσέγγιση (βάθος 25-35%, ακτίνα ρίζας 2,0 τόνους ή μεγαλύτερη) επειδή ο ακραίος ρυθμός σκλήρυνσής του προκαλεί τοπική ευθραυστότητα στη ρίζα της εγκοπής.
3. Ποια είναι η διαφορά μεταξύ θετικών και αρνητικών εγκοπών παράκαμψης;
Οι αρνητικές εγκοπές παράκαμψης αφαιρούν υλικό από την άκρη της λωρίδας φορέα, δημιουργώντας τοπική ευελιξία που επιτρέπει στους παρακείμενους σταθμούς να παραμορφώνονται ανεξάρτητα. Μειώνουν την-διατομή και την ακαμψία κάμψης σε αυτό το σημείο. Οι θετικές εγκοπές παράκαμψης λειτουργούν αντίθετα προσθέτοντας υλικό ή αφήνοντας μια προεξέχουσα γλωττίδα στην άκρη της λωρίδας για να δημιουργήσετε τοπική ακαμψία. Οι αρνητικές εγκοπές χρησιμοποιούνται όπου απαιτείται αποσύνδεση δύναμης μεταξύ των σταθμών, ενώ οι θετικές εγκοπές εφαρμόζονται όπου ο έλεγχος τροφοδοσίας και η ακαμψία του φορέα απαιτούν ενίσχυση σε συγκεκριμένες θέσεις.
4. Πώς επηρεάζει η κατεύθυνση των κόκκων την απόδοση της εγκοπής παράκαμψης στη λαμαρίνα;
Η λαμαρίνα παρουσιάζει ανισότροπες ιδιότητες λόγω της επιμήκυνσης των κόκκων κατά την έλαση. Μια εγκοπή παράκαμψης προσανατολισμένη παράλληλα προς την κατεύθυνση των κόκκων διαδίδει πιο εύκολα τις ρωγμές κατά μήκος των ορίων των κόκκων, προσφέροντας επιθετική αποσύνδεση αλλά μικρότερη διάρκεια ζωής κόπωσης. Μια εγκοπή κάθετη προς την κατεύθυνση των κόκκων αντιστέκεται στην ανάπτυξη ρωγμών αλλά μπορεί να περιορίσει τη ροή του υλικού κατά τη διάρκεια των εργασιών διαμόρφωσης. Ο χάλυβας ψυχρής-έλασης και ο ανοξείδωτος χάλυβας παρουσιάζουν ισχυρά ανισότροπα αποτελέσματα, ενώ ο χάλυβας και ο χαλκός σε θερμή-έλαση είναι λιγότερο ευαίσθητοι. Οι μηχανικοί πρέπει να επιβεβαιώσουν τον προσανατολισμό του πηνίου σε σχέση με τον άξονα τροφοδοσίας και να ταιριάξουν την τοποθέτηση της εγκοπής με τη σοβαρότητα σχηματισμού σε παρακείμενους σταθμούς.
5. Ποια είναι τα σημάδια της ανεπαρκούς σχεδίασης εγκοπής παράκαμψης κατά την παραγωγή;
Τα παρατηρήσιμα συμπτώματα περιλαμβάνουν ανύψωση λωρίδας μεταξύ σταθμών μετά από βαριά χτυπήματα τυφλού, σταδιακή αύξηση της διάδοσης των διαστάσεων στους σταθμούς διαμόρφωσης, διάτμηση πιλότων από εσφαλμένη καταχώριση λωρίδας, ορατό ράγισμα άκρων που εκτείνεται από τις ρίζες εγκοπής, λυγισμός λωρίδας κατά την προώθηση της τροφοδοσίας και επιταχυνόμενη φθορά καλουπιού σε σταθμούς δίπλα σε εγκοπές. Κάθε σύμπτωμα αντιστοιχεί σε μια συγκεκριμένη μηχανική παράμετρο: η ανύψωση λωρίδας υποδηλώνει ανεπαρκές βάθος εγκοπής, ίχνη ζημιάς πιλότου στην αστάθεια τροφοδοσίας και το ράγισμα των άκρων αποκαλύπτει μια γεωμετρία-έναντι-αναντιστοιχίας υλικού. Εξειδικευμένοι συνεργάτες εργαλείων, όπως το YICHEN, μπορούν να βοηθήσουν στη διάγνωση αυτών των προβλημάτων και να μετατρέψουν τις διορθωτικές ενέργειες σε βελτιστοποιημένα σχέδια καλουπιών.


