


Τι κάνουν οι εγκοπές παράκαμψης και γιατί έχουν σημασία στη σφράγιση μήτρων
Όταν ακούς κάποιον να ρωτάει "τι είναι η σφράγιση μετάλλων," η σύντομη απάντηση περιλαμβάνει τη μετατροπή επίπεδης λαμαρίνας σε τρισδιάστατα μέρη-με μήτρες και πρέσες. Αλλά η πραγματική πρόκληση της μηχανικής βρίσκεται στις λεπτομέρειες, συγκεκριμένα στον έλεγχο του τρόπου με τον οποίο κινείται το υλικό κατά τη διαμόρφωση. Εκεί ακριβώς παίζουν ρόλο οι εγκοπές παράκαμψης.
Τι είναι οι εγκοπές παράκαμψης στις μήτρες σφράγισης
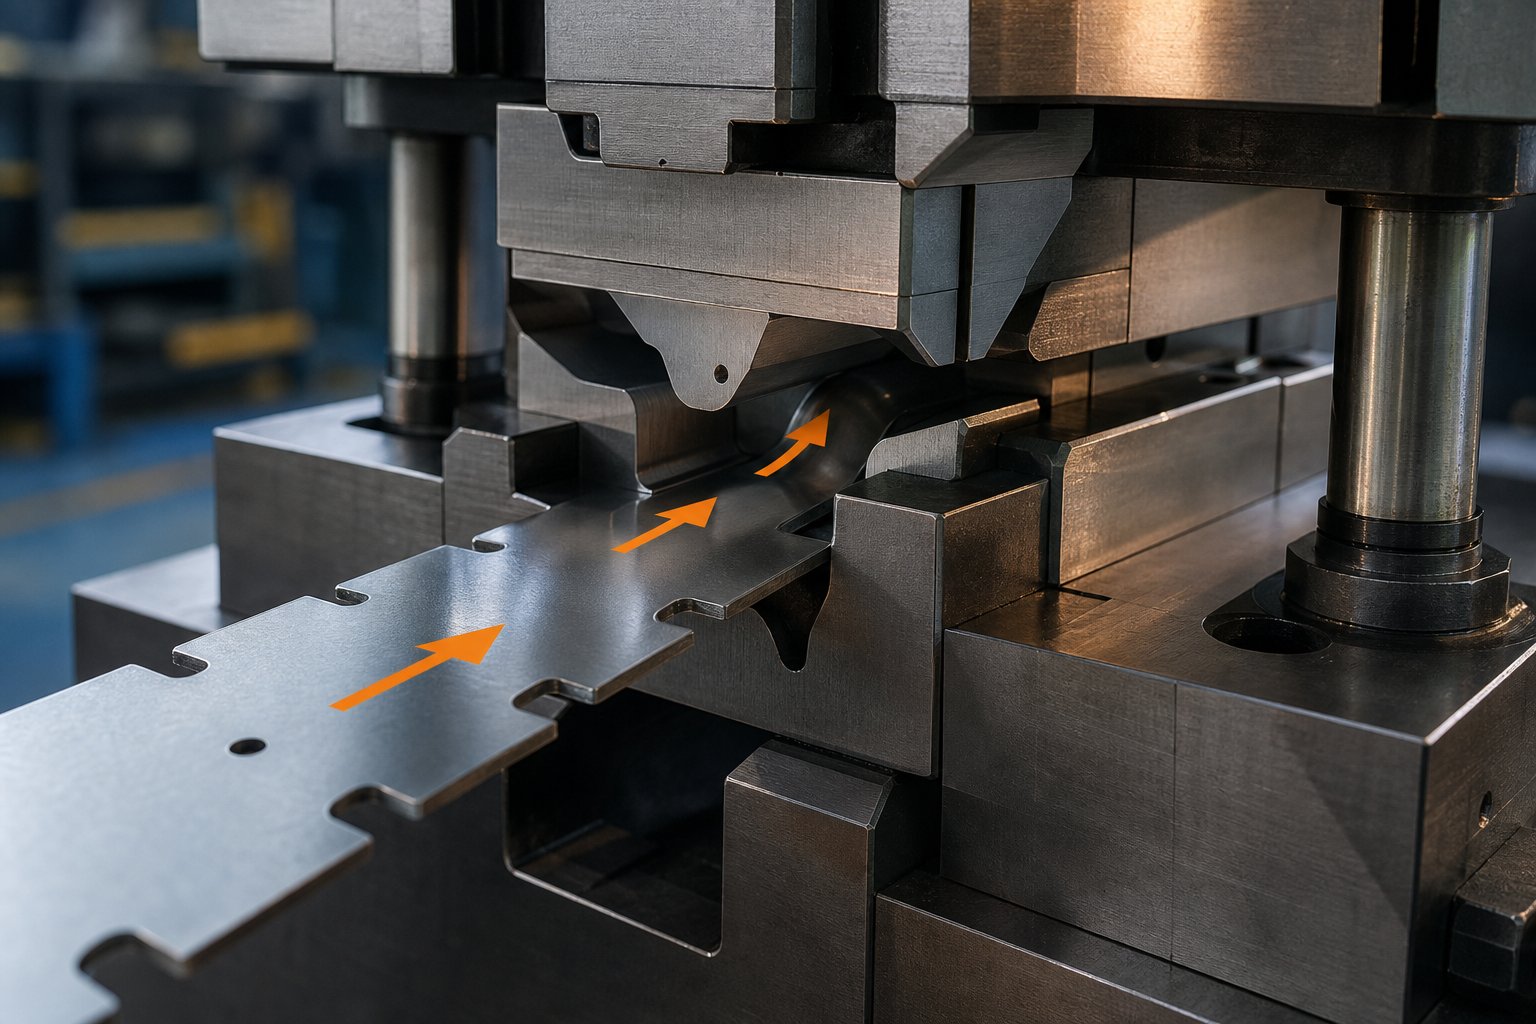
Μια εγκοπή παράκαμψης είναι μια σκόπιμη τομή σχεδιασμένη στην περιφέρεια μιας λωρίδας ή τεμαχίου που ρυθμίζει τον τρόπο με τον οποίο ρέει το φύλλο μετάλλου σε μια κοιλότητα μήτρας σφράγισης κατά τη διαμόρφωση. Σκεφτείτε το ως μια πύλη που ελέγχει την κυκλοφορία. Χωρίς αυτό, το υλικό ορμάει στη ζώνη διαμόρφωσης άνισα, δημιουργώντας ελαττώματα που καταστρέφουν το τελειωμένο μέρος.
Μια εγκοπή παράκαμψης είναι μια σκόπιμη ανάγλυφη τομή στην άκρη της λωρίδας ή στο όριο του τυφλού που ελέγχει την εισροή υλικού, αποτρέπει την παρεμβολή της μήτρας και επιτρέπει την προβλέψιμη κατανομή μετάλλων κατά τη διάρκεια των εργασιών σφράγισης.
Αυτές οι εγκοπές εξυπηρετούν διπλό σκοπό σε ένα καλούπι σφράγισης. Πρώτον, διαχειρίζονται την προώθηση της λωρίδας φορέα σε προοδευτικές μήτρες δημιουργώντας διάκενο ώστε τα προηγούμενα διαμορφωμένα χαρακτηριστικά να μπορούν να περάσουν από τους επόμενους σταθμούς χωρίς σύγκρουση. Δεύτερον, διέπουν την έλξη-στη συμπεριφορά κατά τη διαμόρφωση περιορίζοντας την ποσότητα υλικού που τροφοδοτείται στην κοιλότητα της μήτρας από συγκεκριμένες κατευθύνσεις. Ο ορισμός της σφράγισης μιας εγκοπής παράκαμψης, λοιπόν, υπερβαίνει μια απλή αποκοπή. Είναι μια συσκευή ελέγχου ροής-σχεδιασμένη στη διάταξη της ταινίας από το αρχικό στάδιο του σχεδιασμού.
Γιατί η εισροή υλικού έχει σημασία για την ποιότητα του ανταλλακτικού
Φανταστείτε να τραβάτε ένα τραπεζομάντιλο προς το κέντρο ενός τραπεζιού από όλες τις πλευρές ταυτόχρονα. Μερικές περιοχές συσσωρεύονται, άλλες τεντώνονται λεπτές. Το ίδιο συμβαίνει σε μια λειτουργία σφράγισης όταν η εισροή υλικού είναι ανεξέλεγκτη. Παρατηρείτε ζάρες όπου συμπιέζεται το υπερβολικό υλικό, σχίσιμο όπου τεντώνεται πολύ και ανομοιόμορφο πάχος τοιχώματος που διακυβεύει τη δομική ακεραιότητα.
Οι εργασίες βαθιάς-έλξης απαιτούν προσεκτικά ισορροπημένες δυνάμεις συγκράτησηςέλεγχος ροής υλικούστην κοιλότητα της μήτρας. Η δύναμη πρέπει να είναι αρκετά χαμηλή ώστε να επιτρέπει την έλξη-αλλά αρκετά υψηλή για να αποφευχθεί το τσαλάκωμα. Οι εγκοπές παράκαμψης δίνουν στους μηχανικούς ένα γεωμετρικό εργαλείο για να συμπληρώσουν αυτές τις δυνάμεις. Αφαιρώντας επιλεκτικά υλικό σε συγκεκριμένες θέσεις κατά μήκος της άκρης της λωρίδας, υπαγορεύουν πού και πόση λαμαρίνα εισέρχεται στη ζώνη διαμόρφωσης. Το αποτέλεσμα είναι προβλέψιμη κατανομή της τάσης, σταθερό πάχος τοιχώματος και μέρη που πληρούν τις ανοχές διαστάσεων χωρίς υπερβολικές δοκιμές και σφάλματα.
Η κατανόηση του τι είναι μια διαδικασία σφράγισης χωρίς να κατανοήσετε τον έλεγχο ροής υλικού είναι σαν να μαθαίνετε να οδηγείτε χωρίς να κατανοείτε το τιμόνι. Ο σκοπός των εγκοπών παράκαμψης στις μήτρες σφράγισης είναι ουσιαστικά η ακρίβεια, δίνοντας στον μηχανικό κατευθυντική εξουσία για την κίνηση του μετάλλου, έτσι ώστε κάθε σχηματισμένο χαρακτηριστικό να βγαίνει σωστά.
Πώς διαφέρουν οι εγκοπές παράκαμψης από άλλους τύπους εγκοπών
Οι εκτυπώσεις διάταξης λωρίδων για μήτρες σφράγισης λαμαρίνας μπορούν να δείξουν μισή ντουζίνα διαφορετικά χαρακτηριστικά εγκοπής και όλα μοιάζουν με μικρές εγκοπές με την πρώτη ματιά. Η σύγχυση είναι κατανοητή. Κάθε τύπος εγκοπής εξυπηρετεί έναν ξεχωριστό σκοπό, ωστόσο, και το να μπερδεύει κανείς το ένα με το άλλο κατά τον σχεδιασμό της διαδικασίας της μήτρας οδηγεί σε σφάλματα εργαλείων που εμφανίζονται ως σκραπ στο πάτωμα του καταστήματος.
Bypass Notches vs Relief Notches vs Pilot Notches
Κάθε εγκοπή σε ένα καλούπι σφράγισης υπάρχει για να λύσει ένα συγκεκριμένο πρόβλημα. Οι ανακουφιστικές εγκοπές μειώνουν τη συγκέντρωση πίεσης στις γραμμές κάμψης, ώστε το υλικό να διπλώνει καθαρά χωρίς να ραγίζει. Οι πιλοτικές εγκοπές δημιουργούν ανοίγματα που επιτρέπουν την είσοδο πιλότου πιλότου για ακριβή καταχώρηση λωρίδων από σταθμό σε σταθμό. Οι εγκοπές διάκενου εμποδίζουν την παρεμβολή μεταξύ παρακείμενων σταθμών, διατηρώντας έτσι τα διαμορφωμένα χαρακτηριστικά από τη σύγκρουση με τα εργαλεία καθώς η λωρίδα προχωρά. Οι εγκοπές παράκαμψης, αντίθετα, ρυθμίζουν ειδικά την εισροή υλικού κατά τη διαμόρφωση ή επιτρέπουν στα τμήματα λωρίδων να περνούν μέσα από σταθμούς χωρίς εμπλοκή.
Η κρίσιμη διάκριση είναι η λειτουργία. Όταν κοιτάζετε τι είναι μήτρες σε μια προοδευτική διαμόρφωση, θα παρατηρήσετε ότι οι εγκοπές πιλότου και βήματος ασχολούνται με την τοποθέτηση της ταινίας, ενώ οι εγκοπές παράκαμψης ασχολούνται με το πώς συμπεριφέρεται το μέταλλο κατά τη διάρκεια της ίδιας της διαδρομής διαμόρφωσης. ΕΝΑεγκοπή βήματος(μερικές φορές ονομάζεται γαλλική εγκοπή) κόβεται από τη μία ή και τις δύο άκρες της λωρίδας για να παρέχει μια σταθερή αναστολή που αποτρέπει την υπερβολική τροφοδοσία. Μια εγκοπή παράκαμψης, ωστόσο, έχει σχεδιαστεί για να ελέγχει ή να διακόπτει τη ροή υλικού σε μια κοιλότητα έλξης.
| Τύπος εγκοπής | Πρωτεύουσα Λειτουργία | Τυπική τοποθεσία | Επίδραση στη ροή υλικού |
|---|---|---|---|
| Παράκαμψη Notch | Ελέγχει την εισροή υλικού στις ζώνες διαμόρφωσης ή επιτρέπει στη λωρίδα να διέρχεται σταθμούς χωρίς εμπλοκή | Απογυμνώστε την άκρη δίπλα για να σχεδιάσετε ή να σχηματίσετε σταθμούς | Περιορίζει ή ανακατευθύνει άμεσα την κίνηση του μετάλλου στην κοιλότητα της μήτρας |
| Pitch (γαλλικά) Notch | Παρέχει σταθερή αναστολή για την αποφυγή υπερβολικής τροφοδοσίας και βοηθά στην καταχώρηση της ταινίας | Ένα ή και τα δύο άκρα λωρίδας στους σταθμούς έναρξης | Ελάχιστη άμεση επίδραση; κυρίως χαρακτηριστικό τροφοδοσίας και τοποθεσίας |
| Ανακουφιστική εγκοπή | Μειώνει τη συγκέντρωση της πίεσης στις γραμμές κάμψης για την αποφυγή ρωγμών | Γωνίες και διασταυρώσεις χαρακτηριστικών στροφών | Τοπική ανακούφιση από το στρες. δεν διέπει τη μετακίνηση υλικού χύδην |
| Pilot Notch | Υποδοχή εισαγωγής πιλότου για ακριβή τοποθέτηση της λωρίδας | Λωρίδα μεταφοράς ή σκραπ περιοχές μεταξύ των εξαρτημάτων | Κανένας; χρησιμεύει μόνο ως δυνατότητα εγγραφής |
| Εγκοπή εκκαθάρισης | Αποτρέπει την παρεμβολή σχηματισμένων χαρακτηριστικών στα γειτονικά εργαλεία | Κοντά σε προηγουμένως σχηματισμένη γεωμετρία σε σταθμούς κατάντη | Εμμεσος; αφαιρεί υλικό που διαφορετικά θα συγκρούονταν με εξαρτήματα μήτρας |
Θα παρατηρήσετε ότι μόνο η εγκοπή παράκαμψης έχει άμεση, σκόπιμη επίδραση στον τρόπο κατανομής του μετάλλου κατά τη διάρκεια της διαδρομής διαμόρφωσης. Τα άλλα εξαρτήματα της μήτρας σφράγισης που σχετίζονται με την εγκοπή εστιάζουν στον χειρισμό της ταινίας, την καταχώριση ή τη διαχείριση του στρες παρά στον ενεργό έλεγχο ροής.
Προσδιορισμός εγκοπών παράκαμψης στην τεκμηρίωση μήτρας
Σε μια εκτύπωση διάταξης λωρίδας, οι εγκοπές παράκαμψης εμφανίζονται συνήθως ως διαγραμμισμένες ή σκιασμένες ζώνες αποκοπής κατά μήκος της ακμής της ταινίας, τοποθετημένες ειδικά δίπλα σε σταθμούς διαμόρφωσης. Διακρίνονται από τις εγκοπές βήματος από τη θέση τους στην ακολουθία διεργασίας μήτρας. Οι εγκοπές βήματος εμφανίζονται στον πρώτο ή τον δεύτερο σταθμό και σχολιάζονται με μηνύματα προώθησης απόστασης. Οι εγκοπές παράκαμψης εμφανίζονται σε ή κοντά στους σταθμούς έλξης και σχηματισμού και οι σχολιασμοί τους αναφέρονται στην κατεύθυνση ροής του υλικού ή στο βάθος σχηματισμού αντί για το μήκος τροφοδοσίας.
Οι συνήθεις συμβάσεις σχολιασμού περιλαμβάνουν επεξηγήσεις διαστάσεων για το βάθος και το πλάτος της εγκοπής, που μερικές φορές εκφράζονται ως αναλογία προς το πάχος του υλικού. Οι μηχανικοί συχνά τα επισημαίνουν με σημειώσεις όπως "παράκαμψη" ή "εγκοπή ελέγχου ροής" στη διάταξη της ταινίας, μαζί με βέλη που υποδεικνύουν την κατεύθυνση της περιορισμένης έλξης-μέσα. Σε πιο λεπτομερή τεκμηρίωση για τύπους καλουπιών σφράγισης με σύνθετες ακολουθίες σχηματισμού, μπορείτε να βρείτε τις προδιαγραφές εγκοπής παράκαμψης σε ένα ξεχωριστό φύλλο διεργασίας που συνδέει κάθε εγκοπή με ένα συγκεκριμένο αποτέλεσμα προσομοίωσης σχηματισμού.
Κατά την εξέταση των σχεδίων συναρμολόγησης καλουπιών, αναζητήστε λεπτομέρειες εγκοπής παράκαμψης κοντά στον δακτύλιο έλξης ή στην επιφάνεια του συνδετικού υλικού και όχι κοντά στους τερματικούς σταθμούς τροφοδοσίας-. Αυτό το πλαίσιο θέσης είναι ο πιο γρήγορος τρόπος για να τα ξεχωρίσετε από τα χαρακτηριστικά του τόνου ή του πιλότου, ακόμη και πριν διαβάσετε το κείμενο του σχολιασμού.
Γνωρίζοντας ποια εγκοπή κάνει αυτό που κρατά τη συζήτηση μεταξύ των ομάδων σχεδιασμού, κατασκευής και δοκιμής στηριγμένη στην ίδια γλώσσα. Αυτή η κοινή κατανόηση γίνεται ιδιαίτερα σημαντική όταν αρχίσετε να εξερευνάτε πώς κάθε τύπος εγκοπής αλληλεπιδρά φυσικά με τη λαμαρίνα στο επίπεδο των κόκκων κατά τη διαμόρφωση.
Η φυσική του ελέγχου εισροής υλικών στις εγκοπές παράκαμψης
Μια εγκοπή σε μια εκτύπωση διάταξης λωρίδων είναι απλώς ένα σχήμα. Αλλά κατά τη διάρκεια της διαδρομής σχηματισμού, αυτό το σχήμα αλλάζει θεμελιωδώς τον τρόπο με τον οποίο συμπεριφέρεται το μέταλλο στο επίπεδο των κόκκων. Η κατανόηση της φυσικής πίσω από τις εγκοπές παράκαμψης στη διαμόρφωση λαμαρίνας διαχωρίζει τους μηχανικούς που σχεδιάζουν εγκοπές με δοκιμή και λάθος από εκείνους που τις κάνουν σωστά με την πρώτη δοκιμή.
Συμπεριφορά μετάλλων στο όριο εγκοπής κατά τη διάρκεια της κλήρωσης
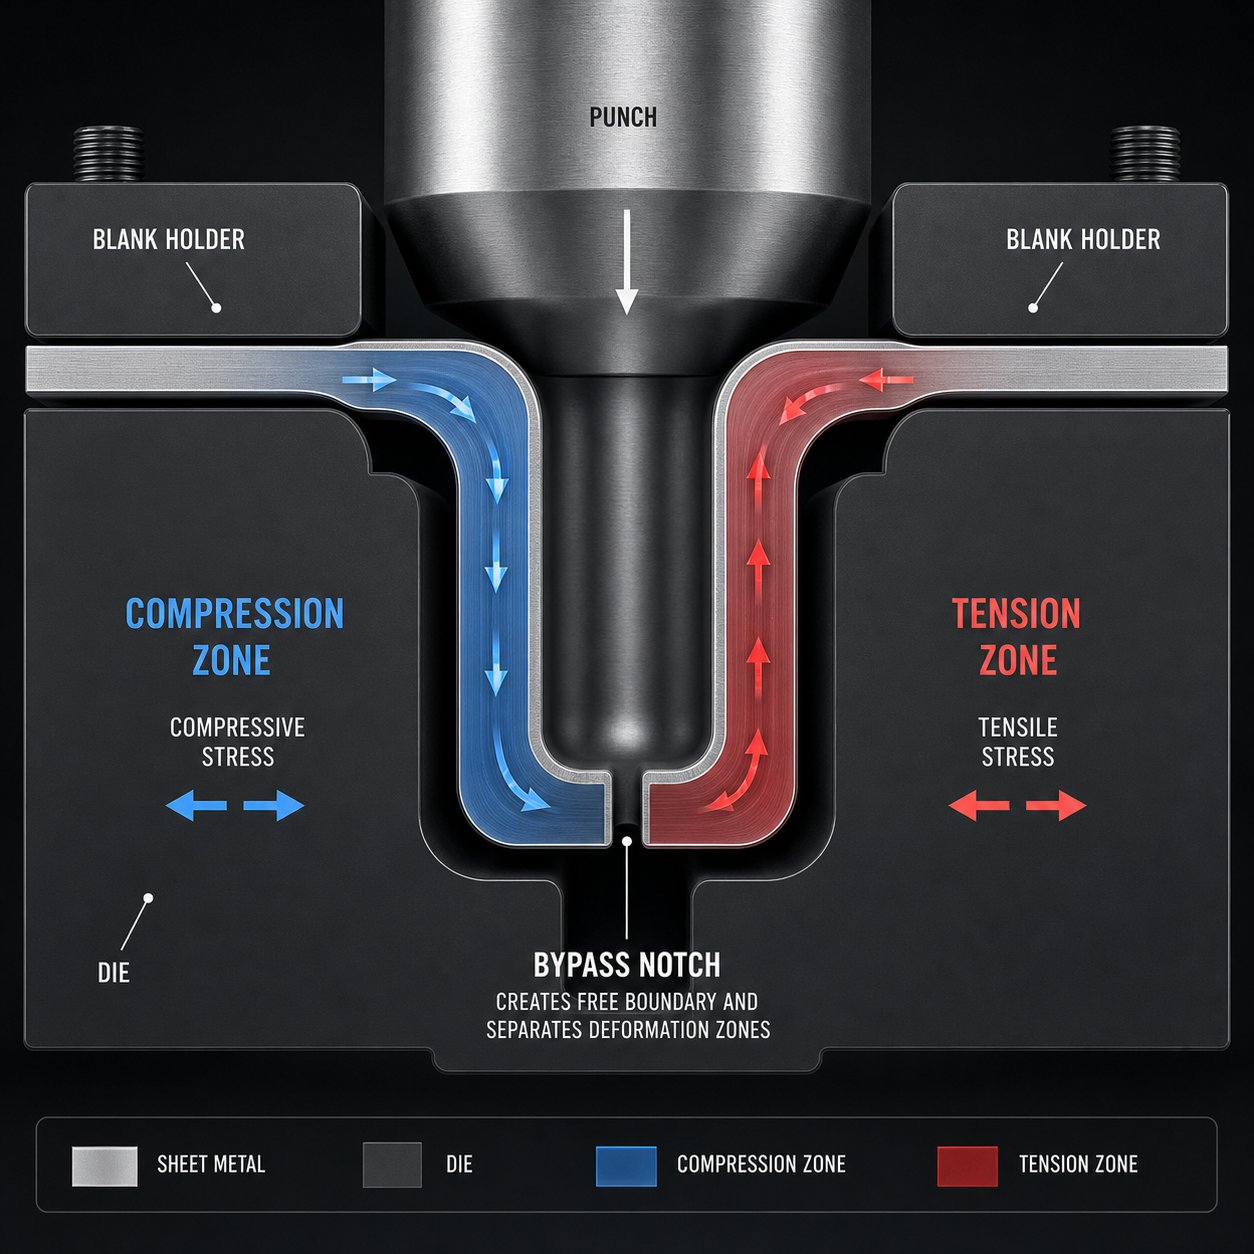
Φανταστείτε μια συνεχή κενή άκρη που τροφοδοτείται σε μια κοιλότητα έλξης. Κατά μήκος αυτής της αδιάλειπτης ακμής, το υλικό μεταδίδει τάσεις εφελκυσμού στεφάνης από τη μια περιοχή στην άλλη. Κάθε τμήμα της φλάντζας τραβάει τον γείτονά του, δημιουργώντας ένα συνδεδεμένο πεδίο τάσης που οδηγεί το υλικό προς τα μέσα προς τη διάτρηση. Η συμπιεστική περιφερειακή τάση συσσωρεύεται ταυτόχρονα και όταν υπερβαίνει το όριο λυγισμού του υλικού, σχηματίζονται ρυτίδες.
Μια εγκοπή παράκαμψης διακόπτει αυτό το συνεχές άκρο. Δημιουργεί ένα ελεύθερο όριο, ένα σημείο όπου η μετάδοση του στρες απλά σταματά. Το μέταλλο στη μία πλευρά της εγκοπής δεν μπορεί πλέον να «επικοινωνήσει» μηχανικά με το μέταλλο στην άλλη πλευρά. Σε επίπεδο κόκκου, αυτό σημαίνει ότι η κρυσταλλογραφική δομή σε κάθε πλευρά παραμορφώνεται ανεξάρτητα. Οι συμπιεστικές δυνάμεις που θα είχαν συσσωρευτεί σε όλο το πλάτος της φλάντζας περιορίζονται τώρα σε μικρότερες, πιο διαχειρίσιμες ζώνες.
Αυτή η διακοπή κάνει δύο πράγματα ταυτόχρονα κατά τη διάρκεια τουδιαδικασία σφράγισης μετάλλων. Ανακουφίζει από τη συσσώρευση συμπίεσης που προκαλεί ζάρες, μειώνοντας το μήκος της φλάντζας που δεν υποστηρίζεται. Και αποτρέπει την υπερβολική έλξη-από απομακρυσμένες περιοχές που διαφορετικά θα λεπτύνουν τον τοίχο πέρα από τα αποδεκτά όρια. Το όριο της εγκοπής ουσιαστικά λειτουργεί ως φράγμα καταπόνησης, απομονώνοντας τη μία ζώνη ροής από την επόμενη, έτσι ώστε κάθε τμήμα να αντλεί υλικό μόνο από τη δική του τοπική δεξαμενή.
Πώς το βάθος και η θέση εγκοπής καθορίζουν την κατανομή της τάσης
Οι βαθύτερες εγκοπές δημιουργούν πιο πλήρη απομόνωση μεταξύ γειτονικών ζωνών υλικού. Μια ρηχή εγκοπή μειώνει τη μετάδοση του στρες αλλά δεν την εξαλείφει εντελώς επειδή ο υπόλοιπος σύνδεσμος εξακολουθεί να φέρει κάποιο φορτίο μεταξύ των ζωνών. Μια βαθύτερη εγκοπή, που εκτείνεται περαιτέρω μέσα στη φλάντζα, στενεύει αυτόν τον σύνδεσμο έως ότου κάθε ζώνη συμπεριφέρεται σχεδόν ως ανεξάρτητο κενό κατά τη διαδικασία σφράγισης.
Η θέση μετράει εξίσου με το βάθος. Μια εγκοπή που τοποθετείται σε μια μετάβαση μεταξύ μιας βαθιάς-περιοχής τραβήγματος και μιας ρηχής-περιοχής φόρμας εμποδίζει τις υψηλές δυνάμεις έλξης σε μια περιοχή να λιμοκτονήσουν τη γειτονική περιοχή υλικού. Οι μηχανικοί που εργάζονται με αρνητικές και θετικές εγκοπές παράκαμψης σε μήτρες σφράγισης σχηματισμού λαμαρίνας χρησιμοποιούν τη θέση για να στοχεύσουν συγκεκριμένες συγκεντρώσεις παραμορφώσεων που αποκαλύπτονται με προσομοίωση σχηματισμού ή ανάλυση πλέγματος{4}}.
Οι μηχανικές επιδράσεις των σωστά τοποθετημένων εγκοπών παράκαμψης περιλαμβάνουν:
- Μειωμένη τάση τσαλακώματος λόγω μικρότερων τμημάτων φλάντζας που δεν υποστηρίζονται
- Ελεγχόμενη λέπτυνση τοίχων περιορίζοντας την απόσταση του υλικού από κάθε ζώνη
- Ομοιόμορφη κατανομή υλικού σε περίπλοκες γεωμετρίες τμημάτων
- Ελαχιστοποιήθηκε η διακύμανση του ελατηρίου, επειδή οι διαβαθμίσεις παραμόρφωσης παραμένουν σταθερές σε όλες τις περιοχές
Αυτά τα εφέ συνδυάζονται για να παράγουν σφραγισμένα μεταλλικά μέρη με προβλέψιμη ακρίβεια διαστάσεων και σταθερές μηχανικές ιδιότητες. Χωρίς εγκοπές παράκαμψης που διέπουν τη ροή στο οριακό επίπεδο, η ίδια γεωμετρία μερών θα απαιτούσε σημαντικά υψηλότερες δυνάμεις συνδετικού υλικού ή πιο επιθετικά σφαιρίδια έλξης για να επιτευχθούν ισοδύναμα αποτελέσματα, συχνά με κόστος αυξημένης φθοράς εργαλείου και μειωμένης χρήσης υλικού.
Η φυσική είναι ξεκάθαρη: η γεωμετρία των εγκοπών ελέγχει άμεσα την κατανομή των τάσεων. Αλλά η μετάφραση αυτής της αρχής σε πραγματικές διαστάσεις εργαλείων, η επιλογή του σωστού βάθους, πλάτους, ακτίνας και σχήματος προφίλ, απαιτεί μια δομημένη σχεδιαστική προσέγγιση που να λαμβάνει υπόψη τόσο τη γεωμετρία του μέρους όσο και τη συμπεριφορά του υλικού.
Παράκαμψη των παραμέτρων γεωμετρίας εγκοπής και σχεδίασης
Η γνώση ότι η γεωμετρία εγκοπής ελέγχει την κατανομή της τάσης είναι ένα πράγμα. Ο καθορισμός των ακριβών διαστάσεων για ένα σχέδιο μήτρας σφράγισης παραγωγής είναι μια άλλη πρόκληση. Κάθε γεωμετρική μεταβλητή που επιλέγετε, βάθος, πλάτος, σχήμα και ακτίνα γωνίας, αλλάζει την ισορροπία μεταξύ υπερβολικής εισροής υλικού και πολύ μικρής. Λάβετε τη γεωμετρία και ανταλλάσσετε τις ρυτίδες με σχίσματα ή το αντίστροφο.
Σχήμα εγκοπής και βάθος σε σχέση με το πάχος του υλικού
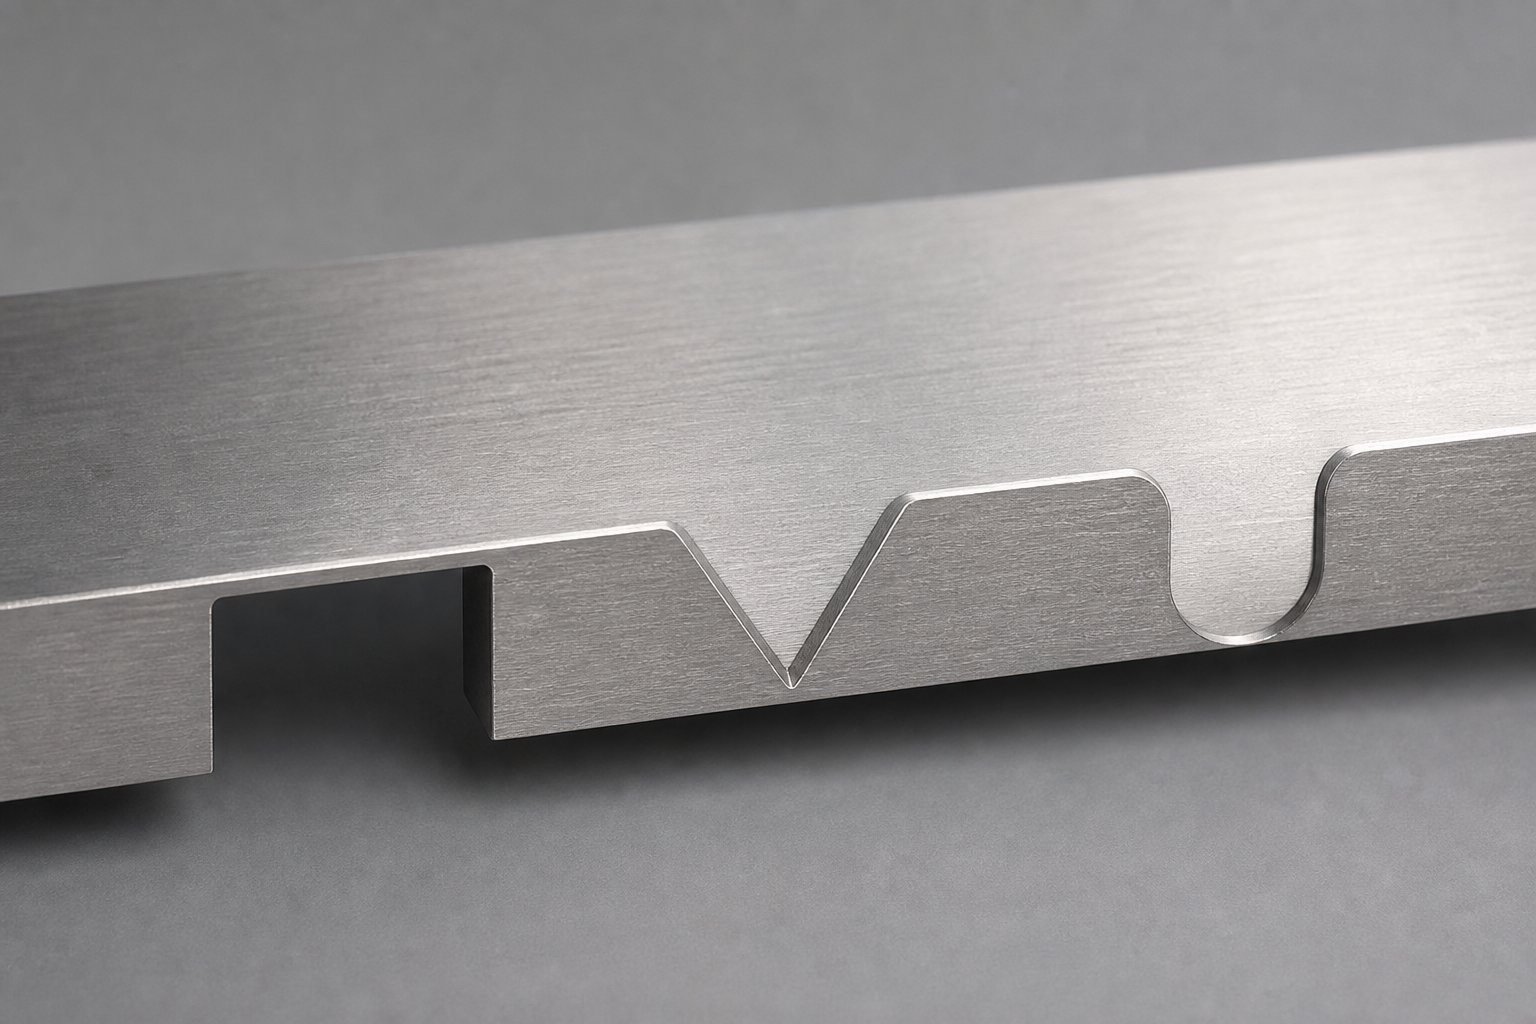
Τρία προφίλ εγκοπών κυριαρχούν στην πρακτική σχεδιασμού της μήτρας σφράγισης μετάλλων: ορθογώνιο,-σχήμα V και άκρο-(μερικές φορές ονομάζεται σχισμή-άκρο ή σχήμα U-). Κάθε ένα δημιουργεί μια διαφορετική κλίση περιορισμού ροής στην άκρη της λωρίδας.
- Ορθογώνιες εγκοπέςπαράγουν μια απότομη μετάβαση από πλήρες υλικό σε μηδενικό υλικό. Παρέχουν μέγιστο περιορισμό ροής στο ελάχιστο πλάτος εγκοπής, καθιστώντας τα αποτελεσματικά όταν ο χώρος στη λωρίδα είναι περιορισμένος. Η αντιστάθμιση είναι υψηλότερη συγκέντρωση πίεσης στις γωνίες των εγκοπών.
- εγκοπές σε σχήμα Vδημιουργήστε μια σταδιακή κλίση περιορισμού. Η ροή υλικού μειώνεται καθώς η εγκοπή διευρύνεται προς τη βάση της, δίνοντας στους μηχανικούς καλύτερο έλεγχο σχετικά με το πόσο γρήγορα μειώνεται η εισροή στη ζώνη διαμόρφωσης. Η γωνία εγκοπής διέπει άμεσα αυτήν την κλίση: ένα στενό V περιορίζει απότομα τη ροή, ενώ ένα ευρύ V δημιουργεί μια πιο ήπια μετάβαση.
- Ακτίνα-απολήξεις εγκοπέςσυνδυάζουν την απόδοση χώρου ενός ορθογώνιου προφίλ με μειωμένη συγκέντρωση τάσης στις γωνίες. Τα στρογγυλεμένα άκρα αντιστέκονται στην εκκίνηση ρωγμών κατά τη διαμόρφωση, καθιστώντας τα μια κοινή επιλογή για υλικά υψηλότερης- αντοχής.
Το βάθος εγκοπής καθορίζεται συνήθως σε σχέση με το βάθος τραβήγματος ή το πλάτος της λωρίδας. Ένα γενικό σημείο εκκίνησης στο σχεδιασμό σφράγισης τοποθετεί το βάθος της εγκοπής μεταξύ 50% και 100% του τοπικού βάθους τραβήγματος. Οι ρηχές εγκοπές περιορίζουν μερικώς τη ροή, επιτρέποντας κάποια μετάδοση υλικού πέρα από τα όρια. Οι βαθύτερες εγκοπές προσεγγίζουν την πλήρη απομόνωση, δημιουργώντας ανεξάρτητες ζώνες παραμόρφωσης όπως συζητήθηκε στην ενότητα της φυσικής παραπάνω.
Ανοχές διαστάσεων και κατευθυντήριες γραμμές για το μέγεθος
Ακούγεται πολύπλοκο; Βοηθά να χωριστούν οι αποφάσεις για το μέγεθος σε μεμονωμένες παραμέτρους, η καθεμία με τη δική της λογική σχεδιασμού. Ο παρακάτω πίνακας οργανώνει τις βασικές γεωμετρικές μεταβλητές που πρέπει να ελέγχουν οι μηχανικοί εργαλείων όταν καθορίζουν τις διαστάσεις της εγκοπής παράκαμψης για εφαρμογές σχεδιασμού σφράγισης μετάλλων.
| Παράμετρος | Σχεδιασμός | Επίδραση στη ροή υλικού |
|---|---|---|
| Πλάτος εγκοπής | Τουλάχιστον 1,5 έως 2 φορές το πάχος υλικού για την αποφυγή ρωγμών που προκαλείται από διάτμηση κατά τη διάρκεια του τυφώματος | Οι ευρύτερες εγκοπές διακόπτουν ένα μεγαλύτερο τμήμα της ακμής της φλάντζας, μειώνοντας την εισροή από μια ευρύτερη ζώνη |
| Βάθος εγκοπής | Συνήθως 50% έως 100% του τοπικού βάθους έλξης. βαθύτερα για πλήρη απομόνωση ζώνης | Ελέγχει τον τρόπο με τον οποίο αποσυνδέονται πλήρως οι γειτονικές ζώνες. Οι βαθύτερες εγκοπές εξαλείφουν τη μετάδοση υλικού μεταξύ-ζωνών |
| Γωνιακή ακτίνα | Ελάχιστη ακτίνα 0,5 φορές το πάχος του υλικού για την πρόληψη της έναρξης ρωγμών στις ρίζες των εγκοπών | Οι μεγαλύτερες ακτίνες κατανέμουν την τάση σε μια ευρύτερη περιοχή, μειώνοντας τη ρωγμή των άκρων χωρίς να μεταβάλλουν σημαντικά τον περιορισμό ροής |
| Αναλογία βάθους-προς-Πλάτος | Γενικά διατηρείται κάτω από το 3:1 για να διατηρείται η αντοχή της διάτρησης και να αποτρέπεται το σπάσιμο του εργαλείου εγκοπής | Οι υψηλότερες αναλογίες δημιουργούν στενές, βαθιές τομές που απομονώνουν έντονα τις ζώνες, αλλά κινδυνεύουν να αστοχήσουν τα εργαλεία και να σχηματιστούν γρέζια |
| Γωνία εγκοπής (τύπος V-) | Γωνίες μεταξύ 30 και 90 μοιρών ανάλογα με την επιθυμητή κλίση ροής | Οι στενότερες γωνίες δημιουργούν πιο απότομο περιορισμό ροής. Οι ευρύτερες γωνίες παράγουν σταδιακές μεταβάσεις κατάλληλες για ρηχά σχέδια |
| Ανοχή θέσης | Τυπικά διατηρείται εντός συν ή πλην 0,1 mm για να διατηρείται συνεπής συμπεριφορά ροής σε όλες τις σειρές παραγωγής | Η μετατόπιση θέσης μετακινεί το όριο παραμόρφωσης, προκαλώντας δυνητικά τοπική αραίωση ή ζάρες στη μία πλευρά |
Αυτές οι τιμές χρησιμεύουν ως σημεία εκκίνησης. Οι πραγματικές διαστάσεις εξαρτώνται από τη γεωμετρία του εξαρτήματος, την ποιότητα του υλικού και τα αποτελέσματα της προσομοίωσης σχηματισμού. Η βασική αρχή είναι ότι κάθε παράμετρος αλληλεπιδρά με τις άλλες. Μια βαθιά εγκοπή με αιχμηρές γωνίες σε υλικό υψηλής- αντοχής θα σπάσει, ενώ μια ρηχή εγκοπή με γενναιόδωρες ακτίνες σε ένα μαλακό υλικό μπορεί να μην περιορίζει αρκετά τη ροή στην ύλη.
Θετικές έναντι αρνητικών εγκοπών παράκαμψης
Όταν οι μηχανικοί συζητούν αρνητικές και θετικές εγκοπές παράκαμψης μήτρες σφράγισης λαμαρίνας, η διάκριση καθορίζεται σε ποια κατεύθυνση εκτείνεται η γεωμετρία της εγκοπής σε σχέση με την ονομαστική άκρη της λωρίδας.
Αρνητικές εγκοπές παράκαμψηςαφαιρέστε το υλικό προς τα μέσα από την άκρη της λωρίδας. Η εγκοπή κόβει στο όριο του φορέα ή του κενού, μειώνοντας το τοπικό πλάτος της λωρίδας. Αυτή είναι η πιο κοινή διαμόρφωση επειδή απαιτεί μόνο μια απλή λειτουργία διάτρησης για τη δημιουργία της αποκοπής. Οι αρνητικές εγκοπές λειτουργούν καλά όταν η διάταξη της λωρίδας παρέχει αρκετό πλάτος φορέα για να απορροφήσει την αφαίρεση του υλικού χωρίς να διακυβεύεται η σταθερότητα τροφοδοσίας.
Θετικές εγκοπές παράκαμψηςπροσθέστε υλικό προς τα έξω πέρα από την ονομαστική άκρη της λωρίδας. Αντί να κόβεται, το κενό ή η λωρίδα αναπτύσσεται με επιπλέον υλικό που εκτείνεται πέρα από το σημείο που διαφορετικά θα ήταν η άκρη. Κατά τη διαμόρφωση, αυτό το προστιθέμενο υλικό λειτουργεί ως τοπική δεξαμενή που τροφοδοτείται στην κοιλότητα της μήτρας με ελεγχόμενο τρόπο. Οι θετικές εγκοπές προτιμώνται όταν η λωρίδα είναι ήδη στο ελάχιστο πλάτος φορέα και κανένα άλλο υλικό δεν μπορεί να αφαιρεθεί χωρίς να εξασθενήσει η ταινία.
Η επιλογή μεταξύ αρνητικών και θετικών εγκοπών παράκαμψης σε μια μήτρα σφράγισης λαμαρίνας εξαρτάται από τρεις παράγοντες: διαθέσιμο πλάτος λωρίδας, απαιτούμενη αντοχή φορέα για τροφοδοσία και κατεύθυνση ροής υλικού που θέλετε να ενθαρρύνετε ή να περιορίσετε. Στην πράξη, πολλές σύνθετες διατάξεις προοδευτικής μήτρας χρησιμοποιούν συνδυασμό και των δύο τύπων σε διαφορετικούς σταθμούς για την εξισορρόπηση του ελέγχου ροής με την ακεραιότητα της λωρίδας σε όλη την ακολουθία διαμόρφωσης.
Η γεωμετρία από μόνη της δεν καθορίζει πώς λειτουργεί μια εγκοπή παράκαμψης στην παραγωγή. Οι ίδιες διαστάσεις συμπεριφέρονται διαφορετικά στον μαλακό χάλυβα από ό,τι στο αλουμίνιο ή τον ανοξείδωτο χάλυβα, γι' αυτό και οι ιδιότητες του υλικού πρέπει να λαμβάνονται υπόψη σε κάθε απόφαση για το μέγεθος της εγκοπής.
Πώς ο τύπος υλικού επηρεάζει τις αποφάσεις σχεδίασης εγκοπής παράκαμψης
Μια ορθογώνια εγκοπή βάθους 2 mm που λειτουργεί άψογα σε μαλακό χάλυβα μπορεί να σπάσει μια λωρίδα από ανοξείδωτο χάλυβα ή να μην περιορίσει τη ροή σε ένα μαλακό κράμα χαλκού. Οι ιδιότητες του υλικού, συγκεκριμένα η αντοχή στην απόδοση, ο ρυθμός σκλήρυνσης εργασίας και η ολκιμότητα, υπαγορεύουν πόσο επιθετικά μπορείτε να κόψετε και να διατηρήσετε μια καθαρή άκρη κατά την παραγωγή. Η επιλογή γεωμετρίας εγκοπής παράκαμψης χωρίς να λάβετε υπόψη το συγκεκριμένο κράμα είναι σαν να προσδιορίζετε το μέγεθος ενός συστήματος πέδησης χωρίς να γνωρίζετε το βάρος του οχήματος.
Ποιότητες χάλυβα και οι επιπτώσεις τους στο σχεδιασμό εγκοπής
Ο μαλακός χάλυβας (συνήθως στην περιοχή αντοχής διαρροής από 200 έως 300 MPa) συμπεριφέρεται προβλέψιμα κατά τη διάρκεια εργασιών σφράγισης φύλλου χάλυβα. Το σχετικά χαμηλό σημείο διαρροής και η υψηλή επιμήκυνσή του σημαίνουν ότι το υλικό ρέει εύκολα στην κοιλότητα της μήτρας και τα τυπικά βάθη εγκοπών από 50% έως 100% του βάθους τραβήγματος λειτουργούν όπως αναμένεται. Ο μαλακός χάλυβας ψυχρής έλασης προσφέρει μια ομοιόμορφη δομή κόκκων που ανταποκρίνεται σταθερά στην τοποθέτηση των εγκοπών, καθιστώντας το πιο εύκολο υλικό για την ανάπτυξη παραμέτρων εγκοπής παράκαμψης κατά την αρχική δοκιμή μήτρας.
Οι χάλυβες υψηλής-αντοχής χαμηλής-κράματος (HSLA) και οι προηγμένοι χάλυβες υψηλής-αντοχής (AHSS) αλλάζουν σημαντικά την εξίσωση. Αυτοί οι βαθμοί αντέχουν στην έλξη-περισσότερο λόγω της αυξημένης διαρροής και της αντοχής τους σε εφελκυσμό σε συνδυασμό μεσημαντικά υψηλότερα ποσοστά σκλήρυνσης. Όταν σφραγίζετε χάλυβα στην περιοχή 400 έως 800 MPa, το υλικό δεν θέλει να μετακινηθεί τόσο ελεύθερα στην κοιλότητα της μήτρας. Το αποτέλεσμα είναι ότι ο ισοδύναμος έλεγχος ροής απαιτεί συχνά μεγαλύτερες ή βαθύτερες εγκοπές σε σύγκριση με τον μαλακό χάλυβα. Οι εγκοπές παράκαμψης στο AHSS απαιτούν επίσης ιδιαίτερη προσοχή στην ποιότητα των άκρων, επειδή αυτοί οι βαθμοί δείχνουν αυξημένη ευαισθησία σε κατάγματα που προκαλούνται από τις ακμές-. Οι οδηγίες διαμόρφωσης AHSS σημειώνουν συγκεκριμένα ότι οι εγκοπές παράκαμψης που τοποθετούνται σε άκρα τάνυσης ή συμπίεσης μπορούν να λειτουργήσουν ως ανυψωτικά πίεσης, οδηγώντας σε σπασίματα των άκρων κατά τη διάρκεια εργασιών έλξης ή φλάντζας.
Ο ανοξείδωτος χάλυβας προσθέτει μια άλλη μεταβλητή: υψηλή σκλήρυνση εργασίας. Οι ωστενιτικές ποιότητες όπως το 304 σκληραίνουν γρήγορα κατά τη διαμόρφωση, πράγμα που σημαίνει ότι το υλικό σκληραίνει καθώς ρέει πέρα από το όριο της εγκοπής. Τα βάθη των εγκοπών μπορεί να χρειαστεί να είναι ελαφρώς μεγαλύτερα από ό,τι για ισοδύναμους-ανθρακοχάλυβες αντοχής και οι ακτίνες των γωνιών θα πρέπει να είναι γενναιόδωρες για να αποτρέπεται η δημιουργία ρωγμών από το σκληρυμένο άκρο κάτω από τα υψηλά φορτία μορφοποίησης που είναι τυπικά των σταμπωτών εξαρτημάτων από χάλυβα.
Θέματα αλουμινίου και κράματος χαλκού
Η διαδικασία σφράγισης αλουμινίου παρουσιάζει μια διαφορετική σειρά προκλήσεων. Τα κράματα αλουμινίου έχουν γενικά χαμηλότερη επιμήκυνση κατά τη θραύση σε σύγκριση με τον μαλακό χάλυβα, και πολλές βαθμίδες με σκληρυμένη επεξεργασία (όπως το 6061-T6) είναι ιδιαίτερα επιρρεπείς σε ρωγμές άκρων. Αυτό σημαίνει ότι ο σχεδιασμός των εγκοπών παράκαμψης πρέπει να είναι πιο συντηρητικός: μικρότερα βάθη, μεγαλύτερα πλάτη εγκοπής και κυρίως μεγαλύτερες ακτίνες γωνίας για να κατανεμηθεί η πίεση μακριά από τη ρίζα της εγκοπής.
Η κατεύθυνση των κόκκων αλληλεπιδρά έντονα με τον προσανατολισμό της εγκοπής στο αλουμίνιο. Μια τομή εγκοπής κάθετα προς την κατεύθυνση κύλισης τοποθετεί τη συγκέντρωση τάσης του άκρου της εγκοπής κατά μήκος της ασθενέστερης διαδρομής θραύσης. Η περιστροφή της ευθυγράμμισης των εγκοπών ή η επιλογή κραμάτων με καλύτερη ολκιμότητα σταυρωτών-κόκκων (όπως το 5052-H32) μπορεί να μειώσει τον κίνδυνο ρωγμών χωρίς να θυσιάζει τον έλεγχο ροής. Το Springback είναι επίσης πιο έντονο στο αλουμίνιο, επομένως τα όρια καταπόνησης που προκαλούνται από εγκοπές μπορεί να μετατοπιστούν ελαφρώς μετά τη διαδρομή διαμόρφωσης, κάτι που σπάνια έχει σημασία στον χάλυβα, αλλά μπορεί να επηρεάσει την ακρίβεια διαστάσεων στα πάνελ αλουμινίου.
Τα κράματα χαλκού βρίσκονται στο αντίθετο άκρο του φάσματος. Η υψηλή ολκιμότητα και η χαμηλή σκλήρυνση εργασίας σημαίνουν ότι το υλικό ρέει εύκολα, μερικές φορές πολύ εύκολα. Η λιγότερο επιθετική γεωμετρία εγκοπής είναι συνήθως επαρκής, επειδή ακόμη και μια μέτρια εγκοπή δημιουργεί ουσιαστικό περιορισμό ροής σε ένα υλικό που προσφέρει μικρή αντίσταση στο να τραβήξει-από μόνο του. Ο κίνδυνος με τον χαλκό δεν είναι το ράγισμα στην εγκοπή αλλά μάλλον ο ανεπαρκής έλεγχος ροής εάν το βάθος της εγκοπής είναι μικρότερο.
Οι παρακάτω ειδικές προσαρμογές υλικού- βοηθούν στην καθοδήγηση της σχεδίασης εγκοπής παράκαμψης σε κοινές οικογένειες κραμάτων:
- Χαλυβδοσίδηρος:Τυπικά βάθη εγκοπών και ακτίνες γωνίας. επικεντρωθείτε στην ακρίβεια της θέσης παρά στην κατάσταση της ακμής
- HSLA και AHSS:Αυξήστε το βάθος της εγκοπής κατά 10% έως 25% σε τιμές μαλακού χάλυβα. Χρησιμοποιήστε προφίλ με άκρο ακτίνας-για να μειώσετε τον κίνδυνο θραύσης της άκρης. διατηρήστε σφιχτό έλεγχο γρεζιών στα άκρα των εγκοπών
- Ανοξείδωτο ατσάλι:Γενναιόδωρες ακτίνες γωνίας (ελάχιστο 1x πάχος υλικού). ευθύνεται για την ταχεία σκλήρυνση της εργασίας αυξάνοντας ελαφρά το βάθος της εγκοπής. γυαλίστε τις άκρες των εγκοπών για να αποτρέψετε την έναρξη ρωγμών
- Κράματα αλουμινίου:Μειώστε το βάθος της εγκοπής στο 40% έως 70% του βάθους τραβήγματος. Αυξήστε τις ακτίνες των γωνιών σε ελάχιστο πάχος υλικού 1,5x. ευθυγραμμίστε τις εγκοπές με την κατεύθυνση κύλισης όταν είναι δυνατόν για να αποφύγετε το χιαστί-κάταγμα των κόκκων
- Κράματα χαλκού:Μικρότερες εγκοπές επαρκείς για τον έλεγχο της ροής. τυπικές γωνιακές ακτίνες αποδεκτές λόγω υψηλής ολκιμότητας. παρακολουθήστε για υπερβολική έλξη-και όχι για ρωγμές
Κάθε υλικό απαιτεί να επικυρώνετε τη γεωμετρία των εγκοπών μέσω προσομοίωσης μορφοποίησης ή δοκιμής πρωτότυπου προτού δεσμευτείτε για την παραγωγή εργαλείων. Οι παραπάνω παράμετροι χρησιμεύουν ως σημεία εκκίνησης και όχι ως τελικές διαστάσεις. Η επιβεβαίωση του πραγματικού-κόσμου γίνεται ακόμη πιο κρίσιμη όταν λάβετε υπόψη ότι η στρατηγική τοποθέτησης εγκοπής παράκαμψης διαφέρει όχι μόνο από το υλικό, αλλά από τον τύπο της μήτρας και τη σειρά σταθμών στη συνολική διάταξη της ταινίας.
Παράκαμψη στρατηγικής τοποθέτησης εγκοπής σε προοδευτικές διατάξεις καλουπιών
Η επιλογή υλικού σάς λέει πόσο επιθετική μπορεί να είναι η γεωμετρία των εγκοπών σας. Αλλά το πού βρίσκεται αυτή η εγκοπή στη διάταξη της ταινίας και σε ποιο σταθμό κόβεται, καθορίζει εάν λύνει πραγματικά το πρόβλημα ροής ή δημιουργεί ένα νέο. Η στρατηγική τοποθέτησης είναι όπου η μηχανική διάταξης λωρίδων, η λογική της ακολουθίας σχηματισμού και οι αποφάσεις εργαλείων σταδίου συγκλίνουν σε ένα ενιαίο συντονισμένο σχέδιο.
Στρατηγική διάταξης λωρίδων και αλληλουχία σταθμών
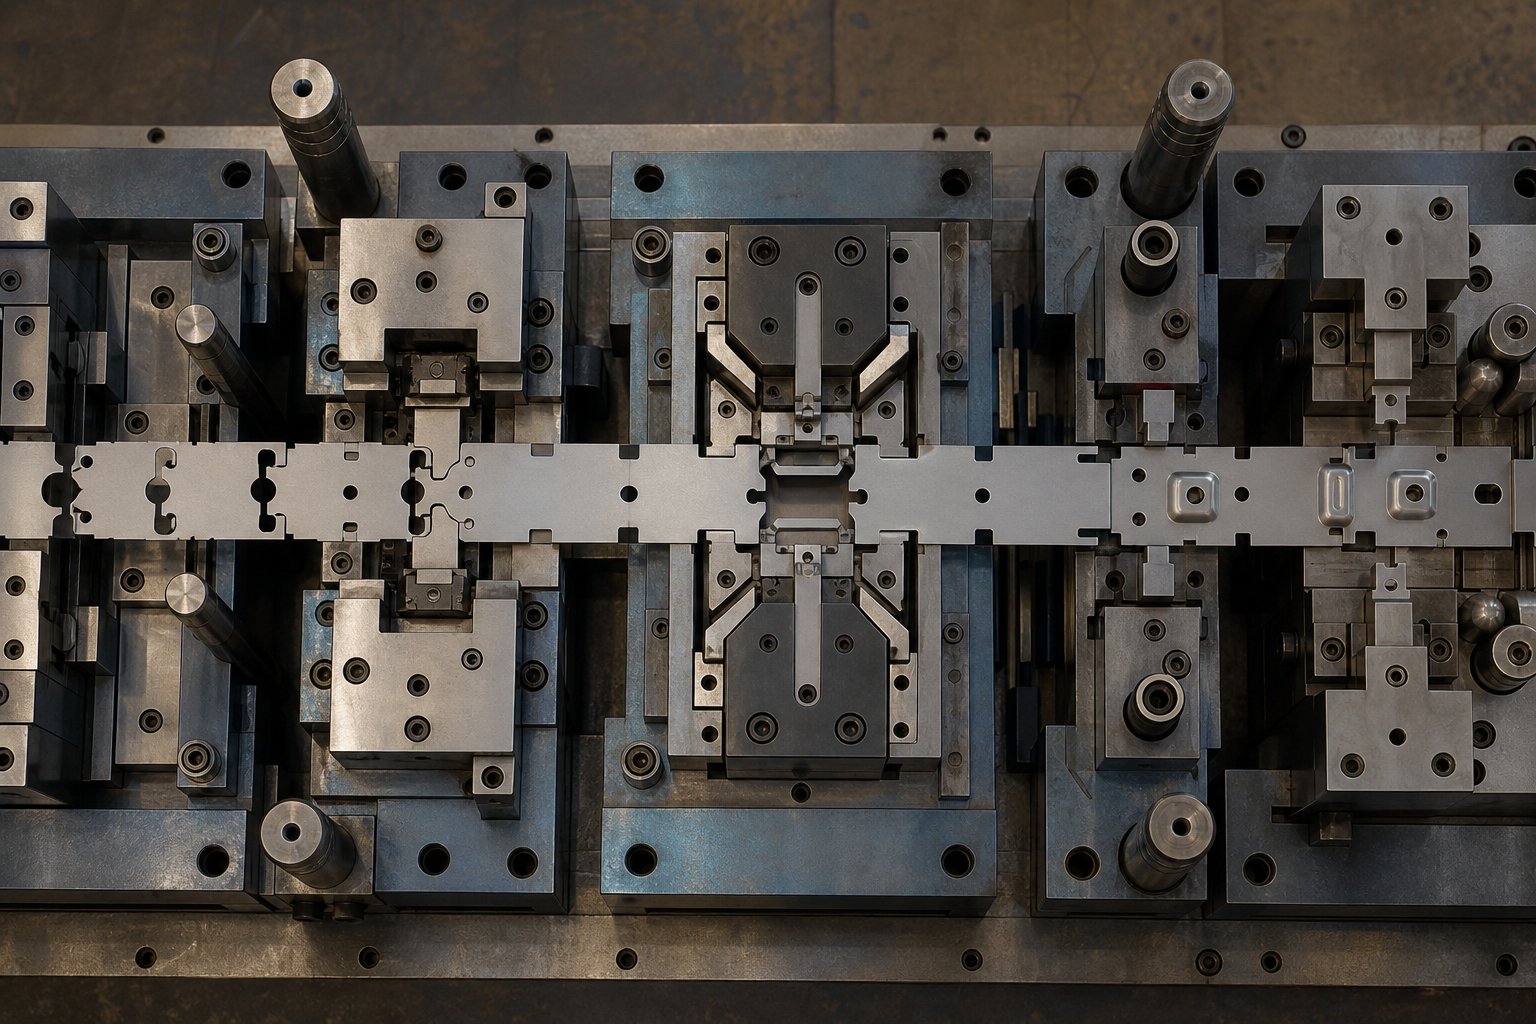
Η τοποθέτηση εγκοπής παράκαμψης ξεκινά με μια απλή ερώτηση: ποιοι σταθμοί χρειάζονται εντοπισμένο έλεγχο ροής υλικού και από ποιους σταθμούς πρέπει να διέρχεται η ταινία χωρίς παρεμβολές; Οι μηχανικοί απαντούν σε αυτό χαρτογραφώντας ολόκληρη την ακολουθία σχηματισμού και εντοπίζοντας δύο κατηγορίες αναγκών.
Η πρώτη κατηγορία είναι η διαχείριση ταινιών μεταφοράς. Στα καλούπια προοδευτικής σφράγισης, η λωρίδα πρέπει να προωθείται μέσα από κάθε σταθμό χωρίς προηγουμένως σχηματισμένα χαρακτηριστικά να συγκρούονται με γροθιές, επιθέματα πίεσης ή να σχηματίζουν ένθετα. Οι εγκοπές παράκαμψης που κόβονται σε προηγούμενους σταθμούς δημιουργούν διάκενο έτσι ώστε οι ανυψωμένες φλάντζες, τα ανάγλυφα χαρακτηριστικά ή τα κομμένα προφίλ να μπορούν να ταξιδεύουν προς τα κάτω με ασφάλεια. Αυτές οι εγκοπές έχουν μέγεθος για διάκενο, όχι για έλεγχο ροής. Το βάθος και το πλάτος τους καθορίζονται από το ύψος και το αποτύπωμα του διαμορφωμένου χαρακτηριστικού που πρέπει να φιλοξενήσουν.
Η δεύτερη κατηγορία είναι ο έλεγχος ροής σχηματισμού. Εδώ, η εγκοπή περιορίζει ή ανακατευθύνει ενεργά την κίνηση του υλικού κατά τη διάρκεια της έλξης ή της διαδρομής φόρμας. Η τοποθέτηση εξαρτάται από τις περιοχές της φλάντζας που παρουσιάζουν υπερβολική εισροή (προκαλώντας ρυτίδες) ή ανεπαρκή εισροή (προκαλώντας σχίσματα). Οι μηχανικοί συνήθως αναγνωρίζουν αυτές τις περιοχές μέσω της προσομοίωσης μορφοποίησης και στη συνέχεια τοποθετούν εγκοπές σε σταθμούς αμέσως πριν ή που συμπίπτουν με τη λειτουργία διαμόρφωσης.
Η λογική της αλληλουχίας ακολουθεί έναν απλό κανόνα: κόψτε την εγκοπή παράκαμψης όσο το δυνατόν νωρίτερα στην εξέλιξη της ταινίας χωρίς να εξασθενήσετε τον φορέα για λειτουργίες ανάντη. Το κόψιμο πολύ αργά σημαίνει ότι το υλικό έχει ήδη δεσμευτεί σε κατάσταση πίεσης που η εγκοπή δεν μπορεί να διορθώσει. Η πολύ πρώιμη κοπή κινδυνεύει να αποσταθεροποιήσει τη λωρίδα πριν φτάσει σε κρίσιμους σταθμούς διαμόρφωσης. Οι περισσότερες διατάξεις λωρίδων τοποθετούν τις εργασίες κοπής εγκοπής παράκαμψης έναν έως τρεις σταθμούς μπροστά από τον σταθμό διαμόρφωσης που εξυπηρετούν.
Progressive Dies vs Transfer Dies vs Single-Εφαρμογές σταθμού
Ο τύπος καλουπιού αλλάζει ριζικά τον τρόπο λειτουργίας των εγκοπών παράκαμψης. Στις προοδευτικές μήτρες σφράγισης μετάλλων, οι εγκοπές εξυπηρετούν τον διπλό ρόλο της απόστασης της λωρίδας και του ελέγχου ροής, επειδή το εξάρτημα παραμένει προσαρτημένο σε μια λωρίδα φορέα καθ' όλη τη διάρκεια της διαδικασίας. Κάθε σταθμός από τον οποίο διέρχεται η λωρίδα είναι ένα πιθανό σημείο παρεμβολής, επομένως η τοποθέτηση εγκοπών πρέπει να λαμβάνει υπόψη την πλήρη διαδρομή κατάντη.
Η σφράγιση μεταφοράς λειτουργεί διαφορετικά. Το κενό διαχωρίζεται από τη λωρίδα νωρίς και στη συνέχεια μεταφέρεται μηχανικά μεταξύ σταθμών ως ελεύθερο μέρος. Οι εγκοπές παράκαμψης στις μήτρες μεταφοράς εστιάζουν σχεδόν αποκλειστικά στον έλεγχο ροής κενών-ακμών κατά τη διάρκεια μεμονωμένων εργασιών διαμόρφωσης. Δεν υπάρχει λωρίδα φορέα για διαχείριση, επομένως η λειτουργία εκκαθάρισης εξαφανίζεται εντελώς. Η γεωμετρία της εγκοπής αφορά καθαρά τον έλεγχο του τρόπου με τον οποίο το υλικό στην κενή περιφέρεια τροφοδοτείται στην κοιλότητα έλξης.
Οι μήτρες ενός-σταθμού αντιπροσωπεύουν την απλούστερη περίπτωση. Εισέρχεται ένα μόνο κενό, πραγματοποιείται μία λειτουργία διαμόρφωσης και το εξάρτημα εξέρχεται. Οι εγκοπές παράκαμψης εδώ σχεδιάζονται απευθείας στο κενό σχήμα ανάπτυξης, τοποθετημένες με βάση την έξοδο προσομοίωσης σχηματισμού χωρίς να λαμβάνεται υπόψη η ακολουθία πολλών-σταθμών.
Οι μήτρες σφράγισης αυτοκινήτων χρησιμοποιούν συχνά διαμορφώσεις μεταφοράς για μεγάλα πάνελ αμαξώματος, όπου η τοποθέτηση εγκοπής παράκαμψης κατά μήκος της κενής ακμής ελέγχει το υλικό που τραβιέται- σε περίπλοκες καμπυλότητες. Αντίθετα, οι μικρότεροι βραχίονες και οι σύνδεσμοι του αυτοκινήτου λειτουργούν σε προοδευτικές μήτρες όπου η τοποθέτηση εγκοπών πρέπει να εξισορροπεί τον έλεγχο ροής και την προώθηση της ταινίας μέσω δεκάδων σταθμών.
| Τύπος μήτρας | Λειτουργία εγκοπής | Τυπική τοποθέτηση | Πολυπλοκότητα σχεδιασμού |
|---|---|---|---|
| Progressive Die | Διπλός ρόλος: διάκενο λωρίδας φορέα και έλεγχος ροής διαμόρφωσης | Ένας έως τρεις σταθμοί πριν από τη λειτουργία διαμόρφωσης. λωρίδα άκρη δίπλα σε ζώνες σχεδίασης | Υψηλό, πρέπει να συντονίζεται με την πλήρη ακολουθία σταθμών, τις θέσεις πιλότων και την ισχύ του φορέα |
| Μεταφορά Ζήτου | Κενός-έλεγχος ροής μόνο. δεν απαιτείται διαχείριση φορέα | Κενή περιφέρεια σε περιοχές που προσδιορίζονται με τον σχηματισμό προσομοίωσης ως υψηλού-κίνδυνου για σχισίματα ή ρυτίδες | Μέτρια, επικεντρωμένη στη μηχανική διαμόρφωσης χωρίς περιορισμούς εξέλιξης λωρίδων |
| Single-Station Die | Τοπικός περιορισμός ροής στο κενό όριο | Ενσωματωμένο σε κενό σχήμα ανάπτυξης. τοποθετημένα ανά προσομοίωση ή κύκλο-αποτελέσματα πλέγματος | Χαμηλή, μεμονωμένη λειτουργία χωρίς εξαρτήσεις σε πολλούς-σταθμούς |
Θα παρατηρήσετε ότι η πολυπλοκότητα του σχεδιασμού κλιμακώνεται άμεσα με τον αριθμό των σταθμών και την ανάγκη να διατηρηθεί η λωρίδα ανέπαφη. Οι προοδευτικές μήτρες απαιτούν την πιο επαναληπτική εργασία τοποθέτησης εγκοπής επειδή κάθε αλλαγή σε έναν σταθμό κυματίζει την υπόλοιπη διάταξη.
Εργασία με προσαρμοσμένες λύσεις Die για σύνθετες διατάξεις
Πολύπλοκες γεωμετρίες εξαρτημάτων, ειδικά εκείνες που συναντώνται σε μήτρες σφράγισης αυτοκινήτων και συνδέσμους πολλαπλών-χαρακτηριστικών, σπάνια υποχωρούν σε μια προσέγγιση τοποθέτησης με ένα πέρασμα. Η πραγματικότητα είναι επαναληπτική: προσομοίωση, ανασκόπηση χαρτών τάσης, προσαρμογή της θέσης ή του βάθους της εγκοπής, προσομοίωση ξανά. Κάθε κύκλος βελτιώνει την ισορροπία μεταξύ του ελέγχου ροής, της ισχύος φορέα και της απόστασης του σταθμού έως ότου η διάταξη είναι καθαρή.
Αυτή η επαναληπτική διαδικασία επωφελείται σημαντικά από τη συνεργασία με έμπειρους κατασκευαστές καλουπιών που ενσωματώνουν τη σχεδίαση εγκοπής παράκαμψης στην ευρύτερη ροή εργασιών μηχανικής διάταξης λωρίδων αντί να την αντιμετωπίζουν ως μεταγενέστερη σκέψη. Εξειδικευμένοι συνεργάτες εργαλείων όπωςΓΙΤΣΕΝπαρέχουν προσαρμοσμένες λύσεις μήτρας σφράγισης όπου η τοποθέτηση εγκοπών, η δομή μήτρας, η επιλογή εξαρτημάτων και η στρατηγική ροής υλικού αναπτύσσονται μαζί ως ενοποιημένο σύστημα. Η προσέγγισή τους καλύπτει όλο το εύρος των προκλήσεων εργαλείων σταδίου, από τη σχεδίαση διάτρησης και ανύψωσης έως τη βελτιστοποίηση απόστασης και τις προδιαγραφές εγκοπής παράκαμψης, διασφαλίζοντας ότι κάθε στοιχείο υποστηρίζει τα άλλα αντί να δημιουργεί συγκρούσεις κατάντη.
Για μηχανικούς που πλοηγούνται σε διατάξεις όπου η τοποθέτηση εγκοπών αλληλεπιδρά με στενά πλάτη φορέα, πολλαπλά βάθη σχηματισμού ή μικτές θετικές και αρνητικές διαμορφώσεις εγκοπής, η συνεργασία με έναν ειδικό εργαλείων συμπιέζει τον κύκλο επανάληψης. Αντί να λύνει κάθε μεταβλητή ανεξάρτητα και να ελπίζει ότι συγκλίνουν, η ολοκληρωμένη μηχανική μήτρας τις αντιμετωπίζει παράλληλα, μειώνοντας τους βρόχους δοκιμής και φτιάχνοντας γρηγορότερα τα εργαλεία παραγωγής-έτοιμα στο πάτωμα.
Η στρατηγική τοποθέτησης φέρνει τις εγκοπές σας στη σωστή τοποθεσία. Αλλά ακόμη και μια καλά τοποθετημένη εγκοπή-μπορεί να έχει χαμηλότερη απόδοση εάν οι συνθήκες παραγωγής μετατοπιστούν ή εάν οι αρχικές υποθέσεις σχεδιασμού παραλείπουν μια μεταβλητή. Εκεί μπαίνουν τα διαγνωστικά δοκιμαστικών δοκιμών, διαβάζοντας τα πραγματικά συμπτώματα εξαρτημάτων για να-ρυθμίσετε με ακρίβεια την απόδοση στην πρέσα.
Αντιμετώπιση προβλημάτων Die Tryout για προσαρμογές εγκοπής παράκαμψης
Μια διάταξη λωρίδων που φαίνεται τέλεια στην οθόνη μπορεί να παράγει ελαττωματικά εξαρτήματα την πρώτη φορά που χτυπά την πρέσα σφράγισης μήτρας. Η διακύμανση ιδιοτήτων υλικού μεταξύ των πηνίων, οι διαφορές τριβής από τις ασυνέπειες της λίπανσης και οι μικρές αποκλίσεις εργαλείων συνωμοτούν για να μετατοπίσουν την απόδοση της εγκοπής παράκαμψης μακριά από το προσομοιωμένο ιδανικό. Τα καλά νέα; Τα σχηματισμένα μέρη σας λένε ακριβώς τι φταίει, αν ξέρετε πώς να τα διαβάζετε.
Ανάγνωση συμπτωμάτων ποιότητας μέρους για τη διάγνωση προβλημάτων εγκοπής
Κάθε ελάττωμα κοντά σε ένα όριο εγκοπής παράκαμψης είναι ένα μήνυμα. Οι ρυτίδες, τα σκισίματα και οι διακυμάνσεις πάχους δείχνουν μια συγκεκριμένη αναντιστοιχία μεταξύ της γεωμετρίας των εγκοπών και της πραγματικής συμπεριφοράς του υλικού. Η διαγνωστική λογική είναι απλή: αντιστοιχίστε το σύμπτωμα με την υποκείμενη αιτία και, στη συνέχεια, εφαρμόστε τη στοχευμένη διόρθωση.
Σκεφτείτε το με αυτόν τον τρόπο. Εάν το υλικό ζαρώνει δίπλα σε μια εγκοπή παράκαμψης, η εγκοπή δεν είναι αρκετά βαθιά. Πάρα πολύ υλικό εξακολουθεί να ρέει πέρα από το όριο, συμπιέζεται στη φλάντζα και λυγίζει προς τα πάνω. Η εγκοπή δεν κατάφερε να απομονώσει τη ζώνη παραμόρφωσης, επομένως η περίσσεια λαμαρίνας εισέρχεται στην περιοχή διαμόρφωσης από μια περιοχή που δεν θα έπρεπε. ΩςΟ ΚατασκευαστήςΣημειώσεις, το τσαλακωμένο μέταλλο προκαλεί αντίσταση στη ροή, ειδικά όταν παγιδεύεται στο πλευρικό τοίχωμα, επιδεινώνοντας το αρχικό πρόβλημα σε ελαττώματα κατάντη.
Το σκίσιμο κοντά στην εγκοπή σηματοδοτεί την αντίθετη κατάσταση. Η εγκοπή είναι πολύ βαθιά ή πολύ φαρδιά, διακόπτοντας την παροχή υλικού στη ζώνη διαμόρφωσης. Το φύλλο εκτείνεται πέρα από το όριο επιμήκυνσής του επειδή κανένα πρόσθετο μέταλλο δεν μπορεί να εισέλθει από γειτονικές περιοχές. Η ζώνη σχηματισμού λιμοκτονεί, λεπταίνει και διασπάται.
Το ανομοιόμορφο πάχος τοιχώματος σε ένα διαμορφωμένο χαρακτηριστικό δείχνει την ασύμμετρη τοποθέτηση εγκοπής. Η μία πλευρά της ζώνης διαμόρφωσης δέχεται περισσότερο υλικό από την άλλη, δημιουργώντας ένα παχύ τοίχωμα όπου η εισροή είναι απεριόριστη και ένα λεπτό τοίχωμα όπου η εγκοπή-περιορίζει. Αυτή η ασυμμετρία προκαλεί επίσης τη συστροφή του εξαρτήματος κατά την επιστροφή του ελατηρίου, δημιουργώντας προβλήματα διαστάσεων που διαδίδονται μέσω της συναρμολόγησης.
- Ρυτίδες κοντά στο όριο της εγκοπής:Αιτία είναι το ανεπαρκές βάθος εγκοπής που επιτρέπει την υπερβολική εισροή υλικού. Διορθώστε αυξάνοντας το βάθος της εγκοπής σε βήματα των 0,5 mm έως ότου εξαφανιστούν οι ρυτίδες χωρίς να προκληθούν σκισίματα.
- Σκίσιμο ή σχίσιμο δίπλα στην εγκοπή:Αιτία είναι ο υπερβολικός περιορισμός της ροής που λιμοκτονεί τη ζώνη σχηματισμού του υλικού. Διορθώστε μειώνοντας το βάθος της εγκοπής ή διευρύνοντας τις γωνιακές ακτίνες της εγκοπής για να διευκολύνετε τη μετάβαση.
- Ανομοιόμορφο πάχος τοιχώματος σε όλο το τμήμα:Αιτία είναι η ασύμμετρη τοποθέτηση εγκοπών ή τα άνισα βάθη των εγκοπών στις αντίθετες πλευρές. Διορθώστε εξισορροπώντας τη γεωμετρία των εγκοπών και στις δύο πλευρές του άξονα τραβήγματος ή προσαρμόζοντας μεμονωμένα βάθη εγκοπών για να εξισορροπήσετε την εισροή.
- Ράγισμα άκρων που εκπέμπεται από το άκρο της εγκοπής:Αιτία είναι η ανεπαρκής ακτίνα γωνίας που δημιουργεί μια ανύψωση τάσης στο υλικό. Διορθώστε αναμειγνύοντας μια μεγαλύτερη ακτίνα στη ρίζα της εγκοπής, συνήθως αυξάνοντας σε 1,5 φορές το ελάχιστο πάχος υλικού.
- Ασυνεπή αποτελέσματα μεταξύ των σειρών παραγωγής:Η αιτία είναι η υποβάθμιση της κατάστασης της ακμής της εγκοπής από τη φθορά ή τη συσσώρευση. Διορθώστε επιθεωρώντας και-ακονίζοντας εκ νέου τα άκρα των εγκοπών σε έναν προγραμματισμένο κύκλο συντήρησης.
Η βασική αρχή από την πρακτική σφράγισης καλουπιών ακριβείας ισχύει εδώ: κάντε μία προσαρμογή κάθε φορά, μετρήστε το αποτέλεσμα και μετά αποφασίστε την επόμενη κίνηση. Η ταυτόχρονη αλλαγή πολλών μεταβλητών καθιστά αδύνατο να προσδιοριστεί ποια διόρθωση λειτούργησε πραγματικά.
Συνήθεις λειτουργίες αστοχίας από λανθασμένη σχεδίαση εγκοπής
Πέρα από τα συμπτώματα σε επίπεδο-μερικού επιπέδου, εμφανίζονται αρκετές καταστάσεις συστημικής αποτυχίας όταν ο σχεδιασμός της εγκοπής παράκαμψης δεν έχει το όριο. Αυτά τα προβλήματα τείνουν να εμφανίζονται όχι ως μεμονωμένα ελαττωματικά εξαρτήματα, αλλά ως χρόνια προβλήματα παραγωγής που επιμένουν σε ολόκληρες διαδρομές.
Οι εγκοπές είναι πολύ μικρές για τον έλεγχο της ροής.Μια χαμηλού μεγέθους εγκοπή φαίνεται ότι θα έπρεπε να λειτουργεί στην εκτύπωση διάταξης λωρίδας, αλλά αποτυγχάνει να διακόψει τη μετάδοση τάσεων πέρα από το όριο κατά τη διάρκεια της πραγματικής διαμόρφωσης. Ο υπολειπόμενος σύνδεσμος μεταξύ του άκρου της εγκοπής και της ακμής της κοιλότητας της μήτρας εξακολουθεί να φέρει αρκετό φορτίο ώστε να επιτρέπεται η κίνηση υλικού διασταύρωσης-ζώνης. Το αποτέλεσμα είναι ότι η εγκοπή υπάρχει φυσικά αλλά δεν συνεισφέρει τίποτα λειτουργικά. Το βλέπετε αυτό όταν τα τσαλακωμένα μοτίβα στο σχηματισμένο μέρος φαίνονται πανομοιότυπα με αυτό που θα περιμένατε χωρίς καθόλου εγκοπή.
Εγκοπές τοποθετημένες σε λάθος σταθμούς που δημιουργούν παρεμβολές.Μια εγκοπή παράκαμψης που κόβεται πολύ νωρίς στην εξέλιξη αποδυναμώνει τη λωρίδα φορέα πριν φτάσει σε κρίσιμους σταθμούς διαμόρφωσης, προκαλώντας αστάθεια τροφοδοσίας ή λυγισμό της λωρίδας κατά την προώθηση. Κόψτε πολύ αργά και το υλικό έχει ήδη τραβηχτεί στη ζώνη διαμόρφωσης προτού η εγκοπή μπορεί να το περιορίσει. Τα σφάλματα θέσης ακόμη και ενός σταθμού σε μια σφιχτή προοδευτική διάταξη μπορούν να μετατρέψουν μια λειτουργική εγκοπή είτε σε δομική αδυναμία είτε σε λάθος χρονισμού.
Λανθασμένη ευθυγράμμιση με την κατεύθυνση των κόκκων που προκαλεί απροσδόκητο ράγισμα.Όταν ένα άκρο εγκοπής ευθυγραμμίζεται κάθετα προς την κατεύθυνση κύλισης, η συγκέντρωση τάσης στη ρίζα βρίσκεται στην ασθενέστερη διαδρομή θραύσης μέσω της δομής των κόκκων. Αυτό είναι ιδιαίτερα προβληματικό σε εργασίες σφράγισης διάτρησης σε AHSS ή αλουμίνιο όπου η ολκιμότητα των άκρων είναι περιορισμένη. Τα εξαρτήματα μπορεί να λειτουργούν χωρίς προβλήματα στο ένα πηνίο και να ραγίζουν στο επόμενο, εάν ο προσανατολισμός των κόκκων ποικίλλει μεταξύ των παρτίδων υλικού.
Εγκοπές παράκαμψης κρούσεις σφράγισης σχηματισμού γρέζιων.Κάθε εγκοπή δημιουργείται με μια εργασία κοπής και κάθε εργασία κοπής παράγει κάποιο βαθμό γρέζια στην κομμένη άκρη. Όταν το ύψος του γρέζιου υπερβαίνει τα αποδεκτά όρια, η ανυψωμένη άκρη παρεμβαίνει στην επιφάνεια του συνδετικού υλικού κατά τη διαμόρφωση, δημιουργεί ανομοιόμορφη κατανομή πίεσης και μπορεί ακόμη και να χαράξει την επιφάνεια της μήτρας. Οι οδηγοί αντιμετώπισης προβλημάτων του κλάδου επιβεβαιώνουν ότι το διάκενο μεταξύ της διάτρησης και του καλουπιού ελέγχει άμεσα τη σοβαρότητα των γρεζιών και ότι το παράλογο διάκενο της μήτρας είναι μία από τις κύριες αιτίες του υπερβολικού σχηματισμού γρεζιών. Ειδικά για τις εγκοπές παράκαμψης, το γρέζι στην άκρη της εγκοπής λειτουργεί ως ένα εντοπισμένο ψηλό σημείο που διαταράσσει την ομοιόμορφη ροή υλικού που σχεδιάστηκε να δημιουργήσει η εγκοπή.
Αγορά-Τεχνικές προσαρμογής δαπέδου
Το Die tryout είναι το σημείο όπου η θεωρία συναντά την πραγματικότητα. Όταν τα διαμορφωμένα μέρη αποκαλύπτουν ελαττώματα που σχετίζονται με τις εγκοπές-, ο δοκιμαστής τεχνικός χρειάζεται πρακτικές τεχνικές σφράγισης μετάλλων για να τροποποιήσει τη γεωμετρία της εγκοπής χωρίς να ξαναχτίσει ολόκληρο το καλούπι. Οι ακόλουθες προσαρμογές αποτελούν τυπική πρακτική-του ορόφου του καταστήματος, που παρατίθενται από το λιγότερο επεμβατικό έως το πιο σημαντικό.
Τρίψιμο με εγκοπή για αύξηση βάθους.Η απλούστερη και πιο κοινή ρύθμιση. Χρησιμοποιώντας έναν μύλο με μήτρα ή έναν μύλο επιφανειών ακριβείας, ο τεχνικός αφαιρεί υλικό από την εγκοπή για να εμβαθύνει την τομή στη λωρίδα. Αυτό αυξάνει τον περιορισμό ροής σε αυτό το όριο. Η καλύτερη πρακτική είναι να τρίβετε σε μικρές αυξήσεις, συνήθως 0,25 έως 0,5 mm ανά επανάληψη, εκτελώντας ένα δοκιμαστικό πάνελ μετά από κάθε πέρασμα. Η λείανση είναι γρήγορη, αναστρέψιμη μόνο με συγκόλληση και αποτελεσματική για ακριβή ρύθμιση των εγκοπών-που είναι κοντά στο σωστό αλλά χρειάζονται ελαφρώς μεγαλύτερη απομόνωση μεταξύ των ζωνών.
Συγκόλληση και εκ νέου κατεργασία{0}}για τη μείωση του βάθους.Όταν μια εγκοπή είναι πολύ βαθιά, που σημαίνει ότι-περιορίζει τη ροή και προκαλεί σχίσιμο, η διόρθωση απαιτεί την προσθήκη υλικού πίσω στην εγκοπή. Ένας κατασκευαστής εργαλείων συγκολλά συμβατό μέταλλο πλήρωσης στην επιφάνεια διάτρησης και στη συνέχεια το μηχανουργεί ή το αλέθει στο επιθυμητό μειωμένο βάθος. Αυτό καθιστά αποτελεσματικά την εγκοπή πιο ρηχή, επιτρέποντας σε περισσότερο υλικό να διασχίσει το όριο κατά τη διαμόρφωση. Η συγκόλληση πρέπει να σκληρυνθεί σωστά για να αποφευχθούν ασυνέχειες σκληρότητας που θα προκαλούσαν πρόωρη φθορά στην ανακατασκευασμένη άκρη.
Επανατοποθέτηση μέσω αντικατάστασης ένθετου.Μερικές φορές το βάθος και το πλάτος της εγκοπής είναι σωστά αλλά η θέση είναι λάθος. Αντί να τροποποιήσουν ολόκληρο το παπούτσι με μήτρα, οι έμπειροι κατασκευαστές εργαλείων χρησιμοποιούν αντικαταστάσιμα ένθετα στο σταθμό κοπής εγκοπής. Το υπάρχον ένθετο αφαιρείται, ένα νέο υποβάλλεται σε μηχανική κατεργασία με τη διάτρηση εγκοπής να τοποθετείται στη διορθωμένη θέση και η μήτρα επανασυναρμολογείται. Αυτή η προσέγγιση διατηρεί τη δομή της μήτρας ανέπαφη, ενώ επιτρέπει την ακριβή ρύθμιση της θέσης, συχνά με μία μόνο μετατόπιση στην πρέσα σφράγισης της μήτρας.
Χρήση αποθέματος shim για επικύρωση γεωμετρικών αλλαγών πριν από μόνιμη τροποποίηση.Πριν από τη δέσμευση για οποιαδήποτε μόνιμη αλλαγή, η πρακτική έξυπνης δοκιμής χρησιμοποιεί απόθεμα ή προσωρινές τροποποιήσεις εργαλείων για να δοκιμάσει τη διόρθωση. Μια λεπτή στεφάνη που τοποθετείται πίσω από τη διάτρηση εγκοπής αλλάζει την αποτελεσματική προβολή της, προσομοιώνοντας μια αύξηση βάθους χωρίς λείανση. Το συγκολλητικό-υλικό με επένδυση στην επιφάνεια του συνδετικού κοντά στην εγκοπή μπορεί να προσομοιώσει την επίδραση μιας αλλαγής θέσης στη ροή του υλικού. Μόλις η επικυρωμένη γεωμετρία-παράγουν αποδεκτά μέρη, η μόνιμη τροποποίηση γίνεται με σιγουριά και όχι με εικασίες.
Σε όλη αυτή τη διαδικασία, η τεκμηρίωση έχει σημασία όσο και η σωματική εργασία. Κάθε ρύθμιση, η μετρούμενη διάστασή της και η ποιότητα του εξαρτήματος που προκύπτει θα πρέπει να καταγράφονται. Αυτά τα δεδομένα ανατροφοδοτούν τα μελλοντικά σχέδια, χτίζοντας θεσμική γνώση σχετικά με τον τρόπο με τον οποίο συγκεκριμένα υλικά και γεωμετρίες ανταποκρίνονται σε τροποποιήσεις εγκοπής. Αυτός ο βρόχος ανατροφοδότησης, που συνδέει την εμπειρία δοκιμής με αποφάσεις μηχανικής στο παρελθόν, είναι που μετατρέπει τις μεμονωμένες επιδιορθώσεις σε μια συστηματική ροή εργασιών-σε-σχεδίαση στην παραγωγή.
Από το σχέδιο στην παραγωγή
Αυτός ο βρόχος ανατροφοδότησης μεταξύ της εμπειρίας δοκιμής και των αποφάσεων ανάντη δεν συμβαίνει τυχαία. Απαιτεί μια δομημένη ροή εργασιών που ενσωματώνει τη μηχανική παράκαμψης εγκοπής στη διαδικασία κατασκευής μεταλλικής σφράγισης από την αρχή και όχι ως επιδιόρθωση της τελευταίας-λεπτής μετά την έναρξη του διαχωρισμού των εξαρτημάτων στην πρέσα.
Όταν οι εγκοπές παράκαμψης εισέρχονται στη διαδικασία σχεδίασης μήτρας
Ο σχεδιασμός της εγκοπής παράκαμψης ξεκινά κατά την ανάπτυξη της διάταξης λωρίδων, αφού κλειδώσει η γεωμετρία του τμήματος και η ακολουθία σχηματισμού. Δεν μπορείτε να αποφασίσετε πού να περιορίσετε τη ροή υλικού μέχρι να μάθετε ποιες περιοχές του τμήματος υφίστανται βαθύ τράβηγμα, ποιες υφίστανται τέντωμα και ποιες χρειάζονται απλώς διάκενο για την προώθηση της λωρίδας. Η ακολουθία των σημείων απόφασης ακολουθεί μια λογική αλυσίδα:
- Προσδιορισμός κρίσιμων περιοχών-ροών:Ελέγξτε τη γεωμετρία του εξαρτήματος για περιοχές που είναι επιρρεπείς σε ζάρες (υπερβολική εισροή) ή σχίσιμο (ανεπαρκής εισροή). Αυτές γίνονται υποψήφιες ζώνες για τοποθέτηση εγκοπών.
- Επιλέξτε τύπο εγκοπής και γεωμετρία:Επιλέξτε μεταξύ θετικών και αρνητικών εγκοπών με βάση το διαθέσιμο πλάτος της λωρίδας. Επιλέξτε το σχήμα του προφίλ (ορθογώνιο, V ή ακτίνα-άκρο) με βάση την ποιότητα υλικού και την επιθυμητή κλίση ροής.
- Καθορίστε την αλληλουχία σταθμών:Προσδιορίστε ποιος σταθμός κόβει την εγκοπή σε σχέση με τον σταθμό διαμόρφωσης που εξυπηρετεί. Τοποθετήστε το αρκετά νωρίς για να ελέγξετε τη ροή αλλά αρκετά αργά για να διατηρήσετε την ακεραιότητα του φορέα.
- Επικύρωση μέσω προσομοίωσης ή πρωτοτύπου:Εκτελέστε την προσομοίωση διαμόρφωσης για να επιβεβαιώσετε ότι η κατανομή των τάσεων πληροί τους στόχους με την προτεινόμενη διαμόρφωση εγκοπής.
- Ολοκλήρωση για εργαλεία παραγωγής:Δεσμεύστε τη γεωμετρία εγκοπής στα σχέδια συναρμολόγησης καλουπιών και παραγγείλετε ένθετα κοπής με βάση επικυρωμένες διαστάσεις.
Αυτή η ακολουθία αντικατοπτρίζει τον τρόπο με τον οποίο οι έμπειροι μηχανικοί προσεγγίζουν αυτό που βρίσκεται στον πυρήνα της κατασκευής: ένα σύστημα όπου κάθε χαρακτηριστικό πρέπει να δικαιολογεί την ύπαρξή του με έναν σαφή λειτουργικό σκοπό που συνδέεται με τη διαμόρφωση των αποτελεσμάτων.
Μέθοδοι Επικύρωσης και Μηχανική Τεκμηρίωση
Η προσομοίωση από μόνη της δεν εγγυάται την επιτυχία της παραγωγής. Η διαδικασία κατασκευής σφράγισης απαιτεί φυσική επικύρωση, επειδή οι μεταβλητές του πραγματικού κόσμου, όπως η τριβή, η παρτίδα παρτίδας υλικού και η εκτροπή της πίεσης είναι δύσκολο να μοντελοποιηθούν τέλεια. Οι μηχανικοί επικυρώνουν τα σχέδια εγκοπής παράκαμψης μέσω μιας πολυεπίπεδης προσέγγισης.
Η προσομοίωση σχηματισμού CAE χειρίζεται το πρώτο πέρασμα, εντοπίζοντας πιθανές ρωγμές, τσαλακώματα ή υπερβολική αραίωση σε ένα εικονικό περιβάλλον πριν από την κοπή οποιουδήποτε χάλυβα. Αυτή η ψηφιακή δοκιμή βελτιστοποιεί την κατανομή της πίεσης και τη γεωμετρία των εγκοπών, μειώνοντας σημαντικά το κόστος φυσικών δοκιμών-και-λάθους. Αφού η προσομοίωση επιβεβαιώσει την κατεύθυνση σχεδιασμού, η δοκιμή-μαλακών εργαλείων με πρωτότυπα ένθετα ελέγχει την πραγματική συμπεριφορά του μετάλλου υπό συνθήκες πίεσης. Οι επαναληπτικές προσαρμογές κατά τους γύρους επαλήθευσης T0 και T1-συντονίζουν με ακρίβεια τη γεωμετρία με βάση τις πραγματικές μετρήσεις επαναφοράς ελατηρίου και καταπόνησης.
Τα πρότυπα τεκμηρίωσης διασφαλίζουν ότι οι επικυρωμένες προδιαγραφές εγκοπής επιβιώνουν από τη μεταβίβαση από τη μηχανική στο κατάστημα. Οι λεπτομέρειες της εγκοπής παράκαμψης εμφανίζονται σε τρεις θέσεις σε ένα τυπικό πακέτο τεκμηρίωσης σφράγισης καλουπιών:
- Εκτυπώσεις διάταξης λωρίδων:Εμφάνιση θέσης εγκοπής, βάθους, πλάτους και αντιστοίχισης σταθμού με επεξηγήσεις διαστάσεων και βέλη κατεύθυνσης ροής
- Σχέδια συναρμολόγησης μήτρας:Αναλυτικά η γεωμετρία του ενθέτου κοπής με εγκοπή, η θέση τοποθέτησής του στο παπούτσι της μήτρας και οι προδιαγραφές απόστασης μεταξύ διάτρησης και μήτρας μήτρας
- Φύλλα διαδικασίας:Καταγράψτε επικυρωμένες διαστάσεις εγκοπής από τη δοκιμή, τυχόν προσαρμογές που έγιναν κατά τη διάρκεια του T0/T1 και τις προκύπτουσες μετρήσεις ποιότητας εξαρτημάτων που συνδέονται με κάθε διαμόρφωση
Αυτή η τεκμηρίωση κλείνει τον κύκλο μεταξύ μήτρων και πρακτικής σφράγισης. Όταν ένα μελλοντικό έργο χρησιμοποιεί παρόμοιο υλικό και γεωμετρία, οι μηχανικοί αντλούν επικυρωμένες παραμέτρους εγκοπής από αυτές τις εγγραφές αντί να ξεκινούν από το μηδέν. Με την πάροδο του χρόνου, η τεκμηρίωση γίνεται μια θεσμική βάση γνώσεων που επιταχύνει κάθε νέο πρόγραμμα.
Συνεργασία με Ειδικούς Εργαλείων για Σχεδιασμό-Βαριές εφαρμογές
Η ροή εργασίας που περιγράφεται παραπάνω ακούγεται γραμμική, αλλά σύνθετες γεωμετρίες τμημάτων τη μετατρέπουν σε επαναληπτική σπείρα. Πολλαπλές θέσεις εγκοπών αλληλεπιδρούν μεταξύ τους, οι περιορισμοί πλάτους φορέα περιορίζουν τις επιλογές σας και η συμπεριφορά ροής υλικού σε μία ζώνη επηρεάζει την κατανομή της τάσης σε γειτονικές ζώνες. Ο σχεδιασμός-βαρέων εφαρμογών, όπου η βελτιστοποίηση εγκοπής παράκαμψης, τα εξαρτήματα σφράγισης μετάλλων και η μηχανική κατασκευής καλουπιών απαιτούν ταυτόχρονη προσοχή, επωφελούνται από τη συνεργασία με εξειδικευμένους κατασκευαστές καλουπιών που διαχειρίζονται αυτές τις αλληλεπιδράσεις ως μέρος της βασικής ροής εργασιών τους.
Οι ειδικοί εργαλείων αρέσουνΓΙΤΣΕΝσυνδέστε τους μηχανικούς με προσαρμοσμένες λύσεις καλουπιών σφράγισης που αντιμετωπίζουν τον σχεδιασμό εγκοπής παράκαμψης ως ενσωματωμένο στοιχείο του συνολικού συστήματος καλουπιών. Το εύρος τους καλύπτει εξαρτήματα μήτρας, γροθιές, ανυψωτικά, βελτιστοποίηση απόστασης και στρατηγική ροής υλικού, όλα αναπτύχθηκαν μαζί έτσι ώστε οι αποφάσεις τοποθέτησης εγκοπών να λαμβάνουν υπόψη κάθε άλλη μεταβλητή στο εργαλείο από την πρώτη μέρα. Για τους μηχανικούς που πλοηγούνται στην πλήρη διαδικασία κατασκευής σφράγισης μετάλλων σε μέρη όπου η πολυπλοκότητα ελέγχου ροής υπερβαίνει την απλή προσομοίωση, αυτή η ολοκληρωμένη προσέγγιση συμπιέζει τα χρονοδιαγράμματα ανάπτυξης και μειώνει τον αριθμό των επαναλήψεων δοκιμής που απαιτούνται για να φτάσουμε σε ετοιμότητα παραγωγής-.
Το bypass notch engineering δεν είναι μια αυτόνομη δεξιότητα. Βρίσκεται στη διασταύρωση της επιστήμης των υλικών, της μηχανικής διαμόρφωσης, της στρατηγικής διάταξης λωρίδων και της επικύρωσης παραγωγής. Το να το κατέχετε σημαίνει να ενσωματώνετε νωρίς τη ροή εργασίας στη διαδικασία σας, να τεκμηριώνετε τι λειτουργεί και να αναγνωρίζετε πότε η πολυπλοκότητα ενός έργου απαιτεί έναν συνεργάτη που ζει σε αυτή τη διασταύρωση κάθε μέρα.
Συχνές ερωτήσεις σχετικά με τις εγκοπές παράκαμψης σε μήτρες σφράγισης
1. Ποιος είναι ο σκοπός των εγκοπών παράκαμψης στις μήτρες σφράγισης;
Οι εγκοπές παράκαμψης χρησιμεύουν ως σκόπιμες εγκοπές κατά μήκος της λωρίδας ή του τυφλού άκρου που ρυθμίζουν τον τρόπο με τον οποίο το μεταλλικό φύλλο ρέει στην κοιλότητα της μήτρας κατά τη διαμόρφωση. Εκτελούν δύο βασικές λειτουργίες: διαχείριση της προώθησης της λωρίδας φορέα σε προοδευτικές μήτρες, ώστε τα προηγούμενα διαμορφωμένα χαρακτηριστικά να περνούν μέσα από σταθμούς χωρίς σύγκρουση και τον έλεγχο της έλξης-κατά τη διάρκεια των εργασιών διαμόρφωσης για την αποφυγή ελαττωμάτων όπως το τσαλάκωμα και το σχίσιμο. Δημιουργώντας ελεύθερα όρια που διακόπτουν τη μετάδοση τάσεων, οι εγκοπές παράκαμψης επιτρέπουν στους μηχανικούς να υπαγορεύουν πού και πόσο υλικό εισέρχεται στη ζώνη διαμόρφωσης, με αποτέλεσμα σταθερό πάχος τοιχώματος και προβλέψιμες διαστάσεις εξαρτημάτων.
2. Ποια είναι η διαφορά μεταξύ θετικών και αρνητικών εγκοπών παράκαμψης;
Οι αρνητικές εγκοπές παράκαμψης αφαιρούν το υλικό προς τα μέσα από την ονομαστική άκρη της λωρίδας, μειώνοντας το τοπικό πλάτος της ταινίας μέσω μιας απλής λειτουργίας διάτρησης. Λειτουργούν καλύτερα όταν υπάρχει επαρκές πλάτος φορέα για τη διατήρηση της σταθερότητας τροφοδοσίας. Οι θετικές εγκοπές παράκαμψης προσθέτουν υλικό προς τα έξω πέρα από την ονομαστική άκρη της λωρίδας, δημιουργώντας μια τοπική δεξαμενή που τροφοδοτείται στην κοιλότητα της μήτρας με ελεγχόμενο τρόπο. Οι μηχανικοί επιλέγουν θετικές εγκοπές όταν η λωρίδα είναι ήδη στο ελάχιστο πλάτος φορέα και δεν μπορεί να ανεχθεί περαιτέρω αφαίρεση υλικού. Πολλές σύνθετες διατάξεις προοδευτικής μήτρας από ειδικούς όπως η YICHEN συνδυάζουν και τους δύο τύπους σε διαφορετικούς σταθμούς για να εξισορροπήσουν τον έλεγχο ροής με την ακεραιότητα της λωρίδας σε όλη την ακολουθία διαμόρφωσης.
3. Πώς αντιμετωπίζετε τα προβλήματα εγκοπής παράκαμψης κατά τη δοκιμή μήτρας;
Τα ελαττώματα του διαμορφωμένου εξαρτήματος αποκαλύπτουν συγκεκριμένα προβλήματα εγκοπής. Το τσαλάκωμα κοντά στο όριο της εγκοπής σημαίνει ότι η εγκοπή είναι πολύ ρηχή και επιτρέπει την υπερβολική εισροή υλικού, επομένως αυξήστε το βάθος με βήματα των 0,5 mm. Το σχίσιμο υποδηλώνει υπερβολικό-περιορισμό λιμοκτονίας της ζώνης σχηματισμού, που απαιτεί μειωμένο βάθος εγκοπής ή μεγαλύτερες γωνιακές ακτίνες. Το ανομοιόμορφο πάχος τοιχώματος δείχνει την ασύμμετρη τοποθέτηση εγκοπής που χρειάζεται εξισορρόπηση. Το ράγισμα της άκρης από το άκρο της εγκοπής σηματοδοτεί ανεπαρκή ακτίνα γωνίας. Οι διορθώσεις δαπέδου καταστήματος-περιλαμβάνουν λείανση για αύξηση του βάθους, συγκόλληση και εκ νέου κατεργασία για μείωση του βάθους, αντικατάσταση ένθετου για επανατοποθέτηση και δοκιμή αποθέματος γυαλιού πριν από μόνιμες τροποποιήσεις.
4. Πώς επηρεάζει ο τύπος υλικού το σχεδιασμό της εγκοπής παράκαμψης;
Κάθε υλικό ανταποκρίνεται διαφορετικά στον περιορισμό της ροής. Ο ήπιος χάλυβας συμπεριφέρεται προβλέψιμα με τυπικά βάθη εγκοπής 50-100% του βάθους τραβήγματος. Οι χάλυβες υψηλής- αντοχής αντέχουν στην έλξη-περισσότερες και συνήθως απαιτούν 10-25% βαθύτερες εγκοπές με προφίλ με άκρα ακτίνας για την αποφυγή θραύσης των άκρων. Το αλουμίνιο απαιτεί συντηρητικούς σχεδιασμούς με μικρότερα βάθη (40-70% του βάθους έλξης) και μεγαλύτερες γωνιακές ακτίνες (ελάχιστο πάχος υλικού 1,5x) λόγω χαμηλότερης επιμήκυνσης και τάσης ρωγμών. Τα κράματα χαλκού χρειάζονται λιγότερο επιθετική γεωμετρία επειδή η υψηλή ολκιμότητα τους σημαίνει ότι ακόμη και οι μέτριες εγκοπές δημιουργούν σημαντικό περιορισμό ροής. Ο προσανατολισμός της κατεύθυνσης των κόκκων σε σχέση με την εγκοπή επηρεάζει επίσης σημαντικά τον κίνδυνο θραύσης.
5. Πού πρέπει να τοποθετούνται οι εγκοπές παράκαμψης σε μια διάταξη προοδευτικής λωρίδας μήτρας;
Η τοποθέτηση εξαρτάται από το ποιοι σταθμοί απαιτούν εντοπισμένο έλεγχο ροής υλικού και από ποιους σταθμούς πρέπει να περάσει η ταινία χωρίς παρεμβολές. Ο γενικός κανόνας είναι να κόβετε εγκοπές παράκαμψης μία έως τρεις σταθμούς μπροστά από το σταθμό διαμόρφωσης που εξυπηρετούν. Η πολύ πρώιμη κοπή κινδυνεύει να αποσταθεροποιήσει τη λωρίδα φορέα πριν από κρίσιμες λειτουργίες, ενώ η πολύ αργή κοπή σημαίνει ότι το υλικό έχει ήδη δεσμευτεί σε μια κατάσταση τάσης που η εγκοπή δεν μπορεί να διορθώσει. Οι μηχανικοί καθορίζουν την τοποθέτηση χαρτογραφώντας την πλήρη ακολουθία διαμόρφωσης, εντοπίζοντας περιοχές που είναι επιρρεπείς σε σχισμές ή ρυτίδες μέσω της προσομοίωσης και συντονίζοντας τις θέσεις των εγκοπών με τις θέσεις των πιλότων και τις απαιτήσεις αντοχής φορέα.


