


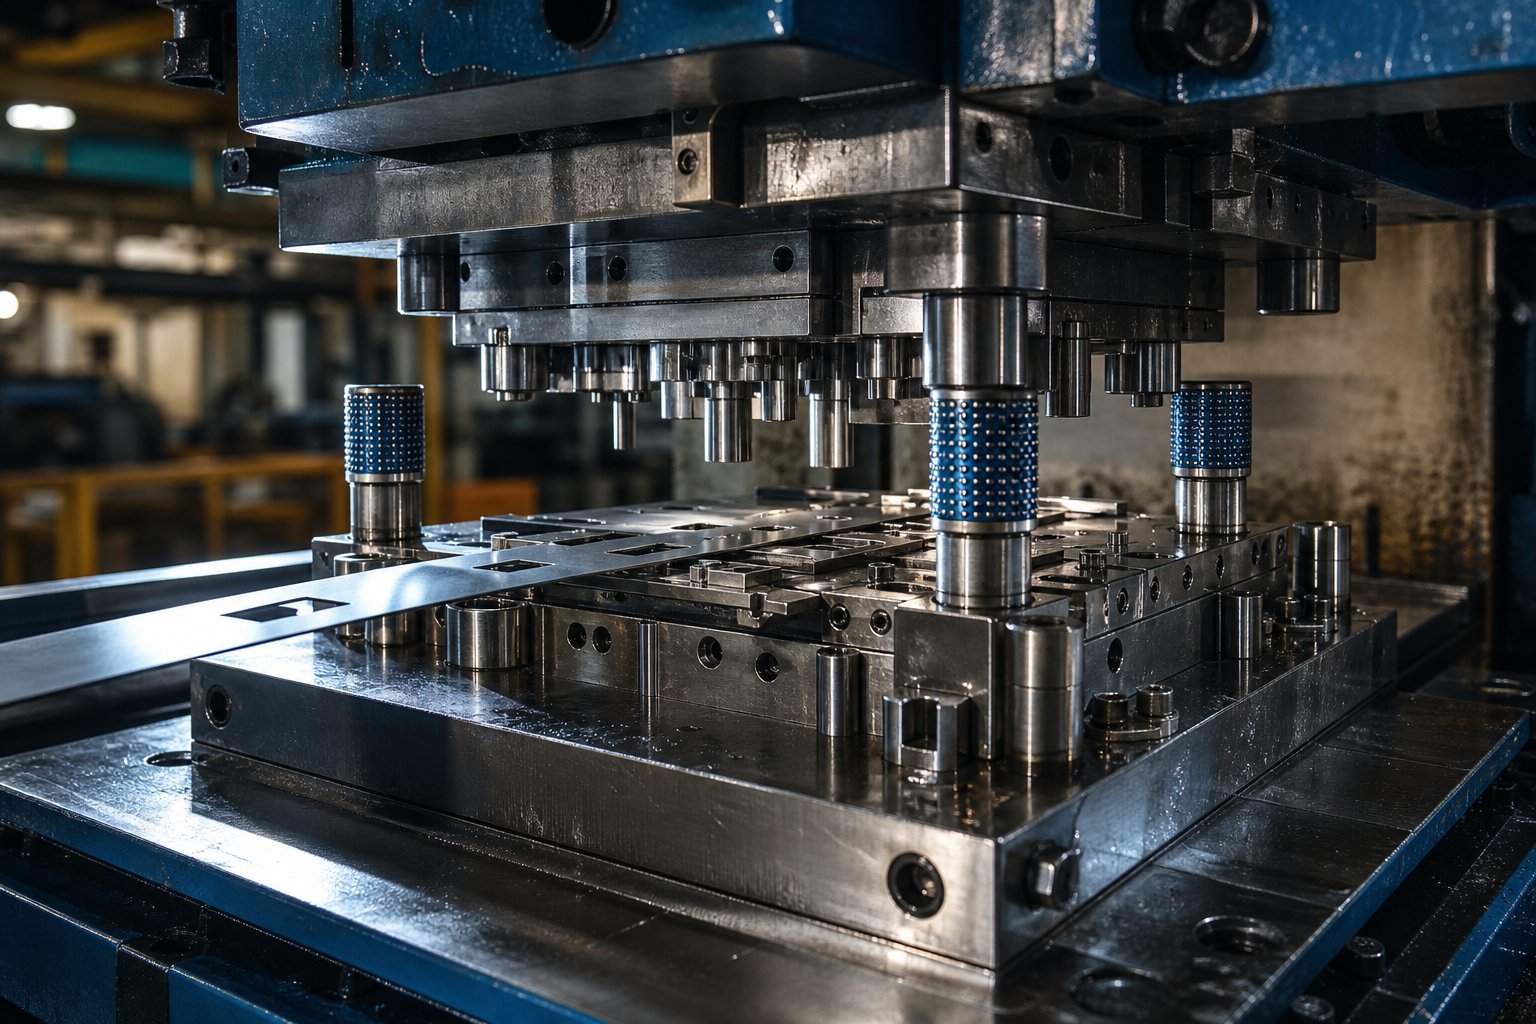
Τι κάνει πραγματικά ένα καλούπι σφράγισης στη διαμόρφωση μετάλλων
Φανταστείτε ένα εργαλείο τόσο ακριβές που μπορεί να παράγει χιλιάδες πανομοιότυπα μεταλλικά μέρη ανά ώρα, το καθένα που ταιριάζει με το τελευταίο σε κλάσματα του χιλιοστού. Αυτό ακριβώς προσφέρει ένα καλούπι σφράγισης σε ένα πάτωμα παραγωγής. Ωστόσο, πολλοί μηχανικοί και επαγγελματίες προμηθειών εξακολουθούν να το μπερδεύουν με τα εργαλεία πλαστικής έγχυσης ήκαλούπια γενικής χρήσης. Η διάκριση έχει σημασία γιατί καθοδηγεί κάθε απόφαση σχετικά με το σχεδιασμό, το υλικό και το κόστος.
Τι είναι ένα καλούπι σφράγισης
Ένα καλούπι μήτρας σφράγισης είναι ένα εξειδικευμένο εργαλείο μήτρας ακριβείας που κόβει, λυγίζει ή σχηματίζει επίπεδη λαμαρίνα σε τελειωμένο σχήμα εφαρμόζοντας ελεγχόμενη δύναμη μέσα σε μια μηχανική ή υδραυλική πρέσα. Συνδυάζει ένα επάνω συγκρότημα διάτρησης με ένα κάτω μπλοκ μήτρας, έτσι ώστε κάθε διαδρομή πίεσης να μετατρέπει ακατέργαστη λωρίδα ή κενό υλικό σε ένα επαναλαμβανόμενο προφίλ εξαρτήματος.
Στην πράξη, το σύστημα λειτουργεί ως ενιαία μονάδα: η πρέσα παρέχει χωρητικότητα, η μεταλλική μήτρα παρέχει γεωμετρία και η λαμαρίνα παρέχει την πρώτη ύλη. Κάθε κύκλος παράγει ένα ή περισσότερα πανομοιότυπα τεμάχια μέσω εργασιών ψυχρής-μορφοποίησης - χωρίς τήξη, χωρίς χύτευση, χωρίς σκλήρυνση. Οι μήτρες αποτύπωσης μετάλλων μπορούν να κινούνται με ταχύτητες που υπερβαίνουν τις 4.000 κινήσεις την ώρα, καθιστώντας τις απαραίτητες οπουδήποτε συγκλίνουν η επαναληψιμότητα, η ταχύτητα και το χαμηλό κόστος ανά-εξάρτημα.
Αυτός ο συνδυασμός απόδοσης και συνέπειας είναι ο λόγος για τον οποίο οι κατασκευαστές-μεγάλου όγκου βασίζονται στη χύτευση με καλούπι για τα πάντα, από βραχίονες αυτοκινήτου έως ηλεκτρικούς συνδετήρες. Η επένδυση εργαλείων είναι ένα-ένα κόστος που αποσβένεται σε εκατομμύρια κύκλους, μειώνοντας τις τιμές των τεμαχίων σε κλάσματα του λεπτού για υλικό και εργασία μόλις εξοφληθεί η μήτρα.
Πώς διαφέρουν τα καλούπια σφράγισης από τα καλούπια έγχυσης
Η σύγχυση μεταξύ των καλουπιών σφράγισης και των καλουπιών έγχυσης είναι κατανοητή - και τα δύο είναι εργαλεία ακριβείας κατασκευασμένα για μαζική-παραγωγή εξαρτημάτων. Η βασική διαφορά έγκειται στη μηχανική κατάστασης υλικού και διεργασίας. Μια μήτρα σφράγισης διαμορφώνει συμπαγή λαμαρίνα μέσω μηχανικής πίεσης σε θερμοκρασία δωματίου. Ένα καλούπι έγχυσης, αντίθετα, δέχεται τετηγμένο πολυμερές εξαναγκασμένο σε μια σφραγισμένη κοιλότητα όπου ψύχεται και στερεοποιείται. Οι δομές είναι τελείως διαφορετικές: τα καλούπια έγχυσης απαιτούν κανάλια ψύξης, συστήματα πύλης και μηχανισμούς εκτίναξης, ενώ τα καλούπια σφράγισης βασίζονται σε διάκενο διάτρησης{-και-του καλουπιού, απογυμνωτές και συστήματα καθοδήγησης για τον έλεγχο της ροής μετάλλων.
Η υπενθύμιση αυτού του απλού κανόνα ξεκαθαρίζει την επικάλυψη: εάν η πρώτη ύλη παραμένει σταθερή καθ' όλη τη διάρκεια της διαδικασίας, βρίσκεστε σε περιοχή χύτευσης με καλούπι. Εάν λιώσει πρώτα, έχετε να κάνετε με καλούπια έγχυσης ή χύτευσης-.
Αυτό το άρθρο περιγράφει τον πλήρη κύκλο ζωής ενός καλουπιού σφράγισης - τύπων, εξαρτημάτων, ροής εργασιών σχεδιασμού, επιλογής υλικού, κατασκευής, συντήρησης και αξιολόγησης προμηθευτή -, ώστε να μπορείτε να μετακινηθείτε από την ιδέα σε ένα επικυρωμένο μεταλλικό καλούπι με σιγουριά.
Τύποι μήτρας σφράγισης και πότε πρέπει να χρησιμοποιείται το καθένα
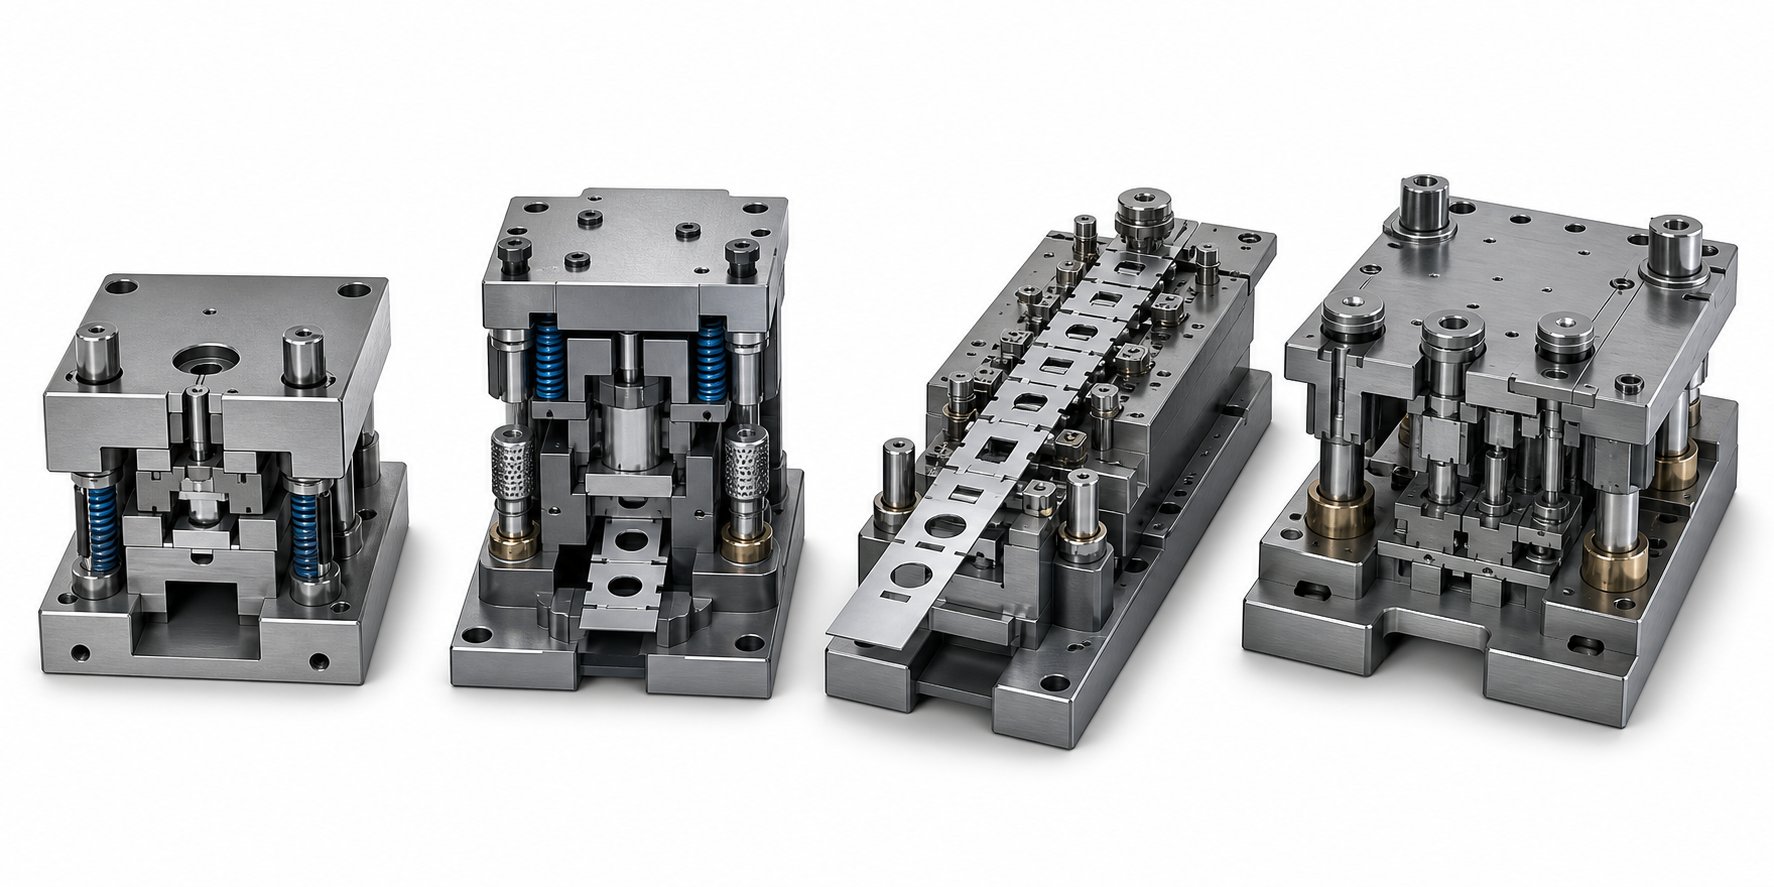
Η επιλογή του λάθος τύπου μήτρας για μια σειρά παραγωγής είναι ένα από τα πιο ακριβά λάθη που μπορεί να κάνει ένας μηχανικός εργαλείων. Ένα ζάρι που έχει ξεπεράσει-απορρίπτει κεφάλαια. ένα που βρίσκεται κάτω από-σχεδιασμένα σημεία συμφόρησης ή παράγει σκραπ. Τέσσερις κύριες διαμορφώσεις καλύπτουν τη συντριπτική πλειοψηφία των εφαρμογών σφράγισης λαμαρίνας: μεμονωμένος-σταθμός, σύνθετος, προοδευτικός και μεταφορά. Το καθένα λειτουργεί με διαφορετική αρχή του τρόπου με τον οποίο οργανώνεται η εργασία στο πλαίσιο της πιεστηρίου και το καθένα ταιριάζει σε ένα συγκεκριμένο παράθυρο πολυπλοκότητας, όγκου και προϋπολογισμού εξαρτημάτων.
Single-Station and Compound Dies
Ένα μεμονωμένο καλούπι-σταθμού εκτελεί ακριβώς μία λειτουργία ανά πάτημα πίεσης - μία μόνο κοπή, μία μόνο κάμψη ή μία μόνο έλξη. Σκεφτείτε το ως μια ειδική μήτρα διάτρησης που κάνει μια δουλειά και την κάνει καλά. Φορτώνετε ένα κενό ή λωρίδα, το πιεστήριο κυκλώνει και λαμβάνετε ένα χαρακτηριστικό που προστίθεται στο εξάρτημα. Χρειάζεστε τρία χαρακτηριστικά; Μπορείτε να εκτελέσετε το εξάρτημα μέσα από τρεις ξεχωριστές μήτρες σε τρεις ξεχωριστές ρυθμίσεις.
Αυτή η απλότητα είναι στην πραγματικότητα ένα πλεονέκτημα στο σωστό πλαίσιο. Οι μήτρες ενός σταθμού-είναι φθηνοί στη σχεδίαση και την κατασκευή, είναι εύκολοι στην αντιμετώπιση προβλημάτων και γρήγοροι στη ρύθμιση. Διαπρέπουν στην παραγωγή χαμηλού-όγκου, στη δημιουργία πρωτοτύπων ή σε καταστάσεις όπου η γεωμετρία εξαρτημάτων είναι αρκετά απλή ώστε μια λειτουργία να ολοκληρώνει το μέρος -, για παράδειγμα, μια απλή μήτρα κοπής κυκλικών δίσκων από λωρίδες.
Οι σύνθετες μήτρες αυξάνουν την ικανότητα εκτελώντας πολλαπλές εργασίες κοπής με μία μόνο διαδρομή.Μια τυπική σύνθετη μήτραμπορεί να αδειάσει το εξωτερικό προφίλ και να τρυπήσει εσωτερικές τρύπες ταυτόχρονα, δημιουργώντας ένα τελειωμένο επίπεδο τμήμα με ένα χτύπημα. Η πρέσα διάτρησης σε μια σύνθετη ρύθμιση μοιράζεται ένα κοινό ύψος κλεισίματος, έτσι κάθε χαρακτηριστικό ευθυγραμμίζεται τέλεια σε σχέση με τα άλλα χωρίς τη στοίβα ανοχής-που προέρχεται από πολλαπλές ρυθμίσεις.
Πού λάμπουν οι σύνθετες μήτρες; Ροδέλα, παρεμβύσματα, στοίβες πλαστικοποίησης για ηλεκτρικούς κινητήρες και οποιοδήποτε επίπεδο τμήμα ακριβείας όπου η ακρίβεια θέσης μεταξύ των χαρακτηριστικών είναι κρίσιμη. Επειδή όλες οι κοπές γίνονται με μία κίνηση, ο κίνδυνος λανθασμένης ευθυγράμμισης μεταξύ των λειτουργιών ελαχιστοποιείται και τα ποσοστά σκραπ παραμένουν χαμηλά. Το αντίτιμο-είναι ότι οι σύνθετες μήτρες χειρίζονται καλά την κοπή και την περιορισμένη κοπή νομισμάτων, αλλά δεν έχουν σχεδιαστεί για πολύπλοκη κάμψη ή βαθύ τράβηγμα.
Προοδευτικά και Μεταγραφικά Νθάρια
Όταν η μερική πολυπλοκότητα ή ο όγκος ανεβαίνει, οι προοδευτικές μήτρες γίνονται το άλογο. Μια προοδευτική μήτρα περιέχει πολλαπλούς σταθμούς διατεταγμένους στη σειρά κατά μήκος της κατεύθυνσης της τροφοδοσίας ταινίας. Το απόθεμα πηνίου προχωρά μέσω της μήτρας κατά ένα βήμα ανά διαδρομή και κάθε σταθμός εκτελεί μια διαφορετική λειτουργία - διάτρησης, εγκοπής, διαμόρφωσης ή περικοπής - έως ότου το τελειωμένο τμήμα αποκοπεί στον τελικό σταθμό.
Πώς καθορίζουν οι μηχανικοί τον αριθμό και την αλληλουχία των σταθμών; Ξεκινά με τη γεωμετρία του μέρους. Κάθε χαρακτηριστικό που δεν μπορεί να παραχθεί ταυτόχρονα με κάποιο άλλο (λόγω συγκρούσεων δυνάμεων, παρεμβολών ροής υλικού ή γεωμετρικής πρόσβασης) απαιτεί τον δικό του σταθμό. Ένας απλός βραχίονας μπορεί να χρειαστεί πέντε ή έξι σταθμούς. Ένας πολύπλοκος ηλεκτρικός σύνδεσμος με πολλαπλές γωνίες κάμψης, λόγχες και διαμορφωμένα χαρακτηριστικά μπορεί να απαιτεί 15 ή περισσότερες. Οι ερευνητές έχουν προτείνει συστήματα βαθμολόγησης που ζυγίζουν τον αριθμό σταθμού, την εξισορρόπηση ροπών, τη σταθερότητα της ταινίας και το ύψος τροφοδοσίαςαξιολογούν και ταξινομούν τις ανταγωνιστικές διατάξεις λωρίδωνπριν από τη δέσμευση για έναν τελικό σχεδιασμό.
Οι προοδευτικές μήτρες παρέχουν εξαιρετική ταχύτητα - συχνά με εκατοντάδες χτυπήματα ανά λεπτό - με σταθερή ποιότητα σε εκατομμύρια εξαρτήματα. Αποτελούν την προεπιλεγμένη επιλογή στην κατασκευή αυτοκινήτων, ηλεκτρονικών ειδών και συσκευών όπου οι ετήσιοι όγκοι δικαιολογούν την επένδυση εργαλείων. Οι σταθμοί διαμόρφωσης μήτρας μέσα σε ένα προοδευτικό εργαλείο μπορούν να περιλαμβάνουν κάμψη, σχεδίαση και ανάγλυφη εκτύπωση παράλληλα με εργασίες κοπής, καθιστώντας αυτά τα εργαλεία εξαιρετικά ευέλικτα.
Οι μήτρες μεταφοράς λύνουν ένα διαφορετικό πρόβλημα. Ορισμένα μέρη είναι πολύ μεγάλα, πολύ βαθιά-ή πολύπλοκα γεωμετρικά για να παραμείνουν προσαρτημένα σε μια λωρίδα φορέα. Σε ένα σύστημα μήτρας μεταφοράς, μεμονωμένα κενά ή μερικώς σχηματισμένα κελύφη μεταφέρονται μηχανικά από τον ένα σταθμό στον άλλο με έναν μηχανισμό αυτοματισμού πρέσσας και μήτρας - τυπικά μεταφορές δακτύλων ή σερβομονάδες τριών-αξόνων. Κάθε σταθμός είναι ουσιαστικά μια ανεξάρτητη μήτρα που εκτελεί μια λειτουργία, αλλά ο αυτοματοποιημένος χειρισμός τους συνδέει σε μια συνεχή ροή παραγωγής.
Τα καλούπια μεταφοράς είναι κοινά σε πάνελ αμαξώματος αυτοκινήτων, δομικά στηρίγματα και περιβλήματα συσκευών όπου το μέγεθος των εξαρτημάτων υπερβαίνει αυτό που μπορεί πρακτικά να μεταφέρει το υλικό ταινίας. Προσφέρουν μεγαλύτερη ευελιξία στον μερικό προσανατολισμό μεταξύ των σταθμών και προσαρμόζουν βαθύτερες έλξεις και πιο ριζικές αλλαγές σχήματος από ό,τι επιτρέπει μια προοδευτική εγκατάσταση. Το αντάλλαγμα-είναι χαμηλότερος ρυθμός κύκλου και υψηλότερη λειτουργική πολυπλοκότητα.
| Τύπος μήτρας | Λειτουργίες ανά Εγκεφαλικό | Ιδανική πολυπλοκότητα ανταλλακτικών | Τυπικός Όγκος Παραγωγής | Σχετικό κόστος εργαλείων |
|---|---|---|---|---|
| Μονός-Σταθμός | 1 | Απλό (ένα χαρακτηριστικό) | Χαμηλό προς μέτριο | Χαμηλός |
| Χημική ένωση | Πολλαπλές εργασίες κοπής | Επίπεδα μέρη, σφιχτές ανοχές θέσης | Μέτρια προς υψηλή | Μέτριος |
| Προοδευτικός | Ένας ανά σταθμό, πολλαπλοί σταθμοί ανά διαδρομή | Μέτρια προς υψηλή (πολλαπλές-χαρακτηριστικές, εύκαμπτη) | Ψηλά έως πολύ ψηλά | Ψηλά |
| Μεταφορά | Ένα ανά σταθμό, μέρος μετακινήθηκε μεταξύ σταθμών | Υψηλό (μεγάλο, βαθύ-σχεδιασμένο, σύνθετο 3D) | Μέτρια προς υψηλή | Ψηλά έως πολύ ψηλά |
Η αντιστοίχιση τύπου καλουπιού με την εφαρμογή είναι τελικά μια ισορροπία γεωμετρίας εξαρτημάτων, ετήσιου όγκου και προϋπολογισμού. Ένα απλό καλούπι διαμόρφωσης για βραχίονα-χαμηλού όγκου δεν χρειάζεται προοδευτική επεξεργασία εργαλείων. Αντίθετα, ένας ηλεκτρικός συνδετήρας που παράγεται σε 50 εκατομμύρια μονάδες ετησίως δεν μπορεί να αποτυπωθεί οικονομικά σε μία εγκατάσταση-σταθμού. Τα καλούπια μορφοποίησης και τα συστήματα μεταφοράς καταλαμβάνουν το καθένα μια θέση που ορίζεται από το τι απαιτεί το εξάρτημα και αυτό που υποστηρίζουν τα οικονομικά της παραγωγής.
Η κατανόηση της διαμόρφωσης που ταιριάζει στο έργο σας είναι η πρώτη στρατηγική απόφαση. Το επόμενο επίπεδο πολυπλοκότητας ζει μέσα στην ίδια τη μήτρα - τα μεμονωμένα εξαρτήματα που καθιστούν δυνατή όλη αυτή την ακρίβεια.
Εξηγούνται διαμορφώσεις βασικών εξαρτημάτων και σετ καλουπιών
Κάθε τύπος καλουπιού σφράγισης που συζητήθηκε παραπάνω - από ένα απλό εργαλείο κενού σε ένα προοδευτικό 20-σταθμών - είναι κατασκευασμένο από την ίδια οικογένεια εξαρτημάτων μήτρας πυρήνα πρέσας. Σκεφτείτε ένα συγκρότημα μήτρας όπως θα σκεφτόσασταν για ένα κτίριο: το θεμέλιο διατηρεί τα πάντα ευθυγραμμισμένα, τα δομικά στοιχεία φέρουν φορτίο και τα λειτουργικά στοιχεία κάνουν την πραγματική δουλειά. Το να γνωρίζετε τι κάνει κάθε εξάρτημα σάς βοηθά να προσδιορίσετε σωστά τα εργαλεία και να αντιμετωπίζετε γρηγορότερα προβλήματα όταν κάτι ξεφεύγει από την ανοχή.
Βασικά εξαρτήματα μιας διάταξης μήτρας
Ένα καλούπι στάμπας χωρίζεται σε δύο μισά. Το πάνω μισό προσαρμόζεται στο έμβολο πρέσας. το κάτω μισό μπουλόνια στο κρεβάτι πρέσας. Ανάμεσά τους διαμορφώνεται η λαμαρίνα με κάθε χτύπημα. Ακολουθεί ο τρόπος με τον οποίο τα κύρια εξαρτήματα της μήτρας σφράγισης διασπώνται ανά λειτουργία:
- Παπούτσια (πάνω και κάτω πλάκες)- Οι άκαμπτες πλάκες από χάλυβα ή αλουμίνιο που αποτελούν τη βάση ολόκληρου του συγκροτήματος μήτρας. Όλα τα άλλα εξαρτήματα τοποθετούνται σε αυτές τις πλάκες και η επιπεδότητα και η παραλληλότητά τους καθορίζουν τη συνολική ακρίβεια του εργαλείου.
- Στήριγμα διάτρησης (στήριγμα)- Μια σκληρυμένη πλάκα ή μπλοκ στερεωμένη στο επάνω κάλυμμα μήτρας που εντοπίζει και συγκρατεί μεμονωμένες γροθιές στις σωστές θέσεις τους.
- Μπουνιές- Τα εργαλεία κοπής ή διαμόρφωσης που πιέζουν μέσα στη λαμαρίνα. Τα σχήματα της μύτης κυμαίνονται από στρογγυλά και επιμήκη έως πλήρως προσαρμοσμένα προφίλ, ανάλογα με το χαρακτηριστικό που παράγεται.
- Στρίπερς- Πλάκες με ελατήριο-που συγκρατούν τη λωρίδα επίπεδη πάνω στην πλάκα της μήτρας κατά τη διάρκεια της κοπής και στη συνέχεια την σπρώχνουν από τις διατρήσεις καθώς ο κριός ανασύρεται. Χωρίς απογυμνωτές, το υλικό θα ανασηκωθεί με τη διάτρηση και θα μπλοκάρει το εργαλείο.
- Πλάκα μήτρας και μπλοκ μήτρας- Η κάτω επιφάνεια εργασίας που περιέχει ανοίγματα (κουμπιά) που παρέχουν την αντίθετη κοπτική άκρη για κάθε διάτρηση. Τα μπλοκ μήτρας είναι σκληρυμένα ένθετα που πιέζονται ή βιδώνονται στην πλάκα μήτρας για εύκολη αντικατάσταση όταν φθείρονται οι άκρες.
- Οδηγοί πείροι και δακτύλιοι- Στύλοι και μανίκια εδάφους ακριβείας- που ευθυγραμμίζουν το πάνω και το κάτω μισό με ακρίβεια δέκατων του χιλιοστού της ίντσας σε κάθε διαδρομή. Οι καρφίτσες-οδηγοί με ρουλεμάν{3}}τους έχουν γίνει βιομηχανικά πρότυπαευκολία διαχωρισμού και σταθερά χαρακτηριστικά προφόρτισης.
- Δημιουργήστε αντίγραφα ασφαλείας-πινακίδων- Σκληρυμένες πλάκες που τοποθετούνται πίσω από γροθιές ή μπλοκ μήτρας για να κατανεμηθεί η δύναμη κρούσης και να αποτραπεί η παραμόρφωση του μαλακού καλουπιού σε εκατομμύρια κύκλους.
- Ελατήρια (μηχανικά ή αέριο αζώτου)- Παρέχετε την ελεγχόμενη δύναμη που οδηγεί τα απογυμνωτικά, τα μαξιλαράκια πίεσης και τις βάσεις κενού στο εύρος εργασίας τους.
Κάθε ένα από αυτά τα μέρη λειτουργεί ως σύστημα. Ένας φθαρμένος δακτύλιος οδηγός εκτοξεύει τη διάτρηση-σε-την ευθυγράμμιση του καλουπιού, γεγονός που αυξάνει το ύψος του γρέζιου, το οποίο επιταχύνει τη φθορά του μπλοκ καλουπιού - έναν καταρράκτη που ξεκινά με ένα παραμελημένο εξάρτημα.
Διαμορφώσεις συνόλου και κριτήρια επιλογής
Το σετ καλουπιών - που σημαίνει ότι τα παπούτσια μήτρας συν η διάταξη των πείρων οδηγών τους - είναι η δομική ραχοκοκαλιά που επιλέγετε πριν σχεδιάσετε οποιαδήποτε λειτουργικά εξαρτήματα. Τέσσερις τυπικές διατάξεις καλύπτουν τις περισσότερες εφαρμογές:
| Διαμόρφωση | Οδηγός τοποθέτησης καρφίτσας | Καλύτερη εφαρμογή | Βασικό Πλεονέκτημα |
|---|---|---|---|
| Πίσω-ανάρτηση | Δύο στύλοι στο πίσω μέρος του σετ μήτρας | Προοδευτικές μήτρες με μπροστινή ή πλευρική τροφοδοσία λωρίδων | Ανεμπόδιστη πρόσβαση χειριστή από τρεις πλευρές |
| Κέντρο-ανάρτησης | Δύο θέσεις με κέντρο στις αντίθετες πλευρές | Συμμετρικές λειτουργίες κενού και μέτριας-φόρτωσης | Ισορροπημένη καθοδήγηση με καλή πρόσβαση από μπροστά και πίσω |
| Διαγώνια-ανάρτηση | Δύο στύλοι σε απέναντι διαγώνιες γωνίες | Εκτός-φόρτωσης κέντρου ή ασύμμετρη γεωμετρία τμημάτων | Αντιστέκεται σε φορτία στιγμής που θα στρίβουν ένα σετ ανάρτησης- |
| Τέσσερις-αναρτήσεις | Τέσσερις θέσεις, μία σε κάθε γωνία | Βαρύ τυφλό, μεγάλες πλάκες μήτρας, υψηλή χωρητικότητα | Μέγιστη ακαμψία και αντοχή στην παραμόρφωση |
Πώς επιλέγετε; Ξεκινήστε με την κατεύθυνση τροφοδοσίας και την πρόσβαση χειριστή - πίσω-τα σετ μετά τη μήτρα κυριαρχούν στα προοδευτικά εργαλεία ακριβώς επειδή η λωρίδα εισέρχεται από το πλάι ή το μπροστινό μέρος χωρίς παρεμβολές. Εάν η εφαρμογή σας δημιουργεί υψηλά πλευρικά φορτία ή η γεωμετρία του τμήματος τοποθετεί τις δυνάμεις κοπής εκτός-κέντρου, μια διαγώνια-διάταξη στύλου εξουδετερώνει τη στιγμή συστροφής που θα φορούσε ανομοιόμορφα ένα σετ δύο-στύλων. Τέσσερα-σετ μήτρας είναι τα προεπιλεγμένα για μεγάλες, βαριές εργασίες τυφώματος όπου οποιαδήποτε απόκλιση στην πλάκα καλουπιού θα μεταφραζόταν απευθείας σε ασυνεπή ποιότητα κοπής.
Οι τυπικές διαστάσεις του σετ καλουπιών καταγράφονται από τους προμηθευτές σε βήματα που αντιστοιχούν στα κοινά μεγέθη του κρεβατιού πρέσας και στα ύψη κλεισίματος. Όταν καθορίζετε ένα σετ καλουπιών, πρέπει να επιβεβαιώσετε ότι το συνδυασμένο ύψος στοίβας των παπουτσιών, των πλακών και των εργαλείων - του συγκροτήματος κλειστής μήτρας - ταιριάζει στο ύψος κλεισίματος της πρέσας και ότι το αποτύπωμα καθαρίζει την περιοχή στήριξης με χώρο για σφιγκτήρες. Η λάθος λήψη σημαίνει ότι η μήτρα φυσικά δεν θα τρέξει στην προβλεπόμενη πρέσα, μια δαπανηρή παράβλεψη που μπορεί να αποφευχθεί εντελώς στο στάδιο του σχεδιασμού.
Με τη δομική βάση και τα λειτουργικά εξαρτήματα χαρτογραφημένα, ξεκινά η πραγματική πρόκληση της μηχανικής: ο σχεδιασμός της γεωμετρίας εργασίας που μετατρέπει την επίπεδη λωρίδα σε τελειωμένο μέρος.
Η διαδικασία σχεδίασης μήτρας σφράγισης από τη σύλληψη έως το CAD
Μια διάταξη μήτρας είναι τόσο καλή όσο η μηχανική πίσω από αυτήν. Μπορείτε να επιλέξετε τον τέλειο τύπο μήτρας, να προμηθευτείτε χάλυβες εργαλείων υψηλής ποιότητας και να προσλάβετε ειδικούς μηχανικούς -, αλλά εάν η λογική του σχεδιασμού είναι εσφαλμένη, το εργαλείο θα σας παλέψει σε κάθε κύκλο δοκιμής. Η φάση σχεδιασμού είναι όπου οι μηχανικοί εργαλείων σφράγισης και μήτρας μεταφράζουν ένα σχέδιο 2D εξαρτήματος σε μια πλήρως επικυρωμένη ιδέα 3D εργαλείων και ακολουθεί μια πειθαρχημένη ακολουθία που εξισορροπεί τη φυσική διαμόρφωσης, τη συμπεριφορά των υλικών και τα οικονομικά της παραγωγής.
Από τη γεωμετρία μερών έως τη διάταξη λωρίδων
Κάθε προσαρμοσμένο έργο μήτρας σφράγισης μετάλλων ξεκινά με τη γεωμετρία του τελικού εξαρτήματος. Οι μηχανικοί μελετούν το τρισδιάστατο μοντέλο ή το σχέδιο, προσδιορίζουν κάθε χαρακτηριστικό - τρύπες, κάμψεις, σχέδια, ανάγλυφα - και καθορίζουν ποιες λειτουργίες χρειάζονται και με ποια σειρά πρέπει να πραγματοποιηθούν. Ένα βαθύ τραβηγμένο κύπελλο, για παράδειγμα, δεν μπορεί να τρυπηθεί πριν το σχέδιο, επειδή η τρύπα θα παραμορφωθεί κατά τη διαμόρφωση. Λάθη αλληλουχίας όπως αυτό είναι ακριβό να διορθωθούν μόλις κοπεί ο χάλυβας.
Για προοδευτική επεξεργασία εργαλείων, αυτή η ακολουθία σχηματισμού μεταφράζεται απευθείας σε διάταξη λωρίδας - έναν χάρτη που δείχνει πώς το απόθεμα ακατέργαστου πηνίου μετακινείται μέσω του καλουπιού σε σταθμό προς σταθμό. Η διάταξη ορίζει το πλάτος της λωρίδας, το βήμα (την απόσταση μεταξύ των διαδοχικών τμημάτων), τον τύπο φορέα και τις θέσεις αποκομμάτων. Η χρήση υλικών είναι ένας σημαντικός παράγοντας κόστους εδώ. Μια διάταξη λωρίδας που σπαταλά το 40% του εισερχόμενου αποθέματος πηνίου μπορεί να επανασχεδιαστεί με διαφορετική γωνία ένθεσης, στενότερους φορείς ή κλιμακωτό προσανατολισμό εξαρτημάτων για να ωθήσει τη χρήση πάνω από 70%.
Το διάκενο της μήτρας - το διάκενο μεταξύ των άκρων διάτρησης και της μήτρας - είναι ένας άλλος κρίσιμος υπολογισμός σε αυτό το στάδιο. Εκφράζεται ως ποσοστό του πάχους του υλικού και ποικίλλει ανάλογα με τον τύπο του υλικού. Ο μαλακός χάλυβας απαιτεί συνήθως 5-10% διάκενο ανά πλευρά, ενώ το αλουμίνιο μπορεί να χρειάζεται 8-12%, και ο ανοξείδωτος χάλυβας συχνά απαιτεί αυστηρότερες τιμές γύρω στο 3-5% για τον έλεγχο του σχηματισμού γρεζιών. Λάθος απομάκρυνση και θα δείτε υπερβολικά γρέζια, πρόωρη φθορά των άκρων ή γυμνοσάλιαγκο να τραβάει από το πρώτο χτύπημα.
Ροή εργασιών CAD-CAM και προσομοίωση CAE
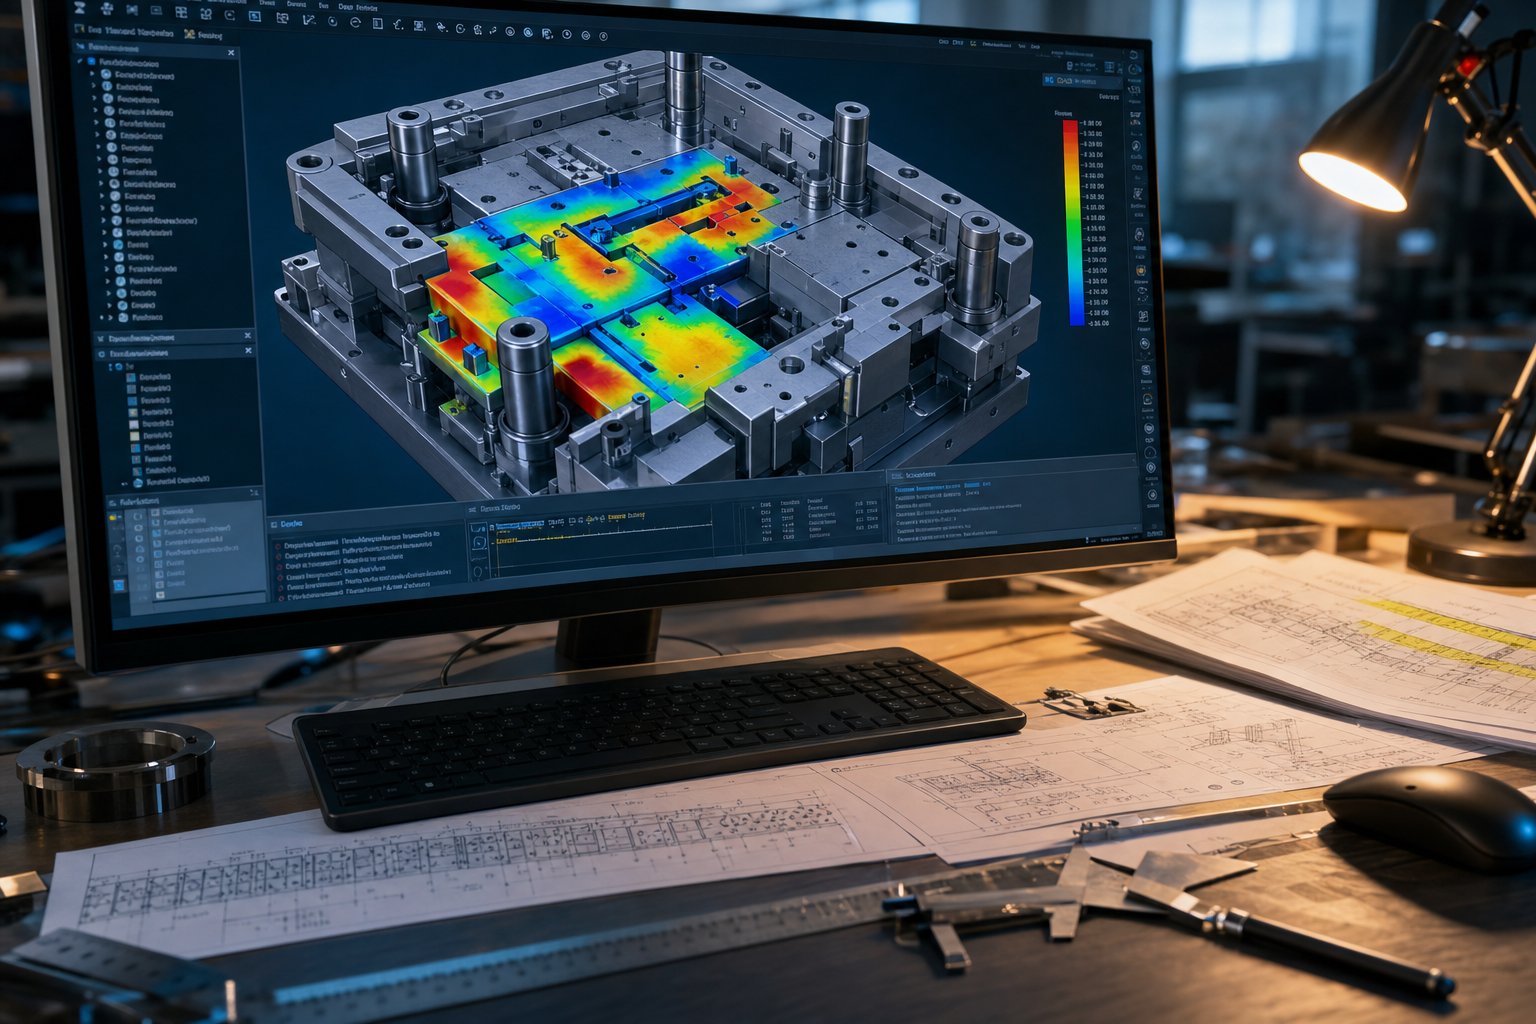
Με τη διάταξη της διαδικασίας καθορισμένη σε χαρτί, οι μηχανικοί κατασκευάζουν την πλήρη διάταξη μήτρας και εργαλείων σε τρισδιάστατο CAD - μοντελοποιώντας κάθε προφίλ διάτρησης, διάφραγμα μπλοκ μήτρας, πλάκα απογύμνωσης και εξάρτημα οδηγού. Αυτό το ψηφιακό δίδυμο γίνεται η κύρια αναφορά για όλα τα μεταγενέστερα προγράμματα κατεργασίας και τα δεδομένα επιθεώρησης.
Εδώ είναι όπου η σύγχρονη ανάπτυξη προσαρμοσμένων καλουπιών αποκλίνει έντονα από τις παραδοσιακές μεθόδους. Αντί να δεσμεύονται αμέσως για την κατασκευή, οι μηχανικοί τροφοδοτούν τη γεωμετρία CAD στο λογισμικό προσομοίωσης CAE (Computer-Aided Engineering). Χρησιμοποιώνταςανάλυση πεπερασμένων στοιχείων, το λογισμικό μοντελοποιεί πώς θα συμπεριφέρεται η λαμαρίνα υπό τις δυνάμεις διαμόρφωσης - προβλέποντας την παραμόρφωση του ελατηρίου, τον κίνδυνο αραίωσης, τις τάσεις ρυτίδωσης και την κατανομή της τάσης στην επιφάνεια του εξαρτήματος. Τα διαγράμματα ορίων σχηματισμού (FLD) τονίζουν τις κόκκινες ζώνες όπου είναι πιθανό να ραγίσουν και τις μπλε ζώνες όπου η συμπίεση μπορεί να προκαλέσει ρυτίδες.
Τα αποτελέσματα της προσομοίωσης οδηγούν σε επαναληπτικές αλλαγές σχεδιασμού πριν από την ύπαρξη οποιουδήποτε φυσικού εργαλείου. Ένας μηχανικός μπορεί να προσαρμόσει μια ακτίνα σχεδίασης, να τροποποιήσει την πίεση του κενού στηρίγματος, να προσθέσει ένα σφαιρίδιο σχεδίασης ή να αναδιαμορφώσει το κενό περίγραμμα - όλα ψηφιακά. Οι κατασκευαστές που ενσωματώνουν το CAE νωρίς στη ροή εργασιών συνήθως μειώνουν τις επαναλήψεις δοκιμής κατά 30-50%, περικόπτοντας εβδομάδες από τα χρονοδιαγράμματα έργων και χιλιάδες προϋπολογισμούς τροποποιήσεων.
Κατά τη διάρκεια αυτής της φάσης πραγματοποιείται επίσης εκτίμηση της χωρητικότητας του Τύπου. Οι μηχανικοί υπολογίζουν τη δύναμη που απαιτείται για κάθε εργασία - χωρητικότητας κενού με βάση το μήκος διάτμησης, το πάχος του υλικού και την αντοχή στη διάτμηση. διαμορφώνοντας χωρητικότητα με βάση το μήκος κάμψης και τις ιδιότητες του υλικού - και, στη συνέχεια, αθροίστε τα με έναν παράγοντα ασφαλείας για να επιλέξετε το σωστό πάτημα. Η μείωση του μεγέθους του πιεστηρίου κινδυνεύει να σταματήσει στο μέσο-εγκεφαλικό επεισόδιο. Η υπερμεγέθης σπατάλη κεφαλαίου και χώρου. Τα αποτελέσματα της μήτρας ακριβείας και της στάμπας εξαρτώνται σε μεγάλο βαθμό από αυτήν την αντιστοιχία μεταξύ του υπολογισμένου φορτίου και της διαθέσιμης χωρητικότητας του μηχανήματος.
Η πλήρης ροή εργασίας σχεδιασμού εργαλειομηχανών ακολουθεί μια προβλέψιμη ακολουθία από την αρχική ιδέα έως την κυκλοφορία της παραγωγής:
- Η μελέτη σκοπιμότητας - αξιολογεί τη γεωμετρία του εξαρτήματος, τη δυνατότητα διαμόρφωσης του υλικού και την προκαταρκτική ιδέα της διαδικασίας.
- Η διάταξη διεργασίας και λωρίδας - καθορίζει την ακολουθία σχηματισμού, τις εκχωρήσεις σταθμών, το βήμα και το σχέδιο φορέα.
- Οι υπολογισμοί της απόστασης και της χωρητικότητας της μήτρας - καθορίζουν κρίσιμες παραμέτρους για την κοπή και τη διαμόρφωση.
- Ο τρισδιάστατος σχεδιασμός καλουπιών CAD - μοντελοποιεί όλα τα λειτουργικά εξαρτήματα, τα σετ καλουπιών και τα βοηθητικά συστήματα.
- Η προσομοίωση σχηματισμού CAE - επικυρώνει τη ροή υλικού, προβλέπει ελαττώματα και επαναλαμβάνει τη γεωμετρία.
- Η αναθεώρηση σχεδίασης και η βελτιστοποίηση - ενσωματώνουν σχόλια προσομοίωσης, οριστικοποιούν τις ανοχές, επιβεβαιώνουν την εφαρμογή του τύπου.
- Ο προγραμματισμός CAM - δημιουργεί διαδρομές εργαλείων για εργασίες φρεζαρίσματος CNC, EDM σύρματος και λείανσης.
- Η έκδοση τελικής σχεδίασης - εκδίδει εγκεκριμένα σχέδια και πακέτα δεδομένων για κατασκευή.
Κάθε στάδιο τροφοδοτεί το επόμενο και η παράλειψη βημάτων - ιδιαίτερα της προσομοίωσης - κοστίζει σχεδόν πάντα περισσότερο στην εκ νέου εργασία από ό,τι εξοικονομεί στο χρονοδιάγραμμα. Η διαδικασία ανάπτυξης εργαλείων καλουπιών είναι ουσιαστικά-φορτωμένη: επενδύστε μηχανολογικές ώρες νωρίς για να αποφύγετε ακριβές εκπλήξεις στο κατάστημα αργότερα.
Φυσικά, ακόμη και το πιο εκλεπτυσμένο μοντέλο CAD είναι μόνο μια ψηφιακή υπόσχεση. Η μετατροπή αυτής της υπόσχεσης σε εργαλεία από σκληρυμένο χάλυβα που παράγει συμμορφούμενα μέρη απαιτεί μια διαδικασία κατασκευής με τις δικές της απαιτήσεις ακριβείας.
Επιλογή υλικού και θερμική επεξεργασία για μακροζωία μήτρας
Ένα τέλεια σχεδιασμένο καλούπι που είναι κατασκευασμένο από λάθος χάλυβα θα αποτύχει νωρίς - να ραγίσει υπό την κρούση, να χτυπήσει στο τεμάχιο εργασίας ή να φορέσει την προηγούμενη ανοχή σε ένα κλάσμα της αναμενόμενης διάρκειας ζωής του. Η επιλογή υλικού είναι ο σύνδεσμος μεταξύ του ψηφιακού σχεδιασμού και της πραγματικής- ανθεκτικότητας στον κόσμο, ωστόσο σπάνια λαμβάνει την προσοχή που του αξίζει κατά τον σχεδιασμό του έργου. Η ποιότητα χάλυβα που επιλέγετε για γροθιές, τεμάχια μήτρας και ένθετα μήτρας καθορίζει άμεσα πόσα εξαρτήματα μπορείτε να εκτελέσετε μεταξύ των κύκλων ακονίσματος, πόσο ανθεκτικό είναι το εργαλείο στο θρυμματισμό και τελικά πόσο κοστίζει κάθε στάμπα.
Ποιότητες χάλυβα εργαλείων για εξαρτήματα μήτρας
Οι μήτρες σφράγισης χάλυβα βασίζονται σε μια χούφτα αποδεδειγμένων σειρών χάλυβα εργαλείων, καθεμία βελτιστοποιημένη για διαφορετική ισορροπία σκληρότητας, σκληρότητας και αντοχής στη φθορά. Αυτές οι τρεις ιδιότητες υπάρχουν στην τάση: η σκληρότητα ώθησης υψηλότερα και αποκτάτε αντοχή στη φθορά αλλά χάνετε σκληρότητα (αντίσταση στο ράγισμα). Δείτε πώς συσσωρεύονται οι πιο συνηθισμένοι βαθμοί.
D2είναι ο προεπιλεγμένος κρύος χάλυβας-εργασίας για εργασίες τυφώματος και κοπής. Η υψηλή περιεκτικότητά του σε άνθρακα (1,4-1,6%) και χρώμιο (11-}13%) προσφέρει εξαιρετική αντοχή στη φθορά στην τριβή με σκληρότητα εργασίας 54-61 HRC. Το D2 χρησιμοποιείται ευρέως σε καλούπια λαμαρίνας όπου η κύρια λειτουργία αστοχίας είναι η σταδιακή φθορά των άκρων και όχι η ξαφνική κρούση. Η αντιστάθμιση είναι η χαμηλότερη σκληρότητα - οι γροθιές D2 μπορεί να σπάσουν ή να σπάσουν εάν υποβληθούν σε σοβαρά φορτία κρούσης.
A2προσφέρει μια μέση λύση. Με μέτριο χρώμιο (4,75-5,5%) και ελαφρώς λιγότερο άνθρακα από το D2, επιτυγχάνει 57-62 HRC διατηρώντας παράλληλα καλύτερη σκληρότητα. Το A2 είναι μια συνηθισμένη επιλογή για κοπή μήτρων, μακριές γροθιές και εργαλεία ακριβείας όπου τόσο η διάρκεια της φθοράς όσο και η αντίσταση στην θρυμματισμένη ύλη.
S7βρίσκεται στο αντίθετο άκρο του φάσματος από το D2. Αυτός ο βαθμός αντοχής σε κραδασμούς-φθάνει μόνο το 48-58 HRC, αλλά προσφέρει εξαιρετική αντοχή στην κρούση. Θα βρείτε το S7 σε μήτρες μορφοποίησης μετάλλων που εκτελούν βαριά κάμψη, δημιουργία νομισμάτων ή ψυχρή διαμόρφωση - οπουδήποτε η μήτρα απορροφά επαναλαμβανόμενα χτυπήματα υψηλής ενέργειας που θα μπορούσαν να σπάσουν πιο σκληρό βαθμό.
M2είναι ένας χάλυβας υψηλής-ταχύτητας που περιέχει βολφράμιο και μολυβδαίνιο, ικανός να διατηρεί τη σκληρότητα σε υψηλές θερμοκρασίες. Ταιριάζει σε εργασίες διάτρησης όπου η θερμότητα τριβής συσσωρεύεται με υψηλούς ρυθμούς διαδρομής και συχνά καθορίζεται για διάτρηση μικρής-διαμέτρου στα προοδευτικά εργαλεία.
Ένθετα καρβιδίου(συνήθως καρβίδιο βολφραμίου) αποδίδουν τιμές σκληρότητας πάνω από 85 HRA - πολύ πέρα από κάθε χάλυβα εργαλείων - και χρησιμοποιούνται για φθορές-κρίσιμους σταθμούς σε προοδευτικές μήτρες υψηλού-όγκου. Μια μήτρα λαμαρίνας που διαθέτει λειαντικά υλικά όπως ανοξείδωτο ατσάλι ή υψηλής{6}}αντοχής-διαβαθμίσεις διπλής φάσης μπορεί να χρησιμοποιεί γροθιές με καρβίδιο-για να ωθήσει τη διάρκεια ζωής του εργαλείου από εκατοντάδες χιλιάδες σε εκατομμύρια χτυπήματα.
Cr12MoVαξίζει να αναφερθεί ως ο κυρίαρχος χάλυβας μήτρας στα ασιατικά καταστήματα με μήτρες. Λειτουργικά ισοδύναμο με το D2 (ίδια οικογένεια κράματος, παρόμοια περιεκτικότητα σε χρώμιο), το Cr12MoV προσδιορίζεται ευρέως στην Κίνα και τη Νοτιοανατολική Ασία για εφαρμογές τυφώματος και κοπής. Η ευρεία διαθεσιμότητά του και το χαμηλότερο κόστος του στις ασιατικές αλυσίδες εφοδιασμού το καθιστούν την επιλογή-για εξαγωγή εργαλείων που προορίζονται για μεσαία- έως υψηλή-παραγωγή.
| Βαθμός | Εύρος σκληρότητας (HRC) | Πρωταρχική χρήση στο Die | Βαθμίδα σχετικού κόστους |
|---|---|---|---|
| D2 | 54 - 61 | Γροθιές αδειάσματος, χάλυβες περιποίησης, κοπτικές άκρες | Μέτριος |
| A2 | 57 - 62 | Διακοσμητικές μήτρες, μακριές γροθιές, εργαλεία ακριβείας | Μέτριος |
| S7 | 48 - 58 | Σταθμοί κάμψης, ψυχρής διαμόρφωσης, κρουστικών-φόρτωσης | Μέτριος |
| M2 | 60 - 65 | Διάτρηση υψηλής-ταχύτητας, εργαλεία μικρής-διαμέτρου | Μέτρια-Υψηλή |
| Cr12MoV | 58 - 62 | Τενάρισμα και κούρεμα (Ασιατικά καταστήματα ζαριών) | Χαμηλή-Μέτρια |
| Καρβίδιο βολφραμίου | 85+ HRA | Φορέστε-κρίσιμα ένθετα, σταθμούς υψηλής- έντασης | Ψηλά |
Θερμική Επεξεργασία και Μηχανική Επιφανειών
Ο ακατέργαστος χάλυβας εργαλείων είναι μόνο ένα σημείο εκκίνησης. Χωρίς την κατάλληλη θερμική επεξεργασία, ακόμη και το D2 ή το M2 δεν μπορούν να προσφέρουν την ονομαστική τους απόδοση. Η αλληλουχία πυρήνα - σκλήρυνση, σκλήρυνση και προαιρετική κρυογονική επεξεργασία - μετατρέπει τη μικροδομή του χάλυβα σε συνθήκες υψηλής-σκληρότητας, ανακούφισης-του στρες που απαιτείται για την υπηρεσία παραγωγής.
Η σκλήρυνση περιλαμβάνει τη θέρμανση του χάλυβα στην περιοχή του ωστενίτη και την απόσβεση (σκλήρυνση με αέρα-για τα D2, A2 και S7) για να σχηματιστεί μαρτενσίτης. Η σκλήρυνση ακολουθεί αμέσως: ένας ή περισσότεροι κύκλοι θέρμανσης σε μέτριες θερμοκρασίες ανακουφίζουν τις εσωτερικές καταπονήσεις και προσαρμόζουν την ισορροπία σκληρότητας-σκληρότητας. Απαιτούνται υψηλότερες-ποιότητες κράματος όπως D2 και M2πολλαπλούς κύκλους σκλήρυνσηςεπειδή παραμένει σημαντικός διατηρημένος ωστενίτης μετά την πρώτη ψυχραιμία. Η παράλειψη της δεύτερης ιδιοσυγκρασίας αφήνει εύθραυστο, μη μετριασμένο μαρτενσίτη στη μικροδομή - μια κοινή βασική αιτία της πρώιμης ρωγμής της μήτρας.
Η κρυογονική επεξεργασία προσθέτει άλλη διάσταση. Ψύχοντας αργά τον σκληρυμένο χάλυβα σε θερμοκρασίες κάτω των -150 βαθμών C και διατηρώντας για παρατεταμένο χρονικό διάστημα, ο κατακρατημένος ωστενίτης μετατρέπεται πληρέστερα σε μαρτενσίτη ενώλεπτά δευτερογενή καρβίδια καθιζάνουν ομοιόμορφα μέσω της μήτρας. Το αποτέλεσμα είναι βελτιωμένη αντοχή στη φθορά και σταθερότητα διαστάσεων. Έρευνα που δημοσιεύτηκε στο Journal of Materials Processing Technology επιβεβαιώνει ότι η βαθιά κρυογονική επεξεργασία ενισχύει τις μηχανικές ιδιότητες των χαλύβων εργαλείων πέρα από αυτό που επιτυγχάνει η τυπική ψυχρή επεξεργασία, με τη σημαντικότερη βελτίωση να σημειώνεται όταν εφαρμόζεται επεξεργασία μεταξύ σβέσης και σκλήρυνσης.
Η επιφανειακή μηχανική επεκτείνει ακόμη περισσότερο τη διάρκεια ζωής του καλουπιού, ιδιαίτερα για γροθιές που εργάζονται ενάντια σε λειαντικά ή υψηλής{0}}αντοχής λαμαρίνα. Οι πιο κοινές προσεγγίσεις περιλαμβάνουν:
- Νίτρωση (ιόν αερίου ή πλάσματος)Το - διαχέει άζωτο στην επιφάνεια του εργαλείου, δημιουργώντας μια σκληρή θήκη χωρίς τον κίνδυνο παραμόρφωσης από διεργασίες υψηλής- θερμοκρασίας. Η νιτρίωση ιόντων είναι ταχύτερη και παράγει ένα λεπτότερο εύθραυστο λευκό στρώμα από τη νιτρίωση με αέριο.
- Επιστρώσεις PVD (TiN, TiCN, TiAlN, CrN)Η φυσική εναπόθεση ατμών - εφαρμόζει λεπτές, εξαιρετικά σκληρές μεμβράνες σε σχετικά χαμηλές θερμοκρασίες (κάτω από 500 βαθμούς C), διατηρώντας τη σκληρότητα του υποστρώματος. Οι χάλυβες κοπής με επίστρωση PVD-εμφανίζουν δραματικά μειωμένη κοψίματα και πιο ομοιόμορφες ακμές κοπής σε σύγκριση με τα μη επικαλυμμένα εργαλεία, ακόμη και μετά από εκατοντάδες χιλιάδες χτυπήματα.
- Διαδικασία TD (Thermal Diffusion / Toyota Diffusion).- μια οικογενειακή θεραπεία CVD- που σχηματίζει στρώματα καρβιδίου του βαναδίου ή καρβιδίου του χρωμίου στην επιφάνεια. Η προκύπτουσα επίστρωση είναι μεταλλουργικά συνδεδεμένη και εξαιρετικά σκληρή (3200-3800 HV), καθιστώντας την αποτελεσματική για διατρήσεις σε εφαρμογές σφράγισης υψηλής-τριβής. Η αντιστάθμιση είναι μια θερμοκρασία επεξεργασίας γύρω στους 1000 βαθμούς C, η οποία μπορεί να μαλακώσει το υπόστρωμα και να απαιτήσει επανασκλήρυνση.
Ένας πρακτικός κανόνας προκύπτει από αυτές τις επιλογές: πάντα να σκληρύνετε και να σκληρύνετε πρώτα το υπόστρωμα και μετά να εφαρμόσετε την επιφανειακή επεξεργασία. Η επίστρωση πάνω από ένα μαλακό υπόστρωμα προκαλεί πλαστική παραμόρφωση κάτω από το στρώμα επίστρωσης, που οδηγεί σε ρωγμές και πρόωρη αστοχία. Μελέτες για εργαλεία σφράγισης αυτοκινήτων δείχνουν ότι ο συνδυασμός νιτρίωσης ιόντων με επίστρωση PVD σε σωστά σκληρυμένο D2 παρήγαγε περισσότερα από 1,2 εκατομμύρια εξαρτήματα πριν απαιτηθεί σέρβις - σε σύγκριση με μόλις 50.000 εξαρτήματα για επιχρωμιωμένα εργαλεία στην ίδια εφαρμογή.
Το αρχικό κόστος των ποιοτήτων χάλυβα υψηλής ποιότητας και των προηγμένων επιστρώσεων είναι πραγματικό, αλλά ωχριά με το συσσωρευμένο κόστος του απρογραμμάτιστου χρόνου διακοπής λειτουργίας, του συχνού ακονίσματος και των απορριμμάτων εξαρτημάτων από φθαρμένα εργαλεία. Η επιλογή του σωστού συνδυασμού υλικού και επεξεργασίας είναι μια επένδυση στη σταθερότητα της διαδικασίας - και αποδίδει μόνο εάν η διαδικασία κατασκευής που ακολουθεί μετατρέψει αυτό το υλικό σε ακριβή-γεωμετρία εργαλείων με καλή επεξεργασία.
Κατασκευή καλουπιών από την κατεργασία με CNC έως τις δοκιμαστικές λειτουργίες
Ο χάλυβας εργαλείων κορυφαίας ποιότητας, η βελτιστοποιημένη θερμική επεξεργασία και ένα-επικυρωμένο μοντέλο CAD προσομοίωσης συγκλίνουν σε ένα σημείο: τον όροφο κατασκευής καλουπιών. Εδώ η ψηφιακή γεωμετρία γίνεται σκληρυμένο εργαλείο ικανό να παράγει ταιριαστά μέρη με ταχύτητα. Κάθε μηχανή στην ακολουθία κατασκευής αντιμετωπίζει μια συγκεκριμένη κατηγορία γεωμετρίας ή απαίτηση ανοχής και η κατανόηση των ρόλων τους εξηγεί γιατί η μηχανική μήτρα είναι ταυτόχρονα τέχνη και επιστήμη ακριβείας.
Μηχανική και EDM στην κατασκευή καλουπιών
Το φρεζάρισμα CNC χειρίζεται το μεγαλύτερο μέρος της αφαίρεσης υλικού. Ένα κέντρο κατεργασίας 3-άξονων με τραχιά και ημι{3}}παπούτσια μήτρας, πίσω-επάνω πλάκες και απλά προφίλ διάτρησης - οτιδήποτε με απλή γεωμετρία τσέπης ή περιγράμματος. Όταν οι επιφάνειες σμιλεύονται ή σφίγγουν οι γωνίες πρόσβασης, το έργο μεταφέρεται σε μύλους 5 αξόνων που μπορούν να προσεγγίσουν επιφάνειες σύνθετης μορφής μήτρας από σχεδόν οποιαδήποτε κατεύθυνση χωρίς να ξανασφιχθούν. Η ικανότητα πέντε αξόνων είναι ιδιαίτερα πολύτιμη για μπλοκ προοδευτικής μήτρας όπου πολλαπλά προφίλ σταθμών πρέπει να διατηρούν στενές σχέσεις θέσης σε όλο το μήκος της πλάκας.
Ακούγεται απλό μέχρι στιγμής; Εδώ είναι που γίνεται πιο απαιτητικό. Πολλά χαρακτηριστικά καλουπιών - σφιχτά-διαφράγματα ανοχής, περίπλοκα προφίλ διάτρησης και αιχμηρές εσωτερικές γωνίες - δεν είναι προσβάσιμα καθόλου με περιστρεφόμενο κόφτη. Εκεί αναλαμβάνει η EDM (κατεργασία ηλεκτρικής εκκένωσης).
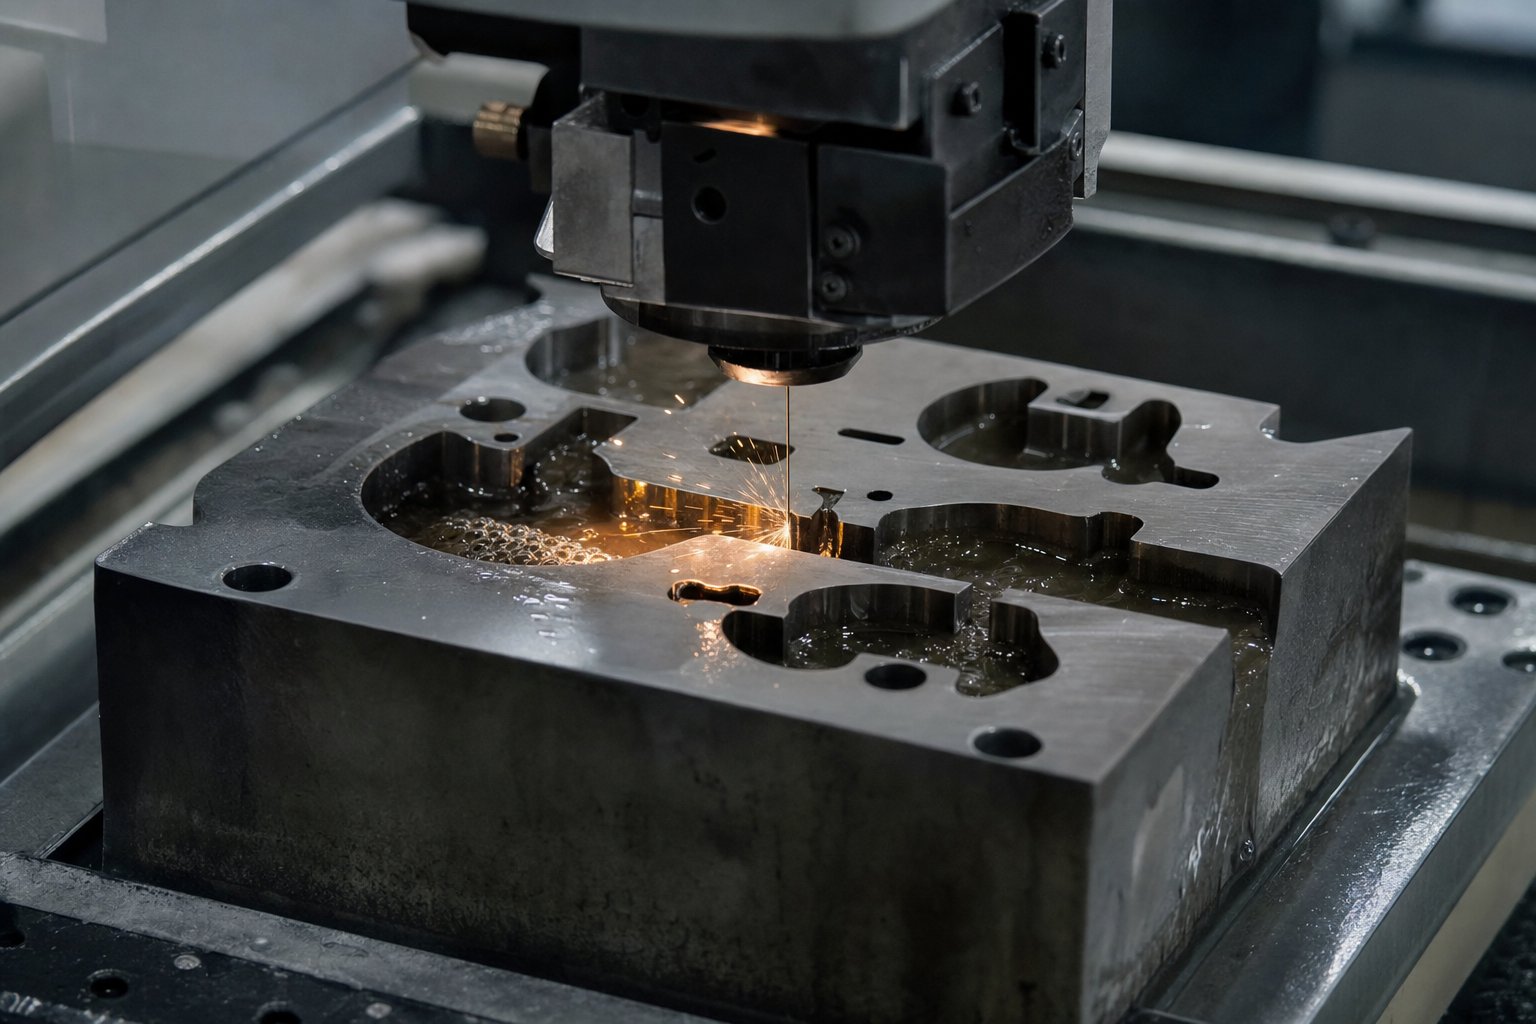
Σύρμα EDMχρησιμοποιεί ένα λεπτό ηλεκτρόδιο καλωδίου με επίστρωση από ορείχαλκο ή ψευδάργυρο-για να κόψει δισδιάστατα προφίλ και γωνιακά περιγράμματα μέσω πλήρως σκληρυμένων μπλοκ μήτρας. Οι σπινθήρες εκκενώνονται κατά μήκος του σύρματος, διαβρώνοντας το υλικό χωρίς μηχανική δύναμη ή θερμική παραμόρφωση. Η διαδικασία είναι ιδανική για εργαλεία κατασκευής καλουπιών, όπως ανοίγματα κενού, σύνθετες διατομές διάτρησης-και σφιχτά-κουμπιά μήτρας διάκενου -, όπου το φινίρισμα της επιφάνειας και η ακρίβεια διαστάσεων πρέπει να είναι σε απόσταση μικρότερη των μικρών. Τα σύγχρονα κέντρα EDM καλωδίων 5 -αξόνων μπορούν ακόμη και να δημιουργήσουν κωνικές ή μεταβλητής γωνίας τομές μετατοπίζοντας ανεξάρτητα τους άνω και κάτω οδηγούς σύρματος.
Το Sinker EDM (ονομάζεται επίσης ram ή cavity EDM) αντιμετωπίζει χαρακτηριστικά τρισδιάστατης κοιλότητας. Ένα εκ των προτέρων κατεργασμένο ηλεκτρόδιο χαλκού ή γραφίτη βυθίζεται στο τεμάχιο εργασίας και η διάβρωση με σπινθήρα μεταφέρει το περίπλοκο σχήμα του ηλεκτροδίου στον χάλυβα της μήτρας. Αυτή η τεχνική είναι απαραίτητη για εργαλεία μήτρας που απαιτούν ανάγλυφες τσέπες, κοιλότητες ανάγλυφης ή γεωμετρία με κομμένα γράμματα - όπου κανένας περιστρεφόμενος κόφτης δεν μπορεί να διατηρήσει την απαιτούμενη λεπτομέρεια. Επειδή το EDM δεν επιβάλλει σχεδόν καμία μηχανική καταπόνηση στο τεμάχιο εργασίας, οι λεπτές τομές και τα λεπτά χαρακτηριστικά επιβιώνουν ανέπαφα χωρίς παραμόρφωση, ένα κρίσιμο πλεονέκτημα όταν οι μήτρες μηχανικής κατεργασίας από προ-σκληρυμένους χάλυβες εργαλείων όπως D2 ή ένθετα καρβιδίου.
Μετά το φρεζάρισμα και το EDM, η επιφανειακή λείανση προσφέρει την επιπεδότητα που απαιτούν τα συγκροτήματα καλουπιών. Οι όψεις διάτρησης, οι πλάκες μήτρας, οι πλάκες-προς τα πίσω και τα παπούτσια με μήτρα αλέθονται με επιπεδότητα 0,005 mm, έτσι ώστε το επάνω και το κάτω μισό να συνδυάζονται χωρίς ταλάντωση ή ανομοιόμορφη κατανομή πίεσης. Η λείανση με γρανάζι προάγει αυτήν την ακρίβεια για κρίσιμες τοποθεσίες οπών - οπές με οδηγούς πείρους, θέσεις πείρους και τσέπες κουμπιών μήτρας - όπου η ακρίβεια θέσης οδηγεί σε διάτρηση-σε-ευθυγράμμιση του καλουπιού σε ολόκληρο το εργαλείο.
Οι μηχανές μέτρησης συντεταγμένων (CMM) επαληθεύουν αυτές τις κρίσιμες διαστάσεις σε πολλαπλά στάδια κατά την κατασκευή, όχι μόνο στο τέλος. Ένα μπλοκ μήτρας μηχανής μπορεί να ελεγχθεί μετά από πρόχειρο φρεζάρισμα, να ελεγχθεί ξανά μετά από θερμική επεξεργασία (για να ποσοτικοποιηθεί τυχόν παραμόρφωση) και να επαληθευτεί ξανά μετά την τελική άλεση. Αυτή η προσέγγιση σε-διαδικασία πιάνει μετατόπιση προτού διαδοθεί σε συγκροτήματα που είναι δαπανηρή η επανεπεξεργασία.
Die Tryout and Validation
Ένα πλήρως συναρμολογημένο καλούπι δεν είναι έτοιμο για παραγωγή-μέχρι να αποδειχθεί σε μια δοκιμαστική πρέσα. Η δοκιμαστική φάση γεφυρώνει το χάσμα μεταξύ του θεωρητικού σχεδιασμού και της πραγματικής-παγκόσμιας απόδοσης - και ακόμη και η καλύτερη-προσομοίωση μήτρας κατασκευής απαιτεί σχεδόν πάντα κάποια προσαρμογή κατά τις αρχικές δοκιμές.
Φανταστείτε να φορτώνετε το ολοκληρωμένο εργαλείο σε μια ειδική πρέσα δοκιμής, να τροφοδοτείτε την πρώτη λωρίδα υλικού και να κυκλώνετε την πρέσα για το αρχικό χτύπημα. Αυτό το πρώτο μέρος της μήτρας λέει μια ιστορία: είναι οι διαστάσεις εντός των μηνυμάτων GD&T; Είναι η ακμή κοπής καθαρή ή τρυπημένη; Επιστρέφει η σχηματισμένη γεωμετρία πέρα από την ανοχή; Οι τεχνικοί που δοκιμάζουν διαβάζουν αυτές τις ενδείξεις και τις μεταφράζουν σε διορθωτικές ενέργειες - εντοπίζοντας ψηλά σημεία με γυαλόχαρτο, γυαλιστερά τμήματα φόρμας, προσαρμόζοντας προφορτώσεις ελατηρίων αζώτου ή εκ νέου{{2}τριβή κοπτικών άκρων για πιο στενό διάκενο.
Αυτός ο επαναληπτικός βρόχος - σφραγίδα, μέτρηση, προσαρμογή,-εκ νέου σφραγίδα - συνεχίζεται έως ότου τα μέρη πληρούν με συνέπεια τις προδιαγραφές εκτύπωσης. Για πολύπλοκη προοδευτική επεξεργασία εργαλείων, η διαδικασία μπορεί να εκτελεστεί από πολλούς γύρους για αρκετές ημέρες. Κάθε επανάληψη μειώνει το χάσμα μεταξύ πραγματικών και ονομαστικών διαστάσεων.
Η τελική επικύρωση βασίζεται σε επίσημα πρωτόκολλα επιθεώρησης.Έλεγχος βάσει CMM-συλλαμβάνει δεδομένα διαστάσεων για κάθε κρίσιμο χαρακτηριστικό σε σχέση με το σχήμα GD&T. Η οπτική σάρωση ή η σάρωση με λέιζερ δημιουργεί πλήρεις-χάρτες επιφανειακής απόκλισης που αποκαλύπτουν περιοχές ελατηρίου ή αραίωσης αόρατες στο σημείο-μετρήσεις. Τα δεδομένα ικανότητας στατιστικής διεργασίας (SPC) από μια σύντομη περίοδο παραγωγής - συνήθως 30 έως 50 διαδοχικά μέρη - επιβεβαιώνουν ότι η μήτρα παράγει σταθερή, επαναλαμβανόμενη έξοδο με τιμές Cpk που ανταποκρίνονται στις απαιτήσεις των πελατών (συχνά 1,33 ή υψηλότερες για κρίσιμα χαρακτηριστικά).
Μόνο μετά την ολοκλήρωση αυτού του πακέτου αποδεικτικών στοιχείων, η μήτρα λαμβάνει-απενεργοποίηση έκδοσης παραγωγής. Η πλήρης σειρά κατασκευής-έως-επικύρωσης ακολουθεί μια πειθαρχημένη διαδρομή:
- Ακατέργαστη κατεργασία με CNC παπουτσιών μήτρας, πλακών και τεμαχίων από προ-σκληρυμένα ή ανοπτημένα τεμάχια.
- Θερμική επεξεργασία (εάν υποβληθεί σε μηχανική επεξεργασία σε κατάσταση ανόπτησης) ακολουθούμενη από ανακούφιση από την πίεση και επαλήθευση διαστάσεων.
- Φρέζα με φινίρισμα CNC επιφανειών, τσέπες και προφίλ.
- Καλώδιο EDM ανοιγμάτων κοπής, περίπλοκων περιγραμμάτων και δυνατοτήτων ανοχής-.
- Sinker EDM για τρισδιάστατες λεπτομέρειες κοιλότητας, ανάγλυφες φόρμες και επινοημένα χαρακτηριστικά.
- Επιφανειακή λείανση των όψεων ζευγαρώματος, των άκρων διάτρησης και των πλακών μήτρας μέχρι την τελική επιπεδότητα.
- Τρίψιμο και φινίρισμα διάτρησης για οπές οδηγών πείρων και κρίσιμα χαρακτηριστικά εντοπισμού.
- Επιθεώρηση CMM και επαλήθευση διαστάσεων όλων των κρίσιμων χαρακτηριστικών σε σχέση με την πρόθεση σχεδιασμού.
- Συγκρότημα μήτρας - που τοποθετεί γροθιές, απογυμνωτές, ελατήρια, οδηγούς και συνδετήρες στο σετ μήτρας.
- Πρώτη δοκιμή σε μια ειδική πρέσα με δείγμα υλικού για την παραγωγή πρώτων-εκχωρημένων εξαρτημάτων.
- Μέτρηση, κηλίδες και επαναληπτική προσαρμογή έως ότου τα εξαρτήματα πληρούν τις απαιτήσεις GD&T.
- Εκτέλεση επικύρωσης SPC και τελική αποσύνδεση-με τεκμηριωμένο πακέτο δεδομένων επιθεώρησης.
Κάθε βήμα σε αυτήν τη σειρά εξαρτάται από την ποιότητα του προηγούμενου. Ένα τετράγωνο μήτρας χωρίς επίπεδη επιφάνεια δεν θα παράγει ποτέ σταθερά μέρη, ανεξάρτητα από το πόσες επαναλήψεις δοκιμής επιχειρήσετε. Αυτός είναι ο λόγος για τον οποίο η κατασκευή καλουπιών απαιτεί τόσο τον κατάλληλο εξοπλισμό όσο και την πειθαρχία για επαλήθευση σε κάθε σημείο μετάβασης - όχι μόνο στο τέλος.
Μια υπογεγραμμένη μήτρα-είναι έτοιμη για παραγωγή, αλλά η παραγωγή είναι όπου ξεκινά το πραγματικό τεστ αντοχής. Εκατομμύρια κύκλοι πρέσας υποβάλλουν κάθε εξάρτημα σε αθροιστική φθορά, κόπωση και περιστασιακή απροσδόκητη υπερφόρτωση - προκλήσεις που μόνο ένα δομημένο πρόγραμμα συντήρησης μπορεί να διαχειριστεί.
Συντήρηση μήτρας και αντιμετώπιση προβλημάτων ελαττωμάτων σφράγισης
Μια μήτρα που περνάει από δοκιμαστική επικύρωση με πρωτόγνωρα χρώματα μπορεί να γίνει υποχρέωση παραγωγής εντός εβδομάδων, εάν κανείς δεν διαχειριστεί τη φθορά της. Κάθε διαδρομή πίεσης εφαρμόζει χωρητικότητα σε σκληρυμένες ακμές κοπής, συμπιέζει τα ελατήρια και καθοδηγεί τα εξαρτήματα με κύκλους στη διαδρομή τους. Πολλαπλασιάστε το με εκατοντάδες πινελιές ανά λεπτό και θα αρχίσετε να καταλαβαίνετε γιατί ακόμη και τα καλύτερα μεταλλικά χτυπήματα και πεθάρια υποβαθμίζονται με την πάροδο του χρόνου. Η διαφορά μεταξύ ενός καταστήματος που λειτουργεί ομαλά και ενός καταστήματος που καταπολεμά πυρκαγιές σταθερής ποιότητας έγκειται σε ένα πράγμα: αν η ομάδα ασκεί αληθινή προληπτική συντήρηση ή απλώς επισκευάζει ό,τι χαλάει.
Προληπτική Συντήρηση και Διαχείριση Διάρκειας Ζωής
Υπάρχει μια σημαντική διάκριση μεταξύ συντήρησης καλουπιών και επισκευής καλουπιών. ΩςΠεριοδικό MetalFormingπλαισιώνει, η επισκευή είναι η πράξη επαναφοράς κατεστραμμένου σε κατάσταση λειτουργίας - πυρόσβεσης. Συντήρηση είναι η διαδικασία διατήρησης της λειτουργικότητας πριν συμβεί αστοχία. Τα καταστήματα που θολώνουν αυτές τις δύο δραστηριότητες συχνά βρίσκουν την ομάδα «συντήρησής» τους να ξοδεύει το 80% του χρόνου της κυνηγώντας βλάβες έκτακτης ανάγκης, χωρίς να προηγείται ποτέ.
Ένα πρόγραμμα δομημένης προληπτικής συντήρησης (PM) περιστρέφεται γύρω από πολλές επαναλαμβανόμενες εργασίες, καθεμία από τις οποίες συνδέεται με μετρήσιμα διαστήματα:
- Ακόνισμα τμημάτων κοπής- Οι άκρες διάτρησης της μήτρας και τα κουμπιά της μήτρας φθείρονται προοδευτικά με κάθε διαδρομή, προκαλώντας σταδιακά αυξανόμενο ύψος γρέζινων στα τυπωμένα μέρη. Ο προγραμματισμός του ακονίσματος με βάση το μετρημένο ύψος του γρέζιου (συνήθως πριν ξεπεράσει το 10% του πάχους του υλικού) διατηρεί σταθερή την ποιότητα κοπής. Κατά τη λείανση, χρησιμοποιήστε έναν κατάλληλο τροχό που σπάει ελεύθερα αντί να φορτώνει και να καίει τον χάλυβα του εργαλείου. Το ψυκτικό υγρό πλημμύρας αποτρέπει τη συσσώρευση θερμότητας που μπορεί να μαλακώσει ή να σπάσει σκληρυμένα τμήματα όπως το D2 ή το M2, καθώςΣημειώνει ο Fabricator.
- Κύκλοι αντικατάστασης ελατηρίου- Τα μηχανικά ελατήρια κουράζονται και χάνουν δύναμη με την πάροδο του χρόνου, ενώ τα ελατήρια αερίου αζώτου μπορεί να έχουν διαρροή πίεσης. Αντικαταστήστε τα ελατήρια προτού φτάσουν την ονομαστική διάρκεια ζωής τους, αντί να περιμένετε για θραύση. Ένα ελατήριο που σπάει κατά τη διάρκεια-μπορεί να βλάψει τα γύρω εξαρτήματα της μήτρας και να δημιουργήσει έναν καταρράκτη απορριμμάτων.
- Λάδωμα- Οι πείροι οδηγοί, οι επιφάνειες έκκεντρου, οι πλάκες φθοράς και οι ράγες ανύψωσης απαιτούν περιοδική λίπανση. Ξηρές επιφάνειες χοληδόσουν και χάραξη, τελικά υποβαθμίζοντας την ακρίβεια ευθυγράμμισης. Ακολουθήστε τον χάρτη λίπανσης του κατασκευαστή μήτρας και επαληθεύστε την κάλυψη κατά τη διάρκεια κάθε κύκλου PM.
- Μέτρηση φθοράς- Χρησιμοποιήστε βαθμονομημένους πείρους, μετρητές οπών ή σημείων ελέγχου CMM για να ποσοτικοποιήσετε τη φθορά σε κρίσιμες επιφάνειες. Καθοδηγήστε το διάκενο του δακτυλίου, τη διάμετρο της οπής του κουμπιού καλουπιού και σχηματίστε ακτίνες από χάλυβα, όλα παρασύρονται με την πάροδο του χρόνου. Η τεκμηρίωση αυτών των μετρήσεων δημιουργεί ένα προφίλ φθοράς-που προβλέπει πότε τα εξαρτήματα θα υπερβούν την ανοχή.
Πώς ξέρετε πότε να εκτελέσετε κάθε εργασία; Οι μετρητές εγκεφαλικών επεισοδίων τοποθετημένοι στην πρέσα ή ενσωματωμένοι στη μήτρα παρέχουν την απάντηση. Κάθε φορά που το ram κάνει κύκλους, ο μετρητής αυξάνεται. Συνδυάστε αυτό το πλήθος με ένα αρχείο καταγραφής συντήρησης μήτρας - μια τρέχουσα εγγραφή του τι έγινε, τι μετρήθηκε και τι αντικαταστάθηκε - και μεταβαίνετε από την εικασία στον προγραμματισμό βάσει δεδομένων-. Αυτή η προσέγγιση αντικατοπτρίζει αυτό που οι επαγγελματίες του κλάδου αποκαλούν προγνωστική συντήρηση (PdM), όπου τα πραγματικά δεδομένα απόδοσης καθορίζουν πότε πρέπει να γίνει η παρέμβαση αντί να βασίζονται μόνο σε σταθερά ημερολογιακά διαστήματα.
Μια πρακτική προσοχή: αποφύγετε τόσο την υπερβολική-συντήρηση όσο και την υπο-συντήρηση. Το ακόνισμα χτυπά και πεθαίνει κάθε 100.000 πινελιές με περιστροφές - ακόμη και όταν το ύψος του γρέζιου εξακολουθεί να είναι αποδεκτό - σπαταλά το υλικό και μειώνει τη συνολική διάρκεια ζωής του εργαλείου. Αντίθετα, το υπερβολικό τέντωμα των διαστημάτων ενέχει τον κίνδυνο καταστροφικών αστοχιών που μετατρέπουν μια απλή εργασία ακονίσματος σε δαπανηρή επισκευή καλουπιών. Το αρχείο καταγραφής συντήρησης επιλύει αυτήν την τάση εμφανίζοντας τα πραγματικά ποσοστά φθοράς για κάθε συγκεκριμένο εργαλείο που λειτουργεί με κάθε συγκεκριμένο υλικό.
Αντιμετώπιση προβλημάτων κοινών ελαττωμάτων σφράγισης
Ακόμη και με σταθερές πρακτικές PM, εμφανίζονται περιστασιακά ελαττώματα. Το κλειδί είναι η γρήγορη διάγνωση των βαθύτερων αιτιών αντί να κυνηγούν τα συμπτώματα. Όταν βλέπετε ένα πρόβλημα ποιότητας σε ένα σφραγισμένο εξάρτημα, συνήθως εντοπίζεται σε έναν από τους τέσσερις συνήθεις τρόπους αστοχίας στο σύστημα διάτρησης και μήτρας λαμαρίνας. Ακολουθεί μια ανάλυση του καθενός, μαζί με τις διορθωτικές ενέργειες:
| Ελάττωμα | Βασική αιτία | Διορθωτική δράση | Στρατηγική Πρόληψης |
|---|---|---|---|
| Γρεζίνια (ανυψωμένες αιχμηρές άκρες στην κομμένη περίμετρο) | Ανεπαρκής διάτρηση-για-απόσταση, θαμπές ακμές κοπής ή κακή ευθυγράμμιση μεταξύ της διάτρησης και του κουμπιού | Ακονίστε ή αντικαταστήστε τις φθαρμένες γροθιές και κουμπιά. επαληθεύστε και διορθώστε το διάκενο ανά προδιαγραφή υλικού (συνήθως 5-10% του πάχους ανά πλευρά για μαλακό χάλυβα) | Παρακολουθήστε το ύψος του γρέζιου σε τακτά χρονικά διαστήματα. ακονίστε σύμφωνα με το χρονοδιάγραμμα πριν συμπληρωθούν τα όρια. Διατηρήστε την προσαρμογή του πείρου οδηγού για να αποτρέψετε τη μετατόπιση της ευθυγράμμισης |
| Springback (το μέρος επιστρέφει στο αρχικό σχήμα μετά το σχηματισμό) | Κάτω από-αντιστάθμιση στη γεωμετρία μήτρας. Υλικό υψηλής- αντοχής με μεγάλη ελαστική ανάκτηση. ανεπαρκής δύναμη πυθμένα ή νομίσματος | Κάμψτε υπερβολικά το τμήμα της φόρμας για να αντισταθμίσετε. Προσθήκη σταθμών επανάληψης. αυξήστε την χωρητικότητα ή προσθέστε coining στην κορυφή κάμψης | Χρησιμοποιήστε την προσομοίωση CAE για να προβλέψετε την επιστροφή του ελατηρίου και να δημιουργήσετε αντιστάθμιση στον σχεδιασμό της μήτρας. επικυρώστε με την πρώτη-απενεργοποίηση μέτρησης και προσαρμόστε πριν από την κυκλοφορία της παραγωγής |
| Ρυτίδες (κύματα ή πόρπες σε τραβηγμένες ή σχηματισμένες περιοχές) | Ανεπαρκής πίεση συγκράτησης τυφλού. ανεπαρκής συγκράτηση σφαιριδίων. περίσσεια μη υποστηριζόμενου υλικού στις ζώνες συμπίεσης | Αυξήστε τη δύναμη συγκράτησης κενού. Προσθέστε ή τροποποιήστε τις χάντρες σχεδίασης. προσαρμόστε το μέγεθος του τυφλού για να μειώσετε την υπερβολική ροή υλικού | Βελτιστοποιήστε την πίεση του συγκρατητήρα κενού και σχεδιάστε τη γεωμετρία των σφαιριδίων κατά τη σχεδίαση της μήτρας χρησιμοποιώντας προσομοίωση διαμόρφωσης. παρακολουθεί την πίεση του ελατηρίου αζώτου κατά την παραγωγή |
| Θρυμάτωση (μεταφορά υλικού από το τεμάχιο εργασίας στην επιφάνεια του εργαλείου, που προκαλεί χαραγή) | Κακή λίπανση, αστοχία επίστρωσης στην επιφάνεια της μήτρας, υψηλή τριβή μεταξύ εργαλείου και τεμαχίου εργασίας (κοινό με ανοξείδωτο χάλυβα και αλουμίνιο) | Επανα-γυαλίστε τις επηρεασμένες επιφάνειες εργαλείων. αποκαταστήστε ή εφαρμόστε ξανά την επίστρωση PVD. βελτιώστε τον τύπο λιπαντικού ή την κάλυψη εφαρμογής | Καθορίστε διατρήσεις με-επικάλυψη ή επεξεργασία με TD-για τροφοδοσία-υλικών. επαληθεύστε τη λειτουργία του συστήματος παροχής λιπαντικού σε κάθε εγκατάσταση μήτρας. κρατήστε τα λαμαρίνα διάτρησης καθαρά από υπολείμματα και συσσωρεύσεις |
Προσέξτε το μοτίβο: τα περισσότερα ελαττώματα οφείλονται είτε στη φθορά (γρέζια, τσούξιμο) είτε σε ζητήματα αντιστάθμισης σχεδιασμού (πίσω άνοιξη, τσαλακώματα). Τα ελαττώματα που σχετίζονται με τη φθορά-ανταποκρίνονται σε ενέργειες συντήρησης - ακόνισμα, επαναβαφή, λίπανση. Τα ελαττώματα που σχετίζονται με{4}}αποζημίωση απαιτούν συχνά μηχανικές αλλαγές στην ίδια τη γεωμετρία της μήτρας.
Όταν μια διάτρηση μήτρας πρέσας παρουσιάζει τρομερή ζημιά, για παράδειγμα, το απλό γυάλισμα της επιφάνειας παρέχει μια προσωρινή διόρθωση. Η μόνιμη λύση περιλαμβάνει την αναβάθμιση της επιφανειακής επεξεργασίας ή τη μετάβαση σε συνδυασμό υλικών-λιπαντικού που αποτρέπει τη μεταφορά κόλλας εξαρχής. Η αντιμετώπιση προβλημάτων είναι πιο αποτελεσματική όταν αντιμετωπίζει τις βαθύτερες αιτίες παρά τα συμπτώματα.
Τα οικονομικά της ανακαίνισης αξίζουν επίσης προσοχή. Μια φθαρμένη μήτρα δεν χρειάζεται πάντα να αντικαθίσταται. Η επαν-τριβή κοπτικών άκρων, η εκ νέου-επένδυση από χάλυβες, η αντικατάσταση φθαρμένων οδηγών δακτυλίου και η επαναφορά των παπουτσιών μήτρας μπορούν να επαναφέρουν ένα εργαλείο στην-αρχική απόδοση με ένα κλάσμα του νέου-κόστους κατασκευής - συνήθως 15-30% της αξίας αντικατάστασης. Το σημείο απόφασης είναι απλό: εάν η δομή της μήτρας (παπούτσια, πλάκες, γεωμετρία τοποθέτησης) παραμένει σταθερή και οι απαιτούμενες τροποποιήσεις περιορίζονται στις φθαρμένες επιφάνειες, η ανακαίνιση έχει οικονομική λογική. Εάν η γεωμετρία του πυρήνα έχει μετατοπιστεί, οι πλάκες έχουν ραγίσει ή ο σχεδιασμός του εξαρτήματος έχει αλλάξει σημαντικά, η κατασκευή νέων εργαλείων είναι η πιο αξιόπιστη διαδρομή.
Το να διατηρείτε τις γροθιές και τις μήτρες σε ετοιμότητα παραγωγής-είναι τελικά μια στρατηγική διαχείρισης κόστους. Κάθε ώρα απρογραμμάτιστου χρόνου διακοπής λειτουργίας, κάθε παρτίδα απορριμμάτων εξαρτημάτων και κάθε επισκευή έκτακτης ανάγκης συνεπάγεται κρυφά έξοδα - ταχείας αποστολής, αδράνειας χειριστή και χαμένων παραθύρων παράδοσης - που υπερβαίνουν κατά πολύ το κόστος της πειθαρχημένης προγραμματισμένης συντήρησης. Τα καταστήματα που εσωτερικεύουν αυτήν την πραγματικότητα ενσωματώνουν τη συντήρηση στον προγραμματισμό παραγωγής τους από την πρώτη μέρα, όχι ως μεταγενέστερη σκέψη όταν τα ελαττώματα φτάνουν στον πελάτη.
Το να γνωρίζεις πώς να διατηρείς μια μήτρα είναι το μισό της εξίσωσης. Το άλλο μισό διασφαλίζει ότι αρχικά καθορίσατε και προμηθεύσατε το σωστό εργαλείο - μια διαδικασία που ξεκινά πολύ πριν από την έκδοση οποιασδήποτε εντολής αγοράς.
Πώς να καθορίσετε και να δημιουργήσετε μια προσαρμοσμένη μήτρα σφράγισης
Η κατανόηση των τύπων, των υλικών και της συντήρησης μήτρας είναι πολύτιμη -, αλλά τίποτα από αυτά δεν έχει σημασία εάν δεν μπορείτε να μεταφράσετε αυτή τη γνώση σε μια σαφή προδιαγραφή που δημιουργεί το σωστό εργαλείο. Το χάσμα μεταξύ "Ξέρω τι είναι ένα προοδευτικό καλούπι" και "Έχω ένα επικυρωμένο καλούπι που τρέχει ανταλλακτικά παραγωγής" γεφυρώνεται με δύο πρακτικά βήματα: προετοιμασία ενός RFQ που δίνει στους κατασκευαστές καλουπιών σφράγισης ακριβώς αυτό που χρειάζονται να αναφέρουν με ακρίβεια και αξιολόγηση των προμηθευτών με βάση κριτήρια που προβλέπουν μακροπρόθεσμη- επιτυχία και όχι απλώς τη χαμηλότερη αρχική τιμή.
Πώς να προετοιμάσετε ένα αποτελεσματικό RFQ σφράγισης
Φανταστείτε να στείλετε σε ένα μαγαζί με ζυμαρικά ένα σχέδιο ανταλλακτικών χωρίς υλικό προώθησης, χωρίς πρόβλεψη όγκου και ανοχές που έχουν αντιγραφεί από ένα άσχετο έργο. Τι επιστρέφει; Ένα απόσπασμα γεμάτο υποθέσεις - ή χειρότερα, έναν ανταγωνιστικό-αριθμό που βασίζεται στη φθηνότερη ερμηνεία των αόριστων απαιτήσεών σας. Είτε έτσι είτε αλλιώς, συγκρίνετε τα μήλα με εικασίες όταν πολλές προσφορές προσγειώνονται στο γραφείο σας.
Ένα καλά δομημένο-RFQ για προσαρμοσμένες μήτρες σφράγισης μετάλλων εξαλείφει αυτήν την ασάφεια. Δίνει σε κάθε προμηθευτή προσφοράς την ίδια τεχνική βάση, έτσι ώστε οι απαντήσεις τους να αντικατοπτρίζουν πραγματικές διαφορές δυνατοτήτων παρά διαφορετικές ερμηνείες ελλιπών πληροφοριών. Με βάση τις καθιερωμένες βέλτιστες πρακτικές RFQ, η βασική αρχή ισχύει εξίσου και για τα εργαλεία σφράγισης: εάν το τεχνικό πακέτο είναι ελλιπές, ο προμηθευτής πρέπει να μαντέψει και αυτές οι εικασίες επηρεάζουν την τιμή, τον χρόνο παράδοσης και το κατά πόσο η προσφερόμενη προσέγγιση ταιριάζει πραγματικά με την πλευρά σας.
Τι πρέπει να περιλαμβάνουν οι μηχανικοί και οι διαχειριστές προμήθειας; Εδώ είναι το απαραίτητο πακέτο για ένα RFQ μήτρας σφράγισης:
- Σχέδιο τμήματος με πλήρες GD&T- Συμπεριλάβετε ένα τρισδιάστατο μοντέλο CAD (προτιμάται η μορφή STEP) και ένα σχέδιο 2D PDF με ανοχές, αναφορές δεδομένων και κρίσιμες--λειτουργίες που προσδιορίζονται σαφώς. Το τρισδιάστατο μοντέλο επιτρέπει στο κατάστημα καλουπιών να αξιολογήσει τη μορφοποίηση. το 2D σχέδιο ορίζει την πρόθεση διαστάσεων.
- Προδιαγραφές υλικού- Δηλώστε το ακριβές κράμα, την ιδιοσυγκρασία, το πάχος και οποιοδήποτε ισχύον πρότυπο. Το "ανοξείδωτο ατσάλι 1,0 mm" δεν είναι αρκετά συγκεκριμένο. Το "SUS304, 2B φινίρισμα, 1,0 mm +/-0,05 mm ανά ASTM A240" εξαλείφει τις εικασίες σχετικά με τον βαθμό και την κατάσταση.
- Ετήσια πρόβλεψη όγκου- Παρέχετε τις αναμενόμενες ποσότητες σε επίπεδα: αρχική πιλοτική εκτέλεση, όγκος πρώτου- έτους και σταθερή-ετήσια ζήτηση. Ο όγκος καθορίζει τη σύσταση τύπου μήτρας (σύνθετη έναντι προοδευτικής), την επιλογή ποιότητας υλικού για τα εξαρτήματα της μήτρας και εάν δικαιολογούνται τα ένθετα καρβιδίου.
- Στόχος η ζωή- Εκφράστε το σε ολικές πινελιές πριν από τη μεγάλη ανακαίνιση. Ένα καλούπι που αναμένεται να παράγει συνολικά 500.000 εξαρτήματα απαιτεί πολύ διαφορετική κατασκευή από ένα που στοχεύει 10 εκατομμύρια. Αυτός ο μοναδικός αριθμός επηρεάζει την ποιότητα του χάλυβα εργαλείων, την επεξεργασία της επιφάνειας και τη συνολική βαθμίδα κόστους του έργου.
- Απαιτήσεις ποιότητας- Καθορίστε τις προσδοκίες επιθεώρησης (αναφορά διαστάσεων CMM, μελέτη ικανότητας SPC, πρώτο-πρωτόκολλο επιθεώρησης άρθρου), ισχύοντα πρότυπα συστήματος ποιότητας (ISO 9001, IATF 16949) και κριτήρια αποδοχής για κρίσιμες διαστάσεις (στόχοι Cpk).
- Δευτερεύουσες λειτουργίες- Εάν τα μέρη απαιτούν χτύπημα, συγκόλληση, επιμετάλλωση ή θερμική επεξεργασία μετά τη σφράγιση, συμπεριλάβετε τα στο πεδίο RFQ. Οι προμηθευτές που διαχειρίζονται δευτερεύουσες διαδικασίες στο σπίτι-μπορούν να προσφέρουν καλύτερους χρόνους παράδοσης και αυστηρότερο έλεγχο της διαδικασίας από εκείνους που αναθέτουν υπεργολαβία κάθε επιπλέον βήμα.
Η πολυπλοκότητα του εξαρτήματος είναι ο μεγαλύτερος παράγοντας επιλογής τύπου μήτρας και κόστους. Ένα επίπεδο στήριγμα με τρεις τρύπες μπορεί να χρειαστεί μόνο μια σύνθετη μήτρα που κοστίζει μερικές χιλιάδες δολάρια. Ένας σύνδεσμος πολλαπλών-κάμψεων με διαμορφωμένες γλωττίδες, επεξεργασμένα χαρακτηριστικά και σφιχτές ανοχές θέσης θα μπορούσε να απαιτεί ένα προοδευτικό εργαλείο 12 σταθμών με 10 έως 20 φορές μεγαλύτερη επένδυση. Όταν το RFQ σας επικοινωνεί με σαφήνεια τη γεωμετρική πολυπλοκότητα, τον όγκο και το προσδόκιμο ζωής, οι ικανές εταιρείες κατασκευής καλουπιών μπορούν να προτείνουν τη σωστή προσέγγιση αντί να αθετήσουν ό,τι υποθέτουν ότι μπορείτε να αντέξετε οικονομικά.
Μια πρακτική συμβουλή: στείλτε το ίδιο σύνολο αρχείων, το ίδιο επίπεδο αναθεώρησης και τις ίδιες υποθέσεις σε κάθε προμηθευτή στη λίστα προσφορών σας. Όπως επιβεβαιώνει η έρευνα RFQ για την κατασκευή, τα ασυνεπή πακέτα σημαίνουν ότι οι διαφορές τιμών αντικατοπτρίζουν διαφορετικές υποθέσεις παρά πραγματικές διαφορές στην ικανότητα - καθιστώντας αδύνατες τις ουσιαστικές συγκρίσεις τιμών.
Αξιολόγηση προμηθευτών καλουπιών σφράγισης
Η τιμή είναι εύκολο να συγκριθεί. Η ικανότητα είναι δυσκολότερη - και πολύ πιο προβλέψιμη για το αν θα λάβετε ένα εργασιακό ζάρι σύμφωνα με το χρονοδιάγραμμα ή θα περάσετε μήνες σε επώδυνους κύκλους δοκιμής κυνηγώντας προβλήματα που η καλύτερη μηχανική θα είχε αποτρέψει. Οι καλύτεροι υποψήφιοι κατασκευαστές καλουπιών σφράγισης διακρίνονται όχι επειδή είναι οι φθηνότερες, αλλά επιδεικνύοντας τον έλεγχο της διαδικασίας από άκρο σε-από σκοπιμότητα μέσω επικυρωμένων ανταλλακτικών παραγωγής.
Κατά την αξιολόγηση ενός μαγαζιού, αναζητήστε αυτά τα σημεία ελέγχου ικανότητας:
- Εσωτερική προσομοίωση CAE- Μπορεί ο προμηθευτής να εκτελέσει προσομοιώσεις διαμόρφωσης (πρόβλεψη επιστροφής ελατηρίου, ανάλυση αραίωσης, χάρτες ρυτίδων) πριν από την κοπή χάλυβα; Τα καταστήματα με αυτήν τη δυνατότητα αντιλαμβάνονται τα ζητήματα σχεδιασμού ψηφιακά, μειώνοντας τις φυσικές επαναλήψεις δοκιμής και συμπιέζοντας τα χρονοδιαγράμματα.
- Σειρά εξοπλισμού μηχανικής κατεργασίας- Ένας ικανός κατασκευαστής καλουπιών χρειάζεται φρεζάρισμα CNC (3-άξονες έως 5-άξονες), EDM σύρματος, EDM βυθίσματος, λείανση επιφανειών και λείανση με στροφέα. Εάν κάποιο από αυτά ανατίθεται σε εξωτερικούς συνεργάτες, οι χρόνοι παράδοσης επεκτείνονται και η λογοδοσία κατακερματίζεται.
- Δοκιμάστε τη διαθεσιμότητα τύπου- Ο προμηθευτής διαθέτει ειδικά πιεστήρια δοκιμής που ταιριάζουν με το εύρος χωρητικότητας του πιεστηρίου παραγωγής σας; Εσωτερική δοκιμή σημαίνει ταχύτερους κύκλους επανάληψης και άμεση ανατροφοδότηση μεταξύ των μηχανικών που σχεδίασαν το καλούπι και των τεχνικών που το τρέχουν.
- Δυνατότητα επιθεώρησης- Αναζητήστε εξοπλισμό CMM, οπτική σάρωση ή σάρωση με λέιζερ για χαρτογράφηση επιφανειακών αποκλίσεων και τη δυνατότητα παραγωγής επίσημων αναφορών διαστάσεων και δεδομένων SPC που ικανοποιούν τις απαιτήσεις του συστήματος ποιότητας που έχετε.
- Δημοσιεύστε-υποστήριξη παράδοσης- Οι μήτρες χρειάζονται συντήρηση, ανταλλακτικά και περιστασιακές αλλαγές μηχανικής καθ' όλη τη διάρκεια ζωής τους. Οι προμηθευτές που προσφέρουν συνεχή τεχνική υποστήριξη, αποθέματα ανταλλακτικών και υπηρεσίες τροποποίησης είναι συνεργάτες - όχι απλώς προμηθευτές.
- Σχόλια σχεδιασμού για παραγωγικότητα (DFM).- Οι καλύτεροι κατασκευαστές καλουπιών δεν κατασκευάζουν απλώς αυτό που σχεδιάζετε. Εξετάζουν τη γεωμετρία του τμήματός σας και προτείνουν τροποποιήσεις που βελτιώνουν τη δυνατότητα διαμόρφωσης, μειώνουν την πολυπλοκότητα των εργαλείων ή παρατείνουν τη διάρκεια ζωής του καλουπιού. Αυτός ο βρόχος ανάδρασης, σύμφωνα με τους οδηγούς επιλογής κλάδου, μπορεί να εξοικονομήσει σημαντικό κόστος και χρόνο πριν καν ξεκινήσει ο σχεδιασμός εργαλείων.
- Πιστοποιήσεις ποιότητας- Το ISO 9001 είναι η βασική γραμμή. Εάν τα ανταλλακτικά σας εξυπηρετούν εφαρμογές αυτοκινήτων, η πιστοποίηση IATF 16949 σηματοδοτεί έναν προμηθευτή με πειθαρχία διαδικασίας ικανό να ανταποκριθεί στις προσδοκίες OEM.
Πώς αξιολογείτε αυτούς τους παράγοντες χωρίς να επισκεφτείτε κάθε κατάστημα; Ξεκινήστε ζητώντας μια επισκόπηση δυνατοτήτων με την απάντησή σας στο RFQ. Ζητήστε λίστες εξοπλισμού, παραδείγματα εκθέσεων επιθεώρησης από παρόμοια έργα και αναφορές από πελάτες στον κλάδο σας. Ένας προμηθευτής που είναι σίγουρος για τη διαδικασία του θα το μοιραστεί ανοιχτά.
Ως συγκεκριμένο παράδειγμα,ΓΙΤΣΕΝδείχνει πώς φαίνεται στην πράξη μια πλήρης-ροή εργασιών υπηρεσίας - που καλύπτει ανάλυση σκοπιμότητας, CAE-σχεδιασμό καλουπιών με βάση το CAE, μηχανική κατεργασία CNC και EDM ακριβείας,-δοκιμές στο σπίτι με αποκλειστικές πρέσες και επιθεώρηση CMM με τεκμηριωμένα πακέτα επικύρωσης. Για μηχανικούς που ερευνούν μήτρες σφράγισης μετάλλων προς πώληση ή προμηθεύονται διαχειριστές που κατασκευάζουν ένα προσαρμοσμένο πρόγραμμα μήτρας μεταλλικής διάτρησης, αυτός ο τύπος ολοκληρωμένου προμηθευτή εξαλείφει το φόρτο συντονισμού της διαχείρισης χωριστών κατοικιών σχεδιασμού, καταστημάτων μήτρας και εργαστηρίων επιθεώρησης.
Μια τελευταία σκέψη σχετικά με την αξιολόγηση προμηθευτή: η φθηνότερη προσφορά αντικατοπτρίζει συχνά αυτό που έχει μείνει έξω, όχι αυτό που έχει βελτιστοποιηθεί. Ένας κατασκευαστής καλουπιών που περιλαμβάνει προσομοίωση, επαναληπτική δοκιμή και επικύρωση SPC στην τιμή τους υπολογίζει το πραγματικό κόστος της παράδοσης ενός εργαλείου εργασίας. Κάποιος που αναφέρει μόνο ώρες κατεργασίας μπορεί να φαίνεται ελκυστικός στο χαρτί, αλλά θα δημιουργήσει εντολές αλλαγής μόλις η μήτρα φτάσει στην πρέσα και τα εξαρτήματα δεν συμμορφώνονται. Αξιολογήστε το συνολικό κόστος του έργου - συμπεριλαμβανομένου του κινδύνου χρονοδιαγράμματος, της πιθανότητας εκ νέου επεξεργασίας και της συνεχούς υποστήριξης - και όχι μόνο της τιμής εργαλείων γραμμής-στοιχείων.
Η ποιότητα του RFQ σας καθορίζει την ποιότητα των προσφορών που λαμβάνετε. Επενδύστε τον χρόνο της μηχανικής εκ των προτέρων για να δημιουργήσετε ένα πλήρες τεχνικό πακέτο και θα ξοδέψετε πολύ λιγότερο χρόνο αργότερα για να επιλύσετε παρεξηγήσεις μεταξύ αυτού που χρειαζόσασταν και αυτού που υπέθεσε ο προμηθευτής.
Με μια καλά προετοιμασμένη προδιαγραφή-και προσδιορισμένο έναν ικανό προμηθευτή, το ερώτημα που απομένει είναι στρατηγικό: πώς ταιριάζετε το επίπεδο επένδυσης με το στάδιο παραγωγής σας και τη μακροπρόθεσμη-τροχιά όγκου;
Επιλέγοντας τη σωστή στρατηγική σφράγισης καλουπιού για το έργο σας
Έχετε τη γνώση - τύπων καλουπιών, υλικά, ροή εργασιών σχεδιασμού, μεθόδους κατασκευής, πρακτικές συντήρησης και κριτήρια αξιολόγησης προμηθευτών. Το ερώτημα τώρα είναι πρακτικό: δεδομένου του συγκεκριμένου μέρους σας, της πρόβλεψης όγκου και του χρονοδιαγράμματος παραγωγής σας, ποιο επίπεδο επένδυσης εργαλείων έχει πραγματικά νόημα; Η απάντηση εξαρτάται από το πού βρίσκεστε στον κύκλο ζωής του προϊόντος και από το πόσο επιθετικά πρέπει να μειωθεί το κόστος ανά-εξάρτημα.
Αντιστοίχιση στρατηγικής μήτρας με στόχους παραγωγής
Τέσσερις μεταβλητές συγκλίνουν για να καθορίσουν το σωστό σετ μήτρας σφράγισης για οποιοδήποτε έργο: ετήσιος όγκος, πολυπλοκότητα εξαρτήματος, τύπος υλικού και ανοχή διαστάσεων. Αλλάξτε οποιοδήποτε από αυτά, και η βέλτιστη στρατηγική μήτρας αλλάζει. Ένα απλό στήριγμα από μαλακό χάλυβα με 500 τεμάχια ετησίως δεν δικαιολογεί ένα προοδευτικό εργαλείο, ανεξάρτητα από το πόσο ελκυστικός φαίνεται ο χρόνος κύκλου στο χαρτί. Αντίθετα, ένας σύνδεσμος πολλαπλών-δυνατοτήτων που προορίζεται για 5 εκατομμύρια ετήσιες μονάδες δεν μπορεί να παραχθεί οικονομικά με ένα-εργαλείο σταθμού -.
Η προοπτική του κόστους-ανά-ανά μέρους ενώνει τα πάντα. Μια προοδευτική μήτρα με ένθετα καρβιδίου μπορεί να κοστίζει 40.000 έως 80.000 $ εκ των προτέρων, αλλά όταν λειτουργεί σε μια μηχανή στάμπας με μήτρα με 200 κινήσεις ανά λεπτό, παράγει εξαρτήματα για κλάσματα του λεπτού το καθένα σε χρόνο υλικού και πίεσης. Αυτό το ίδιο εξάρτημα που κατασκευάζεται σε μια σύνθετη μήτρα με χαμηλότερη ταχύτητα - με χειροκίνητη φόρτωση και περισσότερο χειρισμό - μπορεί να έχει ένα κόστος μονάδας πέντε έως δέκα φορές υψηλότερο. Σε μια περίοδο παραγωγής πολλών-χρόνων, η υψηλότερη επένδυση εργαλείων αποδίδει πολλαπλάσια χάρη στη μειωμένη τιμή τεμαχίου και τη σταθερή ποιότητα.
Η επιλογή υλικού ενισχύει αυτό το αποτέλεσμα. Μήτρες σφράγισης λαμαρίνας με λειαντικό χάλυβα υψηλής- αντοχής ή ανοξείδωτο χρειάζονται σκληρότερους χάλυβες εργαλείων και επιστρώσεις επιφανειών για να διατηρηθεί η διάρκεια ζωής των άκρων. Το προστιθέμενο αρχικό κόστος των ενθέτων καρβιδίου ή των διατρήσεων με επεξεργασία-TD επεκτείνει τα διαστήματα ακονίσματος από 50.000 χτυπήματα σε 500.000 ή περισσότερα -, που σημαίνει λιγότερο χρόνο διακοπής λειτουργίας, λιγότερους κύκλους συντήρησης και περισσότερα έσοδα-δημιουργώντας ώρες πίεσης καθ' όλη τη διάρκεια ζωής της μήτρας. Οι απαιτήσεις ανοχής έχουν επίσης σημασία: οι αυστηρότερες προδιαγραφές απαιτούν πιο άκαμπτες διαμορφώσεις σετ καλουπιών πρέσας (τέσσερα{11}}σετ μετά τη μήτρα), λεπτότερη κατεργασία και μεγαλύτερες φάσεις δοκιμής, τα οποία προσθέτουν κόστος, αλλά μειώνουν το σκραπ και την επανεπεξεργασία κατάντη.
Μετάβαση από την έρευνα στη δράση
Πού βρίσκεται το έργο σας αυτή τη στιγμή; Ακολουθεί ένα συνοπτικό πλαίσιο απόφασης που ταιριάζει με το στάδιο παραγωγής:
- Πρωτότυπο στάδιο- Ο σχεδιασμός του τμήματος δεν έχει οριστικοποιηθεί. Εξετάστε το ενδεχόμενο μαλακών εργαλείων (μήτρες από αλουμίνιο ή μαλακό χάλυβα με βαθμολογία για 1.000-5.000 χτυπήματα) ή παραλείψτε τη σφράγιση εντελώς υπέρ της κοπής με λέιζερ και της κάμψης CNC. Ο στόχος είναι η επικύρωση του σχεδιασμού, όχι η αποδοτικότητα της παραγωγής. Η δέσμευση σε σετ καλουπιών σφράγισης σκληρυμένου μετάλλου σε αυτό το σημείο ενέχει τον κίνδυνο δαπανηρής επανεπεξεργασίας όταν αλλάξει η γεωμετρία.
- Πιλοτική παραγωγή (1.000-50.000 εξαρτήματα)- Ο σχεδιασμός είναι σταθερός, αλλά οι όγκοι δεν δικαιολογούν ακόμη την προοδευτική επεξεργασία εργαλείων. Οι μήτρες μεμονωμένων-σταθμών ή σύνθετων που κατασκευάζονται από τυπικούς χάλυβες εργαλείων (D2, A2) προσφέρουν καλή ποιότητα εξαρτημάτων με μέτριο κόστος εργαλείων. Αυτά τα εργαλεία χρησιμεύουν επίσης ως ασφάλιση: εάν το προϊόν δεν φτάσει τους προβλεπόμενους όγκους, η έκθεση του κεφαλαίου σας παραμένει διαχειρίσιμη.
- Παραγωγή μεγάλου-όγκου (100,000+ ετησίως)- Οι προοδευτικές μήτρες με ένθετα καρβιδίου, οι διατρήσεις με επίστρωση PVD-και τέσσερα-σετ καλουπιών που λειτουργούν σε μια ειδική πρέσα σφράγισης καλουπιών γίνονται ο ξεκάθαρος οικονομικός νικητής. Το κόστος εργαλείων είναι σημαντικό, αλλάΤο κόστος ανά{0}}τεμαχίου μειώνεται δραματικάκαθώς η αρχική επένδυση αποσβένεται σε μεγάλες σειρές παραγωγής. Σε αυτό το στάδιο, η ενσωματωμένη προσομοίωση CAE, η ενδελεχής δοκιμή και η επικύρωση SPC δεν είναι προαιρετικές πολυτέλειες - είναι εργαλεία μείωσης κόστους-που αποτρέπουν ακριβές διορθώσεις στη μέση-παραγωγή.
Μια διάταξη υδραυλικής μήτρας πρέσας που εξυπηρετεί βαριά δομικά μέρη-με μετρητή ακολουθεί την ίδια λογική αλλά σε υψηλότερα όρια χωρητικότητας, όπου η χωρητικότητα της πρέσας και η ακαμψία της μήτρας γίνονται τα κυρίαρχα κριτήρια επιλογής και όχι μόνο η ταχύτητα κύκλου.
Η μηχανική αυστηρότητα που επενδύετε πριν κόψετε την προσομοίωση του χάλυβα -, τη βελτιστοποίηση διάταξης λωρίδων, την επιλογή υλικού και την πιστοποίηση προμηθευτή - καθορίζει εάν το καλούπι σας αποδίδει προβλέψιμο κόστος-ανά-ανταλλακτικό ή γίνεται επαναλαμβανόμενη πηγή χρόνου διακοπής λειτουργίας, απορριμμάτων και χαμένων παραδόσεων σε όλη τη διάρκεια ζωής της παραγωγής του.
Εάν εξακολουθείτε να αξιολογείτε έννοιες, ανατρέξτε ξανά στις οδηγίες σχεδίασης και προσομοίωσης που προηγήθηκαν σε αυτό το άρθρο. Εάν το σχέδιο του ανταλλακτικού σας έχει οριστικοποιηθεί, οι όγκοι σας έχουν καθοριστεί και είστε έτοιμοι να περάσετε από την έρευνα στην παραγωγή, το επόμενο βήμα είναι ένα πλήρες πακέτο RFQ που αποστέλλεται σε έναν εξειδικευμένο προμηθευτή, ο οποίος μπορεί να διαχειριστεί την αξιολόγηση σκοπιμότητας της πλήρους ροής εργασίας -, τη σχεδίαση μήτρας με προσομοίωση μορφοποίησης, κατασκευή ακριβείας και επικυρωμένα δοκιμαστικά μέρη. Οι κατασκευαστές σε αυτό το στάδιο μπορούν να εξερευνήσουνΠροσαρμοσμένες λύσεις μήτρας σφράγισης της YICHENγια τέλος-για-υποστήριξη που γεφυρώνει το χάσμα μεταξύ ενός εγκεκριμένου σχεδιασμού ανταλλακτικών και των πρώτων καλών ανταλλακτικών παραγωγής, δίνοντας στους διαχειριστές προμήθειας και στους μηχανικούς εργαλείων ένα πρακτικό σημείο εκκίνησης για τη δέσμευση προμηθευτών.
Συχνές ερωτήσεις για τη σφράγιση καλουπιών
1. Ποια είναι η διαφορά μεταξύ μιας μήτρας σφράγισης και ενός καλουπιού έγχυσης;
Μια μήτρα σφράγισης διαμορφώνει συμπαγή λαμαρίνα σε θερμοκρασία δωματίου χρησιμοποιώντας μηχανική δύναμη από μια πρέσα, ενώ ένα καλούπι έγχυσης δέχεται το λιωμένο πολυμερές σε μια σφραγισμένη κοιλότητα όπου ψύχεται και στερεοποιείται. Τα καλούπια σφράγισης χρησιμοποιούν διάκενο{-και-διατρητή, απογυμνωτή και συστήματα οδηγών, ενώ τα καλούπια έγχυσης απαιτούν κανάλια ψύξης, συστήματα πύλης και μηχανισμούς εκτόξευσης. Ο απλός κανόνας: εάν η πρώτη ύλη παραμένει σταθερή καθ' όλη τη διάρκεια της διαδικασίας, είναι η σφράγιση της περιοχής μήτρας.
2. Πόσο διαρκεί ένα καλούπι σφράγισης πριν χρειαστεί αντικατάσταση;
Η διάρκεια ζωής του καλουπιού ποικίλλει ευρέως ανάλογα με την ποιότητα του χάλυβα εργαλείων, την επιφανειακή επεξεργασία, το υλικό που σφραγίζεται και την πειθαρχία συντήρησης. Μια τυπική μήτρα χάλυβα D2 με ήπιο χάλυβα μπορεί να παράγει 500.000 έως 1 εκατομμύριο εξαρτήματα πριν από τη μεγάλη ανακαίνιση. Οι προοδευτικές μήτρες με ένθετα καρβιδίου και επικαλύψεις PVD μπορούν να ξεπεράσουν τα 5 εκατομμύρια εγκεφαλικά επεισόδια. Παράγοντες όπως το προγραμματισμένο ακόνισμα, η αντικατάσταση ελατηρίου και η λίπανση επεκτείνουν ή μειώνουν άμεσα τη διάρκεια ζωής. Οι μετρητές εγκεφαλικών επεισοδίων και τα αρχεία καταγραφής συντήρησης βοηθούν στην πρόβλεψη των βέλτιστων διαστημάτων σέρβις.
3. Ποιες πληροφορίες πρέπει να συμπεριλάβω σε μια RFQ μήτρας σφράγισης;
Ένα αποτελεσματικό πακέτο RFQ περιλαμβάνει ένα τρισδιάστατο μοντέλο CAD (μορφή STEP) με σχέδιο 2D GD&T, ακριβείς προδιαγραφές υλικού με κράμα και θερμοκρασία, πρόβλεψη ετήσιου όγκου σε επίπεδα, διάρκεια ζωής μήτρας στόχου σε συνολικές διαδρομές, απαιτήσεις ποιότητας όπως στόχους Cpk και τυχόν δευτερεύουσες λειτουργίες που απαιτούνται. Η αποστολή πανομοιότυπων συνόλων αρχείων σε όλους τους προμηθευτές που υποβάλλουν προσφορές διασφαλίζει ότι οι προσφορές αντικατοπτρίζουν πραγματικές διαφορές δυνατοτήτων. Προμηθευτές όπως το YICHEN (yichen-group.com/stamping-die/) χρησιμοποιούν αυτό το πλήρες πακέτο για να παρέχουν ακριβείς αξιολογήσεις σκοπιμότητας και προτάσεις εργαλείων.
4. Πώς μπορώ να επιλέξω μεταξύ ενός προοδευτικού καλουπιού και ενός καλουπιού μεταφοράς;
Οι προοδευτικές μήτρες είναι ιδανικές όταν τα εξαρτήματα μπορούν να παραμείνουν συνδεδεμένα σε μια λωρίδα φορέα καθ' όλη τη διάρκεια της διαμόρφωσης, συνήθως κατάλληλα για μικρά έως μεσαία εξαρτήματα με μέτρια πολυπλοκότητα σε πολύ υψηλούς όγκους (εκατομμύρια το χρόνο). Οι μήτρες μεταφοράς είναι καλύτερες για μεγάλα κομμάτια, βαθιές έλξεις ή σύνθετες τρισδιάστατες γεωμετρίες που δεν μπορούν να παραμείνουν σε μια λωρίδα. Τα συστήματα μεταφοράς προσφέρουν μεγαλύτερη ευελιξία στον μερικό προσανατολισμό μεταξύ των σταθμών, αλλά λειτουργούν με χαμηλότερους ρυθμούς κύκλου. Η απόφαση τελικά εξαρτάται από το μέγεθος του εξαρτήματος, το βάθος σχεδίασης και το κατά πόσον η τροφοδοσία βάσει λωρίδων-είναι γεωμετρικά εφικτή.
5. Τι προκαλεί τα γρέζια στα σταμπωτά μέρη και πώς τα διορθώνετε;
Σχηματίζονται γρέζια όταν το διάκενο από διάτρηση-σε-από διάτρηση είναι ανεπαρκές, οι κοπτικές άκρες γίνονται θαμπές ή η ευθυγράμμιση μετατοπίζεται μεταξύ του κουμπιού διάτρησης και του καλουπιού. Η διορθωτική ενέργεια περιλαμβάνει το ακόνισμα ή την αντικατάσταση φθαρμένων μπουνιών και κουμπιών και, στη συνέχεια, επαλήθευση ότι το διάκενο ταιριάζει με τις προδιαγραφές του υλικού (συνήθως 5-10% του πάχους ανά πλευρά για μαλακό χάλυβα). Η πρόληψη βασίζεται στην παρακολούθηση του ύψους του γρέζιου σε τακτά χρονικά διαστήματα με τη χρήση μετρητών διαδρομής, τον προγραμματισμό του ακονίσματος πριν από την επίτευξη των ορίων και τη διατήρηση της προσαρμογής του πείρου οδηγού για την πρόληψη της προοδευτικής απόκλισης της ευθυγράμμισης.


