


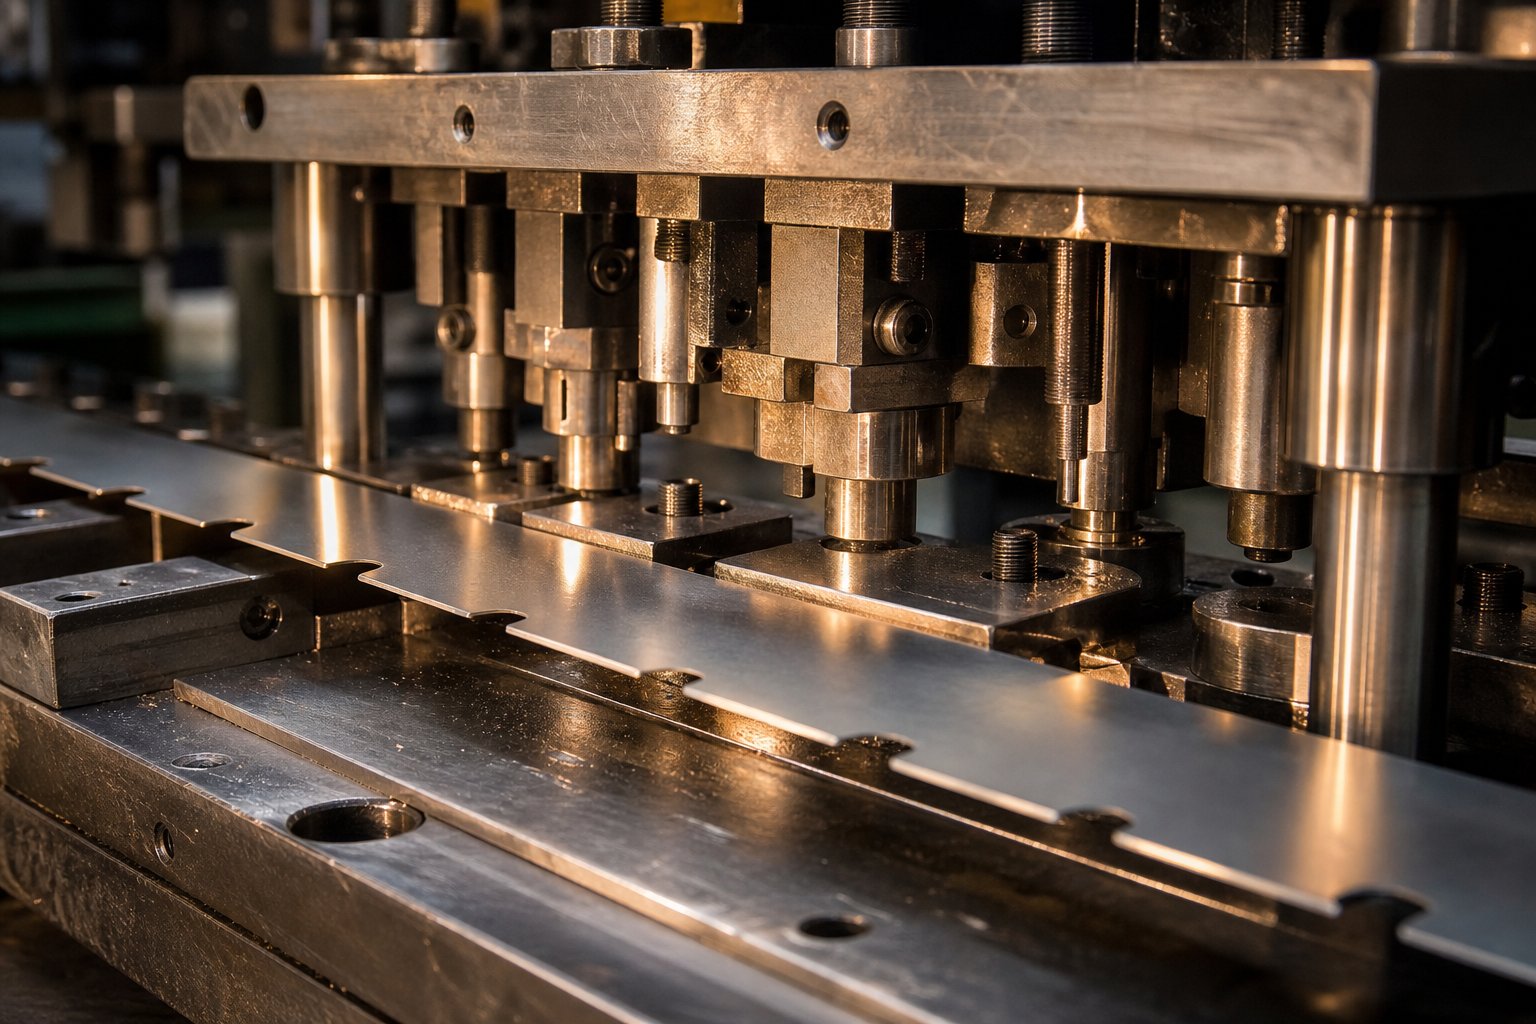
Κατανόηση των εγκοπών παράκαμψης σε καλούπια σφράγισης λαμαρίνας
Μια εγκοπή παράκαμψης, που μερικές φορές ονομάζεται εγκοπή βήματος ή γαλλική εγκοπή, είναι μια σκόπιμη κοπή ή ανακούφιση που έχει σχεδιαστεί στη λωρίδα φορέα τουένα προοδευτικό ζάρι σφράγισης. Ο σκοπός του είναι απλός αλλά κρίσιμος: ελέγξτε ακριβώς πόσο προχωρά η λωρίδα μεταξύ των πιέσεων, έτσι ώστε κάθε σταθμός να λαμβάνει υλικό στη σωστή θέση. Χωρίς αυτόν τον μηχανισμό ελέγχου, η υπερβολική τροφοδοσία ή η υποτροφοδοσία της λωρίδας γίνεται πραγματική πιθανότητα, και όπως γνωρίζει κάθε έμπειρο εργαλείο και επαγγελματίας, μια και μόνο εσφαλμένη τροφοδοσία μπορεί να προκαλέσει σύγκρουση καλουπιού που κοστίζει εκατοντάδες φορές περισσότερο από το υλικό που καταναλώνει η εγκοπή.
Αυτό το άρθρο διερευνά την επιστημονική βάση πίσω από τις αρνητικές και θετικές εγκοπές παράκαμψης στα καλούπια σφράγισης από λαμαρίνα, γεφυρώνοντας το χάσμα μεταξύ των εισαγωγικών τεχνικών οδηγών σφράγισης και της επιστήμης-ειδικών καλουπιών. Θα βρείτε μεταλλουργικές αρχές, μηχανικές σχέσεις και πλαίσια αποφάσεων μηχανικής και όχι μόνο εμπειρικούς κανόνες.
Τι είναι οι εγκοπές παράκαμψης στις προοδευτικές μήτρες
Φανταστείτε ένα συνεχές πηνίο από λαμαρίνα να τροφοδοτείται μέσω μιας προοδευτικής μήτρας με υψηλή ταχύτητα. Η λωρίδα διέρχεται από πολλούς σταθμούς, ο καθένας εκτελεί μια συγκεκριμένη λειτουργία κοπής, διαμόρφωσης ή σχεδίασης. Για να ανταποκρίνεται στις ανοχές διαστάσεων το τελειωμένο τμήμα, κάθε σταθμός πρέπει να δεσμεύει την ταινία στην ίδια ακριβώς σχετική θέση, διαδρομή μετά από διαδρομή.
Μια εγκοπή παράκαμψης παρέχει αυτή τη βεβαιότητα θέσης. Είναι ένα μικρό τμήμα υλικού που κόβεται μακριά από τη μία ή και τις δύο άκρες της λωρίδας, συνήθως στους πρώτους σταθμούς της μήτρας. Η προκύπτουσα γεωμετρία δημιουργεί μια φυσική λειτουργία διακοπής ή εγγραφής με την οποία έρχεται σε επαφή η ταινία πριν από τους κύκλους της πίεσης. ΩςΟ Art Hedrick σημειώνει στο The Fabricator, η υπερβολική τροφοδοσία μιας προοδευτικής μήτρας χωρίς αυτό το σταμάτημα μπορεί να οδηγήσει σε σοβαρή ζημιά στο καλούπι και σε κινδύνους για την ασφάλεια του χειριστή.
Πέρα από την αποφυγή υπερβολικής τροφοδοσίας, η εγκοπή αφαιρεί επίσης την κάμψη της ακμής που εισήχθη κατά την κοπή του πηνίου. Το Camber καθιστά την ομαλή τροφοδοσία σχεδόν αδύνατη σε φαρδιά ή παχιά υλικά και κόβοντας μια καθαρή άκρη αναφοράς, οι εγκοπές παράκαμψης αποκαθιστούν την προβλέψιμη συμπεριφορά της λωρίδας σε όλο το μήκος της μήτρας.
Γιατί το Strip Control απαιτεί μηχανική ακριβείας
Ο έλεγχος strip σε μια προοδευτική μήτρα περιλαμβάνει περισσότερα από την απλή τροφοδοσία της σωστής απόστασης. Τα μέρη συγκράτησης του φέροντος ιστού μαζί πρέπει να διατηρούν τη δομική ακεραιότητα, να αντιστέκονται στην πλευρική κάμψη και να προσαρμόζονται στην κατακόρυφη κίνηση στους σταθμούς διαμόρφωσης. Μια κακώς τοποθετημένη ή εσφαλμένου μεγέθους εγκοπή εξασθενεί τον φορέα, προκαλεί λυγισμό ή αποτυγχάνει να ασφαλίσει αξιόπιστα το στοπ.
Οι εγκοπές παράκαμψης εξυπηρετούν τρεις κύριες λειτουργίες σε αυτό το σύστημα:
- Εγγραφή strip- Παροχή σταθερής μηχανικής αναστολής που αποτρέπει την υπερβολική τροφοδοσία και δίνει στους χειριστές μια οριστική αρχική θέση κατά τη ρύθμιση της μήτρας, μειώνοντας τα πρώτα- σφάλματα χτυπήματος που προκαλούν την πλειονότητα των προοδευτικών ζημιών της μήτρας.
- Διαχείριση σκραπ- Αφαίρεση του άκρου κάμπερ και δημιουργία καθαρής επιφάνειας αναφοράς, η οποία εξαλείφει τα χαλαρά απορρίμματα ή τα μισά χτυπήματα-που μπορεί να μπλοκάρουν σταθμούς κατάντη.
- Έλεγχος προόδου από σταθμό-σε-σταθμό- Συνεργασία με πιλότους για να διασφαλιστεί ότι κάθε τμήμα βρίσκεται με ακρίβεια, με την εγκοπή να παρέχει αδρή τοποθέτηση και τους πιλότους να παρέχουν τελική ευθυγράμμιση ακριβείας.
Κάθε λειτουργία θέτει συγκεκριμένες γεωμετρικές και μεταλλουργικές απαιτήσεις στο σχέδιο της εγκοπής. Το βάθος, το πλάτος, οι ακτίνες γωνίας και το διάκενο κοπής της εγκοπής αλληλεπιδρούν με τις μηχανικές ιδιότητες του υλικού για να καθορίσουν εάν η λωρίδα τροφοδοτείται αξιόπιστα ή δημιουργεί χρόνια προβλήματα παραγωγής.
Αρνητικά έναντι θετικών βασικών εγκοπών
Οι όροι "αρνητικό" και "θετικό" περιγράφουν τη σχέση μεταξύ της γεωμετρίας της εγκοπής και της ακμής της λωρίδας. ΕΝΑθετική εγκοπή παράκαμψηςαφαιρεί υλικό από την άκρη της λωρίδας, δημιουργώντας ένα κενό, ανάγλυφο ή προς τα μέσα κοπή. Ο γυμνοσάλιαγκας που παράγεται από αυτή την κοπή εκτοξεύεται ως διακριτό σκραπ. Αυτό που απομένει είναι μια λωρίδα με μειωμένη διατομή- σε κάθε θέση εγκοπής.
A αρνητική εγκοπή παράκαμψηςακολουθεί την αντίθετη προσέγγιση. Αντί να αφαιρείται εντελώς το υλικό, αφήνει μια προεξέχουσα γλωττίδα ή χαρακτηριστικό λόγχης-που εκτείνεται από την άκρη της λωρίδας. Αυτή η γλωττίδα συμπλέκεται με μια αντίστοιχη τσέπη ή μπλοκ στοπ στο καλούπι, παρέχοντας μια θετική δυνατότητα εγγραφής χωρίς να δημιουργείται ξεχωριστή γυμνοσάλιαγκα. Μια πρακτική παραλλαγή, που περιγράφεται στη βιβλιογραφία του κλάδου ως λόγχη και φλάντζα, τρυπά μια μικρή περιοχή στη λωρίδα και την λυγίζει προς τα κάτω για να δημιουργήσει μια φλάντζα που συγκρατεί τη λωρίδα και σκληραίνει τον φορέα.
Η επιλογή μεταξύ αυτών των διαμορφώσεων δεν είναι ποτέ αυθαίρετη. Εξαρτάται από τον τύπο υλικού, το πλάτος της λωρίδας, το πάχος, τον όγκο παραγωγής και την πολυπλοκότητα του εξαρτήματος. Κάθε διαμόρφωση παράγει διαφορετικές κατανομές τάσεων, μοτίβα θραύσης και χαρακτηριστικά φθοράς στα εργαλεία, τα οποία ανάγονται στις θεμελιώδεις αρχές της μηχανικής διάτμησης και της συμπεριφοράς του υλικού υπό φορτίο.
Η επιστήμη της διάτμησης και της θραύσης στην κοπή με εγκοπή
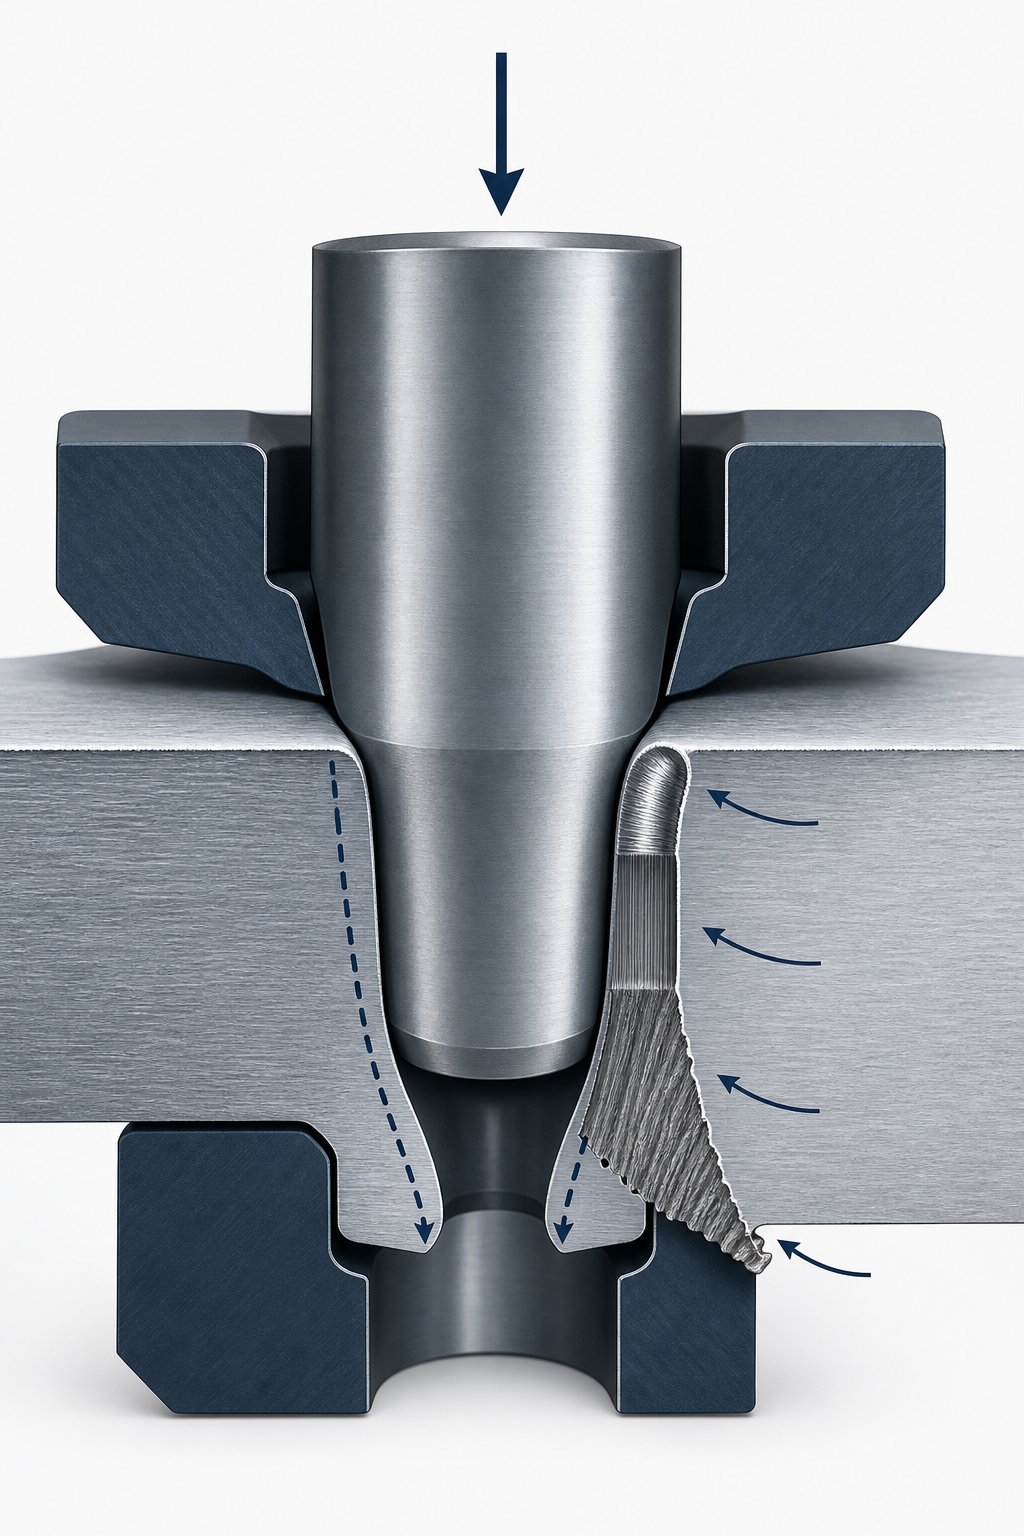
Κάθε εγκοπή παράκαμψης ξεκινά ως ελεγχόμενο κάταγμα. Όταν η διάτρηση κατεβαίνει στη λωρίδα, το υλικό δεν χωρίζεται απλώς καθαρά. Διέρχεται από μια ακολουθία φάσεων παραμόρφωσης, καθεμία από τις οποίες διέπεται από τη σχέση μεταξύ της εφαρμοζόμενης δύναμης διαρροής, της αντοχής διαρροής του υλικού και της γεωμετρίας της διεπαφής του καλουπιού διάτρησης-. Η κατανόηση αυτών των φάσεων είναι αυτό που διαχωρίζει-το σχεδιασμό εγκοπής που βασίζεται στην επιστήμη από την εικασία.
Διατμητική μηχανική κατά την κοπή με εγκοπή
Φανταστείτε τη στιγμή που μια εγκοπή έρχεται σε επαφή με την επιφάνεια της λωρίδας. Το υλικό ακριβώς κάτω από το άκρο της διάτρησης συμπιέζεται πρώτα ελαστικά και μετά πλαστικά καθώς οι τοπικές τάσεις υπερβαίνουν την αντοχή διαρροής και το σημείο διαρροής του μετάλλου. Αυτή η μετάβαση από την ελαστική στην πλαστική συμπεριφορά ακολουθεί την καμπύλη τάσεων-παραμόρφωσης του υλικού (μερικές φορές αναφέρεται ως καμπύλη ss στη συντομογραφία μηχανικής) και συμβαίνει σε μικροδευτερόλεπτα στους ρυθμούς διαδρομής παραγωγής.
Η απαιτούμενη δύναμη κοπής εξαρτάται από τη διατμητική αντοχή του υλικού, η οποία συνήθως κυμαίνεται μεταξύ 60 και 80 τοις εκατό της τελικής αντοχής του σε εφελκυσμό. ΩςΟ Art Hedrick εξηγεί, η κοπή ενός τεμαχίου διαμέτρου 10-ιντσών- από μαλακό χάλυβα 0,100 ιντσών απαιτεί δύναμη περίπου 78.000 λίβρες. Οι εγκοπές παράκαμψης περιλαμβάνουν πολύ μικρότερες περιμέτρους, αλλά οι συγκεντρώσεις τάσεων στη διεπιφάνεια διάτρησης-μήτρας είναι αναλογικά έντονες επειδή οι γεωμετρίες των εγκοπών συχνά περιλαμβάνουν σφιχτές γωνίες και στενά πλάτη.
Στην άκρη της διάτρησης, το υλικό πιέζεται προς τα κάτω, ενώ το άνοιγμα της μήτρας περιορίζει την περιβάλλουσα λωρίδα. Αυτό δημιουργεί μια στενή ταινία διάτμησης όπου συγκεντρώνεται η πλαστική παραμόρφωση. Το πλάτος αυτής της ταινίας εξαρτάται από το διάκενο μεταξύ της διάτρησης και της μήτρας. Το ανεπαρκές διάκενο συμπιέζει το υλικό πλευρικά, αυξάνοντας τη δύναμη διαρροής που απαιτείται για το διαχωρισμό και δημιουργώντας υπερβολική θερμότητα στη ζώνη διάτμησης. Το υπερβολικό διάκενο επιτρέπει την υπερβολική κάμψη του πλαστικού πριν από τη θραύση, δημιουργώντας τυλιγμένα άκρα και μεγάλα γρέζια.
Συμπεριφορά ζώνης κατάγματος σε θετικές και αρνητικές διαμορφώσεις
Μια ολοκληρωμένη αιχμή εκθέματατέσσερις διακριτές ζώνες, το καθένα αποκαλύπτει τι συνέβη μηχανικά κατά τη διάρκεια της κοπής:
- Ανατροπή- Η πλαστικά παραμορφωμένη ζώνη λυγίζει καθώς τα εργαλεία κοπής έρχονται σε επαφή με την επιφάνεια του φύλλου, ορατή ως στρογγυλεμένη άκρη στην πλευρά της διάτρησης.
- Γυαλίζω- Η λεία, γυαλιστερή ταινία όπου η διάτρηση εισχώρησε στο υλικό υπό συμπίεση πριν συμβεί οποιοδήποτε κάταγμα. Οι επιφανειακές τάσεις εδώ συμπιέζονται στο εργαλείο κοπής.
- Κάταγμα- Η τραχιά, υπό γωνία επιφάνεια όπου οι ρωγμές διαδίδονται στο υπόλοιπο πάχος του υλικού, ολοκληρώνοντας τον διαχωρισμό.
- Αγριάδα- Το μέταλλο επιμήκεις και ωθημένο προς τα έξω στην πίσω άκρη της κοπής, που σχηματίζεται από το τελικό σχίσιμο.
Εδώ είναι όπου οι θετικές και αρνητικές διαμορφώσεις εγκοπής διαφέρουν στη συμπεριφορά. Σε μια θετική εγκοπή, η διάτρηση αφαιρεί ένα διακριτό γυμνοσάλιαγκα από την άκρη της λωρίδας. Η ζώνη κατάγματος διαδίδεται προς τα έξω, μακριά από το σώμα του φορέα και μέσα στο γυμνοσάλιαγκο που γίνεται σκραπ. Η λωρίδα διατηρεί τη στιλβωμένη επιφάνεια στο εναπομείναν άκρο της, που είναι γενικά η καθαρότερη, πιο σταθερή από διαστάσεις ζώνη.
Σε αρνητική εγκοπή, η γεωμετρία αντιστρέφεται. Η τομή ορίζει μια προεξέχουσα γλωττίδα που παραμένει προσαρτημένη στη λωρίδα. Η διάδοση του κατάγματος συμβαίνει προς τα μέσα, προς το σώμα της λωρίδας στη ρίζα της εγκοπής. Αυτό σημαίνει ότι η ίδια η φέρουσα λωρίδα διατηρεί τα χαρακτηριστικά της ζώνης θραύσης στη βάση του χαρακτηριστικού γλωττίδας.
Οι θετικές εγκοπές παράγουν διάδοση του σπασίματος προς τα έξω σε σχέση με το σώμα της λωρίδας, αφήνοντας καθαρότερες άκρες στον φορέα. Οι αρνητικές εγκοπές προκαλούν διάδοση του κατάγματος προς τα μέσα, συγκεντρώνοντας την πιο τραχιά ζώνη θραύσης και τη σχετική μικροδομική βλάβη στη ρίζα της εγκοπής στην πλευρά της λωρίδας φορέα.
Αυτή η διάκριση έχει πραγματικές συνέπειες. Η ζώνη επηρεασμένης από διάτμηση (SAZ) πίσω από κάθε κομμένη όψη περιέχει σκληρυμένο υλικό-με περιστρεφόμενες δομές κόκκων. Σε χάλυβες διπλής-φάσης, αυτή η ζώνη μπορεί να εκτείνεται 40 τοις εκατό ή περισσότερο στο πάχος του φύλλου. Όταν μια αρνητική εγκοπή τοποθετεί αυτήν την κατεστραμμένη ζώνη στη λωρίδα φορέα, οι επακόλουθες εργασίες διαμόρφωσης σε σταθμούς κατάντη ασκούν πρόσθετη καταπόνηση σε ήδη κατεργασμένο-σκληρυμένο υλικό, αυξάνοντας τον κίνδυνο ρωγμών της άκρης.
Δομή κόκκου και κατεύθυνση διάδοσης ρωγμών
Η λαμαρίνα δεν είναι ομοιογενής σε μικροδομικό επίπεδο. Η έλαση κατά την παραγωγή επιμηκύνει τους κόκκους προς την κατεύθυνση κύλισης, δημιουργώντας ανισοτροπία στις μηχανικές ιδιότητες. Όταν μια διάτρηση εγκοπής προκαλεί θραύση, οι ρωγμές ακολουθούν κατά προτίμηση διαδρομές ελάχιστης αντίστασης μέσω της δομής των κόκκων.
Σε υλικά όπου η κατεύθυνση κύλισης είναι παράλληλη με την κατεύθυνση τροφοδοσίας της λωρίδας (ο πιο συνηθισμένος προσανατολισμός), η διάδοση των ρωγμών στις γωνίες των εγκοπών τείνει να ακολουθεί τα όρια των κόκκων ευθυγραμμισμένα με την τροφοδοσία. Για θετικές εγκοπές, αυτό λειτουργεί προς όφελός σας, επειδή η ρωγμή ταξιδεύει στο σκραπ γυμνοσάλιαγκας. Για αρνητικές εγκοπές, η ίδια τάση μπορεί να προκαλέσει ρωγμές κατά μήκος της ακμής της λωρίδας φορέα, ιδιαίτερα σε αιχμηρές ακτίνες ρίζας εγκοπής όπου οι συγκεντρώσεις τάσης διαρροής είναι υψηλότερες.
Η κατανομή δυνάμεων στη διεπαφή του καλουπιού διάτρησης-διαφέρει επίσης μεταξύ των διαμορφώσεων. Μια θετική εγκοπή κόβει σε σχετικά ελεύθερο υλικό στην άκρη της λωρίδας. Το υλικό μπορεί να παραμορφωθεί ελαφρώς προς τα έξω επειδή η μία πλευρά είναι απεριόριστη. Μια αρνητική διάτρηση, αντίθετα, κόβει υλικό που περιορίζεται και στις δύο πλευρές από το σώμα της λωρίδας. Αυτός ο αμφίπλευρος περιορισμός αυξάνει τις θλιπτικές τάσεις στο άκρο διάτρησης και επιταχύνει τη φθορά, ιδιαίτερα κατά την επεξεργασία υλικών με υψηλή αντοχή διαρροής, τιμές τάσης διαρροής, όπως προηγμένοι χάλυβες υψηλής- αντοχής.
Το πρακτικό στοιχείο είναι ότι οι κανόνες εκκαθάρισης που αναπτύχθηκαν για τυπικές λειτουργίες τρυπήματος δεν μεταφράζονται απευθείας σε συγκεκριμένη γεωμετρία-. Οι διατρήσεις εγκοπής λειτουργούν υπό ασύμμετρες συνθήκες περιορισμού και η μηχανική θραύσης διαφέρει ανάλογα με το εάν η διατηρούμενη γεωμετρία είναι η λωρίδα (θετική εγκοπή) ή η γλωττίδα (αρνητική εγκοπή). Κάθε διαμόρφωση απαιτεί βελτιστοποίηση απόστασης προσαρμοσμένη στη συγκεκριμένη κατάσταση καταπόνησης, τις ιδιότητες του υλικού και τις κατάντη απαιτήσεις που τίθενται στην ακμή.
Θετική Μηχανική Εγκοπής Παράκαμψης και Συμπεριφορά Ταινιών
Μια θετική εγκοπή παράκαμψηςαφαιρεί φυσικά ένα τμήμα υλικού από την άκρη της λωρίδας, αφήνοντας πίσω ένα κενό ή ανάγλυφο όπου υπήρχε κάποτε μέταλλο. Αυτό ακούγεται απλό, αλλά οι μηχανικές συνέπειες διαχέονται σε κάθε σταθμό κατάντη. Η λωρίδα γίνεται ελαφρύτερη, στενότερη στη θέση της εγκοπής και λιγότερο ανθεκτική στην κάμψη. Το αν αυτές οι συνέπειες βοηθούν ή βλάπτουν την παραγωγή εξαρτάται εξ ολοκλήρου από το πόσο καλά ταιριάζει η γεωμετρία της εγκοπής με τις απαιτήσεις σχεδιασμού του φορέα.
Πώς οι θετικές εγκοπές αφαιρούν υλικό από την ταινία
Κατά τη διάρκεια μιας λειτουργίας σφράγισης με διάτρηση με θετική εγκοπή, μια διαμορφωμένη διάτρηση κατεβαίνει μέσω της ακμής της λωρίδας και σε ένα αντίστοιχο άνοιγμα μήτρας. Η περίμετρος της διάτρησης ορίζει το προφίλ εγκοπής, τυπικά ένα ορθογώνιο ή τραπεζοειδές σχήμα κομμένο προς τα μέσα από την άκρη της λωρίδας. Το διαχωρισμένο υλικό γίνεται ένας διακριτός γυμνοσάλιαγκας απορριμμάτων που πέφτει μέσα από το άνοιγμα της μήτρας και εκτοξεύεται προς τα κάτω σε έναν αγωγό απορριμμάτων ή ένα δοχείο.
Αυτό που παραμένει στη λωρίδα είναι μια καθαρή-εσοχή. Αυτή η εσοχή χρησιμεύει ως χαρακτηριστικό διακοπής εμπλοκής. Όταν η λωρίδα προχωρά, το μπροστινό άκρο της εγκοπής έρχεται σε επαφή με ένα σταθερό μπλοκ αναστολής ή σκληρυμένο πείρο στη μήτρα, σταματώντας την κίνηση προς τα εμπρός ακριβώς στη σωστή απόσταση προόδου.
Επειδή η μία πλευρά της κοπής δεν είναι περιορισμένη (η ανοιχτή άκρη της λωρίδας), η μηχανική διάτμησης κατά τη διάρκεια αυτής της λειτουργίας διαφέρει από μια πλήρως κλειστή λειτουργία διάτρησης. Το υλικό κοντά στην ελεύθερη άκρη μπορεί να παραμορφωθεί ελαφρώς προς τα έξω κατά την είσοδο της διάτρησης, γεγονός που μειώνει τη συμπιεστική τάση στην επιφάνεια της διάτρησης σε σύγκριση με μια κλειστή-περιμετρική κοπή. Αυτό σημαίνει ότι η δύναμη διάτρησης σφράγισης που απαιτείται για μια θετική εγκοπή είναι ελαφρώς χαμηλότερη από ό,τι για μια οπή ισοδύναμου μεγέθους που έχει τρυπηθεί μακριά από οποιαδήποτε άκρη, ενώ όλα τα άλλα είναι ίσα.
Ωστόσο, η ανοιχτή άκρη εισάγει μια διαφορετική ανησυχία. Εάν η διάτρηση-στο-το διάκενο είναι υπερβολική στην πλευρά της άκρης, η λωρίδα μπορεί να εκτραπεί αντί να διατμηθεί καθαρά, δημιουργώντας μια τυλιγμένη ή σχισμένη άκρη αντί για μια καθορισμένη ζώνη θραύσης. Οι σχέσεις εκκαθάρισης για θετικές διατρήσεις εγκοπής ακολουθούν τους τυπικούς κανόνες διάκενου κοπής, αλλά απαιτούν αυστηρότερο έλεγχο στην ελεύθερη{4}} πλευρά για να αντισταθμιστεί η έλλειψη περιορισμού υλικού.
Ακαμψία ταινίας και σταθερότητα τροφοδοσίας μετά από θετική εγκοπή
Κάθε θετική εγκοπή μειώνει την περιοχή διατομής-της λωρίδας φορέα στη θέση της εγκοπής. Φανταστείτε να κοιτάτε τη λωρίδα από το τέλος: όπου ένας φορέας πλήρους πλάτους-έχει ομοιόμορφη αντίσταση στην κάμψη, ένας φορέας με εγκοπή έχει περιοδικά αδύναμα σημεία όπου η ακαμψία πέφτει. Όσο πιο βαθιά είναι η εγκοπή, τόσο μεγαλύτερη είναι αυτή η μείωση.
Αυτό έχει σημασία επειδή η αντοχή της λωρίδας φορέα πρέπει να ανθίσταται στην κάμψη κατά τη διάρκεια της διαδικασίας τροφοδοσίας. Όπως σημειώνει ο Art Hedrick, χρειάζεται περίπου το 10 τοις εκατό του βάρους του εξαρτήματος για να μετακινηθεί οριζόντια μέσα από τη μήτρα. Πολλαπλασιάστε το με τον αριθμό των σταθμών και η συσσωρευμένη δύναμη οπισθέλκουσας δρα σε έναν φορέα που έχει ήδη εξασθενήσει σε κάθε σημείο εγκοπής. Εάν η εναπομένουσα διατομή-δεν μπορεί να υποστηρίξει αυτά τα φορτία τροφοδοσίας χωρίς εκτροπή, η λωρίδα θα λυγίσει ή θα γέρνει πλευρικά, δημιουργώντας προβλήματα σχηματισμού σφράγισης που κυματίζουν σε κάθε σταθμό κατάντη.
Για τις στενές λωρίδες, αυτή η ανταλλαγή-καθίσταται κρίσιμη. Μια εγκοπή που αφαιρεί το 30 τοις εκατό του πλάτους της ταινίας μπορεί να μειώσει τη ροπή αδράνειας του φορέα αρκετά ώστε να προκαλέσει ορατή πτώση μεταξύ των σταθμών. Για φαρδιές λωρίδες με γενναιόδωρους ιστούς μεταφοράς, η ίδια αναλογική εγκοπή έχει αμελητέα επίδραση στη σταθερότητα της τροφοδοσίας. Το πρακτικό κατώφλι εξαρτάται από το πάχος του υλικού, τον τύπο υλικού και τον συνολικό αριθμό προόδων στη μήτρα.
Οι μηχανικοί αντισταθμίζουν αυτό με διάφορους τρόπους:
- Σκληρυντικές νευρώσεις- Προσθήκη ανάγλυφων σφαιριδίων ή διαμορφωμένων νευρώσεων στη λωρίδα φορέα πριν ή μετά τον σταθμό εγκοπής, αύξηση του συντελεστή τομής χωρίς προσθήκη πλάτους υλικού.
- Διπλή-πλευρική εγκοπή- Τοποθετώντας πιο ρηχές εγκοπές και στις δύο άκρες της λωρίδας αντί μιας βαθιάς εγκοπής σε μία πλευρά, κατανέμοντας τη μείωση της διατομής- συμμετρικά και διατηρώντας ισορροπημένη συμπεριφορά τροφοδοσίας.
- Βελτιστοποιημένο βάθος εγκοπής- Περιορισμός βάθους στο ελάχιστο που απαιτείται για αξιόπιστη ακινητοποίηση, συνήθως 1,5 έως 2,0 φορές το πάχος του υλικού, ανάλογα με τις απαιτήσεις ακρίβειας τροφοδοσίας.
Μοτίβα φθοράς διάτρησης σε λειτουργίες θετικής εγκοπής
Οι θετικές διατρήσεις με εγκοπή παρουσιάζουν διαφορετική φθορά από τις τυπικές διατρητικές γροθιές και ο λόγος οφείλεται στη γεωμετρία περιορισμών. Σε μια τυπική λειτουργία διάτρησης, η διάτρηση κόβει υλικό που περιβάλλεται από όλες τις πλευρές με λωρίδα. Οι προκύπτουσες θλιπτικές τάσεις είναι σχετικά συμμετρικές γύρω από την περίμετρο της διάτρησης. Σε μια λειτουργία θετικής εγκοπής, η πλευρά της ανοιχτής ακμής βλέπει λιγότερη αντοχή στη συμπίεση ενώ η πλευρά του σώματος της λωρίδας- βλέπει πλήρη περιορισμό.
Αυτή η ασυμμετρία συγκεντρώνει τη φθορά στις περιορισμένες επιφάνειες της διάτρησης, ιδιαίτερα στην κοπή του προσώπου πάνω στο σώμα της λωρίδας φορέα. Σε χιλιάδες διαδρομές, αυτή η ανομοιόμορφη φόρτωση παράγει ένα χαρακτηριστικό μοτίβο φθοράς: η περιορισμένη πλευρά αναπτύσσει στρογγυλοποίηση άκρων και μικρο{1}}σχίσιμο νωρίτερα από την πλευρά της ελεύθερης- ακμής. Οι κατασκευαστές καλουπιών που συντηρούν αυτά τα εργαλεία γνωρίζουν ότι πρέπει να επιθεωρούν πρώτα την αιχμή του φορέα- κατά την αντιμετώπιση προβλημάτων ανάπτυξης γρεζιών.
Η γεωμετρία διάτρησης επηρεάζει επίσης το ποσοστό φθοράς. Οι διατρήσεις εγκοπής με αιχμηρές εσωτερικές γωνίες (στο κάτω μέρος του προφίλ εγκοπής) συγκεντρώνουν την πίεση σε αυτά τα σημεία. Οι ακτίνες στις εσωτερικές γωνίες δεν είναι προαιρετικές. είναι δομικές ανάγκες. Οι σφιχτές γωνίες φθείρονται πιο γρήγορα και τα προφίλ σύρματος EDM που χρησιμοποιούνται για την κατασκευή αυτών των διατρητών θα πρέπει να ενσωματώνουν ελάχιστες ακτίνες 0,5 έως 1,0 φορές το πάχος υλικού σε όλες τις εσωτερικές μεταβάσεις. Χωρίς επαρκείς ακτίνες, τα ανυψωτικά στρες στη διάτρηση επιταχύνουν τη διάσπαση των άκρων και μειώνουν σημαντικά τα διαστήματα συντήρησης.
Η συμπεριφορά γυμνοσάλιαγκας σε θετικές διαμορφώσεις προσθέτει έναν άλλο παράγοντα φθοράς. Κάθε διαδρομή παράγει ένα διακριτό σκραπ γυμνοσάλιαγκας που πρέπει να εκτοξεύεται καθαρά μέσα από το άνοιγμα της μήτρας. Εάν ο γυμνοσάλιαγκας κολλήσει στην επιφάνεια της διάτρησης κατά την επαναφορά (μια κατάσταση που ονομάζεται τράβηγμα γυμνοσάλιαγκας), μπορεί να μεταφερθεί πίσω στην περιοχή κοπής και να συνθλιβεί μεταξύ της διάτρησης και της ταινίας στον επόμενο κύκλο. Το τράβηγμα του γυμνοσάλιαγκου βλάπτει το πρόσωπο της γροθιάς, βλάπτει την επιφάνεια της λωρίδας και μπορεί να προκαλέσει σύγκρουση μήτρας σε σοβαρές περιπτώσεις. Οι θετικές γεωμετρίες εγκοπής είναι κάπως πιο ευαίσθητες στο τράβηγμα γυμνοσάλιαγκας από το τυπικό τρύπημα, επειδή ο γυμνοσάλιαγκας έχει μια ελεύθερη άκρη που μπορεί να αναπηδήσει προς τα πίσω και να πιάσει τη διάτρηση κατά τη διάρκεια της ανάσυρσης. Οι λύσεις περιλαμβάνουν γωνιακή διάτμηση στην πρόσοψη διάτρησης,-πείρες εκτίναξης με ελατήριο και συστήματα αφαίρεσης γυμνοσάλιαγκας με τη βοήθεια κενού-.
Η επιλογή διάκενου για λειτουργίες θετικής εγκοπής εξισορροπεί αυτές τις ανταγωνιστικές απαιτήσεις: το πολύ σφιχτό αυξάνει τη δύναμη κοπής και επιταχύνει τη φθορά της διάτρησης, το πολύ χαλαρό δημιουργεί υπερβολικό γρέζια και κινδυνεύει να συγκρατήσει τη γυμνοσάλιαγκα. Η γεωμετρία-ειδική σημασία για το σχεδιασμό της εγκοπής είναι ότι το διάκενο στην ανοιχτή- πλευρά μπορεί να είναι ελαφρώς μεγαλύτερο από ό,τι στην περιορισμένη πλευρά, λαμβάνοντας υπόψη την κατάσταση ασύμμετρης τάσης χωρίς να θυσιάζεται η ποιότητα της ακμής στην ίδια τη λωρίδα φορέα.
Μηχανική εγκοπής αρνητικής παράκαμψης και ροή υλικού
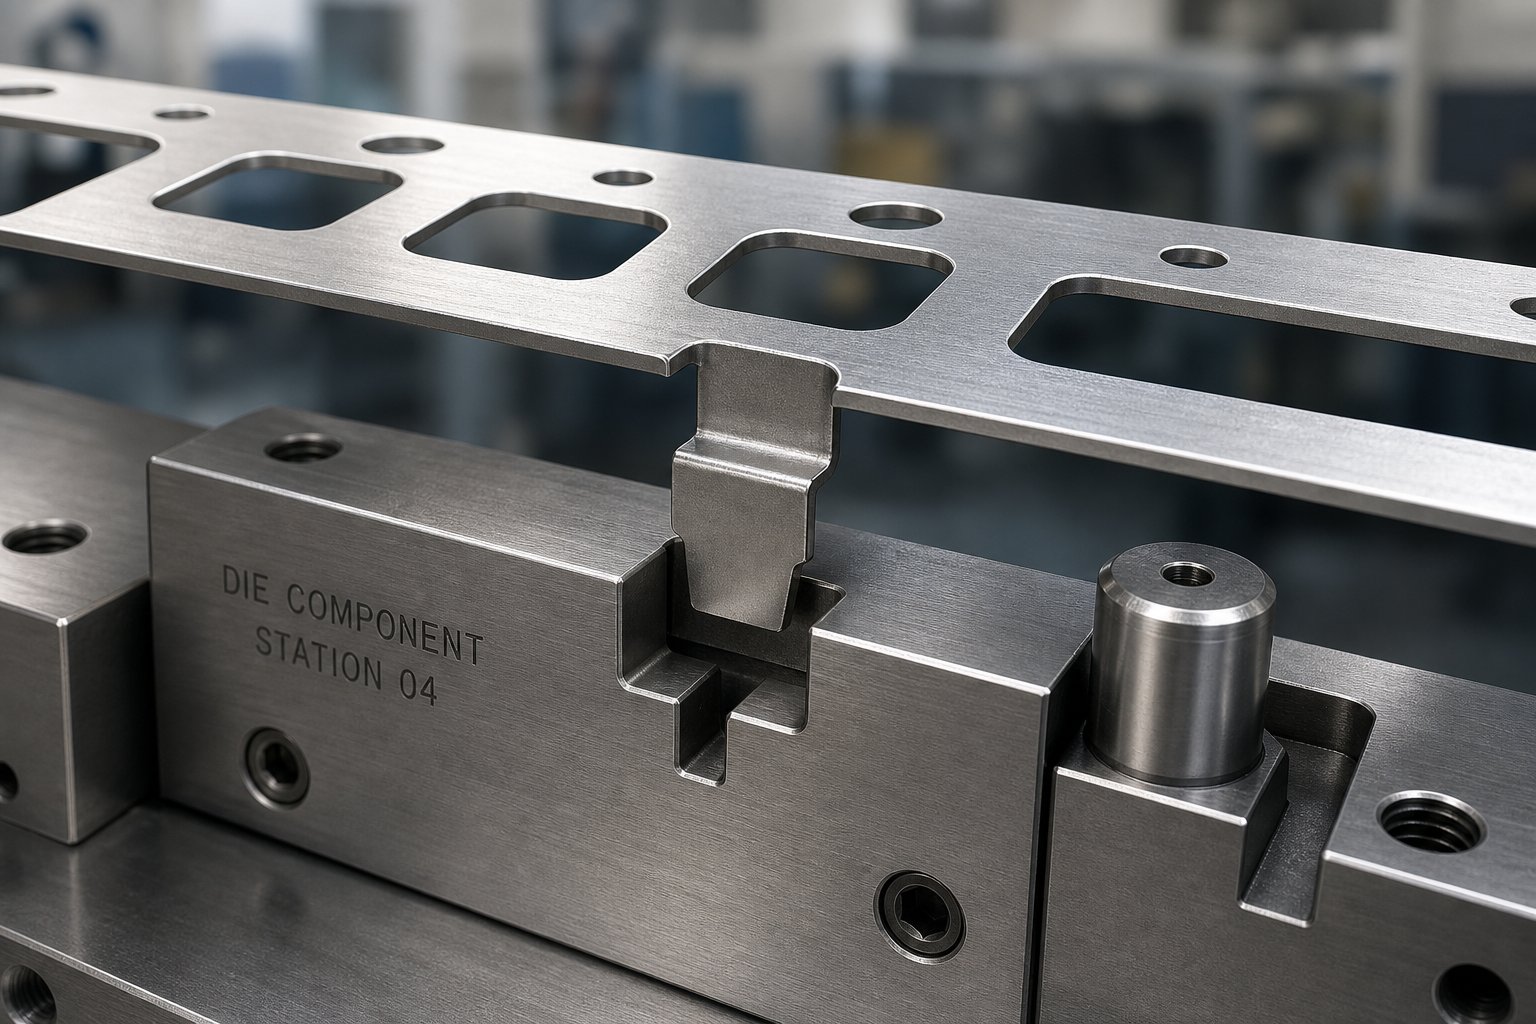
Οι θετικές εγκοπές θυσιάζουν το πλάτος της λωρίδας για καθαρή εκτόξευση γυμνοσάλιαγκας και απλή διαχείριση απορριμμάτων. Οι αρνητικές εγκοπές κάνουν το αντίθετο εμπόριο. Αντί να αφαιρείται υλικό από το άκρο της λωρίδας, μια αρνητική εγκοπή αφήνει μια προεξέχουσα γλωττίδα ή λόγχη-να εκτείνεται προς τα έξω από τον φορέα. Δεν παράγεται διακριτός γυμνοσάλιαγκας. Κανένα υλικό δεν χάνεται. Η πλήρης διατομή-της λωρίδας παραμένει ανέπαφη σε κάθε σημείο προόδου και η ίδια η καρτέλα γίνεται ο μηχανισμός εγγραφής που συμπλέκεται με τις αντίστοιχες τσέπες ή τα μπλοκ στοπ στο καλούπι.
Αυτή η προσέγγιση αλλάζει θεμελιωδώς το τοπίο καταπόνησης της φέρουσας ταινίας, το προφίλ φθοράς των εργαλείων και τις απαιτήσεις εκκαθάρισης σταθμού-σε-σταθμού. Διατηρείτε την ακαμψία της λωρίδας σας, αλλά κληρονομείτε ένα νέο σύνολο γεωμετρικών περιορισμών που πρέπει να διαχειρίζονται από κάθε σταθμό κατάντη.
Πώς οι αρνητικές εγκοπές διατηρούν την διατομή λωρίδων-
Όταν κόβετε μια αρνητική εγκοπή, η διάτρηση και η μήτρα δημιουργούν ένα μερικό διαχωρισμό, συνήθως μια κοπή με λόγχη στις τρεις πλευρές μιας μικρής ορθογώνιας ή τραπεζοειδούς περιοχής στην άκρη της λωρίδας. Η τέταρτη πλευρά παραμένει προσαρτημένη, λειτουργώντας ως μεντεσέ. Η γλωττίδα με λόγχη στη συνέχεια κάμπτεται προς τα κάτω (ή περιστασιακά προς τα πάνω) για να σχηματίσει μια φλάντζα που προεξέχει κάτω ή πάνω από το επίπεδο της ταινίας. Όπως περιγράφεται στη βιβλιογραφία του κλάδου, η αναστολή βήματος με λόγχη και φλάντζα εξαλείφει εντελώς τα προβλήματα αφαίρεσης γυμνοσάλιαγκας επειδή δεν παράγεται ξεχωριστό κομμάτι σκραπ.
Η λωρίδα μεταφοράς διατηρεί όλο το πλάτος της. Δεν υπάρχει περιοδική μείωση-διατομής, τοπική πτώση της ροπής αδράνειας και εξασθενημένη ζώνη επιρρεπής σε λυγισμό υπό φορτία τροφοδοσίας. Για στενούς φορείς ή λεπτά υλικά όπου η ακαμψία είναι ήδη οριακή, αυτή η διατήρηση της διατομής μπορεί να είναι ο αποφασιστικός παράγοντας στην επιλογή τύπου εγκοπής. Η γλωττίδα με φλάντζα προσθέτει επίσης τοπική ακαμψία λειτουργώντας σαν ένα μικρό δομικό νεύρο, ιδιαίτερα όταν παγιδεύεται σε ανυψωτικό ράβδου κατά τη διάρκεια της τροφοδοσίας.
Από την άποψη της χρήσης υλικού, οι αρνητικές εγκοπές καταναλώνουν μηδενικό πρόσθετο πλάτος λωρίδας πέρα από αυτό που ήδη απαιτεί ο φορέας. Οι θετικές εγκοπές απαιτούν επιπλέον υλικό για να προσαρμόζεται το βάθος της κοπής χωρίς να παραβιάζεται το κενό μέρος. Αυτή η διαφορά, έστω και λίγα χιλιοστά ανά πλευρά, συνδυάζεται σε εκατομμύρια μέρη σε σημαντική εξοικονόμηση πηνίου.
Πλεονεκτήματα εγγραφής των χαρακτηριστικών της προεξέχουσας καρτέλας
Η λυγισμένη γλωττίδα που δημιουργείται από μια αρνητική εγκοπή παρέχει μια τρισδιάστατη-λειτουργία εγγραφής αντί για μια απλή αναστολή άκρης. Όταν η γλωττίδα πέφτει σε μια σχισμή ή τσέπη που έχει υποστεί μηχανική επεξεργασία στο παπούτσι ή σε μια ράγα ανύψωσης, συλλαμβάνει τη λωρίδα τόσο προς την κατεύθυνση τροφοδοσίας όσο και κατακόρυφα. Αυτή η εμπλοκή διπλού-άξονα αντιστέκεται στην ανύψωση λωρίδας κατά τη λειτουργία υψηλής-ταχύτητας και αποτρέπει την πλευρική λοξή πιο αποτελεσματικά από ένα επίπεδο άκρο που στηρίζεται σε έναν πείρο.
Σκεφτείτε τι συμβαίνει κατά τη διάρκεια της εγκατάστασης. Ένας χειριστής που βιδώνει ένα νέο πηνίο στη μήτρα χρειάζεται ένα οριστικό πρώτο-πατάωμα. Μια αρνητική προεξοχή που πέφτει στην τσέπη του παρέχει αναμφισβήτητη απτική και οπτική ανάδραση ότι η λωρίδα έχει τοποθετηθεί σωστά. Αυτό μειώνει τα σφάλματα ρύθμισης που ευθύνονται για την πλειονότητα των προοδευτικών ατυχημάτων καλουπιού, τα οποία συνήθως συμβαίνουν στα πρώτα 10 χτυπήματα κατά τη διάρκεια του σετ καλουπιών.
Για μεγάλες προοδευτικές μήτρες που επεξεργάζονται πλατύ ή παχύ υλικό πηνίου, οι πιλότες από μόνες τους συχνά δεν μπορούν να καταχωρίσουν τη λωρίδα με επαρκή εξουσία πριν από τους κύκλους της πρέσας. Οι αρνητικές καρφίτσες εγκοπής σε συνδυασμό με πιλότους δημιουργούν ένα-σύστημα εγγραφής δύο επιπέδων: η καρτέλα παρέχει αδρή τοποθέτηση και αποτροπή υπερτροφοδότησης, ενώ οι πιλότες πιλότου παρέχουν τελική ευθυγράμμιση ακριβείας μετρημένη σε χιλιοστά της ίντσας.
Θέματα εκκαθάρισης και παρεμβολών σταθμού
Το μηχανικό πλεονέκτημα μιας αρνητικής εγκοπής συνοδεύεται από ένα γεωμετρικό κόστος. Κάθε προεξέχουσα γλωττίδα πρέπει να καθαρίζει φυσικά κάθε εξάρτημα της μήτρας κατάντη καθώς η λωρίδα προχωρά. Οι ράγες ανύψωσης, οι οδηγοί έκκεντρου, οι διατρήσεις μορφοποίησης, οι επιφάνειες των μαξιλαριών και οι πλάκες απογυμνωτή πρέπει να έχουν ανακουφιστεί ή να έχουν σχισμές για να χωρέσουν τη γλωττίδα που περνάει.
Σε μια μήτρα με 15 ή 20 σταθμούς, αυτή η απαίτηση απόστασης πολλαπλασιάζεται γρήγορα. Κάθε σταθμός χρειάζεται μια ανάγλυφη τσέπη ή ένα κανάλι που να ταιριάζει με το αποτύπωμα της γλωττίδας και αυτά τα ανάγλυφα πρέπει να λαμβάνουν υπόψη τη γωνία κάμψης της γλωττίδας συν τυχόν ελατήριο που μπορεί να αλλάξει το πραγματικό ύψος που προεξέχει. Εάν πιάσει μια γλωττίδα σε ένα κατάντη εξάρτημα κατά τη διάρκεια της τροφοδοσίας, η λωρίδα μπλοκάρει και η επόμενη διαδρομή πίεσης προσγειώνεται σε εσφαλμένο υλικό. Το αποτέλεσμα είναι η ίδια σύγκρουση με μήτρα που η εγκοπή σχεδιάστηκε για να αποτρέψει.
Η κατανομή του στρες στη ρίζα της εγκοπής παρουσιάζει το άλλο κρίσιμο στοιχείο. Η τομή με λόγχη που ορίζει τη γλωττίδα δημιουργεί μια έντονη γεωμετρική ασυνέχεια στην πλευρά του σώματος της λωρίδας. Η πίεση συγκεντρώνεται σε αυτή την ακτίνα ρίζας σε ένα μοτίβο που διέπεται από την αναλογία της ακτίνας προς το πάχος του υλικού. Μια ακτίνα ρίζας μικρότερη από 0,5 φορές το πάχος του υλικού μπορεί να δημιουργήσει συντελεστές συγκέντρωσης τάσεων που υπερβαίνουν το 3,0, που σημαίνει ότι οι εντοπισμένες τάσεις στη ρίζα της εγκοπής φτάνουν τρεις φορές την ονομαστική τάση στον περιβάλλοντα φορέα.
Αυτό έχει σημασία γιατί η δράση κοπής και κάμψης στη ρίζα της εγκοπής προκαλεί σημαντική σκλήρυνση εργασίας σε αυτή τη ζώνη. Το υλικό στη ρίζα έχει παραμορφωθεί πλαστικά κατά τη λειτουργία τρυπήματος και η επακόλουθη κάμψη της γλωττίδας εντείνει περαιτέρω τη σκλήρυνση λόγω παραμόρφωσης. Σε χάλυβες χαμηλής περιεκτικότητας σε άνθρακα-, αυτή η σκλήρυνση παραμόρφωσης μπορεί να αυξήσει την τοπική σκληρότητα κατά 20 έως 40 τοις εκατό σε σύγκριση με το βασικό υλικό. Η ζώνη γίνεται σκληρότερη, λιγότερο όλκιμη και πιο επιρρεπής στην εκκίνηση ρωγμών υπό πρόσθετη φόρτιση.
Όταν η λωρίδα διέρχεται από επόμενους σταθμούς διαμόρφωσης ή κάμψης, η σκληρυμένη με εργασία ρίζα υφίσταται πρόσθετη εφελκυστική ή θλιπτική καταπόνηση. Εάν μια λειτουργία διαμόρφωσης ασκεί τάση κάμψης κατά μήκος του φορέα κοντά στη θέση της εγκοπής, η ήδη σκληρυμένη με παραμόρφωση ρίζα λειτουργεί ως σημείο έναρξης ρωγμής. Η μειωμένη ολκιμότητα σημαίνει ότι το υλικό φτάνει στο όριο θραύσης του νωρίτερα από το περιβάλλον βασικό μέταλλο, δυνητικά διασπώντας τον φορέα κατά την παραγωγή.
Οι μηχανικοί διαχειρίζονται αυτόν τον κίνδυνο μέσω διαφόρων προσεγγίσεων:
- Γενναιόδωρες ακτίνες ρίζας- Καθορισμός ελάχιστων ακτίνων από 1,0 έως 1,5 φορές το πάχος του υλικού στη ρίζα της λόγχης, μειώνοντας τη συγκέντρωση μέγιστης τάσης και κατανέμοντας την πλαστική καταπόνηση σε μεγαλύτερο όγκο.
- Τοποθέτηση εγκοπής μακριά από ζώνες μορφής- Εντοπισμός της εγκοπής σε περιοχές φορέα που δεν υφίστανται μεταγενέστερο σχηματισμό, διασφαλίζοντας ότι η σκληρυμένη ρίζα δεν θα δει ποτέ πρόσθετη καταπόνηση από εργασίες κάμψης ή σχεδίασης.
- Επιλογή ποιότητας υλικού- Επιλογή υλικών με μεγαλύτερη ικανότητα επιμήκυνσης που μπορούν να απορροφήσουν τη σκλήρυνση της παραμόρφωσης στη ρίζα και να διατηρήσουν επαρκή ολκιμότητα για λειτουργίες κατάντη.
- Ελεγχόμενη γωνία κάμψης γλωττίδας- Περιορισμός της κάμψης προς τα κάτω στην ελάχιστη γωνία που απαιτείται για αξιόπιστη εγγραφή, μειώνοντας τη συνολική πλαστική καταπόνηση που επιβάλλεται στη ρίζα κατά τη διάρκεια της ακολουθίας τρυπήματος και σχηματισμού.
Αρνητικές εγκοπές πολυπλοκότητα εκκαθάρισης σταθμού εμπορίου για ανώτερο έλεγχο λωρίδων και χρήση υλικού. Ο φορέας διατηρεί-την πλήρη ακαμψία της διατομής και το μηδενικό υλικό σπαταλιέται, αλλά κάθε σταθμός κατάντη πρέπει να φιλοξενεί την προεξέχουσα γλωττίδα και η σκληρυμένη με εργασία ρίζα εγκοπής απαιτεί προσεκτικό γεωμετρικό σχεδιασμό για να μην γίνει σημείο έναρξης ρωγμών.
Η αλληλεπίδραση μεταξύ της μεταλλουργίας της ρίζας των εγκοπών και των απαιτήσεων διαμόρφωσης κατάντη καθιστά το σχέδιο αρνητικής εγκοπής εγγενώς πιο ευαίσθητο στις ιδιότητες του υλικού από το σχέδιο θετικής εγκοπής. Υλικά με περιορισμένη επιμήκυνση ή επιθετικούς ρυθμούς σκλήρυνσης παραμόρφωσης ενισχύουν τους κινδύνους στη ρίζα της εγκοπής, μετατοπίζοντας τον υπολογισμό της μηχανικής προς θετικές διαμορφώσεις σε ορισμένες εφαρμογές. Το πώς επηρεάζουν οι συγκεκριμένοι βαθμοί υλικών αυτόν τον υπολογισμό είναι το επόμενο επίπεδο της επιστήμης του σχεδιασμού.
Πώς οι ιδιότητες υλικού επηρεάζουν την επιλογή σχεδίασης εγκοπής
Μια ρίζα εγκοπής που συμπεριφέρεται προβλέψιμα σε μαλακό χάλυβα μπορεί να γίνει σημείο έναρξης ρωγμής σε διπλή-φάση 980. Ένα διάκενο που δημιουργεί καθαρές άκρες σε αλουμίνιο αφήνει δευτερεύοντα σημάδια διάτμησης στο ανοξείδωτο. Η ποιότητα υλικού δεν τροποποιεί απλώς την απόδοση της εγκοπής παράκαμψης. επαναπροσδιορίζει ολόκληρο το σχέδιο σχεδιασμού. Ο συντελεστής ελαστικότητας, η ικανότητα επιμήκυνσης, η αντοχή διαρροής του χάλυβα ή του κράματος και ο ρυθμός σκλήρυνσης καθένα παίζουν ξεχωριστούς ρόλους στον καθορισμό του εάν μια εγκοπή λειτουργεί αξιόπιστα ή αποτυγχάνει πρόωρα.
Η σχέση μεταξύ αντοχής διαρροής και αντοχής εφελκυσμού είναι ιδιαίτερα αποκαλυπτική. Υλικά με χαμηλή αναλογία μεταξύ αυτών των τιμών (που σημαίνει ότι η εργασία του υλικού σκληραίνει σημαντικά πριν φτάσει στην τελική αντοχή) ανέχονται καλύτερα την παραμόρφωση της ρίζας της εγκοπής επειδή το περιβάλλον υλικό μπορεί να απορροφήσει την ενέργεια καταπόνησης χωρίς άμεση θραύση. Υλικά με υψηλή αναλογία, όπου οι τιμές απόδοσης και εφελκυσμού είναι κοντά μεταξύ τους, δεν προσφέρουν σχεδόν κανένα ρυθμιστικό παραμόρφωσης. Η λωρίδα είτε κρατάει είτε ραγίζει.
Ήπιος χάλυβας και χαμηλές-Συμπεριφορά εγκοπής από κράμα άνθρακα
Χάλυβες χαμηλών-ανθρακικών με αντοχές διαρροής κάτω από 300 MPa και τιμές επιμήκυνσης που υπερβαίνουν το 30 τοις εκατό είναι τα πιο επιεικά υλικά για εργασίες παράκαμψης. Η υψηλή ολκιμότητα τους σημαίνει ότι η ζώνη που επηρεάζεται από τη διάτμηση στη ρίζα της εγκοπής παραμένει σχετικά μικρή και η σκλήρυνση της εργασίας στα κομμένα άκρα είναι μέτρια. Ο συντελεστής ελαστικότητας του χάλυβα αυτής της κατηγορίας είναι περίπου 200 GPa, παρέχοντας προβλέψιμη ελαστική ανάκτηση και ελάχιστη επαναφορά ελατηρίου στην προεξοχή της εγκοπής.
Για μαλακό χάλυβα, τόσο οι θετικές όσο και οι αρνητικές διαμορφώσεις εγκοπής έχουν καλή απόδοση. Η ποιότητα των άκρων μετά την κοπή δείχνει μια σαφώς καθορισμένη ζώνη στίλβωσης με ομαλή μετάβαση στη ζώνη θραύσης.ιδανική κατάσταση για ολκιμότητα άκρων. Οι διάκενοι στην περιοχή από 5 έως 10 τοις εκατό του πάχους του υλικού παράγουν αποδεκτά αποτελέσματα και το ύψος των γρεζιών χρησιμεύει ως αξιόπιστος δείκτης του πότε τα εργαλεία χρειάζονται εκ νέου ακόνισμα.
Η σκλήρυνση στη ρίζα της εγκοπής σε μαλακό χάλυβα αυξάνει την τοπική σκληρότητα, αλλά σπάνια εξαντλεί την εναπομένουσα ικανότητα επιμήκυνσης του υλικού. Μια ρίζα αρνητικής εγκοπής που έχει τρυπηθεί και λυγίσει εξακολουθεί να διατηρεί αρκετή ολκιμότητα για να επιβιώνει κατάντη εργασίες σχηματισμού χωρίς ρωγμές. Αυτή η επιεική συμπεριφορά είναι ο λόγος για τον οποίο οι αρνητικές εγκοπές προέκυψαν σε εφαρμογές προοδευτικής μήτρας χαμηλών-ανθρακούχων χάλυβα και γιατί πολλές παραδοσιακές κατευθυντήριες γραμμές σχεδιασμού θεωρούν ως βάση τις ιδιότητες του ήπιου χάλυβα.
AHSS και Προκλήσεις υλικού υψηλής αντοχής
Οι προηγμένοι χάλυβες υψηλής- αντοχής αλλάζουν δραματικά τον υπολογισμό. Οι χάλυβες διπλής- φάσης (DP), σύνθετης φάσης (CP) και μαρτενσιτικοί χάλυβες προσφέρουν αντοχές εφελκυσμού από 600 MPa έως πολύ πάνω από 1400 MPa, αλλά οι τιμές επιμήκυνσής τους πέφτουν σε μονοψήφια επίπεδα στους υψηλότερους βαθμούς αντοχής. Έρευνα που δημοσιεύτηκε από τις Οδηγίες Εφαρμογής AHSS επιβεβαιώνει ότι αυτές οι ποιότητες παρουσιάζουν υψηλούς βαθμούς σκλήρυνσης κατά τη διάτμηση, δημιουργώντας υψηλότερη αντοχή και σκληρότητα στα κομμένα άκρα με σημαντικά μειωμένη ολκιμότητα των άκρων.
Ο συντελεστής ελαστικότητας του χάλυβα παραμένει ουσιαστικά σταθερός σε αυτές τις ποιότητες (περίπου 200 έως 210 GPa), επομένως η συμπεριφορά του ελατηρίου στην εγκοπή διέπεται κυρίως από τον λόγο της αντοχής διαρροής προς το μέτρο ελαστικότητας και όχι από οποιαδήποτε αλλαγή στην ίδια την ακαμψία. Οι υψηλότερες αντοχές διαρροής παράγουν μεγαλύτερη ελαστική ανάκτηση μετά την κάμψη, που σημαίνει ότι οι αρνητικές εγκοπές αναπηδούν πιο επιθετικά και απαιτούν αυστηρότερες ανοχές στη γεωμετρία της τσέπης για να διατηρηθεί η αξιόπιστη εγγραφή.
Η ποιότητα των άκρων στο AHSS συμπεριφέρεται αντίθετα. Αυτά τα υλικά παράγουν λιγότερη ανατροπή και μικρότερα γρέζια από τον μαλακό χάλυβα επειδή θραύονται με λιγότερη πλαστική παραμόρφωση. Ωστόσο, η διατμημένη άκρη περιέχει σκληρές μαρτενσιτικές νησίδες που λειτουργούν ως εκκινητές ρωγμών. Οι χάλυβες DP και TRIP είναι ιδιαίτερα ευάλωτοι επειδή τα σκληρά σωματίδια στα κομμένα άκρα μειώνουν περαιτέρω την επιτρεπόμενη τάνυση των άκρων. Για αρνητικές εγκοπές στο AHSS, αυτός ο συνδυασμός περιορισμένης επιμήκυνσης και ανυψωτικών μικροδομικών τάσεων δημιουργεί απρόβλεπτη συμπεριφορά θραύσης.
Οι απαιτήσεις εκκαθάρισης αυξάνονται σημαντικά. Όταν ο μαλακός χάλυβας χρησιμοποιεί 5 έως 10 τοις εκατό, οι ποιότητες AHSS ενδέχεται να απαιτούν 14 έως 16 τοις εκατό ή υψηλότερο, καθώς η αντοχή εφελκυσμού υπερβαίνει τα 1400 MPa. Μια μελέτη για τον χάλυβα CP1200 έδειξε ότι η αύξηση της απόστασης από 10 σε 15 τοις εκατό οδήγησε σε σημαντική βελτίωση στην απόδοση των άκρων, ενισχύοντας ότι οι ιστορικοί κανόνες 10 τοις εκατό δεν ισχύουν για αυτά τα υλικά. Οι θετικές εγκοπές γίνονται προτιμητέες σε πολλές εφαρμογές AHSS επειδή η ζώνη θραύσης διαδίδεται στο άχρηστο γυμνοσάλιαγκο αντί να συγκεντρώνεται στη ρίζα της λωρίδας φορέα, διατηρώντας την περιορισμένη ολκιμότητα της άκρης που παραμένει για τις κατάντη λειτουργίες.
Ειδικές εκτιμήσεις για αλουμίνιο και ανοξείδωτο χάλυβα
Τα κράματα αλουμινίου εισάγουν μια διαφορετική σειρά προκλήσεων. Το μέτρο ελαστικότητάς τους είναι περίπου το ένα-το ένα τρίτο του χάλυβα (περίπου 70 GPa), που σημαίνει ότι το ελατήριο της λωρίδας μετά την εγκοπή ακολουθεί εντελώς διαφορετικά μεγέθη. Μια αρνητική γλωττίδα εγκοπής από αλουμίνιο αναπηδά περίπου τρεις φορές περισσότερο από ό,τι σε χάλυβα με ισοδύναμη αντοχή στη διαρροή, καθιστώντας την εγγραφή ωτίδας-σε τσέπη λιγότερο ακριβή, εκτός εάν αντισταθμίζεται με υπερβολική κάμψη ή μικρότερες ανοχές τσέπης.
ΩςΣημειώσεις του περιοδικού MetalForming, πολλές ποιότητες αλουμινίου για αυτοκίνητα σχηματίζουν σαν ατσάλι αντοχής 100.000-PSI απόδοσης-αλλά με μόνο τα δύο τρίτα περίπου της ικανότητας τάνυσης. Η συμπεριφορά τους στη σκλήρυνση της εργασίας και η τοπογραφία της επιφάνειας διαφέρουν αρκετά από τον χάλυβα ώστε οι τυπικοί πίνακες σχεδιασμού μήτρας δεν πρέπει να εφαρμόζονται απευθείας. Η ποιότητα των ακμών εγκοπής στο αλουμίνιο τείνει προς πιο κολλώδεις, λιγότερο καθορισμένες ζώνες θραύσης, επειδή η ολκιμότητα του υλικού επιτρέπει μεγαλύτερη παραμόρφωση πριν από το διαχωρισμό. Ο κίνδυνος έλξης γυμνοσάλιαγκας αυξάνεται στις θετικές διαμορφώσεις εγκοπών λόγω της τάσης του αλουμινίου να προσκολλάται στις επιφάνειες διάτρησης υπό συμπίεση.
Οι ανοξείδωτοι χάλυβες, ιδιαίτερα οι ποιότητες ωστενιτικών όπως 304 και 316, συνδυάζουν υψηλούς ρυθμούς σκλήρυνσης με σχετικά υψηλή επιμήκυνση. Η διαμόρφωση του ανοξείδωτου απαιτεί περίπου διπλάσια ισχύ πίεσης από μαλακό χάλυβα λόγω αυτής της επιθετικής σκλήρυνσης. Στη ρίζα εγκοπής μιας αρνητικής διαμόρφωσης, η λειτουργία τρυπήματος και κάμψης μπορεί τοπικά να διπλασιάσει τη σκληρότητα του υλικού βάσης. Παρόλα αυτά, οι ανοξείδωτοι χάλυβες διατηρούν αρκετή υπολειμματική ολκιμότητα ώστε οι αρνητικές εγκοπές σπάνια ραγίζουν κατά τη διάρκεια του επόμενου σχηματισμού, υπό την προϋπόθεση ότι οι ακτίνες της ρίζας είναι γενναιόδωρες.
Το κρίσιμο ζήτημα με το ανοξείδωτο είναι η ευαισθησία της κάθαρσης. Ένα διάκενο μήτρας 10 τοις εκατό, τυπικό για μαλακό χάλυβα, παράγει το χειρότερο δυνατό ύψος γρέζινων σε ανοξείδωτο, σύμφωνα με την έρευνα Dayton Progress. Τα βελτιστοποιημένα διάκενα για ανοξείδωτη κοπή με εγκοπές συνήθως πέφτουν μεταξύ 12 και 15 τοις εκατό, εξισορροπώντας την ποιότητα των άκρων έναντι των υψηλότερων δυνάμεων κοπής που επιταχύνουν τη φθορά της διάτρησης.
| Τύπος υλικού | Συνιστώμενη προτίμηση τύπου Notch | Τυπικό εύρος καθαρισμού (% του πάχους) | Ευαισθησία στη σκλήρυνση εργασίας | Χαρακτηριστικά Ποιότητας Edge | Θέματα ελέγχου ταινίας |
|---|---|---|---|---|---|
| Ήπιος χάλυβας (YS < 300 MPa) | Είτε θετικό είτε αρνητικό | 5-10% | Μέτριος; τα άκρα διατηρούν την ολκιμότητα | Καθορισμένο γυαλιστερό και ομαλό κάταγμα. Το ύψος του γρέζιου είναι ένας αξιόπιστος δείκτης φθοράς | Επιεικής; Και οι δύο διαμορφώσεις παρέχουν αξιόπιστη εγγραφή |
| AHSS / DP / CP (YS 350-1000+ MPa) | Προτιμάται το θετικό για υψηλούς- βαθμούς αντοχής | 10-16%+ (αυξάνεται με την αντοχή σε εφελκυσμό) | Ψηλά; Η ζώνη που επηρεάζεται από τη διάτμηση είναι σκληρή και εύθραυστη | Λιγότερο ανατροπή και γρέζια, αλλά μικρορωγμές άκρων και δευτερεύων κίνδυνος διάτμησης | Αρνητικές εγκοπές ρίζες επιρρεπείς σε ρωγμές. Το θετικό αποφεύγει τη ζημιά του φορέα |
| Μαρτενσιτικός χάλυβας (YS > 1000 MPa) | Προτιμάται έντονα το θετικό | 14-21% | Πολύ ψηλά. ελάχιστη υπολειπόμενη επιμήκυνση στα άκρα | Απότομο κάταγμα χωρίς σχεδόν ανατροπή. κίνδυνος θραύσης σε στενό διάκενο | Το strip springback καθιστά την εγγραφή αρνητικής καρτέλας αναξιόπιστη. φορέας πολύ εύθραυστος στη ρίζα της εγκοπής |
| Κράματα αλουμινίου (σειρά 5xxx/6xxx) | Προτιμάται θετικά. αρνητικό απαιτεί αντιστάθμιση ελατηρίου | 8-12% | Χαμηλή έως μέτρια. βαθμός-εξαρτώμενος | Ζώνες ουλικού κατάγματος; πρόσφυση γυμνοσάλιαγκας στην επιφάνεια διάτρησης | Ο χαμηλός συντελεστής ελαστικότητας προκαλεί μεγάλο ελατήριο στις αρνητικές γλωττίδες. υψηλότερος κίνδυνος έλξης γυμνοσάλιαγκας σε θετικό |
| Ανοξείδωτος χάλυβας (Austenitic 304/316) | Είτε; Το αρνητικό λειτουργεί καλά με γενναιόδωρες ακτίνες | 12-15% | Πολύ ψηλά. έως και 2 φορές τοπική αύξηση της σκληρότητας | Καθαρίστε τις άκρες σε βελτιστοποιημένη απόσταση. χειρότερο γρέζια σε διάκενο 10%. | Οι υψηλές δυνάμεις τροφοδοσίας απαιτούν άκαμπτους φορείς. Η αρνητική εγκοπή διατηρεί το πλεονέκτημα ακαμψίας |
Ο παραπάνω πίνακας υπογραμμίζει μια κατευθυντική σχέση: καθώς η αντοχή του υλικού αυξάνεται και η επιμήκυνση μειώνεται, η μηχανική προτίμηση μετατοπίζεται προς θετικές εγκοπές. Το σκεπτικό είναι συνεπές. Οι θετικές διαμορφώσεις σπρώχνουν τη ζημιά από κάταγμα σε απορρίμματα μιας χρήσης αντί να τα συγκεντρώνουν στη λωρίδα μεταφοράς όπου ενσωματώνεται μέσω επακόλουθων εργασιών διαμόρφωσης. Υλικά με αρκετή ολκιμότητα και μέτρια σκλήρυνση κατά την εργασία μπορούν να ανεχθούν αρνητικές εγκοπές χωρίς πρόβλημα. υλικά κοντά στα όρια μορφοποίησής τους δεν μπορούν.
Ένας επιπλέον παράγοντας αξίζει προσοχής. Το μέτρο ελαστικότητας του χάλυβα παραμένει σχεδόν σταθερό ανεξαρτήτως ποιότητας, αλλά το πολύ χαμηλότερο μέτρο ελαστικότητας του αλουμινίου δημιουργεί ένα θεμελιωδώς διαφορετικό περιβάλλον επιστροφής ελατηρίου. Οι μηχανικοί που έχουν συνηθίσει να σχεδιάζουν γλωττίδες αρνητικής εγκοπής για χάλυβα ανακαλύπτουν ότι η ίδια γεωμετρία στο αλουμίνιο αποδίδει απρόβλεπτα ύψη γλωττίδων, ασυνεπή εμπλοκή τσέπης και χρόνια μετατόπιση εγγραφής. Η αντιστάθμιση με βαθύτερες τσέπες ή δυνατότητες λήψης υπό γωνία προσθέτει πολυπλοκότητα που μπορεί να μην δικαιολογεί την εξοικονόμηση υλικού από μια αρνητική διαμόρφωση.
Αυτοί οι περιορισμοί{0}}που βασίζονται σε υλικό εξηγούν γιατί οι έμπειροι σχεδιαστές καλουπιών ξεκινούν κάθε απόφαση παράκαμψης εξετάζοντας το φύλλο δεδομένων υλικού. Η αντοχή διαρροής, η τελική αντοχή εφελκυσμού, η συνολική επιμήκυνση και η τιμή n- (εκθέτης σκλήρυνσης εργασίας) μαζί καθορίζουν το παράθυρο σχεδίασης. Έξω από αυτό το παράθυρο, ακόμη και άριστα κατεργασμένα εργαλεία με ιδανικά ανοίγματα θα δημιουργήσουν άκρες που ραγίζουν, γλωττίδες που ξεπηδούν από την εγγραφή ή φορείς που χωρίζονται στον πρώτο σταθμό διαμόρφωσης κατάντη. Οι παράμετροι γεωμετρίας και οι αποφάσεις διάταξης μήτρας προκύπτουν, αντί να προηγούνται, αυτής της ανάλυσης υλικού.
Παράμετροι γεωμετρίας εγκοπής και διάταξη προοδευτικής μήτρας
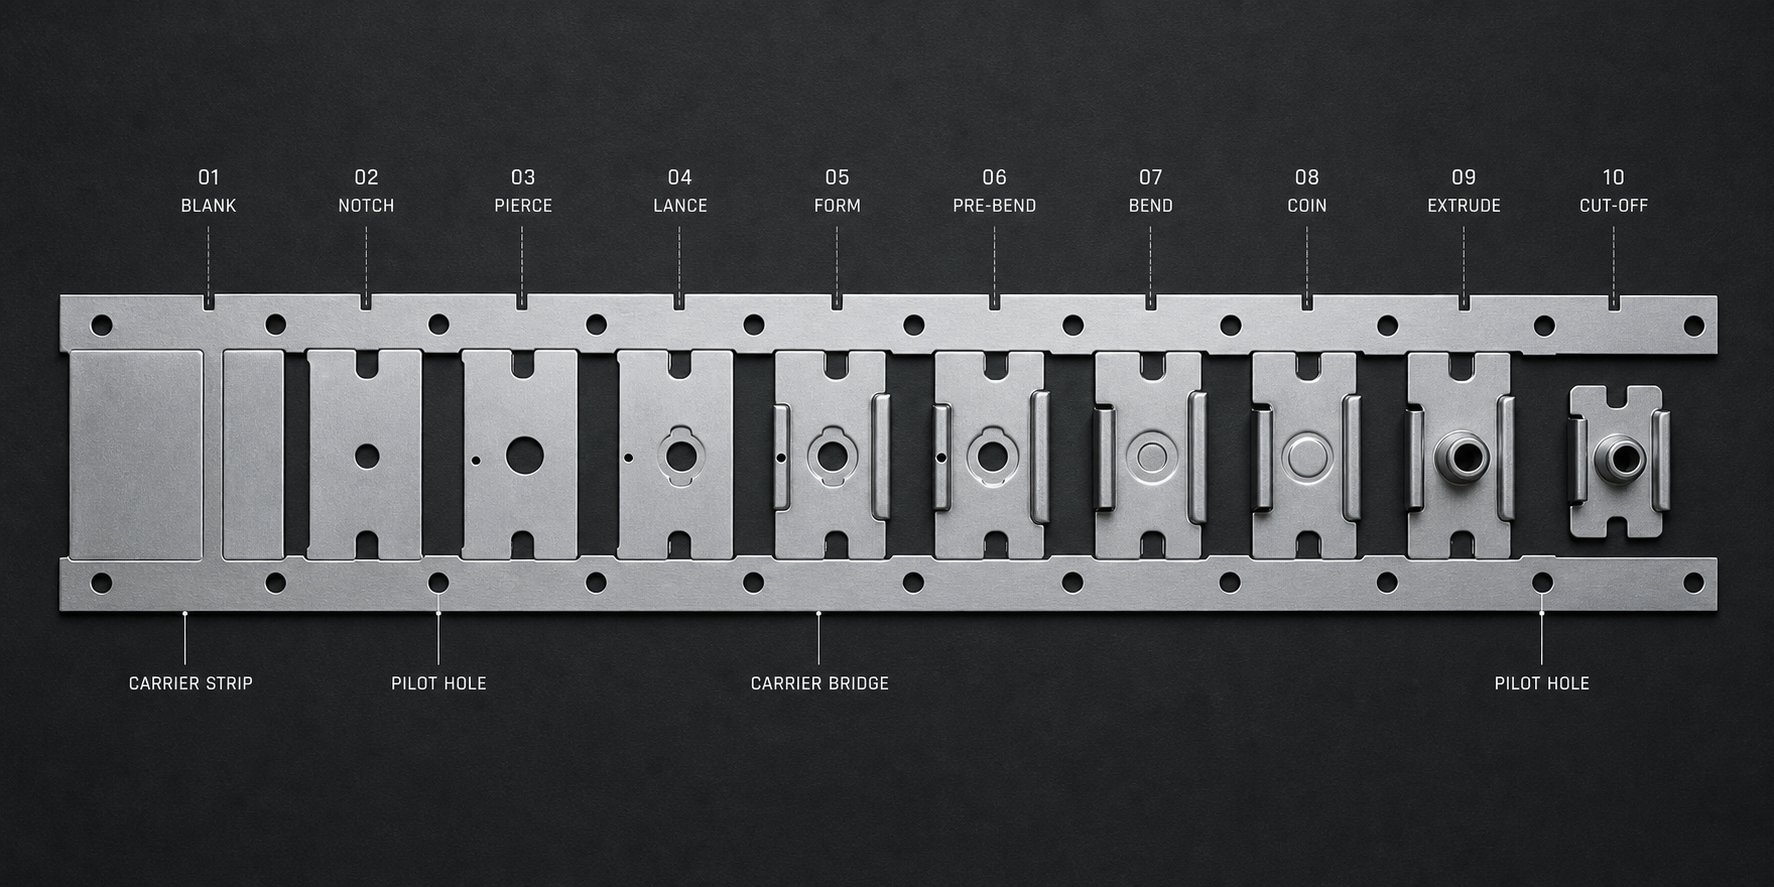
Οι ιδιότητες του υλικού καθορίζουν το παράθυρο σχεδίασης. Οι παράμετροι γεωμετρίας το γεμίζουν. Το βάθος, το πλάτος, οι γωνιακές ακτίνες και οι γωνιακές σχέσεις μιας εγκοπής παράκαμψης μεταφράζουν τους μεταλλουργικούς περιορισμούς σε φυσικές διαστάσεις εργαλείων που είτε παρέχουν αξιόπιστο έλεγχο λωρίδων είτε εισάγουν χρόνια προβλήματα παραγωγής. Κάθε παράμετρος αλληλεπιδρά με το πάχος του υλικού, το πλάτος της λωρίδας και την απόσταση προόδου με τρόπους που απαιτούν συντονισμένες αποφάσεις και όχι μεμονωμένες προδιαγραφές.
Σχέσεις βάθους και πλάτους εγκοπής στη γεωμετρία λωρίδων
Το βάθος εγκοπής είναι η απόσταση που εκτείνεται η τομή ή η γλωττίδα προς τα μέσα από την άκρη της λωρίδας. Οι βαθύτερες εγκοπές παρέχουν πιο θετική μηχανική εμπλοκή με το μπλοκ ακινητοποίησης ή την τσέπη, καθιστώντας την υπερβολική τροφοδοσία φυσικά αδύνατη ακόμη και υπό επιθετική επιτάχυνση τροφοδοσίας. Αλλά το βάθος έχει κόστος. Σε θετικές διαμορφώσεις, κάθε επιπλέον χιλιοστό βάθους αφαιρεί τη διατομή-φορέα, μειώνοντας τη ροπή αδράνειας που διατηρεί τη λωρίδα σταθερή κατά τη διάρκεια εργασιών διαμόρφωσης μετάλλου σε σταθμούς κατάντη. Σε αρνητικές διαμορφώσεις, μεγαλύτερο βάθος σημαίνει μεγαλύτερη γλωττίδα με λόγχη που απαιτεί μεγαλύτερο διάκενο σε κάθε επόμενο εξάρτημα μήτρας.
Η πρακτική οδηγία για θετικό βάθος εγκοπής κυμαίνεται μεταξύ 1,5 και 3,0 φορές το πάχος του υλικού. Κάτω από 1,5 τόνους, η εμπλοκή είναι πολύ ρηχή για να σταματήσει με αξιοπιστία την κίνηση της ταινίας πριν από τους κύκλους πίεσης. Πάνω από 3,0 τόνους σε στενούς φορείς, η εναπομένουσα διατομή-μπορεί να μην έχει την ακαμψία για να αντισταθεί στον λυγισμό κατεύθυνσης τροφοδοσίας-. Για αρνητικές εγκοπές, το μήκος της γλωττίδας (το λειτουργικό ισοδύναμο του βάθους) κυμαίνεται τυπικά από 2,0 έως 4,0 φορές το πάχος του υλικού, με τη μεγαλύτερη διάσταση που απαιτείται για να διασφαλιστεί ότι τα λυγισμένα γλωσσίδια θα τοποθετηθούν πλήρως στην τσέπη εγγραφής.
Το πλάτος της εγκοπής περιορίζεται από την απόσταση προόδου, τη σταθερή διάσταση που καθορίζει πόσο προχωρά η ταινία ανά διαδρομή πίεσης. Η εγκοπή πρέπει να είναι αρκετά στενή ώστε να χωράει σε ένα βήμα προόδου χωρίς να επικαλύπτονται τα χαρακτηριστικά του επόμενου σταθμού, αλλά αρκετά φαρδιά ώστε να παρέχει επαρκή επιφάνεια στάσης. Ένα κοινό σημείο εκκίνησης είναι το πλάτος της εγκοπής μεταξύ 40 και 60 τοις εκατό της απόστασης προόδου, αφήνοντας αρκετό υλικό γέφυρας και στις δύο πλευρές της εγκοπής για τη διατήρηση της ακεραιότητας του φορέα μεταξύ των προόδων. Όπως σημειώνουν οι αρχές σχεδιασμού διάταξης λωρίδων, το πάχος της γέφυρας μεταξύ των χαρακτηριστικών θα πρέπει να είναι τουλάχιστον 1,25 έως 1,5 φορές το πάχος του υλικού για να αποφευχθεί η συστροφή του σκραπ και η αστοχία του φορέα.
Το πλάτος της λωρίδας καθορίζει εάν η μονή-πλευρική ή διπλή- εγκοπή είναι κατάλληλη. Οι στενές λωρίδες (συνήθως κάτω από 50 mm για υλικά κανονικού εύρους) επωφελούνται από μονή-εγκοπή στην πλευρά για διατήρηση του μέγιστου πλάτους φορέα στην απέναντι άκρη. Οι φαρδιές λωρίδες συχνά χρησιμοποιούν διπλή-πλευρική εγκοπή με μικρότερα βάθη σε κάθε άκρο, κατανέμοντας τη μείωση της διατομής-συμμετρικά και αποτρέποντας την πλευρική μετατόπιση τροφοδοσίας που συμβαίνει όταν ασκούνται ασύμμετρες δυνάμεις στον φορέα κατά την εξέλιξη.
Σχεδιασμός γωνίας ακτίνας και διαχείριση συγκέντρωσης στρες
Ακούγεται μικρό; Οι γωνιακές ακτίνες στις μεταβάσεις εγκοπής είναι από τις πιο σημαντικές διαστάσεις σε ολόκληρη τη διάταξη της λωρίδας. Μια απότομη εσωτερική γωνία σε μια θετική εγκοπή συγκεντρώνει την πίεση στα εργαλεία διάτρησης, επιταχύνοντας τη φθορά σε αυτό το σημείο. Μια απότομη ακτίνα ρίζας σε μια αρνητική εγκοπή συγκεντρώνει την τάση στο υλικό της λωρίδας, δημιουργώντας θέσεις έναρξης ρωγμών που μπορούν να διαδοθούν κάτω από φορτία σχηματισμού κατάντη.
Ο συντελεστής συγκέντρωσης τάσης (Kt) σε μια γωνία εγκοπής ακολουθεί μια σχέση που διέπεται από την αναλογία ακτίνας προς βάθος. Για μια ορθογώνια εγκοπή με ακτίνα ρίζας r και βάθος d, το Kt αυξάνεται γρήγορα καθώς το r/d πέφτει κάτω από 0,25. Στο r/d=0.1, οι συντελεστές συγκέντρωσης μπορεί να υπερβούν το 4,0, που σημαίνει ότι η τοπική τάση φτάνει τέσσερις φορές την ονομαστική τιμή στο φορέα. Για υλικά με περιορισμένη επιμήκυνση, αυτό το επίπεδο συγκέντρωσης υπερβαίνει την τάση θραύσης στη ρίζα πριν ακόμη η λωρίδα φτάσει στον πρώτο σταθμό διαμόρφωσης.
Οι πρακτικές προδιαγραφές ακτίνας εξαρτώνται τόσο από το μέτρο ελαστικότητας του υλικού που παρουσιάζουν τα μέταλλα όσο και από την ικανότητα επιμήκυνσής τους:
- Χαλυβδοσίδηρος- Ελάχιστη εσωτερική ακτίνα 0,5 t στις γωνίες εγκοπής. 1,0 τόνος σε αρνητικές εγκοπές ρίζες όπου ο επόμενος σχηματισμός συμβαίνει κοντά.
- Βαθμοί AHSS- Ελάχιστο 1,0 τόνος σε όλες τις εσωτερικές γωνίες. 1,5 τόνος ή περισσότερο σε αρνητικές εγκοπές λόγω περιορισμένης ολκιμότητας των άκρων.
- Κράματα αλουμινίου- Ελάχιστο 0,75 τόνοι στις εσωτερικές γωνίες. μεγαλύτερες ακτίνες που απαιτούνται στις αρνητικές ρίζες για να προσαρμοστεί η τάση του υλικού προς τη διάδοση των ουλικών καταγμάτων.
- Ανοξείδωτο ατσάλι- Ελάχιστο 1,0 τόνος στις εσωτερικές γωνίες για αντιστάθμιση της επιθετικής σκλήρυνσης στην κοπτική άκρη.
Αυτές οι ακτίνες επηρεάζουν επίσης το εργαλείο. Οι γωνίες διάτρησης με ακτίνες κάτω από 0,3 mm σε σκληρυμένο χάλυβα εργαλείων αναπτύσσουν μικρο-σχίσιμο μέσα στις πρώτες 50.000 κινήσεις στα περισσότερα υλικά παραγωγής. Τα προφίλ κοπής σύρματος{6}}EDM θα πρέπει να καθορίζουν τις ακτίνες ως σαφείς διαστάσεις αντί να βασίζονται στη φυσική ακτίνα του σύρματος για τον καθορισμό της γωνίας, επειδή η διάβρωση της διαμέτρου του σύρματος κατά την κοπή μπορεί να δημιουργήσει ασυνεπείς ακτίνες που φαίνονται επαρκείς στο χαρτί αλλά αποτυγχάνουν στην πράξη.
Αλληλεπίδραση τοποθέτησης πιλότου με τοποθέτηση εγκοπής
Οι εγκοπές παράκαμψης και οι πιλότες πιλότων εξυπηρετούν τον ίδιο στόχο, ακριβή τοποθέτηση λωρίδων, αλλά σε διαφορετικά επίπεδα ακρίβειας. Η εγκοπή παρέχει χονδρό έλεγχο, αποτρέποντας τις υπερβολικές τροφοδοσίες και καθιερώνοντας μια επαναλαμβανόμενη θέση εκκίνησης για κάθε διαδρομή πίεσης. Οι ακίδες πιλότου παρέχουν λεπτό έλεγχο, διορθώνοντας τα μικρά σφάλματα θέσης που συσσωρεύονται από την ολίσθηση του κυλίνδρου τροφοδοσίας, την επαναφορά υλικού και τη θερμική διαστολή της λωρίδας κατά τη διάρκεια δρομολογίων υψηλής-ταχύτητας.
Η απόσταση τους πρέπει να είναι συντονισμένη. Εάν ένας πιλότος πιλότος βρίσκεται πολύ κοντά σε μια εγκοπή παράκαμψης, τα δύο χαρακτηριστικά ανταγωνίζονται για την εξουσία θέσης. Η εγκοπή συγκρατεί τη λωρίδα σε μια θέση, ενώ ο πιλότος προσπαθεί να τη μετατοπίσει σε μια ελαφρώς διαφορετική θέση καθώς εισέρχεται στην τρύπα. Αυτή η σύγκρουση δημιουργεί διατμητική τάση στον πείρο πιλότου, επιμήκυνση της οπής πιλότου και ασυνεπή τοποθέτηση εξαρτημάτων που εμφανίζεται ως διασπορά διαστάσεων στα τελικά εξαρτήματα.
Η τυπική προσέγγιση τοποθετεί την εγκοπή παράκαμψης στο σταθμό ένα (ή τον πρώτο σταθμό κοπής) και τις πιλοτικές οπές στους σταθμούς δύο και τρεις. Αυτή η ακολουθία διασφαλίζει ότι η εγκοπή θα καθορίζει πρώτα την αδρή θέση και στη συνέχεια οι πιλότοι την τελειοποιούν πριν ξεκινήσουν οποιεσδήποτε κρίσιμες εργασίες διαμόρφωσης ή διαστασιολόγησης. Για μήτρες με πολλούς σταθμούς, επιπλέον πιλότοι τοποθετούνται σε διαστήματα κάθε τρεις έως πέντε προόδους, αλλά πάντα μετατοπίζονται από τις θέσεις εγκοπής κατά τουλάχιστον ένα πλήρες βήμα προόδου.
Όπως συνιστούν οι κατευθυντήριες οδηγίες για τη σχεδίαση προοδευτικής μήτρας, εάν απαιτούνται δύο σετ πιλότων, θα πρέπει να τρυπηθούν και οι δύο στον ίδιο σταθμό για να διατηρηθεί η σχετική ακρίβειά τους. Οι πιλοτικές τρύπες που ανοίγονται σε διαφορετικούς σταθμούς κληρονομούν το αθροιστικό σφάλμα τοποθέτησης κάθε προόδου μεταξύ τους, υποβαθμίζοντας την ίδια την ακρίβεια που προορίζονται να παρέχουν.
Η διαδοχική διαδικασία απόφασης σχεδιασμού που συντονίζει όλες αυτές τις παραμέτρους ακολουθεί μια λογική ιεραρχία:
- Προσδιορίστε την απόσταση προόδου- Αυτό διορθώνεται από τη γεωμετρία του τμήματος και ορίζει τον μέγιστο διαθέσιμο χώρο για όλες τις λειτουργίες της ταινίας, συμπεριλαμβανομένων των εγκοπών, των πιλότων και των γεφυρών μεταφοράς.
- Καθορίστε το πλάτος της λωρίδας- Υπολογίζεται από το μέγεθος κενού τμήματος συν τις απαιτήσεις ιστού φορέα συν τυχόν περιθώριο περικοπής άκρων, ορίζοντας τη συνολική διατομή-που είναι διαθέσιμη για εμπλοκή εγκοπής.
- Επιλέξτε τύπο εγκοπής με βάση το υλικό και τη γεωμετρία- Οι ιδιότητες του υλικού (που καλύπτονται στην προηγούμενη ενότητα) σε συνδυασμό με τις απαιτήσεις πλάτους λωρίδας και ακαμψίας φορέα υπαγορεύουν εάν η θετική, αρνητική ή καθόλου εγκοπή είναι κατάλληλη.
- Καθορίστε τις διαστάσεις της εγκοπής- Το βάθος, το πλάτος και οι ακτίνες γωνίας καθορίζονται εντός των περιορισμών που καθορίζονται από τα βήματα ένα έως τρία, εξισορροπώντας την αξιοπιστία εμπλοκής έναντι της ακεραιότητας της λωρίδας.
- Συντονισμός τοποθέτησης πιλότου- Οι θέσεις των πιλοτικών οπών επιλέγονται για να συμπληρώσουν την τοποθέτηση εγκοπής χωρίς διένεξη, σε απόσταση για να διορθώσουν το σφάλμα τροφοδοσίας που συσσωρεύτηκε μετά τον σταθμό εγκοπής.
Η βελτιστοποίηση διάταξης λωρίδας αλλάζει σημαντικά ανάλογα με τον τύπο εγκοπής που έχει επιλεγεί. Οι θετικές εγκοπές καταναλώνουν πλάτος λωρίδας, το λογισμικό ένθεσης υλικού για τους υπολογισμούς μήκους υλικού πρέπει να λαμβάνει υπόψη το βάθος της εγκοπής κατά τον υπολογισμό του ελάχιστου πλάτους λωρίδας. Μια θετική εγκοπή βάθους 2 mm σε κάθε πλευρά προσθέτει 4 mm στο συνολικό πλάτος του πηνίου που απαιτείται, το οποίο σε μια σειρά παραγωγής εκατομμυρίων ανταλλακτικών μεταφράζεται σε μετρήσιμο κόστος υλικού. Οι σύγχρονοι αλγόριθμοι ένθεσης το συνυπολογίζουν αυτόματα, αλλά οι παράμετροι εισόδου πρέπει να αντικατοπτρίζουν την πραγματική γεωμετρία εγκοπής και όχι ένα γενικό όριο.
Οι αρνητικές εγκοπές καταναλώνουν μηδενικό πρόσθετο πλάτος λωρίδας, αλλά προσθέτουν πολυπλοκότητα στην κατασκευή της μήτρας. Κάθε σταθμός χρειάζεται ανακουφιστική γεωμετρία για την προεξέχουσα γλωττίδα, αυξάνοντας τον χρόνο και το κόστος κατεργασίας κατά την κατασκευή της μήτρας. Το αντάλλαγμα-είναι οικονομικό: οι αρνητικές εγκοπές εξοικονομούν υλικό σε όλη τη διάρκεια της παραγωγής ενώ οι θετικές εγκοπές εξοικονομούν κόστος εργαλείων κατά την κατασκευή της μήτρας. Ποιος παράγοντας κυριαρχεί εξαρτάται από τον όγκο παραγωγής, το κόστος υλικού ανά κιλό και το πρόγραμμα απόσβεσης καλουπιών.
Αυτές οι γεωμετρικές παράμετροι δεν υπάρχουν μεμονωμένα. Κάθε διάσταση εντάσσεται σε αποφάσεις σχετικά με τη διάταξη λωρίδων, τη στρατηγική πιλότου, το σχεδιασμό του συστήματος διαχείρισης απορριμμάτων και τα διαστήματα συντήρησης καλουπιών. Το επόμενο λογικό βήμα είναι η οργάνωση αυτών των αλληλεπιδρώντων μεταβλητών σε ένα δομημένο πλαίσιο αποφάσεων που βοηθά τους μηχανικούς να επιλέξουν τη σωστή διαμόρφωση εγκοπής πριν δεσμευτούν στο χάλυβα.
Πλαίσιο απόφασης για την επιλογή τύπου εγκοπής
Οι παράμετροι γεωμετρίας και οι ιδιότητες του υλικού καθορίζουν τι είναι δυνατό. Ένα πλαίσιο απόφασης ορίζει τι είναι πρακτικό. Οι μηχανικοί που αντιμετωπίζουν ένα νέο έργο προοδευτικής μήτρας σπάνια δυσκολεύονται να υπολογίσουν το βάθος της εγκοπής ή να επιλέξουν ποσοστά απόστασης μόλις επιλεγεί ο τύπος εγκοπής. Το πιο δύσκολο ερώτημα έρχεται νωρίτερα: θα πρέπει αυτό το καλούπι να χρησιμοποιεί θετικές εγκοπές, αρνητικές εγκοπές ή καθόλου εγκοπές παράκαμψης; Η απάντηση εξαρτάται από τουλάχιστον επτά αλληλεπιδρώντες μεταβλητές και η λανθασμένη καταρράκτη αυτή μετατρέπεται σε αναθεωρήσεις διάταξης λωρίδων, αλλαγές πιλοτικής στρατηγικής και πονοκεφάλους συντήρησης που επιμένουν για όλη τη διάρκεια ζωής του εργαλείου.
Αυτό που ακολουθεί είναι μια δομημένη προσέγγιση αυτής της απόφασης, οργανωμένη γύρω από τους παράγοντες που αξιολογούν οι έμπειροι μηχανικοί εργαλείων και μήτρων, μερικές φορές διαισθητικά, όταν δεσμεύονται σε μια διαμόρφωση εγκοπής.
Πότε να χρησιμοποιείτε θετικές εγκοπές παράκαμψης
Οι θετικές εγκοπές κερδίζουν τη θέση τους σε μήτρες όπου η καθαρή εκτίναξη σκραπ, οι περιορισμοί αντοχής υλικού και η απλή κατασκευή καλουπιών έχουν προτεραιότητα έναντι της ακαμψίας της λωρίδας και της εξοικονόμησης υλικού. Φανταστείτε ένα σενάριο: εκτελείτε AHSS σε πάχος 1,2 mm σε στενό φορέα, τροφοδοτώντας 12 σταθμούς με 200 κινήσεις ανά λεπτό. Η τάση διαρροής του υλικού δεν αφήνει σχεδόν κανένα περιθώριο για καταπόνηση των άκρων σε αρνητική ρίζα. Μια θετική διαμόρφωση σπρώχνει όλες τις ζημιές από κάταγμα σε απορρίμματα μιας χρήσης, διατηρώντας τη μικρή ολκιμότητα της άκρης που παραμένει στον φορέα.
Οι θετικές εγκοπές είναι επίσης η προεπιλεγμένη επιλογή όταν:
- Το υλικό έχει τάση διαρροής από χάλυβα που υπερβαίνει τα 600 MPa, όπου ο κίνδυνος ρωγμών της ρίζας της εγκοπής υπερτερεί της εξοικονόμησης υλικού από μια αρνητική διαμόρφωση.
- Η μήτρα έχει λιγότερους από οκτώ σταθμούς, καθιστώντας τα πλεονεκτήματα κατάντη κάθαρσης των αρνητικών εγκοπών λιγότερο σημαντικά.
- Η υποδομή απομάκρυνσης γυμνοσάλιαγκας είναι ήδη ενσωματωμένη στη σχεδίαση της μήτρας (απορροφητήρες απορριμμάτων, συστήματα κενού, μέσω-αφαίρεσης ενισχυτή).
- Το πλάτος της λωρίδας παρέχει άφθονη διατομή- φορέα, που σημαίνει ότι το υλικό που αφαιρείται από την εγκοπή δεν εξασθενεί σημαντικά τη σταθερότητα τροφοδοσίας.
- Το σύστημα τροφοδοσίας βασίζεται σε έναν επαγωγικό αισθητήρα εγγύτητας ή σε άλλη ηλεκτρονική προστασία μήτρας που επιβεβαιώνει τη θέση της ταινίας, καθιστώντας τη φυσική καταχώρηση μιας αρνητικής γλωττίδας λιγότερο κρίσιμη.
Το αντάλλαγμα-είναι η κατανάλωση υλικού. Κάθε θετική εγκοπή είναι αγορασμένο απόθεμα πηνίου που γίνεται σκραπ. Σε μια μήτρα που παράγει 5 εκατομμύρια εξαρτήματα ετησίως, ακόμη και μια μικρή εγκοπή προσθέτει μετρήσιμο κόστος υλικού. Το εάν αυτό το κόστος είναι δικαιολογημένο εξαρτάται από το πώς συγκρίνεται με το σταθμισμένο κόστος-του κινδύνου από ρωγμές φορέα, ατυχήματα μήτρας ή την πρόσθετη μηχανική επεξεργασία που απαιτείται για τα αρνητικά ανοίγματα των εγκοπών.
Πότε να χρησιμοποιείτε αρνητικές εγκοπές παράκαμψης
Οι αρνητικές εγκοπές λάμπουν όταν η ακαμψία της λωρίδας δεν είναι-διαπραγματεύσιμη, οι στόχοι χρήσης υλικού είναι επιθετικοί και το ίδιο το υλικό μπορεί να ανεχθεί τη σκλήρυνση εργασίας που επιβάλλεται στη ρίζα της εγκοπής. Σκεφτείτε έναν φαρδύ φορέα από μαλακό χάλυβα που διασχίζει 20 σταθμούς με λειτουργίες διαμόρφωσης που εφαρμόζουν φορτία κάμψης κοντά στις άκρες της λωρίδας. Μια θετική εγκοπή σε αυτή τη θέση αποδυναμώνει τον φορέα ακριβώς εκεί που χρειάζεται περισσότερη δύναμη. Μια αρνητική εγκοπή διατηρεί την πλήρη διατομή-και παρέχει ανώτερη τρισδιάστατη-καταχώριση.
Οι συνθήκες που ευνοούν τις αρνητικές εγκοπές περιλαμβάνουν:
- Τα στενά πλάτη λωρίδων όπου η αφαίρεση υλικού για θετική εγκοπή θα μείωνε την ακαμψία του φορέα κάτω από το όριο για αξιόπιστη τροφοδοσία.
- Υλικά με επιμήκυνση πάνω από 25 τοις εκατό και μέτριους ρυθμούς σκλήρυνσης που ανέχονται την καταπόνηση που επιβάλλεται κατά το τρύπημα και την κάμψη της γλωττίδας.
- Ο υψηλός σταθμός μετράει εκεί όπου το αθροιστικό σφάλμα τροφοδοσίας από την ανακρίβεια του τροφοδότη πηνίου απαιτεί ισχυρές μηχανικές στάσεις και όχι μόνο ανίχνευση-που βασίζεται σε αισθητήρες.
- Σχεδιάζει -μονόπλευρο φορέα όπου η γλωττίδα μπορεί να παγιδευτεί σε ανυψωτικό ράβδου, παρέχοντας ταυτόχρονα εγγραφή και αποτρέποντας την πλευρική εκτροπή του φορέα.
- Οι όγκοι παραγωγής είναι αρκετά υψηλοί ώστε η εξοικονόμηση υλικού από την εξάλειψη των θετικών εγκοπών να δικαιολογούν το πρόσθετο κόστος κατασκευής της μήτρας για τις τσέπες με το άνοιγμα των γλωττίδων.
Ο κρίσιμος περιορισμός είναι η κατάντη κάθαρση. Κάθε σταθμός καλουπιών πρέπει να φιλοξενεί την προεξέχουσα γλωττίδα και κάθε κύκλος συντήρησης πρέπει να επαληθεύει ότι οι τσέπες της γλωττίδας παραμένουν καθαρές και άθικτες. Σε καλούπια με πολύπλοκα συστήματα έκκεντρου ή σφιχτά κάθετα διάκενα, ο φυσικός χώρος για ανάγλυφη γλωττίδας μπορεί απλώς να μην υπάρχει.
Όταν δεν απαιτούνται εγκοπές παράκαμψης
Δεν χρειάζεται κάθε προοδευτική μήτρα παράκαμψης. Όταν οι συνθήκες είναι κατάλληλες, η εξάλειψη των εγκοπών εξοικονομεί πλήρως υλικό, απλοποιεί την κατασκευή της μήτρας και αφαιρεί ένα ακόμη στοιχείο συντήρησης από το πρόγραμμα εργαλείων. Το ερώτημα είναι εάν η διεργασία σας μπορεί να διατηρήσει αξιόπιστη τροφοδοσία και τοποθέτηση χωρίς τη μηχανική υποστήριξη που παρέχει μια εγκοπή.
Καμία-διακοπή δεν καθίσταται βιώσιμη όταν:
- Το σύστημα τροφοδοσίας πηνίου παρέχει ακρίβεια τοποθέτησης εντός 0,05 mm ή καλύτερη, επαληθευμένη μέσω τεκμηριωμένων μελετών ικανότητας.
- Το εισερχόμενο υλικό έχει ελάχιστο κύρτωμα άκρων (συνήθως σχισμή από ένα-κέντρο σέρβις υψηλής ποιότητας με ρύθμιση ακμής ανάρτησης-).
- Οι αισθητήρες προστασίας μήτρας είναι εγκατεστημένοι, βαθμονομημένοι σωστά και δεν παρακάμπτονται ποτέ κατά την εγκατάσταση.
- Οι χειριστές και το προσωπικό εγκατάστασης είναι άρτια εκπαιδευμένοι στην προοδευτική τροφοδοσία καλουπιού και στην αναγνώριση εσφαλμένης τροφοδοσίας.
- Η γεωμετρία του τμήματος περιλαμβάνει χαρακτηριστικά σε πρώιμους σταθμούς (περιμετρικά τελειώματα ή μεγάλες οπές πιλότου) που εγγενώς εμποδίζουν την υπερβολική τροφοδοσία δημιουργώντας φυσικές στάσεις.
Όπως σημειώνει ο Art Hedrick, εάν το εισερχόμενο υλικό σας δεν έχει έντονο κύρτωμα, το προσωπικό σας είναι εξαιρετικά εξειδικευμένο, οι εσφαλμένες τροφοδοσίες είναι σπάνιες και η προστασία μήτρας λειτουργεί πάντα σωστά, μπορεί να μην χρειάζεστε εγκοπή. Αλλά η ταυτόχρονη τήρηση όλων αυτών των κριτηρίων είναι ασυνήθιστη. Οι περισσότεροι κατασκευαστές καλουπιών σχεδιάζουν μια εγκοπή στο εργαλείο και αφήνουν την απόφαση να το αφαιρέσουν στα stampers που γνωρίζουν τις δυνατότητες της λειτουργίας τους.
Ο λογισμός κινδύνου είναι ασύμμετρος. Το κόστος υλικού μιας εγκοπής για εκατομμύρια εξαρτήματα μπορεί να ανέλθει σε μερικές χιλιάδες δολάρια. Ένα μόνο τρακάρισμα ζευγαριού από υπερβολική τροφοδοσία μπορεί να κοστίσει εκατοντάδες χιλιάδες σε επισκευές, διακοπές λειτουργίας και χαμένα προγράμματα παραγωγής. Για κρίσιμα εργαλεία όπου έχει σημασία ο χρόνος λειτουργίας, η συντηρητική προσέγγιση ευνοεί τη συμπερίληψη μιας εγκοπής, εκτός εάν υπάρχει τεκμηριωμένος, επαληθευμένος{3}} λόγος για παράλειψή του.
Πίνακας κριτηρίων επιλογής τύπου εγκοπής
Ο παρακάτω πίνακας ενοποιεί τους παράγοντες απόφασης σε ένα συγκριτικό πλαίσιο. Κάθε σειρά αντιπροσωπεύει μια μεταβλητή που επηρεάζει την επιλογή και κάθε στήλη δείχνει πώς αυτή η μεταβλητή μετατοπίζει την προτίμηση προς μια συγκεκριμένη διαμόρφωση.
| Παράγοντας απόφασης | Προτιμάται η θετική εγκοπή | Προτιμάται η αρνητική εγκοπή | Notch Viable |
|---|---|---|---|
| Πλάτος λωρίδας | Φαρδιές λωρίδες (μεγαλύτερες από 80 mm) με άφθονη διατομή φορέα- | Στενές λωρίδες (κάτω από 50 mm) όπου η αφαίρεση υλικού εξασθενεί σημαντικά τον φορέα | Οποιοδήποτε πλάτος, υπό τον όρο ότι επαληθεύεται η ακρίβεια του συστήματος τροφοδοσίας |
| Πάχος υλικού | Λεπτά υλικά (κάτω από 0,8 mm) όπου η εκτόξευση γυμνοσάλιαγκας είναι διαχειρίσιμη | Μέτρια έως παχιά υλικά (0,8-3,0 mm) όπου η ακαμψία της γλωττίδας είναι αξιόπιστη και η δύναμη τρυπήματος μέτρια | Μεσαίο πάχος με προβλέψιμη συμπεριφορά τροφοδοσίας και ελάχιστο κύρτωμα |
| Κατηγορία αντοχής υλικού | Υψηλή-αντοχή (τάση διαρροής άνω των 500 MPa). AHSS, DP, μαρτενσιτικές ποιότητες με περιορισμένη ολκιμότητα ακμών | Χαμηλή έως μέτρια αντοχή (τάση διαρροής κάτω από 400 MPa). μαλακός χάλυβας, HSLA με επιμήκυνση πάνω από 25% | Οποιαδήποτε κατηγορία αντοχής, υπό την προϋπόθεση ότι η προστασία της μήτρας είναι ολοκληρωμένη |
| Όγκος παραγωγής | Χαμηλοί έως μέτριοι όγκοι όπου η απλότητα της μήτρας υπερτερεί του κόστους υλικού ανά-τεμαχίου | Μεγάλοι όγκοι (εκατομμύρια εξαρτήματα) όπου η σωρευτική εξοικονόμηση υλικών δικαιολογεί το πρόσθετο κόστος κατασκευής της μήτρας | Χαμηλοί όγκοι με έμπειρους χειριστές και σύντομες διαδρομές |
| Αριθμός σταθμών | Λιγότεροι από 10 σταθμοί όπου η πολυπλοκότητα εκκαθάρισης καρτελών είναι διαχειρίσιμη με κάθε τρόπο | 10 ή περισσότεροι σταθμοί όπου το σωρευτικό σφάλμα τροφοδοσίας απαιτεί ισχυρή μηχανική καταχώρηση | Short dies (κάτω από 6 σταθμούς) με ελάχιστη συσσώρευση σφαλμάτων |
| Πολυπλοκότητα γεωμετρίας μέρους | Απλές γεωμετρίες με περιορισμένη διαμόρφωση κοντά στο άκρο του φορέα | Σύνθετος σχηματισμός κοντά στις άκρες φορέα όπου η πλήρης- ακαμψία διατομής είναι απαραίτητη | Γεωμετρίες που δημιουργούν φυσικές στάσεις υπερτροφοδότησης (μεγάλες εγκοπές, περιμετρικά τελειώματα σε πρώιμους σταθμούς) |
| Ακρίβεια συστήματος τροφοδοσίας | Τυπικές τροφοδοσίες σερβομηχανισμού με ακρίβεια 0,1 mm ή μεγαλύτερη | Παλαιότερες μηχανικές τροφοδοσίες ή εφαρμογές υψηλής-ταχύτητας όπου η αδράνεια προκαλεί υπέρβαση | Υψηλής-σερβομηχανής ακριβείας με τεκμηριωμένη ικανότητα κάτω από 0,05 mm, σε συνδυασμό με ενεργή προστασία ηλεκτρονικής μήτρας |
Θα παρατηρήσετε ότι κανένας παράγοντας δεν υπαγορεύει το αποτέλεσμα μεμονωμένα. Μια στενή λωρίδα από μαλακό χάλυβα που τρέχει σε υψηλή ένταση δείχνει έντονα προς τις αρνητικές εγκοπές. Η ίδια στενή λωρίδα στο DP 980 σε μέτρια ένταση αντιστρέφει πλήρως τη σύσταση. Ο συντελεστής εφελκυσμού που παρουσιάζει ο χάλυβας δεν αλλάζει μεταξύ αυτών των βαθμών, αλλά η συμπεριφορά θραύσης στη ρίζα της εγκοπής μετατοπίζεται τόσο δραματικά που πρέπει να ακολουθήσει ολόκληρη η διαμόρφωση.
Η επιλογή εγκοπής δεν είναι ποτέ μια μεμονωμένη απόφαση. Εντάσσεται σε υπολογισμούς πλάτους διάταξης λωρίδων, στρατηγική πιλότου και απόσταση, υποδομή χειρισμού απορριμμάτων, απαιτήσεις εκκαθάρισης σταθμού κατάντη και διαστήματα συντήρησης καλουπιών. Η αλλαγή του τύπου εγκοπής αφού ο σχεδιασμός της μήτρας έχει προχωρήσει πέρα από το στάδιο της ιδέας τυπικά απαιτεί επανεπεξεργασία ολόκληρης της διάταξης της λωρίδας.
Αυτό το κλιμακωτό αποτέλεσμα είναι γιατί το πλαίσιο απόφασης έχει μεγαλύτερη σημασία στο αρχικό στάδιο του σχεδιασμού, πριν δεσμευτεί το πλάτος της λωρίδας στις προδιαγραφές αγοράς πηνίου, πριν οριστικοποιηθούν οι διαστάσεις του παπουτσιού καλουπιού και πριν κλειδωθούν η αλληλουχία του σταθμού σε φακέλους εκκαθάρισης. Οι μηχανικοί που αναβάλλουν την απόφαση τύπου εγκοπής συχνά ανακαλύπτουν ότι οι υποθέσεις τους για τη διάταξη της ταινίας ενσωματώνουν σιωπηρά μια επιλογή, μια επιλογή που μπορεί να μην ευθυγραμμίζεται με τις απαιτήσεις υλικού ή παραγωγής που προκύπτουν κατά τη λεπτομερή σχεδίαση.
Ένα δομημένο πλαίσιο αφαιρεί την ασάφεια. Μεταφράζει την αλληλεπίδραση μεταξύ της επιστήμης των υλικών, της γεωμετρίας μήτρας και των οικονομικών της παραγωγής σε μια επαναλαμβανόμενη αξιολόγηση που παρέχει συνεπή αποτελέσματα σε όλα τα έργα. Αλλά τα πλαίσια αντιμετωπίζουν την πρόθεση σχεδιασμού. Τι συμβαίνει όταν αυτή η πρόθεση συναντά την πραγματικότητα παραγωγής και κάτι πάει στραβά; Οι εσφαλμένες τροφοδοσίες, το τράβηγμα γυμνοσάλιαγκας, η πρόωρη φθορά και οι αστοχίες του φορέα ανάγονται σε συγκεκριμένες βλάβες στις επιστημονικές σχέσεις που καλύπτονται σε αυτό το άρθρο και η διάγνωσή τους απαιτεί τη σύνδεση των συμπτωμάτων με τις βασικές αιτίες μέσω των ίδιων αρχών που διέπουν τον αρχικό σχεδιασμό.
Αντιμετώπιση προβλημάτων λειτουργίας παράκαμψης εγκοπής αποτυχίας
Μια καλά σχεδιασμένη εγκοπή παράκαμψης-μπορεί να εκτελέσει εκατομμύρια κύκλους χωρίς συμβάν. Ένας κακοσχεδιασμένος ανακοινώνει τον εαυτό του μέσα στις πρώτες χίλιες πινελιές μέσω εσφαλμένης τροφοδοσίας, γρεζιών, τραβηγμένων γυμνοσάλιαγκων ή ραγισμένων φορέων. Το απογοητευτικό κομμάτι; Αυτά τα συμπτώματα συχνά φαίνονται πανομοιότυπα στο πάτωμα της πρέσας, ανεξάρτητα από το αν η βασική αιτία είναι γεωμετρική, μεταλλουργική ή σχετίζεται-. Ο διαχωρισμός του ενός από τον άλλο απαιτεί τη σύνδεση ορατών στοιχείων με τη μηχανική θραύσης και τη συμπεριφορά του υλικού που διέπουν την απόδοση των εγκοπών.
Αυτό που ακολουθεί είναι μια συστηματική ανάλυση των πέντε πιο κοινών τρόπων αστοχίας εγκοπής παράκαμψης, οι επιστημονικές βασικές αιτίες τους και τα διαγνωστικά βήματα που οδηγούν σε μόνιμες διορθώσεις και όχι σε προσωρινές επιδιορθώσεις.
Απογυμνώστε εσφαλμένη τροφοδοσία και ανεπαρκή εμπλοκή με εγκοπή
Όταν η λωρίδα προχωρά πολύ ή όχι αρκετά μακριά, κάθε σταθμός κατάντη επεξεργάζεται υλικό σε λάθος θέση. Οι τρύπες προσγειώνονται- από το κέντρο, σχηματίζονται στροφές σε λανθασμένες τοποθεσίες και η διασπορά των διαστάσεων αυξάνεται μέχρι να αποτύχει η επιθεώρηση των εξαρτημάτων. Σε σοβαρές περιπτώσεις, η εσφαλμένη τροφοδοσία προκαλεί σύγκρουση με πλήρη μήτρα, καταστρέφοντας γροθιές, μπλοκ καλουπιών και συστήματα οδήγησης ταυτόχρονα.
Η ανεπαρκής εμπλοκή της εγκοπής είναι ο πιο συνηθισμένος ένοχος. Η εγκοπή υπάρχει για να σταματήσει την κίνηση της ταινίας σε ένα ακριβές σημείο. Εάν η επιφάνεια εμπλοκής είναι πολύ ρηχή, φθαρμένη ή γεωμετρικά αταίριαστη με το μπλοκ αναστολής, η λωρίδα ξεπερνάει πριν από τον κύκλο της πρέσας. Η έρευνα για την αντιμετώπιση προβλημάτων προοδευτικής μήτρας επιβεβαιώνει ότι η αστάθεια τοποθέτησης λωρίδας είναι συχνά το πρώτο σήμα αστοχίας, που εμφανίζεται πριν εμφανιστούν ελαττώματα ορατών εξαρτημάτων.
Η βασική αιτία συνδέεται άμεσα με τις αρχές καταπόνησης και παραμόρφωσης που καλύφθηκαν προηγουμένως. Μια θετική εγκοπή που έχει χάσει βάθος λόγω της αθροιστικής φθοράς της διάτρησης δεν δημιουργεί πλέον την πλήρη γεωμετρία της τσέπης εμπλοκής. Το μπλοκ αναστολής έρχεται σε επαφή με μια πιο ρηχή επιφάνεια και υπό τις δυνάμεις επιτάχυνσης τροφοδοσίας, η ορμή της λωρίδας υπερνικά τη μειωμένη επιφάνεια επαφής. Για τις αρνητικές εγκοπές, το ελατήριο στη ρίζα της καρτέλας είναι ο τυπικός μηχανισμός. Εάν το όριο απόδοσης του υλικού σε χάλυβα ή κράμα υπερβαίνει την αρχική υπόθεση σχεδιασμού, η γλωττίδα δεν κάμπτεται στην προβλεπόμενη γωνία, μειώνοντας το πόσο βαθιά εδράζεται στην τσέπη εγγραφής.
- Ελέγξτε το βάθος της εγκοπής σε σχέση με τις αρχικές προδιαγραφές- Μετρήστε το πραγματικό βάθος εμπλοκής που απομένει με μετρητές καρφιτσών ή οπτικό συγκριτή. Συγκρίνετε με το ελάχιστο όριο 1,5 t για αξιόπιστη επαφή διακοπής.
- Επιθεωρήστε την επιφάνεια του μπλοκ ακινητοποίησης- Το ξεφλούδισμα, η συσσώρευση υλικού ή η φθορά στην όψη στοπ μειώνουν την αποτελεσματική εμπλοκή ακόμα και όταν η ίδια η εγκοπή είναι σωστή.
- Επαληθεύστε το χρόνο απελευθέρωσης ροής- Εάν ο τροφοδότης απελευθερώσει τη λωρίδα πολύ αργά, οι πιλότοι προσπαθούν να καταχωρήσουν υλικό που δεν έχει ακουμπήσει πλήρως στο στοπ εγκοπής, δημιουργώντας σύγκρουση θέσης και ασυνεπή προώθηση.
- Μετρήστε το ελατήριο της καρτέλας στις αρνητικές εγκοπές- Συγκρίνετε την πραγματική γωνία κάμψης με την πρόθεση σχεδίασης. Υλικά με υψηλότερη αντοχή διαρροής παράγουν πιο ελαστική ανάκτηση και η γλωττίδα μπορεί να έχει ξεπεράσει το εύρος σύλληψης τσέπης.
- Αξιολογήστε τη λωρίδα κύρτωμα- Η κλίση της ακμής από τη σχισμή του πηνίου μπορεί να εμποδίσει την ευθεία παρακολούθηση της λωρίδας, με αποτέλεσμα η εγκοπή να χάσει το μπλοκ ακινητοποίησης πλευρικά ακόμα και όταν η απόσταση τροφοδοσίας είναι σωστή.
Η βασική διαγνωστική διάκριση είναι εάν η εσφαλμένη τροφοδοσία είναι συνεπής (δείχνοντας ένα σφάλμα γεωμετρίας ή ρύθμισης) ή διακοπτόμενη (δείχνοντας δυναμικούς παράγοντες όπως ο χρονισμός τροφοδοσίας, η δόνηση της ταινίας στην ταχύτητα ή η θερμική διαστολή κατά τη διάρκεια εκτεταμένων διαδρομών). Οι σταθερές εσφαλμένες τροφοδοσίες εντοπίζονται σε στατικές διαστάσεις. Οι διαλείπουσες εντοπίζονται στη δυναμική της διαδικασίας που εκδηλώνεται μόνο υπό συνθήκες παραγωγής.
Τράβηγμα γυμνοσάλιαγκας και σχηματισμός γρέζινων στις άκρες εγκοπής
Το τράβηγμα γυμνοσάλιαγκας σε διαμορφώσεις θετικής εγκοπής είναι ένας από τους πιο επιζήμιους τρόπους αστοχίας στην προοδευτική στάμπα. Όταν ένα άχρηστο γυμνοσάλιαγκα προσκολλάται στην επιφάνεια του διατρητή κατά την απόσυρση και μεταφέρεται πίσω στον χώρο εργασίας, μπορεί να συνθλίψει μεταξύ της διάτρησης και της ταινίας στην επόμενη διαδρομή, καταστρέφοντας την επιφάνεια της μήτρας, αμαυρώνοντας το εξάρτημα ή πυροδοτώντας έναν καταρράκτη μπλοκαρισμένων σταθμών. ΩςΟ Art Hedrick εξηγεί, ένα μόνο τραβηγμένο γυμνοσάλιαγκο μπορεί να ακρωτηριάσει την παραγωγή και να βλάψει κάθε σταθμό του εργαλείου.
Η επιστήμη εντοπίζεται στη μηχανική του κενού και στη γεωμετρία του κενού. Κατά τη διάρκεια της κοπής, ο γυμνοσάλιαγκας αναπτύσσει καμπυλότητα καθώς χωρίζεται από την λωρίδα. Ο αέρας που παγιδεύεται μεταξύ του καμπυλωμένου γυμνοσάλιαγκου και της επίπεδης επιφάνειας διάτρησης δημιουργεί μια τσέπη κενού. Το μέταλλο γύρω από την περίμετρο της διάτρησης σχηματίζει μια σφιχτή σφράγιση κατά τη διάτμηση και κατά την απόσυρση, αυτή η σφράγιση εμποδίζει την απελευθέρωση του γυμνοσάλιαγκου. Τα βαριά λιπαντικά εντείνουν τη δράση στεγανοποίησης. Οι θετικές εγκοπές παράκαμψης είναι κάπως πιο ευαίσθητες από τις τυπικές λειτουργίες διάτρησης επειδή ο γυμνοσάλιαγκας έχει μια ελεύθερη άκρη που μπορεί να κάμπτεται και να πιάνει τη διάτρηση κατά τη διάρκεια της ανάσυρσης.
Τα μεγάλα ανοίγματα κοπής επιδεινώνουν το πρόβλημα. Με μικρότερα διάκενα, ο γυμνοσάλιαγκας πιέζεται σε συμπίεση κατά τη διάρκεια της κοπής και αποσυμπιέζεται μετά τον διαχωρισμό, δημιουργώντας μια προσαρμογή παρεμβολής που τον συγκρατεί στη μήτρα της μήτρας. Με μεγαλύτερα κενά, ο γυμνοσάλιαγκας παραμένει ελαφρώς μικρότερος σε σχέση με το άνοιγμα της μήτρας και μπορεί να τραβηχτεί ελεύθερα με τη διάτρηση. Η επιλογή υλικού του εργαλείου σφράγισης έχει επίσης σημασία: μαγνητισμένες επιφάνειες διάτρησης από επιφανειακή λείανση προσελκύουν σιδηρούχα γυμνοσάλιαγκες εκτός εάν τα εξαρτήματα απομαγνητιστούν σωστά μετά το ακόνισμα.
Ο σχηματισμός γρεζιών στα άκρα των εγκοπών δημιουργεί ένα διαφορετικό αλλά σχετικό πρόβλημα. Τα υπερβολικά γρέζια στην ακμή κοπής της εγκοπής παρεμποδίζουν τις εργασίες διαμόρφωσης κατάντη λειτουργώντας ως ανυψωτικά πίεσης κατά την κάμψη, δημιουργώντας επιφανειακές γρατζουνιές στα εξαρτήματα της μήτρας και εμποδίζοντας τη λωρίδα από το να βρίσκεται επίπεδη στα μαξιλαράκια πίεσης. Ποια είναι η αντοχή διαρροής του υλικού σε σχέση με τις δυνάμεις που παίζουν; Όταν οι άκρες διάτρησης είναι θαμπές, η δράση κοπής μεταβαίνει από καθαρή διάτμηση σε σχίσιμο. Το υλικό εκτείνεται πέρα από την απόδοση που μπορεί να χωρέσει ο χάλυβας καταπόνησης πριν από το διαχωρισμό, δημιουργώντας επιμήκεις προεξοχές γρέζιων αντί για καθαρό κάταγμα.
- Για τράβηγμα γυμνοσάλιαγκας- Εξαερώστε το κέντρο διάτρησης με μια οπή αέρα για να σπάσει το κενό. Εγκαταστήστε-εκτοξευτές με ελατήριο σε διατρήσεις αρκετά μεγάλες ώστε να τις αποδεχτούν. Εξετάστε τα κουμπιά αντίστροφης-κωνικής μήτρας που συγκρατούν τους γυμνοσάλιαγκες σε συμπίεση. Απομαγνητίστε όλα τα εξαρτήματα μετά το τρίψιμο.
- Για υπερβολικό τρίχωμα- Μετρήστε τη διάτρηση-για-απόσταση και συγκρίνετε με τις συγκεκριμένες συστάσεις υλικού-. Επιθεωρήστε τις κοπτικές άκρες για στρογγυλοποίηση ή μικρο-σχίσιμο. Καθορίστε διαστήματα ακονίσματος με βάση τον αριθμό των εγκεφαλικών επεισοδίων αντί να περιμένετε για ορατή ανάπτυξη γρεζιών.
- Και για τις δύο συνθήκες ταυτόχρονα- Αυτός ο συνδυασμός συνήθως υποδηλώνει προχωρημένη φθορά διάτρησης. Η θαμπή άκρη δημιουργεί μεγαλύτερα γρέζια ενώ η αυξημένη τριβή μεταξύ φθαρμένων επιφανειών δημιουργεί ισχυρότερη πρόσφυση υπό κενό. Ένα πρόγραμμα προληπτικού ακονίσματος που βασίζεται σε πραγματικούς αριθμούς χτυπημάτων βοηθά στη διατήρηση σταθερών φορτίων κοπής και μειώνει τόσο το τράβηγμα του γυμνοσάλιαγκου όσο και το σχηματισμό γρεζιών πριν φτάσουν σε κρίσιμα επίπεδα.
Επιπτώσεις πρόωρης φθοράς και συντήρησης
Οι διατρήσεις με εγκοπές παράκαμψης και τα ανοίγματα μήτρας παρουσιάζουν συγκεντρωμένη φθορά για λόγους που βασίζονται στην ασύμμετρη γεωμετρία τους. Σε αντίθεση με μια τυπική στρογγυλή διάτρηση που κατανέμει τις δυνάμεις διάτμησης ομοιόμορφα γύρω από την περίμετρό της, μια εγκοπή έχει περιορισμένες όψεις (κόψιμο στο σώμα του φορέα) και μη περιορισμένες όψεις (κοπή στην ανοιχτή άκρη της λωρίδας). Αυτή η ανισορροπία σημαίνει ότι η μία πλευρά του εργαλείου λειτουργεί πιο σκληρά από την άλλη, σε κάθε χτύπημα.
Η περιορισμένη πλευρά υφίσταται υψηλότερη συμπιεστική φόρτιση επειδή η περιβάλλουσα λωρίδα φορέας αντιστέκεται στην παραμόρφωση. Κατά τη διάρκεια εκατοντάδων χιλιάδων κύκλων, αυτό το πρόσωπο αναπτύσσει πρώτα στρογγυλοποίηση άκρων και μικρο-σχηματισμό. Η μη περιορισμένη πλευρά, που κόβεται σε ελεύθερο υλικό, φθείρεται πιο αργά. Το αποτέλεσμα είναι προοδευτική ασυμμετρία διάκενου: η πλευρική κοπή στον φορέα ανοίγει σταδιακά, ενώ η ελεύθερη{4}} πλευρά παραμένει πιο σφιχτή. Ακολουθεί μετατόπιση διαστάσεων στη γεωμετρία της εγκοπής.
Οι ιδιότητες του υλικού επιταχύνουν αυτό το σχέδιο. Η επεξεργασία υλικών κοντά στο όριο απόδοσης του χάλυβα, ιδιαίτερα οι ποιότητες AHSS, αυξάνει δραματικά το φορτίο διάτρησης ανά διαδρομή. Μια εγκοπή κοπής με διάτρηση DP 980 σε πάχος 1,5 mm απορροφά περίπου τη διπλάσια δύναμη διάτμησης της ίδιας διάτρησης που κόβει μαλακό χάλυβα με ίδιο πάχος. Αυτό το διαφορικό δύναμης μεταφράζεται απευθείας σε επιταχυνόμενη διάσπαση των άκρων, πιο συχνό ακόνισμα και μικρότερη συνολική διάρκεια ζωής. Το ίδιο το υλικό του εργαλείου σφράγισης πρέπει να ταιριάζει με την εφαρμογή: τα ένθετα καρβιδίου γίνονται απαραίτητα σε σταθμούς εγκοπής υψηλού-φορτίου όπου ο συμβατικός χάλυβας εργαλείων αποικοδομείται πολύ γρήγορα.
Ο λυγισμός λωρίδας από υπερβολικά-αδυνατισμένους φορείς αντιπροσωπεύει τη λειτουργία δομικής αστοχίας. Όταν οι θετικές εγκοπές αφαιρούν υπερβολική-διατομή ή όταν πολλαπλοί σταθμοί εγκοπών επιδεινώνουν το φαινόμενο εξασθένησης, ο φορέας χάνει επαρκή ακαμψία για να αντισταθεί στα φορτία συμπίεσης-κατεύθυνσης τροφοδοσίας. Η λωρίδα κουμπώνει μεταξύ των σταθμών, ανασηκώνεται από την επιφάνεια της μήτρας και μπλοκάρει στα κατάντη εξαρτήματα. Η βασική αιτία είναι μηχανική: η ροπή αδράνειας του φορέα έχει πέσει κάτω από το όριο που απαιτείται για την υποστήριξη των σωρευτικών δυνάμεων οπισθέλκουσας από όλους τους σταθμούς που ενεργούν σε αυτόν ταυτόχρονα.
- Ασυμμετρία φθοράς της διάτρησης της οθόνης- Κατά τη διάρκεια της προγραμματισμένης συντήρησης, επιθεωρήστε πρώτα την πλευρική πλευρά του φορέα-. Εάν η στρογγυλοποίηση υπερβαίνει τα 0,02 mm ενώ η ελεύθερη{4}}πλευρική πλευρά παραμένει αιχμηρή, το εκ νέου ακόνισμα έχει καθυστερήσει.
- Παρακολουθήστε τα διαστήματα ακονίσματος σε σχέση με την ποιότητα του υλικού- Καθορίστε τις βασικές μετρήσεις διαδρομών για κάθε τύπο υλικού. Οι εφαρμογές AHSS και ανοξείδωτου χάλυβα απαιτούν συνήθως ακόνισμα στο 40 έως 60 τοις εκατό των διαστημάτων που είναι αποδεκτά για τον μαλακό χάλυβα.
- Επαληθεύστε την ακαμψία του φορέα μετά την εγκοπή- Εάν εμφανιστεί λυγισμός λωρίδας κατά την παραγωγή, υπολογίστε την υπολειπόμενη φέρουσα ροπή αδράνειας στη θέση της εγκοπής και συγκρίνετε με τις απαιτήσεις δύναμης τροφοδοσίας για τον συνολικό αριθμό σταθμών.
- Αξιολογήστε την επιλογή υλικού εργαλείου σφράγισης- Η επίμονη πρόωρη φθορά παρά το σωστό διάκενο και το ακόνισμα υποδηλώνει ότι το υλικό διάτρησης δεν μπορεί να αντέξει τις συνθήκες φόρτωσης. Η αναβάθμιση από χάλυβα εργαλείων D2 σε καρβίδιο ή η εφαρμογή επιστρώσεων TiAlN μπορεί να παρατείνει τη διάρκεια ζωής κατά 3 έως 5 φορές σε απαιτητικές εφαρμογές.
Το κοινό νήμα σε όλους αυτούς τους τρόπους αποτυχίας είναι ότι τα συμπτώματα που εμφανίζονται σε μια θέση του καλουπιού συχνά προέρχονται από αποφάσεις που λαμβάνονται αλλού, κατά τη διάρκεια του σχεδιασμού, της επιλογής υλικού ή της εγκατάστασης.Όπως τονίζει η έρευνα της επιστήμης, χιλιάδες μεταβλητές αλληλεπιδρούν στο πλαίσιο μιας διαδικασίας σφράγισης και η ανακάλυψη του τρόπου σύνδεσης τους είναι απαραίτητη για τον εντοπισμό των βασικών αιτιών αντί για την καταδίωξη των συμπτωμάτων.
Η κατανόηση του εάν ένα μοτίβο θραύσης υποδεικνύει προβλήματα διάκενου σε σχέση με τη σκλήρυνση υλικού έναντι προβλημάτων γεωμετρίας είναι αυτό που διαχωρίζει τη συστηματική αντιμετώπιση προβλημάτων από τις προσαρμογές δοκιμών-και-σφαλμάτων. Μια τραχιά ζώνη θραύσης με ελάχιστα σημεία λάμψης σε υπερβολικό διάκενο. Μια λεία άκρη με ακραία προβολή γρέζιων δείχνει φθαρμένα εργαλεία. Ένας ραγισμένος φορέας στη ρίζα της εγκοπής δείχνει τις ιδιότητες του υλικού που υπερβαίνουν το περίβλημα του σχεδιασμού, ο πιθανός χάλυβας καταπόνησης προσδιορίστηκε χαμηλότερα από αυτό που έφτασε στο πηνίο. Κάθε μοτίβο αντιστοιχεί σε συγκεκριμένες επιστημονικές αρχές και για μηχανικούς που εργάζονται σε περίπλοκες αστοχίες που σχετίζονται με εγκοπή-, έχοντας πρόσβαση σε συνεργατική υποστήριξη σχεδιασμού εργαλείων από έμπειρους κατασκευαστές καλουπιών όπωςΠροσαρμοσμένες λύσεις μήτρας σφράγισης της YICHENμπορεί να επιταχύνει τη διαδρομή από τη διάγνωση στη διόρθωση, ιδιαίτερα όταν η γεωμετρία των εγκοπών, η προδιαγραφή διάκενου και η βελτιστοποίηση ροής υλικού πρέπει να αντιμετωπιστούν ταυτόχρονα.
Αυτοί οι τρόποι αστοχίας δεν υπάρχουν μεμονωμένα. Μια μήτρα που παρουσιάζει τράβηγμα γυμνοσάλιαγκας συχνά εμφανίζει επίσης ανάπτυξη πρώιμου{1}}σταδίου γρεζιού και αστάθεια τροφοδοσίας, όλα συνδεδεμένα μέσω της ίδιας υποκείμενης εξέλιξης φθοράς. Η μόνιμη επίλυσή τους σημαίνει την αντιμετώπιση των βασικών επιστημονικών σχέσεων παρά την ανεξάρτητη θεραπεία κάθε συμπτώματος. Αυτή η προοπτική επιπέδου{4}}συστημάτων, η εφαρμογή της επιστήμης της θραύσης, της συμπεριφοράς του υλικού και των γεωμετρικών αρχών ως ολοκληρωμένο πλαίσιο, είναι αυτό που μετατρέπει την αντιδραστική συντήρηση σε προληπτική μηχανική μήτρας.
Εφαρμογή της Επιστήμης Bypass Notch στην πρακτική της μηχανικής
Η αντιδραστική αντιμετώπιση προβλημάτων διατηρεί το ζάρι σε λειτουργία. Ο προληπτικός σχεδιασμός το εμποδίζει να αποτύχει εξαρχής. Κάθε αρχή που διερευνάται σε αυτό το άρθρο, από τη συμπεριφορά ζώνης διάτμησης έως την επιλογή απόστασης βάσει υλικού-, συγκλίνει σε έναν μόνο πρακτικό στόχο: τη δημιουργία διαμορφώσεων εγκοπής παράκαμψης που αποδίδουν προβλέψιμα σε εκατομμύρια κύκλους χωρίς χρόνια παρέμβαση. Η διαφορά μεταξύ ενός κατασκευαστή εργαλείων και μήτρας που σχεδιάζει τις εγκοπές βάσει συνήθειας και εκείνου που τις σχεδιάζει από την επιστήμη έγκειται στο αν οι υποκείμενες σχέσεις είναι κατανοητές ή απλώς προσεγγίζονται.
Βασικές Αρχές Μηχανικής για Σχεδιασμό Notch
Πέντε επιστημονικές-αρχές διαχωρίζουν το σχεδιασμό εγκοπής σε επίπεδο ειδικού από τις προσεγγίσεις δοκιμής{-και-λάθους. Αυτοί δεν είναι εμπειρικοί κανόνες. Είναι αιτιώδεις σχέσεις που ισχύουν ανεξάρτητα από τη συγκεκριμένη μήτρα, το υλικό ή το περιβάλλον παραγωγής.
- Οι ιδιότητες του υλικού υπαγορεύουν τον τύπο της εγκοπής πριν ληφθεί υπόψη η γεωμετρία.Η αντοχή διαρροής, η επιμήκυνση και ο ρυθμός σκλήρυνσης καθορίζουν εάν η λωρίδα φορέας μπορεί να ανεχθεί τη ζώνη θραύσης και τη σκλήρυνση παραμόρφωσης που επιβάλλεται από μια αρνητική ρίζα εγκοπής. Υλικά υψηλής- αντοχής, χαμηλής-επιμήκυνσης ωθούν την απόφαση προς θετικές διαμορφώσεις. Η προσπάθεια επιβολής μιας αρνητικής εγκοπής στο AHSS επειδή δούλευε σε μαλακό χάλυβα αγνοεί τις μεταλλουργικές οριακές συνθήκες που διέπουν την ολκιμότητα των άκρων.
- Η κατεύθυνση διάδοσης του κατάγματος καθορίζει πού συγκεντρώνεται η ζημιά.Οι θετικές εγκοπές στέλνουν ζώνες κατάγματος σε σκραπ μιας χρήσης. Οι αρνητικές εγκοπές τις συγκρατούν στη λωρίδα φορέα. Κάθε λειτουργία διαμόρφωσης κατάντη δρα σε οποιαδήποτε κατάσταση ακμής δημιούργησε η εγκοπή. Ο σχεδιασμός της εγκοπής χωρίς να λάβετε υπόψη τι συμβαίνει τρεις σταθμούς αργότερα είναι να σχεδιάσετε το μισό πρόβλημα.
- Η εκκαθάριση είναι υλική-συγκεκριμένη, όχι καθολική.Ένα διάκενο 10 τοις εκατό που παράγει καθαρές άκρες σε μαλακό χάλυβα δημιουργεί το χειρότερο δυνατό ύψος γρέζιων σε ανοξείδωτο και κινδυνεύει με μικρο-ρωγμές σε χάλυβες DP. Τα ποσοστά κάθαρσης πρέπει να προκύπτουν από τη συμπεριφορά διάτμησης του υλικού, όχι να κληρονομούνται από προηγούμενα έργα σε διαφορετικές ποιότητες.
- Οι γωνιακές ακτίνες ελέγχουν τη συγκέντρωση τάσεων περισσότερο από οποιαδήποτε άλλη μεμονωμένη διάσταση.Μια ακτίνα ρίζας κάτω από 0,5 φορές το πάχος του υλικού δημιουργεί παράγοντες συγκέντρωσης που εξαντλούν την τοπική ολκιμότητα πριν ακόμη αρχίσει ο σχηματισμός. Ο καθορισμός ακτίνων δεν είναι μια λεπτομέρεια φινιρίσματος. Είναι μια δομική απόφαση με άμεσες συνέπειες για την ακεραιότητα του φορέα και τη διάρκεια ζωής του εργαλείου.
- Η επιλογή εγκοπής καταρράκτη σε κάθε γειτονικό σύστημα.Η αλλαγή από θετικό σε αρνητικό (ή αντίστροφα) μετά τη δέσμευση της διάταξης λωρίδας σημαίνει εκ νέου επεξεργασία των υπολογισμών του πλάτους της λωρίδας, της απόστασης πιλότων, της υποδομής χειρισμού απορριμμάτων, των ελεύθερων σταθμών και των χρονοδιαγραμμάτων συντήρησης. Η απόφαση εγκοπής πρέπει να προηγείται, όχι να ακολουθεί, του λεπτομερούς σχεδιασμού της μήτρας.
Ενσωμάτωση της Notch Science στη ροή εργασιών ανάπτυξης καλουπιών
Αυτές οι αρχές ενσωματώνονται στη διαδικασία ανάπτυξης καλουπιών στο αρχικό στάδιο σκοπιμότητας, πριν κλειδωθεί το πλάτος της λωρίδας, πριν δοθούν οι διαστάσεις των παπουτσιών μήτρας και πριν εκδοθούν οι προδιαγραφές αγοράς πηνίου. Η ροή εργασίας μοιάζει με αυτό: ελέγξτε πρώτα το φύλλο δεδομένων υλικού, δημιουργήστε το παράθυρο σχεδίασης για επιβίωση της ρίζας εγκοπής, επιλέξτε τύπο εγκοπής, ορίστε τη γεωμετρία και μετά συντονίστε την τοποθέτηση πιλότου. Κάθε βήμα βασίζεται στο προηγούμενο.
Για έναν κατασκευαστή καλουπιών που εργάζεται μέσω ενός πολύπλοκου προοδευτικού εργαλείου με 15 ή περισσότερους σταθμούς, αυτή η διαδοχική πειθαρχία αποτρέπει την καθυστερημένη-ανακάλυψη σταδίου ότι η επιλεγμένη διαμόρφωση εγκοπής έρχεται σε σύγκρουση με τις απαιτήσεις διαμόρφωσης κατάντη ή υπερβαίνει τη δομική ικανότητα του φορέα. Η προσομοίωση CAE, όπως αναφέρεται στις επαγγελματικές διαδικασίες σχεδιασμού καλουπιών, μπορεί να επικυρώσει την καταπόνηση της ρίζας της εγκοπής και την ακαμψία του φορέα σχεδόν πριν από την κοπή οποιουδήποτε χάλυβα, συλλαμβάνοντας προβλήματα που διαφορετικά θα εμφανίζονταν μόνο κατά τη διάρκεια δοκιμών T0.
Η προοπτική του κύκλου ζωής έχει εξίσου σημασία. Ένα καλούπι που λειτουργεί καθαρά με διαδρομή 1.000 μπορεί να αναπτύξει αστοχίες που σχετίζονται με την εγκοπή-στην διαδρομή 500.000 καθώς οι άκρες της διάτρησης στρογγυλεύονται, τα διάκενα ανοίγουν ασύμμετρα και τα βάθη εμπλοκής μειώνονται. Τα διαστήματα πρόβλεψης συντήρησης θα πρέπει να βαθμονομούνται στην ποιότητα του υλικού και στη γεωμετρία των εγκοπών από την αρχή και να μην καθορίζονται αντιδραστικά μετά το πρώτο συμβάν αστοχίας.
Πόροι για προηγμένη σχεδίαση καλουπιών σφράγισης
Οι μηχανικοί εργαλείων που εργάζονται με σχεδιαστικές-βαριές αποφάσεις παράκαμψης επωφελούνται από πολλαπλά κανάλια πόρων. Οι τυποποιημένοι προμηθευτές εξαρτημάτων όπως η Misumi USA παρέχουν διατρήσεις καταλόγου, κουμπιά μήτρας και εξαρτήματα οδηγών που καλύπτουν κοινές γεωμετρίες. Εκδηλώσεις του κλάδου όπως το FABTECH Chicago 2025 προσφέρουν άμεση πρόσβαση σε επιδείξεις τεχνολογίας εργαλείων, σεμινάρια σχεδίασης καλουπιών και δικτύωση ομοτίμων που επιταχύνει τη μεταφορά γνώσης σε θέματα όπως η βελτιστοποίηση εγκοπής και οι στρατηγικές ελέγχου λωρίδων.
Για έργα που περιλαμβάνουν περίπλοκες διατάξεις λωρίδων, προσαρμοσμένα προφίλ διάτρησης και προκλήσεις ροής υλικού που υπερβαίνουν τις λύσεις καταλόγου, η συλλογική υποστήριξη σχεδιασμού από έμπειρους κατασκευαστές καλουπιών γίνεται πολύτιμη.Προσαρμοσμένες λύσεις μήτρας σφράγισης της YICHENσυνδέστε τους μηχανικούς εργαλείων με την εξειδίκευση στη δομή της μήτρας, τα εξαρτήματα, τις διατρήσεις, τα ανυψωτικά, τις εγκοπές παράκαμψης, τον έλεγχο γρεζιών, τις προδιαγραφές διάκενου και τη βελτιστοποίηση ροής υλικού. Αυτός ο τύπος συνεργασίας είναι ιδιαίτερα σημαντικός όταν η γεωμετρία των εγκοπών πρέπει να συντονιστεί με αλληλουχίες διαμόρφωσης πολλών{{1}σταθμών, όταν το AHSS ή τα εξωτικά υλικά υπερβαίνουν τις τυπικές κατευθυντήριες γραμμές σχεδιασμού πέρα από το επικυρωμένο εύρος τους ή όταν οι όγκοι παραγωγής απαιτούν εργαλεία που εξισορροπούν την απόδοση με την αποδοτικότητα συντήρησης σε εκατομμύρια κύκλους.
Είτε προμηθεύεστε εξαρτήματα από προμηθευτές καταλόγων, παρακολουθείτε συνεδρίες fabtech 2025 σχετικά με την τεχνολογία προοδευτικής μήτρας ή προσλαμβάνετε έναν προσαρμοσμένο κατασκευαστή καλουπιών για πλήρη-υποστήριξη σχεδιασμού συστήματος, η βασική απαίτηση είναι η ίδια: αποφάσεις βασίζονται στις επιστημονικές σχέσεις μεταξύ υλικού, γεωμετρίας και διεργασίας και όχι σε κληρονομικές παραδοχές από παραδοχές. Οι αρχές που τεκμηριώνονται εδώ παρέχουν την αναλυτική βάση. Η συνεπής εφαρμογή τους σε έργα είναι αυτό που μετατρέπει τη σχεδίαση εγκοπής παράκαμψης από μια χρόνια πηγή ατυχημάτων σε ένα αξιόπιστο, προβλέψιμο μηχανολογικό σύστημα.
Συχνές ερωτήσεις σχετικά με τις εγκοπές παράκαμψης σε μήτρες σφράγισης
1. Ποια είναι η διαφορά μεταξύ μιας αρνητικής και θετικής εγκοπής παράκαμψης στα καλούπια προοδευτικής σφράγισης;
Μια θετική εγκοπή παράκαμψης αφαιρεί το υλικό από την άκρη της λωρίδας, δημιουργώντας μια εγκοπή προς τα μέσα που παράγει ένα διακριτό σκραπ γυμνοσάλιαγκας που εκτοξεύεται προς τα κάτω. Αυτό αφήνει τη λωρίδα φορέα με μειωμένη-τομή σε κάθε θέση εγκοπής. Μια αρνητική εγκοπή παράκαμψης αφήνει μια προεξέχουσα γλωττίδα που εκτείνεται από την άκρη της λωρίδας, η οποία συμπλέκεται με μια τσέπη στη μήτρα για εγγραφή. Δεν παράγεται ξεχωριστός γυμνοσάλιαγκος και διατηρείται η διατομή- της πλήρους λωρίδας. Η επιλογή μεταξύ τους εξαρτάται από τις ιδιότητες του υλικού, το πλάτος της λωρίδας, τον όγκο παραγωγής και τις απαιτήσεις διαμόρφωσης κατάντη. Οι χάλυβες υψηλής- αντοχής με περιορισμένη επιμήκυνση γενικά ευνοούν τις θετικές εγκοπές επειδή η ζημιά λόγω θραύσης παραμένει στο σκραπ, ενώ οι όλκιμοι μαλακοί χάλυβες λειτουργούν καλά με οποιαδήποτε διαμόρφωση.
2. Γιατί τα υλικά AHSS απαιτούν διαφορετικά σχέδια εγκοπής παράκαμψης από τον μαλακό χάλυβα;
Οι προηγμένοι χάλυβες υψηλής- αντοχής έχουν σημαντικά μικρότερη επιμήκυνση και πιο επιθετική συμπεριφορά σκλήρυνσης εργασίας σε σύγκριση με τον μαλακό χάλυβα. Όταν μια αρνητική εγκοπή κόβεται σε AHSS, η ζώνη που επηρεάζεται από τη διάτμηση στη ρίζα της εγκοπής γίνεται εξαιρετικά σκληρή και εύθραυστη, χωρίς σχεδόν να απομένει ολκιμότητα για την απορρόφηση της καταπόνησης από το σχηματισμό κατάντη. Αυτό καθιστά τη ρίζα εγκοπής μια θέση έναρξης ρωγμής υπό πρόσθετη φόρτωση. Το AHSS απαιτεί επίσης μεγαλύτερα ανοίγματα κοπής, συνήθως 14 έως 16 τοις εκατό ή υψηλότερα έναντι 5 έως 10 τοις εκατό για τον μαλακό χάλυβα. Οι θετικές εγκοπές προτιμώνται γενικά για το AHSS επειδή κατευθύνουν τη διάδοση του κατάγματος σε απορρίμματα μιας χρήσης αντί να συγκεντρώνουν τη ζημιά στη λωρίδα φορέα. Οι μηχανικοί που εργάζονται με αυτά τα υλικά επωφελούνται από συνεργαζόμενους συνεργάτες εργαλείων όπως η YICHEN, των οποίων οι προσαρμοσμένες λύσεις μήτρας σφράγισης αφορούν τις προδιαγραφές εκκαθάρισης και τη βελτιστοποίηση ροής υλικού για απαιτητικούς βαθμούς.
3. Πώς αντιμετωπίζετε τα προβλήματα εσφαλμένης τροφοδοσίας ταινίας που προκαλούνται από προβλήματα με την εγκοπή παράκαμψης;
Η εσφαλμένη τροφοδοσία απογυμνώσεων από προβλήματα εγκοπής συνήθως προέρχεται από ανεπαρκή εμπλοκή μεταξύ της εγκοπής και του μπλοκ αναστολής. Ξεκινήστε μετρώντας το πραγματικό βάθος της εγκοπής σε σχέση με την αρχική προδιαγραφή χρησιμοποιώντας μετρητές ακίδων ή οπτικό συγκριτή. Ελέγξτε εάν η επιφάνεια του μπλοκ ακινητοποίησης εμφανίζει ξεφλούδισμα ή συσσώρευση υλικού που μειώνει την αποτελεσματική εμπλοκή. Επαληθεύστε το χρονισμό απελευθέρωσης του τροφοδότη πηνίου για να διασφαλίσετε ότι τα καθίσματα της ταινίας είναι πλήρως τοποθετημένα πριν εμπλακούν οι πιλότοι. Για αρνητικές εγκοπές, μετρήστε την πραγματική γωνία κάμψης της γλωττίδας και συγκρίνετε με την πρόθεση σχεδίασης, καθώς τα υλικά με υψηλότερη αντοχή διαρροής παράγουν περισσότερο ελατήριο. Αξιολογήστε επίσης την εισερχόμενη λωρίδα κλίσης, η οποία μπορεί να κάνει την εγκοπή να χάσει το μπλοκ ακινητοποίησης πλευρικά. Οι συνεχείς εσφαλμένες τροφοδοσίες υποδεικνύουν σφάλματα στατικής γεωμετρίας, ενώ οι διακοπτόμενες υποδεικνύουν δυναμικούς παράγοντες όπως ο χρονισμός τροφοδοσίας ή η θερμική διαστολή κατά τη διάρκεια εκτεταμένων εργασιών παραγωγής.
4. Ποια ακτίνα γωνίας θα πρέπει να καθορίζεται στις μεταβάσεις εγκοπής παράκαμψης για την αποφυγή ρωγμών;
Η γωνιακή ακτίνα στις μεταβάσεις εγκοπής είναι μια από τις πιο κρίσιμες διαστάσεις για την αποφυγή ρωγμών της λωρίδας φορέα και πρόωρης αστοχίας διάτρησης. Το ελάχιστο εξαρτάται από τον τύπο του υλικού. Για μαλακό χάλυβα, καθορίστε τουλάχιστον 0,5 φορές το πάχος του υλικού στις εσωτερικές γωνίες διάτρησης και 1,0 φορές το πάχος στις αρνητικές εγκοπές κοντά στις ζώνες διαμόρφωσης. Οι ποιότητες AHSS χρειάζονται τουλάχιστον 1,0 φορές πάχος σε όλες τις γωνίες και 1,5 φορές ή μεγαλύτερο στις αρνητικές εγκοπές λόγω της περιορισμένης ολκιμότητας των άκρων. Το αλουμίνιο απαιτεί ελάχιστο πάχος 0,75 φορές. Όταν η αναλογία ακτίνας προς-βάθος πέσει κάτω από 0,25, οι συντελεστές συγκέντρωσης στρες μπορεί να υπερβούν το 4,0, που σημαίνει ότι η τοπική τάση φτάνει τέσσερις φορές την ονομαστική τιμή. Αυτό το επίπεδο συγκέντρωσης εξαντλεί τη διαθέσιμη ολκιμότητα πριν η λωρίδα φτάσει στους σταθμούς διαμόρφωσης κατάντη.
5. Πότε μπορεί να λειτουργήσει μια προοδευτική μήτρα χωρίς εγκοπές παράκαμψης;
Ένα προοδευτικό καλούπι μπορεί να λειτουργήσει χωρίς εγκοπές παράκαμψης όταν πληρούνται πολλές προϋποθέσεις ταυτόχρονα: το σύστημα τροφοδοσίας πηνίου παρέχει ακρίβεια τοποθέτησης εντός 0,05 mm ή καλύτερη με τεκμηριωμένη ικανότητα, το εισερχόμενο υλικό έχει ελάχιστη κλίση στις άκρες από ποιοτική σχισμή, είναι εγκατεστημένοι αισθητήρες προστασίας μήτρας και δεν παρακάμπτονται ποτέ κατά την εγκατάσταση, οι χειριστές είναι άριστα εκπαιδευμένοι σε πρώιμες λειτουργίες εξαρτημάτων. που δημιουργούν φυσικές στάσεις υπερτροφοδότησης. Ωστόσο, η τήρηση όλων αυτών των κριτηρίων ταυτόχρονα είναι ασυνήθιστη σε περιβάλλοντα παραγωγής. Ο υπολογισμός του κινδύνου είναι ασύμμετρος: μια εγκοπή κοστίζει μερικές χιλιάδες δολάρια σε υλικό για εκατομμύρια εξαρτήματα, ενώ μια σύγκρουση μήτρας από υπερβολική τροφοδοσία μπορεί να ξεπεράσει τις εκατοντάδες χιλιάδες σε επισκευή και διακοπή λειτουργίας. Οι περισσότεροι έμπειροι κατασκευαστές καλουπιών περιλαμβάνουν μια εγκοπή και αφήνουν τις αποφάσεις αφαίρεσης στους stampers που μπορούν να επαληθεύσουν τις ικανότητές τους στη διαδικασία.


