


Τι είναι το Custom Stamping Die και πώς λειτουργεί
Φανταστείτε ότι πρέπει να επισημάνετε χιλιάδες μεταλλικά μέρη με ένα λογότυπο τόσο ακριβές ώστε κάθε εντύπωση να φαίνεται πανομοιότυπη. Ένα τυπικό σετ ή απενεργοποίηση γραμμάτων-η διάτρηση του ραφιού δεν θα το κόψει. Εκεί μπαίνει στην εικόνα μια προσαρμοσμένη μήτρα σφράγισης.
Μια προσαρμοσμένη μήτρα σφράγισης είναι ένα επεξεργασμένο εργαλείο ακριβείας-που έχει σχεδιαστεί σύμφωνα με ακριβείς προδιαγραφές, σχεδιασμένο να κόβει, να σχηματίζει ή να αποτυπώνει ένα συγκεκριμένο σχήμα σε ένα τεμάχιο εργασίας υπό ελεγχόμενη δύναμη. Σε αντίθεση με τα γενικά μεταλλικά γραμματόσημα, έχει κατασκευαστεί-για συγκεκριμένη γεωμετρία, λογότυπο ή απαιτήσεις σήμανσης εξαρτημάτων.
Η ιδέα είναι απλή: μια μήτρα από σκληρυμένο χάλυβα εργαλείων που φέρει ένα ανυψωμένο ή χωνευτό σχέδιο πιέζεται μέσα ή πάνω σε ένα πιο μαλακό υλικό. Η δύναμη μετατοπίζει το υλικό στην επιφάνεια επαφής, μεταφέροντας μόνιμα το σχέδιο στο τεμάχιο εργασίας. Αυτό που το κάνει «έθιμο» είναι η μηχανική πίσω από αυτό. Κάθε διάσταση, γωνία και φινίρισμα επιφάνειας είναι προσαρμοσμένη για να παράγει ένα συγκεκριμένο αποτέλεσμα, αξιόπιστα, σε χιλιάδες ή και εκατομμύρια κύκλους.
Πώς λειτουργεί μηχανικά μια προσαρμοσμένη μήτρα σφράγισης
Όταν πιέζετε μια προσαρμοσμένη μεταλλική μήτρα σφράγισης σε ένα τεμάχιο εργασίας, η δύναμη μεταφέρεται μέσω της επιφάνειας της μήτρας και συγκεντρώνεται κατά μήκος της γεωμετρίας του σχεδίου. Τα ανυψωμένα χαρακτηριστικά στην πρόσοψη της μήτρας ωθούν το υλικό προς τα κάτω ή προς τα έξω, ενώ οι εσοχές παραμένουν ανέγγιχτες. Αυτή η ελεγχόμενη μετατόπιση είναι που δημιουργεί την εντύπωση.
Η γεωμετρία του προσώπου της μήτρας παίζει κρίσιμο ρόλο. Οι αιχμηρές άκρες δημιουργούν καθαρές τομές και καθορισμένα όρια σημαδιών. Οι γωνιακές ανακουφιστικές επιφάνειες επιτρέπουν στο μετατοπισμένο υλικό να ρέει χωρίς ρωγμές ή παραμορφώσεις. Το βάθος και η ευκρίνεια του προφίλ της μήτρας καθορίζουν πόση δύναμη χρειάζεται και πόσο μόνιμο θα είναι το σημάδι που προκύπτει. ΩςΟ ΚατασκευαστήςΣημειώσεις, οι μήτρες σφράγισης είναι ειδικά, ένα---είδος των εργαλείων ακριβείας όπου τα τμήματα κοπής και διαμόρφωσης είναι συνήθως κατασκευασμένα από σκληρυνόμενο χάλυβα εργαλείων ή άλλα υλικά ανθεκτικά στη φθορά-.
Η πρέσα ή το σφυρί αποδίδει την ενέργεια, αλλά η μήτρα κάνει τη διαμόρφωση. Είτε η δύναμη προέρχεται από μια υδραυλική πρέσα που εκπέμπει τόνους πίεσης είτε από ένα σφυρί που χτυπά με το χέρι- μια σφραγίδα μήτρας, η αρχή είναι η ίδια: η συγκεντρωμένη δύναμη συν ακριβής γεωμετρία ισοδυναμεί με μόνιμη, επαναλαμβανόμενη εντύπωση.
Custom Dies vs Standard Tooling
Λοιπόν, πότε μια τυπική γροθιά ή σετ γραμμάτων υπολείπεται; Πιο συχνά από όσο θα περίμενες.
Το τυπικό εργαλείο λειτουργεί καλά για γενικά σχήματα, βασικούς αλφαριθμητικούς χαρακτήρες ή απλές στρογγυλές τρύπες. Ωστόσο, τη στιγμή που οι απαιτήσεις σας περιλαμβάνουν ένα μοναδικό λογότυπο, σύνθετη γεωμετρία, αυστηρές ανοχές διαστάσεων ή υψηλή{1}}επαναληψιμότητα σε όγκο, καθίσταται απαραίτητη η κατασκευή μήτρας σφράγισης για σκοπούς-. Οι προσαρμοσμένες μεταλλικές σφραγίδες έχουν σχεδιαστεί για να έχουν συγκεκριμένες ανοχές που απλά δεν μπορούν να εγγυηθούν τα προσαρμοσμένα ή γενικά εργαλεία. Εάν η γεωμετρία του τμήματός σας είναι μοναδική ή αποκλειστική, η προσαρμοσμένη εργαλειοθήκη είναι η μόνη διαδρομή.
Σκεφτείτε το ως εξής: οι τυπικές μεταλλικές στάμπες είναι σαν τα ρούχα--. Ταιριάζουν σε έναν γενικό σκοπό. Οι προσαρμοσμένες μεταλλικές μήτρες σφράγισης είναι κατά παραγγελία, κατασκευασμένες για να ταιριάζουν με τις ακριβείς προδιαγραφές σας, ώστε κάθε εντύπωση, κοπή ή μορφή να είναι συνεπής από το πρώτο μέρος έως το εκατομμυριοστό.
Η πραγματική απόδοση φαίνεται στην παραγωγή. ΕΝΑκαλά-σχεδιασμένο προσαρμοσμένο καλούπιπαράγει σχεδόν πανομοιότυπα εξαρτήματα σε κάθε κύκλο, με ταχύτητες που μπορούν να φτάσουν τις εκατοντάδες ή και τις 1.500 κινήσεις ανά λεπτό σε εφαρμογές υψηλής-ταχύτητας. Αυτό το επίπεδο συνέπειας και απόδοσης είναι αδύνατο με τυπικά εργαλεία προσαρμοσμένα σε έναν σκοπό για τον οποίο δεν σχεδιάστηκε.
Φυσικά, όλα αυτά εγείρουν ένα πρακτικό ερώτημα: τι είδους προσαρμοσμένη μήτρα χρειάζεστε πραγματικά; Η απάντηση εξαρτάται από την αίτησή σας και οι επιλογές είναι πιο ποικίλες από ό,τι αντιλαμβάνονται οι περισσότεροι αγοραστές.
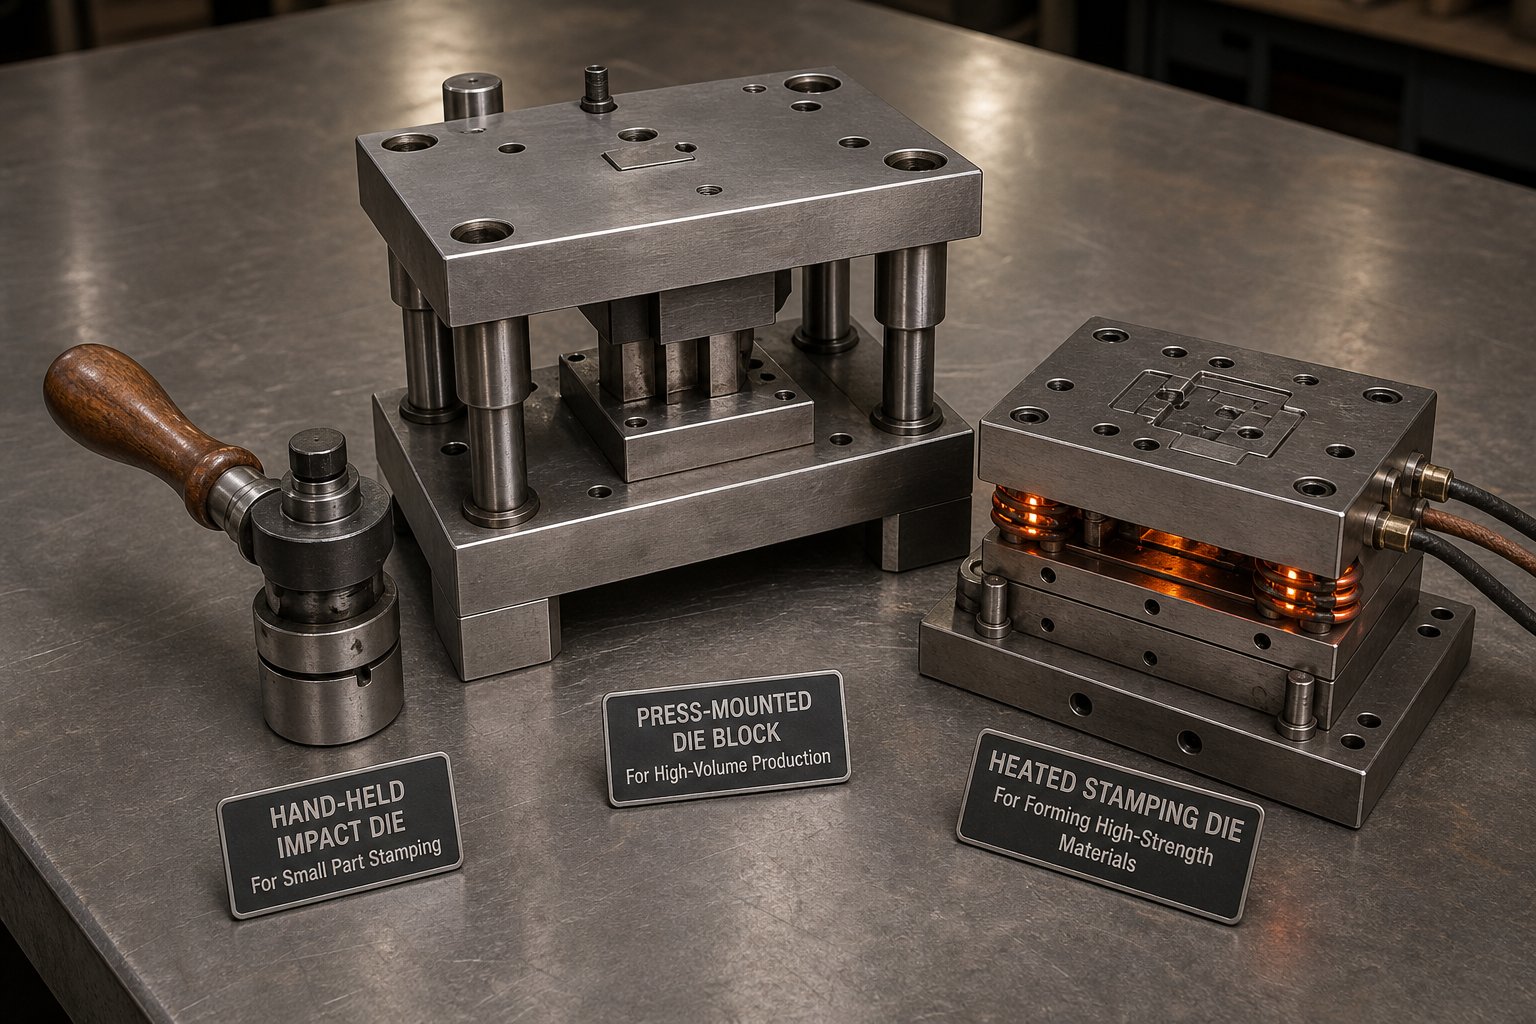
Επεξήγηση των τύπων προσαρμοσμένων καλουπιών σφράγισης
Η ποικιλία των διαθέσιμων προσαρμοσμένων διαμορφώσεων σφραγίδων μήτρας μπορεί να είναι συντριπτική εάν δεν έχετε ξαναδουλέψει με μια παραγγελία μήτρας. Κάθε τύπος επιλύει ένα διαφορετικό πρόβλημα και η επιλογή του λάθος σημαίνει σπατάλη υλικού, κακή ποιότητα σήμανσης ή μήτρα που δεν επιβιώνει από την προβλεπόμενη παραγωγή. Ακολουθεί μια σαφής ανάλυση των τριών βασικών αξόνων ταξινόμησης που θα συναντήσετε όταν προσδιορίζετε τα εργαλεία σφράγισης μετάλλων.
Embossing Dies vs Debossing Dies
Η διάκριση εδώ είναι κατευθυντική. Μια μεταλλική σφραγίδα με ανάγλυφο χρησιμοποιεί ένα ταιριαστό αρσενικό-θηλυκό σετ μήτρας για να ωθήσει το υλικό προς τα πάνω από πίσω, δημιουργώντας ένα ανυψωμένο ανάγλυφο στην επιφάνεια του τεμαχίου εργασίας. Το αρσενικό ζάρι φέρει το σχέδιο αντίστροφα. ο θηλυκός πάγκος-υποστηρίζει από την αντίθετη πλευρά. Το αποτέλεσμα είναι μια τρισδιάστατη-αποτύπωση που προβάλλει πάνω από την γύρω επιφάνεια, τραβώντας το φως και τραβώντας την προσοχή.
Η αποκόλληση λειτουργεί προς την αντίθετη κατεύθυνση. Ένα μόνο αρσενικό καλούπι πιέζει το σχέδιο προς τα κάτω στην επιφάνεια του τεμαχίου εργασίας, δημιουργώντας μια εντύπωση σε εσοχή. Δεν απαιτείται αυστηρά μετρητή-μήτρα για πολλές εφαρμογές, καθώς το ίδιο το υλικό απορροφά τη μετατόπιση. ΩςΣυσκευασία Arkayεξηγεί, η ανάγλυφη προβολή προς τον θεατή ενώ η αποτύπωση υποχωρεί στο υλικό, παράγοντας βάθος και σκιά παρά προβολή.
Πότε επιλέγετε το ένα από το άλλο; Το ανάγλυφο ταιριάζει σε εφαρμογές όπου η ορατότητα σε απόσταση έχει σημασία, όπως εμφανή σήματα μάρκας ή σειριακά αναγνωριστικά που πρέπει να διαβαστούν γρήγορα. Μια προσαρμοσμένη μεταλλική σφραγίδα είναι επίσης η επιλογή-όταν η απτική ανάδραση αποτελεί μέρος της λειτουργικής απαίτησης. Η χάραξη λειτουργεί καλύτερα για υποτιμημένη σήμανση, εσοχή κειμένου σε επεξεργασμένες επιφάνειες ή καταστάσεις όπου μια ανυψωμένη εντύπωση θα παρεμπόδιζε τα εξαρτήματα ή τη στοίβαξη.
Hot Stamping vs Cold Stamping Dies
Αυτή η ταξινόμηση αφορά τις θερμικές συνθήκες κατά τη λειτουργία σφράγισης, όχι τον τύπο δύναμης.
Οι μήτρες θερμής αποτύπωσης θερμαίνονται πριν ή κατά τη διάρκεια του κύκλου αποτύπωσης. Η αυξημένη θερμοκρασία εξυπηρετεί δύο σκοπούς: βελτιώνει τη ροή του υλικού στο κατεργαζόμενο τεμάχιο, επιτρέποντας λεπτότερες λεπτομέρειες και καθαρότερες άκρες, και επιτρέπει διαδικασίες μεταφοράς φύλλου όπου μια μεταλλική ή χρωματισμένη μεμβράνη συνδέεται με το υπόστρωμα υπό θερμότητα και πίεση. Η θερμή σφράγιση είναι συνηθισμένη για τη σήμανση πλαστικών, την εφαρμογή διακοσμητικών φύλλων σε μεταλλικές επιφάνειες και την εργασία με υλικά που γίνονται πιο εύκαμπτα στη θερμοκρασία.
Οι μήτρες ψυχρής σφράγισης λειτουργούν σε θερμοκρασία περιβάλλοντος, βασιζόμενοι εξ ολοκλήρου στη μηχανική δύναμη για τη μετατόπιση του υλικού. Αυτή είναι η τυπική προσέγγιση για τις περισσότερες σφραγίδες χάλυβα για μεταλλικές εφαρμογές, όπου το τεμάχιο εργασίας είναι αρκετά σκληρό για να κρατήσει ένα καθαρό αποτύπωμα χωρίς θερμική υποστήριξη. Η ψυχρή σφράγιση αποφεύγει την παραμόρφωση που σχετίζεται με τη θερμότητα-, απαιτεί απλούστερες ρυθμίσεις εργαλείων και είναι γενικά ταχύτερη σε χρόνο κύκλου, καθώς δεν υπάρχει φάση θέρμανσης ή ψύξης.
Η καταλληλότητα του υλικού καθοδηγεί την επιλογή. Τα μαλακότερα υποστρώματα όπως το δέρμα, ορισμένα πλαστικά και τα λεπτά φύλλα συχνά ωφελούνται από τις θερμαινόμενες μήτρες. Τα σκληρότερα μέταλλα, ιδιαίτερα ο χάλυβας και ο ορείχαλκος στο πάχος παραγωγής, ανταποκρίνονται καλά στην ψυχρή σφράγιση με σωστά σκληρυμένες μήτρες.
Impact Dies vs Press-Based Dies
Εδώ ο όγκος παραγωγής μπαίνει στην εξίσωση πιο άμεσα.
Οι μήτρες κρούσης είναι μεταλλικές σφραγίδες χεριών που έχουν σχεδιαστεί για να χτυπηθούν με σφυρί ή σφυρί. Τοποθετείτε τη σφραγίδα της μήτρας πάνω στο τεμάχιο εργασίας, δίνετε ένα μόνο χτύπημα και σχηματίζεται το αποτύπωμα. Είναι φορητά, φθηνά στην παραγωγή τους και δεν απαιτούν εξοπλισμό στήριξης πέρα από ένα εντυπωσιακό εργαλείο και μια συμπαγή επιφάνεια στήριξης. Χαρακτηριστικό παράδειγμα είναι μια σφραγίδα χάλυβα με λογότυπο που χρησιμοποιείται για τη σήμανση μεμονωμένων εξαρτημάτων σε ένα μηχανουργείο.
Πιέστε-τη βάση μήτρας σε υδραυλικές, μηχανικές ή πνευματικές πρέσες. Η πρέσα παρέχει σταθερή, επαναλαμβανόμενη δύναμη σε ελεγχόμενη ταχύτητα και βάθος. Αυτό εξαλείφει τη μεταβλητότητα που είναι εγγενής στις εμφανίσεις στο χέρι και επιτρέπει την αυτοματοποιημένη παραγωγή σε όγκους που κυμαίνονται από εκατοντάδες έως εκατομμύρια εξαρτήματα ανά εκτέλεση.
Ο συμβιβασμός είναι απλός: οι μήτρες αντίκτυπου κοστίζουν λιγότερο εκ των προτέρων και προσφέρουν ευελιξία, ενώ οι μήτρες που βασίζονται σε πίεση- παρέχουν συνέπεια και απόδοση σε υψηλότερη αρχική επένδυση.
| Διάσταση | Χτύπημα κρούσης (Χέρι-Χτύπημα) | Πατήστε-Based Dies |
|---|---|---|
| Μέθοδος δύναμης | Χειροκίνητο χτύπημα με σφυρί ή σφυρί | Υδραυλική, μηχανική ή πνευματική πρέσα |
| Τυπικές Εφαρμογές | Επισήμανση μεμονωμένων εξαρτημάτων, σφραγίδες χαμηλού όγκου-ταυτοτήτων, χρήση πεδίου | Σφράγιση παραγωγής, προοδευτική διαμόρφωση, σήμανση μεγάλου-όγκου |
| Καταλληλότητα όγκου παραγωγής | 1 έως αρκετές εκατοντάδες μέρη | Εκατοντάδες έως εκατομμύρια κύκλοι |
| Εύρος πάχους υλικού | Λεπτό φύλλο έως μέτρια πλάκα (περιορίζεται από την ενέργεια κρούσης) | Λεπτό αλουμινόχαρτο μέσα από βαριά πλάκα (περιορίζεται από τον όγκο της πρέσας) |
| Σχετικό Κόστος | Χαμηλό (μόνο μήτρα, χωρίς εξοπλισμό) | Υψηλότερο (die plus press setup and fixing) |
Κάθε τύπος καλουπιού καλύπτει έναν συγκεκριμένο συνδυασμό απαιτήσεων σήμανσης, ιδιοτήτων υποστρώματος και κλίμακας παραγωγής. Αλλά ακόμα και μετά την επιλογή της σωστής κατηγορίας, υπάρχει μια βαθύτερη απόφαση μηχανικής σε αναμονή: ποια ποιότητα χάλυβα θα επιβιώσει στις απαιτήσεις της συγκεκριμένης εφαρμογής σας; Αυτή η επιλογή εξαρτάται από τη σκληρότητα, την αντοχή στη φθορά και το υλικό στο οποίο κολλάτε.
Αξιολογήσεις υλικών μήτρας και σκληρότητας που επηρεάζουν την απόδοση
Έχετε επιλέξει έναν τύπο μήτρας. Ξέρετε αν χρειάζεστε ανάγλυφο ή χάραγμα, ζεστό ή κρύο, κρούση ή πίεση-τοποθετημένη. Αλλά να τι αγνοούν οι περισσότεροι προμηθευτές: η ποιότητα χάλυβα στο εσωτερικό του καλουπιού καθορίζει αν θα διαρκέσει 500 αποτυπώσεις ή 500.000. Ο χάλυβας μήτρας σφράγισης δεν είναι-ενός μεγέθους-που ταιριάζει- σε όλα τα υλικά. Οι διαφορετικοί βαθμοί φέρνουν διαφορετικά πλεονεκτήματα και η επιλογή λάθος σημαίνει πρόωρη αποτυχία ή περιττές δαπάνες.
Εργαλειακοί τύποι χάλυβα για μήτρες σφράγισης
Τέσσερις ποιότητες εμφανίζονται πιο συχνά σε μήτρες σφράγισης χάλυβα, καθεμία από τις οποίες καταλαμβάνει διαφορετική θέση στο φάσμα απόδοσης.
D2είναι το εργαλείο για-μακροπρόθεσμες εφαρμογές. Με υψηλή περιεκτικότητα σε άνθρακα και περίπου 12% περιεκτικότητα σε χρώμιο, προσφέρει εξαιρετική αντοχή στη φθορά και μπορεί να φτάσει62-64 HRC μετά από σκλήρυνση και σκλήρυνση. Είναι ιδανικό για σβήσιμο, διάτρηση και σχηματισμό καλουπιών που απαιτούν στενές ανοχές σε εκτεταμένες σειρές παραγωγής. Το αντάλλαγμα; Η δομή του σκληρού καρβιδίου του D2 το καθιστά πιο εύθραυστο υπό έντονη κρούση.
A2είναι ο ισορροπημένος ερμηνευτής. Αυτός ο χάλυβας{1}}σκληρυντικού αέρα περιέχει περίπου 5% χρώμιο και επιτυγχάνει 63-65 HRC. Προσφέρει μικρότερη αντοχή στη φθορά από το D2 αλλά σημαντικά καλύτερη σκληρότητα και εξαιρετική σταθερότητα διαστάσεων κατά τη θερμική επεξεργασία. Όταν το εργαλείο σφράγισης από χάλυβα χρειάζεται να αντιστέκεται στο ράγισμα περισσότερο από ό,τι χρειάζεται για να αντισταθεί στην τριβή, το Α2 είναι συχνά η πιο έξυπνη επιλογή.
S7γεμίζει τη θέση αντίστασης κραδασμών-. Με βαθμολογία 60-62 HRC, έχει σχεδιαστεί για εργαλεία- που απορροφούν επαναλαμβανόμενες μηχανικές κρούσεις, όπως μεταλλικές στάμπες για χαλύβδινα μέρη που χτυπιούνται από σφυρί. Εάν η μήτρα σας αντιμετωπίζει φόρτωση υψηλής πρόσκρουσης, η σκληρότητα του S7 αποτρέπει την καταστροφική κοπή που θα καταστρέψει μια μήτρα D2 στην ίδια εφαρμογή.
M2είναι ένας χάλυβας υψηλής-ταχύτητας που διατηρεί τη σκληρότητα σε υψηλές θερμοκρασίες, φτάνοντας περίπου τα 62-64 HRC. Υπερέχει σε εφαρμογές όπου δημιουργείται θερμότητα τριβής κατά τη διάρκεια της γρήγορης ποδηλασίας. Για εργασίες σφράγισης από ανοξείδωτο χάλυβα υψηλής ταχύτητας, όπου η θερμική αποσκλήρυνση θα ατονούσε μια συμβατική μήτρα, το M2 διατηρεί την άκρη του.
Γιατί έχει τόση σημασία η επιλογή βαθμού; Ανέρχεται σε τρεις μεταβλητές: τη σκληρότητα του υλικού του τεμαχίου εργασίας σας, την αναμενόμενη διάρκεια παραγωγής και το πόσο λεπτή λεπτομέρεια πρέπει να είναι η αποτύπωση. Μια μήτρα με σήμανση από μαλακό χαλκό σε χαμηλούς όγκους έχει εντελώς διαφορετικές απαιτήσεις από τις προσαρμοσμένες μεταλλικές σφραγίδες για χαλύβδινα μέρη που λειτουργούν με ταχύτητα παραγωγής για εκατομμύρια κύκλους.
Γιατί η σκληρότητα του Rockwell έχει σημασία στην επιλογή μήτρας
Αυτή είναι η βασική αρχή: η μήτρα πρέπει πάντα να είναι σημαντικά σκληρότερη από το τεμάχιο εργασίας που σφραγίζει. Ένα μαλακό αλουμίνιο με σήμανση μήτρας δεν χρειάζεται εξαιρετική σκληρότητα επειδή υπάρχει ελάχιστη αντίσταση από το υπόστρωμα. Αλλά οι σφραγίδες από ανοξείδωτο χάλυβα που επισημαίνουν τα σκληρυμένα ανοξείδωτα τεμάχια πρέπει να είναι σημαντικά πιο σκληρές για να αποφευχθεί η ταχύτερη φθορά της μήτρας από τα εξαρτήματα που παράγει.
Η ισορροπία είναι πιο σφιχτή από όσο ακούγεται. Η ανεπαρκής σκληρότητα προκαλεί παραμόρφωση και πρόωρη φθορά της πρόσοψης της μήτρας. Θα παρατηρήσετε ότι οι εντυπώσεις γίνονται πιο ρηχές, οι άκρες χάνουν την ευκρίνεια και τελικά η μήτρα θα καταστεί άχρηστη πολύ πριν από την αναμενόμενη διάρκεια ζωής της. Από την άλλη πλευρά, η υπερβολική σκληρότητα εισάγει ευθραυστότητα. Ένα υπερβολικά σκληρό καλούπι αντιστέκεται όμορφα στη φθορά, αλλά είναι επιρρεπές σε μικρο-σχίσιμο και θραύση άκρων, ειδικά σε περίπτωση πρόσκρουσης ή κακής ευθυγράμμισης. ΩςΣημειώσεις MetalTek, η σκληρότητα μετρά την ικανότητα ενός υλικού να αντιστέκεται στη μόνιμη εσοχή, αλλά η υπερβολική ώθηση αυτής της αντίστασης θυσιάζει τη σκληρότητα που απαιτείται για την απορρόφηση των λειτουργικών κραδασμών.
Κατά την αξιολόγηση του χάλυβα μήτρας σφράγισης για την εφαρμογή σας, αυτές είναι οι ιδιότητες του υλικού που πρέπει να ζυγίζονται μεταξύ τους:
- ΣκληρότηταΑντοχή - στην παραμόρφωση της επιφάνειας και στη φθορά από το υλικό του τεμαχίου εργασίας
- Σκληρότητα- ικανότητα απορρόφησης ενέργειας κρούσης χωρίς ρωγμές ή θρυμματισμό
- Αντοχή στη φθορά- πόσο καιρό το ζάρι διατηρεί αιχμηρές άκρες και καθορισμένα χαρακτηριστικά σε επαναλαμβανόμενη ποδηλασία
- Αντοχή στη διάβρωση- προστασία από την οξείδωση κατά την αποθήκευση και σε υγρά ή χημικά ενεργά περιβάλλοντα
- μηχανική ικανότητα- πόσο εύκολα ο χάλυβας μπορεί να κατασκευαστεί με ακρίβεια-σε σύνθετες γεωμετρίες και λεπτές λεπτομέρειες
Κανένας μεμονωμένος βαθμός δεν μεγιστοποιεί και τις πέντε ιδιότητες ταυτόχρονα. Το D2 οδηγεί στην αντοχή στη φθορά, αλλά θυσιάζει τη σκληρότητα. Το S7 οδηγεί στην απορρόφηση κραδασμών αλλά φθείρεται πιο γρήγορα. Η τέχνη των προδιαγραφών καλουπιών αντιστοιχίζει αυτές τις ανταλλαγές με τον συγκεκριμένο συνδυασμό των απαιτήσεων υλικού τεμαχίου εργασίας, όγκου παραγωγής και ποιότητας σήμανσης.
Ωστόσο, αυτή η διαδικασία αντιστοίχισης δεν είναι εικασία. Ακολουθεί μια λογική ακολουθία αποφάσεων που καθοδηγείται από πραγματικές μεταβλητές παραγωγής, ξεκινώντας από το τι σφραγίζετε και πόσα εξαρτήματα χρειάζεστε.
Πώς να επιλέξετε τη σωστή μέθοδο Die για την εφαρμογή σας
Η επιλογή μιας ποιότητας χάλυβα μήτρας είναι μόνο η μισή εξίσωση. Το άλλο μισό επιλέγει ποια μέθοδος καλουπιού ταιριάζει πραγματικά στη δουλειά που εκτελείτε. Αυτή η απόφαση δεν αφορά την προτίμηση. Καθοδηγείται από τρεις μετρήσιμες μεταβλητές: πόσα εξαρτήματα χρειάζεστε, σε ποιο υλικό τυπώνετε και πώς πρέπει να μοιάζει το τελικό σήμα.
Όγκος παραγωγής και Επιλογή μεθόδου μήτρας
Ο όγκος αλλάζει τα πάντα σχετικά με την οικονομία και την κατασκευή.
Εάν παράγετε πρωτότυπα ή σύντομες σειρές με μερικές εκατοντάδες προσαρμοσμένα εξαρτήματα σφράγισης, ένα απλό-ζαράκι έχει νόημα. Αυτά είναι σχετικά φθηνά, γρήγορα στην κατασκευή και επαρκή όταν δεν χρειάζεστε εκατομμύρια πανομοιότυπες εντυπώσεις. Ένα μεμονωμένο ζάρι-σταθμού εκτελεί μία λειτουργία ανά διαδρομή, διατηρώντας το κόστος εργαλείων σε χαμηλά επίπεδα, ενώ παράλληλα παρέχει ακριβή αποτελέσματα για περιορισμένες διαδρομές.
Κλιμακώστε σε δεκάδες χιλιάδες ή εκατομμύρια κύκλους και ο υπολογισμός αλλάζει δραματικά. Η προσαρμοσμένη στάμπα ακριβείας υψηλού-όγκου απαιτεί προοδευτικές ή σύνθετες μήτρες σχεδιασμένες για να επιβιώνουν στη συνεχή παραγωγή χωρίς υποβάθμιση.Ο προοδευτικός πεθαίνειενσωματώστε πολλαπλές λειτουργίες σε ένα εργαλείο, χρησιμοποιώντας υλικό που τροφοδοτείται με πηνίο-που προχωρά μέσω διαδοχικών σταθμών με κάθε πάτημα. Η αρχική επένδυση εργαλείων είναι σημαντικά υψηλότερη, αλλά το κόστος ανά-μέρος πέφτει σε ένα κλάσμα αυτού που παράγουν οι λειτουργίες μεμονωμένων-επιτυχιών. Για προσαρμοσμένη σφράγιση βραχίονα ή οποιαδήποτε επαναλαμβανόμενη γεωμετρία σε κλίμακα, η προοδευτική επεξεργασία εργαλείων πληρώνεται γρήγορα μέσω της απόδοσης και της συνέπειας.
Υλικά ζητήματα που οδηγούν στην επιλογή Die
Το υλικό του κατεργαζόμενου τεμαχίου υπαγορεύει τη γεωμετρία της μήτρας, τις προδιαγραφές διάκενου και πόση χωρητικότητα χρειάζεται να παραδώσει η πρέσα σας.
Τα μαλακότερα μέταλλα όπως το αλουμίνιο, ο χαλκός και ο ορείχαλκος είναι επιεικής. Παραμορφώνονται εύκολα υπό χαμηλότερη δύναμη, επιτρέποντας λεπτότερες λεπτομέρειες, στενότερες ακτίνες και μικρότερες γωνίες ανακούφισης μήτρας. Μπορείτε να επιτύχετε περίπλοκα προσαρμοσμένα μεταλλικά μέρη σε αυτά τα υλικά χωρίς εξαιρετική χωρητικότητα πίεσης. Το αλουμίνιο είναι μαλακό, αλλά τείνει να προσκολλάται στις επιφάνειες μήτρας, επομένως τα γυαλισμένα εργαλεία και η σωστή λίπανση είναι κρίσιμα για την αποφυγή του φαγούρας.
Τα σκληρότερα υποστρώματα αλλάζουν εντελώς την εικόνα. Η προσαρμοσμένη σφράγιση χάλυβα σε μαλακό χάλυβα απαιτεί μεγαλύτερη χωρητικότητα και ευρύτερα διάκενα από την ίδια γεωμετρία στον ορείχαλκο. Ο ανοξείδωτος χάλυβας ανεβάζει περαιτέρω τον πήχη επειδή η εργασία-σκληραίνει κατά τη διαμόρφωση, που σημαίνει ότι κάθε διαδρομή αυξάνει ελαφρώς την αντίσταση που συναντά η μήτρα. Κατασκευή μήτρας για ανοξείδωτες ανάγκες για αυτή την προοδευτική σκλήρυνση με ενισχυμένη γεωμετρία και δυνητικά σταδιακές λειτουργίες. Όπως σημειώνει ο οδηγός μηχανικής της Jiga, οι χάλυβες υψηλής- αντοχής απαιτούν προσεκτικό σχεδιασμό μήτρας και σημαντικά υψηλότερη χωρητικότητα πίεσης σε σύγκριση με πιο μαλακά, πιο όλκιμα μέταλλα.
Το takeaway: δεν μπορείτε να διαχωρίσετε το σχέδιο της μήτρας από τις ιδιότητες του τεμαχίου εργασίας. Μια γεωμετρία μήτρας που παράγει τέλεια προσαρμοσμένη σφράγιση εξαρτημάτων σε αλουμίνιο μπορεί να αποτύχει καταστροφικά όταν εφαρμόζεται σε ανοξείδωτο χάλυβα στο ίδιο βάθος και ταχύτητα.
Σημειώστε τα χαρακτηριστικά και τις ποιοτικές απαιτήσεις
Τι χρειάζεται πραγματικά να επιτύχει η ολοκληρωμένη εντύπωση; Ένα ρηχό σήμα αναγνώρισης έχει τελείως διαφορετικές απαιτήσεις για τη μήτρα από ένα μεταλλικό λογότυπο με βαθιές σφραγίδες που προορίζεται να επιβιώσει από χρόνια φθοράς και χειρισμού.
Το βάθος, η σαφήνεια και η μονιμότητα είναι οι τρεις οδηγοί εδώ. Μια μεταλλική σφραγίδα λογότυπου που πρέπει να παραμένει ευανάγνωστη μετά τη βαφή, τη βαφή πούδρας ή τη φθορά της επιφάνειας απαιτεί βαθύτερη μετατόπιση και πιο ευκρινή γεωμετρία άκρων από ένα απλό σημάδι αριθμού εξαρτήματος σε ένα εσωτερικό εξάρτημα. Οι μήτρες τύπου Coining- παρέχουν την υψηλότερη ακρίβεια και λεπτομέρεια επιφάνειας προκαλώντας πλήρη πλαστική ροή στην επιφάνεια αποτύπωσης, αλλά απαιτούν σημαντικά υψηλότερη χωρητικότητα. Το ανάγλυφο και το χαραγμένο προσφέρουν οπτικό αντίκτυπο με λιγότερη δύναμη. Μήτρα χαρακτικής-που κόβονται αντί να μετατοπίζουν το υλικό, δημιουργώντας λεπτές-γραμμές που είναι μόνιμα αλλά ρηχά.
Η αντιστοίχιση αυτών των χαρακτηριστικών με τη σωστή μέθοδο μήτρας ακολουθεί μια σαφή ακολουθία απόφασης:
- Καθορίστε τις απαιτήσεις σήματος: βάθος, σαφήνεια, μονιμότητα και οπτική εμφάνιση
- Προσδιορίστε το υλικό του τεμαχίου εργασίας και τη βαθμολογία σκληρότητάς του
- Προσδιορίστε τους στόχους όγκου παραγωγής και χρόνου κύκλου
- Επιλέξτε τον κατάλληλο τύπο μήτρας με βάση τους τρεις πρώτους παράγοντες
- Καθορίστε την ποιότητα υλικού καλουπιού που εξισορροπεί την αντοχή στη φθορά και τη σκληρότητα για την εφαρμογή
Παραλείψτε ένα βήμα και θα καταλήξετε με ένα ζάρι που είτε δεν μπορεί να παράγει την ποιότητα που χρειάζεστε είτε δεν θα επιβιώσει από την παραγωγή που σχεδιάζετε. Κάθε προδιαγραφή αυτής της σειράς τροφοδοτείται προς τα εμπρός στην επόμενη και η τελική μεταβλητή που τις ενώνει όλες είναι η χωρητικότητα πίεσης, ο προϋπολογισμός δύναμης που τελικά καθορίζει τι μπορεί να επιτύχει το ζάρι σας.
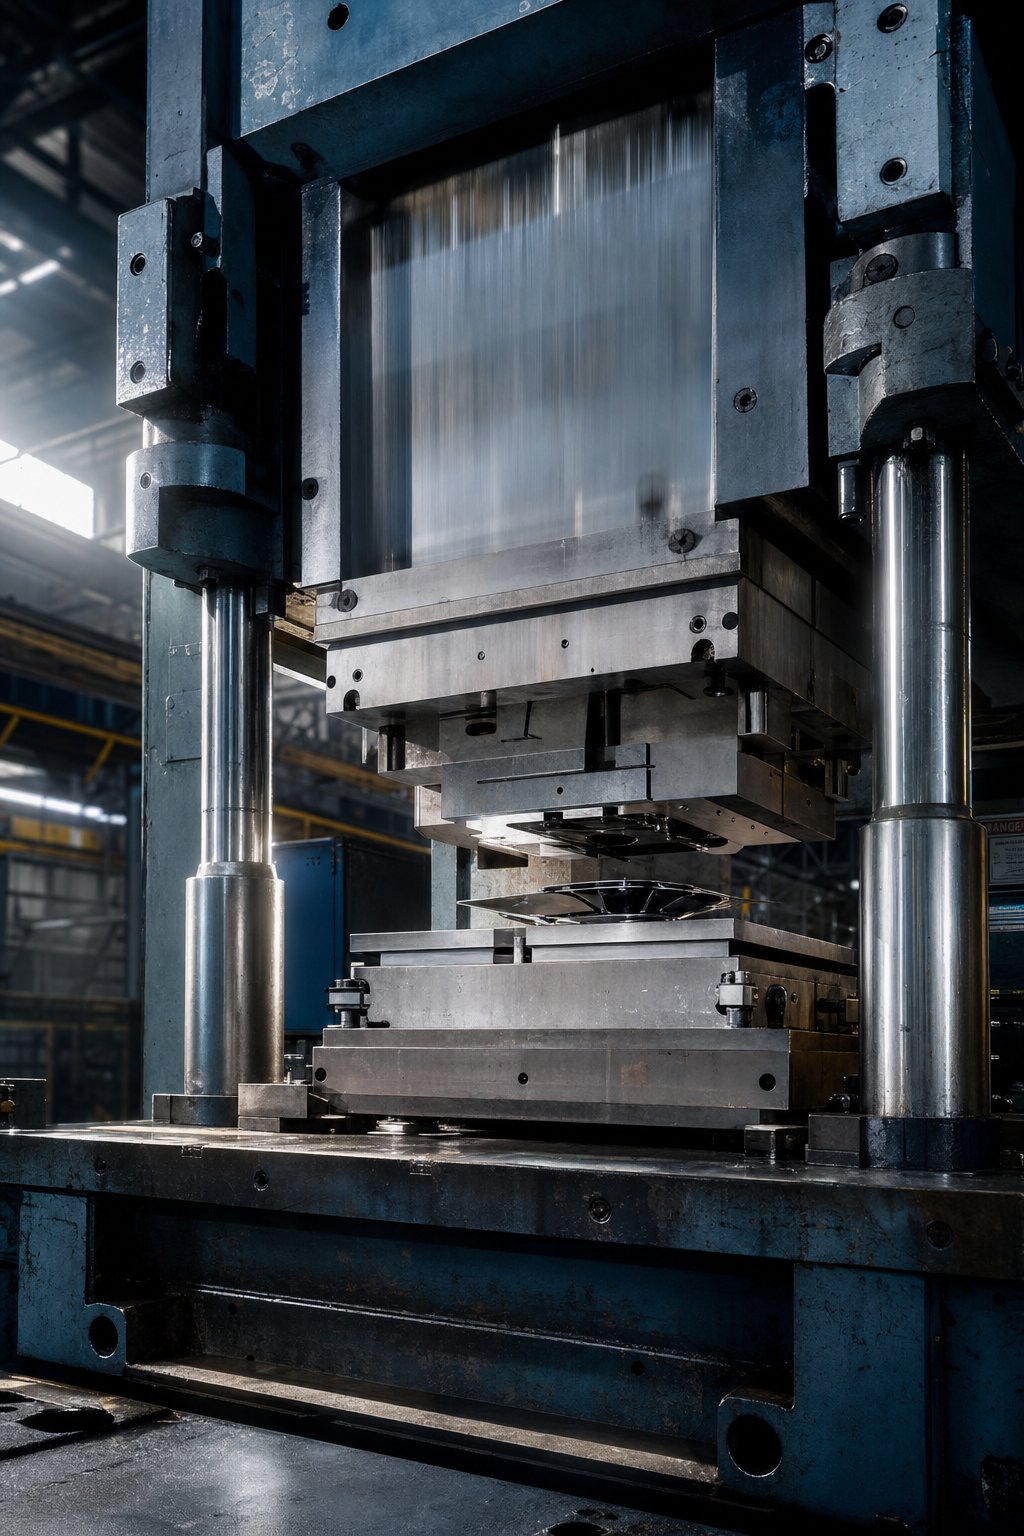
Press Tonnage and Die Design Relationship
Κάθε μεταλλική μήτρα σφράγισης έχει έναν προϋπολογισμό δύναμης. Ξεπεράστε το και θα έχετε ελλιπείς εντυπώσεις, επιταχυνόμενη φθορά ή χειρότερα, ζημιά στον εξοπλισμό. Μείνετε πολύ κάτω από αυτό και ξοδεύετε υπερβολικά τη χωρητικότητα της πρέσας που δεν χρειάζεστε. Η σχέση μεταξύ χωρητικότητας και σχεδίασης καλουπιού είναι ένα από τα πιο αγνοημένα ζητήματα μηχανικής στην προσαρμοσμένη παραγγελία καλουπιών, ωστόσο καθορίζει άμεσα εάν τα εργαλεία σας λειτουργούν όπως προβλέπεται.
Πώς σχετίζονται οι απαιτήσεις δύναμης με το μέγεθος και το βάθος της μήτρας
Η αρχή είναι διαισθητική μόλις το δείτε: μια μεγαλύτερη περιοχή αποτύπωσης σημαίνει ταυτόχρονα περισσότερο υλικό που αντιστέκεται στη μετατόπιση, κάτι που απαιτεί περισσότερη δύναμη. Διπλασιάστε την επιφάνεια της σφραγισμένης επιφάνειας και διπλασιάζετε χονδρικά την απαιτούμενη χωρητικότητα. Τα βαθύτερα σημάδια συνθέτουν το αποτέλεσμα επειδή η μήτρα πρέπει να ωθήσει περαιτέρω το υλικό, αντιμετωπίζοντας αυξανόμενη αντίσταση καθώς αυξάνεται η μετατόπιση.
Η μηχανολογική προσέγγιση για τον υπολογισμό της απαιτούμενης δύναμης κατά τη σφράγιση σε μέταλλο ακολουθεί έναν καλά-καθιερωμένο τύπο. Όπως αναλύεται απόέρευνα χωρητικότητας σφράγισης, ο θεμελιώδης υπολογισμός πολλαπλασιάζει τρεις μεταβλητές: την περίμετρο του αποτυπώματος (συνολικό μήκος όλων των άκρων που σχηματίζονται), το πάχος του υλικού του τεμαχίου εργασίας και τη διατμητική αντοχή του συγκεκριμένου μετάλλου. Ένας κύκλος διαμέτρου 2 ιντσών διατρυπημένος από μαλακό χάλυβα 0,10 ιντσών με 25 τόνους ανά τετραγωνική ίντσα αντοχής διάτμησης απαιτεί περίπου 15,7 τόνους δύναμης και οι έμπειροι μηχανικοί προσθέτουν έναν συντελεστή ασφαλείας 15-20% επιπλέον.
Η σκληρότητα του υλικού λειτουργεί ως πολλαπλασιαστής σε ολόκληρη την εξίσωση. Το μαλακό αλουμίνιο έχει αντοχή σε διάτμηση περίπου 11 τόνους ανά τετραγωνική ίντσα. Ο ανοπτημένος ανοξείδωτος χάλυβας πηδά σε περίπου 37, και το μισό-σκληρό ανοξείδωτο φτάνει περίπου τα 50. Αυτό σημαίνει ότι η ίδια γεωμετρία διάτρησης μεταλλικής σφραγίδας, η κοπή του ανοξείδωτου απαιτεί περίπου τρεις έως πέντε φορές την ποσότητα που χρειάζεται για το αλουμίνιο. Όταν προσδιορίζετε μια προσαρμοσμένη σφραγίδα μεταλλικής μήτρας, το υλικό του τεμαχίου εργασίας δεν είναι απλώς ένα στοιχείο γραμμής σε ένα σχέδιο. Είναι ο μεγαλύτερος παράγοντας των απαιτήσεών σας σε δύναμη.
Αντιστοίχιση σχεδίασης μήτρας με τη διαθέσιμη χωρητικότητα τύπου
Οι σχεδιαστές δεν εργάζονται στο κενό. Σχεδιάζουν εντός των περιορισμών οποιουδήποτε πιεστηρίου θα λειτουργήσει το εργαλείο. Εάν η εγκατάστασή σας λειτουργεί πρέσα 20 τόνων, κάθε απόφαση σχετικά με την περιοχή αποτύπωσης, το βάθος σήμανσης και την πολυπλοκότητα της λεπτομέρειας πρέπει να ταιριάζει σε αυτόν τον φάκελο χωρητικότητας.
Εδώ συμβαίνουν οι πραγματικές-συμφωνίες στον κόσμο. Φανταστείτε ότι χρειάζεστε ένα μεγάλο αποτύπωμα λογότυπου από ανοξείδωτο χάλυβα, αλλά ο υπολογισμός δείχνει ότι απαιτούνται 30 τόνοι και η πρέσα σας παράγει μόνο 20. Έχετε τρεις επιλογές: να μειώσετε την περιοχή αποτύπωσης, ώστε η απαίτηση δύναμης να πέσει κάτω από τη χωρητικότητα, να πραγματοποιήσετε τη λειτουργία σε πολλαπλά χτυπήματα χρησιμοποιώντας προοδευτική προσέγγιση ή να επενδύσετε σε εξοπλισμό μεγαλύτερης{{4} χωρητικότητας. Κάθε λύση έχει διαφορετικές επιπτώσεις κόστους και ποιότητας για τα σετ καλουπιών σφράγισης μετάλλων.
Η σχέση ρέει επίσης αντίστροφα. Μια πρέσα που λειτουργεί σταθερά κοντά στην ονομαστική χωρητικότητά της αντιμετωπίζει ταχύτερη φθορά στα ρουλεμάν, τους οδηγούς και το ίδιο το πλαίσιο. Βέλτιστες πρακτικές του κλάδου απόοδηγίες συμβατότητας τύπουσυνιστά η υπολογισμένη δύναμη μήτρας να παραμένει κάτω από την ονομαστική χωρητικότητα της πρέσας με περιθώριο ασφαλείας 20-30% για να ληφθούν υπόψη οι διακυμάνσεις του υλικού, η φθορά του εργαλείου και οι διακυμάνσεις της διαδικασίας.
Η μικρότερη χωρητικότητα της πρέσας σε σχέση με τις απαιτήσεις της μήτρας προκαλεί ελλιπείς αποτυπώσεις και επιταχυνόμενη φθορά της μήτρας. Η πρέσα δεν μπορεί να δώσει δύναμη που δεν έχει, και οι μεταλλικές στάμπες μήτρας που λειτουργούν στο όριο της διαθέσιμης χωρητικότητας παράγουν ασυνεπή αποτελέσματα, ενώ μειώνουν τη διάρκεια ζωής τόσο της πρέσας όσο και της μήτρας.
Για εφαρμογές μετάλλου για σφράγιση όπου ο απαιτούμενος υπολογισμός χωρητικότητας υπερβαίνει τη διαθέσιμη χωρητικότητα, η πιο έξυπνη κίνηση είναι πάντα η προσαρμογή του σχεδιασμού της μήτρας αντί της υπερφόρτωσης της πρέσας. Η μείωση της περιμέτρου, ο διαχωρισμός των λειτουργιών μεταξύ των σταθμών ή η επιλογή ενός λεπτότερου μετρητή τεμαχίου είναι όλα έγκυρες μηχανικές αποκρίσεις που διατηρούν την ποιότητα και τη μακροζωία του εξοπλισμού.
Ο προϋπολογισμός δύναμης είναι η μηχανική ραχοκοκαλιά οποιουδήποτε έργου σφράγισης. Αλλά η χωρητικότητα από μόνη της δεν σας λέει πόσο θα κοστίσει μια μήτρα ή πόσο χρόνο χρειάζεται για να κατασκευαστεί. Αυτές οι απαντήσεις εξαρτώνται από ένα διαφορετικό σύνολο μεταβλητών: πολυπλοκότητα, ποιότητα υλικού, ανοχές και στάδια ροής εργασίας μεταξύ ιδέας και παράδοσης.
Παράγοντες κόστους και χρόνοι παράδοσης για προσαρμοσμένες μήτρες σφράγισης
Εδώ υπάρχει κάτι απογοητευτικό σχετικά με τις αγορές για προσαρμοσμένες σφραγίδες: σχεδόν κανείς δεν δημοσιεύει διαφανείς οδηγίες τιμολόγησης. Ζητάτε μια προσφορά, περιμένετε μέρες για απάντηση και ο αριθμός που επιστρέφει φαίνεται αυθαίρετος αν δεν καταλαβαίνετε τι τον οδηγεί. Ας το διορθώσουμε.
Τι οδηγεί την προσαρμοσμένη τιμολόγηση καλουπιών σφράγισης
Το κόστος μήτρας δεν είναι μία μόνο μεταβλητή. Είναι μια στοίβα αποφάσεων μηχανικής και κατασκευής, η καθεμία προσθέτει το δικό της επίπεδο στην τελική προσφορά. Όταν αξιολογείτε προτάσεις από οποιαδήποτε εταιρεία προσαρμοσμένης σφράγισης μετάλλων, το να γνωρίζετε ποιοι παράγοντες έχουν το μεγαλύτερο βάρος σάς βοηθά να κάνετε πιο έξυπνες ανταλλαγές νωρίς στη φάση του σχεδιασμού.
- Πολυπλοκότητα σχεδιασμού- Ο μοναδικός παράγοντας κόστους. Μια μήτρα που φέρει απλό αλφαριθμητικό κείμενο είναι πολύ φθηνότερη από μια μήτρα που αναπαράγει ένα περίπλοκο λογότυπο με λεπτές σειρές, σύνθετες καμπύλες ή ανάγλυφο πολλαπλών-επιπέδων. Οι προοδευτικές μήτρες που εκτελούν πολλαπλές λειτουργίες στη σειρά μπορεί να κοστίζουν πολλές φορές περισσότερο από τα εργαλεία ενός σταδίου-.
- Μέγεθος μήτρας και περιοχή αποτύπωσης- Οι μεγαλύτερες μήτρες καταναλώνουν περισσότερη πρώτη ύλη, απαιτούν μεγαλύτερο χρόνο κατεργασίας και απαιτούν μεγαλύτερες πρέσες για δοκιμές.
- Βαθμός υλικού- Ένα καλούπι D2 ή καρβιδίου κοστίζει σημαντικά περισσότερο από το A2, αλλά το προστιθέμενο κόστος συχνά επιστρέφεται μέσω μεγαλύτερης διάρκειας ζωής σε δοκιμές μεγάλου-όγκου.
- Απαιτήσεις ανοχής και ακρίβειας- Οι αυστηρότερες ανοχές διαστάσεων σημαίνουν πιο αργά περάσματα κατεργασίας, πρόσθετα βήματα επιθεώρησης και, ενδεχομένως, εργασίες EDM με σύρμα ή λείανση που προσθέτουν κόστος ανά ώρα.
- Προδιαγραφές φινιρίσματος επιφανειώνΟι - Καθρέφτες-οι γυαλισμένες επιφάνειες μήτρας εμποδίζουν την πρόσφυση του υλικού κατά τη διάρκεια της προσαρμοσμένης στάμπας, αλλά απαιτούν επιπλέον χρόνο φινιρίσματος με το χέρι-.
- Ποσότητα παραγγελίας- Σταθερό κόστος μηχανικής και εγκατάστασης κατανεμήθηκε σε πολλαπλές πανομοιότυπες μήτρες, μειώνοντας την τιμή ανά-μονάδα σε μεγαλύτερες παραγγελίες.
Δύο επιταχυντές κρυφού κόστους αιχμαλωτίζουν τους αγοραστές. Οι αναθεωρήσεις σχεδιασμού μετά την έναρξη της μηχανικής κατεργασίας ουσιαστικά επανεκκινούν τμήματα της διαδικασίας κατασκευής. Και οι συμπιεσμένοι χρόνοι παράδοσης αναγκάζουν έναν εξατομικευμένο κατασκευαστή σφράγισης μετάλλων να δώσει προτεραιότητα στη δουλειά σας έναντι άλλων, συχνά με ασφάλιστρα 25-75% ανάλογα με την επείγουσα ανάγκη. Όπως επιβεβαιώνουν τα δεδομένα χρόνου παράδοσης CNC, τα τέλη αιχμής πληρώνουν για υπερωρίες, ανεπαρκείς θέσεις εργασίας και αποκλειστική κατανομή μηχανημάτων.
Τυπικές προσδοκίες χρόνου παράδοσης
Κάθε προσαρμοσμένο ζάρι περνά από μια προβλέψιμη ακολουθία σταδίων και κάθε στάδιο καταναλώνει χρόνο. Η κατανόηση της ροής εργασιών σάς βοηθά να ορίσετε ρεαλιστικές προσδοκίες παράδοσης και να προσδιορίσετε πού προέρχονται συνήθως οι καθυστερήσεις.
Η γενική εξέλιξη μοιάζει με αυτό: αξιολόγηση σκοπιμότητας και ανασκόπηση σχεδίασης, προσομοίωση CAE για επικύρωση ροής υλικού και κατανομής τάσης, κατεργασία CNC του μπλοκ μήτρας, θερμική επεξεργασία για την επίτευξη σκληρότητας στόχου, φινίρισμα και στίλβωση επιφάνειας, δοκιμαστική στάμπα σε τεμάχια εργασίας δείγματος, επιθεώρηση διαστάσεων και τελική έγκριση. Οι απλούστεροι-μονωμένοι σταθμοί με βασική γεωμετρία μπορούν να μετακινηθούν μέσω αυτού του αγωγού σε πέντε έως δέκα εργάσιμες ημέρες. Σύνθετες προοδευτικές μήτρες με αυστηρές ανοχές, εξωτικά υλικά ή πολλαπλούς σταθμούς συνήθως απαιτούν τρεις έως έξι εβδομάδες από την επιβεβαίωση της παραγγελίας έως την αποστολή.
Για ένα συγκεκριμένο παράδειγμα του πώς αυτά τα στάδια δομούν ένα πραγματικό χρονοδιάγραμμα παραγωγής,Ροή εργασιών μήτρας σφράγισης της YICHENκινείται διαδοχικά από την αξιολόγηση σκοπιμότητας και την προσομοίωση CAE μέσω μηχανικής κατεργασίας ακριβείας, δοκιμαστικών δοκιμών και τελικής επιθεώρησης. Αυτή η διαδικασία-προς-ολοκλήρωση δείχνει γιατί οι χρόνοι παράδοσης ποικίλλουν τόσο πολύ. Ένας κατασκευαστής μεταλλικών καλουπιών που χειρίζεται την πλήρη σειρά-στο σπίτι μπορεί να συμπιέσει τα χρονοδιαγράμματα εξαλείφοντας τις μεταβιβάσεις μεταξύ προμηθευτών, ενώ τα καταστήματα που αναθέτουν σε τρίτους τη θερμική επεξεργασία ή την προσομοίωση προσθέτουν χρόνο μεταφοράς και ουρά σε κάθε βήμα.
Ο μεγαλύτερος δολοφόνος χρόνου, σταθερά, είναι η ελλιπής συμβολή του σχεδιασμού. Η έλλειψη ανοχών, τα ασαφή μηνύματα προώθησης υλικού ή το έργο τέχνης που δεν είναι έτοιμο-αναγκάζει την ομάδα μηχανικών να σταματήσει και να ζητήσει διευκρινίσεις. Κάθε γύρος ερωτήσεων μπορεί να κοστίσει μέρες. Εάν χρησιμοποιείτε προσαρμοσμένες υπηρεσίες σφράγισης μετάλλων για πρώτη φορά, προετοιμάστε διανυσματικά έργα τέχνης σε τελική κλίμακα, καθορίστε το υλικό και τη σκληρότητα του τεμαχίου εργασίας σας και καθορίστε τις απαιτήσεις ανοχής πριν ζητήσετε προσφορές. Οι καθαρές εισροές παράγουν ταχύτερες προσφορές, λιγότερες αναθεωρήσεις και μικρότερους συνολικούς χρόνους παράδοσης.
Οι υπηρεσίες σήμανσης για τη σφράγιση μετάλλων ακολουθούν παρόμοια λογική κόστους: στοίβα απαιτήσεων πολυπλοκότητας, όγκου και ακρίβειας για τον προσδιορισμό τόσο της τιμής όσο και του χρονοδιαγράμματος. Είτε χρειάζεστε ένα πρωτότυπο καλούπι είτε εργαλεία παραγωγής για εκατομμύρια κύκλους, οι παράγοντες κόστους παραμένουν οι ίδιοι. Μόνο το σχετικό βάρος τους αλλάζει.
Η τιμολόγηση και ο χρόνος παράδοσης σάς δίνουν την επιχειρηματική υπόθεση. Αλλά υπάρχει ένα τεχνικό επίπεδο που επηρεάζει τόσο το κόστος όσο και την απόδοση με τρόπους που οι περισσότεροι αγοραστές δεν εξετάζουν ποτέ: πώς το υλικό του τεμαχίου εργασίας σας αλλάζει το ίδιο το σχέδιο της μήτρας. Ένα καλούπι κατασκευασμένο για αλουμίνιο και ένα κατασκευασμένο για ανοξείδωτο χάλυβα δεν διαφέρουν απλώς ως προς τη σκληρότητα. Διαφέρουν ως προς τη γεωμετρία, την απόσταση και την επιφανειακή επεξεργασία από την αρχή.
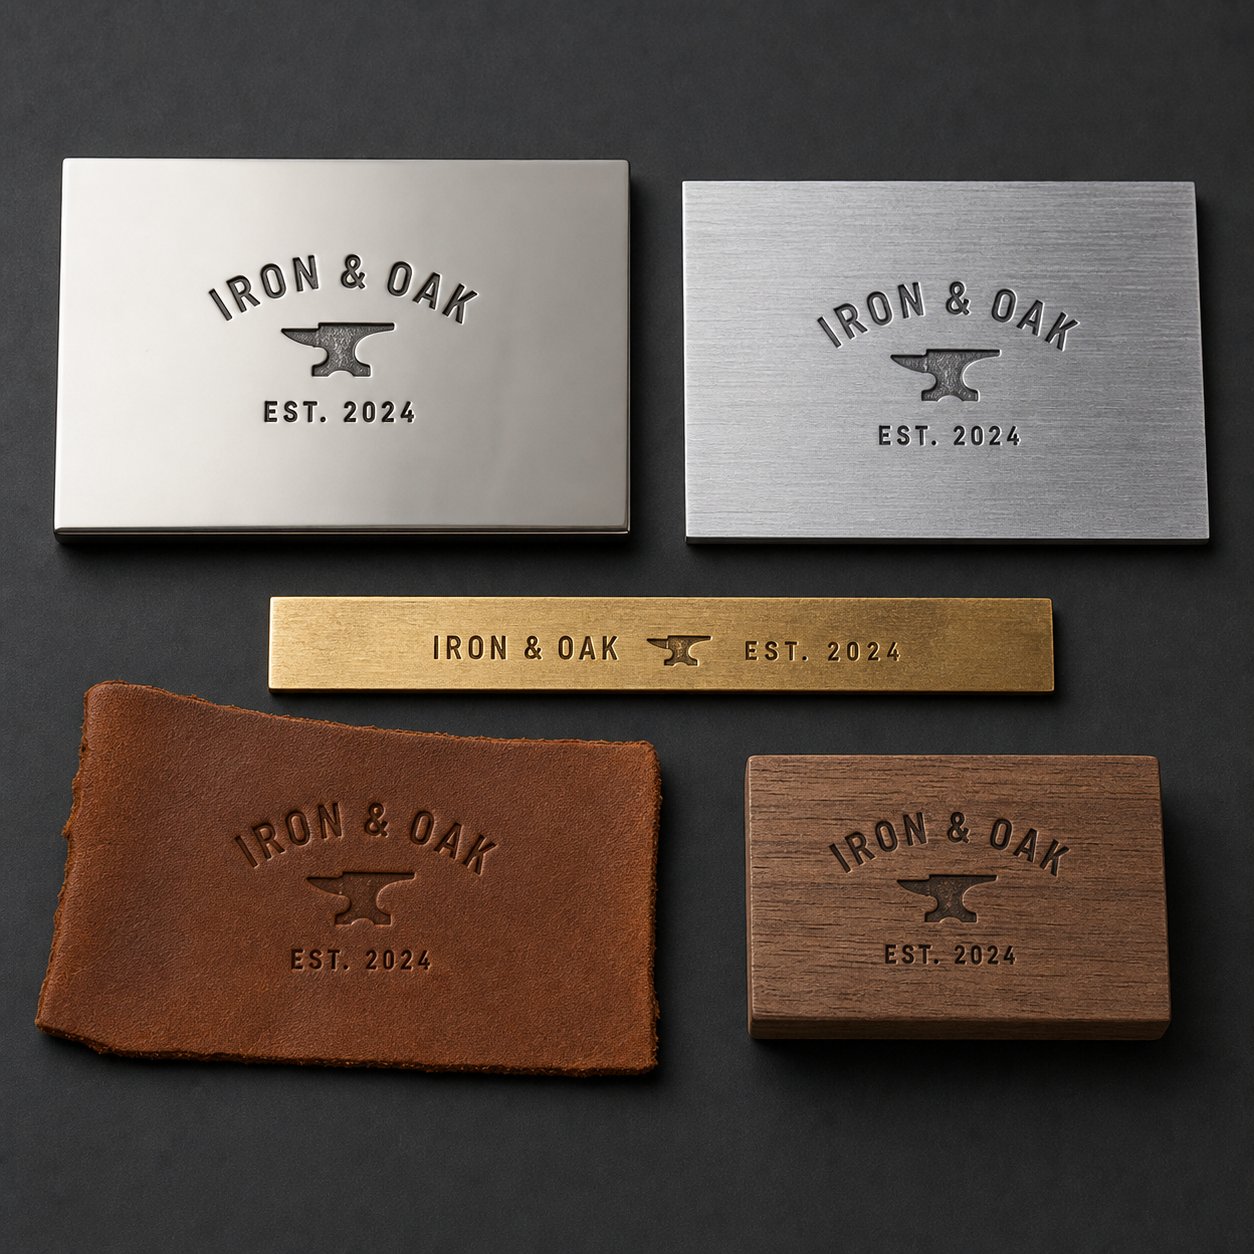
Πώς αλλάζει το υλικό του υποστρώματος τις απαιτήσεις σχεδιασμού της μήτρας
Ένα καλούπι που παράγει άψογες εντυπώσεις σε ορείχαλκο μπορεί να θρυμματιστεί στο πρώτο του χτύπημα σε ανοξείδωτο χάλυβα. Μια άλλη μήτρα που έχει σχεδιαστεί για τη σήμανση σκληρυμένου χάλυβα μπορεί να συνθλίψει τις λεπτές λεπτομέρειες σε ένα δερμάτινο τεμάχιο εργασίας. Το υπόστρωμα δεν είναι απλώς κάτι πάνω στο οποίο δρα η μήτρα. Διαμορφώνει ενεργά τον τρόπο κατασκευής της μήτρας και η παράβλεψη αυτής της σχέσης είναι ένας από τους ταχύτερους τρόπους για να καταστρέψεις ακριβά εργαλεία.
Διαφορές σχεδίασης μήτρας μεταξύ υλικών υποστρώματος
Κάθε υπόστρωμα αντιδρά διαφορετικά στη δύναμη. Τα μέταλλα αντιστέκονται στη μετατόπιση, το ξύλο συμπιέζει κατά μήκος των γραμμών κόκκων, το δέρμα παραμορφώνεται ελαστικά πριν από τη μόνιμη συσκευασία και τα πλαστικά μπορεί να λιώσουν ή να σπάσουν ανάλογα με τη θερμοκρασία και την ταχύτητα. Αυτές οι συμπεριφορές απαιτούν θεμελιωδώς διαφορετικές γεωμετρίες μήτρας ακόμα και όταν ο σχεδιασμός της εντύπωσης παραμένει πανομοιότυπος.
Για σκληρότερα υποστρώματα όπως ο μαλακός χάλυβας και ο ανοξείδωτος χάλυβας, οι επιφάνειες μήτρας χρειάζονται μικρότερες γωνίες ανακούφισης και πιο στιβαρή κατασκευή. Η μήτρα συναντά σημαντική αντίσταση κατά τη μετατόπιση υλικού, επομένως οι παχύτερες διατομές-και οι ευρύτερες ακτίνες αποτρέπουν τις συγκεντρώσεις τάσεων που θα μπορούσαν να σπάσουν τα λεπτά χαρακτηριστικά της μήτρας. Τα σφραγισμένα μεταλλικά μέρη σε αυτά τα υλικά ανέχονται μικρότερο βάθος ανά χτύπημα και η ίδια η μήτρα πρέπει να είναι κατασκευασμένη από χάλυβες εργαλείων εξαιρετικής ποιότητας σκληρυμένους πολύ πάνω από το τεμάχιο εργασίας για να αποφευχθεί η πρόωρη παραμόρφωση.
Τα μαλακότερα υποστρώματα ανατρέπουν την εξίσωση. Οι μεταλλικές στάμπες για ξύλο μπορούν να ενσωματώσουν λεπτότερες λεπτομέρειες, βαθύτερες εντυπώσεις και πιο αιχμηρές άκρες, επειδή το υπόστρωμα συμπιέζεται εύκολα υπό μέτρια δύναμη. Ανάλογη λογική ακολουθούν και τα δερμάτινα μεταλλικά γραμματόσημα. Το δέρμα αποδίδει εύκολα, αποδέχεται βαθιά, εξαιρετικά λεπτομερή σχέδια χωρίς να απαιτείται ακραία χωρητικότητα. Η πρόκληση με τα μαλακά υλικά δεν είναι δύναμη. Ελέγχει πόσο παραμορφώνεται το υπόστρωμα πέρα από το επιδιωκόμενο όριο αποτύπωσης.
Τα πλαστικά καταλαμβάνουν ένα μεσαίο έδαφος που ποικίλλει πολύ ανάλογα με τον τύπο πολυμερούς. Τα θερμοπλαστικά μπορούν να επωφεληθούν από τις θερμαινόμενες μήτρες που μαλακώνουν την επιφάνεια για καθαρές αποτυπώσεις, ενώ τα θερμοσκληρυντικά και τα γεμισμένα σύνθετα υλικά συμπεριφέρονται περισσότερο σαν σκληρά υποστρώματα που απαιτούν στιβαρή κατασκευή καλουπιών.
Θέματα σφράγισης από ανοξείδωτο χάλυβα και αλουμίνιο
Αυτά τα δύο μέταλλα αξίζουν ιδιαίτερης προσοχής, επειδή συγκαταλέγονται στα πιο κοινά σφραγισμένα υποστρώματα, ωστόσο το καθένα εισάγει προκλήσεις που παραξενεύουν τους άπειρους αγοραστές.
Ανοξείδωτο ατσάλιη εργασία-σκληραίνει κατά τη διαμόρφωση. Κάθε διαδρομή αυξάνει ελαφρώς την αντίσταση του υλικού σε περαιτέρω παραμόρφωση. Η σφράγιση μετάλλων για ανοξείδωτο χάλυβα απαιτεί ευρύτερα διάκενα από την ίδια λειτουργία σε μαλακό χάλυβα.Έρευνα που δημοσιεύτηκε στο MetalForming Magazineδείχνει ότι οι ποιότητες ωστενιτικών όπως οι Τύποι 304 και 316 μπορεί να απαιτούν έως και τριπλάσια δύναμη σχηματισμού από χάλυβα χαμηλού-ανθρακούχου χάλυβα, με κενά έλξης του πάχους υλικού συν επιπλέον 35-40%. Αυτή είναι μια τεράστια διαφορά από το τυπικό διάκενο 10% ανά πλευρά που χρησιμοποιείται για μαλακό χάλυβα.
Για προσαρμοσμένες εφαρμογές σφράγισης μετάλλων 316/316l, οι σχεδιαστές καλουπιών πρέπει επίσης να λαμβάνουν υπόψη τις χαμηλότερες ταχύτητες διαμόρφωσης. Σε αντίθεση με τον ανθρακούχο χάλυβα, ο ανοξείδωτος χάλυβας στην πραγματικότητα σχηματίζεται καλύτερα σε μειωμένη ταχύτητα, επειδή ο ρυθμός σκλήρυνσης εργασίας-ανταποκρίνεται στον ρυθμό καταπόνησης. Οι θερμαινόμενες μήτρες μπορούν να βελτιώσουν περαιτέρω τα αποτελέσματα σε δύσκολες γεωμετρίες μειώνοντας την τάση ροής του υλικού κατά την αποτύπωση.
Τα σταμπωτά εξαρτήματα από ανοξείδωτο χάλυβα απαιτούν επιφάνειες καλουπιών με εξαιρετική ποιότητα φινιρίσματος και επιστρώσεις όπως TiN ή DLC για τη μείωση της θολότητας. Χωρίς αυτές τις προφυλάξεις, το ανοξείδωτο τείνει να συγκολλάται στην επιφάνεια της μήτρας σε μικροσκοπικά σημεία επαφής, τραχύνοντας προοδευτικά τόσο το εργαλείο όσο και το τεμάχιο εργασίας.
Αλουμίνιοπαρουσιάζει το αντίθετο πρόβλημα. Είναι μαλακό, απαιτεί πολύ μικρότερη χωρητικότητα, αλλά η χαμηλή του σκληρότητα το κάνει να κολλάει. Οι προσαρμοσμένες εργασίες σφράγισης αλουμινίου δίνουν μια συνεχή μάχη ενάντια στην παραλαβή υλικών, όπου λεπτά στρώματα αλουμινίου μεταφέρονται στην επιφάνεια της μήτρας και συσσωρεύονται σε επαναλαμβανόμενους κύκλους. Αυτή η συσσώρευση υποβαθμίζει την ποιότητα της αποτύπωσης και τελικά απαιτεί στάσεις παραγωγής για καθαρισμό.
Η λύση είναι πολύ γυαλισμένες επιφάνειες μήτρας (Ra 0,2-0,4 μικρόμετρα) σε συνδυασμό με κατάλληλη λίπανση και δυνητικά αντισυγκολλητικές επιστρώσεις. Οι οδηγίες σχεδίασης καλουπιών σημειώνουν ότι οι επικαλύψεις CVD και PVD ενισχύουν τη λιπαντικότητα ενώ αποτρέπουν την παραλαβή υλικού, παρατείνοντας τη διάρκεια ζωής της μήτρας ιδιαίτερα σε εφαρμογές αλουμινίου και ανοξείδωτου χάλυβα. Το διάκενο διάτρησης-για το αλουμίνιο είναι συνήθως πιο σφιχτό στο 6-10% του πάχους του υλικού και οι ακτίνες διάτρησης πρέπει να ρυθμίζονται σε οκτώ έως δέκα φορές το πάχος του υλικού για να αποτραπεί η διείσδυση του εργαλείου μέσα από το μαλακό φύλλο.
Η επίπεδη ανισοτροπία του αλουμινίου περιπλέκει επίσης τη διαμόρφωση. Τα ελασμένα φύλλα αλουμινίου συμπεριφέρονται διαφορετικά ανάλογα με την κατεύθυνση της ασκούμενης δύναμης σε σχέση με την κατεύθυνση κύλισης. Τα εγχειρίδια σχεδίασης καλουπιών για χάλυβα χαμηλού άνθρακα-δεν θα πρέπει να εφαρμόζονται απευθείας στο αλουμίνιο επειδή οι διαφορές στη συμπεριφορά της εργασίας-σκλήρυνσης και στην τοπογραφία της επιφάνειας αλλάζουν τα όρια διαμόρφωσης.
| Υπόστρωμα | Συνιστώμενο υλικό μήτρας | Τυπικό εύρος βάθους | Ειδικές Απαιτήσεις |
|---|---|---|---|
| Χαλυβδοσίδηρος | Χάλυβας εργαλείων D2 ή A2 (58-62 HRC) | 0,1-0,5 χλστ | Τυπικό διάκενο 5-10% ανά πλευρά. μέτριας χωρητικότητας |
| Ανοξείδωτος χάλυβας (304/316) | D2 με επίστρωση TiN/DLC ή ένθετα καρβιδίου | 0,05-0,3 χλστ | 35-40% επιπλέον διάκενο. χαμηλότερες ταχύτητες? έως και 3x δύναμη σχηματισμού έναντι μαλακού χάλυβα |
| Αλουμίνιο | Γυαλισμένο A2 ή D2 με επίστρωση PVD | 0,1-0,8 χλστ | 6-10% κάθαρση? γυαλισμένες επιφάνειες για να αποφευχθεί η τροφοδοσία. 8-10x πάχος για ακτίνες διάτρησης |
| ορείχαλκος/χαλκός | Χάλυβας εργαλείων A2 ή D2 | 0,1-0,6 χλστ | Ελέγξτε την κατευθυντικότητα για κράματα έλασης. μέτρια δύναμη? καθαρές άκρες επιτεύξιμες |
| Ξύλο | Μαλακός χάλυβας ή Α2 (χαμηλότερη σκληρότητα αποδεκτή) | 0,5-3,0 χλστ | Αιχμηρές άκρες για καθαρή συμπίεση ινών. Οι θερμαινόμενες μήτρες βελτιώνουν την καύση-στη σήμανση |
| Δέρμα | Μήτρα ορείχαλκου ή μαλακού χάλυβα. σκληρυμένο χάλυβα για όγκο παραγωγής | 1,0-5,0 χλστ | Λεπτή λεπτομέρεια εφικτή. μέτρια δύναμη? Οι θερμαινόμενες μήτρες βελτιώνουν την ευκρίνεια στα χοντρά δέρματα |
Το σχέδιο εδώ είναι σαφές: τα σκληρότερα υποστρώματα περιορίζουν το τι μπορεί να κάνει η μήτρα, ενώ τα μαλακότερα υποστρώματα περιορίζουν το πόσο καθαρά μπορεί να το κάνει η μήτρα. Είτε έτσι είτε αλλιώς, το υπόστρωμα υπαγορεύει το εργαλείο και όχι το αντίστροφο. Τα αποτελέσματα του σφραγισμένου μετάλλου εξαρτώνται τόσο από την κατανόηση του τεμαχίου εργασίας όσο και από τον προσδιορισμό του ίδιου του εργαλείου.
Με την αντιστοίχιση της συμπεριφοράς του υποστρώματος, το ερώτημα που απομένει είναι πρακτικό: πώς μεταβαίνει ο αγοραστής από την κατανόηση αυτών των μεταβλητών στο να κρατά ένα έτοιμο-προϊόν; Αυτό το ταξίδι από την ιδέα στο ολοκληρωμένο εργαλείο έχει τα δικά του στάδια, παγίδες και σημεία λήψης αποφάσεων.
Από τη σύλληψη στην παραγωγή-Έτοιμο προσαρμοσμένο καλούπι σφράγισης
Έχετε κάνει την έρευνα. Κατανοείτε τους τύπους καλουπιών, τις ποιότητες χάλυβα, τη συμπεριφορά του υποστρώματος και τις απαιτήσεις χωρητικότητας πρέσας. Υπάρχει όμως ένα κενό ανάμεσα στο να γνωρίζετε τι χρειάζεστε και να λαμβάνετε πραγματικά ένα έτοιμο εργαλείο παραγωγής-προσαρμοσμένης σφράγισης μετάλλων. Αυτό το κενό γεμίζεται με μια δομημένη ροή εργασιών μηχανικής και οι αγοραστές που το περιηγούνται ομαλά είναι αυτοί που έρχονται προετοιμασμένοι.
Προετοιμασία Σχεδιασμού και Ανάλυση Σκοπιμότητας
Προτού οποιοσδήποτε κατασκευαστής μεταλλικών σφραγίδων αρχίσει να κόβει χάλυβα, χρειάζεται συγκεκριμένες εισροές από εσάς. Οι ελλιπείς πληροφορίες είναι η υπ' αριθμόν ένα αιτία καθυστερήσεων, βρόχων αναθεώρησης και υπερβάσεων κόστους. Δείτε τι πρέπει να έχετε έτοιμο πριν υποβάλετε ένα RFQ:
- Διάνυσμα έργα τέχνης σε κλίμακα παραγωγής- Παρέχετε το σχέδιό σας σε κλιμακούμενη διανυσματική μορφή (DXF, AI ή EPS). Οι εικόνες ράστερ εισάγουν ασάφεια σχετικά με τη γεωμετρία των άκρων που αναγκάζει την ομάδα μηχανικών να ερμηνεύσει αντί να την εκτελέσει.
- Προδιαγραφές υλικού τεμαχίου εργασίας- Συμπεριλάβετε το ακριβές κράμα, την ιδιοσυγκρασία και το πάχος. Το να πούμε "ανοξείδωτο ατσάλι" δεν αρκεί. 304 ανόπτηση στα 0,8 mm και 316L μισό-σκληρό στα 1,2 mm απαιτούν εντελώς διαφορετικές προσεγγίσεις καλουπιού.
- Στόχοι όγκου παραγωγής- Το αν χρειάζεστε 200 εξαρτήματα ή 2 εκατομμύρια καθορίζει την κατασκευή της μήτρας, την ποιότητα υλικών και εάν ένα απλό-εργαλείο σταθμού ή προοδευτικό εργαλείο έχει οικονομικό νόημα.
- Απαιτήσεις ανοχής και ποιότητας- Ορίστε πώς φαίνεται το "αρκετά καλό". Προσδιορίστε τις ανοχές διαστάσεων, την αποδεκτή διακύμανση βάθους και τυχόν καλλυντικά πρότυπα που πρέπει να πληροί η τελική εντύπωση.
Με αυτές τις εισροές στο χέρι, η ομάδα μηχανικών εκτελεί μια ανάλυση σκοπιμότητας. Αυτό είναι το βήμα φύλαξης όπου έμπειροι μηχανικοί αξιολογούν εάν το σχέδιό σας μπορεί να σφραγιστεί αξιόπιστα, δεδομένων των περιορισμών του επιλεγμένου υλικού και της γεωμετρίας σας. Όπως περιγράφεται λεπτομερώς στους αναλυτικούς οδηγούς διαδικασίας σχεδιασμού καλουπιών, αυτή η ανασκόπηση εξετάζει εάν είναι εφικτές οι ακτίνες κάμψης, εάν τα χαρακτηριστικά απέχουν αρκετά ώστε να διατηρηθεί η ακεραιότητα του υλικού και εάν οι καθορισμένες ανοχές είναι ρεαλιστικές για τη μέθοδο σφράγισης. Ένας έμπειρος μηχανικός με 15+ χρόνια εμπειρίας μπορεί να εντοπίσει αμέσως προβληματικά χαρακτηριστικά, όπως η γεωμετρία που είναι πιθανό να σπάσει, να παραμορφωθεί ή να απαιτήσει μη πρακτική χωρητικότητα.
Σκεφτείτε την ανάλυση σκοπιμότητας ως έλεγχο πραγματικότητας. Είναι πολύ φθηνότερο να προσαρμόσετε ένα σχέδιο σε αυτό το στάδιο παρά να ανακαλύψετε ένα ελάττωμα μετά την κατεργασία του σκληρυμένου χάλυβα εργαλείων. Ορισμένα χαρακτηριστικά που φαίνονται ωραία στην οθόνη απλά δεν μπορούν να επιβιώσουν στη φυσική της μετατόπισης υλικού στην ταχύτητα παραγωγής.
CAE Simulation and Prototyping
Εδώ διαχωρίζεται η σύγχρονη προσαρμοσμένη στάμπα μετάλλων από το πώς γίνονταν τα πράγματα πριν από δύο δεκαετίες. Αντί να κατασκευάζουν ένα καλούπι, να το δοκιμάζουν, να βρίσκουν προβλήματα, να-επεξεργάζονται εκ νέου και να προσπαθούν ξανά, οι σημερινοί κατασκευαστές καλουπιών προσομοιώνουν ολόκληρη τη διαδικασία σφράγισης ψηφιακά πριν κόψουν ένα μόνο κομμάτι χάλυβα.
Πλατφόρμες μηχανικής{0}}με τη βοήθεια υπολογιστή, όπως το AutoForm και το DYNAFORM, χρησιμοποιούν ανάλυση πεπερασμένων στοιχείων για να προβλέψουν ακριβώς πώς θα συμπεριφέρεται η λαμαρίνα κάτω από την προτεινόμενη γεωμετρία της μήτρας. Οι μηχανικοί μπορούν να οπτικοποιήσουν τη ροή υλικού στην κοιλότητα της μήτρας, να εντοπίσουν ζώνες υπερβολικής λέπτυνσης ή ρυτίδωσης, να προβλέψουν τη συμπεριφορά του ελατηρίου και να υπολογίσουν την κατανομή της πίεσης στην επιφάνεια της μήτρας. Η διαδικασία προσομοίωσης σχεδίασης καλουπιού επιτρέπει στους σχεδιαστές να επαναλάβουν γρήγορα τα ψηφιακά μοντέλα, επιλύοντας προβλήματα που διαφορετικά θα απαιτούσαν δαπανηρή φυσική επανεπεξεργασία.
Τι σημαίνει αυτό για εσάς ως αγοραστή; Λιγότερες επαναλήψεις, χαμηλότερος κίνδυνος αποτυχίας του πρώτου-άρθρου και μικρότερη διαδρομή από την ιδέα έως τις εγκεκριμένες προσαρμοσμένες μεταλλικές σφραγίδες. Η προσομοίωση CAE ουσιαστικά-φορτώνει την επίλυση-προβλήματος. Ζητήματα που κάποτε εμφανίστηκαν μόνο κατά τη φυσική δοκιμή, όπως η ρωγμή σε σφιχτές ακτίνες ή η ατελής πλήρωση βαθιών κοιλοτήτων, επιλύονται στο λογισμικό με ένα κλάσμα του κόστους.
Για πολύπλοκες γεωμετρίες, η προσομοίωση βελτιστοποιεί επίσης το σχήμα του κενού και προσδιορίζει εάν οι σταδιακές λειτουργίες σχηματισμού θα παράγουν καλύτερα αποτελέσματα από μια προσέγγιση με ένα-πλήγμα. Αυτό είναι ιδιαίτερα πολύτιμο όταν παραγγέλνετε ένα προσαρμοσμένο μεταλλικό καλούπι για προοδευτικές εφαρμογές όπου πολλοί σταθμοί πρέπει να λειτουργούν διαδοχικά χωρίς να εισάγουν αθροιστικά σφάλματα.
Μηχανική κατεργασία, δοκιμαστικές εκτελέσεις και τελική επιθεώρηση
Μόλις η προσομοίωση επικυρώσει το σχέδιο, αρχίζει η φυσική κατασκευή. Η ακολουθία ακολουθεί μια προβλέψιμη διαδρομή, αν και ο χρόνος και η ακρίβεια που επενδύεται σε κάθε βήμα ποικίλλουν ανάλογα με την πολυπλοκότητα της μήτρας.
CNC μηχανική κατεργασίαμεταφράζει το επικυρωμένο τρισδιάστατο μοντέλο σε φυσικό χάλυβα εργαλείων. Το φρεζάρισμα υψηλής ακρίβειας, το τόρνισμα και συχνά το συρμάτινο EDM παράγουν τη γεωμετρία της μήτρας σε μικρές ανοχές. Για μια προσαρμοσμένη μεταλλική σφραγίδα που φέρει λεπτές λεπτομέρειες λογότυπου, η μηχανική κατεργασία μπορεί να περιλαμβάνει πολλαπλές εργασίες σε διαφορετικούς τύπους μηχανών για να επιτευχθεί ο απαιτούμενος ορισμός επιφάνειας.
Κατεργασία με θερμοκρασίαακολουθεί η μηχανική κατεργασία. Το μπλοκ καλουπιού σκληρύνεται και σκληρύνεται στην τιμή στόχο Rockwell του, μετατρέποντας τον σχετικά μαλακό επεξεργάσιμο χάλυβα στην ανθεκτική στη φθορά-επιφάνεια που θα επιβιώσει στον κύκλο παραγωγής. Αυτό το βήμα ελέγχεται προσεκτικά επειδή η παραμόρφωση κατά τη θερμική επεξεργασία μπορεί να αναιρέσει την ακρίβεια που επιτυγχάνεται στη μηχανική κατεργασία.
Φινίρισμα επιφάνειαςφέρνει το ζάρι στην τελική του κατάσταση. Ανάλογα με την εφαρμογή, αυτό κυμαίνεται από λείανση έως γυάλισμα καθρέφτη. Οι μήτρες για σφράγιση αλουμινίου, όπως αναφέρθηκε προηγουμένως, χρειάζονται εξαιρετικό φινίρισμα επιφάνειας για την αποφυγή πρόσφυσης υλικού.
Δοκιμαστική σφράγισηείναι όπου η προσομοίωση συναντά την πραγματικότητα. Η τελική μήτρα τρέχει ενάντια στα δείγματα τεμαχίων εργασίας υπό συνθήκες παραγωγής. Οι μηχανικοί μετρούν το βάθος της αποτύπωσης, ελέγχουν την ακρίβεια των διαστάσεων, επιθεωρούν την ποιότητα των άκρων και αξιολογούν τη συνολική συνοχή της σήμανσης σε πολλαπλά χτυπήματα. Οποιαδήποτε απόκλιση από τις προδιαγραφές εντοπίζεται εδώ, όχι μετά την αποστολή των πλοίων στις εγκαταστάσεις σας.
Επιθεώρηση διαστάσεωνεπιβεβαιώνει ότι τόσο η ίδια η μήτρα όσο και τα δοκιμαστικά μέρη πληρούν τις απαιτήσεις σχεδίασης. Οι μετρήσεις περιλαμβάνουν συνήθως οπτικό προφίλ της όψης μήτρας, επαλήθευση CMM κρίσιμων διαστάσεων και οπτική επιθεώρηση υπό μεγέθυνση για μικρο-ελαττώματα.
Για κατασκευαστές και μηχανικούς εργαλείων έτοιμους να περάσουν από την έρευνα σε ένα πραγματικό RFQ,Υπηρεσία σφράγισης μήτρας YICHENδομεί ολόκληρη αυτή τη ροή εργασίας από-έως-το τέλος, καλύπτοντας την αξιολόγηση σκοπιμότητας, την προσομοίωση CAE, τη μηχανική κατεργασία ακριβείας, τις δοκιμαστικές διαδρομές και την τελική επιθεώρηση κάτω από μια στέγη. Η διαχείριση του πλήρους αγωγού από έναν μοναδικό προμηθευτή μήτρας μεταλλικών σφραγίδων εξαλείφει την επιβάρυνση συντονισμού των σταδίων διαχωρισμού σε πολλούς προμηθευτές και μειώνει τις καθυστερήσεις μεταβίβασης που επεκτείνουν τα χρονοδιαγράμματα.
Ολόκληρο το ταξίδι της ιδέας-στην-παραγωγή ενός προσαρμοσμένου μεταλλικού εργαλείου σφραγίδας μπορεί να κυμαίνεται από μερικές ημέρες για απλές γεωμετρίες έως αρκετές εβδομάδες για σύνθετες προοδευτικές μήτρες. Αυτό που συμπιέζει αυτό το χρονοδιάγραμμα πιο αξιόπιστα δεν είναι η βιαστική επεξεργασία. Φτάνει στο στάδιο RFQ με καθαρές εισόδους, ρεαλιστικές ανοχές και σαφή κατανόηση του τι απαιτεί η εφαρμογή σας.
Ωστόσο, μια παραγωγή-έτοιμη στο χέρι δεν σημαίνει ότι η δουλειά έχει τελειώσει. Ο τρόπος αποθήκευσης, συντήρησης και αντιμετώπισης προβλημάτων αυτού του εργαλείου καθορίζει εάν παρέχει τη διάρκεια ζωής που σχεδιάστηκε να παρέχει η μηχανική ή φθείρεται πρόωρα από αμέλεια.
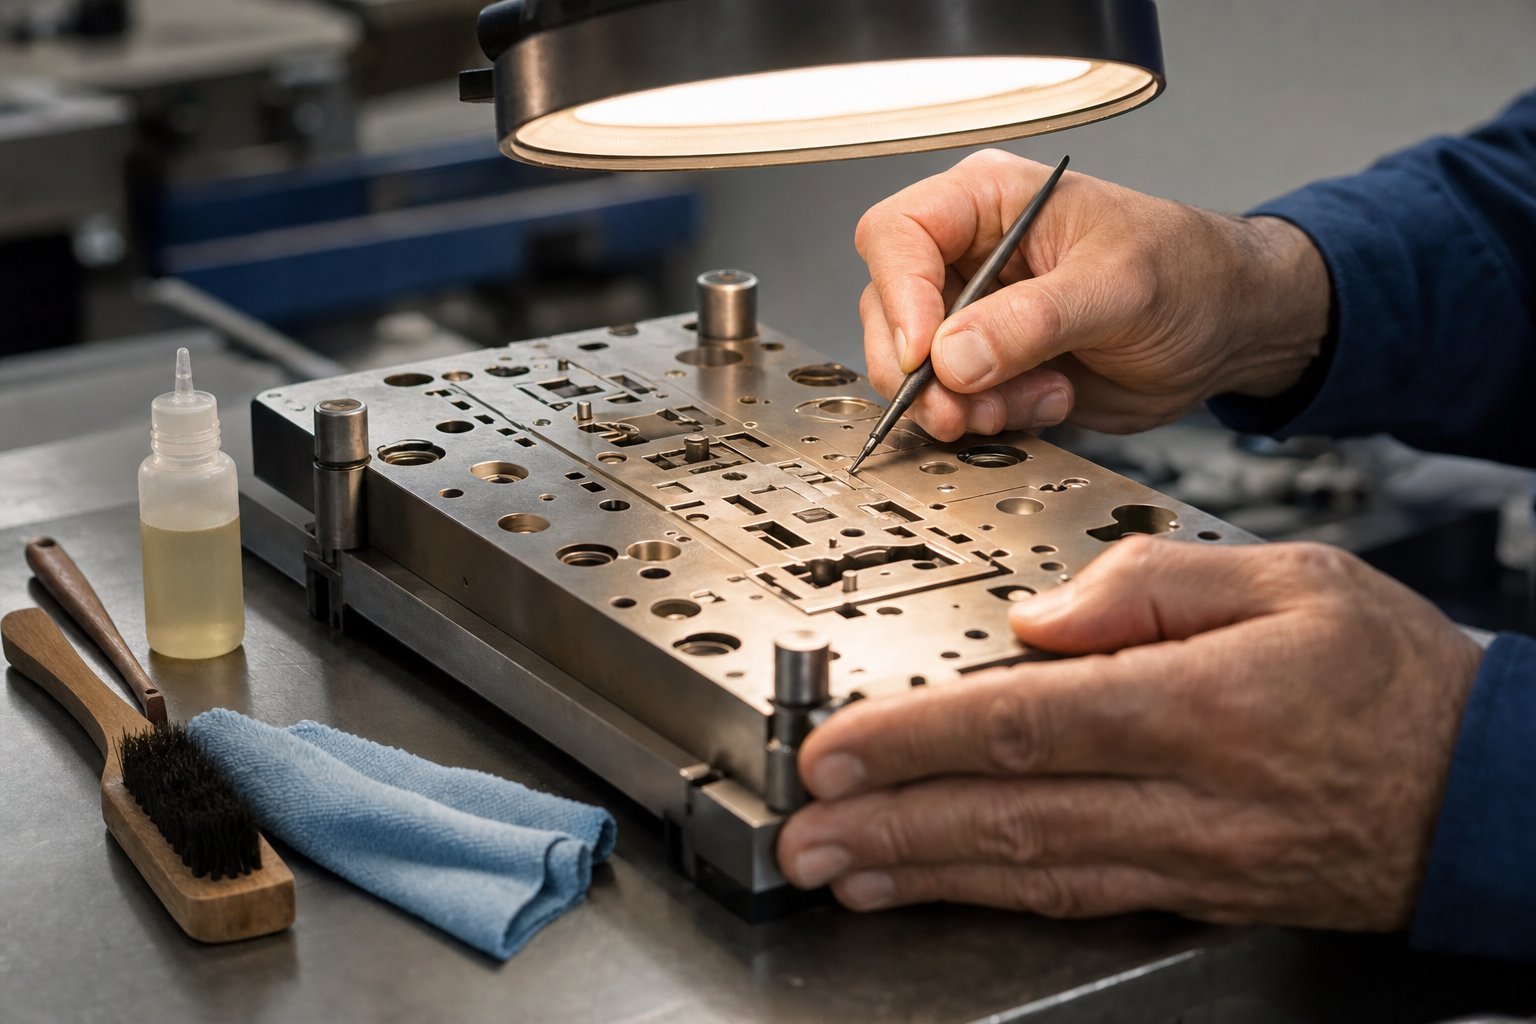
Συντήρηση και αντιμετώπιση προβλημάτων για μεγαλύτερη διάρκεια ζωής
Ένα καλά σχεδιασμένο προσαρμοσμένο καλούπι σφράγισης-μπορεί να προσφέρει εκατοντάδες χιλιάδες άψογες εντυπώσεις. Ή μπορεί να υποβαθμιστεί μέσα σε εβδομάδες. Η διαφορά σπάνια οφείλεται στο σχέδιο ή στην επιλογή υλικού. Έχει να κάνει με το τι συμβαίνει μετά την έξοδο της μήτρας από την αίθουσα εργαλείων. Η σωστή φροντίδα πολλαπλασιάζει τη διάρκεια ζωής με παράγοντες που υπερβαίνουν κατά πολύ τη μέτρια χρονική επένδυση που απαιτείται, ωστόσο οι περισσότεροι χειριστές αντιμετωπίζουν τη συντήρηση ως μεταγενέστερη σκέψη έως ότου τα προβλήματα ποιότητας αναγκάσουν τη διακοπή της παραγωγής.
Επέκταση της διάρκειας ζωής της μήτρας μέσω της κατάλληλης φροντίδας
Σκεφτείτε τη σφραγίδα του μεταλλικού καλουπιού σας με τον τρόπο που σκέφτεται ένας μηχανικός για τα όργανα μέτρησης ακριβείας: είναι ένα βαθμονομημένο εργαλείο που χάνει την ακρίβεια όταν γίνεται κατάχρηση ή παραμέληση. Οι τέσσερις πυλώνες της φροντίδας της μήτρας είναι η αποθήκευση, ο καθαρισμός, η επιθεώρηση και η περιοδική επισκευή.
Αποθήκευσηέχει μεγαλύτερη σημασία από ό,τι αντιλαμβάνονται τα περισσότερα καταστήματα. Τα εργαλεία σφράγισης για μέταλλο θα πρέπει να φυλάσσονται σε ξηρό,-ελεγχόμενη θερμοκρασία περιβάλλον, να λαδώνονται ελαφρά για να αποφευχθεί η οξείδωση της επιφάνειας και να προστατεύονται φυσικά από κρούσεις. Η στοίβαξη των καλαμιών μεταξύ τους ή η ρίψη τους σε ένα συρτάρι προκαλεί ζημιά στην άκρη που εκδηλώνεται ως ασυνεπείς εντυπώσεις στην επόμενη σειρά παραγωγής. Χρησιμοποιήστε ειδικά ράφια ή προστατευτικές θήκες που κρατούν τις όψεις της μήτρας διαχωρισμένες και θωρακισμένες.
Καθαρισμός μετά από κάθε χρήσηδεν είναι -διαπραγματεύσιμη. Η συσσώρευση υλικού, τα ρινίσματα μετάλλων και τα υπολείμματα λιπαντικού συσσωρεύονται στην επιφάνεια της μήτρας κατά τη σφράγιση. Αν αφεθούν στη θέση τους, αυτοί οι ρύποι ενσωματώνονται σε επόμενες αποτυπώσεις, επιταχύνουν τη φθορά σε σημεία επαφής υψηλής-πίεσης και μπορούν ακόμη και να προκαλέσουν διάβρωση κατά την αποθήκευση. Όπως επιβεβαιώνουν οι βέλτιστες πρακτικές συντήρησης καλουπιών, η υιοθέτηση ενός προγράμματος καθαρισμού που απομακρύνει τα υπολείμματα-με τη χρήση κατάλληλων διαλυτών και βουρτσών διασφαλίζει ότι όλες οι επιφάνειες παραμένουν απαλλαγμένες από ρύπους. Οι καθαρές μήτρες λειτουργούν πιο αποτελεσματικά και αποδίδουν αποτελέσματα υψηλότερης ποιότητας.
Περιοδικός έλεγχοςαντιλαμβάνεται τα προβλήματα πριν αυτά καταρρακωθούν. Η σήμανση ελέγχου πεθαίνει οπτικά μετά από κάθε εκτέλεση παραγωγής για σημάδια στρογγυλοποίησης άκρων, μικρο-ρωγμών, σκασίματος ή ανομοιόμορφων μοτίβων φθοράς. Χρησιμοποιήστε μεγέθυνση για λεπτές-λεπτομέρειες όπου το μικρο-σχίσιμο δεν είναι ορατό με γυμνό μάτι. Η έρευνα αστοχίας εργαλείων δείχνει ότι οι περισσότερες αστοχίες μήτρας δεν συμβαίνουν από τη μια μέρα στην άλλη. Αναπτύσσονται σταδιακά από παραβλέπονται ζητήματα συντήρησης και η έγκαιρη ανίχνευση μέσω επιθεωρήσεων ρουτίνας είναι ο πιο αξιόπιστος τρόπος για την πρόληψη καταστροφικών ζημιών.
Εκ νέου-τρόχισμα και εκ νέου-γυάλισμαπαρατείνει σημαντικά τη διάρκεια ζωής. Όταν μια μόνιμη σφραγίδα για μέταλλο αρχίζει να παράγει εντυπώσεις με απαλές άκρες ή μειωμένο βάθος, η όψη της μήτρας έχει φθαρεί πέρα από τη βέλτιστη γεωμετρία της. Η επαγγελματική επαναλείανση αποκαθιστά το προφίλ κοπής χωρίς να αντικαθιστά ολόκληρο το εργαλείο. Για τις σφραγίδες σήμανσης ανταλλακτικών που χρησιμοποιούνται σε εφαρμογές μεγάλου-όγκου, ο προγραμματισμός της επισκευής σε σταθερά χρονικά διαστήματα αντί για την αναμονή για ορατή απώλεια ποιότητας διατηρεί τις εντυπώσεις σταθερές σε όλη τη διάρκεια ζωής της μήτρας.
Αντιμετώπιση προβλημάτων κοινών προβλημάτων μήτρας σφράγισης
Ακόμη και με επιμελή συντήρηση, προκύπτουν προβλήματα. Το κλειδί είναι η γρήγορη διάγνωση των βαθύτερων αιτιών παρά η αντιστάθμιση με περισσότερη δύναμη ή μικρότερες ταχύτητες, κάτι που απλώς επιταχύνει την επιδείνωση. Εδώ είναι τα ζητήματα που αντιμετωπίζουν πιο συχνά οι χειριστές με τα εργαλεία μεταλλικής μήτρας, μαζί με τις αιτίες και τις διορθώσεις τους.
Ανομοιόμορφες εντυπώσειςείναι το πιο συνηθισμένο παράπονο. Η μία πλευρά του σημάδι είναι βαθύτερη από την άλλη ή ορισμένοι χαρακτήρες φαίνονται ευκρινείς ενώ οι διπλανοί είναι αχνοί. Το ένστικτο είναι να χτυπάς πιο δυνατά, αλλά αυτό σπάνια λύνει το υποκείμενο πρόβλημα και συχνά εισάγει νέα.
Πρόωρη φθορά των άκρωνεμφανίζεται ως προοδευτικά πιο ήπια όρια εντύπωσης. Οι μεταλλικές στάμπες χάραξης που κάποτε παρήγαγαν αιχμηρά σημάδια από ξυράφι-αρχίζουν να αφήνουν στρογγυλεμένες, ασαφείς άκρες πολύ πριν από την αναμενόμενη διάρκεια ζωής τους. Αυτό το σχέδιο δείχνει είτε αναντιστοιχία σκληρότητας είτε υπερβολική λειτουργική δύναμη.
Παραμόρφωση υλικού γύρω από το αποτύπωμαεμφανίζεται ως διόγκωση, φούσκωμα ή λέπτυνση του τεμαχίου εργασίας δίπλα στην περιοχή που έχει αποτυπωθεί. Το ίδιο το σήμα μπορεί να φαίνεται αποδεκτό, αλλά το περιβάλλον υλικό έχει μετατοπιστεί με τρόπους που επηρεάζουν τη λειτουργία ή την εμφάνιση εξαρτημάτων.
Σχηματισμός γρέζιωνστις σφραγισμένες άκρες υποδηλώνει ότι η γεωμετρία κοπής έχει υποβαθμιστεί. Αυτό που θα έπρεπε να είναι καθαρές κουρεμένες άκρες παράγει αντ 'αυτού τις κορδέλες υλικού που απαιτούν δευτερεύουσες εργασίες αφαίρεσης γρεζιών, προσθέτοντας κόστος και χρόνο κύκλου. Όπως σημειώνουν τα δεδομένα αντιμετώπισης προβλημάτων μήτρας σφράγισης πλυντηρίου, οι τραχιές ή ανομοιόμορφες άκρες στα σφραγισμένα μέρη αποτελούν σαφή ένδειξη ότι η μήτρα φθαρεί και απαιτεί είτε ακόνισμα είτε αντικατάσταση.
| Πρόβλημα | Πιθανή Αιτία | Διορθωτική δράση |
|---|---|---|
| Ανομοιόμορφες εντυπώσεις (η μία πλευρά βαθύτερη από την άλλη) | Κακή ευθυγράμμιση-για-κακή ευθυγράμμιση του τεμαχίου εργασίας. ανώμαλη επιφάνεια του τεμαχίου εργασίας. μη-πλάκες παράλληλης πίεσης | Επαληθεύστε την ευθυγράμμιση της μήτρας με πρέσα χρησιμοποιώντας μια ευθεία άκρη ή ένδειξη. επιφάνεια-άλεσμα του τεμαχίου εργασίας επίπεδο. ελέγξτε και στρίψτε τις πλάκες πίεσης για παραλληλισμό |
| Πρόωρη φθορά ή στρογγυλοποίηση άκρων | Ανεπαρκής σκληρότητα μήτρας για υλικό τεμαχίου. υπερβολική χωρητικότητα που προκαλεί μικρο-παραμόρφωση. λειαντικό υλικό τεμαχίου εργασίας | Αναβάθμιση σε σκληρότερο χάλυβα ποιότητας ή εφαρμόστε επίστρωση-ανθεκτική στη φθορά (TiN, DLC). μείωση της χωρητικότητας στο ελάχιστο απαιτούμενο· επαληθεύστε τη σκληρότητα του τεμαχίου εργασίας σε σχέση με τις προδιαγραφές της μήτρας |
| Παραμόρφωση υλικού γύρω από το αποτύπωμα | Το διάκενο της μήτρας είναι πολύ σφιχτό. τεμάχιο εργασίας πολύ λεπτό για καθορισμένο βάθος. ανεπαρκής υποστήριξη υλικού κάτω από το τεμάχιο εργασίας | Αύξηση της διάτρησης-για-απόσταση. μείωση του βάθους εντύπωσης. προσθέστε μια πλάκα στήριξης ή απογυμνωτή για να στηρίξετε υλικό δίπλα στη ζώνη αποτύπωσης |
| Σχηματισμός γρέζιων σε σταμπωτά άκρα | Φθαρμένες ή θαμπές ακμές κοπής. Υπερβολική απόσταση από την εξέλιξη της φθοράς. συσσώρευση υλικού στην επιφάνεια μήτρας | Εκ νέου-ακονίστε ή-τριψτε ξανά τις κοπτικές άκρες. αντικαταστήστε τα φθαρμένα τμήματα της μήτρας. καθαρίστε την πρόσοψη της μήτρας και επιθεωρήστε για πρόσφυση υλικού ή θόλωση |
| Ασυνεπές βάθος σε όλη τη διάρκεια της παραγωγής | Τύπος ram παρασύρεται? διακύμανση πάχους υλικού στο απόθεμα τεμαχίου εργασίας. θερμική διαστολή σε μεγάλες διαδρομές | Βαθμονομήστε το έμβολο πρέσας και ελέγξτε τη συνοχή της υδραυλικής πίεσης. επαληθεύστε τις ανοχές πάχους του εισερχόμενου υλικού. αφήστε τη θερμική σταθεροποίηση ή προσθέστε ψύξη |
| Ράγισμα ή θρυμματισμός του προσώπου της μήτρας | Χάλυβας μήτρας πολύ εύθραυστος για εφαρμογή (υπερβολική σκληρότητα). κρουστική φόρτιση πέρα από τα όρια σχεδιασμού· προ-υπάρχουσες μικρο-ρωγμές από θερμική επεξεργασία | Μετάβαση σε σκληρότερο βαθμό (π.χ. S7 για εφαρμογές κρούσης). μείωση της δύναμης κρούσης. επιθεωρήστε τη μήτρα με διεισδυτικό χρώμα μετά από θερμική επεξεργασία πριν από τη χρήση παραγωγής |
Ένα μοτίβο που αξίζει να σημειωθεί: τα περισσότερα προβλήματα θανάτων εντοπίζονται σε μία από τις τρεις βασικές αιτίες. Είτε ζητήθηκε από το καλούπι να δουλέψει σκληρότερα από ό,τι επιτρέπει ο σχεδιασμός του (λάθος υλικό, υπερβολική δύναμη, λάθος υπόστρωμα), η συντήρηση αναβλήθηκε έως ότου η ζημιά έγινε μη αναστρέψιμη ή το περιβάλλον λειτουργίας παρέσυρε χωρίς να το αντιληφθεί κανείς (βαθμονόμηση πιεστηρίου, αλλαγές παρτίδας υλικού, αλλαγές θερμοκρασίας). Η ολοκληρωμένη ανάλυση αστοχίας επιβεβαιώνει ότι πολλοί παράγοντες συχνά συνδυάζονται για τη δημιουργία συνθηκών αστοχίας και η μεμονωμένη αντιμετώπισή τους μέσω δομημένων ρουτινών επιθεώρησης αποτρέπει την κλιμακωτή επιδείνωση που οδηγεί σε απρογραμμάτιστο χρόνο διακοπής λειτουργίας.
Η ουσία: μια προσαρμοσμένη μήτρα σφράγισης είναι ένα όργανο ακριβείας, όχι ένα αναλώσιμο. Αντιμετωπίστε το ανάλογα. Δημιουργήστε ένα αρχείο καταγραφής συντήρησης, επιθεωρήστε σε σταθερά διαστήματα, ανεξάρτητα από την ορατή κατάσταση, καθαρίστε μετά από κάθε εκτέλεση, αποθηκεύστε σωστά και αντιμετωπίστε τη φθορά προληπτικά και όχι αντιδραστικά. Τα καταστήματα που το κάνουν αυτό παίρνουν με συνέπεια τρεις έως πέντε φορές τη διάρκεια ζωής από τα ίδια εργαλεία σε σύγκριση με εκείνα που λειτουργούν μέχρι να αποτύχουν.
Συχνές ερωτήσεις σχετικά με τα προσαρμοσμένα καλούπια σφράγισης
1. Πόσο κοστίζει μια προσαρμοσμένη μήτρα σφράγισης;
Η προσαρμοσμένη τιμολόγηση του καλουπιού σφράγισης εξαρτάται από πολλούς παράγοντες στοίβαξης. Η πολυπλοκότητα του σχεδιασμού είναι ο μεγαλύτερος παράγοντας - ένα απλό κείμενο κοστίζει πολύ λιγότερο από ένα περίπλοκο καλούπι λογότυπου πολλών-επιπέδων. Άλλοι σημαντικοί παράγοντες περιλαμβάνουν το μέγεθος της μήτρας, την ποιότητα χάλυβα εργαλείων (το D2 κοστίζει περισσότερο από το A2 αλλά διαρκεί περισσότερο), οι απαιτήσεις ανοχής, οι προδιαγραφές φινιρίσματος επιφάνειας και η ποσότητα παραγγελίας. Οι απλές μήτρες μεμονωμένων-σταθμών μπορεί να κοστίζουν μερικές εκατοντάδες δολάρια, ενώ οι σύνθετες προοδευτικές μήτρες μπορεί να ανέλθουν σε δεκάδες χιλιάδες. Τα χρονοδιαγράμματα βιασύνης συνήθως προσθέτουν 25-75% στη βασική τιμή. Για να λάβετε ακριβή τιμολόγηση, παρέχετε διανυσματικά έργα τέχνης σε κλίμακα, προσδιορίστε το υλικό και τη σκληρότητα του τεμαχίου εργασίας σας, ορίστε τις ανοχές και αναφέρετε τον όγκο παραγωγής σας όταν ζητάτε προσφορές.
2. Ποια είναι η διαφορά μεταξύ μιας μήτρας σφράγισης και μιας κανονικής μεταλλικής σφραγίδας;
Μια κανονική μεταλλική σφραγίδα είναι συνήθως ένα γενικό εργαλείο, εκτός-το-ράφι, σχεδιασμένο για τυπικούς χαρακτήρες ή απλά σχήματα. Ένα προσαρμοσμένο καλούπι σφράγισης έχει σχεδιαστεί με ακρίβεια- με ακριβείς προδιαγραφές για μια συγκεκριμένη γεωμετρία, λογότυπο ή απαίτηση σήμανσης εξαρτήματος. Οι προσαρμοσμένες μήτρες κατασκευάζονται από συγκεκριμένες ποιότητες χάλυβα εργαλείων που επιλέγονται για να ταιριάζουν με το υλικό του τεμαχίου εργασίας σας, έχουν σχεδιαστεί με υπολογισμένα διάκενα και γωνίες ανάγλυφου και έχουν σχεδιαστεί για να παρέχουν πανομοιότυπα αποτελέσματα σε χιλιάδες ή εκατομμύρια κύκλους παραγωγής. Η επένδυση είναι υψηλότερη, αλλά η επαναληψιμότητα, η ακρίβεια και η απόδοση παραγωγής υπερβαίνουν κατά πολύ αυτό που μπορεί να επιτύχει τα τυπικά εργαλεία.
3. Πόσος χρόνος χρειάζεται για να κατασκευαστεί μια προσαρμοσμένη μήτρα σφράγισης;
Ο χρόνος παράδοσης ποικίλλει ανάλογα με την πολυπλοκότητα. Απλές μονόμετρες-σταθμοί με βασική γεωμετρία μπορούν να ολοκληρωθούν σε πέντε έως δέκα εργάσιμες ημέρες. Οι σύνθετες προοδευτικές μήτρες με αυστηρές ανοχές ή εξωτικά υλικά απαιτούν συνήθως τρεις έως έξι εβδομάδες από την επιβεβαίωση της παραγγελίας έως την αποστολή. Η ροή εργασίας περιλαμβάνει αξιολόγηση σκοπιμότητας, προσομοίωση CAE, κατεργασία CNC, θερμική επεξεργασία, φινίρισμα επιφανειών, δοκιμαστική σφράγιση και επιθεώρηση διαστάσεων. Ο μεγαλύτερος παράγοντας καθυστέρησης είναι η ελλιπής είσοδος σχεδιασμού - που λείπουν ανοχές ή ασαφείς επεξηγήσεις υλικού αναγκάζουν τις παύσεις μηχανικής. Κατασκευαστές όπως το YICHEN (yichen-group.com/stamping-die/) που διαχειρίζονται την πλήρη διοχέτευση στο σπίτι{10}μπορούν να συμπιέσουν τα χρονοδιαγράμματα εξαλείφοντας τις μεταβιβάσεις προμηθευτών μεταξύ των σταδίων.
4. Ποιος χάλυβας εργαλείων είναι καλύτερος για μια προσαρμοσμένη μήτρα σφράγισης;
Η καλύτερη ποιότητα χάλυβα εξαρτάται από το υλικό του τεμαχίου εργασίας, τον όγκο παραγωγής και τις συνθήκες κρούσης. Ο χάλυβας εργαλείων D2 προσφέρει εξαιρετική αντοχή στη φθορά για εφαρμογές μακράς διάρκειας-που σφραγίζουν σκληρότερα μέταλλα. Το A2 παρέχει καλύτερη σκληρότητα με καλή σταθερότητα διαστάσεων, καθιστώντας το ιδανικό όπου η αντίσταση στις ρωγμές έχει μεγαλύτερη σημασία από την αντίσταση στην τριβή. Το S7 υπερέχει σε εφαρμογές που φορτώνονται-π.χ. με το χέρι-χτυπήματα λόγω της ανώτερης απορρόφησης κραδασμών. Ο χάλυβας υψηλής ταχύτητας M2{11}}διατηρεί τη σκληρότητα σε υψηλές θερμοκρασίες για γρήγορες{12}}λειτουργίες ποδηλασίας. Ο βασικός κανόνας είναι ότι η μήτρα πρέπει να είναι σημαντικά σκληρότερη από το τεμάχιο εργασίας - ένα αλουμίνιο σήμανσης μήτρας χρειάζεται λιγότερη σκληρότητα από ένα σκληρυμένο ανοξείδωτο χάλυβα για σφράγιση.
5. Πώς μπορώ να διατηρήσω ένα προσαρμοσμένο καλούπι σφράγισης για να παρατείνω τη διάρκεια ζωής του;
Τέσσερις πρακτικές πολλαπλασιάζουν σημαντικά τη διάρκεια ζωής. Αποθηκεύστε τις μήτρες σε ξηρά, ελεγχόμενης θερμοκρασίας-περιβάλλοντα με ελαφριά επίστρωση λαδιού για να αποτρέψετε την οξείδωση και να τα προστατέψετε από φυσικές επιπτώσεις. Καθαρίστε τις επιφάνειες της μήτρας μετά από κάθε εκτέλεση παραγωγής για να αφαιρέσετε τη συσσώρευση υλικού, τα μεταλλικά ρινίσματα και τα υπολείμματα λιπαντικού που επιταχύνουν τη φθορά. Επιθεωρήστε τα καλούπια οπτικά μετά από κάθε εκτέλεση χρησιμοποιώντας μεγέθυνση σε εργαλεία λεπτής-λεπτομέρειας, ελέγχοντας για στρογγυλοποίηση άκρων, μικρο-ρωγμές και ανομοιόμορφα μοτίβα φθοράς. Προγραμματίστε εκ νέου-τρόχισμα ή εκ νέου γυάλισμα σε σταθερά χρονικά διαστήματα αντί να περιμένετε για ορατή απώλεια ποιότητας. Τα καταστήματα που ακολουθούν αυτές τις ρουτίνες επιτυγχάνουν με συνέπεια τρεις έως πέντε φορές τη διάρκεια ζωής σε σύγκριση με εκείνα που λειτουργούν μέχρι αποτυχίας.


