


Τι κάνει στην πραγματικότητα μια Progressive Die Stamping Company
Για να μπορέσετε να εντοπίσετε κόκκινες σημαίες σε έναν προμηθευτή, χρειάζεστε μια σαφή εικόνα του τι περιλαμβάνει η διαδικασία και τι πραγματικά προσφέρει μια εταιρεία προοδευτικής σφράγισης. Πάρα πολλοί αγοραστές πηγαίνουν κατευθείαν στην προσφορά χωρίς να κατανοούν τη μηχανική πίσω από τα εξαρτήματα που χρειάζονται. Αυτό το κενό γνώσης είναι ακριβώς εκεί που ξεκινούν τα δαπανηρά λάθη.
Τι είναι το Progressive Die Stamping
Η προοδευτική σφράγιση μήτρας είναι μια διαδικασία μορφοποίησης μετάλλου κατά την οποία μια συνεχής λωρίδα μετάλλου τροφοδοτείται μέσω μιας μήτρας που περιέχει πολλαπλούς σταθμούς, καθένας από τους οποίους εκτελεί μια ξεχωριστή λειτουργία - τρυπώντας, σβήνοντας, κάμπτοντας ή σχηματίζοντας - έως ότου το τελειωμένο τμήμα διαχωριστεί στον τελικό σταθμό με κάθε πάτημα πιέσεως.
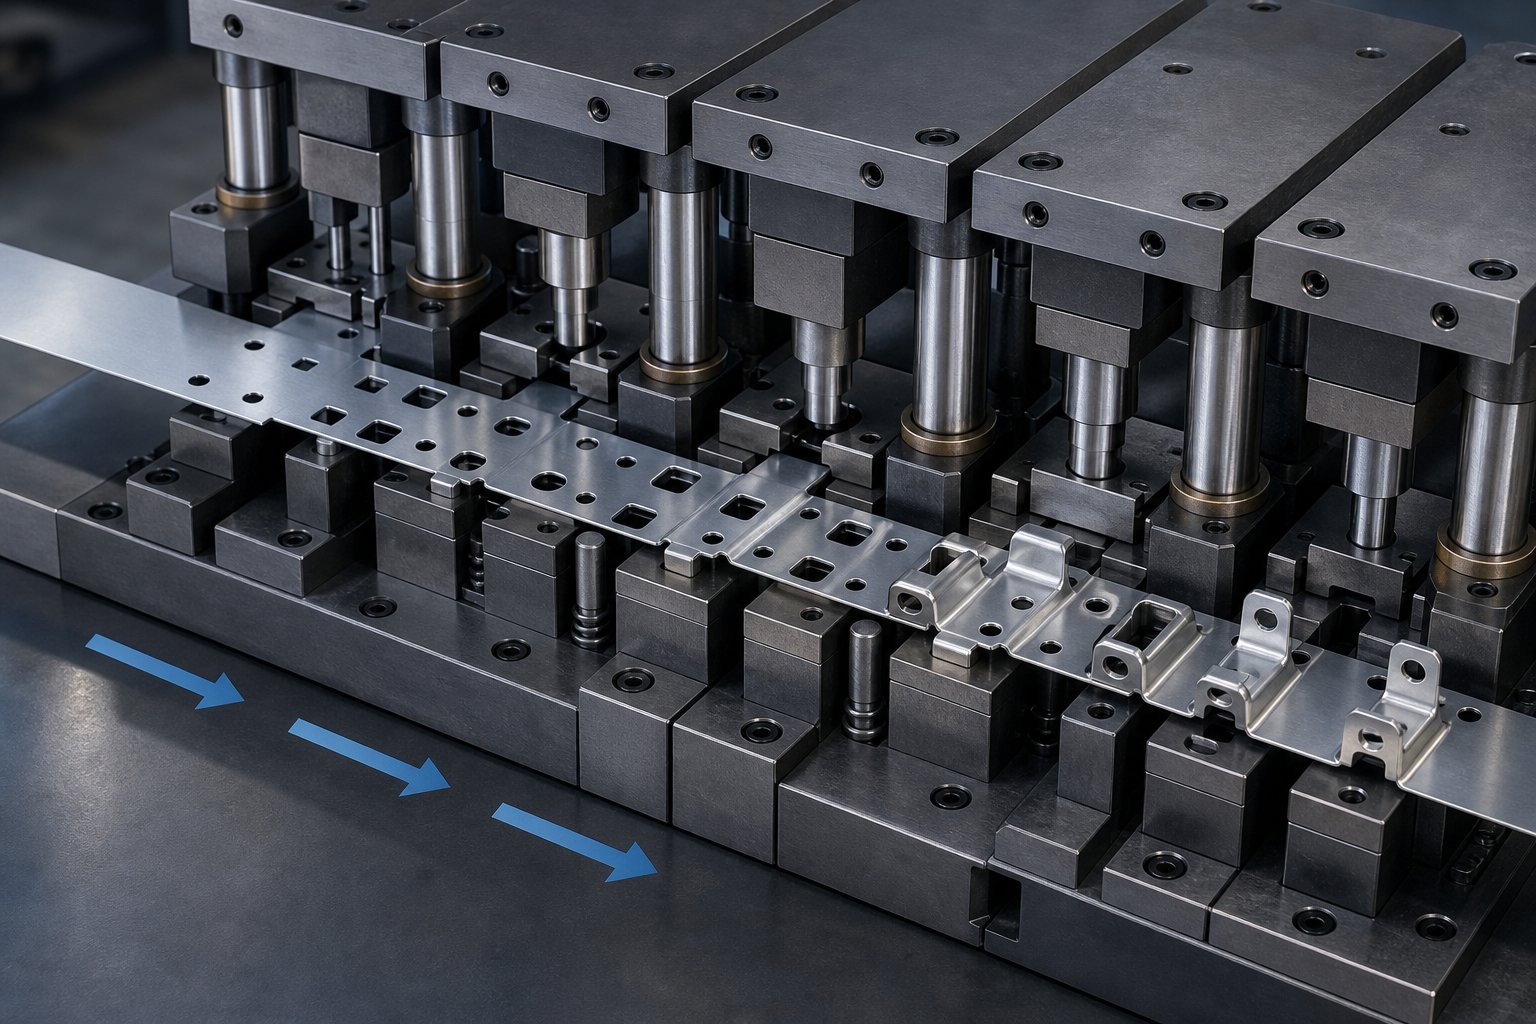
Ετσιτι είναι προοδευτικό ζάρι, ακριβώς; Σκεφτείτε το σαν μια γραμμή συναρμολόγησης συμπιεσμένη σε ένα εργαλείο. Ένα πηνίο από επίπεδη λαμαρίνα - χάλυβα, αλουμίνιο, χαλκό ή άλλα κράματα - ξετυλίγεται και τροφοδοτείται σε μια πρέσα αποτύπωσης. Με κάθε διαδρομή, η λωρίδα προχωρά μια ακριβή αύξηση (που ονομάζεται pitch) στον επόμενο σταθμό. Ένας σταθμός μπορεί να ανοίξει μια τρύπα, ο επόμενος να λυγίσει μια γλωττίδα και ένας άλλος να σχηματίσει ένα περίγραμμα. Μέχρι να φτάσει η λωρίδα στον τελευταίο σταθμό, ένα πλήρως διαμορφωμένο εξάρτημα πέφτει ελεύθερο. Η υπολειπόμενη λωρίδα μεταφοράς γίνεται ανακυκλώσιμο σκραπ.
Μια προοδευτική εταιρεία σφράγισης καλουπιών σχεδιάζει, κατασκευάζει και εκτελεί αυτά τα εργαλεία πολλαπλών-σταθμών για να παράγει τελικά εξαρτήματα σε κλίμακα. Οι πρέσες λειτουργούν συνήθως μεταξύ 25 και πάνω από 200 πινελιές ανά λεπτό, πράγμα που σημαίνει ότι ένα μόνο καλούπι μπορεί να παράγει εκατοντάδες πανομοιότυπα εξαρτήματα κάθε λίγα λεπτά. Το αποτέλεσμα είναι επαναλαμβανόμενη γεωμετρία, αυστηρές ανοχές και χαμηλό κόστος ανά-μονάδα μόλις τοποθετηθεί το εργαλείο.
Πώς διαφέρουν τα Progressive Dies από τα Single-Station Dies
Φανταστείτε ότι χρειάζεστε ένα στήριγμα που απαιτεί μια τρύπα, δύο στροφές και μια εγκοπή. Με τα εργαλεία ενός-σταθμού, καθεμία από αυτές τις λειτουργίες πραγματοποιείται σε ξεχωριστό καλούπι σε ξεχωριστό κύκλο πίεσης. Ένας χειριστής - ή ένα ρομπότ - μετακινεί το τμήμα μεταξύ σταθμών χειροκίνητα. Λειτουργεί για πρωτότυπα ή σύντομες διαδρομές, αλλά είναι πιο αργό και εισάγει σφάλματα χειρισμού.
Η προοδευτική σφράγιση μετάλλων εξαλείφει εντελώς αυτόν τον χειρισμό του εξαρτήματος-σε-. Επειδή η ταινία παραμένει συνδεδεμένη μέσω ενός ιστού φορέα, κάθε λειτουργία παραμένει ευθυγραμμισμένη στο ίδιο σημείο αναφοράς. Λαμβάνετε ταχύτερους χρόνους κύκλου, λιγότερες μεταβλητές ποιότητας και δραματικά χαμηλότερο κόστος εργασίας. Το αντάλλαγμα-είναι μια υψηλότερη αρχική επένδυση στην κατασκευή εργαλείων - ενός προσαρμοσμένου προοδευτικού καλουπιού μπορεί να κυμαίνεται από 10.000 $ έως 200.000 $ ή περισσότερο, ανάλογα με την πολυπλοκότητα των εξαρτημάτων και τον αριθμό σταθμών.
Για αγοραστές που προμηθεύονται στοιχεία μεσαίου έως-μεγάλου-όγκου - πιστεύουν ότι χιλιάδες έως εκατομμύρια εξαρτήματα ετησίως - η προοδευτική σφράγιση είναι συχνά η πιο οικονομική-συμβατική διαδρομή. Η κατανόηση του τρόπου με τον οποίο αυτό διαφέρει από τις απλούστερες μεθόδους σας δίνει μια βάση για να αξιολογήσετε εάν οι δυνατότητες ενός προμηθευτή ταιριάζουν πραγματικά με τις απαιτήσεις παραγωγής σας.
Αυτή η αξιολόγηση, ωστόσο, εξαρτάται από το να γνωρίζουμε τι συμβαίνει μέσα στη μήτρα σε κάθε σταθμό και πώς οι αποφάσεις διάταξης λωρίδων επηρεάζουν άμεσα την ποιότητα του εξαρτήματος, τη χρήση υλικού και το κόστος.
Πώς λειτουργεί η διαδικασία προοδευτικής σφράγισης μήτρας βήμα προς βήμα
Οι αποφάσεις διάταξης λωρίδων διαμορφώνουν όλα όσα ακολουθούν - από το πόσους σταθμούς περιέχει μια μήτρα μέχρι την ποσότητα πρώτης ύλης που καταλήγει ως σκραπ. Κατανόηση τουδιαδικασία προοδευτικής σφράγισης μήτραςσε αυτό το επίπεδο διαχωρίζει τους αγοραστές που πιάνουν κόκκινες σημαίες προμηθευτή από εκείνους που ανακαλύπτουν προβλήματα μετά την πληρωμή εργαλείων.
Διάταξη λωρίδων και αλληλουχία σταθμών
Κάθε σχέδιο προοδευτικής μήτρας σφράγισης ξεκινά με τη διάταξη λωρίδων. Οι μηχανικοί χαρτογραφούν ακριβώς πώς θα προσανατολιστεί το εξάρτημα στη μεταλλική λωρίδα, ποιες λειτουργίες γίνονται σε ποιους σταθμούς και πόσο υλικό βρίσκεται ανάμεσα σε κάθε χαρακτηριστικό. Αυτό το σχεδιάγραμμα καθορίζει το βήμα τροφοδοσίας (την απόσταση που προχωρά η ταινία ανά διαδρομή), το πλάτος ιστού φορέα και την ακολουθία περικοπών και μορφών.
Γιατί έχει τόση σημασία η αλληλουχία; Το τρύπημα και η εγκοπή συνήθως έρχονται πρώτα, ενώ το υλικό είναι ακόμα επίπεδο και σταθερό. Η κάμψη και ο σχηματισμός ακολουθούν μετά τη δημιουργία του προφίλ. Εάν αντιστρέψετε αυτή τη σειρά, οι οπές και οι υποδοχές μπορεί να παραμορφωθούν κατά τη διάρκεια των μεταγενέστερων βημάτων διαμόρφωσης, ωθώντας τα μέρη εκτός ανοχής. Μια καλά σχεδιασμένη- διάταξη λωρίδων εξισορροπεί επίσης τις δυνάμεις κοπής στους σταθμούς για να αποτρέψει την ανατροπή ή το λυγισμό της λωρίδας μέσα στη μήτρα.
Η χρήση υλικού είναι όπου ο προοδευτικός σχεδιασμός της μήτρας σφράγισης επηρεάζει άμεσα το κόστος σας. Το σημείο αναφοράς του κλάδου στοχεύει σε τουλάχιστον 75% απόδοση υλικών. Οι μηχανικοί το επιτυγχάνουν αυτό βελτιστοποιώντας την ένθεση εξαρτημάτων - μερικές φορές γέρνοντας εξαρτήματα υπό γωνία ή χρησιμοποιώντας εναλλακτικές διαμορφώσεις φορέα - για να ελαχιστοποιήσουν τον σκελετό που μένει πίσω. Το πλάτος ιστού φορέα ακολουθεί έναν πρακτικό κανόνα: γενικά τουλάχιστον δύο φορές το πάχος του υλικού για διατήρηση της ακαμψίας της ταινίας χωρίς σπατάλη αποθέματος.
Από το πηνίο στο τελικό μέρος
Φανταστείτε ένα πηνίο από λαμαρίνα που ζυγίζει εκατοντάδες ή χιλιάδες λίβρες. Η προοδευτική διαδικασία σφράγισης μετατρέπει αυτό το ακατέργαστο πηνίο σε εξαρτήματα ακριβείας μέσω μιας αυστηρά ελεγχόμενης ακολουθίας. Δείτε πώς εκτελείται ένας τυπικός κύκλος σε μια προοδευτική μηχανή σφράγισης:
- Φόρτωση και ξετύλιξη πηνίου:Το μεταλλικό πηνίο τοποθετείται σε ένα uncoiler, το οποίο πληρώνει τη λωρίδα με ελεγχόμενο ρυθμό που ταιριάζει με την ταχύτητα πίεσης.
- Ίσιωμα:Η λωρίδα περνά μέσα από ένα ισιωτικό που αφαιρεί το σετ πηνίου - τη μνήμη καμπυλότητας από το τύλιγμα -, έτσι ώστε το υλικό να εισέρχεται στη μήτρα επίπεδη και χωρίς πίεση-.
- Σίτιση:Ένας σερβοτροφοδότης προωθεί τη λωρίδα με μια ακριβή απόσταση βήματος με κάθε πάτημα πίεσης, συνήθως με ακρίβεια στα χιλιοστά της ίντσας.
- Πλοήγηση:Οι καρφίτσες πιλότου ανοίγουν προ-τρύπες για να ασφαλίσουν τη λωρίδα στην ακριβή θέση πριν συμβεί οποιοδήποτε σχηματισμό.
- Διαδοχικές λειτουργίες σταθμού:Κάθε σταθμός εκτελεί την καθορισμένη εργασία του - τρυπώντας τρύπες, κενά προφίλ, κάμψη γλωττίδων, χαρακτηριστικά σχεδίασης, επιφάνειες νομίσματος ή ανάγλυφη λεπτομέρειες.
- Μεταφορική εταιρεία:Καθ' όλη τη διάρκεια της διαδικασίας, το τμήμα παραμένει συνδεδεμένο με τη λωρίδα μεταφοράς, η οποία λειτουργεί ως μεταφορέας που μετακινεί το τεμάχιο εργασίας από σταθμό σε σταθμό.
- Τελική αποκοπή:Στον τελευταίο σταθμό, το τελειωμένο τμήμα αποκόπτεται από τη λωρίδα φορέα.
- Εξαγωγή και συλλογή:Τα ολοκληρωμένα εξαρτήματα πέφτουν σε κάδους ή σε μεταφορείς, ενώ τα σκραπ γυμνοσάλιαγκες και η χρησιμοποιημένη λωρίδα μεταφοράς οδηγούνται στην ανακύκλωση.
Ολόκληρος αυτός ο κύκλος - από την τροφοδοσία έως την εξαγωγή - συμβαίνει με κάθε πάτημα. Σε υψηλές ταχύτητες παραγωγής, ένα prog die που λειτουργεί με 200 ή περισσότερες κινήσεις ανά λεπτό μπορεί να παράγει χιλιάδες τελικά εξαρτήματα ανά ώρα με ελάχιστη ανθρώπινη παρέμβαση.
Πιλοτικές οπές και ακρίβεια εγγραφής
Οι πιλοτικές οπές είναι αναμφισβήτητα το πιο κρίσιμο χαρακτηριστικό στην προοδευτική εργαλειομηχανή. Είναι μικρές, τρυπημένες με ακρίβεια τρύπες - που δημιουργούνται συνήθως στον πρώτο ή τον δεύτερο σταθμό - που εξυπηρετούν έναν σκοπό: τη διατήρηση κάθε επόμενης λειτουργίας ευθυγραμμισμένη στο ίδιο σημείο αναφοράς.
Εδώ είναι το πρόβλημα που λύνουν. Οι σερβοτροφοδότες είναι ακριβείς, αλλά μικρές διακυμάνσεις στην απόσταση τροφοδοσίας συσσωρεύονται σε πολλούς σταθμούς. Χωρίς διόρθωση, ένα τμήμα που χρειάζεται μια τρύπα με κέντρο 5 mm από μια άκρη κάμψης μπορεί να μετατοπιστεί κατά 0,05 mm ανά σταθμό - αρκετά για να ωθήσει τις τελικές διαστάσεις εκτός προδιαγραφών σε μια μήτρα 10-σταθμών. Οι πιλότες καρφίτσες, μπαίνοντας στις προ{8}}τρύπες που έχουν ανοίξει λίγο πριν το κλείσιμο του πιεστηρίου, καταχωρίστε εκ νέου φυσικά τη λωρίδα στη σωστή θέση της κάθε διαδρομή.
Για εργασίες ακριβείας, το διάκενο από πιλότο-σε-τρύπα είναι συνήθως μεταξύ 0,0005 και 0,001 ίντσες. Αυτή η σφιχτή εφαρμογή διασφαλίζει ότι η λωρίδα δεν μπορεί να μετατοπιστεί πλευρικά ή κατά μήκος κατά τη διαμόρφωση. Όταν τα ανταλλακτικά ενός προμηθευτή εμφανίζουν ασυνεπή τρύπα-σε-σχέσεις χαρακτηριστικών, οι φθαρμένοι ή ακατάλληλου μεγέθους πιλότοι είναι συχνά ο ένοχος - ένα σήμα ποιότητας που αξίζει να διερευνηθεί κατά τη διάρκεια των ελέγχων προμηθευτή.
Ο σχεδιασμός της λωρίδας μεταφοράς συνδέεται άμεσα με την αξιοπιστία του πιλότου. Εάν ο φορέας είναι πολύ στενός ή δεν έχει ακαμψία, μπορεί να λυγίσει μεταξύ των σταθμών, προκαλώντας επιμήκυνση των οπών πιλότου με την πάροδο του χρόνου. Οι μηχανικοί εξισορροπούν το πλάτος του φορέα με την εξοικονόμηση υλικών, γνωρίζοντας ότι ένας αποτυχημένος φορέας σημαίνει αποτυχημένη παραγωγή, ανεξάρτητα από το πόσο αποτελεσματική φαίνεται η φωλιά στο χαρτί.
Αυτές οι βασικές αρχές σχεδιασμού - διάταξη ταινιών, αλληλουχία σταθμών και εγγραφή πιλότου - αποτελούν την τεχνική βάση που διαχωρίζει τους ικανούς προμηθευτές από αυτούς που συναρμολογούν εργαλεία που δεν κατανοούν πλήρως. Η πραγματική δοκιμή έρχεται όταν συγκρίνετε τον τρόπο με τον οποίο διαφορετικές μέθοδοι μήτρας χειρίζονται μέρη που υπερβαίνουν τις απλές επίπεδες γεωμετρίες.
Σύγκριση προοδευτικών καλουπιών με μεθόδους μεταφοράς και σύνθετης σφράγισης
Δεν ανήκει κάθε μέρος σε ένα προοδευτικό ζάρι. Αναγνωρίζοντας ότι η διάκριση είναι ένα από τα πιο ξεκάθαρα σημάδια που διαχωρίζουν τους ενημερωμένους αγοραστές από εκείνους που αποδέχονται οτιδήποτε προτείνει ένας προμηθευτής. Εάν ένας πωλητής προτείνει προοδευτική σφράγιση μετάλλου για ένα εξάρτημα που θα ταιριάζει καλύτερα σε μια διαδικασία μεταφοράς ή σύνθεσης, αυτό είναι ένα κόκκινο σημάδι που αξίζει να το πιάσετε νωρίς.
Προοδευτική έναντι μεταφοράς έναντι σύνθετης σφράγισης
Κάθε μέθοδος χρησιμοποιεί μια μήτρα και μια πρέσα σφράγισης για να διαμορφώσει λαμαρίνα, αλλά διαφέρουν θεμελιωδώς ως προς το πώς κινείται το υλικό, ποιες γεωμετρίες χειρίζονται και πού έχουν οικονομικό νόημα.
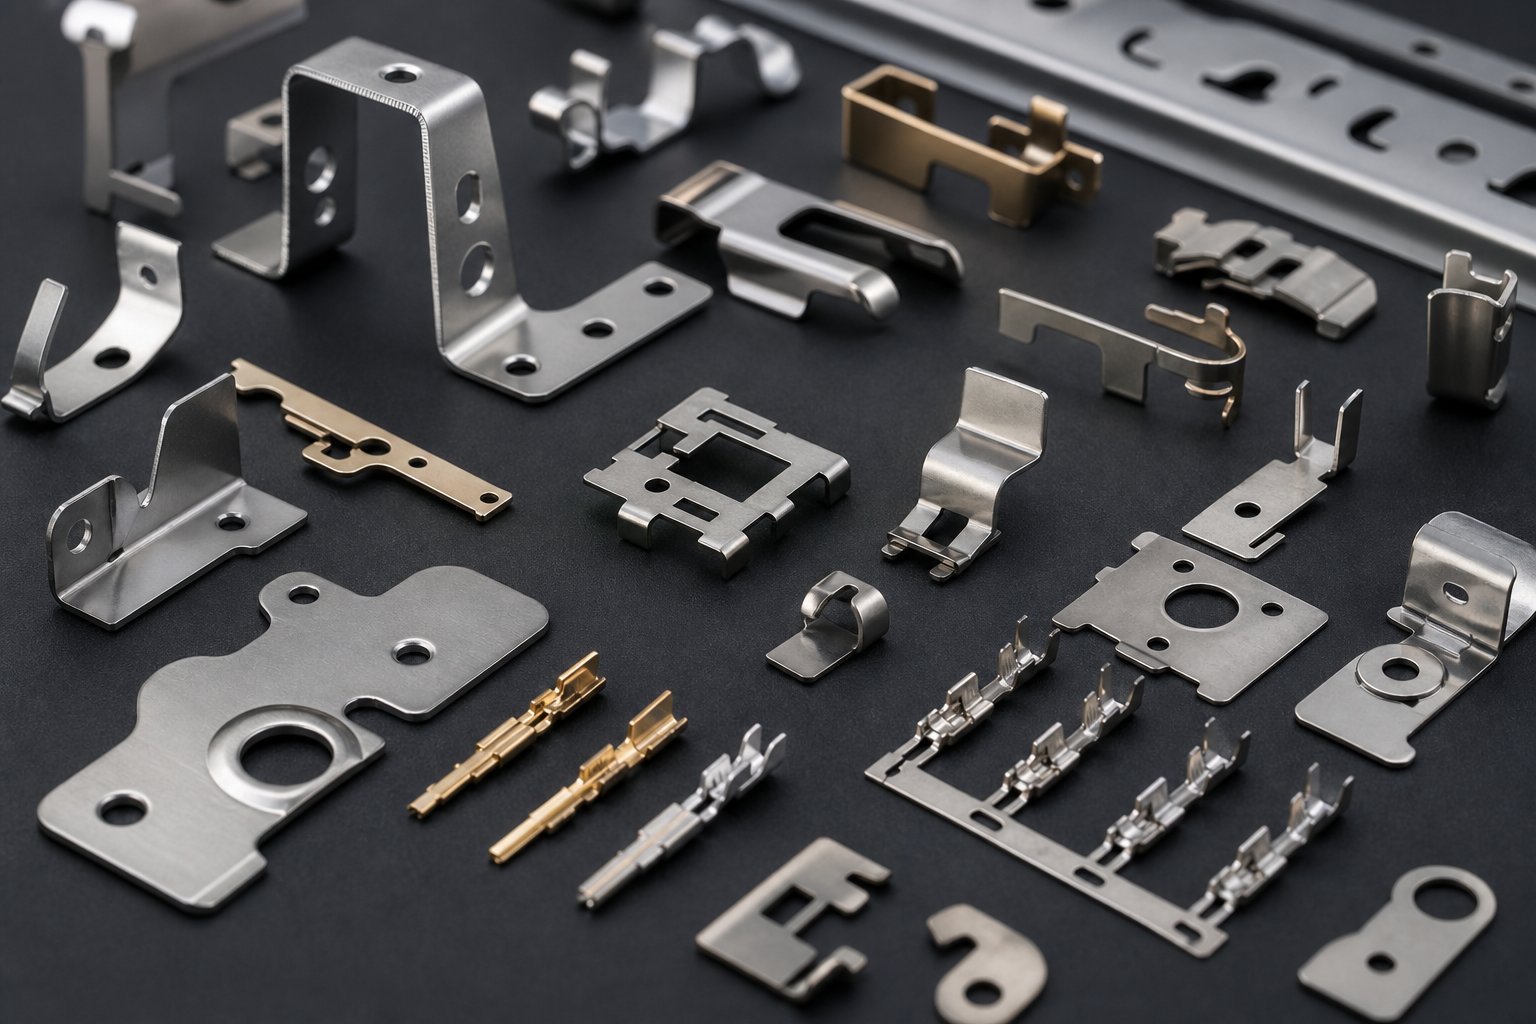
Ο προοδευτικός πεθαίνεικρατήστε το τεμάχιο εργασίας συνδεδεμένο σε μια λωρίδα μεταφοράς παντού. Η λωρίδα τροφοδοτεί προς τα εμπρός σταθμό προς σταθμό, αποκτώντας νέα χαρακτηριστικά με κάθε πάτημα. Αυτό καθιστά τα προοδευτικά καλούπια ιδανικά για-σειρές μεγάλου όγκου μικρών-έως-μέτρων εξαρτημάτων με μέτρια γεωμετρική πολυπλοκότητα - βραχίονες, ακροδέκτες, κλιπ και συνδέσμους που παράγονται από εκατοντάδες χιλιάδες.
Η μεταφορά πεθαίνειΔιαχωρίστε το κενό από τη λωρίδα στον πρώτο σταθμό. Στη συνέχεια, τα μηχανικά δάχτυλα ή οι μηχανισμοί μεταφοράς μετακινούν αυτό το ελεύθερο κενό μεταξύ των επόμενων σταθμών. Επειδή το εξάρτημα δεν περιορίζεται πλέον από το πλάτος της λωρίδας, η σφράγιση μήτρας μεταφοράς χειρίζεται μεγαλύτερα εξαρτήματα και βαθύτερες έλξεις που δεν μπορούν να χωρέσουν οι προοδευτικές μήτρες. Σκεφτείτε δομικά πάνελ αυτοκινήτου, κυλινδρικά περιβλήματα ή κύπελλα με βαθιές-έλξεις.
Η ένωση πεθαίνειεκτελέστε πολλαπλές εργασίες κοπής - όπως τυφλό και τρύπημα - με ένα μόνο πάτημα. Διαπρέπουν στην παραγωγή απλών επίπεδων εξαρτημάτων όπου η στενή ομοκεντρικότητα μεταξύ των εσωτερικών και εξωτερικών προφίλ είναι κρίσιμη, όπως ροδέλες, επίπεδοι δακτύλιοι και ηλεκτρικά ελάσματα. Η ταχύτητα είναι χαμηλότερη από την προοδευτική στάμπα, αλλά η ακρίβεια διαστάσεων μεταξύ των χαρακτηριστικών είναι εγγενώς ανώτερη, επειδή τα πάντα κόβονται ταυτόχρονα.
Ο παρακάτω πίνακας αντιστοιχίζει αυτές τις μεθόδους στα κριτήρια που έχουν μεγαλύτερη σημασία κατά την αξιολόγηση προμηθευτή:
| Κριτήρια | Progressive Dies | Πέθανε μεταφοράς | Σύνθετα πεθαίνει |
|---|---|---|---|
| Μέγεθος ανταλλακτικού | Μικρό έως μεσαίο (περιορίζεται από το πλάτος της λωρίδας) | Μεσαίο προς μεγάλο (χωρίς περιορισμό λωρίδας) | Μικρό προς μεσαίο (επίπεδα προφίλ) |
| Κατώφλι Όγκου Παραγωγής | Υψηλό (συνήθως 100,000+ ετησίως) | Μεσαία προς υψηλή (10.000–500,000+) | Χαμηλή έως μεσαία (1.000–100.000) |
| Γεωμετρική πολυπλοκότητα | Μέτρια (λυγίζει, σχηματίζει, τρυπάει σε ένα επίπεδο) | Υψηλό (βαθιά έλξη, διαμόρφωση πολλών-αξόνων) | Χαμηλό (μόνο για επίπεδες εργασίες κοπής) |
| Κόστος εργαλείων | Υψηλό ($10.000–$200.000+) | Μέτρια προς υψηλή | Χαμηλή έως μέτρια |
| Ταχύτητα Κύκλου | Ταχύτερα (έως 1,200+ πινελιές/λεπτό) | Μέτρια (μηχανική μεταφορά ορίων ταχύτητας) | Μέτρια (μονόδρομο-, χαμηλότερη απόδοση) |
Θα παρατηρήσετε ότι οι μέθοδοι μεταφοράς προοδευτικής μήτρας και σφράγισης αλληλοεπικαλύπτονται στο εύρος μεσαίου όγκου-. Αυτή η επικάλυψη είναι ακριβώς εκεί που η τεχνογνωσία του προμηθευτή έχει μεγαλύτερη σημασία - ένας έμπειρος μηχανικός μπορεί να προσδιορίσει ποια μέθοδος προσφέρει καλύτερα οικονομικά στοιχεία ανά-μονάδα για τη συγκεκριμένη γεωμετρία και την ετήσια ζήτηση.
Γεωμετρίες εξαρτημάτων που δεν είναι κατάλληλες για προοδευτικές μήτρες
Οι ειλικρινείς προμηθευτές θα σας πουν πότε οι προοδευτικές μήτρες είναι το λάθος εργαλείο για τη δουλειά. Ακολουθούν τα σενάρια όπου υπολείπονται:
- Βαθιές έλξεις που υπερβαίνουν τα όρια υλικού:Όταν το βάθος έλξης ενός εξαρτήματος υπερβαίνει κατά προσέγγιση τη διάμετρο ή το μικρότερο πλάτος του, η ταινία δεν μπορεί να διατηρήσει την ακεραιότητα μεταξύ των σταθμών. Το υλικό λεπταίνει πέρα από τα αποδεκτά όρια ή σκίζεται εντελώς. Η σφράγιση μήτρας μεταφοράς, η οποία επιτρέπει-να πιάσετε ξανά και να σχεδιάσετε ξανά το ελεύθερο κενό, χειρίζεται αυτές τις γεωμετρίες αξιόπιστα.
- Υπερμεγέθη ανταλλακτικά:Οι προοδευτικές μήτρες περιορίζονται από τα διαθέσιμα πλάτη λωρίδων, συνήθως με μέγιστο περίπου 24 ίντσες ανάλογα με την χωρητικότητα της πρέσας. Ανταλλακτικά μεγαλύτερα από αυτό που μπορεί να παρέχει ένα πηνίο απλά δεν θα ταιριάζουν στη μορφή.
- Εξαιρετικά χαμηλοί όγκοι:Εάν η ετήσια ζήτηση είναι κάτω από 5.000 έως 10.000 μονάδες, η επένδυση εργαλείων για μια προοδευτική μήτρα σπάνια αποδίδει. Οι απλούστερες ρυθμίσεις ενός-σταθμού ή οι σύνθετες μήτρες προσφέρουν μια ταχύτερη, φθηνότερη διαδρομή προς την παραγωγή.
- Μέρη που απαιτούν εργασίες σε πολλαπλές επιφάνειες:Επειδή η λωρίδα περιορίζει τον προσανατολισμό, οι προοδευτικές μήτρες παλεύουν με χαρακτηριστικά που πρέπει να διαμορφωθούν στο επάνω, στο κάτω μέρος και στις πλευρές ενός στοιχείου με ένα μόνο πέρασμα. Τα συστήματα μεταφοράς, με την ικανότητά τους να περιστρέφουν και να επανατοποθετούν κενά, χειρίζονται πιο φυσικά την εργασία πολλών-επιφανειών.
Ένας προμηθευτής που προωθεί τα προοδευτικά καλύμματα για κάθε εφαρμογή, ανεξάρτητα από την εφαρμογή, δίνει προτεραιότητα στη χρήση του εξοπλισμού του έναντι των αναγκών του έργου σας. Οι καλύτεροι συνεργάτες καλουπιών και σφράγισης συνιστούν τη μέθοδο που ταιριάζει με το εξάρτημά σας - ακόμα και όταν αυτό σημαίνει διαφορετική διαδικασία από την κύρια ικανότητά τους.
Είναι θεμελιώδες να γνωρίζετε ποια μέθοδος ταιριάζει στη γεωμετρία και τον όγκο σας. Το επόμενο ερώτημα είναι εάν ο συγκεκριμένος κλάδος σας προσθέτει απαιτήσεις - ανοχές, πιστοποιήσεις υλικού ή πρότυπα συμμόρφωσης - που περιορίζουν ακόμη περισσότερο ποιους προμηθευτές μπορούν πραγματικά να προσφέρουν.
Βιομηχανίες και τύποι ανταλλακτικών Τα καλύτερα κατάλληλα για προοδευτική σφράγιση καλουπιών
Οι ειδικές απαιτήσεις του κλάδου-δεν περιορίζουν τη σύντομη λίστα προμηθευτών σας - καθορίζουν εάν η προοδευτική σφράγιση μήτρας είναι ακόμη και η σωστή διαδικασία για το εν λόγω εξάρτημα. Μια κόκκινη σημαία που αξίζει να πιαστεί νωρίς; Ένας προμηθευτής που αναφέρει "αυτοκίνητα, ηλεκτρονικά, ιατρικά και HVAC" στον ιστότοπό του χωρίς να εξηγεί ποια χαρακτηριστικά ανταλλακτικών σε αυτούς τους τομείς απαιτούν πραγματικά προοδευτικά εργαλεία. Αυτό το χάσμα μεταξύ της ετικέτας του κλάδου γενικής χρήσης και της πραγματικής τεχνικής προσαρμογής είναι εκεί όπου συμβαίνουν λάθη στις προμήθειες.
Το κοινό νήμα σε κάθε κλάδο όπου κυριαρχούν οι προοδευτικές ζώνες δεν είναι ο ίδιος ο κλάδος. Είναι ο συνδυασμός τριών χαρακτηριστικών: σταθερή επαναλαμβανόμενη γεωμετρία, υψηλοί ετήσιοι όγκοι (συνήθως δεκάδες χιλιάδες έως εκατομμύρια μονάδες) και υλικά συμβατά με τη συνεχή διαμόρφωση λωρίδων. Όταν το στοιχείο σας ελέγχει και τα τρία πλαίσια, η προοδευτική σφράγιση προσφέρει απαράμιλλη αποδοτικότητα κόστους.
Απαιτήσεις εξαρτημάτων αυτοκινήτου και EV
Οι κατασκευαστές OEM αυτοκινήτων και οι κατασκευαστές EV καταναλώνουν προοδευτικά στάμπα ανταλλακτικά αυτοκινήτων κατά εκατομμύρια κάθε χρόνο. Αλλά τι κάνει ένα στήριγμα, σύνδεσμο ή κλιπ κατάλληλο για αυτή τη διαδικασία; Οφείλεται σε συγκεκριμένα χαρακτηριστικά που ευθυγραμμίζονται με τη διαμόρφωση λωρίδας πολλών-σταθμών:
- Αιτιολόγηση όγκου:Μια ενιαία πλατφόρμα οχήματος μπορεί να απαιτεί 500.000 έως 2 εκατομμύρια μονάδες ετησίως μόνο από ένα βραχίονα. Αυτοί οι όγκοι αποσβένουν γρήγορα το κόστος εργαλείων, συχνά αποσβένοντας την επένδυση μέσα σε μήνες.
- Επαναληψιμότητα διαστάσεων σε μεγάλες διαδρομές:Τα δομικά κλιπ και οι βραχίονες αισθητήρων πρέπει να διατηρούν τις ανοχές ανά κύκλο χωρίς μετατόπιση. Οι προοδευτικές μήτρες, με την πιλοτική τους-καταχωρισμένη τροφοδοσία ταινιών, προσφέρουν αυτή τη συνέπεια όπου οι μέθοδοι ενός-σταθμού εισάγουν αθροιστική παραλλαγή χειρισμού.
- Συμβατότητα υλικού:Τα εξαρτήματα αυτοκινήτων χρησιμοποιούν συνήθως υψηλής-αντοχής χαμηλής-χάλυβας σε κράμα, γαλβανισμένο χάλυβα ή αλουμίνιο - όλα τα υλικά που τροφοδοτούνται αξιόπιστα από πηνίο και σχηματίζονται προβλέψιμα σε προοδευτικές ταχύτητες σφράγισης.
- Ενσωμάτωση πολλαπλών-λειτουργιών:Μια τυπική ράβδος EV ή βύσμα μπαταρίας απαιτεί τρυπημένες οπές, σχηματισμένες γλωττίδες και επιφάνειες επαφής με κόψιμο. Οι προοδευτικές μήτρες επιτυγχάνουν όλα αυτά με ένα πέρασμα αντί να δρομολογούν εξαρτήματα μέσω πολλαπλών λειτουργιών.
- Ασφάλεια-Κρίσιμη συνέπεια:Τα εξαρτήματα των καθισμάτων, τα περιβλήματα των αερόσακων και οι δομικές ενισχύσεις αντιμετωπίζουν αυστηρές απαιτήσεις PPAP και IATF 16949. Οι σφραγίδες μεγάλου όγκου που παράγονται σε έναν ελεγχόμενο, αυτοματοποιημένο προοδευτικό κύκλο μειώνουν εγγενώς τον κίνδυνο μεταβλητής ποιότητας για τον άνθρωπο-.
Για ειδικές εφαρμογές EV-, οι ζυγοί από χαλκό και αλουμίνιο που φέρουν υψηλά φορτία ρεύματος απαιτούν ελεύθερες ακμές-και ακριβείς διατομές-. Οι προοδευτικές μήτρες με σωστά συντηρημένες ακμές κοπής προσφέρουν αυτό το φινίρισμα σε ταχύτητες παραγωγής που η διακριτή μηχανική κατεργασία δεν μπορεί να ταιριάξει οικονομικά.
Εφαρμογές Ηλεκτρονικών και Ιατρικών Συσκευών
Η μικρογραφία οδηγεί και τις δύο αυτές βιομηχανίες προς την προοδευτική σφράγιση, αν και για διαφορετικούς λόγους.
Στα ηλεκτρονικά, έχετε να κάνετε με ακροδέκτες, προστατευτικά δοχεία, περιβλήματα συνδετήρων και ψύκτρες - που έχουν συχνά διάμετρο μόλις λίγων χιλιοστών. Η προοδευτική σφράγιση χαλκού κυριαρχεί εδώ επειδή τα κράματα χαλκού και ορείχαλκου προσφέρουν την αγωγιμότητα που απαιτούν αυτά τα εξαρτήματα, ενώ είναι εξαιρετικά διαμορφώσιμα σε λεπτούς μετρητές. Τα βασικά χαρακτηριστικά που καθιστούν τα ηλεκτρονικά εξαρτήματα προοδευτικά-τους υποψήφιους περιλαμβάνουν:
- Εξαιρετικά αυστηρές ανοχές:Οι ακροδέκτες του ελατηρίου επαφής μπορεί να απαιτούν γωνίες κάμψης που κρατούνται εντός μισής μοίρας για να διατηρηθεί η σωστή δύναμη ζευγαρώματος. Οι προοδευτικές μήτρες με πιλότους ακριβείας επιτυγχάνουν ακρίβεια τοποθέτησης εντός 0,001 ιντσών σε κάθε σταθμό.
- Μετρητές λεπτού υλικού:Τα πάχη λωρίδων από 0,1 mm έως 0,5 mm είναι κοινά. Αυτοί οι μετρητές δεν είναι πρακτικοί για μεμονωμένους χειρισμούς κενού, αλλά τροφοδοτούνται ομαλά μέσω προοδευτικών εργαλείων.
- Υψηλός αριθμός κομματιών:Μια σειρά μεμονωμένων υποδοχών μπορεί να χρειάζεται 10 εκατομμύρια τερματικά ετησίως. Μόνο η προοδευτική σφράγιση παρέχει αυτές τις ποσότητες οικονομικά.
- Έξοδος από καρούλι-σε-κύλινδρο:Πολλά ηλεκτρονικά τερματικά παραμένουν σε μια λωρίδα φορέα μετά τη σφράγιση, η οποία αποστέλλεται σε μορφή καρουλιού για αυτόματη εισαγωγή κατά τη συναρμολόγηση PCB.
Η ιατρική προοδευτική σφράγιση μοιράζεται τις απαιτήσεις ακρίβειας, αλλά προσθέτει ρυθμιστικούς περιορισμούς. Τα εξαρτήματα χειρουργικών οργάνων, τα περιβλήματα των εμφυτεύσιμων συσκευών και τα εξαρτήματα του διαγνωστικού εξοπλισμού απαιτούν άκρα χωρίς γρέζια, βιοσυμβατά υλικά (κυρίως από ανοξείδωτο χάλυβα ή κράματα τιτανίου) και πλήρη ιχνηλασιμότητα από την παρτίδα του πηνίου έως το τελικό εξάρτημα. Τα χαρακτηριστικά που σηματοδοτούν την προοδευτική καταλληλότητα του καλουπιού σε ιατρικές εφαρμογές περιλαμβάνουν:
- Burr-απαιτήσεις free edge:Τα περιβλήματα εμφυτευμάτων και τα χειρουργικά κλιπ δεν μπορούν να έχουν αιχμηρές άκρες που μπορεί να βλάψουν τον ιστό. Οι σωστά σχεδιασμένες προοδευτικές μήτρες με τα σωστά ανοίγματα διάτρησης-σε-μήτρας παράγουν ακμές που πληρούν τις προδιαγραφές επιφανείας ιατρικής-βαθμίδας χωρίς δευτερεύοντα αφαίρεση γρεζιών.
- Ιχνηλασιμότητα παρτίδας:Οι αυτοματοποιημένες γραμμές προοδευτικής σφράγισης μπορούν να παρακολουθούν τους αριθμούς θερμότητας των πηνίων και να τους συσχετίζουν με συγκεκριμένες σειρές παραγωγής - κρίσιμες για τη συμμόρφωση του FDA.
- Συνεπές φινίρισμα επιφάνειας:Τα διαγνωστικά εξαρτήματα και τα χειρουργικά εργαλεία απαιτούν ομοιόμορφες επιφάνειες για συμβατότητα αποστείρωσης.
HVAC και Βιομηχανικά Ανταλλακτικά
Η προοδευτική σφράγιση HVAC καλύπτει ένα ευρύ φάσμα εξαρτημάτων, από μικροσκοπικά πτερύγια εναλλάκτη θερμότητας έως μεγαλύτερα στηρίγματα περιβλήματος. Αυτό που τα ενώνει είναι η γεωμετρία που ταιριάζει στο σχηματισμό λωρίδων και οι όγκοι που δικαιολογούν την αποκλειστική χρήση εργαλείων:
- Πτερύγια εναλλάκτη θερμότητας:Αυτά τα λεπτά αλουμινένια ή χάλκινα στοιχεία διαθέτουν επαναλαμβανόμενα μοτίβα με περσίδες σταμπαρισμένα σε εξαιρετικά υψηλές ταχύτητες - συχνά 800 ή περισσότερες πινελιές ανά λεπτό. Η ομοιόμορφη γεωμετρία τους και οι τεράστιες ετήσιες ποσότητες τους τα καθιστούν προοδευτικές εφαρμογές για σχολικά βιβλία.
- Στηρίγματα περιβλήματος και κλιπ στερέωσης:Οι μονάδες HVAC χρησιμοποιούν δεκάδες διαμορφωμένους χαλύβδινους βραχίονες για τη στερέωση του συμπιεστή, τη σύνδεση αγωγών και τη συγκράτηση του πίνακα. Κάθε τύπος βραχίονα μπορεί να λειτουργεί από 100.000 έως 500.000 μονάδες ετησίως σε πολλά μοντέλα εξοπλισμού.
- Πλαστικοποιήσεις κινητήρα:Οι στάτορες και οι ρότορες των ηλεκτρικών κινητήρων στους φυσητήρες HVAC αποτελούνται από στοιβαγμένα ελάσματα που έχουν διατρηθεί από ηλεκτρικό χάλυβα. Οι προοδευτικές μήτρες τις παράγουν με υψηλή ταχύτητα με τη στενή ομοκεντρικότητα που απαιτείται για την απόδοση του κινητήρα.
- Εξαρτήματα γρίλιας εξαερισμού:Τα επαναλαμβανόμενα σχέδια με σχισμές σε λαμαρίνα προσφέρονται για προοδευτικές εργασίες διάτρησης και διαμόρφωσης.
Οι βιομηχανικές εφαρμογές αντικατοπτρίζουν αυτά τα χαρακτηριστικά - εξαρτήματα μεταφοράς, ηλεκτρικά μέρη περιβλήματος και υλικό συνδετήρων μοιράζονται το προφίλ όγκου και γεωμετρίας που εξυπηρετεί καλύτερα η προοδευτική στάμπα.
Η αναγνώριση του κατά πόσο τα εξαρτήματά σας ταιριάζουν πραγματικά σε αυτά τα προφίλ έχει σημασία επειδή διαμορφώνει τις ερωτήσεις που κάνετε κατά την αξιολόγηση του προμηθευτή. Ένας προμηθευτής με βαθιά εμπειρία στον κλάδο σας θα αναφέρεται σε συγκεκριμένους τρόπους αποτυχίας, υλικές συμπεριφορές και προκλήσεις ανοχής μοναδικές για την εφαρμογή σας - όχι απλώς να αναφέρει μια λίστα τομέων που ισχυρίζονται ότι εξυπηρετούν. Αυτό το βάθος της επίγνωσης της ποιότητας, και οι μέθοδοι επιθεώρησης που το υποστηρίζουν, αποκαλύπτει την πραγματική απόσταση μεταξύ ικανών προμηθευτών και εκείνων που είναι απλά εξοπλισμένοι με πρέσες.
Ποιοτικός Έλεγχος και Επιθεώρηση στην Προοδευτική Σφράγιση Κολώνων
Ένας προμηθευτής μπορεί να απαριθμήσει κάθε πιστοποίηση στην αρχική του σελίδα και να συνεχίσει να αποστέλλει κακά ανταλλακτικά. Η πραγματική διαφορά μεταξύ μιας ικανής εταιρείας προοδευτικής σφράγισης καλουπιών και μιας εταιρείας που κατέχει απλώς πρέσες είναι αυτό που συμβαίνει μεταξύ της πρώτης διαδρομής και της αποβάθρας αποστολής - των συστημάτων παρακολούθησης, της τεχνολογίας ανίχνευσης και των πρωτοκόλλων απόκρισης αστοχίας-που είναι ενσωματωμένα στην παραγωγή{3}}από την ημέρα{4}. Όταν καταλάβετε πώς πρέπει να μοιάζει ο ποιοτικός έλεγχος στη σφράγιση μετάλλων υψηλής ακρίβειας, μπορείτε να εντοπίσετε τους πωλητές που τον εφαρμόζουν πραγματικά σε σχέση με αυτούς που ανακυκλώνουν τη γλώσσα μάρκετινγκ.
Στο-Die Sensing και στην Παρακολούθηση πραγματικού χρόνου-
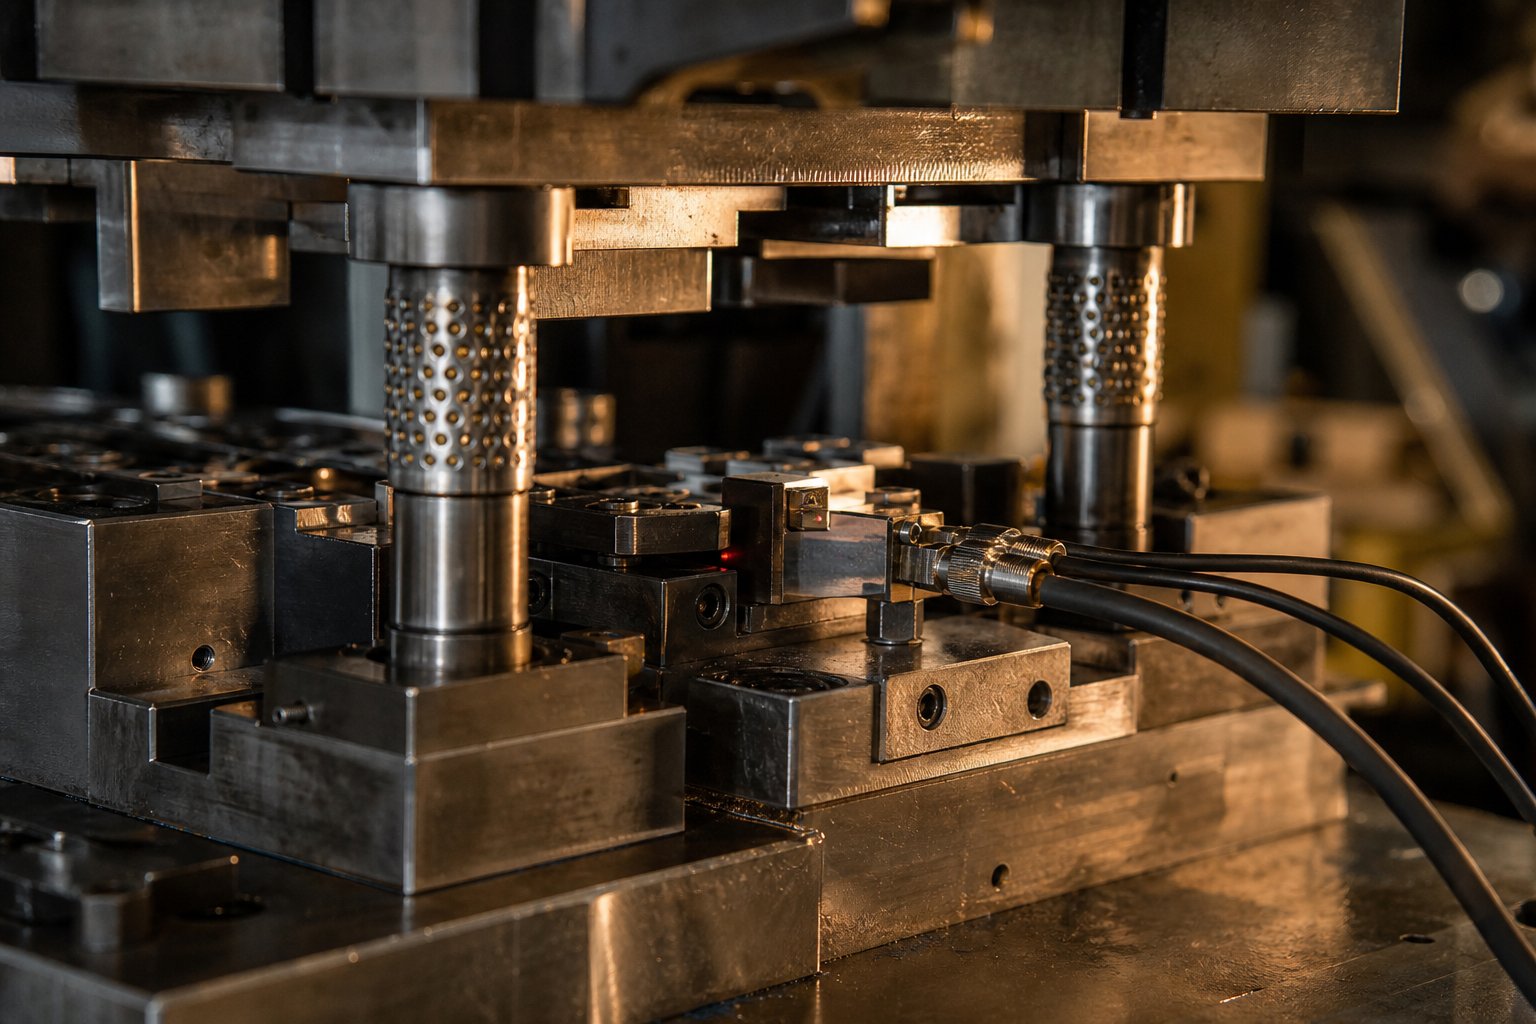
Στο-το die sensing ξεκίνησε ως πρόληψη ατυχημάτων. Τα πρώτα συστήματα έκαναν ένα πράγμα: σταμάτησαν την πρέσα πριν συγκρουστούν καταστροφικά τα πάνω και κάτω μισά μήτρα. Αυτό μόνο εξοικονόμησε δεκάδες χιλιάδες από το κόστος επισκευής. Αλλά η τεχνολογία εξελίχθηκε. Η σύγχρονη-αίσθηση μήτρας λειτουργεί πλέον ως μια συνεχής πύλη ποιότητας - που ανιχνεύει ανωμαλίες όπως τράβηγμα γυμνοσάλιαγκας, συνθήκες εσφαλμένης τροφοδοσίας και φθορά από γροθιάπροτούελαττωματικά εξαρτήματα φτάνουν ποτέ σε έναν κάδο.
Πώς λειτουργεί; Οι αισθητήρες που είναι εγκατεστημένοι απευθείας στο εργαλείο παρακολουθούν τις συγκεκριμένες συνθήκες σε κάθε διαδρομή. Οι πιο συνηθισμένες διαμορφώσεις περιλαμβάνουν:
- Αισθητήρες επιπέδου stripper:Οι αισθητήρες εγγύτητας που είναι τοποθετημένοι στις γωνίες της κάτω μήτρας παρακολουθούν εάν η πλάκα απογυμνωτή κλείνει στο αναμενόμενο βάθος της. Εάν ένα τραβηγμένο γυμνοσάλιαγκο προσγειωθεί στην επιφάνεια της λωρίδας, εμποδίζει τον απογυμνωτή να φτάσει σε πλήρη διαδρομή - και ο αισθητήρας σταματά την πίεση με μία διαδρομή. Σε υλικά λεπτότερα από 0,010 ίντσες, οι αναλογικοί αισθητήρες μετρούν το βάθος της απογύμνωσης έως το εσωτερικό+/- 0.0005 ίντσες.
- Ανίχνευση παρουσίας οπών:Οι ανιχνευτές ελατηρίου ή οι οπτικοί αισθητήρες επαληθεύουν ότι υπάρχουν διάτρητες οπές σε κάθε σταθμό. Μια τρύπα που λείπει συνήθως σημαίνει ότι μια σπασμένη γροθιά - την πιάνει αμέσως αποτρέπει την κατάντη ζημιά και τη συσσώρευση σκραπ.
- Παρακολούθηση δύναμης:Οι μικροσκοπικές κυψέλες φόρτισης που είναι ενσωματωμένες σε συγκεκριμένες υποδοχές διάτρησης ανιχνεύουν αλλαγές δύναμης που υποδηλώνουν θάμπωμα, θρυμματισμό ή διακύμανση υλικού. Οποιαδήποτε σημαντική μετατόπιση δύναμης σηματοδοτεί ότι η ποιότητα του εξαρτήματος κινδυνεύει.
- Επαλήθευση παρουσίας λειτουργίας:Οι ψηφιακοί αισθητήρες επιβεβαιώνουν ότι τα συναρμολογημένα εξαρτήματα - ένα συμπιεσμένο παξιμάδι, ένα μπολ-τροφοδοτούμενο ένθετο ή μια δευτερεύουσα λωρίδα - είναι σωστά τοποθετημένα. Αυτό είναι ιδιαίτερα πολύτιμο σε εργαλεία που ενσωματώνονται σε-λειτουργίες συναρμολόγησης καλουπιών, όπου τα εξαρτήματα που λείπουν θα παράγουν μη-μη λειτουργικά μέρη.
Τα προηγμένα συστήματα υπερβαίνουν την απλή λογική στάσης/εκκίνησης. Οι διαμορφώσεις κλειστού βρόχου-χρησιμοποιούν αναλογικούς αισθητήρες για τη μέτρηση των γωνιών κάμψης ή του πάχους του υλικού σε πραγματικό χρόνο και, στη συνέχεια, δίνουν εντολή στους σερβοκινητήρες να προσαρμόσουν τους σταθμούς διαμόρφωσης μεταξύ των διαδρομών. Το αυτοκόλλητο-διορθώνεται χωρίς να σταματήσει το πάτημα. Αυτό το επίπεδο ελέγχου έχει μεγαλύτερη σημασία για τη στάμπα ακριβείας για τα εξαρτήματα σφιχτής-ανοχής{-υψηλού περιθωρίου - και είναι ένα ισχυρό μήνυμα πολυπλοκότητας του προμηθευτή κατά την αξιολόγηση.
Όταν περιηγείστε στις εγκαταστάσεις ενός προμηθευτή, αναζητήστε τα φυσικά αποδεικτικά στοιχεία: ομφάλιους συνδέσμους που συνδέουν εργαλεία με χειριστήρια πρέσας, κουτιά διασταύρωσης αισθητήρων με υποδοχές στρατιωτικών-προδιαγραφών και ένα ειδικό εργαστήριο αισθητήρων όπου οι τεχνικοί χαρτογραφούν τα πεδία αισθητήρων πριν ακόμη κατασκευαστούν. Τα καταστήματα που διαθέτουν προοδευτική πρέσα σφράγισης χωρίς υποδομή ορατού αισθητήρα βασίζονται μόνο στην επαγρύπνηση του χειριστή - μια επικίνδυνη πρόταση για αφύλακτες γραμμές σφράγισης υψηλής ταχύτητας που εκτελούν εκατοντάδες πινελιές ανά λεπτό.
Συνήθεις λειτουργίες αποτυχίας και πώς να τις αποτρέψετε
Οι προοδευτικές αποτυχίες μήτρας σπάνια φτάνουν ως ένα μόνο καταστροφικό γεγονός. Τα περισσότερα προβλήματα αναπτύσσονται σταδιακά λόγω της συσσώρευσης φθοράς, της αστάθειας της ταινίας και της ασυνέπειας της λίπανσης κατά τη διάρκεια της συνεχούς παραγωγής. Η κατανόηση αυτών των τρόπων αστοχίας σάς βοηθά να αξιολογήσετε εάν οι πρακτικές συντήρησης ενός προμηθευτή είναι προληπτικές ή αντιδραστικές.
Ο παρακάτω πίνακας αντιστοιχίζει τους πιο συνηθισμένους τρόπους προοδευτικής αποτυχίας καλουπιού με τις βαθύτερες αιτίες τους και τις στρατηγικές πρόληψης που πρέπει να έχει μια καλή-λειτουργία:
| Λειτουργία αποτυχίας | Βασική αιτία | Μέθοδος Πρόληψης |
|---|---|---|
| Σχηματισμός γρέζιων | Φθαρμένες ακμές κοπής, ακατάλληλη διάτρηση-για-απόσταση, ανεπαρκής λίπανση | Προγράμματα ακονίσματος με βάση-πλήθος-προγραμμάτων ακονίσματος, ένθετα καρβιδίου σε σταθμούς υψηλής-φθοράς, σωστός σχεδιασμός διάκενου (συνήθως 5-10% του πάχους υλικού ανά πλευρά) |
| Τράβηγμα γυμνοσάλιαγκας | Κενό μεταξύ διάτρησης και σκραπ, φθορά της επιφάνειας διάτρησης, υπερβολική αντίσταση απογύμνωσης | Συστήματα φυσήματος αέρα, εκτοξευτήρες ελατηρίου, γεωμετρία ανακούφισης κενού, παρακολούθηση επιπέδου απογυμνωτή- |
| Αραίωμα υλικού σε σταθμούς έλξης | Υπερβολικό βάθος έλξης, ανεπαρκής λίπανση, ακατάλληλη δύναμη συγκράτησης κενού | Αλληλουχία σχεδίασης πολλών-σταδίων, βελτιστοποίηση σφαιριδίων σχεδίασης, παρακολούθηση δύναμης με προγνωστική προσαρμογή |
| Μετατόπιση διαστάσεων | Φθορά πιλότου πιλότου, ασυνέπεια του συστήματος τροφοδοσίας, θερμική διαστολή κατά τη διάρκεια μεγάλων διαδρομών | Επιθεώρηση άδειας πιλότου σε προγραμματισμένα χρονικά διαστήματα, βαθμονόμηση σερβοτροφοδότη, τάση SPC με όρια ελέγχου |
| Σπάσιμο με διάτρηση | Μικρό μέγεθος διάτρησης σε σχέση με το πάχος του υλικού, πλευρική φόρτιση από κακή ευθυγράμμιση της λωρίδας | Καθοδηγούμενα συστήματα απογυμνωτή, ενισχυμένα σχέδια διάτρησης, οπτικοί αισθητήρες που επαληθεύουν την παρουσία του άκρου διάτρησης σε κάθε διαδρομή |
| Απογυμνώστε την εσφαλμένη τροφοδοσία | Σφάλματα χρονισμού απελευθέρωσης τροφοδότη, φθαρμένες ράγες οδηγών, σετ πηνίου δεν είναι πλήρως ισιωμένο | Αισθητήρες προόδου-τροφοδοσίας (επαλήθευση εμπλοκής πιλότου), ανυψωτές ταινιών καθοδηγούμενου, έλεγχοι βαθμονόμησης ισιωτικών |
Παρατηρήστε πόσο αλληλένδετες είναι αυτές οι αποτυχίες. Η φθορά από γροθιά αυξάνει το ύψος του γρέζιου, γεγονός που αυξάνει την αντίσταση στην απογύμνωση, η οποία αναγκάζει τους γυμνοσάλιαγκες να προσκολλώνται κατά την απόσυρση - μία μόνο βασική αιτία που διαπερνά πολλαπλά συμπτώματα. Οι προμηθευτές που παρακολουθούν μόνο το ορατό σύμπτωμα (γρέζια) χωρίς να αντιμετωπίσουν την αιτία ανάντη (κατάσταση διάτρησης) παλεύουν με έναν ατελείωτο βρόχο αντιδραστικής συντήρησης.
Τα προγράμματα προληπτικής ακονίσματος που βασίζονται στον πραγματικό αριθμό εγκεφαλικών επεισοδίων και όχι στον οπτικό έλεγχο μόνο αντιπροσωπεύουν βέλτιστη πρακτική. Η σφράγιση υψηλής ταχύτητας από ανοξείδωτο χάλυβα, για παράδειγμα, απαιτεί συχνότερα διαστήματα ακονίσματος από πιο μαλακά υλικά όπως ο χαλκός ή το αλουμίνιο. Ένας προμηθευτής που μπορεί να σας πει τα κατώφλια ακονίσματος για το συγκεκριμένο υλικό και τη γεωμετρία σας επιδεικνύει γνήσιο έλεγχο της διαδικασίας - όχι μόνο την ιδιοκτησία του εξοπλισμού.
ΠΧΠ και Μέθοδοι Επιθεώρησης για Σφραγισμένα Μέρη
Ο στατιστικός έλεγχος διεργασιών γεφυρώνει το χάσμα μεταξύ-ανίχνευσης ζευγαριού (που εντοπίζει άμεσα καταστροφικά συμβάντα) και τελικής επιθεώρησης (που εντοπίζει τα ελαττώματα εκ των υστέρων). Το SPC παρακολουθεί τις τάσεις των διαστάσεων σε όλες τις σειρές παραγωγής, επισημαίνοντας όταν μια διεργασία κινείται προς ένα όριο ελέγχου πριν τα εξαρτήματα βγουν πραγματικά εκτός προδιαγραφών.
Για μια πρέσα σφράγισης καλουπιών που παράγει δεκάδες χιλιάδες εξαρτήματα ανά βάρδια, ο επιτόπιος-έλεγχος κάθε εκατοστού εξαρτήματος είναι απαραίτητος αλλά ανεπαρκής. Το SPC προσθέτει μαθηματική δομή σε αυτή τη δειγματοληψία. Οι χειριστές μετρούν κρίσιμες διαστάσεις - θέσεις οπών, γωνίες κάμψης, συνολικά προφίλ - και τις σχεδιάζουν σε γραφήματα ελέγχου. Οι κανόνες Western Electric επισημαίνουν μοτίβα που υποδεικνύουν μια διαδικασία που αλλάζει ακόμα και όταν μεμονωμένες μετρήσεις παραμένουν εντός ανοχής.
Το Predictive SPC το προχωράει περαιτέρω. Τροφοδοτώντας υπογραφές χωρητικότητας, μετρήσεις θερμοκρασίας μήτρας και δεδομένα πίεσης λίπανσης σε μοντέλα τεχνητής νοημοσύνης, τα σύγχρονα συστήματα ανιχνεύουν μετατόπιση 2 έως 6 ώρες πριν ένα κακό τμήμα φτάσει στον μεταφορέα. Ένας προμηθευτής αυτοκινήτων Tier 1 που χρησιμοποιεί αυτήν την προσέγγιση ανέφερε54% μείωση στο split-σχετικό σκραπ και 61% μείωση στα ελαττώματα των ρυτίδωνσε 14 προοδευτικές γραμμές μήτρας. Αυτού του είδους η διαχείριση ποιότητας{2}}που βασίζεται σε δεδομένα αποτελεί ολοένα και περισσότερο το πρότυπο για λειτουργίες πιστοποιημένες από το IATF 16949.
Πέρα από την ΠΧΠ, οι μέθοδοι επιθεώρησης για τα σφραγισμένα μέρη περιλαμβάνουν συνήθως:
- Συστήματα όρασης:Οι κάμερες υψηλής ταχύτητας-που τοποθετούνται στην έξοδο της μήτρας επαληθεύουν την κατάσταση της επιφάνειας, την ποιότητα των άκρων και τη συμμόρφωση διαστάσεων σε πλήρη ταχύτητα παραγωγής. Αντιλαμβάνονται καλλυντικά ελαττώματα και μεγάλα σφάλματα διαστάσεων που μπορεί να παραλείψει η δειγματοληψία SPC μεταξύ των διαστημάτων μέτρησης.
- Οπτικοί συγκριτές:Χρησιμοποιούνται κατά τη διάρκεια της εγκατάστασης και τους περιοδικούς ελέγχους, αυτά τα μέρη του έργου απεικονίζουν σιλουέτες έναντι επικαλύψεων ανοχής για γρήγορη γεωμετρική επαλήθευση.
- CMM (Συντεταγμένες Μετρητικές Μηχανές):Παρέχετε την υψηλότερη ακρίβεια για κρίσιμες διαστάσεις κατά την πρώτη-επιθεώρηση άρθρων και τους περιοδικούς ελέγχους, αν και είναι πολύ αργοί για χρήση ενσωματωμένης παραγωγής.
- Μετρητές Go/no-go:Προσαρμοσμένα εξαρτήματα που επαληθεύουν κρίσιμα χαρακτηριστικά - διαμέτρους οπών, ύψη γλωττίδων, συνολική επιπεδότητα - μέσω φυσικών ελέγχων διέλευσης/αστοχίας στην πρέσα.
Η κόκκινη σημαία εδώ είναι προφανής: ένας προμηθευτής που δεν μπορεί να περιγράψει το πρωτόκολλο SPC του, να σας δείξει γραφήματα ελέγχου από πρόσφατες εκτελέσεις ή να εξηγήσει την υποδομή αισθητήρων του, είναι πιθανό να εκτελείται κατά την επιθεώρηση-μετά-με-μόνο το γεγονός. Αυτή η προσέγγιση βρίσκει ελαττώματα. Δεν τους εμποδίζει. Και σε στάμπα μετάλλων υψηλής ακρίβειας όπου οι ανοχές μετρώνται σε χιλιοστά, η εύρεση ελαττωμάτων μετά από μια διαδρομή 50.000 τεμαχίων σημαίνει ταξινόμηση ή διάλυση ολόκληρης παρτίδας.
Τα συστήματα ποιότητας σάς λένε πώς σκέφτεται ένας προμηθευτής για τον κίνδυνο. Ωστόσο, τα πρακτικά ερωτήματα που αντιμετωπίζουν οι αγοραστές στη συνέχεια - πόσο χρόνο χρειάζονται για την κατασκευή των εργαλείων, ποια υλικά λειτουργούν καλύτερα και εάν ένα κάθετα ολοκληρωμένο κατάστημα παραδίδει ταχύτερα από μια εξωτερική ανάθεση κατασκευής καλουπιών - καθορίζουν άμεσα τα χρονοδιαγράμματα του έργου και το συνολικό κόστος ιδιοκτησίας.
Χρονοδιαγράμματα Έργων και Υλικά Θέματα για Αγοραστές
Μπορείτε να έχετε εγκατεστημένα τα πιο εξελιγμένα συστήματα ποιότητας, αλλά τίποτα από αυτά δεν έχει σημασία εάν τα εργαλεία σας διαρκέσουν έξι μήνες περισσότερο από το αναμενόμενο ή εάν το επιλεγμένο υλικό σας φθείρει τις άκρες διάτρησης πιο γρήγορα από ό,τι προβλέπει το πρόγραμμα συντήρησης. Ο χρόνος παράδοσης και η επιλογή υλικού είναι εκεί όπου οι ομάδες προμηθειών είτε φτιάχνουν άνετα αποθηκευτικά προγράμματα έργων είτε προσπαθούν να εξηγήσουν τις καθυστερήσεις στους σχεδιαστές παραγωγής.
Εργαλεία χρόνου παράδοσης και τι τους οδηγεί
Συνήθως απαιτείται-προοδευτικό καλούπι υψηλής ποιότητας12 έως 20 εβδομάδεςγια το σχεδιασμό, τη μηχανή, τη θερμική επεξεργασία, το τρόχισμα, τη συναρμολόγηση και την εκτέλεση. Αυτό το εύρος υπάρχει επειδή η πολυπλοκότητα ποικίλλει πάρα πολύ. Μια απλή μήτρα 6-σταθμών για μια επίπεδη βάση με μερικές τρύπες μπορεί να προσγειωθεί σε 10 εβδομάδες. Μια μήτρα 30-σταθμών που παράγει μια σφιχτή-σύνδεση ανοχής με σχεδιασμένα χαρακτηριστικά, κομμένες επιφάνειες και χτύπημα στο καλούπι μπορεί να περάσει τις 20 εβδομάδες - ειδικά εάν η διαθεσιμότητα του χάλυβα εργαλείων ή οι ουρές θερμικής επεξεργασίας δημιουργούν συμφόρηση.
Τι ακριβώς οδηγεί στην παραλλαγή του χρονοδιαγράμματος;
- Αριθμός σταθμών:Περισσότεροι σταθμοί σημαίνουν περισσότερα μεμονωμένα εξαρτήματα για σχεδιασμό, μηχανή, προσαρμογή και εντοπισμό σφαλμάτων. Κάθε σταθμός προσθέτει χρόνο EDM, περάσματα λείανσης και πολυπλοκότητα συναρμολόγησης.
- Απαιτήσεις ανοχής:Οι πιο αυστηρές ανοχές εξαρτημάτων απαιτούν αυστηρότερες ανοχές εξαρτημάτων μήτρας, γεγονός που αυξάνει τους κύκλους λείανσης και επιθεώρησης. Τα χαρακτηριστικά που διατηρούνται στα +/- 0.025 mm απαιτούν σημαντικά περισσότερες επαναλήψεις δοκιμής από εκείνα στα +/- 0.1 mm.
- Υλικό που σφραγίζεται:Οι μήτρες που λειτουργούν από ανοξείδωτο χάλυβα ή κράματα{0}}υψηλής αντοχής συχνά χρειάζονται ένθετα καρβιδίου ή εξειδικευμένες επικαλύψεις, προσθέτοντας χρόνο προμήθειας και επεξεργασίας στο πρόγραμμα κατασκευής.
- Αλλαγές σχεδιασμού μετά την έγκριση:Μια μεταγενέστερη-αναθεώρηση σταδίου μετά την έναρξη της μηχανικής κατεργασίας μπορεί να κοστίσει έως και τη μισή τιμή της αρχικής επεξεργασίας του εργαλείου και να προσθέσει εβδομάδες στο χρονοδιάγραμμα. Κλειδώστε το σχέδιο του ανταλλακτικού σας πριν δεσμεύσετε το κεφάλαιο σε χάλυβα.
Οι χρόνοι λειτουργίας της παραγωγής είναι ξεχωριστοί από την κατασκευή εργαλείων. Μόλις ρυθμιστεί μια προοδευτική πρέσα μήτρας και αποδειχθεί η μήτρα, τα πρώτα-εξαρτήματα του άρθρου αποστέλλονται συνήθως εντός ημερών. Η συνεχής παραγωγή εξαρτάται από τη διαθεσιμότητα της πρέσας, τους χρόνους παράδοσης του αποθέματος πηνίου και τις ποσότητες λειτουργίας -, αλλά ο ίδιος ο χρόνος κύκλου σπάνια είναι ο περιορισμός. Μια μήτρα που τρέχει με 150 χτυπήματα το λεπτό παράγει 9.000 μέρη την ώρα. Το σημείο συμφόρησης είναι σχεδόν πάντα ανάντη: ετοιμότητα εργαλείων, προμήθεια υλικού ή προτεραιότητα προγραμματισμού.
Επιλογή υλικού και ο αντίκτυπός της στην παραγωγή
Τα υλικά προοδευτικής σφράγισης επηρεάζουν άμεσα τους ρυθμούς φθοράς των καλουπιών, τις ταχύτητες παραγωγής και τα διαστήματα συντήρησης. Η επιλογή ενός υλικού δεν έχει να κάνει μόνο με το τι χρειάζεται να κάνει το έτοιμο μέρος - αλλά διαμορφώνει τον τρόπο απόδοσης του καλουπιού σε εκατοντάδες χιλιάδες πινελιές. Δείτε πώς συμπεριφέρονται τα πιο κοινά υλικά στα προοδευτικά εργαλεία:
- Ανθρακούχο χάλυβα (1008, 1010, 1050):Το πιο συγχωρητικό υλικό για προοδευτική στάμπα. Η προοδευτική σφράγιση από ανθρακούχο χάλυβα λειτουργεί σε υψηλές ταχύτητες με σχετικά χαμηλή φθορά της μήτρας λόγω της απαλότητας και της ολκιμότητας του υλικού. Η χρήση εργαλείων διαρκεί περισσότερο σε αυτούς τους βαθμούς και τα διαστήματα ακονίσματος μπορεί να εκτείνονται περισσότερο μεταξύ των κύκλων.
- Ανοξείδωτος χάλυβας (301, 304, 316, 410):Πιο σκληρό και πιο λειαντικό από τον ανθρακούχο χάλυβα, η προοδευτική σφράγιση από ανοξείδωτο χάλυβα απαιτεί χάλυβες εργαλείων υψηλής ποιότητας (D2 ή M2) ή ένθετα καρβιδίου σε σταθμούς κοπής. Οι ταχύτητες πίεσης συνήθως πέφτουν 20-40% σε σύγκριση με τον μαλακό χάλυβα για τη διαχείριση αυξημένων δυνάμεων διαμόρφωσης και παραγωγής θερμότητας. Η λίπανση είναι κρίσιμη - το στεγνό τρέξιμο προκαλεί θύελλα σχεδόν αμέσως.
- Αλουμίνιο (1100, 3003, 5052, 6061):Μαλακό και εξαιρετικά διαμορφώσιμο, κάνοντας την προοδευτική στάμπα αλουμινίου γρήγορη και απαλή στα εργαλεία. Η πρόκληση είναι ο χειρισμός του υλικού: το αλουμίνιο γρατσουνίζεται εύκολα και τείνει να συσσωρεύεται σε επιφάνειες διάτρησης χωρίς κατάλληλες επιστρώσεις ή λίπανση. Οι απαιτήσεις χωρητικότητας είναι χαμηλότερες, επιτρέποντας υψηλότερα ποσοστά εγκεφαλικών επεισοδίων.
- Χαλκός και ορείχαλκος (C110, C260, C510):Εξαιρετική μορφοποίηση με μέτρια χαρακτηριστικά φθοράς της μήτρας. Η υψηλή αγωγιμότητα τα καθιστά απαραίτητα για τα ηλεκτρικά εξαρτήματα. Ο χαλκός λεπτού εύρους-τρέχει με τις μεγαλύτερες ταχύτητες σε εφαρμογές προοδευτικής στάμπας υψηλής ταχύτητας - που συχνά υπερβαίνουν τις 400 διαδρομές ανά λεπτό για μικρούς ακροδέκτες.
- Χάλυβας υψηλής-χαμηλού-κράματος υψηλής αντοχής (HSLA) και προηγμένος χάλυβας υψηλής-αντοχής (AHSS):Κοινό στα δομικά εξαρτήματα αυτοκινήτων. Αυτά τα υλικά απαιτούν σημαντικά υψηλότερη χωρητικότητα πρεσαρίσματος - που μερικές φορές χαρακτηρίζονται ως εφαρμογές βαριάς σφράγισης - και επιταχύνουν τη φθορά διάτρησης λόγω της σκληρότητάς τους. Οι σταθμοί καλουπιών που χειρίζονται AHSS συχνά ενσωματώνουν καρβίδιο ή επικαλυμμένα εργαλεία για να διατηρήσουν αποδεκτή διάρκεια ζωής.
Η χωρητικότητα της πρέσας πρέπει να ταιριάζει με την αντοχή του υλικού, το πλάτος της λωρίδας και τον αριθμό των ταυτόχρονων εργασιών. Μια μικρή πρέσα παράγει ασυνεπή εξαρτήματα καθώς αγωνίζεται να σχηματίσει πλήρως χαρακτηριστικά. Μια υπερμεγέθη πρέσα σπαταλά ενέργεια και χώρο δαπέδου. Η σφράγιση μετάλλων υψηλής ταχύτητας από λεπτό χαλκό μπορεί να χρειαστεί μόνο 25 τόνους, ενώ ένα φαρδύ στήριγμα από ανοξείδωτο χάλυβα με πολλαπλούς σταθμούς έλξης θα μπορούσε να απαιτήσει 200 τόνους ή περισσότερους στην ίδια προοδευτική πρέσα μήτρας.
Κάθετα ολοκληρωμένα έναντι συμβασιούχων κατασκευαστών
Όπου ο προμηθευτής σας κατασκευάζει τα εργαλεία του αλλάζει τα πάντα σχετικά με την ταχύτητα επικοινωνίας, την απόκριση αντιμετώπισης προβλημάτων και το συνολικό χρονοδιάγραμμα του έργου.
Μια κάθετα ολοκληρωμένη εταιρεία προοδευτικής σφράγισης καλουπιών σχεδιάζει το καλούπι, μηχανουργεί τα εξαρτήματα, συναρμολογεί και διορθώνει το εργαλείο και εκτελεί την παραγωγή - όλα κάτω από μια στέγη. Όταν εμφανίζεται ένα πρόβλημα κατά τη δοκιμή, ο κατασκευαστής εργαλείων πηγαίνει στην πρέσα, διαγνώσει το πρόβλημα και τροποποιεί το καλούπι την ίδια μέρα. Η πρόθεση σχεδίασης παραμένει ανέπαφη επειδή οι μηχανικοί που σχεδίασαν τη διάταξη των λωρίδων είναι οι ίδιοι άνθρωποι που αλέθουν τις γροθιές.
Αντιθέτως, οι κατασκευαστές συμβάσεων αναθέτουν την κατασκευή καλουπιών σε ξεχωριστό κατάστημα εργαλείων - μερικές φορές στο εξωτερικό. Αυτό εισάγει τριβή μεταβίβασης. Οι μηχανικές αλλαγές απαιτούν επίσημη τεκμηρίωση μεταξύ των εταιρειών. Τα προβλήματα εντοπισμού σφαλμάτων σημαίνει αποστολή του καλουπιού σε μια εξωτερική εγκατάσταση, αναμονή για την ουρά τους και ελπίζοντας ότι η ερμηνεία ταιριάζει με την αρχική σας πρόθεση. Οι χρόνοι παράδοσης εκτείνονται κατά 4 έως 8 εβδομάδες περισσότερο κατά μέσο όρο, επειδή κάθε επανάληψη διέρχεται από ένα επίπεδο επικοινωνίας που απλώς δεν διαθέτει μια κάθετα ενσωματωμένη λειτουργία.
Το αντάλλαγμα- Οι κάθετα ολοκληρωμένοι προμηθευτές φέρουν υψηλότερα γενικά έξοδα, τα οποία μπορούν να αντικατοπτρίζονται στις προσφορές εργαλείων. Οι κατασκευαστές με σύμβαση προσφέρουν μερικές φορές χαμηλότερη αρχική τιμή αξιοποιώντας εξωτερικά καταστήματα χαμηλότερου-κόστους. Αλλά αυτό το πλεονέκτημα τιμής συχνά εξατμίζεται όταν λαμβάνετε υπόψη τα εκτεταμένα χρονοδιαγράμματα, τους κύκλους εκ νέου επεξεργασίας από την κακή επικοινωνία και το κρυφό κόστος της διαχείρισης δύο σχέσεων προμηθευτών αντί για μία.
Για τους αγοραστές, η ερώτηση που πρέπει να κάνουν είναι άμεση: φτιάχνετε τις μήτρες σας στο σπίτι-και μπορώ να περπατήσω στην αίθουσα εργαλείων κατά τη διάρκεια του ελέγχου εγκατάστασής μου; Το ναι και στα δύο σηματοδοτεί έναν προμηθευτή στον οποίο ανήκει η διεργασία από-τελή-λήξη. Ένας δισταγμός ή μια ανακατεύθυνση σε έναν "συνεργάτη εργαλείων" σηματοδοτεί ένα διαφορετικό προφίλ κινδύνου - που δεν αποκλείει απαραιτήτως, αλλά αξίζει να το κατανοήσετε προτού πραγματοποιήσετε εντολές αγοράς.
Τα χρονοδιαγράμματα και οι επιλογές υλικού καθορίζουν τι είναι δυνατό. Το επόμενο επίπεδο - που αξιολογεί εάν ένας προμηθευτής έχει όντως το τεχνικό βάθος, τις πιστοποιήσεις και τον εξοπλισμό για να εκτελέσει αυτές τις δυνατότητες - είναι όπου η δέουσα επιμέλεια αγοραστών διαχωρίζει τις έξυπνες προμήθειες από τις ακριβές εκπλήξεις.
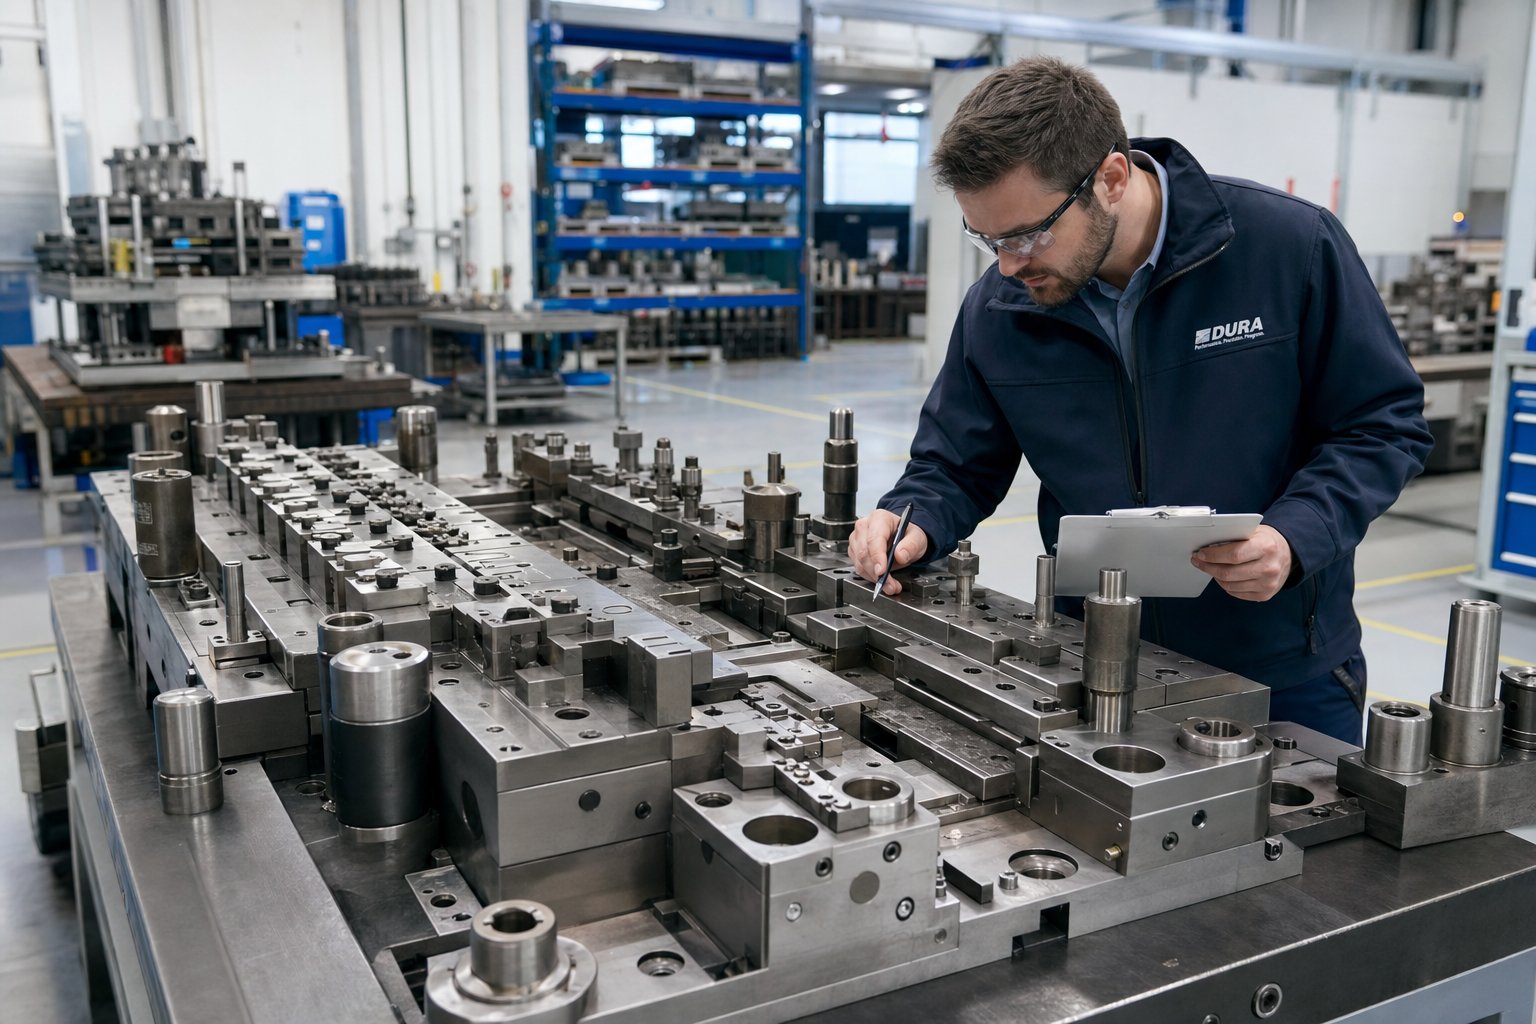
Πώς να αξιολογήσετε μια προοδευτική εταιρεία σφράγισης καλουπιών
Το να γνωρίζετε ποια υλικά λειτουργούν καλύτερα και πόσο χρόνο χρειάζονται για να κατασκευαστούν τα εργαλεία είναι χρήσιμο υπόβαθρο. Αλλά όταν κάθεστε απέναντι από κατασκευαστές προοδευτικών καλουπιών που ανταγωνίζονται για την επιχείρησή σας, χρειάζεστε ένα δομημένο πλαίσιο για το διαχωρισμό της γνήσιας ικανότητας από τις εκλεπτυσμένες παρουσιάσεις πωλήσεων. Τα παρακάτω κριτήρια αξιολόγησης παρέχουν στις ομάδες προμηθειών και στους μηχανικούς παραγωγής μια επαναλαμβανόμενη μέθοδο για την ταξινόμηση των προμηθευτών πριν από την υπογραφή οποιασδήποτε εντολής αγοράς.
Πιστοποιήσεις και εξοπλισμός που σηματοδοτούν πραγματική ικανότητα
Οι πιστοποιήσεις δεν είναι μόνο διακοσμητικά τοίχων. Υποδεικνύουν εάν μια προοδευτική εταιρεία σφράγισης έχει επενδύσει στα συστήματα διαχείρισης και την πειθαρχία της διαδικασίας που απαιτεί ο κλάδος σας. Δείτε τι πρέπει να αναζητήσετε με βάση την αλυσίδα εφοδιασμού σας:
- ISO 9001:2015- τη γραμμή βάσης. Οι κατασκευαστές καλουπιών σφράγισης που αξίζει να αξιολογηθούν θα πρέπει να το τηρούν στο ελάχιστο. Επιβεβαιώνει ότι υπάρχουν τεκμηριωμένες διαδικασίες ποιότητας,-σκέψης που βασίζεται σε κινδύνους και συστήματα αξιολόγησης απόδοσης. Αν τους λείπει και αυτό, φύγετε.
- IATF 16949:2016- υποχρεωτικό για αυτοκίνητα. Αυτό το πρότυπο προσθέτει περίπου 100 πρόσθετες απαιτήσεις πέρα από το ISO 9001, συμπεριλαμβανομένης της ετοιμότητας PPAP, της μεθοδολογίας του σχεδίου ελέγχου και της ενσωμάτωσης συγκεκριμένων απαιτήσεων πελατών OEM-. Εάν προμηθεύεστε ανταλλακτικά για οποιοδήποτε πρόγραμμα Tier 1 ή OEM και ο προμηθευτής δεν διαθέτει πιστοποίηση IATF, αυτό είναι μια κόκκινη σημαία που αποκλείει.
- AS9100 Αναθ- απαιτείται για την αεροδιαστημική και την άμυνα. Αυτή η πιστοποίηση προσθέτει τη διαχείριση διαμόρφωσης, τα πρωτόκολλα επιθεώρησης πρώτου άρθρου και τους ελέγχους αποτροπής πλαστών-εξαρτημάτων που δεν έχουν ισοδύναμο στα πρότυπα αυτοκινήτου. Δεν είναι εναλλάξιμα με το IATF 16949 ακόμη και για προμηθευτές που εξυπηρετούν και τους δύο τομείς.
Πέρα από τις πιστοποιήσεις, οι προδιαγραφές εξοπλισμού αποκαλύπτουν εάν ένας προμηθευτής μπορεί να παράγει φυσικά τα ανταλλακτικά σας. Ζητήστε λεπτομέρειες: εύρος χωρητικότητας πρέσας (καλύπτει τις απαιτήσεις υλικού και γεωμετρίας σας;), μέγιστη χωρητικότητα πλάτους λωρίδας και ονομασίες ταχύτητας σε διαδρομές ανά λεπτό. Ένα κατάστημα με μόνο ελαφριές-πρεσσες χωρητικότητας δεν μπορεί να σχηματίσει με αξιοπιστία ανοξείδωτα στηρίγματα και ένα κατάστημα που περιορίζεται στις 60 κινήσεις ανά λεπτό θα αντιμετωπίσει τα οικονομικά της-υψηλού όγκου παραγωγής τερματικού. Οι κατασκευαστές καλουπιών σφράγισης μετάλλων με γνήσιο βάθος λειτουργούν συνήθως πρέσες που εκτείνονται από 25 έως 300+ τόνους σε πολλαπλά εύρη ταχυτήτων.
Η ηλικία του εξοπλισμού παίζει επίσης ρόλο. Οι πρέσες που κατασκευάστηκαν την τελευταία δεκαετία διαθέτουν συνήθως τροφοδοσίες σερβο-, ενσωματωμένες οθόνες χωρητικότητας και προγραμματιζόμενα ύψη κλεισίματος -, τα οποία συμβάλλουν στον αυστηρότερο έλεγχο της διαδικασίας. Οι παλαιότερες μηχανικές πρέσες εξακολουθούν να παράγουν καλά εξαρτήματα, αλλά απαιτούν περισσότερη χειροκίνητη επίβλεψη και δεν διαθέτουν την παραγωγή δεδομένων στην οποία βασίζονται τα σύγχρονα συστήματα ποιότητας.
Ερωτήσεις προς δυνητικούς προμηθευτές
Οι ερωτήσεις που κάνετε κατά την αξιολόγηση αποκαλύπτουν περισσότερα για το βάθος ενός προμηθευτή από οποιοδήποτε φυλλάδιο. Οι προμηθευτές σφραγίδων προοδευτικής μήτρας με πραγματική εμπειρία απαντούν σε αυτά χωρίς δισταγμό. Όσοι εκτρέπονται ή γενικεύουν σηματοδοτούν κενά που θα προτιμούσαν να μην διερευνήσετε.
Χρησιμοποιήστε αυτήν τη λίστα ελέγχου κατά τη διάρκεια συναντήσεων προμηθευτών ή ελέγχων εγκαταστάσεων:
- Ποιο είναι το τυπικό εύρος καταμέτρησης σταθμών;Οι έμπειροι κατασκευαστές προοδευτικών καλουπιών κατασκευάζουν τακτικά μήτρες με 15 έως 40+ σταθμούς. Ένα κατάστημα που κλείνει σε 8 έως 10 σταθμούς μπορεί να μην έχει την πολυπλοκότητα σχεδιασμού για πολύπλοκα εξαρτήματα.
- Ποια είναι η πιο αυστηρή ανοχή που έχετε κρατήσει στην παραγωγή - όχι πρωτότυπο, παραγωγή;Αναζητήστε συγκεκριμένους αριθμούς (π.χ. +/- 0.013 mm σε μια θέση οπής). Αόριστες απαντήσεις όπως "πολύ σφιχτό" δείχνουν ότι δεν το έχουν μετρήσει αυστηρά.
- Ποια είναι η μεγαλύτερη διάρκεια συνεχούς παραγωγής σας σε ένα μόνο εργαλείο προοδευτικής σφράγισης;Ένα ζάρι που έχει δημιουργήσει 20 εκατομμύρια επισκέψεις χωρίς σημαντική ανακατασκευή αποδεικνύει τόσο την ποιότητα σχεδιασμού όσο και την πειθαρχία συντήρησης. Τα βραχυπρόθεσμα ιστορικά υποδηλώνουν είτε νεότερα εργαλεία είτε κακή μακροζωία μήτρας.
- Σχεδιάζετε και κατασκευάζετε τις προοδευτικές σας μήτρες-;Αυτό είναι το ερώτημα πουδιαχωρίζει τους πραγματικούς κατασκευαστές καλουπιών από τους συναρμολογητέςπου αναθέτουν σε εξωτερικούς συνεργάτες τα εργαλεία και μόνο την παραγωγή. Ο-εσωτερικός σχεδιασμός σημαίνει ταχύτερες επαναλήψεις, άμεση υπευθυνότητα και ομάδες μηχανικών που κατανοούν κάθε λεπτομέρεια του εργαλείου προοδευτικής σφράγισης από την ιδέα μέχρι τη δοκιμή.
- Μπορείτε να μου δείξετε μια διάταξη λωρίδων από ένα πρόσφατο έργο και να μου εξηγήσετε το ποσοστό χρήσης του υλικού σας;Προμηθευτές με ισχυρή δυνατότητα DFM θα σας δείξουν στρατηγικές ένθεσης, ποσοστά απόρριψης και θα εξηγήσουν πώς βελτιστοποίησαν το βήμα και το πλάτος ιστού για μείωση κόστους. Εάν δεν μπορούν να παράγουν αυτό το τεχνούργημα, πιθανότατα δεν έχουν το βάθος μηχανικής για να βελτιστοποιήσουν το έργο σας.
- Πώς φαίνεται η διαδικασία σχολίων DFM κατά τη διάρκεια της προσφοράς;Ένας ικανός συνεργάτηςαμφισβητεί το σχέδιό σας και προτείνει βελτιώσεις- επισήμανση αυστηρών ανοχών που αυξάνουν το κόστος χωρίς προσθήκη λειτουργιών, προτείνοντας εναλλακτικές λύσεις υλικών για καλύτερη μορφοποίηση ή προτείνοντας αλλαγές στη γεωμετρία που απλοποιούν την επεξεργασία εργαλείων. Ένας προμηθευτής που δέχεται κάθε σχέδιο χωρίς σχόλια δεν διαχειρίζεται τον κίνδυνο σας. Το αγνοούν.
- Ποιο είναι το πρωτόκολλό σας προληπτικής συντήρησης για μήτρες σε ενεργό παραγωγή;Ζητήστε κατώφλια ακονίσματος με βάση τα-count-περιγράμματα και στρατηγικές εφεδρικών εξαρτημάτων. Εάν λειτουργούν μέχρι την αποτυχία αντί να διατηρηθούν σε ένα πρόγραμμα, τα εξαρτήματά σας θα υποβαθμιστούν με την πάροδο του χρόνου.
Μια λεπτή αλλά χαρακτηριστική διάκριση: έμπειροι κατασκευαστές προοδευτικών καλουπιών μιλούν για προβλήματα που έχουν λύσει. Θα αναφέρουν ένα εξάρτημα που απαιτούσε αντιστάθμιση επαναφοράς ελατηρίου στους σταθμούς διαμόρφωσης ή ένα υλικό που απαιτούσε προσαρμοσμένες επιστρώσεις διάτρησης μετά από πρόωρη βλάβη του τυπικού χάλυβα εργαλείων. Αυτό το πρόβλημα-η επίλυση - συγκεκριμένης αφήγησης, η υποστήριξη δεδομένων-και η ειλικρίνεια σχετικά με τις προκλήσεις - είναι κάτι που δεν μπορεί να δημιουργήσει κανένα λούστρο μάρκετινγκ.
Οι προμηθευτές που αναθέτουν σε εξωτερικούς συνεργάτες την κατασκευή δεν είναι αυτόματα κατώτεροι, αλλά η αξιολόγηση αλλάζει. Πρέπει να καταλάβετε ποιος πραγματικά σχεδιάζει τα εργαλεία, πώς επικοινωνούν οι αλλαγές μηχανικής μεταξύ των οργανισμών και τι συμβαίνει όταν μια μήτρα χρειάζεται επείγουσα επισκευή στις 2 π.μ. της Παρασκευής. Όσο περισσότερο αφαιρείται ένας προμηθευτής από τα δικά του εργαλεία, τόσο περισσότερο διαρκεί - κάθε διορθωτική ενέργεια και στην παραγωγή μεγάλου-όγκου, ο χρόνος διακοπής μετράται σε δολάρια ανά λεπτό.
Με ένα σαφές πλαίσιο για τη βαθμολόγηση των τεχνικών δυνατοτήτων, το τελευταίο βήμα είναι η μετατροπή των συγκεκριμένων απαιτήσεων του έργου σας - όγκου, υλικού, ανοχής και αναγκών συμμόρφωσης - σε μια απόφαση προμηθευτή που εξισορροπεί την ικανότητα με τις πραγματικότητες κόστους και χρονοδιαγράμματος.
Επιλέγοντας τον κατάλληλο συνεργάτη για τις ανάγκες σας για προοδευτική σφράγιση
Τα πλαίσια αξιολόγησης δημιουργούν αξία μόνο όταν μεταφράζονται σε απόφαση. Διαθέτετε τις τεχνικές γνώσεις - μηχανικής διαδικασίας, συμπεριφοράς υλικών, σημείων αναφοράς ποιότητας και ερωτήσεις σχετικά με τα προσόντα προμηθευτών. Το υπόλοιπο βήμα είναι η αντιστοίχιση αυτών των κριτηρίων με τις συγκεκριμένες απαιτήσεις του έργου σας και η δέσμευση σε έναν συνεργάτη του οποίου οι αποδεδειγμένες ικανότητες ευθυγραμμίζονται με αυτό που πραγματικά απαιτούν τα μέρη σας.
Αντιστοίχιση των απαιτήσεών σας με τον κατάλληλο προμηθευτή
Καμία εταιρεία προοδευτικής σφράγισης καλουπιών δεν ταιριάζει καλύτερα σε κάθε εφαρμογή. Ένας προμηθευτής που διαπρέπει στην παραγωγή τερματικών χαλκού-υψηλών ταχυτήτων ενδέχεται να μην έχει την τεχνογνωσία σε χωρητικότητα ή εργαλεία για χοντρά δομικά στηρίγματα από ανοξείδωτο χάλυβα. Ένα κατάστημα με πιστοποίηση IATF 16949 για αυτοκίνητα ενδέχεται να μην διαθέτει την εγγραφή AS9100 που απαιτεί το αεροδιαστημικό σας πρόγραμμα. Ο στόχος είναι η ευθυγράμμιση - των απαιτήσεών σας σε σχέση με την αποδεδειγμένη, επαληθεύσιμη ικανότητα.
Πριν ζητήσετε προσφορές, καθορίστε το έργο σας σύμφωνα με αυτούς τους παράγοντες απόφασης:
- Ετήσιος όγκος και διάρκεια παραγωγής:Δεσμεύεστε για 50.000 εξαρτήματα ετησίως ή 5 εκατομμύρια; Οι υψηλότεροι όγκοι δικαιολογούν πιο σύνθετες μήτρες προοδευτικής σφράγισης με πρόσθετους σταθμούς για πιο αυστηρές ανοχές, ενώ οι μέτριοι όγκοι μπορεί να ευνοούν την απλούστερη επεξεργασία εργαλείων με λιγότερους σταθμούς.
- Υλικό και μετρητής:Η επιλογή υλικού σας περιορίζει αμέσως το πεδίο του προμηθευτή. Δεν είναι κάθε κατάστημα που βγάζει λεπτό χαλκό με 400+ πινελιές ανά λεπτό και δεν είναι σε κάθε πιεστήριο την απαιτούμενη χωρητικότητα για AHSS σε πάχος 2,0 mm.
- Κρισιμότητα ανοχής:Ανταλλακτικά με τυπικές εμπορικές ανοχές ανοίγουν τις επιλογές σας ευρέως. Τα χαρακτηριστικά που διατηρούνται στα +/- 0.013 mm απαιτούν προμηθευτές με αποδεδειγμένα δεδομένα SPC, κορυφαία εργαλεία και εξοπλισμό πρέσας ικανούς να διατηρούν την επαναληψιμότητα του BDC μετά από διαδρομή.
- Συμμόρφωση του κλάδου:Η αυτοκινητοβιομηχανία, η ιατρική και η αεροδιαστημική επιβάλλουν απαιτήσεις πιστοποίησης και τεκμηρίωσης που εξαλείφουν τους προμηθευτές που δεν διαθέτουν την αντίστοιχη υποδομή διαχείρισης ποιότητας.
- Προτίμηση κάθετης ολοκλήρωσης:Εάν το χρονοδιάγραμμα του έργου σας είναι επιθετικό ή η γεωμετρία του μέρους σας απαιτεί επαναληπτική δοκιμή, ένας προοδευτικός κατασκευαστής καλουπιών που σχεδιάζει, κατασκευάζει και εκτελεί εργαλεία κάτω από μια στέγη εξαλείφει τις καθυστερήσεις επικοινωνίας που εισάγουν οι ρυθμίσεις πολλών-προμηθευτών.
- Δέσμευση DFM:Για νέα σχέδια ανταλλακτικών, θέλετε έναν προμηθευτή του οποίου η ομάδα μηχανικών παρέχει βελτιστοποίηση διάταξης λωρίδων, σχόλια σχετικά με τη χρήση υλικού και προτάσεις γεωμετρίας κατά τη διάρκεια της προσφοράς - και όχι μετά τη δέσμευση εργαλείων.
Για μηχανικούς παραγωγής που προμηθεύονται μεταλλικά μέρη υψηλού-όγκου που απαιτούν αποτελεσματική διαμόρφωση πολλών-σταθμών, αυστηρή επαναληψιμότητα και κλιμακούμενη μαζική παραγωγή, οι κάθετα ολοκληρωμένοι προμηθευτές παρέχουν με συνέπεια μικρότερους χρόνους παράδοσης και μεγαλύτερη απόκριση επίλυσης προβλημάτων. Η ομάδα μηχανικών που σχεδίασε το προοδευτικό εργαλείο και το die σας είναι η ίδια ομάδα που το διορθώνει κατά τη δοκιμή - χωρίς στρώμα μετάφρασης, χωρίς τριβή μεταβίβασης, χωρίς δάχτυλο-που δείχνει μεταξύ διαφορετικών οργανισμών όταν κάτι χρειάζεται προσαρμογή.
Ξεκινώντας το Progressive Die Stamping Project
Η μετατροπή των απαιτήσεων σε πράξη σημαίνει να προσελκύσετε προμηθευτές που μπορούν να επιδείξουν - όχι απλώς να διεκδικήσουν - ευθυγράμμιση με τις ανάγκες σας. Ξεκινήστε ζητώντας παραδείγματα διάταξης λωρίδων από συγκρίσιμα έργα, ζητώντας δεδομένα παραγωγής από παρόμοια υλικά και όγκους και προγραμματίζοντας περιπάτους στις εγκαταστάσεις όπου παρατηρείτε από πρώτο χέρι την αίθουσα εργαλείων, το πάτωμα της πρέσας και το εργαστήριο ποιότητας.
Για ομάδες που αξιολογούν προμηθευτές με-προοδευτική ικανότητα σχεδιασμού και κατασκευής καλουπιών,YICHEN's Progressive Stamping DieΟι πόροι προσφέρουν ένα σημείο αναφοράς για την κατανόηση του τρόπου με τον οποίο οι κατασκευαστές καλουπιών κάθετα ενσωματωμένοι δομούν τις υπηρεσίες προοδευτικής σφράγισης καλουπιών - από την αρχική διαβούλευση με το DFM έως την παραγωγή υψηλού-όγκου. Η εστίασή τους στην προοδευτική σφράγιση μήτρων βελτιστοποιημένη για αποτελεσματικότητα μαζικής παραγωγής τα καθιστά ένα πρακτικό σημείο εκκίνησης για τις ομάδες προμηθειών που συγκρίνουν τις δυνατότητες των προμηθευτών.
Όποιον προμηθευτή κι αν δεσμεύσετε, οι κόκκινες σημαίες που καλύπτονται σε αυτό το άρθρο σας δίνουν έναν δομημένο φακό για αξιολόγηση. Ένας συνεργάτης που απαντά στις ερωτήσεις σας με λεπτομέρειες, σας δείχνει δεδομένα από τις πραγματικές σειρές παραγωγής και σας λέει με ειλικρίνεια πότε το εξάρτημά σας δεν ταιριάζει με τις προοδευτικές υπηρεσίες σφράγισης μετάλλων με μήτρα είναι ένας συνεργάτης που αξίζει να διατηρήσετε. Αυτοί που λένε ναι σε όλα χωρίς προσόν; Αυτά είναι τα ακριβά μαθήματα που μαθαίνουν να αποφεύγουν οι έξυπνοι αγοραστές.
Συχνές ερωτήσεις για την Progressive Die Stamping Company
1. Τι είναι το progressive die stamping και πώς λειτουργεί;
Η προοδευτική σφράγιση καλουπιού τροφοδοτεί μια συνεχή μεταλλική λωρίδα μέσω μιας μονής μήτρας που περιέχει πολλαπλούς σταθμούς. Κάθε σταθμός εκτελεί μια διαφορετική λειτουργία, όπως διάτρηση, κάλυψη, κάμψη ή διαμόρφωση. Με κάθε πάτημα, η λωρίδα προχωρά κατά μία απόσταση προς τα εμπρός και το τελειωμένο τμήμα διαχωρίζεται στον τελικό σταθμό. Αυτή η διαδικασία παράγει εξαρτήματα ακριβείας υψηλού-όγκου σε ταχύτητες που κυμαίνονται από 25 έως πάνω από 1.200 πινελιές ανά λεπτό, καθιστώντας την μια από τις πιο αποτελεσματικές μεθόδους διαμόρφωσης μετάλλων για επαναλαμβανόμενες γεωμετρίες.
2. Πόσος χρόνος χρειάζεται για την κατασκευή ενός προοδευτικού καλουπιού;
Μια τυπική προοδευτική μήτρα απαιτεί 12 έως 20 εβδομάδες από το σχεδιασμό έως την έναρξη λειτουργίας. Τα απλά καλούπια με 6 έως 8 σταθμούς για επίπεδες αγκύλες μπορεί να διαρκέσουν περισσότερο από 10 εβδομάδες, ενώ τα σύνθετα εργαλεία 30-σταθμών με αυστηρές ανοχές και σχεδιασμένα χαρακτηριστικά μπορεί να υπερβούν τις 20 εβδομάδες. Οι βασικοί παράγοντες που καθορίζουν το χρονοδιάγραμμα περιλαμβάνουν τον αριθμό σταθμών, τις απαιτήσεις ανοχής, το υλικό που σφραγίζεται και εάν ο προμηθευτής κατασκευάζει εργαλεία εντός της εταιρείας ή αναθέτει σε τρίτους την κατασκευή καλουπιών. Κατακόρυφα ολοκληρωμένοι κατασκευαστές όπως η YICHEN που σχεδιάζουν και κατασκευάζουν προοδευτικά σφραγίσματα κάτω από μια στέγη συνήθως αποδίδουν ταχύτερα επειδή εξαλείφουν τις καθυστερήσεις επικοινωνίας μεταξύ διαφορετικών οργανισμών.
3. Ποια υλικά μπορούν να χρησιμοποιηθούν στην προοδευτική σφράγιση με καλούπι;
Τα κοινά υλικά περιλαμβάνουν τον ανθρακούχο χάλυβα (1008, 1010, 1050), τον ανοξείδωτο χάλυβα (301, 304, 316), το αλουμίνιο (1100, 3003, 5052), τα κράματα χαλκού και ορείχαλκου (C110, C260, C510) και το κράμα υψηλής αντοχής{1}{1}{1} Κάθε υλικό επηρεάζει διαφορετικά τα ποσοστά φθοράς των καλουπιών, την ταχύτητα παραγωγής και τα διαστήματα συντήρησης. Ο ανθρακούχος χάλυβας είναι ο πιο επιεικής και επιτρέπει τις υψηλότερες ταχύτητες, ενώ ο ανοξείδωτος χάλυβας απαιτεί χάλυβες εργαλείων υψηλής ποιότητας και μειωμένες ταχύτητες πίεσης. Η επιλογή υλικού θα πρέπει να εξισορροπεί τις απαιτήσεις απόδοσης ανταλλακτικών με την οικονομία παραγωγής και τη μακροζωία του καλουπιού.
4. Πότε πρέπει να επιλέξω τη στάμπα προοδευτικής μήτρας έναντι της στάμπας με σύνθετη μήτρα;
Η προοδευτική σφράγιση καλουπιών είναι ιδανική όταν τα εξαρτήματά σας είναι μικρού έως μεσαίου μεγέθους, απαιτούν μέτρια γεωμετρική πολυπλοκότητα (κάμψεις, σχήματα και τρυπήματα σε ένα επίπεδο) και απαιτούν ετήσιους όγκους άνω των 100.000 μονάδων. Οι μήτρες μεταφοράς λειτουργούν καλύτερα για μεγαλύτερα τμήματα,-γεωμετρίες σε βάθος ή εξαρτήματα που χρειάζονται διαμόρφωση πολλαπλών-επιφανειών. Οι σύνθετες μήτρες ταιριάζουν σε απλά επίπεδα μέρη που απαιτούν στενή ομοκεντρικότητα σε χαμηλότερους όγκους. Εάν το εξάρτημά σας υπερβαίνει τα διαθέσιμα πλάτη λωρίδων, χρειάζεται έλξεις σε βάθος από τη διάμετρό του ή έχει ετήσια ζήτηση κάτω από 5.000 έως 10.000 τεμάχια, η προοδευτική επεξεργασία εργαλείων πιθανότατα δεν δικαιολογείται από το κόστος{11}}.
5. Τι πιστοποιήσεις πρέπει να έχει μια εταιρεία προοδευτικής σφράγισης καλουπιών;
Το ISO 9001:2015 είναι η ελάχιστη βασική γραμμή που επιβεβαιώνει τεκμηριωμένες διαδικασίες ποιότητας. Οι προμηθευτές αυτοκινήτων πρέπει να διαθέτουν το IATF 16949:2016, το οποίο προσθέτει περίπου 100 πρόσθετες απαιτήσεις, συμπεριλαμβανομένης της μεθοδολογίας σχεδίου ετοιμότητας PPAP και ελέγχου. Οι εφαρμογές αεροδιαστημικής απαιτούν AS9100 Rev D για διαχείριση διαμόρφωσης και αποτροπή πλαστών εξαρτημάτων-. Πέρα από τις πιστοποιήσεις, αξιολογήστε τις προδιαγραφές του εξοπλισμού, όπως το εύρος χωρητικότητας πρέσας, το μέγιστο πλάτος λωρίδας και οι βαθμολογίες{10}}ανά{11}}λεπτού. Ένας προμηθευτής που δεν έχει την πιστοποίηση που απαιτεί ο κλάδος σας είναι μια κόκκινη σημαία που αποκλείει, ανεξάρτητα από την αναγραφόμενη τιμολόγηση.


