


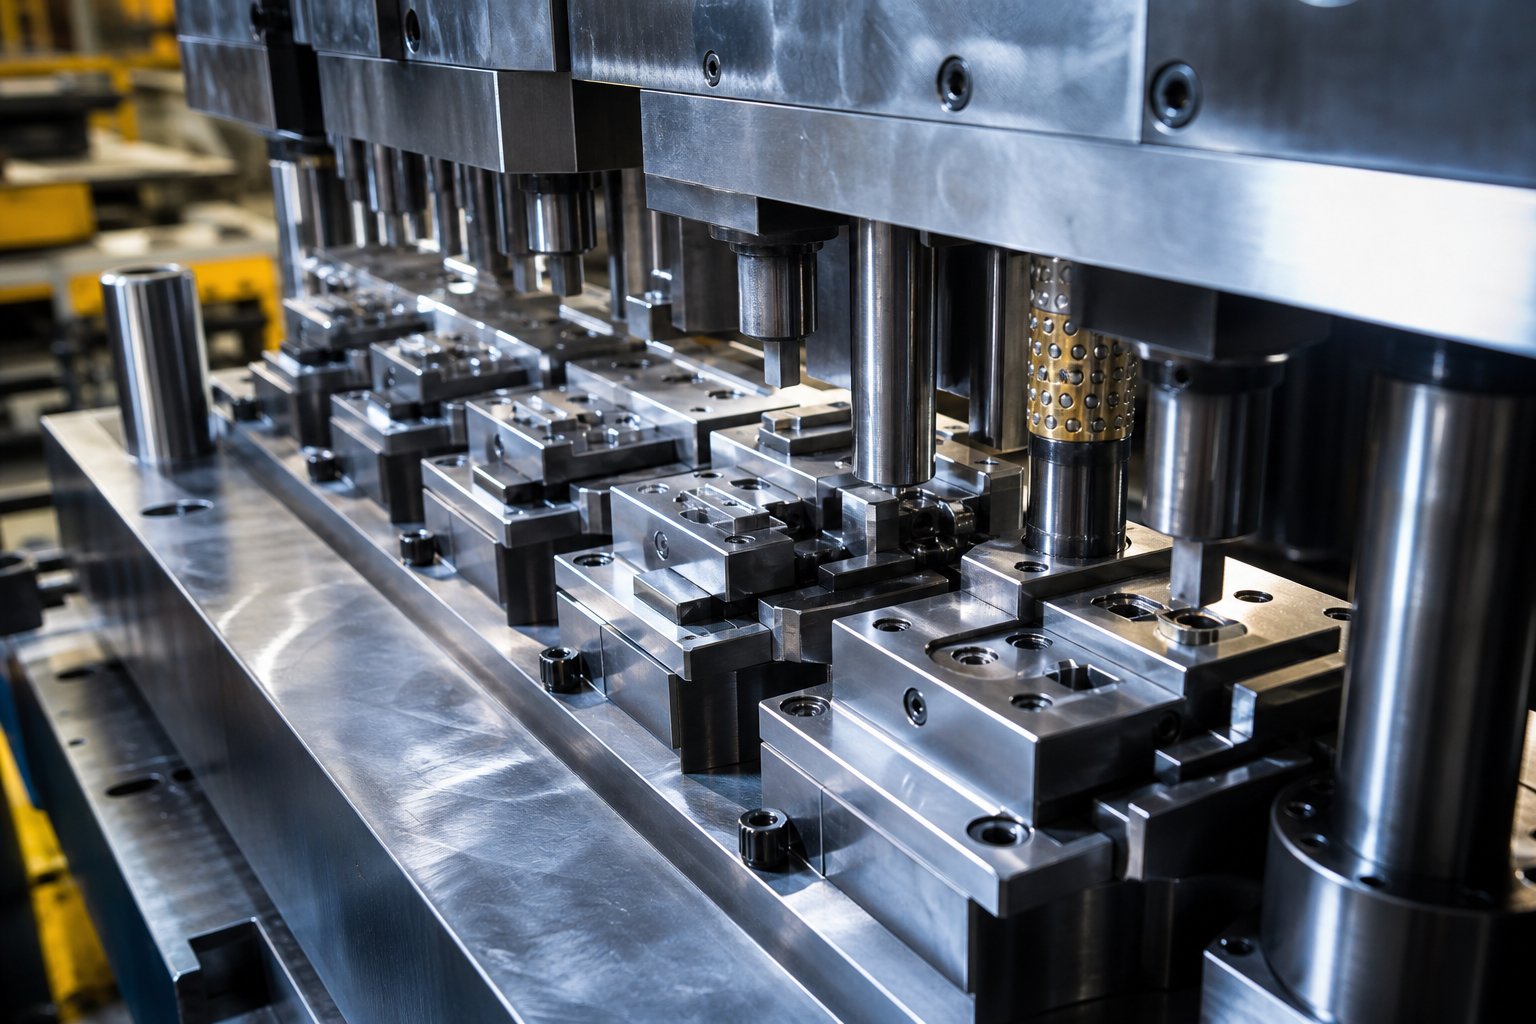
Τι ορίζει μια μήτρα ακριβείας σφράγισης
Μια μήτρα ακριβείας σφράγισης είναι ένα εξειδικευμένο εργαλείο που έχει σχεδιαστεί για να κόβει, να σχηματίζει καιδιαμορφώστε τη λαμαρίνα σε τελικά εξαρτήματαενώ διατηρούνται ανοχές διαστάσεων εντός ±0,0002 ιντσών σε εκατομμύρια κύκλους πίεσης. Αυτό το όριο διαχωρίζει τις μήτρες ακριβείας από τα τυπικά εργαλεία, όπου η αποδεκτή διακύμανση μπορεί να είναι πέντε έως δέκα φορές μεγαλύτερη.
Το καλούπι ακριβείας είναι ένα εξαιρετικά βαθμονομημένο σύστημα εργαλείων που έχει σχεδιαστεί για να παράγει σύνθετα μεταλλικά εξαρτήματα σε ανοχές ±0,0002 ίντσες (±0,005 mm) ή πιο σφιχτά, με επαναλαμβανόμενη ακρίβεια που διατηρείται σε δοκιμές παραγωγής υψηλού-όγκου.
Τι κάνει μια μήτρα στάμπας ακριβείας-Βαθμός
Οι τυπικές μήτρες σφράγισης κάνουν τη δουλειά για εξαρτήματα όπου είναι αποδεκτή η ±0,005 ίντσα. Οι μήτρες ακριβείας λειτουργούν σε μια διαφορετική πραγματικότητα μηχανικής. Τρεις παράγοντες καθορίζουν αυτό το κενό: ελεγχόμενη διάτρηση-σε-κενό διάκενο (συνήθως 5-10% του πάχους υλικού ανά πλευρά), μικρόμετρο-σε επίπεδο ακρίβειας θέσης μεταξύ των σταθμών και σταθερή επαναληψιμότητα που επαληθεύεται σε παρατεταμένους όγκους παραγωγής. Αυτές οι παράμετροι απαιτούν αυστηρότερες προδιαγραφές υλικών, πιο αυστηρές διαδικασίες κατεργασίας και αυστηρότερη επικύρωση ποιότητας από ό,τι απαιτεί τα εργαλεία γενικής χρήσης.
Όρια ανοχής που καθορίζουν τα εργαλεία ακριβείας
Όταν παράγετε μικρο{0}βύσματα, ηλεκτρικά τερματικά ή εξαρτήματα ιατρικών συσκευών, οι ανοχές που μετρώνται σε δέκατα του χιλιοστού δεν είναι προαιρετικές. Οι πρακτικές εργαλείων υψηλής-ποιότητας επιτρέπουν στους κατασκευαστές να διατηρούν ανοχές ±0,0002 ιντσών σε κάθε στάδιο παραγωγής. Αυτό το επίπεδο ελέγχου διαστάσεων σημαίνει ότι η γεωμετρία διάτρησης, τα διάκενα του μπλοκ μήτρας και η καταχώρηση λωρίδων πρέπει να λειτουργούν εντός λίγων μικρών της ονομαστικής καθ' όλη τη διάρκεια ζωής της μήτρας.
Ταξινόμηση Standard vs Precision Die
Οι μήτρες σφράγισης εμπίπτουν σε τρεις ευρείες αρχιτεκτονικές κατηγορίες, καθεμία από τις οποίες μπορεί να κλιμακωθεί σε προδιαγραφές ποιότητας-ακρίβειας:
- Ένας-σταθμός πεθαίνει- εκτελέστε μία λειτουργία ανά πάτημα. Απλή γεωμετρία, χαμηλότερο κόστος εργαλείων, περιορισμένη οροφή πολυπλοκότητας.
- Η ένωση πεθαίνει- εκτελεί πολλαπλές λειτουργίες ταυτόχρονα σε έναν σταθμό. Ιδανικό για επίπεδα, συμμετρικά μέρη που απαιτούν στενή ομοκεντρικότητα μεταξύ των χαρακτηριστικών.
- Ο προοδευτικός πεθαίνει- εκτελέστε διαδοχικές λειτουργίες σε πολλούς σταθμούς καθώς μια μεταλλική λωρίδα προχωρά μέσα από το εργαλείο. Ταιριάζει καλύτερα για πολύπλοκα,-εξαρτήματα μεγάλου όγκου που συνδυάζουν κοψίματα, κάμψεις και φόρμες σε μια συνεχή διαδικασία.
Κάθε τύπος εξυπηρετεί διαφορετικές στρατηγικές παραγωγής, αλλά το προοδευτικό καλούπι κυριαρχεί στις εφαρμογές ακριβείας. Η αρχιτεκτονική πολλών-σταθμών του επιτρέπει στους μηχανικούς να κατανέμουν σύνθετες γεωμετρίες σε διαδοχικές λειτουργίες, διατηρώντας αυστηρότερο έλεγχο σε κάθε στάδιο από ό,τι θα μπορούσε να επιτευχθεί με ένα μόνο χτύπημα. Η λογική πίσω από αυτή την αλληλουχία σταθμών, και το πώς οι αποφάσεις διάταξης λωρίδων αυξάνουν την ποιότητα και το κόστος του εξαρτήματος, είναι όπου ο σχεδιασμός της μήτρας γίνεται πραγματικά ενδιαφέρον.
Progressive Die Design Principles and Station Logic
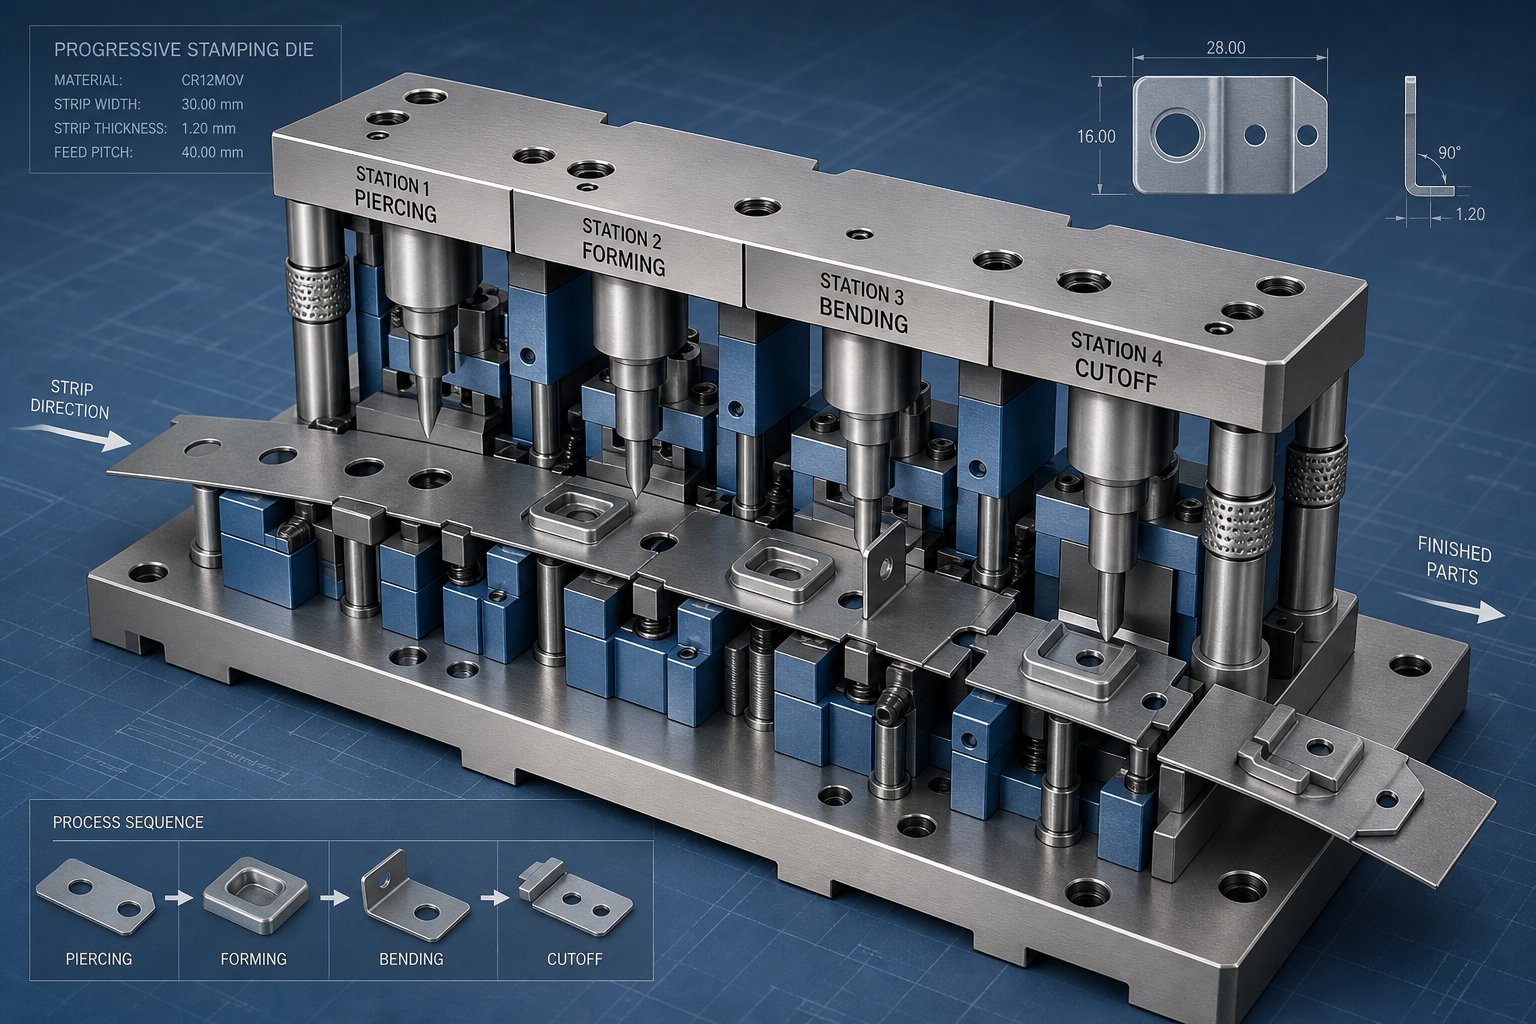
Ένα προοδευτικό ζάρι σφράγισηςμετατρέπει ένα συνεχές πηνίο από μέταλλο σε τελειωμένα μέρη μέσω μιας χορογραφημένης ακολουθίας λειτουργιών. Κάθε πάτημα προωθεί τη λωρίδα μία απόσταση προς τα εμπρός και κάθε σταθμός εκτελεί την εργασία που του έχει ανατεθεί ταυτόχρονα. Το αποτέλεσμα: ένα ολοκληρωμένο εξάρτημα πέφτει έξω με κάθε κύκλο, είτε αυτός ο κύκλος διαρκεί 0,5 δευτερόλεπτα είτε 0,05 δευτερόλεπτα.
Αυτό που κάνει αυτή την αρχιτεκτονική ισχυρή για εφαρμογές ακριβείας είναι η ανεξαρτησία του σταθμού. Κάθε λειτουργία πραγματοποιείται σε έναν αποκλειστικό σταθμό όπου η γεωμετρία της διάτρησης, η απόσταση και η ευθυγράμμιση βελτιστοποιούνται για τη συγκεκριμένη εργασία. Πολύπλοκα χαρακτηριστικά εξαρτημάτων που θα ήταν αδύνατα σε ένα χτύπημα γίνονται επιτεύξιμα όταν διανέμονται σε έξι, δώδεκα ή και τριάντα διαδοχικούς σταθμούς.
Προοδευτική Αλληλουχία σταθμού Die και Διάταξη Ταινιών
Ο προοδευτικός σχεδιασμός του καλουπιού σφράγισης ξεκινά με τη διάταξη λωρίδων, το σχεδιασμένο σχέδιο που υπαγορεύει τον τρόπο ροής υλικού μέσω του εργαλείου. Φανταστείτε τη μεταλλική λωρίδα ως χρονοδιάγραμμα. Σε κάθε σταθμό κατά μήκος αυτής της γραμμής χρόνου, συμβαίνει κάτι συγκεκριμένο: τρυπιέται μια τρύπα, λυγίζει μια γλωττίδα, δημιουργείται μια φόρμα ή περικόπτεται ένα χαρακτηριστικό. Η σειρά δεν είναι αυθαίρετη. Ακολουθεί τη μηχανική λογική που βασίζεται στη συμπεριφορά του υλικού και στον έλεγχο διαστάσεων.
Μια τυπική ακολουθία σταθμών μοιάζει με αυτό:
- Pilot τρύπα piercing- με διάτρηση στον πρώτο σταθμό, αυτές οι τρύπες γίνονται η αναφορά εγγραφής για κάθε επόμενη λειτουργία.
- Χαρακτηριστικό piercingΔημιουργούνται - εσωτερικές οπές, υποδοχές και εγκοπές ενώ το υλικό παραμένει επίπεδο και σταθερό.
- Σχηματισμός και κάμψηΤο υλικό - διαμορφώνεται μετά την ολοκλήρωση της επίπεδης κοπής-, αποτρέποντας την παραμόρφωση των στοιχείων που είχαν σχηματιστεί προηγουμένως.
- Κέρμα ή ανάγλυφοΗ τοπική συμπίεση - βελτιώνει το πάχος ή δημιουργεί λεπτομέρειες επιφάνειας.
- Αποκοπή ή διαχωρισμός μερών- το τελειωμένο τμήμα αποκόπτεται από τη λωρίδα φορέα.
Η εγγραφή πιλότου αξίζει ιδιαίτερης προσοχής. Οι καρφίτσες πιλότου εμπλέκουν τις προ-τρύπες στη λωρίδα φορέα σε κάθε σταθμό, διορθώνοντας τυχόν μικρή ανακρίβεια τροφοδοσίας. Ωςσημειώνουν ειδικοί του κλάδου, η απελευθέρωση της τροφοδοσίας πρέπει να είναι χρονισμένη έτσι ώστε η μύτη της σφαίρας του πιλότου να εισέλθει στη λωρίδα προτού οι κύλινδροι τροφοδοσίας ξεκολλήσουν πλήρως. Λάθος αυτό το χρονοδιάγραμμα και θα δείτε επιμήκεις πιλοτικές τρύπες, αταίριαστα κοψίματα και προοδευτική μετατόπιση διαστάσεων στους σταθμούς.
Η ίδια η λωρίδα μεταφοράς, το σκελετικό πλαίσιο που συνδέει το τμήμα σας μέσω κάθε σταθμού, πρέπει να εξισορροπεί τη δύναμη με την ευελιξία. Οι συμπαγείς φορείς λειτουργούν για βασική κοπή και απλές κάμψεις, αλλά κάθε προοδευτική μήτρα που εκτελεί εργασίες τραβήγματος χρειάζεται έναν φορέα ελαστικού ιστού: έναν μηχανικό βρόχο υλικού που παραμορφώνεται καθώς σχηματίζεται το εξάρτημα, διατηρώντας σταθερή απόσταση βήματος μεταξύ των σταθμών.
Πώς η κατανομή σταθμών επηρεάζει την ποιότητα του εξαρτήματος
Κάθε απόφαση κατανομής σταθμού στο σχεδιασμό μήτρας προοδευτικής σφράγισης κυματίζεται κατάντη. Προσθέστε περισσότερους σταθμούς και αποκτάτε τη δυνατότητα να κατανέμετε δυνάμεις σχηματισμού σε μικρότερες αυξήσεις, μειώνοντας την επιστροφή του ελατηρίου και βελτιώνοντας τη συνοχή των διαστάσεων. Αλλά περισσότεροι σταθμοί σημαίνουν επίσης μεγαλύτερη λωρίδα, πιο φαρδύ παπούτσι και περισσότερα εξαρτήματα για συντήρηση.
Τρεις παράμετροι διάταξης λωρίδων επηρεάζουν άμεσα το κόστος ανά εξάρτημα και τα διαστήματα συντήρησης:
- Πλάτος λωρίδαςΤο - καθορίζεται από το πλάτος του τμήματος συν το υλικό γέφυρας σε κάθε πλευρά. Η γέφυρα (συνήθως 1,25 έως 1,5 φορές το πάχος του υλικού) εμποδίζει τα θραύσματα να στρίβουν και να μπλοκάρουν τη μήτρα, ενώ διατηρεί την ακεραιότητα του φορέα.
- Απόσταση αγωνιστικού χώρου- η απόσταση προόδου ανά διαδρομή. Ένα πιο σφιχτό βήμα εξοικονομεί υλικό, αλλά απαιτεί μεγαλύτερη ακρίβεια θέσης από το σύστημα τροφοδοσίας. Κάθε κλάσμα του χιλιοστού που εξοικονομείται σε εκατομμύρια επισκέψεις μεταφράζεται άμεσα σε μειωμένο κόστος υλικού.
- Καταμέτρηση σταθμών- περισσότεροι σταθμοί επιτρέπουν τη σταδιακή διαμόρφωση που βελτιώνει την ποιότητα αλλά αυξάνει το κόστος εργαλείων και το μήκος της μήτρας. Ο στόχος της μηχανικής είναι ο ελάχιστος αριθμός σταθμών που επιτυγχάνει αξιόπιστα τη γεωμετρία και την ανοχή στόχο.
Οι στόχοι χρήσης υλικών άνω του 75% αποτελούν το σημείο αναφοράς του κλάδου για μια καλά σχεδιασμένη διάταξη λωρίδων-. Η επίτευξη αυτού του σχήματος απαιτεί προσεκτική ένθεση της γεωμετρίας μερών εντός της λωρίδας και στρατηγική χρήση γωνιακών προσανατολισμών όταν το επιτρέπουν τα σχήματα μερών. Τα ποσοστά απόρριψης, το κόστος εργαλείων και η ταχύτητα πίεσης εντοπίζονται σε αυτές τις αποφάσεις διάταξης που ελήφθησαν κατά τη φάση του σχεδιασμού.
Σύγκριση τύπων καλουπιών ανά εφαρμογή Fit
Η επιλογή μεταξύ αρχιτεκτονικών καλουπιών δεν είναι καθαρά θέμα πολυπλοκότητας. Ο όγκος παραγωγής, οι απαιτήσεις ανοχής και ο προϋπολογισμός συντελεστές. Η ακόλουθη σύγκριση αντιστοιχίζει κάθε τύπο με τα χαρακτηριστικά που έχουν μεγαλύτερη σημασία κατά τον καθορισμό εργαλείων για μια δεδομένη εφαρμογή:
| Ιδιότης | Single-Station Die | Compound Die | Progressive Die |
|---|---|---|---|
| Πολυπλοκότητα μέρους | Χαμηλή έως μέτρια. μία επέμβαση ανά εγκεφαλικό | Μέτριος; πολλαπλές ταυτόχρονες λειτουργίες σε έναν σταθμό | Ψηλά; σύνθετες γεωμετρίες που επιτυγχάνονται σε διαδοχικούς σταθμούς |
| Ταχύτητα Παραγωγής | Πιο αργό? ενδέχεται να απαιτούνται πολλές ρυθμίσεις για εξαρτήματα πολλαπλών-δυνατοτήτων | Μέτριος; μονή διαδρομή ολοκληρώνει επίπεδα μέρη | Υψιστος; ένα τελειωμένο μέρος ανά διαδρομή με ταχύτητες έως 1,500+ SPM |
| Δυνατότητα ανοχής | Καλό για μεμονωμένα χαρακτηριστικά. σωρευτικό σφάλμα σε όλες τις ρυθμίσεις | Εξαιρετική ομοκεντρικότητα μεταξύ ταυτόχρονων χαρακτηριστικών | Εξοχος; Η εγγραφή πιλότου διατηρεί την ακρίβεια σταθμού-σε-σταθμό |
| Κόστος εγκατάστασης | Χαμηλότερη αρχική επένδυση εργαλείων | Μέτριος; πιο περίπλοκη κατασκευή καλουπιών | Υψιστος; αλλά αποσβένεται σε περιόδους παραγωγής υψηλού-όγκου |
| Ιδανικό εύρος όγκου | Χαμηλός έως μεσαίος όγκος. πρωτότυπο | Μέσος όγκος; επίπεδα συμμετρικά μέρη | Υψηλή ένταση; 100,000+ μέρη ετησίως |
| Αξιοποίηση Υλικού | Μεταβλητός; εξαρτάται από το κενό σχήμα | Καλός; Δυνατότητα σφιχτής φωλιάς για επίπεδα μέρη | Βελτιστοποιημένη. διάταξη λωρίδων σχεδιασμένη για χρήση 75%+ |
Για εφαρμογές ακριβείας που απαιτούν σύνθετα χαρακτηριστικά σε υψηλούς όγκους, τα προοδευτικά καλούπια προσφέρουν σταθερά το χαμηλότερο κόστος ανά εξάρτημα παρά την υψηλότερη αρχική επένδυση. Ο χάλυβας εργαλείων που χρησιμοποιείται για την κατασκευή αυτών των σταθμών και η θερμική επεξεργασία που εφαρμόζεται για τη σκλήρυνσή τους, καθορίζει πόσο χρόνο διατηρείται αυτό το πλεονέκτημα κόστους πριν το διαβρώσει η συντήρηση.
Μηχανική Επιλογής Υλικού Μήτρας και Θερμικής Επεξεργασίας
Ο αριθμός σταθμών και η διάταξη λωρίδων προοδευτικής μήτρας καθορίζουν τι μπορεί να παράγει το εργαλείο. Ο χάλυβας μέσα σε αυτούς τους σταθμούς καθορίζει πόσο χρόνο παράγει με ακρίβεια. Η επιλογή υλικού στη σφράγιση μήτρας ακριβείας δεν είναι άσκηση καταλόγου. Είναι μια απόφαση αποτυχίας-τρόπου: επιλέγετε με βάση ποιος μηχανισμός θα σκοτώσει τελικά το εργαλείο και πόσο καιρό μπορείτε να καθυστερήσετε αυτό το αποτέλεσμα.
Κάθε διάτρηση, τεμάχιο μήτρας και ένθετο σχηματισμού αντιμετωπίζει έναν συνδυασμό λειαντικής φθοράς, συμπιεστικής φόρτισης και κυκλικής κρούσης. Η αναλογία μεταξύ αυτών των δυνάμεων ποικίλλει ανά σταθμό, υλικό τεμαχίου και ταχύτητα παραγωγής. Η επιλογή του σωστού χάλυβα εργαλείων σημαίνει τον εντοπισμό του μηχανισμού αστοχίας που κυριαρχεί στην εφαρμογή σας και την επιλογή μιας κατηγορίας σχεδιασμένης για να την αντιστέκεται.
Πλαίσιο επιλογής βαθμού χάλυβα εργαλείου
Σκεφτείτε την επιλογή χάλυβα εργαλείων ως μια διαγνωστική διαδικασία. Δεν επιλέγετε τον «καλύτερο» χάλυβα. Αντιστοιχίζετε τις ιδιότητες του υλικού με τις συγκεκριμένες καταπονήσεις που θα αντιμετωπίσουν τα εξαρτήματα της μήτρας σας. Δείτε πώς οι κύριοι βαθμοί αντιστοιχίζονται στις πραγματικές συνθήκες παραγωγής:
- AISI D2 (SKD11)- Η μετάβαση-στη βαθμολόγηση όταν η φθορά λειαντικών ή κόλλας περιορίζει τη διάρκεια ζωής του εργαλείου. Η υψηλή περιεκτικότητά του σε καρβίδιο χρωμίου επιτρέπει στις κοπτικές ακμές να διατηρούν τη γεωμετρία σε μεγάλες περιόδους παραγωγής. Ιδανικό για σταθμούς τυφώματος και διάτρησης που επεξεργάζονται σκληρά ή λειαντικά υλικά ταινιών. Όταν αρχίσετε να βλέπετε το σκάσιμο των άκρων και όχι την προοδευτική φθορά, το D2 έχει φτάσει στα όριά του και απαιτείται πιο σκληρός βαθμός.
- AISI A2 (SKD12)- Επιλέγεται όταν υπάρχει φθορά, παραμόρφωση και κρούση, αλλά καμία δεν κυριαρχεί σαφώς. Το Α2 παρέχει αισορροπημένο διάλυμα υπό μικτές συνθήκες, καθιστώντας το κατάλληλο για σταθμούς όπου ανταγωνίζονται πολλαπλές λειτουργίες αστοχίας. Διατηρεί την κατάσταση των άκρων ενώ αντιστέκεται στο ράγισμα υπό επαναλαμβανόμενη φόρτιση.
- AISI M2 (SKH51)- Εφαρμόζεται όπου τόσο η φθορά όσο και η θλιπτική τάση είναι σημαντικές. Οι γροθιές M2 διατηρούν την αντοχή των άκρων υπό επαναλαμβανόμενη φόρτιση ενώ αντιστέκονται καλύτερα στην τριβή από τους βαθμούς σκληρότητας-που εστιάζονται. Σε σύγκριση με το D2, παρέχει καλύτερη αντίσταση στην παραμόρφωση. Σε σύγκριση με το S7, προσφέρει μεγαλύτερη αντοχή στη φθορά. Είναι η επιλογή όταν τόσο η φθορά όσο και το φορτίο συμβάλλουν στην αστοχία του εργαλείου ταυτόχρονα.
- AISI S7- Ο ειδικός σκληρότητας. Όταν η αστοχία συμβαίνει λόγω θρυμματισμού, ρωγμών ή κούρασης από επαναλαμβανόμενες κρούσεις, το S7 απορροφά κυκλικές τάσεις που θα μπορούσαν να σπάσουν υψηλότερα-καρβιδιωμένους χάλυβες. Συχνά σε βαριές-στάμπες ή σταθμούς όπου τα φορτία διάτρησης είναι σοβαρά. Σε αυτές τις συνθήκες, η αύξηση της σκληρότητας αποδεικνύεται πιο αποτελεσματική από την αύξηση της σκληρότητας.
- Ένθετα καρβιδίου βολφραμίου- Προορίζεται για σταθμούς όπου τα ποσοστά φθοράς του χάλυβα εργαλείων δημιουργούν απαράδεκτα διαστήματα συντήρησης. Το καρβίδιο προσφέρει αντοχή στη φθορά έως και 30 φορές μεγαλύτερη από τον χάλυβα εργαλείων, διατηρώντας ακριβείς διαστάσεις σε εκατομμύρια κύκλους.
Η πρακτική λογική επιλογής λειτουργεί ως εξής: όταν οι ακμές κοπής φθείρονται προοδευτικά και τα γρέζια αυξάνονται σε μέγεθος, το D2 είναι κατάλληλο. Όταν οι διατρήσεις παραμορφώνονται ή χάνουν την ακρίβεια διαστάσεων υπό φορτίο, το M2 παρέχει καλύτερη αντίσταση. Όταν εμφανίζονται τσιπ άκρων ή ρωγμές υπό επαναλαμβανόμενη κρούση, απαιτείται S7. Όταν αυτές οι συνθήκες επικαλύπτονται, το A2 προσφέρει ισορροπημένη απόδοση.
| Βαθμός χάλυβα εργαλείων | Ιδανική Εφαρμογή | Σκληρότητα εργασίας | Expected Die Life (Σχετική) |
|---|---|---|---|
| D2 (SKD11) | Υψηλή-αποκάλυψη και διάτρηση. λειαντικά υλικά τεμαχίου εργασίας | 58-60 HRC | Υψηλή - εξαιρετική συγκράτηση των άκρων υπό λειαντική φθορά |
| A2 (SKD12) | Προοδευτικές μήτρες πολλαπλών-σταθμών με μικτές λειτουργίες αστοχίας | 58-62 HRC | Μέτρια έως υψηλή - ισορροπημένη απόδοση σε όλες τις συνθήκες |
| M2 (SKH51) | Τρυπάει κάτω από συνδυασμένη υψηλή φθορά και συμπιεστικό φορτίο | 60-65 HRC | Υψηλή - ανώτερη αντοχή τόσο στη φθορά όσο και στην παραμόρφωση |
| S7 | Τρύπημα με βαρύ-μετρητή. σταθμούς υψηλής-επιρροής | 56-58 HRC | Μέτρια - βελτιστοποιημένη για σκληρότητα έναντι αντοχής στη φθορά |
| Καρβίδιο βολφραμίου | Σταθμοί εξαιρετικά-υψηλής- έντασης ήχου. λειαντικά υλικά? χαρακτηριστικά αυστηρής ανοχής | 88-92 HRA (>70 ισοδύναμο HRC) | Πολύ υψηλός - 10 έως 30x χάλυβας εργαλείων σε συγκρίσιμες εφαρμογές |
Παράμετροι θερμικής επεξεργασίας και ο αντίκτυπός τους στην απόδοση
Η επιλογή του σωστού βαθμού είναι η μισή εξίσωση. Η θερμική επεξεργασία μετατρέπει τον ακατέργαστο χάλυβα εργαλείων σε λειτουργικό εξάρτημα μήτρας και οι χρησιμοποιούμενες παράμετροι καθορίζουν εάν αυτό το εξάρτημα φτάνει στο μέγιστο των δυνατοτήτων του ή υστερεί.
Η διαδικασία ακολουθεί μια ελεγχόμενη ακολουθία: ωστενίωση, σβήσιμο και σκλήρυνση. Κάθε στάδιο έχει μετρήσιμα αποτελέσματα στη ζωή του πεθαίνουν.
Ωστενιτισμόςδιαλύει καρβίδια στη μήτρα του χάλυβα, προετοιμάζοντάς την για μετασχηματισμό. Για χάλυβες μήτρας ψυχρής σφράγισης, οι θερμοκρασίες ωστενιτοποίησης κυμαίνονται συνήθως από 1.020 έως 1.080 βαθμούς Κελσίου. Πολύ χαμηλό και τα καρβίδια παραμένουν αδιάλυτα, περιορίζοντας την επιτεύξιμη σκληρότητα. Πολύ υψηλή και η υπερβολική ανάπτυξη κόκκων υπονομεύει τη σκληρότητα. Ο χρόνος εμποτισμού εξαρτάται από το πάχος της τομής, που γενικά κυμαίνεται από 1 έως 25 ώρες για έως και{10}}σκλήρυνση μεγαλύτερων τεμαχίων μήτρας. Οι κλίβανοι κενού ή προστατευτικής ατμόσφαιρας εμποδίζουν την απανθράκωση της επιφάνειας που θα υποβάθμιζε την αντίσταση στη φθορά στην επιφάνεια εργασίας.
Σβήσιμομετατρέπει τον ωστενίτη σε μαρτενσίτη, δημιουργώντας την υπερκορεσμένη δομή που παρέχει βασική σκληρότητα. Η επιλογή μέσων σβέσης (λάδι, πολυμερές ή αέριο για μεγαλύτερα τμήματα) ελέγχει τον ρυθμό ψύξης. Πολύ γρήγορες και υπολειπόμενες τάσεις μπορεί να προκαλέσουν ρωγμές. Πολύ αργός και ατελής μετασχηματισμός μειώνει τη σκληρότητα. Για εφαρμογές μήτρας ακριβείας και σφράγισης, η σταθερότητα των διαστάσεων κατά το σβήσιμο είναι κρίσιμης σημασίας, καθώς κάθε στρέβλωση απαιτεί πρόσθετη λείανση που μπορεί να θέσει σε κίνδυνο την ακεραιότητα της επιφάνειας.
Μετριασμόςακολουθεί αμέσως μετά το σβήσιμο για την ανακούφιση των εσωτερικών καταπονήσεων και τη βελτιστοποίηση της ισορροπίας σκληρότητας-σκληρότητας. Μητράκια ψυχρής σφράγισης με στόχευση 58-64 HRC συνήθως με θερμοκρασία 400-550 βαθμούς Κελσίου. Πολλαπλοί κύκλοι σκλήρυνσης (συνήθως 2-3 κύκλοι των 2-4 ωρών ο καθένας) εξασφαλίζουν πλήρη ανακούφιση από την πίεση και ομοιόμορφες ιδιότητες σε όλη τη διατομή. Κάθε κύκλος καθιζάνει λεπτά καρβίδια ενώ προοδευτικά μειώνει την ευθραυστότητα.
Το μετρήσιμο αποτέλεσμα: τα κατάλληλα θερμικά επεξεργασμένα εξαρτήματα-φθάνουν το εύρος σκληρότητας του στόχου, ενώ μεγιστοποιούν την αντοχή στη θραύση (συνήθως 15-35 MPa ανά τετραγωνικό ριζικό μέτρο για χάλυβες εργαλείων). Παραλείψτε έναν κύκλο σκλήρυνσης ή υπολογίστε λανθασμένα τη θερμοκρασία ωστενίωσης και θα δείτε πρόωρο θρυμματισμό ή ράγισμα στην παραγωγή που δεν θα διορθώσει κανένα ακόνισμα.
Όταν τα ένθετα καρβιδίου δικαιολογούν την επένδυση
Οι προοδευτικές μήτρες σφράγισης καρβιδίου αντιπροσωπεύουν ένα σημαντικό προκαταβολικό κόστος, συχνά 3 έως 5 φορές την τιμή των ισοδύναμων εξαρτημάτων από χάλυβα εργαλείων. Πότε λοιπόν αυτή η επένδυση έχει οικονομικό νόημα;
Η απόφαση εξαρτάται από τρεις παράγοντες:
- Όγκος παραγωγής- Όταν οι ετήσιοι όγκοι υπερβαίνουν πολλά εκατομμύρια επισκέψεις, τα εκτεταμένα διαστήματα συντήρησης του καρβιδίου μειώνουν δραματικά το κόστος ανά εξάρτημα. Το ανώτατο όριο όπου η μακροζωία του καρβιδίου αντισταθμίζει την πριμοδότηση του εξαρτάται από την πολυπλοκότητα του εξαρτήματος και την ταχύτητα πίεσης, αλλά η συνεχής παραγωγή υψηλού-όγκου σχεδόν πάντα ευνοεί το καρβίδιο σε κρίσιμους σταθμούς φθοράς.
- Λειαντικότητα του τεμαχίου εργασίας- Ο σχηματισμός ελασμάτων από ανοξείδωτο χάλυβα, ελάσματα από χάλυβα πυριτίου ή άλλα λειαντικά υλικά επιταχύνει τους ρυθμούς φθοράς του χάλυβα εργαλείων σε σημείο που η συχνότητα συντήρησης γίνεται εμπόδιο στην παραγωγή. Η εξαιρετική αντοχή στην τριβή του καρβιδίου διατηρεί την ακρίβεια διαστάσεων εκεί όπου οι ποιότητες χάλυβα δεν μπορούν.
- Κριτικότητα ανοχής- Για χαρακτηριστικά όπου η μετατόπιση των διαστάσεων προκαλεί άμεσα λειτουργική απόρριψη (πλάτος ακροδεκτών σύνδεσης, επιφάνειες επαφής ιατρικής συσκευής), η ικανότητα του καρβιδίου να συγκρατεί τη γεωμετρία σε εκατομμύρια κύκλους εξαλείφει τον κίνδυνο ποιότητας που σχετίζεται με τη σταδιακή φθορά του χάλυβα.
Η υβριδική προσέγγιση κυριαρχεί στη σύγχρονη πρακτική μήτρας ακριβείας και σφράγισης. Αντί να κατασκευάζουν ολόκληρες μήτρες από καρβίδιο, οι μηχανικοί τοποθετούν ένθετα καρβιδίου σε συγκεκριμένους σταθμούς και χαρακτηριστικά όπου η φθορά είναι πιο επιθετική ή η ανοχή είναι πιο κρίσιμη. Η γύρω δομή μήτρας χρησιμοποιεί πιο σκληρές ποιότητες χάλυβα εργαλείων που απορροφούν τα κρουστικά φορτία και απλοποιούν την τροποποίηση. Παίρνετε απόδοση καρβιδίου όπου έχει σημασία χωρίς κόστος καρβιδίου παντού που δεν έχει.
Η επιλογή υλικού και η θερμική επεξεργασία καθορίζουν τη βασική απόδοση κάθε εξαρτήματος μήτρας. Ωστόσο, ακόμη και ο βέλτιστα σκληρυμένος χάλυβας εργαλείων αντιμετωπίζει έναν αντίπαλο που η σκληρότητα από μόνη της δεν μπορεί να νικήσει: μηχανισμούς φθοράς σε επίπεδο επιφάνειας-όπως θόρυβο, πρόσφυση και τριβή που προσβάλλουν τη διεπαφή μεταξύ της διάτρησης και του τεμαχίου εργασίας με κάθε διαδρομή.
Επεξεργασίες και επιστρώσεις επιφανειών για παρατεταμένη διάρκεια ζωής
Το τσούξιμο, η πρόσφυση και η τριβή με τριβή προέρχονται από την επιφάνεια, το μικροσκοπικό οριακό στρώμα όπου η διάτρηση συναντά το υλικό του κατεργαζόμενου τεμαχίου υπό ακραία πίεση και ταχύτητα. Η σκληρότητα από μόνη της δεν λύνει αυτά τα προβλήματα επειδή ο μηχανισμός αστοχίας δεν είναι η μαζική παραμόρφωση. Είναι μεταφορά υλικού στη διεπαφή. Οι επικαλύψεις επιφανειών το αντιμετωπίζουν άμεσα αλλάζοντας την τριβολογική συμπεριφορά αυτής της ζώνης επαφής, μειώνοντας τους συντελεστές τριβής, αποτρέποντας την πρόσφυση και δημιουργώντας ένα θερμικό φράγμα μεταξύ εργαλείου και λωρίδας.
Για εργασίες μήτρας ακριβείας και σφράγισης που εκτελούνται σε υψηλές ταχύτητες, η σωστή επίστρωση μπορεί να παρατείνει τη διάρκεια ζωής του εργαλείου κατά μια τάξη μεγέθους, διατηρώντας παράλληλα τη συνοχή διαστάσεων που απαιτούν τα εξαρτήματα αυστηρής-ανοχής.
Τύποι επίστρωσης και μηχανισμοί φθοράς τους
Κάθε χημεία επίστρωσης στοχεύει σε διαφορετικό συνδυασμό μηχανισμών φθοράς. Η επιλογή μεταξύ τους σημαίνει να κατανοήσετε τι πραγματικά καταστρέφει τις επιφάνειες εργαλείων σας. Δείτε πώς συγκρίνονται οι κύριες επιλογές:
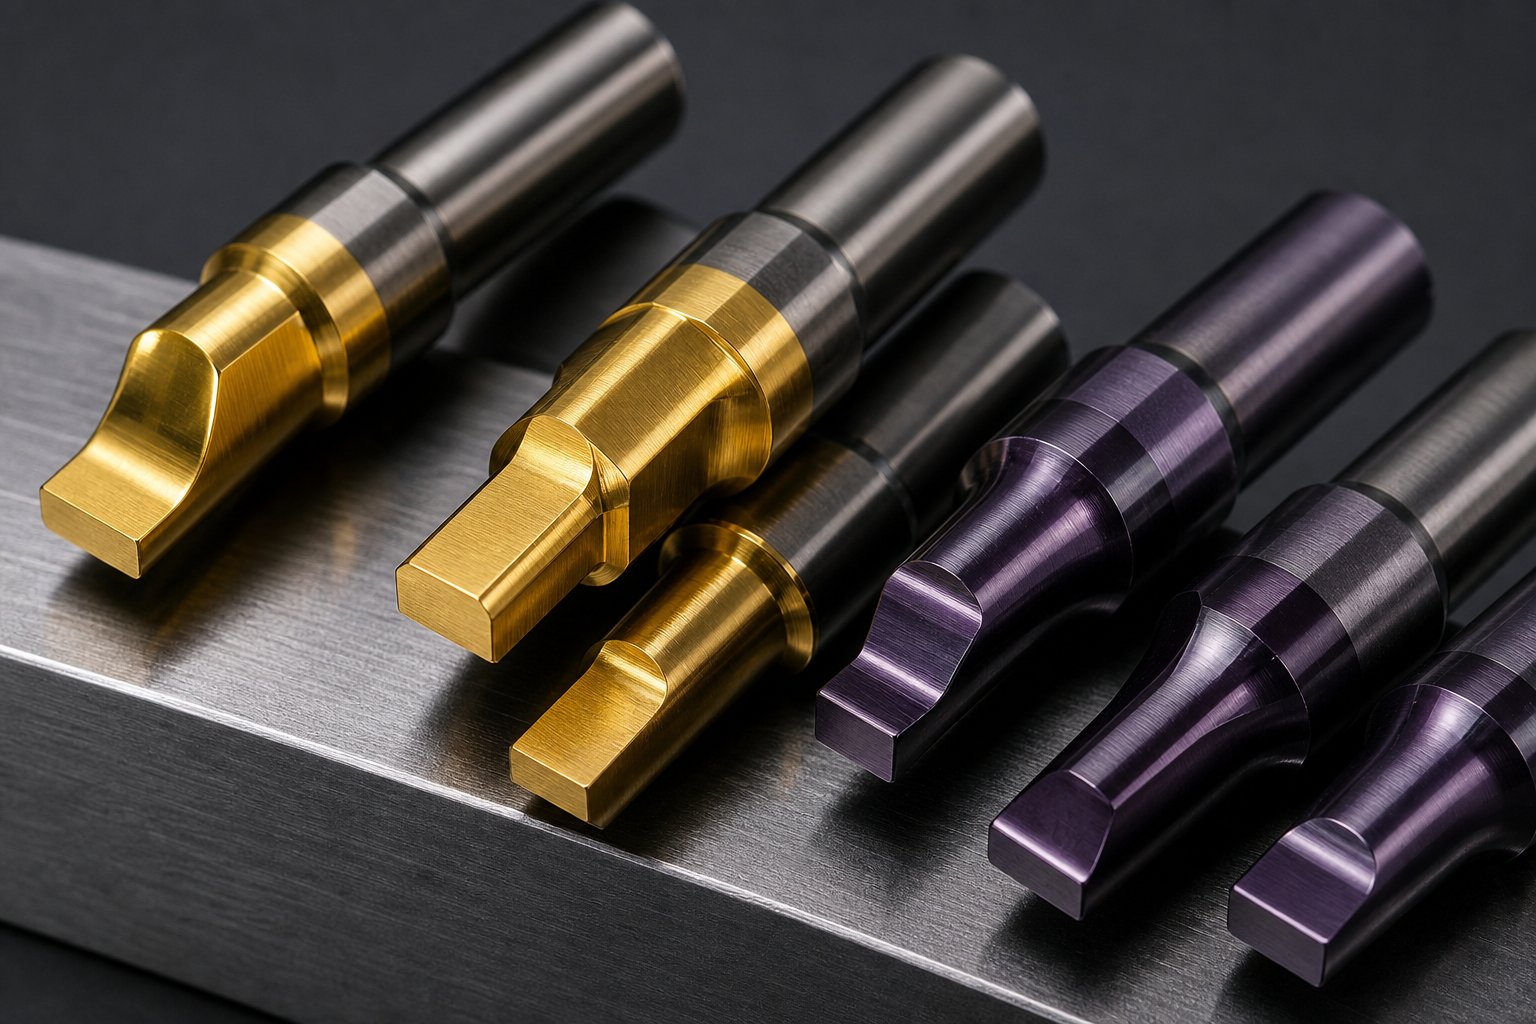
- TiN (Νιτρίδιο Τιτανίου)- Η τυπική επίστρωση για όλες τις-χρήσεις με χαρακτηριστικό χρυσό χρώμα. Μικρο-σκληρότητα περίπου 2200 HV, μέγιστο πάχος επίστρωσης 10 μικρόμετρα. Ταιριάζει καλύτερα για εφαρμογές γενικής διαμόρφωσης μετάλλων και χύτευσης πλαστικών όπου αρκεί μέτρια αντοχή στη φθορά. Ο υψηλότερος συντελεστής τριβής του (0,6 στεγνό πάνω από χάλυβα) περιορίζει την αποτελεσματικότητα σε εργασίες επιθετικής διαμόρφωσης.
- TiCN (καρβονιτρίδιο τιτανίου)- Αυξάνει τη σκληρότητα σε περίπου 3400 HV με σημαντικά χαμηλότερο συντελεστή τριβής 0,2. Μέγιστο πάχος περίπου 6 μικρόμετρα. Η βελτιωμένη σκληρότητα και η αντοχή στη φθορά στην τριβή το καθιστούν ιδανικό για κοπή-υψηλών επιδόσεων και διαμόρφωση μετάλλων, ιδιαίτερα σε τεμάχια κατεργασίας από ανοξείδωτο χάλυβα, όπου η φθορά είναι η κυρίαρχη λειτουργία αστοχίας.
- TiAlN (νιτρίδιο αλουμινίου τιτανίου)- Παρέχει υψηλή σκληρότητα (περίπου 3200 HV) με εξαιρετική αντοχή στην οξείδωση σε υψηλές θερμοκρασίες. Μέγιστο πάχος 10 μικρόμετρα. Αποδίδει καλύτερα σε εργασίες υψηλής-ταχύτητας ή σε ημί-συνθήκες κατεργασίας όπου η θερμική φόρτιση είναι σημαντική. Η αντοχή του στη θερμότητα το καθιστά την προτιμώμενη επιλογή όταν οι ταχύτητες πίεσης δημιουργούν σημαντικές θερμοκρασίες τριβής στις επιφάνειες διάτρησης.
- DLC (Diamond-Like Carbon)- Η χαμηλότερη διαθέσιμη επιλογή τριβής, με συντελεστές κάτω από 0,1 και σκληρότητα που φτάνει τα 4000 HV. Το πάχος περιορίζεται σε περίπου 4 μικρόμετρα σε τυπικές εφαρμογές. Το DLC υπερτερεί στην πρόληψη της πρόσφυσης σε μη-μη σιδηρούχα μέταλλα και στη μείωση των δυνάμεων απογύμνωσης κατά τη διαμόρφωση των εργασιών όπου το υλικό θέλει να πιάσει τη διάτρηση στην διαδρομή επιστροφής.
- Εναζώτωση- Μια διαδικασία θερμοχημικής διάχυσης αντί για μια αποτιθέμενη επίστρωση. Τα άτομα αζώτου διεισδύουν στην επιφάνεια του χάλυβα εργαλείου, δημιουργώντας μια σκληρυμένη θήκη χωρίς διακριτό όριο στρώσης. Ιδανικό για μεγάλες επιφάνειες διαμόρφωσης όπου η πρόσφυση της επίστρωσης θα μπορούσε να είναι προβληματική ή ως προ{3}}επεξεργασία κάτω από επιστρώσεις PVD για αυξημένη φέρουσα ικανότητα-φόρτωσης.
Αντιστοίχιση επεξεργασιών επιφάνειας με υλικά τεμαχίου εργασίας
Το υλικό του τεμαχίου εργασίας υπαγορεύει ποιος μηχανισμός φθοράς θα κυριαρχήσει και αυτό καθορίζει τη βέλτιστη επιλογή επίστρωσης.
Ανοξείδωτο ατσάλιπαρουσιάζει την πιο επιθετική πρόκληση. Οι υψηλοί-βαθμοί αντοχής όπως ο Τύπος 301 σε τέταρτο-σκληρή ιδιοσυγκρασία προκαλούν έντονη φθορά κόλλας στις επιφάνειες διαμόρφωσης και κοπής. Έρευνα στοPenn United Technologiesέδειξε ότι οι επικαλύψεις νιτριδίου του χρωμίου PVD στα εργαλεία καρβιδίου παρατείνουν τη διάρκεια ζωής του καλουπιού από 15.000 χτυπήματα μεταξύ της επαναβαφής σε πολλά εκατομμύρια χτυπήματα πριν από την αστοχία του εργαλείου. Αυτό δεν είναι μια σταδιακή βελτίωση. Είναι μια μεταμόρφωση του μοντέλου συντήρησης. Το TiCN είναι εξίσου αποτελεσματικό εδώ, με τον συνδυασμό υψηλής σκληρότητας και χαμηλού συντελεστή τριβής που εξουδετερώνει άμεσα την τάση πρόσφυσης των ωστενιτικών ποιοτήτων ανοξείδωτου.
Αλουμίνιοείναι γνωστό για τη συσσώρευση υλικών στις επιφάνειες εργαλείων. Το μαλακό μέταλλο μεταφέρεται εύκολα σε μη επικαλυμμένες διατρήσεις, υποβαθμίζοντας προοδευτικά την ποιότητα της επιφάνειας του εξαρτήματος. Οι επιστρώσεις DLC, με τις εξαιρετικά χαμηλές τριβές και τις ιδιότητες κατά της πρόσφυσης-, ουσιαστικά εξαλείφουν αυτή τη λειτουργία αστοχίας σε εφαρμογές κάλυψης αλουμινίου.
Χαλκός και ορείχαλκοςπαρουσιάζουν μια διαφορετική πρόκληση στην προοδευτική σφράγιση χάλκινων ακροδεκτών και συνδετήρων. Αυτά τα μαλακότερα υλικά δημιουργούν λιγότερη λειαντική φθορά, αλλά δημιουργούν προβλήματα πρόσφυσης σε υψηλότερες ταχύτητες. Οι επικαλύψεις DLC ή TiCN μειώνουν τις δυνάμεις απογύμνωσης και αποτρέπουν την παραλαβή υλικού που διαφορετικά θα απαιτούσε συχνό γυάλισμα. Οι εργασίες προοδευτικής σφράγισης χαλκού που εκτελούνται με 800+ πινελιές ανά λεπτό έχουν ιδιαίτερα ισχυρά οφέλη από τις επιστρώσεις χαμηλής-τριβής, καθώς η επαναλαμβανόμενη επαφή υψηλής-ταχύτητας ενισχύει οποιαδήποτε τάση πρόσφυσης.
Δοκιμές που πραγματοποιήθηκαν στιςΠανεπιστήμιο Deakinσε συνεργασία με τη Ford επιβεβαίωσε ότι οι επιστρώσεις TiCN αύξησαν τη διάρκεια ζωής του καλουπιού κατά περισσότερο από 20 σε σύγκριση με τις γυαλισμένες-μόνο επιφάνειες, ενώ το σκληρό χρώμιο βελτίωσε 12 φορές. Η μελέτη αποκάλυψε επίσης ότι η απλή βελτίωση του φινιρίσματος της επιφάνειας της βάσης από 2,4 μικρόμετρα σε μια πιο ομαλή προετοιμασία αύξησε τη διάρκεια ζωής της μήτρας επταπλάσια πριν από την εφαρμογή οποιασδήποτε επίστρωσης. Η απόδοση της επίστρωσης βασίζεται στην ποιότητα προετοιμασίας της επιφάνειας.
Οικονομικά επίστρωσης και διαστήματα επαναβαφής
Το PVD και το CVD αντιπροσωπεύουν τις δύο κύριες μεθόδους εφαρμογής και η επιλογή μεταξύ τους είναι σημαντική για εργαλεία ακριβείας. Το PVD (Physical Vapor Deposition) λειτουργεί σε σημαντικά χαμηλότερες θερμοκρασίες, συνήθως κάτω από 500 βαθμούς Κελσίου. Αυτό αποτρέπει την παραμόρφωση διαστάσεων και την απώλεια σκληρότητας που μπορούν να επιφέρουν οι διεργασίες υψηλότερης- θερμοκρασίας. Για ανοχή-κρίσιμα εξαρτήματα μήτρας που έχουν ήδη θερμανθεί-με ακριβείς προδιαγραφές, το PVD διατηρεί αυτές τις ιδιότητες ανέπαφες.
Το CVD (Chemical Vapor Deposition) εφαρμόζει επιστρώσεις σε θερμοκρασίες που υπερβαίνουν τους 1800 βαθμούς Φαρενάιτ. Ενώ το CVD παράγει εξαιρετική πρόσφυση και ομοιόμορφη κάλυψη σε περίπλοκες γεωμετρίες, ο θερμικός κύκλος μπορεί να αλλάξει τη σκληρότητα του υποστρώματος και να προκαλέσει αλλαγές διαστάσεων που απαιτούν εκ νέου λείανση. Οι περισσότερες εφαρμογές μήτρας ακριβείας και σφράγισης ευνοούν το PVD για αυτόν τον λόγο.
Τα διαστήματα επαναβαφής εξαρτώνται από την αλληλεπίδραση μεταξύ του τύπου επίστρωσης, του υλικού του τεμαχίου εργασίας, της ταχύτητας πίεσης και της στρατηγικής λίπανσης. Σε γενικές γραμμές:
- Μη επικαλυμμένες γυαλισμένες μήτρες σε ανοξείδωτο χάλυβα: ξαναγυαλίστε κάθε 1.000 έως 7.000 χτυπήματα ανάλογα με την ποιότητα προετοιμασίας της επιφάνειας
- Σκληρό χρώμιο σε ανοξείδωτο χάλυβα: περίπου 12.000 χτυπήματα μεταξύ σέρβις
- PVD TiCN ή CrN σε ανοξείδωτο χάλυβα: αρκετές εκατοντάδες χιλιάδες έως εκατομμύρια χτυπήματα πριν από την επαναβαφή
- DLC σε αλουμίνιο ή χαλκό: εκτεταμένα διαστήματα που περιορίζονται κυρίως από την εξάντληση του πάχους της επίστρωσης και όχι από την αστοχία της κόλλας
Η λίπανση αλληλεπιδρά με την επιλογή επίστρωσης με τρόπους που δεν είναι πάντα εύχρηστοι. Μια επίστρωση υψηλής-απόδοσης με ελάχιστη λίπανση μπορεί να ξεπεράσει την απόδοση μιας μη επικαλυμμένης μήτρας που κολυμπάει σε λάδι σφράγισης. Αυτό ανοίγει την πόρτα σε μειωμένη χρήση λιπαντικού, καθαρότερα εξαρτήματα και χαμηλότερο κόστος διάθεσης απορριμμάτων. Για προοδευτική σφράγιση από χαλκό όπου η υπολειμματική μόλυνση λαδιού επηρεάζει τη συγκόλληση ή την επιμετάλλωση κατάντη, η εξαιρετικά{4}}χαμηλή τριβή του DLC επιτρέπει τη λειτουργία στεγνού ή σχεδόν{5}}στεγνού που εξαλείφει εντελώς τον καθαρισμό μετά τη σφραγίδα.
Τα οικονομικά ευνοούν την επίστρωση όταν το κόστος μιας μεμονωμένης απρογραμμάτιστης αστοχίας καλουπιού, συμπεριλαμβανομένων των απορριμμάτων, του χρόνου διακοπής λειτουργίας και της ταχείας επισκευής, υπερβαίνει το κόστος επίστρωσης κάθε κρίσιμου στοιχείου φθοράς- του εργαλείου. Για τα περισσότερα προοδευτικά καλούπια μεγάλου-όγκου, αυτά τα μαθηματικά λειτουργούν αποφασιστικά υπέρ της επίστρωσης. Το ερώτημα που απομένει είναι πώς να ενσωματωθεί αυτή η απόφαση επίστρωσης στην ευρύτερη διαδικασία ανάπτυξης καλουπιών, από την αρχική ανάλυση εξαρτημάτων έως την επικυρωμένη έκδοση παραγωγής.
Ο κύκλος ζωής της ανάπτυξης του καλουπιού από τη σύλληψη στην παραγωγή
Η ποιότητα χάλυβα, η θερμική επεξεργασία και οι επικαλύψεις επιφανειών καθορίζουν τι μπορεί να αντέξει μια μήτρα ακριβείας. Αλλά η αλληλουχία των αποφάσεων και των διαδικασιών που μετατρέπουν μια ιδέα μηχανικής σε ένα επικυρωμένο εργαλείο παραγωγής καθορίζει εάν αυτές οι επιλογές υλικών προσφέρουν πραγματικά τις δυνατότητές τους. Ένας κατασκευαστής προοδευτικής μήτρας δεν κατασκευάζει μόνο εξαρτήματα μηχανών. Ενορχηστρώνουν έναν κύκλο ζωής ανάπτυξης όπου κάθε φάση κλειδώνει με ακρίβεια από την οποία εξαρτώνται οι επόμενες φάσεις.
Αυτή είναι η πραγματικότητα: η σχεδιαστική ελευθερία είναι υψηλότερη στην αρχή ενός έργου, όταν οι γνώσεις κατασκευής για το συγκεκριμένο μέρος είναι χαμηλότερες. Η προσομοίωση σφράγισης και η εικονική επικύρωση υπάρχουν ακριβώς για να καλύψουν αυτό το κενό, καθιστώντας διαθέσιμη γνώση βασισμένη στην επιστήμη πριν από τη δέσμευση για σκληρά εργαλεία. Ο παρακάτω κύκλος ζωής αντικατοπτρίζει τον τρόπο με τον οποίο τα σύγχρονα προοδευτικά προγράμματα die & stamping διαχειρίζονται αυτήν την ένταση μεταξύ ελευθερίας και γνώσης.
Από την εκτύπωση μέρους στην προσομοίωση διάταξης λωρίδων
Κάθε έργο prog die ακολουθεί μια δομημένη πορεία ανάπτυξης. Παραλείψτε μια φάση ή βιαστείτε να την περάσετε και θα ανακαλύψετε το κόστος κατάντη σε επανεπεξεργασία, απόρριψη ή μειωμένη διάρκεια ζωής του εργαλείου. Ο πλήρης κύκλος ζωής εκτυλίσσεται με αυτή τη σειρά:
- Ανάλυση μερών και σκοπιμότητα- Οι μηχανικοί αξιολογούν την εκτύπωση ανταλλακτικών ως προς τη δυνατότητα κατασκευής. Αξιολογούν τις ιδιότητες του υλικού, τη γεωμετρική πολυπλοκότητα, τις απαιτήσεις ανοχής και τον ετήσιο όγκο για να καθορίσουν εάν το εξάρτημα είναι κατάλληλο για προοδευτική παραγωγή καλουπιών. Οι κρίσιμες ερωτήσεις απαντώνται εδώ: Μπορεί αυτή η ακτίνα κάμψης να σχηματιστεί χωρίς ρωγμές; Αυτή η ανοχή απαιτεί εργαλεία καρβιδίου; Θα δικαιολογήσει ο ετήσιος όγκος την επένδυση εργαλείων;
- Διάταξη και προσομοίωση λωρίδων- Η διάταξη της λωρίδας καθορίζει την αλληλουχία σταθμών, την απόσταση βήματος, τον σχεδιασμό φορέα και τη χρήση υλικού. Η προσομοίωση CAE επικυρώνει στη συνέχεια τη ροή του υλικού, προβλέπει τους κινδύνους αραίωσης ή ρωγμών και βελτιστοποιεί τις πιέσεις σχηματισμού πριν από την κοπή οποιουδήποτε χάλυβα. Αυτή η εικονική δοκιμή εντοπίζει πιθανά ελαττώματα σε ένα ψηφιακό περιβάλλον, μειώνοντας σημαντικά το κόστος δοκιμής-και-λάθους.
- Σχεδιασμός λεπτομέρειας και τρισδιάστατη μοντελοποίηση- Κάθε διάτρηση, μπλοκ μήτρας, ένθετο, πλάκα απογύμνωσης και εξάρτημα οδηγού διαμορφώνονται σύμφωνα με τις ακριβείς προδιαγραφές. Οι εκκαθαρίσεις, οι έλεγχοι παρεμβολών και οι ακολουθίες συναρμολόγησης επαληθεύονται ψηφιακά. Οι σταθμοί αδράνειας προορίζονται για μελλοντικές μηχανικές αλλαγές, αποτρέποντας τις δαπανηρές ανακατασκευές καλουπιών όταν αναπόφευκτα φτάνουν αναθεωρήσεις μερών.
- Επεξεργασία σύρματος EDM και CNC- Τα εξαρτήματα κατασκευάζονται με χρήση τεχνολογιών μηχανικής κατεργασίας ακριβείας που ταιριάζουν με τις απαιτήσεις ανοχής τους. Οι πλάκες και τα παπούτσια αλέθονται με CNC. Τα προφίλ διάτρησης και τα ανοίγματα μήτρας κόβονται με σύρμα EDM. Οι κρίσιμες επιφάνειες διαμόρφωσης λαμβάνουν λείανση CNC jig για τελική γεωμετρία.
- Συναρμολόγηση και κηλίδωση- Τα εξαρτήματα συναρμολογούνται στο παπούτσι της μήτρας και η κηλίδα επαληθεύει ότι οι επιφάνειες ζευγαρώματος έρχονται σε σωστή επαφή υπό φορτίο. Ορίζονται ύψη κλεισίματος, επιβεβαιώνεται ο χρονισμός και ελέγχεται η διέλευση της ταινίας σε κάθε σταθμό.
- Δοκιμή και επικύρωση- Το καλούπι εκτελεί δείγματα εξαρτημάτων σε μια πρέσα δοκιμής. Μετρώνται οι διαστάσεις, ποσοτικοποιείται η επαναφορά του ελατηρίου και γίνονται προσαρμογές στη γεωμετρία σχηματισμού. Η ανάλυση CPK μέσω συνεχούς δειγματοληψίας επιβεβαιώνει τη σταθερότητα των διαστάσεων.
- Έκδοση παραγωγής- Το καλούπι έχει εγκριθεί για πλήρη-παραγωγή αφού πληροί όλες τις απαιτήσεις διαστάσεων, καλλυντικών και ικανότητας επεξεργασίας. Τα πακέτα τεκμηρίωσης συμπεριλαμβανομένων των SOP συντήρησης και των διαστημάτων ακονίσματος έχουν οριστικοποιηθεί.
Ο σχεδιασμός-για-κατασκευαστική σκέψη διατρέχει κάθε φάση. Οι μηχανικοί σχεδιάζουν γεωμετρίες διάτρησης που μπορούν να ακονιστούν εκ νέου χωρίς περίπλοκη στερέωση. Καθορίζουν την κατασκευή ενθέτων σε σταθμούς υψηλής φθοράς-, ώστε μεμονωμένα εξαρτήματα να μπορούν να αντικατασταθούν χωρίς να αποσυναρμολογηθεί ολόκληρο το εργαλείο. Εντοπίζουν οδηγούς πείρους και πείρους για επαναληπτική επανασυναρμολόγηση μετά τη συντήρηση. Αυτές οι αποφάσεις δεν καθιστούν την αρχική κατασκευή φθηνότερη, αλλά μειώνουν δραματικά το κόστος ζωής του εργαλείου.
Τεχνολογίες Μηχανικής Ακριβείας σε Σύγχρονες Κατασκευές
Οι ανοχές που μπορούν να επιτευχθούν σε ένα τελικό καλούπι σφράγισης ακριβείας περιορίζονται τελικά από τις τεχνολογίες κατεργασίας που χρησιμοποιούνται για τη δημιουργία των εξαρτημάτων του. Τρεις δυνατότητες καθορίζουν την τρέχουσα κατάσταση της τέχνης:
Σύρμα EDMκόβει σκληρυμένο χάλυβα εργαλείων χρησιμοποιώντας ένα λεπτό ηλεκτρικά φορτισμένο σύρμα, επιτυγχάνοντας ανοχές από ±0,0001 έως ±0,0003 ίντσες με ακτίνες τόσο μικρές όσο 0,0005 ίντσες. Αυτή η διαδικασία δημιουργεί γεωμετρία διάτρησης και εισαγωγής σε προοδευτικές μήτρες χωρίς θερμική καταπόνηση ή μηχανική δύναμη, που σημαίνει ότι τα σκληρυμένα εξαρτήματα μπορούν να κατεργαστούν σε τελικές διαστάσεις μετά τη θερμική επεξεργασία. Η αργή-κοπή σύρματος, μια εκλεπτυσμένη παραλλαγή που χρησιμοποιεί λεπτότερο σύρμα και πολλαπλά περάσματα αποστράγγισης, ωθεί την ποιότητα του φινιρίσματος της επιφάνειας κάτω από 0,2 μικρόμετρα Ra, ενώ διατηρεί την ακρίβεια θέσης εντός ενός μικρού.
Τρίψιμο CNC jigεπιτυγχάνει ακρίβεια θέσης εντός 0,001 mm σε σχέδια οπών και περιγραμμένες επιφάνειες. Για μπλοκ καλουπιών όπου πολλές θέσεις κοιλότητας πρέπει να σχετίζονται μεταξύ τους με ακρίβεια, η λείανση με στροφέα παρέχει την ακρίβεια συντεταγμένων που διασφαλίζει την ευθυγράμμιση σταθμού-σε-σταθμού σε όλο το μήκος ενός προοδευτικού εργαλείου.
Sinker EDMχειρίζεται περίπλοκες τρισδιάστατες-κοιλότητες και σχηματίζει γεωμετρίες διάτρησης που δεν μπορεί να φτάσει το σύρμα EDM. Οι ανοχές από ±0,0002 έως ±0,0005 ίντσες επιτρέπουν περίπλοκες εσωτερικές γεωμετρίες, βαθιές κοιλότητες και υποτομές που μειώνουν τον αριθμό των συναρμολογημένων εξαρτημάτων ενοποιώντας πολύπλοκα σχήματα σε μεμονωμένα ένθετα.
Αυτές οι τεχνολογίες συνεργάζονται. Το φρεζάρισμα CNC αδράνει τα εξαρτήματα σε σχεδόν-δικτυωτό σχήμα γρήγορα και οικονομικά. Στη συνέχεια, το Wire EDM κόβει τα τελικά προφίλ και τα διάκενα σε ακρίβεια επιπέδου micron-. Η λείανση με Jig τελειώνει κρίσιμες επιφάνειες αναφοράς. Ο συνδυασμός σημαίνει ότι ένας προοδευτικός κατασκευαστής καλουπιών μπορεί να έχει τις συνολικές ανοχές της μήτρας πιο αυστηρές από ό,τι οποιαδήποτε μεμονωμένη διαδικασία θα μπορούσε να επιτύχει μόνη της.
Δοκιμάστε τα Κριτήρια Επικύρωσης και Έκδοσης Παραγωγής
Ακούγεται ξεκάθαρο; Η φάση δοκιμής είναι όπου οι υποθέσεις μηχανικής συναντούν τη φυσική πραγματικότητα. Ένα καλούπι μπορεί να υποστεί τέλεια μηχανική επεξεργασία και να συνεχίσει να παράγει εξαρτήματα{{1}από-προδιαγραφών, εάν η επιστροφή υλικού, οι συνθήκες τριβής ή η εκτροπή της πίεσης δεν είχαν προβλεφθεί επαρκώς κατά τη διάρκεια της προσομοίωσης.
Η επικύρωση ακολουθεί ένα δομημένο πρωτόκολλο:
- T0 δείγματα- Τα πρώτα μέρη της μήτρας. Μετρήθηκε σε σχέση με τις διαστάσεις εκτύπωσης για να ποσοτικοποιηθεί η απόκλιση από την ονομαστική. Η επιστροφή στα διαμορφωμένα χαρακτηριστικά είναι το κύριο μέλημα εδώ.
- Διόρθωση γεωμετρίας- Η γεωμετρία της μήτρας προσαρμόζεται για να αντισταθμίσει την παρατηρούμενη επιστροφή ελατηρίου. Οι γροθιές διαμόρφωσης μπορεί να ξανατριβούν ή να γυαλίσουν. Οι γωνίες υπέρβασης ρυθμίζονται έως ότου τα μέρη πέσουν εντός της ανοχής μετά την ελαστική ανάκτηση.
- Δείγματα Τ1- Εξαρτήματα που παράγονται μετά από διορθώσεις, μετρημένα για να επιβεβαιωθεί ότι οι προσαρμογές πέτυχαν τον στόχο. Πολλαπλά δείγματα επαληθεύουν τη συνέπεια, όχι μόνο την ακρίβεια ενός-τμήματος.
- Επικύρωση CPK- Η συνεχής δειγματοληψία σε μια εκτεταμένη εκτέλεση (συνήθως 30+ διαδοχικά μέρη) επιβεβαιώνει την ικανότητα της διαδικασίας. Ένα CPK 1,33 ή υψηλότερο σε κρίσιμες διαστάσεις υποδηλώνει ότι η διαδικασία είναι αρκετά σταθερή για απελευθέρωση παραγωγής.
Η κυκλοφορία παραγωγής δεν είναι απλώς «τα μέρη είναι καλά». Σημαίνει ότι η μήτρα παράγει αξιόπιστα συμμορφούμενα εξαρτήματα, τεκμηριώνεται το παράθυρο διεργασίας και καθορίζονται οι παράμετροι συντήρησης. Τα διαστήματα επιθεώρησης-με βάση το πλήθος-επισκέψεων, τα όρια ακονίσματος και τα κριτήρια αντικατάστασης εξαρτημάτων καθορίζονται σε αυτήν τη φάση, δημιουργώντας το πλαίσιο συντήρησης που προστατεύει την απόδοση του καλουπιού κατά τη διάρκεια ζωής της παραγωγής του.
Στρατηγική συντήρησης καλουπιών και ανάλυση λειτουργίας αστοχίας
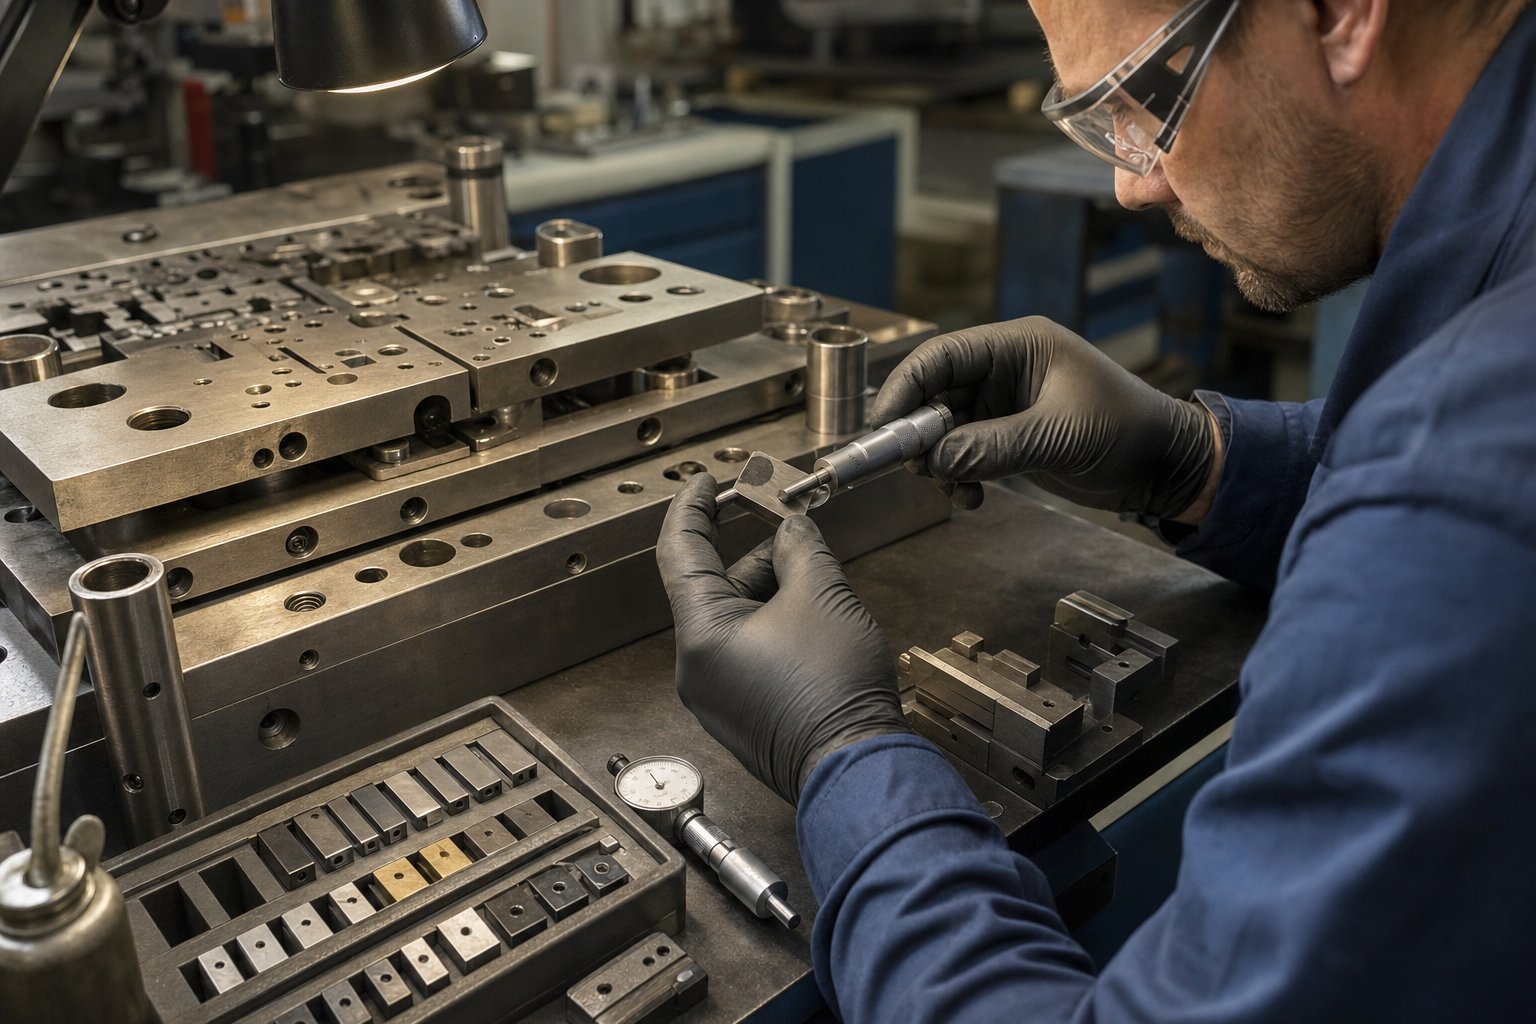
Τα κριτήρια έκδοσης παραγωγής καθορίζουν το πλαίσιο συντήρησης, αλλά η διατήρηση ενός καλουπιού σφράγισης ακριβείας εντός των προδιαγραφών για εκατομμύρια κύκλους απαιτεί κάτι περισσότερο από ένα χρονοδιάγραμμα καρφιτσωμένο σε έναν τοίχο. Απαιτεί μια δομημένη στρατηγική που να συνδέει τα παρατηρήσιμα συμπτώματα με τις βασικές αιτίες, να συνδέει τα διαστήματα σέρβις με τα πραγματικά δεδομένα φθοράς και να εξηγεί πώς η δυναμική της πίεσης επηρεάζει την υποβάθμιση του καλουπιού. Παραδόξως, αυτό είναι όπου πολλά προγράμματα εργαλείων υπολείπονται. Η μήτρα κατασκευάζεται με εξαιρετικά πρότυπα και, στη συνέχεια, φθείρεται κάτω από μια αντιδραστική καλλιέργεια συντήρησης που ανταποκρίνεται μόνο μετά την αύξηση των ποσοστών σκραπ.
Μια καλύτερη προσέγγιση αντιμετωπίζει τη συντήρηση ως πειθαρχία μηχανικής, όχι ως καθήκον φύλαξης. Αυτό σημαίνει να κατανοήσετε γιατί αποτυγχάνουν τα εξαρτήματα, πότε να παρέμβετε και πώς ο τύπος πρέσας σας επιταχύνει ή μετριάζει συγκεκριμένους μηχανισμούς φθοράς.
Συνήθεις λειτουργίες αποτυχίας και προσδιορισμός βασικής αιτίας
Όταν ένα προοδευτικό ζάρι αρχίζει να παράγει απορριπτόμενα μέρη, το ορατό σύμπτωμα σπάνια λέει ολόκληρη την ιστορία. Ένα γρέζι σε μια σταμπωτή άκρη μοιάζει με μια θαμπή διάτρηση, αλλά η πραγματική αιτία μπορεί να είναι η θερμική διαστολή που αλλάζει τη διάτρηση-σε-κενό, ένα χαλαρό συγκράτησης που επιτρέπει την πλευρική κίνηση ή η ανεπαρκής λίπανση που δημιουργεί συσσώρευση κόλλας.Περιοδικό MetalFormingτονίζει ότι μια πλήρης ανάλυση αστοχίας απαιτεί τη συλλογή δειγμάτων, τη συλλογή δεδομένων υποβάθρου και την εξέταση των επιφανειών θραύσης προτού καταλήξουμε σε βιαστικά συμπεράσματα.
Εξετάστε τη διάκριση μεταξύ σφαλμάτων κατασκευής και αποτυχιών-συνθηκών σέρβις. Μια διάτρηση που θρυμματίζεται επειδή μια καθορισμένη ακτίνα γωνίας έμεινε αιχμηρή κατά τη λείανση είναι κατασκευαστικό λάθος. Ένα ένθετο καρβιδίου που ραγίζει επειδή το χλωριωμένο λιπαντικό επιτέθηκε στο συνδετικό του κοβαλτίου αποτελεί-αστοχία υπηρεσίας. Και τα δύο παράγουν το ίδιο σύμπτωμα, τσιπ, αλλά απαιτούν εντελώς διαφορετικές διορθωτικές ενέργειες.
Τα λάθη σχεδιασμού συμβάλλουν επίσης σημαντικά. Τα παχιά τμήματα δίπλα σε λεπτές τομές, οι απότομες-αλλαγές διατομής και οι ακτίνες φιλέτου με ακατάλληλο μέγεθος δημιουργούν συγκεντρωτές τάσεων που τελικά πυρηνώνουν τις ρωγμές υπό κυκλική φόρτιση. Αυτά δεν είναι προβλήματα συντήρησης. Είναι μηχανικά προβλήματα που η συντήρηση από μόνη της δεν μπορεί να επιλύσει.
Ο παρακάτω πίνακας αντιστοιχίζει τους πιο συνηθισμένους τρόπους αστοχίας στα προοδευτικά καλούπια ακριβείας με τις βασικές αιτίες τους και τις κατάλληλες διορθωτικές αποκρίσεις:
| Λειτουργία αποτυχίας | Παρατηρήσιμο σύμπτωμα | Βασική αιτία | Διορθωτική δράση |
|---|---|---|---|
| Τσιπισμα με διάτρηση | Λείπουν ακανόνιστα θραύσματα άκρων από το άκρο της διάτρησης. ασυνεπές μοτίβο γρεζιών | Κόπωση υλικού από κυκλική φόρτωση. ανεπαρκής σκληρότητα για εφαρμογή. αιχμηρές εσωτερικές γωνίες που αυξάνουν το άγχος | Αξιολογήστε την ποιότητα χάλυβα (θεωρήστε το S7 για σκληρότητα). Αυξήστε τις ακτίνες του φιλέτου. επαληθεύστε την επίτευξη ισορροπίας σκληρότητας-στο στόχο θερμικής επεξεργασίας |
| Ερεθιστικός | Συσσώρευση υλικού σε επιφάνειες διάτρησης ή μήτρας. γρατσουνιές και σημάδια στα σφραγισμένα μέρη | Ανεπαρκής λίπανση. ανεπαρκής απόσταση για τον τύπο υλικού. κακό φινίρισμα επιφάνειας στα εργαλεία. Υλικό τεμαχίου εργασίας υψηλής-τριβής (ανοξείδωτο, αλουμίνιο) | Εφαρμόστε επίστρωση PVD (TiCN ή DLC). Βελτιώστε το φινίρισμα της επιφάνειας. επαληθεύστε το διάκενο ανά πάχος υλικού. παράδοση αναβάθμισης λίπανσης |
| Πέθανε ραγίζοντας | Ορατές γραμμές κατάγματος σε μπλοκ ή ένθεμα μήτρας. ξαφνική καταστροφική αποτυχία | Καταπόνηση θερμικού κύκλου. ακατάλληλη θερμική επεξεργασία (ανεπαρκής σκλήρυνση). σχεδιαστικά χαρακτηριστικά που δημιουργούν συγκέντρωση στρες. υπερφόρτωση από τη στοίβαξη γυμνοσάλιαγκων | Ελέγξτε τα αρχεία θερμικής επεξεργασίας. Προσθέστε κύκλους σκλήρυνσης. επανασχεδιασμός συγκεντρωτών πίεσης. επαληθεύστε την χωρητικότητα και την εκκένωση γυμνοσάλιαγκων |
| Υπερβολικός σχηματισμός γρεζιών | Σταδιακά αυξάνοντας το ύψος του γρέζιου στις σφραγισμένες άκρες | Φθαρμένες ακμές κοπής (κανονική φθορά). διάτρηση-για να-απομακρυνθεί η απόσταση από τη χαλαρότητα των εξαρτημάτων. θερμική διαστολή που μεταβάλλει το διάκενο | Όξυνση ανά τεκμηριωμένο όριο. επαλήθευση της ασφάλειας και της άδειας συγκράτησης· ελέγξτε για θέματα θερμικής διαχείρισης στην ταχύτητα πίεσης |
| Λανθασμένη ευθυγράμμιση χρονισμού | Επιμήκεις πιλοτικές τρύπες. προοδευτική μετατόπιση διαστάσεων μεταξύ σταθμών. συμβάντα κακής τροφοδοσίας | Σφάλμα χρονισμού ανύψωσης τροφοδοσίας-roll-. φθαρμένοι ή λυγισμένοι πιλότοι. Τύπος παραλληλισμός απώλεια? δυσλειτουργία του ανυψωτικού ταινιών | Επαναβαθμονόμηση του χρονισμού τροφοδοσίας. επιθεωρήστε τους πιλότους για φθορά (0,0005-0,001 in. ανοχή απόστασης). επαληθεύστε τα gibs και τον παραλληλισμό τύπου. ράγες ανυψωτικών υπηρεσιών |
| Τράβηγμα γυμνοσάλιαγκας | Οι γυμνοσάλιαγκες τραβήχτηκαν πίσω στο πρόσωπο. σημάδια μάρτυρα στο κάτω μέρος της λωρίδας | Αυξημένη διάτρηση-σε-κενό που επιτρέπει την επίδραση κενού. φιλμ λαδιού που ενεργεί ως κόλλα. φθαρμένα χαρακτηριστικά συγκράτησης γυμνοσάλιαγκας | Αποκαταστήστε το σωστό διάκενο. Προσθέστε αυλακώσεις συγκράτησης γυμνοσάλιαγκας ή τροποποιήστε τη γεωμετρία της διάτρησης. ρυθμίστε τον όγκο λίπανσης στους σταθμούς διάτρησης |
Η κρίσιμη εικόνα από οποιαδήποτε ανάλυση αστοχίας: θα παρατηρήσετε ότι οι περισσότερες βασικές αιτίες ανάγονται στις αποφάσεις που ελήφθησαν κατά τη διάρκεια του σχεδιασμού και της κατασκευής, όχι μόνο στη λειτουργική φθορά. Τα δεδομένα του κλάδου επιβεβαιώνουν ότι ο σχεδιασμός του εργαλείου, η επιλογή υλικού και η θερμική επεξεργασία αξίζουν το ίδιο βάρος διερεύνησης παράλληλα με τις συνθήκες σέρβις κατά τη διάγνωση επαναλαμβανόμενων βλαβών.
Προγραμματισμός Προληπτικής Συντήρησης κατά Καταμέτρηση Επιτυχιών
Τα χρονοδιαγράμματα συντήρησης-που βασίζονται στο ημερολόγιο δεν έχουν νόημα για τη σφράγιση μήτρων. Ένα εργαλείο που εκτελεί δύο βάρδιες με 600 πινελιές ανά λεπτό συσσωρεύει τη φθορά ριζικά διαφορετική από μια μονή-βάρδια με ταχύτητα 200 SPM, ακόμη και την ίδια ημερολογιακή εβδομάδα. Η επιθεώρηση δεσμών αποτελεσματικής προληπτικής συντήρησης ενεργοποιεί τον πραγματικό αριθμό παραγωγής.
Το πλαίσιο λειτουργεί σε επίπεδα:
- Έλεγχοι ανά-βάρδια (κάθε έναρξη λειτουργίας)- Οπτική επιθεώρηση για παγιδευμένους γυμνοσάλιαγκες, συντρίμμια και εμφανείς ζημιές. Βεβαιωθείτε ότι η παράδοση του λιπαντικού φτάνει στα προβλεπόμενα σημεία. Επιβεβαιώστε την παρακολούθηση του τόνου τροφοδοσίας και της ταινίας. Επισημάνετε αμέσως τυχόν αλλαγές ποιότητας που σχετίζονται με γρέζια-. Αυτοί οι έλεγχοι διαρκούν λίγα λεπτά, αλλά εντοπίζουν τις συνθήκες που κλιμακώνονται σε ώρες απρογραμμάτιστου χρόνου διακοπής λειτουργίας.
- Επιθεώρηση βάσει εγκεφαλικού-πλήθους-(συνήθως κάθε 50.000-250.000 χτυπήματα)- Το διάστημα εξαρτάται από τη λειαντικότητα του υλικού του τεμαχίου εργασίας, την ταχύτητα πίεσης και τα ιστορικά δεδομένα φθοράς για το συγκεκριμένο εργαλείο. Σε αυτήν την σκανδάλη, μετρήστε την αιχμή-κατάσταση, ελέγξτε τα διάκενα με μετρητές αισθητήρα, επιθεωρήστε τους πιλότους για-μονόπλευρη φθορά και βεβαιωθείτε ότι το μήκος χωρίς ελατήριο-δεν έχει υποβαθμιστεί πάνω από 10%. Η καθοδήγηση του κλάδου συνιστά την ενεργοποίηση της επανεξέτασης του punch regrind όταν η φθορά των άκρων υπερβαίνει τα 0,1 mm.
- Κατώφλι ακονίσματος- Αντί να ακονίζετε σε σταθερό χρονοδιάγραμμα, μετρήστε το πραγματικό ύψος γρέζινων στα εξαρτήματα παραγωγής. Όταν το γρέζι υπερβαίνει τις προδιαγραφές του εξαρτήματος (συχνά 0,05-0,10 mm για εφαρμογές ακριβείας), προγραμματίστε το ακόνισμα. Τεκμηριώστε το πλήθος επιτυχιών σε κάθε συμβάν ακονίσματος. Με την πάροδο του χρόνου, αυτό δημιουργεί ένα μοντέλο πρόβλεψης για τον πραγματικό ρυθμό φθοράς κάθε μήτρας.
- Κριτήρια αντικατάστασης εξαρτημάτων- Τα ελατήρια αντικαθίστανται όταν το ελεύθερο μήκος πέσει κατά 10% ή εμφανιστεί ράγισμα. Οι πιλότοι αντικαθίστανται όταν η απόσταση από τις οπές πιλότου υπερβαίνει την πρόθεση σχεδιασμού. Οι δακτύλιοι οδηγών αντικαθίστανται όταν η βαθμολόγηση είναι ορατή ή όταν το μετρημένο διάκενο στις ακίδες οδήγησης υπερβαίνει τα τεκμηριωμένα όρια. Αυτά δεν είναι κρίσεις. Είναι μετρήσιμα όρια.
Η τεκμηρίωση συνδέει ολόκληρο το σύστημα. Κάθε συμβάν συντήρησης πρέπει να καταγράφει: πλήθος επισκέψεων στο σέρβις, ελαττώματα που εντοπίστηκαν, ενέργειες που έγιναν, αντικαταστάθηκαν εξαρτήματα και πρώτο-αποτέλεσμα ποιότητας μετά την επιστροφή του καλουπιού στην παραγωγή. Οι προμηθευτές προοδευτικών καλουπιών που εξυπηρετούν προγράμματα καλουπιών αυτοκινήτων κατανοούν ενστικτωδώς αυτήν την πειθαρχία, επειδή τα συστήματα ποιότητας IATF 16949 απαιτούν ανιχνεύσιμα αρχεία συντήρησης ως προϋπόθεση για την έγκριση του προμηθευτή.
Χωρίς δεδομένα καταμέτρησης-επιτυχιών, μαντεύετε. Με αυτό, μπορείτε να προβλέψετε πότε χρειάζεται το επόμενο σέρβις, να κάνετε προϋπολογισμό για αντικατάσταση εξαρτημάτων εκ των προτέρων και να προσδιορίσετε τους συγκεκριμένους σταθμούς που οδηγούν σε δυσανάλογο κόστος συντήρησης.
Πώς ο Τύπος Τύπου επηρεάζει τα μοτίβα φορέματος
Η πρέσα δεν είναι απλώς μια πηγή ενέργειας. Είναι το δυναμικό περιβάλλον στο οποίο ζει το ζάρι σας και τα χαρακτηριστικά του διαμορφώνουν άμεσα ποιες λειτουργίες αστοχίας εμφανίζονται πρώτα και πόσο γρήγορα εξελίσσονται. Τρεις αρχιτεκτονικές πιεστηρίου κυριαρχούν στην παραγωγή σφράγισης ακριβείας και η καθεμία δημιουργεί μια ξεχωριστή υπογραφή φθοράς.
Μηχανικές πρέσεςπαρέχει δύναμη μέσω ενός μηχανισμού στροφάλου, που σημαίνει ότι η ταχύτητα και η διαθέσιμη χωρητικότητα ποικίλλουν συνεχώς κατά τη διάρκεια της διαδρομής. Η μέγιστη ταχύτητα εμφανίζεται στο μεσαίο-εγκεφαλικό επεισόδιο και η χωρητικότητα είναι μέγιστη μόνο στο κάτω νεκρό σημείο. Αυτό δημιουργεί πολύ σύντομους χρόνους κύκλου, ιδανικούς για τυφλή-υψηλή ένταση και διάτρηση, αλλά το σταθερό προφίλ διαδρομής σημαίνει ότι οι εργασίες διαμόρφωσης αντιμετωπίζουν διαφορετικούς ρυθμούς καταπόνησης ανάλογα με το σημείο της διαδρομής που συμβαίνουν. Τα σχέδια φθοράς της μήτρας στις μηχανικές πρέσες τείνουν σε αστοχίες-που σχετίζονται με κρούση: τρυπήματα κατά την εμπλοκή, θραύση-από κρούση κατά τη διάρκεια του τυφώματος και ρωγμές κόπωσης από επαναλαμβανόμενη δυναμική φόρτωση. Οι λειτουργίες προοδευτικής σφράγισης HVAC που παράγουν πτερύγια εναλλάκτη θερμότητας στο 1,000+ SPM σε μηχανικές πρέσες, παρουσιάζουν επιταχυνόμενη φθορά στους σταθμούς διάτρησης απλώς και μόνο λόγω της σωρευτικής ενέργειας κρούσης σε αυτούς τους ρυθμούς κύκλου.
Πρέσες σερβοχρησιμοποιήστε προγραμματιζόμενους σερβοκινητήρες για να ελέγχετε ανεξάρτητα την ταχύτητα, τη θέση και τη δύναμη του ram σε όλη τη διαδρομή. Μπορείτε να επιβραδύνετε το έμβολο κατά τη διάρκεια της εμπλοκής του υλικού για να μειώσετε το κρουστικό κρούσμα, να εφαρμόσετε πλήρη χωρητικότητα σταδιακά κατά τη διαμόρφωση και να ανασύρετε με τη μέγιστη ταχύτητα για να ελαχιστοποιήσετε τον χρόνο κύκλου. Αποτέλεσμα: σημαντική μείωση της φθοράς της μήτρας. Η μήτρα υφίσταται χαμηλότερες δυνάμεις αιχμής, μειωμένο θερμικό κύκλωμα και λιγότερο θραύση-από τους κραδασμούς. Τα εξαρτήματα που τσιπ μετά από 200.000 χτυπήματα σε μια μηχανική πρέσα μπορούν να λειτουργήσουν 500.000 ή περισσότερα σε μια σερβοπρεσσα που αποτελεί το ίδιο τμήμα. Τα διαστήματα συντήρησης εκτείνονται αναλογικά.
Υδραυλικές πρέσεςπαρέχουν πλήρη χωρητικότητα σε οποιοδήποτε σημείο της διαδρομής με ρυθμιζόμενη ταχύτητα, καθιστώντας τα εξαιρετικά για βαθιά σχεδίαση και σύνθετες εργασίες διαμόρφωσης. Ωστόσο, οι πιο αργοί χρόνοι κύκλου περιορίζουν την απόδοση για προοδευτική εργασία με καλούπι μεγάλου-όγκου. Τα σχέδια φθοράς των καλουπιών στις υδραυλικές πρέσες ευνοούν τους διαρκούς-μηχανισμούς επαφής: τρέμουλο από παρατεταμένη χρήση εργαλείων-επαφή του τεμαχίου επεξεργασίας στους σταθμούς διαμόρφωσης, θερμικές επιδράσεις από βραδύτερη απαγωγή θερμότητας και υποβάθμιση της επιφάνειας από παρατεταμένο χρόνο παραμονής υπό φορτίο. Μήτρα αυτοκινήτων για δομικά στοιχεία βαθιάς-έλξης συχνά λειτουργούν με υδραυλικές πρέσες ακριβώς επειδή η ελεγχόμενη ταχύτητα αποτρέπει το ράγισμα και το σχίσιμο που θα προκαλούσαν-μηχανικές κινήσεις υψηλής ταχύτητας σε βαθιές έλξεις.
Το πρακτικό takeaway: το πρόγραμμα συντήρησής σας θα πρέπει να λαμβάνει υπόψη τον τύπο τύπου, όχι μόνο τον αριθμό χτυπημάτων. Μια μήτρα που λειτουργεί σε μια πρέσα σερβομηχανισμού στα 400 SPM μπορεί να χρειάζεται λιγότερο συχνό σέρβις από την ίδια μήτρα που λειτουργεί σε μια μηχανική πρέσα στα 300 SPM, επειδή η ελεγχόμενη εμπλοκή του σερβομηχανισμού μειώνει τη αθροιστική ζημιά ανά διαδρομή. Αντίθετα, μια λειτουργία διαμόρφωσης υδραυλικής πρέσας μπορεί να χρειάζεται πιο συχνή επιθεώρηση της επιφάνειας για θραύση παρά το τρέξιμο σε χαμηλότερες ταχύτητες, επειδή κάθε διαδρομή διατηρεί την επαφή περισσότερο.
Η κατανόηση αυτών των μηχανισμών αστοχίας και των στρατηγικών συντήρησης διατηρεί ένα καλούπι ακριβείας που παράγει συμμορφούμενα εξαρτήματα. Ωστόσο, οι προδιαγραφές που καθορίζουν αυτές τις ανοχές, τα κενά που ορίζουν το αποδεκτό γρέζια και οι όγκοι παραγωγής που δικαιολογούν αυστηρή πειθαρχία συντήρησης προέρχονται από την ίδια την εφαρμογή. Το τι κάνει το σφραγισμένο μέρος στην τελική του συναρμολόγηση καθορίζει όλα όσα πρέπει να παραδώσει η μήτρα.
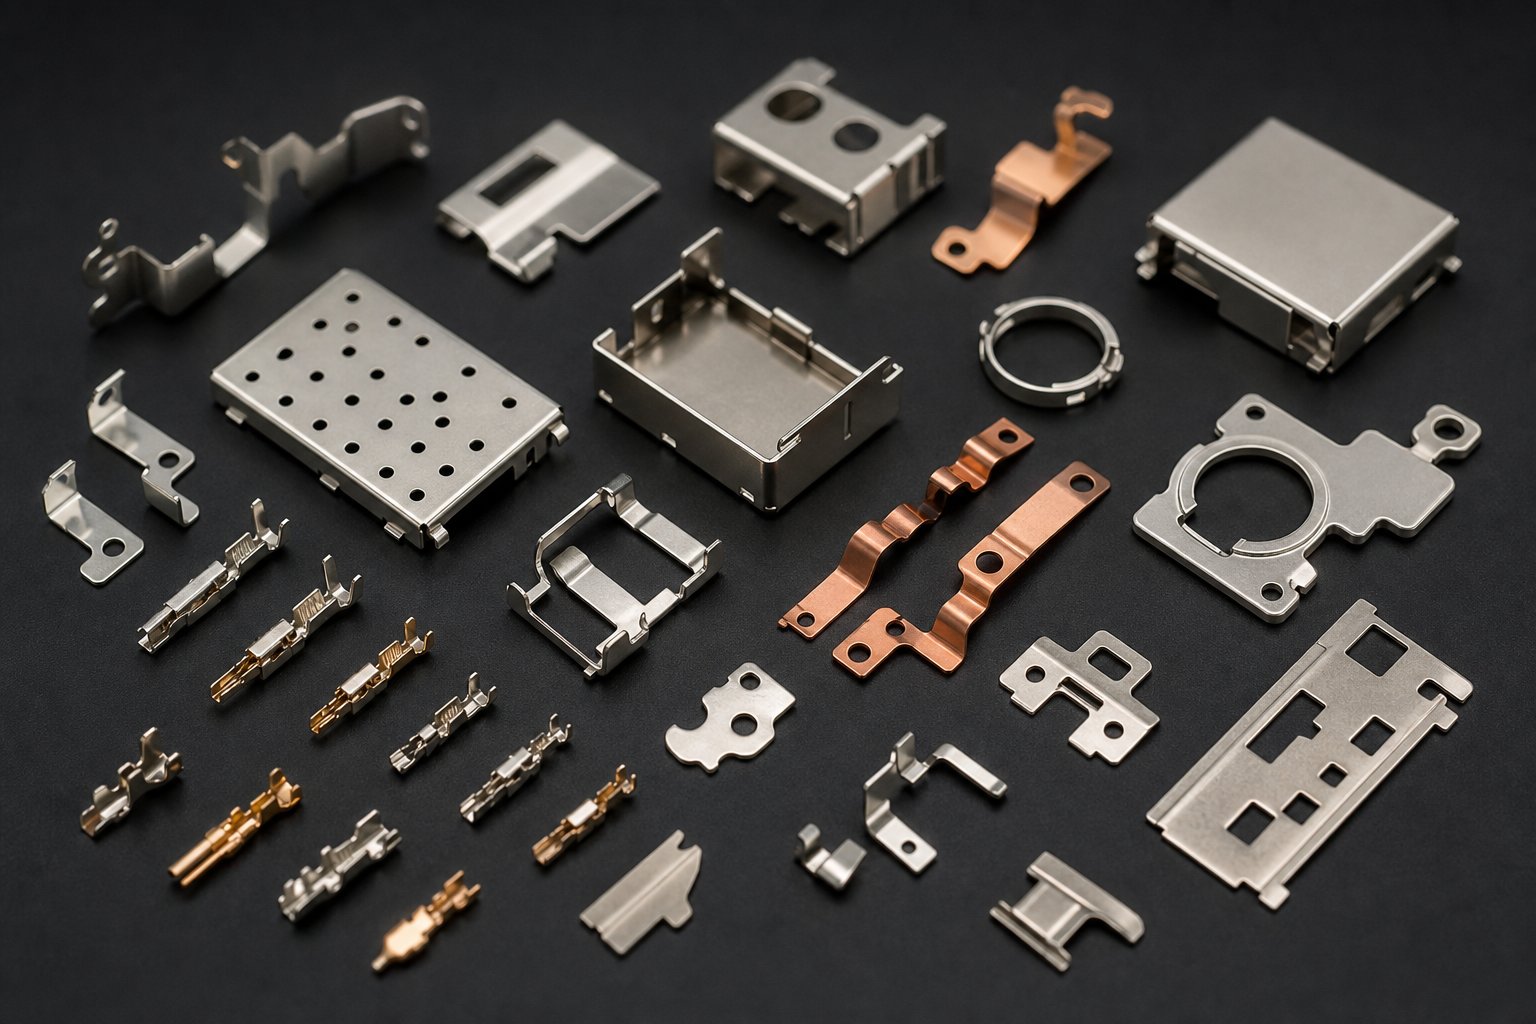
Βιομηχανικές Εφαρμογές και Προδιαγραφές Αποφάσεων
Τα κατώφλια ανοχής, τα διαστήματα συντήρησης και οι επιλογές επίστρωσης δεν υπάρχουν στο κενό. Οδηγούνται από αυτό που κάνει στην πραγματικότητα το τελειωμένο μέρος μόλις φύγει από την πρέσα. Ένας χάλκινος ακροδέκτης μέσα σε μια πλεξούδα σύνδεσης αυτοκινήτου λειτουργεί υπό διαφορετικούς μηχανικούς, ηλεκτρικούς και θερμικούς περιορισμούς από ότι ένα πτερύγιο αλουμινίου σε έναν εναλλάκτη θερμότητας. Αυτές οι απαιτήσεις τελικής-χρήσης ρέουν προς τα πίσω μέσω της αλυσίδας μηχανικής, υπαγορεύοντας τα πάντα, από την ποιότητα χάλυβα μέχρι τον αριθμό σταθμών στην προοδευτική μήτρα που παράγει το εξάρτημα.
Η κατανόηση αυτής της σχέσης βοηθά τις ομάδες μηχανικών να καθορίσουν εργαλεία που να ταιριάζουν με την εφαρμογή τους και όχι να-μηχανολογήσουν υπερβολικά για το περιθώριο που δεν χρειάζονται ή, χειρότερα, κάτω-να καθορίσουν ανοχές που έχουν απολύτως.
Εφαρμογές σύνδεσης αυτοκινήτου και ηλεκτρικού
Η προοδευτική σφράγιση εξαρτημάτων αυτοκινήτου αντιπροσωπεύει έναν από τους πιο απαιτητικούς τομείς για εργαλεία ακριβείας. Οι προμηθευτές της βαθμίδας 1 που εξυπηρετούν OEM χρειάζονται μήτρες που παράγουν εκατομμύρια πανομοιότυπα εξαρτήματα ετησίως, διατηρώντας παράλληλα ανοχές που διασφαλίζουν αξιόπιστη ηλεκτρική επαφή και μηχανική συγκράτηση.
Φανταστείτε ένα περίβλημα σύνδεσης πολλαπλών-ακίδων με επαφές ελατηρίου σε απόσταση 1,27 mm μεταξύ τους. Κάθε επαφή πρέπει να διατηρεί μια συγκεκριμένη κανονική δύναμη στον πείρο ζευγαρώματος και αυτή η δύναμη εξαρτάται από το πάχος του υλικού, τη γεωμετρία κάμψης και τη συνοχή των διαστάσεων σε κάθε τμήμα. Μια απόκλιση 0,05 mm στο μήκος ενός βραχίονα επαφής αλλάζει τη δύναμη του ελατηρίου αρκετά ώστε να προκαλέσει διακοπτόμενες συνδέσεις σε λειτουργία. Αυτή είναι η πραγματικότητα ανοχής που οδηγεί τις προδιαγραφές προοδευτικής σφράγισης OEM.
Οι προοδευτικές μήτρες για ηλεκτρικά και υβριδικά οχήματα παράγουν τώρα ελάσματα κινητήρα υψηλής ακρίβειας, ράβδους διαύλου και συνδέσμους με ταχύτητες παραγωγής έως και 1.400 κινήσεις ανά λεπτό. Αυτές οι εφαρμογές συνδυάζουν αυστηρές ανοχές με επιθετικούς ετήσιους όγκους, που συχνά ξεπερνούν τα 10 εκατομμύρια τεμάχια. Οι προδιαγραφές της μήτρας για αυτό το τμήμα απαιτούν τυπικά ένθετα καρβιδίου σε κρίσιμους σταθμούς διάτρησης, επικαλύψεις TiCN ή DLC στις διατρήσεις διαμόρφωσης και συμβατότητα σερβοπρεσσας για μείωση της φθοράς των κρουσμάτων σε αυτούς τους ρυθμούς κύκλου.
Οι βασικοί οδηγοί προδιαγραφών για ηλεκτρικές εφαρμογές αυτοκινήτων:
- Υλικό- Χάλκινος φώσφορος, χαλκός βηρυλλίου ή προ{1}επιμεταλλωμένα κράματα χαλκού με πάχος από 0,1 έως 0,8 mm
- Ανοχές- Συνήθως ±0,02 έως ±0,05 mm σε κρίσιμες διαστάσεις επαφής. ακρίβεια θέσης εντός ±0,03 mm μεταξύ των χαρακτηριστικών
- Τόμος- Πολλά-εκατομμύρια ετήσιες ποσότητες που δικαιολογούν την επεξεργασία εργαλείων καρβιδίου και τα προγράμματα πλήρους επίστρωσης
- Πολυπλοκότητα- 20 σε 40+ σταθμούς που ενσωματώνονται σε-συναρμολόγηση καλουπιών, επιλεκτικά-ένθετα καλουπώματος ή σε{4}}πάτημα καλουπιού για ενσωματωμένα εξαρτήματα
HVAC και Copper Stamping σε υψηλή ταχύτητα
Η προοδευτική σφράγιση μετάλλων HVAC καταλαμβάνει το αντίθετο άκρο του φάσματος πολυπλοκότητας, αλλά ωθεί τα όρια ταχύτητας πιο σκληρά από σχεδόν οποιαδήποτε άλλη εφαρμογή. Τα πτερύγια εναλλάκτη θερμότητας είναι γεωμετρικά απλά, λεπτά εξαρτήματα αλουμινίου που παράγονται με εξαιρετικούς ρυθμούς, συχνά 1.200 έως 1.500 κινήσεις ανά λεπτό σε ειδικές πρέσες υψηλής-ταχύτητας.
Σε αυτές τις ταχύτητες, η φθορά του καλουπιού συσσωρεύεται γρήγορα. Ένα καλούπι πτερυγίου που τρέχει 1.400 SPM σε τρεις βάρδιες παράγει πάνω από 2 εκατομμύρια χτυπήματα την ημέρα. Ακόμη και με τη σχετικά χαμηλή λειαντικότητα του αλουμινίου, αυτή η αθροιστική επαφή υποβαθμίζει τις επιφάνειες εργαλείων γρήγορα χωρίς σωστή στρατηγική επίστρωσης και λίπανσης. Οι προδιαγραφές εργαλείων για προοδευτική σφράγιση HVAC δίνουν προτεραιότητα:
- Υλικό- Λεπτή λωρίδα αλουμινίου (0,08 έως 0,15 mm) που απαιτεί εξαιρετικά αιχμηρές ακμές κοπής και ελάχιστο τρίψιμο
- Ταχύτητα- 1.000 έως 1,500+ SPM απαιτώντας ελαφριά εξαρτήματα μήτρας, στιβαρή εγγραφή πιλότου και επιστρώσεις κατά της πρόσφυσης (προτιμάται DLC)
- Die life management- Συχνοί κύκλοι ακονίσματος λόγω ακραίων επιτυχιών. δομοστοιχειωτή κατασκευή ένθετου για γρήγορη εξυπηρέτηση σταθμού χωρίς πλήρη αφαίρεση της μήτρας από την πρέσα
- Πλάτος λωρίδας- Ευρύ απόθεμα πηνίου (έως 500 mm ή περισσότερο) που τροφοδοτεί πολλές σειρές ταυτόχρονα για μέγιστη απόδοση
Η προοδευτική σφράγιση χαλκού για ηλεκτρικούς ακροδέκτες και ράβδους διαύλου παρουσιάζει διαφορετικές απαιτήσεις. Η εργασία χαλκού-σκληραίνει κατά τη διαμόρφωση, αυξάνοντας τα φορτία της πρέσας καθώς προχωρά η παραγωγή. Οι προδιαγραφές της μήτρας πρέπει να λαμβάνουν υπόψη τις υψηλότερες απαιτήσεις χωρητικότητας στους σταθμούς διαμόρφωσης και την τάση πρόσφυσης του χαλκού στον μη επικαλυμμένο χάλυβα εργαλείων. Οι απαιτήσεις ανοχής OEM για αυτά τα εξαρτήματα είναι συνήθως μεταξύ ±0,001 έως ±0,005 ίντσες, με περιορισμούς στο φινίρισμα της επιφάνειας που οφείλονται σε διαδικασίες επιμετάλλωσης ή συγκόλλησης κατάντη.
Απαιτήσεις Ακρίβειας Ιατρικής και Ηλεκτρονικής
Τα εξαρτήματα ιατρικών συσκευών και η θωράκιση καταναλωτικών ηλεκτρονικών ειδών ωθούν τα καλούπια ακριβείας προς την πιο αυστηρή τους ικανότητα ανοχής. Μια σφραγισμένη ασπίδα EMI για ένα smartphone πρέπει να χωράει σε μια κοιλότητα μετρημένη σε κλάσματα του χιλιοστού, με απαιτήσεις επιπεδότητας που αποτρέπουν τα κενά που επιτρέπουν ηλεκτρομαγνητική διαρροή. Τα ελατήρια ιατρικής επαφής, τα εξαρτήματα χειρουργικών οργάνων και τα περιβλήματα των εμφυτεύσιμων συσκευών απαιτούν όχι μόνο ακρίβεια διαστάσεων αλλά πλήρη ιχνηλασιμότητα και επικύρωση διαδικασίας.
Αυτό που διακρίνει αυτές τις εφαρμογές από την αυτοκινητοβιομηχανία δεν είναι απαραίτητα οι αυστηρότερες ανοχές. Είναι ο συνδυασμός αυστηρών ανοχών με εξωτικά υλικά και χαμηλότερους όγκους που αλλάζουν την οικονομική εξίσωση:
- Ηλεκτρονική θωράκιση- Λεπτός ανοξείδωτος χάλυβας ή ασήμι νικελίου (0,1 έως 0,3 mm). σύνθετες γεωμετρίες καμπής που απαιτούν πολλαπλούς σταθμούς διαμόρφωσης. επιπεδότητα εντός 0,05 mm στις επιφάνειες θωράκισης. μέτριοι όγκοι (500K έως 5M ετησίως)
- Ιατρικές συσκευές- Τιτάνιο, χειρουργικά ανοξείδωτα ή εξειδικευμένα κράματα που απαιτούν ειδικές πιστοποιήσεις υλικού. ανοχές ±0,01 έως ±0,025 mm. ιχνηλασιμότητα πλήρους παρτίδας με τεκμηρίωση CPK ανά κύκλο παραγωγής. χαμηλότερους όγκους (50.000 έως 500.000) που πρέπει να δικαιολογούν την προοδευτική επένδυση
- Υποδοχές μικρο-- Αποστάσεις βήματος κάτω από 0,5 mm μεταξύ των επαφών. μεγέθη χαρακτηριστικών που πλησιάζουν τα όρια της ικανότητας EDM καλωδίων. πλάτη λωρίδων κάτω από 20 mm με πρόοδο μονής-σειράς. Τα εργαλεία καρβιδίου είναι υποχρεωτικά για σταθερότητα διαστάσεων καθ' όλη τη διάρκεια ζωής της παραγωγής
Για ιατρικές και ηλεκτρονικές εφαρμογές, οι αποφάσεις προδιαγραφών μήτρας μετατοπίζονται προς την υποδομή διασφάλισης ποιότητας όσο και τη μηχανική ικανότητα. Η μήτρα δεν πρέπει μόνο να παράγει συμμορφούμενα εξαρτήματα, αλλά πρέπει να το κάνει μέσα σε μια επικυρωμένη, τεκμηριωμένη διαδικασία που ικανοποιεί τις κανονιστικές απαιτήσεις. Αυτή η αυστηρότητα επικύρωσης συνδέεται άμεσα με το πώς αναπτύχθηκε το καλούπι, ποιος το κατασκεύασε και ποια συστήματα ποιότητας διέπουν την κατασκευή του, ερωτήματα που οδηγούν φυσικά στο πώς οι ομάδες μηχανικών αξιολογούν και επιλέγουν τον συνεργάτη εργαλείων τους.
Επιλογή ενός συνεργάτη μήτρας ακριβείας σφράγισης για κρίσιμα εξαρτήματα
Η ρυθμιστική ιχνηλασιμότητα, οι επικυρωμένες διαδικασίες και η τεκμηριωμένη ικανότητα δεν προέρχονται από το σφραγισμένο εξάρτημα. Προέρχονται από την οργάνωση που σχεδίασε και κατασκεύασε τη μήτρα. Για τις ομάδες μηχανικών που καθορίζουν εργαλεία για ανοχή-κρίσιμες εφαρμογές, η επιλογή του σωστού κατασκευαστή προοδευτικής μήτρας αφορά λιγότερο την εύρεση της χαμηλότερης προσφοράς και περισσότερο τον εντοπισμό ενός συνεργάτη του οποίου η τεχνική υποδομή ταιριάζει με τις απαιτήσεις της εφαρμογής. Ένας προμηθευτής εξοπλισμένος για γενική σφράγιση βραχίονα λειτουργεί σε ένα θεμελιωδώς διαφορετικό μηχανολογικό περιβάλλον από εκείνο που είναι χτισμένο γύρω από μικρο-βύσματα σύνδεσης, χάλκινους ακροδέκτες λεπτών{{5} μετρητών ή εξαρτήματα ιατρικής συσκευής που απαιτούν επαναληψιμότητα ±0,01 mm.
Λοιπόν, πώς μπορείτε να διαχωρίσετε τους κατασκευαστές προοδευτικών καλουπιών που είναι πραγματικά εξοπλισμένοι για εργασία ακριβείας-από αυτούς που μάρκετινγκ υπερβαίνουν τις δυνατότητές τους; Η απάντηση βρίσκεται στην αξιολόγηση συγκεκριμένων τεχνικών σημείων αναφοράς, επαληθευμένων συστημάτων ποιότητας και αποδεδειγμένης πειθαρχίας διαδικασίας.
Σημεία αναφοράς τεχνικών δυνατοτήτων για προμηθευτές καλουπιών
Όταν προμηθεύεστε ένα καλούπι ακριβείας σφράγισης για μικρά, πολύπλοκα εξαρτήματα σε υψηλή ένταση, η λίστα εξοπλισμού του προμηθευτή σας λέει περισσότερα από την παρουσίαση των πωλήσεών του. Πρέπει να κοιτάξετε πέρα από τη γενική χωρητικότητα CNC και να εξετάσετε τις συγκεκριμένες τεχνολογίες μηχανικής κατεργασίας που επιτρέπουν ακρίβεια σε επίπεδο micron-.
Ακολουθεί ένα πρακτικό πλαίσιο αξιολόγησης. Ένας προμηθευτής κατάλληλος για ανοχή-κρίσιμης προοδευτικής εργασίας πρέπει να αποδεικνύει:
- Δυνατότητα EDM καλωδίου με ακρίβεια ±0,001 mm ή μεγαλύτερη- Αυτό δεν είναι-διαπραγματεύσιμο για προφίλ διάτρησης και ένθετου καλουπιού όπου τα διάκενα μετρώνται σε μονοψήφια-μικρά. Ρωτήστε εάν περνούν αργά-σύρμα με πολλαπλά περάσματα απομάκρυνσης για τελικές επιφάνειες.
- Τρίψιμο CNC jig για ακρίβεια συντεταγμένων- Είναι κρίσιμο για τη διατήρηση των σχέσεων θέσης σταθμού-σε-σταθμού σε μακριές προοδευτικές μήτρες. Χωρίς λείανση jig, τα σωρευτικά σφάλματα θέσης στους 20+ σταθμούς γίνονται αναπόφευκτα.
- Θερμική επεξεργασία στο σπίτι ή επαληθευμένος έλεγχος υπεργολάβου- Η θερμική επεξεργασία καθορίζει άμεσα εάν ο χάλυβας εργαλείων φτάνει τις δυνατότητές του. Οι προμηθευτές που αναθέτουν σε εξωτερικούς συνεργάτες αυτήν τη διαδικασία χωρίς τεκμηριωμένη επαλήθευση παραμέτρων εισάγουν μια μη ελεγχόμενη μεταβλητή.
- Λογισμικό προσομοίωσης σφράγισης (AutoForm, DYNAFORM ή ισοδύναμο)- Η ανάπτυξη με βάση την προσομοίωση-μειώνει τις επαναλήψεις δοκιμής και προβλέπει την επιστροφή ελατηρίου, την αραίωση και τη ροή υλικού πριν από την κοπή σκληρού εργαλείου. Οι προμηθευτές που βασίζονται αποκλειστικά σε δοκιμές-βασισμένες στην εμπειρία-και-λάθους διατρέχουν μεγαλύτερο κίνδυνο για πολύπλοκες γεωμετρίες.
- Δοκιμάστε τη διαθεσιμότητα τύπου που ταιριάζει με τις συνθήκες παραγωγής- Ένας προμηθευτής θα πρέπει να επικυρώνει τις μήτρες σε μια πρέσα που αναπαράγει το περιβάλλον παραγωγής σας: αντίστοιχη χωρητικότητα, ρυθμός διαδρομής και τύπο συστήματος τροφοδοσίας. Η επικύρωση ενός προοδευτικού καλουπιού 400 SPM σε ένα δοκιμαστικό πάτημα 60 SPM αφήνει αγνώστους{4}}τους τρόπους αποτυχίας που εξαρτώνται από την ταχύτητα.
- Επεξεργασία επιφανειών στο σπίτι- ή καθιερωμένες συνεργασίες επίστρωσης- Οι αποφάσεις επίστρωσης PVD θα πρέπει να ενσωματώνονται στη φάση του σχεδιασμού και να μην αντιμετωπίζονται ως εκ των υστέρων. Οι προμηθευτές που συντονίζουν την επιλογή επίστρωσης με το υλικό του τεμαχίου προς κατεργασία και την ταχύτητα πίεσης παρέχουν εργαλεία που διαρκούν περισσότερο-.
- Εξοπλισμός μετρολογίας βαθμονομημένος για να μετρήσει τι κατασκευάζουν- Δυνατότητα CMM, οπτικά συστήματα μέτρησης και προφιλομετρία επιφάνειας κατάλληλα για το εύρος ανοχής που ισχυρίζονται ότι επιτυγχάνουν.
Ένα γενικό σπίτι σφράγισης μπορεί να έχει μια μηχανή EDM με σύρμα. Ένας ειδικός μήτρας ακριβείας και σφράγισης το εκτελεί μέσα σε μια πειθαρχία διαδικασίας που περιλαμβάνει τεκμηριωμένα προγράμματα, επαληθευμένες μετατοπίσεις και μετρημένη έξοδο επικυρωμένη έναντι της ονομαστικής CAD. Ο εξοπλισμός είναι λιγότερο σημαντικός από το σύστημα που διέπει τον τρόπο χρήσης του.
Πρότυπα Ποιότητας και Απαιτήσεις Πιστοποίησης
Οι πιστοποιήσεις χρησιμεύουν ως εξωτερικά ελεγμένες αποδείξεις ότι ένας προμηθευτής λειτουργεί στο πλαίσιο ενός δομημένου συστήματος διαχείρισης ποιότητας. Για εφαρμογές καλουπιών ακριβείας, δύο πιστοποιήσεις έχουν το μεγαλύτερο βάρος.
ISO 9001:2015καθορίζει τη βασική γραμμή. Επιβεβαιώνει ότι υπάρχουν τεκμηριωμένες διαδικασίες για τον έλεγχο σχεδιασμού, τη βαθμονόμηση, τον εσωτερικό έλεγχο, τις διορθωτικές ενέργειες και τη διαχείριση προμηθευτών. Οποιοσδήποτε αξιόπιστος προμηθευτής καλουπιών και σφράγισης ακριβείας θα πρέπει να το κρατήσει στο ελάχιστο. Σηματοδοτεί την πειθαρχία και την ιχνηλασιμότητα της διαδικασίας, αν και δεν επιβάλλει την-ειδική αυστηρότητα του αυτοκινήτου που απαιτούν τα προγράμματα παραγωγής μεγάλου-όγκου.
IATF 16949:2016βασίζεται στο ISO 9001 με σημαντικά αυστηρότερες απαιτήσεις προσαρμοσμένες στην παραγωγή της αλυσίδας εφοδιασμού αυτοκινήτων. Εξουσιοδοτεί τα APQP (Advanced Product Quality Planning), PPAP (Production Part Approval Process), FMEA, SPC και MSA ως βασικά εργαλεία ποιότητας. Για τις ομάδες που προμηθεύονται μήτρες αυτοκινήτου ή οποιοδήποτε κρίσιμο στοιχείο ασφαλείας-με σφραγίδα, η πιστοποίηση IATF 16949 δεν αποτελεί προτίμηση. Είναι προαπαιτούμενο. Το πρότυπο απαιτεί μελέτες ικανότητας διεργασιών που στοχεύουν Cpk 1,33 ή υψηλότερο σε κρίσιμες διαστάσεις, ωθώντας τους προμηθευτές προς τη στατιστική αυστηρότητα που αποτρέπει τη μετατόπιση διαστάσεων σε μεγάλες περιόδους παραγωγής.
Πέρα από το ίδιο το πιστοποιητικό, επαληθεύστε το πεδίο εφαρμογής. Ένας προμηθευτής μπορεί να κατέχει το IATF 16949 για εργασίες συναρμολόγησης αλλά όχι για την κατασκευή καλουπιών. Το εύρος της πιστοποίησης θα πρέπει να καλύπτει ρητά το σχεδιασμό, την κατασκευή και την επικύρωση εργαλείων και καλουπιών στον χώρο όπου θα παραχθούν τα εργαλεία σας. Ζητήστε το πραγματικό πιστοποιητικό και επιβεβαιώστε το μέσω τουΒάση δεδομένων εποπτείας της IATFαντί να βασίζεστε σε ένα λογότυπο που εμφανίζεται σε έναν ιστότοπο.
Evaluating Tooling Partners for Tolerance-Critical Production
Οι τεχνικές ικανότητες και οι πιστοποιήσεις καθορίζουν εάν ένας προμηθευτής μπορεί να κάνει τη δουλειά. Το ερώτημα που απομένει είναι αν είναι τα κατάλληλα για τη συγκεκριμένη πραγματικότητα παραγωγής σας.
Οι προοδευτικοί κατασκευαστές καλουπιών που εξυπηρετούν εφαρμογές υψηλού-όγκου, αυστηρής-ανοχής μοιράζονται χαρακτηριστικά που τους διακρίνουν από τους γενικούς οίκους εργαλείων:
- Ειδική εμπειρία-εφαρμογής- Ένας προμηθευτής που έχει κατασκευάσει μήτρες για τον τύπο υλικού, το εύρος μεγεθών ανταλλακτικών και τη βιομηχανία σας κατανοεί τους τρόπους αστοχίας και τις προσαρμογές σχεδίασης ειδικά για την εφαρμογή σας. Ζητήστε μελέτες περιπτώσεων ή μέρη αναφοράς σε παρόμοιο υλικό και ζώνες ανοχής.
- Σχεδιασμός-για-φιλοσοφία συντήρησης- Τα εργαλεία ακριβείας που έχουν κατασκευαστεί για παραγωγή πολλών-εκατομμυρίων-επιτυχιών πρέπει να είναι επισκευή. Αξιολογήστε εάν ο προμηθευτής σχεδιάζει με αρθρωτά ένθετα, προσβάσιμες επιφάνειες ακονίσματος και τεκμηριωμένες διαδικασίες συντήρησης ως τυπική πρακτική.
- Μηχανική συνεργασία κατά την ανάπτυξη- Οι καλύτεροι συνεργάτες εργαλείων αλληλεπιδρούν κατά τη σχεδίαση εξαρτημάτων, όχι αφού παγώσει η εκτύπωση. Ο σχεδιασμός για την κατασκευασιμότητα από τον κατασκευαστή μήτρας μπορεί να μειώσει τον αριθμό σταθμών, να βελτιώσει τη χρήση υλικών και να εξαλείψει τη στοίβαξη ανοχής πριν ξεκινήσει η επένδυση εργαλείων.
- Επικυρωμένη διαδικασία από την προσομοίωση έως την απελευθέρωση παραγωγής- Ένας πλήρης κύκλος ζωής ανάπτυξης με τεκμηριωμένες πύλες επικύρωσης (προσομοίωση, δοκιμή T0, επιβεβαίωση CPK) μειώνει τον κίνδυνο σε σύγκριση με τις προσεγγίσεις δημιουργίας-και-προσαρμογής.
- Responsive service και δυνατότητα τροποποίησης- Τα μέρη παραγωγής εξελίσσονται. Φτάνουν οι μηχανικές αλλαγές. Ένας προμηθευτής με-εσωτερικό βάθος κατεργασίας μπορεί να εκτελέσει τροποποιήσεις γρήγορα χωρίς να επανεκκινήσει το πρόγραμμα εργαλείων από την αρχή.
Για ομάδες μηχανικών που αξιολογούν συνεργάτες που ειδικεύονται σε προοδευτικές μήτρες ακριβείας για εφαρμογές υψηλήςΜήτρα ακριβείας σφράγισης της YICHENτο πρόγραμμα χρησιμεύει ως πηγή που αξίζει να εξεταστεί. Η YICHEN εστιάζει ειδικά σε μικρά,-εξαρτήματα υψηλής ακρίβειας που κατασκευάζονται για επαναλαμβανόμενη μαζική παραγωγή, το τμήμα όπου η ακρίβεια μήτρας καθορίζει άμεσα εάν τα τελικά εξαρτήματα πληρούν τις λειτουργικές απαιτήσεις στις τελικές συναρμολογήσεις τους.
Η απόφαση επιλογής προμηθευτή αντανακλά τελικά έναν υπολογισμό κινδύνου. Η διαφορά κόστους μεταξύ ενός ειδικού καλουπιού και σφράγισης ακριβείας και ενός καταστήματος γενικής χρήσης είναι συνήθως μέτρια σε σχέση με το συνολικό κόστος του προγράμματος. Αλλά το κόστος μιας μήτρας που δεν μπορεί να αντέξει στην ταχύτητα παραγωγής ή μιας μήτρας που απαιτεί μηνιαία παρέμβαση επειδή η διαχείριση φθοράς δεν σχεδιάστηκε από την αρχή, συνδυάζεται σε κάθε επιτυχία για τη διάρκεια ζωής του εργαλείου. Επενδύστε χρόνο αξιολόγησης εκ των προτέρων και το εργαλείο αποδίδει από μόνο του μέσα από χρόνια σταθερής, προβλέψιμης παραγωγής.
Συχνές ερωτήσεις σχετικά με τα καλούπια σφράγισης ακριβείας
1. Τι ανοχή μπορεί να έχει μια μήτρα ακριβείας σφράγισης;
Μια μήτρα σφράγισης ακριβείας έχει συνήθως ανοχές διαστάσεων εντός ±0,0002 ίντσες (±0,005 mm) ή πιο σφιχτές σε εκατομμύρια κύκλους πίεσης. Αυτό το επίπεδο ακρίβειας επιτυγχάνεται μέσω ελεγχόμενης διάτρησης-σε-διακενών 5-10% πάχους υλικού ανά πλευρά, μικρόμετρου{10}}σε επίπεδο ακρίβειας θέσης μεταξύ σταθμών και συστημάτων εγγραφής πιλότων που διορθώνουν τις ανακρίβειες τροφοδοσίας σε κάθε σταθμό. Η διατήρηση αυτών των ανοχών απαιτεί ειδικές ποιότητες χάλυβα εργαλείων σκληρυμένες σε HRC 58-64, μηχανική κατεργασία EDM σύρματος με ικανότητα ±0,0001 ίντσας και επικυρωμένα χρονοδιαγράμματα συντήρησης που συνδέονται με δεδομένα καταμέτρησης χτυπημάτων και όχι με ημερολογιακά διαστήματα.
2. Ποια είναι η διαφορά μεταξύ μιας προοδευτικής μήτρας και μιας σύνθετης μήτρας;
Ένα προοδευτικό καλούπι εκτελεί διαδοχικές λειτουργίες σε πολλούς σταθμούς καθώς μια μεταλλική λωρίδα προχωρά κατά μία απόσταση βήματος ανά διαδρομή πίεσης, παράγοντας ένα τελικό μέρος ανά κύκλο με ταχύτητες έως 1,500+ SPM. Χειρίζεται πολύπλοκες γεωμετρίες κατανέμοντας τομές, στροφές και φόρμες σε αποκλειστικούς σταθμούς. Ένα σύνθετο καλούπι εκτελεί πολλαπλές λειτουργίες ταυτόχρονα σε έναν μόνο σταθμό με μία κίνηση πίεσης, καθιστώντας το ιδανικό για επίπεδα, συμμετρικά μέρη που απαιτούν στενή ομοκεντρικότητα μεταξύ των χαρακτηριστικών. Οι προοδευτικές μήτρες ταιριάζουν σε σύνθετα μέρη μεγάλου-όγκου (100,000+ ετησίως), ενώ οι σύνθετες μήτρες λειτουργούν καλύτερα για επίπεδα τμήματα μέτριου-όγκου όπου η ομοκεντρικότητα χαρακτηριστικών-προς{10}}είναι κρίσιμη.
3. Ποιος χάλυβας εργαλείων είναι καλύτερος για τη σφράγιση διατρήσεων με μήτρα;
Ο καλύτερος χάλυβας εργαλείων εξαρτάται από τον κυρίαρχο μηχανισμό αστοχίας στην εφαρμογή σας. Το D2 (SKD11) υπερέχει όταν η λειαντική φθορά περιορίζει τη διάρκεια ζωής, προσφέροντας υψηλή συγκράτηση άκρων σε 58-60 HRC. Το M2 (SKH51) αντιστέκεται τόσο στη φθορά όσο και στη θλιπτική παραμόρφωση στα 60-65 HRC, ιδανικό για γροθιές υπό βαριά φόρτιση. Το S7 παρέχει μέγιστη σκληρότητα στα 56-58 HRC για σταθμούς υψηλής πρόσκρουσης όπου παρουσιάζεται θρυμματισμός ή ρωγμή. Το A2 (SKD12) προσφέρει ισορροπημένη απόδοση όταν ανταγωνίζονται πολλαπλές λειτουργίες αστοχίας. Τα ένθετα καρβιδίου του βολφραμίου δικαιολογούν το 3-5x ασφάλιστρο κόστους σε σταθμούς εξαιρετικά μεγάλου όγκου όπου τα διαστήματα συντήρησης του χάλυβα εργαλείων γίνονται εμπόδια παραγωγής.
4. Πόσο συχνά πρέπει να διατηρείται μια μήτρα ακριβείας σφράγισης;
Η συχνότητα συντήρησης θα πρέπει να συνδέεται με τον πραγματικό αριθμό επισκέψεων και όχι με τα χρονοδιαγράμματα του ημερολογίου. Οι οπτικοί έλεγχοι ανά βάρδια πιάνουν παγιδευμένους γυμνοσάλιαγκες και προβλήματα λίπανσης. Οι επιθεωρήσεις που βασίζονται σε-αριθμό Το ακόνισμα ενεργοποιείται όταν το ύψος του γρέζιου υπερβαίνει τις προδιαγραφές εξαρτημάτων, συνήθως 0,05-0,10 mm για εργασίες ακριβείας. Τα ελατήρια απαιτούν αντικατάσταση όταν το ελεύθερο μήκος πέσει 10%. Ο τύπος πρέσας επηρεάζει επίσης τα διαστήματα: οι μήτρες στις σερβοπρεσσες μπορεί να χρειάζονται λιγότερο συχνό σέρβις από τα πανομοιότυπα εργαλεία στις μηχανικές πρέσες, καθώς η ελεγχόμενη εμπλοκή μειώνει τη σωρευτική ζημιά πρόσκρουσης ανά διαδρομή.
5. Ποιες επικαλύψεις παρατείνουν τη διάρκεια ζωής του καλουπιού σφράγισης ακριβείας;
Οι επικαλύψεις PVD όπως το TiCN (σκληρότητα 3400 HV, συντελεστής τριβής 0,2) και το DLC (4000 HV, τριβή κάτω από 0,1) προσφέρουν τις πιο σημαντικές βελτιώσεις στη διάρκεια ζωής του καλουπιού για εφαρμογές ακριβείας. Το TiCN υπερτερεί έναντι του φουσκώματος από ανοξείδωτο χάλυβα, παρατείνοντας τη διάρκεια ζωής της μήτρας πάνω από 20 φορές σε σύγκριση με τις γυαλισμένες-μόνο επιφάνειες. Το DLC αποτρέπει την πρόσφυση αλουμινίου και χαλκού, επιτρέποντας σχεδόν-στεγνό σφράγισμα που εξαλείφει τον-καθαρισμό. Το TiAlN ταιριάζει σε λειτουργίες υψηλής{11}}ταχύτητας που παράγουν θερμική φόρτιση. Η εφαρμογή PVD κάτω των 500 βαθμών Κελσίου διατηρεί τη σκληρότητα του υποστρώματος και την ακρίβεια των διαστάσεων, καθιστώντας το προτιμότερο από το CVD για ανοχή-κρίσιμα εξαρτήματα. Η επιλογή επίστρωσης πρέπει να ταιριάζει με το συγκεκριμένο υλικό του τεμαχίου εργασίας και τον κυρίαρχο μηχανισμό φθοράς.


