


Τι είναι τα Hot Stamping Dies και γιατί έχουν σημασία
Όταν ψάχνετε για "καυτή στάμπα πεθαίνειΘα μπορούσατε να βλέπετε δύο εντελώς διαφορετικούς κόσμους κατασκευής. Ο ένας περιλαμβάνει τη σύνθλιψη χάλυβα αυτοκινήτου στους 900 βαθμούς Κελσίου. Ο άλλος περιλαμβάνει το πάτημα λεπτού φύλλου χρυσού σε ένα πολυτελές κουτί αρωμάτων. Ίδιος όρος, πολύ διαφορετικά εργαλεία. Η σύγχυσή τους κατά την προμήθεια μπορεί να κοστίσει εβδομάδες λανθασμένου χρόνου μηχανικής και χιλιάδες έργα.
Καθορίζεται το Hot Stamping Dies
Στον πυρήνα τους, οι θερμές μήτρες αποτύπωσης είναι εργαλεία ακριβείας-που μεταφέρουν έναν συνδυασμό θερμότητας, πίεσης και σχήματος σε ένα τεμάχιο εργασίας. Η μήτρα χρησιμεύει ως η διεπαφή μεταξύ της πρώτης ύλης και του τελικού προϊόντος, ελέγχοντας τον τρόπο με τον οποίο η θερμική ενέργεια και η μηχανική δύναμη αλληλεπιδρούν με το υπόστρωμα. Είτε αυτό το υπόστρωμα είναι ένα ακατέργαστο χάλυβα από βόριο που προορίζεται για την κολόνα B- ενός αυτοκινήτου είτε ένα φύλλο ολογραφικού φύλλου που προσγειώνεται σε συσκευασία premium, η θεμελιώδης αρχή παραμένει η ίδια: ένα διαμορφωμένο εργαλείο εφαρμόζει ελεγχόμενη θερμότητα και πίεση για να αλλάξει μόνιμα το υλικό στόχο.
Η διάκριση έγκειται στην κλίμακα, τη θερμοκρασία, το υλικό και τον σκοπό. Κάθε τύπος καυτής σφραγίδας απαιτεί εντελώς διαφορετικά υλικά μήτρας, στρατηγικές ψύξης και πρωτόκολλα συντήρησης. Η κατανόηση της κατηγορίας στην οποία εργάζεστε είναι το πρώτο βήμα προς την παράταση της διάρκειας ζωής του καλουπιού και την αποφυγή της πρόωρης αποτυχίας.
Μήτρα Hardening Dies εναντίον Foil Stamping Dies
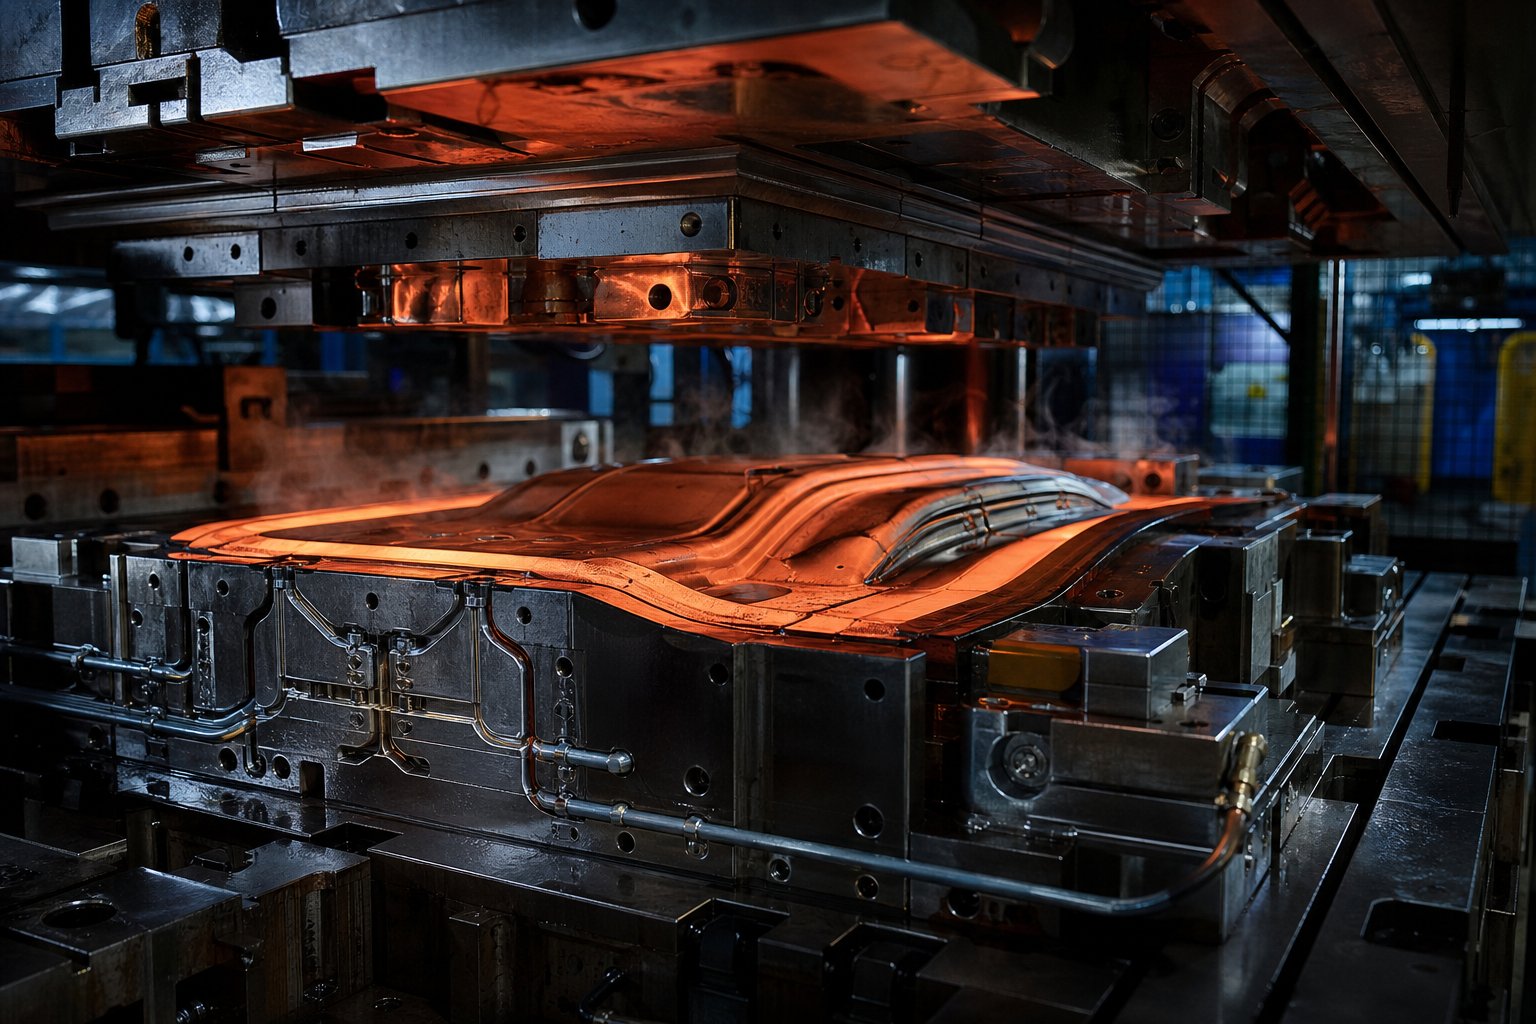
Οι μήτρες σφράγισης σκλήρυνσης με πρέσα λειτουργούν στον χώρο της αυτοκινητοβιομηχανίας και της δομικής διαμόρφωσης μετάλλου. Λαμβάνουν χαλύβδινα τεμάχια που θερμαίνονται στους 900-950 βαθμούς Κελσίου, τα διαμορφώνουν ταυτόχρονα σε πολύπλοκα σχήματα και τα σβήνουν με ρυθμούς ψύξης που υπερβαίνουν τους 27 βαθμούς ανά δευτερόλεπτο για να επιτευχθεί πλήρωςμαρτενσιτική μικροδομή με αντοχές εφελκυσμού περίπου 1500 MPa. Αυτά τα καλούπια είναι ογκώδη, υδρόψυκτα συγκροτήματα χάλυβα εργαλείων-που αντέχουν σε ακραία θερμική ανακύκλωση σε κάθε κύκλο παραγωγής.
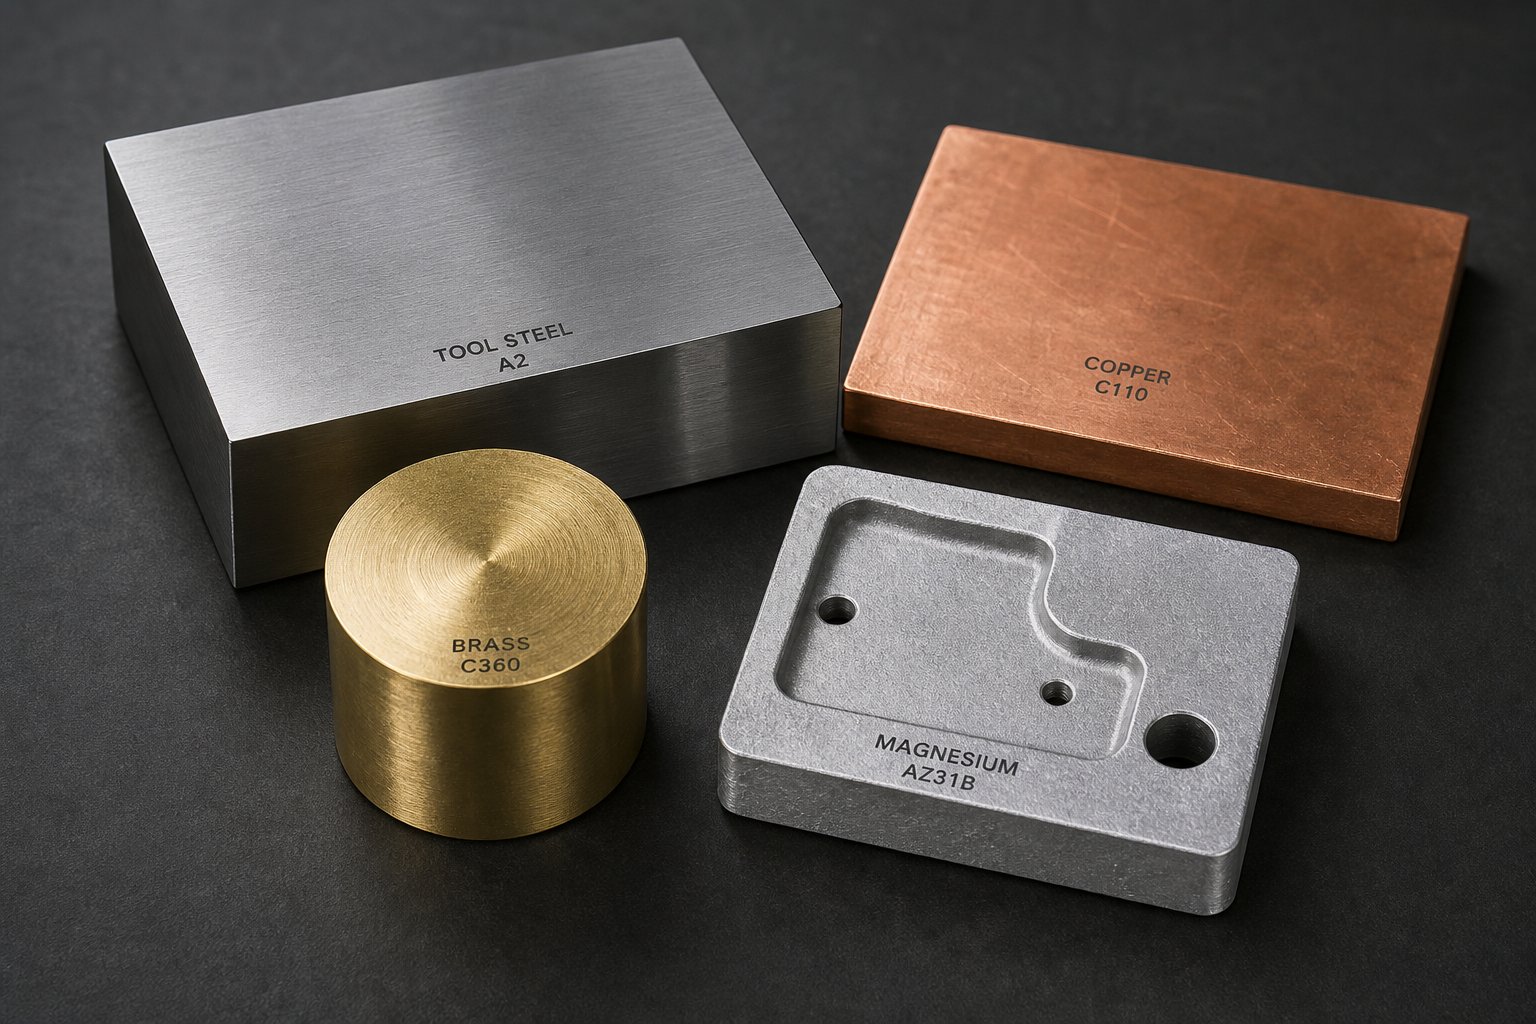
Αντίθετα, οι μήτρες σφράγισης αλουμινίου λειτουργούν σε πολύ χαμηλότερες θερμοκρασίες, συνήθως μεταξύ 100 και 200 βαθμών Κελσίου. Χρησιμοποιούν μια θερμαινόμενη μήτρα για να ενεργοποιήσουν ένα συγκολλητικό στρώμα σε ένα φορέα αλουμινίου, μεταφέροντας μεταλλικά ή χρωματισμένα σχέδια σε χαρτί, πλαστικό, δέρμα ή άλλα υποστρώματα. Οι ίδιες οι μήτρες κατασκευάζονται συνήθως από χαλκό, ορείχαλκο ή μαγνήσιο και όχι από σκληρυμένο χάλυβα εργαλείων.
Ακολουθεί μια γρήγορη σύγκριση του τι διαχωρίζει αυτές τις δύο κατηγορίες τύπων θερμής σφράγισης:
- Θερμοκρασία λειτουργίας: 900-950 βαθμοί Κελσίου για σκλήρυνση με πίεση έναντι 100-200 βαθμοί Κελσίου για σφράγιση φύλλου
- Υλικό μήτρας: χάλυβας εργαλείων H11/H13 έναντι χαλκού, ορείχαλκου ή μαγνησίου
- Τεμάχιο εργασίας: Λαμαρίνα από βόριο χάλυβα (πάχος 0,5-2,0 mm) έναντι φύλλου μεταφοράς σε επαφή με χαρτί, πλαστικό ή δέρμα
- Κύρια λειτουργία: Δομική διαμόρφωση συν μεταλλουργική σβέση έναντι διακοσμητικής επιφανειακής σήμανση
- Σύστημα ψύξης: Εσωτερικά κανάλια νερού για γρήγορη εξαγωγή θερμότητας έναντι παθητικής ή ελάχιστης ψύξης
- Πολυπλοκότητα μήτρας: Μεγάλα συγκροτήματα πολλών-τόνων με ομοιόμορφη ψύξη έναντι μικρότερων χαραγμένων ή χαραγμένων πλακών
- Τυπική διάρκεια ζωής καλουπιών: Δεκάδες χιλιάδες κύκλοι πρέσας έναντι πάνω από ένα εκατομμύριο αποτυπώσεις για ποιοτικά καλούπια χαλκού ή ορείχαλκου
Γιατί η διάκριση έχει σημασία για την προμήθεια
Φανταστείτε να στείλετε ένα RFQ για "μητράκια θερμής σφράγισης" σε έναν προμηθευτή που ειδικεύεται στην επεξεργασία εργαλείων διακοσμητικών φύλλων όταν πραγματικά χρειάζεστε μήτρες σκλήρυνσης με πίεση για ένα αμάξωμα αυτοκινήτου-σε-πρόγραμμα λευκού. Ο μηχανικός θα χρειαζόταν εντελώς διαφορετικές πληροφορίες: βαθμός τυφλού υλικού, στόχους ρυθμού ψύξης, δεδομένα γεωμετρίας εξαρτημάτων και όγκο παραγωγής. Αντίθετα, ένας κατασκευαστής εργαλείων αυτοκινήτων που λαμβάνει ένα αίτημα για ένα χάλκινο καλούπι για τη σήμανση πολυτελών συσκευασιών πιθανότατα θα σας απορρίψει ή θα σας ανακατευθύνει εντελώς.
Αυτή η σύγχυση δεν είναι υποθετική. Συμβαίνει τακτικά επειδή και οι δύο βιομηχανίες χρησιμοποιούν την ίδια ορολογία ενώ λειτουργούν σε ξεχωριστά οικοσυστήματα μηχανικής. Τα υλικά, οι μεθοδολογίες σχεδιασμού, οι τρόποι αστοχίας και οι στρατηγικές συντήρησης διαφέρουν τόσο δραματικά που η προμήθεια λανθασμένου τύπου προμηθευτή σπαταλά τους κύκλους προμηθειών πριν καν ξεκινήσει οποιαδήποτε εργασία εργαλείων.
Αυτό το άρθρο χρησιμεύει ως ενοποιημένη αναφορά, καλύπτοντας εφαρμογές σκλήρυνσης με πρέσσα και διακοσμητικές εφαρμογές, ώστε να μπορείτε να προσδιορίσετε ακριβώς ποια κατηγορία ισχύει για το έργο σας, να κατανοήσετε πώς συμβαίνει η αποτυχία σε κάθε πλαίσιο και να εφαρμόσετε τις σωστές στρατηγικές επέκτασης του κύκλου ζωής από την πρώτη μέρα. Οι ενότητες που ακολουθούν αναλύουν τις ροές εργασιών διεργασιών, την επιλογή υλικού, τον σχεδιασμό ψύξης και τις πρακτικές συντήρησης και για τους δύο κόσμους των καλουπιών σφράγισης.
Πώς λειτουργεί η διαδικασία Hot Stamping βήμα προς βήμα
Η ίδια η μήτρα είναι μόνο ένας σταθμός σε μια μεγαλύτερη αλυσίδα παραγωγής, αλλά είναι ο σταθμός όπου τα πάντα είτε ενώνονται είτε καταρρέουν. Η κατανόηση της πλήρους ροής εργασιών αποκαλύπτει γιατί οι αποφάσεις σχεδιασμού καλουπιών έχουν τόσο μεγάλο βάρος και πού συνήθως προέρχεται η πρόωρη αστοχία.
Από θερμαινόμενο κενό στο σχηματισμένο τμήμα
Στη διαδικασία σκλήρυνσης με πρέσα, ένα επίπεδο ατσάλινο ακατέργαστο, τυπικά χάλυβας βορίου 22MnB5, εισέρχεται σε έναν κλίβανο με κυλινδρική εστία και θερμαίνεται σε πάνω από 900 βαθμούς Κελσίου. Σε αυτή τη θερμοκρασία, ο χάλυβας μετατρέπεται σε μια πλήρως ωστενιτική μικροδομή, αρκετά μαλακή για να σχηματιστεί αλλά προετοιμασμένη για σκλήρυνση. ΟΗ μεταφορά από τον κλίβανο στην πρέσα διαρκεί περίπου 6 έως 10 δευτερόλεπτα, κατά την οποία το τυφλό μπορεί να κρυώσει στους 700 βαθμούς Κελσίου περίπου.
Εδώ είναι που το εργαλείο θερμής σφράγισης βρίσκεται στο επίκεντρο. Το κενό προσγειώνεται στη μήτρα, η πρέσα κλείνει και δύο πράγματα συμβαίνουν ταυτόχρονα: ο χάλυβας διαμορφώνεται στην τελική του γεωμετρία και σβήνει από τις επιφάνειες της μήτρας που ψύχονται με νερό-. Η διαμόρφωση πρέπει να ολοκληρωθεί προτού το κενό πέσει κάτω από τους 420 βαθμούς Κελσίου. Εάν ο ρυθμός σβέσης υπερβαίνει τους 27 βαθμούς Κελσίου ανά δευτερόλεπτο, το εξάρτημα επιτυγχάνει σχεδόν 100 τοις εκατό μαρτενσίτη, αποδίδοντας αντοχές εφελκυσμού περίπου 1500 MPa. Οι τυπικοί χρόνοι κύκλου για αυτήν τη θερμή διαδικασία σφράγισης κυμαίνονται μεταξύ 10 και 20 δευτερολέπτων ανάλογα με το πάχος του υλικού.
Μετά το σβήσιμο, η πρέσα ανοίγει και το σκληρυμένο μέρος εξάγεται. Η μήτρα έχει διττό ρόλο που κανένα άλλο εξάρτημα της σειράς δεν μπορεί να αντιγράψει: διαμόρφωσε το εξάρτημα και εξάγει θερμότητα αρκετά γρήγορα ώστε να κλειδώσει σε μια μαρτενσιτική μικροδομή. Αυτή η διπλή λειτουργία είναι ακριβώς αυτό που κάνει αυτά τα μήτρα τόσο ευάλωτα στη θερμική κόπωση με την πάροδο του χρόνου.
Πώς διαφέρουν οι διαδικασίες αλουμινίου και σήμανσης
Η ροή εργασίας διακοσμητικής θερμότηταςλειτουργεί σε εντελώς διαφορετική κλίμακα. Μια θερμαινόμενη μήτρα, συνήθως κατασκευασμένη από χαλκό ή ορείχαλκο, φέρεται σε θερμοκρασία μεταξύ 100 και 200 βαθμών Κελσίου. Ένας φορέας αλουμινίου τοποθετείται μεταξύ της όψης της μήτρας και του υποστρώματος, το οποίο μπορεί να είναι χαρτί, χαρτόνι, δέρμα ή πλαστικό. Όταν το εργαλείο hot stamp πιέζει προς τα κάτω, η θερμότητα ενεργοποιεί το συγκολλητικό στρώμα στο φύλλο, κολλώντας το μεταλλικό ή χρωματισμένο σχέδιο στην επιφάνεια.
Οι χρόνοι παραμονής είναι σύντομοι, συχνά κάτω των δύο δευτερολέπτων, και η πίεση μετράται σε πολύ χαμηλότερα εύρη από τη διαμόρφωση του αυτοκινήτου. Οι κρίσιμες μεταβλητές εδώ είναι η σταθερότητα της θερμοκρασίας στην επιφάνεια της μήτρας, η ομοιόμορφη κατανομή πίεσης και η ακριβής ευθυγράμμιση. Οποιαδήποτε παραλλαγή προκαλεί ατελή μεταφορά φύλλου ή θολές άκρες παρά τα δομικά ελαττώματα που παρατηρούνται στη σκλήρυνση της πρέσσας.
Κρίσιμες παράμετροι διαδικασίας που ελέγχονται από τη σχεδίαση μήτρας
Και στις δύο εφαρμογές, η μήτρα δεν είναι παθητικό εργαλείο. Κυβερνά ενεργά το αποτέλεσμα. Η γεωμετρία της μήτρας καθορίζει τη ροή του υλικού και την περιοχή επαφής. Η θερμική μάζα υπαγορεύει πόσο γρήγορα η μήτρα απορροφά ή αποδίδει θερμότητα. Η πίεση επαφής εξασφαλίζει ομοιόμορφη εμπλοκή μεταξύ της μήτρας και του τεμαχίου εργασίας.
Κάθε απόφαση που λαμβάνεται κατά τη σχεδίαση της μήτρας, από την τοποθέτηση καναλιού έως το φινίρισμα της επιφάνειας, κυματίζεται σε κάθε μέτρηση ποιότητας κατάντη, συμπεριλαμβανομένου του χρόνου κύκλου, της ακρίβειας διαστάσεων, της συνέπειας της μικροδομής και, τελικά, της ίδιας της μακροζωίας της μήτρας.
Για τη σκλήρυνση με πρέσσα, η κακή θερμική διαχείριση στο εργαλείο θερμής σφράγισης δημιουργεί άνισους ρυθμούς σβέσης. Ορισμένες ζώνες ψύχονται πολύ αργά, παράγοντας μπαινίτη ή φερρίτη αντί για μαρτενσίτη. Άλλα ψύχονται πολύ γρήγορα, δημιουργώντας υπολειμματικές τάσεις που προκαλούν επαναφορά του ελατηρίου. Για διακοσμητικές εφαρμογές, η ανομοιόμορφη θερμική κατανομή στην επιφάνεια της μήτρας δημιουργεί καυτά σημεία που-πολυμερίζουν υπερβολικά την κόλλα σε ορισμένες περιοχές ενώ άλλες αφήνουν αδέσμευτες.
Αυτές οι θερμικές και μηχανικές αλληλεπιδράσεις είναι γιατί η επιλογή υλικού μήτρας και ο σχεδιασμός των καναλιών ψύξης έχουν τόσο μεγάλη σημασία. Το ζάρι είναι το σημείο όπου η πρόθεση της διαδικασίας γίνεται φυσική πραγματικότητα και όπου τελικά προέρχονται οι περισσότεροι τρόποι αποτυχίας.
Σύγκριση υλικών μήτρας και επιλογής ποιότητας χάλυβα
Η επιλογή υλικού είναι η πιο σημαντική απόφαση στη μηχανική μήτρας. Θέτει το ανώτατο όριο για τη θερμική απόδοση, την αντίσταση στη φθορά και, τελικά, πόσους κύκλους μπορεί να αντέξει η μήτρα πριν η αστοχία καταστεί αναπόφευκτη. Διαλέξτε λάθος βαθμό για την αίτησή σας και παλεύετε με τη φυσική από την πρώτη μέρα. Επιλέξτε το σωστό και έχετε τα θεμέλια πάνω στα οποία μπορούν να βασιστούν ο σχεδιασμός ψύξης, η επεξεργασία επιφάνειας και η συντήρηση.
Εργαλειακοί τύποι χάλυβα για μήτρες σκλήρυνσης με πρέσα
Οι μήτρες σκλήρυνσης με πρέσα αντέχουν επαναλαμβανόμενα θερμικά σοκ καθώς τα τεμάχια 900 μοιρών έρχονται σε επαφή με τις επιφάνειές τους κάθε κύκλο. Ο χάλυβας εργαλείων πρέπει να διατηρεί τη σκληρότητα σε υψηλές θερμοκρασίες, να αντιστέκεται σε ρωγμές λόγω θερμικής κόπωσης, να μεταφέρει τη θερμότητα αποτελεσματικά στα κανάλια ψύξης και να απορροφά την κρούση χωρίς καταστροφική θραύση. Τρεις βαθμοί κυριαρχούν σε αυτόν τον χώρο: H11, H13 και DIEVAR.
Το H13 (AISI H13, DIN 1.2344) είναι το εργατικό δυναμικό της βιομηχανίας για δεκαετίες. Προσφέρει σταθερή θερμή σκληρότητα, λογική σκληρότητα περίπου 15-20 Joules σε δοκιμές Charpy V-notch και θερμική αγωγιμότητα περίπου24 W/mK. Για μέτριους όγκους παραγωγής και τυπικές γεωμετρίες εξαρτημάτων, το H13 προσφέρει αξιόπιστη απόδοση με κόστος που μπορούν να απορροφήσουν τα περισσότερα προγράμματα. Οι περιορισμοί του εμφανίζονται κάτω από ακραίες συνθήκες: σύνθετες γεωμετρίες με σφιχτές ακτίνες, υψηλές μετρήσεις κύκλων που υπερβαίνουν τα 100.000 μέρη ή επιθετικές απαιτήσεις ψύξης που ενισχύουν τη θερμική καταπόνηση.
Το H11 (DIN 1.2343) έχει παρόμοια σύνθεση με το H13 αλλά με ελαφρώς χαμηλότερη περιεκτικότητα σε βανάδιο. Αυτό του δίνει οριακά καλύτερη σκληρότητα σε ορισμένες συνθήκες θερμικής επεξεργασίας, καθιστώντας το μια προτιμώμενη επιλογή στην ευρωπαϊκή κατασκευή εργαλείων για μήτρες που υπόκεινται σε υψηλά μηχανικά φορτία. Η αντιστάθμιση είναι ελαφρώς μειωμένη αντοχή στη φθορά σε σύγκριση με το H13. Στην πράξη, τα H11 και H13 είναι συχνά εναλλάξιμα με τυπικές εφαρμογές σκλήρυνσης με πρέσα, με την τελική επιλογή να εξαρτάται από την τοπική διαθεσιμότητα και την τεχνογνωσία του κατασκευαστή εργαλείων στη θερμική επεξεργασία.
Το DIEVAR αντιπροσωπεύει μια θεμελιωδώς διαφορετική φιλοσοφία κράματος. Παράγεται μέσω της επανατήξης ηλεκτροσκωρίας (ESR), επιτυγχάνει σχεδόν-μηδενικά εγκλείσματα και ομοιογενή κατανομή καρβιδίου που εξαλείφει την οριακή κατακρήμνιση κόκκου που είναι κοινή στο πρότυπο H13. Τα αποτελέσματα είναι μετρήσιμα: σκληρότητα κρούσης άνω των 25 Joules (συνήθως 30-40 J), θερμική αγωγιμότητα περίπου 30 W/mK και σημαντικά καλύτερη αντίσταση στη θερμοκρασία σε υψηλές θερμοκρασίες λειτουργίας. Αυτή η υψηλότερη αγωγιμότητα μεταφράζεται άμεσα σε ταχύτερη εξαγωγή θερμότητας από το τυφλό, πράγμα που σημαίνει μικρότερους χρόνους κύκλου ή πιο ομοιόμορφη απόσβεση, ανάλογα με τον τρόπο που το εκμεταλλεύεστε.
Το κόστος-ανά-κιλό για DIEVAR υπερβαίνει σημαντικά το H13. Αλλά εδώ είναι ο υπολογισμός που έχει σημασία: εάν μια προσαρμοσμένη μήτρα σφράγισης μετάλλων από H13 ραγίσει μετά από 50.000 κύκλους ενώ μια μήτρα DIEVAR εκτελεί 100.000 κύκλους με μεγαλύτερα διαστήματα συντήρησης, το συνολικό κόστος ιδιοκτησίας ευνοεί το υλικό υψηλής ποιότητας. Αυτό ισχύει ιδιαίτερα για μεγάλες, σύνθετες μήτρες όπου μια μεμονωμένη καταστροφική βλάβη σημαίνει εβδομάδες διακοπής λειτουργίας και εξαψήφιο{10}}κόστος αντικατάστασης.
Τα κριτήρια επιλογής βασίζονται σε τρεις παράγοντες:
- Όγκος παραγωγής: Κάτω από 50.000 εξαρτήματα, το H13 είναι συχνά αρκετό. Πάνω από αυτό το όριο, η αντίσταση κόπωσης της DIEVAR αποδίδει μερίσματα.
- Πολυπλοκότητα εξαρτημάτων: Οι σφιχτές ακτίνες, οι βαθιές έλξεις και τα τμήματα μεταβλητού πάχους δημιουργούν συγκεντρώσεις τάσεων όπου η ανώτερη σκληρότητα του DIEVAR εμποδίζει την έναρξη ρωγμών.
- Απαιτήσεις ψύξης: Όταν απαιτείται επιθετική τοποθέτηση καναλιών ψύξης κοντά στην επιφάνεια της μήτρας, οι ισοτροπικές ιδιότητες του DIEVAR μειώνουν τον κίνδυνο ρωγμών μεταξύ των καναλιών.
Μη-Υλικά μη σιδηρούχων καλουπιών για σφράγιση αλουμινίου και λογότυπου
Οι διακοσμητικές μήτρες σφράγισης λειτουργούν σε πολύ χαμηλότερες θερμοκρασίες και πιέσεις, γεγονός που ανοίγει την πόρτα σε ένα ευρύτερο φάσμα υλικών. Κάθε ένα έχει ξεχωριστά πλεονεκτήματα για συγκεκριμένα υποστρώματα και σενάρια παραγωγής.
Μια μήτρα σφράγισης χαλκού είναι η κορυφαία επιλογή για εφαρμογές μεταφοράς φύλλου. Η θερμική αγωγιμότητα του χαλκού, περίπου 385 W/mK, είναι απαράμιλλη μεταξύ των κοινών υλικών μήτρας. Αυτό σημαίνει εξαιρετικά ομοιόμορφη κατανομή θερμότητας στην επιφάνεια της μήτρας, η οποία μεταφράζεται σε σταθερή πρόσφυση του φύλλου με μηδενικά κρύα σημεία. Ο χαλκός αναπαράγει όμορφα τις λεπτές λεπτομέρειες και λειτουργεί ιδιαίτερα καλά σε πλαστικά και επικαλυμμένα χαρτιά όπου ο ακριβής έλεγχος θερμοκρασίας αποτρέπει τη φθορά του υποστρώματος. Το μειονέκτημα είναι ότι ο χαλκός είναι σχετικά μαλακός, επομένως φθείρεται πιο γρήγορα σε μεγάλους όγκους παραγωγής.
Μια ζεστή σφραγίδα ορείχαλκου προσφέρει την καλύτερη ισορροπία μεταξύ ανθεκτικότητας και θερμικής απόδοσης για διακοσμητικές εργασίες μεσαίου-έως-μεγάλου όγκου. Ο ορείχαλκος φτάνει περίπου τα 109 W/mK σε θερμική αγωγιμότητα, χαμηλότερη από τον χαλκό αλλά εξακολουθεί να είναι εξαιρετικός. Το πραγματικό του πλεονέκτημα είναι η μηχανική σκληρότητα. Ένα ζεστό ορειχάλκινο καλούπι γραμματοσήμων έχει τον ορισμό του σε εκατοντάδες χιλιάδες εμφανίσεις, καθιστώντας το-το κατάλληλο υλικό για δερμάτινα είδη, πλαστικά, χάρτινα προϊόντα και ξύλινα αντικείμενα. Για εργασίες που εκτελούν όγκους παραγωγής που θα φθείρουν πρόωρα ένα χάλκινο καλούπι, ο ορείχαλκος προσφέρει σταθερή ποιότητα για πολύ μεγαλύτερη διάρκεια ζωής.
Οι μήτρες μαγνησίου εξυπηρετούν εντελώς διαφορετικό σκοπό. Είναι φθηνά στην παραγωγή, ελαφριά και γρήγορη κατασκευή, καθιστώντας τα ιδανικά για μικρές διαδρομές, πρωτότυπα και εφαρμογές όπου η μήτρα μπορεί να χρησιμοποιηθεί για περιορισμένη καμπάνια. Το μαγνήσιο υπερέχει στις ευχετήριες κάρτες, τις βιβλιοδεσίες, τις ετικέτες, τις κορδέλες και τις διαφημιστικές ειδικότητες όπου τα μήκη τρεξίματος μετρώνται σε χιλιάδες αντί για εκατοντάδες χιλιάδες. Η αναπαραγωγή λεπτομερειών είναι αποδεκτή, αλλά δεν ταιριάζει με τον χαλκό ή τον ορείχαλκο για πολύ ωραία έργα τέχνης.
Οι μήτρες σφράγισης αλουμινίου καταλαμβάνουν μια μέση λύση. Προσφέρουν καλύτερη θερμική αγωγιμότητα από τον ορείχαλκο (περίπου 205 W/mK), ελαφρύτερο βάρος από τον χάλυβα και λογική αντοχή. Το αλουμίνιο λειτουργεί καλά για μεγαλύτερες επιφάνειες μήτρας όπου η μείωση βάρους έχει σημασία και για υποστρώματα που ανταποκρίνονται καλά στα ελαφρώς διαφορετικά χαρακτηριστικά μεταφοράς θερμότητας.
Οι μήτρες σιλικόνης αντιπροσωπεύουν μια εξειδικευμένη επιλογή για ακανόνιστα ή καμπύλα υποστρώματα. Συμμορφώνονται με μη{1}}επίπεδες επιφάνειες, καθιστώντας τις κατάλληλες για τη σήμανση κυλινδρικών αντικειμένων ή υλικών με υφή. Ωστόσο, δεν έχουν τον ακριβή ορισμό των άκρων των μεταλλικών καλουπιών και φθείρονται γρήγορα υπό συνθήκες παραγωγής.
Πλαίσιο Απόφασης Επιλογής Υλικού
Η επιλογή του σωστού υλικού απαιτεί εξισορρόπηση των συνθηκών λειτουργίας, των απαιτήσεων παραγωγής και των περιορισμών του προϋπολογισμού μεταξύ τους. Ο παρακάτω πίνακας ενοποιεί όλα τα κύρια υλικά μήτρας σε μια ενιαία αναφορά, που καλύπτει τόσο τη σκλήρυνση με πίεση όσο και τις διακοσμητικές εφαρμογές:
| Υλικό | Μέγιστη θερμοκρασία λειτουργίας | Θερμική αγωγιμότητα | Τυπική Εφαρμογή | Σχετικό Κόστος | Αναμενόμενο Die Life |
|---|---|---|---|---|---|
| H13 Χάλυβας εργαλείων | 600+ βαθμοί Κελσίου | ~24 W/mK | Πρέσα σκλήρυνσης, στάνταρ αυτοκίνητο | Μέσον | 50.000-100.000 κύκλοι |
| H11 Χάλυβας εργαλείων | 600+ βαθμοί Κελσίου | ~24 W/mK | Εφαρμογές σκλήρυνσης, υψηλής-φόρτωσης | Μέσον | 50.000-100.000 κύκλοι |
| DIEVAR (ESR) | 600+ βαθμοί Κελσίου | ~30 W/mK | Υψηλής-σκλήρυνση πιεστηρίου, σύνθετης γεωμετρίας | Ψηλά | 100.000-200,000+ κύκλοι |
| Χαλκός | ~200 βαθμοί Κελσίου | ~385 W/mK | Σφράγιση με λεπτό φύλλο αλουμινίου, πλαστικά, επικαλυμμένο χαρτί | Μεσαία-Υψηλή | 50.000-250.000 εντυπώσεις |
| Ορείχαλκος | ~200 βαθμοί Κελσίου | ~109 W/mK | Σφράγιση αλουμινίου μεσαίου-μεγάλου όγκου, δέρμα, χαρτί | Μέσον | 250.000-1.000,000+ εμφανίσεις |
| Μαγνήσιο | ~180 βαθμοί Κελσίου | ~156 W/mK | Σύντομες διαδρομές, πρωτότυπα, βιβλιοδεσίες, ετικέτες | Χαμηλός | 5.000-50.000 εντυπώσεις |
| Αλουμίνιο | ~200 βαθμοί Κελσίου | ~205 W/mK | Μεσαίες διαδρομές, μεγάλες όψεις, ανάλαφρες ανάγκες | Χαμηλό-Μεσαίο | 25.000-100.000 εντυπώσεις |
| Σιλικόνη | ~180 βαθμοί Κελσίου | Χαμηλός | Καμπύλες επιφάνειες, ακανόνιστα υποστρώματα | Χαμηλός | 1.000-10.000 εντυπώσεις |
Από αυτή τη σύγκριση προκύπτουν μερικές κατευθυντήριες αρχές. Για οποιαδήποτε προσαρμοσμένη μήτρα σφράγισης μετάλλων που προορίζεται για σκλήρυνση με πρέσσα, η απόφαση είναι κυρίως μεταξύ H13 και DIEVAR, με το οριακό σημείο να είναι ο όγκος παραγωγής και η πολυπλοκότητα του εξαρτήματος. Για διακοσμητικές εφαρμογές, το δέντρο απόφασης χωρίζεται διαφορετικά: χαλκός για μέγιστη λεπτομέρεια και θερμική ομοιομορφία, ορείχαλκος για μακροζωία σε μεγαλύτερες διαδρομές, μαγνήσιο για οικονομικές-κοντές καμπάνιες και στάμπα αλουμινίου πεθαίνει όταν το βάρος ή το μέγεθος της μήτρας γίνεται περιορισμός.
Λάβετε υπόψη ότι η επιλογή υλικού από μόνη της δεν καθορίζει τη ζωή. Ο καλύτερος χάλυβας εργαλείων στον κόσμο εξακολουθεί να αποτυγχάνει πρόωρα εάν τα κανάλια ψύξης δεν δρομολογούνται σωστά ή οι επιφανειακές επεξεργασίες παραμελούνται. Το υλικό θέτει το ανώτερο όριο απόδοσης. Όλα τα άλλα στο πρόγραμμα σχεδίασης και συντήρησης της μήτρας καθορίζουν πόσο κοντά θα φτάσετε πραγματικά σε αυτό το όριο.
Μεθοδολογία σχεδίασης καναλιών ψύξης για μήτρες θερμής σφράγισης
Το υλικό καθορίζει το ανώτατο όριο, αλλά ο σχεδιασμός του καναλιού ψύξης καθορίζει εάν μια μήτρα φτάνει πραγματικά σε αυτό. Θα μπορούσατε να κατασκευάσετε μια μήτρα σκλήρυνσης με πρέσα από τον καλύτερο διαθέσιμο χάλυβα DIEVAR και να την παρακολουθείτε να αποτυγχάνει πρόωρα εάν η εσωτερική αρχιτεκτονική ψύξης δεν μπορεί να εξάγει θερμότητα ομοιόμορφα. Εδώ ζει ή πεθαίνει το hot stamp tooling, συχνά κυριολεκτικά, μέσω ρωγμών θερμικής κόπωσης που προέρχονται μεταξύ κακώς τοποθετημένων καναλιών και της επιφάνειας εργασίας.
Συμβατικά διάτρητα κανάλια έναντι σύμμορφης ψύξης
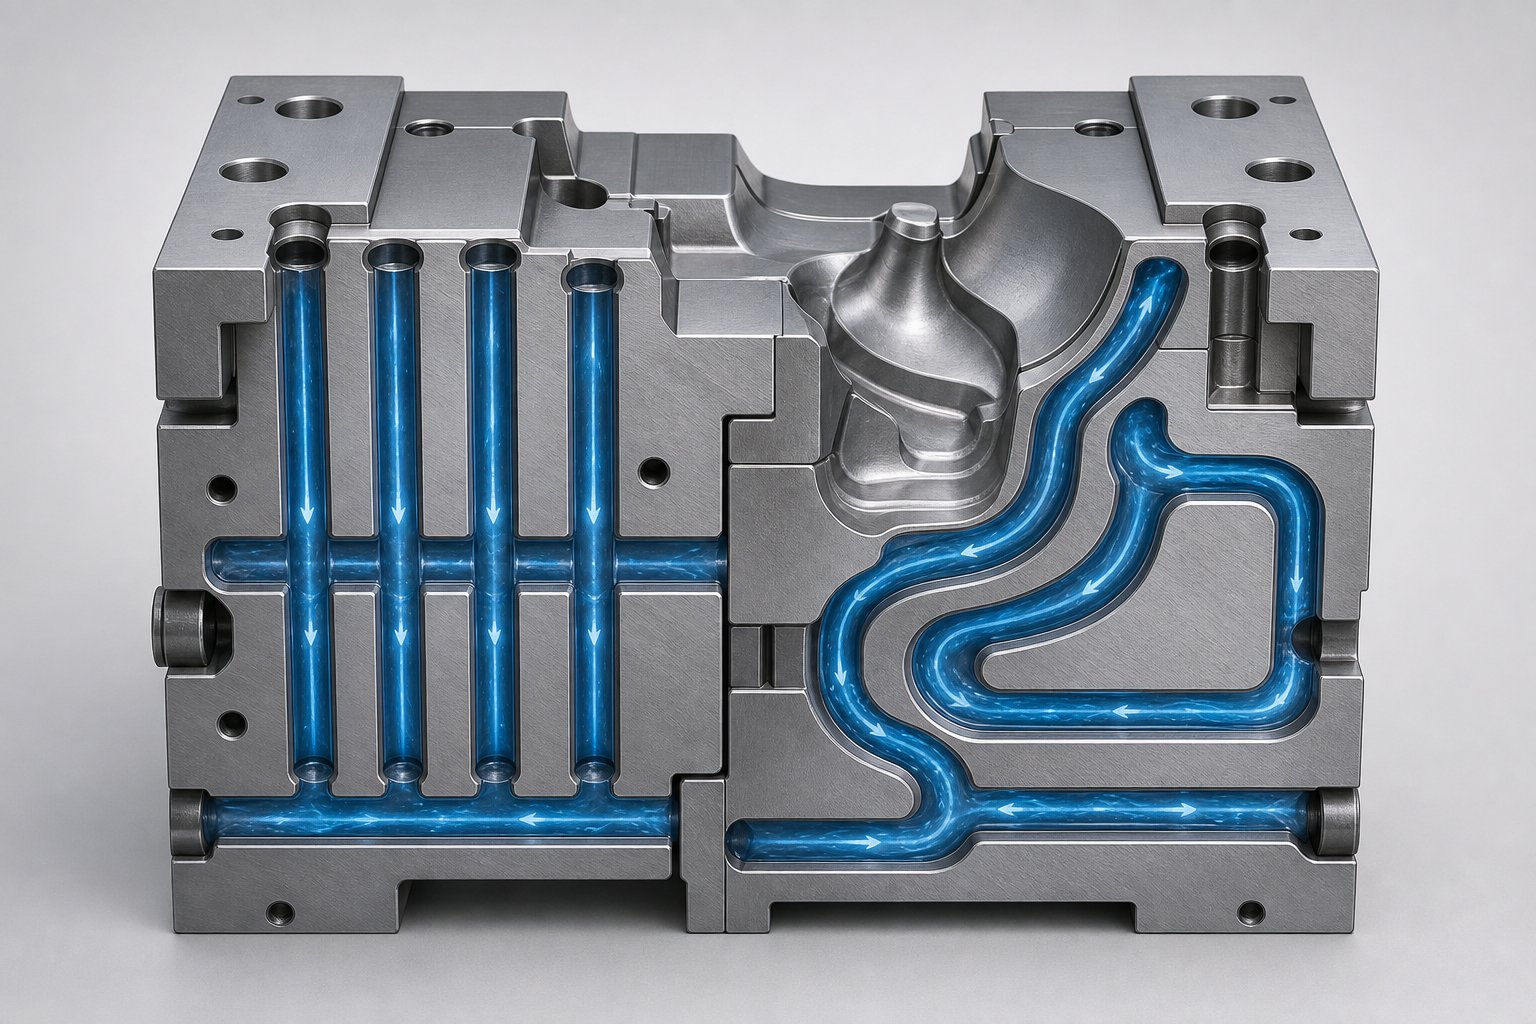
Η παραδοσιακή προσέγγιση για την ψύξη σε ένα εργαλείο σφράγισης και μήτρα βασίζεται σε ίσια κανάλια-τρυπημένα με πιστόλι. Ένα τρυπάνι βαθιάς-τρύπας ανοίγει γραμμικά περάσματα μέσω του μπλοκ καλουπιού και οι διασταυρούμενες-συνδέσεις τα συνδέουν σε ένα κύκλωμα. Αυτή η μέθοδος είναι προσιτή,-καλά κατανοητή και γρήγορη στην εφαρμογή. Ο εργαλειομηχανός ανοίγει διασταυρούμενες τρύπες, βάζει τα αχρησιμοποίητα άκρα και συνδέει τις ενεργές διαδρομές σε μια πολλαπλή νερού. Για μέρη με σχετικά επίπεδες ή ήπια καμπύλες γεωμετρίες, τα ίσια κανάλια παρέχουν επαρκή ψύξη με ένα κλάσμα του κόστους των πιο προηγμένων εναλλακτικών λύσεων.
Ο περιορισμός είναι γεωμετρικός. Οι ευθείες γραμμές δεν μπορούν να ακολουθούν καμπύλες επιφάνειες. Όταν η γεωμετρία του τμήματος περιλαμβάνει βαθιές έλξεις, σφιχτές ακτίνες ή μεταβλητές διατομές-, η απόσταση μεταξύ ενός τρυπημένου καναλιού και της επιφάνειας εργασίας της μήτρας ποικίλλει σημαντικά. Ορισμένες περιοχές βρίσκονται κοντά σε νερό ψύξης και σβήνουν γρήγορα. Άλλα είναι μακριά, δημιουργώντας καυτά σημεία όπου η ζέστη παραμένει. ΕΝΑμελέτη περίπτωσης για την ψύξη εργαλείων θερμής σφράγισηςαπέδειξε ότι απαιτείται επαναληπτική προσαρμογή της θέσης και της διαμέτρου του καναλιού για να διατηρηθούν οι επιφανειακές θερμοκρασίες κάτω από τους 200 βαθμούς Κελσίου σε όλες τις περιοχές εργασίας, ακόμη και για σχετικά απλές γεωμετρίες δέσμης.
Τα ομοιόμορφα κανάλια ψύξης λύνουν αυτό το πρόβλημα ακολουθώντας το περίγραμμα της επιφάνειας της μήτρας σε σταθερό βάθος. Τα κανάλια καμπυλώνουν, γωνία και βρόχους σε τρεις διαστάσεις για να διατηρήσουν ομοιόμορφη απόσταση από την επιφάνεια εργασίας. Η κατασκευή τους απαιτεί είτε πρόσθετες μεθόδους, όπως επιλεκτική τήξη με λέιζερ ή μια προσέγγιση τμηματικής μήτρας όπου μεμονωμένα τμήματα αλέθονται με αυλακώσεις καναλιών και στη συνέχεια συναρμολογούνται. Η έρευνα έχει δείξει ότι τα σύμμορφα κανάλια μπορούν να μειώσουν τον χρόνο του κύκλου παραγωγής έως και 25 τοις εκατό σε σύγκριση με τα συμβατικά κυκλώματα διάτρησης, ενώ παράγουν επίσης πιο ομοιόμορφες κατανομές θερμοκρασίας στην επιφάνεια του εργαλείου.
Η αντιστάθμιση είναι κόστος. Τα πρόσθετα κατασκευασμένα ένθετα μήτρας με ομοιόμορφα κανάλια παραμένουν ακριβά για καλούπια αποτύπωσης μεγάλης{{1}κλίμακας και οι όγκοι κατασκευής των περισσότερων συστημάτων μεταλλικής εκτύπωσης περιορίζουν το μέγεθος των ενθέτων. Μια πρακτική ενδιάμεση λύση για πολλά εργαλεία και εφαρμογές μήτρας σφράγισης μετάλλων είναι η τμηματοποιημένη προσέγγιση: χωρίστε τη μήτρα σε τμήματα, φρεζάρετε τις διαδρομές ψύξης σε ζευγαρωμένες επιφάνειες και, στη συνέχεια, βιδώστε ή σφίξτε τη διάταξη μαζί. Αυτό δίνει μεγαλύτερη ελευθερία σχεδιασμού από τη διάτρηση με πιστόλι, ενώ αποφεύγεται το πλήρες κόστος της κατασκευής προσθέτων.
Παράμετροι σχεδίασης που αυξάνουν την απόδοση
Ανεξάρτητα από τον τύπο του καναλιού, τέσσερις παράμετροι διέπουν την αποτελεσματικότητα ψύξης: διάμετρος, απόσταση, βάθος-από-απόσταση επιφάνειας και ταχύτητα ροής. Αυτά αλληλεπιδρούν μεταξύ τους με τρόπους που απαιτούν προσεκτική εξισορρόπηση. Φέρτε τα κανάλια πιο κοντά στην επιφάνεια και βελτιώνετε την εξαγωγή θερμότητας, αλλά μειώνετε επίσης τον δομικό χάλυβα μεταξύ του καναλιού και της επιφάνειας μήτρας, αυξάνοντας τον κίνδυνο ρωγμών λόγω θερμικής κόπωσης. Διευρύνετε τα κανάλια και μετακινείτε περισσότερο όγκο νερού, αλλά αποδυναμώνετε το σώμα της μήτρας και περιορίζετε την απόσταση μεταξύ των παρακείμενων καναλιών.
Οι έμπειροι κατασκευαστές εργαλείων ακολουθούν ένα σύνολο κανόνων σχεδιασμού που εξισορροπούν τη θερμική απόδοση με τη δομική αντοχή:
- Η διάμετρος καναλιού κυμαίνεται τυπικά από 8 έως 12 mm για μήτρες σκλήρυνσης με πρέσα αυτοκινήτων, κλιμακωτά σε μέγεθος μήτρας και διαθέσιμη ροή ψυκτικού.
- Η απόσταση μεταξύ γειτονικών καναλιών θα πρέπει να είναι μεταξύ 3D και 5D (τρεις έως πέντε φορές τη διάμετρο του καναλιού) για να διατηρηθεί η δομική ακεραιότητα επιτυγχάνοντας ταυτόχρονα λογική ομοιομορφία θερμοκρασίας.
- Το βάθος από την επιφάνεια της μήτρας μέχρι την κεντρική γραμμή του καναλιού διατηρείται γενικά μεταξύ 2D και 3D. Η πιο κοντινή τοποθέτηση βελτιώνει την ψύξη αλλά επιταχύνει το ράγισμα μεταξύ της επιφάνειας και του τοιχώματος του καναλιού.
- Η ταχύτητα ροής του ψυκτικού θα πρέπει να υπερβαίνει το 1 m/s σε όλα τα κανάλια για να διασφαλιστεί η τυρβώδης ροή, η οποία βελτιώνει δραματικά τη μεταφορά θερμότητας σε σύγκριση με τις στρωτές συνθήκες.
- Τα κυκλώματα παράλληλων καναλιών πρέπει να είναι ισορροπημένα έτσι ώστε κανένα μονοπάτι να μην φέρει σημαντικά περισσότερη ή λιγότερη ροή από τα γειτονικά του, αποτρέποντας την ανομοιόμορφη ψύξη των τοπικών καυτών σημείων.
- Η μέγιστη επιτρεπόμενη θερμοκρασία επιφάνειας μετά την απόσβεση πρέπει να παραμένει κάτω από 200 βαθμούς Κελσίου για να διασφαλιστεί επαρκής ρυθμός σβέσης για πλήρη μαρτενσιτικό μετασχηματισμό.
Αυτές οι οδηγίες απόΈρευνα ομοιόμορφων καναλιών ψύξηςκαι η πρακτική παραγωγής αντιπροσωπεύουν σημεία εκκίνησης. Οι τελικές παράμετροι επικυρώνονται μέσω θερμικής προσομοίωσης και, ιδανικά, επιβεβαιώνονται με θερμογραφική μέτρηση κατά τη διάρκεια δοκιμαστικών δοκιμών.
Επίδραση στον χρόνο κύκλου και στην ποιότητα του μέρους
Η τοποθέτηση του καναλιού ψύξης ελέγχει άμεσα την ομοιομορφία του ρυθμού απόσβεσης και η ομοιομορφία του ρυθμού απόσβεσης καθορίζει εάν το τελικό εξάρτημα επιτυγχάνει σταθερές μηχανικές ιδιότητες παντού. Όταν όλες οι περιοχές της επιφάνειας της μήτρας βρίσκονται εντός του εύρους θερμοκρασίας στόχου, κάθε περιοχή του τυφλού ψύχεται με ρυθμό που υπερβαίνει τα 27 K/s και η προκύπτουσα μικροδομή είναι ομοιόμορφα μαρτενσιτική. Τα δεδομένα παραγωγής από επικυρωμένα συστήματα ψύξης εργαλείων θερμής σφράγισης επιβεβαιώνουν ότι τα σωστά σχεδιασμένα κανάλια αποδίδουν εξαρτήματα με σκληρότητα Vickers σταθερά στο εύρος 400 έως 550 HV και αντοχές εφελκυσμού μεταξύ 1300 και 1650 MPa.
Η κακή σχεδίαση ψύξης παράγει το αντίθετο. Τα καυτά σημεία, οι περιοχές όπου η επιφάνεια της μήτρας υπερβαίνει τους 200 βαθμούς Κελσίου, σβήνουν πολύ αργά. Το τυφλό σε αυτές τις ζώνες μπορεί να σχηματίσει μπαινίτη ή φερρίτη αντί για μαρτενσίτη, δημιουργώντας μαλακές κηλίδες με ασυνεπή σκληρότητα. Αυτές οι μαλακές ζώνες είναι αόρατες με γυμνό μάτι, αλλά εμφανίζονται ως αστάθεια διαστάσεων μετά το κόψιμο με λέιζερ, ή χειρότερα, ως δομική αδυναμία στην απόδοση σύγκρουσης. Η επαναφορά του ελατηρίου αυξάνεται επειδή το εξάρτημα συρρικνώνεται άνισα καθώς διαφορετικές περιοχές ψύχονται με διαφορετικούς ρυθμούς, κλειδώνοντας τις υπολειπόμενες τάσεις που απελευθερώνονται όταν το εξάρτημα κόβεται ή συναρμολογείται.
Ο κύκλος χρόνου υποφέρει επίσης άμεσα. Εάν το σύστημα ψύξης δεν μπορεί να εξάγει θερμότητα αρκετά γρήγορα, η πρέσα πρέπει να παραμείνει περισσότερο στο κάτω μέρος της διαδρομής για να ολοκληρωθεί η απόσβεση. Κάθε επιπλέον δευτερόλεπτο χρόνου παραμονής μειώνει την απόδοση και αυξάνει το κόστος ανά εξάρτημα. Αντίθετα, ένα καλά σχεδιασμένο σύστημα καναλιών-με ομοιόμορφη κατανομή θερμοκρασίας επιτρέπει τον συντομότερο δυνατό χρόνο σβέσης ενώ εξακολουθεί να επιτυγχάνει μεταλλουργικούς στόχους, αντλώντας τη μέγιστη παραγωγικότητα από τη γραμμή πίεσης.
Το χάσμα μεταξύ ενός καλού σχεδιασμού ψύξης και ενός υπέροχου σχεδιασμού συχνά καταλήγει στην προσομοίωση, όπου ακριβώς εμφανίζεται το επόμενο επίπεδο της μεθοδολογίας μηχανικής μήτρας.
Επεξεργασίες Επιφανειών και Προστατευτικές Επιστρώσεις Επεξήγηση
Τα κανάλια ψύξης διαχειρίζονται τη μαζική εξαγωγή θερμότητας, αλλά η ίδια η επιφάνεια της μήτρας φέρει το κύριο βάρος κάθε κύκλου διαμόρφωσης. Σε ακραίες θερμοκρασίες έρχεται σε επαφή με τεμάχια οξειδίου-με κλίμακα, αντέχει την τριβή ολίσθησης καθώς το καυτό μέταλλο σφράγισης ρέει στην όψη του και απορροφά θερμικό σοκ κάθε φορά που εισέρχεται νέο εξάρτημα. Χωρίς προστασία επιφάνειας, ακόμη και οι χάλυβες εργαλείων υψηλής ποιότητας διαβρώνονται, ραγίζουν και υποβαθμίζονται πολύ νωρίτερα από ό,τι υποδηλώνουν οι ιδιότητες του βασικού τους υλικού. Οι επιφανειακές επεξεργασίες και οι επικαλύψεις παρατείνουν τη διάρκεια ζωής του καλουπιού σκληρύνοντας τη ζώνη επαφής, μειώνοντας την τριβή και εμποδίζοντας τις χημικές αντιδράσεις που επιταχύνουν τη φθορά.
Η νιτροποίηση και ο ρόλος της στο Die Longevity
Η εναζώτωση είναι μια διαδικασία σκλήρυνσης που βασίζεται στη διάχυση-που εισάγει άτομα αζώτου στην επιφάνεια της μήτρας σε σχετικά χαμηλές θερμοκρασίες, συνήθως περίπου 950 βαθμούς Φαρενάιτ (510 βαθμούς Κελσίου). Σε αντίθεση με τις επιστρώσεις που βρίσκονται στην κορυφή του υποστρώματος, η νιτρίωση σχηματίζει έναν μεταλλουργικό δεσμό μέσα στον ίδιο τον χάλυβα. Το άζωτο αντιδρά με κραματικά στοιχεία όπως το χρώμιο, το βανάδιο και το μολυβδαίνιο που υπάρχουν ήδη στον χάλυβα εργαλείων, σχηματίζοντας σκληρές ενώσεις νιτριδίου όπως το CrN απευθείας μέσα στο επιφανειακό στρώμα. Το αποτέλεσμα είναι μια σκληρυμένη θήκη που υπερβαίνει τα 58 HRC σε σκληρότητα επιφάνειας χωρίς καμία μετρήσιμη αλλαγή διαστάσεων στη μήτρα.
Δύο βασικές μέθοδοι κυριαρχούν. Η νιτροποίηση αερίου χρησιμοποιεί μια-ατμόσφαιρα πλούσια σε αμμωνία σε ελεγχόμενες θερμοκρασίες για παρατεταμένους χρόνους παραμονής. Η νιτροποίηση πλάσματος, που ονομάζεται επίσης νιτροποίηση ιόντων, χρησιμοποιεί μια εκκένωση λάμψης σε μια ατμόσφαιρα χαμηλής-εμπλουτισμένης με άζωτο-για να επιταχύνει τη διάχυση του αζώτου. Στη νιτροποίηση πλάσματος, μια τάση που εφαρμόζεται μεταξύ του συστατικού της μήτρας και του τοιχώματος του κλιβάνου δημιουργεί υψηλό ιονισμό γύρω από το τμήμα, βομβαρδίζοντας το ενεργό άζωτο στην επιφάνεια πιο αποτελεσματικά από ό,τι επιτρέπουν οι μέθοδοι αερίου.
Τα τυπικά βάθη περιπτώσεων κυμαίνονται από 0,0006 ίντσες (15 μικρά) έως 0,0035 ίντσες (περίπου 90 μικρά), ανάλογα με τις απαιτήσεις της εφαρμογής και το προβλεπόμενο διάστημα σέρβις πριν από την εκ νέου επεξεργασία. Έρευνα σε μήτρες σφραγίδων H-13 που υποβλήθηκαν σε επεξεργασία με νιτρίωση πλάσματος έδειξε ότι η σκληρότητα της επιφάνειας αυξήθηκε από 589 HV σε πάνω1130 HV, διπλασιάζοντας αποτελεσματικά τη σκληρότητα του υποστρώματος. Αυτό το σκληρυμένο στρώμα καταπολεμά άμεσα τη φθορά της κόλλας που προκαλείται από την κλίμακα οξειδίου που σχηματίζεται σε θερμαινόμενα κενά κατά τη σκλήρυνση με πίεση. Όταν ένα ακατέργαστο χάλυβα βορίου 900 μοιρών έρχεται σε επαφή με τη μήτρα, το επιφανειακό στρώμα οξειδίου του λειτουργεί σαν λεπτός λειαντικός κόκκος. Η νιτρωμένη θήκη αντιστέκεται σε αυτή την τριβή πολύ καλύτερα από τον μη επεξεργασμένο χάλυβα εργαλείων, επιβραδύνοντας την προοδευτική απώλεια υλικού που τελικά υποβαθμίζει τη γεωμετρία της μήτρας.
Ένα σημαντικό στοιχείο: η νιτρίωση διατηρεί τις υπάρχουσες συνθήκες επιφάνειας. Μια καλά προετοιμασμένη επιφάνεια μεταλλικού καλουπιού σφραγίδας αναδύεται από τη διαδικασία με τη γεωμετρία της ανέπαφη, αλλά διατηρούνται επίσης τυχόν προϋπάρχοντα ελαττώματα όπως κακές ακτίνες ή σημάδια εργαλείου. Η προετοιμασία της επιφάνειας πριν από τη νιτρίωση έχει σημασία όσο και η ίδια η επεξεργασία.
Επιστρώσεις PVD και CVD για ακραίες συνθήκες
Όπου η νιτρίωση τροποποιεί το υπόστρωμα από μέσα, η φυσική εναπόθεση ατμού (PVD) και η χημική εναπόθεση ατμού (CVD) προσθέτουν διακριτές στρώσεις επίστρωσης στην κορυφή της επιφάνειας της μήτρας. Αυτές οι λεπτές{1}}επικαλύψεις μεμβράνης, τυπικά πάχους μεταξύ 1 και 5 microns, παρέχουν ένα φράγμα μεταξύ του χάλυβα εργαλείων και του εχθρικού περιβάλλοντος διαμόρφωσης. Μειώνουν την τριβή, αντιστέκονται στην οξείδωση και προστατεύουν από ρωγμές από θερμική κόπωση που διαδίδεται υπό κυκλική θερμική φόρτιση.
Οι πιο κοινές επικαλύψεις PVD για καλούπια σφραγίδας σε εφαρμογές θερμής διαμόρφωσης περιλαμβάνουν:
- CrN (νιτρίδιο του χρωμίου): Παρέχει χημική και θερμική αντοχή με χαμηλό συντελεστή τριβής περίπου 0,5, καλή αντοχή στην οξείδωση και πάχος που κυμαίνεται τυπικά από 1 έως 4 μικρά. Το CrN οξειδώνεται στους 700 βαθμούς Κελσίου περίπου, καθιστώντας το κατάλληλο για εφαρμογές μέτριας- θερμοκρασίας αλλά περιορίζοντας σε συνθήκες σκλήρυνσης πλήρους πίεσης.
- TiAlN (νιτρίδιο αλουμινίου τιτανίου): Ενσωματώνει αλουμίνιο για να σχηματίσει ένα προστατευτικό στρώμα Al2O3 σε υψηλές θερμοκρασίες, το οποίο αναστέλλει την περαιτέρω διάχυση οξυγόνου στην επικάλυψη. Οι επικαλύψεις με βάση AlTiN-παραμένουν σταθερές έως και περίπου 900 βαθμούς Κελσίου πριν από την έναρξη της οξείδωσης, καθιστώντας τις πιο κατάλληλες για περιβάλλοντα σκλήρυνσης με πρέσσα.
- AlCrN (νιτρίδιο του χρωμίου αργιλίου): Προσφέρει εξαιρετική αντοχή στην οξείδωση σε υψηλές θερμοκρασίες σχηματίζοντας σταθερά στρώματα οξειδίου. Βιομηχανικές δοκιμές δείχνουν ότι οι επικαλύψεις με βάση AlCrN- αποδίδουνποσοστά φθοράς στην περιοχή 10-9 mm3N-1m-1, τάξεις μεγέθους καλύτερες από τις μη επικαλυμμένες επιφάνειες από χάλυβα εργαλείων.
Οι διεργασίες PVD λειτουργούν σε σχετικά χαμηλές θερμοκρασίες, περίπου 350 έως 450 βαθμούς Κελσίου, πράγμα που σημαίνει ότι προκαλούν ελάχιστη παραμόρφωση στην τελική μήτρα. Αυτό κάνει την επαναβαφή πρακτική μετά τη φθορά της αρχικής επίστρωσης. Ένα τυπικό διάστημα επαναβαφής εξαρτάται από τον όγκο παραγωγής και τη σοβαρότητα της διαδικασίας διαμόρφωσης, αλλά πολλά καταστήματα σχεδιάζουν την απογύμνωση και την επαναβαφή κάθε 20.000 έως 50.000 κύκλους για μήτρες σφραγίδας σκλήρυνσης με πίεση.
Οι επικαλύψεις CVD, αντίθετα, εναποτίθενται σε πολύ υψηλότερες θερμοκρασίες, περίπου 1925 βαθμούς Φαρενάιτ (1050 βαθμούς Κελσίου). Αυτή η αυξημένη θερμοκρασία επεξεργασίας μπορεί να επηρεάσει τη σκληρότητα και τις διαστάσεις του υποστρώματος, περιορίζοντας το CVD κυρίως σε εφαρμογές όπου η μήτρα μπορεί να υποβληθεί σε πλήρη επαν{3}}θερμική επεξεργασία μετά την επίστρωση. Το πλεονέκτημα είναι η ανώτερη πρόσφυση και η δυνατότητα εναπόθεσης παχύτερων, πιο σύνθετων αρχιτεκτονικών επίστρωσης που το PVD δεν μπορεί να αντιγράψει.
Μια ισχυρή προσέγγιση συνδυάζει και τις δύο μεθόδους σε μια διπλή επεξεργασία: εναζώτωση πλάσματος ακολουθούμενη από επίστρωση PVD. Το νιτρωμένο στρώμα παρέχει μια σκληρή, ενδιάμεση ζώνη στήριξης μεταξύ του μαλακού υποστρώματος και του σκληρού αλλά λεπτού φιλμ PVD. Η έρευνα δείχνει ότι αυτή η διπλή προσέγγιση στον χάλυβα H-13 αποδίδει τιμές σκληρότητας πέντε έως έξι φορές μεγαλύτερες από το μη επεξεργασμένο H-13 και αντοχή στη φθορά δύο έως τρεις φορές καλύτερη από τη νίτρωση μόνο. Η στρώση νιτριδίου του πλάσματος μειώνει τις κλίσεις τάσεων μεταξύ του υποστρώματος και της επίστρωσης, γεγονός που βελτιώνει σημαντικά την πρόσφυση και τη φέρουσα ικανότητα υπό τις συνθήκες θερμικού κύκλου που επιβάλλει η διαμόρφωση μετάλλου με θερμή σφράγιση.
Επιλέγοντας τη σωστή θεραπεία για την εφαρμογή σας
Η αντιστοίχιση μιας επιφανειακής επεξεργασίας με μια συγκεκριμένη εφαρμογή μήτρας μεταλλικής σφραγίδας απαιτεί τη ζύγιση τεσσάρων μεταβλητών: υλικό μήτρας, θερμοκρασία λειτουργίας, όγκος παραγωγής και το υπόστρωμα που σχηματίζεται.
Η επιλογή οδήγησης της μεταλλουργικής αρχής είναι απλή. Σε θερμοκρασίες που υπερβαίνουν τους 900 βαθμούς Κελσίου, σχηματίζεται κλίμακα οξειδίου γρήγορα σε θερμαινόμενα κενά. Αυτή η κλίμακα είναι σκληρή, λειαντική και χημικά αντιδραστική. Κάθε διαδρομή σχηματισμού σέρνει την κλίμακα σε όλη την επιφάνεια της μήτρας, δημιουργώντας ταυτόχρονα συγκολλητική και λειαντική φθορά. Οι επιφανειακές επεξεργασίες πρέπει να αντιμετωπίζουν και τους δύο μηχανισμούς: η σκληρότητα αντέχει στην τριβή, ενώ οι επιστρώσεις χαμηλής-τριβής μειώνουν τη μεταφορά συγκολλητικού υλικού.
Για μήτρες σκλήρυνσης με πίεση που λειτουργούν σε άμεση επαφή με ωστενιτιωμένα τεμάχια, το θερμικό κατώφλι της επιφανειακής επεξεργασίας γίνεται ο αποφασιστικός παράγοντας. Το CrN από μόνο του μπορεί να μην επιβιώσει από την πλήρη-σκλήρυνση με πρέσσα θερμοκρασίας επειδή το όριο οξείδωσης των 700 βαθμών Κελσίου πέφτει κάτω από τη θερμοκρασία επαφής τυφλού. Οι επικαλύψεις AlTiN ή AlCrN ωθούν αυτό το όριο στους 900 βαθμούς Κελσίου, καλύπτοντας το εύρος εργασίας. Οι επεξεργασίες διπλής όψης (νιτροποίηση συν PVD) προσφέρουν την καλύτερη συνολική απόδοση επειδή προστατεύουν σε πολλαπλές κλίμακες: η νιτρωμένη ζώνη χειρίζεται τη στήριξη του υποστρώματος και την αντίσταση στις ρωγμές, ενώ το στρώμα PVD διαχειρίζεται την τριβή και την οξείδωση της επιφάνειας.
Για διακοσμητικές μήτρες γραμματοσήμων που λειτουργούν στους 100 έως 200 βαθμούς Κελσίου, οι υπολογισμοί αλλάζουν εντελώς. Η θερμική κόπωση δεν είναι το πρωταρχικό μέλημα. Αντίθετα, η φθορά από την επανειλημμένη επαφή με φορείς αλουμινίου, ίνες χαρτιού ή πλαστικά υποστρώματα στρογγυλεύει σταδιακά τις αιχμηρές άκρες και υποβαθμίζει τις λεπτομέρειες. Η επίστρωση σκληρού χρωμίου ήταν η παραδοσιακή απάντηση, αλλά πολλές λειτουργίες μετατοπίζονται προς τη νιτροποίηση ή τις λεπτές μεμβράνες PVD για μεγαλύτερα διαστήματα μεταξύ της συντήρησης.
Ο παρακάτω πίνακας συγκρίνει τις διαθέσιμες επιλογές θεραπείας στις κρίσιμες παραμέτρους επιλογής:
| Τύπος θεραπείας | Μέθοδος | Μέγιστη θερμοκρασία εξυπηρέτησης | Τυπικό Πάχος/Βάθος | Αναμενόμενη Βελτίωση Ζωής | Βαθμίδα κόστους | Καλύτερο για |
|---|---|---|---|---|---|---|
| Εναζώτωση αερίου | Διάχυση | ~500 βαθμοί C (υπόστρωμα-περιορισμένο) | Βάθος θήκης 15-90 microns | 2x διάρκεια ζωής έναντι μη επεξεργασμένης | Χαμηλό-Μεσαίο | Γενική σκλήρυνση μήτρας, μέτριοι όγκοι παραγωγής |
| Νίτρωση πλάσματος | Διάχυση (βομβαρδισμός ιόντων) | ~500 βαθμοί C (υπόστρωμα-περιορισμένο) | Βάθος θήκης 50-200 microns | 2-3 φορές διάρκεια ζωής έναντι μη επεξεργασμένης | Μέσον | Μήτρα ακριβείας που απαιτούν μηδενική παραμόρφωση, επιλεκτική επεξεργασία |
| PVD CrN | Φυσική εναπόθεση ατμών | ~700 βαθμοί Κελσίου | 1-4 μικρά | 3-5 φορές διάρκεια ζωής έναντι μη επεξεργασμένης | Μέσον | Μέτριο-σχηματισμό θερμοκρασίας, χύτευση με χύτευση, χαμηλές-ανάγκες τριβής |
| PVD TiAlN/AlTiN | Φυσική εναπόθεση ατμών | ~900 βαθμοί Κελσίου | 2-4 μικρά | 4-6 φορές διάρκεια ζωής έναντι χωρίς θεραπεία | Μεσαία-Υψηλή | Σκλήρυνση με πίεση, σχηματισμός υψηλής- θερμοκρασίας |
| PVD AlCrN | Φυσική εναπόθεση ατμών | ~900 βαθμοί Κελσίου | 2-5 μικρά | 5-8 φορές διάρκεια ζωής έναντι μη επεξεργασμένης | Ψηλά | Σοβαρή σκλήρυνση με πίεση, μέγιστη αντοχή στην οξείδωση |
| Duplex (PN + PVD) | Εναζώτωση ακολουθούμενη από PVD | ~900 βαθμοί Κελσίου | 50-200 microns PN + 2-4 microns PVD | 6-10 φορές διάρκεια ζωής έναντι μη επεξεργασμένης | Ψηλά | Υψηλής-σκλήρυνση της πρέσας, μέγιστη διάρκεια ζωής της μήτρας |
| CVD | Εναπόθεση χημικών ατμών | ~1000+ βαθμοί Κελσίου | 5-15 μικρά | 5-8 φορές διάρκεια ζωής έναντι μη επεξεργασμένης | Ψηλά | Ακραίες συνθήκες, μήτρες που επιτρέπουν εκ νέου-θερμική επεξεργασία |
Ο όγκος παραγωγής οδηγεί τον οικονομικό υπολογισμό. Μια μήτρα που εκτελεί 10.000 κύκλους μπορεί να μην δικαιολογεί το κόστος της επεξεργασίας διπλής όψης και ένα απλό πέρασμα εναζώτου παρέχει επαρκή προστασία. Ωστόσο, μια μήτρα που αναμένεται να παράγει 150.000 εξαρτήματα, σχεδόν σίγουρα επωφελείται από την αρχική επένδυση σε επίστρωση AlTiN ή AlCrN σε βάση νιτρωμένης, επειδή κάθε κύκλος επαναβαφής κοστίζει πολύ λιγότερο από την πρόωρη αντικατάσταση της μήτρας.
Η επεξεργασία της επιφάνειας είναι η τελευταία γραμμή άμυνας πριν από την επαφή με το τεμάχιο εργασίας. Όμως η άμυνα από μόνη της δεν αποτρέπει την αποτυχία. Η κατανόηση του τρόπου με τον οποίο οι μήτρες υποβαθμίζονται πραγματικά με την πάροδο του χρόνου, η αναγνώριση των πρώιμων υπογραφών κάθε τρόπου αποτυχίας και η απόκριση με τη σωστή ενέργεια συντήρησης στο σωστό διάστημα είναι αυτό που τελικά διαχωρίζει ένα καλούπι που εκμεταλλεύεται πλήρως τις δυνατότητές του από αυτό που αποτυγχάνει νωρίς.
Εφαρμογές σε όλους τους κλάδους από την αυτοκινητοβιομηχανία στη μόδα
Τα υλικά μήτρας, οι στρατηγικές ψύξης και οι επιφανειακές επεξεργασίες έχουν σημασία μόνο στο πλαίσιο του τι πραγματικά παράγει η μήτρα. Το εύρος των εφαρμογών για μήτρες θερμής σφράγισης εκτείνεται από τις κρίσιμες δομές οχημάτων που ζυγίζουν πολλά κιλά έως τα λεπτεπίλεπτα μονογράμματα από φύλλο χρυσού σε μια δερμάτινη τσάντα. Κάθε κλάδος απαιτεί έναν ξεχωριστό συνδυασμό ακρίβειας μήτρας, θερμικού ελέγχου και ανθεκτικότητας, και η κατανόηση αυτών των{3}}συγκεκριμένων απαιτήσεων εφαρμογής εξηγεί γιατί ορισμένοι τρόποι αστοχίας κυριαρχούν σε έναν τομέα αλλά μετά βίας καταγράφονται σε έναν άλλο.
Δομικά εξαρτήματα αυτοκινήτου
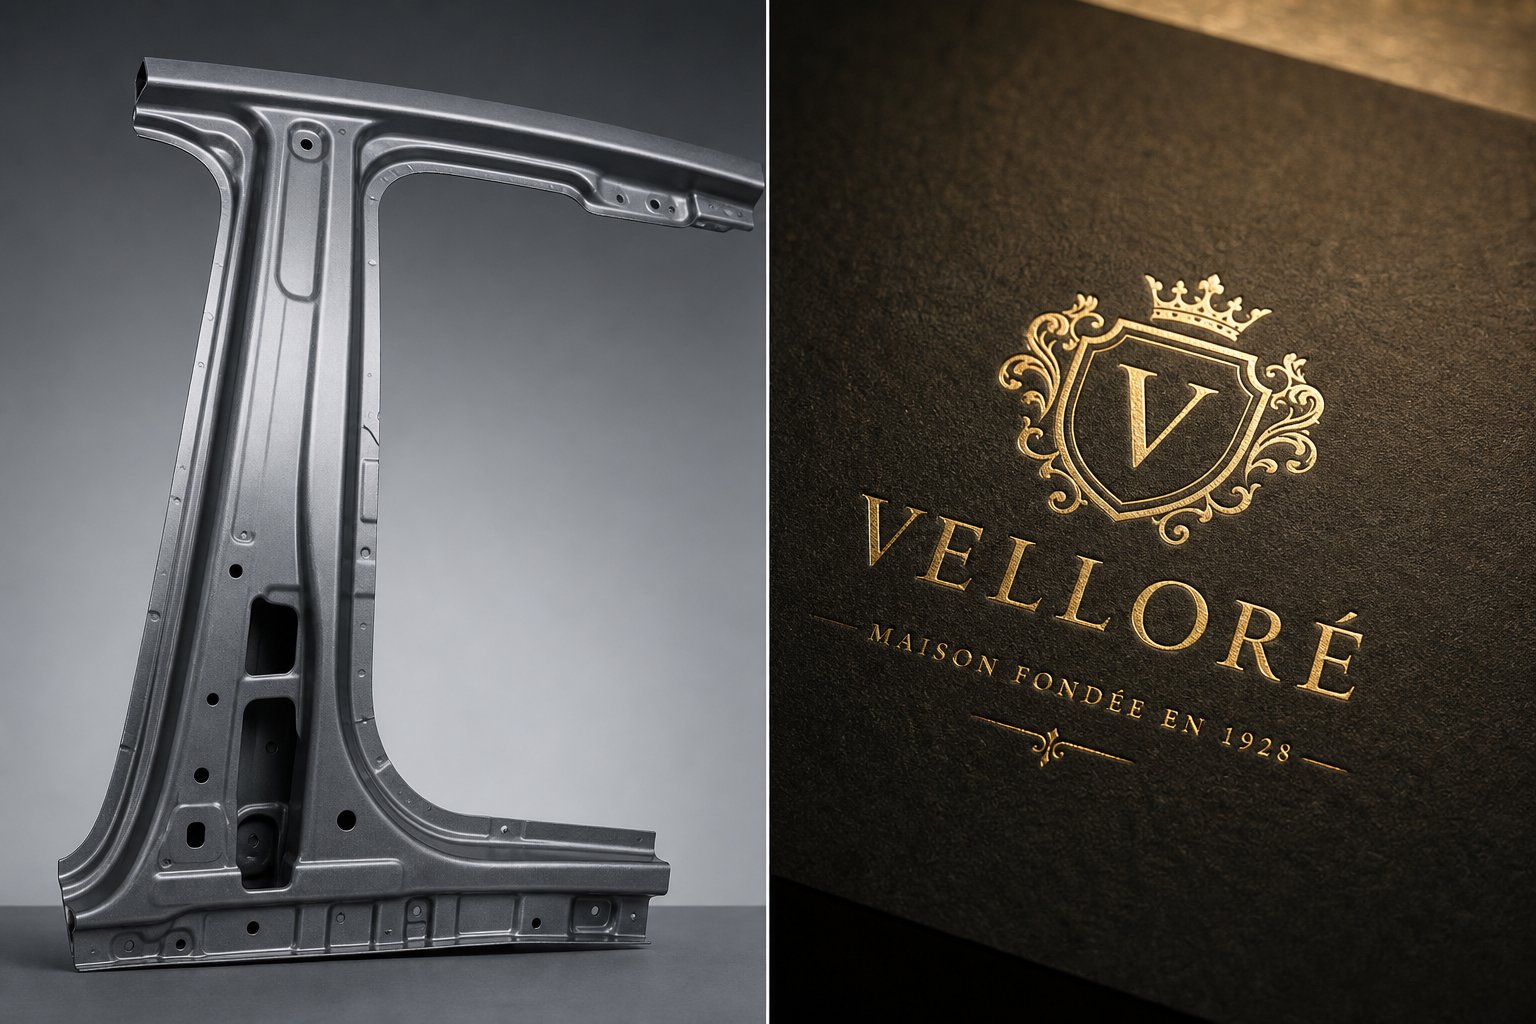
Οι μήτρες σκλήρυνσης με πρέσα παράγουν τα ισχυρότερα δομικά στοιχεία στα σύγχρονα οχήματα. Οι B-κολώνες, οι δοκοί εισβολής θυρών, οι ενισχύσεις προφυλακτήρων, οι ράγες οροφής και οι ενισχύσεις σήραγγας βασίζονται σε μήτρες που σχηματίζουν ταυτόχρονα και σβήνουν τα ακατέργαστα κενά από χάλυβα βορίου σε μέρη εξαιρετικά-υψηλής- αντοχής. Αυτά τα εξαρτήματα πρέπει να αντιστέκονται στην εισβολή στην καμπίνα κατά τη διάρκεια των ατυχημάτων, ενώ ζυγίζουν όσο το δυνατόν λιγότερο, μια διπλή ζήτηση που ικανοποιεί μόνο η σκλήρυνση με πίεση σε κλίμακα παραγωγής.
Μια αναδυόμενη εξέλιξη σε αυτόν τον χώρο είναι το Tailored Tempering, που ονομάζεται επίσης μερική σκλήρυνση με πρέσα. Αντί να σβήνουν ολόκληρο το τμήμα ομοιόμορφα, τα εργαλεία SoftZone διαθέτουν δύο ή περισσότερες ξεχωριστές ζώνες μήτρας που χωρίζονται από μονωτικές πλάκες. Ένα τμήμα ψύχεται με νερό- για να παραχθεί πλήρως μαρτενσιτικό υλικό υψηλής- αντοχής. Το άλλο θερμαίνεται ενεργά στους περίπου 550 βαθμούς Κελσίου, επιτρέποντας στο τεμάχιο να κρυώσει αργά σε αυτήν την περιοχή και να διατηρήσει υψηλότερη ολκιμότητα. Το αποτέλεσμα είναι ένα ενιαίο τμήμα με σκληρές ζώνες για αντίσταση εισβολής παράλληλα με μαλακές ζώνες σχεδιασμένες να απορροφούν την ενέργεια πρόσκρουσης μέσω ελεγχόμενης παραμόρφωσης. Αυτή η προσέγγιση εξαλείφει την ανάγκη συγκόλλησης ξεχωριστών υλικών φύλλων μεταξύ τους, παράγοντας μονολιθικά εξαρτήματα με ακριβώς προσαρμοσμένες μηχανικές ιδιότητες σε ένα μόνο βήμα διαμόρφωσης.
Για τους μηχανικούς, το Tailored Tempering εισάγει πρόσθετη πολυπλοκότητα. Η μήτρα πρέπει να διαχειρίζεται δύο ανταγωνιστικά θερμικά καθεστώτα ταυτόχρονα, γεγονός που εντείνει τις θερμικές κλίσεις στο όριο μεταξύ θερμαινόμενης και ψυχόμενης ζώνης. Αυτές οι κλίσεις επιταχύνουν το ράγισμα λόγω κόπωσης στη διεπαφή μόνωσης, καθιστώντας την επιλογή υλικού και το σχεδιασμό ψύξης ακόμη πιο κρίσιμες.
Συσκευασία, μόδα και καταναλωτικά αγαθά
Η διακοσμητική πλευρά του hot stamping εξυπηρετεί βιομηχανίες όπου ο οπτικός αντίκτυπος και η αντίληψη της επωνυμίας οδηγούν τις αποφάσεις αγοράς. Η εφαρμογή hot stamp foil μετατρέπει τη συνηθισμένη συσκευασία σε premium παρουσία στο ράφι. Τα πολυτελή κουτιά αρωμάτων, οι ετικέτες κρασιών, τα συμπαγή καλλυντικά και οι συσκευασίες σοκολάτας υψηλής ποιότητας-όλα βασίζονται σε θερμαινόμενες μήτρες που πιέζουν μεταλλικό ή ολογραφικό φύλλο σε υποστρώματα με ακριβή ακρίβεια.
Το hot stamping για τη μόδα το επεκτείνει περαιτέρω σε δερμάτινα είδη, τσάντες, ζώνες, πορτοφόλια και αξεσουάρ παπουτσιών. Εδώ, αλλάζουν οι απαιτήσεις λεπτομέρειας. Ένα λογότυπο καυτής σφραγίδας σε έναν δερμάτινο συμπλέκτη πρέπει να αναπαράγει λεπτές γραμματοσειρές σειράς και περίπλοκα σημάδια επωνυμίας σε ανάλυση μικρότερη από-χιλιοστά χωρίς να καίει το υπόστρωμα. Το φινίρισμα της επιφάνειας της μήτρας είναι υψίστης σημασίας επειδή οποιαδήποτε ατέλεια του εργαλείου μεταφέρεται άμεσα ως ορατό ελάττωμα σε ένα προϊόν που οι καταναλωτές επιθεωρούν σε απόσταση αναπνοής.
Η συμβατότητα του υποστρώματος διέπει τη θερμοκρασία της μήτρας και την επιλογή του χρόνου παραμονής. Το χαρτί και το χαρτόνι ανέχονται ελαφρώς υψηλότερες θερμοκρασίες και μεγαλύτερη επαφή. Τα πλαστικά απαιτούν ακριβή θερμικό έλεγχο για την αποφυγή τήξης ή παραμόρφωσης. Το δέρμα απαιτεί προσεκτική ζυγοστάθμιση για να επιτευχθεί καθαρή πρόσφυση του φύλλου χωρίς να καίγονται οι επιφανειακές ίνες. Τα υφάσματα, το πιο απαιτητικό υπόστρωμα, χρειάζονται ομοιόμορφη κατανομή πίεσης σε ακανόνιστες υφές ύφανσης. Κάθε σύζευξη υλικού απαιτεί συγκεκριμένες ρυθμίσεις θερμοκρασίας καλουπιού και η θερμή στάμπα για εφαρμογές μόδας συχνά απαιτεί προσαρμοσμένες δοκιμές πριν αρχίσει η παραγωγή να ρυθμίζει αυτές τις παραμέτρους.
Ηλεκτρονική και Βιομηχανική Σήμανση
Πέρα από τις κατασκευές αυτοκινήτων και τα είδη πολυτελείας, οι θερμές μήτρες σφράγισης διαδραματίζουν ευρύ ρόλο βιομηχανικής σήμανσης. Οι κατασκευαστές ηλεκτρονικών συσκευών τις χρησιμοποιούν για να εφαρμόσουν λογότυπα επωνυμίας, σήματα πιστοποίησης και διακοσμητικά φινιρίσματα σε πλαστικά περιβλήματα και περιβλήματα. Οι κατασκευαστές συσκευών σημειώνουν τους σειριακούς αριθμούς και τα ρυθμιστικά σύμβολα στο μεταλλικό πλαίσιο. Οι εταιρείες ιατρικών συσκευών σφραγίζουν κωδικούς παρτίδας σε πολυμερή περιβλήματα όπου οι μέθοδοι με βάση το μελάνι-κίνδυνουν μόλυνση ή κακή πρόσφυση.
Μια ζεστή στάμπα για πλαστικά περιβλήματα πρέπει να προσφέρει σταθερά αποτελέσματα σε χιλιάδες μονάδες χωρίς παραμόρφωση του υποστρώματος. Τα περιβλήματα των ηλεκτρονικών ειδών ευρείας κατανάλωσης είναι συχνά λεπτά-τοίχωμα και ευαίσθητα στη θερμότητα-, πράγμα που σημαίνει ότι το παράθυρο θερμοκρασίας του καλουπιού μεταξύ της μεταφοράς καθαρού φύλλου και της πρόκλησης ζημιάς στην επιφάνεια μπορεί να είναι στενό. Η βιομηχανική καυτή σφραγίδα για πλαστικές εφαρμογές απαιτεί επίσης αυστηρή ακρίβεια καταχώρισης, καθώς τα λογότυπα και τα σήματα πρέπει να ευθυγραμμίζονται ακριβώς με τα χυτευμένα χαρακτηριστικά στο περίβλημα.
Κάθε μία από αυτές τις βιομηχανίες φέρει συγκεκριμένες απαιτήσεις που διαμορφώνουν το σχεδιασμό και τον προγραμματισμό συντήρησης της μήτρας:
- Ακρίβεια καταχώρισης: Η ηλεκτρονική σήμανση απαιτεί συχνά τοποθέτηση εντός 0,1 mm για να ευθυγραμμιστεί με τα καλουπωμένα χαρακτηριστικά, υπαγορεύοντας άκαμπτη στερέωση και ακριβή συστήματα ευθυγράμμισης καλουπιών.
- Ευαισθησία υποστρώματος: Τα πλαστικά με λεπτά τοιχώματα-και τα επικαλυμμένα χαρτιά έχουν στενά παράθυρα θερμικής ανοχής, που απαιτούν μήτρες με εξαιρετικά ομοιόμορφη θερμοκρασία επιφάνειας.
- Ταχύτητα παραγωγής: Οι γραμμές συσκευασίας μπορεί να λειτουργούν με 100+ αποτυπώσεις ανά λεπτό, απαιτητικές μήτρες που διατηρούν τη θερμική σταθερότητα κατά τη γρήγορη ποδηλασία χωρίς υποβάθμιση.
- Ανάλυση λεπτομέρειας: Οι εφαρμογές μόδας και πολυτέλειας απαιτούν ορισμό κάτω από-χιλιοστών για ένα λογότυπο καυτής σφραγίδας, προτιμώντας τις χάλκινες ή ορειχάλκινες μήτρες με καθρέφτες-γυαλισμένες επιφάνειες.
- Προσδοκίες αντοχής: Οι γραμμές βιομηχανικής σήμανσης που εκτελούν εκατομμύρια κύκλους ετησίως χρειάζονται μήτρες που αντέχουν στη στρογγυλοποίηση άκρων και διατηρούν σταθερό βάθος εντύπωσης σε εκτεταμένες καμπάνιες.
Αυτό που συνδέει όλες αυτές τις εφαρμογές είναι μια κοινή πραγματικότητα: η μήτρα πρέπει να λειτουργεί με συνέπεια, κύκλους με κύκλους, υπό συνθήκες που λειτουργούν ενεργά για την υποβάθμισή του. Είτε η θερμική κόπωση σπάει μια μήτρα σκλήρυνσης της πρέσας είτε η φθορά των άκρων στρογγυλεύει τη λεπτομέρεια μιας μήτρας σφράγισης αλουμινίου, η βασική αιτία εντοπίζεται στο πόσο καλά σχεδιάστηκε η μήτρα για το συγκεκριμένο θερμικό και μηχανικό περιβάλλον της. Η πρόβλεψη αυτών των αλληλεπιδράσεων πριν γίνουν προβλήματα παραγωγής είναι ακριβώς αυτό που οδηγεί τον αυξανόμενο ρόλο της προσομοίωσης στη μηχανική μήτρας.
Προσομοίωση CAE και Θερμική Διαχείριση στο Σχεδιασμό Μήτρας
Η φυσική δοκιμή ήταν ο μόνος τρόπος για να επαληθευτεί εάν μια μήτρα σφραγίδας με ζεστό πιεστήριο θα είχε την αναμενόμενη απόδοση. Οι μηχανικοί κατασκεύασαν το εργαλείο, έτρεξαν δοκιμαστικά εξαρτήματα, ανακάλυψαν καυτά σημεία ή ρωγμές, στη συνέχεια τροποποίησαν τον χάλυβα και προσπάθησαν ξανά. Κάθε επανάληψη κατανάλωνε εβδομάδες και δεκάδες χιλιάδες δολάρια. Η προσομοίωση μηχανικής{3}}με τη βοήθεια υπολογιστή άλλαξε ριζικά αυτόν τον λογισμό, επιτρέποντας στους μηχανικούς να εντοπίζουν τους κινδύνους αστοχίας ψηφιακά, πριν κοπεί οποιοδήποτε χάλυβας.
Θερμική προσομοίωση για τοποθέτηση καναλιών ψύξης
Η ανάλυση πεπερασμένων στοιχείων μοντελοποιεί τη μεταφορά θερμότητας μεταξύ ενός θερμού τεμαχίου και του σώματος της μήτρας, χαρτογραφώντας την κατανομή θερμοκρασίας σε κάθε επιφάνεια μετά από πολλαπλούς διαδοχικούς κύκλους πίεσης. Η προσομοίωση είναι επαναληπτική: εκτελεί τον κύκλο θερμικής σφράγισης επανειλημμένα έως ότου η μήτρα φτάσει σε μια σταθερή-κατάσταση όπου οι διαφορές θερμοκρασίας μεταξύ διαδοχικών κύκλων πέφτουν κάτω από ένα όριο σύγκλισης, συνήθως περίπου 2 βαθμούς Κελσίου μεταξύ των επαναλήψεων.
Αυτή η προσέγγιση αποκαλύπτει ακριβώς πού θα αναπτυχθούν τα hot spot πριν από τη διάνοιξη ενός καναλιού. Σε μια τεκμηριωμένη περίπτωση που αφορούσε καλύμματα δοκών πόρτας αυτοκινήτου, οι ερευνητές χρησιμοποίησαν μια ροή εργασίας προσομοίωσης δύο σταδίων-. Το πρώτο στάδιο διεξήγαγε κατά προσέγγιση θερμομηχανική ανάλυση στη διαμόρφωση λογισμικού προσομοίωσης για την προ-επιλογή διατάξεων και διαμέτρων καναλιών. Το δεύτερο στάδιο πραγματοποίησε ανάλυση πλήρους συζευγμένης θερμικής-ροής CFD στο μοντέλο τρισδιάστατης μήτρας, λύνοντας ταυτόχρονα τη αγωγιμότητα θερμότητας μέσω του χάλυβα του εργαλείου και τη ροή ψυκτικού μέσου μέσω των καναλιών. Το αποτέλεσμα επιβεβαίωσε ότι οι μέγιστες επιφανειακές θερμοκρασίες παρέμειναν κάτω από τους 200 βαθμούς Κελσίου σε όλες τις περιοχές εργασίας, με τις περισσότερες επιφάνειες να πέφτουν στην περιοχή από 120 έως 150 βαθμούς. Οι μετρήσεις της κάμερας Thermovision στο φυσικό εργαλείο επιβεβαίωσαν αργότερα αυτές τις προβλέψεις εντός 10 βαθμών Κελσίου από τις προσομοιωμένες τιμές.
Αυτό που κάνει αυτή τη μεθοδολογία ισχυρή είναι η ταχύτητα της ανάλυσης του πρώτου σταδίου-. Η προετοιμασία και η λειτουργία του κατά προσέγγιση θερμικού μοντέλου για μια μήτρα και διάτρηση διαρκεί περίπου 8 ώρες, επιτρέποντας στους μηχανικούς να δοκιμάσουν γρήγορα διαμορφώσεις πολλαπλών καναλιών. Η πλήρης ανάλυση CFD, αν και πολύ πιο ακριβής, απαιτεί περίπου 80 ώρες ανά συνδυασμό μήτρας και διάτρησης και καταναλώνει σημαντικούς υπολογιστικούς πόρους. Η πρακτική ροή εργασίας συνδυάζει και τα δύο: ταχεία επανάληψη στη διάταξη καναλιού στο πρώτο στάδιο και στη συνέχεια λεπτομερή επικύρωση του τελικού σχεδιασμού στο δεύτερο.
Προσομοίωση σχηματισμού και βελτιστοποίηση γεωμετρίας μήτρας
Η θερμική προσομοίωση αφορά την ψύξη, αλλά η μήτρα πρέπει επίσης να σχηματίζει σωστά το εξάρτημα. Οι προσομοιώσεις σχηματισμού σύγκρουσης-και βαθιάς σχεδίασης-προβλέπουν πώς το υλικό ρέει στις επιφάνειες της μήτρας, όπου η αραίωση υπερβαίνει τα ασφαλή όρια και πόσο ελατήριο θα εμφανιστεί το εξάρτημα μετά το άνοιγμα της πρέσας. Αυτές οι προβλέψεις ενημερώνουν άμεσα την αντιστάθμιση της γεωμετρίας της μήτρας, τις προσαρμογές στην επιφάνεια της μήτρας που παραμορφώνουν εκ των προτέρων το σχήμα του εργαλείου, έτσι ώστε το ελατηριωτό τμήμα να προσγειώνεται στις ονομαστικές του διαστάσεις.
Η στρατηγική ακολουθεί μια συστηματική ακολουθία που περιγράφεται από τους επαγγελματίες της προσομοίωσης ωςμέτρο, μετριασμό, έλεγχο και αντιστάθμιση. Πρώτον, η προσομοίωση μετρά το αναμενόμενο μέγεθος και τύπο αναστροφής του ελατηρίου, είτε εμφανίζεται ως συστροφή, ισοπέδωση, πλάγιο-τοίχωμα ή κονσερβοποίηση λαδιού. Στη συνέχεια, οι τροποποιήσεις της διαδικασίας, όπως οι ακτίνες νομίσματος ή οι φλάντζες σιδερώματος, μετριάζουν τις χειρότερες παραμορφώσεις. Τέλος, οι επιφάνειες της μήτρας λαμβάνουν διανύσματα αντιστάθμισης που προ-τις κάμπτουν αντίθετα από την προβλεπόμενη κατεύθυνση ελατηρίου.
Αυτός ο βρόχος είναι επαναληπτικός. Κάθε διόρθωση γεωμετρίας αλλάζει τη ροή του υλικού, η οποία αλλάζει την κατανομή της τάσης, η οποία αλλάζει το ελατήριο. Η ανάπτυξη βάσει CAE-συνήθως μειώνει τις φυσικές επαναλήψεις δοκιμής κατά 30 έως 50 τοις εκατό σε σύγκριση με τις παραδοσιακές προσεγγίσεις επιδιόρθωσης-κατασκευής-σχεδίου. Για προηγμένους χάλυβες υψηλής-αντοχής και τη διαδικασία σφράγισης εν θερμώ, όπου τα παράθυρα διαμόρφωσης είναι στενότερα και η επαναφορά του ελατηρίου είναι πιο αυστηρή, η προσομοίωση δεν είναι προαιρετική. Αυτά τα υλικά απλά δεν μπορούν να διαμορφωθούν αξιόπιστα χωρίς πρώτα την εικονική επικύρωση.
Διαδικασία-Σχέσεις παραμέτρων
Οι επιλογές σχεδίασης καλουπιών δεν λειτουργούν μεμονωμένα. Η τοποθέτηση καναλιού επηρεάζει τον ρυθμό απόσβεσης, ο οποίος επηρεάζει τον χρόνο κύκλου. Ο χρόνος κύκλου επηρεάζει τη θερμοκρασία της επιφάνειας της μήτρας στην αρχή της επόμενης διαδρομής, γεγονός που επηρεάζει τη συσσώρευση θερμικής κόπωσης. Η γεωμετρία διαμόρφωσης επηρεάζει την κατανομή της πίεσης επαφής, η οποία επηρεάζει την τοπική μεταφορά θερμότητας, η οποία γυρίζει πίσω για να σβήσει την ομοιομορφία. Κάθε παράμετρος συνδέεται με κάθε άλλη.
Η βελτιστοποίηση μιας παραμέτρου μεμονωμένα, είτε χρόνος κύκλου, ποιότητα εξαρτήματος είτε μακροζωία εργαλείου, χωρίς να λαμβάνεται υπόψη η επίδρασή της στις άλλες δύο, αναπόφευκτα παράγει μια μήτρα που αποτυγχάνει νωρίτερα, λειτουργεί πιο αργά ή δημιουργεί ελαττωματικά εξαρτήματα.
Η προσομοίωση καθιστά ορατές αυτές τις ανταλλαγές πριν γίνουν προβλήματα παραγωγής. Οι μηχανικοί μπορούν να ελέγξουν εάν μια μείωση του χρόνου κύκλου κατά 1-δευτερόλεπτο ωθεί οποιαδήποτε ζώνη μήτρας πάνω από το όριο θερμικής κόπωσης. Μπορούν να επαληθεύσουν εάν μια αντιστάθμιση γεωμετρίας που βελτιώνει την ακρίβεια των διαστάσεων δημιουργεί επίσης συγκέντρωση τάσης που μειώνει τη διάρκεια ζωής του εργαλείου. Αυτή η διασυνδεδεμένη προβολή μετατρέπει τη μηχανική μήτρας από τη διαδοχική λήψη-απόφασης σε βελτιστοποίηση σε επίπεδο συστήματος.
Η ανταμοιβή εκτείνεται πέρα από την απόδοση της ατομικής μήτρας. Λιγότεροι φυσικοί κύκλοι δοκιμής σημαίνουν ταχύτερο χρόνο-για-παραγωγή. Πιο ακριβή εργαλεία πρώτης-βολής σημαίνουν λιγότερη επανεπεξεργασία και λιγότερες επισκευές έκτακτης ανάγκης κατά την εκτόξευση. Και ένα καλούπι σχεδιασμένο με δεδομένα προσομοίωσης που υποστηρίζουν κάθε απόφαση ξεκινά τη ζωή παραγωγής πιο κοντά στο μέγιστο δυναμικό του, δίνοντας στις ομάδες συντήρησης μια πιο υγιή βάση για τη διαχείριση της αναπόφευκτης υποβάθμισης.
Συντήρηση, Λειτουργίες αποτυχίας και Διαχείριση Κύκλου Ζωής
Η προσομοίωση και ο έξυπνος σχεδιασμός δίνουν σε ένα καλούπι το καλύτερο δυνατό σημείο εκκίνησης, αλλά κάθε εργαλείο υποβαθμίζεται από τη στιγμή που μπαίνει στην παραγωγή. Η διαφορά μεταξύ ενός καλουπιού που φθάνει στη σχεδιασμένη διάρκεια ζωής του και ενός καλουπιού που αποτυγχάνει καταστροφικά στο 25 τοις εκατό της αναμενόμενης διάρκειας ζωής οφείλεται σχεδόν πάντα σε αυτό που συμβαίνει μεταξύ των πιέσεων: οι επιθεωρήσεις που πραγματοποιούνται, τα προειδοποιητικά σημάδια αναγνωρίζονται και οι αποφάσεις συντήρησης που λαμβάνονται πριν από μικρά προβλήματα συνδυάζονται σε ακριβές βλάβες.
Προγράμματα Προληπτικής Συντήρησης και Σημεία Επιθεώρησης
Η προληπτική συντήρηση για μήτρες θερμής σφράγισης είναι προγραμματισμένη εργασία που ελέγχει την κανονική φθορά προτού γίνει σκραπ, χρόνος διακοπής λειτουργίας ή ζημιά στο καλούπι. Η βασική διάκριση εδώ έχει σημασία:Η συντήρηση διατηρεί την κατάσταση, ενώ η επισκευή αποκαθιστά κάτι που έχει ήδη σπάσει. Όταν τα καταστήματα συγχωνεύουν τα δύο, καταλήγουν στην πυρόσβεση αντί να αποτρέπουν, και το κρυφό κόστος της επείγουσας επισκευής, συμπεριλαμβανομένων των ποιοτικών διαρροών, των ταχέων αποστολών, του χρόνου λειτουργίας σε αδράνεια και της αποσφαλμάτωσης, συσσωρεύεται πολύ περισσότερο από αυτό που θα κόστιζε η προγραμματισμένη συντήρηση.
Για μήτρες σκλήρυνσης με πρέσα, η τακτική συντήρηση επικεντρώνεται σε τέσσερα κρίσιμα συστήματα:
- Έκπλυση καναλιών ψύξης: Συσσωρεύονται άλατα και κοιτάσματα ορυκτών μέσα στα κανάλια νερού με κάθε αλλαγή παραγωγής. Αν αφεθούν ανεξέλεγκτες, αυτές οι εναποθέσεις περιορίζουν τη ροή, δημιουργούν τοπικά καυτά σημεία και επιταχύνουν το ράγισμα της θερμικής κόπωσης που είχαν σχεδιαστεί για να αποτρέψουν. Η τακτική έκπλυση με διαλύτες ασθενούς οξέος ή νερό υψηλής-πίεσης διατηρεί την πλήρη ικανότητα ροής. Μετά την έκπλυση, τα κανάλια πρέπει να στεγνώσουν-με πεπιεσμένο αέρα και να επικαλυφθούν με ένα προστατευτικό στρώμα-με βάση το λάδι, εάν η μήτρα παραμένει εκτός σύνδεσης για οποιαδήποτε διάρκεια.
- Επιφανειακή επιθεώρηση για ρωγμές από θερμική κόπωση: Οι οπτικοί και διαστατικοί έλεγχοι των επιφανειών διαμόρφωσης αποκαλύπτουν τα πρώτα σημάδια ελέγχου θερμότητας, το λεπτό δίκτυο επιφανειακών ρωγμών που τελικά μεταδίδονται σε δομικές αστοχίες. Οι ακτίνες μήτρας, οι περιοχές κοντά στα τοιχώματα των καναλιών ψύξης και οι ζώνες με την υψηλότερη πίεση επαφής αξίζουν προτεραιότητας.
- Επαλήθευση διαστάσεων κρίσιμων επιφανειών διαμόρφωσης: Καθώς συσσωρεύεται ο θερμικός κύκλος, οι επιφάνειες μήτρας μπορεί να υποστούν λεπτή πλαστική παραμόρφωση ή εντοπισμένη απώλεια υλικού που μετατοπίζει τις διαστάσεις των εξαρτημάτων εκτός ανοχής. Η τακτική μέτρηση σε σχέση με τα δεδομένα βάσης μετατοπίζεται πριν φτάσει το όριο απόρριψης εξαρτήματος.
- Έλεγχοι συστήματος λίπανσης και νερού: Επιβεβαιώστε ότι όλες οι συνδέσεις ψυκτικού, οι αισθητήρες ροής και οι πολλαπλές διανομής παρέχουν σταθερό όγκο σε κάθε κύκλωμα καναλιού. Η μη ισορροπημένη ροή μεταξύ των παράλληλων καναλιών δημιουργεί την ίδια θερμοκρασιακή ανομοιομορφία-που θα έκανε η κακή αρχική σχεδίαση.
Για μήτρες σφράγισης ζεστού φύλλου και μήτρες εκτύπωσης που χρησιμοποιούνται σε διακοσμητικές εφαρμογές, οι προτεραιότητες συντήρησης μετατοπίζονται προς την επαλήθευση της ευκρίνειας των άκρων, την καθαρότητα της όψης της μήτρας και τη βαθμονόμηση του ελεγκτή θερμοκρασίας. Οι μήτρες σφράγισης αλουμινίου συσσωρεύουν υπολείμματα κόλλας, ίνες υποστρώματος και προϊόντα οξείδωσης στις επιφάνειες εργασίας τους. Αυτές οι εναποθέσεις υποβαθμίζουν την ποιότητα της αποτύπωσης σταδιακά, καθιστώντας απαραίτητο τον τακτικό καθαρισμό με κατάλληλους διαλύτες μεταξύ των εργασιών.
Ο όγκος παραγωγής υπαγορεύει τα διαστήματα επιθεώρησης. Μια μήτρα σκλήρυνσης με πρέσα που λειτουργεί με 500 εξαρτήματα ανά βάρδια απαιτεί καθημερινούς ελέγχους επιφάνειας και εβδομαδιαία επαλήθευση καναλιών. Μια μήτρα σφράγισης αλουμινίου που παράγει 50.000 αποτυπώσεις την ημέρα μπορεί να χρειάζεται καθαρισμό μετά από κάθε βάρδια, αλλά μόνο έλεγχος διαστάσεων εβδομαδιαίως. Το σωστό χρονοδιάγραμμα ακολουθεί τις πραγματικές ενδείξεις φθοράς και μετρήσεις εγκεφαλικών επεισοδίων και όχι αυθαίρετα ημερολογιακά διαστήματα. Όπως προτείνουν οι επαγγελματίες του κλάδου, η συντήρηση του κτιρίου γύρω από τις βασικές μετρήσεις, όπως η συχνότητα διακοπής λειτουργίας, η ικανότητα πρώτου- εξαρτήματος και η μεταβλητότητα απόδοσης παράγει πιο αξιόπιστα διαστήματα από τις εικασίες.
Συνήθεις λειτουργίες αποτυχίας και προσδιορισμός βασικής αιτίας
Οι μήτρες θερμής σφράγισης αποτυγχάνουν σε προβλέψιμα μοτίβα και κάθε σχέδιο αφήνει χαρακτηριστικές υπογραφές που δείχνουν προς τη βασική αιτία. Η έγκαιρη αναγνώριση αυτών των υπογραφών είναι αυτό που διαχωρίζει μια προγραμματισμένη διακοπή συντήρησης από τη διακοπή λειτουργίας έκτακτης ανάγκης.
A Ανάλυση αποτυχίας 2025 ενός ζεστού-ένθετου καλουπιού σφράγισηςπου χρησιμοποιείται για την κατασκευή ενός αυτοκινήτου Α-στυλώνα παρουσίασε έναν από τους πιο ύπουλους μηχανισμούς αστοχίας. Το καλούπι, κατασκευασμένο από χάλυβα 4Cr5Mo2V (αντίστοιχο με την κατηγορία H13-), έσπασε μόνο μετά από 50.000 κύκλους, μόλις το 25 τοις εκατό της αναμενόμενης διάρκειας ζωής των 200.000-κύκλων. Η βασική αιτία ήταν η διάβρωση που προκαλείται από το στρες στα κανάλια ψύξης. Όταν η μήτρα παρέμεινε εκτός σύνδεσης για περίπου ένα μήνα χωρίς προστασία καναλιού, η υγρασία διέβρωσε τα εσωτερικά τοιχώματα. Κατά τη διάρκεια της επακόλουθης παραγωγής, κυκλικές μηχανικές και θερμικές καταπονήσεις συνδυάστηκαν με αυτή τη διαβρωμένη επιφάνεια για να δημιουργήσουν ρωγμές που διαδόθηκαν από τα τοιχώματα του καναλιού προς την επιφάνεια εργασίας. Η έρευνα επιβεβαίωσε ότι περισσότερο από το 90 τοις εκατό των αποτυχημένων καλουπιών θερμής σφράγισης αρχίζουν να ραγίζουν από τα εσωτερικά τοιχώματα των καναλιών ψύξης.
Αυτό το εύρημα υπογραμμίζει μια πραγματικότητα που πολλά καταστήματα παραβλέπουν: η αποτυχία συχνά ξεκινά σε περιοχές που δεν μπορείτε να δείτε κατά τη διάρκεια της τακτικής οπτικής επιθεώρησης. Οι πιο επικίνδυνοι τρόποι αστοχίας στις μήτρες σκλήρυνσης με πρέσα περιλαμβάνουν:
- Ρόγισμα θερμικής κόπωσης: Λεπτές επιφανειακές ρωγμές (έλεγχος θερμότητας) που αναπτύσσονται από επαναλαμβανόμενους κύκλους θέρμανσης και ψύξης. Υπογραφή: δίκτυο ρηχών ρωγμών ορατών υπό μεγέθυνση σε ακτίνες μήτρας και ζώνες υψηλής{1}επαφής, που εξελίσσονται σε βαθύτερες μεμονωμένες ρωγμές με την πάροδο του χρόνου.
- Ρηγμάτωση από διάβρωση που προκαλείται από τάσεις-: Ρωγμές που προέρχονται από εσωτερικά τοιχώματα καναλιών ψύξης όπου αλληλεπιδρούν η υπολειπόμενη εφελκυστική τάση και η διαβρωτική υγρασία. Υπογραφή: διαρροή νερού από το σώμα της μήτρας, ανεξήγητη απώλεια απόδοσης ψύξης ή ορατές ρωγμές που εμφανίζονται κοντά σε θέσεις καναλιών στην επιφάνεια εργασίας.
- Φθορά κόλλας από κλίμακα οξειδίου: Μεταφορά υλικού από το στρώμα οξειδίου του θερμαινόμενου ακατέργαστου στην επιφάνεια της μήτρας, δημιουργώντας εναποθέσεις που χαράσσουν τα επόμενα μέρη. Υπογραφή: προοδευτική τραχύτητα της επιφάνειας, συσσώρευση υλικών σε επιφάνειες μήτρας, γρατσουνιές στα διαμορφωμένα μέρη.
- Διαβρωτική φθορά στα σημεία ροής υλικού: Τοπική απώλεια υλικού όπου ο θερμός χάλυβας ρέει στις επιφάνειες της μήτρας υπό υψηλή πίεση επαφής, ιδιαίτερα στις ακτίνες έλξης και στα σημεία εισόδου. Υπογραφή: ορατές αυλακώσεις ή κανάλια φθαρμένα στην επιφάνεια της μήτρας κατά μήκος των διαδρομών ροής υλικού, αυξάνοντας την αραίωση μερών σε αυτές τις θέσεις.
- Μεγάλο κάταγμα από υπερφόρτωση: Καταστροφικό ράγισμα στο σώμα της μήτρας που προκαλείται από υπερβολική χωρητικότητα πίεσης, κακή ευθυγράμμιση ή απώλεια στήριξης. Υπογραφή: ξαφνική ρωγμή-μεγάλης κλίμακας που συχνά συνοδεύεται από ηχητική αστοχία, απότομη ακίδα της πίεσης ή ορατή μετατόπιση μήτρας.
- Πλαστική παραμόρφωση: Μόνιμη αλλαγή σχήματος της επιφάνειας της μήτρας υπό επαναλαμβανόμενη μηχανική φόρτιση υψηλής{0} θερμοκρασίας. Υπογραφή: σταδιακή μετατόπιση διαστάσεων σε μέρη χωρίς ορατό ράγισμα, επιφάνειες μήτρας που εμφανίζουν σημάδια συμπίεσης ή ξεφυτρώνουν στα σημεία επαφής.
Για τις μήτρες σφράγισης αλουμινίου και τις μήτρες εκτύπωσης, οι τρόποι αστοχίας είναι λιγότερο δραματικοί αλλά εξίσου σημαντικοί για την ποιότητα. Η στρογγυλοποίηση άκρων από τις σωρευτικές αποτυπώσεις υποβαθμίζει τη λεπτομέρεια. Το άνοιγμα της επιφάνειας από τα υπολείμματα κόλλας δημιουργεί κενά στη μεταφορά του φύλλου. Η θερμική παραμόρφωση από ανομοιόμορφη θέρμανση παραμορφώνει την πρόσοψη της μήτρας, δημιουργώντας ασυνεπές βάθος αποτύπωσης σε όλο το σχέδιο.
Η έρευνα για το καλούπι του πυλώνα Α αποκάλυψε επίσης έναν μηχανισμό μεταλλουργικής αποικοδόμησης που συνδυάζει όλες τις άλλες αστοχίες. Κατά τη διάρκεια του σέρβις, τα καρβίδια σταδιακά καθιζάνουν και τραχύνονται στα όρια των κόκκων στον χάλυβα εργαλείων, αποδυναμώνοντας τους δεσμούς μεταξύ των κόκκων. Η ενέργεια κρούσης κοντά στα κανάλια ψύξης μειώθηκε στο 15 έως 39 τοις εκατό της σκληρότητας του υλικού πυρήνα, που σημαίνει ότι ο χάλυβας κοντά στα κανάλια είχε γίνει σημαντικά πιο εύθραυστος από το χύμα υλικό της μήτρας. Αυτή η ευθραυστότητα καθιστά το ράγισμα ευκολότερο στην έναρξη και ταχύτερη διάδοση, μειώνοντας αποτελεσματικά την ανοχή της μήτρας για τυχόν πρόσθετες συγκεντρώσεις καταπόνησης.
Κριτήρια απόφασης ανακαίνισης έναντι αντικατάστασης
Όταν η επιθεώρηση αποκαλύπτει υποβάθμιση, τίθεται το ερώτημα εάν πρέπει να ανακαινιστεί ή να αντικατασταθεί. Αυτή είναι βασικά μια οικονομική απόφαση, αλλά μια απόφαση που πρέπει να αντιπροσωπεύει κάτι περισσότερο από το άμεσο τιμολόγιο επισκευής.
Οι επιλογές ανακαίνισης για μήτρες σκλήρυνσης με πρέσα περιλαμβάνουν εκ νέου-ενίτρωση φθαρμένων επιφανειών, εκ νέου-επεξεργασία περιοχών διαμόρφωσης που έχουν υποστεί πλαστική παραμόρφωση, επισκευές συγκόλλησης για τοπικές ρωγμές και απογύμνωση και επαναβαφή επιφανειών που έχουν υποστεί επεξεργασία-PVD. Καθεμία επαναφέρει τη μήτρα σε μια λειτουργική κατάσταση, αλλά καμία δεν την επιστρέφει στην ημέρα-μία συνθήκη. Οι συγκολλημένες ζώνες έχουν συνήθως χαμηλότερη σκληρότητα από το μητρικό υλικό. Οι εκ νέου επεξεργασμένες επιφάνειες αλλάζουν ελαφρώς τη γεωμετρία της μήτρας. Τα στρώματα που έχουν επανανιτρωθεί μπορεί να διαφέρουν σε βάθος ή ομοιομορφία από την αρχική επεξεργασία.
Το σωστό πλαίσιο χρησιμοποιεί ανάλυση κόστους-ανά-ανάτλου που καταγράφει τέσσερις παράγοντες:
- Σωρευτικό κόστος συντήρησης: Συνολικές δαπάνες για όλες τις προηγούμενες εργασίες συντήρησης και ανακαίνισης αυτού του καλουπιού, συμπεριλαμβανομένων των υλικών, της εργασίας και τυχόν συμβατικών υπηρεσιών.
- Κόστος διακοπής λειτουργίας: Πατήστε τον χρόνο αδράνειας κατά τη διάρκεια κάθε συμβάντος συντήρησης, πολλαπλασιασμένος με το ωριαίο κόστος της χαμένης παραγωγής. Οι επισκευές έκτακτης ανάγκης συνήθως φέρουν 3 έως 5 φορές το κόστος διακοπής λειτουργίας της προγραμματισμένης συντήρησης, επειδή διακόπτουν τη λειτουργία της παραγωγής.
- Υποβάθμιση ποιότητας: Εάν οι ανακαινισμένες μήτρες παράγουν εξαρτήματα με υψηλότερους ρυθμούς σκραπ, μεγαλύτερη διακύμανση διαστάσεων ή περισσότερη επανεπεξεργασία, αυτό το κόστος πρέπει να καλύπτεται ανά εξάρτημα που παράγεται.
- Υπόλοιπη παραγωγική ζωή: Πόσα επιπλέον εξαρτήματα μπορεί να παράγει λογικά το ανακαινισμένο καλούπι πριν από την επόμενη παρέμβαση; Εάν κάθε κύκλος ανακαίνισης αποδίδει λιγότερα εξαρτήματα πριν από την επόμενη επισκευή, η τροχιά είναι ξεκάθαρη.
Ένα πρακτικό όριο απόφασης: όταν το σωρευτικό κόστος συντήρησης και επισκευής υπερβαίνει το 50 έως 60 τοις εκατό του κόστους νέας μήτρας και κάθε διαδοχική ανακαίνιση παρέχει λιγότερα εξαρτήματα πριν από την επόμενη βλάβη, η αντικατάσταση γίνεται η οικονομικά καλή επιλογή. Η μελέτη αποτυχίας του πυλώνα Α ενισχύει αυτό το σημείο. Μια μήτρα που ραγίζει στο 25 τοις εκατό της αναμενόμενης διάρκειας ζωής της λόγω διάβρωσης που μπορεί να αποφευχθεί θα μπορούσε ενδεχομένως να συγκολληθεί και να επιστρέψει σε λειτουργία, αλλά η υποκείμενη ευθραυστότητα των ορίων των κόκκων κοντά στα κανάλια ψύξης παραμένει. Χωρίς ανόπτηση ανακούφισης από το στρες και αποκατάσταση καναλιών, το επισκευασμένο καλούπι είναι πιθανό να αποτύχει ξανά σε ένα παρόμοιο χρονοδιάγραμμα.
Για τις μήτρες σφράγισης ζεστού φύλλου, ο λογισμός είναι απλούστερος επειδή το κόστος εργαλείων είναι χαμηλότερο. Ένα φθαρμένο χάλκινο ή ορειχάλκινο καλούπι που δεν αναπαράγει πλέον καθαρά λεπτές λεπτομέρειες είναι σχεδόν πάντα πιο οικονομικό να αντικατασταθεί πλήρως από το να επιχειρήσει εκ νέου-χαρακτική ή εκ νέου χάραξη, καθώς το κόστος εργασίας της επανεπεξεργασίας συχνά πλησιάζει το κόστος μιας νέας μήτρας που κατασκευάζεται από φρέσκο υλικό.
Οι ερευνητές πίσω από τη μελέτη A pill die πρότειναν τέσσερις συγκεκριμένες προφυλάξεις που ισχύουν ευρέως για κάθε εργαλείο σκλήρυνσης πρέσας που εισέρχεται σε αποθήκευση ή παρατεταμένο χρόνο διακοπής λειτουργίας: καθαρά κανάλια με διαλύτη ασθενούς οξέος ή υψηλή{1}}νερό, αέρας-στεγνό με πεπιεσμένο αέρα, εσωτερικές επιφάνειες επίστρωσης με λάδι πυκνότητα που συσσωρεύεται κατά τη διάρκεια του κύκλου παραγωγής. Αυτά τα βήματα κοστίζουν ένα κλάσμα μιας μήτρας αντικατάστασης, αλλά αντιμετωπίζουν άμεσα τους δύο παράγοντες, τη διάβρωση και την ευθραυστότητα, που ευθύνονται για τις πιο συνηθισμένες πρόωρες βλάβες.
Η παρακολούθηση του ιστορικού συντήρησης ανά ζάρι, συμπεριλαμβανομένων των μετρήσεων επιτυχιών, των ευρημάτων επιθεώρησης και των ενεργειών επισκευής που πραγματοποιήθηκαν, μετατρέπει αυτές τις αποφάσεις από εντερικά συναισθήματα σε επιλογές βάσει δεδομένων-. Όταν τα αρχεία δείχνουν επιταχυνόμενη συχνότητα αστοχίας ή μειωμένη απόδοση από κάθε ανακαίνιση, η απάντηση γίνεται σαφής προτού το καλούπι γίνει εμφανές με τον χειρότερο δυνατό τρόπο: στη μέση-παραγωγή.
Προμήθεια Μηχανικής Προσαρμοσμένης Προσαρμοσμένης Ζήτας Σφράγισης
Το να γνωρίζετε γιατί αποτυγχάνουν οι μήτρες και πώς να παρατείνετε τη ζωή τους, έχει σημασία μόνο εάν η μήτρα κατασκευάστηκε σωστά από την πρώτη θέση. Ένα εργαλείο κακής προέλευσης, κατασκευασμένο από λάθος ποιότητας χάλυβα, με κανάλια ψύξης μικρότερου μεγέθους ή χωρίς κατάλληλη επικύρωση προσομοίωσης, ξεκινά τον κύκλο ζωής του ήδη σε κίνδυνο. Για τους βιομηχανικούς αγοραστές, η διαδικασία επιλογής προμηθευτή είναι όπου η μακροζωία του καλουπιού είτε αρχίζει είτε υπονομεύεται πριν από το πρώτο εγκεφαλικό επεισόδιο παραγωγής.
Τι πρέπει να αξιολογήσετε σε έναν προσαρμοσμένο προμηθευτή καλουπιών
Δεν έχει κάθε κατάστημα που διαφημίζει προσαρμοσμένες μήτρες σφράγισης το βάθος για να παρέχει εργαλεία σκλήρυνσης με πρέσα ή μήτρες σφράγισης με φύλλο ακριβείας στο επίπεδο ποιότητας που συζητείται σε αυτό το άρθρο. Το χάσμα μεταξύ ενός ικανού προμηθευτή και ενός επικίνδυνου προμηθευτή εμφανίζεται συχνά σε δυνατότητες που είναι αόρατες σε μια προσφορά τιμής, αλλά προφανείς κατά τη διάρκεια της ράμπας παραγωγής-.
Κάθετα ολοκληρωμένοι προμηθευτές, αυτοί που ελέγχουν το σχεδιασμό, τη μηχανική κατεργασία, τη θερμική επεξεργασία και τη συναρμολόγηση κάτω από μια στέγη, μειώνουν τον κίνδυνο συντονισμού και βελτιώνουν τον ποιοτικό έλεγχο εξαλείφοντας τις μεταβιβάσεις μεταξύ χωριστών πωλητών. Όταν η ομάδα που σχεδίασε τα κανάλια ψύξης τα επεξεργαστεί επίσης και επικυρώσει τους ρυθμούς ροής στο έτοιμο καλούπι, η λογοδοσία παραμένει συγκεντρωμένη και τα προβλήματα εντοπίζονται νωρίτερα.
Ακολουθούν τα βασικά κριτήρια αξιολόγησης που πρέπει να αξιολογήσουν οι αγοραστές όταν πληρούν τις προϋποθέσεις για έναν κατασκευαστή καλουπιών θερμής σφραγίδας:
- Δυνατότητα σχεδίασης και προσομοίωσης στο σπίτι-: Μπορεί ο προμηθευτής να εκτελέσει θερμική προσομοίωση FEA και διαμόρφωσης για να επικυρώσει την τοποθέτηση καναλιού και την αντιστάθμιση της γεωμετρίας πριν από την κοπή χάλυβα;
- Διαφάνεια προμήθειας υλικών: Ο προμηθευτής καθορίζει ακριβείς ποιότητες χάλυβα με πιστοποιήσεις εργοστασίου ή απλώς αναφέρει "χάλυβας εργαλείων" χωρίς ιχνηλασιμότητα;
- Ικανότητα μηχανικής κατεργασίας: Είναι εξοπλισμένα για διάτρηση βαθιάς-οπής, CNC 5 αξόνων και EDM για σύνθετες γεωμετρίες μήτρας; Μπορούν να χειριστούν τα μεγέθη μήτρας που απαιτεί η εφαρμογή σας;
- Έλεγχος θερμικής επεξεργασίας: Λειτουργούν σε-καμίνους κενού ή ατμόσφαιρας σπιτιού με τεκμηριωμένες έρευνες ομοιομορφίας θερμοκρασίας ή αναθέτουν σε τρίτους;
- Συνεργασίες επεξεργασίας επιφανειών: Μπορούν να συντονίσουν τη νιτρίωση και την επίστρωση PVD μέσω ειδικευμένων παρόχων με επαληθευμένες παραμέτρους διαδικασίας;
- Πιστοποιήσεις ποιότητας: ISO 9001 ως βάση. IATF 16949 για εργαλεία σκλήρυνσης πρέσας αυτοκινήτων όπου απαιτείται τεκμηρίωση PPAP.
- Δεσμεύσεις χρόνου παράδοσης: Ρεαλιστικά χρονοδιαγράμματα που υποστηρίζονται από προγραμματισμό χωρητικότητας, όχι αισιόδοξες υποσχέσεις που ολισθαίνουν μόλις ξεκινήσει η παραγωγή.
- Υποστήριξη συντήρησης: Προσφέρουν συντήρηση εργαλείων εφ' όρου ζωής, υπηρεσίες ανακαίνισης και απόθεμα ανταλλακτικών για μακροχρόνια προγράμματα-;
Ένας προμηθευτής που ελέγχει αυτά τα κουτιά είναι αυτός που κατανοεί ότι μια προσαρμοσμένη μεταλλική μήτρα σφραγίδας δεν είναι απλώς ένα μπλοκ από επεξεργασμένο χάλυβα. Είναι ένα κατασκευασμένο θερμικό σύστημα που πρέπει να αποδίδει αξιόπιστα σε δεκάδες ή εκατοντάδες χιλιάδες κύκλους. Οι καλύτερες εταιρείες σφραγίδας αντιμετωπίζουν την ποιότητα ως πολιτιστικό θεμέλιο και όχι ως πλαίσιο ελέγχου, συμμετέχοντας νωρίς στη φάση του σχεδιασμού και λύνοντας προληπτικά προβλήματα προτού φτάσουν στον χώρο παραγωγής.
Αίτηση Προτάσεων και Σύγκριση Δυνατοτήτων
Η διαδικασία RFQ για προσαρμοσμένα καλούπια σφράγισης λειτουργεί καλύτερα όταν οι αγοραστές παρέχουν εκ των προτέρων πλήρες τεχνικό πλαίσιο. Τα ασαφή αιτήματα παράγουν ασαφείς τιμές και ο φθηνότερος αριθμός στη σελίδα σπάνια αντικατοπτρίζει το πραγματικό κόστος ιδιοκτησίας αφού ληφθούν υπόψη οι απώλειες συντήρησης, διακοπής λειτουργίας και ποιότητας.
Κατά την προετοιμασία του πακέτου RFQ, συμπεριλάβετε:
- Τρισδιάστατα δεδομένα CAD της γεωμετρίας του τμήματος (μορφή STEP ή IGES)
- Προδιαγραφές υλικού για το τεμάχιο εργασίας (βαθμός, πάχος, επίστρωση εάν υπάρχει)
- Ετήσιος όγκος παραγωγής και στόχος αναμενόμενης διάρκειας ζωής
- Απαιτήσεις ή περιορισμοί χρόνου κύκλου
- Προδιαγραφές ποιότητας, συμπεριλαμβανομένων των ανοχών διαστάσεων, του φινιρίσματος επιφάνειας και των μεταλλουργικών στόχων (σκληρότητα, μικροδομή για σκλήρυνση με πρέσσα)
- Οποιαδήποτε λεπτομέρεια φορέα υποστρώματος ή φύλλου για διακοσμητικές εφαρμογές, συμπεριλαμβανομένων των ανοχών εγγραφής
Όταν συγκρίνετε προτάσεις μεταξύ προμηθευτών, κοιτάξτε πέρα από την τιμή μονάδας. Αξιολογήστε εάν η προσφορά περιλαμβάνει επικύρωση προσομοίωσης, πρώτη-επιθεώρηση άρθρου με τεκμηριωμένα δεδομένα και σαφώς καθορισμένες ποιότητες χάλυβα με παραμέτρους θερμικής επεξεργασίας. Οι κόκκινες σημαίες περιλαμβάνουν προμηθευτές που δεν μπορούν να ονομάσουν τον συγκεκριμένο χάλυβα εργαλείων που σκοπεύουν να χρησιμοποιήσουν, εκείνους που παραλείπουν τη θερμική προσομοίωση για μήτρες σκλήρυνσης με πίεση ή εκείνους που αναφέρουν εξωπραγματικά σύντομους χρόνους παράδοσης χωρίς να εξηγούν πώς θα τους επιτύχουν.
Ο όγκος παραγωγής και η πολυπλοκότητα των εξαρτημάτων επηρεάζουν σημαντικά την επιλογή προμηθευτή. Τα προγράμματα αυτοκινητοβιομηχανίας μεγάλου-όγκου απαιτούν προμηθευτές με αποδεδειγμένη εμπειρία σκλήρυνσης πίεσης, υποδομή προσομοίωσης και ικανότητα PPAP. Οι εφαρμογές διακοσμητικών εργασιών μικρότερης διάρκειας-ή βιομηχανικής σήμανσης ενδέχεται να δώσουν προτεραιότητα στην προσαρμοσμένη ευελιξία της σφράγισης θερμής σφραγίδας, όπου ένας προμηθευτής μπορεί να παράγει γρήγορα χάλκινες ή ορειχάλκινες μήτρες για δοκιμαστικές διαδρομές και να επαναλάβει τη σχεδίαση χωρίς βαριά επιβάρυνση. Για αγοραστές που προμηθεύονται επίσης φορείς μεταφοράς αλουμινόχαρτου, σημειώστε ότι οι κατασκευαστές αλουμινόχαρτου θερμής σφράγισης λειτουργούν συνήθως ως χωριστοί προμηθευτές από τους κατασκευαστές καλουπιών, αν και ορισμένοι-προμηθευτές πλήρους υπηρεσιών διατηρούν σχέσεις και με τους δύο.
Ξεκινώντας με τα Μηχανικά Εργαλεία Σφράγισης
Για τους αγοραστές που είναι έτοιμοι να περάσουν από την έρευνα στη δράση, ο περιορισμός του πεδίου των προμηθευτών ξεκινά με τον εντοπισμό συνεργατών που επιδεικνύουν τις ολοκληρωμένες δυνατότητες που συζητήθηκαν παραπάνω. Ένα δυνατό σημείο εκκίνησης είναιΠροσαρμοσμένη μήτρα σφράγισης YICHENπροσφορά, η οποία παρέχει στους βιομηχανικούς αγοραστές μια μηχανική λύση εργαλείων διαμόρφωσης μετάλλων-που καλύπτει τη θερμή σφράγιση, τη σφράγιση με καλούπι και σχετικές διαδικασίες. Η κάθετα ολοκληρωμένη προσέγγισή τους στην κατασκευή καλουπιών ευθυγραμμίζεται με τα κριτήρια πιστοποίησης που περιγράφονται εδώ, καθιστώντας τους έναν προμηθευτή που αξίζει να αξιολογηθεί νωρίς στον κύκλο προμήθειας.
Πέρα από οποιονδήποτε μεμονωμένο προμηθευτή, η απόφαση προμήθειας πρέπει να αντικατοπτρίζει όλα όσα έχει καλύψει αυτό το άρθρο: επιλογή υλικού που ταιριάζει με το θερμικό σας περιβάλλον, σχεδιασμός ψύξης επικυρωμένος μέσω προσομοίωσης, επιφανειακές επεξεργασίες κατάλληλες για τον όγκο παραγωγής σας και πλαίσιο συντήρησης που προστατεύει την επένδυση με την πάροδο του χρόνου. Μια μήτρα που προέρχεται από έναν εξειδικευμένο συνεργάτη, κατασκευασμένη με τον κατάλληλο χάλυβα, ψύχεται αποτελεσματικά και συντηρείται προληπτικά είναι μια μήτρα που φτάνει στην πλήρη σχεδιασμένη διάρκεια ζωής της αντί να αποτυγχάνει σε ένα κλάσμα της. Αυτή είναι η διαφορά μεταξύ της μήτρας σφράγισης μετάλλων προς πώληση και των μηχανικών εργαλείων που έχουν κατασκευαστεί για να διαρκούν.
Συχνές ερωτήσεις σχετικά με τα Hot Stamping Dies
1. Ποια είναι η διαφορά μεταξύ των καλουπιών σκλήρυνσης με πρέσσα και των καλουπιών σφράγισης αλουμινίου;
Οι μήτρες σκλήρυνσης με πρέσα λειτουργούν στους 900-950 βαθμούς Κελσίου, σχηματίζοντας και σβήνοντας τα τεμάχια χάλυβα αυτοκινήτου σε εξαρτήματα εξαιρετικά-υψηλής- αντοχής χρησιμοποιώντας υδρόψυκτο χάλυβα εργαλείων H11/H13. Οι μήτρες σφράγισης αλουμινίου λειτουργούν στους 100-200 βαθμούς Κελσίου, μεταφέροντας διακοσμητικό μεταλλικό ή χρωματισμένο φύλλο σε υποστρώματα όπως χαρτί, δέρμα ή πλαστικό χρησιμοποιώντας μήτρες χαλκού, ορείχαλκου ή μαγνησίου. Και οι δύο μοιράζονται την ορολογία αλλά διαφέρουν εντελώς ως προς τα υλικά, την κλίμακα, τις απαιτήσεις ψύξης και τα πρωτόκολλα συντήρησης.
2. Πόσο διαρκεί συνήθως οι μήτρες θερμής σφράγισης πριν από την αντικατάσταση;
Η διάρκεια ζωής ποικίλλει σημαντικά ανάλογα με το υλικό και την εφαρμογή. Οι μήτρες σκλήρυνσης με πρέσα που κατασκευάζονται από χάλυβα εργαλείων H13 διαρκούν συνήθως 50.000-100.000 κύκλους, ενώ ο χάλυβας DIEVAR υψηλής ποιότητας μπορεί να επεκτείνει αυτό σε 100.000-200,000+ κύκλους. Για διακοσμητικές εφαρμογές, οι ορειχάλκινες μήτρες μπορούν να επιτύχουν πάνω από 1.000.000 αποτυπώσεις, οι χάλκινες μήτρες φτάνουν τις 50.000-250.000 αποτυπώσεις και οι μήτρες μαγνησίου περιορίζονται σε 5.000-50.000 αποτυπώσεις. Ο σωστός σχεδιασμός ψύξης, οι επιφανειακές επεξεργασίες όπως η διπλή νιτροποίηση συν επιστρώσεις PVD και η προληπτική συντήρηση παίζουν κρίσιμους ρόλους στην επίτευξη αυτών των ανώτατων ορίων.
3. Τι προκαλεί την πρόωρη αστοχία σε μήτρες θερμής σφράγισης;
Η πιο κοινή αιτία είναι η διάβρωση που προκαλείται από το στρες{0}}που προκαλείται από τα εσωτερικά τοιχώματα του καναλιού ψύξης, που ευθύνεται για πάνω από το 90 τοις εκατό των αστοχιών στις μήτρες σκλήρυνσης με πρέσα. Άλλοι τρόποι αστοχίας περιλαμβάνουν ρωγμές θερμικής κόπωσης από επαναλαμβανόμενους κύκλους θέρμανσης και ψύξης, φθορά κόλλας από κλίμακα οξειδίου σε θερμαινόμενα κενά, διαβρωτική φθορά στα σημεία ροής υλικού και πλαστική παραμόρφωση υπό παρατεταμένη φόρτιση υψηλής- θερμοκρασίας. Μελέτες δείχνουν ότι οι μήτρες που αφήνονται εκτός σύνδεσης χωρίς προστασία καναλιών είναι ιδιαίτερα ευάλωτοι, καθώς η υγρασία διαβρώνει τα εσωτερικά τοιχώματα και συνδυάζεται με την κυκλική καταπόνηση για να προκαλέσει ρωγμές.
4. Τι είναι τα conformal κανάλια ψύξης και πότε αξίζουν την επένδυση;
Τα ομοιόμορφα κανάλια ψύξης ακολουθούν το περίγραμμα της επιφάνειας της μήτρας σε σταθερό βάθος, σε αντίθεση με τα συμβατικά κανάλια με ευθεία-διάτρηση που περιορίζονται σε γραμμικές διαδρομές. Κατασκευάζονται με πρόσθετες μεθόδους όπως η επιλεκτική τήξη με λέιζερ ή η κατασκευή τμηματικής μήτρας. Η έρευνα δείχνει ότι τα σύμμορφα κανάλια μπορούν να μειώσουν τον χρόνο κύκλου έως και 25 τοις εκατό και να παράγουν πιο ομοιόμορφες κατανομές θερμοκρασίας. Αξίζουν την επένδυση για σύνθετες γεωμετρίες τμημάτων με βαθιές έλξεις ή σφιχτές ακτίνες όπου η συμβατική διάτρηση δεν μπορεί να διατηρήσει σταθερή απόσταση από την επιφάνεια--και για προγράμματα μεγάλου-όγκου όπου η εξοικονόμηση χρόνου κύκλου αντισταθμίζει το υψηλότερο κόστος εργαλείων.
5. Πώς μπορώ να επιλέξω τη σωστή επεξεργασία επιφάνειας για ένα θερμό καλούπι σφράγισης;
Η επιλογή εξαρτάται από τη θερμοκρασία λειτουργίας, τον όγκο παραγωγής και το υπόστρωμα. Για μήτρες σκλήρυνσης με πίεση που έρχονται σε επαφή με ακατέργαστα τεμάχια άνω των 900 βαθμών Κελσίου, οι επικαλύψεις AlTiN ή AlCrN PVD παρέχουν αντοχή στην οξείδωση σε θερμοκρασίες εργασίας. Οι επεξεργασίες διπλής όψης που συνδυάζουν τη νιτρίωση πλάσματος με το PVD προσφέρουν την καλύτερη μακροζωία, παρέχοντας 6-10x βελτίωση της διάρκειας ζωής σε σχέση με τον μη επεξεργασμένο χάλυβα. Για εφαρμογές μέτριας- θερμοκρασίας, οι επικαλύψεις CrN λειτουργούν πολύ κάτω από τους 700 βαθμούς Κελσίου. Προγράμματα χαμηλότερου{15}}όγκου ενδέχεται να απαιτούν εναζώτωση μόνο με 2 φορές βελτίωση ζωής. Το οικονομικό σημείο καμπής ευνοεί τις επιστρώσεις υψηλής ποιότητας όταν η παραγωγή υπερβαίνει τους 50.000 κύκλους, καθώς η επαναβαφή κοστίζει πολύ λιγότερο από την πρόωρη αντικατάσταση της μήτρας. Προμηθευτές όπως το YICHEN (https://www.yichen-group.com/stamping-die/) μπορούν να συμβουλεύσουν τη βέλτιστη επιλογή θεραπείας με βάση συγκεκριμένες παραμέτρους εφαρμογής.


