


Τι είναι το Die Stamping και γιατί κάθε κατασκευαστής πρέπει να το καταλάβει
Φανταστείτε να μετατρέπετε ένα επίπεδο φύλλο χάλυβα χωρίς χαρακτηριστικά σε ένα ακριβές στήριγμα αυτοκινήτου, έναν ηλεκτρικό σύνδεσμο ή ένα περίβλημα συσκευής - όλα σε κλάσματα του δευτερολέπτου. Αυτό ακριβώς επιτυγχάνει η στάμπα με μήτρα εκατομμύρια φορές την ημέρα σε εργοστάσια σε όλο τον κόσμο. Ωστόσο, παρά την επικράτηση της, η διαδικασία συχνά παρεξηγείται ή συγχέεται με εντελώς διαφορετικές μεθόδους παραγωγής. Είτε είστε μηχανικός σχεδιασμού που καθορίζει ανταλλακτικά, είτε είστε διαχειριστής προμηθειών που αξιολογεί προμηθευτές είτε κατασκευαστής που διερευνά επιλογές παραγωγής, η σαφής κατανόηση αυτής της διαδικασίας σας προσφέρει ένα πραγματικό ανταγωνιστικό πλεονέκτημα.
Τι σημαίνει η σφράγιση στην κατασκευή
Λοιπόν, τι είναι η σφράγιση σε ένα πλαίσιο παραγωγής; Στον πυρήνα της, η σφράγιση με καλούπι είναι μια διαδικασία επεξεργασίας μετάλλων με ψυχρή-μορφοποίηση που χρησιμοποιεί απρέσα σφράγισηςεξοπλισμένο με εξειδικευμένα εργαλεία - ένα ταιριαστό σετ διάτρησης και μήτρας - για τη μετατροπή επίπεδης λαμαρίνας ή πηνίου σε τελειωμένα ή σχεδόν-έτοιμα μέρη. Η πρέσα ασκεί δύναμη μετρημένη σε τόνους, οδηγώντας τη διάτρηση στην κοιλότητα της μήτρας για να κόψει, να λυγίσει, να τραβήξει ή να διαμορφώσει το τεμάχιο εργασίας σε ακριβές σχήμα. Όλα αυτά συμβαίνουν σε θερμοκρασία δωματίου, η οποία διατηρεί την αντοχή του υλικού και παράγει εξαρτήματα που συμμορφώνονται με τις αυστηρές ανοχές.
Η στάμπα με καλούπι είναι μια-ταχύτητα, κρύα-εργασία διαδικασίας κατασκευής κατά την οποία μια μήτρα και διάτρηση που τοποθετείται μέσα σε μια πρέσα σφράγισης διαμορφώνει επίπεδη λαμαρίνα σε τελειωμένα μέρη μέσω εργασιών όπως τύφλωση, κάμψη, σχεδίαση και διαμόρφωση - που παράγει ισχυρά, επαναλαμβανόμενα εξαρτήματα σε κλίμακα.
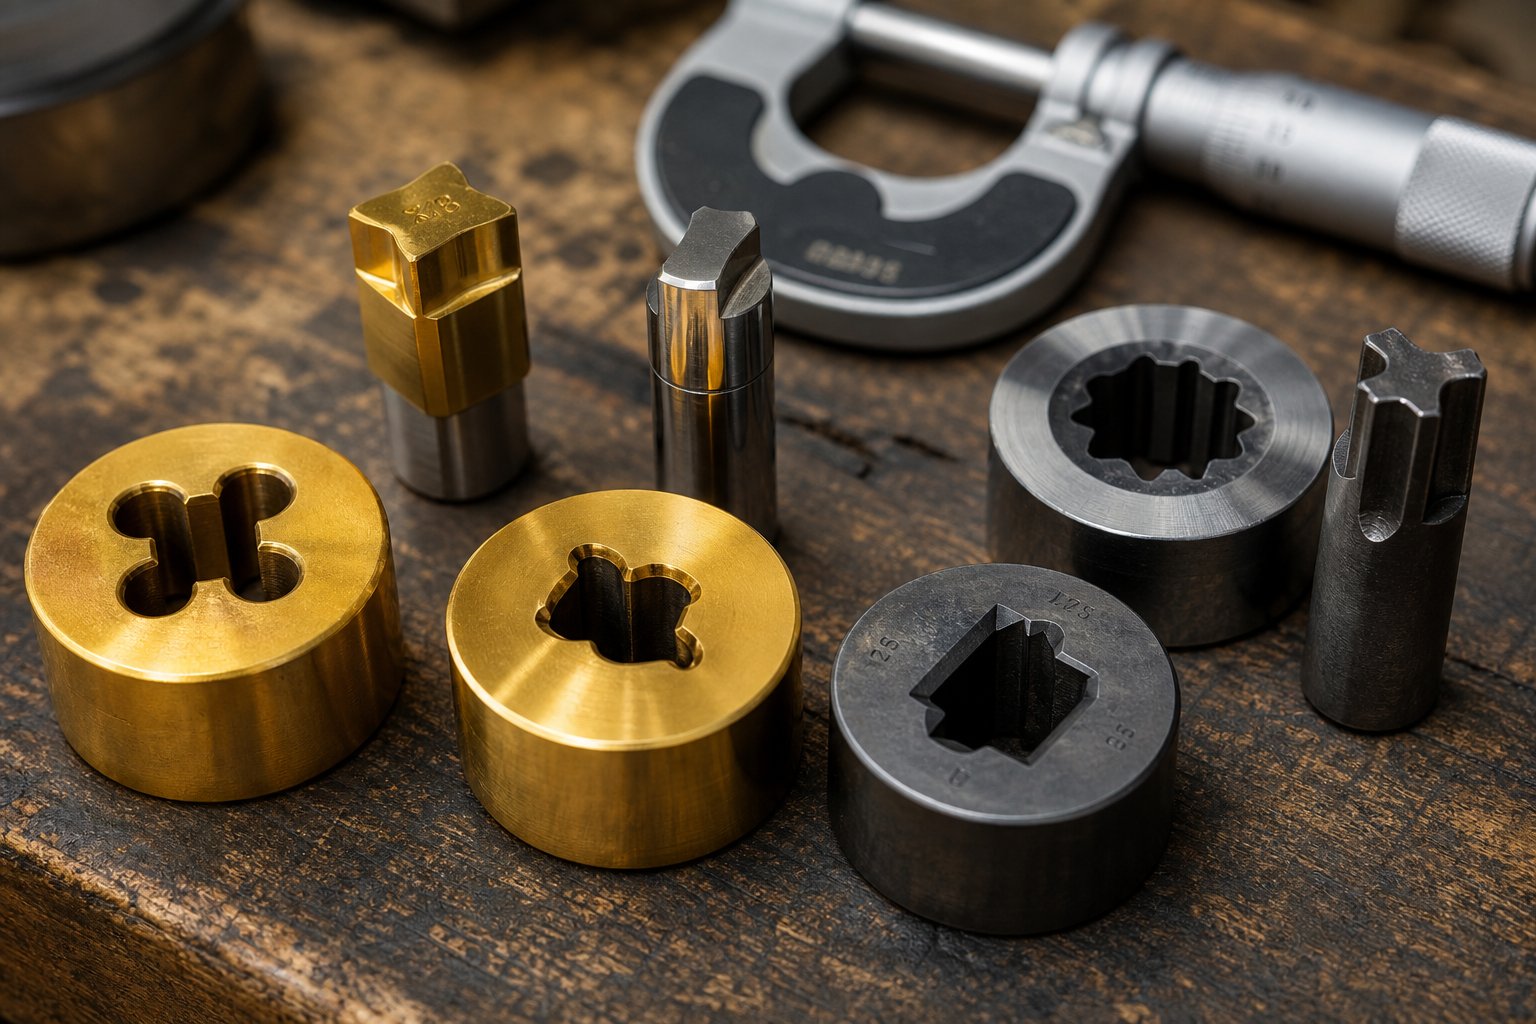
Ίσως αναρωτιέστε, "τι είναι ακριβώς ένα ζάρι;" Στην κατασκευή, μια μήτρα είναι το μπλοκ εργαλείων από σκληρυμένο χάλυβα που περιέχει την κοιλότητα ή το προφίλ μέσα στο οποίο σχηματίζεται ή κόβεται το υλικό. Η διάτρηση είναι το αντίστοιχο - ένα εργαλείο αντιστοίχισης που κατεβαίνει στη μήτρα για να εκτελέσει τη λειτουργία διαμόρφωσης. Μαζί, αυτά τα δύο μισά συνθέτουν το σετ καλουπιών και η κατανόηση του τι είναι η μήτρα στην κατασκευή σημαίνει πραγματικά κατανόηση αυτής της ακριβείας-σχεδιασμένης συνεργασίας μεταξύ διάτρησης και κοιλότητας.
Ένα κοινό σημείο σύγχυσης που αξίζει να ξεκαθαριστεί: η σφράγιση δεν είναι χύτευση με μήτρα και δεν είναι κοπή. Η χύτευση με μήτρα περιλαμβάνει την έκχυση λιωμένου μετάλλου σε μια κοιλότητα καλουπιού - μια θεμελιωδώς διαφορετική διαδικασία κατάλληλη για πολύπλοκα τρισδιάστατα-σχήματα σε μη-κράματα σιδηρούχων. Η κοπή με μήτρα, από την άλλη πλευρά, συνήθως αναφέρεται στην κοπή λεπτών, επίπεδων υλικών όπως χαρτί, καουτσούκ ή αφρός. Το Die stamping ανήκει στη δική του κατηγορία: διαμορφώνει συμπαγή λαμαρίνα μέσω μηχανικής δύναμης, συνδυάζοντας λειτουργίες κοπής και διαμόρφωσης σε έναν μόνο κύκλο πίεσης ή σε πολλαπλούς προοδευτικούς σταθμούς.
Ποιος χρησιμοποιεί το Die Stamping και γιατί έχει σημασία
Από τα στηρίγματα κάτω από το ταμπλό του αυτοκινήτου σας μέχρι τη θωράκιση στο εσωτερικό του smartphone σας, υπάρχουν σφραγισμένα μεταλλικά μέρη παντού. Η αυτοκινητοβιομηχανία από μόνη της καταναλώνει τεράστιες ποσότητες σφραγισμένων εξαρτημάτων για πάνελ αμαξώματος, δομικές ενισχύσεις και ηλεκτρικά συστήματα. Οι κατασκευαστές ηλεκτρονικών βασίζονται στη διαδικασία για συνδέσμους, ακροδέκτες και ψύκτρες. Η αεροδιαστημική, οι ιατρικές συσκευές και οι οικιακές συσκευές συμπληρώνουν τη λίστα των τομέων όπου το τι είναι η σφράγιση μετάλλων δεν είναι απλώς μια ακαδημαϊκή ερώτηση - αλλά μια καθημερινή πραγματικότητα παραγωγής.
Γιατί παραμένει τόσο κυρίαρχο; Τα οικονομικά είναι επιτακτικά. Μόλις κατασκευαστεί το εργαλείο, μια πρέσα σφράγισης μπορεί να παράγει πανομοιότυπα εξαρτήματα με ταχύτητες που κυμαίνονται από εκατοντάδες έως χιλιάδες πινελιές ανά ώρα, με το κόστος οδήγησης ανά-μονάδα πολύ χαμηλότερο από εναλλακτικές μεθόδους σε υψηλούς όγκους. Το ίδιο το εργαλείο, κατασκευασμένο από σκληρυμένα υλικά, αντέχει σε χιλιάδες κύκλους χωρίς υπερβολική φθορά. Για τους κατασκευαστές που σταθμίζουν τι είναι μια λειτουργία σφράγισης στην οποία αξίζει να επενδύσουν, η απάντηση συχνά καταλήγει στον όγκο: όσο μεγαλύτερη είναι η ποσότητα, τόσο μεγαλύτερο το πλεονέκτημα κόστους.
Αυτό το άρθρο ακολουθεί μια προσέγγιση{0}}που εστιάζει στον επαγγελματία, σας καθοδηγεί στην πλήρη διαδικασία, τους τύπους καλουπιών, τις εκτιμήσεις υλικών, τα κοινά ελαττώματα, τους παράγοντες κόστους και τη σύγχρονη τεχνολογία - όλα όσα χρειάζεστε για να λάβετε τεκμηριωμένες αποφάσεις σχετικά με το επόμενο έργο σφράγισης. Το ταξίδι ξεκινά με τη ροή εργασίας-βήμα-που μετατρέπει μια ιδέα ανταλλακτικού σε έτοιμα εργαλεία παραγωγής-και ολοκληρωμένα εξαρτήματα.
Η διαδικασία σφράγισης μήτρας από το σχεδιασμό στο τελικό μέρος
Κάθε σφραγισμένο εξάρτημα ξεκινά τη ζωή του ως ιδέα σε μια οθόνη και τελειώνει ως ένα έτοιμο στοιχείο παραγωγής-που εκτινάσσεται από μια πρέσα. Το τι συμβαίνει μεταξύ αυτών των δύο σημείων - και με ποια σειρά - καθορίζει εάν ένα έργο επιτυγχάνει τους στόχους κόστους, ποιότητας και χρονοδιαγράμματος. Η διαδικασία σφράγισης μετάλλων δεν είναι ένα ενιαίο γεγονός. είναι μια προσεκτικά διαδοχική αλυσίδα αποφάσεων και πράξεων όπου κάθε βήμα θέτει τις προϋποθέσεις για το επόμενο.
Από τη σχεδίαση ανταλλακτικών στην παραγωγή-Έτοιμο εργαλείο
Τα πρώτα στάδια οποιασδήποτε διαδικασίας κατασκευής σφράγισης έχουν δυσανάλογο βάρος. Μια ανοχή διαστάσεων που επιλέγεται απρόσεκτα κατά τη διάρκεια του σχεδιασμού ή ένα υλικό που προσδιορίζεται χωρίς να λαμβάνεται υπόψη η δυνατότητα διαμόρφωσης, μπορεί να οδηγήσει σε δαπανηρές τροποποιήσεις μήτρας ή χρόνια προβλήματα ποιότητας μήνες αργότερα. Ακολουθεί η πλήρης ροή εργασίας, με τη σειρά που την ακολουθούν πραγματικά οι έμπειροι επαγγελματίες:
Σχεδιασμός εξαρτημάτων και αναθεώρηση DFM- Οι μηχανικοί καθορίζουν τη γεωμετρία των εξαρτημάτων, τις ανοχές και τις λειτουργικές απαιτήσεις. Μια διεξοδική ανασκόπηση Design for Manufacturability αξιολογεί εάν χαρακτηριστικά όπως οι ακτίνες κάμψης, η απόσταση οπών και οι γωνίες τοίχου είναι συμβατά με τη διαδικασία σφράγισης. Οι ελάχιστες ακτίνες κάμψης, για παράδειγμα, θα πρέπει συνήθως να είναι τουλάχιστον 1,0 έως 1,5 φορές το πάχος του υλικού για την αποφυγή ρωγμών.
Επιλογή υλικού- Το μέταλλο του κατεργαζόμενου τεμαχίου - ψυχρής-έλασης από χάλυβα, ανοξείδωτο χάλυβα, αλουμίνιο, ορείχαλκο ή χαλκό - επιλέγεται με βάση την αντοχή, τη δυνατότητα διαμόρφωσης, τις απαιτήσεις διάβρωσης και το κόστος. Αυτή η επιλογή επηρεάζει άμεσα τα διάκενα της μήτρας, τις ανάγκες λίπανσης και την αναμενόμενη φθορά του εργαλείου.
Προσομοίωση σφράγισης και ανάλυση σκοπιμότητας- Το λογισμικό ανάλυσης πεπερασμένων στοιχείων (FEA) μοντελοποιεί τη ροή υλικού, την αραίωση, την επαναφορά του ελατηρίου και το ενδεχόμενο τσαλακώματος πριν από την κοπή οποιουδήποτε χάλυβα. Αυτό το βήμα ψηφιακής επικύρωσης εξοικονομεί εβδομάδες φυσικής δοκιμής.
Λεπτομερής σχεδιασμός καλουπιών- Οι μηχανικοί δημιουργούν την πλήρη διάταξη καλουπιού, συμπεριλαμβανομένης της διάταξης λωρίδων για προοδευτικές μήτρες, αλληλουχίας σταθμών και τοποθέτησης πιλότων. Κάθε σταθμός διαμόρφωσης, κοπής και αδράνειας χαρτογραφείται για να διασφαλιστεί ότι η διαδικασία σφράγισης λαμαρίνας λειτουργεί χωρίς παρεμβολές.
Die Building, Press Setup και Production Runs
Με το σχέδιο κλειδωμένο, η διαδικασία κατασκευής της μήτρας μετακινείται στο φυσικό βασίλειο. Εδώ η κατεργασία ακριβείας συναντά τα χέρια-στη χειροτεχνία:
CNC μηχανική κατεργασία και EDM εξαρτημάτων μήτρας- Οι πλάκες μήτρας, οι διατρήσεις και τα ένθετα μορφοποίησης διαμορφώνονται μέσω-μηχανουργικής μηχανικής μήτρας υψηλής ακρίβειας -, συμπεριλαμβανομένου του EDM σύρματος για περίπλοκα προφίλ και του φρεζαρίσματος CNC για εργασίες κοιλότητας. Οι ανοχές σε αυτό το στάδιο μετρώνται σε χιλιοστά της ίντσας.
Συναρμολόγηση μήτρας και τοποθέτηση πάγκου- Οι μηχανικοί συναρμολογούν το επάνω και το κάτω μισό της μήτρας, ευθυγραμμίζοντας προσεκτικά τους οδηγούς πείρους, τις πλάκες απογύμνωσης και τα συγκροτήματα ελατηρίων. Η εφαρμογή στο χέρι και το μπλε-ταιριάζουν διασφαλίζουν ότι τα διάκενα από διάτρηση-σε-διατρήσεις είναι ομοιόμορφα σε κάθε σταθμό.
Πατήστε ρύθμιση και υπολογισμός χωρητικότητας- Το ολοκληρωμένο σετ καλουπιών τοποθετείται σε πρέσα σφράγισης με ονομαστική τιμή για την απαιτούμενη χωρητικότητα. Η ταχύτητα πίεσης, το ύψος κλεισίματος και το μήκος τροφοδοσίας καλούνται με βάση τη γεωμετρία και το υλικό του εξαρτήματος.
Δοκιμαστικές εκτελέσεις και δειγματοληπτική επιθεώρηση- Οι αρχικές επιτυχίες παράγουν δείγματα εξαρτημάτων που υποβάλλονται σε έλεγχο διαστάσεων, οπτική αξιολόγηση και λειτουργική δοκιμή. Οι μηχανικοί μετρούν τα κρίσιμα χαρακτηριστικά σε σχέση με τις προδιαγραφές και προσαρμόζουν το καλούπι όπως απαιτείται - μερικές φορές μέσω πολλαπλών επαναλήψεων δοκιμής.
Πλήρης σφράγιση παραγωγής- Μόλις τα δείγματα πληρούν όλες τις απαιτήσεις, η πρέσα λειτουργεί με ταχύτητα παραγωγής. Οι-επιθεωρήσεις διεργασιών και ο στατιστικός έλεγχος διεργασιών (SPC) διατηρούν συνέπεια σε χιλιάδες ή εκατομμύρια κύκλους.
Δευτερεύουσες λειτουργίες- Τα τελειωμένα εξαρτήματα ενδέχεται να απαιτούν αφαίρεση γρεζιών, φινίρισμα επιφανειών, επιμετάλλωση, επίστρωση, θερμική επεξεργασία ή συναρμολόγηση συγκόλλησης προτού είναι έτοιμα για αποστολή. Αυτά τα βήματα ανάρτησης-σφράγισης βελτιώνουν τις άκρες, ενισχύουν την αντίσταση στη διάβρωση και ενσωματώνουν δευτερεύοντα-εξαρτήματα στα τελικά συγκροτήματα.
Γιατί έχει σημασία η ακολουθία ροής εργασίας
Ακούγεται πολλά βήματα; Είναι - και ο καθένας κερδίζει τη θέση του. Η διαδικασία του καλουπιού είναι διαδοχική για κάποιο λόγο: κάθε φάση επικυρώνει τις υποθέσεις που έγιναν στη φάση πριν από αυτήν. Η παράλειψη ή η συμπίεση των πρώτων σταδίων - ιδιαίτερα της προσομοίωσης και των δοκιμαστικών εκτελέσεων - είναι η μοναδική πιο κοινή πηγή δαπανηρής επανεπεξεργασίας, πρόωρης αποτυχίας καλουπιού και χαμένων ημερομηνιών εκτόξευσης. Μια προσομοίωση σφράγισης που αντιμετωπίζει ένα πρόβλημα αραίωσης κοστίζει ένα κλάσμα του κόστους αντικατάστασης ενός ραγισμένου ένθετου καλουπιού στο πάτωμα του καταστήματος.
Σκεφτείτε το ως εξής: τα στάδια σχεδίασης και προσομοίωσης είναι εκεί όπου αγοράζετε πληροφορίες φτηνά. Τα στάδια κατεργασίας και δοκιμής είναι εκεί όπου τα λάθη είναι ακριβά. Οι κατασκευαστές που επενδύουν επαρκή χρόνο στην ανάλυση σκοπιμότητας και την επαναληπτική επιθεώρηση δειγμάτων επιτυγχάνουν με συνέπεια μικρότερους συνολικούς χρόνους παράδοσης και χαμηλότερα ποσοστά σκραπ από εκείνους που βιάζονται κατευθείαν στην κοπή χάλυβα.
Η ίδια η ροή εργασίας, ωστόσο, είναι μόνο η μισή εξίσωση. Εξίσου κρίσιμος είναι ο τύπος καλουπιού που επιλέγεται για την εργασία - προοδευτική, μεταφορά, σύνθετη ή συνδυασμός - επειδή αυτή η επιλογή διαμορφώνει κάθε σταθμό στη διάταξη της ταινίας και κάθε δολάριο στον προϋπολογισμό εργαλείων.
Τύποι μήτρων σφράγισης και πώς να επιλέξετε το σωστό
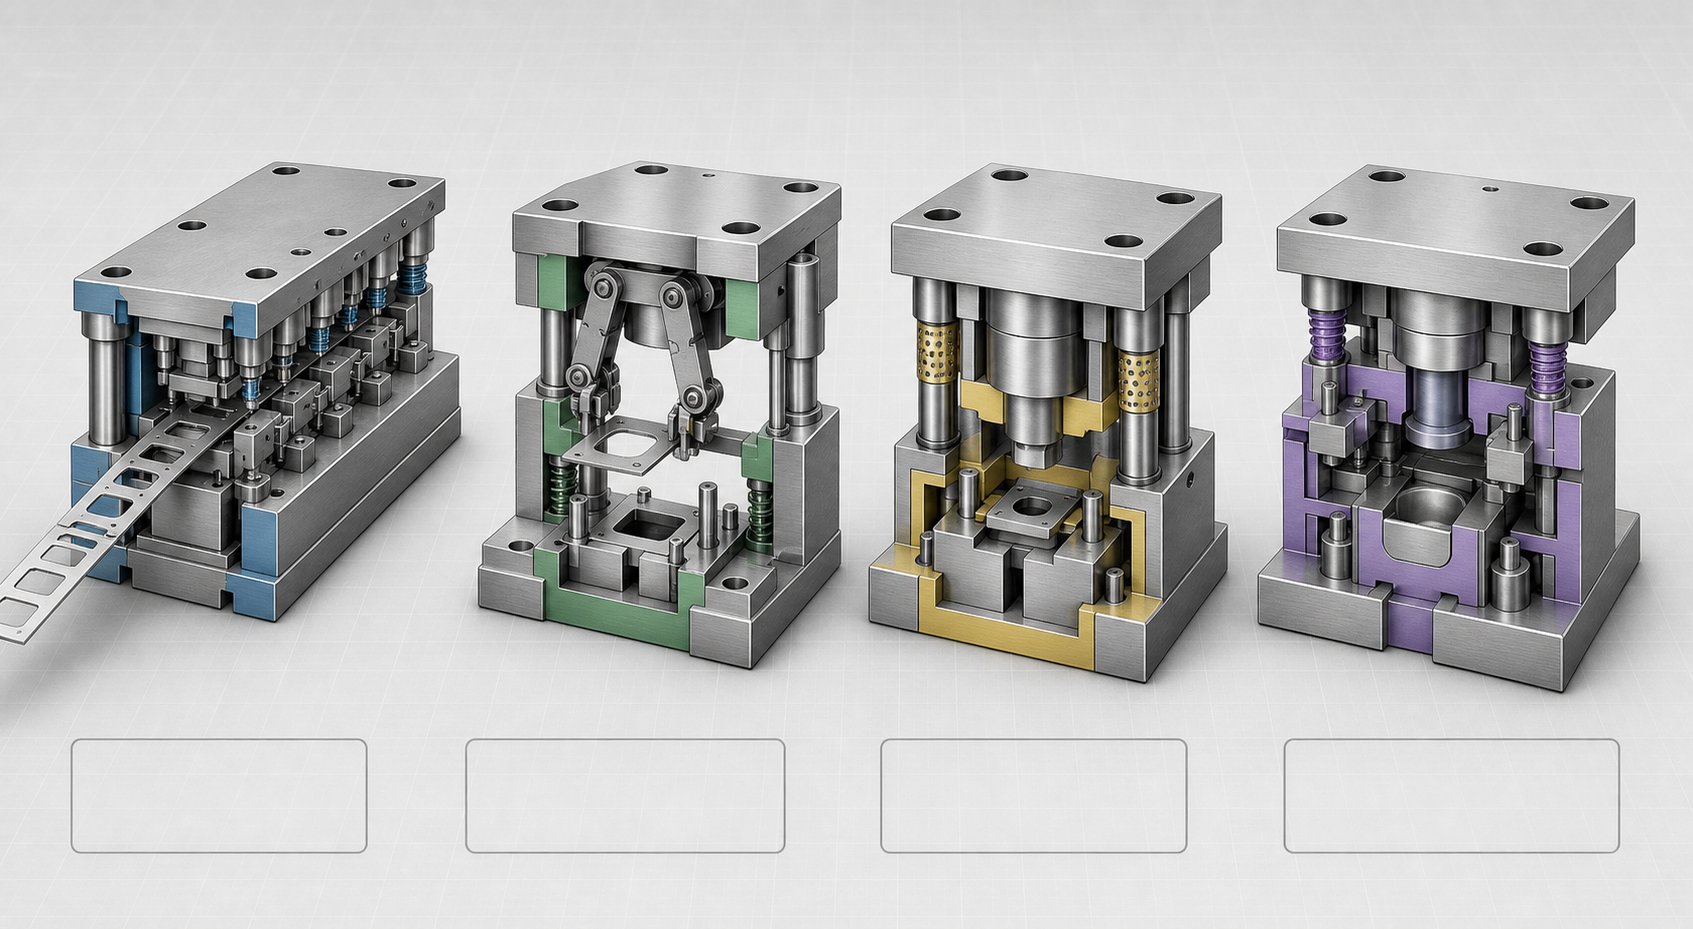
Η επιλογή του λανθασμένου τύπου καλουπιού είναι ένα από τα πιο ακριβά λάθη που μπορεί να κάνει μια ομάδα έργου - και ένα από τα πιο εύκολο να αποφευχθούν με τις σωστές πληροφορίες. Οι τέσσερις κύριοι τύποι μήτρων σφράγισης καταλαμβάνουν ο καθένας ένα ξεχωριστό γλυκό σημείο που ορίζεται από τη γεωμετρία του τμήματος, τον όγκο παραγωγής και τον προϋπολογισμό. Ωστόσο, η εύρεση μιας σαφούς,-παράπλευρης- σύγκρισης μπορεί να είναι εκπληκτικά δύσκολη. Ο παρακάτω πίνακας τοποθετεί και τις τέσσερις επιλογές σε ένα μέρος, ώστε να μπορείτε να τις αξιολογήσετε σε σχέση με τις συγκεκριμένες απαιτήσεις του έργου σας.
Προοδευτικές μήτρες, μεταφορικές, σύνθετες και συνδυαστικές μήτρες
| Τύπος μήτρας | Πώς λειτουργεί | Τυπικές Εφαρμογές | Ιδανικός Όγκος Παραγωγής | Σχετικό κόστος εργαλείων | Επίπεδο πολυπλοκότητας | Βασικά Πλεονεκτήματα / Περιορισμοί |
|---|---|---|---|---|---|---|
| Progressive Die | Μια συνεχής μεταλλική λωρίδα προχωρά μέσω μιας σειράς σταθμών μέσα σε ένα σετ μήτρας. Κάθε σταθμός εκτελεί μια ξεχωριστή λειτουργία - τυφλή, διάτρηση, κάμψη ή σχηματισμό - και το τελειωμένο τμήμα διαχωρίζεται από τη λωρίδα στον τελικό σταθμό. | Βάσεις στήριξης και κλιπ αυτοκινήτου, ηλεκτρικοί σύνδεσμοι, ακροδέκτες, εξοπλισμός συσκευής | Υψηλό (100,000+ μέρη) | Ψηλά | Ψηλά | Φόντα:Γρήγοροι χρόνοι κύκλου, χαμηλό κόστος ανά{0}}ανταλλακτικό σε όγκο, ελάχιστος χειρισμός υλικού.Περιορισμοί:Ακριβά εκ των προτέρων εργαλεία. Οι αλλαγές σχεδιασμού μετά την κατασκευή είναι δαπανηρές. |
| Μεταφορά Ζήτου | Ένα κενό κόβεται πρώτα από τη λωρίδα και στη συνέχεια μεταφέρεται μηχανικά μεταξύ ανεξάρτητων σταθμών με αυτοματοποιημένα δάχτυλα ή λαβές. Κάθε σταθμός εκτελεί ξεχωριστή λειτουργία διαμόρφωσης ή κοπής. | Μεγάλα πάνελ αμαξώματος αυτοκινήτου, δομικές ενισχύσεις, βαθιά-περιβλήματα, βαριά-περιβλήματα συσκευών | Μεσαία προς υψηλή (10.000–500,000+ μέρη) | Ψηλά | Ψηλά | Φόντα:Χειρίζεται μεγαλύτερα εξαρτήματα και βαθύτερες έλξεις από προοδευτικές μήτρες. λιγότερα απόβλητα-μεταφορέων.Περιορισμοί:Πιο αργοί χρόνοι κύκλου. οι μηχανισμοί μεταφοράς προσθέτουν πολυπλοκότητα στη ρύθμιση. |
| Compound Die | Πολλαπλές εργασίες κοπής - όπως το τάνυμα και το τρύπημα - πραγματοποιούνται ταυτόχρονα με ένα μόνο πάτημα. Όλα τα χαρακτηριστικά παράγονται σε ένα επίπεδο. | Επίπεδες ροδέλες, φλάντζες, απλές ηλεκτρονικές ασπίδες, επίπεδα εξαρτήματα ακριβείας | Χαμηλό προς Υψηλό (ευέλικτο) | Χαμηλό προς Μεσαίο | Χαμηλό προς Μεσαίο | Φόντα:Εξαιρετική επιπεδότητα και ομοκεντρικότητα. στενές ανοχές μεταξύ των χαρακτηριστικών.Περιορισμοί:Περιορίζεται σε επίπεδα μέρη. δεν μπορεί να εκτελέσει εργασίες κάμψης ή τραβήγματος. |
| Combination Die | Συνδυάζει λειτουργίες κοπής και μη{0}}κοψίματος (σχηματισμού, κάμψης, σχεδίασης) σε μία μόνο διαδρομή πίεσης, συγχωνεύοντας τις δυνατότητες της σύνθεσης και του σχηματισμού καλουπιών. | Μικρά διαμορφωμένα στηρίγματα με τρυπημένες τρύπες, τραβηγμένα κύπελλα με κομμένες φλάντζες, μέρη που χρειάζονται κοπή-και-να σχηματιστούν με ένα χτύπημα | Χαμηλή έως μεσαία (1.000–100.000 μέρη) | Μέσον | Μεσαία προς Υψηλή | Φόντα:Μειώνει τις δευτερεύουσες λειτουργίες. παράγει πιο πολύπλοκα μέρη από ό,τι η ένωση μόνο.Περιορισμοί:Πιο περίπλοκος σχεδιασμός μήτρας. δεν είναι ιδανικό για πολύ υψηλούς τόμους όπου τα progressive dies υπερέχουν. |
Μερικά σημεία ξεπηδούν από αυτή τη σύγκριση. Οδιαδικασία προοδευτικής σφράγισης μήτραςκυριαρχεί στην παραγωγή υψηλού-όγκου επειδή η λωρίδα τροφοδοτείται συνεχώς και πολλαπλές λειτουργίες πραγματοποιούνται με κάθε πάτημα πίεσης, διατηρώντας τους χρόνους κύκλου σύντομους και το κόστος ανά-εξάρτημα χαμηλό. Οι προοδευτικές μήτρες είναι τα άλογα εργασίας πίσω από τα μικρά-έως-μέσα-μεγέθη σφραγισμένα εξαρτήματα που χρειάζονται διάτρηση, διαμόρφωση και τυφλό διαδοχικά.
Σφράγιση μήτρας μεταφοράςόταν τα μέρη είναι πολύ μεγάλα για να παραμείνουν συνδεδεμένα σε μια λωρίδα φορέα ή όταν τα βαθιά σχέδια και τα πολύπλοκα τρισδιάστατα-σχήματα υπερβαίνουν αυτό που μπορεί να διαχειριστεί μια προοδευτική διάταξη. Επειδή το εξάρτημα είναι ελεύθερο από τη λωρίδα, η σφράγιση μεταφοράς μειώνει επίσης τα απόβλητα υλικού - ο ιστός μεταφοράς που χρειάζεται μια προοδευτική μήτρα εξαλείφεται και οι αρπάγες μετακινούν κάθε κομμάτι ανεξάρτητα μέσα από τους σταθμούς.
Σφράγιση σύνθετης μήτραςκερδίζει τη θέση του όποτε η επιπεδότητα και οι αυστηρές ανοχές-προς-χαρακτηριστικών είναι αδιαπραγμάτευτες. Εφόσον όλες οι κοπές γίνονται με μία μόνο διαδρομή, δεν υπάρχει αθροιστικό σφάλμα τοποθέτησης από μεταφορές σταθμού-σε-σταθμού. Το αντάλλαγμα-είναι η απλότητα: εάν το εξάρτημά σας απαιτεί κάμψη ή σχέδιο, θα πρέπει να ψάξετε αλλού.
Οι μήτρες συνδυασμού γεφυρώνουν το χάσμα μεταξύ σύνθετων και προοδευτικών εργαλείων. Διαχειρίζονται εξαρτήματα που χρειάζονται και κόψιμο και διαμόρφωση, αλλά δεν δικαιολογούν το κόστος μιας πλήρους προοδευτικής μήτρας - σκεφτείτε χαμηλές-έως-μέσες σειρές παραγωγής όπου η ενοποίηση δύο λειτουργιών σε μία διαδρομή εξοικονομεί σημαντικό χρόνο εγκατάστασης.
Πώς να επιλέξετε τον σωστό τύπο καλουπιού για το έργο σας
Με τέσσερις επιλογές στο τραπέζι, η απόφαση καταλήγει στην αντιστοίχιση των ειδικών περιορισμών του έργου σας με τα δυνατά σημεία κάθε τύπου καλουπιού. Εδώ είναι ένα πρακτικό πλαίσιο:
Γεωμετρία και μέγεθος τμήματος:Μικρά-έως-μέτρια επίπεδα ή μέτρια σχηματισμένα μέρη ευνοούν τις προοδευτικές μήτρες. Μεγαλύτερα μέρη, βαθιά σχέδια ή σύνθετα τρισδιάστατα σχήματα δείχνουν προς τη στάμπα μεταφοράς. Καθαρά επίπεδα, κομμένα-μόνο τα μέρη ταιριάζουν σε σύνθετες μήτρες.
Όγκος παραγωγής:Ο μεγάλος-ορισμός (εκατοντάδες χιλιάδες ή περισσότερες) σχεδόν πάντα δικαιολογεί το προοδευτικό κόστος εργαλείων. Οι μεσαίες διαδρομές μπορεί να ωφεληθούν από μήτρες μεταφοράς ή συνδυασμού. Για μικρότερες διαδρομές, σύνθετες ή συνδυασμένες μήτρες σφράγισης λαμαρίνας συνήθως παρέχουν καλύτερη απόδοση επένδυσης (ROI).
Απαιτήσεις ανοχής:Όταν η ομοκεντρικότητα ή η ακρίβεια του χαρακτηριστικού-για-χαρακτηριστικό σε ένα μόνο επίπεδο είναι κρίσιμης σημασίας, οι σύνθετες μήτρες προσφέρουν τον πιο αυστηρό έλεγχο. Οι προοδευτικές μήτρες και οι μήτρες μεταφοράς επιτυγχάνουν επίσης εξαιρετικές ανοχές, αλλά μέσω της προσεκτικής εγγραφής-στο-σταθμό και όχι μιας προσέγγισης με μία-διαδρομή.
Αριθμός λειτουργιών:Τα εξαρτήματα που χρειάζονται πολλές διαδοχικές λειτουργίες - διάτρηση, εγκοπή, κάμψη, κοπή κοπής - είναι φυσικοί υποψήφιοι για προοδευτικές ή μεταφορικές μήτρες. Τα μέρη που χρειάζονται μόνο μία ή δύο λειτουργίες μπορούν συχνά να παραχθούν πιο οικονομικά με σύνθετα ή συνδυαστικά εργαλεία.
Περιορισμοί προϋπολογισμού:Εάν ο αρχικός προϋπολογισμός εργαλείων είναι περιορισμένος και οι όγκοι είναι μέτριοι, οι σύνθετες ή συνδυαστικές μήτρες διατηρούν την αρχική επένδυση διαχειρίσιμη. Οι προοδευτικές μήτρες και οι μήτρες μεταφοράς απαιτούν υψηλότερο κεφάλαιο, αλλά το αποδίδουν με χαμηλότερο κόστος ανά-ανταλλακτικό σε κλίμακα.
Τελικά, η σωστή επιλογή εξισορροπεί και τους πέντε παράγοντες μαζί - όχι κανέναν μεμονωμένα. Ένα εξάρτημα που φαίνεται τέλειο για προοδευτικό καλούπι μόνο σε όγκο μπορεί να απαιτεί στην πραγματικότητα ένα καλούπι μεταφοράς λόγω της δυνατότητας βαθύ-σχεδίου. Αντίθετα, ένα φαινομενικά απλό επίπεδο εξάρτημα που παράγεται σε μεγάλες ποσότητες θα μπορούσε να δικαιολογήσει την σύνθετη χρήση εργαλείων ακριβώς επειδή οι ανοχές του είναι πολύ στενές για προοδευτική τροφοδοσία λωρίδων.
Η επιλογή του τύπου μήτρας είναι μια καθοριστική απόφαση, αλλά λέει μόνο τη μισή ιστορία. Τα επιμέρους εξαρτήματα που βρίσκονται στο εσωτερικό του καλουπιού - γροθιές, μπλοκ καλουπιών, απογυμνωτές, οδηγοί καρφίτσες - το καθένα παίζει έναν συγκεκριμένο μηχανικό ρόλο που καθορίζει εάν το έτοιμο εξάρτημα πληροί τις προδιαγραφές ή θα καταλήξει στον κάδο απορριμμάτων.
Βασικά εξαρτήματα μήτρας σφράγισης και πώς λειτουργούν
Φανταστείτε ένα σετ μήτρας ως ένα καλά συντονισμένο μηχάνημα μέσα σε ένα μηχάνημα. Κάθε καρφίτσα, πλάκα και ελατήριο εξυπηρετεί έναν ακριβή μηχανικό σκοπό, και αν έστω και ένα στοιχείο είναι εκτός θέσης ή φθαρμένο πέρα από την ανοχή, το σταμπωτό μέρος υποφέρει. Είτε καθορίζετε ένα νέο εργαλείο μήτρας για μια κυκλοφορία προϊόντος είτε αντιμετωπίζετε προβλήματα ποιότητας σε μια υπάρχουσα γραμμή, η γνώση του τι κάνει κάθε στοιχείο - και πού βρίσκεται μέσα στη διάταξη - μετατρέπει τις αφηρημένες συζητήσεις εργαλείων σε συγκεκριμένες αποφάσεις μηχανικής.
Εξαρτήματα συναρμολόγησης άνω και κάτω μήτρας
Ένα πλήρες σετ μήτρας σφραγίδας χωρίζεται σε δύο μισά: την επάνω μήτρα (τοποθετημένη στο έμβολο πρέσας) και την κάτω μήτρα (βιδωμένη στο κρεβάτι της πρέσας). Κάθε μισό φιλοξενεί εξαρτήματα που λειτουργούν σε ακριβή ευθυγράμμιση για την κοπή, τη διαμόρφωση ή τη συγκράτηση της λαμαρίνας κατά τη διάρκεια κάθε διαδρομής. Ο παρακάτω πίνακας απεικονίζει τα κύρια εξαρτήματα της μήτρας σφράγισης, τη θέση τους και τον συγκεκριμένο ρόλο που παίζει το καθένα.
| Όνομα στοιχείου | Τοποθεσία | Πρωτεύουσα Λειτουργία |
|---|---|---|
| Παπούτσια (πάνω μέρος) | Άνω μήτρα | Χρησιμεύει ως η επάνω πλάκα στερέωσης και η δομική βάση. Όλα τα επάνω-εξαρτήματα μήτρας - γροθιές, συγκρατητές και πλάκες στήριξης - είναι στερεωμένα σε αυτό το παπούτσι. Συνήθως κατασκευάζεται από χάλυβα ή κράμα αλουμινίου για ακαμψία και σταθερότητα διαστάσεων. |
| Die Shoe (Κάτω) | Κάτω ζάρι | Λειτουργεί ως η κάτω πλάκα θεμελίωσης, συγκρατώντας το μπλοκ μήτρας, τους οδηγούς στύλους και τους οδηγούς αποθέματος. Μαζί το επάνω και το κάτω παπούτσι μήτρας αποτελούν τη δομική ραχοκοκαλιά του σετ καλουπιών σφράγισης. |
| Γροθιά | Άνω μήτρα | Το εργαλείο κοπής ή διαμόρφωσης που κατεβαίνει στο μπλοκ μήτρας. Διατίθεται σε μεγάλη γκάμα σχημάτων μύτης - στρογγυλά, επιμήκη, τετράγωνα, ορθογώνια ή προσαρμοσμένα προφίλ - το καθένα διαμορφωμένο ώστε να ταιριάζει με το χαρακτηριστικό που δημιουργεί στο τεμάχιο εργασίας. Οι διατρήσεις μπορούν να τρυπήσουν τρύπες, να κόψουν τις άκρες ή να λυγίσουν το υλικό ανάλογα με τη γεωμετρία τους. |
| Die Block (Die Cavity / Die Button) | Κάτω ζάρι | Παρέχει την αντίθετη άκρη κοπής ή το προφίλ διαμόρφωσης που δέχεται τη διάτρηση. Το άνοιγμα του κουμπιού καλουπιού μετατοπίζεται ελαφρώς μεγαλύτερο από τη μύτη διάτρησης - τυπικά 5–10% του πάχους υλικού ανά πλευρά - δημιουργώντας το ελεγχόμενο διάκενο που επιτρέπει την καθαρή διάτμηση. |
| Πλάκα απογυμνωτή | Άνω μήτρα (ή κάτω μήτρα σε ορισμένα σχέδια) | Συγκρατεί τη λαμαρίνα επίπεδη πάνω στο μπλοκ μήτρας κατά τη διάρκεια της κοπής και την αφαιρεί από τη διάτρηση καθώς η επάνω μήτρα ανασύρεται. Αποτρέπει την ανύψωση του υλικού με τη διάτρηση και εξασφαλίζει σταθερή τοποθέτηση εξαρτημάτων. |
| Πλάκα στήριξης | Επάνω μήτρα (πίσω από γροθιές) | Μια σκληρυμένη πλάκα τοποθετημένη μεταξύ των κεφαλών διάτρησης και του παπουτσιού της μήτρας. Κατανέμει τις δυνάμεις διάτρησης σε μια ευρύτερη περιοχή για να αποτρέψει την ενσωμάτωση των κορμών διάτρησης στο μαλακότερο υλικό του παπουτσιού για χιλιάδες κύκλους. |
| Γάμπα | Άνω μήτρα (πάνω κέντρο) | Μια κυλινδρική προεξοχή που ταιριάζει στην οπή σύσφιξης του κριού πρέσας, κεντράροντας το επάνω συγκρότημα μήτρας ακριβώς κάτω από το έμβολο. Συνηθίζεται σε μικρότερα σετ καλουπιών όπου αρκεί μια σύνδεση ενός μόνο σημείου-. |
| Πείροι οδηγών και δακτύλιοι οδηγών | Εκτείνεται και στα δύο μισά (καρφίτσες συνήθως στην κάτω μήτρα· δακτύλιοι στην επάνω μήτρα) | Ευθυγραμμίστε το πάνω και το κάτω μισό της μήτρας με εξαιρετική ακρίβεια - συχνά εντός 0,0001 ιντσών. Οι ακίδες οδηγοί με ρουλεμάν με σφαιρίδια-έχουν γίνει το βιομηχανικό πρότυπο λόγω του ομαλού διαχωρισμού και της σταθερής ακρίβειάς τους, αν και οι καρφίτσες τύπου τριβής-εξακολουθούν να χρησιμοποιούνται όπου απαιτείται πιο αυστηρή καθοδήγηση με καλούπι. |
| Pilot Pins | Άνω μήτρα | Εισαγάγετε προ-τρυπημένες οπές στη λωρίδα για να εντοπίσετε με ακρίβεια το υλικό σε κάθε σταθμό πριν ξεκινήσει η διαδικασία διαμόρφωσης ή κοπής. Είναι κρίσιμο για τη διατήρηση της εγγραφής σταθμού-σε-σταθμό σε προοδευτικές μήτρες. |
| Ανοιξιάτικες Συνελεύσεις | Άνω και/ή κάτω μήτρα | Παρέχετε την ελεγχόμενη δύναμη που απαιτείται για τη σύσφιξη, την απογύμνωση ή την εκτόξευση υλικού. Τα μηχανικά (συρμάτινα ελατήρια) χειρίζονται τυπικά φορτία, ενώ τα ελατήρια αερίου αζώτου παρέχουν υψηλότερη, πιο σταθερή δύναμη σε μια συμπαγή συσκευασία - μια βασική επιλογή που επηρεάζει την απόδοση απογύμνωσης και τη διάρκεια ζωής του καλουπιού. |
| Οδηγοί αποθεμάτων | Κάτω ζάρι | Διοχετεύστε το εισερχόμενο απόθεμα λωρίδας έτσι ώστε να τροφοδοτείται σε μια ευθεία, συνεπή διαδρομή μέσα από τη μήτρα. Η σωστή καθοδήγηση αποθεμάτων αποτρέπει τις εσφαλμένες τροφοδοσίες που διαφορετικά θα προκαλούσαν εσφαλμένη εγγραφή, διπλά χτυπήματα ή λυγισμό της ταινίας. |
Σκεφτείτε αυτόν τον πίνακα ως μια αναφορά πεδίου στην οποία μπορείτε να επιστρέψετε κάθε φορά που ένας κατασκευαστής καλουπιών ή προμηθευτής αναφέρει ένα στοιχείο ονομαστικά. Κάθε εξάρτημα κατασκευάζεται-για σκοπό και η αλληλεπίδραση μεταξύ τους είναι αυτό που διαχωρίζει μια αξιόπιστη μήτρα από λαμαρίνα από αυτή που παράγει θραύσματα.
Πώς συνεργάζονται τα εξαρτήματα του Die κατά τη διάρκεια ενός εγκεφαλικού τύπου
Η ανάγνωση μιας λίστας εξαρτημάτων είναι χρήσιμη, αλλά η πραγματική εικόνα προέρχεται από την κατανόηση του τρόπου με τον οποίο αυτά τα εξαρτήματα κινούνται μαζί σε έναν ενιαίο κύκλο πίεσης. Φανταστείτε να παρακολουθείτε ένα προοδευτικό die σε αργή κίνηση - εδώ είναι τι συμβαίνει σε περίπου ένα-μισό δευτερόλεπτο σε πραγματικό χρόνο:
Το πάνω ζάρι κατεβαίνει.Οδηγούμενο από το έμβολο πρέσας, το άνω κάλυμμα μήτρας κινείται προς τα κάτω, μεταφέροντας τις διατρήσεις, την πλάκα απογύμνωσης και τις πιλότες πιλότου προς τη λωρίδα που στηρίζεται στην κάτω μήτρα.
Οι πιλότοι εμπλέκονται στην ταινία.Πριν από την έναρξη οποιασδήποτε κοπής ή διαμόρφωσης, οι καρφίτσες πιλότου εισέρχονται σε προηγουμένως τρυπημένες οπές στη λωρίδα. Αυτό κλειδώνει το υλικό στην ακριβή θέση - διασφαλίζοντας ότι κάθε χαρακτηριστικό ευθυγραμμίζεται με τους σταθμούς που δημιούργησαν τις προηγούμενες λειτουργίες.
Η πλάκα απογύμνωσης έρχεται σε επαφή με το υλικό.Με το ελατήριο-η πλάκα απογυμνωτή πιέζει τη λωρίδα σταθερά στην επιφάνεια του μπλοκ καλουπιού. Αυτή η δράση σύσφιξης εμποδίζει το μέταλλο να ανυψωθεί, να μετατοπιστεί ή να παραμορφωθεί κατά τη διάρκεια της διαδρομής κοπής.
Οι διατρήσεις εκτελούν εργασίες κοπής ή διαμόρφωσης.Με το υλικό συγκρατημένο με ασφάλεια, οι διατρήσεις συνεχίζουν προς τα κάτω στα αντίστοιχα κουμπιά μήτρας ή σχηματίζοντας κοιλότητες. Οι διατρητικές γροθιές περνούν το μέταλλο. σχηματίζοντας γροθιές λυγίστε, κέρματα ή τραβήξτε το σε σχήμα. Το ελεγχόμενο διάκενο μεταξύ κάθε διάτρησης και του μπλοκ καλουπιού του - που μετατοπίζεται 5–10% - καθορίζει εάν η κομμένη άκρη είναι καθαρή ή κουρελιασμένη.
Η επάνω μήτρα ανασύρεται.Καθώς το έμβολο γυρίζει προς τα πίσω, η πλάκα απογυμνωτή συγκρατεί τη λωρίδα προς τα κάτω ενώ οι διατρήσεις αποσύρονται καθαρά από το υλικό. Τα ελατήρια σπρώχνουν τον απογυμνωτή στην εκτεταμένη του θέση, διασφαλίζοντας ότι η λωρίδα δεν κολλάει στην επιφάνεια της διάτρησης.
Η λωρίδα προχωρά.Οι οδηγοί αποθεμάτων διοχετεύουν τη λωρίδα προς τα εμπρός κατά ακριβώς ένα μήκος βήματος - την απόσταση μεταξύ των σταθμών - τοποθετώντας το επόμενο τμήμα υλικού για την επόμενη διαδρομή. Σε ένα καλούπι μεταφοράς, τα μηχανικά δάχτυλα ή οι λαβές μετακινούν το ελεύθερο κενό στον επόμενο σταθμό.
Ολόκληρη αυτή η ακολουθία επαναλαμβάνεται εκατοντάδες ή και χιλιάδες φορές την ώρα. Θα παρατηρήσετε ότι το κατάλληλο διάκενο μεταξύ της διάτρησης και του μπλοκ μήτρας εμφανίζεται καθ' όλη τη διάρκεια του κύκλου ως η μοναδική πιο κρίσιμη σχέση διαστάσεων. Πολύ μικρό διάκενο και η διάτρηση υφίσταται υπερβολική δύναμη, επιταχύνοντας τη φθορά και κινδυνεύει να σπάσει. Υπερβολικά μεγάλο διάκενο και η διατμημένη άκρη δημιουργεί βαριά γρέζια, τραχιές γραμμές θραύσης και ανακρίβεια διαστάσεων. Η σωστή ρύθμιση της απόστασης - στον συγκεκριμένο τύπο υλικού και πάχος - είναι ένα από τα πρώτα πράγματα που επαληθεύουν οι έμπειροι κατασκευαστές καλουπιών κατά τη συναρμολόγηση και τη δοκιμή.
Η μηχανική κομψότητα αυτών των σετ καλουπιών είναι εντυπωσιακή, αλλά κάθε εξάρτημα υπόκειται σε φθορά, θερμότητα και κόπωση σε εκατομμύρια κύκλους. Αυτό που καθορίζει πόσο χρόνο διαρκεί κάθε εξάρτημα - και πόσο καλά αποδίδει υπό πίεση - εξαρτάται τελικά από τα υλικά από τα οποία κατασκευάζονται αυτά τα εξαρτήματα και τις επιφανειακές επεξεργασίες που εφαρμόζονται σε αυτά.
Επιλογή υλικού μήτρας και θεραπείες επιφάνειας που μεγιστοποιούν τη διάρκεια ζωής του εργαλείου
Μια μήτρα σφράγισης είναι τόσο ανθεκτική όσο ο χάλυβας από τον οποίο είναι κατασκευασμένος και η προστασία της επιφάνειας που εφαρμόζεται σε αυτό. Δύο πανομοιότυπα σχεδιασμένες μήτρες - ίδια γεωμετρία, ίδια πρέσα, ίδιο εξάρτημα - μπορούν να προσφέρουν εξαιρετικά διαφορετική διάρκεια ζωής εάν κάποιος χρησιμοποιήσει λάθος ποιότητα χάλυβα εργαλείου ή παραλείψει ένα κρίσιμο βήμα επίστρωσης. Για τους μηχανικούς και τους διαχειριστές προμήθειας που αξιολογούν μήτρες εργαλείων, η κατανόηση του υλικού πίσω από τη μεταλλική μήτρα δεν είναι προαιρετική. Είναι μια από τις πιο συνεπακόλουθες αποφάσεις κόστους και ποιότητας σε ολόκληρο το έργο.
Εργαλειακοί τύποι χάλυβα για μήτρες σφράγισης
Η επιλογή μιας κατηγορίας χάλυβα εργαλείων συνεπάγεται πάντα ανταλλαγές-με τρεις βασικές ιδιότητες:σκληρότητα(αντοχή σε παραμόρφωση και θάμπωμα των άκρων),σκληρότητα(αντοχή σε ρωγμές ή ρωγμές υπό κρούση), καιαντοχή στη φθορά(ικανότητα να αντέχει επαναλαμβανόμενη επαφή με λειαντικό χωρίς απώλεια διαστάσεων). Ένας σκληρότερος χάλυβας κρατά μια πιο αιχμηρή κοπτική άκρη περισσότερο, αλλά γίνεται πιο εύθραυστη - και σε ένα καλούπι σφράγισης που απορροφά χιλιάδες κρούσεις υψηλής-ταχύτητας ανά ώρα, η ευθραυστότητα μπορεί να σημαίνει καταστροφικό κάταγμα. Ο παρακάτω πίνακας συγκρίνει τις ποιότητες που χρησιμοποιούνται πιο συχνά σε μήτρες σφράγισης χάλυβα.
| Βαθμός | Βασικές Ιδιότητες | Τυπικές εφαρμογές στο Die Stamping | Σχετικό Κόστος |
|---|---|---|---|
| D2 | Υψηλός άνθρακας (1,4–1,6%), υψηλό χρώμιο (11–13%). Εξαιρετική αντοχή στη φθορά και συγκράτηση άκρων. μέγιστη σκληρότητα περίπου HRC 62–65. Χαμηλότερη σκληρότητα από τις αντικραδασμικές ποιότητες-. | Μακροχρόνια-μητρώματα τυφλών και σχηματισμού, διάτρητες γροθιές, προοδευτικοί σταθμοί μήτρας που διακρίνουν βαριά λειαντική φθορά από σφράγιση φύλλου χάλυβα. | Μέσον |
| A2 | Αέρα-σκλήρυνση με 5% χρώμιο. Πολύ λεπτή δομή κόκκων. εξαιρετική σταθερότητα διαστάσεων κατά τη θερμική επεξεργασία. Μέγιστη σκληρότητα περίπου HRC 62–65. Καλή ισορροπία αντοχής στη φθορά και σκληρότητας. | Σχήματα μήτρας, σχισμές, πλάκες απογύμνωσης, μήτρες πρέσας μεσαίου-μεταλλικού μήκους όπου η παραμόρφωση κατά τη σκλήρυνση πρέπει να ελαχιστοποιηθεί. | Μέσον |
| S7 | Ανθεκτικό σε κραδασμούς-με μεσαίο άνθρακα. Συνδυάζει υψηλή αντοχή σε κρούση με μέτρια αντοχή στη φθορά. Μέγιστη σκληρότητα περίπου HRC 59–61. Εξαιρετική σκληρότητα για την απορρόφηση επαναλαμβανόμενων κρουστικών φορτίων. | Σταθμοί διαμόρφωσης και κάμψης, βαρύ-αποσβεστήρα μετρητών όπου οι δυνάμεις πρόσκρουσης είναι έντονες, προοδευτικά ένθετα μήτρας που υπόκεινται σε υψηλό κραδασμό. | Μεσαία-Υψηλή |
| M2 | Χάλυβας υψηλής-ταχύτητας με βολφράμιο και μολυβδαίνιο. Διατηρεί τη σκληρότητα σε υψηλές θερμοκρασίες (κόκκινη-σκληρότητα). Μέγιστο HRC 65. Ανώτερη αντοχή στην τριβή αλλά χαμηλότερη σκληρότητα από τους κρύους χάλυβες-εργασίας. | Διατρητικές γροθιές υψηλής-ταχύτητας, σταθμοί περιποίησης που λειτουργούν σε υψηλές ταχύτητες πίεσης, εξαρτήματα μεταλλικής μήτρας σφράγισης που παράγουν σημαντική θερμότητα τριβής. | Ψηλά |
| DC53 | Τροποποιημένος κρύος χάλυβας-εργασίας (Daido Steel). Περίπου διπλάσια σκληρότητα του D2 σε συγκρίσιμη σκληρότητα (HRC 62–63). Καλύτερη μηχανική κατεργασία και μειωμένος κίνδυνος θρυμματισμού σε σύγκριση με τις συμβατικές ποιότητες υψηλής-χρωμίου. | Σταθμοί προοδευτικής μήτρας που σφραγίζουν υψηλής-αντοχής χάλυβας ή ανοξείδωτου χάλυβα, υψηλής-επικάλυψης κρούσης, εφαρμογές όπου το D2 θρυμματίζεται ή ραγίζει πρόωρα. | Μεσαία-Υψηλή |
Ένα πρακτικό πακέτο: Το D2 παραμένει η προεπιλεγμένη επιλογή για πολλές εργασίες τυφώματος και τρυπήματος λόγω της αποδεδειγμένης διάρκειας φθοράς και του μέτριου κόστους του. Όταν τα εξαρτήματα απαιτούν βαριά διαμόρφωση ή η πρέσα παρέχει υψηλά φορτία κραδασμών, το πλεονέκτημα σκληρότητας του S7 το καθιστά ασφαλέστερη επιλογή. Το DC53 έχει αναδειχθεί ως μια δημοφιλής διαδρομή αναβάθμισης για καταστήματα που αντιμετωπίζουν αστοχίες κοπής με το D2, προσφέροντας σημαντική ενίσχυση σκληρότητας χωρίς να θυσιάζεται η σκληρότητα.
Για τους πιο απαιτητικούς σταθμούς σε μια μήτρα προοδευτικής σφράγισης - πιλοτική-τρύπα διάτρησης ή λεπτή-κενή ένθετα που βλέπουν εκατομμύρια κύκλους -ένθετα καρβιδίου(συνήθως καρβίδιο βολφραμίου) αντικαταστήστε πλήρως τον χάλυβα εργαλείων. Το καρβίδιο προσφέρει σκληρότητα πάνω από το HRC 80 και αντοχή στη φθορά που μπορεί να ξεπεράσει τα χαλύβδινα ένθετα πέντε έως δέκα φορές, αν και με σημαντικά υψηλότερο κόστος υλικού και μηχανικής κατεργασίας. Η απόφαση για χρήση καρβιδίου είναι συνήθως ειδική για το σταθμό-, και προορίζεται για μία ή δύο θέσεις όπου οι ρυθμοί φθοράς διαφορετικά θα οδηγούσαν σε απαράδεκτη συχνότητα συντήρησης.
Επεξεργασίες επιφανειών και επικαλύψεις που παρατείνουν τη διάρκεια ζωής
Ακόμη και η καλύτερη ποιότητα χάλυβα εργαλείων επωφελείται από τη βελτίωση της επιφάνειας. Οι επικαλύψεις και οι επεξεργασίες προσθέτουν ένα προστατευτικό στρώμα - ή αλλάζουν τη χημεία της επιφάνειας του χάλυβα - για την καταπολέμηση των ειδικών μηχανισμών φθοράς που μειώνουν τη διάρκεια ζωής του καλουπιού. Κάθε επιλογή στοχεύει σε διαφορετική λειτουργία αποτυχίας:
Νιτρίωση ιόντων/πλάσματοςδιαχέει άζωτο στην επιφάνεια της μήτρας, σχηματίζοντας ένα εξαιρετικά σκληρό σύνθετο στρώμα χωρίς να προσθέτει πάχος διαστάσεων. Σε αντίθεση με τις επικαλύψεις, η νιτρίωση δεν θρυμματίζεται ούτε ξεφλουδίζει επειδή γίνεται μέρος του ίδιου του υποστρώματος. Μελέτες που αναφέρονται από την Advanced Heat Treat Corp. διαπίστωσαν ότι οι επιφάνειες νιτρωμένης μήτρας άντεξαν πάνω από 850.000 χτυπήματα σε περιβάλλοντα σφράγισης αυτοκινήτων, όπου τα ισοδύναμα με επιχρωμίωση-έφτασαν μόνο τα 600.000 χτυπήματα. Η νιτρίωση είναι ιδιαίτερα αποτελεσματική σε μήτρες από χυτοσίδηρο και χυτοσίδηρο που σχηματίζουν προηγμένους χάλυβες υψηλής- αντοχής (AHSS), όπου οι υψηλές τάσεις επαφής υποβαθμίζουν γρήγορα τις λεπτές επικαλύψεις επιφανειών.
Επικάλυψη TiN (Νιτρίδιο Τιτανίου).εφαρμόζεται μέσω φυσικής εναπόθεσης ατμών (PVD), δημιουργώντας ένα λεπτό,-χρωματισμένο στρώμα με επιφανειακή σκληρότητα γύρω στο HV 2.300. Το TiN μειώνει την τριβή και αντιστέκεται στη λειαντική φθορά, καθιστώντας το κατάλληλο για διάτρηση διάτρησης και σχηματισμό ένθετων που επεξεργάζονται ήπιας και μεσαίας αντοχής χάλυβες-. Ο περιορισμός του είναι το πάχος - συνήθως 2 έως 5 μικρόμετρα - που σημαίνει ότι αποδίδει καλύτερα σε υποστρώματα από χάλυβα εργαλείων που έχουν ήδη σκληρυνθεί.
Επικάλυψη TiCN (Καρβονιτρίδιο Τιτανίου).βασίζεται σε TiN με προσθήκη άνθρακα για υψηλότερη σκληρότητα (περίπου HV 3.000) και βελτιωμένη αντίσταση πρόσφυσης. Το TiCN είναι ο καλύτερος-αναβάθμιση όταν η φθορά κόλλας - όπου το υλικό του τεμαχίου εργασίας συγκολλάται στην επιφάνεια της μήτρας - γίνεται επαναλαμβανόμενο πρόβλημα, ιδιαίτερα με τις στάμπες από ανοξείδωτο χάλυβα και αλουμίνιο.
ΕπιχρωμίωσηΧρησιμεύει εδώ και πολύ καιρό ως επεξεργασία επιφάνειας για μήτρες σφράγισης, που εκτιμάται για την λεία,-επιφάνειά της χαμηλής τριβής που προάγει τη ροή του υλικού κατά τη διάρκεια βαθιών τραβήξεων. Μια επιφάνεια μήτρας χρωμίου έχει καλή απόδοση με τους συμβατικούς χάλυβες, αλλά οι περιορισμοί της γίνονται πιο έντονοι με τα σκληρότερα υλικά του τεμαχίου κατεργασίας. Επειδή το χρώμιο εναποτίθεται ηλεκτρολυτικά, η επίστρωση τείνει να είναι πιο παχιά στις προεξέχουσες περιοχές και πιο λεπτή στις εσοχές, δημιουργώντας ενδεχομένως μικρές ασυνέπειες στις διαστάσεις. Επιπλέον, οι περιβαλλοντικοί κανονισμοί σχετικά με τις εκπομπές εξασθενούς χρωμίου έχουν αυξήσει το κόστος και την πολυπλοκότητα των εργασιών επιχρωμίωσης.
Η επιλογή της σωστής θεραπείας δεν είναι μια-μεγέθυνση-που ταιριάζει-για όλες. Η βέλτιστη στρατηγική επιφάνειας εξαρτάται από διάφορους παράγοντες που αλληλεπιδρούν:
Υλικό τεμαχίου εργασίας:Τα σκληρότερα ή πιο κολλώδη μέταλλα (ανοξείδωτος χάλυβας, αλουμίνιο, AHSS) απαιτούν επιστρώσεις με υψηλότερη σκληρότητα και καλύτερες ιδιότητες κατά της φθοράς - TiCN ή νιτρίωσης σε σχέση με το τυπικό χρώμιο.
Όγκος παραγωγής:Υψηλός-όγκος εκτέλεσης δικαιολογεί την πρόσθετη δαπάνη της νιτροποίησης ή των επικαλύψεων PVD, επειδή η εξοικονόμηση κόστους ανά-εξάρτημα από την παρατεταμένη διάρκεια ζωής της μήτρας σε εκατομμύρια χτυπήματα.
Στρατηγική λίπανσης:Οι εργασίες σφράγισης με στεγνή ή ελάχιστη{0}}λίπανση ασκούν μεγαλύτερη πίεση στην επιφάνεια της μήτρας, ευνοώντας επιστρώσεις χαμηλής-τριβής όπως το TiN ή το TiCN. Οι επαρκώς λιπασμένες διεργασίες μπορεί να αποδίδουν επαρκώς με χρώμιο ή ακόμη και μη επικαλυμμένο σκληρυμένο χάλυβα.
Απαιτούμενο φινίρισμα επιφάνειας σε σταμπωτά μέρη:Τα ορατά ή κρίσιμα από αισθητική άποψη μέρη χρειάζονται λείες επιφάνειες μήτρας - επιχρωμίωση και γυαλισμένες επικαλύψεις TiN και τα δύο μειώνουν την τραχύτητα της επιφάνειας στο τελικό εξάρτημα.
Τελικά, οι επιλογές υλικών μήτρας και επεξεργασίας επιφάνειας είναι αλληλένδετες αποφάσεις μηχανικής και οικονομικές. Ένας λιγότερο ακριβός χάλυβας εργαλείων σε συνδυασμό με μια βελτιστοποιημένη επίστρωση μπορεί να ξεπεράσει σε απόδοση ανώτερης ποιότητας που δεν έχει επικαλυφθεί - και αντίστροφα. Ο στόχος είναι να ταιριάξουμε το περιβάλλον φθοράς με τη στρατηγική προστασίας, έτσι ώστε οι μήτρες εργαλείων να παρέχουν σταθερή ποιότητα ανταλλακτικών σε όλη την προβλεπόμενη διάρκεια ζωής τους, όχι μόνο στις πρώτες μερικές χιλιάδες χτυπήματα.
Η ποιότητα και η επίστρωση χάλυβα προστατεύουν την ίδια τη μήτρα, αλλά δεν λειτουργούν μεμονωμένα. Το υλικό του κατεργαζόμενου τεμαχίου που τροφοδοτείται μέσω της πρέσας ασκεί τις δικές του απαιτήσεις όσον αφορά τα διάκενα, τη λίπανση και τα όρια διαμόρφωσης - μια σχέση που αξίζει τη δική του λεπτομερή εξέταση.
Οδηγός συμβατότητας μετάλλων για σχεδιασμό μήτρας σφράγισης
Κάθε μέταλλο αντεπιτίθεται διαφορετικά όταν αναγκάζεται να περάσει από ένα ζάρι. Ο χάλυβας χαμηλών-ανθρακωμάτων κάμπτεται συνεργατικά με μέτρια λίπανση, ενώ το τιτάνιο απαιτεί επιθετική ψύξη και τιμωρεί τα εργαλεία που δεν ανταποκρίνονται στην εργασία. Το υλικό του τεμαχίου εργασίας που επιλέγετε δεν καθορίζει μόνο τις μηχανικές ιδιότητες του εξαρτήματος - υπαγορεύει τα διάκενα της μήτρας, τη στρατηγική λίπανσης, την επιλογή χάλυβα εργαλείων, ακόμη και τις επιφανειακές επεξεργασίες που συζητήθηκαν στην προηγούμενη ενότητα. Η παράβλεψη αυτών των-συγκεκριμένων απαιτήσεων υλικού είναι ένας από τους πιο γρήγορους τρόπους για την πρόωρη φθορά του καλουπιού, τα χρόνια ελαττώματα και το κόστος μπαλονιών ανά-εξάρτημα.
Αυτό που ακολουθεί είναι μια πρακτική αναφορά συμβατότητας - το είδος του συγκεντρωτικού πίνακα που μπορούν να έχουν στη διάθεσή τους οι μηχανικοί και οι υπεύθυνοι προμήθειας κατά την αξιολόγηση των μεταλλικών εξαρτημάτων για νέα έργα.
Κοινά μέταλλα και κράματα στη σφράγιση καλουπιών
Ο παρακάτω πίνακας αντιστοιχίζει έξι από τα πιο συχνά σφραγισμένα υλικά στις παραμέτρους σχεδιασμού της μήτρας που έχουν μεγαλύτερη σημασία. Θα παρατηρήσετε ότι οι τιμές διάκενου μετατοπίζονται σημαντικά από το ένα κράμα στο επόμενο - ως αντανάκλαση του τρόπου με τον οποίο η σκληρότητα, η ολκιμότητα και η αντοχή σε εφελκυσμό κάθε μετάλλου επηρεάζουν τη συμπεριφορά διάτμησης.
| Υλικό | Τυπικό διάκενο μήτρας (% πάχους υλικού, ανά πλευρά) | Απαιτήσεις λίπανσης | Θεωρήσεις ορίων διαμόρφωσης | Κοινές Εφαρμογές |
|---|---|---|---|---|
| Χάλυβας χαμηλού-Ανθρακούχου (1008/1010/1018) | 5–8% | Ελαφρύ λάδι μύλου ή υδατοδιαλυτό-λιπαντικό. η τυπική εφαρμογή είναι συνήθως επαρκής. | Εξαιρετική μορφοποίηση με υψηλή επιμήκυνση (συνήθως 30–40%). Υποστηρίζει βαθιές έλξεις και σφιχτές ακτίνες κάμψης με ελάχιστο κίνδυνο ρωγμών. | Βάσεις στήριξης αυτοκινήτου, ενισχύσεις πλαισίου, περιβλήματα συσκευών, εξαρτήματα σφράγισης λαμαρίνας γενικής χρήσης. |
| Ανοξείδωτος χάλυβας (304/316) | 6–8% | Απαιτούνται βαρέως τύπου λιπαντικά EP (ακραίας πίεσης). Οι χλωριωμένες ή θειωμένες ενώσεις είναι κοινές. ξηρά-λιπαντικά φιλμ που χρησιμοποιούνται για εφαρμογές καθαρού δωματίου. | Τα υψηλά όρια εργασίας-του ρυθμού σκλήρυνσης περιορίζουν το βάθος έλξης σε σύγκριση με τον χάλυβα χαμηλού-ανθρακούχου. Είναι χαρακτηριστική η σημαντική κάμψη 2–5 μοιρών με ελατήριο -. Απαιτεί μεγαλύτερη χωρητικότητα πρέσας ανά μονάδα πάχους. | Εξοπλισμός επεξεργασίας τροφίμων, περιβλήματα ιατρικών συσκευών, θαλάσσιο υλικό, αντιδιαβρωτικοί συνδετήρες, αρχιτεκτονικά διακοσμητικά στοιχεία. |
| Αλουμίνιο (5052/6061) | 7–10% | Τα μη χλωριωμένα λιπαντικά προτιμώνται ιδιαίτερα για την αποφυγή λεκέδων. Οι επιστρώσεις ξηρού-μεμβράνης (π.χ. Drycote) προσφέρουν ανώτερη προστασία από το τσούξιμο σε σχέση με τα συμβατικά λάδια μύλου. | Καλή επιμήκυνση σε ανόπτηση, αλλά επιρρεπής σε πορτοκαλί-υφή επιφάνειας φλοιού σε επιθετικά βάθη τραβήγματος. 6061-Το T6 είναι σημαντικά λιγότερο διαμορφώσιμο από το 5052-O. Η κατάσταση της ιδιοσυγκρασίας είναι κρίσιμη για τη διαμόρφωση της επιτυχίας. | Δομικά πάνελ αυτοκινήτων, ηλεκτρονικά περιβλήματα, ψύκτρες, βραχίονες αεροδιαστημικής, περιβλήματα ηλεκτρονικών ευρείας κατανάλωσης. |
| Ορείχαλκος (C26000/C27200) | 5–7% | Ελαφρύ ορυκτέλαιο ή διαλυτό λάδι. σφραγίδες ορείχαλκου καθαρά με ελάχιστη λίπανση στις περισσότερες εφαρμογές. | Εξαιρετικά χαρακτηριστικά ψυχρής-μορφοποίησης με τιμές επιμήκυνσης άνω του 50% σε ορείχαλκο φυσιγγίων (C26000). Χωράει περίπλοκα σχήματα με χαμηλό ελατήριο. | Ηλεκτρικοί ακροδέκτες, σύνδεσμοι, διακοσμητικός εξοπλισμός, εξαρτήματα υδραυλικών εγκαταστάσεων, εξαρτήματα μουσικών οργάνων με στάμπα. |
| Χαλκός (C11000/C10200) | 5–7% | Ελαφρύ λάδι επαρκές. η φυσική λιπαντικότητα του χαλκού μειώνει την τριβή στη διεπαφή της μήτρας διάτρησης-. | Εξαιρετικά όλκιμο με επιμήκυνση που συχνά υπερβαίνει το 45%. Οι βαθιές κληρώσεις και οι σύνθετες μορφές είναι εφικτές. Η απαλότητα αυξάνει τον κίνδυνο σχηματισμού γρεζιών εάν τα διάκενα είναι υπερβολικά. | Μπάρες λεωφορείου, ηλεκτρικές επαφές, εναλλάκτες θερμότητας, θωράκιση RF, ιμάντες γείωσης. |
| Τιτάνιο (Grade 2 CP/Grade 5 Ti-6Al-4V) | 8–12% | Επιθετικά λιπαντικά EP υποχρεωτικά. Ορισμένες λειτουργίες απαιτούν θερμαινόμενες μήτρες ή θερμή διαμόρφωση (200–400 μοίρες) για τη βελτίωση της ολκιμότητας. Οι ξηρές κηλίδες προκαλούν άμεση θύελλα. | Περιορισμένη μορφοποίηση εν ψυχρώ - επιμήκυνση τυπικά 15–20% για CP Βαθμού 2, χαμηλότερη για Βαθμού 5. Υψηλό ελατήριο που απαιτεί σημαντική αντιστάθμιση υπερβολικής κάμψης. Notch-ευαίσθητη. αιχμηρές εσωτερικές ακτίνες κινδυνεύουν να ραγίσουν. | Δομικά στοιχεία της αεροδιαστημικής, ιατρικά εμφυτεύματα, θαλάσσιοι συνδετήρες, αθλητικός εξοπλισμός υψηλής απόδοσης{{0}, εξαρτήματα χημικής επεξεργασίας. |
Μια γρήγορη σάρωση της στήλης διάκενου αποκαλύπτει ένα σημαντικό μοτίβο. Πιο μαλακά, πιο όλκιμα μέταλλα όπως ο ορείχαλκος και ο χαλκός βρίσκονται στο χαμηλό άκρο (5–7%), ενώ το τιτάνιο ωθεί προς το 12%. Αυτό ευθυγραμμίζεται με μια θεμελιώδη αρχή: τα σκληρότερα υλικά-υψηλότερης εφελκυσμού-αντοχής απαιτούν αυξημένο διάκενο για να επιτρέπεται η σωστή διάδοση του σπασίματος κατά τη διάτμηση. Ρυθμίστε το διάκενο πολύ σφιχτό σε ανοξείδωτο χάλυβα ή τιτάνιο και οι δυνάμεις διάτρησης αυξάνονται δραματικά - επιταχύνοντας τη φθορά και κινδυνεύοντας να σπάσει το εργαλείο.
Πώς το υλικό του τεμαχίου εργασίας οδηγεί τις αποφάσεις σχεδιασμού
Ο παραπάνω πίνακας παρέχει σημεία εκκίνησης, αλλά ο πραγματικός-κοσμικός σχεδιασμός της μήτρας απαιτεί βαθύτερη εξέταση του τρόπου με τον οποίο κάθε υλικό αλληλεπιδρά με τα εργαλεία κατά τη διάρκεια της διαδικασίας σφράγισης αλουμινίου, των σειρών σφράγισης φύλλων χάλυβα και όλων των ενδιάμεσων. Τρεις προκλήσεις που βασίζονται σε υλικά-διαμορφώνουν τις περισσότερες αποφάσεις σχεδιασμού:
Αποζημίωση ελατηρίου.Όταν λυγίζετε ένα κομμάτι σφραγισμένου χάλυβα, παραμένει σε μεγάλο βαθμό εκεί που το βάζετε. Λυγίστε την ίδια γεωμετρία σε ανοξείδωτο 304 ή τιτάνιο βαθμού 2 και το εξάρτημα αναπηδά προς το αρχικό του σχήμα τη στιγμή που η πίεση απελευθερώνεται. Υλικά υψηλής- αντοχής αποθηκεύουν περισσότερη ελαστική ενέργεια κατά τη διαμόρφωση και αυτή η ενέργεια προσπαθεί να ξελυγίσει το εξάρτημα μόλις η διάτρηση αποσύρεται. Οι σχεδιαστές αποζημιώνουν μευπερβολική κάμψη- κατεργασία της διάτρησης και της κοιλότητας διαμόρφωσης για να λυγίσει το τμήμα αρκετές μοίρες πέρα από τη γωνία στόχο, έτσι ώστε το ελατήριο να το φέρει στη σωστή τελική θέση. Το ποσό της υπερβολικής κάμψης είναι συγκεκριμένο υλικό-και συχνά επικυρώνεται μέσω προσομοίωσης πριν από την κοπή της μήτρας.
Πρόληψη χοληδόχου.Η συγκόλληση - της ψυχρής συγκόλλησης του υλικού του τεμαχίου εργασίας στην επιφάνεια της μήτρας - δεν είναι καθολικό πρόβλημα. Συνδυάζεται σε μεγάλο βαθμό με συγκεκριμένους συνδυασμούς υλικών. Το αλουμίνιο είναι ο πιο διαβόητος παραβάτης: έρευνα που διεξήχθη στο Κέντρο Προηγμένης Κατασκευής και Υλικών του Πανεπιστημίου του Όκλαντ έδειξε ότι λωρίδες από κράμα αλουμινίου στριμώχνονταν σε ένθετα μήτρας από χυτό χάλυβα χωρίς επίστρωση με δυνάμεις σύσφιξης έως και 13 kN όταν δεν χρησιμοποιήθηκε λιπαντικό. Η ίδια μελέτη έδειξε ότι τα κατάλληλα ξηρά-λιπαντικά μεμβράνης αύξησαν σημαντικά το όριο θολώματος - από 7 MPa σε 40 MPa μέσης πίεσης επαφής στα ένθετα από όλκιμο σίδηρο. Για οποιαδήποτε εργασία σφράγισης λαμαρίνας που περιλαμβάνει αλουμίνιο, τα εξαρτήματα της μήτρας συνήθως απαιτούν επιστρώσεις TiCN, νιτροποίηση ή γυαλισμένες επιφάνειες χρωμίου ειδικά για την πρόληψη της συσσώρευσης κόλλας. Ο ανοξείδωτος χάλυβας παρουσιάζει μια παρόμοια, αν και λιγότερο σοβαρή, τάση θολώματος που απαιτεί επίσης βελτιωμένες επιφανειακές επεξεργασίες.
Αναβαθμίσεις χάλυβα και χωρητικότητας.Τα σκληρότερα υλικά του τεμαχίου δεν αλλάζουν απλώς τις αποστάσεις - αλλά απαιτούν πιο στιβαρή κατασκευή μήτρας σε όλη την επιφάνεια. Η αποτύπωση ανοξείδωτου 304 αντί για χάλυβα χαμηλού-ανθρακούχου 1010 μπορεί να απαιτεί 50–60% περισσότερη χωρητικότητα πρέσας για την ίδια γεωμετρία εξαρτημάτων. Αυτή η αυξημένη δύναμη ρέει μέσα από κάθε εξάρτημα: οι γροθιές χρειάζονται πιο σκληρούς βαθμούς όπως DC53 ή S7 αντί για τυπικό D2, οι πλάκες μήτρας απαιτούν ένθετα καρβιδίου σε σταθμούς υψηλής φθοράς{11}και τα συγκροτήματα ελατηρίων πρέπει να παρέχουν υψηλότερες δυνάμεις απογύμνωσης. Η παράβλεψη αυτών των κλιμακωτών επιπτώσεων οδηγεί σε πρόωρες βλάβες που μοιάζουν με προβλήματα εργαλείων, αλλά στην πραγματικότητα είναι ουσιαστικά{13}}προβλήματα συμβατότητας.
Η επιλογή υλικού θα πρέπει να γίνεται παράλληλα με το σχεδιασμό της μήτρας, όχι ως εκ των υστέρων σκέψη - επειδή το κράμα του τεμαχίου κατεργασίας καθορίζει άμεσα τις αποστάσεις, τις απαιτήσεις χωρητικότητας, τις επιφανειακές επεξεργασίες και τις ποιότητες χάλυβα εργαλείων σε ολόκληρο το σετ καλουπιών.
Όταν αντιμετωπίζετε την επιλογή σφραγισμένης λαμαρίνας ως μια απόφαση ανάντη μηχανικής και όχι ως πλαίσιο ελέγχου προμήθειας, κάθε μεταγενέστερη επιλογή γίνεται πιο προβλέψιμη. Οι τιμές διάκενου σφίγγουν γύρω από τα επικυρωμένα εύρη, οι στρατηγικές λίπανσης στοχεύουν συγκεκριμένους τρόπους αστοχίας και οι εκτιμήσεις ζωής του καλουπιού αποκτούν πραγματική ακρίβεια. Αντίθετα, η αλλαγή υλικών αργά στο έργο - ας πούμε, η αναβάθμιση από μαλακό χάλυβα σε ανοξείδωτο για αντοχή στη διάβρωση - μπορεί να ακυρώσει ολόκληρο το σχέδιο μήτρας και να αναγκάσει έναν δαπανηρό κύκλο ανακατασκευής.
Η συμβατότητα υλικών θέτει τις βάσεις για συνεπή παραγωγή, αλλά ακόμη και τα τέλεια ταιριαστά υλικά και εργαλεία δεν μπορούν να αποτρέψουν κάθε πρόβλημα. Τα ελαττώματα εξακολουθούν να προκύπτουν από τη φθορά, τη μετατόπιση της διαδικασίας και τις παραβλεφθείσες μεταβλητές - καθιστώντας μια δομημένη προσέγγιση για τον εντοπισμό και την αντιμετώπιση προβλημάτων ελαττωμάτων σφράγισης απαραίτητη δεξιότητα για κάθε ομάδα παραγωγής.
Κοινά ελαττώματα σφράγισης καλουπιών και πώς να τα αποτρέψετε
Μια τέλεια σχεδιασμένη μήτρα με το ιδανικό υλικό μπορεί ακόμα να παράγει θραύσματα. Η φθορά εξελίσσεται, οι ρυθμίσεις του πιεστηρίου μετατοπίζονται, η λίπανση γίνεται λεπτή και ξαφνικά μια παρτίδα εξαρτημάτων εμφανίζει ζάρες, ρωγμές ή γρέζια που δεν υπήρχαν πριν από μία ώρα. Τα προβλήματα σχηματισμού σφράγισης σπάνια ανακοινώνονται με μία μόνο δραματική αστοχία - εισχωρούν σταδιακά και μέχρι να εντοπίσει κάποιος το πρόβλημα, εκατοντάδες ή χιλιάδες ελαττωματικά εξαρτήματα μπορεί να έχουν ήδη συσσωρευτεί. Αυτό που διαχωρίζει την αντιδραστική πυρόσβεση από τον γνήσιο έλεγχο διεργασιών είναι να γνωρίζουμε πώς φαίνεται κάθε ελάττωμα, τι το προκαλεί και πώς να το σταματήσετε πριν ξεκινήσει.
Προσδιορισμός των πιο συνηθισμένων ελαττωμάτων σφράγισης
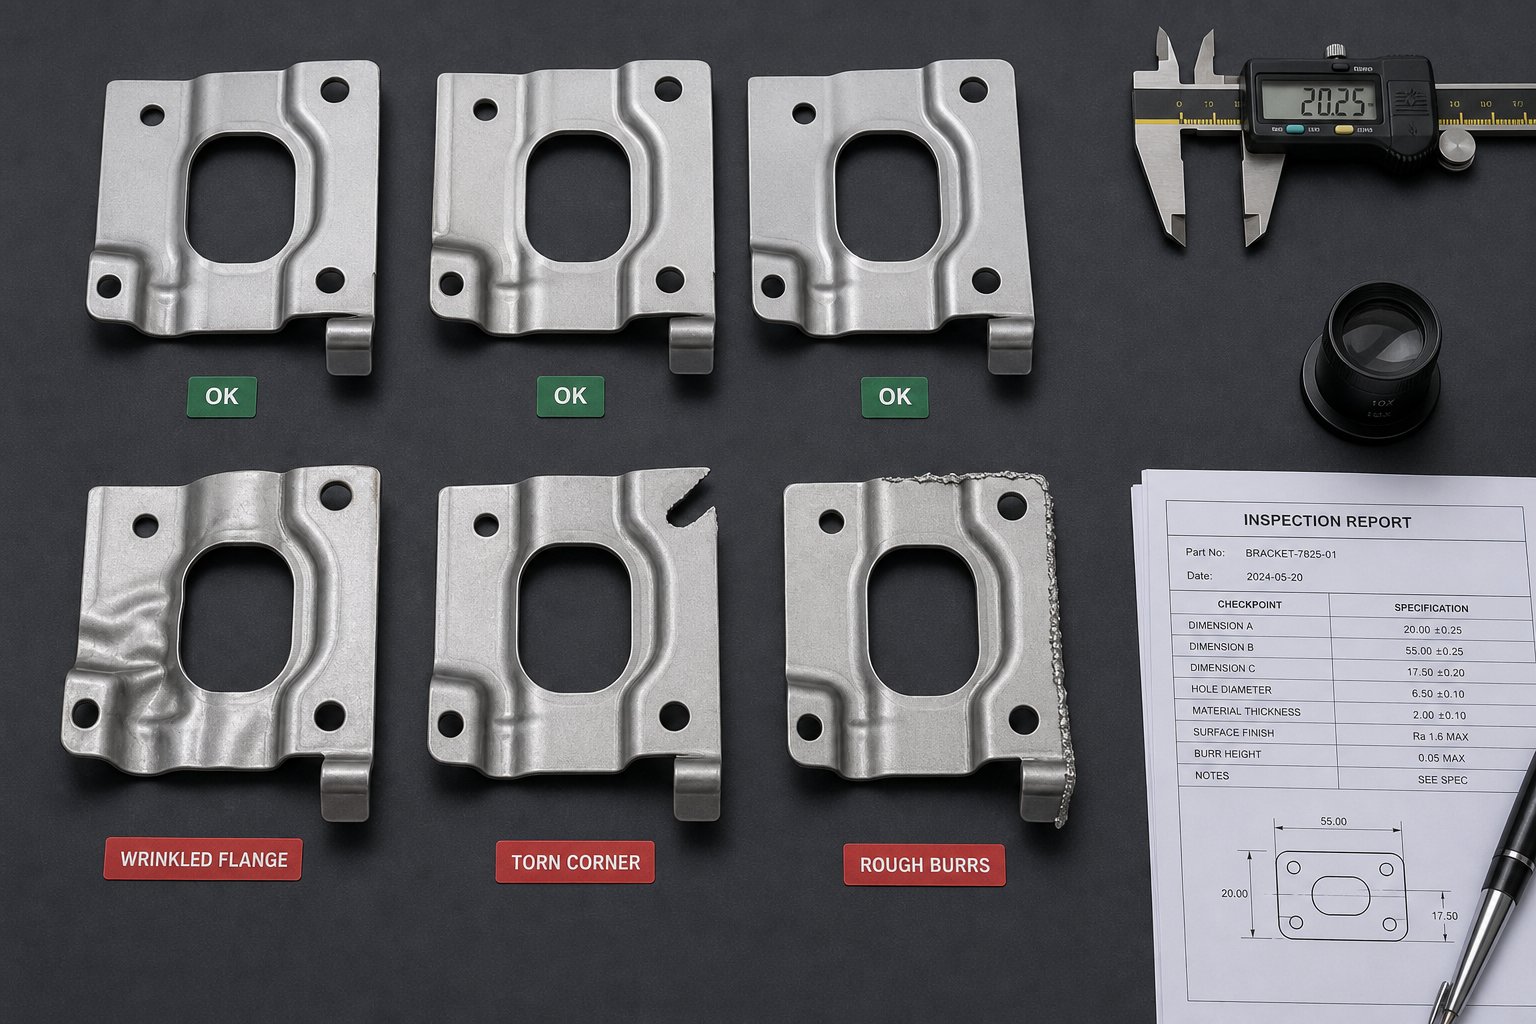
Ο παρακάτω πίνακας καταγράφει τα έξι ελαττώματα που ευθύνονται για τη συντριπτική πλειονότητα των απορρίψεων ποιότητας στις εργασίες συμπίεσης και σφράγισης. Κάθε καταχώριση περιλαμβάνει μια οπτική περιγραφή, ώστε να μπορείτε να προσδιορίσετε το πρόβλημα στο κατάστημα, μαζί με τις βαθύτερες αιτίες και τις δραστικές στρατηγικές πρόληψης που προέρχονται από πραγματική εμπειρία παραγωγής.
| Όνομα ελαττώματος | Οπτική περιγραφή | Βασικές αιτίες | Στρατηγικές Πρόληψης |
|---|---|---|---|
| Ρυτίδωση | Κυματίστε-όπως πτυχώσεις ή πτυχώσεις στην περιοχή της φλάντζας ή στο πλευρικό τοίχωμα των συρμένων μερών. Ματσάκια υλικού αντί να ρέουν ομαλά στην κοιλότητα της μήτρας. | Ανεπαρκής δύναμη συγκράτησης τυφλού. υπερβολική αναλογία τραβήγματος που επιχειρεί υπερβολική παραμόρφωση με μία μόνο διαδρομή. Οι ακτίνες του φιλέτου είναι πολύ μικρές, δημιουργώντας τριβή που ανακατευθύνει τη ροή του υλικού άνισα. | Αυξήστε σταδιακά την πίεση του συγκρατητήρα κενού μέχρι να εξαφανιστούν οι ρυτίδες. Μειώστε τις αναλογίες σχεδίασης ενός σταδίου-διαχωρίζοντας τις βαθιές φόρμες σε πολλούς σταθμούς κλήρωσης. Γυαλίστε τις ακτίνες φιλέτου μήτρας για μείωση της αντίστασης και προώθηση της ομοιόμορφης ροής υλικού. |
| Σκίσιμο / Σχίσιμο | Ορατά κατάγματα ή σχισμές, συνήθως στην κάτω ακτίνα των τραβηγμένων τμημάτων ή σε απότομες μεταβάσεις μεταξύ των διαμορφωμένων στοιχείων. Οι άκρες φαίνονται κουρελιασμένες και σχισμένες παρά καθαρά κουρεμένες. | Το υλικό εκτείνεται πέρα από το όριο σχηματισμού του. Ο συντελεστής έλξης είναι πολύ επιθετικός για την ικανότητα επιμήκυνσης του κράματος. ανεπαρκής λίπανση που προκαλεί υπερβολική τριβή. Οι ακτίνες διάτρησης είναι πολύ σφιχτές, συγκεντρώνοντας την πίεση σε μία μόνο γραμμή. | Επιλέξτε υλικά με επαρκή επιμήκυνση για την προβλεπόμενη γεωμετρία. Βελτιστοποιήστε τις ακτίνες διάτρησης και μήτρας για να κατανείμετε το άγχος σε μια ευρύτερη περιοχή. Εφαρμόστε κατάλληλα λιπαντικά EP - ιδιαίτερα για ανοξείδωτο χάλυβα και τιτάνιο. Χρησιμοποιήστε λογισμικό προσομοίωσης σφράγισης για να επικυρώσετε τα βάθη τραβήγματος πριν κόψετε τη μήτρα. |
| Springback | Το διαμορφωμένο μέρος αναπηδά εν μέρει προς το αρχικό επίπεδο σχήμα του μετά την απόσυρση της διάτρησης. Οι γωνίες κάμψης είναι αρκετές μοίρες ευρύτερες από τη γωνία της κοιλότητας της μήτρας και οι φλάντζες δεν κάθονται στη θέση-στόχο τους. | Ελαστική ανάκτηση που είναι εγγενής στο μέταλλο - πιο έντονη στους χάλυβες υψηλής- αντοχής, στον ανοξείδωτο χάλυβα και στο τιτάνιο. Ανεπαρκής χρόνος παραμονής στο κάτω νεκρό σημείο. Γωνία μήτρας σχεδιασμένη χωρίς αντιστάθμιση ελατηρίου. | Δημιουργήστε αντιστάθμιση υπέρβασης κάμψης στο σχέδιο της μήτρας (συνήθως 2–5 μοίρες για ανοξείδωτο, περισσότερο για τιτάνιο). Χρησιμοποιήστε διορθωτική κάμψη ή νόμισμα στον τελικό σταθμό για να ρυθμίσετε μόνιμα την κάμψη. Σκεφτείτε την τεχνολογία σερβοπρεσών με προγραμματιζόμενη θέση στο κάτω μέρος της διαδρομής. |
| Υπερβολικό τρύπημα | Αιχμηρές, ανυψωμένες μεταλλικές άκρες ή λεπτά μουστάκια που προεξέχουν από την κομμένη περίμετρο των τυλιγμένων ή τρυπημένων στοιχείων. Η διατμημένη άκρη δείχνει μια μεγάλη ζώνη ανατροπής και τραχιά γραμμή θραύσης αντί για μια καθαρή, στενή ζώνη θραύσης. | Φθαρμένες ή θαμπές κοπτικές άκρες σε μπουνιές και κουμπιά μήτρας. Ακατάλληλη γροθιά-για-απόσταση πέτρας - είτε πολύ σφιχτή (υπερβολική δύναμη) είτε πολύ χαλαρή (τραβάει το υλικό αντί να ψαλιδίζει καθαρά). Λανθασμένο ποσοστό διάκενου για το υλικό του τεμαχίου εργασίας. | Διατηρήστε αιχμηρές κοπτικές άκρες μέσω προγραμματισμένης επαναλείανσης. Ορίστε τις αποστάσεις στα συγκεκριμένα ποσοστά υλικού-που περιγράφονται λεπτομερώς στον πίνακα συμβατότητας (Κεφάλαιο 6). Χρησιμοποιήστε επιστρώσεις ανθεκτικές στη φθορά-όπως TiN ή TiCN σε σταθμούς σφράγισης διάτρησης για να επεκτείνετε τα διαστήματα μεταξύ των κύκλων ακονίσματος. |
| Λανθασμένη ευθυγράμμιση / Λανθασμένη εγγραφή | Χαρακτηριστικά - οπές, εγκοπές, κάμψεις - μετατοπίζονται από τις προβλεπόμενες θέσεις τους σε σχέση μεταξύ τους ή με το σημείο αναφοράς του τμήματος. Τα εξαρτήματα αποτυγχάνουν στον έλεγχο διαστάσεων, παρόλο που τα επιμέρους χαρακτηριστικά έχουν διαμορφωθεί σωστά. | Φθαρμένοι ή κατεστραμμένοι πιλότοι που δεν μπορούν να εντοπίσουν με ακρίβεια τη λωρίδα. Η φθορά του πείρου οδήγησης και του δακτυλίου επιτρέπει τη μετατόπιση του άνω και του κάτω μισού καλουπιού. Λανθασμένη προσαρμογή του οδηγού αποθέματος που προκαλεί περιπλάνηση της πλευρικής λωρίδας. Σφάλματα μήκους τροφοδοσίας στην πρέσα ή στον σερβοτροφοδότη. | Επιθεωρήστε και αντικαταστήστε τους πιλότους σε καθορισμένα διαστήματα. Παρακολουθήστε τον οδηγό πείρο-στο-κενό του δακτυλίου και αντικαταστήστε τους δακτυλίους προτού η κλίση υπερβεί την ανοχή. Βαθμονόμηση του μήκους τροφοδοσίας σε σχέση με το πραγματικό βήμα της ταινίας. Επαληθεύστε το πλάτος της λωρίδας σε σχέση με τις ρυθμίσεις του οδηγού αποθέματος σε κάθε ρύθμιση. |
| Επιφανειακές γρατσουνιές / Γδαρσίματα | Γραμμικά σημάδια, γρατζουνιές ή συσσώρευση υλικού ορατά στην επιφάνεια του εξαρτήματος. Σε σοβαρές περιπτώσεις θολώματος, το υλικό του κατεργαζόμενου τεμαχίου-συγκολλάται ψυχρό στην επιφάνεια της μήτρας, αφήνοντας ανυψωμένα κομμάτια που μεταφέρονται σε κάθε επόμενο μέρος. | Βρώμικες ή κατεστραμμένες επιφάνειες μήτρας. ανεπαρκές ή εσφαλμένο λιπαντικό. η εγγενής τάση του αλουμινίου ή του ανοξείδωτου να προσκολλάται σε μη επεξεργασμένο χάλυβα εργαλείων. συντρίμμια παγιδευμένα στην κοιλότητα της μήτρας μεταξύ των εγκεφαλικών επεισοδίων. | Διατηρήστε τις όψεις καθαρές με τυποποιημένα πρωτόκολλα wipe-κάτω μεταξύ των εκτελέσεων. Εφαρμόστε υλικό-κατάλληλα λιπαντικά - ξηρές-επικαλύψεις μεμβράνης για αλουμίνιο, ενώσεις EP για ανοξείδωτο. Επικαλύψτε τα ένθετα σχηματισμού επίστρωσης με TiCN ή νιτρίωση για να αντέχει στη φθορά της κόλλας. Αφαιρέστε τους παγιδευμένους γυμνοσάλιαγκες και τα υπολείμματα προτού ενσωματωθούν στην επιφάνεια της μήτρας. |
Θα παρατηρήσετε ότι πολλά από αυτά τα ελαττώματα μοιράζονται επικαλυπτόμενες βασικές αιτίες - φθαρμένων εργαλείων, λανθασμένο διάκενο και κακή λίπανση εμφανίζονται σε πολλές σειρές. Αυτή η επικάλυψη είναι πραγματικά καλά νέα: σημαίνει ότι μια πειθαρχημένη προσέγγιση σε μερικές βασικές μεταβλητές διαδικασίας αποτρέπει ένα ευρύ φάσμα αποτυχιών ταυτόχρονα.
Αντιμετώπιση προβλημάτων στην παραγωγή
Όταν εμφανίζεται ένα ελάττωμα στη μέση-τρέξιμο, αντισταθείτε στην επιθυμία να ρυθμίσετε αμέσως τη μήτρα. Οι έμπειροι χειριστές τύπου ακολουθούν μια συστηματική διαγνωστική ακολουθία που απομονώνει την πραγματική αιτία πριν ληφθούν διορθωτικά μέτρα. Η απευθείας μετάβαση στην προσαρμογή χωρίς διάγνωση συχνά καλύπτει το πραγματικό πρόβλημα - ή εισάγει ένα νέο.
Ακολουθήστε αυτήν την πρακτική λίστα ελέγχου αντιμετώπισης προβλημάτων με τη σειρά:
Επιθεωρήστε πρώτα τη λωρίδα ή το κενό.Ελέγξτε το εισερχόμενο υλικό για διακύμανση πάχους, μόλυνση επιφάνειας, ζημιά στις άκρες ή λανθασμένη ιδιοσυγκρασία. Οι ασυνέπειες υλικών - ειδικά σε κράματα υψηλής-αντοχής - είναι μια συχνή αλλά παραμελημένη πηγή ελαττωμάτων σφράγισης και σχηματισμού. Βεβαιωθείτε ότι το πηνίο ή το φύλλο ταιριάζει με την πιστοποίηση υλικού στο αρχείο.
Ελέγξτε τα διάκενα της μήτρας και τη φθορά των εξαρτημάτων.Μετρήστε τα διάκενα των κουμπιών με διάτρηση-για-διακοπή με αισθητήρες ή οπτική μέτρηση. Συγκρίνετε τις τρέχουσες διαστάσεις με τις προδιαγραφές κατασκευής της μήτρας. Ακόμη και μερικά χιλιοστά της ίντσας φθοράς σε μια κοπτική άκρη μπορούν να μετατοπίσουν το ύψος του γρέζιου από αποδεκτό σε-από-προδιαγραφές.
Επαληθεύστε τις ρυθμίσεις χωρητικότητας πιέσεων και ταχύτητας.Επιβεβαιώστε ότι η πρέσα λειτουργεί με τον τόνο και τις πινελιές-ανά-λεπτό που καθορίζονται στο φύλλο ρύθμισης. Λανθασμένο ύψος κλεισίματος, υπερ-τονάζ ή υπερβολική ταχύτητα μπορούν όλα να προκαλέσουν ελαττώματα που μιμούνται προβλήματα εργαλείων. Χρησιμοποιήστε συσκευή παρακολούθησης χωρητικότητας εάν είναι διαθέσιμη.
Αξιολογήστε τον τύπο λίπανσης και την εφαρμογή.Επιβεβαιώστε ότι χρησιμοποιείται η σωστή σύνθεση λιπαντικού και ότι φθάνει σε όλες τις κρίσιμες επιφάνειες - ιδιαίτερα σχηματίζοντας ακτίνες και βαθιές κοιλότητες τραβήγματος-. Οι ξηρές κηλίδες είναι αόρατες κατά τη διάρκεια ενός τρεξίματος, αλλά εμφανίζονται καθαρά ως γρατσουνιές ή τσούξιμο στο τελειωμένο μέρος.
Ελέγξτε την πιστοποίηση υλικού σύμφωνα με τις προδιαγραφές.Διασταυρώστε-τον αριθμό θερμότητας, την ποιότητα του κράματος, την κατάσταση θερμοκρασίας και τις μηχανικές ιδιότητες στο πιστοποιητικό μύλου σε σχέση με τις προδιαγραφές μηχανικής. Μια αντικατάσταση υλικού ή εκτός--πηνίου προδιαγραφών μπορεί να εξηγήσει ελαττώματα που δεν θα διορθώσει καμία ρύθμιση της μήτρας.
Αυτή η ακολουθία κινείται από τους απλούστερους, ταχύτερους ελέγχους στους πιο εμπλεκόμενους - εξαλείφοντας τις πιο συνηθισμένες αιτίες προτού σηκώσετε ποτέ το κλειδί για να αγγίξετε τη μήτρα. Στην πράξη, τα θέματα υλικού και λίπανσης αντιπροσωπεύουν ένα εκπληκτικό ποσοστό ελαττωμάτων που αρχικά μοιάζουν με αστοχίες εργαλείων.
Πρόληψη μέσω Σχεδιασμού και Συντήρησης
Η αντιμετώπιση προβλημάτων είναι μια ικανότητα αντίδρασης. Η πραγματική ανταμοιβή προέρχεται από τον σχεδιασμό ελαττωμάτων εκτός της διαδικασίας πριν από την έναρξη της παραγωγής - και στη συνέχεια τη διατήρηση αυτής της βασικής γραμμής ποιότητας κατά τη διάρκεια ζωής του καλουπιού.
Εάν έχετε ακολουθήσει τις προηγούμενες ενότητες αυτού του άρθρου, έχετε ήδη στη διάθεσή σας το μεγαλύτερο μέρος της εργαλειοθήκης πρόληψης. Η σωστή επιλογή υλικού καλουπιού (Κεφάλαιο 5) μειώνει άμεσα τα ελαττώματα που σχετίζονται με τη φθορά-όπως το τρύπημα και το τσούξιμο. Η επιλογή της σωστής ποιότητας χάλυβα εργαλείου και επίστρωσης επιφάνειας για το συγκεκριμένο υλικό του τεμαχίου εργασίας σας σημαίνει ότι οι ακμές κοπής παραμένουν πιο αιχμηρές περισσότερο και οι διαμορφωμένες επιφάνειες αντέχουν στη συσσώρευση κόλλας. Το σωστό διάκενο για το υλικό του τεμαχίου εργασίας (Κεφάλαιο 6) αποτρέπει τόσο το υπερβολικό τρύπημα όσο και το πρόωρο σχίσιμο - δύο ελαττώματα που βρίσκονται σε αντίθετα άκρα του φάσματος διάκενου.
Η προγραμματισμένη συντήρηση μήτρας σφράγισης τα συνδέει όλα μαζί. Οι μήτρες δεν αποτυγχάνουν ξαφνικά - υποβαθμίζονται προοδευτικά. Μια αιχμή θαμπώνει σταδιακά, μια πιλότη πιλότου φορά μερικά δέκατα του χιλιοστού ανά εκατό χιλιάδες χτυπήματα και ένα συγκρότημα ελατηρίου χάνει δύναμη σε εκατομμύρια κύκλους. Χωρίς ένα πρόγραμμα προληπτικής συντήρησης που παρακολουθεί τον αριθμό των επιτυχιών και ενεργοποιεί το ακόνισμα, την αντικατάσταση εξαρτημάτων και την επαλήθευση διαστάσεων σε καθορισμένα διαστήματα, η ποιότητα πέφτει τόσο σταδιακά που οι χειριστές προσαρμόζονται σε αυτό αντί να τη διορθώνουν. Μέχρι να γίνουν εμφανή οπτικά τα ελαττώματα, η μήτρα μπορεί να χρειάζεται πολύ πιο εκτεταμένη - και ακριβή - επανεπεξεργασία από ό,τι θα απέτρεπε μια απλή επανατριβή εβδομάδες νωρίτερα.
Το λογισμικό προσομοίωσης προσθέτει ένα άλλο επίπεδο πρόληψης εντελώς. Η σύγχρονη προσομοίωση σφράγισης βάσει FEA-μπορεί να προβλέψει το τσαλάκωμα, την αραίωση, το σχίσιμο και την επαναφορά του ελατηρίου πριν από την κατασκευή του καλουπιού - πιάνοντας τεχνικές σφράγισης μετάλλων που δεν θα λειτουργήσουν με το επιλεγμένο υλικό και τη γεωμετρία πριν από την κοπή οποιουδήποτε χάλυβα. Χαρακτηριστικά όπως αρνητικές και θετικές εγκοπές παράκαμψης σε μήτρες σφράγισης λαμαρίνας, που χρησιμοποιούνται για τον έλεγχο της ροής υλικού γύρω από περίπλοκες γεωμετρίες, μπορούν να μοντελοποιηθούν και να βελτιστοποιηθούν ψηφιακά και όχι μέσω δαπανηρών φυσικών δοκιμών-και-λάθους. Οι μηχανικοί που επενδύουν στην προσομοίωση κατά τη φάση του σχεδιασμού αναφέρουν με συνέπεια λιγότερες επαναλήψεις δοκιμής και ταχύτερη ράμπα παραγωγής-.
Η πρόληψη ελαττωμάτων είναι τελικά μια στρατηγική διαχείρισης κόστους. Κάθε τσαλακωμένο μέρος, κάθε σκισμένο κενό, κάθε αποκομμένη διαδρομή έχει μια τιμή - σε χαμένο υλικό, χαμένο χρόνο εκτύπωσης και καθυστερημένες αποστολές. Η επένδυση σε σωστή σχεδίαση, ταιριαστά υλικά-και πειθαρχημένη συντήρηση αποδίδει πολλαπλάσια σε μια περίοδο παραγωγής. Και αυτή η σύνδεση μεταξύ ποιότητας και κόστους οδηγεί φυσικά σε ένα ευρύτερο ερώτημα που πρέπει τελικά να απαντήσουν οι περισσότεροι διαχειριστές προμηθειών: τι κοστίζει πραγματικά ένα έργο σφράγισης καλουπιών και πού πάνε τα δολάρια;
Κατανόηση του κόστους σφράγισης και της οικονομίας του έργου
Τα ανταλλακτικά-χωρίς ελαττώματα είναι ο στόχος ποιότητας -, αλλά ακόμη και τα άψογα εξαρτήματα σφράγισης πρέπει να έχουν οικονομικό νόημα. Παραδόξως, οι λεπτομερείς αναλύσεις κόστους για έργα σφράγισης καλουπιών σπάνια συζητούνται στους τεχνικούς πόρους, αφήνοντας τους μηχανικούς και τους διαχειριστές προμήθειας να περιηγούνται στους προϋπολογισμούς με ελλιπείς πληροφορίες. Είτε αναφέρετε το πρώτο σας έργο είτε συγκρίνετε έναν υπάρχοντα προμηθευτή, η κατανόηση πού πηγαίνουν τα χρήματα - και πού μπορείτε να τα ανακτήσετε - μετατρέπει μια ασαφή εκτίμηση σε μια σίγουρη επιχειρηματική απόφαση.
Τι οδηγεί στο κόστος των εργαλείων σφράγισης
Το Tooling αντιπροσωπεύει τη μεγαλύτερη προκαταβολική επένδυση σε οποιοδήποτε πρόγραμμα κατασκευής σφράγισης μετάλλων. Ένα απλό σύνθετο καλούπι για ένα επίπεδο πλυντήριο μπορεί να κοστίζει μερικές χιλιάδες δολάρια, ενώ ένα σύνθετο προοδευτικό καλούπι πολλαπλών-σταθμών για ένα στήριγμα αυτοκινήτου μπορεί να κυμαίνεται από 10.000 $ έως 100.000 $ ή περισσότερο, ανάλογα με το επίπεδο ακρίβειας και την πολυπλοκότητα του εξαρτήματος. Τι οδηγεί αυτό το εύρος; Διάφοροι αλληλένδετοι παράγοντες καθορίζουν πού προσγειώνεται ένα συγκεκριμένο έργο στο φάσμα κόστους:
Πολυπλοκότητα μήτρας και αριθμός σταθμών- Μια προοδευτική μήτρα 12 σταθμών με λειτουργίες διαμόρφωσης, διάτρησης και κοπής απαιτεί πολύ περισσότερη εργασία μηχανικής, μηχανικής και συναρμολόγησης από ένα εργαλείο 3 σταθμών που εκτελεί απλό τυφλό. Κάθε επιπλέον σταθμός προσθέτει υλικό, χρόνο EDM και εργασία ευθυγράμμισης.
Επιλογές υλικών μήτρας και επεξεργασίας επιφάνειας- Η αναβάθμιση από χάλυβα εργαλείων D2 σε DC53 ή η προσθήκη ενθέτων καρβιδίου σε σταθμούς υψηλής-φθοράς αυξάνει το κόστος πρώτης ύλης και μηχανικής κατεργασίας. Οι επικαλύψεις PVD και οι επεξεργασίες εναζώτου προσθέτουν επιπλέον έξοδα -, αλλά συχνά πληρώνουν για τον εαυτό τους μέσω της παρατεταμένης διάρκειας ζωής του καλουπιού σε μεγάλες διαδρομές.
Ανοχές εξαρτημάτων και απαιτήσεις φινιρίσματος επιφανειών- Οι αυστηρότερες ανοχές απαιτούν πιο ακριβή κατεργασία των εξαρτημάτων της μήτρας, λεπτότερο γυάλισμα των επιφανειών διαμόρφωσης και πρόσθετα βήματα επιθεώρησης κατά την κατασκευή της μήτρας. Ένα μεταλλικό σταμπωτό εξάρτημα που κρατιέται στα +/-0,02 mm κοστίζει σημαντικά περισσότερο στο εργαλείο από αυτό που καθορίζεται στα +/-0,10 mm.
Το μέγεθος της μήτρας καθορίζεται από τη γεωμετρία του τμήματος- Τα μεγαλύτερα εξαρτήματα απαιτούν μεγαλύτερα παπούτσια μήτρας, μακρύτερους οδηγούς πείρους, βαρύτερα χαλύβδινα τεμάχια μήτρας και πρέσες υψηλότερης χωρητικότητας-. Η φυσική κλίμακα του εργαλείου επηρεάζει άμεσα τόσο το κόστος υλικού όσο και τις ώρες της μηχανής που απαιτούνται για την κατασκευή του.
Ώρες μηχανικής σχεδίασης συμπεριλαμβανομένης της προσομοίωσης- Η ανάλυση σκοπιμότητας, ο σχεδιασμός διάταξης λωρίδων, η προσομοίωση CAE και οι επαναληπτικές αναθεωρήσεις DFM καταναλώνουν χρόνο ειδικευμένου μηχανικού. Αυτές οι ώρες αντιπροσωπεύουν ένα μέτριο ποσοστό του συνολικού κόστους εργαλείων, αλλά αποφέρουν μεγάλες αποδόσεις αποτρέποντας την δαπανηρή επανεπεξεργασία κατάντη.
Οι περισσότεροι προμηθευτές δομούν τις πληρωμές με εργαλεία ως 50% εκ των προτέρων και 50% κατά την έγκριση δείγματος - μια τυπική ρύθμιση που ευθυγραμμίζει τα κίνητρα γύρω από την επιτυχημένη δοκιμή. Το κρίσιμο σημείο είναι ότι αυτή η αρχική επένδυση είναιαποσβεσμένοσε όλο τον όγκο παραγωγής. Μια μήτρα 50.000 $ που παράγει 500.000 σφραγισμένα εξαρτήματα προσθέτει μόλις $0,10 ανά εξάρτημα στο κόστος εργαλείων. Η ίδια μήτρα που παράγει μόνο 5.000 εξαρτήματα φέρει 10,00 $ ανά{10}}ανταλλακτικό φορτίο - εκατονταπλάσια διαφορά που κάνει τον όγκο κυρίαρχη μεταβλητή στα οικονομικά του έργου.
Ανά-Μέρος Οικονομικά και Ανάλυση-Ζυγής ανάλυσης
Πέρα από την κατασκευή εργαλείων, το ανά{0}}μοναδιαίο κόστος κάθε εξαρτήματος με μεταλλική σφραγίδα περιλαμβάνει πολλά υποκείμενα προγράμματα οδήγησης. Τα δεδομένα του κλάδου δείχνουν την τυπική ανάλυση: το υλικό αντιπροσωπεύει περίπου το 45–55% του μοναδιαίου κόστους, η εργασία 15–25%, τα γενικά έξοδα 10–20%, ο ποιοτικός έλεγχος 2–8% και η συσκευασία 2–5%. Οι χρεώσεις εγκατάστασης, οι οποίες καλύπτουν την εγκατάσταση της μήτρας και τη βαθμονόμηση της πρέσας για κάθε κύκλο παραγωγής, κατανέμονται σε όλη την παρτίδα - που σημαίνει ότι οι μικρότερες παραγγελίες απορροφούν δυσανάλογα υψηλότερα κόστη εγκατάστασης ανά-τεμάχιο.
Η σχέση μεταξύ όγκου και κόστους ανά{0}}ανταλλακτικού είναι έντονα αντίστροφη. Σε χαμηλές ποσότητες, εναλλακτικές λύσεις όπως η κοπή με λέιζερ ή η κατεργασία με CNC συχνά κερδίζουν επειδή απαιτούν μικρή ή καθόλου επένδυση εργαλείων. Καθώς ο όγκος ανεβαίνει, τα μαθηματικά αλλάζουν αποφασιστικά. Εξετάστε μια απλουστευμένη αλλά ενδεικτική σύγκριση: εάν ένα κομμένο τμήμα λέιζερ-κοστίζει 4,50 $ το καθένα χωρίς εργαλεία και μια έκδοση με στάμπα κοστίζει 0,30 $ το καθένα με μήτρα 40.000 $, το σημείο ζυγού σπασίματος-πέφτει κοντά στις 9.500 μονάδες. Κάτω από αυτό το όριο, η κοπή με λέιζερ είναι πιο οικονομική. Πάνω από αυτό, η στάμπα τραβάει μπροστά - και το χάσμα διευρύνεται δραματικά σε υψηλότερους όγκους. Σε 100.000 εξαρτήματα, το συνολικό κόστος σφράγισης σε αυτό το σενάριο θα ήταν περίπου 70.000 $ έναντι 450.000 $ για την κοπή με λέιζερ.
Για προγράμματα βιομηχανικής σφράγισης μετάλλων που στοχεύουν ετήσιους όγκους άνω των 100.000 ανταλλακτικών - που είναι κοινά στους τομείς της αυτοκινητοβιομηχανίας, των ηλεκτρονικών και των συσκευών -, τα οικονομικά στοιχεία ανά-εξάρτημα γίνονται συντριπτικά ευνοϊκά. Τα προοδευτικά συστήματα καλουπιών που λειτουργούν με υψηλές πινελιές ανά λεπτό μπορούν να ωθήσουν το κόστος μονάδας σε επίπεδα που δεν μπορεί να ταιριάξει καμία άλλη μέθοδος σφράγισης μεταλλικών εξαρτημάτων.
Στρατηγικές για τη μείωση του κόστους σφράγισης καλουπιών
Βελτιστοποίηση κόστους δεν σημαίνει περικοπή - σημαίνει λήψη εξυπνότερων αποφάσεων σε κάθε στάδιο. Οι ακόλουθες στρατηγικές παρέχουν σταθερά μετρήσιμη εξοικονόμηση χωρίς να θυσιάζεται η ποιότητα των εξαρτημάτων ή η αξιοπιστία του καλουπιού:
Δώστε προτεραιότητα στη βελτιστοποίηση DFM έγκαιρα.Η απλοποίηση της γεωμετρίας εξαρτημάτων - εξαλείφοντας τα περιττά χαρακτηριστικά, η χρήση συμμετρικών σχεδίων και η χαλάρωση των μη κρίσιμων ανοχών - μειώνει άμεσα την πολυπλοκότητα της μήτρας. Λιγότεροι σταθμοί, απλούστερα προφίλ διάτρησης και πιο συγχωρητικές εργασίες διαμόρφωσης μεταφράζονται σε χαμηλότερο κόστος εργαλείων και ταχύτερους χρόνους κατασκευής. Όπως σημειώνει μια ανάλυση του κλάδου, η επένδυση σε πρώιμο πρωτότυπο και αναθεώρηση DFM βοηθά στον εντοπισμό πιθανών προβλημάτων πριν από τη μαζική παραγωγή, αποφεύγοντας δαπανηρούς επανασχεδιασμούς και προσαρμογές εργαλείων αργότερα.
Ενοποιήστε τις λειτουργίες σε λιγότερους σταθμούς.Κάθε σταθμός σε μια προοδευτική μήτρα προσθέτει κόστος μηχανικής, μηχανικής και συντήρησης. Εάν δύο λειτουργίες μπορούν να συνδυαστούν σε έναν σταθμό χωρίς συμβιβασμούς στην ποιότητα -, για παράδειγμα, τρυπήστε και σχηματίστε με μία μόνο διαδρομή χρησιμοποιώντας μια προσέγγιση συνδυασμού - την ένωση εξοικονόμησης σε ολόκληρη την κατασκευή του εργαλείου.
Τυποποιήστε τα υλικά σε όλες τις σειρές προϊόντων.Η λειτουργία πολλαπλών εξαρτημάτων σφράγισης μετάλλων από το ίδιο κράμα και μετρητή μειώνει την πολυπλοκότητα της προμήθειας υλικού, επιτρέπει τη μαζική αγορά και επιτρέπει στα σχέδια καλουπιών να μοιράζονται κοινές προδιαγραφές διάκενου και λίπανσης. Η τυποποίηση δημιουργεί οικονομίες κλίμακας που μειώνουν τόσο το κόστος υλικών όσο και το κόστος μηχανικής.
Σχέδιο συντήρησης μήτρας αντί για πρόωρη αντικατάσταση.Ένα καλοσυντηρημένο καλούπι μπορεί να παράγει εκατομμύρια εξαρτήματα κατά τη διάρκεια της ζωής του. Ο προγραμματισμός της εκ νέου λείανσης, η αντικατάσταση των φθαρμένων πιλότων και των ελατηρίων σε καθορισμένα διαστήματα μέτρησης χτυπημάτων-και η επαναβαφή των μορφοποιητικών ενθέτων πριν η φθορά γίνει κρίσιμη επεκτείνει σημαντικά τη διάρκεια ζωής του εργαλείου. Το πρόσθετο κόστος της προληπτικής συντήρησης είναι ένα κλάσμα του κόστους κατασκευής μιας μήτρας αντικατάστασης - ή απορρόφησης του σκραπ που παράγεται από μια φθαρμένη μήτρα.
Βελτιστοποιήστε τη χρήση υλικού στη διάταξη λωρίδων.Οι έμπειροι σχεδιαστές καλουπιών ελαχιστοποιούν τα σκραπ τοποθετώντας εξαρτήματα αποτελεσματικά μέσα στη λωρίδα και εκμεταλλευόμενοι τη διάτρηση των γυμνοσάλιαγκων για τη μείωση των απορριμμάτων. Ακόμη και μικρές βελτιώσεις στη χρήση υλικών - μερικές ποσοστιαίες μονάδες - συσσωρεύονται σε σημαντική εξοικονόμηση πόρων σε μεγάλο-όγκο όπου η πρώτη ύλη είναι το μεγαλύτερο στοιχείο μεμονωμένου κόστους.
Συνολικά, αυτές οι στρατηγικές αντιμετωπίζουν και τις δύο πλευρές της εξίσωσης κόστους: μείωση των δαπανών που ξοδεύετε για την κατασκευή του εργαλείου και μείωση του κόστους παραγωγής κάθε εξαρτήματος. Η πιο αποτελεσματική μείωση κόστους συμβαίνει όταν η μηχανική, η προμήθεια και η κατασκευή συνεργάζονται από τα πρώτα στάδια του έργου - και όχι όταν κάποιος εξετάζει το τελικό τιμολόγιο και ρωτά πού πήγε ο προϋπολογισμός.
Η πειθαρχία του κόστους διατηρεί ένα έργο βιώσιμο, αλλά δεν ωθεί τη διαδικασία προς τα εμπρός. Οι τεχνολογίες που αναδιαμορφώνουν τη σφράγιση καλουπιών σήμερα - σερβοπρεσσες, ψηφιακή προσομοίωση και{2}}αυτοματισμός που βασίζεται σε αισθητήρα - κάνουν ακριβώς αυτό, ανοίγοντας παράθυρα απόδοσης που δεν ήταν δυνατά ούτε πριν από μια δεκαετία.
Σύγχρονες εξελίξεις που διαμορφώνουν το μέλλον του Die Stamping
Πριν από μια δεκαετία, μια πρέσα σφράγισης μήτρας ήταν ουσιαστικά μια ωμή-μηχανή δύναμης - ένα σφόνδυλο που περιστρέφεται, ένας συμπλέκτης εμπλέκεται και το έμβολο χτύπησε με μια σταθερή ταχύτητα που υπαγορεύεται από τη μηχανική σύνδεση. Η μήτρα είτε λειτούργησε είτε όχι, και ο κύριος μοχλός του χειριστή ήταν η χωρητικότητα. Σήμερα, η εικόνα φαίνεται ριζικά διαφορετική. Τα προγραμματιζόμενα προφίλ κίνησης, τα προγνωστικά ψηφιακά μοντέλα και τα δίκτυα αισθητήρων που είναι ενσωματωμένα στο ίδιο το καλούπι επαναπροσδιορίζουν τι μπορεί να επιτύχει η τεχνολογία σφράγισης - και ανεβάζουν τον πήχη για κάθε κατασκευαστή που εξακολουθεί να χρησιμοποιεί παλαιού τύπου εξοπλισμό.
Servo Press Technology και Precision Control
Τα παραδοσιακά πιεστήρια με βολάν-παρέχουν μια ενιαία, σταθερή ολίσθηση-καμπύλη κίνησης. Το έμβολο επιταχύνει, χτυπά το κάτω νεκρό σημείο στη μέγιστη ταχύτητα και ανασύρει - το ίδιο προφίλ κάθε διαδρομή, ανεξάρτητα από τη γεωμετρία του μέρους ή τη συμπεριφορά του υλικού. Τα σερβοκίνητα πιεστήρια αντικαθιστούν αυτόν τον άκαμπτο κύκλο με μια προγραμματιζόμενη κίνηση ολίσθησης που ελέγχεται από ηλεκτρικούς κινητήρες υψηλής-ροπής. Οι μηχανικοί μπορούν να προσαρμόσουν την ταχύτητα, τον χρόνο παραμονής και την επιτάχυνση σε κάθε σημείο της διαδρομής.
Γιατί έχει σημασία αυτό; Φανταστείτε να διαμορφώνετε ένα περίβλημα από ανοξείδωτο χάλυβα με βαθιά-έλξη. Με ένα συμβατικό πάτημα, η διάτρηση χτυπά το υλικό με πλήρη ταχύτητα και το μέταλλο πρέπει να ρέει μέσα στην κοιλότητα πριν το έμβολο αναστρέψει - ένα στενό παράθυρο που συχνά προκαλεί ζάρες ή σχίσιμο. Μια μηχανή σφράγισης σερβομηχανής επιτρέπει στον χειριστή να επιβραδύνει το έμβολο κατά τη διάρκεια της κρίσιμης φάσης διαμόρφωσης, να το κρατά στο νεκρό σημείο του κάτω μέρους για μια προγραμματιζόμενη θέση για να σταθεροποιήσει το υλικό και μετά να ανασύρεται γρήγορα. Το αποτέλεσμα είναι ένα ευρύτερο παράθυρο διαμόρφωσης, λιγότερα ελαττώματα και σημαντικά μειωμένα επίπεδα θορύβου στο πάτωμα του καταστήματος.
Τα οφέλη πολλαπλασιάζονται με δύσκολα υλικά. Οι χάλυβες υψηλής- αντοχής που χρησιμοποιούνται σε εφαρμογές μήτρας σφράγισης αυτοκινήτων και τα ελαφρά κράματα αλουμινίου - τόσο διαβόητα για την επαναφορά ελατηρίου όσο και για το σχίσιμο - ανταποκρίνονται δραματικά σε βελτιστοποιημένα προφίλ ολίσθησης. Τα σερβο πιεστήρια επιτρέπουν επίσης τη διαδικασία προοδευτικής σφράγισης για την ενοποίηση λειτουργιών που προηγουμένως απαιτούσαν ξεχωριστούς σταθμούς, επειδή η πρέσα μπορεί να εκτελέσει διαφορετικά προφίλ κίνησης μέσα σε έναν κύκλο διαδρομής. Για προγράμματα σφράγισης καλουπιών ακριβείας που απαιτούν στενή επιπεδότητα ή επιθετικές αναλογίες έλξης, η τεχνολογία σερβομηχανισμού έχει μετατοπιστεί από την πολυτέλεια στην προσδοκία βασικής γραμμής.
Προσομοίωση CAE και Ανάπτυξη ψηφιακού καλουπιού
Η κοπή χάλυβα για μια μήτρα πριν από την ψηφιακή επικύρωση του σχεδιασμού της είναι σαν να χτίζετε μια γέφυρα χωρίς να εκτελούνται δομικοί υπολογισμοί - τεχνικά εφικτός, αλλά οικονομικά απερίσκεπτος. Η σύγχρονη ανάλυση πεπερασμένων στοιχείων (FEA) και το λογισμικό προσομοίωσης σφράγισης μοντελοποιούν κάθε πτυχή της συμπεριφοράς του υλικού κατά τη διαμόρφωση: μοτίβα ροής, κατανομές αραίωσης, μεγέθη επιστροφής ελατηρίου, ζώνες κινδύνου ρυτίδωσης και ελάχιστη απαιτούμενη δύναμη πίεσης. Οι μηχανικοί εκτελούν εικονικές δοκιμαστικές δοκιμές - εκατοντάδες επαναλήψεις, αν χρειαστεί, - σε ώρες αντί για τις εβδομάδες που απαιτεί η φυσική δοκιμή.
Ο αντίκτυπος στα χρονοδιαγράμματα του έργου είναι ουσιαστικός. Η προσομοίωση προβλέπει πού θα συμβούν διασπάσεις, ώστε οι ακτίνες διάτρησης να μπορούν να ρυθμιστούν πριν από τη μηχανική κατεργασία. Υπολογίζει την επιστροφή του ελατηρίου, έτσι η αντιστάθμιση υπερστροφής ενσωματώνεται στη γεωμετρία της μήτρας από την πρώτη μέρα. Βελτιστοποιεί ακόμη και το σχήμα του κενού για να μεγιστοποιήσει τη χρήση υλικού - με άμεση εξοικονόμηση κόστους σε κάθε κύκλο παραγωγής. Για την ανάπτυξη εργαλείων σφράγισης που στοχεύει προηγμένους χάλυβες υψηλής-αντοχής ή πολύπλοκες γεωμετρίες, η προσομοίωση έχει γίνει η διαφορά μεταξύ μιας δοκιμής τριών-επαναλήψεων και μιας δοκιμασίας δέκα-επαναλήψεων.
Οι προμηθευτές καλουπιών με προοπτική-ενσωματώνουν τώρα την προσομοίωση CAE στην τυπική ροή εργασιών τους, εκτελώντας ανάλυση σκοπιμότητας πριν αναφέρουν και επικυρώνουν ψηφιακά κάθε αλλαγή σχεδίασης πριν κόψουν ένα μεμονωμένο χαλύβδινο μπλοκ εργαλείου. Το YICHEN, για παράδειγμα, ενσωματώνει την προσομοίωση στη διαδικασία ανάπτυξής του από την αρχική σκοπιμότητα έως τις δοκιμαστικές εκτελέσεις και την τελική επιθεώρηση - μια προσέγγιση από το τέλος- έως το-τελικό που συμπιέζει τους χρόνους παράδοσης και εντοπίζει προβλήματα σχεδιασμού όταν είναι ακόμη φθηνή η επίλυσή τους. Αυτό το είδος ενσωματωμένης ψηφιακής-φυσικής ροής εργασιών αντιπροσωπεύει πού οδεύει ο κλάδος: η προσομοίωση δεν είναι πλέον ένα ξεχωριστό βήμα που παραδίδεται σε έναν ειδικό. είναι συνυφασμένη σε ολόκληρο τον κύκλο ανάπτυξης της μήτρας.
Industry 4.0, Sensors, and Automation in Die Stamping
Η ευφυΐα δεν σταματά όταν το ζάρι χτυπήσει τον Τύπο. Οι αρχές του Industry 4.0 ενσωματώνουν-την ανίχνευση πραγματικού χρόνου, τη συνδεσιμότητα και την αυτοματοποιημένη λήψη αποφάσεων-απευθείας σε λειτουργίες σφράγισης - μετατρέποντας την πρέσα από αυτόνομο μηχάνημα σε κόμβο ενός-δικτύου παραγωγής πλούσιου σε δεδομένα.
Σε-αίσθηση θανάτουαντιπροσωπεύει μία από τις-εφαρμογές με την υψηλότερη αξία. Κυψέλες φόρτισης και μετρητές καταπόνησης τοποθετημένα εντός της χωρητικότητας της οθόνης σετ καλουπιών σε κάθε σταθμό σε πραγματικό χρόνο, ανιχνεύοντας ανωμαλίες - έναν γυμνοσάλιαγκο που έχει κολλήσει σε ένα κουμπί μήτρας, μια εσφαλμένη τροφοδοσία λωρίδας, μια φθαρμένη διάτρηση που έλκει υπερβολική δύναμη - προτού παράγουν ελαττωματικά μέρη ή καταστρέψουν το εργαλείο. Οι αισθητήρες λανθασμένης ευθυγράμμισης επαληθεύουν ότι το πάνω και το κάτω μισό μήτρας καταγράφουν σωστά διαδρομή-πλάνο, πιάνοντας τον οδηγό-τη φθορά των πείρων ή την παραμόρφωση της πίεσης που διαφορετικά θα περνούσε απαρατήρητη μέχρι να αποτύχει η επιθεώρηση των εξαρτημάτων.
Αυτόματη τροφοδοσία πρέσας και αφαίρεση εξαρτημάτωνεξαλείψτε τους κινδύνους μεταβλητότητας και ασφάλειας που προκύπτουν από το χειροκίνητο χειρισμό. Οι τροφοδότες πηνίου που οδηγούνται σε σερβο-συγχρονίζουν την προώθηση της λωρίδας στον κύκλο πίεσης με ακρίβεια μικρότερη από-χιλιοστά, ενώ τα ρομποτικά συστήματα επιλογής-και{4}}εξάγουν ολοκληρωμένα εξαρτήματα και τα προσανατολίζουν για λειτουργίες κατάντη. Μαζί, αυτά τα συστήματα επιτρέπουν σε μια πρέσα σφράγισης μήτρας να λειτουργεί με τη μέγιστη ονομαστική ταχύτητα χωρίς παρέμβαση του χειριστή στο σημείο λειτουργίας.
Προγνωστική συντήρησητα δένει όλα μαζί. Οι συνδεδεμένες πρέσες IoT-μεταδίδουν δεδομένα δόνησης, ενδείξεις θερμοκρασίας και μετρήσεις κατάστασης λιπαντικού σε πλατφόρμες ανάλυσης που βασίζονται σε σύννεφο-. Οι αλγόριθμοι μηχανικής εκμάθησης εντοπίζουν μοτίβα που προηγούνται των αστοχιών του εξοπλισμού - μιας θέρμανσης ρουλεμάν, ενός υδραυλικού συστήματος που χάνει πίεση - και ενεργοποιεί ειδοποιήσεις συντήρησης προτού μια απρογραμμάτιστη διακοπή λειτουργίας διαταράξει την παραγωγή. Όπως σημειώνει μια ανάλυση του κλάδου, αυτή η προσέγγιση ελαχιστοποιεί τον απροσδόκητο χρόνο διακοπής λειτουργίας και παρατείνει τη διάρκεια ζωής των κρίσιμων μηχανημάτων, μετατρέποντας τη συντήρηση από ένα ενεργό κόστος σε μια προγραμματισμένη επένδυση.
Αυτές οι τεχνολογίες δεν είναι μεμονωμένες καινοτομίες - ενισχύουν η μία την άλλη. Τα δεδομένα Servo Press τροφοδοτούν μοντέλα προσομοίωσης, βελτιώνοντας την ακρίβειά τους για την επόμενη σχεδίαση καλουπιού. Οι αισθητήρες in{3}}die δημιουργούν τα δεδομένα ποιότητας που πρέπει να μάθουν οι αλγόριθμοι πρόβλεψης. Ο αυτοματισμός απελευθερώνει τους ειδικευμένους χειριστές να επικεντρωθούν στην ανάλυση και τη βελτιστοποίηση αντί για τη χειροκίνητη τροφοδοσία και το χειρισμό εξαρτημάτων. Το καθαρό αποτέλεσμα είναι μια λειτουργία σφράγισης που εκτελείται πιο γρήγορα, παράγει λιγότερα ελαττώματα και κοστίζει λιγότερο για τη διατήρηση - πλεονεκτημάτων που συνδυάζονται με κάθε κύκλο παραγωγής.
Η τεχνολογία δημιουργεί δυνατότητες, αλλά η ικανότητα αποφέρει αποτελέσματα μόνο όταν συνδυάζεται με τον κατάλληλο συνεργάτη. Το τελευταίο ερώτημα που αντιμετωπίζουν οι περισσότεροι κατασκευαστές δεν είναι ποιο πιεστήριο ή λογισμικό να χρησιμοποιήσουν, αλλά ποιος προμηθευτής μπορεί να ενσωματώσει όλα αυτά τα στοιχεία - σχεδιασμός, προσομοίωση, μηχανική κατεργασία, δοκιμή και υποστήριξη παραγωγής - σε μια ενιαία, υπεύθυνη σχέση.
Πώς να επιλέξετε τον κατάλληλο συνεργάτη για το έργο σας
Οι σερβοπιεστήρες, η προσομοίωση CAE και οι αισθητήρες in-die προσφέρουν αξία μόνο όταν βρίσκονται στα χέρια ενός προμηθευτή που ξέρει πώς να τα χρησιμοποιεί μαζί. Για τους μηχανικούς, τους διαχειριστές προμηθειών και τους επαγγελματίες εργαλείων, η πραγματική πρόκληση δεν είναι να κατανοήσουν την τεχνολογία σφράγισης καλουπιών - είναι να βρουν έναν κατασκευαστή καλουπιών που να την ενσωματώνει όλα κάτω από μια στέγη. Μια κατακερματισμένη αλυσίδα εφοδιασμού, όπου ο σχεδιασμός γίνεται σε έναν προμηθευτή, η μηχανική επεξεργασία σε έναν άλλο και η δοκιμή σε έναν τρίτο, εισάγει σφάλματα μεταβίβασης, κενά επικοινωνίας και τυφλά σημεία λογοδοσίας που διογκώνουν το κόστος και το χρονοδιάγραμμα. Ο σωστός συνεργάτης εξαλείφει εντελώς αυτά τα κενά.
Βασικές Δυνατότητες Αξιολόγησης σε Προμηθευτή Σφράγισης Κάρτας
Εάν αναρωτιέστε τι είναι η ικανότητα εργαλείων και καλουπιών που αξίζει να αξιολογηθεί, η απάντηση ξεπερνά κατά πολύ το αν ένα κατάστημα διαθέτει μηχανή CNC. Η πραγματική ικανότητα κατασκευής εργαλείων και καλουπιών καλύπτει ολόκληρο τον κύκλο ζωής του έργου. Χρησιμοποιήστε αυτήν τη λίστα ελέγχου κατά τον έλεγχο πιθανών προμηθευτών - οποιοσδήποτε σοβαρός υποψήφιος πρέπει να επιδεικνύει ισχύ σε κάθε στοιχείο:
Εσωτερικός σχεδιασμός καλουπιών και δυνατότητα προσομοίωσης CAE- Ο προμηθευτής θα πρέπει να εκτελεί μελέτες σκοπιμότητας και προσομοιώσεις σφράγισης εσωτερικά και όχι να τις αναθέτει σε τρίτους. Αυτό διατηρεί την πρόθεση σχεδιασμού και τη γνώση κατασκευής σε μία ομάδα.
CNC μηχανική κατεργασία και ικανότητα EDM- Το συρμάτινο EDM, το βυθιζόμενο EDM και το φρεζάρισμα CNC πολλαπλών-αξόνων δεν είναι-διαπραγματεύσιμα για την κατασκευή καλουπιών εργαλείων ακριβείας. Ρωτήστε για την ηλικία του μηχανήματος, τις προδιαγραφές ακρίβειας και την ικανότητα χειρισμού των απαιτήσεων μεγέθους μήτρας.
Εξειδίκευση σε υλικά σε πολλά μέταλλα- Ένας εξειδικευμένος συνεργάτης κατανοεί πώς ο χάλυβας, το αλουμίνιο, το ανοξείδωτο, ο ορείχαλκος, ο χαλκός και το τιτάνιο αλληλεπιδρούν με τα εργαλεία μήτρας. Αυτή η τεχνογνωσία διαμορφώνει αποφάσεις καθαρισμού, λίπανσης και επίστρωσης που αποτρέπουν τα ελαττώματα που καλύφθηκαν νωρίτερα σε αυτό το άρθρο.
Δοκιμαστική εκτέλεση και πρωτόκολλα επιθεώρησης δειγμάτων- Οι αυστηρές διαδικασίες δοκιμής, η αναφορά διαστάσεων (CMM, οπτική μέτρηση) και οι ροές εργασιών έγκρισης δομημένου δείγματος χωρίζουν τις επαγγελματικές εργασίες κατασκευής καλουπιών από καταστήματα που σας παραδίδουν ανταλλακτικά και ελπίζουν για το καλύτερο.
Πιστοποιήσεις ποιότητας και εξοπλισμός μέτρησης- Η πιστοποίηση ISO 9001 αποτελεί βασική γραμμή. Για προγράμματα αυτοκινήτων, το IATF 16949 δείχνει την ωριμότητα της διαδικασίας. Επαληθεύστε ότι ο προμηθευτής διατηρεί βαθμονομημένους μετρητές, CMM και τεκμηριωμένα συστήματα ιχνηλασιμότητας.
Επικοινωνιακή διαφάνεια σε όλο το έργο- Οι τακτικές ενημερώσεις προόδου, η ανοιχτή πρόσβαση σε δοκιμαστικά δεδομένα και ένα μόνο σημείο επαφής μειώνουν την τριβή που εκτροχιάζει πολύπλοκα προγράμματα εργαλείων. Όπως επιβεβαιώνει η εμπειρία του κλάδου, ένας-συνεργάτης μεμονωμένης πηγής με σαφή υπευθυνότητα βελτιστοποιεί τον προγραμματισμό, απλοποιεί τον ποιοτικό έλεγχο και μειώνει τους χρόνους παράδοσης σε σύγκριση με τις συμφωνίες πολλών-προμηθευτών.
Μετάβαση από την έρευνα σε μια έτοιμη λύση παραγωγής-
Λοιπόν, πώς είναι στην πραγματικότητα η εργασία με εργαλεία και καλούπια όταν προσλαμβάνετε έναν ικανό προμηθευτή; Το τυπικό ταξίδι ακολουθεί ένα προβλέψιμο τόξο - και οι καλύτερες συνεργασίες καλύπτουν κάθε στάδιο χωρίς να σας παραδίδουν σε υπεργολάβο:
Αρχική αναθεώρηση σκοπιμότητας- Ο προμηθευτής αξιολογεί τη γεωμετρία, το υλικό, τις ανοχές και τον όγκο του εξαρτήματός σας για να επιβεβαιώσει ότι η στάμπα με καλούπι είναι η σωστή διαδικασία και να εντοπίσει πιθανή σχεδίαση-για-κατασκευαστικές βελτιώσεις.
Σχεδιασμός εργαλείων βάσει CAE-- Οι μηχανικοί αναπτύσσουν τη διάταξη λωρίδων (για προοδευτικές μήτρες) ή τη σειρά σταθμών (για μήτρες μεταφοράς), επικυρώνοντας τη ροή υλικού, την αραίωση και την επιστροφή ελατηρίου μέσω προσομοίωσης πριν από την έναρξη οποιασδήποτε μηχανικής κατεργασίας.
Μηχανική και συναρμολόγηση μήτρας- Οι λειτουργίες CNC και EDM παράγουν τα εξαρτήματα της μήτρας, ακολουθούμενα από συναρμολόγηση ακριβείας, τοποθέτηση πάγκου και επαλήθευση απόστασης - τα χέρια-για το τι είναι το εργαλείο και η μήτρα που μετατρέπει τα ψηφιακά σχέδια σε φυσικά εργαλεία.
Η δοκιμή εκτελείται με επιθεώρηση διαστάσεων- Τα εξαρτήματα δειγμάτων σφραγίζονται, μετρώνται σύμφωνα με τις προδιαγραφές και αξιολογούνται ως προς την ποιότητα της επιφάνειας και τη λειτουργική τους εφαρμογή. Οι προσαρμογές γίνονται επαναληπτικά μέχρι να περάσει κάθε κρίσιμη διάσταση.
Μεταφορά παραγωγής- Το εγκεκριμένο καλούπι εισέρχεται σε πλήρη παραγωγή, υποστηρίζεται από τεκμηριωμένες παραμέτρους ρύθμισης, χρονοδιαγράμματα συντήρησης και συνεχή παρακολούθηση ποιότητας.
Το YICHEN αποτελεί παράδειγμα αυτής της ολοκληρωμένης προσέγγισης, καλύπτοντας ολόκληρο το ταξίδι από την ανάλυση σκοπιμότητας και την προσομοίωση CAE μέσω μηχανικής κατεργασίας ακριβείας, δοκιμαστικών δοκιμών και τελικής επιθεώρησης - όλα τα οποία διαχειρίζονται-στο σπίτι. Για κατασκευαστές, διαχειριστές προμηθειών και μηχανικούς εργαλείων που είναι έτοιμοι να περάσουν από την έρευνα στη δράση, η διαδικασία-στο-τέλος τους προσφέρει μια άμεση διαδρομή προς RFQ-έτοιμες προσαρμοσμένες λύσεις μήτρας σφράγισης για μεταλλικά μέρη, χωρίς τους πονοκεφάλους συντονισμού μιας κατακερματισμένης αλυσίδας προμηθευτών.
Η επιλογή ενός συνεργάτη σφράγισης μήτρας είναι τελικά η απόφαση που συνδέει κάθε θέμα που καλύπτεται σε αυτό το άρθρο. Ο τύπος της μήτρας, η ποιότητα χάλυβα εργαλείων, η επεξεργασία επιφανειών, το υλικό του τεμαχίου εργασίας, η στρατηγική πρόληψης ελαττωμάτων και η δομή κόστους που έχετε μελετήσει εξαρτώνται από έναν προμηθευτή ικανό να τα εκτελέσει με ακρίβεια και υπευθυνότητα. Τα επιτυχημένα έργα βασίζονται σε τεκμηριωμένες αποφάσεις - σχετικά με τη διαδικασία, τα υλικά και τη συνεργασία που τα φέρνει όλα μαζί. Ξεκινήστε με τη σωστή γνώση, εφαρμόστε την μέσω του κατάλληλου συνεργάτη και η διαδρομή από το ακατέργαστο μέταλλο στα άψογα τελειωμένα μέρη γίνεται εξαιρετικά απλή.
Συχνές ερωτήσεις σχετικά με το Die Stamping
1. Ποια είναι η διαφορά μεταξύ του die stamping και του die casting;
Η σφράγιση με μήτρα είναι μια ψυχρή-διαδικασία διαμόρφωσης που χρησιμοποιεί ένα σετ διάτρησης και μήτρας μέσα σε μια πρέσα σφράγισης για τη διαμόρφωση επίπεδης λαμαρίνας μέσω μηχανικής δύναμης - εκτελώντας λειτουργίες όπως τύφλωση, κάμψη, σχέδιο και διάτρηση σε θερμοκρασία δωματίου. Αντίθετα, η χύτευση με μήτρα περιλαμβάνει την έγχυση τετηγμένου μετάλλου σε μια κοιλότητα καλουπιού υπό υψηλή πίεση, παράγοντας πολύπλοκα τρισδιάστατα-σχήματα κυρίως σε μη σιδηρούχα κράματα όπως το αλουμίνιο και ο ψευδάργυρος. Οι δύο διεργασίες εξυπηρετούν θεμελιωδώς διαφορετικές εφαρμογές: η στάμπα υπερέχει σε επίπεδα-μεγάλου όγκου ή μέτριας μορφοποίησης εξαρτημάτων από λαμαρίνα, ενώ η χύτευση χειρίζεται περίπλοκες τρισδιάστατες γεωμετρίες που δεν μπορούν να διαμορφωθούν από επίπεδο υλικό.
2. Πώς μπορώ να επιλέξω μεταξύ ενός προοδευτικού καλουπιού και ενός καλουπιού μεταφοράς;
Η επιλογή εξαρτάται από το μέγεθος του εξαρτήματος, την πολυπλοκότητα της γεωμετρίας και τον όγκο παραγωγής. Οι προοδευτικές μήτρες είναι ιδανικές για μικρά-έως-μέσα εξαρτήματα που απαιτούν πολλαπλές λειτουργίες σε υψηλούς όγκους (100,000+ τεμάχια), επειδή η ταινία τροφοδοτείται συνεχώς μέσω διαδοχικών σταθμών για γρήγορους χρόνους κύκλου. Οι μήτρες μεταφοράς ταιριάζουν σε μεγαλύτερα εξαρτήματα,-βαθιά σχεδιασμένα εξαρτήματα ή πολύπλοκα τρισδιάστατα σχήματα που δεν μπορούν να παραμείνουν συνδεδεμένα σε μια λωρίδα φορέα. Οι ρυθμίσεις μεταφοράς χρησιμοποιούν μηχανικά δάχτυλα ή λαβές για να μετακινούν ελεύθερα κενά μεταξύ ανεξάρτητων σταθμών, γεγονός που μειώνει τη σπατάλη υλικών αλλά λειτουργεί σε πιο αργούς χρόνους κύκλου. Εάν το εξάρτημά σας ταιριάζει σε μια διάταξη προοδευτικής λωρίδας και ο όγκος δικαιολογεί το κόστος εργαλείων, η προοδευτική είναι συνήθως η πιο οικονομική επιλογή.
3. Ποιος χάλυβας εργαλείων είναι καλύτερος για σφράγιση καλουπιών;
Δεν υπάρχει κανένας καλύτερος βαθμός - η σωστή επιλογή εξαρτάται από την ισορροπία σκληρότητας, σκληρότητας και αντοχής στη φθορά που απαιτεί η εφαρμογή σας. Το D2 είναι ο πιο ευρέως χρησιμοποιούμενος βαθμός για λείανση και διάτρηση λόγω της εξαιρετικής αντοχής στη φθορά και του μέτριου κόστους του. Το S7 προτιμάται για σταθμούς διαμόρφωσης και κάμψης όπου οι υψηλές δυνάμεις κρούσης κινδυνεύουν να θρυμματίσουν σκληρότερους χάλυβες. Το DC53 προσφέρει περίπου διπλάσια σκληρότητα από το D2 σε συγκρίσιμη σκληρότητα, καθιστώντας το μια ισχυρή επιλογή για τη σφράγιση χάλυβα υψηλής- αντοχής ή ανοξείδωτου χάλυβα. Για σταθμούς ακραίας φθοράς{10}}στα προοδευτικά καλούπια, τα ένθετα καρβιδίου βολφραμίου μπορούν να διαρκέσουν πέντε έως δέκα φορές περισσότερο από τον χάλυβα εργαλείων, αν και με σημαντικά υψηλότερο κόστος.
4. Πόσο κοστίζει μια μήτρα σφράγισης;
Το κόστος της μήτρας σφράγισης ποικίλλει ευρέως ανάλογα με την πολυπλοκότητα, το μέγεθος, το υλικό και τις απαιτήσεις ανοχής. Ένα απλό σύνθετο καλούπι για ένα επίπεδο εξάρτημα μπορεί να κοστίζει μερικές χιλιάδες δολάρια, ενώ ένα προοδευτικό καλούπι πολλαπλών{1}}σταθμών για ένα εξάρτημα αυτοκινήτου μπορεί να κυμαίνεται από $10.000 έως και πάνω από $100.000. Οι βασικοί παράγοντες κόστους περιλαμβάνουν τον αριθμό των σταθμών μήτρας, την ποιότητα και τις επιφανειακές επεξεργασίες χάλυβα εργαλείων, τις ανοχές εξαρτημάτων, το φυσικό μέγεθος της μήτρας και τις ώρες μηχανικής για σχεδιασμό και προσομοίωση. Είναι σημαντικό ότι το κόστος εργαλείων αποσβένεται σε όλο τον όγκο παραγωγής - ένα καλούπι 50.000 $ που παράγει 500.000 εξαρτήματα προσθέτει μόνο 0,10 $ ανά τεμάχιο, καθιστώντας τα προγράμματα υψηλού{13}}όγκου εξαιρετικά οικονομικά{14}}αποτελεσματικά.
5. Τι προκαλεί γρέζια στα σφραγισμένα μεταλλικά μέρη και πώς μπορούν να προληφθούν;
Το υπερβολικό τρύπημα στα σταμπωτά μέρη προκαλείται κυρίως από φθαρμένες ή θαμπές ακμές κοπής σε γροθιές και κουμπιά μήτρας ή από λανθασμένη διάτρηση-στο-κενό. Όταν το διάκενο είναι πολύ χαλαρό, το υλικό τραβά και σκίζεται αντί να κουρεύεται καθαρά, δημιουργώντας τραχιές άκρες και ανυψωμένα γρέζια. Όταν το διάκενο είναι πολύ σφιχτό, η υπερβολική δύναμη κοπής επιταχύνει τη φθορά του εργαλείου, η οποία τελικά οδηγεί στο ίδιο πρόβλημα. Η πρόληψη απαιτεί τον καθορισμό των αποστάσεων σε συγκεκριμένα ποσοστά υλικού- (για παράδειγμα, 5-8% του πάχους ανά πλευρά για χάλυβα χαμηλού-ανθρακούχου άνθρακα, 6-8% για ανοξείδωτο), τη διατήρηση ενός προγραμματισμένου προγράμματος εκ νέου λείανσης με βάση τον αριθμό χτυπημάτων και την εφαρμογή ανθεκτικών στη φθορά επικαλύψεων όπως TiN ή TiCN για να αυξηθούν τα διαστήματα ακονίσματος.


