


Κατανόηση της Προληπτικής Συντήρησης Σφράγισης
Όταν ένα ζάρι σπάει στη μέση-του, όλα σταματούν. Η πρέσα βρίσκεται σε αδράνεια, τα μέρη συσσωρεύονται προς τα κάτω και κάποιος προσπαθεί να βρει μια επιδιόρθωση που θα έπρεπε να είχε αποφευχθεί πριν από εβδομάδες. Αυτός ο αντιδραστικός κύκλος καίει χρόνο, χρήμα και εμπιστοσύνη στο πρόγραμμα παραγωγής σας.Προληπτική συντήρηση μήτρας σφράγισηςυπάρχει για να σπάσει αυτόν τον κύκλο αντικαθιστώντας τον πανικό με τον προγραμματισμό.
Τι σημαίνει στην πραγματικότητα η προληπτική συντήρηση σφράγισης
Στον πυρήνα της, αυτή η πρακτική είναι απλή. Συντηρείτε τη μήτρα με χρονοδιάγραμμα, πριν η φθορά μετατραπεί σε αστοχία. Αυτό το πρόγραμμα μπορεί να ακολουθεί τον αριθμό των εγκεφαλικών επεισοδίων, τα ημερολογιακά διαστήματα ή και τα δύο. Η ίδια η εργασία περιλαμβάνει καθαρισμό, επιθεώρηση, λίπανση, ακόνισμα, αντικατάσταση ελατηρίων και επαλήθευση της ευθυγράμμισης σε προκαθορισμένα σημεία, ώστε το εργαλείο να συνεχίζει να παράγει αποδεκτά εξαρτήματα με ασφάλεια και συνέπεια.
Η προληπτική συντήρηση του καλουπιού σφράγισης είναι η πρακτική της εκτέλεσης προγραμματισμένων επιθεωρήσεων, καθαρισμού, λίπανσης και σέρβις εξαρτημάτων σε καθορισμένα διαστήματα-διαδρομών ή ημερολογιακών διαστημάτων για τον έλεγχο της κανονικής φθοράς προτού προκληθούν θραύσματα, απρογραμμάτιστος χρόνος διακοπής λειτουργίας ή ζημιά σε καλούπι.
Η βασική διάκριση είναι ο συγχρονισμός. Ανοίγετε τη μήτρα και αντιμετωπίζετε τα ρούχα επειδή το πρόγραμμα λέει ότι είναι ώρα, όχι επειδή εμφανίστηκε γρέζια σε ένα εξάρτημα ή έσπασε μια γροθιά. Αυτή η μετάβαση από την αντίδραση στην πρόθεση είναι αυτό που διαχωρίζει τα καταστήματα που ελέγχουν το κόστος εργαλείων τους από εκείνα που εκπλήσσονται συνεχώς από αυτά.
Αντιδραστικές vs Προληπτικές vs Προγνωστικές Προσεγγίσεις
Σκεφτείτε τις προσεγγίσεις συντήρησης ως μια κλίμακα ωριμότητας. Η αντιδραστική συντήρηση διορθώνει τα πράγματα αφού σπάσουν. Η προληπτική συντήρηση τους εξυπηρετεί σε προγραμματισμένα διαστήματα συντήρησης καλουπιών για να μειώσει τις πιθανότητες αστοχίας. Η συντήρηση βάσει συνθηκών-χρησιμοποιεί δεδομένα αισθητήρα πραγματικού- χρόνου για να ενεργοποιήσει την υπηρεσία όταν μετατοπίζονται μετρήσιμες παράμετροι. Η προγνωστική συντήρηση προχωρά περαιτέρω, εφαρμόζοντας αναλυτικά στοιχεία και μηχανική εκμάθηση για την πρόβλεψη αποτυχιών εβδομάδες νωρίτερα.
Οι περισσότερες εργασίες σφράγισης ζουν κάπου μεταξύ αντιδραστικής και προληπτικής. Το μοντέλο ωριμότητας συντήρησης καλουπιού σφράγισης, που σχεδιάστηκε αρχικά από τον Winston Ledet το 1999, χαρτογραφεί αυτή την εξέλιξη και δίνει στις ομάδες μια σαφή πορεία προς τα εμπρός. Κάθε επίπεδο βασίζεται σε αυτό που βρίσκεται κάτω από αυτό. Δεν μπορείτε να μεταβείτε στην προγνωστική παρακολούθηση χωρίς πρώτα να καθορίσετε συνεπείς προληπτικές ρουτίνες και τα δεδομένα που δημιουργούν.
Αυτό το άρθρο χρησιμεύει ως ένας πρακτικός οδικός χάρτης για την ανάβαση αυτής της σκάλας. Καλύπτει τον τρόπο δομής των ευθυνών, τον καθορισμό διαστημάτων ανά τύπο υλικού, την ψηφιακή παρακολούθηση της συντήρησης και τον σχεδιασμό μήλων που είναι ευκολότερο να διατηρηθούν από την αρχή. Είτε το κατάστημά σας λειτουργεί επί του παρόντος χωρίς επίσημο πρόγραμμα είτε ακολουθεί ήδη βασικά χρονοδιαγράμματα που θέλουν να βελτιστοποιηθούν, ο στόχος είναι ο ίδιος: μετάβαση από το αντιδραστικό χάος προς τον εσκεμμένο, μετρήσιμο έλεγχο της απόδοσης των εργαλείων σας.
Γιατί η προληπτική συντήρηση αυξάνει την κερδοφορία
Κάθε λειτουργία σφράγισης λειτουργεί με περιθώρια. Το κόστος των πρώτων υλών κυριαρχεί στον προϋπολογισμό, αλλά ακριβώς πίσω από αυτά βρίσκεται η εργασία και ο χρόνος διακοπής λειτουργίας που συνδέονται με τη συντήρηση του καλουπιού. Η διαφορά μεταξύ μιας κερδοφόρας και μιας χαμένης πορείας εξαρτάται συχνά από το αν αυτή η συντήρηση γίνεται με τους όρους σας ή με τους όρους της μήτρας.
Το πραγματικό κόστος της παράλειψης προγραμματισμένης συντήρησης
Φανταστείτε μια προοδευτική μήτρα στα μισά της παραγωγής έξι-ωρών. Μια γροθιά κοπής φθείρεται πέρα από το όριό της και αρχίζουν να σχηματίζονται γρέζια στις σφραγισμένες άκρες. Ο χειριστής ενδέχεται να μην αντιληφθεί αμέσως το ελάττωμα, επομένως δεκάδες ή εκατοντάδες εξαρτήματα-των-προδιαγραφών μετακινούνται προς τα κάτω πριν κάποιος καλέσει στοπ. Ο Τύπος κατεβαίνει. Ένας τεχνικός εγκατάστασης τραβά τη μήτρα. Ένας κατασκευαστής εργαλείων αντικαθιστά τη διάτρηση. Οι ποιοτικές καραντίνες ύποπτα εξαρτήματα. Η διαχείριση εκ νέου{10}}ακολουθεί τις εργασίες για να καλύψει το κενό. Κάθε ένα από αυτά τα βήματα έχει ένα κόστος που δεν εμφανίστηκε ποτέ στην αρχική προσφορά.
A Περιοδικό MetalFormingΗ ανάλυση το δείχνει ξεκάθαρα: ακόμη και μια σπασμένη γροθιά που κοστίζει 25 $ για την αντικατάσταση και μια ώρα εργασίας του κατασκευαστή εργαλείων για την εγκατάσταση δημιουργεί πολύ περισσότερα από 50 $ σε συνολικό κόστος. Λάβετε υπόψη την εργασία εγκατάστασης για να τραβήξετε και να επαναφέρετε τη μήτρα, τον ποιοτικό-χρόνο εργαστηρίου για εκ νέου-επιβεβαίωση εξαρτημάτων, το υλικό που έχει απορριφθεί, τους μισθούς αδράνειας χειριστή, το χαμένο περιθώριο κέρδους σε μη παραχθέντα εξαρτήματα και την γενική απορρόφηση σε τρεις ώρες νεκρού χρόνου πίεσης και το πραγματικό κόστος αυτού του ένα απρογραμμάτιστο συμβάν υπερβαίνει τα 500 $. Κλιμακώστε το σε πολλαπλά περιστατικά ανά μήνα και το κόστος της απρογραμμάτιστης αποτυχίας του καλουπιού σφράγισης γίνεται σοβαρό πρόβλημα στην κερδοφορία.
Το φαινόμενο καταρράκτη είναι αυτό που κάνει την αντιδραστική συντήρηση τόσο δαπανηρή. Μια φθαρμένη γροθιά δημιουργεί γρέζια. Τα γρέζια προκαλούν απόρριψη εξαρτημάτων κατά την επιθεώρηση. Οι απορρίψεις σταματούν τη γραμμή παραγωγής. Η επείγουσα επισκευή διαταράσσει το χρονοδιάγραμμα για κάθε εργασία που βρίσκεται στην ουρά πίσω από αυτήν. Μια μικρή συνθήκη φθοράς, που δεν ελέγχεται, προκαλεί μια αλυσιδωτή αντίδραση που αγγίζει την ποιότητα, την παράδοση, την εργασία και τα γενικά έξοδα ταυτόχρονα.
Η εμπειρία του κλάδου δείχνει σταθερά ότι η απρογραμμάτιστη συντήρηση είναι περίπου τέσσερις φορές πιο ακριβή από την προγραμματισμένη υπηρεσία. Αυτός ο πολλαπλασιαστής υπάρχει επειδή ο προγραμματισμένος χρόνος διακοπής εξαλείφει το κόστος αδράνειας, αποφεύγει τις βιαστικές-αγορές εξαρτημάτων παραγγελιών, καταργεί τον κύκλο έρευνας ποιότητας και διατηρεί ανέπαφη την ακολουθία παραγωγής.
Πώς το PM προστατεύει την επένδυσή σας σε εργαλεία
A ενιαία μήτρα προοδευτικής σφράγισηςμπορεί να αντιπροσωπεύει μια επένδυση 50.000 $ έως 500.000 $ ή περισσότερο ανάλογα με την πολυπλοκότητα, τον αριθμό των σταθμών και την ποιότητα υλικού. Αυτός είναι κεφαλαιουχικός εξοπλισμός. Το να το αφήνετε να υποβαθμίζεται λόγω παραμέλησης δεν διαφέρει από το να παραλείπετε τις αλλαγές λαδιών σε μια μηχανή CNC και να ελπίζετε ότι τίποτα δεν θα κολλήσει.
Η συστηματική προγραμματισμένη συντήρηση προστατεύει αυτή την επένδυση με το να πιάνει τη φθορά προτού ενσωματωθεί. Μια γροθιά που ακονίζεται στο σωστό διάστημα χάνει μερικά χιλιοστά του υλικού. Η ίδια γροθιά που έμεινε μέχρι την αστοχία μπορεί να σπάσει, να σπάσει την πλάκα στήριξης ή να προκαλέσει ζημιά στο τμήμα της μήτρας κάτω από αυτήν, μετατρέποντας ένα νέο άλεσμα $25 σε αντικατάσταση εξαρτήματος $2.000 και επανακατασκευή για μια εβδομάδα-.
Ένα καλό-προγραμματισμένο πρόγραμμα συντήρησης καλουπιών προσφέρει μετρήσιμες αποδόσεις σε πολλές διαστάσεις:
- Παρατεταμένη διάρκεια ζωής- Το ελεγχόμενο ακόνισμα και η αντικατάσταση εξαρτημάτων διατηρούν τη σωρευτική φθορά εντός των ορίων σχεδιασμού, προσθέτοντας χρόνια παραγωγικής υπηρεσίας σε κάθε εργαλείο.
- Προβλεπόμενη παραγωγή παραγωγής- Τα παράθυρα προγραμματισμένης υπηρεσίας επιτρέπουν στους σχεδιαστές να ενσωματώνουν τη συντήρηση στο ημερολόγιο παραγωγής αντί να αντιδρούν σε εκπλήξεις.
- Μειωμένα ποσοστά σκραπ- Η διατήρηση των αιχμηρών άκρων, των σωστών διακένων και της σωστής ευθυγράμμισης διατηρεί τα σφραγισμένα μέρη εντός της ανοχής, μειώνοντας άμεσα τον τρόπο με τον οποίο η προληπτική συντήρηση μειώνει τα ποσοστά σκραπ σε όλη τη λειτουργία σας.
- Χαμηλότερο κόστος εργαλείων ανά-εξάρτημα- Η κατανομή του συνολικού κόστους της μήτρας σε περισσότερα χτυπήματα και λιγότερες επισκευές έκτακτης ανάγκης μειώνει το φορτίο εργαλείων που κατανέμεται σε κάθε σταμπωτό κομμάτι.
- Ασφαλέστερες λειτουργίες τύπου- Τα φθαρμένα ή κατεστραμμένα εργαλεία δημιουργούν απρόβλεπτες λειτουργίες αστοχίας, συμπεριλαμβανομένων σπασμένων εξαρτημάτων που εκτινάσσονται από τη μήτρα, τραβήγματος γυμνοσάλιαγκας και εσφαλμένης τροφοδοσίας που θέτουν σε κίνδυνο τους χειριστές.
Το ROI συντήρησης καλουπιού σφράγισης γίνεται σαφές όταν συγκρίνετε δύο σενάρια δίπλα-δίπλα. Ένα καλούπι που συντηρείται κάθε 150.000 εγκεφαλικά επεισόδια με προγραμματισμένο ακόνισμα, αντικατάσταση ελατηρίου και επιθεώρηση μπορεί να τρέχει πέντε χρόνια πριν χρειαστεί μια σημαντική αναθεώρηση. Το ίδιο καλούπι λειτουργεί αντιδραστικά, συντηρείται μόνο μετά από αστοχίες, μπορεί να χρειαστεί πλήρη ανακατασκευή σε δύο χρόνια και να παράγει σημαντικά περισσότερα σκραπ σε κάθε εκτέλεση. Τα μαθηματικά ευνοούν την πρόληψη κάθε φορά.
Η προστασία της κερδοφορίας, ωστόσο, απαιτεί κάτι περισσότερο από καλές προθέσεις. Απαιτεί μια δομή, σαφή ιδιοκτησία των εργασιών σε κάθε επίπεδο και τα κατάλληλα άτομα που κάνουν τη σωστή δουλειά τη σωστή στιγμή.
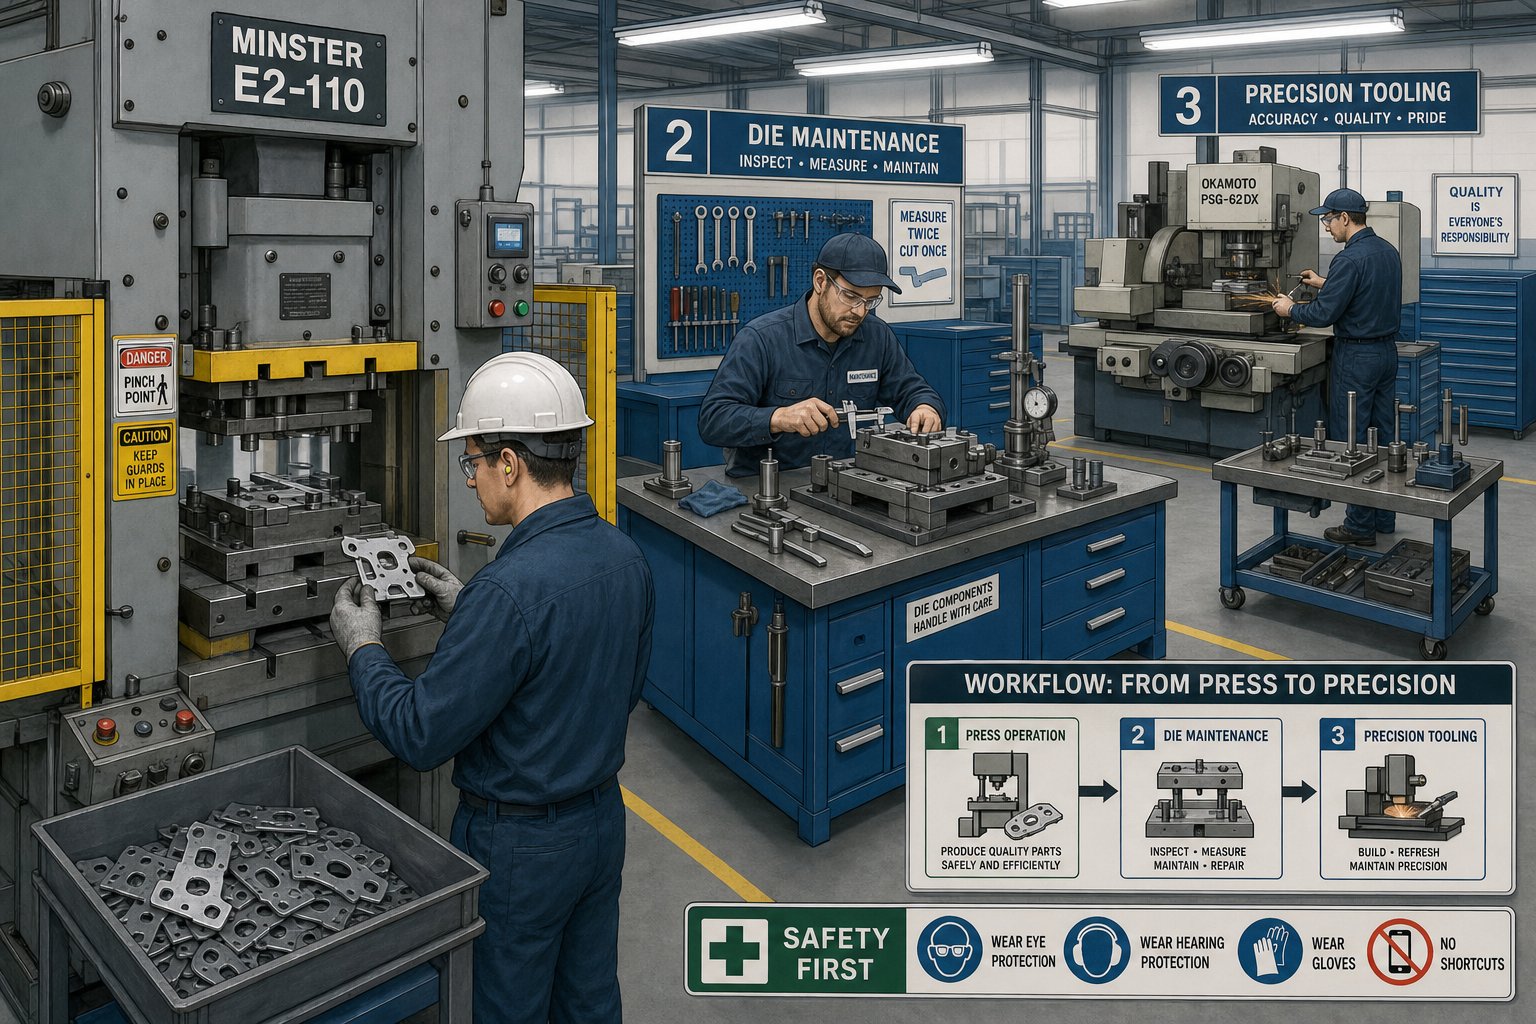
Δομή συντήρησης τριών επιπέδων- για εργασίες σφράγισης
Η δομή χωρίς σαφήνεια δημιουργεί σύγχυση. Εάν ο καθένας είναι υπεύθυνος για την κατάσταση του πεθαίνουν, κανείς δεν είναι. Μια κλιμακωτή δομή ευθύνης συντήρησης καλουπιών αναθέτει συγκεκριμένες εργασίες σε συγκεκριμένα επίπεδα δεξιοτήτων σε συγκεκριμένα χρονικά διαστήματα, έτσι ώστε να μην χάνεται τίποτα και κανείς να μην προσπαθεί να εργαστεί πέρα από την εκπαίδευσή του. Σκεφτείτε το ως τρεις ομόκεντρους δακτυλίους άμυνας: οι χειριστές αντιλαμβάνονται τι συμβαίνει αυτή τη στιγμή, οι τεχνικοί αντιμετωπίζουν τι φοράει με την πάροδο του χρόνου και οι κατασκευαστές εργαλείων αποκαθιστούν ό,τι έχει φτάσει στο όριο εξυπηρέτησης.
Ο παρακάτω πίνακας αναλύει κάθε επίπεδο κατά συχνότητα, απαιτήσεις δεξιοτήτων και εύρος εργασίας:
| Κερκίδα | Προσωπικό | Συχνότητα | Επίπεδο δεξιοτήτων | Βασικές Εργασίες |
|---|---|---|---|---|
| 1 - Έλεγχοι μετατόπισης | Πατήστε Χειριστής | Κάθε βάρδια ή κάθε 2.000-5.000 εγκεφαλικά επεισόδια | Βασική εκπαίδευση ευαισθητοποίησης | Οπτικός έλεγχος συγκράτησης γυμνοσάλιαγκας, επαλήθευση επιπέδου λίπανσης, επιβεβαίωση ευθυγράμμισης τροφοδοσίας ταινίας, ακρόαση για μη φυσιολογικούς ήχους, έλεγχος ποιότητας εξαρτήματος έναντι δειγμάτων ορίων |
| 2 - Περιοδική εξυπηρέτηση | Τεχνικός συντήρησης καλουπιών | Κάθε 50.000-150.000 εγκεφαλικά επεισόδια (διαφέρει ανάλογα με τη μήτρα) | Γνώσεις ενδιάμεσων εργαλείων, δεξιότητες μέτρησης | Διάτρηση-για-μέτρηση διάκενου, επιθεώρηση και αντικατάσταση ελατηρίου, έλεγχος φθοράς πείρου οδηγού και δακτυλίου, αξιολόγηση σκανδάλης ακονίσματος, επαλήθευση ροπής στερέωσης, έλεγχος κατάστασης ελατηρίου |
| 3 - Γενική επισκευή | Toolmaker / Die Maker | Κάθε 500.000-1.000,000+ εγκεφαλικά επεισόδια ή ετησίως | Ταξιδιώτης εργαλειομηχανός με πλήρη εμπειρία κατασκευής καλουπιών | Πλήρης αποσυναρμολόγηση, έλεγχος διαστάσεων όλων των λειτουργικών εξαρτημάτων, αντικατάσταση φθαρμένου εξαρτήματος, επαναφορά χρονισμού, εκ νέου-προσαρμογή του καλουπιού για ανοχές εκτύπωσης |
Ημερήσιοι έλεγχοι χειριστή και επιθεωρήσεις βάρδιας
Οι χειριστές είναι η πρώτη γραμμή ανίχνευσης. Η λίστα ελέγχου επιθεώρησης χειριστή της μήτρας σφράγισης δεν απαιτεί εργαλεία μέτρησης ή αποσυναρμολόγηση. Βασίζεται σε εκπαιδευμένη παρατήρηση: Οι γυμνοσάλιαγκες πέφτουν καθαρά ή στοιβάζονται στη μήτρα; Το λιπαντικό φτάνει σταθερά στην ταινία; Το εξάρτημα φαίνεται και είναι σωστό σε σύγκριση με το δείγμα αναφοράς; Η λωρίδα παρακολουθεί κατευθείαν μέσα από τους πιλότους;
Αυτοί οι έλεγχοι διαρκούν λίγα λεπτά, αλλά εντοπίζουν προβλήματα που θα επιδεινωθούν σε μια ολόκληρη βάρδια. Ένας γυμνοσάλιαγκας που έχει κολλήσει σε ένα άνοιγμα μήτρας, για παράδειγμα, μπορεί να καταστρέψει μια γροθιά μέσα σε μερικές εκατοντάδες πινελιές, αν κανείς δεν το προσέξει.Art Hedrick of Dieologyυπογραμμίζει ότι ο καθαρισμός των υπολειμμάτων όπως οι γυμνοσάλιαγκες, οι λωρίδες και η συσσώρευση λιπαντικών από μήτρες είναι μία από τις πιο βασικές αλλά επικίνδυνες δραστηριότητες συντήρησης που μπορεί να εκτελέσει ένας χειριστής.
Εργασίες Περιοδικού Σέρβις Τεχνικού
Οι αρμοδιότητες του τεχνικού συντήρησης καλουπιών βρίσκονται στη μεσαία βαθμίδα, και εδώ συμβαίνει το μεγαλύτερο μέρος της προγραμματισμένης προληπτικής εργασίας. Οι τεχνικοί ανοίγουν τη μήτρα στον πάγκο, επιθεωρούν τις επιφάνειες φθοράς, μετρούν τα διάτρητα-για-διακεκομμένες μήτρες με αισθητήρες ή οπτικούς συγκριτές και αξιολογούν εάν οι ακμές κοπής έχουν φτάσει στο σημείο ενεργοποίησης ακονίσματος. Αντικαθιστούν τα ελατήρια αζώτου ή τα σπειροειδή ελατήρια που πλησιάζουν στο τέλος--της διάρκειας ζωής τους, επαληθεύουν ότι όλοι οι πείροι του πείρου έχουν τοποθετηθεί και οι βίδες είναι συσφιγμένες και ελέγχουν τις επιφάνειες του έκκεντρου ή τις φθαρμένες πλάκες για θραύση.
Η κρίσιμη διαφορά εδώ είναι ότι οι τεχνικοί συντηρούν τη μήτρα με βάση ένα πρόγραμμα και όχι με βάση ένα σύμπτωμα. Δεν αντιδρούν σε γρέζια από ένα μέρος. Επεμβαίνουν σε έναν προκαθορισμένο αριθμό εγκεφαλικών επεισοδίων για να αποτρέψουν την εμφάνιση αυτού του γρέζιου. Αυτός είναι ο καρδιακός παλμός ενός προληπτικού προγράμματος.
Toolmaker-Διαδικασίες γενικής επισκευής επιπέδου
Οι διαδικασίες γενικής επισκευής εργαλειομηχανών για μήτρες σφράγισης αντιπροσωπεύουν το βαθύτερο επίπεδο παρέμβασης. Μια πλήρης επισκευή σημαίνει ότι κάθε στοιχείο βγαίνει. Κάθε διάτρηση, τμήμα μήτρας, ένθετο απογυμνωτή, πιλότος, οδηγός πείρος και δακτύλιος μετράται σε σχέση με τις αρχικές διαστάσεις του σχεδιασμού. Τα εξαρτήματα που έχουν υπερβεί τα αθροιστικά όρια φθοράς αντικαθίστανται. Ο χρόνος μεταξύ των σταθμών επαληθεύεται και επαναφέρεται. Το καλούπι επανασυναρμολογείται, εντοπίζεται και απορρίπτεται για να επιβεβαιωθεί ότι πληροί τις ανοχές τμημάτων εκτύπωσης πριν επιστρέψει στην παραγωγή.
Αυτό το επίπεδο εργασίας απαιτεί δεξιότητες σε επίπεδο τεχνίτη- και πρόσβαση σε λειαντήρες επιφανειών, εξοπλισμό EDM και εργαλεία μέτρησης ακριβείας. Δεν πρέπει ποτέ να επιχειρείται από προσωπικό χωρίς πλήρη εμπειρία κατασκευής καλουπιών. Η ανάθεση εργασιών γενικής επισκευής σε-λιγότερο εξειδικευμένο προσωπικό ενέχει τον κίνδυνο πρόκλησης σφαλμάτων, καταστροφής εξαρτημάτων ή δημιουργίας μη ασφαλών συνθηκών στον Τύπο.
Η δύναμη αυτής της προσέγγισης τριών-επιπέδων είναι η διανομή. Οι χειριστές χειρίζονται συχνές,-παρατηρήσεις χαμηλής πολυπλοκότητας που δεν κοστίζουν σχεδόν τίποτα σε εργασία. Οι τεχνικοί χειρίζονται περιοδικές,-μέτριας πολυπλοκότητας υπηρεσίες που κρατούν το καλούπι εντός των ορίων εργασίας. Οι κατασκευαστές εργαλείων χειρίζονται σπάνιες,-επανακατασκευές υψηλής πολυπλοκότητας που επαναφέρουν τη μήτρα στην επιθυμητή-νέα κατάσταση. Κάθε βαθμίδα πιάνει ό,τι η βαθμίδα πάνω της δεν μπορεί να δει στη χαμηλότερη συχνότητά της, δημιουργώντας επικαλυπτόμενα επίπεδα προστασίας από απρογραμμάτιστη αστοχία.
Φυσικά, γνωρίζοντας ποιος κάνει τη δουλειά και πότε να την κάνει λύνει μόνο τη μισή εξίσωση. Η πιο κοινή εργασία στο Tier 2, το ακόνισμα, απαιτεί το δικό του σύνολο κριτηρίων απόφασης για να εκτελεστεί σωστά χωρίς να μειώσει τη διάρκεια ζωής του καλουπιού.
Κριτήρια Απόφασης Ακονίσματος και Επισκευής
Το ακόνισμα είναι η πιο συχνή εργασία-σε οποιοδήποτε πρόγραμμα προληπτικής συντήρησης μήτρας σφράγισης. Είναι επίσης η εργασία που συνήθως γίνεται πολύ αργά, πολύ επιθετικά ή χωρίς τεκμηρίωση. Για να το κάνετε σωστά σημαίνει να γνωρίζετε ακριβώς πότε πρέπει να ακονίσετε τις γροθιές σφράγισης, πόσο υλικό πρέπει να αφαιρέσετε και πότε ένα εξάρτημα έχει αλεσθεί πέρα από το σημείο χρήσιμου σέρβις.
Πότε να ακονίσετε vs Πότε να αντικαταστήσετε
Πώς ξέρετε ότι η άκρη χρειάζεται προσοχή; Μετράς τα στοιχεία που αφήνει πίσω του. Η πιο αξιόπιστη σκανδάλη είναι το ύψος του γρέζιου στα σφραγισμένα μέρη. Ένα κοινό κατώφλι ύψους γρέζιων για ακόνισμα μήτρας σε εφαρμογές μαλακού χάλυβα είναι 0,003 έως 0,005 ίντσες (0,076 έως 0,127 mm). Μόλις τα γρέζια ξεπεράσουν σταθερά αυτό το εύρος, η κοπτική άκρη έχει στρογγυλεθεί αρκετά ώστε να απαιτείται λείανση. ΕΝΑοδηγός συντήρησης που αναφέρεται στη διαδικασία Davinciflags punch regrind review όταν η φθορά των άκρων υπερβαίνει τα 0,1 mm.
Άλλοι μετρήσιμοι δείκτες περιλαμβάνουν αλλαγές στην αναλογία ζώνης διάτμησης-προς-ζώνης θραύσης σε κενά άκρα. Ένα φρέσκο άκρο δημιουργεί μια καθαρή ταινία διάτμησης κατά προσέγγιση στο ένα-το ένα τρίτο του πάχους του υλικού. Καθώς η διάτρηση θαμπώνει, αυτή η ζώνη συρρικνώνεται και η ζώνη θραύσης γίνεται πιο τραχιά. Η μετατόπιση διαστάσεων στα μεγέθη των οπών ή στα προφίλ κενών σηματοδοτεί επίσης τη φθορά, καθώς μια στρογγυλεμένη άκρη μετατοπίζει το υλικό αντί να το κόβει καθαρά.
Το ακόνισμα επιλύει την κανονική φθορά των άκρων. Δεν διορθώνει θρυμματισμό, ρωγμές, πλαστική παραμόρφωση ή επαναλαμβανόμενη απώλεια ευθυγράμμισης. Εάν μια γροθιά εμφανίσει κατάγματα ή συνεχίσει να αποτυγχάνει λίγο μετά το σέρβις, το πρόβλημα έχει περάσει πέρα από την επισκευή στην περιοχή αντικατάστασης.
Βέλτιστες πρακτικές λείανσης για τμήματα διάτρησης και μήτρας
Οι βέλτιστες πρακτικές ακονίσματος μήτρας ξεκινούν με τον κατάλληλο εξοπλισμό. Ένας μύλος επιφανειών ακριβείας, όχι ένας μύλος πάγκου, είναι το σωστό εργαλείο για την αποκατάσταση επιφανειών διάτρησης και τμημάτων μήτρας. Στόχος είναι η ελεγχόμενη, παράλληλη αφαίρεση αποθέματος που διατηρεί την αρχική γεωμετρία της επιφάνειας εργασίας.
Βασικές αρχές που πρέπει να ακολουθήσετε κατά τη διάρκεια της λείανσης:
- Αφαιρέστε μόνο το ελάχιστο απαραίτητο υλικό.Τα ελαφριά περάσματα από 0,0005 έως 0,001 ίντσες ανά πέρασμα εμποδίζουν τη συσσώρευση θερμότητας και διατηρούν τη σκληρότητα του χάλυβα εργαλείων. Όπως σημειώνει το Moeller Precision Tool, η προσοχή κατά την εισαγωγή υπερβολικής θερμότητας κατά τη λείανση είναι απαραίτητη για την αποφυγή ζημιάς στην επιφάνεια.
- Διατηρήστε τον παραλληλισμό.Η επιφάνεια της διάτρησης πρέπει να παραμένει επίπεδη και τετράγωνη ως προς το σώμα της διάτρησης. Οποιαδήποτε γωνιακή απόκλιση αλλάζει το πραγματικό διάκενο και δημιουργεί ανομοιόμορφη φθορά στην επόμενη διαδρομή.
- Διατηρήστε τις διαστάσεις της γης.Οι γροθιές κοπής έχουν μια ευθεία προσγείωση κάτω από το πρόσωπο που διατηρεί τη σχέση εκκαθάρισης καλουπιού. Η λείανση μέσα από αυτό το έδαφος αλλάζει το προφίλ διάτρησης και απαιτεί εκ νέου επεξεργασία της γεωμετρίας της απόστασης.
- Διατηρήστε τα γωνιακά διάκενα.Εάν το τμήμα της μήτρας έχει γωνιακό ανάγλυφο πίσω από την κοπτική άκρη, βεβαιωθείτε ότι η γωνία ανακούφισης παραμένει σωστή μετά το τρίψιμο. Η μειωμένη γωνία ανακούφισης επιταχύνει την εκ νέου θαμπάδα.
- Ξεφλουδίστε και γυαλίστε μετά το τρίψιμο.Οι άκρες του σύρματος που απομένουν από το τρίψιμο μπορούν να κοπούν κατά τη διάρκεια της σφράγισης και να ενσωματωθούν σε μέρη ή σε επιφάνειες μήτρας. Ένα ελαφρύ πέρασμα λείανσης τα αφαιρεί χωρίς να αλλοιώνει τη γεωμετρία.
- Σιμ να αποζημιώσει.Κάθε χιλιοστό που αφαιρείται από μια γροθιά μειώνει το πραγματικό μήκος της. Προσθέστε ισοδύναμα ροδάκια πίσω από τη διάτρηση για να διατηρήσετε το σωστό ύψος κλεισίματος και το σωστό χρονισμό εντός της μήτρας.
Παρακολούθηση αθροιστικής αφαίρεσης αποθεμάτων
Κάθε κύκλος ακονίσματος καταναλώνει έναν πεπερασμένο πόρο: το ίδιο το τμήμα διάτρησης ή μήτρας. Αυτός είναι ο λόγος για τον οποίο η τεκμηρίωση του υλικού που αφαιρείται ανά υπηρεσία είναι τόσο σημαντική. Μια γροθιά που είχε αρχικά σχεδιαστεί με 0,060 ίντσες διάρκεια ζωής επανατριβής δεν μπορεί να ακονιστεί επ' αόριστον. Μόλις συμπληρωθούν τα αθροιστικά όρια αφαίρεσης αποθεμάτων, το εξάρτημα έχει περάσει από την επισκευή σε περιοχή αντικατάστασης, ανεξάρτητα από το πόσο αιχμηρή είναι η άκρη σήμερα.
Η βέλτιστη πρακτική είναι η καταγραφή του ποσού που αφαιρέθηκε σε κάθε υπηρεσία απευθείας στην κάρτα συντήρησης της μήτρας ή στο σύστημα παρακολούθησης. Ένα απλό σύνολο τρεξίματος, γροθιά με γροθιά, λέει στους τεχνικούς σας πόση ακριβώς ζωή απομένει. Τα τυπικά επιτρεπόμενα άλεσμα κυμαίνονται από 0,040 έως 0,080 ίντσες ανάλογα με το μήκος της διάτρησης, την ποιότητα του υλικού και το εάν η σχεδίαση περιλαμβάνει κλιμακωτά χαρακτηριστικά που περιορίζουν το συνολικό λίπος.
Όταν μια διάτρηση φτάσει στο 75 έως 80 τοις εκατό της μέγιστης επιτρεπόμενης αφαίρεσής της, επισημάνετε την για αντικατάσταση στην επόμενη προγραμματισμένη γενική επισκευή. Η αναμονή έως ότου καταναλωθεί πλήρως διακινδυνεύει να ξεκινήσει η παραγωγή σε ένα εξάρτημα που δεν έχει πλέον αρκετή γη για να διατηρήσει την απόσταση, γεγονός που επιταχύνει τη φθορά στο τμήμα της μήτρας ζευγαρώματος και δημιουργεί ένα πιο ακριβό πρόβλημα από την αντικατάσταση μιας μόνο διάτρησης.
Ακονιστικές αποφάσεις, ωστόσο, δεν υπάρχουν μεμονωμένα. Το υλικό που ρέει μέσα από τη μήτρα έχει άμεση και μετρήσιμη επίδραση στο πόσο γρήγορα θαμπώνουν οι άκρες και ποιος τύπος φθοράς κυριαρχεί στο σχέδιο υποβάθμισης.
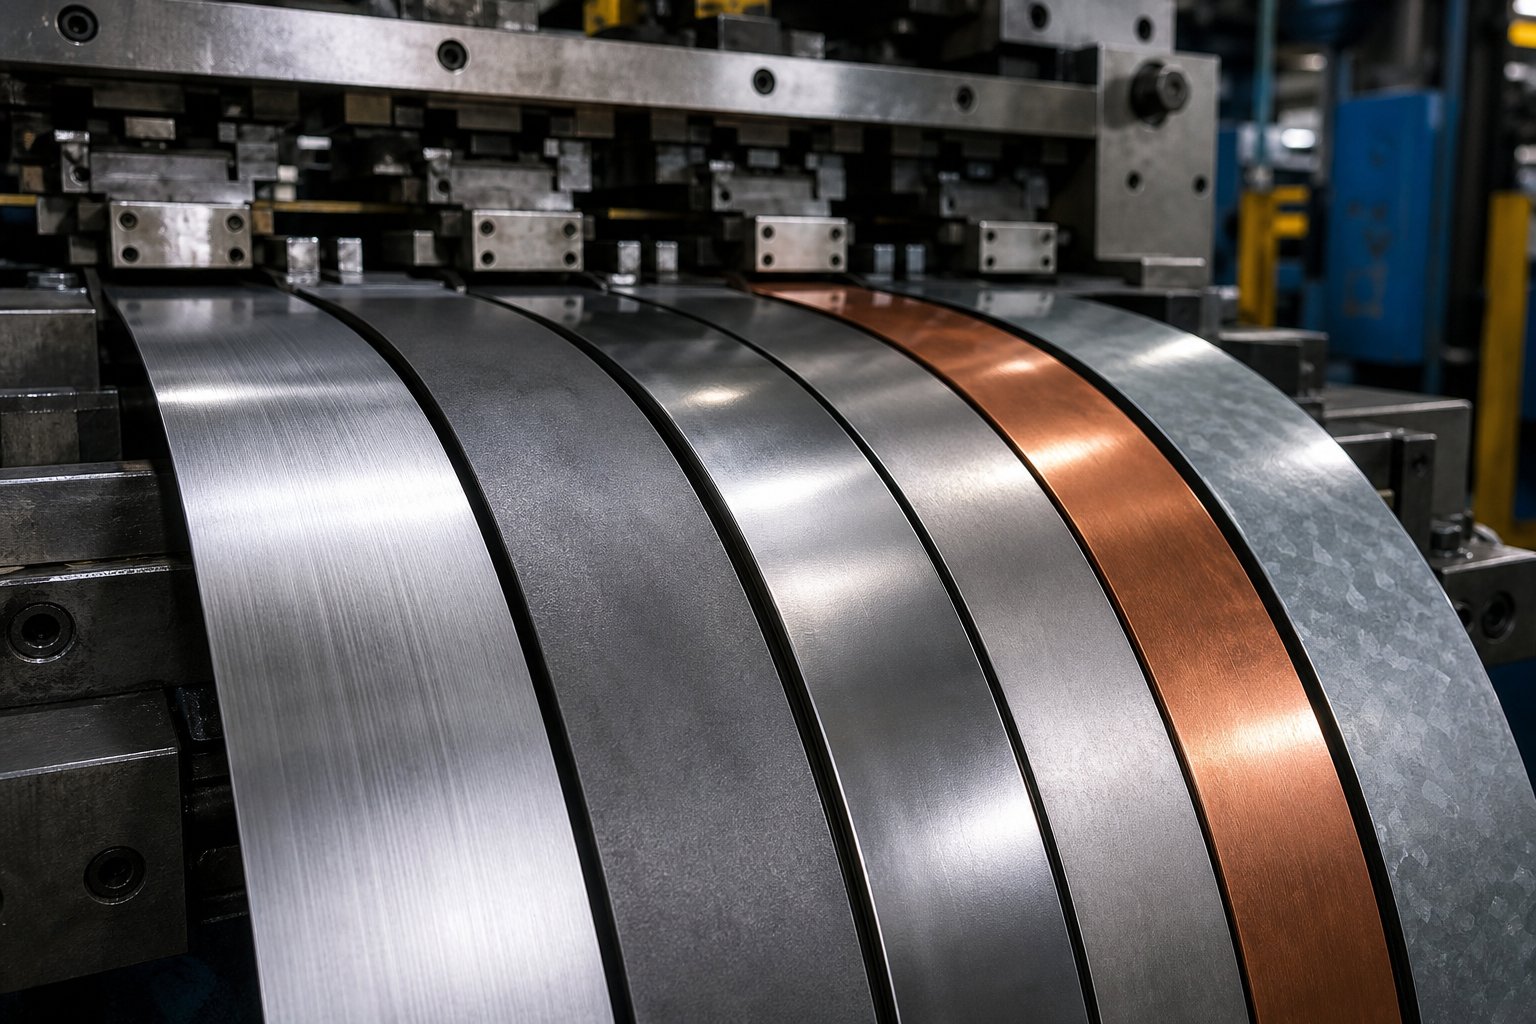
Υλικό-Συγκεκριμένες προσαρμογές συντήρησης
Μια μήτρα στάμπας που τρέχει από μαλακό χάλυβα με 150.000 διαδρομές μεταξύ των εργασιών μπορεί να χρειάζεται προσοχή στις 80.000 διαδρομές όταν το ίδιο εργαλείο λειτουργεί από ανοξείδωτο χάλυβα. Το υλικό που περνά μέσα από το ζάρι σας δεν είναι παθητικός συμμετέχων. Διαμορφώνει ενεργά πόσο γρήγορα θαμπώνουν οι άκρες, ποιος τύπος φθοράς κυριαρχεί και πού πρέπει να εστιάζει στη συντήρηση. Ένα χρονοδιάγραμμα μέτρησης μεμονωμένων-διαδρομών που εφαρμόζεται ομοιόμορφα σε όλα τα υλικά εγγυάται ότι είτε επισκευάζετε ορισμένα πεθαίνουν πολύ νωρίς είτε αφήνετε άλλα να τρέξουν επικίνδυνα.
Μοτίβα φθοράς ανά τύπο υλικού
Διαφορετικά μέταλλα επιτίθενται στα εργαλεία με θεμελιωδώς διαφορετικούς τρόπους. Η κατανόηση αυτών των μηχανισμών σάς βοηθά να προβλέψετε τα προβλήματα αντί να αντιδράσετε σε αυτά.
Ανοξείδωτο ατσάλιείναι ένα από τα πιο επιθετικά υλικά στην εργαλειομηχανή. Η υψηλή περιεκτικότητά του σε χρώμιο και η τάση του να σκληραίνει-κατά τη διαμόρφωση δημιουργούν συνθήκες φθοράς κόλλας όπου το φύλλο υλικού μικροσυγκολλάται στην επιφάνεια του εργαλείου υπό τριβή και θερμότητα. Αυτό είναι τρομακτικό και συγκαταλέγεται μεταξύ των κορυφαίων προβλημάτων που σχετίζονται με -τους τύπους ειδήσεων. Μόλις ξεκινήσει η τροφοδοσία, η μεταφορά υλικού συσσωρεύεται σε επιφάνειες διάτρησης και μήτρας, σημειώνοντας τα επόμενα μέρη και επιταχύνοντας περαιτέρω ζημιές. Τα διαστήματα συντήρησης καλουπιών για σφράγιση από ανοξείδωτο χάλυβα πρέπει να αντιπροσωπεύουν αυτόν τον μηχανισμό κόλλας μειώνοντας τους ελέγχους λίπανσης, αυξάνοντας τη συχνότητα επιθεώρησης για συσσώρευση επιφάνειας και ενεργοποιώντας το ακόνισμα νωρίτερα από τη γραμμή βάσης.
Αλουμίνιοπαρουσιάζει μια διαφορετική πρόκληση. Το αλουμίνιο, αντί να πονάει με την παραδοσιακή έννοια, δημιουργεί-ενσωματωμένες ακμές (BUE) στις επιφάνειες κοπής. Τα μαλακά σωματίδια αλουμινίου προσκολλώνται στην επιφάνεια της διάτρησης και συσσωρεύονται στρώμα-στρώμα, αλλάζοντας αποτελεσματικά τη γεωμετρία του εργαλείου. Το BUE προκαλεί ασυνεπή μεγέθη οπών, τραχιά κομμένα άκρα και αυξημένες δυνάμεις απογύμνωσης. Η συντήρηση για τις μήτρες αλουμινίου επικεντρώνεται στα πρωτόκολλα καθαρισμού, στην αφαίρεση των εναποθέσεων BUE προτού σκληρυνθούν και στην εφαρμογή επιφανειακών επεξεργασιών όπως επικαλύψεις TiN ή DLC που αντιστέκονται στην πρόσφυση του υλικού. Τα διαστήματα ακονίσματος μπορεί να μην μειώνονται τόσο δραματικά όσο με το ανοξείδωτο, αλλά η συχνότητα καθαρισμού αυξάνεται σημαντικά.
Χάλυβες υψηλής-αντοχής χαμηλού-κράματος (HSLA).δημιουργούν κυρίως λειαντική φθορά. Τα χαρακτηριστικά τους υψηλότερης σκληρότητας και κλίμακας οξειδίων-λειτουργούν σαν γυαλόχαρτο στις επιφάνειες διάτρησης, τρίβοντας το υλικό εργαλείου σταδιακά με κάθε διαδρομή. Έρευνα από τοΟδηγίες Εφαρμογής AHSSδείχνει ότι οι προηγμένες ποιότητες χάλυβα μπορούν να φτάσουν σε τιμές σκληρότητας τέσσερις έως πέντε φορές υψηλότερες από τον μαλακό χάλυβα, με ορισμένες ποιότητες μαρτενσιτικού να πλησιάζουν τη σκληρότητα του ίδιου του εργαλείου. Η συχνότητα συντήρησης της μήτρας σφράγισης χάλυβα HSLA πρέπει να αντικατοπτρίζει αυτήν την πραγματικότητα. Όπου ο μαλακός χάλυβας μπορεί να επιτρέπει 150.000 κινήσεις μεταξύ του ακονίσματος, οι ποιότητες HSLA μπορούν να μειώσουν αυτό το διάστημα κατά 40 έως 60 τοις εκατό, ανάλογα με το πάχος και τη συγκεκριμένη ποιότητα.
Μαλακός χάλυβας (CRS/HRS)χρησιμεύει ως βάση. Παράγει μέτρια λειαντική φθορά με προβλέψιμο ρυθμό, καθιστώντας το το πιο εύκολο υλικό στον προγραμματισμό. Τα τυπικά διαστήματα PM που έχουν αναπτυχθεί για μαλακό χάλυβα θα πρέπει να αντιμετωπίζονται ως αρχική αναφορά σας, όχι ως γενικός κανόνας σας.
Ο παρακάτω πίνακας συγκρίνει τα κοινά σφραγισμένα υλικά με τον κυρίαρχο τύπο φθοράς τους, τη συνιστώμενη προσαρμογή του διαστήματος PM σε σχέση με μια γραμμή βάσης από μαλακό χάλυβα και όπου η ομάδα συντήρησης πρέπει να εστιάσει την προσοχή:
| Υλικό | Κυρίαρχος τύπος φθοράς | Ρύθμιση διαστήματος PM | Πρωτεύουσα εστίαση στη συντήρηση |
|---|---|---|---|
| Ήπιος χάλυβας (CRS/HRS) | Μέτριο λειαντικό | Τυπικό (βασική γραμμή) | Τακτικό ακόνισμα, έλεγχοι εκκαθάρισης |
| Ανοξείδωτος χάλυβας (σειρά 300/400) | Φθορά κόλλας και φθορά | 30-50% πιο κοντό | Επαλήθευση λίπανσης, επιθεώρηση συσσώρευσης επιφάνειας, νωρίτερο ακόνισμα, κατάσταση επίστρωσης |
| Αλουμίνιο (σειρά 5000/6000) | Ενσωματωμένη πρόσφυση-επάνω άκρης | 10-20% πιο κοντό | Πρωτόκολλα καθαρισμού BUE, ακεραιότητα επιφανειακής επεξεργασίας, παρακολούθηση δύναμης απογύμνωσης |
| Χάλυβας HSLA (απόδοση 50-80 ksi) | Λειαντική φθορά | 40-60% πιο κοντός | Κατάσταση ακμών διάτρησης, επαλήθευση διάκενου, επάρκεια φορτίου ελατηρίου, φθορά επίστρωσης |
| Προηγμένος χάλυβας υψηλής{{0} αντοχής (DP/TRIP) | Σοβαρό λειαντικό + κίνδυνος θρυμματισμού | 50-70% πιο κοντό | Ανίχνευση θρυμματισμού άκρων, επάρκεια ποιότητας χάλυβα εργαλείων, ακεραιότητα επίστρωσης, παρακολούθηση χωρητικότητας πρέσας |
| Γαλβανισμένος χάλυβας | Λειαντικό (οξείδιο ψευδαργύρου) + συσσώρευση ψευδαργύρου | 20-30% πιο κοντό | Συσσώρευση σκόνης ψευδαργύρου, συγκράτηση γυμνοσάλιαγκας, συχνότητα καθαρισμού μήτρας |
Ρύθμιση διαστημάτων PM για σκληρότητα υλικού
Λοιπόν, πώς το μεταφράζετε αυτό στο πραγματικό σας πρόγραμμα; Ξεκινήστε με το αποδεδειγμένο μεσοδιάστημα βάσης για μαλακό χάλυβα σε μια δεδομένη μήτρα. Στη συνέχεια, εφαρμόστε έναν πολλαπλασιαστή υλικού με βάση τον κυρίαρχο μηχανισμό φθοράς και τη σοβαρότητα.
Για παράδειγμα, αν το Die #247 λειτουργεί αξιόπιστα με 120.000 διαδρομές μεταξύ σέρβις σε κρύα-έλαση χάλυβα και μετακινήσετε αυτό το εργαλείο σε μια εφαρμογή από ανοξείδωτο χάλυβα, το προσαρμοσμένο μεσοδιάστημά σας πέφτει σε περίπου 60.000 έως 84.000 διαδρομές. Αυτό δεν είναι εικασία. Αντικατοπτρίζει τον τρόπο με τον οποίο η σκληρότητα του υλικού επηρεάζει τη φθορά της μήτρας μέσω του μηχανισμού κόλλας που είναι ειδικός για το ανοξείδωτο, σε συνδυασμό με τις υψηλότερες δυνάμεις διαμόρφωσης που εμπλέκονται.
Μερικές πρακτικές οδηγίες για την προσαρμογή του χρονοδιαγράμματος PM για τον τύπο υλικού με σφραγίδα:
- Μην περιμένετε αποδείξεις.Εάν αλλάξετε υλικά και διατηρήσετε το παλιό χρονοδιάγραμμα, πιθανότατα θα ανακαλύψετε την προσαρμογή που χρειάζεται μόνο μετά από ένα συμβάν αποτυχίας. Εφαρμόστε το μικρότερο διάστημα προληπτικά στην πρώτη εκτέλεση.
- Βελτιώστε με δεδομένα.Μετά από δύο ή τρεις κύκλους σέρβις στο νέο υλικό, αξιολογήστε την πραγματική εξέλιξη της φθοράς. Εάν τα τμήματα της μήτρας παρουσιάζουν λιγότερη φθορά από την αναμενόμενη στο συντομευμένο διάστημα, μπορείτε να επεκτείνετε ελαφρώς. Εάν πλησιάζουν ήδη τα όρια, συντομεύστε περαιτέρω.
- Λάβετε υπόψη τις αλλαγές πάχους.Το παχύτερο κοντάκι πολλαπλασιάζει το λειαντικό φορτίο στις κοπτικές άκρες. Ένα άλμα από 1,0 mm σε 2,0 mm στην ίδια ποιότητα υλικού μπορεί να δικαιολογήσει επιπλέον μείωση κατά 20 έως 30 τοις εκατό στο διάστημα σέρβις.
- Ταιριάξτε το χάλυβα εργαλείων και τις επιστρώσεις με το υλικό.Μια γροθιά D2 που τρέχει HSLA σε επιθετικά διαστήματα θα καταναλώσει γρήγορα την ποσότητα άλεσης. Η αναβάθμιση σε χάλυβες εργαλείων μεταλλουργίας σκόνης ή η προσθήκη επικαλύψεων PVD μπορεί να αποκαταστήσει τα διαστήματα πιο κοντά στη βασική γραμμή, ενώ μειώνει τα συνολικά συμβάντα συντήρησης κατά τη διάρκεια ζωής της μήτρας.
Οι Οδηγίες Εφαρμογής AHSS υπογραμμίζουν ένα πρακτικό παράδειγμα: ένα επιχρωμιωμένο-εργαλείο D2 που σχηματίζει χάλυβα διπλής φάσης απέτυχε μετά από μόλις 50.000 εξαρτήματα, ενώ ο ίδιος χάλυβας εργαλείων με νιτρίωση ιόντων και επίστρωση νιτριδίου χρωμίου PVD παρήγαγε περισσότερα από 1,2 εκατομμύρια εξαρτήματα. Αυτή είναι μια διαφορά 24 φορές στη διάρκεια ζωής του εργαλείου που οφείλεται εξ ολοκλήρου στην αντιστοίχιση της επιφανειακής επεξεργασίας με τον μηχανισμό φθοράς του υλικού.
Το πακέτο είναι ξεκάθαρο: το πρόγραμμα PM σας δεν είναι ένα σταθερό έγγραφο. Είναι ένα ζωντανό πλαίσιο που κάμπτεται με βάση το τι κόβει και σχηματίζει η μήτρα. Η ίδια επεξεργασία όλων των υλικών εγγυάται μη βέλτιστα αποτελέσματα. Τα καταστήματα που προσαρμόζουν τα διαστήματα στη συμπεριφορά των υλικών έχουν μεγαλύτερη διάρκεια ζωής, λιγότερες εκπλήξεις και πιο ακριβή προγραμματισμό παραγωγής.
Η αποτύπωση αυτών των{0}}συγκεκριμένων προσαρμογών υλικού, η παρακολούθηση του τρόπου με τον οποίο κάθε ζάρι ανταποκρίνεται σε διαφορετικό απόθεμα και ο εντοπισμός μοτίβων σε όλο το στόλο σας απαιτεί περισσότερα από ένα πρόχειρο. Απαιτεί ένα σύστημα καταγραφής, ανάλυσης και δράσης δεδομένων συντήρησης σε κλίμακα.
Ψηφιακή παρακολούθηση και ενσωμάτωση CMMS για συντήρηση καλουπιών
Μια χάρτινη κάρτα συνδεδεμένη στο παπούτσι της μήτρας σας λέει τι συνέβη την τελευταία φορά που κάποιος θυμήθηκε να τη γράψει. Δεν μπορεί να σας ειδοποιήσει πότε πρέπει να πραγματοποιηθεί σέρβις, να επισημάνει ένα ζάρι που καταναλώνει διπλάσιο προϋπολογισμό συντήρησης από τους γείτονές του ή να σας δείξει ποια λειτουργία αποτυχίας επαναλαμβάνεται στον ίδιο σταθμό. Το χάσμα ανάμεσα στο να γνωρίζετε ότι οι μήτρες σας χρειάζονται προγραμματισμένη υπηρεσία και στην πραγματικότητα να διαχειρίζεστε αυτήν την υπηρεσία σε δεκάδες ή εκατοντάδες εργαλεία είναι ένα πρόβλημα δεδομένων. Η επίλυσή του απαιτεί ένα σύστημα παρακολούθησης συντήρησης ψηφιακού καλουπιού που συλλαμβάνει τις σωστές πληροφορίες, ενεργοποιεί τις σωστές ενέργειες και αποκαλύπτει μοτίβα αόρατα για τη μη αυτόματη τήρηση-αρχείων.
Το λογισμικό CMMS για τη στάμπα συντήρησης καλουπιών γεφυρώνει την αποσύνδεση που μαστίζει τα περισσότερα καταστήματα: η παραγωγή γνωρίζει ότι η μήτρα έτρεξε, αλλά η αίθουσα εργαλείων δεν γνωρίζει πόσα χτυπήματα έχουν συσσωρευτεί από το τελευταίο σέρβις. Η αίθουσα εργαλείων γνωρίζει ότι η μήτρα ήταν ακονισμένη, αλλά κανείς δεν κατέγραψε πόσο υλικό αφαιρέθηκε. Όταν αυτά τα κενά επιδεινώνονται με μήνες και χρόνια, χάνετε την ικανότητα να προβλέψετε οτιδήποτε. Επιστρέψατε στην αντίδραση.
Πεδία βασικών δεδομένων για αρχεία συντήρησης καλουπιών
Τι πρέπει πραγματικά να καταγράφει το σύστημά σας σε κάθε εκδήλωση υπηρεσίας; Δεν είναι όλα εξίσου πολύτιμα. Τα παρακάτω πεδία αντιπροσωπεύουν το ελάχιστο σύνολο δεδομένων που επιτρέπει ουσιαστική ανάλυση τάσεων και ακρίβεια προγραμματισμού:
| Πεδίο δεδομένων | Σκοπός | Παράδειγμα Καταχώρισης |
|---|---|---|
| Αριθμός μήτρας / ID | Μοναδική αναγνώριση περιουσιακού στοιχείου | D-247-A |
| Καταμέτρηση εγκεφαλικών επεισοδίων στο σέρβις | Παρακολούθηση διαστήματος βάσει χρήσης- | 148.200 εγκεφαλικά από το προηγούμενο απόγευμα |
| Αθροιστικά εγκεφαλικά επεισόδια διάρκειας ζωής | Συνολικό ιστορικό χρήσης καλουπιών | 2.340.000 συνολικά |
| Εργασία που εκτελέστηκε | Ταξινόμηση εργασιών (ακόνισμα, αντικατάσταση, επιθεώρηση) | Ακονισμένοι σταθμοί 3, 5, 7; αντικαταστάθηκε το ελατήριο στο σταθμό 4 |
| Υλικό που αφαιρέθηκε (ανά συστατικό) | Regrind παρακολούθηση ζωής | Station 3 punch: 0,002 in. αφαιρέθηκε. αθροιστικά 0,038 in. |
| Αντικαταστάθηκαν εξαρτήματα | Κατανάλωση ανταλλακτικών και παρακολούθηση ζωής | 1x ελατήριο αζώτου P/N NS-750, 2x μπουλόνια απογύμνωσης |
| Τεχνικός / Εργαλοποιός | Υπευθυνότητα και παρακολούθηση δεξιοτήτων | J. Martinez |
| Υλικό που σφραγίζεται | Συσχέτιση ποσοστού φθοράς- | 304 SS, 0,060 ίντσες. |
| Επόμενη προγραμματισμένη υπηρεσία | Προώθηση ενεργοποίησης προγραμματισμού | Σε 150.000 επιπλέον εγκεφαλικά επεισόδια ή 4 εβδομάδες |
| Παρατηρήσεις / Σημειώσεις | Πλαίσιο για μελλοντικούς τεχνικούς | Ελαφρά θυελλωδία ορατή στο σταθμό φόρμας 6, παρακολουθήστε τον επόμενο κύκλο |
Κάθε πεδίο εξυπηρετεί έναν συγκεκριμένο αναλυτικό σκοπό. Το πλήθος εγκεφαλικών επεισοδίων στο σέρβις επιτρέπει τον προγραμματισμό συντήρησης με βάση τον αριθμό των εγκεφαλικών επεισοδίων συγκρίνοντας τα πραγματικά διαστήματα με τα προγραμματισμένα διαστήματα. Το υλικό που αφαιρέθηκε ανά συστατικό τροφοδοτεί τη αθροιστική παρακολούθηση επανατριβής, ώστε να γνωρίζετε πότε μια διάτρηση πλησιάζει το όριο αντικατάστασής της. Τα αρχεία αντικατάστασης εξαρτημάτων οδηγούν στην πρόβλεψη ανταλλακτικών. Ο συνδυασμός όλων των πεδίων μαζί σας δίνει κάτι που κανένα σύστημα χαρτιού δεν μπορεί: ένα με δυνατότητα αναζήτησης, ταξινομήσιμο, έτοιμο ιστορικό τάσεων για κάθε ζάρι του στόλου σας.
Πολλά καταστήματα παρακολουθούν ήδη κάποιες από αυτές τις πληροφορίες ανεπίσημα. Η διαφορά μεταξύ άτυπης και συστηματικής είναι αν μπορείτε να ανακτήσετε το πλήρες ιστορικό σέρβις του Die #247 σε δέκα δευτερόλεπτα, να δείτε ότι έχει καταναλώσει 40 τοις εκατό περισσότερη εργασία συντήρησης από συγκρίσιμες μήτρες και να διερευνήσετε γιατί. Αυτό το είδος ορατότητας υπάρχει μόνο σε ένα δομημένο ψηφιακό σύστημα.
Χρήση ιστορικών τάσεων για τη βελτιστοποίηση των χρονοδιαγραμμάτων PM
Τα ακατέργαστα δεδομένα γίνονται πολύτιμα όταν αποκαλύπτουν μοτίβα που δεν μπορούσατε να δείτε πριν. Εδώ είναι ο τρόπος παρακολούθησης του ιστορικού συντήρησης μήτρας ψηφιακά αποδίδει πέρα από τον απλό προγραμματισμό.
Εξετάστε τρεις τύπους ανάλυσης που επιτρέπουν τα δεδομένα ιστορικής συντήρησης:
Προσδιορισμός θανάτων υψηλής-συντήρησης.Όταν κάθε συμβάν σέρβις καταγράφεται με χρόνο εργασίας και κόστος ανταλλακτικών, μπορείτε να ταξινομήσετε τον στόλο σας με βάση το συνολικό κόστος συντήρησης. Οι αποκλίσεις γίνονται προφανείς. Ένα ζάρι που κοστίζει τρεις φορές το μέσο όρο του στόλου ανά 100.000 πινελιές μπορεί να έχει ένα ελάττωμα στο σχεδιασμό, μια αναντιστοιχία υλικού ή ένα επαναλαμβανόμενο πρόβλημα που δεν μπορεί να λύσει το επαναλαμβανόμενο ακόνισμα. Χωρίς δεδομένα, αυτό το ζάρι είναι απλώς ακριβό. Με δεδομένα, μπορείτε να το αποδείξετε και να δικαιολογήσετε μηχανική παρέμβαση ή αντικατάσταση.
Εντοπισμός επαναλαμβανόμενων τρόπων αστοχίας.Εάν ο Σταθμός 5 στο Die #312 χρειάστηκε αντικατάσταση της διάτρησης σε τρία διαδοχικά διαστήματα σέρβις, κάτι συστημικό συμβαίνει. Ίσως το διάκενο να είναι λάθος για το υλικό. Ίσως η ποιότητα χάλυβα διάτρησης είναι ανεπαρκής για την εφαρμογή. Ίσως η ταινία τροφοδοτείται ελαφρώς από-το κέντρο και φορτώνει αυτόν τον σταθμό ασύμμετρα. Τα δεδομένα τάσεων εμφανίζουν αυτά τα μοτίβα, ώστε οι κατασκευαστές εργαλείων σας να μπορούν να αντιμετωπίσουν τις βασικές αιτίες αντί να αντικαθιστούν επανειλημμένα το σύμπτωμα.
Υπολογισμός πραγματικού κόστους ανά επίσκεψη.Τα περισσότερα μοντέλα κόστους σφράγισης αντιπροσωπεύουν το υλικό, τον χρόνο εκτύπωσης και την εργασία. Λίγα περιλαμβάνουν το βάρος συντήρησης που κατανέμεται ανά εγκεφαλικό επεισόδιο. Ένας υπολογισμός κόστους ανά επίσκεψη για μήτρες σφράγισης διαιρεί το συνολικό κόστος συντήρησης (εργασία + ανταλλακτικά + χρόνος διακοπής λειτουργίας) με τις συνολικές διαδρομές που παράγονται μεταξύ των γενικών επισκευών. Αυτή η μέτρηση σάς επιτρέπει να συγκρίνετε το πραγματικό κόστος λειτουργίας παρόμοιων καλουπιών, να αξιολογήσετε εάν ένα πιο ακριβό καλούπι με καλύτερο χάλυβα εργαλείων εξοικονομεί χρήματα κατά τη διάρκεια της ζωής του και να προσδιορίσετε το σημείο στο οποίο μια μήτρα πρέπει να αποσυρθεί αντί να επισκευαστεί ξανά.
A Ανάλυση περιοδικού MetalFormingενισχύει αυτό το σημείο: το πραγματικό κόστος συντήρησης-παραμένει άγνωστο σε πολλούς οργανισμούς, επειδή η επισκευή και η προληπτική εργασία συχνά αναμειγνύονται στην παρακολούθηση του κόστους. Ο διαχωρισμός αυτών των κατηγοριών στο ψηφιακό σας σύστημα είναι απαραίτητος. Το ενεργό κόστος επισκευής θα πρέπει να μειώνεται με την πάροδο του χρόνου καθώς ωριμάζει το πρόγραμμα PM, ενώ το προγραμματισμένο κόστος συντήρησης μπορεί να αυξηθεί ελαφρώς, αλλά να αποφέρει δυσανάλογη εξοικονόμηση πόρων σε αποφυγή διακοπής λειτουργίας και σκραπ.
Βήματα Εφαρμογής για Ψηφιακή Παρακολούθηση
Η μετάβαση από χάρτινες κάρτες ή υπολογιστικά φύλλα σε ένα λειτουργικό ψηφιακό σύστημα παρακολούθησης δεν απαιτεί εξαψήφια-επένδυση λογισμικού ή κύκλο υλοποίησης ενός έτους-. Απαιτεί σκόπιμη αλληλουχία, έτσι ώστε κάθε βήμα να βασίζεται στο προηγούμενο. Ακολουθεί μια πρακτική διαδρομή διάθεσης:
- Καθορίστε τα πεδία δεδομένων σας.Ξεκινήστε με τον παραπάνω πίνακα και προσαρμόστε τη λειτουργία σας. Αντισταθείτε στην επιθυμία να αποτυπώσετε τα πάντα την πρώτη μέρα. Ένα εστιασμένο σύνολο δέκα έως δώδεκα πεδίων που οι άνθρωποι στην πραγματικότητα συμπληρώνουν ξεπερνά τα πενήντα πεδία που αγνοούνται.
- Καθορίστε εναύσματα για τον αριθμό των εγκεφαλικών-για κάθε ζάρι.Χρησιμοποιήστε τα υπάρχοντα διαστήματα γραμμής βάσης ως σημεία εκκίνησης. Εάν ένα καλούπι γίνεται επί του παρόντος σέρβις "όταν φαίνεται ότι το χρειάζεται", υπολογίστε έναν συντηρητικό αριθμό εγκεφαλικών επεισοδίων με βάση την εμπειρία του καλύτερου τεχνικού σας και κάντε τελειοποίηση από εκεί. Οι σύγχρονες πλατφόρμες CMMS μπορούνμετράει τα χτυπήματα έλξης απευθείας από τα πιεστήρια PLC, εξαλείφοντας το κενό μη αυτόματης καταγραφής που προκαλεί τις περισσότερες αποτυχίες προγραμματισμού.
- Εκπαιδεύστε τους χειριστές και τους τεχνικούς για την εισαγωγή δεδομένων.Εδώ σταματούν οι περισσότερες υλοποιήσεις. Εάν το σύστημα είναι πιο δύσκολο στη χρήση από την χάρτινη κάρτα, οι άνθρωποι δεν θα το χρησιμοποιήσουν. Επιλέξτε μια πλατφόρμα με διεπαφές{2}}φιλικές για κινητές συσκευές ή tablet, ώστε η εισαγωγή δεδομένων να γίνεται στον Τύπο ή στον πάγκο και όχι σε έναν επιτραπέζιο υπολογιστή στο κατάστημα είκοσι λεπτά αργότερα.
- Διαμόρφωση αυτοματοποιημένων ειδοποιήσεων προγραμματισμού.Ρυθμίστε το σύστημα ώστε να ειδοποιεί το καλώδιο του χώρου εργαλείων όταν μια μήτρα πλησιάζει το όριο σέρβις. Ο στόχος είναι η προληπτική έλξη: η αίθουσα εργαλείων σχεδιάζει το παράθυρο σέρβις προτού η παραγωγή ανακαλύψει ένα πρόβλημα. Οι ειδοποιήσεις θα πρέπει να ενεργοποιούνται στο 80 έως 90 τοις εκατό του διαστήματος, ώστε να υπάρχει χρόνος για να προγραμματίσετε το τράβηγμα χωρίς να διακοπεί η τρέχουσα εκτέλεση.
- Δημιουργήστε πίνακες ελέγχου αναφορών για συνεχή βελτίωση.Μόλις έχετε δύο έως τρεις μήνες δεδομένων που ρέουν με συνέπεια, δημιουργήστε προβολές που απαντούν στις πιο σημαντικές ερωτήσεις σας. Ποιες μήτρες κοστίζουν περισσότερο ανά χτύπημα; Ποιοι τεχνικοί ολοκληρώνουν τα PM πιο γρήγορα χωρίς επανάκληση; Ποιοι συνδυασμοί υλικών-καταναλώνουν τα διαστήματα σέρβις πιο γρήγορα από το προγραμματισμένο; Αυτοί οι πίνακες εργαλείων μετατρέπουν τα ανεπεξέργαστα δεδομένα σε αποφάσεις.
Το σύνθετο πλεονέκτημα της ψηφιακής παρακολούθησης είναι ότι κάθε συμβάν υπηρεσίας κάνει την επόμενη απόφαση προγραμματισμού σας πιο έξυπνη. Μετά από έξι μήνες, δεν μαντεύετε πλέον κατά διαστήματα. Τα ρυθμίζετε με βάση την πραγματική εξέλιξη της φθοράς για κάθε συγκεκριμένη μήτρα που τρέχει κάθε συγκεκριμένο υλικό. Μετά από ένα χρόνο, μπορείτε να προβλέψετε την κατανάλωση ανταλλακτικών, να προβλέψετε πότε θα χρειαστούν επισκευές και να δείξετε τον οικονομικό αντίκτυπο του προγράμματος PM στη διοίκηση με σκληρούς αριθμούς και όχι ανεκδοτικούς ισχυρισμούς.
Ωστόσο, ακόμη και το καλύτερο σύστημα παρακολούθησης μπορεί να διαχειριστεί μόνο το βάρος συντήρησης που σχεδιάστηκε να δημιουργήσει μια μήτρα. Ορισμένες μήτρες απαιτούν υπερβολικό σέρβις όχι λόγω σφαλμάτων προγραμματισμού αλλά επειδή η κατασκευή τους κάνει τη συντήρηση ρουτίνας πιο δύσκολη από όσο χρειάζεται. Αυτή η σχέση μεταξύ του τρόπου με τον οποίο σχεδιάζεται ένα καλούπι και της προσπάθειας που χρειάζεται για να διατηρηθεί κατά τη διάρκεια της ζωής του είναι το σημείο όπου αρχίζει πραγματικά ο μακροπρόθεσμος-έλεγχος του κόστους.
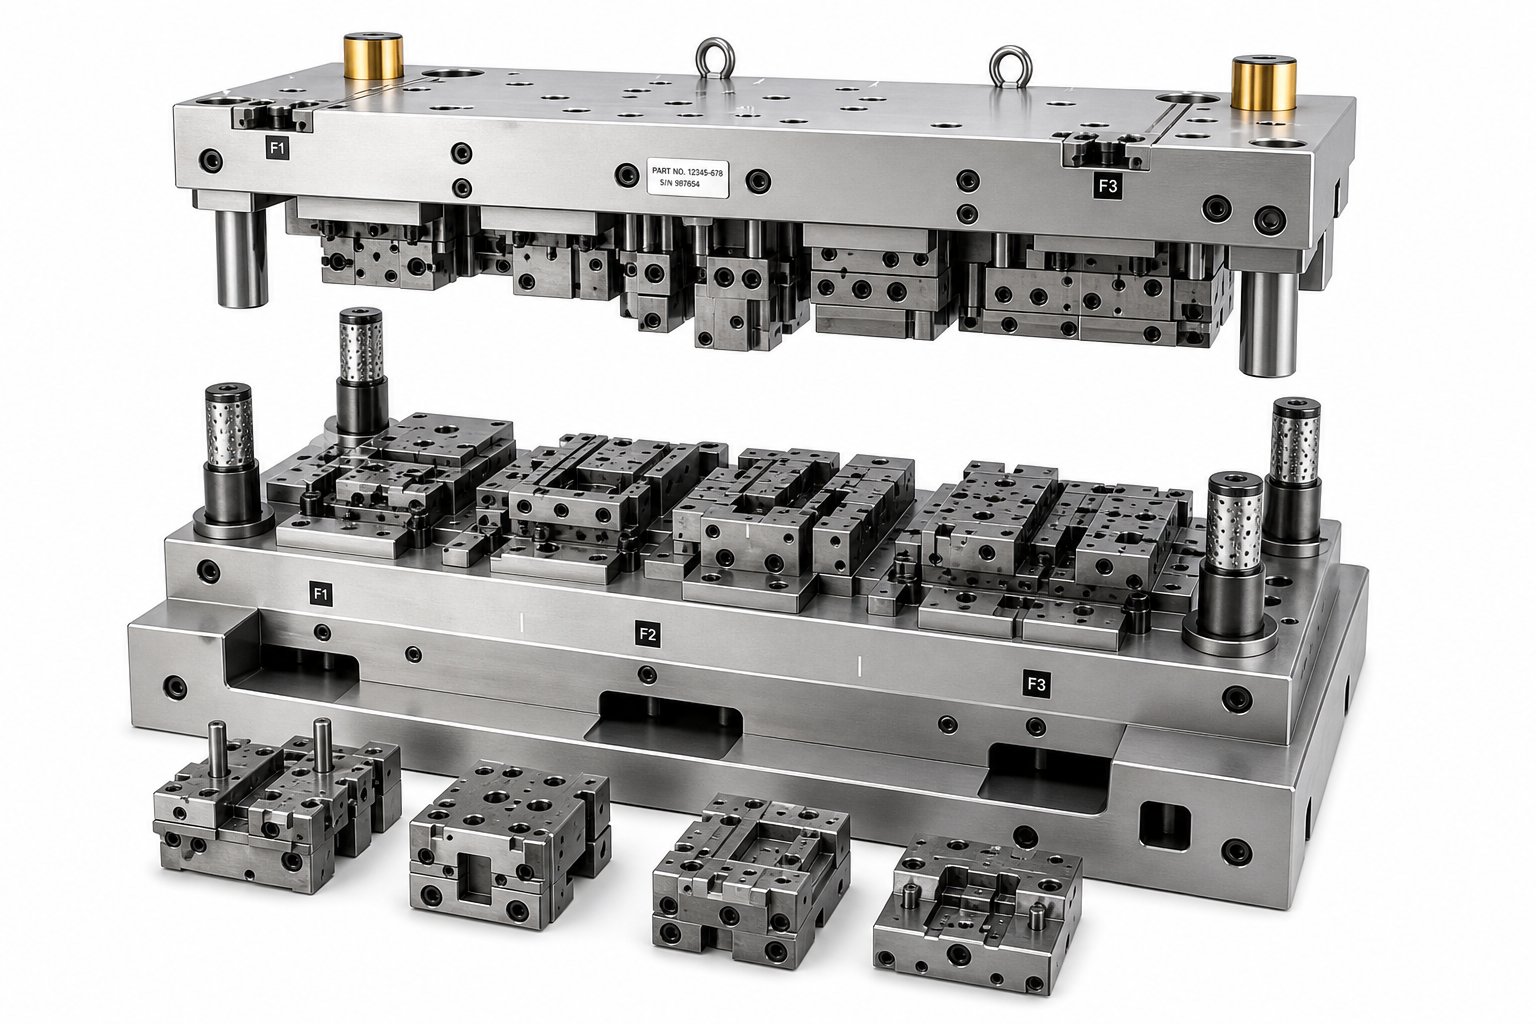
Πώς οι αποφάσεις σχεδιασμού μήτρας διαμορφώνουν τα αποτελέσματα συντήρησης
Κάθε ζάρι φτάνει στην εργαλειοθήκη σας με το πεπρωμένο της συντήρησης ήδη γραμμένο στο ατσάλι. Ένα καλούπι σχεδιασμένο χωρίς σκέψη για τη δυνατότητα συντήρησης τιμωρεί την ομάδα σας σε κάθε μεσοδιάστημα PM: εξαρτήματα στα οποία δεν είναι δυνατή η πρόσβαση χωρίς πλήρη αποσυναρμολόγηση, μη-μη τυπικοί συνδετήρες που απαιτούν ειδικά εργαλεία, μονολιθικά τμήματα που επιβάλλουν την πλήρη αντικατάσταση όταν φθείρεται μόνο μια μικρή περιοχή. Αντίστροφα, ένα καλούπι σχεδιασμένο για συντηρησιμότητα μετατρέπει την υπηρεσία ρουτίνας σε μια γρήγορη, προβλέψιμη λειτουργία που διατηρεί το πιεστήριό σας σε λειτουργία και το κόστος σας ελεγχόμενο.
Αυτή η σύνδεση μεταξύ του κόστους σχεδιασμού και συντήρησης είναι συχνά αόρατη στο στάδιο της προσφοράς. Δύο μήτρες που παράγουν πανομοιότυπα εξαρτήματα με τον ίδιο ρυθμό κύκλου μπορεί να έχουν εξαιρετικά διαφορετικά φορτία συντήρησης κατά τη διάρκεια της ζωής τους με βάση καθαρά τον τρόπο κατασκευής τους. Η κατανόηση του σχεδιασμού για τις αρχές της μήτρας σφράγισης συντήρησης δίνει στους διαχειριστές εργαλείων το λεξιλόγιο για να αξιολογούν τις μήτρες πριν αγοράσουν και όχι αφού αρχίσουν να σπάνε.
Σχεδιασμός-για-Αρχές συντήρησης στη μηχανική μήτρας
Τι διαχωρίζει ένα ζάρι που είναι εύκολο να συντηρηθεί από αυτό που σας παλεύει σε κάθε διάστημα σέρβις; Προέρχεται από μια χούφτα σκόπιμων μηχανικών αποφάσεων που λαμβάνονται κατά τη φάση του σχεδιασμού.
Ένθετα σε τομή έναντι μονολιθικής κατασκευής μήτρας.Αυτή είναι η μοναδική επιλογή σχεδίασης με τη μεγαλύτερη επίδραση-για μακροπρόθεσμη συντήρηση. Ένα μονολιθικό τμήμα μήτρας κατασκευάζει ολόκληρο το προφίλ κοπής ή διαμόρφωσης από ένα συμπαγές μπλοκ χάλυβα εργαλείων. Όταν μια περιοχή φθείρεται πέρα από το όριό της, ολόκληρο το μπλοκ πρέπει να αφαιρεθεί, να ξαναγειδωθεί ή να αντικατασταθεί και να τοποθετηθεί εκ νέου. Ένα σχέδιο σε τομή σπάει το ίδιο προφίλ σε μεμονωμένα ένθετα, το καθένα ανεξάρτητα αφαιρούμενο και αντικαταστάσιμο. Όταν η αιχμή του Σταθμού 5 θαμπώσει, τραβάτε αυτό το ένθετο, το ακονίζετε ή το αλλάζετε και επαναφέρετε τη μήτρα σε λειτουργία χωρίς να ενοχλείτε τους παρακείμενους σταθμούς.
Η μηχανική ανάλυση από την Jeelix πλαισιώνει αυτή την επιλογή με σαφήνεια: η μονολιθική κατασκευή προσφέρει απαράμιλλη ακαμψία για απλές γεωμετρίες, αλλά φέρει αυτό που αποκαλούν «καταστροφικό κόστος συντήρησης», επειδή οποιαδήποτε τοπική αστοχία απαιτεί συνήθως διάλυση ολόκληρου του δαπανηρού μπλοκ. Τα τμηματικά σχέδια, αντίθετα, μειώνουν τη συντήρηση από καταστροφική σε διαχειρίσιμη, επιτρέποντας γρήγορες εναλλαγές μονάδων αντί για πλήρη αντικατάσταση. Για μήτρες που εκτελούν υψηλούς όγκους όπου η συχνότητα PM μετράται σε εβδομάδες και όχι σε μήνες, τα ένθετα σε τομές πληρώνουν την προστιθέμενη πολυπλοκότητα σχεδίασής τους πολλές φορές.
Επαρκής χώρος για πρόσβαση επιθεώρησης.Ένα καλούπι που απαιτεί την αφαίρεση έξι εξαρτημάτων για την επιθεώρηση μιας επιφάνειας φθοράς δεν θα ελέγχεται όσο συχνά θα έπρεπε. Οι έμπειροι σχεδιαστές καλουπιών κατασκευάζουν οπτικά σημεία και κενά πρόσβασης στη δομή της μήτρας, έτσι ώστε οι τεχνικοί να μπορούν να ελέγχουν οπτικά τις κρίσιμες περιοχές φθοράς, τη διέλευση του γυμνοσάλιαγκου και τη ροή λίπανσης χωρίς πλήρη αποσυναρμολόγηση. Πλάκες απογυμνωτή με παράθυρα επιθεώρησης, αφαιρούμενα καλύμματα σε σταθμούς υψηλής φθοράς-και στρατηγικά τοποθετημένες ανακουφιστικές τσέπες μειώνουν το κόστος εργασίας κάθε εκδήλωσης PM.
Τυποποιημένο μέγεθος εξαρτημάτων.Φανταστείτε να διατηρείτε έναν στόλο 80 μήλων όπου κάθε εργαλείο χρησιμοποιεί διαφορετικά μήκη ελατηρίου, διαφορετικές διαμέτρους πείρων πείρου, διαφορετικά μεγέθη βιδών και διαφορετικούς κορμούς διάτρησης. Το απόθεμα των ανταλλακτικών σας εκρήγνυται και οι τεχνικοί σας χάνουν χρόνο αναζητώντας το σωστό εξάρτημα. Η τυποποίηση σχεδιασμού, χρησιμοποιώντας κοινές οπές ελατηρίου, τυπικές διαστάσεις συγκράτησης διάτρησης και ομοιόμορφα μεγέθη συνδετήρων σε όλο το στόλο καλουπιών σας, συρρικνώνει το απόθεμα και επιταχύνει την εξυπηρέτηση. Ο τρόπος με τον οποίο ο σχεδιασμός του καλουπιού επηρεάζει το κόστος συντήρησης συχνά ανάγεται σε αυτήν την απίθανη λεπτομέρεια: μπορεί ο τεχνικός σας να πάρει ό,τι χρειάζεται από ένα τυπικό κιτ ή χρειάζεται να παραγγείλει ειδική- κάθε αντικατάσταση;
Σωστή τοποθέτηση χρονισμού.Οι προοδευτικές μήτρες πρέπει να επανέρχονται μαζί σε ακριβή ευθυγράμμιση. Η σχέση κάθε σταθμού με τον επόμενο εξαρτάται από την ακριβή επανασυναρμολόγηση μετά το σέρβις. Τα σημάδια χρονισμού, τα σημάδια αντιστοίχισης και τα χαρακτηριστικά εντοπισμού με πλήκτρα που καθιστούν τη σωστή επανασυναρμολόγηση προφανή και τη λανθασμένη επανασυναρμολόγηση φυσικά αδύνατη είναι χαρακτηριστικά γνωρίσματα της μηχανικής στάμπας για τη συντήρηση. Χωρίς αυτά, ακόμη και έμπειροι κατασκευαστές εργαλείων μπορούν να εισάγουν σφάλματα χρονισμού κατά τη διάρκεια της γενικής επισκευής που δημιουργούν θραύσματα κατά την πρώτη εκτέλεση παραγωγής μετά το σέρβις.
Επιλογή υλικού για αντοχή στη φθορά σε περιοχές υψηλής-καταπόνησης.Μια μήτρα σχεδιασμένη με ομοιόμορφο χάλυβα εργαλείων θα φθείρεται ανομοιόμορφα. Οι κοπτικές ακμές υψηλής-καταπόνησης, οι επιφάνειες διαμόρφωσης με έκκεντρο-και οι άκρες της μύτης πιλότου αντιμετωπίζουν υψηλότερα φορτία από τη γύρω κατασκευή. Ο καθορισμός κορυφαίας ποιότητας χάλυβες εργαλείων ή ένθετα καρβιδίου σε αυτές τις συγκεκριμένες θέσεις, αντί να αναβαθμίσετε ολόκληρη τη μήτρα, εξισορροπεί την απόδοση με το κόστος. Αυτή η ετερογενής στρατηγική υλικών, χρησιμοποιώντας χάλυβες μεταλλουργίας D2 ή πούδρας όπου συμπυκνώματα φθοράς και σκληρότερο χάλυβα Α2 για τη δομή στήριξης, επεκτείνει τα διαστήματα ακονίσματος στους σταθμούς που καταναλώνουν τη μεγαλύτερη εργασία συντήρησης.
Πώς η ανατροφοδότηση συντήρησης βελτιώνει τις μελλοντικές κατασκευές
Ο σχεδιασμός-για-συντήρηση δεν είναι μία-μια φορά. Βελτιώνεται συνεχώς όταν τα δεδομένα συντήρησης επιστρέφουν στην ομάδα μηχανικών. Αυτός ο βρόχος ανατροφοδότησης είναι το σημείο όπου το ψηφιακό σύστημα παρακολούθησης και η διαδικασία σχεδιασμού της μήτρας διασταυρώνονται.
Εξετάστε ένα πρακτικό παράδειγμα. Τα δεδομένα σας CMMS δείχνουν ότι ο σταθμός διαμόρφωσης του Die #312 απαιτεί αντικατάσταση διάτρησης κάθε 200.000 διαδρομές, ενώ συγκρίσιμοι σταθμοί σε άλλες μήτρες διαρκούν 500.000 διαδρομές. Ο εργαλειομηχανός σας σημειώνει τρομακτικά στην επιφάνεια της φόρμας σε κάθε υπηρεσία. Η ομάδα συντήρησης το διαχειρίζεται αυτό με μικρότερα διαστήματα και συχνότερες αντικαταστάσεις. Αυτό είναι η θεραπεία του συμπτώματος.
Ο βρόχος ανατροφοδότησης ρωτά: γιατί αυτός ο σταθμός χολεύει ενώ άλλοι όχι; Ίσως η ακτίνα σχηματισμού είναι πολύ στενή για το υλικό, δημιουργώντας υπερβολική τριβή. Ίσως η προδιαγραφή φινιρίσματος επιφάνειας σε αυτό το ένθετο είναι πολύ σκληρή. Ίσως ο τύπος χάλυβα εργαλείων δεν έχει την περιεκτικότητα σε χρώμιο που απαιτείται για να αντισταθεί στη φθορά της κόλλας με αυτό το συγκεκριμένο φύλλο υλικού. Όταν η μηχανική εξετάζει αυτά τα δεδομένα και επανασχεδιάζει αυτόν τον σταθμό για την επόμενη κατασκευή, το πρόβλημα εξαφανίζεται εντελώς από τα μελλοντικά προγράμματα συντήρησης.
Αυτή είναι η αρχή που μετατρέπει την προληπτική συντήρηση της μήτρας σφράγισης από ένα κέντρο κόστους σε ένα σύστημα πληροφοριών. Κάθε εκδήλωση υπηρεσίας παράγει πληροφορίες. Κάθε μοτίβο σε αυτές τις πληροφορίες δείχνει προς μια βελτίωση του σχεδιασμού. Τα καταστήματα που κλείνουν αυτόν τον βρόχο, τροφοδοτώντας τα ευρήματα συντήρησης πίσω στη μηχανική μήτρας, μειώνουν σταδιακά το φορτίο PM τους σε διαδοχικές γενιές καλουπιών.
Η ανατροφοδότηση λειτουργεί σε διάφορες διαστάσεις:
- Επαναλαμβανόμενες βλάβες εξαρτημάτωνσηματοδοτούν ανεπαρκή ποιότητα υλικού ή γεωμετρία σε αυτόν τον σταθμό, προκαλώντας επανασχεδιασμό με σκληρότερα ένθετα ή μεγαλύτερες ακτίνες.
- Υπερβολική συχνότητα ακονίσματοςσε συγκεκριμένους σταθμούς προτείνει βελτιστοποίηση απόστασης ή προσθήκες επιφανειών επίστρωσης για την επόμενη κατασκευή.
- Δύσκολη πρόσβαση κατά το σέρβιςτεκμηριωμένη από τεχνικούς οδηγεί αλλαγές διάταξης που βελτιώνουν τα παράθυρα επιθεώρησης και την προσβασιμότητα εξαρτημάτων σε μελλοντικά εργαλεία.
- Μη-κατανάλωση ανταλλακτικώνυπογραμμίζει τις ευκαιρίες τυποποίησης των διαστάσεων σε όλο τον στόλο κατά τον επόμενο κύκλο σχεδιασμού.
Η συνεργασία με έναν κατασκευαστή καλουπιών που εξετάζει την πρόσβαση στη συντήρηση, την τυποποίηση εξαρτημάτων και τη μακροπρόθεσμη ανθεκτικότητα κατά τη φάση του σχεδιασμού, μειώνει το φορτίο PM από την πρώτη μέρα. Οι κατασκευαστές όπωςΓΙΤΣΕΝΠροσεγγίστε την προσαρμοσμένη κατασκευή καλουπιών σφράγισης με προσοχή από τη μηχανική στη συντηρησιμότητα παράλληλα με την απόδοση παραγωγής, αναγνωρίζοντας ότι το πραγματικό κόστος ενός καλουπιού εκτείνεται πολύ πέρα από την αρχική τιμή αγοράς σε κάθε εκδήλωση σέρβις σε όλη τη διάρκεια ζωής του. Όταν ο προμηθευτής καλουπιών σας αντιμετωπίζει τη συντηρησιμότητα ως απαίτηση σχεδιασμού και όχι ως εκ των υστέρων σκέψη, η αίθουσα εργαλείων σας κληρονομεί ένα εργαλείο που συνεργάζεται με το πρόγραμμα PM σας αντί να το καταπολεμά.
Το μάθημα είναι σαφές: η πιο εύκολη εργασία συντήρησης που πρέπει να εκτελέσετε είναι αυτή που η μήτρα σας σχεδιάστηκε για να υποστηρίζει και η φθηνότερη αστοχία για να επισκευαστεί είναι αυτή που σχεδιάστηκε πριν από την κοπή του χάλυβα. Αλλά ακόμα και το καλύτερο-σχεδιασμένο καλούπι χρειάζεται ακόμα ανθρώπους, διαδικασίες και οργανωτική δέσμευση για να το διατηρήσει σωστά. Η οικοδόμηση αυτού του προγράμματος από την αρχή, ειδικά σε καταστήματα που δεν έχουν εκτελέσει ποτέ επίσημα προγράμματα πρόληψης, απαιτεί μια δομημένη προσέγγιση για τη διαχείριση αλλαγών, τη στελέχωση και τη μέτρηση.
Δημιουργία προγράμματος προληπτικής συντήρησης από την αρχή
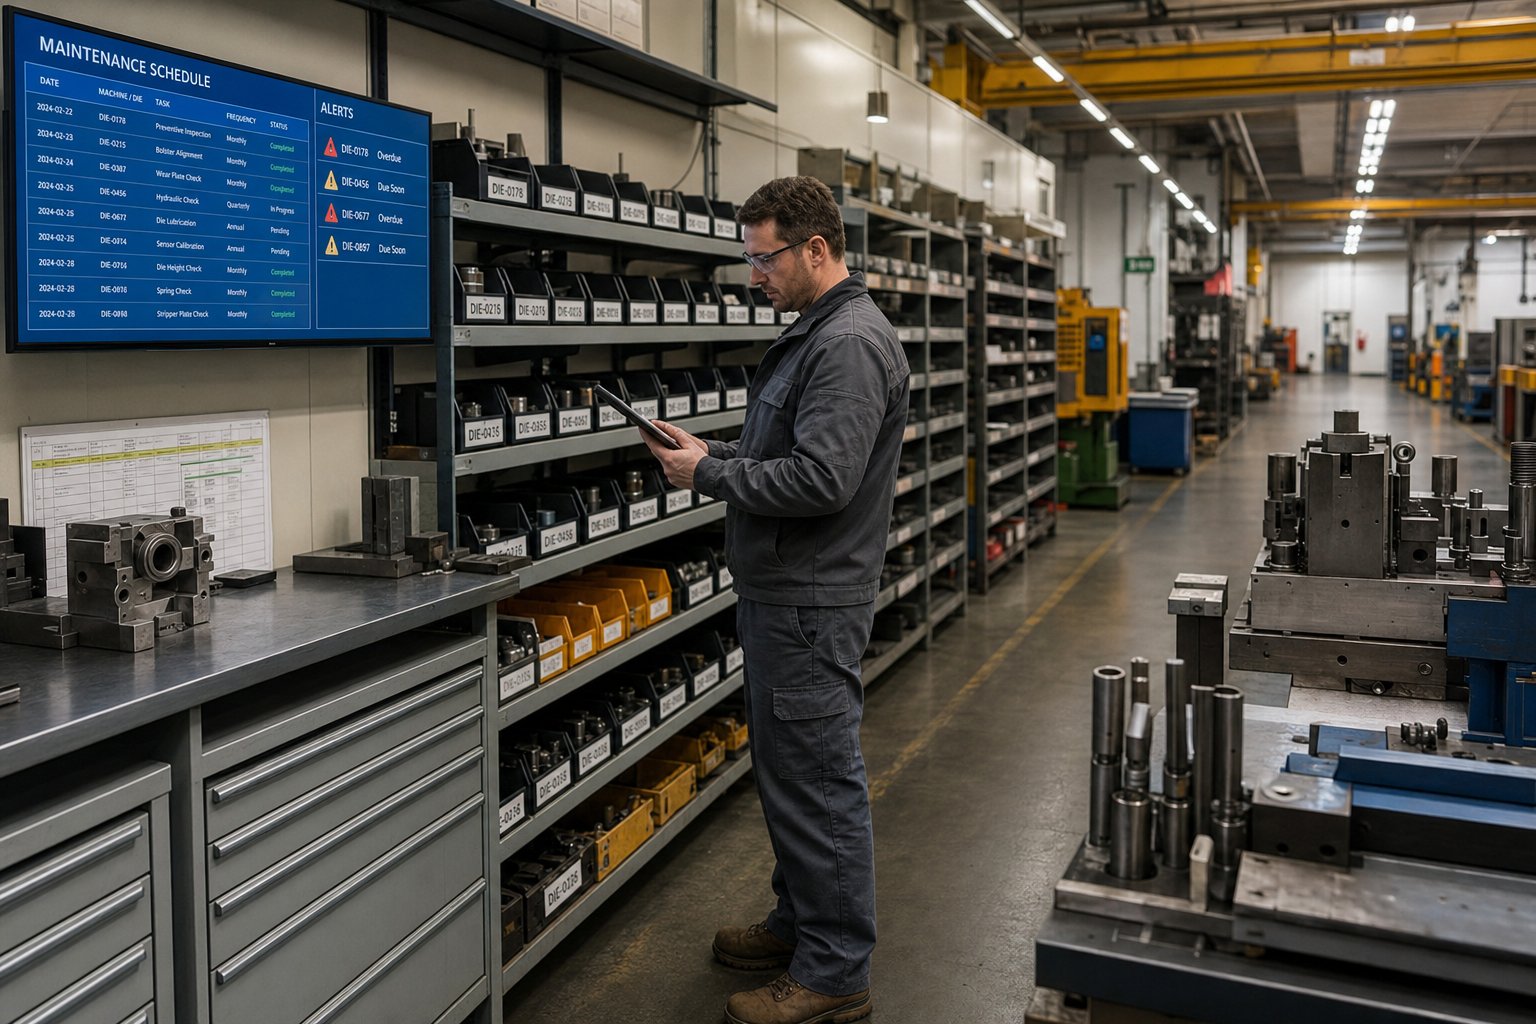
Οι διαδικασίες από μόνες τους δεν δημιουργούν ένα πρόγραμμα προληπτικής συντήρησης. Οι διαδικασίες που εκτυπώνονται και αναρτώνται στον τοίχο της εργαλειοθήκης δεν αλλάζουν συμπεριφορά εάν κανείς δεν τις κατέχει, κανείς δεν είναι εκπαιδευμένος να τις εκτελεί και κανείς δεν μετράει αν λειτουργούν. Η πραγματική πρόκληση για το πώς να ξεκινήσετε ένα πρόγραμμα PM μήτρας σφράγισης δεν είναι τεχνική. Είναι οργανωτικό. Ζητάτε από τους ανθρώπους να αφιερώσουν χρόνο σε εργασίες που αποτρέπουν αόρατες αποτυχίες, ανταγωνιζόμενοι για την προσοχή ενάντια στον πολύ ορατό επείγοντα χαρακτήρα του σημερινού προγράμματος παραγωγής.
Αυτή η ένταση εξηγεί γιατί τόσα πολλά καταστήματα παραμένουν αντιδραστικά. Η πίεση παραγωγής είναι πάντα πιο άμεση από την πρόληψη. Για να κερδίσετε- buy in από τη διοίκηση απαιτείται να μιλάτε τη γλώσσα τους: δολάρια. Πριν προτείνετε ένα επίσημο πρόγραμμα, συλλέξτε βασικά δεδομένα.Ο Κατασκευαστήςσυνιστά τη συγκέντρωση ωρών διακοπής λειτουργίας, κόστη σκραπ και καταγγελιών πελατών που συνδέονται με αστοχίες πριν ζητήσετε πόρους. Αυτή η γραμμή βάσης γίνεται η προηγούμενη εικόνα σας, το σημείο αναφοράς με βάση το οποίο μετράται κάθε μελλοντική βελτίωση. Οι διευθυντές ανταποκρίνονται στη μείωση του κόστους με βάση τους αριθμούς που ήδη παρακολουθούν.
Απαιτήσεις προσωπικού και εκπαίδευσης
Ένα πρόγραμμα PM απαιτεί αφιερωμένες ώρες εργασίας, όχι δανεικό χρόνο από ήδη-υπερφορτωμένους κατασκευαστές εργαλείων. Υπολογίστε την απαίτησή σας σε προσωπικό μετρώντας τις συνολικές νεκρές στο στόλο, πολλαπλασιάζοντας με τις μέσες ώρες εξυπηρέτησης ανά συμβάν ΜΜ και διαιρώντας με τη συχνότητα διαστήματος. Εάν εκτελείτε 60 μήτρες που το καθένα χρειάζεται τέσσερις ώρες σέρβις κάθε οκτώ εβδομάδες, αυτό είναι 30 ώρες τεχνικού-την εβδομάδα που δεσμεύονται μόνο για προγραμματισμένη συντήρηση.
Η ανάπτυξη δεξιοτήτων ακολουθεί το μοντέλο τριών{0}}επιπέδων που καλύφθηκε προηγουμένως. Οι χειριστές χρειάζονται δύο έως τέσσερις ώρες εκπαίδευσης σχετικά με τα κριτήρια οπτικής επιθεώρησης και τα δείγματα ορίων. Οι τεχνικοί χρειάζονται οδηγίες-για τις τεχνικές μέτρησης, τις διαδικασίες ακονίσματος και το σύστημα παρακολούθησης. Οι κατασκευαστές εργαλείων χρειάζονται περιοδική διασταυρούμενη-εκπαίδευση σχετικά με νέα σχέδια μήτρας που εισέρχονται στον στόλο. Δημιουργήστε ένα μονοπάτι προόδου: χειριστές που επιδεικνύουν ικανότητα μεταβαίνουν σε ρόλους τεχνικού, τεχνικοί με βαθιά εμπειρία προχωρούν σε θέσεις εργαλειομηχανών. Αυτός ο αγωγός διατηρεί τη θεσμική γνώση να αυξάνεται αντί να βγαίνει από την πόρτα με τις συνταξιοδοτήσεις.
Σχέδιο σταδιακής διάθεσης για την εφαρμογή PM
Η προσπάθεια έναρξης ενός ολοκληρωμένου προγράμματος σε ολόκληρο τον στόλο σας την πρώτη ημέρα προκαλεί αποτυχία. Ένα σχέδιο σταδιακής διάθεσης για προληπτική συντήρηση σάς επιτρέπει να αποδείξετε την ιδέα σε μικρή κλίμακα, να βελτιώσετε τη διαδικασία σας και να δημιουργήσετε αξιοπιστία πριν επεκταθείτε.
- Ελέγξτε την τρέχουσα κατάσταση του καλουπιού και το ιστορικό συντήρησης.Επιθεωρήστε κάθε μήτρα του στόλου. Καταγράψτε την τρέχουσα κατάσταση φθοράς, τις εκκρεμείς επισκευές και οποιοδήποτε ιστορικό σέρβις υπάρχει, ακόμα κι αν πρόκειται απλώς για μια θεσμική μνήμη από τον ανώτερο κατασκευαστή εργαλείων σας. Αυτός ο έλεγχος καθορίζει το σημείο εκκίνησης σας.
- Καθορίστε τα βασικά διαστήματα μέτρησης-εγκεφαλικών επεισοδίων ανά ζάρι.Χρησιμοποιήστε την εμπειρία τεχνικού, τις οδηγίες-συγκεκριμένες για το υλικό και τυχόν διαθέσιμα δεδομένα εκτέλεσης για να εκχωρήσετε μια αρχική ενεργοποίηση PM σε κάθε εργαλείο. Ο συντηρητικός είναι μια χαρά. Θα τα βελτιώσετε αφού συλλέξετε πραγματικά δεδομένα.
- Αναθέστε κλιμακωτές αρμοδιότητες.Επισημοποιήστε ποιος κατέχει ποιες εργασίες χρησιμοποιώντας τη δομή χειριστή, τεχνικού και εργαλειομηχανού. Δημοσιεύστε οπτικές λίστες ελέγχου σε σταθμούς τύπου και λεπτομερείς διαδικασίες σέρβις στην αίθουσα εργαλείων.
- Κατασκευάστε κιτ ανταλλακτικών για κάθε μήτρα.Η αποτελεσματική διαχείριση αποθέματος ανταλλακτικών συντήρησης καλουπιών σημαίνει προ-σταδιοποίηση των εξαρτημάτων που καταναλώνει κάθε μήτρα κατά τη συνήθη συντήρηση: ελατήρια, διατρητές, πιλότοι, απογυμνωτές και συνδετήρες. Ομαδοποιήστε τα σε επισημασμένους κάδους κατά αριθμό μήτρας. Όταν ένα ζάρι έρχεται στον πάγκο, το κιτ του περιμένει ήδη. Αυτό εξαλείφει την καθυστέρηση της αναζήτησης ανταλλακτικών κατά τη διάρκεια του σέρβις-και αποτρέπει τους τεχνικούς από το να παραλείψουν τις αντικαταστάσεις επειδή ένα εξάρτημα είχε εξαντληθεί. Ορίστε ελάχιστα επίπεδα αποθέματος για κάθε κιτ με βάση το ιστορικό κατανάλωσης και αναθεωρήστε το ανά τρίμηνο ωςβέλτιστες πρακτικές απογραφής ανταλλακτικώνσυνιστώ.
- Εφαρμόστε το σύστημα παρακολούθησης.Είτε πρόκειται για λογισμικό CMMS είτε για ένα δομημένο υπολογιστικό φύλλο για να ξεκινήσετε, αρχίστε να καταγράφετε τα πεδία δεδομένων που περιγράφονται στο προηγούμενο κεφάλαιο. Η συνέπεια έχει μεγαλύτερη σημασία από την πολυπλοκότητα σε αυτό το στάδιο.
- Εξετάστε και βελτιώστε τα διαστήματα μετά την αρχική συλλογή δεδομένων.Μετά από 90 ημέρες, τραβήξτε τις πρώτες αναφορές σας. Συγκρίνετε την πραγματική φθορά στο σέρβις με τις βασικές υποθέσεις σας. Επεκτείνετε τα διαστήματα όπου φτάνουν οι μήτρες με ελάχιστη φθορά. Συντομεύστε τα διαστήματα όπου οι τεχνικοί βρίσκουν εξαρτήματα που πλησιάζουν τα όρια. Αυτός ο κύκλος τελειοποίησης δεν τελειώνει ποτέ πραγματικά. Είναι ο μηχανισμός που μετατρέπει ένα στατικό χρονοδιάγραμμα σε προσαρμοστικό σύστημα.
Ξεκινήστε με τις πέντε μήτρες με τη χειρότερη-απόδοση: αυτές που παράγουν τον περισσότερο χρόνο διακοπής λειτουργίας, τα περισσότερα απόβλητα ή τις περισσότερες κλήσεις επισκευής έκτακτης ανάγκης. Μια επιτυχημένη ανάκαμψη αυτών των εργαλείων δημιουργεί ορατή απόδειξη ότι η πρόληψη λειτουργεί και αυτή η απόδειξη μετατρέπει τους σκεπτικιστές πιο γρήγορα από οποιοδήποτε σημείωμα πολιτικής.
Μέτρηση της επιτυχίας του προγράμματος
Ένα πρόγραμμα χωρίς μετρήσεις είναι απλώς δραστηριότητα. Η μέτρηση των μετρήσεων επιτυχίας του προγράμματος συντήρησης καλουπιών επιβεβαιώνει εάν η επένδυσή σας στην πρόληψη αποδίδει καρπούς ή απλώς καταναλώνει εργασία χωρίς να μετακινήσετε τη βελόνα.
Τρεις κύριοι δείκτες λένε την ιστορία:
- Απρογραμματισμένη μείωση χρόνου διακοπής λειτουργίας.Παρακολουθήστε μηνιαία-σχετικές στάσεις τύπου. Αυτό είναι το πιο άμεσο μέτρο της αποτελεσματικότητας των PM.Βιομηχανικά σημεία αναφοράςπροτείνετε ότι ο μέσος χρόνος μεταξύ των αποτυχιών (MTBF) θα πρέπει να αυξάνεται σταθερά καθώς ωριμάζει το πρόγραμμά σας. Εάν δεν βελτιωθεί παρά τη συνεπή εκτέλεση PM, οι εργασίες σας ενδέχεται να μην στοχεύουν στις σωστές λειτουργίες αποτυχίας.
- Τάση ποσοστού σκραπ.Μετρήστε τα ποσοστά απόρριψης που αποδίδονται στην κατάσταση του εργαλείου: γρέζια, μετατόπιση διαστάσεων, ελαττώματα επιφάνειας. Ένα λειτουργικό πρόγραμμα PM θα πρέπει να παράγει μια ορατή πτωτική τάση στα σκραπ που σχετίζονται με τα εργαλεία- μέσα σε δύο έως τρία τρίμηνα.
- Μέση παράταση ζωής.Παρακολουθήστε τις σωρευτικές διαδρομές μεταξύ των μεγάλων επισκευών για κάθε καλούπι. Καθώς η τακτική συντήρηση διατηρεί ελεγχόμενη τη φθορά, το διάστημα μεταξύ δαπανηρών ανακατασκευών θα πρέπει να επιμηκυνθεί. Αυτή η μέτρηση αντικατοπτρίζει άμεσα την απόδοση επένδυσης (ROI) συντήρησης καλουπιού σφράγισης όσον αφορά τη διατήρηση του κεφαλαίου.
Οι υποστηρικτικές μετρήσεις που αξίζει να παρακολουθούνται περιλαμβάνουν το προγραμματισμένο ποσοστό συντήρησης (ποιο μερίδιο των συνολικών ωρών συντήρησης είναι προγραμματισμένες έναντι των αντιδραστικών), η συχνότητα παραγγελιών έκτακτης ανάγκης ανταλλακτικών και η δυνατότητα πρώτης-χρόνιας μετά τη ρύθμιση του καλουπιού. Οι επιχειρήσεις παγκόσμιας-κλάσης στοχεύουν σε προγραμματισμένο ποσοστό συντήρησης άνω του 85 τοις εκατό. Τα περισσότερα καταστήματα που ξεκινούν από αντιδραστικές συνθήκες θα ξεκινήσουν περίπου 30 με 40 τοις εκατό και θα ανέβουν από εκεί.
Αναφέρετε αυτούς τους αριθμούς μηνιαίως στους ίδιους διαχειριστές των οποίων-χρειαζόσασταν εξαρχής την αγορά. Τίποτα δεν υποστηρίζει ένα πρόγραμμα συντήρησης όσο σκληρές αποδείξεις ότι εξοικονομεί χρήματα. Και τίποτα δεν σκοτώνει κάποιον πιο γρήγορα από την αδυναμία να αποδείξει την αξία του όταν οι προϋπολογισμοί σφίγγουν.
Θέτοντας το σύστημα προληπτικής συντήρησης σε δράση
Η προληπτική συντήρηση της μήτρας σφράγισης δεν είναι μια λίστα ελέγχου καρφιτσωμένη στον τοίχο της εργαλειοθήκης. Είναι ένα σύστημα: κλιμακωτές αρμοδιότητες που κατανέμουν έξυπνα τον φόρτο εργασίας, προγραμματισμός με επίγνωση υλικού-που συνδυάζεται με αυτό που πραγματικά κόβει η μήτρα, ψηφιακή παρακολούθηση που μετατρέπει τα συμβάντα υπηρεσίας σε ευφυΐα που λειτουργούν και σχεδιασμός-για-συντήρηση που μειώνει την επιβάρυνση πριν από την πρώτη πυρκαγιά. Κάθε στοιχείο ενισχύει τα άλλα. Ένα σύστημα παρακολούθησης χωρίς κλιμακωτή ιδιοκτησία δημιουργεί δεδομένα στα οποία κανείς δεν ενεργεί. Η κλιμακωτή ιδιοκτησία χωρίς υλικές-συγκεκριμένα χρονικά διαστήματα, ορισμένες υπηρεσίες πεθαίνουν πολύ αργά και άλλες πολύ νωρίς. Το σύστημα λειτουργεί όταν συνδέονται και τα τέσσερα κομμάτια.
Η επόμενη κίνησή σας εξαρτάται από το πού βρίσκεστε σήμερα. Ακολουθεί ένα σχέδιο δράσης συντήρησης καλουπιού σφράγισης ανά επίπεδο ωριμότητας, με προτεραιότητα, ώστε να αντιμετωπίζετε πρώτα-την εργασία με τον υψηλότερο αντίκτυπο ανεξάρτητα από το σημείο εκκίνησης.
Προτεραιότητα στα επόμενα βήματα κατά ωριμότητα προγράμματος
Εάν δεν έχετε επίσημο πρόγραμμα PM:
- Ελέγξτε τις πέντε χειρότερες-αποδόσεις σας και τεκμηριώστε την τρέχουσα κατάστασή τους.
- Εκχωρήστε ελέγχους βάρδιας χειριστή χρησιμοποιώντας μια απλή λίστα ελέγχου οπτικής επιθεώρησης σε κάθε πάτημα.
- Ορίστε συντηρητικά διαστήματα μέτρησης-με βάση την εμπειρία του καλύτερου τεχνικού σας.
- Κατασκευάστε ένα κιτ ανταλλακτικών για κάθε μήτρα υψηλής-προτεραιότητας, ώστε η συντήρηση να μην καθυστερεί λόγω εξαρτημάτων που λείπουν.
- Ξεκινήστε την παρακολούθηση συμβάντων υπηρεσίας σε οποιαδήποτε δομημένη μορφή, ακόμη και σε υπολογιστικό φύλλο, για να δημιουργήσετε δεδομένα βάσης.
Εάν έχετε βασικά χρονοδιαγράμματα και θέλετε να βελτιστοποιήσετε:
- Προσαρμόστε τα διαστήματα PM ανά τύπο υλικού χρησιμοποιώντας τους πολλαπλασιαστές μηχανισμού φθοράς-που καλύφθηκαν προηγουμένως.
- Εφαρμόστε ένα σύστημα CMMS ή ψηφιακό σύστημα παρακολούθησης που καταγράφει τον αριθμό των εγκεφαλικών επεισοδίων, το υλικό που αφαιρείται και τα εξαρτήματα που αντικαθίστανται σε κάθε εκδήλωση σέρβις.
- Υπολογίστε το κόστος ανά επίσκεψη για τις κορυφαίες είκοσι μήτρες σας για να εντοπίσετε ακραίες τιμές που καταναλώνουν υπερβολικούς πόρους συντήρησης.
- Κλείστε τον βρόχο ανάδρασης μεταξύ των ευρημάτων του χώρου εργαλείων και της μηχανικής μήτρας, ώστε οι επαναλαμβανόμενες αστοχίες να σχεδιαστούν από μελλοντικές κατασκευές.
Εάν είστε έτοιμοι για ενσωμάτωση παρακολούθησης βάσει συνθηκών-:
- Αξιολογήστε την παρακολούθηση βάσει συνθηκών-για μήτρες σφράγισης μέσω της παρακολούθησης της υπογραφής δύναμης τύπου και των ειδοποιήσεων διακύμανσης της χωρητικότητας που ενεργοποιούν την υπηρεσία βάσει μετρήσιμης υποβάθμισης και όχι σταθερών διαστημάτων.
- Συσχετίστε τα ιστορικά δεδομένα PM με μετρήσεις ποιότητας παραγωγής για να προσδιορίσετε ποιες παράμετροι προβλέπουν καλύτερα την μετατόπιση της ποιότητας εξαρτημάτων προτού φτάσει τα όρια απόρριψης.
- Πιλοτικός αισθητήρας-βάσει της παρακολούθησης στην υψηλότερη-τιμή προοδευτικών πτώσεων όπου ένα μεμονωμένο συμβάν σύγκρουσης έχει καταστροφικό κόστος.
Το Sourcing Dies έχει σχεδιαστεί για μακροπρόθεσμη-Δυνατότητα συντήρησης
Η κατανόηση του τρόπου μείωσης του κόστους συντήρησης του καλουπιού καθ' όλη τη διάρκεια ζωής οδηγεί σε ένα συμπέρασμα που παραβλέπουν τα περισσότερα καταστήματα: το βάρος συντήρησης ενός καλουπιού καθορίζεται σε μεγάλο βαθμό πριν φτάσει ποτέ στην εργαλειοθήκη σας. Τα τεμαχισμένα ένθετα, τα τυποποιημένα εξαρτήματα, οι προσβάσιμες επιφάνειες φθοράς και η κατάλληλη επιλογή υλικού σε σταθμούς υψηλής{1} καταπόνησης μειώνουν την εργασία και το κόστος κάθε μελλοντικού συμβάντος PM. Αυτές είναι σχεδιαστικές αποφάσεις που λαμβάνονται στο στάδιο της προμήθειας.
Κατά την αξιολόγηση της προμήθειας νέων καλουπιών, ρωτήστε εάν ο προμηθευτής σας αντιμετωπίζει τη συντηρησιμότητα ως απαίτηση σχεδιασμού ή ως εκ των υστέρων σκέψη. Οι κατασκευαστές όπωςΓΙΤΣΕΝΜηχανικός προσαρμοσμένης σφράγισης μήτρων με προσοχή στην ανθεκτικότητα, την πρόσβαση στη συντήρηση και τη σταθερή απόδοση παραγωγής από την αρχική φάση του σχεδιασμού, αναγνωρίζοντας ότι η προμήθεια μήτρων που έχουν σχεδιαστεί για λόγους συντήρησης είναι ένας από τους πιο αποτελεσματικούς μακροπρόθεσμους- ελέγχους κόστους που διατίθενται σε μια λειτουργία σφράγισης.
Η πρόληψη δεν είναι προορισμός. Είναι μια πειθαρχία που συνδυάζει. Κάθε συμβάν σέρβις που καταγράφεται, κάθε βελτιωμένο μεσοδιάστημα, κάθε βελτίωση σχεδιασμού που ανατροφοδοτείται στην επόμενη κατασκευή του καλουπιού σας κάνει το σύστημα πιο έξυπνο και τη λειτουργία σας πιο προβλέψιμη. Ξεκινήστε από εκεί που βρίσκεστε, ενεργήστε σε ό,τι έχει μεγαλύτερη σημασία στο τρέχον επίπεδο ωριμότητάς σας και αφήστε τα δεδομένα να καθοδηγήσουν κάθε επόμενο βήμα προς τα εμπρός.
Συχνές ερωτήσεις σχετικά με την προληπτική συντήρηση σφράγισης καλουπιών
1. Πόσο συχνά πρέπει να συντηρούνται μήτρες σφράγισης στο πλαίσιο προγράμματος προληπτικής συντήρησης;
Τα διαστήματα σέρβις εξαρτώνται από την πολυπλοκότητα της μήτρας και το υλικό που σφραγίζεται. Μια κοινή βάση για εφαρμογές ήπιου χάλυβα είναι κάθε 100.000 έως 150.000 πινελιές. Ωστόσο, τα επιθετικά υλικά όπως ο ανοξείδωτος χάλυβας απαιτούν 30-50% μικρότερα διαστήματα λόγω της φθοράς της κόλλας και του θρυμματισμού, ενώ οι χάλυβες HSLA μπορεί να χρειάζονται 40-60% μικρότερα διαστήματα λόγω μοτίβων φθοράς λειαντικών. Η πιο αποτελεσματική προσέγγιση συνδυάζει σκανδαλισμούς μέτρησης εγκεφαλικών επεισοδίων με μέγιστα που βασίζονται στο ημερολόγιο, έτσι ώστε κανένα καλούπι να μην παραμένει σε αδράνεια πολύ καιρό μεταξύ των επιθεωρήσεων. Περιορίστε τα διαστήματα χρησιμοποιώντας δεδομένα πραγματικής φθοράς που συλλέγονται σε πολλούς κύκλους σέρβις αντί να βασίζεστε σε έναν μόνο σταθερό αριθμό σε όλα τα εργαλεία.
2. Ποια είναι η διαφορά μεταξύ προληπτικής και προγνωστικής συντήρησης για μήτρες σφράγισης;
Οι υπηρεσίες προληπτικής συντήρησης πεθαίνουν σε σταθερά χρονοδιαγράμματα με βάση τον αριθμό των εγκεφαλικών επεισοδίων ή τον ημερολογιακό χρόνο, ανεξάρτητα από την τρέχουσα κατάσταση. Η προγνωστική συντήρηση χρησιμοποιεί δεδομένα αισθητήρων πραγματικού χρόνου, υπογραφές πίεσης πίεσης και αναλυτικά στοιχεία για να προβλέψει πότε θα συμβεί μια αποτυχία και να ενεργοποιήσει την υπηρεσία μόνο όταν η μετρήσιμη υποβάθμιση υποδεικνύει ότι είναι απαραίτητη. Η προληπτική συντήρηση είναι το θεμέλιο που πρέπει να δημιουργηθεί πρώτα επειδή δημιουργεί τα ιστορικά δεδομένα που χρειάζονται τα συστήματα πρόβλεψης για τη δημιουργία ακριβών μοντέλων. Οι περισσότερες εργασίες σφράγισης επωφελούνται από την εξοικείωση με τις προληπτικές ρουτίνες πριν από την επένδυση σε τεχνολογία παρακολούθησης που βασίζεται σε συνθήκες ή πρόβλεψης.
3. Ποια είναι τα σημάδια ότι μια γροθιά στάμπας χρειάζεται ακόνισμα;
Ο πιο αξιόπιστος δείκτης είναι το ύψος του γρέζιου σε σφραγισμένα μέρη που υπερβαίνει τις 0,003 έως 0,005 ίντσες σε εφαρμογές μαλακού χάλυβα. Άλλα μετρήσιμα σημάδια περιλαμβάνουν μια συρρικνούμενη ζώνη διάτμησης σε κενά άκρα, μετατόπιση διαστάσεων σε μεγέθη οπών ή προφίλ κενού και αυξημένη χωρητικότητα πίεσης κατά τη διάρκεια των εργασιών κοπής. Η οπτική επιθεώρηση μπορεί να αποκαλύψει μια στρογγυλεμένη ή ανακλαστική κοπτική ακμή και όχι μια αιχμηρή καθορισμένη γραμμή. Εάν μια διάτρηση εμφανίσει θρυμματισμό, ρωγμές ή επαναλαμβανόμενη αστοχία λίγο μετά το ακόνισμα, το πρόβλημα έχει περάσει πέρα από την επισκευή στην περιοχή αντικατάστασης, συχνά σηματοδοτώντας μια αναντιστοιχία υλικού ή πρόβλημα εκκαθάρισης που δεν μπορεί να λύσει από μόνη της η λείανση.
4. Πώς μπορεί το λογισμικό CMMS να βελτιώσει τη διαχείριση συντήρησης μήτρας σφράγισης;
Το λογισμικό CMMS εξαλείφει τα κενά δεδομένων που κρατούν τα καταστήματα αντιδραστικά. Αυτοματοποιεί τον προγραμματισμό σέρβις παρακολουθώντας τις μετρήσεις διαδρομών έναντι προκαθορισμένων ορίων, στέλνει ειδοποιήσεις όταν οι μήτρες πλησιάζουν το παράθυρο σέρβις τους και καταγράφει λεπτομερή αρχεία κάθε συμβάντος συντήρησης, συμπεριλαμβανομένου υλικού που αφαιρέθηκε, αντικαταστάθηκαν εξαρτήματα και σημειώσεις τεχνικού. Με την πάροδο του χρόνου, αυτά τα δεδομένα επιτρέπουν την ανάλυση τάσεων που προσδιορίζει υπολογισμούς υψηλού-κόστους, επαναλαμβανόμενες καταστάσεις αποτυχίας και πραγματικού κόστους-ανά-υπολογισμούς. Οι σύγχρονες πλατφόρμες μπορούν να τραβούν πλήθος διαδρομών απευθείας από τα πιεστήρια PLC, αφαιρώντας τα σφάλματα χειροκίνητης καταγραφής που προκαλούν τις περισσότερες αποτυχίες προγραμματισμού σε συστήματα που βασίζονται σε χαρτί-.
5. Πώς επηρεάζει ο σχεδιασμός της μήτρας-το κόστος μακροπρόθεσμης συντήρησης;
Οι επιλογές κατασκευής καλουπιών που γίνονται κατά τη διάρκεια της μηχανικής καθορίζουν άμεσα το βάρος συντήρησης κατά τη διάρκεια ζωής. Τα ένθετα με τομή επιτρέπουν την αντικατάσταση μεμονωμένων εξαρτημάτων χωρίς να ενοχλούν τους παρακείμενους σταθμούς, μειώνοντας δραματικά τον χρόνο σέρβις σε σύγκριση με μονολιθικά μπλοκ που απαιτούν πλήρη αφαίρεση για τυχόν τοπική φθορά. Το τυποποιημένο μέγεθος εξαρτημάτων σε έναν στόλο καλουπιών μειώνει το απόθεμα ανταλλακτικών και επιταχύνει την πρόσβαση των τεχνικών κατά τη διάρκεια του σέρβις. Επαρκείς αποστάσεις επιθεώρησης, κατάλληλες ενδείξεις χρονισμού για την ακρίβεια της επανασυναρμολόγησης και κορυφαίας ποιότητας χάλυβες εργαλείων σε σταθμούς υψηλής φθοράς-όλα χαμηλότερα ανά-το κόστος εργασίας ανά εκδήλωση. Συνεργαζόμενοι με κατασκευαστές όπως η YICHEN, ότι η δυνατότητα συντήρησης σε προσαρμοσμένες σφραγίδες από τη φάση του σχεδιασμού συμβάλλει στη μείωση της επιβάρυνσης των PM πριν από την πρώτη πυρκαγιά παραγωγής.


