


Τι είναι η χειροκίνητη σφράγιση μήτρας μεταφοράς και γιατί έχει σημασία
Όταν λαμβάνετε μια προσφορά εργαλείων για ένασφραγισμένο μεταλλικό μέρος, τα στοιχεία γραμμής σπάνια εξηγούν τη φιλοσοφία της διαδικασίας πίσω από την τιμή. Μία από τις πιο συχνά παρεξηγημένες μεθόδους πίσω από αυτούς τους αριθμούς είναι η χειροκίνητη σφράγιση καλουπιού μεταφοράς, μια διαδικασία που συνδυάζει την ακρίβεια σχηματισμού πολλαπλών-σταθμών με τα χέρια-στον έλεγχο χειριστή. Είτε είστε μηχανικός κατασκευής που αξιολογεί μεθόδους παραγωγής είτε αγοραστής που προσπαθεί να αποκωδικοποιήσει την πρόταση ενός προμηθευτή, η κατανόηση αυτής της διαδικασίας αλλάζει τον τρόπο με τον οποίο διαβάζετε κάθε προσφορά που εμφανίζεται στο γραφείο σας.
Καθορισμός χειροκίνητης σφράγισης μήτρας μεταφοράς
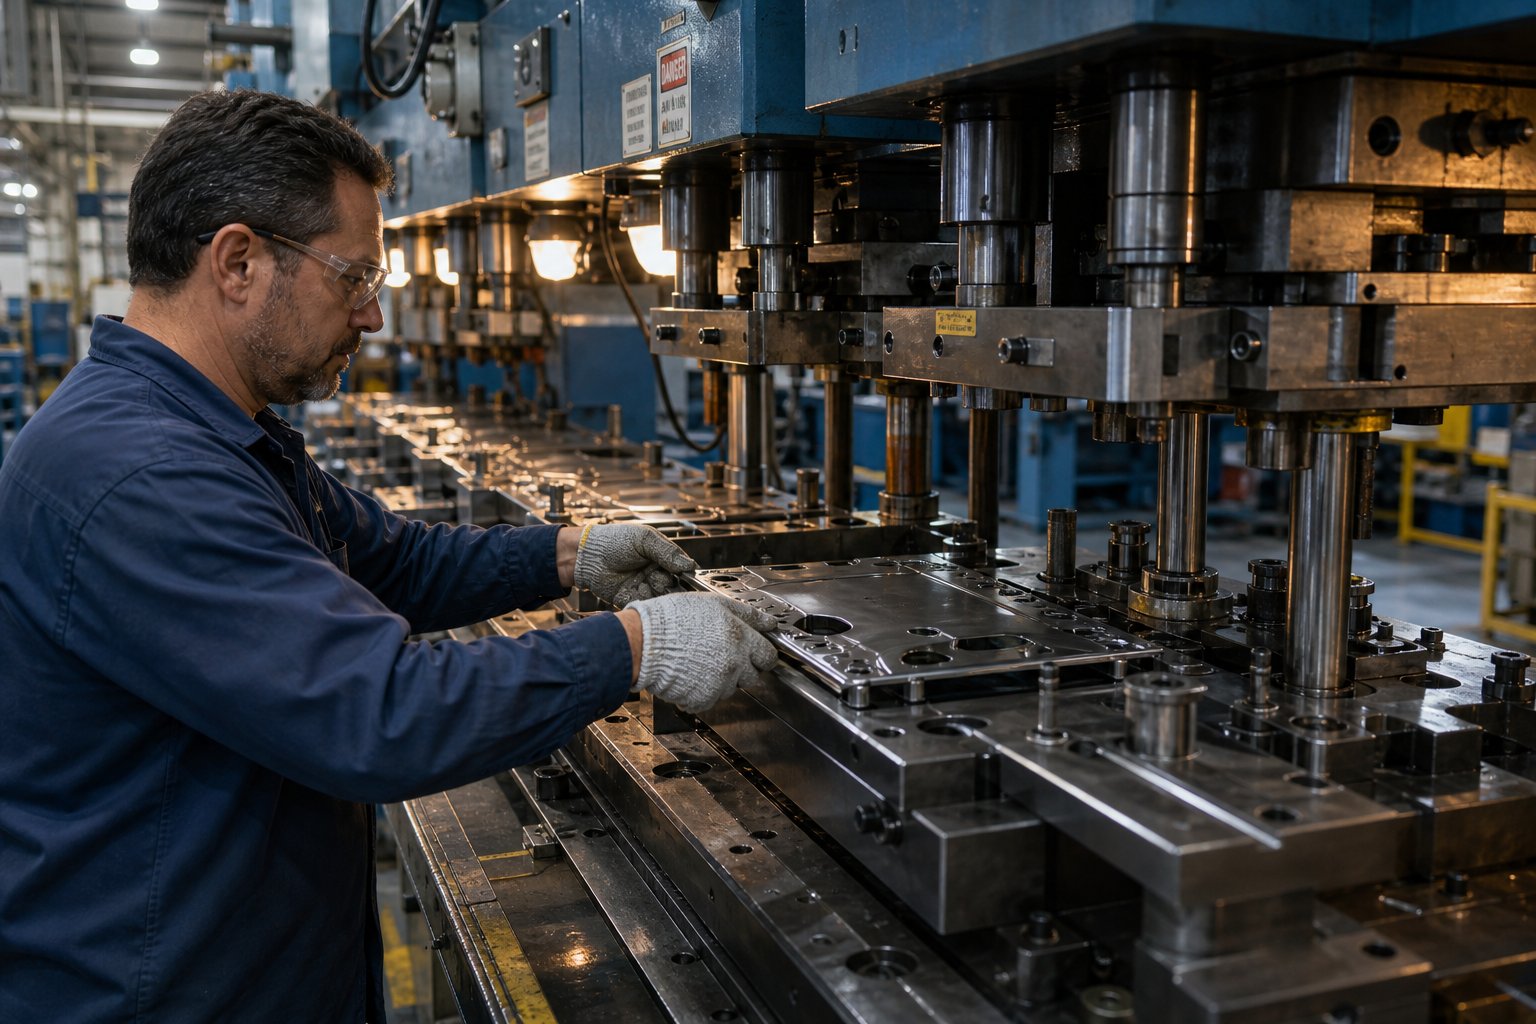
Η χειροκίνητη σφράγιση μήτρας μεταφοράς είναι μια διαδικασία μορφοποίησης μετάλλου κατά την οποία ένας άνθρωπος χειριστής μετακινεί φυσικά μεμονωμένα τεμάχια μεταξύ χωριστών σταθμών μήτρας μέσα σε μια πρέσα, με κάθε σταθμό να εκτελεί μια ξεχωριστή λειτουργία όπως τύφλωση, σχεδίαση, διάτρηση ή κοπή μέχρι να επιτευχθεί η γεωμετρία του τελικού τμήματος.
Μερικοί όροι τείνουν να μπλέκονται στη συζήτηση, οπότε ας τους τακτοποιήσουμε. ΕΝΑμεταβιβαστική μήτρααναφέρεται στο ίδιο το εργαλείο, ένα σύνολο ανεξάρτητων σταθμών μήτρας που έχουν σχεδιαστεί για να αποτελούν σταδιακά ένα μέρος. ΕΝΑπιεστήριο μεταφοράςείναι η μηχανή που στεγάζει αυτούς τους σταθμούς και παρέχει την χωρητικότητα για διαμόρφωση.Σφράγιση μεταφοράςείναι η ευρύτερη κατηγορία διεργασιών. Όταν η λέξη "εγχειρίδιο" προηγείται οποιουδήποτε από αυτά, σηματοδοτεί ότι η κίνηση του εξαρτήματος μεταξύ των σταθμών βασίζεται σε έναν εξειδικευμένο χειριστή και όχι σε ρομποτικούς βραχίονες ή μηχανικά δάχτυλα.
Πώς διαφέρει από την αυτοματοποιημένη μεταφορά και τις προοδευτικές μήτρες
Φανταστείτε μια προοδευτική ρύθμιση μήτρας: μια συνεχής μεταλλική λωρίδα τροφοδοτείται μέσω μιας σειράς σταθμών και το εξάρτημα παραμένει συνδεδεμένο σε αυτήν τη λωρίδα μέχρι την τελική αποκοπή. Η ίδια η λωρίδα λειτουργεί ως μηχανισμός μεταφοράς. Στην αυτοματοποιημένη σφράγιση μεταφοράς, μεμονωμένα κενά μετακινούνται μεταξύ σταθμών μέσω μηχανικών λαβών ή ρομποτικών συστημάτων χωρίς ανθρώπινη παρέμβαση.
Η χειροκίνητη μεταφορά βρίσκεται μεταξύ αυτών των προσεγγίσεων. Όπως η αυτοματοποιημένη μεταφορά, το τεμάχιο εργασίας είναι ένα ελεύθερο μεμονωμένο κενό και όχι μέρος μιας συνεχούς λωρίδας. Αυτό επιτρέπει στο εξάρτημα να περιστρέφεται, να αναστρέφεται ή να επανατοποθετείται μεταξύ των σταθμών, επιτρέποντας σύνθετες γεωμετρίες που απογυμνώνονται-οι τροφοδοτούμενες προοδευτικές μήτρες απλά δεν μπορούν να παράγουν. Η κρίσιμη διαφορά είναι ότι ένας εκπαιδευμένος χειριστής χειρίζεται κάθε μεταφορά, χρησιμοποιώντας απτική ανάδραση και οπτική επιθεώρηση σε κάθε στάδιο. Δεν υπάρχουν ρομποτικές λαβές, δεν υπάρχουν προγραμματιζόμενες διαδρομές κίνησης, απλά έμπειρα χέρια που καθοδηγούνται από τη γνώση της διαδικασίας.
Οι προοδευτικές μήτρες υπερτερούν σε μεγάλο-όγκο, μικρότερα εξαρτήματα. Οι αυτοματοποιημένες γραμμές μεταφοράς χειρίζονται μεγάλα ή πολύπλοκα εξαρτήματα σε ταχύτητες παραγωγής. Η μη αυτόματη μεταφορά καταλαμβάνει το χώρο όπου η πολυπλοκότητα μέρους απαιτεί δωρεάν-χειραγώγηση κατάστασης, αλλά οι όγκοι ή οι προϋπολογισμοί δεν δικαιολογούν την επένδυση κεφαλαίου στον αυτοματισμό.
Γιατί αυτή η διαδικασία εξακολουθεί να έχει σημασία στη σύγχρονη κατασκευή
Ίσως αναρωτιέστε γιατί οποιοδήποτε κατάστημα θα βασιζόταν στον χειροκίνητο χειρισμό ανταλλακτικών σε μια εποχή Industry 4.0. Η απάντηση είναι οικονομία και ευελιξία. Δεν κυκλοφορεί κάθε σταμπωτό μέρος σε όγκους 500.000 ετησίως. Δεν έχει κάθε έργο τον χρόνο παράδοσης ή τον προϋπολογισμό για ρομποτική ενσωμάτωση. Και η γεωμετρία κάθε εξαρτήματος δεν παραμένει παγωμένη για αρκετό καιρό ώστε να δικαιολογεί την αυτοματοποιημένη χρήση εργαλείων.
Η στάμπα χειροκίνητης μήτρας μεταφοράς παραμένει σχετική για παραγωγή χαμηλού-έως-μέσου όγκου, επικύρωση πρωτοτύπου και εξαρτήματα των οποίων το μέγεθος ή η πολυπλοκότητα σχηματισμού αποκλείει την προοδευτική τροφοδοσία ταινιών. Ο χειριστής γίνεται ένα ενσωματωμένο-σημείο ελέγχου ποιότητας, εντοπίζοντας ελαττώματα υλικού, εσφαλμένες τροφοδοσίες ή σχηματίζοντας ανωμαλίες σε πραγματικό χρόνο. Αυτό το ανθρώπινο στοιχείο εισάγει μεταβλητότητα, ναι, αλλά εισάγει επίσης προσαρμοστικότητα που ο άκαμπτος αυτοματισμός δεν μπορεί να ταιριάξει.
Αυτό το άρθρο είναι ένας-ουδέτερος πόρος μηχανικής. Χωρίς προώθηση πωλήσεων, χωρίς ευνοιοκρατία της επωνυμίας. Ο στόχος είναι να σας δώσουμε το τεχνικό και οικονομικό πλαίσιο για να αξιολογήσετε εάν η μη αυτόματη μεταφορά ανήκει στο επόμενο έργο σας και να σας βοηθήσει να δείτε ακριβώς τι κρύβεται μέσα σε αυτήν την προσφορά εργαλείων.
Πώς λειτουργεί η χειροκίνητη σφράγιση μήτρας μεταφοράς βήμα προς βήμα
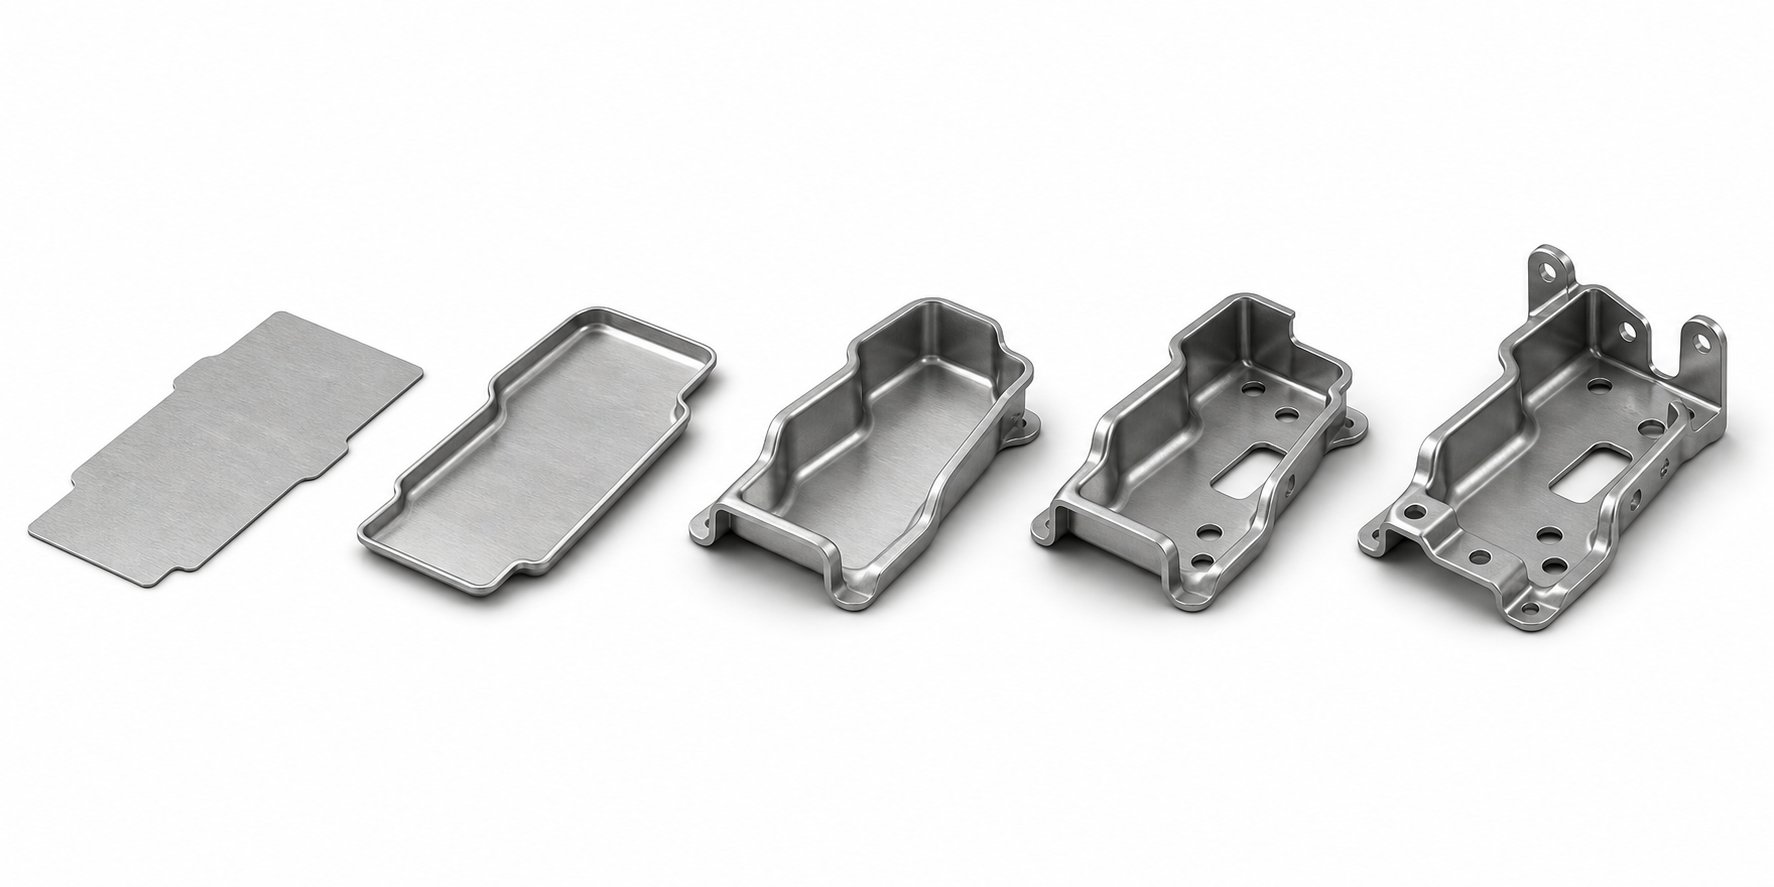
Φανταστείτε τον εαυτό σας να στέκεται στον Τύπο. Μια στοίβα από επίπεδα μεταλλικά κενά βρίσκεται στα αριστερά σας. Το κρεβάτι της μήτρας απλώνεται μπροστά σας με τρεις, τέσσερις, ίσως και έξι σταθμούς διατεταγμένους στη σειρά, ο καθένας από τους οποίους είναι εξοπλισμένος για να εκτελέσει μια συγκεκριμένη λειτουργία διαμόρφωσης. Η δουλειά σας είναι να καθοδηγήσετε ένα κομμάτι λαμαρίνας σε κάθε σταθμό, μετατρέποντάς το από ένα επίπεδο κενό σε ένα τελειωμένο τρισδιάστατο μέρος. Αυτή είναι η διαδικασία σφράγισης της μήτρας μεταφοράς βήμα προς βήμα στην πιο ουσιαστική της μορφή και κάθε κίνηση που κάνετε έχει συνέπεια για την ακρίβεια διαστάσεων και την ποιότητα του εξαρτήματος.
Φόρτωση και Λειτουργίες Πρώτου Σταθμού
Ο κύκλος ξεκινά με την κενή προετοιμασία. Ανάλογα με τη ρύθμιση του καταστήματος, τα κενά φτάνουν είτε προ-κομμένα από μια ξεχωριστή λειτουργία τυφλού είτε κομμένα από το απόθεμα πηνίου εκτός σύνδεσης και στοιβάζονται σε μια παλέτα κοντά στην πρέσα. Ο χειριστής επιλέγει ένα κενό, το επιθεωρεί οπτικά για επιφανειακά ελαττώματα ή γρέζια και το τοποθετεί στα χαρακτηριστικά εντοπισμού του πρώτου σταθμού μήτρας. Αυτοί οι εντοπιστές, συνήθως οι πιλότες καρφίτσες ή τα μπλοκ φωλιών, διασφαλίζουν ότι το κενό τοποθετείται σε ακριβή ευθυγράμμιση πριν από τους κύκλους πίεσης.
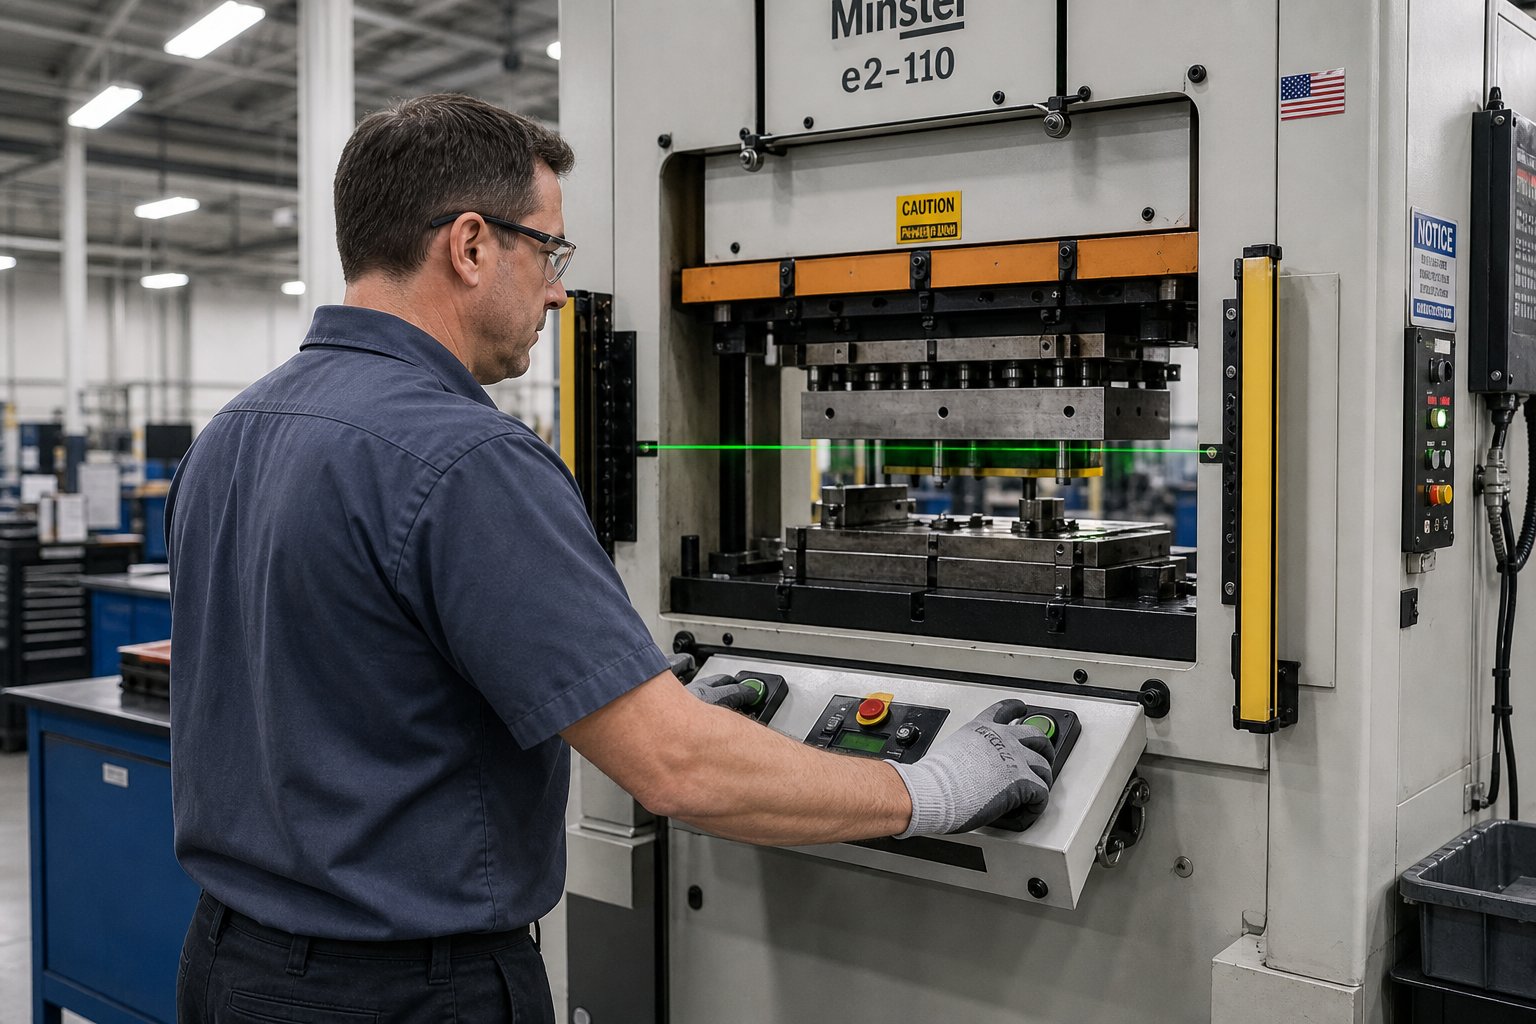
Με το κενό καθισμένο, ο χειριστής ενεργοποιεί το πάτημα του πιεστηρίου χρησιμοποιώντας ένα χειριστήριο δύο-χεριών (απαίτηση ασφαλείας που κρατά και τα δύο χέρια μακριά από τη μήτρα). Ο κριός κατεβαίνει και ο πρώτος σταθμός εκτελεί τη λειτουργία του. Σε πολλές περιπτώσεις, αυτός ο αρχικός σταθμός χειρίζεται ένα σχέδιο ή μια φόρμα που καθορίζει το κύριο σχήμα του εξαρτήματος. Το υλικό ωθείται σε μια κοιλότητα μήτρας, δημιουργώντας βάθος και περίγραμμα όπου υπήρχε ένα επίπεδο φύλλο λίγες στιγμές πριν.
Καθώς το έμβολο ανασύρεται, οι ανυψωτήρες εξαρτημάτων που είναι ενσωματωμένοι στην κάτω μήτρα ανυψώνουν το τεμάχιο εργασίας πάνω από την επιφάνεια της μήτρας. Αυτό είναι το σύνθημα του χειριστή. Το μερικώς σχηματισμένο τμήμα είναι πλέον προσβάσιμο για παραλαβή, καθώς κάθεται ελαφρώς ανυψωμένο σε ανυψωτικά-με ελατήριο που διευκολύνουν το κράτημα και μειώνουν τον κίνδυνο να κολλήσει το μέρος στην κοιλότητα.
Δια-Μεταφορά σταθμών και ροή εργασίας χειριστή
Εδώ είναι όπου το χειροκίνητο στοιχείο καθορίζει πραγματικά τη διαδικασία. Ο χειριστής φτάνει μέσα, πιάνει το τεμάχιο εργασίας, το σηκώνει από τον πρώτο σταθμό και το επανατοποθετεί στον επόμενο. Αυτό ακούγεται απλό, αλλά απαιτεί ανεπτυγμένη ικανότητα. Το εξάρτημα πρέπει να προσανατολιστεί σωστά, να τοποθετηθεί με ακρίβεια στα χαρακτηριστικά εντοπισμού του επόμενου σταθμού και να απελευθερωθεί καθαρά πριν συμβεί το επόμενο κτύπημα.
Κάθε σταθμός εκτελεί μια ξεχωριστή λειτουργία σε μια προσεκτικά σχεδιασμένη ακολουθία που έχει σχεδιαστεί για να διαμορφώνει το τμήμα προοδευτικά χωρίς υπερβολική πίεση στο υλικό. Μια τυπική ροή εργασίας πολλών-σταθμών μπορεί να μοιάζει με αυτό:
- Κλήρωση σταθμού 1 -:Το επίπεδο κενό διαμορφώνεται σε ένα αρχικό σχήμα κυπέλλου ή κελύφους, καθορίζοντας το βάθος και το βασικό περίγραμμα του εξαρτήματος.
- Σταθμός 2 - Επανασχεδιασμός ή αναμόρφωση:Το σχεδιασμένο σχήμα βελτιώνεται περαιτέρω, βαθαίνει ή αναδιαμορφώνεται σε πιο σφιχτές ακτίνες και πιο καθορισμένα χαρακτηριστικά.
- Σταθμός 3 - Pierce:Τρύπες, σχισμές ή άλλα εσωτερικά χαρακτηριστικά ανοίγονται στο μερικώς σχηματισμένο μέρος ενώ κρατιέται σε ελεγχόμενη θέση.
- Σταθμός 4 - Φλάντζα ή φόρμα:Οι άκρες είναι λυγισμένες, φλαντζωμένες ή διαμορφωμένες σύμφωνα με τις τελικές προδιαγραφές γεωμετρίας και διαστάσεων.
- Σταθμός 5 - Περικοπή:Η περίσσεια υλικού από τη φλάντζα έλξης ή την περίμετρο κόβεται, δημιουργώντας το τελικό εξωτερικό προφίλ.
Μεταξύ κάθε σταθμού, ο χειριστής εκτελεί μια γρήγορη οπτική επιθεώρηση. Είναι ομοιόμορφη η κλήρωση; Δημιουργούνται ρωγμές ή ρυτίδες; Η λειτουργία διάτρησης δημιούργησε καθαρές τρύπες χωρίς υπερβολικό τρύπημα; Αυτή η ενσωματωμένη πύλη-ποιότητας είναι αυτό που κάνει τη ροή εργασίας του σταθμού χειροκίνητης μήτρας μοναδική. Ένα αυτοματοποιημένο σύστημα βασίζεται σε αισθητήρες και σε επιθεώρηση μετά την{3}}διαδικασία. Ένας έμπειρος χειριστής εντοπίζει λεπτές ανωμαλίες μέσω της όρασης και της αφής σε πραγματικό χρόνο, συχνά εντοπίζοντας προβλήματα προτού διαδοθούν σε σκραπ.
Ο ρόλος του χειριστή στη σφράγιση του καλουπιού μεταφοράς υπερβαίνει τον απλό χειρισμό του υλικού. Οι έμπειροι χειριστές τύπου αναπτύσσουν ευαισθησία αφής στο πώς «αισθάνεται» ένα εξάρτημα κατά την τοποθέτηση. Ένα εξάρτημα που δεν προσαρμόζεται ομαλά στους εντοπιστές μπορεί να υποδηλώνει φθορά των εργαλείων, αλλαγή διαστάσεων από τη διακύμανση του υλικού ή πρόβλημα διαμόρφωσης από τον προηγούμενο σταθμό. Αυτός ο βρόχος ανάδρασης, που εμφανίζεται σε κάθε μεταφορά, λειτουργεί ως συνεχής-παρακολούθηση της διαδικασίας.
Τελική διαμόρφωση, κοπή και εξαγωγή εξαρτήματος
Ο τελευταίος σταθμός συνήθως χειρίζεται εργασίες τελικής κοπής, κοπής νομισμάτων ή επαναφοράς που φέρνουν κρίσιμες διαστάσεις σε ανοχή. Το Coining εφαρμόζει υψηλή τοπική δύναμη για να ακονίσει τα χαρακτηριστικά, να ισοπεδώσει τις επιφάνειες ή να επιτύχει αυστηρό έλεγχο διαστάσεων σε συγκεκριμένες περιοχές. Μια λειτουργία επανάληψης-σχηματίζει χαρακτηριστικά που μπορεί να έχουν ανακάμψει ελαφρώς μετά την αρχική διαμόρφωση.
Μόλις ολοκληρωθεί η τελική διαδρομή πίεσης, ο χειριστής αφαιρεί το έτοιμο μέρος και το τοποθετεί σε κάδο συλλογής ή σταθμό επιθεώρησης. Σε ορισμένες ρυθμίσεις, αυτή η τελική αφαίρεση διπλασιάζεται ως ένας άλλος ποιοτικός έλεγχος, με τον χειριστή να μετράει το εξάρτημα έναντι ενός εξαρτήματος go/no-προτού φύγει από την περιοχή πίεσης.
Καθ' όλη τη διάρκεια αυτού του κύκλου, τα χειριστήρια πίεσης και τα συστήματα ασφαλείας υποστηρίζουν τη ροή εργασιών του χειριστή. Η ενεργοποίηση με δύο-χέρια εμποδίζει το κριάρι να κάνει ποδήλατο ενώ τα χέρια βρίσκονται στην περιοχή της μήτρας. Οι ελαφριές κουρτίνες παρέχουν δευτερεύουσα προστασία, σταματώντας την πρέσα εάν το σώμα του χειριστή σπάσει το επίπεδο αισθητήρα τη λάθος στιγμή. Χαρακτηριστικά ευθυγράμμισης μήτρας, όπως καρφίτσες-οδηγοί και μπλοκ φτέρνας, όπως σημειώνεται απόΠεριοδικό MetalForming, βεβαιωθείτε ότι το πάνω και το κάτω μισό της μήτρας συναντώνται με ακρίβεια ανεξάρτητα από τη μηχανική κατάσταση της πρέσας.
Οι χρόνοι κύκλου στη χειροκίνητη μεταφορά κυμαίνονται συνήθως από μερικά δευτερόλεπτα έως πάνω από ένα λεπτό ανά σταθμό, ανάλογα με το μέγεθος του εξαρτήματος, την πολυπλοκότητα και τον αριθμό των σταθμών. Σε σύγκριση με τα αυτοματοποιημένα συστήματα μεταφοράς με 15 έως 45 χτυπήματα ανά λεπτό, η χειροκίνητη προσέγγιση είναι σημαντικά πιο αργή. Αλλά η ταχύτητα δεν είναι το ζητούμενο. Η αξία έγκειται στην ευελιξία, στις χαμηλότερες κεφαλαιακές απαιτήσεις και στην ικανότητα του χειριστή να προσαρμόζεται στις διακυμάνσεις της διαδικασίας εν κινήσει.
Αυτό που αποκαλύπτει αυτό το-βήμα-βήμα βήμα είναι μια διαδικασία όπου η ανθρώπινη κρίση ενσωματώνεται σε κάθε στάδιο. Η ανταλλαγή-μετάδοσης και προσαρμοστικότητας διαμορφώνει κάθε απόφαση σχετικά με το πότε έχει νόημα η μη αυτόματη μεταφορά και αυτή η ανταλλαγή-γίνεται ιδιαίτερα έντονη όταν τη συγκρίνετε με άλλες μεθόδους σφράγισης κατά μέτωπο.
Πότε να επιλέξετε τη μη αυτόματη μεταφορά έναντι άλλων μεθόδων σφράγισης
Κάθε μέθοδος σφράγισης υπάρχει επειδή επιλύει ένα συγκεκριμένο σύνολο περιορισμών καλύτερα από τις εναλλακτικές. Η πρόκληση για τους μηχανικούς και τους αγοραστές είναι να ταιριάξουν τη σωστή διαδικασία με το πραγματικό σενάριο παραγωγής τους αντί να αθετήσουν αυτό στο οποίο τυχαίνει να ειδικεύεται ένας προμηθευτής. Η επιλογή μεταξύ χειροκίνητης μεταφοράς έναντι προοδευτικής σφράγισης, αυτοματοποιημένης μεταφοράς ή προσεγγίσεων σύνθετης μήτρας καταλήγει σε μια χούφτα μετρήσιμων μεταβλητών: μέγεθος εξαρτήματος, ετήσιος όγκος, γεωμετρική πολυπλοκότητα, προϋπολογισμός και χρόνος.
Χειροκίνητη μεταφορά έναντι προοδευτικής σφράγισης μήτρας
Οι προοδευτικές μήτρες κρατούν το τεμάχιο εργασίας προσαρτημένο σε μια λωρίδα φορέα καθ' όλη τη διάρκεια της ακολουθίας διαμόρφωσης. Αυτή η λωρίδα λειτουργεί τόσο ως μηχανισμός μεταφοράς όσο και ως σημείο αναφοράς. Λειτουργεί όμορφα για μικρότερα εξαρτήματα που παράγονται σε μεγάλους όγκους, αλλά επιβάλλει σκληρούς περιορισμούς. Εάν το τμήμα σας είναι πολύ μεγάλο για αποτελεσματική τροφοδοσία λωρίδων ή εάν απαιτεί βαθιές έλξεις που θα μπορούσαν να σχίσουν τη λωρίδα φορέα, η προοδευτική επεξεργασία εργαλείων απλά δεν είναι εφικτή.
Η χειροκίνητη μεταφορά εξαλείφει εντελώς την ταινία. Κάθε κενό είναι ένα ελεύθερο μεμονωμένο κομμάτι, που σημαίνει ότι ο χειριστής μπορεί να το περιστρέψει, να το γυρίσει ή να το επανατοποθετήσει μεταξύ των σταθμών. Μέρη που απαιτούν λειτουργίες σε πολλαπλές όψεις, σχηματισμό βαθιάς κοιλότητας ή ασύμμετρες γεωμετρίες που απαιτούν επαναπροσανατολισμό γίνονται εφικτά. Το αντίτιμο-είναι η ταχύτητα και το κόστος εργασίας. Η προοδευτική σφράγιση μήτρας παράγει εξαρτήματα με ρυθμούς που δεν μπορούν να προσεγγίσουν οι χειροκίνητες μέθοδοι και το στοιχείο εργασίας ανά μέρος πέφτει σχεδόν στο μηδέν σε μια προοδευτική γραμμή που εκτελείται καλά-.
Πότε να χρησιμοποιήσετε τη στάμπα χειροκίνητης μήτρας μεταφοράς αντί της προοδευτικής; Όταν η γεωμετρία του τμήματός σας απαιτεί δωρεάν-χειρισμό κατάστασης, όταν οι ετήσιοι όγκοι πέφτουν κάτω από το όριο όπου η προοδευτική επένδυση εργαλείων αποδίδει ή όταν ο σχεδιασμός εξακολουθεί να εξελίσσεται και χρειάζεστε την ευελιξία για να τροποποιήσετε τις λειτουργίες του σταθμού χωρίς να καταργήσετε μια ολόκληρη προοδευτική λωρίδα μήτρας.
Μη αυτόματη μεταφορά έναντι αυτοματοποιημένων γραμμών μεταφοράς
Τα αυτοματοποιημένα συστήματα μεταφοράς χρησιμοποιούν μηχανικά δάχτυλα ή ρομποτικούς βραχίονες για τη μετακίνηση εξαρτημάτων μεταξύ σταθμών με ταχύτητες παραγωγής από 15 έως 45 κτυπήματα ανά λεπτό. Συνδυάζουν τη γεωμετρική ευελιξία των καλουπιών μεταφοράς με τη συνέπεια απόδοσης του αυτοματισμού. Ακούγεται ιδανικό, σωστά;
Το αλίευμα είναι η επένδυση κεφαλαίου και ο χρόνος παράδοσης. Οι αυτοματοποιημένες γραμμές μεταφοράς απαιτούν σημαντικές προκαταβολικές δαπάνες για τη ρομποτική, τον προγραμματισμό, την ενσωμάτωση και την ολοκλήρωση-εργαλείων βραχίονα ειδικά για κάθε τμήμα. Αυτή η επένδυση αποδίδει άψογα σε υψηλούς όγκους, αλλά δημιουργεί ένα κατώφλι-από το οποίο η χειροκίνητη λειτουργία είναι πιο οικονομική. Για πολλούς κατασκευαστές, αυτό το σημείο διασταύρωσης βρίσκεται κάπου στην περιοχή από 50.000 έως 150.000 ανταλλακτικά ετησίως, ανάλογα με την πολυπλοκότητα του εξαρτήματος, τον χρόνο κύκλου και τα ποσοστά εργασίας.
Η χειροκίνητη μεταφορά προσφέρει επίσης ταχύτερη ρύθμιση για νέες εισαγωγές εξαρτημάτων. Δεν υπάρχει προγραμματισμός ρομποτικής διαδρομής, σχεδιασμός λαβής και εντοπισμός σφαλμάτων ενοποίησης. Ένας έμπειρος χειριστής μπορεί να αρχίσει να τρέχει ένα νέο σετ καλουπιών με ελάχιστο χρόνο αλλαγής. Για μικρές σειρές παραγωγής, δείγματα μηχανικής ή παραγωγή γεφυρών κατά την κατασκευή αυτοματοποιημένων εργαλείων, ο χειροκίνητος χειρισμός παρέχει άμεση δυνατότητα χωρίς χρόνους παράδοσης αυτοματισμού.
Πίνακας απόφασης για την επιλογή μεθόδου σφράγισης
Ο παρακάτω πίνακας οργανώνει τα βασικά κριτήρια επιλογής σε τέσσερις κοινές προσεγγίσεις σφράγισης. Χρησιμοποιήστε το ως οδηγό επιλογής μεθόδου σφράγισης μήτρας μεταφοράς για να περιορίσετε τις επιλογές σας πριν προσελκύσετε προμηθευτές για λεπτομερείς προσφορές.
| Κριτήρια | Χειροκίνητη Μεταφορά | Αυτοματοποιημένη Μεταφορά | Progressive Die | Compound Die |
|---|---|---|---|---|
| Εύρος μεγέθους ανταλλακτικού | Μεσαία προς μεγάλη | Μεσαία προς μεγάλη | Μικρό προς μεσαίο | Μικρό προς μεσαίο |
| Ιδανικός Ετήσιος Όγκος | 1,000 - 50,000 | 50,000 - 500,000+ | 100,000+ | 10,000 - 200,000 |
| Γεωμετρική πολυπλοκότητα | Υψηλό (πολλοί-σχηματισμός αξόνων, βαθιές έλξεις) | Υψηλό (πολλοί-σχηματισμός αξόνων, βαθιές έλξεις) | Μέτρια προς υψηλή (περιορίζεται από τη μορφή ταινίας) | Χαμηλό (επίπεδες ή απλές στροφές) |
| Χρόνος παράδοσης εργαλείων | 6 - 12 εβδομάδες | 12 - 20 εβδομάδες (περιλαμβάνει ενσωμάτωση αυτοματισμού) | 8 - 16 εβδομάδες | 4 - 8 εβδομάδες |
| Επένδυση Κεφαλαίου | Χαμηλό έως μέτριο (μόνο κόστος μήτρας) | Υψηλό (μήτρες + ρομποτική + ενσωμάτωση) | Μέτρια προς υψηλή (σύνθετη λωρίδα μήτρας) | Χαμηλός |
| Ευελιξία για αλλαγές σχεδιασμού | Υψηλό (μεμονωμένοι σταθμοί τροποποιούνται εύκολα) | Μέτρια (ενδέχεται να απαιτείται επαναπρογραμματισμός) | Χαμηλό (οι αλλαγές στη διάταξη της ταινίας είναι ακριβές) | Μέτριος |
| Ρυθμός διακίνησης | Χαμηλός (ρυθμός χειριστή-) | Υψηλό (15 - 45 SPM) | Υψηλό (20 - 60+ SPM) | Μέτρια προς υψηλή |
| Εξάρτηση χειριστή | Ψηλά | Χαμηλός | Χαμηλός | Χαμηλή έως μέτρια |
Από αυτή τη σύγκριση προκύπτουν μερικά μοτίβα. Η χειροκίνητη μεταφορά καταλαμβάνει μια ξεχωριστή θέση: γεωμετρικά πολύπλοκα μέρη σε όγκους πολύ χαμηλούς για να δικαιολογήσουν την αυτοματοποίηση ή έργα όπου η ρευστότητα του σχεδιασμού απαιτεί εργαλεία που μπορούν να προσαρμοστούν χωρίς τεράστιες επανεπενδύσεις. Δεν είναι η πιο γρήγορη μέθοδος. Δεν είναι το φθηνότερο σε κλίμακα. Αλλά καλύπτει ένα κενό που καμία άλλη μεμονωμένη προσέγγιση δεν καλύπτει τόσο οικονομικά για το εύρος όγκου στόχου της.
Οι περιορισμοί αξίζουν ειλικρινή αναγνώριση. Η μεταβλητότητα του χειριστή επηρεάζει τη συνέπεια του κύκλου. Η κούραση σε μεγάλες βάρδιες μπορεί να υποβαθμίσει την ποιότητα. Και η απόδοση δεν θα ταιριάζει ποτέ με τις αυτοματοποιημένες εναλλακτικές. Εάν η πρόβλεψή σας δείχνει ότι οι όγκοι ανεβαίνουν πάνω από 50.000 εξαρτήματα ετησίως με σταθερή γεωμετρία, η σύγκριση χειροκίνητης έναντι αυτοματοποιημένης μήτρας μεταφοράς αρχίζει να ευνοεί τον αυτοματισμό αποκλειστικά και μόνο σε-οικονομικά στοιχεία.
Η πραγματική απόφαση δεν είναι μόνο ποια μέθοδος είναι η φθηνότερη σήμερα. Έχει να κάνει με το ποια μέθοδος ταιριάζει με την παραγωγική σας πραγματικότητα αυτή τη στιγμή, ενώ αφήνετε μια βιώσιμη πορεία προς τα εμπρός καθώς αυξάνονται οι όγκοι. Αυτός ο μπροστινός-φακός έχει σημασία ειδικά όταν ξεκινάτε να αξιολογείτε ποια υλικά και γεωμετρίες μπορεί να χειριστεί η διαδικασία μέσα στο πλαίσιο ανοχής της.
Υλικά, ανοχές και καταλληλότητα τμημάτων γεωμετρίας
Η επιλογή της σωστής μεθόδου σφράγισης είναι μόνο η μισή εξίσωση. Το άλλο μισό είναι να γνωρίζει εάν το υλικό, το πάχος και η γεωμετρία των μερών σας λειτουργούν όντως σύμφωνα με τις δυνατότητες αυτής της μεθόδου. Η χειροκίνητη σφράγιση μήτρας μεταφοράς είναι ευέλικτη, αλλά δεν είναι καθολική. Ορισμένα μέταλλα συμπεριφέρονται καλύτερα σε πολλούς σταθμούς διαμόρφωσης, ορισμένα μετρητές δημιουργούν προκλήσεις χειρισμού για τους χειριστές και ορισμένες γεωμετρίες απαιτούν περισσότερους σταθμούς από αυτούς που μπορεί να δικαιολογήσει οικονομικά η διαδικασία. Η κατανόηση αυτών των ορίων σάς βοηθά να αποφύγετε τα εισαγωγικά εργαλείων που βασίζονται σε υποθέσεις που δεν ταιριάζουν με την πραγματικότητα του μέρους σας.
Μέταλλα και κράματα κατάλληλα για χειροκίνητη μεταφορά
Τα καλύτερα υλικά για τη σφράγιση μήτρας μεταφοράς μοιράζονται ένα κοινό χαρακτηριστικό: ανέχονται το σχηματισμό πολλών σταδίων χωρίς ρωγμές, υπερβολικό ελατήριο ή σκληρύνσεις- σε σημείο που οι επόμενοι σταθμοί δεν μπορούν να τα διαμορφώσουν περαιτέρω. Εφόσον κάθε σταθμός σε μια ρύθμιση χειροκίνητης μεταφοράς εκτελεί μια ξεχωριστή λειτουργία σε ένα ελεύθερο-κενό, το υλικό πρέπει να διατηρεί αρκετή ολκιμότητα σε ολόκληρη τη σειρά διαμόρφωσης για να φτάσει στην τελική γεωμετρία χωρίς αστοχία.
Ο μαλακός χάλυβας (ποιότητες όπως DC01 έως DC06) παραμένει ο βασικός παράγοντας. Η υψηλή του ικανότητα μορφοποίησης, η προβλέψιμη συμπεριφορά και το χαμηλό του κόστος το καθιστούν ιδανικό για δομικούς βραχίονες, περιβλήματα και στάμπες γενικής χρήσης. Ο ανοξείδωτος χάλυβας (304, 316, 430) προσφέρει αντοχή στη διάβρωση, αλλά απαιτεί υψηλότερη χωρητικότητα πίεσης και εισάγει περισσότερο ελατήριο, πράγμα που σημαίνει πρόσθετους σταθμούς για επαναφορά ή βαθμονόμηση. Τα κράματα αλουμινίου (σειρές 1xxx, 3xxx, 5xxx, 6xxx) σχηματίζονται εύκολα και ζυγίζουν λιγότερο, αλλά η τάση τους να θολώνουν τις επιφάνειες εργαλείων απαιτεί προσεκτική διαχείριση λίπανσης και μερικές φορές εξειδικευμένες επιστρώσεις καλουπιών.
Σφραγίδα χαλκού και ορείχαλκου για ηλεκτρικά και διακοσμητικά εξαρτήματα, προσφέροντας εξαιρετική ολκιμότητα και σταθερή ροή υλικού. Ειδικά κράματα όπως οι χάλυβες HSLA (340-700 MPa) και οι προηγμένοι χάλυβες υψηλής αντοχής (AHSS/DP/TRIP) είναι ολοένα και πιο κοινά σε εφαρμογές αυτοκινήτων όπουσφράγιση μήτρας μεταφοράςεπιτρέπει τις βαθιές έλξεις και τις πολύπλοκες γεωμετρίες που απαιτούν αυτά τα απαιτητικά υλικά. Ωστόσο, τα υλικά υψηλότερης- αντοχής χρειάζονται γενικά περισσότερους σταθμούς διαμόρφωσης, επειδή κάθε μεμονωμένη έλξη ή κάμψη πρέπει να είναι λιγότερο επιθετική για να αποφευχθεί η ρωγμή.
Ένας μοναδικός παράγοντας για τη χειροκίνητη μεταφορά: ο χειριστής χειρίζεται φυσικά το τεμάχιο εργασίας μεταξύ κάθε σταθμού. Τα υλικά που παράγουν αιχμηρά γρέζια (σκληρότερες ποιότητες ανοξείδωτου, AHSS) ή διατηρούν τη θερμότητα από τη δημιουργία τριβής δημιουργούν εργονομικές ανησυχίες. Τα καταστήματα που διαθέτουν αυτά τα κράματα συχνά ενσωματώνουν απαιτήσεις για γάντια, αφαίρεση γρεζιών μεταξύ σταθμών ή τροποποιημένες τεχνικές χειρισμού που προσθέτουν δευτερόλεπτα σε κάθε κύκλο.
Εύρος πάχους και ζητήματα μορφοποίησης
Το πάχος του υλικού επηρεάζει άμεσα δύο πράγματα στη χειροκίνητη μεταφορά: τι μπορεί να σχηματίσει η πρέσα και τι μπορεί να χειριστεί ο χειριστής. Το γενικό εύρος πάχους μετάλλου για μήτρες μεταφοράς εκτείνεται από 0,5 mm έως 8,0 mm, αν και το πρακτικό γλυκό σημείο για χειροκίνητες λειτουργίες περιορίζεται κάπως ανάλογα με το μέγεθος και το βάρος του εξαρτήματος.
Τα λεπτότερα υλικά (κάτω από 1,0 mm) σχηματίζουν εύκολα αλλά παρουσιάζουν προκλήσεις χειρισμού. Ένα μεγάλο, λεπτό κενό είναι δισκέτα και δύσκολο να τοποθετηθεί με ακρίβεια στον εντοπισμό φωλιών. Μπορεί να παραμορφωθεί υπό το βάρος του κατά τη μεταφορά, εισάγοντας ασυνέπεια στις διαστάσεις που θα απέφευγαν οι αυτοματοποιημένες λαβές. Το παχύτερο απόθεμα (πάνω από 4,0 mm) απαιτεί σημαντικά μεγαλύτερη χωρητικότητα πρέσας και παράγει βαρύτερα τεμάχια που κουράζουν τους χειριστές πιο γρήγορα, ειδικά σε πολλές-ωρίες.
Οι αξιολογήσεις μορφοποίησης καθορίζουν πόσο επιθετικά μπορεί κάθε σταθμός να διαμορφώσει το υλικό πριν από την επόμενη μεταφορά. Ένα εξαιρετικά μορφοποιήσιμο υλικό όπως ο βαθύς-έλκιμος-μαλακός χάλυβας ποιότητας μπορεί να επιτύχει την τελική γεωμετρία σε τέσσερις σταθμούς, ενώ ένας λιγότερο όλκιμος βαθμός ανοξείδωτου απαιτεί έξι ή επτά σταθμούς για να αποκτήσουν το ίδιο σχήμα χωρίς σχίσιμο. Περισσότεροι σταθμοί σημαίνουν περισσότερες μεταφορές, μεγαλύτερους χρόνους κύκλου και υψηλότερο αθροιστικό χειρισμό χειριστή, τα οποία επηρεάζουν το κόστος ανά-ανταλλακτικό σας.
| Τύπος υλικού | Τυπικό εύρος πάχους | Βαθμολογία μορφοποίησης | Κοινές Εφαρμογές |
|---|---|---|---|
| Ήπιος χάλυβας (DC01-DC06) | 0.5 - 6.0 χλστ | Ψηλά | Στηρίγματα, δομικές ενισχύσεις, περιβλήματα |
| Ανοξείδωτος χάλυβας (304, 316, 430) | 0.5 - 4.0 χλστ | Μέσον | Ιατρικά περιβλήματα, πάνελ συσκευών, εξοπλισμός τροφίμων |
| Αλουμίνιο (1xxx, 3xxx, 5xxx, 6xxx) | 0.5 - 5.0 χλστ | Από ψηλά έως πολύ ψηλά | Ψύκτες θερμότητας, περιβλήματα, ελαφριά δομικά μέρη |
| Χαλκός | 0.5 - 3.0 χλστ | Ψηλά | Ηλεκτρικές μπάρες διαύλου, βύσματα, εναλλάκτες θερμότητας |
| Ορείχαλκος | 0.5 - 3.0 χλστ | Ψηλά | Διακοσμητικό υλικό, ηλεκτρικές επαφές, εξαρτήματα υδραυλικών εγκαταστάσεων |
| HSLA / AHSS (340-1500 MPa) | 0.8 - 8.0 χλστ | Χαμηλό προς Μεσαίο | Δομικά εξαρτήματα αυτοκινήτου,-κρίσιμα μέρη ασφάλειας |
Εφικτές ανοχές και απαιτήσεις χωρητικότητας τύπου
Η ικανότητα ανοχής είναι εκεί όπου οι ανοχές σφράγισης μήτρας χειροκίνητης μεταφοράς χρειάζονται ειλικρινές πλαίσιο. Το ίδιο το εργαλείο μπορεί να κρατήσει σφιχτές διαστάσεις. Τα δεδομένα του κλάδου δείχνουν τυπικές ανοχές παραγωγής ±0,05 mm σε διαμορφωμένα χαρακτηριστικά και ±0,03 mm σε θέσεις διάτρησης, με τους σταθμούς κοπής ακριβείας να επιτυγχάνουν ±0,02 mm σε κρίσιμες επιφάνειες. Αυτοί οι αριθμοί μπορούν να επιτευχθούν με χειροκίνητη μεταφορά, αλλά με μια προειδοποίηση: η συνέπεια τοποθέτησης χειριστή εισάγει μια μεταβλητή που εξαλείφουν τα αυτοματοποιημένα συστήματα.
Όταν ένα ρομπότ τοποθετεί ένα εξάρτημα σε ένα σταθμό μήτρας, η επαναληψιμότητα θέσης βρίσκεται εντός εκατοστών του χιλιοστού σε κάθε κύκλο. Όταν ένας άνθρωπος χειριστής τοποθετεί το ίδιο μέρος, η επαναληψιμότητα εξαρτάται από τον εντοπισμό του σχεδιασμού χαρακτηριστικών, την ικανότητα του χειριστή και τα επίπεδα κόπωσης. Οι καλά σχεδιασμένες φωλιές και οι καρφίτσες πιλότου αντισταθμίζουν αυτό καθοδηγώντας το εξάρτημα στην ακριβή θέση, ανεξάρτητα από το πόσο ακριβώς το ρίχνει ο χειριστής. Ωστόσο, εάν η στοίβα ανοχής σας απαιτεί ακρίβεια τοποθέτησης πέρα από αυτή που μπορούν να επιβάλουν οι λειτουργίες παθητικού εντοπισμού, θα δείτε υψηλότερα ποσοστά απόρριψης στις μη αυτόματες λειτουργίες σε σύγκριση με τις αυτοματοποιημένες ισοδύναμες.
Για ανοχές διάτρησης, οι ίδιες-τρύπες επιπέδου που έχουν διατρηθεί σε έναν μεμονωμένο σταθμό συγκρατούν αξιόπιστα ±0,05 mm (περίπου ±0,002 ίντσες), επειδή η μήτρα χειρίζεται εσωτερικά όλη την ακρίβεια θέσης. Τα προβλήματα εμφανίζονται όταν οι σχέσεις οπής-προς-τρύπας εκτείνονται σε πολλούς σταθμούς, καθώς κάθε μεταφορά εισάγει μια μικρή μεταβλητή θέσης. Τα χαρακτηριστικά με αυστηρή ανοχή που αναφέρονται σε όλους τους σταθμούς ενδέχεται να απαιτούν εγκεκριμένες λειτουργίες ή δευτερεύουσες επιτυχίες μεγέθους που προσθέτουν κόστος.
Οι απαιτήσεις χωρητικότητας πρέσας εξαρτώνται από τον τύπο του υλικού, το πάχος και τη συγκεκριμένη λειτουργία διαμόρφωσης. Ένας γενικός κανόνας: οι εργασίες έλξης σε μαλακό χάλυβα απαιτούν περίπου 0,7 έως 1,0 τόνους ανά εκατοστό περιμέτρου κενού, ενώ η διάτρηση απαιτεί περίπου το 80% της αντοχής σε εφελκυσμό του υλικού πολλαπλασιαζόμενη με την περιοχή διάτμησης. Οι πρέσες μεταφοράς κυμαίνονται συνήθως από 200 έως 1.500 τόνους, με τις περισσότερες εφαρμογές χειροκίνητης μεταφοράς να εμπίπτουν στην περιοχή 200 έως 600 τόνων, καθώς οι πρέσες μεγαλύτερης χωρητικότητας συνήθως δικαιολογούν τον αυτοματοποιημένο χειρισμό.
Η καταλληλότητα της γεωμετρίας του εξαρτήματος για χειροκίνητη μεταφορά σφράγισης συνδέεται απευθείας με τον αριθμό σταθμών και τη σοβαρότητα διαμόρφωσης. Οι βαθιές έλξεις (έως 250 mm βάθος σε πολλούς σταθμούς επανασχεδίασης), οι σύνθετες γεωμετρίες πολλαπλών-κάμψεων και τα ασύμμετρα χαρακτηριστικά λειτουργούν καλά επειδή το ελεύθερο-κενό που στέκεται επιτρέπει την πλήρη πρόσβαση μήτρας 360 μοιρών. Ωστόσο, κάθε γεωμετρικό χαρακτηριστικό που απαιτεί ξεχωριστή λειτουργία διαμόρφωσης προσθέτει έναν άλλο σταθμό και μια άλλη χειροκίνητη μεταφορά. Ένα τμήμα με έξι διακριτά χαρακτηριστικά που απαιτούν έξι σταθμούς είναι εφικτό. Ένα μέρος που απαιτεί δώδεκα σταθμούς ωθεί την οικονομική υπόθεση προς την αυτοματοποίηση απλώς και μόνο επειδή το σωρευτικό περιεχόμενο εργασίας ανά κομμάτι γίνεται απαγορευτικό.
Η αλληλεπίδραση μεταξύ της επιλογής υλικού, του πάχους, των ανοχών και της γεωμετρικής πολυπλοκότητας καθορίζει πώς θα μοιάζει πραγματικά το εργαλείο σας. Και είναι ακριβώς αυτοί οι παράγοντες που οδηγούν τις αποφάσεις σχεδιασμού εργαλείων που οι περισσότεροι αγοραστές δεν βλέπουν ποτέ σε μια προσφορά, ιδιαίτερα πώς είναι διατεταγμένοι οι σταθμοί καλωδίων και ποια χαρακτηριστικά επιτρέπουν στον χειριστή να επιτύχει συνεπή αποτελέσματα σε χιλιάδες κύκλους.
Σχεδιασμός εργαλείων για σφράγιση μήτρας χειροκίνητης μεταφοράς
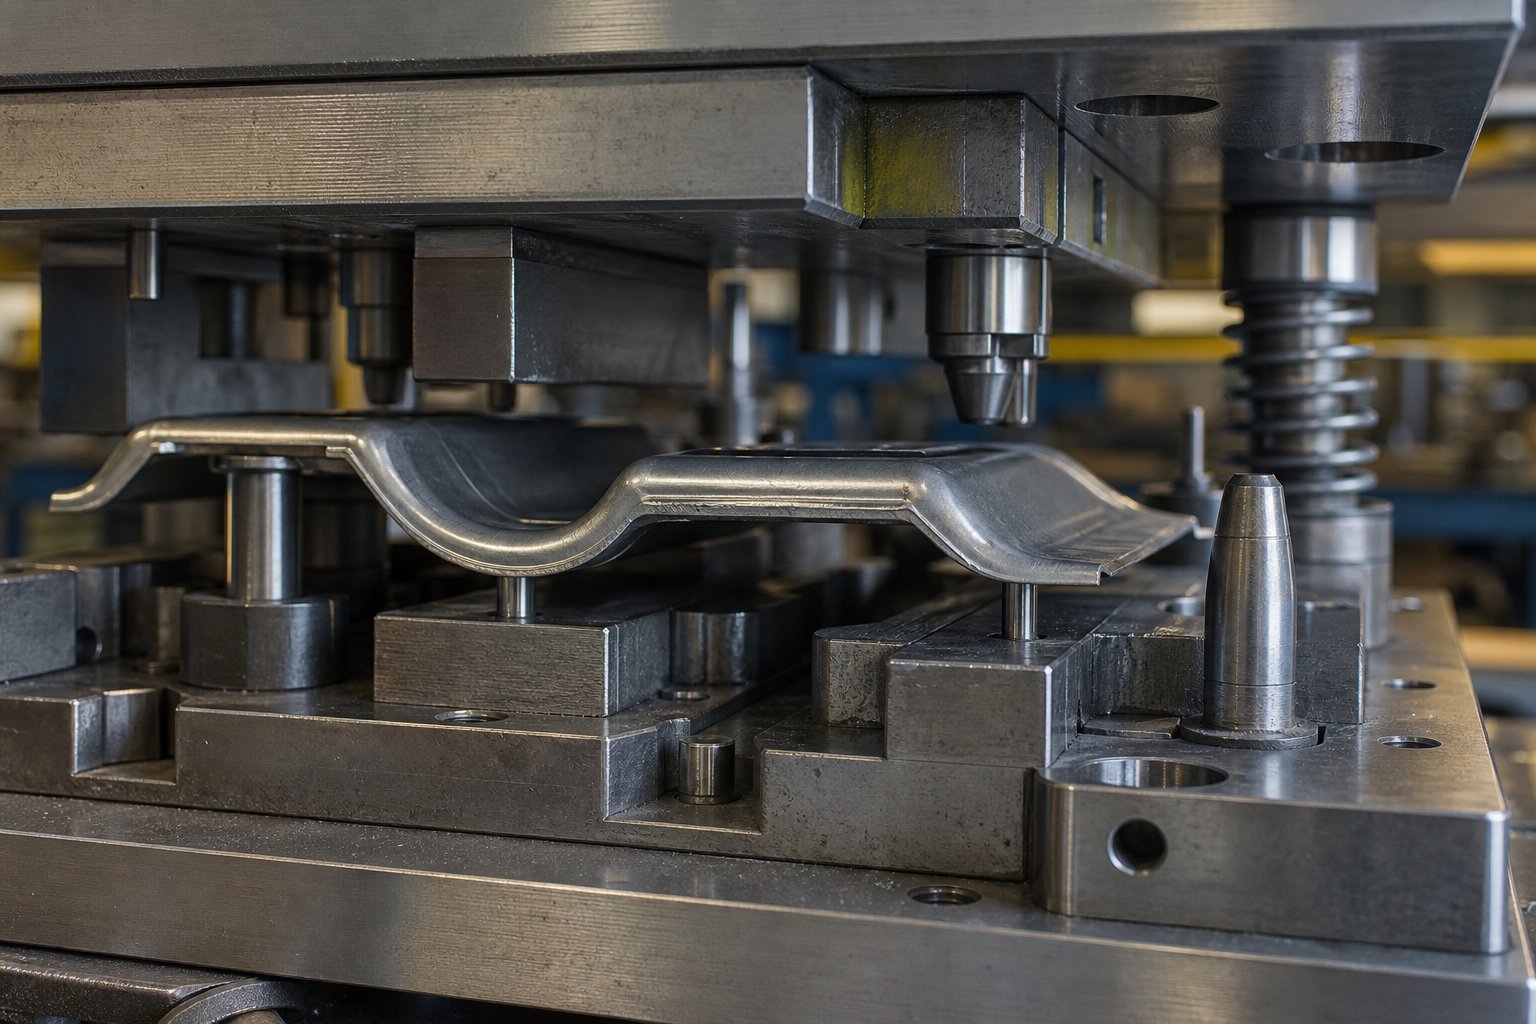
Ένα απόσπασμα εργαλείων μπορεί να αναφέρει τον αριθμό σταθμών, τον τύπο υλικού και την χωρητικότητα του πιεστηρίου, αλλά σπάνια εξηγεί τη σχεδιαστική φιλοσοφία που είναι ενσωματωμένη στην ίδια τη μήτρα. Όταν τα μέρη μετακινούνται με το χέρι και όχι με ρομποτικά δάχτυλα, κάθε πτυχή της διάταξης της μήτρας αλλάζει. Η απόσταση των σταθμών διευρύνεται. Τα χαρακτηριστικά εντοπισμού αποκτούν πιο συγχωρητικές γωνίες εισόδου. Τα σημεία παραλαβής εξαρτημάτων είναι διαμορφωμένα για ανθρώπινη λαβή και όχι για μηχανική δύναμη σφιγκτήρα. Αυτές οι λεπτομέρειες δεν εμφανίζονται ως ξεχωριστά στοιχεία γραμμής, ωστόσο επηρεάζουν άμεσα το κόστος εργαλείων, τον χρόνο κύκλου και τη συνοχή των τελικών εξαρτημάτων σας.
Διάταξη Die Station για χειροκίνητο χειρισμό
Στα αυτοματοποιημένα συστήματα μεταφοράς, οι σταθμοί μπορούν να συσκευάζονται σφιχτά μεταξύ τους, επειδή οι μηχανικοί βραχίονες ακολουθούν προγραμματισμένες διαδρομές με επαναληψιμότητα σε επίπεδο χιλιοστών-. Το μήκος του βήματος, η απόσταση από το κέντρο{- μεταξύ των σταθμών, ελαχιστοποιείται για να μειωθεί η διαδρομή μεταφοράς και να μεγιστοποιηθεί η ταχύτητα. Οι χειροκίνητες λειτουργίες αντιστρέφουν αυτήν την προτεραιότητα. Η απόσταση των σταθμών πρέπει να χωράει τα μπράτσα, τον κορμό και τις γραμμές του χειριστή.
Φανταστείτε να απλώνετε το χέρι σε ένα κρεβάτι πρέσας για να τοποθετήσετε ένα μερικώς σχηματισμένο μέρος σε μια φωλιά ενώ το άλλο σας χέρι κρατά ακόμα το μέρος από τον προηγούμενο σταθμό. Εάν οι σταθμοί κάθονται πολύ κοντά μεταξύ τους, τα χέρια του χειριστή συγκρούονται με εξαρτήματα μήτρας, πάνω πείρους οδηγών παπουτσιών ή το τεμάχιο εργασίας στον διπλανό σταθμό. Οι σχεδιαστές εργαλείων που εργάζονται σε χαρακτηριστικά σχεδίασης μήτρας χειροκίνητης μεταφοράς το εξηγούν αυξάνοντας το μήκος βήματος πέρα από αυτό που απαιτεί αυστηρά η γεωμετρία του εξαρτήματος, δίνοντας στον χειριστή φυσική απόσταση για να πιάσει, να προσανατολίσει και να απελευθερώσει κάθε τεμάχιο εργασίας χωρίς παρεμβολές.
Το ύψος της μήτρας έχει επίσης σημασία. Σε αυτοματοποιημένες ρυθμίσεις, τούψος γραμμής τροφοδοσίαςείναι βελτιστοποιημένο καθαρά για ταχύτητα μηχανισμού μεταφοράς και απόδοση διαδρομής. Για χειροκίνητο χειρισμό, η επιφάνεια της μήτρας όπου ο χειριστής τοποθετεί και ανακτά εξαρτήματα πρέπει να κάθεται σε ένα άνετο ύψος εργασίας, συνήθως μεταξύ της μέσης και του μεσαίου{1}}του στήθους. Εάν οι σταθμοί απαιτούν από τον χειριστή να φτάσει πολύ ψηλά ή να λυγίσει πολύ χαμηλά επανειλημμένα, η κόπωση επιταχύνεται και η ακρίβεια τοποθέτησης μειώνεται σε μια βάρδια.
Η διάταξη του κρεβατιού τύπου Press ακολουθεί την ίδια λογική. Τα σετ καλουπιών είναι τοποθετημένα έτσι ώστε ο χειριστής να μπορεί να έχει πρόσβαση σε όλους τους σταθμούς από μία μόνο όρθια θέση ή με ελάχιστη πλευρική κίνηση. Για μήτρες με πέντε ή περισσότερους σταθμούς, η διάταξη μπορεί να κλιμακώσει τις ζώνες παραλαβής και τοποθέτησης για να διατηρεί τις κρίσιμες κινήσεις σε κοντινή απόσταση χωρίς να απαιτείται από τον χειριστή να γέρνει κατά μήκος της πρόσοψης της μήτρας.
Εντοπισμός χαρακτηριστικών, φωλιών και πιλοτικών συστημάτων
Αυτή είναι η βασική πρόκληση του σχεδιασμού εργαλείων για χειροκίνητη σφράγιση μεταφοράς: ο χειριστής δεν τοποθετεί εξαρτήματα με ρομποτική ακρίβεια. Ένα έμπειρο άτομο μπορεί να επιτύχει επαναληψιμότητα τοποθέτησης εντός 1-2 mm σε μια καλή μέρα, αλλά ο εντοπισμός των χαρακτηριστικών στη μήτρα πρέπει να απορροφά αυτή τη μεταβλητότητα και να οδηγεί το τεμάχιο εργασίας στην ακριβή απαιτούμενη θέση του κάθε φορά.
Πολλά σχεδιαστικά στοιχεία το επιτυγχάνουν αυτό:
- Pilot pins:Οι κωνικοί καρφίτσες που εμπλέκουν τις τρύπες που είχαν προηγουμένως τρυπηθεί στο εξάρτημα. Ο χειριστής ρίχνει το τεμάχιο εργασίας περίπου πάνω από τους πείρους και η κωνικότητα το οδηγεί ακριβώς στο κέντρο καθώς το εξάρτημα καθιζάνει λόγω της βαρύτητας ή καθώς κλείνει η μήτρα.
- Μπλοκ φωλιάς:Περιγραμμένες κάτω επιφάνειες μήτρας διαμορφωμένες ώστε να ταιριάζουν με τη γεωμετρία που σχηματίζεται από το ρεύμα του εξαρτήματος. Ένα τμήμα σε σχήμα-κώνου, για παράδειγμα, φωλιάζει αυτόματα στη σωστή θέση απλά μέσω του σχήματός του που αλληλεπιδρά με την κοιλότητα.
- Ράγες και στάσεις μετρητή:Φυσικές ακμές που εμποδίζουν το εξάρτημα να γλιστρήσει πέρα από τη σωστή θέση στον άξονα X ή Y. Ο χειριστής σπρώχνει το εξάρτημα μέχρι να έρθει σε επαφή με το στοπ, εξαλείφοντας τις εικασίες προς μία ή περισσότερες κατευθύνσεις.
- Κρατήστε πατημένα- πινέζες:Πείροι με ελατήριο-που παγιδεύουν το εξάρτημα στη θέση του αφού το απελευθερώσει ο χειριστής, κρατώντας το σταθερό μέχρι να κατέβει η επάνω μήτρα και να συλλάβει το τεμάχιο εργασίας για διαμόρφωση.
- Μόλυβδος-σε λοξοτομές:Γενναιόδωρες γωνίες εισόδου σε χαρακτηριστικά φωλιάς που διοχετεύουν το τμήμα προς το κέντρο, ακόμα κι αν η αρχική τοποθέτηση του χειριστή είναι ελαφρώς εκτός-στόχου.
Ο συνδυασμός αυτών των χαρακτηριστικών εντοπισμού στην εργαλειομηχανή μήτρας μεταφοράς δημιουργεί αποτελεσματικά ένα σύστημα όπου η ακατέργαστη τοποθέτηση του ανθρώπου εξευγενίζεται για την ακριβή τοποθέτηση της μήτρας. Όσο καλύτερο είναι το σύστημα εντοπισμού, τόσο λιγότερη ικανότητα χειριστή απαιτείται ανά κύκλο και τόσο πιο συνεπή γίνονται τα εξαρτήματα που προκύπτουν σε όλες τις σειρές παραγωγής.
Ένα στοιχείο σχεδιασμού ειδικά για τη χειρωνακτική εργασία: ο εντοπισμός των χαρακτηριστικών δεν μπορεί να εμποδίσει τα δάχτυλα του χειριστή κατά την τοποθέτηση. Μια φωλιά που αποτυπώνει τέλεια τη γεωμετρία του εξαρτήματος, αλλά απαιτεί από τον χειριστή να περάσει το τεμάχιο εργασίας ανάμεσα σε σφιχτούς-τοίχους διάκενου δημιουργεί ατασθαλίες και επιβραδύνει τον χρόνο του κύκλου. Οι σχεδιαστές εργαλείων διευρύνουν τα ανοίγματα εισόδου και προσθέτουν ανάγλυφα κοψίματα, ώστε τα μέρη να μπορούν να πέφτουν από πάνω με φυσική κίνηση του χεριού αντί να βιδώνονται από το πλάι.
Εγκοπές παράκαμψης και Inter{0}}Στοιχεία σχεδίασης σταθμών
Οι εγκοπές παράκαμψης στο σχέδιο μήτρας σφράγισης εξυπηρετούν έναν συγκεκριμένο λειτουργικό σκοπό που πολλά εισαγωγικά εργαλείων δεν εξηγούν ποτέ. Αυτές είναι κατεργασμένες περιοχές ανακούφισης στα παπούτσια μήτρας ή στις πλάκες οδηγών που επιτρέπουν μερικώς σχηματισμένα μέρη να περνούν μεταξύ των σταθμών χωρίς να παρεμβαίνουν σε παρακείμενα εξαρτήματα εργαλείων. Σε μια προοδευτική μήτρα, ο φορέας ταινιών χειρίζεται την κάθετη και την οριζόντια τοποθέτηση συνεχώς. Στην εργασία μεταφοράς, το εξάρτημα ταξιδεύει μέσω του ανοιχτού χώρου μεταξύ των σταθμών και οποιοδήποτε εξάρτημα μήτρας που προεξέχει σε αυτή τη διαδρομή δημιουργεί εμπόδιο.
Για χειροκίνητη μεταφορά, οι εγκοπές παράκαμψης αποκτούν πρόσθετη σημασία. Ο χειριστής σηκώνει το εξάρτημα πάνω και έξω από έναν σταθμό, το μετακινεί πλευρικά και το κατεβάζει στον επόμενο. Το στοιχείο κατακόρυφης ανύψωσης σημαίνει ότι το εξάρτημα πρέπει να καθαρίσει τυχόν άνω εξαρτήματα μήτρας, πλάκες απογύμνωσης ή πείρους οδήγησης στη διαδρομή διαδρομής. Οι εγκοπές που κόβονται σε πλάκες απογύμνωσης ή τα ανάγλυφα που έχουν υποστεί μηχανική επεξεργασία στα επάνω παπούτσια δημιουργούν αυτό το κάθετο διάκενο χωρίς να διακυβεύεται η δομική ακεραιότητα του εργαλείου.
Πρόσθετα στοιχεία σχεδίασης μεταξύ{0}}σταθμών που διαφέρουν μεταξύ χειροκίνητης και αυτόματης μήτρας μεταφοράς περιλαμβάνουν:
- Οδηγός τοποθέτησης στύλου στο επάνω παπούτσι:Οι στύλοι βρίσκονται σχεδόν πάντα στο επάνω ήμισυ της μήτρας και όχι στο κάτω, διατηρώντας την κάτω επιφάνεια της μήτρας καθαρή για πρόσβαση του χειριστή και εξαλείφοντας τα εμπόδια στη διαδρομή μεταφοράς του εξαρτήματος.
- Αυξημένο ανοιχτό ύψος:Η διαδρομή πίεσης και το ύψος κλεισίματος του καλουπιού καθορίζονται για να παρέχουν άφθονο ανοιχτό φως ημέρας μεταξύ του άνω και του κάτω μισού καλουπιού, δίνοντας στον χειριστή χρόνο και χώρο για να τοποθετήσει εξαρτήματα πριν από τον επόμενο κύκλο.
- Ανυψωτικά-με ελατήριο με εκτεταμένη διαδρομή:Τα εξαρτήματα ανυψώνονται ψηλότερα από τις κοιλότητες που σχηματίζουν απ' ό,τι σε αυτοματοποιημένες ρυθμίσεις, καθιστώντας τα πιο εύκολο να τα πιάσετε χωρίς να φτάσετε βαθιά στην τσέπη της μήτρας.
- Εργονομικές επιφάνειες λαβής σε διαμορφωμένα μέρη:Οι σχεδιαστές εργαλείων μερικές φορές προσθέτουν μικρές μη{0}}λειτουργικές επίπεδες ζώνες ή φλάντζες στη γεωμετρία του εξαρτήματος ειδικά για να δώσουν στους χειριστές ένα σημείο πρόσφυσης, με αυτά τα χαρακτηριστικά να περικόπτονται σε μεταγενέστερο σταθμό.
- Ορατότητα σταθμού:Τα επάνω εξαρτήματα της μήτρας έχουν σχεδιαστεί για να ελαχιστοποιούν την οπτική απόφραξη, έτσι ώστε ο χειριστής να μπορεί να δει τα χαρακτηριστικά εντοπισμού και να επιβεβαιώσει τη σωστή τοποθέτηση πριν από την έναρξη της διαδρομής πίεσης.
- Δρομολόγηση απορριμμάτων:Τα απορρίμματα κοπής πρέπει να εξέρχονται από τη μήτρα χωρίς να πέφτουν στις ζώνες μεταφοράς του χειριστή ή να απαιτείται χειροκίνητη αφαίρεση που σπάει τον ρυθμό χειρισμού.
Κάθε ένα από αυτά τα στοιχεία προσθέτει κόστος στην κατασκευή της μήτρας. Μεγαλύτερη απόσταση σταθμών σημαίνει μεγαλύτερα παπούτσια μήτρας και μεγαλύτερα κρεβάτια πρέσας. Οι επάνω-μονταρισμένοι στύλοι οδηγών απαιτούν διαφορετικές προσεγγίσεις κατασκευής από τις τυπικές κατώτερες-σετ καλουπιών. Οι εκτεταμένοι ανυψωτές προσθέτουν εξαρτήματα και σημεία συντήρησης. Αυτές δεν είναι αυθαίρετες σχεδιαστικές επιλογές. Είναι η άμεση απάντηση μηχανικής στο να έχουμε έναν άνθρωπο στη διαδικασία και όχι μια μηχανή.
Η ισορροπία που επιτυγχάνουν οι σχεδιαστές εργαλείων μεταξύ της ακρίβειας και της εργονομίας διαμορφώνει τελικά το τι πληρώνετε για τη μήτρα και το τι πληρώνετε ανά μέρος της εργασίας. Ένα καλούπι που έχει σχεδιαστεί με κακή πρόσβαση χειριστή μπορεί να κοστίσει λιγότερο στην κατασκευή, αλλά θα παράγει βραδύτερους χρόνους κύκλου, περισσότερα σφάλματα τοποθέτησης και υψηλότερους ρυθμούς σκραπ. Αυτή η ανταλλαγή-μεταξύ της αρχικής επένδυσης εργαλείων και της συνεχιζόμενης απόδοσης παραγωγής είναι ακριβώς το οικονομικό παζλ που καθορίζει εάν η μη αυτόματη μεταφορά παραμένει οικονομικά-οικονομική για τους όγκους σας ή αν οι αριθμοί αρχίζουν να δείχνουν προς την αυτοματοποίηση.
Δομή Κόστους και Οικονομικά Παραγωγής Χειροκίνητης Μεταφοράς
Αυτό το οικονομικό παζλ από την πλευρά των εργαλείων έχει μια κατοπτρική εικόνα στο πάτωμα παραγωγής. Κάθε ανάλυση κόστους χειροκίνητης σφράγισης καλουπιού μεταφοράς καταλήγει τελικά στο ίδιο ερώτημα: σε ποιο όγκο η χαμηλότερη επένδυση κεφαλαίου σταματά να αντισταθμίζει την υψηλότερη ανά{1}}μερική εργασία; Η απάντηση δεν είναι ένας αριθμός. Είναι συνάρτηση της πολυπλοκότητας του καλουπιού, των μισθών του χειριστή, του χρόνου κύκλου και του πόσα εξαρτήματα χρειάζεστε για να αποσβέσετε τα εργαλεία σας. Τα περισσότερα εισαγωγικά εργαλείων συσκοτίζουν αυτή τη σχέση παρουσιάζοντας ένα κατ' αποκοπή-κόστος μήτρας χωρίς να αποκαλύπτουν τα οικονομικά στοιχεία ανά-μέρους που καθορίζουν εάν πράγματι εξοικονομείτε χρήματα ή απλώς το αναβάλλετε.
Εργαλεία επένδυσης και κεφαλαιουχικού κόστους
Οι χειροκίνητες μήτρες μεταφοράς πραγματοποιούν χαμηλότερη αρχική επένδυση από τα αυτοματοποιημένα συστήματα μεταφοράς για έναν απλό λόγο: αγοράζετε σταθμούς μήτρας χωρίς τη ρομποτική, τον προγραμματισμό, τα εργαλεία{0}}του-του βραχίονα και τη μηχανική ενσωμάτωσης που απαιτεί ο αυτοματισμός. Ένα σετ χειροκίνητης μήτρας μεταφοράς για ένα μέτρια περίπλοκο εξάρτημα μπορεί να βρίσκεται στο ίδιο γενικό εύρος με ένα προοδευτικό καλούπι παρόμοιου αριθμού σταθμών, ενώ μια αυτοματοποιημένη γραμμή μεταφοράς για το ίδιο μέρος μπορεί να απαιτεί δύο έως τρεις φορές αυτήν την επένδυση, αφού λάβετε υπόψη την ενσωμάτωση συστημάτων μηχανικού χειρισμού και ελέγχων.
Η σύγκριση επενδύσεων σε εργαλεία μεταφοράς αναλύεται περαιτέρω λαμβάνοντας υπόψη τον χρόνο παράδοσης. Τα εργαλεία χειροκίνητης μεταφοράς συνήθως παραδίδονται σε 6 έως 12 εβδομάδες, επειδή κατασκευάζετε σταθμούς τροφοδοσίας μόνοι σας. Τα αυτοματοποιημένα συστήματα προσθέτουν εβδομάδες ή μήνες για σχεδιασμό λαβής, προγραμματισμό κίνησης, δοκιμές απορροής και εντοπισμό σφαλμάτων ενοποίησης. Αυτό το εκτεταμένο χρονοδιάγραμμα έχει το δικό του κόστος σε καθυστερημένα έσοδα παραγωγής και μεγαλύτερο χρόνο-για-αγορά.
Η πολυπλοκότητα του καλουπιού εξακολουθεί να οδηγεί τη βασική τιμή εργαλείων ανεξάρτητα από τη μέθοδο μεταφοράς. Περισσότεροι σταθμοί σημαίνουν περισσότερο χάλυβα εργαλείων, περισσότερο χρόνο κατεργασίας και περισσότερους κύκλους δοκιμής. Ένα καλούπι χειροκίνητης μεταφοράς πέντε-σταθμών κοστίζει περισσότερο από ένα καλούπι τριών-σταθμών για τον ίδιο λόγο που ένα μεγαλύτερο σπίτι κοστίζει περισσότερο από ένα μικρότερο: περισσότερα υλικά, περισσότερη εργασία, περισσότερη μηχανική. Ο αριθμός των σταθμών καθορίζεται από τη γεωμετρία του εξαρτήματος και τη δυνατότητα διαμόρφωσης του υλικού, όχι από το αν ένα ρομπότ ή ένα άτομο μετακινεί το εξάρτημα.
Ανά-Προώθηση κόστους εξαρτήματος και εργατικά ζητήματα
Εδώ είναι όπου η πραγματικότητα σφράγισης του καλουπιού χειροκίνητης μεταφοράς κόστους ανά ανταλλακτικό διαφέρει σημαντικά από τις αυτοματοποιημένες εναλλακτικές λύσεις. Οτυπική φόρμουλα κόστουςγια τα σταμπωτά ανταλλακτικά δεσμεύει υλικό (45-55%), εργασία (15-25%), γενικά έξοδα (10-20%), ποιότητα (2-8%) και συσκευασία (2-5%) σε τιμή μονάδας. Στη χειροκίνητη μεταφορά, το τμήμα εργασίας επεκτείνεται σημαντικά σε σύγκριση με τις αυτοματοποιημένες μεθόδους, επειδή ένας χειριστής εμπλέκεται ενεργά για κάθε κύκλο.
Εξετάστε τους παράγοντες κόστους που συνδυάζονται σε κάθε παραγόμενο εξάρτημα:
- Χρόνος κύκλου:Οι κύκλοι μη αυτόματης μεταφοράς εκτελούνται πιο αργά από τα αυτοματοποιημένα συστήματα. Όταν μια ρομποτική γραμμή μπορεί να παράγει 20 έως 40 μέρη ανά λεπτό, μια χειροκίνητη λειτουργία μπορεί να αποφέρει 2 έως 8 μέρη ανά λεπτό, ανάλογα με τον αριθμό σταθμών. Αυτή η διαφορά κλιμακώνει άμεσα το κόστος εργασίας ανά τεμάχιο.
- Μισθοί χειριστή:Οι ειδικευμένοι χειριστές Τύπου στις δυτικές αγορές συνήθως κερδίζουν 18-25 $ την ώρα. Κάθε δευτερόλεπτο του χρόνου κύκλου μεταφράζεται σε μετρήσιμο περιεχόμενο εργασίας ανά μέρος. Ένας χειροκίνητος κύκλος 30 δευτερολέπτων στα 20 $/ώρα προσθέτει περίπου 0,17 $ μόνο στην άμεση εργασία, πριν από την γενική φόρτωση.
- Τιμές σκραπ:Η μεταβλητότητα του χειριστή μπορεί να παράγει ελαφρώς υψηλότερους ρυθμούς σκραπ από τα αυτοματοποιημένα συστήματα, ιδιαίτερα κατά τη διάρκεια μεταβάσεων βάρδιας ή εκτεταμένες διαδρομές όπου συσσωρεύεται κόπωση. Κάθε αποκομμένο εξάρτημα φέρει το πλήρες κόστος υλικού και επεξεργασίας μέχρι το σημείο απόρριψης.
- Ανώτατο όριο απόδοσης:Η μέγιστη ημερήσια παραγωγή περιορίζεται από την ανθρώπινη ταχύτητα, τα προγράμματα διαλειμμάτων και τις δομές βάρδιων. Δεν μπορείτε απλώς να εκτελέσετε χειροκίνητες λειτουργίες γρηγορότερα για να καλύψετε μια αύξηση της ζήτησης χωρίς να προσθέσετε βάρδιες ή χειριστές.
Το κόστος υλικού παραμένει περίπου σταθερό ανεξάρτητα από τη μέθοδο μεταφοράς, καθώς το ίδιο κενό τροφοδοτεί τόσο τους χειροκίνητους όσο και τους αυτοματοποιημένους σταθμούς. Τα γενικά έξοδα, η επιθεώρηση ποιότητας και το κόστος συσκευασίας διαφέρουν ανάλογα με το κατάστημα, αλλά δεν αλλάζουν δραματικά με βάση τον μηχανισμό μεταφοράς και μόνο.
Σπάστε-Ζυγή ανάλυση στους όγκους παραγωγής
Το εγχειρίδιο-ζυγούς όγκου έναντι του αυτοματοποιημένου υπολογισμού σφράγισης ακολουθεί μια προβλέψιμη λογική. Η χειροκίνητη μεταφορά έχει χαμηλότερο πάγιο κόστος (επένδυση εργαλείων) αλλά υψηλότερο μεταβλητό κόστος (εργασία ανά μέρος). Ο αυτοματισμός ανατρέπει αυτή την αναλογία: υψηλά πάγια κόστη που αποσβένονται σε μεγάλο όγκο, με ελάχιστη μεταβλητή εργασία ανά τεμάχιο. Σε κάποιο σημείο διασταύρωσης, οι καμπύλες συνολικού κόστους τέμνονται.
Αντί να προσφέρετε επεξεργασμένους-ζυγούς αριθμούς που εξαρτώνται εξ ολοκλήρου από τη συγκεκριμένη κατάστασή σας, ακολουθεί το πλαίσιο για την εκτέλεση αυτής της ανάλυσης στο δικό σας έργο:
- Υπολογισμός συνολικού μη αυτόματου κόστους:Επένδυση εργαλείων + (ανά{1}}μέρος εργασίας + υλικό + γενικά έξοδα) πολλαπλασιαζόμενη με τον προβλεπόμενο ετήσιο όγκο.
- Υπολογισμός συνολικού αυτοματοποιημένου κόστους:Επένδυση εργαλείων + κεφάλαιο αυτοματισμού + κόστος ολοκλήρωσης + (ανά-ανταλλακτικό υλικό + ελάχιστη εργασία + γενικά έξοδα) πολλαπλασιαζόμενα με τον προβλεπόμενο ετήσιο όγκο.
- Βρείτε τη διασταύρωση:Να λύσετε τον όγκο όπου και οι δύο εξισώσεις παράγουν ίσο συνολικό κόστος. Κάτω από αυτόν τον τόμο, το manual κερδίζει. Πάνω από αυτό, ο αυτοματισμός κερδίζει.
Διάφοροι παράγοντες ωθούν το κατώφλι -ζωής υψηλότερο (ευνοώντας περισσότερο τη χειροκίνητη μεταφορά): υψηλό κόστος ενσωμάτωσης αυτοματισμού, σύντομοι κύκλοι ζωής προϊόντος όπου τα εργαλεία δεν θα διαρκέσουν αρκετά ώστε να αποσβεσθούν, συχνές αλλαγές σχεδιασμού που θα απαιτούσαν επαναπρογραμματισμό και μέρη με γεωμετρίες που απαιτούν ακριβό προσαρμοσμένο τέλος{{1}του-βραχίονα. Παράγοντες που τραβούν το κατώφλι χαμηλότερα (ευνοώντας την προηγούμενη αυτοματοποίηση): υψηλά τοπικά ποσοστά εργασίας, αυστηρές απαιτήσεις χρόνου κύκλου, πολύ σταθερές απαιτήσεις ανοχής και χρονοδιαγράμματα παραγωγής πολλαπλών-βάρδιων όπου η κόπωση του χειριστή γίνεται μεταβλητή ποιότητας.
Για έργα που βρίσκονται κοντά στη ζώνη διασταύρωσης, το κόστος εργαλείων που κυμαίνεται από 5.000 $ για απλές μήτρες έως 100 $,000+ για σύνθετα προοδευτικά σύνολα πολλών-σταθμών δείχνουν πόσο μεγάλο μπορεί να είναι το επενδυτικό spread. Τα εργαλεία χειροκίνητης μεταφοράς για εξαρτήματα μέτριας πολυπλοκότητας{6}}συνήθως συγκεντρώνονται στο χαμηλότερο τμήμα αυτού του εύρους, γι' αυτόν ακριβώς τον λόγο παραμένει οικονομικά ελκυστικό για ετήσιους όγκους κάτω των 50.000 τεμαχίων όπου το premium του αυτοματισμού δεν μπορεί να απλωθεί αρκετά ώστε να δικαιολογηθεί.
Η ειλικρινής πρόταση: η χειροκίνητη σφράγιση καλουπιού μεταφοράς δεν είναι φθηνή ανά εξάρτημα σε κλίμακα. Είναι φτηνό να μπεις. Το χαμηλότερο εμπόδιο στην επένδυση εργαλείων σάς επιτρέπει να ξεκινήσετε την παραγωγή πιο γρήγορα, να επικυρώσετε το σχέδιό σας σε πραγματικές συνθήκες και να δημιουργήσετε έσοδα ενώ συγκεντρώνετε τα δεδομένα όγκου που απαιτούνται για να δικαιολογήσετε μια απόφαση αυτοματισμού. Αυτή η προοπτική του κύκλου ζωής, που ξεκινά με το χειροκίνητο και κλιμακώνεται προς την αυτοματοποίηση όπως αποδεικνύεται από τη ζήτηση, διαμορφώνει τον τρόπο με τον οποίο οι ομάδες έξυπνων μηχανικών σχεδιάζουν τις επενδύσεις τους από την πρώτη μέρα.
Ικανότητες χειριστή, ασφάλεια και εργονομικοί παράγοντες στη χειροκίνητη σφράγιση μεταφοράς
Αυτό το χαμηλότερο εμπόδιο εισόδου στις επενδύσεις εργαλείων συνοδεύεται από μια κρυφή γραμμή κόστους που οι περισσότερες προσφορές δεν αναλύουν ποτέ: το ανθρώπινο στοιχείο. Κάθε δολάριο που εξοικονομείται στον αυτοματισμό αντισταθμίζεται εν μέρει από τις απαιτήσεις δεξιοτήτων χειριστή από τη ζήτηση εργασιών τύπου μήτρας μεταφοράς. Το άτομο που στέκεται σε αυτό το πιεστήριο δεν μετακινεί απλώς μέταλλο μεταξύ σταθμών. Πραγματοποιούν έλεγχο ποιότητας{3}}σε πραγματικό χρόνο, διατηρούν την ακρίβεια θέσης μέσω απτικής ανάδρασης και διατηρούν τη φυσική απόδοση για ώρες επαναλαμβανόμενης κίνησης. Η κατανόηση του τι απαιτεί αυτό και τις προστασίες που απαιτεί, αλλάζει ο τρόπος με τον οποίο αξιολογείτε τόσο τη σκοπιμότητα όσο και το πραγματικό κόστος λειτουργίας της μη αυτόματης μεταφοράς.
Απαιτήσεις δεξιοτήτων χειριστή και εκπαίδευση
Η εκπαίδευση χειριστή χειροκίνητης σφράγισης μήτρας υπερβαίνει κατά πολύ τη βασική λειτουργία του πιεστηρίου. Ένας εξειδικευμένος χειριστής πρέπει να κατανοήσει την ακολουθία σχηματισμού εννοιολογικά, γνωρίζοντας τι κάνει κάθε σταθμός στο υλικό και γιατί έχει σημασία η σειρά. Αυτή η γνώση δεν είναι διακοσμητική. Είναι αυτό που επιτρέπει στον χειριστή να ανιχνεύει πότε κάτι πάει στραβά στο σταθμό τρία προτού παράγει σκραπ στον σταθμό πέντε.
Οι βασικές ικανότητες περιλαμβάνουν:
- Κατανόηση αλληλουχίας σχηματισμού:Κατανοώντας πώς ρέει το υλικό, πού συμβαίνει η αραίωση και πώς μοιάζει ένα σωστά διαμορφωμένο ενδιάμεσο στάδιο έναντι εκείνου που δείχνει πρώιμα σημάδια ρωγμών ή τσαλακώματος.
- Αναγνώριση ελαττωμάτων μεταξύ σταθμών:Αναγνώριση σχισμών επιφανειών, υφή φλοιού πορτοκαλιού που υποδηλώνει υπερβολικό τέντωμα, ανωμαλίες γρεζιών σε τρυπημένα χαρακτηριστικά και μετατόπιση διαστάσεων από κακή ευθυγράμμιση σταθμού ή φθορά εργαλείων.
- Τεχνική χειρισμού για ποικίλη γεωμετρία τμημάτων:Κρατήστε μερικώς σχηματισμένα μέρη χωρίς να παραμορφώνετε τα λεπτά τοιχώματα, περιστρέφοντας ασύμμετρα σχήματα για να διορθώσετε τον προσανατολισμό και τοποθετείτε τα τεμάχια εργασίας σε χαρακτηριστικά εντοπισμού με σταθερή ακρίβεια σε εκατοντάδες επαναλήψεις.
- Εξοικείωση με τον έλεγχο τύπου:Χειρισμός επιλογέων διαδρομής, κατανόηση της λειτουργίας μονής-έναντι ίντσας και γνώση πότε και πώς να χρησιμοποιείτε τις λειτουργίες διακοπής έκτακτης ανάγκης.
Αυτό το σύνολο δεξιοτήτων αναπτύσσεται με μήνες, όχι ημέρες. Τα περισσότερα καταστήματα συνδυάζουν νέους χειριστές με έμπειρους καθοδηγητές για εκτεταμένη περίοδο-ράμπας, ξεκινώντας με απλούστερα σετ καλουπιών (δύο ή τρεις σταθμοί, συγχωρητικές ανοχές) πριν προχωρήσουν σε πολύπλοκα εργαλεία πολλαπλών-σταθμών όπου η ακρίβεια τοποθέτησης επηρεάζει άμεσα τη συμμόρφωση του εξαρτήματος. ΩςOSHA 1910.217(f)(2)απαιτεί, οι εργοδότες πρέπει να εκπαιδεύουν και να καθοδηγούν τους χειριστές για την ασφαλή μέθοδο εργασίας πριν ξεκινήσουν οποιαδήποτε λειτουργία και να διασφαλίζουν μέσω της κατάλληλης επίβλεψης ότι ακολουθούνται οι σωστές διαδικασίες.
Συστήματα και Πρωτόκολλα Ασφαλείας για Χειροκίνητη Μεταφορά
Οι απαιτήσεις ασφαλείας για τη σφράγιση του καλουπιού μεταφοράς δεν είναι-διαπραγματεύσιμες. Όταν ένας άνθρωπος χειριστής φτάνει ανάμεσα στα μισά του καλουπιού για να τοποθετήσει ή να ανακτήσει ένα τεμάχιο εργασίας, οι συνέπειες ενός ακούσιου χτυπήματος της πίεσης είναι σοβαρές. Κάθε ρύθμιση χειροκίνητης μεταφοράς βασίζεται σε πολυεπίπεδες διασφαλίσεις που έχουν σχεδιαστεί έτσι ώστε καμία μεμονωμένη βλάβη να μην οδηγεί σε τραυματισμό του χειριστή.
Μια σωστά διαμορφωμένη πρέσα χειροκίνητης μεταφοράς περιλαμβάνει τα ακόλουθα στοιχεία ασφαλείας:
- Δύο-χειριστήρια:Η διαδρομή πίεσης ενεργοποιείται μόνο όταν και τα δύο χέρια του χειριστή δεσμεύουν ταυτόχρονα χωριστά κουμπιά ελέγχου, διασφαλίζοντας ότι τα χέρια είναι μακριά από το σημείο λειτουργίας κατά το κλείσιμο της μήτρας. Σύμφωνα με τις απαιτήσεις του OSHA, αυτά τα χειριστήρια πρέπει να προστατεύονται από ακούσια λειτουργία και να έχουν σχεδιαστεί για να αποτρέπουν την ενεργοποίηση εκτός εάν χρησιμοποιούνται και τα δύο χέρια ταυτόχρονα.
- Συσκευές ανίχνευσης παρουσίας (φωτεινές κουρτίνες):Φωτοηλεκτρικά αισθητήρια πεδία τοποθετημένα μεταξύ του χειριστή και του σημείου λειτουργίας. Εάν οποιοδήποτε μέρος του σώματος του χειριστή σπάσει το ελαφρύ επίπεδο κατά τη διάρκεια της καθόδου, η πίεση σταματά αμέσως. Η απόσταση ασφαλείας από το αισθητήριο πεδίο μέχρι το καλούπι πρέπει να ικανοποιεί τον τύπο Ds=63 ίντσες/δευτερόλεπτο x Ts, όπου Ts είναι ο χρόνος διακοπής της πίεσης.
- Προφυλακτήρες μήτρας και συσκευές φραγμού:Φυσικά περιβλήματα ή μανδαλωμένα εμπόδια που εμποδίζουν τα χέρια να φτάσουν στο σημείο λειτουργίας εκτός από καθορισμένα ανοίγματα που συμμορφώνονται με τις απαιτήσεις απόστασης/ανοίγματος του πίνακα O-10.
- Μηχανισμοί κατά-επανάληψης:Χαρακτηριστικά ελέγχου που διασφαλίζουν ότι η πρέσα δεν μπορεί να ξεκινήσει μια δεύτερη διαδρομή χωρίς ο χειριστής να απελευθερώσει και να επανενεργοποιήσει πλήρως τα χειριστήρια, αποτρέποντας το ποδήλατο φυγής.
- Διαδικασίες lockout/tagout:Υποχρεωτικά πρωτόκολλα ενεργειακής απομόνωσης κατά τις αλλαγές καλουπιών, προσαρμογές ή οποιαδήποτε δραστηριότητα συντήρησης. Απαιτείται ένας κύριος διακόπτης αποσύνδεσης ρεύματος που μπορεί να κλειδωθεί στη θέση Off σε κάθε πάτημα.
- Συστήματα παρακολούθησης φρένων:Συσκευές που αποτρέπουν αυτόματα διαδοχικά εγκεφαλικά επεισόδια εάν ο χρόνος διακοπής επιδεινωθεί πέρα από τα ασφαλή όρια, σύμφωνα με το OSHA 1910.217(b)(14).
- Τακτικά προγράμματα επιθεωρήσεων:Εβδομαδιαίες δοκιμές μηχανισμών συμπλέκτη/φρένου, αντι-λειτουργιών επανάληψης και μηχανισμών μονής-διαδρομής, με αρχεία συντήρησης που πιστοποιούν τη συμμόρφωση.
Αυτά τα συστήματα λειτουργούν μαζί ως μια περιττή αρχιτεκτονική ασφάλειας. Το χειριστήριο δύο-χεριών κρατά τα χέρια μακριά κατά τη διάρκεια της κανονικής ποδηλασίας. Η ελαφριά κουρτίνα πιάνει λάθη. Το προστατευτικό φραγμού εμποδίζει την πρόσβαση- γύρω από την πρόσβαση. Το μόνιτορ φρένων διασφαλίζει ότι το πάτημα μπορεί πραγματικά να σταματήσει όταν του δοθεί εντολή. Αφαιρέστε οποιοδήποτε επίπεδο και το προφίλ κινδύνου αλλάζει δραματικά.
Εργονομικές Θεωρήσεις και Διαχείριση Κόπωσης
Οι εργονομικοί παράγοντες στις χειροκίνητες εργασίες σφράγισης αντιπροσωπεύουν έναν από τους λιγότερο συζητημένους παράγοντες κόστους στη διαδικασία. Η επαναλαμβανόμενη κίνηση, η παρατεταμένη ορθοστασία και η φυσική πράξη της ανύψωσης και της τοποθέτησης των τεμαχίων εργασίας εκατοντάδες ή χιλιάδες φορές ανά βάρδια δημιουργούν αθροιστική καταπόνηση που επηρεάζει τόσο την υγεία του χειριστή όσο και την ποιότητα των εξαρτημάτων.
Έρευνα γιασχετιζόμενες με την εργασία-μυοσκελετικές διαταραχέςπροσδιορίζει τους ακριβείς παράγοντες κινδύνου που υπάρχουν στη χειρωνακτική εργασία μεταφοράς: επαναλαμβανόμενη χρήση άνω άκρων, δυνατό κράτημα και παρατεταμένες άβολες στάσεις. Αυτές οι εκθέσεις συσχετίζονται με πρόσκρουση ώμου, σύνδρομο καρπιαίου σωλήνα και τραυματισμούς στην πλάτη όταν δεν αντιμετωπίζονται.
Οι ειδικές εργονομικές προκλήσεις στη χειροκίνητη μεταφορά περιλαμβάνουν:
- Περιορισμοί βάρους εξαρτημάτων:Η επανειλημμένη ανύψωση τεμαχίων πάνω από 5 κιλά επιταχύνει την κόπωση των ώμων και της πλάτης. Τα εξαρτήματα που υπερβαίνουν τα 10 κιλά απαιτούν συνήθως μηχανικές υποβοήθησες ή χειρισμό δύο- ατόμων, γεγονός που διαταράσσει τη συνοχή του κύκλου.
- Βελτιστοποίηση ύψους σταθμού:Οι επιφάνειες της μήτρας θα πρέπει να τοποθετούνται στο ύψος του αγκώνα (περίπου 900-1100 mm από το δάπεδο) για να ελαχιστοποιηθεί η κάμψη και η υπερυψωμένη κάλυψη. Τα αταίριαστα ύψη μεταξύ των σταθμών αναγκάζουν τον χειριστή να προσαρμόζει συνεχώς τη στάση του σώματος.
- Συσσώρευση επαναλαμβανόμενης κίνησης:Ένα ζάρι πέντε-σταθμών που εκτελείται με 4 κύκλους ανά λεπτό σημαίνει ότι ο χειριστής εκτελεί περίπου 20 διακριτές κινήσεις επιλογής-και-ανά λεπτό ή περισσότερες από 9.000 ανά οκτώ-βάρδια. Αυτή η επανάληψη προκαλεί πίεση στους καρπούς, τους πήχεις και τους ώμους.
- Επιπτώσεις διάρκειας αλλαγής στην ποιότητα:Οι μελέτες δείχνουν σταθερά ότι η κόπωση υποβαθμίζει τον έλεγχο της λεπτής κινητικότητας και την επαγρύπνηση. Η μεταβλητότητα του χρόνου του κύκλου αυξάνεται καθώς προχωρά μια βάρδια, με την ακρίβεια τοποθέτησης να μειώνεται και τα ποσοστά ανίχνευσης ελαττωμάτων να πέφτουν μετά την τέταρτη ή πέμπτη ώρα συνεχούς λειτουργίας.
Οι κατασκευαστές μετριάζουν αυτές τις επιπτώσεις μέσω πολλών στρατηγικών: περιστροφή χειριστή μεταξύ σταθμών πίεσης για να ποικίλλουν τα μοτίβα κίνησης, προγραμματισμός υποχρεωτικών μικρο-διαλειμμάτων κάθε 60-90 λεπτά, χρήση χαλιών κατά της κόπωσης στους σταθμούς χειριστή και ορισμός ορίων βάρους μερών που ενεργοποιούν την υποβοήθηση της μηχανικής ανύψωσης. Ορισμένα καταστήματα περιορίζουν τις μη αυτόματες μεταφορές σε έξι-ωρίες αποτελεσματικής παραγωγής εντός μιας βάρδιας οκτώ ωρών, προϋπολογίζοντας χρόνο για ανάπαυση, διατάσεις και εναλλαγή σταθμού.
Η σύνδεση εργονομίας και ποιότητας ανταλλακτικών είναι άμεση. Ένας χειριστής που αντιμετωπίζει κόπωση στον καρπό τοποθετεί τα μέρη με μικρότερη ακρίβεια. Ένα άτομο με καταπόνηση της πλάτης ασυναίσθητα βιάζεται να κάνει κύκλους για να μειώσει τον χρόνο κάμψης. Αυτές οι ανεπαίσθητες αλλαγές συμπεριφοράς αυξάνουν τα ποσοστά σκραπ και τη μεταβλητότητα των διαστάσεων με τρόπους που δεν εμφανίζονται έως ότου τα γραφήματα SPC αρχίσουν να μετακινούνται αργά σε μια περίοδο παραγωγής. Η αναγνώριση αυτής της πραγματικότητας είναι απαραίτητη για όποιον σχεδιάζει χειροκίνητες λειτουργίες μεταφοράς, επειδή επηρεάζει όχι μόνο την ανθρώπινη ασφάλεια αλλά το πραγματικό κόστος και την ποιότητα αυτού που βγαίνει από το πιεστήριο.
Αυτή η εξαρτώμενη από τον άνθρωπο{0}}ανθρώπινη πραγματικότητα παραγωγής διαμορφώνει επίσης τον τρόπο με τον οποίο σκέφτονται οι ομάδες μηχανικών για τον ευρύτερο κύκλο ζωής ενός σφραγισμένου εξαρτήματος. Μια διαδικασία που βασίζεται σε μεγάλο βαθμό στη συνέπεια του χειριστή εγείρει φυσικά το ερώτημα: σε ποιο σημείο το προϊόν ωριμάζει αρκετά ώστε να δικαιολογεί την άρση αυτής της μεταβλητότητας μέσω της αυτοματοποίησης;
Από το πρωτότυπο στην παραγωγή
Αυτό το ερώτημα του πότε να αυτοματοποιηθεί δεν έρχεται ως ξαφνική απόφαση. Εμφανίζεται σταδιακά καθώς τα δεδομένα παραγωγής συσσωρεύονται, οι προβλέψεις ζήτησης παγιώνονται και το χάσμα μεταξύ του τι προσφέρουν οι χειρωνακτικές λειτουργίες και του τι απαιτεί η επιχείρηση γίνεται μετρήσιμο. Οι ομάδες έξυπνων μηχανικών δεν αντιμετωπίζουν τη χειροκίνητη σφράγιση καλουπιού μεταφοράς ως μόνιμη λύση ή προσωρινό συμβιβασμό. Το αντιμετωπίζουν ως ένα στάδιο απόδειξης, μια σκόπιμη φάση σε έναν κύκλο ζωής παραγωγής που επικυρώνει τα πάντα, από τον σχηματισμό αλληλουχιών έως την υλική συμπεριφορά πριν από τη δέσμευση κεφαλαίου στην αυτοματοποίηση.
Πρωτοτυποποίηση και Επικύρωση Σχεδίου Μέσω Χειροκίνητης Μεταφοράς
Φανταστείτε ότι έχετε σχεδιάσει ένα νέο δομικό βραχίονα που απαιτεί βαθύ σχέδιο, δύο επανασχεδιάσεις, ένα σχέδιο διάτρησης και μια τελική επένδυση. Η γεωμετρία φαίνεται εφικτή στην προσομοίωση, αλλά η προσομοίωση δεν καταγράφει πώς συμπεριφέρεται πραγματικά το υλικό σε πέντε σταθμούς σχηματισμού, πώς συσσωρεύεται το ελατήριο από σταθμό σε σταθμό ή αν το προτεινόμενο μέγεθος κενού σας παράγει σταθερή ποιότητα ακμών μετά το κόψιμο. Χρειάζεστε φυσικά εξαρτήματα για να απαντήσετε σε αυτές τις ερωτήσεις και η χειροκίνητη σφράγιση μήτρας μεταφοράς για πρωτότυπα σάς παρέχει ακριβώς αυτή τη δυνατότητα χωρίς το κόστος και το χρόνο παράδοσης του πλήρους αυτοματισμού.
Κατά τη διάρκεια των εργασιών επικύρωσης πρωτότυπου και χαμηλού{0}}όγκου, οι ομάδες μηχανικών χρησιμοποιούν τη μη αυτόματη μεταφορά για να επιτύχουν πολλά πράγματα ταυτόχρονα:
- Επαλήθευση ακολουθίας σχηματισμού:Λειτουργεί πράγματι η προγραμματισμένη παραγγελία σταθμού; Μπορεί το υλικό να επιβιώσει σε κάθε σχέδιο χωρίς να αραιώνει υπερβολικά; Οι ενδιάμεσες μορφές φωλιάζουν σωστά στους επόμενους σταθμούς;
- Βελτιστοποίηση καταμέτρησης σταθμών:Ο αρχικός σχεδιασμός του καλουπιού μπορεί να περιλαμβάνει έξι σταθμούς, αλλά οι χειροκίνητες εκτελέσεις αποκαλύπτουν ότι οι σταθμοί τρία και τέσσερα μπορούν να συνδυαστούν σε ένα μόνο χτύπημα χωρίς να διακυβεύεται η ακεραιότητα του υλικού. Αυτή η ανακάλυψη εξοικονομεί το κόστος εργαλείων ενός ολόκληρου σταθμού στην έκδοση παραγωγής.
- Επικύρωση ροής υλικού:Η συμπεριφορά του πραγματικού{0}}world draw συχνά διαφέρει από τις προβλέψεις FEA, ειδικά σε μεταβάσεις ακτίνων και ακμές φλάντζας. Η εκτέλεση πραγματικών κενών μέσω μη αυτόματων σταθμών παράγει μετρήσιμα δεδομένα λέπτυνσης, μοτίβα ρυτίδων και τιμές επιστροφής ελατηρίου που βελτιώνουν το μοντέλο προσομοίωσης.
- Επιβεβαίωση στοίβας ανοχής:Τα χαρακτηριστικά που εκτείνονται σε πολλούς σταθμούς συσσωρεύουν διακυμάνσεις θέσης. Οι χειροκίνητες εκτελέσεις με προσεκτική μέτρηση μεταξύ των σταθμών αποκαλύπτουν πού καταναλώνεται ο προϋπολογισμός ανοχής, επιτρέποντας στους μηχανικούς να προσθέσουν χαρακτηριστικά εντοπισμού ή να επαναφέρουν λειτουργίες πριν δεσμευτούν στην τελική επεξεργασία εργαλείων.
Αυτή η προσέγγιση επικύρωσης αντικατοπτρίζει τιοδικούς χάρτες κλιμάκωσης της παραγωγήςπεριγράψτε όλες τις μεθόδους κατασκευής: αποδείξτε τη διαδικασία σε χαμηλό όγκο με ευέλικτα εργαλεία πριν επενδύσετε σε υποδομή παραγωγής-μεγάλου όγκου. Η φάση χειροκίνητης μεταφοράς λειτουργεί σαν ένα στάδιο DVT (Δοκιμή επικύρωσης σχεδιασμού) ειδικά για τη σφράγιση, δημιουργώντας τα φυσικά στοιχεία που υποστηρίζουν ή αμφισβητούν τις υποθέσεις μηχανικής.
Ένα υποτιμημένο πλεονέκτημα: οι χειροκίνητες διαδρομές σάς επιτρέπουν να αξιολογήσετε τα χαρακτηριστικά χειρισμού εξαρτημάτων πριν καθορίσετε σχέδια λαβής για αυτοματισμό. Ανακαλύπτετε ότι το εξάρτημα τείνει να κολλάει στην κοιλότητα του σταθμού δύο, ή ότι κάμπτεται όταν πιάνεται στο προγραμματισμένο σημείο παραλαβής ή ότι τα τριμμένα γρέζια παρεμβαίνουν στο κάθισμα της φωλιάς στον σταθμό τέσσερα. Αυτές οι πληροφορίες ενημερώνουν άμεσα τον σχεδιασμό του αυτοματοποιημένου συστήματος μεταφοράς που ακολουθεί, αποτρέποντας δαπανηρές μεσαίες-εκπλήξεις ενσωμάτωσης.
Κλιμάκωση από χειροκίνητη σε αυτοματοποιημένη μεταφορά
Η καλύτερη στιγμή για να προγραμματίσετε την αυτοματοποίηση είναι όταν εξακολουθείτε να εκτελείτε χειροκίνητα. Σχέδια καλουπιών που προβλέπουν τη μελλοντική ρομποτική διαχείριση κοστίζουν οριακά πιο εκ των προτέρων, αλλά εξοικονομούν δεκάδες χιλιάδες στη μετασκευή όταν φτάνουν οι απαιτήσεις όγκου.
Η κλιμάκωση από τη χειροκίνητη σε αυτοματοποιημένη σφράγιση μεταφοράς δεν είναι δυαδικός διακόπτης. Είναι μια προγραμματισμένη μετάβαση που συμβαίνει όταν ευθυγραμμίζονται συγκεκριμένοι δείκτες. Οι ομάδες μηχανικών που προσεγγίζουν αυτήν τη διαδικασία κατασκευάζουν σκόπιμα τη χειροκίνητη-φάση τους λαμβάνοντας υπόψη τη συμβατότητα αυτοματισμού, αντιμετωπίζοντας τη μη αυτόματη περίοδο ως συλλογή δεδομένων για την τελική προδιαγραφή αυτοματισμού.
Πώς μοιάζει στην πράξη η σχεδίαση έτοιμου καλουπιού- αυτοματισμού; Μερικές βασικές αποφάσεις που ελήφθησαν κατά τη φάση της χειροκίνητης εργαλειομηχανής πληρώνουν μερίσματα αργότερα:
- Τυποποιημένο γήπεδο σταθμού:Σχεδιασμός συνεπούς κέντρου-προς-κέντρου αποστάσεων μεταξύ όλων των σταθμών, ακόμα κι αν ο χειροκίνητος χειρισμός δεν το απαιτεί αυστηρά. Τα ρομποτικά συστήματα μεταφοράς προτιμούν ομοιόμορφο βήμα επειδή απλοποιεί τον προγραμματισμό της κίνησης και επιτρέπει πανομοιότυπους μηχανισμούς μεταφοράς μεταξύ κάθε ζεύγους σταθμών.
- Καθορισμένες ζώνες παραλαβής και αποβίβασης-:Παρόλο που ο χειριστής πιάνει οπουδήποτε είναι άνετος, η προσθήκη επίπεδων επιφανειών αναφοράς ή καθορισμένων περιοχών επαφής στο σχέδιο της μήτρας δημιουργεί έτοιμα-σημεία διεπαφής αρπάγης για μελλοντικό άκρο-του-βραχίονα.
- Προτάσεις τοποθέτησης αισθητήρα:Ενσωμάτωση οπών με σπείρωμα ή χαρακτηριστικά στερέωσης κοντά σε φωλιές και ακίδες εντοπισμού όπου θα εγκατασταθούν τελικά ανταλλακτικοί-παρόντες αισθητήρες. Αυτοί οι αισθητήρες επιβεβαιώνουν τη σωστή τοποθέτηση πριν από την αυτόματη λειτουργία της πρέσας.
- Σταθερή ανύψωση μέρους στο ύψος μεταφοράς:Ρυθμίστε τα ύψη του ανυψωτήρα έτσι ώστε το εξάρτημα να ανεβαίνει στο ίδιο υψόμετρο σε όλους τους σταθμούς, ταιριάζοντας με το σταθερό επίπεδο μεταφοράς που προτιμούν οι ρομποτικοί βραχίονες.
Το πρόσθετο κόστος για αυτές τις διατάξεις κατά την αρχική κατασκευή της μήτρας είναι μέτριο, προσθέτοντας συνήθως 5-10% στην τιμή χειροκίνητης μήτρας. Η μετασκευή τους αργότερα, αφού η μήτρα σκληρυνθεί, αποδειχθεί και στην παραγωγή, κοστίζει σημαντικά περισσότερο και συχνά απαιτεί την απόσυρση της μήτρας από τη λειτουργία για εβδομάδες τροποποιήσεων.
Σχεδιασμός Επενδύσεων για Μακροπρόθεσμη-Αύξηση Παραγωγής
Ο σχεδιασμός κύκλου ζωής παραγωγής καλουπιών μεταφοράς απαιτεί ειλικρινή πρόβλεψη όγκου σε συνδυασμό με σαφή σημεία ενεργοποίησης για αποφάσεις μετάβασης. Το λάθος που κάνουν οι περισσότερες ομάδες είναι ότι αντιμετωπίζουν την απόφαση του εγχειριδίου-για-του αυτοματισμού ως μελλοντικό πρόβλημα. Όταν η ζήτηση υπερβεί τη χειροκίνητη χωρητικότητα, έχετε ήδη καθυστερήσει, προσπαθείτε να καθορίσετε την αυτοματοποίηση ενώ εκτελείτε βάρδιες υπερωριών για να εκπληρώσετε παραγγελίες.
Τέσσερις δείκτες σηματοδοτούν την ετοιμότητα για αυτοματοποίηση:
- Συνεπείς μετρήσεις ποιότητας:Οι μη αυτόματες εκτελέσεις παράγουν τιμές Cpk πάνω από 1,33 σε κρίσιμες διαστάσεις σε πολλές παρτίδες παραγωγής. Η διαδικασία είναι σταθερή και η μήτρα είναι αποδεδειγμένη. Η αυτοματοποίηση μιας ασταθούς διαδικασίας παράγει γρηγορότερα αυτοματοποιημένα σκραπ.
- Σταθεροί χρόνοι κύκλου:Η διακύμανση του χρόνου κύκλου από-σε-τελεστή έχει περιοριστεί σε λιγότερο από 10%. Αυτό σημαίνει ότι η ακολουθία σχηματισμού είναι-καλά κατανοητή και επαναλαμβανόμενη, πράγμα που μεταφράζεται σε προβλέψιμα προφίλ ρομποτικής κίνησης.
- Προβλέψεις όγκου που υπερβαίνουν τη χειροκίνητη χωρητικότητα:Όταν οι προβλέψεις ζήτησης ξεπερνούν αυτό που μπορεί να προσφέρει η χειροκίνητη λειτουργία δύο-βάρδιων (υπολογίζοντας τα εργονομικά χρονοδιαγράμματα διαλειμμάτων και τη ρεαλιστική ημερήσια απόδοση), το ανώτατο όριο απόδοσης επιβάλλει τη συζήτηση.
- Ανά-κόστος εξαρτήματος που ξεπερνά το όριο αυτοματισμού-ζυγό:Χρησιμοποιώντας το πλαίσιο από την ενότητα ανάλυσης κόστους, το σωρευτικό κόστος εργασίας ανά τεμάχιο πολλαπλασιασμένο με τον ετήσιο όγκο υπερβαίνει πλέον το αποσβεσμένο κόστος του κεφαλαίου αυτοματισμού. Τα μαθηματικά έχουν ανατραπεί.
Οι ομάδες που παρακολουθούν αυτές τις μετρήσεις από την πρώτη εκτέλεση μη αυτόματης παραγωγής έχουν-σημεία μετάβασης που βασίζονται σε δεδομένα και όχι ενστικτώδεις- αποφάσεις. Γνωρίζουν ακριβώς πότε συμβαίνει η διασταύρωση, επειδή μετρούσαν τις εισόδους όλη την ώρα.
Ένα ακόμη στοιχείο: το μη αυτόματο-fase die συχνά συνεχίζει να παίζει ρόλο ακόμα και μετά την άφιξη του αυτοματισμού. Γίνεται το εργαλείο για μηχανικά δείγματα, επαναλήψεις σχεδίασης και παραγωγή παραλλαγής χαμηλού{2}}όγκου, ενώ η αυτοματοποιημένη γραμμή χειρίζεται το τμήμα βάσης μεγάλου-όγκου. Αντί να αποσύρουν εντελώς τη χειροκίνητη ικανότητα, οι έμπειροι κατασκευαστές τη διατηρούν ως παράλληλη πηγή ευελιξίας που δεν μπορούν να προσφέρουν οι αυτοματοποιημένες γραμμές, με την προγραμματισμένη ακαμψία τους.
Αυτή η προοπτική κύκλου ζωής επαναπλαισιώνει τον τρόπο με τον οποίο διαβάζετε ένα απόσπασμα εργαλείων. Μια μήτρα που αναφέρεται για χειροκίνητη μεταφορά δεν είναι απλώς ένα εργαλείο παραγωγής για τους σημερινούς όγκους. Είναι δυνητικά η πρώτη επένδυση σε μια στρατηγική παραγωγής πολλαπλών-φάσεων, μια στρατηγική που προσφέρει πλήρη αξία μόνο εάν γνωρίζετε επίσης πώς να αξιολογείτε τους συνεργάτες που θα δημιουργήσουν και θα υποστηρίξουν αυτό το εργαλείο σε κάθε στάδιο ανάπτυξης.
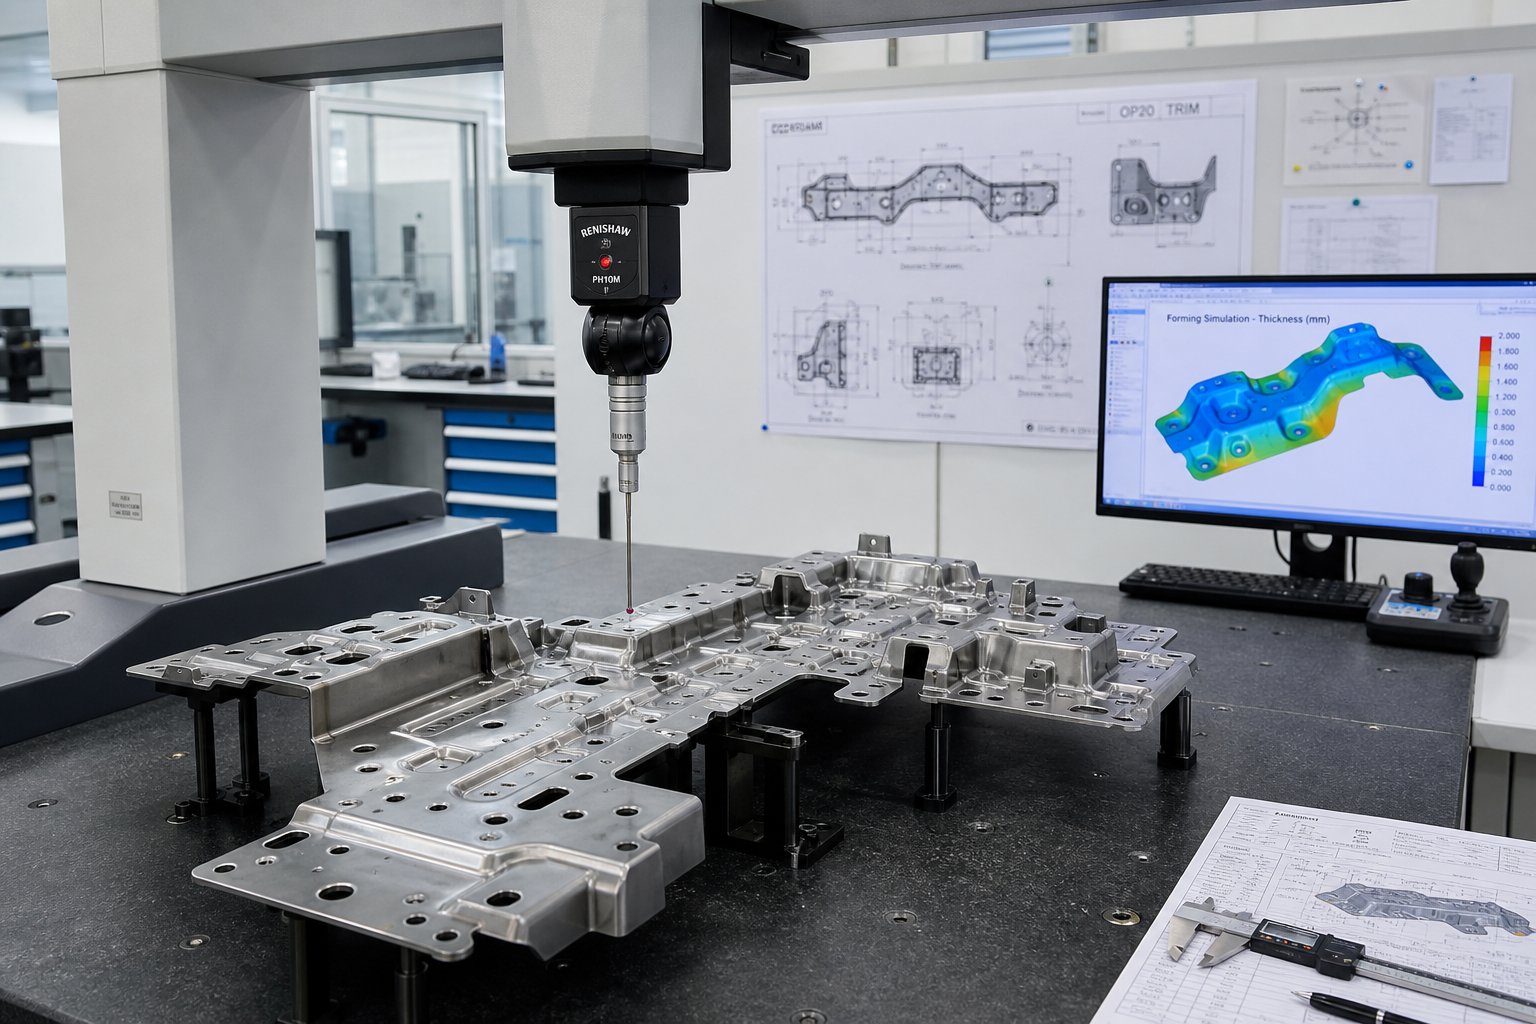
Επιλογή του σωστού συνεργάτη σφράγισης μήτρας μεταφοράς
Μια στρατηγική κύκλου ζωής παραγωγής είναι τόσο ισχυρή όσο ο προμηθευτής που την εκτελεί. Μπορείτε να σχεδιάσετε την τέλεια σταδιακή προσέγγιση από μη αυτόματες εκδόσεις πρωτοτύπων μέσω αυτοματοποιημένης- παραγωγής υψηλού όγκου, αλλά εάν ο συνεργάτης που κατασκευάζει τα εργαλεία σας δεν διαθέτει το τεχνικό βάθος για να υποστηρίξει αυτή την πρόοδο, θα χτυπήσετε τα τείχη δυνατοτήτων στις χειρότερες δυνατές στιγμές. Γνωρίζοντας πώς να επιλέξετε έναν προμηθευτή σφράγισης καλουπιού μεταφοράς διαχωρίζει τις ομάδες που κλιμακώνονται ομαλά από εκείνες που επανεκκινούν τις αξιολογήσεις προμηθευτών στα μέσα-του έργου.
Βασικές δυνατότητες αξιολόγησης σε συνεργάτη Transfer Die
Δεν είναι κάθε κατάστημα σφραγίδας που διαθέτει πιεστήριο μεταφοράς πληροφόρησης ως γνήσιος συνεργάτης μεταφοράς. Η διάκριση έγκειται στην ικανότητα μηχανικής, όχι μόνο στην ικανότητα παραγωγής. Ένα κατάστημα μπορεί να εκτελεί τη μεταφορά με άριστα, αλλά ο σχεδιασμός εργαλείων πολλών-σταθμών που εξισορροπεί τη βαρύτητα της διαμόρφωσης, τη ροή υλικού και τον χειρισμό χειριστή ή ρομποτικού σε πέντε ή περισσότερους σταθμούς απαιτεί εξειδικευμένη εμπειρία που συχνά στερούνται τα γενικά καταστήματα εργασίας.
Κατά τη διεξαγωγή αξιολόγησης ποιότητας προμηθευτή καλουπιών μεταφοράς, δώστε προτεραιότητα σε αυτά τα κριτήρια αξιολόγησης:
- Εξειδίκευση σχεδιασμού καλουπιών πολλαπλών-σταθμών:Μπορεί ο προμηθευτής να επιδείξει μήτρα μηχανικής εμπειρίας με τέσσερις ή περισσότερους σταθμούς διαμόρφωσης; Ζητήστε μελέτες περιπτώσεων που δείχνουν πώς καθόρισαν τον αριθμό των σταθμών, την ακολουθία σχηματισμού και τη ροή υλικού για πολύπλοκες γεωμετρίες. Οι προμηθευτές με γνήσιες δυνατότητες κατασκευαστή καλουπιών μεταφοράς πολλών-σταθμών θα μιλήσουν άπταιστα για τους λόγους μείωσης της έλξης, τη σταθερότητα της ενδιάμεσης μορφής και τη συσσώρευση ανοχής μεταξύ-σταθμών.
- Εμπειρία με χειροκίνητες και ρομποτικές διαμορφώσεις μεταφοράς:Οι συνεργάτες που έχουν σχεδιάσει εργαλεία και για τις δύο μεθόδους κατανοούν τις διαφορές διάταξης, τον εντοπισμό των απαιτήσεων χαρακτηριστικών και τις εργονομικές εκτιμήσεις που διαμορφώνουν την αρχιτεκτονική της μήτρας. Αυτή η διπλή εμπειρία έχει σημασία ειδικά εάν το σχέδιο κύκλου ζωής σας προβλέπει τη μετάβαση από χειροκίνητες σε αυτοματοποιημένες λειτουργίες.
- Προσομοίωση και εικονική επικύρωση:Χρησιμοποιεί ο προμηθευτής FEA για τη διαμόρφωση προσομοίωσης καιλογισμικό προσομοίωσης μεταφοράςνα επαληθεύσετε τις διαδρομές εκκαθάρισης και την ικανότητα SPM πριν κατασκευαστεί η μήτρα; Όπως τονίζουν οι ειδικοί του κλάδου, είναι πολύ πιο εύκολο να αλλάξετε ένα σχέδιο CAD παρά ένα πλήρως κατασκευασμένο καλούπι. Οι προμηθευτές που παρακάμπτουν αυτό το βήμα μεταφέρουν το κόστος διόρθωσης σφαλμάτων σε εσάς κατά τη δοκιμή.
- Χειρισμός υλικών για μεγαλύτερα ή πολύπλοκα εξαρτήματα:Τα μεγαλύτερα κενά που τείνουν να κρεμούν κατά τη μεταφορά, τα πάνελ που απαιτούν σφιγκτήρες λαβής σε πολλά σημεία και τα μέρη που χρειάζονται επαναπροσανατολισμό μεταξύ των σταθμών απαιτούν συγκεκριμένες γνώσεις μηχανικής μεταφοράς. Αξιολογήστε εάν ο προμηθευτής έχει χειριστεί εξαρτήματα στο μέγεθος και το επίπεδο πολυπλοκότητας που απαιτεί το έργο σας.
- Δυνατότητες επαλήθευσης ανοχής:Επιβεβαιώστε ότι ο προμηθευτής χρησιμοποιεί εξοπλισμό CMM, λειτουργικούς μετρητές και προγράμματα SPC που μπορούν να επικυρώσουν τις απαιτήσεις διαστάσεων που απαιτεί το εξάρτημά σας. Ένας προμηθευτής που αναφέρει αυστηρές ανοχές χωρίς τη μετρολογική υποδομή για την επαλήθευση τους, δίνει υποσχέσεις που δεν μπορούν να τεκμηριώσουν.
- Δοκιμάστε τη διαθεσιμότητα τύπου:Προμηθευτές με εσωτερικές πρέσες δοκιμής που ταιριάζουν με την χωρητικότητα και το μέγεθος του κρεβατιού της παραγωγής σας μπορούν να διορθώσουν τα εργαλεία πριν αποσταλεί. Χωρίς αυτό, η πρέσα παραγωγής σας γίνεται η πλατφόρμα δοκιμής, καταναλώνοντας τον χρόνο σας για τον εντοπισμό σφαλμάτων τους.
Αξιολόγηση υποστήριξης σχεδιασμού για σύνθετη διαμόρφωση πολλαπλών-σταθμών
Τα κριτήρια αξιολόγησης του συνεργάτη για τη σφράγιση μεταφοράς εκτείνονται πέρα από αυτό που μπορεί να κατασκευάσει ένας προμηθευτής. Εξίσου σημαντικό είναι αυτό που μπορούν να κατασκευάσουν. Πολύπλοκα εξαρτήματα που απαιτούν βαθιές έλξεις, πολλαπλές επανασχεδιάσεις, διάτρηση σε διαμορφωμένες επιφάνειες και στενές ανοχές θέσης μεταξύ των χαρακτηριστικών που δημιουργούνται σε διαφορετικούς σταθμούς απαιτούν συνεργατική υποστήριξη σχεδιασμού από τον προμηθευτή εργαλείων.
Κάντε αυτές τις ερωτήσεις στους υποψήφιους συνεργάτες κατά την αξιολόγηση:
- Πώς προσδιορίζετε τον ελάχιστο αριθμό σταθμών που απαιτούνται για μια δεδομένη γεωμετρία και υλικό;
- Ποια εργαλεία προσομοίωσης σχηματισμού χρησιμοποιείτε και μπορείτε να μοιραστείτε δείγματα αναφορών που δείχνουν την προβλεπόμενη λέπτυνση, τον κίνδυνο ρυτίδων και την αντιστάθμιση επιστροφής ελατηρίου;
- Πώς σχεδιάζετε συστήματα εντοπισμού που αντισταθμίζουν τη μεταβλητότητα τοποθέτησης χειριστή στη χειροκίνητη μεταφορά και πώς αλλάζουν αυτά κατά τη μετάβαση σε ρομποτικό χειρισμό;
- Ποια είναι η διαδικασία σας για την πρώτη-επιθεώρηση του άρθρου και την έγκριση εξαρτημάτων παραγωγής (PPAP ή αντίστοιχο);
- Μπορείτε να υποστηρίξετε τη σχεδίαση-για-σχόλια κατασκευής προτού παγώσει η γεωμετρία;
Οι προμηθευτές που προσφέρουν γνήσια συνεργασία μηχανικής θα ασχοληθούν με αυτές τις ερωτήσεις τεχνικά αντί να εκτρέπονται στη γλώσσα πωλήσεων. Για παράδειγμα,ΓΙΤΣΕΝδομεί τις δυνατότητες του καλουπιού σφράγισης μεταφοράς, βοηθώντας τους μηχανικούς να αξιολογήσουν τη διαμόρφωση πολλαπλών-σταθμών για μεγαλύτερα ή πολύπλοκα μέρη, με υποστήριξη που καλύπτει διαμορφώσεις ρομποτικής μεταφοράς και επικύρωση επαναληψιμότητας. Αυτό το είδος μηχανικής-προώθησης τοποθέτησης, όπου η διαδικασία του προμηθευτή ξεκινά με συλλογική αξιολόγηση αντί να αναφέρει απλώς μια τιμή, σηματοδοτεί το βάθος της σχεδιαστικής υποστήριξης που πρέπει να περιμένετε από οποιονδήποτε σοβαρό συνεργάτη μεταφοράς.
Οι κόκκινες σημαίες κατά τη διάρκεια της αξιολόγησης περιλαμβάνουν: προμηθευτές που αναφέρουν μετρήσεις σταθμών χωρίς να ρωτούν για τα δεδομένα μορφοποίησης του υλικού σας, συνεργάτες που δεν μπορούν να εξηγήσουν τη στρατηγική εντοπισμού χαρακτηριστικών τους για τη γεωμετρία του συγκεκριμένου τμήματός σας και καταστήματα που αντιμετωπίζουν τη δοκιμή ως ένα συμβάν μεμονωμένης-ημέρας αντί για μια επαναληπτική διαδικασία μέτρησης, προσαρμογής και επανεπικύρωσης.
Γιατί η σταθερή επαναληψιμότητα έχει σημασία για την εμπιστοσύνη στην παραγωγή
Τελικά, αυτό που διαχωρίζει ένα λειτουργικό καλούπι μεταφοράς από ένα κερδοφόρο είναι η επαναληψιμότητα σε όλες τις παρτίδες παραγωγής. Μια μήτρα που παράγει καλά εξαρτήματα κατά τη δοκιμή αλλά παρασύρεται μετά από 5.000 χτυπήματα δημιουργεί κρυφό κόστος μέσω της αυξημένης επιθεώρησης, των δραστηριοτήτων περιορισμού και των διαφυγών ποιότητας πελατών. Η αξιολόγησή σας θα πρέπει να διερευνήσει πώς ένας προμηθευτής διασφαλίζει τη σταθερότητα των διαστάσεων κατά τη διάρκεια της πλήρους διάρκειας ζωής του εργαλείου.
Βασικοί παράγοντες επαναληψιμότητας για αξιολόγηση:
- Επιλογή χάλυβα εργαλείων και θερμική επεξεργασία:Οι χάλυβες εργαλείων D2, A2 και M2 με σωστή σκλήρυνση και σκλήρυνση αντιστέκονται στη φθορά στις επιφάνειες διαμόρφωσης και στις ακμές κοπής. Ρωτήστε ποια υλικά καθορίζει ο προμηθευτής για σταθμούς υψηλής φθοράς-και πώς καθορίζουν πότε τα ένθετα χρειάζονται αντικατάσταση.
- Σχεδιασμός προληπτικής συντήρησης:Παρέχει ο προμηθευτής ένα προτεινόμενο χρονοδιάγραμμα συντήρησης που συνδέεται με τον αριθμό επιτυχιών; Καθώς η έρευνα ποιοτικού ελέγχου από την ITD Precision τεκμηριώνει, ο προγραμματισμός της προληπτικής συντήρησης εργαλείων με βάση τους κύκλους παραγωγής αντί για την αστοχία παρατείνει τη διάρκεια ζωής του εργαλείου και διατηρεί την ποιότητα του εξαρτήματος σε μεγαλύτερες περιόδους.
- Δεδομένα SPC από τη δοκιμή και την αρχική παραγωγή:Οι προμηθευτές που παραδίδουν δεδομένα Cpk μαζί με εξαρτήματα πρώτου-άρθρου επιδεικνύουν ικανότητα διεργασίας και όχι απλώς συμμόρφωση διαστάσεων σε λίγα δείγματα.
- Τεκμηριωμένα παράθυρα διαδικασίας διαμόρφωσης:Οι ρυθμίσεις χωρητικότητας, οι προδιαγραφές λίπανσης, τα κριτήρια τοποθέτησης τυφλού και τα αποδεκτά εύρη ιδιοτήτων υλικού θα πρέπει να τεκμηριώνονται και να παραδίδονται μαζί με το εργαλείο. Χωρίς αυτά, η ομάδα παραγωγής σας μαντεύει παραμέτρους που έχει ήδη βελτιστοποιήσει το εργαλείο δημιουργίας εργαλείων κατά την ανάπτυξη.
Η εμπιστοσύνη στην παραγωγή προέρχεται από το να γνωρίζετε ότι ο αριθμός ανταλλακτικού 10.000 θα ταιριάζει με το ανταλλακτικό με αριθμό 10 εντός της ζώνης ανοχής σας. Αυτή η εμπιστοσύνη χτίζεται κατά την επιλογή προμηθευτή, δεν ανακαλύπτεται μετά την άφιξη των εργαλείων στο πάτωμά σας. Ο συνεργάτης σφράγισης καλουπιών μεταφοράς που επιλέγετε διαμορφώνει όχι μόνο αυτό που πληρώνετε για την κατασκευή εργαλείων σήμερα, αλλά και το κόστος ποιότητας, τα ποσοστά σκραπ και την ικανοποίηση των πελατών σας για όλη τη διάρκεια ζωής του εξαρτήματος.
Συχνές ερωτήσεις σχετικά με τη χειροκίνητη σφράγιση μήτρας μεταφοράς
1. Ποια είναι η διαφορά μεταξύ της χειροκίνητης σφράγισης μήτρας μεταφοράς και της προοδευτικής σφράγισης μήτρας;
Στην προοδευτική σφράγιση με καλούπι, μια συνεχής μεταλλική λωρίδα τροφοδοτείται μέσω των σταθμών ενώ παραμένει προσαρτημένη στη λωρίδα φορέα μέχρι την τελική αποκοπή. Η χειροκίνητη σφράγιση καλουπιού μεταφοράς χρησιμοποιεί μεμονωμένα ελεύθερα-στάσιμα κενά που ο χειριστής μετακινεί φυσικά μεταξύ ξεχωριστών σταθμών μήτρας. Αυτό επιτρέπει στο τεμάχιο εργασίας να περιστρέφεται, να αναστρέφεται ή να επανατοποθετείται μεταξύ των λειτουργιών, επιτρέποντας σύνθετες γεωμετρίες, όπως βαθιές έλξεις και πολλαπλούς{3}}άξονες που σχηματίζουν ότι η λωρίδα-τροφοδοτούμενη από προοδευτικές μήτρες δεν μπορεί να παράγει. Οι προοδευτικές μήτρες υπερέχουν στα μικρότερα μέρη-μεγάλου όγκου, ενώ η χειροκίνητη μεταφορά χειρίζεται μεσαία-προς-μεγάλα μέρη με πολύπλοκη γεωμετρία σε χαμηλότερους όγκους.
2. Ποιοι όγκοι παραγωγής δικαιολογούν τη στάμπα χειροκίνητης μήτρας μεταφοράς έναντι της αυτοματοποιημένης μεταφοράς;
Η χειροκίνητη σφράγιση καλουπιού μεταφοράς είναι συνήθως πιο οικονομική για ετήσιους όγκους μεταξύ 1.000 και 50.000 εξαρτημάτων. Το νεκρό σημείο-στο σημείο όπου η αυτοματοποιημένη μεταφορά γίνεται πιο αποδοτική ως προς το κόστος-πέφτει γενικά μεταξύ 50.000 και 150.000 εξαρτημάτων ετησίως, ανάλογα με την πολυπλοκότητα του εξαρτήματος, τον χρόνο κύκλου, τα ποσοστά εργασίας και το κόστος ολοκλήρωσης αυτοματισμού. Η μη αυτόματη μεταφορά συνεπάγεται χαμηλότερη επένδυση κεφαλαίου, αλλά υψηλότερο κόστος εργασίας ανά{12}}ανά μέρος, επομένως καθώς αυξάνεται ο όγκος, το συσσωρευμένο κόστος εργασίας υπερβαίνει τελικά την αρχική επένδυση αυτοματισμού που κατανέμεται σε περισσότερα κομμάτια.
3. Ποιες ανοχές μπορεί να επιτύχει η στάμπα χειροκίνητης μήτρας μεταφοράς;
Η χειροκίνητη σφράγιση μήτρας μεταφοράς μπορεί να επιτύχει ανοχές περίπου ±0,05 mm σε διαμορφωμένα χαρακτηριστικά και ±0,03 mm σε θέσεις διάτρησης, με σταθμούς κοπής ακριβείας που φτάνουν τα ±0,02 mm σε κρίσιμες επιφάνειες. Ωστόσο, η μεταβλητότητα τοποθέτησης χειριστή εισάγει έναν παράγοντα που εξαλείφουν τα αυτοματοποιημένα συστήματα. Τα καλά-σχεδιασμένα χαρακτηριστικά εντοπισμού, όπως καρφίτσες πιλότου, μπλοκ φωλιάς και ράγες μετρητή αντισταθμίζουν καθοδηγώντας το κατεργαζόμενο τεμάχιο στην ακριβή θέση, ανεξάρτητα από τις μικρές διαφοροποιήσεις στην τοποθέτηση του χειριστή, διατηρώντας αυστηρό έλεγχο διαστάσεων σε όλες τις σειρές παραγωγής.
4. Ποια συστήματα ασφαλείας απαιτούνται για τις χειροκίνητες εργασίες σφράγισης μήτρας μεταφοράς;
Η χειροκίνητη σφράγιση καλουπιού μεταφοράς απαιτεί συστήματα ασφαλείας με στρώσεις σύμφωνα με τα πρότυπα OSHA 1910.217. Τα βασικά στοιχεία περιλαμβάνουν δύο-χειριστήρια με τα χέρια που διασφαλίζουν ότι και τα δύο χέρια είναι καθαρά κατά τη διάρκεια της πιεστηρίου, παρουσία-φωτεινές κουρτίνες ανίχνευσης που σταματούν την πίεση εάν ένας χειριστής σπάσει το επίπεδο αισθητήρα, φυσικούς προφυλακτήρες μήτρας ή συσκευές φραγμού, μηχανισμούς αντι-επαναλήψεων που αποτρέπουν ακούσια δεύτερα χτυπήματα, συστήματα παρακολούθησης/διακοπής διαδικασίας φρένων. Αυτές οι περιττές διασφαλίσεις διασφαλίζουν ότι καμία μεμονωμένη βλάβη δεν μπορεί να οδηγήσει σε τραυματισμό του χειριστή κατά τη διαδικασία μεταφοράς.
5. Πώς αξιολογείτε και επιλέγετε έναν προμηθευτή σφράγισης μήτρας μεταφοράς;
Αξιολογήστε προμηθευτές με βάση την τεχνογνωσία σχεδιασμού καλουπιών πολλαπλών{0}σταθμών (τέσσερις ή περισσότεροι σταθμοί διαμόρφωσης), εμπειρία με χειροκίνητες και ρομποτικές διαμορφώσεις μεταφοράς, δυνατότητες προσομοίωσης σχηματισμού FEA, γνώσεις χειρισμού υλικών για μεγαλύτερα ή πολύπλοκα εξαρτήματα, υποδομές επαλήθευσης ανοχής όπως εξοπλισμός CMM και προγράμματα SPC και διαθεσιμότητα δοκιμής εσωτερικού τύπου. Προμηθευτές όπως το YICHEN προσφέρουν μηχανική-υποστήριξη μπροστινής αξιολόγησης για μήτρες μεταφοράς πολλών-σταθμών, βοηθώντας τους μηχανικούς να αξιολογήσουν τη σκοπιμότητα διαμόρφωσης προτού δεσμευτούν στην κατασκευή εργαλείων. Οι κόκκινες σημαίες περιλαμβάνουν τον αριθμό των σταθμών χωρίς να ρωτούν για τη δυνατότητα διαμόρφωσης του υλικού ή την αδυναμία εξήγησης της στρατηγικής χαρακτηριστικών εντοπισμού για τη συγκεκριμένη γεωμετρία σας.


