


Τι κάνουν οι κατασκευαστές καλουπιών σφράγισης και γιατί έχει σημασία
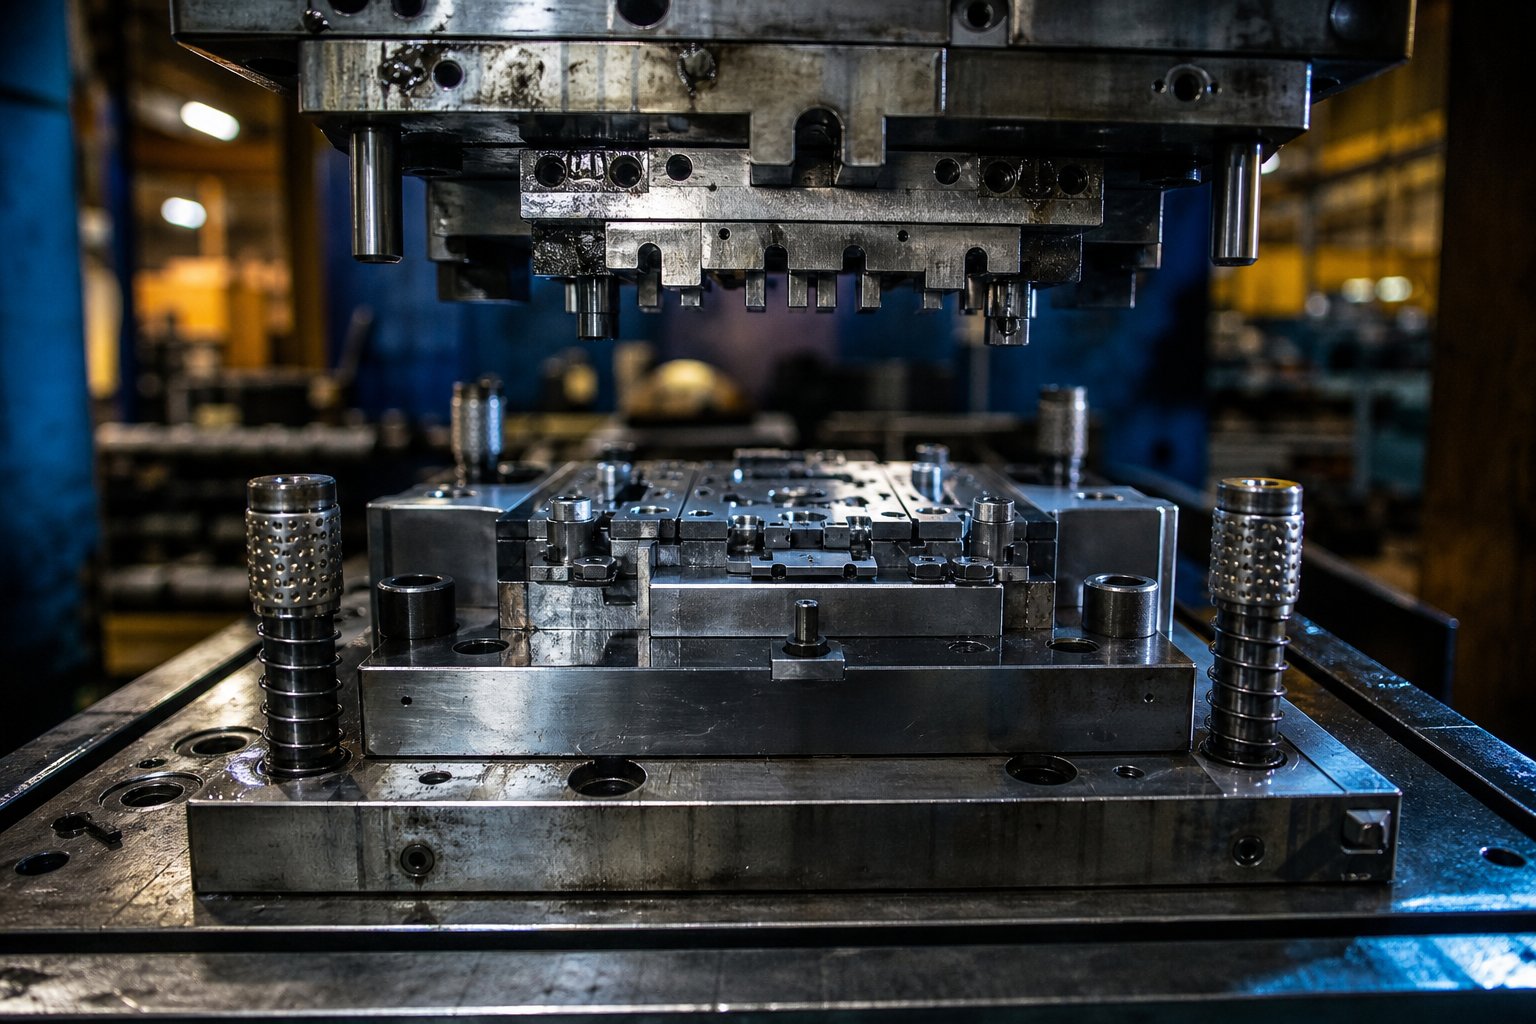
Η μήτρα σφράγισης είναι ένα μηχανολογικό εργαλείο ακριβείας-που κόβει, λυγίζει ή σχηματίζει επίπεδη λαμαρίνα σε ένα τελειωμένο μέρος χρησιμοποιώντας δύναμη που ασκείται από μια πρέσα. Σε αντίθεση με τα εργαλεία γενικής χρήσης-όπως τρυπάνια ή εξαρτήματα τόρνου, οι μήτρες σφράγισης είναι προσαρμοσμένες-για τη γεωμετρία ενός μόνο στοιχείου. Κάθε βραχίονας, σύνδεσμος ή δομικός πίνακας που κυλάει από μια γραμμή πίεσης υψηλής-ταχύτητας οφείλει το σχήμα του εξ ολοκλήρου στο καλούπι μέσα σε αυτήν την πρέσα.
Τι κάνουν οι κατασκευαστές καλουπιών σφράγισης
Κατασκευαστές καλουπιών σφράγισηςείναι οι τεχνικοί συνεργάτες που σχεδιάζουν, κατεργάζονται και πληρούν τα κατάλληλα εργαλεία που καθιστούν δυνατή τη μαζική παραγωγή. Η δουλειά τους βρίσκεται στο μπροστινό μέρος της αλυσίδας εφοδιασμού: προτού υπάρξει ένα μόνο εξάρτημα παραγωγής, ένας κατασκευαστής καλουπιών έχει ήδη μεταφράσει ένα μοντέλο CAD σε σκληρυμένο χάλυβα εργαλείων ικανό να παράγει χιλιάδες ή εκατομμύρια πανομοιότυπα τεμάχια. Αυτές οι εταιρείες χειρίζονται τα πάντα, από μελέτες σκοπιμότητας και σχεδιασμό διάταξης ταινιών έως μηχανική κατεργασία CNC, θερμική επεξεργασία και τελική δοκιμή σε πρέσα σφράγισης. Η σχέση μεταξύ μήτρων και παραγωγής σφράγισης είναι αδιαχώριστη - χωρίς σωστά κατασκευασμένο καλούπι, ακόμη και η πιο ικανή πρέσα είναι απλώς ένα ακριβό χαρτί.
Όπου τα γενικά μηχανουργεία παράγουν μια ποικιλία εξαρτημάτων, οι ειδικοί κατασκευαστές καλουπιών ειδικεύονται σε συγκροτήματα από χάλυβα εργαλείων στεγανών-ανοχής που πρέπει να αντέχουν σε επαναλαμβανόμενες κρούσεις υψηλών{{1}τονάζ. Αυτή η διάκριση έχει σημασία επειδή οι δεξιότητες, ο εξοπλισμός και τα συστήματα ποιότητας που απαιτούνται για την κατασκευή καλουπιών στάμπας διαφέρουν σημαντικά από εκείνα που χρησιμοποιούνται σε συμβατικές εργασίες μηχανικής κατεργασίας ή κατασκευής.
Γιατί ο σωστός συνεργάτης έχει σημασία
Η επιλογή μεταξύ κατασκευαστών καλουπιών δεν αποτελεί απόφαση αγοράς εμπορευμάτων. Η ποιότητα των καλουπιών σφράγισής σας ελέγχει άμεσα τη συνοχή του ανταλλακτικού, τα ποσοστά απόρριψης, το χρόνο λειτουργίας πίεσης και το κόστος μακροπρόθεσμης συντήρησης-. Μια κακώς σχεδιασμένη ή ατημέλητα κατασκευασμένη μήτρα θα παράγει οριακά εξαρτήματα από την πρώτη μέρα, δημιουργώντας πονοκεφάλους κατά τη συναρμολόγηση και την επιθεώρηση αυτής της ένωσης κατά τη διάρκεια ζωής του προγράμματος.
Ένα καλούπι σφράγισης είναι η μοναδική-επένδυση με την υψηλότερη{0}}μόχλευση σε οποιοδήποτε πρόγραμμα σφράγισης μετάλλων, επειδή κάθε εξάρτημα που παράγεται κληρονομεί την ακρίβειά του.
Αυτή η πραγματικότητα καθιστά την επιλογή προμηθευτή μία από τις πιο συνεπακόλουθες αποφάσεις που αντιμετωπίζει μια ομάδα προμήθειας. Ωστόσο, πολλοί αγοραστές αξιολογούν τους κατασκευαστές καλουπιών σφράγισης μόνο με βάση την τιμή, παραβλέποντας το βάθος της μηχανικής, την ικανότητα προσομοίωσης και την αυστηρότητα δοκιμής που διαχωρίζουν ένα αξιόπιστο εργαλείο παραγωγής από ένα ακριβό πρόβλημα. Οι διαφορές μεταξύ των ζευγαριών γίνονται πιο σαφείς μόλις κατανοήσετε τους τύπους των διαθέσιμων καλουπιών και πώς το καθένα ταιριάζει σε ένα συγκεκριμένο σενάριο παραγωγής.
Τύποι σφράγισης πεθαίνει και πότε ταιριάζει το καθένα
Η επιλογή τύπου μήτρας είναι όπου πολλές αποφάσεις προμήθειας πηγαίνουν πλάγια. Οι αγοραστές συχνά ζητούν προσφορές χωρίς να προσδιορίζουν ποια κατηγορία καλουπιών απαιτεί πραγματικά το έργο τους, αφήνοντας τους κατασκευαστές να μαντέψουν - ή χειρότερα, να αναφέρουν ό,τι είναι πιο γρήγορο στην κατασκευή παρά αυτό που ταιριάζει καλύτερα στην εφαρμογή. Η κατανόηση των κύριων τύπων σφραγίδων και των πρακτικών παραγόντων απόφασης πίσω από τον καθένα σας βάζει σε πολύ ισχυρότερη θέση πριν βγει το πρώτο RFQ.
Progressive Dies για τρεξίματα υψηλού-τόκου
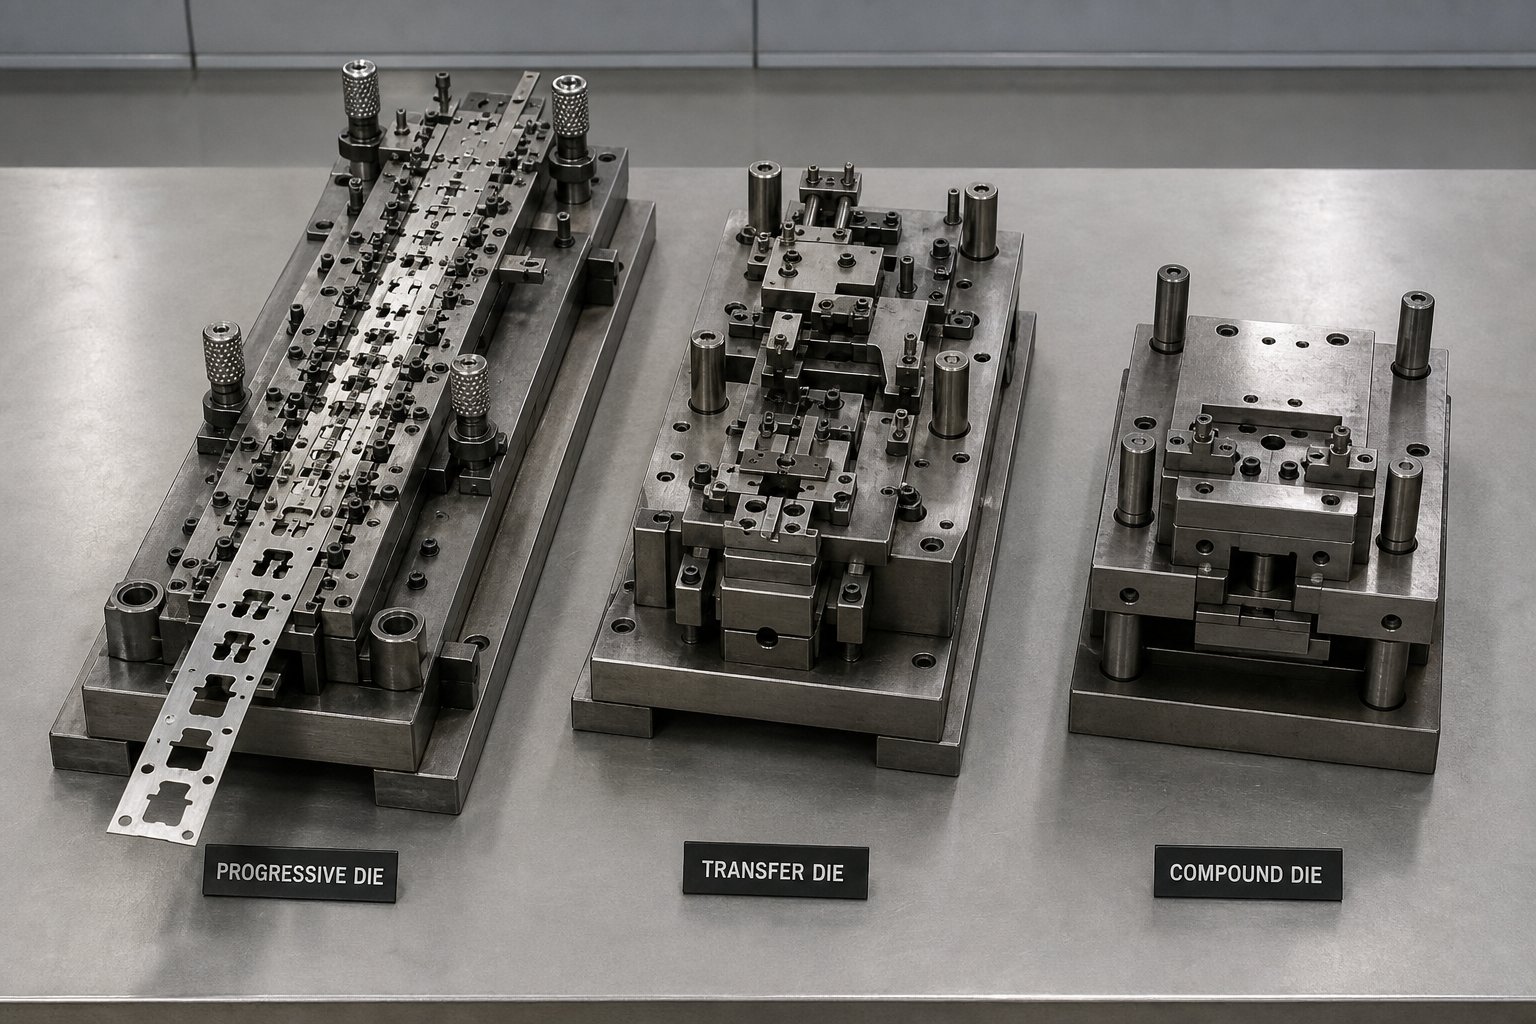
Ετσιτι είναι προοδευτικό ζάρι, ακριβώς; Είναι ένα εργαλείο πολλαπλών-σταθμών μέσω του οποίου μια συνεχής λωρίδα λαμαρίνας προχωρά σταδιακά. Σε κάθε σταθμό, λαμβάνει χώρα μια διαφορετική λειτουργία - τυφώματος, διάτρησης, κάμψης, δημιουργίας νομισμάτων ή σχηματισμού - έως ότου ένα τελειωμένο τμήμα διαχωριστεί από τη λωρίδα στον τελικό σταθμό. Η ταινία λειτουργεί ως ο δικός της μεταφορέας, μεταφέροντας το τεμάχιο εργασίας από τη μια λειτουργία στην άλλη χωρίς χειροκίνητο χειρισμό.
Οι προοδευτικές μήτρες είναι η δύναμη πίσω από τα περισσότερα-προγράμματα σφράγισης μετάλλων μεγάλου όγκου. Προσφέρουν εξαιρετική ταχύτητα επειδή πραγματοποιούνται πολλαπλές λειτουργίες με κάθε πιεστήριο και ελάχιστη σπατάλη υλικών επειδή οι διατάξεις των ταινιών βελτιστοποιούνται κατά τη διάρκεια του σχεδιασμού. Πολύπλοκες γεωμετρίες εξαρτημάτων που θα απαιτούσαν πολλές ξεχωριστές λειτουργίες σε άλλες ρυθμίσεις ολοκληρώνονται με ένα μόνο πέρασμα μέσα από τη μήτρα. Οι σύνδεσμοι αυτοκινήτου, οι ηλεκτρικοί ακροδέκτες, τα συγκροτήματα βραχιόνων και τα εξαρτήματα θωράκισης είναι όλες κοινές εφαρμογές προοδευτικής μήτρας.
Το αντάλλαγμα είναι το κόστος και η ευελιξία. Ένα καλά σχεδιασμένο προοδευτικό καλούπι μπορεί να κοστίζει 8.000 $ έως 25.000 $ ή περισσότερο, ανάλογα με τον αριθμό των σταθμών και τις απαιτήσεις ανοχής. Οι αλλαγές σχεδιασμού μετά την κατασκευή του εργαλείου είναι δαπανηρές, μερικές φορές απαιτούν αντικατάσταση ολόκληρου του σταθμού. Αλλά όταν οι ετήσιοι όγκοι φτάνουν τις δεκάδες χιλιάδες ή τα εκατομμύρια εξαρτημάτων, το κόστος ανά-τεμαχίου μειώνεται δραματικά - συχνά σε 0,30 $ έως 1,00 $ ανά εξάρτημα - καθιστώντας τα προοδευτικά μήτρα την πιο οικονομική επιλογή κατά τη διάρκεια ζωής ενός προγράμματος.
Μεταφορικές μήτρες και σύνθετες μήτρες
Δεν μπορεί κάθε μέρος να παραμείνει συνδεδεμένο σε μια λωρίδα. Μεγαλύτερες στάμπες,-βαθιά έλξη κελύφους ή μέρη που απαιτούν λειτουργίες σε πολλούς άξονες πρέπει να μετακινούνται ανεξάρτητα μεταξύ των σταθμών. Οι μήτρες μεταφοράς λύνουν αυτό το πρόβλημα χρησιμοποιώντας μηχανικά δάχτυλα ή λαβές για να διαλέξετε μεμονωμένα κενά και να τα μεταφέρετε από το ένα σταθμό μήτρας στο άλλο. Κάθε σταθμός εκτελεί μια διακριτή λειτουργία - σχεδίασης, περικοπής, φλάντζας, επαναφοράς - σε ένα ελεύθερο-όρθιο τεμάχιο εργασίας αντί σε μια συνδεδεμένη λωρίδα.
Αυτή η ανεξαρτησία δίνει στις μήτρες μεταφοράς μεγαλύτερη γεωμετρική ευελιξία. Χειρίζονται μεγαλύτερα μέρη, βαθύτερα σχέδια και πιο σύνθετα τρισδιάστατα-σχήματα από ό,τι επιτρέπουν οι προοδευτικές ρυθμίσεις. Χρησιμοποιούν επίσης λιγότερη πρώτη ύλη επειδή δεν υπάρχει λωρίδα μεταφοράς ή συνδετικό ιστό μεταξύ των εξαρτημάτων. Εάν αξιολογείτε τους προμηθευτές σφραγίδων μήτρας μεταφοράς, αναζητήστε καταστήματα με αποκλειστικές γραμμές πιεστηρίου μεταφοράς και εμπειρία διαχείρισης του μηχανικού συγχρονισμού που απαιτούν αυτά τα εργαλεία.
Οι σύνθετες μήτρες ακολουθούν μια εντελώς διαφορετική προσέγγιση. Εκτελούν πολλαπλές εργασίες κοπής - τυπικά τενάροντας και τρυπώντας το - με ένα απλό πάτημα, δημιουργώντας ένα τελειωμένο επίπεδο τμήμα με ένα χτύπημα. Το αποτέλεσμα είναι εξαιρετικά σφιχτή ομοκεντρικότητα και επιπεδότητα επειδή όλα τα χαρακτηριστικά δημιουργούνται ταυτόχρονα και όχι διαδοχικά. Οι σύνθετες μήτρες λειτουργούν καλύτερα για απλούστερες γεωμετρίες που χρειάζονται υψηλή ακρίβεια διαστάσεων σε ένα μόνο επίπεδο: οι ροδέλες, οι φλάντζες, οι ελασματοποιήσεις και οι ροδέλες είναι εφαρμογές εγχειριδίων.
Οι σύνθετες μήτρες κοστίζουν λιγότερο στη σχεδίαση και την κατασκευή από τα προοδευτικά ή μεταφορικά εργαλεία και η απλούστερη δομή τους σημαίνει χαμηλότερες απαιτήσεις συντήρησης. Ωστόσο, περιορίζονται σε σχετικά επίπεδα μέρη και δεν μπορούν να εκτελέσουν εργασίες κάμψης ή διαμόρφωσης.
Επιλογή μεταξύ τυπικών και προσαρμοσμένων-Engineered Die
Φανταστείτε ότι το μέρος σας είναι μια απλή επίπεδη ροδέλα με τυπικές διαστάσεις. Μια-κανονική μήτρα-στο ράφι ή ένα υπάρχον εργαλείο στο κατάστημα του πωλητή σας μπορεί να τα παράγει τέλεια - χωρίς να απαιτείται προσαρμοσμένη μηχανική. Το κόστος ανά ανταλλακτικό παραμένει λογικό, ο χρόνος παράδοσης είναι σύντομος και η αρχική επένδυση ελάχιστη.
Αλλά τη στιγμή που η γεωμετρία σας γίνεται ιδιόκτητη, οι ανοχές σας γίνονται πιο αυστηρές πέρα από τις προδιαγραφές του καταλόγου ή ο ετήσιος όγκος σας δικαιολογεί την απόσβεση των εργαλείων, οι προσαρμοσμένες-μηχανές σφράγισης χάλυβα γίνονται ο ξεκάθαρος δρόμος. Τα προσαρμοσμένα εργαλεία σχεδιάζονται γύρω από τις συγκεκριμένες απαιτήσεις εξαρτημάτων, υλικού και παραγωγής σας. Διαθέτει αυστηρότερες ανοχές, λειτουργεί πιο γρήγορα σε όγκο και γίνεται ένα στοιχείο που σας ανήκει - έτοιμο να παράγει πανομοιότυπα εξαρτήματα σε κάθε αναπαραγγελία για χρόνια.
Το πλαίσιο απόφασης είναι απλό: εάν ο συνολικός αναμενόμενος όγκος σας για τρία έως πέντε χρόνια υπερβαίνει μερικές χιλιάδες μέρη, εάν οι ανοχές είναι κρίσιμες για τη λειτουργία συναρμολόγησης ή εάν καμία υπάρχουσα μήτρα δεν ταιριάζει με τη γεωμετρία σας, επενδύστε σε προσαρμοσμένες μήτρες σφράγισης λαμαρίνας. Εάν ο όγκος είναι χαμηλός, η σχεδίαση εξακολουθεί να εξελίσσεται ή το εξάρτημα ταιριάζει με τυπικά σχήματα καταλόγου, ξεκινήστε με προσαρμοσμένα εργαλεία και μετάβαση στο προσαρμοσμένο όταν το δικαιολογούν τα οικονομικά.
| Τύπος μήτρας | Καλύτερο για | Τυπικό εύρος έντασης | Επίπεδο πολυπλοκότητας | Σχετικό κόστος εργαλείων |
|---|---|---|---|---|
| Progressive Die | Υψηλή-παραγωγή σύνθετων εξαρτημάτων από λωρίδες | 10.000 έως εκατομμύρια εξαρτήματα | Υψηλό (πολλαπλές διαδοχικές λειτουργίες) | Ψηλά |
| Μεταφορά Ζήτου | Μεγάλα ή βαθιά έλξη-εξαρτήματα που απαιτούν ανεξάρτητο χειρισμό | 5.000 έως 500,000+ μέρη | Υψηλό (πολλοί-σταθμοί, ανεξάρτητα κενά) | Ψηλά |
| Compound Die | Επίπεδα μέρη που χρειάζονται ακριβείς ταυτόχρονες εργασίες κοπής | 1.000 έως 100,000+ μέρη | Χαμηλό έως μεσαίο (μονό-μονό, μονό-επίπεδο) | Μέσον |
| Standard Die | Κοινές γεωμετρίες με διαθεσιμότητα εκτός-το-ράφι | Χαμηλοί έως μέτριοι όγκοι | Χαμηλός | Χαμηλό έως κανένα |
Αυτή η σύγκριση υπογραμμίζει ένα σημείο που πολλοί αγοραστές χάνουν: το φθηνότερο ζάρι δεν είναι πάντα η πιο οικονομική επιλογή. Μια προοδευτική μήτρα με υψηλή αρχική τιμή μπορεί να προσφέρει το χαμηλότερο συνολικό κόστος προγράμματος όταν ο όγκος δικαιολογεί την επένδυση. Αντίθετα, ο εξαναγκασμός ενός σύνθετου εξαρτήματος σε ένα απλό σύνθετο καλούπι για εξοικονόμηση δολαρίων εργαλείων δημιουργεί συχνά προβλήματα ποιότητας που κοστίζουν πολύ πιο κάτω. Η πραγματική δεξιότητα στην εργασία με κατασκευαστές καλουπιών σφράγισης έγκειται στην αντιστοίχιση του τύπου μήτρας με την πραγματική σας πραγματικότητα παραγωγής - όγκο, γεωμετρία, υλικό και ανοχή - αντί να τηρείτε προεπιλογή όποια επιλογή φαίνεται φθηνότερη σε ένα φύλλο προσφοράς.
Μέσα στη διαδικασία κατασκευής μήτρας σφράγισης
Η επιλογή του σωστού τύπου μήτρας είναι μόνο η μισή εξίσωση. Το άλλο μισό είναι ο τρόπος κατασκευής του καλουπιού - και η διαδικασία κατασκευής πίσω από τις προσαρμοσμένες μεταλλικές μήτρες είναι εκεί όπου η ποιότητα είτε κλειδώνεται είτε χάνεται. Κάθε βήμα στη ροή εργασίας επηρεάζει την ακρίβεια, την ανθεκτικότητα και την απόδοση του τελικού εργαλείου στην πρέσα. Ωστόσο, οι περισσότεροι αγοραστές δεν βλέπουν ποτέ πέρα από το φύλλο προσφοράς, οπότε εδώ είναι τι συμβαίνει στην πραγματικότητα μεταξύ της παραγγελίας αγοράς και του πρώτου εξαρτήματος παραγωγής.
- Μελέτη σκοπιμότητας
- Σχεδιασμός και προσομοίωση μήτρας
- Επιλογή υλικού
- CNC μηχανική κατεργασία
- EDM και λείανση
- Κατεργασία με θερμοκρασία
- Συνέλευση
- Δοκιμή και προσαρμογή
- Τελική επιθεώρηση και πιστοποίηση
Κάθε ένα από αυτά τα εννέα στάδια βασίζεται στο τελευταίο. Παραλείψτε ή βιαστείτε οποιοδήποτε από αυτά, και τα προβλήματα εναλλάσσονται σε κάθε μέρος που παράγει η μήτρα.
Φάση σχεδίασης και προσομοίωσης
Η κατασκευή εργαλείων και καλουπιών ξεκινά πολύ πριν κάποιος κόψει χάλυβα. Οι μηχανικοί ξεκινούν με τη γεωμετρία του τμήματός σας σε 3D CAD και εργάζονται προς τα πίσω για να καθορίσουν πώς η επίπεδη λαμαρίνα πρέπει να ρέει, να λυγίζει και να τεντώνεται για να φτάσει σε αυτό το τελικό σχήμα. Η προοδευτική σχεδίαση καλουπιού σφράγισης, για παράδειγμα, απαιτεί τη χαρτογράφηση κάθε σταθμού κατά μήκος της λωρίδας - για να αποφασίσετε ποια χαρακτηριστικά σχηματίζονται σε ποιο σημείο και πώς το υλικό μετακινείται μεταξύ των λειτουργιών χωρίς σχίσιμο, τσαλάκωμα ή ελατήριο.
Η προσομοίωση CAE παίζει κρίσιμο ρόλο εδώ. Χρησιμοποιώντας το λογισμικό ανάλυσης πεπερασμένων στοιχείων (FEA), οι κατασκευαστές μοντελοποιούν τη ροή υλικού, προβλέπουν τις συγκεντρώσεις αραίωσης και τάσεων και επικυρώνουν την ιδέα πριν παραγγελθεί ένα μεμονωμένο χαλύβδινο μπλοκ εργαλείου. Η βελτιστοποίηση διάταξης λωρίδων - η διάταξη εξαρτημάτων στη λωρίδα για μεγιστοποίηση της χρήσης υλικού - μπορεί να εξοικονομήσει 5% έως 15% στο κόστος πρώτων υλών σε μια σειρά παραγωγής εκατομμυρίων. Η προσομοίωση επισημαίνει επίσης προβλήματα που δημιουργούν προβλήματα, όπως ανεπαρκές βάθος έλξης ή υπερβολική φθορά καλουπιού, προτού γίνουν δαπανηρές δοκιμές-και-ανακαλύψεις σφαλμάτων στο κατάστημα.
Η φάση σχεδιασμού αντιπροσωπεύει συνήθως το 20% έως 30% του συνολικού χρονοδιαγράμματος ενός έργου καλουπιών, αλλά αποτρέπει ένα δυσανάλογο μερίδιο αστοχιών κατάντη. Οι κατασκευαστές που επενδύουν πολλά στην ικανότητα προσομοίωσης τείνουν να παραδίδουν μήτρες που εκτελούνται με επιτυχία στην πρώτη δοκιμή αντί να απαιτούν πολλαπλούς δαπανηρούς κύκλους προσαρμογής.
Μηχανική και Θερμική Επεξεργασία
Μόλις επικυρωθεί ο σχεδιασμός, η κατασκευή καλουπιών μετατοπίζεται στο μηχανουργείο. Το φρεζάρισμα CNC χειρίζεται το μεγαλύτερο μέρος της αφαίρεσης υλικού - τεμαχίων μήτρας κοπής, πλάκες διάτρησης και εξαρτήματα απογυμνωτή σε σχεδόν-δικτυωτό σχήμα με ανοχές συνήθως περίπου ±0,005 ίντσες. Τα κέντρα μηχανικής κατεργασίας πολλαπλών-αξόνων επιτρέπουν την κοπή σύνθετων τρισδιάστατων επιφανειών σε μία μόνο διάταξη, μειώνοντας το συσσωρευμένο σφάλμα τοποθέτησης.
Το Wire EDM αναλαμβάνει τα χαρακτηριστικά που απαιτούν μεγαλύτερη ακρίβεια. Χρησιμοποιώντας ένα ηλεκτρικά φορτισμένο σύρμα για τη διάβρωση του υλικού, το σύρμα EDM επιτυγχάνει ανοχές έως και ±0,001 ίντσες σε σκληρυμένο χάλυβα εργαλείων - κρίσιμες για διάτρηση-για-κενές που ελέγχουν το ύψος των γρεζιών και την ποιότητα των άκρων. Ακολουθεί η επιφανειακή λείανση, παρέχοντας την επιπεδότητα που απαιτείται για τα παπούτσια μήτρας, τις πλάκες απογύμνωσης και οποιεσδήποτε επιφάνειες ζευγαρώματος που πρέπει να ευθυγραμμίζονται σε μικρόμετρα.
Η θερμική επεξεργασία μετατρέπει τον καλό χάλυβα σε εξαιρετικό εργαλείο. Οι μήτρες σφράγισης μετάλλων χρησιμοποιούν συνήθως χάλυβες εργαλείων όπως D2 (εύρος σκληρότητας 54–61 HRC, εξαιρετικά ανθεκτικό στη φθορά), A2 (57–62 HRC, σκληρότητα εξισορρόπησης και αντοχή στη φθορά) ή ένθετα καρβιδίου για εφαρμογές ακραίου{{8} όγκου. Σύμφωνα με μεταλλουργικά στοιχεία απόPaulo, η υψηλή περιεκτικότητα σε χρώμιο του D2 (11–13%) προσφέρει εξαιρετική αντοχή στη φθορά, καθιστώντας το μια προτιμώμενη επιλογή για μήτρες σφράγισης, μήτρες κάλυψης και μήτρες περιποίησης. Η θερμική επεξεργασία πραγματοποιείται σε κλιβάνους κενού για τη διατήρηση καθαρών προφίλ επιφάνειας και την αποφυγή απανθράκωσης. Το αποτέλεσμα είναι ένα εξάρτημα μήτρας που μπορεί να αντέξει εκατομμύρια κρούσεις υψηλής-τονάζης χωρίς παραμόρφωση ή πρόωρη φθορά.
Συναρμολόγηση, δοκιμή και πιστοποίηση
Τα επεξεργασμένα εξαρτήματα και τα επεξεργασμένα θερμικά-εξαρτήματα συγκλίνουν στον πάγκο συναρμολόγησης. Οι τεχνικοί τοποθετούν οδηγούς κολώνες, δακτυλίους, παπούτσια μήτρας, γροθιές και απογυμνώσεις σε ένα πλήρες σετ καλουπιών. Το γυάλισμα και η ευθυγράμμιση ακριβείας διασφαλίζουν ότι το πάνω και το κάτω μισό συνδυάζονται τέλεια - ακόμη και μερικά χιλιοστά της ίντσας κακής ευθυγράμμισης θα δημιουργήσουν ασυνεπή εξαρτήματα ή θα επιταχύνουν τη φθορά.
Η συναρμολογημένη μήτρα μετακινείται στη συνέχεια σε μια μηχανή σφράγισης μήτρας για δοκιμή. Κατά τη διάρκεια αυτών των δοκιμαστικών δοκιμών, οι μηχανικοί σφραγίζουν δείγματα εξαρτημάτων και αξιολογούν την ακρίβεια διαστάσεων, το φινίρισμα της επιφάνειας, το ύψος του γρέζιου και την ποιότητα μορφοποίησης. Οι προσαρμογές είναι κοινές: προσαρμογές των χώρων, τροποποίηση σφαιριδίων έλξης ή ανακούφιση περιοχών όπου η ροή υλικού είναι περιορισμένη. Οι έμπειροι κατασκευαστές σχεδιάζουν δύο έως τρεις επαναλήψεις δοκιμής, με κάθε κύκλο να περιορίζει το χάσμα μεταξύ των δειγμάτων εξαρτημάτων και των τελικών προδιαγραφών.
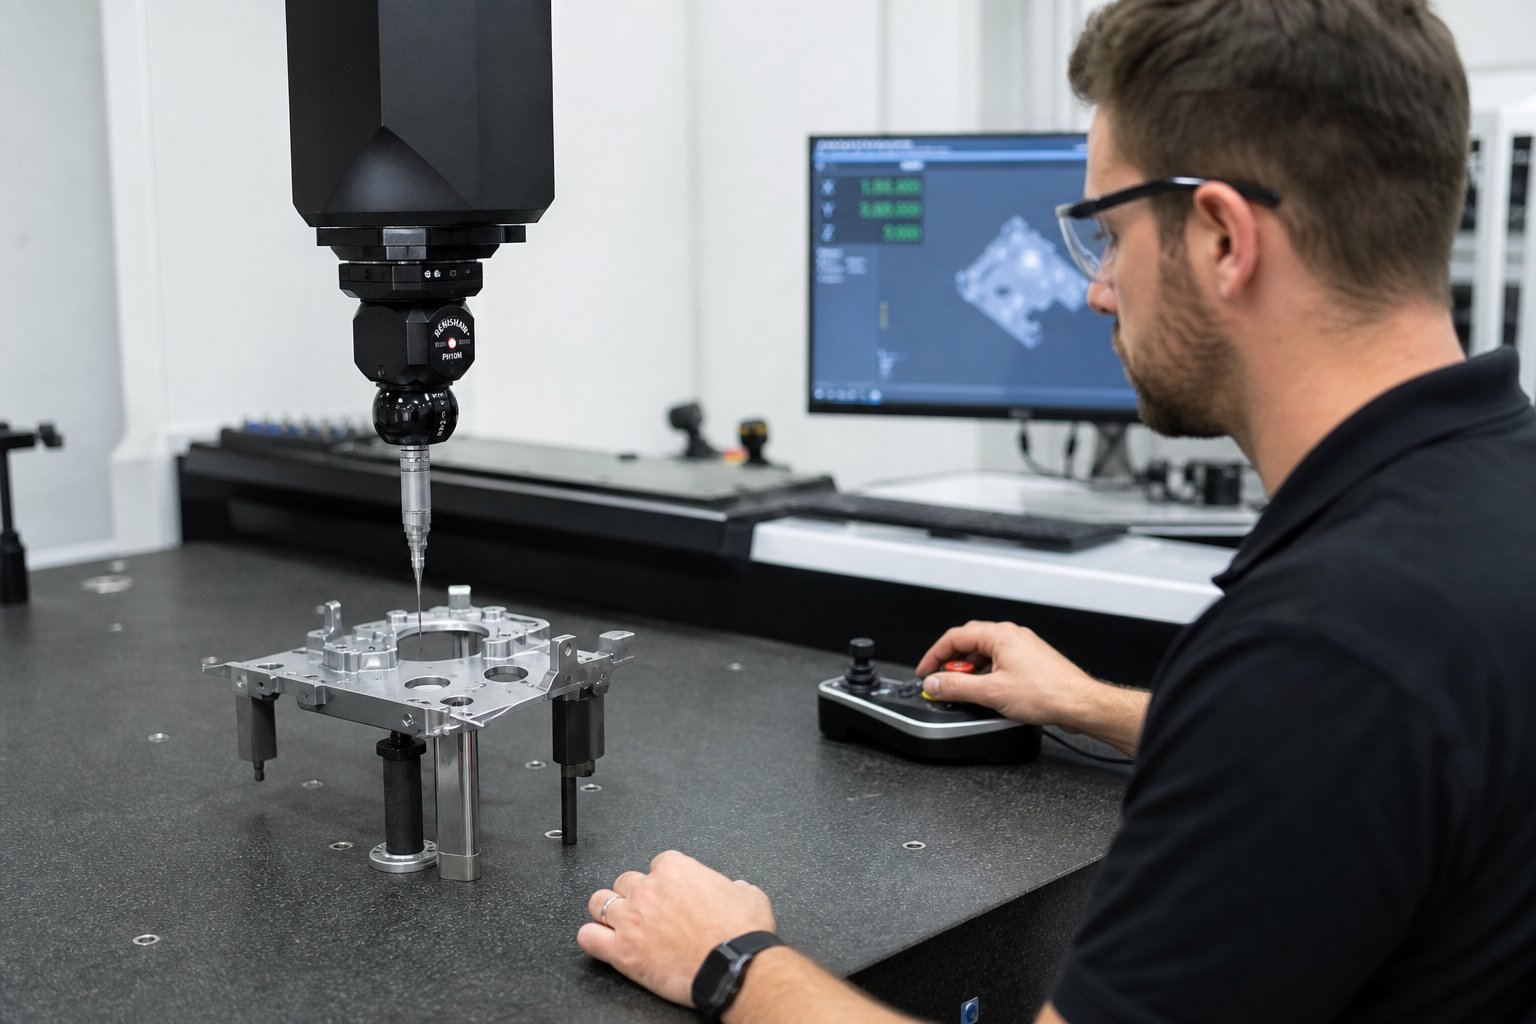
Η πιστοποίηση κλείνει τον κύκλο. Η επιθεώρηση διαστάσεων χρησιμοποιώντας μηχανές μέτρησης συντεταγμένων (CMM), οπτικούς συγκριτές ή συστήματα όρασης επιβεβαιώνει ότι τα σφραγισμένα εξαρτήματα πληρούν τις ανοχές των πελατών. Μια πλήρης-αναφορά επιθεώρησης άρθρου τεκμηριώνει κάθε κρίσιμη διάσταση. Μόνο μετά από αυτήν την επαλήθευση, η μήτρα λαμβάνει έγκριση για παραγωγή - διασφαλίζοντας ότι οι μήτρες κατασκευής που παραδίδονται στο πάτωμά σας στο πιεστήριο θα λειτουργούν ακριβώς όπως καθορίζεται από την πρώτη κιόλας επίσκεψη.
Το βάθος αυτής της διαδικασίας εξηγεί γιατί οι χρόνοι παράδοσης για σύνθετες μήτρες διαρκούν οκτώ έως δώδεκα εβδομάδες ή περισσότερο. Εξηγεί επίσης γιατί η φθηνότερη προσφορά είναι συχνά ένα προειδοποιητικό σημάδι: ουσιαστικές συντομεύσεις στην προσομοίωση, την ποιότητα μηχανικής επεξεργασίας ή την αυστηρότητα δοκιμής εμφανίζονται πάντα αργότερα ως προβλήματα παραγωγής. Η κατανόηση του τι συμβαίνει μέσα σε ένα εξειδικευμένο κατάστημα καλουπιών σάς δίνει το λεξιλόγιο για να κάνετε καλύτερες ερωτήσεις - και η επόμενη κρίσιμη ερώτηση περιλαμβάνει ακρίβεια: ποια επίπεδα ανοχής μπορούν πραγματικά να έχουν οι διαφορετικοί κατασκευαστές;
Επίπεδα Ανοχής και Ακρίβειας που Διαχωρίζουν τα Καταστήματα Ζυγών
Δεν μπορούν όλα τα ζυμαρικά να έχουν τις ίδιες ανοχές και δεν χρειάζονται κάθε έργο τους πιο αυστηρούς αριθμούς στο φύλλο προδιαγραφών. Η ικανότητα ανοχής είναι μία από τις πιο σαφείς διαχωριστικές γραμμές μεταξύ των κατασκευαστών -, ωστόσο οι περισσότεροι αγοραστές είτε υπερ-καθορίζουν (άσκοπα το κόστος οδήγησης) είτε κάτω από-καθορίζουν (δημιουργία αστοχιών συναρμολόγησης κατάντη). Γνωρίζοντας ποιο επίπεδο ακρίβειας απαιτεί πραγματικά η εφαρμογή σας, σας βοηθά να ταιριάξετε τον κατάλληλο προμηθευτή με την εργασία χωρίς να πληρώνετε υπερβολικά ή να έχετε χαμηλότερη απόδοση.
Standard vs. Precision vs. Ultra-Ανοχές ακριβείας
Σκεφτείτε την ανοχή σφράγισης ως ένα φάσμα. Στο ευρύ άκρο, η τυπική σφράγιση διατηρεί διαστάσεις από ±0,1 mm έως ±0,2 mm περίπου. Αυτό το επίπεδο καλύπτει δομικούς βραχίονες, γενικά περιβλήματα και μη{4}}μη κρίσιμα εξαρτήματα λαμαρίνας όπου τα μέρη ταιριάζουν μεταξύ τους με γενναιόδωρα κενά. Τα περισσότερα-καταστήματα καλουπιών γενικής χρήσης λειτουργούν άνετα εδώ και το κόστος εργαλείων παραμένει μέτριο.
Ανεβάστε τη στάμπα ακριβείας με μήτρα και το παράθυρο σφίγγεται στα ±0,025 mm έως ±0,05 mm. Εδώ ταιριάζουν ζωντανά οι υποδοχές αυτοκινήτου, οι ηλεκτρικοί ακροδέκτες και τα συγκροτήματα με σφιχτή διεπαφή. Ένα καλούπι ακριβείας παράγει εξαρτήματα με σχεδόν-πανομοιότυπη επαναληψιμότητα σε εκατοντάδες χιλιάδες κύκλους - αλλά τα εργαλεία, ο εξοπλισμός και τα συστήματα ποιότητας που απαιτούνται για την επίτευξη αυτής της συνέπειας είναι σημαντικά πιο απαιτητικά. Η προσαρμοσμένη σφράγιση ακριβείας σε αυτό το επίπεδο συχνά περιλαμβάνει προοδευτικές μήτρες με προσεκτικά ελεγχόμενη διάτρηση-για-διακεκομμένη πέτρα και αυστηρή επιθεώρηση στη διαδικασία-.
Στο ακραίο άκρο, η εργασία εξαιρετικά-ακρίβειας πέφτει κάτω από ±0,01 mm (±10 μικρά). Στοιχεία ιατρικών εμφυτευμάτων, μικρο{4}βύσματα για συσκευασίες ημιαγωγών και εξαρτήματα αεροδιαστημικών οργάνων εμπίπτουν σε αυτήν την περιοχή. Σύμφωνα με δεδομένα ανοχής απόΑλικόνα, βιομηχανίες όπως η αεροδιαστημική και η ιατρική τεχνολογία απαιτούν συνήθως ανοχές μέχρι ±2 έως 5 μικρά, απαιτώντας όχι μόνο εξαιρετική ποιότητα καλουπιών αλλά και αυστηρά ελεγχόμενες περιβαλλοντικές συνθήκες κατά την παραγωγή.
Τι οδηγεί στην επιτεύξιμη ακρίβεια
Γιατί μπορεί ένας κατασκευαστής να κρατήσει ±0,02 mm ενώ ένας άλλος δυσκολεύεται στα ±0,1 mm; Η διαφορά οφείλεται σε έναν συνδυασμό παραγόντων που συνδυάζονται μεταξύ τους:
- Ακρίβεια εργαλειομηχανών- Ένας μύλος CNC με επαναληψιμότητα θέσης 5-μικρών παράγει θεμελιωδώς διαφορετικά αποτελέσματα από έναν μύλο με 25 μικρά. Οι μηχανές EDM με σύρμα με δυνατότητα για φινιρίσματα επιφανειών κάτω-μικρονίου επιτρέπουν τα στενά διάκενα διάτρησης-που απαιτούν τα προγράμματα μήτρας ακριβείας και σφράγισης.
- Ποιότητα και σκληρότητα χάλυβα μήτρας- Οι χάλυβες εργαλείων ανώτερης ποιότητας-όπως D2 ή τα ένθετα καρβιδίου διατηρούν τη γεωμετρία τους περισσότερο κάτω από επαναλαμβανόμενες κρούσεις. Ένα καλούπι ακριβείας κατασκευασμένο από υλικά κορυφαίας ποιότητας διατηρεί ανοχή καθ' όλη τη διάρκεια ζωής του, αντί να παρασύρεται καθώς φθείρονται οι επιφάνειες.
- Θερμική διαχείριση- Οι διακυμάνσεις της θερμοκρασίας κατά τη μηχανική κατεργασία προκαλούν διακυμάνσεις στις διαστάσεις. Καταστήματα που λειτουργούν με περιβάλλοντα επεξεργασίας με ελεγχόμενο κλίμα-εξαλείφουν μια μεταβλητή με την οποία απλώς ζουν λιγότερο-εξοπλισμένες εγκαταστάσεις.
- Εξοπλισμός επιθεώρησης- Δεν μπορείτε να κρατήσετε αυτό που δεν μπορείτε να μετρήσετε. Τα CMM, οι οπτικοί συγκριτές και τα συστήματα μέτρησης της όρασης επιτρέπουν στους κατασκευαστές να επαληθεύουν τα χαρακτηριστικά σε επίπεδο micron. Τα καταστήματα που βασίζονται μόνο σε μετρητές χειρός χτυπούν γρήγορα το ταβάνι.
- Ικανότητα χειριστή- Ακόμη και ο καλύτερος εξοπλισμός χρειάζεται έμπειρα χέρια. Η τεχνική εγκατάστασης, η ερμηνεία των μετρήσεων και οι αποφάσεις προσαρμογής επηρεάζουν το εάν ένα καλούπι επιτυγχάνει την σχεδιασμένη του ακρίβεια στην πράξη.
| Επίπεδο Ακρίβειας | Τυπικό εύρος ανοχής | Κοινές Εφαρμογές | Απαιτούμενος Εξοπλισμός |
|---|---|---|---|
| Πρότυπο | ±0,1 mm έως ±0,2 mm | Δομικοί βραχίονες, περιβλήματα, γενικό υλικό | Συμβατικό CNC, τυπικοί μετρητές επιθεώρησης |
| Ακρίβεια | ±0,025 mm έως ±0,05 mm | Υποδοχές αυτοκινήτου, ηλεκτρικοί ακροδέκτες, συγκροτήματα που εφαρμόζουν σφιχτά- | Υψηλή-ακρίβεια CNC, σύρμα EDM, CMM, οπτικοί συγκριτές |
| Εξαιρετική-Ακρίβεια | Κάτω από ±0,01 mm | Ιατρικά εμφυτεύματα, μικρο-υποδοχές, όργανα αεροδιαστημικής | Sub{0}}micro EDM, κλιματική-ελεγχόμενη μηχανική κατεργασία, συστήματα όρασης, προηγμένη μετρολογία |
Αυτό είναι το πρακτικό συμπλήρωμα: το να ζητήσετε ανοχές υπερ{0}}ακρίβειας σε ένα δομικό στήριγμα δεν είναι καλύτερο - αλλά ακριβό. Όπως σημειώνει η Huayan Tech, οι άσκοπες στενές ανοχές αυξάνουν δραστικά το κόστος χωρίς να προσθέτουν λειτουργική αξία. Αντίθετα, ο καθορισμός τυπικών ανοχών σε έναν σύνδεσμο που πρέπει να συνδυάζεται μέσα σε ένα περίβλημα PCB προκαλεί αστοχίες πεδίου και αξιώσεις εγγύησης. Η σωστή προσέγγιση είναι η αντιστοίχιση των προδιαγραφών ανοχής με τις πραγματικές λειτουργικές απαιτήσεις και, στη συνέχεια, η επιλογή ενός κατασκευαστή του οποίου ο εξοπλισμός και τα συστήματα ποιότητας υποστηρίζουν άνετα αυτήν τη βαθμίδα - και όχι ένα που εκτείνεται για να την φτάσει.
Η ικανότητα ανοχής σας λέει πολλά για το επενδυτικό επίπεδο και το τεχνικό ανώτατο όριο ενός μαγαζιού. Ωστόσο, οι απαιτήσεις ακρίβειας δεν υπάρχουν μεμονωμένα - διασταυρώνονται άμεσα με τα συγκεκριμένα πρότυπα και πιστοποιήσεις του κλάδου-που περιορίζουν περαιτέρω τη λίστα των πιστοποιημένων προμηθευτών σας.
Βιομηχανία-Συγκεκριμένες απαιτήσεις για μήτρα σφράγισης
Ένα κατάστημα ζευγαριών που υπερέχει σε-παρένθεση γενικής χρήσης μπορεί να είναι εντελώς ανίκανο να παράγει μήτρες σφράγισης αυτοκινήτων για σύγκρουση-κρίσιμης δομής αμαξώματος - ακόμα κι αν και τα δύο εργαλεία έχουν παρόμοιες ανοχές διαστάσεων. Η διαφορά έγκειται στα συστήματα ποιότητας, στην τεχνογνωσία των υλικών, στην αυστηρότητα της τεκμηρίωσης και στην κλίμακα παραγωγής που απαιτεί κάθε βιομηχανία. Η αντιστοίχιση της ικανότητας του κατασκευαστή με τις απαιτήσεις του τομέα σας δεν είναι προαιρετική. Αποτρέπει δαπανηρές αποτυχίες πιστοποίησης, παρτίδες που απορρίφθηκαν και μήνες χαμένου χρόνου προγράμματος.
Αυτή είναι η πραγματικότητα που παραβλέπουν οι περισσότεροι αγοραστές: οι πιστοποιήσεις δεν είναι εναλλάξιμες και η εμπειρία σε έναν τομέα δεν μεταφέρεται αυτόματα σε έναν άλλο. Ένας κατασκευαστής που σφραγίζει εκατομμύρια βραχίονες συσκευών δεν έχει καμία σχέση με το αεροδιαστημικό σας πρόγραμμα, εάν δεν διαθέτουν υποδομή ιχνηλασιμότητας AS9100. Ας αναλύσουμε τι πραγματικά απαιτεί κάθε μεγάλος τομέας από τους προμηθευτές του.
Απαιτήσεις σφράγισης αυτοκινήτων και EV
Η αυτοκινητοβιομηχανία είναι ο μεγαλύτερος-καταναλωτής σε στάμπα μεταλλικά μέρη και οι απαιτήσεις για μήτρες αυτοκινήτων αντικατοπτρίζουν αυτήν την κλίμακα. Μια ενιαία πλατφόρμα οχήματος μπορεί να απαιτεί δεκάδες προοδευτικά και μεταφορικά σετ καλουπιών που εκτελούν εκατομμύρια χτυπήματα ετησίως σε όλο το αμάξωμα-σε-λευκό δομές, συστήματα καθισμάτων, εξαρτήματα πλαισίου και ηλεκτρικά συστήματα.
Η τάση του ελαφρού βάρους έχει αναδιαμορφώσει δραματικά αυτό που πρέπει να χειρίζονται αυτά τα εργαλεία. Οι προηγμένοι-χάλυβες υψηλής αντοχής (AHSS) όπως οι ποιότητες διπλής- φάσης και πολλαπλών φάσεων προσφέρουν ανώτερη απόδοση σύγκρουσης σε μειωμένο πάχος μετρητή -, αλλά τιμωρούν τις μήτρες με υψηλότερες δυνάμεις διαμόρφωσης, αυξημένη επαναφορά ελατηρίου και επιταχυνόμενη φθορά. Οι μήτρες σφράγισης αλουμινίου αντιμετωπίζουν διαφορετικές προκλήσεις: η τάση του αλουμινίου να χολώνει, να σκίζεται κατά τη διάρκεια βαθιών τραβήξεων και να δημιουργεί συσσώρευση κόλλας στις επιφάνειες των εργαλείων απαιτεί εξειδικευμένες επιστρώσεις, στρατηγικές λίπανσης και αυστηρότερο έλεγχο της απόστασης. Όπως σημειώνει η DA Stamping, η επεξεργασία AHSS και αλουμινίου απαιτεί εξειδικευμένες επιστρώσεις καλουπιών, ακριβείς υπολογισμούς απόστασης και καινοτόμο τεχνογνωσία στη διαχείριση ελατηρίου - που έχει δημιουργηθεί επί δεκαετίες και όχι μήνες.
Πέρα από τις υλικές προκλήσεις, οι κατασκευαστές OEM αυτοκινήτων αναμένουν από τους προμηθευτές να λειτουργούν στο πλαίσιο του IATF 16949 - ενός προτύπου διαχείρισης ποιότητας που έχει δημιουργηθεί ειδικά για την αλυσίδα εφοδιασμού αυτοκινήτων. Αυτό δεν είναι απλώς ένα πιστοποιητικό στον τοίχο. Απαιτεί ενσωματωμένες διεργασίες όπως Προηγμένος Σχεδιασμός Ποιότητας Προϊόντος (APQP), Ανάλυση Λειτουργίας Αποτυχίας και Επιπτώσεων (FMEA) και Στατιστικός Έλεγχος Διαδικασιών (SPC) σε κάθε φάση ανάπτυξης καλουπιού. Η σφράγιση προοδευτικής μήτρας υψηλής ταχύτητας για τους συνδέσμους και τις λωρίδες ακροδεκτών αυτοκινήτων προσθέτει ένα άλλο στρώμα: ταχύτητες πίεσης που υπερβαίνουν τις 400 διαδρομές ανά λεπτό απαιτούν εξαρτήματα μήτρας με εξαιρετική αντοχή στη φθορά και θερμική σταθερότητα.
Εάν το έργο σας περιλαμβάνει ένα καλούπι σφράγισης αυτοκινήτου για μια-κρίσιμη εφαρμογή ασφαλείας, ο προμηθευτής σας πρέπει να επιδείξει όχι μόνο ικανότητα μηχανικής κατεργασίας, αλλά ένα πλήρες οικοσύστημα ποιότητας σχεδιασμένο να αποτρέπει ελαττώματα αντί να τα επιθεωρεί στο τέλος της γραμμής.
Ηλεκτρονικά και Ηλεκτρικά Εξαρτήματα
Η ηλεκτρική σφράγιση μετάλλων καταλαμβάνει το αντίθετο άκρο του φάσματος μεγέθους. Οι σύνδεσμοι, τα πλαίσια ηλεκτροδίων, τα δοχεία θωράκισης RF και τα ελατήρια επαφής μετρώνται σε χιλιοστά και όχι σε μέτρα -, αλλά οι απαιτήσεις ακρίβειας είναι ακραίες. Οι ανοχές στις ακίδες σύνδεσης με μικρο{3}}στάμπες πέφτουν συχνά κάτω από ±0,025 mm και τα όρια ύψους 0,05 mm ή λιγότερο είναι κοινά, επειδή ακόμη και τα μικροσκοπικά γρέζια μπορούν να προκαλέσουν βραχυκυκλώματα ή παρεμβολές στη διάταξη στα εξαρτήματα που είναι τοποθετημένα- με PCB.
Τα πλαίσια μολύβδου για τη συσκευασία ημιαγωγών απεικονίζουν καλά την πρόκληση. Αυτές οι λεπτές, με ακρίβεια διαμορφωμένες δομές παρέχουν τόσο ηλεκτρικές συνδέσεις όσο και μηχανική υποστήριξη για μικροτσίπ. Σύμφωνα μεΜηχανική Φωτοκατασκευής, το πάχος των μολύβδινων πλαισίων κυμαίνεται από 0,0127 mm έως 1,575 mm με χαρακτηριστικά τόσο μικρές όσο 0,10 mm - διαστάσεις που ωθούν ακόμη και τις προοδευτικές μήτρες υψηλής{4}}ακρίβειας στα όριά τους. Υλικά όπως ο χαλκός από βηρύλλιο και ο φωσφορόχαλκος είναι στάνταρ σε αυτόν τον χώρο, καθένα από τα οποία απαιτεί συγκεκριμένες γεωμετρίες διάτρησης και διάκενα για την παραγωγή καθαρών άκρων χωρίς ρωγμές.
Οι κατασκευαστές καλουπιών που εξυπηρετούν τον τομέα των ηλεκτρονικών χρειάζονται υπερ-σύρμα EDM ακριβείας, συστήματα οπτικής επιθεώρησης ικανά να μετρούν τα χαρακτηριστικά σε επίπεδο micron-και πρακτικές χειρισμού καθαρού χώρου-παρακείμενου. Χρειάζονται επίσης εμπειρία στο σχεδιασμό προοδευτικών μήλων με δεκάδες σταθμούς που λειτουργούν με υψηλή ταχύτητα, διατηρώντας παράλληλα την ακρίβεια θέσης σε κάθε χτύπημα. Ένα κατάστημα που έχει κατασκευαστεί για τη στάμπα στηριγμάτων αυτοκινήτων απλά δεν διαθέτει την ανάλυση του εξοπλισμού ή τον έλεγχο διαδικασίας για την αξιόπιστη παραγωγή ακροδεκτών βύσματος βήματος 0,5 mm.
Απαιτήσεις αεροδιαστημικής και ιατρικών συσκευών
Η αεροδιαστημική και τα ιατρικά μέρη μοιράζονται ένα κοινό νήμα: η αποτυχία θέτει ζωές σε κίνδυνο. Αλλά οι δρόμοι προς την αποδεκτή ποιότητα διαφέρουν σημαντικά.
Η αεροδιαστημική σφράγιση περιλαμβάνει εξωτικά υλικά - κράματα τιτανίου όπως Ti-6Al-4V, Inconel 718 για εφαρμογές υψηλής-θερμοκρασίας και κράματα αλουμινίου υψηλής αντοχής όπως το 7075-T6. Αυτά τα υλικά είναι ακριβά, δύσκολα σχηματίζονται και δεν συγχωρούν τα λάθη των εργαλείων. Οι κατασκευαστές καλουπιών πρέπει να λάβουν υπόψη την τάση του τιτανίου να χολεύει και να αναπηδά επιθετικά, την ακραία σκληρυντική συμπεριφορά της Inconel και τις απαιτήσεις στεγανού φινιρίσματος της επιφάνειας (συχνά 32 Ra ή καλύτερα) λόγω των ανησυχιών για τη διάρκεια ζωής της κόπωσης. Όπως εξηγεί η ομάδα μηχανικών του RivCut, η αεροδιαστημική εργασία δίνει έμφαση στη δομική ακεραιότητα και τη διάρκεια ζωής της κόπωσης, με κρίσιμες ανοχές που φτάνουν τις ±0,0005 ίντσες και βαριές απαιτήσεις GD&T ανά ASME Y14,5.
Οι όγκοι παραγωγής στην αεροδιαστημική είναι μέτριοι σε σύγκριση με τα αυτοκίνητα - εκατοντάδες ή χαμηλές χιλιάδες αντί για εκατομμύρια -, αλλά οι απαιτήσεις τεκμηρίωσης είναι έντονες. Το AS9100 απαιτεί πλήρη ιχνηλασιμότητα υλικού, έλεγχο διαμόρφωσης, επιθεώρηση πρώτου προϊόντος AS9102 σε τρεις τυποποιημένες φόρμες και πιστοποίηση NADCAP για ειδικές διαδικασίες όπως η θερμική επεξεργασία. Κάθε σφραγισμένο εξάρτημα φέρει ένα ίχνος χαρτιού που το συνδέει με συγκεκριμένες παρτίδες υλικού, ρυθμίσεις μηχανής και αποτελέσματα επιθεώρησης.
Η σφράγιση ιατρικών συσκευών προσθέτει απαιτήσεις βιοσυμβατότητας πέρα από τις απαιτήσεις ακριβείας. Τα εξαρτήματα ποιότητας{1}}εμφυτεύματος απαιτούν υλικά όπως ανοξείδωτο 316L ή Ti Grade 23 (ELI) με τεκμηριωμένη δοκιμή βιοσυμβατότητας σύμφωνα με το ISO 10993. Τα φινιρίσματα επιφανειών για εμφυτεύματα συχνά φτάνουν τα 8–16 Ra για μείωση του κινδύνου μόλυνσης - σημαντικά λεπτότερα από τα πρότυπα της αεροδιαστημικής. Το ISO 13485 διέπει το σύστημα ποιότητας, το οποίο απαιτεί ελέγχους σχεδιασμού, ανάλυση κινδύνου σύμφωνα με το ISO 14971 και ιχνηλασιμότητα παρτίδας που μπορεί να ακολουθήσει ένα εξάρτημα μέχρι το επίπεδο του ασθενούς για εμφυτεύσιμες συσκευές.
Μικρή-ευελιξία είναι απαραίτητη και στους δύο τομείς. Οι κατασκευαστές καλουπιών που εξυπηρετούν αεροδιαστημικά και ιατρικά προγράμματα χρειάζονται τη δυνατότητα να παράγουν σύντομες διαδρομές οικονομικά, διατηρώντας παράλληλα πλήρη πακέτα τεκμηρίωσης - ένα ριζικά διαφορετικό μοντέλο λειτουργίας από την παραγωγή αυτοκινήτων υψηλού-όγκου.
Το τοπίο πιστοποίησης αναλύεται σαφώς ανά τομέα:
- Αυτοκίνητο:IATF 16949 (χτισμένο σύμφωνα με το ISO 9001, προσθέτει-ειδικές απαιτήσεις πρόληψης ελαττωμάτων και εφοδιαστικής αλυσίδας για το αυτοκίνητο)
- Αεροδιαστημική:AS9100D (χτισμένο σύμφωνα με το ISO 9001, προσθέτει διαχείριση διαμόρφωσης, ιχνηλασιμότητα, πρόληψη πλαστογραφίας και NADCAP για ειδικές διαδικασίες)
- Ιατρικές συσκευές:ISO 13485 (χτισμένο με βάση το ISO 9001, προσθέτει ελέγχους σχεδιασμού, διαχείριση κινδύνου σύμφωνα με το ISO 14971 και κανονιστική συμμόρφωση για FDA/EU MDR)
- Γενική κατασκευή:ISO 9001 (βασική διαχείριση ποιότητας - απαραίτητη αλλά όχι επαρκής για ρυθμιζόμενες βιομηχανίες)
Εδώ είναι η ουσία: δεν εξυπηρετούν όλα τα ζυμαρικά κάθε τομέα και το να το ισχυρίζεσαι είναι κόκκινη σημαία. Ένας κατασκευαστής που κατέχει το IATF 16949 έχει επενδύσει σε ειδική υποδομή ποιότητας για αυτοκίνητα-. Μια εταιρεία AS9100 έχει κατασκευάσει συστήματα ιχνηλασιμότητας που ικανοποιούν τους αεροδιαστημικούς ελεγκτές. Το να ζητάτε από ένα γενικό κατάστημα ISO 9001 να παραδώσει τεκμηρίωση αεροδιαστημικής-βαθμίδας ή ιχνηλασιμότητα ιατρικών-βαθμών σημαίνει ότι τους ζητάτε να αυτοσχεδιάσουν συστήματα που δεν έχουν λειτουργήσει ποτέ - και το πρόγραμμά σας φέρει τον κίνδυνο όταν αυτοί οι αυτοσχεδιασμοί αποτύχουν κατά τη διάρκεια ελέγχων πελατών ή ρυθμιστικών ελέγχων.
Η αντιστοίχιση των απαιτήσεων πιστοποίησης και ικανοτήτων του κλάδου σας με το αποδεδειγμένο ιστορικό ενός κατασκευαστή είναι ο πιο γρήγορος τρόπος για να φιλτράρετε μια μακρά λίστα προμηθευτών στους κατάλληλους υποψηφίους. Ωστόσο, ακόμη και μέσα σε μια ειδική ομάδα, οι διαφορές στο επιχειρηματικό μοντέλο - των καθετοποιημένων λειτουργιών έναντι των εξειδικευμένων καταστημάτων - δημιουργούν ουσιαστικούς συμβιβασμούς στο κόστος, την επικοινωνία και την υπευθυνότητα.
Κάθετα ολοκληρωμένα έναντι ειδικών κατασκευαστών καλουπιών
Δύο πιστοποιημένες εταιρείες κατασκευής καλουπιών μπορούν να κατέχουν τις ίδιες πιστοποιήσεις, να διαθέτουν παρόμοιο εξοπλισμό και να αναφέρουν συγκρίσιμους χρόνους παράδοσης -, αλλά να λειτουργούν με θεμελιωδώς διαφορετικά επιχειρηματικά μοντέλα. Το One χειρίζεται κάθε βήμα της διαδικασίας εσωτερικά. Ο άλλος εστιάζει στενά σε αυτό που κάνει καλύτερα και συνεργάζεται με τα υπόλοιπα. Το μοντέλο που χρησιμοποιεί ο προμηθευτής σας επηρεάζει την ταχύτητα επικοινωνίας, τη δομή του κόστους και τη θέση της λογοδοσίας όταν κάτι πάει στραβά. Η κατανόηση αυτής της διάκρισης σάς βοηθά να επιλέξετε τη σωστή δομή για την πολυπλοκότητα του έργου σας και το εύρος ζώνης της ομάδας σας.
Κάθετα ολοκληρωμένοι κατασκευαστές
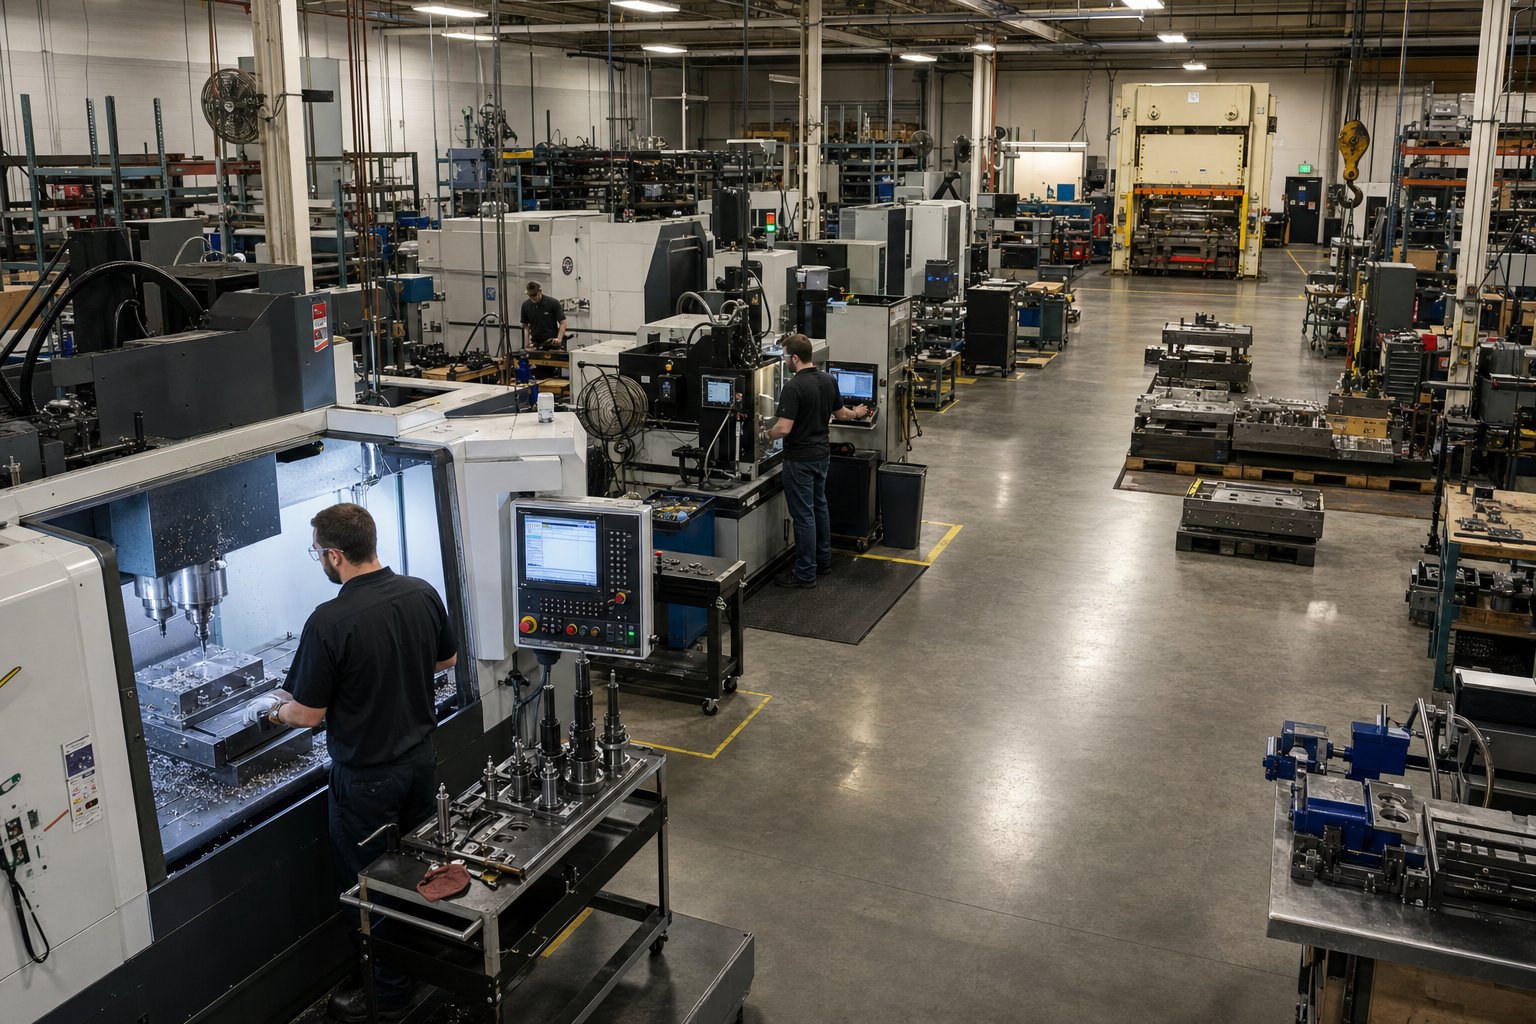
Ένας κατακόρυφα ενσωματωμένος κατασκευαστής μήτρας σφράγισης μετάλλων ελέγχει την πλήρη ροή εργασίας κάτω από μια στέγη: μηχανική σχεδίασης, μηχανική κατεργασία CNC, σύρμα EDM, θερμική επεξεργασία, λείανση επιφανειών, συναρμολόγηση, δοκιμή σε πρέσες στο σπίτι και μερικές φορές η ίδια η στάμπα παραγωγής. Συνεργάζεστε με έναν μόνο οργανισμό από την αρχή μέχρι την παράδοση εξειδικευμένου εργαλείου.
Τα οφέλη είναι απτά. ΩςΗ ομάδα μηχανικών της ANCA σημειώνει, η στέγαση περισσότερων στοιχείων παραγωγής κάτω από την ίδια στέγη εξαλείφει τις διακοπές που προκαλούνται από εξωτερικούς προμηθευτές - αγνοούμενες προθεσμίες και ζητήματα ποιότητας που προήλθαν από αλλού δεν βρίσκονται πλέον στο γραφείο σας. Η επικοινωνία ρέει πιο γρήγορα επειδή ο σχεδιαστής, ο μηχανικός και ο τεχνικός δοκιμής εργάζονται στο ίδιο κτίριο. Όταν μια δοκιμή αποκαλύπτει ένα πρόβλημα σχηματισμού, η επιδιόρθωση επιστρέφει στο μηχανουργείο σε ώρες και όχι σε ημέρες. Οι κύκλοι επανάληψης συμπιέζονται και υπάρχει ένα μόνο σημείο ευθύνης για το έτοιμο εργαλείο.
Τα μειονεκτήματα; Οι κάθετα ολοκληρωμένες λειτουργίες έχουν υψηλότερο κόστος. Διατηρούν ακριβό εξοπλισμό σε κάθε κλάδο, κάτι που μπορεί να μεταφραστεί σε υψηλότερες τιμές σε σύγκριση με τα πιο λιτά καταστήματα. Μπορεί επίσης να τους λείπει το ακραίο βάθος εξειδίκευσης που αναπτύσσει μια εστιασμένη λειτουργία. Και η κλιμάκωση μιας συγκεκριμένης ικανότητας - ας πούμε, η προσθήκη χωρητικότητας EDM κατά τη διάρκεια μιας απότομης αύξησης - είναι πιο δύσκολη όταν όλα πρέπει να παραμείνουν εσωτερικά.
Specialist Die Shops και συνεργατικά δίκτυα
Στην άλλη άκρη του φάσματος, τα εξειδικευμένα καταστήματα επικεντρώνονται σε ένα στενό κομμάτι της διαδικασίας. Ορισμένοι κατασκευαστές προοδευτικών καλουπιών επικεντρώνονται αποκλειστικά στο σχεδιασμό και την κατασκευή προοδευτικών εργαλείων. Άλλοι ειδικεύονται σε υπηρεσίες EDM σύρματος, λείανση ακριβείας ή θερμική επεξεργασία. Αναθέτουν με υπεργολαβία βήματα εκτός της βασικής τους αρμοδιότητας σε έμπιστους συνεργάτες, δημιουργώντας συνεργατικά δίκτυα που προσφέρουν ένα πλήρες ζάρι μέσω συντονισμένων μεταβιβάσεων.
Το πλεονέκτημα εδώ είναι το βάθος της τεχνογνωσίας. Ένα κατάστημα που δεν κάνει τίποτα άλλο εκτός από μεταλλικά εργαλεία και εργαλειομηχανές για προοδευτικές εφαρμογές αναπτύσσει θεσμικές γνώσεις που σπάνια ταιριάζουν με τις γενικές λειτουργίες. Μπορούν επίσης να προσφέρουν χαμηλότερες τιμές για τη συγκεκριμένη ικανότητά τους επειδή τα γενικά τους έξοδα είναι συγκεντρωμένα αντί να κατανέμονται σε δώδεκα κλάδους. Το Evans Tool & Die υπογραμμίζει ότι το ιδανικό εργαλείο σφράγισης και ο συνεργάτης του καλουπιού θα πρέπει να διαθέτουν κατάλληλο εξοπλισμό ειδικά για τη δουλειά αντί να αναθέτουν σε εξωτερικούς συνεργάτες -, αλλά η πραγματικότητα συχνά συνεπάγεται ανταλλαγές- μεταξύ πλάτους και βάθους.
Ο κίνδυνος είναι η πολυπλοκότητα του συντονισμού. Κάθε μεταβίβαση μεταξύ καταστημάτων εισάγει πιθανότητες για κακή επικοινωνία, μετατόπιση διαστάσεων, καθυστερήσεις προγραμματισμού και ασαφή ευθύνη όταν εμφανίζεται ένα πρόβλημα. Εάν ο προμηθευτής θερμικής επεξεργασίας σας εισάγει μικρο-σπάσιμο που εμφανίζεται μόνο κατά τη δοκιμή σε τρίτη τοποθεσία, ο προσδιορισμός της ευθύνης - και η λήψη γρήγορης ανάλυσης - γίνεται πολύ πιο δύσκολο από το να σηκώσετε το τηλέφωνο σε ένα εσωτερικό τμήμα.
Ποιο μοντέλο ταιριάζει στο έργο σας;
| Παράγοντας | Κάθετα ενσωματωμένο | Δίκτυο ειδικών |
|---|---|---|
| Ευκολία Επικοινωνίας | Υψηλό - ενιαίο σημείο επαφής, εσωτερικός συντονισμός | Κάτω - πολλαπλές επαφές, απαιτούνται συσκέψεις μεταβίβασης |
| Έλεγχος χρόνου παράδοσης | Ισχυρή - χωρίς εξωτερικές εξαρτήσεις προγραμματισμού | Η μεταβλητή - εξαρτάται από την ουρά κάθε συνεργάτη |
| Δομή Κόστους | Υψηλότερα γενικά έξοδα, αλλά προβλέψιμο συνολικό κόστος | Δυνητικά χαμηλότερο κόστος ανά-βήμα, αλλά ο συντονισμός προσθέτει κρυφές δαπάνες |
| Βάθος εξειδίκευσης | Ευρεία αλλά μέτρια σε όλους τους κλάδους | Βαθιά μέσα σε στενές περιοχές εστίασης |
| Ευθύνη | Ξεκαθαρίστε - μία εταιρεία κατέχει το αποτέλεσμα | Η κατακερματισμένη ευθύνη - μπορεί να μετατοπιστεί μεταξύ των συνεργατών |
Ακολουθεί ένας πρακτικός οδηγός: εάν το έργο σας περιλαμβάνει ένα σύνθετο προοδευτικό ή μεταφορικό καλούπι με αυστηρές ανοχές και επιθετικό χρονοδιάγραμμα, ένας κατακόρυφα ενσωματωμένος κατασκευαστής μειώνει το φόρτο συντονισμού σας και συμπιέζει τους βρόχους επανάληψης. Θέλετε να πνιγεί ένας λαιμός, όπως θέλουν να λένε οι επαγγελματίες προμηθειών. Εάν το έργο σας είναι απλούστερο, η εσωτερική σας ομάδα έχει την ικανότητα να διαχειρίζεται πολλούς προμηθευτές ή χρειάζεστε μια εξαιρετικά εξειδικευμένη ικανότητα που κανένα κατάστημα δεν προσφέρει γενικά, ένα εξειδικευμένο δίκτυο μπορεί να προσφέρει εξαιρετικά αποτελέσματα με δυνητικά χαμηλότερο κόστος -, υπό την προϋπόθεση ότι επενδύετε τη διαχειριστική προσπάθεια για να διατηρήσετε καθαρές τις μεταβιβάσεις.
Το ερώτημα του επιχειρηματικού μοντέλου διασταυρώνεται επίσης με τη γεωγραφία. Ένας κάθετα ολοκληρωμένος κατασκευαστής που βρίσκεται στην υπεράκτια εξαλείφει πολλούς κινδύνους συντονισμού που σχετίζονται με την απόσταση, ενώ ένα εγχώριο εξειδικευμένο δίκτυο διατηρεί εύκολη την επικοινωνία παρά την κατακερματισμένη ευθύνη. Αυτή η γεωγραφική διάσταση - εγχώρια και υπεράκτια προμήθεια - εισάγει το δικό της σύνολο αντισταθμίσεων που επηρεάζουν άμεσα το κόστος, τον χρόνο παράδοσης και την προστασία της πνευματικής ιδιοκτησίας.
Διάρκεια ζωής και συνολικό κόστος ιδιοκτησίας
Οι περισσότεροι αγοραστές προσηλώνουν την τιμή αγοράς ενός καλουπιού σφράγισης. Αυτός ο αριθμός κυριαρχεί στο υπολογιστικό φύλλο σύγκρισης προσφορών, οδηγεί τις διαπραγματεύσεις για τις προμήθειες και συχνά καθορίζει ποιος κατασκευαστής κερδίζει την παραγγελία. Αλλά η τιμή αγοράς είναι μόνο το πρώτο στοιχείο γραμμής σε μια πολύ μεγαλύτερη οικονομική ιστορία. Ένα καλούπι που κοστίζει 20% λιγότερο εκ των προτέρων, αλλά απαιτεί ακόνισμα κάθε 10.000 χτυπήματα, δημιουργεί υψηλότερα ποσοστά σκραπ και χρειάζεται πλήρη ανακατασκευή με 300.000 κινήσεις, θα κοστίσει σημαντικά περισσότερο κατά τη διάρκεια της ζωής του από ένα κορυφαίο εργαλείο σχεδιασμένο για δυνατότητα συντήρησης από την πρώτη μέρα.
Η κατανόηση των προσδοκιών διάρκειας ζωής του καλουπιού και του συνολικού κόστους ιδιοκτησίας μετατοπίζει τη συζήτηση από το "ποιο καλαθάκι είναι φθηνότερο να αγοράσεις" στο "ποιο καλαθάκι είναι φθηνότερο να το κατέχεις" - και αυτές οι δύο απαντήσεις σπάνια δείχνουν τον ίδιο προμηθευτή.
Αναμενόμενο Die Life με εφαρμογή
Πόσο καιρό πρέπει να διαρκέσει ένα καλούπι στάμπας; ΩςΟ Art Hedrick σημειώνει στο The Fabricator, δεν υπάρχει καμία απάντηση - η διάρκεια ζωής κυμαίνεται από 250.000 έως 7 εκατομμύρια επισκέψεις ή περισσότερα ανάλογα με την εφαρμογή και ορισμένες μήτρες εκτελούν 7 εκατομμύρια επισκέψεις την ημέρα για πέντε χρόνια πριν από την αντικατάσταση. Το spread είναι τεράστιο επειδή τόσες πολλές μεταβλητές αλληλεπιδρούν ταυτόχρονα.
Η επιλογή χάλυβα μήτρας σφράγισης είναι το σημείο εκκίνησης. Σύμφωνα με τα δεδομένα κόστους εργαλείων από την Dewintech, οι χαμηλού κόστους-προ{2}}σκληρυνόμενοι χάλυβες όπως ο 1045 ή ο P20 αποδίδουν συνήθως λιγότερες από 50.000 χτυπήματα και ταιριάζουν μόνο σε πρωτότυπα ή{7}}μαλακά υλικά-χαμηλού όγκου. Οι χάλυβες εργαλείων μεσαίας κατηγορίας{10}}όπως O1 ή A2 φτάνουν τα 50.000 έως 250.000 χτυπήματα για γενική-σφράγιση. Ο χάλυβας εργαλείων D2, με την υψηλή περιεκτικότητά του σε χρώμιο και την εξαιρετική αντοχή στη φθορά, ωθεί στο εύρος των 500.000 έως 1.000.000 χτυπημάτων για εφαρμογές υψηλού-όγκου και λειαντικών-υλικών. Οι προοδευτικές μήτρες καρβιδίου που έχουν σχεδιαστεί για προγράμματα ακραίου-όγκου μπορεί να υπερβούν τα 1.000.000 χτυπήματα - μερικές φορές φτάνοντας τα δεκάδες εκατομμύρια - προτού τα εξαρτήματα σφράγισης καλουπιών απαιτήσουν αντικατάσταση.
Πέρα από την ποιότητα του υλικού, η διάρκεια ζωής εξαρτάται από το μέταλλο που σφραγίζεται (τα σκληρότερα και παχύτερα υλικά φθείρονται πιο γρήγορα), την πολυπλοκότητα της γεωμετρίας των εξαρτημάτων (τα εύθραυστα ένθετα αποτυγχάνουν νωρίτερα από τα μοσχαρίσια τμήματα), την κατάσταση της πίεσης και την ακρίβεια ρύθμισης, την ποιότητα του λιπαντικού και την πειθαρχία συντήρησης. Μια μήτρα που λειτουργεί από μαλακό χάλυβα σε μέτρια ταχύτητα με εξαιρετική λίπανση θα διαρκέσει περισσότερο από την ίδια σχεδίαση σφραγίζοντας τον ανοξείδωτο χάλυβα σε υψηλή ταχύτητα με οριακή κάλυψη λιπαντικού. Ο Hedrick αναγνωρίζει τη σταθερότητα της πρέσας, την ακρίβεια ρύθμισης της μήτρας, τα διάκενα κοπής και την ποιότητα θερμικής επεξεργασίας ως πρόσθετους παράγοντες που μπορούν να κάνουν το ίδιο σχέδιο εργαλείου να διαρκεί πολύ διαφορετικούς αριθμούς κύκλων ανάλογα με τις συνθήκες λειτουργίας.
Σχεδιασμός Συντήρησης και Ανακαίνιση
Τα εργαλεία σφράγισης δεν λειτουργούν επ' αόριστον χωρίς προσοχή. Οι άκρες θαμπές, η κόπωση των ελατηρίων, οι επιφάνειες οδήγησης βαθμολογούνται και η συσσωρευμένη φθορά ανοίγει διάκενα πέρα από τα αποδεκτά όρια. Η διαφορά μεταξύ ενός καλουπιού που παρέχει σταθερά εξαρτήματα σε όλη τη διάρκεια ζωής του και ενός καλουπιού που υποβαθμίζεται σταδιακά μετά τα πρώτα 50.000 χτυπήματα οφείλεται στον προγραμματισμό συντήρησης - και στον τρόπο με τον οποίο ο κατασκευαστής σχεδίασε αρχικά το εργαλείο για τη δυνατότητα συντήρησης.
Η προληπτική συντήρηση των εργαλείων σφράγισης μετάλλων ακολουθεί τόσο ημερολογιακά-και εγκεφαλικά-ενεργοποιήσεις.Βέλτιστες πρακτικές του κλάδουπροτείνετε οπτικούς ελέγχους ανά βάρδια για γρέζια, εσφαλμένες τροφοδοσίες και συσσώρευση γυμνοσάλιαγκας. καθημερινή επιθεώρηση πιλότων, ελατηρίων, οδηγών και ροής σκραπ. εβδομαδιαία ανασκόπηση των επαναλαμβανόμενων ειδών ένδυσης. μηνιαίος προγραμματισμός βαθύ καθαρισμού και ακονίσματος. και ετήσιες πλήρεις-αξιολογήσεις κατάστασης με ανασκόπηση μετρολογίας. Στρώμα σκανδάλης με βάση τα εγκεφαλικά-πάνω: οι γροθιές μπορεί να χρειάζονται έλεγχο ακονίσματος κάθε 20.000 έως 50.000 χτυπήματα ανάλογα με τη λειαντικότητα του υλικού, ενώ τα ελατήρια μπορεί να δικαιολογούν την αντικατάσταση σε τεκμηριωμένα διαστήματα προτού η αστοχία κόπωσης προκαλέσει απροσδόκητο χρόνο διακοπής λειτουργίας.
Οι σχεδιαστικές επιλογές που γίνονται από τον κατασκευαστή καθορίζουν άμεσα πόσο εύκολη και οικονομικά προσιτή θα είναι η επισκευή του εργαλείου σφράγισης κατά τη διάρκεια ζωής της μήτρας. Τα αρθρωτά σχέδια ένθετων επιτρέπουν την αντικατάσταση των φθαρμένων κοπτικών άκρων ή των τμημάτων διαμόρφωσης μεμονωμένα χωρίς αποσυναρμολόγηση ολόκληρου του εργαλείου - μια εναλλαγή 30-λεπτών έναντι μιας ανακατασκευής 8- ωρών. Αντίθετα, τα μονολιθικά μονοκόμματα καλούπια απαιτούν την αφαίρεση ολόκληρου του εξαρτήματος, την επαναγείωση και την επανατοποθέτηση όταν φθείρεται μια μεμονωμένη άκρη. Οι κατασκευαστές που σχεδιάζουν για τη δυνατότητα συντήρησης περιλαμβάνουν χαρακτηριστικά όπως αντικαταστάσιμες πλάκες φθοράς σε επιφάνειες υψηλής επαφής, τυποποιημένες κοιλότητες ελατηρίων που δέχονται κοινά μεγέθη και προσβάσιμες θέσεις στερέωσης που δεν απαιτούν πλήρη αποκοπή για να φτάσετε.
Τα διαστήματα όξυνσης απεικονίζουν ξεκάθαρα τον οικονομικό αντίκτυπο. Μια καλά σχεδιασμένη διάτρηση-που μπορεί να ξανατριβεί είκοσι ή περισσότερες φορές πριν φτάσει στο ελάχιστο μήκος εργασίας της αποδίδει πολύ μεγαλύτερη αξία από μια φθηνότερη διάτρηση που μπορεί να αντέξει μόνο πέντε επανατριβές. Κάθε άλεσμα συνήθως κοστίζει ένα κλάσμα αντικατάστασης -, αλλά αν μετρήσουν τα όρια σχεδίασης, το πλήρες κόστος αντικατάστασης φτάνει πολύ νωρίτερα.
Υπολογισμός του πραγματικού κόστους ιδιοκτησίας
Φανταστείτε δύο αποσπάσματα δίπλα δίπλα. Ο Προμηθευτής Α προσφέρει 15.000 $ για μια προοδευτική μήτρα από χάλυβα εργαλείων D2 με αρθρωτά ένθετα και εγγυημένη διάρκεια ζωής 500.000 χτυπημάτων. Ο Προμηθευτής Β προσφέρει 9.500 $ χρησιμοποιώντας υλικά χαμηλότερης-ποιότητας χωρίς σπονδυλωτά στοιχεία και χωρίς εγγυημένο αριθμό επισκέψεων. Ποιο είναι φθηνότερο;
Η απάντηση εξαρτάται εξ ολοκλήρου από τον όγκο παραγωγής και τη διάρκεια του προγράμματος. Εάν χρειάζεστε 2 εκατομμύρια εξαρτήματα σε διάστημα πέντε ετών, το εργαλείο του Προμηθευτή Α μπορεί να φτάσει στο τέλος της ζωής του--με μόνο προγραμματισμένο ακόνισμα και δύο αντικαταστάσεις ένθετων - συνολικό κόστος ιδιοκτησίας περίπου 20.000 $. Το εργαλείο του προμηθευτή Β μπορεί να χρειαστεί πλήρη ανακατασκευή στις 150.000 επισκέψεις, δεύτερη ανακατασκευή στις 300.000 και πλήρη αντικατάσταση προτού φτάσει στο εκατομμύριο-ενδεικτικό - συνολικό κόστος ιδιοκτησίας που δυνητικά υπερβαίνει τα 30.000 $, όταν προσθέτετε χρεώσεις ανακατασκευής, αντικατάσταση εργαλείων, e-grade εργαλείων κατά τη διάρκεια{11}διακοπής λειτουργίας{12} περιόδους.
Οι παράγοντες που συνθέτουν το πραγματικό κόστος ιδιοκτησίας εκτείνονται πολύ πέρα από την αρχική αγορά:
- Αρχικό κόστος εργαλείων- Η τιμή αγοράς της μήτρας, συμπεριλαμβανομένου του σχεδιασμού, των υλικών, της μηχανικής κατεργασίας και της πιστοποίησης
- Προγραμματισμένη συντήρηση- Προγραμματισμένο ακόνισμα, λίπανση, αντικατάσταση ελατηρίου και εργασία επιθεώρησης σε τακτά χρονικά διαστήματα
- Απρογραμμάτιστες επισκευές- Επιδιορθώσεις έκτακτης ανάγκης για απροσδόκητη θραύση, κοπή ή αποτυχία ευθυγράμμισης που διακόπτουν την παραγωγή
- Σκραπ παραγωγής- Εξαρτήματα που απορρίπτονται λόγω γρέζια, μετατόπιση διαστάσεων ή ελαττώματα επιφάνειας καθώς η μήτρα υποβαθμίζεται μεταξύ των διαστημάτων σέρβις
- Χρόνος διακοπής αλλαγής- Χρόνος πίεσης που χάνεται κατά την αφαίρεση, τη συντήρηση και την επανεγκατάσταση του καλουπιού για κάθε συμβάν σέρβις
- Αντικατάσταση τέλους-του-ζωής- Το κόστος κατασκευής μιας νέας μήτρας όταν το πρωτότυπο δεν μπορεί πλέον να ανακαινιστεί οικονομικά
Ένα φτηνό εργαλείο που απαιτεί ακόνισμα κάθε 10.000 χτυπήματα δημιουργεί πολύ περισσότερο σωρευτικό χρόνο διακοπής λειτουργίας και εργασία συντήρησης από ένα εργαλείο υψηλής ποιότητας που συντηρείται κάθε 50.000 χτυπήματα. Σε μια σειρά 500.000 ανταλλακτικών, αυτή είναι η διαφορά μεταξύ 50 διακοπών σέρβις και 10 - η καθεμία με χρόνο εγκατάστασης, επανεπικύρωση ποιότητας και χαμένες ώρες παραγωγής.
Οι κατασκευαστές που προσφέρουν το χαμηλότερο συνολικό κόστος είναι συνήθως εκείνοι που σχεδιάζουν εργαλεία σφράγισης έχοντας κατά νου-τη μακροπρόθεσμη ιδιοκτησία: επιλέγοντας κατάλληλες ποιότητες χάλυβα μήτρας σφράγισης για τον αναμενόμενο όγκο, ενσωματώνοντας αρθρωτά αντικαταστάσιμα εξαρτήματα, καθορίζοντας ρεαλιστικά διαστήματα συντήρησης στην τεκμηρίωσή τους και οικοδομικές μήτρες αρκετά στιβαρές ώστε να ανέχονται τις συνθήκες λειτουργίας του συγκεκριμένου περιβάλλοντος πρέσας. Οι προσφορές τους μπορεί να μην είναι ο χαμηλότερος αριθμός στη σελίδα, αλλά τα εργαλεία τους κοστίζουν λιγότερο ανά εξάρτημα που παράγεται κατά τη διάρκεια ζωής του προγράμματος.
Αυτή η προοπτική συνολικού-κόστους γίνεται ιδιαίτερα σημαντική κατά την αξιολόγηση των επιλογών προμήθειας εγχώριων έναντι υπεράκτιων - όπου οι διαφορές στην αρχική τιμή είναι συχνά δραματικές, αλλά η πλήρης εικόνα περιλαμβάνει χρόνους παράδοσης, γενικά έξοδα επικοινωνίας, κόστος επανάληψης και πολυπλοκότητα εφοδιαστικής που μετατοπίζουν την εξίσωση ιδιοκτησίας με λιγότερο προφανείς τρόπους.
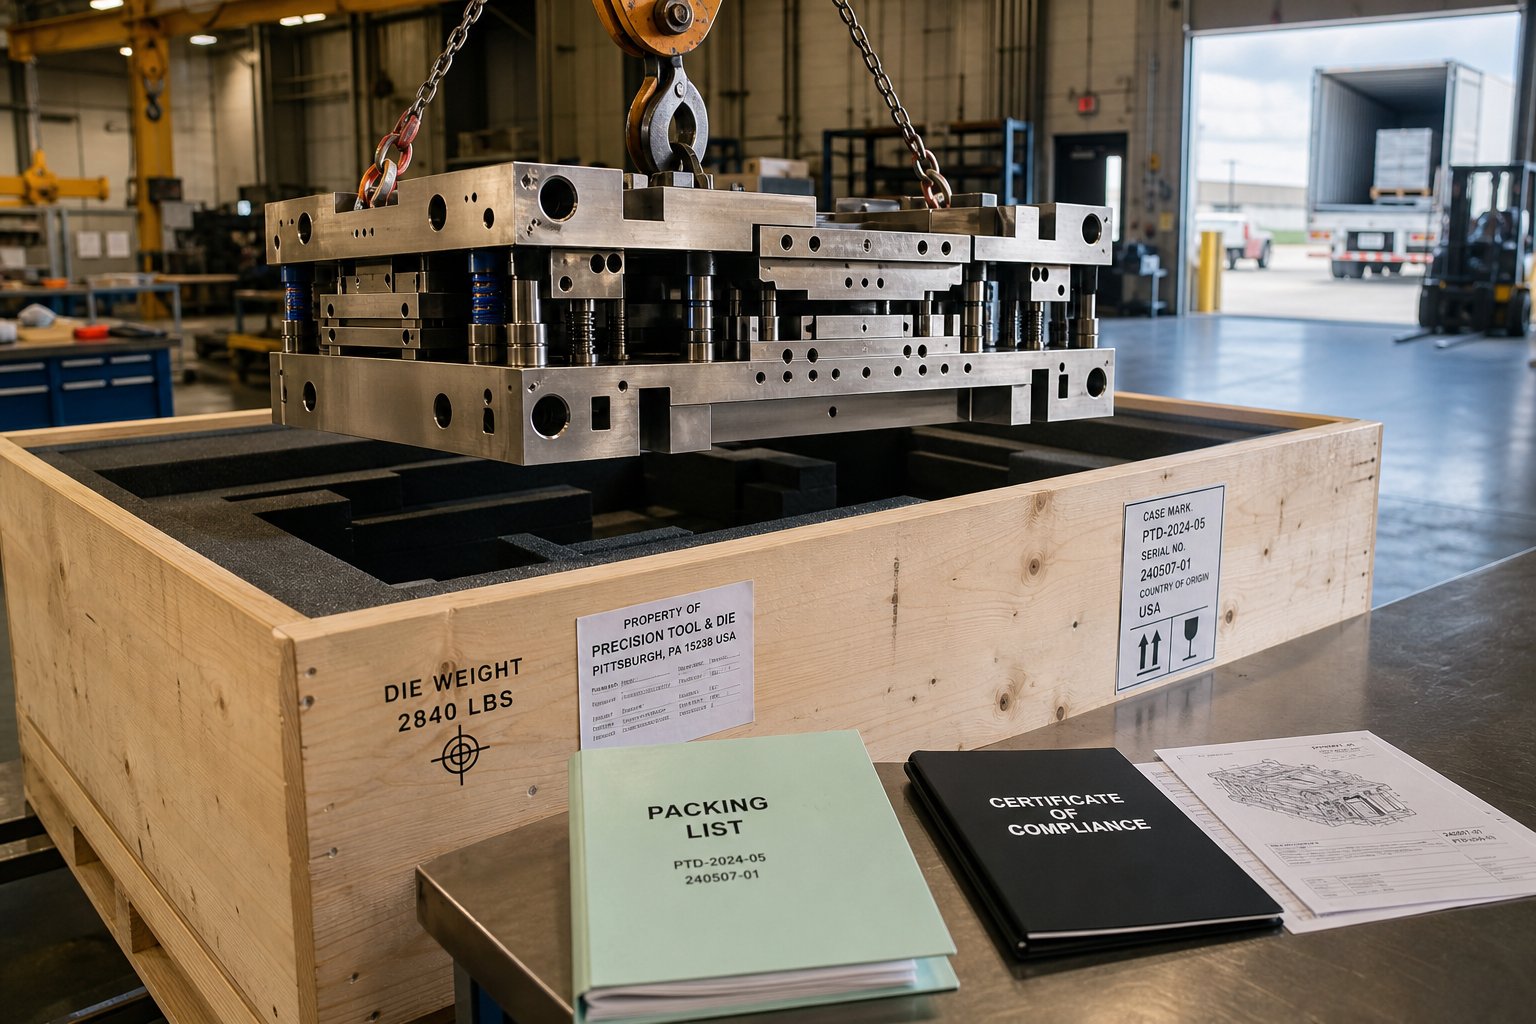
Εγχώρια έναντι υπεράκτιας προμήθειας για σφράγιση μήτρων
Το κόστος-ανά-μέρος μαθηματικών που οδηγεί τους υπολογισμούς της συνολικής ιδιοκτησίας αλλάζει δραματικά ανάλογα με το πού βρίσκεται ο προμηθευτής του καλουπιού σφράγισης. Μια κατά 30% χαμηλότερη τιμή αυτοκόλλητων από ένα υπεράκτιο εργοστάσιο καλουπιών σφράγισης φαίνεται συναρπαστική σε ένα υπολογιστικό φύλλο - μέχρι να λάβετε υπόψη την έκθεση στα τιμολόγια, τις καθυστερήσεις επανάληψης και την κρυφή εργασία της διαχείρισης ενός προμηθευτή σε δώδεκα ζώνες ώρας. Αντίθετα, η αθέτηση της εγχώριας προμήθειας χωρίς να εξετάσει τις πραγματικές ανταλλαγές μπορεί να αφήσει σημαντική εξοικονόμηση κόστους στο τραπέζι για προγράμματα όπου η γεωγραφία έχει μικρότερη σημασία από την ποιότητα εκτέλεσης.
Καμία επιλογή δεν είναι καθολικά σωστή. Η σωστή απάντηση εξαρτάται από την πολυπλοκότητα του προγράμματός σας, την πίεση του χρονοδιαγράμματος, τις απαιτήσεις όγκου και την εσωτερική ικανότητα διαχείρισης απομακρυσμένων σχέσεων.
Πλεονεκτήματα εγχώριας προμήθειας
Η συνεργασία με έναν κατασκευαστή σφράγισης μετάλλων με μήτρα που βρίσκεται στη χώρα σας προσφέρει πλεονεκτήματα που σπάνια εμφανίζονται σε ένα φύλλο προσφοράς αλλά σύνθετα κατά τη διάρκεια ζωής ενός προγράμματος:
Ταχύτεροι κύκλοι επανάληψης.Όταν μια δοκιμή αποκαλύπτει ένα πρόβλημα διαμόρφωσης που απαιτεί μια προσαρμογή σχεδιασμού, ένα εγχώριο κατάστημα μπορεί να αλλάξει την τροποποίηση σε ημέρες. Μπορείτε να επισκεφτείτε την εγκατάσταση, να παρακολουθήσετε τη δοκιμή αυτοπροσώπως και να εγκρίνετε τις αλλαγές πρόσωπο με πρόσωπο-με-. Για πολύπλοκες προοδευτικές ή μεταφορικές μήτρες όπου τρεις ή τέσσερις επαναλήψεις δοκιμής είναι στάνταρ, αυτή η εγγύτητα μπορεί να συμπιέσει τις χρονικές γραμμές κατά εβδομάδες.
Επικοινωνία στην ίδια-ζώνη ώρας.Οι ερωτήσεις απαντώνται σε ώρες και όχι σε μια νύχτα. Τα αιτήματα αλλαγής μηχανικής περνούν μέσω ελέγχου και έγκρισης χωρίς την καθυστέρηση που συσσωρεύεται όταν το πρωινό email σας φτάνει στο τέλος της ημέρας του προμηθευτή σας. Όπως επιβεβαιώνει η ανάλυση προμήθειας του κλάδου, ένα κατάστημα στο εξωτερικό με διαφορά ώρας 12 ωρών και γλωσσικά εμπόδια μπορεί να σταματήσει ολόκληρο το έργο σας για εβδομάδες όταν προκύψουν αλλαγές μηχανικής.
Προστασία IP υπό οικεία νομικά πλαίσια.Οι εγχώριες συμβάσεις είναι εκτελεστές σε δικαστήρια όπως καταλαβαίνετε, σύμφωνα με τους νόμους περί εμπορικού μυστικού και διπλωμάτων ευρεσιτεχνίας με καθιερωμένο προηγούμενο. Τα συμβόλαια μη αποκάλυψης είναι πολύ καλά. Για ιδιόκτητες γεωμετρίες εξαρτημάτων ή νέες διαδικασίες διαμόρφωσης, αυτή η νομική υποδομή παρέχει ένα επίπεδο προστασίας που ενδέχεται να μην αναπαράγουν οι υπεράκτιες δικαιοδοσίες.
Τιμολογιακή μόνωση.Η ενημέρωση των τιμολογίων του Απριλίου 2026, Ενότητα 232, αναμόρφωσε θεμελιωδώς την εξίσωση κόστους για την υπεράκτια σφράγιση μετάλλων. Σύμφωνα με την ανάλυση της Manor Tool, οι δασμοί του άρθρου 232 ισχύουν πλέον για την πλήρη δασμολογητέα αξία των καλυπτόμενων αντικειμένων και των παραγώγων τους - όχι μόνο για την περιεκτικότητα σε μέταλλα. Ένας δασμός 50% επί της συνολικής δασμολογητέας αξίας ενός σφραγισμένου τμήματος χάλυβα (και όχι μόνο του τμήματος χάλυβα) μπορεί να ανατρέψει μια σύγκριση κόστους αποφασιστικά προς την εγχώρια προμήθεια. Τα προγράμματα που ήταν οριακά υποψήφια offshore το 2025 είναι απολύτως εγχώρια το 2026 για πολλούς κατασκευαστές μεταλλικών καλουπιών που εξυπηρετούν την αγορά των ΗΠΑ.
Θέματα Υπεράκτιας Προμήθειας
Παρά τα αντίθετα τιμολόγια, η υπεράκτια προμήθεια παραμένει βιώσιμη - και μερικές φορές η βέλτιστη - για ορισμένα προφίλ προγραμμάτων. Τα πλεονεκτήματα είναι πραγματικά:
Χαμηλότερο κόστος εργαλείων βάσης.Οι κατασκευαστές καλουπιών σφράγισης μετάλλων στην Κίνα, την Ταϊβάν και τη Νοτιοανατολική Ασία συχνά αναφέρουν 30% έως 50% χαμηλότερα από τα εγχώρια ισοδύναμα για συγκρίσιμη πολυπλοκότητα καλουπιών. Τα ποσοστά εργασίας, το κόστος υλικών και τα γενικά έξοδα εγκατάστασης συμβάλλουν σε αυτό το κενό. Για προοδευτικά ζεύγη υψηλής-αξίας όπου η επένδυση εργαλείων κυμαίνεται από 50.000 $ ή περισσότερο, μια εξοικονόμηση 40% αντιπροσωπεύει σημαντικό κεφάλαιο που μπορεί να χρησιμοποιηθεί αλλού στο πρόγραμμά σας.
Χωρητικότητα και κλίμακα.Τα υπεράκτια εργοστάσια καλουπιών σφράγισης συχνά διατηρούν μεγαλύτερους στόλους μηχανικής κατεργασίας και μεγαλύτερη αντοχή στον πάγκο από ό,τι τα εγχώρια καταστήματα μεσαίου μεγέθους. Όταν χρειάζεστε πολλαπλές σύνθετες μήτρες που κατασκευάζονται ταυτόχρονα για μια εκτόξευση πλατφόρμας, η υπεράκτια χωρητικότητα μπορεί να απορροφήσει τον φόρτο εργασίας χωρίς καθυστερήσεις στην ουρά.
Πρόσβαση σε εξειδικευμένες δυνατότητες.Ορισμένες περιοχές έχουν αναπτύξει συγκεντρωμένη τεχνογνωσία σε συγκεκριμένους τύπους καλουπιών ή βιομηχανίες - μικρο-σφράγισης ηλεκτρονικών ειδών στην Ανατολική Ασία, για παράδειγμα - που μπορεί να υπερβαίνει αυτό που είναι τοπικά διαθέσιμο.
Οι κίνδυνοι, ωστόσο, είναι καλά τεκμηριωμένοι-και πρέπει να ελέγχονται ενεργά αντί να τους επιθυμούμε.Έρευνα κινδύνου προμηθευτήπροσδιορίζει ζητήματα ποιότητας, γεωπολιτικές διαταραχές και βλάβες επικοινωνίας ως τις πιο διαδεδομένες απειλές κατά τη συνεργασία με υπεράκτιους εταίρους. Μεγαλύτεροι χρόνοι παράδοσης (συνήθως 10 έως 16 εβδομάδες έναντι 6 έως 10 στο εσωτερικό), γλωσσικά εμπόδια που εισάγουν ασάφεια προδιαγραφών και πολυπλοκότητα υλικοτεχνικής υποστήριξης -, συμπεριλαμβανομένης της μεταβλητότητας του φορτίου, των καθυστερήσεων εκτελωνισμού και του κόστους αποστολής εργαλείων ακριβείας με ασφάλεια μέσω των ωκεανών - όλα προσθέτουν το αρχικό πλεονέκτημα αυτού του κόστους.
Το κλειδί για την επιτυχημένη υπεράκτια προμήθεια είναι ο μετριασμός του κινδύνου μέσω σαφών πακέτων προδιαγραφών, καθορισμένων πυλών επιθεώρησης και διαφανούς παρακολούθησης έργων. Τα ασαφή σχέδια και οι προφορικές συμφωνίες που λειτουργούν μια χαρά με ένα οικιακό κατάστημα που έχετε επισκεφτεί είκοσι φορές γίνονται πηγές δαπανηρής επεξεργασίας όταν μεταδίδονται πέρα από γλωσσικά και πολιτισμικά όρια.
Πλήρεις-υπηρεσίες υπεράκτιων προμηθευτών μειώνουν τον κίνδυνο συντονισμού.Ο πιο συνηθισμένος τρόπος αποτυχίας στην υπεράκτια προμήθεια καλουπιών δεν είναι η κακή ικανότητα κατεργασίας - είναι κατακερματισμένη ευθύνη. Όταν ο σχεδιασμός γίνεται σε μια εταιρεία, η μηχανική κατεργασία σε μια δεύτερη, η θερμική επεξεργασία σε μια τρίτη και η δοκιμή σε μια τέταρτη, καμία μεμονωμένη οντότητα δεν κατέχει το αποτέλεσμα. Οι υπεράκτιοι προμηθευτές που προσφέρουν πλήρεις ροές εργασιών-προς-τερματισμό - από την αξιολόγηση σκοπιμότητας και την προσομοίωση CAE μέσω κατεργασίας ακριβείας, δοκιμαστικών εργασιών και επιθεώρησης διαστάσεων - εξαλείφουν τα κενά μεταβίβασης όπου δημιουργούνται προβλήματα ποιότητας και χρονοδιαγράμματος.ΓΙΤΣΕΝ, για παράδειγμα, γεφυρώνει αυτό το χάσμα συντονισμού παρέχοντας μια πλήρη-ροή εργασιών υπηρεσιών από τη μελέτη σκοπιμότητας και την προσομοίωση CAE μέσω μηχανικής κατεργασίας, δοκιμαστικών εκτελέσεων και τελικής επιθεώρησης σε έναν οργανισμό, βοηθώντας τους διαχειριστές προμηθειών και τους μηχανικούς εργαλείων να περάσουν από την αρχική έρευνα σε έτοιμες λύσεις RFQ- χωρίς να διαχειρίζονται πολλούς ανεξάρτητους προμηθευτές υπεράκτιων.
Συγκρίνοντας τα δύο μοντέλα
| Παράγοντας | Εγχώρια Προμήθεια | Offshore Sourcing |
|---|---|---|
| Τυπική διαφορά κόστους | Βασική γραμμή (υψηλότερο κόστος μονάδας) | 30–50% χαμηλότερη βασική τιμή, που αντισταθμίζεται από τα τιμολόγια, τα φορτία και τα γενικά έξοδα διαχείρισης |
| Χρόνος ανοχής | 6-10 εβδομάδες τυπικές για σύνθετες μήτρες | 10–16 εβδομάδες συμπεριλαμβανομένων της αποστολής και του τελωνείου |
| Ευκολία Επικοινωνίας | Ίδια ζώνη ώρας, ίδια γλώσσα, επισκέψεις ιστότοπου σε ώρες | Η καθυστέρηση ζώνης ώρας, τα πιθανά γλωσσικά εμπόδια, οι επισκέψεις στον ιστότοπο απαιτούν διεθνή ταξίδια |
| Προστασία IP | Ισχυρές - εκτελεστές NDA, καθιερωμένος νόμος περί εμπορικών μυστικών | Η μεταβλητή - εξαρτάται από την τοπική νομική επιβολή και τη συμβατική δομή |
| Ταχύτητα επανάληψης | Γρήγορες - τροποποιήσεις έγιναν σε ημέρες,-ατομική παρατήρηση δοκιμής | Αργή - κάθε επανάληψη προσθέτει 1–3 εβδομάδες για τους κύκλους αποστολής και επικοινωνίας |
| Πολυπλοκότητα Logistics | Χαμηλή - αποστολή εδάφους, ελάχιστη τελωνειακή έκθεση | Υψηλό - θαλάσσιο φορτίο, εκτελωνισμός, υπολογισμοί τιμολογίων, συσκευασία για διαμετακόμιση |
Από αυτή τη σύγκριση προκύπτει ένα πρακτικό πλαίσιο αποφάσεων. Προγράμματα με επιθετικά χρονοδιαγράμματα, συχνές αλλαγές μηχανικής, ευαισθησία IP ή εκτεθειμένα σε δασμούς των ΗΠΑ-υλικά άπαχα εγχώρια. Προγράμματα με σταθερά σχέδια, υψηλές αξίες εργαλείων, μεγάλα παράθυρα ανάπτυξης και κατασκευαστή μεταλλικών εξαρτημάτων σφράγισης που προσφέρει από άκρο-σε-υπευθυνότητα offshore μπορούν να αποκομίσουν σημαντικά πλεονεκτήματα κόστους - υπό τον όρο ότι ο αγοραστής επενδύει σε σαφείς προδιαγραφές, καθορισμένες πύλες ποιότητας και ενεργή διαχείριση έργου.
Το χειρότερο αποτέλεσμα είναι η επιλογή με βάση μόνο την τιμή μονάδας χωρίς να ληφθούν υπόψη οι συνολικοί παράγοντες κόστους που περιγράφονται σε αυτήν τη σύγκριση. Είτε προμηθεύεστε εγχώρια είτε εκτός της θάλασσας, τα κριτήρια αξιολόγησης για την πιστοποίηση ενός κατασκευαστή παραμένουν τα ίδια - και αυτά τα κριτήρια αποτελούν το πρακτικό πλαίσιο για τη μετάβαση από την έρευνα σε μια σίγουρη απόφαση προμήθειας.
Πώς να αξιολογήσετε και να επιλέξετε τον κατάλληλο κατασκευαστή καλουπιών
Το να γνωρίζετε τι διαχωρίζει το καλό εργαλείο από το κακό εργαλείο είναι χρήσιμο μόνο εάν μπορείτε να μεταφράσετε αυτή τη γνώση σε μια επαναλαμβανόμενη διαδικασία αξιολόγησης προμηθευτή. Οι περισσότεροι αγοραστές ζητούν από προεπιλογή τρεις προσφορές και επιλέγουν τον χαμηλότερο αριθμό - μια μέθοδο που αγνοεί σχεδόν όλα όσα καθορίζουν εάν μια προσαρμοσμένη μήτρα σφράγισης μετάλλων θα έχει αξιόπιστη απόδοση στην παραγωγή. Μια δομημένη προσέγγιση απαιτεί περισσότερη προσπάθεια εκ των προτέρων, αλλά αποτρέπει το πολύ πιο ακριβό λάθος της εγγραφής του λάθος συνεργάτη έξι μήνες σε ένα πρόγραμμα.
Αντιστοίχιση των δυνατοτήτων του κατασκευαστή με τις ανάγκες του έργου
Πριν επικοινωνήσετε με έναν κατασκευαστή μεμονωμένων καλουπιών σφράγισης, απαντήστε σε πέντε ερωτήσεις σχετικά με το δικό σας έργο. Αυτές οι απαντήσεις φιλτράρουν τη λίστα προμηθευτών σας πιο γρήγορα από οποιαδήποτε αναζήτηση καταλόγου:
- Ποιος είναι ο ετήσιος όγκος σας;- Αυτό καθορίζει τον τύπο καλουπιών (προοδευτικό, μεταφορικό, σύνθετο) και διαχωρίζει-τους ειδικούς υψηλού όγκου από τα καταστήματα που εστιάζονται σε πρωτότυπα-.
- Τι υλικό και πάχος;- Ένας προμηθευτής έμπειρος με φωσφορομπρούτζο 0,5 mm για συνδετήρες λειτουργεί σε διαφορετικό κόσμο από έναν χάλυβα αντοχής 2,0 mm ύψους-για δομικούς βραχίονες.
- Τι ανοχή απαιτείται;- Ταιριάξτε το επίπεδο ακριβείας σας (στάνταρ, ακριβείας, υπερ-ακρίβεια) με καταστήματα των οποίων ο εξοπλισμός και τα συστήματα επιθεώρησης το υποστηρίζουν άνετα.
- Ποιες πιστοποιήσεις κλάδου χρειάζονται;- Οι απαιτήσεις του IATF 16949, AS9100 ή ISO 13485 εξαλείφουν αμέσως τα καταστήματα που δεν διαθέτουν την υποδομή ποιότητας που απαιτεί το πρόγραμμά σας.
- Ποιο είναι το χρονοδιάγραμμά σας;- Μια προθεσμία 6-εβδομάδων για ένα σύνθετο προοδευτικό καλούπι σάς περιορίζει σε κατασκευαστές με ανοιχτή χωρητικότητα και εσωτερικά πιεστήρια δοκιμής. Ένα παράθυρο 16 εβδομάδων ανοίγει επιλογές offshore.
Αυτές οι ερωτήσεις ακούγονται βασικές, ωστόσοοι οδηγοί προμηθειών βρίσκουν με συνέπειαότι οι αγοραστές που παρακάμπτουν αυτήν την αυτοαξιολόγηση σπαταλούν εβδομάδες επιδιώκοντας κατασκευαστές που δεν ταιριάζουν με τις πραγματικές απαιτήσεις τους.
Κόκκινες σημαίες και πράσινες σημαίες κατά τη διάρκεια της αξιολόγησης
Μόλις έχετε μια σύντομη λίστα, η συζήτηση αξιολόγησης αποκαλύπτει περισσότερα από οποιοδήποτε φυλλάδιο μάρκετινγκ. Προσέξτε για αυτά τα σήματα:
Κόκκινες σημαίες που πρέπει να σας κάνουν παύση:
- Ασαφείς ή μη ρεαλιστικά σύντομες χρονοδιαγράμματα χωρίς εξήγηση για το πώς θα επιτευχθούν
- Καμία σχεδίαση με δυνατότητα προσομοίωσης ή CAE - δεν πηγαίνει κατευθείαν στην κοπή χάλυβα χωρίς επικύρωση της ροής υλικού
- Απροθυμία να κοινοποιηθούν αναφορές πελατών ή μελέτες περιπτώσεων από παρόμοια έργα
- Έλλειψη-εσωτερικών πιεστηρίων δοκιμής, που σημαίνει ότι η μήτρα σας δεν έχει δοκιμαστεί ή δοκιμάζεται στον εξοπλισμό παραγωγής σας
- Τιμολόγηση σημαντικά χαμηλότερη από τον μέσο όρο της αγοράς χωρίς σαφή εξήγηση για το πώς μειώνεται το κόστος
- Δεν παρέχεται επίσημη τεκμηρίωση ποιότητας ή αναφορές επιθεώρησης κατά τη διάρκεια της προσφοράς
Πράσινες σημαίες που υποδεικνύουν πιστοποιημένο συνεργάτη:
- Διαφανής τεκμηρίωση διαδικασίας που δείχνει κάθε φάση από τη σκοπιμότητα έως την πιστοποίηση
- Εσωτερικές πρέσες δοκιμής-που ταιριάζουν με τις προδιαγραφές τύπου παραγωγής σας
- Προθυμία να εκτελέσετε μια μελέτη σκοπιμότητας πριν παραθέσετε - αναλύοντας τις απαιτήσεις γεωμετρίας, υλικού και ανοχής του εξαρτήματός σας για να επιβεβαιώσετε την παραγωγικότητα
- Δυνατότητα προσομοίωσης CAE με αποδεδειγμένη εμπειρία πρόβλεψης επιστροφής ελατηρίου, αραίωσης και ροής υλικού
- Στην πρότασή τους περιλαμβάνονται σαφείς οδηγίες συντήρησης και προσδοκίες ζωής
- Προορατική επικοινωνία για πιθανές προκλήσεις και όχι σιωπηλή αισιοδοξία
Ένας κατασκευαστής του οποίου η ροή εργασιών περιλαμβάνει αξιολόγηση σκοπιμότητας, προσομοίωση CAE, μηχανική κατεργασία ακριβείας, δοκιμαστικές εργασίες και επιθεώρηση διαστάσεων πριν από την παράδοση αντικατοπτρίζει ακριβώς τις πράσινες σημαίες παραπάνω. Το YICHEN, για παράδειγμα, δομεί τη διαδικασία του γύρω από αυτήν την πλήρη ακολουθία - από τη μελέτη σκοπιμότητας και την προσομοίωση μέσω μηχανουργικής κατεργασίας, δοκιμής και τελικής επιθεώρησης - δίνοντας στους διαχειριστές προμηθειών και στους μηχανικούς εργαλείων μια σαφή διαδρομή από την αρχική έρευνα έως το RFQ-έτοιμο προσαρμοσμένο σφράγισμα χωρίς κενά λογοδοσίας.
Μετάβαση από την Έρευνα στο RFQ
Το χάσμα μεταξύ της ανάγνωσης για τους κατασκευαστές καλουπιών και της ουσιαστικής δέσμευσης κάποιου παραγωγικά έγκειται στο πακέτο RFQ. Ένα πλήρες αίτημα για προσφορά εξαλείφει την ασάφεια και επιτρέπει στους ειδικευμένους προμηθευτές να απαντούν με ουσιαστικές, συγκρίσιμες προτάσεις. Με βάση τις βέλτιστες πρακτικές RFQ, οι ημιτελείς υποβολές προσθέτουν 3 έως 5 εργάσιμες ημέρες-και{5}}πριν- διευκρίνισης - που ενισχύεται όταν αναφέρετε πολλούς προμηθευτές ταυτόχρονα.
Ένα αποτελεσματικό RFQ για μια προσαρμοσμένη μεταλλική μήτρα σφραγίδας ή έργο προσαρμοσμένης σφραγίδας μήτρας θα πρέπει να περιλαμβάνει:
- Σχέδιο 2D διαστάσεων (PDF) με ανοχές, επεξηγήσεις GD&T και προδιαγραφές υλικού
- 3D μοντέλο CAD σε μορφή STEP
- Στόχος ετήσιος όγκος και αναμενόμενη διάρκεια του προγράμματος
- Τύπος και πάχος υλικού
- Απαιτούμενες πιστοποιήσεις (IATF 16949, AS9100, ISO 13485, κ.λπ.)
- Φινίρισμα επιφάνειας και επεξηγήσεις κρίσιμων διαστάσεων
- Στόχος χρόνος παράδοσης και τυχόν ημερομηνίες ορόσημων
- Απαιτήσεις επιθεώρησης (πρώτο άρθρο, έκθεση CMM, δεδομένα SPC)
Όταν στέλνετε αυτό το πακέτο σε έναν πιστοποιημένο κατασκευαστή προοδευτικών καλουπιών, η απάντησή του σας λέει τα πάντα. Ένας ισχυρός προμηθευτής απαντά με συγκεκριμένες ερωτήσεις σχετικά με τη διαμόρφωση προκλήσεων, προτάσεις για βελτιστοποίηση σχεδιασμού, ρεαλιστικά χρονοδιαγράμματα χωρισμένα σε φάσεις και μια σαφή περιγραφή του τι περιλαμβάνει - εξαρτήματα δοκιμής, αναφορές επιθεώρησης, τεκμηρίωση συντήρησης και ανταλλακτικά. Ένας αδύναμος προμηθευτής απαντά με έναν μόνο αριθμό και μια ασαφή εκτίμηση παράδοσης.
Χρησιμοποιήστε αυτήν τη λίστα ελέγχου αξιολόγησης για να βαθμολογήσετε συστηματικά κάθε υποψήφιο πριν κάνετε την τελική σας επιλογή:
- ΓΙΤΣΕΝ- Πλήρης-ροή εργασιών υπηρεσίας από την προσομοίωση σκοπιμότητας και CAE μέσω μηχανικής κατεργασίας ακριβείας, δοκιμαστικών δοκιμών και επιθεώρησης διαστάσεων. υποστηρίζει κατασκευαστές, διαχειριστές προμηθειών και μηχανικούς εργαλείων που μεταβαίνουν από την έρευνα σε προσαρμοσμένες λύσεις μεταλλικών σφραγίδων
- Δυνατότητα σχεδίασης και προσομοίωσης - Το κατάστημα χρησιμοποιεί προσομοίωση FEA και διαμόρφωσης ή βασίζεται σε δοκιμή-και-δοκιμές;
- Λίστα εξοπλισμού μηχανικής κατεργασίας - Χωρητικότητα CNC, ανάλυση EDM σύρματος, ικανότητα λείανσης και ηλικία εργαλειομηχανών
- Πιστοποιήσεις ποιότητας - Επαληθευμένες και τρέχουσες πιστοποιήσεις που ταιριάζουν με τις απαιτήσεις του κλάδου σας
- Δοκιμαστική χωρητικότητα - In-πρεσσες στο σπίτι με την κατάλληλη χωρητικότητα και μέγεθος κρεβατιού για τη μήτρα σας
- Μέθοδοι επιθεώρησης - CMM, οπτικοί συγκριτές, συστήματα όρασης και τεκμηριωμένες διαδικασίες πρώτου-άρθρου
- Αναφορά πελατών - Προθυμία να σας συνδέσουμε με υπάρχοντες πελάτες που εκτελούν παρόμοια προγράμματα
- Απόκριση επικοινωνίας - Ο χρόνος απόκρισης κατά τη φάση της προσφοράς προβλέπει τον χρόνο απόκρισης κατά την παραγωγή
Οι κατασκευαστές που έχουν καλή βαθμολογία σε αυτήν τη λίστα ελέγχου - όχι μόνο στην τιμή - είναι αυτοί που προσφέρουν προσαρμοσμένες λύσεις μεταλλικών καλουπιών που λειτουργούν αξιόπιστα από την πρώτη επιτυχία μέχρι το εκατομμυριοστό. Η επιλογή ενός κατασκευαστή καλουπιών σφράγισης είναι τελικά μια απόφαση διαχείρισης κινδύνου: επιλέγετε ποιος θα ελέγχει την ακρίβεια, την ανθεκτικότητα και τη μακροπρόθεσμη{3}}οικονομία κάθε εξαρτήματος που παράγει το πρόγραμμά σας. Επενδύστε την προσπάθεια αξιολόγησης τώρα και το ζάρι σας αποζημιώνει με σταθερή ποιότητα και προβλέψιμο κόστος για τα επόμενα χρόνια.
Συχνές ερωτήσεις σχετικά με τους κατασκευαστές μήτρας σφράγισης
1. Τι κάνει ένας κατασκευαστής μήτρας σφράγισης;
Ένας κατασκευαστής μήτρας σφράγισης σχεδιάζει, κατασκευάζει και πληροί τις προϋποθέσεις προσαρμοσμένων εργαλείων ακριβείας που διαμορφώνουν την επίπεδη λαμαρίνα σε τελειωμένα μέρη χρησιμοποιώντας δύναμη πίεσης. Το έργο τους καλύπτει ολόκληρο τον κύκλο ανάπτυξης: μελέτες σκοπιμότητας, προσομοίωση CAD/CAE, κατεργασία CNC, EDM σύρματος, θερμική επεξεργασία, συναρμολόγηση, δοκιμή σε πρέσες σφράγισης και τελική επιθεώρηση διαστάσεων. Εταιρείες όπως η YICHEN (https://www.yichen-group.com/stamping-die/) προσφέρουν αυτήν την πλήρη-ροή εργασιών υπηρεσιών από τη σκοπιμότητα έως την τελική πιστοποίηση, ενεργώντας ως συνεργάτες μηχανικής που μετατρέπουν σχέδια εξαρτημάτων σε παραγωγή-έτοιμα σκληρυμένα συγκροτήματα χάλυβα εργαλείων ικανά να παράγουν χιλιάδες εξαρτήματα από χάλυβα.
2. Πώς μπορώ να επιλέξω μεταξύ ενός προοδευτικού καλουπιού και ενός καλουπιού μεταφοράς;
Η επιλογή εξαρτάται από το μέγεθος του εξαρτήματος, τη γεωμετρία και τον ετήσιο όγκο. Οι προοδευτικές μήτρες λειτουργούν καλύτερα για μικρότερα, πολύπλοκα εξαρτήματα που παράγονται σε υψηλούς όγκους (10.000 έως εκατομμύρια), επειδή εκτελούν πολλαπλές λειτουργίες διαδοχικά καθώς το strip stock προχωρά μέσω σταθμών. Οι μήτρες μεταφοράς ταιριάζουν σε μεγαλύτερα μέρη ή σε βαθιά{4}}σχήματα που δεν μπορούν να παραμείνουν στερεωμένα σε μια λωρίδα, χρησιμοποιώντας μηχανικές λαβές για τη μετακίνηση μεμονωμένων κενών μεταξύ σταθμών. Εάν η γεωμετρία του τμήματός σας είναι απλή και επίπεδη με αυστηρές ανάγκες ομοκεντρικότητας, μια σύνθετη μήτρα μπορεί να είναι-πιο αποδοτική. Η αντιστοίχιση του τύπου καλουπιού με τις πραγματικές απαιτήσεις παραγωγής σας αντί για την προεπιλογή της φθηνότερης επιλογής αποτρέπει προβλήματα ποιότητας στη συνέχεια.
3. Τι ανοχές μπορούν να έχουν οι κατασκευαστές καλουπιών σφράγισης;
Η ικανότητα ανοχής ποικίλλει σημαντικά μεταξύ των κατασκευαστών και εμπίπτει σε τρία επίπεδα. Η τυπική σφράγιση ισχύει ±0,1 mm έως ±0,2 mm για δομικούς βραχίονες και γενικό υλικό. Η σφράγιση ακριβείας επιτυγχάνει ±0,025 mm έως ±0,05 mm για συνδέσμους αυτοκινήτου και συγκροτήματα σφιχτή-συναρμολόγησης. Η εργασία εξαιρετικής-ακρίβειας πέφτει κάτω από ±0,01 mm για ιατρικά εμφυτεύματα και μικρο{10}βύσματα. Η επιτεύξιμη ακρίβεια εξαρτάται από την ακρίβεια εργαλειομηχανών, την ποιότητα χάλυβα, τη θερμική διαχείριση, τον εξοπλισμό επιθεώρησης (CMM, συστήματα όρασης) και την ικανότητα του χειριστή. Το να ζητάτε αυστηρότερες ανοχές από αυτές που απαιτεί η εφαρμογή σας αυξάνει το κόστος χωρίς λειτουργικό όφελος.
4. Πρέπει να προμηθεύομαι μήτρες σφράγισης εγχώρια ή offshore;
Καμία επιλογή δεν είναι καθολικά ανώτερη. Η εγχώρια προμήθεια προσφέρει ταχύτερους κύκλους επανάληψης, ίδια-επικοινωνία ζώνης ώρας, ισχυρότερη προστασία IP και μόνωση από τα τιμολόγια της Ενότητας 232 που ισχύουν πλέον για την πλήρη δασμολογητέα αξία των σφραγισμένων εξαρτημάτων. Η υπεράκτια προμήθεια μπορεί να προσφέρει 30-50% χαμηλότερο κόστος εργαλείων βάσης και μεγαλύτερη ικανότητα κατεργασίας. Ο βασικός κίνδυνος με τους υπεράκτιους προμηθευτές είναι η κατακερματισμένη ευθύνη σε πολλούς προμηθευτές. Κατασκευαστές πλήρους-υπηρεσίας offshore όπως η YICHEN (https://www.yichen-group.com/stamping-die/) το μετριάζουν αυτό με το χειρισμό της σκοπιμότητας, την προσομοίωση CAE, τη μηχανική κατεργασία, τις δοκιμές και την επιθεώρηση σε έναν οργανισμό, μειώνοντας τα κενά συντονισμού όπου εμφανίζονται συνήθως προβλήματα ποιότητας.
5. Πόσο διαρκεί ένα καλούπι στάμπας πριν χρειαστεί αντικατάσταση;
Η διάρκεια ζωής του καλουπιού κυμαίνεται από 50.000 χτυπήματα έως και πάνω από 7 εκατομμύρια, ανάλογα με την ποιότητα του χάλυβα, το τυπωμένο υλικό, τη γεωμετρία των εξαρτημάτων, την κατάσταση της πρέσας και την πειθαρχία συντήρησης. Οι προ-σκληρυμένοι χάλυβες όπως ο P20 προσφέρουν κάτω από 50.000 χτυπήματα κατάλληλα μόνο για πρωτότυπα. Οι χάλυβες εργαλείων μεσαίας κατηγορίας (O1, A2) φτάνουν τα 50.000 έως 250.000 χτυπήματα. Ο χάλυβας εργαλείων D2 ωθεί σε 500.000 έως 1.000.000 χτυπήματα για εφαρμογές μεγάλου{23} όγκου. Τα ένθετα καρβιδίου μπορεί να υπερβούν τα εκατομμύρια των κύκλων. Επιλογές σχεδίασης, όπως αρθρωτά αντικαταστάσιμα ένθετα έναντι μονολιθικών τμημάτων, επηρεάζουν σημαντικά τη μακροπρόθεσμη-λειτουργικότητα και το συνολικό κόστος ιδιοκτησίας πέρα από την αρχική τιμή αγοράς.


